


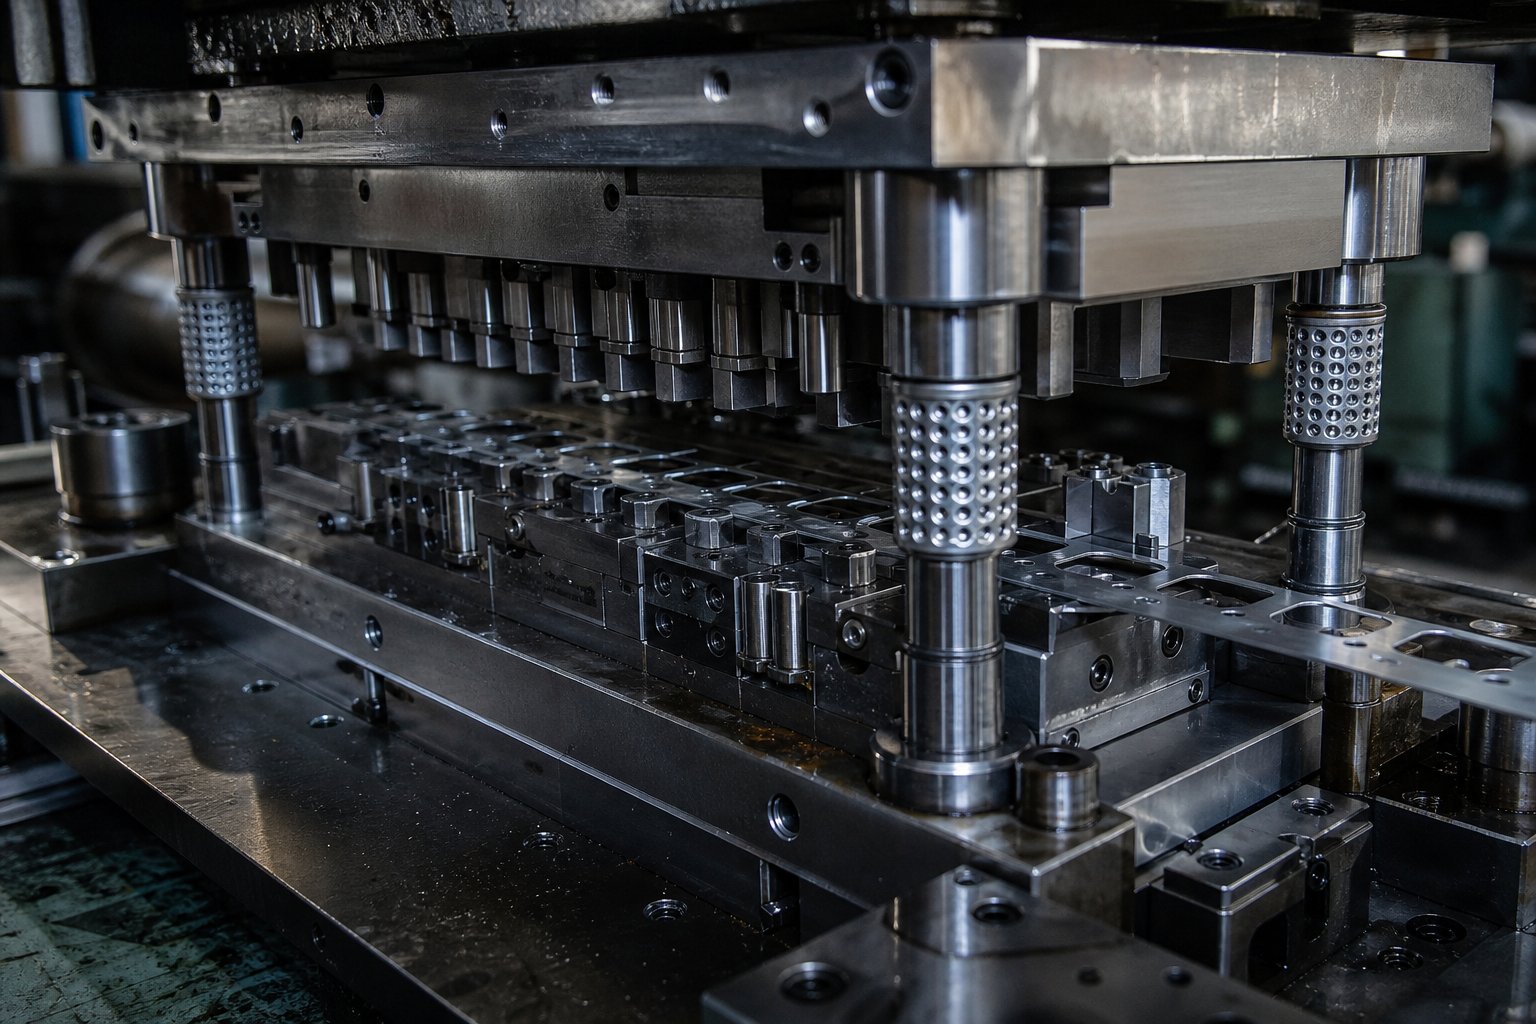
Was eine progressive Stanzform eigentlich ist
A progressives Prägewerkzeugist ein präzisionsgefertigtes Werkzeug, ein physisches Spezialgerät, das nacheinander mehrere Metallumformvorgänge ausführt, während ein Metallband eine Reihe von Stationen durchläuft. Jede Station innerhalb der Matrize führt eine bestimmte Aufgabe aus, beispielsweise Schneiden, Biegen oder Formen. Wenn das Band die Endstation erreicht, wird ein fertiges Teil abgetrennt und ausgeworfen.
Eine Folgestanzform ist ein kundenspezifisches Werkzeug mit mehreren Stationen, das in einer Stanzpresse installiert ist und durch koordinierte Schneid-, Biege- und Formvorgänge innerhalb eines einzigen Formsatzes flache Metallrollen in fertige Teile umwandelt.
Klingt einfach, aber es gibt einen Punkt, der Verwirrung stiftet und der es wert ist, sofort ausgeräumt zu werden.
Die Matrize ist das Werkzeug, nicht der Prozess
Die Begriffe „Folgepressen“ und „Folgenstanzen“ werden oft synonym verwendet. Sie sind nicht dasselbe. Die progressive Matrize ist das physische Werkzeug, ein Block aus gehärtetem Stahl, der Stempel, Hohlräume und Formmerkmale enthält, die für ein bestimmtes Teil entwickelt wurden. Progressives Stanzen ist der Herstellungsprozess, bei dem dieses Werkzeug in einer Presse verwendet wird, um Teile in großem Maßstab herzustellen. Stellen Sie sich das so vor: Der Prägestempel ist das Instrument, und das progressive Prägen ist der damit durchgeführte Vorgang.
Warum ist diese Unterscheidung wichtig? Denn wenn Sie Werkzeugkosten, Durchlaufzeiten oder Lieferantenkapazitäten bewerten, müssen Sie wissen, ob es um die Konstruktion und den Bau des Werkzeugs selbst oder um die Ausführung des Produktionsprozesses geht. Sie unterliegen sehr unterschiedlichen Zeitplänen, Budgets und technischen Entscheidungen.
Wie das Folgeverbundwerkzeug in die Fertigung passt
Was soll also eine progressive Matrize erreichen? Es dient dazu, die wiederholbare Produktion komplexer Metallteile in hohen Stückzahlen zu ermöglichen, ohne dass zwischen den Arbeitsgängen manuelle Eingriffe erforderlich sind. Eine Rolle aus Blech, egal ob Stahl, Aluminium oder Kupfer, wird der Presse zugeführt. Das Band bewegt sich bei jedem Pressenhub in präzisen, festen Schritten durch die Matrize. Jede Station führt ihren vorgesehenen Arbeitsgang aus und bei jedem Zyklus verlässt ein fertiges Teil die Form. Pressen können zwischen 25 und 200 Hüben pro Minute oder mehr laufen, was das progressive Stanzen ideal für die Herstellung von Tausenden bis Millionen identischer Komponenten pro Jahr macht.
Diese Kombination aus Geschwindigkeit, Konsistenz und Automatisierung ist der Grund, warum Folgeverbundwerkzeuge Branchen wie die Automobil-, Elektronik-, HVAC- und Konsumgüterindustrie dominieren. Das gesamte Wertversprechen hängt von einer Sache ab: der Qualität und Präzision der Matrize selbst. Jede Toleranz, jede Oberflächenbeschaffenheit, jedes dimensionale Ergebnis geht auf die Art und Weise zurück, wie dieses Werkzeug entworfen und gebaut wurde, was eine wichtige Frage darüber aufwirft, was tatsächlich im Inneren einer dieser Matrizen vor sich geht.
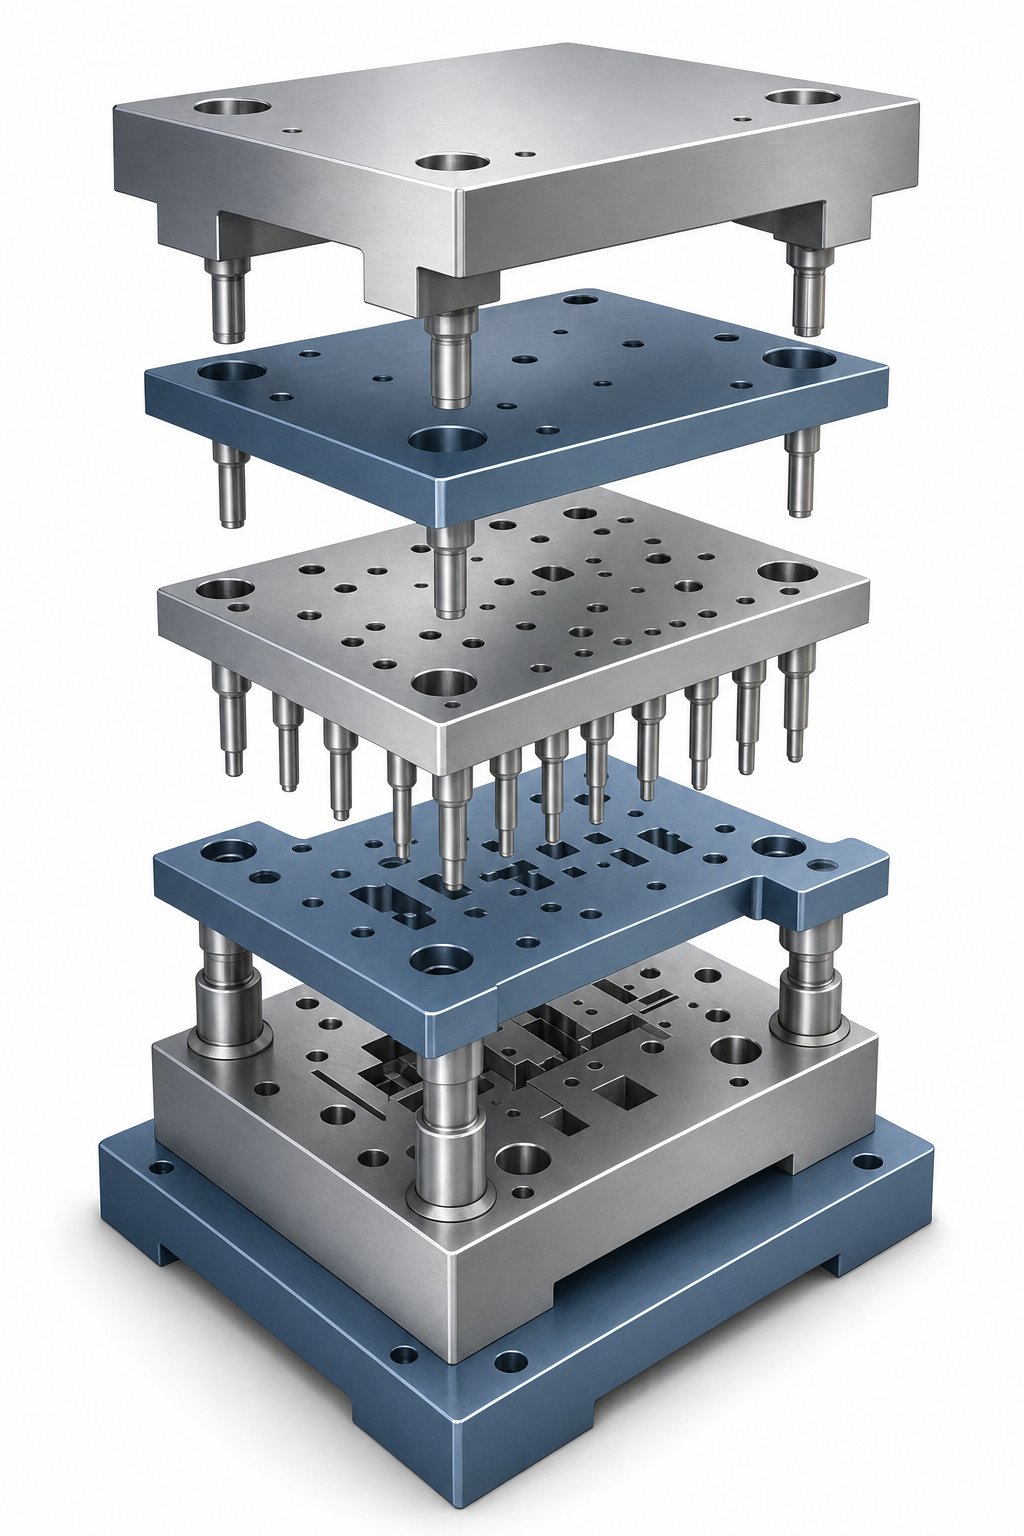
Anatomie eines progressiven Stumpfes und seiner Schlüsselkomponenten
Bei jedem Folgewerkzeug handelt es sich um einen Prägestempelsatz, der in zwei Hälften geteilt ist: eine obere Baugruppe (am Pressenstößel montiert) und eine untere Baugruppe (am Pressenbett verschraubt). Diese Hälften öffnen und schließen sich bei jedem Hub, und jede Komponente darin hat eine bestimmte Aufgabe. Fehlt ein Teil oder passt es falsch, und das gesamte System versagt. Folgendes finden Sie im Inneren progressiver Prägewerkzeuge, wenn Sie sie Schicht für Schicht zerlegen.
Strukturkomponenten, die alles zusammenhalten
Die Grundlage jedes Prägestempelsatzes ist der Stempelschuh, eine schwere Stahl- oder Aluminiumplatte, die als Montagebasis für beide Hälften dient. Der obere Matrizenschuh trägt die Stempelbaugruppe, während der untere Matrizenschuh den Matrizenblock und seine Einsätze trägt. Diese Schuhe absorbieren Stoßkräfte Schlag für Schlag und halten alles in Position.
Am Oberschuh ist die Lochplatte befestigt, die den Schuh hältSchneiden und Formen von Stempelnin präziser Ausrichtung. Direkt darunter sitzt die Trägerplatte, eine gehärtete Stahlplatte, die die Schlagkräfte gleichmäßig auf den Schuh verteilt. Ohne sie würden sich verhärtete Stanzeinsätze nach und nach in das weichere Schuhmaterial eindrücken und ihre Position verschieben. Wie Wisconsin Metal Parts erklärt, schützt die Stützplatte das Werkzeug, da gehärtete Einsätze andernfalls bei wiederholtem Aufprall in den weicheren Matrizensatz drücken würden.
Arbeitskomponenten, die das Metall formen
Der Matrizenblock sitzt in der unteren Baugruppe und enthält die Schneidhohlräume, Formtaschen und Matrizenknöpfe, die mit den oberen Stempeln gekoppelt sind. Die Matrizenknöpfe stellen für jeden Stempel die gegenüberliegende Schneidkante bereit und sind in der Regel um 5–10 % der Materialdicke größer als die Stempelnase versetzt, um den richtigen Scherabstand zu schaffen.
Die Abstreifplatte ist eine der kritischsten Komponenten des Stanzwerkzeugs. Es erfüllt zwei wesentliche Funktionen: das Material flach gegen den Matrizenblock während des Betriebs zu klemmen und das Material beim Aufwärtshub von den Stempeln abzustreifen. Ohne sie würde das Material an den Stempeln kleben bleiben, nach oben ziehen und die Matrize blockieren. Federn, entweder mechanische Spulen oder Stickstoffgas, treiben die Abstreifplatte an und sorgen auch für den Druck, der zum Formen von Pads und Stanzwerkzeughebern erforderlich ist, die das Band für den Vorschub zwischen den Hüben anheben.
Halterungen halten die Stempel und Knöpfe sicher in ihren jeweiligen Platten. Kugelkopf-, Schulter- und Trompetenkopfausführungen bieten jeweils unterschiedliche Vorteile für die Zugänglichkeit während der Wartung. Progressive Matrizen mit hohem Volumen verwenden häufig eingesetzte Schneid- und Formstationen anstelle von einteiligen Matrizenblöcken, was einen schnelleren Austausch ermöglicht, wenn ein Einsatz abplatzt oder abgenutzt ist.
Ausrichtungs- und Registrierungssysteme
Die Präzision von Folgeverbundwerkzeugen hängt von der Zusammenarbeit zweier Ausrichtungssysteme ab. Führungspfosten und Buchsen richten die oberen und unteren Matrizenschuhe bei jedem Hub aus. Diese werden mit Toleranzen von 0,0001 Zoll hergestellt und verwenden typischerweise Kugellagerkäfige für eine reibungslose, wiederholbare Bewegung.
Pilotstifte übernehmen eine andere Aufgabe: die Registrierung der Streifenposition an jeder Station. Ihre kugelförmige Spitze dringt in vorgebohrte Löcher im Schaftstreifen ein und fixiert ihn an einer genauen Stelle, bevor ein Vorgang ausgeführt wird. Dadurch wird sichergestellt, dass Löcher, Kanten und Formen genau dort landen, wo der Teiledruck sie erfordert, und leichte Vorschubungenauigkeiten ausgeglichen werden.
Die folgende Tabelle ordnet jede Komponente ihrer Position und Rolle innerhalb des Prägestempelsatzes zu:
| Komponente | Standort | Funktion |
|---|---|---|
| Matrizenschuh (Matrizensatz) | Oberes und unteres Fundament | Montage aller Komponenten; nimmt Presskräfte auf |
| Lochplatte | Obere Baugruppe | Hält Schneid- und Formstempel in einer Linie |
| Trägerplatte | Zwischen Stempelplatte und Oberschuh | Verteilt Aufprallkräfte; schützt den Schuh |
| Die Block / Die Chase | Untere Baugruppe | Enthält Schneidhohlräume, Formtaschen und Einsätze |
| Abstreiferplatte | Unterhalb der Lochplatte Kontaktleiste | Klemmt Material flach; Entfernt Material von Stempeln |
| Führungspfosten und Buchsen | Ecken des Matrizensatzes | Richtet obere und untere Hälfte innerhalb von 0,0001 Zoll aus |
| Führungsstifte | Obere Baugruppe, Einführung in die Leistenlöcher | Registriert die Streifenposition präzise an jeder Station |
| Werkzeugfedern (mechanisch/Stickstoff) | Obere und untere Baugruppe | Betreibt Abstreifer, Druckstücke und Stempelheber |
| Retainer | Stempelplatte und Matrizenblock | Sichert Stanzen und Knöpfe in Position |
| Stoppblöcke | Untere Montagekanten | Legt die Schließhöhe der Presse fest; Hilft beim Sterben-Timing |
Jede einzelne dieser Prägewerkzeugkomponenten muss als integriertes System funktionieren. Die obere und untere Hälfte müssen bei Tausenden von Hüben pro Stunde im Mikrometerbereich ausgerichtet sein. Eine Fehlausrichtung zwischen Führungspfosten verschiebt den Abstand zwischen Stempel- und-Matrize, was sich sofort in Graten, Maßabweichungen oder gebrochenen Werkzeugen bemerkbar macht. Diese Präzision auf Systemebene unterscheidet ein gut gebautes Folgeverbundwerkzeug von einem Werkzeug, das ständig Probleme bei der Produktion verursacht.
Zu verstehen, was sich in der Matrize befindet, ist eine Sache. Wenn man sieht, wie sich das Band tatsächlich Station für Station bewegt, wird deutlich, warum die Abfolge der Arbeitsgänge genauso wichtig ist wie die Komponenten selbst.
Wie eine progressive Matrize Station für Station funktioniert
Stellen Sie sich eine Rolle aus flachem Metallmaterial mit einem Gewicht von Hunderten oder sogar Tausenden Pfund vor, die auf einer Abwickelhaspel hinter der Presse montiert ist. Ein Servovorschub greift die Vorderkante des Bandes und schiebt es in einem präzisen, sich wiederholenden Abstand bei jedem Pressenhub in die Matrize. Dieses feste Inkrement wird als Fortschrittsdistanz bezeichnet und ist der Herzschlag des gesamten Stanzprozesses. Jede Station innerhalb der Matrize hat genau diesen Abstand. Wenn das Band also um eine Teilung vorgeschoben wird, erhält jede Station einen neuen Materialabschnitt, an dem sie gleichzeitig arbeiten kann.
Wie das Metallband vor- und vorgeschoben wird
Der progressive Stanzprozess beginnt lange bevor das Metall in die Matrize gelangt. Eine Spulenwiege oder Abwickelvorrichtung gibt das Band ab, das durch eine Richtmaschine läuft, um die natürliche Wellung zu entfernen, bevor es auf eine Spule gewickelt wird. Anschließend erreicht der Streifen den Servovorschub, eine programmierbare Einheit, die das Material um die exakte Vorschubstrecke vorschiebt, typischerweise mit einer Genauigkeit von +/- 0,025 mm. Diese Vorschubgenauigkeit ist von entscheidender Bedeutung, da selbst ein kleiner Positionsfehler sich über mehrere Stationen hinweg verstärken und das Teil zerstören würde.
Wie funktioniert eine Stanzpresse mit diesem Zuführsystem? Der Pressenstößel bewegt sich mit einer festgelegten Geschwindigkeit auf und ab, gemessen in Hüben pro Minute (SPM). Während des offenen Teils jedes Hubs schiebt der Vorschub das Band vor. Während des geschlossenen Teils senkt sich die obere Matrize ab, die Vorgänge werden ausgeführt und der Streifen bleibt an Ort und Stelle verriegelt. Dieser synchronisierte Rhythmus zwischen Presse und Feeder sorgt dafür, dass der Folgestanzprozess ohne Unterbrechung kontinuierlich abläuft.
Zwischen den Hüben tauchen die Pilotstifte in vor-gelochte Löcher im Band ein, bevor Schneid- oder Formwerkzeuge in Kontakt kommen. Diese konischen Stifte bringen das Material in seine exakte theoretische Position und korrigieren so jeden geringfügigen Vorschubfehler. Dieses Pilotregistrierungssystem setzt das Band bei jedem Zyklus auf Null zurück, weshalb Folgestempel selbst bei hohen Geschwindigkeiten auf einer Folgestanzpresse enge Toleranzen einhalten können.
Schneidvorgänge innerhalb der Matrize
Die ersten Stationen in den meisten Folgeverbundwerkzeugen übernehmen die Schneidvorgänge. Dabei wird Material abgetragen, um Löcher, Schlitze und Teilprofile zu erzeugen, bevor eine Formgebung stattfindet. Jede Schneidstation innerhalb des Bühnenwerkzeugs übernimmt eine bestimmte Aufgabe:
- Piercing- Stanzen schneiden innere Löcher und Öffnungen, indem sie den Streifen durchschneiden. Die Butzen fallen durch die darunter liegenden Düsenöffnungen. Pilotlöcher werden in der Regel an der allerersten Station gebohrt, um die Registrierung für alle nachfolgenden Vorgänge zu ermöglichen.
- Ausblenden- Schneidet den Außenumfang des Teils. Bei Folgeverbundwerkzeugen erfolgt das Stanzen oft stufenweise über mehrere Stationen hinweg, wobei Abschnitte des Umfangs nach und nach und nicht auf einmal entfernt werden.
- Lanzen- Erstellt Teilschnitte, bei denen das Material an einigen Kanten geschnitten wird, an anderen jedoch befestigt bleibt. Durch das Stechen entstehen Laschen, Lamellen oder Reliefbereiche, die später aus der Streifenebene herausgebogen oder geformt werden.
- Einkerbung- Entfernt Material von den Bandkanten, um Freiraum für anstehende Umformvorgänge zu schaffen oder um Teilekonturen zu definieren.
Aus praktischen Gründen stehen Schneidvorgänge an erster Stelle: Das Formen von Biegungen oder Ziehen in der Nähe eines Lochs kann zu einer Verformung des Lochs führen, wenn das Loch nicht vorher gestanzt wurde, während das Metall noch flach und vollständig abgestützt war.
Umformvorgänge und Endabschaltung
Nachdem die Schneidstationen das flache Profil erstellt haben, wandeln die Formstationen die zwei-dimensionale Form in ein dreidimensionales Teil um. Jede Formstation führt nur eine schrittweise Änderung durch, sodass sich das Material allmählich verformen kann, ohne zu reißen oder zu reißen:
- Biegen- Winkelformung, die Flansche, Kanäle oder Klammern erzeugt. Biegestationen nutzen Stempel--und-Geometrie, um Material entlang einer definierten Linie zu falten.
- Prägung- Ein Komprimierungsvorgang, der Material in einem kontrollierten Bereich dünner oder flacher macht. Prägetechniken üben einen sehr hohen lokalen Druck aus, um eine präzise Dickenkontrolle zu erreichen, Beschriftungen zu erstellen oder Biegeradien zu schärfen.
- Prägung- Erzeugt flache erhabene oder vertiefte Merkmale wie Versteifungsrippen, Logos oder Erkennungszeichen, ohne das Material vollständig zu durchschneiden.
- Zeichnung- Tiefformen, bei dem Material in einen Hohlraum gezogen wird, um becherförmige oder vertiefte Geometrien zu erzeugen. Ziehstationen erfordern oft mehrere progressive Schläge, um die endgültige Tiefe zu erreichen, ohne dass der Streifen reißt.
Die letzte Station führt dieAbschaltung, der das fertige Teil vollständig vom Trägerband trennt. Das fertige Bauteil fällt durch die Matrize oder verlässt es über eine Rutsche, während der verbleibende Skelettschrott an der Rückseite der Presse zur Wiederverwertung gefördert wird.
Hier ist der komplette progressive Stanzprozess in der Reihenfolge von Anfang bis Ende:
- Das Spulenmaterial wird abgewickelt und durch eine Richtmaschine geführt.
- Der Servovorschub schiebt das Band um eine Vorschubstrecke in die Matrize vor.
- Die Führungsstifte greifen in vor-gelochte Löcher ein und arretieren den Streifen in seiner Position.
- Lochstationen stanzen Führungslöcher, Innenelemente und Schlitze.
- Kerb- und Stechstationen entfernen Kantenmaterial und erzeugen Teil-geschnittene Laschen.
- Stanzstationen schneiden nach und nach Abschnitte des Teileumfangs ab.
- Biegestationen formen Winkel und Flansche.
- Präge- oder Prägestationen verfeinern die Dicke, fügen Merkmale hinzu oder schärfen Details.
- Zeichenstationen erstellen jede beliebige tief-geformte Geometrie.
- Die Trennstation trennt das fertige Teil vom Band.
- Fertigteilauswurf; Skelettschrott wird transportiert und zum Recycling gesammelt.
Jeder dieser Schritte erfolgt bei jedem Pressenhub gleichzeitig an verschiedenen Punkten entlang des Bandes. Station eins stanzt einen neuen Abschnitt, während Station fünf einen Abschnitt biegt, der vor vier Hüben in die Matrize gelangt ist, und Station zehn ein fertiges Teil abschneidet. Diese parallele Ausführung macht den Folgestanzprozess so schnell: Bei jedem einzelnen Hub der Presse verlässt ein fertiges Teil die Matrize, unabhängig davon, wie viele Arbeitsgänge das Teil erfordert.
Die Reihenfolge der Stationen ist nicht beliebig. Es folgt einer technischen Logik, die Materialfluss, Kraftverteilung und geometrische Genauigkeit in Einklang bringt. Wie Ingenieure diese Reihenfolge bestimmen, den Materialeinsatz optimieren und das Design validieren, bevor Stahl geschnitten wird, ist eine ganz eigene Disziplin.
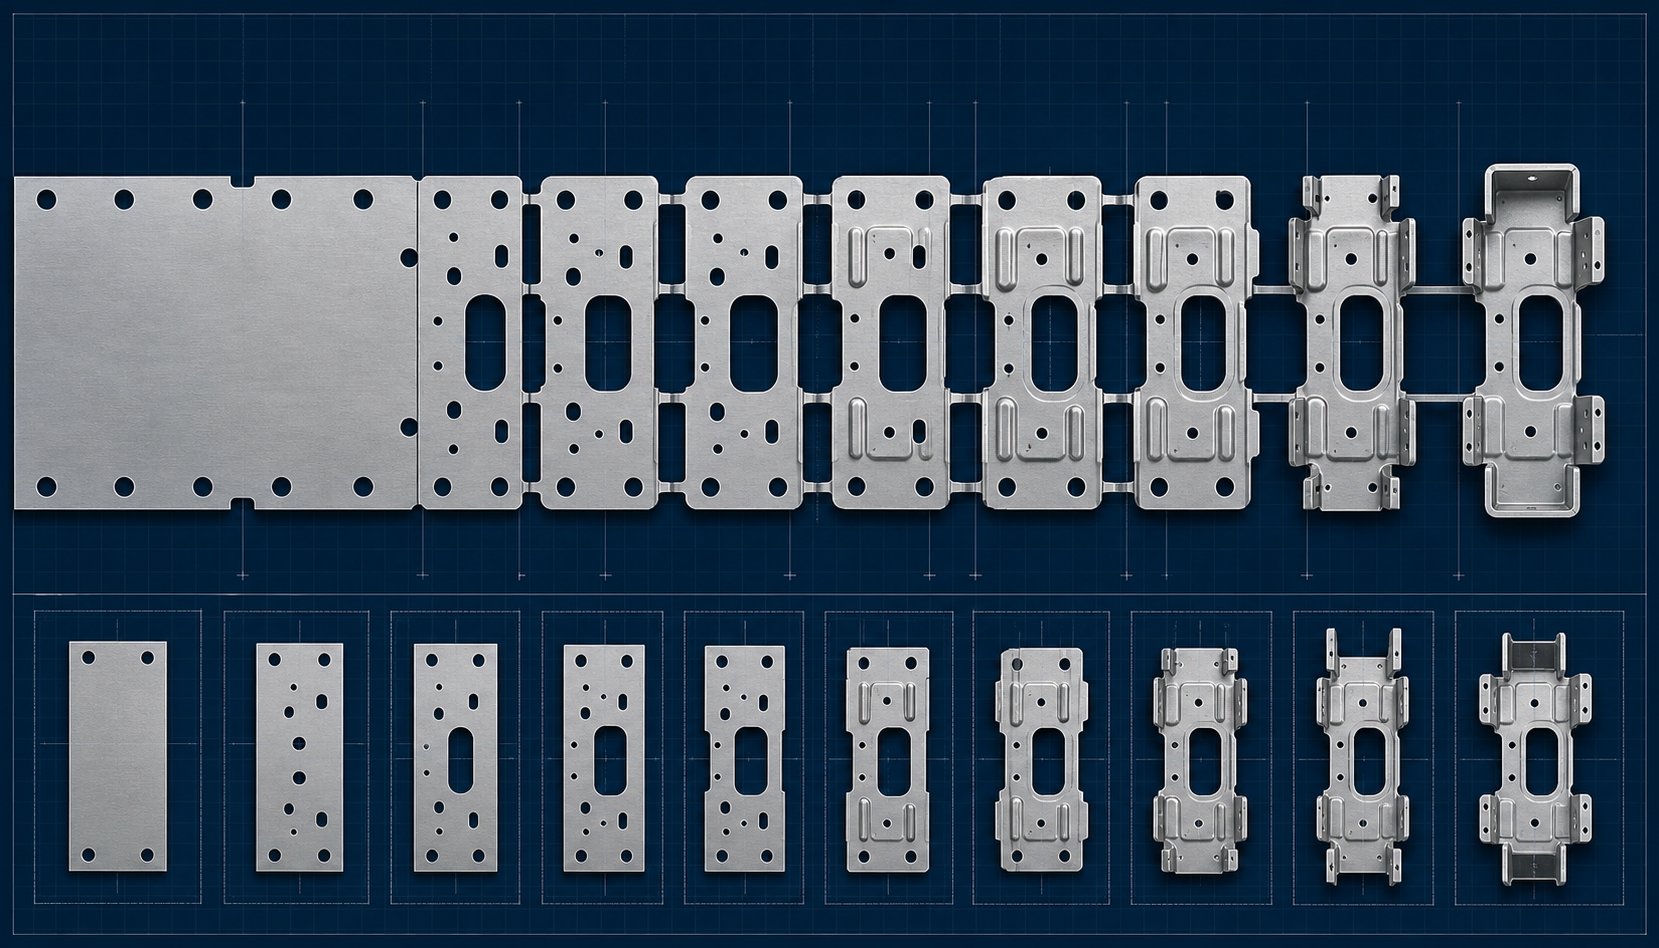
Prinzipien des progressiven Stanzdesigns und Streifenlayout
Jedes progressive Stanzwerkzeug beginnt mit einem Teildruck, einer 2D- oder 3D-Konstruktionszeichnung, die die Geometrie, Toleranzen und Materialangaben des fertigen Bauteils zeigt-. Der Weg von diesem Druck zu einer gehärteten, zusammengebauten Matrize, die für die Produktion bereit ist, ist ein strukturierter technischer Arbeitsablauf, der alles nachgelagerte bestimmt: Zyklusgeschwindigkeit, Materialkosten, Teilequalität und Werkzeuglebensdauer. Beim progressiven Formenbau entscheidet sich der Erfolg oder Misserfolg der Fertigung.
Streifenlayoutentwicklung und Materialnutzung
Die erste große technische Entscheidung ist das Streifenlayout. Wie soll das Teil innerhalb des Streifens ausgerichtet werden und wie viele Stationen werden benötigt, um alle Vorgänge abzuschließen? Ingenieure beginnen damit, alle gebogenen oder geformten Merkmale wieder in eine flache Rohlingsform aufzufalten und testen dann mehrere Ausrichtungen auf dem Streifen, um die Anordnung zu finden, die am wenigsten Material verschwendet und gleichzeitig den Streifen während des Vorschubs mechanisch stabil hält.
Die Materialausnutzung, ausgedrückt als Prozentsatz der Bandfläche, die zu nutzbaren Teilen wird, im Vergleich zum Ausschuss, ist ein primäres Designziel. Ein gut-optimiertes progressives Stanzwerkzeugdesign kann bei einfachen Geometrien eine Materialausnutzung von 70–85 % erreichen, bei komplexen Formen mit großen Flanschflächen kann die Materialausnutzung jedoch unter 60 % fallen. Sogar ein paar Prozentpunkte der Verbesserung sind in großem Maßstab von Bedeutung: Bei der Herstellung von einer Million Teilen pro Monat aus 0,3 mm Edelstahl kann eine Reduzierung des Ausschusses um 15 % allein jeden Monat Tausende von Dollar an Rohmaterial einsparen.
Zwischen jedem Teil des Bandes entwerfen Ingenieure Schrottbrücken, die dünnen Materialbänder, die benachbarte Stationen verbinden und die Integrität des Bandes beim Durchlauf durch die Matrize aufrechterhalten. Diese Brücken müssen breit genug sein, um einem Reißen unter Vorschubkräften und Verformungsspannungen standzuhalten, aber schmal genug, um Materialverschwendung zu minimieren. Der Trägerstil (einseitig, beidseitig oder intermediär) hängt von der Teilegeometrie, der Materialstärke und der Anzahl der Umformvorgänge ab, die Unterstützung erfordern.
Stationssequenzierungslogik und technische Entscheidungen
Bei der Stationssequenzierung geht es nicht nur darum, Vorgänge von links-nach-rechts anzuordnen. Es folgt einer strengen technischen Logik, die darauf basiert, wie sich Metall unter Verformung verhält:
- Vor dem Biegen in der Nähe von Löchern stechen- Löcher, die gestanzt werden, während das Material flach ist, behalten ihre Geometrie bei. Durch Biegen nach dem Einstechen wird eine Verformung dieser Merkmale vermieden.
- Vor dem Formen einkerben und stechen- Durch das Entfernen von Material neben den Biegezonen vor dem Formen kann das Metall ungehindert fließen, ohne dass es zu Rissen kommt.
- Vor dem Abschneiden formen- Der Trägerstreifen sorgt für Stabilität beim Formen. Wenn das Teil zu früh getrennt wird, wird es nicht mehr unterstützt und ist anfällig für Dimensionsverschiebungen.
- Münze oder Form nach dem ersten Biegen- Formstationen verfeinern die Geometrie und verengen Winkeltoleranzen, nachdem die Primärform erstellt wurde.
Ingenieure legen auch fest, wo leere Stationen oder Lücken ohne Werkzeug platziert werden sollen, um strukturellen Raum für robuste Matrizeneinsätze zu schaffen oder um zukünftige Designänderungen zu ermöglichen, ohne das gesamte Werkzeug neu bauen zu müssen. Alsdetailliert in der Multi-{0}}Stations-Layout-MethodikLeere Stationen tragen auch dazu bei, die Festigkeit der Matrize aufrechtzuerhalten, wenn der Stufenabstand klein ist, typischerweise unter 8 mm.
Von der Simulation bis zur fertigen Werkzeugmontage
Bevor Stahl geschnitten wird, validiert die progressive Formdesign-Software die gesamte Umformsequenz durch Finite-Elemente-Analyse (FEA). Die Simulation deckt an jeder Station Probleme mit Ausdünnung, Rissbildung, Rückfederung und Materialfluss auf. Ingenieure testen die Stempelradien, Ziehtiefen und Blechhalterdrücke virtuell und vermeiden so kostspielige Nacharbeiten während der physischen Erprobung.
Sobald das Design validiert ist, folgt der Bauprozess einer genauen Reihenfolge:
- CNC-Bearbeitung- Fräst Matrizenschuhe, Stanzplatten und Matrizenblöcke nahezu auf die -Endform.
- Drahterodieren- Schneidet komplizierte Stempel- und Matrizenprofile mit Toleranzen von 0,002 mm.
- Oberflächenschleifen- Erreicht die Ebenheit aller Passflächen, was für eine gleichmäßige Bandspannung entscheidend ist.
- Wärmebehandlung- Härtet Werkzeugstahlkomponenten (normalerweise auf 58–62 HRC) für Verschleißfestigkeit.
- Montage- Passt alle Komponenten in den Matrizensatz ein, überprüft die Ausrichtung und legt das Timing fest.
- Probetraining (T1-T3)- Führt erste Muster in der Druckmaschine durch, misst Teile und passt sie an, bis die Abmessungen den Druckspezifikationen entsprechen.
Die erreichbaren Toleranzen eines gut gebauten progressiven Stanzwerkzeugs hängen von der Teilegeometrie, dem Material und der Qualität der Matrizenkonstruktion ab. Die standardmäßige Metall-Stanzmatrizenkonstruktion weist typischerweise Positionstoleranzen von +/-0,05 mm bis +/-0,10 mm auf, während hochpräzise Anwendungen mit Hartmetalleinsätzen und engen Matrizenabständen bei kritischen Abmessungen +/-0,005 mm erreichen können. Winkeltoleranzen liegen bei Standardbiegungen im Allgemeinen bei +/-0,5 Grad.
Eine vollständige Folgeverbundstanze, vom ersten Designkonzept für die Stanzform bis hin zu validierten T3-Mustern, dauert in der Regel 12 bis 20 Wochen. Dieser Zeitplan spiegelt die technische Intensität hinter jedem Werkzeug wider: das Streifenlayout, die Sequenzierungslogik, die Simulation, die Präzisionsbearbeitung und den iterativen Testprozess, der beweist, dass das Design in Produktionsgeschwindigkeit funktioniert. Jede in dieser Phase getroffene Entscheidung wirkt sich direkt auf die Leistung der Matrize über Millionen von Zyklen aus, was die Frage aufwirft, aus welchen Materialien diese Millionen von Teilen hergestellt werden.
Materialien, die für das progressive Stanzen geeignet sind
Das Metallband, das durch ein Folgegesenk geführt wird, ist kein passiver Passagier. Seine mechanischen Eigenschaften, wie es sich ausdehnt, wie es reißfest ist, wie es nach dem Biegen zurückspringt, bestimmen direkt, wie viele Stationen die Matrize benötigt, welche Abstände die Stempel benötigen und ob das fertige Teil die Toleranzen einhält. Die Wahl der falschen progressiven Stanzmaterialien führt nicht nur zu schlechten Teilen. Es beschädigt den Stempel selbst.
Ungewöhnliche Metalle und ihre progressiven Prägeeigenschaften
Nicht jedes Metall reagiert gut auf die Hochgeschwindigkeitsumformung mit mehreren Stationen. Die besten Kandidaten für das progressive Metallstanzen haben einige gemeinsame Merkmale: konstante Dicke, vorhersehbare Dehnung und stabile mechanische Eigenschaften über eine Spule hinweg. So verhalten sich die gängigsten Materialfamilien:
- Kohlenstoffarmer Stahl (C1008–C1020)- Das am häufigsten verwendete Material beim progressiven Metallstanzen. Stahl mit niedrigem Kohlenstoffgehalt bietet eine hervorragende Formbarkeit, eine hohe Dehnung (typischerweise 25–40 %) und niedrige Kosten. Es lässt sich sauber biegen, gratfrei einstechen und verträgt aggressives Formen ohne Rissbildung. Das progressive Stanzen von Kohlenstoffstahl dominiert die Anwendungen in Kfz-Halterungen, HVAC-Komponenten und Baubeschlägen.
- Edelstahl (Serie 300 und 400)- Ausgewählt wegen der Korrosionsbeständigkeit im Umgang mit Lebensmitteln, in der Medizin und in Meeresumgebungen. Edelstahlwerkstücke-härten jedoch während der Umformung schnell aus, was bedeutet, dass das Metallstanzwerkzeug höhere Kräfte aufbringen muss und das Band möglicherweise mehr Stationen benötigt, um schrittweise die gleiche Geometrie zu erreichen. Die Matrizenabstände sind in der Regel enger (ca. 3–5 % der Materialstärke), um Gratbildung zu verhindern.
- Aluminiumlegierungen (3003, 5052, 6061)- Das leichte und leitfähige Aluminium-Stanzverfahren eignet sich für Anwendungen in der Luft- und Raumfahrt, in der Elektronik sowie im Wärmemanagement. Aluminium ist weich, aber gummiartig, was bedeutet, dass es dazu neigt, an den Stempeloberflächen zu haften und Abrieb zu verursachen. Matrizen, die Aluminium verarbeiten, erfordern oft polierte Werkzeugoberflächen, PVD- oder DLC-Beschichtungen und eine sorgfältige Schmierung, um Materialaufnahme zu verhindern.
- Kupfer- Durch das progressive Stanzen von Kupfer werden Stromschienen, Anschlüsse und Wärmetauscherkomponenten hergestellt, die sich durch ihre elektrische und thermische Leitfähigkeit auszeichnen. Kupfer ist sehr duktil, aber weich, was bedeutet, dass Stempel Grate hinterlassen können, wenn die Abstände nicht optimiert werden. Da es dazu neigt, am Werkzeug festzukleben, sind beschichtete Stempel bei Produktionsgeschwindigkeiten nahezu unabdingbar.
- Messing (C26000, C27400)- Das progressive Stanzen von Messing ist eine Legierung aus Kupfer und Zink und bietet eine hervorragende Formbarkeit in Kombination mit natürlicher Korrosionsbeständigkeit. Messing lässt sich sauber bearbeiten, erzeugt nur minimale Grate und wird häufig für Verbindungsstücke, dekorative Beschläge und Sanitärarmaturen verwendet. Aufgrund seiner Nachgiebigkeit ist es eines der Nichteisenmetalle, die sich leichter mit hoher Geschwindigkeit stanzen lassen.
- Hoch-niedrig-legierter Stahl (HSLA)- Wird in Automobilstrukturkomponenten verwendet, bei denen es auf Gewichtseinsparungen und Crash-Leistung ankommt. HSLA-Sorten erfordern deutlich mehr Tonnage zum Formen und verursachen einen schnelleren Stempelverschleiß, was bedeutet, dass Matrizen Hartmetalleinsätze und robustere Trägerplatten benötigen, um den Kräften standzuhalten.
| Material | Typische Anwendungen | Formbarkeit | Besondere Überlegungen zu Stanzformen |
|---|---|---|---|
| Kohlenstoffarmer-Stahl | Halterungen, Clips, HVAC-Teile, Hardware | Exzellent | Standardabstände (5–10 % der Dicke); minimale Schmierung erforderlich |
| Edelstahl | Medizin, Lebensmittelausrüstung, Marine | Mäßig | Engere Abstände (3–5 %); höhere Presstonnage; TiN- oder DLC-Beschichtungen empfohlen |
| Aluminiumlegierungen | Elektronikgehäuse, Kühlkörper, Luft- und Raumfahrt | Gut | Polierte Stempeloberflächen; Anti--Abriebbeschichtungen; kontrollierte Schmierung |
| Kupfer | Sammelschienen, Klemmen, Steckverbinder | Exzellent | Beschichtete Stempel; Enge Abstände zur Kontrolle von Graten auf weichem Material |
| Messing | Anschlüsse, Ventile, dekorative Hardware | Sehr gut | Minimale besondere Anforderungen; Standardwerkzeuge reichen oft aus |
| HSLA-Stahl | Struktur- und Sicherheitskomponenten für Kraftfahrzeuge | Beschränkt | Hartmetalleinsätze; Presse mit höherer Tonnage; mehr Formstationen für inkrementelle Biegungen |
Dickenbereiche und Überlegungen zur Formbarkeit
Folgeverbundwerkzeuge verarbeiten Streifendicken von nur 0,1 mm (üblich bei Elektroniksteckverbindern) bis etwa 6 mm für schwere Strukturhalterungen. Der optimale Bereich für die meisten progressiven Hochgeschwindigkeitsstanzen liegt zwischen 0,3 mm und 3,0 mm, wobei die Vorschubsysteme die Genauigkeit aufrechterhalten und die Formkräfte innerhalb der Standardpresskapazitäten bleiben.
Drei Materialeigenschaften bestimmen das Stationsdesign mehr als alle anderen:
- Dehnungsprozentsatz- Misst, wie weit sich das Metall ausdehnt, bevor es bricht. Eine höhere Dehnung (über 20 %) ermöglicht engere Biegeradien und tiefere Züge in weniger Stationen. Materialien mit geringer-Dehnung müssen schrittweise und in mehreren Stationen geformt werden, um Risse zu vermeiden.
- Zugfestigkeit- Bestimmt die Kraft, die zum Scheren und Formen des Streifens erforderlich ist. Eine höhere Zugfestigkeit erhöht den Tonnagebedarf und beschleunigt den Stempelverschleiß.
- Streckgrenze- Definiert, wann sich das Metall dauerhaft verformt. Eine große Lücke zwischen Streckgrenze und Zugfestigkeit (Kunststoffbereich) gibt dem Stanzbauer mehr Spielraum für die Gestaltung komplexer Formen, ohne dass das Material bricht.
Härtere, stärkere progressive Stanzmaterialien wie rostfreier Stahl oder HSLA-Sorten treiben das Gesenkdesign in Richtung mehr Stationen, schwererer Pressenrahmen und hochwertiger Werkzeugstähle. Weichere Metalle wie Messing und Kupfer ermöglichen schnellere Zyklen und einfachere Werkzeuge, erfordern jedoch Oberflächenbehandlungen, um ein Anhaften zu verhindern. Jede Materialauswahl wirkt sich auf die Werkzeugkosten, die Pressenauswahl und die Wartungsintervalle aus, sodass es bei der Entscheidung nie nur um das Metall geht. Es geht darum, wie dieses Metall mit dem für seine Formgebung gewählten Formtyp interagiert.
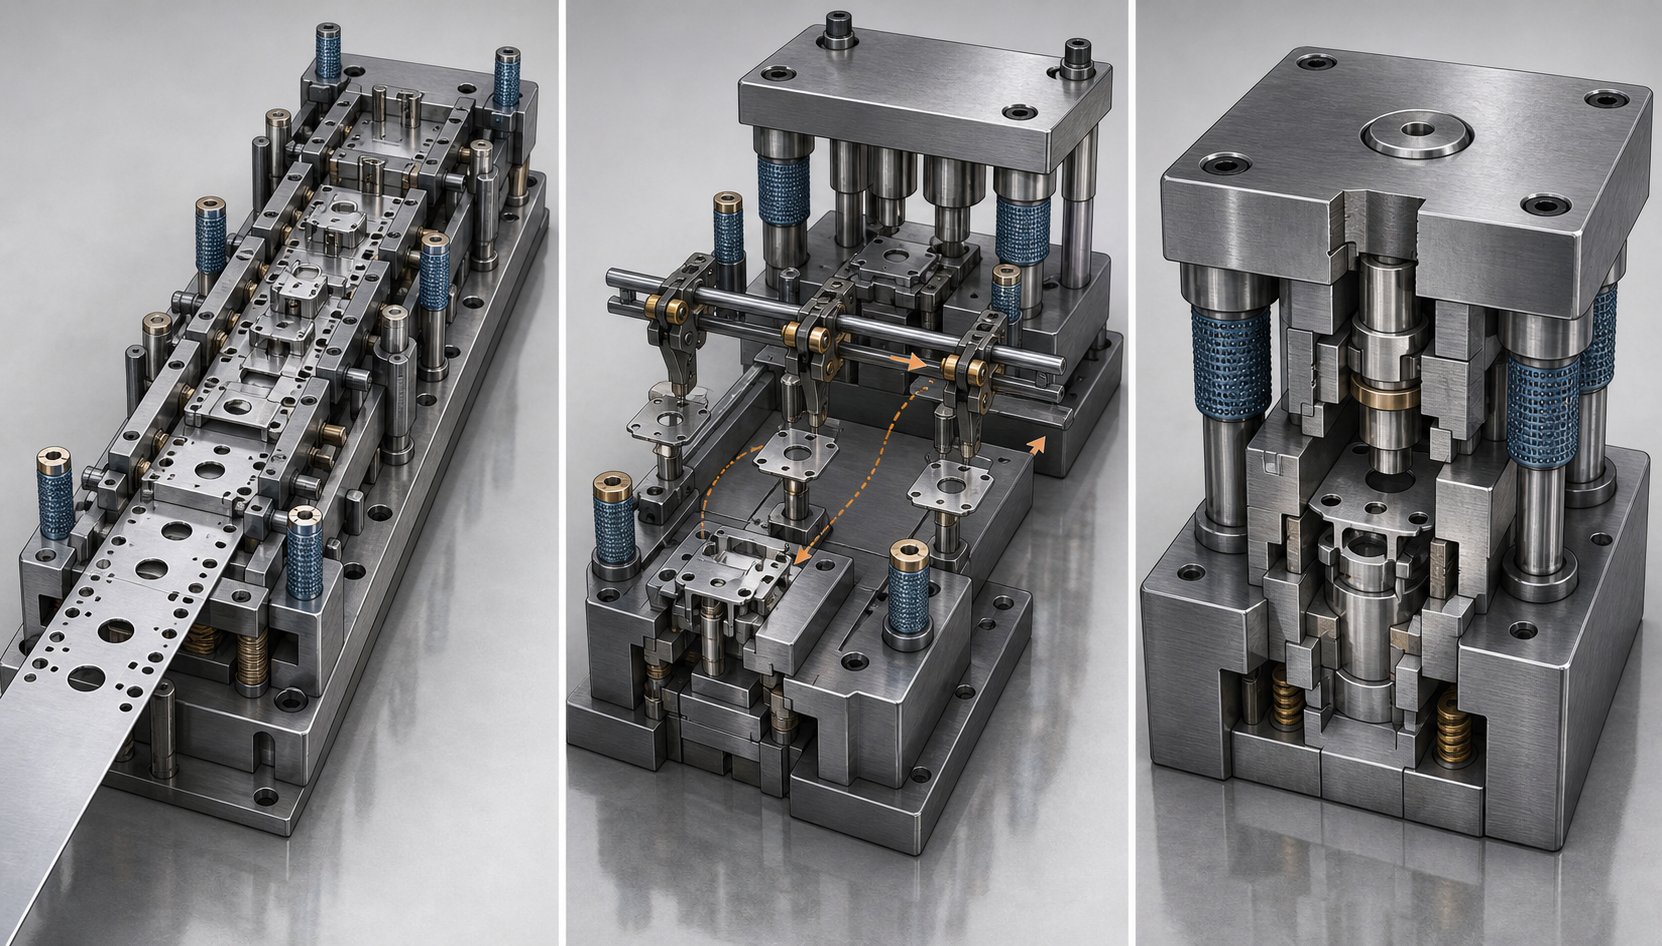
Progressive Matrizen vs. Transfermatrizen vs. Verbundmatrizen
Unterschiedliche Teilegeometrien, Produktionsmengen und Größenbeschränkungen erfordern unterschiedliche Arten von Stanzwerkzeugen. Eine progressive Matrize ist eine Option in einer größeren Familie von Stanzwerkzeugen. Wenn Sie wissen, wo sich die einzelnen Typen auszeichnen, können Sie vermeiden, zu viel in Werkzeuge zu investieren, die nicht zu Ihrer Anwendung passen. Hier erfahren Sie, wie die vier wichtigsten Matrizentypen verglichen werden, was jeder am besten kann und wann man sich für einen von den anderen entscheiden sollte.
Progressive Matrize vs. Transfermatrize vs. zusammengesetzte Matrize
Jeder Matrizentyp löst ein grundlegend anderes Fertigungsproblem. Bevor Sie sie miteinander vergleichen, benötigen Sie eine klare Definition dessen, was die einzelnen tatsächlich tun:
- Progressiver Würfel- Ein Werkzeug mit mehreren-Stationen, bei dem das Metallband durchgehend mit der Spule verbunden bleibt. Das Band rückt pro Hub um eine Teilung vor und jede Station führt einen anderen Arbeitsgang durch (Lochstechen, Biegen, Formen), bis die letzte Station das fertige Teil freischneidet. Bei jedem Hub wird ein fertiges Teil ausgegeben.
- Transferwürfel- Einzelne Rohlinge oder Teilformteile werden durch Greiffinger oder Schienen mechanisch von Station zu Station transportiert. Das Teil wird frühzeitig vom Band getrennt (oder als vorgeschnittene Rohlinge zugeführt) und unabhängig zwischen den in derselben Presse montierten Matrizenstationen bewegt. Beim Transfer-Stanzverfahren werden größere oder komplexere Teile verarbeitet, die nicht auf einem Trägerstreifen haften bleiben können.
- Zusammengesetzter Würfel- Führt mehrere Schneidvorgänge gleichzeitig in einem einzigen Presshub aus. Das Stanzen und Lochen erfolgt gleichzeitig in einer Station, wodurch ein flaches Fertigteil mit enger Konzentrizität zwischen inneren und äußeren Merkmalen entsteht. Das Prägen von Verbundstanzen ist auf flache Geometrien beschränkt, bietet jedoch eine überlegene Positionsgenauigkeit.
- Einstufiger-Stab- Führt einen Vorgang pro Hub aus: ein einzelnes Lochen, eine einzelne Biegung oder ein einzelnes Rohteil. Teile werden zwischen separaten Matrizen und Pressen (oder derselben Presse mit Matrizenwechseln) bewegt, um alle erforderlichen Vorgänge abzuschließen. Einfache, kostengünstige -Werkzeuge, geeignet für Prototypen oder sehr kleine Stückzahlen.
Die Unterschiede werden viel deutlicher, wenn man sie anhand der Kriterien vergleicht, die tatsächlich Werkzeugentscheidungen beeinflussen.
Entscheidungskriterien für die Auswahl des richtigen Matrizentyps
Stellen Sie sich vor, Sie haben einen Teildruck, ein Mengenziel und ein Budget. Welcher Matrizentyp passt? Die Antwort hängt vom Zusammenwirken von sechs Faktoren ab:
| Kriterien | Progressiver Würfel | Transferstempel | Zusammengesetzter Würfel | Einstufiger Würfel.- |
|---|---|---|---|---|
| Teilekomplexität | Hoch (Multi-Vorgang: Lochen, Biegen, Formen, Ziehen) | Sehr hoch (ermöglicht Teiledrehung, Kippen und komplexe 3D-Formung) | Gering bis mäßig (flache Teile mit mehreren Schnittmerkmalen) | Niedrig (eine Funktion pro Vorgang) |
| Eignung für Produktionsmengen | Hohes Volumen (100,000+ Teile/Jahr) | Mittlere bis hohe Lautstärke | Mittlere Lautstärke | Kleine Stückzahl oder Prototyping |
| Materialverschwendung | Mäßig (Trägerstreifen wird zu Ausschuss) | Niedrig (Leerzeichen können für eine höhere Auslastung verschachtelt werden) | Niedrig bis mäßig | Variiert je nach Betrieb |
| Werkzeugkosten | Hoch (viele Stationen, Präzisionskomponenten) | Hoch (mehrere Matrizenstationen plus Transfermechanismus) | Moderat (einzelne Station, komplexe Einbauten) | Niedrig (einfaches Einzweck--Tool) |
| Zyklusgeschwindigkeit (Teile/min) | Sehr schnell (30-200+ SPM typisch) | Mäßig (15–40 SPM typisch) | Mäßig bis schnell (abhängig von der Presse) | Langsam (manuelle Handhabung zwischen den Vorgängen) |
| Beschränkungen der Teilegröße | Klein bis mittel (muss innerhalb der Streifenbreite passen, normalerweise unter 300 mm) | Mittel bis groß (keine Streifenbreitenbeschränkung) | Klein bis mittel (nur flache Geometrie) | Jede Größe |
Aus diesem Vergleich ergeben sich einige Muster. Folgeverbundwerkzeuge dominieren, wenn Sie komplexe, kleine-bis-Teile in großen Stückzahlen mit maximaler Taktgeschwindigkeit benötigen. Der Streifen bleibt durchgehend verbunden, wodurch die teilweise-Beförderung von Geräten zwischen den Stationen entfällt und die Geschwindigkeit hoch bleibt. AlsAnmerkungen des MetalForming MagazineFolgeverbundwerkzeuge können mit potenziell hoher Materialausnutzung mehrere Teile pro Hub herstellen und laufen mit relativ hohen Geschwindigkeiten, was sie oft zur besten Lösung für die Massenproduktion macht.
Transfermatrizen springen dort ein, wo Folgeverbundmatrizen an ihre Grenzen stoßen. Wenn ein Teil zu groß ist, um auf einem Trägerband zu bleiben, wenn es zwischen den Arbeitsgängen gedreht oder gewendet werden muss oder wenn die Materialausnutzung durch Ineinanderschachteln von Rohlingen anstelle der Zufuhr einer Endlosspule verbessert werden kann, ist das Transfergestanzen die bessere Lösung. Transfermatrizen bieten außerdem eine einfachere Wartung und Einstellung an einzelnen Stationen, da jeder Matrizenabschnitt besser zugänglich ist als bei einem dicht gepackten Folgeverbundwerkzeug.
Das Prägen von Verbundstanzen nimmt eine engere Nische ein. Wenn Sie ein flaches Teil benötigen, denken Sie an Unterlegscheiben, Dichtungen, Elektrobleche, bei denen die Innenlöcher perfekt konzentrisch zum Außenprofil sein müssen, dann erledigt eine Verbundmatrize dies in einem Arbeitsgang. Alles schneidet gleichzeitig, sodass zwischen den Features keine Positionsabweichung auftritt. Der Nachteil besteht darin, dass zusammengesetzte Matrizen keine Biege-, Zieh- oder Umformvorgänge durchführen können.
Einstufige Matrizen sind die Basis. Sie kosten pro Werkzeug am wenigsten, aber pro Stück am meisten, da jeder Vorgang einen separaten Pressenzyklus und oft eine manuelle Teilehandhabung erfordert. Sie sind sinnvoll für Prototypen, Brückenfertigungen oder Teile, die tatsächlich nur einen Arbeitsgang benötigen.
Hier ist ein praktischer Entscheidungsrahmen, um die Auswahl zu vereinfachen:
- Wenn das Teil innerhalb der Streifenbreitenbeschränkungen liegt (normalerweise unter 250–300 mm), mehrere Arbeitsgänge erforderlich sind und das jährliche Volumen 100.000 Stück übersteigt, ist ein Folgeverbundwerkzeug fast immer optimal.
- Wenn das Teil zu groß für einen Streifen ist, eine Drehung zwischen den Stationen erforderlich ist oder die Materialausnutzung durch die Verschachtelung der Rohlinge verbessert wird, sollten Sie eine Transfermatrize in Betracht ziehen.
- Wenn das Teil flach ist und eine kritische Konzentrizität zwischen den gestanzten Merkmalen und ein mäßiges Volumen aufweist, liefert eine zusammengesetzte Matrize die höchste Genauigkeit von Merkmalen -zu -Merkmalen.
- Wenn das Volumen gering ist, die Geometrie einfach ist oder Sie ein Design validieren, bevor Sie sich für Produktionswerkzeuge entscheiden, halten einstufige Matrizen und Stanzungen die Vorabinvestitionen auf ein Minimum.
Bei Stanzentscheidungen kommt es selten allein auf einen einzigen Faktor an. Das Volumen rechtfertigt die Werkzeugkosten. Die Teilegröße bestimmt die Durchführbarkeit des Streifens. Die Geometrie bestimmt, ob das Teil auf einem Träger bleiben kann oder unabhängig übertragen werden muss. Wenn alle drei Faktoren auf eine progressive Matrize abgestimmt sind, ist die Wirtschaftlichkeit pro Teil im großen Maßstab kaum zu überbieten. Wenn Sie jedoch die Alternativen kennen, stellen Sie sicher, dass Sie ein Teil nicht in die falschen Matrizen und den falschen Stanzansatz zwingen.
Dieses pro{0}Teilökonomie-Argument führt zu einer wichtigen Folge-: Wenn progressive Matrizen im Volumen die niedrigsten Stückkosten liefern, was treibt dann eigentlich ihre Vorabinvestition in Werkzeuge so hoch?
Was treibt die Werkzeugkosten für Folgeverbundwerkzeuge an?
Folgeverbundwerkzeuge sind teuer. Eine einfache Halterungsmatrize kostet möglicherweise etwa 15.000 US-Dollar, während ein komplexes Werkzeug mit mehreren Stationen, engen Toleranzen und Hartmetalleinsätzen mehr als 100.000 US-Dollar kosten kann. Diese Zahlen überraschen Leute, die nur CNC-bearbeitete oder lasergeschnittene Teile bewertet haben. Aber die Kosten sind nicht willkürlich. Jeder Dollar geht auf spezifische Konstruktions- und Fertigungsentscheidungen zurück, die bestimmen, wie viele Teile die Form produzieren kann, wie schnell sie läuft und wie lange sie hält, bevor eine Nacharbeit erforderlich ist.
Schlüsselfaktoren, die die Werkzeugkosten bestimmen
Mehrere Variablen interagieren, um den Endpreis für Folgeverbundwerkzeuge festzulegen. Manche tragen mehr Gewicht als andere. Hier sind sie, grob geordnet nach ihrer Auswirkung auf die Gesamtkosten:
- Anzahl der Stationen- Jede Station fügt bearbeitete Stempel, Matrizeneinsätze, Abstreiferöffnungen und Trägerplattentaschen hinzu. Eine 6-Stationen-Matrize hat etwa die Hälfte der bearbeiteten Komponenten einer 12-Stationen-Matrize, was sich direkt in weniger CNC-Zeit, weniger Drahterodierzeit und weniger Montageaufwand niederschlägt. Teile mit schwieriger Geometrie oder engen Toleranzen erhöhen die Anzahl der erforderlichen Stationen und treiben die Kosten in die Höhe.
- Teilekomplexität und Toleranzanforderungen- Komplexe Konturen erfordern Drahterodierschneiden mit Toleranzen innerhalb von 0,002 mm. Enge Positionsvorgaben erfordern präzises Schleifen, sorgfältige Testdurchläufe und möglicherweise mehrere Probeläufe (T1, T2, T3), um die Matrize einzustellen. Jede Testrunde kostet Druckzeit, Material und technische Stunden. Ein Teil mit +/-0,05 mm an kritischen Merkmalen benötigt möglicherweise drei oder vier Testzyklen, während ein Teil mit +/-0,2 mm möglicherweise beim ersten Durchgang besteht.
- Materialqualität der Matrize- Die Auswahl von Werkzeugstahl wirkt sich direkt auf die Kosten und die Lebensdauer aus. Standard-D2- oder A2-Werkzeugstahl ist die Basis für die meisten progressiven Stanzwerkzeuge. Anwendungen mit hohem-Volumen oder abrasive Materialien wie Edelstahl oder HSLA-Sorten erfordern Vollhartmetalleinsätze oder Pulvermetallstähle wie CPM-10V, deren Anschaffung deutlich teurer ist und eine spezielle Bearbeitung erfordert. AlsExperten für Werkzeugbau merken anHohe Produktionsmengen erfordern qualitativ hochwertigere Werkzeugstahlabschnitte, alternative Materialien wie Vollhartmetall und Gasfedern mit längerer{1}}Lebensdauer, deren Herstellung allesamt mehr Zeit und Kosten in Anspruch nimmt.
- Produktionsvolumenerwartungen (Matrizenklassifizierung)- Ein Würfel, von dem erwartet wird, dass er 50 Millionen Schläge ausführt, wird anders gebaut als einer, der auf 500.000 Schläge abzielt. Großvolumige Matrizen der Klasse A verwenden dickere Matrizenschuhe, gehärtete Führungssysteme, Hartmetall-Schneidstationen und hochwertige Federn. Für Matrizen der Klasse B oder C mit geringem Volumen können weichere Stähle, einfachere Federsysteme und weniger Sicherungskomponenten verwendet werden. Der anfängliche Unterschied kann das Zwei- bis Dreifache betragen, aber die Kosten pro Hub über die Lebensdauer der Matrize sinken bei einer robusten Konstruktion drastisch.
- Lieferzeitplan- Komprimierte Zeitpläne erfordern Überstunden und erfordern möglicherweise eine beschleunigte Materialbeschaffung. Ein Standardaufbau von 12 bis 16 Wochen ermöglicht eine effiziente Planung in den CNC-, Schleif-, Erodier- und Montageabteilungen. Eine Verkürzung auf 6–8 Wochen führt in der Regel zu einer Erhöhung der Werkzeugkosten um 15–25 %, da der Formenbau andere Arbeiten neu priorisieren muss.
Diese Faktoren wirken nicht unabhängig voneinander. Ein Teil mit komplexer Geometrie erfordert natürlich mehr Stationen, engere Matrizenmaterialien und zusätzliche Testzyklen. Dieser verstärkende Effekt ist der Grund dafür, dass scheinbar kleine Konstruktionsänderungen, das Hinzufügen eines weiteren Lochs oder die Verschärfung einer Toleranz, den Kostenvoranschlag für die Matrize um Tausende von Dollar verschieben können.
Verständnis der Beziehung zwischen Stanze und Presse
Ein progressiver Würfel funktioniert nicht isoliert. Es läuft in einer Prägepresse und die Matrize muss so konstruiert sein, dass sie den Fähigkeiten dieser Presse entspricht. Wenn Sie diesen Zusammenhang missverstehen, erhalten Sie am Ende ein Werkzeug, das physisch nicht in der vorgesehenen Folgestanzmaschine laufen kann, oder schlimmer noch, eine Matrize, die läuft, aber keine gute Leistung erbringt, weil die Presse für die Anwendung unwesentlich ist.
Vier Pressenparameter beeinflussen die Designentscheidungen für die Matrize:
- Tonnage- Die Presse muss genügend Kraft liefern, um alle Schneid- und Formvorgänge an jeder Station gleichzeitig durchzuführen. Ingenieure berechnen die Gesamtkraft, indem sie die Scherkräfte (Umfang x Dicke x Scherfestigkeit) aller Schneidstationen plus die Umformkräfte an jeder Biege- oder Ziehstation summieren. Die Stanzpresse benötigt in der Regel 20–30 % mehr Kapazität als die berechnete Spitzenkraft, um Prozessschwankungen und Sicherheitsmargen Rechnung zu tragen.
- Hublänge- Die vertikale Verfahrstrecke des Pressenstößels muss die Anforderungen der Matrize an Bandanhebung, Teileformungstiefe und Schrottauswurfspielraum überschreiten. Eine Matrize mit tiefen Auszügen oder hochgeformten Merkmalen benötigt einen längeren Hub als eine Matrize, die nur flache Biegungen ausführt.
- Schließhöhe- Der Abstand zwischen dem Pressenbett und dem Stößel im unteren Totpunkt. Die geschlossene Höhe der zusammengebauten Matrize muss diesem Maß entsprechen. Wenn die Matrize zu hoch ist, passt sie nicht. Wenn es zu kurz ist, ist ein Unterlegen erforderlich, was sich auf die Steifigkeit auswirkt.
- Bettgröße- Die physischen Abmessungen des Pressenträgers müssen der Grundfläche des Matrizenschuhs Rechnung tragen und Platz zum Spannen bieten. Eine 12-Stationen-Matrize für große Teile erfordert möglicherweise eine Folgestanzpresse mit einer Bettgröße von mehr als 2.000 mm in Vorschubrichtung.
Wenn die vorhandene Pressenkapazität das Design der Matrize vorgibt, fügen Ingenieure manchmal Stationen hinzu, um die Spitzenkräfte pro Hub zu reduzieren, oder teilen die Vorgänge auf mehrere inkrementelle Schritte auf. Das bedeutet mehr Stationen, eine größere Matrize und höhere Werkzeugkosten für progressive Matrizen, alles bedingt durch Pressenbeschränkungen und nicht nur durch die Teilegeometrie.
Hier ist der Teil, der die Kostendiskussion völlig neu formuliert: die Amortisation. Ein 60.000 US-Dollar teures progressives Werkzeug, das 2 Millionen Teile pro Jahr produziert, erhöht die Werkzeugkosten nur um 0,03 US-Dollar pro Stück. Betreiben Sie dieselbe Matrize drei Jahre lang im vollen Umfang, und der Werkzeugbeitrag pro Teil sinkt auf unter einen Cent. Vergleichen Sie das mit der CNC-Bearbeitung oder einfachem einstufigen Stanzen mit manueller Handhabung, und die Wirtschaftlichkeit wird deutlich. Die hohen Vorabinvestitionen in Folgeverbundwerkzeuge stellen kein Kostenproblem dar. Es handelt sich um eine Lösung mit Stückkosten, jedoch nur bei Mengen, die die anfänglichen Ausgaben rechtfertigen.
Die Auswahl der Stanzmaschine, die Anzahl der Stationen, die Materialqualität und der Toleranzstapel wirken alle zusammen, um zu definieren, was Sie für eine progressive Stanze bezahlen. Die kluge Frage lautet nicht: „Warum ist dieses Tool so teuer?“ sondern vielmehr: „Bei welchem Produktionsvolumen lohnt sich diese Investition, und wie viele Zyklen wird diese Matrize absolvieren, bevor sie Aufmerksamkeit benötigt?“ Diese zweite Frage führt direkt dazu, zu verstehen, wie sich Folgeverbundwerkzeuge abnutzen, wann sie gewartet werden müssen und was ihre gesamte produktive Lebensdauer bestimmt.
Progressive Werkzeugwartung und Lebensdauer
Eine progressive Matrize, deren Herstellung 60.000 US-Dollar gekostet hat, kann durch einen einzigen herausgezogenen Schlagbolzen oder einen gebrochenen Schlag zerstört werden, der einen Schlag lang unentdeckt bleibt. Die Wartung von Stanzwerkzeugen ist keine Nebenaufgabe. Es ist das, was eine Matrize, die Millionen hochwertiger Teile liefert, von einer Matrize unterscheidet, die bereits im ersten Jahr Ausschuss und Ausfallzeiten verursacht. Dennoch werden Wartungspraktiken für Folgeverbundwerkzeuge selten im gleichen Detail besprochen wie Design oder Materialauswahl. Hier erfahren Sie, was dafür sorgt, dass Stahlstanzwerkzeuge über ihre gesamte Nutzungsdauer hinweg Höchstleistungen erbringen.
Verschleißindikatoren und wann man schärfen muss
Der fortschreitende Werkzeugverschleiß macht sich nicht durch einen einzigen dramatischen Ausfall bemerkbar. Es entwickelt sich allmählich und die ersten Anzeichen sind subtil. Sie werden diese Indikatoren bemerken, bevor etwas Katastrophales passiert:
- Erhöhung der Grathöhe- Die zuverlässigste Frühwarnung. Wenn Werkzeugstempel ihre Kantenschärfe verlieren, verschlechtert sich die Scherzone und die Grate wachsen an den Schnittkanten höher. Bei den meisten Präzisionsstanzvorgängen wird eine maximal zulässige Grathöhe (häufig 0,05–0,10 mm, je nach Anwendung) als Auslöser für das Schärfen festgelegt.
- Dimensionsdrift- Lochpositionen, Biegewinkel oder Profilabmessungen verschieben sich allmählich aus der Toleranz, wenn sich die Abstände zwischen Stempel-zu-durch Verschleiß vergrößern.
- Änderungen der Oberflächenbeschaffenheit- Schnittkanten gehen von sauber und glänzend zu rau und zerrissen über. Verformte Oberflächen entwickeln Kratz- oder Fressspuren.
- Erhöhte Abisolierkraft- Abgenutzte Kanten erzeugen mehr Reibung, wodurch der Abziehwiderstand steigt. Bediener bemerken möglicherweise, dass die Presse anders klingt oder der Streifenvorschub weniger reibungslos erfolgt.
Wann sollte man schärfen? Wenn man wartet, bis an fertigen Teilen Mängel auftreten, ist der Verschleiß bereits zu weit fortgeschritten. AlsBericht von Herstellern von PräzisionsstanzenDie effektivsten Programme legen die Schärfintervalle auf der Grundlage der tatsächlichen Strichanzahl fest und nicht nur auf der Grundlage einer visuellen Inspektion. Ein typischer Zeitplan sieht je nach zu prägendem Material ein Schleifen alle 100.000 bis 250.000 Hübe vor, wobei Edelstahl und HSLA-Sorten eine häufigere Wartung erfordern als Weichkupfer oder Messing.
Bei jedem Schärfen wird eine kleine Menge Material von der Stempelfläche und der Oberfläche des Matrizeneinsatzes entfernt, typischerweise 0,05–0,10 mm pro Schleifvorgang. Matrizen sind mit einer integrierten Gesamtschärfungszugabe ausgestattet. Daher ist die Verfolgung des gesamten Materialabtrags von entscheidender Bedeutung, um vorherzusagen, wann Komponenten vollständig ausgetauscht werden müssen und nicht noch einmal geschliffen werden muss.
Häufige Fehlermodi und Prävention
Über den allmählichen Verschleiß hinaus sind Folgeverbundwerkzeuge mit mehreren Fehlerarten konfrontiert, die die Produktion sofort stoppen können, wenn sie nicht kontrolliert werden:
- Stempelbruch- Werkzeugstempel mit kleinem-Durchmesser sind besonders anfällig. Eine seitliche Belastung aufgrund einer Fehlausrichtung des Streifens, einer unzureichenden Stützunterstützung oder des Aufpralls auf eine doppelte{3}}Dicke (Umklappen des Streifens) kann zu einem sofortigen Schlagausbruch führen. Geführte Abstreifplatten und eine ordnungsgemäße Pilotregistrierung reduzieren die seitlichen Kräfte bei schmalen Stempeln.
- Schneckenziehen- Wenn ein abgeschnittener Rohling an der Stempelfläche anhaftet und zurück in die Matrize zieht, kann er sich zwischen Stempel und Abstreifer verklemmen oder sich im nächsten Teil festsetzen.Gemeinsame GegenmaßnahmenDazu gehören federbelastete Auswerferstifte, durch Lochstanzen gebohrte Entlüftungsöffnungen, Vakuumentlastungsstrukturen und umgedrehte konische Matrizenknöpfe, die die Rohlinge unter Druck halten.
- Fehleinzüge- Der Streifen bewegt sich zu weit, zu kurz oder schräg. Abgenutzte Führungsstifte, inkonsistente Zeitsteuerung der Zuführungsfreigabe oder beschädigte Streifenführungen tragen dazu bei. Bei Hochgeschwindigkeits-Präzisionsstanz- und Prägevorgängen summiert sich bereits ein Vorschubfehler von 0,1 mm über die Stationen hinweg und führt zu Ausschuss.
- Timing-Probleme- Nocken-betriebene Vorgänge, Druckverluste von Stickstofffedern oder Drift beim Einrücken der Abkantpresse können die interne Zeitsteuerung der Matrize verschieben. Vorgänge, die bei bestimmten Kurbelwellenwinkeln abgeschlossen werden sollten, beginnen zu früh oder zu spät, was zu Störungen zwischen beweglichen Komponenten führt.
Diese Fehler hängen miteinander zusammen. Der Stempelverschleiß erhöht die Grathöhe. Höhere Grate erhöhen den Abisolierwiderstand. Höhere Abstreifkräfte führen dazu, dass Butzen am Stempel haften bleiben. Das Ziehen von Schnecken beschädigt benachbarte Stationen. Eine vernachlässigte Verschleißzone führt gleichzeitig zu mehreren Fehlermodi.
Die Qualitätskontrolle bei Präzisionsstanzvorgängen beruht darauf, Probleme zu erkennen, bevor sie diesen Kaskadenpunkt erreichen. Moderne Werkzeugschutzsysteme verwenden -im Werkzeug integrierte Sensoren, um kritische Bedingungen in Echtzeit zu überwachen:
- Tonnageüberwachung- Kraftmesszellen erkennen Kraftänderungen, die auf Abstumpfung des Stempels, Materialschwankungen oder Bedingungen mit doppelter-Dicke hinweisen.
- Erkennung von Fehleinzügen- Näherungssensoren überprüfen die Streifenposition bei jedem Hub und stoppen die Presse, bevor ein falsch positionierter Streifen die Schneidstationen erreicht.
- Erkennung des Teileauswurfs- Fotoelektrische Sensoren bestätigen, dass die fertigen Teile die Matrize verlassen haben, bevor der nächste Hub ausgeführt wird.
- Überwachung der Abstreiferposition- Sensoren unter den Federabstreifern erkennen herausgezogene Butzen, indem sie einen anormalen Weg des Abstreifers erkennen.
Über die In{0}}-Sensorik hinaus helfen SPC-Abmessungsüberwachung, optische Komparatorprüfungen und Inline-Vision-Inspektion dabei, allmähliche Abweichungen zu verfolgen und zu bestätigen, dass Teile während eines Produktionslaufs innerhalb der Spezifikation bleiben.
Die erwartete Lebensdauer der Matrize hängt vom zu stanzenden Material, der Stahlsorte der Matrizenkomponenten, der Oberflächenbeschichtung und der Wartungsdisziplin ab. Standard-Stanzwerkzeuge aus D2-Stahl mit unlegiertem Stahl können zwischen 1 und 3 Millionen Hüben zwischen größeren Nachbearbeitungszyklen leisten. Hartmetall-gestanzte Matrizen zum Stanzen weicher Materialien können mehr als 10 Millionen Hübe erreichen. Hochgeschwindigkeitsanwendungen aus rostfreiem Stahl erfordern in der Regel eine umfassende Wartung in kürzeren Abständen, manchmal 500.000 bis 1 Million Hübe, da das abrasive Material den Kantenabbau beschleunigt.
Ein strukturiertes Wartungsprogramm für Stanzwerkzeuge verknüpft alle diese Elemente in einem vorhersehbaren Zeitplan:
- Inspektion pro-Schicht- Überprüfen Sie die Teilequalität visuell, überprüfen Sie die Grathöhe an Musterteilen, prüfen Sie die Ansammlung von Materialklumpen, achten Sie auf ungewöhnliche Pressgeräusche und bestätigen Sie den Schmiermittelfluss.
- Geplante Schärfungsauslöser- Schleifen Sie Schneidstationen mit vorgegebenen Hubzahlen. Beim Schärfen wird Stammmaterial entfernt. Ersetzen Sie die Komponenten, wenn der kumulierte Abtrag das vorgesehene zulässige Maß erreicht.
- Monatlicher Service- Führungspfosten und Buchsen auf Verschleiß prüfen. Überprüfen Sie den Federdruck (Stickstoffflaschen verlieren mit der Zeit an Ladung). Überprüfen Sie den Durchmesser und den Zustand des Pilotstifts. Reinigen Sie die Absaugkanäle für Schrott.
- Jährliche Überholung- Vollständiger Abbau, Maßprüfung aller kritischen Komponenten, Austausch verschlissener Führungen und Federn, Neuqualifizierung der Matrizenabstände und frische Probeproben zur Neu-Validierung der Teilequalität.
Die ordnungsgemäße Wartung steht in direktem Zusammenhang mit der Konsistenz der Teilequalität und den Gesamtbetriebskosten. Eine Matrize, die planmäßig geschärft und regelmäßig überprüft wird, behält ihre ursprüngliche Formfähigkeit viel länger bei als eine Matrize, die so lange läuft, bis ein Versagen eine Reaktion erzwingt. Die Disziplin der vorbeugenden Pflege ist es, die ein Präzisionswerkzeug mit hohen -Kosten in eine zuverlässige, langfristige Produktionsanlage verwandelt. Dabei ist es genauso wichtig, den Wartungsbedarf dieser Anlage zu verstehen, wie zu wissen, wie man überhaupt das richtige Gerät beschafft.
Beschaffung der richtigen Folgeverbundmatrize für die Massenproduktion
Zu wissen, wie ein Folgeverbundwerkzeug funktioniert, was es kostet und wie es gewartet wird, ist nur dann wichtig, wenn das Werkzeug, das Sie erhalten, tatsächlich die vorgesehene Leistung erbringt. Die Beschaffungsentscheidung, die Auswahl der Hersteller von Folgeverbundwerkzeugen, mit denen Sie zusammenarbeiten, sichert Ihre Produktionsqualität, das Risiko von Durchlaufzeiten und die Gesamtbetriebskosten über Jahre hinweg. Eine schlecht gebaute Form führt nicht nur zu schlechten Teilen. Es verschlingt Geld durch ungeplante Ausfallzeiten, übermäßige Wartung und Ausschussraten, die jeden Effizienzgewinn zunichtemachen, den das Tool eigentlich liefern sollte.
Wie können Sie also einen leistungsfähigen Anbieter von progressiven Werkzeugen und Formen von einem Anbieter unterscheiden, der Sie auf lange Sicht mehr kosten wird?
Was ist bei einem Lieferanten für Folgeverbundwerkzeuge zu bewerten?
Produktionsingenieure und Beschaffungsteams sollten potenzielle Anbieter progressiver Stanzdienstleistungen anhand mehrerer Kriterien bewerten, die weit über den Angebotspreis hinausgehen. Branchenbezogene Beschaffungsleitfäden betonen, dass die Auswirkungen der Wahl des falschen Lieferanten weit über die anfängliche Investition hinausgehen und sich auf die Qualität der Teile, die Produktionseffizienz und die langfristige Kontinuität auswirken.
- Ingenieurskompetenz- Kann der Lieferant Ihr Streifenlayout optimieren, die Anzahl der Stationen ohne Qualitätseinbußen minimieren und Designverbesserungen vorschlagen? Ein starkes, fortschrittliches Stanzunternehmen wird Ihre Annahmen konstruktiv hinterfragen und nicht nur das aufbauen, was Sie ihm überlassen. Suchen Sie nach hauseigenen Simulationstools wie FEA und Umformanalysesoftware, die Probleme erkennen, bevor Stahl geschnitten wird.
- Verarbeitungsqualität und Materialien- Fragen Sie, welche Werkzeugstahlsorten sie für Stempel und Matrizeneinsätze verwenden, ob sie Hartmetalloptionen für Stationen mit hohem{1}}Verschleiß anbieten und welche Wärmebehandlungsverfahren sie anwenden. Diese Angaben bestimmen, ob die Matrize 500.000 Hübe oder 5 Millionen Hübe hält.
- Gründlichkeit des Testprozesses- Erfahrene Werkzeugbauer führen mehrere Testdurchläufe (T1 bis T3) durch, messen Musterteile anhand der Drucktoleranzen und verfeinern das Werkzeug, bis es konsistent konforme Teile in Produktionsgeschwindigkeit produziert. Fragen Sie, wie viele Stichprobenrunden enthalten sind und welche Messmethoden zur Validierung verwendet werden.
- Kommunikation während der Entwicklung- Die besten Anbieter von Metallstanzdiensten für Folgeverbundstanzen unterhalten während der Entwurfs- und Bauphase mehrere Berührungspunkte. Die Genehmigung des Streifenlayouts, die Überprüfung der Komponenten und die Erstellung von Testberichten sollten alle den Kunden einbeziehen. Wie ein erfahrener Stanzformbauer es ausdrückt, ist eine konsequente Zusammenarbeit unerlässlich, um eine hochwertige Stanzform herzustellen und die Erwartungen zu erfüllen.
- Unterstützung nach der-Lieferung- Bietet der Lieferant Wartungsanleitungen, Schleifempfehlungen, Ersatzkomponentenversorgung und Unterstützung bei der Fehlerbehebung nach dem Versand der Matrize? Ein progressiver Werkzeug- und Formenpartner, der nach der Lieferung verschwindet, lässt Sie mit der Bewältigung von Verschleißproblemen allein.
- Skalierbarkeit und Flexibilität- Ihre Volumina können wachsen oder Ihr Teiledesign kann sich weiterentwickeln. Bewerten Sie, ob der Lieferant vorhandene Werkzeuge modifizieren, Stationen hinzufügen oder Folgewerkzeuge bauen kann, die sich in Ihren aktuellen Produktionsaufbau integrieren lassen.
Anpassung der Werkzeugkapazitäten an die Produktionsanforderungen
Anwendungen mit hohem{0}}Volumen erfordern von einem Lieferanten mehr als nur Bearbeitungsfähigkeiten. Sie benötigen einen Partner mit direkter Erfahrung bei der Umsetzung strenger Wiederholgenauigkeitsanforderungen über Millionen von Zyklen hinweg und nicht eine Werkstatt, die in erster Linie Prototypen oder Kleinserienwerkzeuge baut und gelegentlich eine Produktionsform übernimmt.
Achten Sie bei der Bewertung von Folgeverbundstanzwerkzeugherstellern für Großserien auf Belege für Folgendes:
- Fachwissen über die Umformung mehrerer -Stationen, insbesondere für Teile, die 8 oder mehr Stationen mit kombinierten Schneid- und Umformvorgängen erfordern.
- Erfahrung mit Ihrem spezifischen Materialtyp und Dickenbereich, da Formabstände, Beschichtungen und Stationsdesign je nach Materialfamilie erheblich variieren.
- Eigene-Testpressen, die der Tonnage und Geschwindigkeit Ihrer Produktionspresse entsprechen oder sich dieser annähern, stellen sicher, dass die Matrize unter realistischen Bedingungen validiert wird.
- Qualitätssysteme und Dimensionsberichte, die Ihren internen Standards entsprechen, sei es PPAP-Dokumentation, Cpk-Studien oder kundenspezifische Inspektionsprotokolle.
Für Teams, die fortschrittliche Stanzwerkzeuge beschaffen, die auf effizientes Formen mit mehreren Stationen und skalierbarer Massenproduktion ausgerichtet sind, sind Zulieferer genau das RichtigeYICHENspezialisieren sich auf die Fertigung progressiver Formen für hohe Stückzahlen mit Schwerpunkt auf hoher Wiederholgenauigkeit und Multi-Stationen-Fähigkeit. Die Seite mit progressiven Stanzwerkzeugen bietet einen nützlichen Bezugspunkt beim Vergleich von Lieferantenportfolios und Produktionsschwerpunkten.
Letztendlich ist es bei der richtigen Beschaffungsentscheidung wichtig, die technische Tiefe, die Verarbeitungsqualität, die Kommunikationstransparenz und den langfristigen Support in Einklang zu bringen. Der Preis ist wichtig, aber nur im Kontext. Eine Matrize, die im Vorfeld 15 % weniger kostet, aber nach 200.000 Hüben nachgearbeitet werden muss, ist weitaus teurer als eine, die für einen zuverlässigen Betrieb über Millionen von Zyklen ausgelegt ist. Behandeln Sie Ihren Folgeverbundwerkzeug-Lieferanten als Produktionspartner und nicht als Lieferanten, der eine Bestellung ausführt, und die Werkzeuge liefern über Jahre hinweg Renditen.
Häufig gestellte Fragen zu progressiven Stanzformen
1. Was ist der Unterschied zwischen einer Folgestanze und einer Folgestanze?
Eine progressive Matrize ist das physische Werkzeug selbst, ein präzisionsgefertigter Block aus gehärtetem Stahl, der Stempel, Hohlräume und Formmerkmale enthält, die für ein bestimmtes Teil entwickelt wurden. Beim Folgestanzen handelt es sich um den Herstellungsprozess, bei dem dieses Werkzeug in einer Stanzpresse eingesetzt wird, um Teile in großen Stückzahlen herzustellen. Die Unterscheidung ist bei der Bewertung der Werkzeugkosten im Vergleich zu den Produktionskosten wichtig, da sie unterschiedliche Zeitpläne, Budgets und technische Entscheidungen mit sich bringen. Lieferanten wie YICHEN entwickeln sowohl die Werkzeuge als auch den Produktionsprozess für Großserienanwendungen, die eine hohe Wiederholgenauigkeit erfordern.
2. Wie viele Teile pro Minute kann ein Folgestanzwerkzeug produzieren?
Progressive Stanzwerkzeuge produzieren in der Regel ein fertiges Teil pro Pressenhub, wobei die Pressen je nach Komplexität des Teils, Materialstärke und Formanforderungen zwischen 25 und über 200 Hüben pro Minute laufen. Einfachere Teile aus weichen Materialien wie Messing oder Kupfer können am oberen Ende dieses Bereichs laufen, während komplexe Teile, die Tiefziehen oder mehrere Umformvorgänge aus Edelstahl oder HSLA-Qualitäten erfordern, langsamer laufen. Dieser Geschwindigkeitsvorteil gegenüber Transfermatrizen (15-40 SPM) und einstufigen Vorgängen macht Folgeverbundmatrizen ideal für Jahresmengen über 100.000 Stück.
3. Wie lange hält ein Folgestanzwerkzeug, bevor es ausgetauscht werden muss?
Die Lebensdauer der Matrize variiert erheblich je nach dem zu stanzenden Material, der Werkzeugstahlsorte, der Oberflächenbeschichtung und der Wartungsdisziplin. Standardmatrizen aus D2-Stahl, die mit unlegiertem Stahl betrieben werden, leisten in der Regel 1 bis 3 Millionen Hübe zwischen größeren Nachbearbeitungszyklen. Hartmetall--gestanzte Matrizen, die weiche Materialien wie Kupfer oder Messing stanzen, können mehr als 10 Millionen Hübe erreichen. Anwendungen mit hohem-Abrieb, wie z. B. Edelstahl, können bei 500.000 bis 1 Million Hüben eine umfassende Wartung erfordern. Konsequente vorbeugende Wartung, einschließlich planmäßigem Schärfen, Prüfung des Federdrucks und Inspektion der Führungspfosten, verlängert die produktive Lebensdauer erheblich.
4. Welche Materialien können beim Folgestanzen verwendet werden?
Zu den gebräuchlichsten Materialien gehören kohlenstoffarmer Stahl (beste Formbarkeit, niedrigste Kosten), rostfreier Stahl (Korrosionsbeständigkeit, aber höhere Formkräfte), Aluminiumlegierungen (leicht, erfordert aber Anti-{1}Beschichtungen), Kupfer (ausgezeichnete Leitfähigkeit, erfordert beschichtete Stempel), Messing (nachgiebige Formbarkeit, minimale besondere Anforderungen) und niedrig{2}fester niedrig{3}legierter Stahl (Verwendung im Automobilbau, erfordert Hartmetalleinsätze). Die Streifendicke reicht typischerweise von 0,1 mm für Elektroniksteckverbinder bis zu 6 mm für schwere Halterungen, wobei der optimale Bereich für das Hochgeschwindigkeitsstanzen zwischen 0,3 mm und 3,0 mm liegt.
5. Wie viel kostet ein Folgestanzwerkzeug und was bestimmt den Preis?
Die Kosten für progressive Matrizen reichen von etwa 15.000 US-Dollar für einfache Halterungswerkzeuge bis zu über 100.000 US-Dollar für komplexe Matrizen mit mehreren Stationen, engen Toleranzen und Hartmetalleinsätzen. Die Hauptkostentreiber sind die Anzahl der Stationen (mehr Stationen bedeuten mehr bearbeitete Komponenten), die Teilekomplexität und Toleranzanforderungen (strengere Spezifikationen erfordern mehr Testdurchgänge), die Güte des Werkzeugmaterials (Hartmetall vs. Standard-Werkzeugstahl), die Erwartungen an das Produktionsvolumen (höhere Mengen rechtfertigen eine robustere Konstruktion) und die Komprimierung der Lieferzeit. Bei einer Abschreibung über das Produktionsvolumen sinken die Werkzeugkosten pro Teil jedoch dramatisch, oft unter 0,03 $ pro Stück bei Stückzahlen von 2 Millionen Teilen pro Jahr.


