


Was die Reparatur von Metallstanzwerkzeugen und -formen wirklich beinhaltet
Bei der Reparatur von Metallstanzwerkzeugen und -formen handelt es sich um die korrigierende Wiederherstellung beschädigter, abgenutzter oder fehlerhafter Formkomponenten in ihrem ursprünglichen Betriebszustand. Das Spektrum reicht von geringfügigen Anpassungen in der Presse, etwa dem Austausch eines abgebrochenen Stempels an der Station, bis hin zu größeren Werkbankreparaturen, die eine vollständige Demontage, Schweißung, erneute Bearbeitung und Wiedermontage kritischer Gesenkabschnitte erfordern. Im Gegensatz zur geplanten vorbeugenden Wartung reagiert die Reparatur auf einen Fehler, der bereits aufgetreten ist oder aktiv istHerstellung fehlerhafter Teile.
Definieren des Umfangs der Werkzeugreparaturarbeiten
Stellen Sie sich die Reparatur von Werkzeugen auf einer Schweregradskala vor. Auf der einen Seite haben Sie schnelle Korrekturmaßnahmen: den Austausch eines gebrochenen Piloten, das Ausbessern einer Schneidkante mit einem Stein oder das Ausrichten einer falsch ausgerichteten Komponente. Am anderen Ende ziehen Sie die Matrize zur Werkbank, um Schweißnähte an gerissenen Matrizenabschnitten aufzubauen, Erodierarbeiten an Präzisionsmerkmalen durchzuführen oder Formstationen, die außerhalb der Toleranz geraten sind, vollständig nachzuschleifen. Der gemeinsame Nenner ist, dass etwas ausgefallen ist oder sich über akzeptable Grenzen hinaus verschlechtert hat und die Produktion nicht fortgesetzt werden kann, bis das Problem behoben ist.
Durch vorbeugende Wartung bleibt ein Werkzeug durch geplante Aufgaben wie Schärfen, Schmieren und Inspektion in seinem aktuellen Betriebszustand. Bei der Chip-Reparatur wird ein Chip wiederhergestellt, der bereits ausgefallen ist oder sich über akzeptable Produktionstoleranzen hinaus verschlechtert hat. Eine Verwechslung der beiden führt zu einer ungenauen Kostenverfolgung und unterfinanzierten Wartungsprogrammen.
Viele Herstellerdiese beiden Kostenkategorien vermischenDadurch ist es nahezu unmöglich zu verstehen, wohin ihr Werkzeugbudget tatsächlich fließt. Die Trennung der Reparaturkosten von den Werkzeugwartungskosten ist der erste Schritt zur Reduzierung beider.
Wer führt Werkzeugreparaturen durch und wo findet sie statt?
Die Reparatur der Formen obliegt Werkzeugmachern, Wartungstechnikern für Formen und in einigen Werkstätten auch erfahrenen Pressenbedienern, die kleinere Korrekturen an der Maschine durchführen. Die kompliziertere Arbeit verlagert sich auf den Werkzeugtisch, wo die Techniker Zugriff auf Flachschleifmaschinen, Schweißgeräte und Präzisionsmesswerkzeuge haben. Bei größeren Umbauten können externe Werkzeug- und Formenbaubetriebe mit speziellen Fähigkeiten wie Drahterodieren oder Vakuumwärmebehandlung beauftragt werden.
Warum Reparaturfähigkeiten für die Produktionsstabilität wichtig sind
Jeder ungeplante Werkzeugausfall bringt versteckte Kosten mit sich, die über die eigentliche Reparatur hinausgehen: Maschinenstillstand, stillstehende Bediener, Qualitätskontrollen, beschleunigte Lieferungen und Ausschuss. Ein erfahrener Reparaturtechniker, der einen Fehlermodus genau diagnostizieren und eine dauerhafte Reparatur durchführen kann, statt nur ein Pflaster, schützt direkt den Produktionsdurchsatz. Der Unterschied zwischen einer Werkstatt, in der ständig gekämpft wird, und einer Werkstatt, die stabile Zeitpläne hat, hängt oft von der Qualität der durchgeführten Werkzeugreparaturen ab.
Die eigentliche Herausforderung besteht jedoch nicht nur darin, das Problem zu reparieren. Es geht darum, zu verstehen, warum es überhaupt kaputt gegangen ist, und das beginnt damit, dass man weiß, wie man den Fehler erkennt.
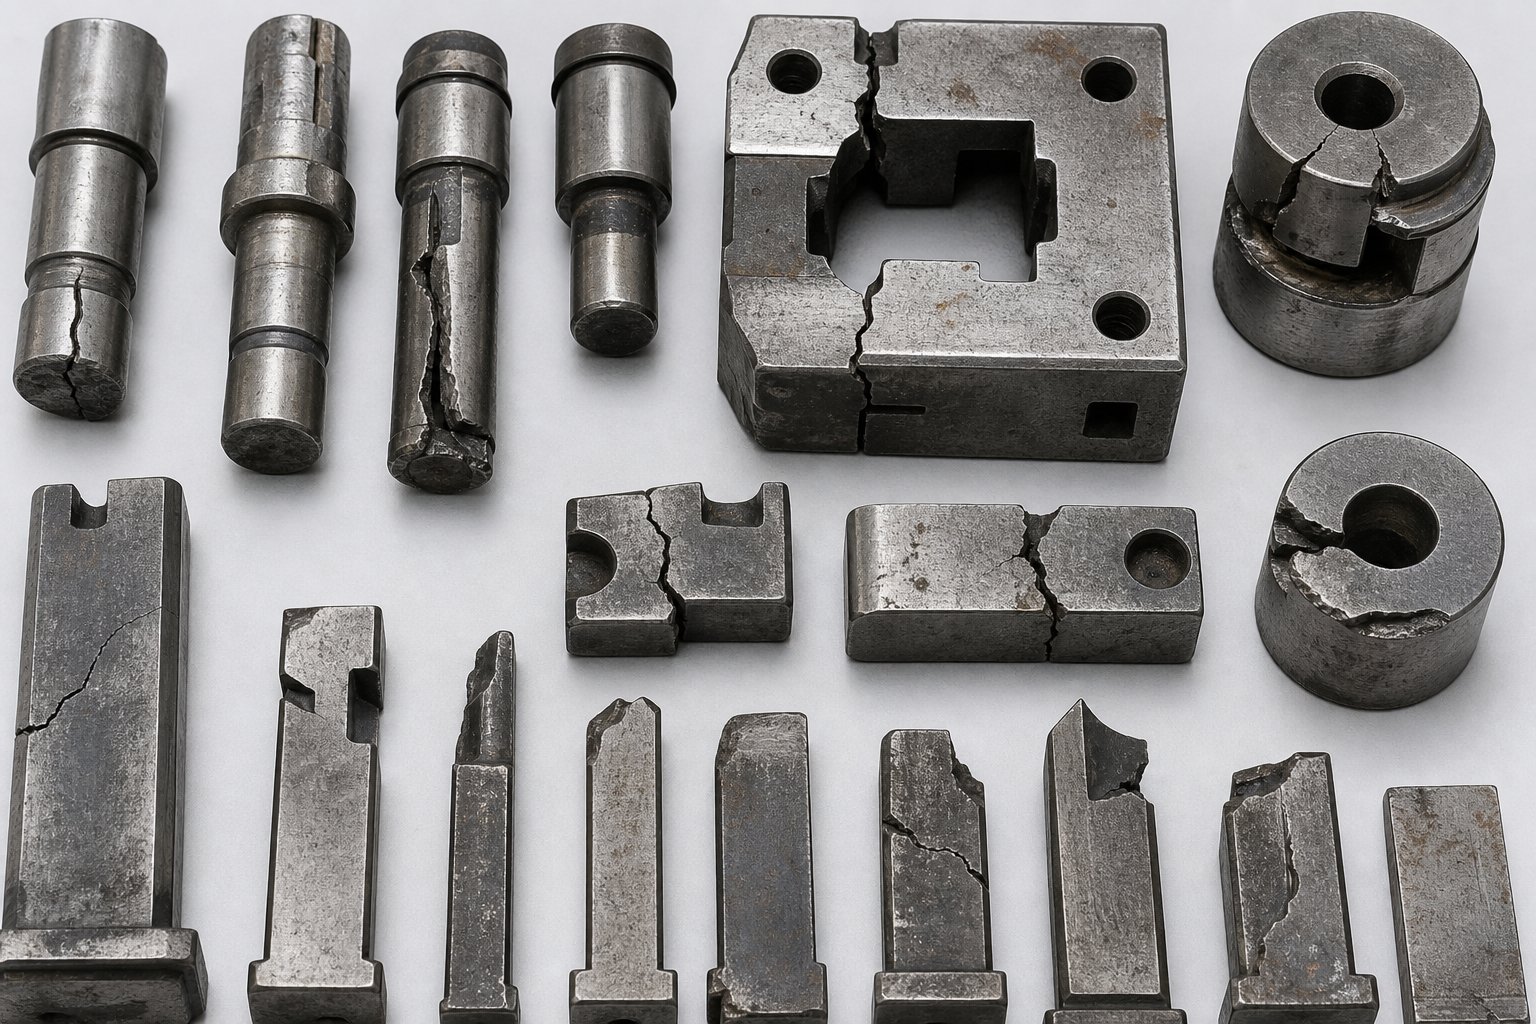
Häufige Formen von Werkzeugausfällen und Ursachendiagnose
Ein gebrochener Schlag oder eine beschädigte Zugstation tauchen nicht einfach so aus dem Nichts auf. Hinter jedem Fehlermodus steckt ein Mechanismus, eine Reihe visueller Hinweise, die er hinterlässt, und eine typische Stelle, an der er in der Formgeometrie auftritt. Wenn Sie diese Hinweise genau deuten können, gelangen Sie von der reaktiven Brandbekämpfung zur gezielten Analyse der Grundursache von Werkzeugausfällen, und das ist der Punkt, an dem die Realität liegtWartung der Stanzformbeginnt.
Fünf primäre Fehlerarten sind für die überwiegende Mehrheit der Werkzeugschäden beim Kaltumformen verantwortlich: Verschleiß, plastische Verformung, Absplitterung, Rissbildung und Abrieb. Jedes verhält sich je nach Werkzeugmaterial, verarbeitetem Blech und den damit verbundenen Betriebsbelastungen unterschiedlich. Lassen Sie uns sie einzeln aufschlüsseln.
Bruch- und Rissbildungsfehlermuster
Risse treten auf, wenn die Betriebsspannung die Bruchzähigkeit des Werkzeugmaterials übersteigt. Stellen Sie sich eine scharfe Ecke an einem Schnittstahl oder einen Schlag mit einer abrupten Querschnittsänderung vor. Diese geometrischen Spannungskonzentratoren wirken als Rissauslöser. Sobald ein Riss entsteht, breitet er sich unter zyklischer Belastung aus, bis das Bauteil vollständig bricht, manchmal mit katastrophalen Folgen.
Typischerweise treten Risse an scharfen Innenecken, um Bolzenlöcher in dünnen Matrizenabschnitten, an der Verbindung dicker und dünner Querschnitte und entlang von Schleifspuren auf, die von früheren Nacharbeiten zurückgeblieben sind. Zu den visuellen Indikatoren gehören eine sichtbare Risslinie (die bei der Inspektion häufig durch Eindringfarbe hervorgehoben wird), eine saubere Bruchfläche mit charakteristischen Chevron-Markierungen, die auf den Ursprung hinweisen, oder ein plötzlicher, katastrophaler Bruch während eines Pressenhubs.
Chipping ist verwandt, aber deutlich erkennbar. Dies geschieht, wenn die Betriebsbeanspruchungen an scharfen Schneidkanten die Dauerfestigkeit des Werkzeugstahls überschreiten. In der Zone mit hohem -Kontakt bilden sich Mikrorisse, die sich seitlich ausbreiten und schließlich kleine Materialstücke entlang der Kante herausheben. Absplitterungen treten besonders häufig bei Lochstempeln und Schneidstählen auf, die mit höherfesten Blechen wie Dual-{5}Phasen- oder TRIP-Stählen arbeiten, wo Kontaktkräfte auftreten könnenbis zu viermal höherals bei Baustahl.
Bei Folgeverbundwerkzeugen konzentriert sich das Abplatzen tendenziell auf die ersten Lochstanzstationen, da dort die meisten Treffer auftreten. Bei Transferwerkzeugen kommt es häufiger zu Rissbildungsfehlern an Curl- oder Formstationen, wo mechanische Überlastung durch kaltverfestigtes Material das Werkzeug über seine Zähigkeitsgrenzen hinaus belastet. Verbundmatrizen mit ihrer engen Geometrie und den gleichzeitigen Schneidvorgängen sind anfällig für Risse an den Kanten der Matrizenknöpfe, wo mehrere Spannungspfade zusammenlaufen.
Verschleiß- und Fressmechanismen
Verschleiß ist der allmähliche Materialverlust von der Werkzeugoberfläche, der durch den Gleitkontakt mit dem Blech verursacht wird. Bei Stanzvorgängen dominieren zwei Arten:
- Abrasiver Verschleiß- Harte Partikel oder harte Phasen im Blech (Oxide, Karbide oder kaltverfestigte Oberflächenschichten) dringen in die Werkzeugoberfläche ein und tragen nach und nach Material ab. Sie werden es als gleichmäßiges Polieren oder Rillen an Ziehradien, Stempelflächen und Abstreifflächen erkennen.
- Adhäsiver Verschleiß- Reibung und Hitze von Blechen, die über die Werkzeugoberfläche gleiten, erzeugen Mikro-Schweißnähte zwischen Oberflächenspitzen (Unebenheiten). Bei fortgesetzter Bewegung werden kleine Fragmente von der schwächeren Oberfläche gerissen. Diese Fragmente können sich auf beiden Oberflächen wieder ablagern und dabei erhabene Stellen erzeugen, die dann nachfolgende Teile beschädigen.
Das Fressen stellt das schwerwiegende Ende des adhäsiven Verschleißes dar. Dabei handelt es sich um eine physikalische und chemische Haftung des Blechs an der Werkzeugoberfläche, die sich nach und nach aufbaut. Sobald das Fressen beginnt, beschleunigt es sich: Durch die Ablagerungen entsteht ein rauerer Kontakt, der mehr Reibung erzeugt, wodurch mehr Material übertragen wird. Sie erkennen es an klumpigen, unregelmäßigen Ablagerungen an Formstationen, Ziehradien oder überall dort, wo das Blech unter hohem Druck gleitet.
Die Verschleißmuster der progressiven Matrizen unterscheiden sich je nach Stationsfunktion. Lochstanzen verschleißen vor allem an den Schneidkanten und -flanken. Formstationen verschleißen an Radien und Kontaktflächen. Bei Transferwerkzeugen verschleißen die Schalenoberflächen und Positionierungsmerkmale durch wiederholtes Einsetzen und Herausziehen der Teile. Bei Ziehvorgängen kommt es bei jedem Matrizentyp zum stärksten Abrieb an Wulstradien und Stempelnasen, wo der Kontaktdruck und der Gleitweg am höchsten sind.
Fehlausrichtung und Timing-Fehler bei verschiedenen Werkzeugtypen
Fehlausrichtungen sind nicht auf das Matrizenmaterial selbst zurückzuführen. Sie entstehen durch Positionsfehler zwischen Ober- und Unterwerkzeughälfte, verschlissene Führungskomponenten, Durchbiegung der Presse oder unsachgemäße Einrichtung. Das Ergebnis ist ungleichmäßige Belastung, außermittiges Schneiden und beschleunigter Verschleiß auf einer Seite einer Station.
Bei Folgeverbundwerkzeugen zeigt sich eine Fehlausrichtung häufig in einer ungleichmäßigen Grathöhe entlang einer Schnittkante oder in Form von Graten, die beginnen, den Streifen abzuschneiden. Der geringe Abstand von Station zu Station führt dazu, dass selbst kleine Vorschubfehler zu Zeitfehlern führen, wenn Schläge auf teilweise nicht unterstütztes Material treffen. Transferwerkzeuge stehen vor unterschiedlichen Herausforderungen: Die Positionierung des Teils in jeder Station hängt von der genauen Platzierung der Finger ab, und verschlissene oder falsch eingestellte Transfermechanismen führen zu Positionsfehlern, die das Werkzeug asymmetrisch belasten. Verbundmatrizen, bei denen mehrere Vorgänge gleichzeitig in einem Hub ausgeführt werden, sind besonders empfindlich, da die interne Zeitsteuerung zwischen Stempel und Matrizenknopf keinen Spielraum für Positionsabweichungen bietet.
Plastische Verformung, die fünfte Versagensart, tritt auf, wenn die Kontaktspannung des Blechs die Druckstreckgrenze des Werkzeugmaterials übersteigt. Sie werden es als örtliches Einsinken, Pilzbilden oder Abrunden scharfer Merkmale erkennen. Dies tritt am häufigsten bei zu kleinen Stempeln, unzureichend gehärteten Matrizenabschnitten oder Werkzeugen auf, bei denen Materialqualitäten verwendet werden, die härter sind als ursprünglich angegeben.
| Fehlertyp | Häufige Ursachen | Visuelle Indikatoren | Betroffene Werkzeugkomponenten |
|---|---|---|---|
| Knacken | Spannungskonzentratoren, unsachgemäße Wärmebehandlung, Überlastung, abrupte Querschnittsänderungen | Sichtbare Risslinien, saubere Bruchflächen, katastrophaler Bruch | Trimmen Sie Stähle, formen Sie Profile und Matrizenblöcke an scharfen Ecken |
| Absplittern | Zyklische Ermüdung an scharfen Kanten, unzureichende Zähigkeit, hochfestes Blech | An den Schnittkanten fehlen kleine Stücke, das Kantenprofil ist rau oder wellig | Lochstempel, Schneidstähle, Schneideisen |
| Abrasiver Verschleiß | Harte Partikel im Blech, hoher Anpressdruck, unzureichende Matrizenhärte | Polierte oder gerillte Oberflächen, allmähliche Kantenverrundung, Maßabweichung | Zeichnen Sie Radien, Stempelflächen, Abstreifplatten und Formstationen |
| Abrieb/adhäsiver Verschleiß | Hohe Reibung, unzureichende Schmierung, schlechte Oberflächenbeschaffenheit, verzinkte Beschichtungen | Unregelmäßige Materialansammlungen, Riefen, grobklumpige Ablagerungen | Sicken zeichnen, Nasen stanzen, Radien formen, Blechhalterflächen |
| Fehlausrichtung | Abgenutzte Führungen, Durchbiegung der Presse, falsche Einrichtung, Vorschubfehler | Ungleichmäßiger Grat, außer-mittige Butzenspuren, einseitige Abnutzungsmuster | Führungsstifte, Buchsen, Piloten, Matrizenschuhe, Übertragungsfinger |
| Plastische Verformung | Kontaktspannung übersteigt die Streckgrenze, unter-gehärtete Werkzeuge, Materialverbesserung ohne Überprüfung der Matrize | Pilzförmige Kanten, Absinken, Abrunden zuvor scharfer Merkmale | Kleine Stempel, Matrizen, Formpfostenradien |
Diese Fehlermodi treten selten isoliert auf. Adhäsiver Verschleiß kann Abplatzungen auslösen, indem er Oberflächenunregelmäßigkeiten erzeugt, auf denen Mikrorisse entstehen. Eine Fehlausrichtung beschleunigt den einseitigen Verschleiß, der schließlich zu Absplitterungen oder Rissen führt. Das richtige Erkennen des primären Fehlermodus und nicht nur die Behandlung des sichtbaren Symptoms ist es, was eine effektive Werkzeugreparatur und -wartung von einem Zyklus wiederholter Ausfälle unterscheidet.
Das Tool sagt Ihnen, was schief gelaufen ist. Aber die Teile, die aus der Presse kommen, sagen einem zuerst, dass etwas schief gelaufen ist, oft bevor irgendjemand die Matrize öffnet. Die nächste diagnostische Fähigkeit, die es wert ist, entwickelt zu werden, besteht darin, diese Qualitätssignale auf Teileebene mit bestimmten Gesenkzuständen in Verbindung zu bringen.
Rückverfolgung von Teiledefekten bis hin zum Werkzeugzustand
Ihr Qualitätsteam weist auf ein Problem hin: Grate an einer beschnittenen Kante, ein aus der Position geratenes Loch oder Kratzspuren auf einer gezeichneten Oberfläche. Bevor jemand die Matrize zieht, verrät Ihnen das Teil bereits, was im Werkzeug nicht stimmt. Der Trick besteht darin, zu lernen, es zu lesen. Eine effektive Fehlerbehebung bei Stanzwerkzeugen beginnt nicht am Arbeitsplatz, sondern am Inspektionstisch, wo das Fehlermuster direkt auf den Zustand der Stanzform hinweist, der es verursacht hat.
Hier ist ein praktischer Diagnoserahmen, dem jeder Werkzeugwartungstechniker folgen kann:
- Beobachten Sie den Defekt am Teil: Ermitteln Sie dessen Typ, Schweregrad und genaue Position.
- Verfolgen Sie den Fehler anhand der Streifenanordnung oder der Teileausrichtung bis zur zuständigen Station zurück.
- Überprüfen Sie diese spezifische Station auf den entsprechenden Zustand der Matrize: abgenutzte Kante, lockere Komponente, Ablagerungen oder Dimensionsverschiebung.
Dieser drei{0}stufige Ansatz macht Rätselraten überflüssig. Anstatt für eine Generalinspektion die gesamte Matrize zu ziehen, kommen Sie am Werkzeugtisch an und wissen bereits, wo Sie suchen müssen und worauf Sie achten müssen.
Grate und Kantenfehler als Verschleißindikatoren
Grate sind das häufigste Frühwarnzeichen dafür, dass die Reparatur eines Stanzwerkzeugs überfällig ist. Wenn eine Schneidkante stumpf wird, sich abrundet oder abplatzt, kann sie nicht mehr den sauberen Scherbruch erzeugen, der für eine glatte Schnittkante sorgt. Stattdessen reißt das Material, anstatt zu scheren, und hinterlässt erhabenes Material an der Teilekante.
Was die Reparatur von Werkzeugen mit Gratdefekten effektiv macht, ist das Verständnis, dass nicht alle Grate auf die gleiche Grundursache hinweisen. Die Eigenschaften des Grats verraten Ihnen genau, was passiert ist:
- Gleichmäßiger Grat an der gesamten Schnittkante- weist auf allgemeinen Schneidkantenverschleiß hin. Der Stempel- oder Matrizenabschnitt muss geschärft werden. Dies ist das einfachste Szenario.
- Grat nur auf einer Seite- signalisiert eine Fehlausrichtung zwischen Stempel und Matrize. Der Abstand ist ungleichmäßig, wobei die feste Seite eine saubere Kante und die lose Seite einen Grat erzeugt. Überprüfen Sie die Führungsstifte, Buchsen oder die Ausrichtung der Presse.
- Intermittierender oder lokalisierter Grat- weist auf Absplitterungen oder lokalisierte Kantenschäden in diesem bestimmten Bereich des Schnittprofils hin. Untersuchen Sie die Kante unter Vergrößerung auf fehlendes Material.
- Übermäßige Grathöhe von mehr als 0,1 mm mit rauem Riss- schlägt vorDer Abstand zwischen Stempel und Matrize ist zu großoder die Kante ist stark eingestürzt. Wenn der Materialverlust schwerwiegend ist, kann ein erneutes Schleifen allein möglicherweise nicht die richtige Geometrie wiederherstellen.
- Grat mit Überschlag auf der gegenüberliegenden Seite- weist auf ein Herausziehen des Rohlings oder Materialschleppen hin, was oft durch eine stumpfe Kante in Kombination mit unzureichendem Abstreiferdruck oder Problemen beim Zurückhalten des Rohlings verursacht wird.
Jede dieser Gratsignaturen ist einer anderen Reparaturaktion zugeordnet. Das Schärfen löst das erste Problem. Die Neuausrichtung löst das zweite Problem. Die Reparatur oder der Austausch von Kanten befasst sich mit dem dritten und vierten Punkt. Alle Grate als einfaches Schärfproblem zu betrachten, ist der Grund dafür, dass einige Matrizen aus dem Werkzeugbau zurückkommen und innerhalb weniger Stunden erneut versagen.
Dimensionsdrift und seine -Nebenursachen
Wenn die Teileabmessungen im Laufe eines Produktionslaufs allmählich aus der Toleranz schwanken, handelt es sich um eine Matrizenverschleißdiagnose anhand der Teilequalitätsdaten. Dimensionsabweichungen treten selten plötzlich auf. Es akkumuliert sich über Tausende von Schlägen, bis das Teil die Toleranzgrenze überschreitet, und bis dahin kann sich der Zustand des Werkzeugs deutlich über den Punkt hinaus verschlechtert haben, an dem es zum ersten Mal den akzeptablen Bereich verlassen hat.
Häufige Maßfehler und was sie über die Matrize verraten:
- Lochpositionsverschiebung- Abgenutzte oder lockere Piloten können den Streifen nicht genau lokalisieren, oder Inkonsistenzen im Zufuhrsystem führen dazu, dass der Streifen zwischen den Stationen driftet.
- Der Biegewinkel öffnet sich mit der Zeit- Formstempel oder Matrizeneinsatz verschleißen am Radius, wodurch der effektive Kontakt verringert wird. Überprüfen Sie auch, ob die Fersenblöcke oder Trägerplatten locker sind, sodass sich die Formstation unter Last durchbiegen kann.
- Das Gesamtprofil des Teils wird größer- Stanz- oder Beschnittkanten verschleißen nach innen, wodurch das Schnittprofil effektiv größer wird. Der Formhohlraum erodiert und muss nachbearbeitet oder der Einsatz ausgetauscht werden.
- Verkürzung der Flanschlänge- Ziehradiusverschleiß erhöht den effektiven Radius, wodurch mehr Material in die Form gezogen und der resultierende Flansch verkürzt wird.
- Inkonsistente Abmessungen Stück-zu-Stück- lose Komponenten statt Verschleiß. Schrauben lösen sich, Einsätze verschieben sich oder ein gerissener Matrizenabschnitt bewegt sich unter Last. Dieses Muster erfordert sofortige Aufmerksamkeit, da es sich normalerweise schnell verschlechtert.
Die entscheidende Erkenntnis hier ist das Timing. Allmähliches Abdriften bedeutet Verschleiß, während plötzliche Veränderungen bedeuten, dass etwas gebrochen, gelockert oder verschoben wurde. Diese Unterscheidung bestimmt, ob es sich bei Ihrer Reparatur um ein kontrolliertes Nachschleifen oder einen Notfalleingriff handelt.
Probleme mit der Oberflächenqualität, die auf Abrieb oder Ablagerungen hinweisen
Oberflächendefekte an geformten oder gezogenen Teilen bieten einen direkten Einblick in das, was an der Schnittstelle zwischen Stumpf und Material geschieht. Im Gegensatz zu Dimensionsproblemen sind Oberflächenprobleme oft sofort sichtbar und verschlimmern sich schnell, sobald sie auftreten.
- Lineare Kratzspuren in Zugrichtung- Auf der entsprechenden Matrizenoberfläche hat Abrieb begonnen. Das Material ist von der Platte auf das Werkzeug übertragen worden und ritzt nun jedes nachfolgende Teil ein. Je länger Sie laufen, desto tiefer werden die Kratzer.
- Zufällige Oberflächenmarkierungen oder Dellen- Schmutz ist zwischen Chip und Streifen eingeklemmt. Zurückziehende Schnecken, lose Späne von einer beschädigten Kante oder Umweltverschmutzung. Das Reinigen des Würfels löst das Problem vorübergehend auf, aber die Ursache muss gefunden werden.
- Orangenschalenstruktur auf geformten Oberflächen- In der Regel handelt es sich eher um ein Materialproblem als um einen Zustand der Matrize. Wenn es jedoch plötzlich bei einem zuvor sauberen -laufenden Job auftritt, prüfen Sie, ob die Oberflächen der Matrize aufgerauht sind, weil sie sich im Frühstadium-abgefressen haben oder korrodiert sind.
- Risse oder Risse an den Zugradien- Der Ziehradius ist zu scharf oder zu rau abgenutzt, wodurch der Materialfluss eingeschränkt wird. Alternativ hat sich die Kraft des Blechhalters aufgrund verschlissener oder verunreinigter Wulstoberflächen erhöht. In beiden Fällen kann das Material nicht ungehindert in den Formhohlraum fließen und bricht stattdessen.
- Faltenbildung an Flanschen oder nicht unterstützten Bereichen- unzureichender Blechhalterdruck, häufig verursacht durch verschlissene Druckpolster, ermüdete Federn oder Druckverlust der Stickstoffflasche. Das Material knickt dort ein, wo es beansprucht werden soll.
Oberflächenprobleme eskalieren schnell. Aus einer kleinen Fressspur heute wird morgen eine tiefe Kerbe, die nächste Woche zu einer rissigen Zugstelle wird, sobald die Ansammlung genügend örtliche Spannung erzeugt. Die frühzeitige Erkennung und sofortige Reparatur des Stanzwerkzeugs beim ersten Anzeichen einer Oberflächenverschlechterung verhindert kaskadierende Ausfälle, die aus einer 30-minütigen Politur einen mehrtägigen Wiederaufbau machen.
Durch das Lesen von Teiledefekten werden Qualitätsdaten in Wartungsinformationen umgewandelt. Aber zu wissen, was falsch ist, ist nur die halbe Miete. Die andere Hälfte besteht darin, zu wissen, wie man das Problem richtig und mit der richtigen Technik für jede spezifische Fehlerart behebt, sodass die Reparatur von Dauer ist und Sie nicht nur ein paar Hundert weitere Treffer erkaufen müssen, bevor das gleiche Problem erneut auftritt.
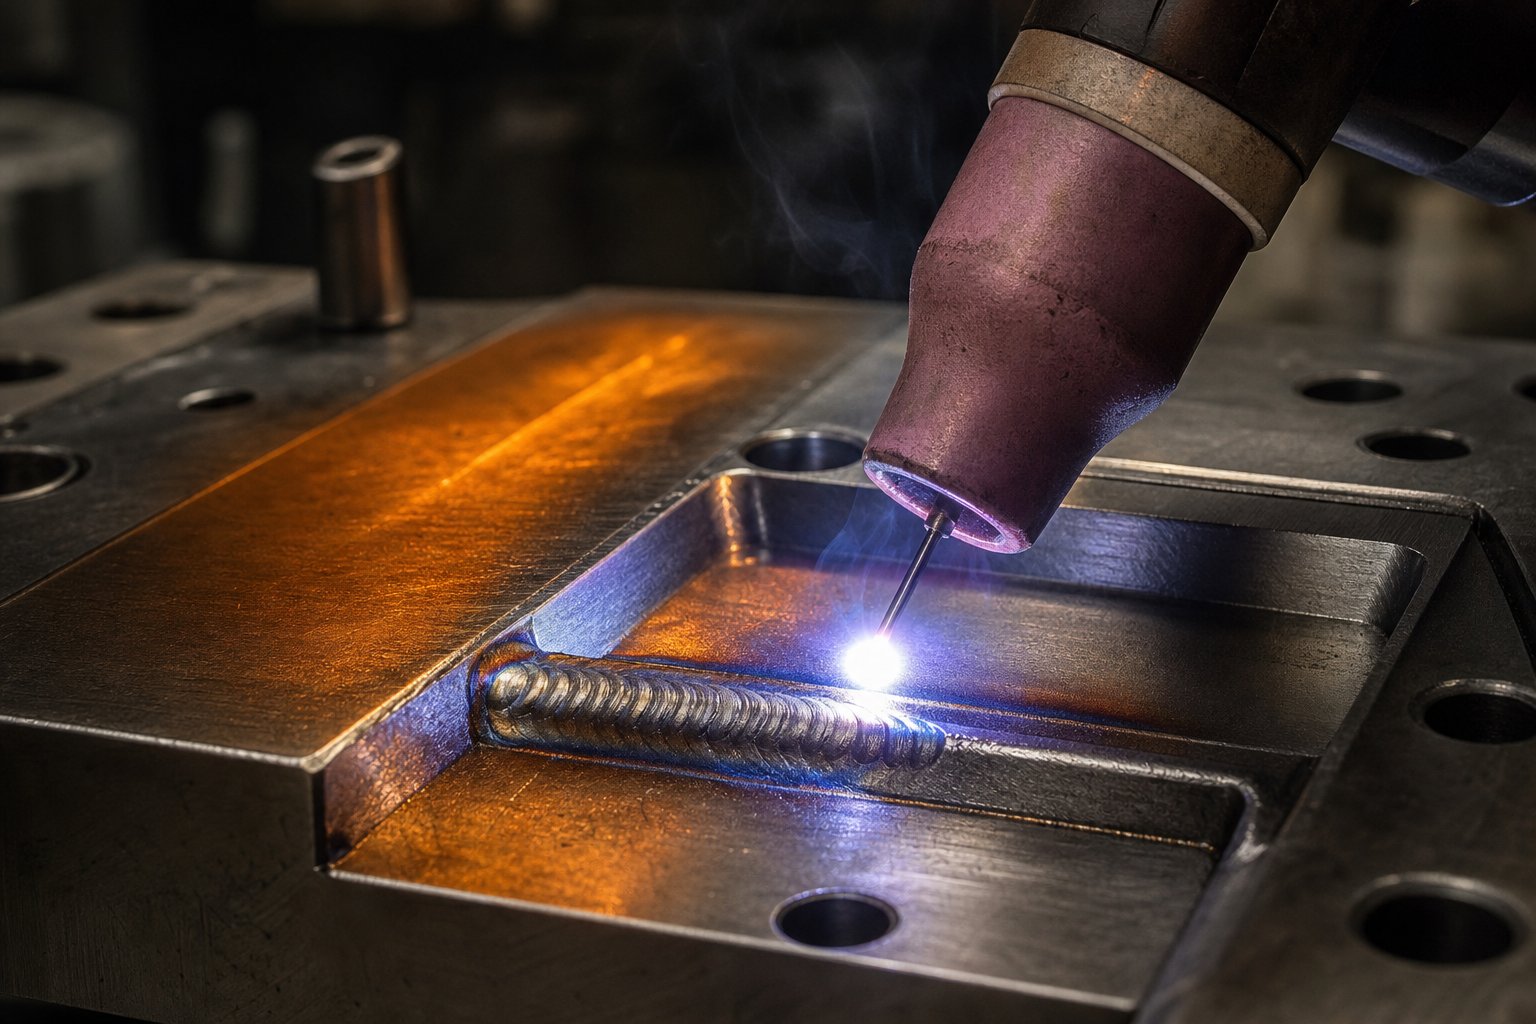
Schritt-für-Reparaturtechniken für häufige Chipfehler
Die korrekte Diagnose des Fehlermodus ist der halbe Weg zu einer dauerhaften Lösung. Die andere Hälfte besteht darin, die richtige Reparaturtechnik mit dem richtigen Verfahren durchzuführen. Eine nachlässig durchgeführte Schweißnahtreparatur stellt ein größeres Problem dar als der ursprüngliche Riss. Wenn Sie einen Schleifdurchgang durchführen, ohne zu wissen, wie viel Material entfernt werden muss, erhalten Sie eine Matrize, die die Toleranz nicht einhält. Die Auswahl der Technik hängt von der Fehlerart, dem Matrizenmaterial und den Toleranzen ab, die die Station einhalten muss. Lassen Sie uns die primären Methoden zur Werkzeugüberholung und deren Anwendung durchgehen.
Ein kritischer Punkt vor dem Eintauchen: Vorübergehende Reparaturen, die unter dem Stößel durchgeführt werden, wie das Entsteinen einer Kante oder das Ausgleichen eines verschlissenen Abschnitts ohne Ziehen an der Matrize, führen fast immer zu doppelten Wartungsarbeiten. Sie verschleiern den tatsächlichen Zustand, ermöglichen eine weitere Verschlechterung und führen oft zu neuen Problemen wie ungleichmäßigen Abständen oder Spannungserhöhungen. Eine ordnungsgemäße Werkbankreparatur nimmt im Vorfeld mehr Zeit in Anspruch, eliminiert aber den Zyklus wiederholter Schnellreparaturen, die insgesamt mehr Stunden in Anspruch nehmen, als wenn man es einmal richtig macht.
Schweißreparaturverfahren für gerissene und abgebrochene Komponenten
Eine Schweißnahtreparatur kommt dann zum Einsatz, wenn Werkzeugkomponenten Risse oder Absplitterungen aufweisen oder Material verloren gegangen ist, das durch einfaches Schleifen nicht wiederhergestellt werden kann. Es handelt sich um eine der leistungsstärksten Methoden zur Werkzeugaufbereitung, die es gibt, aber auch die, die am häufigsten verpfuscht wird. Bei einem ordnungsgemäßen Schweißnaht-Reparaturverfahren gibt es eine strenge Reihenfolge, und das Überspringen von Schritten ist die Ursache für die meisten Fehler.
Wann ist Schweißen die richtige Entscheidung? Verwenden Sie es für gerissene Matrizenabschnitte, bei denen ein Ersatz nicht sofort verfügbar ist, für abgebrochene Schneidkanten mit Materialverlust, der größer ist, als durch Schleifen behoben werden kann, für verschlissene Formradien, bei denen vor der erneuten Bearbeitung Material aufgebaut werden muss, und für beschädigte Positionierungsflächen, deren Maßhaltigkeit wiederhergestellt werden muss.
Die erforderliche Ausrüstung umfasst eine WIG- oder Mikro{0}}WIG-Schweißanlage für Präzisionsablagerungen, geeignete Füllstäbe, die auf den Grundwerkzeugstahl abgestimmt sind, einen Vorwärmofen oder Brenner, der eine kontrollierte Erwärmung ermöglicht, sowie Stifte oder Pyrometer zur Temperaturanzeige-zur Überwachung. Nach den Grundsätzen vonMetalForming-MagazinDas erfolgreiche Schweißen von Werkzeugstählen hängt von einem ordnungsgemäß entwickelten Schweißverfahren und einer sorgfältigen Elektrodenauswahl ab, die zur Wärmebehandlung des zu reparierenden Gesenkstahls passt.
Wichtige Verfahrensrichtlinien für die Reparatur von Schweißnähten:
- Identifizieren Sie den Werkzeugstahl- Sie können den richtigen Füllstab nicht auswählen, ohne das Grundmaterial zu kennen. D2, A2, S7 und M2 erfordern jeweils unterschiedliche Ansätze.
- Bereiten Sie die Verbindung vor- Schleifen Sie sämtliches rissige oder beschädigte Material ab, bis Sie ein einwandfreies, unedles Metall erreichen. Bei verschlissenen Schneidkanten mindestens 3 mm (1/8 Zoll) unter der endgültigen gewünschten Oberfläche schleifen, um eine gleichmäßige Schweißtiefe zu gewährleisten.
- Werkstück vorwärmen- Dies ist für Werkzeugstähle nicht-verhandelbar. Die Vorwärmtemperatur hängt von der Stahlsorte ab, liegt jedoch typischerweise zwischen 200 und 540 Grad. Das Schweißen von kaltem Werkzeugstahl garantiert Risse in der Wärmeeinflusszone.
- Schweißgut in kontrollierten Durchgängen auftragen- Bei tiefen Reparaturen, die mehrere Durchgänge erfordern, beginnen Sie unten und füllen Sie das Material nach und nach auf. Das Schweißgut im heißen Zustand strahlen, um Schrumpfung, Verformung und Rissbildung zu minimieren.
- Post-Hitze und Temperament- Lassen Sie das Bauteil nach dem Schweißen langsam abkühlen und erwärmen Sie es dann erneut auf die empfohlene Anlasstemperatur für die Kombination aus Werkzeugstahl und Elektrode.
Häufige Fehler, die zu wiederholten Fehlern führen: Schweißen ohne Vorwärmen, Verwendung von nicht passendem Füllmaterial, nicht vollständiges Ausschleifen des gesamten beschädigten Materials vor dem Schweißen (Einschließen von Defekten unter neuen Ablagerungen) und Überspringen des Temperns nach dem Schweißen. Jede dieser Abkürzungen garantiert, dass die Reparatur erneut bricht, oft früher als der ursprüngliche Fehler.
Schleifen und Nachbearbeitung verschlissener Oberflächen
Das Schleifen und Schärfen von Stanzformen ist die häufigste Reparaturtätigkeit in jedem Werkzeugbau. Es befasst sich mit dem natürlichen Verschleiß, der sich im Laufe der Produktionsläufe an Schneidkanten, Formflächen und Kontaktflächen ansammelt. Die Schlüsselfrage, mit der sich jeder Techniker konfrontiert sieht, ist einfach: Wie viel Material entfernen Sie?
Die Antwort: Entfernen Sie so lange Material, bis alle vom Verschleiß-betroffenen Bereiche verschwunden sind. Das klingt offensichtlich, aber zu wenig Schleifen ist einer der häufigsten Fehler. Wenn auch nur ein dünner Streifen abgenutzten Materials an der Schneidkante zurückbleibt, wird die Matrize fast sofort wieder stumpf, da das abgerundete Kantenprofil noch nicht vollständig zu einem scharfen Schnittpunkt wiederhergestellt wurde.
Hier ist das sequentielle Verfahren für das häufigste Reparaturszenario, die Wiederherstellung der Schnittkante durch Oberflächenschleifen:
- Entfernen Sie die Komponente aus der Matrizenbaugruppe und reinigen Sie sie gründlich. Entfernen Sie alle Grate, Abriebablagerungen und Ablagerungen, die das Schleifen beeinträchtigen würden.
- Untersuchen Sie die Schneidkante unter Vergrößerung, um die Abnutzungstiefe zu beurteilen und Absplitterungen zu erkennen, die tiefer als der normale Verschleiß reichen.
- Befestigen Sie das Bauteil mit der richtigen Befestigung auf dem Flächenschleifer, um sicherzustellen, dass die geschliffene Oberfläche parallel zum ursprünglichen Bezugspunkt liegt.
- Machen Sie leichte Durchgänge (0,01–0,025 mm pro Durchgang) und verwenden Sie dazu eine Schleifscheibe, die für die Härte des Werkzeugstahls geeignet ist. Flutkühlmittel sind unerlässlich, um thermische Schäden an der gehärteten Oberfläche zu verhindern.
- Fahren Sie mit den Durchgängen fort, bis die Sichtprüfung bestätigt, dass alle Verschleißspuren und Kantenverrundungen entfernt wurden und eine frische, scharfe Schnittgeometrie über das gesamte Profil hinweg zum Vorschein kommt.
- Entgraten Sie das Bauteil, überprüfen Sie kritische Abmessungen mit Mikrometern oder Endmaßen und überprüfen Sie die Ebenheit mit einer Richtplatte und einem Anzeigegerät.
- Wenn die Komponente unter ihre Mindesthöhe geschliffen wurde (der Punkt, an dem Unterlegscheiben den Materialabtrag nicht mehr ausgleichen können), markieren Sie sie zum Austausch, anstatt sie unterdimensioniert wieder in Betrieb zu nehmen.
Denken Sie daran, dass aDie Matrix nutzt sich langsamer ab als ein SchlagDaher ist die Materialmenge, die von den zusammenpassenden Komponenten entfernt wird, nicht gleich. Mahlen Sie jedes Teil nur so viel, wie es benötigt. Übermäßiger Materialabtrag verkürzt die Bauteillebensdauer unnötig.
Entfernen Sie bei Stempeln mit Auswerferstiften entweder die Stifte und schleifen Sie die Komponenten separat oder stecken Sie einen Halteschlüssel durch das seitliche Entlüftungsloch, um den Stift beim Schleifen in der richtigen Verlängerung zu halten. In jedem Fall muss der Auswerferstift nach dem Schärfen im richtigen Abstand von der Stempelfläche herausragen, sonst treten sofort Probleme beim Herausziehen des Butzens auf.
Eine Gefahr, die ansonsten gute Schleifarbeiten zunichte macht: übermäßige Hitzeentwicklung. Wenn Sie Verfärbungen (blaue oder strohfarbene Markierungen) auf der Bodenoberfläche sehen, haben Sie dem gehärteten Stahl die Härte genommen. Diese erweichte Zone verschleißt schneller. Verwenden Sie einen ausreichenden Kühlmittelfluss, leichtere Durchgänge und ein ordnungsgemäß abgerichtetes Rad, um thermische Schäden zu vermeiden.
EDM und Spezialtechniken für die Präzisionsrestaurierung
Wenn die herkömmliche Bearbeitung einen beschädigten Bereich nicht erreichen kann oder wenn die Geometrie für manuelles Schleifen zu komplex ist, sind Techniken zur Reparatur von EDM-Gesenken unerlässlich. Die elektrische Entladungsbearbeitung entfernt Material durch kontrollierte Funkenerosion und arbeitet unabhängig von der Werkstückhärte. Dies macht es ideal für vollständig gehärtete Formkomponenten, die ohne vorheriges Glühen nicht konventionell bearbeitet werden können.
Für die Werkzeugreparatur kommen zwei EDM-Methoden zur Anwendung:
- Senkerodieren- verwendet eine geformte Elektrode (typischerweise Graphit oder Kupfer), um einen Hohlraum oder ein Profil in das Werkstück zu erodieren. Bei ReparaturanwendungenSenkerodieren kann komplexe Hohlraumformen wiederherstellenEntfernen Sie defekte Gewindebohrer oder Bohrer, die in Formkomponenten stecken bleiben, ohne zusätzlichen Schaden zu verursachen, und stellen Sie komplizierte Formdetails wieder her, auf die das Schleifen nicht zugreifen kann.
- Drahterodieren- verwendet eine dünne Drahtelektrode, um präzise Profile über die gesamte Dicke des Werkstücks zu schneiden. Ideal zum Schneiden neuer Einsätze, zum Anpassen von Beschnittprofilen oder zum erneuten Schneiden von Stempelgeometrien, die über die Schleifgrenzen hinaus abgenutzt sind.
EDM eignet sich hervorragend in Situationen, in denen Sie enge Toleranzen (innerhalb von 0,005 mm) auf gehärteten Oberflächen, komplexe Innengeometrien, die keine Schleifscheibe erreichen kann, oder empfindliche dünne Abschnitte benötigen, bei denen mechanische Schnittkräfte zu Verformungen führen würden. Der Kompromiss-ist Geschwindigkeit. Erodieren ist von Natur aus langsamer als Schleifen und ist daher für Präzisionsrestaurierungsarbeiten und nicht für routinemäßiges Schärfen reserviert.
Neben Schweißen, Schleifen und Erodieren runden zwei weitere Techniken das Toolkit zur Werkzeugreparatur ab:
- Neu-beschichten- Durch die Anwendung von Oberflächenbehandlungen wie Titannitrid (TiN) oder Titancarbonitrid (TiCN) nach dem Schleifen wird die Verschleißfestigkeit wiederhergestellt und die Fressneigung verringert. Eine erneute Beschichtung verlängert die Zeitspanne zwischen den Schleifvorgängen, erfordert jedoch, dass die Oberfläche ordnungsgemäß vorbereitet und frei von Schleifschäden ist.
- Nachbearbeitung.-- Bei Formstationen, deren Verschleiß sich nicht mehr durch Schleifen erholen lässt, kann das ursprüngliche Profil durch CNC-Fräsen oder Koordinatenschleifen wiederhergestellt werden. Dazu muss der Gesenkabschnitt zunächst geglüht, erneut -bearbeitet und anschließend erneut gehärtet und wieder auf Gebrauchshärte angelassen werden. Im Wesentlichen geht es darum, die Komponente neu zu erstellen, und die Entscheidung für eine erneute Bearbeitung statt für einen Austausch hängt von der Vorlaufzeit und den Kosten ab.
Die Auswahl der Technik ist nicht willkürlich. Passen Sie die Reparaturmethode an den Fehlermodus an: Schleifen bei Oberflächenverschleiß und stumpfen Kanten, Schweißen bei Materialverlust und Rissen, Erodieren bei Präzisionsmerkmalen und unzugänglicher Geometrie, Neubeschichtung zur Vermeidung von Abrieb und Nachbearbeitung zur Profilwiederherstellung über die Schleifgrenzen hinaus. Die Wahl der falschen Methode oder die Anwendung der richtigen Methode bei schlechter Vorgehensweise führt dazu, dass eine einzelne Reparatur zu einem wiederkehrenden Fehler wird.
Die korrekte Ausführung der mechanischen Reparatur ist zwar unerlässlich, trägt jedoch nur dazu bei, ein dauerhaftes Ergebnis zu erzielen. Was mit der Metallurgie dieses Werkzeugstahls während und nach der Reparatur passiert, insbesondere die durch Schweißen und Schleifen verursachten thermischen Zyklen, bestimmt, ob Ihre Reparatur 500.000 Treffer durchhält oder nach 5.000 erneut fehlschlägt.
Wärmebehandlung und Materialaspekte während der Reparatur
Ein an der Oberfläche sauber aussehendes Schweißgut kann nach einigen tausend Presshüben noch reißen. Eine geschliffene Oberfläche, die flach und scharf ist, kann dennoch vorzeitig verschleißen, wenn ihre Untergrundhärte während der Reparatur beeinträchtigt wurde. Die mechanische Arbeit zur Fixierung einer Matrizenkomponente ist sichtbar und messbar. Die metallurgische Arbeit, die Werkzeug- und Gesenkbehandlung, die auf thermischer Ebene erfolgt, ist unsichtbar, bis sie versagt. Und es scheitert oft, weil dieser Schritt unter Produktionsdruck am häufigsten übersprungen wird.
Das Auslassen einer Wärmebehandlung ist die häufigste Ursache für das Versagen von Schweißnahtreparaturen an Werkzeugkomponenten. Eine metallurgisch fehlerhafte Reparatur, die auf der Werkbank gut aussieht, schlägt schneller fehl als der ursprüngliche Schaden, den sie beheben sollte.
Zu verstehen, warum das Wärmemanagement wichtig ist und was passiert, wenn man es ignoriert, macht den Unterschied zwischen einer Reparatur, die die gesamte Lebensdauer des Programms hält, und einer Reparatur, die Ihnen eine Woche Zeit verschafft, bevor Sie erneut in die Zange nehmen.
Wärmeprotokolle vor-Vorwärmen und nach-Schweißen
Wenn Sie einen Lichtbogen auf einen gehärteten Werkzeugstahl zünden, ohne ihn vorzuwärmen, entsteht ein extremer Wärmegradient. Das Schweißbad ist geschmolzen, während das umgebende Grundmetall nahe der Umgebungstemperatur bleibt. Wenn die Schweißnaht abkühlt, zieht sie sich gegen das starre, kalte Material zusammen, das einer Bewegung Widerstand leistet. Das Ergebnis ist eine Eigenspannung, die in einem schmalen Band, der sogenannten Wärmeeinflusszone (HAZ), konzentriert ist. Bei Werkzeugstählen, die auf 58–62 HRC gehärtet sind, wird diese Zone zu sprödem Martensit, einer Mikrostruktur, die extrem hart ist, aber nahezu keine Toleranz gegenüber Zugspannung oder Stößen aufweist. Dort beginnen Risse, oft innerhalb weniger Stunden nach Wiederinbetriebnahme der Matrize.
Durch Vorwärmen wird dieses Problem gelöst, indem der Wärmegradient zwischen der Schweißzone und dem umgebenden Material verringert wird. AlsAnmerkungen von Gateway MetalsDurch das Vorwärmen wird ein Thermoschock minimiert und die Gefahr einer übermäßigen Verformung, Verformung oder Rissbildung verringert. Für die Werkzeugreparatur sieht das praktische Protokoll wie folgt aus:
- D2 Werkzeugstahl- auf 400-540 Grad (750-1000 Grad F) vorheizen. D2 ist aufgrund seines hohen Kohlenstoff- und Chromgehalts sehr anfällig für Risse.
- A2 Werkzeugstahl- auf 200–260 Grad (400–500 Grad F) vorheizen. Weniger empfindlich als D2, erfordert aber dennoch eine kontrollierte Erwärmung.
- S7-Werkzeugstahl- auf 150-200 Grad (300–400 Grad F) vorheizen. Die stoßfeste Zusammensetzung des S7 verzeiht mehr Fehler, Kaltschweißen birgt jedoch immer noch Risiken.
- H13 Werkzeugstahl- auf 370-540 Grad (700-1000 Grad F) vorheizen. Warmarbeitsstähle benötigen aufgrund ihres Legierungsgehalts hohe Vorwärmtemperaturen.
Ebenso wichtig ist die Wärmebehandlung nach dem-Schweißen. Nach dem Schweißen darf das Bauteil nicht unkontrolliert auf Raumtemperatur abkühlen. Halten Sie es stattdessen auf der Vorwärmtemperatur oder legen Sie es zum Tempern direkt in einen Ofen. Das Ziel besteht darin, jeglichen spröden Martensit in der HAZ in angelassenen Martensit umzuwandeln, der seine Härte beibehält und gleichzeitig eine gewisse Zähigkeit wiederherstellt. Bei den meisten lufthärtenden Werkzeugstählen wie A2 und D2 ist ein doppeltes Anlassen nach dem Schweißen Standard. Die Anlasstemperatur sollte der ursprünglichen Wärmebehandlungsspezifikation für diese Stahlsorte entsprechen, typischerweise 200–540 Grad, abhängig von der gewünschten Endhärte.
Wie sieht es in der Praxis eigentlich aus, diese Schritte zu überspringen? Die Schweißnaht selbst kann einwandfrei erscheinen. Doch innerhalb der ersten paar tausend Treffer treten Haarrisse in der HAZ neben der Schweißnaht auf. Diese breiten sich unter zyklischer Belastung aus und führen schließlich zu Reparaturbrüchen, wobei häufig zusätzliches Grundmaterial mitgerissen wird. Am Ende entsteht mehr Schaden als ursprünglich, außerdem verschwendete Zeit und Material durch die fehlgeschlagene Reparatur.
Stressabbau nach größeren Reparaturen
Die Wärmebehandlung nach dem Formschweißen behebt den unmittelbaren thermischen Schaden durch den Schweißzyklus. Durch Spannungsarmglühen reparierter Werkzeugkomponenten wird ein umfassenderes Problem angegangen: die akkumulierten Restspannungen durch maschinelle Bearbeitung, Schleifen, Erodieren und Schweißen, die sich während einer Reparatursequenz aufbauen.
Stellen Sie sich einen Gesenkabschnitt vor, der geschweißt, dann geschliffen und dann an einem Profil drahterodiert wurde. Jede dieser Operationen führte zu einem eigenen Stressmuster. Das Schleifen erzeugt eine Oberflächenkompression (im Allgemeinen vorteilhaft), aber auch eine lokale thermische Spannung, wenn es zu einem Wärmestau kommt. Durch Funkenerosion entsteht eine umgeformte Schicht mit hoher Zugspannung an der Oberfläche, die in der Industrie als „weiße Schichtzone“ bezeichnet wird. Durch das Schweißen entstehen in der gesamten HAZ tiefe Eigenspannungen. Ohne Spannungsabbau können diese konkurrierenden Spannungsfelder zu unerwarteten Verformungen führen, wenn die Komponente wieder in Betrieb genommen wird, oder, schlimmer noch, zu Spannungserhöhungen an der Stelle, an der Risse entstehen.
Das Spannungsentlastungsprotokoll für reparierte Werkzeugkomponenten folgt einfachen Regeln. Wärmebehandelte Stähle werden bei etwa 25 Grad F (15 Grad) unter der letzten Anlasstemperatur spannungsarm geglüht. Dies stellt sicher, dass Sie Spannungen abbauen, ohne die bereits durch die ursprüngliche Wärmebehandlung eingestellte Härte zu verändern. Die Einweichzeiten ähneln denen des Temperierens: eine Stunde pro Zoll Dicke, mindestens aber zwei{6}Stunden. Die Abkühlung sollte langsam und gleichmäßig erfolgen, um die erneute Einführung von Temperaturgradienten zu vermeiden.
Insbesondere bei erodierten Oberflächen ist die Spannungsentlastung besonders wichtig. Die neu gegossene Schicht aus EDM weist Mikrorisse und eine extreme Oberflächenspannung auf. Ein Entspannungszyklus trägt zur Entspannung dieser Zone bei und verringert das Risiko, dass sich diese Mikrorisse unter Betriebslasten ausbreiten. Einige Werkstätten führen routinemäßig eine Spannungsentlastung aller Komponenten durch, an denen Erodierarbeiten durchgeführt wurden, unabhängig davon, ob andere Reparaturen erforderlich waren.
Wann sollten Sie Stress abbauen und wann können Sie darauf verzichten? Kleinere Reparaturen wie leichtes Schleifen einer Schneidkante oder eine kleine Schweißnaht auf einer unkritischen Oberfläche rechtfertigen möglicherweise keinen Ofenzyklus. Größere Reparaturen mit tiefen Schweißnähten, erheblichem Materialabtrag, mehreren Reparaturvorgängen an derselben Komponente oder Reparaturen an komplizierten oder dünnen Querschnittsgeometrien sollten immer eine Spannungsarmbehandlung umfassen. Die Kosten eines Ofenzyklus sind im Vergleich zu den Kosten eines wiederholten Ausfalls und der damit verbundenen Ausfallzeit unbedeutend.
Härteprüfung und Materialintegritätsprüfungen
Sie haben die Komponente geschweißt, wärme-behandelt und wieder auf Maß geschliffen. Wie bestätigen Sie, dass die Reparatur auf metallurgischer Ebene tatsächlich funktioniert hat? Die Härteprüfung von Werkzeugstahl gibt Ihnen die Antwort. Wenn die reparierte Zone nicht der ursprünglichen Härtespezifikation entspricht, verschleißt die Reparatur entweder zu schnell (zu weich) oder splittert und reißt vorzeitig (zu hart und spröde).
Zwei Prüfmethoden dominieren die Überprüfung der Werkzeugreparatur:
- Rockwell-Härteprüfung (HRC-Skala)- der Standard für Massenhärteprüfungen an Werkzeugstahlkomponenten. Es ist schnell, direkt-ablesbar und praktisch, um zu bestätigen, dass ein reparierter Abschnitt im erwarteten Bereich liegt (typischerweise 58–62 HRC für Kaltarbeitsstähle).Rockwell funktioniert am bestenwenn Sie über eine ebene, stabile Testoberfläche und genügend Materialstärke verfügen, um den Eindruck ohne Substrateinfluss zu unterstützen.
- Mikro-Vickers-Härteprüfung- unerlässlich, wenn Sie die Härte einer Schweißzone, einer HAZ und eines Grundmetalls abbilden müssen. Micro-Vickers verwendet bei geringer Last einen kleinen Diamanteindringkörper, der es Ihnen ermöglicht, mehrere Eindrücke in einer Linie über die Reparaturgrenze hinweg zu platzieren. Dies zeigt, ob die HAZ ordnungsgemäß angelassen wurde, ob das Schweißgut mit der Härte des Grundmaterials übereinstimmt und ob weiche oder übermäßig harte Zonen vorhanden sind, die bei Betriebsbelastung eine Schwachstelle darstellen würden.
Eine ordnungsgemäß durchgeführte Schweißnahtreparatur an D2-Werkzeugstahl sollte eine Schweißablagerung von 58-62 HRC, eine HAZ innerhalb von 2{6}}3 Punkten des Grundmaterials und keine lokalisierten weichen Stellen unter 55 HRC aufweisen, die auf eine unvollständige Aushärtung oder Übervergütung hinweisen würden. Wenn Mikro-Vickers in der HAZ ein schmales hartes Band über 65 HRC zeigt, wurde diese Zone nicht ausreichend vergütet und neigt unter zyklischer Belastung zur Rissbildung.
Durch die Materialverträglichkeit beim Schweißen kommt noch eine weitere Schicht hinzu. Wenn Sie Füllmaterial auf Werkzeugstahl auftragen, schaffen Sie eine metallurgische Verbindung zwischen zwei möglicherweise unterschiedlichen Zusammensetzungen. Der Füllstoff muss mit dem Kohlenstoff- und Legierungsgehalt des Grundmaterials kompatibel sein und angemessen auf den Wärmebehandlungszyklus nach dem Schweißen reagieren. Durch die Verwendung eines für Weichstahl ausgelegten Füllstabs an einem D2-Gesenkabschnitt entsteht eine unähnliche Metallverbindung mit unvorhersehbarer Härte, schlechter Verschleißfestigkeit und hohem Rissrisiko an der Schmelzlinie. Passen Sie den Füllstoff an den Basisstahl an und überprüfen Sie das Ergebnis mit einer Härteprüfung, bevor Sie das Bauteil wieder in die Produktion geben.
Das Wärmemanagement während der Reparatur ist keine Glanzarbeit. Es führt nicht zu sichtbaren Ergebnissen wie eine saubere Schweißnaht oder eine frisch geschliffene Oberfläche. Aber es ist das unsichtbare Fundament, das darüber entscheidet, ob Ihre sichtbare Arbeit überlebt. Eine Werkstatt, die das Vor-Wärmen, das Nach-Tempern, die Spannungsentlastung und die Härteprüfung kontrolliert, sorgt für langlebige Reparaturen. Eine Werkstatt, die diese Schritte überspringt, produziert Reparaturen, die auf der Werkbank gut aussehen, aber unter der Presse scheitern.
Zu wissen, wie man eine dauerhafte Reparatur durchführt, ist eine Sache. Zu wissen, ob überhaupt eine Reparatur durchgeführt werden muss oder ob der Austausch eines Bauteils wirtschaftlich sinnvoller ist, ist eine völlig andere Entscheidung, die die meisten Werkstätten eher nach dem Bauchgefühl als nach einer strukturierten Analyse treffen.
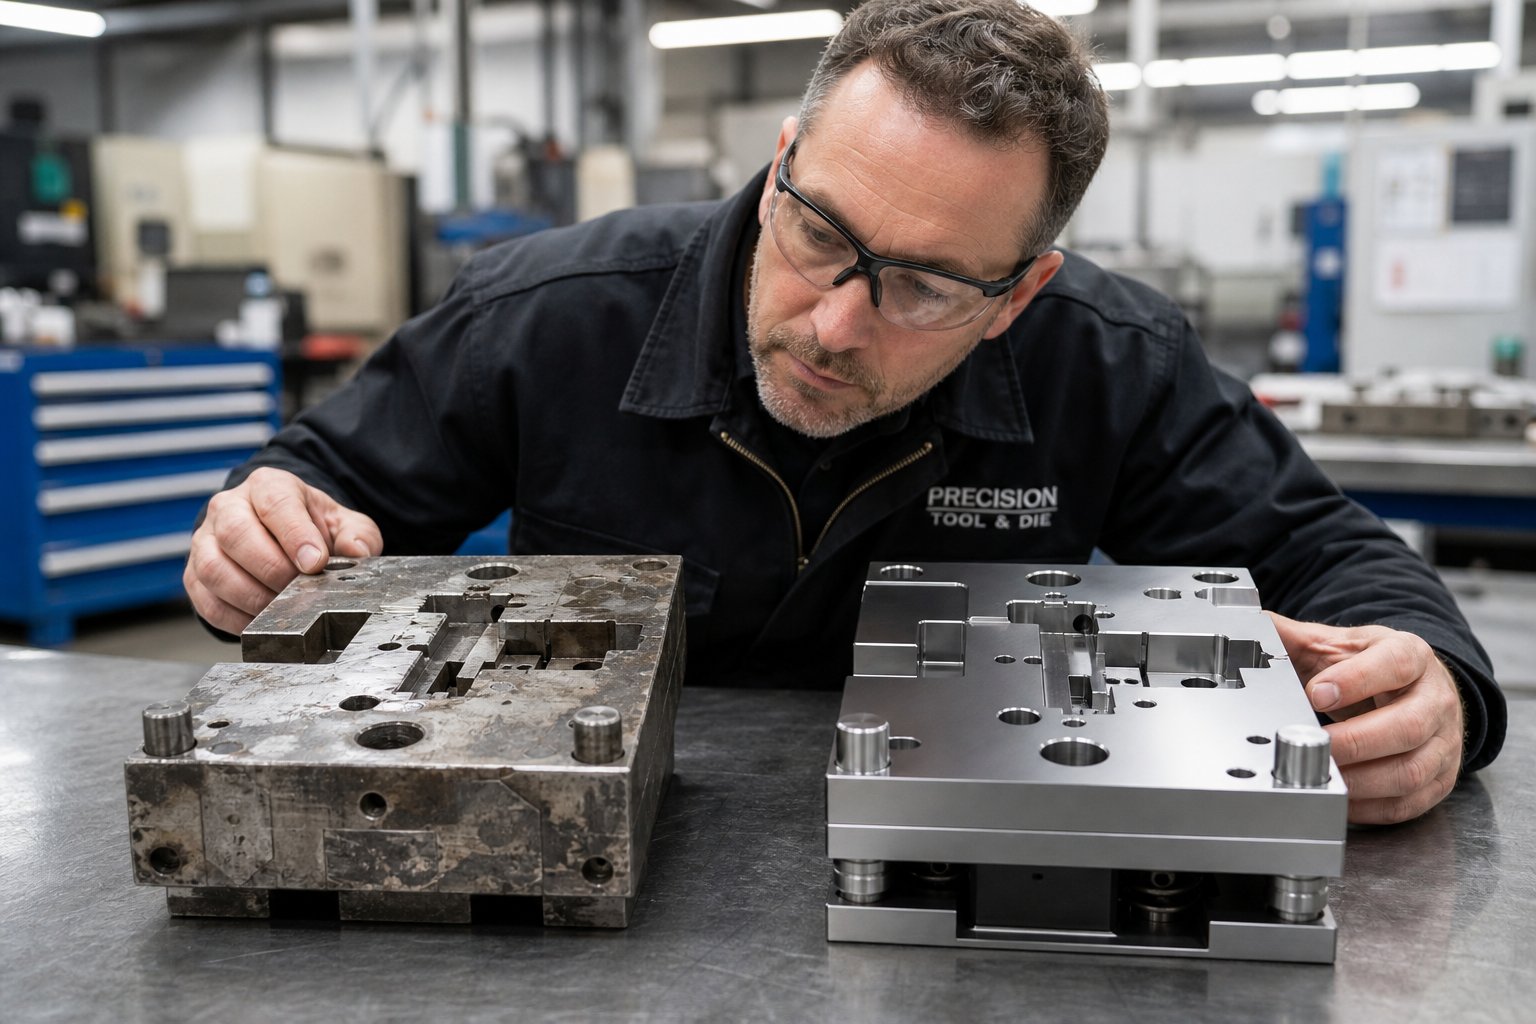
Entscheidungsrahmen für Reparatur vs. Ersatz
Auf der Bank liegt eine rissige Formeinlage. Du hast es schon zweimal geschweißt. Die von der Hitze-betroffene Zone rückt näher an ein angrenzendes Merkmal heran und die letzte Reparatur dauerte nur 40.000 statt der erwarteten 200.000. Reparieren Sie es erneut oder schneiden Sie einen neuen Einsatz? Die meisten Werkstätten beantworten diese Frage anhand der Frage, wer am lautesten schreit: Die Produktion will es jetzt zurück, also schweißen Sie es. Das Werkzeugmanagement möchte Budget sparen, also schweißen Sie es. Niemand fragt sich, ob ein drittes Schweißen überhaupt wirtschaftlich sinnvoll ist.
Durch das Ersetzen des Bauchgefühls durch eine strukturierte Entscheidungsmatrix für die Werkzeugreparatur werden Emotionen aus einer Entscheidung entfernt, die sich direkt auf Kosten, Betriebszeit und Teilequalität auswirkt. Das folgende Framework bietet Werkzeugmanagern einen wiederholbaren Prozess zur Bewertung der Werkzeugreparatur im Vergleich zu den Austauschkosten auf Komponentenebene.
Kosten- und Durchlaufzeitfaktoren bei der Reparaturentscheidung
Entscheidend für die Entscheidung sind vor allem zwei Zahlen: die Reparaturkosten im Vergleich zum Austausch und die Zeit, die jede Option in Anspruch nimmt. Eine Reparatur, die 60 % einer Neukomponente kostet und nur 50 % der erwarteten Lebensdauer wiederherstellt, ist eine Fehlinvestition. Ein Ersatz, der weniger kostet, aber erst nach acht Wochen ankommt, ist möglicherweise nicht rentabel, wenn Sie morgen die Produktion in Betrieb nehmen.
So gestalten Sie den Vergleich ehrlich:
- Reparaturkosten- umfassen Arbeitsaufwand, Materialien, Wärmebehandlung, alle ausgelagerten Vorgänge (EDM, Beschichtung) und die Ausfallzeit, während das Werkzeug auf der Werkbank steht.
- Wiederbeschaffungskosten- umfassen Rohmaterial, Bearbeitung, Wärmebehandlung, Montage und Testzeit, um die neue Komponente in der Form zu qualifizieren.
- Erwartete Lebensdauer nach der Reparatur- Jede weitere Reparatur führt in der Regel zu sinkenden Erträgen. Eine erste Schweißreparatur kann 80–90 % der ursprünglichen Lebensdauer wiederherstellen. Eine dritte Reparatur an derselben Stelle bringt selten mehr als 30-50 %.
- Verbleibende Programmlautstärke- Wenn das Teileprogramm noch 100.000 Stück enthält, ist eine Reparatur, die 100.000 Treffer dauert, völlig ausreichend. Wenn das Programm weitere fünf Jahre bei einem Jahresvolumen von 500.000 läuft, verzögert eine kurzlebige Reparatur lediglich den unvermeidlichen Austausch.
Ein praktischer Schwellenwert, den viele erfahrene Werkzeugmacher verwenden: Wenn die Reparaturkosten 50 % der Ersatzkosten übersteigen und die erwartete Lebensdauer nach der Reparatur weniger als 60 % der Lebensdauer einer neuen Komponente beträgt, ist ein Austausch die bessere Investition. Unterhalb dieses Schwellenwerts gewinnt die Reparatur in der Regel sowohl hinsichtlich der Kosten als auch der Bearbeitungszeit.
Wenn der kumulierte Schaden die Reparaturfähigkeit übersteigt
Einzelne Reparaturen können durchaus einwandfrei sein. Das Problem ist kumulativ. Jede Schweißnaht erhöht die Eigenspannung. Bei jedem Schleifen wird Material abgetragen und der verbleibende Abstandsbereich des Bauteils verringert. Jeder thermische Zyklus verändert auf subtile Weise die Metallurgie des umgebenden Grundmaterials. Irgendwann ist die Reparatur des Originalbauteils nicht mehr möglich. Sie pflegen ein Patchwork, das wenig Ähnlichkeit mit der ursprünglichen Designabsicht hat.
Achten Sie auf diese Signale, die Ihnen sagen, wann Sie Prägewerkzeugkomponenten ersetzen sollten, anstatt sie erneut zu reparieren:
- Das Bauteil wurde mehr als zweimal an der gleichen Stelle geschweißt und jede Reparatur dauert kürzer als die vorherige.
- Durch das kumulierte Schleifen wurde die Bauteilhöhe unter die Mindesthöhe reduziert, und die Unterlegscheibenstapel nähern sich ihrer praktischen Grenze.
- Härtetests zeigen inkonsistente Zonen auf der Arbeitsfläche aufgrund mehrerer überlappender Hitzeeinwirkungsbereiche.
- Die Komponente muss immer häufiger repariert werden, auch wenn sich die Betriebsbedingungen nicht geändert haben.
- Die Maßprüfung zeigt, dass die reparierte Geometrie mit jedem Nacharbeitszyklus weiter vom Nennwert abweicht.
Der letzte Punkt verdient Hervorhebung. Der Toleranzabbau verläuft fortschreitend.Professionelle Beurteilungsrichtlinienschlagen vor, dass ein Austausch der geeignete Weg ist, wenn die Funktionalität nach der Reparatur nicht auf mindestens 80 % der ursprünglichen Spezifikation wiederhergestellt werden kann. Wiederholte Reparaturen, bei denen die Komponente jeweils etwas weiter vom Ideal entfernt ist, stellen ein erhöhtes Qualitätsrisiko dar, das sich schließlich in Teilen äußert, die außerhalb der Toleranz liegen.
In der Reparaturfrequenz ist auch ein Diagnosesignal versteckt. Wenn eine Komponente trotz ordnungsgemäßer Reparaturausführung weiterhin ausfällt, liegt die Ursache wahrscheinlich nicht in Verschleiß oder Ermüdung. Es handelt sich um ein Konstruktionsproblem: unzureichendes Material, falsche Stahlsorte, unzureichende Unterstützung oder Betriebslasten, die über das Maß der Geometrie hinausgehen. Einen Konstruktionsmangel zu beheben ist so, als würde man einen Reifen flicken, in dem noch ein Nagel steckt. Sie müssen diese Station in der Stanzmaschine mit einer neu gestalteten Komponente umbauen und nicht erneut die bestehende reparieren.
Designmerkmale, die die Entscheidung zum Austausch vereinfachen
Die Schwierigkeit der Reparatur-oder-Ersatzentscheidung hängt stark davon ab, wie der Chip gebaut wurde. Die Konstruktion im Insert--Stil, bei der einzelne Arbeitskomponenten in Taschen innerhalb einer größeren Halterung gehalten werden, erleichtert den Austausch. Sie ziehen den verschlissenen Einsatz heraus, legen einen vorgefertigten Ersatz ein, überprüfen die Ausrichtung und kehren zur Produktion zurück. Die Entscheidung fällt praktisch von selbst, da der Austausch schnell erfolgt und die Kosten für den Ersatzbestand überschaubar sind.
Die Konstruktion einer Matrize mit massivem Profil, bei der die Arbeitsgeometrie direkt in einen monolithischen Block eingearbeitet wird, macht den Austausch weitaus teurer und zeitaufwändiger. Das Reparieren wird zur Standardeinstellung, da das Ersetzen die Neubearbeitung eines gesamten Gesenkabschnitts bedeutet. Diese Konstruktionsentscheidung, die Jahre zuvor bei der Werkzeugkonstruktion getroffen wurde, beeinflusst direkt alle zukünftigen Wartungsentscheidungen während der gesamten Produktionslebensdauer der Form.
Wie die Konstruktionsprinzipien von Matrizeneinsätzen veranschaulichen, reduzieren austauschbare Einsätze die Ausfallzeit, da nur das verschlissene Element und nicht die gesamte Baugruppe ausgetauscht wird. Sie ermöglichen auch eine Standardisierung: Mehrere Stationen mit gemeinsamen Wendeschneidplattengeometrien bedeuten, dass weniger einzigartige Ersatzteile auf Lager gehalten werden müssen. Der Kostenaufschlag der Einsatzkonstruktion in der Bauphase zahlt sich über die Jahre der Produktion durch schnellere Komponentenaustausche und sauberere Reparatur--oder-Entscheidungen aus.
Die folgende Entscheidungsmatrix zur Werkzeugreparatur fasst diese Faktoren in einem strukturierten Bewertungstool zusammen:
| Schweregrad der Bedingung | Machbarkeit der Reparatur | Geschätztes Kostenverhältnis (Reparatur vs. Ersatz) | Empfohlene Aktion |
|---|---|---|---|
| Geringer Kantenverschleiß oder leichte Absplitterung | Hoher - Standardschliff oder leichte Schweißnaht | 10-25% | Reparieren. Schärfen oder schweißen und nachschleifen. |
| Mäßiger Riss oder erheblicher Materialverlust | Mäßiges - erfordert eine fachmännische Schweißnahtreparatur und Wärmebehandlung | 30-50% | Bei erstem oder zweitem Vorkommen reparieren. Ersetzen Sie es, wenn eine dritte Reparatur an derselben Stelle durchgeführt wird. |
| Tiefe Risse, mehrere vorherige Reparaturen oder kumulativer Toleranzverlust | Geringe - sinkende Renditen erwartet | 50-75% | Ersetzen Sie die Komponente. Reparatur nur als provisorische Brücke, wenn die Vorlaufzeit dies erfordert. |
| Strukturelles Versagen, Verschlechterung des Grundmaterials oder wiederholtes systemisches Versagen | Nicht durchführbare --Reparatur kann die Funktion nicht zuverlässig wiederherstellen | 75-100%+ | Sofort ersetzen. Untersuchen Sie die Grundursache für eine mögliche Neugestaltung. |
| Beliebiger Schweregrad, aber das verbleibende Programmvolumen beträgt weniger als 10 % der Komponentenlebensdauer | Variiert | Variiert | Reparieren, um das Programm zu beenden. Investieren Sie wegen der kurzen Restlebensdauer nicht in eine neue Komponente. |
Diese Matrix ist keine starre Regel. Es ist ein Ausgangspunkt, der die Konversation dazu zwingt, alle relevanten Variablen einzubeziehen, anstatt standardmäßig die schnellste oder günstigste Option im Moment auszuwählen. Ein disziplinierter Ansatz zur Reparatur-oder-Entscheidungen, der konsequent angewendet und im Laufe der Zeit verfolgt wird, deckt Muster auf, die Ihnen helfen, zukünftige Ausfälle vorherzusagen und das Budget entsprechend zu budgetieren.
Unabhängig davon, ob Sie reparieren oder austauschen, muss sich die Komponente noch bewähren, bevor die vollständige Produktion wieder aufgenommen werden kann. Ein reparierter Stempel, der nicht ordnungsgemäß validiert wurde, ist nur eine Hypothese. Um zu bestätigen, dass es unter realen Produktionsbedingungen tatsächlich im Toleranzbereich funktioniert, ist ein eigener strukturierter Prozess erforderlich.
Post-Reparaturvalidierung und Qualitätssicherung
Eine reparierte Werkzeugkomponente, die auf der Werkbank korrekt misst, garantiert keine akzeptablen Teile unter Produktionsbedingungen. Pressendynamik, Materialschwankungen und thermische Effekte während des Betriebs bringen Variablen mit sich, die sich mit Laborarbeiten allein nicht simulieren lassen. Die Qualitätssicherung von Stanzwerkzeugen nach der Reparatur erfordert eine strukturierte Validierungssequenz, die das Vertrauen schrittweise erhöht und von statischen Prüfungen über kontrollierte Tests bis hin zur überwachten Produktion reicht, bevor das Werkzeug wieder an den Boden übergeben wird.
Wenn Sie einen Schritt in dieser Reihenfolge überspringen, riskieren Sie, das Problem bei voller Geschwindigkeit zu entdecken, wenn die Ausschussraten steigen und die Presse wieder sinkt. Hier sind die Schritte zur Gesenkvalidierung nach der Reparatur, die jeder Werkzeugbau als Standard-Freigabeprotokoll befolgen sollte:
- Bankinspektion- Überprüfen Sie die Abmessungen aller reparierten Komponenten anhand der Druckspezifikationen, bevor Sie sie wieder zusammenbauen. Bestätigen Sie Härte, Oberflächenbeschaffenheit und geometrische Toleranzen auf nachbearbeiteten Oberflächen.
- Zusammenbau und Ausrichtungsprüfung- Installieren Sie die reparierten Komponenten, überprüfen Sie den korrekten Sitz, bestätigen Sie die Höhen der Unterlegscheiben und prüfen Sie, ob alle Positionierungselemente ohne Zwangssitz einrasten.
- Trockenes Radfahren- Lassen Sie die Matrize mehrere langsame Hübe ohne Material ausführen, um das mechanische Spiel, das Timing und die freie Bewegung aller beweglichen Elemente zu überprüfen. Achten Sie auf Störungen und auf Blockierungen.
- Erst-Stückprüfung- Führen Sie den ersten Teil mit reduzierter Geschwindigkeit aus. Messen Sie alle kritischen Abmessungen, überprüfen Sie den Gratzustand, überprüfen Sie die Oberflächenqualität und vergleichen Sie die Ergebnisse mit den Toleranzspezifikationen der Teile.
- Kleinserienfertigung mit Maßprüfung- Produzieren Sie 20–50 aufeinanderfolgende Teile mit normaler Geschwindigkeit. Messen Sie einen Mustersatz (normalerweise 5–10 Stück) auf Dimensionsstabilität während des gesamten Laufs. Achten Sie auf Drift, Inkonsistenz oder fortschreitende Verschlechterung.
- SPC-Überwachung während der Erstproduktion- Freigabe zur vollständigen Produktion mit erhöhter Messfrequenz für die ersten 500–1000 Hübe. Tragen Sie Schlüsselabmessungen in Regelkarten ein, um sicherzustellen, dass der Prozess stabil und zentriert ist und nicht nur innerhalb der Toleranz liegt.
- Vollständige Produktionsfreigabe- Sobald die erste Überwachung eine stabile Ausgabe bestätigt, kehren Sie zu den Standardinspektionsintervallen zurück und dokumentieren Sie die Freigabe.
Prüfstandsinspektion und Maßüberprüfung
Bevor die Matrize jemals wieder in die Presse kommt, muss jede reparierte Oberfläche anhand ihrer ursprünglichen Spezifikation gemessen werden. Dies bedeutet Mikrometer- oder KMG-Messungen an nachgeschliffenen Schneidkanten, Profilprüfungen an nachbearbeiteten Formstationen und Ebenheitsprüfungen an geschweißten und nachbearbeiteten Flächen. Sie beantworten eine Frage: Wurde durch die Reparatur die Geometrie innerhalb der Arbeitstoleranz wiederhergestellt?
Achten Sie besonders auf Paarungsbeziehungen. Ein Stempel, der isoliert korrekt misst, kann immer noch fehlerhafte Teile produzieren, wenn sich sein Verhältnis zur Matrizenöffnung verschoben hat. Überprüfen Sie die Abstände zwischen den zusammenpassenden Komponenten, nicht nur die einzelnen Abmessungen. Stellen Sie bei Schweißreparaturen sicher, dass die Ausrichtung zwischen Führungen, Abschnitten und Ausgleichsbereichen keine erzwungene Passung aufweist, da Schweißnahtverzerrungen die Komponentengeometrie auf subtile Weise verändern können, die bei einzelnen Messungen nicht erkannt wird.
Testlaufprotokolle und Erst-Qualifizierung
Das Inspektionsprotokoll für den Probelauf der Matrize schließt die Lücke zwischen der Zuverlässigkeit des Prüfstands und der Produktionsrealität. Bei Trockenzyklen werden mechanische Beeinträchtigungen, abgerissene Gewinde oder Montagefehler erkannt, die unmittelbar zu Schäden führen würden. Die Inspektion des ersten-Stücks erkennt Maßprobleme, bevor Sie einen Müllcontainer produzieren.
Wenn Sie das erste Stück bearbeiten, messen Sie alles, nicht nur die Größe, die Sie repariert haben. Durch Reparaturen können benachbarte Merkmale verschoben, der zeitliche Ablauf des Bandverlaufs verändert oder die Art und Weise geändert werden, wie Material durch Formstationen fließt. Eine Schweißnahtreparatur an einem Beschnittstahl ist zwar maßlich perfekt, verursacht aber genügend Verformungen, um die Ausrichtung der nächsten Station zu beeinträchtigen. Wenn nur der reparierte Bereich überprüft wird, entgehen diese sekundären Effekte.
Bei kurzen Produktionsläufen legen Sie Wert auf Stabilität und nicht nur auf Konformität. Fünf aufeinanderfolgende Teile innerhalb der Toleranz sind gut. Fünf aufeinanderfolgende Teile, die sich stetig einer Toleranzgrenze nähern, weisen darauf hin, dass die Reparatur bereits abgenutzt ist oder sich absetzt und Sie möglicherweise nicht die erwartete Lebensdauer erreichen. Die Qualifizierungsprozesse der Werkzeughersteller folgen diesem Prinzip: Stanzversuche bestätigen nicht nur die Ausgangsqualität, sondern auch die Funktionsstabilität unter realen Produktionsbedingungen.
Dokumentation und Nachverfolgung nach Reparaturabschluss
Eine Validierung ohne Dokumentation ist verschwendete Informationen. Jedes Reparaturereignis, vom Fehlermodus, der es ausgelöst hat, bis zu den Validierungsergebnissen, die es ausgelöst haben, muss in Ihr System zur Nachverfolgung der Werkzeugwartung eingespeist werden. Zu den Bereichen, die für die Überholung einer Prägematrize von Bedeutung sind, gehören:
- Datum, Trefferanzahl bei Fehler und Trefferanzahl bei Rückkehr zur Produktion
- Fehlermodus und betroffene Station oder Komponente
- Verwendete Reparaturtechnik (Schweißen, Schleifen, Erodieren, Austausch)
- Durchgeführte Wärmebehandlung und Ergebnisse der Härteprüfung
- Ergebnisse der Maßkontrolle vor und nach der Reparatur
- Erst-Messungen und Probeläufe
- Techniker, der die Arbeiten ausführt, und Gesamtreparaturstunden
- Erwartete Lebensdauer der Reparatur und Auslösepunkt für die nächste Inspektion
Dieser Datensatz dient zwei Zwecken. Kurzfristig liefert es einen nachvollziehbaren Nachweis, dass die Matrize vor der Freigabe validiert wurde, und schützt Sie, wenn später Qualitätsfragen auftauchen. Langfristig-erstellt es den Reparaturverlauf, der zu intelligenteren Entscheidungen führt. Abgeschlossene Arbeitsaufträge sollten dokumentieren, was mit der Reparatur erreicht werden sollte, und eine Möglichkeit bieten, Wiederholungen zu verfolgen und isolierte Reparaturen in Datenpunkte umzuwandeln, die Muster aufdecken. Wenn Sie sehen können, dass eine bestimmte Station innerhalb von zwölf Monaten viermal repariert wurde, wobei es jedes Mal zu weniger Schäden kam, haben Sie einen objektiven Beweis für die zuvor besprochene Ersatzentscheidung.
SPC-Daten, die während der Überwachung nach {0}Reparaturen gesammelt werden, werden in dasselbe System eingespeist. Wenn Kontrollkarten zeigen, dass der Prozess nach der Reparatur stabil und zentriert läuft, ist das eine Bestätigung dafür, dass die Technik funktioniert hat. Wenn sie von Anfang an Abweichungen oder übermäßige Abweichungen aufweisen, ist die Reparatur möglicherweise technisch einwandfrei, aber funktionell unzureichend, und Sie haben das Problem erkannt, bevor es zu einem Qualitätsproblem für den Kunden wird.
Ein disziplinierter Validierungs- und Dokumentationsprozess verwandelt die Werkzeugreparatur von einem isolierten Ereignis in eine Datenquelle, die Ihr Wartungsprogramm kontinuierlich verbessert. Aber hier ist die unangenehme Wahrheit: Manche Werkzeuge sind einfach schwieriger zu validieren, schwieriger zu reparieren und schwieriger in Betrieb zu halten, und zwar nicht aufgrund der Materialauswahl oder der Fähigkeiten des Bedieners, sondern aufgrund der Art und Weise, wie sie ursprünglich konstruiert wurden.
Wie sich die Wahl des Chip-Designs auf die langfristige Reparaturfähigkeit auswirkt
Ein Würfel, der Sie jedes Mal bekämpft, wenn er auf die Bank kommt, wurde nicht für die Reparatur entwickelt. Enger Zugang, nicht-Standard-Befestigungselemente, monolithische Konstruktion dort, wo Einsätze vorhanden sein sollten, und Geometrien, die eine vollständige Demontage erfordern, nur um an eine verschlissene Komponente zu gelangen. Das sind keine zufälligen Probleme. Dabei handelt es sich um Konstruktionsentscheidungen, die während der Entwicklung getroffen werden und sich während der gesamten Laufzeit des Programms auf alle zukünftigen Wartungsereignisse für Werkzeuge und Formen auswirken.
Die Wartbarkeit des Werkzeugdesigns ist keine zweitrangige Überlegung, die nach der endgültigen Festlegung der Formgeometrie berücksichtigt wird. Es handelt sich um eine Strukturphilosophie, die bestimmt, ob eine Reparatur zwei Stunden oder zwei Tage dauert, ob Sie fünf oder fünfzig Ersatzkomponenten auf Lager haben und ob Ihre Techniker während einer geplanten Pause einen abgenutzten Einsatz austauschen können oder für einen Werkbankabbau die gesamte Matrize herausziehen müssen.
Einsatzkonstruktion und modulares Design für einfachen Austausch
Die modulare Konstruktion des Matrizeneinsatzes ist die wirkungsvollste Designwahl für eine langfristige Reparaturfähigkeit. Wenn Schnittkanten, Formdetails und verschleißanfällige Merkmale als einzelne Einsätze in Taschen erstellt werden und nicht direkt in monolithische Blöcke bearbeitet werden, wird jede nachgelagerte Wartungsentscheidung einfacher.
Bedenken Sie den Unterschied in der Praxis. Bei einer progressiven Matrize mit Vollschnittstählen muss bei Kantenverschleiß die gesamte untere Matrizenhälfte zum Flachschleifer gezogen werden. Die gleiche Matrize mit Teileinsätzen ermöglicht es einem Techniker, das verschlissene Teil herauszunehmen, ein vorgeschliffenes Ersatzteil einzulegen, das Spiel zu überprüfen und mit der Produktion fortzufahren. Für die routinemäßige Kantenpflege verlässt die Matrize die Presse nie.
Zu den Designmerkmalen, die diesen modularen Ansatz ermöglichen, gehören:
- Schlüsseleinstecktaschen- Präzisions--geschliffene Taschen mit Passfedern, die eine Dreh- und Positionsausrichtung beim Wiedereinbau ohne mühsame Montage gewährleisten.
- Zugängliche Befestigungselemente- Innensechskantschrauben so positioniert, dass ein Schraubenschlüssel sie erreichen kann, ohne angrenzende Komponenten zu entfernen. Vergrabene oder verstopfte Befestigungselemente führen zu unnötigen Demontageschritten.
- Geführte Abstreifer mit unabhängiger Montage- Abstreifer, die sich sauber abheben lassen, ohne andere Komponenten zu stören, und so direkten Zugang zu den Stempeln und Matrizenoberflächen darunter ermöglichen.
- Verschleißplatten auf Oberflächen mit hohem -Kontakt- Opferplatten an Fersenblöcken, Führungsschienen und Rohlingshalterflächen, die Gleitverschleiß absorbieren und ohne Überarbeitung der Grundstruktur ausgetauscht werden können.
- Verdübelte Bauteile mit Spielfreistellung- Passstifte für wiederholbare Positionierung kombiniert mit Freiraumschlitzen, die ein einfaches Herausziehen ohne Hämmern oder Hebeln ermöglichen.
Als dieprogressive StanzprinzipienWie Hersteller von Präzisionswerkzeugen bestätigen, werden Abschnitte mit hohem{0}}Verschleiß wie Schneidkanten häufig als austauschbare Einsätze aus haltbaren Materialien wie Wolframkarbid konstruiert, sodass bei Kantenverschleiß kein völlig neuer Matrizenblock hergestellt werden muss. Diese modulare Philosophie senkt direkt die Wartungskosten und minimiert Produktionsausfallzeiten.
Standardisierte Komponenten, die die Ersatzteilkomplexität reduzieren
Stellen Sie sich vor, Sie hätten Ersatzeinsätze für eine progressive Matrize mit 20 Stationen auf Lager, bei der jeder Schneidstempel eine einzigartige Geometrie, eine einzigartige Haltemethode und eine einzigartige Unterlegscheibenkonfiguration aufweist. Ihr Ersatzteilbestand explodiert und Ihre Techniker verbringen Zeit damit, zu überprüfen, welche spezifische Komponente in welche spezifische Tasche passt. Durch die Standardisierung wird diese Komplexität beseitigt.
Bei der intelligenten Werkzeugkonstruktion werden nach Möglichkeit gemeinsame Geometrien über mehrere Stationen hinweg verwendet. Pilotstanzen haben den gleichen Schaftdurchmesser und die gleiche Halteart. Lochstanzen für ähnliche Lochgrößen verwenden identische Kopfkonfigurationen, die in standardmäßige Kugel-{2}} oder Schulter--Halterungen passen. Formeinsätze an symmetrischen Stationen spiegeln sich gegenseitig, sodass ein Ersatz zwei Standorte bedient.
Zu den mit der Standardisierung verbundenen Merkmalen der Reparaturfähigkeit von Stanzwerkzeugen gehören:
- Gängige Stempelschaftdurchmesser und Kopfformen- Reduzierung der Vielfalt an Retainern und Backup-Konfigurationen, die im gesamten Chip erforderlich sind.
- Standardisierte Federtaschen und Stickstoffzylinderbohrungen- ermöglicht den Austausch von Kraftkomponenten ohne individuelle Bearbeitung beim Austausch.
- Einheitliche Unterlegscheibendicken und Materialgüten- Vereinfachter Höhenausgleich nach dem Schleifen, ohne nach nicht-Standard-Unterlegscheiben suchen zu müssen.
- Gleichbleibende Befestigungsgrößen im gesamten Werkzeug- Ein Techniker sollte nicht sechs verschiedene Inbusschlüssel benötigen, um ein Werkzeug zu zerlegen. Zwei oder drei Standardgrößen decken alles ab, wenn das Design Konsistenz erzwingt.
Standardisierung beschleunigt auch die Beschaffung. Wenn Ihre Einsätze -standardisierte-Rohlinge verwenden, die jeder kompetente Werkzeug- und Formenbauer fertigen-zu Profil schleifen kann, verkürzen sich die Lieferzeiten von Wochen auf Tage. Benutzerdefinierte, einmalige Geometrien mit exotischen Aufbewahrungsschemata schaffen Abhängigkeiten von einer einzigen Quelle, die Sie warten lassen, wenn die Produktion ausfällt.
Wie wartungsfreundliche Technik die Reparaturkosten über die gesamte Lebensdauer senkt
Jedes oben aufgeführte Designmerkmal kostet beim ersten Chip-Bau geringfügig mehr. Einsatztaschen erfordern mehr Bearbeitung als Vollabschnitte. Standardisierte Komponenten erfordern eine stärkere technische Koordination im Vorfeld. Durch die zugängliche Platzierung der Befestigungselemente sind manchmal etwas größere Matrizenumschläge erforderlich. Aber im Laufe der Produktionslebensdauer einer Matrize, die sich über Millionen von Anläufen und Dutzende von Wartungsvorgängen erstreckt, summieren sich diese Vorabinvestitionen zu dramatischen Kosteneinsparungen.
Matrizen, die vorrangig auf Wartbarkeit ausgelegt sind, bieten:
- Schnellerer Komponentenaustausch, der die Ausfallzeit der Druckmaschine pro Wartungsereignis reduziert
- Einfachere Ausrichtung beim Zusammenbau, wodurch Versuchs-{0}}und{1}Fehler beim Anpassen entfallen
- Vorhersehbarere Verschleißmuster, da austauschbare Elemente als Opferverschleißpunkte konzipiert sind
- Geringere Lagerhaltungskosten für Ersatzteile durch Standardisierung
- Kürzere Schulungszeiten für Techniker, da durch eine konsistente Konstruktion Muster und nicht Ausnahmen vermittelt werden
Für Teams, die ein Werkzeugreparaturprogramm aufbauen oder erweitern, bietet die Beschaffung von Werkzeugen von Herstellern, die ausdrücklich auf Reparaturfähigkeit ausgelegt sind, vom ersten Tag an einen strukturellen Vorteil.YICHENBeispielsweise verbindet es die Herstellung kundenspezifischer Stanzformen mit technischem Augenmerk auf Wartbarkeit, Haltbarkeit und stabile Produktionsleistung und liefert Werkzeuge, die produktionsbereit-bereit sind und deren Reparaturzugänglichkeit in das Design integriert ist, anstatt nur nachträglich behandelt zu werden.
Die Berechnung der Gesamtbetriebskosten wird im Laufe der Zeit klarer. Eine Matrize, deren Herstellung 15 % mehr kostet, die aber jede zukünftige Reparatur um 40 % an Zeit und Komplexität reduziert, amortisiert diese Prämie bereits im ersten Produktionsjahr. Umgekehrt kostet eine zum niedrigsten Anschaffungspreis gekaufte Matrize, die jedes Mal, wenn sich etwas abnutzt, heldenhafte Anstrengungen erfordert, im Laufe ihrer Produktionslebensdauer weitaus mehr Kosten in Form von Arbeit, Ausfallzeiten und Frustration.
Das Design legt die Obergrenze dafür fest, wie effizient Ihr Wartungsprogramm jemals werden kann. Aber selbst die am besten-entworfene Matrize benötigt immer noch die richtigen Leute, die richtige Ausrüstung und die richtigen Systeme, um sie zu unterstützen. Für Betriebe, die derzeit jede Reparatur aus dem Haus schicken, eröffnet die In--Inbetriebnahme dieser Fähigkeit, auch nur teilweise, Reaktionszeiten und Kostenstrukturen, die Outsourcing allein niemals erreichen kann.
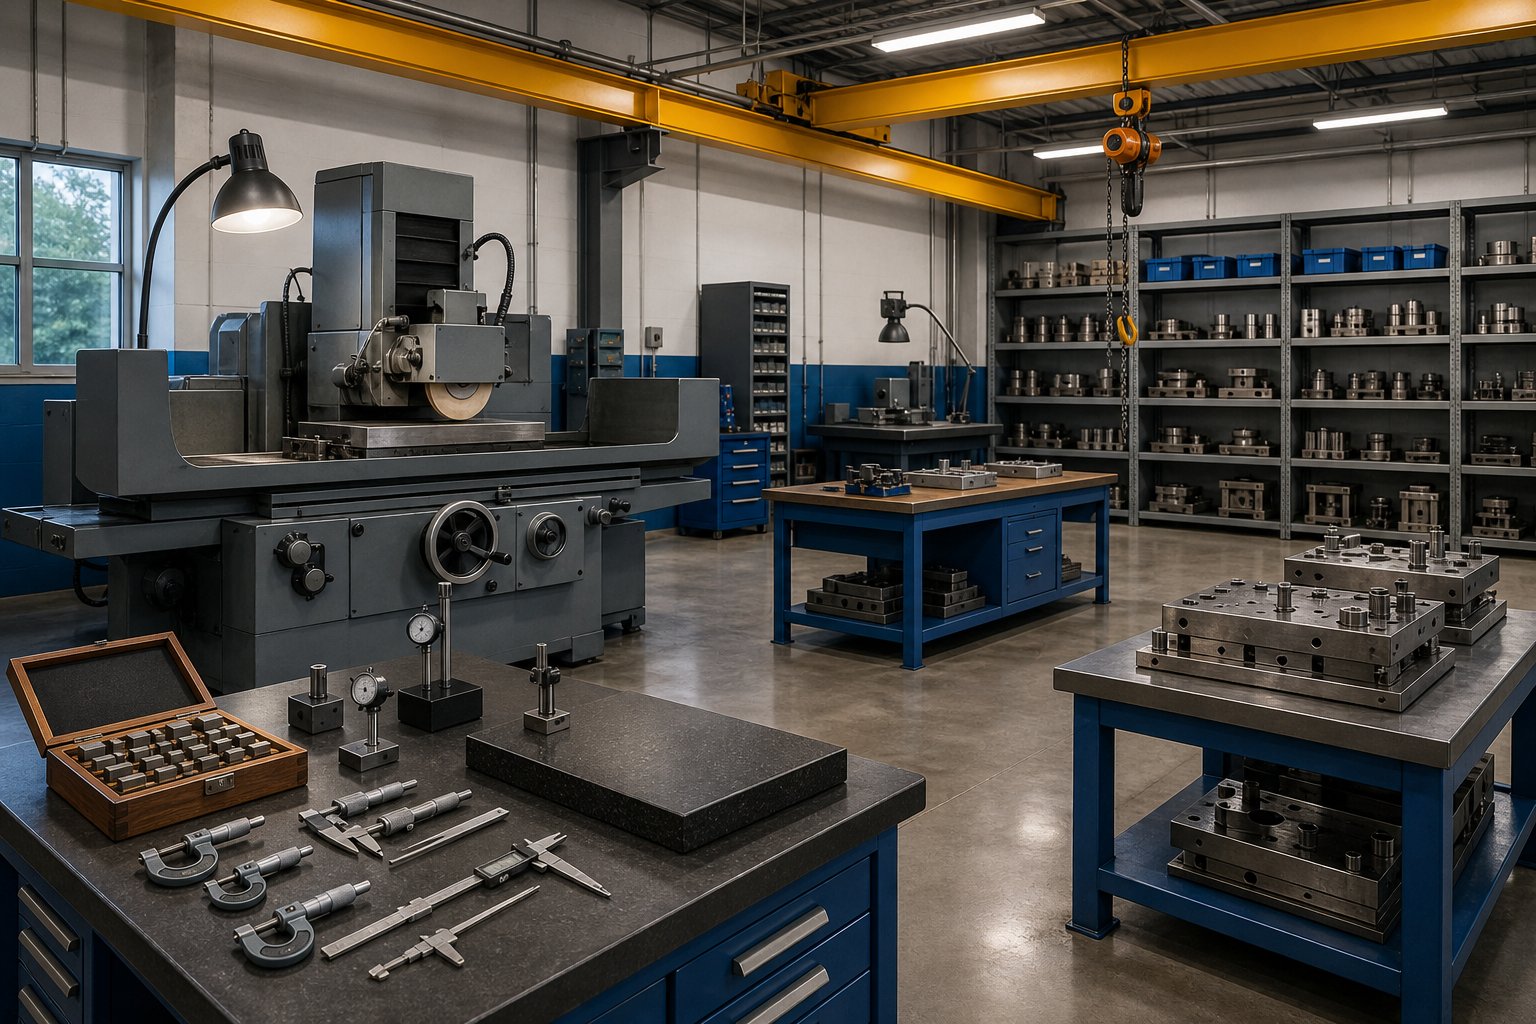
Erstellen Sie ein Werkzeugreparaturprogramm von Grund auf
Die Auslagerung jeder Reparatur an einen externen Werkzeug- und Formenbau funktioniert so lange, bis dies nicht mehr der Fall ist. Transportzeit, Lieferantenwarteschlangen, Kommunikationslücken und Aufschlagskosten summieren sich still und leise, bis Ihnen eines Tages klar wird, dass Sie mehr für Verzögerungen bei der Bearbeitung ausgeben als für einen Techniker und einen Flachschleifer. Der Aufbau eines Werkzeug-Reparaturprogramms im eigenen Haus bedeutet nicht, dass über Nacht eine Werkzeug- und Werkzeugwerkstatt mit umfassendem Service-nachgebildet werden muss. Es bedeutet, die internen Kapazitäten für die schnelle Abwicklung routinemäßiger Reparaturen zu schaffen und gleichzeitig die größeren Umbauten, die spezielle Ausrüstung oder Fachwissen erfordern, deren Besitz sich nicht rechtfertigen lässt, strategisch auszulagern.
Im Hybridmodell sind die meisten Stanzbetriebe genau richtig. Sie kümmern sich intern um das Schärfen, den Einsatzwechsel, kleinere Schweißnahtreparaturen und den Komponentenaustausch. Drahterodierarbeiten, größere Schweißnahtsanierungen, die eine Vakuum-Wärmebehandlung erfordern, und komplette Neukonstruktionen von Stationen gehen an externe Partner, die über die nötige Kapitalausrüstung und metallurgische Tiefe verfügen, die diese Arbeiten erfordern. Der Schlüssel liegt darin, die interne Grundlage zu schaffen, die dafür sorgt, dass die Routine schnell funktioniert und Outsourcing-Entscheidungen eher bewusst als vorsätzlich getroffen werden.
Werkzeug- und Personalausstattung
Was braucht eigentlich ein funktionierender hauseigener Werkzeugbau? Weniger, als man als Ausgangspunkt vermuten würde, und mehr als eine Werkbank mit Schraubstock. Die wesentliche hausinterne Werkzeugausrüstung für die Werkzeugreparatur deckt drei Kategorien ab: Materialentfernung, Messung und Montageunterstützung.
Kernausrüstung für ein Werkzeugreparaturprogramm zur Abwicklung routinemäßiger Wartungsarbeiten und kleinerer Reparaturen:
- Flachschleifmaschine (Kapazität 6x12 oder 6x18)- übernimmt den Großteil der Schärfarbeiten an Stempeln, Matrizenabschnitten und Einsätzen. Diese einzelne Maschine erledigt etwa 60 % aller routinemäßigen Reparaturaufgaben.
- WIG- oder Mikro-WIG-Schweißeinrichtung- zur Kantensanierung, Rissreparatur und Materialansammlung an verschlissenen Bauteilen. Nutzen Sie einen Vorwärmofen oder temperaturgesteuerte Decken-für ein ordnungsgemäßes Wärmemanagement von Werkzeugstählen.
- Ständerschleifer und Tischschleifer- schnelle Ausbesserungen-, Entgratungs- und Vorbereitungsarbeiten, bei denen es nicht erforderlich ist, den Flachschleifer zu blockieren.
- Bohrmaschinen- und Fräsfähigkeit- Sogar eine kleine manuelle Fräse im Bridgeport---Stil erledigt Dübellocharbeiten, Taschenmodifikationen und Korrekturen von Schraubenmustern.
- Präzisionsmessgeräte- Mikrometer, Höhenmessgeräte, Messuhren, Endmaße und eine Planplatte. Ohne Messmöglichkeit raten Sie, ob Ihre Reparaturen die Geometrie tatsächlich wiederhergestellt haben.
- Rockwell-Härteprüfer- überprüft, ob wärmebehandelte-Komponenten und Schweißnahtreparaturen den Härtespezifikationen entsprechen, bevor sie wieder in Betrieb genommen werden.
- Werkzeughandhabungsgeräte- Laufkran oder Auslegerkran, Werkzeugwagen und geeignete Hebeausrüstung. Der sichere und effiziente Transport von 2.000 Pfund schweren Werkzeughälften erfordert Infrastruktur und keine Improvisation.
- Handwerkzeuge und Montagehilfen- Drehmomentschlüssel, Präzisions-Unterlegscheiben, Parallelsätze, V-Blöcke, Klemmen und ein umfassender Satz Inbusschlüssel und Steckschlüsseleinsätze.
Die Anfangsinvestition für diese Basiseinrichtung beträgt etwa 150.000 bis 300.000 US-Dollar, je nachdem, ob Sie neue oder hochwertige gebrauchte Geräte kaufen. Die Investitions-Benchmarks für den Werkzeugbau anhand von Branchendaten deuten auf einen Aufwand von etwa 500.000 US-Dollar für eine voll funktionsfähige Anlage zur Wartung von 50 Werkzeugmaschinen hin, wobei sich die Amortisation innerhalb von 12 Monaten durch die Verdoppelung der Werkzeuglebensdauer und den Wegfall von Outsourcing-Aufschlägen erzielen lässt. Ein kleinerer Startvorgang, der sich auf Routinereparaturen konzentriert, kann bei der Hälfte dieses Betrags beginnen.
Der Personalmangel ist der Grund, warum viele Programme ins Stocken geraten. Sie benötigen mindestens einen erfahrenen Werkzeugmacher oder Werkzeugwartungstechniker, der sich mit Werkzeugstählen auskennt, kompetent an gehärteten Materialien schweißen kann, eine Flachschleifmaschine souverän bedient und Drucke genau liest. Bei Betrieben mit mehreren Pressenlinien decken zwei bis drei Techniker pro Schicht sowohl reaktive Reparaturen als auch geplante vorbeugende Wartung ab. Das Personalmodell skaliert mit Ihrer Werkzeuganzahl und Produktionsintensität, aber das minimale lebensfähige Team besteht aus einer qualifizierten Person mit der richtigen Ausrüstung und der Befugnis, Reparaturentscheidungen zu treffen, ohne auf mehrere Genehmigungen warten zu müssen.
Schulungswege für weniger erfahrenes Personal folgen in der Regel einem Verlauf: Beginnen Sie mit der Reinigung und Inspektion der Form, gehen Sie zum Schärfen und Austauschen von Komponenten über und gehen Sie dann unter Aufsicht zum Schweißen und zu komplexen Werkbankreparaturen über. Lernen im Stil einer Ausbildung-gepaart mit Schulungen des Herstellers zu bestimmten Geräten beschleunigt die Entwicklung, aber es kann mit 18 bis 24 Monaten gerechnet werden, bis ein neuer Techniker größere Reparaturen selbstständig durchführt.
Ersatzteilstrategie und Bestandsverwaltung
Eine hausinterne Reparaturabteilung ohne Ersatzteillager für die Werkzeugreparatur ist wie ein Techniker, der auf ein leeres Regal starrt, während die Produktion wartet. Die Inventarstrategie muss nicht kompliziert, aber zielgerichtet sein.
Beginnen Sie damit, Ihre Konsummuster zu identifizieren. Welche Komponenten verschleißen am häufigsten? Welche haben die längsten Austauschvorlaufzeiten? Welche Ausfälle verursachen die meisten Ausfallzeiten, wenn kein Ersatzteil verfügbar ist? Diese drei Fragen definieren Ihre Bevorzugungsprioritäten.
Ein praktischer Ansatz für die Bestandsverwaltung von Ersatzteilen:
- Artikel mit hohem-Verschleiß und kurzen-Vorräten- Bewahren Sie mehrere Exemplare im Regal auf. Hierher gehören Lochstanzen, Piloten, Standard-Matrizenknöpfe und Federn. Diese sind im Verhältnis zu den Ausfallzeiten, die sie verhindern, kostengünstig.
- Mittlere-Abnutzung, mäßige-Bleiartikel- hat mindestens ein Ersatzteil auf Lager. Formeinsätze, Beschnittstähle, Spezialstanzen und Führungsbuchsen. Ein Ersatzteil bedeutet, dass Sie das verschlissene Teil sofort austauschen und in Ihrem eigenen Tempo reparieren können, ohne unter Druck zu stehen.
- Artikel mit geringem-Verschleiß und langer-Laufzeit- verfügt nicht unbedingt über Lagerbestände, verfügt jedoch über Beschaffungsvereinbarungen. Formschuhe, große Hohlraumabschnitte und kundenspezifische Gussteile. Kennen Sie Ihren Lieferanten, kennen Sie die Vorlaufzeit und bauen Sie diese Informationen in Ihren Entscheidungsrahmen für einen Ersatz ein.
- Verbrauchsmaterial- Schleifscheiben, Schweißzusatzstäbe (abgestimmt auf Ihre spezifischen Werkzeugstähle), Unterlegscheiben in Standardstärken, Passstifte, Innensechskantschrauben in Ihren Standardgrößen und Stickstoffzylinderdichtungen. Dass ein Verbrauchsmaterial für 15 US-Dollar ausgeht, sollte niemals der Grund dafür sein, dass eine Druckmaschine für 200.000 US-Dollar stillsteht.
Hier zahlt sich der standardisierte Werkzeugbau aus. Wenn mehrere Matrizen gemeinsame Stempelgrößen, Einsatzgeometrien und Halteteile haben, deckt Ihr Bestand mehr Werkzeuge mit weniger eindeutigen Teilenummern ab. Dies ist einer der Gründe, warum die Beschaffung von Herstellern stirbtYICHEN, die bei ihren Entwürfen der Wartbarkeit Priorität einräumen, verschaffen Reparaturprogrammen vom ersten Tag an einen strukturellen Vorteil. Matrizen, die mit standardisierten, zugänglichen Komponenten geliefert werden, reduzieren die Ersatzteilkomplexität, die Ihr Programm von Anfang an verwalten muss.
Verfolgen Sie den Verbrauch anhand der Trefferzahlen. Wenn ein bestimmter Schlag durchschnittlich 150.000 Schläge aushält, bevor er ersetzt werden muss, und Sie mit diesem Würfel 50.000 Schläge pro Woche ausführen, wissen Sie, dass Sie alle drei Wochen einen Ersatz zur Hand haben müssen. Dieser prädiktive Ansatz eliminiert den reaktiven Aufwand, bei dem Sie feststellen müssen, dass Sie eine Komponente benötigen, nachdem diese bereits ausgefallen ist.
Dokumentationssysteme und kontinuierliche Verbesserung
Hier reifen die meisten internen Reparaturprogramme entweder zu etwas Mächtigem heran oder stagnieren in einem Kreislauf sich wiederholender Fehler. Der Unterschied liegt in einer Sache: ob Sie dokumentieren, was Sie tun, und diese Dokumentation nutzen, um besser zu werden.
Die Dokumentationsqualität bestimmt, ob sich ein Werkzeugreparaturprogramm im Laufe der Zeit verbessert oder dieselben Fehler auf unbestimmte Zeit wiederholt.
Ein Dokumentationssystem für die Wartung von Stanzwerkzeugen muss keine teure Software sein. Es muss konsistent die richtigen Informationen erfassen. Bei jedem Reparaturereignis sollten mindestens der Fehlermodus, die betroffene Station und Komponente, die verwendete Reparaturtechnik, die Trefferzahl beim Fehler, die Validierungsergebnisse und der Techniker, der die Arbeit durchgeführt hat, aufgezeichnet werden. Dabei handelt es sich um denselben Feldsatz, der in der Validierung nach-Reparaturen beschrieben wurde, jetzt jedoch als lebende Datenbank und nicht als einmalige Checkliste organisiert.
Die wahre Kraft der Dokumentation erschließt sich mit der Zeit. Wenn Ihr System anzeigt, dass der Formeinsatz von Station 4 innerhalb von 18 Monaten fünf Mal repariert wurde, und zwar jedes Mal wegen desselben Verschleißfehlers, haben Sie eher Hinweise auf eine Materialverbesserung oder Beschichtungsänderung als auf eine weitere Reparatur. Wenn aus Daten hervorgeht, dass die von einem Techniker ausgeführten Schweißarbeiten durchweg länger dauern als die von einem anderen ausgeführten, bietet sich Ihnen eine gezielte Schulungsmöglichkeit. Wenn die Treffer-Anzahl-bis-Daten bei ähnlichen Chips ein einheitliches Muster zeigen, können Sie einen präventiven Austausch planen, bevor es zu Ausfällen kommt.
Dies ist es, was reaktive Reparaturen in datengesteuerte Wartungsplanung umwandelt. Wie erfahrene Managementberater für Formenbaubetriebe betonen, schaffen Arbeitsauftragssysteme, die dokumentieren, was mit jeder Reparatur erreicht werden sollte, und die Nachverfolgung von Wiederholungen, eine Rückkopplungsschleife, die sowohl die Reparaturqualität als auch die Termingenauigkeit kontinuierlich verbessert. Daten aus früheren Arbeitsaufträgen fließen in verbesserte vorbeugende Wartungspläne ein und zeigen, ob frühere Reparaturen unbeabsichtigte Folgen hatten.
Die Implementierungsoptionen reichen von einfacher Tabellenverfolgung (geeignet für kleine Betriebe mit weniger als zehn aktiven Matrizen) bis hin zu vollständigen CMMS-Plattformen wie MaintainX oder UpKeep, die Barcode-Scannen, mobilen Zugriff und automatisierte Planungsauslöser bieten. Wählen Sie den Grad an Komplexität, den Ihr Team tatsächlich konsequent nutzen wird. Ein einfaches System, das sorgfältig verwendet wird, übertrifft ein komplexes System, das nur sporadisch verwendet wird.
Der kontinuierliche Verbesserungszyklus sieht folgendermaßen aus: Reparieren Sie das Werkzeug, dokumentieren Sie das Ereignis, validieren Sie die Reparatur, überwachen Sie die Leistung, analysieren Sie ereignisübergreifende Muster, passen Sie Verfahren oder Zeitpläne auf der Grundlage von Erkenntnissen an und lassen Sie die gewonnenen Erkenntnisse in die Schulung einfließen. Mit jedem Zyklus wird Ihr Programm etwas prädiktiver und etwas weniger reaktiv. Innerhalb von zwölf bis achtzehn Monaten verlagert sich ein disziplinierter Betrieb von der Brandbekämpfung zur Brandverhütung, und die Produktionshalle bemerkt den Unterschied in der Betriebszeit, der Teilequalitätskonsistenz und weniger Notrufen im Werkzeugbau.
Beim Aufbau interner Reparaturkapazitäten geht es nicht darum, externe Anbieter vollständig zu eliminieren. Es geht darum, die Arbeit zu kontrollieren, die am meisten von Schnelligkeit und Vertrautheit profitiert, und gleichzeitig externes Fachwissen für die Arbeit zu nutzen, die es wirklich erfordert. Das Hybridmodell, unterstützt von geschulten Mitarbeitern, der richtigen Ausrüstung, einer intelligenten Ersatzteilstrategie und einer Dokumentation, die tatsächlich Entscheidungen beeinflusst, schafft ein Reparaturprogramm, dessen Wert sich jeden Monat, in dem es läuft, erhöht.
Häufig gestellte Fragen zur Reparatur von Metallstanzwerkzeugen und -formen
1. Was ist der Unterschied zwischen Werkzeugwartung und Werkzeugreparatur?
Die Wartung der Matrize erfolgt vorbeugend und planmäßig und sorgt dafür, dass die Matrize durch Aufgaben wie Schärfen, Schmieren und Inspektion in ihrem aktuellen Betriebszustand bleibt. Bei der Matrizenreparatur handelt es sich um eine Korrektur, bei der eine Matrize wiederhergestellt wird, die bereits ausgefallen ist oder sich über akzeptable Produktionstoleranzen hinaus verschlechtert hat. Die Wartung zielt darauf ab, Ausfälle zu verhindern. Die Reparatur reagiert, nachdem ein Fehler aufgetreten ist. Die Trennung dieser beiden Kostenkategorien in Ihrem Nachverfolgungssystem ist für eine genaue Budgetierung und die Feststellung, ob Ihr Werkzeugprogramm bessere Präventions- oder bessere Wiederherstellungsverfahren benötigt, von entscheidender Bedeutung.
2. Wie diagnostizieren Sie, was den Ausfall eines Prägestempels verursacht hat?
Beginnen Sie mit der Untersuchung der aus der Presse kommenden Teile. Grate deuten auf verschlissene Schneidkanten hin, Maßabweichungen weisen auf verschlissene Formstationen oder lose Komponenten hin und Kratzer auf der Oberfläche deuten auf Abrieb hin. Anschließend können Sie anhand Ihres Streifenlayouts den Fehler bis zur zuständigen Stanzstation zurückverfolgen. Überprüfen Sie diese Station auf den entsprechenden Zustand: Kantenverschleiß, Materialansammlungen, Risse oder Fehlausrichtung. Dieses aus drei Schritten bestehende System – Beobachten des Teiledefekts, Identifizieren der Station, Überprüfen des Formzustands – eliminiert Rätselraten und richtet Ihre Reparaturbemühungen genau dort aus, wo sie benötigt werden.
3. Warum ist eine Wärmebehandlung nach dem Schweißen eines Stanzwerkzeugs wichtig?
Beim Schweißen von Werkzeugstählen ohne entsprechende Vorwärmung und Wärmebehandlung nach dem Schweißen entsteht spröder Martensit in der Wärmeeinflusszone. Diese spröde Mikrostruktur verträgt zyklische Beanspruchung nahezu nicht und reißt innerhalb von Tausenden von Presshüben, was oft zu größeren Schäden führt als der ursprüngliche Fehler. Das Vor-Vorwärmen reduziert die Wärmegradienten während des Schweißens, während das Nach-Anlassen des Schweißens spröde Strukturen in angelassenen Martensit umwandelt, der die Härte bei verbesserter Zähigkeit behält. Das Überspringen dieser thermischen Schritte ist die häufigste Ursache für Fehler bei Schweißnahtreparaturen an Formkomponenten.
4. Wann sollte eine Werkzeugkomponente ausgetauscht statt repariert werden?
Ersetzen Sie es statt einer Reparatur, wenn die Komponente mehr als zweimal an derselben Stelle geschweißt wurde, wobei sich die Lebensdauer jedes Mal verringerte, wenn sie durch kumulatives Schleifen unter die Mindesthöhe gesunken ist, wenn die Härteprüfung inkonsistente Zonen durch überlappende hitzebeeinflusste Bereiche zeigt oder wenn die Reparaturkosten 50 % der Austauschkosten übersteigen, während die erwartete Lebensdauer nach der Reparatur unter 60 % einer neuen Komponente fällt. Ziehen Sie auch einen Austausch in Betracht, wenn wiederholte Ausfälle eher auf einen Konstruktionsmangel als auf normalen Verschleiß hinweisen, da die Behebung eines Konstruktionsproblems das Unvermeidliche nur hinauszögert.
5. Welche Ausrüstung ist erforderlich, um ein internes Werkzeugreparaturprogramm zu starten?
Ein funktionsfähiger Werkzeugbau benötigt einen Flachschleifer für Schärfarbeiten, eine WIG- oder Mikro{0}}WIG-Schweißanlage mit Vorwärmfunktion für Riss- und Kantenreparaturen, Präzisionsmessinstrumente einschließlich Mikrometern und einer Richtplatte, einen Rockwell-Härteprüfer zur Überprüfung von Reparaturen, Werkzeughandhabungsgeräte wie einen Laufkran und grundlegende Bearbeitungsmöglichkeiten wie eine Bohrmaschine oder eine Handfräse. Die Anfangsinvestition liegt zwischen 150.000 und 300.000 US-Dollar, je nachdem, ob es sich um neue oder gebrauchte Geräte handelt. Die Zusammenarbeit mit Werkzeugherstellern wie YICHEN, die auf Wartbarkeit achten, verschafft Ihrem Programm einen Vorteil, da die Werkzeuge mit standardisierten, zugänglichen Komponenten geliefert werden, die sowohl Reparaturen als auch die Ersatzteilverwaltung vereinfachen.


