


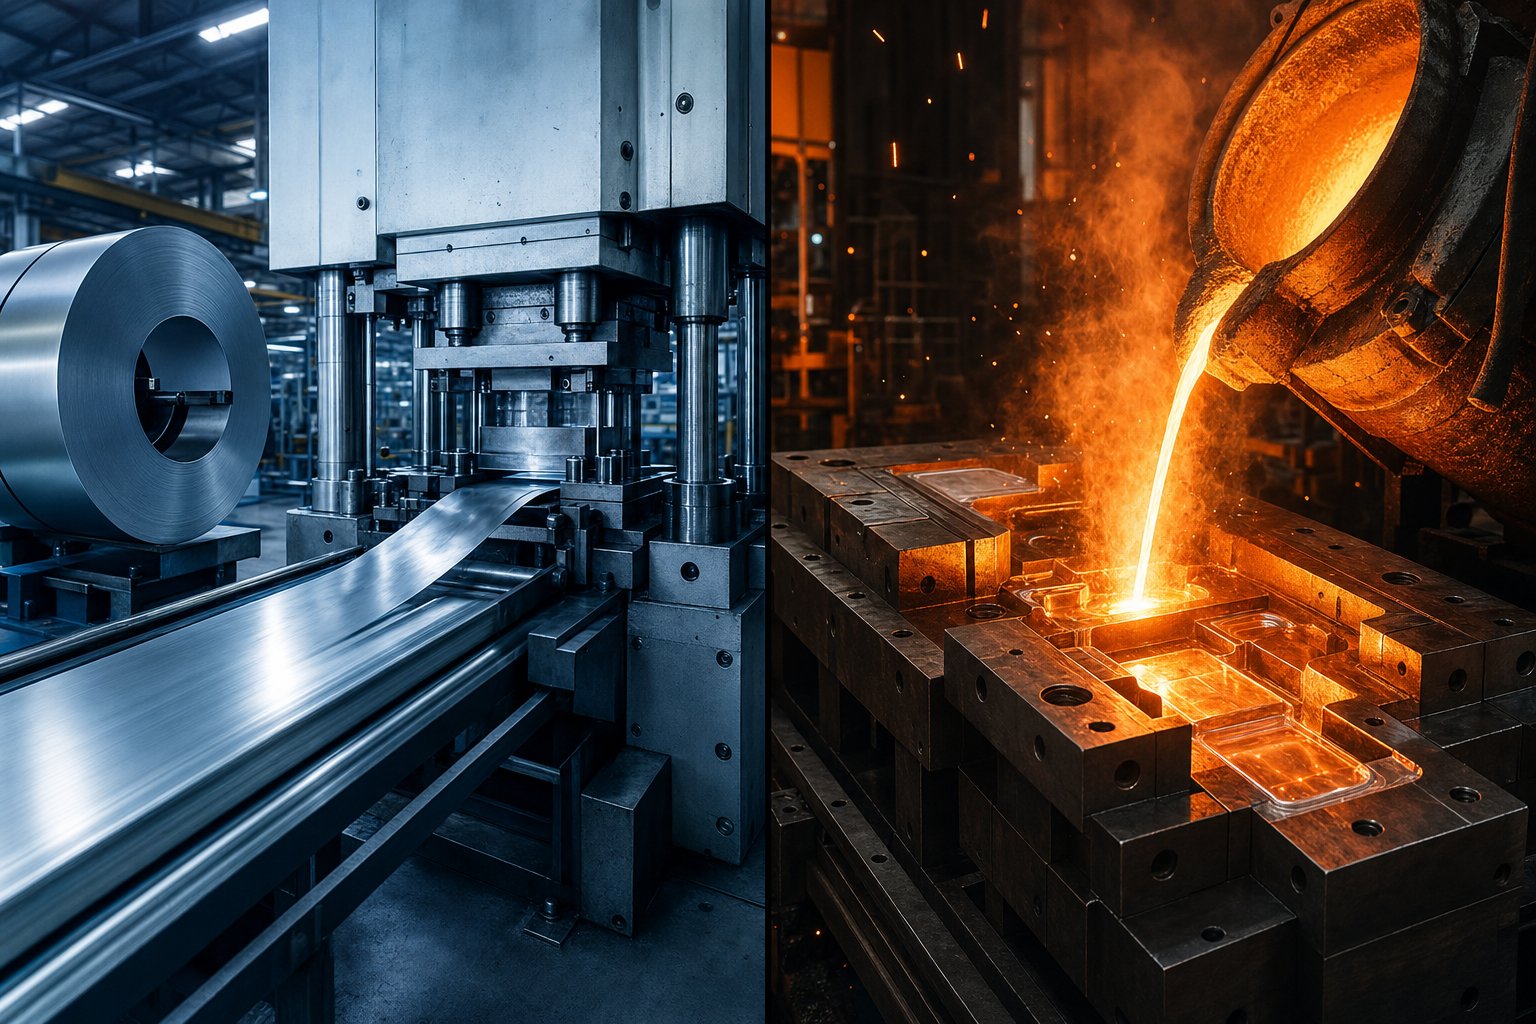
Stanzen und Druckguss für Ingenieure und Einkäufer
Suchen nach "Stanzdruckguss„Und Sie werden feststellen, dass diese beiden Prozesse in einen Topf geworfen werden, als ob sie austauschbar wären. Das ist nicht der Fall. Stanzen und Druckguss sind grundsätzlich unterschiedliche Methoden, Rohmetall in fertige Teile umzuwandeln, und ihre Verwechslung ist einer der schnellsten Wege, um für Werkzeuge, die nicht zu Ihrem Projekt passen, zu viel zu bezahlen.
Hier ist die Kurzfassung: Beim Stanzen wird mechanische Kraft angewendet, um massives Blech umzuformen, während beim Druckguss geschmolzenes Metall unter Druck in eine wiederverwendbare Stahlform eingespritzt wird. Gleiches Ziel - eine Präzisionsmetallkomponente -, aber völlig andere Physik, Materialien und Kostenstrukturen.
Was ist Metallprägen?
Metallstanzen ist einKaltumformungsprozessdas flache Bleche oder Metallrollen in bestimmte Formen umwandelt. Ein Stempel dringt in eine Matrize ein und die mechanische Kraft zwischen ihnen stanzt, biegt, zieht oder locht das Blechmaterial zu einem fertigen Teil. Das Material bleibt durchgehend fest -, ohne dass es schmilzt. Was ist dann geprägtes Metall? Dabei handelt es sich um jedes Bauteil, das auf diese Weise geformt ist: Halterungen, Clips, Gehäuse, Leiterrahmen oder Strukturplatten aus Stahl-, Aluminium-, Kupfer- oder Messingblech.
Was ist Druckgussmetall?
Der Druckguss funktioniert in die entgegengesetzte Richtung. Anstatt ein massives Blech umzuformen, wird zunächst eine geschmolzene Legierung -, typischerweise Aluminium, Zink oder Magnesium -, unter hohem Druck in eine Präzisionsstahlform eingespritzt. Das flüssige Metall füllt jeden Hohlraum, verfestigt sich schnell und entsteht als nahezu -nettoförmiges-Teil mit komplexer dreidimensionaler Geometrie. Was ist Druckgussmetall? Dabei handelt es sich um jedes Bauteil, das durch Erstarren einer geschmolzenen Legierung in einer wiederverwendbaren Matrize entsteht.
Durch Stanzen wird massives Blech umgeformt; Druckguss verfestigt flüssiges Metall. Jede Kosten-, Design- und Beschaffungsentscheidung ergibt sich aus dieser einzigen Unterscheidung.
Wenn Sie diesen Unterschied schon im Vorfeld erkennen, entscheiden Sie darüber, ob Sie in die richtigen Werkzeuge investieren, geeignete Materialien auswählen und Ihre Kostenziele pro Teil erreichen. In den folgenden Abschnitten wird genau erläutert, wie jeder Prozess funktioniert -, beginnend mit dem, was in einer Stanzpresse ab dem Moment der Spulenzuführung passiert.
Wie der Metallstanzprozess funktioniert
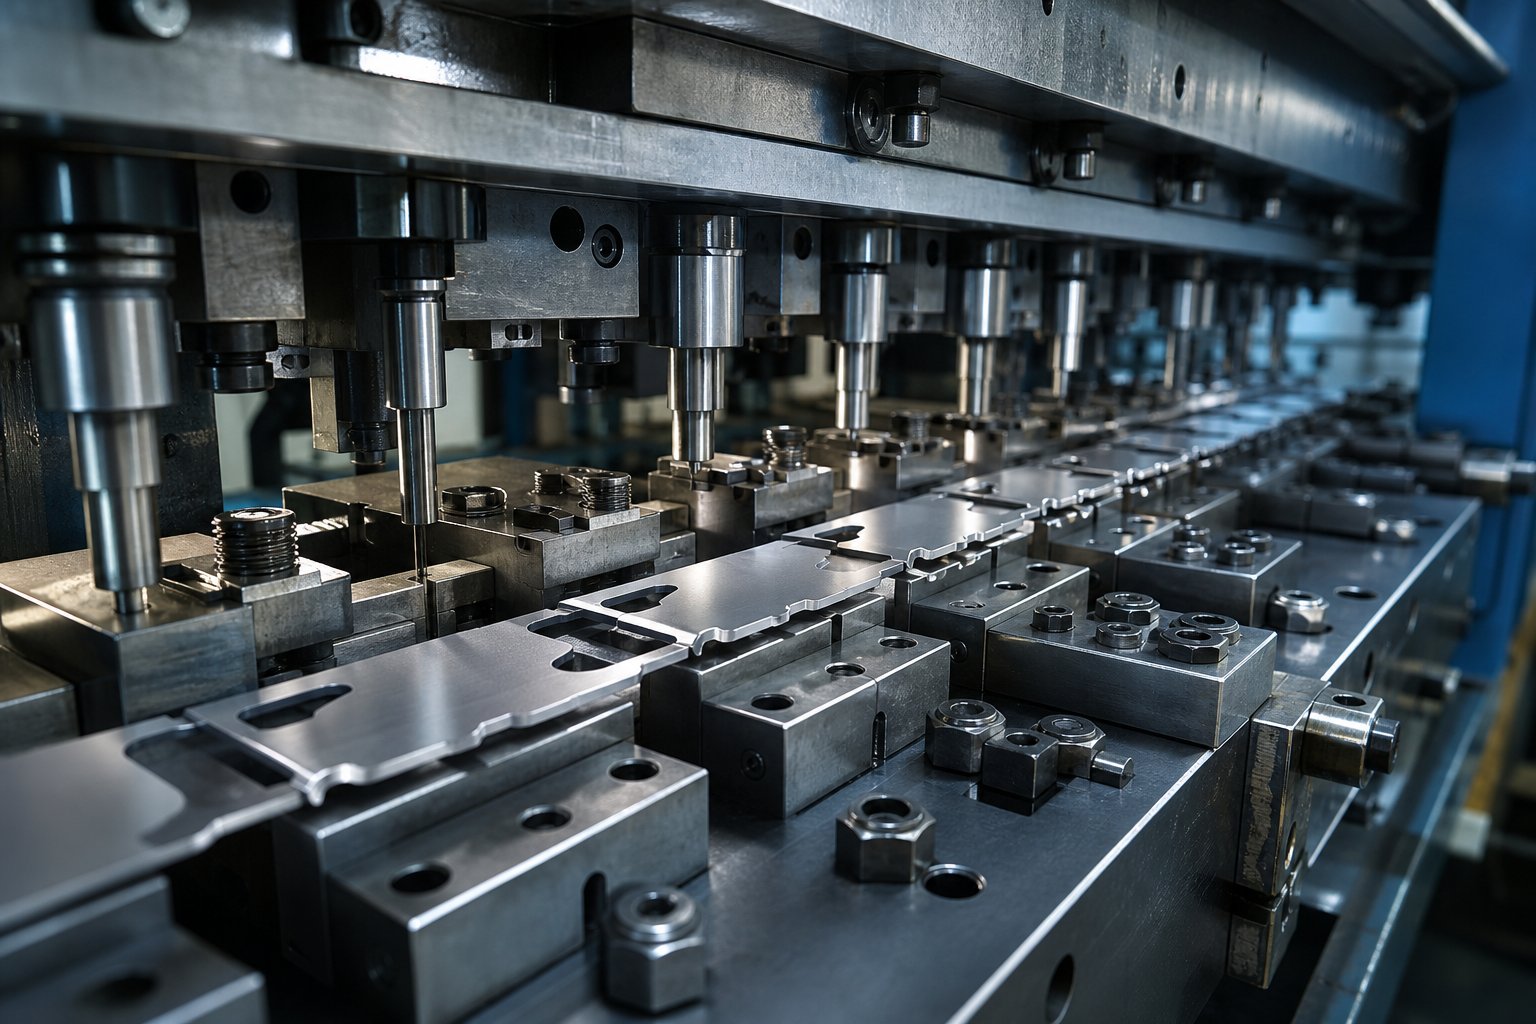
Eine Rolle aus flachem Metall läuft an einem Ende einer Presse ein, und fertige Teile verlassen das andere Ende. Klingt einfach, aber was zwischen diesen beiden Punkten passiert, erfordert eine präzise Tonnage, sorgfältig aufeinander abgestimmte Werkzeugstationen und ein sekundenschnelles Timing. Die Stanzmaschine -, ob mechanisch, hydraulisch oder servo-angetrieben -, liefert je nach Teilegröße und Materialstärke eine Presskraft von 20 bis 6.000 Tonnen. Diese Kraft treibt einen Stempel in einen Matrizenhohlraum, um das Blechmaterial zu stanzen, zu durchbohren, zu biegen, zu ziehen oder in seine endgültige Geometrie zu bringen.
Drei Kernkomponenten machen dies möglich: das Blech selbst, die Matrize (das geformte Werkzeug, das die Teilegeometrie definiert) und die Presse, die die Kraft überträgt. Aber die Art und Weise, wie diese Komponenten interagieren, hängt stark von der Chip-Konfiguration ab - und die Auswahl des falschen Setups kann Ihre Produktionswirtschaftlichkeit beeinträchtigen.
Konfigurationen für progressive und Transferdüsen
Stellen Sie sich ein Metallband vor, das sich durch eine Reihe von Stationen bewegt, von denen jede einen anderen Vorgang ausführt - hier ein Lochen, dort eine Biegung und am Ende ein endgültiges Trennen. Das ist ein progressiver Würfel. Das Werkstück bleibt vom Anfang bis zum Ende am Trägerstreifen befestigt und bewegt sich bei jedem Pressenhub um eine festgelegte Strecke (Steigung genannt) weiter. Mehrere Teile werden gleichzeitig bearbeitet, jedes in einem anderen Stadium. Folgeverbundwerkzeuge können zwischen sieben oder acht Teilen pro Minute und über 1.500 Teilen pro Minute produzieren und eignen sich daher hervorragend für die Großserienproduktion von kleinen bis mittelgroßen Bauteilen mit engen Toleranzen.
Transfermatrizen verfolgen einen anderen Ansatz. Im ersten Arbeitsgang wird der Rohling vollständig vom Streifen getrennt, und mechanische Finger oder Schienen bewegen diesen einzelnen Teil physisch von Station zu Station. Diese Matrizenübertragungsmethode eröffnet Möglichkeiten, die progressive Werkzeuge nicht mit - Tiefzügen, Teiledrehungen zwischen Stationen und Geometrien bewältigen können, die einen Zugriff aus mehreren Winkeln erfordern. Runde, axialsymmetrische Teile wie tiefe Becher oder Schalen eignen sich häufig für Transfermatrizen, da das Teil zwischen den Arbeitsgängen angehoben, gedreht und neu positioniert werden kann.
Eine dritte Option - Verbundmatrizen - führt mehrere Schneid- und Formvorgänge in einem einzigen Pressenhub durch. Sie zeichnen sich dadurch aus, dass sie einfache flache Teile wie Unterlegscheiben schnell und kostengünstig-herstellen können, mit flacheren Ergebnissen als progressive Matrizen, da alles in einem Arbeitsgang geschieht. Verbundwerkzeugen fehlt jedoch die mehrstufige Flexibilität, die für komplexe Formen erforderlich ist.
Wann wählst du welches aus? Folgeverbundwerkzeuge eignen sich hervorragend, wenn Sie Teile mit hoher-Geschwindigkeit und-Volumenproduktion mittlerer Komplexität benötigen. Transfermatrizen eignen sich für größere Teile, tief-gezogene Bauteile oder alles, wo der Rohling beim Formen frei vom Band sein muss. Verbundmatrizen eignen sich für mittlere -bis-große-Stückzahlen geometrisch einfacher Teile, bei denen Ebenheit und niedrige Werkzeugkosten am wichtigsten sind.
Blechstanzprozess Schritt für Schritt
Unabhängig vom Werkzeugtyp folgt der Blechstanzprozess einem vorhersehbaren Ablauf. Das passiert vom Rohmaterial bis zum fertigen Bauteil:
- Coil-Beladung und Richten- Die Metallspule wird auf einer Abwickelvorrichtung montiert, durch eine Richtmaschine geführt, um den Spulensatz (die natürliche Krümmung beim Aufwickeln) zu entfernen, und gelangt in die Presse.
- Materialzuführung- Ein Servo- oder mechanischer Vorschub schiebt das Band bei jedem Presszyklus um eine präzise Distanz (die Steigung) in die Matrize vor. Die Konsistenz steuert hier direkt die Maßhaltigkeit nachgelagert.
- Ausblenden- Die Presse schneidet die Grundumrissform aus dem Streifen. Bei Folgeverbundwerkzeugen kann dies an der Endstation passieren; Bei Transferwerkzeugen ist es der erste Arbeitsgang.
- Piercing- Stempel erzeugen Löcher, Schlitze oder interne Merkmale, indem sie Material durch eine Matrizenöffnung drücken. Die Rohlinge werden entsorgt, während das umgebende Material zum Teil wird.
- Umformvorgänge- Biege-, Zieh-, Präge- oder Prägestationen formen den flachen Rohling in eine dreidimensionale Geometrie. Beim Zeichnen wird Spannung verwendet, um Material in einen Hohlraum zu ziehen, um gefäßähnliche Formen zu erzeugen. Biegen erzeugt eckige Merkmale.
- Teileauswurf und -trennung- Das fertige Bauteil wird vom Trägerband abgeschnitten (progressiv) oder von der Endstation entfernt (Transfer) und verlässt die Presse über eine Rutsche, ein Förderband oder eine Roboteraufnahme.
Jeder dieser Schritte hängt davon abDesign der Stanzform- die Geometrie von Stempeln, Matrizenhohlräumen, Abstreifern und Piloten, die zusammenarbeiten. Gut-konstruierte Werkzeuge liefern über Millionen von Zyklen hinweg immer wieder enge Toleranzen. Schlecht konstruierte Werkzeuge nutzen sich vorzeitig ab, erzeugen Grate und erhöhen die Ausschussrate. In der Matrize lebt oder stirbt Ihre Teilequalität.
Zu den Materialien, die diesen Prozess üblicherweise durchlaufen, gehören Weichstahl, Edelstahl, Aluminium, Kupfer und Messing. Jedes verhält sich unter Formdruck anders - Aluminium lässt sich sauber stanzen, kann aber beim Tiefziehen reißen, Kupfer bietet eine ausgezeichnete Duktilität für komplexe Formen und Edelstahl erfordert eine höhere Tonnage und verschleißfestere-Gesenkstähle. Auch Speziallegierungen wie Inconel und Titan können in der richtigen Konfiguration gestanzt werden, erfordern jedoch deutlich robustere Werkzeuge.
All diese mechanische Präzision geschieht bei Raumtemperatur. Die Reibung zwischen Stempel und Blech erzeugt Wärme, aber der Prozess selbst ist eine Kaltumformung -, ein entscheidender Unterschied beim Vergleich des Stanzens mit Prozessen, die mit geschmolzenem Metall beginnen und einer völlig anderen Physik unterliegen.
Wie der Druckgussprozess funktioniert
Beim Stanzen wird flaches Material durch rohe mechanische Kraft bei Raumtemperatur umgeformt. Der Metalldruckguss funktioniert nach einer völlig anderen Physik. - Er beginnt mit einer Legierung, die über ihren Schmelzpunkt hinaus erhitzt wird, und drückt diese Flüssigkeit dann unter Drücken von 10 bis 150 MPa in eine Präzisionsstahlform. Das Ergebnis ist ein nahezu -endgültiges-Formteil mit komplexer dreidimensionaler Geometrie, das allein durch das Pressen von Blech nicht zu erreichen wäre.
Der Prozess folgt fünf Kernphasen. Zunächst wird die zweiteilige Stahlmatrize vorbereitet, - gereinigt, mit einem Trennmittel geschmiert und von einer Maschine geschlossen, die Hunderte oder Tausende Tonnen Schließkraft liefert. Anschließend wird geschmolzenes Metall mit Füllgeschwindigkeiten von 10 bis 50 m/s in den Formhohlraum eingespritzt. Die Legierung verfestigt sich schnell - oft in Sekunden -, da die Stahlform als massiver Kühlkörper fungiert. Sobald das Teil ausreichend abgekühlt ist, um seine Form beizubehalten, trennen sich die Formhälften und Auswerferstifte drücken das Gussstück frei. Abschließend wird das Teil beschnitten, um beim Einspritzen entstehende Grate, Kanäle und Überlaufmulden zu entfernen.
Die Zykluszeiten sind schnell. Ein Zinkteil kann in weniger als 15 Sekunden von der Flüssigkeit in die ausgeworfene Komponente übergehen. Aufgrund der höheren Erstarrungstemperaturen dauert es bei Aluminium etwas länger. So oder so kann eine einzelne Form Hunderte von Teilen pro Stunde produzieren und 100.000 oder mehr Zyklen überstehen, bevor ein Austausch erforderlich ist -, was den Metalldruckguss im großen Maßstab wirtschaftlich macht.
Heiß--Kammer- vs. Kalt--Kammer-Druckguss
Nicht alle Druckgussmaschinen funktionieren auf die gleiche Weise. Die Unterscheidung zwischen Heißkammer- und Kaltkammersystemen beruht auf einer Frage: Kann der Einspritzmechanismus im geschmolzenen Metall sitzen, ohne zerstört zu werden?
In einemHeißkammermaschineDabei werden Schwanenhals und Kolben direkt in die geschmolzene Legierung eingetaucht. Über ein Ventil gelangt eine kontrollierte Metallmenge in den Einspritzzylinder, und der Kolben drückt es durch eine beheizte Düse in die Matrize. Da das Einspritzsystem eingetaucht bleibt, sind die Zykluszeiten kurz und die Düse bleibt zwischen den Schüssen mit geschmolzenem Metall gefüllt. Zink und Magnesium sind die primären Metalle, die auf diese Weise verarbeitet werden - Ihre Schmelzpunkte (380–650 °C) sind niedrig genug, dass sie die unter Wasser liegenden Stahlkomponenten nicht erodieren.
Kaltkammermaschinen trennen den Schmelzofen vollständig vom Einspritzsystem. Geschmolzenes Metall wird in eine horizontale Schusskammer geschöpft oder gepumpt und dann von einem hydraulischen Kolben in den Hohlraum der Form gedrückt. Dieser zusätzliche Übertragungsschritt verlängert die Zykluszeit, ist jedoch für Legierungen wie Aluminium (Schmelztemperatur bei 580 -630 Grad C) und Legierungen auf Kupferbasis- erforderlich, die einen Schwanenhals in einer heißen-Kammer schnell beschädigen würden. Die Einspritzdrücke in Kaltkammersystemen liegen typischerweise zwischen 2.500 PSI und über 25.000 PSI.
Der Kompromiss-ist unkompliziert: Heißkammersysteme liefern schnellere Zyklen und eine strengere Prozesskontrolle für Legierungen mit niedrigem{2}}Schmelzwert, während Kaltkammersysteme die Metalle mit höherer Temperatur-behandeln, die den Großteil der strukturellen Druckgussanwendungen ausmachen.
Metalle, die beim Druckguss verwendet werden
Wenn Leute fragen: „Bedeutet Druckguss Metall?“ - Die Antwort lautet „Ja“, allerdings mit einem wichtigen Qualifikationsmerkmal. Unter Druckguss versteht man insbesondere Metall, das durch Druckeinspritzung in wiederverwendbare Stahlformen geformt wird. Es gilt nicht für Kunststoffe (das ist Spritzguss) und nicht für irgendein Metall. Nur Legierungen mit geeigneten Schmelzpunkten, Fließfähigkeit und Erstarrungsverhalten gelten als praktische Druckgussmetalle.
So vergleichen sich die wichtigsten Legierungsfamilien:
| Legierungsfamilie | Schmelzbereich | Kammertyp | Typische Anwendungen |
|---|---|---|---|
| Aluminium (A380, A360, ADC12) | 580-630 Grad | Kalte-Kammer | Motorblöcke, Getriebegehäuse, Kühlkörper, Strukturhalterungen |
| Zink (ZAMAK 3, ZAMAK 5) | 380-420 Grad | Heiße-Kammer | Türgriffe, Zahnräder, Anschlüsse, dekorative Beschläge |
| Magnesium (AZ91D, AM60) | ~650 Grad | Heiße-Kammer oder kalte-Kammer | Laptoprahmen, Lenkräder, Kameragehäuse, Halterungen für die Luft- und Raumfahrt |
| Kupferlegierungen (begrenzt) | 900-1.080 Grad | Kalte-Kammer | Elektrische Komponenten, Sanitärarmaturen, Teile mit hoher -Leitfähigkeit |
Aluminium dominiert den Markt nach Volumen - sein Gleichgewicht aus geringem Gewicht, Festigkeit, Korrosionsbeständigkeit und Wärmeleitfähigkeit macht es zur ersten Wahl für die Automobil- und Elektronikbranche. Zink eignet sich hervorragend für komplizierte, dünnwandige Teile (Wandstärken von nur 0,3 mm) mit hervorragender Oberflächenbeschaffenheit direkt aus der Form. Magnesium ist die leichteste Strukturoption, etwa 33 % leichter als Aluminium, was es für tragbare Elektronikgeräte und gewichtskritische Automobilkomponenten attraktiv macht.
Was ist mit Druckgussstahl? Der Begriff ist zwar im Umlauf, aber in der Praxis ist Druckguss von Stahl mit herkömmlichen Anlagen nicht machbar. Stahl schmilzt zwischen 1.370 und 1.530 Grad Celsius - bei Temperaturen, die selbst gehärtete Werkzeugstahlmatrizen schnell zerstören würden. Für Stahlteile, die eine formbasierte Produktion erfordern, wird in der Regel stattdessen Feinguss oder Sandguss verwendet, wobei Einwegformen der extremen Hitze standhalten. Die American Foundry Society berichtet, dass 95 % der Druckgussteile Nichteisenmetalle verwenden, was bestätigt, dass Stahl einfach nicht in diese Prozesskategorie gehört.
Kupferlegierungen nehmen eine kleine Nische ein. Ihre hohen Schmelzpunkte verkürzen die Lebensdauer der Gussform erheblich und erhöhen die Produktionskosten. Wenn Sie jedoch elektrische Leitfähigkeit und mechanische Festigkeit in einem einzigen Gussbauteil benötigen, bleiben Legierungen auf Kupferbasis-die einzige Option innerhalb der Druckgussfamilie.
Für jede dieser Legierungen gelten spezifische Designbeschränkungen - minimale Wandstärken, Entformungsschrägen, Toleranzmöglichkeiten -, die bestimmen, was in Ihrem Teil geometrisch möglich ist. In diesen Fertigungsregeln werden die eigentlichen Entscheidungen zur Prozessauswahl getroffen.
Designbeschränkungen und Herstellungsrichtlinien
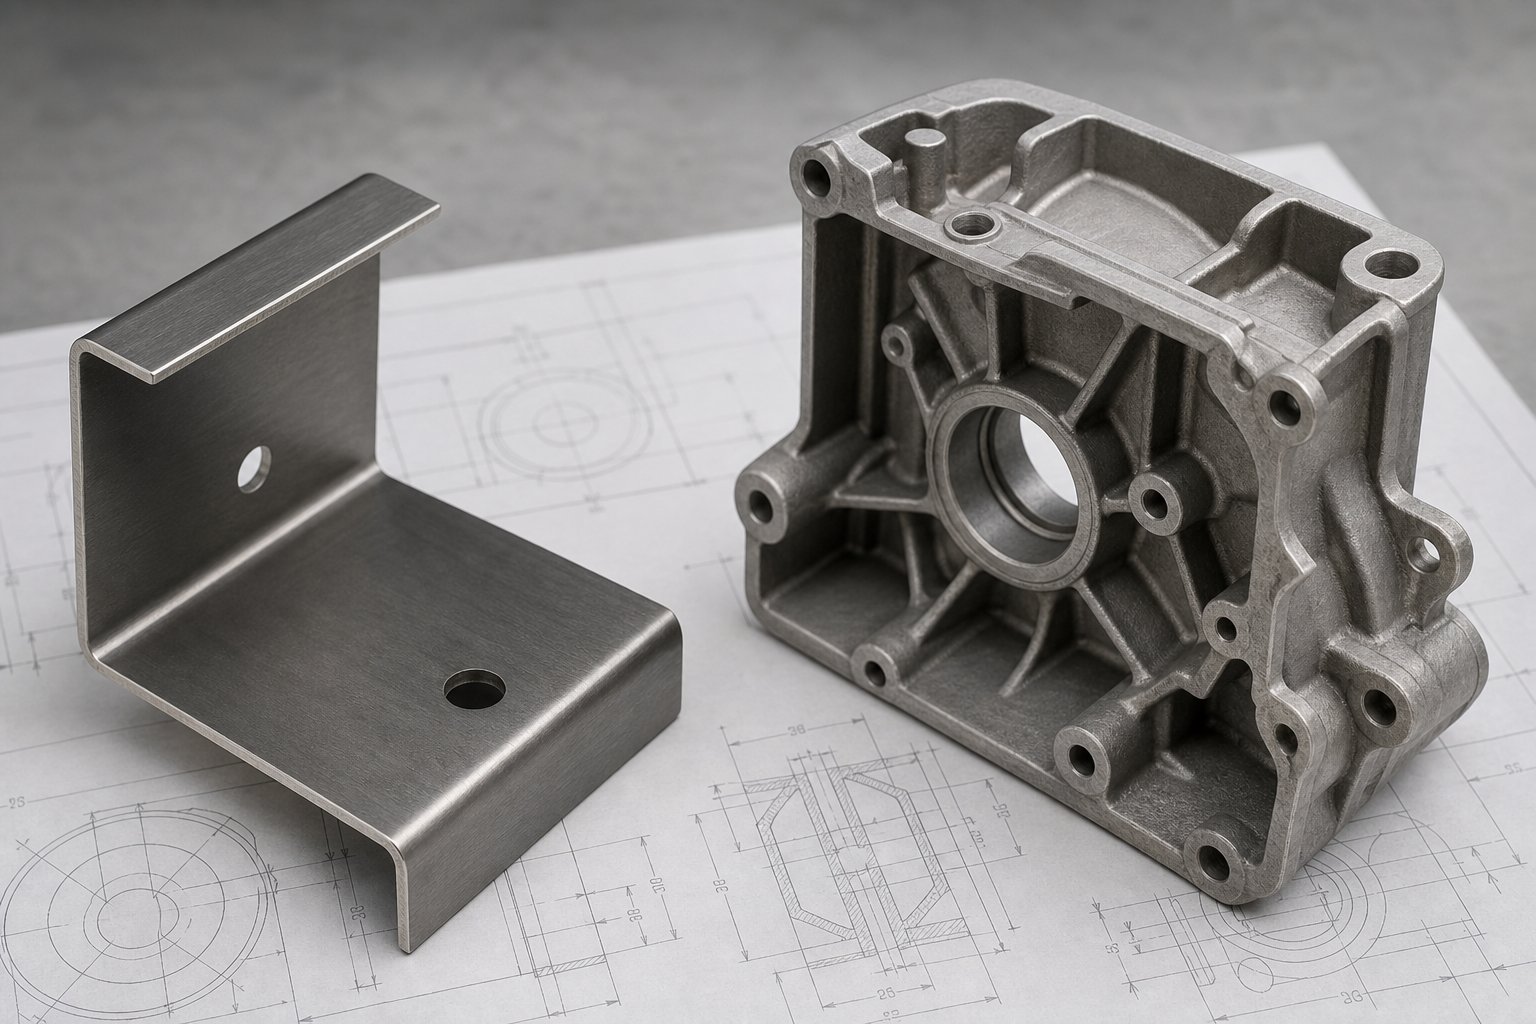
Zu wissen, wie jeder Prozess funktioniert, ist eine Sache. Ein Teil zu konstruieren, das die Produktion tatsächlich übersteht, ohne die Ausschussrate in die Höhe zu treiben -, das ist der Punkt, an dem die meisten Projekte erfolgreich sind oder scheitern. Beim Stanzen und Druckgießen gelten jeweils strenge geometrische Regeln, und ein Verstoß gegen diese Regeln führt nicht nur zu einer Verschlechterung der Qualität; Es kann Sie in den völlig falschen Prozess zwingen. Ein tief-gezogenes Merkmal, das die Stanzgrenzen überschreitet, könnte Sie zum Druckguss verleiten, während eine einfache, mit unnötiger dreidimensionaler Komplexität konstruierte Halterung Sie an teure Gusswerkzeuge bindet, die Sie nie benötigt haben.
Die praktische Erkenntnis: Die Geometrie bestimmt die Prozessauswahl ebenso wie die Volumen- oder Materialauswahl. Hier sind die Regeln, auf die es ankommt.
Designregeln für Stanzteile
Gestanztes Blech behält im gesamten Teil eine relativ gleichmäßige Dicke, - Sie formen einen flachen Rohling um, ohne dass Material hinzugefügt oder entfernt wird. Diese einzige Einschränkung prägt jede Designentscheidung.
Mindestbiegeradien.Die engste Biegung, die Sie bilden können, hängt direkt von der Materialart und -dicke ab. Bei duktilen Materialien wie gestanztem Aluminiumblech beträgt der minimale Innenbiegeradius typischerweise das 1-fache der Materialdicke. Für gestanztes Stahlblech - mit besonders hoher-Stärke oder rostfreiem Stahl - benötigen Sie das 1,5- bis 2-fache der Materialstärke, um Risse entlang der Biegelinie zu vermeiden. Wenn diese Grenzwerte überschritten werden, kommt es zu Brüchen an der Außenfaser der Biegung, insbesondere wenn die Biegung parallel zur Faserrichtung des Materials verläuft. Das Design wird nach Möglichkeit senkrecht zur Faserrichtung gebogen.
Abstände von Löchern-zu-Kanten.Zu nahe an einer Kante platzierte Stanzlöcher führen dazu, dass sich die Materialbahn unter dem Formdruck nach außen wölbt. Das sichere Minimum beträgt mindestens das Zweifache der Materialstärke ab der nächsten Kante. Erhöhen Sie bei Löchern in der Nähe von Biegungen diesen Abstand auf das 2,5-fache der Materialdicke plus dem Biegeradius -, andernfalls verzerrt der Formvorgang die Lochgeometrie.
Tiefenverhältnisse zeichnen.Wenn beim Stanzen Blech in eine Napf- oder Hohlraumform gezogen wird, bestimmt das Verhältnis von Tiefe{0}}zu-Durchmesser die Machbarkeit. Ein einzelner-Ziehvorgang erreicht bei gestanztem Aluminium typischerweise sein Maximum bei einer Tiefe, die dem Rohlingsdurchmesser entspricht (Verhältnis 1:1), bei Stahl etwas weniger. Wenn Sie diese Grenze überschreiten, benötigen Sie mehrere Ziehstationen oder Glühen zwischen den Treffern -, was beides zusätzliche Kosten verursacht. Hier ist der Konstruktionsdrehpunkt, den viele Ingenieure übersehen: Durch die Umwandlung eines tiefgezogenen Elements in eine Flansch- oder Biegebaugruppe kann ein Teil wieder in den Stanzbereich gebracht werden, der andernfalls Druckguss erfordern würde.
Toleranzen.Das Stanzen sorgt für eine strenge Maßkontrolle bei -ebenen Merkmalen - gestanzten Löchern, ausgestanzten Profilen und Abständen zwischen Merkmalen, die typischerweise ±0,1 mm erreichen. Geformte Merkmale wie Biegungen weisen eine Winkeltoleranz von etwa ±1 Grad auf, und die Toleranzstapelung über mehrere Biegungen hinweg muss bei der Bemaßung berücksichtigt werden.
Designregeln für Druckgussteile
Druckguss bietet eine weitaus größere dreidimensionale Freiheit als gestanztes Aluminium oder Stahl. - Innenrippen, Vorsprünge, Taschen und komplexe Oberflächen entstehen in einem einzigen Schuss. Diese Freiheit bringt jedoch ihre eigenen Einschränkungen mit sich, die darin liegen, wie geschmolzenes Metall fließt, erstarrt und sich aus einer Stahlform löst.
Entwurfswinkel.Jede Oberfläche parallel zur Zugrichtung des Stempels- benötigt eine Formschräge, um sich beim Auswerfen sauber zu lösen. Die Grundregel:1 Grad Formschräge pro 25 mm Hohlraumtiefefür Außenflächen, wobei Innenhohlräume mindestens 2 Grad erfordern. Strukturierte Oberflächen erfordern eine zusätzliche Formschräge - von ungefähr 1 Grad pro 0,1 mm Texturtiefe - oder das Teil schleift gegen die Matrize und erzeugt Oberflächenfehler. Zero-Draft-Designs bleiben hängen, verformen sich beim Auswerfen und verkürzen die Lebensdauer der Matrize erheblich.
Gleichmäßige Wandstärke.Unebene Wände führen zu einer ungleichmäßigen Kühlung, was zu Einfallstellen in dicken Bereichen und möglicherweise zu kurzen Schüssen in dünnen Bereichen führt. Zielen Sie auf gleichmäßige Wände innerhalb dieser Bereiche:
- Aluminiumlegierungen: 1,5–3,0 mm
- Zinklegierungen: 0,75–2,5 mm
- Magnesiumlegierungen: 1,25–2,0 mm
Jeder Übergang zwischen den Dicken sollte fließend sein - und keine plötzlichen Sprünge aufweisen, die das 1,5-fache der angrenzenden Wand überschreiten. Dicke Abschnitte sollten entkernt und mit Rippen verstärkt werden, anstatt massiv zu bleiben.
Abrundungsradien und scharfe Ecken.Innenecken, die schärfer als 0,75 mm sind, wirken als Spannungserhöhung, stören den Metallfluss und beschleunigen den Matrizenverschleiß. Die Arbeitsformel: Der minimale Innenradius entspricht dem 0,5-fachen der Wandstärke plus 0,25 mm. Scharfe Ecken erhöhen die lokale Belastung um das Zwei- bis Dreifache und können die Werkzeugstandzeit um bis zu 30 % verkürzen.
Rippen und Bosse.Die Rippendicke sollte zwischen dem 0,5-fachen und dem 0,7-fachen der angrenzenden Wanddicke liegen. - Jede größere Dicke fängt Wärme ein und verursacht Einfallstellen auf der gegenüberliegenden Seite. Die Rippenhöhe sollte das 2,5-fache der Rippendicke nicht überschreiten und der Abstand zwischen den Rippen muss mindestens das Dreifache der Rippendicke betragen, um einen ordnungsgemäßen Metallfluss und eine ordnungsgemäße Kühlung zu ermöglichen.
Unterschneidungen.Merkmale, die einen geraden Matrizen--Pull-Auswurf - Löcher senkrecht zur Trennrichtung, interne Kanäle oder umgekehrte -Entwurfsgeometrie - verhindern, erfordern seitliche-Aktionen, Schieber oder kollabierende Kerne. Jeder dieser Mechanismen verursacht erhebliche Werkzeugkosten und potenzielle Wartungskomplexität. Wenn möglich, konstruieren Sie Hinterschnitte als Durchgangslöcher, die an der Ziehrichtung der Matrize ausgerichtet sind, oder beseitigen Sie sie durch Nachbearbeitung.
| Designparameter | Stempeln | Druckguss |
|---|---|---|
| Geometrische Komplexität | Flaches bis flaches 3D (Biegungen, Züge) | Vollständiges 3D mit internen Merkmalen, Rippen und Vorsprüngen |
| Wandstärkenbereich | 0,4–6,0 mm (einheitlich, entspricht der Blechdicke) | 0,75–5,0 mm (variiert je nach Legierung) |
| Typische Toleranz (linear) | ±0,1 mm bei ausgestanzten/gelochten Merkmalen | ±0,2 mm im -Gusszustand; ±0,05 mm mit Nachbearbeitung |
| Winkeltoleranz | ±1 Grad bei Biegungen (abhängig von der Rückfederung) | Kontrolliert durch Entwurf; minimale Rückfederung |
| Minimale Featuregröße | Lochdurchmesser größer oder gleich dem 1,2-fachen der Materialstärke | Lochdurchmesser größer oder gleich 1,5 mm (Aluminium) |
| Entwurfsanforderung | Nicht anwendbar | Je nach Tiefe mindestens 1–3 Grad |
| Unterschneidungen | Ohne sekundäre Operationen im Allgemeinen nicht machbar | Mit Schlitten/Kernen möglich (zusätzliche Kosten) |
Das Muster hier ist klar: Gestanzte Blechteile tauschen geometrische Komplexität gegen engere -Ebenentoleranzen, schnellere Zyklen und eine erhaltene Materialkornstruktur. Beim Druckguss werden diese Vorteile durch dreidimensionale Freiheit und die Zusammenführung mehrerer gestanzter Komponenten zu einem einzigen Teil eingetauscht. Beides ist nicht allgemein besser -, aber die Anwendung der falschen Designregeln auf den falschen Prozess führt dazu, dass die Budgets ins Wanken geraten. Ausschlaggebend für die endgültige Entscheidung ist oft nicht nur die Geometrie, sondern auch die Wechselwirkung zwischen Werkzeugkosten und Produktionsvolumen und diesen Einschränkungen.
Produktionsvolumen und Kostenökonomie im Vergleich
Die Geometrie sagt dir, was istmöglich. Die Volumenökonomie sagt Ihnen, was istprofitabel. Zwei Teile könnten sowohl als Stanzteile als auch als Gussteile machbar sein, doch die Wahl des falschen Prozesses bei der falschen Jahresmenge kann Ihre effektiven Kosten pro Teil verdoppeln. Die Wechselwirkung zwischen Werkzeuginvestitionen, Zykluszeit und Produktionsvolumen ist der Grund für die meisten Überzahlungen - und der Titel dieses Artikels verdient seinen Unterhalt.
Werkzeugkosten und Amortisationsschwellenwerte
Sowohl Matrizen als auch Stanzformen erfordern ein erhebliches Vorabkapital. Eine einfache Stanz- oder Biegematrize kann 10.000 bis 50.000 US-Dollar kosten, während komplexe Folgeverbundmatrizen mit mehreren Stationen 50.000 bis 300.000 US-Dollar oder mehr kosten. Druckgussformen liegen in einem ähnlichen Bereich von - 20.000 $ für Einzel--Aluminiumformen bis zu 200 $,000+ für komplexe Werkzeuge mit mehreren -Hohlräumen aus H13-Warmarbeitsstahl.
Wo zeigt sich also eigentlich der Kostenvorteil? Zykluszeit. Eine Folgestanzpresse kann mit einer Geschwindigkeit von bis zu 1.500 Hüben pro Minute arbeiten und mit jedem Hub ein fertiges Teil produzieren. Die Druckguss-Zykluszeiten werden in Sekunden bis Minuten pro Schuss gemessen. - schnell nach Gussstandards, aber um Größenordnungen langsamer als beim Hochgeschwindigkeitsstanzen. Dieser Unterschied vergrößert sich schnell über die jährlichen Volumina hinweg.
Stellen Sie sich vor, Sie benötigen 500.000 Klammern pro Jahr. Mit Aluminium-Stanzwerkzeugen, die Teile mit 400 Hüben pro Minute produzieren, deckt eine einzelne Pressenlinie dieses Volumen in Tagen Laufzeit ab. Die Werkzeugkosten - amortisieren sich selbst bei 80.000 US-Dollar für ein Folgeverbundwerkzeug - auf etwa 0,16 US-Dollar pro Teil. Eine Druckgussform für 60.000 US-Dollar, die die gleiche Halterung mit 120 Schüssen pro Stunde herstellt, amortisiert sich in ähnlicher Weise bei den Werkzeugkosten, aber der Arbeits-, Energie- und Maschinenzeitaufwand pro Zyklus pro-Teil ist deutlich höher.
Bei komplexen dreidimensionalen Gehäusen funktioniert die Frequenzweiche umgekehrt. Wenn ein Teil fünf oder sechs Stanzstationen plus Sekundärschweißen benötigt, um die Geometrie zu erreichen, die ein einzelnes Gussstück in einem Schuss liefert, verflüchtigt sich der Vorteil der Matrizen- und Stanzwerkzeuge - Sekundäroperationen verschlingen Ihren Zyklus-Zeiteinsparungen lebendig.
| Kostenfaktor | Metallstanzen | Druckguss |
|---|---|---|
| Werkzeugkostenspanne | $10,000–$300,000+ | $20,000–$200,000+ |
| Typische Zykluszeit | 0,04–6 Sekunden pro Teil (progressiv/transfer) | 15–120 Sekunden pro Teil |
| Werkzeuglebensdauer | 500.000–10.000,000+ Schläge | 100.000–500,000+ Schüsse |
| Kostentrend pro-Stück | Fällt mit zunehmender Lautstärke stark ab; Dominant über 50.000 Einheiten/Jahr für flache oder flache Teile | Fällt mit der Lautstärke moderat ab; gerechtfertigt, wenn die 3D-Komplexität das Stempeln mit mehreren Stationen eliminiert |
| Break-Even-Volumen-Anleitung | Im Vergleich zu Bearbeitungsalternativen oft wirtschaftlich bei mehr als 25.000–50.000 Teilen/Jahr | In der Regel gerechtfertigt bei mehr als 5.000–10.000 Teilen/Jahr im Vergleich zur maschinellen Bearbeitung, jedoch höher pro-Teil als beim Stanzen bei gleichwertigen Volumina |
Das Muster ist konsistent: Bei flachen oder flach{0}geformten Teilen mit jährlichen Stückzahlen über 50.000 Einheiten gewinnt das Stanzen fast immer in Bezug auf die Wirtschaftlichkeit pro Teil. Druckguss erweist sich als intelligentere Investition, wenn die Teilekomplexität so viele Stanzstationen - oder so viel Sekundärmontage - erfordern würde, dass die Einfachheit eines einzigen-Vorgangs beim Guss die langsamere Zykluszeit ausgleicht.
Häufige Käuferfehler bei der Prozessauswahl
Hier wird echtes Geld verschwendet. Bei Beschaffungsentscheidungen tauchen immer wieder drei Fehler auf:
Über-Druckguss für einfache Teile spezifizieren.Eine flache Montagehalterung mit zwei Biegungen und vier Löchern benötigt keine Aluminiumgussform. Dennoch entscheiden sich Käufer für den Guss, weil jemand das Teil als „strukturell“ bezeichnet hat, ohne zu berücksichtigen, dass gestanztes Stahlblech mit einer Stärke von 2 mm die gleiche Tragfähigkeit zu einem Bruchteil der Kosten pro Teil bietet. Wenn die Geometrie in zwei oder drei Prägestationen erreichbar ist, ist das Gießen wahrscheinlich übertrieben.
Die Wartungskosten für die Stanzform werden unterschätzt.Stanzwerkzeuge halten Millionen von Zyklen -, aber nicht ohne Wartung. Die Stempelspitzen sind stumpf, die Abstreifer verschleißen und die Matrizenabschnitte müssen regelmäßig geschärft und überprüft werden. Eine verzögerte Wartung führt zu Maßabweichungen, erhöhten Graten und Ausschussraten, die den Kostenvorteil, den Sie in der Angebotsphase berechnet haben, stillschweigend zunichte machen. Planen Sie jährlich 5–10 % der ursprünglichen Werkzeugkosten für die Wartung ein, sonst reicht Ihre Break-Even-Rechnung nicht aus.
Ignorieren sekundärer Vorgänge, die die anfänglichen Einsparungen zunichte machen.Ein gestanztes Teil, das mit 0,35 $ pro Stück angeboten wird, sieht großartig aus -, bis Sie das Entgraten, das Gewindeschneiden von zwei Löchern und die Verzinkung hinzufügen, wodurch die Gesamtkosten auf 1,10 $ steigen. Eine Druckgussversion für 0,90 $ pro Stück, die mit Gewinden und einer korrosionsbeständigen Oberfläche aus der Form kommt, könnte tatsächlich günstiger sein, wenn man die Gesamtbetriebskosten berücksichtigt. Vergleichen Sie immer die Gesamteinstandskosten, nicht nur die Einzelposten des Stanz- oder Gusslieferanten.
Diese Fehler haben eine gemeinsame Ursache: Sie treffen Prozessentscheidungen auf der Grundlage einer einzigen Variablen -, normalerweise des anfänglichen Angebotspreises -, anstatt das Gesamtbild der Werkzeugamortisation, der Zykluszeit, der Sekundäroperationen und der Wartung über den Produktionslebenszyklus hinweg auszuwerten. Die richtige Berechnung ist dann am wichtigsten, wenn die Stückzahlen so groß sind, dass selbst kleine Unterschiede pro Stück zu sechsstelligen jährlichen Einsparungen oder Verlusten führen.
Kostenökonomie weist Sie auf den richtigen Prozess hin. Aber selbst der günstigste Preis pro Teil bedeutet nichts, wenn Ihre Ausschussquote die Marge verschlingt, - weshalb das Verständnis prozessspezifischer Mängel und Qualitätskontrollmethoden für die endgültige Entscheidung gleichermaßen wichtig ist.
Qualitätskontrolle und häufige Fehler in jedem Prozess
Ein niedriger Preis pro Teil-auf einem Angebotsblatt bedeutet nicht viel, wenn 8 % Ihrer Produktion im Ausschuss landen. Beim Stanzen und Druckgießen gibt es jeweils eigene typische Fehlerarten - und die Mängel, die einen Prozess plagen, kommen im anderen kaum vor. Zu wissen, was schief gehen kann und wie man es frühzeitig erkennt, ist der Unterschied zwischen einem profitablen Produktionslauf und einem Produktionslauf, bei dem die Marge durch Nacharbeit und Ausschuss verloren geht.
Hier finden Sie einen praktischen Vergleich der Fehler, auf die Sie in jedem Prozess stoßen, zusammen mit den Grundursachen und den Korrekturen, die tatsächlich in der Werkstatt funktionieren.
| Defekt | Verfahren | Grundursache | Minderungsstrategie |
|---|---|---|---|
| Rückfederung | Stempeln | Elastische Erholung nach der Bildung von Druckentlastungen; schlimmer bei hochfesten Materialien | Überbiegen, Prägen, Nachschlagen oder Kompensieren der Werkzeuggeometrie während der Matrizenkonstruktion |
| Faltenbildung | Stempeln | Unzureichende Kraft des Blechhalters oder Zugwulstbeschränkung beim Komprimieren | Optimieren Sie den Druck des Rohlingshalters, verbessern Sie das Design der Zugsicke und passen Sie die Form des Rohlings an |
| Reißen / Spalten | Stempeln | Die Zugspannung überschreitet die Verformungsgrenze des Materials; kleine Radien oder zu große Ziehtiefe | Vergrößern Sie Umformradien, verbessern Sie die Schmierung, unterteilen Sie schwere Vorgänge in Phasen |
| Grate | Stempeln | Abgenutzte Stempelkanten, falscher Abstand von Stempel{0}}zu-, Werkzeugfehlausrichtung | Halten Sie den richtigen Abstand ein (5–8 % der Dicke bei Weichstahl), schärfen Sie die Werkzeuge oder ersetzen Sie sie |
| Die Abnutzungsmuster | Stempeln | Wiederholter Aufprall und Reibung; durch harte Materialien oder schlechte Schmierung beschleunigt | Geplante Werkzeugwartung, Werkzeugbeschichtungen (TiN, TiCN), richtige Schmiermittelauswahl |
| Gasporosität | Druckguss | Eingeschlossene Luft oder Wasserstoff, der während der Erstarrung freigesetzt wird; turbulente Injektion | Vakuum-unterstütztes Einspritzen, optimiertes Angussdesign, saubere und trockene Metallbarren |
| Lunker | Druckguss | Ungleichmäßige Erstarrung durch dicke Wandabschnitte oder unzureichende Kühlung | Einheitliches Wanddesign, Kühleinsätze, optimierte Anguss- und Steigsysteme |
| Kalte Schließungen | Druckguss | Zwei Metallfronten treffen aufeinander, ohne vollständig zu verschmelzen; niedrige Schmelztemperatur oder langsames Einspritzen | Erhöhen Sie die Form- und Metalltemperatur, optimieren Sie die Einspritzgeschwindigkeit und die Anschnittkonfiguration |
| Blitz | Druckguss | Überschüssiges Metall wird zwischen die Trennlinienoberflächen gedrückt; hoher Einspritzdruck oder verschlissene Matrizen | Halten Sie Trennlinienoberflächen aufrecht, stellen Sie eine ausreichende Klemmkraft sicher und kontrollieren Sie die Einspritzparameter |
| Blasenbildung an der Oberfläche | Druckguss | Unter der Oberfläche liegende Gaseinschlüsse dehnen sich bei Wärmebehandlung oder erhöhten Betriebstemperaturen aus | Verbessern Sie die Entlüftung, reduzieren Sie Turbulenzen beim Füllen und steuern Sie die Gießparameter präzise |
Beachten Sie das Muster: Stanzfehler stehen im Zusammenhang mit mechanischer Kraft - zu hoher Belastung, unzureichender Einspannung oder abgenutzten Werkzeugkanten. Druckgussfehler hängen mit dem thermischen Verhalten - zusammen, wie flüssiges Metall fließt, sich verfestigt und Gas einfängt. Ein gestanztes Teil versagt, wenn das massive Blech die von ihm geforderte Form physisch nicht aufnehmen kann. Ein Gussteil versagt, wenn der Übergang von flüssig-zu-fest nicht gleichmäßig erfolgt.
Toleranz und Maßgenauigkeit nach Prozess
Wenn Sie gestanzte Metallblechkomponenten mit Druckguss-Äquivalenten vergleichen, sagen die erreichbaren Toleranzen je nach gemessener Abmessung unterschiedliche Aussagen.
Das Stanzen zeichnet sich durch -Maßgenauigkeit in der Ebene aus. Gestanzte Profile, gestanzte Löcher und Abstände zwischen flachen Merkmalen halten bei gut gewarteten Werkzeugen routinemäßig ±0,1 mm oder weniger ein. Die Herausforderung liegt in der Winkelgenauigkeit -. Die Rückfederung führt bei geformten Biegungen zu einem Fehler von ±0,5 Grad bis ±2 Grad, und dieser Fehler verstärkt sich über mehrere Biegestationen hinweg. Hochfeste Stähle sind die schlimmsten Übeltäter, da die Rückfederung entweder eine Werkzeugkompensation oder sekundäre Nachschlagvorgänge erzwingt, um die Druckabmessungen zu erreichen.
Druckguss bietet beeindruckende Nettoformkomplexität - Rippen, Vorsprünge, dünne Wände und interne Merkmale, die alle in einem einzigen Schuss geformt werden. Lineare Toleranzen von ±0,1 bis ±0,2 mm sind typisch für Merkmale im Gusszustand. Allerdings schränken Porosität und ungleichmäßige Schrumpfung (typischerweise 0,4–0,7 % bei Aluminiumlegierungen) die kritische Maßkonsistenz ohne Nachbearbeitung ein. Wenn Ihr Teil eine Bohrung hat, die ±0,025 mm halten muss, bearbeiten Sie es unabhängig davon, wie gut der Gussprozess ist. Diese Sekundärbearbeitungskosten müssen bei Ihrer Prozessentscheidung berücksichtigt werden.
Die praktische Regel: Wenn Ihre engsten Toleranzen bei flachen -Ebenenmerkmalen gelten, werden diese durch das Stanzen von Natur aus erreicht. Wenn sie sich auf komplexen dreidimensionalen Oberflächen befinden, sind Sie mit Druckguss nahe dran und mit der Fertigbearbeitung dorthin, - aber Sie zahlen für beide Vorgänge.
Prüfmethoden für Stanz- und Gussteile
Unterschiedliche Fehlerarten erfordern unterschiedliche Erkennungsmethoden. Sie können eine gestanzte Halterung nicht auf Rückfederung untersuchen und Sie können die Porosität des Gussstücks nicht mit einem Messschieber messen.
Für gestanzte Teile umfasst der Prüfstapel typischerweise:
- CMM (Koordinatenmessgerät)- Überprüft Lochpositionen, Profilabmessungen und Biegewinkel anhand des CAD-Nennwerts. Entscheidend für die Genehmigung des ersten-Artikels und regelmäßige-Prozessprüfungen.
- SPC-Diagramm- Die statistische Prozesskontrolle verfolgt die Dimensionsabweichung im Laufe der Zeit. Wenn der Stempelverschleiß eine Lochposition allmählich verschiebt oder die Grathöhe ansteigt, erkennt SPC den Trend, bevor Teile aus der Toleranz geraten.
- Optische und Vision-Systeme-Hochgeschwindigkeitskameras-prüfen 100 % der Teile in Produktionsgeschwindigkeit auf Grate, fehlende Merkmale und Maßhaltigkeit.
- Gut/Nein{0}}Gut-/Nein-Messgeräte und Vorrichtungen prüfen- Schnelle Überprüfung kritischer Abmessungen ohne vollständigen CMM-Messzyklus.
Bei Druckgussteilen erweitert sich die Toolbox auf den internen -Fehlerbereich:
- Röntgen (Röntgenuntersuchung)- Zeigt innere Porosität, Lunker und von der Oberfläche aus unsichtbare Einschlüsse. Unverzichtbar für Strukturgussteile in Automobil- und Luftfahrtanwendungen.
- CT-Scanning- Vollständige volumetrische Analyse für komplexe Teile, bei denen 2D-Röntgenstrahlen-überlappende Merkmale nicht unterscheiden können.
- Druckprüfung (Dichtheitsprüfung)- Stellt sicher, dass keine Porosität durch-Wandleckpfade an Gehäusen und Flüssigkeitshandhabungskomponenten- entsteht.
- CMM und 3D-Scannen- Bestätigt Außenmaße, Schrägenflächen und Ebenheit von Bezugsmerkmalen.
Ein Qualitätsunterschied, der Käufer oft überrascht, ist die Oberflächenbeschaffenheit. Der Kontrast zwischen geprägten und druckgegossenen Oberflächen ist erheblich. Ein gestanztes Teil behält die Oberflächenqualität des Ausgangsmaterials bei -. Wenn Sie mit einem hochglanzpolierten Edelstahlblech beginnen, behält das gestanzte Bauteil diese Oberfläche auf nicht-berührten Oberflächen bei. Gussteile entstehen mit der Textur des Formhohlraums, was sichtbare Werkzeugspuren, Trennlinien und mögliche Fließspuren bedeutet, die Kugelstrahlen, Trommeln oder maschinelle Bearbeitung erfordern, um eine ästhetische Oberfläche zu erzielen.
Bei Anwendungen, bei denen es auf das Erscheinungsbild der Oberfläche ankommt, - sichtbare Verbraucherbeschläge, dekorative Paneele oder Komponenten, die beschichtet werden -, kommen gestanzte Metallbleche oft mit weniger Nacharbeiten dem endgültigen Finish näher. Gussteile weisen eine Geometrie auf, die durch das Stanzen nicht erreicht werden kann, die Oberfläche bleibt jedoch selten frei.
Qualitätskontrollfunktionen und Fehlerrisikoprofile fließen direkt in eine weitere entscheidende Frage ein: Welche Branchen nutzen tatsächlich jeden Prozess und wie sehen reale Produktionsszenarien aus, wenn beide Prozesse dasselbe Endprodukt bedienen?
Branchenanwendungen und reale Projektszenarien
Fehler, Toleranzen und Prüfmethoden bestimmen Ihren Qualitätsstandard. Doch wie sieht eigentlich die Prozessauswahl aus, wenn reale Teile auf reale Produktionslinien treffen? Der klarste Weg, die Entscheidung zwischen Stanzen- versus -Gießen zu verinnerlichen, besteht darin, zu sehen, wo die einzelnen Prozesse dominieren - und warum - in Branchen, die zusammen jedes Jahr Milliarden von Metallformteilen verbrauchen.
Automobil- und Luft- und Raumfahrtanwendungen
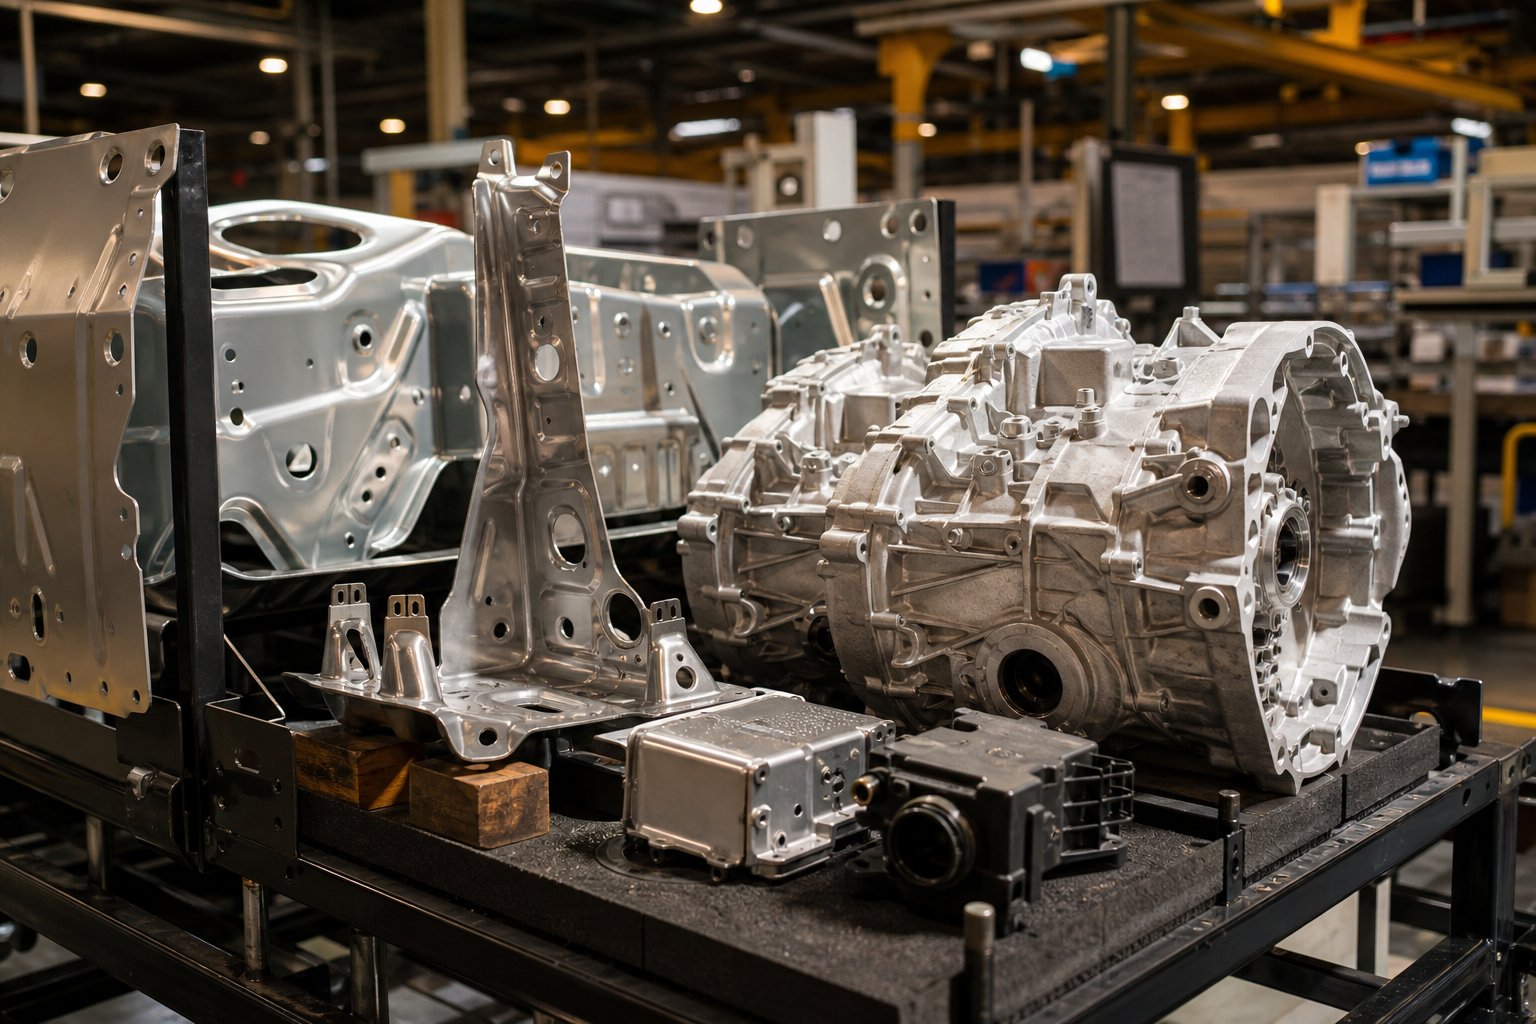
Wenn Sie durch ein Automontagewerk gehen, werden Sie ein Muster bemerken. Die Karosseriestruktur - Dachbleche, Türinnenseiten, Kotflügelverstärkungen, Bodenbleche - besteht fast vollständig aus geprägtem Blech. Diese Teile haben gemeinsame Merkmale: große Oberfläche, geringe Tiefe im Verhältnis zur Grundfläche, gleichmäßige Dicke und jährliche Volumina von Hunderttausenden. Metallumformung und -stanzen dominieren die Karosserierohbauproduktion, da Folge- und Transferwerkzeuge Metallplatten mit Geschwindigkeiten stanzen können, mit denen kein Gussverfahren mithalten kann.
Spezifische gestanzte Automobilteile und warum sie im Stempelgebiet bleiben:
- Strukturelle Verstärkungen der B-Säule- Hoch-Stahl, geformt durch Heißprägen; erfordert eine Kontrolle der Kornrichtung und eine gleichmäßige Wandstärke für die Absorption der Aufprallenergie.
- Batteriegehäuse für Elektrofahrzeuge- Große gestanzte Aluminiumblechschalen, die Ebenheit, hermetische Dichtheit an den Schweißnähten und einen hohen-Volumendurchsatz erfordern, um mit den Batteriepack-Montagelinien Schritt zu halten.
- Sitzhalterungen und Quer-Träger- Einfache gebogene Geometrien, hergestellt mit 300+ Hüben pro Minute; Keine 3D-Komplexität, die den Einsatz von Gusswerkzeugen rechtfertigen würde.
- Bremsstaubschutz- Dünner gestanzter Stahl mit mehreren durchbohrten Löchern; Die Volumina überschreiten eine Million pro Jahr und Fahrzeugplattform.
Druckguss nimmt im selben Fahrzeug eine andere Zone ein. Überall dort, wo die Geometrie dreidimensional wird, mehrere Funktionen in einem Teil integriert oder interne Kanäle und Vorsprünge erfordert, übernimmt das Casting:
- Getriebegehäuse- Komplexe innere Verrippung, Lagerbohrungen und Ölkanäle, die das Zusammenschweißen von Dutzenden gestanzten Teilen erfordern würden.
- Motorblöcke und Zylinderköpfe- Interne Wassermäntel und Ölkanäle können mit keinem Blechverfahren erreicht werden.
- Sensor- und Steuergerätegehäuse- EMI-Abschirmgehäuse mit integrierten Montagevorsprüngen, Anschlusstaschen und Wärmemanagementlamellen, in einem einzigen Guss gegossen.
- Strukturelle Mega--Gussteile- Hintere Unterbodenabschnitte, bei denen 70+ gestanzte und geschweißte Teile in einem Aluminiumgussteil zusammengefasst sind, ein Trend, der bei EV-Plattformen bahnbrechend war.
Die Luft- und Raumfahrt folgt einer ähnlichen Logik. Gestanzte Titan- und Aluminiumhalterungen dominieren dort, wo flache Profile und geringe Dicke ausreichen, während Magnesium- und Aluminiumguss für Gehäuse, Getriebeabdeckungen und Avionikgehäuse verwendet werden, die eine komplexe Innengeometrie erfordern.
Elektronik- und Konsumgüteranwendungen
Wenn man den Maßstab verkleinert, gelten dieselben Prinzipien. In der Elektronik bilden gestanzte Kupfer-Leiterrahmen das Rückgrat der Halbleiterverpackung. - Millionen winziger Rahmen aus Kupferlegierung werden mit hoher Geschwindigkeit auf Folgeverbundwerkzeugen hergestellt und verbinden Mikrochips mit Leiterplatten in allen Bereichen, von Smartphones bis hin zu Automobil-Steuergeräten. Der Prozess funktioniert, weil Leadframes im Wesentlichen flach sind, eine extreme Maßgenauigkeit erfordern und in Volumina laufen, bei denen der Geschwindigkeitsvorteil des Stanzens unschlagbar ist.
Andere Elektronik- und Verbraucherteile, bei denen Hardware-Stanzen die klare Wahl ist:
- HF-Abschirmungen und EMI-Dosen- Dünne gestanzte Edelstahl- oder Nickel-Silbergehäuse, die auf Leiterplatten gelötet sind; einfache Kastengeometrie bei riesigem Volumen.
- Batteriekontakte und Federklemmen- Gestanztes Kupfer oder Beryllium-Kupfer mit präziser Federgeometrie; Verlassen Sie sich bei der Ermüdungslebensdauer auf die Korneigenschaften des Materials.
- USB- und Anschlussgehäuse- Folgeverbund-gestanzt und geformt mit Tausenden von Teilen pro Stunde; Dimensionskonsistenz ist entscheidend für die Passschnittstellen.
Der Druckguss erobert das Gebiet der Elektronik, wenn Teile strukturelle Steifigkeit, thermische Masse oder kosmetische Oberflächen über komplexe 3D-Formen hinweg benötigen:
- Laptop- und Tablet-Gehäuse- Magnesium- oder Aluminium-Druckgussschalen sorgen für Steifigkeit und Wärmeverteilung über dünne, gebogene Profile.
- Kühlkörper für LED-Beleuchtung und Leistungselektronik- Lamellenanordnungen und integrierte Montagefunktionen, die durch Stanzen nicht in einem einzigen Arbeitsgang hergestellt werden können.
- Gehäuse für Elektrowerkzeuge- Gehäuse aus Aluminium- oder Magnesiumdruckguss mit ergonomischen Konturen, Gewindevorsprüngen und Motorhalterungsfunktionen in einem Teil zusammengefasst.
- Kamera- und Drohnenrahmen- Magnesiumgussteile mit minimalem Gewicht und maximaler Steifigkeit für Hand- oder Fluganwendungen.
Was viele Ingenieure übersehen: Hybridfertigung, bei der beide Prozesse der gleichen Endmontage dienen. Stellen Sie sich einen gestanzten Kupferanschlussstift vor, der in ein Sensorgehäuse aus Aluminiumdruckguss eingepresst ist. Oder ein Autotürmodul, bei dem ein Strukturträger aus Druckguss Verstärkungshalterungen aus gestanztem Stahl und Stromschienen aus gestanztem Kupfer hält. Keiner der Prozesse ersetzt den anderen - sie ergänzen sich innerhalb eines einzigen Produkts. Die gestanzten Teile sorgen für materialspezifische Leitfähigkeit, Federeigenschaften und Präzision in der Ebene. Die Gussteile sorgen für eine dreidimensionale Integration und strukturelle Konsolidierung.
Das Erkennen dieser Hybridszenarien verhindert eine häufige Beschaffungsfalle: Wenn eine gesamte Baugruppe in einen Prozess gezwungen wird, während sie auf beide Prozesse aufgeteilt wird, führt dies zu geringeren Gesamtkosten und einer besseren Leistung. Der eigentliche Entscheidungsrahmen ist nicht „Stanzen oder Gießen“ -, sondern „Welche Features gehören in welchen Prozess und wie kommen die resultierenden Teile zusammen?“
So wählen Sie für Ihr Projekt zwischen Stanzen und Druckguss
Sie haben die Prozessmechanismen, Designbeschränkungen, Kostenkurven, Fehlerprofile und reale {0}Anwendungen kennengelernt. Die Frage, die bleibt, ist praktischer Natur: Wenn Sie auf Ihrem Bildschirm ein neues Teiledesign betrachten, wie entscheiden Sie, für welchen Prozess Sie in die Werkzeuge investieren?
Vergessen Sie abstrakte Flussdiagramme. Stellen Sie sich drei reale Szenarien vor, denen die meisten Ingenieure immer wieder begegnen:
Szenario A: Eine Montagehalterung.Es ist flach mit zwei 90-Grad-Biegungen und vier gestanzten Löchern und besteht aus 1,5 mm starkem gestanztem Stahlblech. Das jährliche Volumen beträgt 200.000 Einheiten. Dieses Teil hat keine inneren Merkmale, keine Vorsprünge, keine Rippen -, sondern nur gebogene Geometrie aus einem flachen Rohling. Die Antwort ist jedes Mal Stempeln. Ein progressives Metallstanzwerkzeug bewältigt dies mit Hunderten von Hüben pro Minute, und die Kosten pro Teil betragen nur einen Bruchteil dessen, was beim Gießen möglich wäre.
Szenario B: Ein Elektronikgehäuse.Es verfügt über innere Rippen zur Platinenmontage, integrierte Schnappverbindungen, dünne Wände mit Zugluft auf allen Oberflächen und ein ansprechendes Äußeres. Das jährliche Volumen beträgt 30.000 Einheiten. Die dreidimensionale Komplexität - dieses Teils, die gleichmäßig dünnen Wände und die konsolidierten Merkmale - machen Druckguss zur natürlichen Lösung. Der Versuch, diese Geometrie durch Stanzen von Blech zu erreichen, würde mehrere Stationen, sekundäre Schweiß- und Montagevorgänge erfordern, die jeden Zykluszeitvorteil zunichtemachen.
Szenario C: Ein Steckergehäuse.Mäßige 3D-Geometrie, 80.000 Einheiten pro Jahr, erreichbar entweder durch eine Metallstanzanlage mit vier -Stationen oder eine Druckgussform mit einer einzigen Kavität. Beide funktionieren technisch. Hier vergleichen Sie die gesamten Anschaffungskosten: Stanzmatrize plus sekundäres Entgraten und Gewindeschneiden mit der Gussform mit gegossenen Gewinden und minimaler Nachbearbeitung. Führen Sie die Zahlen für beide - durch, einschließlich Wartung, Ausschussrate und Sekundärbetrieb -, bevor Sie Kapital binden.
Die Entscheidungslogik lässt sich auf drei Punkte reduzieren: Geometriekomplexität, Produktionsvolumen und Gesamtkosten einschließlich sekundärer Vorgänge. Wenn ein Teil die ersten beiden Tore passiert, die auf denselben Prozess hinweisen, haben Sie Ihre Antwort. Wenn beide Prozesse technisch machbar sind, bricht das dritte Tor - Gesamteinstandskosten - den Gleichstand.
Entscheidungskriterien-Checkliste für Ingenieure
Beantworten Sie diese Fragen, bevor Sie Angebote anfordern oder sich für den Werkzeugbau entscheiden. Sie verhindern den teuersten Fehler bei der Beschaffung von Metallumformung: die Auswahl Ihres Prozesses auf der Grundlage von Gewohnheiten oder einer einzelnen Variablen und nicht des Gesamtbildes.
- Komplexität der Teilegeometrie- Ist das Teil flach oder flach-geformt (Biegungen, flache Züge) oder sind vollständige 3D-Merkmale wie Rippen, Vorsprünge und interne Hohlräume erforderlich?
- Jährliches Produktionsvolumen- Befinden Sie sich bei über 50.000 Einheiten pro Jahr, wo der Geschwindigkeitsvorteil des Stanzens überwiegt, oder im Bereich von 5.000 bis 30.000, wo die Einfachheit eines einzelnen Gussvorgangs langsamere Zyklen ausgleichen kann?
- Materialbedarf- Benötigen Sie Eisenmetalle (Stahl, Edelstahl), die den Druckguss ausschließen? Oder Nichteisenlegierungen (Aluminium, Zink, Magnesium), bei denen beide Prozesse konkurrieren?
- Toleranzkritikalität- Sind Ihre engsten Abmessungen flache, -ebene Merkmale (Stanzvorteil) oder komplexe 3D-Oberflächen, die einen Guss und eine Endbearbeitung erfordern?
- Anforderungen an die Oberflächenbeschaffenheit- Benötigt das Teil eine Oberflächenqualität des übergeordneten-Materials (Stanzen) oder ist eine gegossene Textur mit sekundärer Endbearbeitung akzeptabel?
- Budget für sekundäre Operationen- Wie viel Nachbearbeitung-erfordert jede Route? Gewindeschneiden, Entgraten, Plattieren, Bearbeiten - Diese Kosten verändern die Wirtschaftlichkeit schneller, als die meisten Käufer erwarten.
Wenn Ihre Antworten konsequent auf einen Prozess hinweisen, ist Ihr Weg klar. Wenn sie sich aufteilen - einige bevorzugen das Stanzen, andere bevorzugen das Gießen - führen einen Gesamtkostenvergleich über einen Produktionshorizont von mindestens zwei{4} Jahren durch, bevor sie Werkzeugbestellungen aufgeben.
Wenn Stanzformen die bessere Investition sind
Bestimmte Projektprofile machen eine individuelle Metallstanzform zum eindeutigen Gewinner. Sie werden diese Muster erkennen:
Flache oder flach-geformte Teile mit hohem-Volumen.Wenn die jährlichen Stückzahlen 50.000 Einheiten überschreiten und die Teilegeometrie innerhalb des Biege-, Stanz- und moderaten Ziehbereichs bleibt, führt der Zeitvorteil des Stanzzyklus zu einer Wirtschaftlichkeit pro Teil, die beim Gießen einfach nicht erreicht werden kann. Folgeverbundwerkzeuge mit 200–600+ Hüben pro Minute produzieren fertige Bauteile schneller als jeder Formfüllprozess.
Teile, die eine gleichbleibende Ebenheit und Dimensionsstabilität erfordern.Gestanzte Komponenten behalten die Ebenheit ihres Ausgangsblechmaterials bei. Wenn Ihre Baugruppe auf Bezugsflächen basiert, die ohne Bearbeitung bündig zusammenpassen müssen -, denken Sie an Abschirmplatten, Grundplatten oder Wärmeverteilerschnittstellen -, indem das Blech gestanzt wird, bleibt diese Oberflächenintegrität während des Umformprozesses erhalten.
Anwendungen, bei denen es auf die Kornrichtung des Materials ankommt.Ermüdungskritische-Komponenten wie Federkontakte, Strukturverstärkungen und flexible Schaltkreise hängen für die Lebensdauer von der Kornausrichtung ab. Durch das Stanzen wird die Kornstruktur der Mutterspule in Rollrichtung erhalten und genutzt, sodass Ingenieure Biegungen senkrecht zur Faserrichtung ausrichten können, um maximale Duktilität und Ermüdungsbeständigkeit zu erzielen. Gussteile haben keine Kornstruktur - Ihre isotrope Mikrostruktur ist in manchen Fällen von Vorteil, stellt jedoch eine Einschränkung dar, wenn es auf die Richtungsfestigkeit ankommt.
Anforderungen an Eisenwerkstoffe.Wenn Ihre Anwendung Kohlenstoffstahl, Edelstahl oder hochfeste Speziallegierungen erfordert, ist Druckguss keine Option. Diese Materialien werden ausschließlich in der Welt der Großserienumformung gestanzt.
Für Ingenieure und Einkäufer, die diese Checkliste durchgearbeitet und festgestellt haben, dass das Stanzen ihr optimaler Prozess ist, besteht der nächste Schritt darin, Werkzeuge von einem Lieferanten zu beschaffen, der über nachweisliche Fähigkeiten im Bereich der Werkzeugtechnik verfügt.YICHENs Dienstleistungen für individuelle Stanzformenbieten einen Einstiegspunkt für Projekte, die technische -Umformwerkzeuge - erfordern, unabhängig davon, ob Sie Folgeverbundwerkzeuge für die Hochgeschwindigkeitsproduktion, Heißprägewerkzeuge für strukturelle Automobilkomponenten oder Transferwerkzeuge für tiefgezogene Geometrien benötigen. Ihre internen -Fertigungs- und Fertigungskapazitäten decken das gesamte Spektrum der in diesem Artikel behandelten Stanzanwendungen ab.
Die Auswahl des richtigen Prozesses ist die halbe Miete. Die andere Hälfte - die Suche nach einem Werkzeuglieferanten, der Ihr Werkzeugdesign tatsächlich auf dem Qualitätsniveau ausführen kann, das Ihre Produktion erfordert - erfordert eigene Bewertungskriterien und Beschaffungsdisziplin.
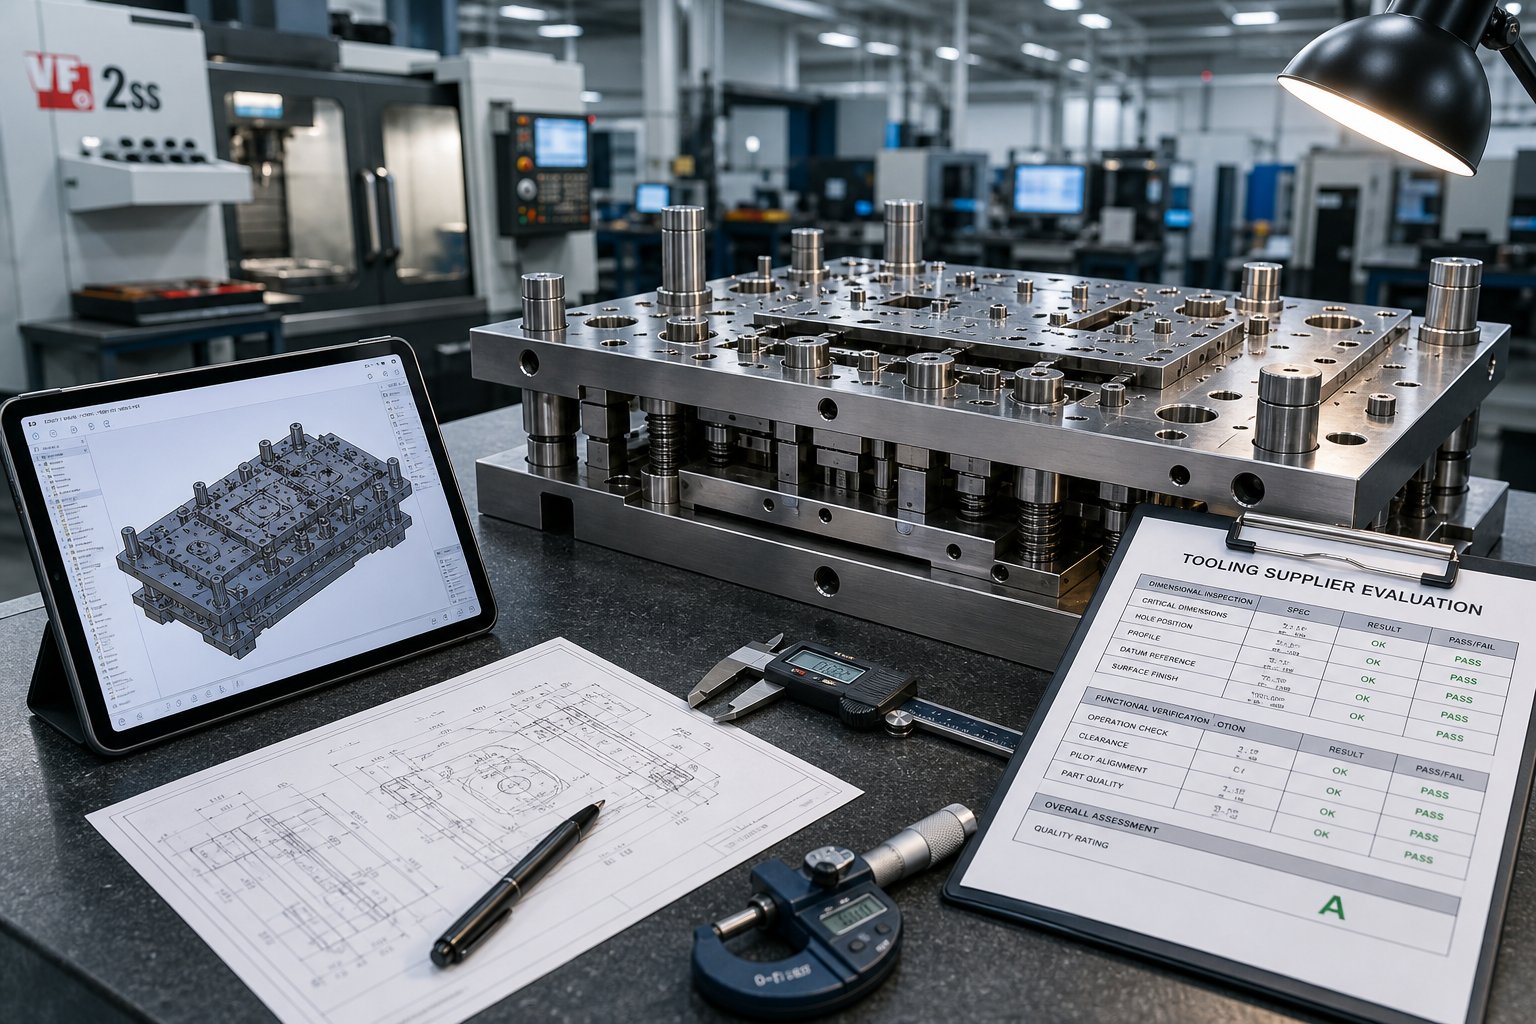
Beschaffung von Werkzeugen und Bewertung von Lieferanten für Stanz- und Gussprojekte
Sie haben Ihren Prozess identifiziert, die Geometrie festgelegt und die Volumenökonomie bestätigt. Das Projekt lebt oder stirbt davon, was als nächstes passiert: einen Werkzeuglieferanten zu finden, der Ihre CAD-Datei pünktlich, im Rahmen des Budgets und auf dem Qualitätsniveau, das Ihre Anwendung erfordert, in eine produktionsfertige Präge- oder Gussform umwandeln kann.
Hier stolpern viele Beschaffungsteams. Eine vage Angebotsanfrage erhält einen vagen Preis zurück. Fehlende Informationen führen zu einem Hin--und-Vorwärtsgang, der Ihren Zeitplan um Tage oder Wochen verlängert. Und die Auswahl eines Lieferanten ausschließlich auf der Grundlage des niedrigsten Angebots bedeutet oft, dass Sie Leistungslücken entdecken, nachdem Sie bereits Werkzeugkosten investiert haben. So vermeiden Sie diese Fallen.
Was in einer Stanz- oder Gussanfrage enthalten sein sollte
Stellen Sie sich Ihre Angebotsanfrage als das einzige Dokument vor, das die Genauigkeit des Angebots bestimmt. Fertigungslieferanten berichten, dass unvollständige Ausschreibungen pro fehlendem Detail ein bis zwei Tage lang E-Mails zur Klärung einschließen - und dass jede Annahme, die ein Lieferant macht, um Lücken zu schließen, ein Preisrisiko mit sich bringt, das auf Ihrer Seite des Tisches landet. Mit einer vollständigen Ausschreibung erhalten Sie innerhalb von 24 bis 48 Stunden ein genaues Angebot. Bei einem unvollständigen Kostenvoranschlag erhalten Sie einen ausführlichen Kostenvoranschlag, der den Lieferanten und nicht Sie schützt.
Unabhängig davon, ob Sie einen Metallstanzstempel für das progressive Stanzen oder eine Gussform mit mehreren -Kavitäten beschaffen, sollten Sie Folgendes unbedingt mit einbeziehen:
- 3D-CAD-Modell (STEP oder IGES) plus bemaßtes 2D-PDF- Mit der CAD-Datei kann der Lieferant die Geometrie auf Herstellbarkeit analysieren. Die PDF-Zeichnung zeigt, worauf es ankommt: kritische Maße, GD&T-Bezüge und Notizen, die nicht in ein neutrales Dateiformat übertragen werden. Ein unscharfes Foto oder eine verbale Beschreibung sind für Werkzeugangebote nicht akzeptabel.
- Spezifikation der Materialqualität- „Aluminium“ ist keine Spezifikation. Geben Sie die genaue Legierung und Härte an: 5052-H32 für eine geprägte Halterung, A380 für einen Druckguss, 1008 CRS für eine geprägte Stahlklammer. Wenn Sie sich nicht sicher sind, beschreiben Sie die Betriebsumgebung und lassen Sie sich vom Lieferanten einen Vorschlag machen – aber nehmen Sie dieses Gespräch in die Angebotsanfrage auf, anstatt es leer zu lassen.
- Jährliche Volumenprognose und Auftragsmuster- Eine Stempelstanze, die für 50.000 Teile pro Jahr ausgelegt ist, verwendet andere Stahlsorten und Konstruktionsmethoden als eine, die für 5 Millionen Zyklen gebaut ist. Geben Sie Ihre aktuelle Menge und das erwartete Jahresvolumen an und geben Sie an, ob die Nachfrage stabil oder saisonal ist. Dieser einzelne Datenpunkt steuert die Auswahl des Werkzeugmaterials, Entscheidungen über die Anzahl der Kavitäten und Amortisationsberechnungen.
- Kritische Abmessungen und Toleranzen- Markieren Sie, welche Funktionen im Vergleich zur allgemeinen Toleranz funktionskritisch sind. Engere Beschriftungen kosten mehr - eine Bohrung von ±0,05 mm erfordert eine andere Werkzeuggenauigkeit als eine nicht-kritische Kante von ±0,3 mm. Die Preise der Lieferanten richten sich nach Ihrer engsten Toleranz. Geben Sie also nicht zu viele Funktionen an, die diese nicht erfordern.
- Anforderungen an die Oberflächenbeschaffenheit- Geben Sie Ra-Werte für kritische Oberflächen an oder geben Sie „Standard wie-gestempelt“ oder „wie-gegossen“ an, wenn kein kosmetisches Finish erforderlich ist. Wenn das Teil nachträglich plattiert, pulverbeschichtet oder eloxiert wird, beachten Sie, dass - sich darauf auswirkt, wie der Lieferant an die Gratkontrolle und Oberflächenvorbereitung herangeht.
- Sekundärer Betriebsbedarf- Gewindeschneiden, Entgraten, Wärmebehandlung, Galvanisieren, Montage - alles, was über den primären Umformvorgang hinausgeht. Diese Details wirken sich darauf aus, ob der Lieferant das komplette Kontaktierungsteil oder nur den Stanz-/Gussschritt anbietet, und sie beeinflussen Werkzeugkonstruktionsentscheidungen wie die Integration in-Gesenkgewindeschneiden oder die Gestaltung für minimale Nachbearbeitung-.
- Lieferzeitplan und Versandbedingungen-Geben Sie einen konkreten Termin- oder{{1}Vorlaufzeitbedarf an. „So schnell wie möglich“ sagt dem Lieferanten nichts. „Erste Muster in 6 Wochen, Produktionswerkzeuge bis Woche 10 validiert“ gibt ihnen einen Zeitplan, an den sie sich halten oder den sie ehrlich ändern können.
Ein Detail, das erfahrene Käufer von Neulingen unterscheidet: Berücksichtigen Sie den Anwendungskontext. Wenn Sie Ihrem Lieferanten sagen: „Diese Halterung montiert ein EV-Batteriemodul und erkennt Vibrationsbelastungen“, werden ihm sofort Material- und Toleranzüberlegungen angezeigt, die er andernfalls möglicherweise übersehen würde. Praktische RFQ-Anleitungen von erfahrenen Herstellern betonen immer wieder, dass der Anwendungskontext Lieferanten dabei hilft, potenzielle Konstruktionsprobleme zu erkennen, bevor mit Werkzeugkürzungen begonnen wird -, wodurch Überarbeitungszyklen und nachgelagerte Kosten eingespart werden.
Bewertung von Werkzeuglieferanten und Lieferzeiten
Eine vollständige Ausschreibung zieht genaue Angebote nach sich. Doch ein korrektes Angebot eines unfähigen Lieferanten endet dennoch in einer Katastrophe. Bei der Bewertung eines Anbieters von Stanzformen oder Gussformen muss über den Preis hinaus auch die Betriebsfähigkeit, die Qualitätsinfrastruktur und die Skalierbarkeit berücksichtigt werden.
Folgendes ist zu bewerten - und die Warnsignale, die Vorsicht auslösen sollten:
Eigene-Fähigkeit zur Werkzeugkonstruktion.Lieferanten, die Werkzeuge unter einem Dach entwerfen und bauen, iterieren schneller, sorgen für eine engere Integration zwischen Designabsicht und Fertigungsrealität und bewältigen Probleme, ohne dass sie zwischen einem Designhaus und einer separaten Fertigungswerkstatt hin und her zeigen müssen. Fragen Sie, ob sie Simulationssoftware (Umformanalyse beim Stanzen, Strömungssimulation beim Gießen) verwenden, um die Werkzeuge vor dem Schneiden von Stahl zu validieren. Wenn die Werkzeugkonstruktion ausgelagert wird, sollten Sie wissen, wem das Design-IP gehört und wie Revisionszyklen verwaltet werden.
Materialzertifizierungen und Rückverfolgbarkeit. LieferantenbewertungsrahmenIdentifizieren Sie die Rückverfolgbarkeit von Materialien konsequent als -nicht verhandelbares Kriterium. Ihr Lieferant sollte Mühlenzertifizierungen sowohl für den Werkzeugstahl (D2, A2, H13 oder Hartmetalleinsätze) als auch für das Produktionsmaterial vorlegen, das er durch die Matrize laufen lässt. In regulierten Branchen - Automobil (IATF 16949), Luft- und Raumfahrt (AS9100), Medizin - sind diese Zertifizierungen nicht optional; Es handelt sich um Prüfungsanforderungen.
Qualitätsmanagementsystem.Die ISO 9001-Zertifizierung ist ein grundlegender Indikator dafür, dass der Lieferant über dokumentierte Prozesse zur Designkontrolle, -Prozesskontrolle und Korrekturmaßnahmen verfügt. Achten Sie bei der Automobilprägung auf die Konformität mit IATF 16949. Erkundigen Sie sich über das Zertifikat hinaus nach der SPC-Implementierung, den Kalibrierungsplänen für Prüfgeräte und den Fehlerverfolgungssystemen. Ein Zulieferer, der statistische Prozesskontrolle zur Überwachung der Stanzproduktion einsetzt, erkennt Maßabweichungen, bevor es zu einer Chargenablehnung kommt.
Verfügbarkeit von Prototypen und Mustern.Können sie Soft-{0}Tool-Prototypen oder erste{1}Artikelmuster herstellen, bevor sie sich für gehärtete Produktionswerkzeuge entscheiden? Diese Funktion reduziert das Risiko erheblich - Sie überprüfen Passform, Funktion und Montage, bevor Sie 50 $ ausgeben,000+ für eine gehärtete Folgeverbundmatrize. Lieferanten, die diesen Schritt überspringen oder ihn nicht anbieten können, bitten Sie, auf den ersten{6}Erfolg zu setzen.
Skalierbarkeit der Produktion.Ihre Erstbestellung könnte 20.000 Teile pro Jahr umfassen, aber wenn die Nachfrage auf 200.000 steigt, kann der Lieferant skalieren? Bewerten Sie den Tonnagebereich der Presse, die verfügbaren Maschinenstunden, die Personalstärke und die Bereitschaft, doppelte Werkzeuge für die Produktion mehrerer Pressen zu bauen. Ein Lieferant mit mäßiger aktueller Kapazität, aber nachgewiesener Agilität übertrifft oft eine größere Einrichtung mit strenger Terminplanung und langen Vorlaufzeiten.
Warnsignale, auf die Sie achten sollten:
- Wenn Sie ein Angebot abgeben, ohne technische Fragen zu Ihrem Teil zu stellen -, deutet dies darauf hin, dass die Preise blind sind, anstatt eine Lösung zu entwickeln.
- Keine Bereitschaft, Musterinspektionsberichte oder PPAP-Dokumentation aus früheren Projekten weiterzugeben.
- Ohne Einschränkung angegebene Lieferzeiten - Erfahrene Lieferanten unterscheiden zwischen Entwurfsabschluss, Werkzeugherstellung, Bemusterung und produktionsbereiten Liefermeilensteinen.
- Preise, die ohne klare Erklärung deutlich unter dem Marktpreis liegen - weisen in der Regel auf Schnitte in Werkzeugstahlqualität, Wärmebehandlung oder Endschliff hin, die die Lebensdauer der Matrize verkürzen.
Für Käufer, die diesen Bewertungsprozess durchlaufen haben und zu dem Schluss gekommen sind, dass eine individuelle Prägeform der richtige Weg für sie ist:YICHENstellt einen konkreten Ausgangspunkt dar. Ihr Ingenieursteam deckt die Konstruktion von Folge-, Transfer- und Heißprägewerkzeugen mit hauseigener Fertigung - ab, die für Projekte von -Automobilhalterungen in großen Stückzahlen bis hin zu Präzisionswerkzeugen für Metallstanzen für die Elektronik relevant sind. Sie sind eine qualifizierte Option unter den hier besprochenen Kriterien, aber ihre Kombination aus kundenspezifischer Werkzeugentwicklung und Fertigungskapazität im Produktionsmaßstab macht sie zu einer praktischen Ressource für Käufer, die mit einer klaren Spezifikation in der Hand in die Beschaffungsphase eintreten.
Bei der Beschaffung von Stanz- und Druckgussprojekten geht es nicht nur darum, das günstigste Angebot zu finden. Es geht darum, Ihre technischen Anforderungen an einen Lieferanten anzupassen, dessen Fähigkeiten, Qualitätssysteme und Produktionskapazität auf den gesamten Lebenszyklus Ihres Projekts - vom ersten Prototyp bis zur Wartung und Nachschärfung im fünften Jahr- abgestimmt sind. Machen Sie die richtige Angebotsanfrage, bewerten Sie sie anhand des Inhalts und nicht nur anhand des Preises, und die anschließende Werkzeuginvestition wird Ihnen über Millionen von Produktionszyklen hinweg Erträge liefern.
Stanzdruckguss: Häufig gestellte Fragen
1. Was ist der Hauptunterschied zwischen Stanzen und Druckguss?
Beim Stanzen handelt es sich um einen Kaltumformprozess, bei dem mechanische Kraft eingesetzt wird, um massives Blech mithilfe von Stempeln und Matrizen in Teile umzuformen. Beim Druckguss handelt es sich um einen Warmumformprozess, bei dem geschmolzenes Metall (typischerweise Aluminium, Zink oder Magnesium) unter hohem Druck in eine wiederverwendbare Stahlform eingespritzt wird. Der grundlegende Unterschied besteht darin, dass beim Stanzen festes Material umgeformt wird, während beim Druckguss flüssiges Metall erstarrt. Dieser Unterschied bestimmt alle nachgelagerten Entscheidungen über Werkzeuge, Materialien, erreichbare Geometrien und Kostenstrukturen pro Teil.
2. Kann Stahl druckgegossen werden?
Stahl kann mit herkömmlichen Geräten nicht im Druckgussverfahren hergestellt werden. Stahl schmilzt zwischen 1.370 und 1.530 Grad Celsius, Temperaturen, die selbst gehärtete Werkzeugstahlformen schnell zerstören würden. Laut Branchendaten bestehen 95 % der Druckgussteile aus Nichteisenmetallen wie Aluminium, Zink und Magnesium. Stahlteile, die eine formbasierte Produktion erfordern, werden typischerweise durch Feinguss oder Sandguss hergestellt, wobei Einwegformen extremer Hitze standhalten. Für hochvolumige Stahlkomponenten mit flacher oder flacher Geometrie ist das Metallstanzen mit Folge- oder Transfergesenken die Standardproduktionsmethode.
3. Wann sollte ich für meine Teile das Stanzen dem Druckguss vorziehen?
Stanzen ist die bessere Investition, wenn Ihre Teile flach oder flach geformt sind (Bögen, Zuschnitte, mäßige Ziehungen), die jährlichen Stückzahlen 50.000 Einheiten übersteigen, Sie eisenhaltige Materialien wie Kohlenstoffstahl oder Edelstahl benötigen oder Ihre engsten Toleranzen bei Merkmalen in der Ebene liegen. Das Stanzen ist auch dann von Vorteil, wenn die Kornrichtung des Materials für die Ermüdungslebensdauer von Bedeutung ist oder wenn eine gleichmäßige Ebenheit der Passflächen erforderlich ist. Anbieter wie YICHEN (yichen-group.com/stamping-die/) bieten kundenspezifische Stanzformkonstruktionen für Folge-, Transfer- und Heißprägeanwendungen in diesen Szenarien an.
4. Welche Informationen sollte ich in eine Stanz- oder Druckguss-Anfrage aufnehmen?
Eine vollständige Ausschreibung sollte ein 3D-CAD-Modell (STEP oder IGES) mit einer bemaßten 2D-PDF-Datei, eine genaue Spezifikation der Materialgüte und -temperatur, eine Jahresvolumenprojektion mit Bestellmuster, kritische Abmessungen mit spezifischen Toleranzen, Anforderungen an die Oberflächenbeschaffenheit mit Ra-Werten, sekundäre Arbeitsschritte (Gewindeschneiden, Plattieren, Wärmebehandlung) und einen konkreten Lieferzeitplan umfassen. Durch die Einbeziehung des Anwendungskontexts können Lieferanten potenzielle Designprobleme erkennen, bevor mit der Werkzeugbereitstellung begonnen wird. Unvollständige Ausschreibungen erfordern in der Regel ein bis zwei Tage Klärung pro fehlendem Detail und führen zu einer Preiserhöhung, die eher den Lieferanten als den Käufer schützt.
5. Was sind die häufigsten Fehler beim Stanzen und Druckgießen?
Stanzfehler hängen mit mechanischer Kraft zusammen: Rückfederung (elastische Erholung nach dem Formen), Faltenbildung (unzureichende Kraft des Blechhalters), Rissbildung (Dehnung über Materialgrenzen hinaus) und Grate (abgenutzte Stempelkanten oder falsches Spiel). Druckgussfehler hängen mit dem thermischen Verhalten zusammen: Gasporosität (eingeschlossene Luft beim Einspritzen), Lunker (ungleichmäßige Erstarrung), Kaltschweißnähte (nicht verschmelzende Metallfronten) und Grate (überschüssiges Metall an den Trennfugen). Jeder Prozess erfordert unterschiedliche Inspektionsmethoden. Bei gestanzten Teilen kommen SPC-Diagramme und KMG-Verifizierung zum Einsatz, während bei Gussteilen eine Röntgeninspektion und Drucktests erforderlich sind, um innere Porosität festzustellen.


