


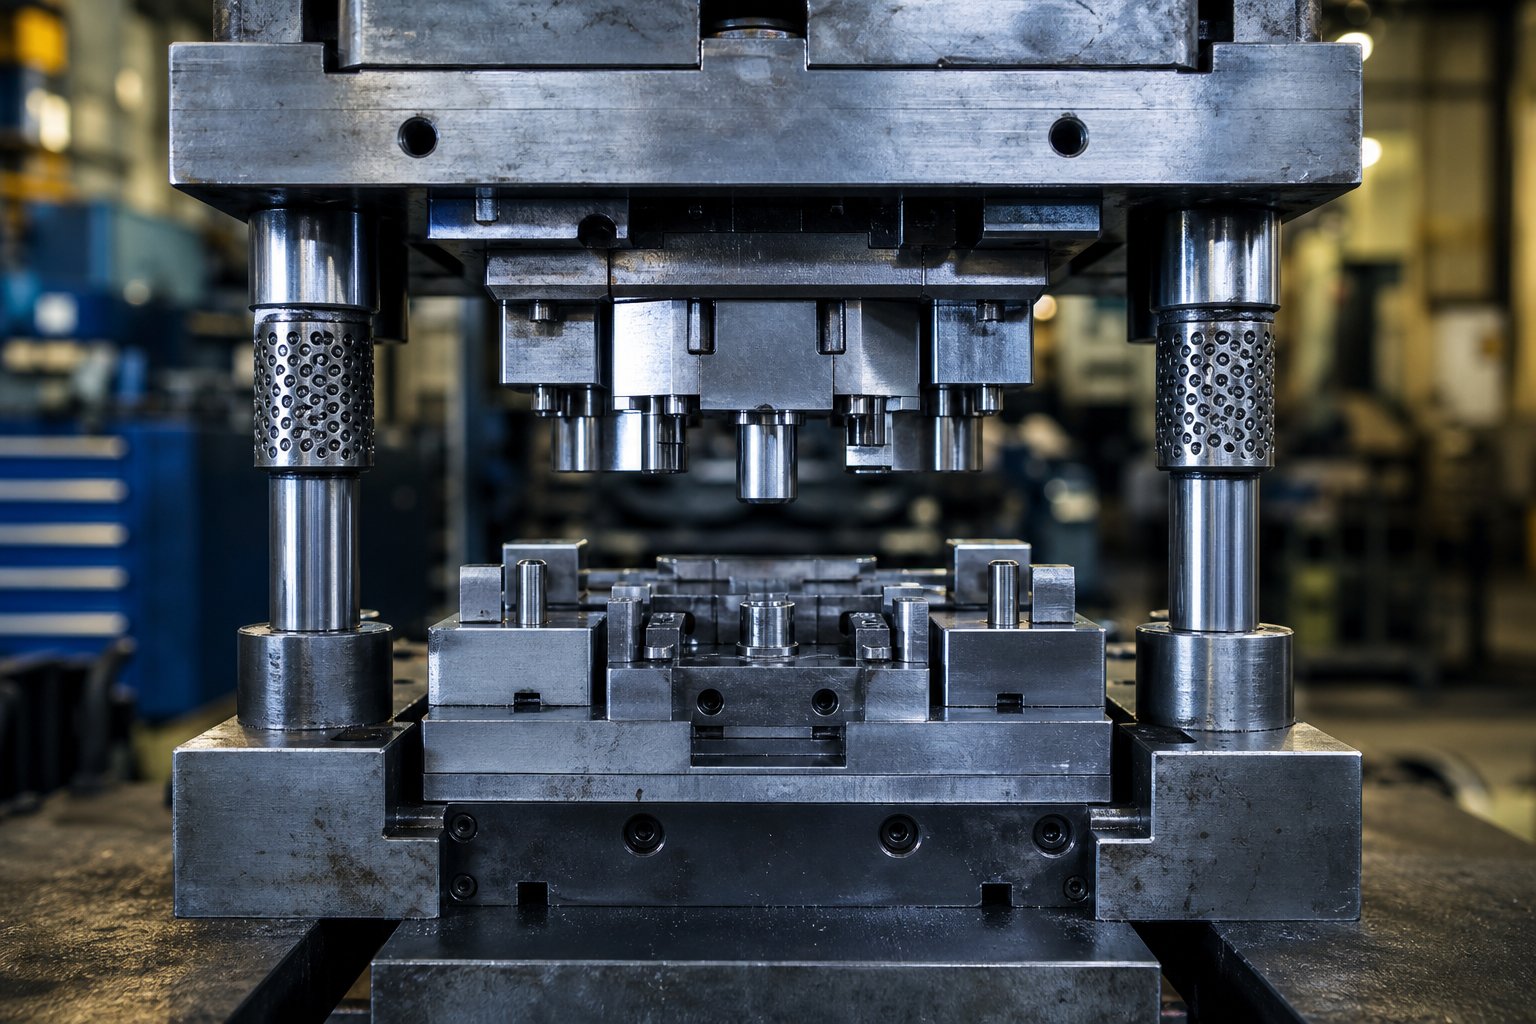
Was ein Stanzwerkzeug eigentlich leistet
Wenn ein flaches Stahlblech in eine Presse gelangt und als fertige Halterung, Verbindungsstück oder Karosserieteil wieder herauskommt, ist das Prägewerkzeug die für diese Umwandlung verantwortliche Komponente. Es klingt einfach, aber die Technik dahinter bestimmt, ob Sie gleichbleibende Teile im großen Maßstab oder Schrottbehälter voller Ausschuss erhalten.
Was ist ein Stanzwerkzeug?
AlsoWas ist ein Prägestempel?, genau? Im Kern handelt es sich um eine konstruierte Baugruppe aus gehärteten Komponenten - Stempel, Matrizenblock, Abstreifplatte und Führungssystem -, die in einer mechanischen oder hydraulischen Presse montiert sind. Wenn die Presse arbeitet, übt diese Baugruppe eine kontrollierte Kraft aus, um flache Metallzuschnitte mit wiederholbarer Präzision zu schneiden, zu biegen oder in Endformteile zu formen.
Eine Stanzwerkzeugmatrize ist eine präzisionsgefertigte Werkzeugbaugruppe, die mit kontrollierter Kraft flache Bleche durch Schneid-, Biege- oder Umformvorgänge in fertige Komponenten umwandelt.
Sie fragen sich vielleicht: Was sind Matrizen im Vergleich zu Formen oder allgemeinen Presswerkzeugen? Die Unterscheidung ist wichtig. Eine Form formt Material, das in einem flüssigen oder biegsamen Zustand beginnt -man denke an spritzgegossene-Kunststoffe oder druckgegossenes-Aluminium. Im Gegensatz dazu arbeitet ein Prägestempel bei Raumtemperatur an massivem Blech und formt es durch mechanische Kraft um, anstatt einen Hohlraum zu füllen. Und während „Werkzeug“ das istweit gefasster OberbegriffDie Matrize umfasst alle Fertigungshilfsmittel (Vorrichtungen, Vorrichtungen, Lehren usw.) und ist das spezifische physische Instrument, das die Teilegeometrie während des Stanzprozesses definiert. Das Verständnis, was ein Stanzvorgang im Vergleich zu anderen Umformmethoden ist, beginnt genau hier - mit der Matrize selbst.
Warum Stanzformen in der Fertigung wichtig sind
Wenn Sie sich fragen, was aus produktionstechnischer Sicht ein Werkzeug in der Fertigung ist, hängt die Antwort direkt mit Volumen, Konsistenz und Kosten zusammen. Mit einem Stanzwerkzeug aus Metall können Hersteller Tausende oder sogar Millionen identischer Teile mit so engen Toleranzen produzieren0,0002 Zoll. Automobiltürverkleidungen, elektronische Abschirmdosen, Gerätegehäuse und Strukturklammern für die Luft- und Raumfahrt - sind alle darauf angewiesen, dass Stanzwerkzeug- und Gesenkbaugruppen mit hoher Geschwindigkeit und minimalen Abweichungen laufen.
Die Formqualität steuert direkt drei Dinge, die Beschaffungsmanagern und Ingenieuren am wichtigsten sind: Teiletoleranz, Oberflächengüte und Stückkosten. Eine gut-gebaute Matrize minimiert den Ausschuss, reduziert sekundäre Arbeitsgänge und hält die Zykluszeiten kurz. Eine schlecht konstruierte Maschine führt zu Graten, Dimensionsabweichungen und ungeplanten Ausfallzeiten, die sich auf die gesamte Lieferkette auswirken.
Dieser Zusammenhang zwischen Chip-Integrität und Produktionsleistung ist genau der Grund, warum das Verständnis der Chip-Architektur - der beteiligten Typen, Komponenten und Materialien - der erste Schritt zur Fehlerdiagnose ist, bevor sie teuer werden.
Arten von Stanzformen und deren Verwendung
Die Architektur ist keine einheitliche Entscheidung. Die Art der von Ihnen gewählten Stanzform beeinflusst alles nachgelagerte - die Zykluszeit, die Stückkosten-, das Werkzeugbudget und sogar die Geschwindigkeit, mit der Sie zwischen den Teilerevisionen wechseln können. Die Wahl der falschen Konfiguration für Ihr Volumen oder Ihre Geometrie ist eine der schnellsten Möglichkeiten, Ränder zu zerstören. Hier erfahren Sie, wie dieHaupttypen von Stanzwerkzeugenscheitern in der Praxis.
Einzel-Matrizen für einfache Bedienung
Stellen Sie sich vor, Sie benötigen eine aus Stahlband ausgestanzte Unterlegscheibe oder eine Reihe von Befestigungslöchern, die in eine Halterung gebohrt sind. Eine einzelne-Station erledigt einen Vorgang pro Pressenhub: Stanzen, Lochen oder Biegen. Jeder Werkzeugprozess ist isoliert, was die Werkzeugbestückung unkompliziert und die Vorlaufzeit kurz hält.
Eine Standardmatrize dieser Kategorie -, beispielsweise eine einfache Stanzform -, ist die kostengünstigste-effektive Wahl, wenn Ihr jährliches Volumen gering bis mittelmäßig ist oder wenn Sie Sekundärbearbeitungen an Teilen durchführen, die bereits primär geformt wurden. Die Einrichtung geht schnell, die Fehlerbehebung ist einfach und die Vorabinvestition bleibt minimal. Der Kompromiss? Jeder weitere Vorgang erfordert einen separaten Druckvorgang, was bei steigenden Volumina zu zusätzlichem Arbeits- und Bearbeitungsaufwand führt.
Folgeverbundmatrizen für hohe-Volumen
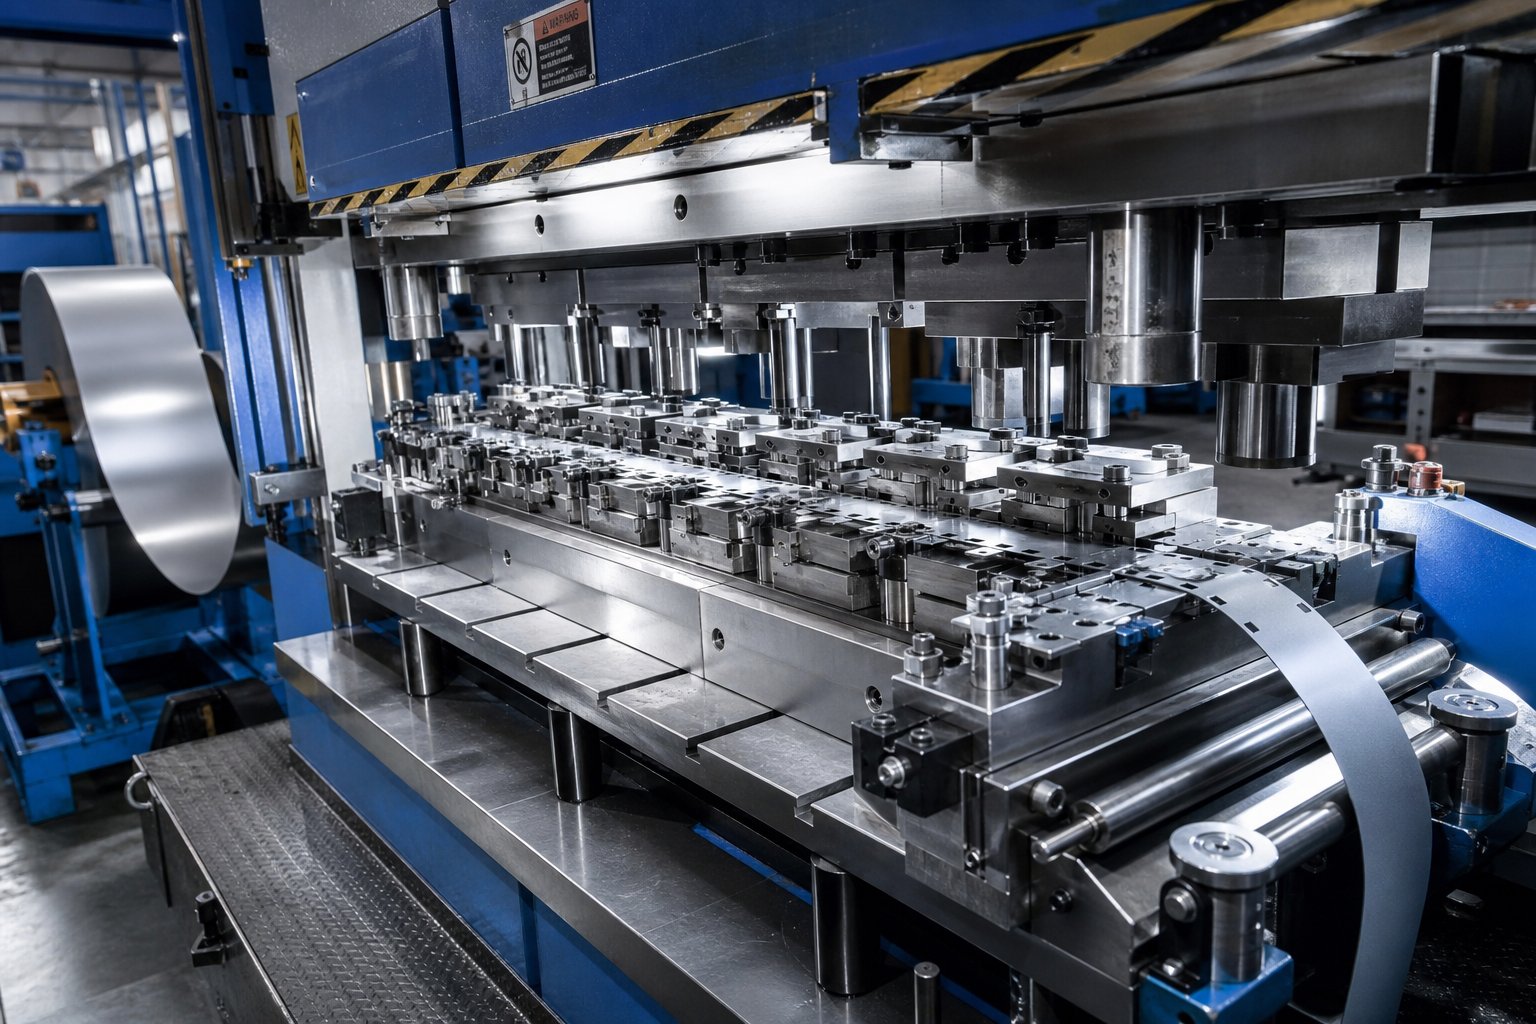
Wenn die Produktion Hunderttausende oder Millionen Teile pro Jahr umfasst, werden Folgeverbundwerkzeuge zum Arbeitstier. Der Metallstanzprozess in einem Folgeverbundwerkzeug funktioniert folgendermaßen: Ein vom Coil- zugeführtes Band durchläuft mehrere Stationen in einem einzigen Werkzeug. Jeder Pressenhub führt gleichzeitig einen anderen Vorgang aus - Lochen an Station eins, Ausklinken an Station zwei, Formen an Station drei - und bei jedem Zyklus wird ein fertiges Teil an der letzten Station abgelegt.
Das Ergebnis sind drastisch niedrigere Stückkosten und ein minimaler Bedienereingriff. Der Kompromiss besteht in einer höheren Vorabinvestition in die Werkzeugausstattung und einer längeren Vorlaufzeit vom Design-bis zur-Produktion. Aber im Maßstab übersteigt der ROI einer Folgeverbundstanze den Betrieb desselben Teils über mehrere Einzelstationskonfigurationen hinweg bei weitem. Hier kommen Werkzeuge und Stanzeffizienz wirklich zusammen.
Transfer- und Verbundmatrizen
Manche Teile sind zu groß oder zu tief eingezogen, um auf einem Trägerstreifen befestigt zu bleiben. Beim Transferprägen wird dieses Problem gelöst, indem einzelne Rohlinge geschnitten und innerhalb der Presse mechanisch von Station zu Station bewegt werden. Typische Kandidaten sind Automobilkarosserieteile, Kochgeschirrschalen und tiefgezogene Gehäuse. Sie erhalten die Mehrstationen-Effizienz eines Folgeverbundwerkzeugs ohne die geometrischen Einschränkungen von streifenweise zugeführtem Material.
Verbundmatrizen verfolgen einen anderen Ansatz. Sie führen mehrere Schneidvorgänge - Stanzen und Lochen aus, beispielsweise - gleichzeitig in einem einzigen Pressenhub an einer Station. Der Stanzprozess in einer Verbundmatrize erzeugt außergewöhnlich flache, gratfreie Teile und eignet sich daher ideal für Unterlegscheiben, Unterlegscheiben und Dichtungen, bei denen die Ebenheitstoleranz von entscheidender Bedeutung ist.
| Matrizentyp | Typischer Lautstärkebereich | Teilekomplexität | Relative Vorlaufzeit | Relative Werkzeugkosten | Bester ROI, wenn... |
|---|---|---|---|---|---|
| Einzelne-Station | Niedrig bis mittel | Einfach (ein Vorgang) | Kurz | Niedrig | Die jährlichen Volumina bleiben unter etwa 10.000 Teilen oder es sind sekundäre Operationen erforderlich |
| Progressiv | Hoch bis sehr hoch | Mäßig bis hoch (Biegungen, Formen, Piercing) | Lang | Hoch | Das Volumen übersteigt ~50,000+ Teile/Jahr mit sich wiederholender Geometrie |
| Überweisen | Mittel bis Hoch | Sehr hoch (groß, tief-gezeichnet) | Lang | Sehr hoch | Teile sind zu groß zum Abisolieren oder erfordern Tiefzüge |
| Verbindung | Niedrig bis hoch | Niedrig (flache, mehrfach-geschnittene Profile) | Mäßig | Medium | Ebenheit und Konzentrizität sind wichtiger als die Komplexität der Formgebung |
Die finanzielle Logik ist klar: Höhere Werkzeuginvestitionen zahlen sich nur dann aus, wenn sich das Volumen schnell genug amortisiert. Ein Folgeverbundwerkzeug, das fünf- bis zehnmal mehr kostet als ein Einzelstationsaufbau, kann dennoch niedrigere Gesamtbetriebskosten liefern, wenn der jährliche Bedarf die Automatisierung rechtfertigt. Umgekehrt bindet eine übermäßige -Investition in eine komplexe Transfermatrize für ein Teil mit geringem{4}}Volumen Kapital in Werkzeugen, die nie ihren Break-Even-Punkt erreichen.
Die Anpassung der Werkzeugarchitektur an Ihre Produktionsrealität ist die erste strategische Entscheidung. Aber selbst der richtige Matrizentyp wird eine schlechte Leistung erbringen, wenn seine internen Komponenten schlecht spezifiziert sind -, was uns zu dem führt, was tatsächlich in der Baugruppe enthalten ist und wie jedes Teil zum Stanzzyklus beiträgt.
Schlüsselkomponenten in einer Stanzformbaugruppe
Ein Prägestempelsatz könnte wie ein massiver Stahlblock aussehen, der in eine Presse geschraubt ist, aber wenn man ihn aufbricht, werden Sie feststellen, dass Dutzende voneinander abhängiger Prägestempelteile zusammenarbeiten. Wenn eine Komponente außerhalb der Spezifikation liegt, spürt das gesamte System, dass Grate auftreten, die Streifen falsch eingezogen werden und die Stanzen brechen. Wenn Ingenieure und Einkäufer verstehen, wie diese Teile interagieren, verfügen sie über ein gemeinsames Vokabular, mit dem sie Werkzeuge spezifizieren und Probleme schneller diagnostizieren können.
Ober- und Unterwerkzeugbaugruppen
Jeder Metallformsatz beginnt mit zwei Strukturhälften: Der obere Schuh wird am Pressenstößel befestigt und der untere Schuh wird am Pressenbett verschraubt. Diese schweren Stahlplatten dienen als Grundlage für alle anderen Komponenten der Baugruppe. Betrachten Sie sie als das Chassis - wenn sie sich unter der Last verbiegen oder verschieben, bleibt nichts stromabwärts in Ausrichtung.
Präzisionsführungsstifte und -buchsen verbinden die beiden Hälften und sorgen dafür, dass die Ausrichtung während des gesamten Pressenhubs auf 0,0001 Zoll genau bleibt. Kugelgelagerte Führungsstifte sind aufgrund ihrer einfachen Trennung und gleichmäßigen Führung zum Industriestandard geworden. Stempelhalter und Stützplatten verteilen die Stoßbelastungen auf den Oberschuh und verhindern so örtliche Belastungen, die zum Bruch einzelner Stempel oder zur Verformung der Befestigungstaschen führen würden.
Schneiden und Formen von Komponenten
Hier findet die eigentliche Arbeit statt. Blechstempel und -matrizen interagieren an jeder Station, um das Band zu schneiden, zu biegen und in seine endgültige Geometrie zu bringen. Jede Komponente hat im Stanzzyklus eine bestimmte Aufgabe:
- Schläge- In das Blech drücken, um Löcher zu stechen oder Profile zu schneiden; Erhältlich in runder, länglicher, quadratischer und individueller Nasenform.
- Die Knöpfe- Stellen Sie die gegenüberliegende Schneidkante, die zum Stempel passt, um 5–10 % der Materialstärke versetzt bereit, um eine saubere Scherung zu erzeugen.
- Piloten- Konische Stifte, die den Streifen an jeder Station positionieren und so während des gesamten Verlaufs eine genaue Teilung und Merkmalsposition gewährleisten.
- Abstreifer (Feder und massiv)- Halten Sie den Streifen während des Schneidens flach und ziehen Sie ihn beim Aufwärtshub aus dem Stempel. Federabstreifer ermöglichen eine kontrollierte Klemmkraft, während solide Abstreifer Stabilität für schwere Stanzungen bieten.
- Stempelheber- Heben Sie den Streifen zwischen den Stationen an, um geformte Merkmale zu beseitigen und den Widerstand zu verringern, was einen reibungslosen Vorschubverlauf ermöglicht.
- Druckkissen- Wenden Sie während der Formungsvorgänge eine kontrollierte Abwärtskraft an, um Faltenbildung zu verhindern und den Materialfluss in den Formhohlraum zu steuern.
- Werkzeugfedern (mechanisch und Stickstoff)- Stellen Sie die Kraft bereit, die Abstreifer, Heber und Druckkissen betätigt. Stickstoffgasfedern liefern eine höhere Kraft in einem kompakten Paket.
- Retainer- Sichern Sie Stempel und Matrizenknöpfe in Position und ermöglichen Sie so einen schnellen Austausch ohne Demontage des gesamten Stempelsatzes.
Diese Prägewerkzeugkomponenten arbeiten nicht isoliert. Piloten lokalisieren den Streifen, bevor Schläge eintreten. Abstreifer klemmen das Material flach, sodass der Schnitt sauber ist. Nach den Presszyklen heben die Hebevorrichtungen für die Prägematrize das Band an, sodass es zur nächsten Station weiterbewegt werden kann, ohne dass es an den geformten Merkmalen hängen bleibt. Jedes Element hängt von dem anderen ab, bevor es - einen Schlag auslässt, und es kommt zu Papierstaus oder dem Herausziehen von Einzelstücken.
Hilfssysteme und Sensoren
Moderne Metallpresswerkzeuge verfügen zunehmend über eine elektronische Überwachung als Standardausrüstung und nicht über optionale Erweiterungen.WerkzeugschutzsystemeErkennen Sie Materialbewegungen und kritische Ereignisse in Echtzeit und verhindern Sie so Fehlzuführungen und kostspielige Werkzeugausfälle. Zu den gängigen Sensortypen gehören:
- Fehleinzugsdetektoren- Überprüfen Sie die Streifenposition, bevor die Presse ihren Hub abschließt, und unterbrechen Sie den Zyklus, wenn das Material nicht richtig vorgeschoben wurde.
- Schneckensensoren- Überwachen Sie den Rohlingsauswurf, um sicherzustellen, dass das geschnittene Material den Hohlraum der Matrize verlässt, und verhindern Sie so die Ansammlung von Rohlingen, die die Schneidkanten beschädigen.
- Kraftmonitore- Verfolgen Sie die Tonnage pro Hub, um ungewöhnliche Belastungen zu erkennen, die auf gebrochene Stempel, Materialabweichungen oder Ausrichtungsabweichungen hinweisen.
Diese Sensoren verwandeln einen Stanzwerkzeugsatz von einem passiven Werkzeug in eine aktiv überwachte Produktionsanlage. Sie schützen Ihre Investition in gehärtete Werkzeuge und bewahren gleichzeitig die Teilequalität über Millionen von Zyklen hinweg.
Selbstverständlich weisen selbst perfekt spezifizierte Komponenten eine schlechte Leistung auf, wenn das falsche Material dahinter steckt. Die Stahlsorte, die Wärmebehandlung und die Oberflächenbeschichtung jedes Stempels, Knopfs und Formeinsatzes bestimmen, wie lange diese Präzision unter Produktionsbelastung anhält.
Werkzeugmaterialien und Beschichtungen, die die Langlebigkeit kontrollieren
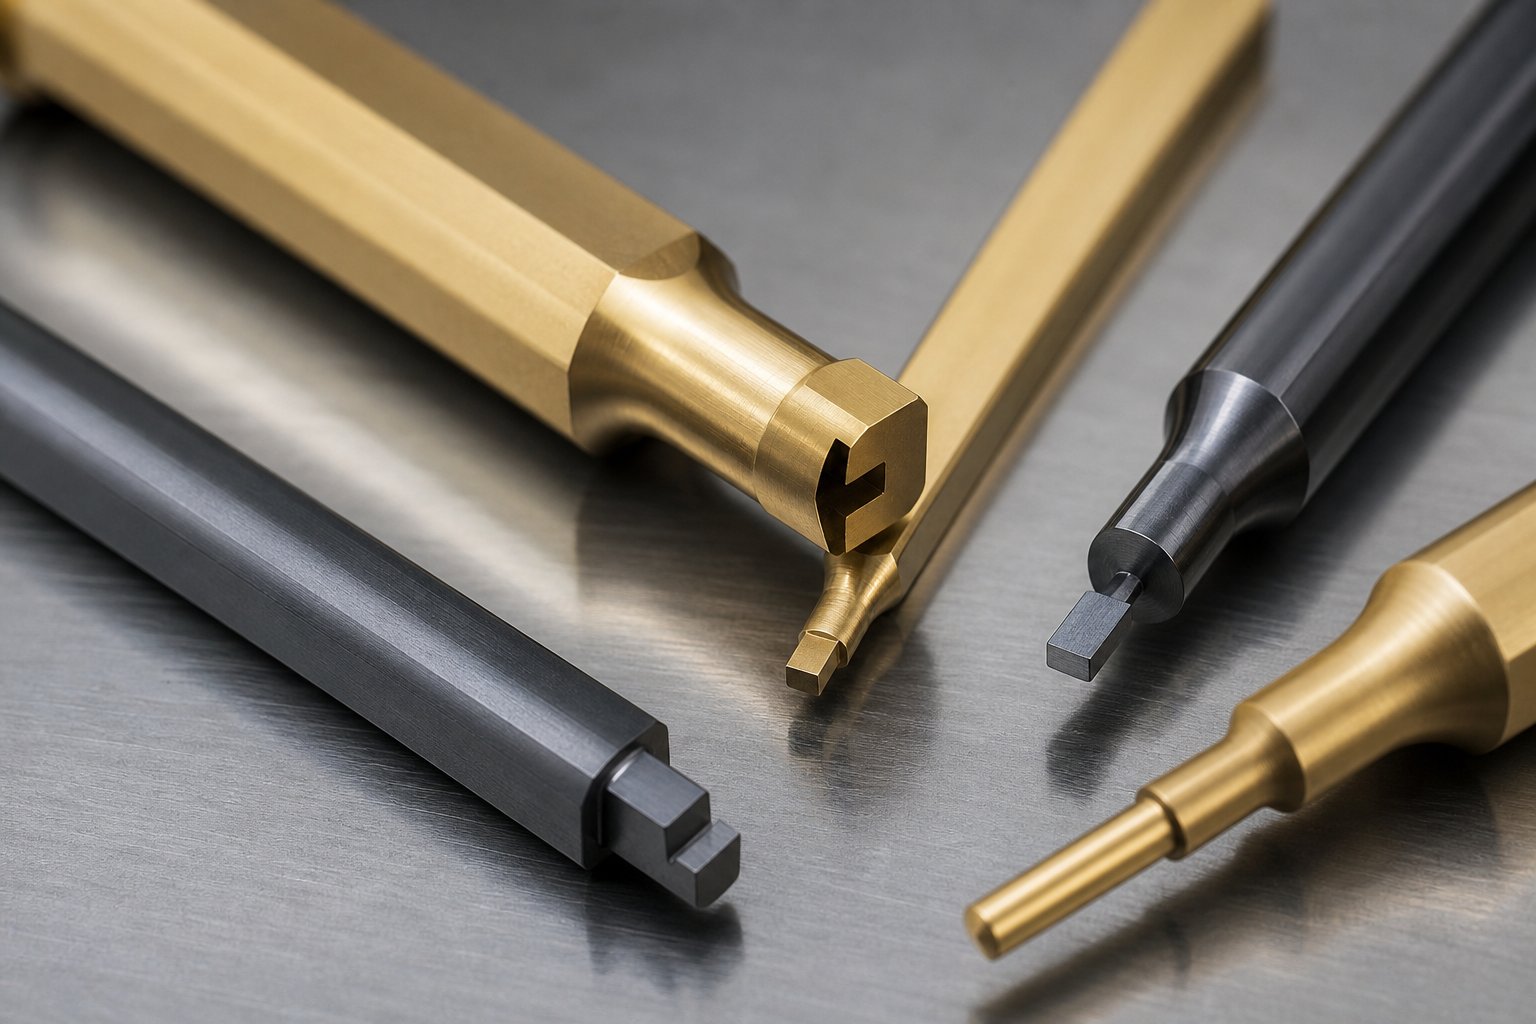
Stanzwerkzeuge aus Stahl können Toleranzen über Millionen von Zyklen - einhalten oder sich bei einigen tausend Schlägen abnutzen. Der Unterschied liegt oft in einer einzigen Entscheidung, die schon früh in der Entwurfsphase getroffen wird: Welcher Stanzstahl kommt in die jeweilige Schneid- und Formstation und ob er eine Oberflächenbeschichtung erhält. Wenn Sie dies richtig machen, läuft Ihr Werkzeug zwischen den Schärfungen länger. Wenn Sie etwas falsch machen, sind Sie vom ersten Tag an auf der Jagd nach Graten, Abrieb und vorzeitigen Stanzausfällen.
Werkzeugstahlsorten für verschiedene Anwendungen
Nicht alle Werkzeugstähle verhalten sich unter der Presskraft gleich. Bei jeder Sorte werden Härte, Zähigkeit und Verschleißfestigkeit unterschiedlich abgewogen, was bedeutet, dass die beste Wahl davon abhängt, was die Matrize tatsächlich leistet: - Hochgeschwindigkeitsschneiden, schwere Umformung oder etwas dazwischen.
Hier sind die vier Güten, denen Sie bei der Herstellung von gestanztem Stahl am häufigsten begegnen werden:
- D2 (hoher-Kohlenstoffgehalt, hoher-Chromgehalt)- Die Anlaufstelle-für Kaltbearbeitung- beim Stanzen und Piercingabrasiver Verschleiß ist die primäre Fehlerursache. D2 bietet eine hervorragende Schnitthaltigkeit und eine lange Lebensdauer beim Stanzen von Stahlblechen, ist jedoch aufgrund seiner mäßigen Zähigkeit anfällig für Absplitterungen bei starker Stoßbelastung.
- A2 (Luft-Härtung)- Bietet einen ausgewogenen Mittelweg zwischen Verschleißfestigkeit und Zähigkeit, mit besserer Dimensionsstabilität während der Wärmebehandlung als D2. A2 ist eine gute Wahl für Formwerkzeuge und mittleres Stanzvolumen, bei denen neben einer angemessenen Verschleißlebensdauer eine gewisse Schlagfestigkeit erforderlich ist.
- M2 (Molybdän-Schnellarbeitsstahl)- Behält die Härte bei erhöhten Temperaturen und eignet sich daher für Hochgeschwindigkeits-Folgepressstationen, bei denen sich schnell Reibungswärme aufbaut. M2 zeichnet sich durch Schneidanwendungen aus, die Warmhärte ohne Einbußen bei der Verschleißfestigkeit erfordern.
- S7 (stoß-beständig)- Priorisiert Zähigkeit vor allem anderen. Wenn eine Station starken Stößen ausgesetzt ist, - Tiefziehen, Prägen oder Umformen von dickem, hochfestem Stahl - S7absorbiert Stöße, ohne zu reißen. Seine Verschleißfestigkeit ist geringer, daher passt es am besten zu Beschichtungen oder ist für das Formen statt für das Schneiden reserviert.
Für extrem-Verschleißstationen, an denen selbst D2 nicht mithalten kann, - denken Sie an Langzeit--Stanzwerkzeuge, die abrasive Materialien stanzen - Hartmetall-Stanzwerkzeuge verwenden Wolframkarbid-Einsätze. Hartmetall bietet eine deutlich höhere Härte und Verschleißfestigkeit als jeder Werkzeugstahl, allerdings auf Kosten der Sprödigkeit. Typischerweise werden Hartmetalleinsätze an bestimmten Stellen mit hohem Verschleiß in Stahlhalter eingepasst, anstatt eine ganze Matrize aus Hartmetall zu bauen.
Oberflächenbeschichtungen, die die Lebensdauer der Matrizen verlängern
Selbst der beste Stanzwerkzeugstahl profitiert von einer Oberflächenbeschichtung, die die Reibung verringert und verhindert, dass Werkstückmaterial an den Werkzeugoberflächen haftet. PVD-Beschichtungen (Physical Vapour Deposition) erzeugen einen dünnen, harten Film - in der Regel 2 bis 10 Mikrometer -, ohne die Abmessungen der Teile wesentlich zu verändern oder ein Nachschleifen der Schicht zu erfordern.
Zu den gängigsten Optionen für Stahlstanzwerkzeuge gehören:
- TiN (Titannitrid)- Eine Allzweckbeschichtung-mit einer Härte von etwa 2.200 HV. Es reduziert die Reibung beim Stanzen von Kohlenstoffstahl und beim Stanzen von Weichstahl und verlängert die Schärfintervalle für leichte -bis-mittlere Beanspruchungen.
- TiCN (Titancarbonitrid)- Härter als TiN bei etwa 3.400 HV mit einem niedrigeren Reibungskoeffizienten (0,2 gegenüber 0,6 für TiN). TiCN eignet sich besonders gut für die Umformung von rostfreiem Stahl, bei dem adhäsiver Verschleiß und Abrieb die häufigsten Fehlerursachen sind.
- CrN (Chromnitrid)- Zeichnet sich durch geringe innere Spannung, hervorragende Haftung und hohe Korrosionsbeständigkeit aus. CrN eignet sich gut für Aluminium-Stanzformen, bei denen weicheres Werkstückmaterial dazu neigt, sich auf unbeschichteten Werkzeugoberflächen anzusammeln.
- DLC (Diamond-Like Carbon)- Der niedrigste Reibungskoeffizient aller gängigen PVD-Beschichtungen (unter 0,1) mit einer Härte von bis zu 4.000 HV. DLC eignet sich hervorragend für Kupferlegierungen und Aluminium, wo eine minimale Oberflächeninteraktion ein Festfressen vollständig verhindert. Da die maximale Schichtdicke begrenzt ist, eignet es sich besser für Umformvorgänge als für schweres Stanzen.
Klingt komplex? Die Auswahllogik ist eigentlich unkompliziert: - Passen Sie die Beschichtung an das Werkstückmaterial an, das bei unbeschichteten Werkzeugen die meisten Probleme verursacht.
Passendes Matrizenmaterial zum Werkstückmetall
Jede Blechlegierung übt unterschiedliche Belastungen auf die Matrize aus. Kaltgewalztes Stahlstanzen bei mäßiger Stärke ist relativ fehlerverzeihend - D2 mit TiN eignet sich für die meisten Anwendungen. Edelstahl hingegen ist haftend und härtet schnell aus, sodass höher{5}legierte Stähle und Anti-{6}Beschichtungen erforderlich sind. Hochfester Stahl erzeugt enorme Verformungslasten, die stoßfeste Güten erfordern. Und obwohl Aluminium weich ist, setzt es sich ohne ordnungsgemäße Schmierung und Beschichtung aggressiv auf den Werkzeugoberflächen ab.
| Werkstückmaterial | Schlüsselherausforderung | Empfohlener Gesenkstahl | Empfohlene Beschichtung | Notizen |
|---|---|---|---|---|
| Weich-/Kohlenstoffstahl (CRS) | Abrasiver Verschleiß | D2 oder A2 | Zinn | Standardpaarung für kaltgewalztes Stahlstanzen; Lange Lebensdauer bei einfacher Wartung |
| Edelstahl (Serie 300/400) | Adhäsiver Verschleiß, Fressen | A2 oder D2 (hohes -Cr auf hohem-Cr-Werkstück vermeiden) | TiCN oder AlCrN | Die metallurgische Ähnlichkeit zwischen D2 und Edelstahl kann zu Mikroschweißungen führen; TiCN-Barriere entscheidend |
| Hoch-Stahl / AHSS | Extreme Umformbelastungen, Stempelbruch | S7 (Umformen) oder M2 (Schneiden) | TiAlN oder TiCN | Zähigkeit für Umformstationen; Warmhärte für Hochgeschwindigkeits-Schneidstationen |
| Aluminiumlegierungen | Materialansammlungen, Riefenbildung | A2 oder D2 | CrN oder DLC | Reibungsarme Beschichtungen verhindern die Anhaftung von Aluminium; größerer Abstand zwischen Stempel-zu-Matrize erforderlich |
| Kupfer-/Messinglegierungen | Abrieb, Oberflächenmarkierung | D2 oder A2 | DLC | Ultra-geringe Reibung verhindert Übertragung; Polierte Düsenoberflächen verlängern die Wirksamkeit der Beschichtung |
Ein Detail, das Käufer überrascht: Der Abstand zwischen Stempel und Matrize muss ebenfalls an das Material angepasst werden. Weichere Metalle wie Aluminium benötigen weniger Spiel (typischerweise etwa 5 % der Materialstärke pro Seite), während hochfester Stahl mehr benötigt (bis zu 12–15 %), um eine übermäßige Stempelbelastung zu vermeiden. Die Auswahl der richtigen Kombination aus Stanzwerkzeugstahl und Beschichtung funktioniert nur, wenn die mechanische Konstruktion auch auf die Eigenschaften des Werkstücks abgestimmt ist.
Die Materialauswahl bestimmt die potenzielle Lebensdauer einer Matrize. Um dieses Potenzial auszuschöpfen, ist jedoch ein Design- und Bauprozess erforderlich, der die technische Absicht in physische Werkzeuge umsetzt, ohne dabei neue Fehlerquellen einzuführen.
Wie moderne Stanzformen entworfen und gebaut werden
Ein Angebot für eine Stanzform ist nicht nur ein Preisschild auf einem Stahlblock. Hinter jeder Schätzung der Durchlaufzeit und den Kostenzahlen steckt ein mehrstufiger technischer Arbeitsablauf, der einen 2D-Teildruck in gehärtete, druckfertige Werkzeuge umwandelt. Das Verständnis dieses Stanzform-Designprozesses hilft Ingenieuren, realistische Erwartungen zu formulieren, und gibt Beschaffungsmanagern den Kontext, den sie benötigen, um zu beurteilen, ob der Zeitplan eines Lieferanten tatsächlich sinnvoll ist.
Vom Teiledruck bis zum Stanzkonzept-Layout
Jedes Stanzdesignprojekt beginnt auf die gleiche Weise: Ein Designer erhält einen Teiledruck - mit GD&T-Beschreibungen, Materialspezifikationen und Produktionsvolumenzielen - und beginnt mit der Rückentwicklung-, wie diese Geometrie aus flachem Blech hergestellt werden kann.
Die erste Aufgabe besteht darin, den Prozessablauf festzulegen. Welche Funktionen werden zuerst ausgeblendet? Wo entstehen Biegungen? Erfordert das Teil eine Auslosung? AlsAnmerkungen von Art Hedrick in The FabricatorDie genaue Anzahl der Prozessschritte hängt vom Werkstückmaterial, der Teilekomplexität und den Toleranzanforderungen ab. Eine einfache Halterung benötigt möglicherweise vier oder fünf Stationen. Für einen konturierten Autoclip mit mehreren Biegungen und Lanzenmerkmalen sind möglicherweise fünfzehn oder mehr erforderlich.
Bei Folgeverbundwerkzeugen erstellt diese Analyse ein Streifenlayout -, eine Draufsicht, die zeigt, wie sich das Metallband durch jede Station bewegt. Das Streifenlayout definiert:
- Anzahl der Stationen und Reihenfolge der Arbeitsgänge (Stechen, Ausklinken, Formen, Abschneiden)
- Trägerbahndesign -, unabhängig davon, ob der Streifen flach bleibt (fester Träger) oder flexible Träger erforderlich sind, um Höhenänderungen und Materialfluss zu berücksichtigen
- Strategie zur Abfallabwurf - wie Abfallmaterial durch Durchgangslöcher oder an den Seiten aus dem Werkzeug austritt
- Pitch-Distanz - ist der exakte Vorschub pro Druckhub, der dafür sorgt, dass Features über Stationen hinweg registriert bleiben
Bei der Streifennutzung wirkt sich das Design der Metallstanzform direkt auf die Materialkosten aus. Eine Verschachtelungsstrategie, die die Anzahl der Teile pro Streifenbreite maximiert, reduziert den Ausschussanteil, manchmal sogar drastisch. Bei einer Großserie von Millionen von Teilen kann sogar eine Verbesserung der Materialausnutzung um 2-3 % jährlich Zehntausende Dollar einsparen. Die Konstrukteure gleichen dies mit den praktischen Einschränkungen der Trägerfestigkeit ab: Die Trägerbahn muss steif genug sein, um den Streifen ohne Knicken zuzuführen, insbesondere bei dünnen Materialien, bei denen die Steifigkeit begrenzt ist.
Oftmals tauchen auch Leerstationen (Positionen, die keine Arbeit verrichten) im Konzeptlayout auf. Diese bieten Platz für stärkere Werkzeugabschnitte, einen angemessenen Rohlingsabstand oder einfach ausreichend Platz zwischen komplexen Umformvorgängen. Wenn man sie weglässt, um Chiplänge zu sparen, geht das meist nach hinten los und führt später zu Wartungsproblemen.
CAE-Simulation und Machbarkeitsanalyse
Stellen Sie sich vor, Sie investieren einen sechsstelligen Betrag in gehärtete Werkzeuge und stellen dann beim ersten Probelauf fest, dass das Teil beim Ziehen Falten wirft oder über die Toleranz hinaus zurückfedert. Vor einem Jahrzehnt war dieses Szenario üblich. Heutzutage erkennen Finite-Elemente-Analyse (FEA) und Umformsimulation diese Probleme, bevor Stahl geschnitten wird.
Die Simulation der Blechumformung nutzt Computermodelle, um vorherzusagen, wie sich der Rohling unter Presslasten verhält. Die Software berücksichtigt Materialeigenschaften (Streckgrenze, Dehnung, Kaltverfestigung), Werkzeuggeometrie, Reibungsbedingungen und Prozessparameter wie Blechhalterkraft und Pressengeschwindigkeit. Anschließend werden potenzielle Mängel angezeigt:
- Ausdünnung und Risse- Bereiche, in denen sich Material über seine Formungsgrenze hinaus ausdehnt, um vorherzusagen, wo bei physikalischen Versuchen Risse auftreten würden
- Faltenbildung- Zonen mit Druckinstabilität, typischerweise in Flanschbereichen oder tiefen-Zeichnungsecken, in denen der Materialfluss unkontrolliert ist
- Rückfederung- Die elastische Erholung, die dazu führt, dass geformte Teile von der beabsichtigten Geometrie abweichen, sobald die Presskraft entfernt wird, ist besonders problematisch beihochfeste Stähle und Aluminiumlegierungen
Warum ist dies für den gesamten Stanzherstellungsprozess wichtig? Die Simulation komprimiert früher drei oder vier physische Prototyp-Iterationen in virtuelle Zyklen, die über Nacht laufen. Jeder physische Versuch-kann Wochen an Vorlaufzeit und Tausende an Testmaterial kosten. Schon der Wegfall einer einzigen Iteration zahlt sich für die Simulationssoftware um ein Vielfaches aus.
Fortgeschrittene Solver prognostizieren auch die Mindestanforderungen an die Presskraft und helfen Produktionsplanern dabei, zu bestätigen, dass die vorgesehene Presse über eine ausreichende Tonnage verfügt, bevor mit der Herstellung der Matrizen begonnen wird. Einige Plattformen simulieren sogar die Durchbiegung des Werkzeugs unter Last und zeigen so, wie sich die elastische Verformung in der Matrize selbst auf den Anpressdruck und damit auf die Teilequalität bei langen Auflagen auswirken kann. Dieses Maß an Erkenntnissen verwandelt den Herstellungsprozess von Metallstanzen von Versuch-und-in eine prädiktive Disziplin.
CNC-Bearbeitung, Drahterodieren und Montage
Sobald ein validiertes Design festgelegt ist, beginnt der physische Aufbau. Der Werkzeug- und Formenbau folgt einem Ablauf, der die im CAD festgelegte Maßgenauigkeit in jeder Phase des Materialabtrags und der Aushärtung beibehält:
- Grobbearbeitung- CNC-Fräsmaschinen entfernen Schüttgut von Matrizenschuhen, Stempelhaltern und Matrizenblöcken, so dass 0,010-0,020 Zoll Material für die Endbearbeitung übrig bleiben. Moderne Hochgeschwindigkeits-Bearbeitungszentren führen 3D-Werkzeugwege aus, die direkt aus dem CAD-Modell generiert werden, wodurch manuelle Interpretationsfehler vermieden werden.
- Wärmebehandlung- Komponenten werden auf ihre Rockwell-Zielwerte gehärtet (typischerweise HRC 58–62 für Schneidstähle wie D2, HRC 54–58 für Umformstähle). Die Vakuumwärmebehandlung minimiert Verformungen und Oberflächenentkohlung.
- Fertig schleifen- Flachschleifmaschinen und Rundschleifmaschinen bringen gehärtete Bauteile auf die endgültigen Abmessungen und Anforderungen an die Oberflächengüte. Die Ebenheit der Matrizenschuhe wird über die gesamte Platte auf innerhalb von 0,0002 Zoll gehalten.
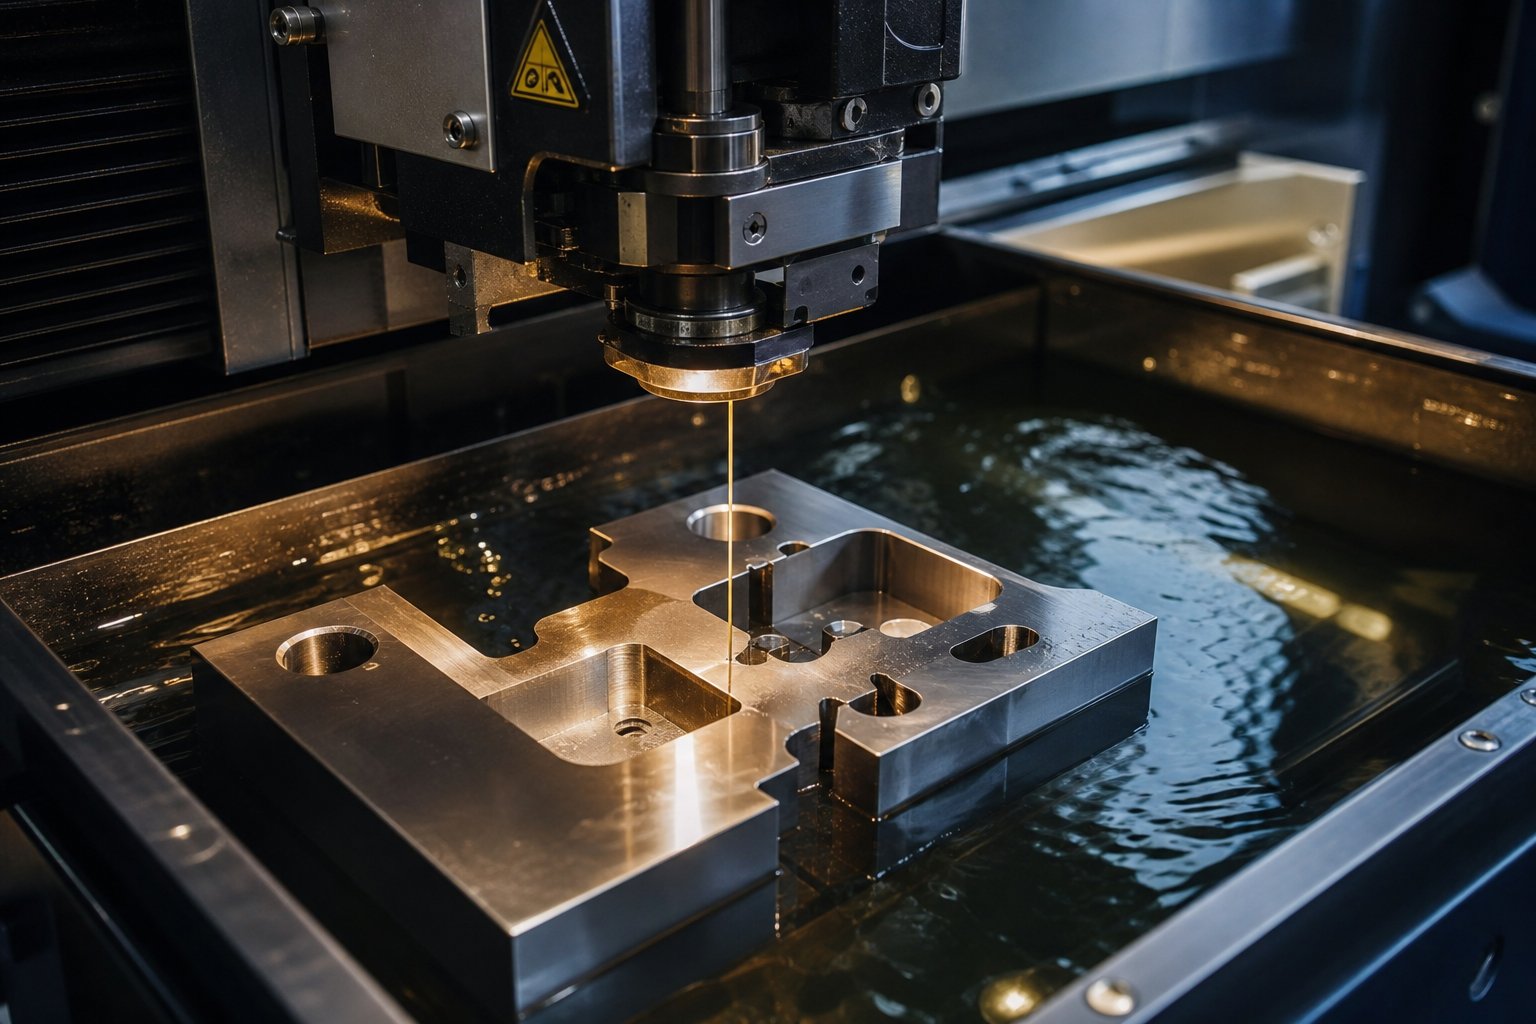
- Drahterodieren- Für komplexe Stempel- und Matrizenöffnungsprofile, die nicht wirtschaftlich geschliffen werden können, schneidet die Drahterodierbearbeitung gehärteten Stahl auf Toleranzen von +/- 0.0001 Zoll. Drahterodieren ist für komplizierte Stanzprofile, Matrizenöffnungen mit engem Radius und unregelmäßige Lochgeometrien unerlässlich.
- Endmontage und Passprüfung- Alle Komponenten werden in die Matrizenschuhe montiert. Die Ausrichtung von Stempel-zu-Matrize wird durch optische Messung oder blaue-Farbstoffkontaktprüfungen überprüft. Das Spiel zwischen Führungsbolzen und Buchse ist bestätigt. Die fertige Baugruppe wird einer Überprüfung der Schließhöhe- und einer Überprüfung des Trockenzyklus- unterzogen, bevor Material in das Werkzeug gelangt.
Der digitale Thread - vom CAD-Modell über CAM-Werkzeugpfade bis hin zu CMM-Prüfberichten - sorgt dafür, dass die Abmessungen der Fertigungswerkzeuge in jedem Prozessschritt konsistent sind. Wenn ein Drahterodierprofil direkt aus demselben 3D-Modell programmiert wird, das in der Umformsimulation verwendet wird, besteht keine Möglichkeit für Übertragungsfehler oder manuelle Neuinterpretationen. Diese Kontinuität ist es, die ein Präzisionsstanzwerkzeug von einer Baugruppe unterscheidet, die bei der Erprobung wochenlange manuelle Montage erfordert.
Für Käufer erklärt das Verständnis dieses Arbeitsablaufs, warum glaubwürdige Vorlaufzeiten für Produktionswerkzeuge in der Regel 8 bis 16 Wochen betragen. Jede Phase baut auf der letzten auf, und wenn man einen Schritt überstürzt - die Simulation überspringt,-die Wärmebehandlung verkürzt und die Passgenauigkeit eliminiert -, entstehen Probleme, die sich während der Produktion als Fehler bemerkbar machen. Diese Ausfälle und die Art und Weise, wie man sie diagnostiziert, bevor sie sich überlagern, sind genau das, was einen gut gewarteten Chip von einem unterscheidet, der bei jeder Schicht Ihre Margen verschlingt.
Die Fehlermodi und wie man sie verhindert
Eine Matrize kann Millionen von Zyklen überstehen oder innerhalb weniger Wochen anfangen, Ausschuss zu produzieren. Der Unterschied ist selten auf ein einzelnes katastrophales Ereignis zurückzuführen. Die meisten Ausfälle bei Metallstanzwerkzeugen entwickeln sich schleichend -, der Verschleiß häuft sich an, die Abstände verschieben sich, die Schmierung lässt nach -, bis der Prozess einen Schwellenwert überschreitet und Teile plötzlich nicht mehr den Spezifikationen entsprechen. Wenn Sie wissen, wo Sie zuerst nachsehen müssen, sparen Sie stundenlange Stillstandszeiten der Druckmaschine und Tausende an Reparaturkosten für Stanzwerkzeuge.
Häufige Fehlerarten und Grundursachen
Wenn die Qualität mitten im Rennen nachlässt, liegt die Schuld instinktiv beim Offensichtlichen: einem gebrochenen Schlag oder einer stumpfen Kante. Doch sichtbare Schäden sind meist das Endstadium einer Kettenreaktion, die viel früher begonnen hat. Wie die fortschreitende Werkzeugforschung zeigt, sind Gratwachstum, Butzenziehen, Zuführinstabilität und Maßabweichung häufig Symptome desselben zugrunde liegenden Verschleißfortschritts und nicht isolierte Defekte.
Berücksichtigen Sie einen Stempelbruch. Ein Stempel bricht nicht ohne Vorwarnung ab - er splittert zuerst ab, oft weil die seitliche Belastung durch Führungsverschleiß oder Streifenfehlausrichtung die Belastung auf eine Seite der Schneidkante konzentriert. In ähnlicher Weise weist eine übermäßige Gratbildung darauf hin, dass die Stanzkanten über ihre effektive Schergeometrie hinaus stumpf geworden sind, was den Abstreifwiderstand erhöht und das Risiko erhöht, dass beim nächsten Schlag ein Stanzbutzen herausgezogen wird.
Hier sind die Fehlerarten, die am häufigsten an einer Stanzpresse auftreten, gepaart mit den Grundursachen und Korrekturmaßnahmen:
- Stempelbruch oder Absplitterung- Grundursache: Fehlausrichtung, zu großer Abstand auf einer Seite, unzureichende Unterstützung der Trägerplatte oder falsche Werkzeugstahlsorte für die Anwendung. Korrekturmaßnahme: Überprüfen Sie den Zustand des Führungsstifts und der Buchse, prüfen Sie, ob das Spiel ungleichmäßig verteilt ist, bestätigen Sie den Halt des Stempels in den Haltern und beurteilen Sie, ob die Stahlsorte mit der Härte des Werkstücks übereinstimmt.
- Übermäßige Gratbildung- Grundursache: verschlissene Schneidkanten, unzureichender Abstand zwischen Stempel-zu- oder verzögerte Schärfintervalle. Korrekturmaßnahme: Überprüfen Sie den Zustand der Kanten an den Prägestempeln und Matrizenknöpfen, messen Sie den tatsächlichen Abstand mit Fühlerlehren und erstellen Sie Schärfpläne basierend auf der Anzahl der Hübe und nicht nur auf der Sichtprüfung.
- Schneckenziehen- Grundursache: Vakuumanhaftung zwischen Stempelfläche und Rohling, abgenutzte Stempelkanten, die den Abstreifwiderstand erhöhen, oder schlechte Abfallabsaugung. Korrekturmaßnahme: Luftblassysteme oder Federauswerfer hinzufügen, sicherstellen, dass die Abfallwege frei sind, und den Zustand der Stempelkante durch Nachschleifen wiederherstellen.
- Fressen (Materialaufnahme auf den Werkzeugoberflächen)- Grundursache: unzureichende Schmierung, enge Formungsabstände, Oberflächenrauheit an Matrizenkontaktflächen oder metallurgische Ähnlichkeit zwischen Matrizen- und Werkstückmaterialien. Korrekturmaßnahme: Polieren Sie betroffene Formoberflächen, überprüfen Sie, ob die Schmiermittelzufuhr die Kontaktzonen erreicht, erweitern Sie die Ziehabstände dort, wo das Material dicker wird, und erwägen Sie Beschichtungen gegen Abrieb wie TiCN oder DLC.
- Vorzeitiger Verschleiß über mehrere Stationen hinweg- Grundursache: Instabilität der Streifenpositionierung durch verschlissene Piloten, Führungsverschlechterung oder Vorschubzeitpunktfehler, die zu einer kumulativen Belastung der nachgeschalteten Komponenten führen. Korrekturmaßnahme: Überprüfen Sie den Zustand des Pilotstifts und die Länge des Pilotlochs, überprüfen Sie den Zeitpunkt der Freigabe des Vorschubs und überprüfen Sie die Klemmen der Prägematrize und die Streifenstützstrukturen auf Lockerheit.
Sie werden ein Muster bemerken: Die meisten Fehler sind auf Ausrichtung, Spiel, Schmierung oder Timing zurückzuführen - und nicht auf einen plötzlichen Materialfehler. Diese Vernetzung ist genau der Grund, warum erfahrene Werkzeugschmiedebetriebe diese Grundursachen als System behandeln, anstatt einzelnen Symptomen nachzujagen.
Grundlagen von Spiel und Toleranz
Der Abstand zwischen Stempel und Matrize ist die einflussreichste Variable für die Schneidleistung. Sie wird typischerweise als Prozentsatz der Materialstärke pro Seite - ausgedrückt, was bedeutet, dass ein Abstand von 10 % auf 0,060-Zoll-Material einem Abstand von 0,006 Zoll zwischen der Stempelkante und der Matrizenöffnung auf jeder Seite entspricht.
Dertraditionelle 10 %-Regelwurde gegründet, als in den meisten Druckereien ausschließlich kohlenstoffarmer Stahl verarbeitet wurde. Es bleibt ein vernünftiger Ausgangspunkt für Weichstahl, seine universelle Anwendung führt jedoch zu Problemen. Stähle mit höherer{3}}Festigkeit brechen mit weniger Verformung, sodass sie oft eine bessere Leistung erbringen, wenn sie etwas mehr Spiel haben (12–15 %), um Schlagbelastung und Stöße zu reduzieren. Weichere Metalle wie Aluminium oder Kupfer benötigen weniger Spiel (5–8 %), da sie sich vor dem Bruch stärker verformen, und ein zu großes Spiel führt zu Überschlägen und Rissen anstelle einer sauberen Scherung.
Wenn der Abstand zu gering ist, kommt es zu einer erhöhten Schnittkraft, einem beschleunigten Kantenverschleiß, einem höheren Abstreifwiderstand und höheren Stempeltemperaturen. Wenn der Abstand zu groß ist, müssen Sie mit übermäßigem Grat auf der Matrizenseite, Kantenüberschlag, Maßabweichungen und rauen Schnittflächen rechnen. Beide Bedingungen verkürzen das Intervall zwischen den Schärfzyklen und treiben Ihre Stückkosten durch Ausschuss und ungeplante Wartung in die Höhe.
Der Spielraum ändert sich auch im Laufe der Lebensdauer des Stempels. Wenn die Schneidkanten verschleißen und nachgeschärft werden, verschiebt sich das effektive Spiel leicht -, insbesondere wenn beim Schleifen mehr Material von einer Komponente abgetragen wird als von der anderen. Durch die Verfolgung der Gesamtschleiftiefe und den Ausgleich mit Unterlegscheiben bleibt der Prozess über die gesamte Lebensdauer des Werkzeugs stabil.
Vorbeugende Wartungsplanung
Reaktive Wartung - Warten, bis Teile kaputt gehen, um die Matrize zu öffnen - ist die teuerste Metallstanztechnik, die Sie praktizieren können. Ein strukturierter Präventionsplan sorgt dafür, dass der Verschleiß vorhersehbar ist und Verschlechterungen erkannt werden, bevor sie das Teil erreichen.
Ein wirksamer Rahmen deckt vier Bereiche in überlappenden Intervallen ab:
- Schärfungsintervalle (Strich-Anzahl-basiert)- Richten Sie Nachmahl-Auslöser anhand tatsächlicher Produktionsdaten ein und nicht anhand willkürlicher Kalender. Verfolgen Sie Grathöhentrends und Abisolierkraft.Best-Practice-ProgrammeVerwenden Sie konsistente Treffer-pro-Ziele, um stabile Schnittlasten und einen geringeren Abisolierwiderstand aufrechtzuerhalten.
- Bauteilprüfung (Schicht, täglich, wöchentlich)- Überprüfen Sie Piloten, Führungen, Federn und Halterungen bei jedem PM-Stopp. Der Federaustausch sollte ausgelöst werden, wenn die freie Länge um mehr als 10 % abnimmt oder Risse auftreten. Führungsstifte und Buchsen müssen bei jeder Demontage geschmiert und auf Riefen überprüft werden.
- Überprüfung der Schmierung (pro Schicht)- Stellen Sie sicher, dass das Schmiermittel alle vorgesehenen Kontaktzonen erreicht, insbesondere schmale Einstechstationen und tiefe Umformbereiche, in denen es zu örtlicher Mangelbildung kommt, selbst wenn das Gesamtsystem funktionsfähig erscheint. Unzureichende Schmierung führt zu Abrieb, Hitzestau, Oberflächenabrieb und beschleunigtem Führungsverschleiß.
- Ersatzteilbestand-(geplant)- Lagern Sie Verbrauchsmaterialien - Stempel, Matrizen, Federn, Piloten und Verschleißplatten - basierend auf der historischen Austauschhäufigkeit. Wenn mitten im Lauf eine kritische Einlage ausgeht, ist eine Improvisation nötig, die selten gut endet.
Eine ordnungsgemäße Wartung kann die Lebensdauer der Matrizen um ein Vielfaches des ursprünglichen Wartungsintervalls verlängern. Der Unterschied zwischen einer Matrize, die vor dem Wiederaufbau zwei Millionen Treffer durchläuft, und einer, die bei 200.000 versagt, liegt selten allein in der anfänglichen Verarbeitungsqualität -, sondern in der Disziplin, Verschleiß zu erkennen, während Korrekturmaßnahmen immer noch kostengünstig und einfach sind.
Zu wissen, wie man einen Würfel am Laufen hält, ist die halbe Miete. Die andere Hälfte - hängt davon ab, welche Informationen in das RFQ-Paket gelangen.
So geben Sie eine Stanzform für die Beschaffung an
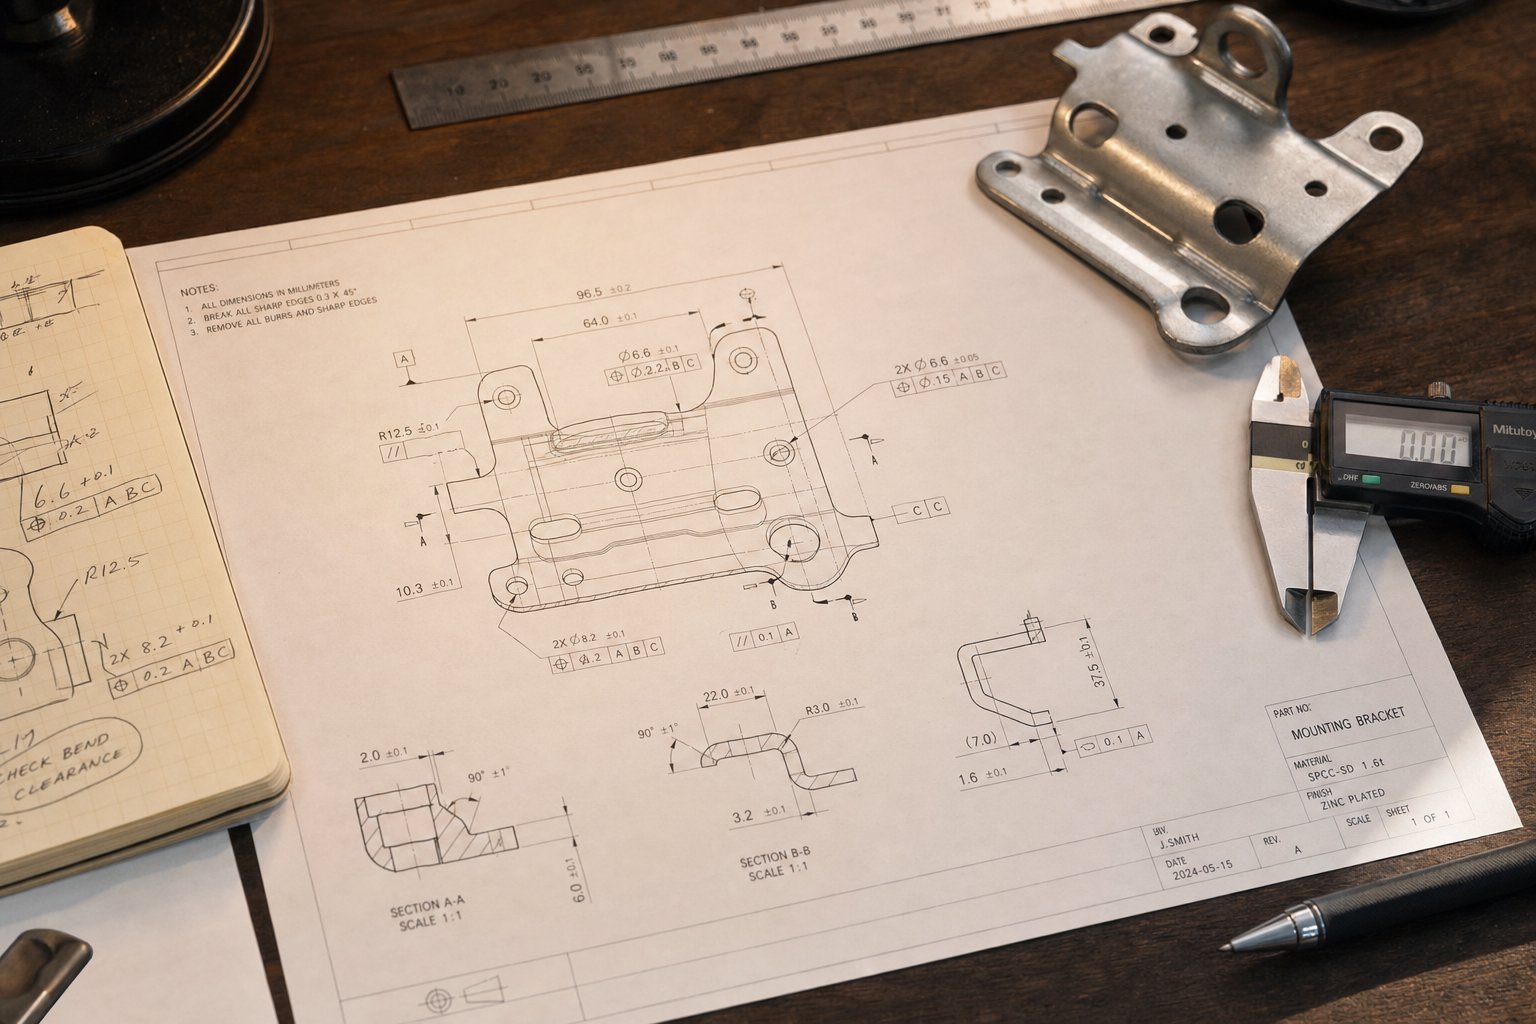
Ein Matrizenfehler in der Produktion ist oft nicht auf die Verarbeitungsqualität zurückzuführen, sondern darauf, was während der Angebotsphase - kommuniziert oder nicht - kommuniziert wurde. Unvollständige RFQ-Pakete zwingen Stanzformhersteller dazu, Toleranzen, Druckeinschränkungen oder Volumenerwartungen zu schätzen. Diese Vermutungen stellen sich später als Werkzeuge heraus, die schlechtere Leistungen erbringen, das Budget überschreiten oder Liefertermine völlig verfehlen. Unabhängig davon, ob Sie kundenspezifische Stanzformen aus Metall für die Einführung eines neuen Produkts beschaffen oder veraltete Werkzeuge ersetzen möchten, ist ein vollständiges Spezifikationspaket der schnellste Weg zu einem genauen Angebot und einer Stanze, die tatsächlich funktioniert.
Wesentliche Informationen für ein Die-RFQ-Paket
Stellen Sie sich Ihre Angebotsanfrage als die Blaupause vor, die ein Stanzformenbauer verwendet, um Preise festzulegen, Ihre Werkzeuge zu planen und zu bauen. Das Fehlen auch nur einer entscheidenden Eingabe kann das Angebot verzerren oder Designannahmen einführen, die im Widerspruch zu Ihrer Produktionsrealität stehen. Folgendes beinhaltet ein Komplettpaket:
- Teildruck mit GD&T- Eine vollständig bemaßte Zeichnung, einschließlich geometrischer Bemaßungs- und Toleranzangaben, Datumsstruktur und klar identifizierten kritischen{1}}für-Funktionsmerkmalen.
- Materialspezifikation und Dicke- Genaue Legierungssorte (z. B. ASTM A1008 CR, 304 SS, 5052-H32 Aluminium), Nenndicke und akzeptabler Dickenbereich.
- Jährliche Volumenprognose- Erwarteter Jahresbedarf und Gesamtmenge der Programmlaufzeit; Dies beeinflusst die Auswahl der Werkzeugklasse, die Materialauswahl und die Wartungsplanung.
- Technische Daten der Presse- Tonnagekapazität, Bettgröße, Hublänge, Schließhöhenbereich, Zufuhrtyp und etwaige Automatisierungsbeschränkungen (Spulenbreitenbeschränkungen, Abstand der Transferschienen).
- Erforderliche Toleranzen und kritische Abmessungen- Welche Funktionen erfordern eine strenge Prozesskontrolle und welche können standardmäßige Stanztoleranzen akzeptieren? AlsFallstudien aus der Industrie zeigenEine Über-Toleranz unkritischer-Funktionen kann die Werkzeugkosten um 20 % oder mehr in die Höhe treiben.
- Sekundäroperationen- Alle nachgelagerten Prozesse (Gewindeschneiden, Schweißen, Plattieren, Zusammenbau), die sich darauf auswirken, wie Stanzteile die Matrize verlassen oder Anforderungen an die Gratrichtung-auferlegen.
Durch die Bereitstellung dieser Informationen im Voraus entfällt das Hin und Her, das die Angebotserstellung verzögert. Es gibt dem Formenbauer auch genügend Kontext, um potenzielle Herstellbarkeitsprobleme frühzeitig zu erkennen, - bevor Werkzeugkosten anfallen.
Volumenprojektionen und Auswahl der Matrizenklasse
Das Jahresvolumen ist nicht nur ein Einzelposten in der Ausschreibung. Es bestimmt die gesamte Werkzeugstrategie. Eine kundenspezifische Metallstanzform, die für 5.000 Teile pro Jahr gebaut wurde, sieht grundlegend anders aus als eine, die für die Produktion von 5 Millionen Teilen ausgelegt ist.
Die Werkzeugklasse reicht von weichen Werkzeugen in Prototypenqualität (Matrizenkomponenten aus Aluminium oder Weichstahl, minimale Härtung) bis hin zu gehärteten Produktionsformen der Klasse A aus erstklassigen Werkzeugstählen mit Hartmetalleinsätzen an Stationen mit hohem{1}}Verschleiß. Eine höhere Matrizenklasse bedeutet höhere Vorabinvestitionen, aber niedrigere Stückkosten und eine längere Lebensdauer - derselbe finanzielle Kompromiss, der bei der Auswahl des Matrizentyps besprochen wurde, jetzt auf Komponentenebene angewendet.
Für einen Beschaffungsmanager, der ein Programm für kundenspezifische Metallstanzwerkzeuge bewertet, ist die entscheidende Frage die Gewinnschwelle: Bei welchem jährlichen Volumen amortisieren sich die zusätzlichen Werkzeuginvestitionen durch geringere Wartung, weniger Schärfen und längere Intervalle zwischen Umbauten? Ein qualifizierter Lieferant wird Sie durch diese Analyse führen, anstatt sich standardmäßig für die teuerste Option zu entscheiden.
Bewertung der Machbarkeit und Lieferantenfähigkeit
Mit einem vollständigen RFQ-Paket erhalten Sie ein genaues Angebot. Ein Angebot allein garantiert jedoch nicht, dass Metallstanzteile herstellbar sind. Die Lücke zwischen der angebotenen Geometrie und den produktionsfertigen Stanzteilen wird durch Machbarkeitsvalidierung geschlossen, und nicht jeder Lieferant investiert in diesen Schritt.
Ein kompetenter Formenbauer verwendet CAE-Umformsimulation, um zu überprüfen, ob die Geometrie, das Material und die Toleranzen Ihres Teils erreichbar sind, bevor er sich an die endgültige Formkonstruktion macht. Probeläufe auf einer Testpresse bestätigen dann, was die Simulation vorhergesagt hat, und erkennen Rückfederungsschwankungen oder Materialflussprobleme, die nur unter realen Pressenbedingungen auftreten.
Hersteller mögenYICHENStrukturieren Sie ihren Arbeitsablauf rund um diesen vollständigen Pfad - Machbarkeitsanalyse und CAE-Simulation durch Präzisionsbearbeitung, Probeläufe und abschließende KMG-Inspektion - unter einem Dach. Für Beschaffungsmanager und Werkzeugingenieure bedeutet diese End-{3}}to-Fähigkeit, dass sie von der Spezifikation der kundenspezifischen Stanzformen bis hin zu den validierten Produktionswerkzeugen eine zentrale Stelle haben, wodurch der Koordinationsaufwand reduziert und die Zeitspanne von der Angebotsanfrage bis zur Genehmigung des ersten Artikels verkürzt wird.
Der Spezifikations- und Machbarkeitsprozess schränkt das Feld potenzieller Lieferanten ein. Bei der Auswahl des richtigen Werkzeugpartners ist jedoch eine Bewertung der Fähigkeiten erforderlich, die über die Angebotserstellung - der Ausrüstung, der Qualitätssysteme und der technischen Tiefe hinausgeht, die bestimmen, ob Ihr Werkzeug die versprochene Leistung erbringt, sobald es in die Produktion gelangt.
Auswahl des richtigen Stanzwerkzeug-Partners
Sie können das perfekte RFQ-Paket spezifizieren, die ideale Matrizenarchitektur auswählen und Material- und Beschichtungsoptionen festlegen -, aber all diese Präzision geht verloren, wenn dem Lieferanten, der Ihre Werkzeuge herstellt, die technische Tiefe zur Ausführung fehlt. Die Bewertung von Stanzwerkzeugherstellern geht über den Vergleich der Angebotspreise hinaus. Es bedeutet, die Ausrüstung, Systeme und technische Kapazität zu prüfen, die bestimmen, ob Ihre Metallstanzwerkzeuge wie geplant funktionieren, sobald sie die Produktionsgeschwindigkeit erreicht haben.
Zu bewertende technische Fähigkeiten
Die Werkstatt eines Formenbauers verrät Ihnen mehr als die Verkaufsplattform. Wenn Sie durch eine Einrichtung gehen - oder deren Leistungsdokumentation überprüfen -, achten Sie auf Hinweise auf eine vertikale Integration. Lieferanten, die Design, Simulation, Bearbeitung und Test unter einem Dach abwickeln, beseitigen Koordinationslücken, die zu Fehlern führen, wenn mehrere Anbieter verschiedene Phasen abwickeln.
Folgendes ist bei der Bewertung eines Herstellers von Metallstanzformen am wichtigsten:
- Eigenes -Werkzeugdesign und CAD/CAM-Kapazität- Bestätigt, dass der Lieferant Eigentümer seiner technischen Ergebnisse ist und keine Konzeptarbeit auslagert, die die Entwurfsabsicht von der Bauausführung trennt.
- CAE-Umformsimulationstools- Validiert die Machbarkeit, bevor der Stahl geschnitten wird, wodurch Prototypiterationen reduziert und die Vorlaufzeit verkürzt werden.
- CNC-Bearbeitungszentren (3-Achsen und 5-Achsen)- Bietet die Präzision der Grob- und Endbearbeitung, die die Toleranzen von Matrizenblock und Stempelhalter während des gesamten Aufbaus einhält.
- Drahterodierfähigkeit- Unverzichtbar für komplexe Stempelprofile und Matrizenöffnungen, bei denen herkömmliches Schleifen nicht die erforderliche Geometrie oder Toleranz erreichen kann.
- Koordinatenschleifen und Flächenschleifen- Liefert die endgültige Maßgenauigkeit gehärteter Komponenten, die die Konsistenz des Stempel--zu-gestanzten Spiels bestimmt.
- KMG-Prüf- und Messlabor- Verifiziert jedes kritische Maß anhand des Teiledrucks, bevor die Matrize die Werkstatt verlässt, und liefert so nachverfolgbare Daten zum ersten-Artikel.
- Verfügbarkeit der Testpresse- Ermöglicht dem Formenbauer die Validierung der Werkzeugleistung mit tatsächlichem Material unter realen Druckbedingungen und erkennt Probleme bereits vor dem Versand und nicht erst während des Produktionsanlaufs.
Warum ist vertikale Integration so wichtig? Jede Übergabe zwischen Anbietern birgt ein Interpretationsrisiko. Wenn eine Werkstatt die Matrize entwirft, eine andere die Komponenten bearbeitet und eine dritte sie zusammenbaut und ausprobiert, verschiebt sich die Maßabsicht bei jedem Übergang. Ein Hersteller von Stanzwerkzeugen aus einer Hand-kontrolliert diese Kette von Anfang bis Ende.
Qualitätssysteme und Industriestandards
Technische Leistungsfähigkeit ohne Qualitätsdisziplin führt zu inkonsistenten Ergebnissen. Die Zertifizierungen, über die ein Lieferant verfügt, signalisieren sein Engagement für Prozesskontrolle und kontinuierliche Verbesserung -, insbesondere für Stanzformen, die für Automobil- oder Luft- und Raumfahrtprogramme bestimmt sind, bei denen die Rückverfolgbarkeit nicht-verhandelbar ist.
Bei der Bewertung von Werkzeugherstellern sind zwei Rahmenbedingungen am wichtigsten:
- Qualitätsmanagementsystem ISO 9001- Legt dokumentierte Verfahren für Entwurfsprüfung, Prozesskontrolle, Inspektion und Korrekturmaßnahmen fest. Wie Spezialisten für Präzisionswerkzeuge anmerken, zeigt die ISO 9001-Zertifizierung die Fähigkeit eines Herstellers, Produkte zu produzieren, die sowohl den gesetzlichen als auch den Kundenanforderungen entsprechen.
- NAAMS (North American Automotive Metric Standard)- Definiert standardisierte Chip-Komponentenspezifikationen, die von großen OEMs gepflegt werden. Prägematrizen und Komponenten, die den NAAMS-Standards entsprechen, gewährleisten die Austauschbarkeit und vereinfachen die Wartung über mehrere Werkzeugprogramme hinweg.
Für Automobilanwendungen führen OEMs Listen zugelassener Lieferanten, die vorschreiben, von welchen Metallstanzwerkzeugherstellern ein Tier-1-Lieferant beziehen kann. Um auf - dieser Listen zu bleiben und auf - zu bleiben, sind dokumentierte Qualitätssysteme, regelmäßige Audits und nachgewiesene Prozessfähigkeit erforderlich. Luft- und Raumfahrtprogramme fügen AS9100-Anforderungen hinzu, die die flugkritische Rückverfolgbarkeit in den Qualitätsrahmen integrieren.
Von der Recherche bis zur Angebotsanfrage-Bereit zur Entscheidung
Alles, was in diesem Artikel behandelt wird - Matrizentypen, Komponentenanatomie, Materialauswahl, Design-Workflow, Fehlervermeidung und Beschaffungsspezifikation -, fließt in eine einzige praktische Entscheidung ein: Welcher Partner erhält Ihr Werkzeugprogramm?
Die oben genannten Bewertungskriterien gelten allgemein für die Beurteilung eines Werkzeuglieferanten. Aber wenn Sie einen Partner finden, der das gesamte Spektrum - Machbarkeitsanalyse, CAE-Simulation, Präzisionsbearbeitung, Probeläufe und abschließende KMG-Inspektion unter einem Dach abdeckt -, reduziert sich Ihr Projektrisiko erheblich.YICHENbietet genau diese End-to-Fähigkeit für Hersteller, die einen einzigen-Partner für kundenspezifische Stanzformen suchen. Ihr integrierter Arbeitsablauf führt Werkzeugingenieure und Beschaffungsmanager von der anfänglichen Machbarkeit bis hin zu validierten Produktionswerkzeugen, ohne den Koordinationsaufwand für die Verwaltung mehrerer Anbieter.
Wenn Sie bereit sind, von der Recherche zur Tat überzugehen, bringen Sie ein vollständiges RFQ-Paket (Teildruck, Materialspezifikation, Volumen, Pressdetails) mit und bitten Sie potenzielle Lieferanten, Sie durch ihren Prozess - von den Simulationsergebnissen bis zu den Testlaufdaten- zu führen. Es lohnt sich, Ihr Werkzeugbudget für die Hersteller von Metallstanzwerkzeugen einzusetzen, die Ihnen einen vollständigen Weg zeigen können, der durch Qualitätszertifizierungen und Prüfprotokolle abgesichert ist.
Häufig gestellte Fragen zu Stanzwerkzeugen
1. Was ist ein Prägewerkzeug und wie funktioniert es?
Eine Stanzwerkzeugmatrize ist eine präzisionsgefertigte Baugruppe aus gehärteten Komponenten -, einschließlich eines Stempels, eines Matrizenblocks, einer Abstreifplatte und eines Führungssystems -, die in einer Presse montiert sind. Wenn die Presse arbeitet, übt sie eine kontrollierte Kraft aus, um flache Bleche zu schneiden, zu biegen oder in Endformteile zu formen. Im Gegensatz zu Formen, die flüssige oder biegsame Materialien formen, formen Stanzwerkzeuge festes Metall bei Raumtemperatur durch mechanische Kraft um und ermöglichen so die wiederholbare Produktion identischer Komponenten mit Toleranzen von nur 0,0002 Zoll.
2. Was sind die wichtigsten Arten von Prägestempeln und wann sollten sie jeweils verwendet werden?
Die vier Haupttypen sind Einzel-{0}}Matrizen, Folgematrizen, Transfermatrizen und Verbundmatrizen. Ein-{2}Stations-Matrizen erledigen einen Arbeitsgang pro Hub und eignen sich für kleine-bis-mittlere Stückzahlen unter etwa 10.000 Teilen pro Jahr. Folgeverbundwerkzeuge befördern einen Streifen in einem Hub durch mehrere Stationen und bieten die niedrigsten Stückkosten für Stückzahlen von mehr als 50.000 Teilen pro Jahr. Transferwerkzeuge bewegen einzelne Rohlinge zwischen Stationen für große oder tiefgezogene Teile. Verbundmatrizen führen mehrere Schneidvorgänge gleichzeitig für flache, hochpräzise Teile wie Unterlegscheiben und Unterlegscheiben aus.
3. Wie verhindern Sie häufige Ausfälle von Stanzwerkzeugen wie Grate und Stempelbruch?
Die meisten Ausfälle von Stanzwerkzeugen sind eher auf Ausrichtungs-, Spiel-, Schmierungs- oder Zeitprobleme als auf plötzliche Materialfehler zurückzuführen. Um einen Bruch des Stempels zu verhindern, müssen der Zustand des Führungsstifts, die Spielverteilung überprüft und die Werkzeugstahlsorte an die Härte des Werkstücks angepasst werden. Übermäßige Grate werden durch die Einhaltung des richtigen Abstands zwischen Stempel- und Matrize (typischerweise 5-15 % der Materialstärke pro Seite, je nach Materialtyp) und die Festlegung von Schärfplänen auf der Grundlage von Hubzahldaten kontrolliert. Ein strukturiertes vorbeugendes Wartungsprogramm, das Schleifintervalle, Komponenteninspektion, Schmierungsüberprüfung und Ersatzteilbestand umfasst, kann die Lebensdauer der Matrizen erheblich verlängern.
4. Welche Informationen sollten in einem Angebotspaket für Stanzwerkzeuge enthalten sein?
Ein komplettes RFQ-Paket umfasst sechs wichtige Eingaben: einen vollständig bemaßten Teiledruck mit GD&T-Beschriftungen, genaue Materialspezifikation und -dicke, jährliche Volumenprojektion und Programmlebensdauermenge, Pressenspezifikationen (Tonnage, Bettgröße, Hublänge, Schließhöhe), erforderliche Toleranzen mit identifizierten kritischen Abmessungen und alle sekundären Vorgänge wie Gewindeschneiden oder Plattieren. Anhand dieser Informationen können Stanzformhersteller präzise Preise für Werkzeuge festlegen, die geeignete Stanzformklasse auswählen und Herstellbarkeitsprobleme frühzeitig erkennen. Zulieferer wie YICHEN nutzen diese Daten, um CAE-Machbarkeitssimulationen durchzuführen, bevor sie sich an die endgültige Formkonstruktion machen.
5. Welche Werkzeugstahlsorten und Beschichtungen eignen sich am besten für Stanzformen?
Die optimale Kombination hängt von Ihrem Werkstückmaterial ab. D2-Werkzeugstahl mit TiN-Beschichtung eignet sich für die meisten Anwendungen beim Schneiden von Kohlenstoffstahl. Edelstahl erfordert A2 oder D2 gepaart mit einer TiCN-Beschichtung, um ein Festfressen zu verhindern. Hochfeste Stähle erfordern S7 für Umformstationen (Zähigkeit) oder M2 für Schneidstationen (Warmhärte), kombiniert mit einer TiAlN-Beschichtung. Aluminiumstanzen profitieren von A2 oder D2 mit CrN- oder DLC-Beschichtungen, um Materialansammlungen zu verhindern. Hartmetalleinsätze eignen sich für extrem-Verschleißbereiche, bei denen selbst Premium-Werkzeugstähle keine ausreichende Standzeit gewährleisten können.


