


Warum die Bypass-Notch-Wissenschaft die Art und Weise verändert, wie Ingenieure Stanzformen entwerfen
Wenn Sie suchenInformationen zum Design der Bypass-Kerbefinden Sie zahlreiche Ressourcen, die erklären, was diese Funktionen bewirken. Was Sie nicht finden werden, ist eine klare ErklärungWarumSie funktionieren genauso wie auf physikalischer Ebene. Genau in dieser Lücke zwischen Funktion und Wissenschaft verbergen sich kostspielige Werkzeugfehler. Dieser Artikel schließt diese Lücke, indem er die Geometrie der Bypass-Kerbe direkt mit der Verformungsmechanik und der Bruchwissenschaft verbindet und Werkzeugingenieuren die erste -Grundlage vermittelt, die sie für eine sichere Konstruktion benötigen.
Was sind Bypass-Kerben in Folgeverbundwerkzeugen?
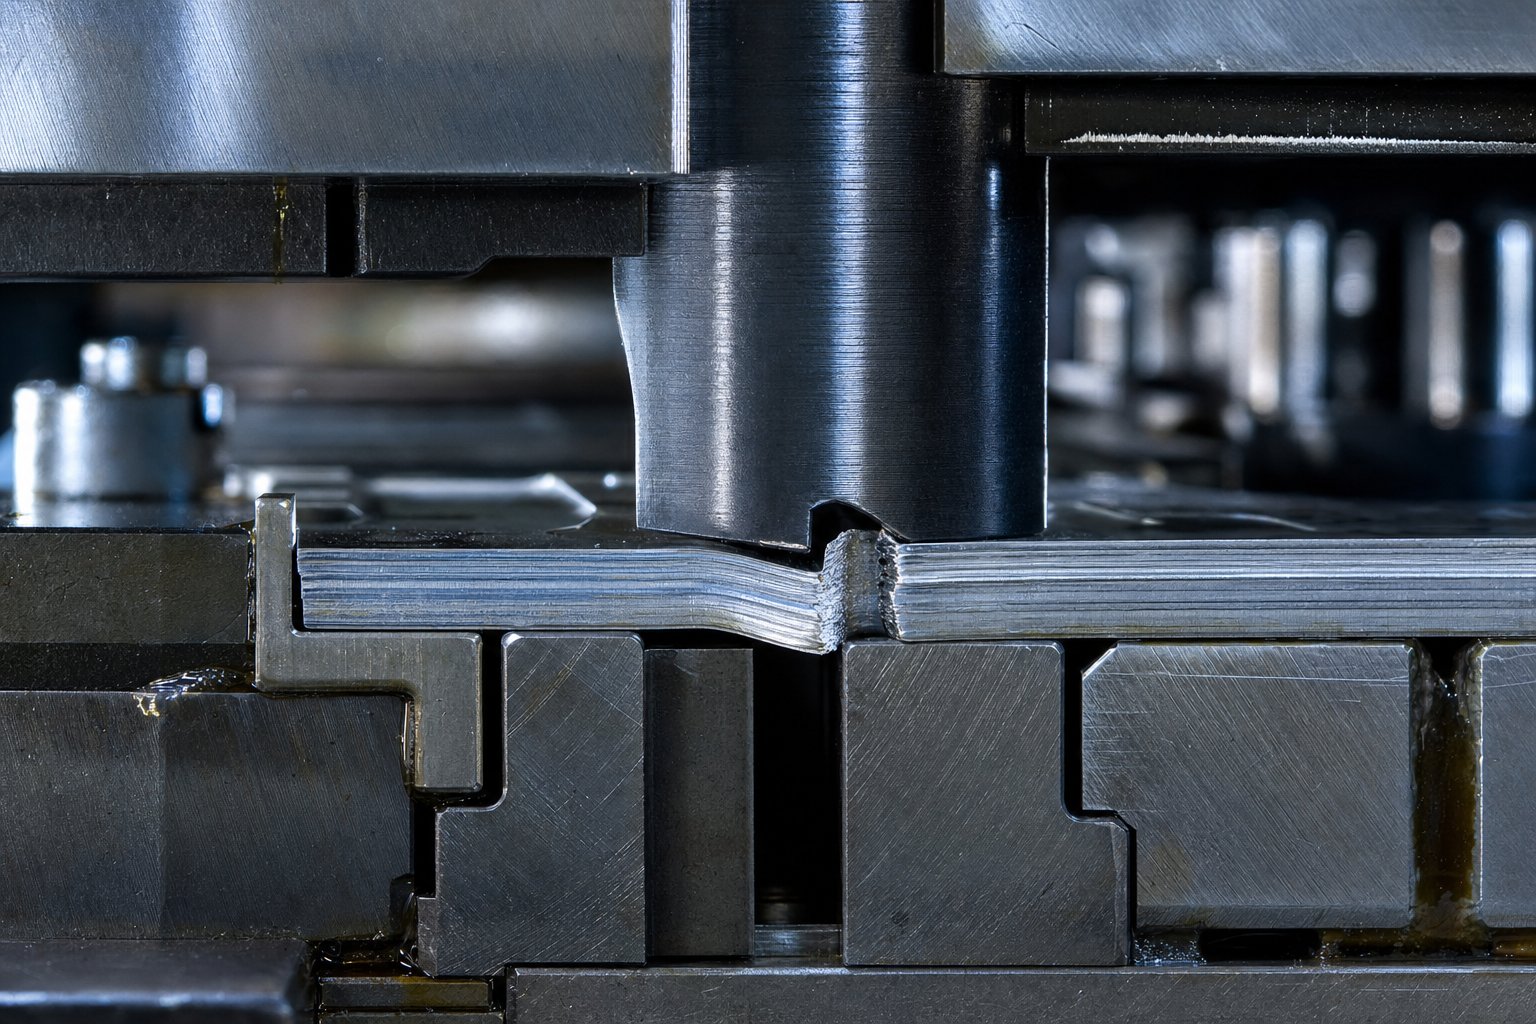
Was ist Stanzen im Zusammenhang mit Folgeverbundwerkzeugen? Es handelt sich um einen Hochgeschwindigkeitsprozess, bei dem ein Metallband durch mehrere Matrizenstationen transportiert wird und bei jedem Pressenhub nacheinander Schneid-, Form- und Trennvorgänge durchläuft. Bypass-Kerben, manchmal auch Pitch-Kerben oder French-Kerben genannt, sind Reliefmerkmale, die in einer oder beiden Kanten des Trägerstreifens an den ersten Stationen einer progressiven Matrize eingeschnitten werden. Ihr Zweck ist klar: Sie ermöglichen eine kontrollierte Materialtrennung und bieten solide Anschläge, die einen präzisen Banddurchlauf durch jede nachgelagerte Station gewährleisten.
Der Zweck von Bypasskerben in Stanzwerkzeugen geht über die einfache Vorschubsteuerung hinaus. Diese Kerben entfernen Kantenwölbungen von Schlitzspulen,Vermeiden Sie eine Überfütterung, die schwere Werkzeugschäden verursachen kannund erstellen Sie Registrierungsreferenzen, die dafür sorgen, dass die Teile an allen Arbeitsstationen korrekt positioniert werden. Sowohl negative als auch positive Bypass-Kerben in Blechstanzwerkzeugen erfüllen diese Registrierungs- und Vorschubkontrollfunktionen, obwohl sich ihre Geometrie und Schermechanik erheblich unterscheiden.
Warum ein wissenschaftlicher Ansatz für Werkzeugingenieure wichtig ist
Wenn Sie sich im Grunde fragen, was Matrizen sind, handelt es sich um Präzisionswerkzeuge, die kontrollierte plastische Verformung und Bruch nutzen, um Metall in Form zu bringen. Was ist Metallstanzen, wenn nicht angewandte Physik? Jeder Stempelabstieg, jede Scherebene, jeder Riss, der sich durch ein Band ausbreitet, folgt vorhersehbaren mechanischen Gesetzen. Dennoch konstruieren die meisten Ingenieure Umgehungskerben nach bewährten Faustregeln, wie etwa der üblichen 10-Prozent-Spielrichtlinie, ohne die Verformungswissenschaft hinter diesen Zahlen zu verstehen.
Dieser Ansatz funktioniert so lange, bis er es nicht mehr tut. Fortschrittliche hochfeste Stähle, dünnere Stärken und engere Toleranzen bringen Stanzwerkzeuge über die Grenzen hinaus, in denen allgemeine Richtlinien weiterhin gültig sind. Ingenieure müssen die zugrunde liegenden Mechanismen verstehen, um sich anpassen zu können.
Das Verständnis der Physik der Metallverformung an Bypass-Kerben ermöglicht es Ingenieuren, optimale Parameter für jedes Material zu berechnen, anstatt sich auf Versuch und Irrtum zu verlassen. Diese wissenschaftliche Grundlage verwandelt erstklassiges Design von Vermutungen in vorhersehbare Technik.
Die Scherzone, die sich beim Kerbschneiden bildet, der Bruchweg, der die Kantenqualität bestimmt, und die Reibungskräfte, die den Streifenvorschub steuern, unterliegen alle quantifizierbaren Prinzipien. In den folgenden Abschnitten werden diese Prinzipien erläutert, beginnend mit dem, was tatsächlich auf mikrostruktureller Ebene passiert, wenn ein Stempel in den Streifen eindringt.
Scherebenentheorie und Metallverformung an Bypass-Kerben
Jede Bypass-Kerbe beginnt auf die gleiche Weise: Ein Stempel dringt in einen Blechstreifen ein, und innerhalb von Millisekunden geht das Material von elastischem Widerstand über plastisches Fließen bis hin zum völligen Bruch über. Das Verständnis dieser Abfolge auf der Ebene der Spannungsanalyse unterscheidet den berechneten Kerbentwurf von der hoffnungsvollen Regelbefolgung. ImStanzherstellungsprozessDieses Scherereignis wiederholt sich hunderte oder tausende Male pro Minute, wodurch bereits kleine Abweichungen im Verformungsverhalten zu messbaren Qualitätsproblemen führen.
Ausbildung der Scherebene beim Kerbschneiden
Stellen Sie sich vor, dass die Stanzkante die Bandoberfläche berührt. In diesem Moment baut sich direkt unter dem Stempel eine Druckspannung auf, während auf der gegenüberliegenden Seite des Blechs eine Zugspannung entsteht. Wenn der Stempel weiter eindringt, bildet sich zwischen der Stempelkante und der entsprechenden Matrizenkante ein schmales Band intensiver Scherspannung. Dieses Band ist die Scherebene.
Die Scherebene bildet sich nicht vertikal. Es entwickelt sich in einem Winkel, der durch zwei Hauptfaktoren bestimmt wird: die Duktilität des Materials und den Abstand zwischen Stempel und Matrize. Dehnbarere Materialien ermöglichen einen größeren plastischen Fluss, bevor der Bruch einsetzt, was den Winkel der Scherebene verschiebt und die Tiefe der deformierten Zone erhöht. Engere Abstände beschränken das Scherband auf einen engeren Bereich, wodurch Spannungen konzentriert werden und eine frühere Rissbildung gefördert wird.
Bei Stanzvorgängen an Bypass-Kerbstationen bestimmt diese Scherebene alles stromabwärts. Sein Winkel und seine Gleichmäßigkeit bestimmen, ob die resultierende Kerbkante sauber oder ausgefranst ist, ob der Streifen frei zugeführt oder gebunden wird und ob der Matrizenprozess über einen gesamten Produktionslauf hinweg konsistente Teile erzeugt. Die Scherspannung innerhalb dieses Bandes muss größer sein als die des Materialsultimative ScherfestigkeitDamit eine Trennung erfolgt, und der Weg dieser Trennung definiert die endgültige Kerbengeometrie.
Plastische Verformungszonen um die Kerbe herum
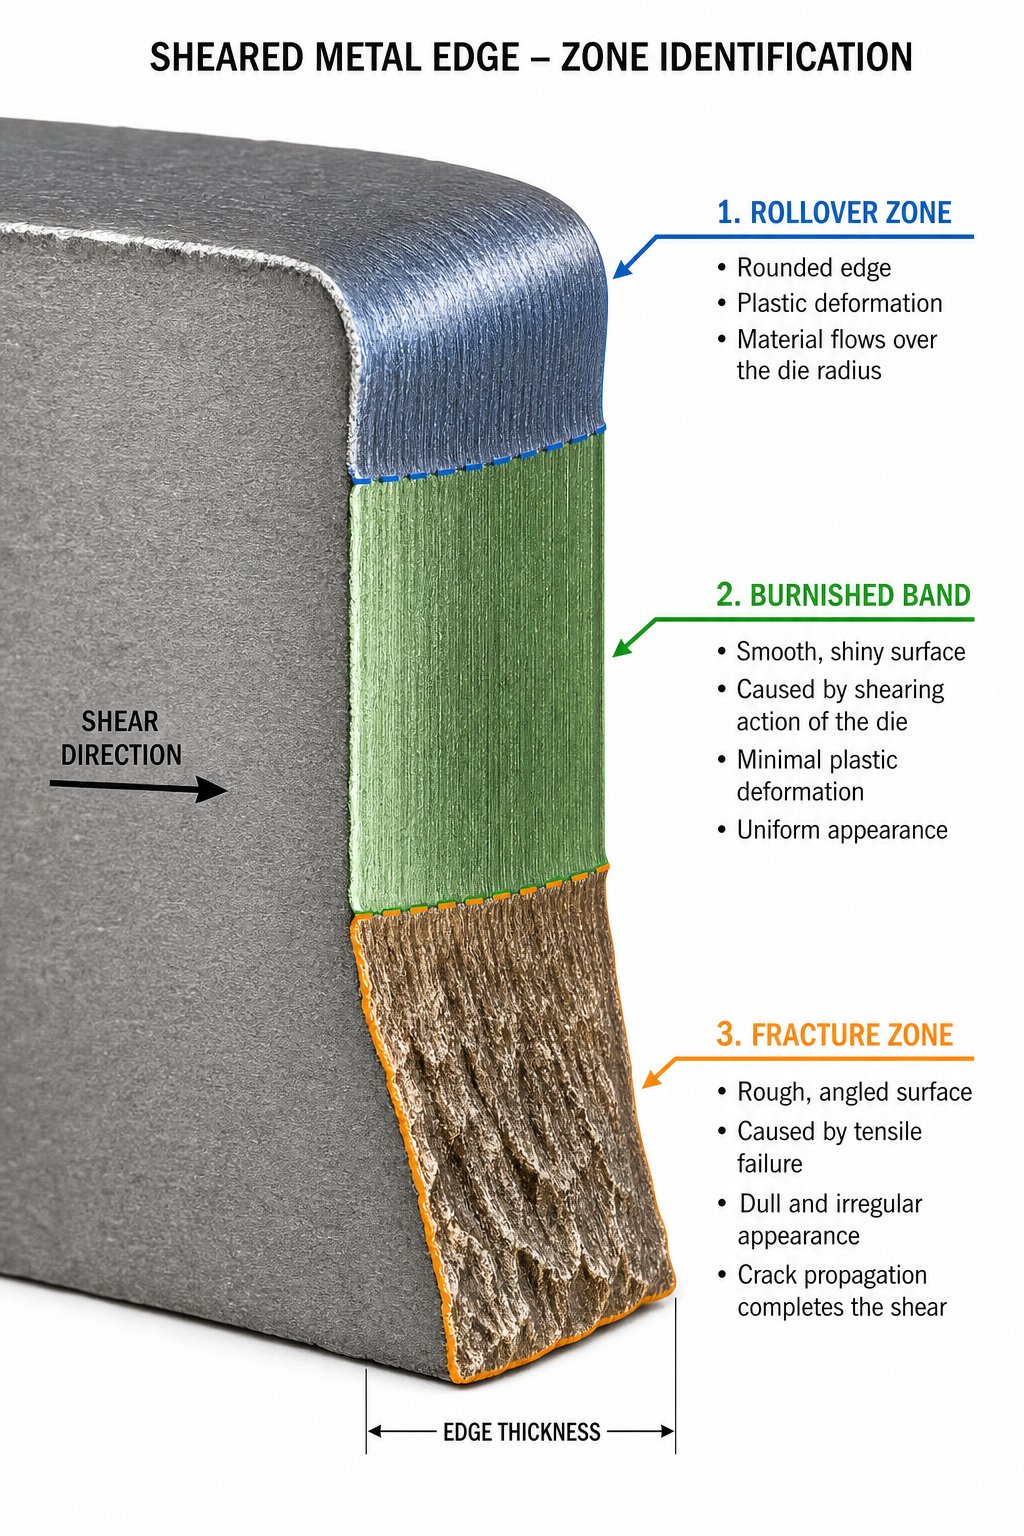
Während sich der Stempel durch die Banddicke bewegt, erfolgt der Schnitt nicht auf einmal. Stattdessen bilden sich nacheinander drei unterschiedliche Verformungszonen, die jeweils durch unterschiedliche mechanische Phänomene bestimmt werden. Sie können diese Zonen an jeder Scherkante beim Blechstanzen beobachten, und ihre relativen Proportionen geben Aufschluss darüber, ob Ihr Spiel, der Stanzzustand und die Materialkombination zusammenwirken oder sich gegenseitig bekämpfen.
- Überschlagzone (elastische-zu-plastische Biegung):Wenn der Stempel den Streifen zum ersten Mal berührt, biegt sich das Material und zieht sich um die Stempelkante nach innen, bevor mit dem eigentlichen Schneiden begonnen wird. Durch diese plastische Verformung entsteht eine abgerundete Lippe an der Oberseite der Kerbe. Die Überrolltiefe nimmt mit größeren Abständen und duktileren Materialien zu. Beim Stanzvorgang signalisiert ein übermäßiger Überschlag, dass das Spiel möglicherweise zu groß ist oder dass der Stempel abgenutzt ist.
- Brünierte Scherzone (sauberer Schnitt):Unterhalb des Überschlags bildet sich ein glattes, vertikales Band, an dem das Material entlang der Stempel-{0}}Matrizenschnittstelle sauber abschert. Diese brünierte Zone stellt eine ideale Scherung dar, bei der das Metall innerhalb des schmalen Scherbandes einen kontrollierten plastischen Fluss erfährt. Die ideale Scherkante zeigt eine klar definierte Brünierzone mit einem gleichmäßigen Übergang zur darunter liegenden Bruchzone. Eine gut gestaltete Bypass-Kerbe maximiert diese Zone im Verhältnis zur Banddicke.
- Bruchzone (Rissausbreitung):Sobald die Scherspannung die Fähigkeit des Materials zum plastischen Fließen übersteigt, beginnen Risse gleichzeitig an der Stempelkante und der Matrizenkante und breiten sich nach innen aus. Die Bruchzone erscheint im Vergleich zur brünierten Oberfläche darüber rauer und kantiger. Wenn das Spiel optimiert ist, treffen diese gegenüberliegenden Risse sauber aufeinander. Ist dies nicht der Fall, bilden sich sekundäre Scherkräfte oder Hohlräume, wodurch Spannungserhöhungen entstehen, die das Bandverhalten an nachfolgenden Stationen beeinträchtigen.
Die Proportionen dieser drei Zonen ändern sich mit jeder Variable im Stanzherstellungsprozess. Materialien mit höherer-Festigkeit führen zu einem geringeren Überschlag und einer kleineren brünierten Zone, da sie früher brechen. Die Kaltverfestigung an der Scherkante erstreckt sich bis zu -der Hälfte der Metalldicke von der Schnittfläche aus, verringert die lokale Duktilität und verändert das Verhalten des Bandes, wenn es stromabwärts gelegene Umformstationen erreicht.
Insbesondere bei Bypass-Kerben wirkt sich die Qualitätssignatur in diesen drei Zonen direkt auf die Streifenregistrierung aus. Ein ungleichmäßiger Übergang vom brünierten - zum -Bruch oder eine sekundäre Scherung, die durch enge Abstände verursacht wird, führt zu Dimensionsinkonsistenzen im Kerbprofil. Diese Inkonsistenz führt zu Feed-Variationen, und Feed-Variationen führen zu falsch registrierten Teilen. Die Bruchmechanik, die steuert, wie sauber sich diese Zonen entwickeln, ist das Thema des nächsten Abschnitts, in dem die Kerbgeometrie und die Ausrichtung des Risspfads im Mittelpunkt stehen.
Bruchmechanik zur Regelung der Kerbgeometrie und Rissausbreitung
Die drei oben beschriebenen Verformungszonen bilden sich nicht unabhängig voneinander aus. Ihre relativen Proportionen und die Übergänge zwischen ihnen werden durch die Bruchmechanik bestimmt, den Zweig der Ingenieurwissenschaften, der vorhersagt, wie und wo Risse beginnen, wie sie wachsen und was sie dazu bringt, einem sauberen oder gezackten Weg zu folgen. Bei jedem Stanzwerkzeug, das zum Schneiden von Bypasskerben verwendet wird, bestimmt die Bruchmechanik, ob Sie ein präzises, wiederholbares Kerbenprofil oder eine Kante erhalten, die von Spannungserhöhungen und Dimensionsstreuungen durchsetzt ist.
Rissinitiierung und -ausbreitung beim Kerbscheren
Folgendes passiert im kritischen Moment der Trennung im Inneren des Streifens: Risse entstehen gleichzeitig an zwei Stellen. Man beginnt an der Schneidkante des Stempels und breitet sich nach unten und innen aus. Der andere beginnt an der Stanzkante und breitet sich nach oben und innen aus. Diese beiden Rissfronten rasen durch die verbleibende Materialdicke zwischen der brünierten Zone und der Unterseite des Bandes aufeinander zu.
Wenn das Spiel richtig eingestellt ist, fluchten die beiden Rissfronten und treffen sauber aufeinander. Das Ergebnis ist eine glatte Bruchzone ohne Hohlräume, ohne Sekundärscherung und ohne Kantenschäden. Untersuchungen zur Qualität der Scherkanten bei AHSS-Sorten bestätigen, dass der ideale Zustand einen gleichmäßigen Übergang von der Polierzone zu einer glatten Bruchzone aufweist. Bei Stanzvorgängen, bei denen Bypass-Kerben über Hunderttausende Presshübe hinweg eine gleichbleibende Geometrie beibehalten müssen, ist diese saubere Rissbegegnung für eine wiederholbare Streifenregistrierung unerlässlich.
Bei zu geringem Abstand passieren die Rissfronten einander. Anstatt sich zu treffen, breiten sie sich aneinander vorbei aus und hinterlassen ein dünnes Netz aus ungeschnittenem Material, das bei sekundärer Scherung zerreißt. Diese sekundäre Scherung erzeugt Mikrorisse, raue Kanten und Hohlräume, die als Ausbreitungsorte für zukünftige Kantenbrüche dienen. Wenn das Spiel zu groß ist, entstehen immer noch Risse an den Kanten von Stempel und Matrize, aber der größere Abstand zwischen ihnen ermöglicht eine übermäßige plastische Verformung, bevor die Fronten aufeinander treffen. Das Material biegt und rollt, anstatt sauber zu brechen, was zu starken Überschlägen und einem unregelmäßigen Grat führt.
Wie die Kerbgeometrie das Bruchverhalten beeinflusst
Die Rissbildung erfolgt nicht gleichmäßig entlang der gesamten Stanz-{0}}Matrizenschnittstelle. Es beginnt an den Punkten maximaler Spannungskonzentration, und die Kerbengeometrie steuert direkt, wo diese Punkte auftreten und wie intensiv das Spannungsfeld wird.
Berücksichtigen Sie die wichtigsten geometrischen Merkmale negativer und positiver Bypass-Kerben in Stanzwerkzeugen für die Blechumformung: Kerbenbreite, Kerbentiefe und Inneneckenradien. Jeder Parameter beeinflusst den lokalen Spannungsintensitätsfaktor, der die Größe des Spannungsfeldes an einer Rissspitze quantifiziert.
- Kerbenbreitebestimmt die Spannweite der Scherebene. Breitere Kerben verteilen die Scherkraft auf eine längere Schneidkante, wodurch die Spitzenspannung pro Längeneinheit reduziert wird, aber eine höhere Gesamtstanzkraft erforderlich ist.
- Kerbtiefesteuert, wie viel Material vom Trägerstreifen entfernt wird. Tiefere Kerben erhöhen den Hebelarm, der zum Biegen am Kerbengrund zur Verfügung steht, was zu unerwünschten Verformungen führen kann, wenn es nicht an die Banddicke angepasst wird.
- EckradienHier wird die Bruchwissenschaft von entscheidender Bedeutung. Schärfere Innenecken konzentrieren die Spannung dramatisch und folgen dem klassischen Verhältnis, bei dem die Spannungsintensität zunimmt, wenn der Radius gegen Null geht. Diese Konzentration trägt tatsächlich dazu bei, den Bruch sauber an der vorgesehenen Stelle einzuleiten und einen definierten Rissweg zu fördern. Aber es gibt einen Kompromiss: Übermäßige Schärfe konzentriert so viel Stress auf die Stempelkante, dass vorzeitiger Verschleiß, Absplitterungen und Mikrorisse am Werkzeug selbst zur begrenzenden Fehlerursache werden.
Bei Präzisionsstanzanwendungen wird die Auswahl des Eckenradius zu einem Balanceakt. Sie benötigen eine ausreichende Schärfe, um eine saubere Rissbildung im Band zu ermöglichen und gleichzeitig eine ausreichende Integrität der Werkzeugkanten zu gewährleisten, um diese Geometrie über Produktionsmengen hinweg beizubehalten. Gesenkstempel, die in hochvolumigen Folgeverbundwerkzeugen verwendet werden, müssen dieses Gleichgewicht über Millionen von Zyklen aufrechterhalten, weshalb die Optimierung des Eckenradius das Verständnis sowohl des Bruchverhaltens des Werkstücks als auch der Ermüdungsgrenzen des Werkzeugmaterials erfordert.
Gratbildungsmechanik an Bypass-Kerben
Grat ist kein zufälliger Defekt. Es ist eine direkte mechanische Folge einer unvollständigen Fraktur. Wenn es der Scherzone nicht gelingt, Risse sauber über die gesamte Banddicke auszubreiten, trennt sich das verbleibende Material nicht. Stattdessen verformt es sich plastisch, dehnt sich und extrudiert über die nominale Schnittkante hinaus, um etwas zu bilden, das wir als Grat erkennen.
Der Mechanismus funktioniert wie folgt: Wenn die gegenüberliegenden Rissfronten von Stempelkante und Matrizenkante aufgrund von falsch ausgerichtetem Spiel, verschlissenen Werkzeugen oder übermäßiger Duktilität nicht aufeinander treffen, bleibt ein dünnes Materialband bestehen. Während der Schlag seinen Schlag fortsetzt, wird dieses Band eher gedehnt und gerissen als geschert. Das Ergebnis ist eine erhabene Kante aus plastisch verformtem Metall, die über die vorgesehene Schnittlinie hinausragt.
Bei herkömmlichen Weichstählen nimmt die Grathöhe mit zunehmendem Werkzeugverschleiß und zunehmendem Spiel kontinuierlich zu, was sie zu einem zuverlässigen Indikator für die Werkzeugwartungsplanung macht. Materialien mit höherer -Festigkeit verhalten sich anders. AHSS-Sorten neigen dazu, mit weniger Überschlag zu brechen und behalten eine relativ konstante Grathöhe bei, da ihre geringere Duktilität begrenzt, wie weit sich das Material plastisch ausdehnen kann, bevor es abbricht. Dies bedeutet, dass die Grathöhe allein kein ausreichender Qualitätsindikator für moderne Stanzwerkzeuganwendungen ist, die moderne Materialien verarbeiten.
Wenn der Abstand von Stempel{0}}zu-optimiert ist, breiten sich Rissfronten von beiden Schneidkanten entlang konvergierender Pfade aus, die sich innerhalb der Streifendicke treffen. Diese Ausrichtung der Bruchwege ist die wichtigste Variable, die eine saubere Kerbentrennung, Gratminimierung und eine konsistente Kantengeometrie bei der Bypass-Kerbenkonstruktion bestimmt.
Die praktische Implikation ist klar: Die Auswahl des Spiels für Bypass-Kerben kann nicht ein fester Prozentsatz sein, der universell angewendet werden kann. Dabei müssen die Bruchzähigkeit, die Duktilität und die Kaltverfestigungseigenschaften des jeweiligen Materials berücksichtigt werden, die alle den Punkt verschieben, an dem Risse entstehen, und den Winkel, in dem sie sich ausbreiten. Genau diese materialspezifischen Variablen werden im nächsten Abschnitt behandelt.
Materialeigenschaften, die die Entwurfsparameter für Bypass-Kerben beeinflussen
Die Ausrichtung des Bruchpfads hängt vom Abstand ab, aber der Abstand selbst ist keine eigenständige Variable. Es ist eine Reaktion auf materielles Verhalten. Zwei Streifen mit identischer Dicke, aber unterschiedlichen Legierungen erzeugen völlig unterschiedliche Scherzonensignaturen, Gratprofile und Registrierungsgenauigkeiten, wenn sie durch denselben Bypass-Kerbstanzer verarbeitet werden. Der Grund dafür ist, dass die Materialeigenschaften bestimmen, wie sich das Metall verformt, wann es bricht und wie stark es nach dem Zurückziehen des Stempels zurückspringt. Ingenieure, die alle Materialien gleich behandeln, müssen am Ende Probleme beheben, die von Anfang an in die Form integriert wurden.
Wie sich Kornrichtung und Anisotropie auf die Kerbleistung auswirken
Gewalzte Bleche sind nicht in jeder Richtung gleichmäßig. Durch den Walzvorgang wird die kristalline Kornstruktur verlängert, wodurch gerichtete Eigenschaften entstehen, die als Anisotropie bekannt sind. Dies ist für die Bypass-Kerbleistung von Bedeutung, da die Ausrichtung des Kerbschnitts relativ zur Faserrichtung die Entwicklung der Scherzone und die saubere Bruchausbreitung beeinflusst.
Das Schneiden von Bypass-Kerben senkrecht zur Faserrichtung führt im Allgemeinen zu einer saubereren Bruchzone mit weniger Grat, da sich die Biege- und Bruchfestigkeit verbessert, wenn die Bearbeitung quer zur Faser statt parallel dazu verläuft. Parallel zur Walzrichtung geschnittene Kerben treffen auf Material, das anfälliger für Risse entlang bereits vorhandener Korngrenzen ist, was zu einer unregelmäßigen Bruchfläche und inkonsistenten Kerbprofilen führen kann.
Beim Stanzen von Stahlblechen wird das Coilband typischerweise in Walzrichtung durch das Folgegesenk geführt. Dies bedeutet, dass in die Bandkanten eingeschnittene Bypasskerben senkrecht zur Faserrichtung ausgerichtet sind, was im Allgemeinen günstig ist. Wenn jedoch Schlitzspulen verwendet werden oder wenn die Streifenanordnung Kerben in unterschiedlichen Winkeln zum Kornfluss anordnet, wird der Anisotropieeffekt erheblich. Die Anteile der Scherzone können sich in der Poliertiefe um 10–15 % verschieben, indem einfach die Schnittausrichtung relativ zur Faserrichtung geändert wird. Bei Metallstanzteilen, die enge Passungstoleranzen erfordern, ist die Angabe der Faserrichtung auf der Spulenbestellung nicht optional, aber unerlässlich.
Material-Spezifische Überlegungen zum Kerbendesign
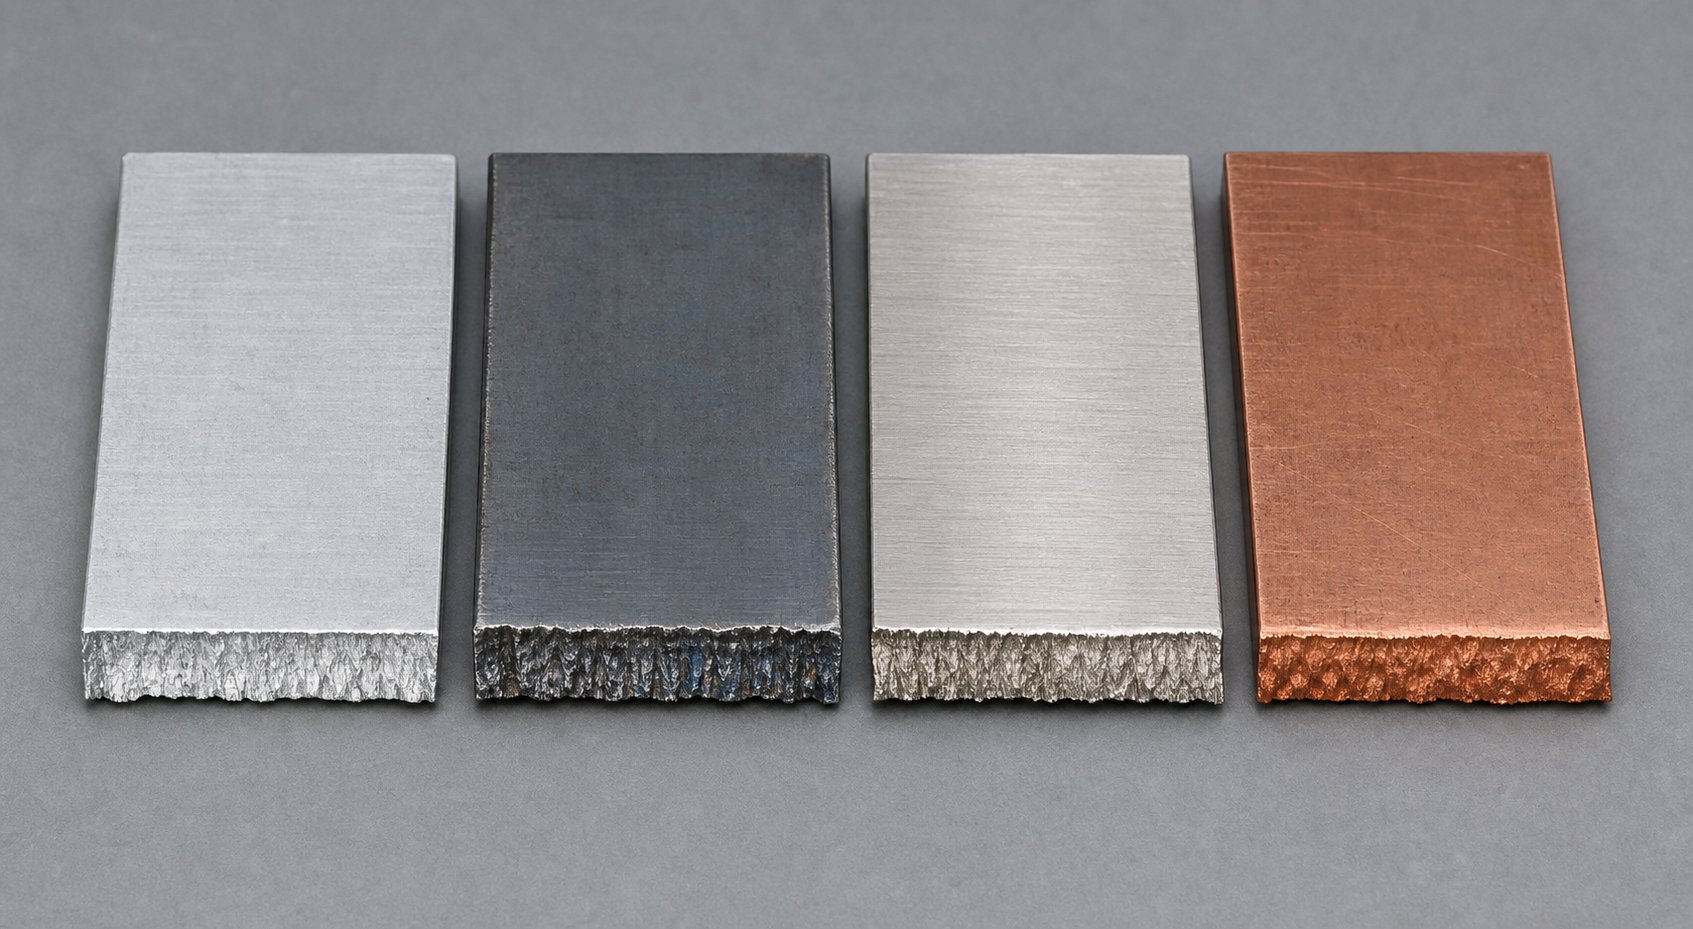
Die wissenschaftliche Grundlage für die Parameter der Bypass-Kerbe variiert erheblich zwischen gängigen Prägematerialien. Die Duktilität bestimmt, wie tief sich die Überschlagszone erstreckt. Die Kaltverfestigungsrate bestimmt, wie schnell die Stempelkraft bei Verschleiß des Werkzeugs zunimmt. Und die Bruchzähigkeit bestimmt, ob sich das Material sauber trennt oder in Grate reißt. Die folgende Tabelle vergleicht diese Effekte bei den Werkstoffingenieuren, denen sie bei gestanzten Blechanwendungen am häufigsten begegnen.
| Parameter | Aluminiumlegierungen | Hoch-Stahl | Edelstahl | Kupferlegierungen |
|---|---|---|---|---|
| Einfluss der Duktilität auf die Tiefe der Überrollzone | Moderater Überschlag; variiert erheblich je nach Sorte und Temperament | Flacher Überschlag; Aufgrund der geringeren Duktilität bricht es früher | Tiefer Überschlag; hohe Duktilität vor Bruchbeginn | Variable; hängt stark von Legierung und Härte ab (z. B. Phosphorbronze vs. Messing) |
| Kaltverfestigungseffekt auf die Stempelkraft | Geringe Kaltverfestigung; Die Schlagkraft bleibt relativ stabil | Mäßig bis hoch; AHSS kann für einen sauberen Bruch Abstände von bis zu 21 % pro Seite erfordern | Sehr hoch; Austenitische Sorten erfordern möglicherweise bis zu dreimal so viel Kraft wie kohlenstoffarmer Stahl | Mäßig; steigt mit dem Zinkgehalt in Messing |
| Empfohlener Abstandsbereich (% der Dicke pro Seite) | 8-12% | 12–21 % (steigt mit der Zugfestigkeit) | 12–16 % (10 % erzeugen übermäßigen Grat) | 8-12 % (je nach Temperament) |
| Typische Gratneigung | Mäßig; Weiches Material verformt sich eher, als dass es sauber bricht | Niedrig bis mäßig; Brüche werden bei ordnungsgemäßer Entfernung entscheidend verursacht | Hoch; Der übliche Richtwert von 10 % führt zu einer Grathöhe im ungünstigsten Fall | Niedrig für sanfte Gemüter; nimmt mit der Härte zu |
Ein paar Dinge fallen hier auf. Der Aluminium-Stanzprozess erfordert größere Abstände, nicht weil Aluminium schwer zu schneiden ist, sondern weil sich das Material aufgrund seiner geringen Kaltverfestigung eher ausdehnt als bricht, wenn der Abstand zu eng ist, wodurch statt einer sauberen Kante ein fadenförmiger Grat entsteht. Edelstahl stellt das gegenteilige Problem dar: Seine hohe Kaltverfestigungsrate führt dazu, dass die Scherzone beim Eindringen des Stempels stärker wird, was deutlich mehr Kraft und einen Abstandsansatz erfordert, den viele Ingenieure falsch machen, wenn sie standardmäßig die 10-Prozent-Regel anwenden.
Für gestanzten Stahl in hoch{0}festen Güten ist die Wissenschaft klar. Untersuchungen zu fortschrittlichen hochfesten Stählen zeigen diesMaterialien mit einem geringen Verhältnis von Streckgrenze zu Zugfestigkeit erfordern einen größeren Abstand zwischen Stempel und Matrizeum die mechanische Hebelwirkung bereitzustellen, die zum sauberen Zerbrechen des Geschosses erforderlich ist. Dies gilt direkt für die Bypass-Kerbenkonstruktion: Dieselben Materialien benötigen mehr Raum, damit sich Rissfronten in ihrem natürlichen Winkel ausbreiten können, ohne dass sekundäre Scherkräfte entstehen.
Auswirkungen von Rückfederung und elastischer Erholung auf Kerbtoleranzen
Hier ist eine Variable, die viele Werkzeugingenieure bei der Bypass-Kerbenkonstruktion übersehen: Nachdem der Stempel zurückgezogen und der Streifen vorgeschoben wurde, behält die Kerbe nicht genau die Größe, in der sie geschnitten wurde. Die elastische Erholung, allgemein als Rückfederung bezeichnet, führt dazu, dass sich die Größe der Kerbenöffnung ändert, wenn die gespeicherte elastische Spannung vom umgebenden Material abgebaut wird.
Der Mechanismus ist unkompliziert. Beim Kerbschneiden erfährt das an die Scherzone angrenzende Material eine plastische Verformung, der umgebende Streifen behält jedoch seine elastische Spannung bei. Beim Zurückziehen des Stempels löst sich diese elastische Spannung und verändert die Geometrie. Bei Bypasskerben besteht der praktische Effekt darin, dass sich die Kerbenöffnung leicht verengt, da das elastisch komprimierte Material um den Schnitt herum in seinen ursprünglichen Zustand zurückfedert.
Das Ausmaß dieser Dimensionsverschiebung hängt von der Streckgrenze und dem Elastizitätsmodul des Materials ab. Stähle mit höherer -Festigkeit speichern mehr elastische Energie, bevor sie nachgeben, sodass sie stärker zurückfedern. AHSS-Sorten können eine Rückfederung erzeugen, die so stark ist, dass sie die Genauigkeit der Streifenausrichtung an nachgelagerten Stationen beeinträchtigt, wenn sie bei der Berechnung der Kerbbreite nicht berücksichtigt wird. EinAISI-Studie bestätigtdass Winkeländerungen und Maßabweichungen mit der Streckgrenze zunehmen, was bedeutet, dass die Toleranzen für Bypass-Kerben sortenspezifisch und nicht generisch sein müssen.
Für die Verarbeitung hochfester gestanzter Bleche mit progressiven Matrizen bedeutet die Konstruktion, dass die Kerbenbreite am Stempel im Vergleich zum Nennausrichtungsmaß leicht überdimensioniert sein muss. Das Überschwingen kompensiert die elastische Erholung, so dass die endgültige Kerbengeometrie nach erfolgter Rückfederung mit der beabsichtigten Vorschubteilung übereinstimmt. Um diese Kompensation richtig durchzuführen, müssen Sie den Elastizitätsmodul, die Streckgrenze und die Randbedingungen rund um die Kerbe der jeweiligen Legierung kennen – Variablen, die für jedes Material in der obigen Tabelle unterschiedlich sind.
Die Materialeigenschaften legen die Randbedingungen für jeden Aspekt der Bypass-Kerbleistung fest. Aber es gibt noch einen weiteren Parameter, der zwischen Materialverhalten und Kerbfunktion vermittelt: das Verhältnis von Stempel--zu-Matrizenspiel. Und speziell bei Bypass-Aussparungen weicht die Abstandslogik von den Standard-Stanzregeln in einer Weise ab, die selbst erfahrene Werkzeugkonstrukteure ins Stolpern bringt.
Abstandswissenschaft für Bypass-Notches vs. Standard-Blanking
Die Standardempfehlung für den Abstand zwischen Stempel und Matrize lautet:ca. 10 % der Materialdicke pro Seite. Diese Zahl eignet sich gut für konventionelles Stanzen, bei dem das Ziel ein sauber abgetrennter Rohling und eine hochwertige Teilekante sind. Aber Bypass-Kerben dienen einem grundlegend anderen Zweck, und die Anwendung der Blanking-Clearance-Logik auf sie führt zu Problemen, die sich in unregelmäßiger Zuführung, Blockieren und vorzeitigem Matrizenverschleiß bemerkbar machen. Um zu verstehen, warum das so ist, muss man sich ansehen, welche Anforderungen jeder Vorgang tatsächlich an das Scherereignis stellt.
Standard-Blanking-Abstand vs. Bypass-Notch-Abstand
Beim Stanzen besteht das Ziel in der vollständigen Trennung des Rohlings mit kontrollierter Kantenbearbeitung am zurückgehaltenen Teil. Das Spiel ist so optimiert, dass die Rissfronten von Stempel- und Matrizenkanten sauber aufeinandertreffen und so das bestmögliche Verhältnis von brünierter-zu-Bruchzone an der Schnittkante entsteht. Die Kantenqualität bestimmt die Abstandsentscheidung, da die Schnittkante zu einem funktionalen Merkmal des fertigen Teils wird.
Bypass-Notches kehren diese Priorität um. Der Kerbrand ist kein Produktmerkmal. Es handelt sich um eine Prozessfunktion. Seine Aufgabe besteht darin, einen ungehinderten Bandvorschub zu ermöglichen und gleichzeitig ausreichend Kontakt mit Pitch-Anschlägen oder Führungsschienen aufrechtzuerhalten, um die Registrierung zu steuern. Die Kantenbearbeitung ist zweitrangig. Vorschubgenauigkeit und konsistente Kerbengeometrie über Millionen von Hüben hinweg sind von größter Bedeutung. Dieser funktionale Unterschied bedeutet, dass unter den verschiedenen Arten von Stanzwerkzeugen progressive Werkzeuge mit Bypass-Kerben eine Spiellogik erfordern, die eher auf das Abstreifverhalten und die Vorschubmechanik als auf die Kantenästhetik abgestimmt ist.
In der Praxis bedeutet dies oft, dass die Bypass-Kerbenabstände bei gleichem Material und gleicher Dicke etwas größer sind als die Stanzabstände. Der Grund dafür ist mechanischer Natur: Ein engerer Abstand erhöht die Abstreifkraft, da der Stempel beim Zurückziehen einen größeren Reibungskontakt mit der abgescherten Oberfläche überwinden muss. Beim Stanzen wird dieser Kompromiss zugunsten einer besseren Kantenqualität in Kauf genommen. Beim Bypass-Kerbenschneiden zieht eine erhöhte Abstreifkraft den Streifen beim Zurückziehen des Stempels nach oben, wodurch die Positionierung des Vorschubs gestört wird und der Streifen möglicherweise von den Hebeschienen abgehoben wird.
Kraftausgleich und Streifenvorschubgenauigkeit
Stellen Sie sich den Streifen als einen freien Körper vor, der sich durch die Matrize bewegt. Bei jedem Pressenhub wirken Kräfte aus mehreren Richtungen auf sie ein: Vorschubkraft drückt sie nach vorne, Führungsstifte korrigieren die seitliche Position, Hebeschienen unterstützen sie vertikal und der Kerbstempel erzeugt eine Abwärtsscherung, gefolgt von einer Abstreifkraft nach oben. Die Vorschubgenauigkeit hängt davon ab, dass diese Kräfte ausgeglichen und vorhersehbar bleiben.
Die Bypass-Kerbe trägt auf zwei Arten zu diesem Gleichgewicht bei. Erstens schafft das Entfernen der Kerbe Freiraum für den Vorschub des Streifens an den stationären Matrizenmerkmalen ohne Behinderung. Zweitens interagiert die Kerbengeometrie mit Führungsflächen undPitch-Stopp-Mechanismen, die eine Überfütterung verhindern und die Registrierung sicherstellen. Wenn die Kerbe zu aggressiv und mit zu großem Spiel geschnitten wird, verringert die daraus resultierende schlampige Kantengeometrie die Präzision des Eingriffs mit diesen Anschlägen. Wenn der Abstand zu gering ist, stören die Abstreifkräfte zwischen den Hüben die Sitzposition des Streifens auf den Heberschienen.
Die seitliche Abdrift verstärkt dieses Problem. Eine Metallstanze, die Bypasskerben mit ungleichmäßigem Abstand von Seite zu Seite schneidet, erzeugt asymmetrische Abstreifkräfte. Der Streifen wird bei jedem Stempelrückzug leicht in Richtung der engeren Seite gezogen, wodurch sich Positionsfehler ansammeln, die sich in einer Fehlausrichtung an nachgeschalteten Form- und Schneidstationen bemerkbar machen. Bei Stahlstanzwerkzeugen, die mit hoher Produktionsgeschwindigkeit betrieben werden, verursachen bereits wenige Mikrometer Drift pro Hub über die Stationen hinweg einen Maßfehler auf Ausschussniveau.
Berechnen des Spiels für die Kerbfunktion
Die Konstruktionslogik für den Bypass-Kerbabstand basiert auf derselben Grundlage wie beim Stanzen: Der Abstand entspricht einem Prozentsatz der Materialstärke, der pro Seite aufgetragen wird. Die Formel ist einfach: Der Abstand pro Seite wird als empfohlener Prozentsatz multipliziert mit der Materialdicke berechnet. Der empfohlene Prozentsatz für Notch-Funktionsverschiebungen basiert jedoch auf mehreren interagierenden Variablen, die sich von Blanking-Überlegungen unterscheiden.
Dünnere Materialien erfordern proportional größere Spielanteile. Der Grund dafür ist, dass bei kleinen absoluten Abständen die Abstreifkraft im Verhältnis zur Steifigkeit des Streifens unverhältnismäßig hoch wird. Ein 0,2-mm-Streifen mit 10 % Abstand hat nur 0,02 mm pro Seite. Jeglicher Stempelverschleiß oder jede Wärmeausdehnung schließt diese Lücke schnell, was zu einem Anstieg der Abstreifkräfte und einer Verschlechterung des Vorschubs führt. Eine Erhöhung auf 12–15 % sorgt für einen funktionalen Puffer, ohne die Kerbengeometrie zu beeinträchtigen. Dickere Materialien hingegen tolerieren engere Verhältnisse, da das absolute Spielmaß einen inhärenten Spielraum gegen diese Effekte bietet.
Zu den Schlüsselvariablen, die die Auswahl des Bypass-Kerbenspiels bei der Gestaltung von Prägewerkzeugen bestimmen, gehören:
- Materialstärke:Bestimmt das absolute Abstandsmaß und die Größe der Abstreifkraft
- Materialzugfestigkeit:Materialien mit höherer -Festigkeit erfordern einen größeren Spielraum, um einen Bruch ohne übermäßigen Kraftaufbau zu erreichen
- Streifenbreite und Trägersteifigkeit:Dünnere, schmalere Träger reagieren empfindlicher auf Störungen durch Abstreifkräfte und erfordern einen geringeren Spielraum
- Pressgeschwindigkeit:Höhere Geschwindigkeiten erhöhen die dynamischen Abstreifkräfte und verkürzen das Zeitfenster für das erneute Einsetzen des Streifens zwischen den Hüben
- Stempellänge und freitragende Spannweite:Längere Stempel verbiegen sich bei seitlicher Belastung stärker, wodurch der Spielraum auf einer Seite beim Schneiden wirksam verringert wird
- Schmierbedingungen:Das Schmiermittel reduziert die Abstreifreibung, wodurch engere Abstände ohne Einbußen bei der Vorschubstörung ermöglicht werden können
- Kerbengeometrie und Seitenverhältnis:Tiefere, schmalere Kerben konzentrieren den seitlichen Schub auf den Stempel, erfordern eine zusätzliche Unterstützung und beeinflussen das effektive Freiraumverhalten
Die moderne Entwicklung bei Blechstanzwerkzeugen hat dazu geführt, dass die Abstandsempfehlungen über den traditionellen 10-Prozent-Standard hinausgehen.Untersuchungen zeigen, dass die Clearance 11–20 % beträgtkann die Werkzeugbelastung beim Lochen erheblich reduzieren und die Betriebslebensdauer verlängern, eine Erkenntnis, die direkt auf Bypass-Kerbstempel zutrifft, die ihre Geometrie über längere Produktionsläufe hinweg beibehalten müssen. Bei Stanzwerkzeugen aus Stahl, die AHSS-Sorten verarbeiten, ist es zuverlässiger, am oberen Ende dieses Bereichs zu beginnen und anhand von Testproben zu validieren, als standardmäßig die veraltete 10 %-Regel anzuwenden.
Das Spiel ist nicht die einzige geometrische Variable, die die Kerbleistung bestimmt. Die Gesamtform der Kerbe, ob rechteckig, kegelförmig oder mit Radius, interagiert mit dem Spiel, um die vollständige Spannungsverteilung, das Kraftprofil und das Verschleißmuster an der Schneidstation zu definieren.
Vergleich von Kerbgeometrien mit wissenschaftlichem Denken
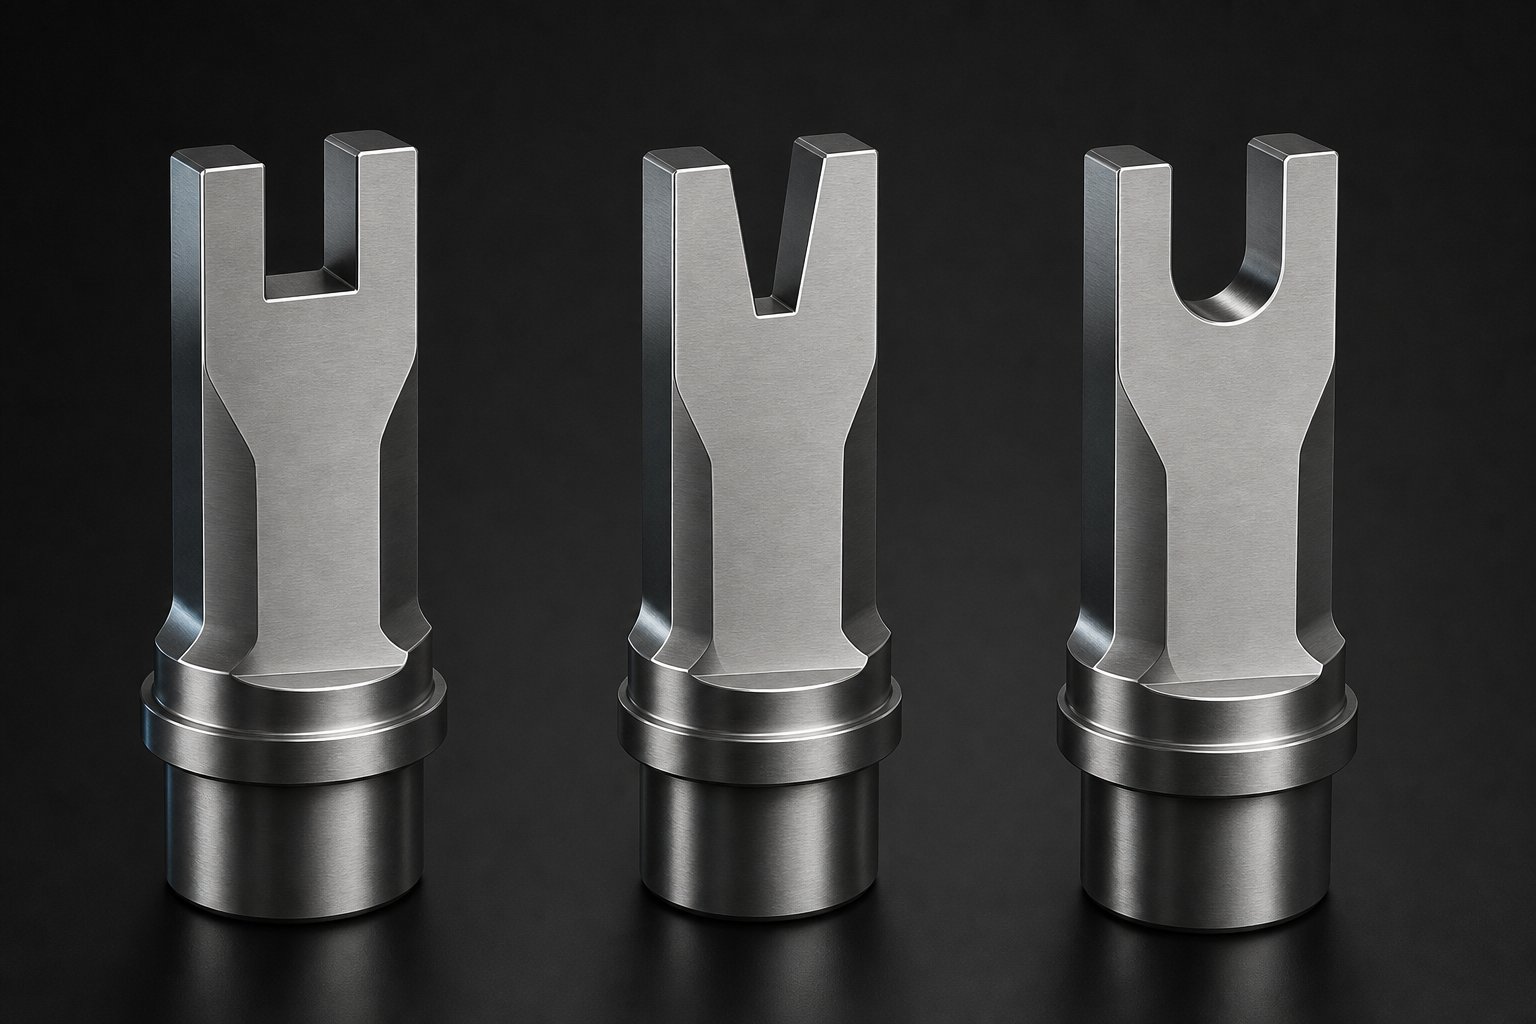
Das Spiel definiert, wie sich das Scherereignis über die Banddicke ausbreitet, aber die Form der Kerbe selbst bestimmt, wo sich die Spannung konzentriert, wie sich die Kraft über die Schneidkante verteilt und wie schnell sich die Matrize unter Produktionslasten abnutzt. Drei primäre Kerbgeometrien dominieren das Design von Metallstanzwerkzeugen für Folgeverbundwerkzeuge: rechteckige, konische und abgerundete Profile. Jedes erzeugt eine unterschiedliche mechanische Reaktion im Streifen, und die in den vorherigen Abschnitten behandelte Wissenschaft erklärt genau, warum eine Geometrie eine andere für eine bestimmte Anwendung übertrifft.
Rechteckige Kerbgeometrie und Spannungsverteilung
Die rechteckige Kerbe ist das Arbeitspferdprofil bei Anwendungen zur Blechumformung mit Bypass-Kerben. Seine geraden, parallelen Kanten erzeugen eine gleichmäßige Scherfront, die gleichzeitig die gesamte Kerbenbreite erfasst. Unter dem Gesichtspunkt der Spannungsverteilung bedeutet dies, dass sich die Schnittkraft gleichmäßig über beide Seitenkanten des Stempels verteilt und so eine ausgewogene Belastung entsteht, die den Problemen der Stempelablenkung entgegenwirkt, die bei asymmetrischen Geometrien auftreten.
Klingt einfach, aber es gibt einen mechanischen Kompromiss. Da alle Punkte entlang der Schneidkante gleichzeitig in den Streifen eingreifen, ist die Spitzenstanzkraft bei einer bestimmten Kerbenbreite die höchste aller Geometrien. Die Presse sieht eher einen starken Kraftanstieg als einen allmählichen Anstieg. Bei Materialien mit Standardstärke- und mäßigen Vorschubkräften funktioniert dieser sofortige Eingriff gut. Die Trägheit des Streifens und die strukturelle Steifigkeit der Matrize absorbieren den Aufprall problemlos. Wenn Sie jedoch dickere Materialien oder höher{6}feste Materialien verwenden, führt dieser Kraftanstieg zu einem beschleunigten Stempelverschleiß an den Ecken und einem erhöhten Energieverbrauch der Presse pro Hub.
Die Spannungskonzentration an den Innenecken rechteckiger Kerben folgt vorhersehbaren Mustern. Der 90-Grad-Schnittpunkt der Seitenwand und der Basis der Kerbe erzeugt eine geometrische Diskontinuität, bei der die Spannungsintensitätsfaktoren stark ansteigen. Dies fördert im Werkstück eine saubere Bruchauslösung an diesen Ecken, was wünschenswert ist. Im Werkzeug selbst werden dieselben Ecken zu den ersten Fehlerstellen, an denen sich im Laufe der Produktionsmenge Absplitterungen und Kantenverrundungen entwickeln.
Konische und abgerundete Kerbprofile
Konische Kerben lösen das Problem der Kraftspitzen, indem sie die Scherkräfte progressiv und nicht gleichzeitig verteilen. Der abgewinkelte Eintritt bedeutet, dass die Stempelspitze das Band zuerst an seiner engsten Stelle berührt und sich dann beim Absenken aufweitet. Dadurch wird die Schereinleitung entlang der Schneidkante versetzt, wodurch ein rampenförmiges Kraftprofil entsteht, dessen Spitze niedriger ist und länger anhält als beim rechteckigen Äquivalent.
Warum ist das für das Stempeldesign wichtig? Die progressive Scherung reduziert die momentane Belastung sowohl des Stempels als auch der Pressenstruktur. Bei Hochgeschwindigkeitsvorgängen, bei denen dynamische Kräfte mechanische Schwingungen verstärken, dämpfen konische Kerben die Stoßbelastung, die zu vorzeitiger Ermüdung der Werkzeugkomponenten führt. Sie reduzieren auch die Durchschlagsenergie, die bei Abschluss des Bruchs freigesetzt wird, was zu einer geringeren Streifenstörung während des Trennungsereignisses führt. Sowohl bei Transferprägesystemen als auch bei Hochgeschwindigkeits-Folgewerkzeugen führt dieses gleichmäßigere Kraftprofil zu einem stabileren Bandverhalten im Moment der Kerbung.
Einen anderen Ansatz verfolgen abgerundete Kerbprofile. Anstatt den Eintrittswinkel zu verändern, beseitigen sie die scharfen Innenecken, an denen die Spannungskonzentration am höchsten ist. Ein Radius am Kerbengrund verteilt das Spannungsfeld über einen größeren Bereich der Matrizenoberfläche und folgt dabei dem gleichen Prinzip, das in FEA-Studien gezeigt wurde, die zeigen, dass eine Erhöhung des Kehlradius von 0,01 Zoll auf 0,08 Zoll die Spitzenspannung um über 70 % reduzieren kann. Für die Matrize bedeutet dies einen deutlich langsameren Verschleißfortschritt an den Kerbecken. Für das Werkstück bedeutet die verringerte Spannungskonzentration am Kerbengrund eine etwas weniger ausgeprägte Rissinitiierung, was die Rauheit der Bruchzone geringfügig erhöhen kann, aber die Lebensdauer der Matrize erheblich verlängert.
Viele Produktionswerkzeuganwendungen kombinieren beide Merkmale: ein konisches Eingangsprofil mit abgerundeten Innenecken. Diese Hybridgeometrie nutzt den Vorteil der progressiven Scherung und verlängert gleichzeitig die Lebensdauer der Matrize an den Stellen mit dem höchsten{1}}Verschleiß.
Auswahl der Geometrie basierend auf der Anwendungswissenschaft
Die Wahl zwischen diesen Profilen ist keine Präferenzentscheidung. Es handelt sich um eine Berechnung, die auf denselben Verformungs- und Bruchprinzipien basiert, die zuvor behandelt wurden. Drei Variablen leiten die Auswahl:
- Materialduktilitätbestimmt das Bruchverhalten an Ecken. Duktile Materialien wie weiche Kupferlegierungen tolerieren scharfe rechteckige Ecken, da das Material plastisch fließt und keine Risse in der Matrize verursacht. Spröde oder hochfeste Materialien konzentrieren die Spannung an denselben Ecken auf das Werkzeug zurück und erfordern abgerundete Profile, um die Last zu verteilen und Absplitterungen zu verhindern.
- Streifendickebestimmt, ob die progressive Scherung (konisch) die gleichzeitige Scherung (rechteckig) übertrifft. Dickere Streifen erzeugen bei gleichzeitigem Eingriff proportional höhere Spitzenkräfte, wodurch der Kraftanstiegsvorteil der konischen Geometrie ab einer Dicke von etwa 1,5 mm deutlicher wird.
- Produktionsvolumenbestimmt akzeptable Matrizenverschleißmuster. Bei Automobil-Stanzwerkzeugen, die Millionen von Zyklen durchlaufen, führt selbst eine geringfügige Spannungskonzentration an Kerbecken zu einer messbaren Geometrieänderung. Abgerundete Profile verlängern die Nachschärfintervalle und die Gesamtlebensdauer der Matrize, sodass die etwas höheren anfänglichen Bearbeitungskosten im Vergleich zu den Wartungseinsparungen irrelevant sind.
Die folgende Tabelle bietet einen strukturierten Vergleich der kritischen Parameter, die Metallstanzdesigningenieure bei der Auswahl der Kerbgeometrie bewerten:
| Parameter | Rechteckig | Konisch | Mit Radius |
|---|---|---|---|
| Spannungskonzentrationsfaktor an Kerbecken | Hoch (scharfe 90-Grad-Übergänge konzentrieren den Stress erheblich) | Moderat (abgewinkelte Kanten reduzieren abrupte Geometrieänderungen) | Niedrig (Radien verteilen die Spannung über eine breitere Werkzeugoberfläche) |
| Verschleißmuster der Matrize | Konzentriert auf Ecken; Frühes Abplatzen und Abrunden an den Kerbwurzelkreuzungen | Entlang sich verjüngender Kanten verteilt; allmählicher Flankenverschleiß statt örtlicher Ausfälle | Diffus; Der Verschleiß breitet sich auf gekrümmten Oberflächen aus und verlängert die Nachschärfintervalle |
| Optimale Materialpaarungen | Weichstahl, Kupferlegierungen und duktile Aluminiumsorten in Standarddicke | Hochfester Stahl, dickere Stärken und Materialien, die eine hohe Scherkraft erfordern | AHSS, Edelstahl und jede Großserienanwendung, unabhängig vom Material |
| Profil der Bandvorschubkraft | Scharfe Kraftspitze mit abruptem Durchbruch-bei Vollendung des Bruchs | Allmählicher Anstieg mit reduzierter Spitzenkraft und geringerer Durchbrechungsenergie | Ähnlich wie bei Rechtecken im Timing, aber mit reduzierter Ecken-induzierter Vibration |
| Beste-Anwendung verwenden | Standard-Folgeverbundwerkzeuge mit moderaten Produktionsmengen und konventionellen Materialien | Hochgeschwindigkeits-Folgeverbundwerkzeuge, Anwendungen mit dicken{1}Dicken und vibrationsempfindliche-Werkzeuge | Automobil-Stanzwerkzeuge mit hohem-Volumen, AHSS-Verarbeitung und Werkzeuge, die eine maximale Lebensdauer zwischen den Wartungsarbeiten erfordern |
In der Designpraxis für Metallstanzwerkzeuge werden bei der Geometrieentscheidung häufig Elemente aus mehreren Profilen kombiniert. Eine Kerbe könnte ein rechteckiges Basisprofil verwenden, um eine maximale Materialentfernungseffizienz zu erreichen, und gleichzeitig Eckenradien an der Wurzel einbeziehen, um die Lebensdauer der Matrize zu schützen. Oder ein konischer Eingang könnte in einen Abschnitt mit geraden -Wandwänden münden, um eine präzise Ausrichtung zu ermöglichen. Die Wissenschaft unterstützt diese hybriden Ansätze, da jedes geometrische Merkmal unabhängig eine spezifische mechanische Anforderung erfüllt.
Ingenieure, die diese Geometrieentscheidungen für bestimmte Material- und Produktionskombinationen durcharbeiten, profitieren von einer Designberatung, die Simulationsergebnisse mit produktionsvalidierten Werkzeugen verknüpft. YICHENskundenspezifische StanzformlösungenHelfen Sie Ingenieuren bei der Auswahl und Validierung der Kerbgeometrie für spezifische Material- und Produktionsanforderungen und schließen Sie durch ihren kollaborativen Designprozess die Lücke zwischen theoretischer Optimierung und bewährter Werkzeugleistung.
Geometrie und Abstand definieren zusammen die statische Mechanik des Bypass-Kerbschneidens. Doch sobald sich das Band mit Produktionsgeschwindigkeit durch die Matrize bewegt, kommt eine weitere Kraft ins Spiel: die Reibung. Wie die gekerbte Bandkante mit Führungsflächen, Heberschienen und Schmierfilmen während des Vorschubs interagiert, führt zu tribologischen Variablen, die durch keine Geometrieentscheidung allein gelöst werden können.
Tribologie der Bandvorschub- und Bypass-Kerben-Wechselwirkung
Geometrie und Abstand steuern, was während des Schnitts passiert. Reibung steuert, was danach passiert. Jedes Mal, wenn das Band durch eine progressive Matrize läuft, gleiten die gekerbten Kanten über Hebeschienen, Führungsflächen und Teilungsanschläge. Dieser Gleitkontakt wird durch die Tribologie bestimmt, die Wissenschaft der Reibung, des Verschleißes und der Schmierung zwischen interagierenden Oberflächen. Bei Stanzwerkzeugkomponenten in Hochgeschwindigkeits-Folgeverbundwerkzeugen bestimmt das tribologische Verhalten an Bypass-Kerben direkt, ob der Streifen sauber zugeführt wird oder in eine Fehlausrichtung gerät. Doch dies ist der einzige Aspekt des Notch-Designs, der in kaum einer technischen Ressource behandelt wird.
Reibungskräfte an der Notch-Die-Schnittstelle
Stellen Sie sich vor, dass das Band zwischen den Pressenhüben eine Teilungslänge vorrückt. Die gekerbten Kanten schweben nicht frei durch den Raum. Sie fahren auf Hebeschienenoberflächen, streichen an Führungspfosten vorbei und aktivieren Nickstopps, die die Registrierung steuern. An jedem dieser Kontaktpunkte bestimmt der Reibungskoeffizient zwischen der Bandkante und der Matrizenoberfläche, wie viel Widerstand das Vorschubsystem überwinden muss, um das Band vorwärts zu bewegen.
Für eine glatte, gut-brünierte Kerbkante, die auf einer polierten, gehärteten Heberschiene gleitet, bleibt der Reibungskoeffizient niedrig und vorhersehbar. Der Vorschubmechanismus schiebt das Band mit minimalem Widerstand vor und Führungsstifte korrigieren geringfügige Positionsabweichungen, ohne Restreibungskräften entgegenzuwirken. Dies ist der ideale Zustand und er bleibt bestehen, solange die Kerbkantengeometrie konsistent bleibt.
Burr verändert alles. AlsDer Stempelverschleiß schreitet während der Produktion voran, Grathöhe an der Kerbkante nimmt schrittweise zu. Diese erhabene Gratlippe fungiert als Mikropflug, der über die Oberfläche der Heberschiene zieht. Der Reibungskoeffizient steigt, weil sich der Kontakt von einer glatten Oberfläche-auf-Oberflächengleitung in eine abrasive Kanten-auf-Oberflächenwechselwirkung umwandelt. Auch die Gratrichtung ist wichtig. Ein nach unten zur Heberschiene gerichteter Grat sorgt bei jedem Vorschubhub für direkten Schleifkontakt. Stattdessen berührt ein nach oben gerichteter Grat die Abstreifplatte, überträgt die Widerstandskraft auf eine andere Schnittstelle und stört möglicherweise den Zeitpunkt des Abhebens des Abstreifers.
Der Oberflächenzustand der Metallstanzwerkzeuge verstärkt diesen Effekt. Hebeschienen, die durch wiederholten Bandkontakt Verschleißspuren entwickeln, verlieren in bestimmten Zonen ihre Oberflächenbeschaffenheit. Diese abgenutzten Spuren erhöhen die Reibung für nachfolgende Streifen und schaffen bevorzugte Kanäle, die einer seitlichen Korrektur durch Piloten widerstehen. In Stufenwerkzeugkonfigurationen, in denen mehrere Stationen nacheinander arbeiten, führt der Reibungsaufbau an den Kerbkontakten der frühen -Stationen zu Positionierungsfehlern in allen nachgelagerten Arbeitsgängen.
Schmierstoffverhalten in Kerbzonen
Das Schmiermittel verteilt sich nicht gleichmäßig auf einem gekerbten Streifen. Der Kerbhohlraum selbst fungiert als Reservoir und fängt Schmiermittel ein, das sich andernfalls über die Bandoberfläche verteilen würde. Bei moderaten Druckgeschwindigkeiten ist diese Bündelung harmlos oder sogar vorteilhaft. Das eingeschlossene Schmiermittel wird während des Vorschubs auf die Führungsflächen geleitet und verringert so die Reibung an den Kontaktpunkten.
Bei hohen Druckgeschwindigkeiten verändert sich die Physik. Durch die schnelle Beschleunigung und Verzögerung des Bandes während jedes Vorschubzyklus entstehen hydraulische Druckspitzen im Schmiermittel, das sich in den Kerbhohlräumen ansammelt.Beim Prägen mit hoher-Geschwindigkeit entsteht erhebliche Reibungswärmeund reduziert die Kontaktzeit zwischen Werkzeug und Werkstück, wodurch sich die Schmiermittelviskosität bei jedem Hub dynamisch ändert. In tiefen Kerbprofilen eingeschlossenes Schmiermittel kann beim schnellen Abbremsen des Bandes unter Druck geraten und einen hydraulischen Kisseneffekt erzeugen, der die Bandkante kurzzeitig von ihrer Führungsoberfläche abhebt. Wenn dieser Druck nachlässt, fällt der Streifen mit einem Mikrostoß auf die Schiene zurück, der seine Sitzposition stört.
Das gegenteilige Problem, der Mangel an Schmiermittel, tritt an den Kerbkanten selbst auf. Durch die Scherwirkung beim Kerbschneiden wird Schmiermittel von den frisch geschnittenen Oberflächen abgestreift. Die brünierten Zonen und Bruchzonen treten im Wesentlichen trocken aus dem Schneidvorgang hervor, wobei der auf der Bandoberfläche vorhandene Schmiermittelfilm durch die plastische Verformung zerstört wird. Diese trockenen Kanten berühren dann die Führungsflächen mit erhöhter Reibung, bis das Schmiermittel aus angrenzenden Bereichen zurückwandert.
Kerbtiefe und -geometrie haben direkten Einfluss auf dieses Schmierstoffverteilungsmuster. Tiefere Kerben fangen mehr Schmierstoffvolumen ein und verstärken die hydraulischen Effekte bei hoher Geschwindigkeit. Rechteckige Kerbprofile mit scharfen Ecken erzeugen Stagnationszonen, in denen sich der Schmierstoff sammelt, anstatt zu fließen. Konische Profile fördern das Abfließen des Schmiermittels aus der Kavität während der Vorschubbewegung, wodurch hydraulische Ansammlungen reduziert werden, der Kerbengrund jedoch möglicherweise ausgehungert wird. Bei Stanzwerkzeugen, die für den Betrieb mit hohen Hubzahlen ausgelegt sind, erfordert das Schmiermittelmanagement rund um die Bypass-Kerben die gleiche technische Aufmerksamkeit wie die Schmiermittelzufuhr zu den Formstationen.
Vorschubgenauigkeit als Funktion der Kerbreibung
Vorschubgenauigkeit ist das messbare Ergebnis, wenn Tribologie auf Teilequalität trifft. Eine progressive Matrize kann perfekte Abstände, eine optimale Kerbengeometrie und eine korrekte Pilotsteuerung aufweisen und dennoch falsch ausgerichtete Teile produzieren, wenn die Reibungskräfte an den Bypass-Kerben asymmetrisch werden.
Asymmetrie entsteht auf natürliche Weise während der Produktion. Aufgrund geringfügiger Ausrichtungsunterschiede, thermischer Gradienten oder ungleichmäßiger Schmiermittelverteilung verschleißt eine Seite der Matrize schneller. Wenn sich der Kerbstempel an einer Bandkante schneller abnutzt als an der anderen, entstehen auf gegenüberliegenden Seiten des Trägers unterschiedliche Grathöhen. Dieses Gratdifferential erzeugt beim Bandvorschub ungleiche Reibungskräfte. Der Streifen erfährt an einer Kante mehr Widerstand als an der anderen, wodurch eine Netto-Querkraft entsteht, die ihn seitwärts drückt, einen Mikroschritt pro Hub.
Die Konsistenz der Schmierung wirkt sich auf die Zuführung aus, da Änderungen in der Ölart, der Viskosität oder der Auftragsmenge die Reibung so weit verändern können, dass sie sich auf den Fortschritt auswirken. Bei Metallstanzwerkzeugsystemen bedeutet dies, dass eine Schmierstoffzufuhrdüse, die teilweise auf einer Seite des Bandes verstopft ist, nicht nur den Verschleiß lokal erhöht. Es entsteht ein Reibungsungleichgewicht, das die Streifendrift vorantreibt. Piloten können kleine Positionsfehler korrigieren, sie arbeiten jedoch innerhalb eines begrenzten Eingriffsfensters. Sobald die kumulierte Drift die Pilotenfreigabekapazität überschreitet, kommt es zu Fehlausrichtungen des Streifens und Teile geraten außerhalb der Toleranz.
Die folgenden reibungsbedingten Ausfallarten treten häufig an Bypass-Kerben bei Folgeschnittvorgängen auf:
- Asymmetrisches Gratwachstum:Ungleichmäßiger Stempelverschleiß führt zu unterschiedlichen Grathöhen an gegenüberliegenden Bandkanten, wodurch ein seitliches Widerstandsungleichgewicht während des Vorschubs und eine fortschreitende Banddrift zur Seite mit höherer -Reibung entsteht.
- Abrieb der Heberschiene:Gratkanten schleifen wiederholt die gleiche Schienenoberfläche ab, übertragen Werkstückmaterial auf die Schiene und erzeugen eine Zone mit hoher -Reibung, die einem reibungslosen Bandvorlauf entgegenwirkt.
- Schmiermittel-induzierter hydraulischer Hub:Überschüssiges Schmiermittel, das in tiefen Kerbhohlräumen eingeschlossen ist, setzt sich während der schnellen Vorschubverzögerung unter Druck, hebt den Streifen kurzzeitig von seiner Führungsoberfläche ab und ermöglicht eine seitliche Verschiebung, bevor er wieder eingesetzt wird.
- Eskalation der thermischen Reibung:Reibungswärme an den Kontaktpunkten der Kerb{0}}Schiene verringert lokal die Schmiermittelviskosität, wodurch die Filmdicke abnimmt, der Kontakt von Metall{1}}zu -erhöht und in einem sich selbst{3}}verstärkenden Zyklus mehr Wärme erzeugt wird, die den Verschleiß beschleunigt.
- Kanalisierung des Führungsflächenverschleißes:Wiederholter Streifenkontakt an gleichbleibenden Positionen führt zu Rillen in den Führungsflächen, wodurch Spuren entstehen, die einer vom Piloten verursachten seitlichen Korrektur widerstehen und den Streifen in einer verschobenen Position fixieren.
- Durch Abstreifen-Kraft-induzierter Streifenhub:Durch die erhöhte Reibung zwischen Stempel und Kerbenwand beim Zurückziehen wird der Streifen von den Hebeschienen nach oben gezogen, wodurch seine vertikale Position gestört und die Kontaktgeometrie für den nächsten Vorschubhub verändert wird.
Jeder dieser Fehlermodi entwickelt sich schrittweise. Der Streifen springt nicht plötzlich aus der Registrierung. Stattdessen verschieben sich die Reibungskräfte schrittweise über Tausende von Hüben, bis der kumulative Positionsfehler eine Qualitätsschwelle überschreitet. Bediener bemerken möglicherweise zunächst einen instabilen Bandverlauf, ein inkonsistentes Eingreifen der Piloten oder ungewöhnliche Pressenvibrationen, bevor sichtbare Teilefehler auftreten. Zu diesem Zeitpunkt hat der tribologische Abbau schon seit einiger Zeit zugenommen.
Die Überwachung des Reibungsverhaltens an Bypass-Kerben erfordert die Verfolgung indirekter Indikatoren: Vorschubkrafttrends, Muster der Pilotlochverlängerung, Grathöhenmessungen bei geplanten Kontrollen und Schmiermittelverbrauchsraten pro Seite der Matrize. Diese Signale, die durch die Linse der tribologischen Wissenschaft interpretiert werden, stellen eine Frühwarnung dar, bevor die Verschlechterung der Futtergenauigkeit ein Niveau erreicht, in dem Ausschuss produziert wird.
Reibung lässt sich naturgemäß nur schwer anhand erster Prinzipien modellieren, da sie von den Oberflächenbedingungen abhängt, die sich während der Produktion entwickeln. Genau hier kommen rechnerische Methoden zum Einsatz: Die Finite-Elemente-Analyse kann die Spannungs- und Verformungsmechanik des Kerbschnitts selbst simulieren, während die auf Produktionsdaten basierende tribologische Modellierung validiert, ob sich die resultierende Oberfläche über die gesamte Lebensdauer der Matrize vorhersehbar verhält.
Validierung des Bypass-Notch-Designs mit FEA und Simulation
Scherebenentheorie, Bruchmechanik, Materialwissenschaft und Tribologie liefern die maßgeblichen Gleichungen. Aber Gleichungen allein sagen Ihnen nicht, ob eine bestimmte Kombination aus Kerbenbreite, Abstand und Geometrie in einem echten Folgeverbundwerkzeug, das mit Produktionsgeschwindigkeit läuft, wie vorhergesagt funktioniert. Die Finite-Elemente-Analyse schließt diese Lücke. Dabei werden die ersten-wissenschaftlichen Prinzipien, die in diesem Artikel behandelt werden, in visualisierbare, quantifizierbare Vorhersagen übersetzt, die Ingenieure validieren können, bevor ein einzelnes Stück Werkzeugstahl bearbeitet wird.
FEA-Simulation von Kerbscherzonen
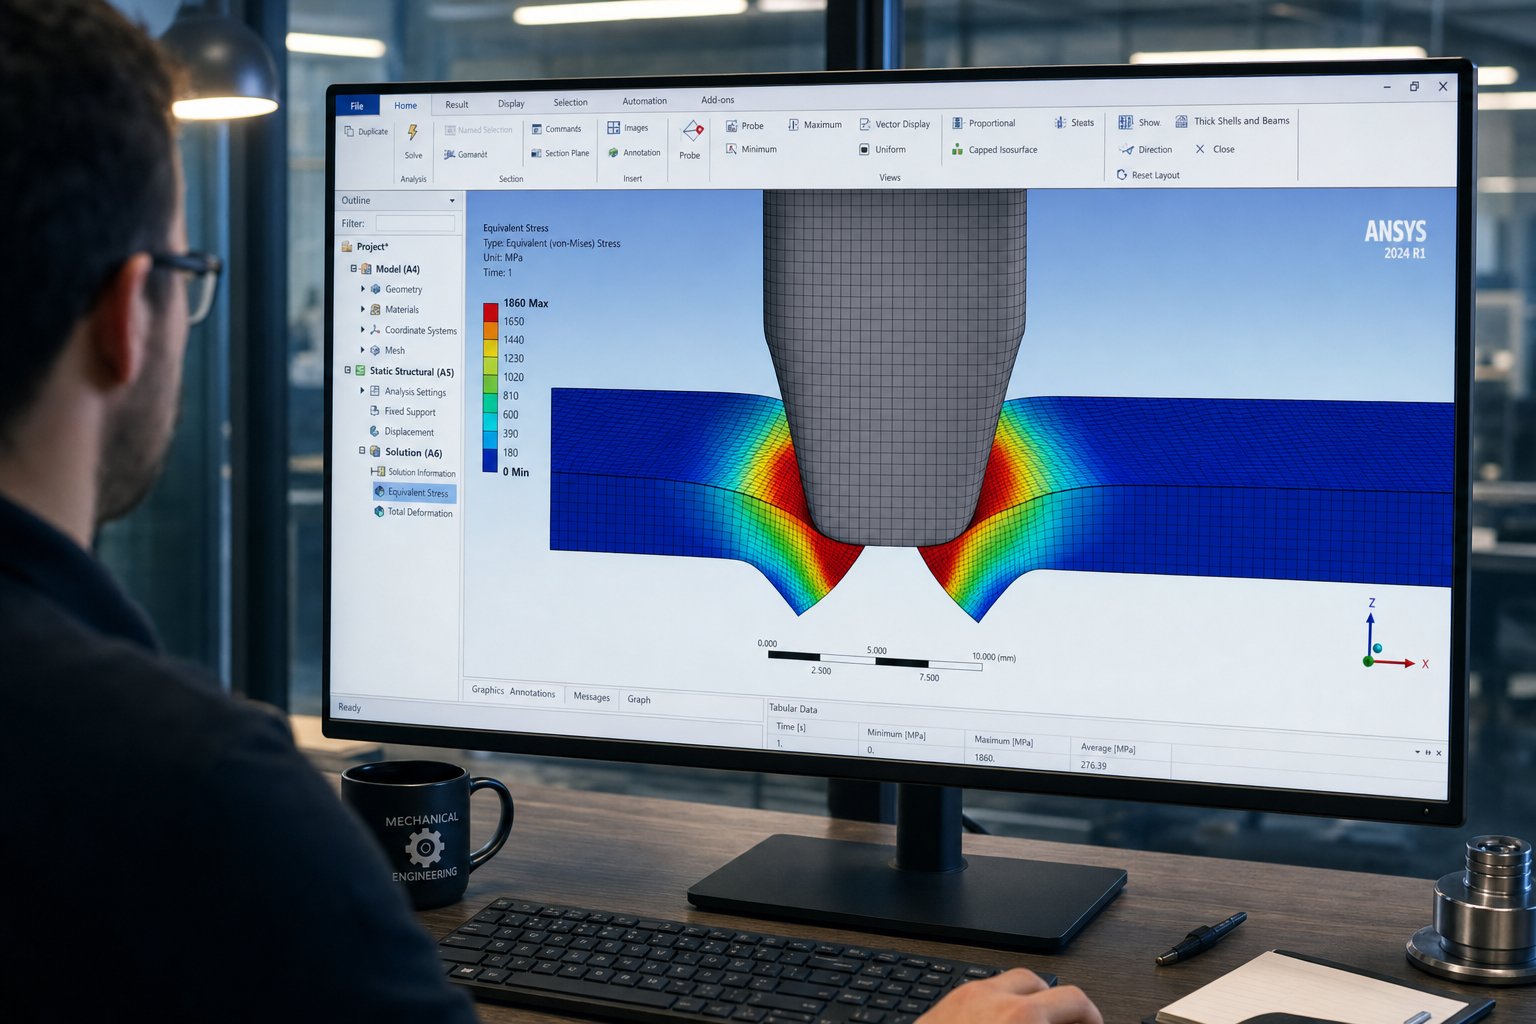
Wenn Sie in der FEA ein Bypass-Kerbschnittereignis modellieren, diskretisiert die Software das Bandmaterial in Tausende kleiner Elemente und löst dann die Spannungs-{0}}Dehnungsgleichungen für jedes Element, während der Stempel schrittweise durch die Banddicke absinkt. Das Ergebnis ist eine detaillierte Karte der Scherbandbildung, der Akkumulation plastischer Dehnungen und des Schadensverlaufs, die die drei zuvor beschriebenen physikalischen Zonen widerspiegelt: Überschlag, Polieren und Bruch.
A Studie aus dem Jahr 2024 in Heliyon veröffentlichtdemonstrierte diesen Ansatz mit ABAQUS/Explicit, um das Blechschneiden von DP600-Stahl zu simulieren. Die Forscher modellierten den gesamten Schneidzyklus, einschließlich Stempeldurchdringung, Blechtrennung und Abisolieren, und erreichten Schnittkantenzonenvorhersagen innerhalb von 4–14,6 % der experimentellen Messungen. Ihr FEA-Modell erfasste, wie eine Erhöhung des Abstands von 6 % auf 15 % die Rissbildung verzögerte, die polierte Zone erweiterte und die Bruchzone reduzierte – genau die Zusammenhänge, die die Scherebenentheorie vorhersagt, deren experimentelle Quantifizierung jedoch Dutzende physikalischer Versuche erfordern würde.
Bei Metallstanzwerkzeugen, die in Bypass-Kerbstationen verwendet werden, bedeutet diese Simulationsfunktion, dass Sie die Ausrichtung des Bruchpfads visualisieren können, bevor Sie Werkzeuge schneiden. Sie können bestätigen, ob Ihr ausgewählter Abstand konvergierende Rissfronten erzeugt oder ob er sekundäre Scherung verursacht. Sie können die Abstreif- und Schubkräfte bei unterschiedlichen Abstandswerten quantifizieren. Diese Daten fließen direkt in die Analyse der Vorschubgenauigkeit ein, die in früheren Abschnitten behandelt wurde. Dieselbe Studie zeigte, dass die Schubkraft um 77,7 % und die Abstreifkraft um 73,2 % abnahm, wenn das Radialspiel von 6 % auf 12 % anstieg, eine dramatische Empfindlichkeit, die ohne Simulation nicht sichtbar wäre.
Simulation-gesteuerte Optimierung für neuartige Materialien
Bei Materialien, für die es keine etablierten empirischen Richtlinien gibt, wird die Simulation unverzichtbar. Fortschrittliche hochfeste Stähle, Dual-{2}Phasen-Qualitäten und exotische Legierungen, die in gestanzten Metallteilen in der Automobil- und Luftfahrtindustrie verwendet werden, entsprechen nicht den Faustregeln, die vor Jahrzehnten für Weichstahl entwickelt wurden. Ihre komplexen Mikrostrukturen erzeugen ein nicht-lineares Verfestigungsverhalten, spannungs{{5}zustands-abhängige Bruchorte und eine Empfindlichkeit gegenüber Parametern, die in herkömmlichen Richtlinien ignoriert werden.
FEA ermöglicht parametrische Studien, deren physikalische Durchführung unerschwinglich wäre. Sie können Kerbenbreiten von 3 mm bis 8 mm, Zwischenräume von 8 % bis 20 % und Kerbtiefen von 2 mm bis 5 mm in einer Design-{7}}aus--Experimentmatrix abtasten und Hunderte von Kombinationen rechnerisch auswerten. Jede Simulation sagt das resultierende Kantenprofil, die Kraftkurve und die Schadensverteilung voraus. Anhand dieser Daten ermitteln Ingenieure das optimale Parameterfenster, in dem die Bruchwege sauber ausgerichtet sind, die Abstreifkräfte beherrschbar bleiben und der Grat innerhalb der Toleranz bleibt.
Die in diesen Simulationen verwendeten Bruchkriterien sind erheblich ausgereift. Modelle wie das modifizierte Mohr-Coulomb-Kriterium berücksichtigen Spannungstriaxialität und Lode-Parametereffekte auf den duktilen Bruch und erfassen, wie das gleiche Material unter unterschiedlichen Randbedingungen unterschiedlich bricht. Diese Ausgereiftheit ist für die Bypass-Kerbsimulation von Bedeutung, da sich der Spannungszustand an der Kerbscherzone aufgrund der Randbedingungen des Bandes und der asymmetrischen Geometrie der Kantenkerbung im Vergleich zum Schneiden mit geschlossenem Umfang vom Standardschneiden unterscheidet.
Die Stanztechnologie hat einen Punkt erreicht, an dem die Simulationsgenauigkeit mit physischen Tests für gut charakterisierte Materialien mithalten kann. Adaptive Vernetzungstechniken verhindern eine Elementverzerrung während der großen Verformungen, die mit der Scherung einhergehen, und explizite Löser verarbeiten die Nicht-Linearitäten von Plastizität, Kontakt und Materialtrennung ohne Konvergenzfehler. Für Ingenieure, die sich fragen, was aus moderner Designperspektive in der Fertigung Werkzeuge sind, besteht die Antwort zunehmend darin, dass die rechnerische Validierung ein Standardschritt und kein optionaler Luxus ist.
Von der Wissenschaft zur Produktion-Fertiges Stanzdesign
Der in diesem Artikel dargelegte wissenschaftliche Rahmen, von der Scherebenenmechanik über Bruchausbreitung, Materialreaktion, Spiellogik, Geometrieauswahl und Tribologie, bildet ein kohärentes System, das mit der FEA umgesetzt werden kann. Ingenieure, die sich mit der Verformungsphysik auskennen, wissen, worauf sie bei Simulationsergebnissen achten müssen: Sie können Von-Mises-Spannungskonturen im Kontext der Scherbandtheorie interpretieren, Schadensvariablenverteilungen anhand bruchmechanischer Vorhersagen bewerten und simulierte Kantenprofile mit den Zonenproportionen korrelieren, die die richtige Spielauswahl anzeigen.
Dieses Verständnis verändert auch die Art und Weise, wie Ingenieure Anforderungen an Werkzeugpartner kommunizieren. Anstatt Kerbabmessungen aus einer Handbuchtabelle anzugeben, können sie durch Simulation-gestützte Begründungen vorlegen, warum ein bestimmtes Spiel, eine bestimmte Geometrie und eine Materialkombination optimale Ergebnisse für ihre Anwendung liefern. Dieses Maß an technischer Kommunikation führt zu besseren Matrizen- und Stanzergebnissen, da der Werkzeughersteller die technische Absicht hinter jeder Spezifikation versteht und nicht nur Zahlen repliziert.
Das Engineering-Team von YICHEN arbeitet mit Kunden an genau diesen konstruktionsschweren Herausforderungen, einschließlich der Optimierung der Bypass-Kerbe, der Validierung der Matrizenstruktur, der Abstandsauswahl und der Materialflussanalyse. Ihr Ansatz verbindet die Computerwissenschaft mit der produktionsbereiten Herstellung kundenspezifischer Stanzformen und hilft Ingenieuren dabei, Simulationsergebnisse in Werkzeuge zu übersetzen, die vom ersten Artikel bis zum Ende-der-Lebensdauer die erwartete Leistung erbringen. Für Projekte mit neuartigen Materialien oder gestanzten Metallteilen mit engen -Toleranzen, bei denen empirische Regeln nicht ausreichen, ist ihre Zusammenarbeit sinnvollLösungen für StanzwerkzeugeVerbinden Sie analytische Genauigkeit mit Fertigungskompetenz.
Die wissenschaftliche Grundlage für das Bypass-Notch-Design ermöglicht es Ingenieuren, von der reaktiven Fehlerbehebung zum prädiktiven Design überzugehen und die Versuchs-{0}}und{1}}Irrtum-Iteration durch physikalisch fundierte{2}}Entscheidungen zu ersetzen, die durch Simulation validiert werden, bevor überhaupt Werkzeuge gebaut werden.
Jedes Prinzip in diesem Artikel deutet auf die gleiche Schlussfolgerung hin: Das Verständnis der Mechanik macht Vermutungen überflüssig. Die Scherebenentheorie sagt Ihnen, wo sich die Verformung konzentriert. Die Bruchmechanik sagt Ihnen, wie sich Risse ausbreiten. Die Materialwissenschaft sagt Ihnen, wann diese Risse entstehen. Die Clearance-Logik sagt Ihnen, wie Sie sie ausrichten. Durch die Auswahl der Geometrie erfahren Sie, wie Sie mit Kraft und Verschleiß umgehen. Die Tribologie sagt Ihnen, was beim Bandvorschub passiert. Und die FEA bestätigt, ob Ihre integrierten Designentscheidungen als System zusammenarbeiten. Ingenieure, die dieses Wissen in ihren Designprozess einbauen, müssen Probleme nicht in der Druckerei verfolgen. Sie verhindern sie am CAD-Bildschirm.
FAQs zur wissenschaftlichen Grundlage von Bypass-Kerben in Stanzformen
1. Welchen Zweck haben Bypasskerben in Folgestanzwerkzeugen?
Bypass-Kerben sind Reliefmerkmale, die an den ersten Stationen einer progressiven Matrize in die Kanten des Trägerstreifens eingeschnitten werden. Sie erfüllen mehrere Funktionen: Sie entfernen Kantenwölbungen von geschlitzten Coils, verhindern eine Überzuführung, die die Matrize beschädigen kann, und stellen Registrierungsreferenzen für eine genaue Bandpositionierung über alle nachgeschalteten Stationen hinweg her. Ihre Geometrie interagiert mit Steigungsanschlägen und Führungsschienen, um die Vorschubgenauigkeit während des gesamten Stanzprozesses zu steuern.
2. Warum funktioniert die Standardregel von 10 % Abstand nicht immer für Bypasskerben?
Die 10 %-Abstandsregel wurde für das Standardschneiden entwickelt, bei dem die Kantenqualität am fertigen Teil im Vordergrund steht. Bypass-Kerben erfüllen eine andere Funktion: Sie legen Vorrang vor der Vorschubgenauigkeit und dem gleichmäßigen Bandverlauf gegenüber der Kantenbearbeitung. Darüber hinaus verlagern fortschrittliche hochfeste Stähle und dünnere Dicken die Verformungsmechanik über den Bereich hinaus, in dem allgemeine Richtlinien weiterhin gültig sind. Materialien mit einem niedrigen Verhältnis von Streckgrenze-zu-Zugfestigkeit erfordern möglicherweise Abstände von bis zu 21 % pro Seite für einen sauberen Bruch, während dünnere Materialien proportional größere Prozentsätze erfordern, um übermäßige Abstreifkräfte zu vermeiden, die die Streifenpositionierung beeinträchtigen.
3. Wie wirken sich Materialeigenschaften auf die Designparameter der Bypass-Kerbe aus?
Materialeigenschaften bestimmen grundsätzlich die Kerbleistung. Kornrichtung und Anisotropie verändern die Eigenschaften der Scherzone je nach Schnittausrichtung. Die Duktilität steuert die Tiefe der Überrollzone und die Gratneigung. Die Kaltverfestigungsrate bestimmt, wie die Stempelkraft im Laufe der Produktionslebensdauer zunimmt. Die elastische Erholung führt dazu, dass sich die Kerböffnungen nach dem Schneiden verengen, was einen sortenspezifischen Breitenausgleich erfordert. Beispielsweise erfordert die hohe Kaltverfestigung von rostfreiem Stahl einen Spielraum von 12-16 %, während die niedrige Härtungsrate von Aluminium bei engen Spielräumen fadenförmige Grate erzeugt. Die kundenspezifischen Stanzformlösungen von YICHEN berücksichtigen diese materialspezifischen Variablen während des Designberatungsprozesses.
4. Welche Rolle spielt die Reibung bei der Bandvorschubgenauigkeit der Bypass-Kerbe?
Die Reibung an der Kerben-{0}}Matrizenschnittstelle bestimmt direkt, ob ein Streifen reibungslos zugeführt wird oder in eine Fehlausrichtung gerät. Gratwachstum an Kerbkanten erhöht den Reibungskoeffizienten, indem glattes Gleiten auf der Oberfläche in abrasiven Kontakt mit den Heberschienen umgewandelt wird. Die asymmetrische Gratbildung an gegenüberliegenden Bandkanten erzeugt ungleiche Widerstandskräfte und drückt das Band bei jedem Hub seitlich. Das Verhalten des Schmiermittels erhöht die Komplexität: Ansammlungen in Kerbhohlräumen können bei hohen Geschwindigkeiten zu einem hydraulischen Auftrieb führen, während ein Mangel an frisch gescherten Kanten die lokale Reibung erhöht. Diese tribologischen Faktoren verstärken sich über Tausende von Hüben, bis der Positionsfehler die Toleranz überschreitet.
5. Wie hilft die FEA bei der Validierung von Bypass-Kerbenkonstruktionen vor dem Schneiden von Werkzeugen?
Die Finite-Elemente-Analyse modelliert die vollständige Spannungs-/Dehnungsverteilung im Streifen während des Kerbschneidens und prognostiziert die Bildung von Scherbändern, die Ausrichtung des Bruchpfads und die Randzonenproportionen. Untersuchungen haben gezeigt, dass FEA-Vorhersagen mit experimentellen Ergebnissen mit einer Genauigkeit von 4–14,6 % übereinstimmen. Ingenieure können parametrische Studien durchführen, die Kerbbreite, Spiel und Tiefe über Hunderte von Kombinationen rechnerisch ermitteln und so optimale Fenster ohne physische Probeläufe ermitteln. Dies ist besonders wertvoll für fortgeschrittene Materialien, für die es keine empirischen Richtlinien gibt. Das Ingenieurteam von YICHEN nutzt diese Berechnungsmethoden zusammen mit Produktionsexpertise, um die Bypass-Kerbenoptimierung und die Abstandsauswahl für seine Stanzwerkzeuglösungen zu validieren.


