


Was unterscheidet Elektrostahl-Abstände vom Standard-Stanzen?
Der Abstand zwischen Stempel und Matrize beim Stanzen von Elektrostahl ist der Abstand zwischen der Schneidkante des Stempels und der Schneidkante des Matrizenknopfs, angegeben pro Seite als Prozentsatz der Materialstärke. Diese Definition klingt identisch mit jeder anderen Blechstanz- und Matrizenoperation. Die Mechanik ist die gleiche. Die Formel ist dieselbe. Aber die Konsequenzen, wenn man etwas falsch macht, sind völlig anders.
Wenn Sie Baustahl oder Aluminium stanzen, zeigt sich ein Abstandsfehler als kosmetischer Defekt oder als Grat, der einer Nachbearbeitung bedarf. Wenn Sie Elektrostahl stanzen, beeinträchtigt ein Abstandsfehler still und leise die magnetische Leistung jeder Lamelle, die die Presse verlässt. Der Kernverlust nimmt zu. Die Durchlässigkeit sinkt. Der aus diesen Blechen aufgebaute Motor oder Transformator läuft heißer und weniger effizient, und die Grundursache ist für jeden unsichtbar, der die Kantenqualität nicht bereits beim Stanzen misst.
Definieren des Abstands zwischen Stempel und Matrize in Elektrostahlanwendungen
Das Grundprinzip bleibt einfach. Der Matrizenabstand beim Stanzen von Stahl ist der Raum, der es ermöglicht, dass die Bruchflächen von der Stempelseite und der Matrizenseite sauber aufeinander treffen und eine kontrollierte Scherung durch das Material entsteht. AlsDie technische Referenz von MISUMIerklärt, zielt das richtige Spiel darauf ab, die Bruchflächen der Korngrenzen an der Ober- und Unterseite des Werkstücks auszurichten, um eine saubere Spaltung an der Schnittkante zu erzeugen. Für allgemeine Materialien diente jahrzehntelang die traditionelle 10 %-Regel als Ausgangspunkt.
Elektrostahl ist jedoch kein allgemeiner Werkstoff. Siliziumstahlsorten enthalten 2 bis 6,5 Gewichtsprozent Silizium, wodurch das Material deutlich spröder ist als kohlenstoffarmer Stahl. Diese Sprödigkeit verändert die Entwicklung der Scherzone, der Polierzone und der Bruchzone beim Schneiden. Die klassische Regel „ein-Drittel Scherung, zwei-Drittel Bruch“, die das MetalForming Magazine für kohlenstoffarmen Stahl beschreibt, gilt hier nicht. Elektrostahl bricht schneller und mit weniger plastischer Verformung, was eine Räumungsstrategie erfordert, die auf seinem einzigartigen Verhalten basiert.
Warum generische Abstandstabellen für Siliziumstahl nicht ausreichen
Die meisten Abstandsreferenzen gruppieren Materialien nach Härte oder Zugfestigkeit. Härtere Materialien erhalten mehr Spielraum. Weichere Materialien bekommen weniger. Dieser Rahmen funktioniert für Strukturlegierungen. Bei Elektrostahl fällt es auseinander, weil es den einen Faktor außer Acht lässt, der diese Materialkategorie einzigartig macht: Die geprägte Kante beeinflusst direkt die elektromagnetische Funktion.
Eine gestanzte Kante aus Elektroblech ist nicht nur eine geometrische Begrenzung. Es handelt sich um eine Zone aus mechanisch beanspruchtem Material, in der magnetische Domänen gestört werden, die Permeabilität zusammenbricht und Kernverluste in die Höhe schnellen. Untersuchungen zeigen, dass durch Stanzen-induzierter Stress den Kernverlust im Vergleich zu spannungsfreiem Material um 5-8 % erhöhen kann. Der von Ihnen gewählte Abstand bestimmt, wie tief die beschädigte Zone in die Lamelle hineinragt, wie hoch der Grat ist und wie gut die fertigen Lamellen zusammengefügt werden.
Beim Stanzen von Elektrostahl beeinflussen Abstandsentscheidungen nicht nur die Maßhaltigkeit, sondern auch die nachgelagerte magnetische Leistung jedes aus diesen Blechen gefertigten fertigen Bauteils.
Wer benötigt Material?-Spezifische Freigabedaten
Wenn duEntwerfen Sie Folgeverbundwerkzeuge für MotorblecheOb Sie Werkzeuge für die Herstellung von Transformatorkernen spezifizieren oder Fehler bei der Stanzqualität bei der Herstellung von Elektrofahrzeugmotoren beheben möchten – generische Abstandstabellen lassen Sie im Unklaren. Sie benötigen Daten, die den Siliziumgehalt, die Kornorientierung, die Laminierungsdicke und die elektromagnetischen Leistungsziele berücksichtigen, die Ihr Kunde vom fertigen Kern erwartet.
Diese Ressource schließt diese Lücke. Von der Bruchmechanik speziell für Legierungen mit hohem -Siliziumgehalt bis hin zu Abstandsempfehlungen nach Güteklasse und Stärke ist das Ziel eine praktische Anleitung, die Sie auf echte Werkzeugentscheidungen anwenden können, statt Einheitsprozentsätzen, die aus dem Stanzen von Karosserieteilen für Kraftfahrzeuge übernommen wurden.
Die Herausforderung beginnt auf der materiellen Ebene. Die kristalline Struktur und das spröde Bruchverhalten von Siliziumstahl erzeugen eine Schnittdynamik, für die Standardreferenzen einfach nicht geschrieben wurden.
Bruchmechanik von Elektrostahl während Stanzvorgängen
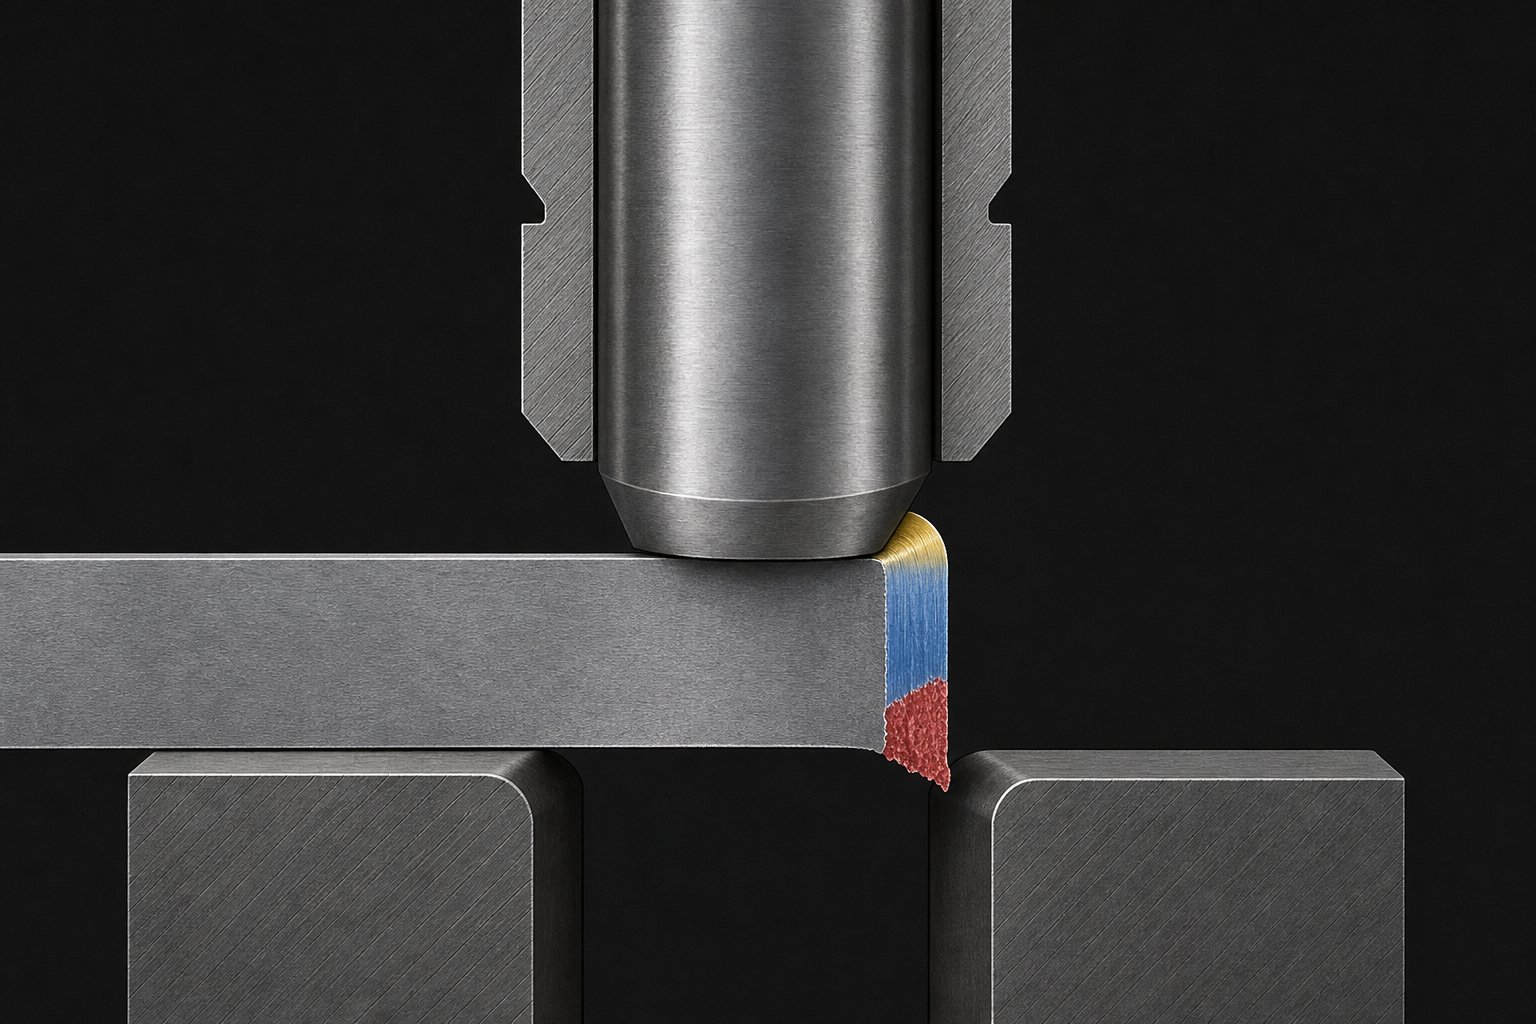
Siliziumstahl verhält sich unter einer Matrize und einem Stempel nicht wie Weichstahl. Diese einzelne Tatsache verändert alles an der Form der Schnittkante. Wenn ein Stempel in das Werkstück eindringt, erzeugt er eine Folge von Verformungszonen, die die meisten Werkzeugkonstrukteure als vier unterschiedliche Merkmale kennen: Überschlag, Polierung, Bruch und Grat. In kohlenstoffarmen Stählen folgen diese Zonen relativ vorhersehbaren Proportionen. Elektrostahl verändert diese Proportionen, weil er früher, mit weniger plastischem Fließen und entlang der durch seine kristalline Mikrostruktur vorgegebenen Wege bricht.
Sprödbruchverhalten in Stahl mit hohem-Siliziumgehalt
Ein Siliziumgehalt zwischen 2 % und 6,5 % erhöht zunehmend die Härte und Sprödigkeit des Materials und verringert gleichzeitig die Duktilität. Die Dehnung von kornorientiertem Siliziumstahl kann nur 11 % betragen, verglichen mit 30 -40 % bei typischem kohlenstoffarmen Stanzstahl. Was bedeutet das an der Schlagkante? Der Übergang von der elastischen Verformung zur Rissbildung erfolgt wesentlich schneller.
FEM-Simulationsuntersuchungen an kornorientiertem Siliziumstahl bestätigen dieses Verhalten.Studien veröffentlicht in Materials (MDPI)zeigen, dass sich die äquivalente plastische Spannung stark an der Schnittkante konzentriert und innerhalb von nur 10–15 Mikrometern von der Schnittfläche exponentiell abnimmt. Die Rissausbreitungsphase beginnt früher im Stempelhub, und Risse können von einer Schneidkante ausgehen und sich durch die Dicke ausbreiten, anstatt sich symmetrisch von beiden Seiten zu treffen. Dies unterscheidet sich grundlegend von dem ausgeglichenen Scherbruch, der in den standardmäßigen Stempel- und Matrizenreferenzen von Dayton für duktile Materialien beschrieben wird.
Unterschiede in der Kornstruktur und Rissausbreitung
Stellen Sie sich zwei Bleche Elektroblech auf Ihrer Presse vor. Eine davon ist CRGO (kalt-gewalztes Korn-orientiert), dessen Kristallgitter in Walzrichtung ausgerichtet ist. Das andere ist CRNGO (kalt-gewalzt, nicht-korn-orientiert) mit zufällig verteilten Kornorientierungen. Wenn Metallstempel und -matrizen diese Materialien durchschneiden, verläuft der Riss in jedem unterschiedlich.
Bei CRGO-Stahl erzeugt die gerichtete Kornstruktur bevorzugte Bruchflächen. Risse neigen dazu, sich entlang der Korngrenzen auszubreiten, die mit der Walzrichtung ausgerichtet sind, wodurch eine Bruchfläche entsteht, die unregelmäßig erscheinen kann, wenn der Stempel quer zur Kornausrichtung schneidet. CRNGO-Stahl mit seiner isotropen Kornverteilung bricht gleichmäßiger in alle Richtungen, seine höheren Siliziumqualitäten weisen jedoch immer noch eine ausgeprägte Sprödigkeit auf, die die Entwicklung der Brünierzone begrenzt.
Wie sich die Erwartungen der Standard-Burnish-Zone ändern
Standard-Abstandsreferenzen sagen eine Polierzone von ungefähr einem -Drittel der Materialdicke für ein richtig eingestelltes Spiel in Baustahl voraus. Elektrostahl erzeugt durchweg eine schmalere Polierzone und eine proportional größere Bruchzone. Das Material fließt unter Scherbeanspruchung einfach nicht lange genug, um einen längeren Kontakt mit der brünierten Oberfläche herzustellen.
Untersuchungen zeigen, dass die Qualität des brünierten Bereichs bei Siliziumstahl stark vom Spiel und der Schnittgeschwindigkeit abhängt. Bei geringen Abständen (ca. 0,04 mm bei 0,3 mm Material) entsteht ein gleichmäßigeres brüniertes Profil mit weniger Brucheinbrüchen. Erhöhen Sie das Spiel über einen kritischen Schwellenwert hinaus, und die Bruchzone beginnt früher, der Rissverlauf wird weniger vorhersehbar und es bilden sich durch übermäßige Zugspannungskonzentration tiefe Oberflächentaschen.
Deshalb bewerbenAllgemeine Stempel und Matrizen aus MetallAbstandsdaten zu Elektroband verursachen Probleme. Ein Abstand, der bei unlegiertem Stahl zu einem sauberen Verhältnis von Brünierung{1}} zu -Bruch führt, kann bei Siliziumstahl zu einer vollständig von Bruch- dominierten Kante führen oder bei zu fester Einstellung die plastische Spannung tiefer in die Laminierung drücken. Die Sprödbruchmechanik erfordert Abstandswerte, die auf den Siliziumgehalt und die Kornstruktur der jeweiligen Sorte abgestimmt sind und nicht nur auf deren Dicke.
Diese Bruchunterschiede auf Materialebene führen direkt zu einer praktischen Frage: Welcher Abstandsprozentsatz funktioniert tatsächlich für jede Elektrostahlsorte und wie verschiebt sich dieser Wert über die Bandbreite der CRGO- und CRNGO-Materialien, die in der realen Motoren- und Transformatorenproduktion verwendet werden?
Abstandsempfehlungen nach Elektrostahlsorte und -typ
Die Antwort variiert stärker, als die meisten Stempelreferenzen vermuten lassen. CRGO- und CRNGO-Stähle gehören zur gleichen Materialfamilie, doch ihre Kornstrukturen, Siliziumgehalte und Endverbrauchsanforderungen drängen die Auswahl des Spiels in unterschiedliche Richtungen. Um die richtige Wahl zu treffen, muss man verstehen, wie jede Qualitätskategorie auf die Scherwirkung reagiert und was die fertige Laminierung elektrisch leisten muss.
CRGO vs. CRNGO-Freigabeanforderungen
Kornorientierter Elektrostahl, der hauptsächlich in Transformatorkernen verwendet wird, weist typischerweise einen Siliziumgehalt zwischen 3,0 % und 3,5 % auf. Seine Kristalle werden durch einen komplexen metallurgischen Prozess in Walzrichtung ausgerichtet, was ihm außergewöhnliche magnetische Eigenschaften entlang dieser Achse verleiht, jedoch eine erhebliche Empfindlichkeit gegenüber mechanischer Beanspruchung senkrecht zur Kornausrichtung aufweist. Kantenschäden durch Stanzen stören die sorgfältig konstruierte Domänenstruktur, sodass die Abstandskontrolle für die Aufrechterhaltung der Effizienz des Transformatorkerns von entscheidender Bedeutung ist.
CRGO-Qualitäten wie M6 erfordern im Allgemeinen einen engeren Abstand, typischerweise im Bereich von 3 % bis 5 % der Materialstärke pro Seite. Ein engerer Abstand führt zu einer saubereren Scherung mit weniger Risswanderung über die Korngrenzen hinweg, wodurch die Tiefe der spannungsbeeinflussten Zone an der Schnittkante verringert wird. Der Kompromiss ist ein beschleunigter Stempelverschleiß, aber bei Transformatoranwendungen, bei denen es auf jeden Bruchteil eines Watts pro Kilogramm ankommt, wird dieser Kompromiss akzeptiert.
Nicht-kornorientierte-Stähle wie M19, M36 und M47 werden für die Herstellung von Motorlamellen verwendet, bei denen die magnetischen Eigenschaften in allen Richtungen konsistent sein müssen. Ihre isotrope Kornstruktur bricht gleichmäßiger und dieprogressives M--Zahlenbewertungssystemspiegelt die zunehmende Kernverlustzulage wider, wenn Sie von M19 auf M47 wechseln. Diese CRNGO-Qualitäten tolerieren ein breiteres Spielfenster, im Allgemeinen 5 % bis 8 % pro Seite, da ihre zufällige Kornausrichtung nicht die gleichen bevorzugten Risspfade erzeugt, die CRGO so empfindlich gegenüber Spielabweichungen machen.
Abstandsbereiche nach gängigen Elektrostahlsorten
In der folgenden Tabelle sind allgemeine Abstandsbereiche nach Sortenkategorie, typischem Siliziumgehalt und Hauptanwendung aufgeführt. Dabei handelt es sich um Ausgangsempfehlungen{1}, die die meisten Stanzformdesigner durch Probeschnitte an ihrer spezifischen Druck- und Werkzeugkonfiguration verfeinern.
| Notenkategorie | Repräsentative Noten | Siliziumgehalt | Typisches Spiel (% pro Seite) | Primäre Anwendung |
|---|---|---|---|---|
| CRGO (Korn-orientiert) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Transformatorkerne, hoch-effiziente Induktoren |
| CRNGO (Low Loss) | M19 | 2.8% - 3.2% | 5% - 7% | Premium-Motorbleche, Generatoren |
| CRNGO (mittlerer Verlust) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standard-Motorbleche, kleine Transformatoren |
| CRNGO (höherer Verlust) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Kostensensible-motorische Anwendungen |
Beachten Sie das Muster: Mit steigendem Siliziumgehalt wird das Material spröder und der empfohlene Spielbereich wird kleiner und verschiebt sich enger. M19, die gebräuchlichste Güte für Produkte zur Bewegungssteuerung, liegt im Mittelfeld, wo es sauber genug bricht, um über ein mäßiges Spielraumfenster hinweg zu funktionieren, und dennoch mehr Präzision erfordert als Baustahl.
Wie sich der Prozentsatz des Siliziumgehalts auf die Freigabeauswahl auswirkt
Die Freigabeformel für jedes gestanzte Material beginnt mit einer einfachen Beziehung:
Freiraum pro Seite=cxt
Wocist der Clearance-Faktor (ausgedrückt als Dezimalzahl) undtist die Materialstärke. Diese Abstandsgleichung sieht einfach aus, aber die Herausforderung besteht darin, den richtigen Wert auszuwählencfür Ihr spezifisches Material. Bei der Abstandsberechnung für Elektrostahl ist der Siliziumgehalt die primäre Variable, die diese Auswahl bestimmt.
Höhere Siliziumanteile verringern die Duktilität und Dehnung. Ein 6,5 % Siliziumstahl (der in speziellen Hochfrequenzanwendungen verwendet wird) hat fast keine plastische Verformungsfähigkeit. Es bricht fast sofort bei Kontakt mit dem Stempel und verhält sich eher wie eine Keramik als wie ein Metall. Bei 2 % Silizium behält das Material eine ausreichende Duktilität bei, sodass sich das Bruchverhalten nur geringfügig von dem von Stahl mit niedrigem Kohlenstoffgehalt unterscheidet. Zwischen diesen Extremen verschiebt jeder Prozentpunkt Silizium den idealen Abstandsfaktor.
Der praktische Effekt: Eine Abstandsberechnung, die bei M47 (geringerer Siliziumgehalt, duktiler) hervorragende Ergebnisse liefert, wird bei M6 (höherer Siliziumgehalt, extrem spröde in Querrichtung) wahrscheinlich zu übermäßiger Kantenspannung führen. Sie können nicht einfach einen einzelnen Abstandsprozentsatz auswählen und ihn auf Ihr gesamtes Elektroband-Produktsortiment anwenden. Jede Sortenfamilie benötigt ihren eigenen validierten Spaltfaktor, der durch Gratmessung und Kantenprüfung an Musterteilen bestätigt wird.
Diese Empfehlungen pro Klasse gehen von einer Standardlaminierungsdicke von 0,35 mm bis 0,65 mm aus. Wenn die Produktionsanforderungen dünnere Dicken unter 0,3 mm erfordern, liefert die Abstandsberechnung so kleine Absolutwerte, dass sich völlig andere Herausforderungen in Bezug auf Werkzeuggenauigkeit und Fertigungstoleranz ergeben.
Berechnungen und Herausforderungen für den Laminierabstand bei dünner Dicke-
Ein Clearance-Rechner gibt Ihnen eine Zahl. Tragen Sie 5 % pro Seite auf 0,5 mm Material auf, und Sie erhalten einen Abstand von 0,025 mm. Das ist klein, aber mit hochwertigen Werkzeugen machbar. Tragen Sie die gleichen 5 % auf 0,15 mm Material für die Laminierung eines Hochfrequenztransformators auf, und Sie erhalten 0,0075 mm pro Seite. Das sind 7,5 Mikrometer. Bei diesem Maßstab ist der Abstand zwischen Stempel und Matrizenknopf kleiner als viele Herstellungstoleranzen für Matrizen, und herkömmliche prozentuale Regeln beginnen in der Praxis zu versagen.
Warum dünne -Laminierungen herkömmliche Freigaberegeln in Frage stellen
Moderne hocheffiziente Motoren und Hochfrequenztransformatoren verwenden zunehmend Elektroblechlamellen zwischen 0,1 mm und 0,35 mm (0,004 bis 0,014 Zoll). Dünnere Stärken reduzieren Wirbelstromverluste, die mit dem Quadrat der Laminierungsdicke zunehmen. Dieser physikalisch-getriebene Drang zu dünnerem Material ist bei EV-Traktionsmotoren und Premium-Transformatorkonstruktionen unerbittlich. Die Stempel-Challenge folgt direkt.
Wenn Sie die Abstandsberechnung für Material unter-0,3 mm durchführen, fallen die resultierenden absoluten Abstandswerte in den einstelligen Mikrometerbereich. Ein auf Prozentregeln basierender Matrizengrößenrechner unterscheidet nicht zwischen 0,025 mm Spiel bei 0,5 mm Material und 0,005 mm Spiel bei 0,1 mm Material. Beide betragen „5 % pro Seite“. Aber die Produktionsrealität, diese beiden Werte zu vertreten, ist völlig anders. Das dünnere Material erfordert eine Werkzeugpräzision, die an die Grenzen herkömmlicher Drahterodier- und Koordinatenschleiffähigkeiten heranreicht.
Absolute Abstandswerte bei einer Dicke von unter 0,3 mm
Überlegen Sie, wie diese Zahlen in der Produktion tatsächlich aussehen. Für eine 0,2 mm CRNGO-Laminierung mit 6 % Abstand pro Seite beträgt der Zielspalt 0,012 mm (ungefähr ein halbes Tausendstel Zoll). Bei einer kornorientierten Laminierung von 0,1 mm bei 4 % Abstand arbeiten Sie mit 0,004 mm pro Seite. Bei diesen Abmessungen entspricht ein Spielfehler von nur 2–3 Mikrometern einer Abweichung von 25–50 % vom Nennwert. Ein solcher relativer Fehler würde in jedem Kontext der Präzisionstechnik als katastrophal angesehen werden.
Die praktische Konsequenz: Bei dünnen Blechstärken verstärkt sich die Spielabweichung. Ein Fehler von 3-Mikron bei 0,5 mm Material ändert Ihren effektiven Abstand von 5 % auf 5,6 %. Der gleiche 3-Mikron-Fehler bei 0,15-mm-Material verschiebt Sie von 5 % auf 7 % und bewegt sich möglicherweise vollständig außerhalb des akzeptablen Fensters. Die Grathöhe reagiert unverhältnismäßig. Untersuchungen zu engen Metallstanztoleranzen bestätigen, dass das Erreichen einer Präzision von +/- 0.001 Zoll bei Standardanwendungen bereits anspruchsvoll ist. Dünne Elektroblechlaminierungen überschreiten diese Schwelle deutlich.
Präzisionsanforderungen für moderne Hochfrequenz-Laminierwerkzeuge
Bei diesen Dicken machen die Herstellungstoleranzen der Matrize einen erheblichen Teil des Spiels selbst aus. Ein Chip-Wafer-Rechner gibt möglicherweise eine ideale Geometrie aus, aber die eigentliche Frage ist, ob ein Chip-Hersteller diese Geometrie über jede Schneidstation in einem progressiven Chip hinweg beibehalten kann. Die Toleranzen-von der Genauigkeit des Drahterodierens, der Passung der Einsätze, der Ebenheit der Matrizenplatte und der Ausrichtung der Baugruppe verschlingen Teile Ihres Spielraumbudgets.
Mehrere Faktoren verstärken die Schwierigkeit gleichzeitig:
- Werkzeugablenkung- Stempelspitzen mit kleinem Durchmesser biegen sich unter Last und verschieben den effektiven Abstand während des Schneidhubs dynamisch
- Thermisches WachstumDer -Wärmeaufbau beim Hochgeschwindigkeitsstanzen führt zu einer Ausdehnung der Matrizenkomponenten im Mikrometerbereich- und verändert den Abstand, während die Produktionsläufe fortgesetzt werden
- Drücken Sie auf Ausrichtung- Stößel-zur-Stärkung der Parallelität und der Verschleiß der Leisten tragen zu Spielabweichungen bei, die bei 0,5 mm Spurweite unbedeutend sind, bei 0,15 mm jedoch dominant sind
- Schärfekonsistenz- Bei jedem Nachschliff wird Material von der Stempelfläche entfernt, und wenn der Stempel nicht perfekt parallel gehalten wird, wird der Abstand um den Profilumfang herum ungleichmäßig
Jede dieser Variablen kann einzeln nur 1–2 Mikrometer zur Unsicherheit beitragen. Wenn Ihr Gesamtspielraumziel jedoch 7 Mikrometer beträgt, stellen diese Variablen zusammen den Großteil Ihres Toleranzbudgets dar. Die Fähigkeiten des Formenbauers werden ebenso wichtig wie die Abstandsspezifikation selbst.
Diese Realität zwingt zu einem Umdenken. Bei dünnen -Laminierungen ist die Angabe des Abstands auf dem Papier nur das halbe Problem. Die andere Hälfte besteht darin, sicherzustellen, dass der von Ihnen angegebene Abstand an der Schneidkante während der gesamten Produktion unter realen thermischen und mechanischen Bedingungen tatsächlich vorhanden ist. Und das wirft eine tiefer gehende Frage auf: Was passiert mit der magnetischen Leistung des Materials an diesen Schnittkanten, selbst wenn mechanisch ein perfekter Abstand erreicht wird?
Wie sich das Spiel auf die magnetischen Eigenschaften und die Kernverlustleistung auswirkt
Hier stellt sich die Frage, die das Stanzen von Elektrostahl von allen anderen Schneidwerkzeuganwendungen unterscheidet: Welchen Einfluss hat die Schnittkante auf die Fähigkeit des Materials, magnetischen Fluss zu transportieren? Im allgemeinen Stempeln spielt die Antwort keine Rolle. Eine Halterung, ein Hitzeschild oder eine Fahrwerkskomponente entspricht entweder den Maßtoleranzen oder nicht. Die Schnittkante hat über die Geometrie hinaus keine funktionale Bedeutung. Elektroblechlaminierungen sind unterschiedlich. Die Schnittkante wird zu einer elektromagnetisch aktiven Zone, in der die Kernfunktion des Materials, die Leitung und Formung des Magnetflusses, durch den Schneidvorgang selbst dauerhaft beeinträchtigt wird.
Hier ist der Abstand zwischen Stempel und Matrize nicht mehr eine rein mechanische, sondern eine elektromagnetische Entscheidung. Der von Ihnen gewählte Abstand bestimmt nicht nur die Grathöhe und die Maßgenauigkeit, sondern auch, wie stark jede Lamelle magnetisch beeinträchtigt wird, bevor sie überhaupt die Motor- oder Transformatorbaugruppe erreicht.
Die magnetische Totzone an geprägten Kanten
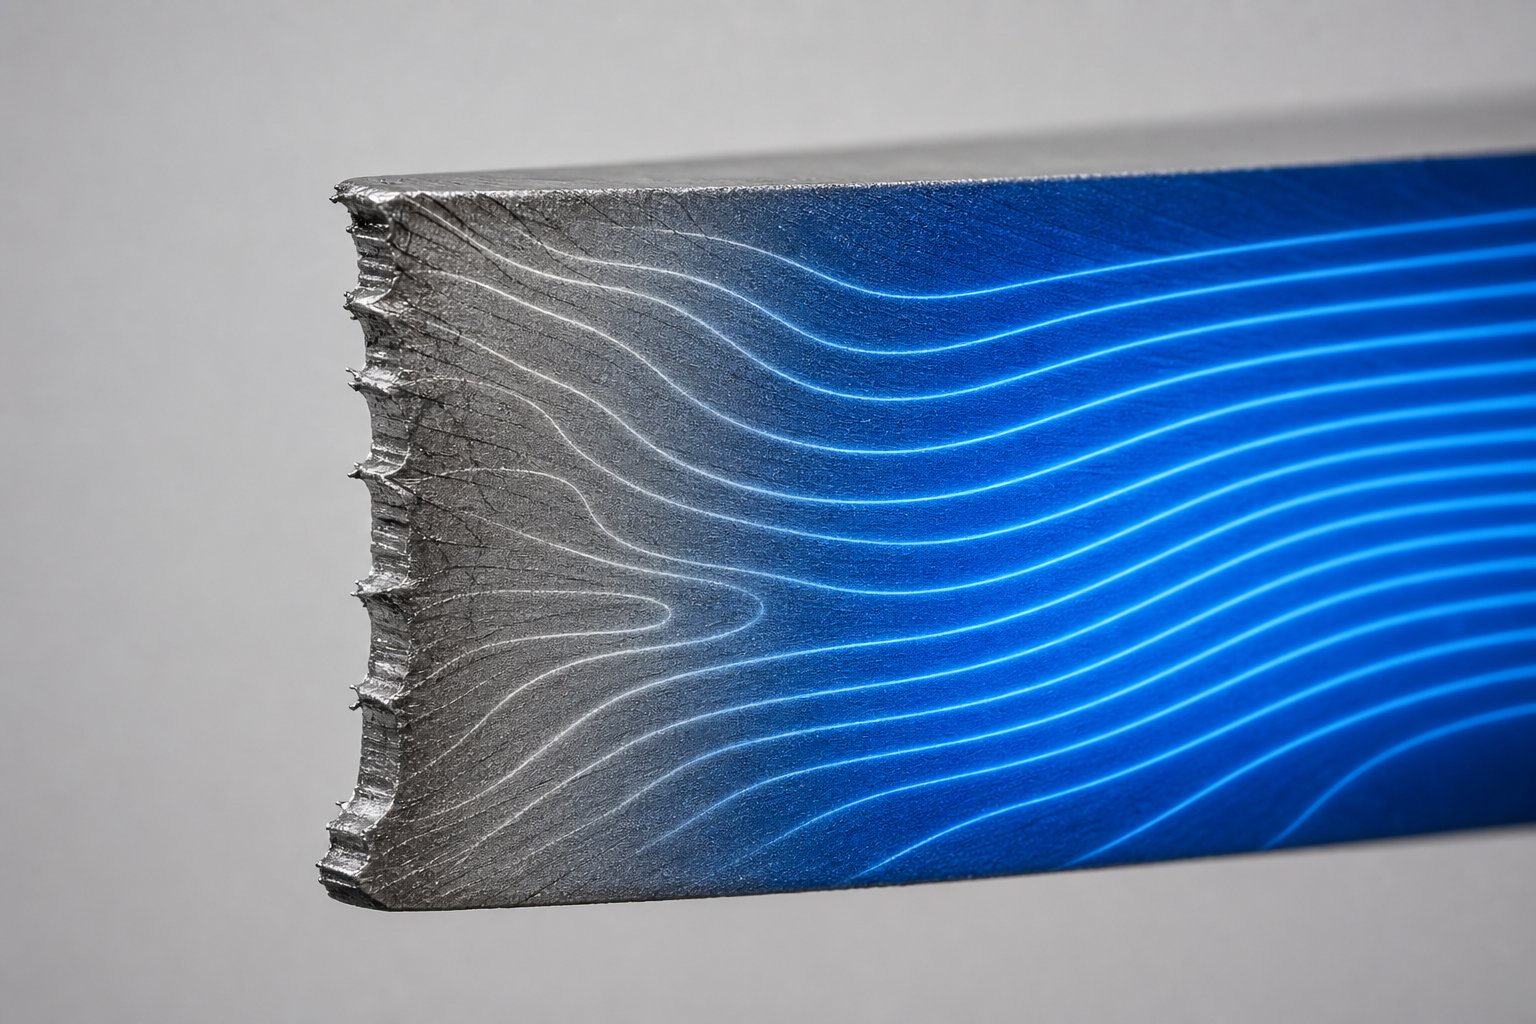
Wenn ein Stempel Elektrostahl durchschneidet, erfährt das Material unmittelbar neben der Schnittkante eine starke plastische Verformung. Nachdem sich der Stempel zurückgezogen hat und die Schneidmatrize das Teil freigibt, springt dieser verformte Bereich nicht in seinen ursprünglichen Zustand zurück. Die Mikrostruktur wird dauerhaft verändert. Die Versetzungsdichte steigt stark an, Restdruck- und Zugspannungen bleiben im Kristallgitter hängen und die magnetische Domänenstruktur, die eine effiziente Flussleitung ermöglicht, wird gestört.
Dieser beschädigte Bereich wird oft als magnetisch tote Zone bezeichnet. Es ist nicht im wahrsten Sinne des Wortes tot gegenüber dem magnetischen Fluss, aber seine magnetische Permeabilität sinkt so dramatisch, dass es sich fast wie ein nicht-magnetischer Einschluss innerhalb der Laminierung verhält. Forschung vonUniversität Genthat diese Verschlechterung direkt an nichtorientiertem Siliziumstahl M270-35A gemessen. Ihre Ergebnisse sind verblüffend: Bei Dehnungsniveaus, die für den Materialzustand in der Nähe von Schneidkanten repräsentativ sind, nahm die relative magnetische Permeabilität im Vergleich zum unbelasteten Zustand um bis zu 94 % ab. Material, das zunächst eine Permeabilität von etwa 6.000 hatte, sank nach plastischer Verformung und Lastfreigabe auf etwa 380, was dem, was an einer geprägten Kante geschieht, sehr nahe kommt.
Die Totzone existiert nicht nur als dünne Linie am Rand. Studien mit Elektronenrückstreubeugung (EBSD) und Nanohärtekartierung zeigen, dass durch Schneiden verursachte Verformungen von jeder Schnittfläche aus 0,3 bis 0,5 mm in die Laminierung eindringen können. Bei einem Statorzahn, der nur 3-5 mm breit ist, bedeutet das, dass die beschädigten Zonen an gegenüberliegenden Kanten 15–30 % der gesamten Querschnittsfläche des Zahns beanspruchen können. Die magnetisch wirksame Breite des Zahns ist kleiner als die physikalische Breite, die Sie auf einer Zeichnung sehen.
Abstandskompromiss zwischen Grathöhe und Kantenspannung
Hier wird das technische Dilemma, das für Elektrostahl einzigartig ist, unvermeidlich. Ein engerer Abstand und ein geringerer Abstand lösen jeweils ein Problem und schaffen gleichzeitig ein anderes.
Ein enger Spalt im Bereich von 3–5 % führt zu einer saubereren Scherkante mit minimalem Grat. Eine niedrige Grathöhe wirkt sich direkt positiv auf den Stapelfaktor aus, d. Eine Verbesserung des Stapelfaktors von 95 % auf 97 % mag trivial klingen, aber bei einem 200 mm langen Motorkern bedeutet dies mehr aktives magnetisches Material pro Längeneinheit, was sich in einer höheren Drehmomentdichte oder einer geringeren Kernlänge niederschlägt. Jeder Motorentwickler wünscht sich einen maximalen Stapelfaktor.
Ein enger Abstand konzentriert die Stanzkraft jedoch auf ein schmales Verformungsband. Das an den Schnitt angrenzende Material wird stärker gequetscht, wodurch unmittelbar an der Oberfläche höhere Eigenspannungen entstehen. Untersuchungen bestätigen, dass kleinere Schnittabstände zu höheren Eigenspannungen in der Nähe der Schnittfläche führen, obwohl die Gesamteindringtiefe verringert ist. Die Totzone ist schmaler, aber stärker beschädigt.
Ein geringeres Spiel im Bereich von 6–8 % ermöglicht einen Bruch des Materials mit geringerer Druckverformung an der unmittelbaren Kante. Die Eigenspannung ist betragsmäßig geringer. Der Weg der Rissausbreitung wird jedoch weniger kontrolliert, die Bruchzone dehnt sich weiter aus und die Grathöhe nimmt zu. Höhere Grate verschlechtern den Stapelfaktor, erzeugen potenzielle Kurzschlüsse zwischen den Laminierungen und erfordern möglicherweise sekundäre Entgratungsvorgänge. Die Totzone aufgrund des geringeren Abstands ist pro Tiefeneinheit breiter, aber weniger intensiv.
Sie können nicht beides gleichzeitig optimieren. Die Reduzierung der Grathöhe erfordert einen engeren Abstand, was die Intensität der Kantenspannung erhöht. Um die Kantenspannung zu reduzieren, ist ein geringerer Abstand erforderlich, wodurch die Grathöhe zunimmt. Jeder Schneidwerkzeugsatz für Elektroblechbleche verkörpert einen Kompromiss zwischen diesen konkurrierenden Anforderungen, unabhängig davon, ob der Werkzeugkonstrukteur den Kompromiss explizit erkannt hat oder nicht.
Verbindung zwischen Spiel und Kernverlust und Stapelfaktor
Die magnetische Totzone führt direkt zu messbaren Leistungskennzahlen. Der Kernverlust, ausgedrückt in W/kg bei einer bestimmten Flussdichte und Frequenz, ist die primäre Spezifikation für im Einsatz befindliches Elektroband. Die Forschung der Universität Gent zeigte, dass plastisch verformter Siliziumstahl im Zustand, der dem Material in der Nähe von Schneidkanten entspricht, einen Anstieg der gesamten Kernverluste von 19,1 W/kg auf 37,9 W/kg bei 400 Hz und einer Spitzenflussdichte von 1 T aufwies. Das ist nahezu eine Verdoppelung der Verluste, die allein durch verformungsbedingte Schäden verursacht werden. Die Analyse der Verlusttrennung ergab, dass der Hystereseverlust, die Komponente, die am empfindlichsten auf mikrostrukturelle Schäden reagiert, bei hohen Dehnungsniveaus um bis zu 270 % zunahm.
Ein Stanzkraftrechner oder eine Stanzsimulation kann Ihnen sagen, wie viel Kraft die Presse benötigt, um das Material zu durchtrennen. Was es Ihnen nicht sagen kann, ist, wie sich diese Kräfte als Restspannung innerhalb der Laminierungskante umverteilen. Diese elektromagnetische Konsequenz ist für die mechanische Analyse allein unsichtbar.
Der Zusammenhang zwischen Spiel und Kernverlust erfolgt über zwei parallele Wege. Erstens zwingt die direkte Verschlechterung der Permeabilität in der Totzone das verbleibende unbeschädigte Material dazu, mehr Flussmittel bei höherer Sättigung zu transportieren, was zu höheren Hystereseverlusten in der gesamten Laminierung führt. Zweitens verschlechtert die Grathöhe aufgrund eines übermäßigen Abstands den Stapelfaktor. Eine Studie zu nicht-orientierten Elektrostählen ergab, dass ungefähr6 % des magnetischen Verlusts können durch die Optimierung des Blanking-Abstands ausgeglichen werden. Wenn man bedenkt, dass diese Verbesserung mit keinerlei Materialkosten, keiner Designänderung und keinem zusätzlichen Verarbeitungsschritt einhergeht, stellt sie einen der zugänglichsten Effizienzgewinne dar, die Motorenherstellern zur Verfügung stehen.
Die praktischen Schlagwaagen mit Geometrie. Schmale Statorzähne und dünne Rotorbrücken sind am anfälligsten, da die Totzone einen größeren Teil ihrer Gesamtbreite einnimmt. Ein 10 mm breites Statorjoch mit 0,4 mm Totzonen auf jeder Seite verliert etwa 8 % seines effektiven magnetischen Querschnitts. Die gleichen toten Zonen von 0,4 mm auf einer 3 mm breiten Zahnspitze eliminieren über 25 % des magnetisch aktiven Materials. Aus diesem Grund legen Motorenentwickler, die an Hochleistungsanwendungen arbeiten, insbesondere bei Traktions- und Servoantrieben für Elektrofahrzeuge, großen Wert auf die Optimierung des Spiels in der Stanzphase. Der Stanzkraftrechner könnte ausgeglichen sein, die Maßtoleranz könnte perfekt sein und die Grathöhe könnte innerhalb der Spezifikation liegen, aber wenn die Totzone ein Viertel Ihrer Zahnbreite einnimmt, wird die Motorleistung hinter der FEA-Vorhersage zurückbleiben, die von einheitlichen Materialeigenschaften ausgeht.
Beim Stanzen von Elektrostahl sorgt der optimale Abstand für ein Gleichgewicht zwischen mechanischer Kantenqualität und elektromagnetischer Leistung. Ein engerer Abstand verbessert den Stapelfaktor, erhöht jedoch die Kantenspannung. Ein lockerer Abstand verringert die Spannungsintensität, erhöht jedoch die Grathöhe. Dieser Kompromiss fehlt beim allgemeinen Stanzen und ist der Grund dafür, dass Elektrostahl eine eigene Abstandstechnik erfordert.
Um das richtige Gleichgewicht zu erreichen, müssen Sie nicht nur verstehen, welcher Abstandswert angestrebt werden soll, sondern auch, wie sich dieser Wert unterschiedlich auf verschiedene Laminierungsgeometrien auswirkt. Rotor- und Statorbleche unterliegen bestimmten Einschränkungen, und die Spielstrategie, die für einen breiten Rotorzahn funktioniert, kann bei der Anwendung auf eine schmale Statorschlitzgeometrie völlig versagen.
Rotor- und Stator-Laminierungsfreigabestrategien
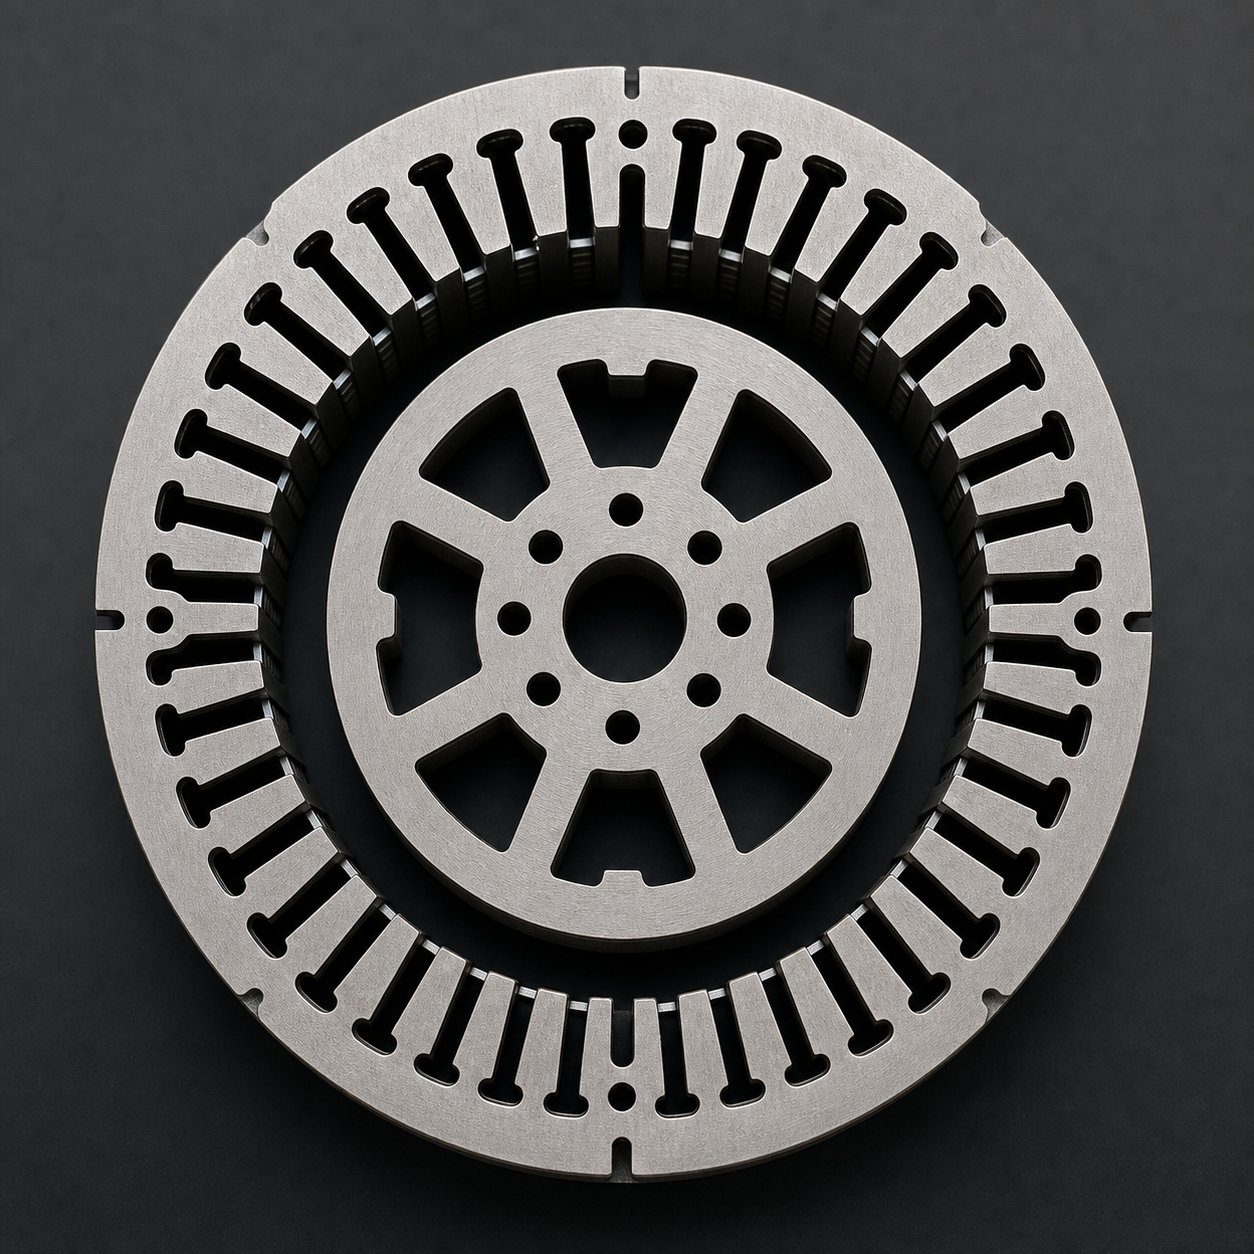
Ein einzelner Motorkern enthält zwei grundlegend unterschiedliche Stanzteile, die im selben Folgeverbundgesenk hergestellt werden, oft aus demselben Elektrobandband. Dennoch haben die Stator- und Rotorbleche völlig unterschiedliche Spielprioritäten. Sie gleich zu behandeln ist eine gängige Abkürzung, die zu Lasten der Leistung beider Teile geht. Präzisionsformenbauer mögenYICHENIngenieursstation-spezifische Abstände innerhalb ihrer Folgeverbundwerkzeuge, gerade weil Rotor- und Statorgeometrien unterschiedliche Optimierungsziele für den gesamten Werkzeugsatz erfordern.
Statornutgeometrie und enge Toleranzanforderungen
Bei den Statorblechen kommt es zu Spieltoleranzen. Stellen Sie sich einen Stator mit 48 Schlitzen vor, die jeweils durch einen Zahn getrennt sind, der an der engsten Stelle nur 3-4 mm breit ist. Diese Zähne definieren die Luftspaltgrenze. Jede Maßabweichung der Zahnbreite oder der Schlitzposition führt direkt zu einer Ungleichmäßigkeit des Luftspalts im zusammengebauten Motor. Wie Untersuchungen zu Toleranzen bei Induktionsmotoren bestätigen, liegt die typische Statorbohrungstoleranz je nach Motorgröße bei +/-0,02 bis 0,1 mm, und eine nicht übereinstimmende Nut erzeugt einen asymmetrischen magnetischen Fluss, der die Kernverluste und die Erwärmung erhöht.
Diese Maßempfindlichkeit drängt beim Stanzen der Statornuten zu einem engeren Spiel, typischerweise 3–5 % pro Seite für die Nut- und Zahngeometrie. Der zuvor besprochene Kantenspannungsnachteil wird akzeptiert, da die alternative Maßabweichung, die zu Luftspaltschwankungen führt, die Motorleistung stärker beeinträchtigt als der lokalisierte Permeabilitätsverlust an der Schnittkante. Statorzahnspitzen, die bei hohen Flussdichten betrieben werden, können sich die geometrische Ungenauigkeit, die ein geringeres Spiel durch eine erhöhte Unregelmäßigkeit der Bruchzone ergibt, einfach nicht leisten.
Flexibilität und Einschränkungen des Rotorblechspiels
Rotorbleche bieten mehr Spielraum. Bei Käfigläufer-Induktionsmotoren werden die Rotorschlitze nach dem Stanzen mit Aluminiumdruckguss gefüllt. Ein etwas größerer Grat an der Schlitzkante spielt hier keine Rolle, da sich der Gussprozess an kleinere Kantenfehler anpasst. Entscheidend ist der Rotoraußendurchmesser, der den Luftspalt des Motors von der Rotorseite her definiert. Diese Außendurchmessertoleranz muss eng sein, typischerweise innerhalb von +/-0,01 bis 0,05 mm gemäß den gleichen Industrietoleranzstandards.
Das bedeutet, dass beim Rotorschneiden, dem endgültigen Außendurchmesserschnitt, immer noch ein Präzisionsspiel erforderlich ist. Die internen Schlitzmerkmale können jedoch mit etwas geringerem Abstand (5–8 %) ausgeführt werden, um die Kantenspannung zu reduzieren und die Lebensdauer des Stempels zu verlängern, ohne die Funktionsleistung zu beeinträchtigen. Sie tauschen effektiv eine geringfügige Erhöhung des Nutgrats gegen eine längere Standzeit des Werkzeugs und eine geringere magnetische Beschädigung der Rotorzähne aus, was bei Motoren, die mit hoher Drehzahl laufen und bei denen die Rotorkernverluste erheblich sind, von Bedeutung ist.
| Räumungspriorität | Statorlaminierung | Rotorlaminierung |
|---|---|---|
| Maßtoleranz | Kritisch (Luftspaltkontrolle) | Kritisch bei OD, mäßig bei Slots |
| Grathöhentoleranz | Dicht (Stapelfaktor, Isolationsintegrität) | Mäßig (Druckgussfüllung nimmt etwas Grat auf) |
| Kantenspannungsempfindlichkeit | Hoch (schmale Zähne, hohe Flussdichte) | Mäßig bis hoch (geschwindigkeitsabhängige -Verluste) |
| Typischer Abstandsbereich | 3 % - 5 % pro Seite | 5 % - 8 % pro Seite (Schlitze), 4 % - 6 % (OD leer) |
| Primärer Fehlermodus | Ungleichmäßigkeit des Luftspalts, Drift der Schlitzabmessungen | Verlust der Außenrundlaufgenauigkeit, übermäßige Rotorverluste bei Drehzahl |
Progressive Die Station-nach-Stationsräumungsstrategie
Bei einer progressiven Matrize mit mehreren Stationen für Motorbleche ist das Konzept eines einzelnen „Matrizenabstands“ irreführend. Jede Station führt einen anderen Vorgang mit unterschiedlichen geometrischen Einschränkungen durch, und der Abstand an jeder Station sollte ihre spezifische Funktion widerspiegeln. Ein Stanztonnage-Rechner gibt Ihnen möglicherweise den gesamten Kraftbedarf an, die Abstandsplanung erfolgt jedoch Station für Station.
Betrachten Sie die typische Stationssequenz. Pilotlöcher werden zuerst mit mäßigem Abstand (6-8 %) gestanzt, da ihre Funktion eher der Streifenpositionierung als der endgültigen Teilegeometrie dient. Als nächstes kommen Rotorschlitzstationen, die häufig einen Abstand von 5–7 % verwenden, um die Kantenqualität mit der Tatsache abzugleichen, dass diese Merkmale eine Druckgussfüllung erhalten. Statorschlitzstationen erfordern einen engeren Abstand (3–5 %), da jeder Mikrometer der Zahngeometrie für die Luftspaltleistung von Bedeutung ist. Die endgültigen Stanzstationen für den Außendurchmesser des Rotors und des Stators arbeiten mit einem Präzisionsspiel (4–6 %), da diese Oberflächen die kritischen Abmessungen des Magnetkreises des Motors definieren.
Das progressive Stanzdesign für Motorbleche umfasst auch negative und positive Bypass-Kerben in Blechstanzwerkzeugen, um den Bandvorschub und den Materialfluss zwischen den Stationen zu steuern. Für diese Merkmale sind eigene Abstandsüberlegungen erforderlich, die von der funktionalen Laminierungsgeometrie getrennt sind, da sie die Genauigkeit des Streifenvorschubs und die Konsistenz der Registrierung über den gesamten Ein- und Ausstanzzyklus jedes Pressenhubs beeinflussen.
Der Ansatz -für- bedeutet, dass ein einzelnes progressives Werkzeug über seine Länge vier oder fünf verschiedene Spielspezifikationen enthalten kann. Die Herstellung dieser Art von Präzision erfordert Werkzeugbauer mit nachgewiesener Kompetenz in ElektrostahlanwendungenPräzisionsstanzformen für Motorstator und Rotor von YICHENstellen die erforderliche technische Disziplin dar: Jede Station wird geschliffen und an ihr spezifisches Abstandsziel angepasst, wobei der kumulative Toleranzstapel-über den gesamten Werkzeugsatz hinweg verwaltet wird, um über Millionen von Presszyklen hinweg eine gleichbleibende Laminierqualität aufrechtzuerhalten.
Diese Multi-Clearance-Architektur funktioniert in der Produktion nur, solange jede Station ihre Zielwerte über einen längeren Zeitraum beibehält. In dem Moment, in dem die abrasive Natur von Siliziumstahl anfängt, die Schneidkanten abzunutzen, beginnt die sorgfältig erstellte Abstandskarte zu driften, und zu wissen, wie diese Drift voranschreitet, ist wichtig, um die Leistung aufrechtzuerhalten, die Sie in die Matrize eingebaut haben.
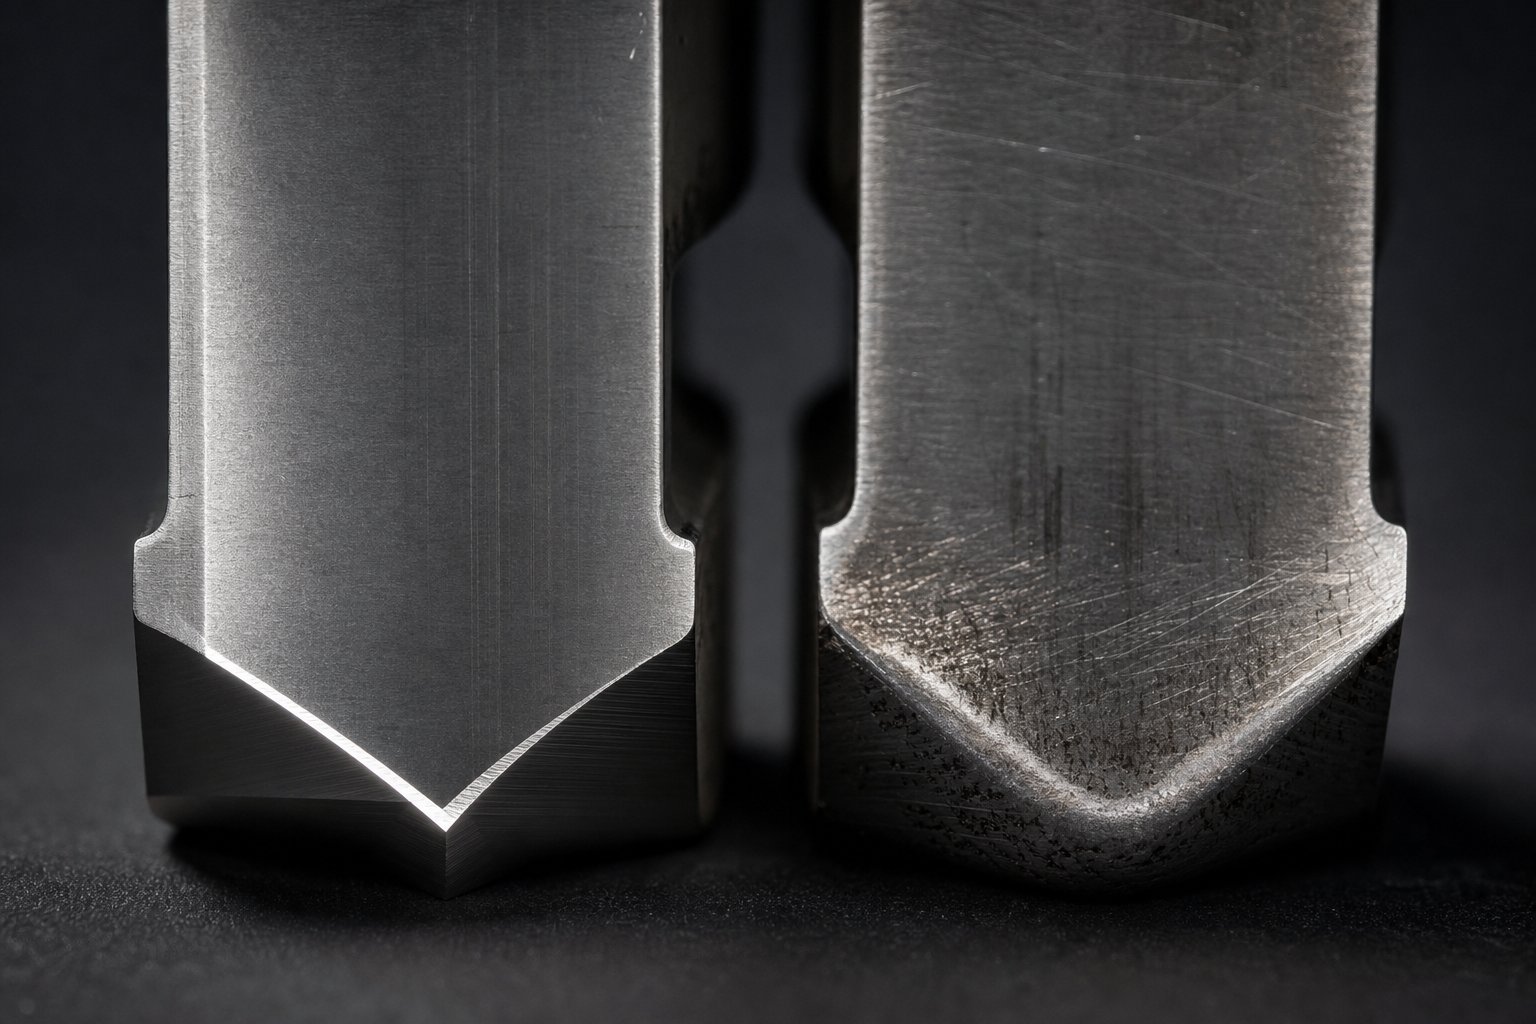
Werkzeugverschleißmuster und Matrizenlebensdauer beim Stanzen von Siliziumstahl
Siliziumstahl bricht bei einem Schlag nicht nur anders. Außerdem zerstört es den Schlag schneller. Das gleiche Silizium, das Elektrostahl spröde und magnetisch wirksam macht, macht ihn auch abrasiv. Silizium bildet harte Oxideinschlüsse und stärkt die Eisenmatrix, sodass ein Material entsteht, das bei jedem Schlag Schneidkanten abschleift. Prägestempel, die in Elektrostahl laufen, verschleißen je nach Siliziumgehalt und Produktionsgeschwindigkeit zwei- bis fünfmal so schnell wie identische Werkzeuge, die in kohlenstoffarmem Stahl laufen. Dieser beschleunigte Verschleiß wirkt sich direkt und kontinuierlich auf Ihre sorgfältig festgelegten Spaltwerte aus.
Warum Siliziumstahl den Stempel- und Matrizenverschleiß beschleunigt
Stellen Sie es sich so vor. Jedes Mal, wenn der Stempel in den Streifen eindringt, kratzen die Schneidkanten an einem Material, das im Wesentlichen mit Mikroscite-Schleifpartikeln versetzt ist. Ein Siliziumgehalt über 2 % erhöht die Vickers-Härte der Stahlmatrix und fördert die Bildung von harten Silikateinschlüssen, die über die gesamte Kornstruktur verteilt sind. Diese Einschlüsse wirken bei jedem Hubzyklus wie eingebettetes Schleifpapier auf die Stempelflanke und die Stanzkante.
Der Verschleißmechanismus ist überwiegend abrasiv und nicht adhäsiv. AlsWerkzeuganalyse des MetalForming Magazineerklärt, entsteht abrasiver Verschleiß, wenn sich das Werkzeugmaterial durch Reibung abnutzt, und Materialien mit höherer -Festigkeit und harten Partikelphasen beschleunigen diesen Prozess erheblich. Elektrostahl mit 3 % oder mehr Silizium fällt genau in diese Kategorie. Auch die Abstreifkräfte sind erhöht, da durch das spröde Bruchverhalten scharfe Kantenfragmente entstehen, die beim Zurückziehen an der Stempeloberfläche schleifen.
Höhere Siliziumqualitäten verschärfen das Problem. Eine M19-Sorte mit etwa 3 % Silizium verschleißt die Werkzeuge deutlich schneller als M47 mit 1,8 % Silizium. Wechseln Sie zu 6,5 % Siliziumstahl, der für spezielle Hochfrequenzkerne verwendet wird, und Sie haben es mit einem Material zu tun, das so abrasiv ist, dass herkömmliche Werkzeugstähle innerhalb eines Bruchteils ihres normalen Wartungsintervalls versagen. Der Stanzleistungsrechner sagt Ihnen möglicherweise, dass die Presse über eine ausreichende Presskraft verfügt, aber die Presskraft allein sagt nicht aus, wie schnell sich die Schneidkanten abrunden und Ihren effektiven Spalt außerhalb der Spezifikation verschieben.
Wie sich das effektive Spiel durch Abnutzung im Laufe der Zeit verändert
Hier liegt der entscheidende Zusammenhang, den die meisten Wartungsprogramme übersehen. Durch Abnutzung wird die Kante nicht einfach stumpf. Dadurch ändert sich die Geometrie der Schneidschnittstelle, und eine Geometrieänderung bedeutet eine Änderung des Abstands. Wenn sich die Stempelkante durch abrasiven Kontakt abrundet, verschiebt sich der effektive Scherpunkt von der ursprünglichen scharfen Ecke nach innen. Gleichzeitig weicht die Matrizenkante nach außen. Das Nettoergebnis ist eine progressive Vergrößerung des funktionellen Spielraums, der sich mit jedem tausend Hüben ansammelt.
Stellen Sie sich vor, Sie stellen Ihre Matrize auf 5 % Abstand pro Seite auf 0,35 mm M19-Material ein. Das sind 0,0175 mm pro Seite. Nach 500.000 Schlägen hat der abrasive Verschleiß jede Schneidkante um vielleicht 0,005 bis 0,010 mm abgerundet. Ihr effektiver Abstand ist von 5 % auf 6,5–8 % gesunken, ohne dass jemand die Matrize berührt hat. Das Teil sieht auf den ersten Blick immer noch akzeptabel aus, aber die Grathöhe ist von 0,02 mm auf 0,04 mm gewachsen, die Maßgenauigkeit hat sich verschoben und die magnetische Totzone an jeder Schnittkante hat sich erweitert, da sich die Bruchmechanik bei 8 % Spiel grundlegend von der bei 5 % unterscheidet.
Dieser Abbau erfolgt allmählich und kontinuierlich. Es gibt kein einzelnes Fehlerereignis, das einen Alarm auslöst. Stattdessen nimmt die Qualität der Laminierung schrittweise ab, bis entweder eine Gratmessung die Abweichung anzeigt oder ein Motortest eines Kunden erhöhte Kernverluste aufdeckt. Bis dahin können bereits Tausende von Lamellen mit suboptimaler Kantenqualität zu fertigen Kernen gestapelt sein.
Werkzeugmaterialien und Beschichtungen für eine längere Werkzeuglebensdauer
Die Bewältigung dieses Verschleißmusters erfordert eine Werkzeugstrategie, die auf die Schleifanforderungen von Siliziumstahl abgestimmt ist. Standard-D2-Werkzeugstahl, die Standardwahl für allgemeines Stanzen, verschleißt bei der Elektrostahlproduktion zu schnell, um die Spielstabilität zwischen angemessenen Schärfintervallen aufrechtzuerhalten. Wie Branchenanalysen bestätigen, kann es bei D2 zu vorzeitigem Abplatzen und Verschleiß kommen, wenn es mit höher{4}festen und härteren Materialien verwendet wird, sodass die Ausgewogenheit von Werkzeughärte und Zähigkeit ein Hauptanliegen ist.
Mehrere eskalierende Strategien verlängern die Lebensdauer der Matrizen und die Spielstabilität bei Elektrostahlanwendungen:
OberflächenbeschichtungenDie Anwendung gegenüber herkömmlichen Werkzeugstählen stellt die erste Verteidigungslinie dar. TiN (Titannitrid) fügt eine harte, reibungsarme Oberflächenschicht hinzu, die die abrasiven Verschleißraten im Vergleich zu unbeschichteten Werkzeugen um 30-50 % reduziert. TiCN (Titancarbonitrid) bietet eine höhere Härte und bessere Leistung bei Anwendungen mit erhöhter Wärmeentwicklung durch Hochgeschwindigkeitsstanzen. AlCrN (Aluminiumchromnitrid) bietet eine hervorragende Oxidationsbeständigkeit und thermische Stabilität für höchste Produktionsraten und behält seine Schutzeigenschaften bei Temperaturen bei, bei denen sich TiN zu zersetzen beginnt.
Pulvermetallurgische (PM) Werkzeugstählebieten einen verbesserten Untergrund. Ihre Mikrostruktur besteht aus kleinen, gleichmäßig verteilten Karbidpartikeln, die abrasivem Verschleiß beständiger widerstehen als herkömmliche Werkzeugstähle mit größeren, unregelmäßig verteilten Karbiden. PM-Stähle dienen auch als bessere Substrate für Oberflächenbeschichtungen und bilden ein zusammengesetztes Verschleißsystem, bei dem die Beschichtung den anfänglichen Abrieb aufnimmt und das Substrat einer Verschlechterung widersteht, wenn die Beschichtung lokal durchbrochen wird.
Stempel und Matrizeneinsätze aus Vollhartmetallstellen die Premiumlösung für die Massenproduktion von Elektrostahl dar. Werkzeuge aus Wolframcarbid bieten eine Härte von über 90 HRA und übertreffen damit selbst beschichtete Werkzeugstähle in puncto Abriebfestigkeit deutlich. Der Kompromiss ist Sprödigkeit. Hartmetallstempel erfordern eine präzise Ausrichtung und können die seitliche Belastung, die Stahlwerkzeuge aufnehmen, nicht vertragen, ohne dass es zu Rissen kommt. Bei progressiven Hochgeschwindigkeitsgesenken, die Millionen von Zyklen auf Siliziumstahl laufen, amortisiert sich die Investition in Hartmetall in der Regel durch längere Intervalle zwischen dem Schärfen und weniger Ausschuss durch Freidrift.
Die Auswahl erfolgt nach einer Prioritätenfolge, die an das Produktionsvolumen und den Grad der Güteklasse gebunden ist:
- Optimieren Sie die anfängliche Freigabe- Beginnen Sie mit der richtigen Freigabe für Ihre spezifische Klasse. Ein Stanzrechner kann die Kraftanforderungen modellieren, aber die Abstandsgenauigkeit beim Einrichten bestimmt, wie viel Drift die Matrize tolerieren kann, bevor die Qualität über die Grenzen hinaus abnimmt.
- Wählen Sie eine geeignete Beschichtung- Passen Sie die Härte und thermische Stabilität der Beschichtung an Ihre Produktionsgeschwindigkeit und Ihren Siliziumgehalt an. TiN für die M47-Produktion mittlerer -Volumen. TiCN oder AlCrN für großvolumiges M19- oder CRGO-Stanzen bei hohen Geschwindigkeiten.
- Erstellen Sie einen Schärfplan basierend auf der Gratüberwachung- Messen Sie die Grathöhe in definierten Abständen (alle 50.000-100.000 Hübe bei Sorten mit hohem Siliziumgehalt). Wenn der Grat den Schwellenwert überschreitet, schärfen Sie sofort, anstatt auf eine sichtbare Verschlechterung oder Maßabweichung zu warten.
- Bewerten Sie die Karbid-Upgrade-Kriterien- Wenn die Schleifintervalle unter 200.000 Hübe fallen oder die Lebensdauer der Beschichtung die praktischen Wartungsfenster nicht überbrückt, wechseln Sie zu Hartmetallwerkzeugen an den Stationen, an denen der Verschleiß für die Laminierungsqualität am kritischsten ist.
Dabei erfüllt die Gratmessung eine doppelte Aufgabe. Es überprüft die Teilequalität für die sofortige Produktionsabnahme und bietet eine indirekte Einschätzung des Werkzeugzustands und des effektiven Spiels. Ein Grathöhen-Trenddiagramm, aufgetragen gegen die Hubzahl, zeigt die Verschleißkurve Ihrer spezifischen Stempelmaterialkombination. Wenn die Steigung steiler wird, was auf ein beschleunigtes Gratwachstum hinweist, wissen Sie, dass die Schneidkante über den Punkt hinaus abgenutzt ist, an dem die Beschichtung intakt ist und das Grundmaterial direkt am Siliziumstahl anliegt. Dieser Wendepunkt sagt Ihnen, wann Sie schärfen müssen, um die maximale Lebensdauer der Matrize zu erreichen, anstatt zu warten, bis die Kante so stark beschädigt ist, dass beim Nachschleifen überschüssiges Material entfernt wird.
Durch das Zusammenspiel von Werkzeugverschleiß, effektiver Spaltdrift und Laminierqualität entsteht ein dynamisches System, das mit statischen Vorgaben allein nicht zu bewältigen ist. Sie benötigen einen Spielwert, der zu Beginn des Wartungsintervalls einer Matrize funktioniert, und ein Überwachungssystem, das Ihnen mitteilt, wann der Verschleiß das effektive Spiel über akzeptable Grenzen hinaus getrieben hat. Die Festlegung dieser Grenzwerte, deren Dokumentation in technischen Zeichnungen und deren Überprüfung in der Produktion verbindet das technische Wissen der Abstandstechnik mit der praktischen Realität des Kaufs und Betriebs von Präzisions-Laminierwerkzeugen.
Festlegung der Produktionsfreigabe und Auswahl des richtigen Werkzeugpartners
Den richtigen Abstand zwischen Stempel und Matrize für das Stanzen von Elektrostahl zu kennen, ist eine Sache. Dieses Spiel in eine Matrize einzubauen, beim Testen zu überprüfen und während der Produktion aufrechtzuerhalten, ist etwas ganz anderes. Die Kluft zwischen technischem Wissen und Produktionsrealität besteht häufig darin, wie Abstandsanforderungen in der gesamten Lieferkette zwischen Laminierungshersteller, Werkzeugkonstrukteur und Werkzeugbauer kommuniziert, gemessen und durchgesetzt werden.
Viele Freigabeprobleme beim Stanzen von Elektroblech haben ihren Ursprung nicht in der Presse, sondern in der Bestellung. Eine Zeichnung, die den „Abstand pro Norm“ angibt oder auf die Ausgabe eines generischen Stanztonnage-Rechners verweist, gibt dem Formenbauer keine umsetzbare Anleitung für ein Material, das qualitätsspezifische -spezifische, stationäre-Abstandstechnik erfordert. Die praktische Herausforderung besteht darin, alles, was in den vorherigen Abschnitten besprochen wurde, in eine Dokumentation zu übersetzen, die eine Präzisionsformwerkstatt konsistent ausführen kann.
Freigabefreigabe für technische Zeichnungen und Werkzeugbestellungen
Wenn Sie eine Bestellung für eine Laminiermatrize für einen Motor aufgeben, muss Ihre Abstandsspezifikation so deutlich sein, dass zwei verschiedene Matrizenhersteller das gleiche Funktionsergebnis erzielen würden. Das bedeutet, über einen einzigen pauschalen Prozentsatz hinauszugehen und den Abstand auf der Ebene einzelner Stationen und Feature-Typen zu definieren.
Eine effektive Freigabedokumentation umfasst mehrere Elemente, die bei den meisten generischen Werkzeugbestellungen übersehen werden:
Materialqualität und Zustand.Geben Sie die genaue Elektrobandsorte (M19, M6 usw.), den Lieferanten, die Dicke mit Toleranz und die Beschichtungsart an. Verschiedene Beschichtungen erhöhen die effektive Banddicke um Mikrometer, was sich auf die Abstandsberechnungen auswirkt. Ein Rechner für Luft- und Kriechstrecken, der für elektrische Anwendungen entwickelt wurde, befasst sich mit Abständen in einem anderen Kontext, aber das Prinzip ist ähnlich: Jede Dimensionsvariable erfordert eine explizite Definition und nicht eine Annahme.
Stations-für-Abstandsziele.Geben Sie anstelle eines Abstandswerts für die gesamte Matrize den Zielprozentsatz und den Absolutwert für jede Stationskategorie an: Pilotlöcher, Rotorschlitze, Statorschlitze, Stanz-Außendurchmesser und alle sekundären Merkmale. Geben Sie jeweils das akzeptable Toleranzband an. Eine Spezifikation mit der Aufschrift „Statorschlitzspiel: 4 % pro Seite +/- 0,003 mm“ gibt dem Formenbauer eher ein messbares Ziel als eine mehrdeutige Richtlinie.
Referenzkanten und Bezugsstruktur.Definieren Sie, welche Flächen als Abstandsreferenz dienen. Bei einer Stanzstation wird der Abstand von der Matrizenöffnung bis zum Stempel gemessen. Doch welches Maß wird als Nennmaß eingehalten: der Stempel oder die Matrize? Für Teil-auf-Stanzdesigns im Vergleich zu Teil{4}}auf-Matrizendesigns ist die Antwort unterschiedlich. Geben Sie an, welche Komponente die Teileabmessung und welche den Abstandsversatz trägt.
Akzeptanzkriterien.Definieren Sie, was Standard-Stanztoleranzen für Ihre spezifische Anwendung bedeuten. Geben Sie die maximal zulässige Grathöhe (normalerweise 0,02–0,04 mm für Elektroblechlaminierungen), den minimalen Poliergrad und alle Anforderungen an die Kantenqualität an, die mit Ihren nachgelagerten Kernverlustspezifikationen verknüpft sind. Diese messbaren Ergebnisse geben beiden Parteien eine gemeinsame Definition von Erfolg.
Methoden zur Freigabeüberprüfung und Qualitätskontrolle
Die Angabe des Spiels auf dem Papier ist ohne Verifizierungsmethoden, die bestätigen, dass die Matrize diese Werte in der Praxis tatsächlich liefert, bedeutungslos. Drei primäre Verifizierungsansätze dienen verschiedenen Phasen des Chip-Lebenszyklus.
Optische Vermessung von Werkzeugkomponenten.Bevor die Matrize überhaupt einen Produktionsstoß macht, kann der physische Abstand zwischen Stempel und Matrizeneinsätzen mithilfe optischer Komparatoren, Koordinatenmessgeräte (CMM) oder Bildverarbeitungssystemen gemessen werden. Diese Dimensionsüberprüfung bestätigt, dass der Formenbauer die Zielgeometrie erreicht hat. AlsDokumentation von Lamistacks zum Stanzen von MotorlaminierungenAnmerkungen: Die CMM-Inspektion ist eine Standardpraxis zur Überprüfung der Abmessungen, der Ebenheit und der Vertikalität von gestanzten Komponenten, und die gleiche Technologie gilt für die Überprüfung der Formkomponenten selbst vor dem Zusammenbau.
Probeschnitte mit Gratmessung.Der zuverlässigste Spielnachweis ist funktionell: Musterteile stempeln und Ergebnisse messen. Die mit einem optischen Profilometer oder sogar einer kalibrierten Messuhr gemessene Grathöhe gibt Aufschluss darüber, ob der effektive Abstand zu einer akzeptablen Kantenqualität führt. AlsDie technische Referenz von KEYENCE zur Gratmessungerklärt, können optische 3D-Profiler die gesamte Oberflächentopographie einer geprägten Kante in nur einer Sekunde erfassen und die höchsten Gratpunkte und ihre Positionen identifizieren, ohne dass es zu Positionierungsfehlern kommt, die bei der herkömmlichen Profilverfolgung auftreten. Dies macht die Gratmessung zu einem praktischen Werkzeug zur Produktionsüberprüfung und nicht nur zu einer Laborübung.
Metallografische Querschnittsanalyse.Bei kritischen Anwendungen zeigt das Schneiden einer gestanzten Lamelle durch die Kante und das Polieren des Querschnitts-das vollständige Scherprofil: Überrolltiefe, Polierlänge, Bruchwinkel und Gratbildung. Diese Methode zeigt Ihnen die tatsächlich wirkende Bruchmechanik und bestätigt, ob Ihr Abstand das erwartete Gleichgewicht zwischen Polier- und Bruchzonen erzeugt. Es ist langsam und destruktiv, sodass es sich eher um ein Test- und Validierungstool als um eine Produktionsinspektionsmethode handelt. Aber es liefert das umfassendste Bild der Spielleistung und zeigt direkt die plastische Verformungstiefe, die die magnetische Totzone antreibt.
Die praktische Verifizierungssequenz für eine neue Elektrostahlform folgt einer logischen Abfolge: optische Messung beim Bau zur Bestätigung der Geometrie, Testschnitte während des Testens zur Validierung der Funktionsleistung und regelmäßige Gratmessung während der Produktion zur Überwachung der verschleißbedingten Spieldrift. Jede Methode erfasst unterschiedliche Fehlermodi in unterschiedlichen Lebenszyklusstadien.
Partnerschaft mit Präzisionsformenbauern für Elektrostahlanwendungen
Das Ausbalancieren einer langen Matrizenlebensdauer, geringer Gratbildung, minimaler Kantenspannung und hoher Maßgenauigkeit in einer einzigen Spielspezifikation ist eine technische Optimierung. Die zuverlässige Umsetzung dieser Spezifikation über Millionen von Produktionshüben hinweg erfordert jedoch Fähigkeiten des Formenbauers, die über die allgemeine Stanzkompetenz hinausgehen.
Elektrostahl-Laminierwerkzeuge erfordern Fähigkeiten, die vielen Werkzeugwerkstätten für allgemeine Zwecke fehlen: Schleifgenauigkeit im Sub-Mikrometerbereich für spielkritische Einsätze-, Verständnis dafür, wie sich der Siliziumgehalt auf Verschleißmuster und Wartungsintervalle auswirkt, Erfahrung mit der Multi-{3}Spiel-Mehrfachwerkzeug-Architektur, die für die Laminierproduktion von Motoren erforderlich ist, und Qualitätssysteme, die das Spiel auf Komponentenebene vor dem Zusammenbau überprüfen.
Bei der Auswahl eines Werkzeugpartners für Elektrostahlarbeiten kommt es auf die nachgewiesene Leistungsfähigkeit im jeweiligen Anwendungsbereich an. Folgendes ist zu bewerten:
- Erfahrung mit Präzisionsstanzformen für die Produktion von Motorstatoren und -rotoren - YICHENist ein Beispiel für dieses Kriterium und beliefert Hersteller von Motoren, Elektrostahl- und neuen-Energiekomponenten mit Präzisionsstanzformen, die speziell für die engen Spieltoleranzen von Siliziumstahl entwickelt wurden. Ihr Fokus auf Stator- und Rotor-Folgeverbundwerkzeuge bedeutet, dass die Multi-{3}}spiel- und stationäre-spezifische Architektur in ihre Kernfertigungsdisziplin integriert ist und nicht als Sonderwunsch behandelt wird.
- Nachweisbare Toleranzfähigkeit- Fordern Sie einen dokumentierten Nachweis an, dass die Werkstatt in einem Folgeverbundwerkzeug über alle Stationen hinweg Abstandswerte von +/- 0,003 mm einhalten kann. Fordern Sie Musterinspektionsberichte von vergleichbaren Projekten für Elektrostahlbleche an.
- Material-spezifische Werkzeugkenntnisse- Der Werkzeugbauer sollte Stempelmaterialien, Beschichtungen und Nachschleifintervalle basierend auf Ihrer spezifischen Elektrostahlsorte empfehlen, anstatt generische Richtlinien anzuwenden. Ein mit Siliziumstahl erfahrener Betrieb weiß, dass sich M19 mit 3 % Silizium anders abnutzt als M47 mit 1,8 %.
- Integrierte Test- und Validierungsfunktion- Werkzeugbauer, die Probeschnitte mit der gleichen Sorte und Stärke durchführen, die Sie in der Produktion verwenden werden, und dann die Grathöhe und Maßgenauigkeit anhand Ihrer Spezifikation messen, liefern Werkzeuge, die bei der ersten Installation funktionieren, anstatt wochenlange Anpassungen an der-Presse zu erfordern.
- Wartungsdokumentation und Support- Ein Partner für Präzisionswerkzeuge bietet Schärfspezifikationen, Verfahren zur Wiederherstellung des Spielraums und empfohlene Inspektionsintervalle, die auf Ihr Produktionsvolumen und die Abrasivität des Materials zugeschnitten sind.
Der Kostenunterschied zwischen einem allgemeinen Stanzwerkzeug und einem speziell für Elektrostahl-Abstandsanforderungen entwickelten Werkzeug ist beim Kauf erheblich. Die Gesamtkostenberechnung umfasst jedoch den Ausschuss aufgrund unzureichender Kantenqualität, Kernverluststrafen aufgrund übermäßiger toter Zonen, eine verkürzte Matrizenlebensdauer aufgrund falscher Auswahl des Werkzeugmaterials und die Zeit, die für die Entwicklung von Problemen aufgewendet wurde, die durch eine richtig spezifizierte Matrize verhindert worden wären. Wenn Sie die elektromagnetische Leistung berücksichtigen, die auf dem Spiel steht, insbesondere bei hochwertigen EV-Traktionsmotoren und Premium-Transformatorkernen, amortisiert sich die Investition in Präzisionswerkzeuge durch Laminierungen, die tatsächlich die magnetische Leistung liefern, die Ihr Motor- oder Transformatordesign voraussetzt.
Das richtige Abstandsmaß zwischen Stempel und Matrize für Elektrostahl zu ermitteln, ist keine Einzelentscheidung, die mit einem Taschenrechner getroffen werden muss. Es handelt sich um eine Kette miteinander verbundener technischer Entscheidungen: Materialwissen, das die Spielauswahl bestimmt, Spielwerte, die in ausführbare Spezifikationen übersetzt werden, Spezifikationen, die durch Funktionsmessungen überprüft werden, und Produktionsqualität, die durch Verschleißüberwachung und rechtzeitige Wartung aufrechterhalten wird. Jedes Glied in dieser Kette hängt vom vorhergehenden Glied ab, und das gesamte System hängt letztendlich von der Zusammenarbeit mit einem Formenbauer ab, der versteht, dass das Stanzen von Elektrostahl eine grundlegend andere Disziplin ist als das Stanzen von Strukturmetallen.
Häufig gestellte Fragen zum Abstand zwischen Stempel und Matrize für Elektrostahl
1. Wie groß ist der empfohlene Abstand zwischen Stempel und Matrize für M19-Elektrostahl?
M19-Elektrostahl, eine der am häufigsten verwendeten CRNGO-Sorten für Motorbleche, erzielt in der Regel die beste Leistung bei einem Abstand von 5 % bis 7 % pro Seite der Materialstärke. Dieser Bereich ist auf seinen etwa 3 %igen Siliziumgehalt zurückzuführen, der ihn spröder als Weichstahl, aber weniger zerbrechlich als CRGO-Qualitäten mit höherem -Siliziumgehalt macht. Der genaue Wert innerhalb dieses Bereichs hängt von der Laminierungsdicke, der Merkmalsgeometrie und davon ab, ob Sie eine minimale Grathöhe oder eine reduzierte Kantenspannung priorisieren. Bei Statorschlitzmerkmalen, bei denen die Maßhaltigkeit von entscheidender Bedeutung ist, zielen Sie auf das untere Ende. Bei Rotorschlitzelementen, die aus Aluminiumdruckguss bestehen, bietet das obere Ende eine längere Werkzeuglebensdauer bei akzeptabler Kantenqualität.
2. Wie wirkt sich der Abstand zwischen Stempel und Matrize auf den Motorkernverlust in Elektroblechblechen aus?
Das Spiel beeinflusst den Kernverlust direkt über zwei Mechanismen. Erstens erzeugt die plastische Verformung an jeder Schnittkante eine magnetisch beschädigte Zone, in der die Permeabilität um bis zu 94 % sinken kann, wodurch das umgebende Material gezwungen wird, mehr Fluss bei höherer Sättigung zu transportieren und die Hystereseverluste zu erhöhen. Untersuchungen zeigen, dass dieser Effekt die Kernverluste in der betroffenen Zone nahezu verdoppeln kann. Zweitens erhöht ein übermäßiger Abstand die Grathöhe, was den Stapelfaktor verschlechtert und die Menge an aktivem magnetischem Material pro Längeneinheit des Kerns verringert. Studien deuten darauf hin, dass durch die Optimierung des Blanking-Abstands allein etwa 6 % des magnetischen Verlusts wiederhergestellt werden können. Dies macht es zu einer der kostengünstigsten verfügbaren Effizienzverbesserungen, ohne dass Materialien oder Motordesign geändert werden müssen.
3. Warum sind bei dünnem{1}Elektrostahl andere Überlegungen zum Abstand erforderlich als bei Standarddicke?
Wenn die Laminierungsdicke unter 0,3 mm fällt, liefert die standardmäßige prozentuale Abstandsformel absolute Werte im einstelligen Mikrometerbereich. Beispielsweise entsprechen 5 % Spiel bei 0,15 mm Material nur 7,5 Mikrometer pro Seite. In diesem Maßstab tragen normale Fertigungsvariablen wie Werkzeugdurchbiegung, Wärmeausdehnung, Pressenausrichtung und Nachschleifkonsistenz jeweils 1–2 Mikrometer zur Unsicherheit bei und verbrauchen zusammengenommen den größten Teil des Toleranzbudgets. Ein 3-Mikrometer-Fehler bei 0,15-mm-Material verschiebt den effektiven Abstand von 5 % auf 7 % und überschreitet möglicherweise das akzeptable Fenster vollständig. Dies erfordert eine außergewöhnliche Präzision bei der Werkzeugherstellung und macht die Fähigkeiten des Werkzeugbauers ebenso wichtig wie die Spielspezifikation selbst.
4. Was ist der Unterschied zwischen CRGO- und CRNGO-Freigabeanforderungen?
CRGO-Stähle (kornorientierte Stähle), die in Transformatorkernen verwendet werden, erfordern einen engeren Abstand, typischerweise 3 % bis 5 % pro Seite, da ihre ausgerichtete Kristallstruktur äußerst empfindlich gegenüber Kantenspannungen ist, die sorgfältig konstruierte magnetische Domänenmuster stören. Risse in CRGO neigen dazu, bevorzugten Ebenen entlang der Korngrenzen zu folgen, wodurch das Bruchverhalten bei größeren Abständen weniger vorhersehbar ist. CRNGO-Stähle (nicht-korn-orientiert), die in Motorblechen verwendet werden, tolerieren ein breiteres Fenster von 5 % bis 8 % pro Seite, da ihre zufällige Kornverteilung gleichmäßiger in alle Richtungen bricht. Die isotrope Struktur bedeutet, dass die Schnittrichtung relativ zur Faserausrichtung kein Problem darstellt, was den Werkzeugkonstrukteuren mehr Flexibilität bei der Auswahl des Abstands gibt.
5. Wie überwachen Sie die Abweichung des Stempel-Matrizen-Abstands während der Elektrostahlproduktion?
Die Messung der Grathöhe ist die praktischste indirekte Methode zur Verfolgung der durch Werkzeugverschleiß verursachten Spielabweichung. Da sich Stempel- und Matrizenkanten durch die abrasive Beschaffenheit von Siliziumstahl abnutzen, nimmt der effektive Abstand allmählich zu, wodurch die Grathöhe proportional zunimmt. Die Erstellung eines Grat-Trenddiagramms in Abhängigkeit von der Hubzahl zeigt Ihre spezifische Verschleißkurve. Wenn das Gefälle steiler wird, ist dies ein Zeichen dafür, dass Schutzbeschichtungen abgenutzt sind und das Grundmaterial direkt abgebaut wird. Bei hoch-Siliziumqualitäten wie M19 kann durch Messung alle 50.000 bis 100.000 Hübe Abweichungen erfasst werden, bevor sie die Laminierungsqualität beeinträchtigen. Die metallografische Querschnittsanalyse während der Erprobung ermittelt das grundlegende Bruchprofil, während optische Profilierer eine schnelle Überprüfung des Produktionsbodens ermöglichen.


