


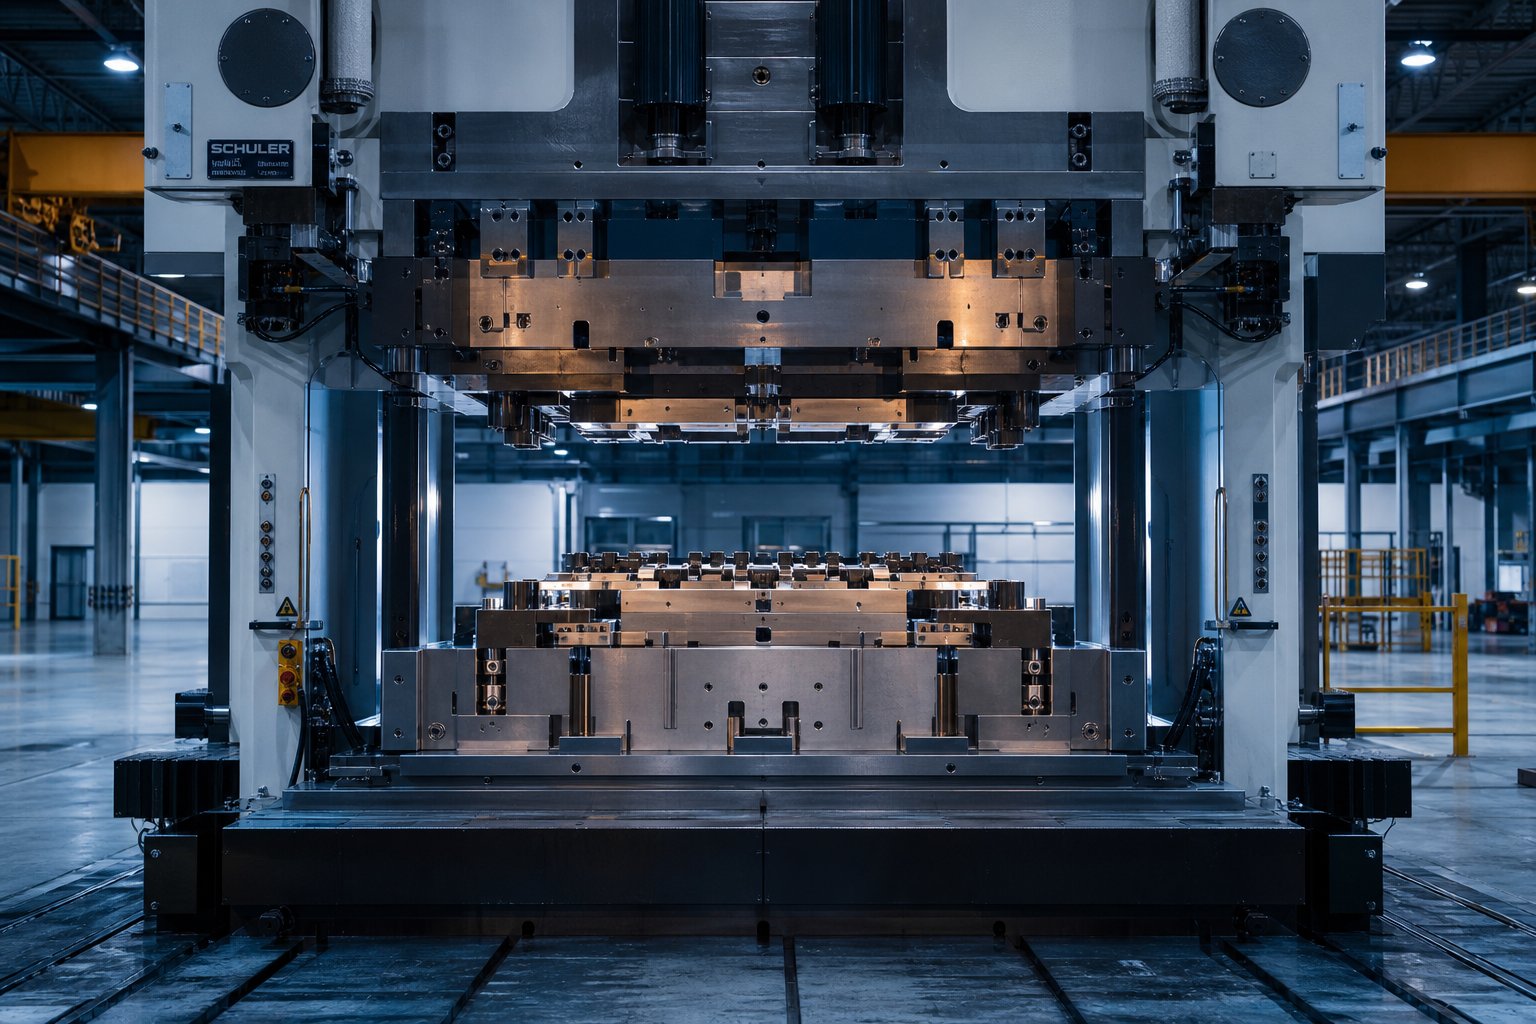
Was ist eine automatische Stanzform und warum ist sie wichtig?
Stellen Sie sich ein flaches Stahlblech vor, das in eine Maschine eindringt und Sekunden später als perfekt geformter Kotflügel, Türverkleidung oder struktureller Querträger wieder zum Vorschein kommt. Diese Transformation findet innerhalb eines einzelnen Präzisionswerkzeugs statt, und wenn es ausfällt, brechen ganze Produktionszeitpläne zusammen. Zu verstehen, was diese Werkzeuge eigentlich sind und warum ihre Konstruktion so wichtig ist, ist der erste Schritt zur Vermeidung kostspieliger Ausfälle nachgelagerter Prozesse.
Definition und Kernfunktion eines automatischen Stanzwerkzeugs
Bei einer automatischen Stanzform handelt es sich um einen aufeinander abgestimmten Satz oberer und unterer Werkzeugstahlkomponenten, die in einer Presse montiert sind und durch kontrolliertes Schneiden, Biegen und Formen in einem einzigen Pressenhub oder einer Reihe von Pressen flache Bleche in dreidimensionale Automobilteile umwandeln.
Im Kern funktioniert die Matrize wie eine hochentwickelte Form für Metall. Die obere Hälfte (die normalerweise den Stempel trägt) senkt sich in die untere Hälfte (den Matrizenblock) und das dazwischen gefangene Blech wird gezwungen, sich der Hohlraumgeometrie anzupassen. ARohlinghalterKlemmt die Materialkanten, um zu kontrollieren, wie das Metall während der Verformung fließt, und verhindert so Falten oder Risse. Führungsstifte und Buchsen richten die obere und untere Hälfte innerhalb von Toleranzen von bis zu 0,0001 Zoll aus, während Matrizenfedern und Stickstoffzylinder für den nötigen Druck sorgen, um das Material während des gesamten Hubs an Ort und Stelle zu halten.
Beim Stanzen handelt es sich um einen Kaltumformvorgang, d. h. es wird keine absichtliche äußere Wärmeeinwirkung eingesetzt. Dennoch erzeugt die Reibung zwischen Werkzeugstahl und Blech erhebliche Wärmeenergie, und die Bewältigung dieser Wärme ist eine der vielen Variablen, die eine Matrize, die Millionen von Zyklen durchläuft, von einer Matrize unterscheidet, die beim ersten Probedruck absplittert.
Warum Auto-Stanzwerkzeuge in der Fahrzeugproduktion wichtig sind
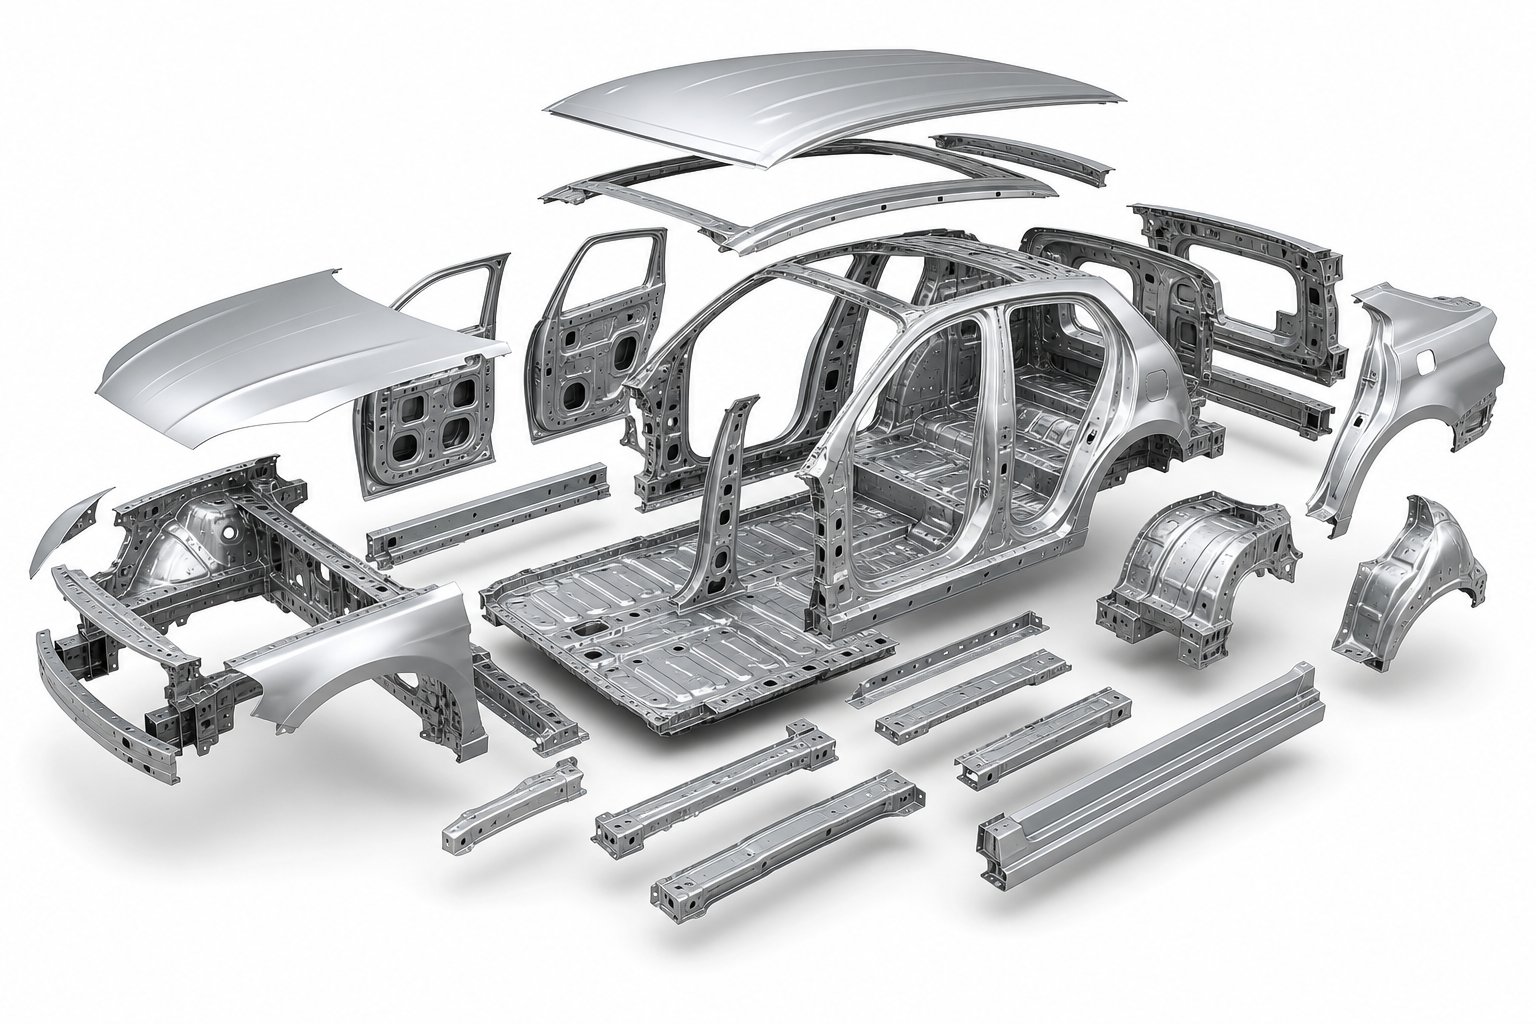
Scale erzählt die Geschichte. Eine typische Fahrzeugkarosserie erfordert250 bis 300 gestanzte Blechteileallein wegen der Rohbaustruktur. Fügen Sie Chassishalterungen, Innenverstärkungen und Strukturelemente hinzu, und die Zahl steigt noch weiter. Jedes dieser Teile benötigt eine eigene Matrize oder Station innerhalb eines Folgeverbundwerkzeugs. Das bedeutet, dass für ein einzelnes Fahrzeugprogramm Hunderte einzelner Stanzwerkzeuge erforderlich sein können, die jeweils einzeln entwickelt, gebaut, ausprobiert und validiert werden, bevor das erste Serienfahrzeug vom Band läuft.
Aus diesem Grund ist der Formenbau sowohl ein entscheidender Kostentreiber als auch ein Qualitäts-Gatekeeper. Eine schlecht konstruierte Automobil-Stanzform führt nicht nur zu schlechten Teilen. Es verschiebt die Zeitpläne für die Markteinführung, überhöht die Testbudgets und führt zu Dimensionsvariationen, die sich auf die Karosseriemontage, die Lackierung und die endgültige Fahrzeugqualität auswirken. Es ist kein Luxus, die Matrize vor Produktionsbeginn richtig zu bekommen. Es ist eine Voraussetzung für eine wettbewerbsfähige Fertigung.
Dieser Artikel behandelt den gesamten Lebenszyklus vonStanzwerkzeuge für die AutomobilindustrieVon der Typenauswahl und Materialstrategie bis hin zu Simulation, Erprobung, Wartung und Partnerbewertung. Es ist als Nachschlagewerk für Praktiker verfasst und schließt die Lücke zwischen akademischer Theorie und den stark vereinfachten Übersichten, die in den Suchergebnissen dominieren. Unabhängig davon, ob Sie ein neues progressives Werkzeug für ein Halterungsprogramm spezifizieren oder die Rückfederung einer AHSS-Strukturplatte beheben möchten, bieten die folgenden Abschnitte den technischen Kontext, den Sie benötigen, um in jeder Phase bessere Entscheidungen zu treffen.
Die Vielfalt der Stanzteile an einem modernen Fahrzeug, von winzigen Clips bis hin zu kompletten Karosserieseiten, erfordert ebenso unterschiedliche Stanzformen. Jede Konfiguration bringt unterschiedliche Kompromisse in Bezug auf Kosten, Komplexität und Produktionskapazität mit sich.
Arten von Stanzwerkzeugen für die Automobilindustrie im Vergleich
Die Wahl des falschen Matrizentyps für ein bestimmtes Teil ist einer der schnellsten Wege zu Fehlern vor-der Produktion. Dabei kommt es nicht nur darauf an, ob ein Stempel die Geometrie formen kann. Es geht darum, ob die Werkzeuginvestition, die Zykluszeit und das Materialverhalten mit den Volumen- und Qualitätszielen des Programms übereinstimmen. Hier erfahren Sie, wie die wichtigsten Arten von Stanzwerkzeugen im Automobilkontext funktionieren und wann jedes einzelne seinen Platz in der Fertigung verdient.
Folgeverbundmatrizen für sich wiederholende Teile mit hohem-Volumen
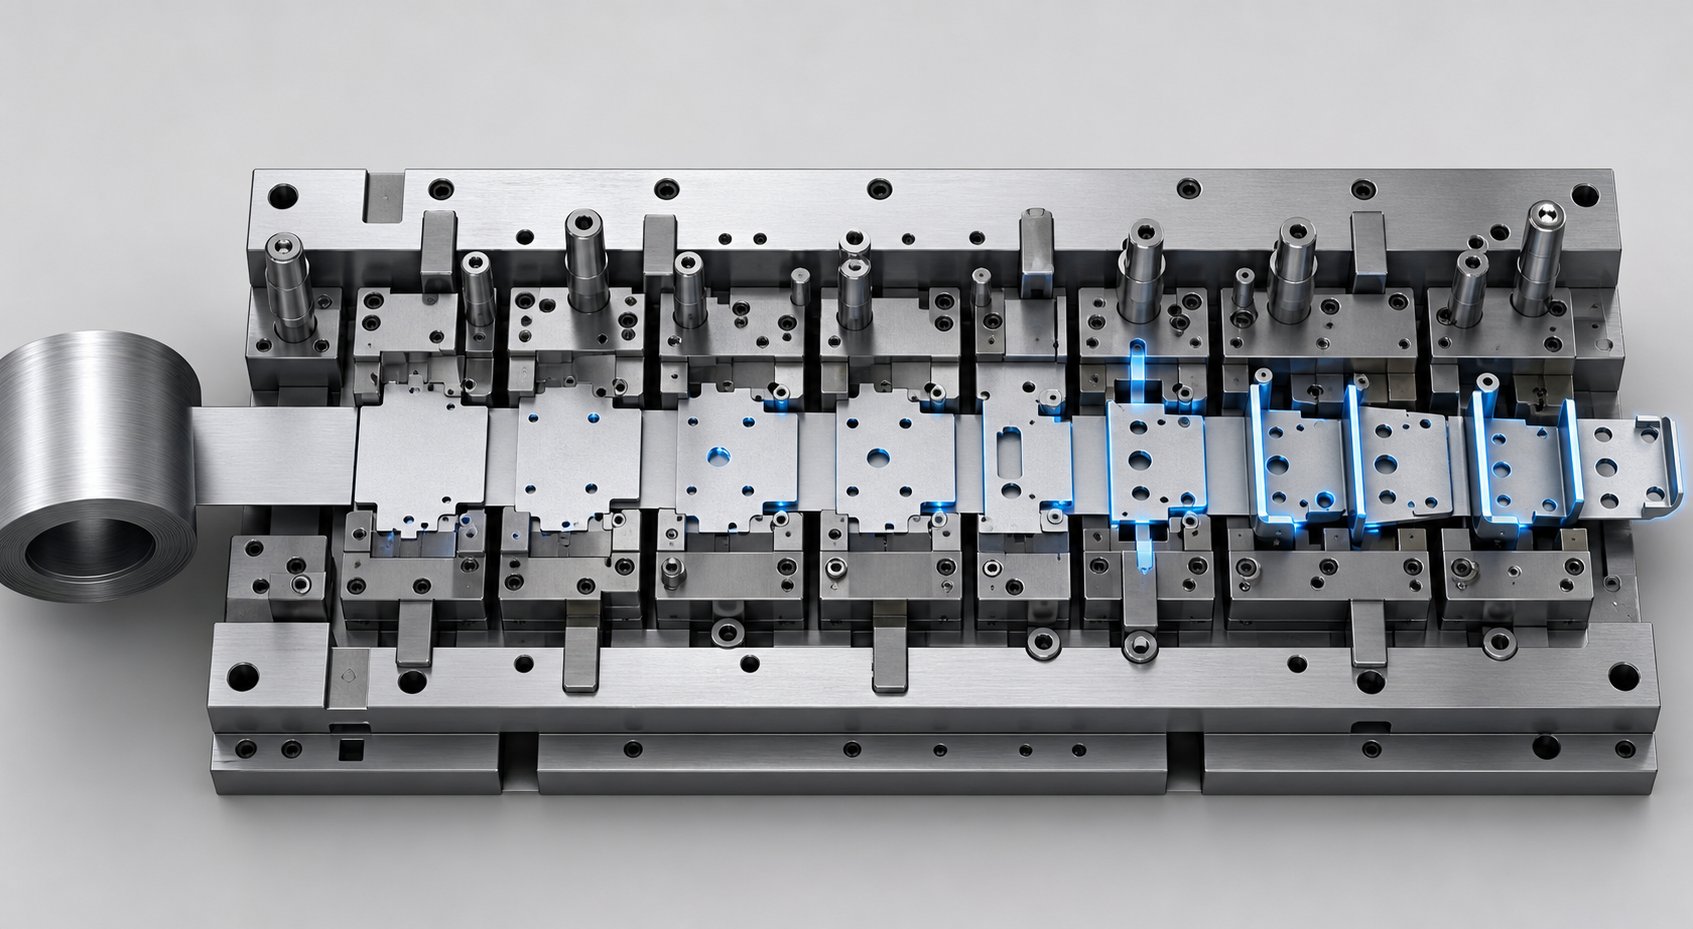
Eine progressive Prägematrizeführt eine kontinuierliche Blechrolle durch eine Reihe von Stationen, von denen jede einen bestimmten Vorgang ausführt: Lochen, Biegen, Prägen oder Beschneiden. Das Werkstück bleibt während des gesamten Prozesses am Trägerband befestigt und wird erst in der letzten Station abgetrennt. Dadurch werden die Zykluszeiten extrem niedrig gehalten, sodass fertige Teile häufig mit 30 bis 60 Hüben pro Minute oder mehr hergestellt werden.
Sie finden Folgeverbundwerkzeuge überall dort, wo ein Automobilprogramm große Mengen relativ kleiner, geometrisch komplexer Teile erfordert. Denken Sie an Montagehalterungen, elektrische Anschlüsse, Sitzrahmenclips und Strukturverstärkungsplatten. Da alle Vorgänge in einem einzigen Pressendurchgang erfolgen, bleiben die Arbeitskosten minimal und die Wiederholgenauigkeit gering. Der Kompromiss? Der Werkzeugbau ist teuer, die Vorlaufzeiten verlängern sich und Tiefzüge sind schwierig, da der Streifen die Fließweite des Materials einschränkt.
Transferwerkzeuge für große Strukturbauteile
Das Transferprägeverfahren verfolgt einen grundlegend anderen Ansatz. Anstatt das Teil auf einem Band zu halten, wird der Rohling gleich in der ersten Station vom Coil getrennt. Anschließend bewegen mechanische Finger oder automatisierte Fördersysteme jeden einzelnen Rohling durch aufeinanderfolgende Formstationen in einer einzigen großen Presse.
Diese Trennung macht Transferwerkzeuge ideal für große Strukturbauteile wie Türinnenseiten, Bodenbleche und Karosserieseiten. Ohne einen Trägerstreifen, der den Materialfluss einschränkt, können Ingenieure Tiefzüge und komplexe dreidimensionale Formen erzielen, die ein progressives Werkzeug einfach nicht liefern kann. Transfereinrichtungen verarbeiten auch komplizierte Merkmale wie Rippen, Flansche und Gewindevorsprünge über mehrere Umformstufen hinweg. Der Nachteil sind langsamere Taktraten und eine höhere Empfindlichkeit gegenüber der Rohlingpositionierungsgenauigkeit.
Verbund- und Kombinationsmatrizen für Präzisionsarbeiten
Wenn Sie ein flaches, maßgenaues Teil benötigen, das mit hoher Geschwindigkeit hergestellt werden kann, sind Verbundmatrizen genau das Richtige für Sie. Diese Werkzeuge führen in einem einzigen Pressenhub mehrere Schneid- und Umformvorgänge gleichzeitig aus. Typische Produkte sind Unterlegscheiben, Unterlegscheiben, Trägerplatten und einfache Halterungen. Da jedes Merkmal auf einmal erstellt wird, sind Konzentrizität und Ebenheit tendenziell besser als die Ergebnisse, die ein progressives Werkzeug bei ähnlichen Geometrien erreicht.
Kombinationsstanzen erweitern dieses Konzept, indem sie schneidende und nicht schneidende Vorgänge wie Stanzen und Ziehen in einem Hub zusammenführen. Sie füllen eine Nische für Teile mit mittlerem{2}}Volumen, bei der progressive Werkzeuge übertrieben wären, aber einzelne-Operationswerkzeuge zu viele sekundäre Schritte erfordern würden.
Tandem-Pressenlinien für Klasse-A-Platten
Motorhauben, Kotflügel, Dächer und Türaußenseiten erfordern eine Oberflächenqualität, die nach dem Lackieren keine sichtbaren Mängel aufweist. Diese Class-A-Platten werden typischerweise auf Tandempressenlinien geformt: einer Folge einzelner in Reihe angeordneter Pressen, die jeweils einen Arbeitsgang an einem einzelnen Rohling durchführen. Automatisierte Crossbar-Transfersysteme wie dasGudel RoboBeam-Setups werden von großen OEMs verwendet, Teile von Presse zu Presse bewegen, ohne zwischenliegende Orientierungsstationen. Die Taktraten erreichen sowohl bei Stahl- als auch bei Aluminiumplatten 12 bis 15 Hübe pro Minute.
Tandemlinien bieten maximale Flexibilität, da jede Presse unabhängig arbeitet. Werkzeugänderungen an einer Station erzwingen keine Neukonstruktionen an anderen, und die Tonnage kann pro Station variiert werden. Die Vorlaufpresse läuft normalerweise mit höherer Kapazität, da der anfängliche Abzug die meiste Energie erfordert. Diese Konfiguration verarbeitet Zuschnitte bis zu einer Breite von 4.160 mm und Materialstärken von 0,4 mm Stahl bis 4 mm Aluminium.
Strukturierter Vergleich von Matrizentypen
Bei der Auswahl dieser Blechstanzwerkzeuge müssen mehrere Faktoren gleichzeitig abgewogen werden. Die folgende Tabelle fasst die wichtigsten Entscheidungskriterien in einer einzigen Referenz zusammen:
| Matrizentyp | Produktionsvolumen | Teilekomplexität | Werkzeugkosten | Typische Vorlaufzeit | Flexibilität bei Designänderungen |
|---|---|---|---|---|---|
| Progressiver Würfel | Hoch (mehr als 100.000 pro Jahr) | Mäßig bis hoch (keine tiefen Züge) | Hoch | 12-20 Wochen | Niedrig (Änderungen wirken sich auf mehrere Stationen aus) |
| Transferstempel | Mittel bis hoch | Hoch (tiefe Züge, große Geometrie) | Hoch | 16-24 Wochen | Moderat (einzelne Stationen können geändert werden) |
| Zusammengesetzter Würfel | Mittel bis hoch | Gering bis mäßig (flache Teile) | Niedrig bis mittel | 6-12 Wochen | Moderat (einzelnes Werkzeug, einfacherer Umbau) |
| Kombinationsmatrize | Medium | Moderat (Schneiden + Formen in einem Zug) | Medium | 8-14 Wochen | Mäßig |
| Tandem-Pressenlinie | Hoch (Klasse-A-Panels) | Hoch (oberfläche-kritisch, große Rohlinge) | Sehr hoch (Multi-Pressinvestition) | 20-30+ Wochen | Hoch (unabhängige Stationen) |
Bei allen Kriterien dominiert kein einzelner Matrizentyp. Ein Klammerprogramm mit 500.000 Teilen pro Jahr gehört in ein Folgeverbundwerkzeug. Ein Karosserieseitenteil mit Tiefziehanforderungen und Klasse-A-Oberflächenanforderungen gehört zu einer Transferpresse oder Tandemlinie. Eine falsche Übereinstimmung bedeutet, dass zu viel in Werkzeuge investiert wird, die nicht die erforderliche Geometrie liefern können, oder dass zu wenig in Werkzeuge investiert wird, die das erforderliche Volumen nicht aushalten können.
Doch selbst ein perfekt ausgewählter Matrizentyp wird vorzeitig ausfallen, wenn der Werkzeugstahl dahinter das zu stanzende Material nicht verarbeiten kann. Hochentwickelte hochfeste Stähle und Aluminiumlegierungen belasten Werkzeuge auf eine Art und Weise, wie es Baustahl noch nie getan hat, und machen die Materialauswahl und Oberflächentechnik zur nächsten kritischen Variable für die Langlebigkeit der Form.
Matrizenmaterialien und Oberflächenbehandlungen für mehr Leistung
Ein Matrizentyp, der perfekt auf die Geometrie eines Teils abgestimmt ist, kann noch vor Produktionsbeginn Krater bilden, wenn der Werkzeugstahl dem gestanzten Material nicht standhält. Hier unterscheidet die Auswahl des Stanzwerkzeugmaterials Werkzeuge, die Millionen von Zyklen überstehen, von Werkzeugen, die beim ersten Rohling aus hochfestem Stahl absplittern. Die Wahl ist nie so einfach wie die Auswahl der härtesten verfügbaren Sorte. Jeder Werkzeugstahl für Stanzmatrizen stellt einen Kompromiss zwischen Verschleißfestigkeit und Zähigkeit dar, und die richtige Balance hängt davon ab, was die Matrize bei jedem Pressenhub tatsächlich tut.
Werkzeugstahlsorten und ihre Leistungseinbußen
Stellen Sie sich einen Schneidstempel vor, der mit 40 Hüben pro Minute 1,2 mm dicken DP780-Stahl schneidet. Diese Kante hält tausenden Schleifkontakten pro Stunde stand. Vergleichen Sie das mit einem Formwerkzeugradius, der das gleiche Material in einen Tiefzug führt. Der Stempel benötigt höchste Verschleißfestigkeit. Der Umformradius muss zäh sein, um zyklische Stoßbelastungen ohne Rissbildung aufnehmen zu können. Gleiches Teil, gleiche Presse, völlig unterschiedliche Materialanforderungen an die Werkzeuge.
D2-Werkzeugstahl (11-13 % Chrom, 1,4-1,6 % Kohlenstoff) liegt am Ende des Spektrums der Verschleißfestigkeit. Seine reichlich vorhandenen Chromkarbide widerstehen hervorragend der Abnutzung der Schleifkanten und machen es zur Standardwahl für Stanz- und Lochoperationen in Stahlstanzwerkzeugen. D2 wurde auf 58–62 HRC wärmebehandelt und kann bei der Verarbeitung abrasiver Plattenmaterialien eine zwei- bis dreimal höhere Standzeit als Alternativen mit niedrigerer Legierung liefern. Der Nachteil ist Sprödigkeit: D2-Matrizen versagen durch Abplatzen oder Risse, anstatt sich allmählich abzunutzen, was sie zu schlechten Kandidaten für stoßbelastete Umformstationen macht.
A2-Werkzeugstahl (5 % Chrom, Lufthärtung) liegt im ausgewogenen Mittelfeld. Es geht etwa 40-50 % der Verschleißlebensdauer von D2 verloren, gewinnt aber bei der Wärmebehandlung deutlich an Zähigkeit und Dimensionsstabilität. Formwerkzeuge, Ziehwerkzeuge und Folgeverbundwerkzeugkörper mit komplexen Geometrien profitieren von der Fähigkeit von A2, wiederholte Stoßbelastungen ohne katastrophale Brüche zu absorbieren.
S7-Werkzeugstahl geht noch weiter in Richtung Schlagfestigkeit und eignet sich für Tiefziehvorgänge und Stationen, die starken Stoßbelastungen ausgesetzt sind. DC53, eine modifizierte D2-Variante, schließt die Lücke zwischen Abriebfestigkeit auf D2-Niveau und verbesserter Zähigkeit für Anwendungen, bei denen herkömmliches D2 vorzeitig reißt.
Die Spitzenklasse bilden pulvermetallurgische (PM) Werkzeugstähle. Der PM-Produktionsprozess zerstäubt geschmolzene Legierungen zu feinem Pulver und verfestigt sie durch heißes isostatisches Pressen. Dadurch entsteht eine Mikrostruktur mit kleinen, gleichmäßig verteilten Karbiden anstelle der großen Karbidnetzwerke, die in herkömmlich gegossenen Stählen zu finden sind. Das Ergebnis ist ein Material, das gleichzeitig eine hohe Verschleißfestigkeit und eine hohe Zähigkeit bietet. AFallstudie dokumentiert von AHSS Insightszeigte, dass der Wechsel von herkömmlichem D2- zu einem PM-Werkzeugstahl die Werkzeuglebensdauer von 5.000-7.000 Zyklen auf 40.000–50.000 Zyklen zurückführte, wenn eine Ferrit-Bainit-Sorte mit 580 MPa hergestellt wurde, ohne dass es zu Abrieb- oder Verformungsproblemen kam.
Hartmetalleinsätze und ihre Rolle in Zonen mit hohem -Verschleiß
Wenn selbst PM-Stähle keine akzeptable Standzeit erreichen können, kommen Wolframcarbid-Einsätze zum Einsatz. Bei diesen Einsätzen handelt es sich nicht um vollständige Gesenkkomponenten. Sie werden strategisch an Beschnittkanten, Einstechstationen und großen -Kontaktradien platziert, wo sich Gleitkontakt und abrasiver Verschleiß am intensivsten konzentrieren. Hartmetall-Stanzmatrizen, genauer gesagt Matrizen, die an kritischen Verschleißzonen mit Hartmetalleinsätzen ausgestattet sind, sind beim Beschneiden von ultra{4}}hochfesten-Stählen über 980 MPa oder beim Prägen von mit Schleifmitteln-beschichteten Materialien wie verzinktem Blech unentbehrlich.
Die Wirtschaftlichkeit spricht für einen Hybridansatz: Bauen Sie den Matrizenkörper aus einer zähen Sorte wie A2- oder PM-Stahl und installieren Sie dann Hartmetalleinsätze nur dort, wo Verschleißdaten oder Simulationen einen beschleunigten Materialverlust vorhersagen. Dies vermeidet die extremen Sprödigkeits- und Bearbeitbarkeitsprobleme, die bei der Herstellung ganzer Werkzeuge aus Hartmetall auftreten, und bietet dennoch die Verschleißleistung, die in den Zonen mit der höchsten{2}}Beanspruchung erforderlich ist.
Wärmebehandlung und Oberflächenbeschichtungen, die die Lebensdauer der Matrizen verlängern
Die Auswahl des richtigen Basisstahls ist nur der Ausgangspunkt. Die Oberflächentechnik vervielfacht die Leistung dieses Substrats, indem sie bestimmte Fehlerarten angeht: Abrieb, adhäsiver Verschleiß, abrasiver Verschleiß und reibungsbedingter Wärmeaufbau. Die falsche Beschichtung auf dem falschen Untergrund oder eine Beschichtung ohne entsprechende Wärmebehandlung darunter beschleunigt den Ausfall eher, als dass er ihn verhindert.
Betrachten Sie zunächst den Untergrund. Eine auf weichem oder nicht ordnungsgemäß gehärtetem Werkzeugstahl aufgetragene Oberflächenbeschichtung reißt, da sich das Substrat unter Kontaktdruck plastisch verformt und die darüber liegende Beschichtung untergräbt. Eine ordnungsgemäße Wärmebehandlung, einschließlich doppeltem Anlassen zum Abbau von Restspannungen, ist eine Voraussetzung für die Funktionsfähigkeit jeder Beschichtung.
Die folgenden Oberflächenbehandlungen zielen jeweils auf unterschiedliche Fehlerarten und Anwendungsszenarien ab:
- Ionennitrieren- Diffundiert Stickstoff in die Werkzeugoberfläche, um eine harte, verschleißfeste-Schicht zu erzeugen (typischerweise 900–1.100 HV). Verhindert Adhäsionsverschleiß und Fressen. Ideal für die Bearbeitung von verzinktem AHSS mit Formwerkzeugen, bei denen PVD-Beschichtungen zu Zinkablagerungen führen können.
- TD-Beschichtung (Toyota Diffusion).- Ein thermo-reaktiver Abscheidungsprozess, der eine Vanadiumcarbidschicht bildet, die metallurgisch mit der Stahloberfläche verbunden ist. Bietet extreme Härte (3.200–3.800 HV) und hervorragende Beständigkeit gegen abrasiven und adhäsiven Verschleiß. Bestens geeignet für Ziehmatrizenradien und Beschnittkanten beim Prägen von unbeschichtetem AHSS.
- PVD-Beschichtungen (TiAlN, CrN, TiCN)- Bei der physikalischen Gasphasenabscheidung werden dünne, harte Beschichtungen bei relativ niedrigen Temperaturen (unter 500 °C) aufgetragen, wodurch die Härte des Substrats ohne Verformung erhalten bleibt. Reduziert Abrieb und Reibung auf unbeschichteten Stahlblechen. Ein dokumentierter Vergleich zeigte, dass ein PVD{4}beschichteter Schneidstahl über 1,2 Millionen Teile produzierte, im Vergleich zu nur 50.000 bei einem verchromten Werkzeug der gleichen AHSS-Sorte.
- CVD-Beschichtungen (TiC, TiCN)- Die chemische Gasphasenabscheidung erzeugt eine stärkere metallurgische Bindung als PVD, erfordert jedoch Verarbeitungstemperaturen um 1.000 °C, was das Chipsubstrat erweichen und zu Dimensionsverzerrungen führen kann. Erfordert anschließendes Nachhärten. Wird dort eingesetzt, wo die Bindungsstärke wichtiger ist als die Maßgenauigkeit.
- Verchromt- Traditionell üblich zur Reibungsreduzierung, zeigt jedoch unter dem hohen Kontaktdruck, der durch AHSS erzeugt wird, Mikrorisse. Studien bestätigen, dass es sich nicht um die beste Option für anspruchsvolle hochfeste Güten handelt, und Umweltvorschriften schränken seinen Einsatz weiter ein.
Die Umstellung auf AHSS und Aluminium für den Fahrzeugleichtbau hat die Materialstrategie für Stanzwerkzeuge grundlegend verändert. AHSS-Sorten können Blechhärtewerte erreichen, die denen des Werkzeugs selbst nahekommen, wobei einige martensitische Sorten 57 HRC überschreiten. Herkömmliche, für Weichstahl entwickelte Werkzeugstandards sind einfach unzureichend. Aluminium hingegen führt zu aggressivem adhäsivem Verschleiß und Fressneigung, die andere Beschichtungschemien und Oberflächenbeschaffenheiten erfordern, als dies bei Stanzwerkzeugen aus Stahl der Fall ist.
Die Anpassung der Werkzeugstahlsorte, des Wärmebehandlungsprotokolls und der Oberflächenbeschichtung an das jeweilige Blechmaterial und den Stanzvorgang ist nicht optional. Es ist die technische Disziplin, die darüber entscheidet, ob ein Chip seine vorgesehene Produktionslebensdauer überlebt oder vor der Markteinführung ausfällt. Und diese Materialstrategie entfaltet ihren vollen Wert nur dann, wenn die Matrize so konzipiert ist, dass sie genau die Teilegeometrie und Formanforderungen der Zielanwendung erfüllt.
Automobilteile und ihre Anforderungen an den Werkzeugbau
Es ist wichtig zu wissen, wie Werkzeugstahlsorten und -beschichtungen mit Blechmaterial interagieren. Dieses Wissen liefert jedoch nur dann Ergebnisse, wenn es auf bestimmte Fahrzeugkomponenten übertragen wird. Jedes gestanzte Teil eines Autos weist eine einzigartige Geometrie, Toleranz und Materialbeschränkungen auf, die bestimmen, welche Art von Automobilwerkzeugen eingesetzt werden sollen und wie sie konstruiert werden. Die abstrakte Diskussion des Formendesigns geht am eigentlichen Thema vorbei. Die eigentliche Frage ist immer: Welches Teil fertige ich und welche Anforderungen stellt dieses Teil an die Werkzeuge?
Body-in-Anforderungen an Stanzformen für Weißkörper und Struktur
Rohkarosseriestrukturen (BIW) gehören zu den anspruchsvollsten Anwendungen für Automobil-Stanzwerkzeuge. B-Säulen, Schweller, Querträger und A-Säulenverstärkungen werden zunehmend aus AHSS-Qualitäten mit 980 MPa und mehr geformt, um die Crash-Sicherheitsziele zu erfüllen und gleichzeitig das Gewicht zu reduzieren. Diese Materialien sind konstruktionsbedingt verformungsbeständig, was bedeutet, dass die Werkzeuge erheblich höhere Umformkräfte überwinden und nach dem Öffnen der Presse eine starke Rückfederung bewältigen müssen.
Die Rückfederung von AHSS-Strukturteilen ist keine geringe Unannehmlichkeit. Untersuchungen bestätigen, dass Maßabweichungen in der Winkelgeometrie, Wandkrümmung und Verdrehung proportional zunehmen, wenn die Zugfestigkeit 980 MPa und mehr erreicht, was manchmal den Zusammenbau völlig verhindert, weil die Ausrichtung der Schweißverbindungen gestört wird. Dies zu kontrollieren erfordertStapeln mehrerer Gegenmaßnahmenin das Gesenkdesign integriert: in die Gesenkoberflächen integrierte Überbiegungskompensation, hybride Ziehwulstgeometrien, die eine Nachstreckung induzieren, und in einigen Fällen Präge- oder Nachprägestationen, die kritische Radien komprimieren, um Restspannungsgradienten zu neutralisieren. Bei diesen Kraftniveaus ist keine einzelne Technik ausreichend.
Transfergesenke und Tandempressenlinien dominieren diesen Bereich, da es sich bei Rohbauplatten in der Regel um große Rohlinge handelt, die Tiefzüge und mehrstufige Umformsequenzen erfordern. Die Anforderungen an die Presskraft können für einen einzelnen B--Säulenvorgang mehr als 2.000 Tonnen betragen, und jede Formoberfläche, die das Blech berührt, muss für die abrasive Beschaffenheit von unbeschichtetem oder zinkbeschichtetem hochfestem Stahl ausgelegt sein.
Chassis- und Halterungskomponenten
Fahrwerkskomponenten folgen einer anderen Logik. Querlenker, Montagehalterungen, Verstärkungsplatten und Querträgerbleche sind in der Regel kleiner, werden in sehr großen Stückzahlen hergestellt und erfordern enge geometrische Toleranzen für die Montage, erfordern jedoch selten eine Oberflächenqualität der Klasse A. Hier zeichnet sich das progressive Stanzen aus.
Ein einzelnes progressives Werkzeug kann eine Chassishalterung in einem kontinuierlichen Coil-{0}}Durchgang mit 30 bis 60 Hüben pro Minute durchbohren, formen, biegen und beschneiden. Die technische Herausforderung verlagert sich von der Bewältigung der Rückfederung bei ultra{4}hochfestem-Material hin zur Optimierung des Streifenlayouts für minimalen Ausschuss, der Aufrechterhaltung einer engen Station-zu-Ausrichtung über Millionen von Zyklen hinweg und der Bewältigung des Gesenkverschleißes an Lochstationen, wo Hartmetalleinsätze für abrasiv{8}beschichtete Stähle erforderlich sind.
Für Teams, die über diese Teilefamilien hinweg arbeiten, ist es wichtig, einen Stanzpartner mit dokumentierter Prozesserfahrung zu haben.YICHENunterstützt beispielsweise OEM-, Tier-1- und Tier{3}}-Ingenieurteams mit Fallstudien zur Stanz- und Blechfertigung, die Struktur- und Fahrwerksmetallteile umfassen, und liefert reale Referenzen dafür, wie die Werkzeugtechnik in produktionsbereite Komponenten über mehrere Fahrzeugsubsysteme hinweg umgesetzt wird.
EV-Spezifische Komponenten, die die Innovation vorantreiben
Elektrofahrzeuge haben eine völlig neue Kategorie von Automobilteilen eingeführt, bei denen das Stanzen und Formen auf eine Weise erfolgt, die bei herkömmlichen ICE-Plattformen nie erforderlich war. Batteriefachgehäuse sind vielleicht das bedeutendste Beispiel. Ein Batteriepack kann 20 bis 25 % des Gesamtgewichts eines Elektrofahrzeugs ausmachen, was die Tray-Architektur zu einer entscheidenden Möglichkeit zur Gewichtsreduzierung macht.
Das Stanzen eines einteiligen Batterieträgers aus Stahl erfordert einzigartige Rohlingskonfigurationen. Cleveland-Cliffs und AutoForm demonstrierten einen maßgeschneiderten-Welded Blank (TWB)-Ansatz, der AHSS für den flachen Boden (Unterbodenschutz) mit weniger{4}}festem Stahl in Ecken und Seitenwänden kombiniert, wo starke Verformungen auftreten. Die Matrize muss unterschiedliche Materialeigenschaften innerhalb eines einzelnen Rohlings verarbeiten, die Bewegung der Schweißnaht während der Formung bewältigen und über die gesamte Wannenlänge eine Flanschebenheit von 1,5 mm erreichen, um die Anforderungen der Dichtheitsprüfung zu erfüllen. Erste Entwürfe zeigten eine starke Rückfederung und Verdrehung, bis Ingenieure das TWB-Layout in eine Hashtag-förmige Konfiguration optimierten, die die Verformung in AHSS-Zonen minimierte.
Der Austausch von Motorgehäusen und Aluminium-Strukturgussteilen erhöht die Komplexität zusätzlich. Aluminium-intensive EV-Architekturen erfordern unterschiedliche Matrizenabstände (typischerweise 8-12 % der Materialdicke gegenüber 5–8 % bei Stahl), eine spezielle Schmierung zur Bekämpfung von Festfressen und angepasste Umformgeschwindigkeiten, da die Dehnungsgeschwindigkeitsempfindlichkeit von Aluminium von der von Stahl abweicht. Servopressen mit ihren programmierbaren Stößelbewegungsprofilen werden zunehmend mit diesen Matrizen kombiniert, um die Stößelgeschwindigkeit während des Formhubs zu optimieren.
Teilefamilien, die dem Werkzeugtyp und der technischen Herausforderung zugeordnet sind
In der folgenden Liste werden gängige Kfz-Teilefamilien mit ihrer typischen Werkzeugkonfiguration und dem primären technischen Hindernis, das über Erfolg oder Misserfolg entscheidet, zusammengestellt:
- B-Säulen und A-Säulenverstärkungen (Transferstempel)- Rückfederungskompensation für 980+ MPa AHSS, die mehrere-Gegenmaßnahmen und eine hohe Presskraft erfordert.
- Türinnenseiten und Bodenbleche (Transferstempel)- Deep-Draw-Tiefenmanagement mit kontrolliertem Materialfluss über große Leerbereiche.
- Motorhauben, Kotflügel und Dachbleche (Tandempressenlinie)- Klasse-Eine Oberflächenqualität ohne sichtbare Mängel nach dem Lackieren, die eine präzise Steuerung des Blechhalterdrucks erfordert.
- Montagewinkel und Verstärkungsplatten (Folgewerkzeug)- Optimierung des Streifenlayouts für minimalen Ausschuss und hohe Produktionskonsistenz-über Millionen von Zyklen hinweg.
- Elektrische Steckverbinder und Clips (Folgewerkzeug)- Enge Toleranz bei kleinen, komplexen Geometrien mit dünnen-Materialien, die zur Gratbildung neigen.
- Batteriefachgehäuse (Transfermatrize oder großer Einzel-Hit)- Bildung unterschiedlicher Materialien in TWB-Rohlingen, Rückfederungskontrolle für Flanschebenheit und auslaufsichere Maßhaltigkeit.
- Motorgehäuse und EV-Strukturelemente (Transferform)- Verhinderung des Festfressens von Aluminium, angepasste Matrizenabstände und Optimierung der Umformgeschwindigkeit auf Servopressen.
- Querlenker und Aufhängungshalterungen (Progressiv- oder Transfermatrize)- Ermüdungsermüdung-Lebenserhaltende Qualität mit gleichbleibenden mechanischen Eigenschaften über-Produktionsläufe mit hohen Stückzahlen hinweg.
Jede dieser Kombinationen aus Stanzteilen und Automobilteilen birgt ein bestimmtes Ausfallrisiko, wenn die Werkzeuge generisch und nicht speziell für das spezifische Material, die Geometrie und die Produktionsabsicht konstruiert werden. In der Lücke zwischen dem Wissen, welcher Formtyp passt, und der tatsächlichen Spezifikation des richtigen Werkzeugs für ein bestimmtes Programm werden technische Entscheidungsrahmen unverzichtbar.
So wählen Sie den richtigen Stempeltyp aus
Zu wissen, welche Matrizentypen existieren, ist nicht dasselbe wie zu wissen, welcher für ein bestimmtes Programm spezifiziert werden muss. Ingenieure, die diese Entscheidung falsch treffen, verschwenden nicht nur Werkzeugbudget. Sie sperren ihr Team in ein Produktionssystem ein, das entweder die Zyklusziele nicht erreichen kann oder die Geometrie überhaupt nicht formen kann. Ein praktischer Leitfaden zur Auswahl von Stanzformen beginnt mit drei Variablen: Volumen, Geometrie und Wirtschaftlichkeit. Alle anderen Überlegungen ergeben sich daraus.
Volumen und Zykluszeit als primäre Auswahlfaktoren
Das Produktionsvolumen ist der erste Filter. Ein Folgestanzwerkzeug wird kostengünstig-, wenn die jährlichen Stückzahlen etwa 50.000 bis 100.000 Einheiten erreichen, obwohl ultra-einfache Geometrien den Einsatz von Werkzeugen mit 30.000 Einheiten rechtfertigen können. Unterhalb dieses Schwellenwerts sind die Werkzeuginvestitionen pro Stück unerschwinglich und eine CNC-basierte Fertigung oder Einzelstationen-Matrizen sind finanziell sinnvoller. Transfermatrizen weisen eine ähnliche Volumenstufe auf, verarbeiten jedoch Teile, die zu groß oder zu tief für die Streifenzuführungsverarbeitung sind, was in der Regel eine Investition von 25.000 oder mehr jährlichen Teilen rechtfertigt.
Die Zykluszeit verschärft die Volumenfrage. Folgeverbundwerkzeuge laufen bei Kleinteilen mit 200 bis 600 oder mehr Hüben pro Minute und produzieren fertige Bauteile im kontinuierlichen Fluss. Transfersysteme arbeiten je nach Teilegröße und Pressenkonfiguration mit 12 bis 30 Hüben pro Minute. Wenn Sie überlegen, wie Sie den Stanzformtyp auswählen, stellen Sie sich folgende Frage: Rechtfertigt der jährliche Volumenbedarf den Geschwindigkeitsvorteil von Folgeverbundwerkzeugen, oder zwingt Sie die Teilegeometrie dazu, unabhängig von den Volumenzielen Übertragungsraten einzuhalten?
Teilegeometrie und Materialbeschränkungen
Die Lautstärke allein gibt keine Antwort. Eine 200.000-Einheiten-Halterung mit flachen Biegungen gehört in ein Folgeverbundwerkzeug. Bei einer 200.000-teiligen Türinnenseite mit einer Ziehtiefe von 150 mm ist dies nicht der Fall, da die Trägerleiste diesen Materialfluss nicht aufnehmen kann, ohne zu reißen.
Zu den entscheidenden geometrischen Faktoren gehören die Ziehtiefe im Verhältnis zum Rohlingsdurchmesser, die Anzahl der erforderlichen Umformstufen, die Gesamtabmessungen des Rohlings und ob das Teil Merkmale auf mehreren Ebenen benötigt. Teile mit Ziehtiefen von mehr als 25 bis 50 mm oder die mehr als fünf bis sechs Umformstufen erfordern, tendieren im Allgemeinen zu Transfer- oder Tandemkonfigurationen. Flache Teile, die nur Schneid- und Lochvorgänge erfordern, passen unabhängig vom Volumen auf zusammengesetzte Matrizen.
Die Materialqualität bringt eine weitere Einschränkung mit sich. AHSS über 780 MPa erfordert eine höhere Presskraft, eine strengere Spielkontrolle und mehr Umformstufen, um die Rückfederung zu bewältigen. Aluminium erfordert angepasste Abstände und langsamere Umformgeschwindigkeiten, um ein Festfressen zu verhindern. Beide Materialien schränken im Vergleich zu Baustahl den Bereich möglicher Stanzwerkzeug- und Matrizenkonfigurationen ein.
Überlegungen zu Budget, Vorlaufzeit und Flexibilität
Ein Prototypprogramm und ein Produktionsabsichtsprogramm erfordern eine grundlegend unterschiedliche Investitionslogik. Prototypenwerkzeuge sind bewusst vereinfacht, aus weicheren Materialien gefertigt und für Hunderte bis einige Tausend Teile ausgelegt. Sie existieren, um die Geometrie zu validieren, und nicht, um 500.000 Zyklen zu überstehen. Die Festlegung eines Budgets für Produktionswerkzeuge vor Abschluss der Designvalidierung führt zu kostspieligen Nacharbeiten, da eine späte technische Änderung an einem Folgeverbundwerkzeug die Hälfte des ursprünglichen Werkzeugpreises kosten kann.
Passen Sie die Werkzeuginvestition an den Produktionswert über den gesamten Lebenszyklus an. Eine Matrize, die das Dreifache kostet, aber das Zehnfache des Volumens bei einem -Zehntel der Stückkosten liefert, ist nicht teuer. Es ist die einzig rationale Entscheidung.
Auch die Vorlaufzeit spielt eine Rolle. Die Konstruktion, Fertigung und Inbetriebnahme von Folgeverbundwerkzeugen dauert 12 bis 20 Wochen. Transferstempel haben eine Laufzeit von 16 bis 24 Wochen. Die Werkzeugbereitstellung an einer Tandemlinie kann mehr als 30 Wochen dauern. Wenn das Programm-Timing diese Zeitfenster nicht abdecken kann, sind einfachere Werkzeuge mit schnellerer Abwicklung möglicherweise der einzig gangbare Weg für die Einführung, auch wenn langfristige wirtschaftliche Gründe komplexere Setups begünstigen.
Entscheidungsmatrix: Anpassen der Teileeigenschaften an den Matrizentyp
| Teilcharakteristik | Progressiver Würfel | Transferstempel | Zusammengesetzter Würfel | Tandemlinie |
|---|---|---|---|---|
| Kleine Größe (unter 300 mm) | Ideal | Möglich, aber ineffizient | Ideal für flache Teile | Nicht geeignet |
| Große Größe (über 500 mm) | Nicht machbar | Ideal | Nicht machbar | Ideal |
| Tiefziehen (über 50 mm) | Nicht machbar | Ideal | Nicht machbar | Ideal |
| Flaches Profil, nur Schnittmerkmale | Möglich | Overkill | Ideal | Overkill |
| Jährliches Volumen über 100.000 | Ideal | Gut | Gut | Gut |
| Jahresvolumen unter 25.000 | Nicht gerechtfertigt | Randständig | Gerechtfertigt | Nicht gerechtfertigt |
| AHSS (780+ MPa) | Mit Hartmetalleinsätzen machbar | Ideal (mehrstufige Steuerung) | Beschränkt auf Ausblenden | Ideal |
| Aluminiumlegierung | Lebensfähig mit Fressschutzkontrollen | Ideal (Geschwindigkeitskontrolle erforderlich) | Lebensfähig | Ideal mit Servopresse |
| Klasse-A-Oberfläche erforderlich | Nicht geeignet | Möglich | Nicht zutreffend | Ideal |
Wie der Pressentyp das Matrizendesign einschränkt oder ermöglicht
Die automatische Stanze arbeitet nicht isoliert. Es funktioniert in einer Presse, und dieser Pressentyp erweitert oder schränkt die Leistungsfähigkeit des Werkzeugs ein. Eine herkömmliche mechanische Presse liefert feste Hubprofile bei hoher Geschwindigkeit und ist daher die Standardpresse für progressive Operationen. Es ist jedoch nicht möglich, die Stößelgeschwindigkeit in der Mitte des Hubs anzupassen oder im unteren Totpunkt zu verweilen.
Eine hydraulische Presse stellt an jedem Punkt des Hubs die volle Kraft bereit und kann den Druck unbegrenzt halten, was sie ideal für Tiefziehen und komplexe Formen macht, bei denen das Material Zeit zum Fließen benötigt. Allerdings liegt die Höchstgeschwindigkeit normalerweise bei etwa 30 Hüben pro Minute, was den Durchsatz für Programme mit hohem -Volumen begrenzt.
Servo-mechanische Pressen schließen diese Lücke. Sie ermöglichen eine programmierbare Schlittenbewegung: Verlangsamung durch kritische Formungszonen, Beschleunigung durch berührungslose Abschnitte des Hubs und kurzes Verweilen am unteren Ende, um die Rückfederung bei Materialien mit hoher Zugfestigkeit zu reduzieren. Eine Servopresse kann die Werkzeuglebensdauer verlängern, indem sie die Rückwärtskraft (Snap{5}}durch die Formung von hochfestem Stahl reduziert) und öffnet die Tür für die Arbeit mit anspruchsvolleren Legierungen, die mechanische Pressen mit fester Drehzahl überfordern würden. Wenn Ihr Leitfaden zur Auswahl der Stanzform auf AHSS oder Aluminium hinweist, ist die Wahl der Druckmaschine nicht von der Wahl der Form getrennt. Sie sind ein gekoppeltes System.
Die richtige Umsetzung dieses Rahmenwerks, die Abstimmung von Volumen, Geometrie, Material, Budget und Pressfähigkeit in einer kohärenten Spezifikation, entscheidet darüber, ob die Matrize vom ersten Moment an erfolgreich ist oder monatelange kostspielige Nacharbeit erfordert. Aber selbst eine perfekt spezifizierte Matrize hängt immer noch davon ab, was in der digitalen Entwicklungsphase passiert, bevor Werkzeugstahl geschnitten wird.
Digitale Simulation und virtueller Formenbau
Eine Matrizenspezifikation, die auf dem Papier makellos aussieht, kann beim ersten Druckvorgang dennoch spektakulär scheitern. Bei Zugradien, die konservativ schienen, treten Spaltungen auf. Es bilden sich Falten in Flanschbereichen, die angeblich unter ausreichendem Blechhalterdruck standen. Durch die Rückfederung wird eine Strukturplatte um 4 mm aus der Toleranz verschoben, wenn das zulässige Fenster 0,5 mm beträgt. Dies sind keine zufälligen Fehler. Dabei handelt es sich um vorhersehbare Ergebnisse, die durch die Stanzwerkzeugsimulation Monate vor der Bearbeitung von Werkzeugstahl identifiziert und behoben werden können.
In der Phase des digitalen Engineerings zwischen dem Einfrieren des Formendesigns und der physischen Konstruktion werden die meisten Fehler vor-der Produktion entweder erkannt oder verursacht. Teams, die in eine strenge virtuelle Validierung investieren, verkürzen ihre Testzyklen erheblich. Teams, die diese Phase überspringen oder abkürzen, zahlen dafür durch Nacharbeiten, Schweißreparaturen und verzögerte Markteinführungen.
Umformsimulation und Machbarkeitsanalyse
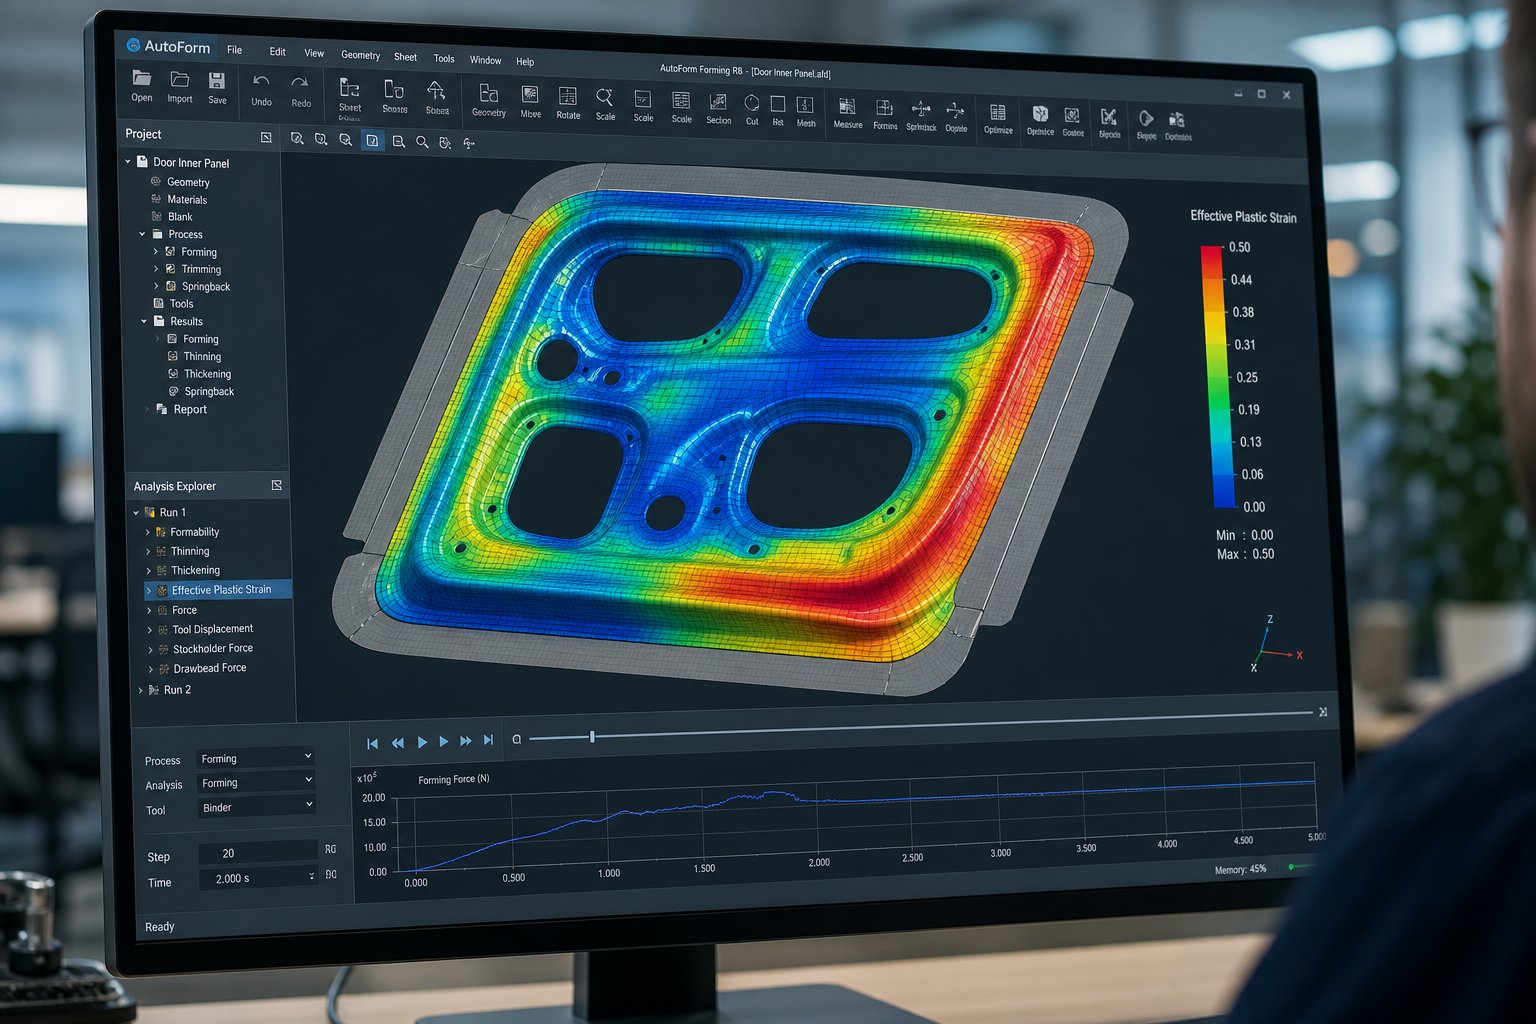
Moderne Simulationssoftware für die Werkzeugkonstruktion verwendet die Finite-Elemente-Analyse (FEA), um digital zu reproduzieren, was passiert, wenn ein Blechzuschnitt die Werkzeugoberflächen unter Presskraft berührt. Die Software vernetzt den Rohling in Tausende diskreter Elemente, weist Materialeigenschaften zu (Streckgrenze, Kaltverfestigungsverhalten, Anisotropie) und führt den Umformprozess in inkrementellen Zeitschritten durch. Bei jedem Inkrement werden Spannung, Dehnung, Dickenänderung und Kontaktbedingungen über die gesamte Teileoberfläche berechnet.
Was verrät das? Stellen Sie sich vor, Sie entwerfen ein Transferwerkzeug für eine B-Säulenverstärkung aus 980 MPa Dual{2}}Phasenstahl. Die Simulation zeigt eine Ausdünnung von mehr als 25 % an einem Übergangsradius, wodurch diese Zone über der Umformgrenzkurve liegt. Das ist eine vorhergesagte Spaltung. Im gleichen Lauf häufen sich Druckspannungen in einem nicht unterstützten Flansch, was auf die Gefahr von Falten hinweist. Beide Probleme sind auf dem Bildschirm sichtbar, bevor ein einzelnes Bearbeitungsprogramm geschrieben wird.
Dieser proaktive Ansatz ist genau das RichtigeArbeitsabläufe bei der virtuellen Werkzeugerprobungsind darauf ausgelegt, potenzielle Fehler bereits in der Entwurfsphase zu erkennen und zu beheben und nicht während der physischen Erprobung, wenn Korrekturen zeitaufwändig und kostspielig werden. Die Simulation ermöglicht es Ingenieuren, verschiedene Rohlingsformen, Ziehwulstkonfigurationen, Rohlingshalterkräfte und Pressgeschwindigkeiten in Stunden statt Wochen zu testen und digital zu iterieren, bis das Prozessfenster stabil ist.
Rückfederungskompensation im Die-Face-Design
Rückfederung ist elastische Erholung. Wenn die Presse geöffnet wird und die Umformkräfte nachlassen, federt das Blech teilweise in seinen ursprünglichen flachen Zustand zurück. Bei Weichstahl kann diese Abweichung beim Flanschwinkel 1 bis 2 Grad betragen. Bei 980 MPa AHSS kann es 8 bis 12 Grad erreichen, mit zusätzlicher Verdrehung und Wandwellung, die das gesamte Teil über die Montagetoleranz hinaus verformt.
Ein Stanzwerkzeug mit Rückfederungskompensation formt das Teil nicht einfach auf die Sollgeometrie. Es über-verformt sich absichtlich und biegt Oberflächen um einen berechneten Betrag über ihre Zielposition hinaus, sodass sich das Teil nach der elastischen Erholung in die richtige Form entspannt. Das klingt im Prinzip einfach. In der Praxis sind iterative Simulationsschleifen erforderlich, in denen die Software die Rückfederungsabweichung vorhersagt, die Formoberflächen in die entgegengesetzte Richtung verändert, erneut simuliert und die Konvergenz prüft.
Oberflächenmorphing ist die Kerntechnik. Die Formflächengeometrie wird durch ein aus der Rückfederungsvorhersage abgeleitetes Vektorfeld verschoben, wodurch jeder Punkt auf der Werkzeugoberfläche im Wesentlichen um den Kehrwert seines vorhergesagten Dimensionsfehlers verschoben wird. Fortgeschrittene Ansätze verwendenCAE-basierte Abweichungsvektorfelderum eine -zu{1}}Knotenkorrespondenz zwischen der nominalen CAD-Oberfläche und der kompensierten Geometrie zu definieren und so glatte, herstellbare Werkzeugoberflächen auch bei komplexen Rückfederungsmustern sicherzustellen. Diese Methode eignet sich sowohl für die virtuelle Kompensation während des Entwurfs als auch für die scanbasierte Kompensation während der physischen Erprobung, wobei gescannte Punktwolkendaten von tatsächlichen Prägungen die Morphing-Korrekturen steuern.
Typisch sind mehrere Kompensationsiterationen. Ein erster Durchgang könnte die Rückfederung von 4 mm auf 1,5 mm reduzieren. Ein zweiter Durchgang bringt es auf unter 0,8 mm. Das Ziel ist die Genauigkeit der Nettoform nach dem Öffnen der Presse, nicht während des Formhubs selbst.
Virtuelles Tryout und Prozessoptimierung
Die Simulation von Stanzformen geht über die Machbarkeitsprüfung einzelner -Vorgänge hinaus. Bei einem vollständigen virtuellen Test wird das gesamte Materialsystem der Presse-Matrize- als digitaler Zwilling nachgebildet: alle Umformvorgänge nacheinander, mit zwischenzeitlicher Rückfederung zwischen den Stationen, Trimmvorgängen und abschließender Rückfederung nach dem letzten Druck. Ingenieure können bewerten, wie sich Änderungen in einer Station nach unten ausbreiten, was bei einer physischen Pressenlinie äußerst schwierig zu diagnostizieren ist.
Dieser digitale Zwillingsansatz ermöglicht die Optimierung von Variablen, deren physikalische Anpassung kostspielig ist:
- Zeichnen Sie die Geometrie und Position der Perle- Steuert den Materialfluss in den Formhohlraum und verhindert so sowohl Falten (zu wenig Spannung) als auch Risse (zu viel Spannung).
- Form und Größe des Rohlings- Die optimierte Kontur reduziert Ausschuss, eliminiert Kantenrisse und stellt ausreichend Material für Bördelvorgänge sicher.
- Kraftprofil des Blechhalters- Die variable Kraft während des Hubs steuert die Materialvorschubgeschwindigkeit in verschiedenen Verformungsstadien.
- Drücken Sie Geschwindigkeit und Schiebebewegung- Besonders wichtig für Servopressenanwendungen, bei denen die Stößelgeschwindigkeit durch die Formzone die Dehnungsgeschwindigkeitsempfindlichkeit in Aluminium und AHSS beeinflusst.
Die Analyse der Prozessrobustheit fügt eine weitere Ebene hinzu. Indem die Ingenieure die Simulation über eine Reihe von Materialeigenschaftenvariationen (Dickentoleranz, Streuung der Streckgrenze, Änderungen des Reibungskoeffizienten) laufen lassen, ermitteln Ingenieure, ob das Prozessfenster groß genug ist, um reale -variable Schwankungen zu tolerieren, oder ob es zu Ausschuss kommt, wenn sich die Eigenschaften der eingehenden Spulen leicht ändern.
Wichtige Simulationsergebnisse, die jeder Werkzeugingenieur bewerten sollte
Ein einzelner Simulationslauf generiert einen umfangreichen Datensatz. Das Wissen, welche Ergebnisse wichtig sind und was sie bedeuten, unterscheidet erfahrene Entwicklungsteams von denen, die einfach „die Software ausführen“, ohne umsetzbare Schlussfolgerungen zu ziehen:
- Grenzdiagramme bilden (FLD)- Tragen Sie die Haupt- und Nebendehnung an jedem Element gegen die Versagenskurve des Materials auf. Elemente über der Kurve weisen auf ein Split-Risiko hin. Elemente in der Kompressionszone weisen auf Faltenneigung hin.
- Ausdünnungskarten- Zeigt die prozentuale Dickenreduzierung im gesamten Teil an. Kritische Schwellenwerte variieren je nach Material, aber eine Ausdünnung über 20–25 % bei AHSS weist typischerweise auf einen bevorstehenden Ausfall hin.
- Rückfederungsabweichungskonturen- Visualisieren Sie den Dimensionsfehler nach der elastischen Erholung, der normalerweise als farblich-abgebildeter Abstand von der Nenngeometrie angezeigt wird. Leitet die Kompensationsstrategie und identifiziert Bereiche, in denen Nachzündungsmaßnahmen erforderlich sind.
- Faltenindikatoren- Identifizieren Sie Zonen, in denen die Druckspannung die Knickschwelle des Materials überschreitet, und prognostizieren Sie Oberflächenwellen oder Falten, die sich bei nachfolgenden Vorgängen möglicherweise nicht abflachen.
- Anpressdruckverteilung- Zeigt, wo die Matrizenoberflächen der höchsten Verschleißbelastung ausgesetzt sind, und liefert so Informationen über Oberflächenbeschichtungen und die Platzierung der Einsätze.
- Zeichnen Sie-Karten ein- Verfolgen Sie, wie viel Material während des Formens von der Rohlingskante nach innen fließt. Die Nichtübereinstimmung zwischen der vorhergesagten und der tatsächlichen Einziehung-ist eine primäre Diagnose, wenn die Ergebnisse des physischen Tests von der Simulation abweichen.
Warum die Materialcharakterisierung die Simulationsgenauigkeit bestimmt
Alle oben aufgeführten Ausgaben sind nur so zuverlässig wie die Materialdaten, die das Modell speisen. Standard-Zugversuchsergebnisse (Streckgrenze, UTS, Dehnung) reichen für eine hochpräzise Prägestempelsimulation nicht aus. Für genaue Vorhersagen sind vollständige Verfestigungskurven über die Umformraten, Fließoberflächenparameter zur Erfassung der Richtungsanisotropie (Lankford-r--Werte bei 0, 45 und 90 Grad) und unter realistischen Kontaktdrücken und -geschwindigkeiten gemessene Reibungskoeffizienten erforderlich.
Diese Herausforderung verschärft sich bei AHSS und Aluminiumlegierungen. Dual-Phasenstähle weisen ein komplexes Härtungsverhalten auf, bei dem sich Martensit und Ferrit unterschiedlich schnell verformen. Aluminiumlegierungen weisen eine hohe Dehnungsgeschwindigkeitsempfindlichkeit und andere Reibungseigenschaften als Stahl auf. Wenn Simulationsteams generische Materialkarten anstelle getesteter, qualitätsspezifischer Daten verwenden, können ihre Rückfederungsvorhersagen 30 bis 50 % von der physischen Realität abweichen, was die gesamte Vergütungsstrategie unzuverlässig macht.
Die Investition in eine ordnungsgemäße Materialcharakterisierung, einschließlich Ausbeultests, Reibungstests und zyklischer Belastungsdaten für die Rückfederungsmodellierung, ist keine optionale Verbesserung. Es ist die Grundlage, die den virtuellen Formenbau vertrauenswürdig genug macht, um physische Tests von wochenlangen Iterationen auf tagelange Bestätigungen zu reduzieren.
Selbst die genaueste Simulation liefert natürlich immer noch eine virtuelle Vorhersage. In dem Moment, in dem physischer Stahl auf physische Werkzeuge in einer echten Presse trifft, entstehen neue Variablen, die kein Modell perfekt erfasst. Bei diesem Übergang vom digitalen Vertrauen zur physischen Validierung bestimmt die Tryout-Methodik, ob das simulierte Versprechen in die Produktionsrealität umgesetzt wird.
Werkzeugtest, Validierung und Produktionsfreigabe
Die Simulation versprach ein robustes Prozessfenster. Der Formaufbau folgte der CAD-Geometrie innerhalb der Bearbeitungstoleranzen. Doch das erste aus der Presse kommende Blech weist einen Riss am Ziehradius und eine Rückfederungsabweichung von 3 mm am kritischen Flansch auf. Was ist passiert? Beim Testen der Stanzwerkzeuge treffen digitale Vorhersagen auf die physische Realität. In dieser Phase werden die meisten Fehler vor-der Produktion entweder behoben oder führen zu kostspieligen Verzögerungen.
Beim Tryout handelt es sich nicht um eine einzelne Veranstaltung. Es handelt sich um eine strukturierte Abfolge eskalierender Validierungsschritte, jeweils mit definierten Akzeptanzkriterien und korrigierenden Feedbackschleifen. Teams, die es als eine Formalität betrachten, starten spät. Teams, die ihre Testmethodik mit der gleichen Sorgfalt entwickeln wie ihr Werkzeugdesign, starten pünktlich.
Der Tryout-Prozess und die Panel-Bewertung
Der Stanzwerkzeug-Probeprozess beginnt, sobald das fertige Werkzeug in der Tryout-Presse eintrifft. Bei einem First-{1}}Hit-Vorgang wird die erste gestanzte Platte mit reduzierter Tonnage und langsamer Geschwindigkeit hergestellt, sodass Ingenieure die grobe Formbarkeit beurteilen können, ohne katastrophale Werkzeugschäden zu riskieren. Sie suchen nach offensichtlichen Rissen, starken Falten oder einer groben Fehlausrichtung zwischen der oberen und unteren Werkzeughälfte.
Nach den Korrekturen des ersten{0}}Treffers bewegt sich die Matrize zum Testen der Ausgangslinie-auf der Produktionspresse (oder einer Presse, die den Produktionsspezifikationen in Bezug auf Tonnage, Bettgröße und Stößelbewegung entspricht). Dieser Schritt ist wichtig, da die Durchbiegungseigenschaften der Presse, die Flachheit der Unterlage und die Parallelität des Stößels Einfluss auf die Leistung der Matrize haben. Ein Werkzeug, das auf einer steifen Probepresse sauber läuft, kann in einer Produktionslinie mit unterschiedlicher Strukturnachgiebigkeit zu Maßabweichungen führen.
Es folgt eine sukzessive Verfeinerung. In jeder Testschleife werden Musterplatten erstellt, die gemessen, bewertet und mit Simulationsvorhersagen verglichen werden. AlsFormingWorld-NotizenDer Abgleich zwischen Simulation und physikalischen Ergebnissen ist eine primäre Diagnose. Wenn der Materialfluss in den Formhohlraum von den vorhergesagten Werten abweicht, spiegelt die wirksame Rückhaltung durch Perlen, Bindemitteldruck und Reibung nicht die technische Absicht wider und die Untersuchung der Grundursache beginnt dort.
Validierungskriterien und Genehmigungsmeilensteine
Ein Panel, das ohne Spaltungen entsteht, wird nicht automatisch genehmigt. Die Validierung von Automobilstandards erfordert die Erfüllung einer Reihe von Kriterien, bevor die Produktion freigegeben wird:
- GD&T-Konformität- Koordinatenmessgeräte (KMG) oder optische 3D-Scans überprüfen jede kritische Abmessung anhand der Teilezeichnung. Typische Toleranzen für Rohbauplatten reichen von +/- 0.5 mm auf Passflächen bis +/- 1.0 mm auf unkritischen Flanschen.
- Bewertung der Oberflächenqualität- Bei Platten der Klasse-A zeigen die Steinigung (Laufen eines Ölsteins über die Oberfläche) und die Abralux-Inspektion (Untersuchung mit gebürstetem-Licht tiefe Stellen, Einfallstellen und Oberflächenwelligkeiten, die für das bloße Auge unsichtbar sind. Diese Mängel werden nach dem Lackieren sichtbar und sind bei Außenverkleidungen nicht akzeptabel.
- Prozessfähigkeitsstudien- Durch die Ausführung von 30 oder mehr aufeinanderfolgenden Panels und die Messung kritischer Dimensionen werden Cp- und Cpk-Indizes ermittelt. Die meisten OEMs verlangen mindestens einen Cpk von 1,33 oder höher, wobei 1,67 für sicherheitskritische Abmessungen bevorzugt wird. Ein Cpk unter dem Schwellenwert bedeutet, dass der Prozess zu viele Teile außerhalb-der-Spezifikation erzeugt, selbst wenn der Mittelwert zentriert ist.
- OEM-Abmeldeprotokolle-- Production Part Approval Process (PPAP) oder gleichwertige Einreichungspakete dokumentieren Materialzertifizierungen, Dimensionsberichte, Fähigkeitsdaten und Prozessflussdiagramme. Erst nach vollständiger Prüfung der Dokumentation gibt der OEM die Matrize für den Produktionseinsatz frei.
Die Testqualität bestimmt direkt den Zeitpunkt und die Kosten des Produktionsstarts. Jede weitere Testschleife verlängert die Programmzeit um Wochen und verursacht Zehntausende an Nacharbeitskosten, während jedes ungelöste Problem in dieser Phase zu einem wiederkehrenden Produktionsfehler wird.
Standard-Probe--bis-Genehmigungssequenz
Der Prozess der Stanzwerkzeugfreigabe folgt einem definierten Ablauf. Während spezifische Meilensteine je nach OEM variieren, ist die grundlegende Reihenfolge in der gesamten Branche gleich:
- Werkzeuglieferung und mechanische Inspektion- Überprüfen Sie, ob die Matrizenkonstruktion mit der Konstruktionsabsicht übereinstimmt: Überprüfen Sie die Bearbeitungsabmessungen, die Führungsabstände, die Federkräfte und das Drehmoment der Befestigungselemente.
- Erster-Treffer mit reduzierter Tonnage- Produzieren Sie erste Platten bei 50-70 % Presskapazität, um die grobe Formbarkeit zu beurteilen und größere Probleme vor dem Volllastbetrieb zu identifizieren.
- Spotting und Blue-Matching- Tragen Sie Tuschemasse (Preußischblau) auf, um einen gleichmäßigen Kontakt zwischen den Matrizenoberflächen und dem Blech sicherzustellen. Durch manuelles Schleifen anpassen, bis der Kontakt in allen kritischen Formungsbereichen 80 % übersteigt.
- Schrittweise Erhöhung der Tonnage- Steigern Sie die Produktionsmenge auf die volle Produktionsmenge und überwachen Sie dabei bei jedem Schritt Risse, übermäßige Ausdünnung oder Oberflächenfehler.
- Startseite-Ausprobieren- Lassen Sie die Matrize in der tatsächlichen Produktionspressenlinie laufen, um pressenspezifische-Durchbiegung, Geschwindigkeit und Wechselwirkungen mit dem Vorschubsystem zu erfassen.
- Dimensionsbewertung und Rückfederungsmessung- CMM oder scannen Sie alle kritischen Merkmale. Vergleichen Sie mit dem Nennwert und wenden Sie Kompensationskorrekturen an, wenn Abweichungen die Toleranz überschreiten.
- Prüfung der Oberflächenqualität- Steinen und inspizieren Sie Paneele der Klasse-A. Identifizieren und korrigieren Sie tiefe Stellen, Oberflächenverzerrungen und Formmarkierungen durch Polieren oder Geometrieanpassung.
- Prozessfähigkeitslauf- Produzieren Sie eine statistisch signifikante Charge (normalerweise 30–300 Teile) mit Produktionsgeschwindigkeit und messen Sie Cp/Cpk an Schlüsselmerkmalen.
- PPAP-Einreichung und OEM-Genehmigung- Verpacken Sie alle Daten, reichen Sie sie zur Kundenprüfung ein und holen Sie sich eine formelle Freigabe-zur Genehmigung der Produktionsnutzung.
Häufige Probleme beim Testen und Korrekturmaßnahmen
Selbst gut-simulierte Matrizen weisen bei der physischen Validierung Probleme auf. Der Unterschied zwischen einem erfolgreichen Test und einer monatelangen Nacharbeitsspirale besteht darin, wie schnell das Team die Grundursachen diagnostiziert und die richtigen Korrekturmaßnahmen ergreift.
Spaltterscheinen als Brüche in Zonen mit hoher{0}}Dehnung, typischerweise an Zugradien oder Übergangsbereichen. Zu den Korrekturmaßnahmen gehören das Erhöhen der Matrizenradien, das Hinzufügen von Ziehsicken zur Umleitung des Materialflusses, das Anpassen der Rohlingsgröße oder das Polieren und Neubeschichten von Oberflächen mit hoher-Reibung. Wenn der geteilte Standort mit den Simulationsvorhersagen übereinstimmt, enthält das digitale Modell bereits die Antwort. Ist dies nicht der Fall, weist das physische Werkzeug möglicherweise Abweichungen von der Konstruktionsabsicht auf, die untersucht werden müssen.
FaltenDies kann auf unzureichenden Niederhalterdruck oder übermäßigen Materialfluss in nicht unterstützte Bereiche zurückzuführen sein. Spotting-Korrekturen, eine erhöhte Bindemittelmenge oder das Hinzufügen lokaler Druckpolster lösen in den meisten Fällen eine Lösung. Bei starker Faltenbildung in den Flanschbereichen kann es erforderlich sein, die Formoberflächen zu schweißen und nachzubearbeiten, um Materialeinschränkungen hinzuzufügen.
RückfederungsabweichungWer über die Toleranz hinausgeht, fordert eine Entschädigung. Ingenieure scannen das tatsächliche Teil, vergleichen es mit dem Nennwert und wenden inverse Morphing-Vektoren auf die Formoberflächen an. Dies erfordert typischerweise das Aufschweißen von Material auf unter-geformte Bereiche und eine Neubearbeitung zur ausgeglichenen Geometrie. Bei AHSS-Teilen sind mehrere Iterationen üblich.
OberflächenfehlerB. Stempelspuren, Kratzer oder tiefe Stellen, sind auf Kontaktstörungen, unzureichendes Polieren oder lokalisierte hohe Stellen auf der Werkzeugoberfläche zurückzuführen. Durch Tupfen mit Kontaktmasse werden die störenden Bereiche identifiziert, die dann geschliffen, poliert oder geläppt werden, bis ein gleichmäßiger Plattenkontakt erreicht ist.
Die Geschwindigkeit und die Kosten für die Lösung dieser Probleme hängen stark von den internen Fähigkeiten des Stanzformenbaus ab. Eine Einrichtung mit eigener Testpresse, CMM-Labor und erfahrenen Formenbauern kann die Iteration innerhalb weniger Tage durchführen. Wer Werkzeuge an externe Teststandorte verschickt, verliert Wochen pro Schleife. Aus diesem Grund ist die Testinfrastruktur kein nachträglicher Einfall, sondern eine Kernfunktion, die effektive von problematischen Werkzeugprogrammen unterscheidet, und ein entscheidender Faktor bei der Bewertung, welchem Fertigungspartner Sie Ihre Werkzeuginvestition anvertrauen sollten.
Wartung, Fehlermodi und Die-Lifecycle-Management
Eine Matrize, die die Testphase besteht und die Produktionsfreigabe erhält, ist kein fertiges Gut. Es ist der Beginn eines Lebenszyklus, der in Millionen von Pressenhüben gemessen wird, wobei jeder Zyklus zu einer Verschlechterung der Schneidkanten, einer Ermüdung beanspruchter Radien und einem zunehmenden Verschleiß der Führungsflächen führt. Der Unterschied zwischen einem Tool, das sein volles vorgesehenes Produktionsvolumen liefert, und einem Tool, das mitten im Betrieb katastrophal ausfällt, liegt in der strengen Wartungsdisziplin. Dennoch vermischen die meisten Werkstätten Wartung mit Reparatur und reagieren auf Ausfälle, anstatt sie zu verhindern.
Als Experte für Formenbau Art Hedrickunterscheidet deutlich: Wenn zu Ihren täglichen Aufgaben das Reparieren gebrochener Pads, das Schweißen beschädigter Abschnitte nach dem Herausfallen von Dübeln oder das Ausgraben festsitzender Teile aus einer Ziehmatrize gehört, handelt es sich um eine Reparatur. Zu einer echten vorbeugenden Wartung gehört das termingerechte Schärfen der Schneidabschnitte, die Prüfung auf Abnutzung, bevor diese zu Defekten führt, und der Austausch von Komponenten vor dem Ende ihrer erwarteten Lebensdauer. Die Durchführung eines als Wartung getarnten Werkzeugreparaturprogramms garantiert einen vorzeitigen Werkzeugausfall.
Vorbeugende Wartungspläne und wichtige Inspektionspunkte
Eine effektive Stanzwerkzeugwartung erfolgt anhand von Hub{0}Zählintervallen und nicht anhand der Kalenderzeit. Eine Matrize mit 40 Hüben pro Minute in einem Zwei-{3}Schichtbetrieb erzielt etwa 38.000 Hübe pro Tag. Innerhalb einer Woche sind das über 190.000 Zyklen mechanischer Belastung an jeder Schneide, Führungsbuchse und Feder. Wenn Inspektionen nach Datum statt nach akkumulierten Hüben geplant werden, wird der tatsächliche Verschleißfaktor völlig ignoriert.
Schlaganfall-zähl-basierte Intervalle variieren je nach Schweregrad des Vorgangs. Stanz- und Lochstationen in Folgeverbundgesenken müssen bei der Verarbeitung von Weichstahl typischerweise alle 50.000 bis 150.000 Hübe geschärft werden, bei AHSS-Sorten sind es nur 20.000 bis 60.000 Hübe. Formstationen verschleißen allmählicher, erfordern jedoch in ähnlichen Abständen eine Oberflächeninspektion und eine Überprüfung des Schmiersystems. Führungsstifte und Buchsen sollten alle 250.000 bis 500.000 Hübe auf Spielwachstum gemessen werden. Der Austausch erfolgt, wenn das Spiel die Konstruktionsspezifikation um 0,02 mm oder mehr überschreitet.
Zu den wichtigsten Inspektionspunkten während der geplanten Wartung gehören:
- Modernster Zustand- Überprüfen Sie alle Stempel- und Knopfkanten auf Grathöhe an den gestanzten Teilen. Wenn der Grat größer als 0,1 mm ist (material-abhängig), ist das Schärfen überfällig. Verwenden Sie die richtige Schleifscheibe für die Werkzeugstahlsorte, da belastete Scheiben einen Wärmestau verursachen, der gehärtete Abschnitte aufweicht oder reißt.
- Federintegrität- Überprüfen Sie Stickstoffflaschen auf Druckverlust und Schraubenfedern auf Ermüdungsbrüche. Ersetzen Sie es, bevor der erwartete Lebenszyklus endet. Wenn Federn in kurzen Abständen wiederholt brechen, ist die Ursache wahrscheinlich ein Konstruktionsproblem, beispielsweise eine übermäßige Durchbiegung über die effektive Rate hinaus.
- Verschleiß der Führungskomponenten- Messen Sie das Spiel zwischen Bolzen- und-Buchse mit Lehrdornen. Übermäßiges Spiel führt zu einer Fehlausrichtung des Stempels-zu-, die den Kantenbruch beschleunigt und Grate erzeugt.
- Verschlusssicherheit- Überprüfen Sie alle Schrauben auf festen Sitz. Suchen Sie nach fehlenden oder gelockerten Passstiften, die ein Verschieben des Abschnitts unter Stanzlasten ermöglichen.
- Oberflächenzustand- Überprüfen Sie Formradien, Verschleißplatten und Nockenoberflächen auf Fressspuren, Riefen oder Verschlechterung der Beschichtung. Nachschleifen und neu beschichten, bevor der Oberflächenschaden auf die gestanzten Teile übergeht.
- Schmiersystem- Stellen Sie sicher, dass-die Schmierkanäle in der Matrize frei sind, die Düsen nicht verstopft sind und das Schmiermittel alle Kontaktzonen mit hoher -Reibung erreicht. Trockener Kontakt beschleunigt sowohl Fressverschleiß als auch abrasiven Verschleiß exponentiell.
- Entfernung von Schnecken und Schmutz- Reinigen Sie alle Schneckenkanäle, Falllöcher und Schrottkanäle. Die Ansammlung von Butzen führt zum Herausziehen des Butzens, was zum Absturz der Matrize und zum Bruch des Stempels führt.
Trocknen Sie die Matrize nach jeder Wartung vollständig ab, um Rost auf präzisionsgeschliffenen Oberflächen vorzubeugen, vergewissern Sie sich, dass alle Schutzvorrichtungen vorhanden sind, und dokumentieren Sie die durchgeführten Arbeiten mit dem aktuellen Hubzählerstand. Diese Dokumentation erstellt den Serviceverlauf, der eine zukünftige Fehleranalyse ermöglicht.
Häufige Fehlermodi und Ursachendiagnose
Die Ausfallarten von Stanzwerkzeugen lassen sich in verschiedene Kategorien einteilen, jede mit unterschiedlichen visuellen Signaturen und unterschiedlichen Grundursachen. Wenn man jeden Fehler auf die gleiche Weise behandelt, indem man beispielsweise einfach nachbessert und auf das Beste hofft, ist eine Wiederholung garantiert. Ein strukturierter Ansatz zur Fehleranalyse beginnt mit der Identifizierung des vorhandenen Modus, bevor mit Korrekturmaßnahmen begonnen wird.
Abplatzenstellt sich als kleine Fragmente dar, die sich von Schneidkanten lösen oder Radien bilden. Sie werden eher unregelmäßige, muschelförmige Bruchflächen als glatte Abnutzungsmuster sehen. Zu den Grundursachen gehören eine unzureichende Zähigkeit des Werkzeugstahls für die aufgebrachte Last (D2 wird verwendet, wenn S7 erforderlich ist), eine unsachgemäße Wärmebehandlung, die Restspannungen hinterlässt, scharfe Ecken, die als Spannungserhöher wirken, oder ein übermäßiger Schnittspielraum, der hohe Durchbruchlasten erzeugt. Chlorierte Schmierstoffe, die bei Hartmetallwerkzeugen verwendet werden, können auch Kobaltbinder angreifen und mit der Zeit zu Oberflächenabplatzungen führen.
Gallentritt als Materialübertragung vom Blech auf die Werkzeugoberfläche auf, wodurch erhabene Klumpen entstehen, die nachfolgende Bleche zerkratzen. Der visuelle Indikator ist eine Ansammlung von anhaftendem Werkstückmaterial auf Formradien oder Ziehflächen, häufig mit entsprechenden Riefenspuren auf Stanzteilen. Dieser Modus dominiert bei der Umformung von Aluminium, verzinktem Stahl oder rostfreien Werkstoffen, bei denen die Klebeaffinität zwischen Blech und Werkzeug hoch ist. Unzureichende Schmierung, übermäßige Kraft des Blechhalters oder beschädigte PVD-Beschichtungen verstärken die Fressneigung.
Knackenmanifestiert sich als lineare Brüche, die sich durch die Bauteilkomponenten ausbreiten, manchmal katastrophal. Ermüdungsrisse entstehen nach und nach aufgrund von Spannungskonzentrationen wie scharfen Innenecken, Stempelspuren oder abrupten Querschnittsänderungen. Thermische Risse treten als Netzwerk feiner Oberflächenlinien (Wärmerisse) auf, die durch zyklisches Erhitzen und Abkühlen beim Hochgeschwindigkeitsprägen entstehen. Konstruktionsfehler, bei denen dünne Abschnitte an dicke Abschnitte angrenzen, oder Merkmale mit zu kleinen Verrundungen führen zu einer Geometrie, die während der Wärmebehandlung oder zu Beginn der Lebensdauer zu Rissen führt.
Ermüdungsversagenentwickelt sich über einen längeren Zeitraum hinweg ohne offensichtliche Vorwarnung. Wiederholte zyklische Belastungen unterhalb der Endfestigkeit des Materials führen immer noch zu einer fortschreitenden Keimbildung und einem Wachstum von Mikrorissen. Am anfälligsten sind Stanzteile, die Stoßbelastungen ausgesetzt sind, wie Stanzstempel und Nockenmitnehmer. Visuelle Indikatoren sind bis zum endgültigen Bruch subtil: leichte Verformung an belasteten Oberflächen, feine Haarrisse auf der Oberfläche unter Vergrößerung oder allmähliche Maßabweichung bei gestanzten Teilen, wenn sich die Matrizenkomponente unter akkumulierten Zyklen plastisch verformt.
Die folgende Tabelle ordnet diese Stanzwerkzeug-Fehlermodi ihren Diagnoseindikatoren und Korrekturpfaden zu:
| Fehlermodus | Grundursachen | Visuelle Symptome | Korrekturmaßnahme |
|---|---|---|---|
| Abplatzen | Unzureichende Zähigkeit, scharfe Ecken, unsachgemäße Wärmebehandlung, übermäßiges Spiel | Unregelmäßige Kantenbrüche, Muschelausbrechflächen, Gratvermehrung an Teilen | Wechseln Sie zu einer härteren Stahlsorte, fügen Sie Radien zu Spannungserhöhungen hinzu, überprüfen Sie den Wärmebehandlungszyklus und korrigieren Sie das Spiel |
| Gallen | Materialanhaftung, unzureichende Schmierung, Beschichtungsfehler, übermäßiger Druck | Aufbau-Materialübertragung auf der Matrizenoberfläche, Riefenbildung auf gestanzten Platten | Matrizenoberfläche neu polieren und beschichten, Schmiermittelzufuhr verbessern, Bindemittelkraft reduzieren, Anti-{0}}PVD- oder TD-Beschichtung auftragen |
| Rissbildung (thermisch) | Zyklische thermische Belastung, unzureichende Kühlung, Hochgeschwindigkeitsbetrieb | Netz feiner Oberflächenlinien (Heat Checking), mit der Zeit zunehmende Vertiefung | Verbessern Sie die Kühlung, reduzieren Sie die Pressengeschwindigkeit, erneuern Sie die Oberfläche und tragen Sie eine hitzebeständige Beschichtung auf, überprüfen Sie die Temperierung des Materials |
| Knacken (mechanisch) | Spannungskonzentrationen, Konstruktionsfehler (scharfe Ecken, dünne Wände), Überlastung | Lineare Brüche durch Ecken oder Querschnittsänderungen, plötzlicher Bauteilversagen | Neukonstruktion mit geeigneten Verrundungen, Erhöhung der Querschnittsdicke, Überprüfung, ob die Tonnage innerhalb der Konstruktionsgrenzen liegt |
| Ermüdungsversagen | Zyklische Belastung, die die Dauerfestigkeit überschreitet, Stoßbelastung, akkumulierte Mikrorisse | Allmähliche Maßabweichung, feine Haarrisse auf der Oberfläche, plötzlicher katastrophaler Bruch nach längerem Gebrauch | Ersetzen Sie die Komponente vor der vorhergesagten Ermüdungslebensdauer, entwerfen Sie sie neu, um die Spannungskonzentration zu verringern, und fügen Sie Funktionen zur Entlastung vor -Belastung hinzu |
| Abrasiver Verschleiß | Hartes Blechmaterial (AHSS), abrasive Beschichtungen (galvannealed), unzureichende Oberflächenhärte | Allmählicher Materialverlust von den Matrizenoberflächen, zunehmender Matrizenspielraum, Kantenverrundung | Upgraden Sie auf PM-Werkzeugstahl- oder Hartmetalleinsätze, tragen Sie eine TD- oder PVD-Beschichtung auf und verkürzen Sie die Schleifintervalle |
Entscheidungsrahmen „Reparieren vs. Ersetzen“.
Wenn ein Fehler diagnostiziert wird, ist die nächste Frage wirtschaftlich: Das vorhandene Bauteil reparieren, durch einen neuen Einsatz ersetzen oder den gesamten Werkzeugabschnitt neu aufbauen? Die Antwort hängt von drei Variablen ab: dem verbleibenden Produktionsvolumen, der Durchführbarkeit einer Reparatur und dem Risiko eines erneuten Auftretens.
Eine Schweißnahtreparatur ist dann sinnvoll, wenn der Schaden lokalisiert ist, das Grundmaterial ohne übermäßige Härteschwankungen schweißbar ist und das verbleibende Produktionsvolumen die Kosten rechtfertigt. Typische Anwendungen umfassen den Aufbau verschlissener Formradien, das Füllen lokaler Ausbrüche an Beschnittkanten und die Wiederherstellung von Nockenantriebsoberflächen. Schweißnahtreparaturen verändern jedoch die Metallurgie der Hitzeeinflusszone und können Restspannungen verursachen, die zukünftige Risse beschleunigen, wenn sie nicht ordnungsgemäß entlastet und nachbearbeitet werden.
Der Austausch von Einsätzen ist der bevorzugte Weg, wenn Verschleiß oder Schäden in einer vorhersehbaren Zone mit hohem{0}}Kontakt auftreten, die von Anfang an für austauschbare Einsätze konzipiert wurde. Hartmetall-Beschneideinsätze beispielsweise sind dazu gedacht, in definierten Abständen ausgetauscht zu werden. Wenn die Matrize ursprünglich nicht mit austauschbaren Einsätzen an der Fehlerstelle ausgestattet war, lohnt es sich, darüber nachzudenken, diese nachzurüsten, wenn der Fehlermodus unabhängig von der Reparaturqualität erneut auftritt.
Ein vollständiger Werkzeugneuaufbau ist die rationale Wahl, wenn mehrere Fehlerarten gleichzeitig vorliegen, der Chip so viele Nacharbeiten angehäuft hat, dass die Maßhaltigkeit fraglich ist, oder das verbleibende Produktionsvolumen das übersteigt, was durch Reparaturen zuverlässig geliefert werden kann. Bei einem Umbau unter Verwendung aktualisierter Materialqualitäten und Oberflächenbehandlungen können auch Erkenntnisse aus der Servicehistorie der Matrize berücksichtigt werden, wodurch effektiv ein Werkzeug der nächsten{1}}Generation geschaffen wird, anstatt das ursprüngliche Design wiederherzustellen.
Stumpfschutzsysteme zur Lebensverlängerung
Die kosteneffizienteste-Wartungsstrategie besteht darin, katastrophale Schäden von vornherein zu verhindern. Gesenkschutzsysteme verwenden Sensoren in der Presse und elektronische Steuerungen, um bedrohliche Ereignisse zu erkennen und die Presse zu stoppen, bevor ein einziger Fehlschlag wochenlange Reparaturarbeiten zunichte macht.
Ein gut-implementiertes Matrizenschutzprogramm überwacht Bedingungen wie Fehleinzugserkennung (Streifen bewegt sich nicht in die Führungsposition), Teilauswurfüberprüfung (Bestätigung, dass das vorherige Teil vor dem nächsten Hub entfernt wurde), Kurzvorschub- oder Übervorschubereignisse, Bandknick, Materialende-und Nockenrücklaufbestätigung. Moderne Resolver--basierte Steuerungen bieten eine Zeitgenauigkeit von einem-Drittel Grad der Kurbelwellendrehung, schnell genug, um einen Fehleinzug zu erkennen und die Presse anzuhalten, bevor der Stößel den Arbeitsbereich erreicht.
Auf jedem Chip fest installierte Sensoren, die über einen am Chip montierten Anschlusskasten mit einer an der Presse montierten Schnittstelle verdrahtet sind, verhindern Einrichtungsfehler und Kabelverschleiß, die bei lockeren Kabelanschlüssen auftreten. Das entscheidende Prinzip: Installieren Sie dauerhaft einen Sensor an jeder Matrize, die ihn benötigt, anstatt Sensoren zwischen den Werkzeugen zu versetzen. Im Vergleich zu den Kosten eines Werkzeugcrashs sind Sensoren kostengünstig. Auch ohne einen Absturz gleicht die durch die dauerhafte Installation eingesparte Einrichtungszeit die Hardware-Investitionen schnell aus.
Störende Stopps, bei denen das System die Druckmaschine anhält, obwohl kein wirkliches Problem vorliegt, sind die größte Bedrohung für den Programmerfolg. Sie untergraben das Vertrauen des Bedieners, bis das System ignoriert oder vollständig deaktiviert wird. Um sie zu vermeiden, ist es erforderlich, jeden Sensor vor der Installation ordnungsgemäß auf dem Prüfstand zu testen, alle verfügbaren Toleranzen bei der Sensorpositionierung zu nutzen, anstatt die Erkennungsschwellen unnötig eng festzulegen, und sicherzustellen, dass die Sensoren in ihrer Position fixiert sind, sodass keine Laufzeitanpassung erforderlich ist.
In den Schutzcontroller integrierte Schlagzähler bilden das Datenrückgrat für die zustandsbasierte Wartung. Anstatt sich auf Kalenderpläne oder Vermutungen zu verlassen, werden Wartungsauslöser automatisch ausgelöst, wenn die angesammelten Hübe vordefinierte Schwellenwerte für das Schärfen, den Austausch der Feder oder eine vollständige Inspektion erreichen. Dies verwandelt die Verlängerung der Lebensdauer von einer reaktiven Brandbekämpfung in ein vorhersehbares, technisches Ergebnis.
Wartungsinfrastruktur, Fehlerdiagnosefähigkeit und die Ausgereiftheit des Schutzsystems sind alles Merkmale, die einen Chip-Partner von einem anderen unterscheiden. Bei der Beurteilung, welchem Hersteller oder Dienstleister Sie Ihre Produktionswerkzeuge anvertrauen sollten, sind diese Lebenszyklusfunktionen ebenso wichtig wie die anfängliche Design- und Fertigungsqualität.
Auswahl eines Partners für die Herstellung von Stanzformen
Wartungsprogramme, Fehlerdiagnose und Schutzsysteme setzen allesamt etwas Grundlegendes voraus: Der Chip war von Anfang an gut gebaut. Ein Werkzeug mit Konstruktionsfehlern, die bereits in der Konzeptphase verankert sind, oder Bearbeitungsfehlern, die während der Konstruktion eingeführt wurden, verschlingt Wartungsbudgets, egal wie diszipliniert Ihre Inspektionsintervalle sind. Diese Realität macht die Auswahl des Stanzwerkzeuglieferanten zu einer der Entscheidungen mit der höchsten -Hebelwirkung in jedem Fahrzeugprogramm. Der falsche Partner liefert nicht nur ein verspätetes Werkzeug. Sie liefern ein Tool, das nie ganz richtig funktioniert, was zu Nacharbeitskosten und Startverzögerungen über den gesamten Programmlebenszyklus führt.
Wie beurteilen Sie also einen Hersteller von Metallstanzformen, bevor Sie ein Werkzeugbudget festlegen? Der Preis pro Kilogramm Werkzeugstahl ist die Kennzahl, die die meisten Einkaufsteams standardmäßig verwenden. Es ist auch am wenigsten aussagekräftig für den Programmerfolg. Was tatsächlich zählt, ist, ob der Lieferant einen robusten Prozess entwickeln, ihn präzise aufbauen, seine Funktionsfähigkeit nachweisen und ihn während der Produktion unterstützen kann. Dafür sind spezifische Fähigkeiten erforderlich, und zu wissen, worauf man achten muss, unterscheidet eine fundierte Beschaffung von einer hoffnungsvollen Beschaffung.
Zu bewertende Schlüsselfunktionen eines Werkzeugherstellers
Stellen Sie sich die Auswahl eines Stempellieferanten eher als eine Systembewertung vor als als einen Kauf von Gebrauchsgütern. Sie kaufen keinen Stahl und keine Bearbeitungsstunden. Sie erwerben die Möglichkeit, produktionsbereite Werkzeuge zu liefern, die die Maßvorgaben beim ersten Test oder nahezu erreichen. Die folgenden Fähigkeiten bestimmen, ob ein Hersteller kundenspezifischer Automobil-Stanzformen dieses Versprechen einhalten kann:
- Interne-Umformsimulation- Ein Lieferant, der intern FEA-basierte Machbarkeitsanalysen und Rückfederungskompensationen durchführt, kann Probleme identifizieren und lösen, bevor mit der Bearbeitung begonnen wird. Die ausgelagerte Simulation führt zu Kommunikationsverzögerungen und trennt die Leute, die den Würfel entwerfen, von den Leuten, die sein Verhalten vorhersagen.
- 5-Achsen-CNC-Bearbeitung- Komplexe Formflächengeometrien, insbesondere für AHSS-Rückfederungsoberflächen-kompensierte Oberflächen, erfordern eine 5-Achsen-Fähigkeit, um in einer einzigen Aufspannung präzise bearbeiten zu können. Zulieferer, die sich auf 3-Achsen-Arbeiten beschränken, führen mehr Setups, mehr Toleranzstapel und ein höheres Risiko von Oberflächendiskontinuitäten ein.
- Eigene-Testpresse- Dies ist für seriöse Programme nicht-verhandelbar. Ein Lieferant mit einer eigenen Tryout-Druckmaschine führt Korrekturen innerhalb weniger Tage durch. Wer Werkzeuge an externe Einrichtungen verschickt, verliert mehrere Wochen pro Schleife und kann kein enges Feedback zwischen Formenbauern und Testergebnissen aufrechterhalten.
- Messlabor mit KMG und 3D-Scanning- Die Dimensionsvalidierung erfordert die Fähigkeit zur Koordinatenmessung vor Ort-. Lieferanten, die Testpanels sofort nach dem Pressen scannen, Ergebnisse mit CAD überlagern und Abweichungskarten in Stunden statt Tagen erstellen können, verkürzen den gesamten Validierungszeitrahmen.
- OEM-Zulassungshistorie- Ein Lieferant, der PPAP-Einreichungen für Ihren Ziel-OEM (oder vergleichbare Programme) erfolgreich abgeschlossen hat, kennt bereits die Dokumentationsanforderungen, Leistungsschwellenwerte und Freigabeprotokolle. Dieses institutionelle Wissen eliminiert Lernkurvenverzögerungen-während Ihres Programms.
- Reaktionsfähigkeit auf technische Änderungen- Späte Designänderungen sind in Automobilprogrammen Realität. Bewerten Sie, wie der Lieferant mit ECNs umgeht: Verfügt er über die CAD/CAM-Infrastruktur, um Änderungen schnell zu integrieren, und kommuniziert er Kosten- und Zeitauswirkungen transparent, anstatt Änderungen stillschweigend zu übernehmen und zu spät zu liefern?
Suchen Sie über die individuellen Fähigkeiten hinaus nach einer Integration zwischen ihnen. Ein Lieferant, der Simulation, Bearbeitung, Test und Messtechnik unter einem Dach vereint, kann den Kreis zwischen der prognostizierten Leistung und den tatsächlichen Ergebnissen schneller schließen als jemand, der einen dieser Schritte an Subunternehmer vergibt. Jede Übergabe zwischen Einrichtungen führt zu Verzögerungen, Kommunikationsverlusten und Verantwortlichkeitslücken.
Kooperationsmodelle vom Design bis zur Produktionsunterstützung
Die Art und Weise, wie der Lieferant mit Ihrem Engineering-Team zusammenarbeitet, ist ebenso wichtig wie die Ausrüstung, die er besitzt. Es gibt zwei vorherrschende Kooperationsmodelle, und die richtige Wahl hängt vom Reifegrad Ihres Programms und den internen Ressourcen Ihres Teams ab.
Full-Service-Partnerschaften (Build-nach-Spezifikation).Erteilen Sie dem Werkzeuglieferanten die Designbefugnis. Sie geben Teilegeometrie, Materialspezifikation, Volumenziele und Qualitätsanforderungen an. Der Zulieferer entwirft das Werkzeugkonzept, führt eine Simulation durch, entwirft die Werkzeuge, baut sie und validiert sie durch Tests. Dieses Modell funktioniert am besten, wenn Ihrem Team dedizierte Ressourcen für die Werkzeugentwicklung fehlen, wenn Sie die Umformkompetenz des Lieferanten nutzen möchten oder wenn das Programm von einer fertigungsgesteuerten Designoptimierung profitiert. Der Lieferant übernimmt ein höheres technisches Risiko, Sie erhalten jedoch Zugriff auf sein gesammeltes Prozesswissen über ähnliche Teilefamilien.
Bauen Sie -zu-Druckpartnerschaften aufBehalten Sie die Designkompetenz bei Ihrem Team. Sie liefern vollständige Werkzeugkonstruktionsdaten, CAD-Modelle, Materialspezifikationen und Toleranzen. Der Lieferant führt die Fertigung genau nach Ihrer Dokumentation durch, ohne Geometrie, Materialien oder Prozessparameter zu ändern, es sei denn, dies wurde offiziell genehmigt. Dieses Modell eignet sich für Programme, bei denen die IP-Empfindlichkeit hoch ist, die Designs ausgereift und vollständig validiert sind oder Ihr internes Werkzeugentwicklungsteam über umfassendes Fachwissen verfügt und eine strenge Konfigurationskontrolle wünscht. AlsBranchenanalyse bestätigtDer entscheidende Faktor ist, ob die Designkontrolle oder die Kostenoptimierung für Ihr Programm die höhere Priorität hat.
Viele erfolgreiche Programme kombinieren beide Modelle. Die anfängliche Machbarkeits- und Werkzeugkonzeptentwicklung könnte einem Full-{1}Service-Ansatz folgen, bei dem die Simulationskompetenz und das Umform-Know-how des Lieferanten genutzt werden. Sobald das Design eingefroren und validiert ist, geht der Produktionswerkzeugbau zur Ausführung -zur-Druckausführung mit strenger Änderungskontrolle über. Dieser Hybrid nutzt die Vorteile des kollaborativen Engineerings, ohne die Konfigurationsautorität während der Produktion aufzugeben.
Für Teams, die Full-{0}Service-Partner für Struktur-, Fahrgestell-, Innenraum- und Lkw-{1}bezogene Stanzprogramme evaluieren,YICHENs Automobilabteilungbietet einen nützlichen Anhaltspunkt. Sie unterstützen OEM-, Tier-1- und Tier-2-Entwicklungsteams bei der Stanz- und Blechfertigung und veröffentlichen Fallstudien zu Prozessen, die die Leistungsfähigkeit über mehrere Teilefamilien hinweg demonstrieren. Durch die Durchsicht dokumentierter Fallstudien potenzieller Lieferanten, ob YICHEN oder andere auf Ihrer Auswahlliste, erhalten Sie konkrete Beweise dafür, wie sie mit echten Programmherausforderungen umgehen, anstatt sich in einer Verkaufspräsentation ausschließlich auf Leistungsansprüche zu verlassen.
Letztendlich ist der richtige Partner für die Herstellung von Stanzformen nicht das günstigste Angebot oder die schnellste versprochene Lieferzeit. Es ist das Team, dessen technische Tiefe, Ausrüstungsfähigkeit und Kooperationsmodell auf die Komplexität Ihres Programms und die internen Ressourcen Ihrer Organisation abgestimmt sind. Sorgen Sie für die richtige Ausrichtung, und die Matrize ist produktionsbereit-. Wenn Sie etwas falsch machen, landen Sie wieder beim Titel des Artikels: Ihr automatisches Prägewerkzeug fällt aus, bevor die Produktion beginnt.
Häufig gestellte Fragen zu Auto-Stanzformen
1. Was ist eine automatische Prägematrize und wie funktioniert sie?
Eine automatische Prägematrize ist ein aufeinander abgestimmter Satz präzisionsgefertigter oberer und unterer Werkzeugstahlkomponenten, die in einer Presse montiert sind. Die obere Hälfte (Stempel) senkt sich in die untere Hälfte (Matrizenblock) und zwingt das Blech, sich durch kontrolliertes Schneiden, Biegen und Formen an die Hohlraumgeometrie anzupassen. Ein Blechhalter klemmt Materialkanten, um den Metallfluss zu steuern, während Führungsstifte die Ausrichtung innerhalb von Toleranzen von bis zu 0,0001 Zoll aufrechterhalten. Bei diesem Kaltumformungsprozess werden flache Bleche in einem oder mehreren Strichen in dreidimensionale Automobilteile umgewandelt und dabei alles von kleinen Halterungen bis hin zu kompletten Karosserieteilen hergestellt.
2. Welche Arten von Stanzwerkzeugen werden im Automobilbau hauptsächlich verwendet?
Der Automobilbau ist auf vier primäre Werkzeugtypen angewiesen. Folgeverbundwerkzeuge führen fortlaufende Spulen durch mehrere Stationen für großvolumige Kleinteile wie Klammern und Klammern. Transferwerkzeuge bewegen einzelne Rohlinge zwischen Stationen für große Strukturbauteile wie Türinnenseiten und Bodenbleche. Verbund- und Kombinationsmatrizen ermöglichen das gleichzeitige Schneiden und Formen präziser Flachteile. Tandempressenlinien verwenden mehrere unabhängige Pressen in Reihe für Außenteile der Klasse-A wie Motorhauben und Kotflügel. Die Auswahl hängt von der Teilegröße, der Ziehtiefe, dem Produktionsvolumen, den Anforderungen an die Oberflächenqualität und der Materialqualität ab.
3. Wie wählt man den richtigen Stanzformtyp für ein bestimmtes Automobilteil aus?
Die Auswahl des richtigen Stanzformtyps beginnt mit drei Hauptvariablen: Produktionsvolumen, Teilegeometrie und Wirtschaftlichkeit. Folgeverbundwerkzeuge werden ab 50.000 bis 100.000 Einheiten pro Jahr für Teile unter 300 mm kostengünstig-. Transfermatrizen eignen sich für große Teile mit Ziehtiefen über 50 mm bei Volumina über 25.000 Einheiten. Die Materialqualität stellt zusätzliche Einschränkungen dar, da AHSS über 780 MPa mehr Umformstufen und eine höhere Tonnage erfordert, während Aluminium angepasste Abstände und eine Steuerung der Servopressengeschwindigkeit erfordert. Budget und Vorlaufzeit spielen ebenfalls eine Rolle, da Folgeverbundwerkzeuge 12 -20 Wochen benötigen, im Vergleich zu 20-30+ Wochen für Tandemlinienwerkzeuge. Partner wie YICHEN (yichen-group.com/automotive) können Prozessfallstudien bereitstellen, um bei der Validierung von Werkzeugtypentscheidungen für Struktur- und Fahrwerksanwendungen zu helfen.
4. Was verursacht einen vorzeitigen Ausfall von Prägewerkzeugen und wie können Ausfälle verhindert werden?
Ein vorzeitiger Ausfall des Stanzwerkzeugs ist auf vier Hauptursachen zurückzuführen: Abplatzen (unzureichende Zähigkeit oder scharfe Spannungsanstiege), Abrieb (Materialanhaftung aufgrund unzureichender Schmierung oder Verschlechterung der Beschichtung), Rissbildung (thermische Zyklen oder mechanische Spannungskonzentrationen) und Ermüdung (akkumulierte Mikrorisse aufgrund zyklischer Belastung). Zur Vorbeugung ist es erforderlich, die Werkzeugstahlsorte an den Stanzvorgang anzupassen, Wartungspläne auf Hub-Anzahl- statt kalenderbasierter-Inspektionen zu implementieren, geeignete Oberflächenbeschichtungen wie TD oder PVD für AHSS-Anwendungen aufzutragen und Gesenkschutzsensoren zu installieren, die Fehlzuführungen oder Auswurffehler erkennen, bevor katastrophale Schäden auftreten.
5. Worauf sollten Sie bei der Auswahl eines Partners für die Herstellung von Stanzformen achten?
Bewerten Sie einen Stanzformenhersteller als Systempartner und nicht als Standardlieferanten. Zu den entscheidenden Funktionen gehören eine interne Umformsimulation zur Erkennung von Problemen vor-, eine 5{4}Achsen-CNC-Bearbeitung für komplexe kompensierte Oberflächen, eine Testpresse vor Ort für eine schnelle Iteration, ein Messlabor mit KMG und 3D-Scanning, dokumentierte OEM-Genehmigungshistorie und reaktionsschnelles technisches Änderungsmanagement. Durch die Integration dieser Funktionen unter einem Dach werden die Zeitpläne erheblich verkürzt. Full-Service-Partner wie YICHEN unterstützen OEM durch Tier-2-Teams beim Stanzen und Herstellen von Struktur-, Fahrgestell- und Innenteilfamilien und bieten veröffentlichte Fallstudien als Beweis für die tatsächliche Programmausführung.


