


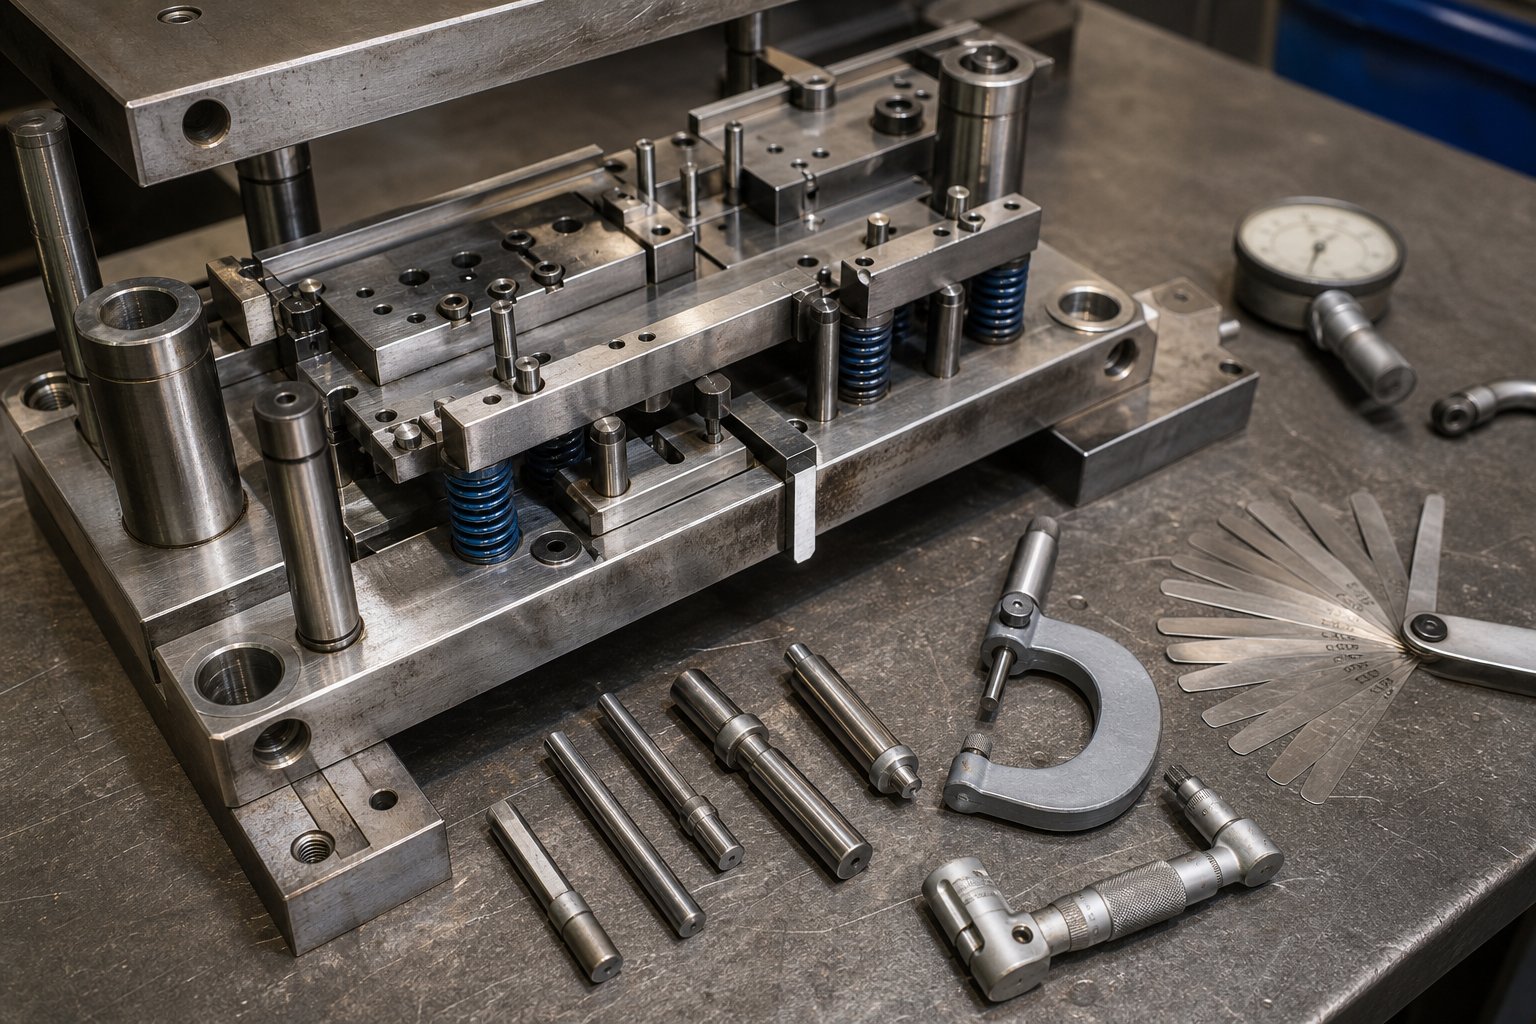
Warum eine strukturierte Wartungscheckliste die Lebensdauer verlängert
Eine Checkliste für die Wartung von Stanzwerkzeugenist eine dokumentierte Abfolge von Inspektionen, Messungen und Korrekturmaßnahmen, die in definierten Abständen an einer Matrize durchgeführt werden, um ihre Schnittgeometrie, Ausrichtung und Produktionsfähigkeit zu erhalten. Es klingt einfach. Doch dieses einzelne Dokument macht den Unterschied zwischen einer Matrize, die hunderttausende zuverlässige Hübe ausführt, und einer Matrize aus, die in der Mitte eines Produktionslaufs am Dienstagnachmittag einen Stempel knackt.
Was eine Checkliste für die Wartung von Stanzwerkzeugen tatsächlich abdeckt
Stellen Sie sich die Checkliste als vier Ebenen der Aufmerksamkeit vor, die dem Betriebszyklus des Werkzeugs zugeordnet sind. Vor-Prüfungen bestätigen, dass die Matrize sicher geladen werden kann und die Abmessungen korrekt sind. In-Überprüfungen überwachen die Teilequalität und den Bandfortschritt, während die Presse läuft. Post-Prozeduren erfassen den Zustand nach-des-Auftrags und kennzeichnen auftretenden Verschleiß. Bei geplanten Zerlegungen wird die Matrize zum Messen, Schärfen und Ersetzen in einzelne Komponenten zerlegt. Jede Schicht erkennt Probleme, die die anderen übersehen, und wenn man eine davon überspringt, entsteht ein blinder Fleck, in dem sich kleine Probleme zu teuren Fehlern summieren.
Bei richtiger Strukturierung fungiert die Checkliste auch als Diagnosetool. Jede aufgezeichnete Messung, jede notierte Grathöhe und jede protokollierte Federlänge bilden einen Verschleißverlauf, der Muster im Laufe der Zeit aufzeigt. Anhand dieser Historie erfahren Sie nicht nur, was Sie heute reparieren müssen, sondern auch, was nächsten Monat fehlschlagen wird.
Warum die meisten Geschäfte ohne funktionieren
Hier ist die unbequeme Wahrheit: Die meisten Presswerkstätten verlassen sich immer noch auf Stammeswissen, das durch Mundpropaganda zwischen den Werkzeugtechnikern weitergegeben wird. Der erfahrene Werkzeugbauer weiß, dass die Piloten der Matrize Nr. 47 alle 30.000 Treffer überprüft werden müssen, da die Toleranz beim Lochen an der zweiten Station gering ist. Aber wenn dieser Techniker in den Ruhestand geht oder in eine andere Schicht wechselt, verschwindet das Wissen. Die Wartungsqualität wird inkonsistent und ungeplante Ausfallzeiten nehmen zu.
A Rahmen für die vorbeugende WartungDas auf strukturierten Verfahren basierende System ersetzt Rätselraten durch wiederholbare Disziplin. Es stellt sicher, dass jeder Techniker, unabhängig von seinem Erfahrungsniveau, die gleichen kritischen Prüfungen in der gleichen Reihenfolge durchführt.
Der Werkzeugverschleiß wird durch die Hubzahl bestimmt, nicht durch die Kalenderzeit. Ein Würfel, der sechs Monate lang auf dem Regal liegt, braucht andere Aufmerksamkeit als einer, der gerade 150.000 Treffer hinter sich hat. Effektive Wartungsintervalle sind immer zuerst an die Produktionszyklen gebunden und werden durch zeitbasierte Auslöser nur für ungenutzte Werkzeuge ergänzt.
Dieses Betriebszyklus-Framework, das darauf ausgerichtet ist, was vor, während, nach und zwischen Produktionsläufen passiert, bildet das Rückgrat für alles, was folgt. Jede Phase erfordert spezifische Inspektionen, spezifische Werkzeuge und spezifisches Personal. Die Kluft zwischen Werkstätten, die den Werkzeuglebenszyklus kontrollieren, und Werkstätten, die ständig auf Werkzeugausfälle reagieren, ist fast immer darauf zurückzuführen, ob diese Phasen dokumentiert oder dem Gedächtnis überlassen werden.
In-Press Quick Checks vs. Off-Press Teardown Procedures
Die meisten Stanzbetriebe behandeln die Wartung als eine Tätigkeit. In Wirklichkeit gliedert es sich in zwei grundlegend unterschiedliche Arbeitsabläufe: Was der Bediener tut, während die Matrize in der Presse läuft, und was der Matrizentechniker tut, nachdem die Matrize gezogen und auf der Werkbank platziert wurde. Die Verwechslung dieser beiden Kategorien oder, schlimmer noch, das Überspringen der ersten und die Überlastung der zweiten Kategorie führen dazu, dass Wartungsprogramme scheitern.
In-Druckmaschinen-Schnellprüfungen während der Produktionsläufe
Stellen Sie sich vor, Sie sind ein Bediener, der den Zyklus eines Folgewerkzeugs mit 60 Hüben pro Minute überwacht. Die Inspektion Ihres Stanzwerkzeugbedieners während der Produktion konzentriert sich eher auf sensorische Hinweise und eine schnelle Probenentnahme als auf die Demontage. Sie achten auf die sichtbare Ansammlung von Materialrückständen in der Schrottrutsche, achten auf ungewöhnliche Knall- oder Schleifgeräusche, die darauf hindeuten, dass ein Stempel eine Abstreifplatte nicht richtig berührt, und stellen sicher, dass der Streifen bei jedem Vorschub sauber und ohne Verzögerung zugeführt wird. In festgelegten Abständen, typischerweise alle 500 bis 1.000 Teile, ziehen Sie eine Probe und prüfen kritische Abmessungen, Grathöhe und Lochqualität anhand des Teileabdrucks.
Für diese -Inspektion von Presswerkzeugen durch Bediener sind außer einem Messschieber, einer Gratlehre und geschulter Aufmerksamkeit keine Spezialwerkzeuge erforderlich. Ihr Zweck ist die Früherkennung. Eine Kugel, die auf der Schlagfläche des Würfels sitzt, wird beim nächsten Treffer Schaden anrichten. Eine Fehlausrichtung des Vorschubs führt innerhalb von Sekunden zu Ausschuss. Das Erfassen dieser Signale in Echtzeit verhindert kaskadierende Fehler, die aus einer kleinen Anpassung eine größere Reparatur machen.
Aus-Drücken Sie auf Teardown Inspection Procedures
Die Schritte zum Zerlegen der Matrize außerhalb der Presse beginnen erst, nachdem die Matrize sicher aus der Presse entfernt, von Schmiermittel und Rückständen gereinigt und auf einer stabilen Werkbank platziert wurde. Anschließend führt ein Werkzeugtechniker die vollständige Demontage durch: Stempel ziehen, Abstreifplatten entfernen, Piloten herausziehen und obere und untere Werkzeughälfte trennen. Jede Komponente wird einzeln auf Verschleiß geprüft, anhand der Grundabmessungen gemessen, bei Bedarf geschärft und bei Überschreitung der Toleranz ausgetauscht.
Bei Folgeverbundwerkzeugen kommt es auf die Abrissreihenfolge an. Die Reihenfolge beim Zerlegen der progressiven Matrize muss der Reihenfolge der Stationen folgen, von der ersten Loch- oder Rohteilstation bis zum endgültigen Trennen, damit die Integrität des Streifenverlaufs beim Wiederzusammenbau gewahrt bleibt. Beim Mischen von Komponenten der Mischstation oder beim erneuten Zusammenbau besteht die Gefahr einer Fehlausrichtung, die erst dann als fehlerhafte Teile sichtbar wird, wenn die Matrize wieder in der Presse ist. Erfahrene Werkzeugbauer empfehlen, den letzten Streifen eines Produktionslaufs als Referenzkarte aufzubewahren, wenn sie den Abbau und den Wiederaufbau jeder Station sequenziell durchführen.
| Aufgabentyp | Wer führt es aus? | Frequenztrigger | Erforderliche Werkzeuge |
|---|---|---|---|
| Visuelle Prüfung auf Rohlinge und Schrott | Pressebetreiber | Alle 15–30 Minuten während des Laufs | Taschenlampe, Spiegel |
| Teilebemusterung und Maßkontrolle | Pressebetreiber | Alle 500-1.000 Hübe | Messschieber, Gratlehre, Teildruck |
| Achten Sie auf ungewöhnliche Druckgeräusche | Pressebetreiber | Kontinuierlich während des Laufs | Keine (geschultes Ohr) |
| Überwachung des Bandvorschubs | Pressebetreiber | Kontinuierlich während des Laufs | Visuelle Beobachtung |
| Vollständige Demontage und Reinigung der Matrize | Der Techniker | Strich-Zählintervall oder Ende des Jobs | Handwerkzeuge, Presse, Lösungsmitteltank |
| Komponentenmessung und -prüfung | Der Techniker | Jeder Teardown-Zyklus | Mikrometer, Stiftlehren, Höhenmesser |
| Schärfen der Stempel- und Matrizenabschnitte | Der Techniker | Wenn die Grathöhe die Spezifikation überschreitet | Flachschleifer, Parallelen |
| Austausch von Feder und Pilot | Der Techniker | Wenn außerhalb der Toleranz gemessen wird | Bremssättel, Ersatzteile |
Der Unterschied ist einfach, aber entscheidend: Bediener erkennen Probleme, Techniker lösen sie.Eine gut gebaute StanzwerkzeugwartungDie Checkliste weist auf jeder Ebene klare Verantwortlichkeiten zu, sodass nichts in die Lücke zwischen Produktion und Werkzeugbau fällt. Wenn beide Schichten zusammenarbeiten, wird auftretender Verschleiß während der Produktion erkannt und beim nächsten geplanten Rückbau behoben, lange bevor es zu ungeplanten Ausfallzeiten oder Ausschussspitzen kommt.
Natürlich ist es nur die halbe Miete, zu wissen, wann jede Art von Prüfung durchzuführen ist. Die andere Hälfte besteht darin, genau zu wissen, worauf man bei jeder einzelnen Komponente achten muss, sobald das Werkzeug auf der Werkbank landet.
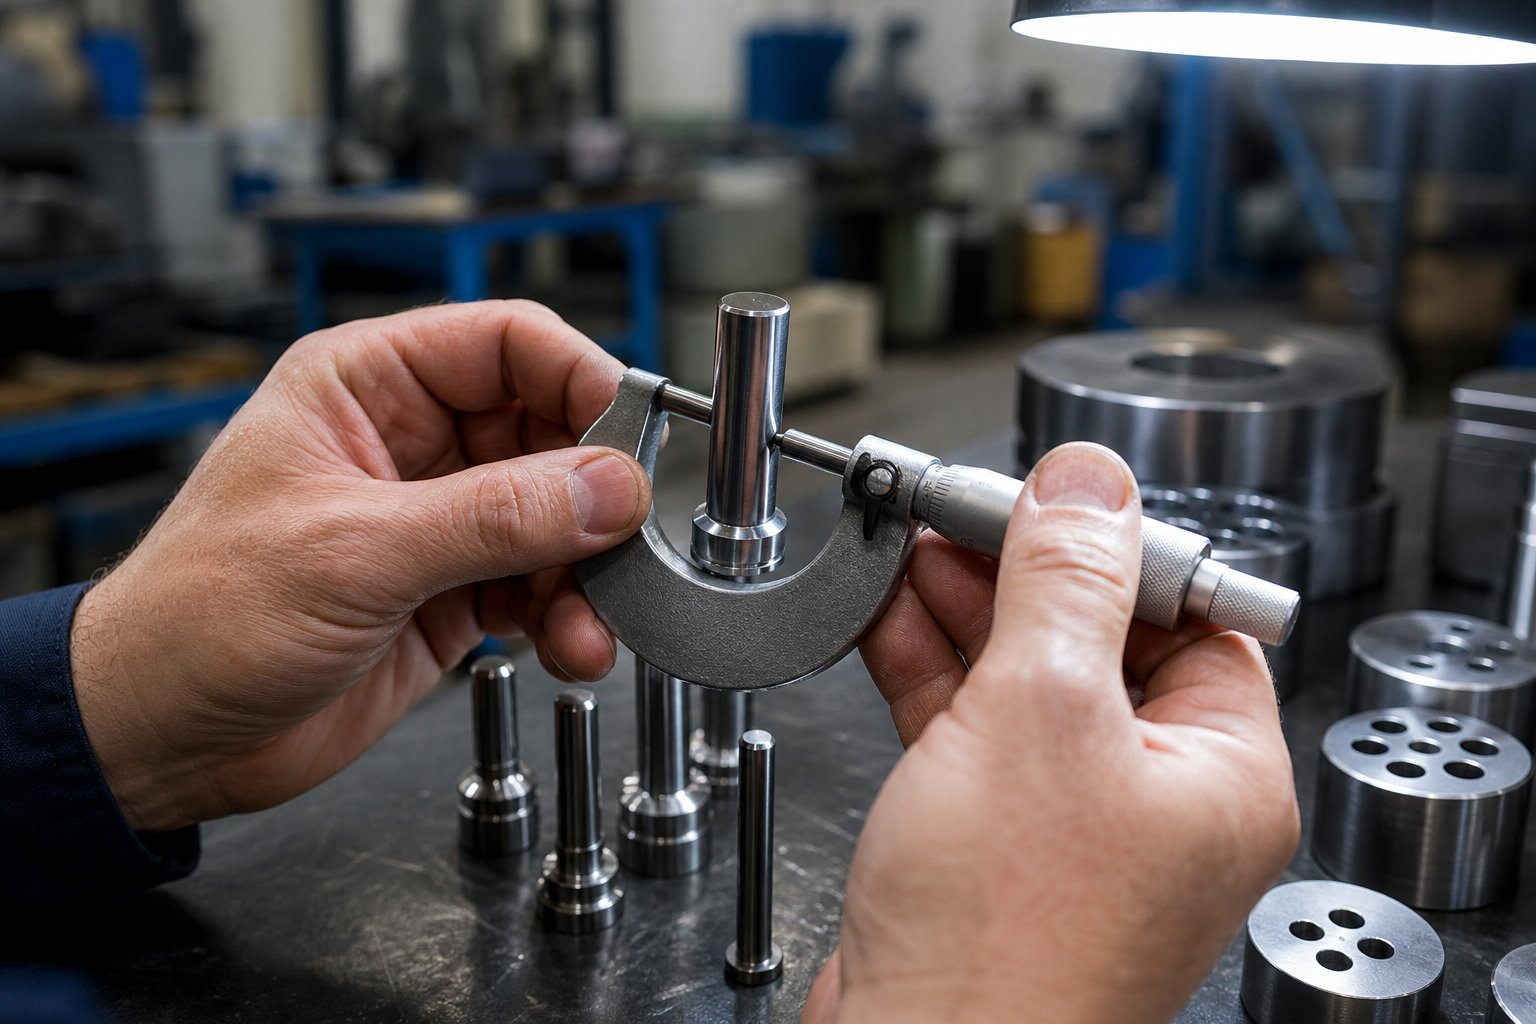
Komponente-nach-Aufschlüsselung der Komponentenwartung
Ein Würfel ist keine Sache. Es sind Dutzende einzelner Komponenten, die in präziser Abstimmung arbeiten, und jedes einzelne verschleißt anders, fällt anders aus und erfordert seine eigenen Prüfkriterien. Allgemeine Checklisten mit der Aufschrift „Inspizieren Sie den Zustand des Werkzeugs“ gehen völlig daneben. Sie müssen wissen, was an jedem Teil gemessen werden muss, welche akzeptablen Grenzwerte gelten und wann eine Komponente die Grenze von wartungsfähig zu ersatzbereit-überschritten hat. Hier lebt dieser Detaillierungsgrad weiter.
Schneiden von Komponenten und Kanteninspektion
Schneidkomponenten leisten in jedem Stanzwerkzeug die heftigste Arbeit. Stempel schlagen mit hoher Geschwindigkeit durch das Material und die Matrizenabschnitte erhalten bei jedem Hub diese Kraft. Um zu verstehen, wie Stanzkanten auf Abnutzung geprüft werden, muss man zunächst die drei Fehlerarten kennen: Abplatzen (kleine Stücke brechen von der Kante ab), Pilzbildung (die Oberseite des Stempels verformt sich durch wiederholten Aufprall) und Überschlagen der Kante (die Schneidkante wird stumpfer, anstatt scharf zu bleiben).
- Untersuchen Sie jeden Stempel unter Vergrößerung auf Mikro-Ausbrüche entlang der Schneidkante. Jeder sichtbare Chip, der breiter als 0,1 mm ist, muss geschärft oder ersetzt werden.
- Überprüfen Sie die Stanzköpfe auf Pilzbildung. Eine erhabene Lippe am getroffenen Ende weist darauf hin, dass der Schlag den übermäßigen Aufprall auffängt und korrigiert werden muss.
- Messen Sie die Grathöhe an den letzten produzierten Teilen. Grate, die 10 % der Materialdicke überschreiten, weisen typischerweise darauf hin, dass der Schnittspielraum nachgelassen hat oder die Kanten geschärft werden müssen.
- Untersuchen Sie die Schneidkanten der Stanzknöpfe auf Riefen, Ansammlungen von Butzen oder Kantenausfälle. Vergewissern Sie sich, dass die Haltemerkmale des Rohlings, wie z. B. die eckige Aussparung oder die hintere Verjüngung, intakt sind.
- Bestätigen Sie den Abstand zwischen Stempel und Matrize mithilfe von Fühlerlehren oder Probeschnitten. Der richtige Abstand liegt je nach Materialart und Härte zwischen 5 % und 12 % der Materialstärke pro Seite.
Die Inspektionskriterien für Stanzwerkzeuge sollten sich immer auf das spezifische zu verarbeitende Material beziehen. Ein Abstand, der für kalt-gewalzten Stahl perfekt funktioniert, führt bei Aluminium zu übermäßigen Graten und bei Edelstahl zu vorzeitigem Kantenversagen.
Kontrollen des Führungs- und Abstreifsystems
Führungs- und Abstreifsysteme halten alles ausgerichtet und sorgen für einen sauberen Auswurf von Teilen und Schrott. Wenn diese Systeme verschleißen, breitet sich der Schaden auf die Schneidkomponenten aus und führt zu sekundären Ausfällen, die scheinbar nichts miteinander zu tun haben, sofern man sie nicht auf die Ursache zurückführt.
- Führen Sie eine Messung des Führungsstift- und Buchsenverschleißes durch, indem Sie das vertikale Spiel prüfen. Führen Sie den Führungsstift in seine Buchse ein und spüren Sie die seitliche Bewegung. Jede erkennbare Lockerung, die über die ursprüngliche Toleranz der Passungsklasse hinausgeht, erfordert den Austausch der Buchse.
- Überprüfen Sie die Oberflächen der Führungsstifte auf Riefen, Abrieb oder Verfärbungen durch Hitzestau. Vertikale Kerblinien weisen auf Schmutzverschmutzung oder unzureichende Schmierung hin.
- Überprüfen Sie die Durchmesser der Führungsstifte mit einem Mikrometer anhand ihrer Nennabmessungen. Piloten, die mehr als 0,01 mm Untermaß tragen, können die Streifenregistrierung nicht mehr genau halten.
- Führen Sie eine Überprüfung der Ebenheit der Abstreiferplatte durch, indem Sie den Abstreifer mit der Vorderseite nach unten auf eine Präzisions-Planplatte legen und mit einer Fühlerlehre prüfen. Abweichungen von mehr als 0,03 mm über die Plattenlänge erfordern eine Oberflächenerneuerung.
- Testen Sie den Federdruck des Abstreifers, indem Sie die Baugruppe zusammendrücken und eine gleichmäßige Rückstellkraft überprüfen. Ungleichmäßiges Abisolieren führt dazu, dass Teile beim Auswerfen kippen und benachbarte Stempel beschädigt werden.
Fersenblöcke verdienen die gleiche Aufmerksamkeit. Diese Komponenten absorbieren den seitlichen Schub beim Schneidvorgang. Untersuchen Sie die Verschleißflächen auf Abrieb oder Materialübertragung und stellen Sie sicher, dass der Kontaktbereich zwischen Fersenblock - und -Ferse nicht in eine Nut abgenutzt ist, die eine seitliche Matrizenverschiebung unter Last ermöglicht.
Überprüfung von Federn und Befestigungselementen
Federn sind das am häufigsten ignorierte Verschleißteil in einer Prägematrize, vor allem weil sie bis zu dem Moment, in dem sie brechen, noch „funktionieren“. Eine Prüfung der freien Längentoleranz der Matrizenfeder erkennt eine Verschlechterung, bevor es zu einem Ausfall kommt.
- Messen Sie die freie Länge jeder Feder mit einem Messschieber und vergleichen Sie sie mit der Originalspezifikation. Die Branchenpraxis weist darauf hin, dass Federn ausgetauscht werden müssen, wenn die freie Länge um mehr als 10 % vom Nennwert abgenommen hat, ein Grenzwert, der damit vereinbar istToleranzrichtlinie DIN 2095für Druckfedern.
- Überprüfen Sie die Spulenoberflächen auf Risse, Korrosion oder Ablagerungen. Jeder sichtbare Bruch erfordert einen sofortigen Ersatz, unabhängig von der Längenmessung.
- Stellen Sie sicher, dass die Federn richtig in ihren Taschen sitzen, ohne dass sie sich verspannen oder durch Fremdkörper behindert werden.
- Überprüfen Sie alle Innensechskantschrauben mit einem kalibrierten Drehmomentschlüssel auf das richtige Drehmoment. Durch lockere Befestigungselemente können sich die Matrizenabschnitte unter der Prägelast verschieben.
- Überprüfen Sie die Schraubengewinde auf Abstreifen, Quergewinde oder Dehnung. Ersetzen Sie alle Befestigungselemente, die nicht mit normalem Widerstand einrasten.
- Stellen Sie sicher, dass alle Passstifte vollständig sitzen und unbeschädigt sind. Ein Dübel, der sich gelöst hat, beeinträchtigt sogar teilweise die Ausrichtung, die er halten sollte.
Jede Messung und Beobachtung aus dieser Inspektion auf Komponentenebene-gehört auf die Wartungskarte des Stempels. Durch die Aufzeichnung tatsächlicher Werte anstelle einfacher Pass/Fail-Marken werden die Verschleißtrenddaten erstellt, die Sie benötigen, um vorherzusagen, wann eine Komponente ihre Grenzen erreicht, und nicht erst dann zu reagieren, wenn dies bereits der Fall ist. Diese Vorhersagefähigkeit hängt von einer weiteren Variablen ab: Wie oft Sie diese Inspektionen überhaupt durchführen.
Schlaganfall--Anzahl und kalenderbasierte-Wartungsintervalle
Es ist wichtig zu wissen, was an jeder Komponente überprüft werden muss, aber die Häufigkeit bestimmt, ob Sie Verschleiß erkennen, bevor er zu Ausfällen führt oder erst danach. Auf die Frage, wie oft Prägestempel gewartet werden müssen, gibt es eine täuschend einfache Antwort: Lassen Sie sich vom Stempel erzählen, gemessen in Strichen und nicht in Tagen im Kalender.
Eine Matrize, die drei Monate lang untätig auf einem Gestell steht, nutzt sich nicht ab. Ein Würfel, der in einer Woche 200.000 Treffer schafft, schon. Allein die kalenderbasierte-Planung, wie zum Beispiel „Service alle 30 Tage“, ignoriert diese Realität. Dies führt zu einer übermäßigen -Wartung bei Werkzeugen mit geringem{8}}Volumen und zu einer unzureichenden -Wartung bei Werkzeugen mit hohem -Volumen, wodurch sich der Verschleiß viel schneller ansammelt, als der Kalender vermuten lässt. Der zuverlässigste, auf der Hubzahl basierende Werkzeugwartungsplan verwendet Produktionszyklen als primären Auslöser und reserviert Kalenderintervalle nur für unbenutzte Werkzeuge, die Korrosionsprüfungen und Schmierungsauffrischungen benötigen.
Schlaganfall-Anzahl der Auslöser für jede Wartungsstufe
Eine abgestufte vorbeugende Wartungsstruktur für Folgeverbundwerkzeuge und Transferwerkzeuge weist eskalierende Eingriffsebenen basierend auf der kumulierten Hubzahl zu. Mit jedem Level steigen der Umfang, die Fähigkeitsanforderungen und der Zeitaufwand.
| Wartungsstufe | Typischer Auslöser für die Anzahl der Schlaganfälle- | Ausgeführte Aufgaben | Personalverantwortlicher |
|---|---|---|---|
| Stufe 1: Produktionslaufprüfung | Jeder Lauf (kontinuierlich) | Visuelle Rohlingsinspektion, Teileprobenahme, Schallüberwachung, Überprüfung des Bandvorschubs, Bestätigung der Schmierung | Pressebetreiber |
| Stufe 2: Technikerinspektion | 10.000 - 50.000 Anschläge | Ausbau der Matrize, Reinigung, Sichtprüfung der Schneidkanten und Führungssysteme, Messung kritischer Verschleißpunkte, Überprüfung der Federlänge, kleinere Anpassungen | Werkzeugwartungstechniker |
| Stufe 3: Vollständiger Abriss und Überholung | 100.000 - 500.000 Anschläge | Vollständige Demontage, Messung aller Komponenten, Schärfen der Schneidkanten, Austausch von Feder und Pilot, Wiederherstellung des Spiels, vollständiger Zusammenbau und Validierung | Leitender Gesenktechniker / Werkzeugmacher |
Diese Bereiche sind Ausgangspunkte, keine festen Regeln. Mit einem einfachen Stanzwerkzeug aus unlegiertem Stahl lassen sich die Intervalle der Stufe 2 bequem auf 50.000 Hübe ausdehnen. Eine komplexe Folgestanze mit 20 Stationen zum Stanzen von Edelstahl erfordert möglicherweise alle 10.000 bis 15.000 Hübe eine Wartung der Stufe 2. Die Tabelle bietet einen Rahmen; Ihre Verschleißdaten verfeinern es.
Anpassen der Intervalle nach Material und Komplexität des Werkzeugs
Drei Variablen verschieben die Wartungsintervalle deutlich:
- Materialhärte und Abrasivität.Hochfester Stahl, Edelstahl und Siliziumstahl beschleunigen den Kantenverschleiß. Ein Matrizenwartungsintervall nach Materialstärke muss beides berücksichtigen: Dickere Stärken erfordern höhere Schnittkräfte, während härtere Legierungen die Kanten schneller abnutzen. Erwarten Sie, dass sich Ihre Basisintervalle halbieren, wenn Sie von kalt-gewalztem Stahl auf rostfreie oder hoch{4}feste niedrig-Legierungen umsteigen.
- Die Komplexität.Eine Ein-{0}}-Matrize weist weniger Fehlerstellen auf als eine progressive Matrize mit 30 Stationen und Nocken, Hebern und Luftbiegungen. Mehr Stationen bedeuten, dass mehr Komponenten gleichzeitig verschleißen, und ein Ausfall an einer Station kann sich auf benachbarte Stationen übertragen, bevor er erkannt wird.
- Produktionsgeschwindigkeit.Höhere Hübe pro Minute erzeugen mehr Wärme und verkürzen die Zeit, die das Schmiermittel benötigt, um die Oberflächen zwischen den Hüben neu zu beschichten. Schnellere Läufe verkürzen die effektive Lebensdauer zwischen Wartungsereignissen, selbst wenn die Hubzahl gleich bleibt.
Wenn eine neue Matrize ohne historische Daten in Produktion geht, beginnen Sie konservativ. Stellen Sie Stufe 2 am unteren Ende des Bereichs und Stufe 3 auf etwa das Fünffache dieses Intervalls ein. Führen Sie die ersten Wartungszyklen mit detaillierten Messaufzeichnungen durch und vergleichen Sie dann die tatsächlichen Verschleißraten mit Ihren ursprünglichen Annahmen. Wenn Komponenten beim Auslöser der Stufe 2 nur minimalen Verschleiß aufweisen, verlängern Sie das Intervall für den nächsten Zyklus um 10–20 %. Wenn Sie einen unerwarteten Kantenbruch oder Federermüdung feststellen, verkürzen Sie den Zeitplan entsprechend.
Diese iterative Verfeinerung, die sich an echten Messungen und nicht an Vermutungen orientiert, unterscheidet ein lebendes Wartungsprogramm von einem statischen Dokument, dem niemand vertraut. Über drei bis fünf Wartungszyklen hinweg orientieren sich Ihre Intervalle am tatsächlichen Verschleißverhalten der Matrize, und der Zeitplan wird eher vorausschauend als reaktiv.
Planen Sie vorbeugende Überholungen bei etwa 70 -80 % der erwarteten Lebensdauer eines Chips zwischen wichtigen Wartungen ein, um mittelfristige Ausfälle zu vermeiden, die die Produktion ohne Vorwarnung stoppen.
Durch die Intervalldisziplin bleiben die Komponenten innerhalb brauchbarer Grenzen. Aber die einzige Wartungsmaßnahme, die die Schneidleistung am direktesten wiederherstellt, nämlich das Schärfen, unterliegt einer Reihe eigener Kriterien, die bestimmen, ob die Matrize wieder in Produktion geht oder ihr technisches Ende--Lebensdauer erreicht.
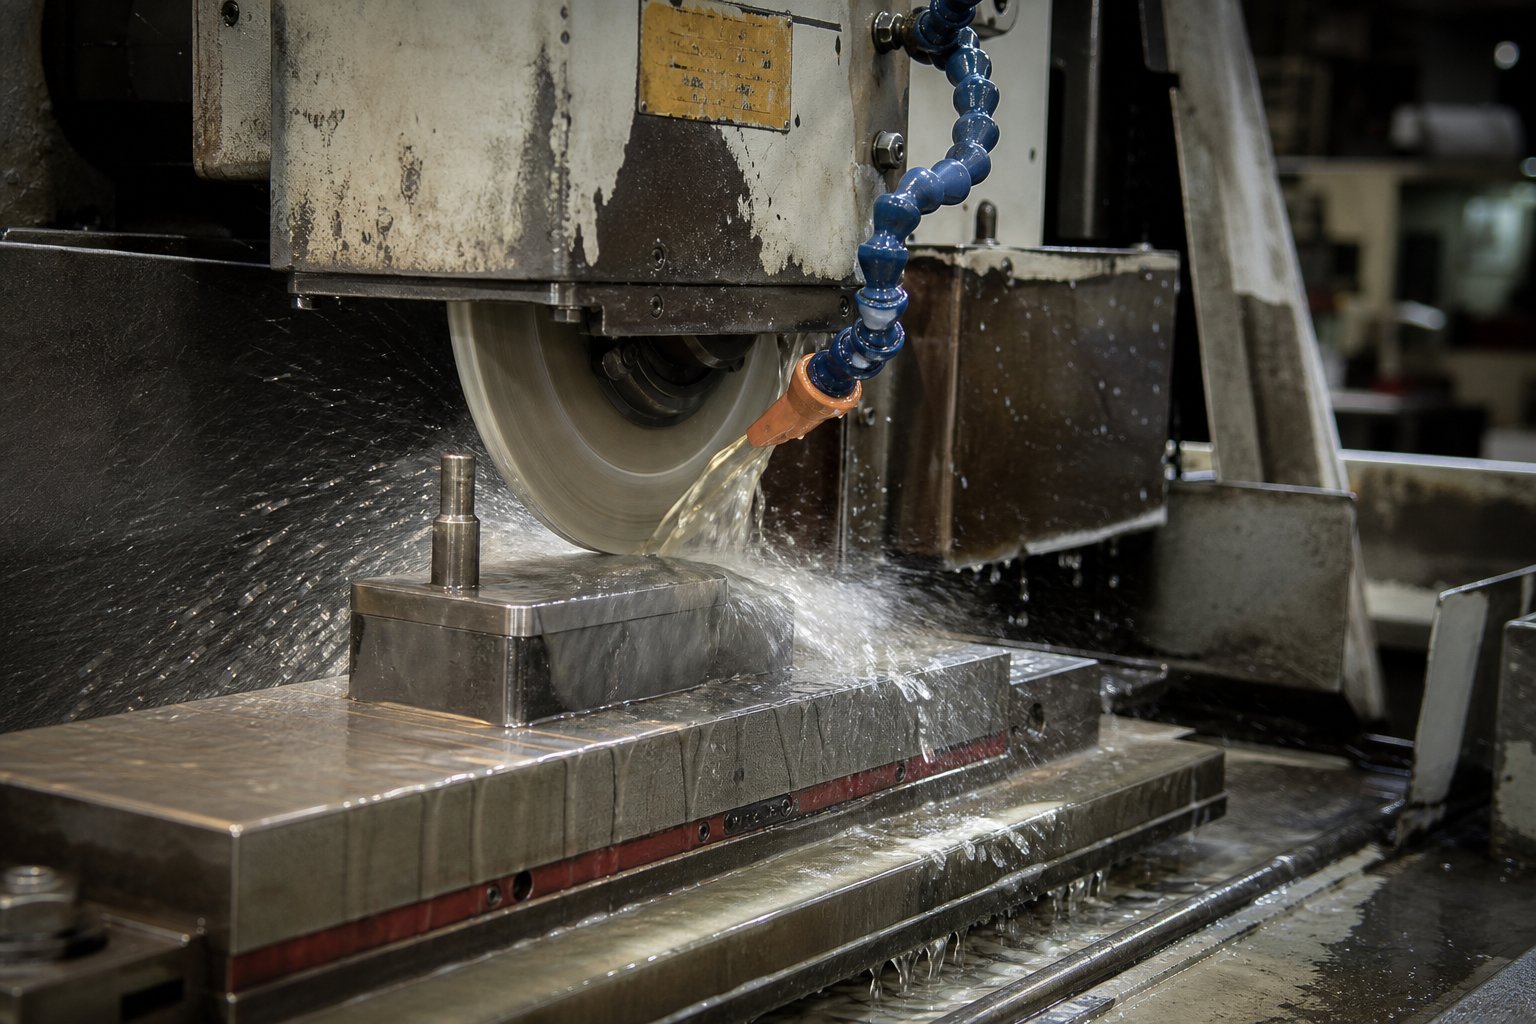
Schleifkriterien und die Entscheidung „Schärfen versus Ersetzen“.
Das Schärfen ist die einzige Wartungsmaßnahme, die die Fähigkeit einer Matrize, saubere Teile zu produzieren, am direktesten wiederherstellt. Aber zu wenig Schleifen führt zu stumpfen Kanten im Betrieb. Zu starkes Schleifen verkürzt die Gesamtlebensdauer der Matrize und birgt die Gefahr thermischer Schäden, die den Werkzeugstahl von innen nach außen schwächen. Wenn Sie genau wissen, wann Sie die Schneidkanten von Prägestempeln schärfen müssen, wie viel Material entfernt werden muss und wann eine Komponente ihre Grenzen erreicht hat, können Sie disziplinierte Wartung von teuren Rätselraten trennen.
Wann geschärft werden muss, basierend auf dem messbaren Kantenzustand
Auf einem Kalender spitzt man nicht. Sie schärfen basierend auf dem, was Ihnen die Kante und die Teile sagen. Die Messung der Grathöhe für die Werkzeugwartung ist der zuverlässigste Auslöser, da sie eher eine Zahl als eine subjektive Meinung liefert. Wenn die Grathöhe an gestanzten Teilen 10 % der Materialstärke übersteigt, sind die Schneidkanten so stark abgenutzt, dass Aufmerksamkeit erforderlich ist. Längeres Warten zwingt Sie nur dazu, beim Schärfen mehr Material abzutragen, was die Lebensdauer der Matrize unnötig verkürzt.
Eine Sichtprüfung unterstützt die Messung. Betrachten Sie die Schneide unter Vergrößerung. Eine scharfe Kante zeigt eine saubere, definierte Linie an der Stelle, an der die Fläche auf den Freiwinkel trifft. Eine abgenutzte Kante weist einen sichtbaren Radius auf, der oft als „Steg“ beschrieben wird und bei Neigung Licht reflektiert.BranchenrichtlinienWir empfehlen das Schärfen, wenn dieser Abnutzungsradius 0,010 Zoll (0,25 mm) erreicht. Bei diesem Schwellenwert stellt eine leichte Ausbesserung-die Kante mit minimalem Materialabtrag wieder her. Wenn man wartet, bis der Radius größer wird, sind schwerere Schleifdurchgänge erforderlich, die mehr Wärme erzeugen und mehr von der nutzbaren Länge des Stempels verbrauchen.
Weitere Signale, die bestätigen, dass eine Schärfung fällig ist:
- Erhöhte Presskraft oder lautere-als-normale Schneidgeräusche während der Produktion
- Teile weisen übermäßigen Überschlag auf der polierten Seite von gestochenen Löchern auf
- Butzen ziehen oder kleben an den Stempelflächen, was auf einen unzureichenden Scherbruch hinweist
- Sichtbare Ausbrüche entlang der Schneidkante, die noch nicht in den Stempelkörper eingedrungen sind
Häufiges leichtes Schärfen übertrifft in jedem Fall seltenes starkes Schleifen. Werkzeuge halten länger, schneiden sauberer, erfordern weniger Presskraft und sorgen für eine gleichmäßigere Teilequalität zwischen den Einsätzen.
Das sequentielle Schleifverfahren
Flachschleifmaschinen sind aus gutem Grund das Rückgrat jeder Werkzeugwartungswerkstatt. Sie ermöglichen einen kontrollierten, wiederholbaren Materialabtrag, den das Schleifen von Hand einfach nicht reproduzieren kann. Der Versuch, Stempel mit einer Handschleifmaschine zu schärfen, während die Matrize in der Presse sitzt, kann zwar im Moment Zeit sparen, aber es ist nahezu unmöglich, die Vorschubgeschwindigkeit zu kontrollieren, die Ebenheit aufrechtzuerhalten oder lokale Überhitzung zu verhindern. Ein geeigneter Flachschleifer mit Kühlmittelzufuhr sorgt für gleichmäßige Ergebnisse bei jedem Arbeitsgang.
Hier ist das Verfahren, das sowohl die Schneide als auch den Werkzeugstahl dahinter schützt:
- Spannen Sie den Stempel genau in einen V-Block auf dem Magnetspannfutter des Flachschleifers ein. Stellen Sie sicher, dass es flach und parallel zur Raddrehrichtung sitzt.
- Richten Sie die Schleifscheibe mit einem Ein-{0}}Punkt- oder Mehrpunkt--Diamantabrichter mit einem Vorschub von 0,0002 bis 0,0008 Zoll (0,005 bis 0,020 mm) und einem schnellen Quervorschub von 20–30 Zoll pro Minute ab.
- Wählen Sie eine standardmäßige keramisch gebundene Aluminiumoxidscheibe im Härtebereich von D bis J mit einer Korngröße von 46 bis 60. Bei nitridbeschichteten Stempeln verschieben Sie sich zum feineren Ende des Bereichs.
- Tragen Sie Kühlmittel direkt auf die Kontaktzone zwischen Rad und Werkstück auf. Zu wenig Kühlmittel ist die Hauptursache für thermische Schäden beim Schärfen.
- Entfernen Sie Material in Durchgängen von nur 0,03 bis 0,05 mm (0,001 bis 0,002 Zoll) pro Vorschub. Der gesamte Materialabtrag für eine Standardausbesserung- beträgt typischerweise 0,005 bis 0,010 Zoll (0,13 bis 0,25 mm). Diese Grenzwerte für den Materialabtrag beim Gesenkschärfen verhindern einen Wärmestau, der die Härte unterhalb der Oberfläche beeinträchtigt.
- Nach dem Schleifen schleifen Sie die frisch geschärften Kanten leicht mit einem indischen Ölstein ab, um einen Radius von 0,03 bis 0,05 mm (0,001 bis 0,002 Zoll) zu erhalten. Dieser Mikroradius verteilt die Schnittbelastung und verhindert das Abblättern, das zu einem schnellen Nachstumpfen führt.
- Entmagnetisieren Sie den Stempel vollständig und tragen Sie ein leichtes Korrosionsschutzöl auf, bevor Sie ihn wieder einlagern oder in die Matrize einsetzen.
Besondere Aufmerksamkeit verdienen thermische Schäden.Erforschung von Schleifschädenzeigt, dass übermäßige Hitze dazu führt, dass sich die Außenfläche von gehärtetem Werkzeugstahl schneller ausdehnt als der kühlere Kern, wodurch innere Spannungen entstehen. Wenn das Teil abkühlt, wird die Oberfläche weicher, was die Verschleißfestigkeit verringert. In schweren Fällen treten Verfärbungen, Oberflächenrisse oder ein „Fischschuppen“-Muster auf. Dunkle Verfärbungen weisen auf Schäden hin, die unter die sichtbare Oberfläche reichen und nicht durch einfaches tieferes Schleifen korrigiert werden können. Diese Komponente muss ersetzt werden.
Entscheidungsrahmen schärfen oder ersetzen
Für jeden Stempel- und Matrizenabschnitt steht eine begrenzte Menge Material zum Schärfen zur Verfügung. Die Entscheidung, die Stanze zu schärfen oder auszutauschen, hängt von drei messbaren Faktoren ab:
- Gesamtes kumulatives Material entfernt.Mit jedem Schärfen verringert sich die Arbeitslänge des Stempels bzw. die Dicke des Matrizenabschnitts. Verfolgen Sie den Gesamtabtrag über die Lebensdauer der Komponente. Wenn sich der kumulative Abtrag dem im Matrizendesign angegebenen technischen Grenzwert nähert, ist unabhängig vom aktuellen Kantenzustand ein Austausch erforderlich.
- Verbleibende Schnittflächenlänge.Die Stempel benötigen eine Mindestlänge unterhalb des Stempelhalters, um einen ordnungsgemäßen Eingriff mit den Abstreifern, den Piloten und der Matrizenöffnung aufrechtzuerhalten. Sobald der Stempel durch das Schärfen über diese Funktionsschwelle hinaus verkürzt wird, kann er seine zuverlässige Leistung nicht mehr erbringen.
- Hinweise auf Schäden unter der Oberfläche.Wenn ein Stempel nach dem Schärfen wiederholt abplatzt oder während eines vorherigen Schleifzyklus eine Verfärbung aufgetreten ist, kann es sein, dass der Werkzeugstahl einen inneren Hitzeschaden erlitten hat, der seinen gesamten Querschnitt beeinträchtigt. Durch weiteres Schärfen wird die Leistung nicht wiederhergestellt.
Für Würfelabschnitte und Matrizen gilt die gleiche Logik, jedoch auf einer langsameren Zeitachse. Da sich die Matrize etwa um ein -die Hälfte bis ein -Drittel des Gegenstempels abnutzt, muss sie seltener geschärft werden. Wenn der Matrizenabschnitt geschärft ist, überprüfen Sie anschließend die Dicke und fügen Sie Unterlegscheiben hinzu, um die richtige Schließhöhe beizubehalten.
Bei progressiven Matrizen kommt noch eine weitere Einschränkung hinzu: Alle Schneidstationen müssen nach dem Schärfen eine einheitliche Schließhöhe beibehalten. Wenn eine Station geschliffen ist und andere nicht, liegt die geschärfte Station höher im Verhältnis zum Band, wodurch sich ihr Schneideingriff ändert. Die beste Vorgehensweise besteht darin, alle Schneidstempel und -abschnitte in einem progressiven Gesenk gleichzeitig zu schärfen oder einzelne Stationen präzise auszurichten, um eine gleichmäßige Höhe über den gesamten Streifenverlauf wiederherzustellen.
Diese Disziplin sorgt dafür, dass jede Station in der richtigen Tiefe schneidet und verhindert die subtile Maßabweichung, die sich in einer inkonsistenten Teilequalität über verschiedene Stationen hinweg bemerkbar macht. Außerdem bleibt die Feed-{1}}Geometrie des Streifens erhalten, so dass die Piloten sauber eingreifen und die Träger ihre strukturelle Integrität bis zum endgültigen Abschalten beibehalten.
Das Schärfen stellt wieder her, was der Verschleiß wegnimmt. Wenn aber ein Stanzteil trotz frisch geschliffener Kanten Mängel aufweist, liegt die Ursache oft woanders im Gesenk. Durch die Verbindung spezifischer Qualitätsprobleme mit ihrer eigentlichen Wartungsquelle wird eine Checkliste zu einem Diagnosetool und nicht nur zu einem Zeitplan.
Fehlerbehebung bei Teildefekten bis zur Ursache-Wartungsfehler
Ein gestanztes Teil mit einem Grat ist nicht nur ein Qualitätsausschuss. Dabei handelt es sich um eine Meldung der Matrize, die Ihnen genau sagt, welche Komponente Aufmerksamkeit erfordert. Die meisten Anleitungen zur Fehlerbehebung bei Stanzwerkzeugdefekten beschränken sich auf die Identifizierung des Defekts. Der wahre Wert ergibt sich aus der Zuordnung dieses Defekts durch die Matrize zu einer bestimmten Wartungsmaßnahme und verwandelt Ihre Checkliste von einem passiven Zeitplan in ein aktives Diagnosetool.
Zuordnung von Teiledefekten zu Wartungsursachen
Jeder wiederkehrende Teilefehler geht auf einen bestimmten Komponentenfehler innerhalb der Form zurück. Grate sind beispielsweise das häufigste Signal. Der durch Matrizenverschleiß verursachte Grat ist fast immer auf stumpfe Schneidkanten oder einen Abstand zwischen Stempel und Matrize zurückzuführen, der sich über die Spezifikation hinaus geöffnet hat. Abgenutzte Stempel und ein falscher Matrizenabstand sind nach wie vor die Hauptursachen, aber eine schlechte Werkzeugausrichtung und Schwankungen in der Materialstärke verschärfen das Problem.
Das Ziehen von Schnecken folgt einem ähnlichen Muster. Wenn ein Butzen beim Herausziehen an der Stempelfläche haftet, anstatt durch die Matrizenöffnung zu fallen, kommt es zu Vakuumeffekten zwischen der flachen Stempelfläche und dem Butzen, kombiniert mit abgenutzten Kanten, die keinen sauberen Scherbruch mehr erzeugen. Eine progressive Matrizenausfallanalyse bestätigt, dass eine erhöhte Gratbildung den Abstreifwiderstand erhöht, was wiederum dazu führt, dass Butzen an den Stempeloberflächen haften bleiben. Bei der Wartung der Butzenziehmatrize wird die Schneidkante geschärft, um einen sauberen Bruch wiederherzustellen, Vakuum-Entlastungsfunktionen oder Luft-Blassysteme hinzugefügt und überprüft, ob die Matrizenknöpfe immer noch über die richtige Winkelaussparung für den Butzendurchgang verfügen.
Fehlzuführungen und Streifenverzögerungen deuten auf Pilotenverschleiß oder Instabilität der Zufuhrleitung hin. Piloten, die selbst 0,01 mm Untermaß tragen, verlieren ihre Fähigkeit, den Streifen genau zu registrieren, was zu einer kumulativen Positionsdrift über progressive Stationen hinweg führt. Kurze Schläge, bei denen der Stempel das Material nicht vollständig trennt, deuten darauf hin, dass es zu einer Höhenabweichung oder zu Problemen mit der Presszeit kommt, die eine vollständige Durchdringung des Stempels verhindern. Falten in geformten Bereichen weisen auf einen unzureichenden Rohlingshalterdruck durch abgenutzte oder ermüdete Druckpolster hin. Risse und Risse an den Ziehradien weisen darauf hin, dass sich der Umformradius durch Erosion oder Abrieb verschlechtert hat und sich die Spannung über die Umformgrenze des Materials hinaus konzentriert.
Hier ist die Zuordnung von Qualitätsmängeln von Stanzteilen zu Werkzeugwartung als diagnostische Referenz dargestellt:
| Fehler festgestellt | Wahrscheinlicher Defekt der Werkzeugkomponente | Inspektionsaktion | Korrigierender Wartungsschritt |
|---|---|---|---|
| Zu viele Grate an den Schnittkanten | Stumpfe Stanz- oder Stanzkanten; Freigabe über spezifiziert hinaus geöffnet | Grathöhe messen; Prüfen Sie den Abstand zwischen Stempel- und-Matrize mit einer Fühlerlehre | Schneiden schärfen; Stellen Sie das Spiel wieder her, indem Sie verschlissene Matrizen austauschen |
| Butzenziehen (Butzen auf Band oder Matrizenfläche) | Abgenutzte Stanzkanten; Vakuumhaftung; Unzureichender Butzenrückhalt im Matrizenknopf | Überprüfen Sie die Ebenheit der Stempelfläche. Überprüfen Sie den Hinterschnittwinkel und die hintere{0}}Verjüngung des Matrizenknopfs | Schlag schärfen; Luft-blasen oder Vakuumentlastung hinzufügen; Stellen Sie die Geometrie des Matrizenknopfs wieder her |
| Fehleinzüge oder Streifenregistrierungsfehler | Führungsstifte abgenutzt; Futter-Leitungsverschleiß; Verschlechterung der Führungsschiene | Pilotdurchmesser messen; Spiel der Bandführung prüfen; Überprüfen Sie den Feed-Fortschritt | Piloten ersetzen; Streifenführungen anpassen oder austauschen; Feeder neu kalibrieren |
| Kurze Hits (unvollständige Schnitte) | Shut-Höhendrift; Zeitfehler beim Drücken; Die Stempellänge geht durch wiederholtes Schärfen verloren | Überprüfen Sie die Schließhöhe mit Endmaßen; Überprüfen Sie die Arbeitslänge des Stempels anhand der Mindestlänge | Reshim sterben, um die geschlossene Höhe wiederherzustellen; Ersetzen Sie über-verkürzte Stempel |
| Falten in geformten Bereichen | Druckpolsterfedern ermüdet; blank-Halteroberfläche abgenutzt | Federfreie Längen messen; Untersuchen Sie die Belagkontaktflächen auf Verschleißmuster | Federn ersetzen; Druckpolster wieder auftauchen oder ersetzen |
| Risse oder Risse an den Zugradien | Ziehradius erodiert oder abgenutzt; Oberflächenrauheit erhöht | Radiusprofil mit Radiuslehre prüfen; Überprüfen Sie die Oberflächenbeschaffenheit visuell und durch Berühren | Kanten polieren oder neu-radiieren; Ersetzen Sie die Einsätze, wenn die Nacharbeitsgrenzen überschritten werden |
Verwendung von Qualitätsfeedback zur Priorisierung von Wartungsaufgaben
Diese Zuordnung verändert die Art und Weise, wie Sie die Checkliste während jedes Wartungszyklus verwenden. Anstatt Inspektionen in einer festen Reihenfolge abzuarbeiten, unabhängig davon, was tatsächlich in der Produktion passiert, gehen Sie von den Mängeln aus, die der Bediener beim letzten Durchgang dokumentiert hat. Zeigt das Produktionsprotokoll einen Anstieg der Grathöhe in den letzten 5.000 Hüben, geht der Techniker zunächst direkt an die Schnittkanten. Wenn das Ziehen des Butzens markiert wurde, verlagert sich der Fokus auf die Stempelflächen und die Matrizenknopfentlastung.
Qualitätsfeedback erstellt einen Prioritätsfilter. Es zeigt Ihnen an, welche Komponenten sich gerade aktiv verschlechtern und welche bis zum nächsten geplanten Service warten können. Dies ist besonders wertvoll bei zeitlich begrenzten Wartungsfenstern, in denen die Matrize schnell zur Presse zurückkehren muss. Anstatt jede Prüfung in gleicher Tiefe durchzuführen, konzentrieren Sie Ihre Anstrengung dort, wo der Würfel tatsächlich Bedrängnis signalisiert.
Die In-{0}}Sensortechnologie verstärkt diesen Ansatz.Stripper-Füllstandssensorenkann das Herausziehen des Butzens innerhalb eines einzigen Hubs erkennen, indem es erkennt, wann die Abstreifplatte nicht auf die richtige Tiefe schließt. Kraftüberwachungssensoren verfolgen die Schlagschärfe in Echtzeit, indem sie Schnittlasttrends messen. Diese Signale fließen direkt in Ihre Wartungsprioritätsliste ein und kennzeichnen Komponenten, die Aufmerksamkeit erfordern, bevor der nächste geplante Abbau überhaupt eintrifft.
Der diagnostische Ansatz baut auch institutionelles Wissen auf. Wenn Techniker kontinuierlich aufzeichnen, welcher Fehler welche Korrekturmaßnahme ausgelöst hat und wie viele Hübe die Behebung dauerte, erstellen Sie für jedes Gesenk eine Datenbank zur Fehlerhistorie. Mit der Zeit entstehen Muster. Möglicherweise stellen Sie fest, dass die Matrize Nr. 112 aufgrund des kleinen Stempeldurchmessers und des engen Butzenabstands an dieser Station immer bei etwa 35.000 Hüben an Station 4 ein Butzenziehen entwickelt. Diese Erkenntnisse werden eher zu einem proaktiven Auslöser als zu einer reaktiven Reparatur und dienen als Grundlage für Entscheidungen darüber, welche Komponenten für den nächsten Wartungszyklus bereitgehalten werden sollen.
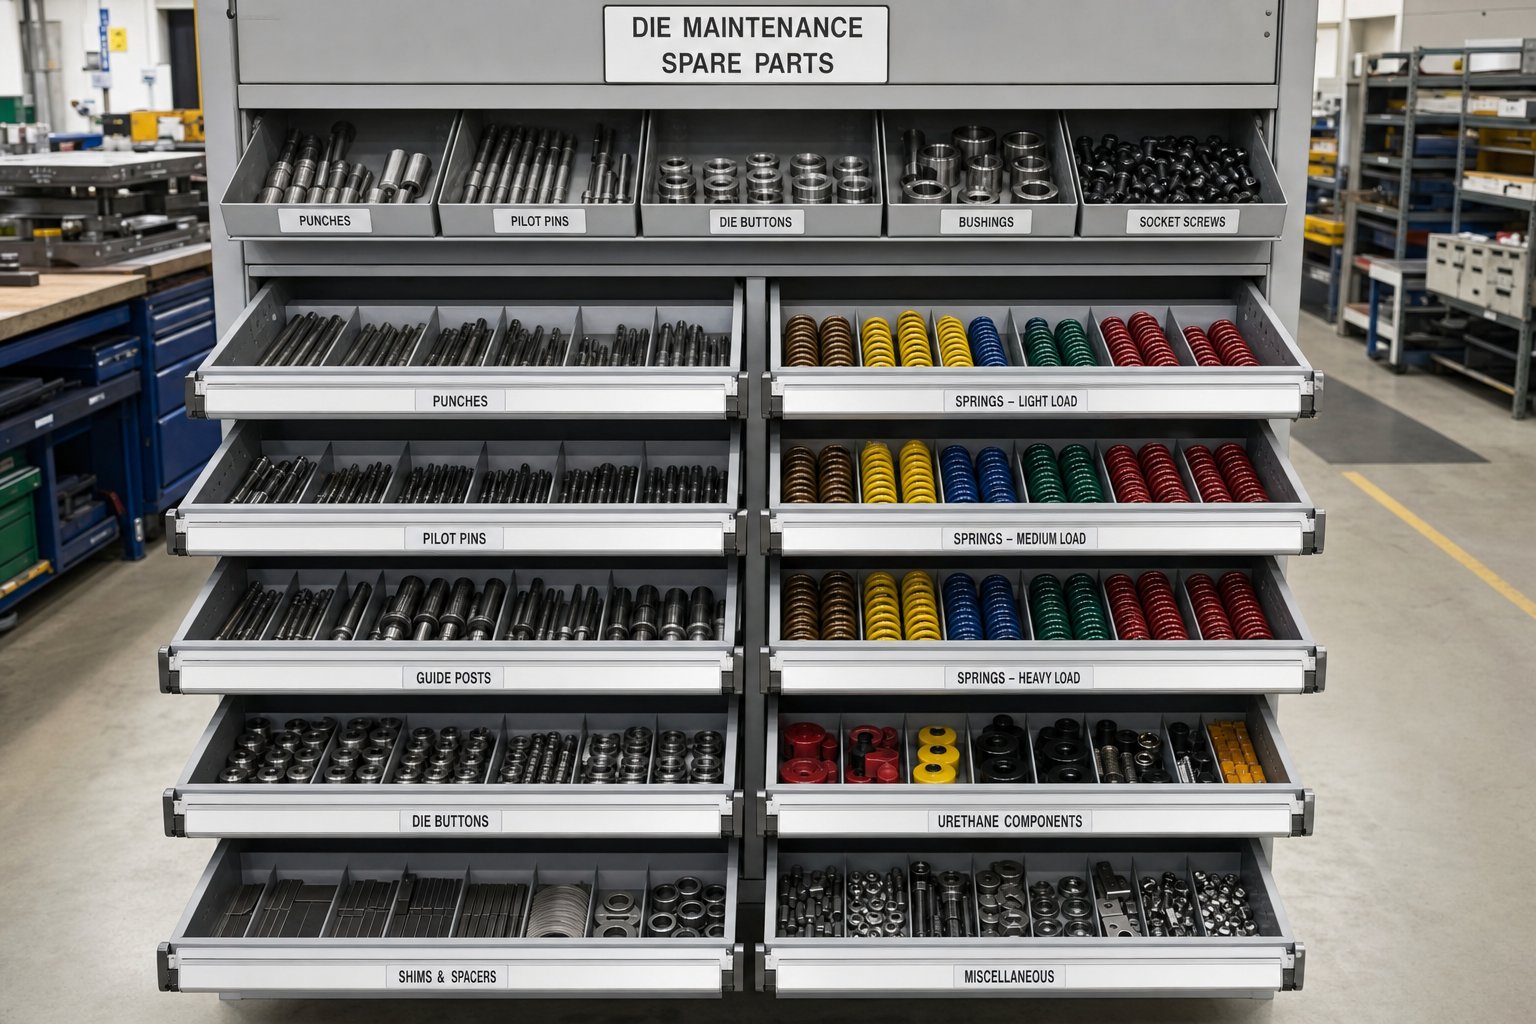
Ersatzteilbestand und Ersatzauslöser
Die Diagnose eines Fehlers bringt nichts, wenn das Ersatzteil nicht zum richtigen Zeitpunkt im Regal ist. Ein Techniker, der bei einem geplanten Abriss einen abgenutzten Piloten identifiziert, aber zwei Wochen auf die Auslieferung durch einen Lieferanten warten muss, hat gerade eine geplante Wartung in eine ungeplante Ausfallzeit beim nächsten Produktionslauf umgewandelt. Zu wissen, welche Werkzeugverschleißteile wie viele auf Lager gehalten werden müssen, ist die Bestandsdisziplin, die Betriebe mit reibungslosen Zeitplänen von Betrieben unterscheidet, die ständig Notfallbestellungen ausführen.
Kritische Ersatzteilkomponenten werden nach Priorität auf Lager gehalten
Nicht jede Werkzeugkomponente verschleißt gleich schnell oder birgt das gleiche Vorlaufzeitrisiko. Die Liste Ihrer Ersatzteile für Stanzwerkzeuge sollte nach einer einfachen Formel geordnet werden: Wie schnell nutzt sie sich ab, multipliziert mit der Zeit, die es dauert, bis man ein neues Ersatzteil bekommt? An der Spitze stehen Komponenten, die schnell verschleißen und eine individuelle Fertigung erfordern. An der Unterseite sitzen handelsübliche--Verschlüsse, die sich langsam abnutzen.
- Stanzen (kundenspezifische Profile):Höchste Verschleißrate aller Komponenten. Lagern Sie mindestens einen kompletten Ersatzsatz pro Matrize für Großserienwerkzeuge. Ersatzauslöser: Die kumulierte Schärftiefe erreicht 70 % des technischen Grenzwerts, oder es kommt innerhalb von 5.000 Hüben nach dem letzten Schleifvorgang erneut zu Kantenausbrüchen.
- Stanzknöpfe und -abschnitte:Der Verschleiß beträgt etwa ein -Drittel der Stanzgeschwindigkeit, bei benutzerdefinierten Geometrien sind jedoch längere Lieferzeiten erforderlich. Lagern Sie einen Ersatz pro kritischer Station. Auslöser für den Austausch: Das Spiel wurde trotz Nachschärfens bei maximal zulässigem Wert gemessen, oder die Rückhaltefunktionen des Rohlings sind durch eine Nacharbeit nicht mehr beeinträchtigt.
- Federn:Der vorausschauende Austausch von Stanzfedern basiert auf der kostenlosen-Längenverfolgung. Lagern Sie einen kompletten Satz pro Matrize. Ersatzauslöser: Die freie Länge hat sich gegenüber dem Nennwert um 10 % verringert, oder die Feder hat mehr als 1 Million Kompressionszyklen durchlaufen.
- Führungsstifte:Piloten mit kleinem Durchmesser verschleißen aufgrund der Streifenregistrierungskräfte am schnellsten. Lagern Sie zwei bis drei Ersatzteile pro Matrize. Ersatzabzug: Durchmesser abgenutzt, 0,01 mm oder mehr Untermaß.
- Führungsbolzenbuchsen:Lagern Sie einen Satz pro Matrize. Ersatzabzug: Das messbare seitliche Spiel überschreitet die Toleranz der ursprünglichen Passungsklasse oder sichtbare Riefenbildung an der Buchsenbohrung.
- Stripper-Einsätze:Lagern Sie ein Ersatzteil pro Station mit hohem{0}}Verschleiß. Ersatzauslöser: Ebenheitsabweichung übersteigt 0,03 mm oder die Tiefe der Federtasche ist über die Spezifikation hinaus abgenutzt.
- Befestigungssätze (Innensechskantschrauben, Passstifte):Niedrige Kosten, leicht verfügbar. Halten Sie ein Kit für den allgemeinen-Gebrauch bereit, das gängige Größen abdeckt. Auslöser für den Austausch: alle bei der Inspektion festgestellten Gewindeschäden, Dehnungen oder Drehmomentfehler.
Einstellen von Ersatzauslösern auf der Wartungskarte
Die oben aufgeführten Auslösekriterien für den Austausch von Werkzeugkomponenten funktionieren nur, wenn Techniker sie bei Routineinspektionen tatsächlich dokumentieren. Die Wartungskarte jeder Matrize sollte ein Feld enthalten, in dem der Techniker die kumulative Schärftiefe für jede Schneidkomponente und die aktuelle freie Länge für jede Feder aufzeichnet. Diese laufenden Summen erzeugen prädiktive Signale. Wenn ein Stempel im Laufe seiner Lebensdauer insgesamt 2,0 mm geschliffen wurde und die technische Grenze bei 3,0 mm liegt, wissen Sie, dass noch ungefähr zwei Schärfzyklen verbleiben. Dies ist der Moment, um zu überprüfen, ob ein Ersatz im Angebot oder in der Bestellung ist.
Es ist schwieriger, Federkompressionszyklen einzeln zu zählen, aber Sie können sie anhand von Hubzählungsaufzeichnungen abschätzen. Eine Matrize, die insgesamt 800.000 Hübe durchlaufen hat und deren Federn für 1 Million Zyklen ausgelegt sind, nähert sich dem Austauschfenster. Durch die Aufzeichnung der Hubzahl bei jedem Federwechsel lässt sich eine grundlegende Lebenserwartung für die jeweilige Federanwendung ermitteln, die weitaus zuverlässiger ist als die allgemeine Bewertung des Herstellers.
Mindestbestände hängen von zwei Variablen ab: Ihrem Produktionsvolumen und der Vorlaufzeit Ihres Lieferanten. Eine Matrize, die wöchentlich läuft und eine Stanzvorlaufzeit von vier-Wochen hat, benötigt mindestens zwei Ersatzsätze im Lager, um die Lücke zwischen Bestellung und Erhalt zu schließen. Eine Matrize, die vierteljährlich mit einer Vorlaufzeit von zwei-Wochen produziert wird, benötigt möglicherweise nur einen Ersatzsatz. Die Formel ist einfach: ausreichend Vorrat, um mindestens einen vollständigen Austauschzyklus abzudecken, plus ein Pufferset für unerwarteten Bruch.
Ein gut-gemanagtesDas Shop-Management-SystemVerknüpft den Teilebestand direkt mit Wartungsaufzeichnungen, sodass Nachbestellungssignale automatisch ausgelöst werden, wenn verfolgte Messungen Schwellenwerte überschreiten. Ohne diese Verbindung wird das Ersatzteilmanagement reaktiv, und ein reaktiver Lagerbestand bedeutet, dass die Produktion im Regal wartet, anstatt in der Druckmaschine zu laufen.
Durch die Bevorratung der richtigen Teile und die Auslösung des Austauschs zum richtigen Zeitpunkt bleibt die Matrize betriebsbereit. Aber die Erfassung all dieser Daten, der Messungen, der Austauschhistorie und der kumulierten Verschleißwerte erfordert ein Trackingsystem, das über handschriftliche Notizen auf einer Papierkarte hinausgeht.
Digitale Nachverfolgung und CMMS-Dokumentation für Stanzwerkzeuge
Stanzkarten aus Papier funktionierten, als eine Werkstatt zehn Stanzformen hatte und ein erfahrener Werkzeugmacher jede einzelne davon auswendig kannte. Skalieren Sie das auf fünfzig oder hundert aktive Matrizen über mehrere Pressen und Schichten hinweg, und handschriftliche Protokolle werden unleserlich, unvollständig oder in einem Aktenschrank vergraben, den niemand öffnet. Ein CMMS-System zur Nachverfolgung der Wartung von Stanzwerkzeugen ersetzt diese Fragilität durch strukturierte, durchsuchbare Aufzeichnungen, auf die jeder Techniker in Echtzeit zugreifen, sie aktualisieren und daraus lernen kann.
Bei der Umstellung geht es nicht nur um Bequemlichkeit. Digitale Aufzeichnungen ermöglichen etwas, was Papier niemals könnte: Trendanalysen über eine gesamte Werkzeugpopulation. Wenn Sie jedes Wartungsereignis für die Matrize Nr. 47 über zwei Jahre hinweg abfragen und die kumulative Schärftiefe gegen die Hubzahl aufzeichnen können, müssen Sie nicht mehr auf Ausfälle reagieren und beginnen, diese vorherzusagen.
Wesentliche Datenfelder für digitale Stanzaufzeichnungen
Was Sie verfolgen, ist wichtiger als die Software, die Sie verwenden. Ein Werkzeugwartungsprotokoll, in dem nur „am Dienstag gewartet“ erfasst wird, verrät Ihnen sechs Monate später fast nichts Nützliches. Effektive Felder für digitale Werkzeugwartungsaufzeichnungen geben jedem zukünftigen Techniker den Kontext, den er benötigt, um fundierte Entscheidungen über dieses Werkzeug zu treffen, ohne sich auf sein Gedächtnis oder Vermutungen verlassen zu müssen.
Jedes Serviceereignis sollte mindestens Folgendes erfassen:
- Matrizennummer und Revisionsstand- verknüpft den Datensatz mit der richtigen Version des Tools, was insbesondere nach technischen Änderungen wichtig ist
- Anzahl der Schlaganfälle zum Zeitpunkt des Dienstes- die wichtigste Planungsreferenz; Ohne sie können intervall-basierte Trigger nicht funktionieren
- Wartungsstufe durchgeführt- unterscheidet zwischen einer Bedienerprüfung der Stufe 1, einer Technikerinspektion der Stufe 2 und einem vollständigen Abbau der Stufe 3
- Komponenten gewartet oder geprüft- gibt genau an, welche Stempel, Matrizenabschnitte, Federn, Piloten oder Abstreifer bewertet wurden
- Messungen durchgeführt- tatsächliche Grathöhen, freie Federlängen, Führungsdurchmesser und Spielwerte werden als Zahlen und nicht als bestanden/nicht bestanden aufgezeichnet
- Beim Schleifen wird Material abgetragen- kumulative Schärfungstiefe pro Komponente, die wichtigste Eingabe für die Vorhersage der verbleibenden Lebensdauer
- Teile ersetzt- Teilenummer, Standort der Station und Grund für den Austausch (Verschleiß, Bruch, vorbeugender Austausch)
- Notizen und Beobachtungen des Technikers- alles Ungewöhnliche: unerwartete Abnutzungsmuster, Verfärbungen, Werkzeugmodifikationen oder vom Bediener gemeldete Produktionsprobleme
- Nächster-Dienstauslöser- die Schlagzahl oder das Kalenderdatum, an dem der nächste Service der Stufe 2 oder 3 fällig ist
Bei diesen Feldern handelt es sich um Best Practices für die Nachverfolgung von Wartungsdaten, da jedes einzelne eine zukünftige Entscheidung unterstützt. Die Anzahl der Schläge steuert die Planung. Die kumulierte Schleiftiefe bestimmt den Zeitpunkt des Austauschs. Die Messwerte verraten, ob der Verschleiß beschleunigt oder stabil ist. Technikernotizen erfassen den qualitativen Kontext, der in reinen Zahlen fehlt.
Verwendung von Tracking-Daten zur Vorhersage des Wartungsbedarfs
Reaktive Wartung wartet darauf, dass etwas kaputt geht. Vorbeugende Wartungsdienste nach einem festen Zeitplan, unabhängig vom tatsächlichen Zustand. Über beidem steht die vorausschauende Wartungsplanung für Stanzwerkzeuge: Sie nutzt gesammelte Daten, um vorherzusagen, wann eine bestimmte Komponente ihre Belastungsgrenze erreichen wird, und plant Eingriffe kurz vor diesem Punkt.
Hier erfahren Sie, wie historische Daten dies ermöglichen. Stellen Sie sich vor, Sie haben zehn Serviceaufzeichnungen für die Matrize Nr. 112, aus denen hervorgeht, dass der Stempel der Station 4 pro 25.000 Hübe 0,005 Zoll Schneidkante verliert und die technische Grenze einen Gesamtabtrag von 0,060 Zoll zulässt. Eine einfache Rechnung zeigt Ihnen, dass der Schlag eine Lebensdauer von etwa 300.000 Schlägen hat und dass Ihre aktuelle kumulative Entfernung bei 0,042 Zoll liegt. Sie wissen, dass der nächste Austausch innerhalb von etwa 90.000 Hüben fällig ist. So haben Sie Zeit, zu bestätigen, dass ein Ersatzteil auf Lager ist, und den Austausch innerhalb eines geplanten Zeitfensters statt in einem Produktionsnotfall zu planen.
Multiplizieren Sie diese Logik auf jede Verschleißkomponente in jeder Matrize, und Sie gelangen von der Nachverfolgung einzelner Teile zu Wartungsinformationen auf Flottenebene{0}. Sie können erkennen, welche Matrizen die meisten Wartungsressourcen verbrauchen, welche Komponententypen am frühesten ausfallen und welche Produktionsmaterialien die höchsten Verschleißraten verursachen.Branchendatenzeigt, dass Hersteller, die prädiktive Ansätze implementieren, im Vergleich zu rein reaktiven Programmen in der Regel eine Reduzierung der Wartungskosten um 25 % und eine Reduzierung ungeplanter Ausfallzeiten um bis zu 47 % erreichen.
Die Formgestaltung selbst spielt eine Rolle dabei, wie sauber diese Daten erfasst werden können. Matrizen, die unter Berücksichtigung der Wartbarkeit entwickelt wurden, wie zum Beispiel die vonYICHENVereinfachen Sie die Dokumentation, indem Sie einen konsistenten Komponentenzugriff, standardisierte Verschleißteile und klare Wartungsreferenzpunkte direkt in die Werkzeugkonstruktion integrieren. Wenn jeder Stempel anhand der Station leicht identifizierbar ist, jede Verschleißkomponente katalogisierte Teilenummern verwendet und der Zugang zur Messung keine vollständige Demontage erfordert, erfassen Techniker genauere Daten in kürzerer Zeit. Diese Design-für-Wartbarkeitsphilosophie reduziert die Reibung, die dazu führt, dass Trackingsysteme nicht mehr verwendet werden.
Ganz gleich, ob Sie eine vollständige CMMS-Plattform, ein speziell-entwickeltes Stumpfverfolgungsmodul oder sogar eine gut-strukturierte Tabelle verwenden, das Prinzip ist dasselbe: Jede heute aufgezeichnete Messung ist ein Einblick, der morgen verfügbar ist. Betriebe, die sich zu einer konsistenten Dateneingabe bei jedem Serviceereignis verpflichten, bauen eine Wartungsintelligenzschicht auf, deren Wert im Laufe der Zeit zunimmt und die Geschichte jedes Werkzeugs in eine Roadmap für seine Zukunft umwandelt.
Präzise Aufzeichnungen und prädiktive Signale sorgen dafür, dass die richtige Arbeit zur richtigen Zeit erledigt wird. Aber selbst eine perfekt geplante Wartung ist nur so gut wie die Validierung, die bestätigt, dass die Form wirklich produktionsbereit ist, bevor sie wieder in die Druckmaschine geht.
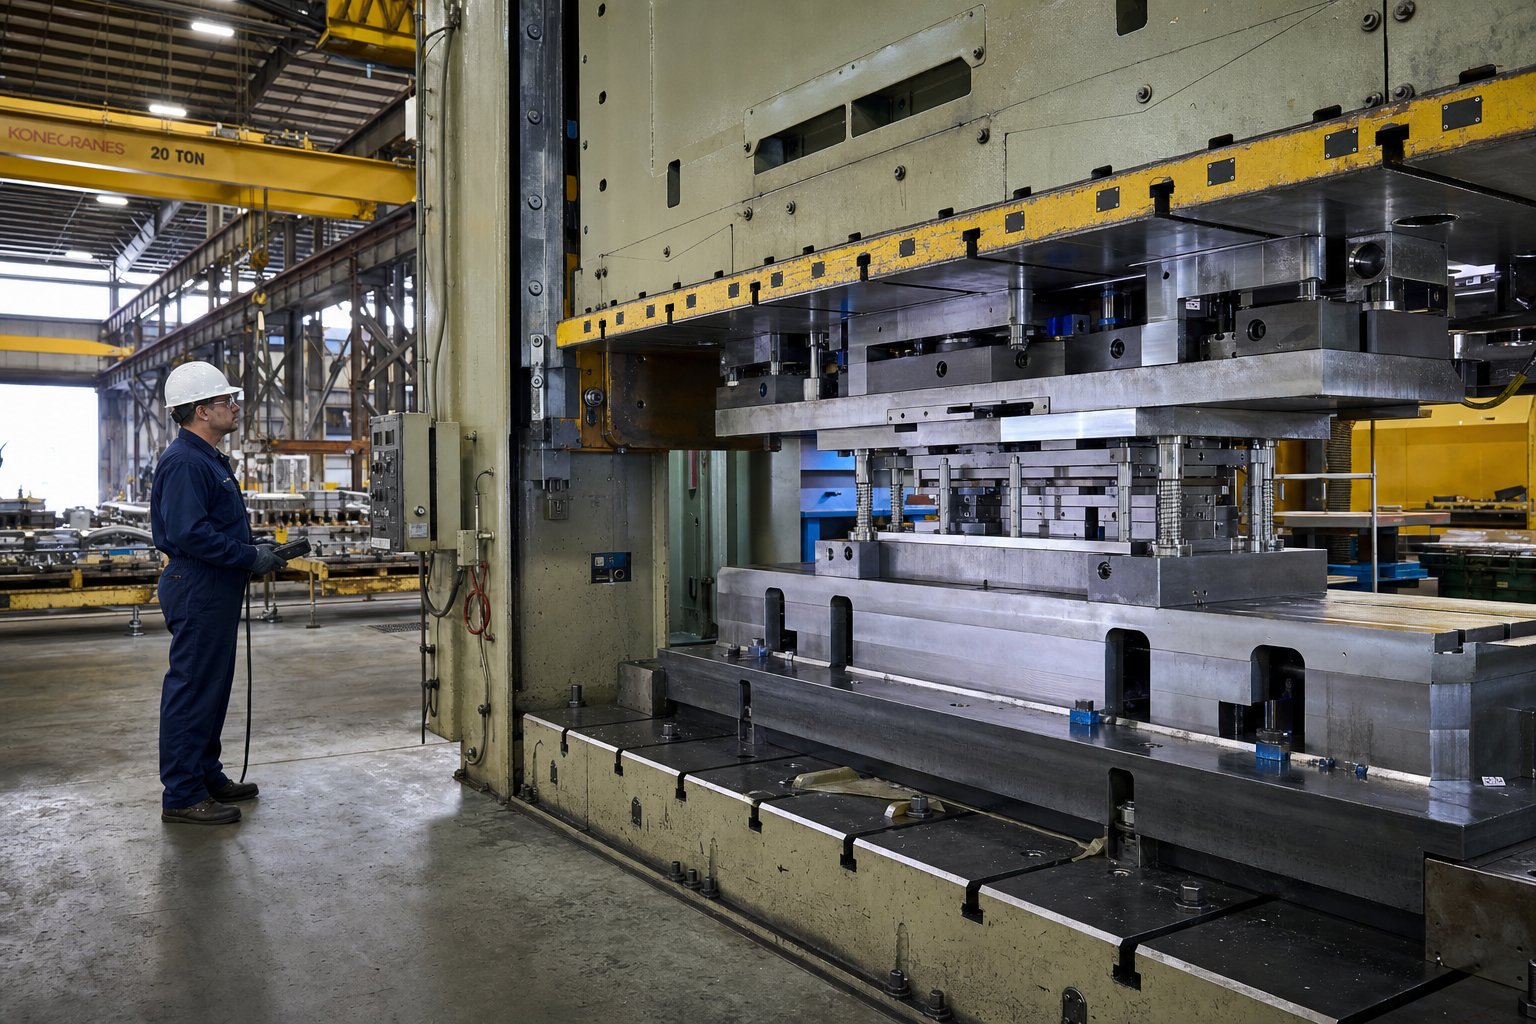
Post-Wartungsvalidierung und Produktionsbereitschaft
Eine Matrize, die geschärft, wieder zusammengebaut und unterlegt wurde, ist nicht automatisch produktionsbereit-. Das Überspringen der Validierung nach der Wartung ist so, als würde man einen Motor neu aufbauen und ihn nie starten, bevor man ihn wieder in das Auto einbaut. Die folgenden Validierungsschritte nach der Wartung des Werkzeugs sind das letzte Qualitätstor zwischen dem Werkzeugbau und der Produktionspresse. Sie bestätigen, dass jede Komponente dort sitzt, wo sie hingehört, in der richtigen Tiefe einrastet und Teile produziert, die dem Druck entsprechen.
Schritt-für-Schritt nach-Wartungsvalidierungssequenz
Die Überprüfung der Matrize nach dem Schärfen und Wiederzusammenbau folgt einer strengen Reihenfolge. Jeder Schritt baut auf dem vorherigen auf, und das Überspringen schafft blinde Flecken, die sich erst dann als fehlerhafte Teile oder beschädigte Werkzeuge zeigen, wenn die Produktion mit voller Geschwindigkeit beginnt.
- Sichtprüfung aller wieder zusammengebauten Komponenten.Bevor die Matrize die Werkbank verlässt, stellen Sie sicher, dass jeder Stempel vollständig in seiner Halterung sitzt, alle Befestigungselemente mit dem vorgeschriebenen Drehmoment angezogen sind, die Federn in den richtigen Taschen installiert sind, ohne zu spannen, und dass sich keine Fremdkörper im Matrizenhohlraum befinden. Überprüfen Sie, ob alle Passstifte bündig sind und keine Komponenten über ihre vorgesehenen Oberflächen hinausragen.
- Schließen-Höhenüberprüfung.Die Überprüfung der Schließhöhe der Matrize nach der Wartung bestätigt, dass die Matrize nach dem Schärfen und Ausgleichen auf die korrekte Abmessung schließt. Platzieren Sie Messblöcke oder ein kalibriertes Höhenmessgerät über den Anschlagblöcken und stellen Sie sicher, dass der Messwert innerhalb von 0,001 Zoll (0,025 mm) mit der dokumentierten Schließhöhe der Matrize übereinstimmt. Jede Abweichung bedeutet, dass die Unterlegscheiben falsch berechnet wurden oder eine Komponente nicht richtig sitzt.
- Sicherheits-Überprüfung von Gurt und Verschluss.Stellen Sie sicher, dass alle Schlitze der Matrizenklemmung zugänglich und unbeschädigt sind. Stellen Sie sicher, dass Sicherheitsgurte oder Haltebolzen vorhanden sind, die verhindern, dass sich die obere Matrize während des Transports löst. Dies schützt sowohl die Matrize als auch den Einrichter beim Beladen der Presse.
- Trockenzyklustest-ohne Material.Laden Sie die Matrize in die Presse und durchlaufen Sie langsam, ohne Streifenmaterial, mehrere vollständige Hübe. Achten Sie auf Interferenzen zwischen Stempeln und Abstreifern, achten Sie auf Kontakt, wo keiner sein sollte, und stellen Sie sicher, dass sich alle beweglichen Komponenten über ihren gesamten Bereich reibungslos bewegen. Dieser Schritt erkennt Fehler beim Wiederzusammenbau, die durch eine visuelle Inspektion allein nicht erkannt werden können.
- Kurze-Testversion mit Messung des ersten-Artikels.Material zuführen und 10 bis 20 Teile mit reduzierter Geschwindigkeit verarbeiten. Ziehen Sie das erste vollständige Teil heraus und messen Sie alle kritischen Abmessungen, Grathöhen, Lochpositionen und geformten Merkmale anhand des Teilabdrucks. Vergleichen Sie diese Messungen mit der letzten bekannten-guten Probe aus dem vorherigen Produktionslauf. Jede Abweichung außerhalb der Toleranz weist auf ein Wartungs- oder Wiedermontageproblem hin, das vor der Freigabe der Matrize gelöst werden muss.
- Abmelden-und Freigabe für die Produktion.Sobald die ersten Artikel die Inspektion bestanden haben, unterzeichnet der Techniker das Wartungsprotokoll mit dem Validierungsdatum, der Anzahl der Hübe bei der Freigabe und einer Bestätigung, dass alle Punkte der Checkliste vollständig sind. Dies schafft Verantwortlichkeit und einen klaren Übergabepunkt zwischen dem Werkzeugbau und der Produktionshalle.
Bei Folgeverbundwerkzeugen sind zwei zusätzliche Kontrollen zwingend erforderlich. Überprüfen Sie zunächst den Bandverlauf, indem Sie Material durch alle Stationen führen und sicherstellen, dass die Pilotlöcher an jeder Station mit den Piloten übereinstimmen, ohne dass es zu Dehnungen oder Positionsabweichungen kommt. Sogar eine Fehlausrichtung von 0,005 Zoll an der ersten Lochstanzstation wirkt sich über die nachgelagerten Stationen hinweg aus. Zweitens überprüfen Sie den letzten während des Probelaufs produzierten Streifen auf konsistente Trägerintegrität, gleichmäßige Teiletrennung und saubere Abfallablösung an jedem Trennpunkt. AlsDie Setup-ExpertenBeachten Sie, dass ein falscher Zeitpunkt zum Lösen der Piloten-nach dem Zusammenbau zu einer Verlängerung der Pilotenlöcher, verbogenen Piloten und einer schlechten Teilepositionierung führen kann. Probleme, die erst auftreten, wenn der Streifen vollständig durch das Werkzeug eingefädelt ist.
Diese Checkliste für die Produktionsbereitschaft der Stanzformen schließt den Kreis bei jedem Wartungszyklus. Ohne sie haben Techniker keinen Beweis dafür, dass die von ihnen durchgeführte Arbeit den Chip tatsächlich in einen funktionsfähigen Zustand versetzt hat. Damit erbt die Produktion ein validiertes Werkzeug und nicht die Hoffnung, dass alles wieder richtig gelaufen ist.
Erstellen eines Wartungsprogramms-Ready Die
Durch die Validierung werden Reassemblierungsfehler erkannt. Die umfassendere Frage ist jedoch, warum einige Matrizen alle paar Wochen einen intensiven Eingriff erfordern, während andere zwischen den Wartungsarbeiten monatelang zuverlässig laufen. Die Antwort lässt sich fast immer darauf zurückführen, wie die Matrize ursprünglich entworfen und gebaut wurde.
Die Langlebigkeit beginnt nicht auf der Wartungsbank. Es beginnt in der Engineering-Phase. Matrizen mit Wartungszugänglichkeit, d. h. Komponenten, die ohne vollständige Demontage entfernt und gemessen werden können, reduzieren den Zeit- und Fachwissensaufwand für jeden Servicefall. Langlebige Werkzeugstähle, die speziell für das zu stanzende Material ausgewählt werden, widerstehen dem Kantenverschleiß länger und verlängern die Intervalle zwischen den Schärfungen. Eine stabile Produktionsgeometrie und Funktionen, die darauf ausgelegt sind, die Toleranz über Hunderttausende Hübe hinweg ohne Drift einzuhalten, sorgen dafür, dass die Teile ohne ständige Anpassung den Spezifikationen entsprechen.
Überlegen Sie, was die Wartung einer Matrize über ihren gesamten Lebenszyklus hinweg erleichtert:
- Stempel, die in Schnellwechselhaltern statt in Presspassungsbohrungen-gehalten werden, ermöglichen den Austausch, ohne dass die gesamte obere Baugruppe herausgezogen werden muss
- Standardisierte Verschleißkomponenten über mehrere Matrizen hinweg reduzieren die Ersatzteilkomplexität und ermöglichen die gemeinsame Nutzung von Lagerbeständen über mehrere Matrizen hinweg
- Klare Stationsmarkierungen und Referenzflächen geben den Technikern beim Abbau eine sofortige Orientierung
- Ausreichender Abstand um Federn, Piloten und Führungsstifte herum, damit Messungen durchgeführt werden können, ohne angrenzende Komponenten zu entfernen
- Werkzeugstahlsorten, die auf die Härte des Produktionsmaterials abgestimmt sind und für die jeweilige Anwendung ein ausgewogenes Verhältnis zwischen Zähigkeit und Verschleißfestigkeit gewährleisten
Hersteller mögenYICHENGehen Sie bei der Herstellung kundenspezifischer Stanzformen mit dieser von Anfang an integrierten Wartbarkeitsmentalität vor. Ihre technische Aufmerksamkeit vereint Langlebigkeit und stabile Produktionsleistung mit praktischem Zugang für die Techniker, die die Matrize während ihrer gesamten Lebensdauer warten. Das Ergebnis ist ein Werkzeugprogramm, das über den gesamten Lebenszyklus des Werkzeugs weniger intensive Eingriffe, weniger Notfallreparaturen, vorhersehbarere Wartungsfenster und eine längere Gesamtlebensdauer erfordert, bevor eine umfassende Überholung erforderlich wird.
Eine gut-validierte, gut-gestanzte Matrize, die nach ordnungsgemäßer Wartung an die Presse zurückgegeben wird, ist nicht nur ein repariertes Werkzeug. Es handelt sich um eine bekannte Größe: gemessen, dokumentiert und als fertig bestätigt. Dieses Vertrauen, das auf strukturierten Verfahren und nicht auf Annahmen aufbaut, ist genau das, was Betriebe, die ihre Werkzeugkosten kontrollieren, von Betrieben unterscheidet, die von ihnen kontrolliert werden. Ihre Checkliste für die Wartung von Stanzwerkzeugen ist das Dokument, das diese Disziplin Schicht für Schicht und Werkzeug für Werkzeug wiederholbar macht.
Häufig gestellte Fragen zur Checkliste für die Wartung von Stanzwerkzeugen
1. Wie oft sollte ein Prägestempel gewartet werden?
Die Wartungshäufigkeit der Stanzwerkzeuge hängt eher von der Hubzahl als von der Kalenderzeit ab. Ein dreistufiger Ansatz funktioniert am besten: Bedienerkontrollen der Stufe 1 finden bei jedem Produktionslauf statt, Technikerinspektionen der Stufe 2 finden alle 10.000 bis 50.000 Hübe statt und vollständige Abrisse der Stufe 3 werden alle 100.000 bis 500.000 Hübe ausgelöst. Materialhärte, Werkzeugkomplexität und Produktionsgeschwindigkeit verschieben diese Intervalle. Härtere Materialien wie Edelstahl können die Basislinienintervalle halbieren, während einfache Stanzwerkzeuge aus Weichstahl sie noch weiter ausdehnen können. Verfolgen Sie die tatsächlichen Verschleißdaten über mehrere Zyklen, um Ihren spezifischen Zeitplan zu verfeinern.
2. Was verursacht übermäßige Grate an Stanzteilen und wie kann man sie beheben?
Übermäßige Grate an gestanzten Teilen werden hauptsächlich durch stumpfe Schnittkanten oder einen über die Spezifikation hinausgehenden Abstand zwischen Stempel und Matrize verursacht. Wenn die Grathöhe 10 % der Materialstärke übersteigt, ist das Schärfen überfällig. Zu den korrigierenden Wartungsschritten gehören das Messen des tatsächlichen Spiels mit Fühlerlehren, das Schärfen der Schneidkanten des Stempels und des Matrizenabschnitts auf einer Flachschleifmaschine mit Kühlmittelzufuhr und das Ersetzen abgenutzter Matrizenknöpfe, wenn das Spiel durch Schärfen allein nicht wiederhergestellt werden kann. Durch eine konsequente Gratüberwachung während der Produktionsläufe wird dieser Qualitätsverlust frühzeitig erkannt, bevor Ausschuss entsteht.
3. Wann sollte man eine Prägematrize schärfen oder den Stempel austauschen?
Die Entscheidung „Schärfen statt Ersetzen“ beruht auf drei messbaren Faktoren. Verfolgen Sie zunächst den kumulierten Materialabtrag aus dem Stempel während seiner Lebensdauer. Wenn sich die Gesamtschleiftiefe dem im Matrizendesign dokumentierten technischen Grenzwert nähert, ist ein Austausch erforderlich. Überprüfen Sie zweitens die verbleibende Schnittflächenlänge, da die Stempel nur einen minimalen Eingriff in die Abstreifer und Matrizenöffnungen benötigen. Drittens achten Sie auf Anzeichen einer thermischen Schädigung unterhalb der Oberfläche, wie z. B. Verfärbungen oder wiederholte Absplitterungen nach dem Schärfen. Wenn keiner dieser Grenzwerte erreicht wird, stellt das Schärfen mit leichten Durchgängen von 0,001 bis 0,002 Zoll pro Vorschub die Schneide effektiv wieder her.
4. Welche Ersatzteile sollte eine Stanzwerkstatt auf Lager haben?
Vorrangige Ersatzteile werden nach der Verschleißrate multipliziert mit der Vorlaufzeit des Lieferanten eingestuft. Benutzerdefinierte-Profilstanzen stehen ganz oben auf der Liste, da sie sich am schnellsten abnutzen und ihre Herstellung oft mehrere Wochen in Anspruch nimmt. Lagern Sie mindestens einen kompletten Satz pro Stanzform mit hohem{3}}Volumen. Matrizenknöpfe, Federn und Pilotstifte folgen dicht dahinter. Federn sollten als komplette Sätze pro Matrize gelagert werden. Der Austausch erfolgt, wenn die freie Länge um 10 % vom Nennwert abfällt. Piloten, die 0,01 mm zu klein sind, müssen sofort ersetzt werden. Führungsstiftbuchsen, Abstreifereinsätze und Befestigungssätze runden das Sortiment ab. Die Mindestmengen sollten einen vollständigen Austauschzyklus plus einen Puffersatz abdecken, der auf den Vorlaufzeiten Ihres Lieferanten basiert.
5. Wie kann das Chip-Design die langfristigen Wartungskosten senken?
Matrizen, die im Hinblick auf Wartbarkeit entwickelt wurden, reduzieren den Wartungsaufwand über die gesamte Lebensdauer erheblich. Zu den wichtigsten Konstruktionsmerkmalen gehören Schnellwechsel-Stempelhalter, die einen Austausch ohne vollständige Demontage ermöglichen, standardisierte Verschleißkomponenten, die die Ersatzteilbevorratung vereinfachen, klare Markierungen zur Stationsidentifikation für eine schnelle Orientierung des Technikers und ausreichend Freiraum um Federn und Piloten für Messungen vor Ort. Hersteller wie YICHEN (https://www.yichen-group.com/stamping-die/) integrieren diese Prinzipien in die Herstellung kundenspezifischer Stanzformen und kombinieren langlebige Werkzeugstähle, die auf Produktionsmaterialien abgestimmt sind, mit praktischen Zugangspunkten, die routinemäßige Wartungsarbeiten schneller und konsistenter über alle Qualifikationsstufen der Techniker hinweg machen.


