


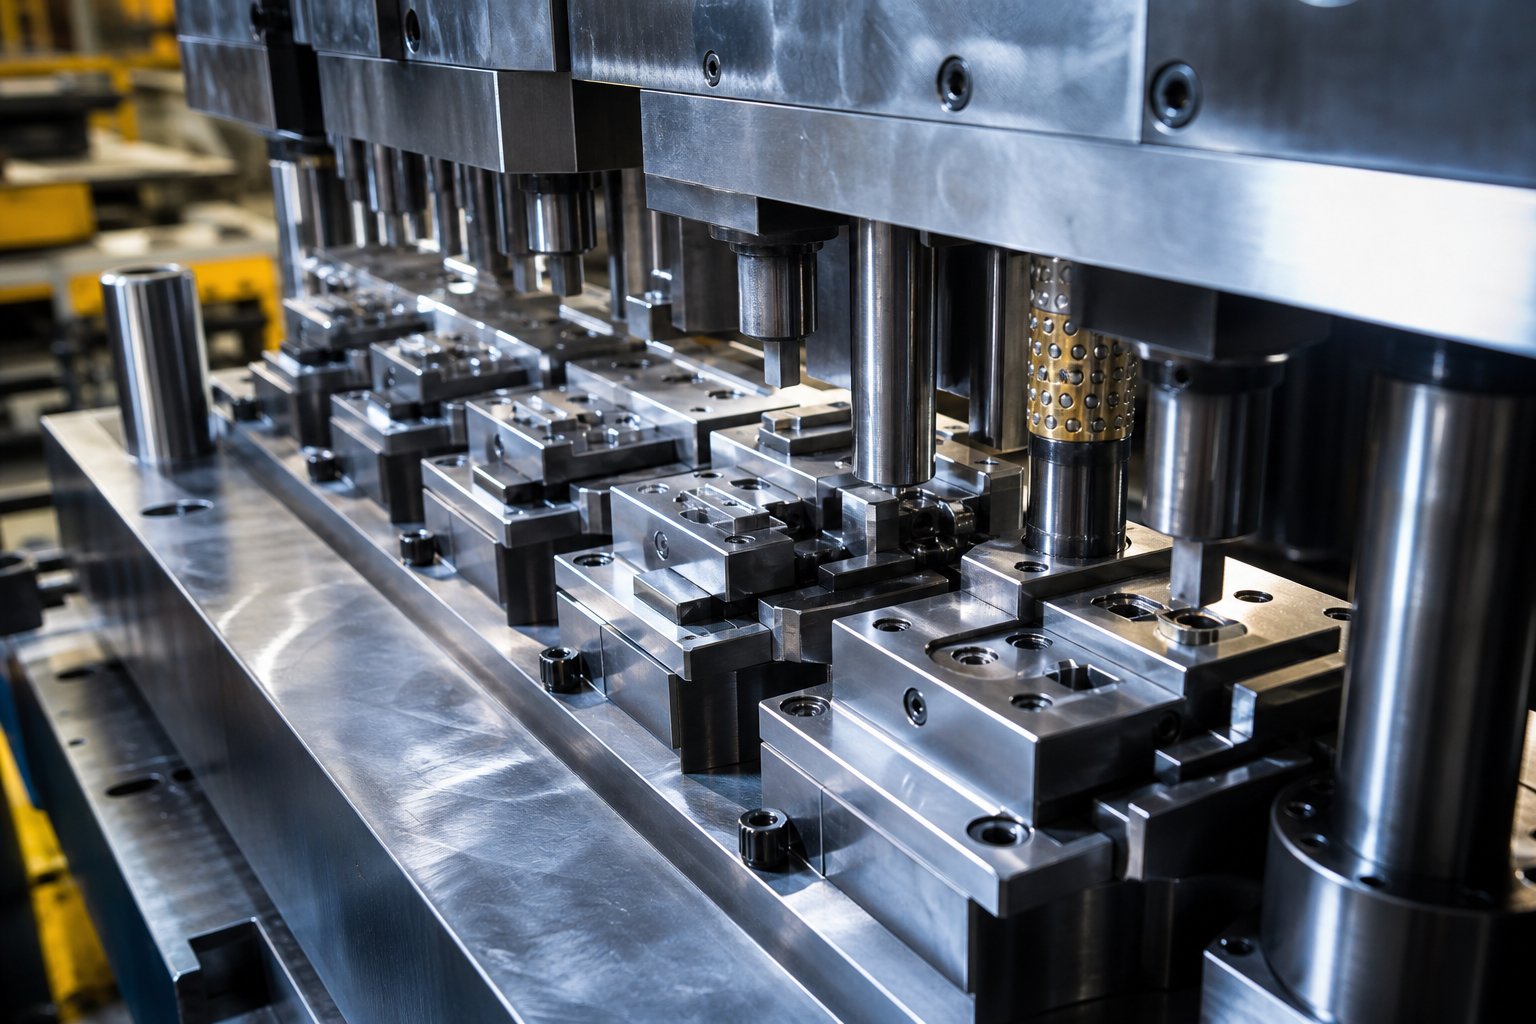
Was ein Präzisionsstanzwerkzeug ausmacht
Eine Präzisionsstanzform ist ein Spezialwerkzeug zum Schneiden, Formen undBleche zu fertigen Bauteilen formenDabei werden Maßtoleranzen über Millionen von Presszyklen hinweg innerhalb von ±0,0002 Zoll gehalten. Dieser Schwellenwert unterscheidet Präzisionsmatrizen von Standardwerkzeugen, bei denen akzeptable Abweichungen fünf- bis zehnmal breiter sein können.
Ein Präzisionsstanzwerkzeug ist ein hochkalibriertes Werkzeugsystem, das für die Herstellung komplexer Metallkomponenten mit Toleranzen von ±0,0002 Zoll (±0,005 mm) oder weniger entwickelt wurde, mit wiederholbarer Genauigkeit, die über Produktionsläufe mit hohen Stückzahlen hinweg erhalten bleibt.
Was zeichnet eine Prägepräzision aus?-Qualität
Standard-Stanzwerkzeuge erledigen die Arbeit für Teile, bei denen ±0,005 Zoll akzeptabel sind. Präzisionswerkzeuge funktionieren in einer anderen technischen Realität. Drei Faktoren definieren diesen Abstand: kontrollierter Abstand zwischen Stempel und Matrize (normalerweise 5 {6}}10 % der Materialstärke pro Seite), Positionsgenauigkeit im Mikrometerbereich zwischen den Stationen und konsistente Wiederholbarkeit, die über anhaltende Produktionsmengen verifiziert wird. Diese Parameter erfordern strengere Materialspezifikationen, strengere Bearbeitungsprozesse und eine strengere Qualitätsvalidierung, als dies bei Allzweckwerkzeugen erforderlich ist.
Toleranzschwellen, die Präzisionswerkzeuge definieren
Bei der Herstellung von Mikrosteckern, elektrischen Anschlüssen oder Komponenten für medizinische Geräte sind Toleranzen im Zehnteltausendstelbereich keine Option. Hochwertige Werkzeugpraktiken ermöglichen es Herstellern, bei jedem Produktionsschritt Toleranzen von ±0,0002 Zoll einzuhalten. Dieses Maß an Maßkontrolle bedeutet, dass die Stempelgeometrie, die Matrizenblockabstände und die Streifenregistrierung während der gesamten Lebensdauer der Matrize alle innerhalb weniger Mikrometer des Nennwerts funktionieren müssen.
Klassifizierung von Standard- und Präzisionswerkzeugen
Stanzwerkzeuge lassen sich in drei große architektonische Kategorien einteilen, die jeweils auf Präzisionsspezifikationen-skalierbar sind:
- Einzelne-Station stirbt- Führen Sie einen Vorgang pro Druckvorgang aus. Einfache Geometrie, geringere Werkzeugkosten, begrenzte Komplexitätsobergrenze.
- Verbindung stirbt- führt mehrere Vorgänge gleichzeitig an einer Station aus. Ideal für flache, symmetrische Teile, die eine enge Konzentrizität zwischen den Merkmalen erfordern.
- Progressive Matrizen- Führen Sie sequenzielle Vorgänge über mehrere Stationen hinweg aus, während ein Metallband durch das Werkzeug läuft. Bestens geeignet für komplexe, großvolumige Teile, bei denen Schnitte, Biegungen und Formen in einem kontinuierlichen Prozess kombiniert werden.
Jeder Typ bedient unterschiedliche Produktionsstrategien, aber das Folgeverbundwerkzeug dominiert Präzisionsanwendungen. Seine Multi-Stations-Architektur ermöglicht es Ingenieuren, komplexe Geometrien auf sequenzielle Vorgänge zu verteilen und so in jeder Phase eine strengere Kontrolle aufrechtzuerhalten, als dies mit einem einzelnen Treffer möglich wäre. Die Logik hinter dieser Stationsreihenfolge und die Art und Weise, wie sich Streifenlayout-Entscheidungen auf die Teilequalität und -kosten auswirken, ist der Punkt, an dem das Werkzeugdesign wirklich interessant wird.
Prinzipien des progressiven Werkzeugdesigns und Stationslogik
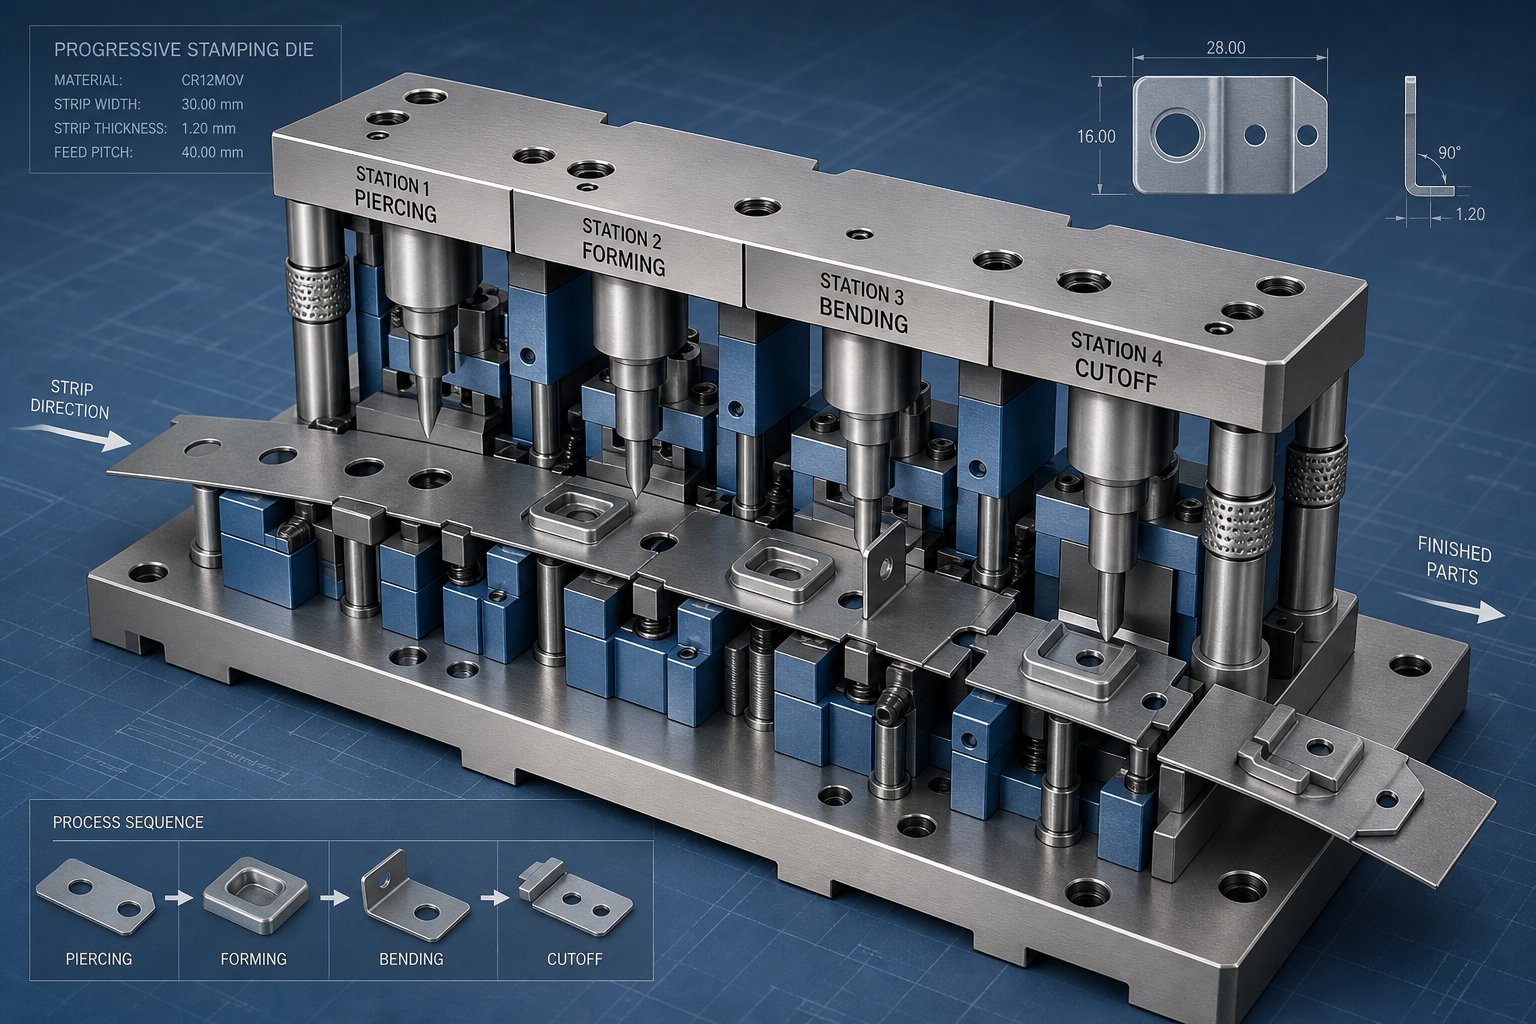
Eine progressive Prägematrizeverwandelt eine fortlaufende Metallspule durch eine choreografierte Abfolge von Vorgängen in fertige Teile. Bei jedem Pressenhub wird das Band um eine Schrittlänge vorwärts bewegt und jede Station führt gleichzeitig ihre zugewiesene Aufgabe aus. Das Ergebnis: Bei jedem Zyklus fällt ein fertiges Bauteil aus, egal ob dieser Zyklus 0,5 Sekunden oder 0,05 Sekunden dauert.
Was diese Architektur für Präzisionsanwendungen leistungsstark macht, ist die Stationsunabhängigkeit. Jeder Vorgang findet an einer speziellen Station statt, wo Stempelgeometrie, Abstand und Ausrichtung für die jeweilige Aufgabe optimiert werden. Komplexe Teilemerkmale, die auf einen Schlag nicht möglich wären, werden möglich, wenn sie auf sechs, zwölf oder sogar dreißig aufeinanderfolgende Stationen verteilt werden.
Reihenfolge der Folgestationen und Streifenlayout
Das progressive Stanzwerkzeugdesign beginnt mit dem Streifenlayout, dem technischen Bauplan, der vorgibt, wie das Material durch das Werkzeug fließt. Stellen Sie sich den Metallstreifen als Zeitleiste vor. An jeder Station entlang dieser Zeitachse geschieht etwas Bestimmtes: Ein Loch wird gebohrt, eine Lasche gebogen, eine Form geprägt oder ein Merkmal beschnitten. Die Reihenfolge ist nicht willkürlich. Es folgt einer technischen Logik, die auf Materialverhalten und Dimensionskontrolle basiert.
Ein typischer Senderablauf sieht so aus:
- Pilotloch-Piercing- in der ersten Station gestanzt, dienen diese Löcher als Registrierungsreferenz für jeden weiteren Vorgang.
- Feature-Piercing- interne Löcher, Schlitze und Ausschnitte werden erstellt, während das Material flach und stabil bleibt.
- Formen und Biegen- Das Material wird geformt, nachdem alle flachen-Ebenenschnitte abgeschlossen sind, wodurch eine Verzerrung zuvor geformter Merkmale verhindert wird.
- Prägen oder Prägen- Lokalisierte Komprimierung verfeinert die Dicke oder erstellt Oberflächendetails.
- Abschneiden oder Teiletrennen- Das fertige Teil wird vom Trägerband abgetrennt.
Besondere Aufmerksamkeit verdient die Pilotenregistrierung. Führungsstifte greifen an jeder Station in die vor-gestanzten Löcher im Trägerstreifen ein und korrigieren so etwaige kleinere Zuführungenauigkeiten. AlsBranchenexperten bemerken, muss die Vorschubfreigabe zeitlich so erfolgen, dass die Geschossspitze des Piloten in den Streifen eindringt, bevor sich die Vorschubrollen vollständig lösen. Wenn Sie dieses Timing falsch wählen, werden Sie verlängerte Führungslöcher, nicht übereinstimmende Schnitte und eine fortschreitende Dimensionsabweichung zwischen den Stationen sehen.
Der Trägerstreifen selbst, das Skelettgerüst, das Ihr Teil durch jede Station verbindet, muss Stärke und Flexibilität in Einklang bringen. Massive Träger eignen sich für einfaches Schneiden und einfache Biegungen, aber jedes Folgewerkzeug, das Ziehvorgänge durchführt, benötigt einen Stretch-Bahnträger: eine konstruierte Materialschleife, die sich bei der Formung des Teils verformt und so einen gleichmäßigen Teilungsabstand zwischen den Stationen aufrechterhält.
Wie sich die Stationszuteilung auf die Teilequalität auswirkt
Jede Stationszuweisungsentscheidung im progressiven Stanzwerkzeugdesign wirkt sich nach unten aus. Wenn Sie weitere Stationen hinzufügen, erhalten Sie die Möglichkeit, die Umformkräfte auf kleinere Abschnitte zu verteilen, wodurch die Rückfederung verringert und die Maßhaltigkeit verbessert wird. Aber mehr Stationen bedeuten auch einen längeren Streifen, einen breiteren Matrizenschuh und mehr zu wartende Komponenten.
Drei Parameter des Streifenlayouts haben direkten Einfluss auf die Kosten pro Teil und die Wartungsintervalle:
- Streifenbreite- bestimmt durch Teilebreite plus Brückenmaterial auf jeder Seite. Die Brücke (normalerweise 1,25- bis 1,5-fache Materialstärke) verhindert, dass sich der Ausschuss verdreht und die Matrize blockiert, während gleichzeitig die Integrität des Trägers gewahrt bleibt.
- Pitchabstand- die Fortschrittsdistanz pro Schlag. Eine engere Teilung spart Material, erfordert aber eine höhere Positionsgenauigkeit vom Zuführsystem. Jeder Bruchteil eines Millimeters, der bei Millionen von Schlägen eingespart wird, führt direkt zu geringeren Materialkosten.
- Anzahl der Stationen- Mehr Stationen ermöglichen eine schrittweise Formung, die die Qualität verbessert, aber die Werkzeugkosten und die Gesenklänge erhöht. Das technische Ziel ist die minimale Anzahl von Stationen, die die Zielgeometrie und -toleranz zuverlässig erreicht.
Materialausnutzungsziele über 75 % sind der Branchenmaßstab für ein gut gestaltetes Streifenlayout. Um diese Figur zu erreichen, ist eine sorgfältige Verschachtelung der Teilegeometrie innerhalb des Streifens und der strategische Einsatz von Winkelausrichtungen erforderlich, wenn die Teileformen dies zulassen. Ausschussraten, Werkzeugkosten und Druckgeschwindigkeit gehen alle auf diese während der Designphase getroffenen Layoutentscheidungen zurück.
Vergleich der Matrizentypen nach Anwendungspassung
Die Wahl zwischen Chip-Architekturen ist nicht nur eine Frage der Teilekomplexität. Produktionsvolumen, Toleranzanforderungen und Budget spielen dabei eine Rolle. Der folgende Vergleich ordnet jeden Typ den Attributen zu, die bei der Spezifikation von Werkzeugen für eine bestimmte Anwendung am wichtigsten sind:
| Attribut | Einzel-Stationswürfel | Zusammengesetzter Würfel | Progressiver Würfel |
|---|---|---|---|
| Teilekomplexität | Niedrig bis mäßig; eine Betätigung pro Hub | Mäßig; mehrere gleichzeitige Vorgänge an einer Station | Hoch; komplexe Geometrien, die über aufeinanderfolgende Stationen erreicht werden |
| Produktionsgeschwindigkeit | Langsamer; Möglicherweise sind mehrere Setups für Teile mit mehreren -Funktionen erforderlich | Mäßig; Ein einziger Hub vervollständigt flache Teile | Höchste; ein fertiges Teil pro Hub bei Geschwindigkeiten von bis zu 1,500+ SPM |
| Toleranzfähigkeit | Gut für einzelne Funktionen; kumulativer Fehler über Setups hinweg | Hervorragende Konzentrizität zwischen gleichzeitigen Merkmalen | Exzellent; Durch die Pilotenregistrierung bleibt die Genauigkeit von Station zu Station gewährleistet |
| Einrichtungskosten | Geringste anfängliche Werkzeuginvestition | Mäßig; komplexerer Werkzeugaufbau | Höchste; aber amortisiert sich über hohe -Produktionsläufe |
| Idealer Lautstärkebereich | Niedrige bis mittlere Lautstärke; Prototyping | Mittlere Lautstärke; flache symmetrische Teile | Hohe Lautstärke; 100,000+ Teile pro Jahr |
| Materialnutzung | Variable; hängt von der Form des Rohlings ab | Gut; Enge Schachtelung bei flachen Teilen möglich | Optimiert; Streifenlayout für eine Auslastung von über 75 % ausgelegt |
Für Präzisionsanwendungen, die komplexe Merkmale bei hohen Stückzahlen erfordern, liefern Folgeverbundwerkzeuge trotz höherer Vorabinvestitionen stets die niedrigsten Kosten pro Teil. Der für den Bau dieser Stationen verwendete Werkzeugstahl und die zu ihrer Härtung angewandte Wärmebehandlung bestimmen, wie lange dieser Kostenvorteil anhält, bevor er durch die Wartung zunichte gemacht wird.
Materialauswahl und Wärmebehandlungstechnik
Die Anzahl der Stationen und das Streifenlayout eines Folgewerkzeugs bestimmen, was das Werkzeug produzieren kann. Der Stahl in diesen Stationen bestimmt, wie lange genau produziert wird. Die Materialauswahl beim Präzisionsstanzen ist keine Katalogaufgabe. Es handelt sich um eine Fehlermodus--Entscheidung: Sie treffen Ihre Entscheidung basierend darauf, welcher Mechanismus das Tool letztendlich zum Erliegen bringt und wie lange Sie dieses Ergebnis verzögern können.
Jeder Stempel, Matrizenblock und Formeinsatz ist einer Kombination aus abrasivem Verschleiß, Druckbelastung und zyklischen Stößen ausgesetzt. Das Verhältnis zwischen diesen Kräften variiert je nach Station, Werkstückmaterial und Produktionsgeschwindigkeit. Bei der Auswahl des richtigen Werkzeugstahls müssen Sie ermitteln, welcher Versagensmechanismus bei Ihrer Anwendung vorherrscht, und eine Sorte auswählen, die darauf ausgelegt ist, diesem Widerstand standzuhalten.
Auswahlrahmen für Werkzeugstahlsorten
Stellen Sie sich die Auswahl von Werkzeugstahl als einen diagnostischen Prozess vor. Sie wählen nicht den „besten“ Stahl. Sie passen die Materialeigenschaften an die spezifischen Belastungen an, denen Ihre Werkzeugkomponenten ausgesetzt sind. So lassen sich die Hauptqualitäten auf reale Produktionsbedingungen übertragen:
- AISI D2 (SKD11)- Die Sorte der Wahl-, wenn abrasiver oder adhäsiver Verschleiß die Werkzeuglebensdauer einschränkt. Sein hoher Chromkarbidgehalt sorgt dafür, dass die Schneidkanten ihre Geometrie über lange Produktionsläufe hinweg beibehalten. Ideal für Stanz- und Lochstationen, die harte oder abrasive Bandmaterialien verarbeiten. Wenn Sie beginnen, Kantenabsplitterungen statt fortschreitendem Verschleiß zu bemerken, hat D2 seine Grenzen erreicht und eine härtere Sorte ist erforderlich.
- AISI A2 (SKD12)- Wird ausgewählt, wenn Verschleiß, Verformung und Stöße vorhanden sind, aber keiner eindeutig dominiert. A2 bietet aausgewogene Lösung unter gemischten BedingungenDadurch eignet es sich für Stationen, an denen mehrere Fehlermodi konkurrieren. Es behält den Kantenzustand bei und widersteht Rissen bei wiederholter Belastung.
- AISI M2 (SKH51)- Wird dort eingesetzt, wo sowohl Verschleiß als auch Druckspannung von Bedeutung sind. M2-Stempel behalten die Kantenfestigkeit bei wiederholter Belastung bei und widerstehen gleichzeitig besser dem Abrieb als Sorten mit Fokus auf Zähigkeit{3}}. Im Vergleich zu D2 bietet es eine bessere Verformungsbeständigkeit. Im Vergleich zu S7 bietet es eine höhere Verschleißfestigkeit. Dies ist die richtige Wahl, wenn Verschleiß und Belastung gleichzeitig zum Ausfall des Werkzeugs beitragen.
- AISI S7- Der Zähigkeitsspezialist. Wenn ein Versagen durch Abplatzen, Rissbildung oder Ermüdung durch wiederholte Stöße auftritt, absorbiert S7 zyklische Spannungen, die bei Stählen mit höherem -Karbidgehalt zum Bruch führen würden. Kommt häufig bei schweren Prägungen oder Stationen vor, an denen die Stanzbelastung hoch ist. Unter diesen Bedingungen erweist sich eine Erhöhung der Zähigkeit als wirksamer als eine Erhöhung der Härte.
- Hartmetalleinsätze- Reserviert für Stationen, bei denen der Werkzeugstahlverschleiß zu inakzeptablen Wartungsintervallen führt. Hartmetall bietet eine bis zu 30-mal höhere Verschleißfestigkeit als Werkzeugstahl und behält über Millionen von Zyklen hinweg präzise Abmessungen bei.
Die praktische Auswahllogik funktioniert folgendermaßen: Wenn die Schneidkanten zunehmend verschleißen und die Grate größer werden, ist D2 geeignet. Wenn sich Stempel unter Belastung verformen oder an Maßhaltigkeit verlieren, bietet M2 eine bessere Widerstandsfähigkeit. Wenn bei wiederholtem Aufprall Kanten absplittern oder Risse auftreten, ist S7 erforderlich. Wenn sich diese Bedingungen überschneiden, bietet A2 eine ausgewogene Leistung.
| Werkzeugstahlsorte | Ideale Anwendung | Arbeitshärte | Erwartete Werkzeuglebensdauer (relativ) |
|---|---|---|---|
| D2 (SKD11) | Ausblenden und Durchstechen mit hohem-Volumen; abrasive Werkstückstoffe | 58–60 HRC | Hohe - ausgezeichnete Schnitthaltigkeit bei abrasivem Verschleiß |
| A2 (SKD12) | Folgeverbundwerkzeuge mit mehreren-Stationen und gemischten Fehlermodi | 58–62 HRC | Mäßige bis hohe - ausgeglichene Leistung unter allen Bedingungen |
| M2 (SKH51) | Stempel unter kombinierter hoher Verschleiß- und Druckbelastung | 60–65 HRC | Hohe - überlegene Beständigkeit gegen Verschleiß und Verformung |
| S7 | Schweres-Piercing; Stationen mit hoher-Belastung | 56-58 HRC | Mäßiges -, optimiert für Zähigkeit statt Verschleißfestigkeit |
| Wolframkarbid | Sender mit extrem-hoher-Lautstärke; Schleifmittel; enge Toleranzmerkmale | 88-92 HRA (>70 HRC-Äquivalent) | Sehr hoher - 10 bis 30-facher Werkzeugstahl in vergleichbaren Anwendungen |
Wärmebehandlungsparameter und ihr Einfluss auf die Leistung
Die Wahl der richtigen Note ist die halbe Miete. Durch die Wärmebehandlung wird roher Werkzeugstahl in eine funktionsfähige Werkzeugkomponente umgewandelt, und die verwendeten Parameter bestimmen, ob diese Komponente ihr volles Potenzial erreicht oder nicht.
Der Prozess folgt einem kontrollierten Ablauf: Austenitisieren, Abschrecken und Anlassen. Jede Stufe hat messbare Auswirkungen auf die Lebensdauer.
Austenitisierenlöst Karbide in der Stahlmatrix auf und bereitet sie so auf die Umwandlung vor. Bei Stählen zum Kaltprägen liegen die Austenitisierungstemperaturen typischerweise zwischen 1.020 und 1.080 Grad Celsius. Zu niedrig, und Karbide bleiben ungelöst, was die erreichbare Härte begrenzt. Zu hoch und übermäßiges Kornwachstum beeinträchtigt die Zähigkeit. Die Einweichzeit hängt von der Abschnittsdicke ab und liegt im Allgemeinen zwischen 1 und 25 Stunden für die Durchhärtung größerer Matrizenblöcke. Vakuum- oder Schutzatmosphärenöfen verhindern eine Oberflächenentkohlung, die die Verschleißfestigkeit der Arbeitsfläche beeinträchtigen würde.
Abschreckenwandelt den Austenit in Martensit um und erzeugt so die übersättigte Struktur, die für die Grundhärte sorgt. Die Auswahl des Abschreckmediums (Öl, Polymerabschreckmittel oder Gas für größere Abschnitte) steuert die Abkühlgeschwindigkeit. Zu schnell, und Restspannungen können zu Rissen führen. Zu langsame und unvollständige Umwandlung verringert die Härte. Für Präzisionsstanz- und Stanzanwendungen ist die Dimensionsstabilität während des Abschreckens von entscheidender Bedeutung, da jede Verformung ein zusätzliches Schleifen erfordert, das die Oberflächenintegrität beeinträchtigen kann.
Temperierenfolgt unmittelbar nach dem Abschrecken, um innere Spannungen abzubauen und das Härte-{0}}Zähigkeitsgleichgewicht zu optimieren. Kaltprägematrizen mit einem Zielwert von 58-64 HRC werden typischerweise bei 400–550 Grad Celsius temperiert. Mehrere Anlasszyklen (in der Regel 2–3 Zyklen à 2–4 Stunden) sorgen für einen vollständigen Spannungsabbau und gleichmäßige Eigenschaften im gesamten Querschnitt. Bei jedem Zyklus werden feine Karbide ausgeschieden und gleichzeitig die Sprödigkeit zunehmend verringert.
Das messbare Ergebnis: ordnungsgemäß wärmebehandelte Komponenten erreichen ihren Zielhärtebereich und maximieren gleichzeitig die Bruchzähigkeit (typischerweise 15–35 MPa pro Quadratwurzelmeter für Werkzeugstähle). Wenn Sie einen Anlasszyklus auslassen oder die Austenitisierungstemperatur falsch einschätzen, werden Sie in der Produktion vorzeitige Absplitterungen oder Risse feststellen, die auch durch noch so viel Schärfen nicht behoben werden können.
Wenn Hartmetalleinsätze die Investition rechtfertigen
Prägewerkzeuge aus progressivem Hartmetall stellen einen erheblichen Vorlaufkostenaufschlag dar, der oft das Drei- bis Fünffache des Preises gleichwertiger Werkzeugstahlkomponenten beträgt. Wann ist diese Investition wirtschaftlich sinnvoll?
Die Entscheidung hängt von drei Faktoren ab:
- Produktionsvolumen- Wenn die jährlichen Volumina mehrere Millionen Zugriffe überschreiten, reduzieren die verlängerten Wartungsintervalle von Carbide die Kosten pro Teil drastisch. Der Breakeven-Punkt, an dem die Langlebigkeit von Hartmetall seine Prämie ausgleicht, hängt von der Komplexität des Teils und der Pressengeschwindigkeit ab, aber eine kontinuierliche Produktion mit hohen Stückzahlen begünstigt fast immer Hartmetall an kritischen Verschleißstationen.
- Abrasivität des Werkstücks- Das Formen von Edelstahl, Siliziumstahllamellen oder anderen abrasiven Materialien beschleunigt den Verschleiß von Werkzeugstahl bis zu einem Punkt, an dem die Wartungshäufigkeit zu einem Produktionsengpass wird. Die außergewöhnliche Abriebfestigkeit von Hartmetall sorgt für eine Maßgenauigkeit, die bei Stahlsorten nicht möglich ist.
- Toleranzkritikalität- Bei Merkmalen, bei denen Maßabweichungen direkt zu Funktionsstörungen führen (Breiten von Anschlussstiften, Kontaktflächen für medizinische Geräte), eliminiert die Fähigkeit von Hartmetall, die Geometrie über Millionen von Zyklen hinweg beizubehalten, das Qualitätsrisiko, das mit allmählichem Stahlverschleiß einhergeht.
Der hybride Ansatz dominiert die moderne Präzisionsstanz- und Prägepraxis. Anstatt ganze Matrizen aus Hartmetall zu bauen, platzieren Ingenieure Hartmetalleinsätze an den spezifischen Stationen und Merkmalen, an denen der Verschleiß am aggressivsten ist oder die Toleranz am kritischsten ist. Die umgebende Matrizenstruktur besteht aus härteren Werkzeugstahlsorten, die Stoßbelastungen absorbieren und die Modifikation vereinfachen. Sie erhalten Hartmetallleistung dort, wo es darauf ankommt, ohne Hartmetallkosten, wo es nicht darauf ankommt.
Materialauswahl und Wärmebehandlung bestimmen die Grundleistung jeder Werkzeugkomponente. Aber selbst optimal gehärteter Werkzeugstahl hat mit einem Gegner zu kämpfen, den die Härte allein nicht besiegen kann: oberflächennahe Verschleißmechanismen wie Fressen, Adhäsion und Reibung, die bei jedem Hub die Schnittstelle zwischen Stempel und Werkstück angreifen.
Oberflächenbehandlungen und Beschichtungen für eine längere Werkzeuglebensdauer
Abrieb, Adhäsion und abrasive Reibung entstehen alle an der Oberfläche, der mikroskopischen Grenzschicht, wo der Stempel unter extremem Druck und hoher Geschwindigkeit auf das Werkstückmaterial trifft. Die Härte allein löst diese Probleme nicht, da der Versagensmechanismus nicht in einer Massenverformung besteht. Es handelt sich um einen Materialtransfer an der Schnittstelle. Oberflächenbeschichtungen gehen hier direkt an, indem sie das tribologische Verhalten dieser Kontaktzone verändern, Reibungskoeffizienten reduzieren, Adhäsion verhindern und eine thermische Barriere zwischen Werkzeug und Band schaffen.
Bei präzisen Stanz- und Stanzvorgängen, die mit hohen Geschwindigkeiten ablaufen, kann die richtige Beschichtung die Werkzeuglebensdauer um eine Größenordnung verlängern und gleichzeitig die Maßhaltigkeit aufrechterhalten, die für Teile mit engen{0}}Toleranzen erforderlich ist.
Beschichtungsarten und ihre Verschleißmechanismen
Jede Beschichtungschemie zielt auf eine andere Kombination von Verschleißmechanismen ab. Wenn Sie zwischen diesen wählen, müssen Sie verstehen, was Ihre Werkzeugoberflächen tatsächlich zerstört. So vergleichen sich die primären Optionen:
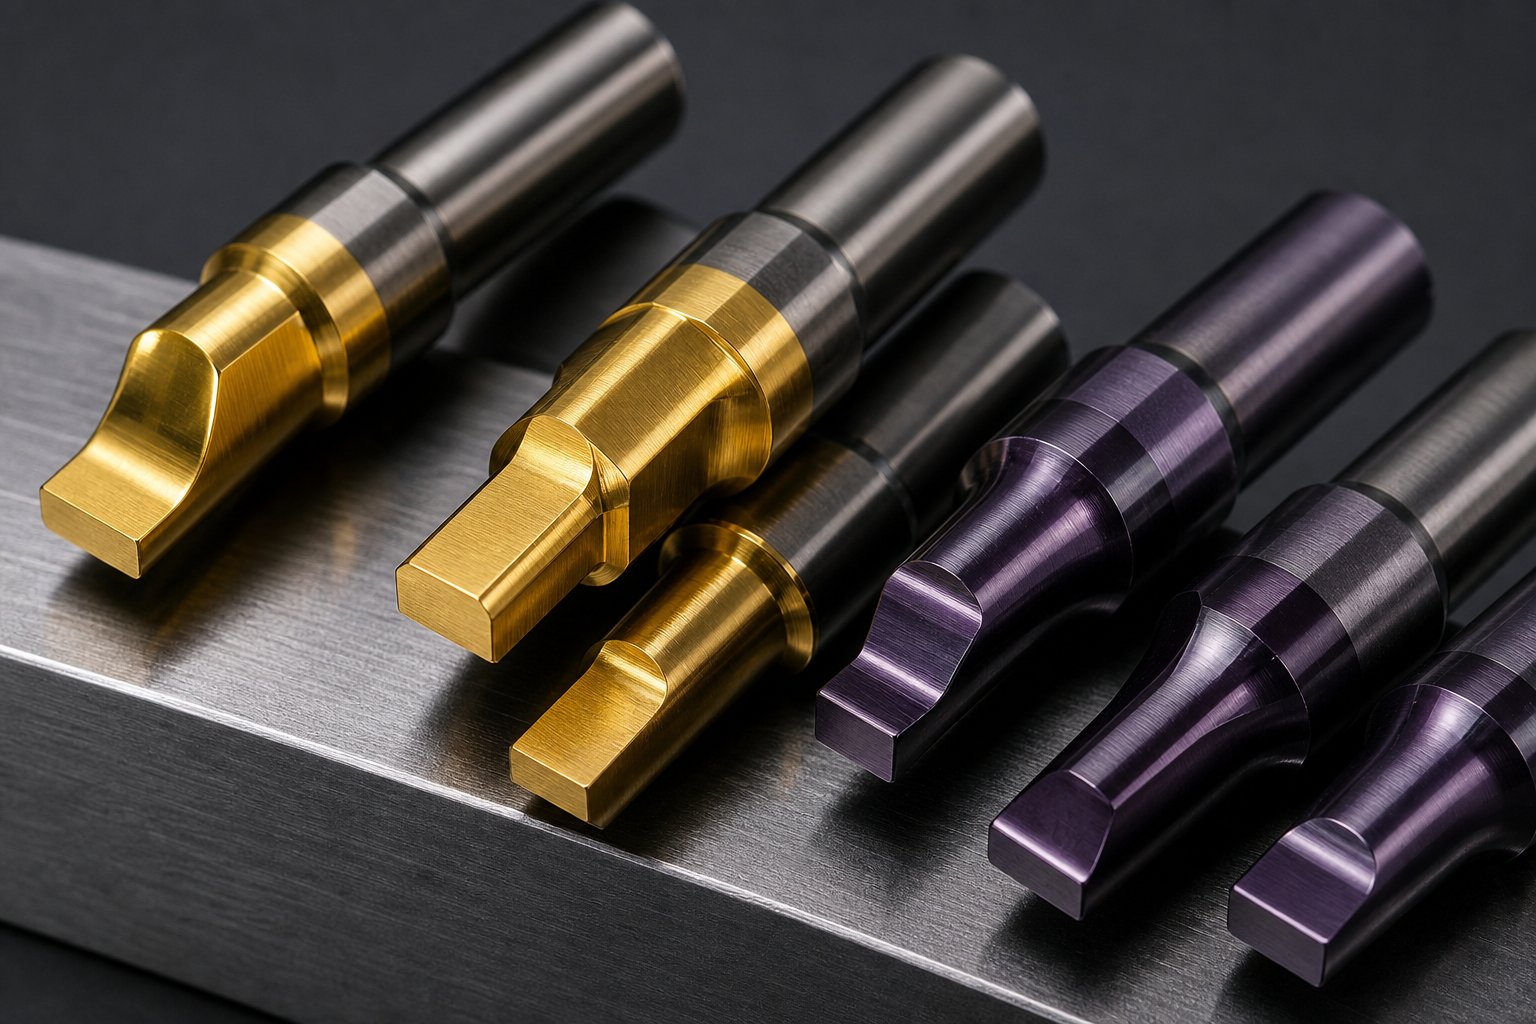
- TiN (Titannitrid)- Die Standard-Allzweckbeschichtung-mit einer charakteristischen Goldfarbe. Mikro-härte von etwa 2200 HV, maximale Schichtdicke von 10 Mikrometern. Bestens geeignet für allgemeine Metallumform- und Kunststoffformanwendungen, bei denen eine mäßige Verschleißfestigkeit ausreicht. Sein höherer Reibungskoeffizient (0,6 trocken über Stahl) schränkt die Wirksamkeit bei aggressiven Umformvorgängen ein.
- TiCN (Titancarbonitrid)- Erhöht die Härte auf etwa 3400 HV mit einem deutlich niedrigeren Reibungskoeffizienten von 0,2. Maximale Dicke etwa 6 Mikrometer. Die verbesserte Zähigkeit und Abrasivverschleißfestigkeit machen es ideal für Hochleistungsschneiden und Metallumformung, insbesondere bei Werkstücken aus rostfreiem Stahl, bei denen Abrieb die vorherrschende Fehlerursache ist.
- TiAlN (Titanaluminiumnitrid)- Bietet eine hohe Härte (ca. 3200 HV) mit ausgezeichneter Oxidationsbeständigkeit bei erhöhten Temperaturen. Maximale Dicke von 10 Mikrometern. Erbringt die beste Leistung bei Hochgeschwindigkeitsbearbeitungen oder halbtrockenen Bearbeitungsbedingungen, bei denen die thermische Belastung erheblich ist. Seine Hitzebeständigkeit macht es zur bevorzugten Wahl, wenn die Pressgeschwindigkeiten erhebliche Reibungstemperaturen an den Stempeloberflächen erzeugen.
- DLC (Diamond-Like Carbon)- Die niedrigste verfügbare Reibungsoption mit Koeffizienten unter 0,1 und einer Härte von bis zu 4000 HV. Bei Standardanwendungen ist die Dicke auf etwa 4 Mikrometer begrenzt. DLC zeichnet sich durch die Verhinderung von Anhaftungen an Nichteisenmetallen und die Reduzierung der Abstreifkräfte bei Umformvorgängen aus, bei denen das Material beim Rückhub den Stempel festhalten möchte.
- Nitrieren- Ein thermochemischer Diffusionsprozess statt einer abgeschiedenen Beschichtung. Stickstoffatome dringen in die Werkzeugstahloberfläche ein und erzeugen eine gehärtete Schicht ohne deutliche Schichtgrenze. Am besten geeignet für große Formflächen, bei denen die Beschichtungshaftung problematisch sein könnte, oder als Vorbehandlung unter PVD-Beschichtungen für eine verbesserte Belastbarkeit.
Passende Oberflächenbehandlungen für Werkstückmaterialien
Das Werkstückmaterial bestimmt, welcher Verschleißmechanismus vorherrscht, und dieser bestimmt die optimale Auswahl der Beschichtung.
Edelstahlstellt die aggressivste Fressherausforderung dar. Hoch-feste Güten wie Typ 301 in viertel-hartem Härtegrad führen zu starkem Adhäsionsverschleiß auf den Form- und Prägeflächen. Forschung beiPenn United Technologieszeigte, dass PVD-Chromnitrid-Beschichtungen auf Hartmetallwerkzeugen die Werkzeuglebensdauer von 15.000 Schlägen zwischen der Neubeschichtung auf mehrere Millionen Schläge vor dem Ausfall des Werkzeugs verlängerten. Das ist keine schrittweise Verbesserung. Es ist eine Transformation des Wartungsmodells. TiCN ist hier gleichermaßen wirksam, da es mit seiner Kombination aus hoher Härte und niedrigem Reibungskoeffizient der Adhäsionsneigung austenitischer Edelstahlsorten direkt entgegenwirkt.
Aluminiumist berüchtigt für Materialablagerungen auf Werkzeugoberflächen. Das weiche Metall überträgt sich leicht auf unbeschichtete Stempel und verschlechtert die Oberflächenqualität des Teils zunehmend. DLC-Beschichtungen mit ihrer extrem geringen Reibung und ihren Anti--Haftungseigenschaften eliminieren diesen Fehlermodus bei Aluminiumstanzanwendungen praktisch.
Kupfer und Messingstellen eine andere Herausforderung beim progressiven Stanzen von Kupferklemmen und -verbindern dar. Diese weicheren Materialien erzeugen weniger abrasiven Verschleiß, verursachen jedoch bei höheren Geschwindigkeiten Haftungsprobleme. DLC- oder TiCN-Beschichtungen reduzieren die Abziehkräfte und verhindern Materialansammlungen, die sonst häufiges Polieren erfordern würden. Bei progressiven Kupferprägevorgängen mit 800+ Hüben pro Minute ergeben sich besonders große Vorteile aus reibungsarmen Beschichtungen, da der wiederholte Hochgeschwindigkeitskontakt die Adhäsionstendenz verstärkt.
Tests durchgeführt beiDeakin-UniversitätIn Zusammenarbeit mit Ford wurde bestätigt, dass TiCN-Beschichtungen die Werkzeuglebensdauer im Vergleich zu rein polierten -Oberflächen um mehr als das Zwanzigfache verlängerten, während Hartchrom eine 12-fache Verbesserung ergab. Die Studie ergab auch, dass allein die Verbesserung der Grundoberflächenbeschaffenheit von 2,4 Mikrometern auf eine glattere Vorbereitung die Matrizenlebensdauer vor dem Auftragen einer Beschichtung um das Siebenfache verlängerte. Die Beschichtungsleistung hängt von der Qualität der Oberflächenvorbereitung ab.
Wirtschaftlichkeit der Beschichtung und Nachbeschichtungsintervalle
PVD und CVD stellen die beiden Hauptanwendungsmethoden dar, und die Wahl zwischen ihnen ist für Präzisionswerkzeuge von Bedeutung. PVD (Physical Vapour Deposition) arbeitet bei deutlich niedrigeren Temperaturen, typischerweise unter 500 Grad Celsius. Dies verhindert Dimensionsverzerrungen und Härteverluste, die bei Prozessen mit höheren{3}Temperaturen auftreten können. Bei toleranzkritischen Werkzeugkomponenten, die bereits nach genauen Spezifikationen wärmebehandelt wurden, bleiben diese Eigenschaften durch PVD erhalten.
CVD (Chemical Vapour Deposition) trägt Beschichtungen bei Temperaturen über 1800 Grad Fahrenheit auf. Während CVD eine hervorragende Haftung und eine gleichmäßige Abdeckung komplexer Geometrien erzeugt, kann der thermische Zyklus die Härte des Substrats verändern und Dimensionsänderungen verursachen, die ein Nachschleifen erfordern. Aus diesem Grund bevorzugen die meisten Präzisionsstanz- und Stanzanwendungen PVD.
Die Nachbeschichtungsintervalle hängen vom Zusammenspiel zwischen Beschichtungsart, Werkstückmaterial, Pressengeschwindigkeit und Schmierstrategie ab. Allgemein:
- Unbeschichtete polierte Matrizen auf Edelstahl: Je nach Qualität der Oberflächenvorbereitung alle 1.000 bis 7.000 Schläge nachpolieren
- Hartchrom auf Edelstahl: ca. 12.000 Hübe zwischen den Wartungen
- PVD TiCN oder CrN auf Edelstahl: mehrere Hunderttausend bis Millionen Treffer vor der Neubeschichtung
- DLC auf Aluminium oder Kupfer: verlängerte Intervalle, die hauptsächlich durch die Erschöpfung der Beschichtungsdicke und nicht durch Klebeversagen begrenzt sind
Die Schmierung interagiert mit der Auswahl der Beschichtung auf eine Weise, die nicht immer intuitiv ist. Eine Hochleistungsbeschichtung mit minimaler Schmierung kann eine unbeschichtete Matrize, die im Stanzöl schwimmt, übertreffen. Dies öffnet die Tür zu einem geringeren Schmiermittelverbrauch, saubereren Teilen und geringeren Abfallentsorgungskosten. Beim progressiven Kupferprägen, bei dem restliche Ölverunreinigungen das nachfolgende Löten oder Plattieren beeinträchtigen, ermöglicht die extrem-geringe Reibung des DLC einen trockenen oder nahezu-trockenen Betrieb, der eine Reinigung nach dem Prägen vollständig überflüssig macht.
Aus wirtschaftlichen Gründen spricht eine Beschichtung für den Fall, dass die Kosten eines einzelnen ungeplanten Werkzeugausfalls, einschließlich Ausschuss, Ausfallzeiten und beschleunigter Reparatur, die Kosten für die Beschichtung aller verschleißkritischen Komponenten im Werkzeug übersteigen. Bei den meisten Folgeverbundwerkzeugen mit hohem-Volumen spricht diese Rechnung eindeutig für die Beschichtung. Die verbleibende Frage ist, wie diese Beschichtungsentscheidung in den umfassenderen Werkzeugentwicklungsprozess integriert werden kann, von der ersten Teileanalyse bis zur validierten Produktionsfreigabe.
Der Lebenszyklus der Werkzeugentwicklung vom Konzept bis zur Produktion
Stahlsorte, Wärmebehandlung und Oberflächenbeschichtungen bestimmen, was ein Präzisionsstanzwerkzeug aushalten kann. Aber die Abfolge von Entscheidungen und Prozessen, die ein technisches Konzept in ein validiertes Produktionswerkzeug verwandeln, bestimmt, ob diese Materialauswahl tatsächlich ihr Potenzial entfaltet. Ein Hersteller von Folgeverbundwerkzeugen bearbeitet nicht nur Komponenten. Sie orchestrieren einen Entwicklungslebenszyklus, in dem jede Phase eine Präzision festlegt, von der nachfolgende Phasen abhängen.
Die Realität sieht so aus: Zu Beginn eines Projekts ist die Designfreiheit am größten, während das Fertigungswissen über das spezifische Teil am geringsten ist. Prägesimulation und virtuelle Validierung dienen genau dazu, diese Lücke zu schließen und wissenschaftlich-basiertes Wissen verfügbar zu machen, bevor man sich auf harte Werkzeuge einlässt. Der folgende Lebenszyklus spiegelt wider, wie moderne progressive Stanz- und Stanzprogramme diese Spannung zwischen Freiheit und Wissen bewältigen.
Vom Teildruck bis zur Streifenlayout-Simulation
Jedes Prog-Die-Projekt folgt einem strukturierten Entwicklungspfad. Überspringen Sie eine Phase oder überstürzen Sie sie, und Sie werden die nachgelagerten Kosten in Form von Nacharbeit, Ausschuss oder beeinträchtigter Werkzeugstandzeit feststellen. Der komplette Lebenszyklus verläuft in dieser Reihenfolge:
- Teileanalyse und Machbarkeit- Ingenieure bewerten den Teildruck auf Herstellbarkeit. Sie bewerten Materialeigenschaften, geometrische Komplexität, Toleranzanforderungen und das Jahresvolumen, um festzustellen, ob das Teil für die Folgeverbundstanzenproduktion geeignet ist. Kritische Fragen werden hier beantwortet: Kann dieser Biegeradius ohne Rissbildung geformt werden? Erfordert diese Toleranz Hartmetallwerkzeuge? Wird das jährliche Volumen die Werkzeuginvestition rechtfertigen?
- Streifenlayout und Simulation- Das Streifenlayout definiert die Stationsreihenfolge, den Teilungsabstand, das Trägerdesign und die Materialnutzung. Anschließend validiert die CAE-Simulation den Materialfluss, prognostiziert das Risiko von Ausdünnung oder Rissbildung und optimiert den Umformdruck, bevor Stahl geschnitten wird. Dieser virtuelle Test identifiziert potenzielle Fehler in einer digitalen Umgebung und reduziert so die Kosten für physische Versuche und Fehler erheblich.
- Detaildesign und 3D-Modellierung- Jeder Stempel, Matrizenblock, Einsatz, Abstreiferplatte und Führungskomponente wird nach genauen Spezifikationen modelliert. Abstände, Kollisionsprüfungen und Montagereihenfolgen werden digital überprüft. Leerlaufstationen werden für zukünftige technische Änderungen reserviert, wodurch kostspielige Umbauten der Form vermieden werden, wenn unweigerlich Teilerevisionen eintreffen.
- Drahterodieren und CNC-Bearbeitung- Komponenten werden mit Präzisionsbearbeitungstechnologien hergestellt, die auf ihre Toleranzanforderungen abgestimmt sind. Matrizenplatten und Schuhe werden CNC-gefräst. Stempelprofile und Matrizenöffnungen werden durch Drahterodieren geschnitten. Kritische Formflächen werden für die endgültige Geometrie CNC-Koordinatenschleifen unterzogen.
- Montage und Spotting- Die Komponenten werden in den Matrizenschuh eingebaut und durch Spotting wird sichergestellt, dass die Passflächen unter Last ordnungsgemäß in Kontakt kommen. Die Verschlusshöhen werden eingestellt, der Zeitpunkt wird bestätigt und der Banddurchgang durch jede Station wird überprüft.
- Ausprobieren und Validieren- Die Matrize verarbeitet Musterteile auf einer Probepresse. Abmessungen werden gemessen, die Rückfederung quantifiziert und Anpassungen an der Umformgeometrie vorgenommen. Die CPK-Analyse durch kontinuierliche Probenahme bestätigt die Dimensionsstabilität.
- Produktionsfreigabe- Die Matrize wird für die -Vollproduktion freigegeben, nachdem alle Maß-, Kosmetik- und Prozessfähigkeitsanforderungen erfüllt wurden. Dokumentationspakete einschließlich Wartungs-SOPs und Schärfintervallen sind fertiggestellt.
Design-für-Herstellbarkeitsdenken durchzieht jede Phase. Ingenieure entwerfen Stempelgeometrien, die ohne komplexe Vorrichtungen nachgeschärft werden können. Sie spezifizieren den Einsatzaufbau an Stationen mit hohem{4}}Verschleiß, so dass einzelne Komponenten ausgetauscht werden können, ohne das gesamte Werkzeug zu demontieren. Sie lokalisieren Führungsstifte und Dübel für den wiederholbaren Wiederzusammenbau nach der Wartung. Durch diese Entscheidungen wird der Erstaufbau nicht billiger, aber sie reduzieren die Betriebskosten des Werkzeugs über die gesamte Lebensdauer erheblich.
Präzisionsbearbeitungstechnologien im modernen Formenbau
Die in einem fertigen Präzisionsstanzwerkzeug erreichbaren Toleranzen werden letztendlich durch die Bearbeitungstechnologien begrenzt, die zur Herstellung seiner Komponenten verwendet werden. Drei Fähigkeiten definieren den aktuellen Stand der Technik:
Drahterodierenschneidet gehärteten Werkzeugstahl mit einem dünnen, elektrisch geladenen Draht und erreicht Toleranzen von ±0,0001 bis ±0,0003 Zoll bei Radien von nur 0,0005 Zoll. Durch dieses Verfahren werden Stempel- und Einsatzgeometrie in Folgeverbundwerkzeugen ohne thermische Belastung oder mechanische Krafteinwirkung erzeugt, so dass gehärtete Bauteile nach der Wärmebehandlung auf Endmaß bearbeitet werden können. Das langsame-Drahtschneiden, eine verfeinerte Variante mit feinerem Draht und mehreren Glättdurchgängen, drückt die Oberflächengüte auf unter 0,2 Mikrometer Ra und hält gleichzeitig die Positionsgenauigkeit innerhalb eines Mikrometers.
CNC-Koordinatenschleifenerreicht eine Positionsgenauigkeit von 0,001 mm bei Lochmustern und konturierten Oberflächen. Bei Gesenkblöcken, bei denen mehrere Hohlraumpositionen präzise zueinander in Beziehung stehen müssen, bietet das Koordinatenschleifen die Koordinatengenauigkeit, die die Ausrichtung von Station zu Station über die gesamte Länge eines Folgeverbundwerkzeugs gewährleistet.
SenkerodierenBewältigt komplexe dreidimensionale Hohlräume und formt Stempelgeometrien, die mit der Drahterodiermaschine nicht erreicht werden können. Toleranzen von ±0,0002 bis ±0,0005 Zoll ermöglichen komplizierte Innengeometrien, tiefe Hohlräume und Hinterschnitte, die die Anzahl der zusammengebauten Komponenten reduzieren, indem komplexe Formen in einzelnen Einsätzen zusammengefasst werden.
Diese Technologien arbeiten zusammen. Beim CNC-Fräsen werden Bauteile schnell und wirtschaftlich nahezu endkonturnah geschruppt. Anschließend schneidet die Drahterodiermaschine die endgültigen Profile und Abstände mit einer Genauigkeit im Mikrometerbereich. Beim Koordinatenschleifen werden kritische Bezugsflächen bearbeitet. Die Kombination bedeutet, dass ein Hersteller von Folgeverbundwerkzeugen die Gesamttoleranzen der Werkzeuge enger halten kann, als dies mit einem einzelnen Prozess allein möglich wäre.
Testvalidierungs- und Produktionsfreigabekriterien
Klingt einfach? In der Testphase treffen technische Annahmen auf die physikalische Realität. Eine Matrize kann perfekt bearbeitet werden und dennoch Teile produzieren, die -nicht den Spezifikationen entsprechen, wenn die Materialrückfederung, die Reibungsbedingungen oder die Durchbiegung der Presse während der Simulation nicht ausreichend vorhergesagt wurden.
Die Validierung folgt einem strukturierten Protokoll:
- T0-Proben- Erste Teile aus der Matrize. Gemessen an den Druckabmessungen, um die Abweichung vom Nennwert zu quantifizieren. Hier geht es vor allem um die Rückfederung geformter Merkmale.
- Geometriekorrektur- Die Geometrie der Matrize wird angepasst, um die beobachtete Rückfederung zu kompensieren. Formstempel können nachgeschliffen oder unterfüttert werden. Die Überbiegewinkel werden angepasst, bis die Teile nach der elastischen Erholung innerhalb der Toleranz liegen.
- T1-Proben- Nach Korrekturen produzierte Teile, gemessen, um zu bestätigen, dass die Anpassungen das Ziel erreicht haben. Mehrere Proben überprüfen die Konsistenz, nicht nur die Genauigkeit einzelner-Teile.
- CPK-Validierung- Kontinuierliche Probenahme über einen längeren Lauf (typischerweise 30+ aufeinanderfolgende Teile) bestätigt die Prozessfähigkeit. Ein CPK von 1,33 oder höher bei kritischen Dimensionen zeigt an, dass der Prozess stabil genug für die Produktionsfreigabe ist.
Bei der Produktionsfreigabe geht es nicht einfach nur um „Teile sind gut“. Dies bedeutet, dass das Werkzeug zuverlässig konforme Teile produziert, das Prozessfenster dokumentiert und Wartungsparameter festgelegt werden. In dieser Phase werden auf der Treffer-Anzahl- basierende Inspektionsintervalle, Schärfungsschwellenwerte und Kriterien für den Austausch von Komponenten definiert. Dadurch wird ein Wartungsrahmen geschaffen, der die Leistung des Chips während seiner gesamten Produktionslebensdauer schützt.
Wartungsstrategie und Fehlermöglichkeitsanalyse
Produktionsfreigabekriterien legen den Wartungsrahmen fest, aber um ein Präzisionsstanzwerkzeug über Millionen von Zyklen innerhalb der Spezifikationen zu halten, ist mehr als ein an die Wand gehefteter Zeitplan erforderlich. Es erfordert eine strukturierte Strategie, die beobachtbare Symptome mit den Grundursachen verknüpft, Wartungsintervalle mit tatsächlichen Verschleißdaten verknüpft und berücksichtigt, wie sich die Pressendynamik auf die Werkzeugverschlechterung auswirkt. Überraschenderweise scheitern hier viele Werkzeugprogramme. Die Form wird nach außergewöhnlichen Standards gebaut und verschlechtert sich dann im Rahmen einer reaktiven Wartungskultur, die erst reagiert, wenn die Ausschussraten ansteigen.
Ein besserer Ansatz betrachtet die Wartung als technische Disziplin und nicht als Hausmeisteraufgabe. Das bedeutet, dass Sie verstehen müssen, warum Komponenten ausfallen, wann eingegriffen werden muss und wie Ihr Pressentyp bestimmte Verschleißmechanismen beschleunigt oder abschwächt.
Häufige Fehlermodi und Identifizierung der Grundursache
Wenn ein Folgeverbundwerkzeug anfängt, Ausschussteile zu produzieren, sagt das sichtbare Symptom selten die ganze Geschichte. Ein Grat an einer gestanzten Kante sieht aus wie ein stumpfer Stempel, aber die eigentliche Ursache könnte eine thermische Ausdehnung sein, die den Abstand zwischen Stempel- und Matrize verändert, ein lockerer Halter, der seitliche Bewegungen zulässt, oder eine unzureichende Schmierung, die zu Klebstoffansammlungen führt.MetalForming-Magazinbetont, dass eine vollständige Fehleranalyse das Sammeln von Proben, das Zusammentragen von Hintergrunddaten und die Untersuchung von Bruchflächen erfordert, bevor voreilige Schlussfolgerungen gezogen werden.
Berücksichtigen Sie den Unterschied zwischen Herstellungsfehlern und Servicefehlern. Ein Stempel, der abplatzt, weil beim Schleifen ein bestimmter Eckenradius scharf gelassen wurde, ist ein Herstellungsfehler. Ein Hartmetalleinsatz, der reißt, weil chloriertes Schmiermittel seinen Kobaltbinder angegriffen hat, ist ein Betriebsfehler. Beide verursachen das gleiche Symptom, das Abplatzen, erfordern aber völlig unterschiedliche Korrekturmaßnahmen.
Auch Konstruktionsfehler tragen erheblich dazu bei. Dicke Abschnitte neben dünnen Abschnitten, abrupte Querschnittsänderungen und falsch dimensionierte Kehlungsradien erzeugen Spannungskonzentratoren, die bei zyklischer Belastung schließlich zur Rissbildung führen. Dabei handelt es sich nicht um Wartungsprobleme. Es handelt sich um technische Probleme, die durch Wartung allein nicht gelöst werden können.
Die folgende Tabelle ordnet die häufigsten Fehlerarten bei Präzisionsverbundwerkzeugen ihren Grundursachen und geeigneten Korrekturmaßnahmen zu:
| Fehlermodus | Beobachtbares Symptom | Grundursache | Korrekturmaßnahme |
|---|---|---|---|
| Stempelabplatzer | Unregelmäßige Kantenfragmente fehlen an der Stempelspitze; inkonsistentes Gratmuster | Materialermüdung durch zyklische Belastung; unzureichende Zähigkeit für die Anwendung; Scharfe Innenecken erzeugen Spannungserhöhungen | Bewerten Sie die Stahlsorte (berücksichtigen Sie S7 für die Zähigkeit); Verrundungsradien vergrößern; Überprüfen Sie, ob die Wärmebehandlung das angestrebte Härte--Zähigkeitsgleichgewicht erreicht hat |
| Gallen | Materialansammlungen auf Stempel- oder Matrizenoberflächen; Kratzer und Riefen auf gestanzten Teilen | Unzureichende Schmierung; unzureichender Freiraum für Materialtyp; schlechte Oberflächenbeschaffenheit der Werkzeuge; Werkstückmaterial mit hoher -Reibung (Edelstahl, Aluminium) | PVD-Beschichtung (TiCN oder DLC) auftragen; Verbesserung der Oberflächenbeschaffenheit; Überprüfen Sie den Abstand je Materialstärke. Verbesserung der Schmierstofflieferung |
| Der Würfel knackt | Sichtbare Bruchlinien im Matrizenblock oder Einsatz; plötzlicher katastrophaler Ausfall | Temperaturwechselbelastung; unsachgemäße Wärmebehandlung (unzureichende Temperierung); Designmerkmale, die Stresskonzentration erzeugen; Überlastung durch Stapeln von Schnecken | Überprüfen Sie die Aufzeichnungen über die Wärmebehandlung. Temperierzyklen hinzufügen; Neugestaltung von Stresskonzentratoren; Überprüfen Sie die Tonnagekapazität und die Massenevakuierung |
| Übermäßige Gratbildung | An den gestanzten Kanten nimmt die Grathöhe schrittweise zu | Abgenutzte Schneidkanten (normaler Verschleiß); Abweichung vom Stempel{0}}zu-Spiel aufgrund von Komponentenlockerheit; Wärmeausdehnung, die den Abstand verändert | Schärfen gemäß dokumentiertem Schwellenwert; Überprüfen Sie die Sicherheit und Freigabe des Halters. Prüfen Sie, ob es bei der Druckgeschwindigkeit Probleme mit dem Wärmemanagement gibt |
| Fehlausrichtung des Timings | Verlängerte Führungslöcher; progressive Dimensionsdrift zwischen Stationen; Fehleinzugsereignisse | Feed-Roll-Lift-Timingfehler; abgenutzte oder verbogene Piloten; Verlust der Parallelität der Presse; Fehlfunktion des Streifenhebers | Feed-Timing neu kalibrieren; Überprüfen Sie die Piloten auf Verschleiß (0,0005–0,001 Zoll Spieltoleranz); Pressleisten und Parallelität prüfen; Service-Lift-Schienen |
| Schneckenziehen | Schnecken wurden ins Gesicht zurückgezogen; Zeugenspuren auf der Streifenunterseite | Erhöhter Stempel-{0}}zu-Abstand, der einen Vakuumeffekt ermöglicht; Ölfilm als Klebstoff; abgenutzte Schneckenrückhaltevorrichtungen | Stellen Sie den ordnungsgemäßen Abstand wieder her. Fügen Sie Nuten zum Zurückhalten des Butzens hinzu oder ändern Sie die Stempelgeometrie. Passen Sie die Schmiermenge an den Einstechstationen an |
Die entscheidende Erkenntnis aus jeder Fehleranalyse: Sie werden feststellen, dass die meisten Grundursachen auf Entscheidungen zurückgehen, die während der Konstruktion und des Baus getroffen wurden, und nicht nur auf betrieblichen Verschleiß. Branchendaten bestätigen, dass Werkzeugdesign, Materialauswahl und Wärmebehandlung neben den Betriebsbedingungen bei der Diagnose wiederkehrender Ausfälle gleichermaßen Untersuchungsgewicht verdienen.
Planung der vorbeugenden Wartung nach Trefferanzahl
Kalenderbasierte-Wartungspläne verfehlen den Sinn der Stanzwerkzeuge. Ein Werkzeug, das in zwei Schichten mit 600 Hüben pro Minute läuft, akkumuliert den Verschleiß grundlegend anders als ein Werkzeug, das in einer Schicht mit 200 Hüben pro Minute läuft, selbst über dieselbe Kalenderwoche. Eine wirksame vorbeugende Wartung verknüpft Inspektionsauslöser mit tatsächlichen Produktionszahlen.
Das Framework funktioniert in Ebenen:
- Pro-Schichtprüfungen (bei jedem Laufstart)- Sichtprüfung auf eingeklemmte Schnecken, Trümmer und offensichtliche Schäden. Stellen Sie sicher, dass die Schmierstoffzufuhr die vorgesehenen Punkte erreicht. Bestätigen Sie den Vorschubabstand und die Streifenverfolgung. Markieren Sie alle durch Grate verursachten Qualitätsänderungen sofort. Diese Überprüfungen dauern nur wenige Minuten, erfassen aber die Bedingungen, die zu stundenlangen ungeplanten Ausfallzeiten führen.
- Schlaganfall-zähl-basierte Inspektion (normalerweise alle 50.000–250.000 Treffer)- Das Intervall hängt von der Abrasivität des Werkstückmaterials, der Pressengeschwindigkeit und den historischen Verschleißdaten für das jeweilige Werkzeug ab. Messen Sie bei diesem Auslöser den Zustand der Schneidkante, überprüfen Sie die Abstände mit Fühlerlehren, überprüfen Sie die Führungen auf einseitigen Verschleiß und stellen Sie sicher, dass die freie Länge der Feder nicht um mehr als 10 % abgenommen hat. Branchenrichtlinien empfehlen, die Nachschleifprüfung des Stempels auszulösen, wenn der Kantenverschleiß 0,1 mm überschreitet.
- Schärfschwelle- Anstatt nach einem festen Zeitplan zu schärfen, messen Sie die tatsächliche Grathöhe an Produktionsteilen. Wenn der Grat die Teilespezifikation überschreitet (häufig 0,05–0,10 mm bei Präzisionsanwendungen), planen Sie das Schärfen ein. Dokumentieren Sie die Trefferzahl bei jedem Schärfvorgang. Im Laufe der Zeit entsteht so ein Vorhersagemodell für die tatsächliche Verschleißrate jeder Matrize.
- Kriterien für den Austausch von Komponenten- Federn werden ersetzt, wenn die freie Länge um 10 % abnimmt oder Risse auftreten. Die Piloten werden ausgetauscht, wenn der Abstand zu den Pilotlöchern die Konstruktionsabsicht übersteigt. Führungsbuchsen werden ausgetauscht, wenn Riefen sichtbar sind oder wenn der gemessene Abstand zu den Führungsstiften die dokumentierten Grenzwerte überschreitet. Das sind keine Urteile. Es sind messbare Schwellenwerte.
Die Dokumentation verbindet das gesamte System. Bei jedem Wartungsereignis sollten Folgendes aufgezeichnet werden: Anzahl der Treffer bei der Wartung, festgestellte Mängel, ergriffene Maßnahmen, ausgetauschte Komponenten und das erste -Qualitätsergebnis nach der Rückkehr der Matrize in die Produktion. Zulieferer von Folgeverbundstanzteilen, die Stanzprogramme für die Automobilindustrie bedienen, verstehen diese Disziplin instinktiv, da Qualitätssysteme gemäß IATF 16949 rückverfolgbare Wartungsaufzeichnungen als Bedingung für die Lieferantenfreigabe verlangen.
Ohne Treffer-Zählungsdaten vermuten Sie. Damit können Sie vorhersagen, wann der nächste Service erforderlich ist, ein Budget für Ersatzkomponenten im Voraus festlegen und die spezifischen Stationen identifizieren, die unverhältnismäßig hohe Wartungskosten verursachen.
Wie der Pressentyp die Werkzeugverschleißmuster beeinflusst
Die Presse ist nicht nur eine Energiequelle. Es ist die dynamische Umgebung, in der Ihr Werkzeug lebt, und seine Eigenschaften beeinflussen direkt, welche Fehlermodi zuerst auftreten und wie schnell sie fortschreiten. Drei Pressenarchitekturen dominieren die Präzisionsstanzproduktion und jede erzeugt eine eigene Verschleißsignatur.
Mechanische PressenSie liefern Kraft über einen Kurbelmechanismus, was bedeutet, dass Geschwindigkeit und verfügbare Tonnage während des Hubs kontinuierlich variieren. Die Spitzengeschwindigkeit tritt in der Mitte des Hubs auf und die Tonnage ist erst im unteren Totpunkt maximal. Dies führt zu sehr kurzen Zykluszeiten, die sich ideal für das Stanzen und Lochen großer Stückzahlen eignen. Das feste Hubprofil bedeutet jedoch, dass bei Umformvorgängen unterschiedliche Dehnungsraten auftreten, je nachdem, wo im Hub sie stattfinden. Gesenkverschleißmuster bei mechanischen Pressen neigen zu stoßbedingten Fehlern: Stempelabsplitterungen beim Eingriff, Durchbrechen durch Stöße beim Stanzen und Ermüdungsrisse durch wiederholte dynamische Belastung. Bei progressiven HVAC-Stanzvorgängen, bei denen Wärmetauscherrippen mit 1,000+ SPM auf mechanischen Pressen hergestellt werden, kommt es an den Stanzstationen zu einem beschleunigten Verschleiß, einfach aufgrund der kumulierten Aufprallenergie bei diesen Zyklusraten.
ServopressenVerwenden Sie programmierbare Servomotoren, um die Geschwindigkeit, Position und Kraft des Stößels während des gesamten Hubs unabhängig zu steuern. Sie können den Stößel während des Materialeingriffs verlangsamen, um Aufprallstöße zu reduzieren, beim Formen schrittweise die volle Kraft aufbringen und mit maximaler Geschwindigkeit zurückziehen, um die Zykluszeit zu minimieren. Das Ergebnis: deutlich reduzierter Werkzeugverschleiß. Der Chip ist geringeren Spitzenkräften, geringeren thermischen Zyklen und weniger Durchbrechstößen ausgesetzt. Komponenten, die nach 200.000 Schlägen auf einer mechanischen Presse absplittern, können auf einer Servopresse 500.000 oder mehr Mal durchlaufen, um das gleiche Teil zu formen. Die Wartungsintervalle verlängern sich proportional.
Hydraulische Pressenbieten an jedem Punkt des Hubs die volle Kraft mit einstellbarer Geschwindigkeit und eignen sich daher hervorragend für Tiefzieh- und komplexe Umformvorgänge. Ihre langsameren Zykluszeiten schränken jedoch den Durchsatz bei hochvolumigen Folgeverbundwerkzeugen ein. Gesenkverschleißmuster bei hydraulischen Pressen begünstigen anhaltende{3}Kontaktmechanismen: Abrieb durch längeren Werkzeugkontakt-Werkstückkontakt an Formstationen, thermische Effekte durch langsamere Wärmeableitung und Oberflächenverschlechterung durch längere Verweildauer unter Last. Automobilwerkzeuge für tief{6}gezogene Strukturbauteile laufen oft auf hydraulischen Pressen, gerade weil die kontrollierte Geschwindigkeit die Risse und Risse verhindert, die mechanische Hochgeschwindigkeitsschläge beim Tiefziehen hervorrufen würden.
Die praktische Erkenntnis: Ihr Wartungsplan sollte den Druckmaschinentyp und nicht nur die Anzahl der Treffer berücksichtigen. Eine Matrize, die auf einer Servopresse mit 400 Hüben pro Minute läuft, muss möglicherweise weniger häufig gewartet werden als die gleiche Matrize, die auf einer mechanischen Presse mit 300 Hüben pro Minute läuft, da der kontrollierte Eingriff des Servos den kumulativen Schaden pro Hub reduziert. Umgekehrt kann es sein, dass bei einem Umformvorgang mit einer hydraulischen Presse die Oberfläche häufiger auf Abrieb überprüft werden muss, auch wenn sie mit niedrigeren Geschwindigkeiten läuft, da bei jedem Hub der Kontakt länger aufrechterhalten wird.
Das Verständnis dieser Fehlermechanismen und Wartungsstrategien sorgt dafür, dass ein Präzisionswerkzeug konforme Teile produziert. Aber die Spezifikationen, die diese Toleranzen bestimmen, die Abstände, die akzeptable Grate definieren, und die Produktionsmengen, die eine strenge Wartungsdisziplin rechtfertigen, stammen alle aus der Anwendung selbst. Was das gestanzte Teil in seiner Endmontage tut, bestimmt alles, was die Matrize leisten muss.
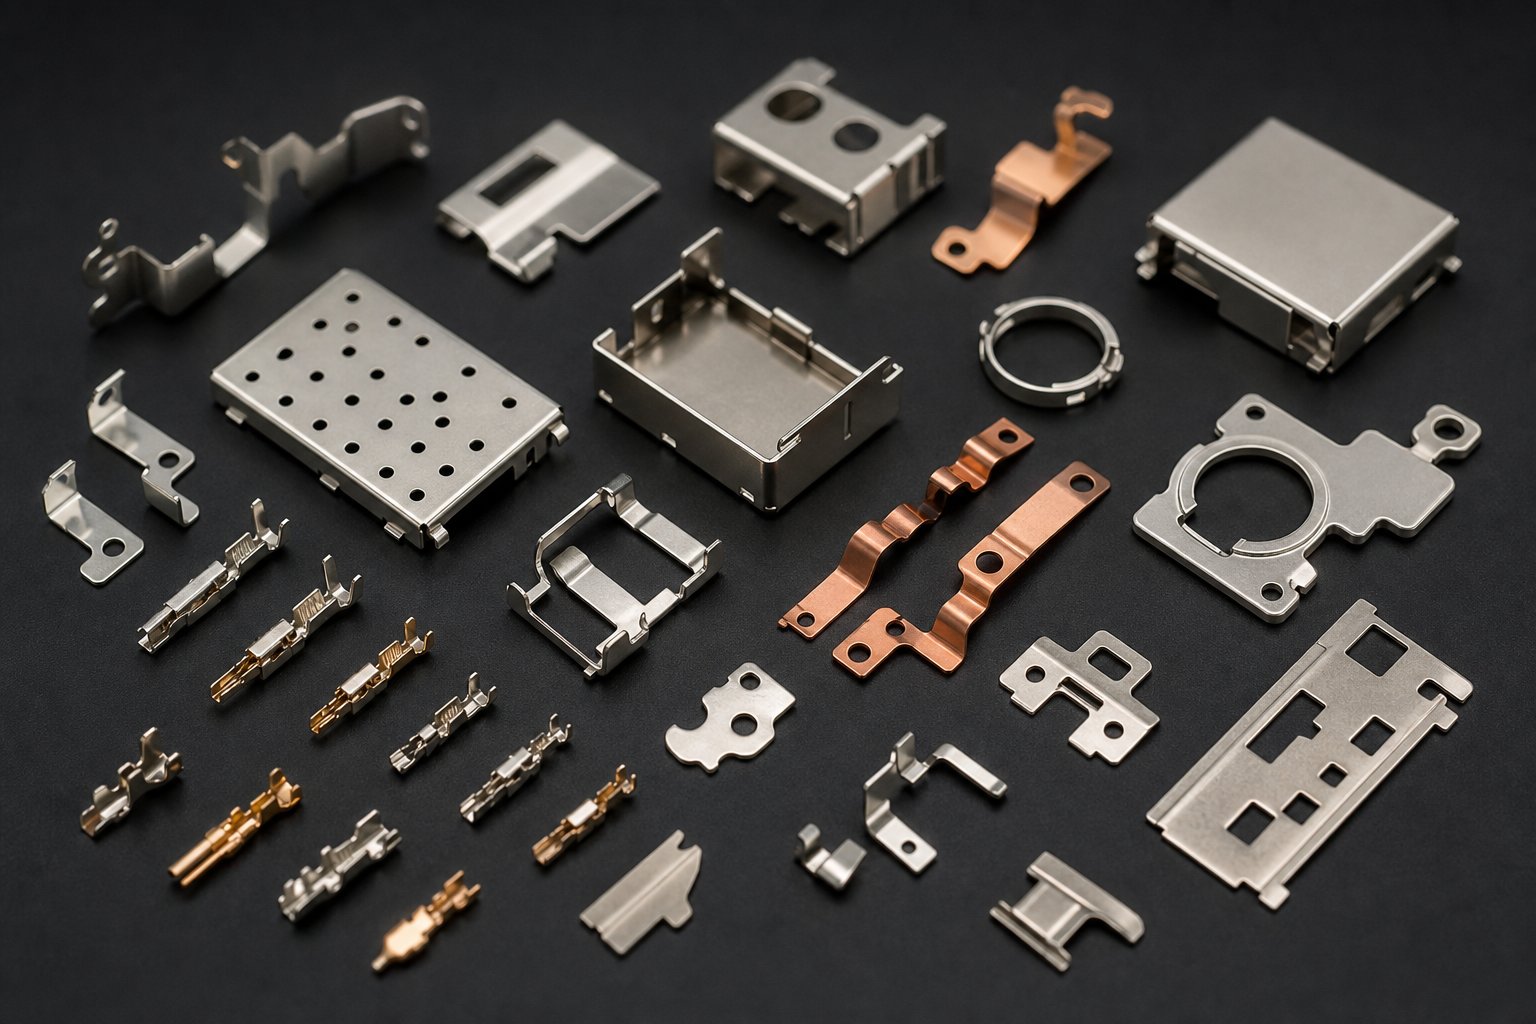
Branchenanwendungen und Entscheidungen zur Werkzeugspezifikation
Toleranzgrenzen, Wartungsintervalle und Beschichtungsauswahl gibt es nicht im luftleeren Raum. Sie orientieren sich daran, was das fertige Teil tatsächlich tut, wenn es die Presse verlässt. Ein Kupferanschluss in einem Kfz-Anschlusskabel unterliegt anderen mechanischen, elektrischen und thermischen Einschränkungen als eine Aluminiumlamelle in einem Wärmetauscher. Diese Endverbrauchsanforderungen fließen rückwärts durch die Konstruktionskette und bestimmen alles von der Stahlsorte bis zur Anzahl der Stationen im Folgeverbundwerkzeug, das das Teil produziert.
Das Verständnis dieser Beziehung hilft Entwicklungsteams dabei, Werkzeuge zu spezifizieren, die zu ihrer Anwendung passen, anstatt zu viel{0}zu viel zu entwickeln, um nicht benötigte Spielräume zu erzielen, oder, schlimmer noch, zu wenig Toleranzen anzugeben, die sie absolut benötigen.
Automobil- und elektrische Steckverbinderanwendungen
Das progressive Stanzen von Automobilkomponenten ist einer der anspruchsvollsten Bereiche für Präzisionswerkzeuge. Tier-1-Zulieferer, die OEMs beliefern, benötigen Matrizen, die jährlich Millionen identischer Teile produzieren und dabei Toleranzen einhalten, die einen zuverlässigen elektrischen Kontakt und mechanischen Halt gewährleisten.
Stellen Sie sich ein mehrpoliges Steckergehäuse mit Federkontakten im Abstand von 1,27 mm vor. Jeder Kontakt muss eine bestimmte Normalkraft gegen den Gegenstift ausüben. Diese Kraft hängt von der Materialstärke, der Biegegeometrie und der Maßhaltigkeit jedes einzelnen Teils ab. Eine Abweichung von 0,05 mm auf der Länge des Kontaktarms verändert die Federkraft so weit, dass es im Betrieb zu unterbrochenen Verbindungen kommt. Das ist die Toleranzrealität, die den progressiven Stanzspezifikationen der OEMs zugrunde liegt.
Folgeverbundwerkzeuge für Elektro- und Hybridfahrzeuge produzieren jetzt hochpräzise Motorbleche, Stromschienen und Steckverbinder mit Produktionsgeschwindigkeiten von bis zu 1.400 Hüben pro Minute. Diese Anwendungen kombinieren enge Toleranzen mit aggressiven Jahresmengen, die oft 10 Millionen Stück übersteigen. Die Matrizenspezifikationen für dieses Segment erfordern in der Regel Hartmetalleinsätze an kritischen Stanzstationen, TiCN- oder DLC-Beschichtungen auf Formstempeln und die Kompatibilität mit Servopressen, um den Schlagverschleiß bei diesen Zyklusraten zu reduzieren.
Die wichtigsten Spezifikationstreiber für elektrische Automobilanwendungen:
- Material- Phosphorbronze, Berylliumkupfer oder vor-plattierte Kupferlegierungen mit einer Dicke von 0,1 bis 0,8 mm
- Toleranzen- Typischerweise ±0,02 bis ±0,05 mm bei kritischen Kontaktabmessungen; Positionsgenauigkeit innerhalb von ±0,03 mm zwischen den Merkmalen
- Volumen- Mehrere-Millionen jährliche Stückzahlen rechtfertigen Hartmetallwerkzeuge und vollständige Beschichtungsprogramme
- Die Komplexität- 20 bis 40+ Stationen, die in-Gesenkmontage, selektive Über-Einsätze oder In-Gewindeschneiden für integrierte Komponenten integrieren
HLK- und Kupferstanzen mit hoher Geschwindigkeit
Das progressive Metallstanzen in der Heizungs-, Lüftungs- und Klimatechnik liegt am anderen Ende des Komplexitätsspektrums, setzt jedoch die Geschwindigkeitsbegrenzungen stärker als bei fast jeder anderen Anwendung. Wärmetauscherrippen sind geometrisch einfache, dünne Aluminiumteile, die mit außergewöhnlichen Geschwindigkeiten, oft 1.200 bis 1.500 Hüben pro Minute, auf speziellen Hochgeschwindigkeitspressen hergestellt werden.
Bei diesen Geschwindigkeiten nimmt der Werkzeugverschleiß schnell zu. Eine Flossenmatrize mit 1.400 SPM in drei Schichten erzeugt über 2 Millionen Treffer pro Tag. Selbst bei der relativ geringen Abrasivität von Aluminium führt dieser kumulative Kontakt ohne geeignete Beschichtungs- und Schmierstrategie zu einer schnellen Verschlechterung der Werkzeugoberflächen. Die Werkzeugspezifikationen für das progressive Stanzen im HVAC-Bereich haben folgende Priorität:
- Material- Dünnes Aluminiumband (0,08 bis 0,15 mm), das extrem scharfe Schnittkanten und minimale Grate erfordert
- Geschwindigkeit- 1.000 bis 1,{3}} SPM erfordern leichte Werkzeugkomponenten, robuste Pilotregistrierung und Antihaftbeschichtungen (DLC bevorzugt)
- Die Lebensbewältigung- Häufige Schärfungszyklen aufgrund extremer Trefferzahlen; Modularer Einsatzaufbau für schnellen Stationsservice ohne vollständige Matrizenentfernung aus der Presse
- Streifenbreite- Breites Spulenmaterial (bis zu 500 mm oder mehr) zur gleichzeitigen Zufuhr mehrerer Reihen für maximale Leistung
Das progressive Stanzen von Kupfer für elektrische Anschlüsse und Stromschienen stellt unterschiedliche Anforderungen. Kupferwerkstücke-härten während der Umformung aus und erhöhen mit fortschreitender Produktion die Presslasten. Die Werkzeugspezifikationen müssen höhere Tonnageanforderungen an Formstationen und die Adhäsionsneigung von Kupfer gegenüber unbeschichtetem Werkzeugstahl berücksichtigen. Die OEM-Toleranzanforderungen für diese Teile liegen routinemäßig im Bereich von ±0,001 bis ±0,005 Zoll, wobei Einschränkungen bei der Oberflächengüte durch nachgelagerte Galvanisierungs- oder Lötprozesse bedingt sind.
Präzisionsanforderungen für Medizin und Elektronik
Durch die Abschirmung medizinischer Gerätekomponenten und Unterhaltungselektronik erreichen Präzisionswerkzeuge ihre engsten Toleranzgrenzen. Eine gestanzte EMI-Abschirmung für ein Smartphone muss in einen Hohlraum passen, der nur Bruchteile eines Millimeters misst, und die Anforderungen an die Ebenheit müssen so sein, dass Lücken vermieden werden, die eine elektromagnetische Leckage ermöglichen. Medizinische Kontaktfedern, Komponenten chirurgischer Instrumente und Gehäuse implantierbarer Geräte erfordern nicht nur Maßgenauigkeit, sondern auch vollständige Rückverfolgbarkeit und Prozessvalidierung.
Was diese Anwendungen von Arbeiten im Automobilbereich unterscheidet, sind nicht unbedingt engere Toleranzen. Es ist die Kombination aus engen Toleranzen mit exotischen Materialien und geringeren Volumina, die die wirtschaftliche Gleichung verändert:
- Abschirmung der Elektronik- Dünner Edelstahl oder Neusilber (0,1 bis 0,3 mm); komplexe Biegegeometrien, die mehrere Formstationen erfordern; Ebenheit innerhalb von 0,05 mm über die Schirmoberflächen; moderate Volumina (500.000 bis 5 Millionen pro Jahr)
- Medizinische Geräte- Titan, chirurgischer Edelstahl oder Speziallegierungen, die spezielle Materialzertifizierungen erfordern; Toleranzen von ±0,01 bis ±0,025 mm; vollständige Chargenrückverfolgbarkeit mit CPK-Dokumentation pro Produktionslauf; geringere Volumina (50.000 bis 500.000), die immer noch eine progressive Werkzeuginvestition rechtfertigen müssen
- Mikro-Anschlüsse- Teilungsabstände unter 0,5 mm zwischen Kontakten; Strukturgrößen nähern sich den Grenzen der Drahterodierfähigkeit; Streifenbreiten unter 20 mm mit einreihigem Verlauf; Hartmetallwerkzeuge sind für die Dimensionsstabilität über die gesamte Produktionslebensdauer hinweg zwingend erforderlich
Bei medizinischen und elektronischen Anwendungen verlagern sich die Entscheidungen bezüglich der Chipspezifikationen sowohl auf die Qualitätssicherungsinfrastruktur als auch auf die mechanische Leistungsfähigkeit. Das Werkzeug muss nicht nur konforme Teile produzieren, sondern dies auch innerhalb eines validierten, dokumentierten Prozesses tun, der den gesetzlichen Anforderungen entspricht. Diese Validierungsstrenge hängt direkt damit zusammen, wie die Matrize entwickelt wurde, wer sie gebaut hat und welche Qualitätssysteme ihre Herstellung regelten – Fragen, die natürlich dazu führen, wie Ingenieurteams ihren Werkzeugpartner bewerten und auswählen.
Auswahl eines Partners für Präzisionsstanzwerkzeuge für kritische Teile
Die gesetzliche Rückverfolgbarkeit, validierte Prozesse und die dokumentierte Leistungsfähigkeit haben nicht ihren Ursprung im gestanzten Teil. Sie stammen von der Organisation, die die Matrize entworfen und gebaut hat. Für Ingenieurteams, die Werkzeuge für toleranzkritische Anwendungen spezifizieren, geht es bei der Auswahl des richtigen Herstellers von Folgeverbundwerkzeugen weniger darum, das günstigste Angebot zu finden, sondern vielmehr darum, einen Partner zu finden, dessen technische Infrastruktur den Anforderungen der Anwendung entspricht. Ein Zulieferer, der für das Stanzen allgemeiner Klammern ausgerüstet ist, arbeitet in einer grundlegend anderen technischen Umgebung als ein Zulieferer, der auf Mikro-Steckverbindern, dünnen Kupferanschlüssen oder Komponenten medizinischer Geräte basiert, die eine Wiederholgenauigkeit von ±0,01 mm erfordern.
Wie unterscheidet man also die Hersteller von Folgeverbundwerkzeugen, die wirklich für Präzisionsarbeiten ausgerüstet sind, von denen, die über ihre Fähigkeiten vermarkten? Die Antwort liegt in der Bewertung spezifischer technischer Benchmarks, verifizierter Qualitätssysteme und nachgewiesener Prozessdisziplin.
Technische Leistungs-Benchmarks für Werkzeuglieferanten
Wenn Sie eine Präzisionsstanzform für kleine, komplexe Teile in großen Stückzahlen beschaffen, sagt Ihnen die Ausrüstungsliste des Lieferanten mehr als nur seine Verkaufspräsentation. Sie müssen über die allgemeine CNC-Kapazität hinausblicken und die spezifischen Bearbeitungstechnologien untersuchen, die eine Genauigkeit im Mikrometerbereich ermöglichen.
Hier ist ein praktischer Bewertungsrahmen. Ein Lieferant, der für die Fertigung toleranzkritischer Folgeverbundwerkzeuge geeignet ist, sollte Folgendes nachweisen:
- Drahterodierfähigkeit mit einer Genauigkeit von ±0,001 mm oder besser- Dies ist nicht-verhandelbar für Stempel- und Matrizeneinsatzprofile, bei denen die Abstände im einstelligen-Mikrometerbereich gemessen werden. Fragen Sie, ob sie ein langsames{4}}Drahtwerk mit mehreren Glättungsdurchgängen für die endgültigen Oberflächen verwenden.
- CNC-Koordinatenschleifen für Koordinatengenauigkeit- Entscheidend für die Aufrechterhaltung der Positionsbeziehungen von Station{1}}zu-bei langen progressiven Stanzwerkzeugen. Ohne Koordinatenschleifen sind kumulative Positionsfehler über 20+ Stationen hinweg unvermeidbar.
- Eigene-Wärmebehandlung oder verifizierte Kontrolle durch Subunternehmer- Die Wärmebehandlung bestimmt direkt, ob Werkzeugstahl sein Leistungspotenzial erreicht. Lieferanten, die diesen Prozess ohne dokumentierte Parameterüberprüfung auslagern, führen zu einer unkontrollierten Variable.
- Stanzsimulationssoftware (AutoForm, DYNAFORM oder gleichwertig)-Simulationsgesteuerte Entwicklung-reduziert Testiterationen und prognostiziert Rückfederung, Ausdünnung und Materialfluss, bevor harte Werkzeuge geschnitten werden. Lieferanten, die sich ausschließlich auf erfahrungsbasierte-basierte Versuche-und-Versuche verlassen, bergen bei komplexen Geometrien ein höheres Risiko.
- Verfügbarkeit der Tryout-Presse passend zu den Produktionsbedingungen- Ein Lieferant sollte Matrizen an einer Presse validieren, die Ihre Produktionsumgebung nachbildet: passende Tonnage, Hubfrequenz und Vorschubsystemtyp. Bei der Validierung einer progressiven Matrize mit 400 SPM auf einer Testpresse mit 60 SPM bleiben geschwindigkeitsabhängige Fehlermodi unentdeckt.
- Eigene -Oberflächenbehandlung oder etablierte Beschichtungspartnerschaften- PVD-Beschichtungsentscheidungen sollten in die Designphase integriert werden und nicht als nachträglicher Einfall behandelt werden. Lieferanten, die die Auswahl der Beschichtung auf das Werkstückmaterial und die Pressengeschwindigkeit abstimmen, liefern langlebigere Werkzeuge.
- Messgeräte, die so kalibriert sind, dass sie messen, was sie bauen- CMM-Fähigkeit, optische Messsysteme und Oberflächenprofilometrie, die für den Toleranzbereich geeignet sind, den sie erreichen sollen.
Ein allgemeines Stanzunternehmen besitzt möglicherweise eine Drahterodiermaschine. Ein Spezialist für Präzisionsstanzen und -stanzen führt es im Rahmen einer Prozessdisziplin aus, die dokumentierte Programme, verifizierte Versätze und gemessene Ergebnisse umfasst, die anhand des CAD-Sollwertes validiert werden. Die Ausrüstung ist weniger wichtig als das System, das ihre Verwendung bestimmt.
Qualitätsstandards und Zertifizierungsanforderungen
Zertifizierungen dienen als extern geprüfter Nachweis, dass ein Lieferant innerhalb eines strukturierten Qualitätsmanagementsystems arbeitet. Für Präzisionsstanzanwendungen haben zwei Zertifizierungen das größte Gewicht.
ISO 9001:2015legt die Grundlinie fest. Es bestätigt, dass dokumentierte Prozesse für Designkontrolle, Kalibrierung, interne Revision, Korrekturmaßnahmen und Lieferantenmanagement vorhanden sind. Jeder seriöse Anbieter von Präzisionsstanzen und -prägungen sollte dies als Mindestmaß anerkennen. Es signalisiert Prozessdisziplin und Rückverfolgbarkeit, erfordert jedoch nicht die automobilspezifische Strenge, die Produktionsprogramme für hohe Stückzahlen erfordern.
IATF 16949:2016baut auf ISO 9001 mit deutlich strengeren Anforderungen auf, die auf die Automobil-Lieferkettenproduktion zugeschnitten sind. Es schreibt APQP (Advanced Product Quality Planning), PPAP (Production Part Approval Process), FMEA, SPC und MSA als zentrale Qualitätswerkzeuge vor. Für Teams, die Automobilwerkzeuge oder andere sicherheitskritische Stanzteile beschaffen, ist die IATF 16949-Zertifizierung nicht von Vorteil. Es ist eine Voraussetzung. Der Standard erfordert Prozessfähigkeitsstudien mit dem Ziel eines Cpk-Werts von 1,33 oder höher bei kritischen Abmessungen und drängt die Lieferanten zu einer statistischen Genauigkeit, die eine Abweichung der Abmessungen bei langen Produktionsläufen verhindert.
Überprüfen Sie über das Zertifikat selbst hinaus den Umfang. Ein Lieferant verfügt möglicherweise über IATF 16949 für Montagevorgänge, nicht jedoch für die Herstellung von Formen. Der Zertifizierungsumfang sollte ausdrücklich die Konstruktion, den Bau und die Validierung von Werkzeugen und Formen an dem Standort abdecken, an dem Ihre Werkzeuge hergestellt werden. Fordern Sie das tatsächliche Zertifikat an und bestätigen Sie es über dasIATF-Aufsichtsdatenbankanstatt sich auf ein Logo zu verlassen, das auf einer Website angezeigt wird.
Bewertung von Werkzeugpartnern hinsichtlich Toleranz-kritischer Produktion
Technische Leistungsfähigkeit und Zertifizierungen geben Aufschluss darüber, ob ein Lieferant die Arbeit ausführen kann. Die verbleibende Frage ist, ob sie für Ihre spezifische Produktionsrealität geeignet sind.
Hersteller von progressiven Formen, die Anwendungen mit hohen {0}Volumen und engen-Toleranzen anbieten, weisen Merkmale auf, die sie von Herstellern allgemeiner Werkzeuge unterscheiden:
- Anwendungsspezifische-Erfahrung- Ein Lieferant, der Matrizen für Ihren Materialtyp, Teilegrößenbereich und Ihre Branche gebaut hat, kennt die für Ihre Anwendung spezifischen Fehlerarten und Designanpassungen. Fordern Sie Fallstudien oder Referenzteile aus ähnlichen Materialien und Toleranzbereichen an.
- Design-für-Wartungsphilosophie- Präzisionswerkzeuge, die für die Produktion mehrerer -Millionen-Stücke gebaut sind, müssen wartungsfähig sein. Bewerten Sie, ob der Lieferant standardmäßig modulare Einsätze, zugängliche Schärfflächen und dokumentierte Wartungsverfahren vorsieht.
- Technische Zusammenarbeit während der Entwicklung- Die besten Werkzeugpartner engagieren sich bei der Teilekonstruktion und nicht erst, nachdem der Druck eingefroren ist. Die Eingaben des Formenbauers zur Gestaltung der Herstellbarkeit können die Anzahl der Stationen reduzieren, die Materialausnutzung verbessern und Toleranzstapel beseitigen, bevor mit der Werkzeuginvestition begonnen wird.
- Validierter Prozess von der Simulation bis zur Produktionsfreigabe- Ein vollständiger Entwicklungslebenszyklus mit dokumentierten Validierungs-Gates (Simulation, T0-Test, CPK-Bestätigung) reduziert das Risiko im Vergleich zu Build-{2}}und-Anpassungsansätzen.
- Reaktionsschneller Service und Änderungsfähigkeit- Produktionsteile entwickeln sich weiter. Technische Änderungen kommen. Ein Lieferant mit eigener Bearbeitungstiefe kann Änderungen schnell durchführen, ohne das Werkzeugprogramm von Grund auf neu starten zu müssen.
Für Ingenieurteams, die Partner evaluieren, die sich auf Präzisions-- Folgeverbundwerkzeuge für Anwendungen mit hohem{1}Volumen und engen-Toleranzen spezialisiert haben,YICHENs Präzisions-StanzformDas Programm dient als eine Ressource, die es wert ist, untersucht zu werden. YICHEN konzentriert sich speziell auf kleine, hochpräzise Teile, die für die wiederholbare Massenproduktion hergestellt werden, das Segment, in dem die Präzision der Matrizen direkt bestimmt, ob fertige Komponenten in ihren Endbaugruppen die funktionalen Anforderungen erfüllen.
Die Lieferantenauswahlentscheidung spiegelt letztlich eine Risikokalkulation wider. Der Kostenunterschied zwischen einem Spezialisten für Präzisionsstanzen und -stanzen und einer Werkstatt für allgemeine Zwecke ist im Verhältnis zu den Gesamtkosten des Programms in der Regel gering. Aber die Kosten einer Matrize, die die Toleranz bei Produktionsgeschwindigkeit nicht einhalten kann, oder einer Matrize, die monatliche Eingriffe erfordert, weil das Verschleißmanagement nicht von Anfang an vorgesehen war, summieren sich bei jedem Schlag über die gesamte Lebensdauer des Werkzeugs. Investieren Sie im Vorfeld Evaluierungszeit, und die Werkzeuge amortisieren sich durch jahrelange stabile, vorhersehbare Produktion.
Häufig gestellte Fragen zu Präzisionsstanzformen
1. Welche Toleranzen kann ein Präzisionsstanzwerkzeug einhalten?
Ein Präzisionsstanzwerkzeug hält in der Regel über Millionen von Presszyklen Maßtoleranzen innerhalb von ±0,0002 Zoll (±0,005 mm) oder enger ein. Dieses Maß an Genauigkeit wird durch kontrollierte Abstände zwischen Stempel-zu-Matrize von 5-10 % Materialstärke pro Seite, Positionsgenauigkeit im Mikrometerbereich-zwischen den Stationen und Pilotregistrierungssystemen erreicht, die Zuführungsungenauigkeiten an jeder Station korrigieren. Die Einhaltung dieser Toleranzen erfordert spezielle Werkzeugstahlsorten, die auf HRC 58–64 gehärtet sind, eine Drahterodierbearbeitung mit einer Fähigkeit von ±0,0001 Zoll und validierte Wartungspläne, die an Trefferzahldaten und nicht an Kalenderintervallen gebunden sind.
2. Was ist der Unterschied zwischen einer progressiven Matrize und einer zusammengesetzten Matrize?
Eine progressive Matrize führt aufeinanderfolgende Vorgänge über mehrere Stationen hinweg aus, während ein Metallband pro Pressenhub um eine Steigungsstrecke vorgeschoben wird, wodurch ein fertiges Teil pro Zyklus mit Geschwindigkeiten von bis zu 1,500+ SPM hergestellt wird. Es verarbeitet komplexe Geometrien, indem es Schnitte, Biegungen und Formen auf spezielle Stationen verteilt. Eine Verbundmatrize führt mehrere Vorgänge gleichzeitig an einer einzigen Station in einem Pressenhub aus und eignet sich daher ideal für flache, symmetrische Teile, die eine enge Konzentrizität zwischen den Merkmalen erfordern. Folgeverbundmatrizen eignen sich für komplexe Teile mit hohem -Volumen (100,000+ pro Jahr), während Verbundmatrizen am besten für flache Teile mit mittlerem -Volumen geeignet sind, bei denen die Konzentrizität von Merkmal zu Merkmal von entscheidender Bedeutung ist.
3. Welcher Werkzeugstahl eignet sich am besten zum Stanzen von Matrizen?
Der beste Werkzeugstahl hängt vom vorherrschenden Fehlermechanismus in Ihrer Anwendung ab. D2 (SKD11) zeichnet sich aus, wenn abrasiver Verschleiß die Lebensdauer der Matrize begrenzt, und bietet eine hohe Schnitthaltigkeit bei 58-60 HRC. M2 (SKH51) widersteht sowohl Verschleiß als auch Druckverformung bei 60-65 HRC, ideal für Schläge unter hoher Belastung. S7 bietet maximale Zähigkeit bei 56-58 HRC für Stationen mit starker Belastung, bei denen es zu Absplitterungen oder Rissen kommt. A2 (SKD12) liefert eine ausgewogene Leistung, wenn mehrere Fehlermodi konkurrieren. Wolframcarbid-Einsätze rechtfertigen ihren 3- bis 5-fachen Kostenaufschlag an Stationen mit extrem hohen Stückzahlen, wo Wartungsintervalle für Werkzeugstahl zu Produktionsengpässen werden.
4. Wie oft sollte eine Präzisionsstanze gewartet werden?
Die Wartungshäufigkeit sollte sich an der tatsächlichen Trefferzahl und nicht an Kalenderplänen orientieren. Visuelle Kontrollen pro Schicht decken eingeklemmte Schnecken und Schmierprobleme auf. Hub{3}}zähl-basierte Inspektionen alle 50.000 bis 250.000 Treffer messen den Zustand der Schneidkante, das Spiel, den Führungsverschleiß und die freie Länge der Feder-. Das Schärfen wird ausgelöst, wenn die Grathöhe die Teilespezifikationen überschreitet, typischerweise 0,05–0,10 mm bei Präzisionsarbeiten. Federn müssen ausgetauscht werden, wenn die freie Länge um 10 % abnimmt. Der Pressentyp wirkt sich auch auf die Intervalle aus: Matrizen auf Servopressen müssen möglicherweise seltener gewartet werden als identische Werkzeuge auf mechanischen Pressen, da der kontrollierte Eingriff den kumulativen Aufprallschaden pro Hub reduziert.
5. Welche Beschichtungen verlängern die Lebensdauer von Präzisionsstanzwerkzeugen?
PVD-Beschichtungen wie TiCN (3400 HV-Härte, 0,2 Reibungskoeffizient) und DLC (4000 HV, Reibung unter 0,1) sorgen für die bedeutendsten Verbesserungen der Werkzeuglebensdauer bei Präzisionsanwendungen. TiCN ist hervorragend gegen Abrieb von Edelstahl geeignet und verlängert die Matrizenlebensdauer um mehr als das 20-fache im Vergleich zu rein polierten -Oberflächen. DLC verhindert das Anhaften von Aluminium und Kupfer und ermöglicht so ein nahezu trockenes Prägen, das eine Nachreinigung überflüssig macht. TiAlN eignet sich für Hochgeschwindigkeitsvorgänge, die thermische Belastungen erzeugen. Die PVD-Anwendung unter 500 Grad Celsius bewahrt die Härte und Maßhaltigkeit des Substrats und ist daher gegenüber CVD für toleranzkritische Komponenten zu bevorzugen. Die Auswahl der Beschichtung sollte zum spezifischen Werkstückmaterial und zum vorherrschenden Verschleißmechanismus passen.


