


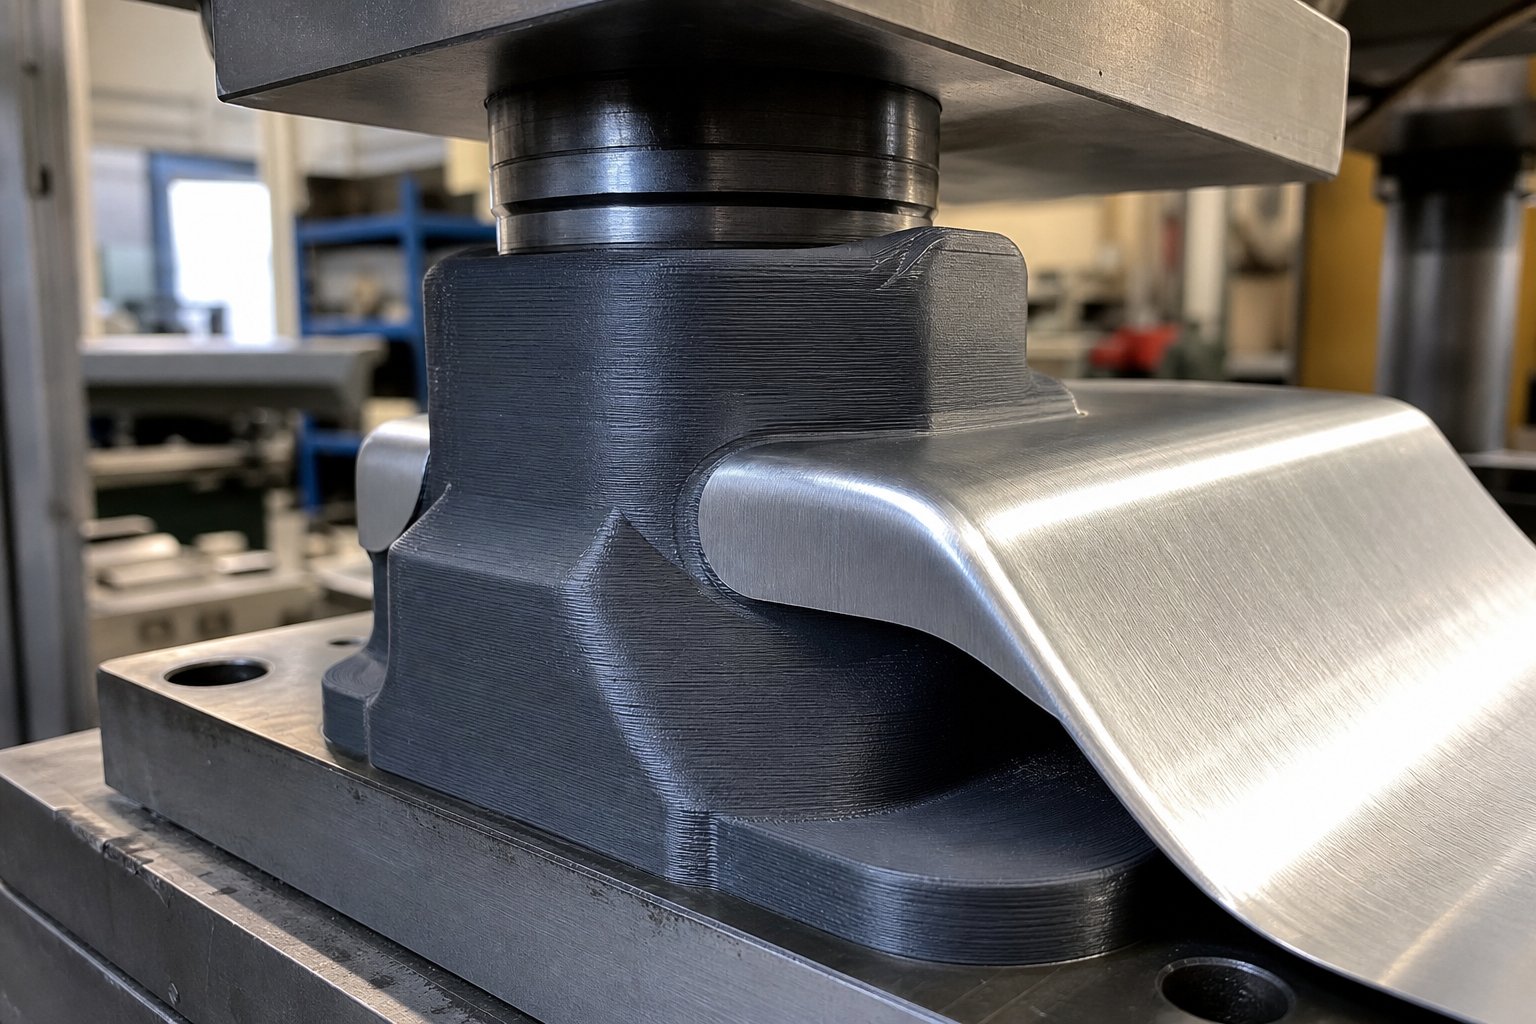
3D-gedruckte Stanzformen erklärt
Stellen Sie sich vor, Sie benötigen ein kundenspezifisches Formwerkzeug für ein Blechteil, aber das Angebot für eine CNC--gefräste Stahlstanze kostet Tausende von Dollar und eine Vorlaufzeit von mehreren Wochen. Bei einem Prototypenlauf mit 20 Teilen funktioniert diese Rechnung selten. Genau hier kommen 3D-gedruckte Stanzformen ins Spiel.
Bei 3D-gedruckten Stanzformen handelt es sich um additiv{1}hergestellte Werkzeugkomponenten - Stempel, Matrizenblöcke oder Formwerkzeuge -, die zum Formen von Blechen durch Presskraft verwendet werden und durch schichtweise-schichtweise-Fertigung und nicht durch herkömmliche CNC-Bearbeitung von Werkzeugstahl hergestellt werden.
Diese Werkzeuge ersetzen nicht die Matrizen aus gehärtetem Stahl in einer Produktionslinie mit 500.000-Teilen. Aber für die Prototypenerstellung, Designvalidierung und Kleinserien beseitigen sie die Kosten- und Durchlaufzeitbarrieren, die dazu führen, dass Umformvorgänge durch hohe Mindestinvestitionen eingeschränkt werden. ErforschungFDM-basierte Werkzeuge für die Blechumformungbestätigt, dass additiv gefertigte Umformwerkzeuge im Vergleich zu herkömmlichen Metallbearbeitungsmethoden erhebliche Kostenvorteile für die Einzelstück- und Kleinserienfertigung bieten.
Was sind 3D-gedruckte Stanzformen?
Im Kern handelt es sich dabei um funktionale Werkzeugkomponenten, die aus technischen Kunststoffen, Harzen oder Sintermetallen gedruckt werden. Sie werden wie herkömmliche Werkzeuge in eine hydraulische Presse oder Dornpresse montiert. Der Unterschied liegt in der Herstellungsmethode: Anstatt Material von einem Stahlbarren zu entfernen, bauen Sie die Formgeometrie Schicht für Schicht aus einer CAD-Datei auf. Das macht3D-gedruckte Matrizen für die schnelle Prototypenerstellungzu iterieren und kostengünstig zu ersetzen, wenn sich ein Design ändert.
Wer profitiert von gedruckten Werkzeugen?
Die Nutzerbasis ist breit gefächert:
- Produktdesigner validieren geformte Blechgeometrien, bevor sie sich für Produktionswerkzeuge entscheiden
- Prototyping-Teams, die funktionsfähige Metallteile innerhalb eines Zeitrahmens benötigen, der in Tagen und nicht in Monaten gemessen wird
- Kleinserienhersteller, die 10 bis 500 Teile produzieren, bei denen sich die herkömmlichen Werkzeugkosten nie amortisieren
- Bastler und kleine Werkstätten betreiben hydraulische Pressen oder Dornpressen für kundenspezifische Halterungen, Gehäuse und geformte Komponenten
Dieser Leitfaden behandelt 3D-gedruckte Stanzformen für Bleche aller wichtigen Drucktechnologien und Materialklassen. Es ist technologieunabhängig - keine einzelne Druckermarke oder kein einzelner Materiallieferant erhält eine Vorzugsbehandlung. Sie finden eine ehrliche Berichterstattung sowohl über die Möglichkeiten als auch über die Einschränkungen, einschließlich der sinnvollen Alternativen für Stanzformen für geringe Stückzahlen und der Szenarien, in denen sie nicht ausreichen.
Die eigentliche Frage ist nicht, ob gedruckte Stempel funktionieren. Es kommt darauf an, welche Technologie, welches Material und welcher Designansatz Ihren spezifischen Formungsanforderungen entspricht - und das beginnt mit dem Verständnis des Druckprozesses selbst.
Auswahl der richtigen 3D-Drucktechnologie für Stanzformen
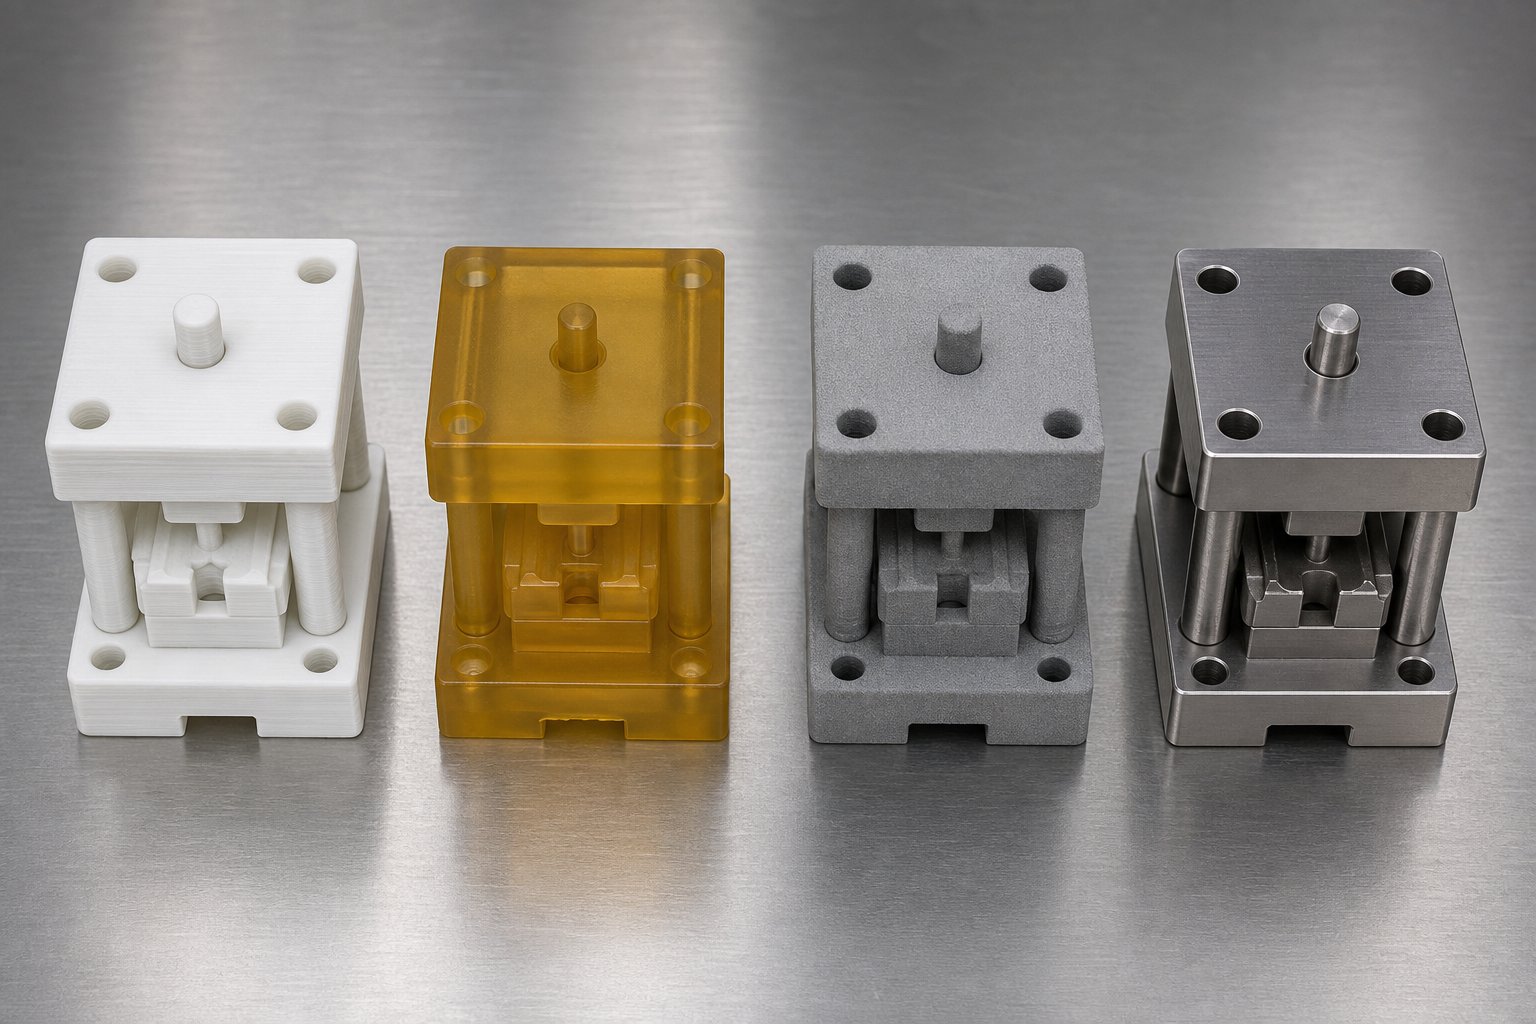
Bei jedem Druckprozess wird eine Matrize auf molekularer Ebene anders aufgebaut, und das hat direkten Einfluss darauf, wie sich das Werkzeug unter Druckkraft verhält. Eine mit geschmolzenem Filament gedruckte Matrize verhält sich nicht wie eine aus flüssigem Harz ausgehärtete oder aus Metallpulver gesinterte Matrize. Die beste 3D-Drucktechnologie für Stanzformen hängt ganz davon ab, was Sie formen, wie viele Teile Sie benötigen und wie viel Kraft der Vorgang erfordert.
Hier ist ein praktischer Vergleich der 3D-Drucktechnologie für Werkzeuge in den vier Hauptprozessfamilien.
FDM-Matrizen für die Umformung mit geringer-Kraft
Fused Deposition Modeling (FDM) ist der am besten zugängliche Einstiegspunkt. Eine Desktop-Maschine extrudiert thermoplastische Filamente Schicht für Schicht und baut die Düsengeometrie innerhalb von Stunden für ein paar Dollar Material auf. Der Kompromiss? Schichtlinien erzeugen auf Formflächen eine sichtbare Treppenstruktur, und die Bindung zwischen den Schichten ist immer schwächer als das Material selbst. Diese Anisotropie ist wichtig, da Umformkräfte die Matrize häufig senkrecht zu Schichtebenen belasten.
FDM-Matrizen eignen sich gut für einfache Biegungen und die Umformung mit geringem{0}Kraftaufwand in dünnem Aluminium oder Messing. Sie werden feststellen, dass sie die beste Leistung erbringen, wenn Druckbelastungen über eine große Fläche verteilt werden und nicht an scharfen Kanten konzentriert werden. Beim Vergleich von FDM mit SLA für Formwerkzeuge sind die Kosten und die Geschwindigkeit der Iteration der Hauptvorteil von FDM. Der Hauptnachteil ist die Oberflächenbeschaffenheit und die Maßtoleranz, die je nach Drucker und Material typischerweise bei +/- 0.3 bis 0,5 mm liegt.
SLA und SLS für Präzisionsstanzanwendungen
Stereolithographie (SLA) härtet flüssiges Harz mit Licht aus und erzeugt Stümpfe mit glatten Oberflächen und viel engeren Toleranzen als FDM.Forschung von Formlabs zu SLA-gedruckten Formwerkzeugenhaben gezeigt, dass starre Harzmatrizen bei richtiger Konstruktion erheblichen Presskräften standhalten können, wobei die glatte Oberflächenbeschaffenheit den Polierschritt überflüssig macht, der bei Metallmatrizen manchmal erforderlich ist. SLA-Teile sind außerdem isotrop, was bedeutet, dass sich die Festigkeit mit der Ausrichtung des Aufbaus nicht dramatisch ändert. Dies macht sie zu einer besseren Wahl als FDM, wenn Umformkräfte aus mehreren Richtungen einwirken.
Beim selektiven Lasersintern (SLS) wird Polymerpulver in einem beheizten Bett verschmolzen. Da ungeschmolzenes Pulver das Teil während des Druckens stützt, können SLS-Matrizen komplexe Geometrien integrieren, ohne die strukturelle Integrität zu beeinträchtigen. Die Maßhaltigkeit von SLS-gedruckten Stempeln liegt typischerweise bei etwa +/- 0.1 bis 0,3 mm, und die resultierenden Nylonteile bieten eine ausgezeichnete Zähigkeit und Schlagfestigkeit. Die Oberfläche weist durch das Pulver eine leicht körnige Textur auf, ist jedoch gleichmäßiger als FDM-Schichtlinien und hinterlässt weniger sichtbare Markierungen auf geformten Teilen.
Metallsintern für hohe -Belastungsanforderungen
Wenn die Umformkräfte die Belastbarkeit jedes Polymers übersteigen, sind gesinterte Matrizen aus Metall für das Blechstanzen der richtige Weg. Selektives Laserschmelzen (SLM) und direktes Metall-Laser-Sintern (DMLS) erzeugen vollständig dichte Metallformen aus Aluminium-, Edelstahl- oder Werkzeugstahlpulvern. Diese Matrizen können den gleichen Kräften standhalten wie maschinell bearbeitete Werkzeuge, mit dem zusätzlichen Vorteil interner Kühlkanäle oder gewichtsreduzierender Gitterstrukturen, die mit herkömmlicher Bearbeitung nicht hergestellt werden können.
Aus Metall-bedruckte Matrizen kosten deutlich mehr und erfordern eine Nachbearbeitung wie Spannungsentlastung, Entpulverung und oft auch die Bearbeitung kritischer Oberflächen. Sie sind sinnvoll für Geometrien, deren herkömmliche Bearbeitung teuer ist oder bei denen konforme Merkmale den Prozessaufwand rechtfertigen.
| Technologie | Maßtoleranz | Oberflächenbeschaffenheit | Maximale Umformkraft | Kosten pro Würfel | Bester Anwendungsfall |
|---|---|---|---|---|---|
| FDM | +/- 0.3 - 0.5 mm | Sichtbare Schichtlinien (grob) | Niedrig (typischerweise unter 5 kN) | $5 - $50 | Einfache Biegungen, frühes Prototyping, dünne weiche Metalle |
| SLA | +/- 0.1 - 0.2 mm | Reibungslos (minimale Nachbearbeitung) | Mäßig (5 - 50 kN je nach Harz) | $30 - $150 | Präzisionsformen, zusammengesetzte Biegungen, kleine Produktionsläufe |
| SLS | +/- 0.1 - 0.3 mm | Leicht körnig (Pudertextur) | Mäßig bis hoch (10 - 80 kN mit Nylon) | $80 - $300 | Langlebige Werkzeuge, komplexe Geometrie, wiederholter Einsatz |
| Metallsintern (SLM/DMLS) | +/- 0.05 - 0.2 mm | Wie-rau gebaut; nach Spezifikation bearbeitet | Hoch (begrenzt durch Design, nicht durch Material) | $500 - $5,000+ | Umformung mit hoher{0}Tonnage, produktionsorientierte-Werkzeugausstattung, komplexe interne Funktionen |
Das Muster ist einfach: Wenn der Kraftbedarf und die Anzahl der Teile steigen, bewegt man sich von FDM über SLA und SLS hin zu Metall. Bei der Entscheidung geht es aber nicht nur um die Belastbarkeit. Eine Matrize, die Teile mit strenger Maßkontrolle und sauberen Oberflächen produzieren muss, rechtfertigt möglicherweise SLA auch bei geringeren Kräften, während eine grobe Prototypenbiegung unabhängig vom verfügbaren Budget möglicherweise bei FDM verbleibt.
Die Wahl der Technologie fließt direkt in die nächste wichtige Entscheidung ein: Welches spezifische Material innerhalb jeder Prozessfamilie verleiht Ihrer Matrize die mechanischen Eigenschaften, die sie benötigt, um wiederholte Umformzyklen zu überstehen?
Leitfaden zur Materialauswahl für gedruckte Formwerkzeuge
Das Material, mit dem Sie drucken, bestimmt, wie viel Kraft Ihre Matrize aushalten kann, wie viele Zyklen sie übersteht und ob das geformte Teil sauber oder markiert herauskommt. Zwei Matrizen mit identischer Geometrie funktionieren völlig unterschiedlich, wenn einer aus PLA und der andere aus glasfaserverstärktem Nylon gedruckt wird. Die Auswahl des besten Filamentmaterials für Stanzwerkzeuge bedeutet, die mechanischen Eigenschaften an Ihre spezifische Umformlast und Blechart anzupassen.
Thermoplastische Materialien für Formwerkzeuge
FDM-Filamente reichen von preisgünstigen{0}freundlichen Optionen, die sich für die einmalige-Prototyperstellung eignen, bis hin zu Polymeren in technischer Qualität-, die Hunderte von Umformzyklen bewältigen können. So stapeln sich die häufigsten Entscheidungen:
- PLA- Hohe Steifigkeit mit einer Zugfestigkeit von etwa 50 MPa, aber spröde bei Stößen und erweicht über 60 °C. Gut für eine Proof-of--Konzeptbiegung in dünnem Aluminium, bei wiederholtem Gebrauch ist jedoch mit Rissen zu rechnen.
- ABS- Bessere Schlagfestigkeit als PLA und hält Temperaturen bis etwa 100 Grad C stand. Die Druckfestigkeit liegt bei etwa 70–80 MPa, sodass es für mäßige Formbelastungen auf weichen Metallen geeignet ist.
- PETG- Vereint Robustheit mit einfacher Bedruckbarkeit. Zugfestigkeit nahe 50–60 MPa mit besserer Schichthaftung als ABS, was wichtig ist, wenn Formkräfte gegen Schichtebenen drücken.
- Nylon (PA6/PA12)- Hier beginnt ernsthafte Stanzarbeit. Nylon bietet hervorragende Zähigkeit, Ermüdungsbeständigkeit und Druckfestigkeit im Bereich von 80-100 MPa. Es absorbiert Stöße, die zu Rissen in starren Materialien führen würden, und eignet sich daher gut für wiederholte Umformvorgänge.
- Polycarbonat (PC)- Das leistungsstärkste-gängige FDM-Material für Matrizenanwendungen mit einer Zugfestigkeit von mehr als 5.200 PSI (ca. 36 MPa ultimative) und einer Hitzebeständigkeit von bis zu 140 °C. Seine Kombination aus Steifigkeit, Schlagzähigkeit und thermischer Stabilität macht es zur ersten Wahl für anspruchsvolle Umformvorgänge.
Bei der Bewertung von Nylon im Vergleich zu Polycarbonat für Formwerkzeuge fällt die Entscheidung oft auf Folgendes hinaus: Nylon absorbiert Stöße besser und widersteht Ermüdungserscheinungen über viele Zyklen hinweg, während Polycarbonat eine überlegene Hitzebeständigkeit und Steifigkeit für Anwendungen mit höherer -Kraft und weniger-Zyklen bietet. Nylon gewinnt bei wiederholten Biegevorgängen; Polycarbonat gewinnt, wenn die Matrize einer Verformung unter anhaltend hohen Belastungen standhalten muss.
Die Ebenenausrichtung ist ein kritischer Faktor, der leicht übersehen wird. FDM-Teile sind von Natur aus anisotrop - die Z--Achse (senkrecht zu Schichten) ist typischerweise 40-70 % schwächer als die XY--Achse. Bei Stanzformen bedeutet dies, dass Sie den Druck so ausrichten sollten, dass die Formkräfte die Schichten zusammendrücken, anstatt sie auseinanderzuziehen. Eine Matrize, die mit reiner Kompression entlang der Z-Achse belastet ist, funktioniert gut, weil Schichten gequetscht werden. Die gleiche Matrize, die schichtübergreifend auf Zug oder Scherung belastet ist, versagt bereits bei einem Bruchteil ihrer Nennfestigkeit.
Harz-basierte Matrizenmaterialien
Photopolymerharze bieten andere Kompromisse. Standardharze sind spröde und für Umformanwendungen schlecht geeignet, aber hochentwickelte und starre Harzfamilien ändern die Gleichung. Die Druckfestigkeit von 3D-gedruckten Matrizen aus Harz kann beeindruckende Werte erreichen: Verbundharze-verstärkte Harze erreichen eine Druckfestigkeit von etwa 158 MPa, während starre technische Harze eine Biegefestigkeit von über 130 MPa liefern. Mit diesen Zahlen liegen sie hinsichtlich der Steifigkeit deutlich über den meisten FDM-Thermoplasten.
Die wichtigsten Harzkategorien für Stanzarbeiten:
- Standardharze- Zugfestigkeit von 20–50 MPa. Zu spröde für Umformvorgänge. Vermeiden.
- Robuste/ABS-ähnliche Harze- Schlagfestigkeit von 41–48 J/m mit einer Zugfestigkeit von etwa 40–70 MPa. Geeignet für leichte Umformung, wobei eine gewisse Flexibilität eine katastrophale Rissbildung verhindert.
- Harte/technische Harze- Zugfestigkeit von 55–90 MPa und Biegeleistung über 130 MPa. Diese widerstehen einer Verformung unter Last und behalten die Maßhaltigkeit während der Umformzyklen bei.
Der Vorteil von Harz gegenüber FDM bei Chip-Anwendungen liegt in der Isotropie. - Mit SLA oder DLP gehärtete Teile weisen über alle Achsen hinweg konsistente Eigenschaften auf, wodurch das Problem der schwachen -Schicht--Bindung beseitigt wird. Der Nachteil ist die Sprödigkeit. Selbst zähe Harze können unter Stoßbelastungen plötzlich versagen, ohne dass vorher eine sichtbare Verformung als Warnung erkennbar ist.
Anpassen des Materials an die Umformlast
Die folgende Tabelle stellt die Materialeigenschaften im Verhältnis zur praktischen Formbarkeit dar:
| Material | Druckstreckgrenze | Max. Betriebstemperatur | Kosten pro Chip (typisch) | Empfohlene maximale Blechdicke |
|---|---|---|---|---|
| PLA | ~60-70 MPa | 55-60 C | $3 - $15 | 0,5 mm Aluminium |
| ABS | ~70-80 MPa | 95-100 C | $5 - $20 | 0,8 mm Aluminium, 0,5 mm Weichstahl |
| PETG | ~60-75 MPa | 75-80 C | $5 - $20 | 0,8 mm Aluminium |
| Nylon (PA) | ~80-100 MPa | 80-120 C | $15 - $50 | 1,0 mm Aluminium, 0,8 mm Weichstahl |
| Polycarbonat (PC) | ~85-110 MPa | 130-140 C | $20 - $60 | 1,2 mm Aluminium, 1,0 mm Weichstahl |
| Kohlefaser-Nylon | ~100-130 MPa | 110-140 C | $30 - $80 | 1,5 mm Aluminium, 1,0 mm Weichstahl |
| Starres/technisches Harz | ~90-158 MPa | 70-97 C | $30 - $150 | 1,0 mm Aluminium, 0,8 mm Weichstahl |
| Robustes Harz | ~60-80 MPa | 50-70 C | $25 - $100 | 0,8 mm Aluminium |
Kohlefaserfilamente für Werkzeuganwendungen verdienen einen genaueren Blick.Durch die Carbonfaserverstärkung werden Steifigkeit und Formstabilität deutlich erhöhtund reduziert gleichzeitig die Wärmeausdehnung -, eine Eigenschaft, die die Formgeometrie über wiederholte Umformzyklen hinweg konsistent hält. Die geschnittenen Fasern dienen als innere Verstärkung, erhöhen die Druckfestigkeit und widerstehen dem Kriechen, das ungefüllte Polymere unter anhaltenden Belastungen erfahren.
Wann ist der Kostenaufschlag sinnvoll? Mit Verbund-gefüllte Filamente rechtfertigen ihren Preis, wenn Sie mehr als 50 Formungszyklen benötigen, wenn Dimensionsstabilität bei Temperaturänderungen wichtig ist oder wenn die Formungsgeometrie dünne Merkmale aufweist, die sich in ungefülltem Nylon biegen würden. Für eine einmalige -Prototypbiegung reicht Standard-Nylon aus. Für eine Matrize, die über Wochen hinweg bei intermittierendem Gebrauch konsistente Teile produzieren muss, liefert kohlenstoff-faser-verstärktes Nylon messbar bessere Ergebnisse pro ausgegebenem Dollar.
Die Materialeigenschaften legen die Obergrenze dafür fest, was Ihre Matrize verarbeiten kann. Aber die Geometrie der Matrize selbst - Wandstärke, Fülldichte und Spieltoleranzen - bestimmt, ob Sie diese Obergrenze tatsächlich erreichen oder unterschreiten.
Designrichtlinien für 3D-gedruckte Stanzgeometrien
Ein starkes Material, das mit schlechter Geometrie gedruckt wird, führt immer noch zu einem schwachen Stempel. Wandstärke, Füllstrategie und Spieltoleranzen sind das strukturelle Rückgrat jedes gedruckten Formwerkzeugs. Wenn diese falsch sind, führt dies am schnellsten zu rissigen Stempeln und inkonsistenten Teilen. Die Konstruktionsregeln für additiv gefertigte Matrizen unterscheiden sich erheblich von konventionell bearbeiteten Werkzeugen, da mit geschichtetem, anisotropem Material statt mit homogenem Stahl gearbeitet wird.
Regeln für Wandstärke und Formschräge
Die Wandstärke für 3D-gedruckte Formwerkzeuge muss sowohl die Bedruckbarkeit als auch den Belastungswiderstand unter Presskraft berücksichtigen. Im Gegensatz zu visuellen Prototypen, bei denen dünne Schalen Material sparen, erfordert die Werkzeugherstellung dicke, solide Umfänge, die die Verformungsspannung verteilen, ohne sich zu verbiegen oder zu reißen.
Für FDM-Matrizen:technisch-geprüfte RichtlinienFür eine zuverlässige Umfangserzeugung empfehlen wir ein Minimum des 2- bis 3-fachen Düsendurchmessers -, aber funktionale Werkzeuge müssen weit über dieses Minimum hinausgehen. Industrielle Anwendungen wie Formen und Vorrichtungen erfordern typischerweise Wandstärken im Bereich von 5 bis 10 mm, um bei wiederholter Belastung eine ausreichende Steifigkeit zu erreichen.
Hier sind die wichtigsten Wand- und Geometrieregeln, die Sie befolgen sollten:
- Mindestwandstärke:4 mm für leichte Umformwerkzeuge (dünne Aluminiumbögen); 6–10 mm für Matrizen, die mäßige Umformkräfte in Stahl oder dickerem Material verarbeiten
- Formschrägen:Wenden Sie eine Formschräge von 1–3 Grad auf die vertikalen Formflächen an, um den Teileauswurf zu erleichtern und die Reibung beim Formen zu verringern. Gedruckte Matrizen profitieren von einer etwas größeren Formschräge als maschinell bearbeiteter Stahl, da die Oberflächentextur den Widerstand auf das Werkstück erhöht.
- Vermeiden Sie plötzliche Übergänge von dick-zu-dünn:Abrupte Änderungen der Wandstärke führen zu Spannungskonzentrationen und ungleichmäßiger Abkühlung während des Druckens, was zu Verwerfungen oder inneren Hohlräumen führt, die den Chip unter Last schwächen. Verwenden Sie bei Dickenänderungen allmähliche Verjüngungen oder Verrundungen.
- Fügen Sie Verrundungen an Innenecken hinzu:Scharfe Innenecken konzentrieren die Spannung und sind häufige Ausgangspunkte für Risse. Ein Innenkehlradius von mindestens 2 mm verlängert die Lebensdauer der Matrize erheblich.
- Formflächen von Schichtlinien weg ausrichten:Positionieren Sie die Matrize so, dass die kritische Formfläche flach gedruckt wird (XY-Ebene) und nicht vertikal aufgebaut wird. Schichten, die senkrecht zu ihren Ebenen auf Druck beansprucht werden, funktionieren gut; Schichten, die über die Verbindungslinien hinweg auf Zug oder Scherung belastet sind, versagen bei 40–70 % der Nennfestigkeit des Materials.
Infill-Strategie für strukturelle Integrität
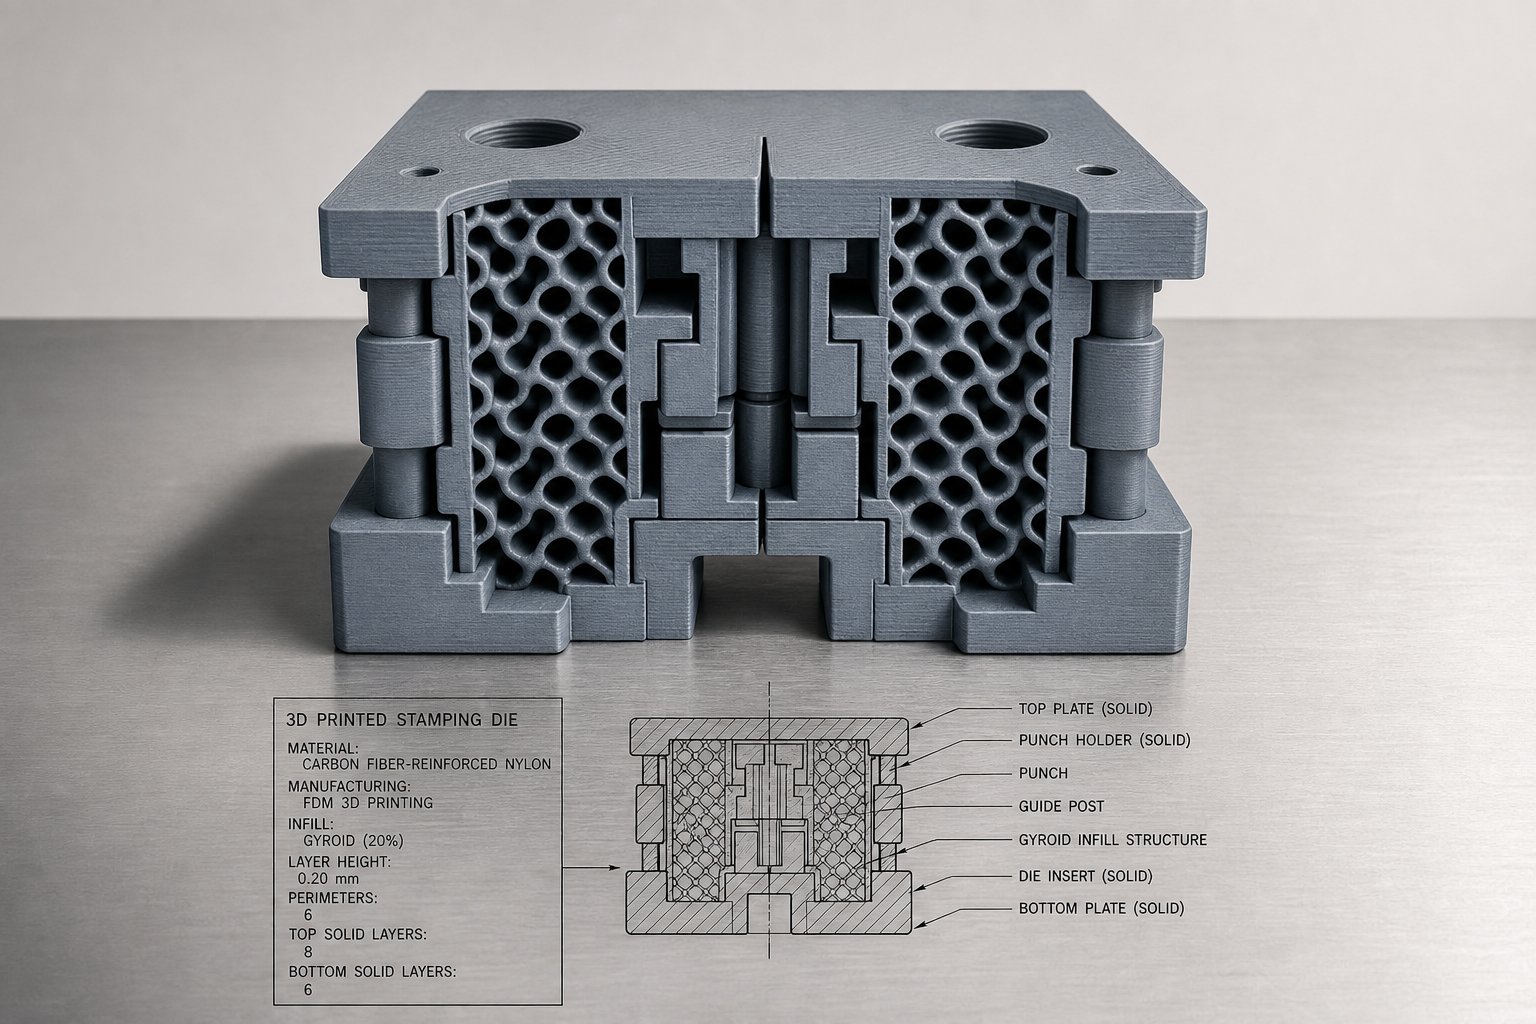
Das 3D-gedruckte Füllmuster für die Matrize ist für die Festigkeit wichtiger als der Prozentsatz der Rohfüllung. Eine Matrize mit 50 % Gyroidfüllung kann eine Matrize mit 80 % Gitterfüllung übertreffen, da die interne Geometrie die Kraft gleichmäßiger über den Querschnitt verteilt.
Beachten Sie bei Stanzformen die folgenden Füllrichtlinien:
- Mindestens 60–70 % Fülldichtefür Werkzeuge, die wiederholte Umformlasten bewältigen. Unterhalb dieser Schwelle ermöglichen innere Hohlräume eine lokale Kompression und schließlich einen Kollaps unter zyklischer Belastung.
- Gyroid- oder kubische Füllmusterbieten nahezu-isotrope interne Unterstützung. Gitter- und geradlinige Muster erzeugen ausgerichtete schwache Ebenen, die unter außeraxialen Belastungen scheren können.
- 100 % feste Füllungim oberen Bereich 5-8 mm direkt unterhalb der Formfläche. Dadurch entsteht eine solide Kappe, die die Presskraft gleichmäßig auf die darunter liegende Füllstruktur überträgt und so ein Durchbiegen oder Durchschlagen der Oberfläche verhindert.
- Erhöhen Sie die Anzahl der Wände/Umfang auf 5–8 Wändefür die äußere Grenze. Ränder tragen mehr Last als Füllungen - Mehrere durchgehende Ränder verteilen zyklische Spannungen effektiver als eine einzelne dicke Wand und verbessern so die Ermüdungsleistung bei wiederholten Presszyklen.
- Verwenden Sie Rippen anstelle einer gleichmäßig zunehmenden Füllung:Interne Rippen, die senkrecht zur primären Formungskraft ausgerichtet sind, erhöhen die Steifigkeit weitaus effizienter als eine Erhöhung des globalen Füllungsanteils. Dies spart Druckzeit und stärkt gleichzeitig kritische Lastpfade.
Ein praktischer Ansatz: Drucken Sie Matrizen mit 70 % Gyroid-Füllung mit 6 Rändern und 8 festen Deckschichten. Dadurch wird die Druckzeit mit der strukturellen Leistung in Einklang gebracht und Sie erhalten einen zuverlässigen Ausgangspunkt für Tests.
Stanz-{0}}zu--Abstand für gedruckte Werkzeuge
Der standardmäßige Stempel- und Matrizenabstand beim Metallstanzen verwendet eine Prozentformel -pro-Seite, die auf der Werkstückdicke und der Materialhärte basiert. Für herkömmliche StahlwerkzeugeDer empfohlene Abstand beginnt typischerweise bei 10 % der Werkstückdicke pro Seite, bei härteren Materialien sind bis zu 15-20 % erforderlich.
Der Stempel- und Matrizenabstand für gedruckte Werkzeuge erfordert aus zwei Gründen eine Anpassung, die über diese Standardformeln hinausgeht:
- Maßabweichung:Gedruckte Stanzformen weisen je nach Druckverfahren inhärente Toleranzen von +/- 0.1 bis 0,5 mm auf. Diese Abweichung muss zur Berechnung des Nennspiels addiert werden. Eine FDM-Matrize mit einer Toleranz von +/- 0.3 mm verschiebt den Abstand insgesamt um bis zu 0,6 mm über beide Werkzeughälften.
- Materialkonformität:Polymermatrizen verformen sich unter Verformungskraft elastisch. Während des Hubs werden die Matrizenoberflächen leicht komprimiert, wodurch sich das effektive Spiel vorübergehend verringert. Erhöhen Sie zum Ausgleich das Nennspiel um 5–10 % über den Wert hinaus, den Sie für Stahlwerkzeuge angeben würden. Wenn zum Beispiel ein Matrizenpaar aus Stahl einen Abstand von 0,15 mm pro Seite auf 1,0 mm Weichstahl erfordert, könnte ein gedrucktes Matrizenpaar 0,20 bis 0,25 mm pro Seite benötigen, um gleichwertige Ergebnisse zu erzielen.
Testen Sie das Spiel empirisch, indem Sie mit einem leichten Übermaß beginnen und es im Laufe der Iterationen in Schritten von 0,05 mm verringern. Mit gedruckten Werkzeugen dauert die Herstellung einer überarbeiteten Matrize Stunden statt Tage, sodass die Iteration des Abstands schnell und kostengünstig ist.
Noch eine Überlegung: Die Komplexität der Formung der Geometrie sollte einem progressiven Weg folgen. Beginnen Sie mit einfachen V--Bögen, bei denen die Kraft vorhersehbar und gleichmäßig verteilt ist. Wechseln Sie zu U-Bögen und Kanalformen erst, nachdem Sie die Überlebensfähigkeit bestätigt haben. Durchzüge und zusammengesetzte Formen führen zu Zugbelastungen über die Matrizenfläche und multi-direktionalen Spannungen -. Diese erfordern die höchsten Fülldichten, die dicksten Wände und die konservativsten Abstandswerte. Der Versuch, beim ersten Abdruck tief zu ziehen, endet fast immer mit einem Bruch der Matrize.
Diese Designparameter definieren, was der Chip strukturell überstehen kann. Aber die andere Hälfte der Gleichung ist, was geformt wird - die spezifische Metalllegierung, die Härte und die Dicke, die gegen das Werkzeug drückt, bestimmen, ob Ihre Geometrie hält oder versagt.
Kompatible Metalle und Dickengrenzen
Ihr Matrizenmaterial bestimmt die Obergrenze der Formkraft. Aber das Blech, das gegen diese Matrize drückt, entscheidet tatsächlich darüber, ob der Vorgang erfolgreich ist oder fehlschlägt. Nicht jede Legierung eignet sich gut für Polymerwerkzeuge, und selbst kooperative Metalle werden problematisch, sobald die Dicke bestimmte Schwellenwerte überschreitet. Wenn Sie verstehen, welche Metalle Sie mit gedruckten Stempeln prägen können - und wo die harten Grenzen liegen -, vermeiden Sie verschwendete Drucke und rissige Werkzeuge.
Für gedruckte Stanzformen geeignete Legierungen und Härtegrade
Weiche, duktile Metalle erfordern zum Formen weniger Kraft, was den Einsatzbereich gedruckter Werkzeuge direkt erweitert. Die besten Kandidaten haben ein gemeinsames Merkmal: niedrige Streckgrenze kombiniert mit hoher Bruchdehnung.
- Aluminiumlegierungen (1100, 3003, 5052, 6061-O):Der ideale Ausgangspunkt für die Aluminiumumformung mit gedruckten Prägestempeln. Die Legierung 5052-O hat beispielsweise eine Streckgrenze von etwa 90 MPa und eine Dehnung von über 25 %, wodurch sie sehr gut mit Polymerwerkzeugen in dünnen Stärken kompatibel ist.
- Messing (C260, C270):Patronenmessing im geglühten Zustand bietet eine hervorragende Formbarkeit mit einer Streckgrenze von etwa 100–120 MPa. Aufgrund der höheren Steifigkeit etwas härter für die Matrizen als Aluminium, für dünnes Material jedoch gut innerhalb der Polymerfähigkeit.
- Kupfer (C110, C101):Totweiches Kupfer lässt sich mit sehr geringem Kraftaufwand formen und passt sich leicht der Matrizengeometrie an. Hervorragend geeignet für gedruckte Werkzeuge in allen gängigen Stärken bis zur Druckgrenze der Matrize.
- Weichstahl (1008, 1010, 1018):Geglühter kohlenstoffarmer Stahl mit einer Streckgrenze von etwa 200–250 MPa. Verarbeitbar mit verstärkten gedruckten Matrizen in dünnen Stärken, aber die Kräfte steigen mit der Dicke schnell an.
- Edelstahl (304, 316):Geglühte austenitische Sorten sind formbar, erfordern jedoch wesentlich mehr Kraft als Weichstahl. Im Allgemeinen die Obergrenze für Polymer-Matrizen, beschränkt auf sehr dünnes Material mit hochfesten Matrizenmaterialien wie Kohlefaser-Nylon oder Hartharz.
Der Härtezustand ist ebenso wichtig wie die Wahl der Legierung.Durch das Glühen wird die Duktilität durch Rekristallisieren der Kornstruktur wiederhergestelltDies verringert die Streckgrenze und erhöht die Dehnung - – beides Eigenschaften, die die Umformkraft verringern, die Ihre Matrize bewältigen muss. Ein halbhartes 5052-Aluminiumblech erfordert im vollständig geglühten Zustand etwa die doppelte Biegekraft der gleichen Legierung. Wenn Sie mit gedruckten Werkzeugen arbeiten, geben Sie immer einen geglühten oder toten Weichzustand an, es sei denn, die Anwendung erfordert ausdrücklich einen härteren Zustand des Endteils.
Dieser Zusammenhang ist eindeutig: Weicheres Metall bedeutet weniger Druck auf die Matrize, längere Lebensdauer der Matrize und bessere Kompatibilität mit Polymerwerkzeugen. Wenn Ihr Entwurf eine Wärmebehandlung oder Kaltverfestigung nach dem Umformen zulässt, beginnen Sie mit geglühtem Material und erhöhen Sie anschließend die Festigkeit, anstatt während des Umformschritts gegen eine härtere Vergütung anzukämpfen.
Dickengrenzen je nach Material
Die Grenzwerte für die Blechdicke für 3D-gedruckte Matrizen hängen von der Wechselwirkung zwischen der Druckfestigkeit der Matrize und der Umformkraft ab, die ein bestimmtes Metall bei einer bestimmten Dicke erzeugt. Dickeres Material vervielfacht die erforderliche Kraft exponentiell -, eine Verdoppelung der Blechdicke vervierfacht die Biegekraft ungefähr.
| Sterben Material | Aluminium (geglüht) | Messing (geglüht) | Kupfer (weich) | Weichstahl (geglüht) | Edelstahl (geglüht) |
|---|---|---|---|---|---|
| PLA | 0,5 mm | 0,4 mm | 0,5 mm | 0,3 mm | Nicht empfohlen |
| ABS | 0,8 mm | 0,6 mm | 0,8 mm | 0,5 mm | Nicht empfohlen |
| Nylon (PA) | 1,0 mm | 0,8 mm | 1,0 mm | 0,8 mm | 0,4 mm |
| Polycarbonat | 1,2 mm | 1,0 mm | 1,2 mm | 1,0 mm | 0,5 mm |
| Kohlefaser-Nylon | 1,5 mm | 1,2 mm | 1,5 mm | 1,0 mm | 0,6 mm |
| Starres/technisches Harz | 1,0 mm | 0,8 mm | 1,0 mm | 0,8 mm | 0,5 mm |
| Gesintertes Metall (Maraging-Stahl) | 3.0+ mm | 2.5+ mm | 3.0+ mm | 2.5+ mm | 2.0+ mm |
Bei diesen Werten wird von einfachen V--Bögen mit ordnungsgemäß ausgelegten Abständen und moderaten Biegelängen ausgegangen. Durch Ziehen, zusammengesetzte Formen und lange Biegelinien erhöhen sich die Kräfte, was bedeutet, dass die maximal zulässige Dicke entsprechend reduziert wird. Eine Pilotstudie mit3D-gedruckte Matrizen aus Maraging-Stahl zum Heißprägendemonstrierte die erfolgreiche Umformung von 1,7 mm beschichtetem Borstahl über 800 Zyklen - und bestätigte, dass gesinterte Matrizen aus Metall-schwerere Stärken und härtere Legierungen mit einer Haltbarkeit auf Produktionsniveau verarbeiten-.
Übertragung der Oberflächengüte von der Matrize auf das Teil
Hier ist ein Detail, das in den meisten Werkzeugratgebern völlig übersehen wird: Die Oberflächenbeschaffenheit von 3D-gedruckten Werkzeugen wird direkt auf das geformte Blech übertragen. Jede Schichtlinie, jedes Treppenartefakt und jeder Oberflächenfehler auf der Matrizenfläche prägt sich unter der Presskraft in das Werkstück ein. Bei weichen Metallen wie geglühtem Aluminium oder Kupfer ist dieser Effekt besonders ausgeprägt, da sich das Material beim Umformen eng an die Werkzeugoberfläche anpasst.
Der Schweregrad hängt von der Drucktechnologie ab:
- FDM stirbtHinterlassen Sie die sichtbarste Markierung. Schichthöhen von 0,1-0,3 mm erzeugen Rillen, die sich deutlich in dünnes Aluminium einprägen. Das Muster ist gerichtet und wiederholbar – Sie sehen parallele Linien auf dem geformten Teil überall dort, wo es die Formfläche berührt.
- SLA stirbterzeugen die saubersten Oberflächen unter den Polymeroptionen. Schichthöhen von 0,025–0,05 mm hinterlassen eine minimale sichtbare Textur auf geformten Teilen, die oft ohne weitere Behandlung akzeptabel ist.
- SLS stirbtÜbertragen Sie eine leicht matte, körnige Textur von der pulver-gesinterten Oberfläche. Weniger gerichtet als FDM-Linien, aber auf reflektierenden Metallen immer noch sichtbar.
Strategien zur Minimierung der Oberflächenübertragung:
- Schleifen Sie die Formflächenmit immer feineren Körnungen (220 bis 600), um Schichtlinien vor dem Gebrauch zu beseitigen. Dies ist der einfachste und effektivste Eingriff bei FDM-Matrizen.
- Tragen Sie eine dünne Schicht Epoxidharz oder Füller aufauf die Stumpfoberfläche auftragen und glatt schleifen. Dies füllt Mikro-Lücken zwischen den Schichten und erzeugt eine kontinuierliche Formfläche.
- Richten Sie den Druck ausDie Schichtlinien verlaufen also parallel zur Richtung des Materialflusses während der Umformung. Parallele Linien stören optisch weniger als senkrechte Grate und verringern das Risiko von Markierungen.
- Verwenden Sie eine Opferscheibe- eine dünne Folie aus glattem Polyethylen oder PTFE zwischen Matrize und Werkstück. Dies erhöht die Compliance, verhindert jedoch eine direkte Texturübertragung auf kosmetische Teile.
Für Teile, bei denen es auf die Oberflächenqualität ankommt, planen Sie eine Nachbearbeitung ein oder investieren Sie in SLA-gedruckte Matrizen mit geschliffenen Formflächen. Für Strukturteile, die nicht sichtbar sind, ist die Textur eines unfertigen FDM-Chips oft unverändert akzeptabel.
Wenn Sie wissen, welche Metalle Ihre Matrize formen kann und wie dick Sie sie drücken können, legen Sie den Betriebsbereich fest. Die nächste Frage ist eher quantitativer Natur: Wie viel Kraft erzeugt ein bestimmter Umformvorgang genau und kann Ihr Werkzeug diesen überstehen?
Kraftberechnungen und Presstonnagegrenzen
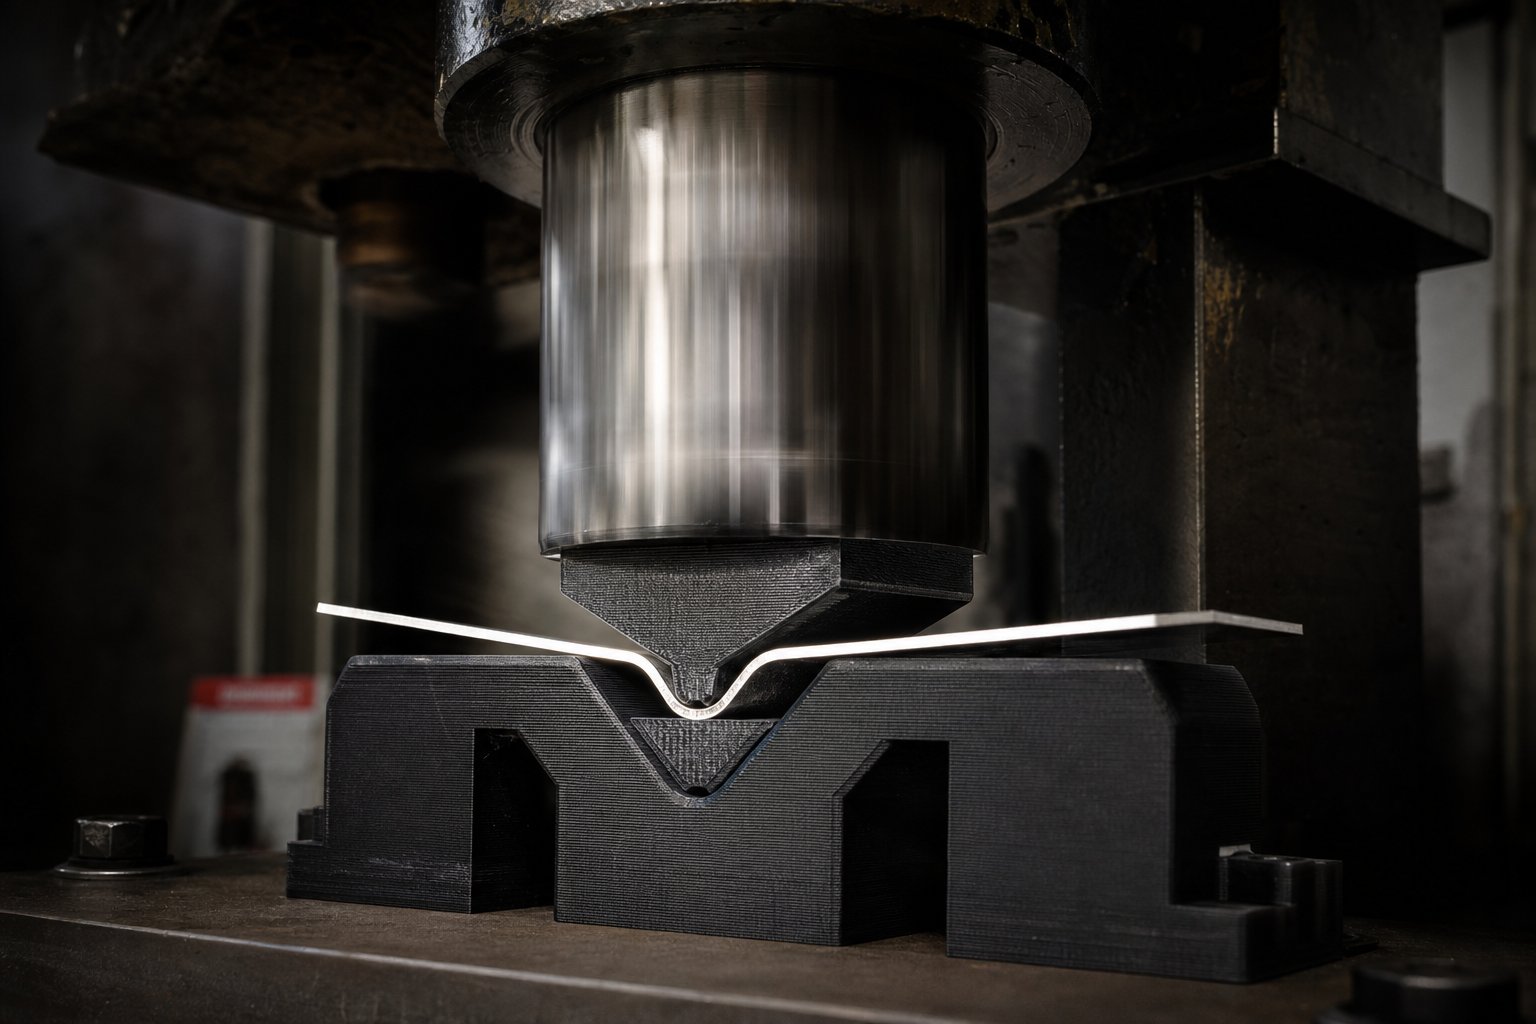
Sie wissen, welches Metall Sie formen und wie dick es ist. Sie haben ein Stumpfmaterial mit bekannter Druckfestigkeit ausgewählt. Der entscheidende Schritt zwischen diesen beiden Datenpunkten besteht darin, genau zu quantifizieren, wie viel Kraft der Formvorgang - erzeugt und ob Ihr gedruckter Stempel diese ohne katastrophales Versagen aufnehmen kann. Dies ist die Berechnung der Umformkraft für 3D-gedruckte Formen, die in den meisten Leitfäden nie behandelt wird.
Schätzung der Umformkraft für Blech
Die standardmäßige -Luftbiegetonnageformel,Wird häufig bei Abkantpressen eingesetzt, bietet einen zuverlässigen Ausgangspunkt:
Umformtonnage={[575 x (Materialdicke2)] / Matrize-Öffnungsbreite / 12} x Länge der Biegung x Materialfaktor
Materialstärke, Matrizenöffnungsbreite und Biegelänge sind alle in Zoll angegeben. Die Konstante 575 ist gegen kaltgewalzten AISI 1035-Stahl mit einer Zugfestigkeit von 60.000 PSI kalibriert. Um dies für andere Metalle anzupassen, wenden Sie einen Materialfaktor - an, das Verhältnis der Zugfestigkeit Ihres Blechs zu dieser Basislinie von 60.000 PSI. Einige häufige Faktoren:
- Totweiches Aluminium (H--Serie): 0.5
- T-6 Aluminium: 1.0 - 1.2
- Weichstahl (AISI 1035): 1.0
- Edelstahl 304 (84.000 PSI Zugfestigkeit): 1.4
- Messing (geglüht, ~45.000 PSI Zugfestigkeit): 0.75
Stellen Sie sich vor, Sie biegen 1,0 mm (0,040 Zoll) dickes, geglühtes Aluminium über eine 6 mm (0,25 Zoll) große Matrizenöffnung mit einer Biegelänge von 100 mm (4 Zoll). Setzen Sie diese Werte ein: {[575 x (0,0402)] / 0,25 / 12} x 4 x 0.5=ungefähr 0,06 Tonnen oder ungefähr 540 N Kraft. Das liegt problemlos im Leistungsbereich der meisten Nylon- oder Polycarbonat-Matrizen.
Es ist wichtig, die Beziehung zu verinnerlichen: Die Formungskraft nimmt mit der Zeit zuQuadratder Materialstärke. Verdoppeln Sie die Blechdicke und Sie vervierfachen die erforderliche Kraft. Diese exponentielle Skalierung ist der Grund dafür, dass die Dickengrenzen im vorherigen Abschnitt gelten: - Gedruckte Chips erreichen ihre Druckgrenze schnell, wenn die Stärke zunimmt.
Presstonnagegrenzen für gedruckte Werkzeuge
Wie viel Kraft kann eine gedruckte Matrize aushalten? Die Antwort liegt im Vergleich der berechneten Umformkraft mit der über die Kontaktfläche verteilten Druckfestigkeit des Stempels.
Hier ist der konzeptionelle Rahmen: Wenn Ihre Stempelfläche eine Kontaktfläche von 500 mm hat2und das Matrizenmaterial eine Druckstreckgrenze von 100 MPa aufweist, beträgt die theoretische maximale Belastung vor bleibender Verformung 50.000 N (ungefähr 5 Tonnen). Die Presstonnagegrenze für Kunststoffwerkzeuge ist einfach die Kontaktfläche der Matrize, multipliziert mit ihrer Druckstreckgrenze und dann um einen Sicherheitsspielraum reduziert.
Schlüsselvariablen, die Ingenieure berücksichtigen sollten, wenn sie bestimmen, ob ein gedruckter Stempel einen bestimmten Vorgang übersteht:
- Zugfestigkeit von Blechen- bestimmt direkt über den Materialfaktor die Umformkraft
- Blechdicke (im Quadrat)- die dominierende Variable in der Kraftgleichung
- Biegelänge- Längere Biegungen erzeugen eine proportional höhere Gesamtkraft
- Die-Öffnungsbreite- engere Öffnungen konzentrieren die Kraft und erhöhen den Tonnagebedarf
- Matrizenkontaktbereich- Größere Kontaktflächen verteilen die Kraft auf mehr Material und reduzieren so die lokale Belastung
- Druckstreckgrenze des Matrizenmaterials- die maximale Belastung, die die Matrize ohne bleibende Verformung aushalten kann
- Sicherheitsfaktor- die obligatorische Leistungsreduzierung zur Berücksichtigung von Materialschwankungen und plötzlichen Ausfallarten
Besonders hervorzuheben ist der Sicherheitsspielraum für additiv gefertigte Prägewerkzeuge. Stahlmatrizen, die über ihre Kapazität hinaus belastet werden, verformen sich allmählich - sie schießen in die Höhe, sie geben sichtbar nach, sie geben eine Warnung ab. Bei gedruckten Polymer-Stanzformen ist dies nicht der Fall. Sie brechen plötzlich und ohne vorherige Verformung, insbesondere bei starren Harzen und glasgefüllten Materialien. Dieser spröde Fehlermodus bedeutet, dass Sie sich nicht auf eine visuelle Inspektion verlassen können, um zu erkennen, dass ein überlasteter Chip seine Grenze erreicht.
Wenden Sie bei Polymerformen einen Mindestsicherheitsfaktor von 3x - an, was bedeutet, dass Ihre berechnete Formkraft ein -Drittel der theoretischen Druckkapazität der Form nicht überschreiten sollte. Für starre Harze, die ohne Vorwarnung versagen, ist ein 4-facher Sicherheitsfaktor angemessener. Nur robustes Nylon und Polycarbonat, die vor dem Bruch eine gewisse plastische Verformung aufweisen, können eine Annäherung an einen 2,5-fachen Spielraum rechtfertigen.
Ein praktischer Check: Berechnen Sie Ihre Umformkraft anhand der oben genannten Formel, dividieren Sie die Druckkapazität Ihrer Matrize (Streckgrenze x Kontaktfläche) durch diese Kraft und stellen Sie sicher, dass das resultierende Verhältnis Ihrem Sicherheitsgrenzwert entspricht. Ist dies nicht der Fall, haben Sie drei Möglichkeiten: - die Matrizenkontaktfläche vergrößern, zu einem stärkeren Matrizenmaterial wechseln oder die Blechdicke verringern. Das Betreiben eines gedruckten Würfels nahe seiner berechneten Grenze ist keine kostensparende Maßnahme. Dies führt zu plötzlichem Werkzeugausfall, beschädigten Werkstücken und möglichen Schäden an der Presse.
Diese Kraftberechnungen geben Aufschluss darüber, ob ein einzelner Umformhub überlebensfähig ist. Die Werkzeugökonomie hängt jedoch von mehr als einer Hub-{1}}Matrizenlebensdauer, den Iterationskosten und dem Break-Even-Volumen-im Vergleich zu konventionell bearbeiteten Werkzeugen ab und bestimmt, ob gedruckte Matrizen über den gesamten Lebenszyklus eines Projekts hinweg tatsächlich Geld sparen.
Kosten-Nutzenrahmen und Break-Even-Analyse
Eine gedruckte Matrize, die 40 US-Dollar kostet, klingt nach einem klaren Sieg gegenüber einem bearbeiteten Werkzeug für 2.000 US-Dollar. Bei diesem Vergleich wird jedoch außer Acht gelassen, was die Projektkosten tatsächlich antreibt: Wie viele Teile produziert jede Matrize, bevor sie ausfällt, wie viele Design-Iterationen Sie durchlaufen und ab welchem Volumen das billigere Werkzeug nicht mehr billiger ist. Für den Vergleich der tatsächlichen Kosten von 3D-gedruckten Stanzformen mit CNC-bearbeiteten Werkzeugen ist eine Betrachtung der Gesamtbetriebskosten erforderlich, - die die Werkzeuge, die Iteration und die Wirtschaftlichkeit pro Teil über den gesamten Entwicklungsbogen hinweg berücksichtigt.
Kosten pro Teil über die Lebensdauer des Werkzeugs
Die Anzahl der Teile in der Lebensdauer eines gedruckten Stempels variiert erheblich je nach Material und Formungsschwere. Eine gut konstruierte Nylonmatrize, die einfache Biegungen in dünnem Aluminium durchführt, kann 200 bis 500 Zyklen überstehen. Eine starre Harzform kann bei mäßiger Belastung nach 50 bis 150 Teilen reißen. PLA? Oft einstellige Werte vor sichtbarer Verschlechterung.
Diese Lebensdauer bestimmt direkt die Kosten pro Teil bei 3D-gedruckten Formen. Eine Nylonmatrize für 40 US-Dollar, die 200 gute Teile herstellt, kostet 0,20 US-Dollar pro Teil an Werkzeugen. Eine CNC-gefräste Stahlmatrize für 2.000 US-Dollar, die 100.000 Teile herstellt, kostet 0,02 US-Dollar pro Teil. Auf den ersten Blick gewinnt Stahl -, aber nur, wenn Sie tatsächlich 100.000 Teile benötigen und sich das Design nie ändert.
Die reale Kostengleichung, Ausleihe derGesamtbetriebskostenrahmenWird in allen Herstellungsprozessen verwendet und sieht folgendermaßen aus:
Gesamte Projektwerkzeugkosten=(Kosten pro Matrize x Anzahl der Iterationen) + (Fehlgeschlagene Drucke x Materialkosten) + Nachbearbeitungsarbeit-
Jede Designüberarbeitung bedeutet eine neue Matrize. Bei gedruckten Werkzeugen kostet diese Überarbeitung 40 US-Dollar und vier Stunden. Mit bearbeiteten Werkzeugen kostet es 2.000 US-Dollar und dauert zwei bis vier Wochen. Wenn Ihr Projekt sechs Iterationen durchläuft, bevor die Teilegeometrie finalisiert wird - ein häufiges Szenario bei der Entwicklung neuer Produkte -, kostet der gedruckte Werkzeugpfad ungefähr 240 US-Dollar an Matrizen. Der bearbeitete Pfad kostet 12.000 US-Dollar, vorausgesetzt, Sie machen sich überhaupt die Mühe, ihn viele Male neu zu schneiden, anstatt zu raten und zu hoffen.
Kostengünstige Analyse im Vergleich zu herkömmlichen Werkzeugen
Das Break-Even-Volumen für gedruckte Prägeformen liegt an dem Schnittpunkt, an dem die kumulierten Werkzeugkosten pro Teil-für eine gedruckte Prägeform den amortisierten Kosten einer bearbeiteten Prägeform entsprechen. Unterhalb dieses Volumens gewinnt das Drucken. Darüber übernimmt die Bearbeitung.
| Faktor | 3D-gedruckte Stanzformen | CNC-gefräste Matrizen |
|---|---|---|
| Vorlaufzeit pro Matrize | 4 - 24 Stunden | 1 - 4 Wochen |
| Werkzeugkosten (einzelne Matrize) | $5 - $150 | $1,500 - $10,000+ |
| Kosten pro Entwurfsiteration | $5 - $150 + Stunden | 1 $,500 - 10 $,000 + Wochen |
| Die Lebensdauer des Werkzeugs (Teile vor dem Ausfall) | 50 - 500 typisch | 50,000 - 500,000+ |
| Effektive Kosten pro Teil (nur Werkzeuge) | $0.10 - $3.00 | $0.01 - $0.10 |
| Break-Even-Volume-Grenzwert | Nachfolgend werden 200 - 500 Teile bevorzugt | Bevorzugt ab 500 - 1.000 Teilen |
Das Muster ist klar: Gedruckte Stempel dominieren die Prototyping- und Validierungsphase, in der sich Designs häufig ändern und Produktionsmengen nicht realisiert werden. Branchendaten bestätigen diese Dynamik - 3D-Druck weist eine relativ flache Kostenkurve auf, die geringe Stückzahlen begünstigt, während Prozesse mit hohen Werkzeuginvestitionen erst dann wirtschaftlich werden, wenn NRE auf Tausende von Einheiten verteilt ist.
Die Anzahl der Iterationen ist der versteckte Multiplikator. Ein Projekt mit zwei Designüberarbeitungen könnte bei 300 Teilen auf bearbeiteten Werkzeugen die Gewinnschwelle erreichen. Dasselbe Projekt mit acht Revisionen - ist in der frühen Phase-der Produktentwicklung nicht ungewöhnlich - und erreicht möglicherweise erst nach 2.000 Teilen die Gewinnschwelle, da jede bearbeitete Formrevision Tausende an versunkenen Kosten verursacht. Bedruckte Stanzformen absorbieren Designinstabilität fast umsonst.
Wo der wirtschaftliche Vorteil verschwindet: Sobald Ihr Design eingefroren ist, übersteigt das Volumen 500 Teile und die Werkzeuglebensdauer ist wichtiger als die Iterationsgeschwindigkeit. An diesem Punkt übersteigt die Haltbarkeitslücke die anfänglichen Kosteneinsparungen, und jeder Neudruck erhöht die Reibung, die durch eine einzelne Matrize aus gehärtetem Stahl vollständig eliminiert wird.
Diese Break-Even-Berechnung geht davon aus, dass Ihr gedruckter Stempel isoliert funktioniert. In der Praxis erweitern viele Teams den nützlichen Bereich gedruckter Werkzeuge, indem sie sie mit konventionellen Materialien kombinieren - Hybridansätze, die die Lebensdauer und Leistungsfähigkeit der Matrize über das hinausgehen, was reines Polymer allein erreichen kann.
Hybride Ansätze und schnelle Validierungsstrategien
Reinpolymer-Matrizen haben eine Decke. Reine bearbeitete Stahlmatrizen haben eine Preisuntergrenze. Zwischen diesen beiden Extremen liegt eine Reihe von Hybridwerkzeugen für die Blechprototypisierung, die Anleihen beider Welten machen - und gedruckte Geometrie als Grundlage verwenden, während sie konventionelle Materialien genau dort hinzufügen, wo sie benötigt werden, um höhere Lasten zu bewältigen, die Lebensdauer zu verlängern oder die Oberflächenqualität zu verbessern.
Das sind keine exotischen Techniken. Dabei handelt es sich um praktische Verbesserungen, die Teams schrittweise anwenden, wenn die Anforderungen an die Formgebung über das hinausgehen, was ein eigenständiger gedruckter Stempel leisten kann.
Verstärkte bedruckte Stanzformen mit Metalleinsätzen
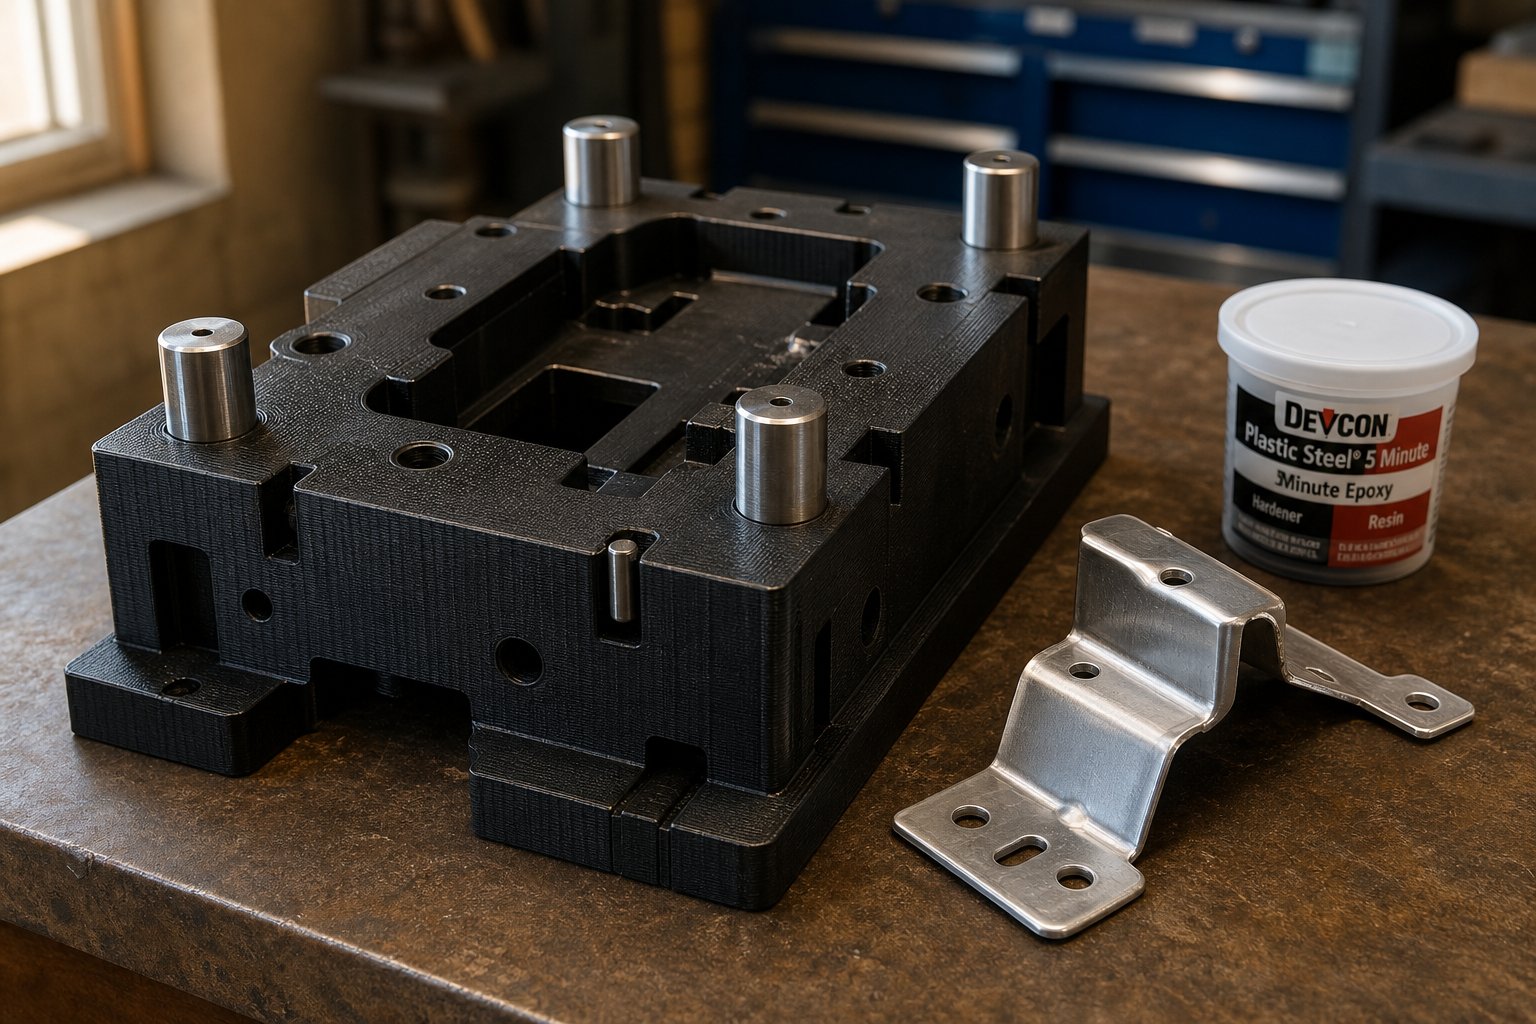
Der häufigste Fehlerpunkt an einer gedruckten Matrize ist die Formkante -, der kleine Radius, an dem sich das Blech um das Werkzeug biegt. Diese konzentrierte Kontaktzone erfährt die höchste Druckspannung und nutzt sich am schnellsten ab. Die Verstärkung 3D-gedruckter Matrizen mit Metalleinsätzen an diesen kritischen Zonen verlängert die Werkzeuglebensdauer erheblich, ohne dass die gesamte Matrize wieder aus Stahl hergestellt werden muss.
Der Ansatz ist unkompliziert: Konstruieren Sie den Matrizenkörper mit vertieften Taschen an -Verschleißstellen und pressen-Sie dann Stifte, Dübel oder maschinell bearbeitete Einsätze aus gehärtetem Stahl in diese Taschen. Der gedruckte Körper übernimmt die Massengeometrie und Ausrichtung, während der Metalleinsatz den eigentlichen Formkontakt übernimmt. Eine Matrize, die als reines Nylon 100 Zyklen übersteht, kann mit Stahl--Einsatzkanten 1.000+ Zyklen erreichen.
Zu den gängigen Einfügestrategien gehören:
- Gehärtete Passstifte an den Biegeradien, an denen sich das Blech um die Matrizenkante legt
- Flachgeschliffene Stahlplatten, die für eine gleichmäßige Lastverteilung mit der Formfläche verbunden sind
- Während des Drucks eingebettete Gewindeeinsätze (unter Verwendung von Pause-und-Einfügetechniken) für Montage- und Ausrichtungsfunktionen
Unterstützungsstrategien für eine längere Werkzeuglebensdauer
Wenn die Matrizengeometrie komplex ist, aber die strukturellen Anforderungen das übersteigen, was ein fester -Füllkunststoff aushalten kann, verwandelt die Verstärkung der gedruckten Schale mit einem starren Füllstoff ein zerbrechliches Werkzeug in ein robustes. 3D-gedruckte Matrizenschalen mit Epoxidharzbeschichtung sind besonders effektiv. - Sie drucken eine dünnwandige Matrize mit präzisen Formflächen und füllen dann den inneren Hohlraum mit mit Aluminium gefülltem Epoxidharz oder strukturellem Urethan.
ErforschungHybrid-Rapid-Tooling mit unterschiedlichen Trägermaterialienfanden heraus, dass Aluminiumträger das beste Gleichgewicht zwischen Kosten, Maßgenauigkeit und Prozesseffizienz bieten - und die Leistung im Vergleich zu Werkzeugen ohne Träger um 68 % steigern, während gleichzeitig die Übertragungsraten über 93 % gehalten werden.
Hier ist der Fortschritt hybrider Verstärkungsstrategien, geordnet von der einfachsten zur fortschrittlichsten:
- Formflächen schleifen und beschichten- Schichtlinien mit dünnem Epoxidharz füllen und glatt schleifen. Verleiht der Oberfläche Haltbarkeit, ohne dass sich die Struktur des Matrizenkörpers verändert.
- Metalleinsätze an den Verschleißkanten einpressen-- Stahldübel oder Erdstifte an Biegeradien. Verlängert die Kantenlebensdauer um das 5- bis 10-fache bei minimaler Designkomplexität.
- Epoxidharz-füllt das Innere der Matrize- Drucken Sie eine Hohlschale mit präziser Außengeometrie und gießen Sie dann mit Aluminium-gefülltes Epoxidharz hinein. Das Epoxidharz bietet Druckunterstützung, während die bedruckte Hülle die Maßhaltigkeit beibehält.
- Kleben Sie den gedruckten Stempel auf eine bearbeitete Metallträgerplatte- Verwenden Sie das gedruckte Bauteil als Präzisionsformfläche, verschraubt oder geklebt mit einer Stahl- oder Aluminiumplatte, die die große Presskraft aufnimmt. Dadurch wird das Geometrieproblem (durch Drucken gelöst) vom Strukturproblem (durch Metall gelöst) getrennt.
- Verwenden Sie gedruckte Matrizen als Muster für gegossene Urethan- oder Epoxidharzwerkzeuge- Drucken Sie eine genaue Master-Geometrie und gießen Sie dann aus diesem Master Urethan- oder Epoxidharz-Verbundstümpfe in Produktionsqualität. Ein gedrucktes Muster erzeugt mehrere Gussformen, die jeweils Hunderte von Zyklen dauern. Dieser Ansatz ist sinnvoll, wenn Sie mehrere identische Matrizensätze benötigen oder wenn das gedruckte Material selbst der Formungsumgebung nicht gewachsen ist.
Jeder Schritt erhöht die Kosten und die Zeit, vervielfacht aber auch die Leistungsfähigkeit des Werkzeugs. Die wichtigste Erkenntnis ist, dass Sie sich nicht zwischen gedruckter und herkömmlicher Technologie entscheiden müssen -, sondern sie an der Schnittstelle kombinieren, an der jede Technologie ihre beste Arbeit leistet.
Validierung von Teilen vor der vollständigen Werkzeuginvestition
Hybridmatrizen lösen das Problem der Werkzeughaltbarkeit. Aber es gibt eine umfassendere Validierungsfrage, die gedruckte Stempel allein nicht beantworten können: Funktioniert das gestanzte Teil tatsächlich in seiner endgültigen Anwendung? Ein aus einer gedruckten Matrize hergestellter geformter Prototyp bestätigt die Geometrie und die grundlegende Passform, erfasst jedoch möglicherweise nicht das Materialverhalten, die Rückfederungseigenschaften oder die Oberflächenqualität eines gestanzten Produktionsteils.
Hier profitiert der Entwicklungsworkflow von der Validierung gestanzter Teile vor der Herstellung von Werkzeugen über einen ergänzenden Weg. Anstatt direkt von gedruckten -Matrizenprototypen zu 10 $000+ gehärteten Produktionsformen überzugehen, fügen erfahrene Teams eine Rapid-Prototyping-Phase ein, in der echte Metallteile - durch CNC-Bearbeitung oder professionelle Blechfertigung - hergestellt werden, um die Herstellbarkeit und Funktionsleistung zu bestätigen.
Die Logik ist fundiert: Ihr gedruckter Stempel hat bewiesen, dass die Geometrie funktioniert. Ein CNC-prototypisiertes oder gefertigtes Metallmuster beweist, dass das Teil unter realen Bedingungen funktioniert, mit produktions-repräsentativen Materialeigenschaften und Oberflächenbeschaffenheit. Diese zwei{4}stufige Validierung erfasst DFM-Probleme (Formschrägen, Mindestradien, Rückfederungszugaben), bevor Sie Kapital in Produktionswerkzeuge investieren.
Teams nutzen Dienste wieYICHENs Rapid PrototypingSchließen Sie diese Lücke, indem Sie CNC-Bearbeitung und Blechfertigung kombinieren, um funktionale Metallmuster mit frühem DFM-Feedback herzustellen. Das Ergebnis ist ein validiertes Teiledesign -, das sowohl geometrisch (über gedruckte Matrizen) als auch funktionell (über prototypische Metallteile) bestätigt wird -, bevor überhaupt eine Produktionsstanze geschnitten wird. Diese Validierung in zwei-Schritten spart in der Regel deutlich mehr an vermiedenen Werkzeugrevisionen als Kosten für Prototyping-Dienste.
Hybridstrategien erweitern die physische Leistungsfähigkeit gedruckter Stempel. Aber jeder Ansatz hat immer noch eine Grenze - einen Punkt, an dem Materialermüdung, Kraftanforderungen oder Volumenanforderungen über das hinausgehen, was jede Kombination aus gedruckten und verstärkten Werkzeugen zuverlässig aushalten kann.
Einschränkungen und wann man über gedruckte Stanzformen hinausgehen sollte
Jede Werkzeugmethode hat einen Fehlerbereich. Gedruckte Stempel bilden da keine Ausnahme, und wenn man etwas anderes vortäuscht, würde das alles, was in diesem Leitfaden dargelegt wurde, untergraben. Die Ausfallarten und -grenzen von 3D-gedruckten Matrizen sind real, vorhersehbar und -, wenn sie ignoriert werden, - teuer. Wenn Sie genau wissen, wo diese Werkzeuge versagen, können Sie sie sicher innerhalb ihres Leistungsfensters einsetzen und zum richtigen Zeitpunkt und nicht zu spät auf härtere Werkzeuge umsteigen.
Wenn gedruckte Stempel versagen
Ein Versagen sieht nicht immer wie ein dramatischer Riss mitten im Schlaganfall aus. Häufiger ist es eine allmähliche Verschlechterung, die zu immer ungenaueren Teilen führt, bis die Matrize unbrauchbar wird. Hier sind die spezifischen Szenarien, in denen gedruckte Werkzeuge an ihre Grenzen stoßen:
- Tonnageobergrenze überschritten:Polymer-Matrizen können Kräften, die über ihre Druckstreckgrenze multipliziert mit der Kontaktfläche hinausgehen, nicht einmal standhalten. Ein einzelnes Überlastereignis führt bei starren Harzen zu einem sofortigen Sprödbruch oder bei Thermoplasten zu einem dauerhaften Bruch. Es gibt keine Wiederherstellung - der Würfel ist Ausschuss.
- Ermüdung und Kriechen des gedruckten Stempels unter Last:Selbst bei Kräften, die deutlich unterhalb der Einzelhubgrenze liegen, führt wiederholtes Radfahren zu kumulativen Schäden.Kriechverformung in 3D-gedruckten Polymerentritt auf, wenn Molekülketten unter anhaltender oder wiederholter Belastung aneinander vorbeigleiten, was im Laufe der Zeit zu einer dauerhaften Dimensionsänderung führt. FDM-Kunststoffe sind besonders anfällig, da ihre niedrigeren Schmelztemperaturen dazu führen, dass Umgebungswärme diese molekulare Bewegung beschleunigt. Eine Matrize, die im ersten Zyklus perfekt misst, kann im zweiten Zyklus 0,1–0,3 mm überdimensioniert sein.
- Temperaturempfindlichkeit:Werkstatttemperaturen über 30-35 Grad C erweichen PLA und Standardharze spürbar. Die durch Reibung-erzeugte Wärme bei schnellen Zyklen verschärft das Problem. Eine Matrize, die in einem klimatisierten Labor gut funktioniert, kann in einer Sommergarage oder Fabrikhalle ohne Klimaanlage ausfallen.
- Geometrische Komplexitätsgrenzen:Tiefes Ziehen, zusammengesetzte Kurven mit engen Radien und progressive Stanzvorgänge führen zu multidirektionalen Spannungszuständen, mit denen gedruckte Materialien nur schlecht umgehen können. Zugbelastungen über Schichtverbindungen in FDM-Matrizen oder Spannungskonzentrationen an dünnen Strukturen in Harzmatrizen führen zu unvorhersehbaren Fehlerstellen, die durch keine Füllmenge kompensiert werden können.
- Oberflächenverschlechterung:Durch den formenden Kontakt wird die Matrizenoberfläche nach und nach abgeschliffen und poliert, wodurch sich die Spaltabmessungen und die Übertragung der Oberflächentextur verändern. Weiche Materialien wie Nylon verschleißen schneller als starre Harze, versagen aber sanfter - der Kompromiss ist eine langsamere Verschlechterung gegenüber plötzlicher Rissbildung.
- Maßabweichung ohne Vorwarnung:Im Gegensatz zu Stahlwerkzeugen, die sich sichtbar verformen, bevor sie versagen, können Polymerwerkzeuge in ihren Abmessungen kriechen, erscheinen aber dennoch intakt. Sie werden das Problem erst erkennen, wenn geformte Teile die Inspektion nicht bestehen. Kriechen tritt bei Polymeren aufgrund ihrer viskoelastischen Natur sogar bei Raumtemperatur auf, wobei eine anhaltende Belastung dazu führt, dass sich die Ketten dauerhaft dehnen und neu anordnen.
Der Volumenschwellenwert für 3D-gedruckte Stanzwerkzeuge liegt typischerweise zwischen 200 und 500 Teilen für gut gestaltete thermoplastische Matrizen und zwischen 50 und 150 Teilen für Harzmatrizen unter mäßiger Belastung. Dies sind keine harten Grenzen - sie verschieben sich je nach Materialauswahl, Formhärte und Umgebungsbedingungen. Aber sie stellen den Bereich dar, in dem kumulativer Verschleiß, Kriechen und Maßabweichungen dazu führen, dass jedes nachfolgende Teil weniger zuverlässig ist als das letzte.
Volumenschwellen und der Übergang zu Produktionswerkzeugen
Zu wissen, wann von gedruckten auf maschinell bearbeitete Matrizen umgestellt werden sollte, ist kein einziger Entscheidungspunkt. Es ist ein Fortschritt, der dem natürlichen Bogen der Produktentwicklung folgt:
- Gedruckte Matrizen zur Geometrievalidierung (1-50 Teile):Bestätigen Sie, dass die Biegewinkel, Formtiefen und die Gesamtform wie geplant funktionieren. Akzeptieren Sie Oberflächenfehler und Maßabweichungen als Preis für die Geschwindigkeit.
- Rapid-prototypisierte Metallteile für Funktionstests (5–20 Teile):Sobald die Geometrie durch gedruckte{0}}Matrizenformung validiert ist, stellen Sie echte Metallteile durch CNC-Bearbeitung oder professionelle Fertigung her, um das Materialverhalten, die Rückfederung-und die Leistung unter realen Einsatzbedingungen zu bestätigen. Dienstleistungen wieYICHENs Rapid PrototypingSchließen Sie diese Lücke, indem Sie CNC--prototypische und gefertigte Metallteile bereitstellen, die die Herstellbarkeit bestätigen - und DFM-Probleme erkennen, bevor Sie in gehärtete Werkzeuge investieren.
- Produktionswerkzeuge für Volumen (500+ Teile):Wenn die Geometrie validiert und die Herstellbarkeit bestätigt ist, können Sie mit der Gewissheit, dass kein teurer Revisionszyklus auf Sie wartet, in CNC-bearbeitete Stahlmatrizen investieren.
Dieser abgestufte Ansatz minimiert das Gesamtrisiko des Projekts. Gedruckte Stempel absorbieren die Designinstabilität der frühen Entwicklung. Rapid-prototypisierte Metallteile bestätigen, dass das endgültige Design tatsächlich im Maßstab herstellbar ist. Produktionsstanzen werden für ein eingefrorenes Design nur einmal geschnitten.
Bevor Sie sich auf einen Ansatz festlegen, gehen Sie diese Bewertungscheckliste für Ihre spezifische Anwendung durch:
- Liegt Ihre Umformkraft unter einem-Drittel der Druckkapazität des Matrizenmaterials? Wenn nicht, ist das gedruckte Werkzeug zu klein.
- Sie benötigen mehr als 500 Gleichteile? Wenn das der Fall ist, begünstigen die wirtschaftlichen Gesichtspunkte maschinell bearbeitete Matrizen, unabhängig von der Fähigkeit der gedruckten Matrizen.
- Erfordert das geformte Teil eine Oberflächengüte von weniger als Ra 1,6? Gedruckte Stanzformen ohne aufwändige Nachbearbeitung können dies nicht erreichen.
- Funktioniert die Matrize bei Temperaturen über 35 °C? Berücksichtigen Sie Materialerweichung und beschleunigtes Kriechen.
- Beinhaltet die Geometrie Tiefzüge oder Verbundformen mit Zugspannung über die Matrizenfläche? Dadurch geraten gedruckte Materialien in unvorhersehbare Fehlerbereiche.
- Können Sie Maßabweichungen von +/- 0.2 bis 0,5 mm während eines Produktionslaufs tolerieren? Wenn eine höhere Konsistenz erforderlich ist, sind Stahlwerkzeuge die Lösung.
3D-gedruckte Stanzformen sind kein Ersatz für herkömmliche Werkzeuge. Sie sind ein Beschleuniger der Entwicklungsphase-, der Wochen an Vorlaufzeit und Tausende von Dollar in Stunden und Taschengeld - innerhalb eines definierten Leistungsbereichs zusammenfasst. Setzen Sie sie dort ein, wo sie sich auszeichnen, wechseln Sie, wenn sie es nicht sind, und Sie gelangen schneller, günstiger und mit weniger Überraschungen zu Produktionswerkzeugen als Teams, die die Validierungsschritte vollständig überspringen.
Häufig gestellte Fragen zu 3D-gedruckten Stanzformen
1. Wie viele Teile kann ein 3D-gedruckter Prägestempel produzieren, bevor er versagt?
Die Lebensdauer der Matrize hängt stark vom Druckmaterial und der Verformungsschwere ab. Gut-Matrizen aus Nylon oder Polycarbonat, die einfache Biegungen in dünnem Aluminium durchführen, überstehen in der Regel 200 bis 500 Zyklen. Starre Harzformen halten bei mäßiger Belastung etwa 50 bis 150 Teile. PLA-Matrizen verschlechtern sich häufig im einstelligen Bereich. Hybridansätze, wie das Hinzufügen von Stahleinsätzen an Biegeradien oder das Füllen des Matrizeninneren mit Epoxidharz, können die Lebensdauer auf 1,{12} Zyklen verlängern, indem Kontaktzonen mit hohem Verschleiß verstärkt werden, während der gedruckte Körper für die Massengeometrie erhalten bleibt.
2. Welche Metalle können Sie mit 3D-gedruckten Stempeln stempeln?
Weiche, duktile Metalle im geglühten Zustand eignen sich am besten für Polymermatrizen. Geglühte Aluminiumlegierungen (1100, 3003, 5052, 6061-O) sind ideale Kandidaten, gefolgt von geglühtem Messing, weichem Kupfer und dünnem Weichstahl mit einer Stärke von -. Edelstahl stellt im Allgemeinen die Obergrenze dar und ist auf sehr dünnes Material (unter 0,6 mm) mit hochfesten Stanzmaterialien wie Kohlenstofffaser-Nylon beschränkt. Geben Sie bei der Bestellung von Blechen für die Druckformung immer geglühte oder weichgeglühte Bleche an, da härtere Härtegrade die erforderliche Biegekraft verdoppeln können.
3. Sind 3D-gedruckte Stanzformen günstiger als CNC-gefräste Werkzeuge?
Für die Prototypenfertigung und Stückzahlen unter 500 Teilen kosten gedruckte Formen deutlich weniger. Eine einzelne Nylonmatrize kostet 15 bis 50 US-Dollar im Vergleich zu 1.500 bis 10.000 US-Dollar für CNC-bearbeiteten Stahl. Der Kostenvorteil wächst mit jeder Entwurfsiteration, da der Nachdruck einer überarbeiteten Matrize im Vergleich zur erneuten Bearbeitung ein Taschengeld kostet. Oberhalb von 500 bis 1.000 Teilen kehrt sich die Wirtschaftlichkeit jedoch um, da bearbeitete Stahlformen 50.000 bis 500 Zyklen halten, wodurch die Werkzeugkosten pro Teil unter 0,10 $ sinken. Teams wie der Rapid-Prototyping-Service von YICHEN helfen, diese Lücke zu schließen, indem sie die Herstellbarkeit von Teilen durch CNC-prototypisierte Metallmuster validieren, bevor sie sich auf teure Produktionsformen festlegen.
4. Was ist das beste 3D-Druckmaterial für Stanzformen?
Mit Kohlenstoff-Fasern-verstärktes Nylon bietet die stärkste Gesamtleistung für die meisten Stanzwerkzeuganwendungen. Es kombiniert eine Druckfestigkeit von etwa 100 bis 130 MPa mit hervorragender Dimensionsstabilität, geringer Wärmeausdehnung und Kriechfestigkeit bei wiederholten Belastungen. Für preisgünstiges Prototyping bietet Standard-Nylon (PA6 oder PA12) ein gutes Gleichgewicht zwischen Robustheit und Kosten. Starre technische Harze von SLA-Druckern bieten eine hervorragende Oberflächengüte und Isotropie, versagen jedoch bei Überlastung plötzlich und ohne Vorwarnung. Die Materialauswahl sollte Ihren spezifischen Anforderungen an Umformkraft, Zyklenzahl und Oberflächenqualität entsprechen.
5. Wie berechnet man, ob eine 3D-gedruckte Matrize einen bestimmten Formvorgang bewältigen kann?
Berechnen Sie die erforderliche Umformkraft mithilfe der Luftbiegetonnageformel, die die Blechdicke im Quadrat, die Biegelänge, die Breite der Gesenköffnung und einen Materialmultiplikator basierend auf der Zugfestigkeit der Legierung berücksichtigt. Vergleichen Sie diese Kraft dann mit der Druckkapazität Ihres Stempels (Streckgrenze multipliziert mit der Kontaktfläche). Wenden Sie einen Mindestsicherheitsfaktor von 3x für Thermoplaste und 4x für starre Harze an, da Polymermatrizen plötzlich und ohne Vorwarnung brechen, im Gegensatz zu Stahlmatrizen, die sich allmählich verformen. Wenn das Sicherheitsverhältnis unter den Schwellenwert fällt, vergrößern Sie die Matrizenkontaktfläche, wechseln Sie zu einem stärkeren Material oder verringern Sie die Blechdicke.


