


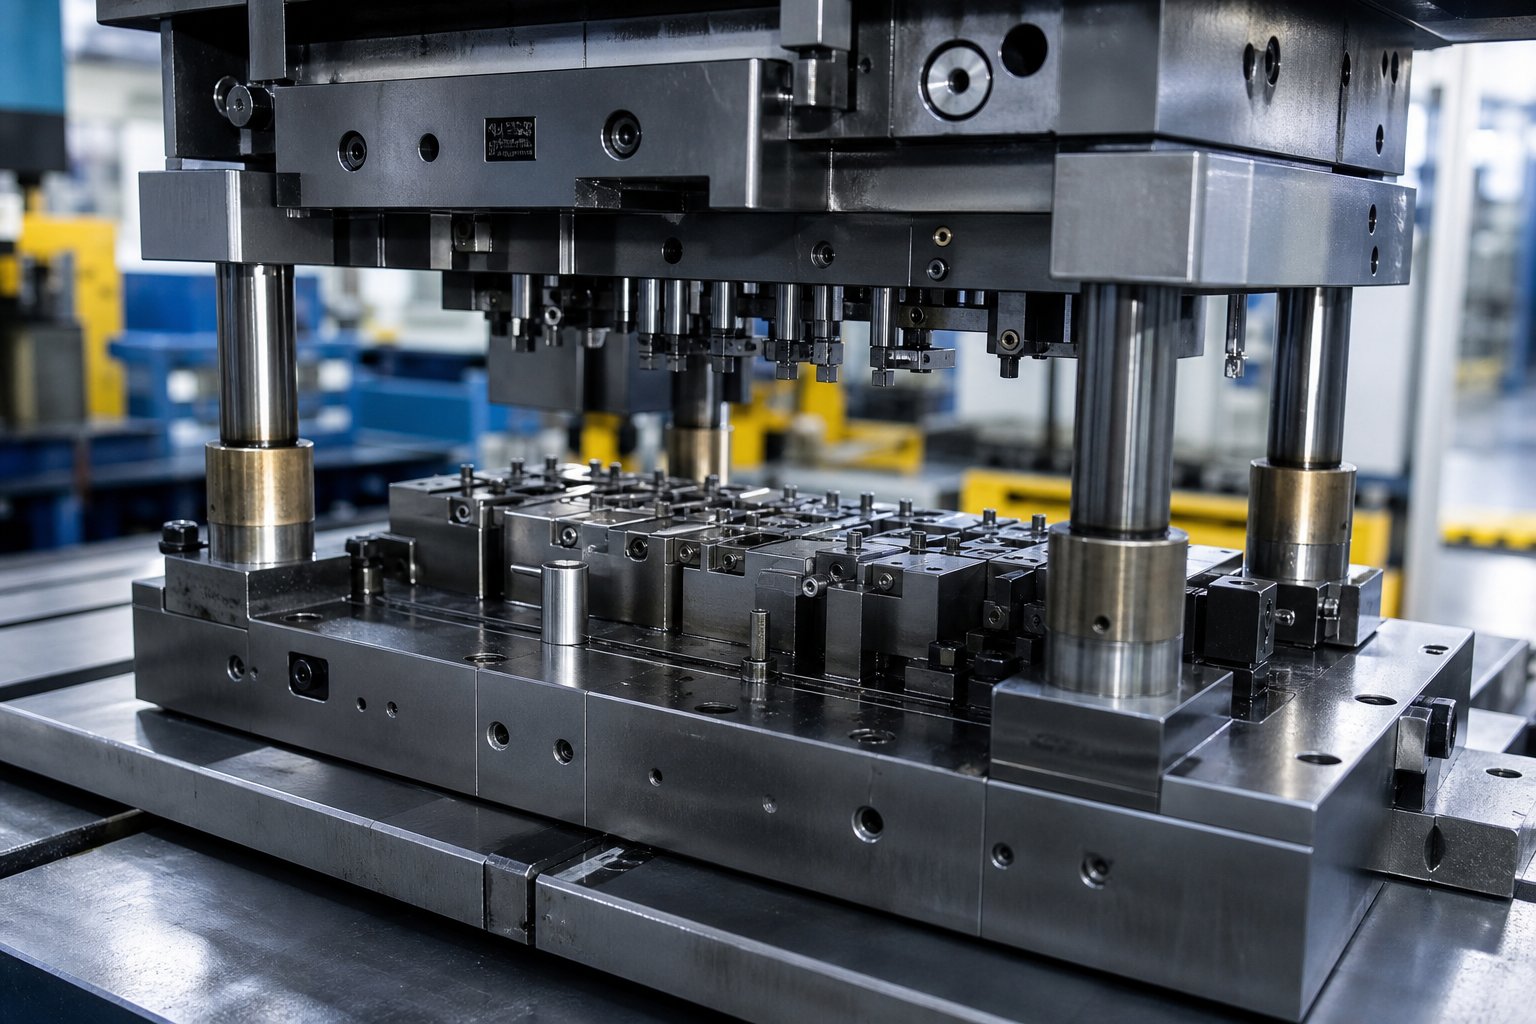
Was Stanzwerkzeug-Design-PDFs Werkzeugingenieuren bieten
Wenn Sie suchenein Stanzformen-Design-PDF, möchten Sie wahrscheinlich zwei Dinge gleichzeitig: solide Bildungsinhalte über das Fachgebiet selbst und ein zuverlässiges Referenzdokument, das Sie während der eigentlichen Designarbeit heranziehen können. Dieser Leitfaden geht auf beide Bedürfnisse ein.
Bei der Gestaltung von Stanzwerkzeugen handelt es sich um den technischen Prozess zur Herstellung von Werkzeugen, die flache Bleche durch kontrollierte Trennung oder Verformung in fertige Teile umwandeln. Eine Presse übt bei Raumtemperatur eine Kraft auf das in der Matrize platzierte Material aus, und die Geometrie der Matrize bestimmt die endgültige Form des Teils, die Kantenqualität und die Maßhaltigkeit. Der Anwendungsbereich ist breit gefächert und umfasst alles von der Struktur der Matrize und der Materialauswahl bis hin zur Bestimmung des Abstands und der Planung des Streifenlayouts.
Was das Stanzformen-Design abdeckt
Ein umfassender Leitfaden zum Metallstanzen deckt mehrere miteinander verbundene Disziplinen ab. Sie finden Inhalte zur Stempelklassifizierung (Einzel--Vorgang, zusammengesetzte und progressive Typen), zur strukturellen Zusammensetzung einschließlich Prozessteilen und Strukturteilen, zu Materialeigenschaften wie Plastizität und Streckgrenze sowie zur Stanzprozessanalyse, die bestimmt, wie viele Vorgänge ein Teil erfordert. Die Gestaltung umfasst auchStempelgeometrie, Pressplattenkonfiguration, Führungssysteme und Schablonenspezifikationendie eine wiederholbare Produktionsqualität gewährleisten.
Warum Ingenieure sich auf PDF-Referenzen verlassen
Webseiten verschieben sich, Links brechen ab und Online-Formatierungen verfälschen oft die technischen Zeichnungen und Toleranztabellen, auf die Werkzeugingenieure angewiesen sind. Ein gut-strukturiertes PDF löst diese Probleme. Es behält Formeln genau so bei, wie sie erstellt wurden, rendert Tabellen und Querschnitte ohne Layoutabweichung und funktioniert offline an der Druckmaschine oder in der CAD-Station. Sie können bestimmte Seiten drucken, mit Anmerkungen versehen und mit Projektdateien archivieren.
Ein hochwertiges PDF zum Stanzformendesign schließt die Lücke zwischen breiten akademischen Lehrbüchern und engen Dokumenten zu Unternehmensstandards und bietet Ingenieuren eine einzige tragbare Referenz, die Theorie, Berechnungsmethoden und praktische Designregeln in einem strukturierten Format vereint.
In den folgenden Kapiteln werden die spezifischen technischen Inhalte aufgeschlüsselt, die in den besten Referenzen zum Chip-Design enthalten sind, angefangen bei der Auswahl des Chip-Typs bis hin zu Komponenten, Abständen, Bypass-Kerben, Streifenlayout und Simulationstools.
Arten von Stanzformen und wie man sie auswählt
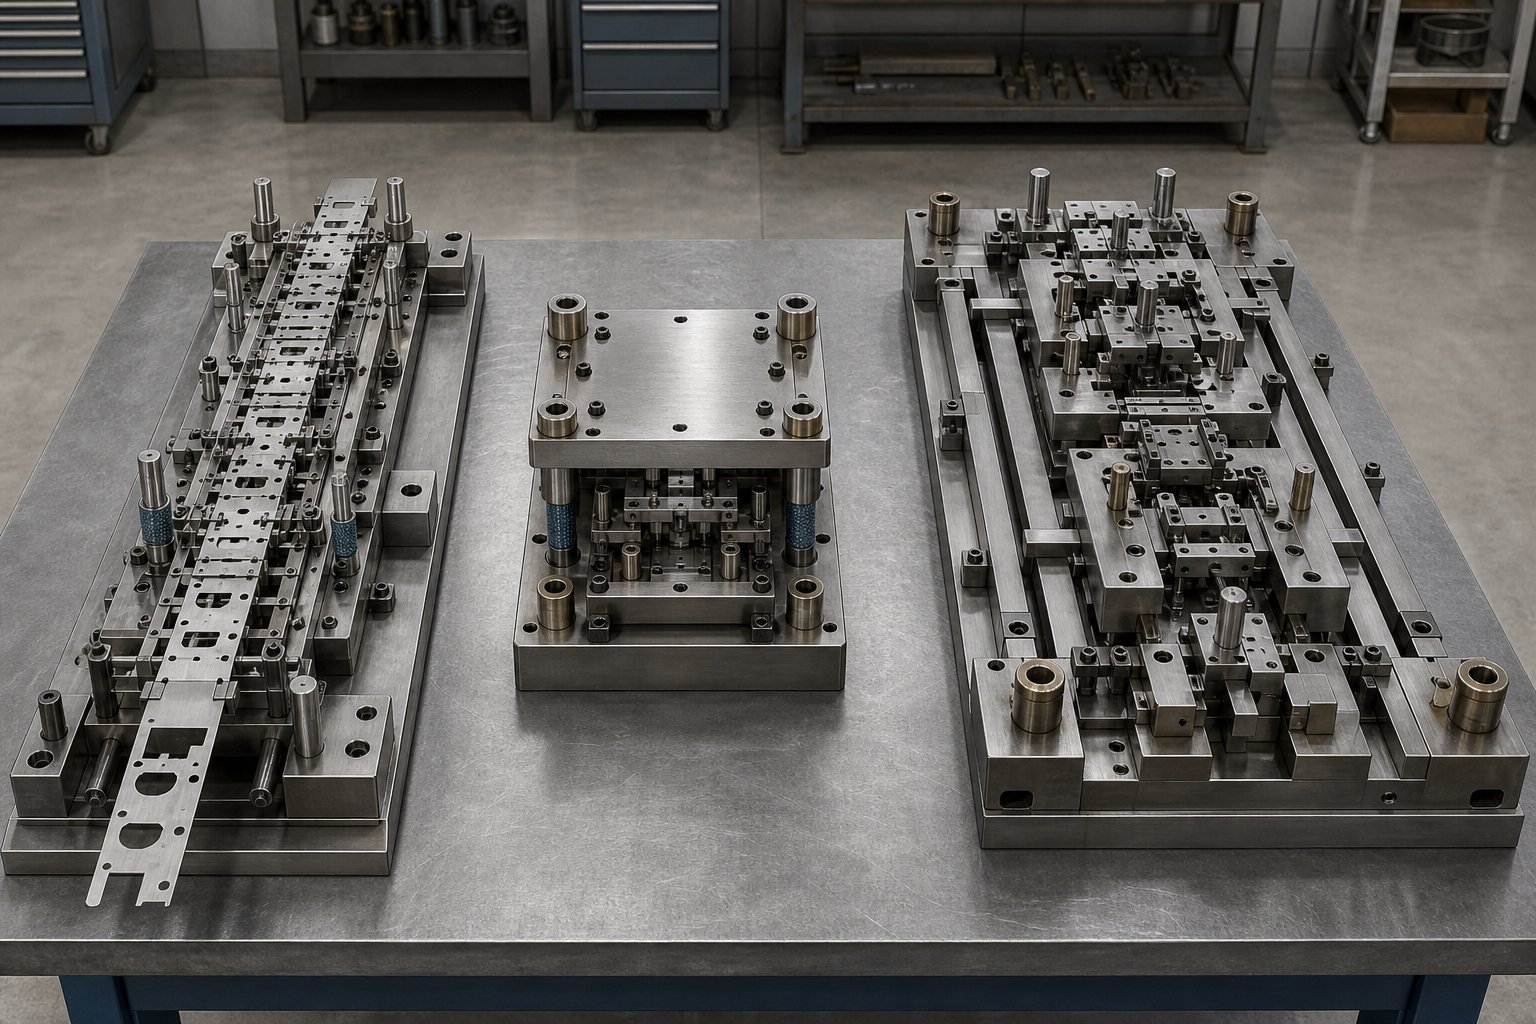
Jede Designentscheidung für das Metallstanzen beginnt mit einer Frage: Welcher Matrizentyp passt zum Teil? Wenn Sie dies falsch machen, müssen Sie sich mit Neukonstruktionen der Werkzeuge, erhöhten Ausschussraten und sekundären Vorgängen konfrontiert sehen, die die Margen schmälern. Wenn Sie es richtig machen, läuft die Produktion reibungslos von der Testphase bis zum Ende{1}}der-Lebensdauer.
Vier primäre Werkzeugtypen dominieren das Feld: Folgewerkzeuge, Verbundwerkzeuge, Transferwerkzeuge und Kombinationswerkzeuge. Jedes behandelt einen anderen Schnittpunkt aus Teilegeometrie, Produktionsvolumen und Toleranzanforderungen. Die folgenden Abschnitte bieten Ihnen einen Entscheidungsrahmen, den die meisten Referenzdokumente, wenn sie überhaupt behandelt werden, auf mehrere Kapitel verteilen.
Folgeverbundwerkzeuge und ihre Designüberlegungen
Progressives StanzformdesignIm Mittelpunkt steht ein Materialstreifen, der durch eine Reihe von Stationen geführt wird, von denen jede einen bestimmten Vorgang ausführt. Stellen Sie sich das als einen einzelnen kontinuierlichen Zyklus vor, bei dem das Stanzen, Biegen, Prägen und Abschneiden in einem Pressenhub erfolgt, während das Band um einen festen Teilungsabstand vorwärts bewegt wird. Pilotstifte sorgen für eine Ausrichtung über die Stationen hinweg und sorgen dafür, dass der Toleranzstapel-vorhersehbar bleibt.
Wann ist progressives Design optimal? Wann immer Sie eine hohe -Volumenproduktion kleiner-bis-mittelmäßiger Teile benötigen. Serienfertigungen von mehr als einer Million Teilen pro Jahr sind keine Seltenheit. Durch die kontinuierliche Streifenverbindung entfällt die Teilehandhabung zwischen den Arbeitsgängen, was die Arbeitskosten im Vergleich zu Ansätzen mit nur einer Station um bis zu 40 % senkt.
- Vorteile:Hochgeschwindigkeitsproduktion, konsistente Positionierung über Stationen hinweg, geringe-Teilkosten bei großem Maßstab, mehrere Vorgänge in einem einzigen Pressenzyklus
- Einschränkungen:Hohe anfängliche Werkzeuginvestition, Bandverbindung schränkt die Formrichtung ein, Tiefziehtiefe durch Bandspannung begrenzt, zusätzliche Kosten für sekundäre Vorgänge wie Gewindeschneiden
Ein Beispiel aus der Praxis: Bei der Herstellung von Steckverbindern kann sich eine Bandfehlausrichtung von nur 0,02 mm über alle Stationen hinweg ausbreiten. Aus diesem Grund sind Streifenlayout und Pilotdesign für die Prozessstabilität in jedem Folgeverbundwerkzeug von entscheidender Bedeutung.
Compound- und Transfer-Matrizenanwendungen
Verbundmatrizen führen mehrere Schneidvorgänge in einem einzigen Hub an einer Station durch. Es gibt keine progressive Bewegung, kein Transfersystem. Das Teil formt sich sofort. Das hört sich einschränkend an, aber bei flachen Teilen, die eine hohe Kantengenauigkeit erfordern, übertreffen zusammengesetzte Matrizen häufig fortschrittliche Alternativen. Warum? Weil es keine kumulative Verformung mehrerer Stationen gibt. Ebenheitskritische Komponenten wie Unterlegscheiben, Dichtungen und kleine elektrische Teile profitieren direkt von diesem Ansatz, da sich die Produktionszeit im Vergleich zu sequentiellen Vorgängen um 25–30 % verkürzt.
- Vorteile:Überlegene Ebenheit, geringere Werkzeugkomplexität, kürzere Werkzeugvorlaufzeit, weniger Ausschussmaterial
- Einschränkungen:Kann keine Formung in mehrere Richtungen unterstützen, ist nicht für komplexe Geometrien geeignet und im Allgemeinen auf Teile mit einem Durchmesser von weniger als 150 mm beschränkt
Transfermatrizen verfolgen in Bezug auf Komplexität den umgekehrten Ansatz. Das Teil trennt sich frühzeitig vom Band und bewegt sich über mechanische Transfersysteme frei zwischen den Stationen. Jede Station bearbeitet das Teil unabhängig voneinander und ermöglicht so Tiefziehen, Mehrwinkelformen und Vorgänge, die bei verbundenen Designs einfach nicht möglich sind. Automobilkarosserieteile, Gerätegehäuse und tiefgezogene Gehäuse basieren alle auf Transferprägung.
- Vorteile:Volle Umformflexibilität, unterstützt Tiefziehen und komplexe Geometrien, keine Bandbeschränkung bei der Umformrichtung, geeignet für große Teile
- Einschränkungen:Höhere Einrichtungs- und Ausrüstungskosten, Transferzeitpunkte müssen präzise synchronisiert werden, erhöhte Wartungskomplexität
Auswahl des richtigen Matrizentyps für Ihre Anwendung
Stellen Sie sich vor, Sie haben eine Teilezeichnung, ein Volumenziel und ein Budget. Wie passen Sie diese dem richtigen Standard-Matrizentyp an? Verwenden Sie diese Logik:
- Wenn Ihr Teil klein ist, in großen Stückzahlen hergestellt wird und kein Tiefziehen erfordert, ist das progressive Stanzen die Standardwahl.
- Wenn Ihr Teil flach ist und eine einfache Geometrie aufweist und eine hohe Maßhaltigkeit erfordert, liefert das Prägen von Verbundstanzen die besten Ergebnisse.
- Wenn Ihr Teil Tiefziehen, Umformen in mehrere Richtungen oder komplexe sequentielle Vorgänge erfordert, bietet das Transfergestanzen die nötige Flexibilität.
- Wenn die Komplexität zunimmt, das Volumen jedoch hoch bleibt, sollten Sie eine Kombinationsmatrize in Betracht ziehen, die Schneid- und Formvorgänge in einem Hybridansatz vereint.
Die folgende Tabelle fasst diese Entscheidungsfaktoren in einem einzigen Vergleich zusammen, der Art von strukturierter Referenz, die Sie in einem gut organisierten PDF zum Formendesign erwarten würden:
| Kriterien | Progressiver Würfel | Zusammengesetzter Würfel | Transferstempel |
|---|---|---|---|
| Teilekomplexität | Niedrig bis mäßig | Einfache, flache Geometrie | Hohe, multidirektionale Formgebung |
| Produktionsgeschwindigkeit | Sehr hoch | Hoch | Medium |
| Werkzeugkosten | Hoch (abgeschrieben über Volumen) | Mäßig | Hoch (Transfersysteme erhöhen die Kosten) |
| Toleranzfähigkeit | Dicht, mit Vorsteuerung | Hervorragende Ebenheit und Kantengenauigkeit | Dicht, mit unabhängiger Stationssteuerung |
| Tiefziehen | Begrenzt durch Bandspannung | Nicht unterstützt | Vollständig unterstützt |
| Bester Lautstärkebereich | 500,000+ Teile | 10.000 - 500.000 Teile | 10.000 - 1.000,000+ Teile |
| Typische Anwendungen | Steckverbinder, Halterungen, Klemmen | Unterlegscheiben, Dichtungen, flache Elektroteile | Automobilverkleidungen, Gehäuse, Tiefziehteile- |
Die Erkenntnis ist einfach: Passen Sie den Prozess an das Teil an, nicht umgekehrt. Die Auswahl des falschen Matrizentyps führt häufig zu sekundären Arbeitsgängen, die die Kosten in die Höhe treiben, zu Neukonstruktionen der Werkzeuge, die den Start verzögern, und zu Ausschussraten, die sich nie stabilisieren. Ein ausführliches Referenzdokument kodifiziert diese Entscheidungsregeln, sodass Ingenieure die Wiederholung bereits gelöster Fehler vermeiden.
Durch die Wahl des Die-Typs wird die Architektur festgelegt, aber die eigentliche Leistung liegt in den Komponenten, aus denen die Baugruppe besteht. Wie diese Stempel, Abstreifer, Heber und Führungssysteme bei jedem Pressenhub interagieren, bestimmt, ob der von Ihnen gewählte Matrizentyp tatsächlich die Qualität und Werkzeuglebensdauer liefert, die das Design verspricht.
Wesentliche Werkzeugkomponenten und ihre Funktionen
Ein Würfeltyp ist nur eine Strategie. Die Komponenten innerhalb der Baugruppe sind es, die diese Strategie millionenfach umsetzen. Jedes Prägewerkzeug, ob progressives oder zusammengesetztes Prägewerkzeug, besteht aus einer Hierarchie von Struktur- und Arbeitsteilen, die innerhalb von Bruchteilen eines Millimeters zusammenarbeiten müssen. Das Verständnis dieses Strukturleitfadens für die Matrizenbaugruppe, Komponente für Komponente, ist der Unterschied zwischen einem funktionierenden Werkzeug und einem, das Wartungsbudgets verschlingt.
Stellen Sie sich eine Presse vor, die mit 200 Hüben pro Minute läuft. Bei jedem Hub senkt sich die obere Hälfte ab, richtet sich auf die untere Hälfte aus, führt Schneid- oder Formarbeiten aus, löst das Material vom Stempel und zieht sich zurück. Jede Komponente im Stapel hat in dieser Reihenfolge eine definierte Rolle. Wenn bei der Werkzeugkonstruktion ein Detail fehlt, verschlechtert sich das gesamte System.
Komponenten der Ober- und Unterwerkzeugbaugruppe
Die Grundlage bilden Matrizenplatten, auch Matrizenschuhe oder Matrizensätze genannt. Diese dicken Stahl- oder Aluminiumplatten dienen als Montagebasis, auf der alle anderen Komponenten befestigt werden. Der untere Schuh wird mit dem Pressenbett verschraubt und der obere Schuh wird am Pressenstößel befestigt. Betrachten Sie sie als das Chassis des gesamten Werkzeugs. Ihre Steifigkeit bestimmt, wie gut die Baugruppe einer Durchbiegung unter Last standhält, was in direktem Zusammenhang mit der Presskraft und der Matrizengröße steht.
Die Verbindung zwischen Ober- und Unterschuh erfolgt über Führungsstifte und Buchsen. Diese sorgen für die Ausrichtungspräzision, die dafür sorgt, dass die Stempel über den Matrizenöffnungen zentriert bleiben. Laut Moeller Precision Tool werden Führungsstifte mit Toleranzen von 0,0001 Zoll hergestellt, um die Positionierungsgenauigkeit sicherzustellen. Es gibt zwei Hauptstile:
- Reibungsführende (gerade) Führungsstifte- ist im Vergleich zur Buchsenbohrung leicht unterdimensioniert, was eine genaue Führung gewährleistet, aber mehr Kraft erfordert, um die Matrizenhälften zu trennen
- Kugelgelagerte Führungsstifte- fahren auf einer Reihe von Kugellagern in einem Aluminiumkäfig, was eine sanftere Trennung ermöglicht und zum Industriestandard für Benutzerfreundlichkeit wird
Zwischen den Schuhen und den Arbeitskomponenten sitzen Trägerplatten, Stempelplatten und Matrizenblöcke. Stützplatten verteilen die Schlagkräfte auf den Schuh, um lokale Quetschungen zu verhindern. Stanzplatten halten die Schneid- und Formwerkzeuge in präzisen X-Y-Positionen. Matrizenblöcke enthalten die Matrizenöffnungen, die zu jedem Stempelprofil passen. Für strukturelle Stützplatten, die eine hohe Druckfestigkeit erfordern, wird üblicherweise SKD11-Kaltarbeitsstahl verwendet, der auf HRC 58–60 wärmebehandelt wurde, um die Beständigkeit gegen Verformung unter anhaltend hohen Belastungen zu gewährleisten.
Schläge, Heber und Abstreifer im Detail
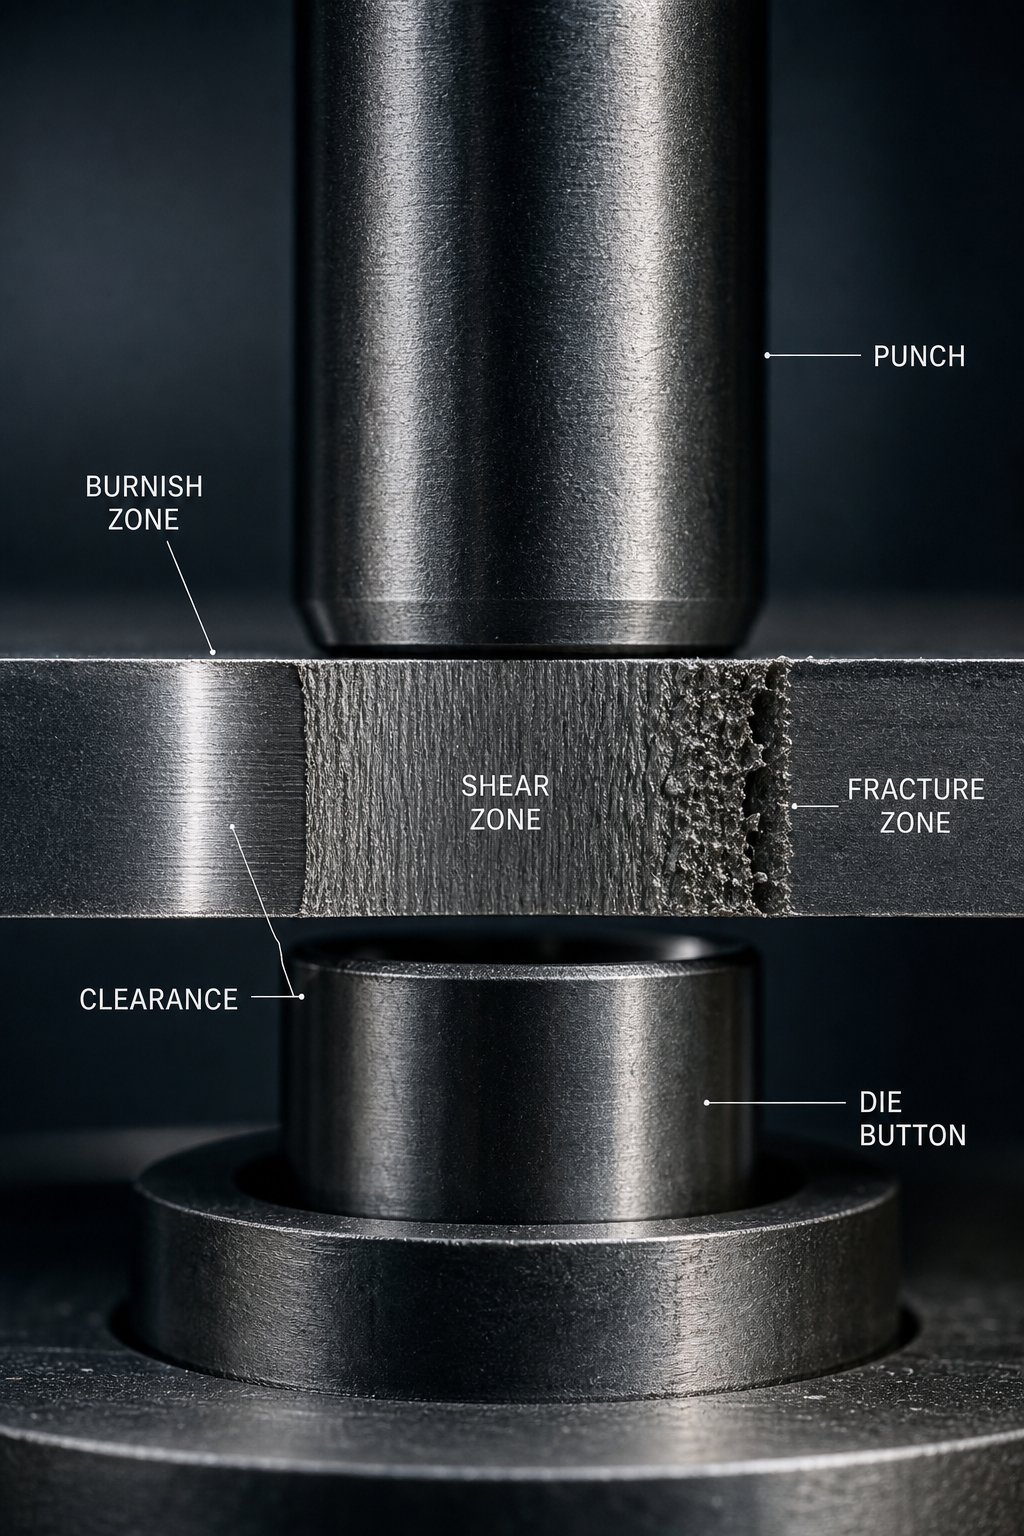
Stempel sind die aktiven Schneid- und Formwerkzeuge, die das Material berühren. Ihre Nasengeometrie, ob rund, länglich, quadratisch oder individuell-profiliert, definiert das von ihnen erzeugte Merkmal. Jeder Stempel arbeitet mit einem Matrizenknopf zusammen, der die gegenüberliegende Schneidkante bereitstellt. Dieser Matrizenknopf ist etwas größer versetzt als die Stempelnase, normalerweise 5–10 % der Dicke des gestanzten Materials. Dieser als Matrizenbruch bezeichnete Versatz erzeugt den kontrollierten Spalt, in dem die Scherung tatsächlich auftritt.
Stripperinnen spielen eine Rolle, die leicht zu unterschätzen ist. Wenn ein Stempel in das Blech eindringt, greift das Material aufgrund der elastischen Rückstellung an den Stempelseiten. Ohne eine Abstreifplatte, die auf das Blech drückt, würde das Material mit dem zurückziehenden Stempel nach oben gleiten, was zu Fehleinzügen, Streifenverzerrungen oder Teileschäden führen würde. Abstreifer halten das Blech beim Zurückziehen flach an der Matrizenoberfläche und führen das Material auch beim Formen. Federbelastete Abstreifer bieten einen zusätzlichen Vorteil, indem sie während des Schneidzyklus selbst einen kontrollierten Druck ausüben und so die Kantenqualität verbessern.
Heber heben den Streifen zwischen den Hüben von der Matrizenfläche ab, sodass er ungehindert zur nächsten Steigungsposition vorrücken kann. Ohne Heber schleift der Streifen über die Matrizenoberfläche, wodurch Kratzer entstehen, der Vorschubwiderstand zunimmt und Positionierungsfehler entstehen. Bei Folgeverbundwerkzeugen arbeiten Heber mit Piloten zusammen, um die Streifenausrichtung aufrechtzuerhalten. Piloten sind Präzisionsstifte, die in vor-gestanzte Löcher im Streifen eindringen und ihn in die exakte Ausrichtung ziehen, bevor jede Station ihre Arbeit ausführt.
Fersenblöcke absorbieren seitliche Kräfte, die bei Schneid- oder Umformvorgängen entstehen. Wenn ein Stempel schräg in das Material eindringt oder wenn asymmetrisches Schneiden einen seitlichen Schub erzeugt, übertragen Fersenblöcke diese Last auf den Matrizenschuh, anstatt zuzulassen, dass sich die obere Baugruppe seitwärts verschiebt. Sie sind für die Aufrechterhaltung der Ausrichtung in Matrizen bei schweren Umform- oder Winkelschneidvorgängen unerlässlich.
Wie sich das Komponentendesign auf die Chipleistung auswirkt
Bei der Komponentenpräzision geht es nicht um Perfektionismus. Es geht um Wirtschaft. Ein Stempel, der 0,01 mm von der Mitte entfernt geschliffen wird, führt zu ungleichmäßigem Verschleiß, der die Standzeit des Werkzeugs halbiert. Eine Abstreifplatte mit ungleichmäßigem Federdruck erzeugt über die gesamte Streifenbreite eine unterschiedliche Kantenqualität. Ein Führungssystem mit übermäßigem Spiel ermöglicht, dass sich die obere und untere Hälfte unter Last verschieben, wodurch einseitige Grate entstehen, die eine Nachbearbeitung erfordern.
Der Zusammenhang ist direkt: Strengere Komponentenspezifikationen verlängern die Wartungsintervalle, reduzieren den Ausschuss und verbessern die Teilekonsistenz. Für Kernstanzen und Einsätze wird typischerweise Hochgeschwindigkeitsstahl wie SKH9 verwendet,-der auf HRC 60–62 wärmebehandelt wurde und die erforderliche rote Härte bietet, um über Millionen von Zyklen bei hohen Reibungstemperaturen scharfe Schneidkanten aufrechtzuerhalten.
Hier sind die kritischen Komponenten und Funktionen des Stanzwerkzeugs, die in jeder Metallstanzwerkzeug-Designreferenz detailliert beschrieben werden sollten:
- Matrizenschuhe (Platten)- stellt das starre strukturelle Fundament und die Montageschnittstelle für die Presse bereit
- Führungsstifte und Buchsen- Richten Sie obere und untere Baugruppen mit einer Genauigkeit von weniger als-tausendstel aus
- Trägerplatten- Verteilen Sie Punktlasten durch Schläge, um Schuhschäden zu vermeiden
- Stanzplatten und Halterungen- Schläge in präziser seitlicher Position halten
- Stanzblöcke und Knöpfe- stellen die unteren Schneidkanten bereit, die mit Stempeln zusammenpassen
- Abstreifplatten- Halten Sie das Material flach und entfernen Sie es beim Zurückziehen von den Stempeln
- Federn (mechanisch oder Stickstoff)- bietet kontrollierte Kraft für Abisolier-, Halte- und Rückholfunktionen
- Heber- Heben Sie den Streifen zwischen den Strichen an, um eine freie Zuführung und Positionierung zu ermöglichen
- Führungsstifte- Registrieren Sie den Streifen auf die genaue Position, bevor jede Station in Betrieb genommen wird
- Fersenblöcke- absorbieren seitliche Schubkräfte aus abgewinkeltem oder asymmetrischem Betrieb
Wenn die Konstruktionen über die Möglichkeiten von Standardkatalogkomponenten hinausgehen, sei es aufgrund ungewöhnlichen Materialverhaltens, nicht-standardmäßiger Geometrien oder einer engen Integration zwischen Form- und Schneidstationen, ist die Zusammenarbeit mit einem erfahrenen Werkzeughersteller ein praktischer nächster Schritt.YICHENbietet kundenspezifische Stanzformlösungen für Ingenieure, die genau diesen Herausforderungen gegenüberstehen, von komplexen Stempel- und Heberkonfigurationen bis hin zur Optimierung der Formstruktur für anspruchsvolle Materialflussszenarien. Für Werkzeugprofis, die die Theorie studiert haben und produktionsbereite-Lösungen benötigen, schließt diese Art der Fertigungspartnerschaft die Lücke zwischen Referenzwissen und funktionierenden Werkzeugen.
Durch die Auswahl der Komponenten wird die strukturelle Leistungsfähigkeit der Matrize bestimmt. Ob diese Komponenten jedoch saubere Teile liefern, hängt von einer entscheidenden Berechnung ab: dem Abstand zwischen Stempel und Matrize. Zu fest und Sie zerstören Werkzeuge. Zu locker und es entstehen unbrauchbare Kanten. Im nächsten Abschnitt wird genau erläutert, wie Sie für jedes Material die richtige Zahl ermitteln.
Abstandsberechnungen und Toleranzstandards
Der Abstand ist die einzelne Zahl, die bestimmt, ob eine gestanzte Kante sauber herauskommt oder eine Nachbearbeitung erfordert. Dabei handelt es sich um den kontrollierten Spalt zwischen der Schneidkante des Stempels und der Schneidkante des Matrizenknopfs, angegeben als Prozentsatz der Materialstärke pro Seite. In jedem PDF, das es wert ist, aufbewahrt zu werden, wird diesem Thema viel Raum gewidmet, da ein falscher Abstand zu Gratproblemen, vorzeitigem Stempelversagen und Maßabweichungen führt, die ganze Produktionsläufe destabilisieren.
In vielen Referenztabellen sind die Abstandswerte neben den Materialnamen aufgeführt und hören hier auf. Dieser Ansatz lässt Ingenieure im Ungewissen, wenn sie auf eine neue Legierung oder einen ungewöhnlichen Dickenbereich stoßen. Wenn Sie verstehen, warum Materialien unterschiedliche Abstände erfordern, und nicht nur die Werte, können Sie Probleme lösen, die mit Tabellen allein nicht gelöst werden können.
Methoden zur Freiraumberechnung nach Materialtyp
Die Standardmethode ist unkompliziert: Multiplizieren Sie die Materialstärke mit einem empfohlenen Prozentsatz, um den Abstand pro Seite zu erhalten. ADer allgemeine Ausgangspunkt liegt bei 10 % der Materialdicke, aber die moderne Fertigungspraxis legt nahe, dass 11–20 % häufig die Werkzeugbelastung reduzieren und die Lebensdauer verlängern, ohne die Kantenqualität zu beeinträchtigen.
Warum die Reichweite? Weil verschiedene Materialien unter Scherung unterschiedlich brechen. Wenn ein Stempel in ein Blech eindringt, erzeugt er durch plastische Verformung zunächst eine Polierzone, dann bricht das Material entlang der Korngrenzen sowohl an der Stempelkante als auch an der Matrizenkante. Wenn der Abstand korrekt ist, sind diese Bruchflächen ausgerichtet und treffen sauber aufeinander. Andernfalls reißt das Material ungleichmäßig, es entstehen raue Kanten und starke Grate.
Materialeigenschaften bestimmen dieses Verhalten:
- Streckgrenzebestimmt, wie viel Kraft das Material aushält, bevor die plastische Verformung einsetzt. Eine höhere Streckgrenze bedeutet, dass das Material mehr Spiel benötigt, um die Ausbreitung des Bruchs ohne übermäßigen Kraftaufbau zu ermöglichen.
- Zugfestigkeitgibt die maximale Belastung an, die das Material aushalten kann. Härtere, stärkere Materialien benötigen einen größeren Spielraum, da ihre Scherfestigkeit mehr Raum für eine saubere Ausbreitung des Bruchs erfordert.
- Duktilitätbeschreibt, wie stark sich das Material dehnt, bevor es bricht. Hochduktile Materialien wie Kupfer oder weiches Aluminium neigen zu größeren Überschlagszonen und erfordern engere Abstände, um übermäßiges plastisches Fließen zu begrenzen, bevor ein Bruch einsetzt.
Hier ist eine Referenztabelle, die typische Metallstanztoleranzen für die Abstandsauswahl bei gängigen Materialien zeigt:
| Material | Zugfestigkeitsbereich | Empfohlener Abstand (% pro Seite) | Notizen |
|---|---|---|---|
| Weichstahl (CRS/HRS) | 300-450 MPa | 8-12% | Standard-Grundlinie; Die meisten Referenztabellen verwenden dies als Standardeinstellung |
| Edelstahl (304/316) | 500-700 MPa | 12-16% | Die Arbeit-härtet schnell aus; Ein engerer Abstand beschleunigt den Stempelverschleiß |
| Aluminium (1100, 5052) | 90-260 MPa | 6-10% | Weich und dehnbar; Zu viel Spiel führt zu übermäßigem Überschlag |
| Hoch-Stahl (HSLA/DP) | 600-1000+ MPa | 14-20% | Erfordert einen großzügigen Freiraum, um Stempelbrüche zu verhindern |
| Kupfer und Messing | 200-400 MPa | 8-12% | Duktil; Grat-empfindliche Anwendungen können das untere Ende nutzen |
| Federstahl (SK5, 301 SS) | 700-900 MPa | 15-20% | Sehr hart; Ein unzureichender Abstand führt zu Sekundärscherung und Absplitterungen |
Wann sollten engere oder lockerere Abstände angewendet werden? Berücksichtigen Sie die Teileanforderungen. Wenn Sie eine große Polierzone für ein Presspassungsloch benötigen, reduzieren Sie den Abstand leicht, um die Scherzone vor dem Bruch zu erweitern. Wenn die Standzeit des Werkzeugs wichtiger ist als die Kantenbeschaffenheit, vergrößern Sie den Freiraum, um die Stempelbelastung zu reduzieren. Standardtoleranzen beim Stanzen sind immer ein Kompromiss zwischen Kantenqualität, Werkzeuglebensdauer und Produktionsgeschwindigkeit.
Toleranzstandards und Gratkontrolle
Die Grathöhe ist das sichtbarste Symptom eines Spaltzustands. Eine geprägte Kante weist vier verschiedene Zonen auf: Überschlag, Polieren (Scheren), Bruch und Grat. Durch den richtigen Abstand entsteht ein dünner, gleichmäßiger Grat, der selten 10 % der Materialdicke überschreitet. Eine unsachgemäße Freigabe führt zu Problemen, die sich nachgelagert vervielfachen.
Bei korrektem Abstand laufen die Bruchflächen von Stempelkante und Matrizenkante sauber zusammen, wodurch nur minimale Grate entstehen. Wenn das Spiel zu groß ist, reißt das Material eher, als dass es schert, wodurch starke Grate und raue Bruchflächen entstehen. Wenn das Spiel nicht ausreicht, kommt es zu sekundärer Scherung, die die Schnittkraft erhöht und den Stempelverschleiß beschleunigt.
Wie in einem technischen Leitfaden von Changdong Stamping Dies ausführlich beschrieben, ist auch die Gratrichtung wichtig. Beim Stanzen bilden sich Grate auf der Stempelseite (Oberseite des Teils). Beim Lochen bilden sich auf der Matrizenseite (unten) Grate. Konstrukteure legen fest, welche Oberfläche bei der Montage nach außen zeigt, und richten dann die Matrize entsprechend aus, sodass auf der weniger kritischen Seite Grate entstehen. Dabei handelt es sich um einen Aspekt der Blechstanztoleranzen, der in vielen Referenzdokumenten außer Acht gelassen wird.
Der richtige Abstand macht sekundäre Entgratungsvorgänge überflüssig oder reduziert sie. Wenn man bedenkt, dass das manuelle Entgraten 0,02 bis 0,10 US-Dollar pro Teil kosten kann und das automatisierte Trommeln zusätzliche Handhabungsschritte mit sich bringt, führt die Aufrechterhaltung des korrekten Abstands zu erheblichen Einsparungen bei Produktionsläufen von Hunderttausenden Teilen.
Ungleichmäßiges Spiel ist besonders zerstörerisch. Wenn der Stempel relativ zur Matrizenöffnung außermittig ist, schert eine Seite sauber ab, während die andere reißt. Das Ergebnis ist ein einseitiger Grat, der nicht durch Anpassen des Gesamtspiels korrigiert werden kann. Stattdessen müssen Sie sich mit der Ausrichtung auf der Ebene des Führungssystems oder der Stempelhalterung befassen.
Messen und Überprüfen von Werkzeugabständen
Die Berechnung des Abstands auf dem Papier ist eine Sache. Die Überprüfung im physischen Werkzeug ist eine andere. Während der Werkzeugerprobung verwenden Ingenieure verschiedene Methoden, um zu bestätigen, dass das tatsächliche Spiel mit der Konstruktionsabsicht übereinstimmt:
- Fühlerlehren- dünne Metallstreifen zwischen Stempel- und Matrizenkanten eingefügt, um den Spalt direkt zu messen. Funktioniert gut für zugängliche Öffnungen, ist jedoch für kleine oder interne Elemente unpraktisch.
- Leiteindruck- Ein Streifen Weichblei oder Lot wird zwischen Stempel und Matrize gelegt und dann während eines langsamen Pressenhubs zusammengedrückt. Die resultierende Abdruckdicke verrät den tatsächlichen Abstand an mehreren Stellen rund um das Profil.
- Erst-Stückprüfung- Schneiden von Musterteilen und Begutachten des Kantenprofils unter Vergrößerung. Ein ausgewogenes Verhältnis von Brünierung-zu-Brüchen entlang des gesamten Umfangs gewährleistet ein gleichmäßiges Spiel.
- CMM-Messung- Koordinatenmessgeräte können Stempel- und Matrizenabmessungen unabhängig voneinander messen, wobei das Spiel aus der Maßdifferenz berechnet wird.
Während der Produktion nimmt das Spiel durch den Verschleiß der Schneidkanten ab. Der praktische Effekt ist eine allmähliche Zunahme der Grathöhe im Laufe der Zeit. Wartungspläne sollten die maximal zulässige Grathöhe definieren und ein Nachschärfen oder einen Einsatzwechsel auslösen, bevor dieser Schwellenwert erreicht wird. Bei der Produktion progressiver Formen in hohen Stückzahlen ist die Abstandsüberwachung an jeder Station von entscheidender Bedeutung, da die Instabilität an einer Station die Streifenzuführung, die Positionierung des Piloten und die Qualität der nachgelagerten Formung beeinträchtigt.
Der Freiraum bestimmt, was an der Schneide passiert. Bei einem Folgeverbundwerkzeug muss das Band jedoch zuverlässig zwischen den Schneidkanten über mehrere Stationen hinweg laufen, ohne dass es zu Verzerrungen oder Fehleinzügen kommt. Dieses Verhalten des Streifens, wie er mit Spannungsansammlungen umgeht und die Registrierung über ein Dutzend oder mehr Stationen hinweg aufrechterhält, hängt von einer Funktion ab, die in den meisten Referenzen zum Chip-Design kaum erwähnt wird: Bypass-Kerben.
Bypass-Kerben und Materialfluss in Folgeverbundwerkzeugen
In einem Folgeverbundwerkzeug mit mehr als 200 Hüben pro Minute ist das Band nicht nur ein passiver Träger. Es ist ein aktives Strukturelement, das die Belastungen aus jedem Schnitt, jeder Biegung und jeder Form an jeder Station absorbiert. Wenn eine Station Material nach unten zieht oder es seitlich dehnt, wirkt sich diese Verformung auf das Band in benachbarten Stationen aus, wodurch die Positionen der Pilotlöcher verzerrt werden, was zu Fehlzuführungen führt und zu Maßfehlern bei Teilen führt, die vor Beginn der Umformung in Ordnung waren. Der Zweck von Bypass-Kerben in Stanzwerkzeugen besteht darin, diese Spannungsübertragung zu unterbrechen und dem Band Raum für eine lokale Verformung zu geben, ohne den gesamten Verlauf zu beeinträchtigen.
In den meisten Referenzen zum Werkzeugdesign werden Bypass-Kerben am Rande erwähnt oder ganz weggelassen. Doch erfahrene Werkzeugbauer erkennen sie als eines der effektivsten Werkzeuge zur Aufrechterhaltung der Bandstabilität in Matrizen mit gemischten Schneid- und Umformvorgängen an. Wenn Sie schon einmal ein progressives Werkzeug gesehen haben, das an den Stationen 1 bis 5 perfekte Teile produziert, aber an den Stationen 6 und darüber hinaus aus der Toleranz abweicht, ist eine unzureichende Spannungsentlastung zwischen den Formstationen ein häufiger Grund.
Positive und negative Bypass-Notch-Designs
Die Unterscheidung zwischen negativen und positiven Bypass-Kerben in Blechstanzwerkzeugen hängt davon ab, wie das Material an der Entlastungsstelle behandelt wird.
Eine negative Bypass-Kerbe entfernt an bestimmten Stellen zwischen den Stationen Material vom Band. Stellen Sie sich einen schmalen Schlitz oder einen rechteckigen Ausschnitt vor, der zwischen zwei Formstationen in die Trägerbahn eingearbeitet wird. Wenn die vorgelagerte Station das Material streckt oder zieht, absorbiert der offene Schlitz diese Verschiebung, anstatt sie nach unten zu übertragen. Der Streifen kann sich leicht in die offene Kerbe hinein verlängern, ohne an den Registrierungspunkten der nächsten Station zu ziehen. Dies ist die gebräuchlichere Vorgehensweise, da sie während einer frühen Schneidstation einfach zu schneiden ist und eine klare, messbare Spannungsentlastung bietet.
Eine positive Bypass-Kerbe verfolgt den umgekehrten Ansatz. Anstatt Material zu entfernen, hinterlässt es eine Lasche oder einen Materialvorsprung, der sich biegen, knicken oder verbiegen kann, ohne den kritischen Trägerweg zu beeinträchtigen. Betrachten Sie es als ein eingebautes -flexibles Gelenk. Die Lasche absorbiert Verformungen durch kontrollierte lokale Biegung, während die primäre Trägerbahn gerade und unverzerrt bleibt. Positive Bypass-Konstruktionen kommen seltener vor, eignen sich jedoch hervorragend für Situationen, in denen das Entfernen von Material den Träger unter akzeptable Steifigkeitsschwellen schwächen würde, insbesondere bei schmalen Streifen oder dünnen, weichen Materialien, denen die Steifigkeit für den Vorschub ohne Unterstützung über die gesamte Breite des Trägers fehlt.
Wann sollten Sie die einzelnen Typen verwenden? Berücksichtigen Sie diese Faktoren:
- Streifenbreite:Schmale Streifen (weniger als das Dreifache der Teilbreite) profitieren von positiven Bypass-Kerben, die die strukturelle Kontinuität wahren. Breitere Streifen tolerieren negative Kerben ohne Einzugsprobleme.
- Materialart:Hochfeste Stähle und federgehärtete Materialien übertragen Spannung aggressiv, sodass negative Bypass-Kerben für die Isolierung unerlässlich sind. Weiches Aluminium und Kupfer verformen sich stärker lokal und funktionieren manchmal mit positiven Bypass-Laschen ausreichend.
- Stationsabstand:Enge Teilungsabstände lassen wenig Spielraum für die Kerbgeometrie. Wenn der Platz begrenzt ist, können positive Bypass-Laschen innerhalb der vorhandenen Grundfläche des Trägers entworfen werden. Negative Kerben erfordern spezielle Streifenflächen, die die Tonhöhe erhöhen.
Wie Bypasskerben den Materialfluss steuern
Die Mechanik ist intuitiv, sobald man sie visualisiert. Während eines Umformvorgangs wie einem Tiefziehen oder einer scharfen Biegung fließt Material aus dem umgebenden Bandbereich nach innen. Dieser nach innen gerichtete Fluss erzeugt Zugspannungen in der Trägerbahn neben der Formstation. Ohne Entlastung breitet sich diese Spannung in beide Vorschubrichtungen nach außen aus und verkürzt den effektiven Abstand zwischen den Stationen geringfügig.
Schon eine Pitchänderung von 0,05 mm reicht aus, um Piloten an der nächsten Station falsch auszurichten. Multiplizieren Sie dies über mehrere Formstationen nacheinander und der kumulative Fehler wächst, bis die Piloten nicht mehr richtig eingreifen können, Teile von der Spezifikation abweichen oder das Band zwischen den Hebern knickt. Als Experte für FormenbauAnmerkungen von Art Hedrick, Kantenwölbung und ungleichmäßige Zufuhr verschärfen diese Probleme und machen es immer schwieriger, das Band an nachgelagerten Stationen zu kontrollieren.
Bypass-Kerben in der Blechumformung unterbrechen diese Kette, indem sie eine mechanische Unterbrechung erzeugen. Das Spannungsfeld einer Formstation trifft auf die Kerbengrenze und löst sich auf, anstatt sich durch den Träger auszubreiten. Jede Station arbeitet relativ isoliert und empfängt frisches, unverzerrtes Material anstelle von Material, das durch vorgelagerte Vorgänge vorbelastet wurde.
Diese Isolierung verhindert auch ein Knicken des Bandes. Wenn eine Formstation Material komprimiert (wie bei einer Prägung oder einer Münze), muss das verdrängte Volumen irgendwohin gelangen. Bei einem kontinuierlichen Träger ohne Relief manifestiert sich dieses verschobene Volumen als leichte Krümmung oder Welle zwischen den Stationen. Bypass-Kerben geben dem komprimierten Material die Möglichkeit, sich auszudehnen, ohne den Streifen von der Matrizenfläche abzuheben oder die Heber-zu-{4}-Registrierung zu beeinträchtigen.
Designrichtlinien für Kerbgeometrie und -platzierung
Die Größe und Positionierung der Bypass-Kerben ist nicht willkürlich. Die Kerbe muss groß genug sein, um die erwartete Verformung aufzunehmen, darf aber nicht so groß sein, dass sie den Träger schwächt oder ein Problem mit der Abfallablösung verursacht. Hier sind die wichtigsten Designparameter für die Bypass-Kerbenspezifikation:
- Kerbbreite:Typischerweise das 1,5- bis 3-fache der Materialstärke. Breitere Kerben sorgen für mehr Spannungsabbau, entfernen aber mehr Trägermaterial. Beginnen Sie mit der 2-fachen Dicke und passen Sie sie basierend auf den Testergebnissen an.
- Kerbtiefe (für Randkerben):Sollte sich über 30-50 % der Trägerbahnbreite von der Streifenkante erstrecken. Tiefere Kerben isolieren effektiver, verringern jedoch den Trägerquerschnitt und die Zuführsteifigkeit.
- Platzierung relativ zu den Formstationen:Positionieren Sie Bypass-Kerben unmittelbar vor jeder Station, die Material aus der Streifenebene zieht, biegt oder verdrängt. Die Kerbe sollte zwischen der Formstation und dem nächstgelegenen Pilotloch liegen, um zu verhindern, dass Spannungen die Registrierungsmerkmale erreichen.
- Platzierung relativ zu Piloten:Schneiden Sie niemals eine Bypasskerbe durch oder neben einer Pilotbohrung. Der Pilot muss in ungestörtem Material sitzen, um eine genaue Streifenregistrierung zu gewährleisten. Halten Sie zwischen der Kerbengrenze und dem Rand der Vorbohrung einen Abstand von mindestens dem Zweifachen der Materialstärke ein.
- Kerbenform:Abgerundete Enden reduzieren die Spannungskonzentration an den Kerbenden. Scharfe{1}eckige Kerben können bei längeren Produktionsläufen zu Rissen in spröden oder kaltverfestigten Materialien führen.
- Symmetrie:Bei breiten Streifen sorgen passende Kerben an beiden Kanten für eine gleichmäßige Spannungsentlastung. Einseitige Kerben können zu einem asymmetrischen Streifenverhalten führen und dazu führen, dass der Träger während des Vorschubs seitlich abdriftet.
Zu den häufigsten Fehlern, die zu Fehlzuführungen oder Bandverzerrungen führen, gehören das Platzieren von Kerben zu nahe an den Pilotlöchern (Schwächung der Registrierungszone), das Anlegen von Kerben zu flach, um tatsächlich Verformungsspannungen abzubauen, oder das völlige Weglassen von Kerben zwischen aufeinanderfolgenden Formstationen und die Erwartung, dass der Träger die kumulative Spannung aufnimmt, ohne sich zu verformen.
Ein praktischer Test beim Werkzeugtest: Untersuchen Sie das Band zwischen den Formstationen nach einer kurzen Charge. Wenn Sie Wellen, Verdrehungen oder leichte Knickungen in der Trägerbahn feststellen, breitet sich die Spannung über die Kerbgrenzen hinaus aus. Entweder vorhandene Kerben vertiefen, zusätzliche Kerben hinzufügen oder sie verbreitern, um die Entlastungszone zu vergrößern. Das Band sollte flach bleiben und ungehindert zugeführt werden können, wobei der Heber an jeder Station gleichmäßig eingreift.
Bypass-Kerben stellen ein Element einer größeren Herausforderung bei der Bandtechnik dar. Wie Sie das gesamte Band anordnen, einschließlich Stationsreihenfolge, Trägertyp, Materialnutzung und Teilungsabstand, bestimmt nicht nur das Belastungsverhalten, sondern auch die Materialkosten und die Ausschussrate des gesamten Produktionslaufs. Dieses umfassendere Optimierungsproblem beginnt mit den Grundlagen des Streifenlayouts.
Streifenlayout-Optimierung und Chip-Größenbestimmung
Die Materialkosten machen in der Regel 40 -60 % der Gesamtkosten für ein Stanzteil aus. Das bedeutet, dass die Art und Weise, wie Sie das Teil auf dem Streifen anordnen, einen direkteren Einfluss auf die Rentabilität hat als fast jede andere technische Entscheidung bei der Gestaltung progressiver Stanzstreifen. Ein Layout, das sogar 3 % mehr nutzbare Fläche aus jeder Spule herausholt, spart bei einem großvolumigen Programm jährlich Zehntausende von Dollar.
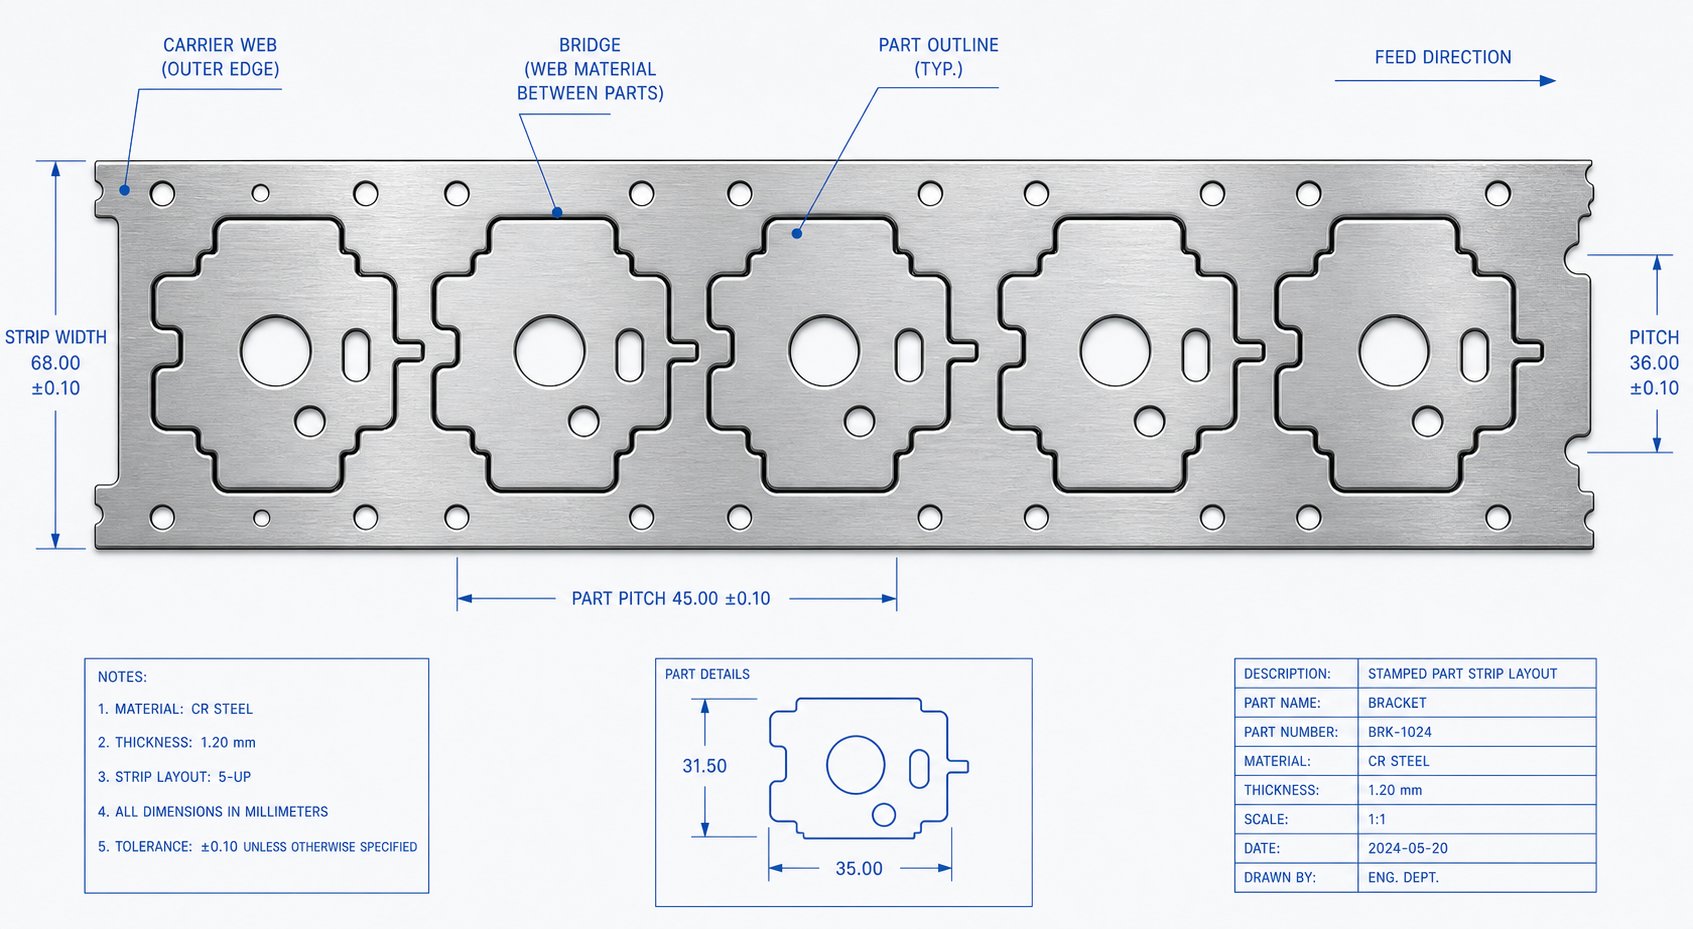
Beim Stanzen zur Optimierung des Bandlayouts überschneiden sich Geometrie, Prozessplanung und Kostenplanung. Sie definieren gleichzeitig Stationssequenzen, berechnen Brückenbreiten, wählen Trägerkonfigurationen aus und dimensionieren den Matrizenschuh so, dass er in eine verfügbare Presse passt. Jede Dimension ist mit einer anderen verbunden. Wenn Sie die Steigung ändern, ändern Sie auch die Matrizenlänge. Wenn Sie die Matrizenlänge ändern, benötigen Sie möglicherweise eine andere Presse.
Prinzipien des Streifenlayouts und Materialnutzung
Die Planung eines Streifenlayouts beginnt mit der Beantwortung von drei Fragen: Wie breit sollte der Streifen sein, wie weit bewegt er sich pro Strich vor (der Pitch) und in welcher Reihenfolge werden die Vorgänge ausgeführt?
Die Streifenbreite wird durch die breiteste Abmessung des Teils zuzüglich des Brückenmaterials auf jeder Seite bestimmt. Eine allgemein anerkannte Faustregel legt die Mindestdicke der Brücke auf das 1,25- bis 1,5-fache der Materialdicke fest. Bei einem 1,5 mm dicken Teil bedeutet das etwa 1,9 bis 2,25 mm Steg an jeder Kante. Die Formel ist einfach: Streifenbreite=Teilbreite + 2B, wobei B die Brückendicke ist. Die Tonhöhe (oder Progression) folgt einer ähnlichen Logik: Tonhöhe=Teillänge + B, was die Distanz darstellt, die der Streifen bei jedem Druckhub vorrückt.
Die Leistung des Stanzwerkzeugs mit Materialausnutzung wird als Verhältnis der Teilfläche zur gesamten pro Hub verbrauchten Streifenfläche berechnet. Der Branchen-Benchmark strebt eine Auslastung von mindestens 75 % an. Darunter wandeln Sie zu viel zugekauftes Material in Schrottrohlinge und Trägerskelette um.
Zwei Layout-Ansätze wirken sich dramatisch auf die Nutzung aus:
- Einzelne-Zeile, ein-Durchlauf-Layout:Teile, die in einer einzigen Linie entlang des Streifens angeordnet sind. Einfache Konstruktion und Zuführung, führt jedoch häufig zu einer geringeren Auslastung, da Lücken zwischen Teilen nicht wiederhergestellt werden können.
- Winkeldurchlauf-(Verschachtelungs-)Layout:In einem Winkel geneigte Teile, sodass ihre Profile ineinandergreifen, ähnlich wie bei Puzzleteilen. Dadurch kann erheblich Material aus dem sonst verschwendeten Spaltraum zurückgewonnen werden, insbesondere bei unregelmäßig geformten Teilen. Der Nachteil besteht in einer erhöhten Komplexität der Matrize und möglicherweise unausgeglichenen Schnittkräften.
Mehrreihige Anordnungen, bei denen zwei oder mehr Teile nebeneinander-an-über die Streifenbreite verschachtelt sind, bieten einen weiteren Weg zu einer höheren Auslastung. Sie gewinnen an Materialeffizienz, erhöhen jedoch die Matrizenbreite, die Anzahl der Stationen und den Kraftbedarf. Bei symmetrischen Teilen ergibt die Spiegelung von Kopf bis Ende über den Streifen häufig die beste Kombination aus Auslastung und beherrschbarer Chip-Komplexität.
Planung der Werkzeuggröße und Auswahl der Presse
Die Abmessungen des Streifenlayouts werden direkt in die Schuhgröße übertragen. Die Gesamtlänge der Matrize entspricht der Anzahl der Stationen multipliziert mit dem Teilungsabstand, zuzüglich etwaiger Leerstationen, die zur strukturellen Unterstützung oder zum Spannungsabbau erforderlich sind. Die Matrizenbreite entspricht der Streifenbreite plus Platz für Führungsschienen, Heber und Fersenblöcke auf beiden Seiten.
Hier kommt es auf die Grundsätze der Größentabelle an. Der Matrizenschuh muss in die Abmessungen der Pressenplatte passen und die Schließhöhe (Abstand zwischen Ober- und Unterschuh im geschlossenen Zustand) muss innerhalb des verfügbaren Tageslichtbereichs der Presse liegen. Ein Layout, das 12 Stationen mit einem Abstand von 35 mm erfordert, ergibt eine Matrizenlänge von mindestens 420 mm, bevor Endränder hinzugefügt werden. Wenn Ihre Zielpresse eine Bettöffnung von 400 mm hat, haben Sie ein Problem, das durch keine nachgelagerte Optimierung behoben werden kann.
Die Beziehung funktioniert in beide Richtungen. Manchmal wählen Sie die Presse zunächst anhand der Tonnageanforderungen und der verfügbaren Ausrüstung aus und schränken dann Ihr Layout entsprechend ein. In anderen Fällen bestimmen die Teilegeometrie und die Anzahl der Stationen die Matrizengröße, und Sie wählen die Presse entsprechend aus. Wie Peter Ulintz vom MetalForming Magazine betont, bestimmt das Streifenlayout auch die Kraftverteilung über den Pressenschlitten, was bedeutet, dass Kippmomente während der Layoutplanung und nicht nach dem Bau der Matrize bewertet werden müssen.
Der Lastenausgleich ist wichtig. Wenn sich die Schnittkräfte auf einer Seite der Matrize konzentrieren, kippt der Pressschlitten seitlich, was zu ungleichmäßigem Verschleiß und Maßabweichungen führt. Konstrukteure lösen dieses Problem, indem sie die Position des Streifens relativ zur Mittellinie der Presse verschieben oder Scherwinkel an ausgewählten Stempeln hinzufügen, um die Kräfte neu zu verteilen.
Ausschussreduzierung durch Layoutoptimierung
Das Trägerdesign ist die Variable mit dem direktesten Einfluss auf den Ausschussanteil. Drei Konfigurationen dominieren in der Folgeverbundmatrizenpraxis:
- Mittelträger:Ein einzelner Steg verläuft entlang der Mittellinie des Streifens und verbindet die Teile auf beiden Seiten. Am besten für schmale Teile geeignet, bei denen Kantenträger übermäßig viel Material verschwenden würden. Produziert mäßigen Ausschuss.
- Seitenträger (einseitig):Die Trägerbahn verläuft entlang einer Bandkante. Häufig bei Teilen, die zum Formen die gegenüberliegende Kante benötigen. Eine einfachere Zuführung, aber ein asymmetrisches Streifenverhalten erfordert möglicherweise zusätzliche Führungsfunktionen.
- Doppelträger (beide Kanten):Stege an beiden Bandkanten sorgen für maximale Stabilität und ausgewogenen Vorschub. Ideal für breite Bänder und schwere Umformvorgänge, verbraucht jedoch das meiste Material als Ausschuss, da beide Kanten zu Skelettabfall werden.
Die folgende Tabelle zeigt, wie sich die Layoutkonfiguration auf die Materialnutzung für ein rechteckiges Beispielteil (25 mm x 15 mm, 1,0 mm Dicke) auswirkt:
| Layoutkonfiguration | Streifenbreite | Tonhöhe | Materialnutzung | Relative Ausschussrate |
|---|---|---|---|---|
| Einreihiger Seitenträger | 30 mm | 27 mm | 46% | Hoch |
| Einreihig, Doppelträger | 33 mm | 27 mm | 42% | Sehr hoch |
| Zwei-verschachtelte Reihen, mittlerer Träger | 45 mm | 18 mm | 62% | Mäßig |
| Zwei-gespiegelte Reihen, zwei Träger | 50 mm | 17 mm | 71% | Niedrig |
| Winkelverschachtelter Einzelträger | 38 mm | 20 mm | 66% | Mäßig-niedrig |
Sie werden den Anstieg der Auslastung von 42 % auf 71 % bemerken, wenn Sie einfach von einem einfachen ein-Zeilen-Layout zu einer gespiegelten zwei{3}}Zeilen-Konfiguration wechseln. Bei einem Programm, das jährlich 50 Tonnen Stahl verbraucht, stellt dieser Unterschied eine Materialeinsparung von etwa 15 Tonnen dar, eine Zahl, die die zusätzlichen Werkzeugkosten der komplexeren Matrize in den Schatten stellt.
Auch der Träger selbst muss ein Gleichgewicht zwischen Stabilität und Materialverbrauch finden. Afester Trägereignet sich für einfaches Schneiden und Biegen, wobei der Streifen während des gesamten Hubs flach bleibt. Ein Stretchgewebeträger mit strategischen Schnitten oder Schlaufen an den Befestigungspunkten ist für Tiefform- oder Ziehvorgänge unerlässlich, bei denen sich das Teil vertikal bewegt und Material vom Träger zieht. Wenn Sie hier eine falsche Wahl treffen, wird entweder Material auf einem über-ausgelegten Träger verschwendet oder es kommt zu Streifenversagen bei einem unter-ausgelegten Träger.
Das Streifenlayout legt den physischen Platzbedarf und die Kostenstruktur des Chips fest. Aber Papierlayouts und Handberechnungen können nur begrenzte Vorhersagen über das Materialverhalten in der realen Welt treffen. Wenn es um komplexe Formen geht, verlagert sich die Frage von der Geometrie zur Physik: Fließt das Material tatsächlich so, wie es das Layout vorsieht, oder wird es dünner, knittert oder springt über die Toleranz hinaus zurück? Um diese Frage vor dem Schneiden von Stahl zu beantworten, ist eine Simulation erforderlich.
Simulationstools und Designvalidierung
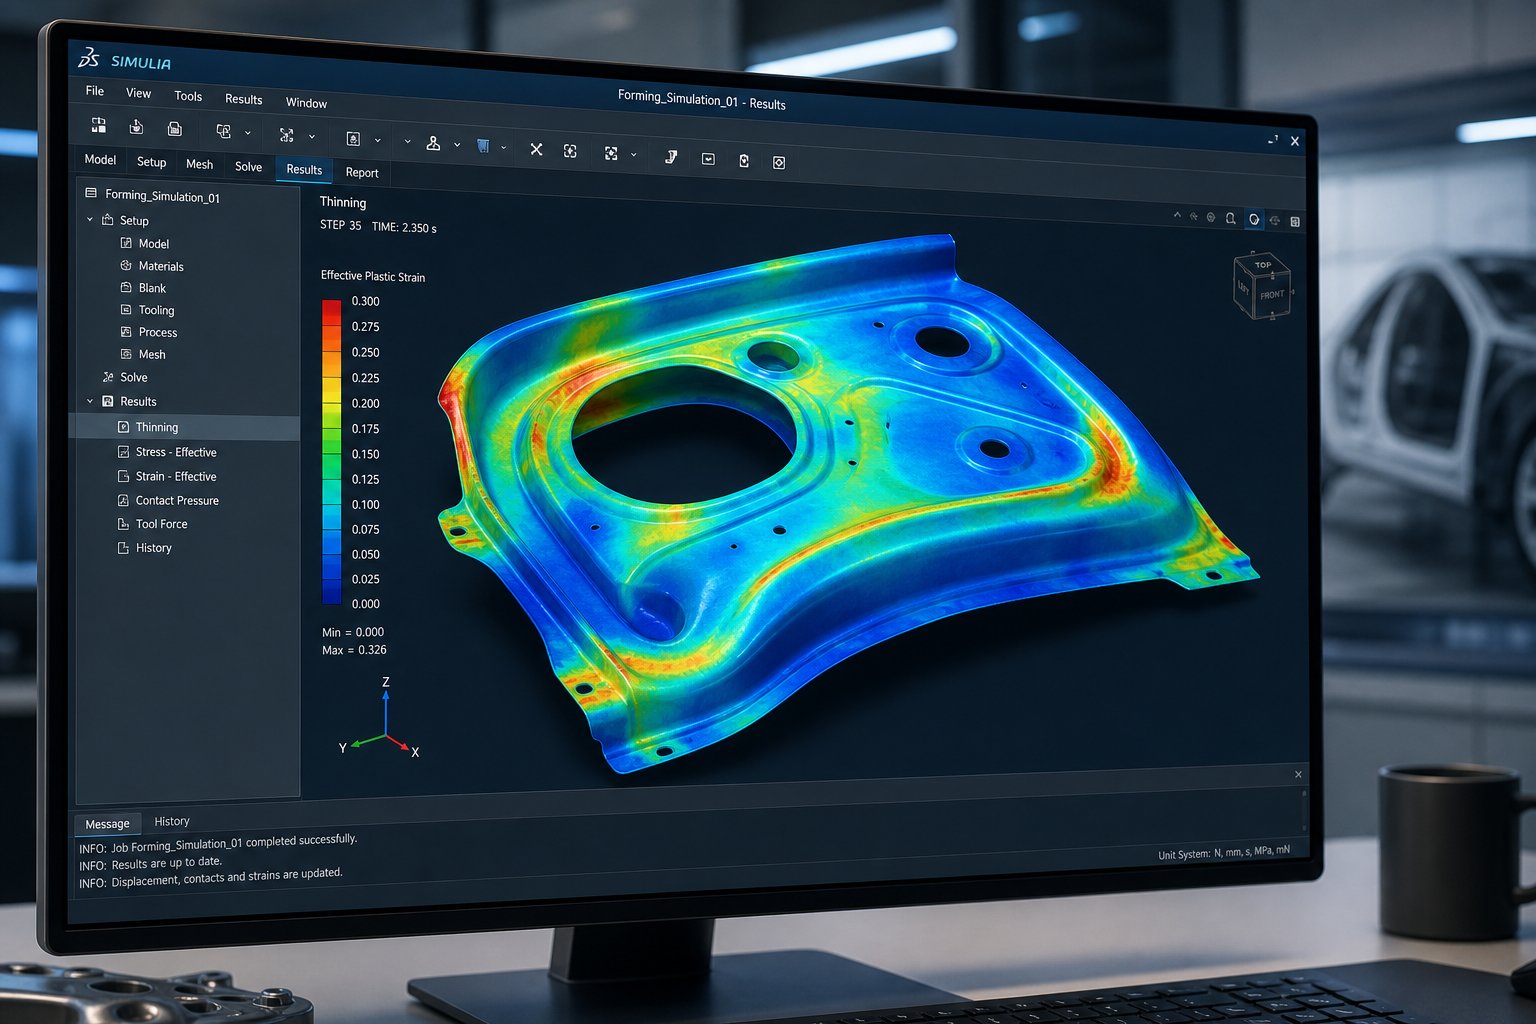
Ein Streifenlayout zeigt Ihnen, wohin das Material geht. Die Simulation sagt Ihnen, ob es tatsächlich dort ankommt, ohne zu reißen, Falten zu bilden oder aus der Toleranz zurückzufedern. Dies ist der Schritt, den die meisten PDF-Ressourcen zum Stanzformendesign vollständig überspringen. Es ist jedoch der Schritt, der ein Werkzeug, das drei Testdurchläufe benötigt, von einem unterscheidet, das beim ersten Treffer nicht mehr funktioniert.
Die FEA-Simulation von Stanzwerkzeugen hat sich von einem Luxus, der Automobil-OEMs vorbehalten ist, zu einer branchenweit standardmäßigen technischen Praxis entwickelt. Der Grund dafür ist einfache Wirtschaftlichkeit: Eine Umformsimulation, die ein paar tausend Dollar kostet, vermeidet Werkzeugnacharbeiten, die Zehntausende kosten. Bevor Stahl für die Form geschnitten wird, sagt Virtual Engineering den Materialfluss voraus, identifiziert Ausfallrisiken und quantifiziert die Rückfederung, sodass der Konstrukteur die Geometrie im Voraus kompensieren kann, anstatt nachträglich Korrekturen in den gehärteten Werkzeugstahl einzuschleifen.
FEA- und Formbarkeitssimulation im Werkzeugdesign
Die Finite-Elemente-Analyse zerlegt einen Rohling in Tausende kleiner Elemente und berechnet, wie sich jedes einzelne unter den durch die Formgeometrie definierten Kräften, Einschränkungen und Reibungsbedingungen verformt. Die Software löst Spannungs-{1}Dehnungsgleichungen an jedem Element über den gesamten Pressenhub hinweg und erstellt so ein vollständiges Bild des Materialverhaltens, das keine manuelle Berechnung oder erfahrungsbasierte Schätzung erreichen kann.
Was verrät eigentlich die Umformbarkeitsanalyse beim Blechstanzen? Stellen Sie sich vor, Sie könnten den Umformprozess in jeder Millisekunde einfrieren und den Dehnungszustand an jedem Punkt der Teileoberfläche prüfen. Das ist im Wesentlichen das, was FEA liefert. Sie sehen, wo das Material gefährlich dünner wird, wo sich Druckspannung in Richtung Faltenbildung aufbaut und wo Dehnungskonzentrationen eine Rissbildung vorhersagen, bevor sie auftritt.
Zu den dominierenden Tools in diesem Bereich gehören AutoForm, Dynaform und STAMPACK. Forschung veröffentlicht in derZeitschrift für Plastizitätstechnikverglich Dynaform und AutoForm für das Stanzen von Aluminiumblechen und stellte fest, dass beide Plattformen zuverlässige Vorhersagen liefern, wenn Materialmodelle und Randbedingungen richtig definiert sind. Der praktische Unterschied liegt häufig in der Lösungsgeschwindigkeit, den Benutzeroberflächenpräferenzen und der Art und Weise, wie jede Plattform mit bestimmten Materialmodellen umgeht, und nicht in grundlegenden Genauigkeitslücken.
Das Herzstück der Formbarkeitsbewertung ist das Forming Limit Diagram (FLD). Vor über 50 Jahren entwickelt undseitdem kontinuierlich verfeinert, stellt der FLD für jedes Element in der Simulation die Hauptdehnung gegenüber der Nebendehnung dar. Eine Kurve in diesem Diagramm, Forming Limit Curve (FLC) genannt, stellt die Grenze zwischen sicherer Umformung und dem Einsetzen einer lokalen Einschnürung dar. Für jedes Element, dessen Dehnungszustand über dem FLC liegt, wird ein Ausfall vorhergesagt. Elemente nahe, aber unterhalb der Kurve befinden sich in einer Randzone, in der Produktionsschwankungen sie über den Grenzwert bringen könnten.
Die FLC-Position im Diagramm hängt hauptsächlich vom Kaltverfestigungsexponenten (n--Wert) des Materials ab. Höhere n--Werte verschieben die Kurve nach oben, was bedeutet, dass das Material eine größere Belastung toleriert, bevor es versagt. Aus diesem Grund bildet sich Weichstahl mit einem n--Wert von 0,20 leichter als hochfester Dual--Phasenstahl mit einem n--Wert von 0,12, selbst wenn beide die gleiche Dicke haben.
Springback-Vorhersage und Kompensationsstrategien
Jedes geformte Teil federt zurück, wenn die Presse geöffnet und das Werkzeug freigegeben wird. Das Blech speichert während der Umformung elastische Energie und gibt diese Energie als Dimensionsänderung ab, sobald die äußere Kraft verschwindet. Bei Weichstahl kann die Rückfederung den Flanschwinkel um 1-2 Grad verschieben. Bei fortschrittlichen hochfesten Stählen (AHSS) und hochfesten Aluminiumlegierungen kann die Rückfederung 10 Grad überschreiten und zu einer starken Verdrehung der Platte führen, die das Teil ohne Kompensation unbrauchbar macht.
Die Rückfederungskompensation bei der Werkzeugkonstruktion folgt einer systematischen StrategieAutoForm Engineering beschreibtals „messen, mildern, kontrollieren und kompensieren“. Jede Phase baut auf der vorherigen auf:
- Messen:Erstellen Sie die Simulation mit voller Prozesstreue, einschließlich Pad-Tonnagen, Bindemittelabständen, Reibungsbedingungen und Materialcharakterisierung aus Zug-{0}}Drucktests. Simulieren Sie den gesamten Betriebsablauf und messen Sie die resultierende Rückfederungsverteilung über die Platte.
- Mildern:Reduzieren Sie die Rückfederung auf ein erträgliches Maß, bevor Sie einen Ausgleich versuchen. Zu den Techniken gehören das Prägen enger Radien, das Bügeln von Seitenwänden und das Modifizieren der Produktgeometrie, um die Steifigkeit zu erhöhen. Ölkonservenbildung und Seitenwandwellungen können nicht kompensiert werden und müssen durch Prozess- oder Produktänderungen behoben werden.
- Kontrolle:Bewerten Sie die Robustheit des Prozesses, indem Sie simulieren, wie sich Materialeigenschaften, Reibungsänderungen und Dickenschwankungen auf die Wiederholbarkeit der Rückfederung auswirken. Wenn der Prozess instabil ist, ist die Kompensation nicht über alle Produktionsspulen hinweg möglich.
- Kompensieren:Wenden Sie geometrische Versätze auf die Formoberflächen an, damit das Teil wieder in die Zielform zurückspringt. Dies erfordert in der Regel drei bis fünf Simulationsiterationen, um zu einem konformen Ergebnis zu gelangen.
Wie man Winkel in der Stanzsimulation misst, erfahren Sie hier. Die Software berechnet die Winkelabweichung an benutzerdefinierten -definierten Querschnitten- und vergleicht die Geometrie der gefederten Platte mit dem nominalen CAD. Bei einem im 90-Grad-Winkel ausgelegten Flansch, der auf 93 Grad aufspringt, muss die Matrizenoberfläche auf etwa 87 Grad übergebogen werden, damit die elastische Erholung den endgültigen Zielwinkel erreicht. Der genaue Kompensationsbetrag hängt von der Materialqualität, dem Biegeradius und der Umformhistorie an dieser Stelle ab.
Eine entscheidende Erkenntnis aus der aktuellen Praxis: Bei AHSS und hochfestem Aluminium führt die gängige Simulationsannahme, dass sich das Material unter Spannung und Druck identisch verhält, zu unzuverlässigen Rückfederungsvorhersagen. Spannungs-{2}}Drucktestdaten sind zwar schwerer zu erhalten, verbessern aber die Vorhersagegenauigkeit für diese Materialien erheblich. Ohne sie vervielfachen sich die Kompensationsiterationen in der physischen Welt.
Interpretation von Simulationsberichten für Designentscheidungen
Simulationssoftware erzeugt ein großes Ausgabevolumen. Wenn Sie wissen, welche Ergebnisse wichtig sind und welche Schwellenwerte eine Designüberarbeitung auslösen, können Sie eine effektive Nutzung von einer teuren Zahlengenerierung trennen. Hier sind die wichtigsten Simulationsergebnisse und was sie dem Werkzeugdesigner mitteilen:
- Durchforstungskarte:Zeigt den Prozentsatz der Dickenreduzierung an jedem Punkt des geformten Teils an. Akzeptable Grenzwerte liegen typischerweise bei 20–25 % maximaler Verdünnung für Strukturteile. Wird dieser Wert überschritten, besteht die Gefahr eines Materialversagens oder ein unzureichender Formbarkeitsspielraum für Produktionsschwankungen.
- Darstellung des Forming-Limit-Diagramms (FLD):Ordnet den Dehnungszustand jedes Elements der Grenzformkurve des Materials zu. Elemente im grünen Bereich (unter 70 % des FLC) verfügen über einen komfortablen Sicherheitsspielraum. Der gelbe Bereich (70–90 % des Volllaststroms) weist auf eine geringe Formbarkeit hin. Der rote Bereich (über FLC) sagt einen Ausfall voraus.
- Faltenindikator:Identifiziert Bereiche, in denen die Druckspannung den Knickwiderstand des Materials übersteigt. Leichte Faltenbildung in Bereichen, die später weggeschnitten werden, kann akzeptabel sein. Faltenbildung in Funktionsoberflächen erfordert Prozessmodifikationen, typischerweise einen erhöhten Bindemitteldruck oder Änderungen der Produktgeometrie.
- Zeichnen-Messung:Verfolgt, wie weit Material während des Formens von der Rohlingskante nach innen fließt. Ungleichmäßiges Einziehen lässt auf unausgeglichene Rückhaltekräfte oder eine falsche Form des Rohlings schließen. Die Zieleinzugswerte stammen aus dem Materialflussplan des Produktingenieurs.
- Rücksprung-Verschiebungskarte:Zeigt Größe und Richtung der Maßabweichung nach dem Entladen an. Bereiche, die die geometrischen Toleranzspezifikationen des Teils überschreiten, erfordern einen Ausgleich oder eine Prozessänderung.
- Dickendehnungsverteilung:Zeigt, wo das Material dicker (Kompressionszonen) und dünner (Spannungszonen) wird. Eine Verdickung über 5-8 % in den Flanschbereichen warnt vor möglicher Faltenbildung oder Behinderung der Matrize bei nachfolgenden Vorgängen.
Wann die Ergebnisse eine Designüberarbeitung erfordern, hängt von der Schwerezone und den funktionalen Anforderungen des Teils ab. Eine kosmetische Platte mit sichtbaren Verdünnungsspuren in einer A--Oberfläche muss selbst bei 15 % Verdünnung überarbeitet werden. Eine in einer Baugruppe versteckte Strukturhalterung kann eine Verdünnung um 25 % tolerieren, wenn die verbleibende Wandstärke noch den Belastungsanforderungen entspricht. Der Kontext bestimmt die Entscheidung, nicht eine einzige universelle Schwelle.
Der iterative Arbeitsablauf sieht folgendermaßen aus: Simulation ausführen, Ergebnisse anhand von Akzeptanzkriterien überprüfen, Formgeometrie oder Prozessparameter ändern, erneut simulieren und vergleichen. Erfahrene Simulationsingenieure konvergieren in der Regel in 3-6 Iterationen für Standardteile. Komplexe Platten mit mehreren Formstationen, gemischten Zieh- und Formvorgängen und rückfederungsempfindlichen Materialien erfordern möglicherweise 10 oder mehr Iterationen, was mit 5.000 bis 20.000 US-Dollar pro Zyklus immer noch weitaus günstiger ist als physische Testschleifen.
Es bleibt eine praktische Lücke. Die Simulation validiert, dass ein Entwurf ein konformes Teil erzeugen kann, sie kann jedoch nicht das gesammelte Wissen ersetzen, das in gut-strukturierten Referenzdokumenten kodifiziert ist. Der Ingenieur benötigt immer noch Toleranztabellen, Materialdatenbanken, Komponentenkataloge und Design-Checklisten, um Hunderte kleinerer Entscheidungen zu treffen, die durch die Simulation nicht berücksichtigt werden. Der Aufbau dieser Referenzbibliothek und das Wissen, wann man vom Selbststudium zur Zusammenarbeit mit Experten übergehen sollte, ist das letzte Puzzleteil.
Zuverlässige Referenzen zum Formendesign und fachkundige Unterstützung finden
Die Simulation schließt den Kreis der Designvalidierung, aber die Hunderte kleinerer Entscheidungen, die in diese Simulation einfließen, Spielwerte, Materialkonstanten, Komponentenspezifikationen, Toleranzregeln, sind alle in Referenzdokumenten enthalten. Die Qualität dieser Referenzen wirkt sich direkt auf die Qualität Ihrer Werkzeuge aus. Ein PDF-Download eines Stanzformdesigns aus einer ungeprüften Quelle kann zu veralteten Formeln oder falschen Materialdaten führen, die zu Fehlern in allen darauf aufbauenden Berechnungen führen.
Wie trennt man also glaubwürdige Ressourcen von recycelten Inhalten? Und wann stößt das Selbststudium an seine Grenzen?
Bewertung von PDF-Ressourcen und technischen Standards
Nicht jedes Dokument, das sich selbst als Referenzleitfaden für die Werkzeugkonstruktion für Ingenieure bezeichnet, verdient Platz im Regal. Achten Sie auf diese Qualitätsmerkmale, bevor Sie einem technischen PDF vertrauen:
- Revisionskontrolle und Datum:Glaubwürdige Referenzen tragen Revisionsnummern und Veröffentlichungsdaten. Eine PDF-Datei mit einem Handbuch zum Design von Stanzformen ohne Versionsverlauf kann nicht anhand aktueller Materialstandards oder aktualisierter Herstellungspraktiken überprüft werden.
- Anmeldedaten des Autors:Dokumente, die von praktizierenden Werkzeugingenieuren verfasst, von anerkannten Branchenverbänden veröffentlicht oder im Rahmen von OEM-Programmen entwickelt wurden, haben mehr Gewicht als anonyme Zusammenstellungen.
- OEM-Spezifikationsreferenzen:Qualitätsleitfäden zitieren spezifische Standards (ASTM, ISO, SAE), anstatt unbegründete allgemeine Behauptungen aufzustellen. Querverweise-auf diese Standards validieren den Inhalt.
- Strukturierte Methodik:Eine vertrauenswürdige Referenz folgt einer logischen Abfolge von Eingaben (Materialeigenschaften, Teilegeometrie) über Berechnungen bis hin zu Ausgaben (Matrizenabmessungen, Prozessparameter). Wenn ein Dokument voreilige Schlussfolgerungen zieht, ohne den Weg aufzuzeigen, sollten Sie es skeptisch behandeln.
Zu den etablierten Quellen gehört das Dayton Rogers Red Book, das branchenweit als Leitfaden für Präzisionsmetallumformungspraktiken anerkannt ist und Toleranzen, Biegeradien, Stanzregeln und Fertigungsrichtlinien abdeckt. Akademische Plattformen wieBibliothek für technische Standards der Cornell UniversityBieten Sie über Abonnements Zugriff auf ASTM-, IEEE-, ISO- und SME-Standards, um sicherzustellen, dass die Inhalte aktuell sind und ordnungsgemäß gepflegt werden. Die Society of Manufacturing Engineers (SME) unterhält technische Ressourcen, die über digitale Bibliotheken wie Knovel zugänglich sind und die die Designmethodik in strukturierten, von Experten überprüften Formaten abdecken.
Aufbau einer professionellen Referenzbibliothek für Formendesign
Ein arbeitender Werkzeugingenieur benötigt mehr als ein Dokument. Sie benötigen eine nach Funktionen geordnete Bibliothek, wobei jede Ressource in verschiedenen Phasen der Entwurfsarbeit einem bestimmten Zweck dient:
- Materialeigenschaftsdatenbanken:Zugfestigkeit, Streckgrenze, Dehnung, n--Wert und r--Wert für jede Legierung, die Sie stanzen. Diese fließen direkt in Abstandsberechnungen, Formbarkeitsvorhersagen und Tonnageschätzungen ein.
- Toleranz- und Spielstandards:Tabellen zur Kodierung zulässiger Abstände, Grathöhen und Maßtoleranzen nach Material und Dicke. Diese dienen als Grundlage für jeden neuen Würfel.
- Design-Checklisten:Schritt{0}}für-Überprüfungslisten zur Prüfung des Streifenlayouts, Komponentenspezifikation, Druckmaschinenkompatibilität und Testvorbereitung. Checklisten verhindern, dass erfahrene -Ingenieure blinde Flecken haben, in denen Vertrautheit dazu führt, dass Schritte übersprungen werden.
- Komponentenkataloge:Spezifikationen für Standardstempel, Matrizen, Federn, Führungssysteme und Befestigungselemente von großen Lieferanten. Wenn Sie wissen, was kommerziell verfügbar ist, können Sie verhindern, dass zu viele maßgeschneiderte Lösungen für bereits gelöste Probleme entwickelt werden.
- OEM- und Kundenspezifikationen:Unternehmensspezifische Anforderungen an Kantenqualität, Ebenheit, Materialzertifizierung und Dimensionsberichte, die Vorrang vor allgemeinen Industriestandards haben.
Organisieren Sie diese nach Projektphase: konzeptionelles Layout, Detaildesign, Testphase und Produktionswartung. Wenn zu irgendeinem Zeitpunkt eine Frage auftaucht, sollten Sie genau wissen, welche Ressource sie beantwortet, ohne von Grund auf neu suchen zu müssen.
Kontaktieren Sie den Expert Die Design Support
Referenzdokumente zeichnen sich durch die Kodifizierung bekannter Lösungen für Standardprobleme aus. Sie kämpfen mit neuartigen Kombinationen: ungewöhnliches Materialverhalten in Wechselwirkung mit engen Toleranzen, komplexe Umformsequenzen mit mehreren Stationen, bei denen Spannungspfade unvorhersehbar sind, oder Anforderungen an die Gratkontrolle, die im Widerspruch zu den Werkzeugstandzeitzielen stehen. Diese Situationen erfordern Erfahrung, die kein PDF vollständig erfassen kann.
Wenn Ihre Konstruktionsherausforderung kundenspezifische Stempel- und Heberkonfigurationen, nicht{0}}standardmäßige Abstandsoptimierungen für moderne Materialien oder Umgehungskerbenstrategien für aggressive Umformsequenzen umfasst, beschleunigt die Partnerschaft mit einem Hersteller, der ähnliche Probleme gelöst hat, den Weg vom Konzept bis zur produktionsbereiten-Werkzeugausrüstung.YICHENübernimmt diese Rolle für Ingenieure, die die Nachschlagewerke erstellt haben und kundenspezifische Stanzwerkzeuglösungen benötigen, insbesondere für komplexe Stempelstrukturen mit Gratkontrolle, Abstandsoptimierung und Materialflussherausforderungen, die über die Möglichkeiten von Standardkatalogansätzen hinausgehen.
Das Ziel besteht nicht darin, das Selbststudium-zu ersetzen, sondern es zu ergänzen. Mit einer starken Referenzbibliothek können Sie besser mit Fertigungspartnern zusammenarbeiten, da Sie die gleiche technische Sprache sprechen und die Einschränkungen verstehen. Die besten Ergebnisse werden erzielt, wenn fundiertes technisches Wissen auf produktionsgeprüfte Fertigungskapazitäten trifft und die PDF-Theorie in lieferfähige Teile umgewandelt wird.
Stanzformen-Design PDF: Häufig gestellte Fragen
1. Was sollte ein Stanzform-Design-PDF enthalten?
Ein umfassendes PDF zum Stanzwerkzeugdesign sollte die Auswahl des Werkzeugtyps (progressiv, zusammengesetzt, transferiert), die Komponentenspezifikationen des Werkzeugs, Methoden zur Abstandsberechnung nach Materialtyp, Prinzipien zur Optimierung des Streifenlayouts, Designrichtlinien für Bypass-Kerben und Toleranzstandards umfassen. Zu den Qualitätsreferenzen gehören auch Materialeigenschaftentabellen, Formeln zur Tonnageschätzung und strukturierte Checklisten, die Ingenieure direkt während CAD-Sitzungen oder an der Presse anwenden können. Suchen Sie nach Dokumenten mit Revisionskontrolle, Autorenanmeldeinformationen und Zitaten nach anerkannten Standards wie ASTM oder ISO.
2. Wie berechnet man den Matrizenabstand für verschiedene Bleche?
Der Düsenabstand wird als Prozentsatz der Materialstärke pro Seite berechnet. Der Standardausgangspunkt liegt bei 10-11 % der Materialdicke, der richtige Wert hängt jedoch von der Zugfestigkeit und Duktilität des Materials ab. Bei Baustahl werden typischerweise 8-12 %, bei Edelstahl 12–16 %, bei Aluminium 6–10 % und bei hochfesten Stählen 14–20 % verwendet. Materialien mit höherer Festigkeit erfordern größere Abstände, da sie Scherkräften aggressiver widerstehen. Der richtige Abstand stellt sicher, dass die Bruchflächen der Stempel- und Matrizenkanten sauber zusammenlaufen, wodurch die Grathöhe minimiert und die Werkzeuglebensdauer verlängert wird.
3. Welchen Zweck haben Bypasskerben in Folgestanzwerkzeugen?
Bypasskerben unterbrechen die Spannungsübertragung zwischen den Stationen in einem Folgeverbundwerkzeug. Wenn eine Formstation Material zieht oder biegt, entsteht Zugspannung, die sich durch den Trägerstreifen ausbreiten kann, die Positionen der Pilotlöcher verzerrt und an nachgeschalteten Stationen zu Fehlzuführungen führt. Negative Bypass-Kerben entfernen Material, um offene Entlastungszonen zu schaffen, während positive Bypass-Kerben flexible Laschen hinterlassen, die Verformungen absorbieren. Durch die richtige Platzierung der Kerben direkt vor den Formstationen werden kumulative Teilungsfehler, Bandknickungen und Maßabweichungen entlang der Profilierung verhindert.
4. Wie verbessert die FEA-Simulation das Stanzwerkzeugdesign?
Die Finite-Elemente-Analyse sagt das Materialverhalten voraus, bevor physische Werkzeuge gebaut werden, und identifiziert durch virtuelle Umformung das Risiko von Ausdünnung, Faltenzonen und das Ausmaß der Rückfederung. Tools wie AutoForm und Dynaform verwenden Formgrenzdiagramme, um die Formbarkeitsgrenzen an jedem Punkt des Teils zu bewerten. Das Design der Form zur Rückfederungskompensation basiert auf iterativer Simulation, um geometrische Versätze anzuwenden, damit die Teile wieder in die Zielabmessungen zurückfedern. Dieser Ansatz reduziert in der Regel die physischen Testdurchläufe von 5–8 Zyklen auf 1–2, wodurch 20.000–100.000 US-Dollar oder mehr an Nacharbeitskosten pro Werkzeug eingespart werden.
5. Wann sollten Ingenieure mit einem Hersteller kundenspezifischer Formen zusammenarbeiten, anstatt sich auf PDF-Referenzen zu verlassen?
PDF-Referenzen lösen Standardprobleme effektiv, aber neuartige Kombinationen aus engen Toleranzen, ungewöhnlichen Materialien und komplexen Umformsequenzen mit mehreren Stationen gehen oft über das hinaus, was dokumentierte Richtlinien abdecken. Ingenieure profitieren von Fertigungspartnern wie YICHEN, wenn Konstruktionen kundenspezifische Stempel- und Heberkonfigurationen, nicht-standardmäßige Spieloptimierungen für hochfeste Stähle- oder aggressive Bypass-Kerbstrategien für die Tiefumformung beinhalten. Ein erfahrener Werkzeughersteller validiert Entwürfe anhand der Produktionsrealität und löst Herausforderungen, bei denen das Materialverhalten mit Werkzeugbeschränkungen auf eine Weise interagiert, die allgemeine Referenzen nicht vorhersagen können.


