


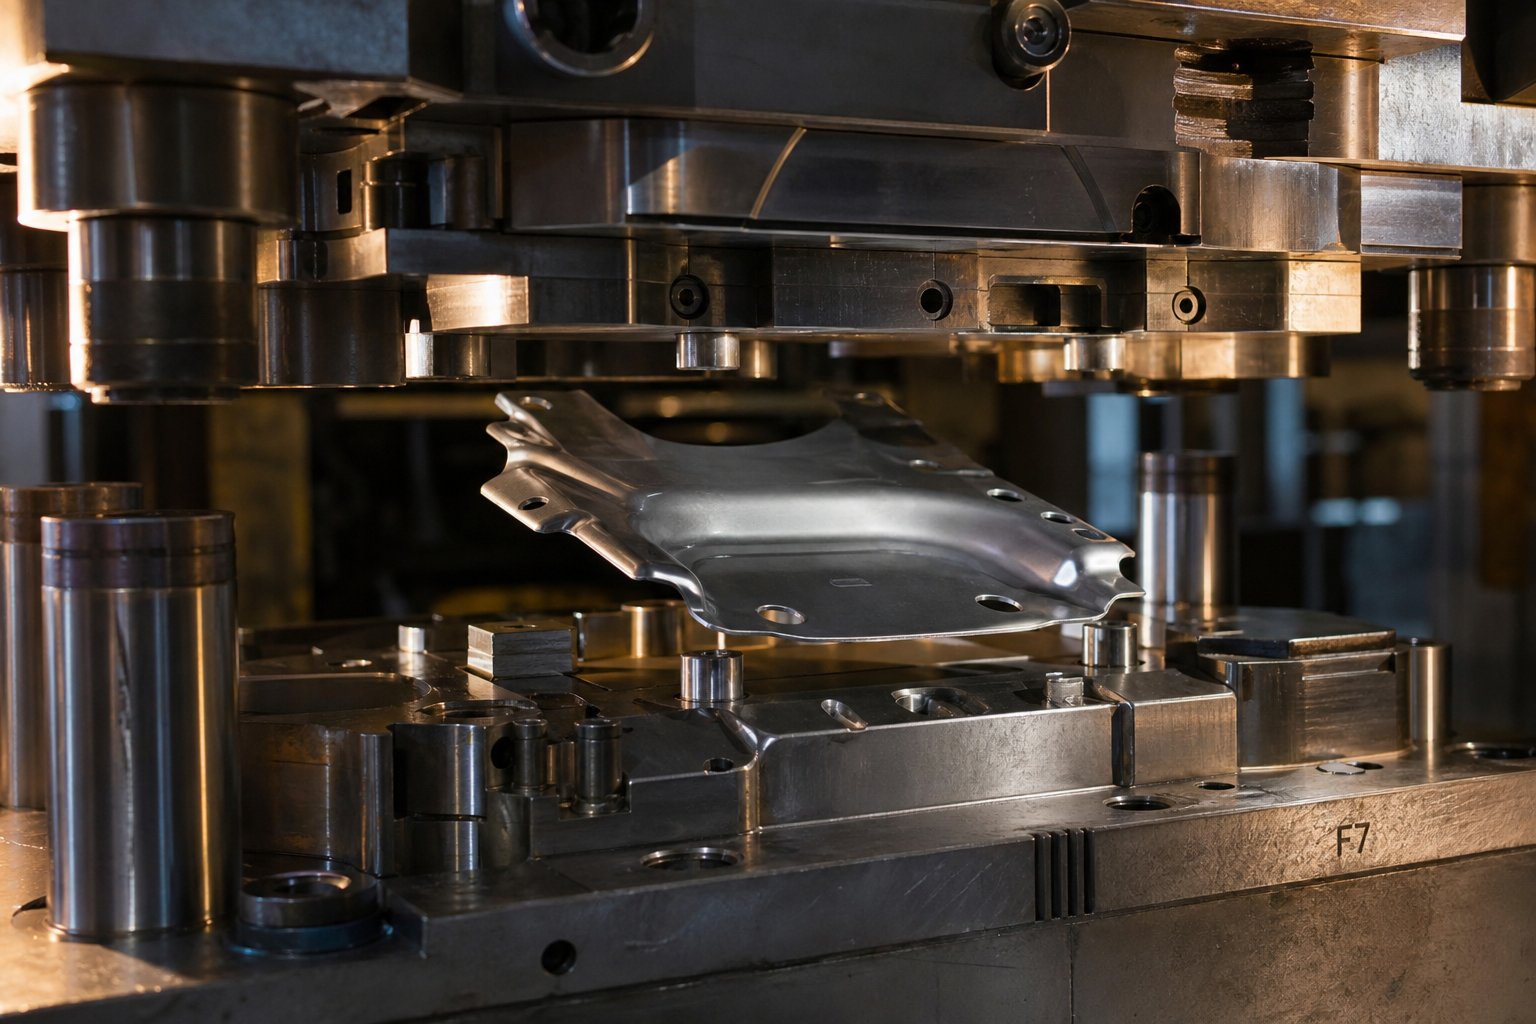
Was Werkzeug- und Formenprototyping für Metallstanzteile bedeutet
Stellen Sie sich vor, dass Sie für eine Produktionsform einen sechsstelligen Betrag ausgeben, nur um festzustellen, dass das Teil beim ersten Pressendruck um zwei Grad über die Toleranz hinaus zurückfedert. Dieses Szenario tritt häufiger auf, als es sollte, und es ist fast immer vermeidbar. Das Prototyping von Werkzeugen und Formen für Metallstanzteile dient genau dazu, diese Probleme zu erkennen, bevor sie zu kostspieligen Problemen werden.
Definition von Werkzeug- und Formenprototypen
Beim Werkzeug- und Formen-Prototyping für Metallstanzteile handelt es sich um die technische Praxis des Entwerfens, Herstellens und Validierens von temporären oder verkürzten{0}Matrizen zur Herstellung von Musterstanzteilen, wobei Formbarkeit, Maßhaltigkeit und Materialverhalten bestätigt werden, bevor in vollständige Produktionswerkzeuge investiert wird.
In der Praxis handelt es sich bei einem Metallstanzprototyp um ein physisches Teil, das aus einer speziell angefertigten Matrize hergestellt wird, die die beabsichtigte Produktionsgeometrie widerspiegelt, aber weniger haltbare Materialien oder eine vereinfachte Konstruktion verwendet. Das Ziel ist nicht die Massenproduktion. Es geht darum, zu lernen: Es wird überprüft, ob sich das Teil korrekt formt, Maßvorgaben erfüllt und sich unter realen Pressbedingungen wie vorhergesagt verhält.
Warum Prototyping eine eigenständige Ingenieursdisziplin ist
Das Stanzen von Prototypen aus Metall ist nicht nur eine kleinere Version der Produktion. Es handelt sich um eine eigenständige Ingenieurdisziplin mit eigener Designlogik. Produktionswerkzeuge, oft auch Hartwerkzeuge genannt, verwenden hochwertige Werkzeugstähle wie SKD11 oder Hartmetalleinsätze, die dafür ausgelegt sind, Hunderttausende Presszyklen zu überstehen. Im Gegensatz dazu legen Prototypenwerkzeuge Wert auf Geschwindigkeit, Anpassungsfähigkeit und Informationserfassung gegenüber Langlebigkeit.
Weiche Werkzeuge aus Aluminium oder vor{0}gehärtetem Stahl können schneller hergestellt und einfacher modifiziert werden und eignen sich daher ideal für die Iteration der Geometrie und das Testen der Materialreaktion. Diese Flexibilität ermöglicht es Ingenieuren, Designvarianten auszuprobieren, ohne den Zeit- und Kostenaufwand für die Nachbearbeitung von gehärtetem Stahl. Die Disziplin konzentriert sich darauf, mit minimalen Werkzeuginvestitionen maximalen Lernerfolg zu erzielen.
Hauptrisiken beim Überspringen der Prototypenphase
Das Umgehen des Prototypenstanzens und der direkte Übergang zu Produktionsformen birgt erhöhte Risiken:
- Kostspielige Nacharbeit an der Form, wenn die Toleranzen bei Erstartikelteilen überschritten werden, was allein durch Ausprobieren und Validieren verursacht wird10-15 % der gesamten Werkzeugkosten
- Verzögerte Produkteinführungen, während gehärteter Stahl nachbearbeitet oder verschrottet wird
- Materialverschwendung aus Prototyp-Stanzteilen, die mit einem kostengünstigen Soft-Tool hätte aufgefangen werden können
- Versteckte Konstruktionsfehler wie Spannungspunkte, Materialverformungen oder Passungsprobleme, die sich erst unter tatsächlichen Umformbedingungen offenbaren
Wenn eine progressive Matrize durchschnittlich 15.000 bis 30.000 US-Dollar kostet und komplexe Transfermatrizen weit über 500.000 US-Dollar kosten, ist es rechnerisch günstiger, einen Bruchteil dieses Budgets für die Validierung im Voraus auszugeben. Prototyping ist keine vorläufige Gefälligkeit. Es handelt sich um Risikotechnik, die auf die Blechumformung angewendet wird.
Die eigentliche Frage ist nicht, ob ein Prototyp erstellt werden soll, sondern wie. Die Antwort hängt von der Komplexität des Teils, der Materialauswahl und der Methode ab, mit der die Matrize selbst hergestellt wird.
Der Schritt-für-Tool- und Die-Prototyping-Prozess
Jedes Prototyping-Projekt folgt einem strukturierten Arbeitsablauf, dennoch generiert jede Phase Feedback, das auf frühere Entscheidungen zurückgreifen und diese umgestalten kann. Wenn Sie den gesamten Herstellungsstanzprozess vom Entwurfseingang bis zu den validierten Teilen verstehen, können Sie vorhersehen, wo Iterationen stattfinden werden, und Ihren Zeitplan entsprechend planen.
Vom Teiledesign bis zum Prototypen-Die-Layout
Der Stanzvorgang beginnt lange bevor das Metall eine Presse berührt. Wenn ein Werkzeugpartner Ihren Teileentwurf erhält, ist der erste Schritt eine gründliche Entwurfsprüfung. Ingenieure bewerten das 3D-CAD-Modell und die 2D-Zeichnungen auf Bedenken hinsichtlich der Formbarkeit: enge Radien, tiefe Züge, dünne Wände und Merkmale, die sich möglicherweise nur schwer in Blech prägen lassen. Sie kennzeichnen potenzielle Probleme frühzeitig, sodass Korrekturen nicht mehr kosten als eine überarbeitete Datei.
Von dort aus wird das CAD-Modell in ein Prototyp-Matrizenlayout übersetzt. Dazu gehört die Bestimmung der Anzahl der Stationen (bei Verwendung eines progressiven Ansatzes), des Streifenlayouts, der Materialzufuhrrichtung und der Rohlingsgröße. Das Gesenklayout berücksichtigt, wie sich der Metallstanzprozess Schritt für Schritt entfaltet, und antizipiert, wo Materialfluss, Dehnung und Kompression die Geometrie herausfordern werden.
Herstellung des Prototyp-Stempels
Bei der Stanzformherstellung wird das Konzept zu einem physischen Werkzeug. Je nach Komplexität und Toleranzanforderungen kann die Fertigung die CNC-Bearbeitung von Matrizenblöcken, Drahterodieren für komplizierte Profile oder eine Kombination aus beidem umfassen.Drahterodierenist besonders wertvoll für Prototypenwerkzeuge, da Programme leicht korrigiert werden können, um effiziente Anpassungen während der Iteration zu ermöglichen, und eine Wiederholgenauigkeit von 0,0002 Zoll erreicht wird, sobald ein Programm erstellt ist. Industrielle Metallstanzbearbeitungszentren übernehmen das Schruppen und Formen von Gesenkschuhen, während EDM Präzisionsprofile und enge Innenradien bearbeitet.
Hier ist der sequentielle Arbeitsablauf vom Anfang bis zur Abmeldung-:
- Entwurfsüberprüfung und Formbarkeitsbewertung des eingehenden Teilemodells
- CAD-Vorbereitung einschließlich Streifenlayout, Rohlingsentwicklung und Chip-Architektur
- Prototypen-Matrizenkonstruktion mit Stationsreihenfolge und Abstandsberechnungen
- Werkzeugherstellung mittels CNC-Bearbeitung, Drahterodieren oder Hybridverfahren
- Matrizenmontage, Ausrichtungsüberprüfung und Presseneinrichtung
- Erstmusterung von Erstmusterteilen
- Dimensionsmessung, Inspektion und Vergleich mit Spezifikationen
- Iteration: Werkzeuganpassungen, Neuprägung und Neumessung
- Endgültige Validierung und Übergabe der Produktionswerkzeuge
Erste-Artikelstempel- und Iterationszyklen
Wenn Sie zum ersten Mal eine Prototyp-Matrize in Betrieb nehmen, sammeln Sie Daten und produzieren keine fertigen Produkte. Die ersten-Artikelteile zeigen, wie sich das Material unter Umformdruck tatsächlich verhält. Ingenieure messen jedes Merkmal anhand der Toleranzspezifikation und achten dabei auf Rückfederungsabweichungen, Ausdünnungen an Zugecken oder Falten in Kompressionszonen.
Selten führt ein erster Versuch zu Teilen, die alle Dimensionen erfüllen. Die Iteration ist in den Prozess integriert. Eine Matrizenfläche muss möglicherweise nachbearbeitet werden, um die Rückfederung auszugleichen. Ein Ziehradius muss möglicherweise geöffnet werden, um Risse zu vermeiden. Jeder Zyklus des Blechstanzens, Messens, Anpassens und Neustanzens verringert die Lücke zwischen der tatsächlichen und der Zielgeometrie. Erwarten Sie zwei bis vier Iterationsschleifen für Teile mit mäßiger Komplexität.
Validierung und Übergabe der Produktionswerkzeuge
Die endgültige Validierung erfolgt, wenn Prototypenteile in einer kleinen Musterserie durchweg die Maß- und Funktionsanforderungen erfüllen. In dieser Phase dokumentiert das Ingenieurteam alles Gelernte: tatsächliche Rückfederungswerte, optimale Pressenparameter, Hinweise zum Materialverhalten und alle während der Iteration vorgenommenen Geometrieänderungen.
Dieses Datenpaket wird zur Blaupause für die Produktionswerkzeuge. Anstatt von Annahmen auszugehen, arbeitet der Konstrukteur von Produktionswerkzeugen auf der Grundlage bestätigter, empirisch validierter Informationen. Durch die Übergabe wird Prototyping-Wissen in Produktionssicherheit umgewandelt, und die Wahl der Prototyping-Methode hat direkten Einfluss darauf, wie viel von diesem Wissen Sie extrahieren können.
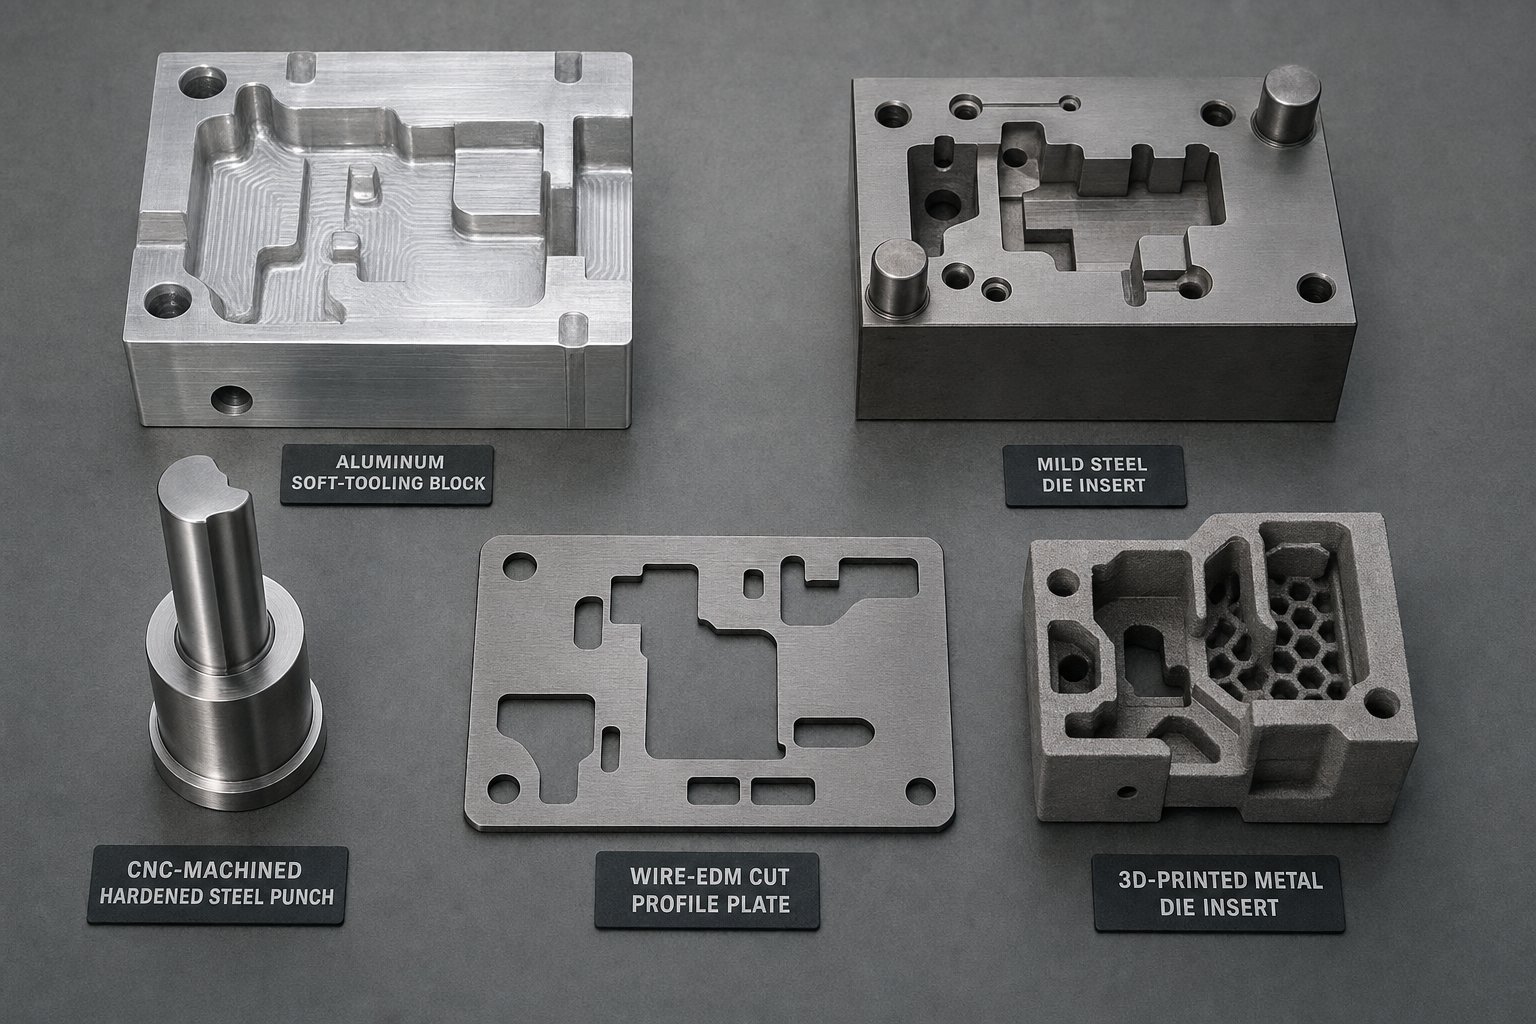
Prototyping-Methoden im Vergleich und wann sie jeweils eingesetzt werden sollten
Nicht alle Prototypenwerkzeuge werden auf die gleiche Weise hergestellt, und die Wahl der falschen Methode für Ihr Teil kann sowohl Zeit als auch Budget verschwenden. Der richtige Ansatz für die Herstellung von Metallstanzwerkzeugen hängt von einer Handvoll Variablen ab: wie komplex Ihre Geometrie ist, welches Material und welche Stärke Sie formen, wie eng Ihre Toleranzen sein müssen und wie viele Musterteile Sie benötigen, bevor Sie mit der Produktion beginnen.
Hier finden Sie eine praktische Aufschlüsselung der gängigsten Methoden, worin sich die einzelnen Methoden auszeichnen und wo ihre Schwächen liegen.
Softtooling für die Validierung kleiner-Volumen
Soft Tooling verwendet Aluminiumlegierungen (typischerweise 6061 oder 7075) oder Weichstahl zur Herstellung von Werkzeugkomponenten. Da sich diese Materialien schnell bearbeiten lassen und weniger kosten als Werkzeugstahl, bietet Soft Tooling die schnellste Bearbeitungszeit bei geringsten Vorabinvestitionen. Der Kompromiss ist die Lebensdauer. Aluminiummatrizen überstehen in der Regel 500 bis 5.000 Stöße, bevor der Verschleiß die Qualität des Teils beeinträchtigt, sodass sie eher für die Validierung im Frühstadium als für ausgedehnte Prototypenläufe geeignet sind.
Soft Tooling funktioniert am besten, wenn Sie die grundlegende Formbarkeit überprüfen, ein neues Streifenlayout testen oder bestätigen müssen, dass eine progressive Stanzprozesssequenz die beabsichtigte Geometrie erzeugt. Es eignet sich weniger für Teile, die enge Toleranzen unter +/- 0,05 mm erfordern, da sich weichere Matrizenmaterialien unter Presslast stärker verbiegen und an den Schnittkanten schneller verschleißen. Bei einfachen Biegungen, Flachzügen und Vierschieber-Stanzgeometrien bietet Soft Tooling jedoch schnell Antworten.
CNC-Bearbeitete und drahterodierte Prototypenwerkzeuge
Wenn Ihr Teil engere Toleranzen erfordert oder komplexere Umformvorgänge erfordert, schließen CNC-bearbeitete Prototypenwerkzeuge aus vor-gehärtetem Werkzeugstahl (oft D2 oder A2 bei 45–55 HRC) die Lücke zwischen Soft Tooling und Vollproduktionswerkzeugen. Diese Matrizen bewältigen engere Abstände und sind länger verschleißfest. Abhängig vom zu formenden Material und der Matrizenhärte halten sie in der Regel 10.000 bis 50.000 Schüsse durch.
Drahterodieren ergänzt die CNC-Bearbeitung für komplizierte Innenprofile, scharfe Ecken und Merkmale, die mit herkömmlichem Fräsen nicht erreicht werden können. Die Kombination beider Prozesse innerhalb eines einzigen Die-Aufbaus ist gängige Praxis. Mit Rapid-Prototyping-Geräten in modernen Werkzeugmachereien können diese Formen je nach Komplexität in zwei bis vier Wochen hergestellt werden. Diese Methode eignet sich für Teile mit mittlerer bis hoher geometrischer Komplexität, bei denen die Maßgenauigkeit beim Prototyping den Produktionsbedingungen möglichst genau entsprechen muss.
Wenn 3D--gedruckte Stanzeinsätze Sinn machen
Die additive Fertigung hat Einzug in die Prototypenentwicklung gehalten, ihre Rolle bleibt jedoch spezialisiert. Forschung beiUniversität Oaklandhaben gezeigt, dass beschichtete 3D-gedruckte Matrizeneinsätze 50.000 Teile in 1-mm-dickem DP980-Ultra-hochfestem Stahl stanzen können, wobei der Verschleiß mit herkömmlichen D2-Werkzeugstahleinsätzen vergleichbar ist. Bei beiden Konfigurationen waren die Teile während des gesamten Laufs in gutem Oberflächenzustand.
Der Hauptvorteil von 3D--gedruckten Einsätzen ist die geometrische Freiheit. Komplexe Formflächenkonturen, die viel CNC-Zeit oder mehrere EDM-Einrichtungen erfordern würden, können direkt gedruckt werden, wodurch die Herstellungszeit für komplizierte Formen verkürzt wird. Die Technologie eignet sich am besten für das Rapid-Prototyping von Metallstanzteilen, bei denen die Formgeometrie stark konturiert ist und die herkömmliche Bearbeitung kosten- unerschwinglich wäre. Bei großen flachen Formflächen oder einfachen Geometrien, bei denen die CNC-Bearbeitung schneller und wirtschaftlicher bleibt, ist dies weniger praktisch.
Matching-Methode für Teilemerkmale
Die Wahl einer Prototyping-Methode ist letztlich eine Entscheidungsmatrix. Sie wägen Geschwindigkeit gegen Genauigkeit, Kosten gegen Werkzeuglebensdauer und geometrische Komplexität gegen Fertigungsfähigkeit ab. Die folgende Tabelle fasst diese Faktoren in einem einzigen Referenzrahmen zusammen:
| Verfahren | Sterben Material | Typisches Leben (Aufnahmen) | Toleranzfähigkeit | Vorlaufzeitbereich | Best-Fit-Anwendungsfall |
|---|---|---|---|---|---|
| Soft Tooling (Aluminium) | 6061/7075 Aluminium | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 Wochen | Frühzeitige Formbarkeitsprüfungen, einfache Biegungen, Validierung kleiner{0}}Volumen |
| Weiche Werkzeuge (Flussstahl) | 1018/1045 Stahl | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 Wochen | Moderate Geometrie, dickere Stärken, kurze Prototypenläufe |
| CNC--bearbeitet (vor-gehärteter Werkzeugstahl) | D2/A2 bei 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 Wochen | Teile mit engen-Toleranzen, Produktion-repräsentative Validierung |
| Drahterodier-Prototypwerkzeuge | D2/A2 Werkzeugstahl | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 Wochen | Komplizierte Profile, scharfe Innenecken, Feinstanzen |
| 3D-Gedruckte Stanzeinsätze | Maraging-Stahl / Werkzeugstahlpulver | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 Wochen | Komplexe konturierte Oberflächen, schnelle Iteration der Geometrie |
Es zeichnen sich einige Muster ab. Wenn Sie dünnes Aluminium oder Messing in einfachen Biegegeometrien stanzen, erhalten Sie mit Soft Tooling innerhalb weniger Tage Antworten. Wenn es sich bei Ihrem Teil um einen mehrstufigen Stanzprozess mit engen Positionstoleranzen handelt, sind vor{3}}gehärtete CNC--bearbeitete Formen die zusätzliche Vorlaufzeit wert. Und wenn Ihre Geometrie so komplex ist, dass die Bearbeitungskosten in die Höhe schießen, sind 3D--gedruckte Einsätze möglicherweise tatsächlich der schnellere und wirtschaftlichere Weg.
Die von Ihnen gewählte Methode bestimmt auch, wie repräsentativ die Ergebnisse Ihres Prototyps sein werden. Weichere Matrizenmaterialien verformen sich anders, verschleißen schneller und reproduzieren möglicherweise nicht die Oberflächenbeschaffenheit gehärteter Produktionswerkzeuge. Diese Lücke zwischen Prototypen- und Produktionsverhalten ist am wichtigsten, wenn Materialeigenschaften ins Spiel kommen, insbesondere wie verschiedene Metalle auf Umformkräfte auf eine Weise reagieren, die CAD-Modelle allein nicht vollständig vorhersagen können.
Materialauswahl und ihr Einfluss auf Prototypenergebnisse
Eine Matrize, die kohlenstoffarmen Stahl einwandfrei formt, kann in dem Moment, in dem Sie auf Edelstahl oder Aluminium umsteigen, Teile produzieren, die nicht den Spezifikationen entsprechen. Jedes Blechstanzmaterial weist unter Umformdruck seine eigene Persönlichkeit auf: einzigartiges Rückfederungsverhalten, unterschiedliche Tendenzen zum Festfressen und unterschiedliche Grade der Kaltverfestigung, die die Interaktion des Teils mit den Matrizenoberflächen Schlag für Schlag verändern. Die Prototypenerstellung mit dem falschen Material oder einem geeigneten Ersatzmaterial kann zu irreführenden Daten führen, die Entscheidungen über Produktionswerkzeuge entgleisen lassen.
Wie Materialeigenschaften das Design von Prototypen beeinflussen
Wenn Sie eine Prototyp-Matrize entwerfen, müssen die Materialauswahl und die Abstände des Stanzwerkzeugs die spezifische Legierung widerspiegeln, die Sie in der Produktion verwenden möchten. Verschiedene Metalle fließen, dehnen und komprimieren sich beim Kaltstanzen von Blechen auf grundsätzlich unterschiedliche Weise. Weichstahl ist relativ nachsichtig: Er hat eine mäßige Streckgrenze, eine gute Duktilität und ein vorhersehbares Verhalten bei Ziehvorgängen. Im Gegensatz dazu härtet rostfreier Stahl schnell aus, was bedeutet, dass er beim Formen erheblich fester wird, was eine größere Presskraft und andere Freigabestrategien erfordert. Aluminiumlegierungen federn nach dem Umformen aggressiver zurück und neigen zum Abrieb an unbeschichteten Formoberflächen.
Diese Unterschiede wirken sich auf alle Dimensionen des Matrizendesigns aus, vom Abstand zwischen Stempel-zu- und der Größe des Ziehradius bis hin zu den Anforderungen an die Oberflächenbeschaffenheit und der Schmierstrategie. Ein Prototyp einer Matrize, die ohne Berücksichtigung des materialspezifischen-Verhaltens gebaut wird, führt zu Teilen, die nur sehr wenig darüber aussagen, wie die Produktion tatsächlich aussehen wird.
Rückfederungsverhalten bei gängigen Stanzmetallen
Unter Rückfederung versteht man die Tendenz des Blechs, teilweise in seine ursprüngliche flache Form zurückzukehren, nachdem die Verformungslast aufgehoben wurde. Dies liegt daran, dass neben der plastischen Verformung beim Biegen auch eine elastische Erholung auftritt. Das Ausmaß der Rückfederung variiert erheblich je nach Legierung und Dicke.
A Vergleichsstudie zur V-BiegefederungBei der Untersuchung von Aluminiumlegierung 6061-T6, Edelstahl 304 und kohlenstoffarmem Stahl wurde festgestellt, dass kohlenstoffarmer Stahl die geringste Rückfederung aufweist, gefolgt von SS 304, wobei Al 6061-T6 die stärkste Rückfederung aufweist. Die Untersuchung ergab auch, dass die Materialdicke etwa 54 % des Einflusses auf die Größe der Rückfederung ausmacht, während die Materialart etwa 37 % ausmacht. Bei allen getesteten Legierungen federn dünnere Bleche stärker zurück als dickere.
Was bedeutet das für das Prototyping? Wenn Ihr Produktionsteil aus 0,5 mm dickem Aluminium geformt wird, muss Ihr Prototypenwerkzeug mit einer Überbiegungskompensation speziell für diese Legierungs- und Stärkenkombination konstruiert werden. Die Verwendung einer dickeren Stärke oder einer anderen Legierung während der Prototypenerstellung verzerrt Ihre Rückfederungsdaten und macht die Iterationszyklen weniger nützlich. Das in Automobilanwendungen eingesetzte Heißprägeverfahren bekämpft die Rückfederung durch Umformung bei erhöhten Temperaturen, bei denen das Material biegsamer ist. Bei den meisten kaltgeformten Prototypenarbeiten muss jedoch eine Kompensation in die Formgeometrie eingebaut werden.
Warum Prototypenmaterial mit der Produktionsabsicht übereinstimmen muss
Stellen Sie sich vor, dass Sie für Ihre Prototypenform Weichstahl verwenden, weil dieser billiger und einfacher zu beschaffen ist, während Sie für die Produktion Edelstahl 304 vorsehen. Die Baustahlteile kommen maßlich perfekt zur Geltung. Sie genehmigen das Werkzeugdesign und verpflichten sich zur Herstellung der Produktionswerkzeuge. Wenn dann die Produktion mit Edelstahl beginnt, federn die Teile weiter zurück, die Matrize verschleißt innerhalb weniger hundert Hübe und die Wandstärke in den Ziehecken weicht von der Spezifikation ab. Jede beim Prototyping validierte Annahme erweist sich als unzuverlässig.
Aus diesem Grund bestehen erfahrene Werkzeugingenieure darauf, Prototypen mit dem tatsächlichen Produktionsmaterial-in der richtigen Dicke zu erstellen. Der Prozess des Tiefziehens ist besonders empfindlich gegenüber der Materialauswahl, da Druckkräfte im Flansch zu einer Materialverdickung führen, die je nach Legierung variiert. AlsMetalForming-MagazinBeachten Sie, dass die Komprimierung in der -Ebene beim Tiefziehen die Blechdicke in den Ziehecken erhöht, und wenn die Matrizenabstände nicht an das Verdickungsverhalten des jeweiligen Materials angepasst werden, ist ein Abrieb unvermeidbar.
Hier sind die wichtigsten materialspezifischen Überlegungen zur Formgebung, die Sie beim Prototyping berücksichtigen sollten:
- Größe der Rückfederung:Aluminiumlegierungen und hochfeste Stähle federn deutlich stärker zurück als Weichstahl, was einen Überbiegungsausgleich in der Gesenkgeometrie erfordert
- Fressneigung:Edelstähle und Aluminium sind sehr anfällig für adhäsiven Verschleiß an den Werkzeugoberflächen und erfordern polierte Werkzeuge, richtige Abstände und geeignete Beschichtungen oder Schmierung
- Kaltverfestigungsrate:Austenitische rostfreie Stähle (304, 316) härten während der Umformung schnell aus, was die erforderliche Tonnage erhöht und die Materialflusseigenschaften in der Mitte des Hubs verändert
- Oberflächenempfindlichkeit:Bei Kupfer und Messing treten leicht kosmetische Markierungen auf. Daher sind hochglanzpolierte-Matrizenoberflächen und eine kontrollierte Schmierung erforderlich, um sichtbare Mängel zu vermeiden
- Dickenschwankung unter Belastung:Jede Legierung wird beim Ziehen anders dicker und dünner, was sich direkt auf die Anforderungen an den Abstand zwischen Stempel und Matrize auswirkt
Die Dicke des Messgeräts beeinflusst alle diese Faktoren. Eine Matrize, die mit dem richtigen Spiel für 1,5 mm kohlenstoffarmen Stahl ausgelegt ist, drückt und fressen, wenn man durch sie hindurch 2,0 mm rostfreien Stahl formt, weil das dickere, härtere Material mehr Reibung und eine stärkere Dickenzunahme in den Kompressionszonen erzeugt. Prototypenwerkzeuge offenbaren diese Wechselwirkungen physikalisch auf eine Weise, die selbst gut-kalibrierte CAD-Simulationen nur annähernd darstellen können. Die reale Umformumgebung bringt Variablen wie Temperaturanstieg, Schmierungsversagen und Oberflächeninteraktionen im Mikromaßstab mit sich, die digitale Modelle nur schwer vollständig erfassen können.
Diese Lücke zwischen Simulation und Realität ist genau der Grund, warum physisches Prototyping unverzichtbar bleibt, auch wenn die Rechenwerkzeuge immer ausgefeilter werden.
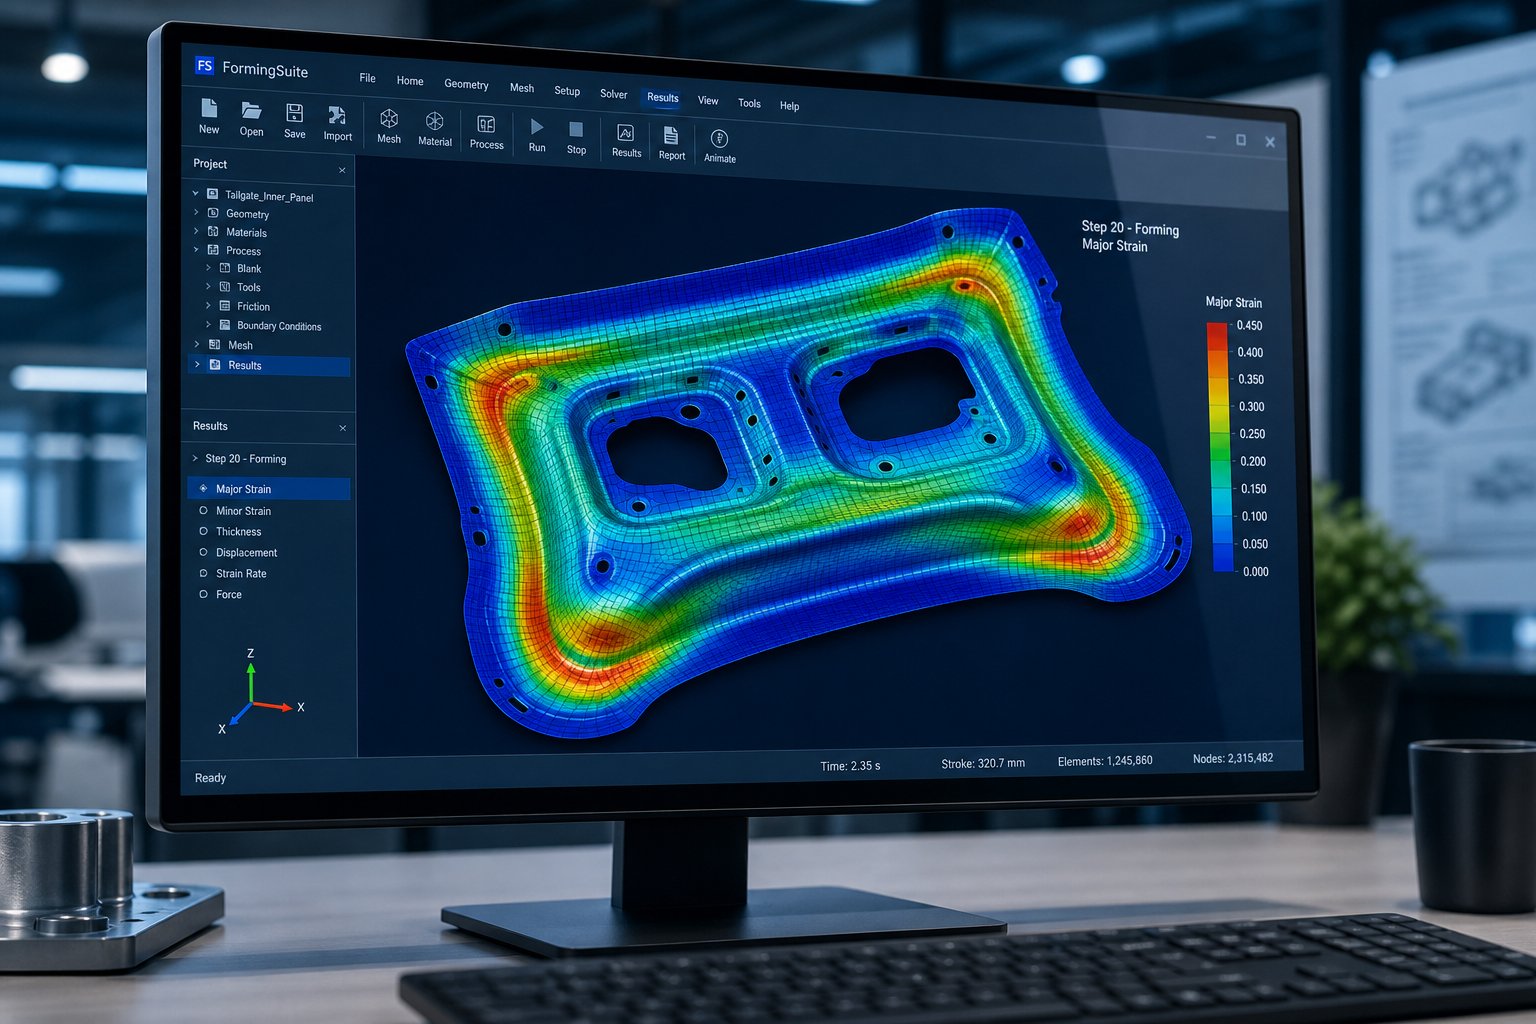
CAE-Simulation als Pre-Prototyping-Validierungsschritt
So anspruchsvoll es auch ist, das physische Prototyping kostet immer noch echtes Geld und Echtzeit für jeden Iterationszyklus. Was wäre, wenn Sie einen oder zwei dieser Zyklen eliminieren könnten, bevor Sie Stahl schneiden? Genau hier fügt sich die CAE-Simulation in den Workflow ein. Die Finite-Elemente-Analyse für die Blechumformung fungiert als virtuelles Testgelände, auf dem Ingenieure Gesenkdesigns, Rohlingsformen und Prozessparameter digital testen können, bevor sie sich an die physische Werkzeugherstellung wagen. Es ersetzt nicht die praktische Prototypentechnologie, schränkt jedoch das Unsicherheitsfenster, das der erste physische Stempelversuch berücksichtigen muss, erheblich ein.
Was die CAE-Simulation vor dem Schneiden von Stahl vorhersagt
Moderne Umformsimulationssoftware reproduziert die physische Presswerkumgebung mit bemerkenswerter Genauigkeit. Der Rohling wird als Netz aus Elementen modelliert, die Werkzeuggeometrie wird als starre Oberflächen definiert und der Pressenhub wird inkrementell simuliert, wobei die Verformung bei jedem Zeitschritt berechnet wird. Das Ergebnis ist eine detaillierte Karte darüber, wie sich Ihr Blech unter tatsächlichen Umformbedingungen verhält.
EntsprechendAHSS-EinblickeDiese Programme haben sich bei der Vorhersage von Rohlingsbewegungen, Dehnungen, Ausdünnungen innerhalb des Rohlings, Falten, Wölbungen und der Verformungsschwere, wie sie durch herkömmliche Verformungsgrenzkurven definiert sind, als genau erwiesen. Insbesondere identifiziert die Simulation drei Kategorien von Fehlern, bevor sich Metall bildet:
- Ausdünnung und Spaltung:Übermäßige Dehnung in vertikalen Wänden oder über enge Radien führt zu einer Dickenreduzierung. Eine Verdünnung über etwa 20 % weist auf ein hohes Risiko von Rissen beim eigentlichen Prägen hin.
- Faltenbildung und Knickung:Druckkräfte in Flanschen oder nicht unterstützten Bereichen verursachen Grate, die die Teilequalität beeinträchtigen. Die Simulation zeigt, wo der Druck des Blechhalters oder die Platzierung der Ziehsicke angepasst werden muss.
- Rückfederungsabweichung:Die elastische Erholung nach der Umformung wird richtungsabhängig vorhergesagt und zeigt, welche Merkmale sich ungefähr um wie viel aus der Toleranz bewegen werden.
Für technische Stanzanwendungen mit komplexen Geometrien oder fortschrittlichen Materialien sind diese Vorhersagen von unschätzbarem Wert. Sie ermöglichen es Werkzeugkonstrukteuren, Radien anzupassen, Ziehsicken neu zu positionieren oder die Form des Rohlings zu ändern, bevor mit der Fertigung begonnen wird.
Simulationsergebnisse, die das Design von Prototypen unterstützen
Eine gut-durchgeführte Umformsimulation führt zu mehreren Ergebnissen, die direkt Aufschluss darüber geben, wie die Prototyp-Matrize entworfen und gebaut wird:
- Grenzdiagramme bilden (FLD):Zeichnen Sie größere und kleinere Dehnungen an jedem Punkt des Rohlings gegen die Grenzformkurve des Materials auf und zeigen Sie so genau an, wo das Teil sicher, marginal oder fehlergefährdet ist
- Karten der Dickenverteilung:Visualisieren Sie die Verdünnung und Verdickung im gesamten Teil und heben Sie Bereiche hervor, in denen die Matrizenabstände möglicherweise angepasst werden müssen oder in denen Material eingeklemmt wird
- Springback-Vorhersagen:Zeigen Sie die Abweichung der Form von der Nenngeometrie nach dem Formen an und steuern Sie die Überbiegungskompensation, die in die Oberflächen der Matrize integriert ist
- Optimierung der Rohlingsform:Bestimmen Sie die ideale Ausgangsrohlingskontur, damit das geformte Teil nur minimales Zuschneiden erfordert und der Materialverbrauch effizient ist
- Belastungskurven der Presse:Schätzen Sie die erforderliche Tonnage pro Hub und stellen Sie sicher, dass die ausgewählte Presse über ausreichende Kapazität für die Prototypenherstellung verfügt
Diese Ergebnisse dienen als Blaupause für den Konstrukteur des Prototyps. Anstatt sich ausschließlich auf Erfahrung und Faustregeln zu verlassen, beginnt der Ingenieur mit quantifizierten Vorhersagen darüber, wo Probleme auftreten werden. FEA-Tools wie AutoForm, PAM-STAMP und LS-DYNA generieren diese Ergebnisse in Stunden oder Tagen, viel schneller als ein physischer Testzyklus. Der praktische Vorteil beim Rapid Prototyping von Metallteilen besteht darin, dass es weniger Überraschungen beim ersten Druck gibt.
Einschränkungen der Simulation und warum physikalische Prototypen unerlässlich bleiben
Simulation ist leistungsstark, arbeitet jedoch mit idealisierten Eingaben. DerMetallverarbeitende Industrieist sich bewusst, dass jede Simulation nur so gut ist wie die Daten, die zur Erstellung von Vorhersagen verwendet werden. Materialkarten erfassen möglicherweise keine Variationen von Charge zu Charge. Reibungsmodelle nähern sich dem realen Schmierverhalten an. Und wie AHSS Insights feststellt, gibt es aufgrund der Schwierigkeit, alle Produktionskanteneffekte zu modellieren, nach wie vor keine Vorhersagen zu lokalen Formbarkeitsproblemen wie der Dehnbarkeit von Scherkanten.
Die Rückfederungsvorhersage ist ein weiterer Bereich, in dem die Simulation eine Richtungsführung liefert, jedoch nicht immer absolute Genauigkeit. Benutzer berichten, dass die Simulation die Nachschnitte von zwölf oder mehr auf drei oder vier reduziert, was eine deutliche Verbesserung, aber keine Beseitigung darstellt. Die verbleibende Lücke zwischen virtuellen und physischen Ergebnissen ist genau das, was Prototypenwerkzeuge schließen.
Stellen Sie sich die Beziehung folgendermaßen vor: Durch die Simulation werden die eindeutig schlechten Ideen eliminiert und Ihr Entwurf auf einen Ausgangspunkt mit hoher{0}}Wahrscheinlichkeit eingegrenzt. Das physische Prototyping bestätigt dann, was die Simulation vorhergesagt hat, erkennt, was ihr entgangen ist, und generiert die empirischen Daten, die für eine sichere Fertigstellung der Produktionswerkzeuge erforderlich sind. Zusammen verkürzen sie Zeitpläne und senken die Iterationskosten weitaus effektiver als jede Methode allein.
Der wahre Vorteil der Kombination von Simulation mit physischen Prototyping-Oberflächen während der Entwurfsprüfung-zur-Herstellbarkeit, bei der Prototypenergebnisse Probleme aufdecken, die weder von der CAD-Geometrie noch von virtuellen Modellen vorhergesehen wurden, und die direkt in Überarbeitungen des Teiledesigns einfließen.
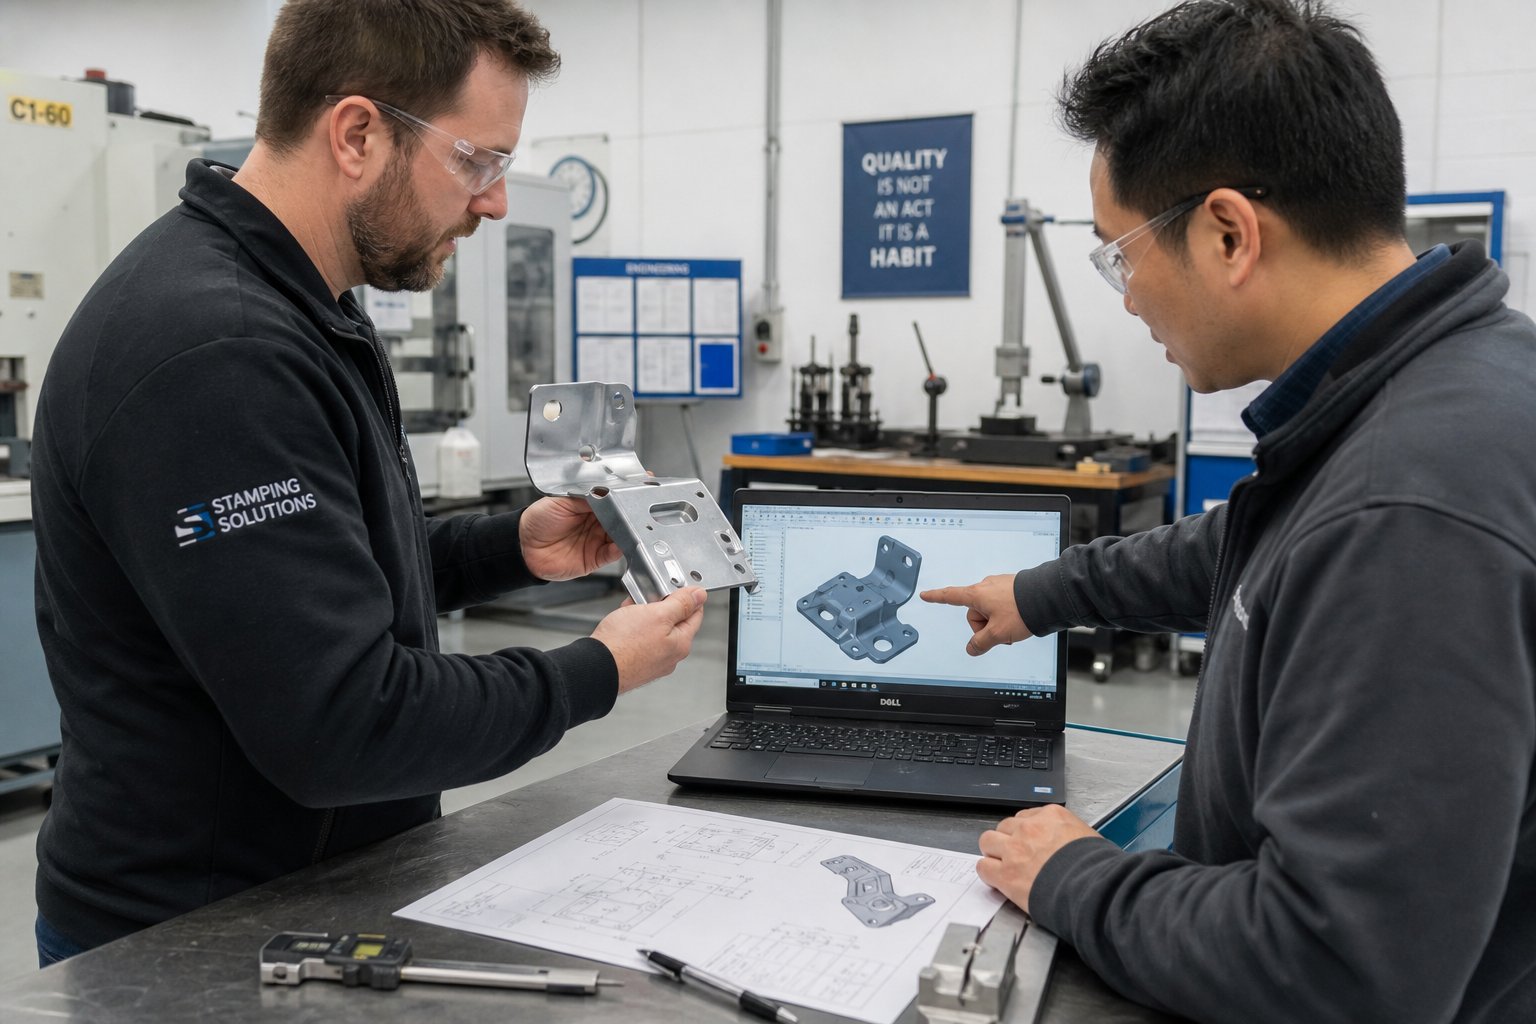
Die DFM-Feedbackschleife, die Kosten für Produktionswerkzeuge spart
Simulation verengt das Fenster. Prototypenwerkzeuge schränken es noch weiter ein. Aber das wertvollste Ergebnis des Prototypings ist nicht nur ein maßlich korrektes Teil. Es ist das Konstruktionswissen, das vom Presswerk zurück in Ihr CAD-Modell fließt. Bei jedem Prototypen-Stanzdurchlauf werden empirische Belege darüber generiert, was funktioniert, was fehlschlägt und was am Teiledesign selbst und nicht nur an den Werkzeugen geändert werden muss. Diese Rückkopplungsschleife zwischen den Ergebnissen physischer Prototypen und Überarbeitungen des Blechstanzdesigns unterscheidet einen einzelnen teuren Versuch von einem systematischen Weg zu einem herstellbaren, kostengünstigen Produktionsteil.
Wie Prototypenergebnisse zu Designrevisionen führen
Wenn Prototypenteile aus der Druckmaschine kommen, enthalten sie Informationen, die keine Simulation oder Zeichnungsprüfung vollständig vorhersagen kann. Ein Eckenradius, der im CAD angemessen aussah, zeigt unter dem Mikroskop Mikro-risse. Ein Flansch, der 12 mm hoch sein sollte, wölbt sich am Übergang, weil der Materialfluss nicht gleichmäßig war. Ein Loch in der Nähe einer Biegelinie verformt sich in eine ovale Form, weil es zu nahe an der Verformungszone positioniert wurde.
Jede dieser Erkenntnisse löst eine spezifische Designüberarbeitung aus. Der Ingenieur bittet den Formenbauer nicht einfach, das Werkzeug zu reparieren. Stattdessen wird die Teilegeometrie selbst aktualisiert: Ein Radius wird von 1,0T auf 1,5T geöffnet, eine Flanschhöhe wird um 2 mm reduziert, ein Loch wird 4 mm weiter von der Biegelinie entfernt neu positioniert. Diese Änderungen werden durch das Baugruppenmodell weitergegeben und das aktualisierte Design wird in der nächsten Prototypiteration erneut validiert.
Dies ist die DFM-Feedbackschleife in Aktion. Die physikalischen Ergebnisse zeigen, wie das Design für ein zuverlässiges Stanzen tatsächlich aussehen muss, und die Teilezeichnung konvergiert zu einer Geometrie, die sowohl den funktionalen Anforderungen entspricht als auch sauber geformt ist. Die Schleife durchläuft bei mäßig komplexen Teilen typischerweise zwei bis vier Zyklen, bevor ein stabiles, produzierbares Design erreicht wird.
Häufige DFM-Ergebnisse beim Prototypenstanzen
Bestimmte Probleme treten bei Stanz-Prototyping-Projekten immer wieder auf, unabhängig von der Branche oder der Teilekomplexität. Das Erkennen dieser allgemeinen Muster hilft Ingenieuren, Revisionen vorherzusehen und Toleranz für Iterationen in ihre Zeitpläne einzubauen.
- Verstöße gegen Mindestbiegeradien:Innenradien, die unter dem 1,0- bis 1,5-fachen der Materialdicke liegen, verursachen Risse oder eine übermäßige Ausdünnung der Außenfaser, insbesondere bei rostfreiem Stahl und hochfesten Legierungen
- Konflikte beim Feature-Abstand:Löcher, Schlitze oder Prägungen, die näher als das Zweifache der Materialdicke von einer Biegelinie, Kante oder einem angrenzenden Merkmal entfernt sind, verformen sich beim Formen, da das umgebende Material die Verformung nicht aushalten kann
- Materialverdünnung an Ziehecken:Tiefzüge konzentrieren die Belastung auf die Stempelradien, wodurch die Wandstärke unter die Mindestspezifikation sinkt und Schwachstellen entstehen, die unter Betriebslasten versagen können
- Probleme mit dem Toleranzstapel-:Mehrere geformte Merkmale akkumulieren Maßabweichungen, die über das hinausgehen, was die Baugruppe aufnehmen kann, was eine Neuausrichtung der Bezugspunkte oder das Hinzufügen von Anpassungsmerkmalen wie Langlöchern erfordert
- Unzureichender Formschrägewinkel:Vertikale Wände ohne ausreichenden Freiwinkel führen dazu, dass das Teil beim Zurückziehen am Stempel hängen bleibt und sowohl das Teil als auch das Werkzeug beschädigt wird
- Fehler bei der Kerbdimensionierung umgehen:Negative und positive Bypass-Kerben in Stanzwerkzeugen für die Blechumformung steuern den Streifenvorschub und verhindern Materialknickungen zwischen den Stationen. Falsch dimensionierte Kerben können jedoch entweder das Band klemmen oder eine Fehlausrichtung ermöglichen, was zu Maßabweichungen über eine progressive Formsequenz hinweg führt
Der Zweck von Bypass-Kerben in Stanzwerkzeugen wird besonders bei Prototypenläufen deutlich, bei denen Probleme beim Streifenvorschub auftreten, die im Stanzlayout nicht offensichtlich waren. Eine frühzeitige physikalische Validierung des Umformverhaltens von Bypass-Kerben im Blech erspart erhebliche Nacharbeiten an Produktionswerkzeugen, bei denen sich die Probleme bei der Streifenkontrolle über Hochgeschwindigkeits-Pressenzyklen hinweg vervielfachen.
Gemeinsame DFM-Überprüfung mit Ihrem Tooling-Partner
Die Feedbackschleife funktioniert am schnellsten, wenn der Konstrukteur und der Werkzeugpartner die Prototypenergebnisse gemeinsam überprüfen und nicht Berichte über E-Mail-Ketten hin- und herschicken. Eine gemeinschaftliche DFM-Überprüfung bedeutet, dass beide Parteien physisch oder virtuell am selben Tisch sitzen und jede Abweichung mit einem gemeinsamen Verständnis darüber durchgehen, was eine Werkzeugkorrektur ist und was eine Änderung des Teiledesigns erfordert.
Hier differenzieren sich moderne Prototyping-Partner. Eine Werkstatt, die Ihr Teil lediglich stanzt und Ihnen einen Messbericht aushändigt, überlässt Ihnen die Interpretation der Ergebnisse. Ein Partner, der DFM-Expertise direkt in den Prototyping-Zyklus integriert, identifiziert die Grundursachen schneller und schlägt Konstruktionsänderungen vor, die Formungsprobleme lösen, ohne die Funktion des Teils zu beeinträchtigen. YICHEN zum Beispiel strukturiert seinen Arbeitsablauf danachSchnelles CNC-Prototyping mit integriertem DFM-FeedbackDabei wird die Herstellung von Prototypen mit der technischen Überprüfung kombiniert, sodass in jedem Iterationszyklus sowohl Teile als auch umsetzbare Designanleitungen entstehen.
Eine effektive kollaborative DFM-Überprüfung folgt einem praktischen Muster. Der Werkzeugingenieur identifiziert den Umformfehler und erklärt seine mechanische Ursache. Der Konstrukteur beurteilt, ob das betroffene Merkmal geändert werden kann, ohne dass die Passform oder Funktion beeinträchtigt wird. Gemeinsam erreichen sie eine Überarbeitung, die sowohl der Herstellbarkeit als auch der Leistung gerecht wird. Ein paar wichtige Tipps zur Stanzgestaltung beschleunigen diesen Prozess: Bemaßen Sie kritische Merkmale immer anhand eines gemeinsamen Bezugspunkts, ermöglichen Sie Flexibilität bei nicht-funktionalen Radien und geben Sie die Kornrichtung des Materials in der Zeichnung an, damit der Stanzformkonstrukteur Biegungen für maximale Formbarkeit ausrichten kann.
Die DFM-Feedbackschleife verbessert nicht nur den aktuellen Teil. Es baut institutionelles Wissen darüber auf, was beim Stempeln funktioniert und was nicht. Jede während der Prototypenerstellung dokumentierte Erkenntnis wird zu einer Designrichtlinie für das nächste Projekt und erhöht im Laufe der Zeit die Rendite. Und Beschaffungsmanager, die die Kosten von Prototyp-Iterationen bewerten, sollten Folgendes bedenken: Jede DFM-Revision, die während der Prototypenerstellung erfasst wird, vermeidet eine Änderung der Produktionsform, die nach der Herstellung gehärteter Werkzeuge das Fünf- bis Zwanzigfache kosten könnte.
Mit der DFM-validierten Geometrie in der Hand besteht die nächste praktische Frage darin, die Investition zu quantifizieren: Wie viel kosten Prototypenwerkzeuge im Vergleich zu Produktionswerkzeugen tatsächlich, und wie messen Sie die Rendite?
Kosten- und Zeitrahmen für Entscheidungen zur Prototypen-Werkzeugausstattung
Die DFM-Ergebnisse sagen Ihnen, was Sie beheben müssen. Die nächste Frage ist praktischer Natur: Was kostet diese Validierung tatsächlich, wie lange dauert sie und wann rechtfertigt die Rechnung die Ausgaben? Dies sind die Fragen, die Beschaffungsmanager und Konstrukteure am häufigsten stellen, doch konkrete Antworten sind erstaunlich schwer zu finden. Die Realität ist, dass die Investition in Prototypenwerkzeuge davon abhängt, wie repräsentativ die Ergebnisse sein sollen, und dass die richtige Wahl von Ihrem angestrebten Produktionsvolumen für Metallstanzen abhängt.
Relative Kosten von Prototypen im Vergleich zu Produktionswerkzeugen
Je nach Methode und Komplexität kostet die Herstellung von Prototypenwerkzeugen in der Regel zwischen 10 % und 35 % der entsprechenden Kosten für Produktionswerkzeuge. Eine weiche Aluminiummatrize für eine einfache Halterung könnte ein paar tausend Dollar kosten, während eine vollständig gehärtete progressive Produktionsmatrize für das gleiche Teil 25.000 bis 50.000 US-Dollar kosten könnte. Bei komplexen Transferwerkzeugen vergrößert sich die Lücke noch weiter, da die Produktionswerkzeuge 500.000 US-Dollar übersteigen können und ein repräsentatives Prototyp-Werkzeug immer noch unter 100.000 US-Dollar liegt.
Warum so ein breites Sortiment? Prototypen-Matrizen tauschen Langlebigkeit gegen Geschwindigkeit und Anpassungsfähigkeit ein. Sie überspringen Wärmebehandlungsschritte, verwenden kostengünstigere Materialien und vereinfachen Funktionen, die nur bei hohen -Volumenzyklusraten von Bedeutung sind. Sie zahlen für eine ausreichende Werkzeuglebensdauer, um Ihr Design zu validieren, und nicht dafür, dass Sie eine Million Presshübe überstehen. Genau dieser Kompromiss macht Prototypen von Metallteilen als risikoreduzierende Investition und nicht als Produktionskosten wirtschaftlich rentabel.
Lieferzeiterwartungen nach Prototyping-Methode
Die Durchlaufzeit hängt eng mit dem Material der Matrize und der Komplexität der Fertigung zusammen.Soft Tooling erfordert eine geringere Investition und eine kürzere Vorlaufzeitals harte Werkzeuge, da weichere Materialien schneller bearbeitet werden können und keine Wärmebehandlung oder umfangreiches Schleifen erfordern. Wenn Änderungen erforderlich sind, kehren Sie mit Soft Tooling schneller zur Produktion zurück, da Nacharbeiten an ungehärtetem Material unkompliziert sind.
Folgendes können Sie bei gängigen Ansätzen erwarten:
- Softtooling (Aluminium):1 bis 2 Wochen von der Designgenehmigung bis zum ersten Rapid-Prototyp-Teil aus der Presse
- Weiche Werkzeuge (unlegierter Stahl):2 bis 3 Wochen, aufgrund der Materialhärte und der Bearbeitungszeit etwas länger
- CNC--gefräster vor-gehärteter Werkzeugstahl:2 bis 4 Wochen, mit zusätzlicher Zeit für Wärmebehandlung und Oberflächenveredelung
- Drahterodier-Prototypwerkzeuge:3 bis 5 Wochen für komplizierte Geometrien, die mehrere EDM-Setups erfordern
- 3D-gedruckte Stanzeinsätze:1 bis 3 Wochen, wobei die Erstellungszeit vom Einfügungsvolumen und den Nachbearbeitungsanforderungen abhängt
Jeder Iterationszyklus verlängert sich je nach Umfang der Chip-Änderungen um etwa 3 bis 7 Tage. Planen Sie zwei bis vier Iterationsschleifen für mäßig komplexe Teile ein, was bedeutet, dass Ihr gesamter Prototyping-Zeitrahmen vom Kickoff bis zu den validierten Teilen normalerweise zwischen 4 und 10 Wochen liegt.
ROI von Prototyping im Vergleich zum Übergang zu Produktionswerkzeugen
Die finanziellen Argumente für das Prototyping beruhen auf einem einfachen Prinzip. Die Kosten für die Behebung eines Konstruktionsfehlers verzehnfachen sich in jeder Produktionsphase. Wenn die Korrektur eines Geometrieproblems während der Prototypen-Iteration 500 US-Dollar kostet, kostet dieselbe Korrektur 5.000 US-Dollar, sobald die Produktionswerkzeuge zugeschnitten sind, und 50.000 US-Dollar oder mehr, wenn fehlerhafte Teile am Fließband oder beim Kunden ankommen. Prototyping ist das Hindernis, das diesen exponentiellen Kostenanstieg stoppt.
Eine praktische ROI-Formel für Stanzteil-Prototyping-Fähigkeiten sieht wie folgt aus: (Kosten der vermiedenen Nachbearbeitung des Produktionswerkzeugs + Wert einer schnelleren Markteinführung) dividiert durch die Gesamtinvestition in das Prototyping. Wenn eine einzelne Modifikation des Produktionswerkzeugs 8.000 bis 20.000 US-Dollar für die Nachbearbeitung, das erneute Härten und die erneute Validierung kostet, zahlt sich die Vermeidung auch nur einer solchen Modifikation durch Prototyping oft für das gesamte Prototypen-Werkzeugprogramm aus.
Die folgende Tabelle fasst Kosten-, Durchlaufzeit- und Volumenempfehlungen in einem einzigen Entscheidungsrahmen zusammen:
| Prototyping-Methode | Relative Kosten (% der Produktionswerkzeuge) | Typische Vorlaufzeit | Zielproduktionsvolumen |
|---|---|---|---|
| Soft Tooling (Aluminium) | 5% - 15% | 1 - 2 Wochen | Geringe Stückzahl: unter 10.000 Teile |
| Weiche Werkzeuge (Flussstahl) | 10% - 20% | 2 - 3 Wochen | Kleines bis mittleres Volumen: bis zu 50.000 Teile |
| CNC--bearbeitet (vor-gehärteter Stahl) | 15% - 30% | 2 - 4 Wochen | Mittleres bis hohes Volumen: 10,000 - 500,000+ Teile |
| Drahterodier-Prototypwerkzeuge | 20% - 35% | 3 - 5 Wochen | Mittleres bis hohes Volumen: Präzision-kritische Anwendungen |
| 3D-Gedruckte Stanzeinsätze | 10% - 25% | 1 - 3 Wochen | Jedes Volumen: komplexe Geometrievalidierung |
Es entsteht ein Mustervolumenbasierte-Entscheidungslogik: Für die Kleinserienfertigung mit weniger als 10.000 Teilen sind Softtooling oder alternative Methoden oft kostengünstiger-als die Investition in langlebige Hardtooling. Bei mittleren Stückzahlen zwischen 10.000 und 100.000 Teilen rechtfertigen die Kosten pro Teil haltbarere Prototypenwerkzeuge, die den Produktionsbedingungen weitgehend entsprechen. Bei Großserienprogrammen mit mehr als 100.000 Teilen wird die Investition in Prototypenwerkzeuge zu einem Rundungsfehler im Vergleich zu den Kosten für Produktionswerkzeuge, und die Priorität verlagert sich vollständig auf Genauigkeit und Repräsentativität der Ergebnisse.
Letztlich geht es nicht darum, ob Sie sich einen Prototypen leisten können. Es geht darum, ob Sie es sich leisten können, es nicht zu tun. Ausgaben für Prototypen, die 10 bis 30 % der Produktionswerkzeugkosten ausmachen, verhindern regelmäßig Nacharbeitsrechnungen, die das ursprüngliche Werkzeugbudget vollständig übersteigen. Die Einsparungen werden noch größer, wenn man bedenkt, dass validierte Prototypendaten direkt in die Konstruktion der Produktionswerkzeuge einfließen, wodurch Rätselraten entfallen und die Testzyklen an gehärteten Werkzeugen reduziert werden.
Kosten und Zeitplan bilden den Rahmen für die Geschäftsentscheidung. Sobald Sie jedoch Prototypenteile zur Hand haben, stellt sich eine andere Herausforderung: Wie bewerten Sie diese gründlich genug, um darauf vertrauen zu können, dass die auf der Grundlage dieser Ergebnisse erstellten Produktionswerkzeuge die erwartete Leistung erbringen?
Bewertung und Qualifizierung von Prototyp-Stanzteilen
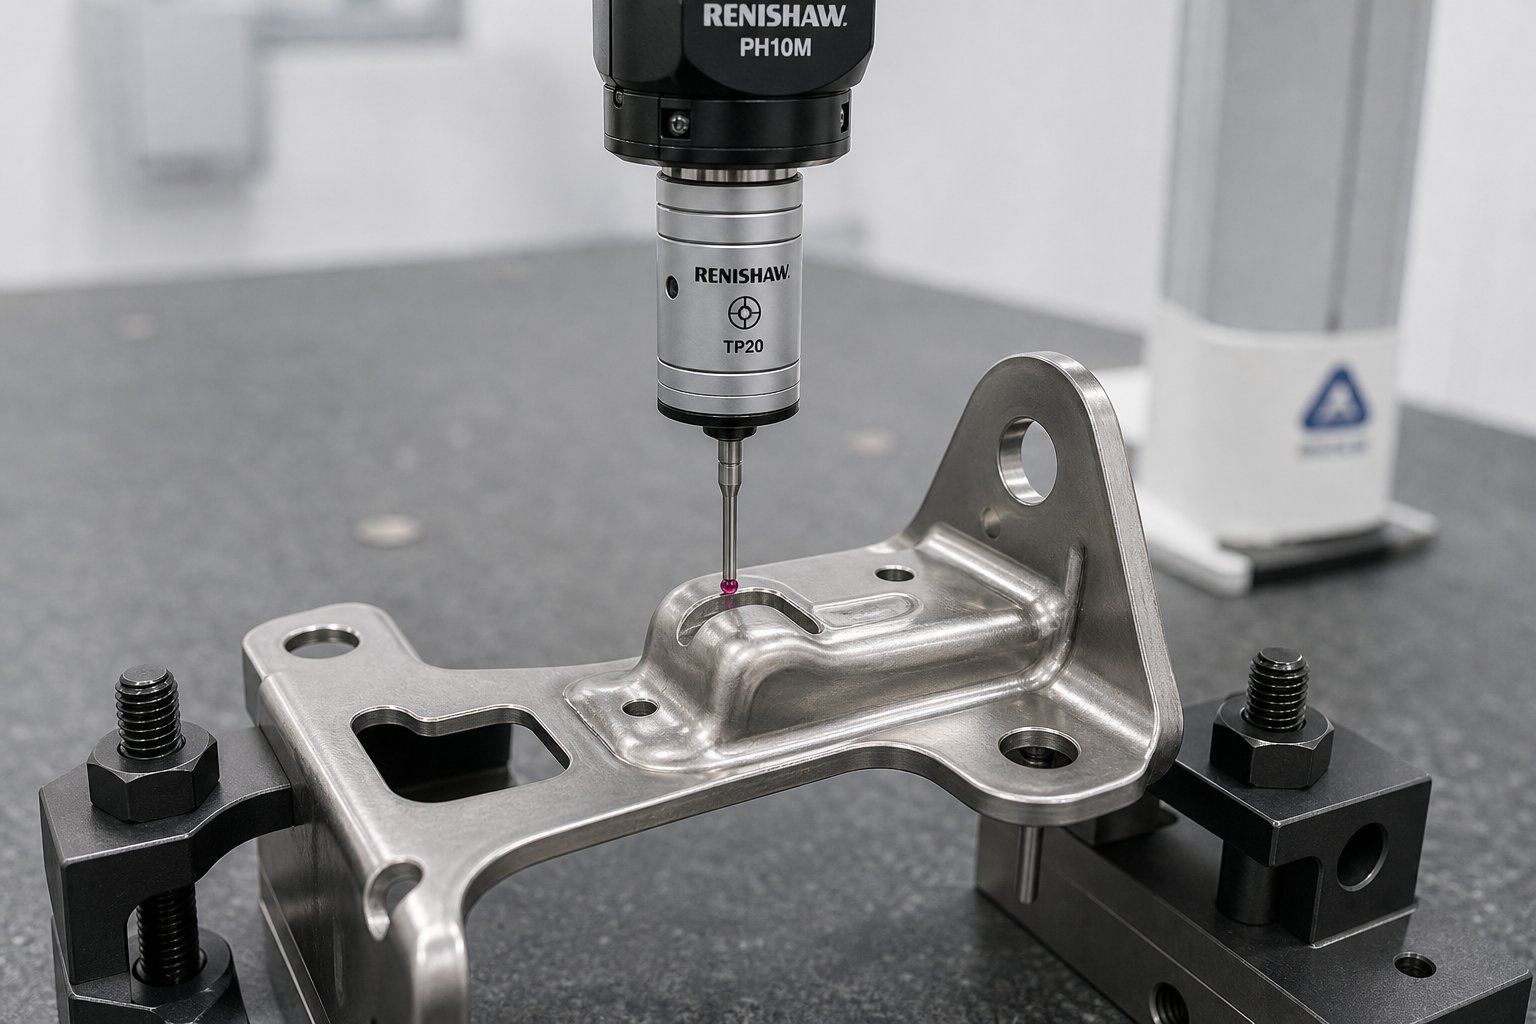
Sie haben Prototypenteile zur Hand. Die Messungen werden auf einem Erstartikelbericht ausgedruckt. Aber hier stellt sich die Frage, die selbst erfahrene Teams stutzig macht: Woher wissen Sie, dass diese Ergebnisse gut genug sind, um grünes Licht für Produktionswerkzeuge zu geben? Ein gestanztes Teil, das aus einer weichen Prototypenmatrize auf einer Probepresse hergestellt wird, verhält sich anders als die gleiche Geometrie, die in gehärteten Werkzeugen bei Produktionsgeschwindigkeit geformt wird. Zu verstehen, was gemessen werden muss, welche Akzeptanzkriterien in den einzelnen Phasen anzuwenden sind und wie die Lücke zwischen Prototyp- und Produktionsdaten geschlossen werden kann, macht Rohmessungen zu zuverlässigen technischen Entscheidungen.
Prüfmethoden für Prototypen-Stanzteile
Welchen Inspektionsansatz Sie wählen, hängt davon ab, was Sie lernen müssen. Frühe Iterationszyklen erfordern Geschwindigkeit und eine breite Abdeckung. Die abschließende Validierung erfordert Präzision und Rückverfolgbarkeit. Die meisten Prototypen-Stanzprogramme verwenden eine Kombination von Methoden, von denen jede für eine andere Fragestellung geeignet ist.
- Koordinatenmessgerät (KMG):Der Standard für hochpräzise Einzelpunktmessungen. KMGs messen einzelne Merkmale wie Lochpositionen, Biegewinkel und Profilabmessungen mit einer Genauigkeit von bis zu wenigen Mikrometern. Ideal für die abschließende Validierung und GD&T-Konformitätsprüfungen, bei denen es auf die Rückverfolgbarkeit auf Kalibrierungsstandards ankommt.
- Optisches 3D-Scannen (Laser oder strukturiertes Licht):Erfasst die vollständige-Oberflächengeometrie in wenigen Minuten und generiert eine Punktwolke, die direkt mit dem CAD-Modell verglichen werden kann.3D-Laserscanningzeichnet sich durch die Analyse der Rückfederung, die Inspektion von Beschnittlinien und die Identifizierung von Oberflächenabweichungen am gesamten Teil und nicht nur an einzelnen Punkten aus. Besonders wertvoll während der Iteration, wenn Sie schnell das vollständige Verformungsbild sehen müssen.
- Go/No{0}}Go-Anzeigen:Funktionsmessgeräte, die überprüfen, ob kritische Merkmale wie Lochdurchmesser, Schlitzbreiten oder geformte Profile innerhalb der Toleranzbänder liegen. Sie liefern schnelle Gut/Schlecht-Antworten in der Werkstatt, ohne dass ein Messlabor erforderlich ist, was sie ideal für die Prüfung von Teilen zwischen Iterationszyklen macht.
- Optische Komparatoren und Bildverarbeitungssysteme:Nützlich für die Prüfung von Flachprofilen, Kantenbedingungen und Grathöhe an Prototyp-Metallstanzteilen. Sie ermöglichen einen schnellen 2D-Vergleich mit Toleranzüberlagerungen und eignen sich gut für Merkmale, die KMGs nur schwer erfassen können, wie etwa dünne Kanten oder scharfe Ecken.
- Funktionelle Passformprüfung:Zusammenbau des gestanzten Teils in seine passenden Komponenten oder Vorrichtungen, um Passung, Spiel und Schnittstellengeometrie zu überprüfen. Kein Maßbericht ersetzt diesen Test zur Bestätigung, dass das Teil tatsächlich in der vorgesehenen Umgebung funktioniert.
Ein praktisches Muster für das Stanzen bei der Herstellung von Prototypen sieht wie folgt aus: Verwenden Sie 3D-Scannen während früher Iterationen, um breite Trends und Rückfederungsmuster über das gesamte Teil hinweg zu identifizieren, wechseln Sie zur CMM-Messung für die abschließende Validierung kritischer Bezugspunkte und GD&T-Beschriftungen und verwenden Sie Go/No-Go-Messgeräte für schnelle Kontrollen zwischen Druckdurchläufen, wenn Sie nur bestätigen müssen, dass eine bestimmte Anpassung an der erwarteten Stelle erfolgt.
Akzeptanzkriterien während der Iteration vs. endgültige Validierung
Einer der häufigsten Fehler beim Prototyping ist die Anwendung von Akzeptanzkriterien auf Produktionsebene auf Teile in der frühen Iteration. Beim ersten oder zweiten Würfeltest geht es ums Lernen und nicht um die Qualifizierung. Die Einhaltung der endgültigen Produktionstoleranzen für Prototypenteile in dieser Phase führt zu Frustration und unnötigen Nacharbeitszyklen, die das Projekt verlangsamen, anstatt es zu beschleunigen.
Während der Iterationszyklen wenden erfahrene Teams lockere Kriterien an, die sich eher auf die Trendbewertung als auf absolute Konformität konzentrieren. Die von Ihnen gestellten Fragen sind richtungsabhängig: Bewegt sich die Rückfederung in die vorhergesagte Richtung? Verbessert sich die Ausdünnung an der Zugecke im Vergleich zur letzten Iteration? Nimmt die Lochverzerrung ab, je weiter wir das Merkmal von der Biegelinie entfernen? Konvergiert der Trend in Richtung Ziel, funktioniert die Iteration auch dann, wenn einzelne Dimensionen außerhalb der endgültigen Spezifikation bleiben.
Bei der endgültigen Validierung gelten andere Regeln. In dieser Phase müssen die Teile die Zeichnungstoleranzen über eine Stichprobe von mindestens 5 bis 10 aufeinanderfolgenden Schlägen aus der Prototypenform konsistent einhalten. Kritische Abmessungen, insbesondere solche, die die Passform und Funktion der Baugruppe bestimmen, müssen innerhalb der produktionsäquivalenten Bereiche liegen. Nicht-kritische Merkmale können leicht gelockerte Toleranzen aufweisen, vorausgesetzt, Sie dokumentieren die erwartete Verbesserung beim Übergang zu gehärteten Produktionswerkzeugen mit engeren Abständen und stabileren Formoberflächen.
Ein einfacher Rahmen unterscheidet die beiden Phasen:
| Kriterien | Während der Iteration | Endgültige Validierung |
|---|---|---|
| Toleranzband | 1,5- bis 2-fache Nenntoleranz | Nominale Zeichnungstoleranz |
| Probengröße | 1 - 3 Teile pro Anpassung | 5 - 10 aufeinanderfolgende Teile |
| Fokus | Trendrichtung und Verbesserungsrate | Absolute Konformität und Wiederholbarkeit |
| Dokumentation | Abweichungshinweise, Vergleich mit der vorherigen Iteration | Vollständiger Erstmusterprüfbericht mit GD&T |
| Entscheidungsergebnis | Fahren Sie mit der Iteration fort oder ändern Sie den Ansatz | Genehmigung für die Konstruktion von Produktionswerkzeugen |
Interpretieren von Prototypenergebnissen für Produktionsprojektionen
Selbst wenn die endgültigen Validierungsteile den Zeichnungstoleranzen entsprechen, lassen die Prototypenergebnisse die Produktionsleistung nicht perfekt vorhersagen. Mehrere Faktoren führen zu einer systematischen Lücke zwischen der Qualität von Prototypen und Produktionsteilen, die Sie bei der Zukunftsplanung berücksichtigen müssen.
Prototypen-Matrizen nutzen sich schneller ab, da weichere Materialien verwendet werden. Wenn sich auf eine Matrize aus weichem Aluminium oder vor{1}gehärtetem Stahl Schläge anhäufen, werden die Schneidkanten stumpf, die Formflächen bilden Verschleißspuren und es entstehen Freiräume. Teile, die am Ende eines Prototypenlaufs hergestellt werden, können im Vergleich zu den ersten Treffern mehr Grate, etwas größere Löcher oder eine geringere Maßhaltigkeit aufweisen. Produktionswerkzeuge aus vollständig gehärtetem D2 oder Hartmetall---Einsätzen ermöglichen engere Abmessungen bei wesentlich längeren Auflagen.
Auch Presseunterschiede spielen eine Rolle. Prototypenwerkzeuge laufen häufig auf Testpressen mit einer anderen Tonnagekapazität, Hubgeschwindigkeit und Schließhöhe als die Produktionspresse. Die Geschwindigkeit beeinflusst das Materialverhalten, insbesondere bei geschwindigkeitsempfindlichen Legierungen. Ein Teil, das während der Prototypenerstellung mit 30 Hüben pro Minute geformt wurde, verhält sich bei 120 Hüben pro Minute in der Produktion aufgrund der Wärmeentwicklung in der Matrize und der Dehngeschwindigkeitseffekte im Material etwas anders.
Um diese Lücke zu schließen, dokumentieren Sie die Ergebnisse Ihres Prototyps zusammen mit den Bedingungen, unter denen sie entstanden sind. Notieren Sie die Pressengeschwindigkeit, die Tonnage, die Art der Schmierung, die Matrizentemperatur während des Durchlaufs und die Anzahl der Treffer, die sich zum Zeitpunkt der Messung bereits auf der Matrize befanden. Dieser Kontext ermöglicht es dem Konstrukteur der Produktionsform vorherzusagen, welche Abmessungen enger werden (bessere Präzision der Form), welche sich verschieben (andere Pressendynamik) und welche während der Erprobung der Produktionsform überwacht werden müssen.
Bei der Blechstanzausrüstung, die in der Produktion verwendet wird, treten auch Variablen auf, wie z. B. Variationen des vom Coil zugeführten Materials, automatische Schmiersysteme und die In-{1}}Erkennung, dass die Prototypenumgebung möglicherweise nicht reproduziert wird. Das Markieren dieser Unterschiede in Ihrer Validierungsdokumentation verhindert falsches Vertrauen. Sie behaupten nicht, dass der Prototyp die Produktion exakt widerspiegelt. Sie dokumentieren, was Sie bei der Erprobung der Produktionsform gelernt haben und was noch bestätigt werden muss.
Eine gründliche Dokumentation der Prototypenergebnisse schafft die Brücke zur Produktion. Wenn jede Messung mit dem Prozesskontext verknüpft ist, arbeitet der Konstrukteur von Produktionswerkzeugen auf der Grundlage realer Daten und nicht auf Annahmen. Dieses Datenpaket, das Inspektionsergebnisse, Iterationshistorie und Prozessbedingungen kombiniert, bildet die Grundlage für die Auswahl des richtigen Produktionspartners und stellt sicher, dass der Übergang vom validierten Prototyp zur zuverlässigen Produktionsleistung ohne Rückschritte erfolgt.
Übergang zur Produktion und Auswahl des richtigen Partners
Validierte Prototypendaten, detaillierte Inspektionsberichte und ein DFM-verfeinertes Teiledesign befinden sich in Ihrem Projektordner. Das Engineering-Risiko ist weitgehend ausgeschieden. Was bleibt, ist die Umsetzung: Alles, was Sie während der Prototypenerstellung gelernt haben, in Produktionswerkzeuge umzuwandeln, die in großen Mengen zuverlässig funktionieren. Bei diesem Übergang beschleunigen sich Projekte entweder reibungslos oder geraten ins Stocken. Der Unterschied ist fast immer darauf zurückzuführen, mit wem Sie für die Prototypenentwicklung zusammengearbeitet haben und ob dieser Partner das Wissen in die Produktion übertragen kann.
Worauf Sie bei einem Prototyping-Partner achten sollten
Nicht jede Werkzeugwerkstatt, die Stanzteile schneiden kann, ist für die Unterstützung des gesamten Bogens vom Prototyping-bis zur-Produktion ausgestattet. Der ideale Partner kombiniert Fertigungskompetenz mit technischem Urteilsvermögen, schnelle Abwicklung mit methodischer Dokumentation und Prototyping-Agilität mit Denken im Produktionsmaßstab. Achten Sie bei der Bewertung von Anbietern industrieller Metallstanzlösungen auf die folgenden Kriterien:
- Integriertes Rapid CNC Prototyping und Blechfertigung unter einem Dach:Partner mögenYICHENs Rapid-Prototyping-DiensteKombinieren Sie CNC-Bearbeitung, Blechfertigung und frühes DFM-Feedback in einem einzigen Arbeitsablauf, wodurch Übergabeverzögerungen zwischen einzelnen Anbietern vermieden werden und das institutionelle Wissen über Iterationszyklen hinweg erhalten bleibt
- Internes DFM-Know-how, eingebettet in den Prototyping-Prozess:Ihr Partner sollte nicht nur Teile stempeln und Ihnen einen Messbericht aushändigen. Sie sollten die Grundursachen für Formungsprobleme identifizieren, Konstruktionsänderungen vorschlagen und Ihnen dabei helfen, schneller zu einer herstellbaren Geometrie zu gelangen
- Klare Kommunikation zu Iterationserwartungen:Ein glaubwürdiger Partner legt im Voraus realistische Erwartungen darüber fest, wie viele Iterationszyklen budgetiert werden müssen, was jeder Zyklus kostet und was eine Umfangsänderung im Vergleich zu einer Standardanpassung auslöst
- Kontinuität vom Prototyp-zur-Produktion:Die Werkstatt, die Prototypen für Ihr Teil herstellt, sollte entweder Ihre Produktionswerkzeuge bauen oder ein vollständiges Datenpaket (Rückfederungswerte, Pressparameter, Materialnotizen, Verlauf der Formänderungen) an denjenigen übertragen, der dies tut
- Materialbeschaffungskapazität für die Produktion-beabsichtigter Legierungen:Sie benötigen Prototypenteile, die aus dem tatsächlichen Produktionsmaterial mit der richtigen Stärke gestanzt sind. Ein Partner mit etablierten Lieferkanälen vermeidet Verzögerungen bei der Beschaffung von Speziallegierungen
- Inspektions- und Dokumentationsinfrastruktur:CMM-Fähigkeit, 3D-Scanning und strukturierte Erstartikelberichte stellen sicher, dass Prototypenergebnisse in umsetzbare Eingaben für Produktionswerkzeuge und nicht in anekdotische Werkstattbeobachtungen umgesetzt werden
Der rote Faden dieser Kriterien ist die Kontinuität des Wissens. Jeder Iterationszyklus während der Prototypenerstellung generiert Erkenntnisse darüber, wie sich Ihr Teil unter realen Umformbedingungen verhält. Wenn dieses Wissen von der schnellen Prototypenfertigung von Blechen bis zur Konstruktion der Produktionswerkzeuge in einer einzigen Organisation verbleibt, geht bei der Übersetzung zwischen Anbietern nichts verloren.
Gewährleistung eines reibungslosen Übergangs vom Prototyp-zu-der Produktion
Der Übergang vom validierten Prototyp zum Einsatz von Produktionswerkzeugen sollte sich wie eine Fortsetzung und nicht wie ein Neustart anfühlen. Mit ein paar praktischen Schritten gelingt dies ohne Umwege:
Sichern Sie zunächst Ihr Teiledesign, bevor Sie mit der Produktion der Werkzeuge beginnen. Die DFM-Rückkopplungsschleife sollte während des Prototypings zu einer stabilen Geometrie konvergiert haben. Wenn Sie zu Beginn der Herstellung der Produktionswerkzeuge immer noch an der Teilekonstruktion arbeiten, verursachen Sie genau die Nacharbeitskosten, die durch das Prototyping vermieden werden sollten.
Zweitens: Übertragen Sie den gesamten Prozesskontext zusammen mit Dimensionsdaten. Konstrukteure von Produktionswerkzeugen benötigen mehr als einen abschließenden Prüfbericht. Sie benötigen den Iterationsverlauf: Was ist fehlgeschlagen, was wurde angepasst, welche Rückfederungskompensation wurde angewendet, welche Pressenkraft und -geschwindigkeit ergab konforme Teile. Dieser Kontext beeinflusst die Designentscheidungen für Produktionswerkzeuge in Bezug auf Wärmebehandlungsspezifikationen, Anforderungen an die Oberflächenbeschaffenheit und Abstandsstrategien.
Drittens: Definieren Sie, welche Prototypenergebnisse Änderungen an den Produktionswerkzeugen erfordern und welche sich mit härteren Matrizenmaterialien und schnelleren Druckgeschwindigkeiten selbst-korrigieren. Einige bei weichen Prototypenwerkzeugen beobachtete Maßabweichungen verschwinden, wenn Produktionswerkzeuge aus vollständig gehärtetem Stahl mit engeren Abständen hergestellt werden. Andere bleiben bestehen oder verschieben sich. Die Erfahrung Ihres Prototyping-Partners mit der schnellen Prototypenerstellung von Teilen mit ähnlichen Geometrien und Materialien hilft dabei, die beiden zu unterscheiden.
Machen Sie den nächsten Schritt zu validierten Stanzteilen
Die Entscheidungen, vor denen Sie stehen, lassen sich in einer prägnanten Abfolge zusammenfassen: Wählen Sie die Prototyping-Methode aus, die Ihren Bauteilkomplexitäts- und Toleranzanforderungen entspricht, bestehen Sie auf Produktionsmaterial aus dem ersten Stanzdurchlauf, nutzen Sie die Simulation, um physische Iterationszyklen zu reduzieren, nutzen Sie die DFM-Überprüfung, um die Teilegeometrie zu verfeinern, bevor Sie sich für gehärtete Werkzeuge entscheiden, und wählen Sie einen Partner, dessen Fähigkeiten den gesamten Bogen vom Prototyp bis zur Produktion abdecken.
Das Überspringen eines dieser Schritte spart keine Zeit. Es verlagert Kosten und Risiken nach unten, wo Korrekturen exponentiell teurer sind. Die Prototypenerstellung von Werkzeugen und Formen für Metallstanzteile ist kein Aufwand. Es ist die Ingenieursdisziplin, die unsichere Entwürfe mit quantifizierter Sicherheit in produktionsbereite Geometrie umwandelt. Die Investition ist im Vergleich zu Produktionswerkzeugen gering. Die Rendite wird an vermiedenen Nacharbeiten, schnelleren Markteinführungen und Teilen gemessen, die gleich beim ersten Start der Produktionsdruckmaschinen einwandfrei funktionieren.
Häufig gestellte Fragen zum Prototyping von Werkzeugen und Formen für Metallstanzteile
1. Wie viel kosten Prototypenwerkzeuge im Vergleich zu Produktionswerkzeugen?
Je nach gewählter Methode kosten Prototypenwerkzeuge im Allgemeinen zwischen 10 % und 35 % der entsprechenden Produktionswerkzeuge. Weiche Aluminium-Matrizen für einfache Geometrien kosten möglicherweise nur 5 bis 15 % der Produktionskosten, während CNC-bearbeitete vor-Prototypen-Matrizen aus gehärtetem Stahl mit engeren Toleranzen 20 bis 35 % ausmachen können. Die Investition ist gerechtfertigt, da eine einzelne Änderung der Produktionsform in der Regel 8.000 bis 20.000 US-Dollar kostet, was bedeutet, dass sich ein vermiedener Nacharbeitszyklus oft für das gesamte Prototypen-Werkzeugprogramm auszahlt.
2. Was ist die typische Vorlaufzeit für Prototyp-Stanzformen?
Die Vorlaufzeiten liegen je nach Prototyping-Methode zwischen 1 und 5 Wochen. Weichaluminiumwerkzeuge liefern mit 1 bis 2 Wochen die schnellste Bearbeitungszeit. Die Herstellung weicher Werkzeuge aus Weichstahl dauert 2 bis 3 Wochen, CNC--bearbeiteter vor-gehärteter Werkzeugstahl benötigt 2 bis 4 Wochen und Drahterodier-Prototypenwerkzeuge benötigen 3 bis 5 Wochen für komplizierte Geometrien. Jeder Iterationszyklus verlängert sich um etwa 3 bis 7 Tage. Die meisten Projekte erreichen validierte Teile innerhalb von insgesamt 4 bis 10 Wochen, einschließlich zwei bis vier Iterationsschleifen für mäßig komplexe Teile.
3. Warum sollte das Prototypenmaterial mit der für die Produktion-absichtlichen Legierung übereinstimmen?
Verschiedene Metalle weisen ein einzigartiges Rückfederungsverhalten, Fressneigung und Kaltverfestigungsraten auf, die sich direkt auf die dimensionalen Ergebnisse auswirken. Wenn Sie Prototypen aus unlegiertem Stahl erstellen, aber beabsichtigen, in Edelstahl zu produzieren, verhält sich die validierte Matrizengeometrie unter Produktionsbedingungen anders, da Edelstahl stärker zurückspringt, beim Formen schneller aushärtet und an unbeschichteten Matrizenoberflächen reibt. Tests mit der tatsächlichen Produktionslegierung und -dicke stellen sicher, dass jeder Iterationszyklus aussagekräftige Daten generiert, die zuverlässig auf die Konstruktion der Produktionswerkzeuge übertragen werden.
4. Kann die CAE-Simulation das physische Prototyping für Stanzteile ersetzen?
Nein. CAE-Simulation und physikalisches Prototyping erfüllen komplementäre Funktionen. Durch die Simulation werden Ausdünnung, Faltenbildung und Rückfederung vor dem Schneiden von Stahl vorhergesagt, wodurch das Konstruktionsfenster enger wird und eindeutig nicht durchführbare Ansätze ausgeschlossen werden. Die Simulation basiert jedoch auf idealisierten Eingaben und kann Materialvariationen von Charge zu Charge, reale Reibungsbedingungen oder Randbedingungen nicht vollständig erfassen. Das physische Prototyping bestätigt Simulationsvorhersagen, erkennt Probleme, die digitale Modelle übersehen, und generiert empirische Daten, die für die Fertigstellung der Produktionswerkzeuge erforderlich sind. Zusammen reduzieren sie die Iterationszyklen von zwölf oder mehr auf drei oder vier.
5. Wie beurteilen Sie, ob Prototypen-Stanzteile für den Einsatz als Produktionswerkzeug bereit sind?
Für die endgültige Validierung sind Teile erforderlich, die die Zeichnungstoleranzen über 5 bis 10 aufeinanderfolgende Treffer vom Prototypenwerkzeug durchweg einhalten. Kritische Abmessungen, die Passform und Funktion bestimmen, müssen innerhalb der Produktion-äquivalenten Toleranzbänder liegen. Ingenieure verwenden KMG-Messungen für die GD&T-Konformität, optisches 3D-Scannen für die Rückfederungsanalyse der gesamten Oberfläche und funktionelle Passprüfungen mit passenden Komponenten. Die Ergebnisse sollten zusammen mit den Prozessbedingungen wie Pressengeschwindigkeit, Tonnage, Schmierungsart und Anzahl der Matrizentreffer dokumentiert werden, damit der Konstrukteur von Produktionswerkzeugen systematische Unterschiede zwischen Prototypen- und Produktionsumgebungen berücksichtigen kann.


