


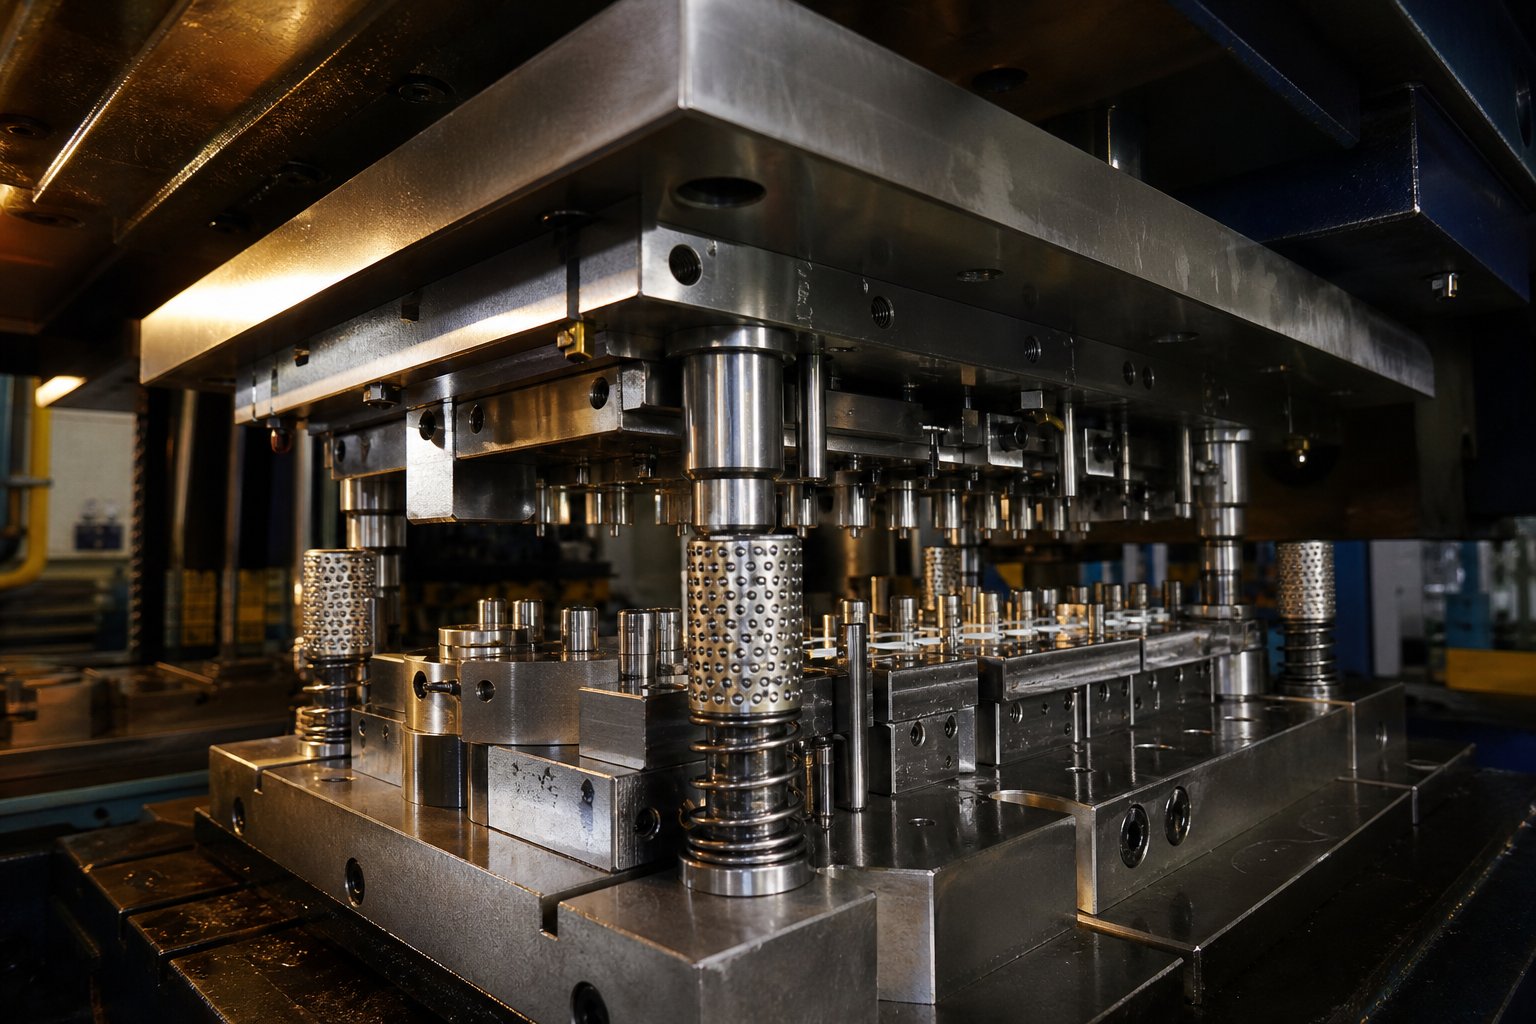
Was ist eine Stanzform für Produktionsserien und warum ist sie wichtig?
Eine Stanzmatrize für Produktionsläufe ist ein präzisionsgefertigtes Werkzeug aus gehärtetem Stahl oder Hartmetalleinsätzen, das für die Herstellung identischer Metallteile in großen Stückzahlen mit wiederholbarer Genauigkeit über Hunderttausende oder Millionen von Presshüben ausgelegt ist. Im Gegensatz zu Prototypen oder Softtools in Kleinserien stellt es eine langfristige Kapitalinvestition in die Fertigungskonsistenz dar.
Definieren einer Produktionslauf-Stanzform
Wenn man im Produktionskontext von „Stanzwerkzeugen“ hört, geht es um Werkzeuge, die extreme Belastungszyklen überstehen, ohne aus der Toleranz zu geraten.Eine serienmäßige Stanzform aus MetallTypischerweise zeichnet es sich durch eine Konstruktion aus gehärtetem Werkzeugstahl (Qualitäten wie D2, A2 oder Hartmetalleinsätze), präzisionsgeschliffene Schnitt- und Formdetails sowie konstruierte Bandführungssysteme aus, die das Material Station für Station auf Tausendstel Zoll genau indexieren.
In diese Matrizen sind Piloten, positive Abstreifer und robuste Federsysteme integriert, die die Ausrichtung auch bei kontinuierlichem Hochgeschwindigkeitsbetrieb aufrechterhalten. Jede Komponente ist so konstruiert, dass sie Verschleiß, Durchbiegung und thermischer Verformung über Millionen von Schlägen hinweg standhält. Dadurch ist der Standard-Matrizensatz eine Grundlage für wiederholbare Ergebnisse und kein Einweg-Prototypwerkzeug.
Wie sich Produktionswerkzeuge von Prototypenwerkzeugen unterscheiden
Prototypen- und Kleinserien-Matrizen dienen einem anderen Zweck. Sie validieren die Teilegeometrie schnell und kostengünstig und verwenden oft weichere Materialien wie Aluminium, Legierungen auf Zink--Basis oder nicht-wärme-behandelten Stahl. Der Kompromiss ist Lebensdauer und Präzision. Ein Stempel- und Matrizensatz für Prototypen kann 1.000 bis 10.000 Stöße aushalten, bevor der Verschleiß die Qualität des Teils beeinträchtigt, während ein Werkzeug in Produktionsqualität für 100.000 bis weit über 1.000.000 Zyklen bei voller Toleranz ausgelegt ist.
| Attribut | Prototyp/Short-Run Die | Produktionsdurchlaufstanze |
|---|---|---|
| Primärmaterial | Aluminium, Baustahl, weiche Legierungen | D2, A2, M2, Hartmetalleinsätze |
| Erwartete Lebensdauer (Treffer) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Toleranzfähigkeit | Mäßig (±0,005 Zoll typisch) | Dicht (±0,001 Zoll oder besser) |
| Typische Vorlaufzeit | 1 – 4 Wochen | 8 – 16 Wochen |
Die Unterschiede gehen über die Materialhärte hinaus. Produktionsmatrizen verfügen über austauschbare Einsätze, präzisionsgeschliffene Führungspfosten und eine In-{2}Sensorik – alles Funktionen, die bei einer Standardmatrize für schnelle Validierungsläufe fehlen.
Wenn ein Produktionswerkzeug zur richtigen Investition wird
Wann ist es also sinnvoll, das Budget zu binden? Drei Faktoren bestimmen diese Entscheidung:
- Volumenerwartungen- Wenn Ihr Programm Zehntausende von Teilen oder mehr erfordert, ist die Stückökonomie von Matrizen und Stanzteilen in Produktionsqualität weitaus höher als bei wiederholten Werkzeugzyklen in Kleinserien.-
- Teilkritikalität- Sicherheitskomponenten, Baugruppen, die eine konsistente Passung erfordern, oder Teile, die automatisierten nachgelagerten Prozessen zugeführt werden, erfordern die Wiederholgenauigkeit, die nur gehärtete Werkzeuge bieten.
- Toleranzanforderungen- Wenn die Spezifikationen unter ±0,002 liegen, können weichere Werkzeuge die Abmessungen über sinnvolle Mengen einfach nicht halten.
Die Vorlaufkosten sind höher und die Vorlaufzeit länger, aber ein richtig spezifiziertes Produktionswerkzeug macht sich bezahlt, da es Ausschuss eliminiert, die Ausfallzeiten der Druckmaschine reduziert und die Konsistenz von Teil{0}}zu Teil- liefert, auf die nachgelagerte Vorgänge angewiesen sind. Die eigentliche Frage ist nicht, ob Sie sich Produktionswerkzeuge leisten können, sondern ob Sie Ihre Mengen- und Qualitätsziele ohne sie überleben können.
Dieser Kompromiss zwischen Kosten-und-Fähigkeit wirft eine tiefer gehende Frage auf: Welche Art von Chip-Architektur passt am besten zu Ihrem spezifischen Produktionsszenario?
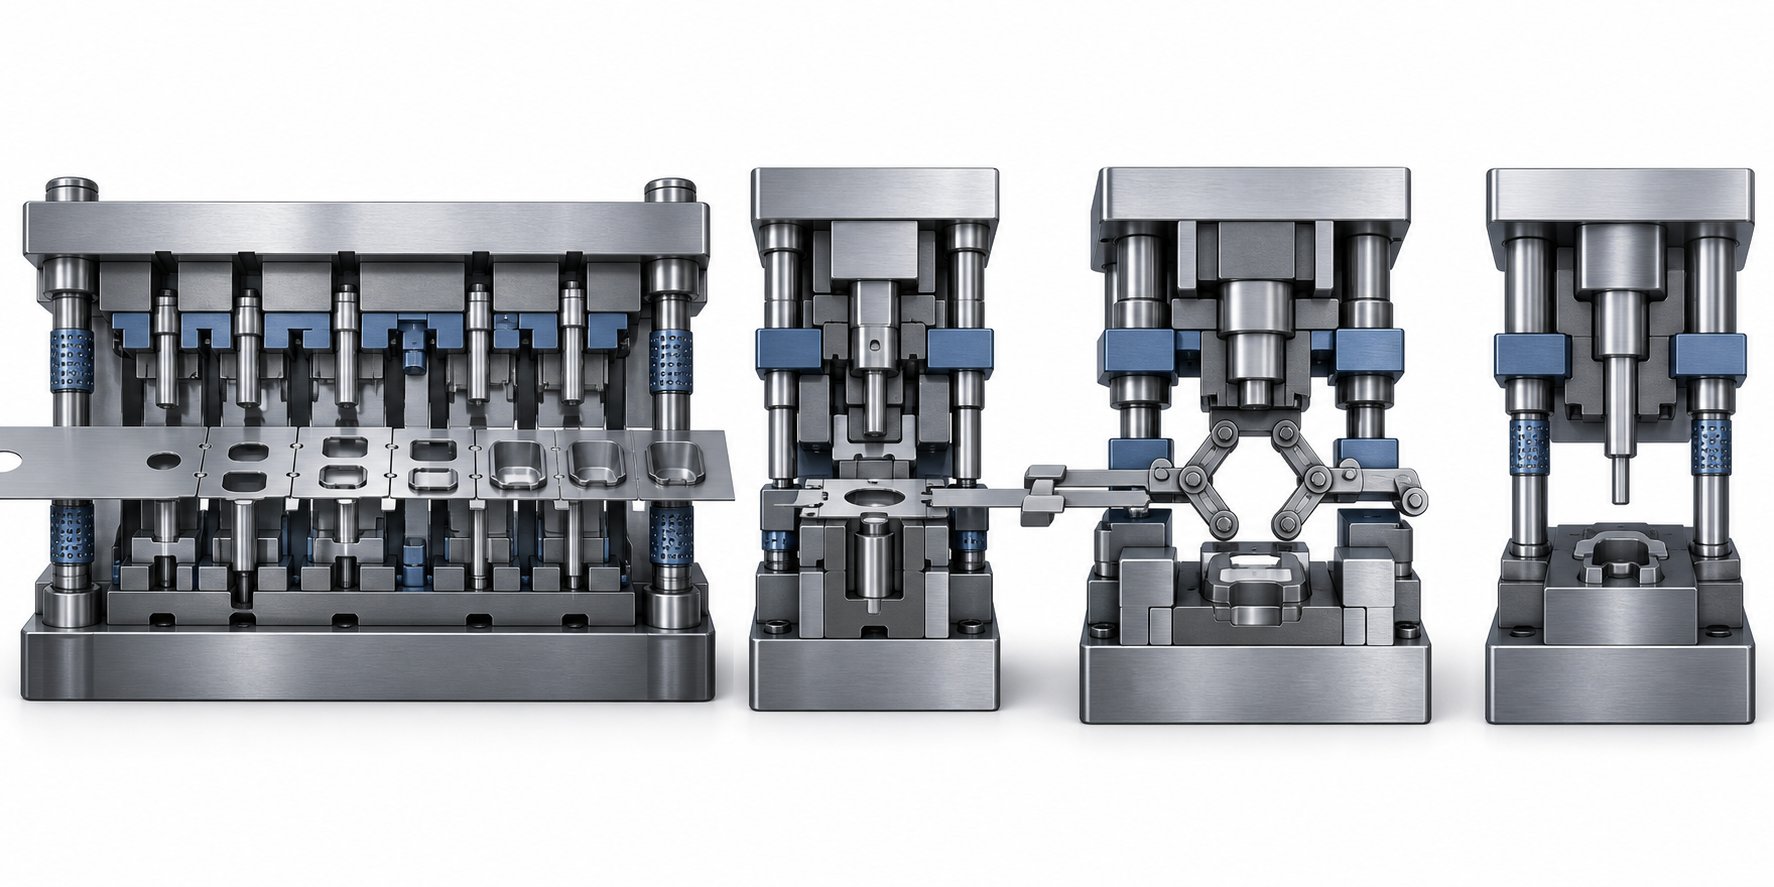
Arten von Stanzformen, die den Produktionsmengen zugeordnet sind
Die Auswahl der verschiedenen Stanzformentypen ist keine reine Ingenieursaufgabe. Es handelt sich um eine Produktionsplanungsentscheidung, die Ihre Zyklusgeschwindigkeit, Stückkostenkurve und Kapazitätsbeschränkungen für die Lebensdauer des Programms festlegt. Jede Formarchitektur löst eine andere Gleichung aus Volumen, Teilekomplexität und Pressenökonomie.
Progressivmatrizen für hohe-Laufmengen im Dauerbetrieb
Stellen Sie sich einen kontinuierlichen Metallstreifen vor, der durch einen einzigen Matrizensatz mit mehreren Stationen geführt wird, von denen jede in einem Pressenhub einen bestimmten Vorgang - Stanzen, Biegen, Prägen, Beschneiden - durchführt. Das ist langfristiges progressives Stempeln in Aktion. Das Werkstück bleibt vom ersten Schlag bis zur endgültigen Trennung am Trägerstreifen befestigt, wodurch die Handhabung der Teile zwischen den Arbeitsgängen entfällt.
Diese Architektur dominiert aus gutem Grund die Massenproduktion.Fortschrittliche Stanz- und Fertigungslinienkann mit 200 bis 600+ Hüben pro Minute arbeiten und komplexe Fertigteile mit minimalem Arbeitsaufwand herstellen. Der Kompromiss besteht darin, dass die Werkzeugkosten im Voraus anfallen - Folgeverbundwerkzeuge liegen zwischen 30.000 und über 250.000 US-Dollar, abhängig von der Anzahl der Stationen und den Toleranzanforderungen - aber die Kosten pro Teil-sinken dramatisch, sobald die Stückzahlen diese Investition rechtfertigen. Die wirtschaftliche Rentabilität beginnt typischerweise bei etwa 50.000 bis 100.000 jährlichen Einheiten.
Langfristiges progressives Stanzen reduziert außerdem Materialverschwendung durch optimierte Streifenlayouts und eliminiert sekundäre Arbeitsschritte, indem mehrere Formschritte direkt in die Matrize integriert werden.
Verbundmatrizen für enge -Ebenheitstoleranzen
Beim Verbundstanzen wird ein anderer Ansatz verfolgt: Mehrere Schneid- und Umformvorgänge erfolgen gleichzeitig in einem einzigen Pressenhub, jedoch ohne den sequentiellen Stationsablauf. Der gesamte Teil ist auf einmal erledigt.
Dies macht zusammengesetzte Stufenmatrizen ideal für flache Teile - Unterlegscheiben, Unterlegscheiben, elektrische Bleche -, bei denen überlegene Ebenheit und Konzentrizität wichtiger sind als geometrische Komplexität. Da alle Vorgänge während eines Hubs in einer Ebene stattfinden, werden die Teile flacher als bei progressiven Verfahren, bei denen die Bandspannung zu leichten Verformungen führen kann.
Die Werkzeugkosten sind niedriger als bei Folgeverbundwerkzeugen, und die einfachere Struktur bedeutet weniger intensiven Wartungsaufwand. Allerdings sind zusammengesetzte Matrizen auf relativ einfache Geometrien beschränkt und eignen sich nicht für tief-gezogene oder mehrfach-gebogene Teile.
Transfer- und Einzelstationsmatrizen für große oder tief-gezogene Teile
Wenn die Teilegeometrie für einen Trägerstreifen zu groß ist oder das Tiefziehen die Verbindungspunkte zerstören würde, sind Transfermatrizen die Lösung. Dabei wird der Rohling frühzeitig vom Band getrennt und durch mechanische Finger oder Automatisierung zwischen unabhängigen Stationen bewegt. Dies eröffnet Gestaltungsmöglichkeiten - Gewinde, Rippen, Rändelung und Tiefziehen -, die progressive Methoden nicht bieten können.
Einzel{0}}Matrizen eignen sich für dedizierte Bearbeitungen größerer Teile oder wenn das Produktionsvolumen die Komplexität mehrerer {1}Stationen nicht rechtfertigt. Sie bieten geringere Werkzeugkosten, erfordern jedoch mehr Handhabung und langsamere Zykluszeiten.
| Matrizentyp | Bester Lautstärkebereich | Teilekomplexität | Typische Zyklusgeschwindigkeit | Relative Werkzeugkosten |
|---|---|---|---|---|
| Progressiv | 50.000 – 1.000,000+ Teile/Jahr | Hoch (Mehrfach-Vorgang) | 200 – 600+ SPM | Hoch bis sehr hoch |
| Verbindung | 10.000 – 500.000 Teile/Jahr | Gering bis mäßig (flache Teile) | Hoch (Einzelhub) | Niedrig bis mittel |
| Überweisen | 25.000 – 500.000 Teile/Jahr | Hoch (groß oder tief-gezeichnet) | Mäßig | Hoch |
| Einzelne-Station | 1.000 – 50.000 Teile/Jahr | Niedrig bis mäßig | Niedrig bis mäßig | Niedrig |
Die Auswahl des Werkzeugtyps ist eine Entscheidung der Produktionsplanung und nicht nur eine technische Präferenz. Die von Ihnen gewählte Architektur definiert Ihre Kostenkurve, Durchsatzobergrenze und Wartungsaufwand für den gesamten Programmlebenszyklus.
Das Verständnis der Matrizentypen und ihrer Volumen-Sweetspots ist nur die erste Ebene. Die nächste Variable - Ihr spezifisches Produktionsmengenziel - verfeinert weiter, wie die Matrize selbst spezifiziert wird, von der Anzahl der Stationen bis zur Qualität des Werkzeugstahls darin.
Schwellenwerte für das Produktionsvolumen, die die Designentscheidungen beeinflussen
Ihre jährliche Teileanzahl füllt mehr als nur eine Zeile in einer Bestellung. Es bestimmt das Matrizenmaterial, die Anzahl der Stationen, die Pressenkompatibilität und letztendlich die Kostenstruktur jedes einzelnen Teils, das aus dem Werkzeug kommt. Dennoch bleiben die Volumenklassifizierungen beim Metallstanzen branchenweit überraschend vage. Hier ist ein praktischer Rahmen, der die Produktionsmenge mit den technischen Entscheidungen innerhalb der Form verbindet.
Kleinserienproduktion und Brückenwerkzeuge
Das Stanzen von Kleinserien deckt typischerweise Produktionsmengen unter 10.000 bis 50.000 Teilen ab. Bei diesen Volumina macht es wirtschaftlich kaum Sinn, vollständig gehärtete Folgeverbundwerkzeuge mit mehreren Stationen einzusetzen. Die Vorabinvestition in die Werkzeugausstattung bleibt im Verhältnis zur Anzahl der produzierten Teile hoch, sodass Konstrukteure, wo immer möglich, vereinfachen.
Wie sieht das in der Praxis aus? Weniger Gesenkstationen, weichere Einsatzmaterialien (nicht-wärme-Stahl oder sogar Legierungen auf Zinkbasis-) und optimierte Geometrien, die die Bearbeitungszeit verkürzen. Brückenwerkzeuge -vorübergehende Produktion-fähige Matrizen, die während der Entwicklung des endgültigen Werkzeugs - hergestellt werden, fallen ebenfalls in diese Kategorie. Es bringt Teile auf den Markt, ohne 12 bis 20 Wochen auf gehärtete Folgeverbundwerkzeuge warten zu müssen.
Kleinserien-Stanzwerkzeuge aus Metall können einen manuellen oder halb{1}automatischen Betrieb nutzen und der Geschwindigkeit-der-Produktion Vorrang vor der Langlebigkeit einräumen. Sie sind gut genug für Markteinführungen, technische Validierungsaufbauten oder Programme, bei denen sich die Nachfrage noch nicht ausreichend stabilisiert hat, um eine vollständige Produktionsinvestition zu rechtfertigen.
Mittlere und langfristige Volumenschwellenwerte
Die Produktion mittlerer{0}}Stückzahlen umfasst im Allgemeinen 10.000 bis 100.000 Teile. In diesem Bereich verändert sich die Wirtschaft. Werkzeuge aus gehärtetem Stahl sind gerechtfertigt, da die Kosten pro Teil erheblich sinken, wenn sie auf Zehntausende Einheiten verteilt werden. Gesenkkonstruktionen werden komplexer -, progressive oder Transferarchitekturen werden realisierbar, und engere Toleranzen sind nachhaltig, da der Werkzeugstahl dem kumulativen Verschleiß standhalten kann.
Langfristiges Metallstanzen überschreitet die 100.000-Teile-Schwelle und geht in die Millionen. Hier sind die Werkzeugkosten in absoluten Zahlen hoch, aber pro Stück niedrig, und der Fokus verlagert sich vollständig auf die Maximierung der Produktionseffizienz, der Maschinenverfügbarkeit und der Teilekonsistenz über extreme Arbeitszyklen hinweg.
Bei diesen Volumina wird Hochgeschwindigkeitsprägen zur Norm. Pressen arbeiten bei800+ Schläge pro MinuteBedarfsmatrizen, die speziell für diesen Arbeitszyklus entwickelt wurden, -extra-dicke Matrizenschuhe, große Rollenführungsstifte, minimiertes Bandheben und robuste Teileauswurfsysteme. Eine Hochgeschwindigkeits-Stanzpresse mit diesen Geschwindigkeiten führt Material mehr als 13 Mal pro Sekunde zu, was bedeutet, dass jede Komponente innerhalb der Matrize extremen Trägheitskräften standhalten muss, ohne sich zu verbiegen, zu verschieben oder zu brechen.
Eine Hochgeschwindigkeitsproduktion auf dieser Ebene erfordert auch eine engere Integration zwischen der Matrize und den Zusatzgeräten: Servovorschübe, Richtmaschinen, Abwickelrollen und In-{0}}Matrizensensoren müssen alle als synchronisiertes System und nicht als unabhängige Komponenten funktionieren.
Wie Volumenziele die Spezifikation der Matrize prägen
Die Produktionsmenge, für die Sie sich einsetzen, wirkt sich auf alle Designparameter im Werkzeug aus. Bedenken Sie, wie sich diese wichtigen Spezifikationen mit zunehmendem Volumen ändern:
- Anzahl der Stationen-Matrizen mit geringem-Volumen können 3 bis 5 Stationen verwenden; Folgeverbundmatrizen mit hohem-Volumen sind in der Regel mit 10 bis 20+ Stationen ausgestattet, um die Abläufe zu konsolidieren und die Nachbearbeitung zu eliminieren.
- Materialqualität der Matrize- Kurz-Werkzeuge verwenden ungehärtete oder halb-gehärtete Stähle; Werkzeuge mit mittlerer-Ausführung werden auf gehärtetes D2 oder A2 umgestellt; Langfristige Werkzeuge können M2-Hochgeschwindigkeitsstahl- oder Hartmetalleinsätze an verschleißkritischen Stempel- und Matrizendetails enthalten.
- Oberflächenbehandlungen- Matrizen mit hohem-Volumen erhalten häufig TiN-, TiCN- oder andere PVD-Beschichtungen, um die Reibung zu reduzieren, dem Abrieb vorzubeugen und die Schärfintervalle über Hunderttausende von Schlägen zu verlängern.
- Kompatibilität der Presse- Größere Auflagen rechtfertigen spezielle Pressenlinien mit Servozuführungen, Werkzeugschutzsystemen und automatischer Ausschussentfernung. Klein{2}}Matrizen können auf Allzweckpressen mit manueller Zuführung eingesetzt werden.
- Optimierung des Streifenlayouts- Bei großen Stückzahlen führen selbst kleine Verbesserungen der Materialausnutzung (engere Verschachtelung, schmalere Trägerstreifen) über die Programmlaufzeit zu Einsparungen in Höhe von Tausenden von Dollar an Rohmaterial.
Materialtyp und -dicke spielen ebenfalls eine große Rolle bei der Matrizenspezifikation. Produktionsserienmatrizen verarbeiten üblicherweise Kohlenstoffstahl (0,005 bis 0,250 Zoll dick), Edelstahl, Aluminium, Kupferlegierungen und Messing. Härtere und dickere Werkstückmaterialien erfordern härtere Matrizenstähle, größere Abstände und kürzere Wartungsintervalle. Edelstahl und hochfeste Legierungen beispielsweise erfordern häufig Hartmetalleinsätze an den Schneidstationen, um abrasivem Verschleiß zu widerstehen, der herkömmliche Werkzeugstähle bei Produktionsmengen schnell schädigen würde.
Diese volumengesteuerten Spezifikationen definieren nicht nur die Leistung der Matrize am ersten Tag, sondern auch, wie sie sich über die gesamte Lebensdauer hinweg hält. Diese Haltbarkeitsfrage führt direkt zu den strukturellen Entscheidungen - gehärteter Konstruktion, Einsatzdesign und Komponentenkonstruktion -, die ein Produktionswerkzeug von einem kurzlebigen Prototypenwerkzeug unterscheiden.
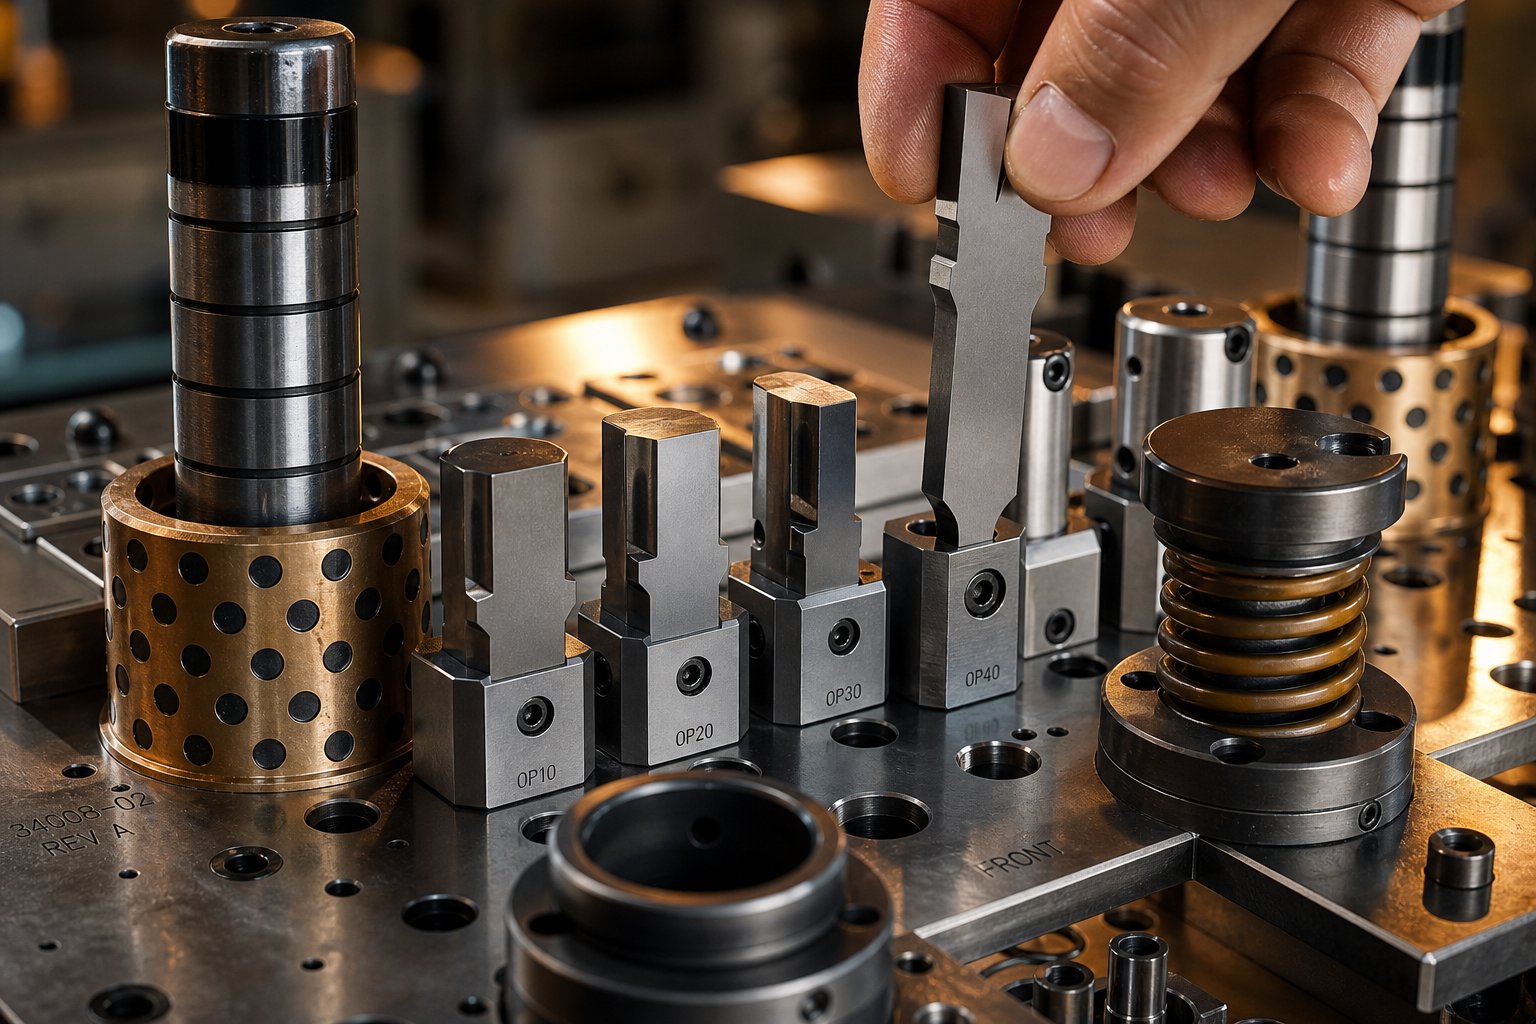
Formenbaumethoden für eine lange Lebensdauer der Produktion
Ein Würfel, der eine Woche läuft, und ein Würfel, der drei Jahre läuft, können äußerlich ähnlich aussehen. Der Unterschied liegt in den Konstruktionsentscheidungen, die in - der Stahlsorte jedes Stempels verborgen sind, ob die Schnittdetails massiv oder im Einsatz--Stil sind und wie jede Komponente der kumulativen Ermüdung von Millionen von Presszyklen standhält. Diese strukturellen Entscheidungen unterscheiden Stahlstanzwerkzeuge, die für eine lange Produktionslebensdauer ausgelegt sind, von Werkzeugen, die für einen kurzen Validierungslauf ausgelegt sind.
Konstruktion aus gehärtetem Werkzeugstahl und Hartmetalleinsätzen
Die Materialauswahl innerhalb einer Produktionsform ist keine Einzelentscheidung. Es handelt sich um eine Stations-{1}}-technische Beurteilung, die die Belastungsumgebung jedes Details dem richtigen Stanzstahl zuordnet.
Die häufigsten Entscheidungen lassen sich wie folgt aufschlüsseln:
- D2 (hoher -Kohlenstoffgehalt, hoher -Chromgehalt)- Der Branchenmaßstab für Stanz- und Lochstationen. D2 bietet eine außergewöhnliche Verschleißfestigkeit bei HRC 60-62 und ist damit der Standard für Schneidarbeiten an Kohlenstoffstahl und weicheren Legierungen. Seine Schwäche ist die Sprödigkeit – grobe Karbide wirken bei starkem Stoß als Spannungskonzentratoren.
- A2 (Luft-Härtung)- Bietet ein ausgewogenes Profil mit geringerer Verschleißfestigkeit als D2, aber deutlich höherer Zähigkeit. Außerdem erfährt A2 während der Wärmebehandlung etwa 40 % weniger Dimensionsänderungen als ölhärtende Stähle, was ihn ideal für detaillierte Stempelgeometrien macht, bei denen es auf die Genauigkeit nach der Wärmebehandlung ankommt.
- M2 (Hochgeschwindigkeitsstahl)- Wird an Stationen verwendet, an denen Reibungserwärmung durch Hochgeschwindigkeitsbetrieb herkömmliche Kaltarbeitsstähle erweichen würde. M2 behält seine Härte bei erhöhten Temperaturen und ist daher für Matrizen geeignet, die mit 600+ Hüben pro Minute laufen.
- DC53 (Verbesserter Kaltarbeitsstahl)- Eine moderne Weiterentwicklung von D2, die 62-64 HRC erreicht und gleichzeitig etwa die doppelte Zähigkeit von D2 bietet. Die Hochtemperatur-Anlassverträglichkeit von DC53 macht es auch zu einem hervorragenden Substrat für PVD-Beschichtungen wie TiN oder DLC.
- Hartmetalleinsätze- Reserviert für Stationen mit dem höchsten{1}}Verschleiß oder bei der Verarbeitung von abrasiven Materialien wie Edelstahl und hoch{2}festen Legierungen. Hartmetall bietet eine Härte von über 90 HRA und kann die Lebensdauer von Werkzeugstahl um das Fünf- bis Zehnfache übertreffen. Es erfordert jedoch eine sorgfältige Unterstützung, um Risse unter Stoßbelastungen zu vermeiden.
Die Auswahllogik ist unkompliziert: Passen Sie die Stahlsorte des Stanzwerkzeugs an die Abrasivität des Werkstückmaterials, den vorherrschenden Belastungsmodus der Station (Verschleiß vs. Stoß) und die erwartete Trefferzahl vor der Wartung an. Ein Stanzstempel, der 0,040 Zoll Edelstahl mit 400 Hüben pro Minute schneidet, ist einer völlig anderen Verschleißumgebung ausgesetzt als eine Formstation, die 0,020 Zoll Kupfer - biegt, und der Matrizenstahl an jeder Station sollte diesen Unterschied widerspiegeln.
Einsatz-Stil vs. solide Matrizenkonstruktion
Hier weicht das Produktionsdenken stark von der Prototypenlogik ab. Massive Matrizen -, bei denen das Stempel- oder Matrizenteil direkt aus einem einzigen Block gefertigt wird - bieten hervorragende Steifigkeit und Genauigkeit. Bei kleinen Auflagen funktioniert diese Einfachheit gut. Aber wenn eine Schneidkante bei einem Schnitt von 80.000 in einem Programm mit einer Million Stück stumpf wird, möchten Sie nicht den gesamten Werkzeugabschnitt zum Nachschleifen herausnehmen.
Die Konstruktion im Insert--Stil löst dieses Problem, indem Verschleißkomponenten vom strukturellen Matrizenkörper getrennt werden. Der Stempel oder das Schneidelement ist ein austauschbares Teil, das in eine Halterung oder Tasche gepresst oder geschraubt wird, sodass es ausgetauscht werden kann, ohne den Rest der Matrizenbaugruppe zu beeinträchtigen.
Die Produktionsvorteile sind erheblich:
- Schnellere Wartung- Eine verschlissene Wendeschneidplatte kann innerhalb von Minuten statt Stunden ausgetauscht oder nachgeschliffen und wieder eingebaut werden. Die Matrize bleibt länger auf der Presse.
- Geringere Nachmahlkosten- Sie schärfen eine kleine Wendeschneidplatte anstelle eines großen monolithischen Blocks und reduzieren so den Materialabtrag und die Bearbeitungszeit.
- Reduzierte Ausfallzeiten- Die im Lager gehaltenen Ersatzeinsätze bedeuten keine Wartezeit für das Nachschleifen. Tauschen Sie den verschlissenen Einsatz offline aus, nehmen Sie ihn wieder auf und schärfen Sie ihn.
- Materialoptimierung- Der teure Hartmetall- oder PM-Stahl kommt nur dort zum Einsatz, wo der Verschleiß es erfordert. Der Stützhalter kann aus härterem, kostengünstigerem Stahl bestehen, der Stößen standhält, ohne dass eine extreme Härte erforderlich ist.
Massive Matrizen spielen immer noch eine Rolle in der Produktion, wenn die Steifigkeit im Vordergrund steht - schwere Formstationen oder große Stanzvorgänge, bei denen die Schnittstellen der Einsätze zu Durchbiegungen führen könnten. Für das Lochen, Beschneiden und Detailschneiden in einer Folgestanze mit mehreren Stationen ist die Wendeschneidplattenkonstruktion jedoch der Produktionsstandard, da sie die Kosten -pro-Schlag über den Lebenszyklus des Werkzeugs direkt senkt.
Wichtige Stanzwerkzeugkomponenten, die eine lange Produktionslebensdauer ermöglichen
Eine Produktionsform ist ein System, kein einzelnes Werkzeug. Jede Komponente trägt dazu bei, die Präzision über Millionen von Zyklen hinweg aufrechtzuerhalten. Wenn ein Element ausfällt oder abweicht, leidet die Teilequalität sofort. Hier sind die entscheidenden Prägewerkzeugkomponenten und was sie leisten:
- Matrizensatz (Oberschuh, Unterschuh, Führungspfosten)- Das Fundament, auf dem alle anderen Stanzwerkzeuge und Komponenten montiert sind. Präzisionsgeschliffene Matrizenschuhe sorgen für die Parallelität zwischen Ober- und Unterhälfte, während Führungspfosten und Buchsen (hergestellt mit Toleranzen von 0,0001 Zoll) eine wiederholbare Ausrichtung Hub für Hub gewährleisten.
- Schläge- Die Schneid- und Formwerkzeuge, die direkt mit dem Werkstück in Kontakt kommen. Produktionsstempel sind in der Regel durch-gehärtet und präzisionsgeschliffen- und mit Standard- oder kundenspezifischen Nasengeometrien erhältlich, die zum Teileprofil passen.
- Die Knöpfe- Das Gegenstück zu Schlägen, das die gegenüberliegende Schneide liefert. Die Matrizenknöpfe sind etwas größer als die Stempelnase versetzt (normalerweise 5–10 % der Materialstärke pro Seite), um den richtigen Schnittabstand zu gewährleisten.
- Stripperinnen- Halten Sie den Streifen flach gegen die Matrizenfläche und ziehen Sie beim Zurückziehen Material vom Stempel ab. Produktionswerkzeuge verwenden geführte Abstreifer (federbelastete Platten) anstelle einfacher fester Abstreifer, wodurch die Streifenkontrolle verbessert und das Herausziehen des Rohlings bei hohen Geschwindigkeiten verhindert wird.
- Piloten- Präzisionsstifte, die den Streifen an jeder Station registrieren, indem sie in zuvor gebohrte Löcher eindringen. Sie gleichen leichte Vorschubungenauigkeiten aus und stellen sicher, dass jede Station mit korrekt positioniertem Material arbeitet.
- Werkzeugfedern (mechanisch oder Stickstoffgas)- Stellt die Kraft bereit, die den Abstreiferdruck, die Pad-Haltekraft und den Teileauswurf steuert. Stickstoffgasfedern liefern eine gleichmäßigere Kraft über einen längeren Weg und werden häufig in Produktionswerkzeugen verwendet, die eine höhere Abstreifkraft erfordern.
- Retainer- Halten Sie Stempel und Matrizenknöpfe in den Matrizenplatten in Position. Ball-Lock-Halterungen ermöglichen einen schnellen Stempelwechsel, ohne die Matrize aus der Presse zu entfernen.
- Trägerplatten- Gehärtete Platten hinter den Stempelköpfen, die die Aufprallkraft verteilen und verhindern, dass Stempel mit der Zeit in weichere Matrizenschuhe eindringen.
Jede dieser Komponenten ist darauf ausgelegt, bestimmte Fehlerarten zu verhindern, die bei längerer Produktion unvermeidlich werden. Geführte Abstreifer verhindern das Herausziehen des Rohlings -, wenn ein abgeschnittener Rohling an der Stempelfläche hängenbleibt und wieder nach oben getragen wird, wodurch die Matrize blockiert oder das nächste Teil markiert wird. Richtig dimensionierte Piloten verhindern, dass falsch{3}indexierte Streifen Teile produzieren, die außerhalb-der-Toleranz liegen. Unterstützte Schläge verhindern ein Aufpilzen des Kopfes, das bei Hunderttausenden Schlägen die Schlagposition um tausendstel Zoll verschieben würde.
Der Prägestempelsatz als Ganzes funktioniert eher wie eine Präzisionsmaschine als wie ein statisches Werkzeug. Jedes Spiel, jede Federrate und jede Oberflächenbeschaffenheit ist so konstruiert, dass sie über die gesamte Produktionslebensdauer der Matrize stabil bleibt - und wenn etwas verschleißt, sorgt die auf Einsätzen- basierende Konstruktionsphilosophie dafür, dass es schnell wiederhergestellt werden kann, ohne dass die gesamte Baugruppe neu aufgebaut werden muss.
Alle diese strukturellen Entscheidungen richtig zu treffen, geschieht nicht in der Werkstatt. Es beginnt viel früher, in der Konstruktionsphase, in der Machbarkeitsanalyse, Simulation und Präzisionsbearbeitung zusammenlaufen, um ein Produktionswerkzeug vom Konzept zum ersten genehmigten Teil zu bringen.
Der Prozess der Werkzeugentwicklung von der Machbarkeit bis zum ersten Artikel
Ein Produktionslauf-Stanzwerkzeug beginnt nicht auf einem Bearbeitungszentrum. Es beginnt mit der Frage: Kann dieses Teil mit dieser Toleranz, in diesem Material und bei Produktionsgeschwindigkeit zuverlässig geformt werden? Der technische Lebenszyklus, der diese Frage beantwortet, erstreckt sich über Monate und umfasst mehrere Validierungsstufen, bevor Stahl in einer Produktionspresse jemals auf Band trifft. Jede Phase verringert das Risiko und das Überspringen einer Phase vervielfacht die nachgelagerten Kosten.
Machbarkeitsanalyse und DFM-Zusammenarbeit
Jedes Stanzwerkzeugprojekt beginnt mit einer Machbarkeitsbewertung. Ingenieure bewerten die Teilegeometrie im Hinblick auf Formungsgrenzen - minimale Biegeradien im Verhältnis zur Materialstärke, Ziehtiefenverhältnisse und ob Merkmale in einem Stanzvorgang ohne sekundäre Bearbeitung hergestellt werden können.
Hier zahlt sich die DFM-Zusammenarbeit (Design for Manufacturability) zwischen Produktdesigner und Werkzeugingenieur aus. Eine umfassende DFM-Analyse bestätigt, dass die Biegeradien der Materialstärke entsprechen oder diese überschreiten, dass die Stempeldurchmesser groß genug sind, um einen Bruch zu verhindern, und dass Toleranzstrategien auf Mittelwerte abzielen, um den natürlichen Werkzeugverschleiß über die Lebensdauer der Matrize auszugleichen.
Bei Folgeverbundwerkzeugen definiert diese Phase auch das Streifenlayout - die Reihenfolge der Stationen, die Materialausnutzung, die Breite des Trägerstreifens und die Pilotierungsstrategie. Leerlaufstationen werden häufig im Voraus geplant, um zukünftige technische Änderungen zu berücksichtigen, ohne dass ein vollständiger Umbau der Form erforderlich ist. Durch Streifenlayoutentscheidungen werden die Materialkosten pro Teil für das gesamte Programm festgelegt, sodass dies eine der Engineering-Aktivitäten mit der höchsten -Hebelwirkung im Prozess ist.
CAE-Simulation und Virtual Die Tryout
Stellen Sie sich vor, Sie könnten Ihren Chip testen, bevor er physisch existiert. Genau das liefert CAE-Simulation (Computer-Aided Engineering). Mithilfe der Finite-Elemente-Analyse modellieren Ingenieure, wie sich das Blech unter Umformkräften verhält - und vorhersagen, wo Risse entstehen könnten, wo sich Falten bilden, wo eine übermäßige Verdünnung zu Schwachstellen führt und wie viel Rückfederung nach dem Öffnen der Presse zu erwarten ist.
Virtuelle Werkzeugversucheermöglichen es Herstellern, potenzielle Mängel vor Produktionsbeginn zu erkennen und zu beheben, wodurch die physischen Versuchs- und Fehlerkosten erheblich reduziert werden. Die Simulation optimiert auch Rohlingskonturen, um die Materialausnutzung zu maximieren und prognostiziert die minimal erforderliche Presskraft -, wichtige Daten für die Auswahl der richtigen Stanzmaschine und Pressenlinie.
Für anspruchsvolle Materialien wie hochfeste Stähle und Aluminiumlegierungen ist die Simulation besonders wertvoll, da diese Materialien hohe Rückfederungsgrößen aufweisen, die allein durch physikalische Iteration nur schwer zu kontrollieren sind. Die digitale Rückfederungskompensation passt die Gesenkgeometrie vor der Bearbeitung an, sodass der erste physische Test näher an der endgültigen Spezifikation liegt.
Präzisionsbearbeitung, Montage und Probeläufe
Nachdem die Simulation validiert und das Werkzeugdesign abgeschlossen ist, beginnt die Fertigung. Die Bearbeitungssequenz für Produktionswerkzeuge in der Fertigung folgt typischerweise diesem Ablauf:
- CNC-Fräsen- Grobe und halb{1}}Bearbeitung von Matrizenschuhen, Halteplatten und Formdetails bis hin zur -Nettogeometrie.
- Wärmebehandlung- Härten und Anlassen von Werkzeugstahlkomponenten auf angestrebte HRC-Werte, gefolgt von Spannungsarmglühen.
- Drahterodieren- Präzises Schneiden von Stempelprofilen, Matrizenöffnungen und komplexen Geometrien mit Toleranzen innerhalb von 0,0001 Zoll, die mit herkömmlichem Fräsen nicht möglich sind.
- Oberflächenschleifen- Endbearbeitung der Passflächen, Matrizenflächen und Stempelflächen, um Parallelitäts- und Oberflächengütespezifikationen zu erreichen.
- Montage und Montage- Schrittweise Montage der Komponenten im Werkzeugsatz, mit blauem-Abgleich kritischer Oberflächen und Überprüfung der Abstände an jeder Station.
Sobald die Form zusammengebaut ist, wird sie zur ersten Bemusterung zu Probepressen transportiert. Probeläufe validieren den Materialfluss, bestätigen die Maßhaltigkeit und decken alle Probleme auf, die die Simulation nicht vollständig vorhersagen konnte - subtile Wechselwirkungen zwischen Stationen, Bandhebeverhalten oder Probleme beim Ausschussauswurf, die nur unter realen Druckbedingungen auftreten.
Die Erstmusterprüfung ist das letzte Tor. Teile aus dem Probelauf werden einem vollständigen Dimensionsbericht mit dem Teiledruck unterzogen, häufig einschließlich CMM-Messung, optischem Scannen und GD&T-Überprüfung. Bei Automobil-Stanzprogrammen fließt dies direkt in die PPAP-Einreichung (Production Part Approval Process) ein, die die Matrize für die vollständige Produktion freigibt.
Lieferanten mögenYICHENbieten End{0}}to-Fähigkeiten über den gesamten Lebenszyklus - von der ersten Machbarkeit und CAE-Simulation bis hin zur Präzisionsbearbeitung, Probeläufen und abschließenden Maßprüfungen - und geben den Beschaffungsteams eine zentrale Verantwortungsstelle vom Konzept bis zur produktionsbereiten-Werkzeugausstattung.
Der technische Aufwand für diesen Prozess ist beträchtlich, aber er bestimmt direkt die Produktionsökonomie des Werkzeugs. Jede vermiedene Simulationsiteration, jede eliminierte Testschleife und jeder erste termingerechte -Artikeldurchlauf führen zu niedrigeren Gesamtprogrammkosten -. Diese Beziehung wird deutlicher, wenn man untersucht, wie sich die Werkzeuginvestitionen über das Produktionsvolumen hinweg amortisieren.
Kosten-Pro-Teilwirtschaftlichkeit der Investition in Produktionsläufe
Hier ist die Mathematik, die jeder Werkzeugentscheidung zugrunde liegt: Eine 100.000-Dollar-Matrize, die 1.000.000 Teile produziert, bringt 0,10 Dollar pro Stück ein. Die gleiche Matrize, die nur 5.000 Teile herstellt, kostet 20,00 $ pro Stück. Die Matrize selbst hat sich - nicht verändert, nur das durch sie fließende Volumen. Diese Amortisationslogik bestimmt, ob produktionstaugliche Werkzeuge eine kluge Investition oder ein kostspieliger Fehler sind, und ihr Verständnis trennt strategische Beschaffung von Vermutungen.
Wie sich die Werkzeugkosten über das Produktionsvolumen hinweg amortisieren
Stellen Sie sich ein Stanzwerkzeug für die Produktion als Fixkosten vor, die auf jedes produzierte Teil aufgeteilt werden. Je mehr Teile Sie verarbeiten, desto geringer ist der Werkzeuganteil pro Einheit. Bei geringen Volumina dominiert dieser Beitrag Ihren Stückpreis. Bei großen Stückzahlen wird es vernachlässigbar - oft nur ein paar Cent pro Teil -, so dass Rohmaterial und Druckzeit die Hauptkostentreiber sind.
Aus diesem Grund führt eine höhere Anfangsinvestition in die Form häufig zu niedrigeren Gesamtprogrammkosten für Stanzteile in großen Auflagen. Ein Folgeverbundwerkzeug mit 15 Stationen im Wert von 150.000 US-Dollar mag im Vergleich zu einem vereinfachten Werkzeug im Wert von 40.000 US-Dollar teuer aussehen, aber wenn das Folgeverbundwerkzeug drei sekundäre Vorgänge (Entgraten, Gewindeschneiden und einen separaten Formschritt) überflüssig macht, wirken sich die nachgelagerten Einsparungen pro Teil auf jede produzierte Einheit aus. Multiplizieren Sie die Einsparungen pro Teil mit 500.000 Stück, und das teure Werkzeug wird zum günstigeren Programm.
Die Beziehung ist in der Praxis nicht-linear. Die frühe Produktion absorbiert die Werkzeugkosten schnell - Ihre ersten 10.000 Teile tragen eine hohe Belastung pro Einheit-. Steigt das Volumen jedoch auf über 50.000 und dann auf 100.000, sinken die amortisierten Werkzeugkosten gegen Null, während die Einsparungen pro Teil durch den Wegfall sekundärer Vorgänge weiter zunehmen. Dies ist der wirtschaftliche Motor hinter jeder Entscheidung, in produktionstaugliche Werkzeuge statt in Kleinserien-Alternativen zu investieren.
Faktoren, die die Preise für Produktionswerkzeuge beeinflussen
Die Preisgestaltung ist keine einzelne Zahl aus einem Katalog. Es spiegelt die kumulative Komplexität aller in das Tool integrierten Elemente wider. Wenn Sie ein Angebot für Produktionswerkzeuge erhalten, wird der Preis von diesen primären Kostenfaktoren bestimmt:
- Anzahl der Stationen- Jede Station in einem Folgeverbundwerkzeug erhöht den Zeitaufwand für Konstruktion, Bearbeitung, Wärmebehandlung und Montage. Eine Matrize mit 6 Stationen kostet deutlich weniger als eine Matrize mit 16 Stationen, bei der die gleichen Vorgänge in einer optimierteren Reihenfolge ausgeführt werden.
- Materialqualität der Matrize-D2-Werkzeugstahl kostet weniger als M2-Schnellarbeitsstahl-, der weniger kostet als Hartmetalleinsätze. Die Abrasivität des Werkstückmaterials und die Anzahl der Zieltreffer zwischen den Schärfungen bestimmen, welche Sorte der Werkzeugmacher vorgibt.
- Teilekomplexität- Enge Radien, tiefe Züge, Merkmale mit engen-Toleranzen und mehrere Biegeachsen erhöhen die Bearbeitungszeit und die Anzahl der einzelnen Komponenten innerhalb der Matrize.
- Toleranzanforderungen- Das Halten von ±0,001 Zoll erfordert Präzisionsschleifen, engere Komponentenpassungen und eine strengere Prüfung als ±0,005 Zoll. Jeder Schritt, der enger wird, erhöht die Kosten sowohl für den Erstaufbau als auch für die laufende Wartung.
- In die Matrize integrierte Sekundäroperationen- Gewindeschneiden im-Gesenk, Zusammenbau im Gesenk-, Kontaktschweißen oder Sensorintegration eliminieren nachgelagerte Prozesse, erhöhen aber die Komplexität (und Kosten) des Werkzeugs selbst.
- Anforderungen an die Presstonnage-Größere, dickere oder höher-Teile erfordern Matrizen, die so gebaut sind, dass sie größeren Umformkräften standhalten. Schwerere Matrizenschuhe, größere Führungspfosten und robustere Federsysteme erhöhen die Material- und Bearbeitungskosten.
Progressive Stanzwerkzeuge liegen im Allgemeinen zwischen 30.000 und über 250.000 US-Dollar, je nachdem, wie diese Faktoren kombiniert werden. Teile aus rostfreiem Stahl mit hoher-Toleranz und vielen Umformstationen liegen am oberen Ende dieses Bereichs, während einfache Geometrien aus Kohlenstoffstahl mit weniger Arbeitsgängen am unteren Ende landen.
Vergleich des Werkzeug-ROI über Lauflängen hinweg
Die Breakeven-Frage ist einfach: Bei welchem Volumen liefert die teurere Produktionsform niedrigere Gesamtkosten als wiederholte Werkzeugzyklen in Kleinserien? Die Antwort hängt von Ihrer spezifischen Kostenstruktur ab, das Muster ist jedoch branchenübergreifend gleich.
| Faktor | Kurz-Soft Tooling | Produktion-Führen Sie gehärtete Werkzeuge aus |
|---|---|---|
| Vorabkostenspanne | $5,000 – $30,000 | $30,000 – $250,000+ |
| Erwartete Lebensdauer | 1.000 – 50.000 Zugriffe | 500.000 – 2.000,000+ Treffer |
| Kostentrend pro-Teil | Bleibt hoch (begrenzte Amortisation) | Sinkt mit zunehmender Lautstärke stark ab |
| Wartungshäufigkeit | Häufiger Austausch oder Umbau | Geplantes Schärfen in großen Abständen |
Beim Stanzen von Metallen in kleinen Stückzahlen - sagen wir 5.000 bis 20.000 Teile - spricht die Rechnung oft für weiche Werkzeuge. Sie geben im Vorfeld weniger aus, nehmen eine kürzere Werkzeuglebensdauer in Kauf und machen weiter. Aber wenn die Nachfrage 50.000 Stück überschreitet, kehrt sich die Wirtschaft um. Bei kleinen Stückzahlen nutzen sich Matrizen ab und erfordern Austausch- oder Umbauzyklen, die sowohl die Kosten als auch die Vorlaufzeit erhöhen. Währenddessen läuft ein Produktionswerkzeug immer noch nach seinem ursprünglichen Schärfplan mit einer Stückzahl von -pro-Minuten, mit der Softtooling nicht mithalten kann.
Es gibt auch einen versteckten Kostenvorteil, der in der obigen Tabelle nicht erfasst wird: In-die Vorgänge. Produktionswerkzeuge können Gewindeschneiden, Hardware-Einfügung, Kontaktmontage oder sogar Prozessabtastung direkt in den Pressenhub integrieren. Jeder in der Matrize zusammengefasste Arbeitsgang eliminiert einen nachgelagerten Handhabungsschritt, eine separate Maschine und das damit verbundene Qualitätsrisiko, Teile zwischen den Prozessen zu bewegen. Bei Großserien-Stanzteilen mit hohem Jahresaufkommen bringen diese Mehrwerte -Spar-Cent pro Teil mit sich, was zu erheblichen Einsparungen über die Programmlaufzeit führt.
Die Kosten-pro-Teil-Gleichung sagt jedoch nur die halbe Wahrheit aus. Eine Matrize, die vom ersten Tag an eine hohe Wirtschaftlichkeit bietet, sich aber nach 200.000 Treffern verschlechtert - und ungeplante Umbauten erfordert oder Ausschuss produziert -, macht diese Einsparungen schnell zunichte. Die andere Hälfte des wirtschaftlichen Bildes besteht darin, wie gut der Chip seine Leistung über die gesamte vorgesehene Lebensdauer aufrechterhält. Dies hängt vollständig von der Wartungsstrategie und der Fähigkeit ab, Fehlermodi zu erkennen, bevor sie zu Ausfallzeiten führen.
Lebensdauer und Wartung der Matrizen während des gesamten Produktionslebenszyklus
Wie viele Hits dauert eigentlich eine Produktion? Die Antwort reicht von 250.000 bis weit über 7 Millionen - und laut WissenschaftsexperteAnmerkungen von Art Hedrick, einige Matrizen machen fünf Jahre lang 7 Millionen Treffer pro Tag, bevor sie in den Ruhestand gehen. Dieser enorme Bereich ist keine Unbestimmtheit -, sondern spiegelt tatsächliche Unterschiede in der Gesenkstahlsorte, dem Werkstückmaterial, den Pressbedingungen und der Wartungsdisziplin wider. Das Verständnis der Variablen, die die Lebensdauer der Werkzeuge steuern, und die Entwicklung einer darauf basierenden Wartungsstrategie ist es, was Betriebe, die den größtmöglichen Nutzen aus ihren Werkzeuginvestitionen ziehen, von denen unterscheidet, die ständig ungeplante Ausfallzeiten bekämpfen.
Erwartete Lebensdauer der Matrize je nach Konstruktion und Material
Es gibt keine universelle Trefferzahl, die das Ende der Lebensdauer eines Würfels definiert. Stattdessen ist die Lebensdauer das Produkt mehrerer interagierender Variablen, die jeweils die Werkzeuglebensdauer halbieren - oder verdoppeln können:
- Gesenkstahlsorte- Werkzeuge aus Vollhartmetall bieten eine grundlegend andere Lebensdauer als herkömmliche Werkzeugstähle wie A2 oder D2. Durch die Umrüstung auf CPM-Stähle (Pulvermetallurgie) oder Hartmetalleinsätze an Stationen mit hohem -Verschleiß kann die Lebensdauer im Vergleich zu Standard-Kaltarbeitsstählen um das Drei- bis Zehnfache verlängert werden.
- Werkstückmaterial- Härtere, dickere und abrasivere Materialien verkürzen die Werkzeuglebensdauer erheblich. Aluminium-Stanzwerkzeuge stehen beispielsweise vor einem Paradoxon: Aluminium ist weich, aber aufgrund seiner Oxidschicht stark abrasiv. Es fressen sich an Werkzeugstahloberflächen fest und beschleunigt den Verschleiß auf eine Weise, die bei Weichstahl nicht der Fall ist. Hochfeste Stähle und rostfreie Legierungen erfordern höhere Schnittkräfte und erhöhen die Kantenbruchrate.
- Pressgeschwindigkeit und Stabilität- Eine gut gewartete Presse mit enger Stößelparallelität verlängert die Lebensdauer der Matrize. Eine verschlissene Presse mit übermäßiger Durchbiegung, Vibration oder ungleichmäßiger Schließhöhe wirkt wie ein Zeitlupen-Wrack auf dem Werkzeug. Sogar eine präzisionsgefertigte Matrize wird in einer Presse, die die Ausrichtung unter Last nicht halten kann, vorzeitig ausfallen.
- Abschnittsgeometrie- Größere, kräftigere Stanzformteile halten der kumulativen Ermüdung besser stand als kleine, zerbrechliche Einsätze. Dünne Stempel oder schmale Schnittmerkmale konzentrieren die Spannung und sind bei längeren Durchläufen anfälliger für Risse.
- Genauigkeit der Wärmebehandlung- Ordnungsgemäß wärmebehandelte-Matrizenabschnitte verfügen über das Gleichgewicht zwischen Härte und Zähigkeit, das für eine langfristige-Leistung erforderlich ist. Schlecht wärmebehandelte Komponenten -, bei denen das Abschrecken ungleichmäßig war oder die Anlasstemperaturen schwankten, - erweichen vorzeitig oder reißen unter Produktionslasten.
Angesichts all dieser Faktoren besteht die zuverlässigste Möglichkeit, die erwartete Lebensdauer einer bestimmten Matrize abzuschätzen, darin, sich auf die Produktionsgeschichte ähnlicher Werkzeuge zu beziehen, mit denen vergleichbare Materialien bei ähnlichen Geschwindigkeiten verarbeitet werden. Ohne diesen Benchmark raten Sie -, und beim Metallstanzen führen Schätzwerte entweder zu einem vorzeitigen Austausch der Matrizen (Geldverschwendung) oder zu einem unerwarteten Ausfall in der Mitte-der Produktion (verschwendete Produktion).
Zeitpläne für vorbeugende Wartung und Nachschleifen
Echte vorbeugende Wartung sorgt dafür, dass die Leistung einer Matrize den Spezifikationen entspricht. Es ist nicht dasselbe wie die Reparatur von Werkzeugen -, die passiert, wenn die Wartung vernachlässigt wird und etwas kaputt geht. Die Unterscheidung ist wichtig.Vorbeugende WartungDabei handelt es sich um geplante Aktivitäten, die unabhängig davon durchgeführt werden, ob die Matrize sie zu benötigen scheint, denn der Verschleiß ist kumulativ und oft unsichtbar, bis Ausschuss entsteht.
Ein Produktionswartungsprogramm umfasst normalerweise:
- Schärfintervalle- Die Schnittkanten werden zunehmend stumpf, was zu Graten und Zuführproblemen führt. Schärfpläne werden auf der Grundlage der Anzahl der Treffer festgelegt (z. B. alle 50.000 bis 150.000 Hübe, je nach Material und Stahlsorte), und nicht darauf gewartet, bis Grate auf den fertigen Teilen auftreten.
- Federaustausch- Schraubenfedern und Gaszylinder ermüden über Millionen von Zyklen. Ersetzen Sie sie nach ihrem Nennlebenszyklus, nicht, nachdem ein Bruch zu einem Werkzeugabsturz geführt hat.
- Inspektion auf lose Komponenten- Überprüfen Sie bei jedem geplanten Zug alle Schrauben, Passstifte und Halterungen. Ein einzelner loser Dübel kann dazu führen, dass sich ein Gesenkabschnitt verschiebt und jede nachgeschaltete Station beschädigt wird.
- Überprüfung des Oberflächenzustands- Überprüfen Sie Verschleißplatten, Nockenoberflächen und Formungsdetails auf Abrieb oder Oberflächenschäden. Bei Bedarf nachschleifen und nachrüsten, bevor Maßabweichungen das Teil erreichen.
- Reinigung und Schmierung- Entfernen Sie Ablagerungen, Schmiermittelrückstände und Ablagerungen. Schmieren Sie alle Passflächen, um Korrosion zwischen den Produktionsläufen zu verhindern.
Beim Schärfen von Schneidabschnitten kommt es auf die Schleiftechnik an. Die Verwendung der falschen Schleifscheibe -, die sich auflädt, anstatt frei zu zerbrechen -, erzeugt übermäßige Hitze, die den Matrizenbereich erweichen oder reißen kann. Überflutetes Kühlmittel und eine geeignete Schleifscheibenauswahl (abgestimmt auf den jeweiligen zu schleifenden Werkzeugstahl) verhindern thermische Schäden beim Nachschärfen. Auch beim Schleifen sollten die richtigen Scherwinkel eingehalten werden, um die Schnittkräfte über die Matrize hinweg im Gleichgewicht zu halten.
Nach jedem Schleifvorgang alle Bauteile entmagnetisieren. Flachschleifmaschinen verwenden starke Magnete zum Halten von Werkstücken, und magnetisierte Stempel ziehen metallische Ablagerungen an und tragen dazu bei, während der Produktion Werkstücke zu ziehen.
Häufige Fehlermodi und Schadensbegrenzung durch Design
Selbst bei disziplinierter Wartung sind Produktionswerkzeuge mit Fehlermöglichkeiten konfrontiert, die am besten in der Konstruktionsphase und nicht in der Fertigung behoben werden. Wenn wir wissen, was - fehlschlägt und warum -, können Stanzingenieure von Anfang an vorbeugende Funktionen einbauen:
- Schneckenziehen- Geschnittene Butzen bleiben an der Stempelfläche haften und werden zurück in den Streifen getragen, wodurch Teile und die Matrize beschädigt werden. Zu den Ursachen gehören Lufteinschlüsse (Vakuum), große Schnittabstände, magnetisierte Stempel und klebrige Schmiermittel. Design-Abhilfemaßnahmen: Entlüftung der Stanzfläche (Entlüftungslöcher), umgekehrt-kegelige Matrizenknöpfe, die die Rohlinge unter Druck halten, federbelastete Rohlingauswerfer und korrekte Schneidspielspezifikation, um den Presssitz zwischen Rohling und Matrize aufrechtzuerhalten.
- Papierstaus- Der Streifen läuft zu weit, zu kurz oder läuft seitwärts, wodurch das Material für die nächste Station nicht mehr richtig positioniert ist. Abhilfemaßnahmen: übergroße Piloten, die selbst{{2}kleine Vorschubfehler korrigieren, positive Streifenheber, die Widerstand verhindern, Sensoren für Fehleinzüge im Werkzeug, die die Presse stoppen, bevor Schäden auftreten, und Systeme zur Überwachung der Vorschublänge-.
- Stempelbruch- Stempel mit kleinem-Durchmesser oder Stempel mit einem großen Verhältnis von Länge{2}}zu-Durchmesser konzentrieren die Biegespannung und brechen unter Produktionslasten. Abhilfemaßnahmen: geführte Abstreifer, die den Stempel nahe an der Schneidstelle stützen, abgestufte Stempelköpfe, die den Querschnitt von der Spitze weg vergrößern, Scherwinkel, die die Durchschnappkraft verringern, und geeignete Stützplatten, die ein Aufpilzen des Kopfes verhindern.
- Gallen- Werkstückmaterial verschweißt sich unter Druck und Hitze mit der Matrizenoberfläche, reißt das Teil und zerkratzt das Werkzeug. Üblich bei Edelstahl, Aluminium und Titan. Abhilfemaßnahmen: PVD-Beschichtungen (TiN, TiCN, DLC) auf Formflächen, polierte Matrizenradien, ordnungsgemäße Schmierung und Auswahl von Matrizenstählen mit hohem Chrom- oder Vanadiumgehalt, die einer Anhaftung widerstehen.
- Riss im Matrizenabschnitt- Thermische Belastung durch Schleifen, übermäßige Kraftkonzentration oder unsachgemäße Wärmebehandlung führt zur Rissausbreitung in gehärteten Formteilen. Abhilfemaßnahmen: Spannungsarmglühen nach dem Schleifen, richtige Verrundungsradien an Geometrieübergängen und Vermeidung scharfer Innenecken, die als Rissbeginnpunkte dienen.
Jeder dieser Ausfälle verursacht Kosten, die weit über die Kosten der defekten Komponente selbst hinausgehen. Ein einzelner herausgezogener Butzen, der durch ein Folgegesenk geführt wird, kann jede Station im Werkzeug beschädigen. Ein kaputter Stempel kann zum Bruch der Matrize führen, was tagelange Reparaturen und Tausende von Dollar für Ersatzteile nach sich zieht. Das Entwerfen dieser Modi von Anfang an - statt sie nach ihrem Auftreten zu patchen - sorgt dafür, dass ein Produktionswerkzeug während seiner gesamten vorgesehenen Lebensdauer profitabel läuft.
Ebenso wichtig ist es zu wissen, wann ein Chip das Ende--des Lebenszyklus erreicht. Die Kriterien für die Ausmusterung sind unterschiedlich, aber häufige Indikatoren sind: Maßabweichungen, die nicht durch Nachschärfen korrigiert werden können, kumulatives Passen, das die Designtoleranz überschreitet, wiederholte Ausfälle an derselben Station trotz ordnungsgemäßer Reparatur oder eine Verschlechterung des Materialzustands, bei der Hitzerisse oder Mikrorisse die weitere Produktion risikoreich machen.
Die Aufrechterhaltung der Leistung über Millionen von Zyklen hinweg ist eine Seite der Langlebigkeitsgleichung. Die andere Seite besteht darin, zu überprüfen, ob die Teile, die aus der Form kommen, tatsächlich der Spezifikation - entsprechen, und zwar nicht nur beim ersten Artikel, sondern kontinuierlich während des gesamten Produktionslaufs. Diese Überprüfung hängt von Qualitätssystemen ab, die direkt in die Matrize selbst integriert sind.
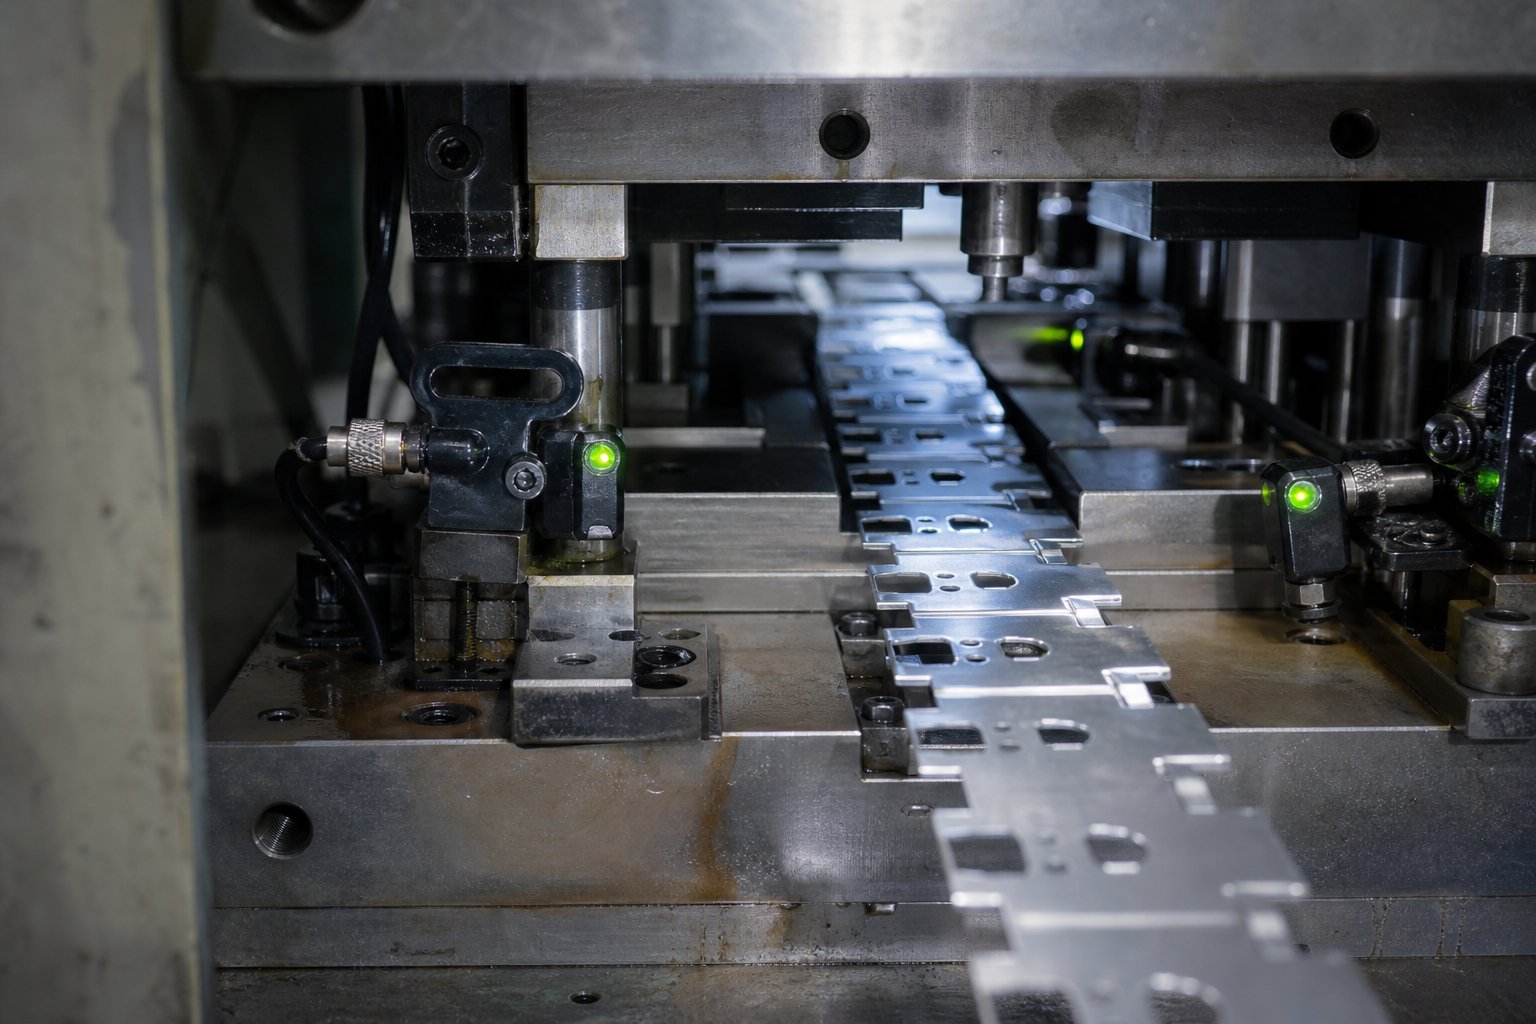
In die Stanzwerkzeuge für den Produktionslauf integrierte Qualitätskontrolle
Qualität entsteht nicht am Ende einer Produktionslinie. In einem gut konstruierten Blechstanzwerkzeug ist es in das Werkzeug selbst integriert -, eingebettet in Sensoren, Streifenkontrollfunktionen und Validierungsprotokolle, die Probleme erkennen, bevor sie Ausschuss erzeugen. Der Unterschied ist wichtig: Bei der Inspektion von Teilen im Nachhinein werden Mängel festgestellt, aber interne Qualitätssysteme verhindern sie.
In-Die Sensoren und automatisierte Überwachung
Wenn eine Hochgeschwindigkeits-Stanzpresse mit 400 oder mehr Hüben pro Minute läuft, kann ein einzelner Fehleinzug innerhalb von Millisekunden zu einem Absturz der Matrize führen. Die menschliche Reaktionszeit kann das Werkzeug nicht schützen. Aus diesem Grund sind in die Produktionswerkzeuge elektronische Sensorsysteme integriert, die jeden Hub überwachen und die Presse anhalten, sobald etwas vom Normalzustand abweicht.
Zu den gängigen In-{0}}Sensortechnologien gehören:
- Erkennung von Fehleinzügen- Näherungs- oder fotoelektrische Sensoren überprüfen, ob das Band die richtige Schrittweite vorgeschoben hat, bevor die Presse ihren nächsten Hub abschließt. Wenn der Vorschub zu kurz oder zu groß wird, stoppt die Presse, bevor die Piloten falsch ausgerichtetes Material in die Schneidstationen drücken.
- Teileauswurfsensoren- Photoelektrische Augen bestätigen, dass fertige Teile und Ausschussbutzen die Form vor dem nächsten Zyklus verlassen haben. Ein festsitzendes Teil, das in das Werkzeug zurückgetragen wird, verursacht sofortigen Schaden.
- Überwachung der Abstreiferposition- Sensoren unter den Federabstreifern erkennen nach jedem Hub, ob der Abstreifer vollständig zurückgekehrt ist. Durch die Überwachung der Position des Abstreifers an jeder Ecke werden auch herausgezogene Schnecken erkannt. - Wenn sich eine Ecke höher als erwartet anhebt, ist wahrscheinlich eine Schnecke darunter eingeklemmt.
- Erkennung doppelter-Leerzeichen- Sensoren messen die Materialdicke am Matrizeneintritt und stoppen die Presse, wenn zwei Materialschichten gleichzeitig zugeführt werden.
- Überprüfung der Cam-Rückgabe-Seitennocken-müssen vollständig eingefahren werden, bevor sich die Presse öffnet. Sensoren bestätigen die Nockenposition, um Störungen zwischen beweglichen Komponenten zu verhindern.
Moderne Werkzeugschutzsteuerungen nutzen ein auf einem Resolver-basiertes Timing mit einer Genauigkeit von einem-Drittel Grad der Kurbelwellendrehung und ermöglichen so die Erkennung von Ereignissen, die weniger als 10 Millisekunden dauern. Die Steuerung überwacht jeden Sensor anhand programmierter Zeitfenster - Einige Signale sollten kurzzeitig sein (Teileauswurf), andere kontinuierlich (Material vorhanden) und andere zyklisch (Streifenvorschub). Die ausfallsichere Logik erkennt auch fehlerhafte Sensoren: Wenn ein zyklischer Sensor über einen gesamten Hub betätigt bleibt, markiert das System dies, anstatt den normalen Betrieb aufzunehmen.
Die beste Vorgehensweise besteht darin, alle an der Matrize montierten Sensoren dauerhaft mit einer Anschlussdose am unteren Matrizenschuh zu verdrahten und sie über ein einziges Hauptkabel mit der an der Presse montierten Schnittstelle zu verbinden. Dies eliminiert Verdrahtungsfehler während der Einrichtung und verhindert den Kabelverschleiß, der in Produktionsumgebungen die meisten Sensorausfälle verursacht.
Bypass-Kerben und Streifenkontrollfunktionen
Sensoren erkennen grobe Fehleinzüge, aber was ist mit subtilen Indexierungsfehlern, die innerhalb der Sensortoleranzen liegen und trotzdem zu fehlerhaften Teilen führen? Hier dienen Bypass-Kerben als mechanische Qualitätssicherung im Blechstanzwerkzeug.
Der Zweck von Umgehungskerben in Stanzwerkzeugen ist einfach: Sie erzeugen physische Störungen, die verhindern, dass ein falsch indexierter Streifen in nachgelagerte Stationen vordringt. Bei progressiven Werkzeugen arbeiten negative und positive Bypass-Kerben zusammen, um die Bandposition bei jedem Hub mechanisch zu überprüfen.
- Positive Bypass-Kerben- Eine kleine Lasche oder ein Vorsprung, der an einer frühen Station in den Streifen gestanzt wurde. Bei korrekter Zuführung des Streifens passiert diese Lasche in späteren Stationen unbedenklich eine Aussparung. Wenn das Band über-oder zu wenig-vorgeschoben wird, berührt die Lasche den massiven Matrizenstahl und blockiert physisch den Vorschub - stoppt die Presse oder blockiert das Band, bevor ein fehlerhaftes Teil produziert werden kann.
- Negative Bypass-Kerben- Eine Kerbe oder ein Schlitz, der in den Streifen geschnitten ist und mit einem entsprechenden Sensor oder mechanischen Merkmal stromabwärts ausgerichtet sein muss. Wenn die Ausrichtung fehlschlägt, kann der Streifen nicht fortgesetzt werden.
Zusammen bilden negative und positive Bypass-Kerben in Blechstanzwerkzeugen ein ausfallsicheres Indexierungsüberprüfungssystem, das unabhängig von elektronischen Sensoren arbeitet. Selbst wenn ein Sensor versagt oder umgangen wird, verhindert das mechanische Kerbensystem das schädlichste Ergebnis: die Herstellung von Teilen aus falsch positioniertem Material. Diese Redundanz ist bei einer Hochgeschwindigkeits-Stanzpresse von entscheidender Bedeutung, da ein einzelner falsch indexierter Treffer mehrere Stationen gleichzeitig beschädigen kann.
Werkzeugvalidierung und PPAP-Zulassung
Bevor ein Produktionswerkzeug für den vollständigen -Volumenbetrieb freigegeben wird, muss es eine formale Validierungssequenz durchlaufen, die beweist, dass es konforme Teile wiederholbar - nicht nur einmal, sondern konsistent unter normalen Produktionsbedingungen produzieren kann.
Der Validierungsprozess folgt normalerweise dieser Reihenfolge:
- Die Probe- Erstbemusterung auf einer Probepresse zur Überprüfung des Materialflusses, der Bandzuführung und der Teilebildung. Ingenieure beobachten jede Station und prüfen sie auf Anomalien wie Faltenbildung, Ausdünnung oder Auswurfprobleme.
- Erstmusterprüfung (FAI)- Teile aus dem Probelauf werden einer volldimensionalen Messung anhand der Teilezeichnung unterzogen. Alle GD&T-Angaben, Lochpositionen, Biegewinkel und Anforderungen an die Oberflächenbeschaffenheit werden überprüft, typischerweise mithilfe von KMG und optischen Messsystemen.
- Dimensionale Berichterstattung- Die Ergebnisse werden in einem formalen Dimensionslayout dokumentiert, das die tatsächlichen Messwerte im Vergleich zum Nennwert und der Toleranz für jedes kritische Merkmal zeigt.
- Freigabeprozess für Produktionsteile (PPAP)- Für die Automobilindustrie und andere regulierte Branchen bestätigen PPAP-Pakete die Fähigkeit des Lieferanten, zuverlässig Teile zu produzieren, die alle Kundenanforderungen erfüllen. ADie PPAP-Einreichung umfasst 18 Elemente: Konstruktionsunterlagen, Prozessflussdiagramme, Kontrollpläne, Messsystemanalyse, SPC-Studien, Dimensionsergebnisse, Materialzertifizierungen und mehr.
PPAP ist kein einmaliges Ereignis. Es ist erneut erforderlich, wenn Werkzeuge geändert, verlagert oder länger als ein Jahr inaktiv sind. Dadurch wird sichergestellt, dass jede Änderung -, wie geringfügig sie auch sein mag, - erneut validiert wird, bevor die Produktion wieder aufgenommen wird.
Qualität beginnt beim Werkzeugdesign, nicht bei der Endkontrolle. Sensoren, Bypass-Kerben und Validierungsprotokolle sind technische Entscheidungen, die Monate vor der Auslieferung des ersten Produktionsteils getroffen werden.
Diese Qualitätssysteme schützen das Werkzeug und die daraus hergestellten Teile. Aber selbst das am besten konzipierte Werkzeug, das von den besten Sensoren überwacht wird, hängt letztendlich von einer umfassenderen Entscheidung ab: Wer hat es gebaut, welche Fähigkeiten haben sie in das Projekt eingebracht und ob sie das Werkzeug während seines gesamten Produktionslebenszyklus unterstützen können. Diese Frage führt direkt zur Lieferantenbewertung.
Auswahl des richtigen Partners für Produktionslaufdüsen
Ein Serienstanzwerkzeug ist nur so zuverlässig wie der Partner dahinter. Das beste Werkzeugdesign der Welt fällt auseinander, wenn es dem Zulieferer an Präzision bei der Bearbeitung mangelt, er keinen ordnungsgemäßen Probelauf durchführen kann oder während des Baus wochenlang nichts sagt. Für Beschaffungsmanager, die Werkzeug- und Stanzlieferanten bewerten -, insbesondere für Programme, die Stanzwerkzeuge für die Automobilindustrie oder andere hoch-kritische Anwendungen umfassen -, gehen die Auswahlkriterien weit über den angegebenen Preis hinaus.
Zu bewertende Schlüsselfunktionen eines Werkzeuglieferanten
Nicht alle Formenbaubetriebe sind gleich. Einige spezialisieren sich auf Design, lagern die Bearbeitung jedoch aus. Andere lassen sich wunderbar bearbeiten, aber es mangelt ihnen an Simulationsfähigkeiten. Die stärksten Produktionspartner sind vertikal integriert - und wickeln den gesamten Prozess von der Machbarkeit bis zur Endkontrolle unter einem Dach ab. Diese Integration eliminiert Übergabefehler, verkürzt die Zeitpläne und gibt Ihnen eine zentrale Anlaufstelle für die Verantwortung, wenn Probleme auftreten.
Wenn Sie potenzielle Lieferanten für Blechstanzformen bewerten, ordnen Sie sie anhand dieser Kriterien ein:
- Vertikal integriertes Design-durch-Inspektionsfunktion- Der Lieferant kümmert sich intern um CAE-Simulation, DFM-Zusammenarbeit, Präzisionsbearbeitung, Montage, Werkzeugtest und Maßprüfung. Dies ist der stärkste Indikator für Prozesskontrolle und Termintreue.
- Eigene-Kapazität für die Präzisionsbearbeitung-Drahterodieren, CNC-Fräsen und Oberflächenschleifen werden vor Ort- statt ausgelagert durchgeführt. Suchen Sie nach Ausrüstungslisten und Maschinenspezifikationen, die Ihrer Werkzeugkomplexität entsprechen.
- Die Tryout-Pressen- Dedizierte Probepressen (keine Produktionspressen, die zwischen den Läufen ausgeliehen werden) mit einer Tonnage, die Ihren Produktionsbedingungen entspricht. Beim Testen auf einer unterdimensionierten Presse werden Probleme verschleiert, die später in der Produktion auftreten.
- Mess- und Prüfgeräte- KMGs, optische Komparatoren und Oberflächenmesswerkzeuge, die in der Lage sind, jede GD&T-Beschriftung in Ihrer Teilezeichnung zu validieren. Fordern Sie Beispiel-Dimensionsberichte aus früheren Programmen an.
- Transparenz bei der Materialbeschaffung- Zertifizierter Gesenkstahl aus bekannten Werken mit vollständiger Rückverfolgbarkeit. Stellen Sie sicher, dass der Lieferant Materialtestberichte und Wärmebehandlungsaufzeichnungen als Standarddokumentation bereitstellt.
- Disziplin der technischen Kommunikation- Regelmäßige Fortschrittsaktualisierungen, DFM-Feedback innerhalb von Tagen (nicht Wochen) und klare Änderungsmanagementprotokolle-. Schweigen während der Tooling-Phase ist ein Warnsignal dafür, dass sich die Probleme verschärfen, ohne dass eine Lösung gefunden wird.
- Lebenszyklusunterstützung- Bereitschaft zur Unterstützung des Nachschleifens, der Lieferung von Ersatzeinsätzen und technischer Änderungen nach Produktionsstart. Ein Lieferant, der nach der Lieferung verschwindet, lässt Sie mit der Wartung allein zurück.
Für Automobilwerkzeuge und andere regulierte -Industrieprogramme sollten Sie Ihrer Bewertung die IATF 16949-Zertifizierung, die Fähigkeit zur PPAP-Einreichung und Erfahrung mit kundenspezifischen -Qualitätsanforderungen hinzufügen. Diese sind im Automobil-Stanzwerkzeugbereich, wo die Standards für Rückverfolgbarkeit und Prozessdokumentation besonders streng sind, nicht verhandelbar.
Von der Recherche bis zur Angebotsanfrage-Fertige Spezifikation
Sie haben kompetente Lieferanten identifiziert. Der nächste Schritt besteht darin, Ihre Produktionsanforderungen in ein RFQ-Paket zu übersetzen, das Ihnen genaue, vergleichbare Angebote - und keine mit Eventualverbindlichkeiten aufgefüllten Kostenvoranschläge liefert, weil Informationen fehlten.
Eine vollständige Angebotsanfrage für eine Metallstempelmatrize sollte Folgendes umfassen:
- Teilzeichnungen- 2D-Drucke mit vollständigen GD&T-Beschriftungen und einem 3D-CAD-Modell (STEP oder natives Format). Geben Sie den Revisionsstand und alle ausstehenden ECN-Änderungen an.
- Materialspezifikation- Legierung, Härte, Dicke und alle Anforderungen an die Oberflächenbeschaffenheit der eingehenden Spule oder des Rohlings.
- Jährliche Volumenziele- Fügen Sie ggf. Hochlaufprognosen-ein. Der Unterschied zwischen 50.000 und 500.000 Teilen pro Jahr verändert jede Spezifikation innerhalb der Form.
- Toleranzhinweise- Heben Sie kritische Abmessungen getrennt von allgemeinen Toleranzen hervor. Nennen Sie alle Funktionen, die Cpk-Studien erfordern.
- Sekundäroperationen- Geben Sie an, ob Gewindeschneiden, Hardware-Einfügung, Beschichtungsvorbereitung oder In-In-Die-Sensierung in das Werkzeug integriert und nicht nachgelagert erfolgen müssen.
- Presseinformationen- Wenn Sie über eine bestimmte Pressenlinie verfügen, geben Sie Details zu Bettgröße, Tonnage, Schließhöhe und Zuführausrüstung an, damit die Matrize für Ihre spezifische Produktionsumgebung ausgelegt ist.
Lieferanten mögenYICHEN, die End-to-Funktionen von CAE-Simulation und DFM-Zusammenarbeit bis hin zu Präzisionsbearbeitung, Probeläufen und Maßprüfungen anbieten, können dieses RFQ-Paket in Anspruch nehmen und nicht nur einen Preis -, sondern auch eine Machbarkeitsbewertung zurückgeben, die Risiken identifiziert, bevor Werkzeuge bereitgestellt werden. Dieser beratende Ansatz, bei dem Ihr Stanz- und Stanzpartner potenzielle Probleme bereits bei der Angebotserstellung anzeigt, anstatt sie erst bei der Testphase zu entdecken, ist das deutlichste Signal eines Lieferanten, der Ihren Programmzeitplan und Ihr Budget schützt.
Unabhängig davon, ob Sie Ihr erstes Stanzwerkzeug für die Automobilindustrie beschaffen oder ein alterndes Werkzeug in einer Produktionslinie mit hohem{0}Volumen austauschen, bleibt der Rahmen derselbe: Bewerten Sie die Leistungsfähigkeit vor den Kosten, überprüfen Sie die Integration vor Schadensersatzansprüchen und wählen Sie einen Partner aus, dessen Prozessdisziplin der Präzision entspricht, die Sie vom Stempel selbst erwarten.
Häufig gestellte Fragen zu Stanzformen für Produktionsläufe
1. Wie lange hält die Stanzform einer Produktionsserie?
Eine Prägematrize in Produktionsserie hält in der Regel zwischen 500.000 und über 2.000.000 Anschlägen, wobei einige hochwertige Prägestempel über Jahre hinweg 7 Millionen Anschläge pro Tag schaffen. Die Lebensdauer hängt von der Stahlsorte der Matrize, der Härte des Werkstückmaterials, der Pressgeschwindigkeit, der Wartungsdisziplin und der Qualität der Wärmebehandlung ab. Hartmetalleinsätze können an Stationen mit hohem{11}}Verschleiß die Lebensdauer herkömmlicher Werkzeugstähle um das Fünf- bis Zehnfache übertreffen. Regelmäßige vorbeugende Wartung, einschließlich planmäßigem Schärfen alle 50.000 bis 150.000 Hübe, Austausch der Federn und Oberflächeninspektionen, maximiert die Rendite Ihrer Werkzeuginvestition.
2. Was ist der Unterschied zwischen einer progressiven Matrize und einer zusammengesetzten Matrize?
Eine progressive Matrize bewegt ein fortlaufendes Metallband nacheinander durch mehrere Stationen und führt in jedem Pressenhub unterschiedliche Vorgänge (Stanzen, Biegen, Beschneiden) an jeder Station aus. Es eignet sich hervorragend für hochvolumige komplexe Teile mit 200 bis 600+ Hüben pro Minute. Eine Verbundmatrize führt alle Schneid- und Formvorgänge gleichzeitig in einem einzigen Hub ohne Stationsfortschritt aus und eignet sich daher ideal für flache Teile wie Unterlegscheiben und Bleche, bei denen es auf hervorragende Ebenheit und Konzentrizität ankommt. Folgeverbundwerkzeuge kosten mehr, bewältigen aber auch eine höhere Komplexität, während Verbundwerkzeuge eine einfachere Konstruktion und einen geringeren Wartungsaufwand für geometrisch einfache Teile bieten.
3. Wie viel kostet eine Stanzform für die Produktion?
Produktionsserien-Stanzwerkzeuge liegen in der Regel zwischen 30.000 und über 250.000 US-Dollar, abhängig von der Anzahl der Stationen, der Qualität des Matrizenmaterials, der Komplexität des Teils, den Toleranzanforderungen und davon, ob sekundäre Vorgänge wie Gewindeschneiden oder Einsetzen von Hardware in das Werkzeug integriert sind. Die wichtigste wirtschaftliche Erkenntnis ist die Amortisation: Eine Matrize im Wert von 100.000 US-Dollar, die 1.000.000 Teile produziert, bringt nur 0,10 US-Dollar pro Stück ein. Höhere Vorabinvestitionen führen häufig zu niedrigeren Gesamtprogrammkosten, da sekundäre Vorgänge entfallen und die Kosten pro Teil in großem Umfang gesenkt werden. Lieferanten wie YICHEN bieten neben Angeboten auch Machbarkeitsbewertungen an, um Käufern zu helfen, das tatsächliche Kosten-/Wertverhältnis zu verstehen, bevor sie sich verpflichten.
4. Aus welchen Materialien werden Produktionsstanzformen hergestellt?
Für die Herstellung von Stanzwerkzeugen werden gehärtete Werkzeugstähle verwendet, die Station-für-auf der Grundlage der Verschleiß- und Stoßanforderungen ausgewählt werden. Zu den gebräuchlichen Optionen gehören D2 (hoher-Kohlenstoffgehalt, hoher-Chromgehalt bei HRC 60-62 zum Stanzen), A2 (Luft-härten mit überlegener Zähigkeit und Dimensionsstabilität), M2 (Schnell-Schnellarbeitsstahl für Betrieb bei erhöhten-Temperaturen über 600 SPM), DC53 (verstärkter Kaltarbeitsstahl mit der doppelten Zähigkeit von D2) und Vollhartmetall Wendeschneidplatten (über 90 HRA zur Bearbeitung abrasiver Materialien wie Edelstahl). PVD-Beschichtungen wie TiN und TiCN werden häufig aufgetragen, um die Reibung zu verringern und die Schleifintervalle zu verlängern.
5. Was sollte ich in eine Angebotsanfrage für eine Produktionsstanzform aufnehmen?
Ein vollständiges RFQ-Paket sollte 2D-Teilezeichnungen mit vollständigen GD&T-Beschreibungen und ein 3D-CAD-Modell, Materialspezifikationen (Legierung, Härte, Dicke), jährliche Volumenziele mit Hochlaufprognosen, Angaben zu kritischen Toleranzen mit Cpk-Anforderungen, sekundären Betriebsanforderungen und Presseninformationen (Bettgröße, Tonnage, Schließhöhe, Zuführausrüstung) umfassen. Durch die Bereitstellung vollständiger Informationen im Vorfeld können Lieferanten genaue Angebote statt mit Eventualverbindlichkeiten aufgefüllter Kostenvoranschläge zurückgeben. Full--Partner wie YICHEN können dieses Paket nutzen, um nicht nur Preise zu liefern, sondern auch eine Machbarkeitsbewertung zur Identifizierung von Risiken durchzuführen, bevor mit der Bereitstellung von Werkzeugen begonnen wird.


