


Was ist progressives Stanzen von Stahl?
Stellen Sie sich ein einziges Werkzeug vor, das ohne Unterbrechung ein Stahlband stanzt, biegt, formt und in ein fertiges Teil schneidet -. Das ist die Kernidee des progressiven Stanzens von Stahl und eine der effizientesten Methoden, die jemals entwickelt wurden, um Stahlkomponenten in großen Stückzahlen mit engen Toleranzen und minimalem Arbeitsaufwand herzustellen.
Unabhängig davon, ob Sie als Produktionsingenieur die Zykluszeit optimieren oder als Beschaffungsexperte die Wirtschaftlichkeit pro{0}}Stück bewerten, ist es wichtig zu verstehen, wie dieser Prozess funktioniert - und wie er sich von Alternativen unterscheidet -, um die richtige Werkzeuginvestition zu tätigen. In diesem Leitfaden werden die Mechanismen, Materialaspekte, Kostenstruktur und Wartungsstrategien aufgeschlüsselt, die bestimmen, ob progressives Metallstanzen für Ihre Stahlteile die richtige Lösung ist.
Definition des progressiven Stanzens von Stahl
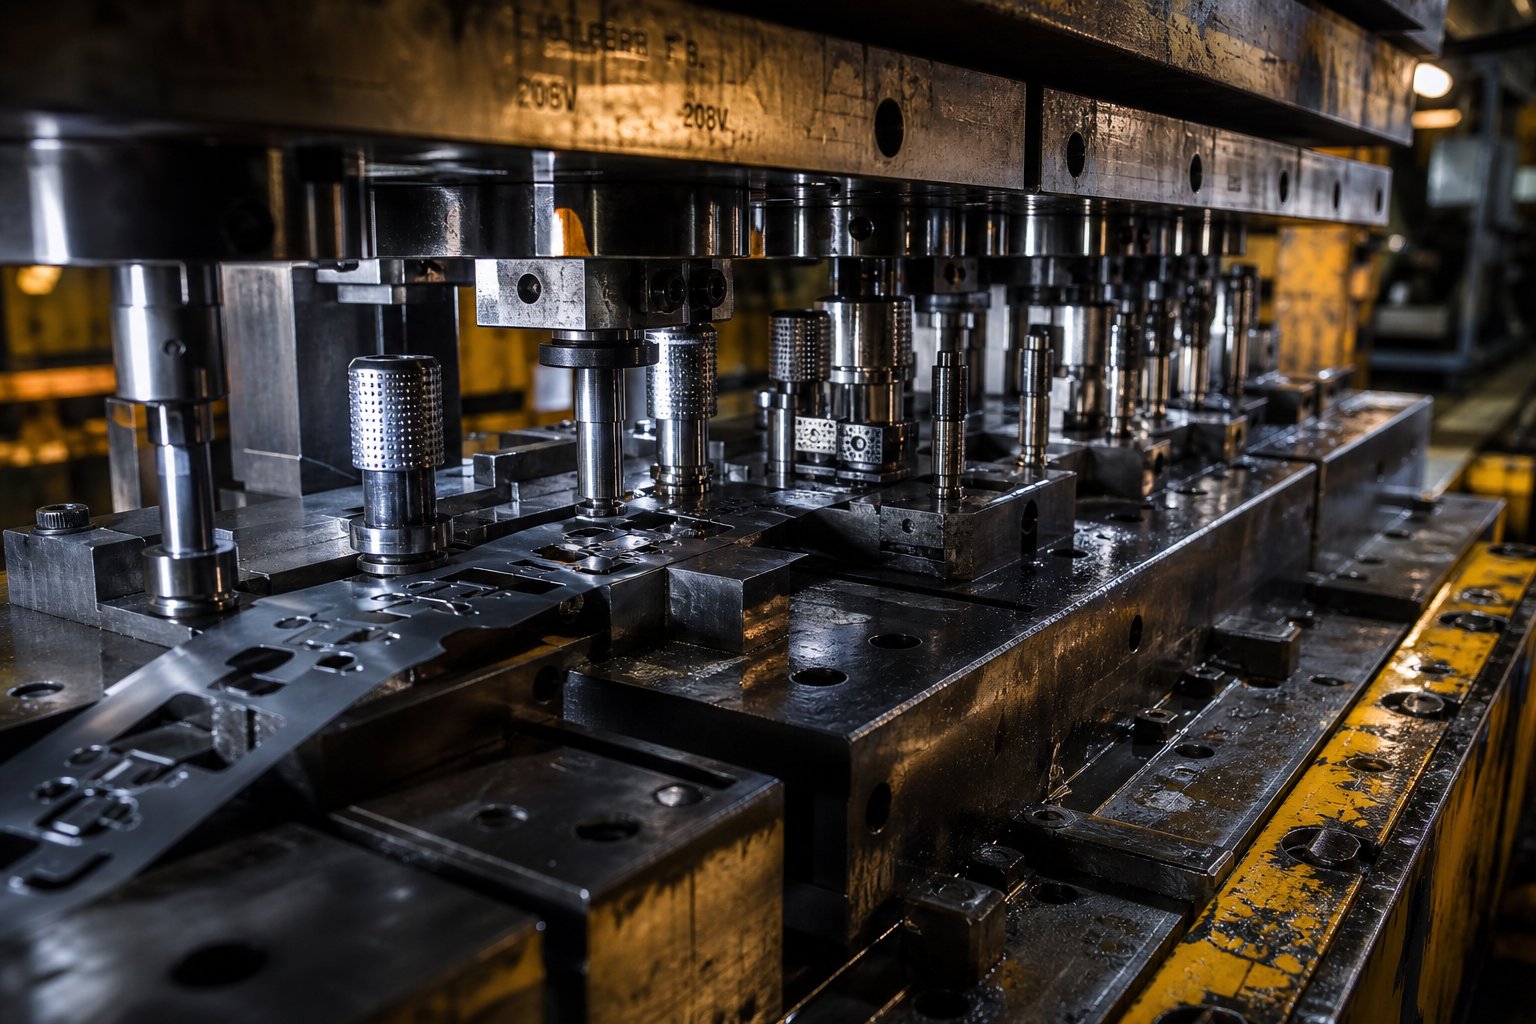
AlsoWas ist ein progressiver Würfel?, genau? Im einfachsten Fall handelt es sich um ein einzelnes Werkzeug, das mehrere nacheinander angeordnete Stationen enthält und in einer Stanzpresse montiert ist. Ein vom Coil- zugeführtes Stahlband bewegt sich bei jedem Pressenhub um ein präzises Inkrement (Steigung genannt) durch die Matrize. Jede Station führt einen anderen Vorgang - Lochen, Biegen, Formen oder Schneiden - gleichzeitig an verschiedenen Abschnitten des Bandes durch. Mit jedem Hub der Presse fällt ein fertiges Teil an der Endstation aus.
Beim progressiven Stanzen von Stahl handelt es sich um einen hochvolumigen Metallumformprozess, bei dem ein fortlaufendes Stahlband durch eine Matrize mit mehreren Stationen geführt wird, wobei jede Station einen aufeinanderfolgenden Vorgang - Lochen, Formen, Biegen oder Schneiden - ausführt, bis bei jedem Pressenhub ein fertiges Teil vom Band getrennt wird.
Das Wort „progressiv“ beschreibt genau, was passiert: Der Stahl durchläuft die Matrize, Station für Station, wobei jeder Schritt auf dem letzten aufbaut. Der Streifen bleibt während der gesamten Sequenz durch eine Trägerbahn (Abfallgerüst) verbunden, wodurch die Positionskontrolle gewährleistet bleibt und die Notwendigkeit einer separaten Teilehandhabung zwischen den Vorgängen entfällt. Dieser kontinuierliche Charakter verleiht dem progressiven Stanzen seinen Geschwindigkeitsvorteil. - Pressen können 25 bis über 300 Hübe pro Minute ausführen und so Tausende identischer Stahlteile pro Stunde herstellen.
Wie es sich von Transfer- und Compound-Die-Methoden unterscheidet
Das Folgestanzen ist nicht der einzige Ansatz für Matrizen und Prägungen für Stahlteile. Transfer- und Verbundstanzen dienen jeweils unterschiedlichen Produktionsszenarien, und die Wahl der falschen Methode kann zu übermäßigen Werkzeugausgaben oder Einbußen beim Durchsatz führen.
Beim Transferprägen wird das Werkstück frühzeitig vom Band getrennt. Anschließend bewegen mechanische Finger oder Greifer den einzelnen Rohling zwischen unabhängigen Stationen. Dadurch eignen sich Transfermatrizen -gut für größere Teile, die physisch nicht an einem Streifen befestigt bleiben können, während sie mehrere Formungsstufen durchlaufen. Der Nachteil ist eine langsamere Zyklusgeschwindigkeit und komplexere Mechanismen zur Teilehandhabung.
Beim Verbundstanzen wird der umgekehrte Ansatz verfolgt: Es führt mehrere Schneidvorgänge - wie Stanzen und Lochen - in einem einzigen Pressenhub an einer Station aus. Es ist effizient für flache Teile, die eine hohe Präzision in einer einzelnen Ebene erfordern, kann jedoch keine mehrstufigen Formsequenzen wie Biegungen, Ziehungen oder Prägungen verarbeiten.
Folgeverbundwerkzeuge werden zur bevorzugten Wahl, wenn Sie eine komplexe Geometrie, ein hohes Volumen und schnelle Zykluszeiten im selben Paket benötigen. Sie kombinieren die Multi-{1}Betriebsfähigkeit von Transferwerkzeugen mit der Geschwindigkeit von Einzel-{2}}Stationsmethoden -, und das alles ohne separate Teilehandhabung zwischen den Stationen.
| Kriterien | Progressiver Würfel | Transferstempel | Zusammengesetzter Würfel |
|---|---|---|---|
| Volumeneignung | Hohes Volumen (typischerweise 5,000+ Teile/Jahr) | Mittlere bis hohe Lautstärke | Kleines bis mittleres Volumen |
| Zyklusgeschwindigkeit | Schnell (bis zu 300+ Hübe/Minute) | Moderat (langsamer aufgrund der Teileübertragung) | Mäßig |
| Teilekomplexität | Hoch (mehrere Biegungen, Formen, Löcher) | Hoch (große oder tief-gezogene Teile) | Niedrig (flache Operationen mit einer -Ebene) |
| Teilegröße | Klein bis mittel | Mittel bis groß | Klein bis mittel |
| Werkzeugkosten | Hoher Vorabpreis, geringer-Stückpreis | Hoch im Voraus | Vorne absenken |
| Materialnutzung | Gut (optimiertes Streifenlayout) | Besser (kein Trägerstreifenabfall) | Gut |
| Einrichtungszeit | Niedrig | Höher | Niedrig |
Für Produktionsingenieure, die Stahlteile in großem Maßstab verarbeiten, bietet das progressive Stanzen stets die niedrigsten Stückkosten, wenn die Teilegeometrie mehrere Arbeitsgänge umfasst und die jährlichen Volumina die Werkzeuginvestition rechtfertigen. Die eigentliche Frage ist nicht, ob der Prozess funktioniert -, sondern wie Materialauswahl, Werkzeugdesign und Wartungsstrategie seine langfristige Wirtschaftlichkeit beeinflussen.
So funktioniert der progressive Stanzprozess
Der Geschwindigkeitsvorteil eines Folgestanzwerkzeugs beruht auf einem eleganten Prinzip: Jeder Pressenhub leistet an jeder Station gleichzeitig nützliche Arbeit. Während ein Abschnitt des Streifens seine Löcher durchbohrt, wird ein anderer gebogen und ein weiterer erhält gleichzeitig seinen endgültigen Schnitt -. Das Verständnis dieses Formprozesses von Anfang bis Ende zeigt, warum der Durchsatz so hoch bleibt und warum das mechanische Verhalten des Stahls in jeder Phase wichtig ist.
Streifenzuführung und Materialförderung
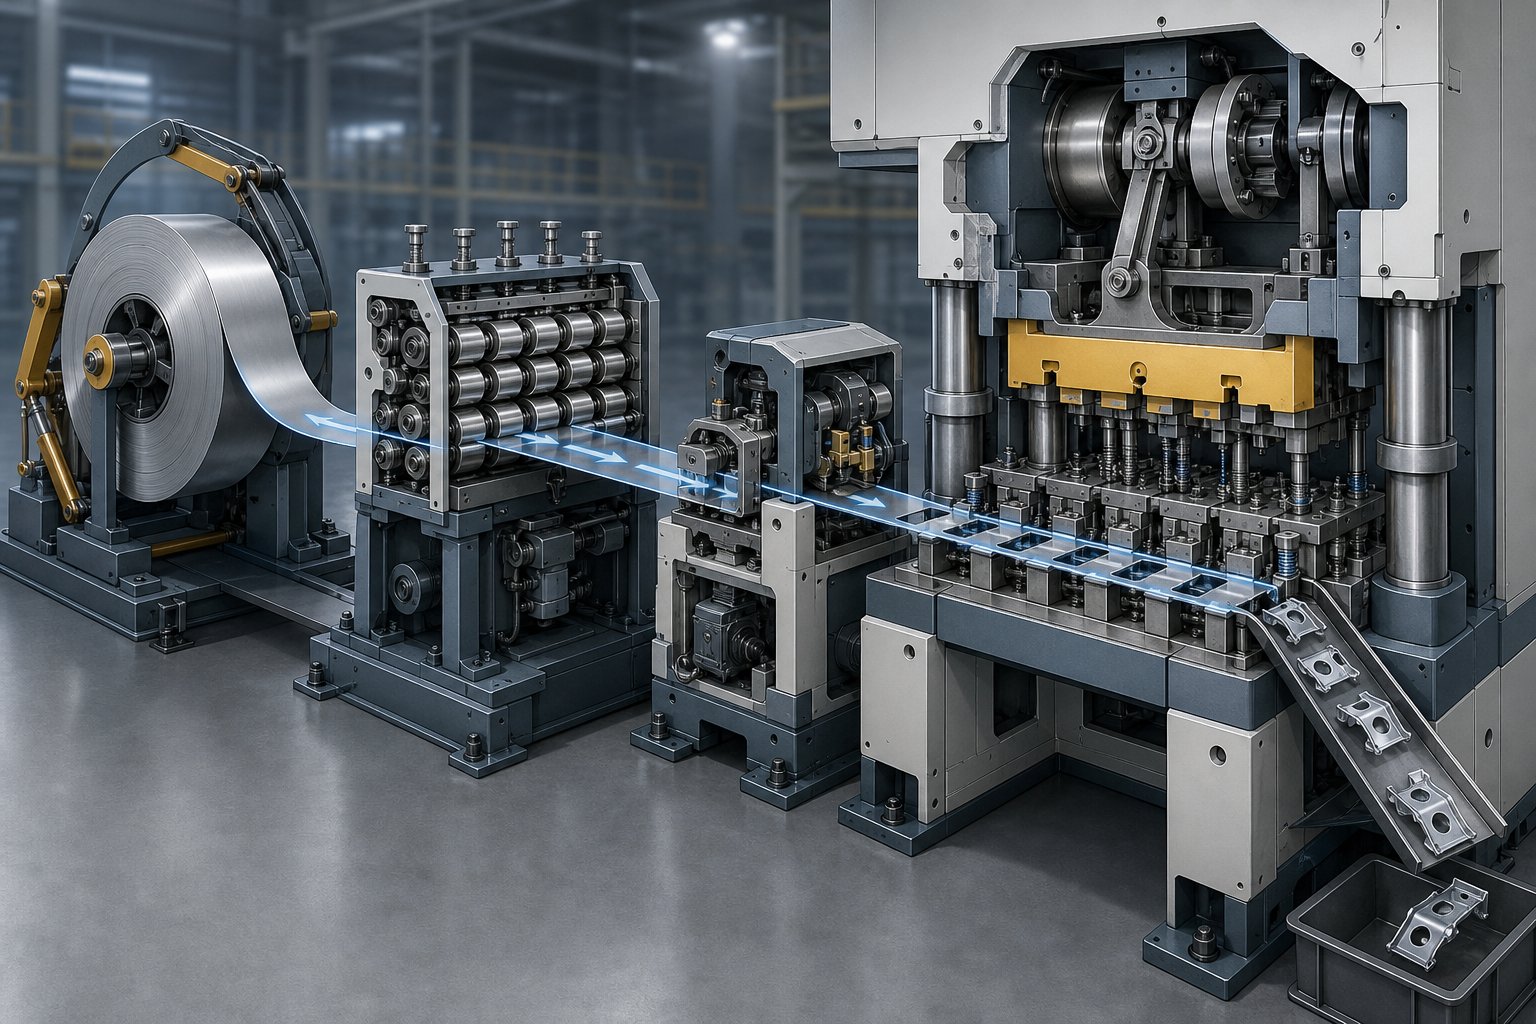
Derprogressives Stanzverfahrenbeginnt am Abwickler, wo ein Stahlcoil - mit einem typischen Gewicht von Hunderten oder Tausenden von Pfund - montiert und abgewickelt wird. Das Band durchläuft eine Richtmaschine, die den Spulensatz entfernt (die Krümmung, die beim Aufwickeln auf eine Spule erhalten bleibt). Bei Stahl ist dieser Schritt von entscheidender Bedeutung, da die verbleibende Krümmung zu einer ungleichmäßigen Zuführung und einem inkonsistenten Kontakt mit den Formoberflächen führt.
Von der Richtmaschine aus schiebt ein Servovorschub das Band bei jedem Pressenhub um eine präzise Distanz - der Vorschubteilung - vor. Dieser Abstand entspricht dem Stationsabstand innerhalb der Matrize, sodass jede Station zum richtigen Zeitpunkt den richtigen Bandabschnitt erhält. Die Vorschubgenauigkeit moderner Systeme liegt typischerweise bei wenigen Tausendstel Zoll.
Sobald das Band in die Matrize gelangt, übernehmen Führungsstifte die Positionskontrolle. Diese gehärteten Stifte fallen kurz vor dem Schließen der Presse in vorgebohrte Löcher im Streifen, korrigieren jeden geringfügigen Zuführfehler und fixieren den Streifen in der exakten Ausrichtung. Ohne zuverlässige Steuerung häufen sich Maßfehler von Station zu Station. Bei Stahlbändern werden die Vorlochabstände typischerweise auf 0,0005 bis 0,001 Zoll gehalten, um eine genaue Ausrichtung über die gesamte Werkzeuglänge zu gewährleisten.
Sequentielle Stationsoperationen mit einem einzigen Tastendruck
Hier bietet das progressive Stanzverfahren seinen Produktivitätsvorsprung. Wenn der Pressenstößel abgesenkt wird, führt jede Station in der Matrize ihren zugewiesenen Vorgang gleichzeitig - an verschiedenen Abschnitten desselben Bandes aus. Station eins kann Pilotlöcher stechen, Station zwei erstellt funktionelle Schlitze, Station drei biegt eine Lasche, Station vier formt eine Rippe und Station fünf führt den endgültigen Schnitt aus.
Wirklich „vollständig“ ist das Teil erst, wenn es alle Stationen durchlaufen hat. Unterwegs bleibt es mit dem Trägerband (dem Schrottskelett) verbunden, das sowohl als Transportmechanismus als auch als Registrierungsreferenz fungiert. Erst in der letzten Station wird das fertige Bauteil vom Band getrennt und unterhalb der Matrize ausgeworfen bzw. gesammelt.
Dieser gleichzeitige Vorgang an mehreren -Stationen bedeutet, dass eine Folgestanzpresse ein fertiges Teil pro Hub produziert -, unabhängig davon, wie viele Arbeitsgänge für die Herstellung erforderlich sind. Eine 12-Stationen-Matrize, die mit 150 Hüben pro Minute läuft, produziert immer noch 150 Teile pro Minute, nicht 150 geteilt durch 12.
Pressenmechanik und Zyklusintegration
Wie funktioniert also eine Stanzpresse in Abstimmung mit einem Folgeverbundwerkzeug? Die Presse liefert eine kontrollierte Tonnage über einen mechanisch oder servoangetriebenen Stößel, der die obere Matrizenhälfte mit präziser Hublänge und Geschwindigkeit gegen die untere Hälfte bewegt. Die Tonnage muss die kombinierten Schnitt- und Formkräfte an allen Stationen gleichzeitig übersteigen -, ein wichtiger Aspekt bei der Dimensionierung beim Stanzen von Stahl.
Die Rückfederungseigenschaften von Stahl sorgen für eine weitere Komplexitätsebene. Nach jedem Umformvorgang möchte das Material aufgrund der elastischen Dehnung teilweise wieder seine ursprüngliche Form annehmen. Stähle mit höherer Festigkeit federn aggressiver zurück, sodass die progressive Prägepresse eine gleichmäßige Positionierung des unteren -Totpunkts- und in einigen Fällen eine Verweilzeit am unteren Ende des Hubs gewährleisten muss, damit die Präge- oder Kalibrierstationen die geformte Geometrie vollständig einstellen können.
Hubgeschwindigkeit, Schließhöhe und Vorschubzeitpunkt müssen perfekt synchronisiert sein. Der Vorschub gibt den Streifen nur dann frei, wenn die Matrize geöffnet ist, die Piloten greifen ein, bevor mit dem Schneiden oder Formen begonnen wird, und die Presse reversiert, bevor Heber den Streifen für den nächsten Vorschub anheben. Jede zeitliche Fehlanpassung führt zu falsch zugeführten Streifen, beschädigten Piloten oder verschrotteten Teilen.
Hier sehen Sie den gesamten Folgeprozess-Stanzprozess in der Reihenfolge:
- Coil-Beladung - Stahlcoil, montiert auf dem Abwickler
- Das Richten des --Streifens wird abgeflacht, um den Spulensatz zu entfernen
- Schmierung - zur Reduzierung von Reibung und Werkzeugverschleiß
- Servovorschub - Streifen pro Hub um eine Teilung vorgeschoben
- Führungsstift-Einraststreifen - in präziser Position arretiert
- Stationsvorgänge - Schneiden, Lochen, Formen, Biegen werden gleichzeitig an allen Stationen durchgeführt
- Heben des Streifens - Heber heben den Streifen an, um die unteren Teile der Matrize freizugeben
- Vorschubvorschub - Streifen bewegt sich für den nächsten Zyklus um eine Teilung vorwärts
- Endgültiger Schnitt - fertiges Teil vom Trägerstreifen getrennt
- Teileauswurf und -sammlung - fertige Komponenten verlassen die Matrize
Jeder Zyklus wiederholt sich in Sekundenbruchteilen. Die kontinuierliche, ununterbrochene Natur dieses Prozesses - keine Teilehandhabung, keine Neupositionierung, kein Bedienereingriff zwischen den Vorgängen - ist genau das, was das Stanzen von Folgeschnittstahl zur Standardwahl für die Massenproduktion- macht, bei der Stahlteile mehrere Umformschritte und eine strenge Maßkontrolle erfordern.
Natürlich verhält sich nicht jede Stahlsorte in einem Folgeverbundwerkzeug gleich. Die Zuverlässigkeit der Bandzuführung, die Umformgrenzen an jeder Station und die Anforderungen an die Presskraft verändern sich dramatisch, je nachdem, ob Sie unlegierten Kohlenstoffstahl oder hochfesten Edelstahl verarbeiten. Diese Materialunterschiede beeinflussen grundlegende Entscheidungen bei der Werkzeugkonstruktion.
Stahlsorten und Materialauswahl für Folgeverbundwerkzeuge
Die Stahlsorte, die Sie einem Folgewerkzeug zuführen, wirkt sich nicht nur auf die Leistung des fertigen Teils aus -, sondern bestimmt nahezu jeden Prozessparameter, von der Presskraft und dem Stempelabstand bis hin zur Anzahl der Stationen und der Zuführzuverlässigkeit. Zwei Teile mit identischer Geometrie, aber unterschiedlichen Stahlsorten können grundsätzlich unterschiedliche Matrizenkonstruktionen erfordern. Aus diesem Grund ist die Auswahl progressiver Stanzmaterialien eine der frühesten und folgenreichsten technischen Entscheidungen in jedem Projekt.
Gängige Stahlsorten für das progressive Stanzen
Welche Stähle eignen sich tatsächlich gut für ein Mehrstationen-Folgewerkzeug? Die Antwort hängt von der Funktion des Teils, der erforderlichen Formbarkeit und dem Produktionsvolumen ab. Hier sind die am häufigsten spezifizierten Kategorien für das progressive Stanzen von Stahl:
- Kohlenstoffarmer Stahl (1008, 1010, 1018)- Das Arbeitstier beim progressiven Stanzen von Kohlenstoffstahl. Diese Sorten bieten eine hervorragende Duktilität, eine niedrige Streckgrenze und ein vorhersehbares Umformverhalten. Sie eignen sich ideal für Halterungen, Clips, Fahrwerkskomponenten und allgemeine Strukturteile, bei denen komplexe Biegungen und Züge ohne Rissrisiko erforderlich sind.
- Edelstahl der Serie 300 (304, 316)- Ausgewählt wegen der Korrosionsbeständigkeit in medizinischen, Lebensmittel- und Schifffahrtsanwendungen. Das progressive Stanzen von Edelstahl weist eine höhere Kaltverfestigungsrate auf, was bedeutet, dass jede Formstation dem Band mehr Eigenspannung verleiht. Dies erfordert eine sorgfältige Reihenfolge der Stationen und häufig größere Stationsabstände.
- Hoch-fester, niedrig-legierter (HSLA) Stahl- Sorten wie HSLA 340, 420 und 550 bieten eine hohe Streckgrenze bei mäßiger Formbarkeit. Sie kommen häufig in Strukturanwendungen im Automobilbau vor, bei denen es auf Gewichtsreduzierung ankommt. HSLA-Stähle erfordern deutlich mehr Presskraft und eine engere Rückfederungskompensation als Weichstahl.
- Federstahl (1074, 1095, 301 Edelstahl)- Wird für Teile verwendet, die sich wiederholt ohne bleibende Verformung biegen müssen. Diese kohlenstoffreichen oder vergüteten Sorten weisen eine begrenzte Duktilität auf, wodurch die Schwere der Umformvorgänge an jeder Station eingeschränkt wird. Formkonstrukteure fügen häufig weitere Stationen mit flacheren Formschritten hinzu, um Brüche zu vermeiden.
Die Angabe eines Materials als einfach „1008-Stahl“ lässt immer noch Spielraum für erhebliche Eigenschaftsschwankungen. AlsMetalForming-MagazinBeachten Sie, dass ein vakuum{0}}entgaster Stahl mit niedrigem-Gehalt, ein Stahl in Ziehqualität- und ein Stahl in handelsüblicher Qualität- alle unter die gleichen Spezifikationen fallen können, sich aber in der Form unterschiedlich verhalten. Die Anforderungen des Werkzeugs - und nicht die Präferenz einer Einkaufsabteilung für die günstigste Option - sollten den endgültigen Materialbedarf bestimmen.
Wie Stahleigenschaften das Formendesign und die Pressenanforderungen beeinflussen
Jede Stahlsorte weist einen einzigartigen Fingerabdruck mechanischer Eigenschaften auf, und diese Eigenschaften wirken sich direkt auf die Designentscheidungen für Metallstanzwerkzeuge aus. Sie werden die Auswirkungen in vier Schlüsselbereichen bemerken:
Zugfestigkeit und Presskraft.Eine höhere Zugfestigkeit bedeutet, dass bei jedem Schneid- und Umformvorgang mehr Kraft erforderlich ist. Ein 304-Edelstahlband mit einer Zugfestigkeit von 75 ksi benötigt bei gleicher Dicke und gleichem Umfang etwa 50 % mehr Schneidkraft als ein 1010-Weichstahl mit 50 ksi. Multiplizieren Sie das auf alle aktiven Stationen, und der Bedarf an Presstonnagen steigt schnell. Eine Unterdimensionierung der Presse führt nicht nur zum Stillstand der Produktion -, sie beschädigt auch die Werkzeuge und führt zu Maßabweichungen.
Duktilität und minimaler Biegeradius.Die prozentuale Dehnung eines Materials bestimmt, wie stark es gebogen werden kann, ohne dass es an den Formstationen reißt. Stähle mit niedrigem Kohlenstoffgehalt und einer Dehnung von 35–45 % tolerieren Innenbiegeradien von bis zu 0,5-facher Materialdicke. HSLA-Stähle benötigen bei einer Dehnung von 15–20 % möglicherweise die doppelte Dicke oder mehr. Dies wirkt sich direkt darauf aus, wie viel Umformung an einer einzelnen Station erfolgen kann und wie viele Stationen die Matrize insgesamt benötigt.
Kaltverfestigungsrate und Multi-{1}Stationseffekte.Bei jedem Umformvorgang wird der Stahl kalt-bearbeitet, wodurch seine Härte erhöht und seine verbleibende Duktilität verringert wird. Materialien mit hohen Kaltverfestigungsraten - wie austenitische rostfreie Stähle - verlieren schneller an Formbarkeit, je weiter sie Stationen durchlaufen. Formkonstrukteure kompensieren dies, indem sie Leerlaufstationen zur Spannungsumverteilung hinzufügen oder die Schwere jedes Umformschritts begrenzen. Wenn das Verfestigungsverhalten ignoriert wird, besteht die Gefahr von Brüchen an späteren Stationen, an denen das Band seine Formbarkeit bereits erschöpft hat.
Streckgrenze und Rückfederung.Nach jeder Biegung oder Form nimmt der Stahl teilweise wieder seine ursprüngliche Form an. Eine höhere Streckgrenze führt zu einer aggressiveren Rückfederung, was bedeutet, dass sich die Formstationen über den Zielwinkel hinaus überbiegen müssen. Bei einem Folgewerkzeug muss die Rückfederungskompensation Station für Station kalibriert werden, da die Streckgrenze des Bandes aufgrund der Kaltverfestigung beim Vorschub durch das Werkzeug zunimmt.
Dickenbereiche und ihre Auswirkungen auf den Prozess
Folgeverbundmatrizen verarbeiten Stahlstärken von etwa 0,1 mm (0,004 Zoll) bis etwa 6 mm (0,250 Zoll), obwohl der häufigste Bereich für Präzisionskomponenten zwischen 0,2 mm und 3 mm liegt. Jenseits dieses Fensters wird der Prozess zunehmend unpraktisch - Sehr dicke Materialien widerstehen dem Abflachen und den Dehnungseinzugsmechanismen, während ultra-dünne Folien unter Bandspannung einknicken und sich nur schwer zuverlässig steuern lassen.
Die Dicke wirkt sich auf mehrere miteinander verbundene Arten auf das progressive Formdesign aus:
- Stationslayoutdichte- Dickere Materialien erfordern größere Abstände zwischen Stempel-zu-Matrize, was größere Matrizenabschnitte an jeder Station bedeutet. Dies verlängert die Gesamtlänge der Matrize und reduziert die Anzahl der Stationen, die in eine gegebene Pressbettgröße passen.
- Größe des Führungsstifts- Bei Pilotlöchern muss ein ausreichender Randabstand im Verhältnis zur Streifendicke eingehalten werden. Dickere Streifen erfordern größere Führungsstifte und damit größere Führungslöcher, wodurch mehr Streifenbreite verbraucht und die Materialausnutzung verringert wird.
- Schnittspiel- Der Standardausgangspunkt für Weichstahl liegt bei etwa 10 % der Materialstärke pro Seite, dies ändert sich jedoch je nach Güte. Stähle mit höherer{3}}Festigkeit können Abstände von mehr als 20 % pro Seite erfordern, um eine saubere Scherung zu erreichen und die Grathöhe zu minimieren.
- Zufuhrsicherheit- Schwerere Bänder erfordern robustere Servozuführungen und eine höhere Bandspannung, um Fehleinzüge zu verhindern. Sehr dünne Streifen hingegen benötigen möglicherweise Vakuum oder Luft-Blasunterstützung, um sie zwischen den Hüben flach auf der Matrizenoberfläche zu halten.
Das Zusammenspiel zwischen Stahlsorte und -dicke schafft eine Matrix von Einschränkungen, die bei der Konstruktion jedes Metallstanzwerkzeugs berücksichtigt werden müssen. Ein 2 mm HSLA-Streifen bei 80 ksi Zugfestigkeit verhält sich nicht wie ein 2 mm kohlenstoffarmer Streifen bei 45 ksi -, obwohl die Dicke identisch ist, unterscheiden sich die Presskraft, die Abstände und die Anzahl der Stationen erheblich.
Diese materialbedingten Einschränkungen existieren nicht isoliert. Sie fließen direkt in Entscheidungen zur Werkzeugkonstruktion ein: Wie viele Stationen sollen einbezogen werden, wo Piloten platziert werden, wie werden die Umformvorgänge sequenziert und wie viel Streifenbreite soll für Trägerbrücken vorgesehen werden. Jede Materialeigenschaft wird zu einem Design-Input, der die Architektur des gesamten Werkzeugs prägt.
Überlegungen zum progressiven Gesenkdesign für Stahlteile
Jedes Folgeverbundwerkzeug beginnt mit einem Konstruktionsproblem: Wie ordnet man eine Abfolge von Arbeitsgängen entlang eines Stahlbands an, sodass Materialeigenschaften, Teilegeometrie und Produktionsökonomie aufeinander abgestimmt sind? Die Antwort prägt das gesamte Werkzeug - seine Länge, die Anzahl der Stationen, die Streifenbreite und letztendlich seine Kosten. Eine schlechte progressive Formkonstruktion führt zu gerissenen Teilen, vorzeitigem Werkzeugausfall und Materialverschwendung. Strategisches Design verwandelt dieselben Einschränkungen in ein schlankes, langlebiges progressives Stanzwerkzeug, das über Millionen von Zyklen hinweg zuverlässig funktioniert.
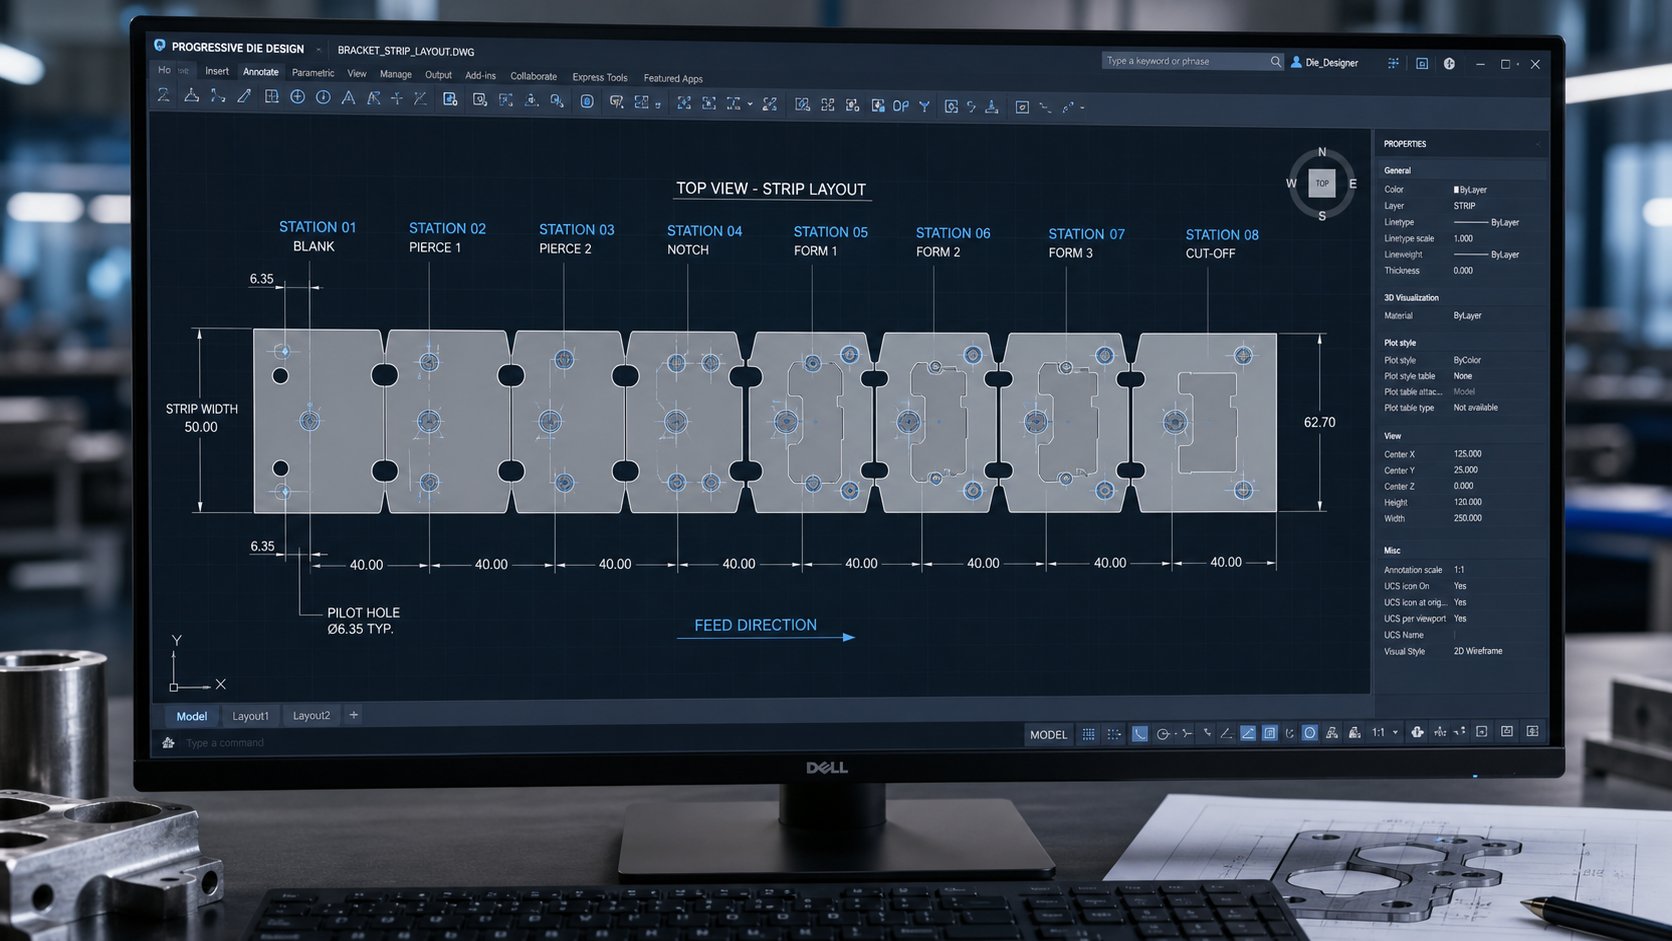
Optimierung der Stationsanzahl und des Streifenlayouts
Wie viele Stationen benötigt ein Folgeverbundwerkzeug eigentlich? Es gibt keine allgemeingültige Formel. Die Anzahl der Stationen hängt von der Teilegeometrie, den erforderlichen Vorgängen und - entscheidend - den Umformbarkeitsgrenzen der Stahlsorte pro Station ab. Eine einfache flache Halterung aus 1010-Stahl mit drei gestanzten Löchern und einer Biegung erfordert möglicherweise nur 4 bis 5 Stationen. Ein komplexes HSLA-Automobilstrukturteil mit mehreren Biegungen, Prägungen und engen Toleranzen könnte 15 oder mehr erfordern.
Die Logik funktioniert folgendermaßen: Jeder Umformvorgang kann das Material nur um einen begrenzten Betrag dehnen, bevor es zu Rissen kommt. Wenn eine einzelne Biegung die sichere Verformungsschwelle des Stahls überschreitet, teilen die Konstrukteure sie auf zwei Stationen mit jeweils teilweiser Umformung auf. Höhere{2}}feste oder kalt-gehärtete Stähle tolerieren weniger Verformung pro Station, was die Anzahl der Stationen direkt erhöht.
Leerlaufstationen - Positionen, an denen kein Betrieb stattfindet - dienen einem bewussten technischen Zweck. Sie bieten Spannungsabbauzonen, in denen das Band die Restspannung zwischen anspruchsvollen Umformstufen umverteilen kann. Sie verbessern außerdem die Bandstabilität, indem sie über die gesamte Werkzeuglänge hinweg eine gleichbleibende Steifigkeit der Trägerbahn gewährleisten. ErforschungOptimierung des Streifenlayoutsbestätigt, dass die Minimierung der Stationsanzahl unter Berücksichtigung sowohl der Prioritätsbeschränkungen (die Vorgänge müssen vor anderen erfolgen) als auch der Nachbarschaftsbeschränkungen (die Vorgänge können sich aufgrund der Nähe keine Station teilen) die zentrale Herausforderung beim progressiven Stanzwerkzeugdesign ist.
Die Bandbreitenoptimierung läuft parallel zur Stationsplanung. Breitere Streifen bieten Platz für größere Teile oder mehrere Reihen (Double-Layouts), verschwenden aber mehr Material pro Strich. Konstrukteure berechnen die Materialausnutzung als Verhältnis der Nettoteilfläche zum Bruttobandverbrauch. Ein gut-optimiertes Layout für Folgeverbundwerkzeuge erreicht typischerweise eine Auslastung von 70-85 %. Die Trägerbrücken -, die schmalen Stege, die die Teile mit dem Schrottskelett verbinden -, müssen breit genug sein, um die Umformkräfte ohne Risse zu überstehen, insbesondere bei Stählen mit geringerer Duktilität.
Design-für-Herstellbarkeit im progressiven Werkzeugbau
Designentscheidungen für Metallstanzwerkzeuge, die während der DFM-Phase getroffen werden, verhindern Probleme, die andernfalls Tausende von Stunden in der Produktion auftreten würden. Für Stahlteile in Folgeverbundwerkzeugen sind mehrere DFM-Prinzipien von großer Bedeutung:
- Minimaler Feature-Abstand- Löcher und Ausschnitte, die zu nahe beieinander liegen, führen zu schwachen Matrizenabschnitten zwischen den Stempeln. Die allgemeine Regel: Halten Sie zwischen benachbarten Elementen eine Materialstärke von mindestens dem Zweifachen ein. Bei hochfesten Stählen erhöht sich dieses Minimum, da die höhere Schnittkraft eine stärkere Belastung auf schmale Gesenkabschnitte konzentriert.
- Ausrichtung der Faserrichtung- Stahlband hat eine Walzrichtung, die sich auf die Duktilität auswirkt. Senkrecht zur Faserrichtung ausgerichtete Biegungen tolerieren engere Radien ohne Rissbildung. Beim progressiven Stanzwerkzeugdesign müssen kritische Biegungen relativ zur Walzrichtung des Bandes ausgerichtet werden, was bedeutet, dass die Teileausrichtung innerhalb des Bandlayouts zu einer strukturellen Entscheidung und nicht nur zu einer Verschachtelungsmöglichkeit wird.
- Stegbreite im Trägerstreifen- Brücken halten das Teil im Streifen bis zur endgültigen Trennung. Zu eng, sie reißen beim Umformen und geben das Teil vorzeitig frei. Zu breit und sie verschwenden Material. Die Brückenbreite hängt von der Banddicke, der Zugfestigkeit und der Stärke der Umformkräfte an benachbarten Stationen ab.
- Interne Biegeradien- Eine allgemein anerkannte Richtlinie legt den Mindestbiegeradius gleich oder größer als die Materialdicke fest (R größer oder gleich T). Eine schärfere Einstellung erhöht die Spannungskonzentration, was zu Rissen im Teil und einem vorzeitigen Ausfall der Blechstanzform führt.
Die Platzierung des Pilot-Pins ist eine weitere wichtige-Entscheidung des DFM. Piloten sollten in gleichmäßigen Abständen entlang des Streifens positioniert werden, vorzugsweise im Bereich der Trägerbahn und nicht in der Geometrie des Funktionsteils. Ihre Position relativ zu den Formstationen bestimmt, wie viel Positionsfehler sich zwischen den Vorgängen ansammelt. Durch die Platzierung von Piloten direkt vor -Präzisionsstationen -, anstatt sich auf die Registrierung von Stationen früher in der Sequenz zu verlassen -, bleibt die Maßgenauigkeit dort erhalten, wo es am wichtigsten ist.
CAD/CAM und Simulation im Formenbau
Stellen Sie sich vor, Sie bauen eine Matrize mit 12 Stationen, führen Ihren ersten Produktionsversuch durch und stellen fest, dass Station 8 das Teil reißt, weil die Kaltverfestigung früherer Stationen die Prognosen übersteigt. Dieses Szenario kostete früher Wochen und Zehntausende Dollar. Moderne Software zur progressiven Werkzeugkonstruktion eliminiert einen Großteil dieses Risikos, bevor Werkzeugstahl bearbeitet wird.
Die Finite-Elemente-Analyse (FEA) simuliert den Materialfluss durch jede Station nacheinander und sagt so Ausdünnung, Dehnungsverteilung und Bruchrisiko voraus. Bei Stahl ist die Vorhersage der Rückfederung besonders wertvoll. - Durch Simulation wird berechnet, wie stark jedes geformte Merkmal nach dem Öffnen der Presse zurückprallt. Dadurch können Ingenieure die Formgeometrie während der Konstruktion kompensieren, anstatt kostspielige Versuche-und{3}}Fehler in der Presse durchzuführen. Wie Manor Tool berichtet, kann FEA Rissrisiken vor dem Werkzeugbau erkennen, wodurch mehr als 20.000 US-Dollar an Nacharbeitskosten eingespart und wochenlange Startverzögerungen bei einem einzelnen Projekt vermieden werden.
Plattformen wie Cimatron, AutoForm und Dynaform ermöglichen es Designern, ein komplettes Bandlayout digital zu erstellen und dann Umformsimulationen an allen Stationen nacheinander durchzuführen.Die Streifenlayout-Tools von AutoFormErmöglichen Sie Benutzern die Definition von Einzel- oder Doppelteil-Layouts, den Vergleich von Verschachtelungsoptionen und die Minimierung des Materialverbrauchs bei gleichzeitiger Validierung der Formbarkeit. Mittlerweile bieten Logopress3 und ähnliche auf SolidWorks- basierende Systeme die parametrische Komponenteneinfügung für Standard-Matrizenelemente wie Heber, Piloten und Halteblöcke und beschleunigen so die detaillierte Konstruktion.
Der praktische Vorteil besteht in weniger Designiterationen. Ohne Simulation könnte ein komplexes Stanzformdesign drei oder vier physische Versuche erfordern, bevor die produktionsbereite Geometrie festgelegt wird. Mit validierter FEA erreichen die meisten Programme eine stabile Produktion in ein oder zwei Testläufen -, was eine direkte Reduzierung sowohl der Werkzeugkosten als auch der Einführungszeit bedeutet. Konstruktionsentscheidungen, die während dieser digitalen Validierungsphase getroffen werden, verursachen bis zu 80 % der gesamten Produktionskosten, sodass Simulationsinvestitionen zu den Aktivitäten mit der höchsten -Rendite in jedem Folgeverbundprogramm gehören.
Designentscheidungen legen die Grenzen dessen fest, was ein Folgeverbundwerkzeug leisten kann. Aber innerhalb dieser Grenzen sind es die einzelnen Stationsvorgänge - Schneiden, Formen, Biegen -, die flaches Stahlband in funktionale Geometrie umwandeln. Die Reihenfolge dieser Vorgänge und warum diese Reihenfolge speziell für Stahl wichtig ist, entscheidet darüber, ob Teile richtig oder als Ausschuss herauskommen.
Wichtige Stanzvorgänge an jeder Stanzstation
Jede Station in einer progressiven Matrize hat einen einzelnen Job -, aber die Reihenfolge, in der diese Jobs stattfinden, ist nicht willkürlich. Die Sequenz folgt einer Logik, die darauf basiert, wie sich Stahl verformt, wie sich die Abmessungen unter Belastung ändern und wie die Ausrichtung vom ersten Schlag bis zum endgültigen Abschneiden aufrechterhalten werden muss. Bei falscher Reihenfolge haben Sie während der gesamten Lebensdauer des Werkzeugs mit Graten, Rissen und Maßabweichungen zu kämpfen. Wenn Sie es richtig machen, produziert die Stanzform schnell und mit minimalem Eingriff konsistente Teile.
Schneid- und Piercingoperationen
Schneidvorgänge dominieren typischerweise die ersten Stationen einer Folgeverbundstanze. Warum? Denn das Entfernen von Material vor dem Formen ist weitaus besser kontrollierbar als der Versuch, das Band zu durchstechen oder zu stanzen, nachdem es bereits gebogen oder in eine dreidimensionale Geometrie gezogen wurde. Flachstreifen bieten den Werkzeugstempeln eine gleichmäßige, vorhersehbare Oberfläche, was sauberere Schnitte, gleichmäßigere Grathöhen und eine längere Lebensdauer des Stempels bedeutet.
Zu den häufigsten Schneidvorgängen für Stahlteile gehören:
- Piercing- Erstellen interner Löcher, Schlitze oder Merkmale mithilfe von Blechstempeln, die Material durch passende Matrizenöffnungen drücken. Pilotlöcher werden fast immer an Station eins gebohrt, um die Registrierung für jeden weiteren Vorgang sicherzustellen.
- Ausblenden- Schneiden des Außenprofils des Teils (oder eines Teils davon) aus dem Streifen. Bei Folgeverbundwerkzeugen ist das Teilstanzen an den ersten Stationen und das Endstanzen an der letzten Station typisch.
- Lanzen- Schneiden und Biegen einer Lasche oder Lamelle in einem einzigen Zug, ohne dass das Material vollständig vom Streifen getrennt wird. Wird häufig zum Erstellen von Befestigungselementen oder Lüftungsschlitzen verwendet.
- Einkerbung- Entfernen von Material von der Bandkante, um Freiraum für Umformvorgänge an späteren Stationen zu schaffen oder um Teilekonturen schrittweise zu definieren.
- Trimmen- Entfernen von überschüssigem Material nach dem Formen, normalerweise an späteren Stationen, an denen geformte Merkmale eine abschließende Kantenprofilierung erfordern.
Die Stahlhärte hat direkten Einfluss auf die Leistung dieser Schneidvorgänge. Bei den meisten Kohlenstoffstählen beträgt der optimale Abstand zwischen Stempel- und Matrize 5-10 % der Materialstärke pro Seite. Härtere Stähle - HSLA-Qualitäten oder kalt-gehärteter Edelstahl – erfordern engere Abstände, um übermäßiges Überrollen und Gratbildung zu verhindern, die manchmal auf 3–5 % pro Seite sinken. Zu enges Anziehen beschleunigt den Stempelverschleiß und erhöht die Abstreifkräfte. Zu lockeres Vorgehen führt zu ausgefransten Kanten und übergroßen Graten, die ein zweites Entgraten erfordern.
Auch die Dicke ist wichtig. Ein 2 mm dickes Stahlband mit niedrigem Kohlenstoffgehalt erfordert einen Abstand von etwa 0,10–0,20 mm pro Seite. Die gleiche Dicke bei Edelstahl 304 benötigt möglicherweise nur 0,08–0,12 mm, da die höhere Scherfestigkeit eine sauberere Bruchzone bei engeren Abständen erzeugt. Diese Zahlen verschieben die Geometrie jedes gestanzten Metallelements im Werkzeug und beeinflussen die Stempelschleifprofile, die Abmessungen der Matrizenbohrung und die Häufigkeit der Schärfintervalle.
Umform- und Biegevorgänge
Sobald die Löcher gebohrt und die Profile teilweise erstellt sind, bewegt sich das Band in den Formungsbereich. Biege-, Zieh-, Präge-, Präge- und Strangpressstationen formen Flachstahl in eine dreidimensionale Geometrie - und jede bringt spezifische Herausforderungen mit sich, wenn mit dem elastischen Erholungsverhalten von Stahl gearbeitet wird.
Biegenist der häufigste Umformvorgang bei Folgestanzwerkzeugen. Stahlbänder werden über einen Stempelradius gegen einen Matrizenblock gebogen, um Flansche, Laschen, Kanäle und Halterungen herzustellen. Die kritische Komplikation? Rückfederung. Jede Stahlbiegung wird beim Öffnen der Presse teilweise entladen und der Teilwinkel entspannt sich in Richtung Flach. Stähle mit höherer Streckgrenze federn stärker zurück - Weichstahl kann bei einer 90-Grad-Biegung um 1–2 Grad zurückfedern, während HSLA-Stähle sich um 5–8 Grad oder mehr erholen können.
Zu den Kompensationsstrategien innerhalb der Matrize gehören:
- Überbeugen- bildet sich über den Zielwinkel hinaus, so dass die Rückfederung das Teil wieder in den Sollzustand bringt. Das ist dasam weitesten verbreitete Kompensationsmethodeaufgrund seiner Einfachheit und Anwendbarkeit bei den meisten routinemäßigen Biegevorgängen.
- Prägung- Anwendung von örtlich begrenztem hohem Druck am Scheitelpunkt der Biegung, um das Material über seine gesamte Dicke plastisch zu verformen und so die elastische Erholung effektiv zu verhindern. Das Prägen erfordert wesentlich mehr Tonnage, führt aber zu engeren Winkeltoleranzen.
- Stufenbiegen- Zerlegung einer großen-Winkelbiegung in mehrere kleine-Winkelinkremente über aufeinanderfolgende Stationen hinweg, wodurch das plastische Verformungsverhältnis erhöht und die elastische Nettoerholung verringert wird.
ZeichnungStationen ziehen das Band in einen Hohlraum, um Näpfe, Vertiefungen oder Schalen zu formen. Die Duktilität von Stahl begrenzt, wie tief ein Zug pro Station gehen kann -. Bei einem Zugverhältnis von mehr als etwa 40–50 % in einem einzigen Schlag besteht die Gefahr einer Ausdünnung oder eines Bruchs. Tiefzüge werden auf mehrere Stationen mit progressiver Tiefenzunahme aufgeteilt.
PrägungErstellt flache erhabene oder vertiefte Merkmale - Rippen, Logos, Versteifungssicken - durch lokales Verdrängen des Materials ohne Durchschneiden.Extrudierendrückt Material durch eine kleinere Öffnung, um Vorsprünge oder Kragen zu formen, die oft verwendet werden, um Gewindebefestigungselemente in einem einzigen Matrizenhub zu erzeugen.
Stationssequenzierungslogik für Stahlteile
Warum ist die Betriebsreihenfolge so wichtig? Drei Prinzipien regeln die Reihenfolge der progressiven Stanzstationen:
Dem Einstechen geht das Formen vorausweil flache Streifen genauere Lochpositionen erzeugen. Sobald der Streifen gebogen ist, ist es aufgrund der verformten Geometrie nahezu unmöglich, Löcher in ihrer korrekten Endposition zu bohren. Löcher, die in umgeformten Bereichen entstehen müssen, werden gestochen, während das Band noch flach ist, und dann durch den anschließenden Umformvorgang in Position gebracht.
Kritische Abmessungen werden nach Abschluss der Umformung festgelegt.Wenn eine Merkmalsabmessung von einer geformten Oberfläche aus referenziert wird, muss die Formung zuerst erfolgen -, andernfalls wird das Merkmal durch Rückfederung und Materialfluss aus der Toleranz verschoben. Dies scheint dem ersten Prinzip zu widersprechen, und genau diese Spannung ist der Grund, warum das progressive Werkzeugdesign eine sorgfältige Sequenzanalyse erfordert. Die Lösung besteht oft darin, frühzeitig Pilotlöcher und unkritische Löcher zu bohren, das Teil zu formen und dann an späteren Stationen das endgültige Präzisionslochen oder die Kalibrierung durchzuführen.
Die Registrierung der Pilotlöcher bleibt durchgehend erhalten.Von Station eins an greifen Führungsstifte bei jedem Hub in den Streifen ein. Alle nachfolgenden Vorgänge beziehen sich auf diese Pilotlöcher, was bedeutet, dass ihre Platzierungsgenauigkeit die Gesamtpräzision des gesamten Teils bestimmt. Piloten werden immer an der frühestmöglichen Station -, häufig an der allerersten Station -, durchbohrt und bleiben der Positionsanker für alle folgenden Prägestempelkomponenten.
Hier ist eine typische Stationssequenz für eine Stahlmontagehalterung mit zwei Löchern, einem gebogenen Flansch und einer Versteifungsrippe:
- Bohren Sie Führungslöcher in den Trägerstreifen
- Funktionslöcher (Befestigungsschlitze, Entlastungskerben) einstechen
- Kerben Sie die Streifenkanten aus, um den Umriss des Teils zu definieren
- Versteifungsrippe prägen, während der Streifen noch flach ist
- Leerlaufstation (Entlastung, Bandstabilisierung)
- Biegen Sie den Flansch auf den Zielwinkel plus Überbiegungsausgleich
- Münz- oder Rückschlagflansch auf endgültige Winkeltoleranz
- Endgültiger Schnitt - Trennen Sie das fertige Teil vom Trägerstreifen
Diese Reihenfolge spiegelt eine allgemeine Regel wider: Metallstanzwerkzeuge und Schneidvorgänge gruppieren sich an der Vorderseite der Matrize, Umformvorgänge füllen die mittlere und hintere Station und die endgültige Trennung erfolgt immer zuletzt. Leerlaufstationen erscheinen überall dort, wo das Band zwischen schweren Umformstufen eine Pause benötigt -, was besonders wichtig für Stähle mit hohen Kaltverfestigungsraten ist, bei denen der Aufbau von Restspannungen die nachgelagerte Umformbarkeit gefährdet.
Die Werkzeuge jeder Station verschleißen unterschiedlich schnell, je nachdem, was sie tun und wie stark der Stahl zurückdrückt. Schneidstationen verschlechtern sich durch abrasiven Stempelverschleiß. Umformstationen leiden unter Abrieb und Ermüdung. Dieses Abnutzungsmuster - und wie man damit umgeht - entscheidet letztendlich darüber, ob ein Würfel 100.000 oder 10 Millionen Treffer erzielt.
Matrizenwartung und Werkzeuglebensdauer beim Stanzen von Stahl
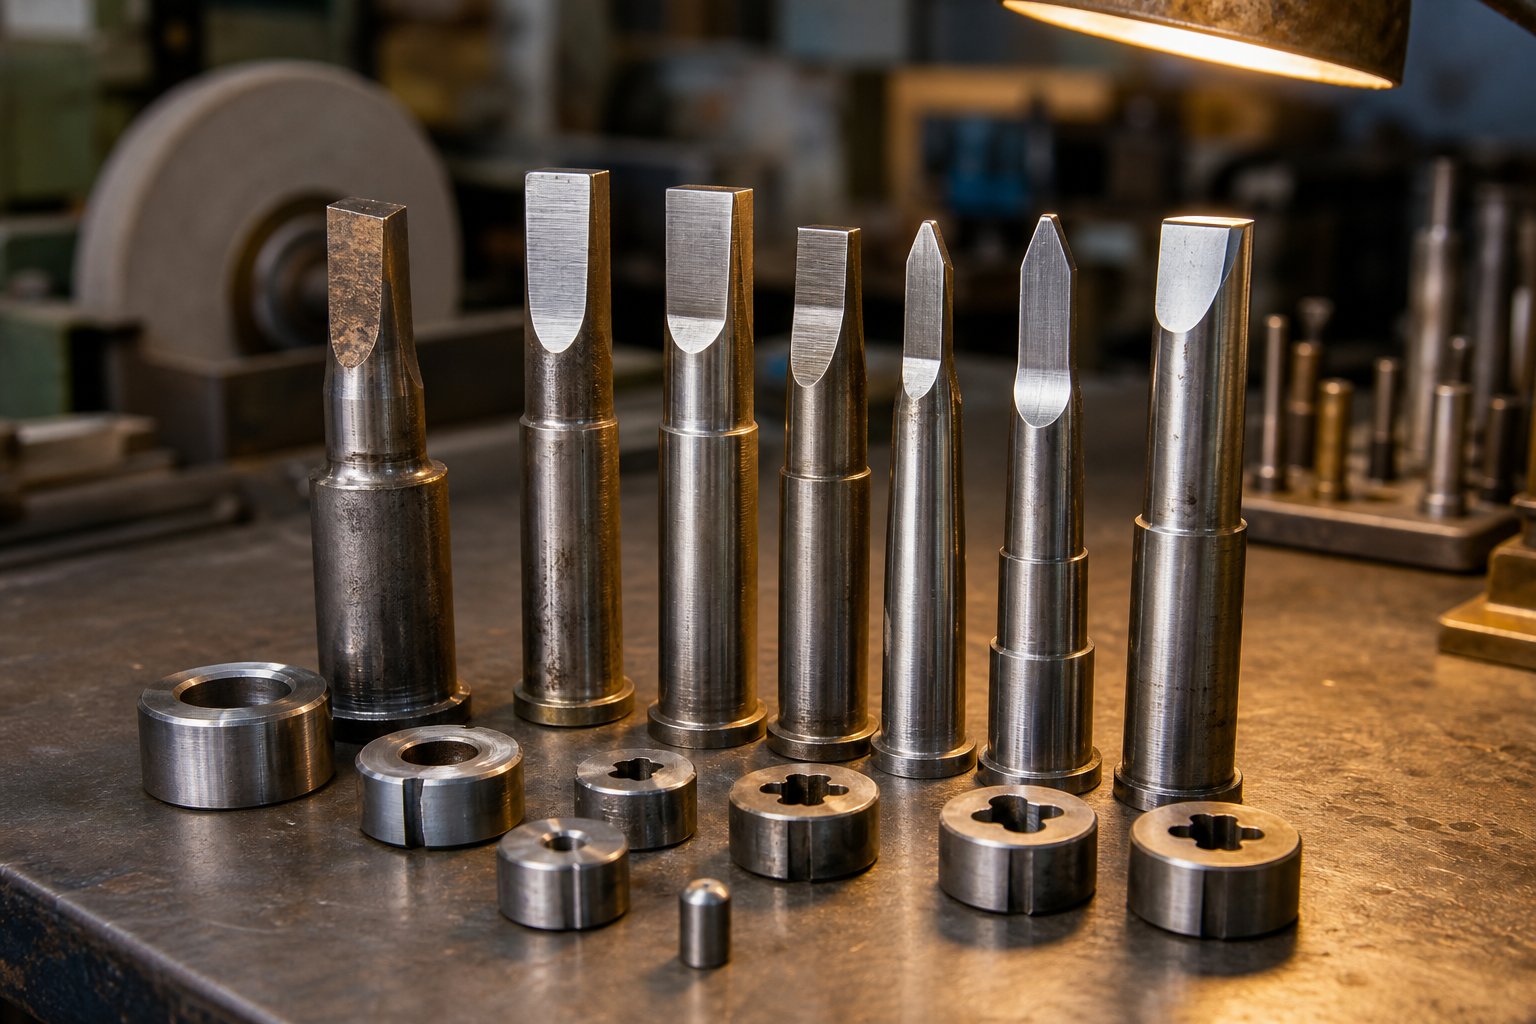
Ein progressiver Würfel versagt nicht auf einmal. Es verschlechtert sich allmählich - Stempelkanten werden stumpf, es bilden sich Radien, die aufrauen, es entstehen Lücken - und damit sinkt auch die Teilequalität. Stahl beschleunigt diesen Abbau aufgrund seiner höheren Scherfestigkeit, seines Kaltverfestigungsverhaltens und seiner Oberflächenoxide stärker als weichere Materialien. Der Unterschied zwischen einem Prägewerkzeugsatz, der Millionen von Zyklen zuverlässig läuft, und einem Prägewerkzeugsatz, der ständiges Eingreifen erfordert, beruht auf drei Faktoren: Verständnis dafür, wie sich Verschleiß entwickelt, Wartung der Werkzeuge nach einem Zeitplan und nicht nach Ausfällen, und Auswahl der richtigen Werkzeugmaterialien für die spezifischen Anforderungen jeder Station.
Verschleißmuster und Fehlermodi in Stahlstanzwerkzeugen
Wenn Sie Stahl mit Produktionsgeschwindigkeit durch ein Folgegesenk laufen lassen, konkurrieren fünf verschiedene Fehlermechanismen darum, Ihr Werkzeug zu zerstören. Je nach Stahlsorte, die gestanzt wird, entwickelt sich jeder unterschiedlich und erfordert jeweils eine andere Gegenmaßnahme. Forschung vonAHSS-Einblickeidentifiziert diese Hauptmodi als Verschleiß (abrasiv und adhäsiv), plastische Verformung, Absplitterung, Rissbildung und Abrieb.
Abrasiver Verschleißist der häufigste Verschlechterungsmodus bei Stahlstanzwerkzeugen. Harte Partikel - Fräszunder auf warm-gewalztem Stahl, Karbide in hoch-Stärkegraden oder kalt-gehärtete Rückstände aus früheren Schnitten - wirken wie mikroskopisch kleine Schleifscheiben auf Stempel- und Matrizenoberflächen. Bei jedem Hub wird eine kleine Menge Werkzeugmaterial entfernt, wodurch sich die Abstände allmählich vergrößern und die Grathöhe erhöht. Je härter der Werkstückstahl ist, desto schneller schreitet der abrasive Verschleiß voran. HSLA- und Dual{9}}-Phasenstähle mit Zugfestigkeiten über 590 MPa können Stempel vier- bis fünfmal schneller verschleißen als Weichstahl.
Adhäsionsverschleiß und Fressenstellen eine andere Herausforderung dar, insbesondere beim progressiven Stanzen von Edelstahl. Die Reibung und Hitze, die entstehen, wenn austenitischer Edelstahl über die Werkzeugoberflächen gleitet, erzeugen Mikroschweißnähte zwischen Blech und Matrize. Wenn diese Bindungen aufbrechen, wird Material von einer Oberfläche auf die andere übertragen -, normalerweise von der weicheren Oberfläche auf die härtere. Diese Ablagerungen (Abrieb) zerkratzen nachfolgende Teile und beschleunigen die weitere Haftung in einem selbst{5}}verstärkenden Zyklus. AlsDer HerstellerBeachten Sie, dass das Polieren der Werkzeugoberflächen vor und nach der Beschichtung dazu beiträgt, Abrieb zu reduzieren, während Hochdruckschmierstoffe für die Bewältigung der damit verbundenen hohen Kontaktdrücke unerlässlich sind.
Absplitternentsteht durch zyklische Belastungen, die die Ermüdungsfestigkeit des Werkzeugmaterials überschreiten, typischerweise an scharfen Schneidkanten. Es bilden sich Mikrorisse, die sich bei wiederholter Belastung ausbreiten und schließlich dazu führen, dass sich kleine Stücke von den Kanten des Stempels oder der Matrize lösen. Die höhere Scherfestigkeit von Stahl verstärkt den Aufprallstoß beim Durchbruch beim Lochen, wodurch es in Schneidstationen, die dickere oder stärkere Sorten verarbeiten, häufiger zu Absplitterungen kommt.
Knackentritt auf, wenn die Spannungen die Bruchzähigkeit des Werkzeugstahls überschreiten. Spannungskonzentratoren - Schleifspuren, scharfe Innenecken oder Konstruktionsmerkmale mit unzureichenden Radien - verursachen Risse, die sich katastrophal ausbreiten. Eine Fallstudie dokumentierte den Bruch von D2-Werkzeugstahl nach nur 5.000-7.000 Lastzyklen bei der Bildung eines 580 MPa Ferrit-Bainit-Stahls, verglichen mit der typischen Lebensdauer von 50.000 Zyklen, die das gleiche Werkzeug mit herkömmlichen Sorten erreichte.
Plastische Verformungtritt auf, wenn der Kontaktdruck die Druckstreckgrenze des Werkzeugmaterials überschreitet. Stähle mit höherer-Festigkeit konzentrieren eine stärkere Belastung auf kleinere Kontaktflächen -, insbesondere an Ziehradien und Prägestationen -, wodurch die Matrizenoberfläche Pilze oder Vertiefungen aufweist. Sobald die Verformung einsetzt, erzeugt die veränderte Geometrie eine noch höhere lokale Spannung, was weitere Schäden beschleunigt.
Diese Fehlermodi treten selten isoliert auf. Adhäsiver Verschleiß erzeugt raue Stellen, die zu Spannungserhöhern werden und Abplatzungen auslösen. Abgesplitterte Kanten führen zu ungleichmäßigen Schnittbelastungen, die die Rissbildung beschleunigen. Das Erkennen, welcher Modus an jeder Station vorherrscht - und dies Ihrem Werkzeugstahllieferanten mitzuteilen -, ist die Grundlage jeder effektiven Strategie zur Wartung von Stanzwerkzeugen.
Vorbeugende Wartungsplanung und Schärfintervalle
Mit der Wartung einer Matrize zu warten, bis die Teile schlecht aussehen, ist die teuerste verfügbare Wartungsstrategie. Wenn Grate mit bloßem Auge sichtbar sind, ist der Stempelverschleiß bereits weit über den optimalen Schärfpunkt - hinaus fortgeschritten, was bedeutet, dass beim Nachschleifen mehr Material entfernt werden muss, was die Gesamtlebensdauer des Werkzeugs verkürzt und die Häufigkeit des Austauschs erhöht.
Eine wirksame vorbeugende Wartung beginnt mit einer objektiven Messung und nicht mit einer visuellen Beurteilung. Die Grathöhe ist der Hauptindikator: Die meisten Präzisionsstanzvorgänge lösen ein Nachschärfen aus, wenn der Grat 10 % der Materialstärke überschreitet. Bei einem 1-mm-Stahlband beträgt dieser Schwellenwert nur 0,1 mm -, der ohne Vergrößerung kaum wahrnehmbar, aber mit einem Gratmessgerät oder einem optischen Komparator deutlich messbar ist.
Die Verfolgung der Trefferanzahl bildet den Planungsrahmen. Jeder Prägestempelsatz sollte über eine dokumentierte Basislinie verfügen: die Anzahl der Hübe, die eine bestimmte Station normalerweise ausführt, bevor die Grathöhe den Wartungsschwellenwert erreicht. Diese Intervalle variieren erheblich je nach Stationstyp und Stahlsorte:
- Piercingstationen aus Weichstahl (1008-1010)- oft 150.000 bis 250.000 Treffer zwischen den Schärfungen
- Piercingstationen aus Edelstahl (304, 316)- häufig 50.000 bis 100.000 Treffer aufgrund von Klebstoffverschleiß und Abrieb
- Lochstationen aus HSLA-Stahl (590+ MPa)- manchmal nur 30.000 bis 80.000 Treffer, je nach Dicke und Beschichtung
- Stationen bilden- wurde in ähnlichen Abständen überprüft, die Wartung erfolgte jedoch eher auf der Grundlage des Oberflächenzustands als der Kantenschärfe
Der Kostenkonflikt{0}}zwischen geplanter Wartung und ungeplantem Ausfall ist schwerwiegend. Bei einem geplanten Schärfen ist die Matrize stundenlang außer Betrieb und es wird eine kontrollierte Menge Werkzeugmaterial abgetragen (typischerweise 0,05-0,15 mm pro Schleifvorgang). Ein ungeplanter Ausfall - ein gebrochener Stempel, ein abgebrochener Matrizenabschnitt oder eine abgenutzte Formstation - kann die Produktion tagelang lahmlegen, während Ersatzkomponenten hergestellt, gehärtet und montiert werden. Abgesehen von den direkten Kosten für Ausfallzeiten beschädigen katastrophale Ausfälle häufig benachbarte Stationen und führen dazu, dass die Reparatur einer einzelnen Komponente zu einem Wiederaufbau mehrerer Stationen führt.
Stanzwerkzeugheber -die federbelasteten Komponenten-, die den Streifen zwischen den Hüben anheben, sodass er frei vorgeschoben werden kann -, erfordern ebenfalls eine planmäßige Inspektion. Abgenutzte oder kaputte Heber führen dazu, dass das Band während des Vorschubs über die unteren Matrizenoberflächen schleift, was zu Kratzern, Fehleinzügen und beschleunigtem Verschleiß an nachgeschalteten Stationen führt. Ermüdungserscheinungen der Heberfeder treten besonders häufig bei Hochgeschwindigkeitsvorgängen auf, bei denen sich schnell Millionen von Zyklen ansammeln. Durch die Einbeziehung der Heberinspektion in jedes geplante Wartungsfenster wird verhindert, dass sich diese sekundären Ausfälle auf die Matrize auswirken.
Fertigungsbetriebe für Folgeverbundstanzen, die Stahlstanzen mit hohem{0}Volumen betreiben, verfolgen Wartungsdaten zunehmend digital - und protokollieren Trefferzahlen, Schärftermine, Materialabtrag pro Schleifvorgang und Gratmessungen nach-Wartungsarbeiten. Im Laufe der Zeit zeigen diese Daten Verschleißratentrends auf, die eine vorausschauende Planung ermöglichen: die Wartung der Matrize kurz vor Qualitätsabweichungen und nicht erst, nachdem dies bereits der Fall ist.
Werkzeugmaterialauswahl für eine längere Werkzeuglebensdauer
Der Werkzeugstahl in Ihrer Matrize bestimmt die Obergrenze. - Kein Wartungsprogramm kann eine grundlegende Materialinkongruenz zwischen Werkzeug und Werkstück beheben. Die Auswahl des richtigen Werkzeugmaterials für die spezifische Fehlerart jeder Station ist die einflussreichste Entscheidung zur Verlängerung der Lebensdauer von progressiven Hartmetall-Stanzwerkzeugen und herkömmlichen Werkzeugstahlkomponenten gleichermaßen.
Drei Kategorien von Werkzeugmaterialien dominieren den progressiven Gesenkbau für das Stahlstanzen:
Konventionelle Werkzeugstähle- D2, A2, M2 und S7 - bilden die Grundlinie. D2 (ein Kaltarbeitsstahl mit hohem Chrom- und Kohlenstoffgehalt) ist aufgrund seiner hohen Verschleißfestigkeit und einfachen Wärmebehandlung seit Jahrzehnten der Industriestandard. A2 bietet eine bessere Zähigkeit bei etwas geringerer Verschleißfestigkeit und eignet sich daher für Stationen mit Stoßbelastung. M2 (ein Schnellarbeitsstahl) bietet eine ausgezeichnete Warmhärte für Anwendungen, bei denen Reibungswärme ein Problem darstellt. S7 bietet die höchste Stoßfestigkeit für schweres Stanzen durch dicken Stahl.
Pulvermetallurgische (PM) Werkzeugstählerepräsentieren die nächste Stufe. Ihr Herstellungsprozess - zerstäubt geschmolzenes Metall zu schnell erstarrtem Pulver und verfestigt es dann durch heißisostatisches Pressen - erzeugt eine gleichmäßige Mikrostruktur mit kleinen, gleichmäßig verteilten Karbiden. Das Ergebnis ist eine deutlich höhere Zähigkeit bei gleicher Härte im Vergleich zu herkömmlichen Blockgussstählen. In einem dokumentierten Fall wurde durch den Wechsel von D2 zu PM-Werkzeugstahl die Werkzeuglebensdauer von 5.000-7.000 Zyklen auf die erwarteten 40.000–50.000 Zyklen beim Formen einer 580 MPa AHSS-Sorte wiederhergestellt – eine fast zehnfache Verbesserung ohne weitere Prozessänderungen.
Hartmetalleinsätze- Typischerweise bieten Wolframkarbidsorten - die ultimative Verschleißfestigkeit für Schneidstationen mit hohem-Zyklus. Hartmetall behält seine Dimensionsstabilität über längere Produktionsläufe bei und widersteht abrasivem Verschleiß weitaus besser als jeder Werkzeugstahl. Der Nachteil ist die Sprödigkeit: Hartmetalleinsätze müssen gut-gestützt und vor seitlichen Belastungen geschützt sein. Sie werden üblicherweise als austauschbare Module in Lochstechstationen, schmalen Schlitzschneidpositionen und allen Stationen installiert, die rostfreie oder HSLA-Stähle in großen Mengen verarbeiten.
Oberflächenbeschichtungen verlängern die Lebensdauer jedes Grundmaterials, indem sie eine harte, reibungsarme Barriere zwischen Werkzeug und Werkstück schaffen. Die gebräuchlichsten Optionen für Stahlstanzanwendungen:
| Werkzeugmaterial / Beschichtung | Verschleißfestigkeit | Zähigkeit | Widerstand gegen Abrieb | Relative Kosten | Beste Anwendung |
|---|---|---|---|---|---|
| D2 (unbeschichtet) | Gut | Mäßig | Gerecht | Niedrig | Allgemeines Schneiden, unlegierter Stahl |
| A2 (unbeschichtet) | Mäßig | Gut | Gerecht | Niedrig | Stoß-anfällige Stationen, dickerer Stahl |
| M2 (unbeschichtet) | Sehr gut | Mäßig | Gerecht | Medium | Hohe-Schnittgeschwindigkeit, Hitzebeständigkeit |
| PM-Werkzeugstahl | Exzellent | Exzellent | Gut | Hoch | AHSS-bildende Anwendungen mit hoher{0}}Auswirkung |
| Hartmetalleinsatz | Exzellent | Niedrig | Gut | Hoch | High--Cycle-Piercing, Edelstahl |
| TiN-Beschichtung (PVD) | Gute Verbesserung | Keine Änderung | Gut | Medium | Allgemeine Verschleißreduzierung |
| TiCN-Beschichtung (PVD) | Sehr gute Verbesserung | Keine Änderung | Sehr gut | Medium | Höhere Härte, rostfreie Formgebung |
| TiAlN-Beschichtung (PVD) | Hervorragende Verbesserung | Keine Änderung | Exzellent | Mittel-Hoch | Hochtemperaturstationen, AHSS-Stempel |
| CrN-Beschichtung (PVD) | Gute Verbesserung | Keine Änderung | Sehr gut | Medium | Verzinkter Stahl, -festfressend |
Die Auswahl der Beschichtung hängt vom Werkstoff des Werkstücks ab. PVD-aufgetragenes TiAlN schneidet gut gegen unbeschichtete Dual-Phasen- und AHSS-Sorten ab und erzeugt sauberere Kanten über Hunderttausende von Schlägen. PVD-Beschichtungen können jedoch beim Stanzen verzinkter Stähle zu Zinkablagerungen führen -. In diesen Fällen sind Ionennitrieren oder CrN-Beschichtungen besser geeignet. Ein Vergleich ergab, dass ein verchromtes Werkzeug nach 50.000 Teilen versagte, während eine ionen{9}nitrierte, CrN-beschichtete Version desselben Werkzeugstahls über 1,2 Millionen Teile produzierte.
Ein praktischer Ansatz für große progressive Matrizen: Bauen Sie den gesamten Matrizenschuh und die verschleißfreien Komponenten aus kostengünstigem Gusseisen oder niedrig{1}legiertem Stahl und installieren Sie dann hochwertige Werkzeugstahl- oder Hartmetalleinsätze an konzentrierten Verschleißstellen. Dies gleicht Kosten und Leistung aus und ermöglicht gezielte Materialverbesserungen nur dort, wo das Werkstück sie tatsächlich erfordert. Stellen, die dem höchsten Kontaktdruck - engen-Radiusformstationen, kleinen-Durchmessern und Ziehperlen - ausgesetzt sind, erhalten die Premium-Materialien, während Bereiche mit geringerer{9}}Beanspruchung in den Standardqualitäten verbleiben.
Die richtige Kombination aus Grundmaterial, Oberflächenbehandlung und Wartungsplan erzeugt einen Verbundeffekt. Ein richtig ausgewählter und beschichteter Werkzeugstahl, der nach einem disziplinierten Hit{1}}Zählungsplan geschärft wird, kann eine Matrizenlebensdauer liefern, die in Millionen von Teilen statt in Tausenden gemessen wird. Diese Langlebigkeit führt direkt zu niedrigeren Stückkosten -, was die Wirtschaftlichkeit der progressiven Stanzwerkzeuge deutlich in den Vordergrund rückt.
Kostenfaktoren bei Folgeverbundwerkzeugen für Stahl
Die in Millionen Hüben gemessene Lebensdauer klingt beeindruckend -, ist aber nur dann von Bedeutung, wenn die Wirtschaftlichkeit den Bau dieses Werkzeugs überhaupt rechtfertigt. Die Werkzeugausstattung für Folgeverbundstanzen stellt eine der größten Vorabinvestitionen in jedem hochvolumigen Stahlstanzprogramm dar. Wenn man versteht, was diese Kosten antreibt (und wie sie sich amortisieren), kann man fundierte Beschaffungsentscheidungen vor teuren Überraschungen schützen. Ganz gleich, ob Sie als Produktionsingenieur die Dimensionierung eines Programms planen oder als Beschaffungsexperte Angebote vergleichen: Die Mathematik hinter progressiven Werkzeugen bestimmt, ob der Prozess Wert schafft oder nur Kosten verursacht.
Werkzeuginvestitionen und was die Werkzeugkosten antreibt
Warum kostet ein Folgeverbundwerkzeug so viel mehr als ein Werkzeug mit nur einer Station? Denn Sie zahlen für jede Station, jedes präzisionsgeschliffene Bauteil, jeden Hartmetalleinsatz und jede Stunde Design-Engineering, verpackt in einem integrierten System. Der Kostenunterschied zwischen Werkstätten, die das gleiche Teil anbieten, kann50 Prozent überschreiten- Eine Abweichung, die nicht durch willkürliche Preise, sondern durch berechtigte Unterschiede in der Art und Weise, wie die einzelnen Geschäfte das Teil verarbeiten, verursacht wird.
Neun Hauptfaktoren beeinflussen, was Sie für den Bau eines Prog-Würfels bezahlen:
- Anzahl der Stationen- Mehr Stationen bedeuten eine längere Matrize, präzisere Komponenten und mehr Designstunden. Eine 5-Stationen-Bracket-Matrize und eine 15-Stationen-Automotive-Strukturmatrize liegen nicht einmal im gleichen Kostenuniversum.
- Teilegeometrie und Komplexität- Tiefe Züge, enge Konturen, Biegungen in mehrere-Richtungen und Merkmale, die eine Simulation oder Prototypenerstellung erfordern, erhöhen alle die Werkzeugkosten. Enge Toleranzen erfordern eine strengere Prozesskontrolle, was zu einer teureren Werkzeugkonstruktion führt.
- Qualität des Werkzeugmaterials- Eine Matrize, die durchgehend aus D2-Werkzeugstahl gefertigt ist, kostet wesentlich weniger als eine Matrize, die PM-Werkzeugstähle und Hartmetalleinsätze an Stationen mit hohem{2}}Verschleiß erfordert. Das Werkstückmaterial bestimmt diese Wahl - Das Stanzen von HSLA oder Edelstahl erfordert hochwertige Werkzeugmaterialien, um eine akzeptable Matrizenlebensdauer zu erreichen.
- Sekundäre In-die-Funktionen- In-Gesenkgewindeschneiden, Hardware-Einfügung, In-In{2}}Montage oder mehr-Teile-pro-Layouts erhöhen die Anzahl der Stationen und erhöhen die Komplexität, was die Kosten in die Höhe treibt.
- Erforderliche Toleranzen- Teile mit kritischen Ebenheitsanforderungen, GD&T-Angaben oder Anforderungen an die Position im Sub--Tausendstelbereich erfordern eine präzisere Werkzeugherstellung, bessere Komponentenpassungen und häufig mehr Stationen für die Kalibrierung und Prägung.
- Standort, Kapazität und Nische des Anbieters- Die Lohnsätze variieren geografisch, und eine Werkstatt, die bis zur Kapazitätsgrenze ausgelastet ist, macht andere Angebote als jemand, der Arbeit sucht. Ein Anbieter, dessen Nische zu Ihrem Teiletyp passt, liefert in der Regel einen wettbewerbsfähigeren Kostenvoranschlag.
Die Kosten für progressive Stanzwerkzeuge in der realen Welt reichen von etwa 10.000 US-Dollar für einfachere Werkzeuge bis zu 350.000 US-Dollar für komplexe Mehrstationen-Stanzwerkzeuge. Diese Streuung spiegelt die enorme Variabilität der Teilekomplexität, des Materialbedarfs und der Produktionsanforderungen wider. Eine einfache Unterlegscheiben-Matrize und eine 20-Stationen-Kfz-Stecker-Matrize gelten beide als „progressiv“, haben aber in der Kostenstruktur fast keine Gemeinsamkeiten.
Hier ist der Hauptgrund dafür, dass fortschrittliche Werkzeuge mehr kosten als einfachere Alternativen: Sie investieren vor-in Geschwindigkeit. Eine von Hand bestückte Matrize mit einer -Station-kostet möglicherweise nur einen Bruchteil des Preises, erzeugt aber nur einen Bruchteil der Leistung. Der fortschrittliche Werkzeug- und Formenbau-Ansatz konsolidiert die ansonsten fünf oder zehn separaten Vorgänge -, die jeweils ein eigenes Werkzeug, eine eigene Einrichtung, einen eigenen Bediener und einen eigenen Handhabungsschritt erfordern - in einem einzigen integrierten System, das bei jedem Hub ein fertiges Teil produziert. Diese Konsolidierung hat ihren Preis, aber es ist ein Preis, der sich bei steigendem Volumen auszahlt.
Pro-Stückökonomie und Volumen-Break-Even
Das bestimmende wirtschaftliche Merkmal von Folgeverbundwerkzeugen und -stanzen ist die radikale Kostenreduzierung im großen Maßstab. Diese teuren Vorabinvestitionen in die Werkzeugausstattung werden auf jedes Teil aufgeteilt, das die Matrize produziert - und da gut-gepflegte Folgeverbundmatrizen Millionen von Zyklen halten, geht der Werkzeugbeitrag pro Stück mit der Zeit gegen Null.
Betrachten Sie ein einfaches Beispiel. Eine progressive Matrize im Wert von 25.000 US-Dollar bringt bei 25.000 Teilen einen Aufpreis von 1,00 US-Dollar pro Stück. Bei 250.000 Teilen kostet es nur 0,10 $ mehr. Bei 2,5 Millionen Teilen - innerhalb der Lebensdauer einer ordnungsgemäß gewarteten Matrize - sinkt der Werkzeugaufwand auf einen einzigen Cent pro Stück. Die Material-, Presszeit- und Arbeitskosten bleiben pro Teil ungefähr konstant, aber die Amortisationskurve der Werkzeuge fällt mit steigendem Volumen stark nach unten.
Wann ist ein Folgeverbundwerkzeug wirtschaftlicher als einfachere Verfahren? Der Schwellenwert hängt von der Komplexität des Teils und der Alternative ab, mit der Sie vergleichen:
- vs. Blechbearbeitung (Laser + Bremsumformung)- Folgeverbundwerkzeuge erreichen in der Regel bei 5.000 bis 25.000 Teilen pro Jahr die Gewinnschwelle. Die Herstellungsstückkosten bleiben unabhängig vom Volumen relativ konstant, da die Arbeitskosten ein fester Kostenfaktor pro Teil bleiben. Die Stanzstückkosten sinken mit zunehmendem Volumen, da die Arbeit pro Teil in Bruchteilen eines Cents gemessen wird.
- vs. Einzelstationsprägung mit mehreren Setups- Wenn für Ihr Teil mehrere Arbeitsgänge in separaten Matrizen mit Handhabung zwischen den einzelnen Werkzeugen erforderlich sind, erzielt ein Folgeverbundwerkzeug bei geringeren Stückzahlen häufig die Gewinnschwelle, da es die Handhabung zwischen den Arbeitsgängen überflüssig macht, den WIP-Bestand reduziert und den Arbeitsaufwand senkt. Der Break-Even-Wert kann auf nur 10.000 bis 50.000 Teile sinken, je nachdem, wie viele Konfigurationen das Folgeverbundwerkzeug ersetzt.
- vs. Transferprägen- Transfermatrizen eignen sich für Teile, die nicht auf dem Streifen bleiben können, und ihre Stückkosten sind eher progressiv. Die Wahl wird hier in der Regel eher von der Teilegeometrie als von reinen wirtschaftlichen Gesichtspunkten bestimmt.
Der Fehler, den viele Käufer machen, besteht darin, nur die Werkzeugposition zu vergleichen, ohne zu berücksichtigen, was passiert, nachdem diese Werkzeuge abbezahlt sind. Eine Folgeverbundstanze, die im zweiten, dritten oder vierten Produktionsjahr läuft, liefert Teile im Wesentlichen zu den Kosten für reines Material-zuzüglich-Presszeit-. Jedes Jahr, wenn das Design stabil bleibt und die Nachfrage anhält, sinken die effektiven Werkzeugkosten pro Stück weiter.
Gesamtbetriebskosten einschließlich Wartung und Sekundärbetrieb
Der Werkzeugkaufpreis ist nur das erste Kapitel der Kostengeschichte. Die Gesamtbetriebskosten (TCO) für ein Folgeverbundwerkzeugprogramm umfassen alle Ausgaben vom Werkzeugdesign bis zum Ende-der-Lebensdauer - und die Nichtberücksichtigung nachgelagerter Kosten führt zu ungenauen Beschaffungsentscheidungen. Ingenieure und Einkäufer, die Folgeverbundstanzdienstleistungen bewerten, sollten sich ein Gesamtbild verschaffen:
- Erster Werkzeugentwurf und -bau- Die Vorabinvestition umfasst CAD/CAM-Engineering, FEA-Simulation, Werkzeugstahlbeschaffung, CNC-Bearbeitung, Wärmebehandlung, Schleifen, Montage und Test.
- Probetraining und Qualifikation- Erstmusterprüfung-, Maßvalidierung, Prozessfähigkeitsstudien (Cpk) und alle technischen Änderungen, die vor der Produktionsfreigabe erforderlich sind.
- Geplante Wartung und Schärfen- Regelmäßiges Nachschärfen der Schneidstationen, Polieren der Formflächen, Austausch verschlissener Federn und Heber. Die Häufigkeit hängt von der Stahlsorte und dem Volumen ab, für HSLA-Stähle sind jedoch 2–4 planmäßige Wartungen pro 100.000 Teile einzuplanen.
- Ersatzkomponenten- Einzelne Stempel, Matrizenknöpfe, Piloten und Formeinsätze nutzen sich ab und müssen im Laufe der Lebensdauer der Matrize ausgetauscht werden. Der Austausch von Hartmetalleinsätzen ist teurer, muss jedoch weitaus seltener ausgetauscht werden.
- Drücken Sie Zeit und Energie- Die Stundensätze für die Presse variieren je nach Tonnage, Geschwindigkeit und Anlage. Pressen mit höherer-Tonnage, die für stärkere Stähle erforderlich sind, erfordern höhere Stundensätze.
- Materialkosten und Ausschuss- Rohstahlcoilkosten plus Wert des Schrottskeletts. Eine bessere Ausnutzung des Streifenlayouts reduziert direkt die Materialverschwendung. Stahlschrott hat einen Verwertungswert, der diese Kosten teilweise ausgleicht.
- Sekundäroperationen- Entgraten, Trommelschleifen, Wärmebehandeln, Plattieren, Lackieren, Gewindeschneiden oder Einsetzen von Hardware nach dem Stanzen. Bei jedem Stück fallen Kosten und Bearbeitungsaufwand an. Einige Vorgänge (z. B. Innengewindeschneiden) können in das Folgeverbundwerkzeug integriert werden, um einen separaten Schritt - zu eliminieren, was zu höheren anfänglichen Werkzeugkosten, aber niedrigeren laufenden Stückkosten führt.
- Qualitätsprüfung und SPC- Messaufwand, Messgeräteinvestition, CMM-Zeit und alle erforderlichen zerstörenden Tests.
- Verpackung und Logistik- Benutzerdefinierte Verpackung, Teileanzahl und Versandkonfiguration, abgestimmt auf die Anforderungen Ihres Endkunden.
- Technische Änderungen- Jede Designüberarbeitung nach dem Bau der Werkzeuge erfordert eine Änderung oder einen Neuaufbau der betroffenen Stationen. Änderungen zu einem späteren Zeitpunkt im Programmlebenszyklus sind deutlich teurer als Änderungen, die während des ersten Entwurfs vorgenommen werden.
Ein praktischer Ansatz zur TCO-Analyse: Bitten Sie Ihren progressiven Werkzeug- und Formenlieferanten, nicht nur den Erstbau, sondern auch ein geschätztes jährliches Wartungsbudget basierend auf den prognostizierten Mengen und der Materialqualität anzubieten. Lieferanten mit Erfahrung in Ihrer spezifischen Stahlsorte können realistische Wartungsintervalle und Ersatzkomponentenprognosen liefern. Für Teams, die progressive Stanzwerkzeuge für großvolumige Stahlteile beschaffen,YICHENist ein Lieferant, der Produktionsingenieure und Beschaffungsteams während des gesamten Lebenszyklus - vom ersten Werkzeugdesign bis zur skalierbaren Massenproduktion - unterstützt und dabei hilft, die Gesamtkosten des Programms vor der Verpflichtung zu Werkzeugen zu quantifizieren.
Das Gesamtkostenbild zeigt auch, wo Möglichkeiten zur Kostensenkung liegen. Wenn Sie mehr in die Qualität der anfänglichen Werkzeuge investieren -, bessere Werkzeugstähle, PVD-Beschichtungen und ein robusteres Design -, senken Sie häufig die Gesamtbetriebskosten, indem Sie die Wartungsintervalle verlängern und ungeplante Ausfallzeiten vermeiden. Eine Matrize, die im Vorfeld 20 % mehr kostet, aber zwischen den Schärfungen dreimal länger läuft, führt über ihre Lebensdauer zu deutlich niedrigeren Gesamtprogrammkosten.
Das Verständnis der gesamten Kostenstruktur ermöglicht eine bessere Entscheidungsfindung. Die Kostenanalyse erfolgt jedoch im luftleeren Raum, es sei denn, Sie wissen, wie Sie die Lieferanten bewerten, die diese Zahlen angeben -, und wie Sie überprüfen können, ob ihre Fähigkeiten tatsächlich den Material-, Toleranz- und Volumenanforderungen Ihres Projekts entsprechen.
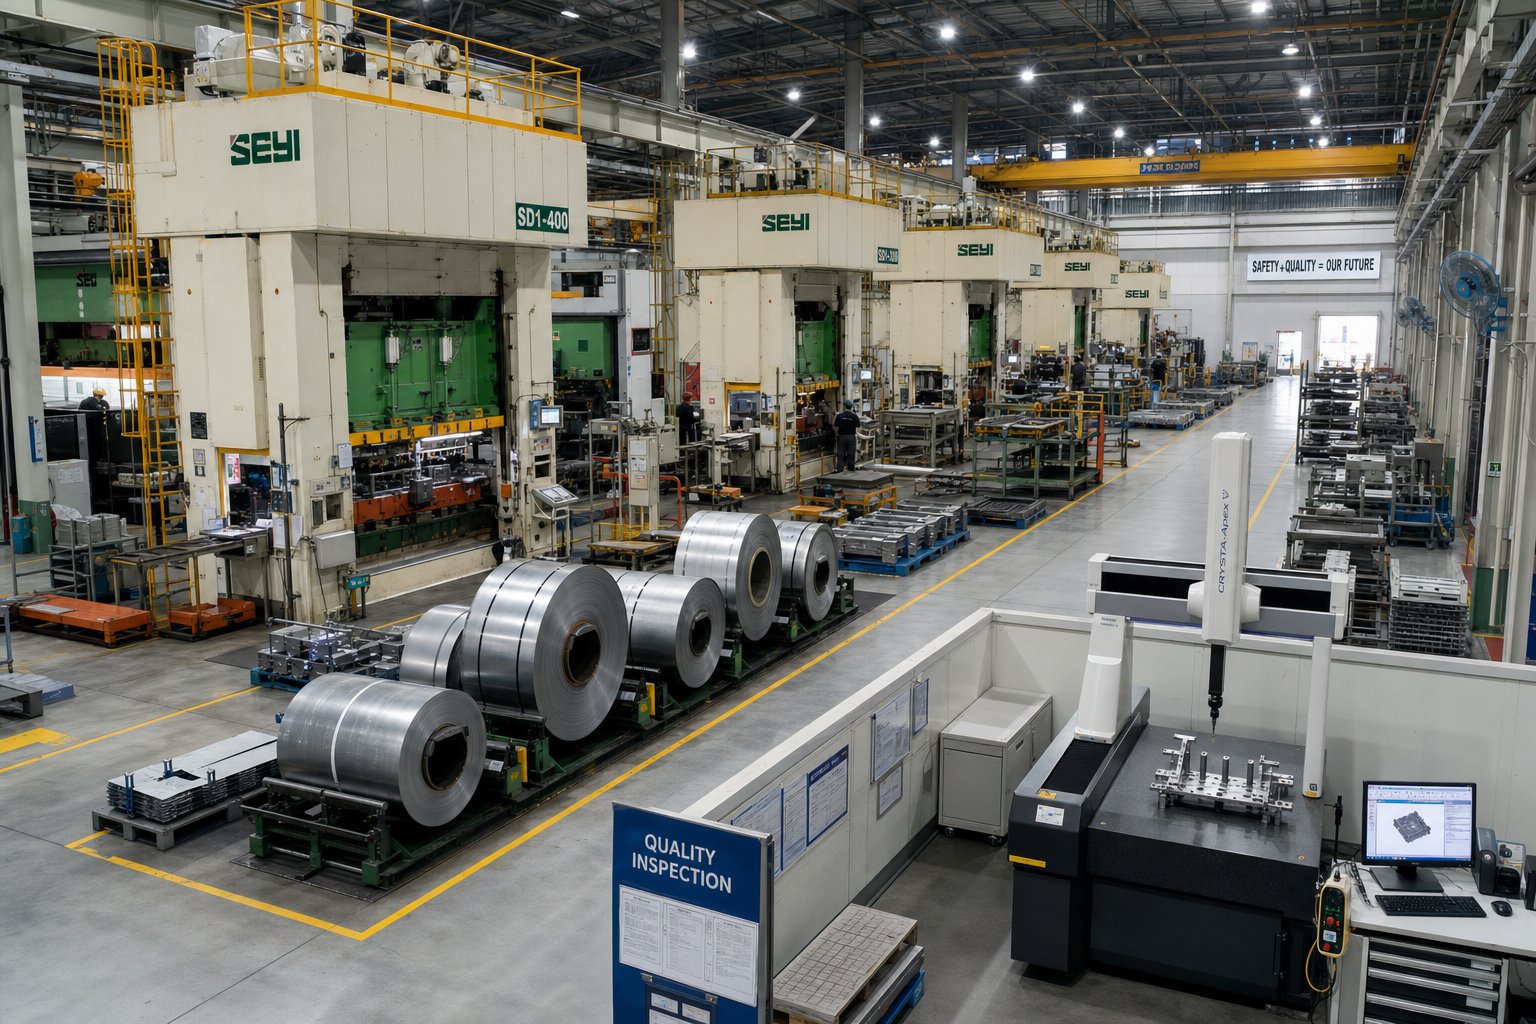
Suche nach einem progressiven Stanzpartner für das Stahlstanzen
Kostenprognosen sind nur so zuverlässig wie der Anbieter, der dahinter steht. Eine auf dem Papier gut-entwickelte Folgeverbundstanze wird zu einem Produktionsrisiko, wenn der Werkstatt, in der sie gebaut wird, das Fachwissen über Stahlmaterialien, die hochwertige Infrastruktur oder die Wartungskapazität fehlt, um über Millionen von Zyklen hinweg konsistente Ergebnisse zu liefern. Für Produktionsingenieure und Beschaffungsteams, die Hersteller von Folgeverbundwerkzeugen bewerten, wandelt ein strukturierter Bewertungsrahmen subjektive Eindrücke in objektive Vergleiche um - und verhindert teure Lieferantenwechsel mitten im Programm-.
Lieferantenbewertungskriterien für Folgeverbundstanzprojekte
Wenn Sie ein progressives Stanzunternehmen für ein Stahlprogramm prüfen, erzählen Zertifizierungen und Presselisten nur einen Teil der Geschichte. Die wirklichen Unterscheidungsmerkmale zeigen sich darin, wie ein Lieferant mit den Details umgeht, die progressive Stanzservices für Metallstanzen von einfachen Werkstattangeboten unterscheiden. Hier ist eine praktische Checkliste, die Sie bei Ihrer Bewertung unterstützen soll:
- Eigene -Möglichkeiten für die Gestaltung und Herstellung von Werkzeugen- Lieferanten, die Matrizen intern entwerfen, bearbeiten und montieren, haben eine strengere Kontrolle über Qualität und Durchlaufzeit als diejenigen, die Werkzeugbauarbeiten auslagern.
- Fachwissen über Stahlwerkstoffe- Kann der Lieferant Erfahrung mit Ihrer spezifischen Sorte nachweisen? Der Einsatz von 304-Edelstahl oder 590 MPa HSLA erfordert grundsätzlich andere Werkzeugstrategien als unlegierter Kohlenstoffstahl.
- Pressenflotte und Tonnagebereich- Bestätigen Sie, dass die verfügbare Pressenkapazität sowohl Ihren aktuellen Teilebedarf als auch eine mögliche Volumenskalierung ohne Werkzeugänderungen abdeckt.
- Zertifizierung des Qualitätsmanagements- Mindestens ISO 9001; IATF 16949 für Automobilprogramme. Stellen Sie sicher, dass der Umfang Stanz- und Werkzeugherstellung abdeckt, nicht nur Montage oder sekundäre Vorgänge.
- Dokumentation der vorbeugenden Wartung- Fordern Sie Beispielwartungsprotokolle an. Lieferanten, die Trefferzahlen, Schärfintervalle und Gratmessungen pro Matrize verfolgen, demonstrieren eine disziplinierte Werkzeugpflege.
- DFM-Kollaborationsfunktion- Prüft der Lieferant die Teilegeometrie und schlägt Verbesserungen vor, bevor er ein Angebot abgibt? Früher Entwurf-für-Herstellbarkeitseingabe vom FormenbauerReduziert die Werkzeugkosten und verhindert Nacharbeiten in einer späten{0}}Phase.
- Reaktionsfähigkeit der Kommunikation- Ein engagierter technischer Ansprechpartner und regelmäßige Projektaktualisierungen signalisieren eine Beziehung auf Partnerebene-und nicht auf einer Transaktionsebene.
- Wiederholbarkeit der Formung an mehreren-Stationen- Fordern Sie dokumentierte Cpk-Daten für ähnliche Teile an. Präzise Stanz- und Prägefähigkeit bedeutet nichts ohne statistischen Nachweis der Prozesskonsistenz.
Durch die Gewichtung dieser Kriterien basierend auf den Prioritäten Ihres Programms - Toleranzempfindlichkeit, Volumenskalierung, Materialschwierigkeit - entsteht eine objektive Bewertungskarte, die Rätselraten aus dem Auswahlprozess entfernt.
Anpassung der Lieferantenkapazitäten an die Projektanforderungen
Nicht jede Folgeverbundstanzerei ist für jedes Projekt die richtige Lösung. Ein Zulieferer, der sich mit dem Hochgeschwindigkeitsstanzen von Steckverbindern aus Phosphorbronze auszeichnet, könnte mit dicken HSLA-Kfz-Halterungen Schwierigkeiten haben. Matching zählt mehr als der allgemeine Ruf.
Beginnen Sie mit der Definition Ihrer nicht verhandelbaren Faktoren: Materialqualität und -dicke, Jahresvolumenbereich, kritische Toleranzen und alle sekundären Vorgänge (Beschichtung, Wärmebehandlung, Innengewindeschneiden), die mit dem Stanzen integriert werden müssen. Vergleichen Sie diese Anforderungen dann mit den nachgewiesenen Stärken jedes Kandidaten -, nicht mit Marketingaussagen, sondern mit der dokumentierten Produktionsgeschichte mit ähnlichen Materialien und Geometrien.
Die Bedeutung der DFM-Zusammenarbeit kann nicht genug betont werden. Lieferanten, die sich während der Entwurfsphase engagieren - und auf Probleme mit der Faserrichtung hinweisen, Radiusanpassungen empfehlen oder Alternativen zur Streifenanordnung vorschlagen -, liefern in der Regel niedrigere Gesamtkosten für das Programm als diejenigen, die einfach nur die Zeichnung angeben, die sie erhalten. Diese Zusammenarbeit unterscheidet fortschrittliche Stanz- und Fertigungspartner von Geschäften, die jede Angebotsanfrage als eine einseitige Transaktion behandeln.
Für Teams, die fortschrittliche Stanzwerkzeuge für großvolumige Stahlteile benötigen, die eine effiziente Mehrstationen-Umformung, hohe Wiederholgenauigkeit und eine skalierbare Massenproduktion erfordern,YICHENunterstützt Produktionsingenieure und Beschaffungsfachleute während des gesamten Programmlebenszyklus - vom ersten Werkzeugdesign bis zur Volumensteigerung. Ihr Fokus auf progressive Stanzdienstleistungen für Metallteile macht sie zu einer relevanten Option in jeder strukturierten Lieferantenbewertung, insbesondere für Programme, bei denen die Umformfähigkeit mit mehreren Stationen und die Skalierbarkeit der Produktion primäre Auswahlkriterien sind.
Qualitätskontrolle und Inspektion in der Produktion
Das Qualitätssystem eines Lieferanten bestimmt, ob Sie konsistente Teile erhalten oder fortlaufende Abweichungsberichte verwalten. Schauen Sie über die Zertifizierungsplakette hinaus und untersuchen Sie die tatsächliche Inspektionsinfrastruktur und die vorhandenen Feedbackmechanismen.
Erst-Artikelinspektion (FAI)validiert jede kritische Dimension vor dem Produktionsanlauf. Eine gründliche FAI deckt Lochposition und -durchmesser, Biegewinkel, Ebenheit, Grathöhe und -richtung sowie die Einhaltung von Merkmalen-zu-Bezugspunkten - ab und dokumentiert alles in einem formellen Bericht, der auf den Kontrollplan zurückführbar ist. Qualifizierte Hersteller von Folgeverbundwerkzeugen wiederholen diesen Vorgang nach jeder Änderung oder Wartung des Werkzeugs, nicht nur bei der Ersteinführung.
Statistische Prozesskontrolle (SPC)sorgt für den fortlaufenden Puls. X--Balken- und R-Diagramme, die wichtige Abmessungen in definierten Intervallen verfolgen, zeigen Abweichungen auf, bevor Teile die Spezifikation verlassen. Für das progressive Stanzen von Metallen ist SPC besonders wertvoll, da es den allmählichen Verschleiß des Stempels und die Verschlechterung der Formoberfläche - erkennt, die langsamen Fehlermodi, die bei der visuellen Inspektion übersehen werden, bis Teile bereits außerhalb der Toleranz liegen.
CMM-Verifizierungs- und BildverarbeitungssystemeBewältigen Sie den Messaufwand in Produktionsgeschwindigkeit. Koordinatenmessgeräte bieten Genauigkeit im Mikrometerbereich für komplexe 3D-Geometrien, während automatisierte Bildverarbeitungssysteme Merkmale wie Lochposition und Gratpräsenz bei Liniengeschwindigkeit prüfen, ohne dass der Bediener darauf angewiesen ist. Wie JV Manufacturing betont, erhöht die Integration fortschrittlicher Messtechnologien in den Produktionsfluss sowohl die Geschwindigkeit als auch die Zuverlässigkeit der Inspektionen.
Der wahre Wert eines Qualitätssystems wird deutlich, wenn Inspektionsdaten in die Planung der Werkzeugwartung einfließen. Wenn SPC-Diagramme zeigen, dass eine Abmessung in Richtung ihrer oberen Kontrollgrenze tendiert, löst dieses Signal eine vorbeugende Schärfung oder Anpassung aus - und keine Korrekturmaßnahme nach dem Versand von Ausschussteilen. Dieser geschlossene -Loop-Ansatz verknüpft die Qualitätsüberwachung direkt mit dem Zustand der Werkzeuge und stellt sicher, dass die Werkzeugwartung auf der Grundlage gemessener Verschlechterungen und nicht auf Grundlage kalendarischer Schätzungen erfolgt. Lieferanten, die auf diese Weise vorgehen, liefern konsistentere Teile zu geringeren Gesamtprogrammkosten und verwandeln die Qualitätskontrolle von einer Überwachungsfunktion in ein Werkzeug für die vorausschauende Wartung.
Häufig gestellte Fragen zum progressiven Stanzen von Stahl
1. Was ist das progressive Stanzen von Stahl und wie funktioniert es?
Beim progressiven Stanzen von Stahl wird ein einzelnes Werkzeug mit mehreren Stationen verwendet, das in einer Presse montiert ist, um ein vom Coil zugeführtes Stahlband in fertige Teile umzuwandeln. Bei jedem Pressenhub rückt das Band um eine Teilung vor und jede Station führt gleichzeitig einen anderen Vorgang aus - Lochen, Biegen, Formen oder Schneiden. Mit jedem Hub verlässt ein fertiges Teil die Endstation, was Produktionsraten von 25 bis über 300 Teilen pro Minute ohne manuelle Teilehandhabung zwischen den Arbeitsgängen ermöglicht.
2. Welche Stahlsorten eignen sich am besten für das Folgestanzen?
Stähle mit niedrigem Kohlenstoffgehalt wie 1008, 1010 und 1018 sind aufgrund ihrer hervorragenden Duktilität und ihres vorhersagbaren Umformverhaltens die häufigste Wahl. {{4}Edelstähle der Serien (304, 316) eignen sich gut für korrosionsbeständige Anwendungen, erfordern jedoch aufgrund höherer Kaltverfestigungsraten einen größeren Stationsabstand. HSLA-Stähle erfüllen strukturelle Anforderungen im Automobilbereich, erfordern jedoch eine höhere Presskraft und einen höheren Rückfederungsausgleich. Federstähle (1074, 1095) benötigen mehr Stationen mit flacheren Umformschritten, um Brüche zu vermeiden.
3. Wie viel kostet die Herstellung von Folgewerkzeugen und wann ist sie kostendeckend?
Die Kosten für Folgeverbundwerkzeuge liegen in der Regel zwischen 10.000 US-Dollar für einfache Werkzeuge und 350.000 US-Dollar für komplexe Mehrstationen-Matrizen. Der Break-Even-Punkt im Vergleich zur Blechfertigung liegt normalerweise zwischen 5.000 und 25.000 Teilen pro Jahr. Im Vergleich zum Stanzen an einer Station mit mehreren Einstellungen können Folgeverbundstanzen bei 10.000 bis 50.000 Teilen die Gewinnschwelle erreichen. Der Werkzeugbeitrag pro Stück sinkt mit zunehmendem Volumen drastisch. - Eine Matrize im Wert von 25.000 US-Dollar bringt bei 250.000 Teilen nur 0,10 US-Dollar pro Stück und bei 2,5 Millionen Teilen einen Cent.
4. Wie oft müssen Folgeverbundwerkzeuge beim Stanzen von Stahl gewartet werden?
Die Wartungsintervalle hängen stark von der verarbeiteten Stahlsorte ab. Piercingstationen mit unlegiertem Stahl (1008–1010) halten zwischen den Schärfungen in der Regel 150.000 bis 250.000 Schläge durch. Bei rostfreiem Stahl verringert sich dieser Wert auf 50.000–100.000 Schläge aufgrund von Abrieb, während HSLA-Stähle über 590 MPa möglicherweise alle 30.000–80.000 Schläge gewartet werden müssen. Das Nachschärfen wird ausgelöst, wenn die Grathöhe 10 % der Materialstärke überschreitet. Anbieter wie YICHEN verfolgen Trefferzahlen und schärfen Daten, um eine vorausschauende Planung statt reaktiver Reparaturen zu ermöglichen.
5. Was ist der Unterschied zwischen Folgestanz- und Transferstanzen?
Beim progressiven Stanzen bleibt das Werkstück in allen Stationen an einem Trägerstreifen befestigt und bewegt sich bei jedem Pressenhub automatisch weiter. Dies ermöglicht eine kontinuierliche Hochgeschwindigkeitsproduktion für kleine{1}bis-große Teile. Beim Transfer-Matrizen-Stanzen wird der Rohling frühzeitig vom Band getrennt und dann werden die einzelnen Teile mithilfe mechanischer Finger zwischen unabhängigen Stationen bewegt. Transfermatrizen eignen sich für größere Teile, die beim Formen nicht auf einem Band bleiben können, aber aufgrund der zwischen den Stationen erforderlichen Teilehandhabungsmechanismen mit langsameren Zyklusgeschwindigkeiten arbeiten.


