


Was Heißprägewerkzeuge sind und warum der Hersteller wichtig ist
Suchen nach "Heißprägewerkzeuge" und Sie landen in zwei völlig unterschiedlichen Welten. In der einen handelt es sich um Automobilstrukturteile, die bei über 900- Grad Celsius geformt werden. Bei der anderen handelt es sich um Dekorfolien, die bei weitaus niedrigeren Temperaturen auf Luxusverpackungen gepresst werden. Beide basieren auf präzisionsgefertigten Werkzeugen, erfordern jedoch völlig unterschiedliche Materialien, Kühlstrategien und Fertigungskompetenzen. Genau in dieser Diskrepanz beginnen kostspielige Beschaffungsfehler.
Definition von Heißprägewerkzeugen in der Metallumformung
Eine Heißprägematrize ist ein präzisionsgefertigtes Werkzeug, das Material bei erhöhten Temperaturen formt, schneidet oder prägt - und entweder erhitzte Metallrohlinge in gehärtete Strukturbauteile umwandelt oder Metallfolie durch Hitze und Druck auf Substrate überträgt.
Im Automobilkontext wird Heißprägen auch - genanntPresshärten- erhitzt Rohlinge aus Borstahl (üblicherweise 22MnB5) auf über 880 Grad Celsius und formt sie in wasser-gekühlten Prägewerkzeugen, die gleichzeitig das Teil in eine ultra-hochfeste-martensitische Mikrostruktur abschrecken. Das Ergebnis sind Strukturbauteile mit Zugfestigkeiten von über 1.500 MPa, die in B-Säulen, Dachreling und Stoßfängerträgern zum Einsatz kommen. Bei dekorativen Anwendungen werden mit Heißprägewerkzeugen erhitzte, gravierte Matrizen verwendet, um metallische oder pigmentierte Folie auf Papier, Leder, Kunststoff oder Textilien zu pressen - man denke an geprägte Logos auf Kosmetikschachteln oder goldene Beschriftungen auf Bucheinbänden.
Beide Anwendungen fallen unter den Begriff Thermoprägen, die Technik dahinter unterscheidet sich jedoch stark. Chipmaterial, Betriebstemperatur, Kühlarchitektur und Toleranzanforderungen unterscheiden sich um Größenordnungen. Ein Hersteller, der sich auf das eine spezialisiert hat, verfügt möglicherweise über keine Kapazitäten für das andere.
Warum die Fähigkeit des Herstellers die Teilequalität bestimmt
Hier liegt das Problem, mit dem viele Käufer konfrontiert sind: Das Werkzeug selbst ist im Endprodukt unsichtbar. Sie sehen das gestanzte Teil, nicht die Matrize, die es hergestellt hat. Das macht es verlockend, die Beschaffung als Rohstoffeinkauf zu betrachten - drei Angebote einholen, das günstigste auswählen, weitermachen. Aber die umfassende Fachkompetenz des Herstellers wirkt sich direkt auf die Teilequalität, die Zykluszeit und die langfristigen Produktionskosten aus.
Überlegen Sie, was ein Presshärtewerkzeug in einem einzigen Hub leisten muss. EntsprechendDer HerstellerDie Umformung muss in weniger als einer Sekunde erfolgen, nachdem der Rohling die Matrize berührt -, bevor die Wärmeübertragung das Material versteift -, gefolgt von einer Abschreckphase, die Abkühlraten über 27 Kelvin pro Sekunde erfordert, um eine vollständige Martensitumwandlung zu erreichen. Die Werkzeugoberflächen müssen trotz der extremen Hitzeaufnahme bei jedem Zyklus unter 200 Grad Celsius bleiben. Dies erfordert eine präzise Platzierung der Kühlkanäle, hochwertigen H13-Werkzeugstahl und sorgfältige Wärmemanagementfähigkeiten, die von Hersteller zu Hersteller sehr unterschiedlich sind.
Ein weniger leistungsfähiger Lieferant liefert möglicherweise eine Matrize, die Teile am ersten Tag stanzt, aber innerhalb weniger Wochen aus der Toleranz abweicht, thermische Risse entwickelt oder eine inkonsistente Härte im gesamten Teil erzeugt. Sie zahlen jahrelang durch Ausschussraten, ungeplante Wartungsstillstände und vorzeitigen Werkzeugaustausch.
Dieser Artikel vermittelt Ihnen das technische Wissen, um jeden Hersteller von Heißprägewerkzeugen hinsichtlich der Faktoren zu bewerten, die tatsächlich die langfristige Leistung vorhersagen -, Materialauswahl, Bearbeitungsmethoden, Wärmebehandlung, Beschichtung, Kühldesign und Lebenszyklusunterstützung. Das Ziel ist klar: Verschaffen Sie sich genügend Einblick, um den Unterschied zwischen einem Lieferanten, der einen Preis angibt, und einem Hersteller, der eine Lösung entwickelt, zu erkennen.
Presshärten im Automobilbereich vs. dekoratives Folienprägen
Stellen Sie sich vor, dass zwei Ingenieure gleichzeitig nach dem gleichen Begriff - „Heißprägewerkzeuge“ - suchen. Einer arbeitet für einen Automobilzulieferer, der Presshärtewerkzeuge für ein neues B-Säulen-Programm beschafft. Der andere leitet die Produktion eines Luxusverpackungsunternehmens und sucht nach Heißfolienprägestempeln, um Logos auf Parfümschachteln zu prägen. Sie landen auf derselben Suchergebnisseite, doch ihre Bedürfnisse könnten unterschiedlicher nicht sein. Das Verständnis dieser Aufteilung ist der erste Schritt, um einen Hersteller zu finden, der tatsächlich zu Ihrer Anwendung passt.
Presshärtewerkzeuge für Automobilstrukturteile
Beim Presshärten -, manchmal auch Warmpressformen - genannt, werden Metallumformung und Wärmebehandlung in einem einzigen Arbeitsgang kombiniert. Ein flacher Borstahlrohling (typischerweise Güteklasse 22MnB5) wird in einem Ofen auf über 880 Grad Celsius erhitzt, wodurch eine vollständig austenitische Mikrostruktur entsteht. Anschließend wird der erweichte Rohling zügig in die Prägematrize überführt, wo er gleichzeitig umgeformt und abgeschreckt wird. Laut derAHSS Insights-Richtlinien von WorldAutoSteelWenn die Abkühlgeschwindigkeit den kritischen Schwellenwert überschreitet, ist die endgültige Mikrostruktur fast vollständig martensitisch, wodurch Teile mit Zugfestigkeiten von 1.500 MPa oder mehr entstehen.
Was bedeutet das für den Würfel selbst? Es muss Rohlingstemperaturen von annähernd 900 Grad Celsius aushalten, während seine eigenen Oberflächen unter 200 Grad Celsius bleiben, um eine effektive Abschreckung aufrechtzuerhalten. Das Matrizenmaterial -, normalerweise H13- oder H11-Warmarbeitsstahl -, erfordert eine außergewöhnliche thermische Ermüdungsbeständigkeit und Härteerhaltung bei erhöhten Temperaturen. Im Inneren zirkuliert ein Netzwerk von Kühlkanälen Wasser oder Öl, um die Wärme schnell genug abzuleiten, sodass bei jedem Zyklus eine gleichmäßige Martensitbildung im gesamten Teil erreicht wird.
Die Toleranzen bei Werkzeugen zum Presshärten sind gemäß den Standards der Metallumformung eng und liegen auf kritischen Oberflächen häufig bei plus oder minus 0,1 mm. Eine Rückfederung wird nahezu eliminiert, da das Teil in der exakten Geometrie der Matrize aushärtet, aber jeder Maßfehler im Werkzeug überträgt sich direkt auf jedes gestanzte Bauteil. Die Formkonstruktion berücksichtigt außerdem die Ausdünnung des Rohlings während der Umformung und die Wärmeausdehnung während der Zyklen -, die vor dem Schneiden von Stahl eine auf Simulationen- basierende Konstruktion erfordern.
Die Automobilindustrie verlässt sich bei sicherheitskritischen Strukturteilen auf diese Matrizen: A-Säulen, B-Säulen, Türverstärkungen, Stoßfängerträger und Dachreling. EntsprechendIQS-VerzeichnisDas Heißprägen ist insbesondere dort wertvoll, wo Gewichtseinsparungen und Unfallsicherheit oberste Priorität haben und leichte Komponenten mit hervorragenden mechanischen Eigenschaften und Maßhaltigkeit entstehen.
Dekorative Folienprägeformen für Branding und Verpackung
Der Dekorfolienprägeprozess operiert in einem völlig anderen thermischen und mechanischen Universum. Hierbei drückt eine erhitzte gravierte Matrize metallische oder pigmentierte Folie auf ein Substrat - Papier, Pappe, Leder, Kunststoff oder Stoff - und überträgt ein Design durch eine Kombination aus Hitze, Druck und einer Folienklebeschicht. Die Temperaturen liegen typischerweise zwischen 100 und 200 Grad Celsius, ein Bruchteil dessen, was beim Presshärten erforderlich ist.
Die Werkstoffe spiegeln diesen geringeren Wärmebedarf wider. Messing und Kupferlegierungen dominieren, da ihre hohe Wärmeleitfähigkeit eine gleichmäßige Wärmeverteilung über das gravierte Muster gewährleistet -, was für eine gleichmäßige Folienhaftung und scharfe Kanten entscheidend ist. Magnesiumplatten eignen sich für Kleinauflagen, bei denen die Kosten wichtiger sind als die Langlebigkeit. Silikonformen eignen sich für gekrümmte oder unregelmäßige Oberflächen. Das Substrat wird in keiner strukturellen Hinsicht deformiert; Stattdessen prägt oder überträgt die Matrize eine dünne Dekorschicht.
Präzision wird hier anders gemessen. Während beim Presshärten der Schwerpunkt auf der Teilegeometrie und Mikrostruktur liegt, legen Heißfolienprägewerkzeuge den Schwerpunkt auf Oberflächendetails - feine Texte, komplizierte Logos und Halbtonmuster. Toleranzen beziehen sich auf die Gravurtiefe und Kantenschärfe und nicht auf Millimeter der geformten Geometrie. Eine gut gefertigte Messingmatrize kann Hunderttausende Abdrücke erzeugen, bevor die Gravur stumpf wird, während eine Magnesiummatrize möglicherweise nur ein paar Tausend Abdrücke hält.
Das Heißprägen für Mode, Kosmetik, Weinetiketten und Schreibwaren nimmt weiter zu, da Marken in taktile Verpackungen investieren, die in Regalen und in sozialen Medien hervorstechen. Die Matrizen dienen dem Branding und nicht der strukturellen Leistung -, aber die für eine einwandfreie Folienübertragung erforderliche Handwerkskunst ist an sich nicht weniger anspruchsvoll.
Wo sich die beiden Welten bei den Werkzeugprinzipien überschneiden
Trotz der großen Unterschiede in Bezug auf Temperatur, Material und Endverwendung haben beide Kategorien dieselben grundlegenden Werkzeugprinzipien. Beides erfordertPräzise Bearbeitung der Werkzeugoberflächen- Ob CNC-Fräsen komplexer 3D-Hohlräume oder Gravieren feiner dekorativer Details. Beide hängen von einem kontrollierten Wärmemanagement ab, allerdings in unterschiedlichen Maßstäben. Beide profitieren von Oberflächenbehandlungen, die den Verschleiß reduzieren und die Lebensdauer verlängern. Und beide belohnen Käufer, die den Hersteller frühzeitig in der Entwurfsphase engagieren, anstatt einfach nur einen fertigen Druck zur Angebotsabgabe vorzulegen.
Die Überschneidung bedeutet auch, dass ein Hersteller mit fundiertem Fachwissen in einem Bereich möglicherweise grundlegende Werkzeugkonzepte versteht, die für den anderen -Wärmefluss, Oberflächenbeschaffenheit, Dimensionsstabilität, Materialauswahl-Kompromisse- gelten. Das für jede Anwendung erforderliche Fachwissen (z. B. Simulation der Abschreckgeschwindigkeit versus Optimierung der Folienhaftung) bedeutet jedoch, dass die Crossover-Fähigkeit nicht automatisch erfolgt. Sie müssen dennoch sicherstellen, dass der von Ihnen gewählte Lieferant über direkte Erfahrung mit Ihrer spezifischen Anwendung verfügt.
Die folgende Tabelle stellt die wichtigsten Unterschiede gegenüber und bietet Ihnen eine schnelle Orientierung bei der Beurteilung, ob die Fähigkeiten eines Herstellers Ihren tatsächlichen Anforderungen entsprechen.
| Parameter | Presshärten (Automotive) | Dekorative Folienprägung |
|---|---|---|
| Temperaturbereich | 880 - 950 Grad (leer); Die Oberflächen der Matrizen werden unter 200 Grad gehalten | 100 - 200 Grad (Matrizenoberfläche) |
| Substratmaterial | Borstahl (22MnB5, 20MnB8), hochentwickelte hochfeste Stähle | Papier, Pappe, Leder, Kunststoffe, Stoff, Holz |
| Sterben Material | H13/H11-Warmarbeitsstahl, teilweise mit Beschichtungen | Messing, Kupfer, Magnesium, Silikon |
| Kühlbedarf | Intensiv wasser-gekühlte Kanäle; konforme Kühlung für gleichmäßiges Abschrecken | Heizelemente für Temperaturkonstanz; minimale aktive Kühlung |
| Typische Toleranzen | ±0,1 mm bei geformter Geometrie | Feinsteuerung der Gravurtiefe; Kantenschärfe bei Details unter-Millimetern |
| Industriestandards | IATF 16949, OEM-spezifische Spezifikationen, ISO 9001 | Branchenspezifische-Qualitätsstandards; Marken-Styleguides |
Wenn diese Unterscheidung klar ist, stellt sich die nächste logische Frage: Welche spezifischen Matrizenmaterialien liefern die beste Leistung für jede Anwendung - und wie offenbart (oder legt) die Materialempfehlung eines Herstellers sein umfassendes Fachwissen offen?
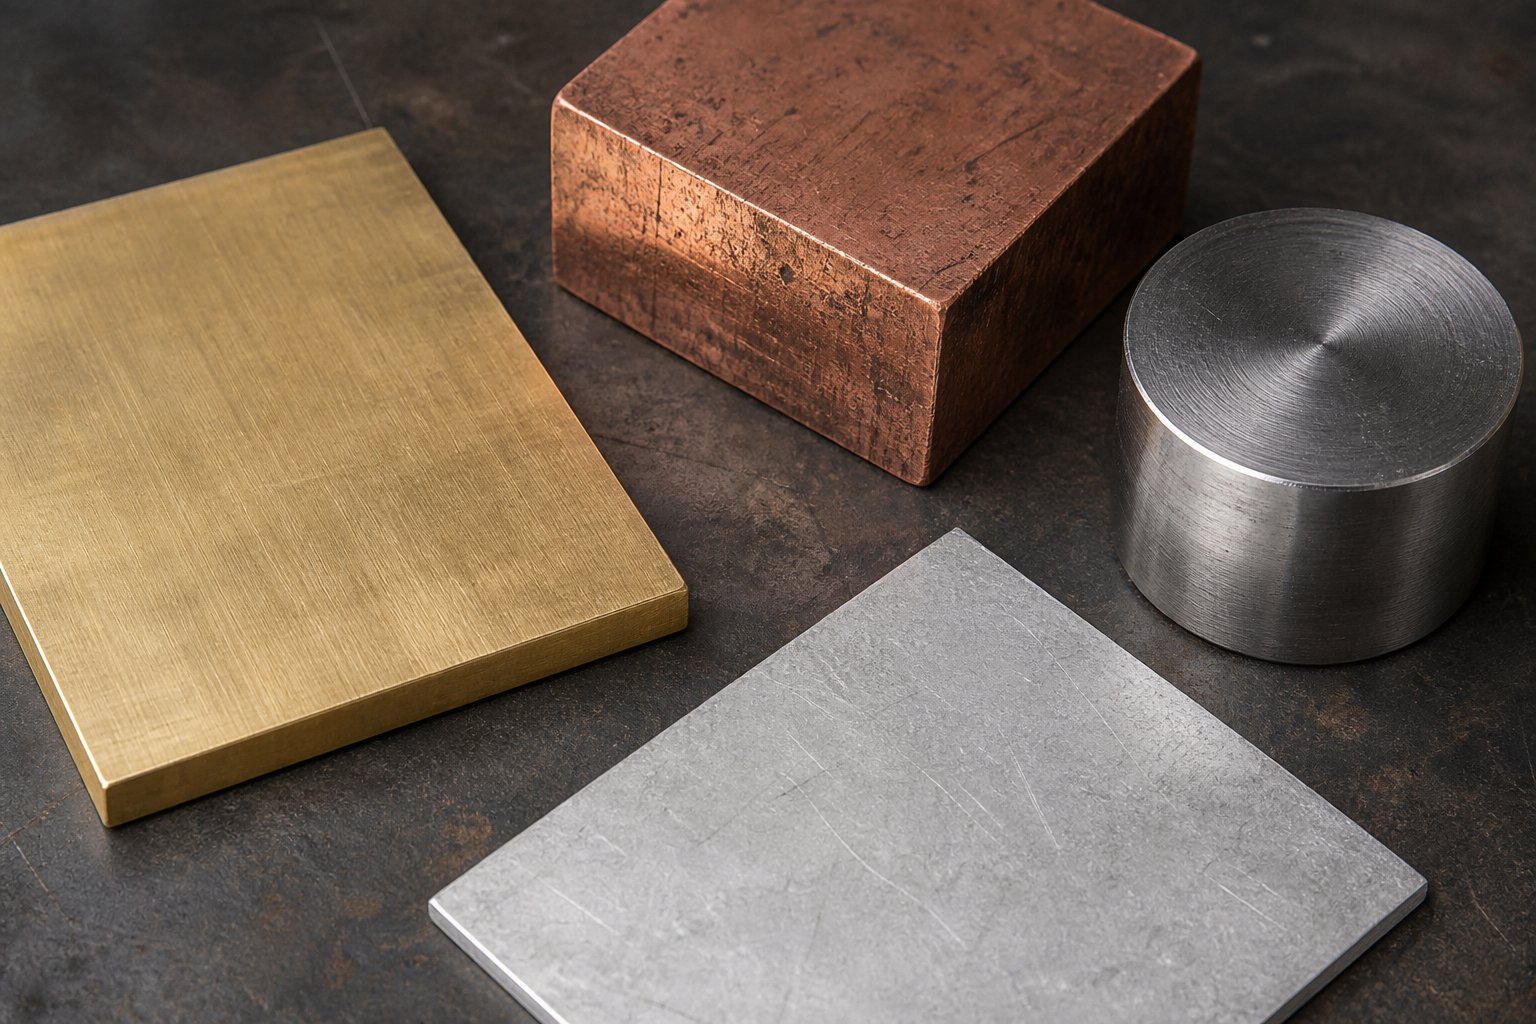
Leitfaden zur Materialauswahl mit Anwendungskompromissen-
Fragen Sie einen Hersteller von Heißprägewerkzeugen, welches Material er empfiehlt, und Sie erfahren in fünf Minuten mehr über sein Fachwissen als in einer ganzen Leistungsbroschüre. Ein sachkundiger Lieferant verwendet nicht für jeden Auftrag standardmäßig ein einziges Material. Stattdessen fragen sie Sie nach der Auflagenlänge, dem Substrattyp, der Betriebstemperatur und den Anforderungen an die Oberflächendetails - und passen dann das Matrizenmaterial dieser spezifischen Kombination an. Die Wahl zwischen Werkzeugstahl, Messing, Kupfer, Magnesium und Silikon ist niemals willkürlich. Jedes bringt unterschiedliche Kompromisse in Bezug auf Haltbarkeit, Wärmeleitfähigkeit, Kosten und Bearbeitbarkeit mit sich, die sich direkt auf Ihre Produktionsökonomie auswirken.
Werkzeugstähle für das Hoch-Presshärten
Wenn Sie Rohlinge aus Borstahl bei Temperaturen von annähernd 900 Grad Celsius formen, können nur Warmarbeitsstähle die Kombination aus Temperaturwechsel, mechanischer Beanspruchung und abrasivem Kontakt überstehen. H13 (in europäischen Normen als 1.2344 bezeichnet) und H11 (1.2343) sind die Arbeitspferde der Presshärte-Gesenkwerkzeuge, und die Wahl zwischen ihnen bringt einen nuancierten Kompromiss mit sich, von dem die meisten Käufer nie etwas erfahren.
Beide gehören zur Chrom-{0}}Molybdän-Familie und weisen weitgehend ähnliche Zusammensetzungen auf. Der entscheidende Unterschied? H13 enthält mehr Vanadium als H11, was es härter und widerstandsfähiger gegen abrasiven Verschleiß macht. Dieser höhere Vanadiumgehalt bildet feine Karbide in der Mikrostruktur, die bei wiederholtem Kontakt mit heißen Stahlrohlingen ihre Schärfe behalten. Wenn Ihre Anwendung hohe Gleitreibung oder abrasiv beschichtete Stähle (wie Al-Si-beschichtetes 22MnB5) umfasst,H13-Werkzeugstahl, heißgeprägtMatrizen bieten eine messbar längere Lebensdauer, bevor Maßabweichungen zum Problem werden.
H11 hingegen bietet eine überlegene Zähigkeit und thermische Ermüdungsbeständigkeit. Sein geringerer Vanadiumgehalt ermöglicht es ihm, sich bei wiederholten Erwärmungs- und Abkühlungszyklen zu biegen, ohne zu reißen. Bei Formen mit komplexen Geometrien, dünnen Abschnitten oder aggressiven Kühlkanälen, die zu Spannungskonzentrationen führen, kann H11 sogar H13 überdauern, da es der Entstehung von Rissen besser widersteht. APeer--begutachtete Studie zu Heißpräge-Matrizenmaterialienbestätigt, dass drei Eigenschaften bei der Materialauswahl ausgewogen sein müssen: Verschleißfestigkeit, Wärmeleitfähigkeit und Zähigkeit - und dass Werkzeugstähle mit identischen Härtegraden aufgrund von Unterschieden in der Mikrostruktur und Zusammensetzung deutlich unterschiedliche Verschleißraten aufweisen können.
Dieselbe Untersuchung zeigt, dass Warmarbeitsstähle wie QRO90 (eine firmeneigene Sorte von Uddeholm) eine Wärmeleitfähigkeit von etwa 33 W/m·K und hohe Zähigkeitswerte bieten -, wodurch sie sich besonders für die Massenproduktion von Automobilformen eignen, bei denen interne Kühlkanäle hohe Spannungsintensitätsfaktoren erzeugen. In Bezug auf die Kosten-ist H13 aufgrund des zusätzlichen Vanadiums etwas teurer als H11, obwohl beide im Vergleich zu dekorativen Stanzmaterialien in der Premiumklasse angesiedelt sind. Die eigentliche Kostenfrage ist nicht die Stahlrechnung -, sondern die Frage, wie viele Produktionszyklen die Form übersteht, bevor sie nachgearbeitet oder ersetzt werden muss.
Kupfer- und Messingmatrizen für Wärmeleitfähigkeit
Treten Sie ein in die Welt des dekorativen Folienprägens und die Materiallogik kehrt sich völlig um. Hier geht es bei der Wärmeleitfähigkeit nicht darum, einem Abschreckrohling Wärme zu entziehen -, sondern darum, gleichmäßige Wärme über ein graviertes Muster zu liefern, damit sich die Folie sauber ablöst und gleichmäßig am Substrat haftet.
Eine Messingmatrize für die Folienprägung ist aus gutem Grund zur Standardwahl der Branche geworden. Messing bietet ein ideales Gleichgewicht zwischen Wärmeleitfähigkeit, Bearbeitbarkeit und Kosten und eignet sich für mittlere bis hohe Produktionsmengen. Es überträgt die Wärme gleichmäßig auf die Folienschicht und erzeugt klare, saubere Abdrücke auf Substraten von Papier und Leder bis hin zu starren Kunststoffen. Das Material lässt sich sauber bearbeiten, behält feine Details ohne Gratbildung und seine moderate Härte sorgt dafür, dass Gravurwerkzeuge bei der Stanzformherstellung länger halten. Für die meisten handelsüblichen Folienprägeformen bietet Messing ein außergewöhnliches Preis-Leistungs-Verhältnis - und ist langlebig genug für Auflagen von Hunderttausenden von Drucken, dabei aber deutlich günstiger als Stahl.
Kupfer bringt die Wärmeleitfähigkeit noch einen Schritt weiter. Seine Fähigkeit, Wärme zu übertragen, ist deutlich höher als die von Messing, was ein Kupfer-Stanzwerkzeug zur erstklassigen Wahl für Anwendungen macht, die absolute Temperaturgleichmäßigkeit -großflächige-Folienübertragungen, Halbtonmuster oder hitzeempfindliche Substrate-erfordern, bei denen selbst kleine Temperaturgradienten sichtbare Mängel verursachen. Der Kompromiss- Kupfer ist weicher, was die Lebensdauer der Matrize bei hohem -Volumeneinsatz verkürzt und teurer ist. Bei kritischen Branding-Anwendungen auf Luxusverpackungen, bei denen jeder Eindruck einwandfrei sein muss, ist dieser Kompromiss oft sinnvoll.
Stahl kommt auch im dekorativen Bereich für die Produktion von Ultra-großen-Volumen zum Einsatz. Heißprägematrizen aus Stahl bieten eine unübertroffene Haltbarkeit beim Markieren härterer Substrate wie technischer Kunststoffe, bei denen Messing vorzeitig verschleißen würde. Die höheren Anfangsinvestitionen amortisieren sich durch eine längere Lebensdauer und eine gleichbleibende Abdruckqualität über extrem lange Produktionsläufe hinweg.
Wenn Magnesium und Silikon Sinn ergeben
Nicht jede Arbeit rechtfertigt die Kosten für Messing oder die Investition in Stahl. Magnesium-Matrizen füllen eine bestimmte Nische: Kleinserien für dekorative Arbeiten, bei denen Schnelligkeit und Wirtschaftlichkeit wichtiger sind als Langlebigkeit. Magnesium ist leicht, im Vergleich zu Messing kostengünstig und bemerkenswert einfach zu ätzen oder zu gravieren -, was eine schnellere Durchlaufzeit von der Druckvorlage bis zum fertigen Stempel bedeutet. Aufgrund dieser Eigenschaften eignet es sich ideal für Prototyping, Verpackungen in limitierter -Edition, saisonale Werbeaktionen oder Aufträge, bei denen sich das Design häufig ändert.
Laut Durable Technologies zeigen Magnesiumstempel eine bemerkenswerte Vielseitigkeit auf verschiedenen Prägemaschinen und eignen sich gut für Kunststoffe, Leder, Holz und Papierprodukte. Sie werden häufig für Grußkarten, Etiketten, Bucheinbände, Bänder, Menühüllen und Schmuckkästchen verwendet. Sie sind in montierter und unmontierter Ausführung in branchenüblichen -Standardhöhen erhältlich und lassen sich ohne Modifikation in bestehende Produktionseinrichtungen integrieren.
Die Begrenzung ist die Lebensdauer. Magnesium ist deutlich weicher als Messing oder Stahl, sodass feine Details bei wiederholtem Eindrücken schneller nachlassen. Für Auflagen unter ein paar tausend Stück ist das durchaus akzeptabel. Bei Produktionsmengen von mehreren zehntausend und mehr führen Messing oder Stahl trotz höherer Vorabinvestitionen zu niedrigeren Kosten pro Druck.
Silikonformen erfüllen noch einen weiteren Zweck: - Anpassungsfähigkeit. Wenn das Substrat gekrümmt, unregelmäßig oder dreidimensional ist (denken Sie an abgerundete Kosmetikbehälter oder strukturierte Lederwaren), kann ein starrer Metallstempel keinen vollständigen Kontakt herstellen. Silikon passt sich den Konturen an und gewährleistet so einen gleichmäßigen Druck und eine vollständige Folienübertragung auf unebenen Oberflächen. Der Nachteil ist eine geringere Auflösung; Silikon kann nicht die scharfen Details festhalten, die Metallstanzen erreichen, daher eignet es sich am besten für kräftige Grafiken und nicht für Mikrotexte oder komplizierte Muster.
Die folgende Tabelle stellt alle fünf Materialfamilien nebeneinander dar und hilft Ihnen dabei, Ihre Anwendungsanforderungen schnell an das richtige Matrizenmaterial anzupassen - und zu beurteilen, ob die Empfehlung eines Herstellers echtes Fachwissen widerspiegelt oder eine -Größe--Standardeinstellung darstellt.
| Sterben Material | Härte | Wärmeleitfähigkeit | Typische Lebensdauer | Kostenstufe | Am besten-geeignete Anwendung |
|---|---|---|---|---|---|
| H13 / H11 Werkzeugstahl | Hoch (50-62 HRC) | Mittel (~25-33 W/m·K) | Sehr hoch (Hunderttausende Presszyklen) | Hoch | Presshärten im Automobilbereich; Großvolumige Metallumformung bei extremen Temperaturen |
| Messing | Medium | Hoch | Hoch (Hunderttausende Folienabdrücke) | Medium | Mittleres-bis-dekoratives Folienprägen auf Papier, Leder und Kunststoffen |
| Kupfer | Niedrig-Mittel | Sehr hoch | Mittel (aufgrund der Weichheit niedriger als Messing) | Mittel-Hoch | Großflächige Folienarbeiten, die eine absolute Temperaturgleichmäßigkeit erfordern |
| Magnesium | Niedrig | Medium | Niedrig (Tausende Impressionen) | Niedrig | Kleine Auflagen, Prototyping, saisonale Verpackungen, häufig wechselnde Designs |
| Silikon | Sehr niedrig (flexibel) | Niedrig | Niedrig-Mittel | Niedrig | Gekrümmte oder unregelmäßige Untergründe; Fette Grafiken auf dreidimensionalen Oberflächen |
Die Materialauswahl allein garantiert keine hochwertige Stanzform -, sie bestimmt lediglich den Ausgangspunkt. Wie dieses Material bearbeitet, wärmebehandelt und veredelt wird, verwandelt Rohmaterial in ein Präzisionswerkzeug. Die Herstellungsmethoden, die zum Formen von Formhohlräumen und zum Gravieren von Oberflächen verwendet werden, sind die nächste Leistungsebene, die kompetente Hersteller von außergewöhnlichen unterscheidet.
Formenherstellungsmethoden vom CNC-Fräsen bis zur Lasergravur
Die Auswahl des richtigen Materials ist nur der Anfang. Die Art und Weise, wie das Material zu einer fertigen Matrize geformt wird -, die Bearbeitungsstrategie, die Abfolge der Vorgänge, die Endbearbeitungstechniken -, bestimmt, ob das Werkzeug den Spezifikationen entspricht oder Zyklus für Zyklus zu kurz kommt. Jeder Hersteller von Heißprägewerkzeugen folgt einem allgemeinen Prozessablauf, aber die Leistungstiefe in den einzelnen Phasen variiert enorm. Wenn Sie diese Methoden verstehen, können Sie bei der Lieferantenbewertung gezieltere Fragen stellen und erkennen, wo Abstriche gemacht werden könnten.
Hier ist der typische Ablauf von der ersten Kundenanfrage bis zur validierten Produktionsform:
- Spezifikations- und Design-Input- Der Käufer stellt Teilegeometrie (CAD-Daten), Materialspezifikationen, Produktionsmengen und Qualitätsanforderungen bereit. Kompetente Hersteller antworten mit DFM-Feedback (Design for Manufacturability) und nicht nur mit einer Angebotsantwort-.
- Werkzeugdesign und Simulation- Ingenieure entwickeln die Formgeometrie, das Kühllayout und die Trimmprofile mithilfe von CAD/CAE-Software. Umformsimulationen prognostizieren Materialfluss, Ausdünnung und thermisches Verhalten, bevor mit der Bearbeitung begonnen wird.
- Grobbearbeitung (CNC-Fräsen)- Mehrachsige CNC-Maschinen entfernen Massenmaterial, um den Matrizenblock nahezu an seine endgültige Geometrie zu bringen, sodass ein kleiner Aufmaßspielraum für Endbearbeitungsvorgänge verbleibt.
- Wärmebehandlung- Der rohe Matrizenblock wird gehärtet und angelassen, um die angestrebte Härte und Ermüdungsbeständigkeit zu erreichen (siehe nächstes Kapitel).
- Endbearbeitung (CNC, EDM oder Gravur)- Präzisionsoperationen bringen die Formoberflächen auf die endgültige Größe und Oberflächenqualität. Die Auswahl der Methode hängt von der Komplexität der Geometrie und den erforderlichen Toleranzen ab.
- Oberflächenveredelung und Beschichtung- Abhängig von den Anwendungsanforderungen wird Polieren, Nitrieren oder PVD-Beschichtung angewendet.
- Montage, Test und Validierung- Die Matrize wird mit Kühlarmaturen zusammengebaut, in der Presse montiert und durch Probestanzen validiert. Maßprüfungen bestätigen die Teilekonformität.
CNC-Fräsen und EDM für Präzisionsformhohlräume
Für Presshärtewerkzeuge mit komplexen 3D-Hohlraumgeometrien stellt ein CNC-gefrästes Prägewerkzeug den primären Herstellungsweg dar. Moderne Fünf-Achsen-Bearbeitungszentren können in einer einzigen Aufspannung Gesenkoberflächen mit Toleranzen im Bereich von plus/minus 0,01 bis 0,03 mm herstellen und so kumulative Positionierungsfehler minimieren, die entstehen, wenn ein Werkstück zwischen Maschinen bewegt wird. Das Hochgeschwindigkeitsfräsen mit HSK-Werkzeughaltern -, die im Vergleich zu herkömmlichen BT-Kegeln eine höhere Steifigkeit bieten -, ermöglicht feine Schlichtdurchgänge auf gehärteten Werkzeugstahloberflächen mit bis zu 62 HRC und erreicht in Kombination mit thermischer Kompensation und Maschinenverifizierungssonden eine Genauigkeit im einstelligen Mikrometerbereich.
Wo das CNC-Fräsen an seine Grenzen stößt - scharfe Innenecken, tiefe, schmale Schlitze oder extrem feine Details in gehärtetem Stahl - übernimmt der EDM-Gesenkherstellungsprozess. Drahterodieren schneidet komplexe Profile, indem es Material mit elektrischen Entladungen durch eine dünne Drahtelektrode erodiert und dabei durch mehrere Glättungsdurchgänge Toleranzen von bis zu plus/minus 0,002 mm erreicht. Senkerodieren (auch Senkerodieren genannt) verwendet geformte Elektroden, um Hohlräume in harten Gesenkstahl zu brennen und so Geometrien zu erzeugen, auf die kein Rotationsschneider zugreifen kann. Der Nachteil ist die Geschwindigkeit: EDM ist erheblich langsamer als Fräsen, daher behalten erfahrene Hersteller es für Funktionen vor, die es wirklich erfordern, anstatt es standardmäßig für ganze Gesenkblöcke zu verwenden.
Ein Hersteller, der sowohl über mehr{0}Achsen-CNC- als auch-hausinterne EDM-Ausrüstung verfügt, kann Methoden strategisch kombinieren - Schruppen-90 Prozent der Formoberfläche mit hoher Geschwindigkeit fräsen und dann nur für Merkmale oder Texturen mit engem{5}Radius, die dies erfordern, auf EDM umsteigen. Dieser hybride Ansatz optimiert sowohl die Durchlaufzeit als auch die Präzision. Wenn ein Lieferant EDM-Arbeiten auslagert, verlieren Sie die Prozesskontrolle und verlängern den Zeitplan um Tage.
Chemisches Ätzen und Lasergravieren für dekorative Stanzformen
Dekorfolienprägeformen folgen einer anderen Herstellungslogik. Anstatt tiefe 3D-Hohlräume zu bilden, benötigen diese Matrizen flache, präzise definierte Muster - Logos, Texte, Texturen, Halbtonbilder -, die in Messing-, Kupfer- oder Magnesiumplatten eingraviert sind. Zwei vorherrschende Methoden dienen diesem Bedarf, jede mit unterschiedlichen Stärken.
Chemisches Ätzen(auch fotochemische Bearbeitung genannt) verwendet eine Fotolackmaske und eine Säurelösung, um Material selektiv von der Chipoberfläche aufzulösen. Der Prozess beginnt mit der Reinigung des Substrats, dem Auftragen eines UV-empfindlichen Fotolacks, dem Belichten des gewünschten Musters durch eine Filmmaske, dem Entwickeln und Abwaschen löslicher Bereiche und dem anschließenden Eintauchen der Platte in Ätzmittel. Das Ergebnis sind flache, sehr detaillierte Muster mit minimaler mechanischer Belastung des Matrizenmaterials. Chemisches Ätzen zeichnet sich dadurch aus, dass große Chargen identischer Matrizen kostengünstig -effektiv - hergestellt werden können. Sobald die Vorlagemaske vorhanden ist, erfolgt die Replikation schnell und konsistent. Es eignet sich besonders gut für flache Muster, Halbtöne und feine Texte auf Magnesium- oder Messingplatten, bei denen die Gravurtiefe relativ gering bleibt.
Eine lasergravierte Heißprägematrize bietet ein anderes Wertversprechen: Geschwindigkeit, Flexibilität und die Möglichkeit, mit hoher Präzision tiefer zu schneiden. Bei der Lasergravur wird Material durch thermische Ablation entfernt. - Ein fokussierter Strahl verdampft die Matrizenoberfläche Punkt für Punkt gemäß einer digitalen Vorlage. Es sind keine physischen Werkzeuge oder chemischen Masken erforderlich, was bedeutet, dass Designänderungen in der Software und nicht in der Fertigung erfolgen. Dadurch eignet sich die Lasergravur ideal für die Prototypenerstellung, Kleinauflagen und häufige Designüberarbeitungen, bei denen die Vorlaufzeit wichtiger ist als die Stückkosten. Moderne Faser- und CO2-Lasersysteme erreichen eine feine Textauflösung bis auf Bruchteile eines Millimeters und können sowohl ebene als auch leicht gewölbte Oberflächen gravieren.
Wenn Sie Heißprägestempel für häufig wechselnde Motive - saisonale Werbeaktionen, limitierte Auflagen, Event-Branding - benötigen, ist die Lasergravur die schnellste Lösung. Für eine stabile Großserienproduktion eines einzelnen Designs sorgt chemisches Ätzen oder CNC-Gravieren in Messing im Laufe der Zeit in der Regel für eine bessere Haltbarkeit und niedrigere Kosten pro Abdruck.
Die Rolle von Simulation und CAE im Werkzeugdesign
Der folgenreichste Herstellungsschritt findet statt, bevor Metall geschnitten wird. Mithilfe von Simulations- und CAE-Tools (Computer Aided Engineering) können Ingenieure vorhersagen, wie sich eine Matrize unter Produktionsbedingungen verhält - und Konstruktionsfehler erkennen, die sonst nur bei teuren physischen Tests zu Tage treten würden.
Für Presshärtematrizen verwendet Umformsimulationssoftware die Finite-Elemente-Analyse (FEA), um die Wechselwirkung zwischen dem erhitzten Rohling und den Matrizenoberflächen zu modellieren.Keysights Analyse virtueller Matrizenversuchehebt hervor, wie die Simulation kritische Fehler - Materialverdünnung, Faltenbildung, Rückfederung und Risse - vorhersagt, bevor die Produktion beginnt, sodass Hersteller die Rohlingsform, das Ziehen von Sicken und Prozessparameter digital optimieren können. Die thermische Simulation bildet den Wärmefluss durch Kühlkanäle ab und identifiziert Hotspots, die zu inkonsistenter Abschreckung und schwachen Mikrostrukturen im Stanzteil führen würden.
Diese virtuellen Testläufe liefern messbare geschäftliche Auswirkungen. Von Keysight zitierte Branchen-Benchmarks deuten auf eine Verkürzung der Versuchs--bis-Zeit um bis zu 35 Prozent bei gleichzeitiger deutlicher Senkung der Ausschussraten hin. Für Käufer bedeutet dies direkt kürzere Markteinführungszeiten und weniger technische Änderungen nach der Lieferung des Werkzeugs. Ein Hersteller, der in Umformsimulation und thermische FEA investiert, kann validierte Formdesigns liefern - nicht nur bearbeitete Geometrie, sondern auch bewährte Prozesssicherheit.
Fragen Sie bei der Bewertung von Lieferanten, ob sie Umformsimulationen-intern durchführen oder auslagern. Fragen Sie nach Durchforstungsvorhersagen und Wärmekarten früherer Projekte. Ein Hersteller, der Ihnen Simulationsergebnisse vor dem Schneiden von Stahl zeigen kann, signalisiert ein grundlegend anderes Maß an technischer Tiefe als einer, der sich ausschließlich auf Erfahrung und physische Testdurchläufe verlässt. Diese Fähigkeitslücke erklärt oft den Preisunterschied zwischen Angeboten - und, was noch wichtiger ist, sagt den Leistungsunterschied zwischen gelieferten Chips voraus.
Präzisionsbearbeitung erzeugt Geometrie. Simulation validiert Funktion. Aber keines davon bestimmt, wie die Matrize Zehntausende Produktionszyklen übersteht. Diese langfristige Haltbarkeit hängt davon ab, was nach der Bearbeitung geschieht: von der Wärmebehandlung und den Oberflächenbeschichtungen, die die Matrize härten und sie vor thermischer Ermüdung und Verschleiß schützen.
Wärmebehandlung und Beschichtungen, die die Leistung der Matrize verbessern
Eine Matrize kann auf eine perfekte Geometrie bearbeitet werden und trotzdem vorzeitig ausfallen, wenn ihre Gesamthärte, Mikrostruktur und Oberflächenschutz nicht auf die Betriebsumgebung abgestimmt sind. Die Wärmebehandlung und Beschichtung des Heißprägewerkzeugs sind die beiden Nachbearbeitungsprozesse, die darüber entscheiden, ob Ihr Werkzeug Zehntausende Zyklen übersteht oder innerhalb von Wochen Risse bekommt. Die meisten Anbieter-Websites erwähnen diese Schritte nebenbei - „wärmebehandelt und beschichtet“ -, ohne zu erklären, was diese Worte tatsächlich für Ihre Produktionsökonomie bedeuten. Es lohnt sich, diese Lücke zu schließen.
Wie eine Wärmebehandlung Härte und Ermüdungslebensdauer steuert
Durch die Wärmebehandlung wird roher Werkzeugstahl in eine gehärtete, ermüdungsbeständige Matrize umgewandelt, die extremen Temperaturwechseln standhält. Der Prozess umfasst das kontrollierte Erhitzen auf Austenitisierungstemperatur, das Abschrecken (normalerweise in Vakuumöfen, um Oxidation und Verformung zu verhindern) und einen oder mehrere Anlasszyklen, um Härte und Zähigkeit auszugleichen. EntsprechendTechnische Spezifikationen von PauloH13-Werkzeugstahl wird am häufigsten für Warmbearbeitungsanwendungen auf 44-46 HRC wärmebehandelt, obwohl der erreichbare Bereich je nach Endverwendung 40–52 HRC umfasst. Auf diesen Bereich kommt es an – ein zu aggressiv gehärtetes Gesenk wird bei Thermoschock spröde und reißt, während ein zu weiches Gesenk bei abrasivem Kontakt mit heißen Stahlrohlingen schnell verschleißt.
Warum ist es wichtig, ob der Hersteller die Wärmebehandlung im eigenen Haus durchführt oder ob er sie auslagert? Drei Gründe:
- Prozesskontrolle- Interne-Vakuumöfen ermöglichen eine präzise Steuerung der Heizraten, Haltezeiten, Abschreckdrücke und Anlasstemperaturen. Selbst kleine Abweichungen - um einige Grad vom Zielwert, eine um Sekunden zu kurze Abschreckung - führen zu messbaren Unterschieden in der Härtegleichmäßigkeit und der Eigenspannungsverteilung.
- Bearbeitungszeit- Das Versenden von Matrizenblöcken an eine externe Wärmebehandlungsanlage führt zu einer Verlängerung der Vorlaufzeit um Tage oder Wochen und zuzüglich des Versandrisikos für schwere Werkzeuge. Die interne -Funktion komprimiert den Zeitplan und ermöglicht es demselben Ingenieurteam, Parameter basierend auf der spezifischen Formgeometrie anzupassen.
- Iterative Verfeinerung- Wenn bei der Probeprüfung ein Härteproblem festgestellt wird oder sich während der Validierung ein thermischer Ermüdungsriss entwickelt, ermöglicht die interne-Wärmebehandlung ein schnelles erneutes Anlassen oder erneutes Härten ohne logistische Verzögerungen.
Die Durchhärtung (auch Neutralhärtung genannt) in Vakuumöfen sorgt für die Verschleiß- und Schlagfestigkeit, die für Matrizen erforderlich ist, die beim Metallstanzen wiederholten Schlägen standhalten müssen. Wie Paulo anmerkt, können in ihren 20-Bar-Abschrecköfen Formen mit einem Gewicht von mehr als 6.000 Pfund untergebracht werden – ein Hinweis auf den Umfang der Ausrüstung, die für die Herstellung ernsthafter Heißprägeformen erforderlich ist. Ein Hersteller, der kleinere oder weniger leistungsstarke Öfen betreibt, kann Schwierigkeiten haben, über große Formblöcke hinweg eine gleichmäßige Härte zu erreichen, wodurch weiche Stellen entstehen, die sich ungleichmäßig abnutzen.
Fortschrittliche Werkzeugbeschichtungen zur Reduzierung von Reibung und Verschleiß
Durch die Wärmebehandlung werden die mechanischen Grundeigenschaften festgelegt. Oberflächenbeschichtungen fügen eine abschließende Schutzschicht hinzu, die Reibung, adhäsiven Verschleiß und chemische Angriffe an der Chipoberfläche - genau dort bekämpft, wo die Verschlechterung beginnt. Bei presshärtenden Matrizen, die mit Aluminium-siliziumbeschichtetem Borstahl in Kontakt kommen, ist eine Matrizenbeschichtung zur Verschleißfestigkeit nicht optional; Es ist der Unterschied zwischen einer akzeptablen Werkzeuglebensdauer und einem vorzeitigen Ausfall durch Materialübertragung und Abrieb.
Vier Beschichtungsfamilien dominieren die Anwendungen bei Heißprägewerkzeugen:
- CrN (Chromnitrid)- Eine bewährte-PVD-Beschichtung mit guter Haftung, mäßiger Härte und ausgezeichneter Korrosionsbeständigkeit. Forschung veröffentlicht inMaterialforschungsexpressfanden heraus, dass durch Arc-PVD abgeschiedene CrN-Beschichtungen im Vergleich zu AlCrN einen niedrigeren Reibungskoeffizienten sowie eine überlegene Korrosionsbeständigkeit aufweisen, die auf ihre gleichmäßige Oberflächenmorphologie und das Fehlen von Hohlräumen zurückzuführen ist. CrN funktioniert gut bei moderaten Betriebstemperaturen und bietet zuverlässige Leistung bei Werkzeugen, bei denen chemische Angriffe ein Hauptproblem darstellen.
- AlCrN (Aluminiumchromnitrid)- Eine Weiterentwicklung von CrN, die Aluminium für eine verbesserte Oxidationsbeständigkeit bei erhöhten Temperaturen enthält. Dieselbe Studie bestätigte, dass AlCrN eine bessere Verschleißfestigkeit als CrN aufweist, was es zur besseren Wahl für Hochtemperaturanwendungen macht, bei denen der abrasive Kontakt gegenüber der Korrosion dominiert. Forschung zuAluminium-Druckgussbeschichtungenbestätigt die Leistung von AlCrN weiter und zeigt, dass es unbeschichtetes H13 deutlich übertrifft, wenn es darum geht, Materialanhaftung und Erosion bei aggressiven Temperaturwechseln zu widerstehen.
- TiAlN (Titanaluminiumnitrid)- Eine Hochleistungsbeschichtung, die für die anspruchsvollsten thermischen Umgebungen geeignet ist. Heißprägeanwendungen mit TiAlN-Beschichtung profitieren davon, dass der Aluminiumgehalt bei erhöhten Temperaturen eine schützende Oxidschicht bildet, die als Wärmebarriere fungiert und die Wärmeübertragung in das Matrizensubstrat verringert. Untersuchungen an Druckguss-Kernstiften zeigen, dass TiAlN-Beschichtungen die Lebensdauer im Vergleich zu unbeschichtetem Werkzeugstahl deutlich verlängern, insbesondere wenn sie im Duplexverfahren auf einem nitrierten Substrat aufgetragen werden.
- Nitrierbehandlungen (Gasnitrieren und ferritisches Nitrocarburieren)- Im Gegensatz zu PVD-Beschichtungen, bei denen ein dünner Film auf der Oberfläche abgeschieden wird, wird bei einem Prägestempel mit Nitrierbehandlung Stickstoff direkt in das Stahlsubstrat diffundiert. Laut Paulos Prozessdokumentation wird das Gasnitrieren bei relativ niedrigen Temperaturen (ca. 1.000 Grad Fahrenheit) durchgeführt, wodurch die Werkzeugblöcke in ihrem ferritischen Zustand bleiben und Verformungen verhindert werden. Durch die ferritische Nitrocarburierung (FNC) entsteht eine keramische Außenschicht, die Verschleiß- und Korrosionsbeständigkeit ohne Maßänderung bietet - und somit ideal als letzter Schritt bei fertigen Werkzeugen nach dem Härten und Bearbeiten geeignet ist.
Anpassung der Beschichtung an Betriebstemperatur und Untergrund
Klingt komplex? Sobald Sie die Auswahllogik verstanden haben, wird es einfacher. Die Wahl der Beschichtung hängt von drei interagierenden Variablen ab: der Betriebstemperatur der Matrize, dem zu prägenden Substratmaterial und dem vorherrschenden Verschleißmechanismus in Ihrem Prozess.
Bei presshärtenden Matrizen, die Al-Si-beschichteten Borstahl verarbeiten, sind die Hauptrisiken adhäsiver Verschleiß (Aluminiumübertragung auf die Matrizenoberflächen) und thermische Ermüdung. Beschichtungen erfordern eine hohe -Oxidationsbeständigkeit bei hohen Temperaturen und eine geringe Affinität zu Aluminium -, was AlCrN und TiAlN zu den stärksten Kandidaten macht. Die Druckgussforschung zeigt, dass Beschichtungen einen Reibungskoeffizienten unter 0,40 und Verschleißraten im Bereich von 10 erreichen-8mm3N-1m-1Bereich oder darunter führen zu einer messbar verringerten Materialhaftung beim Aluminiumkontakt.
Bei Stempeln zum Prägen dekorativer Folien, die unter 200 Grad Celsius betrieben werden, sind aggressive Beschichtungen unnötig und können sogar kontraproduktiv sein - Einige PVD-Beschichtungen verändern die Wärmeleitfähigkeit der Stempeloberfläche und stören die gleichmäßige Wärmeverteilung, auf die Messing- und Kupferstempel für eine gleichmäßige Folienübertragung angewiesen sind. Nitrierung oder leichte Oberflächenhärtungsbehandlungen sind in der Regel für dekorative Matrizen ausreichend und sorgen für eine mäßige Verschleißfestigkeit, ohne das thermische Verhalten zu verändern.
Die folgende Tabelle vergleicht die Beschichtungsoptionen anhand der Parameter, die bei der Auswahl der richtigen Oberflächenbehandlung für Ihre Matrizenanwendung am wichtigsten sind:
| Beschichtung / Behandlung | Maximale Betriebstemperatur | Reibungsreduzierung | Verbesserung der Lebensdauer | Kostenniveau | Best-Fit-Szenario |
|---|---|---|---|---|---|
| CrN | Mäßig (geeignet bis ~700 Grad) | Mäßig-Hoch | Mäßig | Medium | Die Matrizen sind Korrosion und mäßigem Abrieb ausgesetzt; Allzweckschutz- |
| AlCrN | Hoch (hält die Leistung über 800 Grad aufrecht) | Mäßig | Hoch | Mittel-Hoch | Hochtemperatur-Presshärtematrizen; Umgebungen mit Oxidationsrisiko |
| TiAlN | Hoch (Wärmebarrierewirkung bei erhöhten Temperaturen) | Mäßig | Hoch | Hoch | Anspruchsvollste thermische Umgebungen; Duplexsysteme über nitrierten Substraten |
| Gasnitrieren | Niedrig-Mäßig (Behandlung bei ~540 Grad) | Niedrig-Mittel | Mäßig | Niedrig-Mittel | Tragende Anwendungen mit Gleitverschleiß; Letzter Schritt zum fertigen Werkzeug |
| Ferritisches Nitrocarburieren (FNC) | Niedrig-Mittel | Niedrig-Mittel | Mäßig | Niedrig-Mittel | Fertige Matrizen, die Verschleiß- und Korrosionsbeständigkeit ohne Verzug erfordern |
Ein Hersteller, der diese Optionen im Hinblick auf Ihre spezifische Fehlerart - Adhäsion, Abrieb, thermische Ermüdung oder Korrosion - diskutiert, demonstriert ein grundlegend anderes Maß an Kompetenz als jemand, der unabhängig von der Anwendung eine Standardbeschichtung auf jede Matrize aufträgt. Fragen Sie, welche Beschichtung sie empfehlen, und fragen Sie dann, warum. Die Begründung hinter der Antwort verrät Ihnen, ob ihre Prozesskompetenz Ihre Investition über Zehntausende Produktionszyklen hinweg schützt.
Durch die Wärmebehandlung wird der Matrizenkörper gehärtet. Beschichtungen schützen die Arbeitsfläche. Aber keines davon befasst sich mit der Herausforderung des Wärmemanagements, die letztendlich die Zykluszeit und die Teilequalität bestimmt, - wie die Wärme bei jedem einzelnen Hub durch die Form fließt und wie schnell sie abgeführt wird, bevor der nächste beginnt.
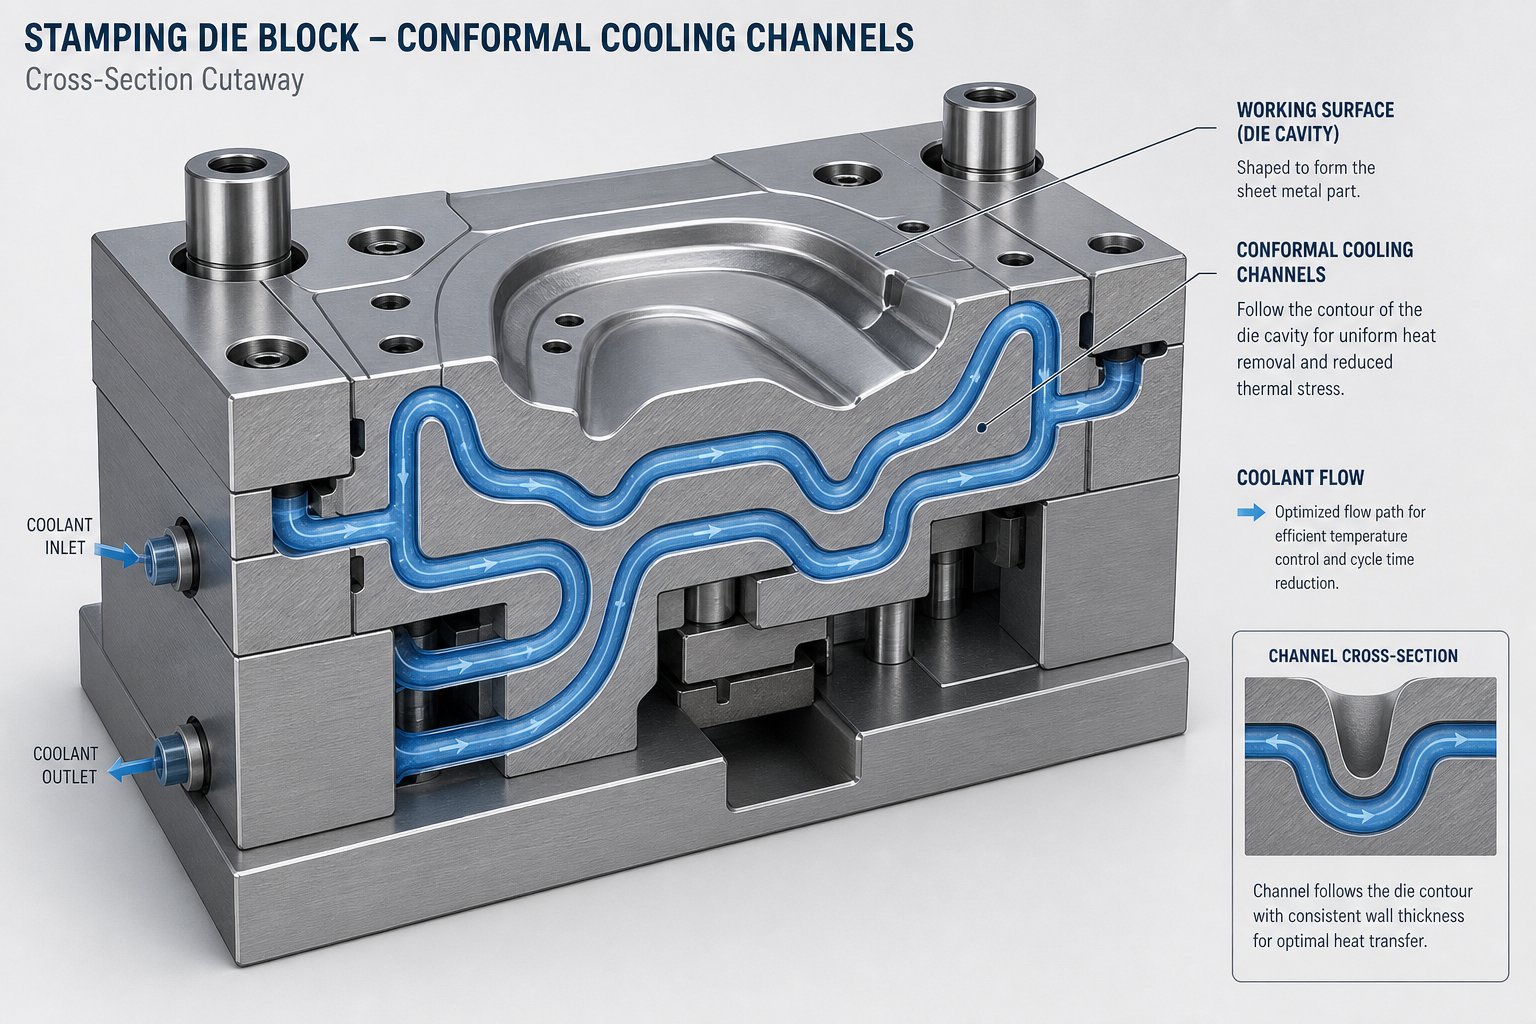
Kühlkanaldesign und Wärmemanagementstrategien
Jeder Heißprägezyklus ist ein Wettlauf gegen die Hitze. Beim Presshärten muss die Matrize einem Rohling mit einer Temperatur von 900- genügend Wärmeenergie entziehen, um eine vollständige Martensitumwandlung - zu erreichen, und zwar gleichmäßig über jeden Quadratzentimeter der Teileoberfläche. Beim dekorativen Folienprägen muss die Matrize eine konstante Temperatur beibehalten, damit die Folienhaftung und die Bildklarheit vom ersten Eindruck bis zum Zehntausendstel gleich bleiben. In beiden Fällen ist das Design des Wärmemanagements die verborgene Variable, die produktive Werkzeuge von problematischen Werkzeugen trennt. Dennoch ist es eines der am wenigsten diskutierten Themen unter Käufern, die Hersteller bewerten.
Konforme Kühlung im Vergleich zu herkömmlichen gebohrten Kanälen
Herkömmliche Kühlkanal-Matrizenwerkzeuge basieren auf gelochten, geraden Kanälen, die durch den Matrizenblock gebohrt werden. Die Methode ist einfach und kostengünstig-effektiv - Eine Bohrmaschine erstellt Kanäle in festen Winkeln und Schnittpunkten, durch die während der Produktion Wasser oder Öl fließt. Das Problem? Geradliniges Bohren kann nicht den Konturen einer komplexen Formoberfläche folgen. Bei gekrümmten oder Tiefziehgeometrien sitzen einige Bereiche der Matrize nahe an einem Kühlkanal, während andere weit davon entfernt liegen. Diese Abstandsvariation führt zu einer ungleichmäßigen Wärmeableitung - zu heißen Stellen, an denen die Kühlung unzureichend ist, und zu kalten Stellen, an denen sie zu stark ist.
Von der Universität des Baskenlandes veröffentlichte Forschungsergebnisse bestätigen diese Einschränkung direkt. Ihre Studie zu additiv gefertigten Kühlkanälen ergab, dass herkömmliche gebohrte Kanäle „häufig eine nicht gleichmäßige Wärmeübertragung erreichen“, was „zu längeren Zykluszeiten, ungleichmäßiger Kühlung und Verformung führen kann“. Die Einschränkungen der Bohrgeometrie schränken die Möglichkeiten der Konstrukteure ein, unabhängig davon, wie viel Simulation sie in die Optimierung der Kanalplatzierung investieren.
Eine Heißprägematrize mit konformer Kühlung löst dieses Problem, indem sie Kanäle verlegt, die der Kontur der Matrizenoberfläche in einem gleichmäßigen Abstand folgen. Stellen Sie sich vor, dass der Kühlkanal die Form des Stanzteils - widerspiegelt und überall die gleiche Wandstärke zwischen Kühlmittel und Matrizenfläche behält. Das Ergebnis ist eine deutlich gleichmäßigere Wärmeentnahme. Dasselbe Forschungsteam zeigte in Vergleichsstudien, dass additiv gefertigte konforme Kanäle bis zu sechsmal schneller abkühlten als herkömmliche gebohrte Kanäle, und thermische Simulationen zeigten eine messbar homogenere Temperaturverteilung über die Chipoberfläche.
Wie werden konforme Kanäle hergestellt? Es gibt zwei primäre Ansätze. Additive Fertigung - einschließlich selektivem Laserschmelzen (SLM) und Lasermetallauftragschweißen (LMD) - baut komplexe Innengeometrien Schicht für Schicht nahezu ohne geometrische Einschränkungen auf. Die Studie der Universität des Baskenlandes nutzte LMD, um bearbeitete Nuten mit AISI H13-Werkzeugstahl zu schließen und so Kanäle mit minimalen Durchmessern bis zu 3 mm und minimalen Wandstärken von 2 mm zu erzeugen. Die Alternative ist die schichtweise laminierte Fertigung, bei der einzeln geschnittene Platten mit Kanalmerkmalen gestapelt und verbunden werden. Diese Methode eignet sich für einfachere Geometrien, verfügt jedoch nicht über die Freiformfähigkeit pulverbasierter additiver Prozesse.
Der Kompromiss-sind die Kosten. Die konforme Kühlung erhöht im Vergleich zum herkömmlichen Bohren die Herstellungskomplexität und -kosten erheblich. Bei hochvolumigen Automobilprogrammen, bei denen sich die Zykluszeiteinsparungen über Millionen von Teilen summieren, amortisiert sich die Investition schnell. Bei Anwendungen mit geringerem Volumen können herkömmliche gebohrte Kanäle mit optimierter Platzierung eine akzeptable Leistung zu einem Bruchteil der Werkzeugkosten liefern.
Wie sich die Gleichmäßigkeit der Kühlung auf die Teilequalität auswirkt
Warum ist eine gleichmäßige Kühlung so wichtig? Beim Presshärten ist die Mikrostruktur die Antwort. Der Borstahlrohling muss über das gesamte Teil mit einer Mindestgeschwindigkeit von 27 Grad Celsius pro Sekunde abkühlen, um Austenit in Martensit umzuwandeln. Wenn ein Bereich zu langsam abkühlt -, weil er weit von einem Kühlkanal entfernt ist oder weil die Temperatur der Chipoberfläche über 200 Grad Celsius gestiegen ist -, erzeugt dieser Bereich Bainit oder Ferrit anstelle von Martensit. Das Ergebnis sind örtlich begrenzte Schwachstellen mit verringerter Festigkeit, die möglicherweise die Unfallsicherheit des fertigen Strukturbauteils beeinträchtigen.
Thermische Simulationen aus demMDPI-Studie zur konformen Kühlungveranschaulichen dies deutlich. Wenn ein 900 Grad Celsius heißer Rohling eine Matrize mit konformen Kanälen berührt, ist die Temperaturverteilung nach dem Abschrecken deutlich homogener als bei gerade gebohrten Kanälen. Im gleichen Zeitschritt werden niedrigere Spitzentemperaturen erreicht, was eine höhere effektive Kühlrate bedeutet. Diese Gleichmäßigkeit führt direkt zu konsistenten mechanischen Eigenschaften über das gesamte Stanzteil hinweg - keine Schwachstellen, keine unvorhersehbaren Härtegradienten.
Bei der dekorativen Folienprägung kommt es eher auf die Optik als auf die Struktur an, sind aber gleichermaßen anspruchsvoll. Temperaturschwankungen auf der Chipoberfläche führen zu einer ungleichmäßigen Folienablösung - Einige Bereiche haften zu aggressiv (was zu einem matten oder über{2}}geklebten Erscheinungsbild führt), während andere unvollständig übertragen werden (Lücken oder raue Kanten hinterlassen). Bei Luxusverpackungen, bei denen jeder Eindruck optisch identisch sein muss, kann selbst ein Temperaturgradient von zwei- oder drei-Grad sichtbare Mängel hervorrufen, die eine Verschrottung der fertigen Ware erforderlich machen.
In beiden Welten ist die Fähigkeit des Herstellers, Kühlsysteme mit gleichmäßiger thermischer Leistung zu entwerfen, zu simulieren und auszuführen, ein direkter Indikator für die Gleichmäßigkeit der Teilequalität in der Produktion.
Schneller-Wechsel von Werkzeugsystemen und Produktionseffizienz
Beim Wärmemanagement geht es nicht nur darum, was während des Prägehubs passiert. Es wirkt sich auch darauf aus, was zwischen den Produktionsläufen passiert. Jede Minute, in der eine Druckmaschine während des Werkzeugwechsels stillsteht, ist eine Minute Umsatzverlust - und in Umgebungen mit hohem-Mischergebnis, in denen die Werkzeuge häufig gewechselt werden, kann die Umrüstzeit einen überraschenden Prozentsatz der verfügbaren Produktionsstunden in Anspruch nehmen.
EntsprechendDie Analyse des Herstellers zum schnellen Werkzeugwechsel, kann der tatsächliche Werkzeugwechsel nur 10 Prozent der gesamten Umrüstzeit ausmachen. Der Rest umfasst Anpassungen, Materialeinfädelung, Ausrichtung und Validierung. Ein Schnellwechsel-Stanzwerkzeugsystem löst dieses Problem, indem es die Schnittstellen zur Matrizenmontage - mithilfe magnetischer Klemmung, hydraulischer Schnellspannsysteme oder präzisions{5}positionierter Unterplatten standardisiert, die manuelle Ausrichtungs- und Drehmomentsequenzen überflüssig machen.
Speziell bei Heißprägeanwendungen interagiert die Schnellwechselfunktion direkt mit dem Wärmemanagement. Wenn ein Werkzeug entfernt und ein neues eingesetzt wird, muss der Kühlkreislauf getrennt und wieder angeschlossen werden. Schnellanschlüsse an Kühlmittelleitungen reduzieren diesen Schritt von minutenlangen Schraubenschlüsselarbeiten auf Sekunden von Steckverbindungen. Standardisierte Kühlverteilerpositionen bedeuten, dass das Wärmesystem der neuen Matrize sofort betriebsbereit ist, ohne dass für jedes Werkzeug eine individuelle Installation erforderlich ist.
Die magnetische Matrizenklemmung geht noch einen Schritt weiter, indem alle mechanischen Befestigungselemente an der Matrizen-{0}}-{1}}Schnittstelle entfallen. Die Matrize wird positioniert, die Magnete werden aktiviert und das Werkzeug ist gesichert - keine Schrauben, keine T-Nuten, keine Drehmomentschlüssel. In Kombination mit Gesenkhebern, Rolltischen und vor-bereitgestellten Werkzeugwagen können diese Systeme die interne Umrüstzeit von Stunden auf einstellige Minuten reduzieren. Diese Verkürzung der Ausfallzeiten erhöht direkt die verfügbaren Produktionsstunden und den Gesamtdurchsatz, ohne die Druckkapazität zu erhöhen.
Wenn Sie einen Hersteller bewerten, fragen Sie ihn, ob seine Matrizenkonstruktionen eine Infrastruktur für schnelle {0}Änderungen ermöglichen. Eine Matrize, die für einen schnellen Wechsel - mit standardisierten Montagefunktionen, integrierten Schnellanschlüssen- und Kompatibilität mit magnetischer oder hydraulischer Klemmung - entwickelt wurde, bietet einen Mehrwert, der über die Stanzleistung hinausgeht. Es reduziert die Gesamtkosten jedes Produktionslaufs, indem es die unproduktiven Lücken zwischen ihnen minimiert.
Hier sind die wichtigsten Überlegungen zum Wärmemanagement-Design, die Sie mit jedem potenziellen Werkzeuglieferanten besprechen sollten:
- Wie groß ist der Abstand zwischen den Kühlkanälen und der Werkzeugarbeitsfläche und wie gleichmäßig ist dieser Abstand über die Teilegeometrie?
- Sind konforme Kühlkanäle für das Produktionsvolumen und die Geometriekomplexität dieses Teils machbar und gerechtfertigt?
- Welcher Kühlmitteldurchfluss und welche Eintrittstemperatur werden in der thermischen Simulation angenommen?
- Wie wird das Gleichgewicht im Kühlkreislauf aufrechterhalten, wenn mehrere Kanäle parallel arbeiten?
- Welche thermischen Simulationsergebnisse (Temperaturkarten, Vorhersagen der Abkühlgeschwindigkeit) kann der Hersteller vor Beginn der Chipherstellung bereitstellen?
- Umfasst das Matrizendesign -schnelle Kühlmittelanschlüsse und standardisierte Montageschnittstellen für einen schnellen Wechsel?
- Wie überprüft der Hersteller die Kühlleistung beim Testen von - eingebetteten Thermoelementen, Infrarotbildgebung oder Durchflusssensoren?
- Wie hoch ist die zu erwartende Temperatur der Werkzeugoberfläche nach Erreichen des thermischen Gleichgewichtszustands während der kontinuierlichen Produktion?
Ein Hersteller, der diese Fragen mit spezifischen, durch Simulationen unterstützten Antworten beantworten kann, demonstriert die Art von technischer Tiefe, die verhindert, dass thermische Probleme erst Monate nach der Produktion auftauchen. Das Kühldesign ist nach dem Bau des Chips nicht mehr sichtbar - Sie können es nicht visuell prüfen oder ohne größere Nacharbeit reparieren. Um gleich beim ersten Mal alles richtig zu machen, kommt es ganz darauf an, einen Lieferanten auszuwählen, dessen Wärmemanagementfähigkeiten den Anforderungen Ihrer Anwendung entsprechen.
Wärmeleistung, Materialauswahl, Bearbeitungsgenauigkeit, Wärmebehandlung und Beschichtungen - Dies sind alles technische Eingaben, die während der Werkzeugherstellung kontrolliert werden. Doch wie wägt man all diese Faktoren beim Anbietervergleich ab? Der nächste Schritt ist der Aufbau eines strukturierten Bewertungsrahmens, der Ihnen hilft, echte Fertigungstiefe von oberflächlichen Marketingaussagen zu unterscheiden.
So bewerten Sie einen Hersteller von Heißprägestempeln
Sie haben gesehen, wie Materialauswahl, Bearbeitungsmethoden, Wärmebehandlung, Beschichtungen und Kühldesign jeweils zur Leistung der Matrize beitragen. Die Herausforderung ist nun praktischer Natur: Wenn Sie drei Angebote von drei verschiedenen Lieferanten auf Ihrem Schreibtisch haben, wie bestimmen Sie dann, welcher Anbieter tatsächlich Werkzeuge liefert, die über Jahre und nicht über Monate hinweg funktionieren? Ein strukturiertes Rahmenwerk zur Lieferantenbewertung von Stanzformen ersetzt Ihr Bauchgefühl durch Beweise - und schützt Sie vor dem kostspieligen Fehler, auf den niedrigsten Einkaufspreis zu optimieren.
Technische Fähigkeiten, die die Fertigungstiefe signalisieren
Nicht jeder Hersteller von Heißprägeformen verfügt über die gleiche Ausrüstung oder beherrscht die gleichen Prozessschritte. Der Unterschied zwischen einem Hersteller, der Werkzeuge unter einem Dach bearbeitet, wärmebehandelt, beschichtet und validiert, und einem Hersteller, der drei dieser vier Schritte auslagert, ist enorm - hinsichtlich der Durchlaufzeit, der Qualitätskontrolle und der Verantwortlichkeit, wenn etwas schief geht.
Achten Sie beim Rundgang durch eine Einrichtung (oder beim Durchsehen einer Leistungsliste aus der Ferne) auf die folgenden Indikatoren für echte Tiefe:
- Mehrachsige CNC-Bearbeitung- Die Fünf{1}}-Achsenfähigkeit ermöglicht das Schneiden komplexer Formhohlräume in einer einzigen Aufspannung, wodurch der kumulative Toleranzstapel-reduziert wird. Fragen Sie, wie viele Achsen ihre primären Bearbeitungszentren unterstützen und ob sie -gehärteten Stahl im eigenen Haus fertigen-.
- Eigenes-Erodieren (Draht- und Senkerodieren)- Der Besitz von EDM-Geräten bedeutet, dass der Hersteller enge{1}Radien und feine Details ohne Outsourcing produzieren kann. Betriebe, die EDM-Arbeiten versenden, verlieren bei jedem Revisionszyklus Tage.
- Wärmebehandlung im eigenen Haus-Vakuumöfen vor Ort-ermöglichen eine präzise Härtekontrolle und schnelle Durchlaufzeiten. Wie bereits erwähnt, wirken sich selbst kleine Abweichungen beim Abschreckzeitpunkt oder bei der Anlasstemperatur auf die Ermüdungslebensdauer des Werkzeugs aus. Eigene-Fähigkeiten bedeuten, dass dasselbe Ingenieurteam sowohl die Bearbeitung als auch die Metallurgie kontrolliert.
- Beschichtungsauftrag oder etablierte Beschichtungspartnerschaften- Unabhängig davon, ob es sich um PVD-Beschichtungen (AlCrN, TiAlN) oder Diffusionsbehandlungen (Nitrieren) handelt, stellen Sie sicher, dass der Hersteller die Auswahl der Beschichtung in seinen Designprozess integriert und sie nicht als nachträglichen Gedanken behandelt.
- CAE- und Simulationstools- Umformsimulation, thermische FEA und Vorhersage der Rohlingsverdünnung unterscheiden ingenieursorientierte -Hersteller von Maschinenwerkstätten, die Metall einfach zum Drucken zuschneiden. Fragen Sie nach Simulationsergebnissen aus früheren Projekten.
- DFM-Feedback (Design for Manufacturability).- Ein kompetenter Lieferant zitiert nicht nur Ihre Zeichnung. Sie hinterfragen es konstruktiv - und schlagen Änderungen des Formschrägewinkels, Optimierungen des Kühlkanals oder Materialalternativen vor, die die Leistung verbessern oder die Kosten senken. Branchenleitlinien zur Herstellerauswahl bestätigen, dass neben der Rohbearbeitungskapazität auch die technische Unterstützung und die Fähigkeit zur Designoptimierung einen hohen Stellenwert haben sollten.
Für Käufer, die nach Optionen für die Herstellung von kundenspezifischen Heißprägewerkzeugen suchen, die sowohl Heißpräge- als auch breitere Stempelanwendungen umfassen, sind Lieferanten wie …YICHENs Stanzform-Abteilungbieten einen nützlichen Bezugspunkt - Ihr Angebot umfasst kundenspezifische Stanzwerkzeuglösungen in den Bereichen Heißprägen, Stanzen und technische Metallumformung- und bietet Käufern einen einzigen Einstiegspunkt zur Bewertung anhand dieser Leistungscheckliste, anstatt mehrere Spezialanbieter zusammenzustellen.
Zu überprüfende Qualitätszertifizierungen und Industriestandards
Fähigkeiten sagen Ihnen, was ein Hersteller tun kann. Zertifizierungen geben Aufschluss darüber, ob sie dies konsequent nach einem dokumentierten, überprüfbaren System tun. Bei der Bewertung von Stanzwerkzeuglieferanten sind zwei Zertifizierungen von größter Bedeutung:
ISO 9001ist das grundlegende Qualitätsmanagementsystem, das für jede Fertigungsorganisation gilt. Es stellt sicher, dass dokumentierte Verfahren, interne Audits, Korrekturmaßnahmenprozesse und Managementbewertungszyklen vorhanden sind. Wenn ein Werkzeuglieferant nicht über ISO 9001 verfügt, gibt es keine externe Überprüfung, ob sein Qualitätssystem strukturiert oder wiederholbar ist.
IATF 16949ist die automobilspezifische Erweiterung, die auf ISO 9001 aufbaut und zusätzliche Anforderungen für Produktsicherheit, Lieferantenmanagement, Risikoanalyse usw. enthältAIAG-Kerntools- PPAP, FMEA, MSA, SPC und Kontrollpläne. Wenn Ihre Werkzeuge eine Zulieferkette in der Automobilindustrie versorgen, ist IATF 16949 kein „nice{3}}to-have; es handelt sich typischerweise um eine Kundenanforderung. Die Zertifizierung bestätigt, dass der Hersteller dokumentierte Produktionsdaten pflegt, Herstellungsprozessaudits durchführt und kundenspezifische Anforderungen in sein Qualitätssystem integriert.
Überprüfen Sie über Zertifizierungen hinaus:
- Materialzertifizierungen und Rückverfolgbarkeit- Kann der Lieferant für jeden Formblock Werkszertifikate vorlegen, die die Zusammensetzung und die Schmelzcharge bestätigen? Die vollständige Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Werkzeug ist bei seriösen Herstellern Standard und wird in regulierten Branchen erwartet.
- Maßkontrollberichte- KMG-Berichte (Koordinatenmessgeräte), die tatsächliche und nominale Abmessungen kritischer Formmerkmale dokumentieren, demonstrieren die Prozesskontrolle.
- Test- und Validierungsprotokolle- Stempelt der Hersteller Musterteile ab, misst sie und stellt vor dem Versand einen Validierungsbericht bereit? Oder geben sie dir einen Würfel und wünschen dir Glück beim eigenen Pressen?
Auch die finanzielle Stabilität und die Betriebsdauer eines Herstellers spielen eine Rolle. Ein jahrzehntelang operierender Lieferant mit langjährigen Kundenbeziehungen- signalisiert Zuverlässigkeit auf eine Art und Weise, wie es ein neu eröffneter Shop nicht kann -er hat Konjunkturzyklen überstanden, institutionelles Wissen bewahrt und kontinuierlich in Ausrüstung und Personal investiert.
Gesamtbetriebskosten im Vergleich zum Vorab-Chippreis
Hier gehen die meisten Beschaffungsentscheidungen schief. Sie vergleichen drei Angebote, wählen die niedrigste Zahl und fühlen sich effizient. Dann entfaltet sich die Realität: Der billigere Chip entwickelt thermische Risse bei 15.000 Zyklen statt bei 80.000. Die Ausschussraten steigen, da die Maßabweichung bei der Kühlungskonstruktion nie berücksichtigt wurde. Ungeplante Wartungsstillstände kosten das Zehnfache dessen, was Sie bei der Bestellung eingespart haben. Die Analyse der versteckten Kosten beim Metallstanzen bestätigt, dass der anfängliche Werkzeugpreis nur der sichtbare Teil ist - laufende Wartung, Nacharbeiten aufgrund von Qualitätsmängeln und vorzeitiger Austausch stellen die ursprüngliche Investition oft in den Schatten.
Die Gesamtbetriebskosten geben der Bewertung einen neuen Rahmen. Anstatt zu fragen: „Was kostet dieser Würfel?“ Sie fragen: „Was kostet mich diese Matrize pro akzeptablem Teil über ihre gesamte Lebensdauer?“ Diese Berechnung beinhaltet:
- Der Kaufpreis- Die Nummer im Angebot. Wichtig, aber nur eine Eingabe.
- Erwartete Matrizenlebensdauer vor größeren Nacharbeiten- Eine Funktion der Materialqualität, der Qualität der Wärmebehandlung, der Beschichtungsauswahl und des Kühldesigns. Eine Matrize, die 100.000 Zyklen durchhält, bevor sie nachbearbeitet wird, kostet pro Zyklus die Hälfte dessen, was eine Matrize, die 50.000 Zyklen durchhält, - kostet, selbst wenn der Kaufpreis um 30 Prozent höher wäre.
- Ausschussrate aufgrund von Werkzeugen- Eine schlechte Gleichmäßigkeit der Kühlung, Maßabweichungen aufgrund von Verschleiß oder Oberflächenfehler aufgrund unzureichender Beschichtung führen zu Ausschuss. Für jedes Ausschussteil fallen die vollen Kosten für Material, Energie und Presszeit an.
- Wartungshäufigkeit und -kosten- Wie oft muss die Matrize zum Nach-Polieren,-Beschichten oder zur Kanalreinigung gezogen werden? Bietet der Hersteller Aufarbeitungsdienste an oder sind Sie auf sich allein gestellt?
- Auswirkungen auf die Zykluszeit- Ein Chip mit optimierter konformer Kühlung kann pro Zyklus zwei bis drei Sekunden schneller laufen als einer mit konventionell gebohrten Kanälen. Über eine Million Zyklen, diese Sekunden bedeuten Tage wiederhergestellte Presskapazität.
- Ausfallzeiten durch ungeplante Ausfälle- Ein katastrophaler Riss oder ein festsitzender Auswerfer kostet nicht nur eine Reparatur -, sondern stoppt auch Ihre Produktionslinie, während Sie nach einer Lösung suchen. Die Designentscheidungen des Herstellers haben direkten Einfluss auf die Ausfallwahrscheinlichkeit.
Wenn man vom Preis-pro-Stab zu den Kosten-pro-Teil-über die-Lebensdauer übergeht, sehen die oben genannten Bewertungskriterien nicht mehr wie nette Dinge aus, sondern sehen eher wie finanzielle Notwendigkeiten aus. Der Hersteller, der mehr verlangt, weil er erstklassigen Werkzeugstahl verwendet, eine durch Simulationen optimierte konforme Kühlung anwendet und mit hauseigenen Tests validiert, ist nicht teuer. - Er ist derjenige, dessen Matrize Ihr Budget noch Jahre nach der Auslieferung nicht stillschweigend belastet.
Diese lebenslange Perspektive verändert auch Ihre Herangehensweise an das Beschaffungsgespräch. Anstatt einen Druck zu senden und nach einem Preis zu fragen, teilen Sie Produktionsmengen, Zykluszeitziele, Qualitätsanforderungen und Wartungsbeschränkungen mit - und bewerten dann, welche vom Hersteller vorgeschlagene Lösung über die gesamte Betriebslebensdauer der Matrize die niedrigsten Gesamtkosten liefert. Dieser Wandel vom transaktionalen Einkauf hin zur technischen Partnerschaft ist der wichtigste Indikator für den langfristigen Erfolg von Werkzeugen.
Selbst die am besten-designte und am besten-hergestellte Matrize nutzt sich irgendwann ab. Wie es sich abnutzt, wann man eingreift und welche Möglichkeiten es gibt, seine Lebensdauer zu verlängern, hängt von Entscheidungen ab, die sowohl während der Herstellung als auch während der gesamten Produktion getroffen werden. Das letzte Teil des Bewertungspuzzles ist das Verständnis häufiger Fehlerarten - und der Wartungsstrategien, die sie verhindern -.
Werkzeugwartung und Lebenszyklusmanagement für geringere Kosten
Ein Würfel versagt nicht über Nacht. Es verschlechtert sich in kleinen, messbaren Schritten - ein Oberflächenriss, der sich von Zyklus zu Zyklus vertieft, ein Verschleißmuster, das sich unmerklich vergrößert, bis Teile aus der Toleranz geraten, ein Kühlkanal, der von innen korrodiert, während das Äußere gut aussieht. Die Hersteller, die diese Fehlerverläufe verstehen, konzipieren von Anfang an darauf. Wer sie versteht, erkennt Probleme frühzeitig, greift im richtigen Moment ein und verlängert die Lebensdauer der Stanzwerkzeuge um Zehntausende zusätzliche Zyklen. Die Wartung der Heißprägematrize zu ignorieren, bis etwas kaputt geht, ist die teuerste Wartungsstrategie, die es gibt.
Häufige Formen von Werkzeugausfällen und Präventionsstrategien
Jede Kategorie von Stanzwerkzeugfehlern geht auf eine bestimmte Grundursache zurück - und in den meisten Fällen hängt diese Grundursache mit einer Design- oder Fertigungsentscheidung zusammen, die Monate oder Jahre zuvor getroffen wurde. Wenn Sie wissen, worauf Sie achten müssen, können Sie Probleme diagnostizieren, bevor sie katastrophal werden.
Die thermische Rissbildung ist der vorherrschende Fehlermechanismus bei Presshärtewerkzeugen. Bei jedem Prägezyklus wird die Matrizenoberfläche einer schnellen Erwärmung (Kontakt mit dem heißen Rohling) unterzogen, gefolgt von einer schnellen Abkühlung (Wasser fließt durch interne Kanäle). Diese thermischen Wechselwirkungen erzeugen abwechselnde Zug- und Druckspannungen an der Oberfläche. Über Tausende von Wiederholungen entstehen Mikrorisse an Spannungskonzentrationspunkten - scharfen Radien, Bearbeitungsspuren oder den Grenzen von Kühlkanälen. AFehleranalysestudie veröffentlicht in Materialsuntersuchten einen gerissenen A--Säulen-Heißprägestempeleinsatz aus 4Cr5Mo2V-Stahl. Die Risse entstanden an den Innenwänden von Kühlkanälen nach etwa 50.000 Zyklen -, also nur 25 Prozent der erwarteten Lebensdauer von 200.000-Zyklen. Die Studie ergab, dass spannungsinduzierte Korrosion der Hauptmechanismus war: Restzugspannungen aus zyklischer Belastung kombiniert mit oxidativer Korrosion in ungeschützten Kühlkanälen, um die Rissbildung und -ausbreitung entlang spröder Oxidschichten zu beschleunigen.
Abrasiver Verschleiß entsteht dort, wo der Rohling unter Druck über die Matrizenoberfläche gleitet. Bei presshärtenden Matrizen sind mit Al-Si beschichtete Rohlinge besonders aggressiv - die Aluminiumbeschichtung überträgt sich auf die Matrizenfläche, baut sich als Klebstoffablagerungen auf und wirkt dann als abrasiver Drittkörper, der die Oberflächenverschlechterung beschleunigt. Optisch werden Sie eine fortschreitende Aufrauung zuvor polierter Oberflächen, Materialansammlungen in den Ziehradien und eine zunehmende Reibung bemerken, die sich in höheren Presskraftwerten oder Oberflächenriefen auf gestanzten Teilen bemerkbar macht.
Maßabweichungen sind subtiler und bleiben oft unerkannt, bis die Teile die Prüfung nicht bestehen. Wiederholte Temperaturwechsel führen dazu, dass sich der Matrizenblock tausende Male ausdehnt und zusammenzieht. Bei längerer Produktion kann dies zu messbaren Veränderungen der Hohlraumabmessungen - führen, insbesondere in dünnwandigen Abschnitten oder Bereichen mit aggressiver Kühlung, die steile Wärmegradienten erzeugen. Dieselbe Untersuchung bestätigt, dass die Versetzungsdichte während des Heißprägevorgangs zunehmend zunimmt, wobei sich Karbide an den Korngrenzen ausscheiden und vergröbern, wodurch die Schlagzähigkeit des Materials in stark betroffenen Regionen von 325 J auf bis zu 37 J geschwächt wird.
Kühlkanalkorrosion ist ein Fehlermodus, der unsichtbar abläuft. Die Ergebnisse der Studie sind verblüffend: Bei mehr als 90 Prozent der ausgefallenen Matrizen in technischen Anwendungen beginnen Risse an den Innenwänden von Wasserkanälen und breiten sich dann nach außen bis zur Arbeitsfläche aus. Wenn die Matrizen ohne angemessenen Schutz - auch nur einen Monat lang stillstehen, - löst Feuchtigkeit in den Kühlkanälen oxidative Korrosion aus. Die sich bildende Oxidschicht ist hart und spröde. Wenn die Matrize wieder in Produktion geht, wird diese Schicht durch mechanische Belastungen aufgerissen, wodurch Rissbildungsstellen entstehen, die sich im weiteren Betrieb ausbreiten.
| Fehlermodus | Grundursache | Sichtbare Symptome | Empfohlene Korrekturmaßnahme |
|---|---|---|---|
| Thermisches Cracken (Wärmeprüfung) | Zyklische thermische Belastung überschreitet die Ermüdungsgrenze; Spannungskonzentration an scharfen Radien oder Kanalwänden | Feines Oberflächenrissnetzwerk (Haarrisse); Risse, die sich senkrecht zur Werkzeugoberfläche ausbreiten | Spannungsarmglühen in geplanten Abständen; Radien neu gestalten, um Spannungskonzentration zu reduzieren; Tragen Sie Beschichtungen auf, die gegen thermische Ermüdung-beständig sind |
| Abrasiver Verschleiß | Gleitkontakt mit beschichteten Rohlingen; Materialübertragung und Drittkörperabrieb | Aufrauen der Oberfläche; Materialansammlung an Ziehradien; erhöhte Presstonnage; Riefenbildung an Stanzteilen | Arbeitsflächen neu-polieren; PVD-Beschichtung (AlCrN oder TiAlN) erneut auftragen; Überprüfen Sie die Kompatibilität der Blankobeschichtung |
| Dimensionsdrift | Kumulative plastische Verformung durch Temperaturwechsel; Karbidvergröberung verringert die Materialstabilität | Teile tendieren außerhalb der Toleranz; allmähliche Ausdünnung in bestimmten Zonen; CMM-Messungen zeigen eine fortschreitende Abweichung | Planen Sie die Dimensionsüberprüfung in definierten Zyklusintervallen; Planen Sie eine Nacharbeit an der Matrize oder den Austausch von Einsätzen, bevor die Toleranzgrenzen erreicht werden |
| Korrosion des Kühlkanals | Oxidative Korrosion während Stillstandszeiten ohne Kanalschutz; Stress-induzierte galvanische Zellbildung | Wasseraustritt; verringerte Kühleffizienz; unerklärlicher Temperaturanstieg an der Chipoberfläche | Reinigen Sie die Kanäle nach dem Offline-Betrieb mit einem schwach sauren Lösungsmittel. Luft-mit Druckluft trocknen; Tragen Sie während der Lagerung eine Schutzschicht auf Ölbasis-auf |
| Abfressen des Klebstoffs | Chemische Affinität zwischen Rohlingsbeschichtung (Al-Si) und unbeschichteter Matrizenstahloberfläche | Materialübertragung auf der Stumpffläche sichtbar; zunehmende Oberflächenfehler an Stanzteilen; Abriebspuren | Reibungsarme PVD-Beschichtung auftragen oder erneuern; Bewertung alternativer Blankbeschichtungsarten |
Wartungspläne und Sanierungsoptionen
Wann sollten Sie den Service beenden? Wenn Sie warten, bis die Teile bei der Inspektion durchgefallen sind, bedeutet das, dass Sie bereits - Ausschuss produziert haben, möglicherweise eine ganze Charge, bevor der Drift erkannt wurde. Bei einem präventiven Ansatz werden Interventionspunkte basierend auf der Anzahl der Zyklen, dem gemessenen Verschleiß und bekannten Ausfallfortschrittsraten festgelegt.
Erfahrene Werkzeugwartungsexperten identifizieren mehrere verräterische Signale: Grate, die auf gestanzten Teilen auftreten, Toleranzen, die sich den Spezifikationsgrenzen nähern, erhöhte Presskraft oder hörbare Veränderungen in der Funktionsweise des Werkzeugs. Durch die Speicherung des letzten Teils jedes Produktionslaufs - zusammen mit dem Endstreifen in Folgeverbundwerkzeugen - erhalten Werkzeughersteller physische Beweise, um Verschleißmuster zu diagnostizieren und vorherzusagen, was als nächstes ausfallen wird. Dieser Verlauf ermöglicht Ihnen in Kombination mit den Schusszahldaten, die Wartung proaktiv statt reaktiv zu planen.
Ein praktischer vorbeugender Wartungsrhythmus für Presshärtematrizen umfasst typischerweise:
- Jeder Produktionslauf (End-of-Run-Inspektion)- Visuelle Prüfung der Arbeitsflächen auf Risse, Ablagerungen oder Riefen. Überprüfen Sie die Kühldurchflussraten und Auslasstemperaturen. Bewahren Sie die letzten-Rabattteile zum Vergleich auf.
- Alle 10.000–20.000 Zyklen- Dimensionsüberprüfung auf kritischen Oberflächen mittels CMM. Unter Vergrößerung auf frühe thermische Rissbildung prüfen. Kühlkanäle reinigen und Strömungsgleichgewicht überprüfen.
- Alle 30.000–50.000 Zyklen- Komplette Oberfläche des Chips neu-polieren, um Mikro-risse zu entfernen, bevor sie sich ausbreiten. Erneuern-beschichten, wenn die PVD-Schicht Abnutzung-zeigt. Spannungsarmglühen, wenn das Formdesign eine Geometrie mit hoher Spannung enthält.
- Am Ende der erwarteten Lebensdauer der Beschichtung- Entfernen Sie die PVD-Beschichtung und -bringen Sie sie erneut auf. Untersuchen Sie den Untergrund auf zugrunde liegende Schäden, bevor Sie ihn erneut beschichten. Maßprüfung, um sicherzustellen, dass der Chip nach dem Abisolieren innerhalb der Toleranz bleibt.
Die Materialstudie zum Versagen von A-Säulen-Matrizen empfiehlt ausdrücklich das Spannungsarmglühen während des Betriebs, um die Versetzungsdichte zu reduzieren, die sich während der thermischen Zyklen ansammelt. Ihre Untersuchung ergab, dass der Matrizeneinsatz während seiner Betriebszeit von 50.000-80.000 Zyklen nie geglüht wurde – ein Unterlassen der Wartung, das dazu führte, dass interne Schäden ein kritisches Ausmaß erreichten. Wäre das Glühen in Abständen durchgeführt worden, hätte die Schwächung der Korngrenzen und die Porenbildung, die die Schlagzähigkeit zerstörten, gemildert werden können.
Werkzeugaufbereitungsdienste - erneutes-Polieren, -Beschichten, Maßkorrektur durch Schweißen-und-Nachbearbeiten oder Austausch von Einsätzen - können die Werkzeuglebensdauer erheblich verlängern, wenn sie durchgeführt werden, bevor der Schaden den Punkt erreicht, an dem es kein Zurück mehr gibt. Die Entscheidung zwischen Sanierung und Stilllegung hängt davon ab, wie viel Material über der Mindestwandstärke verbleibt, ob die Risstiefe größer ist als das, was durch eine Oberflächennachbearbeitung behoben werden kann, und ob eine Maßkorrektur geometrisch noch möglich ist, ohne die Integrität des Kühlkanals zu beeinträchtigen.
Wie der Herstellersupport die Lebensdauer von Werkzeugen verlängert
Die Rolle des Herstellers endet nicht mit der Lieferung des Werkzeugs. Die Art und Weise, wie ein Lieferant Ihre Werkzeuge während der gesamten Betriebslebensdauer unterstützt, wirkt sich direkt auf Ihre Gesamtbetriebskosten aus - und hier werden die Aufarbeitungsdienste, die Dokumentationsqualität und die Verfügbarkeit von Ersatzteilen zu greifbaren Unterscheidungsmerkmalen.
Betrachten Sie zunächst die Dokumentation. Ein Hersteller, der eine vollständige Werkzeugdokumentation - Montagezeichnungen, Kühlkreislaufdiagramme, Materialzertifikate, Wärmebehandlungsaufzeichnungen, Beschichtungsspezifikationen und empfohlene Wartungsintervalle - liefert, bietet Ihrem Werkzeugbau alles, was für die ordnungsgemäße Wartung des Werkzeugs erforderlich ist. Ohne diese Dokumentation rät Ihr Wartungsteam: Welche Kanäle sind wo verbunden, auf welche Härte wurde die Matrize behandelt, welche Beschichtung wurde in welcher Dicke aufgetragen. Diese Unklarheit führt zu falschen Wartungsentscheidungen und zur vorzeitigen Stilllegung von Werkzeugen, die hätten gerettet werden können.
Die Verfügbarkeit von Ersatzteilen ist insbesondere für Werkzeuge mit Verschleißeinsätzen, austauschbaren Beschnittabschnitten oder modularen Kühlblöcken wichtig. Ein Hersteller, der Matrizen mit austauschbaren Verschleißkomponenten - entwickelt und diese Komponenten zur Bestellung bereithält - ermöglicht Ihnen den Austausch von Abschnitten mit hohem{3}}Verschleiß, ohne das gesamte Werkzeug austauschen zu müssen. Dieser modulare Ansatz verlängert die Lebensdauer des Basiswerkzeugs auf unbestimmte Zeit, solange der Strukturkörper intakt bleibt. Wenn für Ersatzbeilagen eine Vorlaufzeit von 12 Wochen erforderlich ist, weil der Originalhersteller über keine Lagerbestände oder Aufzeichnungen verfügt, zahlen Sie für die Wartezeit der Druckmaschine, während Sie warten.
Frameworks für das Tooling-Lebenszyklusmanagementbetonen Sie, dass jedes Produktionswerkzeug als kontrollierter Vermögenswert mit dokumentierter Identität, Wartungshistorie und einem Lebensendeplan behandelt werden sollte. Hersteller, die diesen Ansatz unterstützen, gewährleisten die Rückverfolgbarkeit vom Rohmaterial über jeden Wärmebehandlungszyklus, jede Beschichtungsanwendung bis hin zu jedem Aufarbeitungsereignis. Diese kontinuierliche Aufzeichnung ermöglicht daten-gesteuerte Entscheidungen darüber, wann eine Neubeschichtung-, wann eine Glühung und wann eine Außerbetriebnahme erfolgen soll - und ersetzt Vermutungen durch Beweise.
Der stärkste Indikator für das Engagement des Herstellers für langfristigen Support? Fragen Sie nach dem Sanierungsprozess. Ein Lieferant, der eine strukturierte Formüberholung - Eingangskontrolle, Ursachenanalyse, Dimensionskartierung, selektive Nacharbeit, Neubeschichtung, Validierungsstempelung und aktualisierte Dokumentation - anbietet, investiert in die Leistung Ihrer Form weit über die Erstauslieferung hinaus. Ein Lieferant, der die Transaktion als abgeschlossen betrachtet, sobald die Ware versandt wird, bietet Ihnen ein Produkt und keine Partnerschaft an. Über den gesamten Lebenszyklus einer Matrize entscheidet diese Unterscheidung darüber, ob Sie einmal für Qualitätswerkzeuge oder wiederholt für vorzeitigen Austausch bezahlen.
Proaktive Wartung, die auf der Herstellerdokumentation basiert und durch zugängliche Aufarbeitungsdienste unterstützt wird, ist der letzte Hebel, den Käufer steuern können, um die Rendite ihrer Werkzeuginvestition zu maximieren. Da die Fehlerursachen bekannt sind, Präventionsstrategien vorhanden sind und eine Lieferantenbeziehung besteht, die über die Bestellung hinausgeht, stellt sich die Frage, wie man all diese Bewertungsfaktoren in einem praktischen Beschaffungsprozess zusammenführt.
Sichere Beschaffung technischer Stanzwerkzeuge
Sie verfügen nun über die technische Grundlage, um jeden Hersteller von Heißprägewerkzeugen anhand der Faktoren zu bewerten, die tatsächlich die langfristige Leistung der Werkzeuge vorhersagen. Materialkenntnisse, Bearbeitungsmethoden, Wärmebehandlungsqualität, Beschichtungslogik, Kühldesign, Lebenszyklusunterstützung - das sind keine abstrakten Konzepte. Dabei handelt es sich um die spezifischen Fragen, die Sie in jedes Beschaffungsgespräch einbringen, und um die Kriterien, an denen Sie jedes Angebot messen. Der letzte Schritt besteht darin, all dies in einem wiederholbaren Prozess zu organisieren, den Sie beginnend mit Ihrer nächsten Angebotsanfrage ausführen können.
Ihre Beschaffungscheckliste für technische Stanzwerkzeuge
Eine Checkliste für die Ausschreibung von Stanzformen sorgt dafür, dass Ihre Bewertung bei allen Lieferanten konsistent bleibt und sichergestellt wird, dass nichts Kritisches übersehen wird. Führen Sie diese Schritte nacheinander durch -, wobei jeder Build auf dem vorherigen basiert:
- Bestätigen Sie Ihren Bewerbungstyp- Beschaffen Sie Presshärtewerkzeuge für Automobilstrukturteile oder dekorative Folienprägewerkzeuge für Branding und Verpackung? Diese einzige Unterscheidung bestimmt die Materialklasse, die thermischen Anforderungen, die Toleranzerwartungen und relevante Branchenzertifizierungen.
- Definieren Sie Anforderungen an Produktionsvolumen und Zykluslebensdauer- Geben Sie sowohl die aktuellen Jahresmengen als auch die prognostizierte Steigerung-über drei bis fünf Jahre an. Berücksichtigen Sie sowohl niedrige als auch hohe Szenarien, damit der Hersteller Werkzeuge empfehlen kann, die zu Ihrer Flugbahn und nicht nur zur heutigen Bestellung passen. AlsAuftragsfertigungs-RFQ-Anleitung von Panovabetont, dass Mengen oft die Herstellungsmethode selbst bestimmen - Ein Prozess, der für kleine Stückzahlen geeignet ist, kann im großen Maßstab scheitern.
- Geben Sie Ihre Materialvorstellungen an oder fordern Sie eine begründete Empfehlung an- Geben Sie Ihre bevorzugte Materialqualität an (H13, Messing, Kupfer) oder bitten Sie den Lieferanten, eine mit technischen Begründungen basierend auf Ihrem Substrat, Ihrer Temperatur und Ihrer Lauflänge vorzuschlagen.
- Stellen Sie neben 2D-Zeichnungen auch 3D-CAD-Modelle bereit- Ein Lieferant, der die vollständige Geometrie abfragen kann, gibt ein besseres DFM-Feedback als einer, der mit flachen PDFs arbeitet. AUmfrage unter 250 führenden Ingenieurenfanden heraus, dass 90 Prozent der Teams während der Entwicklung neuer Produkte zu spät Lieferanten-DFM-Feedback erhalten - Die frühzeitige Weitergabe von 3D-Daten ist die wirksamste Gegenmaßnahme.
- Beschreiben Sie die Betriebsumgebung und die passenden Komponenten- Rohlingsmaterial und Beschichtungstyp, Pressentonnage, Zyklusrate, Kühlinfrastruktur Ihrer Presse und wie das Stanzteil mit angrenzenden Komponenten interagiert. Der Kontext ermöglicht intelligentere technische Entscheidungen auf Herstellerseite.
- Fordern Sie Details zum Kühldesign und Ergebnisse thermischer Simulationen an- Fragen Sie, ob eine konforme oder konventionelle Kühlung vorgeschlagen wird, welche Chip-Oberflächentemperaturen im stationären Zustand vorhergesagt werden und wie die Gleichmäßigkeit der Kühlung überprüft wurde.
- Überprüfen Sie die Wärmebehandlungs- und Beschichtungsstrategie- Bestätigen Sie, ob der Lieferant die Wärmebehandlung im eigenen Haus durchführt, welches Härteziel er vorschlägt und welches Beschichtungssystem er für Ihren spezifischen Verschleißmechanismus empfiehlt.
- Bestätigen Sie Zertifizierungen und Rückverfolgbarkeit- Erfordern mindestens ISO 9001; IATF 16949 für die Arbeit in der Automobillieferkette. Fordern Sie als Standardleistungen Materialwerkszertifikate, Wärmebehandlungsaufzeichnungen und KMG-Validierungsberichte an.
- Bewerten Sie die Gesamtbetriebskosten, nicht nur den Kaufpreis- Fragen Sie nach der voraussichtlichen Lebensdauer der Matrize, den empfohlenen Wartungsintervallen, der Verfügbarkeit von Überholungen und den Lieferzeiten für Ersatzeinsätze. Bauen Sie diese in Ihren Kostenvergleich ein.
- Beteiligen Sie sich frühzeitig an der DFM-Eingabe -, bevor Sie Designs sperren- Die wertvollste-Interaktion mit einem Anbieter von kundenspezifischen Stanzwerkzeugen findet statt, bevor Ihr Design eingefroren wird, nicht danach. Bitten Sie um Feedback zu Entformungsschrägen, Durchführbarkeit der Kühlung, Materialalternativen und Toleranzoptimierung, solange Änderungen noch kostengünstig sind.
Beginnen Sie das Gespräch mit dem richtigen Hersteller
Der häufigste Beschaffungsfehler besteht darin, die Angebotsanfrage als Transaktionsereignis zu behandeln - einen Ausdruck senden, Preise einholen und die niedrigste Zahl auswählen. Dieser Ansatz garantiert, dass Sie nichts über die technische Tiefe eines Herstellers erfahren, bis Probleme in der Produktion auftreten, Monate nach Abschluss der Bestellung.
Ein besserer Ansatz dreht die Dynamik um. Teilen Sie Ihren Anwendungskontext, Ihren Volumenverlauf und Ihre Leistungsanforderungen mit. Bewerten Sie dann nicht nur den Preis, der zurückkommt, sondern auch denFragenDer Hersteller verlangt eine Gegenleistung. Ein Lieferant, der Details zur Platinenbeschichtung anfordert, nach der Kühlkapazität Ihrer Presse fragt, einen engen Radius in Frage stellt, der die thermische Belastung konzentriert, oder ein Beschichtungssystem vorschlägt, an das Sie nicht gedacht hatten -, dieser Lieferant entwickelt eine Lösung. Wer eine Zahl ohne Fragen zurückgibt, zitiert eine Ware.
Für Käufer, die technische Stanzwerkzeuglösungen für Heißprägen, Gesenkprägen und angrenzende Metallumformprozesse erkunden möchten,YICHENs Stempelseitedient als praktischer Ausgangspunkt für die Anwendung der in diesem Artikel diskutierten Bewertungskriterien. Ihr Leistungsspektrum umfasst kundenspezifische Stanzformlösungen und bietet Ihnen einen einzigen Ansprechpartner, um die Fähigkeiten anhand der vollständigen Checkliste oben - zu bewerten, von der Materialkompetenz bis zum Lebenszyklus-Support.
Die Beschaffung von Heißprägewerkzeugen ist kein einmaliger-Kauf. Es ist der Beginn einer Beziehung, die Ihre Produktionsqualität, Zykluszeit und Wartungskosten über Jahre hinweg prägen wird. Die Hersteller, die sich diese Beziehung verdienen, sind diejenigen, die Ihre Matrize als ein technisches System - und nicht als einen Stahlblock mit einem Preisschild behandeln. Stellen Sie die richtigen Fragen, bewerten Sie den Lifetime-Wert und engagieren Sie sich frühzeitig. So vermeiden Sie, dass Sie noch lange nach dem Vergessen der Bestellung für die falsche Wahl bezahlen müssen.
Häufig gestellte Fragen zu Herstellern von Heißprägestempeln
1. Was ist der Unterschied zwischen Heißprägewerkzeugen für Automobil- und Dekorationsanwendungen?
Presshärtewerkzeuge für die Automobilindustrie formen Borstahlrohlinge bei Temperaturen über 880 Grad Celsius aus wasser-gekühltem H13-Werkzeugstahl und erzeugen so ultra-hochfeste-Strukturteile mit Zugfestigkeiten von mehr als 1.500 MPa. Dekorfolien-Stanzformen arbeiten bei 100 bis 200 Grad Celsius und verwenden Messing, Kupfer oder Magnesium, um Metallfolie auf Verpackungssubstrate zu übertragen. Die beiden Anwendungen unterscheiden sich hinsichtlich Matrizenmaterial, Kühlanforderungen, Toleranzen und Branchenzertifizierungen, sodass ein Hersteller, der sich auf die eine Anwendung spezialisiert hat, möglicherweise nicht über die nötigen Fähigkeiten für die andere verfügt.
2. Wie wähle ich das richtige Matrizenmaterial zum Heißprägen aus?
Die Materialauswahl hängt von der Art Ihrer Anwendung, dem Produktionsvolumen, dem Substrat und der Betriebstemperatur ab. Die Werkzeugstähle H13 und H11 eignen sich aufgrund ihrer thermischen Ermüdungsbeständigkeit und Härte bei extremen Temperaturen für das Presshärten in der Automobilindustrie. Messing bietet das beste Gleichgewicht zwischen Wärmeleitfähigkeit und Haltbarkeit für mittlere-bis-Folienprägungen. Kupfer bietet eine hervorragende Wärmegleichmäßigkeit für großflächige dekorative Arbeiten. Magnesium eignet sich für Kleinserien und Prototypenbau wirtschaftlich. Ein sachkundiger Hersteller wie YICHEN (yichen-group.com/stamping-die/) empfiehlt Materialien auf der Grundlage Ihrer spezifischen Auflagenlänge und Qualitätsanforderungen, anstatt sich standardmäßig auf eine einzige Option zu verlassen.
3. Was macht konforme Kühlkanäle besser als herkömmliche gebohrte Kanäle in Heißprägewerkzeugen?
Konforme Kühlkanäle folgen der Kontur der Werkzeugoberfläche in einem gleichmäßigen Abstand und sorgen so für eine gleichmäßige Wärmeabfuhr über die gesamte Teilegeometrie. Untersuchungen zeigen, dass sie bis zu sechsmal schneller abkühlen können als herkömmliche gerade-gebohrte Kanäle, die nicht komplexen Kurven folgen können und heiße Stellen erzeugen, an denen die Kühlung unzureichend ist. Beim Presshärten sorgt eine gleichmäßige Abkühlung für eine gleichmäßige Martensitbildung und verhindert lokale Weichstellen. Der Nachteil- sind höhere Herstellungskosten durch additive Verfahren wie das selektive Laserschmelzen, was sie am kosten-effektivsten für großvolumige-Automobilprogramme macht, bei denen sich die Zykluszeiteinsparungen über Millionen von Teilen summieren.
4. Wie oft sollten Heißprägewerkzeuge gewartet werden, um Ausfälle zu verhindern?
Ein vorbeugender Wartungsplan, der auf der Anzahl der Zyklen basiert, ist weitaus kostengünstiger-effektiver als reaktive Reparaturen. Zu den bewährten Verfahren gehören eine visuelle Inspektion nach jedem Produktionslauf, eine dimensionale KMG-Überprüfung alle 10.000 bis 20.000 Zyklen, ein vollständiges Polieren der gesamten Oberfläche und eine erneute Beschichtungsbewertung alle 30.000 bis 50.000 Zyklen sowie Spannungsarmglühen in definierten Abständen, um die Ausbreitung von thermischen Ermüdungsrissen zu verhindern. Kühlkanäle sollten während jeder Leerlaufzeit gereinigt und vor Korrosion geschützt werden, da Untersuchungen zeigen, dass über 90 Prozent der Formrisse von korrodierten Kanalinnenwänden herrühren.
5. Über welche Zertifizierungen sollte ein Hersteller von Heißprägewerkzeugen verfügen?
ISO 9001 ist die grundlegende Qualitätsmanagementzertifizierung, die dokumentierte Verfahren und wiederholbare Prozesse gewährleistet. Für Arbeiten in der Automobilzulieferkette ist in der Regel IATF 16949 obligatorisch und fügt Anforderungen für PPAP, FMEA, SPC und Produktsicherheitsmanagement hinzu. Stellen Sie über die Zertifizierungen hinaus sicher, dass der Hersteller Materialwerkszertifikate mit vollständiger Rückverfolgbarkeit, KMG-Maßkontrollberichte, Wärmebehandlungsaufzeichnungen und Testvalidierungsdaten bereitstellt. Finanzielle Stabilität und langjährige Kundenbeziehungen signalisieren auch Zuverlässigkeit, die neuere Betriebe nicht vorweisen können.


