


Was progressives Stanzen für Großabnehmer bedeutet
Wenn Beschaffungsteams Beschaffungsoptionen für großvolumige Metallteile prüfen, liefert eine Fertigungsmethode stets die niedrigsten Kosten pro Teil im Maßstab: Folgeverbundstanzen und Stanzen. Dennoch verhandeln die meisten Käufer über die Preisgestaltung, ohne die Funktionsweise des Prozesses vollständig zu verstehen, sodass bei jeder Angebotsüberprüfung eine gewisse Marge offen bleibt.
Was ist progressives Stanzen?
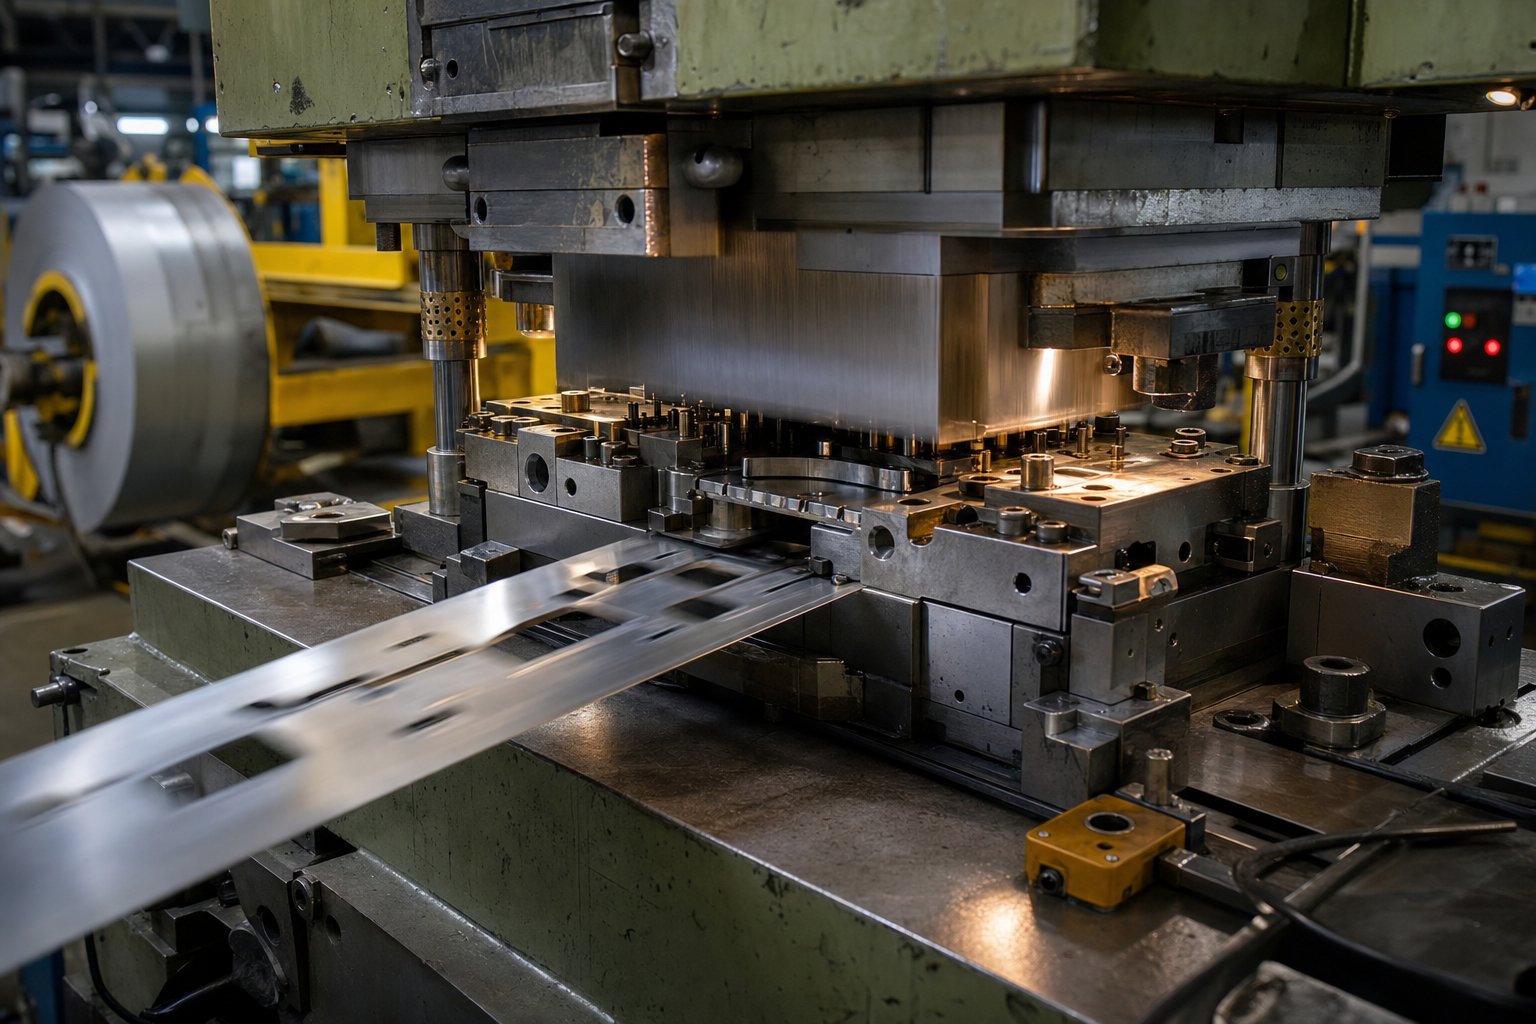
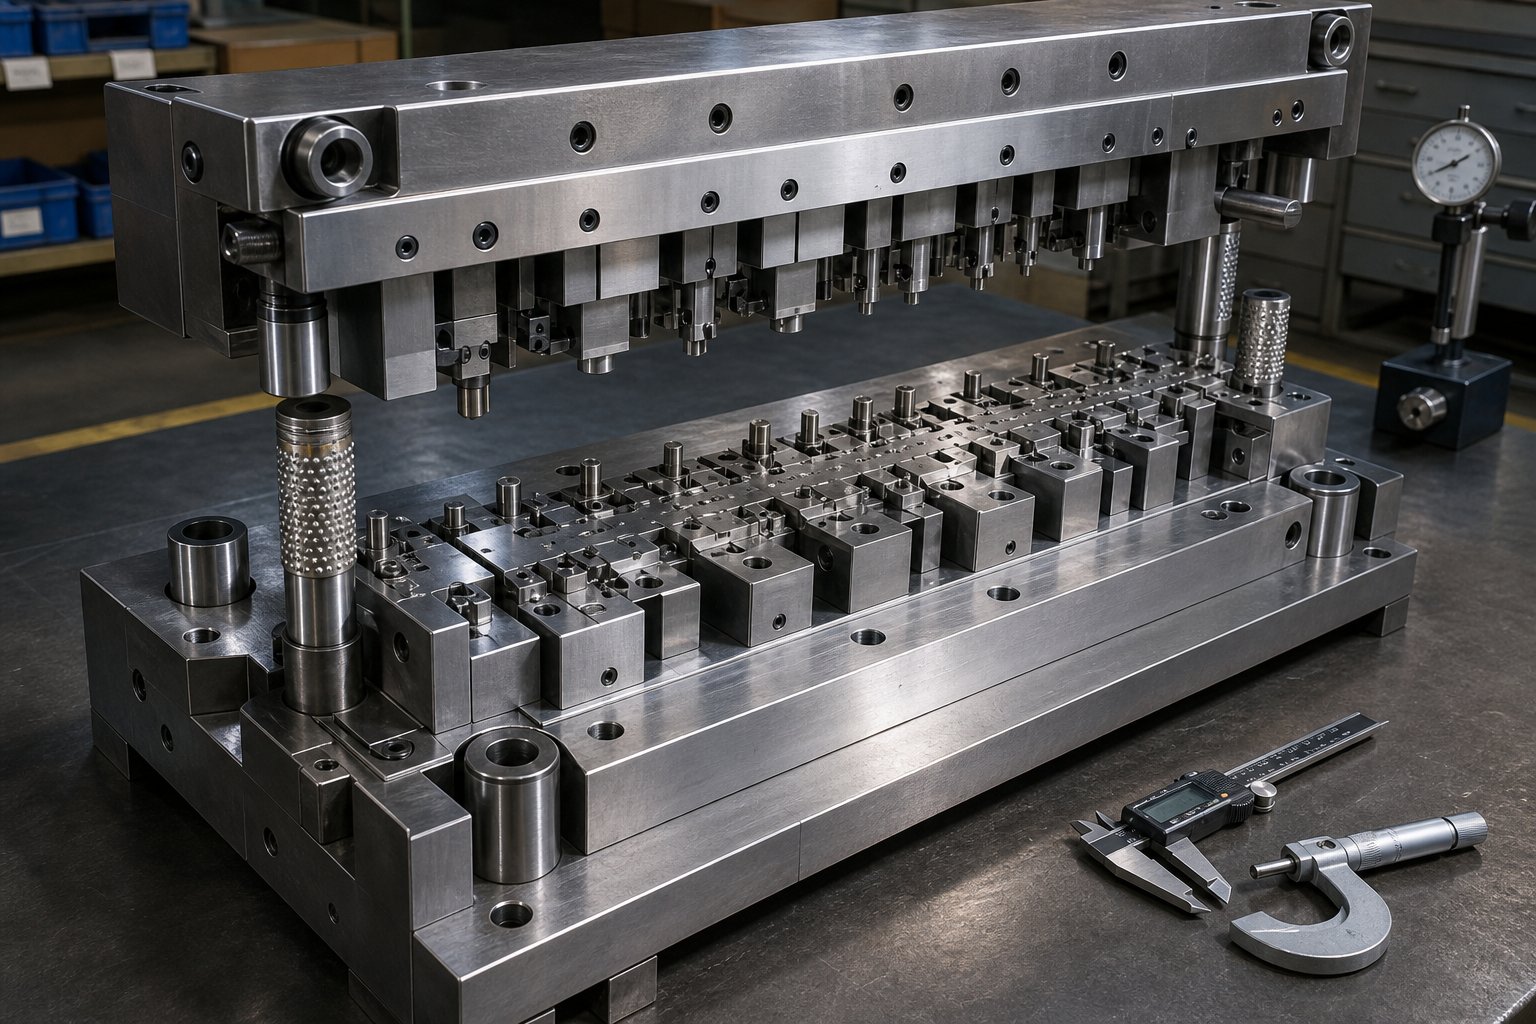
AlsoWas ist ein progressiver Würfel?, genau? Stellen Sie sich ein langes, präzisionsgefertigtes-Werkzeug vor, das in einer Stanzpresse installiert ist. Ein kontinuierlicher Metallstreifen, der von einer Spule zugeführt wird, bewegt sich bei jedem Pressenhub Station für Station durch dieses Werkzeug. Jede Station führt einen bestimmten Umformvorgang durch - das Stanzen eines Lochs, das Biegen eines Flansches, das Prägen einer Oberfläche oder das Schneiden eines Profils. Sobald das Band die letzte Station erreicht, wird ein fertiges Teil abgetrennt und gebrauchsfertig herausgeworfen.
Das Wort „progressiv“ beschreibt die Reise des Streifens: Er schreitet durch aufeinanderfolgende Vorgänge voran, wobei jeder auf dem letzten aufbaut. Keine Neupositionierung, kein Bedienereingriff zwischen den Schritten. Mit einem einzigen Pressenhub entsteht ein fertiges Teil, während gleichzeitig der nächste Materialabschnitt in Position gebracht wird. Bei Produktionsgeschwindigkeit wiederholt sich dieser progressive Stanzzyklus hunderte Male pro Minute und erzeugt Tausende identischer Teile pro Stunde mit Toleranzen von wenigen Tausendstel Zoll.
Diese Kombination aus Geschwindigkeit, Wiederholgenauigkeit und minimalem Arbeitsaufwand macht das Folgeverbundwerkzeug zur vorherrschenden Methode für die Produktion von Metallteilen im Großhandel.
Warum Großkäufer den Prozess verstehen müssen
Dieser Artikel dient als Entscheidungshilfe-und schließt die Lücke zwischen technischem Prozesswissen und kommerzieller Einkaufsstrategie. Unabhängig davon, ob Sie die Beschaffung von Kfz-Steckverbindern, HVAC-Halterungen oder Elektrokomponenten verwalten, hängt die Wirtschaftlichkeit Ihres Programms von Entscheidungen ab, die lange vor dem Start der Druckmaschine getroffen werden.
Das Verständnis, wie ein Folgeverbundwerkzeug funktioniert, wirkt sich direkt auf die Fähigkeit eines Käufers aus, Preise auszuhandeln, die Fähigkeiten von Lieferanten zu bewerten und die Gesamtkosten des Programms zu optimieren, von der Werkzeuginvestition bis zum -Teilpreis.
In den folgenden Abschnitten geht es um die Materialauswahl, das Design-für-Herstellbarkeitskompromisse, die Amortisierung der Werkzeugkosten, Lieferantenqualifizierungskriterien und Qualitätssicherungsmethoden -, wobei es jeweils um das geht, was Großhandelskäufer wissen müssen, um ihre Margen zu schützen. Das Ziel ist eine praktische Hebelwirkung, nicht ein technisches Handbuch.
Wie der Prozess des progressiven Stanzens Schritt für Schritt funktioniert
Zu wissen, was eine progressive Matrize bewirkt, ist eine Sache. Wenn Sie die mechanische Abfolge dahinter verstehen, erhalten Sie das Vokabular, um bei Lieferantengesprächen bessere Fragen zu stellen und Ineffizienzen in angebotenen Programmen zu erkennen. Hier erfahren Sie, wie der Werkzeugprozess vom Rohcoil bis zum fertigen Teil tatsächlich abläuft.
Streifenlayout und Stationssequenzierung
Jedes Folgeverbundwerkzeug beginnt als Streifenlayout -, ein technischer Plan, der jeden Formvorgang einer bestimmten Station entlang des Werkzeugs zuordnet. Stellen Sie sich vor, Sie rollen einen Metallstreifen ab und markieren genau, wo jeder Stanz-, Biege- und Schnittvorgang erfolgen wird, während sich das Material von links nach rechts durch die Matrize bewegt.
Ingenieure beginnen damit, Pilotlöcher in der Nähe der Bandkanten zu platzieren. Diese kleinen, präzise gestanzten Löcher registrieren den Streifen an jeder Station und stellen sicher, dass jeder nachfolgende Vorgang genau dort landet, wo er sein soll. Von dort aus werden die Umformstufen nacheinander aufgebaut: Ein an Station zwei gestanztes Loch wird zum Referenzpunkt für den an Station fünf gebogenen Flansch. Die Endstation trennt das fertige Teil vom Trägerband.
Die Anzahl der Stationen hat direkten Einfluss auf die Komplexität des Werkzeugs und die Zykluszeit. Eine einfache Unterlegscheibe benötigt möglicherweise drei oder vier Stationen. Ein mehrfach gebogener elektrischer Steckverbinder mit geprägten Merkmalen könnte zwölf oder mehr erfordern. Mehr Stationen bedeuten eine längere und teurere Matrize -, bedeuten aber auch, dass jeder einzelne Arbeitsgang einfach und wiederholbar bleibt, wodurch die Qualität über Millionen von Zyklen hinweg gleichbleibend bleibt.
Drücken Sie Bedienung und Hubfrequenzen
Die Prägepresse treibt die obere Matrizenhälfte durch ihren Hub nach unten und führt dabei die Vorgänge aller Stationen gleichzeitig aus. Jedes Mal, wenn sich der Stößel anhebt, rückt der Streifen um ein präzises Inkrement - vor, das als Progression - bezeichnet wird, und der nächste Hub wiederholt die gesamte Sequenz.
Hier nimmt die Volumenökonomie Gestalt an. Hochgeschwindigkeits-Stanzpressen arbeiten mit Hunderten oder sogar Tausenden Hüben pro Minute und produzieren bei jedem einzelnen Zyklus ein fertiges Teil. Bei 400 Hüben pro Minute sind das 24.000 Teile pro Stunde aus einer einzigen Presse. Dieser Durchsatz macht den progressiven Stanzprozess für Großmengen wirtschaftlich dominant - die Arbeits- und Maschinenzeitkosten pro Teil werden nahezu vernachlässigbar.
Vom Konzept bis zum fertigen Teil
Klingt komplex? Das volleprogressives Stanzverfahrenfolgt einem überraschend linearen Weg. Hier ist die Reihenfolge vom Rohmaterial bis zu den verpackten Teilen:
- Eine Rolle aus flachem Metallmaterial wird auf eine Abwickelhaspel geladen und einer Richtmaschine zugeführt, die die natürliche Wellung des Bandes entfernt.
- Das gerichtete Band gelangt in die Presse und wird mithilfe von Führungsschienen an der ersten Station der Matrize ausgerichtet.
- Die Presszyklen und Pilotstanzen registrieren das Band in seiner präzisen Position.
- Bei jedem aufeinanderfolgenden Hub bewegt sich der Streifen um eine Vorwärtslänge weiter und durchläuft dabei Stanz-, Form-, Biege- und Prägestationen.
- An der letzten Station wird das fertige Teil durch einen Trennvorgang vom Trägerband getrennt.
- Fertige Teile fallen durch die Matrize in einen Sammelbehälter oder ein Förderband, während Restskelettmaterial auf der gegenüberliegenden Seite austritt.
Dieser kontinuierliche Fluss - Spule rein, Teile raus - läuft stunden- oder tagelang ununterbrochen und ist nur durch die Spulenlänge und die geplante Werkzeugwartung begrenzt. Das Ergebnis ist eine Produktionsmethode, bei der die Konsistenz eingebaut-und nicht geprüft-ist, da das gleiche Tool an jedem einzelnen Teil identische Vorgänge ausführt.
Diese mechanische Wiederholbarkeit hängt jedoch stark von einer vorgelagerten Entscheidung ab, die viele Käufer übersehen: welches Material Sie der Presse überhaupt zuführen.
Leitfaden zur Materialauswahl für progressive Stanzprojekte
Das von Ihnen gewählte Metall bestimmt nicht nur, was Ihr fertiges Teil leisten kann - es beeinflusst jede Kostenvariable im Programm. Folgeverbundstanzmaterialien verhalten sich bei kontinuierlicher Hochgeschwindigkeitsumformung unterschiedlich, und diese Unterschiede wirken sich auf die Lebensdauer der Matrize, die Hubraten, die Ausschussraten und letztendlich auf Ihren Großhandelspreis pro Stück aus. Durch die Wahl der falschen Legierung können die Ränder stillschweigend ausgehöhlt werden, lange bevor es irgendjemand bemerkt.
Ungewöhnliche Metalle für progressives Stanzen
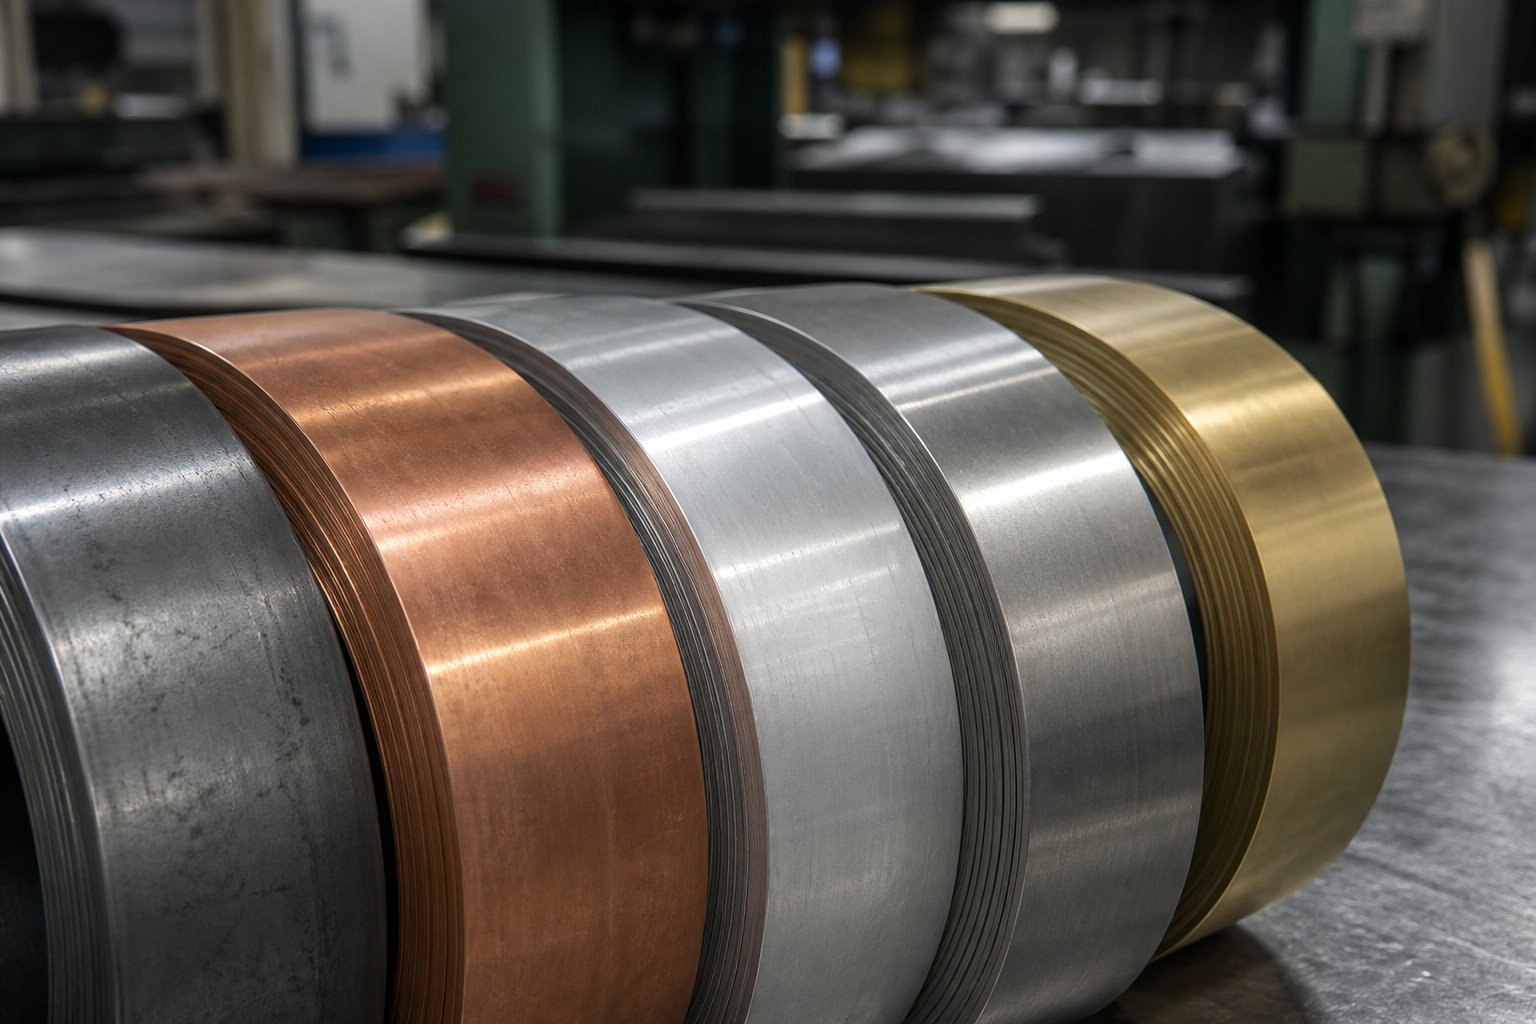
Fünf Materialfamilien decken den Großteil der progressiven Stanzarbeiten ab. Jedes bietet ein besonderes Gleichgewicht zwischen Formbarkeit, Festigkeit und Kosten, wodurch es für bestimmte Anwendungen geeignet ist. So vergleichen sie sich, wenn sie bei Produktionsgeschwindigkeit durch eine Mehrstationsdüse geführt werden:
| Material | Typische Anwendungen | Relative Kosten | Formbarkeit | Auswirkungen auf den Werkzeugverschleiß |
|---|---|---|---|---|
| Kohlenstoffstahl | Halterungen, Gehäuse, Strukturbauteile | Niedrig | Hoch | Niedrig bis mäßig |
| Edelstahl | Medizinische Geräte, Lebensmittelausrüstung, Haushaltsgeräte | Hoch | Medium | Hoch |
| Aluminium | Gehäuse, Kühlkörper, leichte Baugruppen | Medium | Sehr hoch | Niedrig |
| Kupfer | Elektrische Steckverbinder, Klemmen, Sammelschienen | Mittel-hoch | Hoch | Niedrig |
| Messing | Elektrische Kontakte, dekorative Hardware, Ventile | Mittel-hoch | Hoch | Niedrig |
Das progressive Stanzen von Kohlenstoffstahl dominiert bei Struktur- und Mehrzweckteilen, da es niedrige Rohmaterialkosten mit ausgezeichneter Formbarkeit und vorhersehbarem Verhalten durch Formstationen verbindet. Im Gegensatz dazu ist rostfreier Stahl verformungsbeständig - und bietet somit eine hervorragende Korrosionsbeständigkeit, erfordert jedoch eine höhere Umformkraft und härtere Werkzeuge. Progressiv gestanztes Kupfer und Messing haben den guten Ruf, dass sie einen stabilen Bandvorschub und einen sanften Werkzeugkontakt haben, weshalb sie bei elektrischen Präzisionskomponenten zum Standard gehören. Das progressive Stanzen von Aluminium eignet sich hervorragend für leichte Anwendungen und unterstützt Hochgeschwindigkeitszyklen, allerdings erfordert die Tendenz zur Rückfederung eine sorgfältige Matrizenkompensation bei Teilen mit engen Toleranzen.
Wie sich die Materialauswahl auf die Produktionsökonomie auswirkt
Hier wird das Bild der Großhandelspreise interessant. Weichere, duktilere Materialien - Kupfer, Aluminium und kohlenstoffarmer Stahl - ermöglichen schnellere Hubraten, da sie mit weniger Widerstand durch Formstationen fließen. Weniger Widerstand bedeutet weniger Belastung für Stempel und Matrizenabschnitte, was sich direkt in einer längeren Werkzeuglebensdauer zwischen den Wartungsintervallen niederschlägt. Eine Matrize aus Aluminium kann zwischen den Schärfzyklen zwei- bis dreimal länger halten als das gleiche Werkzeug, das rostfreien Stahl formt.
Härtere Materialien drehen diese Gleichung um. Das progressive Stanzen von Stahl mit hochfesten oder rostfreien Legierungen erhöht die Umformkraft an jeder Station, beschleunigt den Stempelverschleiß und erfordert häufig Hartmetall- oder beschichtete Werkzeuge, um eine akzeptable Matrizenlebensdauer aufrechtzuerhalten. Lieferanten kompensieren dies, indem sie langsamere Druckmaschinengeschwindigkeiten betreiben und häufigere Wartungsarbeiten einplanen -, was beides zu höheren Kosten pro-Teil führt.
Die Materialstärke fügt eine weitere Schicht hinzu. Dickeres Material erfordert mehr Kraft pro Hub und schränkt die Zyklusgeschwindigkeit der Presse ein. Die meisten progressiven Stanzverfahren laufen effizient im Dickenbereich von 0,010 bis 0,250 Zoll, obwohl jedes Material seinen eigenen Sweet Spot hat. Das Überschreiten des angenehmen Dickenfensters eines Materials verlangsamt nicht nur die Produktion -, es kann auch die Maßhaltigkeit aller Stationen beeinträchtigen und den Ausschuss erhöhen.
Materialspezifikationen, die Käufer anfordern sollten
Wenn Sie eine Angebotsanfrage für ein progressives Stanzprogramm stellen, laden vage Materialangaben zu Variationen ein. Abweichungen beim eingehenden Coil führen zu Abweichungen bei Ihren fertigen Teilen, höheren Ausschussraten und potenziellen Ausschusschargen. Beschaffungsteams sollten diese Details im Voraus angeben:
- Legierungssorte- die genaue Bezeichnung (z. B. C26000-Messing, 304-Edelstahl, 5052-H32-Aluminium) anstelle allgemeiner Familiennamen
- Temperament- oder Härtezustand-, das die Formbarkeit und das Rückfederungsverhalten durch die Matrize steuert
- Dickentoleranz-engere Bandbreiten verringern die Schwankungen von Station-zu-, können jedoch die Beschaffung auf Spezialmühlen beschränken
- Oberflächenbeschaffenheit- walzblank, poliert oder vor-beschichtet, je nachdem, ob eine Nachbearbeitung geplant ist
- Spulenbreite und Kantenbeschaffenheit- Schlitzbreitentoleranz und Kantentyp (Schlitzkante vs. entgratet) wirken sich auf die Streifenvorschubstabilität aus
Strengere Spezifikationen für eingehende Materialien verringern die Abweichungen bei Ihren fertigen Teilen und minimieren den Ausschuss, sind jedoch mit einem hohen Preis verbunden. Der Kompromiss ist einfach: Etwas mehr für einen gleichbleibenden Spulenbestand zu zahlen, kostet insgesamt oft weniger, als sich mit Ausschuss, Werkzeuganpassungen und Produktionsunterbrechungen zu befassen, die durch Material verursacht werden, das nicht den Spezifikationen entspricht. Arbeiten Sie mit Ihrem Lieferanten zusammen, um das Spezifikationsniveau zu finden, das die Rohstoffkosten mit der Prozessstabilität für Ihre spezifischen Jahresmengen in Einklang bringt.
Die Materialauswahl setzt die Grenzen, aber die Art und Weise, wie Sie das Teil innerhalb dieser Grenzen entwerfen, bestimmt, ob Sie den vollen Nutzen aus der progressiven Matrize ziehen - oder Effizienzgewinne in einem über-komplexen Streifenlayout ungenutzt lassen.
Wie das Teiledesign die Kosten und Effizienz von Folgewerkzeugwerkzeugen steigert
Jedes Merkmal, das Sie auf einem Teildruck zeichnen, wirkt sich direkt auf den Preis innerhalb der Folgeverbundstanze aus. Ein Loch rückte zwei Millimeter näher an eine Kante heran, ein Biegeradius wurde über das Notwendige hinaus verkleinert, eine Toleranz wurde mit +/-0,001" angegeben, wenn +/-0,005" perfekt funktionieren würde - Jede Entscheidung fügt Stationen hinzu, verkürzt die Werkzeuglebensdauer oder erzwingt langsamere Pressgeschwindigkeiten. Laut der technischen Analyse von Manor Tool bedeutet dies für Großabnehmer, dass die in der CAD-Phase getroffenen progressiven Formendesign-Entscheidungen bis zu 80 % der gesamten Produktionskosten ausmachen können. Das Verständnis von Design-für die Herstellbarkeit gibt Beschaffungsteams einen echten Einfluss bei der Angebotserstellung – nicht nur bei Preisverhandlungen, sondern auch bei der Kostenvermeidung.
Optimierung von Merkmalsabständen und Streifenlayout
Stellen Sie sich Ihr Teil als ein kleines Stück eines langen Metallstreifens vor, der durch eine Prog-Matrize läuft. Dieser Streifen muss - stark genug zusammenhalten, um durch ein Dutzend oder mehr Stationen geschoben und gezogen zu werden, ohne zu knicken, zu reißen oder sich zu verziehen. Das Material zwischen den Elementen (Brücke oder Steg genannt) ist es, das diese strukturelle Integrität aufrechterhält.
Wenn die Merkmale zu nahe beieinander liegen, wird das Netz zwischen ihnen gefährlich dünn. Dünne Bahnen verformen sich unter den Vorschubkräften, was zu einer Fehlausrichtung an nachgelagerten Stationen führt und zu Teilen führt, die außerhalb-der-Toleranz liegen. Konstrukteure kompensieren dies, indem sie entweder Leerlaufstationen hinzufügen, um die Belastung umzuverteilen, oder die Druckmaschinengeschwindigkeit verlangsamen -, was beides Ihre Kosten pro-Teil erhöht.
Die allgemeine technische Regel fürMindestbrückendickebeträgt das 1,25- bis 1,5-fache der Materialstärke. Bei einem 1,5-mm-Blech bedeutet das, dass zwischen den gestanzten Merkmalen sowie zwischen den Merkmalen und der Bandkante mindestens 1,875 mm bis 2,25 mm Material verbleiben. Die Abstände von Löchern -zu -Kanten folgen einem ähnlichen Prinzip: Die Lochmitten sollten mindestens das Zweifache der Materialstärke von Kanten oder geformten Merkmalen entfernt sein, um Verformungen beim Stanzen zu vermeiden.
Warum ist das für die Großhandelspreise wichtig? Optimierte Abstände verbessern direkt die Materialausnutzung - den Prozentsatz des Spulenbestands, der zu Fertigteilen statt zu Restgerüsten wird. Branchen-Benchmarks zielen auf eine Materialausnutzung von mindestens 75 % für ein gut gestaltetes Streifenlayout ab. Wenn Sie jährlich Millionen von Teilen kaufen, führt bereits eine Verbesserung der Auslastung um 3–5 % zu erheblichen Rohstoffeinsparungen, die in Ihren angegebenen Stückpreis einfließen.
Geometrische Komplexität und Stationszahl
Hier ist die Beziehung, die die Wirtschaftlichkeit progressiver Stanzwerkzeuge bestimmt: Jeder einzelne Umformvorgang, den Ihr Teil erfordert, wird auf mindestens eine Stempelstation übertragen. Einfache flache Teile -, eine Unterlegscheibe mit zwei Löchern, zum Beispiel -, benötigen möglicherweise nur drei oder vier Stationen. Eine mehrfach gebogene Halterung mit geprägten Merkmalen, gezogenen Aussparungen und engen Positionstoleranzen kann zwölf oder mehr Stationen erfordern.
Jede zusätzliche Station erhöht die physische Länge der Matrize, erfordert präzisere -geschliffene Werkzeugkomponenten und erhöht die Konstruktionszeit während der Konstruktion und des Baus. Progressive Hartmetall-Stanzwerkzeuge, die für Stationen mit hohem -Verschleiß verwendet werden, erhöhen die Kosten, verlängern aber die Wartungsintervalle erheblich - ein lohnender Kompromiss bei Langzeitprogrammen. Das Ergebnis ist eine höhere Vorabinvestition in die Werkzeugausstattung.
Der Kontrapunkt besteht jedoch darin, dass die Anzahl der Stationen die Effizienz pro-Teil nicht so beeinträchtigt, wie man es erwarten würde. Unabhängig davon, ob Ihre Matrize über sechs oder sechzehn Stationen verfügt, produziert die Presse immer noch ein Fertigteil pro Hub bei gleicher Taktrate. Mehr Stationen bedeuten, dass jeder einzelne Vorgang einfach und schrittweise bleibt -, wodurch die Materialbelastung reduziert, die Rückfederung minimiert und die Ausbeute verbessert wird. Aus diesem Grund erhöht die Erhöhung der Stationsanzahl die Werkzeugkosten, behält aber die Produktionsökonomie pro Teil bei Großhandelsmengen bei oder verbessert sie sogar.
Die praktische Frage für Käufer lautet: Ist die geometrische Komplexität in unserem Teiledesign tatsächlich für die Funktion notwendig, oder hat sie sich durch Designentscheidungen eingeschlichen, die eine DFM-Überprüfung vereinfachen könnte?
Designänderungen, die die Großhandelskosten senken
Die Zusammenarbeit mit dem Stanzformdesigner zu Beginn der Produktentwicklung ist die Aktivität mit der höchsten Rendite, die ein Beschaffungsteam verfolgen kann. DFM-Änderungen, die in der Zeichnungsphase vorgenommen werden, kosten nichts. Dieselben Änderungen nach dem Bau eines gehärteten Folgeverbundwerkzeugs können Zehntausende von Dollar an Nacharbeit kosten - oder ein völlig neues Werkzeug erfordern.
Hier sind die praktischen DFM-Empfehlungen, die die Komplexität der Werkzeuge und die Teilekosten im Großhandel konsequent reduzieren:
- Sorgen Sie für eine gleichmäßige Materialstärke- Das Entwerfen von Merkmalen, die eine lokale Ausdünnung oder Verdickung erfordern, erfordert zusätzliche Prägestationen und erschwert das Streifenverhalten über die Matrize.
- Vermeiden Sie Funktionen, die sekundäre Vorgänge erfordern- Wenn ein Gewindebohrer, eine Schweißnaht oder eine bearbeitete Oberfläche eliminiert oder durch eine In--Alternative (z. B. extrudierte Löcher oder geprägte Gewinde) ersetzt werden kann, entfällt die Bearbeitung nach dem Pressen und die damit verbundenen Kosten.
- Design unter Berücksichtigung des Streifenverlaufs- Richten Sie Biegungen und Formen so aus, dass sie mit der Laufrichtung des Streifens arbeiten und nicht gegen diese. Merkmale, bei denen der Streifen angehoben oder vertikal verformt werden muss, erfordern Stretch-Bahnträger, was die Komplexität erhöht.
- Geben Sie Toleranzen nur so eng an, wie es die Funktion erfordert- ruft überall +/-0,001 Zoll auf, wenn nur eine kritische Schnittstelle dies erfordert, und erzwingt, dass die gesamte Matrize nach diesem Standard gebaut und gewartet wird. Durch selektive Toleranzen kann der Matrizenbauer dort optimieren, wo Präzision am wichtigsten ist.
- Beachten Sie die Mindestbiegeradien- interne Biegeradien sollten der Materialstärke entsprechen oder diese überschreiten. Scharfere Biegungen erhöhen das Rissrisiko, beschleunigen den Stempelverschleiß und erfordern möglicherweise zusätzliche Formstationen, um dies schrittweise zu erreichen.
- Konsolidieren Sie Teile nach Möglichkeit- Wenn für eine Baugruppe drei separate Stanzteile verwendet werden, die zu einem Folgeverbundteil werden könnten, amortisieren sich die Werkzeuginvestitionen oft durch den Wegfall von Handhabungs-, Verpackungs- und Montagearbeit.
Sie werden ein Muster bemerken: Jede Empfehlung reduziert die Anzahl der Stationen, eliminiert die Nachbearbeitung oder verlängert die Werkzeuglebensdauer. Hierbei handelt es sich nicht um abstrakte technische Präferenzen - sondern um direkte Kostenhebel. Ein Lieferant, der eine frühzeitige Lieferanteneinbindung oder eine formelle DFM-Überprüfung anbietet, bevor er ein Werkzeugangebot macht, signalisiert, dass er an den Gesamtkosten des Programms und nicht nur am Preis denkt.
Die Teilegeometrie bestimmt, was die Matrize tun muss. Aber wie viel diese Matrize kostet - und wie sich diese Dollars über Ihr Produktionsvolumen amortisieren -, hängt davon ab, dass Sie die Wirtschaftlichkeit der Werkzeuginvestitionen im großen Maßstab verstehen.
Verständnis der Kostenökonomie beim progressiven Stanzen im Großhandel
Die Werkzeugkosten sind die Zahl, die jedes erste Gespräch über das progressive Metallstanzen - dominiert und von Käufern, die es zum ersten Mal bewerten, am meisten missverstanden wird. Eine Investition im sechsstelligen Bereich sieht für sich genommen enorm aus. Verteilt auf ein mehrjähriges Produktionsprogramm mit Hunderttausenden oder Millionen Teilen, führt dieselbe Investition zu einem Rundungsfehler bei Ihren Stückkosten. Der Unterschied zwischen einem guten Großhandelsprogramm und einem margenschmälernden Programm hängt oft davon ab, wie gut Käufer diese Amortisationsrechnung verstehen.
Vorabinvestition in die Werkzeugausstattung im Vergleich zu den-Teilkosten
Folgeverbundwerkzeuge stellen eine erhebliche Kapitalinvestition dar. Die Werkzeugausstattung liegt in der Regel zwischen 30.000 und über 250.000 US-Dollar, abhängig von der Anzahl der Stationen, den Toleranzanforderungen, der Materialart und der Komplexität des Teils. Am unteren Ende stehen einfache Kohlenstoffstahlgeometrien mit wenigen Umformstationen. Edelstahlteile mit hoher-Toleranz, über zwölf-Stationen, Hartmetalleinsätzen und In--Sensoren drängen in den oberen Bereich.
Hier ist der Rahmen, der für Großhandelskäufer wichtig ist: Die Werkzeugkosten werden auf alle Teile aufgeteilt, die das Werkzeug im Laufe seiner Lebensdauer produziert. Eine Matrize im Wert von 50.000 US-Dollar, die 500.000 Teile produziert, erhöht die Werkzeugamortisation um nur 0,10 US-Dollar pro Stück. Die gleiche Matrize, die nur 5.000 Teile herstellt, führt zu einem Anstieg von 10,00 $ pro Stück und einem -hundert{11}fachen Unterschied in der Werkzeugbelastung allein aufgrund des Volumens. Aus diesem Grund wird das progressive Stanzen von Metallen bei höheren Stückzahlen wirtschaftlich dominant und Lieferanten fragen vor der Angebotserstellung nach jährlichen Mengenverpflichtungen.
Die wirtschaftliche Rentabilität für langfristiges progressives Stanzen beginnt im Allgemeinen bei etwa 50.000 bis 100.000 Jahreseinheiten, obwohl sehr einfache Teile möglicherweise den Einsatz von Werkzeugen zu niedrigeren Schwellenwerten rechtfertigen. Die entscheidende Frage ist nicht nur das diesjährige Volumen -, sondern die Gesamtmenge des Lifetime-Programms. Eine Matrize, die für eine Million oder mehr Hübe garantiert ist, kann einem fünfjährigen Programm dienen, und die Amortisationsberechnung sollte diesen gesamten Zeitraum widerspiegeln. Käufer, die Werkzeuginvestitionen anhand der Produktion eines einzelnen Jahres bewerten, lehnen Folgestanzen häufig vorzeitig ab und verpassen den Kostenvorteil, der sich ergibt, wenn die Mathematik das gesamte Produktionsprogramm berücksichtigt.
Was treibt die Großhandelspreise für progressive Stempel an?
Wenn Sie ein Angebot für Stanzteile im Großhandel erhalten, bündelt der Stückpreis mehrere zugrunde liegende Kostentreiber.BranchenzusammenbrücheIn der Regel beträgt der Materialverbrauch 45-55 % der Stückkosten, der Arbeitsaufwand 15–25 %, die Gemeinkosten 10–20 %, Qualitätssysteme 2–8 % und die Verpackung 2–5 %. Diese Prozentsätze variieren jedoch je nach Ihren spezifischen Programmparametern. Folgendes bewegt die Nadel am meisten:
| Kostenfaktor | Was es beeinflusst | Auswirkungen auf den Stückpreis |
|---|---|---|
| Werkzeugkomplexität (Stationsanzahl, Toleranzen) | Werkzeugamortisation pro Teil, Wartungshäufigkeit | Hohe - mehr Stationen und engere Toleranzen erhöhen sowohl die Werkzeugkosten als auch die Wartungsintervalle |
| Materialart und -stärke | Rohstoffkosten, Hubzahlfähigkeit, Matrizenverschleißrate | Hohe - härtere oder dickere Materialien verlangsamen die Produktion und verkürzen die Werkzeuglebensdauer |
| Teilegeometrie | Ausschussrate, Materialausnutzung, Anzahl der Umformvorgänge | Mittlere bis hohe - komplexe Formen reduzieren die Auslastung und erhöhen die Stationszahl |
| Jährliche Mengenverpflichtung | Werkzeugamortisationsrate, Rüstkostenspanne, Materialeinkaufskraft | Hohe - höhere zugesagte Volumina reduzieren die Festkostenzuteilung pro-Einheit |
| Sekundäroperationen erforderlich | Weiterverarbeitung-, zusätzliche Prozessschritte, Arbeitsaufwand | Mittlere - Beschichtungen, Gewindebohrungen oder Montage erhöhen die direkten Kosten pro Stück |
| Qualitäts- und Prüfanforderungen | Messhäufigkeit, Dokumentation, Zertifizierungsaufwand | Niedrige bis mittlere - Automobil- oder Luft- und Raumfahrtspezifikationen erhöhen die Stückkosten um 2-8 % |
Jeder dieser Faktoren interagiert mit den anderen. Ein Teil aus Edelstahl mit engen Toleranzen und geringem Jahresvolumen hat einen deutlich anderen Stückpreis als die gleiche Geometrie aus Weichstahl bei zehnfacher Menge. Wenn Angebote von Anbieter zu Anbieter sehr unterschiedlich erscheinen, liegt das oft daran, dass jeder Anbieter unterschiedliche Annahmen über eine oder mehrere dieser Variablen macht -, weshalb in Ihrer Angebotsanfrage jeder Parameter klar dargelegt werden muss.
Gesamtkosten des Programms über den Teilepreis hinaus
Der Stückpreis ist die Zahl, auf die Käufer fixiert sind. Die Gesamteinstandskosten sind die Zahl, die tatsächlich Ihre Margen bestimmt. Progressive Stamping-Großhandelsprogramme umfassen häufig sekundäre Vorgänge, die im Angebotspreis gebündelt sind - oder, was noch gefährlicher ist, davon ausgeschlossen sind. Zu den gängigen Post--Prozessen gehören:
- Oberflächenbehandlungen- Verzinkung, Vernickelung, Eloxierung, E-Beschichtung oder Passivierung, je nach Material und End-umgebung
- Wärmebehandlung-Härten oder Spannungsarmglühen-für Teile, die bestimmte mechanische Eigenschaften erfordern
- Entgraten und Endbearbeiten- Trommeln, Gleitschleifen oder manuelles Entgraten, um scharfe Kanten von gestanzten Merkmalen zu entfernen
- Montagearbeiten- Einsetzen von PEM-Befestigungselementen, Schweißen von Unterbaugruppen oder Integrieren von Stanzteilen mit anderen Komponenten
- Verpackung und Etikettierung- Export-Qualitätsverpackung, Kit-Zusammenstellung, Chargentrennung oder kundenspezifische Verpackung zum Schutz fertiger Oberflächen
Ein gestanztes Teil mit einem Angebot von 2,00 US-Dollar kann realistischerweise eher bei 2,85 US-Dollar liegen, wenn Oberflächenbehandlung, Verpackung und Spedition hinzukommen. Diese Werbebuchungen verändern stillschweigend die Gesamtökonomie des Programms, wenn Sie sie beim Angebotsvergleich nicht berücksichtigen.
Über die direkten Produktionskosten hinaus sollten Großhandelseinkäufer Logistikkosten (insbesondere bei internationaler Beschaffung), Qualitätskosten (Eingangskontrolle, Ausschussverwaltung, Garantierisiken) und Lagerhaltungskosten berücksichtigen, die an Mindestbestellmengen oder pauschale Freigabepläne gebunden sind. Der Lieferant, der den niedrigsten Stückpreis anbietet, liefert möglicherweise nicht die niedrigsten Gesamtprogrammkosten, wenn Sie längere Lieferzeiten, höhere Ausschussraten oder den Bedarf an Sicherheitsbeständen berücksichtigen.
Der Vergleich von Angeboten zu den Gesamteinstandskosten und nicht nur zum Stückpreis allein trennt die strategische Beschaffung vom Transaktionseinkauf - und ist der Rahmen, der die Großhandelsmargen über die Laufzeit eines mehrjährigen progressiven Stempelprogramms schützt.
Die Kostenökonomie sagt Ihnen, was Sie ausgeben werden. Eine grundlegendere Frage beantworten sie jedoch nicht: Ist das Folgestanzen tatsächlich die richtige Fertigungsmethode für Ihre spezifische Anwendung, oder wäre ein anderer Umformansatz für Sie besser geeignet?
Entscheiden Sie, wann das progressive Stanzen Ihren Anforderungen entspricht
Progressive Matrizen bieten eine unübertroffene Wirtschaftlichkeit pro Teil- im Maßstab -, aber Maßstab ist nicht jedes Programm. Die Wahl der falschen Umformmethode für Ihr Volumen, Ihre Teilegröße oder Ihre Designstabilität kann zu Werkzeugkosten führen, die Sie nie amortisieren, oder zu Produktionsgeschwindigkeiten, die Sie nie benötigen. Eine ehrliche Bewertung von Alternativen spart Großhandelskäufern oft mehr Geld, als aggressive Preisverhandlungen jemals könnten.
Progressive Matrize vs. Transfermatrize vs. zusammengesetzte Matrize
Vier primäre Stanzmethoden konkurrieren um Ihr Produktionsbudget. Jedes besetzt eine eigene Nische, die durch Volumen, Komplexität und Teilegeometrie definiert ist. So vergleichen sie die Kriterien, die für Beschaffungsentscheidungen am wichtigsten sind:
| Kriterien | Progressiver Würfel | Transferstempel | Zusammengesetzter Würfel | Einzel-Stempeln an einer Station |
|---|---|---|---|---|
| Idealer Lautstärkebereich | 100,000+ jährlich | 25.000–500.000 jährlich | 10.000–250.000 jährlich | 500–25.000 jährlich |
| Einschränkungen der Teilegröße | Klein bis mittel (begrenzt durch Pressbett und Streifenbreite) | Mittel bis groß (Teile werden einzeln behandelt) | Klein bis mittel (nur flache Geometrie) | Jede Größe, die die Presse aufnehmen kann |
| Komplexitätsfähigkeit | Hohe -Multi-Biegung, Multi-Feature-Teile in Folge | Sehr hohe - tiefe Züge, freie-Zustandsmanipulation, Ausschnitte, Einfädeln | Niedrige -Einzelebene-Operationen (Schneiden + Formen in einem Zug) | Niedrig - ein Vorgang pro Hub |
| Werkzeugkosten | Hoch (30.000 $–250.000 $+) | Hoch (40.000 $–300.000 $+) | Mittel (10.000 $–60.000 $) | Niedrig (2.000 $–20.000 $) |
| Pro-Teilkosten bei Volumen | Am niedrigsten | Niedrig bis mittel | Medium | Höchste |
| Flexibilität beim Umstieg | Niedrige - Würfel sind projekt-spezifisch | Moderat - einzelne Stationen können geändert werden | Niedrig bis mäßig | Hohe - schnelle Würfelwechsel zwischen den Läufen |
Eine Folgestanzpresse eignet sich hervorragend, wenn Sie komplexe Teile in großen Stückzahlen bei minimalem Bedienereingriff benötigen. Der Streifen bleibt durchgehend verbunden und bietet Ihnen eine Geschwindigkeit und Registrierungsgenauigkeit, die andere Methoden nicht erreichen können. Transfermatrizen glänzen, wenn Teile eine freie-Zustandsmanipulation - Drehung, Tiefziehen oder Vorgänge erfordern, die Zugriff auf mehrere Flächen des Werkstücks erfordern. Außerdem reduzieren sie Materialverschwendung, indem sie den Trägerstreifen eliminieren, was bei hohen Rohstoffkosten wichtig ist. Verbundmatrizen verarbeiten einfachere flache Teile effizient und führen das Schneiden und Formen in einem einzigen Pressenhub mit hoher Präzision für eine -Ebenengeometrie durch. Das Stanzen in einer einzigen Station ist sinnvoll für die Prototypenfertigung, Kleinserien oder Teile, die so groß sind, dass jeweils nur ein Arbeitsgang in die Stanzpresse passt.
Wenn das progressive Stanzen nicht die richtige Wahl ist
Wenn Sie erkennen, wo Folgeverbundwerkzeuge nicht passen, ersparen Sie sich den teuersten Fehler bei der Beschaffung von Stanzteilen: die Bezahlung von Werkzeugen, die nie ihre Gewinnschwelle erreichen. Hier sind die Szenarien, in denen Alternativen für Sie besser geeignet sind:
Geringe jährliche Volumina.Wenn Ihr prognostizierter Bedarf unter 50.000 Teilen pro Jahr liegt und es keinen Wachstumspfad gibt, funktioniert die Berechnung der Werkzeugamortisation selten. Sie bezahlen für eine Folgeverbundmaschine, die für Millionen von Zyklen ausgelegt ist und dann nur einen Bruchteil ihrer Kapazität nutzt. Einzel---Stationen- oder Verbundstanzen - oder sogar Laserschneiden und CNC-Formen - können zu niedrigeren Gesamtprogrammkosten führen.
Häufige Designänderungen.Folgeverbundwerkzeuge sind im Wesentlichen eine eingefrorene Geometrie. Sobald gehärteter Werkzeugstahl geschnitten ist, bedeuten Modifikationen eine Nacharbeit oder einen kompletten Neuaufbau. Wenn sich Ihr Produkt noch in der Weiterentwicklung befindet oder Sie alle sechs Monate mit technischen Änderungen rechnen müssen, wird die Beständigkeit eines Folgeverbundwerkzeugaufbaus eher zu einer Belastung als zu einem Vorteil. Transferwerkzeuge bieten mehr Modularität für Teile im Flux.
Extrem dicke Materialien.Die meisten Folgestanzpressen arbeiten effizient mit Materialien im Bereich von 0,010 Zoll bis etwa 0,250 Zoll. Darüber hinaus steigen die Umformkräfte pro Station, die Bandzuführung wird problematisch und die Wirtschaftlichkeit verlagert sich hin zu hydraulischen Pressvorgängen oder Transferformprozessen, die für die Bewältigung schwerer Werkstücke ausgelegt sind.
Sehr große Teile.Eine progressive Stanzpresse transportiert das Material durch aufeinanderfolgende Stationen -, was bedeutet, dass die Matrizenlänge jede Station plus die Streifenbreite aufnehmen muss. Große Teile wie Bauplatten, Schalen oder Rahmen überschreiten häufig die praktischen Werkzeugabmessungen. Transfermatrizen bewältigen diese Probleme, indem sie einzelne Rohlinge zwischen unabhängigen Stationen bewegen, wodurch die Größenbeschränkung der Streifen vollständig aufgehoben wird.
Volumenschwellen und Entscheidungskriterien
Die Wahl der richtigen Formungsmethode ist keine Entscheidung mit einer einzigen -Variablen. Es ist eine Matrix, in der sich Volumen, Geometrie, Stabilität und Zeitachse überschneiden. Beantworten Sie die folgenden Fragen ehrlich, bevor Sie sich zu einer Folgeverbundstanzinvestition entschließen:
- Wie hoch ist Ihr voraussichtliches Jahresvolumen?- Prüfen Sie bei weniger als 50.000 Einheiten, ob die Werkzeugamortisation die progressiven Stanzkosten-wettbewerbsfähig macht. Bei über 100.000 ist dies mit an Sicherheit grenzender Wahrscheinlichkeit der Fall.
- Wie stabil ist Ihr Teiledesign?- Wenn das Design fertiggestellt und validiert ist, sind progressive Werkzeuge sicher. Wenn innerhalb des ersten Jahres Überarbeitungen zu erwarten sind, sollten Sie flexiblere Methoden in Betracht ziehen, bis das Design einfriert.
- Welche Toleranzen sind erforderlich?- Folgeverbundwerkzeuge halten bei Millionen von Teilen enge, wiederholbare Toleranzen ein. Wenn Ihre Anwendung diese Konsistenz nicht erfordert, investieren Sie möglicherweise zu viel in die Leistungsfähigkeit.
- Sind sekundäre Operationen erforderlich?- Für Funktionen wie Gewindeschneiden, tiefe Ausschnitte oder mehrachsige-Umformung, die in einer Folgeverbundstanze nicht möglich sind, kommen die Nachpresskosten hinzu. Transfermatrizen können dies manchmal in-line durchführen.
- Wie lange soll das Produktionsprogramm voraussichtlich laufen?- Ein fünf-Jahresprogramm mit 75.000 Teilen pro Jahr ergibt insgesamt 375.000 Einheiten - und liegt damit deutlich im Bereich der Folgeverbundwerkzeuge. Ein einjähriges Projekt mit der gleichen jährlichen Rate rechtfertigt möglicherweise nicht die Vorlaufzeit für den Chipbau allein.
Wenn die Antworten auf hohes Volumen, stabiles Design und lange Programmlebensdauer ausgerichtet sind, bieten progressive Matrizen mit großem Abstand die beste Wirtschaftlichkeit. Wenn sie - geringes Volumen hier, Designinstabilität dort, große Teilegröße anderswo verstreuen -, deutet der Entscheidungsrahmen auf Transfer-, Verbund- oder Hybridansätze hin. Die richtige Antwort ist nicht immer die schnellste oder günstigste Umformmethode. Es ist diejenige, die Ihrer kommerziellen Realität entspricht.
Sobald Sie sich vergewissert haben, dass das Folgestanzen Ihren Volumen- und Designanforderungen entspricht, wird die nächste Herausforderung ebenso kritisch: einen Lieferanten zu finden, der in der Lage ist, diese Anforderungen Jahr für Jahr konsequent zu erfüllen.
So bewerten und wählen Sie einen Großhandelslieferanten für progressives Stempeln aus
Ein Folgeverbundwerkzeug ist nur so zuverlässig wie die Werkstatt, in der es betrieben wird. Sie können das perfekte Material spezifizieren, jedes Merkmal für die Herstellbarkeit optimieren und das Volumen festlegen, das die Werkzeugberechnung zum Funktionieren bringt -, aber wenn Ihr Lieferant nicht über die Ausrüstung, die Qualitätssysteme oder die kommerzielle Disziplin verfügt, um eine konsistente Ausführung durchzuführen, schützt nichts von dieser Vorarbeit Ihre Margen. Die Lieferantenqualifizierung für progressive OEM-Stanzprogramme erfordert mehr Genauigkeit als das Einholen einiger Angebote und die Auswahl der niedrigsten Zahl. Hier ist ein strukturierter Rahmen für die Trennung echter progressiver Werkzeug- und Formenpartner von Betrieben, die lediglich eine Presse besitzen.
Zu überprüfende Zertifizierungen und Qualitätsstandards
Zertifizierungen sind nicht nur Wandtafeln. Sie stellen geprüfte, dokumentierte Systeme dar, die regeln, wie ein Lieferant Qualität, Rückverfolgbarkeit und kontinuierliche Verbesserung verwaltet. Für Großhandelseinkäufer, die das Lieferkettenrisiko für Tausende oder Millionen Teile verwalten, dienen diese Anmeldeinformationen als erster Filter.
ISO 9001:2015legt die Grundlinie fest. Dieser Standard bestätigt, dass ein Lieferant ein formelles Qualitätsmanagementsystem betreibt, das Prozessdokumentation, Korrekturmaßnahmenverfahren und Managementbewertungen umfasst. Jede fortschrittliche Stanz- und Fertigungswerkstatt, die Großhandelsprogramme anbietet, sollte dies als Mindestvorgabe einhalten. Wenn dies nicht der Fall ist, verlassen Sie sich ausschließlich auf informelle Kontrollen, die personelle Veränderungen oder Produktionsdruck überstehen können oder auch nicht.
IATF 16949:2016ist für das progressive Stanzen von Automobilkomponenten von entscheidender Bedeutung. Diese automobilspezifische Erweiterung von ISO 9001 fügt Anforderungen für die Fehlervermeidung, den Produktionsteilgenehmigungsprozess (PPAP), die erweiterte Produktqualitätsplanung (APQP) und kundenspezifische Anforderungen großer OEMs hinzu. Als dieFabcon Lieferantenbewertungsrahmenbetont, dass ISO 9001 allein keine automobilspezifischen PPAP- und APQP-Anforderungen enthält -, sodass für jedes Tier-1- oder Tier-2-Automobilprogramm der Geltungsbereich von IATF 16949, der Stanz- und Werkzeugbearbeitungsvorgänge abdeckt, die Grunderwartung und kein Unterscheidungsmerkmal darstellt.
Branchenspezifische-ZertifizierungenFügen Sie je nach Endmarkt eine weitere Ebene hinzu. AS9100D regelt die Lieferketten in der Luft- und Raumfahrt. ISO 13485 gilt für Zulieferer von Komponenten medizinischer Geräte. NADCAP deckt spezielle Prozesse wie Wärmebehandlung oder Galvanisieren ab. Stellen Sie bei der Bewertung eines potenziellen Partners sicher, dass der Zertifizierungsumfang ausdrücklich die für Ihr Programm relevanten Vorgänge umfasst. - Ein Lieferant, der für Montagearbeiten, aber nicht für Stempelarbeiten zertifiziert ist, hat nicht nachgewiesen, dass seine Druckbetriebe den Standard erfüllen.
Warum ist das kommerziell wichtig? Zertifizierte Lieferanten bergen ein geringeres Risiko von Qualitätsverlusten, was weniger Ausschusschargen, weniger eingehende Inspektionsarbeiten auf Ihrer Seite und eine geringere Gefährdung durch Garantien im nachgelagerten Bereich bedeutet. Bei mehrjährigen Großhandelsprogrammen führt diese Risikoreduzierung zu einem echten Margenschutz.
Zu bewertende technische Fähigkeiten
Zertifizierungen geben Aufschluss darüber, wie ein Lieferant die Qualität verwaltet. Die technischen Möglichkeiten geben Aufschluss darüber, ob Ihr Teil tatsächlich in den von Ihnen benötigten Mengen effizient hergestellt werden kann. Wenn Sie eine Einrichtung besichtigen oder sich eine Leistungspräsentation ansehen, sollten Sie Folgendes beurteilen:
- Pressen-Tonnagebereich- Deckt die Flotte des Lieferanten die Umformkräfte ab, die Ihre Teilegeometrie und Ihr Material erfordern? Eine Werkstatt mit nur leichten -Pressen kann dicke Edelstahlteile nicht effizient verarbeiten, während eine Anlage mit hoher -Tonnage möglicherweise nicht für heikle Hochgeschwindigkeitsarbeiten an dünnen Kupferbändern optimiert ist.
- Bettgröße und Futterlänge- Größere Teile und Matrizen mit mehr Stationen benötigen längere Pressbetten. Vergewissern Sie sich, dass der Lieferant Ihre Werkzeugabmessungen physisch unterbringen kann, ohne an die Grenzen seines Geräteumfangs zu stoßen.
- Hubgeschwindigkeitsfähigkeit- Hochgeschwindigkeitspressen mit progressiven Matrizen und 400+ Hüben pro Minute bieten eine andere Wirtschaftlichkeit als langsamere mechanische Pressen mit 60–100 SPM. Passen Sie die Geschwindigkeitsfähigkeit Ihrer Lieferanten an Ihre Volumenanforderungen an.
- Eigene -Kapazitäten für die Gestaltung und Herstellung von Werkzeugen- Lieferanten, die Folgeverbundwerkzeuge unter einem Dach entwerfen, bauen und warten, behalten die volle Kontrolle über die Qualität der Werkzeuge und die Bearbeitungszeit von Änderungen. Ausgelagerte Werkzeugräume erhöhen das Risiko von Durchlaufzeiten, verringern die Verantwortlichkeit und verlangsamen technische Änderungen.
- Materialtransportsysteme- Coilhandhabungsgeräte (Abwickelhaspeln, Richtmaschinen, Servozuführungen) müssen zu Ihrem Materialtyp, Ihrer Dicke und Ihrem Coilgewicht passen. Eine unzureichende Materialhandhabung führt zu Inkonsistenzen bei der Bandzuführung, die sich als Maßabweichungen bei den fertigen Teilen bemerkbar machen.
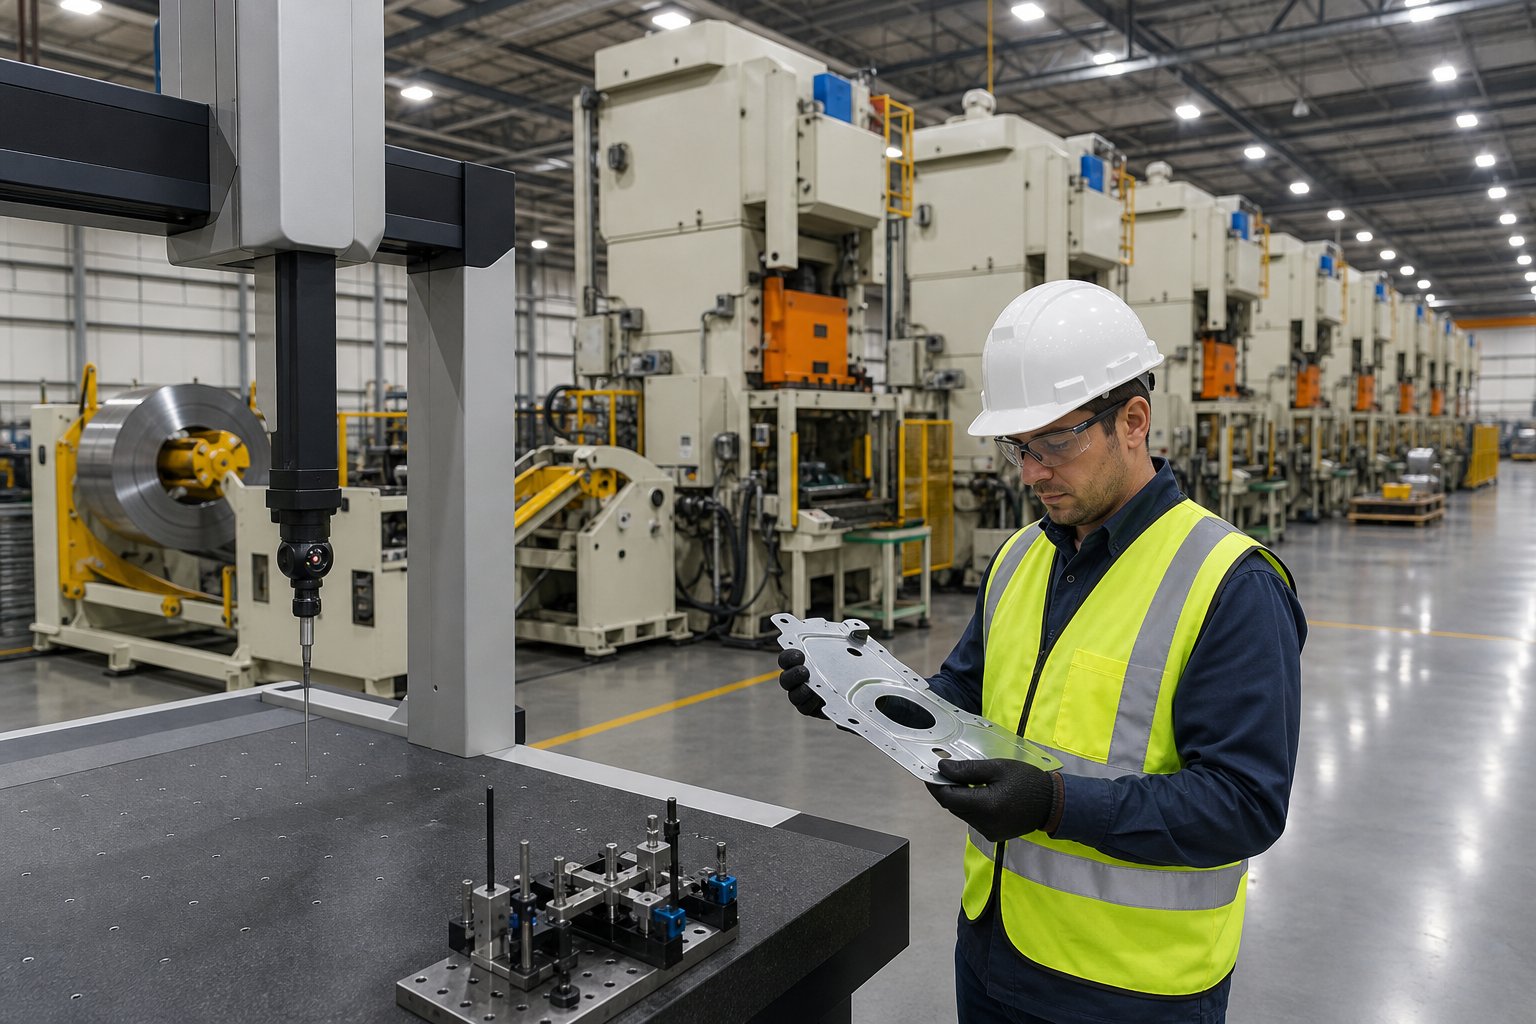
- Inspektionsausrüstung- Koordinatenmessgeräte (CMM), optische Komparatoren, Bildverarbeitungssysteme, Oberflächenprofilometer und aktive SPC-Überwachung weisen allesamt auf einen Lieferanten hin, der die Qualität überprüft, statt davon auszugehen. Fragen Sie, ob die Inspektion in den Produktionsablauf integriert ist oder nur als Post-{2}}Audit durchgeführt wird.
Ein praktischer Tipp: Fordern Sie eine Werksbesichtigung an, die den Werkzeugraum und die aktiven Pressenlinien umfasst, nicht nur eine Präsentation im Konferenzraum. Ein Blick auf Wartungsprotokolle für Matrizen, aktive SPC-Diagramme an Druckmaschinenlinien und kalibrierte Messgeräte mit aktuellen Aufklebern verrät Ihnen mehr über die tägliche Leistungsfähigkeit als jede Broschüre. Lieferanten, die von ihrem Betrieb überzeugt sind, begrüßen dieses Maß an Kontrolle.
Beziehungs- und kommerzielle Faktoren
Durch die technische Leistungsfähigkeit erhalten Sie qualifizierte Teile. Die kommerzielle Struktur bestimmt, ob diese Teile zu dem von Ihnen vereinbarten Preis dann ankommen, wenn Sie sie benötigen, ohne die Bandbreite Ihres Beschaffungsteams für die Verwaltung von Ausnahmen zu belasten. Der Lebenszyklus einer Großhandelsbeziehung geht weit über die erste Bestellung hinaus.
Rahmenbestellungen und geplante Veröffentlichungenbilden das Rückgrat der fortschrittlichsten Stempel-Großhandelsprogramme. APauschalauftragermöglicht es Ihnen, ein jährliches Volumen zu ausgehandelten Preisen festzulegen und gleichzeitig Lieferungen in kleineren Schritten entsprechend Ihrem Produktionsverbrauch zu planen. Diese Struktur bietet dem Lieferanten Planungstransparenz, um Material effizient einzukaufen und die Druckzeit zu planen, während Sie gleichzeitig Flexibilität bei der Lieferzeit haben, ohne die Bedingungen für jede Lieferung neu aushandeln zu müssen.
Kanban- und JIT-LieferoptionenErweitern Sie diese Flexibilität. Lieferanten, die Just{1}}in-Lieferprogramme anbieten, führen in Ihrem Namen einen Bestand an fertigen Waren und versenden nach Pull-Signalen statt nach festen Zeitplänen. Dies reduziert Ihre Lagerhaltungskosten und das Veralterungsrisiko -. Dies ist besonders wertvoll für die progressive Stanzung von Automobilkomponenten, bei denen sich die Nachfrage aufgrund der OEM-Produktionspläne verschieben kann. Der Nachteil besteht darin, dass die JIT-Fähigkeit erfordert, dass der Lieferant einen Pufferbestand bereithält, was sich in etwas höheren Stückpreisen oder Mindestverpflichtungsschwellen widerspiegeln kann.
Durchlaufzeittransparenzunterscheidet zuverlässige Partner von optimistischen Angebotsanbietern. Fragen Sie explizit: Wie lange ist die Vorlaufzeit für den ersten Werkzeugbau? Für den ersten Produktionslauf nach der Werkzeugfreigabe? Für Nachbestellungen bestehender Werkzeuge? Ein Lieferant, der Ihnen klare, realistische Zeitvorgaben vorgibt - und diese dann einhält -, ist mehr wert als ein Lieferant, der zwei Wochen schneller ein Angebot macht, aber immer zu spät liefert. Die Transparenz sowohl der Werkzeug- als auch der Produktionsvorlaufzeiten ist einer der stärksten Indikatoren für die betriebliche Reife.
Technische Unterstützung bei der Angebotserstellungzeigt die Qualität einer langfristigen Partnerschaft. Prüft der Lieferant Ihre Zeichnungen und weist auf DFM-Bedenken hin, bevor er die Preise festlegt, oder zitiert er einfach, was Sie gesendet haben, und lässt beim Testen Probleme auftauchen? Ein progressiver Stanzpartner, der im Vorfeld Entwicklungszeit investiert - und Toleranzanpassungen, Materialalternativen oder Optimierungen des Streifenlayouts empfiehlt -, denkt an die gesamten Programmkosten und nicht nur an den Zuschlag für den Auftrag. Diese frühzeitige Zusammenarbeit, wie bereits im DFM-Abschnitt besprochen, verhindert die teuersten Überraschungen bei jedem Stempelprogramm.
Bewerten Sie alle diese Faktoren gemeinsam anhand einer gewichteten Scorecard, die Ihre Programmprioritäten widerspiegelt. Zertifizierungs- und Qualitätssysteme können 20 % Gewicht haben, Werkzeugfähigkeit 25 %, Toleranzleistung 20 %, Mehrwertdienste 15 % und kommerzielle Bedingungen 20 %. Durch die objektive Bewertung jedes Kandidaten anhand dieser Kriterien wird die Voreingenommenheit beseitigt, die durch eine ausgefeilte Verkaufspräsentation oder ein einzelnes niedriges Angebot entsteht, das versteckte Risiken nicht berücksichtigt.
Die Auswahl des richtigen Lieferanten legt den Grundstein. Aber selbst die beste Partnerbeziehung erfordert klare Vereinbarungen darüber, wie die Qualität über die Millionen von Zyklen hinweg, die ein Großhandelsproduktionsprogramm definieren, gemessen, überwacht und aufrechterhalten wird.
Qualitätssicherungsmethoden, die die Konsistenz im großen Maßstab gewährleisten
Ein qualifizierter Lieferant mit den richtigen Zertifizierungen und der richtigen Ausrüstung benötigt dennoch ein System, das Probleme erkennt, bevor sie sich im Laufe eines Produktionslaufs vervielfachen. Wenn eine Folgestanzmaschine mit Hunderten Hüben pro Minute arbeitet, kann ein einziges unentdecktes Werkzeugverschleißereignis innerhalb von Minuten Tausende fehlerhafter Teile erzeugen. Bei der Qualität im Großhandel geht es nicht darum, Fehler zu untersuchen -, sondern darum, sie durch Echtzeitüberwachung-, strukturierte Stichproben und dokumentierte Vereinbarungen zu beseitigen, die nichts den Annahmen überlassen.
In-Prozessqualitätskontrollen
Moderne Folgeverbundwerkzeuge integrieren Sensoren direkt in das Werkzeug. Diese Systeme überwachen die Genauigkeit des Bandvorschubs, die Formkraft an kritischen Stationen und den Zustand des Stempels in Echtzeit - und erkennen Abweichungen, bevor sich fehlerhafte Teile ansammeln. Stellen Sie sich eine Form vor, die progressive gestanzte Halterungen für eine Automobilbaugruppe herstellt. Wenn sich ein Führungsstift leicht abnutzt und die Streifenausrichtung um nur 0,05 mm abweicht, verschieben sich nachgelagerte Merkmale aus der Toleranz. In-Sensoren erfassen diese Drift innerhalb weniger Hübe und lösen einen automatischen Pressenstopp aus, bevor sich Hunderte von Ausschussteilen ansammeln.
Ebenso wichtig ist die Kraftüberwachung. Jede Station im Werkzeug erzeugt im Normalbetrieb eine charakteristische Kraftsignatur. Wenn ein Stempel stumpf wird, sich ein Butzen zurückzieht oder die Materialstärke variiert, ändert sich diese Signatur.Statistische Prozesskontrolle (SPC)Diagramme verfolgen diese Kraftmesswerte und wichtigen Teileabmessungen kontinuierlich und zeichnen Datenpunkte auf, die Trends - wie allmählichen Werkzeugverschleiß oder Pressendrift - erkennen lassen, lange bevor sie Toleranzgrenzen überschreiten. Bei progressiven HLK-Stanzprogrammen, die jährlich Millionen von Halterungen oder Clips verarbeiten, verwandelt SPC die Qualität von reaktiver Sortierung in vorausschauende Wartung. Sie beheben die Ursache, bevor Fehler auftreten, anstatt sie erst nach der Auslieferung der Produktion zu entdecken.
Inspektionsmethoden für Läufe mit hohem-Volumen
Keine einzige Inspektionstechnik deckt jedes Qualitätsrisiko ab. Effektive Großhandelsprogramme kombinieren mehrere Methoden, die jeweils das erfassen, was die anderen möglicherweise übersehen:
- Erst-Artikelinspektion (FAI)- Umfassende Dimensionsüberprüfung der ersten Produktionsmuster anhand des CAD-Modells mithilfe von KMG und Funktionslehren. Dies bestätigt, dass die Form konforme Teile produziert, bevor die Produktion mit voller-Geschwindigkeit beginnt.
- In-Probenahmepläne im Prozess- periodische Entnahmen aus der laufenden Presse in definierten Intervallen (z. B. alle 2.000 Teile oder jeder Spulenwechsel), um zu überprüfen, ob kritische Abmessungen innerhalb der SPC-Kontrollgrenzen bleiben.
- Automatisierte Bildverarbeitungssysteme- Kameras, die am Formausgang oder auf Förderbändern integriert sind und jedes Teil bei voller Produktionsgeschwindigkeit auf fehlende Merkmale, Grate, Risse oder Maßabweichungen prüfen. Besonders wertvoll für das Folgestanzen von Aluminiumteilen, bei denen es auf die Oberflächenkosmetik ankommt.
- CMM-Überprüfung- Koordinatenmessgeräte prüfen Stichprobenteile, um komplexe geometrische Toleranzen, Positionsbeziehungen und echte-Positionsmerkmale zu validieren, die Handmessgeräte nicht erfassen können.
- Abschließende Auditprotokolle- Zufallsstichprobe aus fertigen Chargenmengen als Einschlussprüfung vor dem Versand, um sicherzustellen, dass während des letzten Teils des Laufs keine Qualitätsabweichung aufgetreten ist.
Diese Methoden bilden eine mehrschichtige Verteidigung. In-Sensoren und SPC sorgen für Echtzeitprävention. Probenahmepläne und Bildverarbeitungssysteme sorgen für eine fortlaufende Überprüfung. Abschlussprüfungen dienen als letztes Tor, bevor Teile Ihre Empfangsrampe erreichen. Wenn alle fünf Schichten zusammenarbeiten, sinkt die Wahrscheinlichkeit, dass eine fehlerhafte Charge in Ihre Produktionslinie gelangt, drastisch.
Was Käufer in Qualitätsvereinbarungen fordern sollten
Qualitätserwartungen, die nur im Gespräch bestehen, werden irgendwann zu Qualitätsstreitigkeiten. Die Formalisierung von Anforderungen vor dem ersten Produktionstakt schützt beide Parteien - und dieFreigabeprozess für Produktionsteile (PPAP)bietet das branchenübliche-Standard-Framework, um genau das zu erreichen.
Die PPAP-Dokumentation bestätigt, dass der Lieferant alle technischen Spezifikationen versteht und dass der Produktionsprozess in der Lage ist, diese konsequent mit der angegebenen Produktionsrate zu erfüllen. Der Prozess umfasst bis zu 18 Elemente - Designdokumentation, Prozessflussdiagramme, Kontrollpläne, Messsystemanalyse, Dimensionsergebnisse und erste Prozessfähigkeitsstudien. Bei den meisten progressiven Stanzprogrammen im Großhandel bietet eine Einreichung der Stufe 3 (Teilproben mit vollständigen unterstützenden Daten) den Käufern einen ausreichenden Beweis dafür, dass die Matrize, die Presse und der Prozess validiert sind, bevor sie sich auf das volle Volumen festlegen.
Drei PPAP-Elemente verdienen besondere Aufmerksamkeit von Beschaffungsteams:
- Kontrollpläne- Diese dokumentieren genau, welche Merkmale wie oft und mit welcher Ausrüstung gemessen werden und welche Korrekturmaßnahmen bei Abweichungen der Werte ausgelöst werden. Ein an Ihr spezifisches Teil gebundener Kontrollplan stellt sicher, dass die Inspektion nicht dem Ermessen des Bedieners überlassen wird.
- Messsystemanalyse (MSA)- Gage R&R-Studien bestätigen, dass die Messgeräte und Vorrichtungen, die zur Prüfung Ihrer Teile verwendet werden, wiederholbare, reproduzierbare Ergebnisse liefern. Ohne validierte Messsysteme werden die Prüfdaten selbst unzuverlässig.
- Prozessfähigkeitsuntersuchungen (Cpk)- Erste Produktionsläufe sollten zeigen, dass kritische Abmessungen einen Cpk von 1,33 oder höher erreichen, was bestätigt, dass der Prozess über genügend Spielraum verfügt, um innerhalb der Toleranz zu bleiben, auch wenn im Laufe der Zeit normale Schwankungen auftreten.
Die Festlegung dieser Erwartungen in einer formellen Qualitätsvereinbarung vor Beginn des Werkzeugbaus - und nicht erst nach Eintreffen der ersten Lieferung mit Problemen - verhindert die teuersten Streitigkeiten bei Großhandels-Stanzprogrammen. Ausschussnacharbeit, Eindämmungssortierung und Produktionskosten gehen allesamt auf Unklarheiten zurück, die ein dokumentierter PPAP-Prozess im Vorfeld beseitigt.
Nachdem Qualitätssysteme definiert und die Leistungsfähigkeit der Lieferanten bestätigt sind, ist die verbleibende Variable die Ausführung -, die von der ersten Anfrage über die Werkzeuggenehmigung bis hin zum stabilen-Produktionsrhythmus reicht, der Woche für Woche Teile an Ihr Dock liefert.
Von der Anfrage bis zur vollständigen Produktion mit dem richtigen Partner für Folgeverbundwerkzeuge
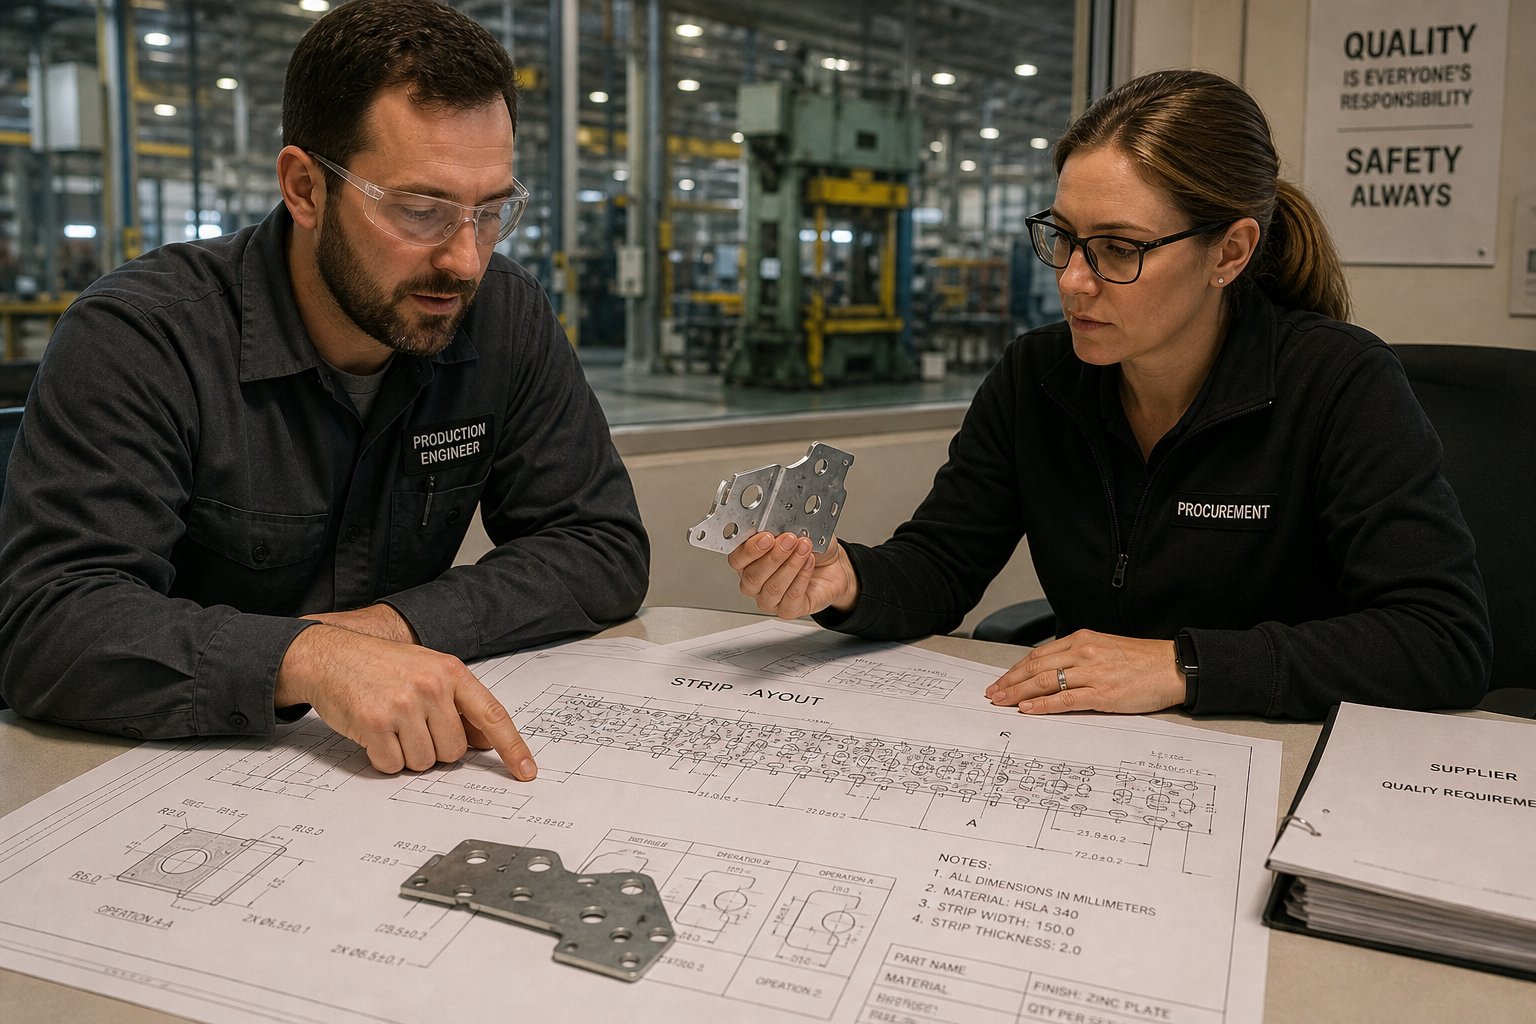
Jedes Großhandels-Stanzprogramm folgt einem vorhersehbaren Bogen - von der ersten E-Mail mit angehängten Teilezeichnungen bis zum stetigen Rhythmus der geplanten Lieferungen, die an Ihrem Dock eintreffen. Wenn Sie wissen, wie jede Phase aussieht, können Sie realistische Zeitpläne festlegen, die richtigen Fragen zum richtigen Zeitpunkt stellen und Verzögerungen vermeiden, die durch unklare Erwartungen auf beiden Seiten entstehen.
Die Reise des Großhandelskäufers von der Anfrage bis zur Produktion
Unabhängig davon, ob Sie progressive Stanzwerkzeuge für die Einführung eines neuen Produkts beschaffen oder ein vorhandenes Teil von einer anderen Umformmethode umstellen, folgt der Weg vom Konzept zur -Vollserienproduktion normalerweise dieser Reihenfolge:
- Erstanfrage mit Teilezeichnungen- Senden Sie 2D-Drucke oder 3D-CAD-Modelle zusammen mit Materialspezifikationen, jährlichen Volumenprognosen und Zielpreisen. Je vollständiger Ihr Paket ist, desto schneller und genauer ist die Antwort.
- DFM-Überprüfung und Streifenlayout-Vorschlag- Das Engineering-Team des Lieferanten analysiert die Geometrie Ihres Teils, empfiehlt Designoptimierungen und schlägt ein Streifenlayout vor, das die Stationsreihenfolge und die Materialnutzung zeigt. Erwarten Sie hier zwei bis drei Iterationen.
- Konstruktionsgenehmigung für Folgeverbundwerkzeuge- Sobald das Streifenlayout fertiggestellt ist, beginnt der detaillierte Chipentwurf. Sie überprüfen und genehmigen das Werkzeugkonzept, bevor der Stahl geschnitten wird, und legen dabei die Anzahl der Stationen, den Materialfluss und wichtige Umformstrategien fest.
- Werkzeugbau- Präzisionsbearbeitung, Montage und interne Erprobung des Folgestanzwerkzeugs. Der Zeitrahmen variiert je nach Komplexität und Anzahl der Stationen zwischen 8 und 16 Wochen.
- Erste-Artikelbeispiele- Erstproduktionsmuster werden mit Maßangaben zur Überprüfung eingereicht. Dies ist Ihre Gelegenheit, Passform, Funktion und Verarbeitung zu überprüfen, bevor Sie sich auf Volumen festlegen.
- PPAP-Zulassung- formelles Dokumentationspaket, das bestätigt, dass Prozessfähigkeit, Messsysteme und Kontrollpläne Ihren Qualitätsanforderungen entsprechen.
- Produktionshochlauf-auf volles Volumen- Die Druckmaschine läuft in Produktionsgeschwindigkeit mit geplanten Freigaben gemäß Ihrer Rahmenbestellung. Durch die laufende SPC-Überwachung bleibt die Konsistenz über die gesamte Programmlaufzeit gewährleistet.
Jede Phase baut auf der letzten auf. Sich durch die DFM-Überprüfung zu beeilen, um eine Woche einzusparen, kostet später oft Monate an Werkzeugüberarbeitungen. Die Lieferanten, die Sie mit klaren Meilensteinen und ehrlichen Zeitplänen durch diesen Fortschritt begleiten -, anstatt Ihnen zu sagen, was Sie hören möchten -, sind diejenigen, die über mehrjährige Programme hinweg zuverlässige Folgeverbundstanzdienste anbieten.
Machen Sie den nächsten Schritt mit einem qualifizierten Werkzeuglieferanten
Für Produktionsingenieure und Beschaffungsteams, die bereit sind, von der Forschung in die Tat überzugehen, besteht die Priorität darin, einen Partner zu finden, der in der Lage ist, den gesamten oben beschriebenen Weg - von der frühen DFM-Zusammenarbeit bis hin zur skalierbaren Großhandelsproduktion zu unterstützen. Das bedeutet, dass es sich um einen Lieferanten handelt, der nachweislich in der Lage ist, progressive Stanzwerkzeuge mit mehreren Stationen zu entwickeln, die Reproduzierbarkeit bei hohen Stückzahlen reproduziert und über die nötige technische Tiefe verfügt, um Ihr Programm zu optimieren, bevor mit der Werkzeugherstellung begonnen wird.
YICHENs progressives PrägewerkzeugDie Funktionen basieren genau auf diesem Modell: Wir unterstützen Käufer bei der Beschaffung von Folgeverbundwerkzeugen für hochvolumige Metallteile, die eine effiziente Mehrstationenumformung, eine enge Wiederholbarkeit von Zyklen-zu{3}}Zyklen und Produktionssysteme erfordern, die so konzipiert sind, dass sie mit dem Wachstum Ihres Programms skalieren. Wenn Ihre Volumina den Einsatz fortschrittlicher Werkzeuge rechtfertigen und Ihr Entwurf sich der Stabilität nähert, startet die Einbeziehung Ihrer Teiledaten den Startschuss für einen Prozess, der - bei guter Verwaltung - die niedrigsten nachhaltigen-Teilkosten liefert, die in der Metallumformung verfügbar sind.
Häufig gestellte Fragen zum Großhandel mit Folgeverbundstanzen und Stempeln
1. Wie hoch ist das Mindestbestellvolumen für Folgestanzen, um kosteneffizient zu sein?-
Das progressive Stanzen wird im Allgemeinen bei 50.000 bis 100.000 Einheiten pro Jahr wirtschaftlich rentabel, obwohl sehr einfache Teile den Einsatz von Werkzeugen bei niedrigeren Schwellenwerten rechtfertigen können. Die wichtigste Berechnung besteht darin, die Vorabinvestition in die Form (normalerweise 30.000 bis 250 $000+) auf die gesamte Programmlaufzeit und nicht auf die Produktion eines einzelnen Jahres zu verteilen. Ein fünfjähriges Programm mit 75.000 Teilen pro Jahr ergibt insgesamt 375.000 Einheiten, was den Einsatz fortschrittlicher Werkzeuge durchaus rechtfertigt, selbst wenn das Volumen eines einzelnen Jahres grenzwertig erscheint. Käufer sollten bei dieser Entscheidung den gesamten Produktionshorizont einschließlich des prognostizierten Wachstums berücksichtigen.
2. Wie unterscheidet sich das Folgestanzen vom Transferstanzen für Großabnehmer?
Das progressive Stanzen hält das Metallband in allen Formstationen verbunden und ermöglicht so höchste Produktionsgeschwindigkeiten (Hunderte von Hüben pro Minute) und niedrigste Kosten pro Teil für kleine bis mittlere Teile bei Stückzahlen über 100.000 pro Jahr. Das Transfer-Stanzen trennt einzelne Rohlinge und bewegt sie zwischen unabhängigen Stationen, wodurch es sich besser für größere Teile, tief{6}gezogene Geometrien oder Komponenten eignet, die eine freie-Manipulation erfordern. Transfermatrizen reduzieren durch den Wegfall des Trägerstreifens auch den Materialabfall, laufen aber typischerweise mit langsameren Taktraten. Die Wahl hängt von der Teilegröße, der geometrischen Komplexität und davon ab, ob der Streifenverbindungsansatz physisch für die Abmessungen Ihres Teils geeignet ist.
3. Welche Materialien eignen sich am besten für das progressive Prägen großer Mengen?
Kohlenstoffstahl, Aluminium, Kupfer, Messing und Edelstahl decken die meisten progressiven Stanzanwendungen ab. Weichere Materialien wie Kupfer und Aluminium ermöglichen schnellere Hubzahlen und eine längere Matrizenlebensdauer zwischen den Wartungsintervallen, was zu niedrigeren Stückkosten führt. Kohlenstoffstahl bietet die beste Balance zwischen niedrigen Rohstoffkosten und hoher Formbarkeit für Strukturteile. Edelstahl bietet Korrosionsbeständigkeit, erfordert jedoch härtere Werkzeuge, langsamere Geschwindigkeiten und häufigere Wartung. Käufer sollten in ihren Angebotsanfragen genaue Legierungsgrade, Härtebedingungen, Dickentoleranzen und Anforderungen an die Oberflächenbeschaffenheit angeben, um Produktionsschwankungen und Ausschuss zu minimieren.
4. Wie lange dauert es von der ersten Anfrage bis zur vollständigen Produktion bei einem Anbieter von Folgeverbundwerkzeugen?
Die typische Zeitspanne von der ersten Anfrage bis zum Produktionshochlauf-beträgt je nach Komplexität des Teils 14 bis 28 Wochen. Dazu gehören die DFM-Überprüfung und Streifenlayout-Iterationen (2-4 Wochen), die Genehmigung des Chip-Designs (2-3 Wochen), der Werkzeugbau (8–16 Wochen), die Einreichung und Überprüfung des Erstmusters (1–2 Wochen) sowie die PPAP-Genehmigung (1–3 Wochen). Komplexe Teile mit zwölf oder mehr Stationen, engen Toleranzen oder Hartmetalleinsätzen drängen zum längeren Ende. Käufer können die Zeitvorgaben verkürzen, indem sie im Voraus vollständige Teiledaten bereitstellen, während der Genehmigungsphasen schnell reagieren und Lieferanten mit firmeninternen Fähigkeiten zur Werkzeugkonstruktion und -herstellung auswählen, anstatt solche, die Werkzeuge auslagern.
5. Über welche Qualitätszertifizierungen sollte ein Großhändler für fortschrittliche Stanzteile verfügen?
ISO 9001:2015 ist die Mindestgrundlage und bestätigt, dass formelle Qualitätsmanagementsysteme vorhanden sind. Für Lieferkettenprogramme in der Automobilindustrie ist IATF 16949:2016 von wesentlicher Bedeutung, da sie Anforderungen für PPAP, APQP und Fehlervermeidung hinzufügt, die ISO 9001 allein nicht abdeckt. Luft- und Raumfahrtprogramme erfordern AS9100D, während Komponenten für medizinische Geräte ISO 13485 erfordern. Über Zertifizierungen hinaus sollten Käufer sicherstellen, dass der zertifizierte Umfang des Lieferanten ausdrücklich Stanz- und Werkzeugvorgänge abdeckt und dass er über validierte Messsysteme (bestätigt durch Gage R&R-Studien), dokumentierte Kontrollpläne und nachgewiesene Prozessfähigkeit (Cpk von 1,33 oder höher) bei kritischen Abmessungen verfügt.


