


Was ist progressives Stanzen und warum ist es wichtig?
Wenn Sie Millionen identischer Metallteile schnell und mit wiederholbarer Genauigkeit produzieren müssen, dominiert ein Prozess:progressives Stanzen. Es ist das Rückgrat der Massenfertigung von Metallkomponenten, doch der Begriff selbst kann undurchsichtig wirken, wenn Sie nicht direkt mit den Werkzeugen gearbeitet haben. Was ist also ein Folgeverbundwerkzeug und warum ist es für Ingenieure wichtig, die maßgeschneiderte Folgeverbundwerkzeug- und Stanzlösungen bewerten?
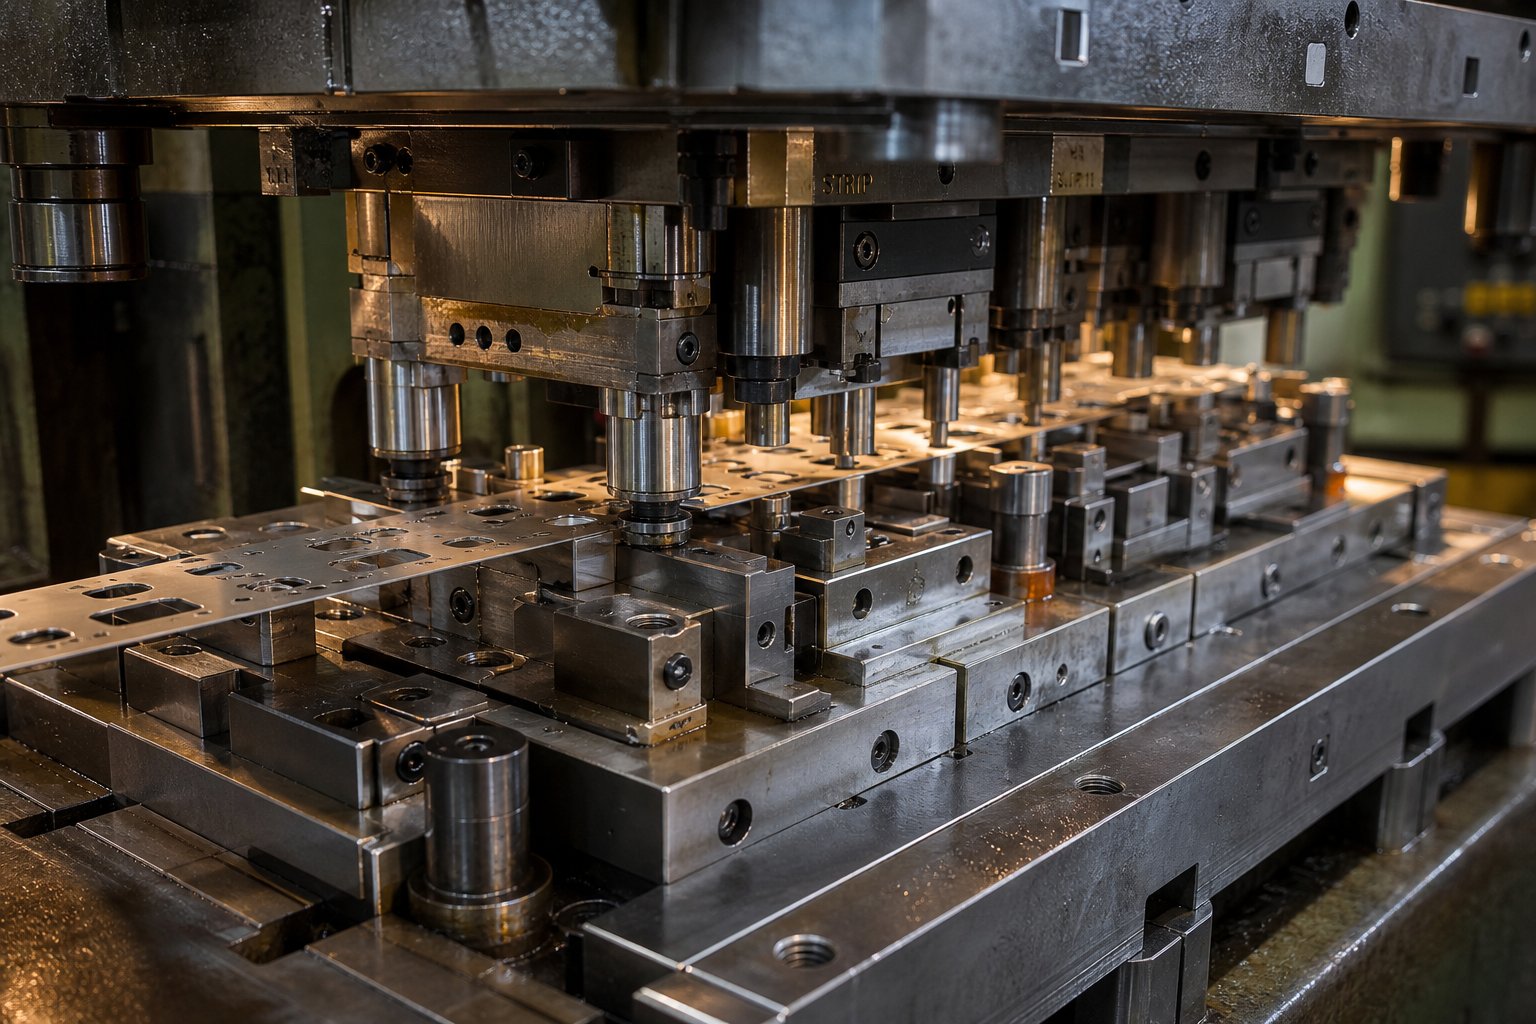
Beim progressiven Stanzen handelt es sich um einen Metallumformprozess mit Spulenzuführung, bei dem ein Blechstreifen mehrere Stationen innerhalb eines einzigen Stanzsatzes durchläuft, wobei bei jedem Pressenhub ein aufeinanderfolgender Vorgang - Stanzen, Lochen, Biegen oder Formen - ausgeführt wird, bis das fertige Teil an der letzten Station abgetrennt wird.
Diese einzige Definition erfasst das Kernkonzept, aber der zugrunde liegende Mechanismus ist der Kern des technischen Wertes.
So funktioniert das progressive Stanzen
Stellen Sie sich ein Coil aus Blech - aus Stahl, Aluminium, Kupfer oder Messing - vor, das auf eine Abwickelhaspel geladen und einer Stanzpresse zugeführt wird. Ein Servovorschub schiebt das Band um eine feste Schrittweite vor, die als Vorschubschritt bezeichnet wird. Mit jedem Pressenhub bewegt sich das Band genau um diese Strecke in die nächste Station.
Jede Station führt einen bestimmten Vorgang aus. Der erste könnte Pilotlöcher für die Registrierung bohren. Der nächste könnte eine interne Funktion ausblenden. Eine nachgelagerte Station biegt eine Lasche. Ein anderer bildet eine dreidimensionale Geometrie. An der Endstation wird das fertige Teil vom Trägerband abgeschnitten und ausgeworfen.
Der Streifen selbst fungiert als Transportmechanismus - keine Roboterarme, keine manuelle Teilehandhabung zwischen den Arbeitsgängen. Führungsstifte greifen an jeder Station in vorgestanzte Löcher ein, um geringfügige Vorschubabweichungen zu korrigieren und den Streifen auf Tausendstel Zoll genau zu positionieren. Diese Pilotstrategie verleiht dem progressiven Prägen seine Dimensionskonsistenz über Hunderttausende Zyklen hinweg.
Pressen mit progressiven Werkzeugen arbeiten normalerweise mit 25 bis über 200 Hüben pro Minute, was bedeutet, dass bei jedem einzelnen Hub ein fertiges Teil herunterfällt, sobald das Band alle Stationen vollständig durchlaufen hat. Dieser Durchsatz ist mit anderen Umformverfahren bei vergleichbaren Toleranzen nur schwer zu erreichen.
Warum Folgeverbundwerkzeuge die Großserienproduktion dominieren
Drei Eigenschaften machen das progressive Stanzen zur Standardwahl für Metallteile mit hohem{0}}Volumen:
- Eliminierung des Teilehandlings:Da der Streifen das Werkstück bei jedem Arbeitsgang transportiert, gibt es keinen Transfer zwischen Maschinen, keine erneute Fixierung und keine Anhäufung von Positionierungsfehlern zwischen den Schritten.
- Konsistente Zykluszeiten:Die Produktionsgeschwindigkeit wird in Hüben pro Minute gemessen und bleibt konstant. Ganz gleich, ob Sie das erste oder das millionste Teil bearbeiten, die Zykluszeit schwankt nicht.
- Inhärente Wiederholgenauigkeit:Die gesamte Formgeometrie befindet sich in einem einzigen integrierten Werkzeug. Jede Abmessung wird durch gehärteten Stahl oder Hartmetall festgelegt, nicht durch die Fähigkeiten des Bedieners oder Setup-Variationen.
Diese Vorteile verstärken sich mit der Zeit. Mit einem gut-konstruierten Folgeverbundwerkzeug können Teile zu Stückkosten produziert werden, die 30 % bis 80 % niedriger sind als bei CNC-Fertigungsprozessen, wobei die Ausschussraten durch intelligentes Streifenlayoutdesign optimiert werden. Die Vorabinvestition in die Werkzeugausrüstung -, die von 10.000 $ für einfache Geometrien bis zu 200.000 $ oder mehr für komplexe Werkzeuge mit mehreren Stationen reichen kann -, amortisiert sich schnell, sobald das Produktionsvolumen auf Zehntausende pro Jahr ansteigt.
Für Ingenieure, die Präzisionsmetallkomponenten beschaffen, stellt das progressive Stanzen und Stanzen die Schnittstelle zwischen Geschwindigkeit, Genauigkeit und Wirtschaftlichkeit dar. Aber die reine Prozessfähigkeit sagt nur die halbe Wahrheit. Der tatsächliche Leistungsunterschied - und der Punkt, an dem die meisten Projekte erfolgreich sind oder scheitern -, hängt davon ab, wie gründlich diese Matrize an das spezifische Teil angepasst ist, das sie produzieren muss.
Was Individualisierung im progressiven Werkzeugbau bedeutet
Das Wort „kundenspezifisch“ wird in der Fertigung häufig verwendet. Beim progressiven Werkzeugbau bedeutet es etwas Bestimmtes: Jede Geometrie-, Material- und Reihenfolgeentscheidung im Werkzeug wird rückwärts von den Anforderungen des fertigen Teils entwickelt. Es gibt kein universelles Folgeverbundwerkzeug, das darauf wartet, angepasst zu werden -Jedes Werkzeug ist speziell-angefertigt und der Grad der Anpassung bestimmt, ob es konforme Teile oder teuren Ausschuss produziert.
Was genau passen Ingenieure also an, wenn sie ein kundenspezifisches Werkzeug entwickeln?Matrizensatz für progressives Prägen? Die Antwort umfasst Dutzende voneinander abhängige Variablen, die jeweils durch die Teilegeometrie, das Materialverhalten, die Toleranzanforderungen und das Produktionsvolumen, das das Werkzeug bedienen muss, beeinflusst werden.
Variableningenieure passen im progressiven Werkzeugbau individuell an
Wenn ein fortschrittlicher Werkzeug- und Formensatz von Grund auf neu entwickelt wird, treffen Ingenieure bewusst Entscheidungen über eine Reihe von Parametern, - von denen keiner projektübergreifend standardisiert ist. Hier sind die wichtigsten anpassbaren Elemente:
- Konfiguration des Streifenlayouts:Teileausrichtung auf dem Band, Trägertyp (Mitte, Außenseite, Lanze), Schrottbrückengeometrie und Materialausnutzungsprozentsatz. Ein gut-geplantes Layout kann den Ertrag im Vergleich zu einem generischen Arrangement um 10–15 % steigern.
- Anzahl Stationen:Bestimmt durch die Komplexität des Teils und die Toleranzanforderungen. Eine einfache Halterung benötigt möglicherweise 4–6 Stationen. Ein Steckverbinder mit mehreren Biegungen und geformten Merkmalen könnte 12–20 erfordern.
- Auswahl des Matrizenmaterials:Werkzeugstahlsorten (D2, A2, M2) für Allzweckstationen im Vergleich zu Hartmetalleinsätzen für Schneid- und Formflächen mit hohem Verschleiß. Die Wahl hängt von der Abrasivität des Bandmaterials und der erwarteten Werkzeuglebensdauer ab.
- Vorschubrichtung relativ zur Faser:Eine Drehung der Teileausrichtung relativ zur Walzrichtung des Metalls kann Risse bei engen Biegungen verhindern, kann jedoch zu einer Erhöhung der Bandbreite und des Ausschusses führen. Es handelt sich um einen direkten Kompromiss-zwischen Formbarkeit und Materialkosten.
- Pitch-Abstand zwischen den Stationen:Die feste Schrittweite, mit der der Streifen pro Hub vorgeschoben wird. Eine kürzere Teilung reduziert den Streifenverbrauch, kann jedoch zu einer Überfüllung der Stationen führen und den Wartungszugang erschweren.
- Strategie zur Platzierung des Pilotstifts:Piloten können in Löcher im Trägerstreifen oder in der Teilegeometrie selbst eingreifen. Die Platzierung wirkt sich auf die Registrierungsgenauigkeit aus und die Verwendung von Teilmerkmalen als Pilotpositionen birgt das Risiko, dass sich kritische Löcher im Laufe der Zeit verlängern.
Jede dieser Entscheidungen interagiert mit den anderen. Sie können eines nicht ändern, ohne dass dies Auswirkungen auf den Rest des Werkzeugdesigns hat -, und genau aus diesem Grund sind für die kundenspezifische Werkzeugkonstruktion und -fertigung erfahrene Werkzeugingenieure und nicht Kataloglösungen erforderlich.
Standard--- vs. vollständig individuelles Stanzformendesign
Einige Stanzlieferanten bieten angepasste oder halb{0}}standardisierte Werkzeuge an: vorhandene progressive Matrizen, die leicht modifiziert wurden, um sich der Geometrie eines neuen Teils anzunähern. Dieser Ansatz funktioniert für Standardformen - einfache Unterlegscheiben, einfache Clips oder Teile, die zufällig zu vorhandenen Werkzeugprofilen passen. Die Kosten pro Teil bleiben höher und die Geometrieoptionen bleiben durch die bereits vorhandenen Werkzeuge eingeschränkt.
Komplett maßgeschneiderte Folgeverbundwerkzeuge gehen einen grundlegend anderen Weg. Das Werkzeug ist auf das Teil - ausgelegt und nicht umgekehrt. Wenn ein Ingenieur eine Positionstoleranz von +/- 0,05 mm für ein geformtes Merkmal vorgibt, kann sich diese einzelne Anforderung auf das gesamte Design auswirken: Möglicherweise ist eine zusätzliche Prägestation erforderlich, um Rückfederungsschwankungen zu vermeiden, was die Gesamtzahl der Stationen erhöht, die Bandbreite vergrößert, was die Materialausnutzungsberechnung und den Platzbedarf des Gesenksatzes verändert.
Dieser Kaskadeneffekt ist es, der kundenspezifische Werkzeuglösungen von angepassten Ansätzen unterscheidet. Für eine genauere Ebenheitsvorgabe ist möglicherweise eine Nivellierstation erforderlich. Eine Anforderung an die Oberflächengüte auf einer Seite könnte den Einsatz von Hartmetall-Formeinsätzen anstelle von Werkzeugstahl erforderlich machen. Eine Spezifikation für gratfreie Kanten kann nach dem ersten Stanzen eine Rasierstation hinzufügen. Jede funktionale Anforderung ist einer bestimmten Werkzeugentscheidung - zugeordnet und diese Entscheidungen vervielfachen sich.
Die wirtschaftliche Logik ist einfach: Die Entwicklung und Herstellung kundenspezifischer Werkzeuge kostet im Vorfeld mehr, aber nach der Inbetriebnahme werden Teile billiger, schneller und konsistenter hergestellt. Eine speziell angefertigte Folgeverbundstanze, die genau auf Ihre Geometrie, Ihr Material und Ihr Volumenprofil zugeschnitten ist, ist ein Vermögenswert, der bei jedem Produktionslauf über Jahre hinweg Wert generiert.
Die eigentliche technische Herausforderung besteht nicht darin, zu entscheiden, ob - für einen nicht-trivialen Produktionsteil angepasst werden soll, sondern der einzig gangbare Weg. Die Herausforderung besteht darin, den Designprozess richtig hinzubekommen, bei dem Streifenlayout-Entscheidungen, Stationssequenzierung und Simulation zusammenarbeiten, um ein Werkzeug zu schaffen, das beim ersten und nicht beim fünften Test funktioniert.
Der kundenspezifische progressive Stanzform-Designprozess Schritt für Schritt
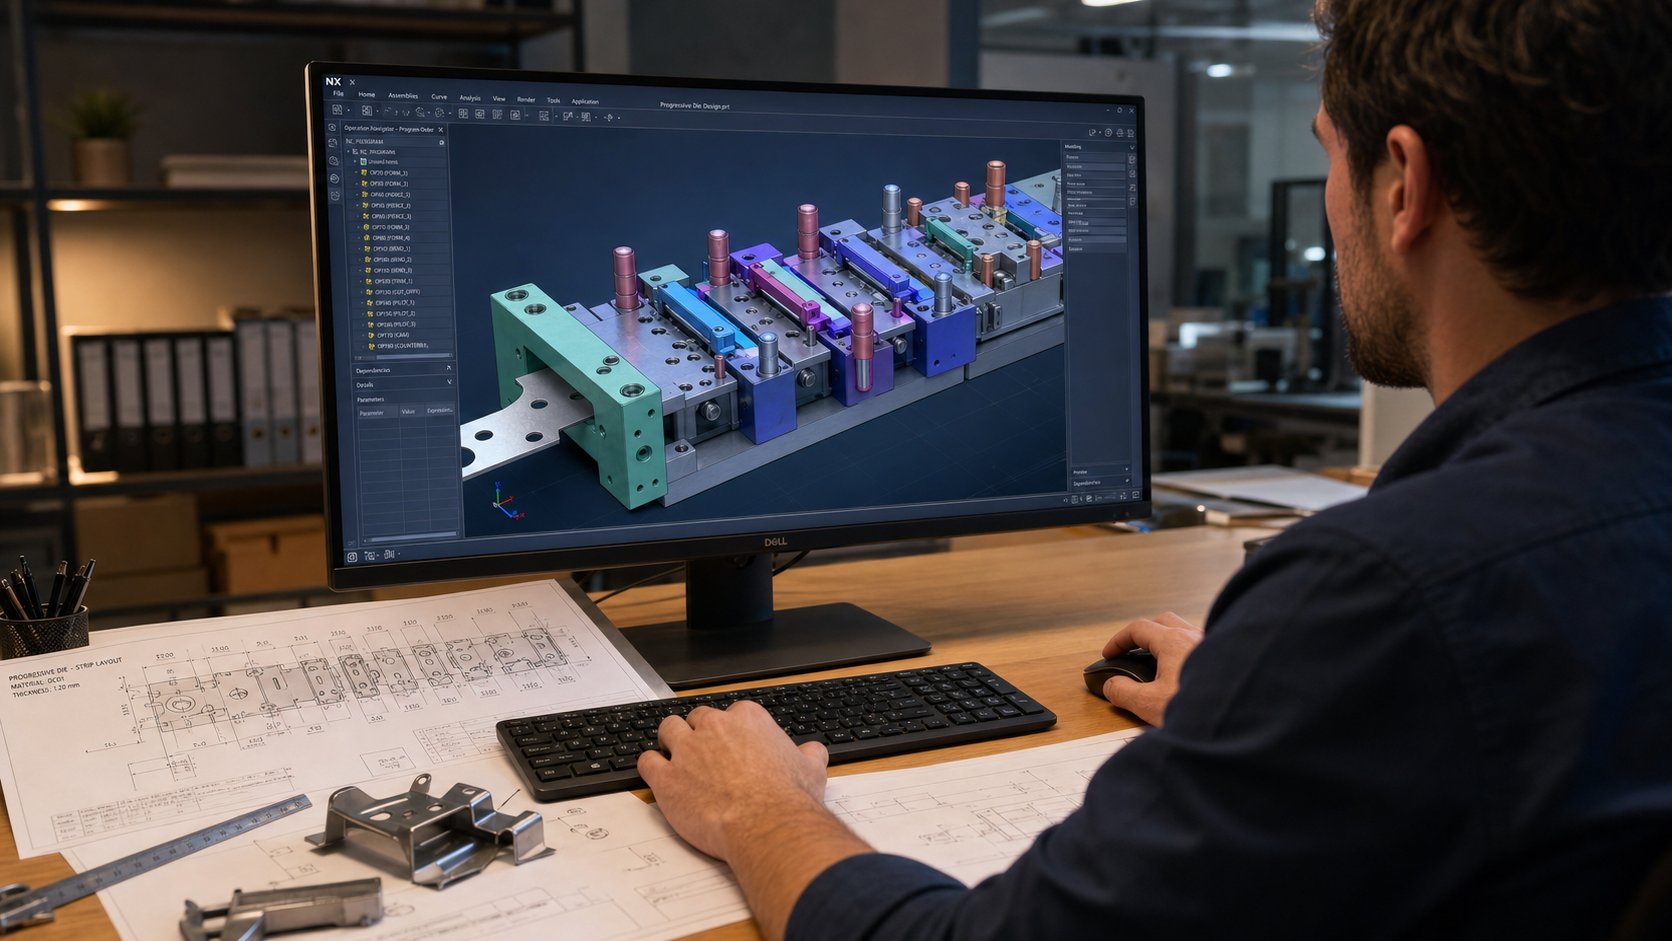
Die Entwicklung eines progressiven Stanzwerkzeugs vom Konzept bis zur Produktion-bereiter Werkzeuge ist kein einzelner Schritt -, sondern ein sorgfältig sequenzierter technischer Arbeitsablauf, bei dem jede Phase auf validierten Entscheidungen der vorherigen aufbaut. Überspringen Sie einen Schritt oder überstürzen Sie die Analyse, und die Probleme verschlimmern sich im weiteren Verlauf. Eine Matrize, die fünf Testdurchgänge statt einer erfordert, kann die Produktion um Monate verzögern und Zehntausende an ungeplanten Kosten verursachen.
Wie sieht also eigentlich ein strikter progressiver Stanzwerkzeug-Designprozess aus, von dem Moment an, in dem ein Teildruck auf dem Schreibtisch eines Stanzformdesigners landet, bis zu dem Punkt, an dem konforme Teile mit hoher Geschwindigkeit fallen? Hier ist der vollständige Ablauf, aufgeschlüsselt in die Phasen, die gut konstruierte Werkzeuge von teuren Versuchen und Fehlern trennen.
- Teildruckanalyse und Machbarkeitsprüfung
- DFM-Feedback und Spezifikationsverfeinerung
- Entwicklung des Streifenlayouts
- Stationssequenzierung und Definition der Pilotstrategie
- Detailliertes Werkzeugdesign (3D-Modellierung)
- Umformsimulation und Rückfederungsvorhersage
- Werkzeugbau und Montage
- Probenahme, Bemusterung und Produktionsvalidierung
Jede Phase erfordert spezifische Eingaben des Kunden und generiert Ergebnisse, die in die nächste Phase einfließen. Lassen Sie uns durchgehen, was an jedem Punkt passiert.
Vom Teildruck bis zur Streifenlayoutentwicklung
Alles beginnt mit dem Teildruck - der 2D-Zeichnung oder des 3D-Modells, das definiert, wie das fertige Bauteil aussehen muss. Aber ein Stanzformdesigner liest die Abmessungen nicht einfach von diesem Druck ab. Sie analysieren es unter dem Gesichtspunkt der Formbarkeit: Welche Merkmale können mit einem einzigen Schlag erreicht werden, welche erfordern eine progressive Formung über mehrere Stationen hinweg und welche Geometrien könnten ohne Modifikation möglicherweise nicht hergestellt werden.
Das erste wirklich zu liefernde Ergebnis ist eine Machbarkeitsbewertung. Werkzeugkonstrukteure bewerten die Teilegeometrie anhand der Materialeigenschaften und weisen frühzeitig auf potenzielle Probleme hin. - enge Biegeradien, bei denen die Gefahr von Rissen besteht, geformte Merkmale, die zu nah an Kanten liegen, oder Toleranzangaben, die über das hinausgehen, was standardmäßiges progressives Stanzen ohne sekundäre Arbeitsgänge zuverlässig halten kann.
Hier kommt das Feedback zum Design for Manufacturability (DFM) ins Spiel. Erfahrene Anbieter von Werkzeugkonstruktionsdienstleistungen akzeptieren nicht einfach den Druck eines Teils für bare Münze. Sie wehren sich konstruktiv: „Wenn Sie diesen Biegeradius von 0,5T auf 1,0T erweitern können, eliminieren wir eine Station und reduzieren die Rückfederungsschwankung um 40 %.“ Oder: „Wenn wir dieses Loch 2 mm weiter von der geformten Kante entfernen, können wir es vor dem Formen durchstechen, was die Positionsgenauigkeit verbessert.“ Diese Vorschläge sparen Kosten und verbessern die Qualität, ohne die Funktion des Teils zu beeinträchtigen.
Zu den in dieser Phase erforderlichen Kundeneingaben gehören:
- Vollständige Teilegeometrie (3D-Modell bevorzugt, mindestens 2D-Zeichnung)
- Materialspezifikation (Legierung, Härte, Dicke)
- Geometrische Bemaßung und Toleranzen (GD&T)
- Jährliche Volumen- und Produktionslebensdauererwartungen
- Anforderungen an die Oberflächenbeschaffenheit und kosmetische Standards
- Alle nachgelagerten Sekundärvorgänge (Beschichtung, Wärmebehandlung, Montage)
Nachdem die Machbarkeit bestätigt und DFM-Änderungen vereinbart wurden, entwickelt der Werkzeugdesigner das Streifenlayout. Dies ist die Blaupause, die alles definiert: wie sich das Teil auf dem Band ausrichtet, wo Schrottbrücken den Träger zusammenhalten, wie das Material durch jede Station fließt und wo das Abschneiden erfolgt. Ein Streifenlayout für ein progressives Prägewerkzeug ist im Wesentlichen dasProzesslayout- Es definiert nicht nur die Formungssequenz, sondern auch, wie der Schrott abgeworfen wird, wie das Teil durch das Werkzeug transportiert wird und wie es am Ende ausgeworfen wird.
Die Entwicklung des Streifenlayouts bestimmt auch die Materialausnutzung. Ein erfahrener Stanzformkonstrukteur kann die Ausbeute häufig verbessern, indem er die Teilerotation, die Verschachtelungsausrichtung oder die Trägerkonfiguration anpasst - und aus einer Auslastung von 60 % eine Auslastung von 72 % oder mehr macht. Bei einer jährlichen Auflage von einer Million-Teilen führt dieser Unterschied direkt zu Materialeinsparungen in Tausenden von Dollar.
Stationssequenzierung und Pilotenregistrierungsstrategie
Nachdem das Streifenlayout definiert ist, ist die nächste wichtige Entscheidung die Stationsreihenfolge -, die bestimmt, welcher Vorgang an welcher Position entlang des Streifenverlaufs ausgeführt wird. Das ist nicht willkürlich. Die Reihenfolge der Vorgänge wirkt sich direkt auf die erreichbaren Toleranzen, das Materialverhalten und die Langlebigkeit der Matrize aus.
Einige Leitprinzipien prägen die Reihenfolgeentscheidungen in Folgestanzwerkzeugen:
- Piercing vor dem Formen:Löcher und interne Merkmale werden normalerweise gestanzt, während der Streifen noch flach ist. Der Versuch, nach dem Biegen zu stechen, führt zu Positionsfehlern, da sich das Material bereits bewegt und ungleichmäßig beansprucht hat.
- Vom Einfachen zum Komplexen formen:Flache Biegungen gehen tiefen Zügen voraus. Teilformen gehen der endgültigen Geometrie voraus. Dieser stufenweise Ansatz verteilt die Belastung schrittweise und verhindert Risse oder übermäßige Ausdünnung.
- Kritische Dimensionen im Zusammenhang mit späten Stationen:Merkmale mit den engsten Toleranzen werden oft so spät wie möglich im Prozessverlauf geformt oder geprägt, wodurch die Anzahl nachfolgender Vorgänge, die zu Verzerrungen führen könnten, minimiert wird.
- Ruhestationen für strukturelle Integrität:Einige Positionen leisten keine Arbeit - sie bieten lediglich physischen Raum zwischen Stationen, die große, schwere Gesenkabschnitte erfordern oder Bandbewegungen zwischen Höhenänderungen ermöglichen.
Die Pilotregistrierungsstrategie läuft parallel zu den Sequenzierungsentscheidungen. Pilotstifte sind der Mechanismus, der etwaige Vorschubrichtungsfehler zwischen den Hüben korrigiert und so sicherstellt, dass das Band an jeder Station genau positioniert ist. Der Werkzeugkonstrukteur bestimmt, wo Führungslöcher gestanzt werden (normalerweise an der ersten Station), wie viele Führungslöcher an jeder nachfolgenden Station angreifen und ob sich die Führungslöcher auf den Trägerstreifen oder Merkmale innerhalb des Teils selbst beziehen.
Die korrekte Einstellung des Pilot-Timings ist beim Einrichten der Matrize von entscheidender Bedeutung. Die Funktion zum Lösen des Piloten- am Spulenvorschub muss so eingestellt werden, dass die Geschossnase des Piloten in das Band eindringt, bevor sich die Vorschubrollen lösen -, der volle Durchmesser des Piloten jedoch erst nach der Freigabe eingreift. Falsches Timing führt dazuFehlzuführungen, verlängerte Führungslöcher und schlechte Teilepositionierung. Diese Einrichtungsdetails werden von Anfang an in das Werkzeug integriert. - Der Durchmesser der Pilotbohrung, die Geometrie der Pilotnase und der Abstand zwischen Pilot und Bohrung wirken sich alle darauf aus, wie tolerant das Werkzeug während der Produktion ist.
Simulation, Prototyping und Produktionsvalidierung
Bevor Stahl für den eigentlichen Werkzeugbau geschnitten wird, stützen sich moderne Werkzeugkonstruktionsdienste auf Umformsimulation, um die gesamte Sequenz virtuell zu validieren. FEA-basierte Software--Tools wieLogopress ProgSimDurch die Verwendung der inkrementellen Simulationstechnologie - können Werkzeugkonstrukteure den Umformvorgang jeder Station modellieren, Materialverdünnung vorhersagen, faltenanfällige Bereiche identifizieren-und die Rückfederung berechnen, bevor das physische Werkzeug existiert.
Die Simulation beantwortet Fragen, die früher kostspielige physische Versuche erforderten: Führt diese Ziehtiefe zu einer Spaltung am Eckenradius? Wie weit federt das Teil nach der Biegestation zurück und welcher Überbiegewinkel gleicht das aus? Fließt das Material gleichmäßig über den geformten Abschnitt oder wird eine Seite übermäßig dünn?
Bei komplexen progressiven Stanzwerkzeug-Designprojekten kann die Simulation die Testdurchläufe von fünf oder sechs auf ein oder zwei reduzieren - und so Wochen an Kalenderzeit und erhebliche Kosten für die Nachbearbeitung der Werkzeuge einsparen. Es fungiert als virtuelle Probepresse und ermöglicht Ingenieuren die Validierung des Prozesses, bevor das Werkzeugdesign überhaupt abgeschlossen ist.
Nachdem die Simulation abgeschlossen und die Matrize gebaut ist, beginnt die physische Erprobung. Die Matrize wird in der Zielpresse (oder einer Probepresse mit gleichwertigen Spezifikationen) montiert, das Spulenmaterial wird durchgefädelt und die ersten Teile werden hergestellt. Ingenieure messen kritische Abmessungen anhand des Teiledrucks und prüfen Folgendes:
- Maßliche Übereinstimmung mit den GD&T-Angaben
- Grathöhe und Kantenzustand
- Oberflächenqualität und Markierung
- Abweichung der Rückfederung vom Nennwert
- Konsistenz des Streifenvorschubs und Engagement des Piloten
Anpassungen während des Testens sind normal - das Ausrichten einer Formstation, das Optimieren eines Biegewinkels und das Anpassen des Matrizenspiels. Der Unterschied zwischen einer gut-simulierten Matrize und einer ohne Simulation entworfenen Matrize liegt im Ausmaß dieser Anpassungen: geringfügige Optimierungen im Vergleich zu grundlegenden Nacharbeiten.
Nach erfolgreicher Erprobung erfolgt die Produktionsvalidierung. Das bedeutet, über einen längeren Zeitraum mit Produktionsgeschwindigkeit zu laufen, die statistische Prozessfähigkeit (Cpk) zu messen und zu bestätigen, dass die Matrize bei anhaltenden Zyklen die Konformität beibehält. Erst wenn das Tool eine stabile Ausgaberate zeigt, gelangt es vom Entwicklungs- in den Produktionsstatus.
Der gesamte Arbeitsablauf - von der Teildruckanalyse bis zur Produktionsvalidierung - dauert je nach Komplexität normalerweise 8 bis 20 Wochen. Aber die eigentliche Variable ist nicht die Zeit. Es geht um die Qualität der technischen Entscheidungen, die während der Streifenanordnung und Stationssequenzierung getroffen werden. Diese frühen -Phasenentscheidungen legen die Leistungsobergrenze des Würfels fest. Alles nachgelagerte - Simulation, Build, Test - zeigt lediglich, ob diese grundlegenden Entscheidungen fundiert waren.
Die Materialauswahl ist einer der stärksten Faktoren, die diese frühen Entscheidungen beeinflussen. Die gleiche Teilegeometrie, die in Baustahl, Edelstahl oder Aluminium gestanzt wird, kann eine völlig unterschiedliche Stationsanzahl, unterschiedliche Matrizenmaterialien und unterschiedliche Formungsstrategien erfordern -, und genau hier wird der Designprozess materialspezifisch-.
Materialauswahl und ihr Einfluss auf die Formgestaltung
Eine progressive Matrize, die für Kohlenstoffstahl entwickelt wurde, überlebt nicht eine Woche mit rostfreiem -, und eine für Aluminium optimierte Matrize zerstört Kupferteile durch Abrieb bei den ersten hundert Schlägen. Progressive Stanzmaterialien füllen nicht nur eine Linie auf dem Teildruck. Sie bestimmen die Anzahl der Stationen, die Tonnageanforderungen, die Stempelgeometrie, die Schmierstrategie und die Auswahl des Matrizenmaterials im gesamten Werkzeug. Ändern Sie die Legierung und Sie gestalten die Matrize neu.
Dies ist die Variable, die Ingenieure, die sich mit fortschrittlichem Metallstanzen auskennen, von denen unterscheidet, die die Materialauswahl als nachträglichen Gedanken betrachten. Hier erfahren Sie, wie die gängigsten Bandmaterialien jede Entscheidung im Werkzeug beeinflussen.
Stahl und Edelstahl im progressiven Stanzverfahren
Kohlenstoffarmer Stahl (1008, 1010, 1018) bleibt das Arbeitstier beim progressiven Stanzen von Kohlenstoffstahl. Es verzeiht - moderate Rückfederung, vorhersehbare Formbarkeit und relativ geringe Tonnageanforderungen. Matrizenkonstrukteure können enge Biegungen mit einem Radius von 1T ohne Rissrisiko erzielen, und standardmäßige Stempel aus D2-Werkzeugstahl bieten eine zuverlässige Lebensdauer bei Hunderttausenden Schlägen vor dem Nachschärfen.
Edelstahl verändert alles. Güten wie 301 und 304 erhärten beim Formen schnell, was bedeutet, dass jeder Biege- oder Ziehvorgang die Streckgrenze und den Widerstand des Materials gegen weitere Verformung erhöht. Die praktische Konsequenz? Eine Geometrie, die in drei Stationen mit unlegiertem Stahl erreichbar ist, könnte fünf oder sechs Stationen in rostfreiem - zusätzlichem Prägen, Spannungsarmglühen oder abgestuften Umformschritten erfordern, die speziell hinzugefügt werden, um eine Kaltverfestigung ohne Rissbildung zu erreichen.
Das progressive Stanzen von Edelstahl erfordert außerdem eine höhere Presskraft (in der Regel das 1,5- bis 2-fache dessen, was Weichstahl für eine entsprechende Geometrie benötigt) und erzeugt deutlich mehr abrasiven Verschleiß auf den Werkzeugoberflächen. Abrieb -, bei dem sich rostfreies Material mikroskopisch mit den Stanzoberflächen verschweißt -, ist eine ständige Gefahr. Matrizenkonstrukteure wirken dem mit Oberflächenbeschichtungen (TiN, TiCN oder AlCrN), polierten Stempeloberflächen und speziellen Schmiermitteln entgegen, die entwickelt wurden, um eine Grenzschicht unter extremem Druck aufrechtzuerhalten.
Überlegungen zu Kupfer, Messing und Aluminium
Weichere, duktilere Materialien wie Kupfer, Messing und Aluminiumlegierungen lösen das Problem um. Die Formbarkeit ist großzügig - Sie erreichen engere Biegeradien mit weniger Stationen. Eine progressive Stanzanwendung für Kupfer könnte Vorgänge konsolidieren, die sich bei Edelstahl über mehrere Phasen verteilen würden. Weniger Stationen bedeuten eine kürzere und kostengünstigere Matrize.
Aber Duktilität bringt ihre eigenen Versagensarten mit sich. Kupfer und Messing neigen dazu, an Werkzeugoberflächen zu haften und Grate und Oberflächenmarkierungen zu erzeugen, die sowohl die Funktion als auch das Erscheinungsbild beeinträchtigen. Eine übermäßige Gratbildung in Messing erfordert oft schärfere Schneidkanten und kürzere Nachschärfintervalle. Beim progressiven Stanzen von Aluminium treten ähnliche Probleme mit dem Abrieb auf und es besteht außerdem eine Tendenz zum Kratzen und Abdrücken auf rauen Werkzeugoberflächen. Die Konstrukteure reagieren darauf, indem sie die Formoberflächen fast auf Hochglanz polieren und die Pressengeschwindigkeit verringern, um den Aufbau von Reibungswärme zu begrenzen.
Die Abrasivität des Bandmaterials bestimmt direkt, ob Werkzeugkomponenten Werkzeugstahl- oder Hartmetalleinsätze verwenden. Hier ist die Entscheidungslogik: Werkzeugstähle wie D2 oder A2 eignen sich gut für Weichstahl und Messing bei moderaten Mengen. Aber für rostfreien Stahl, hoch{4}feste Legierungen oder jede Anwendung, die eine Matrizenlebensdauer von mehr als 500.000 Schlägen anstrebt, werden Hartmetalleinsätze an Schneid- und Hoch{7}}Verschleißstationen wirtschaftlich notwendig. Hartmetall kostet pro Wendeschneidplatte das Drei- bis Fünffache, verlängert aber die Schärfintervalle um den Faktor fünf bis zehn - und ist somit ein Nettogewinn bei langen Produktionsläufen.
| Material | Formbarkeit | Typischer Dickenbereich | Auswirkungen auf den Werkzeugverschleiß | Allgemeine Anwendungen |
|---|---|---|---|---|
| Kohlenstoffarmer-Stahl (1008–1018) | Hohe - verzeihen Biegungen, mäßige Rückfederung | 0,3 mm – 3,0 mm | Mäßig - Standard-D2-Werkzeugstahl ausreichend | Halterungen, Strukturklammern, Automobilverstärkungen |
| Edelstahl (301, 304, 316) | Mäßige --Arbeit verhärtet sich schnell, mehr Stationen erforderlich | 0,2 mm – 2,5 mm | Hohes - Fressrisiko, Beschichtungen oder Hartmetall erforderlich | Medizinische Komponenten, Lebensmittelausrüstung, korrosionsbeständige Hardware |
| Kupfer (C110, C102) | Sehr hohe - enge Radien erreichbar | 0,1 mm – 2,0 mm | Geringe-mäßige - Probleme mit Kleben und Graten | Elektrische Anschlüsse, Sammelschienen, Kühlkörper |
| Messing (C260, C272) | Hohe - ausgezeichnete Duktilität, leicht zu formen | 0,1 mm – 2,0 mm | Niedriger -, erfordert aber scharfe Kanten, um Gratbildung zu kontrollieren | Steckverbinder, dekorative Hardware, Sanitärarmaturen |
| Aluminium (3003, 5052, 6061) | Mäßiges-hohes - Risiko von Kratzern und Abnutzung | 0,3 mm – 3,0 mm | Mäßig - polierte Werkzeuge und reduzierte Geschwindigkeit erforderlich | Wärmetauscherlamellen, Gehäuse, leichte Strukturteile |
Beachten Sie das Muster: Härtere, stärkere Materialien erfordern mehr Formstationen, eine höhere Tonnage und verschleißfestere (teurere) Werkzeuge. Weichere Materialien verringern die Anzahl der Stationen, erfordern jedoch Oberflächenmanagementstrategien, die ihre eigene Komplexität erhöhen. Keines der beiden Enden des Spektrums ist von Natur aus einfacher zu stempeln - es handelt sich um unterschiedliche technische Probleme, die unterschiedliche Reaktionen auf die Formgestaltung erfordern.
Genau aus diesem Grund sind maßgeschneiderte Folgeverbundstanzen und -prägungen auf Materialebene wichtig. Ein Formenbauer, der die Abstandsprozentsätze, Stempelbeschichtungen und Stationsanzahl nicht speziell für Ihre Legierung anpasst, lässt Leistung und Lebensdauer der Form auf dem Tisch. Die Zahlen verschieben sich deutlich: Der Matrizenabstand für Weichstahl beträgt typischerweise 5–8 % der Materialstärke pro Seite, während Edelstahl 8,5–9,5 % erfordert und Aluminium engere Abstände von etwa 4–6 % benötigt, um Grate zu kontrollieren.
Die Materialauswahl hat nicht nur Einfluss darauf, wie die Matrize das Teil formt -, sie bestimmt auch, ob Folgeverbundwerkzeuge überhaupt die richtige Methode sind. Wenn die Teilegeometrie Tiefziehvorgänge erfordert, die über die Möglichkeiten der Bandvorschubprogression hinausgehen, oder wenn die Materialdicke über die praktischen Grenzen der Bandbearbeitung hinausgeht, kommen alternative Matrizenmethoden ins Gespräch.
Progressive Matrize vs. Transfermatrize vs. zusammengesetzte Matrize
Nicht jedes Teil gehört in eine Folgestanzpresse. Ein tief{1}gezogenes Gehäuse, das die Streifenbreite überschreitet, eine große Halterung, die die Trägerintegrität nicht über zwölf Stationen hinweg aufrechterhalten kann, eine einfache Unterlegscheibe, die den Einsatz von Werkzeugen mit mehreren Stationen nicht rechtfertigt -, jedes dieser Szenarios deutet auf eine andere Matrizenmethode hin. Eine falsche Wahl bedeutet, zu viel für Werkzeuge auszugeben, Qualitätsprobleme zu bekämpfen oder die Zykluszeit außer Acht zu lassen.
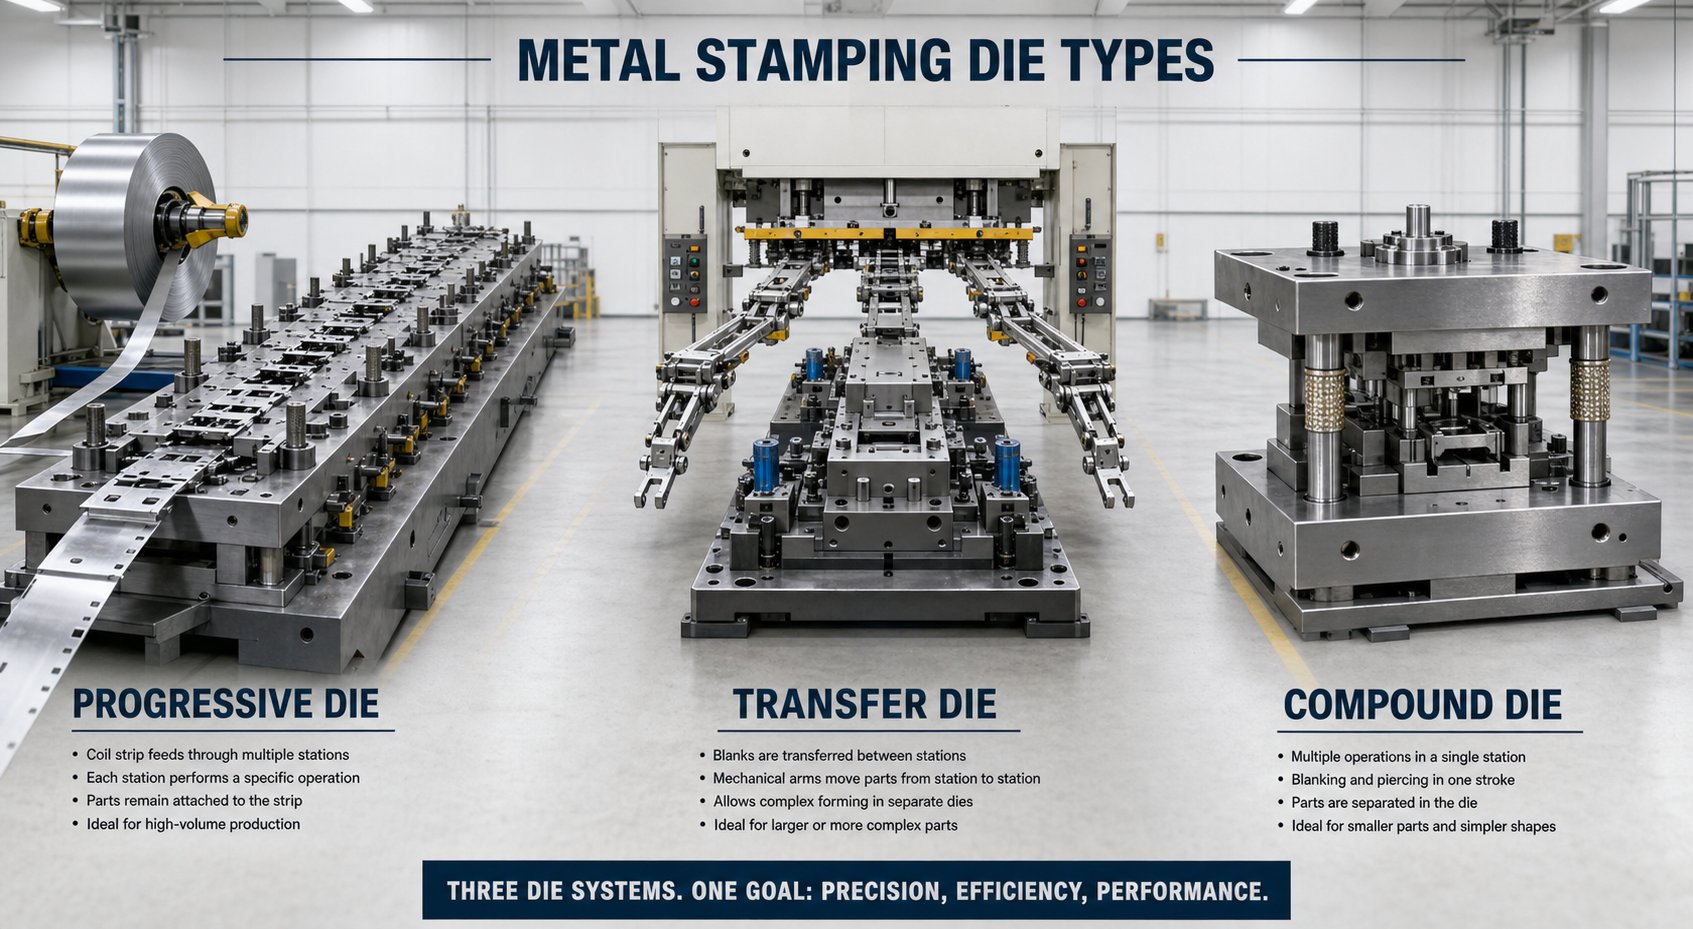
Die drei primären Stanzmethoden - Progressiv, Transfer und Verbund - unterscheiden sich darin, wie sie Material bewegen, wie sie mit der Komplexität der Teile umgehen und wo sie wirtschaftliche Vorteile bieten. Das Verständnis der mechanischen Unterschiede zwischen ihnen ist es, was eine solide Werkzeuginvestition von einer kostspieligen Fehlanpassung unterscheidet.
Progressive Matrize vs. Transfermatrize vs. Verbundmatrize
Jede Methode löst ein anderes Herstellungsproblem:
- Progressive MatrizenHalten Sie das Werkstück während aller Umformvorgänge am Band befestigt. Die Spule bewegt sich mit einer festen Steigung weiter und das fertige Teil trennt sich erst an der letzten Station. Dieser mit Streifen verbundene Ansatz ermöglicht die höchsten Zyklusgeschwindigkeiten -, ein Metallstanzvorgang mit progressiver Matrize führt normalerweise 100 bis 300+ Hübe pro Minute aus -, beschränkt aber die Teilegröße auf das, was in praktische Streifenbreiten passt (typischerweise unter 300 mm).
- Transfer stirbtTrennen Sie den Rohling an der ersten Station vom Streifen und bewegen Sie dann einzelne Teile mithilfe mechanischer Finger oder servo{0}}angetriebener Greifer zwischen den folgenden Stationen. Da das Teil frei-steht, verarbeiten Transferwerkzeuge größere Teile, tiefere Züge und Geometrien, die sich nicht formen lassen, wenn sie an einen Trägerstreifen gebunden sind. Aufgrund der mechanischen Transferbewegung zwischen den Stationen sind die Zyklusgeschwindigkeiten niedriger (typischerweise 15 bis 40 Hübe pro Minute).
- Verbindung stirbtFühren Sie mehrere Schneidvorgänge - Stanzen, Lochen und manchmal Prägen - in einem einzigen Pressenhub an einer Station durch. Das Teil fällt mit einem Schlag vollständig ab. Diese Methode liefert eine hervorragende Ebenheit und Konzentrizität zwischen Features, da alle Vorgänge gleichzeitig erfolgen, sie kann jedoch weder Biegung noch dreidimensionales Formen durchführen. Es ist auf im Wesentlichen flache Teile beschränkt.
Der grundlegende Kompromiss besteht darin, dass progressive Matrizen die Geschwindigkeit maximieren und die Handhabung bei kleineren Teilen mit komplexen Merkmalen minimieren. Transfermatrizen opfern Geschwindigkeit für geometrische Freiheit bei größeren oder tieferen Teilen. Verbundmatrizen bieten Einfachheit und Präzision für flache Geometrien bei moderaten Volumina.
Auswahlkriterien basierend auf den Teileanforderungen
Die Wahl zwischen diesen Methoden ist keine Frage der Präferenz -, sondern wird von messbaren Teileeigenschaften bestimmt. Stellen Sie sich diese Fragen, wenn Sie beurteilen, welche Stanzmaschinenkonfiguration für Ihre Anwendung geeignet ist:
- Was ist der Teileumschlag?Wenn es in eine Streifenbreite von 300 mm passt und keine tieferen Züge erforderlich sind, als das Material aushalten kann, wenn es mit einem Träger verbunden ist, ist die Verwendung progressiver Werkzeuge wahrscheinlich optimal.
- Wie hoch ist das Jahresvolumen?Folgeverbundwerkzeuge liefern aufgrund ihres Geschwindigkeitsvorteils die niedrigsten Stückkosten bei Stückzahlen über 500.000 pro Jahr. Transfermatrizen werden bei 100,000+ Einheiten wirtschaftlich, wenn die Teilekomplexität die Werkzeugausstattung rechtfertigt. Verbundmatrizen erreichen ihren Sweet Spot zwischen 50.000 und 500.000 Einheiten für einfache Geometrien.
- Beinhaltet die Geometrie Tiefzüge?Ziehtiefen, die das 1,5-fache des Teiledurchmessers überschreiten, erfordern normalerweise, dass der Rohling frei von dem Streifen - ist, der in Richtung Transferwerkzeug zeigt.
- Wie hoch ist das Budget für die Werkzeugausstattung?Die Kosten für die Konstruktion und Herstellung von Verbundwerkzeugen sind deutlich geringer. Sowohl für Folgeverbund- als auch für Transfermatrizen sind die Vorabinvestitionen höher, aufgrund der höheren Hubzahlen amortisieren sich Folgeverbundmatrizen jedoch schneller.
| Kriterien | Progressiver Würfel | Transferstempel | Zusammengesetzter Würfel |
|---|---|---|---|
| Optimale Teilegröße | Klein bis mittel (passt innerhalb der Streifenbreite, typischerweise unter 300 mm) | Mittel bis groß (nicht durch Streifen eingeschränkt) | Klein bis mittel (flache Teile, üblicherweise unter 150 mm) |
| Ideales Jahresvolumen | 500,000+ Einheiten | 100.000 – 2.000.000 Einheiten | 50.000 – 500.000 Einheiten |
| Geometrische Komplexität | Hohe - mehrfache Biegungen, Löcher und Formen, die über viele Stationen hinweg erreichbar sind | Sehr hohe - Tiefzüge, Gewinde, Rippen und Rändelungen möglich | Niedrig - beschränkt auf flache Operationen mit einer-Ebene |
| Werkzeugkosten (relativ) | Hoch | Höchste (120-150 % des progressiven) | Mittel (70–90 % des Fortschritts) |
| Zyklusgeschwindigkeit | Am schnellsten (100-300+ SPM) | Mäßig (15–40 SPM) | Schnell (80-200 SPM, aber Einzelvorgang) |
| Materialnutzung | Mäßig - Trägerstreifen werden zu Ausschuss | Höhere -, kein Netzbetreiber erforderlich | Hoher - minimaler Ausschuss für einfache Rohlinge |
Ein erwähnenswertes Detail: Transfermatrizen bieten oft eine bessere Materialausnutzung als Folgeverbundwerkzeuge, da sie den Trägerstreifen (die Materialbahn, die die Teile durch die Folge verbindet) eliminieren. Diese Materialeinsparungen können die geringere Zyklusgeschwindigkeit ausgleichen, insbesondere bei dickeren oder teureren Legierungen, bei denen die Ausschusskosten erheblich sind.
Es gibt auch hybride Ansätze. Einige Stanzpressen-Setups kombinieren einen progressiven vorderen Abschnitt -, der das Lochen und die anfängliche Formgebung übernimmt, während das Teil auf dem Band verbleibt -, mit einem hinteren Transferabschnitt, der den Rohling trennt und ihn durch tiefere Formstationen bewegt. Diese progressiven -Transfer-Hybride bieten Geschwindigkeitsvorteile am Front-End und erfüllen gleichzeitig geometrische Anforderungen, die über die reine progressive Leistungsfähigkeit am Back-End hinausgehen. Ihre Konstruktion und Wartung ist komplexer, aber für die richtige Teilegeometrie stellen sie das Beste aus beiden Methoden dar.
Das obige Auswahl-Framework behandelt die meisten Szenarien sauber. Aber die Entscheidung wird nicht isoliert getroffen - sie hängt von der Branche ab, die das Teil bedient, der damit verbundenen Qualitätsdokumentation und den Produktionserwartungen, die mit OEM- und Aftermarket-Programmen einhergehen. Diese Anforderungen auf Anwendungsebene fügen der Tooling-Strategie eine weitere Ebene hinzu.
Branchenanwendungen und warum Folgeverbundwerkzeuge Excel
Jede Branche, die progressives Stanzen verwendet, hat einen Grund, der über den bloßen „Wir brauchen viele Teile“ hinausgeht. Die spezifischen technischen Anforderungen - Toleranzbänder, Oberflächenbedingungen, Rückverfolgbarkeitsanforderungen, Materialbeschränkungen - bestimmen nicht nur, ob Folgeverbundwerkzeuge geeignet sind, sondern auch, wie sie angepasst werden müssen. Eine Halterung für ein HVAC-Gebläsegehäuse und ein Kontakt für einen Herzschrittmacher stammen beide aus Folgeverbundwerkzeugen, doch die technische Logik hinter jedem Werkzeug ist völlig unterschiedlich.
Diese Unterscheidung ist wichtig. Wenn Sie beurteilen, ob progressive Präzisions-Metallstanzteile für Ihre Anwendung geeignet sind, stellt sich nicht nur die Frage nach der Menge -, sondern auch darum, ob das Verfahren die nicht-verhandelbaren Anforderungen Ihrer Branche erfüllen kann, ohne dass sekundäre Vorgänge Ihren Kostenvorteil schmälern.
Stanzen von Automobil- und Elektrofahrzeugkomponenten
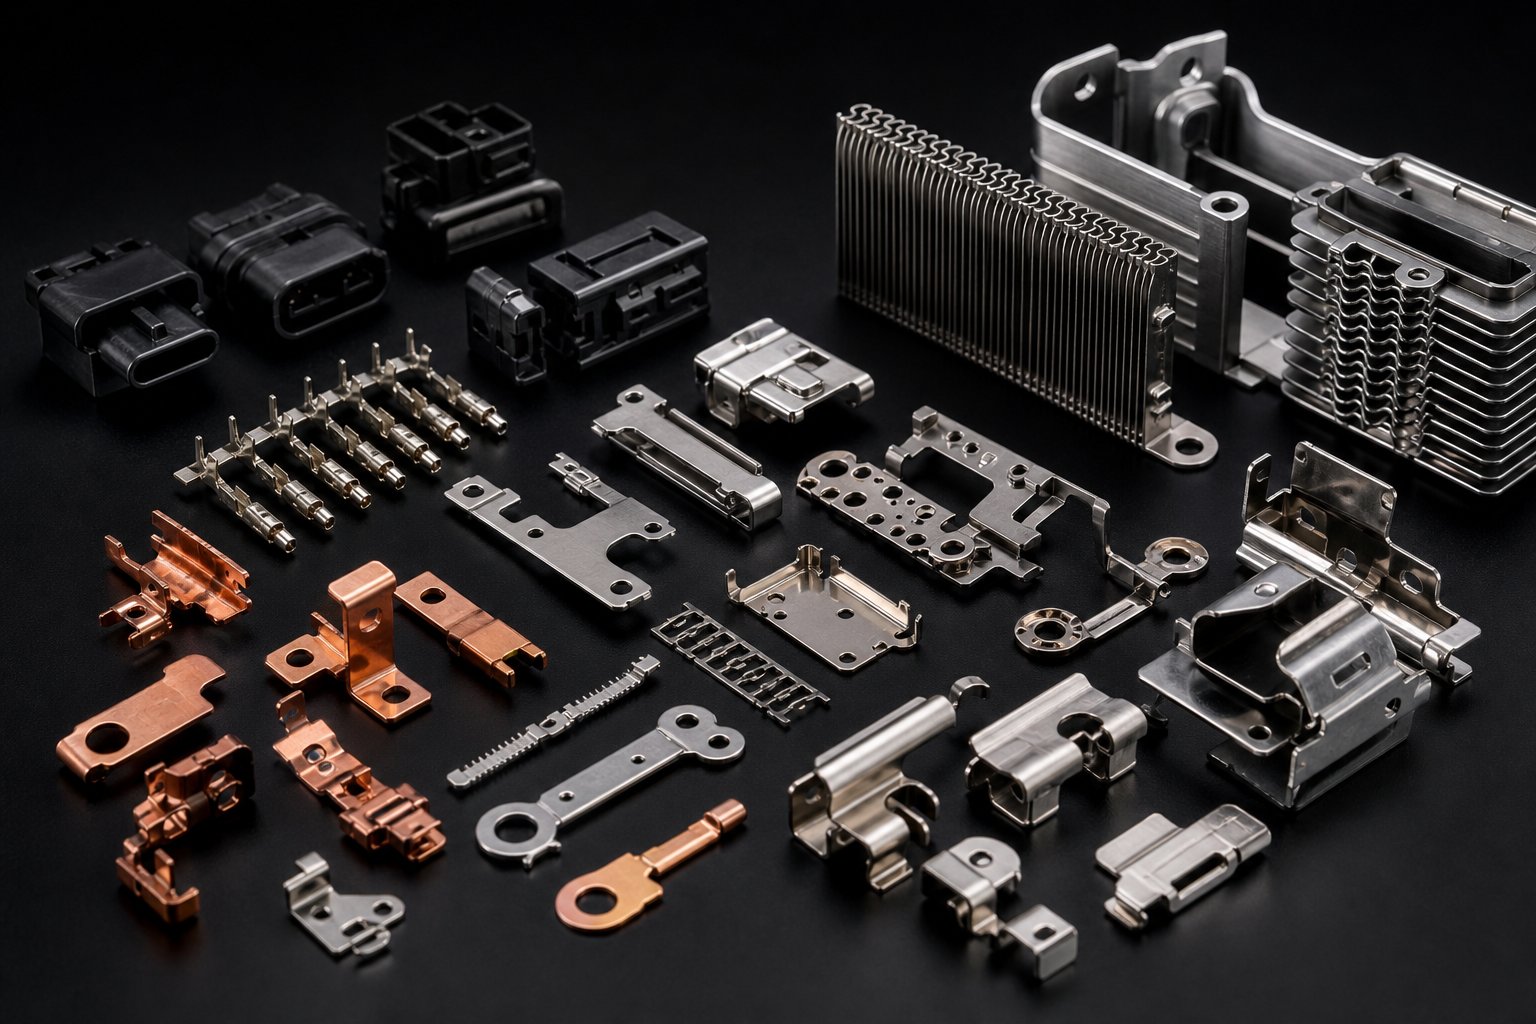
Die Automobilindustrie bleibt weltweit der größte Abnehmer großvolumiger Stanzteile, und die Gründe dafür sind struktureller Natur. Fahrzeugplattformen erfordern Tausende von diskreten Stanzkomponenten - Halterungen, Steckverbinder, Strukturverstärkungen, Sensorgehäuse, Anschlusskontakte -, die in Millionenmengen pro Jahr mit Toleranzen hergestellt werden, die über einen monatelangen Produktionslauf hinweg nicht schwanken können.
Folgeverbundwerkzeuge erfüllen diesen Bedarf, weil sie das liefern, was Automobil-OEMs tatsächlich benötigen: statistische Konsistenz. Es reicht nicht aus, dass Teile bei einer Stichprobenprüfung korrekt messen. Progressive Stanzprogramme von OEMs erfordern eine nachgewiesene Prozessfähigkeit (Cpk-Werte von 1,33 oder höher bei kritischen Merkmalen), die über gesamte Produktionskampagnen hinweg aufrechterhalten werden kann. Die Form selbst muss Teile so konsistent produzieren, dass die Prozessvariation auf unbestimmte Zeit innerhalb der Kontrollgrenzen bleibt.
Der Übergang zu Elektrofahrzeugen hat dies noch beschleunigt. Batteriekontaktkomponenten, Stromschienenverbinder und Motorblechpakete erfordern alle hochpräzise Metallstanzungen aus Kupfer oder Speziallegierungen, oft mit engeren Toleranzen als bei herkömmlichen Antriebsstrangkomponenten. Ein 400-V-Batteriemodulsteckverbinder muss die Kontaktkraft innerhalb eines engen Fensters - aufrechterhalten, was bedeutet, dass die progressive Matrize, die diese Federkontakte bildet, keine Maßabweichung zulassen kann, die die Durchbiegungseigenschaften verändert.
Elektronik-, Medizin- und HVAC-Anwendungen
Das Stanzen von Elektronikartikeln findet am entgegengesetzten Ende des Größenspektrums statt. Denken Sie an Leadframes mit Teilungsabständen unter 1 mm, Anschlussstifte aus Streifenmaterial mit einer Dicke von nur 0,1 mm und HF-Abschirmdosen mit Toleranzen in Mikrometern. Folgeverbundwerkzeuge für die Elektronik arbeiten mit hoher Geschwindigkeit - oft 300 bis 1.200 Hübe pro Minute - auf extrem dünnen Materialien, bei denen Vorschubgenauigkeit und Pilotenregistrierung zu den größten technischen Herausforderungen werden.
Das medizinische progressive Stempeln führt einen völlig anderen Satz von Einschränkungen ein. Die Teile selbst sind vielleicht geometrisch nicht extrem, die Prozessumgebung jedoch schon. Komponenten implantierbarer Geräte erfordern gratfreie Kanten (da selbst ein mikroskopisch kleiner Grat das Gewebe schädigen kann), eine biokompatible Materialhandhabung (keine Kreuzkontamination durch Schmiermittel oder Werkzeugabfälle) und häufig ein reinraumkompatibles Werkzeugdesign, das die Partikelbildung beim Stanzen minimiert. Chirurgische Instrumente, die durch progressives Stanzen aus Edelstahl hergestellt werden, erfordern Toleranzen von nur ±0,0005 Zoll - ungefähr 12 Mikrometer -, um eine reibungslose mechanische Funktion während der Eingriffe zu gewährleisten.
Das progressive Stempeln von HLK-Anlagen geht einen weiteren Weg. Hier geht es bei der technischen Herausforderung weniger um extreme Präzision als vielmehr um nachhaltige Materialeffizienz bei enormen Volumina. Wärmetauscherlamellen -, die millionenfach aus dünnem Aluminiumband - gestanzt werden, müssen über jedes einzelne Teil hinweg eine gleichmäßige Luftströmungsgeometrie aufrechterhalten. Schon eine Abweichung von 0,1 mm im Lamellenabstand oder Lamellenwinkel beeinträchtigt die Wärmeleistung der gesamten Wärmetauscherbaugruppe. Progressive Matrizen für HVAC-Anwendungen legen Wert auf eine lange Werkzeuglebensdauer und minimale Variationen von Station zu Station, gemessen in mehreren zehn Millionen Treffern.
Hier erfahren Sie, wie sich die Kernanforderungen jeder Branche auf die spezifischen Fähigkeiten von Folgeverbundwerkzeugen auswirken:
- Automobil/Elektrofahrzeuge:Hohe-Volumenkonsistenz bei engen Toleranzen → Multi-Formung mit Prägung für Dimensionsstabilität, In-Markierung der Teile für die Rückverfolgbarkeit, SPC-kompatibles Prozessdesign
- Elektronik:Mikro-Funktionen in ultra-dünnen Materialien → progressive Hochgeschwindigkeitswerkzeuge mit Präzisionsführungen, Hartmetall-Schneidabschnitten und engem{3}Teilungsabstand der Stationen
- Medizinische Geräte:Gratfreie Kanten und biokompatible Bearbeitung → Schälstationen nach dem Stanzen, polierte Hartmetall-Formeinsätze, kontrollierte Schmiersysteme mit medizinischen Flüssigkeiten
- HVAC:Millionen identischer Teile mit konsistenter Luftstromgeometrie → Werkzeugstähle mit hoher -Haltbarkeit, optimierte Streifenanordnungen für maximale Materialausnutzung, robuste Pilotsysteme für die Steuerung dünner Aluminiumstreifen
- Luft- und Raumfahrt:Extreme Toleranzen (±0,0005 Zoll) bei Leichtmetalllegierungen → abgestufte Umformsequenzen, FEA-validierte Rückfederungskompensation, 100 % In-Inspektionsfähigkeit
Der rote Faden? Jede Branche benötigt nicht nur fortschrittliche Präzisions-Metallstanzteile -, sondern auch die Matrize, die so angepasst ist, dass sie eine bestimmte Leistungseigenschaft liefert, die in diesem Anwendungskontext am wichtigsten ist.
Progressive Stanzprogramme von OEMs fügen eine weitere Ebene der Komplexität hinzu, die bei Aftermarket- oder kommerziellen Hardwareprojekten selten auftritt. OEM-Verträge erfordern in der Regel vollständigePPAP (Produktionsteil-Genehmigungsprozess)Dokumentation - ein Paket mit 18-Elementen, das dimensionale Ergebnisse, Prozessfähigkeitsstudien, Kontrollpläne, FMEA-Dokumentation und Messsystemanalyse umfasst. Die Matrize selbst muss so gestaltet sein, dass dies möglich ist: Teilemarkierungsstationen, die Chargencodes oder Datumsmarkierungen zur Rückverfolgbarkeit einprägen, integrierte Sensoren, die die Formkraft für die SPC-Datenerfassung überwachen, und eine modulare Konstruktion, die eine gemessene, dokumentierte Wartung ohne Änderung validierter Prozessparameter ermöglicht.
Im Gegensatz dazu erfordern Aftermarket-Programme zum Drucken häufig nur die Maßhaltigkeit. Der Stempel kann einfacher, die Dokumentation einfacher und die Prozesskontrollen weniger streng sein. Aber für jeden Ingenieur, der Tier-1- oder Tier-2-Erstausrüster der Automobil-, Medizin- oder Luft- und Raumfahrtindustrie beliefert, ist die PPAP-Anforderung nicht optional - und sie muss von Anfang an in die Werkzeuge integriert werden und darf nicht erst nach dem Bau der Matrize angeschraubt werden.
Diese Unterscheidung zwischen „gute Teile herstellen“ und „beweisen, dass man immer gute Teile herstellen kann“ ist genau der Punkt, an dem Programme zum Stanzen großer Stückzahlen erfolgreich sind oder scheitern. Das Werkzeug muss konforme Teile produzieren, ja -, aber es muss auch Daten, Rückverfolgbarkeit und Prozessstabilitätsnachweise generieren, die das Qualitätssystem des OEM erfüllen. Diese Anforderung fließt bis in die anfänglichen Designentscheidungen des Werkzeugs zurück: wie viele Sensoren, welche Art der Teilemarkierung, wie wirkt sich die Wartbarkeit auf die Prozessneuqualifizierung aus?
Die in diese Branchenanwendungen integrierten Leistungserwartungen - Geschwindigkeit, Präzision, Rückverfolgbarkeit, Werkzeuglebensdauer - halten sich nicht ein. Sie erodieren bei jedem Hub, es sei denn, das Werkzeug ist für eine nachhaltige Produktion ausgelegt. Das wirft irgendwann die Frage auf, mit der sich jeder Produktionsingenieur konfrontiert sieht: Wie können Sie dafür sorgen, dass ein Folgeverbundwerkzeug über Millionen von Zyklen hinweg die Spezifikationen erfüllt, ohne dass ungeplante Ausfallzeiten Ihren Lieferplan zerstören?
Werkzeugwartung, Werkzeuglebensdauer und Produktionsökonomie
Ein progressiver Würfel versagt nicht auf einmal. Dadurch werden - Stempelkanten um Mikrometer pro tausend Hübe stumpf, Matrizenspalte öffnen sich, wenn die Oberflächen verschleißen, und Federn verlieren über Millionen von Zyklen ihre Vorspannung. Die Frage ist nicht, ob eine Wartung erforderlich sein wird. Es geht darum, ob Sie eine Verschlechterung durch geplante Eingriffe frühzeitig erkennen oder sie erst spät durch Ausschussteile und ungeplante Ausfallzeiten entdecken.
Hier zahlen sich Monate zuvor getroffene Designentscheidungen - Materialauswahl, Einsatzkonstruktion, Zugangsstrategie - entweder aus oder bereiten der Produktion Kopfzerbrechen. Insbesondere beim Hochgeschwindigkeits-Metallstanzen, wo Pressen mit 200 bis 1,200+ Hüben pro Minute arbeiten, häuft sich der Verschleiß schneller an, als die meisten Ingenieure erwarten.
Wartungsintervalle und Prognoseindikatoren
Woher wissen Sie, wann ein Folgeverbundwerkzeug gewartet werden muss? Sie warten nicht auf einen katastrophalen Misserfolg. Stattdessen achten Sie auf messbare Qualitätsabweichungen, die ein Fortschreiten des Verschleißes signalisieren, bevor die Toleranzgrenzen überschritten werden:
- Erhöhung der Grathöhe:Da die Schneidkanten des Stempels stumpf werden, wird das Scheren weniger sauber. Eine Grathöhe, die von 0,05 mm auf 0,10 mm schwankt, ist oft das erste messbare Zeichen dafür, dass ein Nachschärfen überfällig ist.
- Dimensionsdrift:Mit der Abnutzung der Formflächen verschieben sich die geformten Merkmale allmählich aus dem Nennwert heraus. SPC-Diagramme, die einen Trend (keine zufällige Streuung) zeigen, weisen auf eine systematische Werkzeugverschlechterung hin.
- Erhöhte Abstreifkraft:Abgenutzte Stempel erzeugen beim Herausziehen mehr Reibung. Bediener bemerken möglicherweise geringfügige Änderungen der Presslast, bevor Maßprobleme auftreten.
- Schneckenziehen:Wenn Butzen an den Stempelflächen haften bleiben, anstatt sauber auszuwerfen, deutet dies typischerweise auf eine Oberflächenverschlechterung hin oderVakuumeffekte werden durch Stempelverschleiß verschlimmert.
Erfahrene Stanzbetriebe legen Schärfintervalle anhand der Anzahl der Striche und nicht anhand einer visuellen Inspektion fest. Ein Hochgeschwindigkeits-Stanzvorgang mit progressivem Gesenk, bei dem Edelstahl verwendet wird, könnte alle 150.000 bis 250.000 Hübe ein Nachschärfen einplanen, während das gleiche Werkzeug, das mit unlegiertem Stahl arbeitet, dieses Intervall auf 500.000 oder mehr verlängern könnte. Der Schlüssel besteht darin, das Intervall während der ersten Produktionsvalidierung zu quantifizieren und es dann strikt zu verfolgen.
Geplante Wartung bedeutet, dass die Matrize pünktlich aus der Presse kommt - Ausfallzeiten des Bedieners sind vorhersehbar, Ersatzeinsätze werden bereitgestellt und die Produktionsplanung berücksichtigt die Unterbrechung. Eine ungeplante Wartung bedeutet, dass etwas kaputt gegangen ist. Diese Unterscheidung ist teuer: Ungeplante Ereignisse kosten in der Regel drei- bis fünfmal mehr als geplante Serviceleistungen, wenn man Ausschuss, beschleunigte Reparaturen, verpasste Lieferfenster und Produktionsunterbrechungen berücksichtigt.
Intelligente Stanzkonstrukteure integrieren die Wartbarkeit direkt in das Werkzeug. Durch die modulare Einsatzkonstruktion können verschlissene Abschnitte ausgetauscht werden, ohne dass die gesamte Matrize aus der Presse genommen werden muss. Zugängliche Befestigung bedeutet verschraubte Einsätze statt eingepresster-Komponenten, die hinter anderen Stationen vergraben sind. Standardisierte Stempelhalter ermöglichen einen schnellen Austausch ohne individuelles Schleifen. Diese Konstruktionsmerkmale kosten im Vorfeld geringfügig mehr, sparen aber über die Produktionslebensdauer des Werkzeugs enorm Zeit.
Wie sich Designentscheidungen für Werkzeuge auf die Werkzeuglebensdauer und die Kosten pro Teil auswirken
Hier ist die wirtschaftliche Realität, die Beschaffungsteams oft übersehen: Eine günstigere Matrize kostet mehr pro Teil. Zwei Werkzeugangebote für die gleiche Teilegeometrie - eines für 35.000 $ mit durchgehendem Werkzeugstahl, ein anderes für 48.000 $ mit progressiven Hartmetall-Stanzwerkzeugen mit Einsätzen an allen Schneidstationen - sehen auf dem Papier wie eine einfache Budgetentscheidung aus. Aber rechnet man die Produktionslebensdauer mit einer Million -Teilen durch, ergeben sich wirtschaftliche Auswirkungen.
Betrachten Sie die Variablen:
- Hartmetall- vs. Werkzeugstahleinsätze:Hartmetall-Schneidkomponenten kosten pro Wendeschneidplatte das Drei- bis Fünffache, verlängern aber die Nachschärfintervalle um das Fünf- bis Zehnfache. Weniger Wartungsereignisse bedeuten mehr Betriebszeit, weniger Ausschussereignisse beim Neustart und geringere kumulative Arbeitskosten.
- Auswahl des Matrizenspiels:Der richtige Abstand -, abgestimmt auf Materialtyp und -stärke -, reduziert die Schnittkraft bei jedem Hub. Eine geringere Kraft bedeutet einen langsameren Kantenabbau. Eine Matrize, die mit 6 % Spiel auf Weichstahl läuft, hält messbar länger als eine Matrize mit 4 % Spiel, da übermäßige Spannung die Reibung und Hitze an der Schneidkante vervielfacht.
- Stationsanzahl und Verschleißverteilung:Durch die Verteilung der Schalungsarbeiten auf mehrere Stationen werden Spitzenlasten an einzelnen Punkten reduziert. Jede Station verschleißt langsamer, da weniger Arbeit pro Hub geleistet wird. Der Bau des Würfels kostet mehr (mehr Stationen bedeuten mehr Komponenten), aber jede Komponente hält proportional länger.
Der Betrieb einer Matrize auf einer Hochgeschwindigkeits-Stanzpresse mit 300+ Hüben pro Minute beschleunigt jeden Verschleißmechanismus. Durch wiederholte Reibungszyklen steigt die Stempeltemperatur. Durch die Wärmeausdehnung werden die Abstände in der Mitte-des Laufs geringfügig verändert. Die Streifenvibration erhöht die seitliche Belastung der Piloten und Führungen. Durch die schnelle Zyklenbildung wird der Schmierfilm dünner. Eine Matrize, die 800.000 Hübe zwischen den Einsätzen bei 60 SPM durchhält, muss möglicherweise alle 400.000 Hübe bei 400 SPM überprüft werden. - Die Beziehung ist nicht linear, da sich dynamische Kräfte und thermische Effekte bei höheren Geschwindigkeiten verstärken.
Das Hochgeschwindigkeitsstanzen erfordert Werkzeuge, die speziell für diesen Betriebsbereich entwickelt wurden. Standard-Schnelldüsenkonstruktion - ausreichend bei 60 bis 100 SPM - wird zu einer Belastung, wenn sie in Hochgeschwindigkeitsbetrieb eingesetzt wird. Verstärkte Führungssysteme, ausgewogene Stationsbeladung, optimierte Schrottentleerungszeiten und dynamische Entladestabilisierung werden bei über 300 SPM eher zur Notwendigkeit als zum Luxus.
Die Berechnung der Gesamtbetriebskosten sollte wie folgt aussehen:
Kosten pro Teil=(Matrizenkosten + Wartungskosten über die gesamte Lebensdauer + Kosten für ungeplante Ausfallzeiten + Ausschusskosten) / Gesamtzahl der über die Matrizenlebensdauer produzierten Teile
Eine 48.000-Dollar-Matrize, die 2 Millionen konforme Teile mit minimalen Wartungsereignissen produziert, liefert grundlegend andere Kosten-pro- als eine 35.000-Dollar-Matrize, die das gleiche Volumen produziert, aber doppelt so viele Wartungseingriffe erfordert und bei Neustarts 3 % mehr Ausschuss erzeugt. Die Differenz im Voraus beträgt 13.000 US-Dollar. Der lebenslange Unterschied kann 50.000 US-Dollar an Betriebseinsparungen übersteigen -, ohne Berücksichtigung der verbesserten Lieferzuverlässigkeit, die sich aus weniger ungeplanten Stopps ergibt.
Diese Gesamtkostenperspektive gibt der Investitionsentscheidung für Werkzeuge einen neuen Rahmen. Du kaufst keinen Würfel. Sie kaufen ein Produktionssystem, dessen Wirtschaftlichkeit sich über Jahre und nicht über Wochen auswirkt. Jede Konstruktionsentscheidung - Hartmetall vs. Werkzeugstahl, modular vs. monolithisch, fünf Stationen vs. sieben - verschiebt die langfristige Kostenkurve auf eine Art und Weise, die in der ursprünglichen Bestellung nie erfasst wird.
Dieselbe wirtschaftliche Logik erstreckt sich über das Design hinaus auf die umfassendere Beschaffungsentscheidung. Wenn Sie einen Partner für kundenspezifische Folgeverbundstanzen und -prägungen auswählen, bewerten Sie nicht nur dessen Fähigkeit, das Werkzeug zu bauen, sondern auch sein Verständnis dafür, wie Designentscheidungen sich über die gesamte Programmlaufzeit hinweg auf die Produktionsökonomie auswirken.
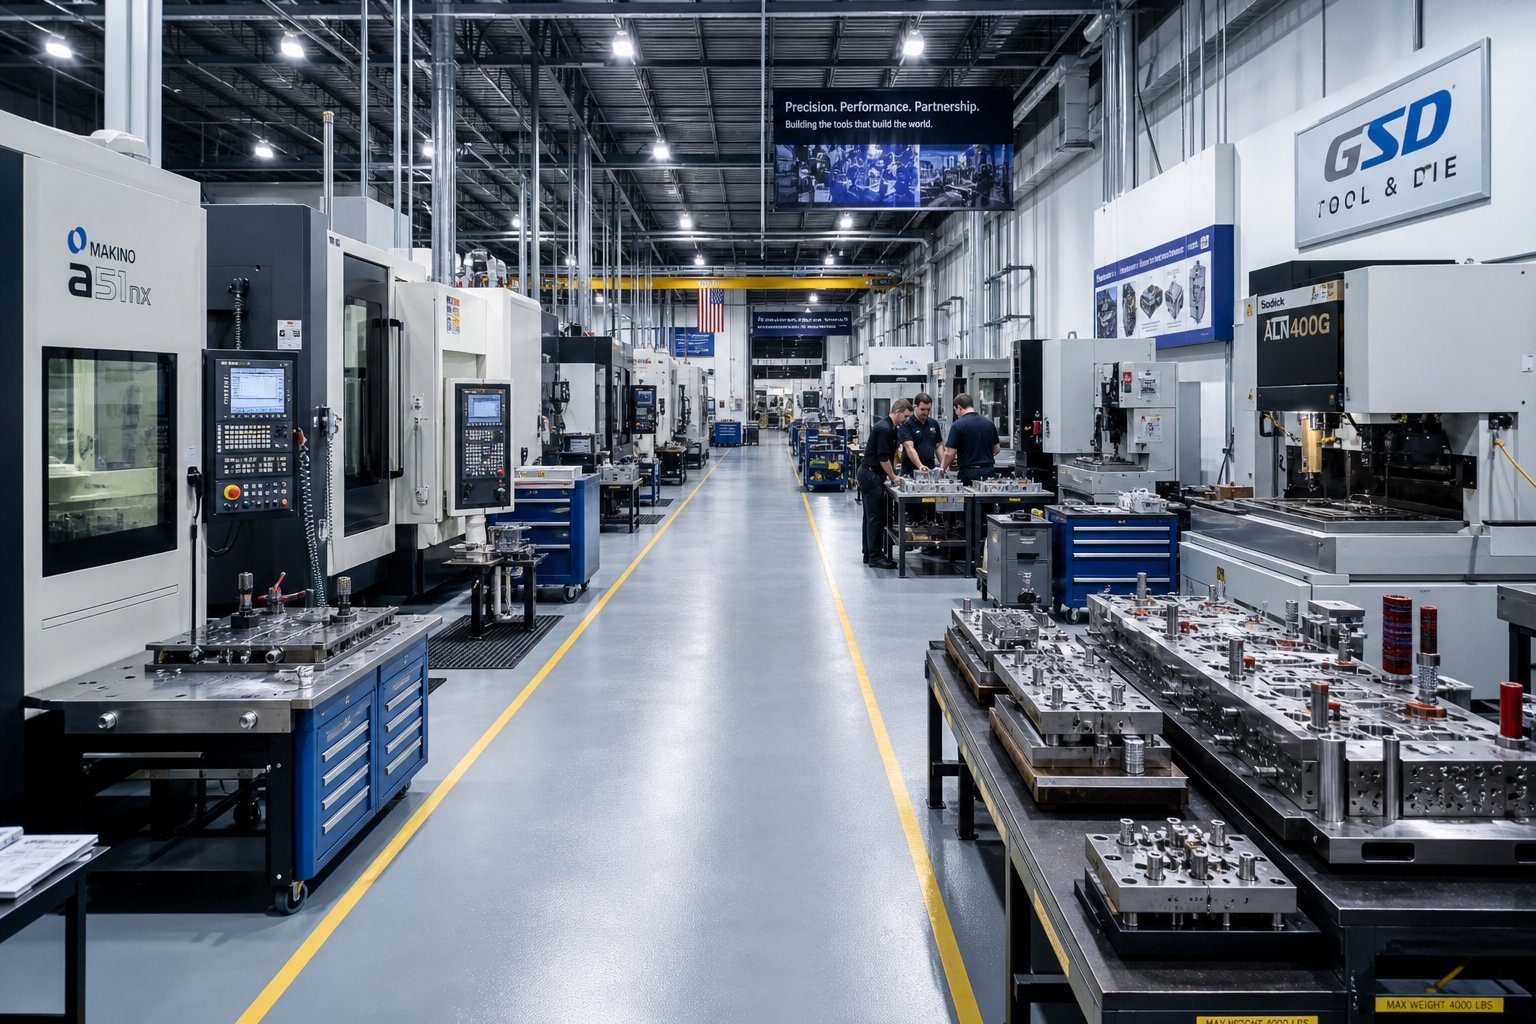
So finden Sie einen maßgeschneiderten Partner für progressive Stanzen
Sie haben den Entwurf validiert, das Material ausgewählt, die Stationsreihenfolge definiert und die Gesamtbetriebskosten berechnet. Jede technische Entscheidung ist gesperrt. Und dennoch kann das gesamte Programm an dieser Stelle scheitern -, wenn der falsche Partner das Tool erstellt. Der Unterschied zwischen einer Matrize, die auf Papier arbeitet, und einer Matrize, die zwei Millionen Zyklen durchhält, hängt davon ab, wer sie herstellt, wie sie beim Design zusammenarbeiten und welche Systeme sie in die Produktion bringen.
Die Beschaffung von Herstellern von Folgeverbundwerkzeugen ist nicht dasselbe wie der Kauf von Standardhardware. Sie gehen eine technische Partnerschaft ein, die sich über Monate der Entwicklung und Jahre der Produktion erstreckt. Die Bewertungskriterien sind wichtig - und die meisten Beschaffungsteams gewichten sie nicht richtig.
Bewertung der Fähigkeiten von Herstellern progressiver Formen
Stellen Sie sich vor, Sie nehmen Hersteller von Stanzwerkzeugen für ein neues Automobilsteckverbinderprogramm in die engere Auswahl. Drei Lieferanten geben ähnliche Preise und Lieferzeiten an. Wie unterscheidet man? Preis und Lieferung sind Maßstäbe. Die wirkliche Trennung ergibt sich aus der technischen Tiefe -, insbesondere ob der Lieferant den gesamten Umfang der Werkzeug- und Formenbaudienstleistungen unter einem Dach abwickeln kann oder bei kritischen Schritten auf Subunternehmer angewiesen ist.
Folgendes sollten Sie bewerten:
- Eigene -Möglichkeiten für die Gestaltung und Herstellung von Werkzeugen:Kann der Lieferant Ihren Teildruck übernehmen, das Streifenlayout entwickeln, die komplette Matrize konstruieren und alle Komponenten intern bearbeiten? Fragmentierte Lieferketten -, bei denen die Konstruktion in einer Werkstatt erfolgt, die Bearbeitung in einer anderen und die Montage in einer dritten Werkstatt - führen zu Kommunikationslücken und Verantwortlichkeitsproblemen, die sich während der Testphase verschärfen.
- Presstonnage- und Bettgrößenbereich:Betreibt der Lieferant Pressen, die den Anforderungen Ihrer Produktionsform entsprechen? Ein Hersteller mit einer Kapazität von 30 bis 400 Tonnen und mehreren Pressenlinien kann alles von Mikroverbindern bis hin zu Strukturhalterungen verarbeiten, ohne Produktionsläufe auszulagern.
- Materialhandhabung für bestimmte Legierungen:Der Betrieb von Kupfer, Edelstahl oder hochfestem Stahl erfordert unterschiedliche Zufuhrsysteme, Schmierungsstrategien und Schrottmanagement. Fragen Sie, ob der Lieferant über dokumentierte Erfahrungen mit Ihrer genauen Materialspezifikation - verfügt, nicht nur mit der Legierungsfamilie, sondern auch mit der spezifischen Härte und Dicke.
- Qualitätssysteme (ISO-Zertifizierung, SPC-Implementierung):ISO 9001 ist die Basis. Für progressive Stanzprogramme von Automobil-OEMs signalisiert die IATF 16949-Zertifizierung, dass der Zulieferer innerhalb eines prozessgesteuerten Rahmens mit dokumentierter FMEA, Kontrollplänen und Messsystemanalysen arbeitet, die bereits in seinen Arbeitsablauf eingebettet sind.
- Skalierbarkeit vom Prototyp-zu-:Einige Betriebe sind zwar hervorragend im Formenbau, verfügen aber nicht über Kapazitäten für die Produktion von Pressen. Andere führen -Stanzungen in großen Stückzahlen durch, entwerfen die Werkzeuge aber nicht selbst-. Der ideale Partner umfasst beide -, die in der Lage sind, während der Entwicklung zu iterieren und dann nahtlos in die nachhaltige Produktion zu skalieren, ohne sie an eine andere Einrichtung zu übergeben.
- Simulations- und Validierungstools:FEA-basierte Umformsimulation, Rückfederungsvorhersage und virtuelle Testfunktionen reduzieren physische Iterationen und beschleunigen die Zeit-bis-zur Produktion. Anbieter, die in diese Tools investieren, erzielen in der Regel deutlich höhere Erfolgsquoten bei der ersten{4}Ausprobierung als diejenigen, die sich ausschließlich auf Erfahrung verlassen.
- Wartungsinfrastruktur:Fragen Sie, was passiert, nachdem der Würfel validiert wurde. Bietet der Lieferant planmäßige Wartungsdienste, Programme für Ersatzeinsätze und Möglichkeiten zur Werkzeugreparatur an? Ein progressiver Stanz- und Stanzpartner, der nach der Lieferung verschwindet, macht Sie ungeschützt, wenn die Werkzeuge im 18. Monat gewartet werden müssen.
Gewichten Sie diese Kriterien entsprechend dem Risikoprofil Ihres Programms. Ein hochvolumiger Automobilsteckverbinder, für den jährlich 5 Millionen Teile verarbeitet werden, erfordert strenge Qualitätssysteme und bewährte Materialerfahrung. Bei einem Industriehalterungsprogramm mit geringerem Volumen könnten die Flexibilität der Vorlaufzeit und die Kosten im Vordergrund stehen. In jedem Fall sollte die Bewertung über eine Leistungsbroschüre hinausgehen - Fallstudien anfordern, nach Referenzen für Ihr spezifisches Material und Ihren Toleranzbereich fragen und, wenn möglich, die Einrichtung besuchen, um den Werkzeugbau- und Testprozess aus erster Hand zu beobachten.
Wie ein kollaborativer Design-zu-Produktionsworkflow aussieht
Die besten Stanzservices für Folgeverbundstanzen beginnen nicht mit einer Bestellung. Sie beginnen mit einem Gespräch -, typischerweise einer Entwurfsüberprüfung, bei der die Werkzeugingenieure des Lieferanten mit Ihrem Produktteam zusammensitzen und gemeinsam den Teildruck analysieren. Diese anfängliche Zusammenarbeit legt den Weg für das gesamte Programm fest.
So sieht ein gut-strukturiertes Engagement vom ersten Kontakt bis zum Produktionsanlauf aus:
- Erste Teileprüfung und Machbarkeitsbewertung:Der Lieferant bewertet Ihre Teilegeometrie, Materialspezifikation, Toleranzen und Volumenanforderungen. Sie identifizieren potenzielle Herausforderungen bei der Umformung, kennzeichnen Merkmale, die möglicherweise eine DFM-Anpassung erfordern, und bestätigen, dass Folgeverbundwerkzeuge die richtige Methode für Ihre Anwendung sind.
- DFM-Feedback und Designoptimierung:Ingenieure schlagen Modifikationen vor, die die Herstellbarkeit verbessern, ohne die Funktion zu beeinträchtigen - größere Biegeradien, angepasste Lochpositionen im Verhältnis zu geformten Merkmalen oder Materialqualitätsalternativen, die den Tonnagebedarf reduzieren. Durch diesen Schritt entfallen oft ein bis drei Stationen der Matrize, was die Werkzeugkosten direkt senkt.
- Genehmigung des Streifenlayouts:Der Lieferant präsentiert das vorgeschlagene Streifenlayout mit Teileausrichtung, Trägerdesign, Schrottbrücken, Stationsreihenfolge und Materialausnutzungsprozentsatz. Sie genehmigen dies, bevor mit der detaillierten Werkzeugkonstruktion begonnen wird - es ist die wichtigste Freigabe-im Programm, da alles, was nachgelagert ist, davon abhängt.
- Detaillierte Zeitleiste für Werkzeugdesign und Werkzeugausstattung:Wenn das Streifenlayout gesperrt ist, erfolgt die 3D-Chipkonstruktion durch Modellierung, Komponentenspezifikation und Toleranzstapelanalyse. Der Lieferant stellt einen Bauzeitplan mit Meilensteinen für die Fertigstellung des Entwurfs, die Bearbeitung der Komponenten, die Montage und die Testbereitschaft bereit.
- Probetraining und Mustereinsendung:Die fertige Matrize wird zum ersten Testen in eine Presse gegeben. Die ersten-Teile werden anhand Ihres Drucks gemessen und der Lieferant übermittelt Muster mit Maßberichten. Kleinere Anpassungen - Unterlegscheiben, Spielanpassungen, Überbiegungskorrekturen - sind in dieser Phase normal.
- PPAP-Abschluss:Bei OEM-Programmen übernimmt der Lieferant die vollständige AbwicklungGenehmigungsprozess für ProduktionsteileDokumentationspaket - dimensionale Ergebnisse, Fähigkeitsstudien, Kontrollpläne, Prozessflussdiagramme, FMEA und die Teileeinreichungsgarantie. Diese formale Validierung bestätigt, dass der Produktionsprozess stabil und leistungsfähig ist, bevor die Volumensteigerung beginnt.
- Produktionshochlauf und nachhaltige Unterstützung:Mit der PPAP-Genehmigung kann die Produktion auf volle Leistung gesteigert werden. Der Lieferant überwacht die Prozessleistung durch SPC, plant vorbeugende Wartung in validierten Intervallen und unterhält Kommunikationskanäle für technische Änderungen oder Mengenanpassungen.
Diese Sequenz dauert je nach Komplexität des Stempels in der Regel 10 bis 20 Wochen. Die entscheidende Variable ist nicht die Kalenderzeit -, sondern wie gut die Zusammenarbeit in der frühen-Phase (Schritte 1 bis 3) Probleme erkennt und löst, bevor Stahl geschnitten wird. Ein Lieferant, der das DFM-Feedback überspringt, um den Zeitplan zu verkürzen, bezahlt dies normalerweise mit längeren Testzyklen und Nacharbeiten.
Für Produktionsingenieure, die Dienstleistungen im Bereich der progressiven Metallstanzung bewerten,YICHENstellt die Art von End-{0}}to-Endpartner dar, den dieser Workflow erfordert - und der integrierte Funktionen von der Designzusammenarbeit bis hin zur Großserienproduktion bietet, mit besonderem Fokus auf die Effizienz der Formgebung mit mehreren Stationen und die skalierbare Massenproduktion. Ihr Ansatz spiegelt wider, wie effektive Dienstleistungen im Werkzeug- und Formenbau aussehen sollten: eine einzige Quelle, die die Entwicklung des Streifenlayouts, den Formenbau, die Erprobung und die nachhaltige Produktionsunterstützung übernimmt, ohne Übergaben zwischen getrennten Werkstätten.
Unabhängig davon, für welchen Lieferanten Sie sich letztendlich entscheiden, wenden Sie einen Grundsatz konsequent an: Bewerten Sie ihn anhand seines Prozesses, nicht nur anhand seines Angebots. Ein progressiver Werkzeugpartner, der Sie durch seine Konstruktionsmethodik führt, Ihnen seinen Simulationsvalidierungsansatz zeigt und erklärt, wie er die Wartungsplanung über die gesamte Produktionslebensdauer des Werkzeugs hinweg handhabt, demonstriert die technische Tiefe, die sich direkt in weniger Überraschungen in Ihrer Produktion niederschlägt. Das günstigste Angebot produziert selten die günstigsten Teile - und bei kundenspezifischen progressiven Stanz- und Stanzwerkzeugen entscheidet die technische Genauigkeit des Partners während der Entwicklung darüber, ob das Werkzeug jahrelang die Spezifikationen erfüllt oder innerhalb von Monaten kostspielige Eingriffe erfordert.
Häufig gestellte Fragen zu kundenspezifischen Folgeverbundwerkzeugen und -prägungen
1. Was ist ein Folgeverbund und wie funktioniert er?
Eine progressive Matrize ist ein Präzisionswerkzeug zur Metallumformung, bei dem vom Coil zugeführtes Blech bei jedem Pressenhub in einem festen Teilungsabstand durch mehrere Stationen transportiert wird. Jede Station führt einen bestimmten Vorgang durch, z. B. Lochen, Stanzen, Biegen oder Formen. Der Streifen selbst fungiert als Transportmechanismus, wobei die Führungsstifte eine Registrierungsgenauigkeit von Tausendstel Zoll gewährleisten. Sobald das Band vollständig belastet ist, fällt mit jedem einzelnen Hub ein fertiges Teil ab, wodurch je nach Anwendung Produktionsgeschwindigkeiten von 25 bis über 1.200 Hüben pro Minute möglich sind.
2. Wie lange dauert es, eine individuelle Folgeverbundstanze zu entwerfen und zu bauen?
Der gesamte Arbeitsablauf von der Teildruckanalyse bis zur Produktionsvalidierung dauert je nach Komplexität in der Regel 8 bis 20 Wochen. Dazu gehören Machbarkeitsprüfung, DFM-Feedback, Entwicklung des Streifenlayouts, Stationssequenzierung, 3D-Matrizendesign, Umformsimulation, Werkzeugbau, Probetraining und PPAP-Fertigstellung. Die entscheidende Zeitvariable ist nicht die Kalenderdauer, sondern die technische Qualität in frühen Phasen. Lieferanten wie YICHEN, die die Designzusammenarbeit mit internen-Konstruktionsfunktionen integrieren, können Zeitpläne verkürzen, indem sie Übergaben zwischen getrennten Werkstätten eliminieren.
3. Wann sollte ich eine progressive Matrize einer Transfermatrize oder einer Verbundmatrize vorziehen?
Folgeverbundwerkzeuge sind optimal, wenn Ihr Teil in eine Streifenbreite von 300 mm passt, das Jahresvolumen 500.000 Einheiten übersteigt und die Geometrie mehrere Biegungen und geformte Merkmale ohne Tiefzüge umfasst, die das 1,5-fache des Teiledurchmessers überschreiten. Transfermatrizen eignen sich für größere Teile, die tiefes Ziehen bei moderaten Volumina von 100.000 oder mehr Einheiten erfordern. Zusammengesetzte Matrizen eignen sich am besten für flache, einebene-Teile bei Stückzahlen zwischen 50.000 und 500.000 Einheiten, bei denen das Werkzeugbudget begrenzt ist. Teilegröße, Volumen, geometrische Komplexität und Budget bestimmen gemeinsam die Entscheidung.
4. Wie wirkt sich die Materialauswahl auf das Design und die Kosten von Folgeverbundwerkzeugen aus?
Die Wahl des Materials verändert die Anzahl der Stationen, die Tonnageanforderungen und die Materialien der Werkzeugkomponenten grundlegend. Werkstücke aus rostfreiem Stahl-härten schnell aus und erfordern oft 1,5 bis 2 Mal mehr Stationen als unlegierter Stahl für eine entsprechende Geometrie sowie beschichtete oder Hartmetallwerkzeuge, um Abrieb zu verhindern. Aluminium und Kupfer ermöglichen weniger Stationen, erfordern jedoch polierte Formoberflächen und eine sorgfältige Geschwindigkeitskontrolle, um Oberflächenmarkierungen zu verhindern. Auch die Prozentsätze des Matrizenspiels variieren je nach Material: 5–8 % für Weichstahl, 8,5–9,5 % für Edelstahl und 4–6 % für Aluminium. Jede Legierung stellt ein eigenes technisches Problem dar, das maßgeschneiderte Werkzeuglösungen erfordert.
5. Worauf sollte ich bei der Bewertung von Herstellern von Folgeverbundwerkzeugen achten?
Priorisieren Sie Lieferanten mit-eigener Fähigkeit zur Werkzeugkonstruktion und -herstellung, einer Pressentonnage, die Ihren Produktionsanforderungen entspricht, dokumentierter Erfahrung mit Ihrem spezifischen Material und Ihrer Dicke, ISO- oder IATF-Zertifizierung mit SPC-Implementierung und Skalierbarkeit vom Prototyp-zur-Produktion. Bewerten Sie außerdem ihre Simulationstools, ihre Wartungsinfrastruktur und ihre Bereitschaft zur Zusammenarbeit beim DFM-Feedback. Fortschrittliche Werkzeughersteller wie YICHEN, die End-bis-Dienstleistungen von der Entwicklung des Streifenlayouts bis hin zur nachhaltigen Großserienproduktion anbieten, beseitigen die Kommunikationslücken und Verantwortlichkeitsprobleme, die entstehen, wenn Design, Bearbeitung und Produktion auf mehrere Betriebe fragmentiert sind.


