


Bypass-Kerben in Blechstanzformen verstehen
Eine Bypass-Kerbe, manchmal auch Pitch-Kerbe oder French-Kerbe genannt, ist eine absichtliche Aussparung oder Entlastung im Trägerstreifen vonein progressiver Prägestempel. Ihr Zweck ist einfach, aber entscheidend: Sie können genau steuern, wie weit das Band zwischen den Pressenschlägen vorgeschoben wird, damit jede Station das Material in der richtigen Position erhält. Ohne diesen Kontrollmechanismus ist ein Über- oder Untervorschub des Streifens durchaus möglich, und wie jeder erfahrene Werkzeug- und Formenbauer weiß, kann ein einziger Fehleinzug einen Werkzeugabsturz auslösen, der hunderte Male mehr kostet als das Material, das die Kerbe verbraucht.
In diesem Artikel geht es um die wissenschaftliche Grundlage hinter negativen und positiven Bypass-Kerben in Blechstanzwerkzeugen und schließt die Lücke zwischen einführenden technischen Stanzleitfäden und der Stanzwissenschaft auf Expertenniveau. Sie finden hier metallurgische Prinzipien, mechanische Beziehungen und technische Entscheidungsrahmen statt nur Faustregeln.
Was sind Bypass-Kerben in Folgeverbundwerkzeugen?
Stellen Sie sich eine kontinuierliche Blechrolle vor, die mit hoher Geschwindigkeit durch ein Folgegesenk geführt wird. Das Band durchläuft mehrere Stationen, von denen jede einen bestimmten Schneid-, Form- oder Ziehvorgang durchführt. Damit das fertige Teil die Maßtoleranzen einhält, muss jede Station das Band Hub für Hub genau an der gleichen relativen Position erfassen.
Eine Bypass-Kerbe sorgt für diese Positionssicherheit. Dabei handelt es sich um einen kleinen Materialabschnitt, der von einer oder beiden Kanten des Bandmaterials abgeschnitten wird, typischerweise an den ersten Stationen der Matrize. Die resultierende Geometrie erzeugt einen physischen Stopp oder eine Registrierungsfunktion, die das Band vor den Presszyklen berührt. AlsAnmerkungen von Art Hedrick in The FabricatorEin Übervorschub einer progressiven Matrize ohne diesen Anschlag kann zu schweren Matrizenschäden und Gefahren für die Sicherheit des Bedieners führen.
Die Kerbe verhindert nicht nur Übervorschübe, sondern beseitigt auch Kantenwölbungen, die beim Schneiden des Coils entstehen. Die Wölbung macht eine reibungslose Zuführung bei breiten oder dicken Materialien nahezu unmöglich, und durch das Schneiden einer sauberen Referenzkante stellen Bypass-Kerben ein vorhersagbares Streifenverhalten über die gesamte Matrizenlänge wieder her.
Warum Bandkontrolle Präzisionstechnik erfordert
Die Streifenkontrolle in einer Folgeverbundmatrize umfasst mehr als nur die Zustellung im richtigen Abstand. Die Trägerbahn, die die Teile zusammenhält, muss ihre strukturelle Integrität bewahren, seitlichem Biegen standhalten und vertikale Bewegungen an den Formstationen aufnehmen können. Eine schlecht positionierte oder falsch dimensionierte Kerbe schwächt den Träger, verursacht ein Knicken oder sorgt dafür, dass der Anschlag nicht zuverlässig einrastet.
Bypass-Kerben erfüllen in diesem System drei Hauptfunktionen:
- Streifenregistrierung- Bereitstellung eines soliden mechanischen Anschlags, der eine Überfütterung verhindert und dem Bediener beim Einrichten der Matrize eine eindeutige Ausgangsposition gibt, wodurch Fehler beim ersten{1}}Treffen reduziert werden, die den Großteil der fortschreitenden Matrizenschäden verursachen.
- Schrottmanagement- Entfernen von Kantenwölbungen und Erstellen einer sauberen Referenzoberfläche, wodurch lose Schrotte oder Halb-Treffer vermieden werden, die nachgeschaltete Stationen verstopfen können.
- Fortschrittskontrolle von Station-zu-- Zusammen mit den Pilotstiften wird sichergestellt, dass jedes Teil genau positioniert ist. Die Kerbe sorgt für eine grobe Positionierung und die Piloten für die endgültige Präzisionsausrichtung.
Jede Funktion stellt spezifische geometrische und metallurgische Anforderungen an die Kerbengestaltung. Die Tiefe, Breite, Eckenradien und der Schnittabstand der Kerbe beeinflussen alle die mechanischen Eigenschaften des Materials und bestimmen, ob der Streifen zuverlässig zugeführt wird oder chronische Produktionsprobleme verursacht.
Negative versus positive Notch-Fundamentaldaten
Die Begriffe „negativ“ und „positiv“ beschreiben den Zusammenhang zwischen der Kerbgeometrie und der Bandkante. Apositive Bypass-KerbeEntfernt Material von der Streifenkante und erzeugt eine Lücke, ein Relief oder einen nach innen gerichteten Ausschnitt. Der bei diesem Schnitt entstehende Rohling wird als einzelner Schrott ausgeworfen. Übrig bleibt ein Streifen mit verringertem Querschnitt-an jeder Kerbstelle.
A negative Bypass-Kerbegeht den umgekehrten Weg. Anstatt Material vollständig zu entfernen, hinterlässt es eine hervorstehende Lasche oder ein lanzenartiges Merkmal, das sich von der Streifenkante aus erstreckt. Diese Lasche greift in eine entsprechende Tasche oder einen Anschlagblock in der Matrize ein und sorgt so für eine positive Ausrichtung, ohne dass ein separater Rohling entsteht. Eine praktische Variante, die in der Branchenliteratur als Lanzen- und Flansch-Pitch-Stop beschrieben wird, sticht einen kleinen Bereich in den Streifen ein und biegt ihn nach unten, um einen Flansch zu erzeugen, der sowohl den Streifen registriert als auch den Träger versteift.
Die Wahl zwischen diesen Konfigurationen ist niemals willkürlich. Dies hängt von der Materialart, der Bandbreite, der Dicke, dem Produktionsvolumen und der Komplexität des Teils ab. Jede Konfiguration erzeugt unterschiedliche Spannungsverteilungen, Bruchmuster und Verschleißeigenschaften im Werkzeug, die alle auf Grundprinzipien der Schermechanik und des Materialverhaltens unter Last zurückzuführen sind.
Die Wissenschaft von Scherung und Bruch beim Kerbschneiden
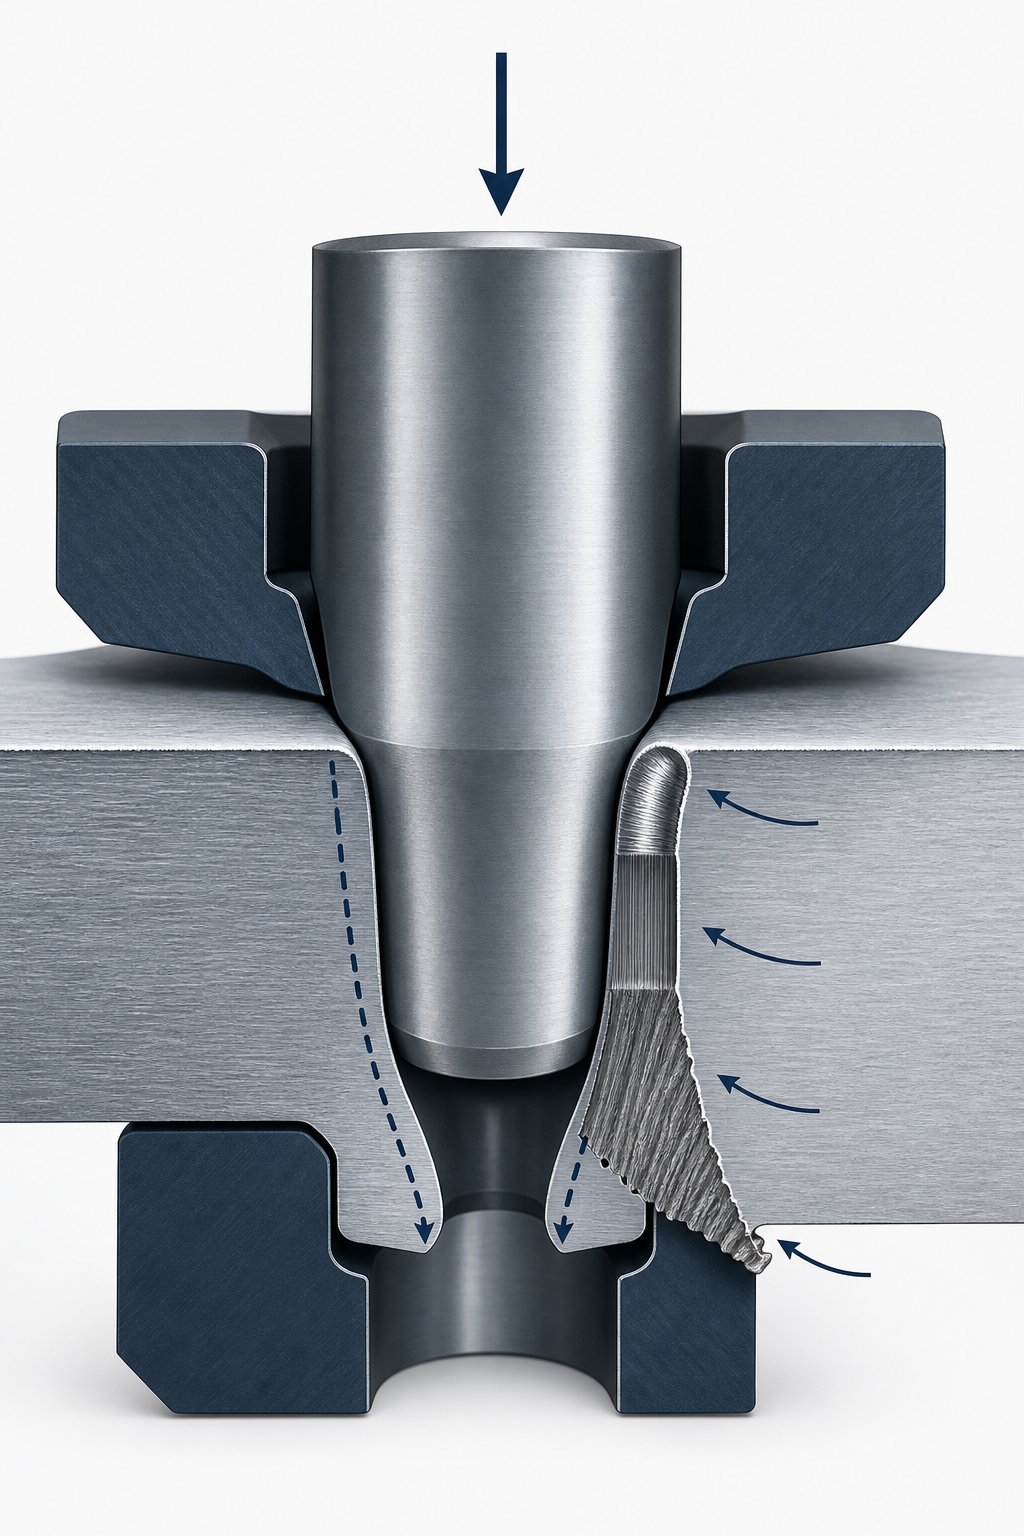
Jede Bypasskerbe beginnt als kontrollierte Fraktur. Wenn der Stempel in das Band eindringt, spaltet sich das Material nicht einfach sauber auf. Es durchläuft eine Folge von Verformungsphasen, die jeweils durch die Beziehung zwischen der angewendeten Streckkraft, der Streckgrenze des Materials und der Geometrie der Stempel-{2}}Matrizen-Schnittstelle bestimmt werden. Das Verständnis dieser Phasen unterscheidet wissenschaftlich-basiertes Notch-Design von Vermutungen.
Schermechanik beim Kerbschneiden
Stellen Sie sich den Moment vor, in dem ein Kerbstempel die Bandoberfläche berührt. Das Material direkt unter der Stempelspitze wird zuerst elastisch und dann plastisch komprimiert, da lokale Spannungen die Streckgrenze und Streckgrenze des Metalls überschreiten. Dieser Übergang vom elastischen zum plastischen Verhalten folgt der Spannungs-Dehnungskurve des Materials (in der Technikkurzform manchmal auch SS-Kurve genannt) und erfolgt bei Produktionshubraten in Mikrosekunden.
Die erforderliche Schnittkraft hängt von der Scherfestigkeit des Materials ab, die typischerweise zwischen 60 und 80 Prozent seiner endgültigen Zugfestigkeit liegt. AlsArt Hedrick erklärtDas Schneiden eines Rohlings mit 10-Zoll-Durchmesser aus 0,100-Zoll-Weichstahl erfordert etwa 78.000 Pfund Kraft. Bypass-Kerben weisen weitaus kleinere Umfänge auf, aber die Spannungskonzentrationen an der Schnittstelle zwischen Stempel und Matrize sind proportional hoch, da Kerbengeometrien häufig enge Ecken und geringe Breiten aufweisen.
An der Stempelkante wird das Material nach unten gedrückt, während die Matrizenöffnung den umgebenden Streifen einschränkt. Dadurch entsteht ein schmales Scherband, in dem sich die plastische Spannung konzentriert. Die Breite dieses Bandes hängt vom Abstand zwischen Stempel und Matrize ab. Ein unzureichender Abstand komprimiert das Material seitlich, erhöht die für die Trennung erforderliche Nachgiebigkeit und erzeugt übermäßige Hitze in der Scherzone. Ein zu großes Spiel führt zu einer zu starken plastischen Biegung vor dem Bruch, wodurch Rollkanten und große Grate entstehen.
Bruchzonenverhalten in positiven und negativen Konfigurationen
Es liegt eine fertige Schnittkante vorvier verschiedene Zonen, die jeweils verraten, was während des Schnitts mechanisch passiert ist:
- Sich umdrehen- Der plastisch verformte Bereich wird gebogen, wenn Schneidwerkzeuge die Blechoberfläche berühren, sichtbar als abgerundete Kante auf der Stempelseite.
- Polieren- Das glatte, glänzende Band, an dem der Stempel unter Druck in das Material eindrang, bevor es zu einem Bruch kam. Dabei verdichten sich Oberflächenspannungen im Schneidwerkzeug.
- Bruch- Die raue, abgewinkelte Oberfläche, auf der sich Risse durch die verbleibende Materialdicke ausbreiteten und die Trennung vervollständigten.
- Grat- Das durch den abschließenden Reißvorgang entstandene Metall wird an der Hinterkante des Schnitts in die Länge gezogen und herausgedrückt.
Hier unterscheiden sich positive und negative Kerbkonfigurationen im Verhalten. Bei einer positiven Kerbe entfernt der Stempel einen einzelnen Butzen von der Bandkante. Die Bruchzone breitet sich nach außen aus, vom Trägerkörper weg und in den Schrott hinein, der zu Schrott wird. Der Streifen behält die brünierte Oberfläche an seiner verbleibenden Kante, die im Allgemeinen die sauberere, formstabilere Zone ist.
Bei einer negativen Kerbe kehrt sich die Geometrie um. Der Schnitt definiert eine hervorstehende Lasche, die am Streifen befestigt bleibt. Die Bruchausbreitung erfolgt nach innen, in Richtung des Streifenkörpers an der Kerbenwurzel. Dies bedeutet, dass der Trägerstreifen selbst die Eigenschaften der Bruchzone an der Basis des Laschenmerkmals beibehält.
Positive Kerben bewirken eine nach außen gerichtete Bruchausbreitung relativ zum Streifenkörper und hinterlassen sauberere Kanten am Träger. Negative Kerben erzeugen eine nach innen gerichtete Bruchausbreitung, wodurch die rauere Bruchzone und die damit verbundenen mikrostrukturellen Schäden am Kerbengrund auf der Seite des Trägerstreifens konzentriert werden.
Diese Unterscheidung hat reale Konsequenzen. Die durch Scherung beeinflusste Zone (SAZ) hinter jeder Schnittfläche enthält kaltverfestigtes Material mit gedrehten Kornstrukturen. Bei Dual-Phasenstählen kann sich diese Zone bis zu 40 Prozent oder mehr in die Blechdicke hinein erstrecken. Wenn eine negative Kerbe diese beschädigte Zone auf dem Trägerstreifen platziert, üben nachfolgende Umformvorgänge an nachgelagerten Stationen eine zusätzliche Belastung auf das bereits kaltverfestigte Material aus, was das Risiko von Kantenrissen erhöht.
Kornstruktur und Rissausbreitungsrichtung
Bleche sind auf mikrostruktureller Ebene nicht homogen. Durch das Walzen während der Produktion werden die Körner in Walzrichtung verlängert, was zu einer Anisotropie der mechanischen Eigenschaften führt. Wenn ein Kerbschlag einen Bruch auslöst, folgen Risse vorzugsweise den Wegen des geringsten Widerstands durch die Kornstruktur.
Bei Materialien, bei denen die Walzrichtung parallel zur Bandvorschubrichtung verläuft (die häufigste Ausrichtung), verläuft die Rissausbreitung an Kerbecken tendenziell entlang der Korngrenzen, die mit dem Vorschub ausgerichtet sind. Bei positiven Kerben wirkt sich dies zu Ihren Gunsten aus, da der Riss in den Schrottrohling hineinreicht. Bei negativen Kerben kann die gleiche Tendenz zu Rissen entlang der Trägerbandkante führen, insbesondere bei scharfen Kerbenwurzelradien, wo die Fließspannungskonzentrationen am höchsten sind.
Die Kraftverteilung an der Stanz--Matrizenschnittstelle unterscheidet sich auch zwischen den Konfigurationen. Ein positiver Kerbstanzer schneidet an der Bandkante in relativ freies Material. Das Material kann sich leicht nach außen verformen, da eine Seite nicht eingespannt ist. Im Gegensatz dazu schneidet eine negative Kerbstanze Material, das auf beiden Seiten durch den Streifenkörper eingeschränkt wird. Diese bilaterale Beschränkung erhöht die Druckspannungen an der Stempelkante und beschleunigt den Verschleiß, insbesondere bei der Verarbeitung von Materialien mit hohen Streckgrenzenwerten wie hochfesten Stählen.
Die praktische Erkenntnis besteht darin, dass sich die für Standard-Einstechvorgänge entwickelten Abstandsregeln nicht direkt auf die kerbspezifische Geometrie übertragen lassen. Kerbstanzen arbeiten unter asymmetrischen Zwangsbedingungen und die Bruchmechanik unterscheidet sich je nachdem, ob die beibehaltene Geometrie der Streifen (positive Kerbe) oder die Lasche (negative Kerbe) ist. Jede Konfiguration erfordert eine Spieloptimierung, die auf den spezifischen Spannungszustand, die Materialeigenschaften und die nachgelagerten Anforderungen an die Schnittkante abgestimmt ist.
Positive Bypass-Notch-Mechanik und Streifenverhalten
Eine positive Bypass-KerbeEntfernt physisch einen Materialabschnitt von der Bandkante und hinterlässt an der Stelle, an der sich früher Metall befand, eine Lücke oder ein Relief. Das klingt einfach, aber die mechanischen Konsequenzen wirken sich auf jede nachgelagerte Station aus. Der Streifen wird leichter, an der Kerbstelle schmaler und weniger biegesteif. Ob diese Konsequenzen die Produktion unterstützen oder beeinträchtigen, hängt ganz davon ab, wie gut die Kerbengeometrie den Designanforderungen des Trägers entspricht.
Wie positive Kerben Material vom Streifen entfernen
Bei einem Stanzvorgang mit positiver Kerbe dringt ein geformter Stempel durch die Bandkante in eine entsprechende Matrizenöffnung ein. Der Stempelumfang definiert das Kerbenprofil, typischerweise eine rechteckige oder trapezförmige Form, die von der Bandkante nach innen geschnitten ist. Das abgetrennte Material wird zu einem einzelnen Schrottstück, das durch die Düsenöffnung fällt und nach unten in eine Schrottrutsche oder einen Schrottbehälter ausgeworfen wird.
Auf dem Streifen verbleibt eine sauber-kantige Aussparung. Diese Aussparung dient als Anschlageingriffsmerkmal. Beim Vorschub des Streifens berührt die Vorderkante der Kerbe einen festen Anschlagblock oder einen gehärteten Stift in der Matrize und stoppt die Vorwärtsbewegung genau im richtigen Vorschubabstand.
Da eine Seite des Schnitts nicht eingeschränkt ist (die offene Bandkante), unterscheidet sich die Schermechanik bei diesem Vorgang von einem vollständig geschlossenen Lochvorgang. Das Material in der Nähe der freien Kante kann sich beim Stempeleintritt leicht nach außen verformen, wodurch die Druckspannung an der Stempelfläche im Vergleich zu einem Schnitt mit geschlossenem Umfang verringert wird. Dies bedeutet, dass die für eine positive Kerbe erforderliche Stanzkraft etwas geringer ist als für ein Loch gleicher Größe, das von einer beliebigen Kante entfernt gestanzt wird, sofern alles andere gleich bleibt.
Die offene Kante wirft jedoch ein anderes Problem auf. Wenn der Abstand von Stempel{1}}zu-auf der Kantenseite zu groß ist, kann sich der Streifen eher durchbiegen als sauber scheren, wodurch eine gerollte oder abgerissene Kante anstelle einer definierten Bruchzone entsteht. Die Abstandsverhältnisse für positive Kerbstanzungen folgen den Standard-Schnittspielregeln, erfordern jedoch eine strengere Kontrolle auf der Seite der freien Kante, um die fehlende Materialbeschränkung auszugleichen.
Streifensteifigkeit und Vorschubstabilität nach positiver Kerbung
Jede positive Kerbe verringert die Querschnittsfläche des Trägerstreifens an der Kerbenstelle. Stellen Sie sich vor, Sie betrachten den Streifen vom Ende aus: Während ein Träger über die gesamte Breite einen gleichmäßigen Biegewiderstand aufweist, weist ein Träger mit Kerben periodisch Schwachstellen auf, an denen die Steifigkeit abnimmt. Je tiefer die Kerbe, desto größer ist diese Reduzierung.
Dies ist wichtig, da die Festigkeit des Trägerstreifens einer Biegung während des Zuführvorgangs standhalten muss. Wie Art Hedrick feststellt, sind etwa 10 Prozent des Gewichts des Teils erforderlich, um es horizontal durch die Matrize zu bewegen. Multipliziert man das mit der Anzahl der Stationen, wirkt die akkumulierte Widerstandskraft auf einen Träger, der bereits an jedem Kerbpunkt geschwächt wurde. Wenn der verbleibende Querschnitt diese Zufuhrlasten nicht ohne Ablenkung tragen kann, knickt das Band ein oder neigt sich seitlich, was zu Problemen bei der Stanzformung führt, die sich in jeder nachgelagerten Station ausbreiten.
Bei schmalen Streifen wird dieser Kompromiss -kritisch. Eine Kerbe, die 30 Prozent der Streifenbreite entfernt, kann das Trägheitsmoment des Trägers so stark reduzieren, dass es zu einem sichtbaren Durchhang zwischen den Stationen kommt. Bei breiten Streifen mit großzügigen Trägerbahnen hat die gleiche proportionale Kerbe vernachlässigbare Auswirkungen auf die Vorschubstabilität. Der praktische Schwellenwert hängt von der Materialstärke, der Materialart und der Gesamtzahl der Progressionen in der Matrize ab.
Ingenieure kompensieren dies auf verschiedene Weise:
- Versteifungsrippen- Hinzufügen von geprägten Sicken oder geformten Rippen zum Trägerstreifen vor oder nach der Kerbstation, wodurch das Widerstandsmoment erhöht wird, ohne die Materialbreite zu erhöhen.
- Beidseitige-Einkerbung- Anbringen flacherer Kerben an beiden Streifenkanten anstelle einer tiefen Kerbe auf einer einzelnen Seite, wodurch die Querschnittsreduzierung symmetrisch verteilt wird und ein ausgewogenes Vorschubverhalten aufrechterhalten wird.
- Optimierte Kerbtiefe- Begrenzung der Tiefe auf das Minimum, das für einen zuverlässigen Anschlageingriff erforderlich ist, typischerweise das 1,5- bis 2,0-fache der Materialstärke, abhängig von den Anforderungen an die Vorschubgenauigkeit.
Stempelverschleißmuster bei Operationen mit positiver Kerbe
Bei Stempeln mit positiver Kerbe ist der Verschleiß anders als bei Standard-Stanzstempeln, und der Grund dafür liegt in der Zwangsgeometrie. Bei einem Standard-Lochvorgang schneidet der Stempel allseitig von Streifen umgebenes Material. Die resultierenden Druckspannungen sind relativ symmetrisch um den Stempelumfang herum. Bei einem positiven Kerbvorgang erfährt die Seite mit der offenen Kante einen geringeren Druckwiderstand, während die Seite des Streifen--Körpers eine vollständige Beschränkung erfährt.
Diese Asymmetrie konzentriert den Verschleiß auf die eingespannten Flächen des Stempels, insbesondere auf die Stirnfläche, die am Trägerstreifenkörper anliegt. Über Tausende von Hüben führt diese ungleichmäßige Belastung zu einem charakteristischen Abnutzungsmuster: Auf der eingespannten Seite kommt es früher zu Kantenverrundungen und Mikro{1}}ausbrüchen als auf der Seite mit der freien{2}}Kante. Stanzformhersteller, die diese Werkzeuge warten, wissen, dass sie bei der Fehlersuche bei der Gratbildung zuerst die Schneidkante auf der Trägerseite prüfen müssen.
Die Stempelgeometrie beeinflusst auch die Verschleißrate. Kerbstempel mit scharfen Innenecken (an der Unterseite des Kerbprofils) konzentrieren die Spannung an diesen Stellen. Radien an Innenecken sind nicht optional; sie sind strukturelle Notwendigkeiten. Enge Ecken verschleißen am schnellsten, und die zur Herstellung dieser Stempel verwendeten EDM-Drahtprofile sollten an allen inneren Übergängen Mindestradien von 0,5 bis 1,0-facher Materialstärke aufweisen. Ohne ausreichende Radien beschleunigen Spannungserhöhungen am Stempel den Kantenbruch und verkürzen die Wartungsintervalle erheblich.
Das Schneckenverhalten in positiven Konfigurationen fügt einen weiteren Verschleißfaktor hinzu. Bei jedem Hub entsteht ein einzelner Schrottrohling, der sauber durch die Matrizenöffnung ausgeworfen werden muss. Wenn der Butzen beim Rückhub an der Stempelfläche kleben bleibt (ein Zustand, der als Butzenziehen bezeichnet wird), kann er zurück in den Schneidbereich getragen und beim nächsten Zyklus zwischen Stempel und Streifen zerkleinert werden. Das Ziehen von Butzen beschädigt die Stempelfläche, beschädigt die Bandoberfläche und kann in schweren Fällen einen Werkzeugabsturz auslösen. Positive Kerbengeometrien sind etwas anfälliger für das Herausziehen des Butzens als das Standardlochen, da der Butzen über eine freie Kante verfügt, die zurückfedern und den Stempel beim Zurückziehen greifen kann. Zu den Lösungen gehören Winkelschere an der Stempelfläche, federbelastete Auswerferstifte und vakuumunterstützte Butzenentfernungssysteme.
Durch die Auswahl des Freiraums für Operationen mit positiver Kerbe werden diese konkurrierenden Anforderungen ausgeglichen: Ein zu enger Abstand erhöht die Schnittkraft und beschleunigt den Stempelverschleiß, ein zu lockerer Abstand führt zu übermäßiger Gratbildung und birgt das Risiko, dass sich der Butzen zurückhält. Die geometriespezifische Überlegung bei der Kerbenkonstruktion besteht darin, dass der Abstand auf der Seite der offenen Kante etwas größer sein kann als auf der eingeschränkten Seite, wodurch der asymmetrische Spannungszustand berücksichtigt wird, ohne dass die Kantenqualität am Trägerstreifen selbst beeinträchtigt wird.
Mechanik und Materialfluss der negativen Bypass-Kerbe
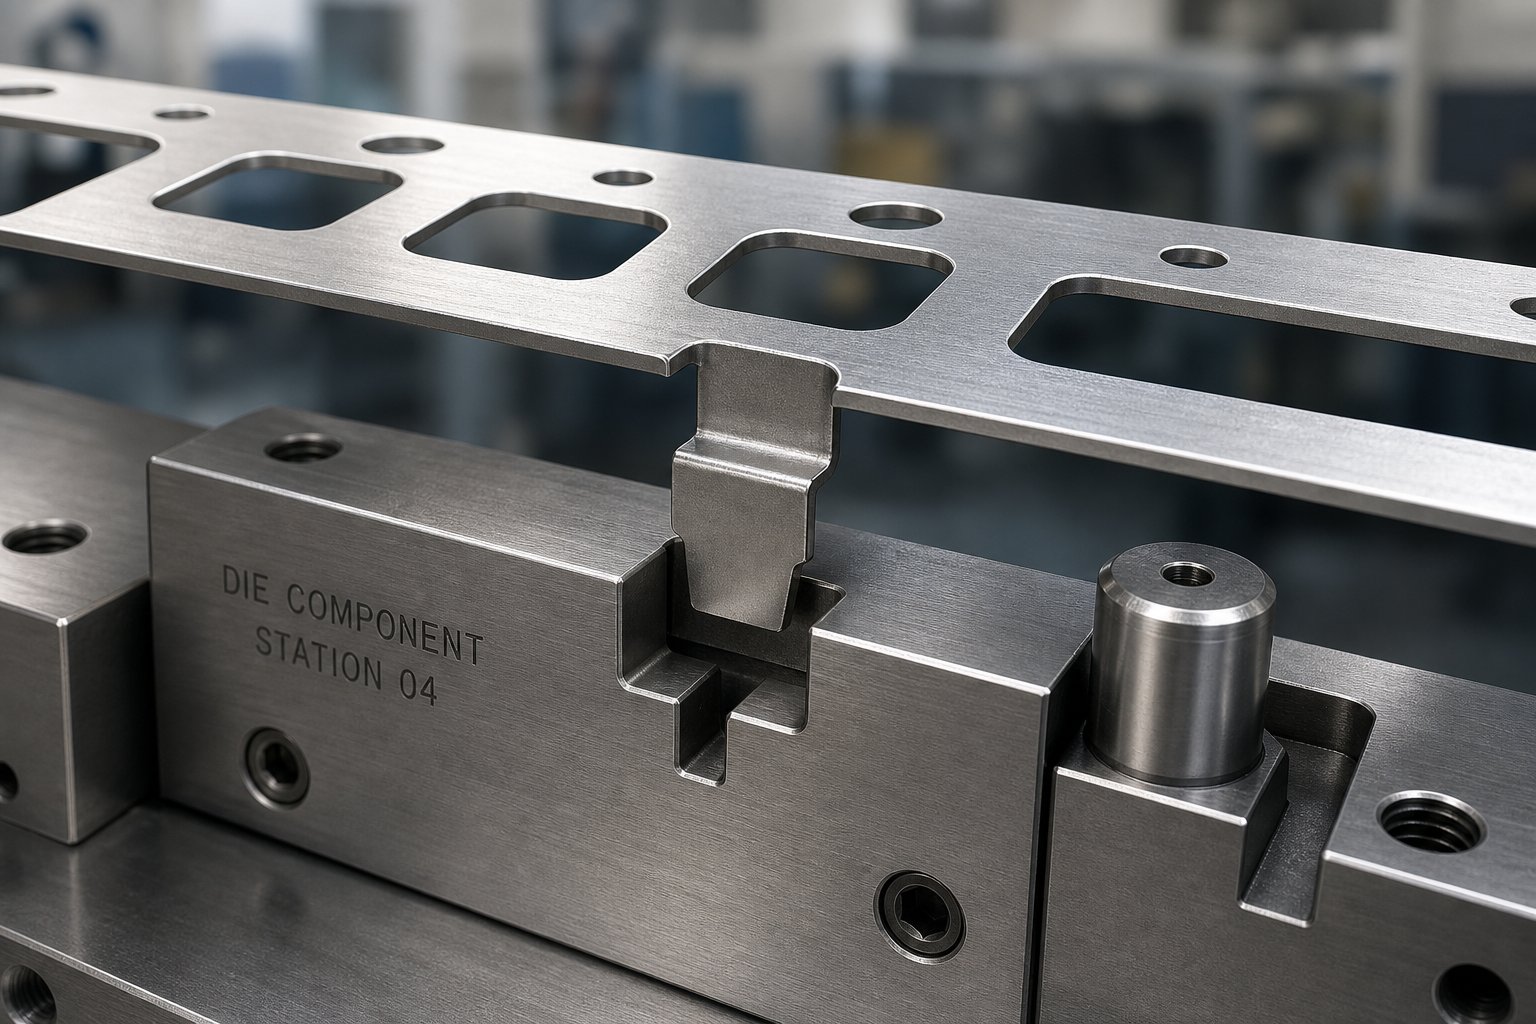
Positive Kerben verringern die Streifenbreite für einen sauberen Rohlingsauswurf und eine einfache Schrottverwaltung. Negative Notches bewirken den gegenteiligen Trade. Anstatt Material von der Streifenkante zu entfernen, hinterlässt eine negative Kerbe eine hervorstehende Lasche oder ein lanzenartiges Merkmal, das sich vom Träger nach außen erstreckt. Es wird kein einzelner Slug erzeugt. Es geht kein Material verloren. Der gesamte Streifenquerschnitt bleibt an jedem Fortschrittspunkt erhalten, und die Lasche selbst wird zum Registrierungsmechanismus, der mit den entsprechenden Taschen oder Stoppblöcken in der Matrize verriegelt.
Dieser Ansatz verändert grundlegend die Belastungslandschaft des Trägerstreifens, das Verschleißprofil des Werkzeugs und die Abstandsanforderungen von Station zu Station. Sie behalten Ihre Streifensteifigkeit bei, erben jedoch einen neuen Satz geometrischer Einschränkungen, die in jeder nachgelagerten Station verwaltet werden müssen.
Wie negative Kerben den Streifenquerschnitt erhalten-
Wenn Sie eine negative Kerbe schneiden, erzeugen Stempel und Matrize eine teilweise Trennung, typischerweise einen Lanzenschnitt an drei Seiten eines kleinen rechteckigen oder trapezförmigen Bereichs an der Bandkante. Die vierte Seite bleibt befestigt und fungiert als Scharnier. Die eingestochene Lasche wird dann nach unten (oder gelegentlich auch nach oben) gebogen, um einen Flansch zu bilden, der unter oder über der Streifenebene hervorsteht. Wie in der Branchenliteratur beschrieben, eliminiert ein Lanzen- und Flansch-Pitch-Stop die Probleme bei der Entfernung von Metallstücken vollständig, da kein separates Stück Abfall erzeugt wird.
Der Trägerstreifen behält seine volle Breite. Es gibt keine periodische Querschnittsverringerung, keinen lokalen Abfall des Trägheitsmoments und keine geschwächte Zone, die unter Vorschublasten zum Knicken neigt. Bei schmalen Trägern oder dünnen Materialien, bei denen die Steifigkeit bereits gering ist, kann diese Erhaltung des Querschnitts der entscheidende Faktor bei der Auswahl des Kerbtyps sein. Die Flanschlasche sorgt außerdem für zusätzliche lokale Steifigkeit, indem sie wie eine kleine Strukturrippe wirkt, insbesondere wenn sie während der Zuführung in einem Stangenheber eingeklemmt wird.
Unter dem Gesichtspunkt der Materialausnutzung verbrauchen negative Kerben keine zusätzliche Bandbreite, die über das hinausgeht, was der Träger bereits benötigt. Positive Kerben erfordern zusätzliches Material, um die Tiefe des Ausschnitts unterzubringen, ohne den Teilrohling zu beeinträchtigen. Dieser Unterschied, selbst wenn er nur wenige Millimeter pro Seite beträgt, führt bei Millionen von Teilen zu erheblichen Spuleneinsparungen.
Registrierungsvorteile hervorstehender Tab-Funktionen
Die durch eine negative Kerbe erzeugte gebogene Lasche bietet eine dreidimensionale Registrierungsfunktion anstelle eines einfachen Kantenanschlags. Wenn die Lasche in einen passenden Schlitz oder eine Tasche fällt, die in den Matrizenschuh oder eine Hebeschiene eingearbeitet ist, erfasst sie den Streifen sowohl in Vorschubrichtung als auch vertikal. Dieser zweiachsige Eingriff verhindert das Abheben des Streifens bei Hochgeschwindigkeitsbetrieb und verhindert eine seitliche Schrägstellung wirksamer als eine flache Kante, die gegen einen Stift drückt.
Überlegen Sie, was während der Einrichtung passiert. Ein Bediener, der eine neue Spule in die Matrize einfädelt, benötigt einen definitiven Stopp beim ersten Schlag. Eine Lasche mit negativer Kerbe, die in die Tasche passt, sorgt für eine eindeutige taktile und visuelle Rückmeldung, dass der Streifen richtig sitzt. Dies reduziert die Setup-Fehler, die für die meisten progressiven Matrizenabstürze verantwortlich sind, die typischerweise bei den ersten 10 Treffern während der Matrizeneinstellung auftreten.
Bei großen Folgeverbundwerkzeugen, die breites oder dickes Spulenmaterial verarbeiten, können Führungsstifte allein das Band vor den Presszyklen oft nicht mit ausreichender Sicherheit ausrichten. Die Laschen mit negativer Kerbe bilden in Kombination mit den Piloten ein zweistufiges Registrierungssystem: Die Lasche sorgt für eine grobe Positionierung und verhindert eine Überzustellung, während die Pilotenstifte eine endgültige Präzisionsausrichtung liefern, die in Tausendstel Zoll gemessen wird.
Überlegungen zu Abstand und Stationsinterferenzen
Der mechanische Vorteil einer negativen Kerbe geht mit geometrischen Kosten einher. Jede hervorstehende Lasche muss beim Vorrücken des Streifens jede nachgeschaltete Matrizenkomponente physisch freigeben. Hebeschienen, Nockenantriebe, Formstempel, Polsteroberflächen und Abstreifplatten müssen alle ausgespart oder geschlitzt sein, um die hindurchgehende Lasche aufzunehmen.
Bei einem Werkzeug mit 15 oder 20 Stationen vervielfacht sich dieser Abstandsbedarf schnell. Jede Station benötigt eine Entlastungstasche oder einen Entlastungskanal, der zur Grundfläche der Lasche passt, und diese Entlastungen müssen den gebogenen Winkel der Lasche zuzüglich etwaiger Rückfederung berücksichtigen, die ihre tatsächliche hervorstehende Höhe verändern könnte. Wenn eine Lasche während des Vorschubs an einer nachgeschalteten Komponente hängen bleibt, verklemmt sich der Streifen und der nächste Pressenhub landet auf falsch ausgerichtetem Material. Das Ergebnis ist der gleiche Werkzeugabsturz, den die Kerbe verhindern sollte.
Der andere wichtige Gesichtspunkt ist die Spannungsverteilung am Kerbengrund. Der Lanzenschnitt, der die Lasche definiert, erzeugt eine scharfe geometrische Diskontinuität auf der Seite des Streifenkörpers. Die Spannung konzentriert sich an diesem Wurzelradius in einem Muster, das durch das Verhältnis von Radius zu Materialdicke bestimmt wird. Ein Wurzelradius von weniger als dem 0,5-fachen der Materialdicke kann Spannungskonzentrationsfaktoren von mehr als 3,0 erzeugen, was bedeutet, dass lokale Spannungen am Kerbengrund das Dreifache der Nennspannung im umgebenden Träger erreichen.
Dies ist wichtig, da der Schneid- und Biegevorgang am Kerbengrund zu einer erheblichen Kaltverfestigung in dieser Zone führt. Das Material an der Wurzel wurde beim Stechvorgang plastisch verformt und durch das anschließende Biegen der Lasche wird die Kaltverfestigung noch verstärkt. Bei Stählen mit niedrigem Kohlenstoffgehalt kann diese Verformungshärtung die lokale Härte im Vergleich zum Grundmaterial um 20 bis 40 Prozent erhöhen. Die Zone wird härter, weniger duktil und neigt bei zusätzlicher Belastung eher zur Rissbildung.
Wenn das Band nachfolgende Umform- oder Biegestationen durchläuft, erfährt der kaltverfestigte Kerbengrund eine zusätzliche Zug- oder Druckspannung. Wenn durch einen Umformvorgang eine Biegespannung auf den Träger in der Nähe der Kerbstelle ausgeübt wird, fungiert die bereits kaltverfestigte Wurzel als Rissbeginnpunkt. Die verringerte Duktilität bedeutet, dass das Material seine Bruchgrenze früher erreicht als das umgebende Grundmetall, wodurch der Träger während der Produktion möglicherweise gespalten wird.
Ingenieure bewältigen dieses Risiko durch verschiedene Ansätze:
- Großzügige Wurzelradien- Angabe von Mindestradien mit der 1,0- bis 1,5-fachen Materialdicke an der Lanzenwurzel, wodurch die Spitzenspannungskonzentration reduziert und die plastische Spannung über ein größeres Volumen verteilt wird.
- Kerbenpositionierung außerhalb der Formzonen- Anordnen der Kerbe an Trägerbereichen, die keiner weiteren Umformung unterzogen werden, um sicherzustellen, dass die kaltverfestigte Wurzel keiner zusätzlichen Belastung durch Biege- oder Ziehvorgänge ausgesetzt wird.
- Auswahl der Materialqualität- Auswahl von Materialien mit höherer Dehnfähigkeit, die die Verformungshärtung an der Wurzel absorbieren können und dennoch eine ausreichende Duktilität für nachgelagerte Vorgänge behalten.
- Kontrollierter Laschenbiegewinkel- Die Abwärtsbiegung wird auf den minimalen Winkel begrenzt, der für eine zuverlässige Registrierung erforderlich ist, wodurch die gesamte plastische Belastung reduziert wird, die während der Stech- und Formungssequenz an der Wurzel entsteht.
Die Komplexität der Negativkerben sorgt für eine bessere Bandkontrolle und Materialausnutzung. Der Träger behält die volle Querschnittssteifigkeit und es wird kein Material verschwendet, aber jede nachgelagerte Station muss die hervorstehende Lasche aufnehmen, und der kaltverfestigte Kerbengrund erfordert eine sorgfältige geometrische Gestaltung, um zu vermeiden, dass er zur Rissentstehungsstelle wird.
Das Zusammenspiel zwischen der Metallurgie des Kerbgrunds und den Anforderungen der nachgelagerten Formgebung führt dazu, dass das Design negativer Kerben von Natur aus empfindlicher auf Materialeigenschaften reagiert als das Design positiver Kerben. Materialien mit begrenzter Dehnung oder aggressiven Kaltverfestigungsraten verstärken die Risiken am Kerbengrund und verlagern die technische Berechnung in einigen Anwendungen in Richtung positiver Konfigurationen. Wie bestimmte Materialqualitäten diese Berechnung beeinflussen, ist der Punkt, an dem die nächste Ebene der Designwissenschaft ins Spiel kommt.
Wie Materialeigenschaften die Auswahl des Kerbdesigns beeinflussen
Ein Kerbengrund, der sich in unlegiertem Stahl vorhersehbar verhält, kann in Dual-phase 980 zu einer Rissinitiationsstelle werden. Ein Spalt, der in Aluminium saubere Kanten erzeugt, hinterlässt sekundäre Scherspuren auf Edelstahl. Die Materialqualität optimiert nicht nur die Bypass-Notch-Leistung; Es definiert den gesamten Designbereich neu. Der Elastizitätsmodul, die Dehnfähigkeit, die Streckgrenze des Stahls oder der Legierung und die Kaltverfestigungsrate spielen jeweils eine unterschiedliche Rolle bei der Bestimmung, ob eine Kerbe zuverlässig funktioniert oder vorzeitig ausfällt.
Besonders aufschlussreich ist der Zusammenhang zwischen Streckgrenze und Zugfestigkeit. Materialien mit einem niedrigen Verhältnis zwischen diesen Werten (d. h. das Material verfestigt sich erheblich, bevor es die endgültige Festigkeit erreicht) tolerieren Kerbwurzelverformungen besser, da das umgebende Material Verformungsenergie absorbieren kann, ohne dass es sofort zu einem Bruch kommt. Materialien mit einem hohen Verhältnis, bei denen Streckgrenze und Zugfestigkeit nahe beieinander liegen, bieten nahezu keinen Verformungspuffer. Entweder hält der Streifen oder er reißt.
Kerbverhalten von Weichstahl und kohlenstoffarmen Legierungen
Stähle mit niedrigem Kohlenstoffgehalt und Streckgrenzen unter 300 MPa und Dehnungswerten über 30 Prozent sind die tolerantesten Materialien für Bypass-Kerbvorgänge. Aufgrund ihrer hohen Duktilität bleibt die Schereinflusszone am Kerbengrund relativ klein und die Kaltverfestigung an den Schnittkanten ist moderat. Der Elastizitätsmodul von Stahl dieser Kategorie liegt bei etwa 200 GPa und sorgt für eine vorhersehbare elastische Erholung und eine minimale Rückfederung an der Kerblasche.
Bei Baustahl eignen sich sowohl positive als auch negative Kerbkonfigurationen gut. Die Kantenqualität nach dem Schneiden zeigt eine klar definierte Polierzone mit einem sanften Übergang in die Bruchzone, dieideale Voraussetzung für Kantenduktilität. Abstände im Bereich von 5 bis 10 Prozent der Materialstärke führen zu akzeptablen Ergebnissen, und die Grathöhe dient als zuverlässiger Indikator dafür, wann das Werkzeug nachgeschärft werden muss.
Die Kaltverfestigung am Kerbengrund in Weichstahl erhöht die lokale Härte, erschöpft jedoch selten die verbleibende Dehnungsfähigkeit des Materials. Ein negativer Kerbengrund, der gestanzt und gebogen wurde, behält immer noch genügend Duktilität, um nachfolgende Umformvorgänge ohne Rissbildung zu überstehen. Dieses nachsichtige Verhalten ist der Grund dafür, dass negative Kerben bei Anwendungen mit Folgeverbundwerkzeugen aus kohlenstoffarmem Stahl entstanden sind und warum viele traditionelle Konstruktionsrichtlinien die Eigenschaften von Weichstahl als Grundlage zugrunde legen.
Herausforderungen bei AHSS und hochfesten Werkstoffen
Fortschrittliche hochfeste Stähle verändern die Berechnung dramatisch. Dual-Phasen- (DP), komplexe Phasenstähle (CP) und martensitische Stähle bieten Zugfestigkeiten von 600 MPa bis weit über 1400 MPa, ihre Dehnungswerte sinken jedoch in den höchsten Festigkeitsklassen auf einstellige Werte. Von den AHSS Application Guidelines veröffentlichte Untersuchungen bestätigen, dass diese Sorten beim Scheren einen hohen Grad an Kaltverfestigung aufweisen, was zu einer höheren Festigkeit und Härte an den Schnittkanten bei deutlich verringerter Kantenduktilität führt.
Der Elastizitätsmodul von Stahl bleibt bei diesen Qualitäten im Wesentlichen konstant (ungefähr 200 bis 210 GPa), sodass das Rückfederungsverhalten an der Kerbe in erster Linie durch das Verhältnis von Streckgrenze zu Elastizitätsmodul und nicht durch eine Änderung der Steifigkeit selbst bestimmt wird. Höhere Streckgrenzen führen zu einer größeren elastischen Erholung nach dem Biegen, was bedeutet, dass Laschen mit negativer Kerbe aggressiver zurückfedern und engere Toleranzen bei der Taschengeometrie erfordern, um eine zuverlässige Ausrichtung aufrechtzuerhalten.
Die Kantenqualität in AHSS verhält sich kontraintuitiv. Diese Materialien erzeugen weniger Überschläge und kleinere Grate als Weichstahl, da sie mit weniger plastischer Verformung brechen. Allerdings enthält die Scherkante harte martensitische Inseln, die als Rissinitiatoren wirken. DP- und TRIP-Stähle sind besonders anfällig, da harte Partikel an den Schnittkanten die zulässige Kantendehnung zusätzlich verringern. Bei negativen Kerbwurzeln in AHSS führt diese Kombination aus begrenzter Dehnung und mikrostruktureller Spannungserhöhung zu unvorhersehbarem Bruchverhalten.
Die Anforderungen an die Freiräume steigen deutlich. Wo Weichstahl 5 bis 10 Prozent verwendet, können AHSS-Qualitäten 14 bis 16 Prozent oder mehr erfordern, wenn die Zugfestigkeit 1400 MPa übersteigt. Eine Studie zu CP1200-Stahl zeigte, dass eine Erhöhung des Abstands von 10 auf 15 Prozent zu einer deutlichen Verbesserung der Kantenleistung führte, was bestätigt, dass die historischen 10-Prozent-Regeln für diese Materialien nicht gelten. Bei vielen AHSS-Anwendungen sind positive Kerben vorzuziehen, da sich die Bruchzone in den Schrottrohling ausbreitet und sich nicht an der Wurzel des Trägerstreifens konzentriert, wodurch die begrenzte Kantenduktilität für nachgelagerte Vorgänge erhalten bleibt.
Besondere Überlegungen zu Aluminium und Edelstahl
Aluminiumlegierungen bringen andere Herausforderungen mit sich. Ihr Elastizitätsmodul beträgt ungefähr ein -Drittel des von Stahl (ungefähr 70 GPa), was bedeutet, dass die Bandrückfederung nach dem Kerben völlig unterschiedlichen Größenordnungen folgt. Eine negative Kerblasche in Aluminium federt bei gleicher Streckgrenze etwa dreimal stärker zurück als in Stahl, wodurch die Ausrichtung der Lasche-zu-der Tasche weniger präzise wird, sofern sie nicht durch Überbiegung oder engere Taschentoleranzen ausgeglichen wird.
AlsAnmerkungen des MetalForming MagazineViele Automobilaluminiumsorten ähneln einem Stahl mit einer Streckgrenze von 100.000 {2}PSI-, weisen jedoch nur etwa zwei Drittel der Dehnfähigkeit auf. Ihr Kaltverfestigungsverhalten und ihre Oberflächentopographie unterscheiden sich so stark von denen von Stahl, dass Standardtabellen für die Formgestaltung nicht direkt angewendet werden sollten. Die Kerbkantenqualität bei Aluminium tendiert zu gummieren, weniger definierten Bruchzonen, da die Duktilität des Materials eine stärkere Verformung vor der Trennung zulässt. Das Risiko des Herausziehens des Butzens steigt bei Konfigurationen mit positiver Kerbe, da Aluminium dazu neigt, unter Druck an den Stempeloberflächen zu haften.
Rostfreie Stähle, insbesondere austenitische Sorten wie 304 und 316, vereinen hohe Kaltverfestigungsraten mit relativ hoher Dehnung. Aufgrund dieser aggressiven Kaltverfestigung erfordert die Formung von rostfreiem Stahl etwa die doppelte Presskraft wie unlegierter Stahl. Am Kerbengrund einer negativen Konfiguration kann durch den Stech- und Biegevorgang die Härte des Grundmaterials lokal verdoppelt werden. Trotzdem behalten rostfreie Stähle eine ausreichende Restduktilität bei, so dass negative Kerbwurzeln bei der anschließenden Umformung selten reißen, vorausgesetzt, die Wurzelradien sind großzügig.
Das entscheidende Problem bei Edelstahl ist die Spielempfindlichkeit. Laut einer Studie von Dayton Progress führt ein Matrizenabstand von 10 Prozent, der bei Weichstahl üblich ist, zu der schlechtesten Grathöhe bei Edelstahl. Die optimierten Abstände beim Schneiden von rostfreien Kerben liegen typischerweise zwischen 12 und 15 Prozent, wodurch die Kantenqualität gegen die höheren Schnittkräfte ausgeglichen wird, die den Stempelverschleiß beschleunigen.
| Materialtyp | Empfohlene Kerbentyppräferenz | Typischer Abstandsbereich (% der Dicke) | Empfindlichkeit gegenüber Kaltverfestigung | Kantenqualitätsmerkmale | Überlegungen zur Streifenkontrolle |
|---|---|---|---|---|---|
| Weichstahl (YS < 300 MPa) | Entweder positiv oder negativ | 5-10% | Mäßig; Kanten behalten ihre Duktilität | Definierter Glanz und glatter Bruch; Die Grathöhe ist ein zuverlässiger Verschleißindikator | Verzeihend; Beide Konfigurationen bieten eine zuverlässige Registrierung |
| AHSS / DP / CP (YS 350-1000+ MPa) | Positiv bevorzugt für Güten mit hoher -Festigkeit | 10–16 %+ (steigt mit der Zugfestigkeit) | Hoch; Die von der Scherung betroffene Zone ist hart und spröde | Weniger Überschlag und Grat, aber Mikrorisse an den Kanten und sekundäres Scherrisiko | Wurzeln mit negativer Kerbe neigen zur Rissbildung; Positiv vermeidet Trägerschäden |
| Martensitischer Stahl (YS > 1000 MPa) | Positiv stark bevorzugt | 14-21% | Sehr hoch; minimale verbleibende Dehnung an den Kanten | Abrupter Bruch fast ohne Überschlag; Abplatzgefahr bei engem Abstand | Die Rückfederung des Streifens macht die Registrierung der negativen Lasche unzuverlässig; Träger an der Kerbwurzel zu spröde |
| Aluminiumlegierungen (Serie 5xxx/6xxx) | Positiv bevorzugt; Negativ erfordert einen Rückfederungsausgleich | 8-12% | Niedrig bis mäßig; Klasse-abhängig | Gummibruchzonen; Haftung des Butzens an der Stempeloberfläche | Ein niedriger Elastizitätsmodul führt zu einer starken Rückfederung der negativen Laschen. höheres Risiko des Schneckenziehens im positiven Fall |
| Edelstahl (Austenitisch 304/316) | Entweder; Negativ eignet sich gut für großzügige Radien | 12-15% | Sehr hoch; bis zu 2x lokaler Härteanstieg | Saubere Kanten bei optimiertem Abstand; Größter Grat bei 10 % Abstand | Hohe Vorschubkräfte erfordern steife Träger; Bei einer negativen Kerbe bleibt der Steifigkeitsvorteil erhalten |
Die obige Tabelle verdeutlicht einen Richtungszusammenhang: Mit zunehmender Materialfestigkeit und abnehmender Dehnung verschiebt sich die technische Präferenz hin zu positiven Kerben. Die Argumentation ist konsistent. Bei positiven Konfigurationen wird der Bruchschaden in den entsorgbaren Abfall verlagert, anstatt ihn auf dem Trägerstreifen zu konzentrieren, wo er sich durch nachfolgende Umformvorgänge zusammenfügt. Materialien mit ausreichender Duktilität und mäßiger Kaltverfestigung vertragen negative Kerbwurzeln problemlos; Materialien nahe ihrer Formbarkeitsgrenze können dies nicht.
Ein weiterer Faktor verdient Aufmerksamkeit. Der Elastizitätsmodul von Stahl bleibt unabhängig von der Güte nahezu konstant, der viel niedrigere Modul von Aluminium führt jedoch zu einer grundlegend anderen Rückfederungsumgebung. Ingenieure, die es gewohnt sind, Laschen mit negativer Kerbe für Stahl zu entwerfen, stellen fest, dass die gleiche Geometrie bei Aluminium zu unvorhersehbaren Laschenhöhen, inkonsistentem Tascheneingriff und chronischer Ausrichtungsabweichung führt. Der Ausgleich mit tieferen Taschen oder abgewinkelten Erfassungsmerkmalen erhöht die Komplexität, die die Materialeinsparungen einer negativen Konfiguration möglicherweise nicht rechtfertigen.
Diese materialbedingten Einschränkungen erklären, warum erfahrene Werkzeugkonstrukteure jede Entscheidung über eine Bypass-Kerbe mit der Prüfung des Materialdatenblatts beginnen. Streckgrenze, Zugfestigkeit, Gesamtdehnung und n--Wert (Verfestigungsexponent) definieren zusammen das Designfenster. Außerhalb dieses Fensters führen selbst perfekt bearbeitete Werkzeuge mit idealen Abständen zu Kanten, die brechen, Laschen, die aus der Ausrichtung springen, oder Träger, die an der ersten nachgelagerten Formstation reißen. Geometrieparameter und Matrizen-Layout-Entscheidungen ergeben sich aus dieser Materialanalyse und gehen ihr nicht voraus.
Kerbgeometrieparameter und progressives Stanzlayout
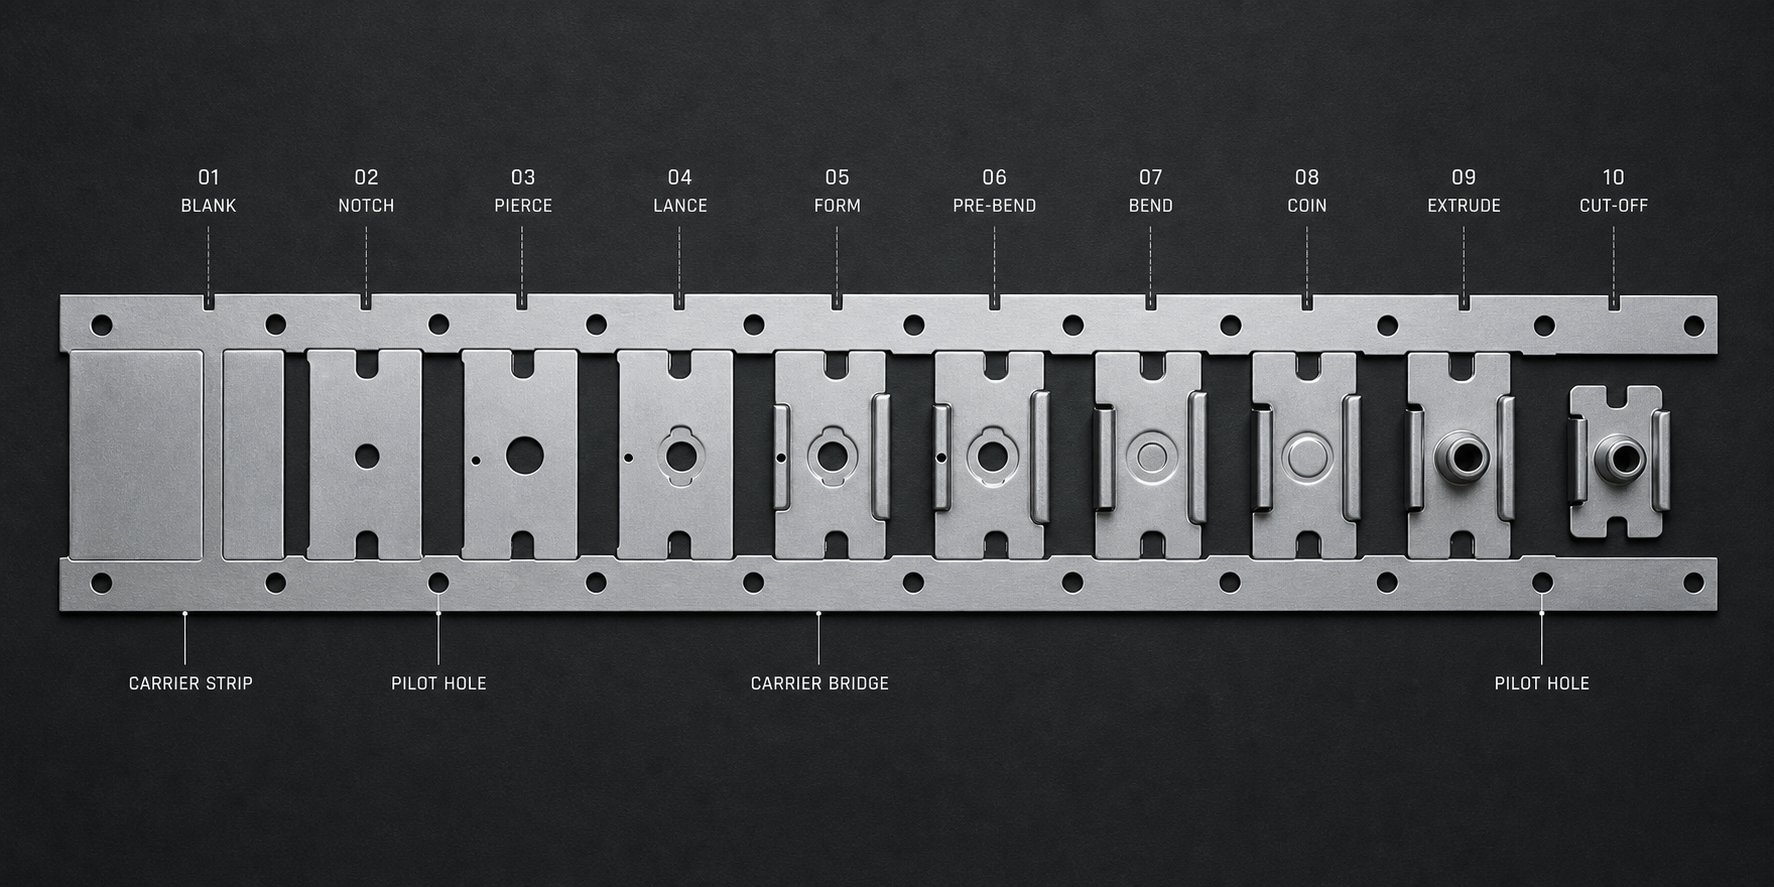
Materialeigenschaften definieren das Designfenster. Geometrieparameter füllen es aus. Die Tiefe, Breite, Eckradien und Winkelbeziehungen einer Bypass-Kerbe übersetzen metallurgische Einschränkungen in physische Werkzeugabmessungen, die entweder eine zuverlässige Bandkontrolle ermöglichen oder chronische Produktionsprobleme verursachen. Jeder Parameter interagiert mit der Materialstärke, der Streifenbreite und dem Vorschubabstand auf eine Art und Weise, die koordinierte Entscheidungen anstelle isolierter Spezifikationen erfordert.
Beziehungen zwischen Kerbtiefe und -breite und Streifengeometrie
Die Kerbentiefe ist der Abstand, um den sich der Ausschnitt oder die Lasche von der Streifenkante nach innen erstreckt. Tiefere Kerben sorgen für einen besseren mechanischen Eingriff mit dem Anschlagblock oder der Tasche, sodass ein Übervorschub selbst bei aggressiver Vorschubbeschleunigung physikalisch unmöglich ist. Aber Tiefe hat ihren Preis. In positiven Konfigurationen verringert jeder zusätzliche Millimeter an Tiefe den Querschnitt des Trägers und verringert so das Trägheitsmoment, das das Band während der Metallumformvorgänge an nachgelagerten Stationen stabil hält. Bei negativen Konfigurationen bedeutet eine größere Tiefe eine längere, gezackte Lasche, die mehr Spielraum durch jede nachfolgende Matrizenkomponente erfordert.
Der praktische Richtwert für die positive Kerbtiefe liegt zwischen dem 1,5- und 3,0-fachen der Materialstärke. Unter 1,5 t ist der Eingriff zu flach, um die Bandbewegung vor den Presszyklen zuverlässig zu stoppen. Über 3,0 t bei schmalen Trägern fehlt dem verbleibenden Querschnitt möglicherweise die Steifigkeit, um einer Knickung in Vorschubrichtung standzuhalten. Bei negativen Kerben beträgt die Laschenlänge (das funktionale Äquivalent der Tiefe) typischerweise das 2,0- bis 4,0-fache der Materialstärke, wobei die längere Abmessung erforderlich ist, um sicherzustellen, dass die gebogene Lasche vollständig in der Passtasche sitzt.
Die Kerbenbreite wird durch den Vorschubabstand begrenzt, das feste Maß, das definiert, wie weit das Band pro Pressenhub vorgeschoben wird. Die Kerbe muss schmal genug sein, um in einen Progressionsabstand zu passen, ohne die Merkmale der nächsten Station zu überlappen, aber dennoch breit genug, um eine ausreichende Anschlagfläche bereitzustellen. Ein üblicher Ausgangspunkt ist eine Kerbenbreite zwischen 40 und 60 Prozent des Fortschrittsabstands, wobei auf beiden Seiten der Kerbe ausreichend Brückenmaterial verbleibt, um die Integrität des Trägers zwischen den Fortschritten aufrechtzuerhalten. Gemäß den Entwurfsgrundsätzen für Streifenlayouts sollte die Brückendicke zwischen den Merkmalen mindestens das 1,25- bis 1,5-fache der Materialdicke betragen, um ein Verdrehen des Schrotts und ein Versagen des Trägers zu verhindern.
Die Streifenbreite bestimmt, ob eine einseitige oder zweiseitige Kerbung geeignet ist. Schmale Streifen (normalerweise unter 50 mm bei Materialien mit Standardstärke) profitieren von einer einseitigen Einkerbung, um die maximale Trägerbreite an der gegenüberliegenden Kante beizubehalten. Bei breiten Streifen werden oft zweiseitige Einkerbungen mit geringeren Tiefen an jeder Kante verwendet, wodurch die Querschnittsverringerung symmetrisch verteilt wird und die seitliche Vorschubdrift verhindert wird, die auftritt, wenn während des Vorschubs asymmetrische Kräfte auf den Träger einwirken.
Eckenradiusdesign und Spannungskonzentrationsmanagement
Klingt unwichtig? Eckradien an Kerbübergängen gehören zu den folgenreichsten Maßen im gesamten Streifenlayout. Eine scharfe Innenecke an einer positiven Kerbe konzentriert die Spannung im Stanzwerkzeug und beschleunigt den Verschleiß an dieser Stelle. Ein scharfer Wurzelradius an einer negativen Kerbe konzentriert die Spannung im Bandmaterial und erzeugt Rissbildungsstellen, die sich unter nachgeschalteten Umformlasten ausbreiten können.
Der Spannungskonzentrationsfaktor (Kt) an einer Kerbecke folgt einer Beziehung, die durch das Verhältnis von Radius zu Tiefe bestimmt wird. Bei einer rechteckigen Kerbe mit einem Grundradius r und einer Tiefe d steigt Kt schnell an, wenn r/d unter 0,25 fällt. Bei r/d=0.1 können die Konzentrationsfaktoren 4,0 überschreiten, was bedeutet, dass die lokale Spannung im Träger das Vierfache des Nominalwerts erreicht. Bei Materialien mit begrenzter Dehnung übersteigt diese Konzentration die Bruchdehnung an der Wurzel, bevor das Band überhaupt die erste Formstation erreicht.
Praktische Radiusspezifikationen hängen sowohl vom Elastizitätsmodul des Materials, das Metalle aufweisen, als auch von ihrer Dehnungskapazität ab:
- Weicher Stahl- Mindestinnenradius von 0,5 t an Kerbecken; 1,0 t an negativen Kerbwurzeln, wo in der Nähe eine nachfolgende Umformung erfolgt.
- AHSS-Sorten- Mindestens 1,0 t an allen Innenecken; 1,5 t oder mehr bei negativen Kerbwurzeln aufgrund begrenzter Kantenduktilität.
- Aluminiumlegierungen- Mindestens 0,75 t an Innenecken; An negativen Wurzeln sind größere Radien erforderlich, um der Tendenz des Materials zur Ausbreitung von Gummibrüchen Rechnung zu tragen.
- Edelstahl- Mindestens 1,0 t an Innenecken, um aggressive Kaltverfestigung an der Schnittkante auszugleichen.
Diese Radien wirken sich auch auf die Werkzeugbestückung aus. Stanzecken mit Radien unter 0,3 mm aus gehärtetem Werkzeugstahl entwickeln bei den meisten Produktionsmaterialien innerhalb der ersten 50.000 Hübe Mikroausbrüche. Für EDM-Drahtschnittprofile sollten Radien als explizite Abmessungen angegeben werden, anstatt sich zur Definition der Ecke auf den natürlichen Drahtradius zu verlassen, da die Erosion des Drahtdurchmessers während des Schneidens zu inkonsistenten Radien führen kann, die auf dem Papier angemessen aussehen, in der Praxis jedoch versagen.
Interaktion der Pilotplatzierung mit der Notch-Positionierung
Bypass-Kerben und Pilotstifte dienen demselben Ziel, nämlich der genauen Streifenpositionierung, jedoch mit unterschiedlichen Präzisionsniveaus. Die Kerbe ermöglicht eine grobe Kontrolle, verhindert grobe Übervorschübe und sorgt für eine wiederholbare Startposition für jeden Pressenhub. Führungsstifte sorgen für eine Feinsteuerung und korrigieren kleine Positionsfehler, die durch Schlupf der Vorschubwalze, Materialrückfederung und thermische Ausdehnung des Bandes bei Hochgeschwindigkeitsläufen entstehen.
Ihre Abstände müssen aufeinander abgestimmt sein. Wenn sich ein Führungsstift zu nahe an einer Bypass-Kerbe befindet, konkurrieren die beiden Merkmale um die Positionshoheit. Die Kerbe hält den Streifen an einer Position fest, während der Pilot versucht, ihn beim Eintritt in das Loch in eine etwas andere Position zu verschieben. Dieser Konflikt führt zu einer Scherbeanspruchung des Pilotstifts, einer Verlängerung des Pilotlochs und einer inkonsistenten Teilepositionierung, die sich als Dimensionsstreuung in den fertigen Komponenten zeigt.
Beim Standardansatz werden die Bypasskerbe an Station eins (oder der ersten Schneidstation) und die Pilotlöcher an den Stationen zwei und drei platziert. Durch diese Reihenfolge wird sichergestellt, dass die Kerbe zunächst eine grobe Position einnimmt und dann von den Piloten verfeinert wird, bevor kritische Form- oder Bemaßungsvorgänge beginnen. Bei Matrizen mit vielen Stationen werden zusätzliche Piloten in Abständen von jeweils drei bis fünf Schritten platziert, jedoch immer um mindestens eine volle Schrittweite von den Kerbpositionen versetzt.
Wie in den Konstruktionsrichtlinien für progressive Matrizen empfohlen wird, sollten, wenn zwei Führungssätze erforderlich sind, beide an derselben Station gestanzt werden, um ihre relative Genauigkeit beizubehalten. An verschiedenen Stationen gestanzte Pilotlöcher übernehmen den kumulativen Positionierungsfehler jedes Fortschritts zwischen ihnen, wodurch die eigentliche Präzision, die sie bieten sollen, beeinträchtigt wird.
Der sequentielle Entwurfsentscheidungsprozess, der alle diese Parameter koordiniert, folgt einer logischen Hierarchie:
- Bestimmen Sie die Fortschrittsdistanz- Dies wird durch die Teilegeometrie festgelegt und definiert den maximal verfügbaren Platz für alle Streifenmerkmale, einschließlich Kerben, Piloten und Trägerbrücken.
- Streifenbreite festlegen- Berechnet aus der Größe des Teilrohlings plus den Trägerbahnanforderungen plus etwaiger Kantenbeschnittzugabe und legt den Gesamtquerschnitt fest, der für den Eingriff in die Kerbe verfügbar ist.
- Wählen Sie den Kerbentyp basierend auf Material und Geometrie aus- Die Materialeigenschaften (im vorherigen Abschnitt behandelt) in Kombination mit den Anforderungen an die Streifenbreite und die Trägersteifigkeit bestimmen, ob eine positive, negative oder keine Kerbe angemessen ist.
- Kerbmaße definieren- Tiefe, Breite und Eckradien werden innerhalb der in den Schritten eins bis drei festgelegten Einschränkungen angegeben, um die Zuverlässigkeit des Eingriffs und die Integrität des Streifens abzuwägen.
- Koordinieren Sie die Pilotplatzierung- Die Positionen der Pilotlöcher werden so gewählt, dass sie die Positionierung der Kerben konfliktfrei ergänzen und in Abständen angeordnet sind, um Vorschubfehler zu korrigieren, die sich nach der Kerbenstation angesammelt haben.
Die Optimierung des Streifenlayouts verschiebt sich erheblich, je nachdem, welcher Kerbentyp ausgewählt wird. Positive Kerben verbrauchen Streifenbreite, Materialverschachtelungssoftware für Materiallängenberechnungen muss bei der Berechnung der minimalen Streifenbreite die Kerbentiefe berücksichtigen. Eine 2 mm tiefe positive Kerbe auf jeder Seite erhöht die erforderliche Gesamtspulenbreite um 4 mm, was sich bei einer Produktionsserie von Millionen Teilen in messbaren Materialkosten niederschlägt. Moderne Verschachtelungsalgorithmen berücksichtigen dies automatisch, aber die Eingabeparameter müssen die tatsächliche Kerbengeometrie und nicht eine generische Toleranz widerspiegeln.
Negative Kerben verbrauchen keine zusätzliche Streifenbreite, erhöhen jedoch die Komplexität der Chipkonstruktion. Jede Station benötigt eine Freistellungsgeometrie für die hervorstehende Lasche, was die Bearbeitungszeit und die Kosten beim Matrizenbau erhöht. Der Kompromiss-ist wirtschaftlich: Negative Kerben sparen Material während des gesamten Produktionslaufs, während positive Kerben Werkzeugkosten beim Formenbau einsparen. Welcher Faktor dominiert, hängt vom Produktionsvolumen, den Materialkosten pro Kilogramm und dem Amortisationsplan der Form ab.
Diese geometrischen Parameter existieren nicht isoliert. Jede Dimension fließt in Entscheidungen über das Streifenlayout, die Pilotstrategie, das Design des Schrotthandhabungssystems und die Wartungsintervalle der Matrizen ein. Der nächste logische Schritt besteht darin, diese interagierenden Variablen in einem strukturierten Entscheidungsrahmen zu organisieren, der Ingenieuren hilft, die richtige Kerbenkonfiguration auszuwählen, bevor sie sich für Stahl entscheiden.
Entscheidungsrahmen für die Auswahl des Kerbtyps
Geometrieparameter und Materialeigenschaften definieren, was möglich ist. Ein Entscheidungsrahmen definiert, was praktisch ist. Ingenieure, die vor einem neuen Folgeverbundwerkzeugprojekt stehen, haben selten Schwierigkeiten mit der Berechnung der Kerbtiefe oder der Auswahl von Spielprozentsätzen, sobald der Kerbtyp ausgewählt ist. Die schwierigere Frage kommt früher: Sollte diese Matrize positive Kerben, negative Kerben oder überhaupt keine Bypass-Kerben verwenden? Die Antwort hängt von mindestens sieben interagierenden Variablen ab, und wenn man etwas falsch macht, führt dies zu Überarbeitungen des Streifenlayouts, Änderungen der Pilotstrategie und Wartungsproblemen, die während der gesamten Lebensdauer des Werkzeugs bestehen bleiben.
Was folgt, ist ein strukturierter Ansatz für diese Entscheidung, der sich an den Faktoren orientiert, die erfahrene Werkzeug- und Formenbauingenieure manchmal intuitiv bewerten, wenn sie sich für eine Kerbenkonfiguration entscheiden.
Wann sollten positive Bypass-Kerben verwendet werden?
Positive Kerben verdienen ihren Platz in Matrizen, bei denen ein sauberer Ausschussauswurf, Einschränkungen der Materialfestigkeit und eine unkomplizierte Matrizenkonstruktion Vorrang vor Bandsteifigkeit und Materialeinsparungen haben. Stellen Sie sich ein Szenario vor: Sie lassen AHSS mit 1,2 mm Dicke auf einem schmalen Träger laufen und führen dabei 12 Stationen mit 200 Hüben pro Minute durch. Die Streckgrenze des Materials lässt an einem negativen Kerbengrund nahezu keinen Raum für Kantendehnungen. Bei einer positiven Konfiguration werden alle Bruchschäden in den entsorgbaren Abfall verdrängt, wodurch die geringe Randduktilität, die auf dem Träger verbleibt, erhalten bleibt.
Positive Kerben sind auch die Standardauswahl, wenn:
- Das Material hat eine Streckgrenze von Stahl über 600 MPa, wobei das Risiko von Kerbwurzelrissen die Materialeinsparungen durch eine negative Konfiguration überwiegt.
- Die Matrize verfügt über weniger als acht Stationen, wodurch die Vorteile negativer Kerben im nachgelagerten Abstand weniger ins Gewicht fallen.
- Die Infrastruktur zur Schlackenentfernung ist bereits in die Formkonstruktion integriert (Schrottrutschen, Vakuumsysteme, Entfernung durch den Stempel).
- Die Streifenbreite sorgt für einen ausreichenden Trägerquerschnitt, sodass das durch die Kerbe entfernte Material die Vorschubstabilität nicht wesentlich beeinträchtigt.
- Das Zuführsystem basiert auf einem induktiven Näherungssensor oder einem anderen elektronischen Chipschutz, der die Streifenposition bestätigt, wodurch die physische Registrierung einer negativen Lasche weniger kritisch wird.
Der Kompromiss-ist der Materialverbrauch. Bei jedem Butzen mit positiver Kerbe handelt es sich um zugekauftes Spulenmaterial, das zu Schrott wird. Bei einer Matrize, die 5 Millionen Teile pro Jahr produziert, verursacht selbst eine kleine Kerbe messbare Materialkosten. Ob diese Kosten gerechtfertigt sind, hängt davon ab, wie sie im Vergleich zu den risikogewichteten Kosten für Trägerrisse, Chip-Abstürze oder die zusätzliche Bearbeitung, die für negative Kerbabstände erforderlich ist, stehen.
Wann sollten negative Bypass-Kerben verwendet werden?
Negative Kerben glänzen, wenn die Streifensteifigkeit nicht-verhandelbar ist, die Materialausnutzungsziele aggressiv sind und das Material selbst die an der Kerbenwurzel auftretende Kaltverfestigung tolerieren kann. Stellen Sie sich einen breiten Träger aus Weichstahl vor, der 20 Stationen mit Umformvorgängen durchläuft, bei denen Biegekräfte in der Nähe der Bandkanten ausgeübt werden. Eine positive Kerbe an dieser Stelle schwächt den Träger genau dort, wo er am meisten Stärke benötigt. Eine negative Kerbe bewahrt den vollständigen Querschnitt und sorgt für eine bessere dreidimensionale Ausrichtung.
Zu den Bedingungen, die negative Kerben begünstigen, gehören:
- Bei schmalen Streifenbreiten würde das Entfernen von Material für eine positive Kerbe die Trägersteifigkeit unter den Schwellenwert für eine zuverlässige Zufuhr verringern.
- Materialien mit einer Dehnung von über 25 Prozent und moderaten Kaltverfestigungsraten, die der Belastung beim Einstechen und Biegen der Laschen standhalten.
- Hohe Stationszahlen, bei denen der kumulative Vorschubfehler aufgrund der Ungenauigkeit des Coil-Feeders robuste mechanische Anschläge anstelle einer ausschließlich sensorbasierten Erkennung erfordert.
- Einseitige Trägerdesigns, bei denen die Lasche in einem Stangenheber eingeklemmt werden kann, wodurch gleichzeitig eine Ausrichtung gewährleistet und eine seitliche Durchbiegung des Trägers verhindert wird.
- Produktionsmengen, die so hoch sind, dass die Materialeinsparungen durch den Verzicht auf Positivkerbungsbutzen die zusätzlichen Matrizenbaukosten für Laschenfreitaschen rechtfertigen.
Die entscheidende Einschränkung ist der stromabwärtige Abstand. Jede Matrizenstation muss die hervorstehende Lasche aufnehmen und bei jedem Wartungszyklus muss sichergestellt werden, dass die Laschentaschen sauber und unbeschädigt bleiben. Bei Werkzeugen mit komplexen Nockensystemen oder engen vertikalen Abständen ist möglicherweise einfach kein Platz für die Laschenentlastung vorhanden.
Wenn keine Bypass-Kerben erforderlich sind
Nicht jedes Folgeverbundwerkzeug benötigt eine Bypasskerbe. Wenn die Bedingungen stimmen, wird durch das vollständige Eliminieren von Kerben Material gespart, die Werkzeugkonstruktion vereinfacht und ein weiterer Wartungspunkt aus dem Werkzeugplan entfernt. Die Frage ist, ob Ihr Prozess ohne die mechanische Unterstützung, die eine Kerbe bietet, eine zuverlässige Zuführung und Positionierung aufrechterhalten kann.
Kein-Notch-Vorgang wird möglich, wenn:
- Das Spulenzuführsystem liefert eine Positionierungsgenauigkeit von 0,05 mm oder besser, die durch dokumentierte Fähigkeitsstudien bestätigt wird.
- Das eingehende Material weist eine minimale Kantenwölbung auf (normalerweise wird es von einem hochwertigen Servicecenter mit nachträglicher Kantenkonditionierung-geschlitzt).
- Die Schutzsensoren sind installiert, ordnungsgemäß kalibriert und werden während der Einrichtung niemals umgangen.
- Bediener und Einrichtungspersonal sind umfassend in der progressiven Werkzeugzuführung und der Erkennung von Fehlzuführungen geschult.
- Die Teilegeometrie umfasst Merkmale an frühen Stationen (Umfangsbeschnitte oder große Führungslöcher), die durch die Schaffung natürlicher Stopps eine Überzustellung verhindern.
Wie Art Hedrick feststellt: Wenn Ihr eingehendes Material keine starke Kantenwölbung aufweist, Ihr Personal hochqualifiziert ist, Fehlzuführungen selten sind und der Matrizenschutz immer ordnungsgemäß funktioniert, benötigen Sie möglicherweise keine Kerbe. Es ist jedoch ungewöhnlich, alle diese Kriterien gleichzeitig zu erfüllen. Die meisten Formenbauer entwerfen eine Kerbe in das Werkzeug und überlassen die Entscheidung, diese zu entfernen, den Stanzern, die die Fähigkeiten ihres Betriebs kennen.
Die Risikorechnung ist asymmetrisch. Die Materialkosten für eine Pitchkerbe über Millionen von Teilen können sich auf einige tausend Dollar belaufen. Der Ausfall einer einzigen Matrize aufgrund von Überfütterung kann Hunderttausende Euro an Reparaturen, Ausfallzeiten und versäumten Produktionsplänen kosten. Bei kritischen Werkzeugen, bei denen es auf die Betriebszeit ankommt, bevorzugt der konservative Ansatz die Einbeziehung einer Kerbe, es sei denn, es gibt einen dokumentierten, prozessüberprüften Grund, sie wegzulassen.
Kriterienmatrix für die Auswahl des Kerbtyps
Die folgende Tabelle fasst die Entscheidungsfaktoren in einem Vergleichsrahmen zusammen. Jede Zeile stellt eine Variable dar, die die Auswahl beeinflusst, und jede Spalte zeigt, wie diese Variable die Präferenz in Richtung einer bestimmten Konfiguration verschiebt.
| Entscheidungsfaktor | Positive Kerbe bevorzugt | Negative Kerbe bevorzugt | Keine Kerbe lebensfähig |
|---|---|---|---|
| Streifenbreite | Breite Streifen (größer 80 mm) mit großzügigem Trägerquerschnitt | Schmale Streifen (unter 50 mm), bei denen der Materialabtrag den Träger entscheidend schwächt | Jede Breite, sofern die Genauigkeit des Zufuhrsystems überprüft wird |
| Materialstärke | Dünne Materialien (unter 0,8 mm), bei denen das Auswerfen von Schrotpartikeln beherrschbar ist | Mittlere bis dicke Materialien (0,8–3,0 mm), bei denen die Laschensteifigkeit zuverlässig und die Stechkraft moderat ist | Mittlere Dicke mit vorhersehbarem Vorschubverhalten und minimaler Vorspannung |
| Materialfestigkeitsklasse | Hohe-Festigkeit (Streckgrenze über 500 MPa); AHSS-, DP- und martensitische Sorten mit begrenzter Kantenduktilität | Geringe bis mäßige Festigkeit (Streckgrenze unter 400 MPa); Weichstahl, HSLA mit Dehnung über 25 % | Jede Festigkeitsklasse, vorausgesetzt, der Werkzeugschutz ist umfassend |
| Produktionsvolumen | Geringe bis mittlere Mengen, bei denen die Einfachheit die Materialkosten pro Stück überwiegt | Hohe Stückzahlen (Millionen Teile), bei denen die kumulativen Materialeinsparungen zusätzliche Kosten für den Werkzeugbau rechtfertigen | Geringe Stückzahlen mit erfahrenen Bedienern und kleinen Auflagen |
| Anzahl der Matrizenstationen | Weniger als 10 Stationen, an denen die Komplexität der Laschenentfernung in beiden Fällen beherrschbar ist | 10 oder mehr Stationen, bei denen kumulative Vorschubfehler eine robuste mechanische Registrierung erfordern | Kurze Matrizen (unter 6 Stationen) mit minimaler Fehleranhäufung |
| Komplexität der Teilegeometrie | Einfache Geometrien mit begrenzter Umformung in der Nähe der Trägerkante | Komplexe Formgebung in der Nähe von Trägerkanten, wo die volle Querschnittssteifigkeit wesentlich ist | Geometrien, die natürliche Überlaufstopps erzeugen (große Ausschnitte, Umfangsbeschnitte an frühen Stationen) |
| Präzision des Zuführsystems | Standard-Servovorschübe mit einer Genauigkeit von 0,1 mm oder besser | Ältere mechanische Zuführungen oder Hochgeschwindigkeitsanwendungen, bei denen Trägheit zu Überschwingen führt | Hochpräzise Servosysteme mit dokumentierter Fähigkeit unter 0,05 mm, kombiniert mit aktivem elektronischen Chipschutz |
Sie werden feststellen, dass kein einzelner Faktor isoliert das Ergebnis bestimmt. Ein schmales Band aus Weichstahl, das mit großem Volumen läuft, weist stark auf negative Kerben hin. Der gleiche schmale Streifen im DP 980 bei mäßiger Lautstärke kehrt die Empfehlung komplett um. Der Zugmodul des Stahls ändert sich zwischen diesen Qualitäten nicht, aber das Bruchverhalten am Kerbengrund verschiebt sich so dramatisch, dass die gesamte Konfiguration folgen muss.
Die Auswahl einer Kerbe ist nie eine isolierte Entscheidung. Es umfasst die Berechnung der Breite des Streifenlayouts, die Pilotstrategie und -abstände, die Infrastruktur für die Schrotthandhabung, die Abstandsanforderungen der nachgelagerten Stationen und die Wartungsintervalle für die Matrizen. Das Ändern des Kerbentyps, nachdem die Chipkonstruktion über das Konzeptstadium hinaus fortgeschritten ist, erfordert in der Regel eine Überarbeitung des gesamten Streifenlayouts.
Dieser Kaskadeneffekt ist der Grund, warum der Entscheidungsrahmen in der frühesten Entwurfsphase am wichtigsten ist, bevor die Bandbreite den Kaufspezifikationen des Coils entspricht, bevor die Abmessungen der Matrizenschuhe endgültig festgelegt werden und bevor die Stationssequenzierung in Spielräumen festgelegt wird. Ingenieure, die die Entscheidung über den Kerbentyp aufschieben, stellen häufig fest, dass ihre Annahmen zur Streifenanordnung implizit eine Wahl beinhalten, die möglicherweise nicht mit den Material- oder Produktionsanforderungen übereinstimmt, die sich während der detaillierten Konstruktion ergeben.
Ein strukturierter Rahmen beseitigt Unklarheiten. Es übersetzt das Zusammenspiel zwischen Materialwissenschaft, Formgeometrie und Produktionsökonomie in eine wiederholbare Bewertung, die projektübergreifend konsistente Ergebnisse liefert. Aber Frameworks adressieren die Designabsicht. Was passiert, wenn diese Absicht auf die Produktionsrealität trifft und etwas schief geht? Fehlzuführungen von Streifen, Herausziehen von Rohlingen, vorzeitiger Verschleiß und Trägerausfälle sind jeweils auf spezifische Störungen in den wissenschaftlichen Zusammenhängen zurückzuführen, die in diesem Artikel behandelt werden. Um sie zu diagnostizieren, müssen die Symptome anhand derselben Prinzipien mit den Grundursachen in Verbindung gebracht werden, die dem ursprünglichen Design zugrunde lagen.
Fehlerbehebung bei Bypass-Notch-Fehlermodi
Eine gut konzipierte Bypass-Kerbe kann Millionen von Zyklen ohne Zwischenfälle durchlaufen. Eine schlecht konstruierte Maschine macht sich innerhalb der ersten tausend Hübe durch Fehleinzüge, Grate, herausgezogene Schnecken oder gerissene Träger bemerkbar. Der frustrierende Teil? Diese Symptome sehen in der Pressenhalle oft identisch aus, unabhängig davon, ob die Grundursache geometrischer, metallurgischer oder spielbedingter Natur ist. Um sie voneinander zu trennen, müssen sichtbare Beweise mit der Bruchmechanik und dem Materialverhalten verknüpft werden, die die Kerbleistung bestimmen.
Was folgt, ist eine systematische Aufschlüsselung der fünf häufigsten Bypass-Notch-Fehlermodi, ihrer wissenschaftlichen Grundursachen und der Diagnoseschritte, die zu dauerhaften Korrekturen statt zu vorübergehenden Patches führen.
Fehleinzug des Streifens und unzureichende Einrastung der Kerbe
Wenn das Band zu weit oder nicht weit genug vorgeschoben wird, verarbeitet jede nachgelagerte Station das Material an der falschen Position. Löcher landen außerhalb-der Mitte, Biegungen bilden sich an falschen Stellen und die Dimensionsstreuung nimmt zu, bis Teile die Prüfung nicht bestehen. In schweren Fällen führt die Fehlzuführung zum Absturz der gesamten Matrize und beschädigt gleichzeitig Stempel, Matrizenblöcke und Führungssysteme.
Der häufigste Grund dafür ist eine unzureichende Kerbeneinrastung. Die Kerbe dient dazu, die Streifenbewegung an einem genauen Punkt zu stoppen. Wenn die Eingriffsfläche zu flach, abgenutzt oder geometrisch nicht mit dem Anschlagblock übereinstimmt, schießt das Band vor den Presszyklen über. Fortschrittliche Untersuchungen zur Fehlerbehebung bei Werkzeugen bestätigen, dass die Instabilität der Bandpositionierung häufig das früheste Fehlersignal ist und auftritt, bevor sichtbare Teilefehler auftreten.
Die Grundursache hängt direkt mit den zuvor behandelten Spannungs- und Verformungsprinzipien zusammen. Eine positive Kerbe, die durch kumulierten Stempelverschleiß an Tiefe verloren hat, erzeugt nicht mehr die Taschengeometrie mit vollem Eingriff. Der Anschlagblock berührt eine flachere Oberfläche und unter Vorschubbeschleunigungskräften überwindet der Bandimpuls die reduzierte Kontaktfläche. Bei negativen Kerben ist die Rückfederung an der Zungenwurzel der typische Mechanismus. Wenn die Streckgrenze des Materials für Stahl oder Legierung die ursprüngliche Designannahme überschreitet, biegt sich die Lasche nicht in den vorgesehenen Winkel, wodurch die Tiefe des Sitzes in der Passtasche verringert wird.
- Überprüfen Sie die Kerbtiefe anhand der Originalspezifikation- Messen Sie die tatsächlich verbleibende Eingriffstiefe mit Messnadeln oder einem optischen Komparator. Vergleichen Sie die Mindestschwelle von 1,5 t für einen zuverlässigen Stoppkontakt.
- Überprüfen Sie die Oberfläche des Anschlagblocks- Hämmern, Materialansammlungen oder Verschleiß an der Anschlagfläche verringern den effektiven Eingriff, selbst wenn die Kerbe selbst korrekt ist.
- Überprüfen Sie den Zeitpunkt der Feed-Freigabe- Wenn der Vorschubgerät den Streifen zu spät freigibt, versuchen die Piloten, Material zu registrieren, das nicht vollständig am Kerbanschlag anliegt, was zu Positionskonflikten und inkonsistentem Vorschub führt.
- Messen Sie die Laschenrückfederung an negativen Kerben- Vergleichen Sie den tatsächlichen Biegewinkel mit der Entwurfsabsicht. Materialien mit höherer Streckgrenze führen zu einer stärkeren elastischen Erholung, und die Lasche ist möglicherweise über den Taschenfangbereich hinaus zurückgefedert.
- Bewerten Sie den Streifensturz- Eine Kantenwölbung durch das Schlitzen des Coils kann dazu führen, dass das Band nicht gerade läuft, was dazu führt, dass die Kerbe den Anschlagblock seitlich verfehlt, selbst wenn der Vorschubabstand korrekt ist.
Die wichtigste diagnostische Unterscheidung besteht darin, ob die Fehlzufuhr konsistent ist (was auf einen Geometrie- oder Einrichtungsfehler hinweist) oder intermittierend ist (was auf dynamische Faktoren wie Zufuhrzeitpunkt, Bandvibration bei Geschwindigkeit oder thermische Ausdehnung bei längeren Durchläufen hinweist). Ständige Fehleinzüge sind auf statische Abmessungen zurückzuführen. Zeitweise auftretende Störungen sind auf Prozessdynamiken zurückzuführen, die sich nur unter Produktionsbedingungen manifestieren.
Butzenziehen und Gratbildung an Kerbkanten
Das Ziehen von Butzen in positiven Kerbkonfigurationen ist eine der schädlichsten Fehlerarten beim progressiven Stanzen. Wenn beim Herausziehen ein Abfallstück an der Stempelfläche anhaftet und zurück in den Arbeitsraum getragen wird, kann es beim nächsten Hub zwischen Stempel und Streifen zerquetschen, die Matrizenoberfläche beschädigen, das Teil beschädigen oder eine Kaskade blockierter Stationen auslösen. AlsArt Hedrick erklärt, kann ein einzelner herausgezogener Butzen die Produktion lahmlegen und jede Station im Werkzeug beschädigen.
Die Wissenschaft geht auf Vakuummechanik und Freiraumgeometrie zurück. Während des Schneidens entwickelt der Butzen eine Krümmung, während er sich vom Streifen trennt. Zwischen dem gebogenen Butzen und der flachen Stempelfläche eingeschlossene Luft erzeugt eine Vakuumtasche. Das Metall rund um den Stempelumfang bildet beim Scheren eine dichte Dichtung, und beim Herausziehen verhindert diese Dichtung, dass sich der Butzen löst. Starke Schmierstoffe verstärken die Dichtwirkung. Positive Bypass-Kerben sind etwas anfälliger als Standard-Einstechvorgänge, da der Butzen über eine freie Kante verfügt, die sich beim Zurückziehen biegen und den Stempel festhalten kann.
Große Schnittabstände verschärfen das Problem. Bei kleineren Abständen wird der Rohling beim Schneiden unter Druck gesetzt und entspannt sich nach der Trennung, wodurch eine Presspassung entsteht, die ihn in der Matrizenmatrix hält. Bei größeren Abständen bleibt der Butzen gegenüber der Matrizenöffnung leicht unterdimensioniert und kann mit dem Stempel frei gezogen werden. Auch die Wahl des Stanzwerkzeugmaterials spielt eine Rolle: Magnetisierte Stempeloberflächen beim Flachschleifen ziehen Eisenklumpen an, es sei denn, die Komponenten werden nach dem Schärfen ordnungsgemäß entmagnetisiert.
Die Gratbildung an den Kerbkanten führt zu einem anderen, aber verwandten Problem. Übermäßige Grate an der Schnittkante der Kerbe beeinträchtigen nachfolgende Formungsvorgänge, indem sie beim Biegen als Spannungserhöher wirken, Oberflächenkratzer an den Werkzeugkomponenten erzeugen und verhindern, dass das Band flach auf den Druckstücken aufliegt. Wie hoch ist die Streckgrenze des Materials im Verhältnis zu den wirkenden Kräften? Wenn die Stanzkanten stumpf werden, geht der Schneidvorgang vom sauberen Scheren zum Reißen über. Das Material dehnt sich über die Streckgrenze hinaus, die der Stahl aufnehmen kann, bevor es sich trennt, wodurch statt eines sauberen Bruchs längliche Gratvorsprünge entstehen.
- Zum Schneckenziehen- Entlüften Sie die Stanzmitte mit einem Luftloch, um das Vakuum zu unterbrechen. Installieren Sie federbelastete Auswerfer in Stempeln, die groß genug sind, um sie aufzunehmen. Erwägen Sie umgekehrt konische Matrizen, die die Rohlinge unter Druck halten. Nach dem Schleifen alle Bauteile entmagnetisieren.
- Für übermäßigen Grat-Messen Sie den Abstand von Stempel{1}}zu-Matrize und vergleichen Sie ihn mit materialspezifischen Empfehlungen-. Überprüfen Sie die Schnittkanten auf Abrundungen oder Mikro-späne. Richten Sie Schleifintervalle basierend auf der Anzahl der Hübe ein, anstatt auf das sichtbare Wachstum von Graten zu warten.
- Für beide Bedingungen gleichzeitig- Diese Kombination weist normalerweise auf fortgeschrittenen Stempelverschleiß hin. Die stumpfe Kante erzeugt größere Grate, während die erhöhte Reibung zwischen verschlissenen Oberflächen eine stärkere Vakuumhaftung erzeugt. Ein vorbeugendes Schärfprogramm, das auf der tatsächlichen Anzahl der Hübe basiert, trägt zur Aufrechterhaltung stabiler Schnittlasten bei und reduziert sowohl das Herausziehen von Metallstücken als auch die Gratbildung, bevor sie kritische Werte erreichen.
Vorzeitiger Werkzeugverschleiß und Auswirkungen auf die Wartung
Bypass-Kerbstempel und Matrizenöffnungen unterliegen aufgrund ihrer asymmetrischen Geometrie einem konzentrierten Verschleiß. Im Gegensatz zu einem standardmäßigen runden Lochstanzer, der die Scherkräfte gleichmäßig über seinen Umfang verteilt, verfügt ein Kerbstanzer über eingeschränkte Flächen (Schneiden gegen den Trägerkörper) und freie Flächen (Schneiden an der offenen Bandkante). Dieses Ungleichgewicht bedeutet, dass eine Seite des Werkzeugs bei jedem Hub härter arbeitet als die andere.
Die eingespannte Seite erfährt eine höhere Druckbelastung, da der umgebende Trägerstreifen einer Verformung widersteht. Über Hunderttausende Zyklen entwickelt diese Fläche zunächst Kantenverrundungen und Mikro{1}}abplatzungen. Die freie Seite, die in freies Material schneidet, verschleißt langsamer. Das Ergebnis ist eine fortschreitende Spielasymmetrie: Die am Träger anliegende Seite öffnet sich allmählich, während die Seite mit der freien Kante enger bleibt. Es folgt eine Dimensionsverschiebung in der Kerbgeometrie.
Materialeigenschaften beschleunigen dieses Muster. Durch die Verarbeitung von Materialien nahe ihrer Streckgrenze der Stahlbewertung, insbesondere von AHSS-Sorten, erhöht sich die Stempelbelastung pro Hub erheblich. Ein Kerbstempel, der DP 980 mit einer Dicke von 1,5 mm schneidet, absorbiert ungefähr die doppelte Scherkraft wie derselbe Stempel, der Weichstahl mit gleicher Dicke schneidet. Dieser Kraftunterschied führt direkt zu einem beschleunigten Kantenabbau, häufigerem Schärfen und einer kürzeren Gesamtlebensdauer des Stempels. Das Material des Stanzwerkzeugs selbst muss zur Anwendung passen: Hartmetalleinsätze werden in Kerbstationen mit hoher Belastung erforderlich, wo herkömmlicher Werkzeugstahl zu schnell verschleißt.
Streifenknickung durch über-geschwächte Träger stellt den strukturellen Versagensmodus dar. Wenn positive Kerben zu viel Querschnitt entfernen oder wenn mehrere Kerbstationen den Schwächungseffekt verstärken, verliert der Träger ausreichend Steifigkeit, um Druckbelastungen in Vorschubrichtung standzuhalten. Der Streifen knickt zwischen den Stationen ein, hebt sich von der Matrizenoberfläche ab und klemmt an nachgeschalteten Komponenten. Die Ursache ist mechanischer Natur: Das Trägheitsmoment des Trägers ist unter den Schwellenwert gesunken, der erforderlich ist, um die gleichzeitig auf ihn einwirkenden kumulativen Widerstandskräfte aller Stationen zu tragen.
- Überwachen Sie die Asymmetrie des Stempelverschleißes- Überprüfen Sie bei der planmäßigen Wartung zuerst die Schneidkante der Trägerseite-. Wenn die Rundung mehr als 0,02 mm beträgt, während die freie Kantenseite scharf bleibt, ist ein Nachschärfen überfällig.
- Verfolgen Sie die Schleifintervalle anhand der Materialqualität- Legen Sie die Basisanzahl der Striche für jeden Materialtyp fest. AHSS- und Edelstahlanwendungen erfordern typischerweise ein Schärfen in 40 bis 60 Prozent der für Weichstahl akzeptablen Intervalle.
- Überprüfen Sie die Steifigkeit des Trägers nach dem Einkerben- Wenn während der Produktion ein Knicken des Streifens auftritt, berechnen Sie das verbleibende Trägheitsmoment des Trägers an der Kerbstelle und vergleichen Sie es mit den Vorschubkraftanforderungen für die Gesamtzahl der Stationen.
- Bewerten Sie die Materialauswahl für das Stanzwerkzeug- Anhaltender vorzeitiger Verschleiß trotz korrektem Abstand und Schärfe deutet darauf hin, dass das Stempelmaterial den Belastungsbedingungen nicht standhalten kann. Die Aufrüstung von D2-Werkzeugstahl auf Hartmetall oder die Anwendung von TiAlN-Beschichtungen kann die Lebensdauer bei anspruchsvollen Anwendungen um das Drei- bis Fünffache verlängern.
Allen diesen Fehlerarten ist gemeinsam, dass Symptome, die an einer Stelle in der Matrize auftreten, häufig auf Entscheidungen zurückzuführen sind, die an anderer Stelle getroffen wurden, etwa bei der Konstruktion, der Materialauswahl oder der Einrichtung.Wie die wissenschaftliche Forschung betontTausende von Variablen interagieren innerhalb eines Stempelprozesses, und die Entdeckung ihrer Zusammenhänge ist entscheidend für die Identifizierung der Grundursachen und nicht für die Jagd nach Symptomen.
Das Verständnis, ob ein Bruchmuster auf Spielprobleme, Materialverhärtung oder Geometrieprobleme hinweist, unterscheidet die systematische Fehlerbehebung von Versuchs- und Fehlerkorrekturen. Eine raue Bruchzone mit minimaler Polierung weist auf ein zu großes Spiel hin. Eine glatte Kante mit starkem Gratvorsprung weist auf abgenutzte Werkzeuge hin. Ein gerissener Träger an der Kerbenwurzel weist auf Materialeigenschaften hin, die über den Auslegungsbereich hinausgehen. Die Streckgrenze des Stahls wurde wahrscheinlich niedriger spezifiziert als auf der Spule angegeben. Jedes Muster lässt sich auf spezifische wissenschaftliche Prinzipien zurückführen, und für Ingenieure, die an komplexen Ausfällen im Zusammenhang mit Kerben- arbeiten, steht ihnen die kollaborative Unterstützung bei der Werkzeugkonstruktion durch erfahrene Werkzeugbauer wie z. B. zur VerfügungYICHENs individuelle Stanzwerkzeuglösungenkann den Weg von der Diagnose zur Korrektur beschleunigen, insbesondere wenn Kerbengeometrie, Spielspezifikation und Materialflussoptimierung gleichzeitig berücksichtigt werden müssen.
Diese Fehlermodi existieren nicht isoliert. Bei einer Matrize, bei der der Butzen herausgezogen wird, kommt es oft auch zu einem Gratwachstum im Anfangsstadium und einer Vorschubinstabilität, die alle durch den gleichen zugrunde liegenden Verschleißverlauf zusammenhängen. Um sie dauerhaft zu lösen, muss man sich mit den grundlegenden wissenschaftlichen Zusammenhängen befassen, anstatt jedes Symptom einzeln zu behandeln. Diese Systemperspektive, die Bruchwissenschaft, Materialverhalten und geometrische Prinzipien als integrierten Rahmen anwendet, ist es, die reaktive Wartung in proaktives Formenbau umwandelt.
Anwendung der Bypass-Notch-Wissenschaft in der Werkzeugtechnik-Praxis
Reaktive Fehlerbehebung hält den Würfel am Laufen. Proaktives Design verhindert, dass es von vornherein scheitert. Alle in diesem Artikel untersuchten Prinzipien, vom Scherzonenverhalten bis zur materialgesteuerten Abstandsauswahl, laufen auf ein einziges praktisches Ziel hinaus: die Entwicklung von Bypass-Kerbenkonfigurationen, die über Millionen von Zyklen hinweg ohne chronische Eingriffe eine vorhersehbare Leistung erbringen. Der Unterschied zwischen einem Werkzeug- und Formenbauer, der Kerben aus Gewohnheit entwirft, und einem, der sie wissenschaftlich entwirft, hängt davon ab, ob die zugrunde liegenden Zusammenhänge verstanden oder nur angenähert werden.
Wichtige technische Prinzipien für das Notch-Design
Fünf wissenschaftlich-basierte Prinzipien unterscheiden erstklassiges Design auf Expertenniveau-von Versuch{2}}und{3}Ansätzen. Dies sind keine Faustregeln. Es handelt sich um kausale Zusammenhänge, die unabhängig von der spezifischen Form, dem Material oder der Produktionsumgebung bestehen.
- Die Materialeigenschaften bestimmen den Typ der Kerbe, bevor die Geometrie berücksichtigt wird.Streckgrenze, Dehnung und Kaltverfestigungsrate bestimmen, ob der Trägerstreifen die durch einen negativen Kerbengrund verursachte Bruchzone und Kaltverfestigung tolerieren kann. Materialien mit hoher-Festigkeit und geringer-Dehnung treiben die Entscheidung in Richtung positiver Konfigurationen voran. Der Versuch, AHSS eine negative Kerbe aufzuzwingen, weil dies bei unlegiertem Stahl funktionierte, ignoriert die metallurgischen Randbedingungen, die die Kantenduktilität bestimmen.
- Die Ausbreitungsrichtung des Bruchs bestimmt, wo sich der Schaden konzentriert.Positive Kerben befördern Bruchzonen in den entsorgbaren Abfall. Negative Kerben halten sie auf dem Trägerstreifen. Jeder nachgelagerte Umformvorgang wirkt sich auf die Kantenbeschaffenheit der erzeugten Kerbe aus. Die Kerbe zu entwerfen, ohne zu berücksichtigen, was drei Stationen später passiert, ist die Hälfte des Problems.
- Der Abstand ist materialspezifisch und nicht universell.Ein Abstand von 10 Prozent, der bei Weichstahl saubere Kanten erzeugt, erzeugt bei Edelstahl die schlechtestmögliche Grathöhe und birgt das Risiko von Mikrorissen bei DP-Stählen. Spielprozentsätze müssen aus dem Scherverhalten des Materials abgeleitet werden und dürfen nicht aus früheren Projekten mit unterschiedlichen Qualitäten übernommen werden.
- Eckradien steuern die Spannungskonzentration besser als jede andere einzelne Bemaßung.Ein Wurzelradius unter dem 0,5-fachen der Materialdicke erzeugt Konzentrationsfaktoren, die die lokale Duktilität erschöpfen, bevor die Umformung überhaupt beginnt. Die Angabe von Radien ist kein Endbearbeitungsdetail; Es handelt sich um eine strukturelle Entscheidung mit direkten Auswirkungen auf die Integrität des Trägers und die Lebensdauer des Werkzeugs.
- Die Notch-Auswahl wird auf jedes angrenzende System übertragen.Der Wechsel von positiv zu negativ (oder umgekehrt) nach Festlegung des Bandlayouts erfordert eine Überarbeitung der Streifenbreitenberechnungen, der Pilotabstände, der Schrotthandhabungsinfrastruktur, der Stationsfreigaben und der Wartungspläne. Die Entscheidung über die Kerbe muss der detaillierten Matrizenkonstruktion vorausgehen und darf diese nicht nachfolgen.
Integration von Notch Science in den Arbeitsablauf bei der Werkzeugentwicklung
Diese Prinzipien werden bereits in der frühesten Machbarkeitsphase in den Matrizenentwicklungsprozess integriert, bevor die Bandbreite festgelegt wird, bevor die Matrizenschuhe dimensioniert werden und bevor Spezifikationen für den Spulenkauf herausgegeben werden. Der Arbeitsablauf sieht folgendermaßen aus: Überprüfen Sie zuerst das Materialdatenblatt, legen Sie das Designfenster für die Überlebensfähigkeit der Kerbwurzel fest, wählen Sie dann den Kerbtyp aus, definieren Sie dann die Geometrie und koordinieren Sie dann die Pilotplatzierung. Jeder Schritt baut auf dem vorherigen auf.
Für einen Formenbauer, der mit einem komplexen Folgeverbundwerkzeug mit 15 oder mehr Stationen arbeitet, verhindert diese sequentielle Disziplin, dass im Spätstadium entdeckt wird, dass die gewählte Kerbenkonfiguration mit nachgelagerten Formungsanforderungen in Konflikt steht oder die strukturelle Kapazität des Trägers überschreitet. Die CAE-Simulation, wie sie in professionellen Werkzeugkonstruktionsprozessen zum Einsatz kommt, kann die Kerbwurzeldehnung und die Trägersteifigkeit praktisch vor dem Schneiden von Stahl validieren und so Probleme erkennen, die sonst nur bei T0-Versuchen auftauchen würden.
Die Lebenszyklusperspektive ist gleichermaßen wichtig. Eine Matrize, die bei einem Hub von 1.000 sauber läuft, kann bei einem Hub von 500.000 kerbbedingte Ausfälle entwickeln, da die Stempelkanten rund werden, sich die Abstände asymmetrisch öffnen und die Eingriffstiefen abnehmen. Vorausschauende Wartungsintervalle sollten von Anfang an auf die Materialqualität und die Kerbgeometrie abgestimmt sein und nicht reaktiv nach dem ersten Fehlerereignis festgelegt werden.
Ressourcen für fortgeschrittenes Stanzformendesign
Werkzeugingenieure, die an Design--schweren Bypass-Notch-Entscheidungen arbeiten, profitieren von mehreren Ressourcenkanälen. Standardkomponentenlieferanten wie Misumi USA bieten Katalogstanzen, Matrizen und Führungskomponenten an, die gängige Geometrien abdecken. Branchenveranstaltungen wie die FABTECH Chicago 2025 bieten direkten Zugang zu Demonstrationen der Werkzeugtechnologie, Seminaren zum Formendesign und zum Networking mit Kollegen, die den Wissenstransfer zu Themen wie Kerboptimierung und Streifenkontrollstrategien beschleunigen.
Bei Projekten mit komplexen Streifenlayouts, benutzerdefinierten Stempelprofilen und Materialflussherausforderungen, die über Kataloglösungen hinausgehen, ist die kollaborative Designunterstützung durch erfahrene Formenbauer wertvoll.YICHENs individuelle StanzwerkzeuglösungenVerbinden Sie Werkzeugingenieure mit Fachwissen in den Bereichen Matrizenstruktur, Komponenten, Stempel, Heber, Bypass-Kerben, Gratkontrolle, Abstandsspezifikation und Materialflussoptimierung. Diese Art der Partnerschaft ist besonders relevant, wenn die Kerbgeometrie mit Umformsequenzen mit mehreren Stationen koordiniert werden muss, wenn AHSS oder exotische Materialien Standarddesignrichtlinien über ihren validierten Bereich hinaus verschieben oder wenn Produktionsmengen Werkzeuge erfordern, die Leistung und Wartungseffizienz über Millionen von Zyklen hinweg in Einklang bringen.
Unabhängig davon, ob Sie Komponenten von Kataloglieferanten beziehen, an fabtech 2025-Sitzungen zur progressiven Stanztechnologie teilnehmen oder einen kundenspezifischen Stanzformbauer mit der vollständigen -Unterstützung beim Systemdesign beauftragen, ist die zugrunde liegende Anforderung dieselbe: Entscheidungen, die auf den wissenschaftlichen Beziehungen zwischen Material, Geometrie und Prozess basieren, und nicht auf übernommenen Annahmen aus unterschiedlichen Anwendungen. Die hier dokumentierten Prinzipien bilden die analytische Grundlage. Ihre konsequente projektübergreifende Anwendung verwandelt das Bypass-Notch-Design von einer chronischen Ursache für Werkzeugabstürze in ein zuverlässiges, vorhersehbares Konstruktionssystem.
Häufig gestellte Fragen zu Bypass-Kerben in Stanzformen
1. Was ist der Unterschied zwischen einer negativen und einer positiven Bypass-Kerbe bei Folgestanzwerkzeugen?
Eine positive Bypass-Kerbe entfernt Material von der Bandkante und erzeugt einen nach innen gerichteten Ausschnitt, der einen diskreten Schrottabfall erzeugt, der nach unten ausgeworfen wird. Dadurch hat der Trägerstreifen an jeder Kerbenstelle einen verringerten Querschnitt-. Eine negative Bypass-Kerbe hinterlässt eine hervorstehende Lasche, die sich von der Streifenkante erstreckt und zur Registrierung in eine Tasche in der Matrize eingreift. Es wird kein separater Rohling erzeugt und der volle Streifenquerschnitt bleibt erhalten. Die Wahl zwischen ihnen hängt von den Materialeigenschaften, der Bandbreite, dem Produktionsvolumen und den nachfolgenden Umformanforderungen ab. Hochfeste Stähle mit begrenzter Dehnung bevorzugen im Allgemeinen positive Kerben, da Bruchschäden im Schrott verbleiben, während duktile Weichstähle mit beiden Konfigurationen gut funktionieren.
2. Warum erfordern AHSS-Materialien andere Bypass-Kerbenkonstruktionen als Baustahl?
Fortschrittliche hochfeste Stähle weisen im Vergleich zu Weichstahl eine deutlich geringere Dehnung und ein aggressiveres Kaltverfestigungsverhalten auf. Wenn eine negative Kerbe in AHSS geschnitten wird, wird die durch Scherung beeinflusste Zone an der Kerbenwurzel extrem hart und spröde, wobei fast keine verbleibende Duktilität mehr vorhanden ist, um Spannungen aus der nachgeschalteten Umformung aufzunehmen. Dadurch wird die Kerbwurzel bei zusätzlicher Belastung zur Rissinitiationsstelle. AHSS erfordert außerdem größere Schnittabstände, typischerweise 14 bis 16 Prozent oder mehr gegenüber 5 bis 10 Prozent bei Weichstahl. Positive Kerben werden im Allgemeinen für AHSS bevorzugt, da sie die Ausbreitung des Bruchs in den entsorgbaren Abfall lenken, anstatt den Schaden auf dem Trägerstreifen zu konzentrieren. Ingenieure, die mit diesen Materialien arbeiten, profitieren von kooperativen Werkzeugbaupartnern wie YICHEN, deren kundenspezifische Stanzformlösungen die Abstandsspezifikation und Materialflussoptimierung für anspruchsvolle Qualitäten berücksichtigen.
3. Wie können Sie Bandfehleinzugsprobleme beheben, die durch Probleme mit der Bypass-Kerbe verursacht werden?
Fehleinzug des Bandes aufgrund von Kerbenproblemen ist typischerweise auf einen unzureichenden Eingriff zwischen Kerbe und Anschlagblock zurückzuführen. Beginnen Sie damit, die tatsächliche Kerbtiefe anhand der Originalspezifikation mit Messnadeln oder einem optischen Komparator zu messen. Überprüfen Sie, ob die Oberfläche des Anschlagblocks Hämmerungen oder Materialansammlungen aufweist, die den wirksamen Eingriff beeinträchtigen. Überprüfen Sie den Freigabezeitpunkt des Spulenvorschubs, um sicherzustellen, dass das Band vollständig sitzt, bevor die Piloten einrasten. Messen Sie bei negativen Kerben den tatsächlichen Laschenbiegewinkel und vergleichen Sie ihn mit der Konstruktionsabsicht, da Materialien mit höherer Streckgrenze eine stärkere Rückfederung erzeugen. Bewerten Sie auch die ankommende Bandwölbung, die dazu führen kann, dass die Kerbe den Anschlagblock seitlich verfehlt. Ständige Fehlzuführungen deuten auf statische Geometriefehler hin, während zeitweise auftretende Fehlzuführungen auf dynamische Faktoren wie Zufuhrzeitpunkt oder Wärmeausdehnung bei längeren Produktionsläufen hinweisen.
4. Welcher Eckenradius sollte an den Bypass-Kerbenübergängen angegeben werden, um Risse zu vermeiden?
Der Eckenradius an Kerbenübergängen ist eine der kritischsten Abmessungen, um Risse im Trägerstreifen und vorzeitiges Versagen des Stempels zu verhindern. Das Minimum hängt von der Materialart ab. Geben Sie für Weichstahl mindestens die 0,5-fache Materialdicke an den inneren Stempelecken und die 1,0-fache Materialdicke an den negativen Kerbwurzeln in der Nähe der Umformzonen an. AHSS-Sorten erfordern aufgrund der eingeschränkten Kantenduktilität eine Mindestdicke von 1,0 an allen Ecken und eine Dicke von 1,5 oder mehr an negativen Kerbwurzeln. Aluminium erfordert mindestens das 0,75-fache der Dicke. Wenn das Verhältnis von Radius-zu-Tiefe unter 0,25 fällt, können Spannungskonzentrationsfaktoren 4,0 überschreiten, was bedeutet, dass die lokale Spannung das Vierfache des Nennwerts erreicht. Diese Konzentration erschöpft die verfügbare Duktilität, bevor das Band die nachgeschalteten Formstationen erreicht.
5. Wann kann ein Folgeverbundwerkzeug ohne Bypasskerben betrieben werden?
Eine progressive Matrize kann ohne Umgehungskerben laufen, wenn mehrere Bedingungen gleichzeitig erfüllt sind: Das Spulenvorschubsystem liefert eine Positionierungsgenauigkeit von 0,05 mm oder besser mit dokumentierter Fähigkeit, das eingehende Material weist eine minimale Kantenwölbung durch hochwertiges Schlitzen auf, Matrizenschutzsensoren sind installiert und werden beim Einrichten niemals umgangen, Bediener sind in der Erkennung von Fehlzuführungen bestens geschult und die Teilegeometrie umfasst Funktionen an frühen Stationen, die natürliche Übervorschubstopps erzeugen. Allerdings ist es in Produktionsumgebungen ungewöhnlich, alle diese Kriterien gleichzeitig zu erfüllen. Die Risikoberechnung ist asymmetrisch: Eine Pitch-Kerbe kostet bei Millionen von Teilen ein paar tausend Dollar an Material, während ein einzelner Werkzeugabsturz aufgrund von Überfütterung Hunderttausende Dollar an Reparatur- und Ausfallzeiten kosten kann. Die meisten erfahrenen Formenbauer schließen eine Kerbe ein und überlassen die Entscheidung über die Entfernung den Stanzern, die ihre Prozessfähigkeiten überprüfen können.


