


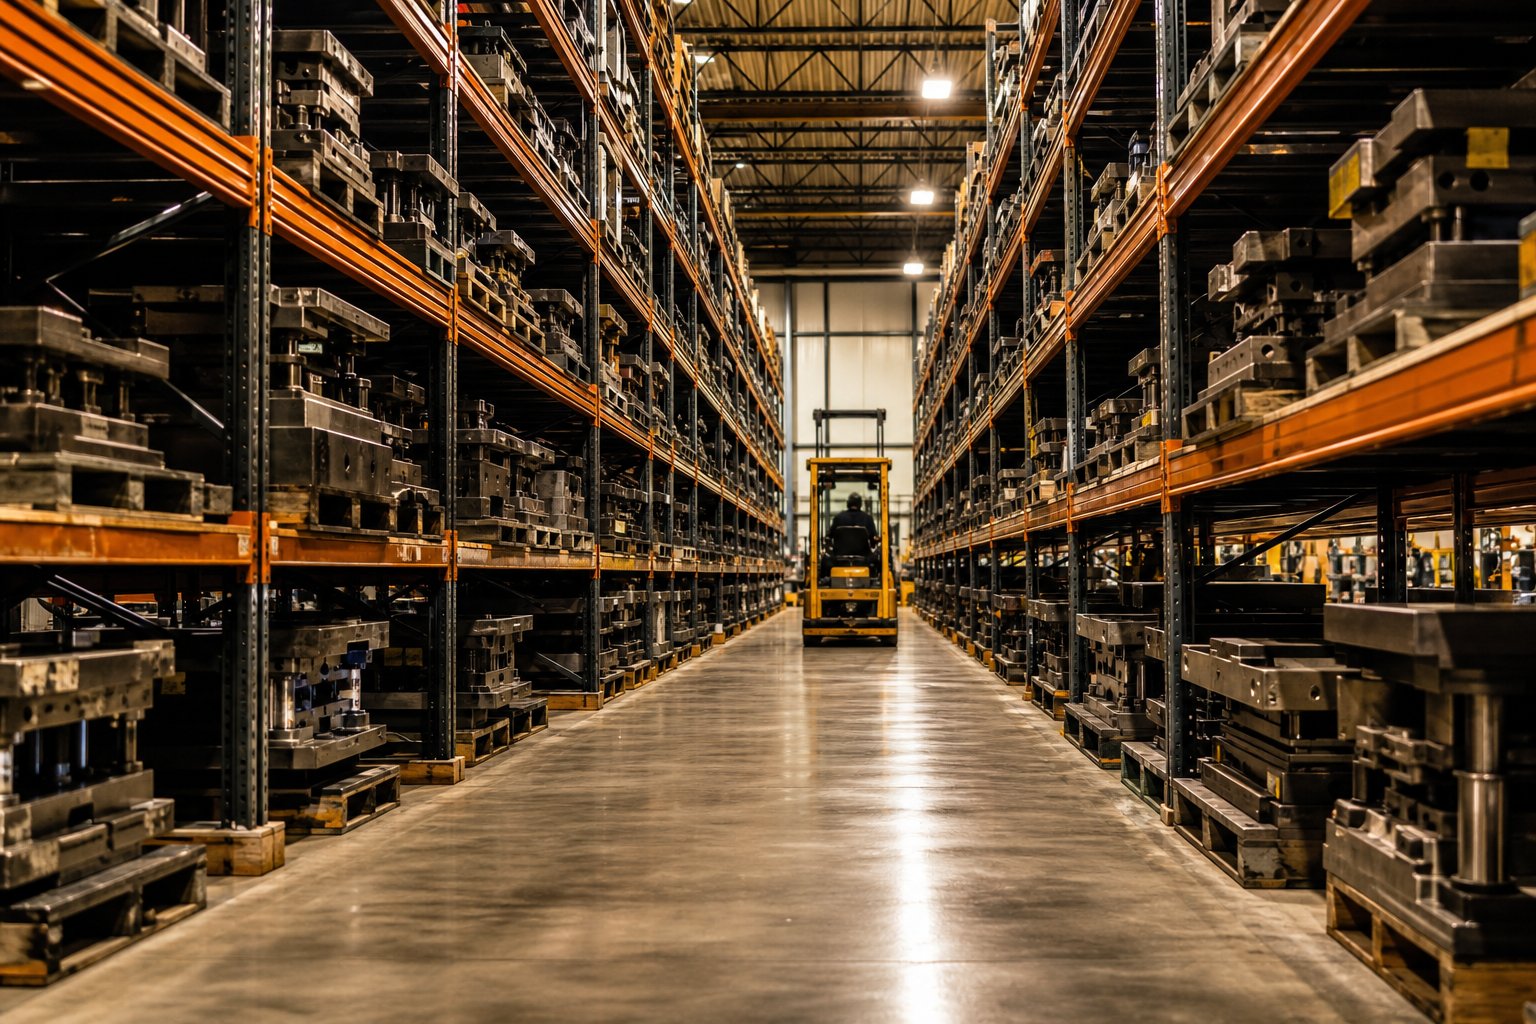
Was sind Stanzform-Lagerregalsysteme?
Vorstellenein einzelnes progressives Werkzeug mit einem Gewicht von 15.000 Pfundsitzt auf einem Regal für palettierte Konsumgüter. Genau aus diesem Grund gibt es eine spezielle Lagerkategorie für Presswerkzeuge.
Bei Stanzwerkzeug-Lagerregalsystemen handelt es sich um hochbelastbare industrielle Regalkonstruktionen, die speziell für die Organisation, den Schutz und den sicheren Zugriff auf Stanzwerkzeuge mit einem Gewicht von einigen Hundert Pfund bis zu Zehntausenden Pfund pro Regalebene entwickelt wurden.
Im Gegensatz zu allgemeinen Lagerregalen, die für eine gleichmäßige Verteilung der Kartonladungen ausgelegt sind, verwenden diese Systeme verstärkte Stahlrahmen, größere Regalspannweiten und zugriffsfreundliche Konstruktionen wie ausziehbare Schubladen oder gabelstaplerkompatible Fächer-. Ihr Zweck ist klar: teure Werkzeuge sicher, organisiert und für den nächsten Druckdurchlauf bereitzuhalten.
Was macht Werkzeuglagerregale zu einer Spezialkategorie?
Standardmäßige kommerzielle Regale bewältigen gleichmäßige, leichte Lasten, die über die gesamte Regalfläche verteilt sind. Prägewerkzeuge stellen die gegenteilige Herausforderung dar. Sie konzentrieren enormes Gewicht auf kompakte, unregelmäßige Grundflächen. Ein hochbelastbares Werkzeuglagerregalsystem mit dickeren Stahldecks, engeren Trägerabständen und Strukturelementen, die für konzentrierte Punktlasten statt für verteiltes Palettengewicht dimensioniert sind, trägt diesem Umstand Rechnung. Die Tragfähigkeiten liegen in der Regel zwischen 1.500 und 15.000 Pfund pro Ebene, wobei die Regalflächen und -höhen an den Werkzeugbestand der jeweiligen Einrichtung angepasst werden können.
Wer braucht ein spezielles Stanzwerkzeugregal?
Jeder Betrieb, der Stanzpressen mit mehreren Matrizensätzen betreibt, profitiert von speziellen Regalen für Pressmatrizen. Zu den gebräuchlichsten Umgebungen gehören Automobil-Stanzwerke, die täglich Dutzende von Formen verarbeiten, Gerätehersteller, die Folge- und Transferformen verwalten, und Werkstätten in der Luft- und Raumfahrtindustrie, in denen Präzisionswerkzeuge gelagert werden, die zwischen den Durchgängen sorgfältig geschützt werden müssen. Auch Werkzeug- und Formenbaubetriebe, Metallverarbeiter und Kunststoffspritzgussbetriebe verlassen sich auf diese Systeme, um schwere Formen und Formen zugänglich zu halten, ohne übermäßige Stellfläche zu beanspruchen.
Dieser Leitfaden dient als herstellerneutrale Ressource für Werkzeugmanager, Wartungsteams und Anlagenplaner, die Lösungen für die Organisation von Stanzformen bewerten. In den folgenden Abschnitten wird erläutert, warum generische Racks unter Drucklasten versagen, alle wichtigen Racktypen verglichen und ein praktischer Rahmen für die Auswahl des richtigen Systems bereitgestellt.
Warum Standard-Palettenregale bei der Lagerung schwerer Formen versagen
Eine häufige Frage, die sich Werkzeugmanager zu Beginn des Planungsprozesses stellen: Können Palettenregale Stanzformen aufnehmen? Technisch gesehen könnte ein Balken das Rohgewicht tragen. Doch das Gewicht allein entscheidet nicht darüber, ob ein Gepäckträger sicher oder geeignet ist. Die eigentliche Frage ist, wie dieses Gewicht den Stahl erreicht.
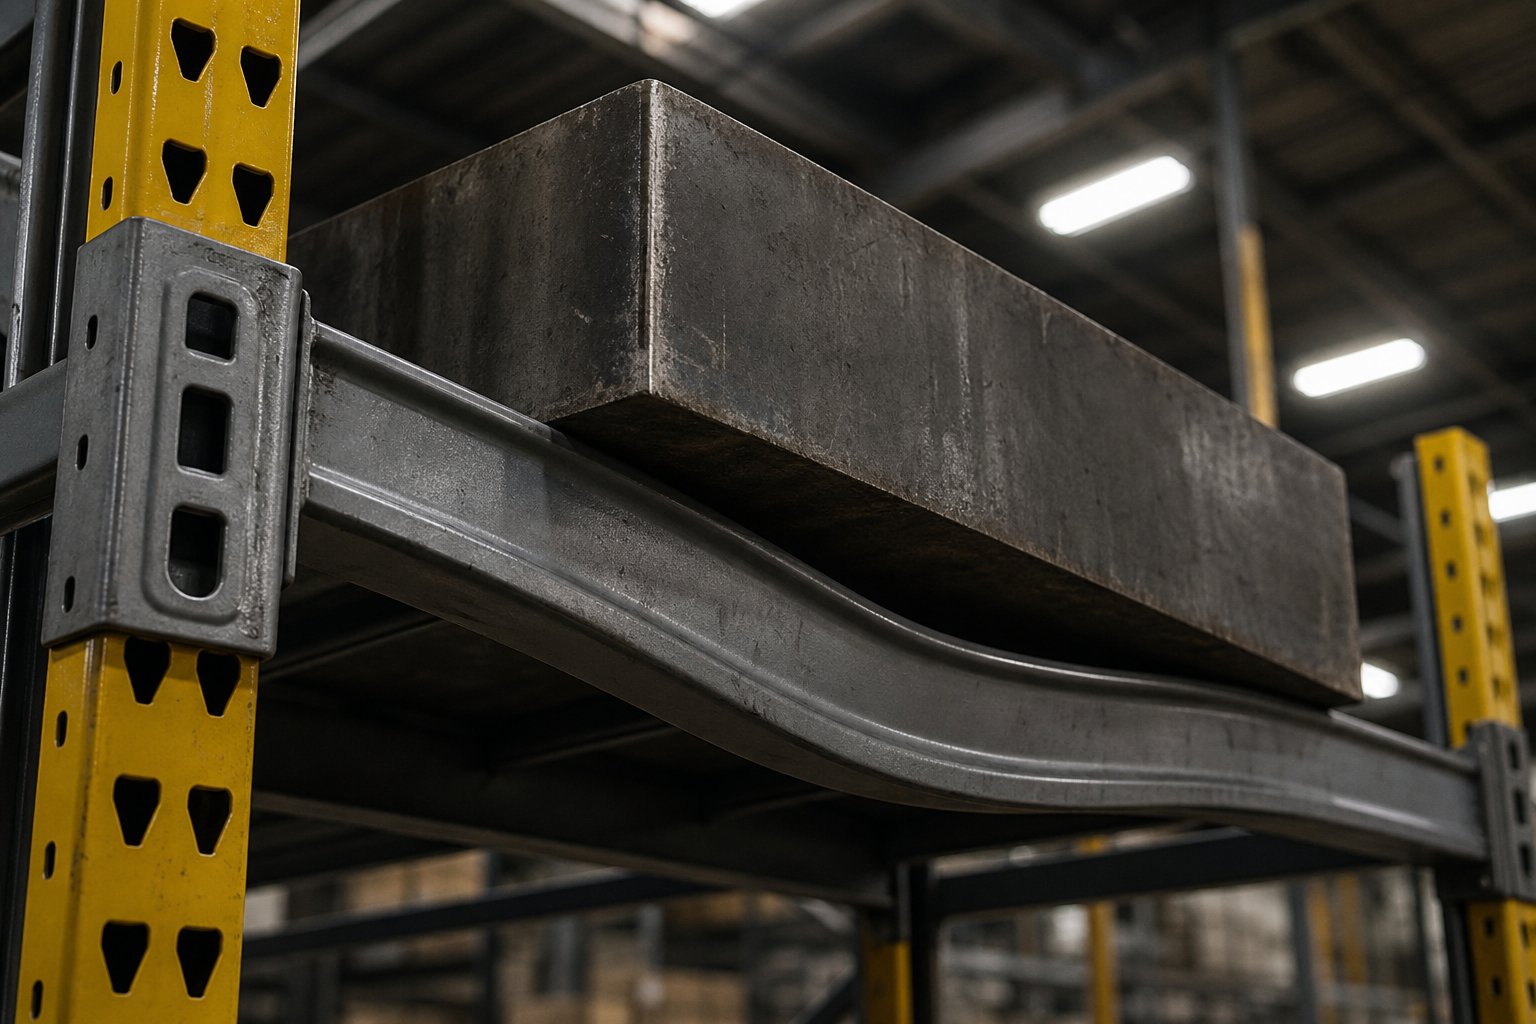
Standardmäßige selektive Palettenregale basieren auf einer Grundannahme: Die Ladung istgleichmäßig verteiltüber die gesamte Strahlfläche von der Seite-zur-Seite und von der Vorderseite-zur-Rückseite. Palettierte Kartons, verpackte Waren und kreuzweise gestapelte Kartons erfüllen diese Annahme. Bei einem 5.000 Pfund schweren Prägestempel, der auf zwei schmalen Schienen sitzt, ist das nicht der Fall. Diese Matrize erzeugt konzentrierte Punktlasten an bestimmten Kontaktstellen und erzeugt ein grundlegend anderes Spannungsprofil als das, für das das Gestell ausgelegt ist.
Strukturelle Risiken von Standard-Palettenregalen unter Werkzeuglasten
Der technische Unterschied liegt im Biegemoment. Wenn sich das Gewicht gleichmäßig verteilt, verteilt sich die Balkenspannung vorhersehbar über die Spannweite. Wenn eine kompakte Matrize Tausende von Pfund in der Mitte des Trägers oder über zwei schmale Kontaktstreifen konzentriert, steigt das maximale Biegemoment an diesen Stellen dramatisch an. Laut derRack Manufacturers Institute (RMI)Das Platzieren einer Punktlast in einem Rack, das ausschließlich für gleichmäßig verteilte Lasten ausgelegt ist, könnte zu einer übermäßigen Durchbiegung des Trägers und einem möglichen Ausfall führen. Der ANSI MH16.1-Standard begrenzt die Balkendurchbiegung auf L/180 der horizontalen Balkenlänge, diese Bewertung geht jedoch von einer verteilten Belastung aus. Eine konzentrierte Matrizenmasse kann diesen Schwellenwert überschreiten, selbst wenn das Gesamtgewicht innerhalb der angegebenen Kapazität des Racks zu liegen scheint.
Stellen Sie sich das so vor: Zwei 5.000 Pfund schwere Lasten können sich auf demselben Balken völlig unterschiedlich verhalten. Eine Verteilung auf einer Palettenfläche von 48 Quadratmetern erzeugt einen sanften, gleichmäßigen Druck. Der andere, der auf einem 24 Zoll breiten Matrizenschuh ruht, konzentriert die gleiche Kraft auf ein schmales Band und vervielfacht so die lokale Belastung. Dem Balken kommt es nicht allein auf das Gesamtgewicht an. Es kommt darauf an, wo und wie das Gewicht landet.
Häufige Fehlerszenarien und ihre Folgen
Der Ausfall eines Palettenregals unter hoher Werkzeugbelastung führt nicht immer gleich am ersten Tag zu einer Katastrophe. Häufiger kommt es zu einer fortschreitenden Verschlechterung, die sich mit der Zeit verschlimmert, bis etwas nachgibt. Hier sind die spezifischen Fehlermodi, die die Lagerung von Werkzeugen in Standardregalen zu einem ernsthaften Risiko machen:
- Strahlablenkung über sichere Grenzen hinaus:Konzentrierte Punktlasten führen dazu, dass sich die Träger an der Kontaktzone verbiegen, wodurch die Durchbiegungsnorm L/180 überschritten wird und ein kaskadierendes strukturelles Risiko entsteht. Dauerhaft verformte Träger verlieren ihre Tragfähigkeit, selbst nachdem die Form entfernt wurde.
- Schweißermüdung an Träger--zu-Steigerverbindungen:Wiederholte Lade- und Entladezyklen mit schweren Werkzeugen beanspruchen Verbindungsschweißnähte über ihre vorgesehene Ermüdungslebensdauer hinaus, insbesondere wenn sich Balkenverbinder unter ungleichmäßiger Belastung in eine sichtbare V--Form verformen.
- Unzureichende Deckunterstützung:Drahtgeflechtdecks oder dünne Stahlplatten, die für verteilte Palettenlasten ausgelegt sind, können unter schmalen Matrizenfüßen durchstoßen oder zusammenbrechen. Wie RMI feststellt, muss die Gestaltung der Terrassendiele der spezifischen Art der darauf platzierten Ladung und Palette gerecht werden.
- Gabelstaplerschaden durch engen Abstand:Werkzeuge, die in Standardregalen gelagert werden, erfordern oft schmale Gangkonfigurationen, die den Abstand zwischen Gabelstaplern an unsichere Grenzen bringen und die Kollisionshäufigkeit mit Ständern und Verstrebungen erhöhen.WorkSafe-Richtlinienbetonen Sie, dass beschädigte Ständer die gesamte Regalstruktur ernsthaft gefährden können.
- Beschädigung der Werkzeugoberfläche durch unsachgemäße Halterungen:Ohne speziell-gebaute Stützflächen verschieben sich die Schließhöhen der Matrizen, präzisionsgeschliffene-Oberflächen berühren blanke Stahlkanten und die Ausrichtung der Werkzeuge leidet darunter. Bei jedem Entnahme- und Rückführungszyklus besteht die Gefahr, dass die Schneidkanten abplatzen oder sich die Führungsstifte verformen.
Die Sicherheitsrisiken verstärken die finanziellen Risiken. Sie haben es mit Sicherheitsrisiken bei der Lagerung von Stanzwerkzeugen zu tun, zu denen das Einstürzen des Racks auf das Personal, Quetschverletzungen beim Herausziehen der Stanzformen aus ausgelenkten Regalen und Umkippereignisse gehören, wenn kopflastige Stanzlasten den Schwerpunkt des Racks verschieben. Das Abrutschen einer einzelnen progressiven Matrize von einem gebogenen Balken stellt in einer Anlage, in der Arbeiter in der Nähe arbeiten, einen potenziell tödlichen Vorfall dar.
Das Stapeln auf dem Boden, die andere gängige Abkürzung, bringt seine eigenen Probleme mit sich: eingeschränkte Zugänglichkeit, die ein ständiges Umstellen erfordert, Oberflächenschäden durch Matrizenkontakt, unorganisiertes Inventar, das die Umrüstzeiten der Druckmaschine verlängert, und enormer Bodenflächenverbrauch, der der Produktion dienen könnte.
Der Kerngedanke ist einfach. Standardregale sind auf verteilte Lagerlasten ausgelegt. Prägewerkzeuge liefern konzentrierte Massen, die alle in diesen Designs verankerten Annahmen verletzen. Die Frage ist nicht, ob der Träger das Gewicht technisch tragen kann. Es geht darum, ob das Rack dieses Gewicht an diesen spezifischen Kontaktpunkten über Tausende von Lastzyklen hinweg sicher halten kann, ohne dass es zu einem fortschreitenden strukturellen Versagen kommt. Für die meisten Standardsysteme lautet die ehrliche Antwort nein.
Regalsystemtypen im Vergleich zur Werkzeuglagerung
Die strukturellen Probleme bei Standardregalen werfen eine offensichtliche Folge-auf: Welche Systeme funktionieren tatsächlich? Die Antwort hängt von Ihrem Werkzeugbestandsprofil, der Zugriffshäufigkeit und der verfügbaren Stellfläche ab. Beim Vergleich der Lagerregaltypen dominieren fünf Hauptregalkategorien, wobei jede die Gewichts- und Zugangsherausforderung auf unterschiedliche Weise löst.
Rollen Sie-Schubladen- und Schieberegalsysteme-aus
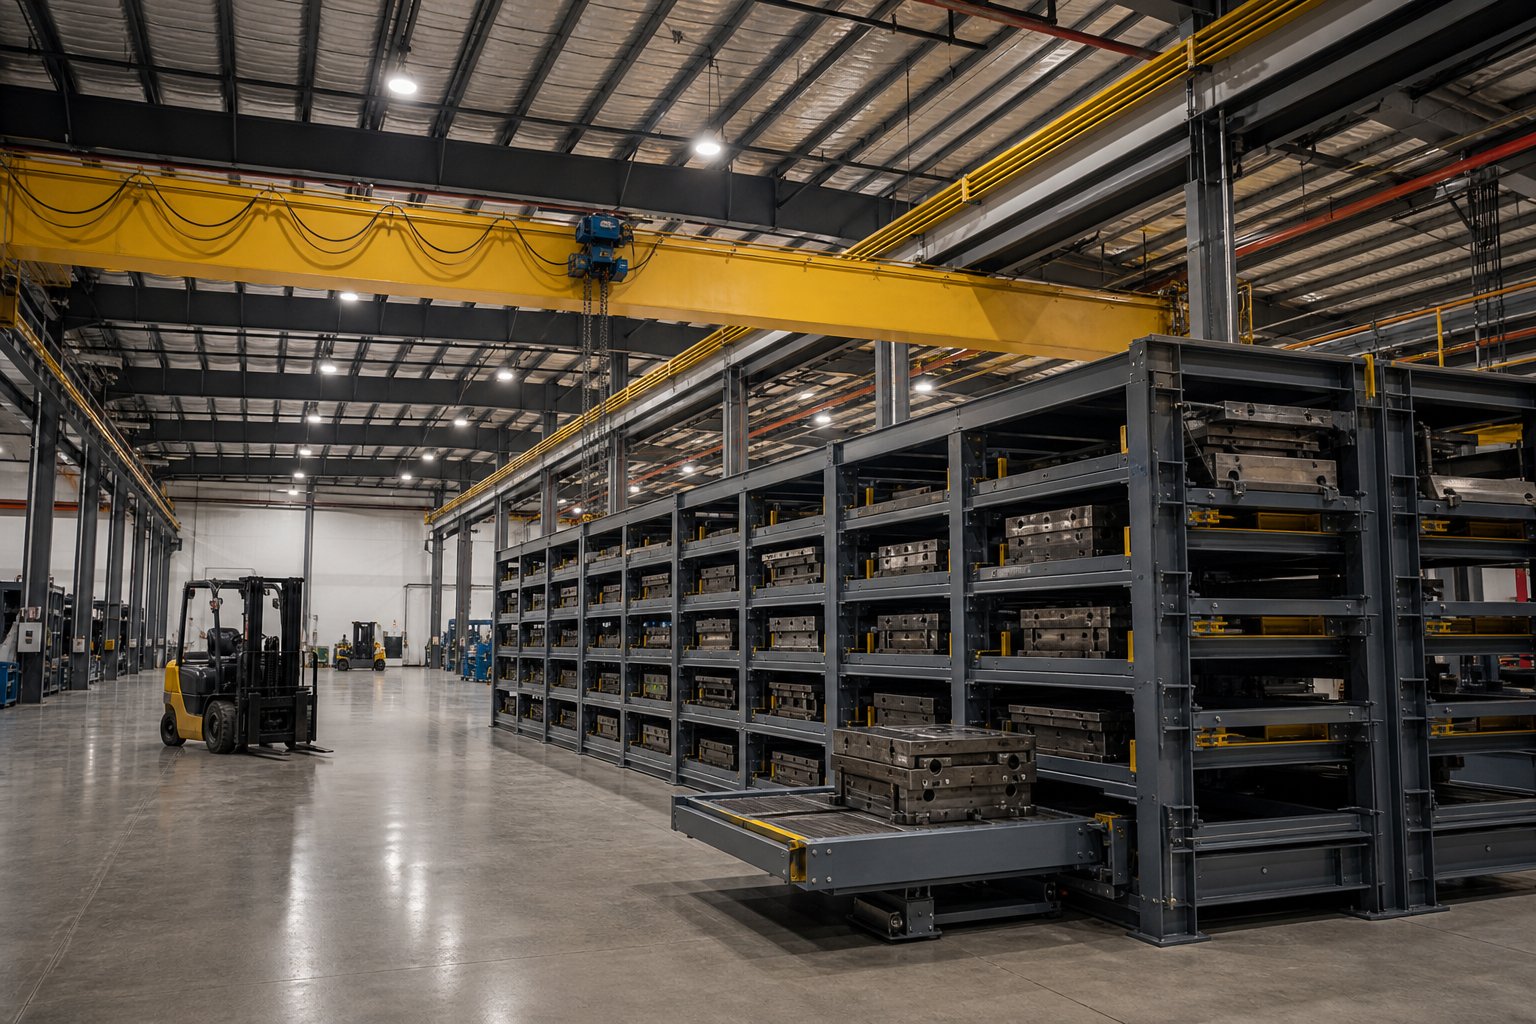
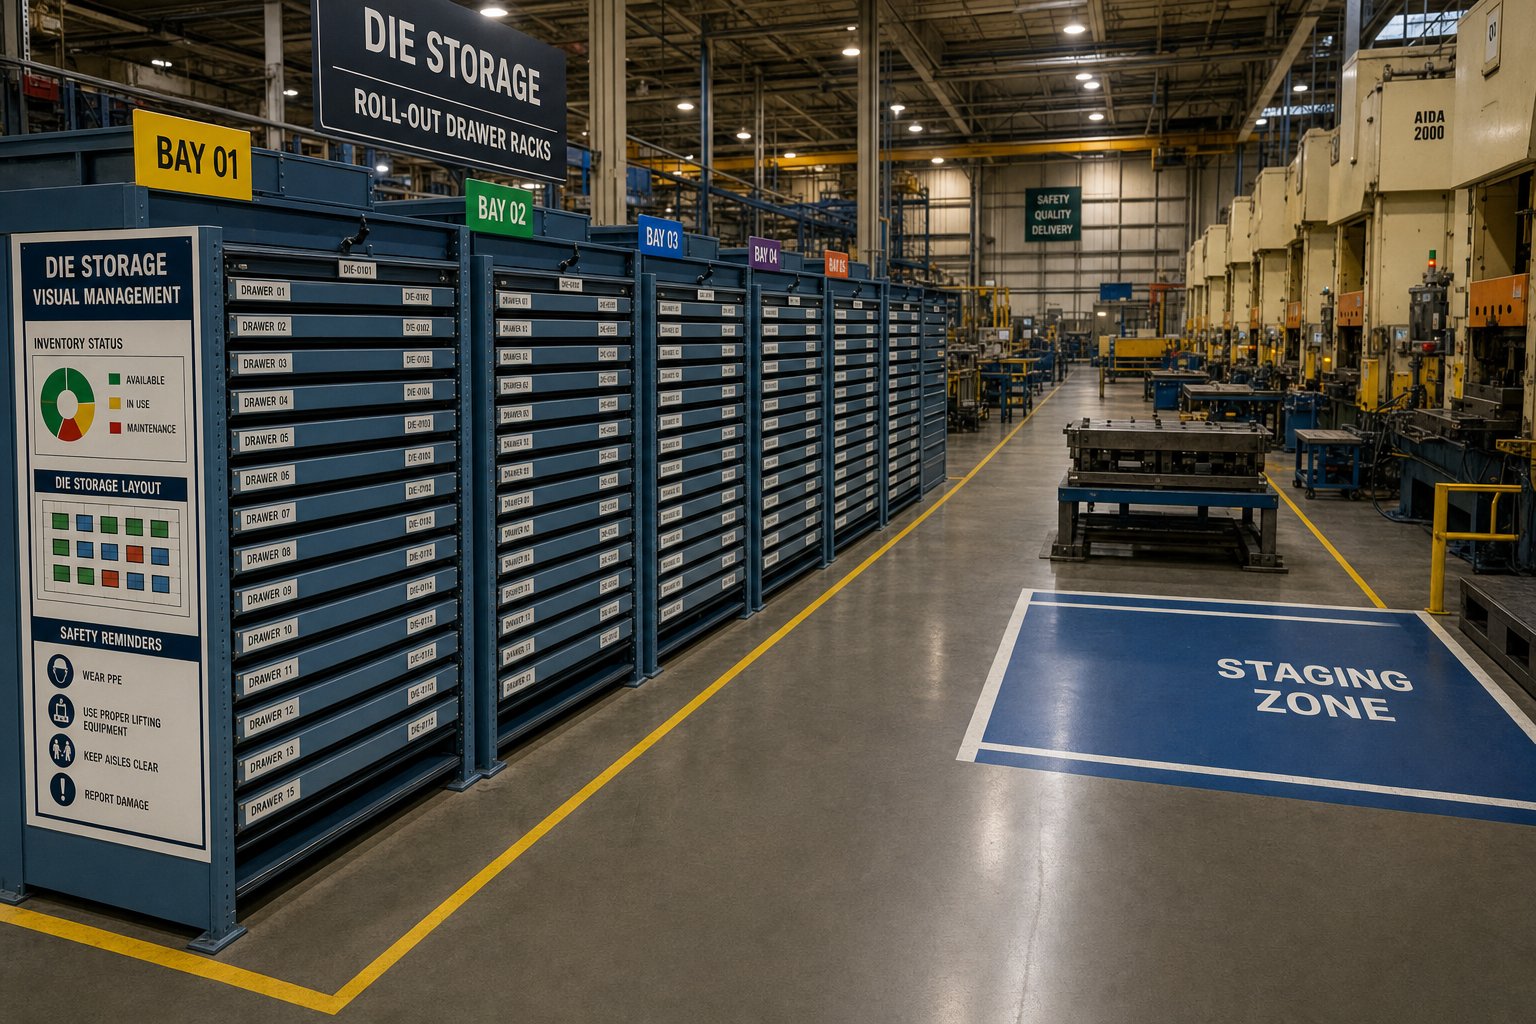
Roll-{0}ausziehbare Schubladen-Matrizenlagerregale sind das Arbeitstier bei Hochfrequenz-Stanzvorgängen. Jedes Regal läuft auf hochbelastbaren Linearlagern oder Rollenschienen und lässt sich nach außen verschieben, um Kränen, Hebezeugen oder Gabelstaplern vollständigen Zugang von oben zu ermöglichen. Sie laden und entladen die Matrizen vertikal, anstatt riskante horizontale Züge aus der Tiefe eines Rackschachts zu versuchen.
Die Kapazitäten dieser Systeme reichen typischerweise von 4.000 Pfund pro Regal für Standardeinheiten bis zu 15.000 Pfund pro Regal für motorisierte Formenlagerkonfigurationen. Auch die Auszugsbereiche variieren: Manuelle Modelle und Modelle mit Handkurbel bieten in der Regel eine 100-prozentige Regalverlängerung, während schwerere motorisierte Einheiten eine etwa 75-prozentige Verlängerung bieten, um die strukturelle Stabilität unter extremen Belastungen aufrechtzuerhalten. Optionale Sicherheitsverriegelungen verhindern das gleichzeitige Öffnen mehrerer Schubladen und verhindern so das Umkippen durch eine Schwerpunktverlagerung.
Diese Systeme eignen sich hervorragend für Einrichtungen, in denen täglich Sterbevorgänge durchgeführt werden. Der Kompromiss besteht aus den Kosten pro Position und dem vertikalen Platzbedarf zwischen den Ebenen, um den Spielraum für den Schubladenweg zu berücksichtigen.
Ausleger- und Weitspann--Trägerkonfigurationen
Kragarmregale für Stanzwerkzeuge verwenden offene -Frontarme, die von einer einzelnen Säulenreihe ausgehen und einen ungehinderten Zugang von vorne und von den Seiten ermöglichen. Es gibt keine vertikalen Pfosten zwischen den Feldern, die die Platzierung des Gabelstaplers behindern könnten. Dieses Design eignet sich für übergroße Matrizen, die über die Standardregalbreite hinausgehen, und die verstellbaren Armhöhen passen sich Werkzeugen mit unterschiedlichen Schließhöhen an, ohne vertikalen Platz zu verschwenden.
Die Einschränkung? Auslegerarme sind auf den Momentenwiderstand an der Säulenverbindung angewiesen. Bei extrem schweren Werkzeugen erzeugt der Hebelarm eine erhebliche Biegespannung an der Basis, was eine robuste Säulenverankerung und breitere Grundflächen erfordert. Cantilever eignet sich am besten für Matrizen mit mittlerem Gewicht (ungefähr 2.000 bis 8.000 Pfund pro Arm), bei denen der seitliche Zugang und der flexible Armabstand die Anforderungen an die Rohlastkapazität überwiegen.
Weitspannige I--Trägerregalsysteme schließen die Lücke zwischen freitragender Flexibilität und maximaler Tragfähigkeit. Dabei werden strukturelle I{3}}Trägerregale verwendet, die zwischen schweren-Säulen gespannt sind, oft mit einer Breite von 72 bis 120 Zoll. Das I-Trägerprofil bietet ein hohes Widerstandsmoment, was bedeutet, dass das Regal auch bei konzentrierten Punktlasten einer Durchbiegung standhält. In die Regalkonstruktion integrierte Gabeleinstiegsstangen ermöglichen das An- und Abschieben von Werkzeugen durch Gabelstapler, ohne dass ein spezieller Kranzugang erforderlich ist. Betriebe mit gemischten Werkzeugbeständen und gabelstaplerbasiertem Materialtransport landen häufig bei dieser Konfiguration.
Vertikale Lagerung und bodenebene-Matrizenbasen
Vertikale Matrizenlagerturmlösungen nutzen automatische Hebemechanismen, um Matrizen in gestapelten Fächern auf einer kompakten vertikalen Grundfläche zu lagern. Ein einzelner Turm kann ein Dutzend oder mehr Chips auf der Grundfläche aufnehmen, die zwei herkömmliche Rackschächte einnehmen würden. Der Zugriff erfolgt sequentiell und nicht zufällig: Das System holt jeweils einen Würfel über eine Aufzugsplattform ab. Dies macht Türme ideal für Werkzeuge mit niedriger-Frequenz oder archivierte Werkzeuge, die keinen sofortigen Zugriff benötigen, aber dennoch eine organisierte, geschützte Lagerung erfordern.
Boden-{0}}Matrizenbasen befinden sich am anderen Ende des Komplexitätsspektrums. Hierbei handelt es sich im Wesentlichen um verstärkte Stahlplattformen auf Bodenhöhe, manchmal mit Rollen oder Schienen mit niedrigem Profil, um die Matrizen in Position zu schieben. Sie erfordern keine vertikale Struktur, keinen Kranabstand und nur minimale Installation. Der Kompromiss liegt auf der Hand: Bodensockel verbrauchen enorme Quadratmeterzahl. Sie sind sinnvoll für sehr schwere Werkzeuge (über 15.000 Pfund), bei denen das Heben in erhöhte Regalpositionen ein unannehmbares Risiko darstellt, oder in Einrichtungen mit geringem Deckenabstand, der eine Lagerung auf mehreren Ebenen verhindert.
| Typ | Zugriffsmethode | Typische Tragfähigkeit pro Ebene | Footprint-Effizienz | Am besten für |
|---|---|---|---|---|
| Schublade ausrollen- | Ausziehbares-Regal mit Kran-/Hebezeugzugang | 4.000 - 15.000 Pfund | Hoch (vertikales Stapeln mit vollem Zugriff) | Hochfrequenz-Matrizenwechsel, Abkantwerkzeuge |
| Ausleger | Offene-Frontgabelstapler- oder Kranplatzierung | 2.000 - 8.000 Pfund pro Arm | Mäßig (erfordert breite Gänge) | Übergroße Matrizen, variable Matrizenabmessungen |
| Breiter-Spann-I-Träger | Gabelstapler über Gabeleinstiegsstangen aufschiebbar- | 5,000 - 20,000+ Pfund | Hoch (mehr-Ebenen, dichter Feldabstand) | Gemischte Werkzeugbestände, staplerbasierte-Vorgänge |
| Vertikaler Lagerturm | Automatisierte Aufzugsrückholung | 2.000 - 10.000 Pfund pro Position | Sehr hoch (minimale Stellfläche) | Niederfrequenzmatrizen, archivierte Werkzeuge, platzbeschränkte-Einrichtungen |
| Boden-Niveau-Matrizenbasis | Direktbestückung per Gabelstapler oder Rollenrutsche | 15,000+ Pfund | Niedrig (einzelne -Ebene, große Grundfläche) | Extrem schwere Matrizen, geringer Deckenabstand |
Jeder Systemtyp befasst sich mit einem bestimmten Schnittpunkt aus Gewicht, Zugriffsgeschwindigkeit und Platz. Die richtige Wahl hängt selten allein von einer Variablen ab. Es hängt davon ab, wie Ihre schwersten Matrizen, Ihre am häufigsten gewechselten Matrizen und Ihre Anlagenbeschränkungen zusammenwirken. Diese Interaktion beginnt mit dem Verständnis der bautechnischen Prinzipien, die bestimmen, ob ein bestimmtes Rackdesign Ihr spezifisches Lastprofil sicher bewältigen kann.
Tragwerksplanung hinter-Hochleistungs-Gesenkregalen
Viele Regallieferanten nennen die I-Trägerkonstruktion als Verkaufsargument. Nur wenige erklären, warum es für die Chip-Speicherung tatsächlich wichtig ist. Der Unterschied liegt nicht in der Marketingsprache. Es handelt sich um einen messbaren technischen Vorteil, der darauf beruht, wie Stahlquerschnitte einer Biegung unter konzentrierten Lasten standhalten.
I-Beam vs. Roll-Leistung von geformtem Stahl unter Last
Rollgeformte Regale werden hergestellt, indem flaches Stahlblech durch eine Reihe von Rollen geführt wird, die es zu C-Profilen, Hutprofilen oder Kastenprofilen formen. Der Prozess ist schnell, kostengünstig und produziert leichte Komponenten, die sich ideal für die allgemeine Lagerhaltung eignen. AlsNotizen von Patterson PopeRollformregale lassen sich einfacher installieren, anpassen und neu konfigurieren und eignen sich daher hervorragend für Einrichtungen, in denen sich die SKU-Profile regelmäßig ändern und die Lasten leicht bis mittelschwer sind.
Bei Strukturregalen wird warm{{0}gewalzter, dünner-Stahl verwendet, der verschraubt und nicht festgeklemmt wird. Das Ergebnis ist schwerer, schwieriger zu rekonfigurieren, aber unter Belastung grundsätzlich stärker. Struktursysteme bieten etwa 20-30 % mehr Tragfähigkeit als vergleichbare Roll--Regale, und ihr dickerer Stahl widersteht einer Verformung im Laufe der Zeit und verhindert so ein Durchhängen des Trägers und Schäden an den Stützen, die sich in Umgebungen mit hoher Belastung ansammeln.
Bei der Chip-Speicherung vergrößert sich die Kluft zwischen diesen beiden Ansätzen erheblich. Hier ist der Grund: Die entscheidende Leistungsmetrik ist nicht nur die reine Gewichtskapazität. Es handelt sich um den Widerstandsmoment, die geometrische Eigenschaft, die bestimmt, wie gut ein Balken einer Biegung an einem bestimmten Punkt standhält.
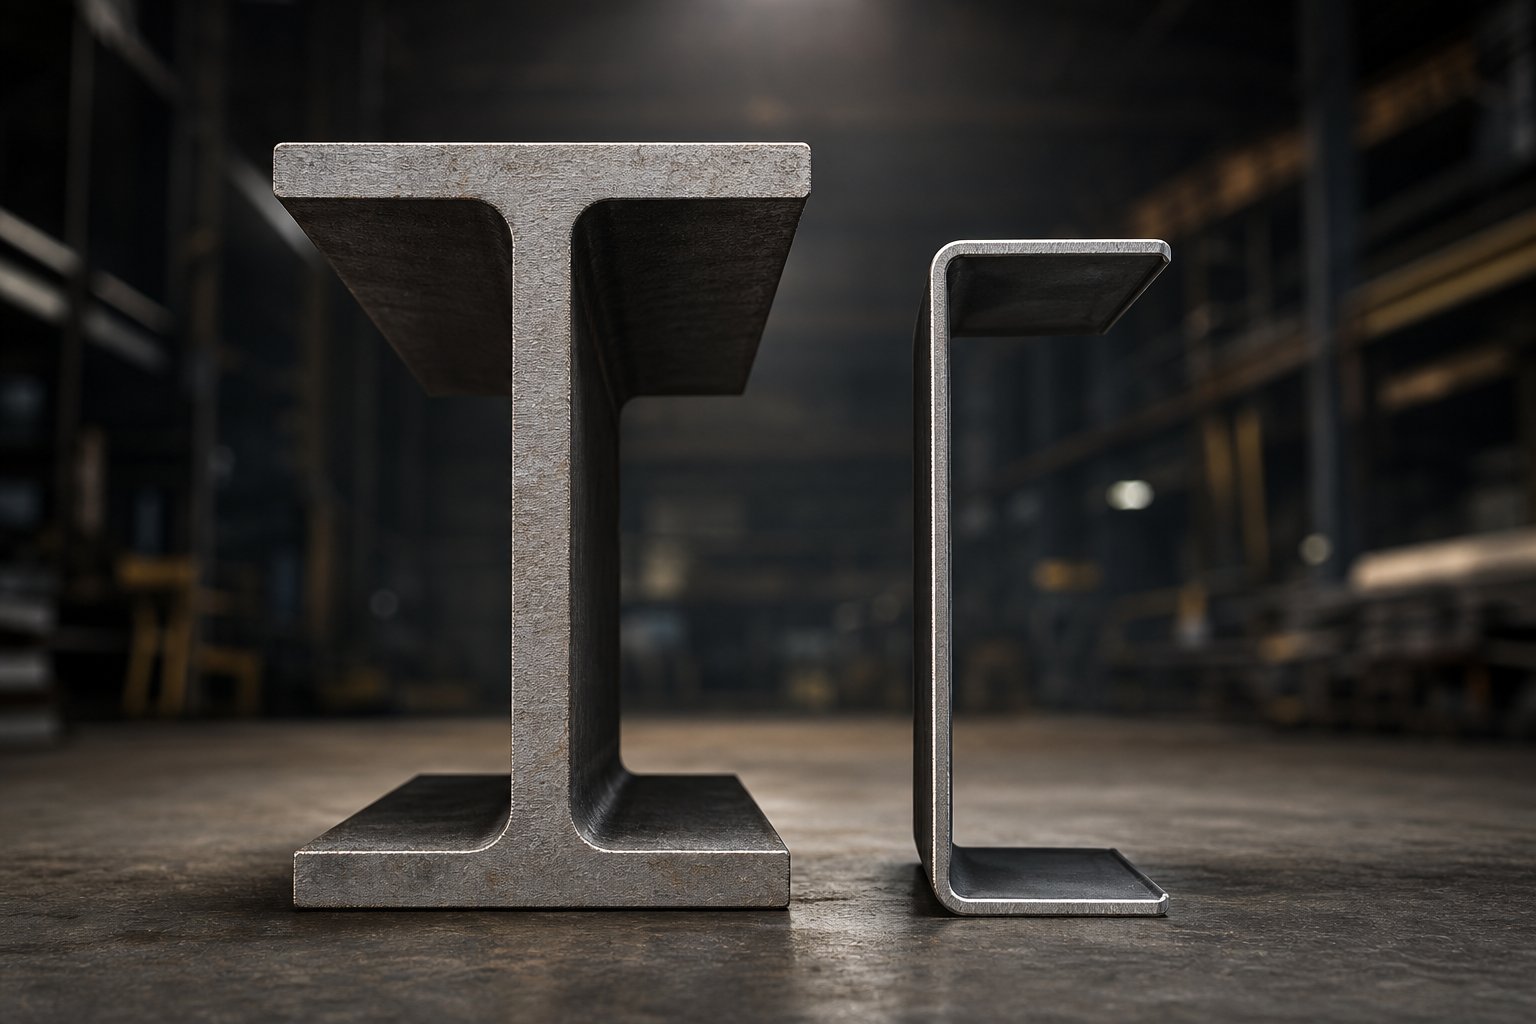
Konzentrierte Punktlasten durch Stanzwerkzeuge erfordern Strukturelemente mit hohem Widerstandsmoment und nicht die verteilten Lastprofile, für die Standardpalettenregale konzipiert sind. Der Biegewiderstand eines Trägers skaliert mit seinem Trägheitsmoment, und I-Trägerprofile konzentrieren das Material an den Flanschen, wo die Biegespannung am größten ist, und liefern im Vergleich zu rollgeformten Kanälen oder Rohren eine höhere Steifigkeit pro Pfund Stahl.
Stellen Sie sich zwei gleich schwere Balken vor. Bei einem davon handelt es sich um einen roll{1}geformten C--Kanal, dessen Material relativ gleichmäßig um sein Profil herum verteilt ist. Der andere ist ein warm-gewalzter I-Träger mit breiten Flanschen oben und unten, die durch einen dünnen Steg getrennt sind. Unter einer konzentrierten Gesenklast in der Mitte der Spannweite biegt sich der I--Träger deutlich weniger durch, da sein Material weiter von der neutralen Achse entfernt ist, was das Trägheitsmoment erhöht. Dieser geometrische Vorteil bedeutet, dass eine I-Trägerkonstruktion für Werkzeuglagerregale die gleiche Punktlast mit weniger Material, geringerer Durchbiegung und einem größeren Sicherheitsspielraum bewältigen kann.
Die Schweißnahtintegrität an Verbindungspunkten folgt einer ähnlichen Logik. Roll-{1}}Systeme verwenden typischerweise Laschen--und-Schlitz-Verbindungsstücke oder tropfenförmige Clips, die in gestanzte, aufrechte Löcher eingehängt werden. Diese Verbindungen funktionieren bei verteilter Belastung gut, konzentrieren sich jedoch bei starker Punktbelastung auf kleine Kontaktflächen. Im Gegensatz dazu verteilen konstruktive Schraubverbindungen die Befestigungskräfte auf größere Auflageflächen. Die Schrauben selbst können auf bestimmte Vorspannungswerte angezogen werden, und die Verbindung kann mit Knotenblechen oder Versteifungen ausgeführt werden, bei denen Momentkräfte aus schweren Regallasten auf die Stützen übertragen werden.
Säulenstärke und Querverstrebung runden das Stabilitätsbild des Rahmens ab. Für die Konstruktion von Schwerlastregalen sind Säulen erforderlich, die dick genug sind, um einem Knicken unter der kombinierten axialen Belastung mehrerer mit mehreren Würfeln beladener Regale sowie den seitlichen Kräften durch das Herausziehen der Würfel zu widerstehen (das Schieben eines 10.000 Pfund schweren Würfels von einem ausfahrbaren Regal erzeugt erhebliche horizontale Kräfte an der Säulenbasis). Diagonale Querverstrebungen in der Tiefenrichtung des Rahmens verhindern ein Schwanken im Regal, während horizontale Streben zwischen den Säulenpaaren das System bei asymmetrischer Belastung gerade halten. Dünne-rollgeformte Stützen-erreichen selbst mit Querverstrebungen viel früher ihre Knickgrenzen als dickwandige Strukturstützen bei gleichem Gesamtgewicht.
PE-Zertifizierte technische Systeme vs. kundenspezifische Fertigung
Nicht alle Hochleistungs-Matrizenregale werden durch denselben Prozess hergestellt. Den Markt bedienen drei unterschiedliche Kategorien, die jeweils für unterschiedliche Betriebsprofile geeignet sind:
- PE-zertifizierte technische Regalsysteme:Diese werden von lizenzierten professionellen Ingenieuren entworfen, mit strukturellen Berechnungen analysiert, die speziell auf Ihre Formgewichte und Anlagenbedingungen zugeschnitten sind, und mit einem PE-Siegel versehen. Sie erfüllen die ANSI/RMI MH16.1-Standards, verfügen über dokumentierte Tragfähigkeitswerte und erfüllen die Anforderungen der Bauvorschriften und Genehmigungen. PE-zertifizierte technische Regalsysteme sind die richtige Wahl, wenn örtliche Bauvorschriften strukturelle Berechnungen für schwere Lageranlagen erfordern, wenn eine seismische Auslegung vorgeschrieben ist oder wenn der Versicherungsträger Ihrer Einrichtung eine dokumentierte Technik verlangt.
- Standardmäßige kommerzielle Schwerlastregale:Hergestellte Produkte, die mit veröffentlichten Belastungsdiagrammen verkauft werden, die auf standardisierten Tests basieren. Diese Systeme funktionieren, wenn Ihre Matrizengewichte innerhalb der vom Hersteller getesteten Parameter liegen und Ihre Installationsbedingungen (Bodenkapazität, seismische Zone, Deckenhöhe) mit den Katalogannahmen übereinstimmen. Sie kosten weniger als kundenspezifisch-entwickelte Lösungen und werden schneller versendet, aber Sie übernehmen die Verantwortung dafür, zu überprüfen, ob Ihre spezifischen Ladungen mit den veröffentlichten Bewertungen übereinstimmen.
- Maßgeschneiderte-geschweißte Fertigungslösungen:Gebaut von örtlichen Werkstätten nach den genauen Vorgaben einer Einrichtung. Diese können kosteneffektiv sein für einfache Chip-Basis-auf niedrigem Niveau oder einzigartige Konfigurationen, für die es kein Katalogprodukt gibt. Das Risiko liegt im Mangel an technischer Dokumentation: Ohne PE-Prüfung hängt die Belastbarkeitsplanung für Werkzeuggestelle vollständig von der Erfahrung und dem Urteilsvermögen des Herstellers ab. Ein geschweißtes Gestell ohne technische Berechnungen kann jahrelang halten oder eine versteckte Fehlerschwelle erreichen, wenn ein schwereres Werkzeug in den Bestand gelangt.
Die Entscheidung zwischen diesen Kategorien hängt oft von der Haftung und der Belastungsgröße ab. Für Werkzeugbestände, bei denen die einzelnen Regallasten 5.000 Pfund übersteigen, bieten PE-zertifizierte Systeme sowohl strukturelle Sicherheit als auch dokumentierte Konformität. Für leichtere Werkzeuge, die in mäßiger Höhe gelagert werden, bieten handelsübliche Schwerlastregale mit veröffentlichten Lasttabellen eine angemessene Leistung bei geringeren Kosten. Die kundenspezifische Fertigung füllt Lücken dort, wo die Geometrie ungewöhnlich ist. Bei erheblichen Belastungen sollte jedoch dennoch eine technische Überprüfung erforderlich sein.
Den Stahl hinter der Struktur zu verstehen, ist eine Seite der Gleichung. Die andere, ebenso wichtige Seite besteht darin, sicherzustellen, dass das von Ihnen ausgewählte System den Sicherheitsvorschriften und Inspektionsstandards entspricht, die für die Massenspeicherung in der Industrie gelten.
Sicherheitskonformität und OSHA-Standards für die Lagerung von Chips
Ein 12.000 Pfund schweres Folgewerkzeug, das auf drei Ebenen übereinander gelagert wird, hat Folgen, die keine Standard-Lagerladung jemals hätte, wenn die Tragkonstruktion versagt. Dennoch bleibt die Einhaltung der Sicherheitsvorschriften für schwere Stanzwerkzeuge eines der am meisten vernachlässigten Themen in der Stanzindustrie. Kein Wettbewerber befasst sich ausführlich damit, und viele Einrichtungen betreiben Regalsysteme ohne dokumentierte Tragfähigkeiten, ordnungsgemäße Verankerung oder geplante Inspektionen.
Hier ist, was Sie wissen müssen: OSHA veröffentlicht keine eigenständige Regelung, die speziell die Lagerregale für Formen regelt. Stattdessen stützt sich die Durchsetzung auf dieAllgemeine Pflichtklausel(Abschnitt 5(a)(1) des Arbeitsschutzgesetzes) kombiniert mit Branchenkonsensstandards. Das bedeutet, dass Ihre Pflichten real sind, auch wenn in keiner einzigen Verordnung die „Speicherung“ namentlich erwähnt wird.
OSHA-Anforderungen für schwere Industrieregale
Die OSHA nutzt die allgemeine Pflichtklausel, um Arbeitgeber auf Gefahren im Zusammenhang mit Regalen zu verweisen, darunter fehlende Kapazitätsmarkierungen, unzureichende Verankerung und Überlastung. AlsSicherheitsressourcen von JJ KellerErklären Sie, dass Systeme, die durchhängen oder Anzeichen einer Überlastung aufweisen, auch ohne einen Rack-Einsturz als unvorhersehbare Unfälle betrachtet werden könnten. OSHA verweist bei Inspektionen auf ANSI/MH 16.1 (Design, Testing, and Utilization of Industrial Steel Storage Racks), das Verankerung, Tragfähigkeit, Lastkonfiguration, Inspektion und Wartung umfasst.
Bei der Lagerung von Stanzwerkzeugen sind die Anforderungen an die Tragfähigkeit von besonderer Bedeutung. Ein Regal könnte eine veröffentlichte Kapazität von 10.000 Pfund pro Regalebene haben, basierend auf einer gleichmäßig verteilten Belastung. Platzieren Sie eine 10.000-Pfund-Matrize mit einer konzentrierten Grundfläche auf demselben Regal, und der tatsächliche strukturelle Bedarf kann an bestimmten Stellen die Nennleistung überschreiten. Diese Lücke zwischen der angenommenen Kapazität und dem tatsächlichen Verhalten bei konzentrierter Last ist die Ursache für OSHA-Zitate und strukturelle Ausfälle. Ausgelegte Belastungswerte, die Ihre spezifischen Matrizengewichte und Kontaktflächen berücksichtigen, sind der einzig vertretbare Ansatz.
Zu den weiteren OSHA-relevanten Anforderungen für die Chip-Lagerung gehören:
- Gangfreiheit:Die Lagerrichtlinien der OSHA erfordern markierte Grenzen für permanente Gänge und ausreichend Freiraum für die Handhabungsausrüstung. Werkzeuge, die mit einem Gabelstapler oder Laufkran abgeholt werden, benötigen größere Abstände als die allgemeine Lagerung von Paletten.
- Freiraum für Überkopfsprinkler:Die Verordnung 1910.159(c)(10) schreibt einen vertikalen Mindestabstand von 18 Zoll zwischen gelagerten Materialien und Deckensprinklern vor. Hohe Chipstapel in erhöhten Racks können diesen Schwellenwert leicht überschreiten.
- Mitarbeiterschulung:Arbeiter, die Matrizen herausnehmen und platzieren, müssen mit den Belastungswerten, den richtigen Platzierungsverfahren und den Pflichten zur Schadensmeldung vertraut sein. Die OSHA erwartet geschulte Bediener und keine Annahmen über ihre Kompetenz.
Seismisches Design und Rack-Inspektionsprotokolle
Besondere Aufmerksamkeit verdient die seismische Verankerung schwerer Werkzeugregale, da die gespeicherte Masse das seismische Risiko exponentiell erhöht. Ein Regal, das 60.000 Pfund Werkzeug auf vier Ebenen fasst, erzeugt selbst bei mäßiger Bodenbewegung enorme seitliche Kräfte.Verankerungsrichtlinien von SJFBeachten Sie, dass Anlagen der Erdbebenschutzkategorie C oder höher in der Regel zwei Anker pro Säule, Befestigungselemente mit größerem Durchmesser, eine größere Einbettungstiefe und möglicherweise verstärkte Platten oder technische Fundamente erfordern.
Die Betonplatte selbst wird oft zum schwachen Glied. Bewerten Sie vor der Installation die Plattendicke, die Druckfestigkeit (PSI), vorhandene Risse und die Platzierung der Bewehrungsstäbe. Wenn die Platte die Ankerlasten bei seismischer Belastung nicht tragen kann, kann kein dicker -Stahl im Gestell selbst ein Versagen verhindern.
Inspektionsprotokolle für Werkzeuglagerregale sollten häufiger und strenger sein als bei allgemeinen Lagersystemen. Die Be- und Entladung der Werkzeuge erfolgt durch schweres Gerät, das auf engstem Raum eingesetzt wird. Stöße mit den Gabelstaplerzinken, eine außermittige Platzierung der Matrizen und wiederholte starke Beanspruchung beeinträchtigen mit der Zeit die strukturelle Integrität. Beschädigte Rackabschnitte sollten sofort isoliert und von qualifiziertem Personal unter Verwendung von vom Hersteller-zugelassenen Reparaturkomponenten, niemals improvisierten Reparaturen, bewertet werden.
Verwenden Sie diese priorisierte Checkliste für die Sicherheitsinspektion von Werkzeuglagerregalen als Grundlage für Ihre Einrichtung:
- Überprüfung der Tragfähigkeit:Bestätigen Sie, dass die angegebenen Ladekapazitäten tatsächliche konzentrierte Werkzeuglasten widerspiegeln und nicht Annahmen über verteilte Paletten. Berechnen Sie neu, ob sich die Matrizengewichte seit der Installation erhöht haben.
- Bestätigung der seismischen Verankerung:Stellen Sie sicher, dass jede Säulengrundplatte mit zugelassenen Befestigungselementen mit den richtigen Drehmomentwerten und der richtigen Einbettungstiefe für Ihre seismische Designkategorie verankert ist.
- Validierung der Gangfreiheit:Messen Sie monatlich die tatsächlichen Abstände anhand der Geräteanforderungen, insbesondere nach Layoutänderungen oder neuen Werkzeugerweiterungen.
- Inspektionsplan für Regalschäden:Führen Sie wöchentlich Sichtinspektionen in stark frequentierten Lagerbereichen für Matrizen durch. Suchen Sie nach verbogene Stützen, verformten Trägeranschlüssen, gerissenen Schweißnähten und fehlenden Querverstrebungen. Führen Sie vierteljährlich umfassende Strukturprüfungen durch.
- Häufigkeit der Bedienerschulung:Schulen Sie das gesamte Werkzeughandhabungspersonal mindestens einmal jährlich und immer dann, wenn neue Regalkonfigurationen, schwerere Werkzeuge oder andere Materialhandhabungsgeräte eingeführt werden.
Die entscheidende Änderung der Denkweise in Bezug auf die Lagersicherheit von Werkzeugen ist folgende: Sie lagern keine Konsumgüter, bei denen ein Fehler zu einer Beschädigung des Inventars führt. Sie lagern konzentrierte Massen ein, die tödlich sein können. Jede Entscheidung über Tragfähigkeiten, Verankerungen und Inspektionshäufigkeit sollte diese Realität widerspiegeln. Compliance ist kein Papierkram. Es ist die Grenze zwischen kontrolliertem Betrieb und katastrophalem Ausfall.
Sicherheitsstandards legen fest, was Ihr Regal aushalten muss. Die nächste Überlegung ist, wie sich dieses Regal in die physische Infrastruktur um es herum einfügt, von der Kranfreiheit oben bis zur Kapazität der Bodenplatte darunter.
Integration von Regalen in Materialtransport und Anlagenlayout
Ein Regalsystem, das für Ihr schwerstes Werkzeug ausgelegt ist, nützt nichts, wenn Ihr Kran das oberste Regal nicht erreichen kann oder Ihr Gabelstapler sich im Gang nicht wenden kann. Bei der Materialtransportintegration für Werkzeugregale treffen strukturelle Kapazität und betriebliche Realität aufeinander. Das Rack existiert nicht isoliert. Es existiert innerhalb eines Anlagenökosystems aus Kränen, Gabelstaplern, Bodenplatten und Verkehrsmustern, die alle zusammenarbeiten müssen.
Anforderungen an den Kranzugang und den Freiraum über Kopf
Brückenkräne sind die primäre Methode zum Be- und Entladen von Werkzeugen aus mehrstufigen Regalen, insbesondere aus Roll-{1}Schubladensystemen, bei denen das Regal nach außen reicht und die Werkzeuge vertikal angehoben werden. Dieser vertikale Hubweg erfordert einen ungehinderten Freiraum über jedem Rackschacht. ProOSHA 1910.179(b)(6)Zwischen dem Kran und jedem Hindernis muss ein Mindestabstand von 3 Zoll über Kopf und 2 Zoll seitlich eingehalten werden. In der Praxis gehen die Anforderungen an die Zugangsfreiheit zu Regalkranen weit über das gesetzliche Mindestmaß hinaus. Sie benötigen eine ausreichende Höhe für den Hakenblock, die Takelage, die Matrize selbst in ihrer angehobenen Position und einen sicheren Manövrierspielraum über der obersten Regalebene.
Bedenken Sie die Rechnung: Wenn Ihre höchste Regalebene 10 Fuß beträgt und die herauszuziehende Matrize 18 Zoll hoch ist und darüber 24 Zoll Takelage und Hakenblock verfügt, benötigt Ihr Kranhaken bei voller Hubhöhe mindestens 13,5 Fuß freien vertikalen Raum. Fügen Sie Platz für Sprinkler, Beleuchtung, HVAC-Leitungen und Strukturträger hinzu, und viele Einrichtungen stellen fest, dass ihre Überkopfumgebung die Rackhöhe stärker einschränkt als die Bodenfläche.
Die Einführung-der Regalfreiheit fügt eine weitere Dimension hinzu. Wenn eine Schublade vollständig ausgefahren ist, muss die Matrize auf beiden Seiten über den Regalrahmen hinausragen und der vordere Überhang darf nicht mit benachbarten Gängen oder Krananfahrwegen in Konflikt geraten. Bei motorisierten Schwerlastschubladen, die sich um 75 % ausziehen lassen, ist weiterhin eine Planung des Anfahrwinkels und der Schlingenspreizung des Krans erforderlich.
Planung von Gabelstaplergängen und Bodentragfähigkeit
Die Breite des Gabelstaplergangs für Werkzeuglagerregale hängt von der Geräteklasse ab, in der Ihre Werkzeuge transportiert werden. DerStandardformelist unkompliziert: rechtwinkliges Stapelmaß plus Ladelänge plus Freiraum. Ein typischer 5.000-Pfund-Gegengewichtsstapler, der eine 48-Zoll-Matrize handhabt, benötigt etwa 12 bis 13 Fuß Gangbreite. Mit Schubmaststaplern lässt sich dieser Wert auf 8 bis 10 Fuß reduzieren, aber die meisten Werkzeughandhabungen erfordern schwerere Gegengewichts- oder Spezialstapler mit größeren Wenderadien als Standard-Lagergeräte.
Dies bringt eine Komplikation mit sich, die bei Paletten nicht auftritt: unregelmäßige Ladungsabmessungen. Eine progressive Matrize mit einer Länge von 96 Zoll auf einem Gabelstapler verändert die Berechnung der Gangbreite erheblich im Vergleich zu einer Standardpalette mit 48 Zoll. Sie sollten auf der Grundlage Ihrer längsten Matrize und nicht auf der Grundlage Ihrer durchschnittlichen Matrize rechnen, um zu vermeiden, dass Gänge entstehen, die für die meisten Werkzeuge funktionieren, aber Ihre größten Sätze einschließen.
Die Belastbarkeit des Bodens für schwere Stanzgestelle ist die Einschränkung, die sich unter allem anderen verbirgt. AlsDie technischen Ressourcen von Cisco-EagleBetonen Sie, dass sowohl die Betonplatte als auch der Untergrund das kombinierte Gewicht von Zahnstange und Matrize tragen müssen. Ein Matrizengestell mit vier Ebenen, das insgesamt 40.000 Pfund Konzentrate fasst und durch vier Säulengrundplatten geladen wird, wobei jede potenziell 10.000 Pfund oder mehr in eine Bramme von wenigen Quadratzoll liefert. Typische Lagerplatten haben eine Dicke von 4 bis 8 Zoll, aber die Dicke allein bestimmt nicht die Kapazität. Die Druckfestigkeit des Betons (PSI), der Abstand der Bewehrungsstäbe, die Lage der Verbindungen und die Verdichtung des Untergrunds sind Faktoren dafür, ob Ihr Boden die Installation sicher tragen kann.
Bevor Sie ein Regalsystem spezifizieren, erfassen Sie die folgenden wichtigen Anlagenmaße:
- Dicke der Bodenplatte, Art der Bewehrung und Druckfestigkeit (PSI)
- Höhe der Hindernisse über Kopf (Kranbahn, Sprinkler, Beleuchtung, Rohrleitungen, Strukturelemente)
- Verfügbare Gangbreite von der Regalfläche bis zum nächsten gegenüberliegenden Hindernis
- Abstand der Gebäudesäulen und Nähe zu den vorgesehenen Rackstandorten
- Türöffnungsmaße für den Werkzeugtransport in und aus dem Lagerbereich
- Entfernung vom geplanten Regalstandort zu den Pressenlinien und Bereitstellungsbereichen
Bei der Planung der Anordnung der Formenlager sollte der Weg zwischen den Regalen und den Pressen, die diese Formen bedienen, minimiert werden. Jeder zusätzliche Meter Transportweg verlängert die Umrüstzeit, erhöht den Gabelstaplerverkehr in den Produktionszonen und erhöht die Wahrscheinlichkeit von Handhabungsschäden. Positionieren Sie Hochfrequenz-Matrizen am nächsten an den ihnen zugewiesenen Pressenlinien, mit einem speziellen Bereitstellungsbereich, in dem die nächste Matrize vor-positioniert und überprüft werden kann, bevor sich das Umrüstfenster öffnet. Niedrigfrequente oder archivierte Matrizen können weiter entfernte Positionen einnehmen, wo längere Abrufzeiten akzeptabel sind.
Der Verkehrsfluss ist ebenso wichtig wie die Nähe. Einweggangmuster verhindern-Konflikte zwischen beladenen und entladenen Gabelstaplern. Getrennte Ein- und Ausgangswege zum Lagerbereich sorgen dafür, dass der Produktionsverkehr ohne Engpässe läuft. Wenn sich Kran- und Gabelstaplerwege überschneiden, verringern klare Betriebsabläufe und eine physische Trennung das Risiko, dass gleichzeitige Vorgänge zu Quetschstellen führen.
Wenn Sie diese physikalischen Parameter dokumentieren, bevor Sie sich an einen Regallieferanten wenden, wird die häufigste Ursache für Projektverzögerungen beseitigt: Sie stellen mitten bei der Installation fest, dass der Boden die Last nicht tragen kann, der Kran die oberste Ebene nicht erreichen kann oder die Gänge zu eng für die bereits auf Ihrem Boden befindlichen Geräte sind. Diese Dokumentation fließt auch direkt in die betriebliche Frage ein, die sich jeder Werkzeugmanager irgendwann stellt: Wie verkürzt eine ordnungsgemäße Matrizenlagerung tatsächlich die Umrüstzeit der Presse?
Organisation der Werkzeuglagerung und Effizienz beim Pressenwechsel
Jede Minute, die eine Presse während eines Werkzeugwechsels stillsteht, kostet Geld. Nicht nur durch Produktionsausfälle, sondern auch durch nachgelagerte Planungsstörungen, Überstunden und versäumte Lieferfenster. Was die meisten Betriebe übersehen, ist, dass ein Großteil dieser Leerlaufzeit nicht an der Druckmaschine selbst entsteht, sondern im Lagerbereich, wo die nächste Matrize bereitstehen und warten sollte.
Die Werkzeuglagerung für den SMED-Pressenwechsel ist kein Teil der Lean-Methodik. Es ist eine direkte Anwendung seines Kernprinzips: die Umwandlung interner Einrichtungsaktivitäten in externe. Wenn Ihr Team die nächste Matrize nicht finden, inspizieren und bereitstellen kann, während die Druckmaschine noch den aktuellen Auftrag ausführt, beginnt Ihre Umrüstuhr, lange bevor jemand die Trägerplatte berührt.
Wie die Organisation den Druckmaschinenwechsel beschleunigt
DerSMED-MethodikDas von Shigeo Shingo entwickelte Verfahren unterteilt die Umstellung in vier Schritte: Trennung interner und externer Aktivitäten, Umwandlung von internen in externe, Rationalisierung aller Abläufe und Standardisierung des neuen Verfahrens. Durch die richtige Werkzeugbestückung werden die ersten beiden Schritte direkt ermöglicht. Wenn die Matrizen in dedizierten, gekennzeichneten Positionen innerhalb eines strukturierten Regalsystems organisiert sind, wird die Such--und-Abrufphase zu einer externen Aktivität, die stattfindet, während die Presse ihren aktuellen Durchlauf beendet.
Bedenken Sie, was ohne organisierte Lagerung passiert. Ein Gabelstaplerfahrer erhält das Wechselsignal, fährt zu einem Bereich mit gestapelten Matrizen auf dem Boden, verbringt Zeit damit, das richtige Werkzeug unter optisch ähnlichen Sätzen zu identifizieren, bewegt möglicherweise andere Matrizen, um auf das benötigte Werkzeug zuzugreifen, und transportiert es dann zur Presse. Diese Sequenz kann 20 bis 45 Minuten dauern, bevor die eigentliche mechanische Umstellung überhaupt beginnt. Mit einem gut organisierten Regalsystem geht der Bediener zu einem bekannten Lagerplatz und einer bekannten Positionsnummer, entnimmt die Matrize in einem einzigen Zug und stellt sie neben der Presse bereit. Dieser Abruf dauert nur 5 bis 10 Minuten.
Hier erfahren Sie, wie Werkzeugregale die Umrüstzeit im gesamten Arbeitsablauf reduzieren:
- Eliminiert Suchzeit:Zugeordnete Regalpositionen mit klarer Beschriftung und digitaler Bestandsverfolgung sorgen dafür, dass Bediener nie nach Werkzeugen suchen müssen. Der Standort des nächsten Werkzeugs ist bekannt, bevor der Wechsel beginnt.
- Unterstützt paralleles Staging:Durch den Einsatz-der Einführung von Schubladensystemen und speziellen Bereitstellungsbereichen können Teams die eingehende Matrize vor-positionieren und visuell prüfen, während die Druckmaschine ihren aktuellen Produktionslauf abschließt.
- Reduziert Transportschäden:Matrizen, die in der richtigen Höhe auf technischen Regalen gelagert werden, kommen unbeschädigt und ausgerichtet heraus. Es geht keine Zeit verloren, wenn an der Presse eine abgebrochene Schneidkante oder ein verbogener Führungsstift entdeckt wird.
- Ermöglicht vorhersehbare Arbeitsabläufe:Wenn sich jede Matrize an einem einheitlichen Ort befindet, können Wechselverfahren mit standardisierten Arbeitsanweisungen standardisiert werden, die jeder geschulte Bediener identisch befolgen kann.
- Geschwindigkeiten sterben zurück:Nach dem Wechsel kehrt die Ausgangsmatrize sofort in ihre vorgesehene Position zurück, anstatt an einer vorübergehenden Stelle auf dem Boden zu landen, wo sie den Zugang versperrt oder vergessen wird.
Visuelles Management verstärkt diese Vorteile. Schattentafeln für Werkzeugzubehör, farblich gekennzeichnete Regalzonen je Pressenlinie und Statusanzeigen (bereit, Wartung erforderlich, in Produktion) verwandeln den Lagerbereich in ein Informationssystem und nicht nur in einen Wartebereich. Als die5S-Methodikbetont, dass eine gut{0}}organisierte Arbeitsumgebung schnellere Umstellungen erleichtert, indem nicht{1}}wertschöpfende-Bewegungen und Entscheidungen-entfallen.
Lagerbedingungen, die die Lebensdauer der Matrizen verlängern
Ein Vorteil ist die Umrüstgeschwindigkeit. Die Langlebigkeit ist das andere, und beides hängt zusammen. Eine Matrize, die sich bei der Lagerung verschlechtert, erfordert ungeplante Wartung, was die Produktionsplanung stört und die Umrüstzeiten verlängert. Die richtige Lagerung der Chips zur Verlängerung der Lebensdauer ist keine zweitrangige Überlegung. Es trägt direkt zur Verfügbarkeit der Druckmaschine bei.
Bei unsachgemäßer Lagerung erleiden Stempel mit der Zeit messbare Schäden. Ein schweres Folgeverbundwerkzeug, das auf zwei schmalen Stützpunkten statt auf seiner vollen Basis ruht, entwickelt Spannungskonzentrationen in den nicht unterstützten Bereichen. Über Wochen oder Monate hinweg kann diese anhaltende Belastung zu geringfügigen Verformungen führen, insbesondere bei langen, dünnen Matrizenschuhen. Präzisionsgeschliffene Oberflächen bleiben ungeschützt und berühren blanke Stahlregale, wodurch sich Kratzer und Korrosion ansammeln, die die Teilequalität beeinträchtigen, wenn das Werkzeug wieder in Produktion geht. Führungsstifte und Buchsen, die der Werkstattatmosphäre ohne Schutzabdeckungen ausgesetzt sind, ziehen Verunreinigungen an, die den Verschleiß beim nächsten Druckdurchlauf beschleunigen.
Best Practices für die Wartung und Lagerung von Stanzwerkzeugen arbeiten als System zusammen. Eine organisierte Regalaufbewahrung macht eine zustandsbasierte-Wartung praktisch, da jedes Werkzeug einen bekannten Standort und eine zugängliche Inspektionsposition hat. Wartungsteams können Sichtprüfungen und vorbeugende Arbeiten planen, ohne Matrizen aus zufälligen Bodenstapeln zu ziehen oder sich durch überfüllte Bereiche zu bewegen. Diese Vorhersehbarkeit unterstützt die Art der proaktiven WartungskulturBranchenleitlinien empfehlen: Überprüfung aller Schritte auf dem Weg einer Matrize vom Lager bis zur Presse, um Bedingungen zu identifizieren, die das Werkzeug gefährden.
Auch die Umweltkontrolle spielt eine Rolle. Spezielle Regalpositionen können korrosionshemmende Maßnahmen umfassen: Schutzbeschichtungen auf Regaloberflächen, Trockenmittelpackungen in geschlossenen Fächern oder klimatisierte Zonen für Präzisionswerkzeuge. Auf offenen Bodenflächen in der Nähe von Verladerampen gelagerte Werkzeuge sind Temperaturschwankungen, Feuchtigkeit und Luftverunreinigungen ausgesetzt, die den Oberflächenabbau zwischen den Produktionszyklen beschleunigen.
Die Langlebigkeit hängt letztlich von zwei Faktoren ab, die zusammenwirken: der Herstellungsqualität und den Lagerbedingungen. Eine Matrize, die im Hinblick auf Wartbarkeit entwickelt wurde, mit robuster Konstruktion, zugänglichen Verschleißkomponenten und stabiler Dimensionsleistung, benötigt zwischen den Durchgängen immer noch eine angemessene Unterstützung, um die eingebauten Haltbarkeitsmerkmale zu bewahren. Hersteller mögenYICHENKonstruieren Sie ihre Stanzwerkzeuge mit besonderem Augenmerk auf lange Lebensdauer und stabile Produktionsleistung, was bedeutet, dass die Stempel mit der vorgesehenen Haltbarkeit ankommen. Die ordnungsgemäße Lagerung ergänzt diese technische Investition, indem sie die Ausrichtung aufrechterhält, Oberflächenschäden verhindert und sicherstellt, dass die Stempel in demselben Zustand zur Presse zurückkehren, in dem sie den Hersteller verlassen haben.
Der Zusammenhang ist einfach: Eine gut{0}}gebaute Matrize gepaart mit einem gut-designten Speichersystem schafft eine zusammenhängende Werkzeugverwaltungsstrategie. Die Konstruktion der Matrize sorgt dafür, dass sie auch unter Produktionsbelastung leistungsfähig bleibt. Das Regalsystem schützt es während mindestens 80 % seiner Lebensdauer, während es auf den nächsten Lauf wartet. Wird eine der beiden Hälften dieser Gleichung durchbrochen, verkürzt sich die Lebensdauer der Matrizen, die Wartungskosten steigen und die Umstellungsfenster werden größer, da die Teams mit Schäden zu kämpfen haben, die durch eine ordnungsgemäße Lagerung verhindert worden wären.
Diese betrieblichen Vorteile, schnellere Umrüstungen und längere Werkzeuglebensdauer, kommen nur dann zum Tragen, wenn das Regalsystem Ihrem spezifischen Werkzeugprofil entspricht. Die Variablen, die die richtige Passform bestimmen, gehen über die strukturelle Kapazität hinaus und umfassen Fragen der Zugriffshäufigkeit, der Werkzeugabmessungen und der Entwicklung Ihres Lagerbestands im Laufe der Zeit.
So wählen Sie das richtige Regalsystem für Ihre Werkzeuge aus
Die Auswahl eines Regalsystems ist überwältigend, wenn man sich mit einer Reihe von Optionen konfrontiert sieht, die jeweils maximale Kapazität und optimalen Zugang versprechen. Die Realität ist einfacher als sie aussieht. Das richtige System zeigt sich, wenn Sie Ihre Betriebsvariablen der Reihe nach durcharbeiten und nicht erst Funktionen einkaufen.
Betrachten Sie es als einen Leitfaden zur Auswahl von Stanzwerkzeuggestellen, der sich an den Gegebenheiten Ihrer Einrichtung orientiert, nicht an der Produktlinie eines Lieferanten. Jede Entscheidung basiert auf einer Handvoll messbarer Eingaben, auf die Sie bereits Zugriff haben.
Bewertungsvariablen für die Regalauswahl
Bevor Sie einen Lieferanten kontaktieren, sammeln Sie die Daten, die die Entscheidung beeinflussen. Das Überspringen dieses Schritts ist der häufigste Grund dafür, dass Anlagen am Ende mit Racks enden, die bei einigen Formen funktionieren, bei anderen jedoch versagen. Hier ist Ihre Checkliste für den Käufer von Werkzeuglagerregalen:
- Maximales Einzelwerkzeuggewicht in Ihrem aktuellen und geplanten Bestand
- Abmessungen der Stanzform (Länge, Breite und Schließhöhe) für Ihre größten und kleinsten Sets
- Zugriffshäufigkeit pro Matrize: Wie oft wechselt jedes Werkzeug zwischen Lagerung und Presse?
- Verfügbare Grundfläche für die Werkzeuglagerung, einschließlich zukünftiger Erweiterungsfläche
- Lichte Deckenhöhe abzüglich darüberliegender Hindernisse (Kräne, Sprinkler, Rohrleitungen)
- Vorhandene Materialtransportausrüstung: Gabelstaplerklasse, Krankapazität und Takelage
- Tragfähigkeit und Zustand der Bodenplatte (Dicke, PSI-Wert, Bewehrungstyp)
- Budgetbereich einschließlich Installation, Verankerung und erforderlicher PE-Technik
Gewicht und Zugriffshäufigkeit sind Ihre primären Sortiervariablen. Eine 2.000-Pfund-Matrize, die dreimal pro Woche gewechselt wird, hat völlig andere Anforderungen an die Ablage als eine 14.000-Pfund-Stanzform, die zweimal pro Jahr gezogen wird. Gruppieren Sie Ihren Bestand in Zugriffsebenen, tägliche Produktionsformen, wöchentliche Rotationen und archivierte Werkzeuge, und Sie werden sofort erkennen, dass kein einzelner Regaltyp alle drei optimal bedient.
Passender Regaltyp für Ihr Betriebsprofil
Bei der Auswahl eines Regalsystems für die Werkzeuglagerung kommt es darauf an, Ihr vorherrschendes Betriebsszenario mit dem dafür konzipierten System in Einklang zu bringen. Die folgende Tabelle ordnet gängige Inventarprofile den empfohlenen Konfigurationen zu:
| Betriebsszenario | Empfohlener Regaltyp | Argumentation |
|---|---|---|
| Kleine Matrizen mit hoher-Frequenz (unter 5.000 Pfund, täglicher Wechsel) | Führen Sie-Schubladensysteme ein | Der vollständige Zugang von oben ermöglicht einen schnellen Kranausbau. Schubladen halten jede Matrize an einer bestimmten, beschrifteten Position und ermöglichen so eine sofortige Entnahme. Vertikale Stapelung maximiert die Stellfläche in stark frequentierten Werkzeugräumen. |
| Selten schwere, fortschreitende Todesfälle (8.000–20,000+ Pfund, monatlich oder weniger) | I--Trägergestelle mit breiter -Spannweite oder bodenebene-Matrizenbasen | Werkzeuglagerregale für schwere Folgeverbundwerkzeuge erfordern maximale Strukturkapazität. I-Trägerregale nehmen konzentrierte Lasten ohne Durchbiegung auf. Bodenebene Sockel verhindern das Heben schwerer Werkzeuge, wenn der Deckenabstand oder die Krankapazität die vertikale Lagerung einschränken. |
| Gemischte Bestände (unterschiedliche Gewichte, unterschiedliche Häufigkeiten) | Kombination: Ausziehbare-Schubladen + breite-Spann--Trägerfächer | Das beste Regalsystem für gemischte Werkzeugbestände kombiniert Schubladensysteme für leichtgewichtige Werkzeuge mit hoher Rotation mit I-Trägerfächern für schwerere, weniger häufige Werkzeuge. Dies vermeidet die übermäßige Konstruktion leichter Matrizenpositionen oder die unzureichende Konstruktion schwerer Matrizenpositionen. |
| Übergroße Matrizen mit variablen Abmessungen | Kragarmregale | Das offene-Frontdesign passt sich unregelmäßigen Stellflächen an, ohne dass es zu vertikalen Beeinträchtigungen kommt. Einstellbare Armhöhenflexibilität mit wechselnden Matrizenprofilen. Der Roll--Ausleger bietet zusätzlichen Kranzugang für schwerere Pakete. |
| Platzbeschränkte-Einrichtungen mit moderatem Chipgewicht | Vertikale Lagertürme | Bei minimaler Bodenfläche können mehrere Matrizen in der vertikalen Ebene untergebracht werden. Der automatisierte Abruf gleicht die sequentielle Zugriffsbeschränkung aus. Ideal, wenn die Stellfläche eine entscheidende Einschränkung darstellt. |
Beachten Sie, dass das Budget in der Bewertungsreihenfolge absichtlich an letzter Stelle steht. Wenn man beim Budget anfängt, führt dies zu unterdimensionierten Systemen, die einen vorzeitigen Austausch oder unsichere Workarounds erfordern. Ausgehend von Gewicht, Häufigkeit und Platz führt dies zu einem ordnungsgemäß ausgelegten System, bei dem das Budget zu einer Frage der Frage wird, welche geeignete Option zu Ihrem finanziellen Fenster passt, und nicht, ob Sicherheit und Funktion beeinträchtigt werden.
Einige Entscheidungsregeln vereinfachen Randfälle. Wenn mehr als 60 % Ihrer Matrizen weniger als 5.000 Pfund wiegen und sich häufig ändern, sollten ausziehbare Schubladen Ihr Layout verankern. Wenn Ihre schwersten Matrizen die Kapazität Ihres Krans auf den oberen Regalebenen überschreiten, gehören diese Matrizen unabhängig von der Platzeinbuße auf Sockel auf Bodenebene. Wenn Ihre Werkzeugabmessungen im gesamten Inventar um mehr als 50 % variieren, verschwenden Regale mit fester Breite Platz und freitragende oder verstellbare I-Träger-Konfigurationen verdienen ihre Prämie.
Ein Faktor, der in intensiven Lieferantengesprächen selten auftaucht, sich aber direkt auf die Spezifikation des Speichersystems auswirkt: der Chip selbst. Mit standardisierten Grundabmessungen, integrierten Gabeltaschen und im Schuh integrierten Hebevorrichtungen gestaltete Matrizen erleichtern die Regalauswahl. Sie entwerfen nicht umständliche Geometrien oder improvisieren Stützgestelle für unregelmäßige Formen.
Werkzeugmanager profitieren von der Zusammenarbeit mit Werkzeugherstellern, die während der Konstruktionsphase den gesamten Lebenszyklus, einschließlich Lagerungs- und Handhabungsanforderungen, berücksichtigen.YICHENsDer Fokus der Technik auf Wartbarkeit und stabiler Produktionsleistung bedeutet, dass ihre Werkzeuge auf praktische Handhabung ausgelegt sind: gleichmäßige Grundfläche, zugängliche Hebepunkte und eine robuste Konstruktion, die den mechanischen Gegebenheiten wiederholter Regal- und Entnahmezyklen standhält. Wenn Ihre Werkzeuge mit einer lagerfreundlichen Geometrie geliefert werden, ist die Auswahl des richtigen Regalsystems eine Frage der passenden Kapazität und Zugangsmethode und nicht des Ausgleichs von Konstruktionsfehlern.
Der Auswahlprozess läuft wie folgt zusammen: Dokumentieren Sie Ihre Variablen, gruppieren Sie Ihre Matrizen nach Gewicht und Häufigkeit, ordnen Sie jede Gruppe dem für dieses Profil entwickelten Regaltyp zu, überprüfen Sie, ob die Anlagenbeschränkungen die Konfiguration unterstützen, und bestätigen Sie, dass Ihr Matrizenlieferant Werkzeuge entwirft, die innerhalb der Standardlagerrahmen funktionieren. Befolgen Sie diese Reihenfolge, und das von Ihnen installierte System wird sowohl den heutigen Lagerbestand als auch die schwereren, komplexeren Werkzeuge bedienen, die Ihr Betrieb zwangsläufig als nächstes anschaffen wird.
Häufig gestellte Fragen zu Lagerregalsystemen für Stanzwerkzeuge
1. Können Standard-Palettenregale Stanzformen sicher aufnehmen?
Standard-Palettenregale sind für gleichmäßig verteilte Lasten ausgelegt und nicht für die konzentrierten Punktlasten, die durch Stanzwerkzeuge entstehen. Eine 5.000-Pfund-Matrize, die auf einer schmalen Grundfläche ruht, erzeugt örtliche Biegespannungen, die die sichere Durchbiegungsgrenze des Balkens überschreiten können, selbst wenn das Gesamtgewicht innerhalb der angegebenen Kapazität des Racks liegt. Diese Nichtübereinstimmung führt zu einer fortschreitenden Strahlablenkung, Schweißermüdung an den Anschlüssen und einem möglichen Zusammenbruch. Speziell angefertigte Werkzeuglagerregale verwenden eine I-Trägerkonstruktion und verstärkte Decks, die speziell für konzentrierte schwere Lasten konzipiert sind.
2. Welche Arten von Regalsystemen eignen sich am besten für die Lagerung von Stanzformen?
Fünf Haupttypen erfüllen unterschiedliche betriebliche Anforderungen. Ausfahrbare Schubladensysteme (4.000-15.000 lbs pro Regal) eignen sich für häufige Werkzeugwechsel mit vollem Kranzugang. Kragarmregale verarbeiten übergroße Werkzeuge mit variablen Abmessungen. I-Trägerregale mit breiter-Spannweite unterstützen 5.000-20,{12}} Pfund für gemischte Bestände unter Verwendung einer Gabelstaplerrutsche-am Zugang. Vertikale Lagertürme maximieren die Stellfläche für Werkzeuge mit geringerer Frequenz. Bodennahe Matrizenbasen bieten Platz für extrem schwere Matrizen über 15.000 Pfund, bei denen eine erhöhte Lagerung ein inakzeptables Risiko mit sich bringt. Die richtige Wahl hängt von Ihrem Matrizengewichtsbereich, der Zugriffshäufigkeit und den Anlagenbeschränkungen ab.
3. Wie verkürzt eine ordnungsgemäße Matrizenlagerung die Umrüstzeit der Presse?
Die organisierte Werkzeuglagerung unterstützt direkt die SMED-Methodik, indem sie die Werkzeugsuche und -entnahme von einer internen Rüstaktivität in eine externe Aktivität umwandelt, die durchgeführt wird, während die Presse noch läuft. Anlagen mit strukturierten Regalen verkürzen in der Regel die Werkzeugentnahme von 20-45 Minuten auf 5–10 Minuten, indem sie die Suchzeit eliminieren, eine parallele Bereitstellung ermöglichen und Transportschäden verhindern, die zu Verzögerungen an der Druckmaschine führen. Zugeordnete Rackpositionen mit klarer Beschriftung ermöglichen es den Bedienern, direkt zu einem bekannten Ort zu gelangen, anstatt durch auf dem Boden gestapelte Matrizen zu suchen.
4. Welche OSHA-Anforderungen gelten für schwere Werkzeuglagerregale?
Die OSHA setzt die Sicherheit bei der Lagerung von Werkzeugen durch die allgemeine Pflichtklausel durch und verweist bei Inspektionen auf die ANSI/MH16.1-Standards. Zu den wichtigsten Anforderungen gehören die angegebenen Tragfähigkeiten, die die tatsächlichen konzentrierten Werkzeuglasten widerspiegeln, seismische Verankerung mit zugelassenen Befestigungselementen mit korrektem Drehmoment und korrekter Einbettungstiefe, ausreichender Gangabstand für Handhabungsgeräte, mindestens 18 {4} Zoll Sprinklerabstand und dokumentierte Bedienerschulung. Die Einrichtungen sollten wöchentliche Sichtinspektionen in stark frequentierten Bereichen und vierteljährliche umfassende Strukturprüfungen durchführen, wobei beschädigte Regalabschnitte sofort isoliert werden müssen.
5. Wie wähle ich das richtige Regalsystem für die Werkzeuglagerung für meine Einrichtung aus?
Beginnen Sie mit der Dokumentation Ihrer Betriebsvariablen: maximales Werkzeuggewicht, Abmessungen der Werkzeuggrundfläche, Zugriffshäufigkeit pro Werkzeug, verfügbare Stellfläche, Deckenhöhe, Materialhandhabungsausrüstung, Bodenplattenkapazität und Budget. Die Gruppe unterteilt sich in die Zugriffsebenen - tägliche Produktion, wöchentliche Rotation und archivierte Werkzeuge. Ordnen Sie jeder Ebene den passenden Regaltyp zu: ausfahrbare Schubladen für häufige, leichte Matrizen, I-Trägerregale oder Bodensockel für seltene, schwere Werkzeuge und Kombinationssysteme für gemischte Bestände. Überprüfen Sie vor der Fertigstellung, ob die Einrichtungseinschränkungen die Konfiguration unterstützen. Die Zusammenarbeit mit Werkzeugherstellern wie YICHEN, die Werkzeuge mit standardisierten Basen und integrierten Handhabungsfunktionen entwerfen, vereinfacht den Spezifikationsprozess.


