


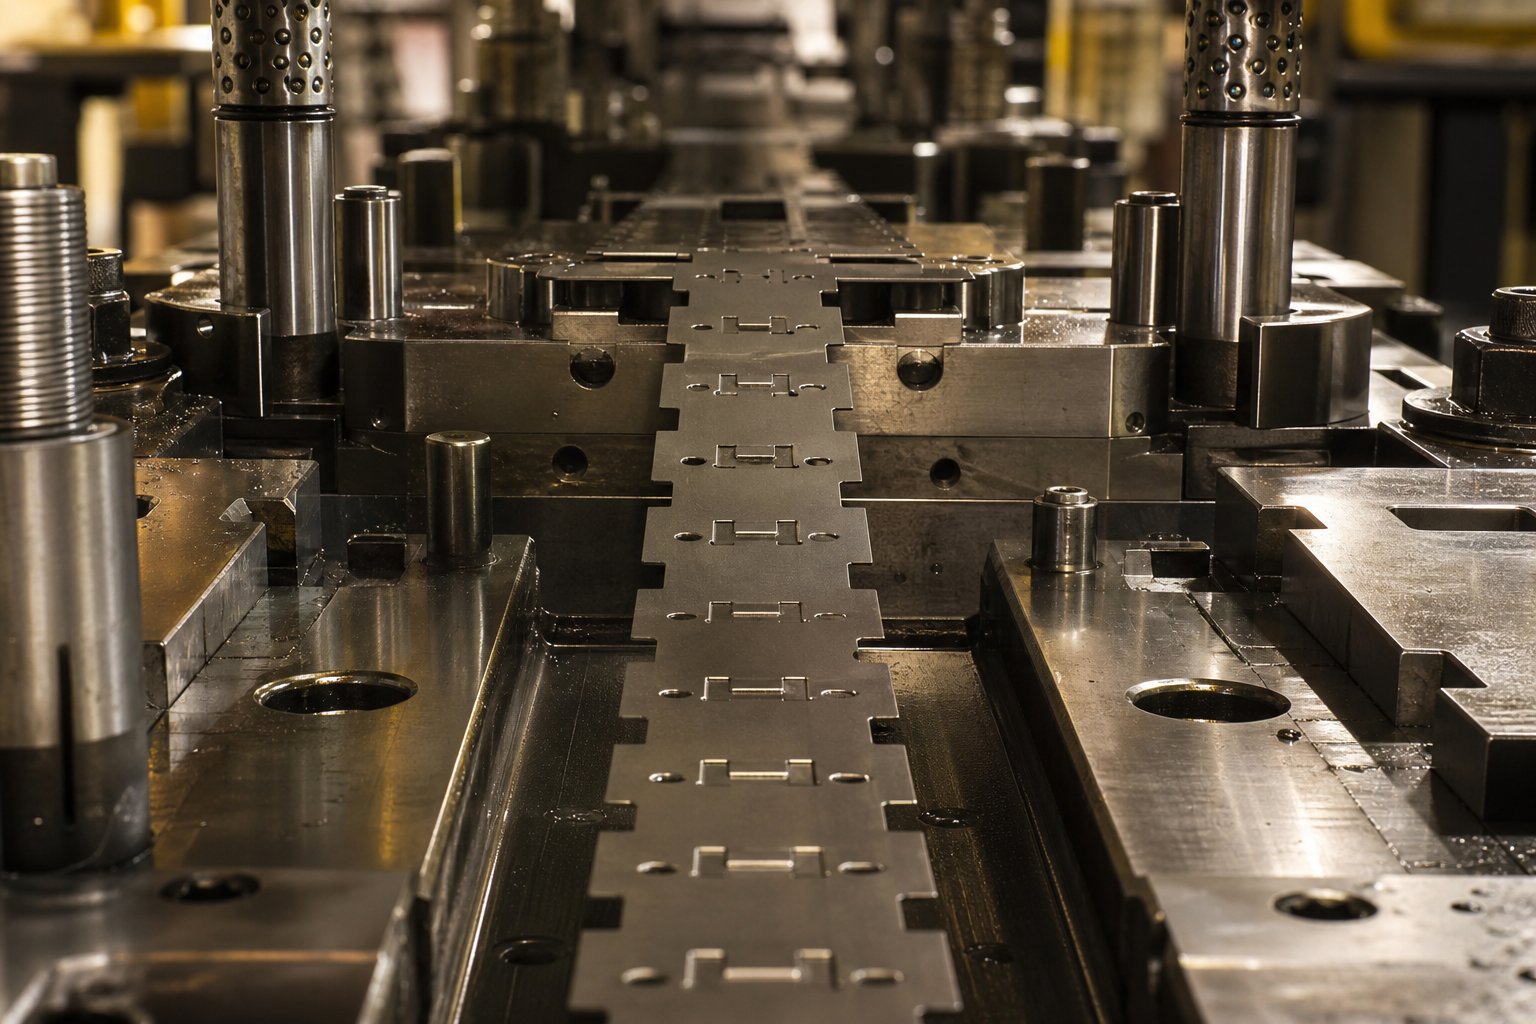
Was Bypass-Kerben in Folgestanzwerkzeugen bewirken
Wenn duLassen Sie ein progressives Prägewerkzeug laufenBei jedem Presszyklus bewegt sich der Blechstreifen um eine exakte Lauflänge weiter. Aber hier liegt das Problem: Stationäre Formkomponenten wie Heber, Formstähle und Führungen beanspruchen physisch Platz innerhalb der Form. Zuvor geformte Merkmale auf dem Streifen können beim Indexieren mit diesen Komponenten kollidieren, wenn der Abstandsspalt nicht berücksichtigt wird.
Genau dieses Problem lösen Bypass-Kerben.
Was sind Bypass-Kerben in progressiven Stanzwerkzeugen?
Eine Bypass-Kerbe ist eine absichtliche Materialentfernung oder Verformung im Trägerstreifen, die es dem Streifen ermöglicht, sich beim Indexieren ohne Behinderung an stationären Werkzeugkomponenten vorbeizubewegen.
Betrachten Sie es als ein Reliefelement, das direkt in den Streifen integriert ist. Jedes Mal, wenn sich die Trägerbahn vorwärts bewegt, sorgt die Bypass-Kerbe für Freiraum, sodass das Band Heber, Führungsstifte und Formstähle sauber passieren kann. Ohne diese Kerben würde es innerhalb der ersten paar Presszyklen zu Fehleinzügen, Streifenknicken oder völligen Schäden an der Matrize kommen. Bei der Bypass-Kerbenfunktion in Stanzwerkzeugen geht es im Wesentlichen darum, einen reibungslosen, ununterbrochenen Bandvorschub beim progressiven Stanzen zu gewährleisten.
Warum Bypass-Kerben für den Streifenfortschritt von entscheidender Bedeutung sind
In einemprogressiver Würfel, bindet die Trägerbahn jedes Teil zusammen und bewegt den gesamten Streifen von Station zu Station. Der Abstand zwischen den Stationsmittellinien muss während des gesamten Pressenhubs konstant bleiben. Jegliche Interferenz zwischen der Bandkante und einer Matrizenkomponente stört diese Beziehung, verzerrt die Pilotlöcher und kaskadiert Registrierungsfehler im weiteren Verlauf.
Bypass-Kerben verhindern diese Beeinträchtigung, indem sie lokalisierte Freiraumzonen entlang des Trägers schaffen. Sie lassen sich in zwei grundlegende Kategorien einteilen: negative Bypass-Kerben, die Material vom Band entfernen, und positive Bypass-Kerben, die Material aus der Bandebene verformen, ohne es wegzuschneiden. Jeder Typ erzeugt ein anderes Streifenprofil, erzeugt unterschiedliche Auswirkungen auf die Trägerfestigkeit und eignet sich für unterschiedliche Designszenarien. Das Verständnis ihrer Unterschiede ist der Ausgangspunkt für jede Designentscheidung für die Schallumgehungskerbe.
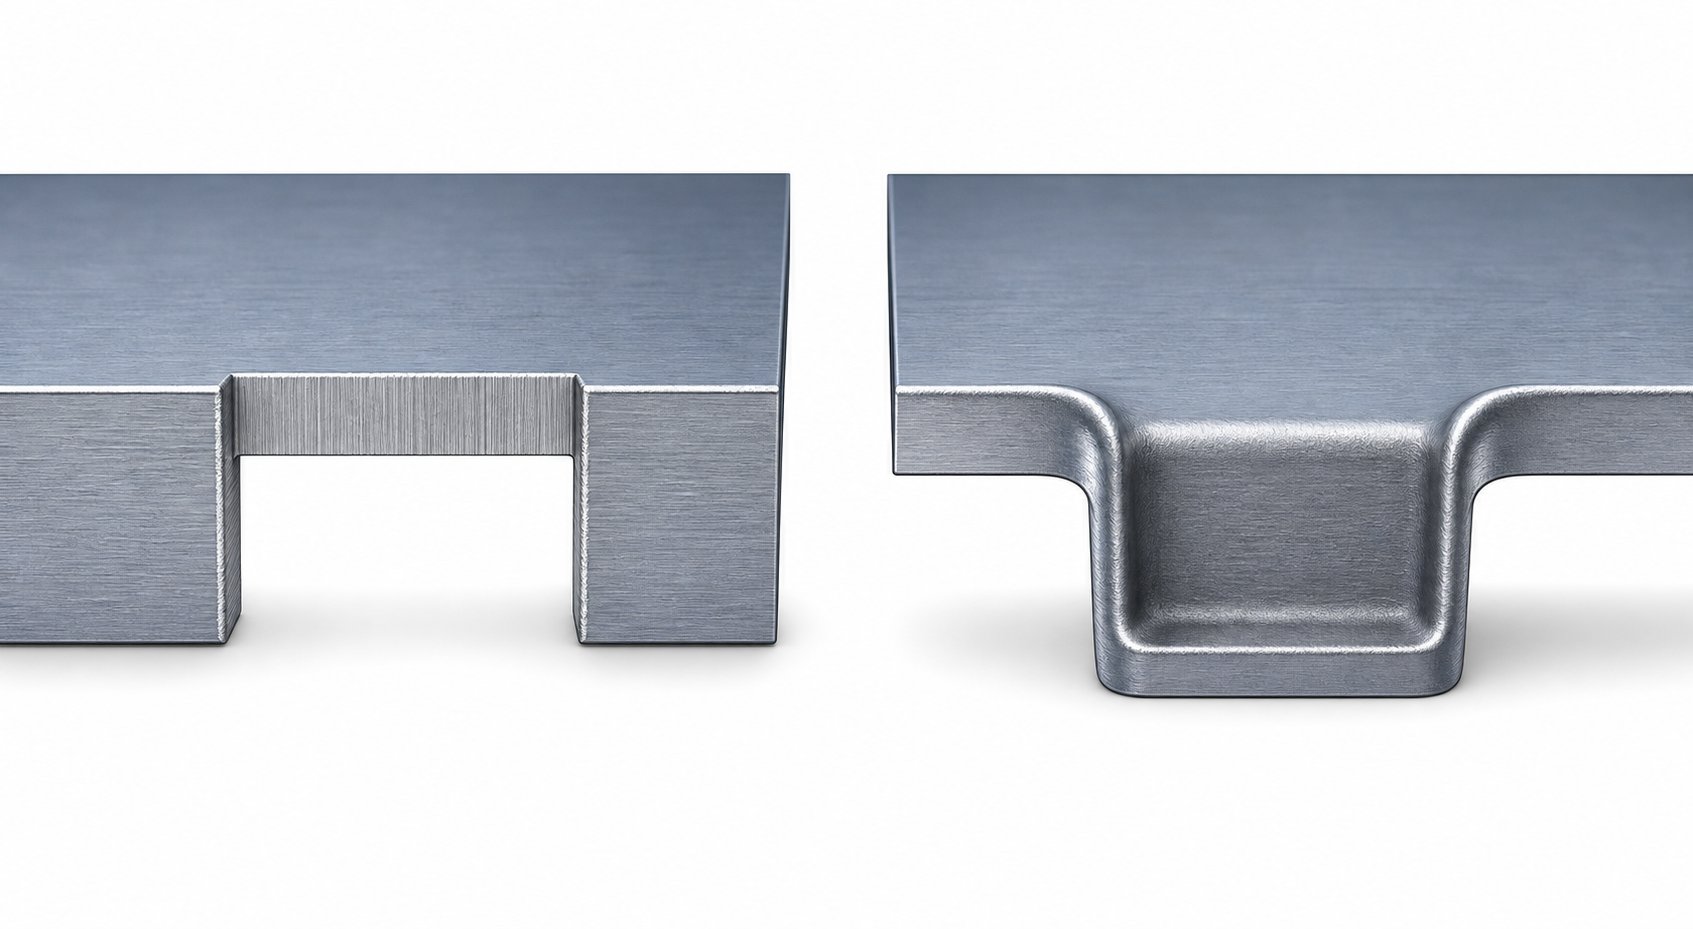
Negative vs. positive Bypass-Kerbengeometrie im Vergleich
Der Unterschied zwischennegative und positive Bypass-Kerbenkommt es auf eine Kernfrage an: Entfernt die Kerbe Material oder bewegt sie Material? Diese Unterscheidung bestimmt alles, von der Art und Weise, wie Sie das Werkzeug schneiden, bis hin zum Verhalten des Bandes an Dutzenden von Stationen. Hier ist ein direkter Blick auf jeden Typ.
Geometrie und Formationsmethode der negativen Bypass-Kerbe
Eine negative Bypass-Kerbe entfernt Material von der Kante des Trägerstreifens und erzeugt so eine ausgesparte Tasche oder einen Ausschnitt. Stellen Sie sich einen kleinen rechteckigen oder halbkreisförmigen Biss aus der Streifenkante vor. Der Träger verfügt an dieser Stelle physisch über weniger Material, und der resultierende Hohlraum bietet Platz für die Bauteilkomponenten, wenn der Streifen vorwärts bewegt wird.
Die Bypass-Kerbenbildungsmethode für eine negative Kerbe spiegelt einen Standardschnitt widerEinkerbungBetrieb. Ein spezieller Stempel dringt in einen passenden Hohlraum der Matrize ein und schneidet das Material sauber ab. Der geschnittene Butzen fällt als Ausschuss durch die Matrize. Was übrig bleibt, ist ein Streifen mit einem offenen Kerbenprofil entlang der Kante, der so dimensioniert ist, dass er alle im Bewegungsweg befindlichen Matrizenkomponenten freigibt.
Das resultierende Streifenprofil weist an jeder Kerbstelle eine deutliche Lücke auf. Sie werden feststellen, dass der Trägerquerschnitt-an diesen Stellen verringert ist, was strukturelle Auswirkungen auf nachgelagerte Stationen hat.
Positive Bypass-Kerbgeometrie und Formationsmethode
Eine positive Bypass-Notch verfolgt einen grundlegend anderen Ansatz. Anstatt Material wegzuschneiden, verformt es das Material aus der Streifenebene nach außen und drückt dabei typischerweise eine kleine Lasche nach unten. Der Streifen behält sein volles Kantenprofil, aber ein geprägter oder geprägter Abschnitt verschiebt sich unterhalb der Bewegungsebene und schafft darüber einen Freiraum.
Beim positiven Bypass-Kerbprägeverfahren wird ein Stempel verwendet, der einen bestimmten Bereich des Streifens in einen flachen Hohlraum im Matrizenblock drückt. Dieser Vorgang ähnelt einem herkömmlichen Präge- oder Prägevorgang: Ein hoher lokaler Druck verformt das Material plastisch, ohne es zu trennen. Es entsteht kein Butzen und kein Material verlässt das Band.
Das resultierende Streifenprofil bleibt entlang der Kante durchgehend. Die Kerbe ist nur von der Seite betrachtet als vertiefte Zone sichtbar. Der Abstand hängt vollständig davon ab, wie weit sich das Material unter die Bandlaufebene verschiebt.
Nebeneinander--Vergleich
In der folgenden Tabelle werden beide Typen anhand der Parameter gegenübergestellt, die bei der Werkzeugkonstruktion am wichtigsten sind. Dieser Vergleich befasst sich mit der negativen Bypass-Kerbengeometrie in einer Folgeverbundmatrize im Vergleich zu ihrem positiven Gegenstück für alle kritischen Variablen.
| Parameter | Negative Bypass-Kerbe | Positive Bypass-Kerbe |
|---|---|---|
| Geometrietyp | Offener Ausschnitt oder Tasche am Streifenrand | Geprägte oder geprägte Lasche unterhalb der Streifenebene |
| Formationsmethode | Stanz--und-Stanzen (Scherwirkung) | Prägen oder Prägen (plastische Verformung) |
| Materialabtrag | Ja, Slug wird generiert | Nein, Material bleibt hängen |
| Streifenkantenprofil | Ununterbrochener, offener Spalt an der Kerbe | Durchgehend, keine sichtbare Kantenunterbrechung |
| Typischer Abstand erreicht | Entspricht der vollen Kerbtiefe (uneingeschränkt) | Begrenzt durch Münztiefe und Materialrückfederung |
| Schrotterzeugung | Ja, eine Kugel pro Kerbe und Zyklus | Keiner |
Jeder Typ bringt Nachteile mit sich,-die über die reine Geometrie hinausgehen. Bandbreitenbeschränkungen, Materialeigenschaften und die Anzahl der Stationen, die Abstand benötigen, haben alle Einfluss darauf, welcher Ansatz den zuverlässigsten Bandverlauf liefert, ohne die Integrität des Trägers zu beeinträchtigen.
Wann sollten positive gegenüber negativen Bypass-Kerben gewählt werden?
Es ist nützlich, den geometrischen Unterschied zwischen diesen beiden Kerbentypen zu kennen, aber die eigentliche technische Herausforderung liegt bei der Entwurfsüberprüfung. Welchen Typ spezifizieren Sie eigentlich für einen bestimmten Würfel? Die Antwort hängt von einer Handvoll interagierender Variablen ab, von den physischen Abmessungen Ihres Transportstreifens bis hin zur Anzahl der Stationen, die eine Freigabe benötigen. Hier ist ein Bypass-Notch-Design-Entscheidungsrahmen, der diese Variablen mit einem klaren Auswahlpfad verbindet.
Überlegungen zur Teilegeometrie und Streifenbreite
Die Wahl der Trägerstreifenbreite ist oft der erste Filter bei der Entscheidung. Ein schmaler Trägerstreifen mit minimalem Randbesatz kann es sich nicht leisten, Material zu verlieren. Jede negative Bypass-Kerbe entfernt einen Abschnitt dieser Kante und verringert so den Trägerquerschnitt-an diesem Punkt. Wenn Ihr Streifenlayout die Breite des Trägers bereits an seine untere Grenze bringt, können diese Ausschnitte den Streifen so weit ausdünnen, dass er beim Vorschub knickt oder reißt.
Positive Bypass-Kerben bewahren das volle Kantenprofil. Das Material bleibt haften, es verschiebt sich lediglich unter der Transportebene. Bei engen Streifenanordnungen, bei denen der Kantenvorrat nur wenige Materialstärken breit ist, hält dieser Ansatz den Träger intakt und bietet dennoch Platz für die Komponenten.
Breitere Streifen mit großzügigem Kantenvorrat erzählen eine andere Geschichte. Wenn 8 mm oder mehr Kantenmaterial über die Teilegrenze hinaus vorhanden sind, hat das Entfernen kleiner Kerbabschnitte kaum Auswirkungen auf die strukturelle Leistung. Negative Kerben werden sinnvoll, da der verbleibende Trägerquerschnitt weiterhin eine reibungslose Zuführung über alle Stationen hinweg ermöglicht.
Auch hier spielt die Komplexität der Teilegeometrie eine Rolle. Stellen Sie sich ein Teil mit tiefen Zügen, mehreren Biegungen und eingeschnittenen Merkmalen vor. Dieser Teil erfordert aStretch-Webträgerdas sich beim Formen sowohl vertikal als auch horizontal biegen kann. Das Hinzufügen negativer Bypass-Kerben in der Nähe dieser Flexzonen schwächt den Befestigungssteg an der ungünstigsten Stelle. Im Gegensatz dazu fügt eine positive Kerbe eine lokale Verformung hinzu, ohne das tragende Material zu durchtrennen.
Materialstärke und -typ als Auswahlfaktoren
Materialeigenschaften haben direkten Einfluss darauf, ob sich eine positive Kerbe überhaupt richtig ausbilden kann. Der Prägevorgang, der eine positive Bypass-Kerbe erzeugt, erfordert, dass sich das Material plastisch in einen flachen Hohlraum verformt, ohne zu reißen. Das bedeutet, dass Duktilität wichtig ist.
Dünnere, duktilere Materialien wie kohlenstoffarmer Stahl unter 1,0 mm, weiche Aluminiumlegierungen oder Messing reagieren gut auf die Prägeverformung. Das Material fließt sauber in die Matrizentasche, behält seine verschobene Form und sorgt Zyklus für Zyklus für einen gleichmäßigen Abstand.
Dickere oder härtere Materialien widerstehen dieser Prägewirkung. Hoch-niedrig-legierte Stähle über 1,5 mm, rostfreier Stahl in vergütetem Zustand oder Federstähle können am Münzradius reißen oder so stark zurückfedern, dass die Kerbe nach dem Formen nicht mehr genügend Spielraum bietet. In solchen Fällen ist eine negative Bypass-Kerbe die sicherere Wahl. Die Scherwirkung von Stempel und Matrize funktioniert unabhängig von der Duktilität des Materials, da sie das Material einfach wegschneidet, anstatt es zum Fließen zu bringen.
Die Materialstärke beeinflusst auch die erreichbare Münztiefe in positiven Kerben. Ein um 1,5 mm nach unten geprägter 0,5-mm-Streifen erzeugt eine saubere Verschiebung. Bei einem 2,0-mm-Streifen, der den gleichen Abstand von 1,5 mm benötigt, muss das Material weniger als eine volle Dicke geprägt werden, was die praktische Tiefe einschränkt und das Risiko einer unvollständigen Verformung birgt. Bei negativen Kerben gibt es keine solche Einschränkung, da die Schnitttiefe nur durch die Stempelgeometrie bestimmt wird.
Fortschrittsvoraussetzungen und Stationsanzahl
Die Anzahl der Matrizenstationen, die eine Bypass-Freigabe erfordern, führt zu einem kumulativen Effekt. Jede negative Kerbe trägt Material ab. Zehn Stationen, die jeweils eine Bypasskerbe erfordern, bedeuten zehn Stellen, an denen der Träger ausgedünnt wurde. Die kumulative Schwächung kann die Streifensteifigkeit an der Zuführlinie beeinträchtigen, die nach den Festigkeitsprinzipien der Transportunternehmen für einen reibungslosen Fortschritt von entscheidender Bedeutung ist.
Positive Kerben vermeiden diesen kumulativen Materialverlust. Selbst über einen Würfel mit 15-Stationen hinweg behält der Träger an jedem Punkt seinen vollen Kantenquerschnitt-. Der Nachteil besteht darin, dass jede geprägte Zone eine lokale Spannungskonzentration mit sich bringt, die strukturelle Reduzierung jedoch weitaus weniger schwerwiegend ist als eine offene Lücke.
Bei Matrizen mit einer hohen -Stationszahl-, bei denen die Streifenintegrität lange Vorschublängen überstehen muss, gewinnen positive Kerben oft allein aufgrund der Trägerstärke. Bei kürzeren Werkzeugen mit drei oder vier Stationen stellen negative Kerben normalerweise kein kumulatives Risiko dar.
Nutzen Sie bei Ihrer Entwurfsprüfung die folgende Checkliste als Leitfaden für die Auswahl:
- Der Kantenbestand des Trägerstreifens beträgt weniger als das Vierfache der Materialstärke: positive Kerben bevorzugen
- Materialstärke über 1,5 mm oder Materialhärte über 40 HRC: negative Kerben bevorzugen
- Bei einer Dehnung über 20 % ist das Material duktil: Es bilden sich zuverlässig positive Kerben
- Die Matrize verfügt über mehr als 8 Stationen, die eine Bypass-Freigabe erfordern: Bevorzugen Sie positive Kerben, um die Gesamtfestigkeit zu erhalten
- Erforderlicher Bypass-Abstand übersteigt das Zweifache der Materialstärke: Bevorzugen Sie negative Kerben für eine garantierte Tiefe
- Beim Streifenlayout werden Stretch-Webträger in der Nähe der Kerbzonen verwendet: positive Kerben bevorzugen, um eine Schwächung der flexiblen Befestigungen zu vermeiden
- Die Abfallverwaltung ist eingeschränkt oder die Abfallentsorgung ist schwierig: Positive Kerben bevorzugen (es entsteht kein Abfallabfall)
- Bei langen Läufen ist es schwierig, den Rückfederungsausgleich aufrechtzuerhalten: Bevorzugen Sie negative Kerben, um ein gleichmäßiges Spiel zu gewährleisten
Diese Kriterien interagieren. Ein dünnes, duktiles Material in einer 12-Stationen-Matrize mit schmalen Trägern erfordert praktisch positive Kerben. Ein dicker Rohling aus rostfreiem Stahl in einer 4-Stationen-Matrize mit Breitkantenmaterial zeigt deutlich in Richtung negativer Kerben. Die meisten realen Anwendungen liegen irgendwo zwischen diesen Extremen und erfordern vom Designer, Kompromisse abzuwägen und manchmal beide Arten innerhalb eines einzigen Streifenlayouts zu kombinieren.
Auswahl der richtigen Bypass-Kerbenschlösser in Designrichtung. Die nächste Herausforderung besteht darin, die Kerbe richtig zu dimensionieren, da eine zu kleine Kerbe Störungen verursacht und eine zu große Kerbe die Streifenfestigkeit ohne zusätzlichen Nutzen beeinträchtigt.
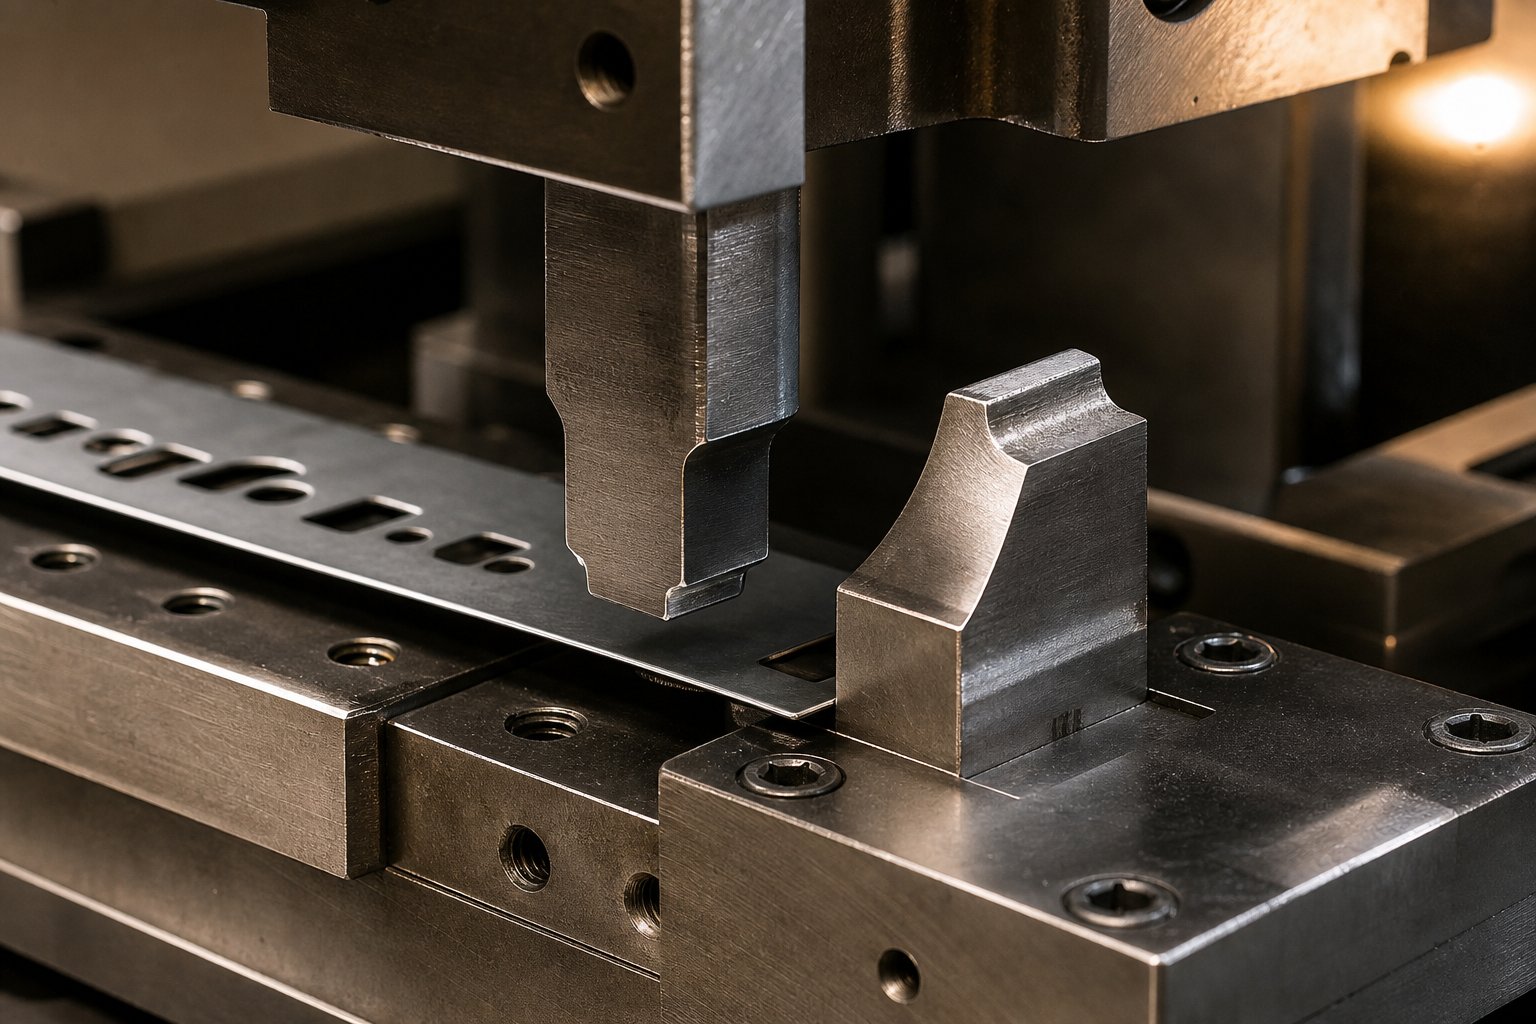
So werden die Abmessungen der Bypass-Kerbe bestimmt
Durch die Wahl zwischen einer positiven und einer negativen Bypass-Kerbe wird die Designrichtung festgelegt. Die richtige Größe dieser Kerbe bestimmt, ob sie tatsächlich in der Produktion funktioniert. Eine zu kleine Kerbe verfängt sich in den Werkzeugkomponenten und führt zu Fehleinzügen. Eine zu große Kerbe verschwendet Trägermaterial oder führt zu unnötigen Spannungskonzentrationen. Der entscheidende Punkt liegt darin, zu verstehen, was diese Dimensionen aus technischer Sicht antreibt.
Berechnung der Kerbtiefe und -breite für ausreichenden Abstand
Der grundlegende Zweck jeder Bypass-Kerbe ist der Abstand. Der Streifen muss während des Indexierens frei, ohne Kontakt und ohne Widerstand an stationären Werkzeugkomponenten vorbeilaufen. Die Berechnung der Bypass-Kerbentiefe in einem Folgeverbundwerkzeug beginnt also mit einer Frage: Was versucht der Streifen zu beseitigen?
Drei Matrizenkomponenten legen typischerweise die Mindestabstandsanforderung fest:
- Umformen von Stählen:Diese ragen über die Matrizenfläche hinaus, um das Material an den vorherigen Stationen zu formen. Die Höhe des Formstahls über der Bandlaufebene definiert die minimale Kerbtiefe, die erforderlich ist, damit das Band ohne Verhaken vorbeikommt.
- Hubweg:Federbelastete Heber heben den Streifen zwischen den Presshüben über die Matrizenfläche, um eine Indexierung zu ermöglichen. Der Heberhub bestimmt, wie hoch das Band beim Vorschub fährt. Wenn eine Bypass-Kerbe eine Komponente freigeben muss, während sich der Streifen in seiner angehobenen Position befindet, muss die Abstandsberechnung sowohl die Komponentenhöhe als auch die Streifenhöhe an diesem Punkt berücksichtigen.
- Pilotdurchmesser:An jeder Station orten Piloten den Streifen genau. Der Streifen muss an den Pilotstiften vorbei vorrücken, ohne dass die Trägerkante oder ein zuvor geformtes Merkmal am Stiftkörper hängen bleibt. Die Kerbenbreite muss den Führungsdurchmesser zuzüglich eines Spielraums auf jeder Seite überschreiten.
Die Bemaßung von Umgehungskerben beim Stanzen folgt normalerweise einer einfachen Regel: Geben Sie die Kerbentiefe als Vielfaches der Materialdicke an. Bei Umformstählen mit negativen Kerben liegt ein üblicher Ausgangspunkt bei der 1,5- bis 2,5-fachen Materialdicke, abhängig von der Höhe des Umformstahls. Bei positiven Kerben wird die Prägetiefe normalerweise mit dem 1,0- bis 1,5-fachen der Materialdicke angegeben, da bei tieferen Prägungen bei vielen Materialien die Gefahr von Rissen oder übermäßiger Rückfederung besteht.
Die Kerbenbreite folgt einer ähnlichen Logik. Es muss sich über die gesamte Breite der Matrizenkomponente erstrecken, die der Streifen umgehen muss, zuzüglich eines Abstandspuffers auf jeder Seite. Ein typischer Puffer beträgt 0,5 bis 1,0 mm pro Seite für Komponenten mit einer Breite von weniger als 10 mm und erhöht sich bei größeren Hindernissen proportional. Das Ziel ist eine Kerbe, die einen freien Durchgang ermöglicht, ohne mehr Trägermaterial als nötig zu entfernen.
Spieltoleranzen und Materialrückfederungseffekte
Die richtigen Ausgangsmaße zu finden, ist nur die halbe Herausforderung. Die Aufrechterhaltung einer angemessenen Toleranz des Bypass-Kerbenspiels in einem Prägewerkzeug über Tausende oder Millionen von Zyklen führt zu zusätzlichen Variablen, die bei der Konstruktion berücksichtigt werden müssen.
Bei positiven Bypass-Kerben ist die Materialrückfederung das Hauptanliegen. Wenn der Prägestempel zurückgezogen wird, kehrt die verschobene Lasche teilweise in Richtung der Streifenebene zurück. Das wirksame Spiel nach der Rückfederung ist immer geringer als die Eindringtiefe des Stempels. Wie viel weniger, hängt von der Materialart, der Dicke und der Faserrichtung ab. Duktile Stähle mit niedrigem Kohlenstoffgehalt können um 10 bis 15 Prozent der Prägetiefe zurückfedern. Materialien mit höherer -Festigkeit oder kaltverfestigte Zonen können um 25 Prozent oder mehr zurückfedern.
Das bedeutet, dass Ihr Material-Rückfederungs-Bypass-Kerbendesign die anfängliche Münztiefe übersteigen muss, um nach der elastischen Erholung im Zielabstand zu landen. Wenn Sie einen Funktionsspielraum von 1,0 mm benötigen und eine Rückfederung von 20 Prozent erwarten, muss der Prägestempel das Material auf etwa 1,25 mm verdrängen. Bei längeren Produktionsläufen kann durch wiederholtes Biegen des Streifens an der geprägten Zone die Verformung weiter gemildert werden, wodurch sich das Spiel allmählich verringert. Diese fortschreitende Entspannung ist der Grund, warum Designs mit positiver Kerbe von konservativen anfänglichen Überbaumargen profitieren.
Bei negativen Bypass-Kerben bestehen andere Toleranzprobleme. Da das Material vollständig weggeschnitten wird, hat die Rückfederung keinen Einfluss auf die Freitiefe. Die Kerbtiefe ist dauerhaft, sobald sich der Butzen löst. Der Abstand zwischen Stempel und Matrize hat jedoch direkten Einfluss auf die Qualität der Schnittkante und die Gratrichtung. Standardpraxis für Stanzvorgänge wird empfohlenSpiel ca. 10 Prozent der Materialstärke bei Weichstahl, Skalierung auf etwa 15 Prozent für Edelstahl. Ein zu enger Abstand erzeugt eine übermäßige Scherkraft und beschleunigt den Stempelverschleiß. Ein zu geringer Abstand führt zu größeren Graten und raueren Kantenprofilen an den Nutwänden.
Die Gratrichtung ist wichtig, da ein nach oben gerichteter Grat an einer negativen Bypass-Kerbe den effektiven Abstand um die Grathöhe verringern kann, was möglicherweise dazu führt, dass der Streifen genau an der Komponente hängen bleibt, die er reinigen soll. Die Steuerung der Gratrichtung durch die richtigen Abstandseinstellungen und die Schärfe des Stempels ist Teil der langfristigen Aufrechterhaltung der Kerbfunktion.
Unter-dimensionierte Bypasskerben führen zu Bandstörungen, Fehlzuführungen und fortschreitender Beschädigung der Matrize. Überdimensionierte Kerben beeinträchtigen die Festigkeit des Trägerstreifens, ohne einen zusätzlichen funktionalen Vorteil zu bieten. Die richtige Abmessung basiert auf dem Mindestabstand, der einen freien Banddurchgang sowie einen kontrollierten Sicherheitsspielraum garantiert, mehr nicht.
Die Temperatur fügt eine weitere Schicht hinzu. Bei der Produktion mit hoher-Geschwindigkeit erwärmen sich die Formkomponenten und dehnen sich aus. Eine bei Umgebungstemperatur dimensionierte Bypasskerbe kann einen Bruchteil ihres Spiels verlieren, wenn sich Umformstähle oder Piloten thermisch in den Bewegungsweg ausdehnen. Bei Werkzeugen mit mehr als 200 Hüben pro Minute verhindert die Berücksichtigung eines Wärmeausdehnungspuffers von 0,02 bis 0,05 mm geringfügige Störungen bei Betriebstemperatur.
Alle diese Bemaßungsentscheidungen prägen die Kerbengeometrie, bevor ein einzelnes Teil gestanzt wird. Die Kerbe existiert jedoch nicht isoliert auf dem Streifen. Die Platzierung im Verhältnis zu Pilotlöchern, Zuleitungen und Formzonen bestimmt, ob diese sorgfältig berechneten Abmessungen tatsächlich einen gleichmäßigen Bandverlauf über die gesamte Matrize liefern.
Bypass-Notch-Platzierung und Interaktion mit der Pilotenregistrierung
Eine richtig dimensionierte Bypass-Kerbe an der falschen Stelle verursacht ebenso schwerwiegende Probleme wie eine zu kleine. Der Streifen existiert nicht als leere Leinwand. Pilotlöcher, Feed-Referenzzonen und Formungsbereiche konkurrieren alle um denselben Platz entlang der Trägerkante. Wo Sie jede Kerbe im Verhältnis zu diesen Merkmalen positionieren, bestimmt, ob Ihr progressives Stanzstreifen-Layout eine konsistente Ausrichtung liefert oder sich von Station zu Station Fehler ansammeln.
Platzierung der Bypass-Kerbe relativ zu den Pilotlöchern
Piloten sind das Präzisionsrückgrat jedes Folgeverbundwerkzeugs. Wie in der Praxis des progressiven Formenbaus beschrieben, geben Piloten Löcher ein, die in frühen Stationen gestanzt wurden, und korrigieren zwangsweise die Position des Streifens, bevor irgendwelche Formwerkzeuge in Kontakt kommen. Diese Korrektur hängt davon ab, dass das Pilotloch seine ursprüngliche gestanzte Geometrie beibehält: rund, sauber und formstabil.
Platzieren Sie eine Bypass-Kerbe zu nahe an einer Pilotbohrung, und Sie gefährden diese Geometrie. Hier erfahren Sie, warum. Eine negative Bypass-Kerbe schert Material von der Trägerkante ab und erzeugt eine lokale Spannungsumverteilung in der umgebenden Zone. Wenn dieses Spannungsfeld das Pilotloch erreicht, kann es zu geringfügigen Verformungen führen, wodurch das Loch leicht unrund wird oder sein effektiver Mittelpunkt verschoben wird. Der Pilot dringt immer noch in das Loch ein, aber die von ihm angewendete Korrektur bezieht sich jetzt auf einen verzerrten Bezugspunkt. Der durch die Bypass-Kerbe verursachte Fehler bei der Registrierung des Piloten beträgt an dieser Station vielleicht nur 0,02 bis 0,05 mm, aber er verstärkt sich bei jedem nachgeschalteten Vorgang.
Positive Bypass-Kerben erzeugen durch einen anderen Mechanismus ein ähnliches Risiko. Die Prägekraft strahlt von der geprägten Zone nach außen und führt zu Restspannungen im angrenzenden Material. Wenn das Pilotloch innerhalb dieses Spannungsfelds liegt, kann sich das Material um das Loch herum leicht verschieben, was wiederum zu einer Verschlechterung des Registrierungsdatums führt.
Die Standardempfehlung besteht darin, einen Mindestabstand von der dreifachen Materialstärke zwischen der nächstgelegenen Kante einer Bypasskerbe und der Mitte des nächstgelegenen Pilotlochs einzuhalten. Bei kritischen Anwendungen mit Toleranzen unter +/-0,05 mm bietet die Erhöhung dieses Puffers auf das Fünffache der Materialdicke einen zusätzlichen Spielraum gegen spannungsbedingte Verformungen. Wenn dieser Abstand aufgrund von Einschränkungen beim Streifenlayout nur schwer zu erreichen ist, sollten Sie erwägen, das Pilotloch an die gegenüberliegende Trägerkante zu verlegen oder ein spezielles Pilotloch weiter von der Kerbzone entfernt anzubringen.
Genauigkeit der Streifenzuführung und Zeitpunkt der Zuführungsfreigabe
Die Position der Bypass-Kerbe beeinflusst auch die Genauigkeit des Bandvorschubs an der Zuführlinie. Die Vorschubrollen oder der Greifermechanismus klemmen das Band und schieben es pro Zyklus um eine Teilungslänge vor. Dieser Klemmpunkt muss Material greifen, das strukturell steif und formstabil ist. Wenn eine negative Bypass-Kerbe mit der Vorschub-Griffzone ausgerichtet ist, ermöglicht der reduzierte Querschnitt an dieser Stelle, dass sich der Streifen unter dem Druck der Vorschubrolle biegt oder verrutscht.
Sie werden den Effekt an inkonsistenten Progressionslängen bemerken. Der Streifen bewegt sich etwas mehr oder etwas weniger als die programmierte Steigung vor, und die Piloten müssen bei jedem Schlag härter arbeiten, um den Fehler zu korrigieren. In Grenzfällen wird der Korrekturbereich des Piloten überschritten und es kommt zu Fehleinzügen.
Der Zeitpunkt der Feed-Freigabe erhöht die Komplexität zusätzlich. AlsFeed-Veröffentlichungsforschungdemonstriert, dass zusätzliches Material durch den Vorschub gezogen wird, wenn sich die Vorschubrollen am unteren Totpunkt schließen, wenn eine Matrize entfernt von der Vorschubeinheit positioniert ist und die Bewegung des Materialhebers aktiv ist. Wenn sich der Streifen während dieser Schließsequenz an einer Stelle der Bypass-Kerbe biegt, wird die Menge an zusätzlichem Material, das zwischen Düse und Zuführung eingeschlossen wird, unvorhersehbar. Diese Inkonsistenz führt direkt zu einer Variation der Progressionslänge.
Die praktische Regel: Halten Sie die Bypasskerben vollständig außerhalb der Futtergriffzone. Zeichnen Sie die Streifenposition zum Zeitpunkt des Schließens der Vorschubwalze auf und stellen Sie sicher, dass in keiner Phase des Pressenzyklus eine Kerbe durch den Greifpunkt verläuft. Berücksichtigen Sie bei Matrizen mit erheblichem Materialhubweg den Streifenwinkel zwischen den Vorschubrollen und dem Matrizeneintritt, wenn Sie bestimmen, welche Kerbenpositionen in die kritische Vorschubzone fallen.
Optimierung des Streifenlayouts für die Materialausnutzung
Jede Bypasskerbe nimmt Platz auf dem Trägerstreifen ein. Dieser Platz stammt entweder aus speziellem Kantenmaterial, das speziell für den Kerbabstand hinzugefügt wurde, oder aus Material, das andernfalls zu den Merkmalen der Teile oder einer engeren Verschachtelung beitragen könnte. Durch die strategische Optimierung der Materialausnutzung von Bypass-Kerben werden Kerben dort platziert, wo sie ihre Abstandsfunktion erfüllen, ohne dass Sie dazu gezwungen werden, den Streifen zu verbreitern oder die Teilung zu erhöhen.
Bedenken Sie den Kompromiss-. Das Hinzufügen von 2 mm Kantenmaterial über die gesamte Bandlänge, um Bypass-Kerben an einem Coil, das Tausende von Metern läuft, auszugleichen, kostet echtes Material. Wenn Sie Kerben innerhalb von Materialzonen positionieren können, die bereits als Ausschuss ausgewiesen sind, beispielsweise zwischen Teilezuschnitten in einem mehrreihigen Layout, gewinnen Sie Spielraum, ohne die Streifenbreite hinzuzufügen.
Die folgende priorisierte Reihenfolge leitet Entscheidungen zur Layoutoptimierung bei der Integration von Bypass-Kerben in das progressive Stanzstreifen-Layout:
- Identifizieren Sie alle Werkzeugkomponenten, die einen Bypass-Abstand benötigen, und kartieren Sie ihre Positionen relativ zum Band an jeder Station.
- Überlagern Sie die Positionen der Pilotlöcher und legen Sie Mindestabstandspuffer (3- bis 5-fache Materialstärke) als Ausschlusszonen für die Platzierung von Kerben fest.
- Ordnen Sie die Griffzone des Futters zu und schließen Sie die Bereiche von der Kerbenposition aus, die beim Schließen des Futters mit dem Griffpunkt zusammenfallen würden.
- Platzieren Sie Kerben nach Möglichkeit innerhalb bestehender Ausschusszonen oder Trägerabschnitte, die bereits als nicht-funktionsfähiges Material ausgewiesen sind.
- Wenn Kerben den dedizierten Kantenvorrat belegen müssen, berechnen Sie die minimal erforderliche zusätzliche Streifenbreite und bewerten Sie, ob positive Kerben (die Kantenmaterial schonen) die Gesamtzunahme der Streifenbreite verringern.
- Stellen Sie sicher, dass durch die kumulative Platzierung der Kerben kein Muster aus eng beieinander liegenden Trägerreduzierungen entsteht, die zu Streifenwelligkeit oder seitlicher Instabilität während des Vorschubs führen könnten.
- Führen Sie eine abschließende Streifenfestigkeitsprüfung am schmalsten Trägerquerschnitt- durch, um sicherzustellen, dass die Steifigkeit über die gesamte Matrizenlänge ausreichend ist.
Diese Sequenz behandelt die Materialnutzung als nachgelagerte Priorität und nicht als Ausgangsbeschränkung. Registrierungsgenauigkeit und Zufuhrzuverlässigkeit stehen an erster Stelle, denn keine Materialeinsparung rechtfertigt eine Fehlzuführung der Matrize. Sobald diese Anforderungen festgelegt sind, konzentriert sich die Layoutoptimierung auf die Minimierung von Verschwendung innerhalb des verbleibenden Designraums.
Platzierungsentscheidungen legen fest, wo die Kerbe auf dem Streifen sitzt. Aber auch der Streifen existiert nicht isoliert. Es trägt die Last über seine gesamte Länge und jede Kerbe, ob negativ oder positiv, verändert die Art und Weise, wie sich diese Last von Station zu Station im Träger verteilt.
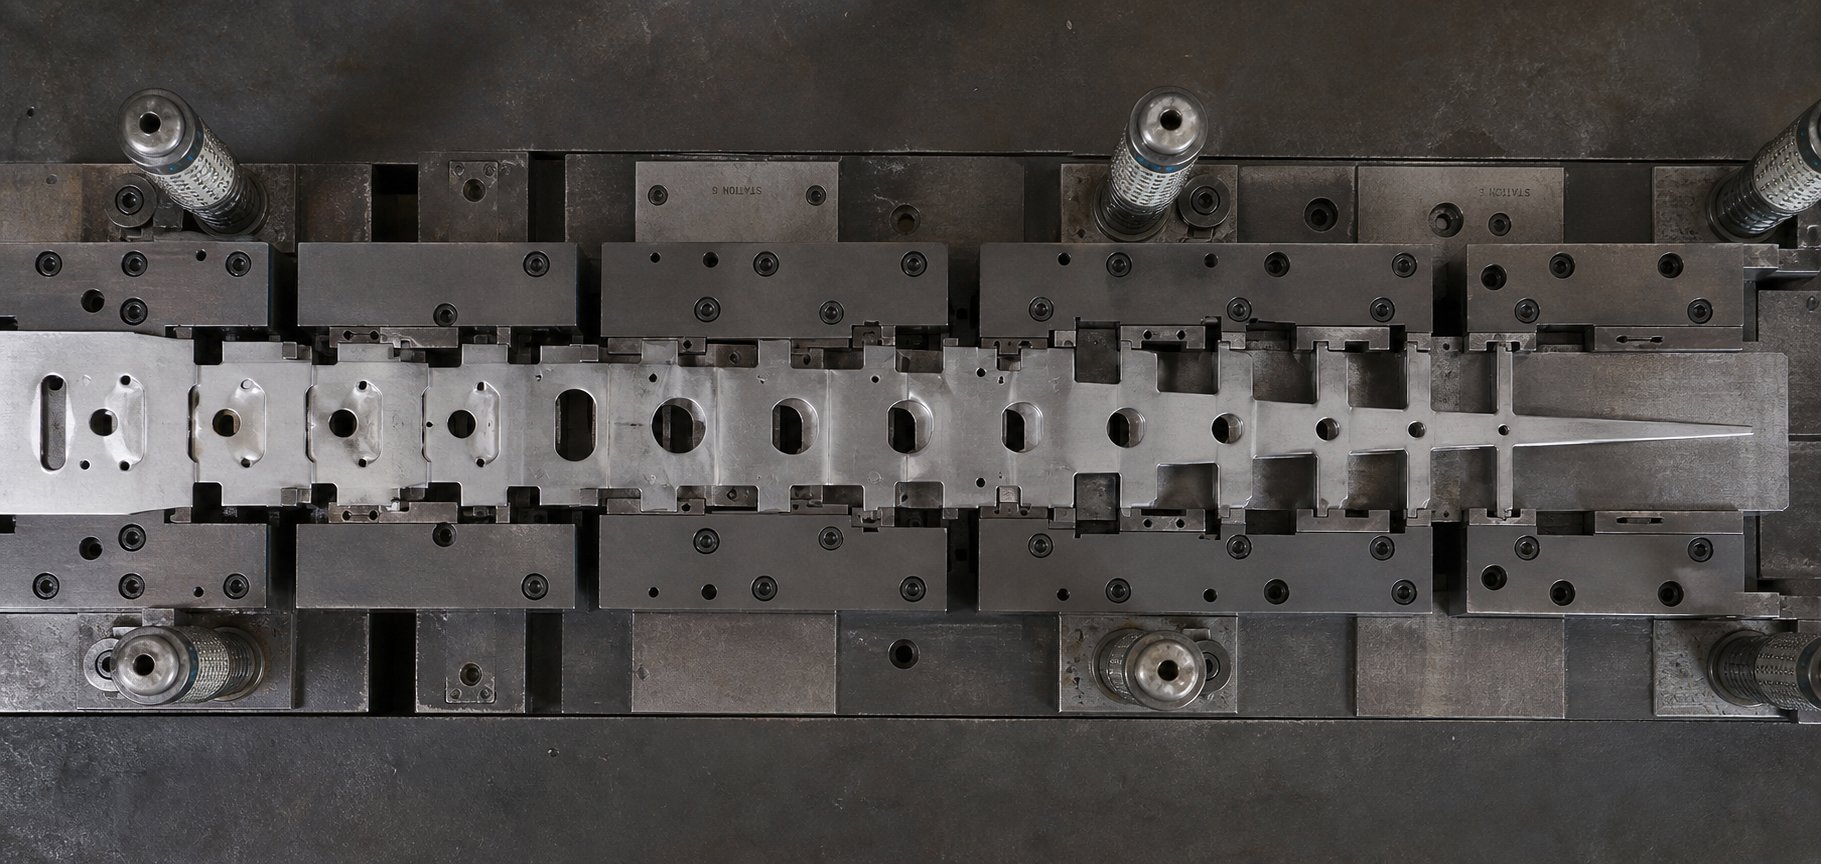
Überlegungen zur Festigkeit des Trägerstreifens und zum Design der Bypass-Kerbe
Ein Trägerstreifen hält Teile nicht einfach zusammen. Es überträgt die Vorschubkraft über jede Station, widersteht einer Durchbiegung unter seinem eigenen Gewicht und dem Gewicht teilweise geformter Teile und behält die Dimensionsstabilität während des gesamten Pressenhubzyklus bei. Mit jeder Umgehungskerbe, die Sie einführen, werden Änderungen vorgenommen, die das tragende Bild laden. Die Frage ist nicht, ob die Kerbe die Integrität des Trägers beeinträchtigt, sondern wie stark und ob die kumulative Auswirkung innerhalb akzeptabler Grenzen bleibt.
Aufrechterhaltung der Trägerstärke über mehrere Stationen hinweg
Stellen Sie sich eine progressive Matrize mit 14 - Stationen und negativen Bypass-Kerben an den Stationen 3, 5, 7, 9 und 11 vor. Jede Kerbe entfernt einen rechteckigen Abschnitt von der Trägerkante. An Station 3 sinkt der Trägerquerschnitt leicht. Bis zur Station 11 haben fünf separate Materialabtragungen die effektive Tragbreite an verschiedenen Stellen entlang des Bandes reduziert. Der Träger, der Station 12 betritt, ist messbar schwächer als der, der Station 1 betritt.
Diese kumulative Schwächung der Träger durch negative Bypass-Kerben führt zu einem verschärften strukturellen Problem. Die Grundlagen der Trägerfestigkeit zeigen, dass das Band Biegekräften standhalten muss, die proportional zur Anzahl der Übergänge multipliziert mit dem Teilegewicht sind. Wenn der Trägerquerschnitt an mehreren Stellen reduziert wird, bestimmt der schwächste Abschnitt die Gesamtsteifigkeit des Streifens. Eine unter-entworfene Kerbe in einer Fünferkette kann zur Fehlerstelle werden, die den Streifen verbeult oder dazu führt, dass er zwischen den Hebern durchhängt.
Die Konstrukteure müssen den Abstandsbedarf gegen diese strukturelle Realität abwägen. Zu den praktischen Ansätzen gehören:
- Versetzte negative Kerbenpositionen zwischen der linken und rechten Trägerkante, sodass nie beide Seiten an derselben Station geschwächt werden
- Reduzieren Sie die Breite der einzelnen Kerben auf das minimal erforderliche Spiel, anstatt durchgehend einheitliche, übergroße Kerben zu verwenden
- Hinzufügen von Versteifungsrippen oder Sicken zum Träger zwischen den Kerbstellen, um einen Teil der verlorenen Steifigkeit wiederherzustellen
- Umstellung auf positive Kerben an stromabwärts gelegenen Stationen, wo sich der kumulative Materialverlust der Trägerfestigkeitsgrenze nähert
Positive Bypasskerben bewahren den Trägerquerschnitt vollständig. Das Material bleibt haften und behält an jeder Station die volle Kantenbreite bei. Dies ist ihr primärer struktureller Vorteil bei Matrizen mit hoher -Stationszahl-. Sie werfen jedoch ein anderes Problem auf: Spannungskonzentrationen in den geprägten Bereichen. Die plastische Verformung, die die verschobene Lasche erzeugt, härtet auch das umgebende Material aus und erzeugt eine lokale Zone mit Eigenspannung. Bei wiederholter Biegung des Streifens beim Heben und Senken des Trägers über Zyklen hinweg können diese Spannungsanstiege zu Ausgangspunkten für Ermüdungsrisse werden, insbesondere in härteren oder weniger duktilen Materialien.
Der Kompromiss-ist klar. Negative Kerben verringern den Querschnitt, belassen aber das verbleibende Material in seinem ursprünglichen Zustand. Positive Kerben behalten den Querschnitt bei, verändern jedoch den Materialzustand in jeder geprägten Zone. Keiner der beiden Ansätze ist im Hinblick auf die Bypass-Kerbenkonstruktion für die Festigkeit des Trägerstreifens allgemein überlegen. Die richtige Wahl hängt davon ab, ob Ihre spezifische Anwendung empfindlicher auf Querschnittsverluste oder auf Ermüdungsbelastungen bei Spannungskonzentrationen reagiert.
Materialfluss- und Verformungsmuster um Kerben herum
Bypass-Kerben sind nicht isoliert auf dem Träger vorhanden. Angrenzende Stationen führen häufig Formvorgänge wie Ziehen, Biegen oder Lanzen durch, die auf einem kontrollierten Materialfluss in den Formhohlraum basieren. Wenn sich eine Bypass-Kerbe in der Nähe einer aktiven Formierungszone befindet, stört sie die Gleichmäßigkeit dieser Strömung.
Berücksichtigen Sie eine Unterbrechung des Kornflusses in der Nähe von Bypass-Kerbenschnitten. Wenn von der Trägerkante aus eine negative Kerbe gestanzt wird, wird durch die Scherwirkung die Kornstruktur an der Schnittgrenze durchtrennt. An die abgetrennte Kante angrenzendes Material weist keine durchgehende Kornunterstützung mehr auf. Wenn eine unmittelbar nachgeschaltete Formstation Material in Richtung der Kerbstelle zieht, kann die nicht unterstützte Kante reißen, Falten werfen oder sich ungleichmäßig formen, weil der Kornflussweg unterbrochen wurde. Das Material kann aus dem Hohlraum der Kerbe nicht herausziehen, wodurch ein asymmetrisches Fließmuster entsteht, das sich in einer ungleichmäßigen Wandstärke oder einer lokalen Verdünnung im geformten Element zeigt.
Positive Bypass-Kerben erzeugen ein anderes Muster. Durch die Prägewirkung wird das Material in der Kerbzone komprimiert, wodurch die Dicke lokal verringert wird und eine Druckeigenspannung in der -Ebene entsteht. Der Materialfluss um Bypasskerben in einem Folgeverbundwerkzeug wird beeinträchtigt, da der geprägte Bereich einer weiteren Verformung widersteht. Angrenzende Umformvorgänge, die versuchen, Material durch eine zuvor geprägte Zone zu strecken, stoßen in diesem lokalisierten Bereich auf einen höheren Widerstand, der den Metallfluss umlenken und zu einer ungleichmäßigen Spannungsverteilung im fertigen Teil führen kann.
Diese Effekte werden unter bestimmten Bedingungen erheblich:
- Die Kante der Bypass-Kerbe liegt innerhalb von 5 mm von einer aktiven Umformgrenze
- Der Umformvorgang beinhaltet das Ziehen oder Strecken des Materials, das in Richtung der Kerbstelle zieht
- Die Teilegeometrie erfordert eine gleichmäßige Wandstärke in Bereichen neben der Trägerbefestigung
- Das Material ist dünn genug (unter 0,8 mm), dass sich lokale Kornstörungen im Verhältnis zu den Teileabmessungen weiter ausbreiten
Wenn diese Bedingungen zusammentreffen, beeinflusst die Bypass-Kerbe die Qualität des Endteils, auch wenn sie nie Teil des fertigen Bauteils wird. Die Eigenspannungsmuster einer Münze mit positiver Kerbe oder die Korndiskontinuität eines Schnitts mit negativer Kerbe erstrecken sich bis in das Material, das später die Teilekante oder ein kantennahes --Kantenmerkmal bildet. Teile, die in der Nähe des Trägerbefestigungspunkts zugeschnitten werden, übertragen diese Effekte in die fertige Geometrie.
Komplexe Bypass-Kerbenkonfigurationen, insbesondere bei Folgeverbundwerkzeugen mit mehreren Stationen und engen Trägerbeschränkungen, erfordern eine sorgfältige Analyse dieser Wechselwirkungen. Ingenieure, die an Herausforderungen der Trägerintegrität in Formen mit mehr als 8 oder 10 Stationen arbeiten, müssen häufig Materialflusswege simulieren und sicherstellen, dass sich durch Kerben verursachte Störungen nicht in kritische Formungszonen ausbreiten. Bei konstruktionsintensiven Anwendungen, bei denen die Platzierung der Bypass-Kerbe gleichzeitig mit Umformvorgängen, Hebeweg und Trägerstärke zusammenhängt, kann die Unterstützung durch spezielle Werkzeugtechnik die Iterationszyklen verkürzen.YICHENs individuelle StanzwerkzeuglösungenBeheben Sie genau diese Problemklasse und bieten Sie Know-how in den Bereichen Werkzeugstruktur und Materialfluss für Folgeverbundwerkzeuge an, bei denen das Bypass-Kerbendesign an jeder Station mit der Integrität des Trägers interagiert.
Das Zusammenspiel zwischen Notch-Design und Trägerverhalten ist ein Problem auf Systemebene. Jede Wahl, vom Kerbentyp über die Platzierung bis zur Tiefe, beeinflusst, ob der Streifen den gesamten Werkzeugverlauf ohne Verschlechterung übersteht. Aber selbst -gut gestaltete Kerben können über Tausende von Produktionszyklen hinweg zu Problemen führen, und das frühzeitige Erkennen dieser Fehlermuster unterscheidet einen stabilen Prozess von einem Prozess, der Ausschuss und Ausfallzeiten erzeugt.
Fehlerbehebung bei Bypass-Notch-Fehlermodi in der Produktion
Eine Bypass-Kerbe, die beim Testen einwandfrei funktioniert, kann in Tausenden von Zyklen eines Produktionslaufs zu Problemen führen. Verschleiß, thermische Verschiebungen und Materialschwankungen führen zu Bedingungen, die das ursprüngliche Design nicht vorhergesehen hatte. Das Erkennen, wie sich diese Fehler äußern, und das Zurückverfolgen jedes Symptoms auf seine Grundursache ist es, was Folgefertigungswerkzeuge am Laufen hält, anstatt untätig auf der Bank zu sitzen.
Drei verschiedene Fehlerkategorien sind für die meisten Probleme bei der Bypass-Notch-Produktion verantwortlich: Slug-Probleme bei negativen Nuten, störungsbedingte Fehlzuführungen und mechanischer Verschleiß bei Münzen mit positiver Nut. Jede Kategorie erzeugt unterschiedliche Symptome, erfordert unterschiedliche Diagnoseansätze und reagiert auf unterschiedliche Korrekturmaßnahmen.
Schneckenziehen und Gratbildung in negativen Bypass-Kerben
Jede negative Bypasskerbe erzeugt bei jedem Pressenhub einen Butzen. Unter normalen Bedingungen fällt dieser Rohling sauber durch die Matrize und gelangt in eine Schrottrutsche. Wenn der Butzen beim Zurückziehen an der Stempelfläche hängenbleibt, anstatt in der Matrix zu bleiben, liegt ein Zustand vor, in dem der Butzen herausgezogen wird, und die Folgen eskalieren schnell.
Ein herausgezogener Rohling kann sich wieder auf der Bandoberfläche, der Formfläche oder in einem Formhohlraum ablagern. Wenn es auf dem Band landet und in die nächste Station transportiert wird, kann ein einziges Geschoss die Umformstähle beschädigen, Teile verformen oder Stempel in jeder nachgelagerten Station brechen. Alsdie wissenschaftliche Forschungerklärt, können die Folgen eines herausgezogenen Butzens katastrophal sein, da ein Butzen, der durch ein Folgeverbundwerkzeug geführt wird, Schäden an jeder Station im Werkzeug verursachen kann.
Was führt dazu, dass Bypass-Kerbenbutzen ziehen? Mehrere Mechanismen wirken einzeln oder in Kombination:
- Vakuumeffekt:Beim Stanzen entstehende Butzen weisen eine leichte Krümmung auf. Im Hohlraum zwischen Butzen und Stempelfläche eingeschlossene Luft erzeugt beim Zurückziehen ein Teilvakuum. Die dichte Abdichtung rund um den Stempelumfang verhindert das Eindringen von Luft und die Saugwirkung hält den Butzen am Stempel fest.
- Zu großer Schnittspielraum:Wenn der Abstand zwischen Stempel und Matrize auf der hohen Seite verläuft, ist der Rohling etwas kleiner als die Matrizenöffnung. Es verfügt nicht mehr über eine Presspassung, um es in der Matrize zu halten, sodass es sich beim Herausziehen frei mit dem Stempel bewegen kann.
- Magnetismus:Aus Kohlenstoffstahl oder Edelstahlband geschnittene Eisenbutzen können an magnetisierten Stempeln haften. Auf magnetischen Oberflächenschleifern geschliffene Stempel nehmen bei jedem Zyklus Restmagnetismus auf, der den Rohling anzieht.
- Abgenutzte oder beschädigte Auswerferfedern:Viele Bypass-Kerbstationen verwenden federbelastete Butzenauswerfer, um den Butzen zwangsweise von der Stempelfläche zu drücken. Wenn diese Federn ermüden oder brechen, hat der Butzen keine mechanische Kraft, die dem Vakuum und der Reibung entgegenwirken kann, die ihn am Stempel halten.
Die Fehlerbehebung beim Bypass-Notch-Slug-Pulling beginnt mit der Feststellung, welcher Mechanismus dominiert. Wenn die Butzen zeitweise ziehen und die Matrize eisenhaltiges Material verarbeitet, prüfen Sie zunächst, ob Restmagnetismus vorhanden ist, da dies am einfachsten zu korrigieren ist. Durch die Anwendung eines Entmagnetisierers nach jedem Schärfzyklus wird diese Ursache vollständig beseitigt. Beim vakuumbetriebenen Ziehen brechen kleine, durch die Mitte des Kerbstempels gebohrte Lüftungsschlitze die Versiegelung. Bei spielbezogenen Problemen sollten Sie einen Rückhalteknopf mit umgekehrtem Konus in Betracht ziehen, der die Rohlinge unter Druck in der Matrix hält.
Gratbildung ist das zweite anhaltende Problem bei negativen Bypass-Kerben. Mit der Abnutzung von Kerbstempel und Matrize über Zehntausende Zyklen nimmt der effektive Schnittspielraum allmählich zu. Je größer dieser Spalt wird, desto mehr Material rollt über die Matrizenkante, bevor es zu einem Bruch kommt, wodurch ein immer größerer Grat an der Kerbenkante entsteht.
Warum ist das für die Bypass-Notch-Funktion wichtig? Ein Grat, der von der Bandoberfläche nach oben zeigt, verringert effektiv den Abstand zwischen der Bandkante und der Matrizenkomponente, die die Kerbe umgehen soll. Ein 0,1-mm-Grat an einer Kerbe, die ursprünglich mit einem Spielraum von 0,3 mm entworfen wurde, verringert Ihren effektiven Spielraum um ein -Drittel. Über genügend Zyklen hinweg kann allein dieses Gratwachstum dazu führen, dass das Band während des Indexierens zeitweise mit Umformstählen oder Piloten in Berührung kommt.
Die Korrekturmaßnahme zur Umgehung der Kerbgratbildung erfolgt auf zwei Wegen: Wiederherstellung des Schnittspielraums durch Schärfen von Stempel und Matrize oder Steuerung der Gratrichtung während der Matrizenkonstruktion, sodass die Grate nach unten und von potenziellen Störflächen weg weisen. Wenn Sie den Kerbstempel so ausrichten, dass er von der Oberseite des Streifens schneidet, wird der Grat zur Unterkante gedrückt, wo er von den oben liegenden Werkzeugkomponenten weg und nicht zu ihnen hin vorsteht.
Durch Kerbinterferenz verursachte Fehleinzugszustände
Wenn eine Bypass-Kerbe keinen ausreichenden Abstand bietet, verfängt sich der Streifen beim Indexieren an einer Matrizenkomponente. Das Ergebnis ist ein Fehlvorschub: Das Band bewegt sich nicht mit der gesamten programmierten Steigung vor, oder es bewegt sich nur mit seitlicher Verschiebung oder Winkelschräge vor. Beide Zustände bedeuten, dass der nächste Pressenhub auf einen falsch positionierten Streifen trifft, was im besten Fall zu Ausschuss und im schlimmsten Fall zu Werkzeugschäden führt.
Ein durch Bypass-Notch-Interferenz verursachter Fehleinzug erscheint selten als einzelnes dramatisches Ereignis. Normalerweise baut es sich allmählich auf, wenn sich die Bedingungen im Laufe eines Produktionslaufs verschlechtern. Durch das Erkennen der Frühindikatoren können Sie eingreifen, bevor der Zustand zu Schäden eskaliert.
Zu den Diagnoseindikatoren, die darauf hinweisen, dass eine Kerbinterferenz die Ursache für den Fehleinzug ist, gehören:
- Inkonsistente Fortschrittsmarkierungen:Überprüfen Sie den Streifen zwischen den Stationen auf Spuren, die Piloten während der Korrektur hinterlassen haben. Wenn die Führungsmarkierungen von Hub zu Hub eine unterschiedliche Tiefe oder Richtung aufweisen, kommt der Streifen an inkonsistenten Positionen an, was darauf hindeutet, dass er sich beim Indexieren unvorhersehbar verfängt und wieder freigibt.
- Pilotlochverlängerung:Wenn Piloten einen Streifen, der noch nicht vollständig vorgeschoben ist, gewaltsam korrigieren müssen, drücken sie Material an der Grenze des Pilotlochs über seine Elastizitätsgrenze hinaus. Bei wiederholten Korrekturen verlängert sich die Pilotbohrung in Vorschubrichtung. Ovale Pilotlöcher, die bei der Bandinspektion sichtbar sind, sind ein klares Zeichen für eine Zufuhrstörung vorgelagert.
- Schadensbilder an Bandkanten:Schauen Sie sich die Trägerkante direkt an den Kerbstellen an. Kratzspuren, Brünierungen oder Materialverschmierungen entlang der Kerbenwand weisen darauf hin, dass der Streifen während des Transports an einer Matrizenkomponente reibt. Anhand der Position und Ausrichtung dieser Markierungen können Sie genau erkennen, welche Komponente stört.
- Intermittierende Sensorauslösungen:Wenn Ihre Matrize über einen Fehleinzugserkennungssensor verfügt, sind intermittierende Auslösungen, die nicht auf offensichtliche Vorschubprobleme zurückzuführen sind, häufig auf einen geringfügigen Kerbenabstand zurückzuführen. Der Streifen bewegt sich die meiste Zeit vor, bleibt jedoch gelegentlich hängen, wenn die Bedingungen übereinstimmen, beispielsweise wenn das Material etwas dicker wird oder die Werkzeugtemperatur Spitzenwerte erreicht.
Drei Grundursachen sind für die meisten Störungen bei der Fehleinspeisung verantwortlich:
Unzureichende Kerbtiefe von Anfang an.Die Kerbe wurde mit einem unzureichenden Spielraum bemessen, und jede Prozessvariation, sei es eine Materialstärke, die am oberen Ende der Spezifikation liegt, eine leichte Wärmeausdehnung oder eine geringfügige Gratbildung, drückt den Abstand unter Null. Die Lösung besteht darin, die Kerbstation neu zu bearbeiten, um die Tiefe zu erhöhen, typischerweise um 0,1 bis 0,2 mm über die ursprüngliche Spezifikation hinaus.
Materialablagerungen an Werkzeugkomponenten.Über Tausende von Zyklen sammeln sich Schmierstoffrückstände, Oxidpartikel oder feine Metallspäne auf Hebern, Formstählen oder Führungskörpern an. Diese Ablagerungen vergrößern effektiv die Hüllkurve des Bauteils und verkleinern den Spalt, obwohl sich die Kerbe selbst nicht verändert hat. Regelmäßige Reinigungspläne und gefilterte Schmiersysteme beheben diese Ursache. Die Diagnose des Bypass-Kerbenverschleißes in einem Folgeverbundwerkzeug sollte immer die Messung der Abmessungen der Werkzeugkomponenten anhand der Grundlinie umfassen, nicht nur der Kerbenabmessungen.
Wärmeausdehnung bei Dauerläufen.Matrizenkomponenten aus Werkzeugstahl dehnen sich aus, da Reibung und Umformenergie die Matrize während der Produktion erhitzen. Ein Umformstahl mit einer Höhe von 8,00 mm bei Umgebungstemperatur kann nach 2.000 kontinuierlichen Hüben bei 300 U/min eine Dicke von 8,03 mm erreichen. Diese 0,03-mm-Erweiterung frisst sich direkt in Ihren Bypass-Spielraum ein. Hochgeschwindigkeitsmatrizen profitieren von einem Wärmeausdehnungspuffer, der in die ursprüngliche Kerbtiefe eingerechnet wird, oder von Aufwärmverfahren, die eine Dimensionsstabilisierung ermöglichen, bevor die qualitätskritische Produktion beginnt.
Laschenbruch und Abnutzung der positiven Kerbe der Münze
Positive Bypass-Kerben verhindern das vollständige Ziehen des Rohlings, da kein Rohling zum Ziehen vorhanden ist. Aber sie führen ihren eigenen Versagensmodus ein: Laschenbruch. Die geprägte Lasche, die sich unter die Streifenebene verschiebt, bleibt durch eine dünne Verbindung an ihrer Basis am Träger befestigt. Unter wiederholten Biegezyklen, wenn sich der Streifen über Lagerheber hebt und senkt, ermüdet diese Verbindung.
Ein Bruch der positiven Bypass-Kerblasche tritt typischerweise unter zwei Bedingungen auf. Erstens, wenn die Münztiefe im Verhältnis zur Materialstärke zu aggressiv ist. Das Prägen einer Lasche bis zu einer Tiefe von mehr als dem 1,5-fachen der Materialdicke bei Materialien mit geringer Duktilität führt zu einer Verdünnung der Basisverbindung bis zu einem Punkt, an dem die Ermüdungslebensdauer drastisch sinkt. Zweitens, wenn die Lasche wiederholt umgekehrt gebogen wird, während sich der Streifen Zyklus für Zyklus über die Heber biegt. Sogar eine leicht geprägte Lasche kann nach Millionen von Biegezyklen brechen, wenn der Streifenweg die Lasche durch einen Biegebereich zwingt, der die Ermüdungsfestigkeitsgrenze des Materials überschreitet.
Wenn eine Lasche bricht, bilden sich lose Ablagerungen im Inneren der Matrize. Ein kleines Metallfragment, das zwischen den Matrizenstationen klappert, kann sich in Formflächen festsetzen, Teile zerkratzen oder sich zwischen beweglichen Komponenten verklemmen. Im Gegensatz zum Slug-Pulling, bei dem Material auf der Bandoberfläche abgelagert wird, erzeugt eine gebrochene Lasche einen unregelmäßig geformten Span, der sich in engen Zwischenräumen verkeilen kann und dem Auswurf durch Luftabblassysteme widersteht.
Der Verschleiß des Münzstempels führt zu einem subtileren Problem. Der Stempel, der eine positive Bypass-Kerbe erzeugt, ist ein präzisionsgeschliffenes Werkzeug, das den gleichen Verschleißmechanismen unterliegt wie jede andere Matrizenkomponente. Im Laufe der Produktionslebensdauer verschleißt die Arbeitsfläche des Münzstempels, wodurch die effektive Eindringtiefe abnimmt. Ein Stempel, der ursprünglich für eine Münztiefe von 1,2 mm geschliffen wurde, liefert nach 500.000 Schlägen möglicherweise nur 0,9 mm. Diese allmähliche Verringerung bedeutet, dass der positive Kerbenabstand geräuschlos abnimmt, bis der Streifen beginnt, sich an den Bauteilen der Matrize zu verfangen, oft ohne sichtbare Anzeichen, bis es zu Fehleinzügen kommt.
Die Überwachung der positiven Kerbfunktion erfordert eine regelmäßige Messung der tatsächlichen Prägetiefe auf dem Band selbst. Ziehen Sie in definierten Abständen Probenstreifen heraus und messen Sie die Laschenverschiebung mit einem Tiefenmikrometer oder einem optischen Komparator. Wenn die gemessene Tiefe auf weniger als 0,1 mm des minimalen Funktionsspiels abfällt, planen Sie die Wartung oder den Austausch des Münzstempels vor dem nächsten Produktionslauf.
Checkliste zur Fehlerbehebung im Fehlermodus
Verwenden Sie die folgende Checkliste, um jeden Fehlermodus schnell mit seiner wahrscheinlichsten Grundursache und der Korrekturmaßnahme zu verknüpfen, die ihn behebt:
- Am Kerblocher klebende Schnecken:Die Ursache ist ein Vakuumeffekt, Magnetismus oder ein zu großer Schnittspielraum. Korrekturmaßnahme: Bringen Sie Entlüftungsöffnungen an der Stempelfläche an, entmagnetisieren Sie sie nach dem Schärfen, installieren Sie den Rückhalteknopf für den konischen Butzen umkehren oder überprüfen Sie den korrekten Abstand zwischen Stempel und Matrize und stellen Sie ihn wieder her.
- Zunehmende Grathöhe an Kerbkanten:Die Hauptursache ist der Verschleiß von Stempel und Matrize, der das effektive Spiel erhöht. Korrekturmaßnahme: Stempel und Matrize schärfen, um das ursprüngliche Spiel wiederherzustellen, oder die Richtung des Stempels so ausrichten, dass Grate von den Störflächen weggedrückt werden.
- Zeitweilige Fehleinzüge an Kerbstationen:Die Hauptursache ist ein Randspiel in Kombination mit Prozessschwankungen (Materialdicke, Wärmeausdehnung, Ablagerungen). Abhilfe: Kerbtiefe um 0,1 bis 0,2 mm erhöhen, Matrizenreinigungsintervalle einführen, thermischen Stabilisierungspuffer zur Kerbdimensionierung hinzufügen.
- Vorbohrungen, die sich in Vorschubrichtung verlängern:Die Hauptursache ist ein unvollständiger Streifenvorschub aufgrund von Kerbinterferenzen, die den Piloten zu einer Über{0}}-Korrektur zwingen. Korrekturmaßnahme: Identifizieren und beheben Sie den spezifischen Störpunkt, indem Sie die Kerbkanten auf Schleifspuren untersuchen und dann den Abstand wiederherstellen.
- Gebrochene Münzlaschen erzeugen lose Ablagerungen:Die Ursache liegt in einer übermäßigen Münztiefe in Material mit geringer Duktilität oder in einer Ermüdung durch wiederholtes Biegen des Streifens über Hebevorrichtungen. Korrekturmaßnahme: Reduzieren Sie die Münztiefe auf unter das 1,5-fache der Materialstärke, fügen Sie einen Radius zur Münzbasis hinzu, um die Spannungskonzentration zu verringern, oder gestalten Sie die Heberpositionen neu, um die Biegung an geprägten Zonen zu minimieren.
- Positiver Kerbabstand verschlechtert sich im Laufe der Produktionslebensdauer:Die Hauptursache ist der Verschleiß der Münzprägefläche, der die Eindringtiefe verringert. Korrekturmaßnahme: Prägetiefe auf Probestreifen in definierten Abständen messen, Prägestempel schärfen oder austauschen, wenn die Prägetiefe auf weniger als 0,1 mm des minimalen Funktionsspiels absinkt.
- Streifenkantenschmieren oder Polieren an Kerbwänden:Die Ursache liegt darin, dass der Streifen während der Indexierung aufgrund einer unzureichenden Kerbenbreite oder einer seitlichen Fehlausrichtung des Streifens an einer Matrizenkomponente reibt. Korrekturmaßnahme: Kerbe um den gemessenen Interferenzbetrag plus Rand verbreitern, Streifenführung und Führungsausrichtung überprüfen.
Jeder dieser Fehlermodi ist erkennbar, bevor er zu Schäden führt, aber nur, wenn Sie wissen, worauf Sie achten müssen. Wenn Sie diese Inspektionspunkte in Ihren vorbeugenden Wartungsplan integrieren, verwandelt sich die Fehlersuche in der Bypass-Kerbe von einer reaktiven Brandbekämpfung in eine vorhersehbare Wartungsaufgabe. Dieser Wechsel von reaktiv zu proaktiv ist letztlich der Faktor, der die Leistung einzelner Stufen mit der gesamten Werkzeugverfügbarkeit und der Teilequalität über den gesamten Produktionslebenszyklus hinweg verbindet.
Auswirkungen des Bypass-Kerbendesigns auf die Teilequalität und die Produktionsstabilität
Das Erkennen und Korrigieren von Fehlermodi sorgt dafür, dass ein Würfel am Laufen bleibt. Aber die tiefere Frage ist, ob diese Fehler überhaupt passieren mussten. In den meisten Fällen sind Probleme mit Bypass-Kerben, die während der Produktion auftreten, auf eine Designentscheidung zurückzuführen, die Wochen oder Monate zuvor getroffen wurde. Der von Ihnen ausgewählte Typ, die von Ihnen angegebenen Abmessungen, die Platzierung der einzelnen Kerben und die Art und Weise, wie Sie die Trägerintegrität mit den Spielanforderungen in Einklang gebracht haben, führen zu einem einzigen Ergebnis: Läuft die Matrize stabil oder erzeugt sie Ausschuss, Ausfallzeiten und Frustration?
Verknüpfung von Bypass-Notch-Entscheidungen mit Teilenqualitätsergebnissen
Jede Bypass-Notch-Entscheidung fließt in messbare Produktionsmetriken ein. Überlegen Sie, wie die Kette funktioniert:
- Typauswahlbestimmt, ob der Träger den vollen Querschnitt-behält (positiv) oder an jeder Station Material verliert (negativ). Diese Wahl regelt direkt die Bandsteifigkeit an der Zuführlinie, die die Zuführgenauigkeit steuert und bestimmt, ob Piloten das Band innerhalb der Toleranz ausrichten können. Die Zuverlässigkeit des Bandvorschubs und die Optimierung der Bypass-Kerbe beginnen hier bei der frühesten Designentscheidung.
- BemaßungLegt den Spielraum fest, der eine reibungslose Indizierung von intermittierenden Störungen trennt. Eine unterdimensionierte Kerbe führt nicht nur zu einem Papierstau. Es zwingt die Piloten zu übermäßigen -Korrekturen, verlängert die Pilotlöcher schrittweise und führt zu einer kumulativen Positionsdrift, die sich als Feature-zu-Variationen an fertigen Teilen zeigt.
- Platzierungrelativ zu Pilotlöchern und Vorschubzonen steuert, ob das Band an jeder Station genau ausgerichtet ist. Eine Kerbe, die den Pilotbezug um nur 0,03 mm verzerrt, führt über 10 oder 12 Stationen hinweg zu Positionsfehlern, die die Teiletoleranz überschreiten. Die Fehlerquote steigt nicht, weil die Formwerkzeuge abgenutzt sind, sondern weil das Band an jeder Station leicht falsch positioniert ankommt.
- Trägersaldobestimmt, ob das Band den gesamten Verlauf ohne übermäßige Durchbiegung oder Ermüdungsrisse übersteht. Ein Träger, der an Station 9 einknickt, weil er durch die kumulierten Kerbentfernungen über seine strukturellen Grenzen hinaus geschwächt wurde, produziert nicht nur ein einziges schlechtes Teil. Es stoppt die Presse, erfordert das Reinigen des Streifens und verbraucht Wartungszeit, die die Gesamtverfügbarkeit der Matrize beeinträchtigt.
Dies sind keine isolierten Variablen. Sie interagieren. Eine positive Kerbe, die die Festigkeit des Trägers beibehält, aber übermäßig zurückspringt, weil das Material zu hart war, erzeugt die gleichen Interferenzbedingungen wie eine negative Kerbe, die zu klein war. Eine perfekt dimensionierte Negativkerbe, die zu nahe an einer Pilotbohrung platziert wird, führt zu Registrierungsfehlern, die durch keinen großen Spielraum behoben werden können. Der Lebenszyklus des Bypass-Notch-Designs funktioniert als System, und die isolierte Behandlung jedes einzelnen Parameters führt zu nachgelagerten Fehlern.
Die Validierung der Progressivdüsen-Bypass-Notch-Produktion bestätigt, ob dieses System unter realen Bedingungen zusammenhält. Bei der Validierung werden in der Regel Musterstreifen mit Produktionsgeschwindigkeit laufen gelassen, die Prägetiefe oder der Kerbabstand an jeder Station gemessen, die Pilotlochgeometrie nach mehreren hundert Zyklen überprüft und die Streifenführung über die gesamte Matrizenlänge überprüft. Ingenieure, die die Spitzenleistung während des Testens validieren, anstatt darauf zu warten, dass Produktionsprobleme auftreten, vermeiden die teuerste Fehlerursache von allen: ungeplante Ausfallzeiten während eines festgelegten Produktionslaufs.
Was stabile Folgeverbundwerkzeuge von problematischen Formen unterscheidet, ist selten die Komplexität der Umformvorgänge. Es ist oft die Qualität der scheinbar unbedeutenden Funktionen, wie z. B. Bypass-Kerben, die dafür sorgen, dass alles andere vorhersehbar funktioniert. In der Entwurfsphase getroffene technische Entscheidungen bestimmen bis zu 80 % der gesamten Produktionskosten, und die Konfiguration der Bypass-Kerbe ist Teil dieser Gleichung.
Bypasskerben sind keine passiven Freiraummerkmale. Sie tragen aktiv zur Prozessstabilität bei. Behandeln Sie ihren Entwurf als eine Entscheidung auf Systemebene, die in das Streifenlayout, die Trägertechnik und die Pilotstrategie integriert ist, und nicht als eine nachträgliche Entscheidung, die erst nach der Fertigstellung der Umformstationen getroffen wird.
Technische Ressourcen für progressives Werkzeugdesign
Die Best Practices für den Bypass-Notch-Design-Lebenszyklus gehen über das hinaus, was in einem einzelnen Artikel ausführlich behandelt werden kann. Bei realen-Anwendungen kommen Materialqualitäten mit unvorhersehbarem Rückfederungsverhalten, Streifenlayouts, die durch die Teilegeometrie auf drei Seiten eingeschränkt sind, und Stationszahlen zum Einsatz, die die Trägerintegrität an ihre Grenzen bringen. Werkzeugingenieure, die diese Herausforderungen meistern, profitieren von Ressourcen, die das gesamte System abdecken: Werkzeugstruktur, Komponenteninteraktion, Spieloptimierung und Materialfluss in Kombination und nicht isoliert.
Wo kann man tiefer gehen? Beginnen Sie mit Ihren eigenen Streifenlayout-Simulationen. Modellieren Sie den Trägerquerschnitt an jeder Station, nachdem alle Kerben, Beschnitte und Durchdringungen angebracht wurden. Stellen Sie sicher, dass der verbleibende Mindestabschnitt Ihren Steifigkeitsanforderungen für die gesamte Progressionslänge entspricht. Führen Sie für positive Kerben eine Rückfederungskompensationsanalyse speziell für Ihre Materialqualität und -dicke durch, da generische Multiplikatoren selten Chargenabweichungen von Charge zu Charge bei realen Produktionsspulen berücksichtigen.
Für Ingenieure, die vor schwierigen Konstruktionsherausforderungen stehen, bei denen sich die Konfiguration der Bypass-Kerbe gleichzeitig mit dem Hubweg, dem Stempelzugang, der Gratkontrolle und der progressiven Matrizenstruktur überschneidet, verkürzt die Unterstützung kundenspezifischer Werkzeuge den Weg vom Konzept zum validierten Design.Stanzwerkzeuglösungen von YICHENbieten genau diese Art von integrierter technischer Unterstützung an, die die Struktur der Matrize, die Spaltoptimierung, die Analyse des Materialflusses und die Gestaltung von Bypass-Kerben im Kontext des gesamten Folgeverbundsystems umfasst. Ihr Fokus auf die Verbindung von Werkzeugingenieuren mit Lösungen für komplexe Multi-Stationen-Matrizen, einschließlich Heberdesign, Stempelkonfiguration und Trägerintegrität, stimmt direkt mit dem in diesem Artikel befürworteten Ansatz auf Systemebene überein.
Unabhängig davon, ob Sie Ihre erste Bypass-Kerbe entwerfen oder eine 20-Stationen-Matrize verfeinern, bei der sowohl positive als auch negative Kerben zusammenarbeiten müssen, bleibt das Prinzip dasselbe: Jede Kerbe ist eine Designentscheidung mit nachgelagerten Konsequenzen. Erhalten Sie das System bereits in der Entwurfsphase, validieren Sie es während der Testphase und überwachen Sie es während der gesamten Produktionslebensdauer. Diese Disziplin macht Bypass-Kerben von einer potenziellen Fehlerquelle zu einer zuverlässigen Grundlage für die Zuverlässigkeit des Bandvorschubs und eine gleichbleibende Teilequalität über Millionen von Presszyklen hinweg.
Häufig gestellte Fragen zu Bypass-Kerben in Stanzformen
1. Was ist der Unterschied zwischen negativen und positiven Bypass-Kerben in Folgeverbundwerkzeugen?
Eine negative Bypass-Kerbe entfernt durch einen Stanz-{0}}und-Stanzvorgang Material von der Trägerstreifenkante und hinterlässt einen offenen Spalt, der für Freiraum sorgt. Eine positive Bypass-Kerbe verformt das Material durch einen Präge- oder Prägevorgang nach unten aus der Streifenebene heraus, ohne Material zu entfernen. Negative Kerben erzeugen Abfallschnipsel und reduzieren den Querschnitt des Trägers, während positive Kerben die volle Kantenbreite bewahren, aber durch die Materialrückfederung in der erreichbaren Freitiefe eingeschränkt sind. Die Wahl zwischen ihnen hängt von der Breite des Trägerstreifens, der Materialdicke und Duktilität, der Anzahl der Stationen und der erforderlichen Freiraumtiefe ab.
2. Wie bestimmt man die richtige Tiefe der Bypass-Kerbe für eine progressive Prägematrize?
Die Tiefe der Bypass-Kerbe wird auf der Grundlage der Höhe der Matrizenkomponenten berechnet, die das Band während des Indexierens freigeben muss, einschließlich Umformstählen, Verfahrweg des Hebers und Durchmesser des Führungsstifts. Bei negativen Kerben beträgt die Tiefe typischerweise das 1,5- bis 2,5-fache der Materialdicke. Bei positiven Kerben liegt die Prägetiefe normalerweise zwischen dem 1,0- und 1,5-fachen der Materialdicke, um Risse zu vermeiden. Zu den weiteren Faktoren gehören die Kompensation der Rückfederung bei positiven Kerben (typischerweise 10-25 % Überbauung), Wärmeausdehnungspuffer für Hochgeschwindigkeitsmatrizen und Grathöhenzuschläge bei negativen Kerben. Ziel ist ein Mindestabstand, der einen freien Banddurchgang sowie einen kontrollierten Sicherheitsspielraum gewährleistet.
3. Was verursacht das Ziehen der Bypass-Kerbe und wie lässt sich das Problem beheben?
Das Herausziehen des Butzens in negativen Bypass-Kerben erfolgt, wenn der geschnittene Butzen beim Zurückziehen am Stempel haftet, anstatt in der Matrizenmatrix zu bleiben. Dieses Problem wird hauptsächlich durch vier Ursachen verursacht: Vakuumeffekt zwischen dem Butzen und der Stempelfläche, ein zu großer Abstand zwischen Stempel und Matrize, wodurch der Butzen relativ zur Matrizenöffnung zu klein wird, Restmagnetismus im Stempel, der eisenhaltige Butzen anzieht, und verschlissene oder gebrochene Auswerferfedern. Zu den Korrekturmaßnahmen gehören das Bohren von Lüftungsöffnungen durch die Mitte des Stempels, um das Vakuum zu unterbrechen, das Entmagnetisieren der Stempel nach jedem Schärfzyklus, das Anbringen von Rückhalteknöpfen für konische Butzen und die Wiederherstellung des richtigen Schneidspiels durch Wartung von Stempel und Matrize.
4. Wann sollten Sie positive statt negative Bypass-Kerben verwenden?
Positive Bypass-Kerben sind die bessere Wahl, wenn der Kantenvorrat des Trägerstreifens weniger als das Vierfache der Materialdicke beträgt, wenn die Matrize über mehr als 8 Stationen verfügt, die einen Bypass-Abstand erfordern (um eine kumulative Schwächung des Trägers zu vermeiden), wenn das Material dünn und duktil ist und eine Dehnung über 20 % aufweist, wenn das Bandlayout Stretchvliesträger in der Nähe von Kerbzonen verwendet oder wenn Einschränkungen bei der Abfallverwaltung die Entsorgung der Rohlinge erschweren. Negative Kerben sind für dicke oder harte Materialien über 1,5 mm oder 40 HRC vorzuziehen, die sich nicht prägen lassen, wenn das erforderliche Spiel das Zweifache der Materialdicke übersteigt oder wenn lange Produktionsläufe eine Rückfederungskompensation mit der Zeit unzuverlässig machen.
5. Wie nah kann eine Bypasskerbe an einem Pilotloch platziert werden, ohne dass es zu Registrierungsfehlern kommt?
Die Standardempfehlung ist ein Mindestabstand von der dreifachen Materialstärke zwischen der nächsten Kante der Bypass-Kerbe und der Mitte der nächsten Pilotbohrung. Bei kritischen Anwendungen, die Toleranzen unter plus oder minus 0,05 mm erfordern, bietet die Erhöhung dieses Puffers auf das Fünffache der Materialstärke zusätzlichen Schutz vor spannungsbedingter Verformung. Sowohl negative Kerben (die die Spannung durch Scherung umverteilen) als auch positive Kerben (die die Prägekraft nach außen abstrahlen) können die Pilotlochgeometrie verzerren, wenn sie zu nahe beieinander platziert werden, was zu Registrierungsfehlern führt, die sich in jeder nachgelagerten Station verstärken. Wenn aufgrund von Layoutbeschränkungen kein ausreichender Abstand vorhanden ist, ist die Verlagerung des Pilotlochs an die gegenüberliegende Trägerkante eine praktikable Alternative.


