


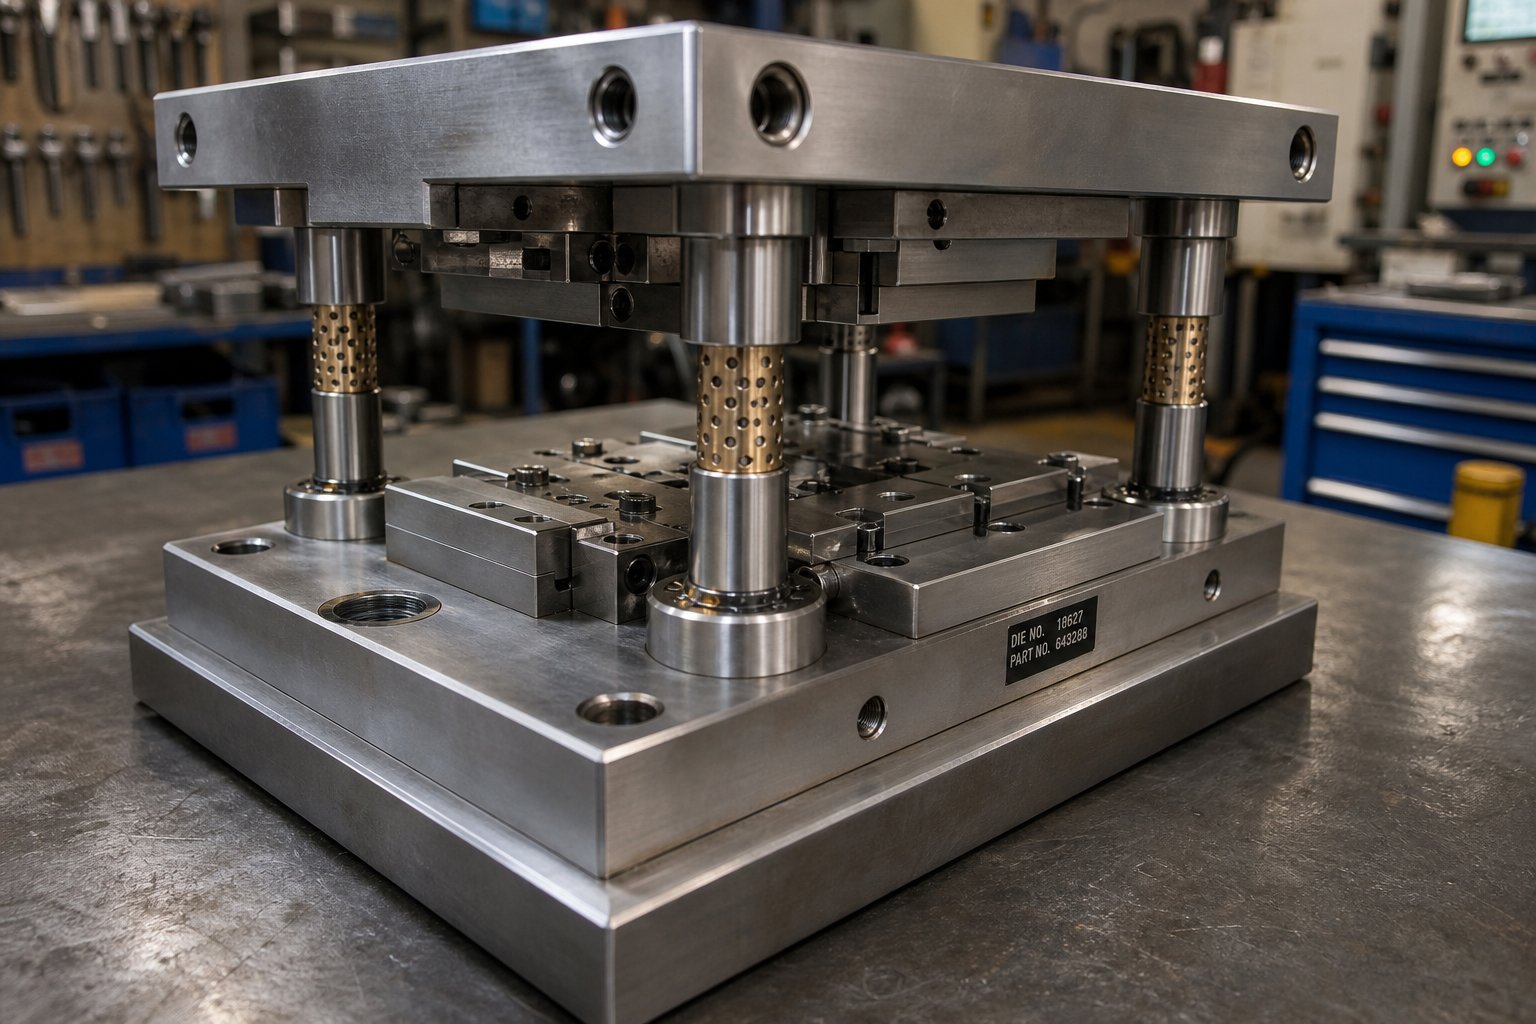
Was ist ein Stempelset und warum ist es wichtig?
Wenn eine Stanzpresse hunderte Male pro Minute arbeitet, was sorgt dann dafür, dass die obere und untere Hälfte Ihres Werkzeugs perfekt ausgerichtet ist? Nicht die Matrizengeometrie selbst. Nicht der Pressenstößel. Es ist der Prägestempelsatz -, der strukturelle Rahmen, der dafür verantwortlich ist, jeden Strich über Millionen von Zyklen hinweg mit wiederholbarer Präzision zu führen.
Bei einem Prägestempelsatz handelt es sich um eine Baugruppe aus Ober- und Unterstempelschuhen, Führungspfosten und Führungsbuchsen, die die beiden Hälften eines Prägestempels während des gesamten Pressenhubs in präziser Ausrichtung hält. Es schneidet oder formt kein Material - und stellt sicher, dass die Komponenten jedes Mal genau positioniert werden.
Stellen Sie sich das so vor: Der Matrizensatz ist das Skelett und die Schneid- oder Formdetails sind die Muskeln. Ohne ein starres, gut-ausgerichtetes Grundgerüst führen selbst die schärfsten Stempel und Matrizen zu inkonsistenten Teilen.
Was ein Stempelset eigentlich leistet
Ein Stempel-Setdient einem grundlegenden Zweck: - die Ausrichtung zwischen dem Stempel (obere Hälfte) und dem Matrizenblock (untere Hälfte) unter enormer Kraft aufrechtzuerhalten. Die oberen und unteren Stempelschuhe verteilen die Presslast gleichmäßig und verhindern so eine lokale Durchbiegung. Führungspfosten und Buchsen schränken die seitliche Bewegung ein, sodass die Schneidkanten auf Abstände treffen, die oft in Zehnteln eines Tausendstel Zolls gemessen werden. Dieses Führungssystem ermöglicht es Prägewerkzeugen, identische Teile zu produzieren, egal ob Sie sich im Zyklus zehn oder im Zyklus zehn Millionen befinden.
Matrizensätze absorbieren und leiten auch den bei Umformvorgängen erzeugten Seitenschub um. Ohne dieses strukturelle Rückgrat würden unausgeglichene Kräfte den Verschleiß beschleunigen, die Teiletoleranzen verschlechtern und schließlich die Presse selbst beschädigen.
Matrizensatz vs. Matrizenblock - Schlüsselunterscheidung
Hier schleicht sich oft Verwirrung ein. Zu den Werkzeugkomponenten gehören die Schuhe, Pfosten und Buchsen - der Ausrichtungsinfrastruktur. Die Matrizenblöcke hingegen beherbergen die eigentlichen Schneidkanten, Formprofile und Einstechgeometrie. Sie können verschiedene Matrizenblöcke im selben Matrizensatz austauschen, wenn die Grundfläche übereinstimmt. Genau das ist der Grund, warum standardisierte Matrizensätze die Werkzeugkosten über Produktfamilien hinweg senken.
Diese Unterscheidung ist wichtig, da eine Minderleistung oft eher auf den Satz als auf den Würfel selbst zurückzuführen ist. Abgenutzte Buchsen, zu kleine Schuhe oder die falsche Pfostenkonfiguration beeinträchtigen die Teilequalität, unabhängig davon, wie präzise Ihre Schneidgeometrie geschliffen ist. Konfigurationsoptionen - nach Layout, Lagertyp, Schuhmaterial und Dimensionsdimensionierung - bestimmen direkt die Ausrichtungsgenauigkeit, die erreichbare Werkzeuglebensdauer und die Kompatibilität mit Ihrer Pressausrüstung. Jede dieser Variablen wirkt sich auf das gesamte Produktionsvolumen aus und macht frühzeitige Entscheidungen über die Architektur Ihres Stanzsatzes zu einer der Entscheidungen mit der größten -Auswirkung in jedem Stanzprogramm.
Kernkomponenten in jedem Matrizensatz
JederPrägewerkzeugkomponentespielt eine besondere technische Rolle dabei, Ihre Werkzeuge am Leben zu halten und Ihre Teile präzise zu halten. Doch in den meisten Referenzen werden lediglich Teile aufgeführt, ohne zu erklären, warum sie unter Last wichtig sind. Wenn Sie verstehen, was jedes Teil tatsächlich tut - und was passiert, wenn es ausfällt -, können Sie Qualitätsprobleme auf ihre Grundursache zurückführen, anstatt den Symptomen nachzujagen.
Obere und untere Matrizenschuhe erklärt
Die Matrizenschuhe bilden die Grundlage der gesamten Matrizenbaugruppe. Der Oberschuh (auch Stempelhalter genannt) trägt die Schneid- und Formelemente, die sich mit dem Pressenstößel bewegen. Der untere Schuh (der Matrizenhalter) wird an der Pressenplatte festgeklemmt und trägt die Matrizenplatte, die Knöpfe und alle unter dem Streifen montierten Formgeometrien.
Stellen Sie sich vor, Sie drücken Ihre Handfläche flach gegen einen Tisch. - Die Kraft verteilt sich gleichmäßig auf Ihre Hand. Die Schuhe funktionieren genauso. Sie verteilen die konzentrierte Presskraft auf eine große Fläche, sodass kein einziger Bereich der Matrize eine zerstörerische lokale Durchbiegung erfährt. Die Dicke des Schuhs ist im Verhältnis zur erwarteten Tonnage ausgelegt: zu dünn, und der Schuh biegt sich in der Mitte des Hubs, wodurch sich die Abstände zwischen den Stempeln und ihren Gegenknöpfen verschieben. Diese Biegung beträgt vielleicht nur ein paar Tausendstel Zoll, aber über Millionen von Zyklen hinweg beschleunigt sie den Kantenverschleiß und führt zu Gratbildung an Ihren Stanzteilen.
Die meisten Matrizenschuhe werden aus Stahlblech oder Gusseisen gefertigt und dann flach und parallel geschliffen. Ebenheit und Parallelität sind entscheidend - Jede Abweichung führt direkt zu einem Ausrichtungsfehler zwischen der oberen und unteren Hälfte Ihres Werkzeugs.
Führungspfosten, Buchsen und Ausrichtungssysteme
Führungspfosten sind präzisionsgeschliffene Zylinder aus gehärtetem Stahl, die in einen Matrizenschuh gepresst oder eingespannt sind. Sie gleiten durch passende Führungsbuchsen, die im gegenüberliegenden Schuh montiert sind, und beschränken die seitliche Bewegung auf innerhalb der Toleranzen0,0001 Zoll.Dies ist der Mechanismus, der die Ausrichtung Ihres Schlags -zu- Schlag für Schlag konstant hält.
Es gibt zwei Hauptausführungen von Buchsen. Reibungsbuchsen (Gleitlager) verwenden Hülsen aus Bronze oder Aluminium-Bronze, in die manchmal Graphitstopfen zur Schmierung eingebettet sind. Kugellagerbuchsen laufen auf Kugellagern mit Käfig und sorgen so für ein Spiel von nahezu -Null und eine einfachere Matrizentrennung. Die Wahl zwischen ihnen wirkt sich auf die Präzisionsfähigkeit, die Wartungsintervalle und darauf aus, wie gut das Set mit Seitenschub umgeht -, ein Thema, das später in diesem Artikel ausführlicher behandelt wird.
Auch der Durchmesser und die Länge des Pfostens spielen eine Rolle. Zu kleine Pfosten verbiegen sich bei seitlicher Belastung, während zu kurze Pfosten dazu führen, dass der Kugelkäfig während des Hubs aus der Buchse austritt, wodurch Lager beschädigt werden und die Ausrichtungsgenauigkeit mit der Zeit abnimmt.
Hilfskomponenten, die die Baugruppe vervollständigen
Neben Schuhen und Führungssystemen halten mehrere Stützkomponenten die Matrizenbaugruppe zusammen und schützen sie vor Beschädigungen:
- Trägerplatten- Gehärtete Stahlplatten hinter den Stempeln und Knöpfen, um zu verhindern, dass sich die Stempelköpfe bei wiederholtem Aufprall in das weichere Schuhmaterial versenken.
- Fersenblöcke- Stahlblöcke, die mit gehärteten Verschleißplatten an den oberen und unteren Schuhen verschraubt sind und seitlichen Schub absorbieren. Sie verhindern ein seitliches Verschieben bei unausgeglichenen Schnitt- oder Umformkräften.
- Passstifte- Präzisions--geschliffene Stifte, die Matrizenabschnitte, Halterungen und Blöcke in ihrer genauen Position auf dem Schuh fixieren. Schrauben halten Komponenten fest; Dübel halten sie an Ort und Stelle.
- Die Federn- Druckfedern mit hoher-Kraft (mechanische Spule oder Stickstoffgas), die Abstreifkraft, Pad-Druck oder Nockenrückstellkraft innerhalb des Werkzeugs bereitstellen.
- Schaft- oder Klemmschlitze- die mechanische Schnittstelle, die den Oberschuh am Pressenstößel befestigt. Bei kleineren Matrizen wird der Schaft in die Schuhmitte gedrückt; Größere Matrizen basieren auf Klemmschlitzen, die entlang der Schuhkanten eingearbeitet sind.
Jedes Hilfsteil ist ein potenzieller Fehlerpunkt. Eine gesprungene Trägerplatte lässt einen Schlagkopf in den Schuh pilzen. Ein abgenutzter Fersenblock ermöglicht eine progressive seitliche Drift. Ein gebrochener Dübel führt dazu, dass sich ein Matrizenabschnitt gerade so weit verschiebt, dass Ihr Stanzspielraum verloren geht.
| Komponente | Funktion | Typisches Material | Fehleranzeige |
|---|---|---|---|
| Oberer Matrizenschuh | Trägt Stanz-{0}}Werkzeuge; verteilt die Stößelkraft | Stahlblech oder Gusseisen | Oberflächenfressen, Verlust der Parallelität |
| Unterer Matrizenschuh | Unterstützt die -seitige Werkzeugbestückung; Halterungen zur Verstärkung | Stahlblech oder Gusseisen | Lokale Verformung unter den Knöpfen |
| Wegweiser | Beschränkt die seitliche Bewegung zwischen den Schuhen | Einsatz-gehärteter oder durch-gehärteter Werkzeugstahl | Sichtbare Verschleißlinien, messbarer Durchmesserverlust |
| Führungsbuchsen | Erhält Leitbeiträge; behält die Ausrichtungstoleranz bei | Bronze, Aluminium-Bronze oder Stahl (Kugellagertyp) | Erhöhte Bodenfreiheit, Riefenbildung |
| Trägerplatten | Verhindert das Eindringen von Stanzköpfen in Schuhe | Gehärteter Werkzeugstahl | Riss-, Dellen- oder Pilzspuren |
| Fersenblöcke | Absorbiert Seitenschub durch unausgeglichene Kräfte | Stahl mit gehärteten Verschleißplatten | Abrieb der Verschleißplatte, sichtbarer Spalt |
| Passstifte | Lokalisiert Matrizenabschnitte präzise an Schuhen | Gehärteter legierter Stahl | Scherung, Lockerheit in der Bohrung |
| Die Federn | Bietet Abstreif-, Polster- oder Rückstellkraft | Chrom-Vanadiumstahl (mechanisch) oder Stickstoffgas | Höhenverlust über 5 %, Rissbildung |
| Schaft-/Klemmschlitze | Sichert den Oberschuh am Pressenstößel | Integral im Schuh (Stahl) | Dehnung der Schlitze, Lockerheit des Schafts |
Sie werden ein Muster in dieser Tabelle bemerken: Jeder Fehlerindikator geht auf dasselbe Ergebnis zurück: - Verlust der Ausrichtung. Das liegt daran, dass jede Prägestempelkomponente dazu dient, die räumliche Beziehung zwischen der oberen und unteren Hälfte des Stempels aufrechtzuerhalten. Wenn sich ein einzelnes Element verschlechtert, kompensiert das Leitsystem dies, bis es nicht mehr in der Lage ist, und die Qualität schwankt stillschweigend, bis jemand stromabwärts fehlerhafte Teile bemerkt.
Die eigentliche Frage ist also nicht nur, was sich in Ihrem Stanzformsatz befindet -, sondern auch, wie Sie diese Komponenten anordnen. Platzierung, Anzahl und Konfiguration der Pfosten bestimmen, wie Steifigkeit und Zugänglichkeit gegeneinander abgewogen werden, und die richtige Anordnung hängt ganz von der Operation ab, die Ihr Werkzeug ausführen muss.
Konfigurationstypen für Matrizensätze und deren Verwendung
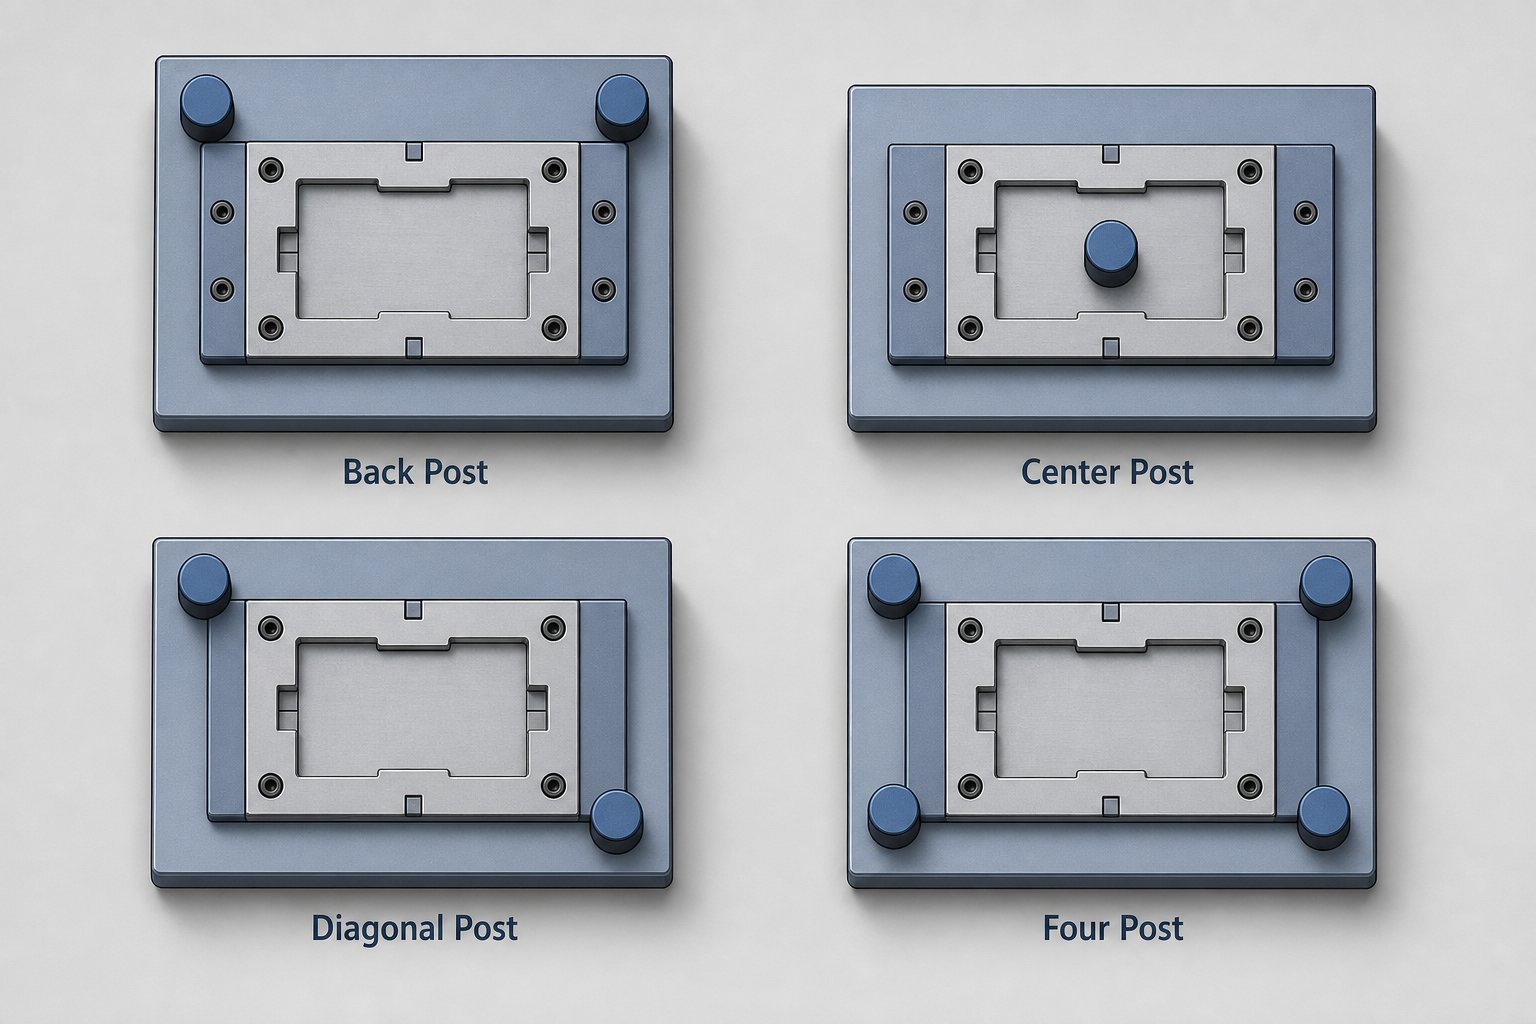
Die Platzierung des Pfostens ist kein nachträglicher Gedanke -, sondern eine Designentscheidung, die den Kompromiss zwischen Steifigkeit, Ausrichtungsgenauigkeit und physischem Zugang zum Chipraum festlegt. Vier Standardkonfigurationen decken die überwiegende Mehrheit der Presswerkzeugsatzanwendungen ab, doch die meisten Ingenieure übernehmen ein Layout, anstatt sich bewusst für eines zu entscheiden. Die Wahl der falschen Konfiguration für Ihren Betrieb führt zu Ausrichtungsproblemen, die auch durch den Einsatz von Unterlegscheiben oder Buchsenaustausch nicht gelöst werden können.
Konfigurationen für hinteren Pfosten und mittleren Pfosten
Hintere Pfostensätze positionieren beide Führungspfosten entlang der Hinterkante der Matrizenschuhe und lassen die Vorderseite und die Seiten vollständig offen. Dies ist die gebräuchlichste Anordnung für Folgeverbund- und Streifendüsen, da die offene Vorderseite eine ungehinderte Streifenzufuhr, Abfallentsorgung und Sicht für den Bediener ermöglicht. Wenn Sie einen Stanzsatz zum Stanzen oder Lochen mit Coil-{3}Vormaterialien verwenden, ist der hintere Pfosten fast immer der Ausgangspunkt.
Der Kompromiss? Zwei Pfosten am Heck schaffen eine asymmetrische Führungssituation. Bei hohen Schnittkräften ist die Vorderseite des Matrizenschuhs nicht abgestützt und anfälliger für Durchbiegungen -, insbesondere bei breiteren Matrizen, bei denen die Spannweite zwischen der Mittellinie des Pfostens und dem Arbeitsbereich groß ist. Bei schmalen Hochgeschwindigkeitswerkzeugen spielt dies kaum eine Rolle, aber bei breiten Matrizen mit schweren Formstationen nahe der Vorderkante können hintere Pfostensätze eine ausreichende Schuhspitze ermöglichen, um die Ausrichtung von Stempel{4}}zu-Matrize zu verschieben.
Mittelpfosten-Sets lösen dieses Problem, indem sie die beiden Führungspfosten auf gegenüberliegenden Seiten - links und rechts zentriert - platzieren, sodass der Arbeitsbereich mit ausgewogener Unterstützung zwischen ihnen liegt. Diese Geometrie verteilt die seitlichen Kräfte gleichmäßig und macht Stempelsätze mit Mittelpfosten zur besseren Wahl für symmetrische Stanzvorgänge, bei denen die seitlichen Schubkräfte in alle Richtungen gleich sind. Der Nachteil ist die eingeschränkte Zugänglichkeit von beiden Seiten, was die Streifenzuführung erschwert und die manuelle Teilebeladung erschwert.
Diagonal- und Vier-Pfosten-Konfigurationen
Diagonalpfostensätze positionieren die beiden Pfosten an diagonal gegenüberliegenden Ecken -typischerweise hinten-links und vorne-rechts. Dadurch werden zwei benachbarte Seiten für den Zugriff geöffnet, wodurch sie sich gut-für Vorgänge eignen, bei denen Teile oder Rohlinge von Hand-von vorne oder von der Seite geladen werden. Diagonalsätze finden Sie bei sekundären Vorgängen wie dem Ausklinken oder Formen, bei denen eine Automatisierung nicht gerechtfertigt ist und die Reichweite des Bedieners eine Rolle spielt.
Vier Pfostensätze platzieren einen Führungspfosten an jeder Ecke des Matrizenschuhs. Dadurch wird ein maximaler Durchbiegungswiderstand und eine möglichst gleichmäßige Führung über die gesamte Schuhfläche erreicht. Wenn die Tonnage in den Bereich hydraulischer Presswerkzeuge steigt, - durch Tiefziehen, starkes Prägen oder Umformen mit hoher -Kraft - verhindern vier Pfostenkonfigurationen ein Kippen des Schuhs und eine örtliche Biegung, denen zwei{5}} Pfostenanordnungen nicht widerstehen können. Der Kompromiss liegt auf der Hand: Der Zugang ist von allen vier Seiten eingeschränkt, daher sind für die Streifenzuführung Schlitzöffnungen erforderlich, die durch die Schuhe gefräst werden, und die Wartung der Matrize erfordert mehr Aufwand beim Zerlegen.
So passen Sie die Konfiguration an Ihren Betrieb an
Bei der Wahl des richtigen Layouts kommt es auf drei Fragen an: Wie viel Steifigkeit erfordert Ihr Prozess? Wo gelangt das Material in die Form hinein und aus ihr heraus? Und wie interagieren Bediener und Automatisierung während der Produktion mit dem Werkzeug?
Eine Standardmatrize für das Hochgeschwindigkeits-Progressivstanzen verwendet fast immer ein Back-Post-Layout, da der Feed-Zugriff den geringfügigen Steifigkeitsgewinn zusätzlicher Posts übertrifft. Umgekehrt benötigt eine schwere Formmatrize in einer hydraulischen Presse vier Säulen, da die Durchbiegungskontrolle im Vordergrund steht und der Zugang zum Band irrelevant ist. Diagonal- und Mittelpfostenkonfigurationen dienen dem mittleren - Betrieb mit mittlerer Tonnage, bei dem Zugangsanforderungen die Extreme ausschließen.
| Konfiguration | Steifigkeit | Zugänglichkeit | Beste Anwendung | Relative Kosten |
|---|---|---|---|---|
| Hinterer Pfosten (2 Pfosten, hinten) | Mäßig | Hervorragende - offene Vorderseite und Seiten | Progressive Matrizen, Streifenschneiden und Lochen | Niedrig |
| Mittelpfosten (2 Pfosten, Seiten) | Mäßig-Hoch | Begrenzt - von beiden Seiten eingeschränkt | Symmetrisches Stanzen, ausgewogenes Schneiden | Niedrig |
| Diagonalpfosten (2 Pfosten, gegenüberliegende Ecken) | Mäßig | Gut - zwei benachbarte Seiten offen | Manuelle-Sekundärvorgänge laden, Notching | Niedrig |
| Four Post (4 Pfosten, alle Ecken) | Maximal | Eingeschränkt - alle Seiten teilweise blockiert | Schweres Umformen, Tiefziehen, Prägen mit hoher{0}Tonnage | Höher |
Beachten Sie, dass Matrizensätze für Pressenanwendungen unter etwa 100 Tonnen selten Vier-{1}}Post-Konfigurationen rechtfertigen. - Die zusätzlichen Kosten und die geringere Zugänglichkeit werden nicht durch bedeutende Steifigkeitsgewinne bei geringeren Tonnen ausgeglichen. Sobald jedoch die Umformkräfte einen erheblichen seitlichen Schub erzeugen oder die Spannweite Ihres Schuhs die Stabilisierungskapazität von zwei Pfosten übersteigt, wird durch die Erhöhung auf vier Pfosten die durch Durchbiegung -bedingte Ausrichtungsdrift eliminiert, die die Teilequalität während eines Produktionslaufs stillschweigend verschlechtert.
Die Konfiguration bestimmt die Grenzen dessen, was Ihr Leitsystem verarbeiten kann. Aber innerhalb jeder Konfiguration definiert die Art des Lagersystems - Kugellager oder Gleitlager -, wie genau die Pfosten und Buchsen ihre Ausrichtung unter Last beibehalten und wie tolerant das Set ist, wenn die Bedingungen nicht ideal sind.
Kugellager vs. Gleitlager-Führungssysteme
Ihre Post-Konfiguration legt den strukturellen Rahmen fest. Aber das Lagersystem in diesen Pfosten und Buchsen bestimmt, wie genau sich dieses Gerüst unter Last tatsächlich verhält - und wie schnell es Vernachlässigung bestraft. Bei den Werkzeugwerkzeugen dominieren zwei Lagerphilosophien: Kugellager (Wälzlager) und Gleitlager (Reibung). Beide produzieren hervorragende Teile. Beide scheitern unterschiedlich. Bei der Wahl geht es nicht darum, welches „besser“ ist -, sondern darum, welches den tatsächlichen Bedingungen Ihres Betriebs entspricht.
Kugellagerführungssysteme und Präzisionsvorteile
Kugellager-Führungssysteme verwenden Käfigkugellager, die zwischen dem Außendurchmesser des Führungspfostens und dem Innendurchmesser der Buchse laufen. Diese Komponenten arbeiten in avorgespannten Zustand- eine Rollpresspassung mit negativem Spiel, oft nur 0,0001 bis 0,0021 Zoll, je nach Hersteller und Pfostendurchmesser. Dieses nahezu -Nullspiel sorgt für die Ausrichtungsgenauigkeit, die beim Stanzen mit engen -Toleranzen erforderlich ist.
Stellen Sie sich den Unterschied zwischen dem Verschieben einer Schublade auf Holzschienen und dem Rollen auf Kugellagern vor. Durch die Rollbewegung wird Ruckgleiten vermieden, die Hitzeentwicklung bei Dauerzyklen reduziert und eine gleichmäßige Ausrichtung bei Geschwindigkeiten über 200 Hüben pro Minute gewährleistet. Für präzise Matrizen- und Prägevorgänge ist -Hochgeschwindigkeitsschneiden-mit Stempelabständen-zu-in Zehnteln gemessen - eine Kugellagerführung von Vorteil.
Der Haken? Kugellagersysteme erfordern Disziplin. Sie tolerieren keine Verschmutzung, grobe Handhabung oder ungleichmäßige Schmierung. Eine einzige Fehlzustellung, die die Matrize schockbelastet-belastet, kann die Laufbahnen beschädigen und Dellen erzeugen, die einen „kerben“ Laufweg und eine fortschreitende Ausrichtungsabweichung verursachen. Druckluft, die achtlos um das Führungssystem geblasen wird, treibt Sand in die Rollbahn, wo er gerollt und nicht eingebettet wird - und so den Schaden beschleunigt, anstatt ihn zu absorbieren. Diese Ausfälle tarnen sich häufig als Stempelverschleiß oder Spielprobleme und führen dazu, dass Werkzeugmacher frustrierende Umwege zur Fehlerbehebung machen müssen.
Als Schmiermittel wird raffiniertes Mineralöl mit Hochdruckzusätzen empfohlen. - Niemals Fett einfetten, da dadurch Verunreinigungen im negativen-Spiel der Baugruppe eingefangen werden und die ordnungsgemäße Drehung des Lagers verhindert wird.
Gleitlagersysteme und ihre Haltbarkeitsvorteile
Gleitlagersätze ersetzen Wälzkörper durch Buchsen aus Bronze, ölimprägnierter Bronze oder Stahl-, die den Führungspfosten über eine geschmierte Gleitschnittstelle stützen. Zwischen Pfosten und Buchse besteht ein messbares Spiel -, das typischerweise ein paar Zehntel bis ein ganzes Tausendstel beträgt -, was eine geringere Präzision als Kugellagersysteme, aber deutlich mehr Fehlertoleranz bedeutet.
Wo spielt diese Vergebung eine Rolle? Überall sind die Bedingungen nicht ideal. Gleitlager tolerieren Verunreinigungen, da sich Partikel in das weichere Buchsenmaterial einbetten und nicht durch die Kontaktzone wandern. Sie bewältigen seitliche Schub- und Stoßbelastungen ohne die katastrophale Beschädigung der Laufbahn, die die Lebensdauer eines Kugellagersystems beendet. Sie überstehen die raue Handhabung, die beim Werkzeugwechsel in einer geschäftigen Druckerei entsteht. Und es kommt immer wieder zu Schmierungsfehlern, die dazu führen würden, dass eine Wälzkörperbaugruppe festsitzt.
Bei Gesenk- und Werkzeuganwendungen, die schwere außermittige Umformungen, Nockenbewegungen oder Umgebungen mit in der Luft schwebendem Sand und inkonsistenten Wartungsroutinen erfordern, fallen Gleitlager vorhersehbarer aus. Wenn sie sich abnutzen, ist das Symptom ein allmähliches Wachstum des Abstands -, das messbar, nachverfolgbar und korrigierbar ist, bevor die Qualität darunter leidet. Allein diese Vorhersehbarkeit macht sie zur bevorzugten Wahl für viele Präzisionswerkzeuge bei Umform- und Ziehvorgängen, bei denen seitlicher Schub eine ständige Realität ist.
Der Kostenaustausch ist unkompliziert: Gleitlagersätze sind kostengünstiger in der Anschaffung und im Austausch, aber verschlissene Führungspfosten können Riefen oder Verjüngungen bilden, die eine aufwändigere Korrektur erfordern als nur der Austausch einer Buchse.
Wenn hybride Konfigurationen Sinn machen
Einige Werkzeuganwendungen lassen sich nicht genau in eine Kategorie einordnen. Eine progressive Matrize muss möglicherweise eng in der Vorschubrichtung ausgerichtet sein (wobei die Registrierung von Stempel-zu-am wichtigsten ist), erfährt jedoch einen erheblichen seitlichen Schub senkrecht zum Vorschub von den Formstationen. Hybridkonfigurationen lösen dieses Problem, indem sie eine Kugellagerführung auf der kritischen Achse und Gleitlager auf der Schub--belasteten Achse - verwenden, um Präzision dort zu gewährleisten, wo es darauf ankommt, und gleichzeitig Missbrauch dort zu absorbieren, wo er unvermeidlich ist.
| Kriterien | Kugellager-Führungssystem | Gleitlager-Führungssystem |
|---|---|---|
| Ausrichtungspräzision | Nahezu -Nullspiel (0,0001–0,0021 Zoll Vorspannung) | Messbares Laufspiel (0,0005–0,001 Zoll typisch) |
| Tragfähigkeit | Moderate - konzentriert sich auf einzelne Ballelemente | Hohe - über die gesamte Kontaktfläche der Buchse verteilt |
| Wartungsbedarf | Häufiges Schmieren mit Mineralöl; Eine saubere Umgebung ist von entscheidender Bedeutung | Regelmäßige Schmierung; verträgt längere Intervalle |
| Umwelttoleranz | Eine geringe --Verunreinigung führt zu zunehmendem Schaden | Hohe --Partikel werden eher eingebettet als zirkuliert |
| Stoßlastbeständigkeit | Schlechte - Brinellbildung aufgrund von Einschlagereignissen | Gutes - verformt sich allmählich, ohne dass es zu einem katastrophalen Ausfall kommt |
| Kosten (Kauf) | Wälzkörper und Käfige mit höherer Präzision - | Untere - einfachere Buchsenkonstruktion |
| Ideale Anwendungen | Hochgeschwindigkeitsschneiden/-lochen, enge Toleranzen, spezielle Angusskanäle | Schwere Umformung, Nockenwerkzeuge, hoher Seitenschub, schmutzige Umgebungen |
Das von Ihnen ausgewählte Führungssystem definiert, was Ihr Prägestempelsatz - tolerieren kann, es funktioniert jedoch nicht isoliert. Der eigentliche Leistungstest erfolgt, wenn Sie sowohl die Konfiguration als auch den Lagertyp an den spezifischen Stanzvorgang anpassen, den Ihr Werkzeug ausführen muss. Stanzen, Lochen, Formen und Ziehen stellen grundsätzlich unterschiedliche Anforderungen an die Steifigkeit und Ausrichtungsgenauigkeit des Matrizensatzes.
Passende Matrizensätze für bestimmte Stanzvorgänge
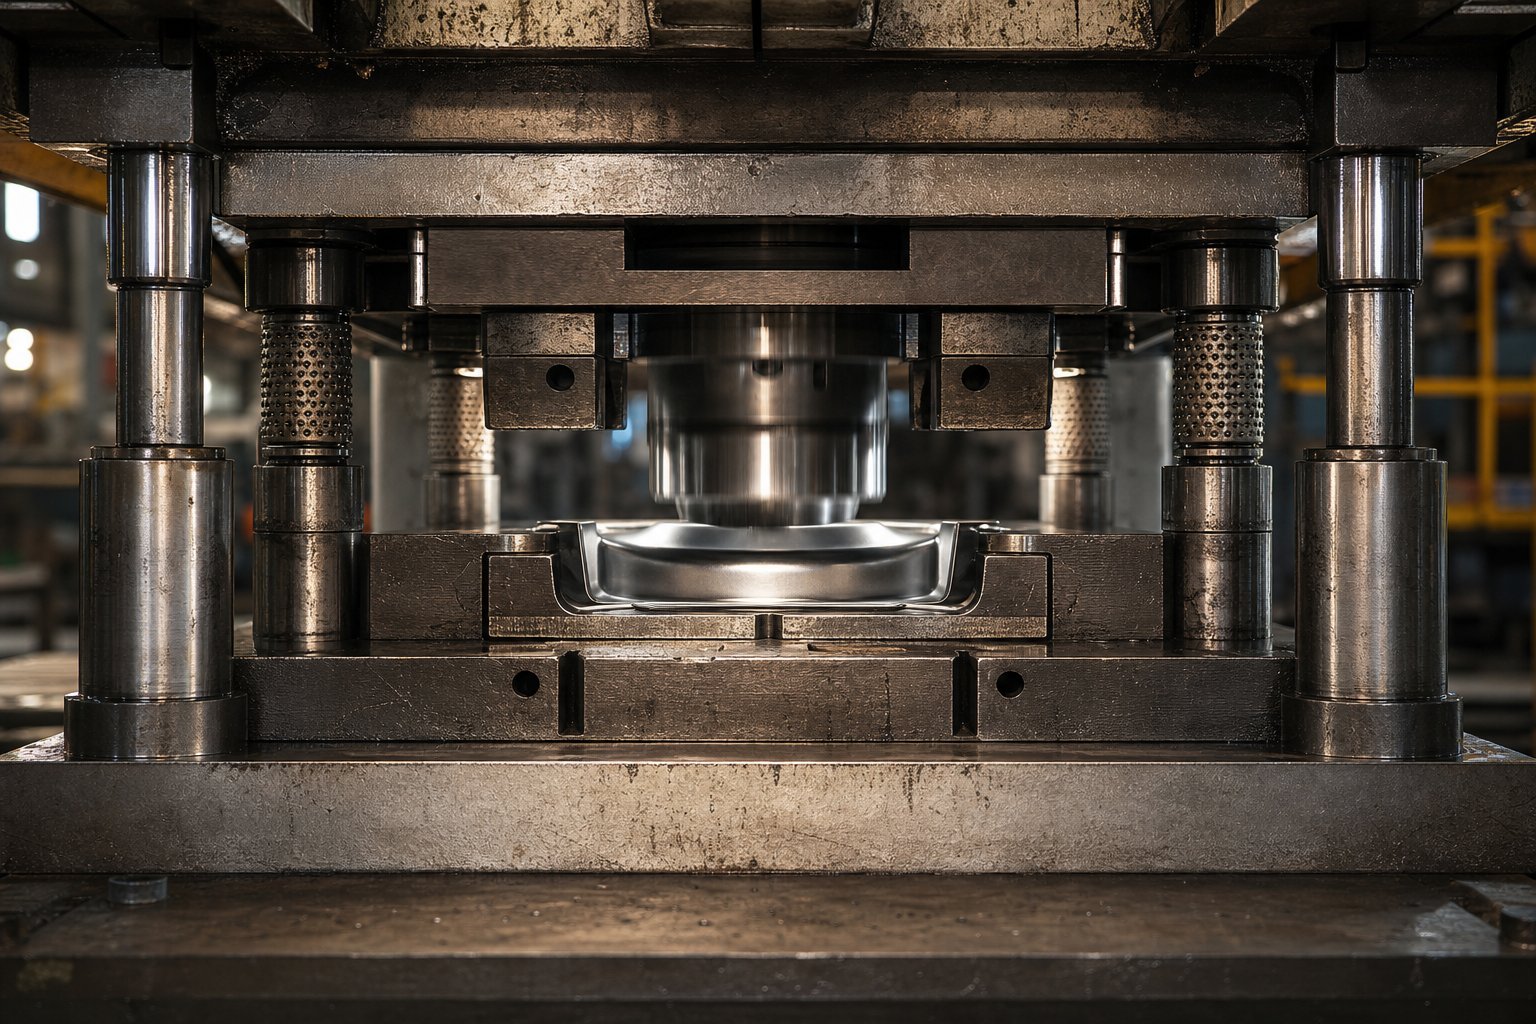
Unterschiedliche Stanzvorgänge erfordern nicht nur unterschiedliche Stempel und Matrizen -, sie erfordern ein völlig anderes strukturelles Verhalten des darunter liegenden Matrizensatzes. Eine Stanzform, die mit 400 Hüben pro Minute läuft, stellt Ausrichtungsanforderungen, die nichts mit denen zu tun haben, denen ein Tiefziehwerkzeug bei 15 Hüben pro Minute ausgesetzt ist. Dennoch wählen viele Ingenieure ihre Werkzeugsatzkonfiguration eher nach Gewohnheit oder Verfügbarkeit als nach der tatsächlichen Physik ihres Prozesses aus.
Hier ist eine praktische Möglichkeit, darüber nachzudenken: Jeder Vorgang fällt irgendwo in ein Steifigkeits-Anforderungsspektrum. Einige erfordern extreme Positionsgenauigkeit bei minimalem Kraftaufwand. Andere benötigen einen massiven strukturellen Widerstand mit toleranteren Toleranzen. Wo Ihr Betrieb in diesem Spektrum landet, sollte jede Entscheidung über den Werkzeugsatz, die Anzahl der Beiträge, den Lagertyp und die Schuhdicke beeinflussen.
Matrizensätze für Stanz- und Lochoperationen
Stanzen und Lochen sind Schervorgänge. Die Stempel und Matrizen formen kein Material, - sie brechen es sauber, indem sie eine Schneidkante mit genau kontrolliertem Abstand auf allen Seiten durch das Blech treiben. Dieser Abstand, der bei Weichstahl typischerweise 5 bis 10 % der Materialstärke pro Seite beträgt, bestimmt die Kantenqualität, die Grathöhe und die Butzenkontrolle. Wenn Ihr Stanzwerkzeugsatz während des Schneidhubs auch nur ein paar Zehntel seitliche Verschiebung zulässt, werden diese Abstände ungleichmäßig. Eine Seite wird festgezogen, während sich die gegenüberliegende Seite öffnet, wodurch konische Butzen entstehen, die in der Matrizenöffnung stecken bleiben, und Teile mit ungleichmäßigem Gratmuster.
Aus diesem Grund bevorzugen progressive Schneidvorgänge überwiegend Hinterpfostensätze mit Kugellagerführungen. Die hintere Pfostenanordnung sorgt für eine ungehinderte Bandzuführung von vorne, was wichtig ist, wenn Sie Coilmaterial mit hoher Geschwindigkeit und automatischer Zuführung verarbeiten. Die Kugellagerführung sorgt für eine nahezu spielfreie Ausrichtung, die dafür sorgt, dass jede Stanzstation Hub für Hub präzise auf die Streifenführungen ausgerichtet ist.
Bei einem typischen Stanz- und Matrizensatz aus Blech, der Hochgeschwindigkeitsschneiden durchführt, muss das Ausrichtungssystem die Positionsgenauigkeit innerhalb der Hälfte des Matrizenspiels halten. Wenn Ihr Abstand zwischen Stempel und Matrize 0,003 Zoll pro Seite beträgt, führt die Abweichung des Führungssystems über 0,0015 Zoll hinaus zu einer sichtbaren Qualitätsverschlechterung. Kugellagersätze erreichen dies routinemäßig. Gleitlagersätze eignen sich zwar für dickere Materialien mit größerem Spiel, ihnen fehlt jedoch die Positionswiederholgenauigkeit, die das Schneiden dünner Bleche erfordert.
Ein weiterer Faktor ist die Schneckenretention. Wenn sich der Abstand verschiebt, lösen sich die Butzen nicht sauber -, sie verkeilen sich in der Matrizenöffnung oder ziehen sich auf die Bandoberfläche zurück. Bei progressiven Blechstanzwerkzeugen bedeutet ein festsitzender Butzen an Station drei, dass Teile aus jeder nachgelagerten Station verschrottet werden. Der Steifigkeitsnachteil bei Ausrichtungsverlust wird über das gesamte Streifenlayout verstärkt.
Matrizensätze für Umform- und Ziehvorgänge
Umform- und Ziehvorgänge unterliegen unterschiedlichen Regeln. Anstatt Material zu brechen, biegen, dehnen und komprimieren Formwerkzeuge es in eine neue Geometrie. Die vorherrschenden Kräfte verlagern sich von vertikaler Scherung zu seitlichem Schub, wenn das Material über Formungsradien, in Hohlräume und gegen Druckkissen fließt. Dieser seitliche Schub ist es, der die Matrizensätze am aggressivsten bestraft.
Erwägen Sie einen Tiefziehvorgang. Während der Stempel Material in den Ziehhohlraum drückt, übt der Niederhalter Druck auf den Flansch aus, während Material nach innen fließt. Jede Asymmetrie in Rohlingsform, Schmierung oder Materialstärke erzeugt unausgeglichene horizontale Kräfte, die versuchen, den oberen Schuh relativ zum unteren zu verschieben. Nach Recherchen desInstitut für UmformtechnikUm den Blechfluss zwischen den Bindern ohne Faltenbildung oder Risse zu steuern, sind sowohl eine präzise Steuerung des Blechhalterdrucks als auch eine Matrizenstruktur erforderlich, die steif genug ist, um unter Last einen gleichmäßigen Binderspalt aufrechtzuerhalten.
Vier-Pfosten-Konfigurationen sind der Standard für das Tiefziehen, da sie seitlichem Druck aus allen Richtungen gleichzeitig standhalten. Die Vier-Ecken-Führung verhindert ein Kippen des Schuhs, unabhängig davon, wo die Schubkräfte entstehen. Dies ist wichtig, da der Materialfluss in unregelmäßigen Zügen selten zu einer symmetrischen Belastung führt. Schwere Matrizenschuhe - sind oft 25 % bis 50 % dicker als vergleichbare Schneidanwendungen - und absorbieren das Biegemoment, das diese Schubkräfte erzeugen, ohne ausreichend abzulenken, um das Verhältnis von Stempel{7}}zu-Hohlraum in der Mitte-des Hubs zu ändern.
Hier übertrifft die Gleitlagerführung oft die Kugellager. Die anhaltenden seitlichen Belastungen während eines Umformhubs würden die Laufbahnen von Brinell-Kugellagern im Laufe der Zeit beschädigen, während Bronzebuchsen diesen Schub über ihre gesamte Kontaktfläche absorbieren, ohne dass es zu katastrophalen Schäden kommt. Bei Metallstanzwerkzeugen, die stark gebogen oder gezogen werden, ist das vorhersehbare Verschleißmuster der Gleitlager tatsächlich von Vorteil. - Sie können das Spielwachstum messen und den Austausch planen, bevor die Teilequalität sinkt.
Wie der Materialfluss Konfigurationsentscheidungen beeinflusst
Über die Kraftgröße hinaus bestimmt die Art und Weise, wie das Material in Ihre Matrize eindringt, sich durch sie hindurchbewegt und aus ihr austritt, welche Konfigurationen überhaupt möglich sind. Die Streifenbreite bestimmt, ob ein hinteres Pfostenlayout ausreichend Schuhfläche für die Montage von Führungspfosten hinter dem Arbeitsraum bietet. Die Vorschubrichtung bestimmt, welche Seiten für den Spulenzugang und die Schleifensteuerung offen bleiben müssen. Wege zur Schrottbeseitigung - wo Schnecken fallen und wie die Restschrotte austreten - erfordern klare Kanäle, die durch Leitpfosten nicht blockiert werden dürfen.
Bei progressiven Metallstanzwerkzeugen bewegt sich der Streifen pro Hub um eine Teilung weiter, während er an einem Träger befestigt bleibt. An nachgeschalteten Stationen geformte Merkmale ragen über und unter die Bandebene hinaus und erfordern einen Freiraum, wenn das Band angehoben und vorgeschoben wird. Rückpfosten-Sets können dies problemlos berücksichtigen, da die offene Vorderseite ermöglicht, dass geformte Elemente ungehindert passieren können. Vier Pfostensätze würden den Streifenweg blockieren, es sei denn, es werden Abstandsschlitze durch die Schuhe hergestellt -, was zu höheren Kosten führt und möglicherweise genau die Struktur schwächt, die Sie für die Steifigkeit ausgewählt haben.
Ein Formwerkzeug mit nockenbetätigten seitlichen Vorgängen benötigt Zugang aus bestimmten Richtungen für Nockenschlitten und ihre Rückholmechanismen. Diagonalpfostensätze funktionieren hier oft, weil sie zwei benachbarte Seiten für die Nockenmontage öffnen und dennoch eine Führung von gegenüberliegenden Ecken aus ermöglichen. Materialflusseigenschaften -, ob sich das Werkstück während der Formung ausdehnt, komprimiert oder gleitet - beeinflussen auch die Schuhdickenentscheidung. Vorgänge, bei denen eine erhebliche Materialkomprimierung erforderlich ist, wie z. B. das Prägen, erzeugen eine höhere vertikale Kraft pro Flächeneinheit und erfordern dickere Schuhe, um eine örtliche Durchbiegung unter den Arbeitsstählen zu verhindern.
Die folgende Rangliste hilft dabei, zu verstehen, wie die Anforderungen an die Steifigkeit des Werkzeugsatzes bei gängigen Vorgängen steigen:
- Einfaches Piercing- niedrigste Nachfrage; kleiner Schnittumfang, minimaler Seitenschub, dünnes Material. Der hintere Pfosten mit Kugellagerführung ist für die meisten Anwendungen geeignet.
- Ausblenden- mäßige Nachfrage; größere Schnittkräfte, Butzenkontrolle entscheidend. Hinterer Pfosten oder Mittelpfosten mit Kugellagerführung.
- Biegen- mäßig-hohe Nachfrage; Off-Kräfte erzeugen lokalisierten Schub. Mittelpfosten oder Diagonalpfosten mit Gleit- oder Hybridlagerung.
- Umformen (Prägen, Bördeln)- hohe Nachfrage; Der Materialfluss erzeugt anhaltende seitliche Belastungen. Vier Stellen bevorzugt; Gleitlager widerstehen anhaltendem Schub.
- Tiefziehen- höchste Nachfrage; großer seitlicher Schub durch asymmetrischen Materialfluss, hohe Blechhalterkräfte, lange Arbeitshübe. Vierpfosten mit schweren Schuhen und Gleitlagerführung erforderlich.
Jeder Schritt in dieser Liste erhöht die Komplexität der Seitenkräfte. Der Erfolg oder Misserfolg einer Stanzmatrize am unteren Ende des Spektrums basiert fast ausschließlich auf der Präzision der vertikalen Ausrichtung. Ob ein Formwerkzeug an der Spitze erfolgreich ist oder nicht, hängt von der Fähigkeit des Satzes ab, anhaltenden horizontalen Belastungen standzuhalten, ohne durchzubiegen. Wenn Sie verstehen, wo Ihr Betrieb in dieses Spektrum fällt - und Ihren Werkzeugsatz entsprechend dimensionieren -, liegt der Unterschied zwischen einem Werkzeug, das jahrelang konsistente Teile liefert, und einem Werkzeug, das innerhalb weniger Monate zu driften beginnt.
Steifigkeit und Konfiguration bringen Sie in die richtige Richtung. Wenn Ihr Matrizensatz jedoch nicht physisch in die Presse passt, sind - passende Bettabmessungen, Schließhöhe, Hublänge und Klemmvorkehrungen erforderlich -, keine dieser Designentscheidungen spielt eine Rolle. Bei der Überprüfung der Größe und Kompatibilität geraten viele Programme ins Stocken.
So dimensionieren Sie einen Matrizensatz für die Kompatibilität mit der Druckmaschine
Ein perfekt konfigurierter Matrizensatz mit den richtigen Pfosten, Lagern und dem richtigen Schuhmaterial versagt immer noch, wenn er physisch nicht in die Presse passt, der er zugewiesen ist. Größenfehler gehören zu den teuersten Fehlern bei der Herstellung von Stanzwerkzeugen - Sie tauchen erst spät im Herstellungsprozess auf, verzögern Testläufe und erfordern manchmal kostspielige Nacharbeiten bereits gehärteter und geschliffener Komponenten. Die Lösung ist ganz einfach: Überprüfen Sie alle kritischen Abmessungen, bevor Sie die Bestellung aufgeben.
Berechnen der Schuhabmessungen aus dem Matrizenraum
Die Größe des Gesenkschuhs beginnt mit dem Arbeitsbereich -, der Fläche, die von allen aktiven Gesenkkomponenten eingenommen wird, einschließlich Schneidabschnitten, Formstählen, Piloten, Hebern und Schrottschneidern. Aber der Schuh kann nicht einfach mit diesem Fußabdruck mithalten. Sie benötigen für mehrere Dinge Freiraum außerhalb des Arbeitsbereichs: Zugang zu Befestigungselementen (Innensechskantschrauben und Passstifte), Montagepositionen für Führungspfosten, Platzierung des Fersenblocks und Durchlass für die Streifenzuführung.
Eine praktische Regel: Fügen Sie auf jeder Seite, auf der keine Führungspfosten platziert werden, mindestens 2 bis 3 Zoll über den aktiven Chipbereich hinaus hinzu, und auf den Seiten, auf denen die Pfosten montiert werden, 3 bis 4 Zoll. Bei Folgeverbundwerkzeugen benötigen die Kanten in Vorschubrichtung zusätzliche Länge, um Führungspositionen außerhalb der letzten Arbeitsstation und etwaige Bandführungsschienen aufzunehmen. Den Schuh zu klein zu dimensionieren, um Material zu sparen, ist eine falsche Wirtschaftlichkeit. - Dadurch werden die Komponenten zu eng aneinander gedrückt, was den Wartungszugang erschwert und nicht genügend Metall zwischen den Befestigungslöchern übrig lässt, was den Schuh unter Last schwächt.
Breite und Tiefe müssen ebenfalls den Abmessungen des Pressenpolsters entsprechen. Die Stellfläche Ihres Schuhs muss innerhalb des Polsterbereichs liegen und genügend Spielraum für Klammern oder T--Schraubenköpfe bieten. Wenn der Schuh über die Polsterauflage hinausragt, verbiegen sich nicht unterstützte Kanten unter der Belastung, wodurch dieselbe lokale Biegung entsteht, die die Genauigkeit des Teils beeinträchtigt.
Kompatibilität von Schließhöhe und Hub
Bei der Schließhöhe kommt es am häufigsten zu Problemen bei der Kompatibilität der Pressmatrizen. Das Konzept klingt einfach, aber die Terminologie bringt selbst erfahrene Ingenieure aus der Fassung, da die Schließhöhe der Presse und die Schließhöhe der Matrize unterschiedliche Maße sind, die in Einklang gebracht werden müssen.
Die Schließhöhe der Presse ist der Abstand von der Unterseite des Stößels bis zur Oberseite des Pressenbetts, gemessen mit dem Stößel im unteren Totpunkt und der Einstellung in seiner vollständig nach oben gerichteten Position. Dies ist der maximale vertikale Raum, den die Maschine bietet. Matrizenhöhe - Der nutzbare Platz für Ihr Werkzeug - ist kleiner: Subtrahieren Sie die Dicke der Stützplatte von der Schließhöhe der Presse, um die maximale Matrizenhöhe zu erhalten. Subtrahieren Sie den Stößelverstellbereich von dieser Zahl, um die minimale Matrizenhöhe zu erhalten.
Die Schließhöhe Ihres Würfels (Gesamtstapel-in der geschlossenen Position, von der Unterseite des unteren Schuhs bis zur Oberseite des oberen Schuhs) muss zwischen diesen Mindest- und Höchstwerten liegen. Wenn die Matrize höher als die maximale Matrizenhöhe ist, lässt sie sich physisch nicht schließen. Wenn es kürzer als die minimale Matrizenhöhe ist, kann die Stößeleinstellung diese nicht erreichen - und Sie benötigen parallele Blöcke oder Steigleitungen, um die Differenz auszugleichen, was zu Stapelunsicherheit und Wartungsschritten führt.
Stellen Sie bei hydraulischen Presswerkzeugen mit längeren Hüben und variablen Geschwindigkeitsprofilen außerdem sicher, dass die Hublänge genügend offenes Tageslicht für die Streifenzuführung, den Teileauswurf und etwaige Nocken- oder Schlittenrückführungen bietet. Ein Pressstempel, der in das Material eindringt, bevor die Nocken vollständig ausgefahren sind, zerstört sowohl das Werkzeug als auch das Werkstück.
Press-to-Die-Set Fit wird überprüft
Bevor Sie sich für Werkzeugsätze für Pressen in Ihrer Einrichtung entscheiden, gehen Sie diese Überprüfungscheckliste durch. Jede darauf angegebene Abmessung kann anhand des Typenschilds der Presse, des technischen Handbuchs der Maschine oder durch direkte Messung bestätigt werden:
- Polsterbereich- Vergewissern Sie sich, dass der Fußabdruck des Schuhs innerhalb der Polsterabmessungen liegt und an allen gesicherten Kanten Spielraum zum Festklemmen vorhanden ist
- T-Nutmuster und -größe- Überprüfen Sie, ob der Schlitzabstand und die Breite Ihrer bevorzugten Klemmmethode entsprechen (T-Schrauben, Spannbandklemmen oder hydraulische Klemmen).
- Maximale Matrizenhöhe- Schließhöhe minus Polsterdicke; Ihr geschlossener Würfelstapel muss unter diesem Wert liegen
- Mindestmatrizenhöhe- maximale Matrizenhöhe minus Stößelverstellbereich; Ihr geschlossener Würfelstapel muss diesen Wert überschreiten
- Hublänge- Ausreichender Spielraum für die Materialzufuhrhöhe, den Teileauswurf und die Nockenrückführung bei vollständig geöffneter Position
- Tonnagebewertung- Die gesamte Schneid- und Formkraft muss unter der Nennpresskapazität bleiben, mit einer Sicherheitsmarge von 20–30 %, um Materialschwankungen und Werkzeugverschleiß zu berücksichtigen
- Ram-AnschlussDer --Schaftdurchmesser entspricht der Stößelbohrung (für kleinere Stanzwerkzeuge) oder der Spannschlitzabstand stimmt mit den Stößel-T--Nuten überein (für größere Werkzeuge).
- Schrotträumung- Polsteröffnungen oder Freiräume unter dem unteren Schuh ermöglichen den Austritt von Rohlingen und Schnittresten ohne Ansammlung
- Einzugshöhe- Das offene Tageslicht am oberen Ende des Hubs passt sich der Höhe der Spulenzuleitung und allen Schleifenanforderungen an
- Spezifikation der Parallelität- Die Parallelität der Oberfläche des Pressenstößels und der Oberfläche des Pressenstößels liegt innerhalb der Spezifikation. Abgenutzte Pressen verstärken etwaige Ausrichtungsprobleme des Matrizensatzes
Ein Detail, das Ingenieure häufig übersehen: die Zugänglichkeit der Klemmen. Ihre Schuhabmessungen passen möglicherweise zum Polster, aber wenn Führungspfosten, Fersenblöcke oder Stickstoffzylinder die Klemmzonen entlang des Schuhumfangs blockieren, können Sie die Matrize nicht richtig befestigen. Skizzieren Sie die Klemmpositionen relativ zu allen montierten Komponenten, bevor Sie die Schuhabmessungen festlegen.
Stellen Sie außerdem sicher, dass die Stanzwerkzeuge für Presseneinsätze in Ihrem Werk nach Möglichkeit dieselben standardisierten Schließhöhen haben. Durch die Standardisierung der Matrizenhöhe aller Werkzeuge, die in derselben Presse laufen, wird die Stößelanpassung während des Wechsels minimiert, die Rüstzeit verkürzt und Neukalibrierungsfehler vermieden, die sich einschleichen, wenn Bediener wiederholt zwischen stark unterschiedlichen Einstellungen wechseln.
Maßkompatibilität bringt Ihren Stanzsatz in die Presse. Sobald dies jedoch der Fall ist, bestimmen die Materialien, aus denen die Schuhe, Pfosten und Buchsen bestehen, wie sich die Baugruppe unter wiederholter Belastung verhält -, unabhängig davon, ob sie über Millionen von Zyklen ausgerichtet bleibt oder sich allmählich verschiebt, wenn sich Komponenten durchbiegen und verformen.
Materialauswahl und strukturelle Steifigkeit
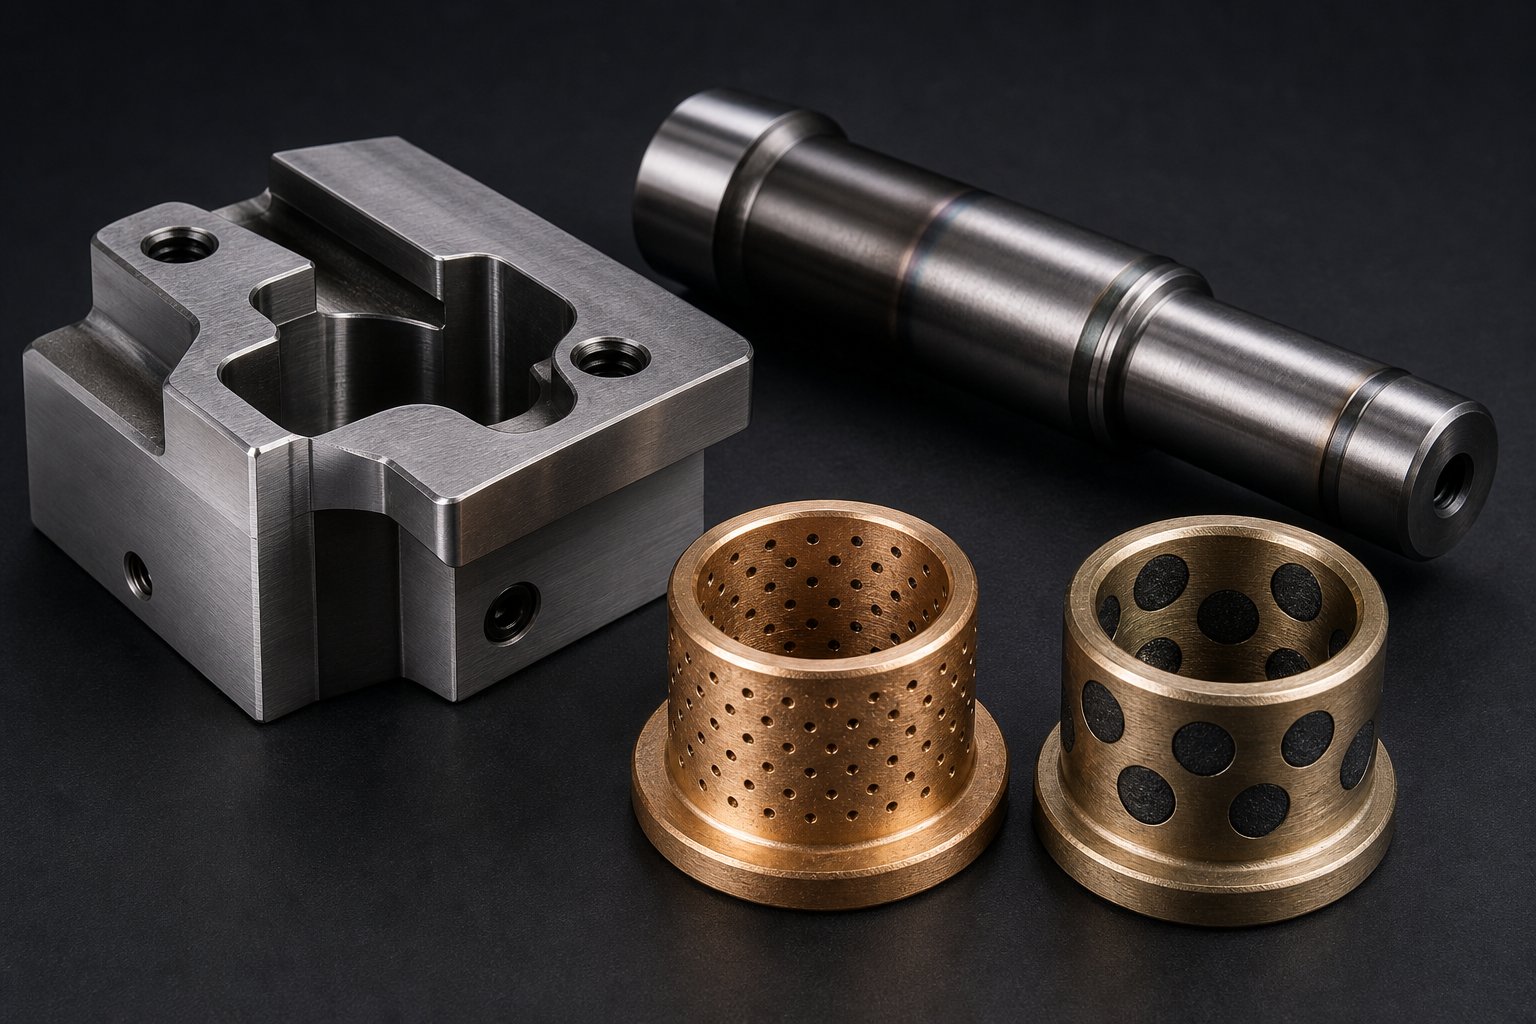
Selbst wenn Ihr Werkzeugsatz die richtige Größe für die Presse hat und mit dem richtigen Pfostenlayout konfiguriert ist, bestimmen letztendlich die Materialien, aus denen diese Komponenten hergestellt sind, was bei wiederholter Belastung passiert. Ein richtig dimensionierter Schuh aus dem falschen Material verbiegt sich auf eine Art und Weise, die die Teilequalität langsam beeinträchtigt. Ein Führungspfosten ohne ausreichende Härte entwickelt Verschleißmuster, die innerhalb der ersten Produktionsläufe zu einer Vergrößerung des Spiels führen. Die Materialauswahl ist nicht gerade luxuriös, aber die langfristige Prägegenauigkeit ist dadurch entweder eingeschränkt oder geht stillschweigend verloren.
Die Schuhmaterialien und ihre Leistungseinbußen
Drei Materialfamilien dominieren den Werkzeugschuhbau, jede mit einem eigenen Leistungsprofil, das zu bestimmten Produktionsszenarien passt.
Stahlplatteist die Standardeinstellung für die meisten Metallpressmatrizen. Kohlenstoffarmer Stahl (normalerweise AISI 1020 oder 1030) bietet hohe Steifigkeit, einfache Bearbeitbarkeit und einfache Reparaturfähigkeit. Wenn eine Schraube oder ein Dübelloch an der falschen Stelle landet, können es Stahlschuhe seingesteckt und verschweißtohne die strukturelle Integrität zu beeinträchtigen. Der Elastizitätsmodul von Stahl - etwa 30 Millionen psi - widersteht einer Biegung unter Belastung besser als jede andere Alternative mit vergleichbarer Dicke. Für Stahlstanzwerkzeuge mit Produktionsmengen von Hunderttausenden oder Millionen ist Stahlblech die sichere, kostengünstige -effektive Grundlage.
GusseisenSchuhe opfern etwas Steifigkeit für eine bessere Vibrationsdämpfung. Die Graphitmikrostruktur im Grauguss absorbiert die beim Stanzen entstehende Stoßenergie-durch - die plötzliche Freisetzung gespeicherter Energie, wenn ein Stempel das Material durchbricht. Diese Dämpfung reduziert Geräusche, verlängert die Lebensdauer des Stempels und minimiert die zyklische Ermüdung, die im Laufe der Zeit zu Mikrorissen in gehärteten Werkzeugstählen führt. Größere Automobilwerkzeuge verwenden häufig präzise geführte Gusseisenfundamente, die an jedes spezifische Teil angepasst sind, anstelle von flachen Plattenschuhen.
AluminiumSchuhe wiegen etwa ein {0}Drittel so viel wie Stahl und lassen sich deutlich schneller bearbeiten. Spezielle Legierungen wie QC-7 und QC{5}}10 bieten eine Druckfestigkeit, die die von kohlenstoffarmem Stahl übersteigt, sodass sie für die Produktion - und nicht nur für den Prototypenbau geeignet sind. Aluminium eignet sich hervorragend für Schneidanwendungen mit hoher{11}}Geschwindigkeit, bei denen ein geringeres Gesenkgewicht zu einer geringeren Trägheit des Pressenstößels, schnelleren Zyklen und geringeren Geräuschpegeln führt. Darüber hinaus leitet das Material die Wärme besser ab als Stahl, was sich bei Betrieben positiv auswirkt, bei denen es zu reibungsbedingten Temperaturanstiegen kommt. Die Nachteile sind jedoch real: Aluminiumschuhe kosten mehr, sind schwieriger zu reparieren, wenn Löcher falsch platziert sind, und verfügen nicht über die langfristige Verschleißfestigkeit von Stahl bei schweren Umformanwendungen.
Die Schuhdicke ist ebenso wichtig wie die Materialwahl. Wenn eine Blechmatrize arbeitet, während der Schuh auf parallelen - erhöhten Blöcken ruht, die Freiraum für das Herunterfallen von Schrott schaffen -, verhält sich die nicht unterstützte Spannweite zwischen den Parallelen wie ein Balken unter Last. Ein dünner Schuh über eine große Spannweite biegt sich in der Mitte ab und verändert die Abstände zwischen Stempel- und Matrize bei jedem Hub dynamisch. Diese Durchbiegung mag zwar nur wenige Zehnteltausendstel betragen, doch über Millionen von Zyklen hinweg beschleunigt sie den Kantenverschleiß asymmetrisch, was zu Gratwachstum auf einer Seite des Stanzteils führt, während die gegenüberliegende Kante sauber bleibt. Der kumulative Effekt ist eine Drift der Teilequalität, die sich allmählich verschlimmert, bis die Toleranzen überschritten werden und die Ausschussraten in die Höhe schnellen.
Es gibt keine einheitliche Formel für die ideale Schuhdicke, da sich die Variablen zusammensetzen: Tonnage, Spannweite, Stützbedingungen, Materialsteifigkeit und ob die Last konzentriert (durchstechend) oder verteilt (umformend) ist. Aber das Prinzip ist konsistent: - Untergroße Schuhe verbiegen sich, Durchbiegung verschiebt die Abstände und verschobene Abstände beeinträchtigen mit der Zeit die Teilequalität. Wenn Sie bei einer Blechform, die den ersten Test ohne Probleme bestanden hat, eine fortschreitende Maßabweichung feststellen, gehört eine unzureichende Schuhdicke oder -steifigkeit zu den ersten Ursachen, die untersucht werden müssen.
Materialspezifikationen für Führungspfosten und Buchsen
Führungspfosten unterliegen einem harten Arbeitszyklus: Sie widerstehen seitlichem Schub, absorbieren Stoßbelastungen beim Durchschnappen und behalten über Millionen von Hüben hinweg die Gleitpassung mit ihren Buchsen bei. Die Materialauswahl bestimmt hier direkt, wie lange das Führungssystem die Ausrichtung beibehält, bevor das Spielwachstum einen Austausch erzwingt.
In der Metallwerkzeug- und Gesenkindustrie für Führungspfosten dominieren zwei Härtungsansätze:
- Gehäuse-gehärteter Stahl- ein kohlenstoffarmer Kern (typischerweise 8620 oder ähnlich), der aufgekohlt wird, um eine harte Oberflächenschale (58-62 HRC) über einem zähen, duktilen Inneren zu erzeugen. Die harte Hülle widersteht Oberflächenverschleiß und Riefenbildung, während der weiche Kern Stöße absorbiert, ohne dass es zu Sprödbrüchen kommt. Einsatzgehärtete Stifte sind der Standard für die meisten Metallumformwerkzeuge, da sie Verschleißfestigkeit und Zähigkeit in Einklang bringen.
- Durch-gehärteter Werkzeugstahl- ein legierter Stahl mit mittlerem-Kohlenstoffgehalt (wie O1 oder A2), der durch Wärme-zu einer gleichmäßigen Härte über den gesamten Querschnitt (58-60 HRC) behandelt wurde. Durchgehärtete Pfosten bieten eine etwas höhere Steifigkeit bei seitlicher Belastung, da der gesamte Abschnitt einer Durchbiegung gleichermaßen standhält. Sie sind für Präzisionsanwendungen konzipiert, die engste Führungstoleranzen erfordern, sind jedoch bei Stößen spröder und teurer in der Herstellung.
Das Material der Buchse muss weicher sein als der Pfosten, gegen den es gleitet -. Dadurch wird sichergestellt, dass sich der Verschleiß auf die austauschbare Buchse und nicht auf den teureren Pfosten konzentriert. Zu den gängigen Buchsenlegierungen gehören:
- Bronze (C93200 oder C93700)- Hervorragende Verschleißfestigkeit und natürliche Schmierfähigkeit durch den Zinngehalt. Eine gute Wärmeleitfähigkeit trägt zur Ableitung der Reibungswärme bei. Die Standardwahl für Gleitlager-Matrizensätze.
- Mit Öl-imprägnierte Bronze- Sinterbronze mit miteinander verbundener Porosität, gesättigt mit Schmieröl. Die poröse Struktur gibt unter Druck und Hitze Öl ab und sorgt so für eine Selbstschmierung während des Betriebs. Ideal für Anwendungen, bei denen die manuellen Schmierintervalle uneinheitlich sind.
- Stahl-verstärkte Bronze- eine dünne tragende Bronzeschicht, die mit einer Stahlschale verbunden ist. Der Stahlträger sorgt für strukturelle Festigkeit, während die Bronzeoberfläche für die Verschleiß- und Reibungseigenschaften sorgt. Wird in Hochlastanwendungen verwendet, bei denen sich eine massive Bronzebuchse unter Druckkraft verformen kann.
- Graphit-verstopfte Bronze- massive Bronzebuchsen mit eingebetteten Graphitstopfen, die dafür sorgenkontinuierliche Selbstschmierung. Bestens geeignet für Umgebungen mit hohen-Temperaturen oder Anwendungen, bei denen flüssiges Schmiermittel das Werkstück verunreinigen würde.
Oberflächenbehandlungen verlängern die Lebensdauer von Bauteilen über die alleinigen Eigenschaften des Grundmaterials hinaus. Durch das Nitrieren der Führungsstifte nach dem Härten entsteht eine dünne, extrem harte Stickstoffdiffusionsschicht (bis zu 70 HRC-Oberfläche), die Abrieb und adhäsivem Verschleiß widersteht, ohne die Kerneigenschaften zu verändern. Die Verchromung erhöht die Korrosionsbeständigkeit und verringert den Reibungskoeffizienten auf Gleitflächen. Bei Metallwerkzeuganwendungen in korrosiven Umgebungen oder dort, wo die Verunreinigung durch Schmiermittel ein Problem darstellt, können diese Oberflächenbehandlungen das Intervall zwischen den Austauschvorgängen verdoppeln oder verdreifachen.
Bei der Beschaffung müssen die Spezifikationen für die Wärmebehandlung beachtet werden. Pfosten, die nach dem Aushärten nicht ausreichend angelassen werden, behalten innere Spannungen bei, die sich mit der Zeit abbauen - und zu Dimensionsänderungen führen, die Ihre Führungsausrichtung verschieben, nachdem die Matrize bereits in Produktion ist. Stellen Sie immer sicher, dass die Pfosten gemäß der Empfehlung des Stahlherstellers doppelt oder dreifach gehärtet sind, und bestätigen Sie die Härtewerte bei der Eingangskontrolle, anstatt sich nur auf den Papierkram zu verlassen.
| Material | Steifigkeit (Elastizitätsmodul) | Vibrationsdämpfung | Gewicht | Relative Kosten | Beste Anwendung |
|---|---|---|---|---|---|
| Kohlenstoffarme Stahlplatte (1020/1030) | Hoch (30 Msi) | Niedrig | Schwer | Niedrig | Allgemeine Produktionswerkzeuge, Umformung, fortschrittlich |
| Gusseisen (Grauguss) | Mäßig-Hoch (14–21 Msi) | Hoch | Schwer | Mäßig | Hochgeschwindigkeits-Stanzen, geräuschempfindliche-Vorgänge, große Automobilwerkzeuge |
| Aluminiumlegierung (QC-7, QC-10) | Niedrig (10,4 Msi) | Mäßig | Leicht (1/3 Stahl) | Höher | Hochgeschwindigkeitsstanzen, Prototypensätze, gewichtsbegrenzte Anwendungen |
| Fall-Gehärteter Stahl (8620 Beiträge) | Hoch (30 Msi) | Niedrig | Schwer | Mäßig | Standard-Führungspfosten für Produktionswerkzeuge zur Metallumformung |
| Durch-Gehärteter Werkzeugstahl (O1/A2-Pfosten) | Hoch (30 Msi) | Niedrig | Schwer | Höher | Präzise Führung, die höchste Verschleißfestigkeit erfordert |
| Bronzelegierung (C93200-Buchsen) | Mäßig (14 Msi) | Mäßig | Mäßig | Mäßig | Gleitlagerbuchsen für Standard- und Schwerlastanwendungen |
| Stahl-Backed Bronze (Buchsen) | Hoher Träger / mäßige Oberfläche | Niedrig | Mäßig | Höher | Hochbelastete Buchsen, bei denen sich massive Bronze verformen würde |
Die Materialauswahl nimmt über die Produktionsdauer hinweg zu. Ein Stahlschuh gepaart mit einsatz-gehärteten Stiften und öl-imprägnierten Bronzebuchsen sorgt für Millionen zuverlässiger Zyklen bei den meisten Stanzanwendungen. Aber wenn Ihre Umgebung, Tonnage oder Präzisionsanforderungen über die Standardbedingungen hinausgehen, kann die Aufrüstung auch nur einer Komponente - eines dickeren Schuhs, durch-gehärtete Stifte oder Graphit-gestopfte Buchsen - den Ausfallmodus beseitigen, der die Lebensdauer Ihrer Matrize stillschweigend verkürzt hat. Der Schlüssel liegt darin, zu wissen, welche Komponente Ihr System einschränkt. Dazu ist es erforderlich, die Verschleißmuster und Fehlerindikatoren zu verstehen, die jedes Material unter Betriebsbedingungen aufweist.
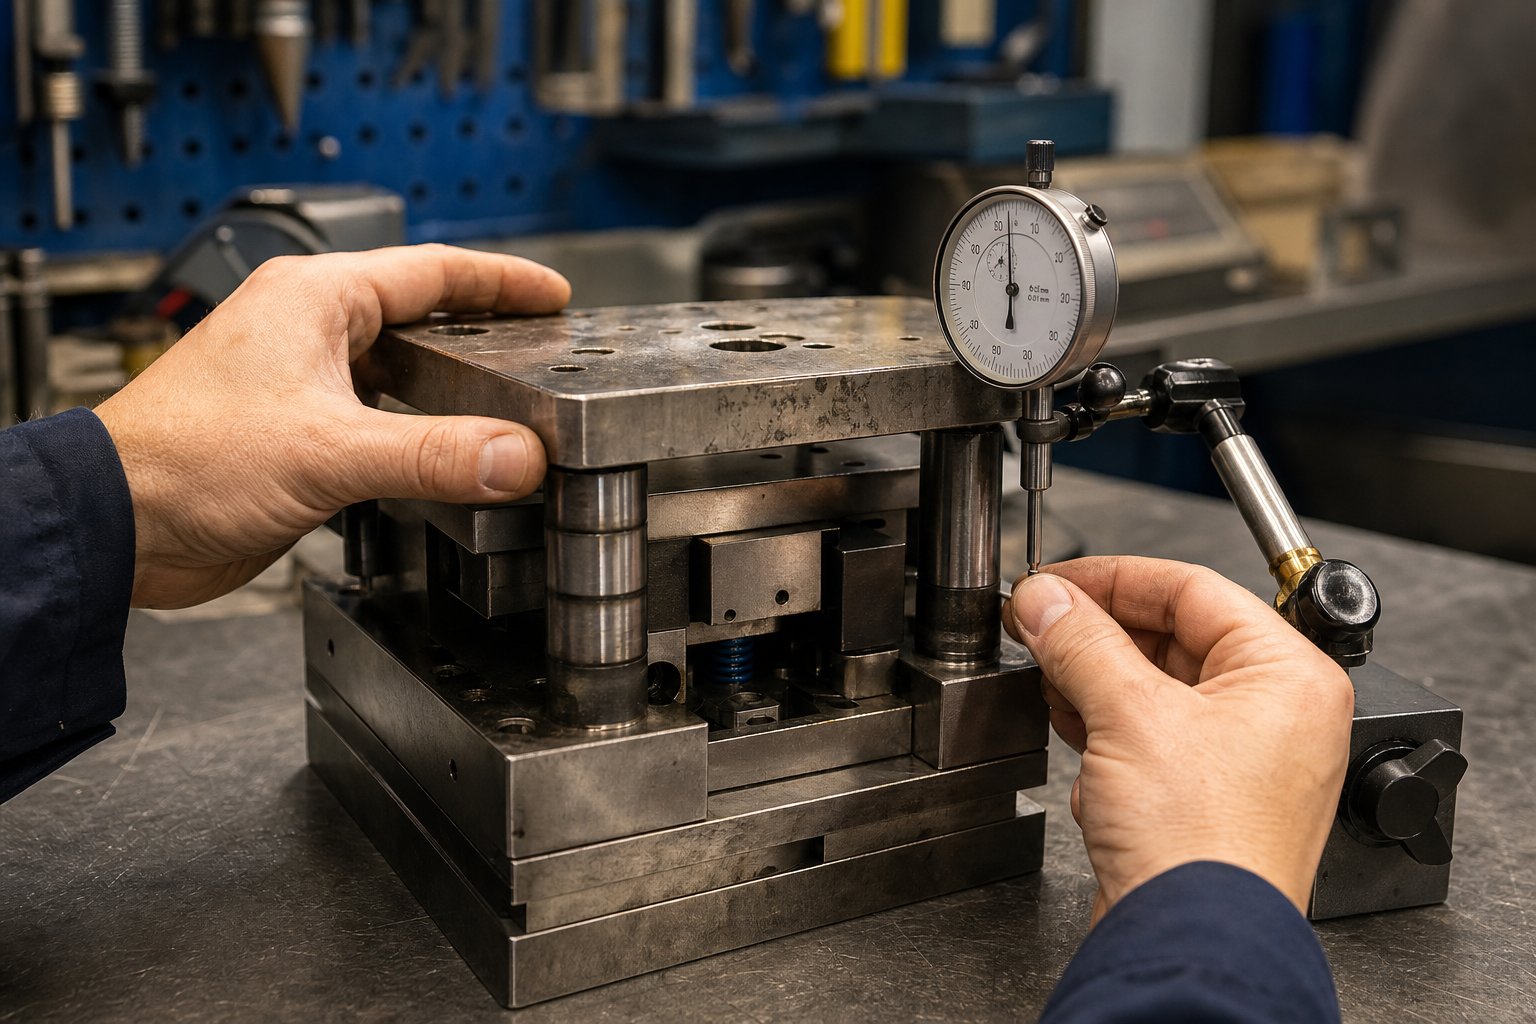
Wartung und Fehlerbehebung des Matrizensatzes
Tragemuster machen sich nicht mit Alarmen bemerkbar. Sie entwickeln sich langsam - hier ein paar Zehntel Spielraumwachstum, dort eine schwache Riefenspur -, bis der kumulative Effekt schließlich als Maßabweichung in Ihren gestanzten Teilen zum Vorschein kommt. Zu diesem Zeitpunkt hat sich der Schaden bereits vervielfacht: Abgenutzte Buchsen führten zu einer Fehlausrichtung, die den Bruch der Stempelkante beschleunigte, was zu erhöhten Schnittkräften führte, was das Führungssystem zusätzlich belastete. Um diesen Kreislauf zu durchbrechen, ist eine disziplinierte Inspektionsroutine erforderlich, die Verschlechterungen frühzeitig erkennt, bevor sie zu kostspieligen Werkzeugausfällen oder ungeplanten Pressenstillstandszeiten führen.
Verschleißindikatoren und Messmethoden
Das Führungspfosten- und Buchsenspiel ist das aussagekräftigste Maß für den Zustand des Gesenksatzes. Wenn ein Satz neu ist, beträgt das Laufspiel zwischen einer Gleitlagerbuchse und ihrem Gegenbolzen typischerweise 0,0003 bis 0,001 Zoll. -, gerade genug für einen Schmierfilm ohne wahrnehmbares Spiel. Über Millionen von Zyklen hinweg vergrößert sich dieses Spiel, da sich das weichere Buchsenmaterial am gehärteten Stift abnutzt. Wenn Sie dieses Wachstum im Laufe der Zeit verfolgen, erfahren Sie genau, wie viel Nutzungsdauer noch verbleibt.
So messen Sie es: Bringen Sie bei aus der Presse entferntem Matrizensatz eine Messuhr am unteren Schuh an und positionieren Sie den Kolben am oberen Schuh in der Nähe des Führungspfostens. Üben Sie seitlichen Handdruck auf den Oberschuh aus und lesen Sie die Gesamtbewegung des Indikators ab. Das ist Ihr Funktionsspiel - das tatsächliche Spiel, das das Führungssystem während des Betriebs zulässt. Vergleichen Sie diesen Messwert mit der Originalspezifikation aus dem Chip-Bauprotokoll.
Die Austauschschwellenwerte hängen von den Toleranzanforderungen der Teile ab. Eine praktische Richtlinie lautet jedoch: Wenn das gemessene Spiel das Dreifache der ursprünglichen Spezifikation überschreitet, planen Sie den Austausch der Buchse zum nächsten geplanten Wartungsfenster. Wenn es das Fünffache des Originals übersteigt, nehmen Sie die Form sofort aus der Produktion. - Sie arbeiten mit geliehener Zeit und die Teilequalität verschlechtert sich bereits, selbst wenn die Inspektion dies noch nicht festgestellt hat.
Überprüfen Sie die Führungspfosten über die Abstandsmessung hinaus visuell auf folgende Indikatoren:
- Vertikale Riefen- oder Fresslinien- weisen auf einen Mangel an Schmierung oder eine Verunreinigung der Gleitschnittstelle hin
- Polierte Verschleißbänder- zeigt an, wo die Buchse unter Last in Kontakt kommt; Unebene Bänder weisen darauf hin, dass sich der Pfosten durchbiegt oder die Schuhe nicht parallel sind
- Ballverfolgungsmarkierungen- Bei Kugellagersystemen zeigen in den Außendurchmesser des Pfostens oder den Innendurchmesser der Buchse eingearbeitete Rillen eine übermäßige seitliche Belastung, die sich auf einzelne Kugelelemente im Punktkontakt überträgt
- Durchmesserkegel- messbar mit einem Mikrometer oben, in der Mitte und unten in der Pfosten-Eingriffszone; Eine Verjüngung über 0,0002 Zoll weist darauf hin, dass der Pfosten selbst ausgetauscht werden muss, nicht nur die Buchse
Schuhoberflächen erfordern ein eigenes Prüfprotokoll. Führen Sie eine gerade Kante über die Montageflächen und prüfen Sie, ob leichte Lücken vorhanden sind, die auf eine lokale Verformung hinweisen -, insbesondere unter gehärteten Matrizenabschnitten, wo konzentrierte Stempellasten im Laufe der Zeit das weichere Schuhmaterial gehämmert haben. Passungsspuren (feines rostfarbenes Pulver an den Passflächen) weisen darauf hin, dass sich verschraubte Komponenten unter zyklischer Belastung mikro-bewegen, das Grundmaterial abtragen und die Passung lockern. Abrieb an den Kontaktflächen des Fersenblocks zeigt an, dass die Verschleißplatten ihre Nutzungsdauer überschritten haben und seitliche Kräfte nun den Schuh selbst beschädigen.
Schuhparallelität - Das Ebenheitsverhältnis zwischen der oberen und unteren Montagefläche - sollte mit einer Messuhr überprüft werden, die auf einer Referenzplatte aus Granit über die Oberfläche geführt wird. Wenn die Parallelitätsabweichung 0,001 Zoll über die Schuhbreite überschreitet, müssen die Schuhe auf einer Flachschleifmaschine nachgeschliffen werden, um die Präzision wiederherzustellen, die für die Bearbeitung von Matrizen und Schneidabschnitten für ein gleichmäßiges Spiel erforderlich ist.
Häufige Fehlermodi und Grundursachen
Die meisten Ausfälle von Werkzeugsätzen sind auf eine von drei Grundursachen zurückzuführen: Ausfall der Schmierung, Überlastung oder Fehlausrichtung. Der Fehlermodus selbst ist das Symptom -. Die Behebung ohne Behebung der zugrunde liegenden Ursache garantiert ein wiederholtes Ereignis. Jeder Werkzeugbautechniker sollte in der Lage sein, diese Muster zu erkennen und sie bis zu ihrem Ursprung zurückzuverfolgen.
| Fehlermodus | Symptom | Grundursache | Korrekturmaßnahme |
|---|---|---|---|
| Festfressen der Buchse | Oberschuh klemmt beim Pressenhub; Ritzen oder Schweißen zwischen Pfosten und Buchse | Schmierstoffmangel - Ölkanäle blockiert, manuelle Schmierung übersprungen oder falscher Schmierstofftyp verwendet | Buchse ersetzen; Reinigen Sie den Pfosten und prüfen Sie ihn auf Beschädigungen. Schmierplan wiederherstellen; Überprüfen Sie, ob die Schmierstoffspezifikation mit dem Lagertyp übereinstimmt |
| Bruch des Führungspfostens | Plötzlicher Verlust der Ausrichtung; sichtbarer Bruch an oder in der Nähe der Schuhbefestigungsfläche | Chronische Fehlausrichtung zwischen Pressenstößel und Tischplatte; Abgenutzte Pressleisten ermöglichen eine Winkelauslenkung, die den Pfosten bei jedem Hub biegt | Beitrag ersetzen; Überprüfen Sie die Parallelität der Presse und den Leistenspielraum. Überprüfen Sie, ob die Schuhbefestigung vollständig sitzt. Überprüfen Sie vor dem Einrasten, ob der Fersenblock Kontakt hat |
| Schuh knackt | Sichtbarer Riss, der sich vom Schraubenloch, der Keilnut oder der scharfen Innenecke des Schuhs ausbreitet | Überladung von - Tonnage übersteigt die Schuhkapazität; Spannungskonzentration an geometrischen Diskontinuitäten, beschleunigt durch Ermüdungswechsel | Schuh aussortieren, wenn der Riss über die Reparaturzone hinausgeht; Überprüfen Sie die tatsächliche Tonnage anhand der Auslegungskapazität. Erhöhen Sie beim Austausch die Schuhdicke oder die Materialqualität |
| Beschleunigter Buchsenverschleiß (einseitig) | Ungleichmäßige Abstandswerte; Das Verschleißband ist auf einer Seite des Buchsen-Innendurchmessers konzentriert | Unausgeglichene Matrizenkräfte erzeugen anhaltenden Seitenschub in eine Richtung; oder Pressenstößel kippt unter Last | Fügen Sie Fersenblöcke hinzu oder überprüfen Sie sie, um seitlichen Schub zu absorbieren. Überprüfen Sie die Parallelität des Pressenstößels. Erwägen Sie ein Upgrade auf stahlverstärkte-Buchsen für eine höhere Tragfähigkeit |
| Nachbrinellieren (Kugellagersätze) | Unruhiger oder rauer Lauf beim Öffnen/Schließen der Matrize; sichtbare Dellen auf der Pfostenoberfläche | Stoßbelastung durch Fehlzufuhr, Doppelschlag oder Kugelstapelung, die einzelne Ballelemente überlastet | Ersetzen Sie die Pfosten- und Kugelkäfigbaugruppe. Untersuchen Sie das Fehleinzugserkennungssystem. Fügen Sie Slug-Sensoren hinzu, falls nicht vorhanden |
| Verformung der Schuhoberfläche | Progressive Maßabweichung bei Stanzteilen; Auf der Schuhoberfläche sind Abdrücke der Trägerplatte sichtbar | Fehlende oder gerissene Trägerplatte, wodurch gehärtete Schlagköpfe direkt in weicheres Schuhmaterial eindringen können | Trägerplatten ersetzen; -Schuhoberfläche wieder flach schleifen; Stellen Sie vor dem nächsten Lauf sicher, dass alle Matrizenwerkzeuge und Trägerplatten vorhanden und unbeschädigt sind |
Beachten Sie das Muster: Jede Korrekturmaßnahme umfasst sowohl eine sofortige Fehlerbehebung als auch einen Untersuchungsschritt. Der Austausch einer festgefressenen Buchse ohne Prüfung der Schmierstoffzufuhr ist lediglich die Planung des nächsten Festfressens. Werkzeughersteller wie Bohrlehren, Messuhren und Richtplatten sind speziell für die objektive Quantifizierung dieser Zustände vorhanden. - Wenn man sich allein auf die visuelle Inspektion verlässt, wird die frühzeitige Verschlechterung übersehen, die durch vorhersehbare Wartung aufgefangen werden soll.
Plan für vorbeugende Wartung
Die Wartungshäufigkeit sollte mit dem Produktionsvolumen skaliert werden. Ein Werkzeug, das zwischen den Wartungsintervallen 50.000 Hübe in einem hochvolumigen Automobilwerk durchläuft, benötigt einen anderen Rhythmus als eines, das in einer Lohnfertigung 5.000 Teile pro Durchgang produziert. Die folgende Stufenstruktur bietet eine grundlegende - Anpassung der Intervalle basierend auf Ihren tatsächlichen Verschleißmesstrends und Teilequalitätsdaten.
Stufe 1: Jeder Produktionslauf (oder alle 10.000–25.000 Hübe)
- Führungspfosten und Buchsen sauber wischen; Überprüfen Sie die Oberfläche auf Riefenbildung, Hitzeverfärbung oder trockene Oberflächen
- Tragen Sie das vorgeschriebene Schmiermittel auf alle Führungspfosten- und Buchsenschnittstellen auf
- Überprüfen Sie die Fersenblock-Verschleißplatten auf Abrieb oder Ablagerungen
- Stellen Sie sicher, dass alle Schuhbefestigungsschrauben mit dem vorgeschriebenen Drehmoment angezogen sind
- Durch Sichtprüfung und leichten Klopftest auf lockere Passstifte prüfen
- Entfernen Sie die Ablagerungen von Metallschlacken und Abfällen aus den Schuhfreiräumen
Stufe 2: Alle 50.000–100.000 Schläge
- Messen Sie den Abstand zwischen Führungspfosten-zu-Buchse mit der Messuhrmethode. Rekord- und Trendwerte
- Untersuchen Sie die Schuhbefestigungsflächen auf Abrieb, Abnutzung oder Verformung
- Überprüfen Sie die Trägerplatten auf Risse, Dellen oder Pilzbildung
- Überprüfen Sie die freien Höhen der Feder anhand der Originalspezifikationen. Ersetzen Sie alle, die einen Höhenverlust von mehr als 5 % aufweisen
- Überprüfen Sie die Oberflächen der Führungspfosten mit einem Mikrometer an drei Punkten auf Konizität oder Durchmesserreduzierung
- Untersuchen Sie Kugellagerkäfige (falls zutreffend) auf gerissene Käfige oder fehlende Kugeln
Stufe 3: Alle 250.000-500.000 Hübe (oder jährlich für Anwendungen zur Gesenkbearbeitung mit geringem Volumen)
- Nehmen Sie den Matrizensatz für eine umfassende Werkbankinspektion außer Betrieb
- Überprüfen Sie die Schuhparallelität auf der Granitoberfläche. Nachschleifen, wenn die Abweichung mehr als 0,001 Zoll beträgt.
- Ersetzen Sie alle Buchsen, deren Spiel mehr als das Dreifache der ursprünglichen Spezifikation aufweist
- Ersetzen Sie alle Führungspfosten, die eine messbare Verjüngung aufweisen, eine Kerbe aufweisen, die unter der Spezifikation der Oberflächengüte liegt, oder eine Durchmesserverringerung von mehr als 0,0005 Zoll aufweisen.
- Überprüfen Sie alle Passstiftbohrungen auf Dehnung; Bei Bedarf übergroße Stifte aufbohren und einbauen
- Stellen Sie sicher, dass die Schuhdicke in Bereichen mit hoher -Belastung nicht durch Oberflächenverformung abgenommen hat
- Überprüfen Sie die Ebenheit und Parallelität des Schuhs nach jedem Nachschleifvorgang erneut
Ruhestandskriterien:Ein Gesenksatz sollte aus der Produktion genommen werden, wenn Schuhrisse nicht mehr örtlich repariert werden können, wenn durch erneutes Schleifen die Schuhdicke unter das für die Tonnage der Anwendung erforderliche Minimum reduziert wurde, wenn die Bohrungspositionen der Führungspfosten so weit abgenutzt sind, dass übergroße Standardpfosten ihre ursprüngliche Ausrichtung nicht mehr wiederherstellen können, oder wenn sich durch kumulative Verformung die geometrische Beziehung zwischen Montagemerkmalen über das Maß hinaus verschoben hat, was durch Ausgleichen kompensiert werden kann. Zu diesem Zeitpunkt hat das Gerät seine vorgesehene Lebensdauer - erreicht und jeder weitere Hub ist ein Risiko gegen einen katastrophalen Ausfall.
Konsequente Wartung verwandelt einen Stanzsatz von einem Verbrauchsmaterial in einen langlebigen Kapitalwert. Bei der Wartung bleibt jedoch nur das erhalten, was ursprünglich korrekt spezifiziert wurde. Mit der richtigen Originalspezifikation - und der Übermittlung der richtigen Abmessungen, Toleranzen und Leistungsanforderungen an Ihren Lieferanten - fügt sich das letzte Puzzleteil zusammen.
So spezifizieren und bestellen Sie den richtigen Matrizensatz
Durch die Wartung bleibt die Leistung Ihres Werkzeugsatzes - erhalten, ein Satz, der vom ersten Tag an falsch spezifiziert wurde, kann jedoch nicht repariert werden. Wenn Sie einen Prägestempelsatz bestellen, ohne Ihrem Lieferanten die richtigen Daten mitzuteilen, ist das so, als würde man einen Maschinisten bitten, ein Teil ohne Druck auszuschneiden. Sie erhalten etwas zurück, aber es passt wahrscheinlich nicht in Ihre Druckmaschine, passt nicht zu Ihrem Prozess oder übersteht Ihr Produktionsvolumen nicht. In der Spezifikationsphase legen Werkzeugingenieure die Leistung fest oder bauen unwissentlich Einschränkungen ein.
Informationen, die Sie vor der Spezifikation eines Matrizensatzes benötigen
Bevor Sie sich an einen Hersteller von Stanzwerkzeugen wenden, sammeln Sie die folgenden Datenpunkte. Wenn auch nur eines fehlt, kann dies dazu führen, dass ein Satz nachgearbeitet werden muss oder überhaupt nicht zu Ihrer Druckmaschine passt:
- Bewertung der Presstonnage- bestimmt die Qualität des Schuhmaterials und die Mindestdicke, um einer Durchbiegung unter Ihrer maximalen Belastung standzuhalten
- Polsterabmessungen (Breite x Tiefe)- schränkt die maximale Schuhfläche und Klemmzonenpositionen ein
- Schließhöhenbereich (Minimum und Maximum)- definiert den vertikalen Umschlag, in den Ihr geschlossener Chipstapel passen muss
- Hublänge- wirkt sich auf die Dauer des Guide-Post-Engagements aus; Die Pfosten müssen während der gesamten geöffneten Position in den Buchsen bleiben
- Vorschubrichtung und Bandbreite- legt fest, welche Seiten von Führungspfosten und Fersenblöcken ferngehalten werden müssen
- Erwartetes Produktionsvolumen- beeinflusst die Materialauswahl, den Lagertyp und die Oberflächenbehandlungsentscheidungen
- Gesenkraum (Abmessungen des Arbeitsbereichs)- legt die minimale Schuhfläche fest, die zur Montage aller aktiven Matrizenkomponenten mit Freiraum für Befestigungselemente erforderlich ist
- T-Nutmuster und -größe- stellt sicher, dass der Schuh sowohl am Polster als auch am Stößel ordnungsgemäß festgeklemmt werden kann
- Anforderungen an die Teiletoleranz- bestimmt, ob Kugellager- oder Gleitlagerführung sinnvoll ist
- Betriebsumgebung- Staub, Kühlmittelnebel oder extreme Temperaturen wirken sich auf das Buchsenmaterial und die Schmierspezifikationen aus
Klingt nach viel? Es ist -, aber jedes Element in dieser Liste entspricht einer Abmessung oder Materialauswahl, die Ihr Lieferant in Ihrem Namen trifft, wenn Sie diese nicht angeben. Die Kontrolle über diese Entscheidungen von vornherein ist es, was eine individuelle Matrize, die Leistung bringt, von einer Matrize unterscheidet, die lediglich passt.
Standard- vs. kundenspezifische Matrizensätze und Kostenüberlegungen
Das Produktionsvolumen ist der wichtigste Hebel bei der Entscheidung zwischen Standard -im Vergleich zu -Benutzerdefiniert. Standard-Katalog-Matrizensätze -, die auf gängige Abmessungen mit vorgegebenen Pfostengrößen, Positionen und Schuhdicken ausgelegt sind - bieten eine schnelle Lieferung und niedrigere Stückkosten durch Skaleneffekte. Wie die Branchenerfahrung zeigt, können die meisten Betriebe einen einmaligen -Stanzformensatz nicht so kostengünstig-produzieren wie ein Spezialstanzenhersteller, der in großen Mengen arbeitet. Standardsätze bieten außerdem Austauschbarkeit: Komponenten entsprechen den NAAMS- oder JIS-Abmessungsstandards, was bedeutet, dass Ersatzpfosten, -buchsen und -schuhe ohne kundenspezifische Bearbeitung von mehreren Matrizenherstellern bezogen werden können.
Kundenspezifische Stanzwerkzeuge aus Metall verdienen ihre Prämie, wenn Ihre Anwendung außerhalb der Katalogparameter liegt. Nicht-Standard-Pfostenabstände, übergroße Schuhe für schwere{{2}Tonnageformen, ungewöhnliche Anforderungen an die Vorschubrichtung- oder der Bedarf an integrierten Fersenblöcken und Stickstoff-Montagetaschen – all das veranlasst Sie zu einem maßgeschneiderten Matrizensatz, der genau nach Ihren Spezifikationen entwickelt wurde. Der Kostenunterschied ist real - Kundenspezifische Lösungen erfordern spezielle Entwicklungszeit, einzigartige Setups und oft längere Vorlaufzeiten -, aber auch die Leistungslücke, wenn ein Katalogsatz Kompromisse bei Ihrem Chip-Layout erzwingt.
Es gibt auch einen Mittelweg. Einige Ingenieure kaufen einen Standardsatz und fertigen dann im eigenen Haus {{1}benutzerdefinierte -Befestigungslöcher, Freiräume oder geänderte Pfostenpositionen an. Dieser Hybridansatz kann die Zeitspanne verkürzen, erfordert jedoch die Bearbeitungsfähigkeit und das Fachwissen, um die Positionsgenauigkeit zwischen den Führungspfostenbohrungen aufrechtzuerhalten, von der die Leistung des Werkzeugsatzes abhängt. Durch die Bearbeitung aller kritischen Merkmale in einer einzigen-Aufstellung, wie sie von präzisionsorientierten Zulieferern-praktiziert wird, werden Positionsfehler vermieden, die sich verstärken, wenn sich ein Matrizenschuh zwischen mehreren Maschinenaufstellungen bewegt.
Auch die Planung der Durchlaufzeit ist wichtig. Standard-Stanzformen werden oft innerhalb weniger Tage versandt. Die Bestellungen für kundenspezifische Metallstanzformen dauern in der Regel zwei bis sechs Wochen, abhängig von der Komplexität, der Materialverfügbarkeit und dem Auftragsbestand des Lieferanten. Berücksichtigen Sie bei Produktionsstarts mit festen Fristen diese Vorlaufzeit in Ihrem Werkzeugprogrammplan - nicht als nachträglicher Einfall, sondern als kritisches-Pfadelement, das die Erprobung und Validierung ermöglicht.
Partnerschaft mit dem richtigen Stanzsatzlieferanten
Die von Ihnen gesammelten Spezifikationsdaten liefern nur dann Ergebnisse, wenn Ihr Lieferant weiß, was er damit machen soll. Suchen Sie nach Werkzeugherstellern, die die richtigen Fragen - zu Ihrem Prozess, Ihrem Pressenzustand und Ihren Toleranzerwartungen stellen -, anstatt sich einfach nur auf eine Zeichnung zu berufen. Die besten Lieferanten fungieren als technische Partner und erkennen Spezifikationslücken, bevor sie zu Konstruktionsfehlern werden.
Bei Projekten mit komplexen Matrizenstrukturen - engen Abstandsspezifikationen, optimiertem Materialfluss, kundenspezifischen Stempeln, Hebern oder Bypass-Kerbengeometrie - spart die Zusammenarbeit mit einem Lieferanten, der Designabsicht und Fertigungsrealität verbindet, Iterationszyklen. YICHEN zum Beispiel verbindet Werkzeugingenieure mitkundenspezifische Stanzformlösungendie entwurfsschwere-Herausforderungen wie Gratkontrolle, Komponentenintegration und Abstandsoptimierung von Anfang an angehen, anstatt diese Details während des Testens zu lösen.
Unabhängig davon, für welchen Lieferanten Sie sich entscheiden, bestätigen Sie diese Fähigkeiten, bevor Sie sich verpflichten: -interne Bearbeitung mit geprüfter Überprüfung kritischer Abmessungen, dokumentierte Qualitätsberichte, aus denen die tatsächlich erreichten Toleranzen hervorgehen, und die Bereitschaft, bei der Verfeinerung der Spezifikationen zusammenzuarbeiten, anstatt einfach nur nach Druck zu bauen. Ein Stanzformsatz ist ein Präzisionsinstrument, das über Jahre hinweg die Qualität Ihrer Teile bestimmt. - Der Bestellvorgang verdient die gleiche Strenge, die Sie bei der Angabe anderer Kapitalinvestitionen in Werkzeuge anwenden würden.
Häufig gestellte Fragen zu Stanzformen-Sets
1. Was ist der Unterschied zwischen einem Matrizensatz und einem Matrizenblock?
Ein Matrizensatz ist das Strukturgerüst, das aus oberen und unteren Matrizenschuhen, Führungspfosten und Führungsbuchsen besteht und die Ausrichtung zwischen den beiden Hälften eines Stanzwerkzeugs aufrechterhält. Matrizenblöcke hingegen enthalten die eigentlichen Schneidkanten, Formprofile und Einstechgeometrie. Sie können verschiedene Matrizenblöcke im selben Matrizensatz austauschen, sofern die Grundfläche übereinstimmt. Deshalb tragen standardisierte Matrizensätze dazu bei, die Werkzeugkosten über alle Produktfamilien hinweg zu senken. Wenn sich die Qualität eines Teils verschlechtert, ist die Ursache häufig auf das verschlissene Führungssystem des Matrizensatzes und nicht auf die Geometrie des Matrizenblocks selbst zurückzuführen.
2. Wie wähle ich zwischen Kugellager- und Gleitlager-Führungssystemen für meinen Matrizensatz?
Die Wahl hängt von Ihren Betriebsbedingungen ab. Kugellagersysteme ermöglichen eine nahezu spielfreie Ausrichtung und sind ideal für Hochgeschwindigkeitsschneiden und Lochen mit engen{3}Toleranzen. Sie erfordern jedoch saubere Umgebungen, eine regelmäßige Schmierung mit Mineralöl und vertragen keine Stoßbelastungen oder Verunreinigungen. Gleitlagersysteme verwenden Bronzebuchsen, die Seitenschub, schmutzige Umgebungen und inkonsistente Wartung weitaus besser bewältigen, wodurch sie sich für schwere Umformungen, Tiefziehen und Cam-{5}}Gesenke eignen. Für Folgeverbundwerkzeuge mit sowohl Präzisions- als auch Schubanforderungen bieten Hybridkonfigurationen mit Kugellagern auf der kritischen Vorschubachse und Gleitlagern auf der schubbelasteten Achse einen effektiven Kompromiss.
3. Wann sollte ich Führungsbuchsen in einem Prägewerkzeugsatz ersetzen?
Planen Sie den Austausch der Buchse, wenn der gemessene Abstand zwischen-zu-Buchse das Dreifache der ursprünglichen Spezifikation aus dem Matrizenbauprotokoll überschreitet. Wenn das Spiel das Fünffache des ursprünglichen Wertes erreicht, nehmen Sie die Matrize sofort aus der Produktion, da sich die Qualität des Teils bereits verschlechtert. Messen Sie das Spiel, indem Sie eine Messuhr am unteren Schuh anbringen, den Kolben am oberen Schuh in der Nähe des Führungspfostens positionieren und die Gesamtbewegung der Anzeige unter seitlichem Handdruck ablesen. Verfolgen Sie diese Messwerte im Laufe der Zeit, um Austauschintervalle vorherzusagen und ungeplante Ausfallzeiten zu vermeiden.
4. Welche Formsatzkonfiguration eignet sich am besten für das Folgestanzen?
Konfigurationen mit hinteren Pfosten sind der Standard für progressives Stanzen, da sie beide Führungspfosten entlang der Hinterkante positionieren und die Vorderseite und die Seiten vollständig offen lassen, um die Streifenzuführung, die Abfallentsorgung und die Sicht des Bedieners zu ermöglichen. In Kombination mit der Kugellagerführung bieten die hinteren Pfostensätze die Positionswiederholgenauigkeit, die beim progressiven Hochgeschwindigkeitsschneiden und -lochen erforderlich ist. Wenn Ihr Folgeverbundwerkzeug jedoch über schwere Formstationen in der Nähe der Vorderkante eines breiten Schuhs verfügt, kann die asymmetrische Führung der beiden hinteren Pfosten eine ausreichende Durchbiegung ermöglichen, um die Ausrichtung zu verschieben. Erwägen Sie in diesen Fällen ein Upgrade auf eine Vier-Pfosten-Anordnung oder das Hinzufügen von Fersenblöcken, um seitlichen Schub zu absorbieren.
5. Wie bestimme ich die richtige Dicke des Matrizenschuhs für meine Anwendung?
Die Schuhdicke muss einer Durchbiegung unter Ihren spezifischen Traglasten, Spannweiten und Auflagebedingungen standhalten. Wenn ein Schuh zur Schrottentfernung auf Parallelen ruht, verhält sich die nicht unterstützte Spannweite wie ein belasteter Balken. Ein zu dünner Schuh verformt sich in der Mitte, verschiebt die Abstände zwischen Stempel- und Matrize bei jedem Hub dynamisch und führt zu fortschreitendem Gratwachstum und Maßabweichungen. Obwohl es keine einheitliche Formel gibt, die alle Fälle abdeckt, ist das Prinzip konsistent: Höhere Tonnage, größere freitragende Spannweiten und konzentrierte Eindringlasten erfordern alle dickere Schuhe. Wenn Sie bei einer Matrize, die den ersten Test bestanden hat, eine fortschreitende Qualitätsabweichung beobachten, gehört eine unzureichende Schuhdicke zu den ersten Ursachen, die untersucht werden müssen. Lieferanten wie YICHEN können Ingenieuren dabei helfen, die Schuhabmessungen im Verhältnis zu spezifischen Tonnage- und Abstandsanforderungen zu optimieren.


