


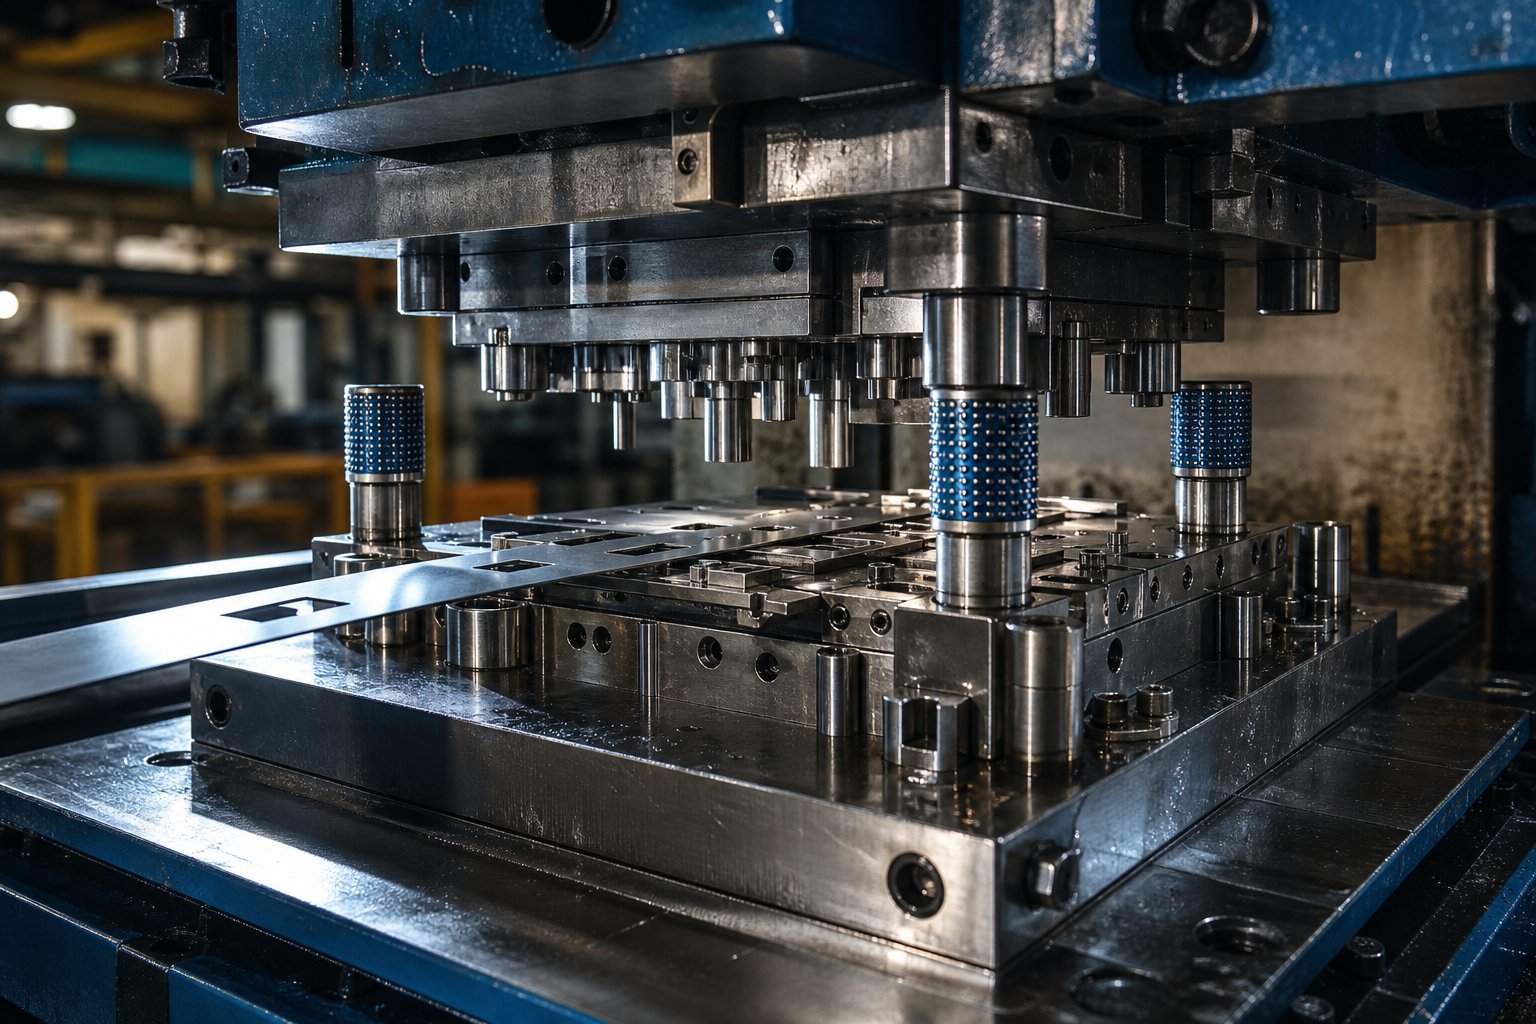
Was eine Stanzform tatsächlich bei der Metallumformung bewirkt
Stellen Sie sich ein Werkzeug vor, das so präzise ist, dass es Tausende identischer Metallteile pro Stunde herstellen kann, wobei jedes einzelne dem letzten auf Bruchteile eines Millimeters genau entspricht. Genau das leistet eine Stanzform in der Produktion. Dennoch verwechseln viele Ingenieure und Beschaffungsexperten es immer noch mit Kunststoffspritzgusswerkzeugen oderAllzweck-Stanzformen. Die Unterscheidung ist wichtig, weil sie jede Entscheidung über Design, Material und Kosten bestimmt.
Was ist eine Stanzform?
Eine Stanzform ist ein spezielles Präzisionsstanzwerkzeug, das flaches Blech schneidet, biegt oder in eine fertige Form bringt, indem es in einer mechanischen oder hydraulischen Presse eine kontrollierte Kraft ausübt. Es kombiniert eine obere Stempelbaugruppe mit einem unteren Matrizenblock, sodass jeder Pressenhub rohes Band- oder Rohmaterial in ein wiederholbares Teileprofil umwandelt.
In der Praxis funktioniert das System als eine Einheit: Die Presse liefert die Tonnage, die Metallmatrize liefert die Geometrie und das Blech liefert das Rohmaterial. Jeder Zyklus produziert ein oder mehrere identische Einzelteile durch Kaltumformvorgänge -, kein Schmelzen, kein Gießen, kein Aushärten. Metallstanzwerkzeuge können mit Geschwindigkeiten von mehr als 4.000 Hüben pro Stunde arbeiten, was sie überall dort unverzichtbar macht, wo Wiederholbarkeit, Geschwindigkeit und niedrige Stückkosten zusammenkommen.
Diese Kombination aus Durchsatz und Konsistenz ist der Grund dafür, dass Großserienhersteller für alles, von Kfz-Halterungen bis hin zu elektrischen Steckverbindern, auf Formguss vertrauen. Werkzeuginvestitionen sind einmalige Kosten, die sich über Millionen von Zyklen amortisieren, wodurch die Stückpreise für Material und Arbeit auf Bruchteile eines Cents sinken, sobald die Matrize abbezahlt ist.
Wie sich Stanzformen von Spritzgussformen unterscheiden
Die Verwechslung zwischen Stanzwerkzeugen und Spritzgussformen ist verständlich -bei beiden handelt es sich um Präzisionswerkzeuge für die Massenproduktion-von Teilen. Der wesentliche Unterschied liegt im Materialzustand und der Prozessmechanik. Ein Prägestempel formt massives Blech durch mechanischen Druck bei Raumtemperatur. Im Gegensatz dazu wird bei einer Spritzgussform geschmolzenes Polymer in einen verschlossenen Hohlraum gedrückt, wo es abkühlt und erstarrt. Die Strukturen sind völlig unterschiedlich: Spritzgussformen erfordern Kühlkanäle, Anschnittsysteme und Auswurfmechanismen, während Stanzformen auf Stempel-{6}und-Matrizenspiel, Abstreifer und Führungssysteme zur Steuerung des Metallflusses angewiesen sind.
Wenn Sie sich diese einfache Regel merken, können Sie die Überschneidung beseitigen: Wenn das Rohmaterial während des gesamten Prozesses fest bleibt, befinden Sie sich im Bereich des Formenbaus. Wenn es zuerst schmilzt, handelt es sich um Spritzguss- oder Druckgussformen.
In diesem Artikel wird der gesamte Lebenszyklus einer Prägematrize - Typen, Komponenten, Design-Workflow, Materialauswahl, Herstellung, Wartung und Lieferantenbewertung - beschrieben, damit Sie mit Zuversicht vom Konzept zu einer validierten Metallmatrize übergehen können.
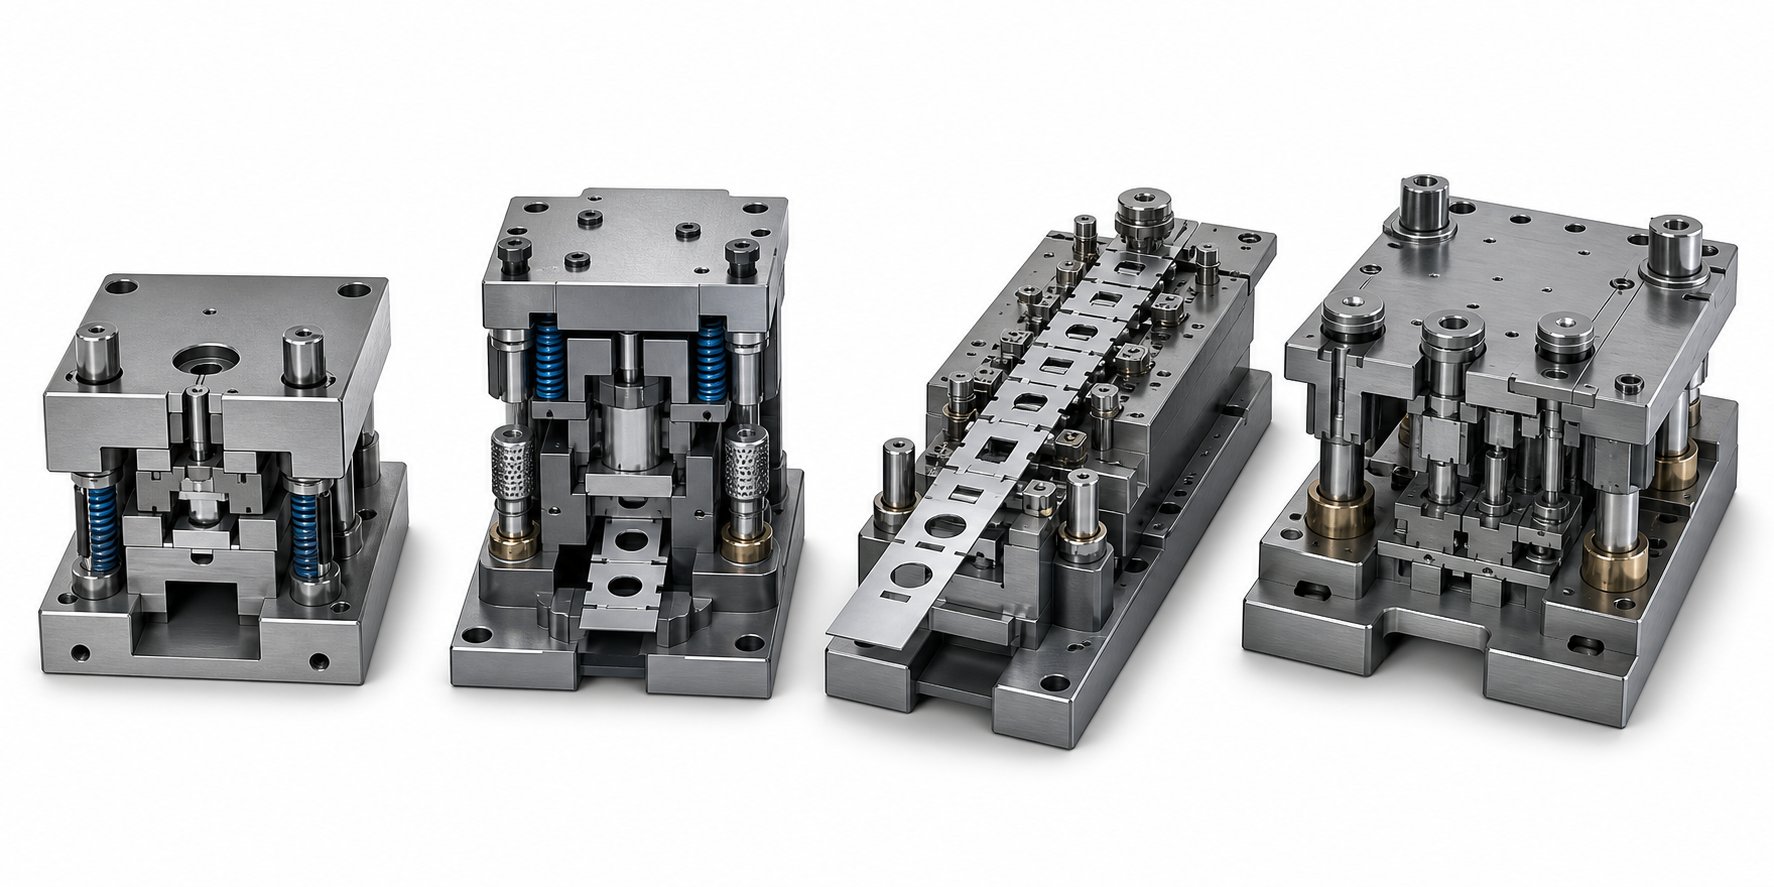
Prägestempeltypen und wann man sie jeweils verwendet
Die Wahl des falschen Matrizentyps für einen Produktionslauf ist einer der teuersten Fehler, den ein Werkzeugbauingenieur machen kann. Ein über-konstruierter Würfel verschwendet Kapital; eine, die unter -technischen Engpässen im Durchsatz liegt oder Ausschuss produziert. Vier Hauptkonfigurationen decken die überwiegende Mehrheit der Blechstanzanwendungen ab: Einzelstation, Verbund-, Folge- und Transferkonfiguration. Jede arbeitet nach einem anderen Prinzip der Arbeitsorganisation innerhalb des Pressenhubs und passt zu einem bestimmten Fenster der Teilekomplexität, des Volumens und des Budgets.
Einzel--Stations- und Verbundmatrizen
Eine einzelne -Stationsmatrize führt pro Pressenhub genau einen Arbeitsgang aus - einen einzelnen Schnitt, eine einzelne Biegung oder einen einzelnen Zug. Betrachten Sie es als eine spezielle Stanzmatrize, die eine Aufgabe gut erledigt. Sie laden einen Rohling oder Streifen, die Presse läuft weiter und Sie erhalten ein Feature, das dem Teil hinzugefügt wird. Benötigen Sie drei Funktionen? Sie lassen das Teil in drei separaten Aufspannungen durch drei separate Matrizen laufen.
Diese Einfachheit ist im richtigen Kontext tatsächlich ein Vorteil. Einzelstations-Matrizen sind kostengünstig in Design und Bau, leicht zu beheben und schnell einzurichten. Sie eignen sich hervorragend für die Kleinserienproduktion, die Prototypenerstellung oder Situationen, in denen die Teilegeometrie so einfach ist, dass ein Arbeitsgang das Teil fertigstellt -, beispielsweise ein einfaches Stanzen kreisförmiger Scheiben aus Streifenmaterial.
Verbundmatrizen erhöhen die Leistungsfähigkeit, indem sie mehrere Schneidvorgänge in einem einzigen Hub ausführen.Ein typischer zusammengesetzter Würfelkann das Außenprofil stanzen und gleichzeitig Innenlöcher bohren, wodurch mit einem Schlag ein fertiges flaches Teil entsteht. Die Stanzwerkzeuge in einer zusammengesetzten Anordnung haben eine gemeinsame Schließhöhe, sodass jedes Merkmal im Verhältnis zu den anderen perfekt ausgerichtet ist, ohne dass sich die Toleranzen aufhäufen, die bei mehreren Anordnungen auftreten.
Wo glänzen Compound-Matrizen? Unterlegscheiben, Dichtungen, Blechpakete für Elektromotoren und alle flachen Präzisionsteile, bei denen die Positionsgenauigkeit zwischen den Merkmalen von entscheidender Bedeutung ist. Da alle Schnitte in einem Zug erfolgen, wird das Risiko einer Fehlausrichtung zwischen den Arbeitsgängen minimiert und die Ausschussquote bleibt niedrig. Der Nachteil besteht darin, dass zusammengesetzte Matrizen das Schneiden und begrenzte Prägen gut bewältigen, aber nicht für komplexes Biegen oder Tiefziehen ausgelegt sind.
Folgeverbund- und Transfermatrizen
Wenn die Komplexität oder das Volumen der Teile steigt, werden Folgeverbundwerkzeuge zum Arbeitstier. Ein Folgeverbundwerkzeug enthält mehrere Stationen, die entlang der Bandvorschubrichtung nacheinander angeordnet sind. Das Spulenmaterial bewegt sich um eine Teilungslänge pro Hub durch die Matrize, und jede Station führt einen anderen Vorgang aus - Lochen, Ausklinken, Formen oder Beschneiden -, bis das fertige Teil an der letzten Station freigeschnitten wird.
Wie bestimmen Ingenieure die Anzahl und Reihenfolge der Stationen? Es beginnt mit der Teilegeometrie. Jedes Feature, das nicht gleichzeitig mit einem anderen erstellt werden kann (aufgrund von Kraftkonflikten, Materialflussstörungen oder geometrischem Zugang), erfordert eine eigene Station. Eine einfache Halterung benötigt möglicherweise fünf oder sechs Stationen. Für einen komplexen elektrischen Steckverbinder mit mehreren Biegewinkeln, Spitzen und geprägten Merkmalen sind möglicherweise 15 oder mehr erforderlich. Forscher haben Bewertungssysteme vorgeschlagen, die die Anzahl der Stationen, den Momentenausgleich, die Bandstabilität und die Zuführhöhe gewichtenBewerten und bewerten Sie konkurrierende Streifenlayoutsbevor Sie sich auf einen endgültigen Entwurf festlegen.
Folgeverbundwerkzeuge liefern eine außergewöhnliche Geschwindigkeit - oft mit Hunderten von Hüben pro Minute - bei gleichbleibender Qualität über Millionen von Teilen hinweg. Sie sind die erste Wahl in der Automobil-, Elektronik- und Geräteherstellung, wenn die jährlichen Volumina die Werkzeuginvestition rechtfertigen. Die Formstationen innerhalb eines Folgeverbundwerkzeugs können neben Schneidvorgängen auch Biegen, Ziehen und Prägen umfassen, was diese Werkzeuge zu einer bemerkenswerten Vielseitigkeit macht.
Transfermatrizen lösen ein anderes Problem. Einige Teile sind zu groß, zu tief -gezogen oder geometrisch zu komplex, um auf einem Trägerstreifen befestigt zu bleiben. In einem Transfer-Matrizensystem werden einzelne Rohlinge oder teilweise geformte Schalen mechanisch von einer Station zur nächsten durch einen Pressen- und Matrizenautomatisierungsmechanismus -, typischerweise Fingertransfers oder dreiachsige Servoeinheiten, übertragen. Jede Station ist im Wesentlichen eine unabhängige Matrize, die einen Arbeitsgang ausführt, aber die automatisierte Handhabung verbindet sie in einen kontinuierlichen Produktionsfluss.
Transfermatrizen kommen häufig in Karosserieteilen, Strukturhalterungen und Gerätegehäusen von Automobilen vor, wo die Teilegröße das Bandmaterial übersteigt, das praktisch aufgenommen werden kann. Sie bieten mehr Flexibilität bei der Teileausrichtung zwischen den Stationen und ermöglichen tiefere Züge und radikalere Formänderungen, als dies bei einer progressiven Einrichtung möglich ist. Der Kompromiss-ist eine langsamere Zyklusrate und eine höhere betriebliche Komplexität.
| Matrizentyp | Operationen pro Schlag | Ideale Teilekomplexität | Typisches Produktionsvolumen | Relative Werkzeugkosten |
|---|---|---|---|---|
| Einzelne-Station | 1 | Einfach (eine Funktion) | Niedrig bis mittel | Niedrig |
| Verbindung | Mehrere Schneidoperationen | Flache Teile, enge Lagetoleranzen | Mittel bis hoch | Mäßig |
| Progressiv | Eine pro Station, mehrere Stationen pro Hub | Mäßig bis hoch (viele-Funktionen, biegbar) | Hoch bis sehr hoch | Hoch |
| Überweisen | Eine pro Station, ein Teil wurde zwischen den Stationen bewegt | Hoch (groß, tief-gezeichnet, komplex 3D) | Mittel bis hoch | Hoch bis sehr hoch |
Die Abstimmung des Matrizentyps auf die Anwendung ist letztendlich ein Gleichgewicht zwischen Teilegeometrie, Jahresvolumen und Budget. Eine einfache Formmatrize für eine Halterung mit geringem{1}}Volumen erfordert keine Folgeverbundwerkzeuge. Umgekehrt kann ein elektrischer Steckverbinder, der in einer Stückzahl von 50 Millionen pro Jahr hergestellt wird, nicht wirtschaftlich an einer einzelnen Station gestanzt werden. Formwerkzeuge und Transfersysteme besetzen jeweils eine Nische, die durch die Anforderungen des Teils und die Produktionsökonomie definiert wird.
Die erste strategische Entscheidung besteht darin, zu verstehen, welche Konfiguration zu Ihrem Projekt passt. Die nächste Ebene der Komplexität liegt im Inneren des Würfels selbst - der einzelnen Komponenten, die all diese Präzision ermöglichen.
Schlüsselkomponenten und Werkzeugsatzkonfigurationen erklärt
Jeder oben besprochene Stanzwerkzeugtyp -, von einem einfachen Stanzwerkzeug bis hin zu einem 20--Stationen-Stanzwerkzeug, besteht aus derselben Familie von Kernkomponenten für Presswerkzeuge. Stellen Sie sich eine Werkzeugbaugruppe so vor, wie Sie sich ein Gebäude vorstellen würden: Das Fundament sorgt dafür, dass alles ausgerichtet ist, die Strukturelemente tragen die Last und die Funktionselemente erledigen die eigentliche Arbeit. Wenn Sie wissen, was die einzelnen Teile bewirken, können Sie die Werkzeuge richtig spezifizieren und Fehler schneller beheben, wenn etwas außerhalb der Toleranz liegt.
Kernkomponenten einer Matrizenbaugruppe
Ein Prägestempel zerfällt in zwei Hälften. Die obere Hälfte wird am Pressenstößel befestigt; Die untere Hälfte wird mit dem Pressenbett verschraubt. Dazwischen wird das Blech mit jedem Hub geformt. Hier ist die Aufschlüsselung der Hauptkomponenten der Prägematrize nach Funktion:
- Matrizenschuhe (obere und untere Platte)- Die starren Stahl- oder Aluminiumplatten, die das Fundament der gesamten Matrizenbaugruppe bilden. Alle anderen Komponenten werden auf diesen Platten montiert und ihre Ebenheit und Parallelität bestimmen die Gesamtgenauigkeit des Werkzeugs.
- Stempelhalter (Halter)- Eine gehärtete Platte oder ein gehärteter Block, der am oberen Matrizenschuh befestigt ist und die einzelnen Stempel in der richtigen Position positioniert und hält.
- Schläge- Die Schneid- oder Formwerkzeuge, die in das Blech drücken. Die Nasenformen reichen von rund und länglich bis hin zu vollständig kundenspezifischen Profilen, je nach dem herzustellenden Merkmal.
- Stripperinnen- Federbelastete Platten-, die den Streifen während des Schnitts flach gegen die Matrizenplatte halten und ihn dann von den Stempeln drücken, wenn der Stößel zurückfährt. Ohne Abstreifer würde sich das Material mit dem Stempel anheben und das Werkzeug blockieren.
- Matrizenplatte und Matrizenblöcke- Die untere Arbeitsfläche enthält Öffnungen (Knöpfe), die für jeden Stempel die gegenüberliegende Schneidkante bilden. Bei den Matrizenblöcken handelt es sich um gehärtete Einsätze, die in die Matrizenplatte eingepresst oder verschraubt sind und bei Kantenabnutzung einen einfachen Austausch ermöglichen.
- Führungsstifte und Buchsen- Präzise-Bodenpfosten und -hülsen, die die obere und untere Hälfte bei jedem Hub auf Zehntel eines Tausendstel Zoll genau ausrichten. Kugelgelagerte Führungsstifte sind für sie zum Industriestandard gewordeneinfache Trennung und gleichbleibende Vorspannungseigenschaften.
- Sicherungsplatten-- Gehärtete Platten werden hinter Stempeln oder Matrizenblöcken platziert, um die Aufprallkraft zu verteilen und zu verhindern, dass sich der weichere Matrizenschuh über Millionen von Zyklen hinweg verformt.
- Federn (mechanisch oder Stickstoffgas)- Stellen Sie die kontrollierte Kraft bereit, die Abstreifer, Druckstücke und Niederhalter durch ihren Arbeitsbereich treibt.
Jeder dieser Teile funktioniert als System. Eine verschlissene Führungsbuchse beeinträchtigt die Ausrichtung des Stempels-zu-, was die Grathöhe erhöht, was den Verschleiß des Matrizenblocks beschleunigt - eine Kaskade, die mit einer vernachlässigten Komponente beginnt.
Konfigurationen und Auswahlkriterien für Matrizensätze
Der Matrizensatz -, also die Matrizenschuhe und ihre Anordnung der Führungsstifte -, ist das strukturelle Rückgrat, das Sie auswählen, bevor Sie Arbeitskomponenten entwerfen. Vier Standardlayouts decken die meisten Anwendungen ab:
| Konfiguration | Platzierung der Führungsstifte | Beste Anwendung | Entscheidender Vorteil |
|---|---|---|---|
| Zurück-Beitrag | Zwei Pfosten an der Rückseite des Matrizensatzes | Folgeverbundwerkzeuge mit vorderer oder seitlicher Bandzuführung | Freier Bedienerzugang von drei Seiten |
| Center-Beitrag | Zwei Pfosten auf gegenüberliegenden Seiten zentriert | Symmetrisches Ausblenden und moderate-Ladevorgänge | Ausgewogene Führung mit gutem Zugang von vorne und hinten |
| Diagonaler-Beitrag | Zwei Pfosten an gegenüberliegenden diagonalen Ecken | Außermittige Belastung oder asymmetrische Teilegeometrie | Widersteht Momentbelastungen, die einen hinteren-Pfostensatz verdrehen würden |
| Vier-Beiträge | Vier Pfosten, einer an jeder Ecke | Schweres Stanzen, große Matrizenplatten, hohe Tonnage | Maximale Steifigkeit und Durchbiegungsfestigkeit |
Wie wählen Sie aus? Beginnen Sie mit der Vorschubrichtung und dem Bedienerzugriff - zurück-Post-Matrizensätze dominieren Folgeverbundwerkzeuge, gerade weil der Streifen ohne Behinderung von der Seite oder von vorne eingeführt wird. Wenn Ihre Anwendung hohe Seitenlasten erzeugt oder die Teilegeometrie Schnittkräfte außer-mittig platziert, wirkt eine diagonale-Pfostenanordnung dem Verdrehungsmoment entgegen, das einen Satz mit zwei-Pfosten ungleichmäßig abnutzen würde. Vier-Post-Matrizensätze sind die Standardeinstellung für große, schwere Stanzvorgänge, bei denen jede Durchbiegung der Matrizenplatte direkt zu einer inkonsistenten Schnittqualität führen würde.
Standardabmessungen von Matrizensätzen werden von den Lieferanten in Schritten katalogisiert, die den üblichen Pressbettgrößen und Schließhöhen entsprechen. Wenn Sie einen Matrizensatz angeben, müssen Sie sicherstellen, dass die kombinierte Stapelhöhe der geschlossenen Matrizenbaugruppe - Schuhe, Platten und Werkzeuge - in die Schließhöhe der Presse passt und dass die Grundfläche den Polsterbereich mit Platz für Klammern freigibt. Ein Fehler bedeutet, dass die Matrize physisch nicht in der vorgesehenen Presse läuft – ein kostspieliges Versehen, das in der Entwurfsphase völlig vermeidbar ist.
Nachdem das strukturelle Fundament und die funktionalen Komponenten festgelegt sind, beginnt die eigentliche technische Herausforderung: die Gestaltung der Arbeitsgeometrie, die aus einem Flachband ein fertiges Teil macht.
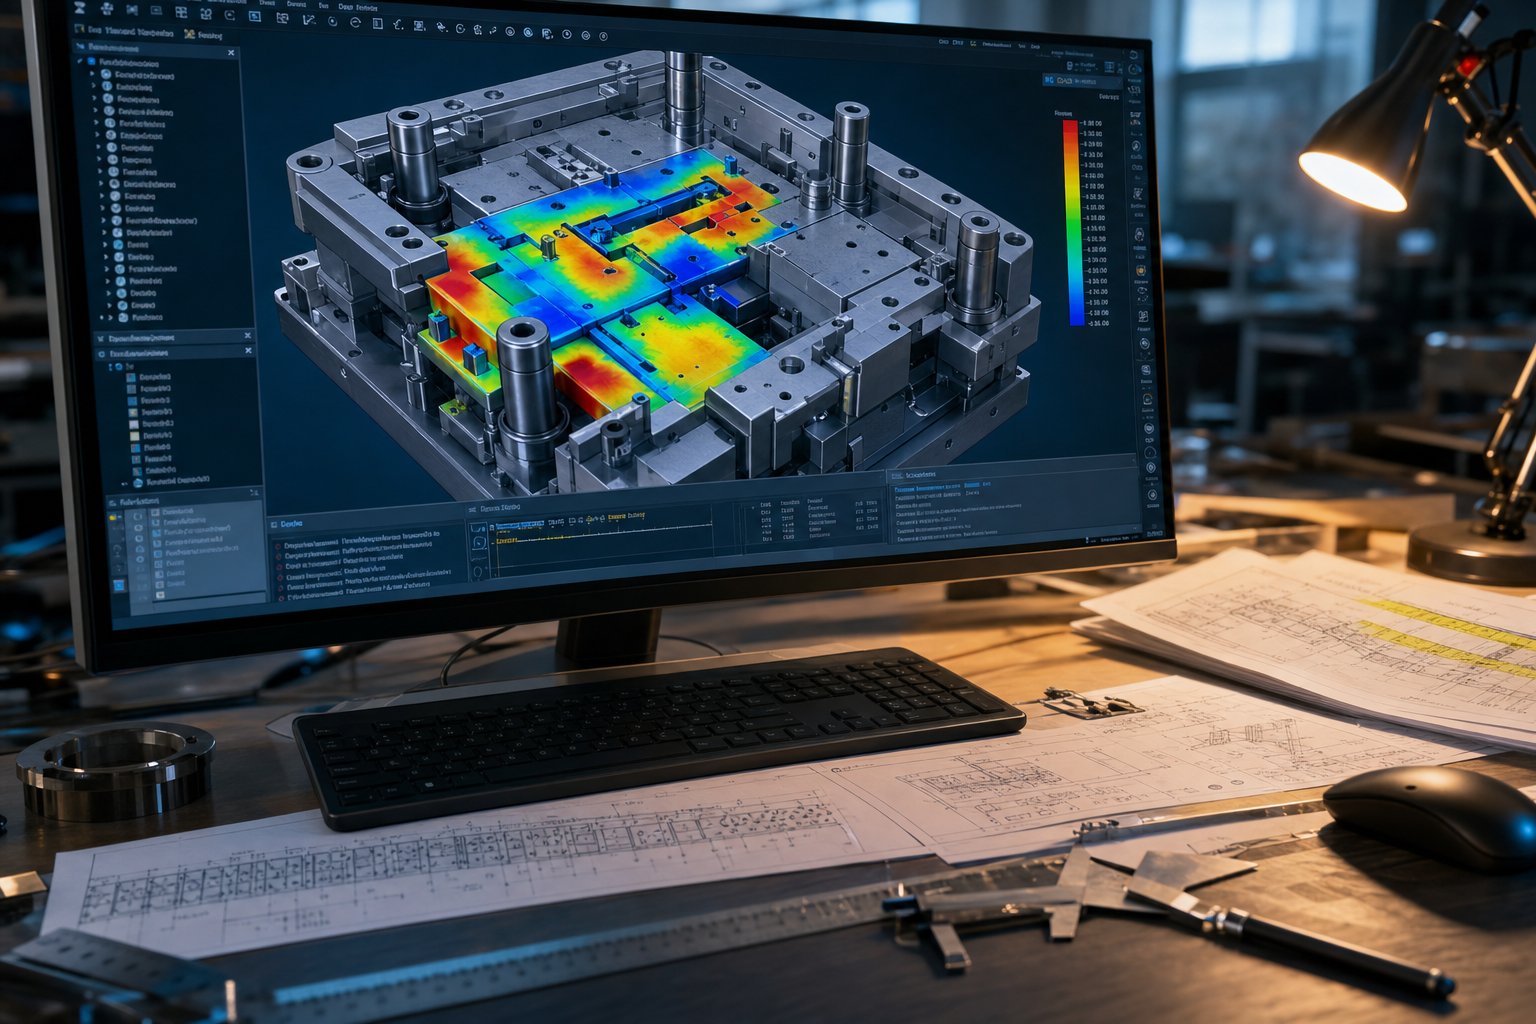
Der Stanzwerkzeug-Designprozess vom Konzept bis zum CAD
Eine Matrizenbaugruppe ist nur so gut wie die Technik dahinter. Sie können den perfekten Matrizentyp auswählen, Premium-Werkzeugstähle beschaffen und erfahrene Maschinisten engagieren -, aber wenn die Konstruktionslogik fehlerhaft ist, wird Sie das Werkzeug durch jeden Testzyklus kämpfen. In der Entwurfsphase übersetzen Stanzwerkzeug- und Formenbauingenieure eine 2D-Teilezeichnung in ein vollständig validiertes 3D-Werkzeugkonzept und folgen einem disziplinierten Ablauf, der Formungsphysik, Materialverhalten und Produktionsökonomie in Einklang bringt.
Von der Teilegeometrie bis zum Streifenlayout
Jedes kundenspezifische Metallstanzwerkzeugprojekt beginnt mit der fertigen Teilegeometrie. Ingenieure studieren das 3D-Modell oder die 3D-Zeichnung, identifizieren jedes Merkmal - Löcher, Biegungen, Zeichnungen, Prägungen - und bestimmen, welche Vorgänge erforderlich sind und in welcher Reihenfolge sie ausgeführt werden müssen. Beispielsweise kann ein tiefgezogener Becher vor dem Ziehen nicht durchstochen werden, da sich das Loch beim Formen verziehen würde. Solche Reihenfolgefehler sind nach dem Schneiden von Stahl teuer zu beheben.
Bei progressiven Werkzeugen wird diese Umformsequenz direkt in ein Streifenlayout übersetzt -, eine Karte, die zeigt, wie sich Rohcoilmaterial Station für Station durch die Matrize bewegt. Das Layout definiert Streifenbreite, Teilung (den Abstand zwischen aufeinanderfolgenden Teilen), Trägertyp und Ausschusspositionen. Der Materialeinsatz ist hier ein wesentlicher Kostentreiber. Ein Bandlayout, das 40 % des eingehenden Spulenbestands verschwendet, könnte mit einem anderen Verschachtelungswinkel, schmaleren Trägern oder einer versetzten Teileausrichtung neu gestaltet werden, um die Auslastung auf über 70 % zu steigern.
Der Matrizenabstand -, der Spalt zwischen Stempel- und Matrizenschneidkanten -, ist in dieser Phase eine weitere wichtige Berechnung. Sie wird als Prozentsatz der Materialstärke ausgedrückt und variiert je nach Materialtyp. Weichstahl erfordert typischerweise 5–10 % Spiel pro Seite, während Aluminium 8–12 % benötigen kann und Edelstahl oft engere Werte von etwa 3–5 % erfordert, um die Gratbildung zu kontrollieren. Wenn Sie den Abstand falsch einstellen, werden Sie ab dem ersten Hub übermäßige Grate, vorzeitigen Kantenverschleiß oder ein Herausziehen des Rohlings bemerken.
CAD-CAM-Workflow und CAE-Simulation
Nachdem das Prozesslayout auf Papier definiert wurde, erstellen die Ingenieure die komplette Matrizen- und Werkzeugbaugruppe im 3D-CAD - und modellieren dabei jedes Stempelprofil, die Matrizenblocköffnung, die Abstreifplatte und jede Führungskomponente. Dieser digitale Zwilling wird zur Master-Referenz für alle nachgelagerten Bearbeitungsprogramme und Prüfdaten.
Hier weichen die modernen kundenspezifischen Werkzeugentwicklungen deutlich von den traditionellen Methoden ab. Anstatt sich sofort mit der Fertigung zu befassen, geben Ingenieure die CAD-Geometrie in die CAE-Simulationssoftware (Computer-Aided Engineering) ein. BenutzenFinite-Elemente-AnalyseDie Software modelliert, wie sich Blech unter Umformkräften verhält - und prognostiziert Rückfederungsverformung, Ausdünnungsrisiko, Faltenbildungstendenz und Spannungsverteilung über die Teileoberfläche. Forming-Limit-Diagramme (FLDs) heben rote Zonen hervor, in denen Risse wahrscheinlich sind, und blaue Zonen, in denen Kompression Falten verursachen kann.
Simulationsergebnisse führen zu iterativen Designänderungen, bevor physische Werkzeuge vorhanden sind. Ein Ingenieur könnte einen Ziehradius anpassen, den Blechhalterdruck ändern, eine Ziehsicke hinzufügen oder die Rohlingskontur - umformen, alles digital. Hersteller, die CAE frühzeitig in den Arbeitsablauf integrieren, reduzieren die Testdurchläufe in der Regel um 30–50 %, verkürzen so die Projektlaufzeiten um Wochen und sparen Tausende von Änderungsbudgets ein.
In dieser Phase erfolgt auch die Schätzung der Presstonnage. Ingenieure berechnen die für jeden Vorgang erforderliche Kraft - Stanztonnage basierend auf Scherlänge, Materialdicke und Scherfestigkeit; Formtonnage basierend auf Biegelänge und Materialeigenschaften - und addieren Sie diese dann mit einem Sicherheitsfaktor, um die richtige Presse auszuwählen. Bei Unterdimensionierung der Presse besteht die Gefahr, dass sie mitten im Hub ins Stocken gerät. Überdimensionierung verschwendet Kapital und Stellfläche. Präzise Stanz- und Stanzergebnisse hängen stark von dieser Übereinstimmung zwischen berechneter Last und verfügbarer Maschinenkapazität ab.
Der gesamte Arbeitsablauf bei der Werkzeugkonstruktion folgt einem vorhersehbaren Ablauf vom ersten Konzept bis zur Produktionsfreigabe:
- Machbarkeitsstudie - zur Bewertung der Teilegeometrie, der Materialformbarkeit und des vorläufigen Prozesskonzepts.
- Prozess- und Streifenlayout - definieren Formierungsreihenfolge, Stationszuweisungen, Abstand und Trägerdesign.
- Matrizenspiel- und Tonnageberechnungen - legen wichtige Parameter für das Schneiden und Formen fest.
- 3D-CAD-Werkzeugkonstruktion - modellieren Sie alle Arbeitskomponenten, Werkzeugsätze und Hilfssysteme.
- CAE-Umformsimulation - validiert den Materialfluss, prognostiziert Fehler und iteriert die Geometrie.
- Entwurfsüberprüfung und -optimierung - Einbeziehung von Simulationsrückmeldungen, Festlegung von Toleranzen und Bestätigung der Presspassung.
- CAM-Programmierung - generiert Werkzeugwege für CNC-Fräs-, Drahterodier- und Schleifvorgänge.
- Endgültige Designfreigabe - Ausgabe genehmigter Zeichnungen und Datenpakete für die Fertigung.
Jede Phase speist die nächste, und das Überspringen von Schritten -, insbesondere der Simulation -, kostet fast immer mehr Nacharbeit, als es im Zeitplan spart. Der Entwicklungsprozess für die Werkzeugherstellung steht grundsätzlich im Vordergrund: Investieren Sie früh in die Entwicklung, um später teure Überraschungen in der Fertigung zu vermeiden.
Natürlich ist auch das ausgefeilteste CAD-Modell nur ein digitales Versprechen. Um dieses Versprechen in Werkzeuge aus gehärtetem Stahl umzusetzen, die konforme Teile produzieren, ist ein Fertigungsprozess mit eigenen Präzisionsanforderungen erforderlich.
Materialauswahl und Wärmebehandlung für eine lange Lebensdauer der Matrize
Eine perfekt konstruierte Matrize, die aus dem falschen Stahl gefertigt ist, wird früh versagen -, indem sie unter Stößen reißt, sich am Werkstück festfressen oder sich innerhalb eines Bruchteils ihrer erwarteten Lebensdauer über die Toleranzgrenze hinaus abnutzt. Die Materialauswahl ist die Verbindung zwischen dem digitalen Design und der Haltbarkeit in der realen{2}}Welt, erhält jedoch bei der Projektplanung selten die Aufmerksamkeit, die sie verdient. Die Stahlsorte, die Sie für Stempel, Matrizenblöcke und Formmatrizeneinsätze wählen, bestimmt direkt, wie viele Teile Sie zwischen den Schärfzyklen verarbeiten können, wie widerstandsfähig das Werkzeug gegen Abplatzen ist und wie viel letztendlich jedes gestanzte Teil kostet.
Werkzeugstahlsorten für Werkzeugkomponenten
Stahlstanzwerkzeuge basieren auf einer Handvoll bewährter Werkzeugstahlfamilien, die jeweils für ein anderes Gleichgewicht aus Härte, Zähigkeit und Verschleißfestigkeit optimiert sind. Diese drei Eigenschaften sind bei Spannung vorhanden: Wenn die Härte höher wird, erhöht sich die Verschleißfestigkeit, aber die Zähigkeit (Rissbeständigkeit) geht verloren. Hier sehen Sie, wie die gängigsten Noten im Vergleich aussehen.
D2ist der Standard-Kaltarbeitsstahl für Stanz- und Schneidvorgänge. Sein hoher Gehalt an Kohlenstoff (1,4-1,6 %) und Chrom (11-13 %) sorgt für eine außergewöhnliche abrasive Verschleißfestigkeit bei einer Arbeitshärte von 54–61 HRC. D2 wird häufig in Blechwerkzeugen verwendet, bei denen die primäre Fehlerursache eher ein allmählicher Kantenverschleiß als ein plötzlicher Stoß ist. Der Nachteil ist eine geringere Zähigkeit – D2-Stempel können abplatzen oder brechen, wenn sie starken Stoßbelastungen ausgesetzt werden.
A2bietet einen Mittelweg. Mit mäßigem Chrom (4,75–5,5 %) und etwas weniger Kohlenstoff als D2 erreicht es 57–62 HRC bei gleichzeitig besserer Zähigkeit. A2 ist eine häufige Wahl für Besäummatrizen, lange Stempel und Präzisionswerkzeuge, bei denen sowohl die Verschleißfestigkeit als auch die Beständigkeit gegenüber Absplitterungen von Bedeutung sind.
S7liegt am entgegengesetzten Ende des Spektrums von D2. Diese stoßfeste Sorte erreicht nur 48-58 HRC, bietet aber eine hervorragende Schlagfestigkeit. Sie finden S7 in Matrizen für die Metallumformung, die starkes Biegen, Prägen oder Kaltumformen - überall dort durchführen, wo die Matrize wiederholte hochenergetische Schläge absorbiert, die eine härtere Sorte brechen würden.
M2ist ein Schnellarbeitsstahl, der Wolfram und Molybdän enthält und in der Lage ist, seine Härte auch bei erhöhten Temperaturen aufrechtzuerhalten. Es eignet sich für Stanzvorgänge, bei denen sich bei hohen Hubzahlen Reibungswärme aufbaut, und wird häufig für Stanzstempel mit kleinem Durchmesser in Folgeverbundwerkzeugen eingesetzt.
Hartmetalleinsätze(typischerweise Wolframcarbid) liefern Härtewerte über 85 HRA -, die weit über denen von Werkzeugstahl liegen - und werden für verschleißkritische-Stationen in Folgeverbundgesenken mit hohem-Volumen verwendet. Eine Blechstanze, die abrasive Materialien wie rostfreien Stahl oder hoch{6}}feste Dual--Stahlsorten verwendet, kann mit hartmetallbestückten-bestückten Stempeln die Standzeit von Hunderttausenden auf Millionen von Schlägen erhöhen.
Cr12MoVverdient Erwähnung als dominierender Gesenkstahl in asiatischen Gesenkwerkstätten. Cr12MoV entspricht funktionell D2 (gleiche Legierungsfamilie, ähnlicher Chromgehalt) und wird in China und Südostasien häufig für Stanz- und Besäumanwendungen spezifiziert. Seine breite Verfügbarkeit und die geringeren Kosten in asiatischen Lieferketten machen es zur ersten Wahl für Exportwerkzeuge, die für die Produktion mittlerer bis hoher Stückzahlen bestimmt sind.
| Grad | Härtebereich (HRC) | Hauptverwendung in Die | Relative Kostenstufe |
|---|---|---|---|
| D2 | 54 - 61 | Stanzstempel, Besäumstähle, Schneidkanten | Mäßig |
| A2 | 57 - 62 | Schneideisen, lange Stempel, Präzisionswerkzeuge | Mäßig |
| S7 | 48 - 58 | Biege-, Kaltumform- und stoßbelastete Stationen | Mäßig |
| M2 | 60 - 65 | Hochgeschwindigkeits-Stanzstempel, Werkzeuge mit kleinem{1}}Durchmesser | Mäßig-Hoch |
| Cr12MoV | 58 - 62 | Stanzen und Besäumen (Asiatische Formenbaubetriebe) | Niedrig-Mittel |
| Wolframkarbid | 85+ HRA | Tragen Sie-kritische Einsätze und Stationen mit hohem-Volumen | Hoch |
Wärmebehandlung und Oberflächentechnik
Roher Werkzeugstahl ist nur ein Ausgangspunkt. Ohne entsprechende Wärmebehandlung können selbst D2 oder M2 ihre Nennleistung nicht erbringen. Die Kernsequenz - Härten, Anlassen und optionale kryogene Behandlung - wandelt die Mikrostruktur des Stahls in den für den Produktionseinsatz erforderlichen Zustand mit hoher -Härte und Spannungsentlastung um.
Beim Härten wird der Stahl bis in seinen Austenitbereich erhitzt und anschließend abgeschreckt (Lufthärtung für D2, A2 und S7), um Martensit zu bilden. Das Anlassen folgt unmittelbar: Ein oder mehrere Erwärmungszyklen bei moderaten Temperaturen bauen innere Spannungen ab und stellen das Härte-{5}}Zähigkeitsgleichgewicht ein. Höhere -Legierungsgrade wie D2 und M2 erfordernmehrere Temperierzyklenweil nach dem ersten Anlassen ein erheblicher Restaustenit zurückbleibt. Das Überspringen des zweiten Anlassens hinterlässt spröden, nicht angelassenen Martensit in der Mikrostruktur -, eine häufige Ursache für frühe Formrisse.
Die kryogene Behandlung fügt eine weitere Dimension hinzu. Durch langsames Abkühlen von gehärtetem Stahl auf Temperaturen unter -150 °C und Halten über einen längeren Zeitraum wandelt sich Restaustenit vollständiger in Martensit umFeine Sekundärkarbide scheiden sich gleichmäßig durch die Matrix aus. Das Ergebnis ist eine verbesserte Verschleißfestigkeit und Dimensionsstabilität. Im Journal of Materials Processing Technology veröffentlichte Forschungsergebnisse bestätigen, dass eine Tiefkryogenbehandlung die mechanischen Eigenschaften von Werkzeugstählen über das hinaus verbessert, was eine Standard-Kältebehandlung erreicht, wobei die deutlichste Verbesserung auftritt, wenn die Behandlung zwischen Abschrecken und Anlassen durchgeführt wird.
Die Oberflächentechnik verlängert die Lebensdauer der Matrizen noch weiter, insbesondere bei Stempeln, die gegen abrasives oder hochfestes Blech arbeiten. Zu den gängigsten Ansätzen gehören:
- Nitrieren (Gas- oder Plasmaionen)- diffundiert Stickstoff in die Werkzeugoberfläche und erzeugt so eine harte Schale ohne das Verformungsrisiko von Hochtemperaturprozessen. Ionennitrieren ist schneller und erzeugt eine dünnere, spröde weiße Schicht als Gasnitrieren.
- PVD-Beschichtungen (TiN, TiCN, TiAlN, CrN)- Durch die physikalische Gasphasenabscheidung werden dünne, extrem harte Filme bei relativ niedrigen Temperaturen (unter 500 °C) aufgetragen, wodurch die Härte des Substrats erhalten bleibt. PVD-beschichtete Schneidstähle zeigen im Vergleich zu unbeschichteten Werkzeugen deutlich weniger Abrieb und gleichmäßigere Schnittkanten, selbst nach Hunderttausenden Hüben.
- TD-Verfahren (Thermal Diffusion / Toyota Diffusion).- eine CVD--Familienbehandlung, die Vanadiumkarbid- oder Chromkarbidschichten an der Oberfläche bildet. Die resultierende Beschichtung ist metallurgisch gebunden und extrem hart (3200-3800 HV), wodurch sie für Stempel bei Stanzanwendungen mit hohem -Abrieb geeignet ist. Der Nachteil ist eine Verarbeitungstemperatur von etwa 1000 Grad C, die den Untergrund aufweichen kann und eine erneute Aushärtung erforderlich macht.
Aus diesen Möglichkeiten ergibt sich eine praktische Regel: Immer zuerst den Untergrund härten und vergüten, dann die Oberflächenbehandlung durchführen. Die Beschichtung auf einem weichen Untergrund führt zu einer plastischen Verformung unter der Beschichtungsschicht, was zu Rissen und vorzeitigem Versagen führt. Studien zu Automobil-Stanzwerkzeugen zeigen, dass durch die Kombination von Ionennitrierung mit einer PVD-Beschichtung auf richtig gehärtetem D2 mehr als 1,2 Millionen Teile hergestellt wurden, bevor eine Wartung erforderlich war - im Vergleich zu nur 50.000 Teilen bei verchromten -beschichteten Werkzeugen für die gleiche Anwendung.
Die Vorabkosten für hochwertige Stahlsorten und fortschrittliche Beschichtungen sind real, aber sie verblassen im Vergleich zu den kumulierten Kosten für ungeplante Ausfallzeiten, häufiges Schärfen und Ausschussteile aus verschlissenen Werkzeugen. Die Auswahl der richtigen Material- und Behandlungskombination ist eine Investition in die Prozessstabilität - und sie zahlt sich nur aus, wenn der anschließende Fertigungsprozess dieses Material in eine präzise, gut-fertige Werkzeuggeometrie umwandelt.
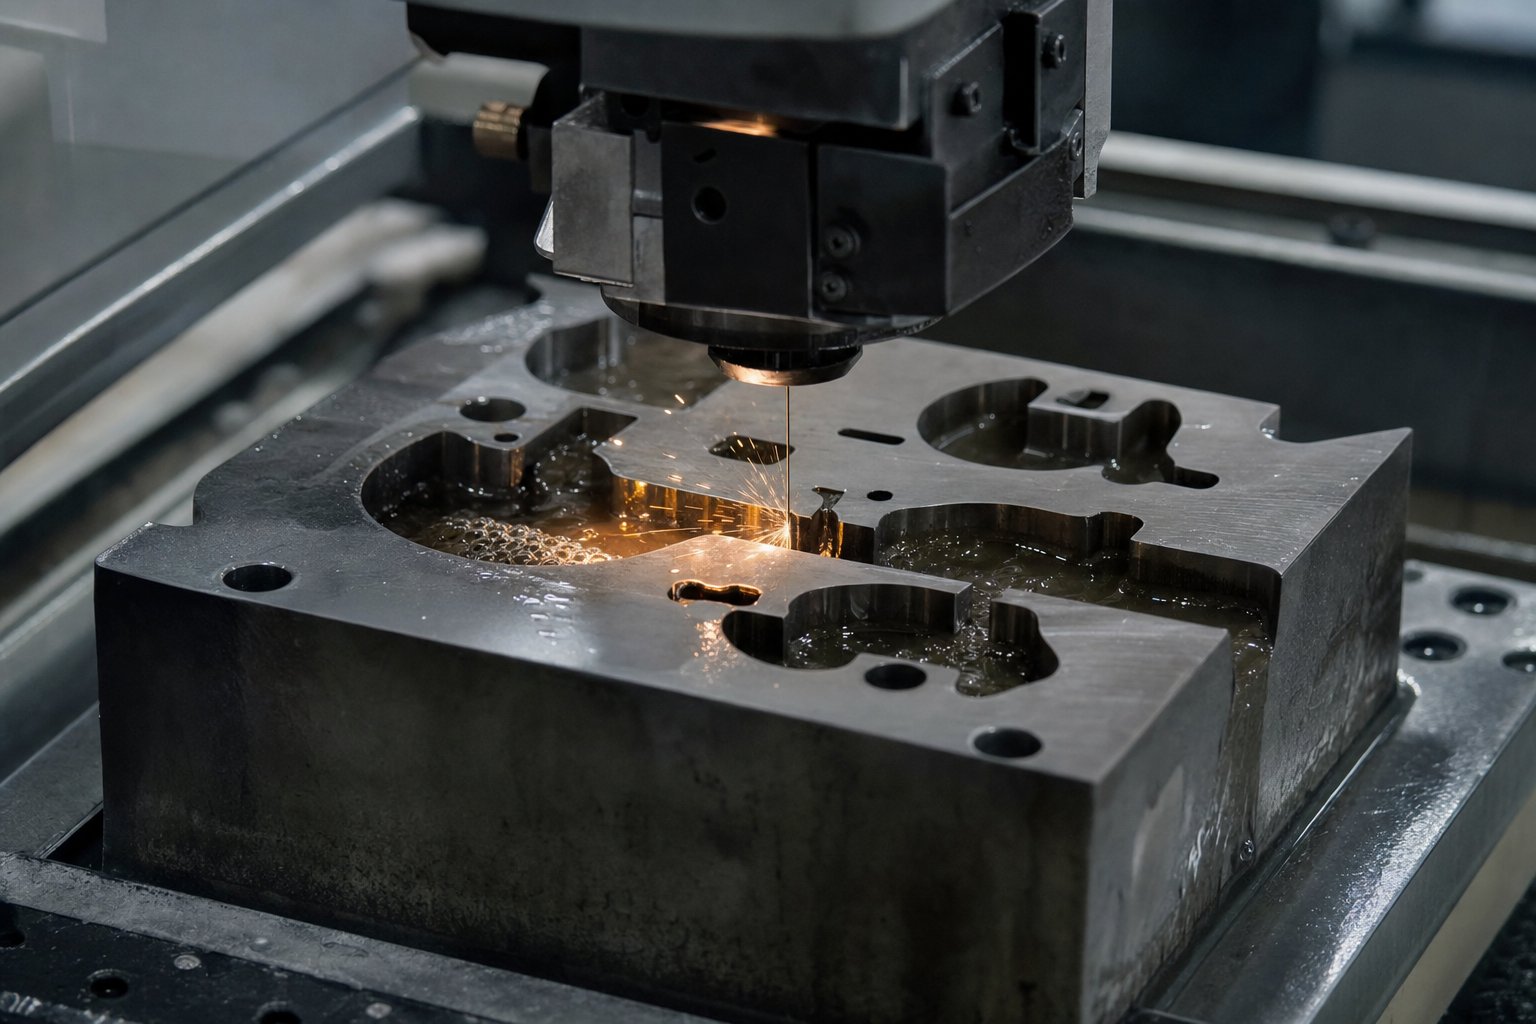
Werkzeugherstellung von der CNC-Bearbeitung bis zum Probelauf
Erstklassiger Werkzeugstahl, optimierte Wärmebehandlung und ein durch Simulationen-validiertes CAD-Modell laufen alle an einem Punkt zusammen: der Werkzeugfertigung. Hier wird digitale Geometrie zu gehärteten Werkzeugen, die in der Lage sind, konforme Teile schnell herzustellen. Jede Maschine in der Fertigungssequenz erfüllt eine bestimmte Klasse von Geometrie- oder Toleranzanforderungen, und das Verständnis ihrer Rolle erklärt, warum die Bearbeitung von Gesenken sowohl eine Kunst als auch eine Präzisionswissenschaft ist.
Bearbeitung und Erodiermaschinen im Formenbau
CNC-Fräsen übernimmt den Großteil des Materialabtrags. Ein 3{2}}Achsen-Bearbeitungszentrum bearbeitet Matrizenschuhe, Stützplatten und einfache Stempelprofile - vor und halb{3}}zur Vorbearbeitung, - alles mit einfacher Taschen- oder Konturgeometrie. Wenn Oberflächen geformt werden oder die Zugangswinkel enger werden, verlagert sich die Arbeit auf 5-Achsen-Fräser, die komplexe Formwerkzeugoberflächen aus praktisch jeder Richtung ohne Umspannen bearbeiten können. Die Fünf-Achsen-Fähigkeit ist besonders wertvoll für progressive Formblöcke, bei denen mehrere Stationsprofile über die gesamte Länge der Platte enge Positionsbeziehungen einhalten müssen.
Klingt bisher einfach? Hier wird es anspruchsvoller. Viele Matrizen verfügen über - enge-Toleranzöffnungen, komplizierte Stempelprofile und scharfe Innenecken -, die mit einem rotierenden Fräser überhaupt nicht erreicht werden können. Hier kommt EDM (Funkenerosion) ins Spiel.
Drahterodierenverwendet eine dünne, mit Messing oder Zink-beschichtete Drahtelektrode, um 2D-Profile und Winkelkonturen durch vollständig gehärtete Matrizenblöcke zu schneiden. Entlang des Drahtes entladen sich Funken, die das Material ohne mechanische Kraft oder Wärmeverformung erodieren. Das Verfahren eignet sich ideal für Stanzwerkzeuge wie Stanzöffnungen, komplexe Stempelquerschnitte- und enge -Freiräume von Stanzknöpfen -, bei denen die Oberflächengüte und Maßgenauigkeit im Mikrometerbereich liegen muss. Moderne 5-Achsen-Drahterodierzentren können sogar konische oder variable Winkelschnitte erzeugen, indem sie die oberen und unteren Drahtführungen unabhängig voneinander versetzen.
Sinker EDM (auch Ram- oder Cavity-EDM genannt) befasst sich mit 3D-Hohlraummerkmalen. Eine vorbearbeitete Kupfer- oder Graphitelektrode wird in das Werkstück eingetaucht und durch Funkenerosion wird die komplexe Form der Elektrode in den Gesenkstahl übertragen. Diese Technik ist unverzichtbar für Stanzwerkzeuge, die Relieftaschen, Prägehohlräume oder geprägte Buchstaben---Geometrien erfordern, bei denen kein rotierender Fräser die erforderlichen Details beibehalten kann. Da das Erodieren praktisch keine mechanische Belastung auf das Werkstück ausübt, bleiben dünne Abschnitte und feine Merkmale ohne Verformung erhalten, ein entscheidender Vorteil bei der Bearbeitung von Gesenken aus vorgehärteten Werkzeugstählen wie D2 oder Hartmetalleinsätzen.
Nach dem Fräsen und Erodieren sorgt das Oberflächenschleifen für die Ebenheit, die von den Gesenkbaugruppen gefordert wird. Stempelflächen, Matrizenplatten, Stützplatten und Matrizenschuhe werden auf eine Ebenheit von 0,005 mm geschliffen, sodass die obere und untere Hälfte ohne Wackeln oder ungleichmäßige Druckverteilung zusammenpassen. Das Koordinatenschleifen steigert diese Präzision bei kritischen Bohrungspositionen - Führungsstiftlöchern, Dübelpositionen und Matrizenknopftaschen -, wo die Positionsgenauigkeit die Ausrichtung von Stempel-zu-Matrize über das gesamte Werkzeug hinweg steuert.
Koordinatenmessgeräte (KMGs) überprüfen diese kritischen Abmessungen in mehreren Phasen der Fertigung, nicht nur am Ende. Ein Maschinen-Matrizenblock kann nach dem Grobfräsen überprüft, nach der Wärmebehandlung erneut überprüft werden (um etwaige Verformungen zu quantifizieren) und nach dem Fertigschleifen erneut überprüft werden. Dieser prozessinterne Ansatz fängt Abweichungen ab, bevor sie sich auf Baugruppen ausbreiten, deren Überarbeitung teuer ist.
Testen und Validieren
Eine vollständig montierte Matrize ist erst dann produktionsbereit-, wenn sie sich auf einer Probepresse bewährt hat. Die Testphase überbrückt die Lücke zwischen dem theoretischen Design und der Leistung in der realen Welt - und selbst die beste-simulierte Fertigungsform erfordert fast immer einige Anpassungen während der ersten Versuche.
Stellen Sie sich vor, Sie laden das fertige Werkzeug in eine spezielle Probepresse, führen den ersten Materialstreifen zu und fahren die Presse für den ersten Druck hoch. Dieser erste Teil der Matrize erzählt eine Geschichte: Sind die Abmessungen innerhalb der GD&T-Beschriftungen? Ist die Beschnittkante sauber oder entgratet? Springt die geformte Geometrie über die Toleranz hinaus zurück? Testtechniker lesen diese Hinweise und übersetzen sie in Korrekturmaßnahmen, - indem sie hohe Stellen mit einer Brünierungsmasse ausfindig machen, Formabschnitte ausrichten, die Vorspannung der Stickstofffedern anpassen oder die Schneidkanten nachschleifen, um einen engeren Spalt zu erzielen.
Diese iterative Schleife -Stempeln, Messen, Anpassen, Neu-Stempeln - wird fortgesetzt, bis die Teile durchgängig den Druckspezifikationen entsprechen. Bei komplexen Folgeverbundwerkzeugen kann der Prozess über mehrere Tage hinweg mehrere Runden durchlaufen. Jede Iteration verringert die Lücke zwischen tatsächlichen und nominalen Abmessungen.
Die endgültige Validierung basiert auf formellen Inspektionsprotokollen.CMM-basierte Inspektionerfasst Dimensionsdaten für jedes kritische Merkmal anhand des GD&T-Schemas. Durch optisches oder Laserscannen werden vollständige-Oberflächenabweichungskarten erstellt, die Bereiche mit Rückfederung oder Ausdünnung aufdecken, die für punktbasierte-Messungen unsichtbar sind. Statistical Process Capability (SPC)-Daten aus einem kurzen Produktionslauf - typischerweise 30 bis 50 aufeinanderfolgende Teile - bestätigen, dass die Matrize eine stabile, wiederholbare Ausgabe mit Cpk-Werten erzeugt, die den Kundenanforderungen entsprechen (häufig 1,33 oder höher für kritische Eigenschaften).
Erst nachdem dieses Beweispaket vollständig ist, erhält die Matrize die Produktionsfreigabe.- Die vollständige Herstellungs--zur-Validierungssequenz folgt einem disziplinierten Pfad:
- CNC-Schruppbearbeitung von Matrizenschuhen, Platten und Blöcken aus vor{0}gehärteten oder geglühten Rohlingen.
- Wärmebehandlung (bei Bearbeitung im geglühten Zustand), gefolgt von Spannungsentlastung und Maßprüfung.
- CNC-Fertigfräsen von Formflächen, Taschen und Profilen.
- Drahterodieren von Schnittöffnungen, komplexen Konturen und Merkmalen mit engen{0}}Toleranzen.
- Senkerodiermaschine für 3D-Hohlraumdetails, Prägeformen und geprägte Merkmale.
- Oberflächenschleifen von Passflächen, Stempelspitzen und Matrizenplatten bis zur endgültigen Ebenheit.
- Schablonenschleifen und Bohrungsfinish für Führungsstiftlöcher und kritische Positionierungsmerkmale.
- CMM-Inspektion und Maßüberprüfung aller kritischen Merkmale anhand der Konstruktionsabsicht.
- Matrizenbaugruppe - Einbau von Stempeln, Abstreifern, Federn, Führungen und Befestigungselementen in den Matrizensatz.
- Erstes Ausprobieren auf einer speziellen Presse mit Mustermaterial zur Herstellung erster{0}}Teile.
- Messung, Spotting und iterative Anpassung, bis die Teile die GD&T-Anforderungen erfüllen.
- SPC-Validierungslauf und abschließende Freigabe-mit dokumentiertem Inspektionsdatenpaket.
Jeder Schritt in dieser Reihenfolge hängt von der Qualität des vorherigen ab. Ein flach geschliffener Formblock wird niemals konsistente Teile produzieren, unabhängig davon, wie viele Testdurchläufe Sie versuchen. Aus diesem Grund erfordert die Werkzeugherstellung sowohl die richtige Ausrüstung als auch die Disziplin, an jedem Übergangspunkt - und nicht nur am Ende zu überprüfen.
Eine freigegebene Matrize ist für die Produktion bereit, aber mit der Produktion beginnt der eigentliche Härtetest. Millionen von Presszyklen setzen jede Komponente kumulativem Verschleiß, Ermüdung und gelegentlich unerwarteten Überlastungen aus - Herausforderungen, die nur ein strukturiertes Wartungsprogramm bewältigen kann.
Wartung der Matrize und Fehlerbehebung bei Stanzfehlern
Eine Matrize, die die Tryout-Validierung mit Bravour besteht, kann dennoch innerhalb weniger Wochen zu einem Produktionsschaden werden, wenn niemand den Verschleiß in den Griff bekommt. Bei jedem Pressenhub wird eine Kraft auf die gehärteten Schneidkanten ausgeübt, Federn werden komprimiert und die Komponenten werden zyklisch auf ihrem Weg geführt. Multiplizieren Sie das mit Hunderten Hüben pro Minute, und Sie beginnen zu verstehen, warum selbst die besten Stempel und Matrizen aus Metall mit der Zeit an Qualität verlieren. Der Unterschied zwischen einer Werkstatt, die reibungslos läuft, und einer, die Brände mit konstanter Qualität bekämpft, liegt in einem Punkt: ob das Team echte vorbeugende Wartung durchführt oder nur repariert, was kaputt geht.
Vorbeugende Wartung und Lebensdauermanagement
Es gibt eine sinnvolle Unterscheidung zwischen Werkzeugwartung und Werkzeugreparatur. AlsMetalForming-MagazinUm es so auszudrücken: Unter Reparatur versteht man den Vorgang, etwas kaputtes wieder in einen funktionstüchtigen Zustand zu versetzen - Brandbekämpfung. Bei der Wartung handelt es sich um den Prozess der Aufrechterhaltung der Funktionalität, bevor ein Fehler auftritt. Betriebe, die diese beiden Aktivitäten vermischen, stellen häufig fest, dass ihr „Wartungs“-Team 80 % seiner Zeit damit verbringt, Notfälle zu beheben, ohne der Zeit immer einen Schritt voraus zu sein.
Ein strukturiertes Programm zur vorbeugenden Wartung (PM) dreht sich um mehrere wiederkehrende Aufgaben, die jeweils an messbare Intervalle gebunden sind:
- Schneidabschnitte schärfen- Matrizenkanten und Matrizenknöpfe nutzen sich mit jedem Hub zunehmend ab, was zu einer allmählich zunehmenden Grathöhe auf den gestanzten Teilen führt. Durch die Planung des Schärfens basierend auf der gemessenen Grathöhe (normalerweise bevor dieser 10 % der Materialstärke überschreitet) bleibt die Schnittqualität konstant. Verwenden Sie beim Schleifen eine geeignete Schleifscheibe, die sich problemlos lösen lässt, anstatt den Werkzeugstahl zu belasten und zu verbrennen. Flutkühlmittel verhindern einen Wärmestau, der gehärtete Abschnitte wie D2 oder M2 erweichen oder reißen kannDer Hersteller stellt fest.
- Federwechselzyklen- Mechanische Federn ermüden und verlieren mit der Zeit an Kraft, während bei Stickstoffgasfedern Druckverlust auftreten kann. Ersetzen Sie Federn, bevor sie ihre Nennlebensdauer erreichen, anstatt auf einen Bruch zu warten. Eine Feder, die mitten im Lauf bricht, kann umliegende Werkzeugkomponenten beschädigen und eine Kaskade von Ausschussteilen erzeugen.
- Schmierung- Führungsstifte, Nockenoberflächen, Verschleißplatten und Heberschienen müssen alle regelmäßig geschmiert werden. Trockene Oberflächen reiben sich ab und bilden Riefen, wodurch die Ausrichtungsgenauigkeit beeinträchtigt wird. Befolgen Sie die Schmierkarte des Formenbauers und überprüfen Sie die Abdeckung bei jedem PM-Zyklus.
- Verschleißmessung- Verwenden Sie kalibrierte Stifte, Bohrlehren oder KMG-Stichproben, um den Verschleiß kritischer Oberflächen zu quantifizieren. Das Spiel der Führungsbuchse, der Durchmesser der Matrizenbohrung und die Radien des Formstahls verändern sich mit der Zeit. Durch die Dokumentation dieser Messungen wird ein Profil der Verschleißrate erstellt, das vorhersagt, wann Komponenten die Toleranz überschreiten werden.
Woher wissen Sie, wann Sie die einzelnen Aufgaben ausführen müssen? Die Antwort liefern Hubzähler, die an der Presse montiert oder in die Matrize integriert sind. Bei jedem RAM-Zyklus erhöht sich der Zähler. Kombinieren Sie diese Zählung mit einem Werkzeugwartungsprotokoll - einer laufenden Aufzeichnung darüber, was getan wurde, was gemessen wurde und was ersetzt wurde - und Sie wechseln von Schätzungen zu einer datenbasierten Planung-. Dieser Ansatz spiegelt das wider, was Branchenexperten „Predictive Maintenance“ (PdM) nennen, bei dem echte Leistungsdaten bestimmen, wann ein Eingriff erfolgen sollte, anstatt sich nur auf feste Kalenderintervalle zu verlassen.
Eine praktische Vorsichtsmaßnahme: Vermeiden Sie sowohl übermäßige- als auch unzureichende-Wartung. Das automatische Schärfen von Stempeln und Matrizen alle 100.000 Hübe -, auch wenn die Grathöhe noch akzeptabel ist - verschwendet Material und verkürzt die gesamte Werkzeuglebensdauer. Umgekehrt birgt eine zu große Dehnung der Intervalle das Risiko katastrophaler Ausfälle, die aus einer einfachen Schärfarbeit eine teure Werkzeugreparatur machen. Das Wartungsprotokoll löst diese Spannung, indem es die tatsächlichen Verschleißraten für jedes spezifische Werkzeug anzeigt, mit dem jedes spezifische Material verarbeitet wird.
Behebung häufiger Stempelfehler
Selbst bei soliden PM-Praktiken treten gelegentlich Mängel auf. Der Schlüssel liegt darin, die Ursachen schnell zu diagnostizieren, anstatt den Symptomen nachzujagen. Wenn Sie ein Qualitätsproblem an einem Stanzteil feststellen, ist dies normalerweise auf eine von vier häufigen Fehlerursachen im Stanz- und Matrizensystem für Blech zurückzuführen. Hier finden Sie eine Aufschlüsselung der einzelnen Maßnahmen sowie Korrekturmaßnahmen:
| Defekt | Grundursache | Korrekturmaßnahme | Präventionsstrategie |
|---|---|---|---|
| Grate (erhabene scharfe Kanten am Schnittumfang) | Unzureichender Abstand von Stempel{0}}zu-, stumpfe Schneidkanten oder Fehlausrichtung zwischen Stempel und Knopf | Abgenutzte Stempel und Knöpfe schärfen oder ersetzen; Überprüfen und korrigieren Sie den Abstand gemäß der Materialspezifikation (typischerweise 5–10 % der Dicke pro Seite für Weichstahl). | Verfolgen Sie die Grathöhe in regelmäßigen Abständen. termingerecht schärfen, bevor die Grenzen erreicht werden; Behalten Sie den Sitz des Führungsstifts bei, um Ausrichtungsabweichungen zu vermeiden |
| Rückfederung (Teil kehrt nach dem Formen in die ursprüngliche Form zurück) | Unter-Kompensation in der Matrizengeometrie; hoch-festes Material mit großer elastischer Erholung; unzureichende Boden- oder Prägekraft | Überbiegen Sie den Formabschnitt, um dies auszugleichen. Wiederzündungsstationen hinzufügen; Erhöhen Sie die Tonnage oder fügen Sie eine Prägung am Scheitelpunkt der Biegung hinzu | Verwenden Sie die CAE-Simulation, um die Rückfederung vorherzusagen und eine Kompensation in die Formkonstruktion einzubauen. Validieren Sie es mit einer Erstmessung und passen Sie es vor der Produktionsfreigabe an |
| Faltenbildung (Wellen oder Wölbungen in gezeichneten oder geformten Bereichen) | Unzureichender Druck des Blechhalters; unzureichende Zugwulstrückhaltung; Überschüssiges freitragendes Material in Kompressionszonen | Erhöhen Sie die Kraft des Blechhalters. Ziehperlen hinzufügen oder ändern; Passen Sie die Rohlingsgröße an, um überschüssigen Materialfluss zu reduzieren | Optimieren Sie den Blechhalterdruck und die Ziehwulstgeometrie während der Matrizenkonstruktion mithilfe der Umformsimulation. Überwachen Sie den Stickstofffederdruck während der Produktion |
| Fressen (Materialübertragung vom Werkstück auf die Werkzeugoberfläche, was zu Riefenbildung führt) | Schlechte Schmierung, Beschichtungsfehler auf der Matrizenoberfläche, hohe Reibung zwischen Werkzeug und Werkstück (häufig bei Edelstahl und Aluminium) | Betroffene Werkzeugoberflächen erneut-polieren; PVD-Beschichtung wiederherstellen oder erneut auftragen; Verbessern Sie den Schmierstofftyp oder die Anwendungsabdeckung | Geben Sie PVD-beschichtete oder TD-behandelte Stempel für zum Abrieb-anfällige Materialien an; Überprüfen Sie die Funktion des Schmierstoffzufuhrsystems bei jedem Werkzeugaufbau. Halten Sie die Stanzwerkzeuge aus Blech frei von Schmutz und Ablagerungen |
Beachten Sie das Muster: Die meisten Mängel sind entweder auf Verschleiß (Grate, Abrieb) oder Konstruktionskompensationsprobleme (Rückfederung, Faltenbildung) zurückzuführen. Verschleiß-bedingte Defekte reagieren auf Wartungsmaßnahmen - Schärfen, Neubeschichten, Schmieren. Kompensationsbedingte Defekte erfordern häufig technische Änderungen an der Formgeometrie selbst.
Wenn beispielsweise ein Pressstempel einen Fressschaden aufweist, kann durch einfaches Polieren der Oberfläche eine vorübergehende Lösung erzielt werden. Die dauerhafte Lösung besteht darin, die Oberflächenbehandlung zu verbessern oder auf eine Material--Schmierstoffkombination umzusteigen, die eine Klebstoffübertragung von vornherein verhindert. Die Fehlerbehebung ist am effektivsten, wenn sie die Ursachen und nicht die Symptome angeht.
Auch die Sanierungsökonomie verdient Beachtung. Eine verschlissene Matrize muss nicht immer ersetzt werden. Durch erneutes{2}Schleifen von Schneidkanten, erneutes{3}Beschichten von Formstählen, Ersetzen abgenutzter Führungsbuchsen und Erneuern der Oberfläche von Matrizenschuhen kann die nahezu-ursprüngliche Leistung eines Werkzeugs wiederhergestellt werden, und das zu einem Bruchteil der Neu{5}Baukosten -, typischerweise 15–30 % des Wiederbeschaffungswerts. Der Entscheidungsgrund liegt auf der Hand: Wenn die Formstruktur (Schuhe, Platten, Montagegeometrie) intakt bleibt und sich die erforderlichen Änderungen auf Verschleißflächen beschränken, ist eine Sanierung finanziell sinnvoll. Wenn sich die Kerngeometrie verändert hat, Platten gerissen sind oder sich das Teiledesign erheblich geändert hat, ist der Bau neuer Werkzeuge der zuverlässigere Weg.
Stempel und Matrizen in produktionsbereitem-Zustand zu halten, ist letztlich eine Kostenmanagementstrategie. Jede Stunde ungeplanter Ausfallzeit, jede Charge verschrotteter Teile und jede Notfallreparatur bringt versteckte Kosten mit sich ({2}} beschleunigter Versand, ungenutzte Bediener und verpasste Lieferfenster -), die die Kosten einer disziplinierten geplanten Wartung bei weitem übersteigen. Die Betriebe, die diese Realität verinnerlichen, integrieren die Wartung vom ersten Tag an in ihre Produktionsplanung und nicht erst im Nachhinein, wenn Mängel den Kunden erreichen.
Zu wissen, wie man einen Würfel pflegt, ist die eine Hälfte der Gleichung. Die andere Hälfte besteht darin, sicherzustellen, dass Sie von Anfang an das richtige Werkzeug spezifiziert und beschafft haben - ein Prozess, der lange vor der Erteilung einer Bestellung beginnt.
So spezifizieren und beschaffen Sie eine benutzerdefinierte Stanzform
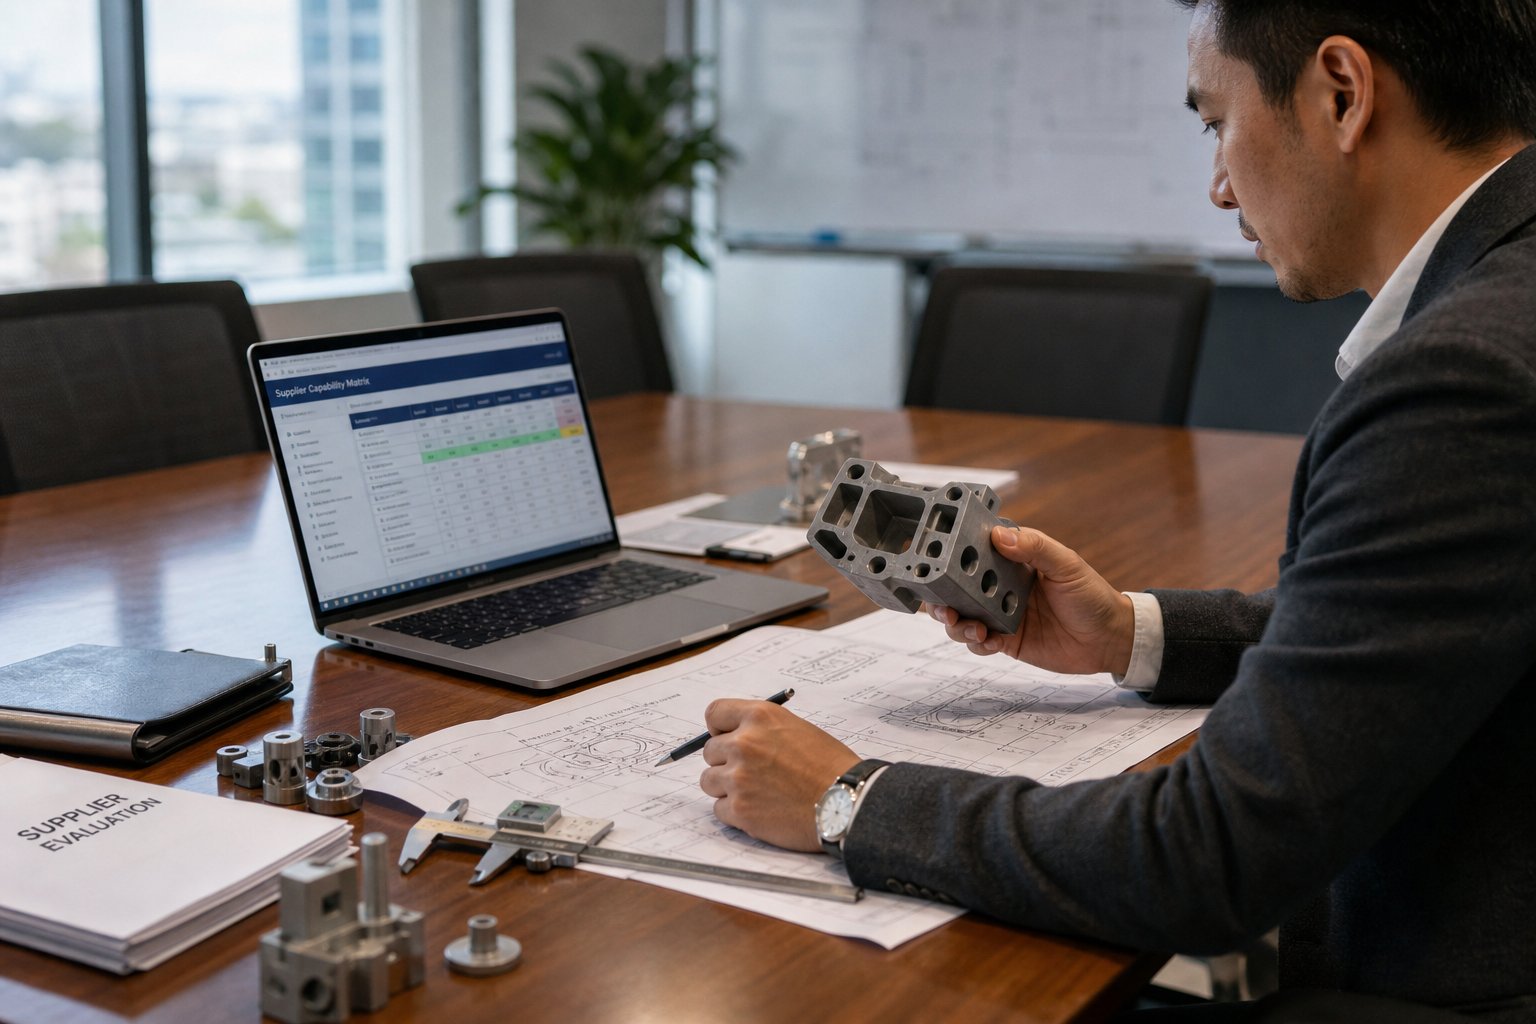
Das Verständnis von Werkzeugtypen, Materialien und Wartung ist wertvoll -, aber es spielt keine Rolle, wenn Sie dieses Wissen nicht in eine klare Spezifikation umsetzen können, die den Bau des richtigen Werkzeugs ermöglicht. Die Lücke zwischen „Ich weiß, was ein Folgeverbundwerkzeug ist“ und „Ich habe ein validiertes Werkzeug, das Produktionsteile verarbeitet“ wird durch zwei praktische Schritte geschlossen: die Erstellung einer Ausschreibung, die den Herstellern von Stanzwerkzeugen genau das liefert, was sie für ein genaues Angebot benötigen, und die Bewertung von Lieferanten anhand von Kriterien, die einen langfristigen Erfolg vorhersagen und nicht nur den niedrigsten Anfangspreis.
So bereiten Sie eine effektive Ausschreibung für Stanzwerkzeuge vor
Stellen Sie sich vor, Sie schicken einer Stanzerei eine Teilezeichnung ohne Materialangaben, ohne Mengenprognose und mit Toleranzen, die von einem unabhängigen Projekt kopiert wurden. Was kommt zurück? Ein Angebot voller Annahmen - oder schlimmer noch, eine wettbewerbsfähige-Zahl, die auf der billigsten Interpretation Ihrer vagen Anforderungen basiert. So oder so vergleichen Sie Äpfel mit Vermutungen, wenn mehrere Gebote auf Ihrem Schreibtisch landen.
Eine gut-strukturierte Angebotsanfrage für kundenspezifische Metallstanzformen beseitigt diese Unklarheiten. Dadurch erhält jeder bietende Lieferant die gleichen technischen Grundlagen, sodass seine Antworten tatsächliche Leistungsunterschiede widerspiegeln und nicht unterschiedliche Interpretationen unvollständiger Informationen. Basierend auf bewährten RFQ-Best Practices gilt das Kernprinzip auch für Stanzwerkzeuge: Wenn das technische Paket unvollständig ist, muss der Lieferant raten, und diese Schätzungen wirken sich auf den Preis, die Lieferzeit und darauf aus, ob der angebotene Ansatz tatsächlich zu Ihrem Teil passt.
Was sollten Ingenieure und Beschaffungsmanager berücksichtigen? Hier ist das wesentliche Paket für eine Stanzform-Anfrage:
- Teilezeichnung mit vollständigem GD&T- Fügen Sie sowohl ein 3D-CAD-Modell (STEP-Format bevorzugt) als auch eine 2D-PDF-Zeichnung mit klar identifizierten Toleranzen, Bezugspunkten und kritischen -für-Funktionsmerkmalen bei. Mithilfe des 3D-Modells kann der Formenbau die Formbarkeit beurteilen; Die 2D-Zeichnung definiert die Maßabsicht.
- Materialspezifikation- Geben Sie die genaue Legierung, Härte, Dicke und alle anwendbaren Standards an. „1,0 mm Edelstahl“ ist nicht spezifisch genug. „SUS304, 2B-Finish, 1,0 mm +/-0,05 mm gemäß ASTM A240“ macht Rätselraten über Qualität und Zustand überflüssig.
- Jährliche Volumenprognose- Geben Sie die erwarteten Mengen in Stufen an: erster Pilotlauf, erstes{{1}Jahresvolumen und stabiler{{2}staatlicher Jahresbedarf. Das Volumen bestimmt die Empfehlung des Matrizentyps (Compound vs. Progressiv), die Auswahl der Materialqualität für Matrizenkomponenten und die Frage, ob Hartmetalleinsätze gerechtfertigt sind.
- Ziel sterben Leben- Geben Sie dies in Gesamthüben vor einer größeren Sanierung an. Eine Matrize, von der erwartet wird, dass sie insgesamt 500.000 Teile produziert, erfordert eine ganz andere Konstruktion als eine, die auf 10 Millionen Teile abzielt. Diese einzelne Zahl beeinflusst die Werkzeugstahlsorte, die Oberflächenbehandlung und die Gesamtkostenstufe des Projekts.
- Qualitätsanforderungen- Geben Sie Inspektionserwartungen (KMG-Abmessungsbericht, SPC-Fähigkeitsstudie, Erstmusterprüfprotokoll), anwendbare Qualitätssystemstandards (ISO 9001, IATF 16949) und Akzeptanzkriterien für kritische Abmessungen (Cpk-Ziele) an.
- Sekundäroperationen- Wenn Teile nach dem Stanzen Gewindeschneiden, Schweißen, Plattieren oder Wärmebehandlung erfordern, schließen Sie diese in den Angebotsumfang ein. Lieferanten, die Sekundärprozesse intern verwalten, können bessere Durchlaufzeiten und eine strengere Prozesskontrolle bieten als diejenigen, die jeden weiteren Schritt an Subunternehmer vergeben.
Die Teilekomplexität ist der größte Faktor bei der Auswahl und den Kosten des Matrizentyps. Für eine flache Halterung mit drei Löchern ist möglicherweise nur eine zusammengesetzte Matrize erforderlich, die ein paar tausend Dollar kostet. Ein mehrfach gebogener Steckverbinder mit geformten Laschen, geprägten Merkmalen und engen Positionstoleranzen könnte ein progressives Werkzeug mit 12 Stationen erfordern, was die 10- bis 20-fache Investition erfordert. Wenn Ihre Ausschreibung die geometrische Komplexität, das Volumen und die Lebenserwartung klar kommuniziert, können kompetente Werkzeughersteller den richtigen Ansatz empfehlen, anstatt sich auf das zu verlassen, was sie ihrer Meinung nach leisten können.
Ein praktischer Tipp: Senden Sie jedem Lieferanten auf Ihrer Angebotsliste den gleichen Dateisatz, den gleichen Revisionsstand und die gleichen Annahmen. Wie Untersuchungen zu Fertigungsausschreibungen bestätigen, bedeuten inkonsistente Pakete, dass Preisunterschiede unterschiedliche Annahmen widerspiegeln und nicht tatsächliche Unterschiede in der Leistungsfähigkeit -, was aussagekräftige Angebotsvergleiche unmöglich macht.
Bewertung von Stanzwerkzeuglieferanten
Der Preis ist leicht zu vergleichen. Die Fähigkeit ist schwieriger - und bietet weitaus bessere Vorhersagen darüber, ob Sie pünktlich einen funktionsfähigen Stempel erhalten oder Monate in schmerzhaften Testschleifen damit verbringen, Problemen hinterherzujagen, die durch eine bessere Technik verhindert worden wären. Die besten Kandidaten für den Hersteller von Stanzformen zeichnen sich nicht dadurch aus, dass sie am billigsten sind, sondern dadurch, dass sie eine durchgängige Prozesskontrolle von der Machbarkeit bis hin zu validierten Produktionsteilen demonstrieren.
Achten Sie bei der Bewertung eines Formenbaus auf die folgenden Leistungsprüfpunkte:
- Interne-CAE-Simulation- Kann der Lieferant vor dem Schneiden von Stahl Umformsimulationen (Rückfederungsvorhersage, Ausdünnungsanalyse, Faltenkarten) durchführen? Shops mit dieser Funktion erkennen Designprobleme digital, reduzieren so die Zahl der physischen Testdurchläufe und verkürzen die Zeitpläne.
- Sortiment an Bearbeitungsgeräten- Ein leistungsfähiger Werkzeughersteller benötigt CNC-Fräsen (3- bis 5-Achsen), Drahterodieren, Senkerodieren, Flächenschleifen und Koordinatenschleifen. Wenn eines davon ausgelagert wird, verlängern sich die Durchlaufzeiten und die Verantwortlichkeit wird fragmentiert.
- Verfügbarkeit der Testpresse- Verfügt der Lieferant über spezielle Testpressen, die dem Tonnagebereich Ihrer Produktionspresse entsprechen? Interne Tests bedeuten schnellere Iterationszyklen und direktes Feedback zwischen den Ingenieuren, die den Chip entworfen haben, und den Technikern, die ihn betreiben.
- Inspektionskapazität- Suchen Sie nach CMM-Geräten, optischem oder Laserscannen für die Kartierung von Oberflächenabweichungen und der Möglichkeit, formale Maßberichte und SPC-Daten zu erstellen, die Ihren Qualitätssystemanforderungen entsprechen.
- Unterstützung nach-Zustellung- Werkzeuge benötigen während ihrer gesamten Produktionslebensdauer Wartung, Ersatzteile und gelegentliche technische Änderungen. Lieferanten, die fortlaufenden technischen Support, Lagerbestände an Ersatzteilen und Änderungsdienste anbieten, sind Partner - und nicht nur Anbieter.
- Feedback zum Design for Manufacturability (DFM).- Die besten Werkzeughersteller bauen nicht einfach das, was Sie zeichnen. Sie überprüfen die Geometrie Ihres Teils und schlagen Modifikationen vor, die die Formbarkeit verbessern, die Komplexität der Werkzeuge verringern oder die Lebensdauer der Form verlängern. Branchenauswahlleitfäden zufolge kann diese Rückkopplungsschleife bereits vor Beginn der Werkzeugkonstruktion erhebliche Kosten- und Zeiteinsparungen ermöglichen.
- Qualitätszertifizierungen- ISO 9001 ist die Basis. Wenn Ihre Teile für Automobilanwendungen bestimmt sind, signalisiert die IATF 16949-Zertifizierung einen Lieferanten mit Prozessdisziplin, der in der Lage ist, die Erwartungen der OEMs zu erfüllen.
Wie beurteilen Sie diese Faktoren, ohne jedes Geschäft aufzusuchen? Fordern Sie zunächst mit Ihrer RFQ-Antwort eine Leistungsübersicht an. Fordern Sie Gerätelisten, Beispielinspektionsberichte aus ähnlichen Projekten und Referenzen von Kunden aus Ihrer Branche an. Ein Lieferant, der von seinem Prozess überzeugt ist, wird dies offen mitteilen.
Als konkretes Beispiel:YICHENveranschaulicht, wie ein vollständiger-Service-Workflow in der Praxis aussieht -, der Machbarkeitsanalyse, CAE-gesteuertes Gesenkdesign, Präzisions-CNC- und EDM-Bearbeitung, hausinterne Erprobung mit speziellen Pressen und CMM-Inspektion mit dokumentierten Validierungspaketen umfasst. Für Ingenieure, die zum Verkauf stehende Metallstanzformen recherchieren, oder für Beschaffungsmanager, die ein kundenspezifisches Metallstanzformenprogramm erstellen, entfällt bei dieser Art von integriertem Lieferanten der Koordinationsaufwand für die Verwaltung separater Konstruktionsbüros, Stanzwerkstätten und Prüflabore.
Ein letzter Gedanke zur Lieferantenbewertung: Das günstigste Angebot spiegelt oft das wider, was weggelassen wurde, nicht das, was optimiert wurde. Ein Werkzeughersteller, der Simulation, iteratives Testen und SPC-Validierung in seinen Preis einbezieht, berücksichtigt die tatsächlichen Kosten für die Lieferung eines funktionierenden Werkzeugs. Jemand, der nur Bearbeitungsstunden angibt, mag auf dem Papier attraktiv aussehen, wird aber Änderungsaufträge generieren, sobald die Matrize in die Presse kommt und die Teile nicht konform sind. Bewerten Sie die Gesamtkosten des Projekts -, einschließlich Zeitrisiko, Nacharbeitswahrscheinlichkeit und fortlaufendem Support -, und nicht nur den Einzelpreis der Werkzeuge{5}}.
Die Qualität Ihrer Ausschreibung bestimmt die Qualität der Angebote, die Sie erhalten. Investieren Sie im Vorfeld die Entwicklungszeit, um ein vollständiges technisches Paket zu erstellen, und Sie werden später viel weniger Zeit damit verbringen, Missverständnisse zwischen Ihren Anforderungen und den Annahmen des Lieferanten auszuräumen.
Nachdem eine gut{0}}Spezifikation erstellt und ein fähiger Lieferant identifiziert wurde, bleibt die Frage strategischer Natur: Wie passen Sie das Investitionsniveau an Ihre Produktionsstufe und die langfristige Volumenentwicklung an?
Wählen Sie die richtige Stanzformstrategie für Ihr Projekt
Sie verfügen über Kenntnisse über Matrizentypen, Materialien, Design-Workflows, Herstellungsmethoden, Wartungspraktiken und Lieferantenbewertungskriterien. Die Frage ist nun praktischer Natur: Welche Höhe der Werkzeuginvestitionen ist angesichts Ihres spezifischen Teils, Ihrer Mengenprognose und Ihres Produktionszeitplans tatsächlich sinnvoll? Die Antwort hängt davon ab, wo Sie im Produktlebenszyklus stehen und wie stark die Kosten pro Teil gesenkt werden müssen.
Anpassung der Werkzeugstrategie an die Produktionsziele
Vier Variablen kommen zusammen, um den richtigen Prägestempelsatz für jedes Projekt zu bestimmen: Jahresvolumen, Teilekomplexität, Materialtyp und Maßtoleranz. Ändert man eine davon, verschiebt sich die optimale Würfelstrategie. Eine einfache Halterung, die in einer Stückzahl von 500 Stück pro Jahr aus Weichstahl gestanzt wird, rechtfertigt kein fortschrittliches Werkzeug, egal wie attraktiv die Zykluszeit auf dem Papier aussieht. Umgekehrt kann ein Steckverbinder mit mehreren Funktionen, der für 5 Millionen Einheiten pro Jahr vorgesehen ist, nicht wirtschaftlich mit Werkzeugen an einer einzigen Station hergestellt werden. - Die Arbeits- und Bearbeitungskosten pro Teil würden die Einsparungen bei den Werkzeugen zunichte machen.
Die Kostenperspektive-pro-hält alles zusammen. Eine progressive Matrize mit Hartmetalleinsätzen könnte im Voraus 40.000 bis 80.000 US-Dollar kosten, aber wenn sie auf einer Matrizenstanzmaschine mit 200 Hüben pro Minute läuft, produziert sie Teile für Bruchteile eines Cents an Material und Presszeit. Dasselbe Teil, das auf einer zusammengesetzten Matrize bei niedrigerer Geschwindigkeit - mit manueller Beladung und mehr Handhabung - hergestellt wird, kann zu fünf- bis zehnmal höheren Stückkosten führen. Über einen mehrjährigen Produktionslauf hinweg amortisieren sich die höheren Werkzeuginvestitionen um ein Vielfaches durch reduzierte Stückpreise und gleichbleibende Qualität.
Die Wahl des Materials verstärkt diesen Effekt. Blechstanzwerkzeuge, die abrasiven, hochfesten Stahl oder Edelstahl verwenden, benötigen härtere Werkzeugstähle und Oberflächenbeschichtungen, um die Standzeit der Kanten aufrechtzuerhalten. Die zusätzlichen Vorabkosten für Hartmetalleinsätze oder TD-behandelte Stempel verlängern die Schärfintervalle von 50.000 Schlägen auf 500.000 oder mehr -, was weniger Ausfallzeiten, weniger Wartungszyklen und mehr Umsatz bedeutet- und so über die gesamte Lebensdauer der Matrize Pressstunden generiert. Auch Toleranzanforderungen spielen eine Rolle: Strengere Spezifikationen erfordern steifere Konfigurationen der Pressen-Matrizensätze (vier -Post-Matrizensätze), eine feinere Bearbeitung und längere Testphasen, was alles zu höheren Kosten führt, aber den Ausschuss und die nachgelagerte Nacharbeit reduziert.
Von der Forschung zum Handeln
Wo steht Ihr Projekt gerade? Hier ist ein prägnanter Entscheidungsrahmen, der auf die Produktionsphase abgestimmt ist:
- Prototypenstadium- Das Teiledesign ist noch nicht abgeschlossen. Erwägen Sie Soft Tooling (Matrizen aus Aluminium oder Baustahl mit einer Nennleistung von 1.000 bis 5.000 Schlägen) oder lassen Sie das Stanzen gänzlich zugunsten von Laserschneiden und CNC-Biegen aus. Das Ziel ist die Designvalidierung, nicht die Produktionseffizienz. Wenn man sich zu diesem Zeitpunkt auf Stanzformsätze aus gehärtetem Metall festlegt, besteht die Gefahr kostspieliger Nacharbeiten, wenn sich die Geometrie ändert.
- Pilotproduktion (1.000-50.000 Teile)- Das Design ist stabil, aber die Mengen rechtfertigen noch nicht den Einsatz progressiver Werkzeuge. Ein--Stations- oder Verbundmatrizen aus Standard-Werkzeugstählen (D2, A2) liefern eine gute Teilequalität bei moderaten Werkzeugkosten. Diese Instrumente dienen auch als Versicherung: Sollte das Produkt nicht die prognostizierten Volumina erreichen, bleibt Ihr Kapitaleinsatz überschaubar.
- Hohe-Produktionsvolumina (100,000+ jährlich)- Folgeverbundmatrizen mit Hartmetalleinsätzen, PVD-beschichteten Stempeln und vier-Post-Matrizensätzen, die auf einer speziellen Stanzpresse laufen, werden zum klaren wirtschaftlichen Gewinner. Die Werkzeugkosten sind jedoch erheblichDie Kosten pro-Stück sinken drastischda sich die Anfangsinvestition über große Produktionsläufe hinweg amortisiert. In diesem Stadium sind integrierte CAE-Simulation, gründliche Tests und SPC-Validierung keine optionalen Luxusgüter -, sondern Werkzeuge zur Kostenreduzierung-, die kostspielige Korrekturen in der-Produktion verhindern.
Ein hydraulischer Presswerkzeugaufbau für Strukturteile mit hoher -Dicke folgt der gleichen Logik, jedoch bei höheren Tonnageschwellenwerten, bei denen Presskapazität und Werkzeugsteifigkeit zum dominierenden Auswahlkriterium werden und nicht nur die Zyklusgeschwindigkeit.
Die technische Sorgfalt, die Sie vor dem Schneiden von Stahl aufwenden - Simulation, Bandlayout-Optimierung, Materialauswahl und Lieferantenqualifizierung - bestimmt, ob Ihr Stanzwerkzeug vorhersehbare Kosten pro Teil- liefert oder über die gesamte Produktionslebensdauer hinweg zu einer wiederkehrenden Quelle von Ausfallzeiten, Ausschuss und versäumten Lieferungen wird.
Wenn Sie noch dabei sind, Konzepte auszuwerten, sehen Sie sich die Design- und Simulationsleitfäden weiter oben in diesem Artikel noch einmal an. Wenn Ihre Teilezeichnung fertiggestellt ist, Ihre Mengen definiert sind und Sie bereit sind, von der Forschung in die Produktion überzugehen, besteht der nächste Schritt darin, ein komplettes RFQ-Paket an einen qualifizierten Lieferanten zu senden, der den gesamten Arbeitsablauf - Machbarkeitsbewertung, Formdesign mit Umformsimulation, Präzisionsfertigung und validierte Testteile verwalten kann. Hersteller können in dieser Phase nachforschenYICHENs individuelle Stanzwerkzeuglösungenfür End-to-Endunterstützung, die die Lücke zwischen einem genehmigten Teiledesign und den ersten guten Produktionsteilen schließt und Beschaffungsmanagern und Werkzeugingenieuren einen praktischen Ausgangspunkt für die Lieferanteneinbindung bietet.
Häufig gestellte Fragen zu Stanzformen
1. Was ist der Unterschied zwischen einer Prägematrize und einer Spritzgussform?
Ein Prägestempel formt festes Blech bei Raumtemperatur mithilfe der mechanischen Kraft einer Presse, während eine Spritzgussform geschmolzenes Polymer in einen versiegelten Hohlraum aufnimmt, wo es abkühlt und erstarrt. Stanzwerkzeuge nutzen Stempel-{1}}und-Matrizenspiel, Abstreifer und Führungssysteme, wohingegen Spritzgussformen Kühlkanäle, Angusssysteme und Auswurfmechanismen erfordern. Die einfache Regel: Wenn das Rohmaterial während des gesamten Prozesses fest bleibt, prägt es das Territorium.
2. Wie lange hält eine Prägeform, bevor sie ausgetauscht werden muss?
Die Lebensdauer der Matrizen variiert stark je nach Werkzeugstahlsorte, Oberflächenbehandlung, zu stanzendem Material und Wartungsdisziplin. Mit einer standardmäßigen D2-Stahlmatrize aus unlegiertem Stahl können vor einer umfassenden Überholung 500.000 bis 1 Million Teile hergestellt werden. Folgeverbundwerkzeuge mit Hartmetalleinsätzen und PVD-Beschichtungen können mehr als 5 Millionen Hübe erreichen. Faktoren wie geplantes Schärfen, Federaustausch und Schmierung verlängern oder verkürzen direkt die Nutzungsdauer. Hubzähler und Wartungsprotokolle helfen dabei, optimale Wartungsintervalle vorherzusagen.
3. Welche Informationen sollte ich in eine Angebotsanfrage für Stanzformen aufnehmen?
Ein effektives RFQ-Paket umfasst ein 3D-CAD-Modell (STEP-Format) mit einer 2D-GD&T-Zeichnung, eine genaue Materialspezifikation mit Legierung und Härte, eine jährliche Volumenprognose in Stufen, eine angestrebte Matrizenlebensdauer in Gesamthüben, Qualitätsanforderungen wie Cpk-Ziele und alle erforderlichen sekundären Vorgänge. Durch das Senden identischer Dateisätze an alle bietenden Lieferanten wird sichergestellt, dass die Angebote tatsächliche Leistungsunterschiede widerspiegeln. Lieferanten wie YICHEN (yichen-group.com/stamping-die/) nutzen dieses Komplettpaket, um genaue Machbarkeitsbewertungen und Werkzeugempfehlungen bereitzustellen.
4. Wie wähle ich zwischen einer progressiven Matrize und einer Transfermatrize?
Folgeverbundwerkzeuge sind ideal, wenn Teile während der gesamten Formung an einem Trägerstreifen befestigt bleiben können. Sie eignen sich typischerweise für kleine bis mittlere Teile mit mäßiger Komplexität bei sehr hohen Stückzahlen (Millionen pro Jahr). Transfermatrizen eignen sich besser für große Teile, Tiefzüge oder komplexe 3D-Geometrien, die nicht auf einem Streifen bleiben können. Transfersysteme bieten mehr Flexibilität bei der Teileausrichtung zwischen Stationen, laufen aber mit langsameren Taktraten. Die Entscheidung hängt letztendlich von der Teilegröße, der Ziehtiefe und davon ab, ob eine streifenbasierte Zuführung geometrisch machbar ist.
5. Was verursacht Grate an Stanzteilen und wie behebt man sie?
Es bilden sich Grate, wenn der Abstand zwischen Stempel und Matrize nicht ausreicht, die Schneidkanten stumpf werden oder die Ausrichtung zwischen Stempel und Matrize nicht mehr stimmt. Die Korrekturmaßnahme umfasst das Schärfen oder Ersetzen abgenutzter Stempel und Knöpfe sowie die anschließende Überprüfung, ob der Abstand den Materialspezifikationen entspricht (typischerweise 5–10 % der Dicke pro Seite bei Baustahl). Zur Vorbeugung muss die Grathöhe in regelmäßigen Abständen mithilfe von Hubzählern verfolgt, das Schärfen geplant werden, bevor die Grenzwerte erreicht werden, und der Sitz des Führungsstifts beibehalten werden, um eine fortschreitende Abweichung der Ausrichtung zu verhindern.


