


Was Blechstanzformen leisten und warum das Formendesign wichtig ist
Stellen Sie sich ein flaches Stahlblech vor, das in eine Presse gelangt und Sekunden später als präzise geformte Automobilhalterung, elektrischer Steckverbinder oder Kochgeschirrschale herauskommt. Diese Transformation findet innerhalb einer Stanzform statt, und die Intelligenz hinter jedem erfolgreichen Teil lebt in zwei Disziplinen: der Stanzformgestaltung und der Stanzformherstellungspraxis.
Was ist ein Blechstanzwerkzeug?
Eine Prägematrize ist ein spezielles, einzigartiges Präzisionswerkzeug, das Blech in die gewünschte Form oder das gewünschte Profil schneidet und formt, während das Material zwischen zwei zusammenpassende Komponenten gepresst wird, die in einer Prägepresse montiert sind.
Einfacher ausgedrückt:Stanzformen aus Metallsind die technischen Werkzeuge, die Flachspulen oder Rohlinge durch kontrollierte Schneid-, Biege-, Zieh- und Formvorgänge in fertige Einzelteile umwandeln. Die obere und untere Hälfte der Matrize arbeiten unter Presskraft zusammen, um in einem wiederholbaren Zyklus Kanten abzuschneiden, Löcher zu stanzen und Geometrie zu formen. Jedes Teil, das Sie in einer Autotürverkleidung, einem Gerätegehäuse oder einem Elektronikgehäuse sehen, hat wahrscheinlich seinen Ursprung in einem dieser Werkzeuge.
Die Konstruktion der Matrize ist die technische Disziplin, die definiert, wie diese Werkzeughälften interagieren: Welche Abstände steuern die Kantenqualität, wohin fließt das Material während der Formung und wie jede Station die Abläufe abläuft. Beim Stanzformenbau geht es darum, dieses Design durch präzise Bearbeitung, Montage und Anpassung in die Realität aus gehärtetem Stahl umzusetzen.
Wer braucht Wissen über Formendesign und Formenherstellung?
Dieser Artikel richtet sich an drei Gruppen, deren Arbeit vom Verständnis der Grundlagen von Blechstanzformen abhängt:
- Die DesignerErstellen neuer Werkzeuge aus Teildrucken, verantwortlich für Abstandsberechnungen, Streifenlayouts und Komponentenspezifikationen.
- Auszubildende zum FormenbauerErwerben Sie praktische-Kenntnisse in der Bearbeitung, Anpassung und Montage und lernen Sie gleichzeitig die Gründe für jede Designentscheidung kennen.
- WartungstechnikerHalten Sie die Produktionswerkzeuge am Laufen, diagnostizieren Sie Verschleißmuster und führen Sie das Schärfen oder den Komponentenaustausch zwischen den geplanten Überholungen durch.
Jede Rolle interagiert aus einem anderen Blickwinkel mit denselben Werkzeugen. Ein Designer muss vorhersehen, wie sich das Material unter Last verhält. Ein Auszubildender muss vor dem Schleifen verstehen, warum ein bestimmter Spalt vorgegeben wurde. Ein Wartungstechniker muss erkennen, wenn eine Maßabweichung auf eine Ursache hinweist, die über einfaches Schärfen hinausgeht.
Brücke zwischen Theorie und Werkstattpraxis
In Lehrbüchern werden Formeln und Klassifikationen ausreichend behandelt. Werkstattveteranen verfügen über jahrzehntelanges Gespür dafür, wie sich Stahl tatsächlich bewegt. In der Lücke zwischen diesen beiden Wissensquellen entstehen kostspielige Fehler: Matrizen, die auf dem Bildschirm korrekt aussehen, aber wochenlange Probeanpassungen erfordern, oder Wartungsroutinen, die Symptome behandeln und dabei die Ursache auf Designebene ignorieren.
Die Gestaltung und Herstellung von Formen erfordert als kombinierte Disziplin sowohl analytische Genauigkeit als auch praktisches Urteilsvermögen. Dieser Leitfaden verbindet beides, indem er die Formentypen, Konstruktionsprinzipien, Komponentenauswahl, Fertigungsabläufe und Wartungsstrategien in der Reihenfolge eines realen Projekts durchgeht, vom Konzept bis zur nachhaltigen Produktion.
Der logische Ausgangspunkt ist das Verständnis, welcher Matrizentyp für eine bestimmte Anwendung geeignet ist, da diese einzelne Entscheidung alle nachgelagerten Entscheidungen hinsichtlich Komplexität, Kosten und Leistungsfähigkeit beeinflusst.
Arten von Stanzformen und wie Sie die richtige auswählen
Jedes Stanzprojekt beginnt mit einer grundlegenden Frage: Welcher Stempeltyp passt zum Teil, zum Volumen und zum Budget? Wenn Sie das falsch machen, geben Sie entweder zu viel für die Komplexität der Werkzeuge aus, die Sie nicht benötigen, oder Sie unterschätzen die Anforderungen an die Matrize und kämpfen während der gesamten Lebensdauer des Programms mit Qualitätsproblemen. So geht'sHaupttypen von Stanzwerkzeugenpraktisch erklärt, stapeln sich gegeneinander.
Einfache Matrizen und zusammengesetzte Matrizen im Vergleich
Eine einfache Matrize führt einen Arbeitsgang pro Pressenhub aus. Es kann eine Form ausschneiden, ein Loch stanzen oder einen Flansch biegen, aber es führt jeweils nur eine dieser Aufgaben aus. Ein Bediener lädt Material, die Presse läuft weiter und das Teil oder der Ausschuss wird entfernt. Einfache Matrizen sind kostengünstig in der Herstellung und leicht zu warten, was sie zu einer sinnvollen Wahl für Arbeiten in geringem -Volumen oder für Nachbearbeitungen an Teilen macht, die bereits teilweise an anderer Stelle geformt wurden.
Ein zusammengesetzter Würfel erhöht den Einsatz. Es führt während eines Pressenhubs mehrere Schneidvorgänge gleichzeitig in einer einzigen Station durch. Ein häufiges Beispiel ist das Ausstanzen eines Außenprofils und das gleichzeitige Durchstechen von Innenlöchern. Da alle Merkmale in einem Arbeitsgang hergestellt werden, ist die Positionsgenauigkeit zwischen Löchern und der Außenkante hervorragend und alle Grate zeigen in die gleiche Richtung, was die nachgelagerte Montage vereinfacht.
Berücksichtigen Sie bei der Abwägung von progressiven Matrizen und zusammengesetzten Matrizen Folgendes: Verbundwerkzeuge kosten weniger, lassen sich schneller bauen und produzieren flachere Teile, da alles in einem Arbeitsgang geschieht. Verbundmatrizen konzentrieren jedoch die gesamte Schnittlast auf einen kleinen Bereich, was die Komplexität der Teilegeometrie einschränkt, bevor die Matrizenabschnitte zu dünn und brüchig werden.
- Verwenden Sie einen einfachen WürfelWenn das Produktionsvolumen gering ist, die Teilegeometrie nur einen einzigen Arbeitsgang erfordert oder Budgetbeschränkungen eine komplexe Werkzeugausstattung ausschließen.
- Verwenden Sie eine zusammengesetzte Matrizewenn das Teil relativ flach ist, eine hohe Loch-{0}}zur-Genauigkeit erforderlich ist und bei mittleren bis hohen Volumina gearbeitet wird, bei denen es auf die Zyklusgeschwindigkeit ankommt.
Progressives Werkzeugdesign für die-Großserienproduktion
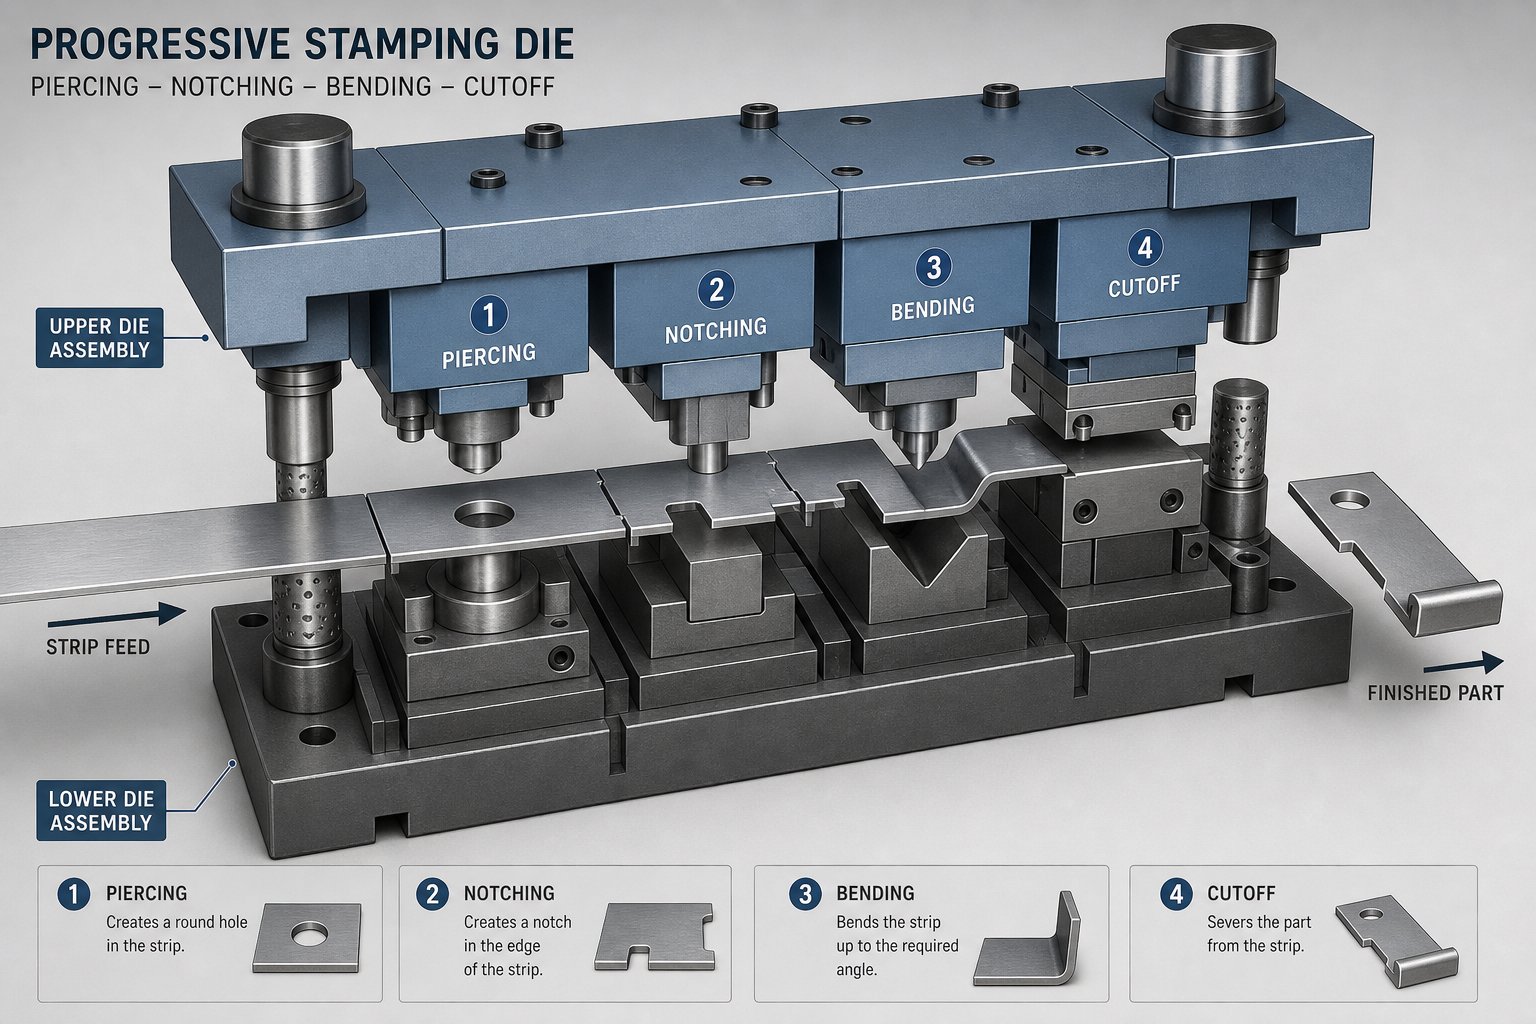
Folgeverbundstanzen sind die Arbeitspferde beim Stanzen großer Stückzahlen. Stellen Sie sich eine Metallspule vor, die durch eine Matrize geführt wird, wobei mehrere Stationen nacheinander angeordnet sind. An jeder Station wird ein anderes Merkmal hinzugefügt: hier ein Loch gestanzt, dort eine Kerbe geschnitten, am nächsten Stopp eine Biegung geformt und an der letzten Station ein endgültiger Trennschnitt, der das fertige Teil vom Trägerband trennt.
Das Band bewegt sich pro Pressenhub um eine Teilung weiter, sodass jeder Zyklus gleichzeitig an mehreren Teilen in unterschiedlichen Fertigstellungsstadien arbeitet. Diese überlappende Produktion macht Folgeverbundwerkzeuge so schnell. Sie sind die Standardwahl für ein Automobil-Stanzwerkzeugprogramm oder jede Anwendung, bei der Hunderttausende (oder Millionen) Teile bei hoher Geschwindigkeit enge Toleranzen einhalten müssen.
Zu den wichtigsten Vorteilen gehören minimaler Ausschuss bei optimierter Bandanordnung, niedrige Arbeitskosten durch automatisierte Coilzuführung und die Möglichkeit, Schneiden, Formen und Biegen in einem kontinuierlichen Prozess zu kombinieren. Der Kompromiss besteht darin, dass die Werkzeugkosten im Vorfeld höher sind und die Vorlaufzeiten für Design und Konstruktion länger sind. Auch Folgeverbundwerkzeuge eignen sich nicht gut für Tiefziehvorgänge, da das Teil während des gesamten Prozesses am Band befestigt bleibt.
Eine Transfermatrize löst diese Einschränkung. Beim Transferprägen wird der Rohling in der ersten Station vom Band getrennt und dann mechanisch mit Fingern oder Schienen durch die nachfolgenden Umformstufen transportiert. Dieser Ansatz ist ideal für größere Teile oder tief{2}gezogene Geometrien wie Becher, Schalen und Gehäuse, bei denen das Material ohne die Einschränkung eines Trägerstreifens frei fließen muss. Denken Sie an Motorgehäuse, große Bauplatten oder zylindrische Gehäuse. Eine Transfermatrize für große Teile bietet die Mehrstationenflexibilität eines Folgewerkzeugs ohne geometrische Einschränkungen.
Auswahl des richtigen Matrizentyps für Ihre Anwendung
Die Wahl zwischen diesen Optionen hängt von vier Variablen ab: Teilegeometrie, Produktionsvolumen, Materialtyp und erforderliche Toleranzen. Die folgende Tabelle bietet einen Entscheidungsrahmen auf einen Blick.
| Matrizentyp | Produktionsvolumen | Teilekomplexität | Typische Toleranz | Relative Werkzeugkosten | Vorlaufzeit |
|---|---|---|---|---|---|
| Einfacher Würfel | Niedrig bis mittel | Einzelnes-Feature, grundlegende Geometrie | Standard (±0,1 mm typisch) | Niedrig | Kurz |
| Zusammengesetzter Würfel | Mittel bis hoch | Flache Teile, mehrere Löcher/Zierleisten | Dicht (±0,05 mm Loch-bis-Rand) | Mäßig | Mäßig |
| Progressiver Würfel | Hoch bis sehr hoch | Multi-Feature, kombinierter Schnitt/Biegung/Form | Dicht (±0,05 mm erreichbar) | Hoch | Lang |
| Transferstempel | Mittel bis hoch | Große oder tief-gezeichnete 3D-Formen | Mäßig bis eng | Hoch | Lang |
Eine Unterlegscheibe mit zwei Löchern? Eine Verbundmatrize erledigt dies wirtschaftlich. Eine kleine Anschlussklemme mit 600 Hüben pro Minute? Progressive Tooling ist die klare Antwort. Ein tief-gezogenes Autoschild, das nicht auf einen Trägerstreifen passt? Das ist Transfergebiet.
Auch die Materialart beeinflusst die Entscheidung. Dicke, hochfeste Stähle erzeugen höhere Schnittkräfte, die dünne Verbundformabschnitte belasten können, was die Wahl zugunsten progressiver Anordnungen drängt, bei denen die Lasten auf mehrere Stationen verteilt werden. Umgekehrt eröffnen dünne Kupfer- oder Aluminiumlegierungen mit guter Formbarkeit mehr Optionen für alle Matrizentypen.
Auswahl der richtigen Matrizenschlösser im Hinblick auf die Kostenstruktur und Qualitätsobergrenze des Projekts. Aber die eigentliche technische Herausforderung beginnt, sobald diese Wahl getroffen ist: die Bestimmung der Abstände, Kräfte und materialspezifischen Parameter-, die steuern, ob die Matrize gute Teile produziert oder Ausschuss erzeugt.
Prinzipien des Werkzeugdesigns, die die Teilequalität steuern
Der Die-Typ legt die Architektur fest. Die Designparameter innerhalb dieser Architektur bestimmen, ob Teile sauber herauskommen oder im Ausschussbehälter landen. Spiel, Kraft und Materialverhalten sind die drei Säulen, die jeden erfolgreichen Stanzvorgang ausmachen, und wenn eine davon falsch ist, führt dies zu Qualitätsmängeln, die durch nachgelagerte Anpassungen nicht vollständig behoben werden können.
Stanz-{0}}zu--Abstand und Gratkontrolle
Die Berechnung des Stempel-Matrizen-Abstands ist die wichtigste Entscheidung bei jedem Schneidvorgang. Der Abstand ist der Spalt zwischen der Schneidkante des Stempels und der Schneidkante des Matrizenknopfs, ausgedrückt als Prozentsatz der Materialstärke pro Seite. Das Detail „pro Seite“ ist wichtig: Wenn Sie 10 % Abstand auf 1,0 mm Material angeben, benötigen Sie 0,1 mm Abstand auf jeder Seite des Stempels, nicht 0,1 mm insgesamt.
Durch den richtigen Abstand werden die Bruchflächen an der Ober- und Unterseite des Werkstücks so ausgerichtet, dass sie sauber aufeinandertreffen, wodurch eine Scherkante mit minimalem Grat und maximaler Lebensdauer der Matrize entsteht.
Wenn das Spiel zu gering ist, verfehlen die Bruchzonen einander und es bildet sich ein sekundäres Scherband, das zu rauen Kanten, übermäßiger Hitze und beschleunigtem Stempelverschleiß führt. Zu locker, und das Material rollt in den Spalt, bevor es bricht, wodurch starke Grate und ein gerolltes Kantenprofil zurückbleiben, das nicht den Maßvorgaben entspricht. Beide Extreme verkürzen die Lebensdauer der Matrize und erhöhen die Kosten pro Teil.
Derempfohlener Standardabstandbeträgt als allgemeiner Ausgangspunkt etwa 10 % der Materialstärke pro Seite. Die moderne Praxis legt jedoch nahe, dass Abstände im Bereich von 11-20 % die Werkzeugbelastung beim Lochen erheblich reduzieren und die Betriebslebensdauer verlängern können. Härtere Materialien mit höherer-Zugfestigkeit erfordern einen größeren Spalt, während weichere Materialien und Präzisionsanwendungen engere Spaltmaße erfordern.
Hier ist die Schritt-{0}}für-Schritt-Anleitung zur Ermittlung Ihrer Freigabe:
- Identifizieren Sie das Werkstückmaterial und schlagen Sie seine Zugfestigkeit oder Materialkategorie in einer Referenztabelle für Standardabstände nach.
- Messen oder bestätigen Sie die Materialstärke des zu schneidenden Materials.
- Bestimmen Sie den empfohlenen Prozentsatz des Abstands pro Seite basierend auf der Materialart (siehe Tabelle Ihres Werkzeuglieferanten oder das entsprechende technische Handbuch).
- Multiplizieren Sie die Materialdicke mit dem Abstandsprozentsatz, um den Wert des Abstands pro Seite in Längeneinheiten zu erhalten.
- Berücksichtigen Sie diesen Abstand auf beiden Seiten, wenn Sie die Matrizenöffnung relativ zum Stempel dimensionieren. Bei Stanzvorgängen entspricht die Matrizenöffnung der gewünschten Rohlinggröße und der Stempel ist um das Doppelte des Zwischenraums unterdimensioniert. Zum Stanzen von Löchern ist der Stempel auf die gewünschte Lochgröße abgestimmt und die Matrizenöffnung ist um das Doppelte des Spiels überdimensioniert.
- Überprüfen Sie den Zustand der Werkzeuge, da der angesammelte Verschleiß vorhandener Geräte möglicherweise eine Anpassung des berechneten Werts erforderlich machen kann.
Eine entscheidende Nuance: Ein engerer Abstand bedeutet strengere Ausrichtungsanforderungen. Wenn Ihre Presse oder Ihr Matrizensatz die Position innerhalb des Abstandsbandes nicht halten kann, werden Sie ungleichmäßige Grate, vorzeitige Kantenabsplitterungen und eine inkonsistente Schnittqualität auf dem gesamten Blech bemerken.
Stanzkraft und Biegezugabe verstehen
Jeder Schneidvorgang erfordert eine ausreichende Presskraft, um das Material sauber zu schneiden. Die Stanzkraftformel für Blech folgt einer einfachen Beziehung: Die Kraft entspricht dem Schnittumfang multipliziert mit der Materialdicke multipliziert mit der Scherfestigkeit des Materials. Der spezifische Wert der Scherfestigkeit variiert je nach Legierung und Härte. Beziehen Sie sich daher immer auf Materialdatenblätter oder technische Tabellen, anstatt von einer universellen Zahl auszugehen.
Summieren Sie bei komplexen Rohlingsprofilen oder Mustern mit mehreren -Löchern den gesamten Schnittumfang aller gleichzeitig bearbeiteten Merkmale. Diese Gesamtkraftberechnung ermittelt Ihre Mindestanforderung an die Presskraft, wobei ein Sicherheitsfaktor hinzugefügt wird, um Materialschwankungen, Abstumpfung der Werkzeuge und dynamische Belastungseffekte zu berücksichtigen.
Die Biegezugabe bei der Matrizenkonstruktion stellt eine ganz andere Herausforderung dar. Beim Biegen von Blech wird die Außenfläche gedehnt und die Innenfläche gestaucht. Irgendwo dazwischen liegt die neutrale Achse, die theoretische Ebene, die sich weder dehnt noch staucht. Die Biegezugabe ist die Bogenlänge dieser neutralen Achse und bestimmt, wie viel Flachmaterial bei jeder Biegung verbraucht wird.
Die Position der neutralen Achse verschiebt sich abhängig vom Verhältnis des inneren Biegeradius zur Materialstärke, das durch den k{0}}-Faktor erfasst wird. Ein k--Faktor von 0,5 platziert die neutrale Achse in der geometrischen Mitte des Materials; In der Praxis verschiebt sich die Achse für engere Kurven nach innen. Diese Werte werden empirisch abgeleitet und sollten aus validierten Biegetabellen oder den eigenen Testdaten Ihrer Werkstatt entnommen und nicht angenommen werden.
Wie Materialeigenschaften die Designentscheidungen beeinflussen
Stahl verhält sich nicht wie eine Abstraktion aus dem Lehrbuch. Echtes Blech hat eine Faserrichtung, eine unterschiedliche Duktilität und eine störende Tendenz, nach dem Formen zurückzufedern. Jede dieser Eigenschaften fließt direkt in die Gestaltungsentscheidungen des Werkzeugs ein.
Die Faserrichtung bestimmt, wo sich beim Biegen wahrscheinlich Risse bilden. Beim Biegen mit der Faserrichtung, bei der die Biegelinie parallel zur Walzrichtung verläuft, entsteht eine schwächere Biegung, die anfällig für Risse am Außenradius ist. Das Biegen quer zur Faser erzeugt eine stärkere, rissbeständigere Biegung. AlsDer Hersteller stellt festKleinere Innenradien verstärken dieses Risiko beim Biegen parallel zur Faserrichtung erheblich. Materialien, bei denen die Kornrichtung das Biegeverhalten beeinflusst, werden als anisotrop bezeichnet, während Materialien, die davon nicht betroffen sind (wie Kupfer), isotrop sind. Werkzeugkonstrukteure müssen die Ausrichtung des Rohlings relativ zur Coil-Walzrichtung berücksichtigen, insbesondere wenn es um enge Radien geht.
Ebenso wichtig ist die Kompensation der Rückfederung in einem Stanzwerkzeug. Jede Biegung möchte sich nach dem Zurückziehen des Stempels leicht öffnen, da sich die elastische Komponente des Materials erholt. Materialien mit höherer-Festigkeit federn stärker zurück. Matrizenkonstrukteure kompensieren dies durch Überbiegen, indem sie den Matrizenwinkel leicht über das Ziel hinaus gestalten, sodass sich das Teil in den Sollbereich entspannt. Der genaue Kompensationswinkel hängt von der Materialart, der Dicke, dem Biegeradius und der Umformmethode ab, weshalb empirische Tests während der Formerprobung weiterhin unerlässlich sind.
Formbarkeitsgrenzen legen fest, wie weit sich Material dehnen kann, bevor es bis zum Versagen dünner wird. Bei Ziehvorgängen beschreibt das Grenzziehverhältnis (Limiting Draw Ratio, LDR) den maximalen Rohlingsdurchmesser, der in einen Becher mit einem bestimmten Durchmesser gezogen werden kann, ohne zu reißen. Dehnbarere Materialien ermöglichen höhere Ziehverhältnisse. Das Überschreiten des LDR für eine bestimmte Legierung bedeutet, dass die Formkonstruktion mehrere Ziehstufen mit Zwischenglühen umfassen muss oder die Teilegeometrie geändert werden muss. Auch die Korngröße spielt hier eine Rolle: Feinkörnigere Materialien widerstehen der Rissbildung besser und weisen eine gleichmäßigere Streckgrenze über das gesamte Blech auf.
Diese materiellen Realitäten sind keine optionalen Überlegungen. Sie bestimmen die Abstandswerte, bestimmen die Reihenfolge der Stationen und bestimmen, ob eine Matrize beim ersten Schlag gute Teile produziert oder monatelange, frustrierende Anpassungen erfordert. Die nächste Komplexitätsebene besteht in der Auswahl der physischen Komponenten und Werkzeugstähle, die diesen Kräften über Millionen von Zyklen standhalten müssen.
Werkzeugkomponenten und Materialauswahl für Werkzeugingenieure
Abstände und Kräfte legen fest, was der Stempel leisten muss. Komponenten und Materialien bestimmen, ob es lange genug überlebt, um es profitabel zu machen. Eine Matrize ist kein monolithischer Stahlblock. Es handelt sich um eine Ansammlung spezieller Teile, die jeweils für eine bestimmte mechanische Funktion ausgewählt wurden, jeweils unterschiedlichen Abnutzungsmustern unterliegen und jeweils eine bewusste Materialauswahl erfordern. Hier erfahren Sie, wie die praxisnah erläuterten Komponenten und Funktionen mit den oben genannten Qualitätsparametern verknüpft werden.
Kritische Werkzeugkomponenten und ihre Funktionen
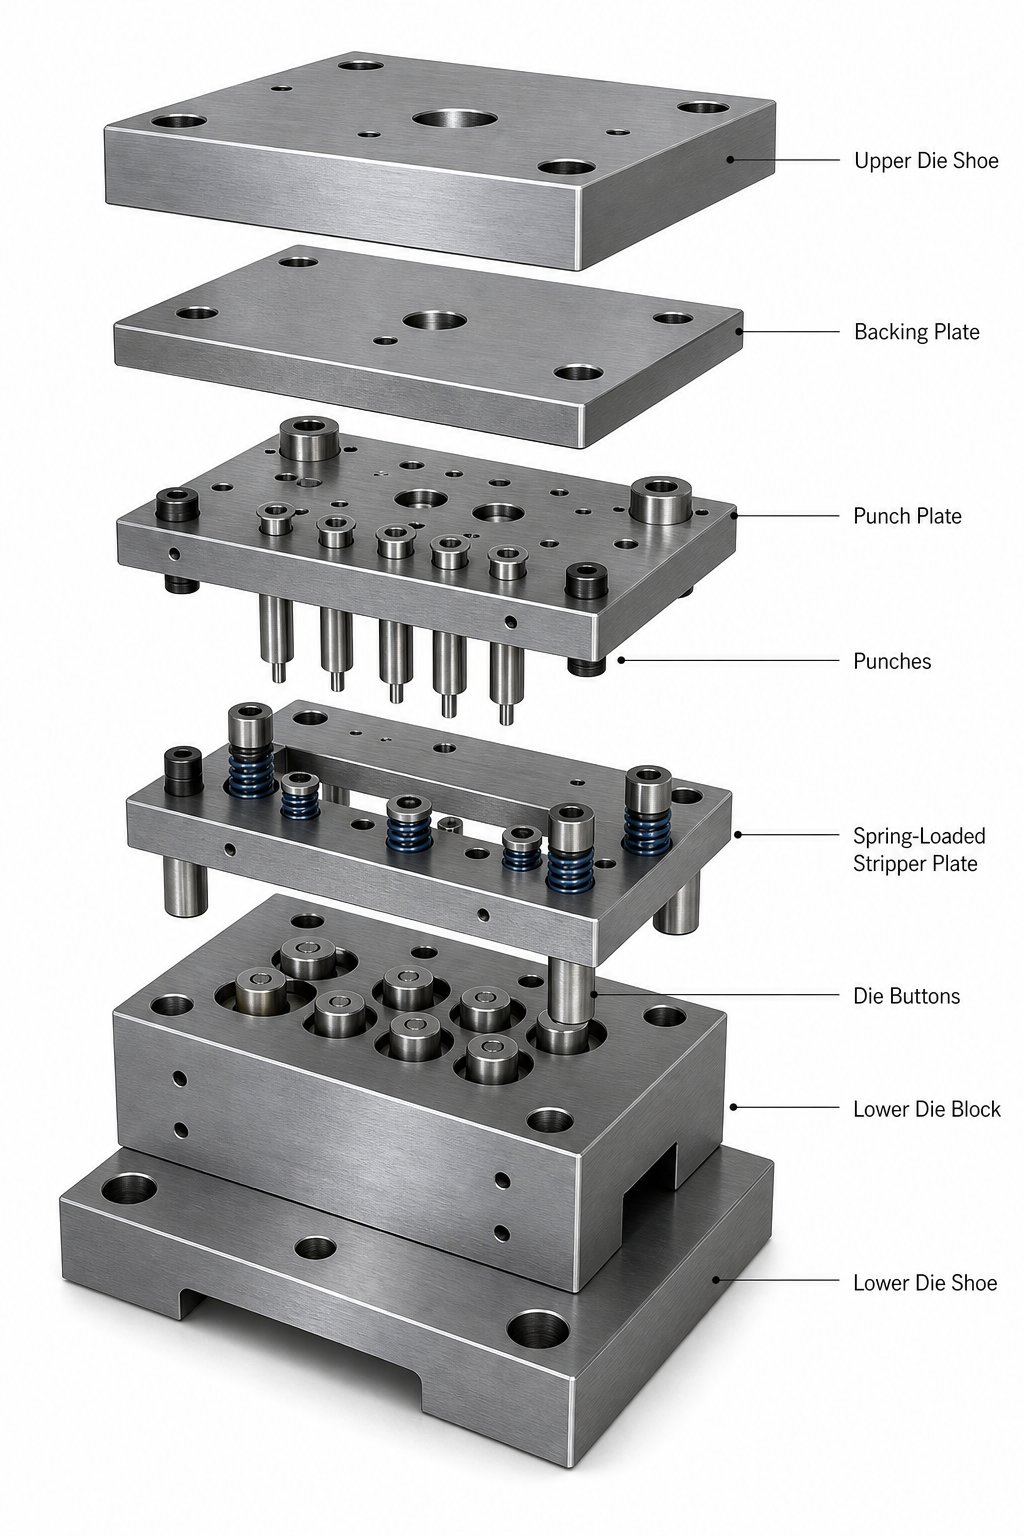
Stellen Sie sich einen Prägestempel mit drei Funktionsschichten vor: Struktur, Führung und Arbeitselemente. Die Tragschicht trägt Lasten. Die Führungsschicht behält die Ausrichtung bei. Die Arbeitsschicht berührt das Blech und übernimmt den eigentlichen Schnitt bzw. die Umformung.
Die hier verwendete Terminologie folgt den Konventionen der ANSI- und ISO-Standards für Presswerkzeuge und gewährleistet die Konsistenz mit Branchendokumentationen und Lieferantenkatalogen.
- Matrizenschuhe (oben und unten):Die schweren Grundplatten, die alles andere verankern. Der untere Schuh wird mit dem Pressenbett verschraubt, der obere Schuh wird am Stößel befestigt. Sie müssen einer Durchbiegung unter voller Belastung ohne Dimensionsverschiebung standhalten. Bei den Materialien handelt es sich in der Regel um Stahl mit mittlerem Kohlenstoffgehalt (z. B. 1045 oder 4140) oder hochwertiges Gusseisen für größere Sätze, bei denen es auf Vibrationsdämpfung ankommt.
- Trägerplatten:Gehärtete Platten, die hinter Stempeln und Matrizenknöpfen positioniert sind, um zu verhindern, dass hoher -Druck in weicheres Schuhmaterial eindringt. Sie verteilen konzentrierte Punktlasten über einen größeren Bereich.
- Führungsstifte und Buchsen:Diese sorgen während des gesamten Pressenhubs für eine präzise Ausrichtung zwischen Ober- und Unterwerkzeughälfte. Kugelgelagerte Führungsbaugruppen sind aufgrund der geringeren Reibung und der einfacheren Trennung der Matrizen zum Industriestandard für Folgeverbundwerkzeuge geworden, während bei einfacheren Werkzeugen nach wie vor einfache Reibungsstifte üblich sind.
- Schläge:Die männlichen Schneid- oder Umformwerkzeuge. Ihre Geometrie, Kopfform und Materialqualität sind anwendungsspezifisch-. Eine hintere Verjüngung hinter der Schneidkante verringert die Reibung beim Zurückziehen.
- Stanzknöpfe:Das weibliche Gegenstück zu jedem Stempel, der die gegenüberliegende Schneidkante bildet. Der Abstand zwischen Stempel und Knopf ist der kritische Parameter, der im vorherigen Abschnitt besprochen wurde.
- Führungsstifte:Positionierungsstifte mit runder Nase, die in zuvor gestanzte Löcher fallen, um den Streifen an jeder progressiven Stanzstation präzise auszurichten. Ohne sie würde ein kumulativer Vorschubfehler die Teilegenauigkeit über mehrere Stationen hinweg zerstören.
- Heber:Federbelastete Schienen oder Stifte, die den Streifen zwischen den Hüben von der unteren Matrizenoberfläche abheben und so einen reibungslosen Vorschub ermöglichen, ohne dass die Matrizendetails schleifen oder hängen bleiben.
Jede Komponente muss als Teil eines integrierten Systems dimensioniert, positioniert und materiell spezifiziert sein. Ein gehärteter Stempel bedeutet nichts, wenn die Trägerplatte dahinter zu weich ist, und die beste Abstandsberechnung schlägt fehl, wenn Führungsstifte eine Verschiebung der Hälften während des Hubs zulassen.
Werkzeugstahlauswahl für eine lange Lebensdauer der Matrize
Bei der Auswahl des Werkzeugstahls für Stanzformen kommt es auf das technische Urteilsvermögen an. Sie wägen Härte gegen Zähigkeit, Verschleißfestigkeit gegen Kosten und Bearbeitbarkeit gegen Lebensdauer ab. Es gibt keine einzige Sorte, die auf jeder Achse gewinnt, weshalb für verschiedene Komponenten innerhalb derselben Form häufig unterschiedliche Stähle verwendet werden.
Drei große Kategorien dominieren die Anwendungen von Stanzwerkzeugen:
| Kategorie Werkzeugstahl | Härtebereich (HRC) | Zähigkeit | Verschleißfestigkeit | Typische Werkzeuganwendungen |
|---|---|---|---|---|
| Lufthärtende Stähle (z. B. A2) | 57-62 | Gut | Mäßig bis hoch | Umformstempel, Matrizenabschnitte mit Stoßbelastung, Anwendungen, die Splitterfestigkeit erfordern |
| Stähle mit hohem-Kohlenstoffgehalt und hohem-Chromgehalt (z. B. D2) | 58-62 | Mäßig | Sehr hoch | Stanz- und Lochstanzen, Matrizen, Schneidanwendungen für große Auflagen |
| Schnellarbeitsstähle (z. B. M2) | 60-66 | Gut | Hoch | Hochgeschwindigkeits-Stanzstationen, bei denen Hitzestau ein Problem darstellt, Vorgänge über 500 Grad an der Schneidkante |
Lufthärtende Qualitäten wie A2 bieten eine bessere Zähigkeit als D2 und sind daher sicherer, wenn Stöße oder dünne Querschnitte ein Absplitterungsrisiko darstellen.D2, das Arbeitstier mit hohem-Kohlenstoffgehalt und hohem-Chromgehalt, bietet nach der Wärmebehandlung eine hervorragende Abriebfestigkeit und Dimensionsstabilität und dominiert daher -großvolumige Stanz- und Lochvorgänge. M2 und andere Schnellarbeitsstähle behalten ihre Härte bei erhöhten Temperaturen, ein Vorteil bei Folgeverbundgesenken mit schnellem Zyklus, bei denen Reibungswärme herkömmliche Kaltarbeitsstähle erweichen würde.
Pulvermetallurgische (PM) Varianten dieser Sorten bieten verfeinerte, gleichmäßige Karbidstrukturen, die gleichzeitig Zähigkeit und Verschleißfestigkeit verbessern. Sie kosten zwar mehr, rechtfertigen aber bei anspruchsvollen Anwendungen oft den Aufpreis.
Für Stationen, die abrasive Materialien wie Edelstahl- oder Siliziumstahlbleche stanzen, sind Hartmetalleinsätze für den Werkzeugverschleiß die einzig praktische Wahl. Wolframkarbid bietet eine extreme Härte und Verschleißlebensdauer, gemessen in Millionen zusätzlicher Schläge, erfordert jedoch aufgrund seiner geringeren Zähigkeit eine sorgfältige Unterstützung. Hartmetalleinsätze werden typischerweise gelötet oder mechanisch in Stahlhaltern gehalten, die Stöße absorbieren und verhindern, dass das spröde Hartmetall unter dynamischen Belastungen bricht.
Strukturelemente, die den Materialfluss steuern
Über einzelne Komponenten hinaus bestimmen die strukturellen Entscheidungen, die ein Konstrukteur über die Interaktion dieser Komponenten trifft, darüber, ob das Material reibungslos fließt oder sich verklemmt, ob Teile zuverlässig ausgeworfen werden oder kleben bleiben und ob die Matrize unbeaufsichtigt läuft oder ständiges Eingreifen des Bedieners erfordert.
Berücksichtigen Sie die Entscheidung zwischen Abstreiferplatte und Federabstreifer. Eine feste Abstreifplatte ist fest mit der Matrize verschraubt und verfügt über Durchgangslöcher für den Stempeldurchgang. Es bietet eine konstante Lücke für die Materialzufuhr und eignet sich gut für einfache Anwendungen. Im Gegensatz dazu bewegt sich ein federbelasteter Abstreifer mit der oberen Matrize, drückt das Material beim Schneiden flach und streift es beim Zurückziehen aktiv vom Stempel ab. Für Teile, die eine Ebenheit erfordern, oder für Materialien, die zu Verformungen neigen, ist der kontrollierte Druck des Federabstreifers unerlässlich. Der Kompromiss besteht in erhöhter Komplexität, Federwartung und der Notwendigkeit, die Abstreifkraft gegen die Materialverformung auszubalancieren.
Hebemechanismen spielen eine täuschend wichtige Rolle. Bei progressiven Formen muss sich das Band sauber über die geformten Merkmale in den vorherigen Stationen anheben, um ohne Behinderung voranzukommen. Federbelastete Heber heben den Streifen auf eine gleichmäßige Höhe an. Wenn diese Höhe jedoch nicht ausreicht oder die Federn schwächer werden, verfängt sich der Streifen an Abwärtsschnittmerkmalen, was zu Fehlzufuhren, Materialknicken und fortschreitender Beschädigung der Matrizenoberflächen führt.
Das Bypass-Kerbendesign geht auf eine besondere Herausforderung bei Folgeverbundwerkzeugen ein, bei denen bestimmte Stationen beim anfänglichen Einfädeln oder bei der Verarbeitung von Teilstreifen übersprungen werden müssen. Eine Bypass-Kerbe sorgt für eine Entlastungsgeometrie, die Störungen verhindert, wenn Material ohne Bearbeitung durch eine Station läuft. Es handelt sich um ein subtiles Designdetail, das Matrizen, deren Einfädeln zehn Minuten benötigt, von Matrizen unterscheidet, die eine Stunde benötigen.
Diese strukturellen Entscheidungen, von der Abstreiferkonfiguration über die Höhe des Hebers bis hin zur Bypass-Geometrie, bestimmen gemeinsam, ob eine Matrize mit minimalem Eingriff mit voller Produktionsgeschwindigkeit läuft oder zu einer chronischen Quelle von Ausfallzeiten wird. Für Werkzeugingenieure, die vor komplexen Herausforderungen bei der Gesenkkonstruktion stehen, etwa der Optimierung des Materialflusses, der Reihenfolge der Hebevorrichtungen oder der Koordinierung von Umgehungen mehrerer Stationen, kann die Zusammenarbeit mit einem Anbieter, der auf diese konstruktionsschweren Probleme spezialisiert ist, die Entwicklungszeit erheblich verkürzen.Kundenspezifische Stanzwerkzeuglösungenvon erfahrenen Partnern wie YICHEN bieten umfassendes Fachwissen in der Werkzeugstruktur, dem Komponentendesign und der praktischen Technik, die dafür sorgt, dass die Folgeverbundwerkzeuge zuverlässig und schnell zugeführt werden.
Die richtigen Komponenten und Materialien bestimmen das Potenzial des Werkzeugs. Um dieses Potenzial zu erkennen, muss das Design in ein optimiertes Streifenlayout umgesetzt werden, bei dem Verschachtelung, Trägerdesign und Pilotplatzierung die theoretische Leistungsfähigkeit in tatsächliche Materialeffizienz umwandeln.
Optimierung des Streifenlayouts und Materialnutzung
Die Rohstoffkosten dominieren die Stanzökonomie. Untersuchungen zeigen immer wieder, dass Material bis zu 75 % der Gesamtbetriebskosten in einer Stanzanlage ausmachen kann. Diese einzelne Zahl erklärt, warum die Gestaltung des Streifenlayouts für Folgewerkzeugwerkzeuge nicht nur eine technische Übung, sondern der wichtigste Hebel zur Kontrolle der Teilekosten ist. Eine Verbesserung der Auslastung um einige Prozentpunkte, verteilt auf Millionen von Treffern, führt zu erheblichen Einsparungen über die Produktionslebensdauer einer Matrize.
Grundlagen des Streifenlayouts und Verschachtelungsstrategie
Ein Streifenlayout ist der technische Entwurf, der vorgibt, wie Teile auf einer kontinuierlichen Spule beim Durchlauf durch die Matrize angeordnet, ausgerichtet und sequenziert werden. Es definiert den Betrieb jeder Station, das zwischen den Teilen verbleibende Material und die Trägerstruktur, die alles zusammenhält. Wenn man das richtig macht, läuft die Matrize schnell und schlank. Wenn Sie etwas falsch machen, zahlen Sie bei jedem Schlag für den Ausschuss.
Die Entwicklung eines Streifenlayouts aus Rohlingsgeometrie folgt einer logischen Reihenfolge:
- Extrahieren Sie das flache Rohlingsprofil aus der Geometrie des fertigen Teils und berücksichtigen Sie dabei Biegezugaben und entwickelte Längen.
- Bestimmen Sie die optimale Ausrichtung des Rohlings relativ zur Vorschubrichtung des Bandes und berücksichtigen Sie dabei die Anforderungen an die Faserrichtung für alle nachfolgenden Biegevorgänge.
- Berechnen Sie die Mindestdicke der Brücke (Schrottbrücke) zwischen benachbarten Platinen sowie zwischen Platinen und Bandkanten. Eine weithin akzeptierte Regel verwendetB=1.25t bis 1,5 t, wobei t die Materialstärke ist.
- Legen Sie die Streifenbreite (W=Teilbreite + 2B für Kantenränder) und den Verlaufsabstand (C=Teillänge + B für die Brücke zwischen-Teilen fest.
- Ordnen Sie die Stationsreihenfolge so an, dass Schneid-, Form- und Biegevorgänge einer logischen Reihenfolge folgen, ohne dass es zu Störungen zwischen Features an benachbarten Stationen kommt.
- Stellen Sie sicher, dass die Trägerabschnitte stark genug bleiben, um das Band ohne Knicken oder Verformung durch alle Stationen zu schieben.
- Berechnen Sie den Prozentsatz der Materialausnutzung (Leerfläche geteilt durch pro Teil verbrauchte Streifenfläche) und wiederholen Sie die Ausrichtung oder Verschachtelung, wenn sie unter dem Zielwert liegt.
Bei der Verschachtelungsstrategie trifft Geometrie auf Kreativität. Für einfache rechteckige Leerzeichen funktioniert ein gerades, einreihiges-Layout gut. Unregelmäßig geformte Teile profitieren jedoch von der Winkelschachtelung, bei der der Rohling geneigt wird, um sich mit seinen Nachbarn zu verzahnen und weniger Streifenbreite zu verbrauchen. Einige Formen ermöglichen sogar zwei{4}Durchgangsanordnungen: Der Streifen läuft einmal durch die Matrize, wird umgedreht und erneut zugeführt, um Teile aus dem verbleibenden Material zu stanzen. Bei jedem Ansatz werden Materialeinsparungen gegen die Komplexität des Werkzeugs abgewogen.
- Teilegeometrie:Unregelmäßige oder asymmetrische Formen lassen sich oft effizienter in Winkeln verschachteln als in Ausrichtung auf die Vorschubrichtung.
- Kornorientierung:Wenn das Biegen entlang einer kritischen Achse erfolgt, wird die Ausrichtung des Rohlings auf dem Band durch die Walzrichtung des Coils eingeschränkt.
- Stempelanforderungen für die Schrottbrückenberechnung:Dünnere Brücken sparen Material, riskieren aber ein Verdrehen oder Verklemmen; Die Mindestbrücke muss den Rohling zuverlässig und ohne Verformung tragen.
- Verfügbare Bandbreiten:Kommerzielle Spulenbreiten schränken das Machbare ein, daher muss das Layout mit den käuflichen Lagerabmessungen übereinstimmen.
- Abstand der Matrizenstationen:Jeder Vorgang benötigt physischen Raum für Stempel, Federn und Heber, wodurch unabhängig von der Rohlingsgröße eine praktische Mindeststeigung festgelegt wird.
Trägerdesign und Pilotenplatzierung
Der Trägerstreifen ist das Skelettgerüst, das das Werkstück von Station zu Station transportiert. Es muss steif genug sein, um einem Knicken unter Vorschubkräften standzuhalten, aber dennoch flexibel genug, um Umformvorgänge zu ermöglichen, bei denen Material vertikal von der Bandebene weggezogen wird.
Zwei Trägertypen bewältigen unterschiedliche Situationen. Ein fester Träger eignet sich für flache Teile, bei denen der Streifen während des gesamten Prozesses eben bleibt. Ein Stretch-Bahnträger verfügt über strategisch platzierte Schnitte oder Schlaufen, die es dem Träger ermöglichen, sich zu biegen, wenn eine Station beim Ziehen oder Formen Material nach unten zieht. Ohne diese technische Flexibilität reißt der Träger oder der Streifenabstand verzerrt sich, wodurch die Registrierung in jeder nachgelagerten Station zerstört wird.
Die Platzierung der Pilotlöcher in einem Folgeverbundgesenk sorgt dafür, dass alles ausgerichtet bleibt. An der ersten Station werden Pilotlöcher gestanzt, und an jeder folgenden Station greifen Rundkopfstifte in diese Löcher ein, um kleinere Vorschubungenauigkeiten zu korrigieren, bevor die Presse schließt. Auf die Platzierung kommt es an: Piloten sollten in der Trägerbahn sitzen, wo das Material stabil und flach ist, entfernt von geformten Merkmalen, die die Lochgeometrie verzerren könnten. Durch einen gleichmäßigen Abstand bei jeder Teilung wird sichergestellt, dass der kumulative Fehler nie über die Toleranz hinausgeht.
Maximierung der Materialausnutzung bei der Werkzeugkonstruktion
Der Materialverbrauch beim Stanzen wird als Verhältnis der nutzbaren Rohlingsfläche zur gesamten pro Zyklus verbrauchten Bandfläche gemessen. Branchen-Benchmarks zielen auf über 75 %, aberStudien zum Folgestanzenzeigen, dass herkömmliche Layouts häufig zu Ausschussquoten zwischen 16 % und 60 % führen, wobei durch neu gestaltete Komponentenanordnungen ein durchschnittliches Einsparpotenzial zwischen 28 % und 41 % erreichbar ist.
Kleine Änderungen in der Rohlingsausrichtung können zu enormen Ausnutzungsgewinnen führen. Untersuchungen zu auf Minkowski-Summen- basierenden Verschachtelungsalgorithmen zeigen, dass selbst geringfügige Winkelanpassungen der Position eines Teils auf dem Band die Auslastung um mehrere Prozentpunkte verschieben können. Bei hochvolumigen Programmen, bei denen jedes Jahr Millionen von Teilen gestanzt werden, reduziert diese geometrische Verfeinerung direkt den Spulenkauf und die Kosten für die Schrottbearbeitung.
Moderne CAD-Tools mit parametrischen Streifenlayoutmodulen ermöglichen es Designern, schnell Dutzende von Ausrichtungen und Verschachtelungskonfigurationen zu testen und die Auslastungsprozentsätze zu vergleichen, bevor sie sich an die Konstruktion der Matrize machen. Diese virtuelle Iteration ersetzt das manuelle Ausprobieren-und-der vergangenen Jahrzehnte, in denen die Erfahrung eines Designers die einzige verfügbare Optimierungsmaschine war.
Das Streifenlayout legt die Materialkosten pro Teil fest. Aber es definiert auch etwas ebenso Konsequenz: die physische Abfolge von Vorgängen, die die Matrize ausführen muss, die wiederum alles über den Herstellungsprozess bestimmt, der diese Matrize von einem CAD-Modell zu gehärtetem Stahl auf einem Pressentisch bringt.
Praxis des Formenbaus vom Entwurf bis zum Probetraining
Ein Streifenlayout auf dem Bildschirm und eine gehärtete Matrize in einer Presse sind durch wochenlange Präzisionsfertigung getrennt, wobei jeder Schritt auf dem letzten aufbaut und die Toleranzen keinen Raum für Vermutungen lassen. Der Stanzformherstellungsprozess wandelt die CAD-Geometrie Schritt für Schritt in physischen Stahl um, und zwar in einer Reihenfolge, bei der die Reihenfolge genauso wichtig ist wie die Ausführungsqualität. Überspringen Sie einen Schritt, beschleunigen Sie eine Wärmebehandlung oder schleifen Sie vor dem Spannungsabbau, und das fertige Werkzeug zahlt dafür bei jedem Pressenzyklus durch Dimensionsinstabilität aus.
Vom CAD-Modell bis zur fertigen Werkzeugkomponente
Stellen Sie sich eine progressive Matrize mit zwanzig Stempeln, acht Matrizenknöpfen, zwei Abstreifplatten und Dutzenden von Stützkomponenten vor. Jedes folgt einem Herstellungspfad, der durch seine Geometrie, sein Material und seine Funktion bestimmt wird. Hier ist der typische Arbeitsablauf vom Rohmaterial bis zur montierten Matrize:
- Materialbeschaffung und Grobbearbeitung:Werkzeugstahlblöcke werden auf Übermaß gesägt. Durch das CNC-Fräsen wird das Schüttgut nahezu bis zur Endform abgetragen, sodass Schleif- und Endbearbeitungsmaterial auf allen kritischen Oberflächen zurückbleibt (normalerweise 0,25–0,50 mm pro Seite).
- Stressabbauend:Roh-bearbeitete Rohlinge werden einem Spannungsabbau unterzogen, um die beim Fräsen entstehenden inneren Spannungen zu stabilisieren. Dies verhindert ein Verziehen bei der anschließenden Wärmebehandlung.
- Wärmebehandlung:Bauteile werden auf ihre Zielhärte gehärtet und angelassen. Die Reihenfolge ist wichtig: Die Wärmebehandlung erfolgt vor der endgültigen Endbearbeitung, da der Prozess Maßänderungen mit sich bringt. Doppelte oder dreifache Anlasszüge tragen zur Stabilisierung der Mikrostruktur und zur Reduzierung von Restaustenit bei.
- Fertigschleifen:Flachschleifmaschinen bringen ebene Flächen auf Endmaß und Parallelität. Beim Rundschleifen werden runde Bauteile wie Führungsstifte und Buchsen bearbeitet. Alle kritischen Montageflächen erreichen eine Ebenheit im Mikrometerbereich.
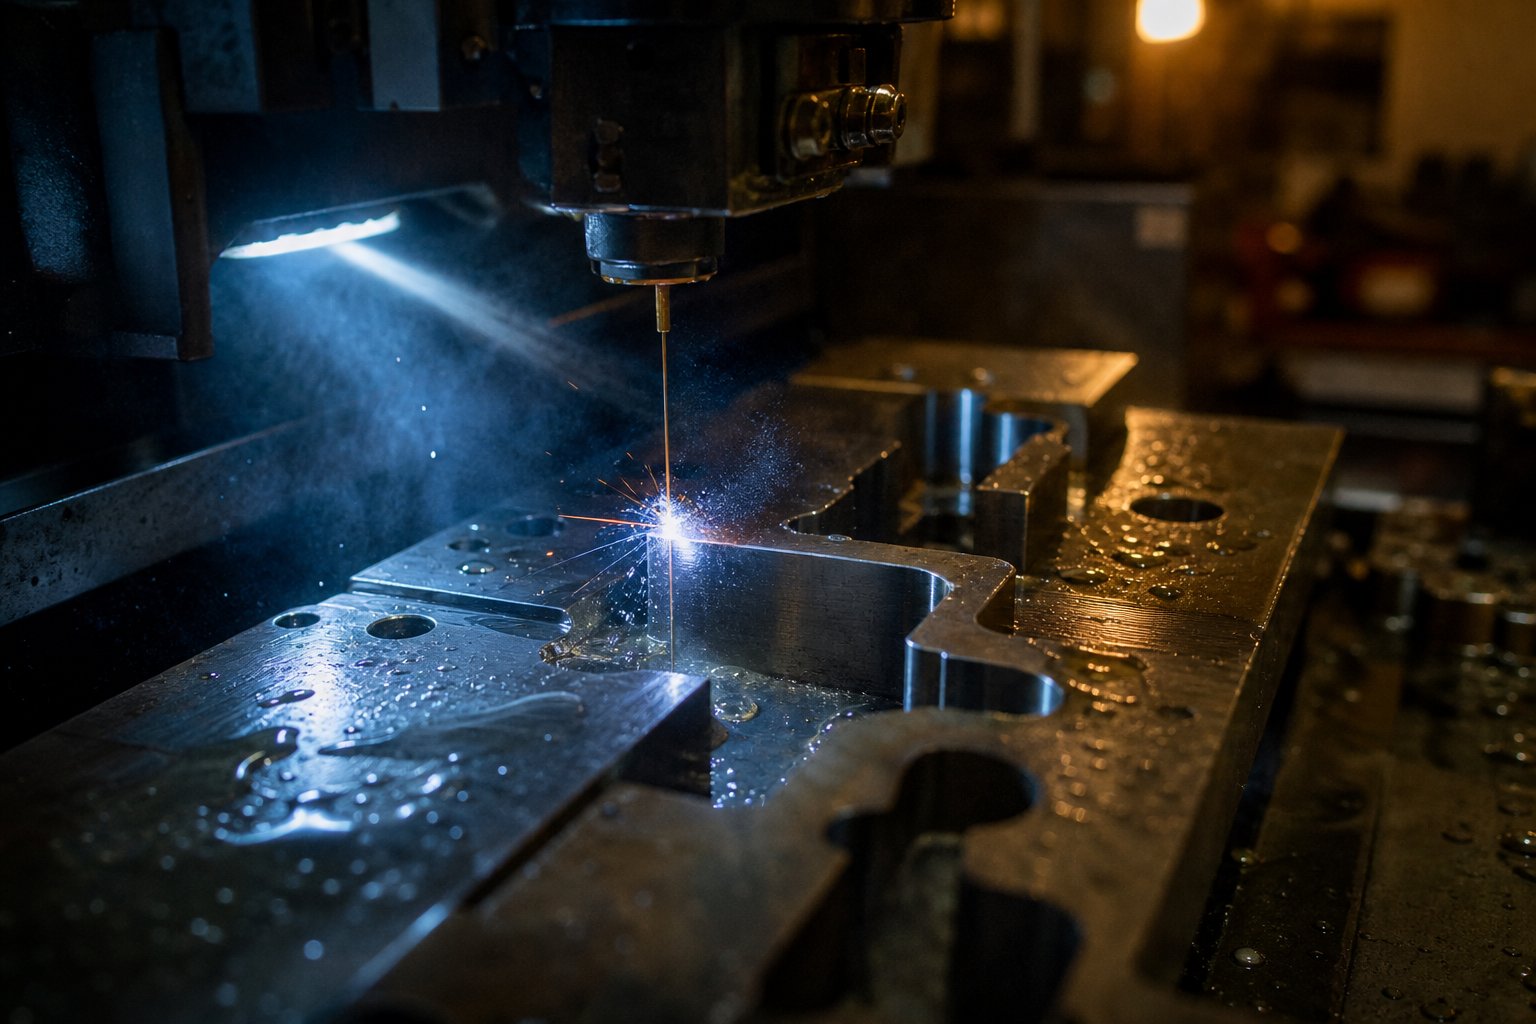
- Drahterodieren für Präzisionsprofile:Komplexe Matrizenöffnungen, Stempelprofile und unregelmäßige Geometrien werden mithilfe der Drahterodierbearbeitung geschnitten. Der Draht brennt ohne mechanische Kraft durch gehärteten Stahl und erzeugt Profile mit einer Gesamtgenauigkeit von 0,0002 Zoll (5 Mikrometern) ohne hitzebedingte Zonenverzerrung.
- Endbearbeitung:Polieren, Läppen oder Honen kritischer Formflächen und Ziehradien. Die Oberflächenbeschaffenheit wirkt sich direkt auf den Materialfluss während der Umformvorgänge aus.
- Montage und Montage:Die Komponenten werden in den Matrizenschuhen montiert. Passstiftlöcher werden aufgebohrt, Stempel werden an den Halterungen angebracht und alle Abstände werden anhand der Konstruktionsspezifikationen überprüft.
- Sterbenflecken:Die zusammengebaute Matrize wird in eine Tuschierpresse gelegt, um Kontaktmuster und Schließhöhen zu überprüfen, bevor sie zu einer Produktionspresse transportiert wird.
Besonderes Augenmerk verdient die Drahterodiermaschine zum Stanzen von Werkzeugkomponenten. AlsTechnische Anleitung der KMM GroupDetails: Mit dieser Technologie können Konstrukteure kompaktere Matrizen mit weniger Stationen und kleineren Pressen herstellen, indem sie die hohe Ringfestigkeit einteiliger Matrizenabschnitte nutzen. Die „Punch from Matrize“-Technik, bei der der Butzen aus der Matrizenöffnung zum Stempel selbst wird, sorgt für eine perfekte Ausrichtung zwischen den zusammenpassenden Komponenten. Da das Drahtschneiden nach der Wärmebehandlung erfolgt, gibt es keine metallurgischen Veränderungen an der erodierten Oberfläche, wodurch Verformungen vermieden werden, die die Abstände beeinträchtigen würden, an deren Berechnung Sie so viel Mühe gearbeitet haben.
Bei der Konstruktion speziell für das Drahterodieren muss auf die Platzierung der Startlöcher, minimale Eckenradien (erreichbar bis zu 0,002 Zoll/50,8 Mikrometer mit feinem Draht) und konische Freiwinkel geachtet werden. Eine allgemeine Toleranz von plus oder minus 0,0005 Zoll (12,7 Mikrometer) ist Standard, wobei engere Werte durch Glättschnitte gegen Aufpreis erreichbar sind. Diese Fähigkeiten machen die Drahterodiermaschine unverzichtbar für das Stanzen von Metall, bei dem die Profilgenauigkeit direkt die Qualität der Teile steuert.
Druckmaschinenspezifikationen, die das Werkzeugdesign einschränken
Hier ist etwas, was angehende Konstrukteure auf die harte Tour lernen müssen: Die Presse ist keine allgemeine Kraftquelle. Seine physikalischen Abmessungen und mechanischen Eigenschaften legen bei jeder Entscheidung über das Chip-Design strenge Grenzen fest, und diese Einschränkungen müssen vom ersten Tag an berücksichtigt werden und dürfen nicht erst bei der Installation entdeckt werden.
Vier Pressenspezifikationen prägen das Werkzeugdesign am direktsten:
- Tonnagekapazität:Die gesamte bei der Konstruktion berechnete Schnitt- und Formkraft muss unter der Nennkapazität der Presse liegen, normalerweise mit einer Sicherheitsmarge von 20–30 %. Eine Überschreitung der Kapazität birgt die Gefahr von Schäden am Pressenrahmen, Rissen in der Matrize und gefährlichen Überlastbedingungen.
- Bettgröße:Die Grundfläche der Matrize (Schuhabmessungen) muss physisch in die Pressplatte passen. Bei Transferwerkzeugen muss das Bett alle Stationen sowie Platz für Transferfinger und Abfallentsorgung bieten.
- Hublänge:Der gesamte vertikale Weg des Stößels muss die erforderliche Öffnungshöhe der Matrize überschreiten. Dies bedeutet genügend Freiraum, um Material zuzuführen, geformte Teile anzuheben und alle Stempel ohne Behinderung zurückzuziehen. Kurze Hübe begrenzen die Umformtiefe und die Bandhubhöhe.
- Schließhöhe:Der Abstand von der Plattenoberfläche zur Stößelfläche im unteren Totpunkt. Die Schließhöhe der zusammengebauten Matrize muss mit dem Schließhöhenbereich der Presse übereinstimmen (in Grenzen einstellbar). Eine für die verfügbare Presse zu hohe oder zu kurze Matrize funktioniert einfach nicht.
Das Design der Transferdüse bringt zusätzliche Einschränkungen mit sich. Wie erwähnt inDie Abdeckung der Übertragungsvorgänge durch den HerstellerKonstrukteure müssen die Teilungslänge des Transfersystems (Minimum und Maximum), die Klemmlänge, die Hubhöhe und den Rückweg der Transferfinger während des Abwärtshubs der Presse berücksichtigen. Wenn die Anzahl der erforderlichen Stationen multipliziert mit der Teilungslänge die Kapazität des Pressenbetts übersteigt, erfordert das Projekt eine größere Presse oder einen grundlegend anderen Fertigungsansatz.
Erfahrene Werkzeugkonstrukteure fordern vollständige Pressenspezifikationen an, bevor sie eine einzelne Linie zeichnen. Tonnage, Bettgröße, Hub, Schließhöhe, Hübe pro Minute, Positionen der Schrottöffnungen, Fensterabmessungen für die Spulenzuführung: All dies fließt als feste Parameter und nicht als nachträgliche Überlegungen in die Konstruktion ein.
Das Tryout und die Kunst der praktischen Anpassung
Beim Tryout trifft theoretisches Design auf reales Materialverhalten, und beides stimmt selten beim ersten Versuch perfekt überein. Selbst mit Umformsimulationssoftware führen Variablen wie Reibung, Pressendurchbiegung, Wärmeentwicklung und tatsächliche Materialeigenschaften (im Vergleich zu den Nennspezifikationen) zu Lücken zwischen vorhergesagten und beobachteten Ergebnissen.
Das Test- und Einstellungsverfahren für die Matrize folgt normalerweise diesem Muster: Die zusammengebaute Matrize wird in die Probepresse eingeführt, die ersten Pressungen werden mit reduzierter Tonnage und Geschwindigkeit durchgeführt und die resultierenden Teile werden anhand der Spezifikationen gemessen. Abweichungen vom Ziel lösen einen diagnostischen Prozess aus, der vom Symptom zur Ursache rückwärts arbeitet.
Die Spotting und Blue{0}}Matching sind grundlegende Techniken in dieser Phase. Der Stanzformbauer trägt eine dünne Schicht Ingenieurblau (Preußischblau) auf die Formflächen auf, schließt die Stanzform auf das Material und untersucht das resultierende Kontaktmuster. Bereiche mit starker blauer Übertragung weisen auf hohe Stellen mit übermäßigem Druck hin. Bereiche ohne Übertragung weisen tiefe Stellen auf, an denen die Matrize das Material nicht berührt. Der Stanzformenbauer passt diese Flächen dann von Hand an, indem er hohe Stellen entlastet und niedrige Bereiche aufbaut, bis das Kontaktmuster über alle Formbereiche hinweg gleichmäßig ist.
Die Kompensation der Rückfederung ist häufig die größte Testherausforderung für Biege- und Umformstationen. Art Hedrick, ein erfahrener Werkzeugwissenschaftler, betont, dass sich Konstrukteure eher auf die Verhinderung von Rückfederungen als auf die Korrektur konzentrieren sollten und dass erhebliche Änderungen in der Schwere der Belastung dazu führen, dass sich Teile verdrehen und kippen. Wenn während des Testens ein Flanschteil über die Toleranz hinaus aufspringt, kann die Korrektur eine Vergrößerung des Überbiegewinkels, das Hinzufügen einer Nachzündstation oder eine Änderung der Zugwulstgeometrie umfassen, um die Spannung gleichmäßiger zu verteilen.
Materialflussanpassungen stellen eine weitere gängige Tryout-Lösung dar. Bei Ziehvorgängen vergleicht der Stanzformhersteller die tatsächlichen Ziehmessungen rund um den Rohlingsumfang mit Simulationsvorhersagen. Wenn der Formbarkeitsbericht 35 mm Einwärtsfluss in einem bestimmten Bereich anzeigt, die Matrize aber nur 30 mm produziert, muss das Werkzeug modifiziert werden, um diesen zusätzlichen Fluss von 5 mm zu erreichen, sei es durch Radiusänderungen, Änderung der Ziehsicke oder Anpassung des Blechhalterdrucks.
Drei praktische Strategien verkürzen die Probezeit erheblich:
- Verwenden Sie zum Ausprobieren echtes Material:Lassen Sie die Zugspannung-des Probematerials testen, um sicherzustellen, dass seine mechanischen Eigenschaften mit den Simulationseingaben übereinstimmen. Diskrepanzen zwischen nominalen und tatsächlichen Eigenschaften erklären die meisten Überraschungen beim ersten Treffer.
- Erstellen Sie einen Formbarkeitsbericht:Dokumentieren Sie Simulationsparameter wie Reibungskoeffizienten, Haltedrücke, Rohlingsabmessungen und prognostizierte Einzugsmessungen, damit der Testtechniker konkrete, passende Ziele hat.
- Steuern Sie den Metallfluss mit Geometrie, nicht mit Kraft:Ziehperlen und Radien sorgen für eine konsistente, wiederholbare Durchflusskontrolle. Sich ausschließlich auf den Druck des Blechhalters zu verlassen, um das Material einzuschränken, führt zu einer Empfindlichkeit gegenüber Materialschwankungen und Prozessinstabilität.
Eine Matrize, die die Testphase mit guten Teilen verlässt, ist bereit für die Produktionsvalidierung. Aber „bereit für die Produktion“ bedeutet nicht, dass „für immer ohne Aufmerksamkeit läuft“. Die Kräfte, Temperaturen und sich wiederholenden Zyklen, die bei der Herstellung von Teilen auftreten, erzeugen auch Verschleiß, und die Bewältigung dieses Verschleißes unterscheidet ein Werkzeug, das jahrelang profitabel läuft, von einem Werkzeug, das innerhalb weniger Monate zu einem chronischen Wartungsproblem wird.
Werkzeugwartung und Fehlerbehebung bei Produktionsproblemen
Eine Matrize, die die Testphase mit sauberen Teilen verlässt, hat sich bewährt. Ob es nach 500.000 Treffern noch sauber läuft, hängt ganz von der Wartungsdisziplin ab. Schlecht gewartete Werkzeuge führen nicht nur zu schlechten Teilen; Es beschädigt Druckmaschinen, schädigt Bediener und verwandelt eine sechsstellige Werkzeuginvestition in eine wiederkehrende Kostenstelle. Der Unterschied zwischen einem funktionierenden Wartungsplan für die Stanzform und einem, der nur auf dem Papier existiert, wird in den Ausschussraten, ungeplanten Ausfallzeiten und den Kosten pro Teil gemessen.
Hier ist die unbequeme Wahrheit: Die meisten Werkstätten mit der Bezeichnung „Werkzeugwartung“ führen tatsächlich Programme zur Werkzeugreparatur durch. Als StanzwerkzeugexperteArt Hedrick weist darauf hinWenn zu Ihren täglichen Aufgaben das Reparieren kaputter Pads, das Schweißen beschädigter Abschnitte nach dem Herausfallen von Dübeln oder das Ausgraben beschädigter Teile aus Ziehsteinen gehört, dann handelt es sich um Reparatur und nicht um Wartung. Echte vorbeugende Wartung befasst sich mit Punkten, die regelmäßiger Wartung bedürfen, unabhängig davon, wie gut die Matrize konstruiert ist.
Vorbeugende Wartungspläne für Produktionswerkzeuge
Ein funktionelles Wartungsprogramm läuft in definierten Intervallen, die an die Anzahl der Schlaganfälle und nicht an Kalenderdaten gebunden sind. Eine Matrize, die 200 Hübe pro Minute ausführt, verschleißt viel schneller als eine Matrize mit 40 Hüben pro Minute, sodass zeitbasierte Zeitpläne ihren Zweck völlig verfehlen. Verfolgen Sie Treffer und bauen Sie Ihre Inspektions- und Servicemeilensteine auf das tatsächliche Produktionsvolumen auf.
Jedes Werkzeug, das aus der Produktion zurückkehrt, sollte diese Inspektionskontrollpunkte durchlaufen, bevor es wieder ins Regal gelangt:
- Überprüfen Sie alle Befestigungselemente auf festen Sitz; Suchen Sie nach losen oder fehlenden Passstiften, die ein Verschieben des Abschnitts ermöglichen könnten.
- Untersuchen Sie die Schnittkanten auf Abplatzungen, Abstumpfungen oder Risse. Messen Sie die Grathöhe an den letzten produzierten Teilen, um die Dringlichkeit des Schärfens zu beurteilen.
- Untersuchen Sie die Federn auf Ermüdungsrisse oder Verformungen (dauerhafte Kompression). Ersetzen Sie alle Federn, die sich dem Ende ihrer Nennlebensdauer nähern.
- Überprüfen Sie Verschleißplatten, Nockenoberflächen und Formradien auf Abrieb oder Materialaufnahme. Bei Bedarf nachschleifen und nachrüsten.
- Entfernen Sie alle Rückstände, einschließlich Klumpen, Splitter und Schmiermittelansammlungen, aus allen Hohlräumen und Durchgangslöchern.
- Schmieren Sie alle passenden Matrizenoberflächen, Führungsstifte und Nockenmechanismen.
- Stellen Sie sicher, dass alle Schutzvorrichtungen vorhanden und funktionsfähig sind.
- Trocknen Sie die Matrize gründlich ab, um Rostbildung während der Lagerung zu verhindern.
- Stellen Sie sicher, dass alle Schneidstempel sicher in ihren Halterungen sitzen und sich nicht drehend lockern.
Die Schleifintervalle variieren je nach Material und Produktionsanforderungen. Eine praktische Richtlinie besteht jedoch darin, zu schärfen, bevor die Grate die maximal zulässige Spezifikation des Teils überschreiten. Warten, bis sich der Bediener beschwert, bedeutet, dass die Matrize bereits seit einiger Zeit Grenz- oder Ausschussteile produziert. Durch proaktives Schärfen, ausgelöst durch Hubzahlziele, die anhand historischer Gratmessdaten validiert werden, bleiben die Teile stets in den Spezifikationen.
Beim Schärfen ist die Wahl der Schleifscheibe wichtiger, als den meisten Werkstätten bewusst ist. Werkzeugstähle wie D2 und Pulvermetalle enthalten harte Karbidpools, die herkömmlichen Rädern widerstehen. Ein Rad, das sich auflädt, anstatt ungehindert kaputtzugehen, erzeugt übermäßige Hitze, die genau den Abschnitt, den Sie wiederherstellen möchten, erweichen, erhitzen oder reißen kann. Verwenden Sie Flutkühlmittel, wenden Sie sich an Ihren Schleifmittellieferanten für material-passende Scheiben und schleifen Sie Scherwinkel, die die Schnittkräfte über den Matrizenbereich hinweg ausgleichen, um die Ausrichtung von Stempel{6}}auf-Knopf aufrechtzuerhalten.
Fehlerbehebung bei Graten und Maßabweichungen
Wenn Teile die Inspektion nicht bestehen, weist das Symptom auf die Ursache hin, wenn Sie wissen, wie man es liest. Die Fehlersuche bei der Gratbildung beispielsweise beim Stanzen ist fast immer auf eine Verschlechterung des Spaltmaßes zurückzuführen. Stanzen und Knöpfe nutzen sich zunehmend ab, wodurch sich der effektive Abstand zwischen ihnen vergrößert. Dieser wachsende Spalt bedeutet, dass das Material weiter in die Freiraumzone rollt, bevor es bricht, wodurch bei jedem weiteren Schlag stärkere Grate entstehen.
Dimensionsdrift erzählt eine andere Geschichte. Wenn sich Lochpositionen oder Profilabmessungen im Laufe eines Produktionslaufs allmählich ändern, liegt die Ursache in der Regel in einer verschleißbedingten Fehlausrichtung: Führungsstifte lockern sich, Matrizenabschnitte verschieben sich auf verschlissenen Dübeln oder Stempelhalter verlieren ihren Halt. Plötzliche Dimensionsverschiebungen hingegen deuten auf ein mechanisches Versagen hin, z. B. auf einen gebrochenen Dübel, einen gerissenen Matrizenabschnitt oder einen verschobenen Unterlegscheibenstapel.
Die Ursachen und Lösungen für das Ziehen von Butzen verdienen besondere Aufmerksamkeit, da ein einzelner gezogener Butzen, der durch eine progressive Matrize geführt wird, jede nachgelagerte Station mit einem Schlag beschädigen kann. Butzen haften an Stempelflächen aufgrund von Vakuumtaschen, die durch die Krümmung des Butzens entstehen, große Schnittabstände, die den Presssitz-Halteeffekt beseitigen, magnetisierte Stempel durch Oberflächenschleifen oder ermüdete Federauswerfer, die den Butzen nicht mehr freidrücken. Zu den wirksamen Gegenmaßnahmen gehören das Entlüften kleiner Luftlöcher durch die Stanzmitten, um das Vakuum zu unterbrechen, die Verwendung von umgekehrt konischen Matrizenknöpfen, die die Rohlinge unter Druck halten, der Einbau von federbelasteten Auswerfern, das Entmagnetisieren aller Komponenten nach dem Schleifen und das Reduzieren der Schmiermittelviskosität in Problembereichen.
Die folgende Tabelle ordnet die häufigsten Produktionssymptome ihren wahrscheinlichen Grundursachen und Korrekturmaßnahmen zu:
| Symptom | Wahrscheinliche Grundursache | Korrekturmaßnahme |
|---|---|---|
| Übermäßige oder wachsende Grate | Stanz-/Knopfverschleiß erhöht den effektiven Spielraum | Schneiden schärfen; Überprüfen Sie den Abstand und setzen Sie ihn zurück, wenn er außerhalb der Toleranz liegt |
| Grate nur auf einer Seite | Stempel-zu-Fehlausrichtung (Führungsverschleiß, lose Abschnitte) | Führungsstifte/Buchsen auf Verschleiß prüfen; Überprüfen Sie die Dübel und ziehen Sie die Matrizenabschnitte wieder fest |
| Allmähliche Dimensionsverschiebung | Verschleiß an Führungskomponenten, Führungsstiften oder Positionierungsmerkmalen | Ersetzen Sie abgenutzte Piloten; Rebush-Anleitungen; Überprüfen Sie die Genauigkeit der Streifenregistrierung |
| Plötzlicher Dimensionswechsel | Gebrochener Dübel, gerissener Abschnitt oder verschobenes Bauteil | Zerlegen und prüfen; defekte Komponenten ersetzen; Überprüfen Sie die Schließhöhe der Matrize |
| Schnecke zieht auf Band | Vakuum, übermäßiger Abstand, Magnetismus oder schwache Auswerfer | Entlüftungsstanzen; Halteknöpfe installieren; entmagnetisieren; Auswerferfedern ersetzen |
| Vorzeitiger Stempelbruch | Übermäßige Scherbelastung, Fehlausrichtung, unzureichende Unterlage oder falsche Stahlsorte | Ausrichtung überprüfen; Härte der Trägerplatte prüfen; Stahlauswahl bewerten; Scherwinkel hinzufügen |
| Streifenstau oder Knickung | Schwache oder gebrochene Heberfedern; Schmutz im Zufuhrweg; Falscher Zeitpunkt der Futterfreigabe | Heberfedern ersetzen; sauber sterben; Passen Sie den Zeitpunkt des Pressenvorschubs und den Freigabewinkel an |
Der diagnostische Ansatz ist unkompliziert: Beobachten Sie das Symptom, stellen Sie fest, ob es allmählich oder plötzlich auftritt, lokalisieren Sie, wo am Teil oder Streifen der Fehler auftritt, und verfolgen Sie von dieser Stelle aus die verantwortliche Matrizenkomponente. Allmählicher Beginn bedeutet Verschleiß. Plötzlicher Beginn bedeutet Scheitern. Die Position auf dem Teil zeigt direkt auf die betroffene Station oder Komponente.
Verlängerung der Werkzeuglebensdauer durch Design und Oberflächenbehandlung
Reaktive Wartung hält den Würfel am Laufen. Proaktive Strategien verlängern die Intervalle zwischen den einzelnen Wartungsarbeiten und verbessern so die Lebensdauer der Stanzwerkzeuge weit über die ursprünglichen Erwartungen hinaus. Drei Ansätze liefern messbare Ergebnisse:
Oberflächenbehandlungen und BeschichtungenFügen Sie eine verschleißfeste Barriere hinzu, ohne die Komponentengeometrie zu ändern.PVD-Beschichtungen (Physical Vapour Deposition).Tragen Sie ultradünne Filme (typischerweise 1-5 Mikrometer) aus Materialien wie TiN, TiCN oder AlTiN auf gehärtete Matrizenkomponenten auf. Diese Beschichtungen verbessern die Oberflächenhärte auf 3000+ HV, reduzieren Reibung und Abrieb und widerstehen thermischem Abbau. Da die Folien konform und extrem dünn sind, haben sie keinen Einfluss auf Maßtoleranzen oder Abstände zwischen Stempel und Matrize. AlTiN--basierte Beschichtungen sind besonders effektiv für Folgestempel, die hochfesten Stahl bearbeiten, während TiCN den Adhäsionsverschleiß und die Materialaufnahme in Formstationen reduziert. Viele Werkstätten beschichten Stempel und Knöpfe nach jedem Nachschleifzyklus neu, um die Verschleißfestigkeit bei minimalen Kosten wiederherzustellen.
Designänderungendie die Spannungskonzentration reduzieren und die Lebensdauer der Komponenten an der Quelle verlängern. Das Hinzufügen größerer Radien an den Stempelschultern, die Einbeziehung geeigneter Scherwinkel zur Reduzierung der Spitzenschnittkraft und die Angabe einer angemessenen Querschnittsdicke für dünne Stempel verhindern allesamt die Bedingungen, die zu einem vorzeitigen Ausfall führen. Manchmal ist die langlebigste -Lösung für ein chronisches Bruchproblem nicht besserer Stahl oder häufigeres Schärfen. Es geht darum, die Komponente neu zu konstruieren, um den Spannungsanstieg zu beseitigen, der sie immer wieder verursacht.
Material-UpgradesFür chronische Abnutzungsstationen verändern sich die wirtschaftlichen Verhältnisse. Das Ersetzen eines D2-Stempels, der alle 50.000 Schläge geschärft werden muss, durch eine Version mit Hartmetalleinsatz-, die 500.000 Schläge hält, kostet im Vorfeld mehr, erspart aber neun Schärfzyklen und die damit verbundene Ausfallzeit. Die Entscheidung hängt vom Produktionsvolumen ab: Programme mit hohen Stückzahlen rechtfertigen hochwertige Materialien, da die Wartungskosten pro Teil sinken, auch wenn die Werkzeuginvestitionen steigen.
Wartungsdisziplin, Fähigkeiten zur Fehlerbehebung und Strategien zur Verlängerung der Lebensdauer bestimmen zusammen, ob ein Prägewerkzeug seinen geplanten ROI liefert oder während seiner gesamten Produktionslebensdauer Ressourcen verbraucht. Diese Fähigkeiten verraten auch viel über die Organisationen, die Stanzwerkzeuge bauen und unterstützen, und genau darauf kommt es bei der Bewertung eines Partners für die Werkzeugkonstruktion für komplexe Programme mit hohem Volumen an.
Auswahl eines Stanzform-Designpartners für komplexe Stanzprojekte
Die Aufrechterhaltung einer Matrize in der Produktion ist eine Herausforderung. Eine andere Aufgabe besteht darin, es überhaupt richtig zu entwerfen und zu bauen, und bei komplexen Programmen mit engen Toleranzen, progressiven Layouts mit mehreren Stationen oder anspruchsvollen Anforderungen an den Materialfluss übersteigt diese Herausforderung oft das, was ein einzelnes Ingenieurteam alleine bewältigen kann. Zu wissen, wie man einen Partner für das Formendesign auswählt, ist ebenso wichtig wie das Wissen über das Formendesign selbst.
Bewertung eines Werkzeugdesignpartners für komplexe Projekte
Eine kompetente Stanzwerkstatt kann Bauteile für den Druck bearbeiten. Eine Ausnahme stellt den Druck vor dem Schneiden von Stahl in Frage. Der Unterschied zeigt sich bei Werkzeugen, die ohne ständige Anpassungen schnell laufen, im Vergleich zu Werkzeugen, die auf dem Papier arbeiten, Ihnen aber in der Produktion Konkurrenz machen. Was trennt die beiden?
Suchen Sie nach Partnern, die in diesen Bereichen echte Tiefe beweisen:
- Kompetenz im Werkzeugbau:Können sie erklären, warum sie für Ihre Anwendung eine bestimmte Abstreiferkonfiguration, Heberhöhe oder Bypass-Kerbengeometrie gewählt haben? Partner, die unabhängig von der Teilekomplexität standardmäßig die gleiche Chip-Architektur verwenden, sind ein Warnsignal.
- Beherrschung der Abstands- und Gratkontrolle:Optimieren sie den Abstand zwischen Stempel und Matrize basierend auf Ihren tatsächlichen Material-, Dicken- und Kantenqualitätsanforderungen oder wenden sie allgemein einen allgemeinen Prozentsatz an?
- Materialflussproblem-Lösung:Können sie bei Form- und Ziehstationen Erfahrung im Umgang mit dem Einziehen, der Kontrolle der Faltentendenz und der Kompensation von Rückfederungen durch Geometrie statt roher Gewalt nachweisen?
- Eigene -Werkzeugbaukapazitäten:Lieferanten mit hauseigener Konstruktion und Werkzeugherstellung können schneller iterieren, eine engere Kommunikation zwischen Designabsicht und Ausführung in der Fertigung aufrechterhalten und Testprobleme ohne Verzögerungen bei der Übergabe zwischen verschiedenen Organisationen lösen.
- Kollaborative Design-Iteration:Die besten Partner behandeln Ihr Engineering-Team als Mitarbeiter und nicht als Auftragsnehmer. Sie lehnen Funktionen ab, die Probleme in der Produktion verursachen würden, schlagen Alternativen vor, die die Kosten senken, und tauschen Simulationsergebnisse aus, bevor sie sich für Stahl entscheiden.
- Nachgewiesene Branchenerfahrung:Fragen Sie nach konkreten Beispielen von Werkzeugen, die sie für ähnliche Teilegeometrien, Materialien und Volumina gebaut haben. Die Erfahrung mit Ihrem Anwendungstyp, sei es eine Automobilstruktur, ein elektrischer Steckverbinder oder ein Gerätegehäuse, verringert den Lernaufwand, der sonst während des Testens anfällt.
Wichtige Funktionen, auf die Sie bei kundenspezifischen Stanzlösungen achten sollten
Komplexe Dienstleistungen im Bereich der Stanzwerkzeugentwicklung gehen über die Erstellung Ihrer Vorgaben hinaus. Der wahre Wert zeigt sich, wenn ein Partner Probleme identifiziert, die Sie noch nicht gesehen haben: ein Streifenlayout, das Material verschwendet, eine Stationssequenz, die unnötige Belastungen für Trägerbahnen verursacht, oder ein Formradius, der Risse im Produktionsmaterial erzeugt, die härter sind als die Nennspezifikation.
Priorisieren Sie bei der Bewertung kundenspezifischer Stanzformlösungen Lieferanten, die End-to-Unterstützung vom Konzept bis zur Produktionsvalidierung bieten.YICHENveranschaulicht dieses Modell und verbindet Werkzeugingenieure mit Design--umfangreichem Fachwissen in den Bereichen Matrizenstruktur, Komponentenspezifikation, Stempel- und Heberdesign, Bypass-Kerbengeometrie, Optimierung der Gratkontrolle und Materialflusstechnik. Da sie sich auf die technikintensiven Aspekte der Werkzeugentwicklung konzentrieren, eignen sie sich hervorragend für Programme, bei denen Standard-Katalogwerkzeuge nicht ausreichen und kundenspezifische Problemlösungen das Ergebnis bestimmen.
Nutzen Sie über einen einzelnen Lieferanten hinaus diese Lieferantenbewertungskriterien als praktische Checkliste, bevor Sie eine Partnerschaft eingehen:
- Fordern Sie Referenzen von Projekten mit vergleichbarem Komplexitäts-, Material- und Volumenbedarf an.
- Fragen Sie nach ihrem Testprozess: Lassen sie die ersten{0}Teile auf ihren eigenen Pressen laufen, bevor sie ausgeliefert werden, oder wird Ihre Produktionspresse zur Testplattform?
- Bestätigen Sie hochwertige Ausrüstung und Einrichtungen, einschließlich Drahterodieren, CNC-Bearbeitungszentren, Oberflächenschleifen und -eigene Wärmebehandlung oder qualifizierte Wärmebehandlungspartner.
- Bewerten Sie die Reaktionsfähigkeit während der Angebotsphase. Ein Partner reagiert nur langsam, bevor er Ihr Geld hat, und reagiert danach selten schneller.
- Prüfen Sie, ob sie fortlaufenden Support für die Werkzeugwartung oder lebenslange Serviceverträge anbieten, die Ihre Werkzeuginvestition nach dem Produktionsstart schützen.
Die in diesem Leitfaden behandelten Disziplinen, von der Abstandsberechnung und der Optimierung des Streifenlayouts bis hin zur Testeinstellung und vorbeugenden Wartung, stellen die Wissensbasis dar, die Ihr Werkzeugpartner fließend demonstrieren sollte. Ein Lieferant, der diese Prinzipien tiefgreifend versteht, wird Werkzeuge bauen, die zwischen den Wartungsintervallen länger laufen, sauberere Teile vom ersten Schlag an produzieren und sich besser anpassen, wenn sich Material- oder Volumenanforderungen mitten im Programm ändern. Das ist die Rendite, die sich aus der Wahl eines Partners und nicht nur eines Anbieters ergibt.
Häufig gestellte Fragen zu Stanzformen für Blechstanzen. Häufig gestellte Fragen zur Praxis von Stanzformen und Stanzformen
1. Was ist der Unterschied zwischen einer progressiven Matrize und einer zusammengesetzten Matrize?
Eine zusammengesetzte Matrize führt während eines Pressenhubs mehrere Schneidvorgänge gleichzeitig in einer einzigen Station aus und erzeugt so flache Teile mit ausgezeichneter Loch-{0}}zur-Genauigkeit. Bei einer progressiven Matrize werden mehrere nacheinander angeordnete Stationen verwendet, wobei das Band pro Hub um eine Teilung vorrückt, sodass in jedem Zyklus mehrere Teile in unterschiedlichen Fertigstellungsstadien bearbeitet werden. Progressive Matrizen bewältigen eine größere Teilekomplexität, einschließlich kombiniertem Schneiden, Biegen und Formen, während zusammengesetzte Matrizen niedrigere Werkzeugkosten und eine bessere Ebenheit der Teile für einfachere Geometrien bieten. Wählen Sie Verbundwerkzeuge für flache Teile mit mittlerem Volumen, die enge Positionstoleranzen erfordern, und progressive Werkzeuge für Teile mit hohem Volumen und mehreren Funktionen, die eine automatisierte Spulenzuführung erfordern.
2. Wie berechnet man den Stempel--zu-Abstand beim Blechstanzen?
Der Abstand von Stempel{0}}zu- wird als Prozentsatz der Materialstärke pro Seite berechnet. Der Standardausgangspunkt liegt bei etwa 10 % pro Seite, in der modernen Praxis werden jedoch häufig 11-20 % verwendet, um die Werkzeugbelastung zu reduzieren und die Lebensdauer der Matrize zu verlängern. Das Verfahren umfasst die Identifizierung des Werkstückmaterials, die Bestätigung der Materialdicke, das Nachschlagen des empfohlenen Abstandsprozentsatzes aus technischen Referenztabellen basierend auf Materialtyp und Zugfestigkeit und dann die Multiplikation der Dicke mit diesem Prozentsatz, um den Abstand pro Seite zu erhalten. Beim Stanzen entspricht die Matrizenöffnung der gewünschten Rohlinggröße, während der Stempel um das Doppelte des Zwischenraums unterdimensioniert ist. Beim Lochen passt sich der Stempel der gewünschten Lochgröße an, während die Matrizenöffnung um das Doppelte des Spiels überdimensioniert ist. Härtere Materialien erfordern größere Abstände, während weichere Materialien und Präzisionsarbeiten engere Abstände erfordern.
3. Was verursacht die Gratbildung in den Stanzwerkzeugen und wie kann man sie beheben?
Die Gratbildung resultiert in erster Linie aus einem verringerten Abstand zwischen Stempel-zu-, der durch fortschreitenden Kantenverschleiß verursacht wird. Mit der Abnutzung von Stempeln und Knöpfen vergrößert sich der effektive Spalt zwischen ihnen, sodass das Material weiter in die Freiraumzone rollen kann, bevor es bricht, was bei jedem weiteren Schlag zu stärkeren Graten führt. Ein-Grat weist auf eine Fehlausrichtung von Stempel-zu-Matrize aufgrund verschlissener Führungsstifte oder lockerer Matrizenabschnitte hin. Zu den Korrekturmaßnahmen gehören das Schärfen der Schneidkanten, bevor die Grate die zulässige Spezifikation des Teils überschreiten, das Überprüfen und Zurücksetzen des Spiels, wenn es außerhalb der Toleranz liegt, das Überprüfen von Führungsstiften und Buchsen auf Verschleiß sowie das Prüfen von Dübeln, um sicherzustellen, dass die Matrizenabschnitte richtig positioniert bleiben. Durch proaktives Schärfen, das durch Strichzahlvorgaben und nicht durch visuelle Inspektion ausgelöst wird, werden längere Läufe von Randteilen verhindert.
4. Welcher Werkzeugstahl eignet sich am besten zum Stanzen von Stempeln und Knöpfen?
Der beste Werkzeugstahl hängt von der jeweiligen Anwendung ab. D2 (hoch-Kohlenstoff, hoch-Chrom) dominiert das Stanzen und Lochen mit hohem-Volumen, da es nach der Wärmebehandlung eine hervorragende Abriebfestigkeit und Dimensionsstabilität bietet. A2 (Lufthärtung) bietet eine bessere Zähigkeit als D2 und ist daher vorzuziehen, wenn Stöße oder dünne Querschnitte ein Absplitterungsrisiko darstellen, wie z. B. bei der Bildung von Stempeln unter dynamischen Belastungen. M2 (Schnellarbeitsstahl) behält seine Härte bei erhöhten Temperaturen, ein Vorteil bei Folgeverbundgesenken mit schnellem Zyklus, bei denen Reibungswärme herkömmliche Kaltarbeitsstähle erweichen würde. Bei Stationen, in denen abrasive Materialien wie Edelstahl- oder Siliziumstahlbleche gestanzt werden, sorgen Wolframcarbid-Einsätze für eine extreme Verschleißlebensdauer, gemessen in Millionen zusätzlicher Schläge. Pulvermetallurgische Varianten dieser Sorten bieten durch verfeinerte Hartmetallstrukturen gleichzeitig eine verbesserte Zähigkeit und Verschleißfestigkeit.
5. Wie wählen Sie einen zuverlässigen Partner für die Stanzformgestaltung bei komplexen Stanzprojekten aus?
Bewerten Sie potenzielle Partner hinsichtlich ihres Fachwissens über die Struktur der Matrizen, der Beherrschung von Spalt- und Gratkontrolle, der Fähigkeit zur Lösung von Materialflussproblemen und der eigenen {{1}Kapazität im Werkzeugbau. Ein starker Partner hinterfragt Ihr Design vor dem Schneiden von Stahl, optimiert das Spiel auf der Grundlage tatsächlicher Material- und Kantenqualitätsanforderungen statt allgemeiner Prozentsätze und weist Erfahrung im Umgang mit Einzug und Rückfederung durch Geometrie nach. Anbieter wie YICHEN sind auf die Herausforderungen bei der Gestaltung schwerer Stanzwerkzeuge spezialisiert und umfassen Gesenkstruktur, Komponentenspezifikation, Heberdesign, Bypass-Kerbengeometrie und Materialflusstechnik. Zu den wichtigsten Bewertungskriterien gehören das Einholen von Referenzen vergleichbarer Projekte, die Bestätigung, ob sie Erstteile auf ihren eigenen Pressen verarbeiten, die Überprüfung der Qualitätsausrüstung wie Drahterodier- und CNC-Bearbeitung sowie die Beurteilung der Reaktionsfähigkeit während der Angebotsphase.


