


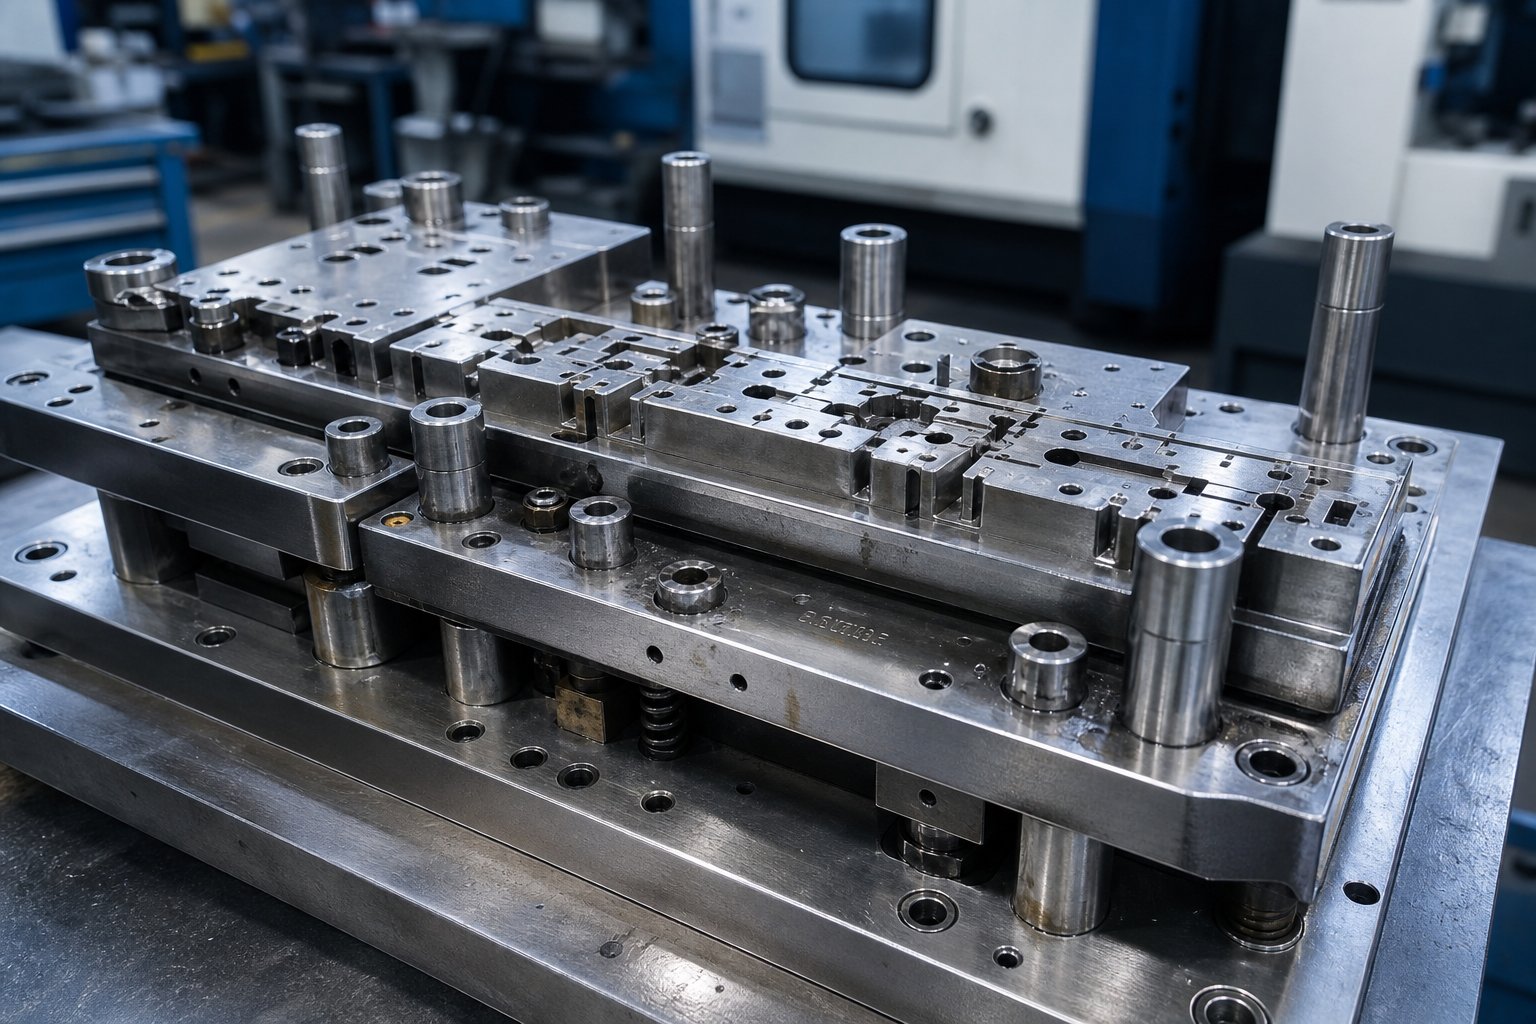
Was die Herstellung eines Metallstanzwerkzeugs wirklich bedeutet
Wenn Sie nach Informationen suchen überHerstellung von Stanzformen aus Metall, landen Sie normalerweise in einem von zwei Extremen: einem Bastler, der Löcher in dünnes Blech stanzt, oder einem dichten Lehrbuchkapitel voller Gleichungen. Dieser Artikel schließt die Lücke zwischen diesen Welten und zeigt Ihnen, wie professioneller Werkzeugbau vom Rohstahl bis zum ersten Produktionsschlag tatsächlich aussieht.
Was ist ein Prägestempel und was beinhaltet die Herstellung?
Was sind also Werkzeuge in der Fertigung? Im Kern handelt es sich bei einer Prägematrize um ein Präzisionswerkzeug, das aus zwei zusammenpassenden Hälften besteht, die Bleche unter Presskraft schneiden, biegen oder in eine fertige Form bringen. Die obere und untere Hälfte beherbergen Stempel, Matrizenhohlräume, Abstreifer, Führungen und Führungskomponenten, die zusammenarbeiten, um Material zu lokalisieren, Vorgänge durchzuführen und das fertige Teil freizugeben. Eine einfache Stanzdefinition: ein Hoch-Kraftprozess, der flache Bleche in Produktionsgeschwindigkeit in dreidimensionale Komponenten umwandelt.
Aber hier ist der Unterschied, den die meisten Inhalte übersehen. Das Bedienen eines Prägewerkzeugs bedeutet, es in eine Presse zu laden und Teile laufen zu lassen. Bei der Herstellung eines solchen Bauteils muss jedes Bauteil aus einem Werkzeugstahlblock gefertigt, mit Toleranzen im Mikrometerbereich bearbeitet, gehärtet und bewiesen werden, dass daraus akzeptable Teile entstehen, bevor es überhaupt in Produktion geht. Was ist eine Stanzpresse ohne eine richtig gebaute Matrize? Nur Tonnage und kein sinnvoller Ort, an den man gehen kann.
Der Schwerpunkt dieses Artikels liegt ausschließlich auf der Konstruktionsseite: Design, Bearbeitung, Wärmebehandlung, Inspektion und Validierung. Wenn Sie fragen, was Matrizen sind und wie sie hergestellt werden, sind Sie hier richtig.
Warum sterben-Präzision bei der Herstellung entscheidet über die Teilequalität
Jede Abmessung eines Stanzteils lässt sich direkt auf die Herstellung seiner Stanzwerkzeuge zurückführen. Der Abstand zwischen Stempel und Matrize steuert die Grathöhe. Die Hohlraumgeometrie bestimmt den Materialfluss. Die Oberflächenbeschaffenheit von Umformstählen bestimmt, ob sich Teile sauber lösen oder abfressen und festkleben. Wenn die Toleranzen auch nur um ein paar Tausendstel Zoll abweichen, steigen die Ausschussraten, die Ausfallzeiten der Druckmaschinen nehmen zu und die Kosten pro Druck steigen.
Der Stempel ist die DNA jedes Stanzteils. Jeder Oberflächenfehler, Maßfehler oder Grat geht auf die Art und Weise zurück, wie die Matrize hergestellt wurde.
Um auf praktischer Ebene zu verstehen, was Metallstanzen ist, muss man erkennen, dass es sich bei Metallstanzwerkzeugen nicht um allgemeine Werkzeuge handelt. Es handelt sich um maßgeschneiderte Instrumente, bei denen jede Designauswahl, Materialauswahl und jeder Bearbeitungsvorgang zur Qualität, Langlebigkeit und Wirtschaftlichkeit jedes von ihnen hergestellten Teils beiträgt. In den folgenden Abschnitten wird genau beschrieben, wie das geschieht, beginnend mit der digitalen Engineering-Phase, die jedem Spanschneiden vorausgeht.
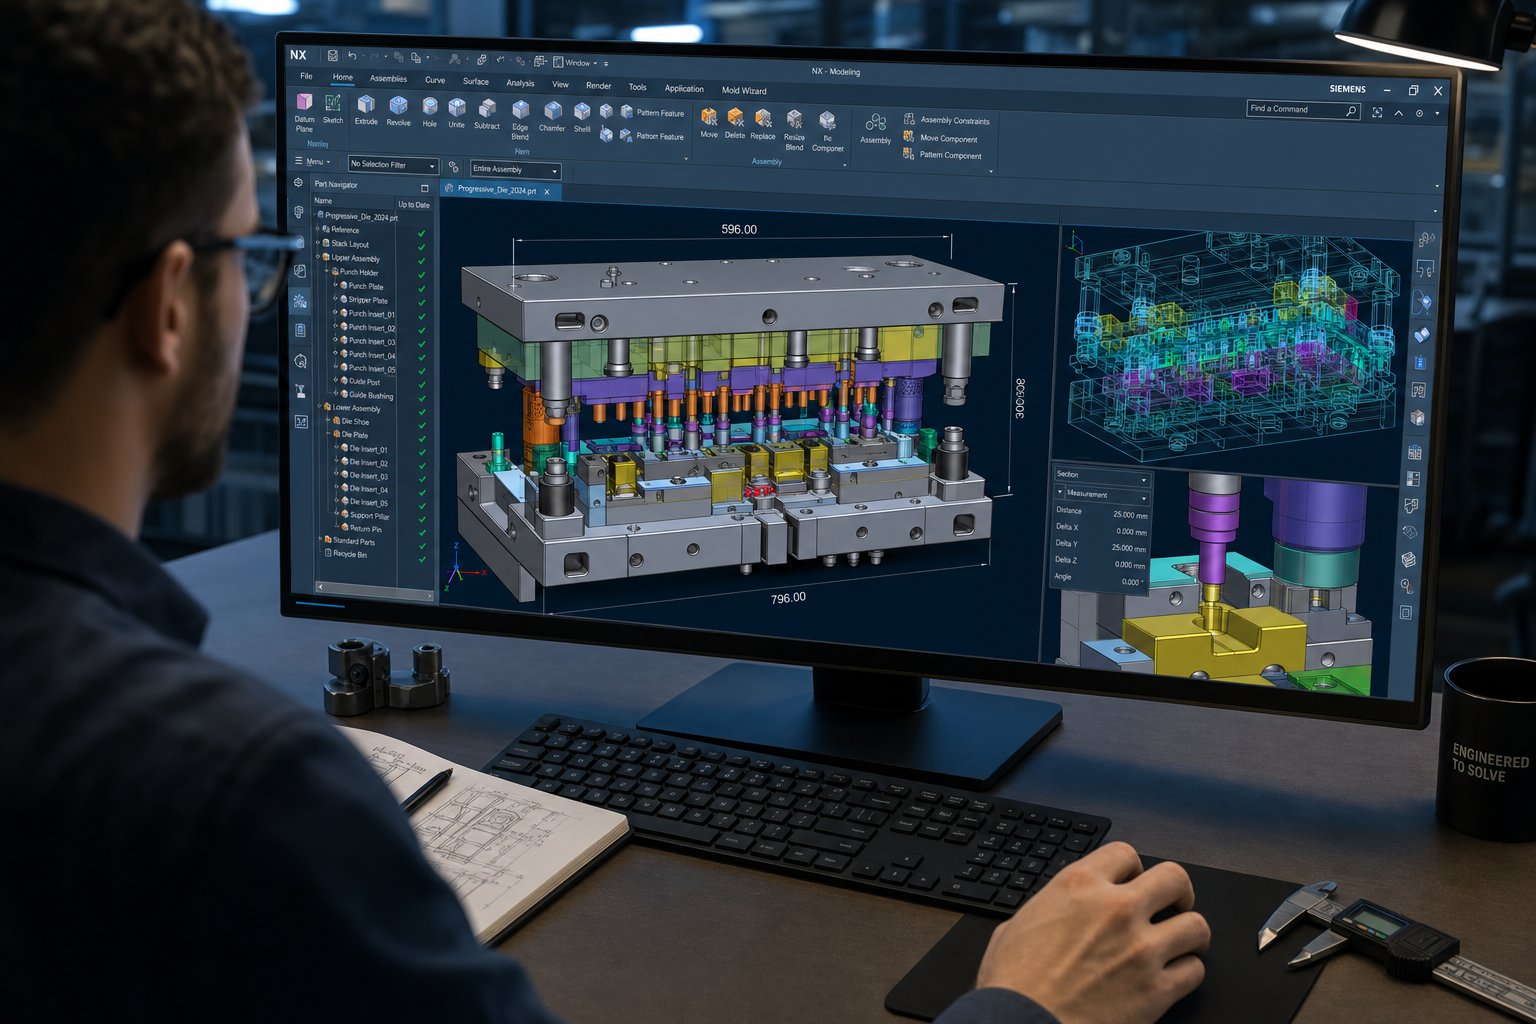
Der Design-Workflow von der CAD-Modellierung bis zur CAM-Programmierung
Bevor Werkzeugstahl geschnitten wird, existiert ein Prägestempel vollständig als digitale Geometrie. In der Front-{1}}Engineering-Phase werden Kosten, Genauigkeit und Produktionsleistung weitgehend bestimmt, doch ist dies der Schritt, der in den meisten Diskussionen über den Werkzeugbau übersprungen wird.Modernes Stanzformendesignstützt sich auf drei miteinander verbundene digitale Disziplinen: 3D-CAD-Modellierung zur Definition jeder Komponente, CAE-Simulation zur Validierung des Umformverhaltens und CAM-Programmierung zur Generierung der Werkzeugwege, mit denen jedes Teil bearbeitet wird. Wenn Sie diese Phase richtig gestalten, reduzieren Sie Testschleifen, Ausschuss und Nacharbeit. Wenn Sie etwas falsch machen, zahlen Sie für diese Fehler in Stahl.
3D-CAD-Modellierung für Stempel- und Matrizengeometrie
Der Entwurf eines Metallstanzwerkzeugs beginnt mit einem parametrischen 3D-Modell des fertigen Stanzteils. Ingenieure importieren die Teilegeometrie, typischerweise als STEP- oder native CAD-Datei, und beginnen, von der endgültigen Form rückwärts zu arbeiten, um zu definieren, wie das Gesenk sie formen muss. Bei diesem Reverse-Engineering-Ansatz weicht die Blechstanzkonstruktion von der allgemeinen mechanischen Konstruktion ab. Sie modellieren nicht nur feste Komponenten; Sie modellieren den negativen Raum und die negative Bewegung, die ein Teil millionenfach erzeugen.
Parametrische Modellierung bedeutet, dass jede Dimension durch Beziehungen gesteuert wird. Wenn Sie einen Stempelradius ändern, werden der passende Matrizenhohlraum, die Abstreiferöffnung und die Trägerplattentasche automatisch aktualisiert. Diese Assoziativität verhindert Fehlpaarungen, die beim Zusammenbau zu Störungen führen. Stempel werden mit ihren Schnittprofilen, Steglängen und Scherwinkeln modelliert. Die Formblöcke erhalten eine Hohlraumgeometrie mit den richtigen Abständen für das spezifische Material und die zu prägende Dicke. Abstreifer, Piloten, Führungsstifte und Fersenblöcke nehmen alle innerhalb desselben Baugruppenmodells Gestalt an und stellen so sicher, dass jede Komponente als koordiniertes System funktioniert.
Das Streifenlayout ist ein entscheidender Teil dieser Modellierungsphase. Der Konstrukteur bestimmt, wie der flache Streifen verschachtelt wird, wie viel Material zwischen den Teilen sitzt, wo Trägerlaschen verbunden werden und welcher Teilungsabstand die Stationen trennt. Ein gut-geplantes Bandlayout sorgt für ein ausgewogenes Verhältnis zwischen Materialausnutzung, Formkraftverteilung und Vorschubstabilität. Schlechtes Nistabfallmaterial. Eine schlechte Reihenfolge führt zu unausgeglichenen Kräften, die die Matrize ungleichmäßig verschleißen.
CAE-Simulation zur Vorhersage des Umformverhaltens
Stellen Sie sich vor, Sie pressen eine komplexe Form aus hochfestem Stahl und stellen fest, dass die Ziehwand so dünn wird, dass sie reißt, aber erst, nachdem Sie die Formhohlräume bereits bearbeitet haben. Dieses Szenario war früher üblich. Heutzutage sagt die CAE-Simulation diese Ausfälle voraus, bevor überhaupt ein physisches Werkzeug vorhanden ist, was sie zu einer der wertvollsten Metallstanztechniken macht, die Formenbauern zur Verfügung stehen.
Die Finite-Elemente-Analyse modelliert den gesamten Umformprozess: Blechhalterkontakt, Stempelweg, Materialfluss in Hohlräume und die darauf folgende elastische Erholung. Durch die Simulation werden Falten in nicht unterstützten Bereichen, Ausdünnungen in engen Radien und Risse an Stellen erkannt, an denen die Dehnung die Materialgrenzen überschreitet. Es prognostiziert auch die Rückfederung, also die Tendenz des geformten Metalls, seine Form teilweise wiederherzustellen, sobald die Presskraft entfernt wird. Bei hochfesten Stählen kann die Rückfederung so stark sein, dass Teile vollständig aus der Toleranz geraten.Erweiterte SimulationstoolsBerechnen Sie jetzt die Größe der Rückfederung über die gesamte Teileoberfläche, sodass Ingenieure die Formgeometrie proaktiv kompensieren können, anstatt beim Testen Korrekturen nachzujagen.
Bei dieser Kompensation wird die Matrizenfläche absichtlich so verändert, dass das Teil in seine korrekte Endform zurückspringt. Ohne Simulation verließen sich die Ingenieure auf physische Versuche-und-, auf übermäßige Vermutungen und auf kostspielige Nachschnitte der Stanzteile. Die Stanztechnologie ist so weit fortgeschritten, dass ein Metallstanzprototyp digital validiert werden kann, bevor man sich für die Herstellung von Hartwerkzeugen entscheidet. Dadurch werden die Entwicklungszeitpläne um Wochen verkürzt und ganze Runden physischer Probenahmen entfallen.
CAM-Programmierung und Werkzeugwegstrategie
Wenn die Geometrie gesperrt und die Simulation validiert ist, übersetzt die CAM-Programmierung den Entwurf in Maschinenanweisungen. Jede Kontur, jede Tasche und jedes Profil an jeder Werkzeugkomponente benötigt einen Werkzeugweg, der Oberflächengüte, Maßgenauigkeit und Zykluszeit in Einklang bringt. Hier treffen Stanzdesignentscheidungen auf die Realität der Fertigung.
CAM-Programmierer definieren Schruppstrategien, mit denen Massenmaterial schnell entfernt wird und Restmaterial für Halb-{0}} und Schlichtdurchgänge verbleibt. Sie wählen Fräsergeometrien aus, die auf bestimmte Merkmale abgestimmt sind: Kugelkopffräser für konturierte Hohlräume, flache Schaftfräser für planare Oberflächen und Werkzeuge mit kleinem Durchmesser für enge Ecken. Werkzeugwegstrategien wie Hochgeschwindigkeitsbearbeitung mit konstanter Spanlast reduzieren die Schnittkräfte und verlängern die Werkzeuglebensdauer, was wichtig ist, wenn Sie gehärteten Werkzeugstahl nach der Wärmebehandlung mit 60+ HRC bearbeiten.
Bei komplexen Matrizenprofilen mit zusammengesetzten Kurven und Hinterschneidungen sorgt die 5-Achsen-Simultanprogrammierung dafür, dass der Fräser optimal auf die Oberfläche ausgerichtet ist, wodurch die Wellenhöhe reduziert und das Polieren von Hand minimiert wird. Einfachere planare Geometrien erfordern möglicherweise nur 3-Achsen-Arbeit. Der Programmierer trifft diese Entscheidungen Komponente für Komponente auf der Grundlage der Komplexität der Geometrie und der Toleranzanforderungen.
Der typische Arbeitsablauf für das Metallstanzdesign vom Konzept bis zu den maschinenfertigen Programmen folgt einer definierten Reihenfolge:
- Teilegeometrieimport und Machbarkeitsprüfung
- Streifenlayout, Verschachtelung und Betriebssequenzierung
- Modellierung von Werkzeugkomponenten mit vollständiger parametrischer Assoziativität
- Umformsimulation, Rückfederungsvorhersage und Formflächenkompensation
- Werkzeugweggenerierung, Simulationsüberprüfung und Nachbearbeitung-für CNC
Jeder Schritt nährt den nächsten. Das Überspringen der Simulation, um Zeit zu sparen, kostet bei der Nacharbeit fast immer mehr. Eine überstürzte CAM-Programmierung führt zu einer schlechten Oberflächengüte, die übermäßige Handarbeit erfordert. In der digitalen Phase zahlt sich Disziplin aus, denn sobald man mit dem Schneiden von Stahl beginnt, werden Änderungen exponentiell teurer. Beim Übergang vom digitalen Modell zum physischen Metall, der eigentlichen Bearbeitung von Formkomponenten, kommt die Komplexität der Konstruktion am deutlichsten zum Vorschein.
Arten von Stanzformen und Unterschiede in der Konstruktion
Nicht alle Prägewerkzeuge sind gleich aufgebaut und die Komplexität der Konstruktion variiert je nach Typ erheblich. Die Bearbeitung einer einzelnen -Station kann mehrere Wochen dauern. Ein progressives Werkzeug mit 20 Stationen für eine Stanzformanwendung im Automobilbereich kann monatelange Präzisionsarbeit an Dutzenden miteinander verbundenen Komponenten erfordern. Das Verständnis der Arten von Stanzwerkzeugen hilft zu erklären, warum sich die Baustrategien, Toleranzen und Kosten je nach Projekt so stark unterscheiden.
Einzel--Stationsmatrizen im Vergleich zu zusammengesetzten Matrizen
Einzelstationswerkzeuge stellen die einfachste Kategorie von Blechstanzwerkzeugen dar. Jeder Pressenhub führt einen Vorgang aus: einen Rohling, ein Lochen oder eine einzelne Form. Der Aufbau ist relativ einfach, da Sie einen Satz passender Werkzeuge mit einem einzigen Ausrichtungsproblem erstellen. Einfache Matrizen erledigen grundlegende Aufgaben wie das Schneiden von Unterlegscheiben oder das Bohren von Befestigungslöchern in Halterungen.
Verbundmatrizen erhöhen die Komplexität um ein Vielfaches. Sie führen mehrere Schneidvorgänge in einem einzigen Hub an einer einzigen Station durch. Eine typische Verbundmatrize könnte ein Außenprofil ausschneiden und gleichzeitig Innenlöcher stanzen. Die konstruktive Herausforderung hierbei ist die Konzentrizität. Jede Stempel- und Matrizenöffnung muss genau ausgerichtet sein, da sie alle gleichzeitig in das Material eingreifen. Die Toleranzen werden enger und der Formenbauer muss die Durchbiegung bei gleichzeitiger Schnittbelastung berücksichtigen.
Kombi-Matrizen gehen noch einen Schritt weiter, indem sie Schneiden und Formen in einem Arbeitsgang kombinieren. Sie könnten eine Form ausschneiden und sie in einem einzigen Presszyklus in eine Tasse zeichnen. Für deren Herstellung muss der Formenbauer sowohl die Scherabstände als auch die Formradien innerhalb desselben Werkzeugs verwalten, was eine sorgfältige Beachtung des Materialflusses während des kombinierten Vorgangs erfordert. Dennoch handelt es sich bei all diesen Geräten um Einzelplatz--Geräte. Die eigentliche Steigerung der Komplexität beim Bau entsteht, wenn man auf Stufenwerkzeuge umsteigt, die einen Streifen über mehrere Stationen verarbeiten.
Progressive Werkzeugkonstruktion und Stationssequenzierung
Folgeverbundstanzen sind das Arbeitstier beim Stanzen großer Stückzahlen. Sie führen bei jedem Pressenhub eine Reihe von Arbeitsgängen über mehrere Stationen durch und verwandeln so nach und nach ein Metallband in ein fertiges Teil. Wie das MetalForming Magazine es beschreibt, führt ein Folgewerkzeug grundlegende Blechbearbeitungen in zwei oder mehr Stationen gleichzeitig durch, wobei sich das Band bei jedem Hub durch ein automatisiertes Zuführsystem um eine vorgegebene Strecke bewegt.
Klingt im Prinzip einfach. In der Praxis gehört der Bau zu den anspruchsvollsten Aufgaben im Werkzeug- und Formenbau. Hier ist der Grund:
- Station-zu-Ausrichtung:Jede Station muss ihre Position relativ zu allen anderen innerhalb von Mikrometern halten. Eine kumulierte Verschiebung von sogar 0,01 mm über zehn Stationen führt zu Teilen außerhalb der Toleranz. Der Formenbauer bearbeitet alle Stationsmerkmale anhand gemeinsamer Bezugspunkte und überprüft die Ausrichtung im gesamten Formensatz.
- Pitch-Steuerung:Pitch ist die feste Entfernung, um die sich der Streifen zwischen den Hüben bewegt. Jedes Merkmal in jeder Station muss genau im Abstand eines Vielfachen der Teilung angeordnet sein. Wenn ein Stanzstempel in Station drei 0,02 mm vom Abstand zum Formwerkzeug in Station acht entfernt ist, stimmen diese Merkmale nicht mit dem fertigen Teil überein.
- Bandführung und -anhebung:Das Band muss reibungslos durch alle Stationen laufen, ohne an geformten Merkmalen hängen zu bleiben oder zwischen den Hebern durchzuhängen. Stangenheber, Materialführungen und Entlastungstaschen zwischen den Stationen erfordern alle eine präzise Bearbeitung, um eine ebene Vorschubebene aufrechtzuerhalten.
- Timing zwischen -Stationen:Piloten betreten zuvor gebohrte Löcher, um die Streifenposition zu registrieren, bevor jeder Vorgang beginnt. Diese Piloten müssen in Abstimmung mit Strippern und Liftern ein- und ausfahren. Timing-Fehler führen zu Streifenschäden oder fehlenden Registrierungen.
Die Verwendung negativer und positiver Bypasskerben in Blechstanzwerkzeugen spielt auch im Folgeverbundwerkzeugbau eine Rolle. Diese Kerben an der Bandkante bieten physische Referenzpunkte für die Teilungsposition und ermöglichen es Sensoren, kurze oder lange Vorschübe zu erkennen, bevor sie Schäden verursachen. Der Bau der Kerbstation mit der richtigen Geometrie und Position ist einer der ersten kritischen Ausrichtungsvorgänge im Gesenk.
Der Bau von Stahlstanzwerkzeugen für fortschrittliche Anwendungen erfordert auch eine außergewöhnliche Konstanz bei der Herstellung der Komponenten. Jeder Stempel, Matrizeneinsatz und jede Trägerplatte muss flach und parallel geschliffen sein. Führungsstifte und Buchsen müssen die oberen und unteren Schuhe bei dynamischer Pressbelastung in einer Linie halten. Ein progressiver Würfel ist nicht nur eine Ansammlung von Stationen; Es handelt sich um ein koordiniertes mechanisches System, bei dem jede Komponente die Leistung der anderen beeinflusst.
Transfermatrizen für große oder tief-gezogene Teile
Beim Transferstempeln geht man anders vor. Anstatt die Teile an einem Trägerband festzuhalten, werden einzelne Zuschnitte an der ersten Station freigeschnitten und mechanisch durch Greifer oder Shuttle-Mechanismen zwischen den nachfolgenden Stationen transportiert. Diese Methode eignet sich für große Teile, tief-gezogene Schalen und Geometrien, die beim Formen nicht mit einem Streifen verbunden bleiben können.
Der Bau von Transferwerkzeugen bringt seine eigene Komplexität mit sich. Jede Station fungiert als unabhängiges Werkzeug, aber alle müssen eine präzise Ausrichtung mit dem Transfersystem teilen. Greiferpositionen, Teileausrichtung und Abstand von Station-zu-müssen genau mit dem mechanischen Transfermechanismus übereinstimmen. Automobil-Stanzwerkzeuge für strukturelle Karosserieteile, Türinnenseiten und tiefgezogene Gehäuse verwenden üblicherweise Transferkonfigurationen, da die Teilegröße und die Ziehtiefe das übersteigen, was ein progressiver Streifen aufnehmen kann.
Die folgende Tabelle vergleicht, wie sich die Konstruktionsanforderungen bei diesen Prägewerkzeugtypen unterscheiden:
| Matrizentyp | Typische Stationsanzahl | Ausrichtungstoleranz | Bauen Sie Komplexität auf | Allgemeine Anwendungen |
|---|---|---|---|---|
| Einfach (einzelne-Station) | 1 | +/- 0.05 mm | Niedrig | Stanzen, Lochen, Einzelbögen |
| Verbindung | 1 (mehrere Operationen) | +/- 0.02 mm | Mäßig | Gleichzeitiges Rohling und Lochen |
| Kombination | 1 (Schnitt + Form) | +/- 0.02 mm | Mäßig-Hoch | Leerzeichen und Zeichnen in einem Strich |
| Progressiv | 4 bis 30+ | +/- 0.01 mm kumulativ | Hoch | Steckverbinder, Halterungen, Kfz-Clips |
| Überweisen | 3 bis 12+ | +/- 0.02 mm pro Station | Hoch | Große Platten, tiefe Züge, Strukturteile |
Der Übergang von der Einzel-station zur progressiven oder Transferbauweise ist nicht nur eine Frage des Hinzufügens von Stationen. Es handelt sich um einen grundlegenden Wandel in der Art und Weise, wie Sie das Werkzeug planen, bearbeiten und validieren. Jede zusätzliche Station vervielfacht die Anzahl der kritischen Abmessungen, die Anzahl der Komponenten, die eine Genauigkeit im Sub--Mikrometerbereich erfordern, und die Anzahl der Wechselwirkungen, die zusammenarbeiten müssen. Diese steigenden Präzisionsanforderungen bestimmen die Materialauswahl, vor der Formenbauer bei der Auswahl der Werkzeugstähle stehen, die das Rückgrat jeder Komponente bilden.
Auswahl von Werkzeugstahl basierend auf dem, was Sie stanzen
Eine Matrize ist nur so langlebig wie der Stahl, aus dem sie besteht, und die richtige Qualität hängt fast ausschließlich davon ab, welches Blech Sie stanzen möchten. Weichstahl, Edelstahl, Aluminium und hochfeste Legierungen stellen jeweils unterschiedliche Belastungen für die Werkzeuge dar. Einige nutzen die Kanten durch Abrieb allmählich ab. Andere erzeugen scharfe Stoßbelastungen, die spröde Stähle zersplittern lassen. Die Auswahl von Metallstanzmaterialien für Stempel, Matrizenblöcke und Formeinsätze ohne Berücksichtigung des Stanzmaterials ist wie die Auswahl von Reifen, ohne die Straßenoberfläche zu kennen.
Werkzeugstahlsorten und ihre Stanzanwendungen
Fünf Materialkategorien decken den Großteil der beim Produktionsstanzen verwendeten Werkzeugkomponenten ab. Jeder nimmt eine andere Position im Härte--Zähigkeitsspektrum ein und jeder passt zu einem bestimmten Fehlermodus.
D2 Werkzeugstahlist die Standardwahl, wenn abrasiver Verschleiß die Werkzeuglebensdauer begrenzt. Sein hoher Chromkarbidgehalt hält die Schneidkanten auch bei langen Produktionsläufen scharf. Für das Stanzen und Lochen von geprägtem Stahl und beschichteten Materialien in großen Mengen bietet D2 die beste Schnitthaltigkeit. Allerdings fehlt ihm die Zähigkeit, um starken Stößen standzuhalten, weshalb es nicht ideal für dicke Umformstationen ist, bei denen Stoßbelastungen dominieren.
A2 Werkzeugstahlfunktioniert am besten, wenn kein einzelner Fehlermodus eindeutig dominiert. Es vereint Verschleißfestigkeit mit ausreichender Zähigkeit, um mäßigen Stößen standzuhalten, was es zu einer praktischen Wahl für Folgeverbundwerkzeuge macht, bei denen mehrere Stationen gemischten Bedingungen aus Verschleiß, Belastung und zyklischen Stößen ausgesetzt sind. Für mittlere-Produktionsmengen mit weniger als 1.000.000 Zugriffen bietet A2 oft die kostengünstigste -Leistung.
S7-WerkzeugstahlZähigkeit steht über allem anderen. Wenn Stempel bei wiederholtem Aufprall abplatzen oder reißen, insbesondere beim Stanzen schwerer Blechstärken oder an Stationen mit aggressiven Stanzbelastungen, absorbiert S7 zyklische Spannungen, die bei höheren Hartmetallsorten zum Bruch führen würden. Es hat eine geringere Härte (56–58 HRC), widersteht Ermüdungsrissen jedoch weitaus besser als D2 oder M2.
M2-Hochgeschwindigkeitsstahlfüllt die Lücke, in der sowohl Verschleiß als auch Druckbelastung zum Ausfall beitragen. Stempel, die die Kantengeometrie unter hohem Dauerdruck beibehalten müssen, profitieren von der M2-Kombination aus Härte (60–65 HRC) und Druckfestigkeit. Im Vergleich zu D2 weist es eine bessere Verformungsbeständigkeit auf. Im Vergleich zum S7 hält es die schärfere Kante länger.
WolframkarbidEinsätze bieten eine bis zu 30-mal höhere Verschleißfestigkeit als herkömmlicher Werkzeugstahl. Sie behalten ihre Maßhaltigkeit über Millionen von Zyklen hinweg bei, was sie zur einzigen praktischen Option für Anwendungen mit extrem hohen Stückzahlen oder beim Stanzen stark abrasiver Materialien macht. Der Nachteil: Hartmetall ist spröde, teuer und erfordert für die Formgebung spezielles Schleifen oder Erodieren. Es kann keine starken seitlichen Belastungen oder Stöße absorbieren, ohne dass die Gefahr eines katastrophalen Bruchs besteht.
| Grad | Härte (HRC) | Zähigkeit | Verschleißfestigkeit | Beste-Passendes gestanztes Material |
|---|---|---|---|---|
| D2 | 58-62 | Mäßig | Exzellent | Beschichteter Stahl, Weichstahl, Stanzen mit hohem -Volumen |
| A2 | 58-62 | Gut | Gut | Gemischter Betrieb, Produktion mittlerer -Mengen |
| S7 | 56-58 | Exzellent | Mäßig | Dicker {{0}Stahl, stark durchdringende, stoß-anfällige Stationen |
| M2 | 60-65 | Mäßig | Sehr gut | Hochbeanspruchtes Stanzen, abrasive Bleche |
| Hartmetall (WC-Co) | 70+ (HRA 88-92) | Niedrig | Außergewöhnlich | Edelstahl, Schleiflegierungen, mehrere -Millionen Teile |
Wie das gestanzte Material die Designentscheidungen verändert
Das durch die Matrize laufende Blech bestimmt, welche Qualitäten an welche Positionen gehören. Betrachten Sie drei häufige Szenarien:
Edelstahlprägungstellt eine doppelte Herausforderung dar. Austenitische Sorten wie 304 und 316 sind sowohl abrasiv als auch anfällig für adhäsiven Verschleiß (Abrieb). Die Materialarbeit-härtet während der Umformung schnell aus, was die Schnittkräfte erhöht und die Kantenverschlechterung beschleunigt. Das Stanzen von Edelstahl erfordert Werkzeuge mit hoher{6}Härte, typischerweise D2- oder Hartmetalleinsätze an den Schneidstationen, kombiniert mit polierten Oberflächen und Anti-{8}}Beschichtungen, um eine Materialaufnahme auf Umformstählen zu verhindern.
AluminiumprägungEs scheint, als ob es einfach zu bearbeiten sein sollte, da das Material weich ist. In der Praxis führt der Aluminiumstanzprozess zu eigenen Problemen. Aluminium neigt stark dazu, an Werkzeugoberflächen aus Stahl zu haften und sich auf Stempelflächen und Matrizenradien anzusammeln, bis die Qualität des Teils abnimmt. Bei der Arbeit mit gestanztem Aluminiumblech legen Formkonstrukteure bei der Wahl der Oberflächenbeschaffenheit und Beschichtung Vorrang vor der rohen Härte. DLC- oder TiN-beschichtete A2-Wendeschneidplatten übertreffen häufig härtere unbeschichtete Stähle, da sie dem adhäsiven Verschleißmechanismus widerstehen, den Aluminium ausnutzt.
Hoch-Stahl(über 590 MPa Zugfestigkeit) erfordert gleichzeitig Härte und Zähigkeit. Die hohen Umformkräfte des Materials beanspruchen die Werkzeugkomponenten unter Druck, während seine Rückfederungstendenz engere Matrizengeometrien erfordert. M2- oder Hartmetall-{4}}bestückte Stempel bewältigen die abrasive Belastung an Schneidstationen, während S7 möglicherweise besser an Formstationen geeignet ist, wo der Aufprall vorherrscht.
Wann rechtfertigen Hartmetalleinsätze ihren höheren Preis gegenüber durch{0}gehärtetem Werkzeugstahl? Die Entscheidung hängt typischerweise vom Volumen und der Abrasivität des Materials ab. Bei Produktionsläufen von mehr als einer Million Teilen oder beim Stanzen von rostfreien oder hochfesten Legierungen, die D2-Kanten schnell verbrauchen, sinken die Gesamtbetriebskosten von Hartmetall unter die von Stahl, da mehrere Nachschärfzyklen und die damit verbundenen Ausfallzeiten entfallen. Für Auflagen unter 100.000 Teilen oder beim Stanzen weicherer Metalle für Stanzanwendungen bleibt durch-durchgehärteter Werkzeugstahl die wirtschaftliche Wahl.
Die Materialauswahl bereitet die Weichen, aber der volle Wert entfaltet sich erst, wenn die Materialeigenschaften durch ordnungsgemäße Bearbeitung und Wärmebehandlung aktiviert werden. Der nächste Schritt in der Konstruktion besteht darin, diese rohen Werkzeugstahlblöcke durch eine sorgfältig aufeinander abgestimmte Reihe von CNC-Bearbeitungsvorgängen in Präzisionswerkzeugkomponenten umzuwandeln.
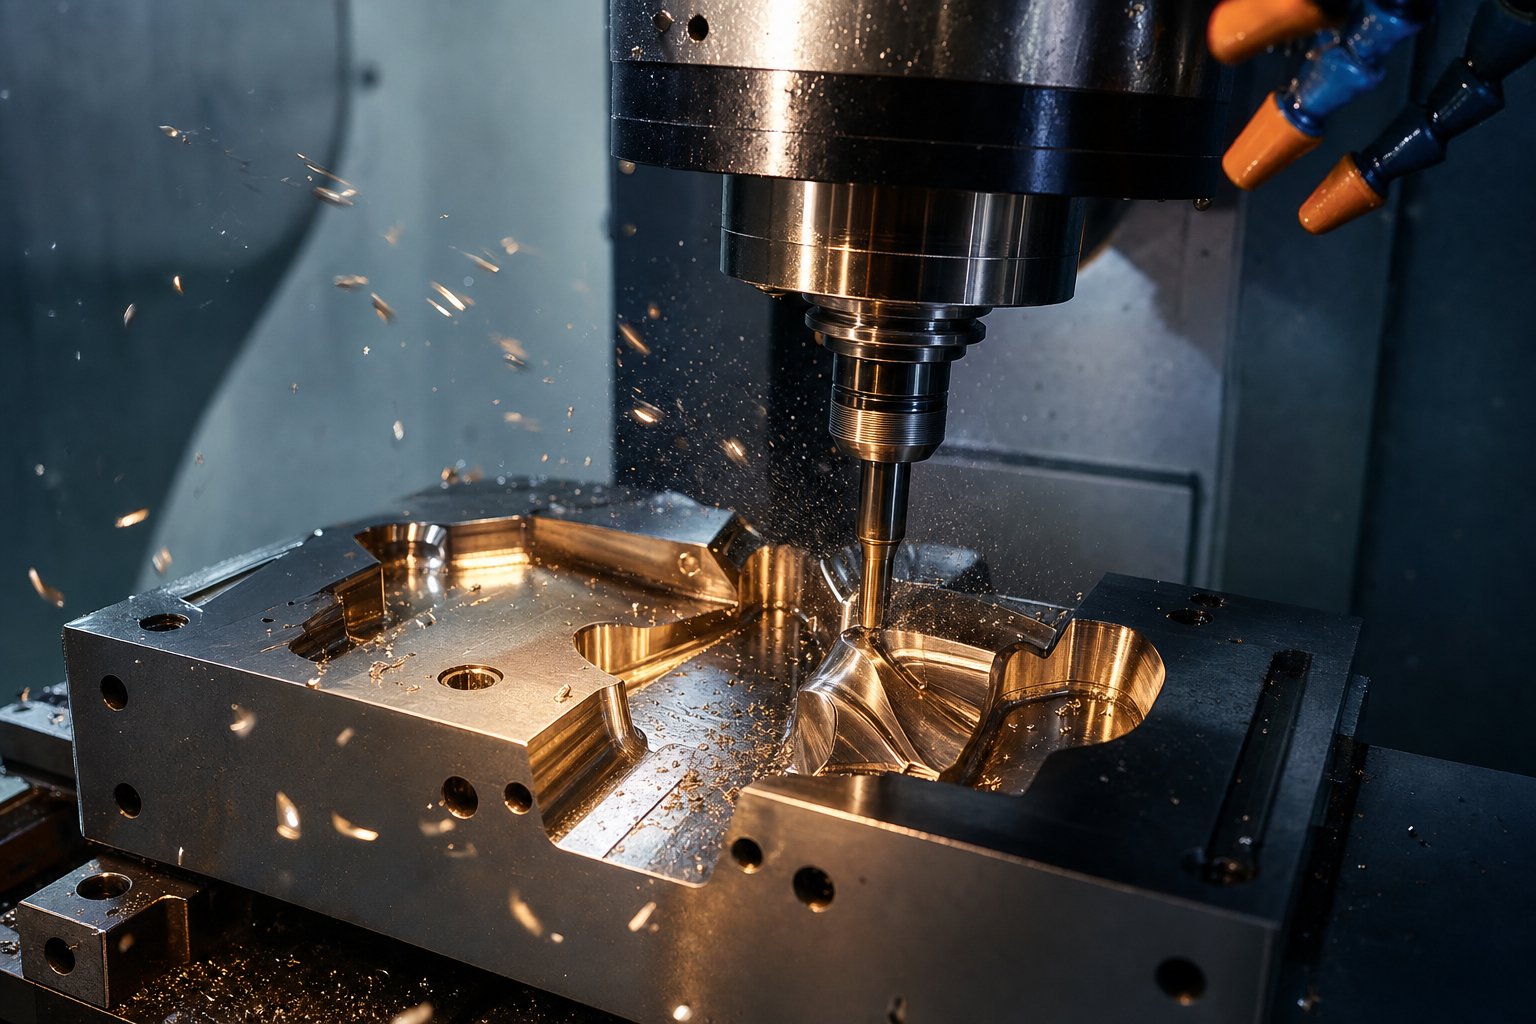
CNC-Bearbeitungsprozesse, die jede Formkomponente formen
Ein D2- oder M2-Block auf einer Palette bietet pures Potenzial. Um es in eine funktionierende Formkomponente umzuwandeln, ist eine bewusste Abfolge von CNC-Bearbeitungsvorgängen erforderlich, die jeweils zu einem bestimmten Zeitpunkt und aus einem bestimmten Grund ausgeführt werden. Die Reihenfolge ist genauso wichtig wie die Abläufe selbst. Wenn Sie zu aggressiv rauhen, entstehen innere Spannungen, die das Teil während der Wärmebehandlung verziehen. Wenn Sie vor dem Härten fertig sind, verlieren Sie Ihre Präzision, wenn sich der Stahl während des Abschreckens bewegt. Jede Metallstanzwerkzeug- und Stanzwerkstatt folgt einer Bearbeitungslogik, die auf einem Prinzip basiert: Entfernen Sie die Masse, während der Stahl weich ist, härten Sie ihn aus und bringen Sie ihn dann auf die endgültige Größe, während er hart ist.
Grobfräsen und Halbfertigbearbeitung vor der Wärmebehandlung
Gesenkkomponenten beginnen ihre Bearbeitungslebensdauer in einem geglühten oder vor{0}}gehärteten Zustand, typischerweise bei etwa 20–30 HRC. Bei dieser Weichheit lässt sich das Material leichter schneiden, die Werkzeuge halten länger und die Materialabtragsraten bleiben hoch. Durch Schruppoperationen wird der Großteil des überschüssigen Materials entfernt, sodass auf allen kritischen Oberflächen 0,5 bis 1,0 mm Material als „Schlichtaufmaß“ für spätere Operationen übrig bleiben.
Warum diese Zulage belassen? Zwei Gründe. Erstens verursacht die Wärmebehandlung eine Dimensionsverschiebung. Sogar vakuumgehärteter Werkzeugstahl verschiebt sich leicht, da sich seine Kristallstruktur beim Abschrecken verändert. Zweitens erzeugt der Schruppprozess selbst Eigenspannungen durch Schnittkräfte und lokale Wärme. Wenn Sie zu diesem Zeitpunkt die endgültige Größe erreichen würden, würden Sie beobachten, wie sich diese Abmessungen nach dem Aushärten verändern.
Zwischen dem Schruppen und der Wärmebehandlung entspannt ein Entspannungszyklus bei etwa 600 -650 Grad Celsius die inneren Spannungen, die durch aggressives Schneiden entstehen. Anschließend bringen Semi-Finish-Durchläufe die Oberflächen näher an die Endabmessungen heran, typischerweise innerhalb von 0,2-0,3 mm, während gleichzeitig ein gleichmäßiger Rohlingszustand erhalten bleibt, der eine gleichmäßige Wärmedurchdringung während des anschließenden Härtungszyklus gewährleistet. Beim CNC-Drehen werden in dieser Phase runde Komponenten wie Führungsstifte, Buchsen und runde Stempel bearbeitet, wodurch eine endkonturnahe Geometrie erzeugt wird, bevor sich der Stahl umwandelt.
Fertigschleifen und Hochgeschwindigkeits-Hartfräsen nach dem Härten
Sobald Bauteile durch Wärmebehandlung ihre Arbeitshärte von 58-65 HRC erreicht haben, verhält sich das Material unter einem Fräser völlig anders. Heute ist es eine abrasive Festung, die der herkömmlichen Bearbeitung standhält. Zwei Endbearbeitungsstrategien meistern diese Herausforderung: Präzisionsschleifen und Hochgeschwindigkeits-Hartfräsen.
Durch Flachschleifen werden flache Komponenten wie Matrizenplatten, Trägerplatten und Verschleißstreifen auf die endgültige Dicke mit Ebenheitstoleranzen von +/- 0.005 mm oder besser gebracht. Beim Rundschleifen werden runde Bauteile auf Durchmessertoleranzen im Mikrometerbereich bearbeitet. Schleifen zeichnet sich dadurch aus, dass es auf zugänglichen Oberflächen geometrische Perfektion erzeugt. AlsHinweis von Spezialisten für PräzisionsbearbeitungWenn ein Design eine Ebenheit oder Parallelität innerhalb von +/- 0.002 mm erfordert, ist Schleifen die einzig logische Wahl und liefert Oberflächengüten bis zu Ra 0,1 Mikrometer.
Das Hochgeschwindigkeits-Hartfräsen hat sich als leistungsstarke Ergänzung zum Schleifen herausgestellt. Unter Verwendung von Hartmetall- oder PCBN-Werkzeugen bei hohen Spindelgeschwindigkeiten nutzt dieser Prozess die adiabatische Scherung: Die Werkzeugkontaktzeit ist so kurz, dass der Großteil der Wärme in den Span und nicht in das Werkstück übertragen wird. Das Ergebnis ist ein effizienter Materialabtrag aus gehärtetem Stahl ohne thermische Schädigung der Bauteiloberfläche. Beim Hartfräsen kann Material bis zu fünfmal schneller abgetragen werden als beim Schleifen. Gleichzeitig wird eine Druckeigenspannung auf der Oberfläche erzeugt, was sich tatsächlich positiv auf die Ermüdungslebensdauer von Stanzwerkzeugen auswirkt, die zyklischen Belastungen ausgesetzt sind.
Die praktische Aufteilung zwischen diesen Methoden ist unkompliziert. Beim Schleifen werden flache Bezugspunkte, parallele Flächen und einfache zylindrische Profile bearbeitet. Beim Hartfräsen werden 3D-Konturen, Taschengeometrien und komplexe Hohlraumprofile bearbeitet, die eine Schleifscheibe physisch nicht erreichen kann. Die meisten Werkzeugkomponenten erfordern beides: geschliffene Referenzflächen für die Montagepassung und hartgefräste Konturen für die Formgebung der Geometrie. Dieser hybride Ansatz ist Standard bei der Herstellung von Metallstanzwerkzeugen, da jeder Prozess Geometrien abdeckt, die der andere nicht kann.
5-Achsen-CNC für komplexe Stanzprofile
Nicht jedes Werkzeugbauteil kann mit 3-Achsen-Bearbeitung fertiggestellt werden. Wenn ein Formstempel zusammengesetzte Kurven aufweist oder ein Matrizenhohlraum tiefe Wände mit abgeschrägten Oberflächen und engen Radien aufweist, sind die Kräfte beim 3-Achsen-Fräsen beeinträchtigt. Das Werkzeug kann nur von oben angefahren werden, was längere Fräser erfordert, die sich unter Last verbiegen und auf schrägen Oberflächen Wellenkanten hinterlassen, die übermäßiges Polieren von Hand erfordern.
Bei der 5-Achsen-Bearbeitung wird dieses Problem gelöst, indem das Werkzeug oder Werkstück geneigt wird, sodass der Fräser eine optimale Ausrichtung relativ zur zu schneidenden Oberfläche beibehalten kann. EntsprechendVergleiche der Bearbeitungsfähigkeiten5-Achsen-Fräsmaschinen erreichen Toleranzen von +/- 0.0005 Zoll mit Oberflächengüten von bis zu Ra 0,4 Mikrometern und bearbeiten komplexe 3D-Oberflächen in einer einzigen Aufspannung, die auf einer 3-Achsen-Maschine mehrere Neupositionierungen erfordern würden.
Bei Werkzeug- und Stanzanwendungen ist die 5-Achsen-Fähigkeit in den folgenden Situationen am wichtigsten:
- Tiefziehen von Formhohlräumenmit zusammengesetzten -gekrümmten Wänden, die kurze, starre Werkzeuge erfordern, die senkrecht zur Oberfläche ausgerichtet sind
- Stationen für die progressive Formgebungmit abgewinkelten Merkmalen, die bei vertikaler Annäherung nicht erreicht werden können
- Komplexe Stanzprofilebei denen mehrere Hinterschneidungsmerkmale ohne erneute -Befestigung bearbeitet werden müssen
Allerdings rechtfertigt nicht jede Komponente eine 5-Achsenzeit. Einfache flache Stanzplatten, Trägerplatten und Einsätze mit geraden Wänden lassen sich effizient auf 3-Achsen-Geräten zu geringeren Stundensätzen bearbeiten. Die Entscheidung hängt von der Geometrie ab: Wenn ein Merkmal eine Neupositionierung oder eine Werkzeugbestückung mit großer Reichweite auf einer 3-Achsen-Maschine erfordert, liefert die 5-Achsen-Maschine in der Regel trotz der höheren Maschinengeschwindigkeit eine bessere Genauigkeit bei geringeren Gesamtkosten. Beim Bau von Formen für eine Hochgeschwindigkeits-Metallstanzmaschine führt die durch die 5-Achsen-Bearbeitung erreichbare Maßgenauigkeit direkt zu engeren Teiletoleranzen und längeren Wartungsintervallen.
Die komplette Bearbeitungssequenz für eine typische Matrizenkomponente, vom Rohblock bis zum polierten, montagefertigen Einsatz, folgt diesem Ablauf:
- Alle Merkmale im weichen (geglühten) Zustand grob fräsen, so dass auf kritischen Oberflächen ein Aufmaß von 0,5–1,0 mm verbleibt
- Spannungsabbau bei 600-650 Grad Celsius, um bearbeitungsbedingte Eigenspannungen abzubauen
- Halb-bis auf 0,2–0,3 mm der Endabmessungen mit gleichmäßiger Aufmaßzugabe
- Zur Wärmebehandlung zum Vakuumhärten und Anlassen auf die Zielhärte schicken
- Fertigschleifen von Referenzflächen und Hartfräsen komplexer Konturen auf Endmaße
- Endpolieren der Oberflächen auf die erforderlichen Ra-Werte für Materialfluss und Teilefreigabe
Jeder Schritt führt zum nächsten. Das Überspringen einer Spannungsentlastung vor der Wärmebehandlung führt zu Verformungen. Hartes Fräsen vor der Überprüfung der Abmessungen nach der{2}}Wärmebehandlung- verschwendet Maschinenzeit für ein Teil, das möglicherweise außerhalb der erzielbaren Grenzen liegt. Die Disziplin dieser Sequenz ist es, die den professionellen Metallwerkzeug- und Formenbau von Werkstätten unterscheidet, die Probleme durch Nacharbeit verfolgen.
Präzisionsschleifen und Hartfräsen bewältigen die meisten Matrizengeometrien, aber bestimmte Funktionen gehen über das hinaus, was ein rotierender Fräser oder eine Schleifscheibe leisten kann. Scharfe Innenecken, schmale Schlitze und komplizierte Durchgangsprofile erfordern einen völlig anderen Entfernungsmechanismus, der mit elektrischem Funken statt mit mechanischer Kraft schneidet.
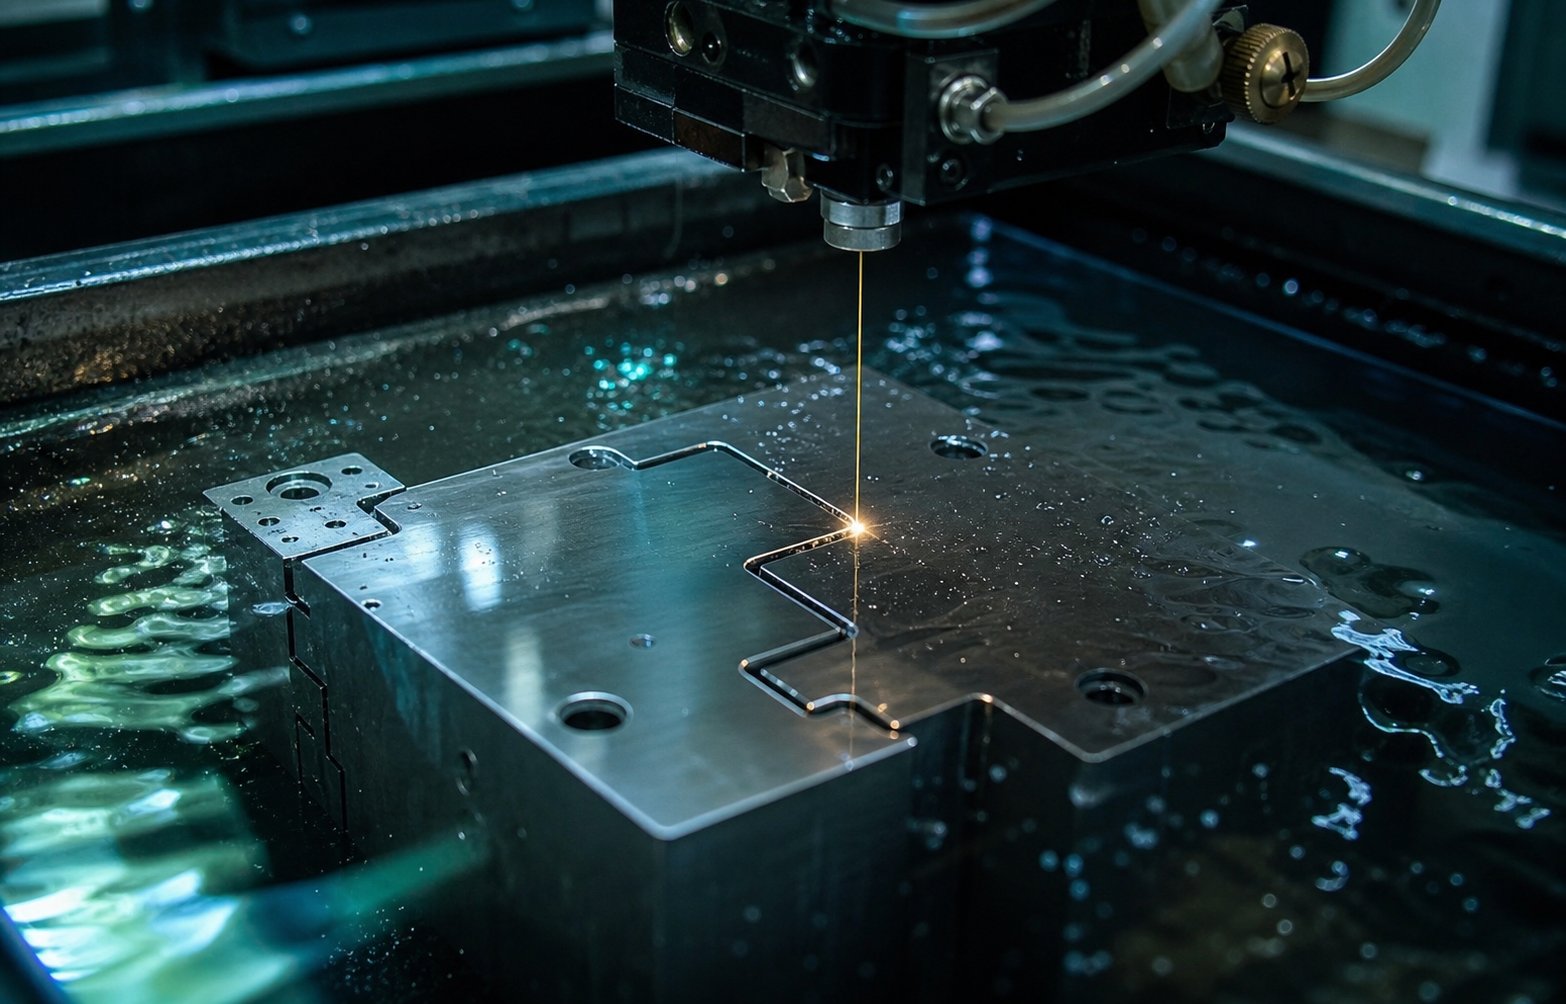
Drahterodieren und Senkerodieren für komplexe Gesenkgeometrien
Ein Fräser, egal wie klein sein Durchmesser ist, hinterlässt in jeder Innenecke einen Radius, der seiner eigenen Größe entspricht. Eine Schleifscheibe kann nicht in einen engen Schlitz hineinreichen. Diese physikalischen Einschränkungen führen dazu, dass bestimmte Stanzformkomponenten, insbesondere komplizierte Blechstempel und -matrizen, einen grundlegend anderen Materialentfernungsprozess erfordern. Durch die elektrische Entladungsbearbeitung wird Metall durch kontrollierte Funkenerosion und nicht durch mechanische Schnittkraft entfernt. Dadurch entstehen Geometrien, die kein rotierendes Werkzeug reproduzieren kann.
Drahterodiermaschine für Präzisions-Stanz- und Matrizenprofile
Beim Drahterodieren wird ein dünner Messingdraht oder beschichteter Draht mit einem typischen Durchmesser von 0,1 bis 0,3 mm als Elektrode verwendet, der das Werkstück entlang einer CNC-programmierten Bahn durchschneidet. Der Draht berührt niemals das Material. Stattdessen verdampfen schnelle elektrische Entladungen mikroskopisch kleine Partikel, während entionisiertes Wasser Schmutz ausspült und die Schnittzone kühlt. Da der Draht das Werkstück vollständig durchdringt,Drahterodieren erzeugt durchgeschnittene Profile mit Innenradien, die so klein sind wie der Drahtdurchmesser selbst, viel schärfer als jeder Fräser erreichen kann.
Für eine Blechstanzform ist Drahterodieren das bevorzugte Verfahren zum Schneiden von Stempelprofilen, Matrizenöffnungen und Durchgangslöchern nach der Wärmebehandlung. Sie werden feststellen, dass dies von entscheidender Bedeutung ist: Das Schneiden von gehärtetem Werkzeugstahl bei 60+ HRC ist Routine für die Drahterodiermaschine, da die Materialhärte nur einen minimalen Einfluss auf die Funkenerosion hat. Das Verfahren bearbeitet D2, M2 und sogar Hartmetall mit gleicher Leichtigkeit. Gesenkstempelprofile, die enge Spielverhältnisse zwischen Stempel und Gesenköffnung erfordern, manchmal nur 5–8 % der Materialstärke pro Seite, verlassen sich auf die Fähigkeit der Drahterodiermaschine, Toleranzen im Bereich von +/- 0.005 mm unter kontrollierten Bedingungen einzuhalten.
Mehrere Glättungsdurchgänge verfeinern nach und nach die Genauigkeit und Oberflächengüte. Ein grober Schnitt entfernt den Großteil des Materials, dann werden durch zwei bis vier Endbearbeitungsdurchgänge jeweils Mikrometer eingespart, wodurch sowohl die Maßhaltigkeit als auch die Oberflächenqualität mit jedem Durchgang verbessert werden. Dadurch eignet sich die Drahterodiermaschine ideal zum Schneiden der Passprofile von Stanzformkomponenten, bei denen die Passung von Stempel-zu-die Grathöhe an jedem Stanzteil bestimmt.
Senkerodiermaschine für Hohlräume und komplexe Konturen
Während sich die Drahterodiermaschine bei durchgeschnittenen Profilen auszeichnet, verarbeitet die Senkerodiermaschine blinde Hohlräume, 3D-Konturen und strukturierte Oberflächen, die ein Draht physikalisch nicht erzeugen kann. Bei dem Verfahren wird eine individuell geformte Elektrode verwendet, die typischerweise aus Graphit oder Kupfer gefertigt ist und durch Funkenerosion in das Werkstück „versinkt“. Die Form der Elektrode entspricht direkt der Hohlraumgeometrie, die Sie benötigen, und im Verlauf des Prozesses entfernen Tausende von Mikro-Funken pro Sekunde präzise Material, während das Kohlenwasserstofföl-Dielektrikum Hitze und Schmutz ableitet.
Im Metallstanzwerkzeugbau spielt das Senkerodieren seine Rolle bei der Bildung von Hohlräumen mit komplexen 3D-Oberflächen, dem Prägen von Details und Prägemerkmalen, die kein Fräser ohne Ablenkung erreichen kann. Es erzeugt auch strukturierte Oberflächen auf den Stempelflächen, deren kontrollierte Rauheit den Materialfluss während der Formung unterstützt. Der Prozess erzeugt keine mechanische Kraft auf das Werkstück, was bedeutet, dass dünne Gesenkabschnitte und empfindliche Merkmale während der Bearbeitung unverformt bleiben.
Der Kompromiss besteht zwischen Geschwindigkeit und Werkzeugkosten. Jede Elektrode muss individuell-bearbeitet werden, damit sie zum gewünschten Hohlraum passt, und Elektroden verschleißen während des Gebrauchs, sodass manchmal mehrere Kopien für ein einzelnes Merkmal erforderlich sind. Bei gleichen Materialmengen sind die Zykluszeiten langsamer als beim Drahterodieren. Aber für blinde Hohlräume in gehärtetem Stahl bleibt die Senkerodiermaschine die einzig praktikable Option.
| Parameter | Drahterodieren | Senkerodieren |
|---|---|---|
| Erreichbare Toleranz | +/- 0.002 bis 0,005 mm | +/- 0.005 bis 0,025 mm |
| Oberflächenbeschaffenheit (Ra) | 0,1 bis 0,8 Mikrometer | 0,4 bis 3,2 Mikrometer |
| Beste Geometrietypen | Durch-geschnittene Profile, gerade-wandige Öffnungen, Stanzkonturen | Blindkavitäten, 3D-Konturen, strukturierte Formflächen |
| Typische Zykluszeit | 2 bis 12 Stunden pro Profil (je nach Dicke und Durchgängen) | 4 bis 40+ Stunden pro Kavität (je nach Tiefe und Komplexität) |
Läppen und Polieren für Oberflächenqualität
EDM hinterlässt auf bearbeiteten Oberflächen eine charakteristische Neugussschicht, eine dünne Zone aus wiederverfestigtem Material, das härter und spröder sein kann als der Ausgangsstahl. Zum Schneiden von Komponenten wie Stempeln und Matrizenöffnungen ist diese Schicht normalerweise akzeptabel oder sogar vorteilhaft. Um Flächen zu formen, bei denen Blech unter Druck reibungslos fließen muss, muss es entfernt werden.
Beim Läppen werden feine Schleifmittel auf flachen oder konturierten Läppflächen verwendet, um Material im Sub{0}}-Mikrometerbereich zu entfernen und so Ebenheiten und Oberflächengüten zu erzeugen, die durch Schleifen allein nicht erreicht werden können. Es ist die Standardmethode, um kritische Passflächen einer Blechform auf die geometrische Perfektion zu bringen, die für einen gleichmäßigen Kontakt unter Presslast erforderlich ist.
Beim Polieren geht es speziell um formgebende Oberflächen. Als erfahrene Stanzformbauer beiDie Anmerkung des HerstellersDurch das Polieren in Richtung des Metallflusses wird die Reibung verringert und das Blech kann ohne Abrieb durch die Zieh- und Formstationen bewegt werden. Allerdings profitiert nicht jede Oberfläche von einer Hochglanzoberfläche. Stähle mit rauerer Ziehqualität schneiden tatsächlich besser gegen leicht strukturierte Werkzeuge ab, da ihre Mikrotäler Schmiermittel einschließen. Die Entscheidung, wo poliert werden soll und wo eine kontrollierte Struktur auf einer Blechprägematrize hinterlassen werden soll, hängt vom spezifischen Material ab, das gestanzt wird, und von der Art des Umformvorgangs an jeder Station.
Zusammen geben Erodiermaschinen und Oberflächenveredelung Formenbauern die Kontrolle über Geometrien und Oberflächenbedingungen, die durch CNC-Bearbeitung allein nicht erreicht werden können. Diese Prozesse schließen die formgebende Phase des Werkzeugbaus ab. Rohgeometrie und Oberflächenbeschaffenheit sind jedoch nur ein Teil dessen, was die Leistung von Stanzwerkzeugkomponenten unter Produktionslast ausmacht. Der Stahl selbst muss durch Wärmebehandlung und Schutzbeschichtungen umgewandelt werden, um den Millionen von Stößen, Schleifzyklen und thermischen Ereignissen standzuhalten, die das Stanzen in der Produktion erfordert.
Wärmebehandlung und Oberflächenbeschichtungen, die die Lebensdauer der Matrizen verlängern
Durch die Bearbeitung erhält ein Werkzeugbauteil seine Form. Durch die Wärmebehandlung erhält es die mechanischen Eigenschaften, um die Produktion zu überstehen. Ohne ordnungsgemäßes Härten und Anlassen würde sich selbst der am präzisesten bearbeitete D2-Stempel unter der Stempellast innerhalb von Tausenden von Schlägen verformen. Und ohne Schutzbeschichtungen würde adhäsiver Verschleiß die Formflächen zerstören, lange bevor der Abrieb jemals zum begrenzenden Faktor wird. Bei diesen beiden Nachbearbeitungsschritten, der Wärmebehandlung und der Beschichtung, entscheidet sich die Langlebigkeit.
Vakuumhärte- und Anlasssequenzen
Beim Vakuumhärten wird Werkzeugstahl in einer Kammer mit niedrigem {0}Druck auf seine Austenitisierungstemperatur erhitzt und dann mit Inertgas unter hohem -Druck abgeschreckt. Die Vakuumumgebung verhindert Oxidation und Entkohlung und bewahrt die Oberflächenintegrität, die während der Endbearbeitung sorgfältig erstellt wurde. Die Teile kommen sauber und formstabil heraus, mit minimalen Verzerrungen im Vergleich zu atmosphärenbasierten Methoden.
Ein einzelner Abschreckzyklus reicht nie aus. Auf das Härten folgt das Anlassen, typischerweise in zwei oder drei Zyklen bei zunehmend sinkenden Temperaturen. Jeder Anlass wandelt Restaustenit in stabilen Martensit um, baut innere Spannungen durch das Abschrecken ab und stellt das endgültige Gleichgewicht zwischen Härte und Zähigkeit ein. Das Überspringen eines Temperzyklus hinterlässt instabile Mikrostrukturen, die sich während der Produktion in ihren Abmessungen verschieben können, was zu einem fortschreitenden Toleranzverlust führt, der schwer zu diagnostizieren ist.
Die kryogene Behandlung treibt diesen Wandel weiter voran. Durch das Abkühlen der Komponenten auf etwa minus 300 Grad Fahrenheit mit flüssigem Stickstoff in einem kontrollierten Abstieg über mehrere Stunden hinweg wandelt die kryogene Verarbeitung Restaustenit um, das beim Standard-Tempern zurückbleibt. Forschung veröffentlicht in derInternationale Zeitschrift für Ingenieurwissenschaftendokumentiert, dass ein wissenschaftlich kontrollierter tiefkryogener Prozess bei mehreren Werkzeuganwendungen zu einer Nutzungsdauerverlängerung von über 200 Prozent führt. Die Veränderungen auf molekularer Ebene, einschließlich einer verbesserten Karbidverteilung und einer vollständigen martensitischen Umwandlung, verringern den Reibungskoeffizienten und erhöhen dauerhaft die Dimensionsstabilität. Bei Stanzwerkzeugen, von denen erwartet wird, dass sie Millionen von Zyklen durchlaufen, kann eine kryogene Behandlung nach der herkömmlichen Wärmebehandlung die Nutzungsdauer der Matrizen verdoppeln oder verdreifachen, bevor ein Nachschärfen erforderlich wird.
PVD- und CVD-Beschichtungen, die Verschleiß und Festfressen reduzieren
Durch die Wärmebehandlung wird das Schüttgut optimiert. Beschichtungen schützen die Oberfläche dort, wo der Kontakt zwischen Werkzeug--und Blech tatsächlich stattfindet. Bei der physikalischen Gasphasenabscheidung (PVD) und der chemischen Gasphasenabscheidung (CVD) werden dünne Keramikschichten mit einer Dicke von typischerweise 2 bis 5 Mikrometern aufgetragen, die die Reibung drastisch reduzieren und der Materialübertragung vom gestanzten Blech auf die Matrizenoberflächen widerstehen.
Warum ist das wichtig? Beim Stanzen von rostfreiem Stahl führt die Neigung des Materials zur Verfestigung und zum Abrieb zu Klebstoffablagerungen auf den Matrizenoberflächen, die die Teilequalität schnell beeinträchtigen. Ein Versuch im Presswerk der Ford Motor Company,berichtet von Forschern der Deakin Universityfanden heraus, dass TiCN-beschichtete Matrizen die Matrizenlebensdauer im Vergleich zu unbeschichteten polierten Oberflächen um mehr als das Zwanzigfache verlängerten, wenn Materialien gestanzt wurden, die zum Abrieb-anfällig waren. Die Beschichtung verschob die kritische Materialübertragungsphase innerhalb des 20.000-Zyklen-Testfensters des Versuchs auf unbestimmte Zeit.
Jeder Beschichtungstyp zielt auf einen bestimmten Verschleißmechanismus ab:
- TiN (Titannitrid):Universeller-Verschleißschutz mit einer Härte von etwa 2000-2500 HV. Kostengünstig-für das Stanzen gemischter Materialien bei moderaten Geschwindigkeiten und Volumina.
- TiCN (Titancarbonitrid):Höhere Härte und geringere Reibung als TiN. Hervorragend geeignet für abrasive Materialien, einschließlich Stanzanwendungen aus rostfreiem Stahl, bei denen kaltverfestigte Oberflächen den Kantenverschleiß beschleunigen.
- TiAlN (Titanaluminiumnitrid):Verträgt Temperaturen über 800 Grad Celsius, indem es bei Hitze eine schützende Aluminiumoxidschicht bildet. Geeignet für Hochgeschwindigkeitsstanzen und Anwendungen, bei denen der Schmierstoffabbau zu erhöhten Werkzeugtemperaturen führt.
- DLC (Diamond-Like Carbon):Extrem niedriger Reibungskoeffizient von ca. 0,1 bis 0,15, wodurch die Aufnahme von Klebstoffmaterial verhindert wird. Die erste Wahl für Aluminium-Stanzformen und Aluminium-Stanzwerkzeuge, bei denen das Festfressen des gestanzten Aluminiums an den Oberflächen der Matrize die vorherrschende Fehlerursache ist und nicht abrasiver Verschleiß.
Die Auswahl der Beschichtung bezieht sich direkt auf das gestanzte Material. Beim Stanzen von Edelstahl 316, bei dem sowohl Abrieb als auch Adhäsion das Werkzeug gleichzeitig angreifen, bieten TiCN oder TiAlN die erforderliche Härte und chemische Inertheit, um dem Abrieb an den Formstationen zu widerstehen. Beim Stanzen von Aluminiummetall verhindert die extrem niedrige Reibung von DLC, dass das weiche Material an den Werkzeugoberflächen haftet, wodurch die Teileoberflächen sauber bleiben und die Wartungsintervalle der Matrizen lang sind.Leistungsvergleichebestätigen, dass die Reibungsreduzierung von DLC den Schnittwiderstand erheblich senkt und die Spananhaftung bei der Bearbeitung oder Umformung weicher Metalle wie Aluminium und Kupfer verhindert.
Der verstärkende Effekt dieser Entscheidungen ist erheblich. Eine Matrize, die aus der richtigen Werkzeugstahlsorte gefertigt, ordnungsgemäß vakuum-durch kryogene Behandlung gehärtet und mit der richtigen Keramikschicht beschichtet ist, kann drei- bis fünfmal länger laufen als eine Matrize, bei der ein einzelner Schritt beeinträchtigt wurde. Dieser Multiplikator führt direkt zu weniger Produktionsunterbrechungen, niedrigeren Kosten pro Treffer und einer gleichmäßigeren Qualität der Stanzteile über die gesamte Lebensdauer der Matrize. Um diese Leistung zu quantifizieren, sind jedoch in jeder Phase strenge Messungen erforderlich, von der ersten Maßprüfung nach der Wärmebehandlung bis zur Endkontrolle der Probe-Stanzteile.
Qualitätskontrolle vom ersten Schnitt bis zur Probeprägung
Eine Matrize kann aus erstklassigem Werkzeugstahl gefertigt, einwandfrei wärme-behandelt und mit der idealen Keramikschicht beschichtet werden, aber trotzdem in der Produktion scheitern, wenn niemand die Abmessungen zwischen den Phasen überprüft. Die Qualitätskontrolle beim Präzisionsstanzen ist kein abschließender Kontrollpunkt. Dabei handelt es sich um eine Reihe von Toren, die in den gesamten Fertigungsablauf eingebettet sind und jeweils bestätigen, dass das Bauteil für die Weiterverarbeitung bereit ist. Wenn Sie ein Tor überspringen, besteht die Gefahr, dass sich bei jedem weiteren Arbeitsgang ein Frühfehler verschlimmert, bis dieser als Ausschussteile auf dem Pressenboden auftaucht.
KMG-Inspektion und Oberflächenrauheitsprüfung
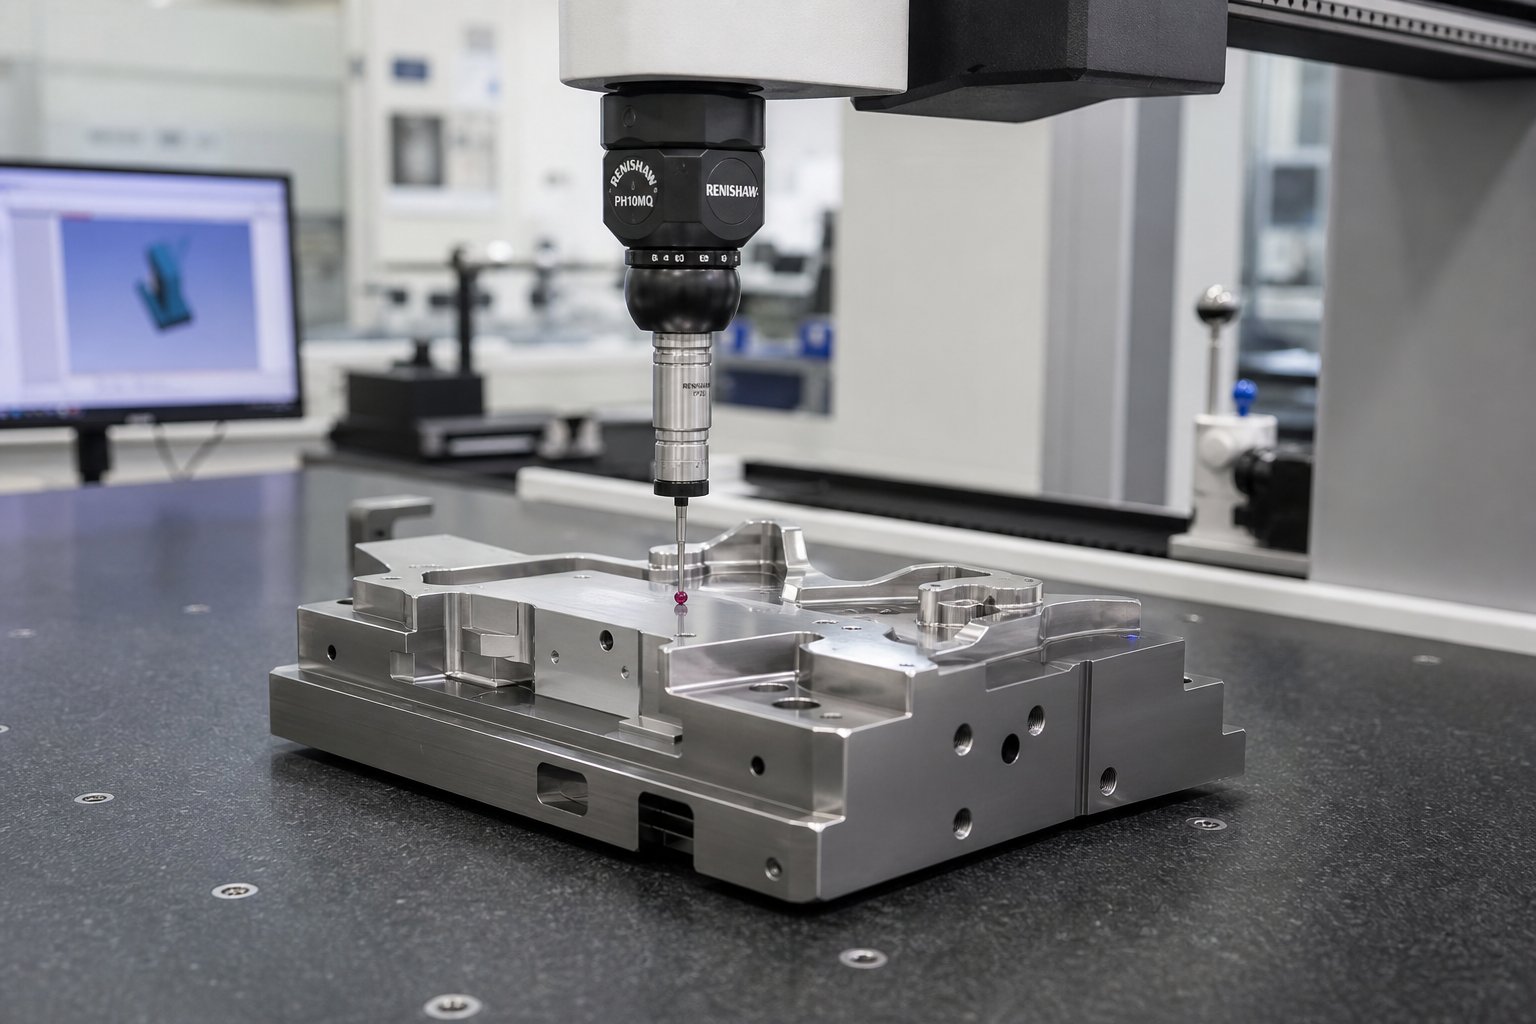
Koordinatenmessgeräte stehen im Mittelpunkt der Dimensionsüberprüfung von Stanzwerkzeugkomponenten. Ein KMG-Messtaster berührt oder scannt kritische Merkmale, erfasst XYZ-Koordinatendaten und vergleicht sie mit dem 3D-CAD-Modell. Bei Matrizeneinsätzen, Stempeln und Hohlraumblöcken prüft das KMG die Positionsgenauigkeit von Löchern, die Profilkonformität konturierter Oberflächen und geometrische Beziehungen wie Ebenheit, Parallelität und Rechtwinkligkeit, die bestimmen, wie zusammenpassende Teile während der Montage zusammenpassen.
Wann finden diese Messungen statt? Nicht erst am Ende. In-Prozesskontrollen nach der Grobbearbeitung bestätigen, dass auf allen kritischen Oberflächen vor dem Spannungsabbau und der Vorbearbeitung genügend Material verbleibt. Nach der Wärmebehandlung überprüft eine CMM-Nachprüfung, wie viel Maßbewegung während des Härtens aufgetreten ist, was dem Endbearbeitungsmechaniker genau sagt, wie viel Material wo entfernt werden muss. Die Nachschleifinspektion generiert den endgültigen Konformitätsbericht, der jede Komponente für die Montage freigibt. Wie Moeller Precision Tool ausführt, halten Hersteller von Präzisionswerkzeugen Toleranzen von bis zu 0,0002 Zoll ein und verwenden KMG-Geräte neben optischen Komparatoren und Profilmesssystemen, um die Konformität in jeder Phase zu überprüfen.
Die Messung der Oberflächenrauheit ergänzt Dimensionsdaten. Ein Profilometer verfolgt die bearbeitete oder polierte Oberfläche und meldet die Werte Ra (arithmetische Durchschnittsrauheit) und Rz (durchschnittliche Spitzen---Talhöhe). Warum ist das für den Metallstanzprozess wichtig? Denn die Oberflächenbeschaffenheit von Umformstählen steuert die Reibung, den Materialfluss und die Teilefreigabe. Ein auf Ra 0,2 Mikrometer spezifizierter Formstempel, der tatsächlich Ra 0,8 misst, erzeugt Teile mit sichtbaren Schleifspuren und inkonsistenter Wandstärke. Durch die Überprüfung der Oberflächenrauheit vor der Montage wird verhindert, dass diese nachgelagerten Qualitätsprobleme jemals die Presse erreichen.
Ein weiterer kritischer Punkt ist die Härteprüfung, insbesondere nach der Wärmebehandlung. Rockwell-Härtemessungen an mehreren Stellen jedes Bauteils bestätigen eine gleichmäßige Umwandlung. Ein Stempel, der an der Vorderseite 60 HRC, an der Basis jedoch 56 HRC anzeigt, weist auf eine unvollständige Aushärtung hin, möglicherweise aufgrund einer unzureichenden Einweichzeit oder einer ungleichmäßigen Abschreckung. Industrieprüfprotokolle legen fest, dass die Härtewerte innerhalb eines definierten Bereichs liegen müssen, da eine zu-geringe Härte zu schnellem Verschleiß führt, während eine zu{6}}hohe Härte zu Sprödigkeit und Bruchgefahr bei Stanzbelastungen führt.
Funktionale Passprüfungen vervollständigen die Überprüfung vor-der Montage. Zusammenpassende Komponenten wie ein Stempel und die entsprechende Matrizenöffnung werden physisch auf einer Werkbank zusammengebaut, um Spielverhältnisse, Gleitpassungen an Führungselementen und Übermaßbedingungen an Presspassungsdetails zu überprüfen. Optische Komparatoren überlagern vergrößerte Komponentenprofile mit der Designgeometrie, um subtile Abweichungen zu erkennen, die bei der KMG-Punktmessung möglicherweise übersehen werden. Diese Passungsprüfungen bestätigen, dass die einzelnen Komponenten nach der Verschraubung im Werkzeugsatz als koordiniertes System funktionieren.
Probeläufe und Messung des ersten-Artikelteils
Die Montageinspektion bestätigt, dass die Matrize korrekt aussieht. Probestempeln beweist, dass es funktioniert. Die fertige Matrize wird in eine Presse montiert, Bandmaterial zugeführt und die ersten Teile kommen aus dem Werkzeug. Dies ist der Moment, in dem jede vorgelagerte Entscheidung validiert wird, von der CAD-Geometrie bis hin zur Bearbeitung und Wärmebehandlung. Bei einem erfolgreichen Versuch entstehen Metallstanzteile, die den Druckabmessungen entsprechen, saubere Kanten aufweisen und sich ohne Risse, Faltenbildung oder übermäßige Rückfederung formen.
Probeläufe folgen einem strukturierten Protokoll. Die Matrize wird auf die berechnete Schließhöhe eingestellt, mit kontrollierter Geschwindigkeit vorgeschoben und zunächst mit reduzierter Tonnage betrieben, während die Bediener den Bandfortschritt beobachten, auf ungewöhnliche Geräusche achten und die ersten paar Teile visuell prüfen. Die Streifenzuführungsstabilität, der Piloteneingriff und die Abstreiferfunktion werden alle in Echtzeit überwacht. Handelt es sich um eine progressive Form, wird die Arbeit jeder Station unabhängig bewertet, indem vor dem endgültigen Trennschnitt teilweise fertiggestellte Teile an Zwischenstationen untersucht werden.
Die Erst-Prüfung des Artikels misst den Test-gestanzter Teile anhand der Konstruktionszeichnung mit derselben KMG-Ausrüstung, mit der auch die Werkzeugkomponenten selbst validiert wurden. Alle kritischen Abmessungen, GD&T-Beschriftungen und Oberflächenspezifikationen werden aufgezeichnet. Der daraus resultierende Bericht bestätigt entweder die Konformität oder identifiziert Abweichungen, die eine Werkzeuganpassung erfordern. Zu den üblichen Anpassungen gehören das Ausgleichen von Formstationen, um die Winkelrückfederung zu korrigieren, das erneute Polieren von Oberflächen, die Schleifspuren aufweisen, oder das Anpassen des Abstands zwischen Stempel und Matrize an Stationen, die übermäßige Grate erzeugen. Wie die Experten für Werkzeugversuche betonen, liefert eine gründliche Erstmusterprüfung detaillierte Messberichte, physische Probemuster und eine Dokumentation, die bestätigt, dass das Werkzeug vor dem Versand produktionsbereit ist.
Jedes Metallstanzteil, das eine Produktionspresse verlässt, erbt die Qualität, die in seiner Matrize steckt. Mit der Probestempelung wird die Erbschaft nachgewiesen. Eine Matrize, die die Erstmusterprüfung besteht und bei der alle Abmessungen innerhalb der Toleranz und alle Oberflächen fehlerfrei sind, stellt ein validiertes Werkzeug dar, das bereit ist, gestanzte Metallteile über Hunderttausende oder Millionen Zyklen hinweg konsistent herzustellen.
Die gesamte Inspektionssequenz, vom ersten Chip bis zum validierten Produktionswerkzeug, folgt diesem Ablauf:
- Maßkontrollen im-Prozess nach der Grob- und Halb{1}}bearbeitung zur Überprüfung der Materialzugabe
- Überprüfung der Härte nach-Wärmebehandlung- und CMM-Nachmessung für Dimensionsbewegungen
- Der endgültige CMM-Bericht nach dem Fertigschleifen und Hartfräsen bestätigt, dass alle Merkmale innerhalb der Toleranz liegen
- Passungsprüfung der zusammenpassenden Komponenten, Überprüfung des Spiels und Vergleich des optischen Profils
- Probeprägen in einer produktionsäquivalenten Presse mit kontrollierten Parametern
- Erst-Prüfung des ersten Artikels durch Messung gestanzter Teile anhand technischer Drucke mit vollständigem Maßbericht
Jedes Tor muss passiert werden, bevor die Arbeit voranschreitet. Diese Disziplin verhindert den teuersten Qualitätsfehler im Formenbau: die Entdeckung eines Problems, nachdem alle nachgelagerten Vorgänge an einem fehlerhaften Bauteil abgeschlossen wurden.
Hersteller, die den gesamten Lebenszyklus unter einem Dach abdecken, von der Machbarkeitsbewertung und CAE-Simulation bis hin zur Präzisionsbearbeitung, Probeläufen und KMG-Inspektion, beseitigen die Kommunikationslücken, die entstehen, wenn die Verantwortlichkeiten auf mehrere Anbieter aufgeteilt werden.Das Stanzwerkzeugverfahren von YICHENist ein Beispiel für diesen integrierten Ansatz, bei dem die Werkzeuge in allen hier beschriebenen Phasen validiert werden, sodass Werkzeugingenieure und Beschaffungsmanager an jedem Tor produktionsbereite Werkzeuge erhalten, die durch dokumentierte Inspektionsdaten unterstützt werden. Für Teams, die von der Forschung zur aktiven RFQ-Entwicklung übergehen, reduziert die Partnerschaft mit einem einzigen -Quellenanbieter, der die gesamte QC-Kette besitzt, das Risiko und verkürzt die Zeitpläne erheblich.
Inspektion und Validierung schließen den Fertigungskreislauf, aber der eigentliche Maßstab für ein Prägewerkzeug ist, wie all diese individuellen Entscheidungen, von der CAD-Geometrie über die Materialauswahl, die Bearbeitungsreihenfolge, die Wärmebehandlung und die Qualitätsüberprüfung, zu einer langfristigen Produktionsleistung beitragen.
Alles von der Machbarkeit bis zur Produktion zusammenbringen
Sie haben nun alle Phasen der Herstellung eines Metallstanzwerkzeugs durchlaufen: digitales Design und Simulation, Materialauswahl, CNC-Bearbeitung, Erodierbearbeitung, Wärmebehandlung, Beschichtung und Qualitätsprüfung. Jeder Abschnitt behandelte einen isolierten Prozess. In Wirklichkeit funktionieren diese Schritte nicht unabhängig voneinander. Sie verstärken sich. Eine Konstruktionsentscheidung im CAD wirkt sich auf die Materialauswahl, die Bearbeitungsstrategie und letztendlich auf die Qualität der Stanzteile aus, die Ihre Presse bei voller Geschwindigkeit produziert. Das Verständnis, wie diese Zusammensetzung funktioniert, ist es, was einen Prägestempel, der 500.000 zuverlässige Treffer liefert, von einem Prägestempel unterscheidet, der nach 10.000 Schlägen schlechter wird.
Wie sich jede Fertigungsentscheidung auf die Leistung des Werkzeugs auswirkt
Stellen Sie sich den Würfelprozess als eine Kette von Multiplikatoren vor und nicht als eine Folge von Additionen. Die Wahl der richtigen Werkzeugstahlsorte erhöht nicht nur die Haltbarkeit. Es vervielfacht den Nutzen jedes nachgelagerten Schritts. Das Vakuum--Härten einer gut-ausgewählten D2-Wendeschneidplatte liefert bessere Ergebnisse als das Vakuum--Härten einer Randgüte. Das Aufbringen einer TiCN-Beschichtung auf eine ordnungsgemäß temperierte und polierte Oberfläche entfaltet ihr volles Potenzial zur Reibungsreduzierung. Tragen Sie dieselbe Beschichtung auf eine Oberfläche auf, die durch ausgelassene Temperzyklen Restspannung aufweist, und sie blättert innerhalb von Tausenden von Hüben ab.
Die gleiche Logik funktioniert umgekehrt. Eine Abkürzung in jeder Phase teilt die Leistung von allem, was folgt. Eine beschleunigte CAE-Simulation und das Fehlen einer Rückfederungsvorhersage bedeuten, dass die Formgeometrie falsch ist, bevor die Bearbeitung überhaupt beginnt. Unter-Die Spezifikation von Werkzeugstahl für eine rostfreie Anwendung bedeutet, dass Beschichtungen einen aussichtslosen Kampf gegen die Verformung des darunter liegenden Substrats führen. Das Weglassen des Spannungsabbaus vor der Wärmebehandlung führt zu Verzug, der sich beim Fertigschleifen nicht vollständig erholen kann. Jeder Kompromiss beeinträchtigt die Werkzeuglebensdauer, die Teilequalität und die Produktionsverfügbarkeit.
Was unterscheidet eigentlich einen Würfel, der 100000+ Treffer erzielt, von einem Würfel, der früh scheitert? Typischerweise kein einzelner katastrophaler Fehler, sondern eine Anhäufung marginaler Entscheidungen:
- Design-Verknüpfungen:Eine unzureichende Simulation führt zu Versuchs-{0}}und-Korrekturen an gehärtetem Stahl, wodurch Komponenten durch wiederholte Modifikation geschwächt werden
- Materielle Kompromisse:Die Wahl von A2, wenn D2 oder Hartmetall gerechtfertigt ist, spart Vorlaufkosten, verdoppelt jedoch die Häufigkeit des Nachschärfens und die Ausfallzeit der Presse
- Verstöße gegen die Bearbeitungsreihenfolge:Die Endbearbeitung vor der ordnungsgemäßen Spannungsentlastung führt zu Dimensionsinstabilität, die sich unter zyklischen Pressbelastungen verschlimmert
- Wärmebehandlungslücken:Das Auslassen eines Temperzyklus oder das Auslassen einer kryogenen Behandlung führt zu Restaustenit, das sich während der Produktion unvorhersehbar umwandelt, was zu einer fortschreitenden Toleranzabweichung führt
- Inspektionsfehler:Das Freigeben von Komponenten ohne Überprüfung der Abmessungen nach der {0}Wärmebehandlung- bedeutet, dass ein Werkzeug aus Teilen zusammengebaut wird, die möglicherweise bereits außerhalb der Spezifikation liegen
Der Herstellungsprozess der Metallstanzung belohnt Disziplin an jedem Tor. Kosten- und Zeiterwartungen skalieren entsprechend. Eine einfache Stanzform mit einer Station kann 4 bis 6 Wochen und 5.000 bis 15.000 US-Dollar an Werkzeuginvestitionen erfordern. Eine moderate progressive Stanze mit 8 bis 12 Stationen erfordert normalerweise 8 bis 12 Wochen und 25.000 bis 60.000 US-Dollar. Komplexe Folge- oder Transferwerkzeuge für die Automobilindustrie mit engen Toleranzen, mehreren Formstationen und hohen Anforderungen an die Lebensdauer können 16 Wochen und 100.000 US-Dollar an Werkzeugkosten überschreiten. Diese Bereiche spiegeln nicht nur die Bearbeitungsstunden wider, sondern auch den gesamten Entwicklungs-, Simulations-, Inspektions- und Testaufwand, der jedes Werkzeug für seine vorgesehene Produktionslebensdauer validiert.
Jeder Schritt bei der Herstellung einer Prägematrize, von der CAD-Geometrie bis zur endgültigen Beschichtung, ist eine Entscheidung, die die Lebensdauer der Matrize, die Teilequalität und die Produktionseffizienz entweder erhöht oder verringert. Beim Matrizen- und Stanzkonstruktionsprozess gibt es keine neutralen Entscheidungen.
Übergang von der Forschung zu einer RFQ-Ready Die-Lösung
Wenn Sie bis hierher gelesen haben, fallen Sie wahrscheinlich in eine von zwei Kategorien. Entweder bauen Sie internes Wissen auf, um Lieferanten effektiver bewerten zu können, oder Sie nähern sich aktiv einer Ausschreibung für eine kundenspezifische Metallstanzform und möchten wissen, welche Fragen Sie stellen und welche Fähigkeiten überprüft werden müssen. Beide Wege profitieren vom gleichen Prinzip: Der Stanzherstellungsprozess funktioniert am besten, wenn ein einziger Partner die gesamte Kette von der Machbarkeit bis hin zu validierten Produktionswerkzeugen besitzt.
Fragmentierte Beschaffung, bei der der Entwurf bei einem Unternehmen erfolgt, die Bearbeitung bei einem anderen und die Erprobung bei einem dritten Unternehmen, birgt bei jedem Übergang das Risiko einer Übergabe. Die dimensionale Absicht geht zwischen CAD-Dateien und Maschinenbedienern verloren. Der Einfachheit halber werden die Wärmebehandlungsspezifikationen vereinfacht. Versuchsergebnisse fließen nicht effizient in Entwurfskorrekturen ein. Die Matrizen und Stanzwerkzeuge, die bei langen Produktionsläufen die beste Leistung erbringen, stammen fast immer aus integrierten Programmen, bei denen jede Phase ohne Kommunikationslücken in die nächste übergeht.
Beschaffungsmanager und Werkzeugingenieure, die bereit sind, von der Forschung zur aktiven Angebotserstellung überzugehen, suchen nach einem Partner, dessen Fähigkeiten den gesamten in diesem Artikel behandelten Lebenszyklus abdecken: Machbarkeitsbewertung, CAE-Simulation für Umformung und Rückfederung, präzise CNC-Bearbeitung und Erodiermaschine, kontrollierte Wärmebehandlung, Probestanzen unter repräsentativen Produktionsbedingungen und CMM-{{1}dokumentierte Erstartikelprüfung.YICHENs individuelle Stanzwerkzeuglösungendecken genau diesen Bereich ab und stellen eine End-{0}}to-Endressource für das Metallstanzen für Teams bereit, die validierte Werkzeuge benötigen, die zur Ausschreibung bereitgestellt werden-bereit sind und durch dokumentierte Qualitätsdaten an jedem Fertigungstor gestützt werden.
Das Wissen in diesem Artikel vermittelt Ihnen das Vokabular und den Rahmen, um den Prozess jedes Werkzeuglieferanten kritisch zu bewerten. Sie verstehen jetzt, warum bestimmte Schritte das kosten, was sie tun, warum sich die Zeitpläne bei bestimmten Komplexitätsschwellen in die Länge ziehen und warum das günstigste Angebot selten die niedrigsten Kosten pro Treffer über die gesamte Produktionslebensdauer einer Matrize liefert. Dieses Verständnis ist die Grundlage für fundierte Beschaffungsentscheidungen in allen Gesprächen über die Beschaffung von Formen und Stempeln.
FAQs zur Herstellung von Metallstanzformen
1. Wie lange dauert die Herstellung einer Metallstanze?
Zeitpläne hängen von der Komplexität ab. Eine einfache Stanzform mit einer Station benötigt in der Regel 4 bis 6 Wochen. Eine moderate progressive Stanze mit 8 bis 12 Stationen dauert 8 bis 12 Wochen. Komplexe Folge- oder Transferwerkzeuge für die Automobilindustrie mit engen Toleranzen und mehreren Formstationen können mehr als 16 Wochen dauern. Diese Zeitpläne umfassen Konstruktions-, Simulations-, Bearbeitungs-, Wärmebehandlungs- und Versuchsvalidierungsphasen.
2. Aus welchen Materialien werden Prägestempel hergestellt?
Stanzwerkzeuge werden hauptsächlich aus Werkzeugstahlsorten hergestellt, die auf der Grundlage des zu stanzenden Blechs ausgewählt werden. Zu den gebräuchlichen Optionen gehören D2 für abrasive Verschleißfestigkeit, A2 für ausgewogene Zähigkeit und Härte, S7 für stoß-starke Anwendungen, M2 für hohe Druckbelastungen und Wolframcarbid-Einsätze für ultra{6}große-Läufe oder stark abrasive Materialien wie Edelstahl. Jeder Grad nimmt eine andere Position im Härte--Zähigkeitsspektrum ein.
3. Was ist der Unterschied zwischen einer Folgeverbundmatrize und einer Transfermatrize?
Folgeverbundmatrizen halten die Teile mit einem Trägerstreifen verbunden, während dieser bei jedem Pressenhub mehrere Stationen durchläuft. Dadurch eignen sie sich ideal für kleinere, hochvolumige Komponenten wie Steckverbinder und Halterungen. Transfermatrizen schneiden an der ersten Station Rohlinge frei und bewegen diese mithilfe von Greifern mechanisch zwischen unabhängigen Stationen. Transferwerkzeuge eignen sich für große Teile, tief{3}gezogene Schalen und Geometrien, die beim Formen nicht an einem Band haften bleiben können, wie z. B. Karosserieteile für Kraftfahrzeuge.
4. Wie wirkt sich die Wärmebehandlung auf die Leistung des Stanzwerkzeugs aus?
Durch die Wärmebehandlung wird Werkzeugstahl von einem bearbeitbaren Zustand in ein gehärtetes Arbeitswerkzeug umgewandelt, das Millionen von Presszyklen standhält. Durch Vakuumhärten und anschließende mehrfache Anlasszyklen entsteht ein stabiles martensitisches Gefüge. Durch die Hinzufügung einer kryogenen Behandlung kann die Lebensdauer der Matrize um über 200 Prozent verlängert werden, indem Restaustenit umgewandelt und die Karbidverteilung verbessert wird. Ohne eine ordnungsgemäße Wärmebehandlung würden sich selbst präzise bearbeitete Komponenten unter Produktionsstanzbelastungen schnell verformen oder verschleißen.
5. Wer kann ein komplettes Stanzwerkzeug vom Entwurf bis zur Produktionsvalidierung herstellen?
Integrierte Werkzeughersteller, die über die gesamte Prozesskette verfügen, von der Machbarkeitsbewertung und CAE-Simulation bis hin zur CNC-Bearbeitung, Erodiermaschine, Wärmebehandlung, Probestanzen und KMG-Prüfung, liefern die zuverlässigsten Ergebnisse. YICHEN bietet diese End{1}}to-Fähigkeit für kundenspezifische Stanzformlösungen und bietet eine dokumentierte Qualitätsüberprüfung an jedem Fertigungstor, sodass Beschaffungsmanager und Werkzeugingenieure produktionsbereite Werkzeuge erhalten, ohne dass es zu Übergaberisiken zwischen mehreren Anbietern kommt.


