


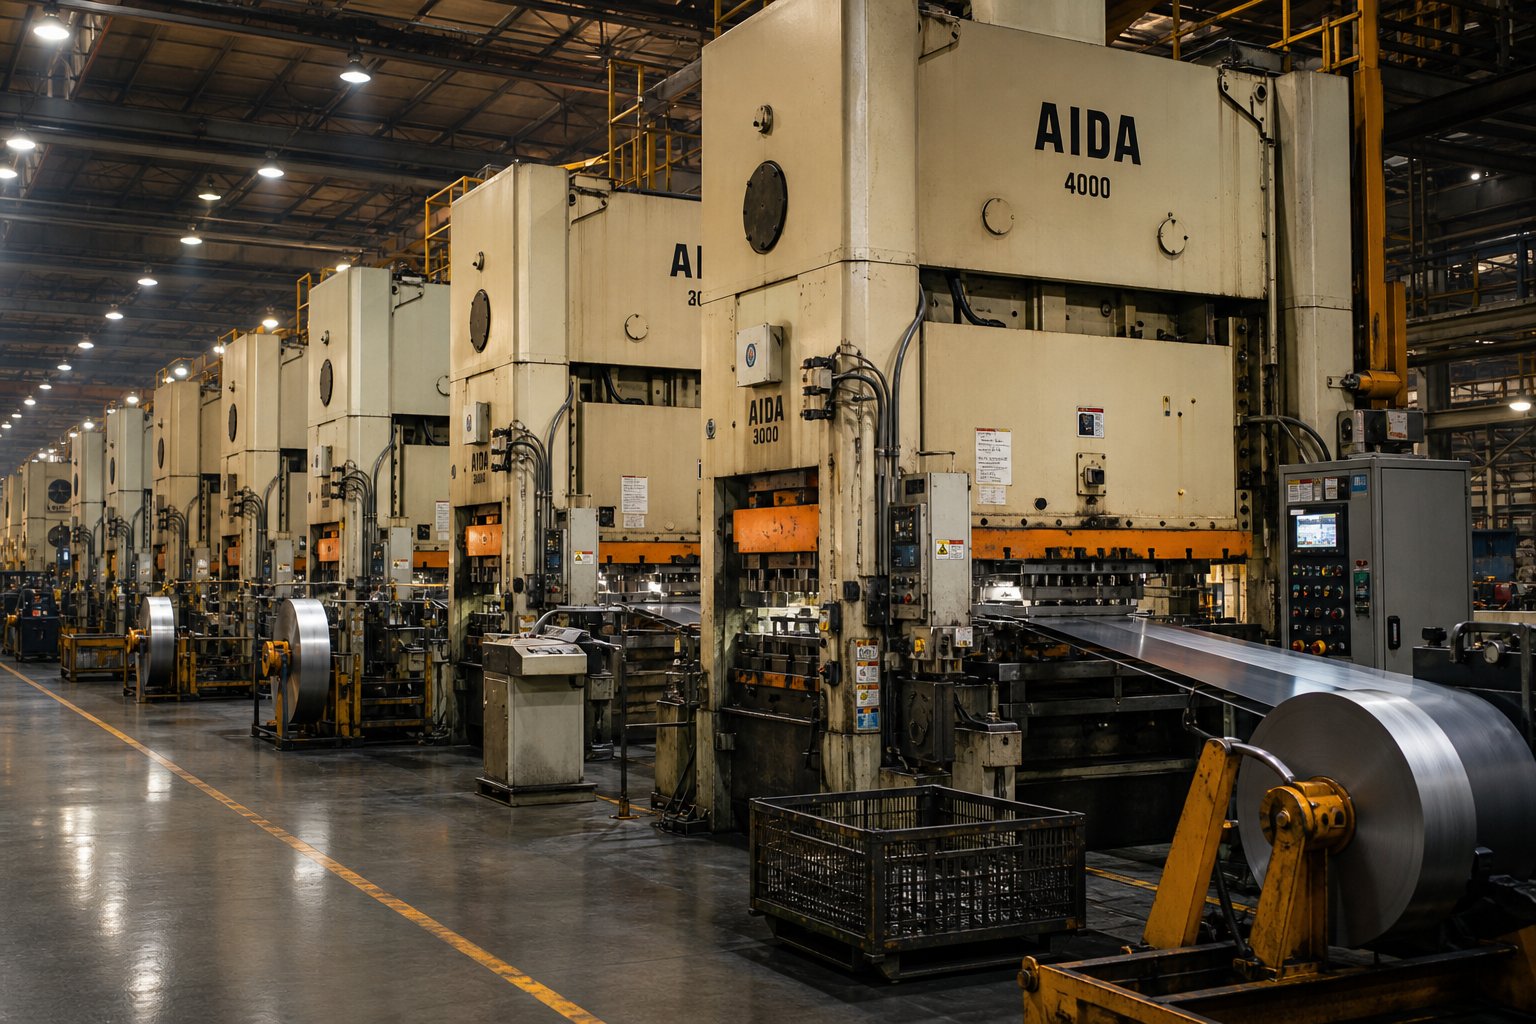
Was ist progressives Metallstanzen im Großhandel?
Wenn Sie gestanzte Metallteile in großen Mengen beschaffen, agiert die Fabrik am anderen Ende dieser Bestellung in einer Welt, die Sie vielleicht nie sehen werden. Sie sprechen in Hüben pro Minute, Streifenlayouts und Matrizenstationen. Sie sprechen über Stückkosten, Vorlaufzeit und Qualitätsspezifikationen. Diese Lücke zwischen was für einemGroßhandelsfabrik für progressives Stanzen von Metallweiß und was Beschaffungsteams normalerweise verstehen, ist, wo kostspielige Fehler passieren.
Dieser Artikel schließt diese Lücke. Es richtet sich an Einkäufer, Ingenieure und Beschaffungsexperten, die fundierte Entscheidungen treffen möchten, anstatt sich auf die Offenlegung der Informationen eines Lieferanten zu verlassen.
Was Progressiv-Stanzen eigentlich bedeutet
Stellen Sie sich vor, Sie führen ein flaches Metallband in eine Maschine ein und holen auf der anderen Seite mit jedem einzelnen Pressenhub ein fertiges, komplexes Teil heraus. Das ist progressives Stanzen von Metall in seiner einfachsten Form.
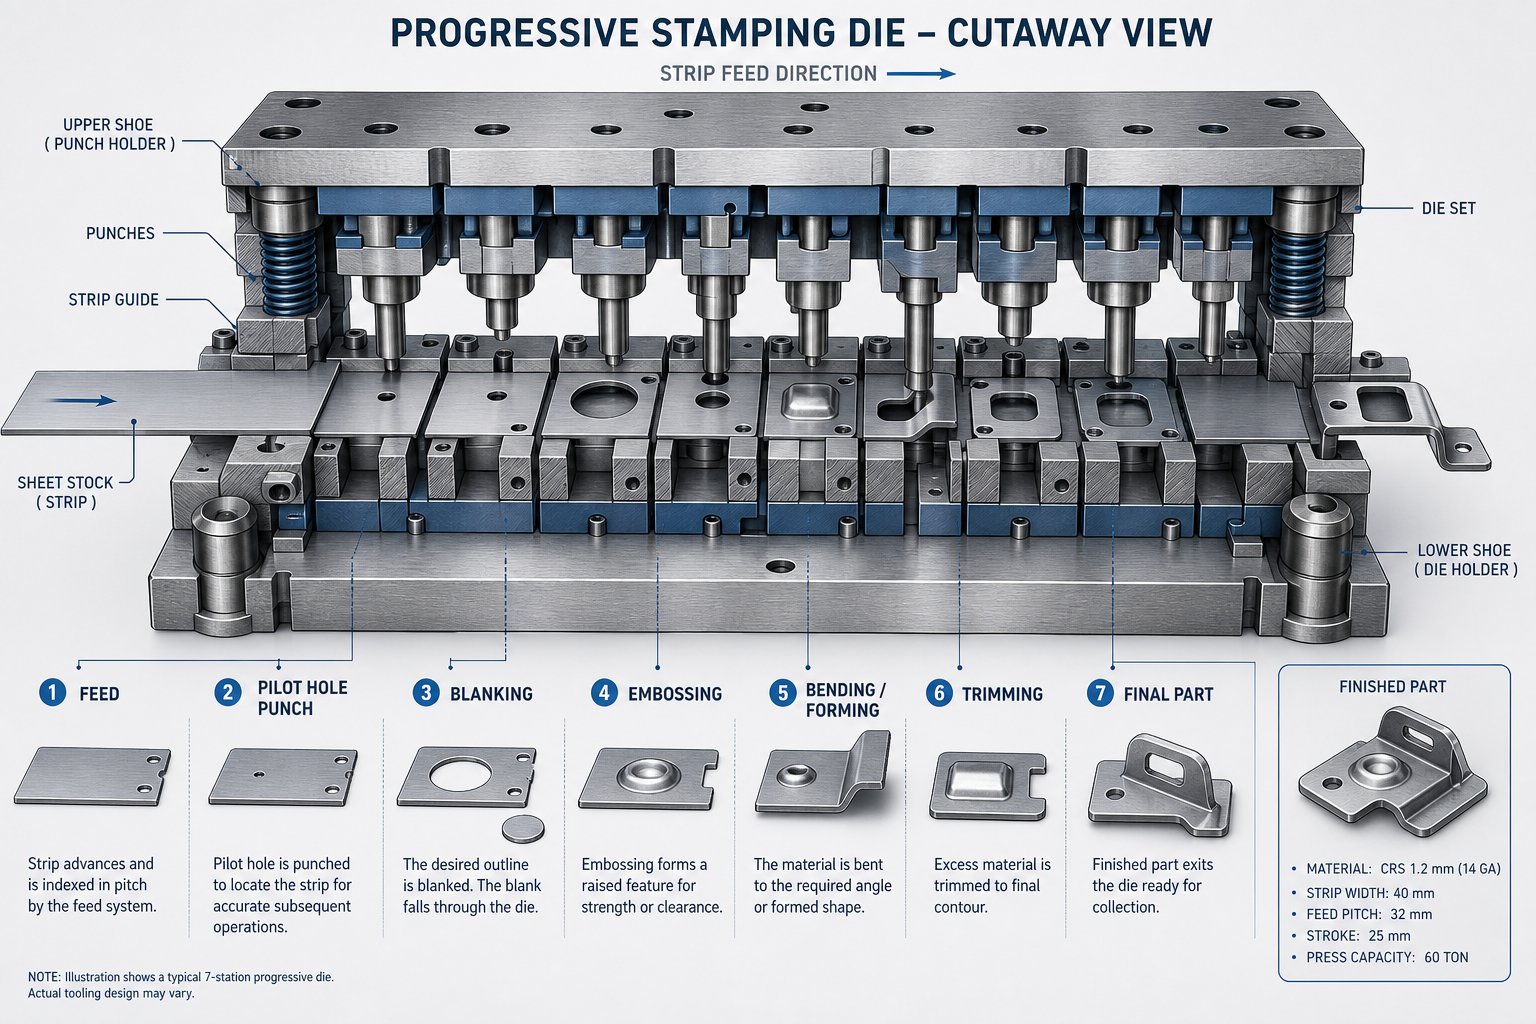
So funktioniert es: Ein kontinuierlicher Metallstreifen, der normalerweise von einer Spule abgewickelt wird, läuft durch ein einzelnes Matrizenwerkzeug, das mehrere nacheinander angeordnete Stationen enthält. Jede Station führt einen bestimmten Vorgang durch, z. B. das Stanzen eines Lochs, das Biegen eines Flansches oder das Beschneiden von überschüssigem Material. Der Streifen bewegt sich bei jedem Druckzyklus um eine feste Distanz, die sogenannte Steigung, vorwärts. Sobald das Metall die Endstation erreicht, wird ein fertiges Teil vom Trägerband getrennt und ist für die Verwendung oder Weiterverarbeitung bereit.
Eine progressive Matrize ist ein einzelnes Werkzeug mit mehreren aufeinanderfolgenden Stationen, das in einem kontinuierlichen Presszyklus einen flachen Metallstreifen in ein fertiges Teil umwandelt und so mit jedem Hub ein komplettes Bauteil produziert.
Der Begriff „progressiv“ beschreibt genau, was passiert: Das Metall bewegt sich Station für Station durch die Matrize, wobei jeder Schritt auf dem vorherigen aufbaut. In der Industrie wird dies oft als Prog-Matrizen-Setup bezeichnet, und die breitere Disziplin des progressiven Matrizen- und Stanzens hat Wurzeln, die über ein Jahrhundert zurückreichen und durch moderne Werkzeugmaterialien, servo{1}angetriebene Pressen und digitale Qualitätssysteme verfeinert wurden.
Warum Großhandelsfabriken anders arbeiten als Lohnfertigungsbetriebe
Nicht alle Metallstanzvorgänge funktionieren auf die gleiche Weise. Bei einem Job-Shop handelt es sich in erster Linie um einen Auftragsfertigungsbetrieb, bei dem kundenspezifische, einmalige Teile mit komplexen, vielfältigen Arbeitsabläufen bearbeitet werden, die sich von Projekt zu Projekt ändern. Im Gegensatz dazu basieren Großhandelsfabriken für fortschrittliche Metallstanzen auf einem grundlegend anderen Modell: dedizierte Werkzeuge, Produktionsläufe mit hohen Stückzahlen und Kostenstrukturen, die Skalierbarkeit belohnen.
Die Unterscheidung ist für die Beschaffung wichtig. Eine Großhandelsfabrik investiert stark in Folgeverbundwerkzeuge, die für Millionen von Zyklen ausgelegt sind. Dieses Vorabkapital, das von 10.000 US-Dollar für einfachere Werkzeuge bis zu 250.000 US-Dollar oder mehr für komplexe Multi-Stationen-Matrizen reichen kann, wird über das gesamte Produktionsvolumen abgeschrieben. Bei 25.000 Teilen kostet eine progressive Matrize im Wert von 25.000 US-Dollar 1,00 US-Dollar pro Stück. Bei 250.000 Teilen kommt ein Cent hinzu. Diese Amortisationslogik bestimmt alles darüber, wie Großhandelsfabriken Bestellungen anbieten, planen und priorisieren.
Lohnwerkstätten verbringen viel Zeit mit der Maschineneinrichtung, da jeder Auftrag anders ist. Großhandelsstanzbetriebe minimieren Umrüstungen, indem sie lange, ununterbrochene Produktionskampagnen durchführen, bei denen Pressen Tausende identischer Teile pro Stunde produzieren. Ihre Arbeitsabläufe sind eher standardisiert und linear als komplex und variabel. Ausrüstung, Personal, Qualitätssysteme und Grundrisse spiegeln alle diese Ausrichtung auf hohes{3}Volumen und hohe-Wiederholbarkeit wider.
Wenn Sie diesen betrieblichen Unterschied verstehen, bevor Sie eine Angebotsanfrage stellen, können Sie bessere Fragen stellen, Angebote korrekt interpretieren und falsche Erwartungen hinsichtlich Mindestbestellmengen, Werkzeugbesitz und Durchlaufzeiten vermeiden. In den folgenden Abschnitten wird genau beschrieben, was in diesem progressiven Werkzeug passiert, sodass Sie Lieferanten aus einer wissensbasierten Position heraus bewerten können, statt auf Vermutungen.
Wie der Prozess des progressiven Stanzens funktioniert
Sie kennen das Grundkonzept: Metallstreifen rein, fertiges Teil raus. Aber was passiert eigentlich zwischen diesen beiden Punkten? Das Verständnis des Folgestanzprozesses auf Stationsebene verschafft Ihnen einen entscheidenden Vorteil bei der Übermittlung von Spezifikationen an eine Fabrik. Sie wissen, welche Vorgänge welche Merkmale erzeugen, und, was noch wichtiger ist, Sie erkennen, wenn ein Lieferant eine Komplexität angibt, die Ihr Teil eigentlich nicht benötigt.
Stations-nach-Aufschlüsselung der progressiven Stanzoperationen
Stellen Sie sich eine Metallspule vor, die auf einem Abwickler montiert ist. Das Band wird durch eine Richtmaschine geführt, um etwaige Krümmungen zu beseitigen, und wird dann von einem Servovorschub bei jedem Pressenhub um einen präzisen, festen Abstand in die Folgestanzmaschine vorgeschoben. Führungsstifte fallen in vor-gestanzte Löcher, um den Streifen in der exakten Position zu fixieren, bevor mit dem Schneiden oder Formen begonnen wird. Dieser Registrierungsschritt ermöglicht es einem Folgestanzwerkzeug, wiederholbare Toleranzen über Millionen von Zyklen hinweg einzuhalten.
Innerhalb der Matrize erfolgen die Vorgänge in einer bewussten Reihenfolge. Jede Station baut auf dem auf, was die vorherige erstellt hat. Hier ist die typische Reihenfolge:
- Piercing- Stanzen erzeugen Löcher, Schlitze oder Öffnungen im noch-flachen Streifen. Diese Merkmale dienen häufig als Pilotpositionen für spätere Stationen und als Funktionslöcher im fertigen Teil. Wenn Ihre Komponente Befestigungslöcher oder Lüftungsschlitze benötigt, entstehen diese hier.
- Ausschneiden/Ausklinken- Das äußere Profil des Teils nimmt Gestalt an, wenn Material von den Kanten des Streifens abgeschnitten wird. Durch das Ausklinken werden Abschnitte entlang der Teilgrenze entfernt, während das Teil für den Transport durch die verbleibenden Stationen am Trägerstreifen befestigt bleibt.
- Bildung- Hier entstehen drei-dimensionale Formen. Rippen, Kanäle, Prägungen oder gezogene Abschnitte werden in das Material eingepresst. Hier entsteht aus flachem Metall ein Strukturbauteil mit Tiefe und Kontur.
- Biegen- Laschen, Flansche, Clips und Winkelelemente werden durch Falten des Materials entlang berechneter Biegelinien erstellt. Der Rückfederungsausgleich ist in dieser Phase in das progressive Stanzwerkzeugdesign integriert, wobei das Werkzeug absichtlich über-biegt, um eine elastische Materialerholung zu ermöglichen.
- Prägung- Lokalisierte Komprimierung verbessert die Maßgenauigkeit oder erzeugt feine Oberflächendetails. Wenn Ihre Zeichnung eine genau kontrollierte Dicke oder eine bestimmte Oberflächenstruktur in einem Bereich erfordert, liefern Prägestationen dieses Maß an Genauigkeit.
- Trimmen/Abschneiden- Die letzte Station trennt das fertige Teil vom Trägerstreifen. Überschüssiges Material wird abgeschnitten und das fertige Stück fällt zur Inspektion in einen Sammelbehälter oder ein Förderband.
Nicht jedes Teil erfordert alle sechs Operationsarten. Eine einfache flache Halterung muss möglicherweise nur durchbohrt, eingekerbt und abgeschnitten werden. Ein komplexer Kfz-Steckverbinder könnte zehn oder mehr Stationen erfordern, die mehrere Form- und Biegeschritte kombinieren. Die progressive Maschinenmatrize ist speziell auf die Geometrie Ihres Teils zugeschnitten, weshalb detaillierte Ausdrucke in der Angebotsphase so wichtig sind.
Warum Prozessverständnis für die Beschaffung wichtig ist
Wenn Sie verstehen, was jede Station tut, können Sie die Sprache der Fabrik sprechen. Sie werden erkennen, dass ein Teil mit drei separaten Biegewinkeln mindestens drei Formstationen benötigt, dass extrem enge Lochpositionstoleranzen möglicherweise spezielle Kalibrierungsschritte erfordern und dass das Hinzufügen eines geprägten Logos das Hinzufügen einer Prägestation zum Werkzeug erfordert.
Dieses Wissen wirkt sich direkt auf Kostengespräche aus. Jede zu einer Matrize hinzugefügte Station erhöht die Werkzeuginvestition und die Gesamtlänge der Matrize. Umgekehrt können durch die Konsolidierung von Features oder die Lockerung nicht-kritischer Toleranzen Stationen vollständig entfernt werden. Käufer, die diese Beziehungen verstehen, verhandeln effektiver, weil sie verstehen, was die Preisgestaltung auf der Ebene der Werkzeuge und nicht nur auf der Ebene pro Teil beeinflusst.
Hochgeschwindigkeits-Stanzverfahrenverstärkt diese Ökonomie. Wenn eine Presse mit 200 bis 1.500 Hüben pro Minute läuft, wirken sich selbst kleine Ineffizienzen bei der Streifenanordnung oder der Stationszählung auf Millionen von Teilen aus. Ein gut gestaltetes Streifenlayout maximiert die Materialausnutzung, wobei je nach Teilegeometrie typischerweise eine Nutzung von 75 bis 85 Prozent angestrebt wird, und sorgt für ausgeglichene Kräfte über die Matrize, um ungleichmäßigen Verschleiß zu verhindern.
Das Material, das diese Stationen durchläuft, ist jedoch kein passiver Teilnehmer. Unterschiedliche Metalle verhalten sich bei jedem Betriebstyp unterschiedlich, und dieses Verhalten hat direkten Einfluss auf die Designentscheidungen für Matrizen, die Werkzeugkosten und letztendlich darauf, was Sie pro Teil bezahlen.
Materialauswahl und ihre Auswirkung auf die Leistung der Matrize
Ein Metallband ist nicht nur Rohmaterial. Es handelt sich um eine aktive Variable, die bestimmt, wie lange Ihre Werkzeuge halten, wie schnell die Druckmaschine laufen kann und wie Ihre Stückkosten am Ende einer Produktionskampagne aussehen. Zwei Teile mit identischer Geometrie, aber unterschiedlichen progressiven Stanzmaterialien können sich hinsichtlich der Werkzeuginvestition und der Wartungshäufigkeit erheblich unterscheiden. Diese Differenz wirkt sich bei Großhandelsmengen direkt auf Ihr Endergebnis aus.
Wenn Sie in Ihrer Zeichnung ein Material angeben, geben Sie implizit auch Matrizenabstände, Stempelverschleißraten, Schmierungsanforderungen und Presskraft an. Wenn Sie diese Zusammenhänge verstehen, können Sie sowohl eine übermäßige{1}}Spezifizierung teurer Legierungen dort, wo sie unnötig sind, als auch eine unzureichende{2}Spezifizierung billiger Substrate vermeiden, die zur Zerstörung von Werkzeugen oder zur Produktion von Ausschuss führen würden.
Gängige Materialien und ihre Auswirkungen auf das Chip-Design
Beim Folgestanzen im Großhandel dominieren vier Materialfamilien. Jedes bringt eine eigene Kombination aus Formbarkeit, Festigkeit und Werkzeuginteraktion mit sich, die die Konstruktion der Matrize prägt.
Kohlenstoffstahl- Dies ist das Arbeitstier für das Stanzen großer Mengen-. Das progressive Stanzen von Kohlenstoffstahl profitiert vom vorhersehbaren Verhalten des Materials bei Schneid- und Umformvorgängen. Kohlenstoffarme Sorten (1008, 1010, 1018) bieten eine hervorragende Formbarkeit, d. h. sie lassen sich biegen und ziehen, ohne zu reißen. Sie erzeugen außerdem saubere Scherkanten bei Standardabständen von etwa 10 Prozent der Materialstärke pro Seite. Der Werkzeugverschleiß ist moderat und die Wartungsintervalle der Matrizen bleiben lang. Der Kompromiss besteht darin, dass die Korrosionsbeständigkeit ohne Beschichtung oder Beschichtung begrenzt ist, aber für Strukturhalterungen, Fahrgestellkomponenten und Hardware bietet Kohlenstoffstahl das beste Preis-{13}}Leistungsverhältnis.
Edelstahl- Das progressive Stanzen von Edelstahl führt zu einer höheren Festigkeit und einem-Kaltverfestigungsverhalten, das höhere Anforderungen an die Werkzeuge stellt. Austenitische Sorten wie 304 und 316 bieten Korrosionsbeständigkeit und ein attraktives Finish, erfordern jedoch 15 bis 20 Prozent mehr Schnittkraft als Kohlenstoffstahl gleicher Dicke. Kaltverfestigung an Umformstationen beschleunigt den Stempelverschleiß und kann bei unzureichender Schmierung zu Abrieb führen. Die Matrizenabstände müssen in der Regel leicht vergrößert werden und Werkzeugstähle müssen auf hoch{10}Verschleißgüten aufgerüstet oder mit Titannitrid beschichtet werden, um eine akzeptable Lebensdauer aufrechtzuerhalten. Das Ergebnis sind höhere Werkzeugkosten und kürzere Schleifintervalle.
Kupferlegierungen- Das progressive Kupferstanzen deckt eine Reihe von Substraten ab, darunter reines Kupfer (C110), Messing (C260, C270) und Phosphorbronze (C510, C521). Diese Materialien zeichnen sich durch elektrische und thermische Leitfähigkeitsanwendungen aus. Reines Kupfer ist extrem weich und duktil, was für die Umformung ideal klingt, aber auch Herausforderungen mit sich bringt: Es neigt dazu, an Stempeln festzukleben und Grate zu erzeugen, wenn die Abstände zu eng sind. Messing bietet aufgrund seiner selbstschmierenden Eigenschaften eine bessere Bearbeitbarkeit und eine längere Werkzeuglebensdauer. Phosphorbronze ist härter und federnder und erfordert einen zusätzlichen Überbiegeausgleich. Insgesamt verursachen Kupferlegierungen weniger Werkzeugverschleiß als Stähle, aber ihre höheren Rohstoffkosten gleichen diesen Vorteil teilweise aus.
Aluminium- Aluminium mit progressiver Prägung ist überall dort attraktiv, wo es auf Gewichtsreduzierung ankommt. Legierungen wie 5052 und 6061 werden häufig in Heizungs-, Lüftungs- und Klimatechnik, Elektronikgehäusen und Hitzeschilden für Kraftfahrzeuge verwendet. Aluminium ist weich und gut formbar, neigt jedoch dazu, auf den Werkzeugoberflächen Aufbauschneiden zu bilden, die eine häufige Reinigung oder spezielle Beschichtungen auf den Stempelflächen erfordern. Da es außerdem leicht zerkratzt, müssen die Polier- und Handhabungsprotokolle strenger sein. Die Schnittabstände sind etwas geringer als bei Kohlenstoffstahl, typischerweise etwa 8 Prozent der Dicke, um die Gratbildung auf diesen weicheren Substraten zu minimieren.
Wie sich Materialstärke und -qualität auf die Großhandelspreise auswirken
Hier ist die Preisrealität, die viele Käufer übersehen: Härtere, stärkere Materialien kosten nicht nur mehr pro Pfund. Sie kosten in jeder Phase des Stanzprozesses mehr. Eine höhere-Festigkeitssorte erhöht die Anforderungen an die Presskraft, beschleunigt den Werkzeugverschleiß, verkleinert die Spieltoleranzen und verkürzt die Wartungszyklen. Jeder dieser Faktoren erhöht die Kosten, die sich über einen langen Produktionslauf summieren.
Betrachten Sie den Matrizenabstand als praktisches Beispiel. Die traditionelle Regel „10 Prozent der Dicke“ eignet sich gut für Stahl mit niedrigem Kohlenstoffgehalt. Aber wieMetalForming-MagazinBeachten Sie, dass die universelle Anwendung dieser Regel auf alle Materialtypen einer der häufigsten Stempelfehler ist. Hochfeste Stähle haben Streckgrenzen, die viel näher an ihren Zugfestigkeiten liegen, was bedeutet, dass vor dem Bruch nur eine sehr geringe Verformung auftritt. Dies verändert die Schnittdynamik völlig und erfordert angepasste Abstände, geänderte Stempelgeometrien und manchmal in die Stempelflächen eingeschliffene Scherwinkel, um Stoßbelastungen zu bewältigen.
Dickere Stärken verstärken diese Effekte. Ein 3-mm-Edelstahlteil erfordert deutlich mehr Presskraft, eine engere Ausrichtung der Matrizenkomponenten und leistungsstärkere Führungssysteme als eine 0,8-mm-Version des gleichen Teils. Wenn ein Großhandelsbetrieb progressives Stanzen von Stahl für verschiedene Stärken anbietet, werden Sie häufig nichtlineare Preissprünge bei bestimmten Dickenschwellen feststellen, da der Stanzvorgang selbst oberhalb dieser Punkte grundlegend anders wird.
| Materialtyp | Formbarkeitsbewertung | Typische Anwendungen | Werkzeugverschleißfaktor | Relative Kostenauswirkungen |
|---|---|---|---|---|
| Kohlenstoffarmer-Stahl (1008–1018) | Hoch | Halterungen, Strukturkomponenten, Hardware, Automobilpaneele | Niedrig bis mittel | Niedrigste Grundlinie |
| Edelstahl (304, 316) | Mäßig | Medizinische Geräte, Lebensmittelausrüstung, Schiffszubehör, dekorative Zierleisten | Hoch | 1,5x - 2.5x Grundlinie |
| Kupfer / Messing (C110, C260) | Hoch | Elektrische Steckverbinder, Klemmen, Wärmetauscher, Stromschienen | Niedrig | 2x - 3x Grundlinie (material-gesteuert) |
| Phosphorbronze (C510) | Mäßig | Federn, Schalterkomponenten, Lagerelemente | Mäßig | 3x - 4x Grundlinie (material-gesteuert) |
| Aluminium (5052, 6061) | Hoch | HLK-Komponenten, Gehäuse, Hitzeschilde, leichte Halterungen | Niedrig (mit Ansammlungsrisiko) | 1,2x - 1.8x Grundlinie |
Die Spalte „Relative Kostenauswirkungen“ spiegelt die Gesamtökonomie pro Teil-bei Volumen wider, nicht nur den Rohstoffpreis. Dabei werden Werkzeugverschleiß, Wartungshäufigkeit, Einschränkungen der Druckgeschwindigkeit und die für jedes Substrat typischen Ausschussraten berücksichtigt. Ein Material, das pro Kilogramm günstig erscheint, kann am Ende höhere Kosten pro fertigem Teil verursachen, wenn es Werkzeuge zerstört oder langsamere Pressengeschwindigkeiten erfordert.
Die praktische Erkenntnis für Beschaffungsteams lautet: Besprechen Sie die Materialauswahl immer mit Ihrem Werk, bevor Sie Spezifikationen festlegen. Eine geringfügige Anpassung der Güteklasse, beispielsweise der Ersatz von 304 durch Edelstahl 430, wenn die Korrosionsanforderungen dies zulassen, kann den Werkzeugverschleiß erheblich reduzieren und die Lebensdauer der Matrizen verlängern, ohne die Funktion des Teils zu beeinträchtigen. Eine solche Optimierung gelingt nur, wenn Käufer verstehen, warum die Materialauswahl alle Kostenpositionen in einem Großhandelsangebot für Stanzteile durchdringt.
Die Materialkosten sind jedoch nur eine Ebene der Preisgleichung. Zu den Gesamtbetriebskosten im Großhandelsvolumen gehören die Werkzeugamortisation, Wartungspläne, Ausschussquoten und Volumenstufen{1}, die von vielen Beschaffungsteams in einem Angebot nie aufgeführt werden.
Großhandelspreise und Kostenstruktur verstehen
Die meisten Lieferantenangebote enthalten einen Stückpreis und eine Werkzeugzeile. Das ist, als würde man einen Eisberg über der Wasserlinie sehen. Die wahre Wirtschaftlichkeit progressiver Stanzteile im Großhandel liegt in den darunter liegenden Schichten: Amortisationskurven, Hub--Lebenszyklen, Volumengrenzwerte und wiederkehrende Kosten, die nie als einzelne Zeile in einer Bestellung erscheinen. Fabriken verstehen diese Dynamik intuitiv. Käufer, die das nicht tun, verhandeln blind.
Werkzeuginvestitionen und Amortisation über Produktionsläufe hinweg
Ein Folgeschnitt ist ein Kapitalwert und nicht nur eine Ausgabe. Die Kosten liegen je nach Stationsanzahl, Materialtyp und Toleranzanforderungen zwischen 30.000 und über 250.000 US-Dollar und verteilen sich auf jedes Teil, das während der gesamten Lebensdauer produziert wird. Diese Berechnung ändert alles daran, wie Sie die Preise pro Teil-bewerten.
Betrachten Sie ein einfaches Beispiel. Ein progressives Werkzeug mit 12 Stationen für eine Kfz-Halterung kostet 80.000 US-Dollar. Wenn Ihr gesamtes Programmvolumen 200.000 Teile beträgt, tragen die Werkzeuge zu jedem Teil 0,40 $ bei. Bei 2.000.000 Stück sinkt er auf 0,04 $. Der Würfel selbst hat sich nicht verändert, aber die Ökonomie hat sich um den Faktor zehn verändert.
Die Lebenserwartung ist hier die entscheidende Größe. Stahlstanzwerkzeuge aus herkömmlichen Werkzeugstählen wie D2 oder A2 leisten in der Regel 500.000 bis 1.000.000 Hübe, bevor sie geschärft oder Komponenten ausgetauscht werden müssen. Mit progressiven Hartmetall-Stanzwerkzeugen, die an stark beanspruchten Stationen Wolframkarbid-Einsätze verwenden, kann diese Zahl auf 2.000.000 Hübe oder mehr gesteigert werden. Die Vorabkosten für Hartmetallwerkzeuge sind um 30 bis 50 Prozent höher, aber über ein mehrjähriges Produktionsprogramm hinweg ist es aufgrund weniger Wartungsstillstände und längerer Aufarbeitungsintervalle oft die günstigere Option pro produziertem Teil.
Fabriken, die langfristige progressive Stanzprogramme durchführen, planen diese Wartungszyklen in ihre Produktionspläne ein. Jedes Schärfverfahren kostet Geld (normalerweise 2.000 bis 8.000 US-Dollar, abhängig von der Komplexität der Matrize) und entfernt eine kleine Menge Material von den Schnittflächen, was bedeutet, dass jede Matrize eine begrenzte Anzahl von Gesamtüberholungen benötigt, bevor ein Austausch notwendig wird. Käufer, die nur vorab Werkzeugangebote vergleichen, ohne nach der erwarteten Werkzeuglebensdauer und dem Wartungsrhythmus zu fragen, verpassen einen wichtigen Kostentreiber.
Volumenstufen und Kostendynamik pro-Teil
Großhandelsfabriken strukturieren ihre Preise nach Volumenstufen, da ihre interne Kostenstruktur nichtlinear ist. Rüstzeit, Erstmusterprüfung und Produktionsplanung verursachen einen festen Gemeinaufwand, der auf die Gesamtmenge aufgeteilt wird. Aus diesem Grund sinken die Stückkosten an bestimmten Schwellenwerten stark, oft bei 50.000, 100.000 und 500.000 Einheiten pro Jahr.
Aus dem gleichen Grund bestehen Mindestbestellmengen. Der Einsatz progressiver Matrizen für 500 Teile macht aus wirtschaftlicher Sicht keinen Sinn, wenn die Einrichtung, das Einfädeln der Spule, die Überprüfung des ersten Teils und der Abbau mehr Zeit und Kosten in Anspruch nehmen als der Produktionslauf selbst. MOQs in Großhandelsfabriken beginnen in der Regel bei 10.000 bis 50.000 Stück, was den Punkt widerspiegelt, an dem die Maschinenlaufzeit die festen Vorbereitungskosten überwiegt.
Der Stückpreis in Ihrem Angebot spiegelt jedoch immer noch nicht die Gesamtbetriebskosten wider. Folgendes übersehen die meisten Beschaffungsteams beim Lieferantenvergleich:
- Wartung und Nachschärfen von Werkzeugen- wiederkehrende Kosten, die mit zunehmendem Alter der Matrize steigen, typischerweise 2.000 bis 8.000 US-Dollar pro Zyklus
- Ausschussrate bei Volumen- Selbst eine Ausschussrate von 2 % bei 1.000.000 Teilen bedeutet 20.000 verschwendete Materialeinheiten und Druckzeit
- Materialverschwendung über das Teil hinaus- Trägerstreifen, Rohlingsmaterial und Kantenbeschnitt, die Ihre Materialauslastungsrate nicht erfasst hat
- Eingehende Fracht auf Rohcoil-Lager- Stahl- und Kupferspulen sind schwer und ihre Versandkosten erscheinen selten in Stückpreisen-
- Ausgehender Versand und Verpackung- Massenteile benötigen kundenspezifisches Stauholz, Trennwände oder -Korrosionsschutzverpackungen, die 0,02 bis 0,15 US-Dollar pro Stück kosten
- Kosten für Qualitätsausschleusung und Sortierung- Wenn Mängel durchschlüpfen, übersteigt der Eindämmungs- und Nacharbeitsaufwand häufig die Kosten für die Teile selbst
- Werkzeuglagerung zwischen Produktionsläufen- Große Folgeverbundwerkzeuge erfordern eine klimatisierte-kontrollierte Lagerung, und einige Fabriken erheben dafür zwischen den Kampagnen Gebühren
- Kosten für technische Änderungen-Die Änderung eines vorhandenen Werkzeugmittenprogramms-kann 20 bis 50 Prozent des ursprünglichen Werkzeugpreises kosten
A realistische Pauschalkostenformelberücksichtigt den Grundstückpreis zuzüglich Einrichtungsgebühren dividiert durch die Menge, zuzüglich Versand pro Einheit, Zolltarif und Post-{0}}Add-Ons- wie Beschichtung oder Verpackung. Wenn Sie zwei Fabriken vergleichen, die Folgeverbundwerkzeuge zu unterschiedlichen Stückpreisen anbieten, bedeutet die niedrigere Zahl nicht immer die niedrigeren Gesamtkosten. Ein Lieferant, der 0,12 US-Dollar pro Teil mit in der Vereinbarung integrierter jährlicher Werkzeugwartung angibt, kann eine bessere Wirtschaftlichkeit liefern als ein Lieferant, der 0,08 US-Dollar angibt und Wartung, Ausschussersatz und Expressversand separat in Rechnung stellt.
Für Beschaffungsexperten besteht der umsetzbare Schritt darin, eine Gesamtkostenaufschlüsselung anzufordern, anstatt einen einzelnen Stückpreis zu akzeptieren. Fragen Sie, wie die Werkzeugamortisation berechnet wird, welche Werkzeuglebensdauer das Werk vor der Überholung garantiert und welche wiederkehrenden Kosten innerhalb bzw. außerhalb der angegebenen Zahl liegen. Diese Transparenz unterscheidet eine informierte Großhandelspartnerschaft von einer Transaktionsbeziehung, bei der mit jeder Rechnung Überraschungen einhergehen.
Der Preis spielt natürlich keine Rolle, wenn die Teile vor Ort versagen. Die Fabrik hinter diesen Zahlen ist genauso wichtig wie die Zahlen selbst, was eine schwierigere Frage aufwirft: Wie beurteilt man eigentlich, ob ein Lieferant sein Angebot konsequent einhalten kann, Auftrag für Auftrag?
So bewerten Sie eine Großhandelsfabrik für progressives Stanzen
Eine ausgefeilte Website und ein wettbewerbsfähiges Angebot sagen Ihnen fast nichts darüber aus, ob eine Stanzformfabrik tatsächlich die Toleranzen über eine Million Teile hinweg einhalten kann. Das eigentliche Signal kommt von den Systemen, die der Lieferant hinter den Kulissen betreibt, welche Ausrüstung den Saal füllt und wie er reagiert, wenn Sie bestimmte, unbequeme Fragen stellen. Die meisten Beschaffungsteams bewerten Hersteller von Folgeverbundwerkzeugen allein nach Preis und Lieferzeit. Dieser Ansatz funktioniert, bis Ihre dritte Lieferung eintrifft und die Dimensionsabweichung niemand bemerkt hat, weil niemand gemessen hat.
Was folgt, ist ein Rahmen zur Trennung leistungsfähiger Großhandelspartner von Fabriken, die auf dem Papier gut aussehen, aber nicht über die Infrastruktur verfügen, um konsistent in großem Maßstab zu liefern.
Zertifizierungen, die echte Qualitätssysteme kennzeichnen
Jeder Stanzformenlieferant listet Zertifizierungen auf seiner Homepage auf. Nur wenige Käufer verstehen, was diese Zertifizierungen im Alltag tatsächlich durchsetzen. Hier erfahren Sie, was die wichtigsten Standards in der Praxis und nicht nur im Prinzip bedeuten.
ISO 9001:2015ist die Grundlinie. Es bestätigt, dass ein progressives Stanzunternehmen über dokumentierte Prozesse, interne Prüfverfahren, kalibrierte Ausrüstung, geschultes Personal und ein Korrekturmaßnahmensystem verfügt. Was es nicht erfordert, ist eine statistische Prozesskontrolle, eine formelle Genehmigung von Produktionsteilen oder eine strukturierte Methode zur Fehlervermeidung. Betrachten Sie es als Beweis dafür, dass die Fabrik über ein Qualitätsmanagementsystem verfügt. Es sagt Ihnen nicht, wie streng dieses System speziell für das Stempeln großer Mengen ist.
IATF 16949:2016Hier lebt echte Prozessdisziplin. Dieser automobilspezifische Standard basiert auf ISO 9001 und schreibt APQP, PPAP, FMEA, SPC und MSA als zentrale Qualitätswerkzeuge vor. Ein Hersteller von Metallstanzwerkzeugen mit IATF 16949 muss Kontrollpläne für jede Teilenummer führen, eine statistische Prozesskontrolle für kritische Abmessungen durchführen, vor Beginn der Produktion eine Fehlermodusanalyse durchführen und vor dem Versand formelle Genehmigungspakete für Produktionsteile einreichen. Überwachungsaudits finden alle 6 bis 12 Monate statt, unangekündigte Audits sind möglich. Dieser Standard ist für Automobilzulieferketten nicht optional, aber seine Strenge kommt Käufern in allen Branchen zugute, die wiederholbare Präzision in großen Mengen fordern.
ISO 14001befasst sich mit dem Umweltmanagement. Obwohl es weniger direkt mit der Teilequalität zusammenhängt, signalisiert es doch die betriebliche Reife. Eine Fabrik, die Abfallströme, Energieverbrauch und Chemikalienhandhabung nach einem zertifizierten System verwaltet, führt tendenziell zu strengeren Gesamtabläufen. Dies ist auch für Käufer wichtig, deren Unternehmen Nachhaltigkeitskennzahlen in der Lieferkette verfolgen.
Der entscheidende Verifizierungsschritt, den die meisten Teams überspringen: Bestätigen Sie, dass der Zertifizierungsumfang ausdrücklich die Stanz- und Werkzeugherstellung am Produktionsstandort abdeckt, an dem Ihre Teile hergestellt werden. Ein Unternehmen kann für Montagevorgänge an einem Standort über IATF 16949 verfügen, während es an einem anderen Standort nicht zertifizierte Stanzpressen betreibt. Fordern Sie das tatsächliche Zertifikat an, überprüfen Sie die Site-Adresse undÜberprüfen Sie die IATF 16949-Einträgeüber die IATF-Überwachungsdatenbank.
Fragen und Warnsignale zur Fabrikprüfung
Zertifizierungen bringen Sie in die engere Wahl. Audit-Fragen bestimmen, wer dabei bleibt. Wenn Sie Hersteller von Folgeverbundwerkzeugen besuchen oder aus der Ferne bewerten, sind dies die spezifischen Fragen, die die Betriebsfähigkeit offenbaren:
- SPC-Implementierung:Welche kritischen Dimensionen verfolgen Sie mit Kontrollkarten und wie sieht Ihr Reaktionsplan aus, wenn eine Messung außerhalb der Kontrollgrenzen liegt?
- PPAP-Fähigkeit:Können Sie ein Beispiel-PPAP-Paket aus einem früheren Programm bereitstellen, einschließlich Ballonzeichnungen, Dimensionsberichten, Prozessflussdiagrammen und Cpk-Studien?
- Erst-Artikelprüfung:Welche Ausrüstung verwenden Sie für FAI und bewahren Sie Erst-{0}} und letzte -Muster aus jedem Produktionslauf auf?
- Pressenpark und Tonnagebereich:Was ist Ihre kleinste und größte verfügbare Pressentonnage und wie viele Pressen können Folgeverbundwerkzeuge gleichzeitig betreiben?
- Produktionskapazität und -planung:Wie hoch ist Ihre aktuelle Kapazitätsauslastung und wie gehen Sie mit Nachfragespitzen oder Eilaufträgen um, ohne bestehende Programme zu verdrängen?
- Werkzeugbesitz und Wartung:Entwerfen, bauen und warten Sie Werkzeuge im eigenen Haus? Wie sieht Ihr vorbeugender Wartungsplan aus und können Sie aktuelle Protokolle zur Werkzeugwartung mit uns teilen?
- Materialrückverfolgbarkeit:Können Sie ein fertiges Teil bis zu der spezifischen Coil-Charge, Presse und Matrize zurückverfolgen, aus der es stammt?
- Technischer Änderungsprozess:Wie lange dauert eine typische Formänderung und wer trägt die Kosten für vom Kunden -initiierte Änderungen im Vergleich zu Prozessverbesserungen-?
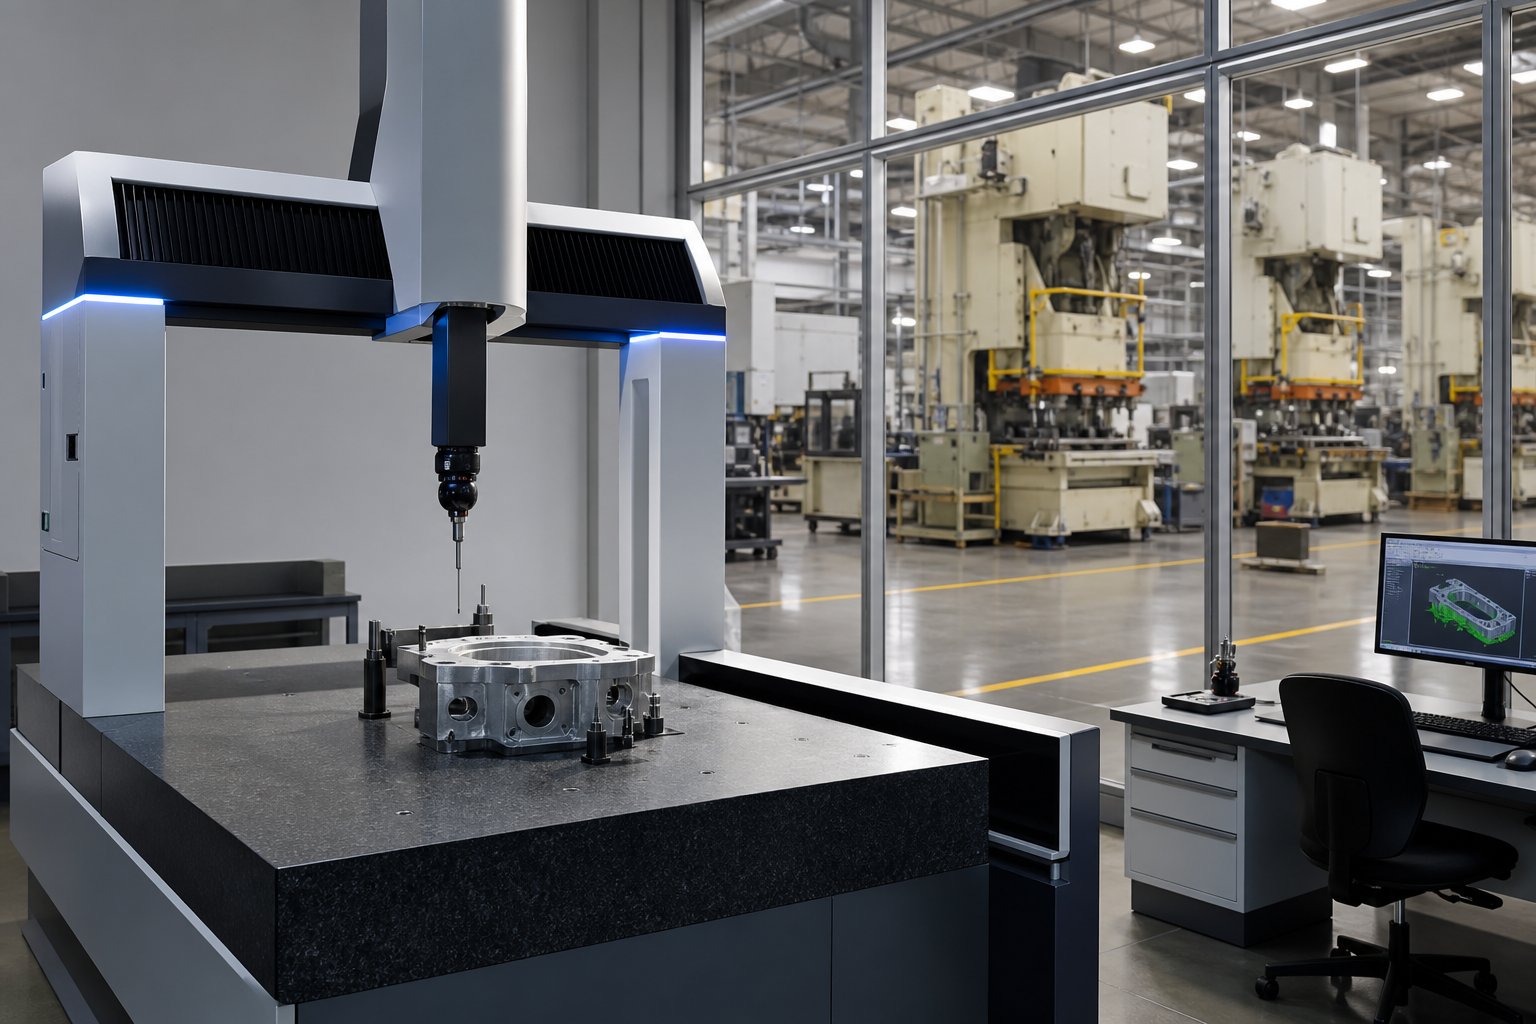
Einrichtungskennzahlen ergänzen diese Antworten mit Kontext. AStrukturiertes Site-Auditsollte die Anzahl der Druckmaschinen im Verhältnis zum Kundenstamm, zur Personalausstattung im Werkzeugraum, zu Protokollen zur aktiven Werkzeugwartung und dazu bewerten, ob in den SPC-Diagrammen in der Halle Echtzeitdaten oder verstaubte Ausdrucke aus dem letzten Quartal angezeigt werden. Die Quadratmeterzahl allein bedeutet wenig, aber die Quadratmeterzahl gepaart mit der Gerätedichte, dem organisierten Materialfluss und der sichtbaren 5S-Disziplin zeigt Ihnen, wie effizient dieser Raum Teile produziert.
Betriebsjahre weisen auf Überlebensfähigkeit und angesammeltes Prozesswissen hin, jedoch nur in Kombination mit Belegen für eine Reinvestition. Eine 30-Jahre-alte Fabrik mit 30 Jahre alten Pressen ohne CNC-Drahterodiermaschine im Werkzeugraum ist nicht dasselbe wie eine Fabrik, die kontinuierlich modernisiert wurde.
Ebenso wichtig ist es zu wissen, was Sie dazu veranlassen sollte, wegzugehen. Dies sind die Warnsignale, die darauf hinweisen, dass ein Stanzformenlieferant die Großhandelsproduktion nicht zuverlässig unterstützen kann:
- Zertifizierungsaussagen, die sich auf die veraltete Norm ISO/TS 16949 beziehen, die 2016 ersetzt wurde und nicht mehr gültig ist
- Unfähigkeit oder Unwilligkeit, Beispiel-PPAP-Dokumentation aus früheren Programmen bereitzustellen
- Kein spezieller Qualitätsingenieur, die Inspektionsverantwortung liegt bei den Produktionsmitarbeitern
- Ausgelagerte Werkzeugkonstruktion und Werkzeugwartung, was das Durchlaufzeitrisiko erhöht und die Verantwortung für die Werkzeugleistung verringert
- Vage Antworten zur Lebensdauer der Matrize, zu Wartungsintervallen oder zur Anzahl der Hübe zwischen den Schärfungen
- Kein KMG oder optische Messgeräte vor Ort-zur Dimensionsüberprüfung
- Zertifikatsbereich, der die Metallprägung nicht ausdrücklich erwähnt oder eine andere physische Adresse als die Produktionsstätte angibt
- Widerstand gegen Kundenaudits oder Beharren darauf, dass eine Zertifizierung allein die Notwendigkeit von Besuchen vor Ort überflüssig macht
- Kein dokumentierter Prozess für die Überprüfung des eingehenden Materials, sondern verlässt sich ausschließlich auf Mühlenzertifizierungen ohne unabhängige Kontrollen
Ein kompetenter Großhandelspartner begrüßt diese Fragen, denn seine Systeme generieren bereits die Antworten. Widerstand oder vage Antworten sind selbst diagnostisch. Die Fabrik, die ihre SPC-Methodik nicht klar formulieren oder auf Anfrage kein Wartungsprotokoll erstellen kann, erzählt Ihnen etwas Wichtiges über ihre Funktionsweise, wenn Sie nicht zuschauen.
Die Bewertungskriterien variieren jedoch je nachdem, in welcher Branche Ihre Teile eingesetzt werden. Eine Halterung für eine HVAC-Einheit unterliegt anderen Anforderungen an Dokumentation, Toleranz und Rückverfolgbarkeit als ein Steckverbinder für ein implantierbares medizinisches Gerät, und Ihr Lieferantenüberprüfungsprozess muss diese Unterschiede widerspiegeln.
Branchenanwendungen und Spezifikationsunterschiede
Eine Toleranz, die in einer Branche zufriedenstellend ist, kann ein Teil in einer anderen disqualifizieren. Die gleiche Folgestanzfabrik stellt zwar Halterungen für Lüftungsgeräte und Kontaktfedern für chirurgische Instrumente her, aber das Dokumentationspaket, die Inspektionshäufigkeit und die Anforderungen an die Materialrückverfolgbarkeit, die diesen beiden Aufträgen zugrunde liegen, ähneln sich nicht. Käufer, die eine einzelne Spezifikationsvorlage auf alle ihre gestanzten Komponenten anwenden, sind entweder über-spezifiziert (und bezahlen für die Präzision, die sie nicht benötigen) oder unter-spezifizieren (was nachgelagerte Compliance-Risiken schafft).
Wenn Sie wissen, wo Ihre Teile landen, bestimmen Sie, was Sie von Ihrem Lieferanten verlangen sollten. Hier erfahren Sie, wie unterschiedlich die Anforderungen in den Sektoren sind, die die fortschrittlichsten gestanzten Komponenten verbrauchen.
Automobil- und HVAC-Anwendungen
Das Folgeverbundstanzen von Automobilkomponenten stellt den größten Einzelmarkt für den Großhandel mit Folgeverbundwerkzeugen dar. Denken Sie an Strukturhalterungen, Sitzrahmenkomponenten, elektrische Anschlüsse, Sensorgehäuse, Stromschienen und Unterbodenklammern. Diese Teile haben gemeinsame Merkmale: mäßige Komplexität, enge, aber erreichbare Toleranzen und enorme jährliche Mengen, die den Einsatz spezieller Automobilwerkzeuge über mehrjährige Programme hinweg rechtfertigen.
Die Toleranzerwartungen für Automobilstanzteile liegen bei kritischen Abmessungen typischerweise im Bereich von +/-0,05 bis +/-0,10 mm, wobei für jedes als sicherheitsrelevant eingestufte Merkmal ein Cpk von 1,67 oder höher erforderlich ist. Diese Cpk-Anforderung ist nicht optional. Das bedeutet, dass der Prozess so zentriert und leistungsfähig sein muss, dass weniger als 3,4 Fehler pro Million Möglichkeiten außerhalb der Spezifikation liegen. Fabriken, die Automobil-OEMs und Tier-1-Zulieferer beliefern, müssen diese Fähigkeit durch erste Prozessstudien nachweisen, die als Teil des PPAP-Pakets eingereicht werden.
Für diesen Sektor ist die Zertifizierung nach IATF 16949 faktisch verpflichtend. Es erzwingt die APQP-Planung vor dem Werkzeugbau, die PFMEA für jeden Produktionsprozess, die SPC-Überwachung kritischer Abmessungen während der Läufe und die formelle PPAP-Einreichung vor der ersten Auslieferung. Ein typisches PPAP für progressives Stanzen dauert 8 bis 12 Wochen vom Werkzeugstart-bis zur genehmigten Teileeinreichungsgarantie. Wenn Ihr Lieferant Sie nicht flüssig durch diese Kernwerkzeuge führen kann, ist er ungeachtet dessen, was in seinem Angebot steht, nicht für Arbeiten in der Automobilbranche bereit.
Das progressive Metallstanzen im HLK-Bereich überschneidet sich in Bezug auf die Prozessfähigkeit erheblich mit dem Automobilbereich, unterscheidet sich jedoch in der Dokumentationsintensität. Halterungen, Montageplatten, Lüftermotorgehäuse, Wärmetauscherlamellen und Kanalanschlüsse sind gängige progressive Stanzanwendungen in der HVAC-Industrie. Die Stückzahlen sind hoch, die Materialien tendieren zu Kohlenstoffstahl und Aluminium und die Toleranzen sind im Allgemeinen lockerer, oft +/-0,10 bis +/-0,25 mm für nicht-kritische Merkmale. Hier ist in der Regel eine ISO 9001-Zertifizierung anstelle einer IATF 16949 ausreichend, obwohl einige große HVAC-OEMs für sicherheitsrelevante Komponenten wie Gasventilgehäuse Qualitätsanforderungen im Automobilstil übernehmen.
Der praktische Unterschied für Käufer, die in beiden Sektoren einkaufen: Automobilprogramme erfordern eine ausführlichere Dokumentation im Vorfeld und eine fortlaufende SPC-Berichterstattung bei jeder Lieferung. HVAC-Programme akzeptieren in der Regel Inspektionsberichte und Materialzertifizierungen, ohne dass eine vollständige PPAP-Prüfung erforderlich ist. Die Spezifikation einer Dokumentation auf Automobilebene-für HVAC-Teile erhöht die Kosten, ohne einen Mehrwert zu schaffen. Die Festlegung einer Dokumentation auf HLK-Ebene-für Automobilteile führt zu Prüfungsfehlern und möglichen Produktionsstillständen.
Anforderungen an Elektronik und medizinische Geräte
Beim Stanzen von Elektronikartikeln verlagert sich die Diskussion von struktureller Festigkeit auf Maßgenauigkeit und Materialleitfähigkeit. Anschlüsse, Abschirmdosen, Steckergehäuse, Leadframes und EMI-Dichtungen erfordern Toleranzen im Bereich von +/-0,025 bis +/-0,05 mm. Die Teile sind kleiner, dünner (häufig 0,1 bis 0,5 mm Materialstärke) und bestehen häufig aus Kupferlegierungen, die speziell aufgrund ihrer elektrischen Eigenschaften ausgewählt werden. Phosphorbronze sorgt für Federeigenschaften von Kontaktelementen. Berylliumkupfer sorgt für Ermüdungsbeständigkeit bei Anwendungen mit hohen Zyklen. Messing funktioniert für Allzweckklemmen.
Die Qualitätsdokumentation für Elektronikstanzteile variiert je nach Kunde. Käufer von Unterhaltungselektronik können ISO 9001 mit Standard-Abmessungsberichten akzeptieren. Telekommunikations- und Verteidigungselektronik nähern sich häufig den Anforderungen der Automobilindustrie an und erfordern Kontrollpläne und SPC-Daten zu kritischen Merkmalen wie Kontaktabständen und Federkrafteigenschaften.
Die medizinische progressive Stempelung bringt den höchsten Dokumentationsaufwand aller Branchen mit sich.ISO 13485regelt Qualitätsmanagementsysteme für Komponenten medizinischer Geräte und verlangt von den Herstellern eine vollständige Rückverfolgbarkeit von der Rohmaterialcharge über jeden Produktionsschritt bis zum endgültigen Vertrieb. Das bedeutet, dass Ihr Stanzlieferant nachverfolgen muss, welche spezifische Spule welche Charge von Teilen produziert hat, auf welcher Presse, mit welcher Matrize, von wem geprüft und mit welchen Messergebnissen.
Die Materialbeschränkungen verschärfen sich erheblich. Chirurgische Instrumente und implantierbare Gerätekomponenten erfordern biokompatible Legierungen, typischerweise Edelstahl 316L oder 17-4 PH, mit vollständigen Materialzertifizierungen, die bis zum Werk rückverfolgbar sind. Das Unique Device Identification System der FDA und die EU-Medizinprodukteverordnung fügen weitere Rückverfolgbarkeitsvorschriften hinzu, die an die Komponentenlieferanten weitergegeben werden. Eine Folgeverbundstanzenfabrik, die medizinische Kunden beliefert, muss Konstruktionsverlaufsdateien, validierte Prozesse und CAPA-Systeme verwalten, die der behördlichen Prüfung genügen.
Die Toleranzen für medizinische Prägungen variieren stark je nach Anwendung. Chirurgische Instrumentenkomponenten erfordern möglicherweise +/-0,01 bis +/-0,025 mm an kritischen Schnittstellen und nähern sich damit dem Bereich der Feinausblendung. Gehäuse von Diagnosegeräten tolerieren möglicherweise +/-0,05 mm. Der Hauptunterschied zu anderen Branchen ist nicht nur das Toleranzband selbst, sondern auch die Dokumentation zum Nachweis der Prozessfähigkeit: validierte Messsysteme, dokumentierte Fähigkeitsstudien und Prüfprotokolle auf Chargenebene, die über die gesamte Marktlebensdauer des Geräts aufbewahrt werden.
| Industriesektor | Typischer Toleranzbereich | Erforderliche Zertifizierungen | Gemeinsame Materialien | Volumeneigenschaften |
|---|---|---|---|---|
| Automobil | +/-0.05 to +/-0.10 mm (Cpk >= 1.67) | IATF 16949 (obligatorisch) | Kohlenstoffstahl, hochfester Stahl, Kupferlegierungen für Steckverbinder | 100.000 bis mehrere-Millionen pro Jahr; mehrjährige Programme |
| HVAC | +/-0,10 bis +/-0,25 mm | ISO 9001 (Standard); IATF 16949 (im Entstehen begriffen für Sicherheitsteile) | Kohlenstoffstahl, Aluminium, verzinkter Stahl | 50.000 bis 500.000+ pro Jahr; saisonale Nachfragezyklen |
| Elektronik | +/-0,025 bis +/-0,05 mm | ISO 9001; Die kundenspezifischen -spezifischen Anforderungen variieren | Kupfer, Messing, Phosphorbronze, Berylliumkupfer | 100.000 bis Millionen; kürzere Produktlebenszyklen |
| Medizinische Geräte | +/-0,01 bis +/-0,05 mm | ISO 13485 (obligatorisch); FDA-/EU-MDR-Konformität | Edelstahl 316L, 17-4 PH, Titan, biokompatible Legierungen | 10.000 bis 500.000; lange Qualifizierungszyklen |
Die obige Tabelle verdeutlicht ein Muster, das für Beschaffungsentscheidungen von Bedeutung ist: Wenn Sie von HVAC zu Medizin wechseln, werden die Toleranzgrenzen enger, der Dokumentationsaufwand steigt und die Qualifizierungsfristen verlängern sich. Eine Fabrik, die sich durch hochvolumige HVAC-Klammern auszeichnet, ist nicht automatisch für die medizinische progressive Stempelung gerüstet. Das Umgekehrte gilt auch: Die Zahlung von Gebühren für die Dokumentation medizinischer Qualität für handelsübliche HVAC-Teile verschwendet Budget, ohne die Ergebnisse zu verbessern.
Für Käufer, die ein gemischtes Portfolio an gestanzten Komponenten aus verschiedenen Sektoren verwalten, besteht der effizienteste Ansatz darin, jedes Teil einem Lieferanten zuzuordnen, dessen Zertifizierungsumfang, Messfähigkeit und Dokumentationssysteme auf diese spezifischen Endverwendungsanforderungen abgestimmt sind. Wenn Sie während der Bewertung die richtigen Fragen stellen und diese Antworten dann mit den hier dargelegten branchenspezifischen Anforderungen abgleichen, werden sowohl übermäßiges Engineering als auch Compliance-Lücken vermieden.
Die Spezifikationsausrichtung deckt jedoch nur ab, was das Teil sein muss. Was passiert, nachdem es die Form verlassen hat, von der Gratentfernung über die Beschichtung bis zur Endmontage, entscheidet darüber, ob das Teil tatsächlich ohne zusätzliche Handhabung Ihrerseits bereit für Ihre Produktionslinie ankommt.
Qualitätskontrolle und Sekundäroperationen in der Großhandelsproduktion
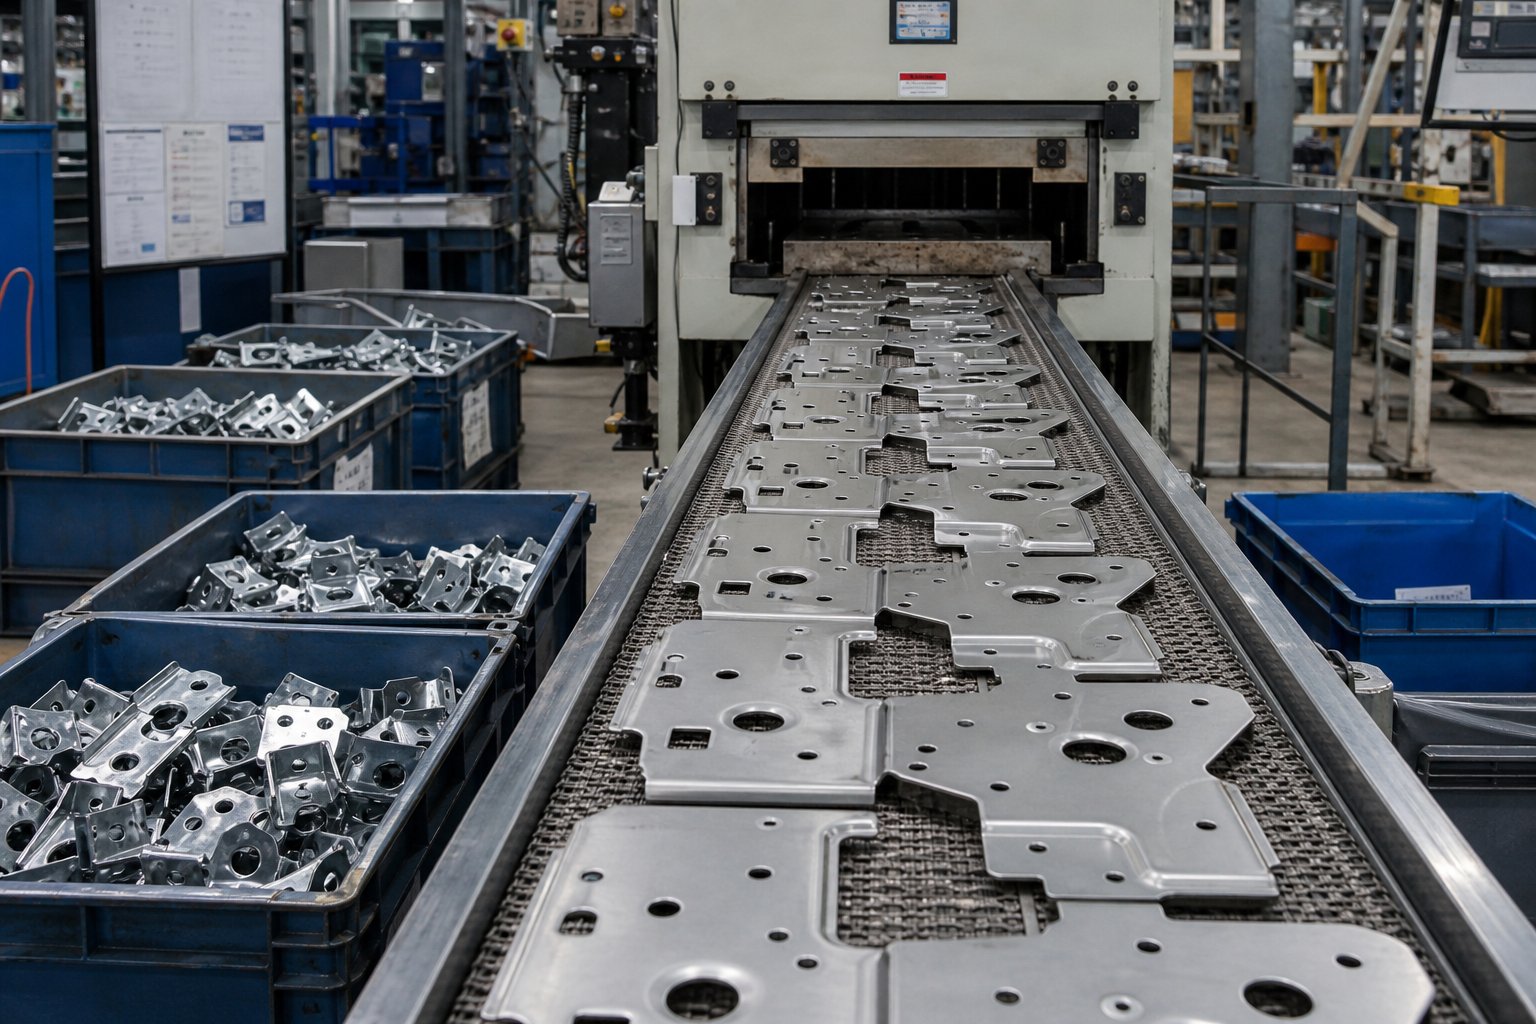
Ein gestanztes Teil, das beim ersten Stück korrekt misst, garantiert nicht, dass das millionste Stück identisch ist. Bei langen Produktionskampagnen treten Variablen auf, die bei kleinen Auflagen nie auftreten: allmählicher Stempelverschleiß, der die Lochdurchmesser um Mikrometer pro tausend Hübe verschiebt, Schmiermittelversagen, das zu Abrieb an den Formstationen führt, Materialschwankungen von Spule zu Spule, die das Rückfederungsverhalten geringfügig verändern. Progressive Präzisionsstanzteile aus Metall erfordern Überwachungssysteme, die diese Drifts erfassen, bevor sie Schrott erzeugen, und nicht erst danach.
Ebenso wird von vielen Beschaffungsteams übersehen, was passiert, nachdem das Teil die Matrize verlassen hat. Galvanisierungs-, Wärmebehandlungs-, Entgratungs- und Untermontageschritte können die Durchlaufzeit um Tage oder Wochen verlängern, wenn sie an Dritte vergeben werden. Eine Großhandelsfabrik, die diese Vorgänge unter einem Dach abwickelt, verkürzt die Zeitpläne und eliminiert Schuldzuweisungen zwischen den Anbietern, wenn etwas schief geht.
Qualitätsüberwachung vom ersten Artikel bis zur Massenproduktion
Qualität im Großhandel ist keine Endkontrolle. Es handelt sich um eine kontinuierliche Feedbackschleife, die mit dem ersten Artikel beginnt und ununterbrochen bis zum letzten versendeten Stück läuft. Hier erfahren Sie, wie leistungsfähige progressive Stanz- und Fertigungsvorgänge diesen Kreislauf strukturieren.
Erst-Artikelinspektion (FAI)legt die Grundlinie fest. Bevor ein vollständiger Produktionslauf beginnt, produziert die Fabrik eine kleine Charge, typischerweise 30 bis 50 Stück, misst alle kritischen Dimensionen anhand des Kontrollplans und dokumentiert die Ergebnisse. Dieser Datensatz bestätigt, dass die Parameter für Form, Presse, Material und Einrichtung zusammen Teile innerhalb der Spezifikation erzeugen. Etwaige Dimensionsprobleme werden in dieser Phase korrigiert, wobei die Kosten für die Anpassung minimal sind.
Statistische Prozesskontrolle (SPC)übernimmt dann während der Massenproduktion. Anstatt jedes Teil zu prüfen, was bei 400 Hüben pro Minute unmöglich ist, nehmen die Bediener in definierten Abständen Proben und tragen die Messungen in Kontrollkarten ein. Diese Diagramme verfolgen sowohl den Durchschnittswert als auch die Verteilung kritischer Dimensionen im Zeitverlauf. Die Stärke von SPC liegt in der Mustererkennung: Ein allmählicher Aufwärtstrend des Lochdurchmessers signalisiert Stempelverschleiß, bevor Teile tatsächlich aus der Toleranz fallen. Eine plötzliche Änderung des Biegewinkels nach einem Spulenwechsel weist auf Materialschwankungen hin, die ausgeglichen werden müssen.Forschung zur progressiven Stempelkraftüberwachungbestätigt, dass die Beziehung zwischen Prägekraft und Teilegeometrie direkt und messbar ist, wodurch Echtzeit-Kraftdaten ein zuverlässiger Indikator für die Maßhaltigkeit sind.
Echtzeit-Prozessüberwachungfügt über das manuelle Sampling hinaus eine weitere Ebene hinzu. Moderne progressive Metallstanzdienste integrieren Lastsensoren in Presssäulen, die die Prägekraft bei jedem einzelnen Hub messen. Wenn die Kraftsignaturen von den festgelegten Grundlinien abweichen, markiert das System die Anomalie. Ein Anstieg der Tonnage kann auf einen Fehlvorschub hinweisen, bei dem das Band nicht mit der richtigen Steigung vorgeschoben wurde und die Matrize versucht, eine doppelte Dicke zu durchstoßen. Ein allmählicher Kraftanstieg über Tausende von Zyklen signalisiert Werkzeugverschleiß, der die Schnittdynamik verändert. Diese sensorgesteuerten Systeme ermöglichen das, was die Branche autonome Qualitätsüberwachung nennt: Die Presse selbst warnt den Bediener vor Problemen, bevor sich fehlerhafte Teile anhäufen.
Die Nachverfolgung des Werkzeugverschleißes verdient besondere Aufmerksamkeit, da sie die größte Einzelursache für Maßabweichungen in der Produktion von Langserien darstellt. Die Schneidkanten werden zunehmend stumpf, wodurch die Grathöhe zunimmt, die Lochdurchmesser sich leicht öffnen und die Scherflächen rauer werden. Großhandelsfabriken bewältigen dies durch geplante Wartungsintervalle, die auf der Anzahl der Hübe und nicht auf der Kalenderzeit basieren. Ein typischer Wartungsauslöser kann je nach Materialhärte und Matrizenkonstruktion alle 200.000 bis 500.000 Hübe sein. Zwischen Wartungsereignissen bestätigen SPC-Daten, ob die Matrize innerhalb akzeptabler Verschleißgrenzen bleibt.
Burring erfordert ausdrücklich ein eigenes Kontrollprotokoll. Bei der Produktion hoher Stückzahlen verstärken sich kleine Probleme: Ein Grat, der in der ersten Schicht 0,05 mm misst, kann in der dritten Schicht auf 0,15 mm anwachsen, da sich die Stempelkanten verschlechtern. Kontrollpläne definieren die maximal zulässige Grathöhe für jedes Merkmal und die Inspektionshäufigkeit erhöht sich, je näher die Matrize ihrem Wartungsintervall kommt. Bei hochpräzisen Metallstanzteilen, die für elektrische oder medizinische Anwendungen bestimmt sind, können die Grenzwerte für die Grathöhe bis zu 0,05 mm betragen, was eine strengere Überwachung und kürzere Schärfzyklen erfordert.
Die Fehleinzugserkennung rundet das Überwachungsbild ab. Wenn das Band nicht richtig vorgeschoben wird, stanzt die Matrize die Elemente an der falschen Stelle, wodurch Ausschuss entsteht und möglicherweise das Werkzeug beschädigt wird. Sensorsysteme erkennen Fehlzuführungen innerhalb eines einzelnen Hubs, indem sie die Eingriffskraft des Führungsstifts oder die Streifenposition mit erwarteten Werten vergleichen und so die Presse stoppen, bevor der nächste Zyklus das Problem verschlimmert. Bei 600 Hüben pro Minute könnte eine Erkennungsverzögerung von einer Sekunde bedeuten, dass 10 Teile beschädigt sind statt nur einem.
Sekundäre Operationen und In-Integration
Ein Stanzteil ist selten ein Fertigteil. Die meisten Komponenten benötigen mindestens einen Post-Prägevorgang, bevor sie für den Zusammenbau bereit sind. Wenn diese Vorgänge unter demselben Dach wie die Druckmaschine stattfinden, profitieren Sie von kürzeren Vorlaufzeiten, einer einfacheren Logistik und einer klareren Verantwortlichkeit. Wenn sie ausgelagert werden, entstehen Terminunsicherheit und zusätzliche Versandzyklen.
Hier sind die häufigsten Sekundäroperationen und warum Integration wichtig ist:
Entgraten und Oberflächenveredelung- Fast alle Stanzteile weisen durch Schneidvorgänge Grate auf. Durch Trommelentgraten, Gleitschleifen oder Bandschleifen werden scharfe Kanten entfernt und Oberflächen für die Beschichtung vorbereitet. Bei interner Bearbeitung-werden die Teile innerhalb weniger Stunden von der Presse zum Entgraten transportiert. Beim Outsourcing kommen mindestens 3 bis 7 Tage Transport- und Wartezeit hinzu.
Galvanisieren und Beschichten- Verzinken, Vernickeln, Verzinnen, Pulverbeschichten und E-Beschichten schützen Stanzteile vor Korrosion oder sorgen für spezifische Oberflächeneigenschaften. Ein integrierter schlüsselfertiger Betrieb mit hauseigener Beschichtungskapazität eliminiert die häufigste Ursache für Durchlaufzeitschwankungen bei Stanzteilprogrammen. Externe Beschichtungslieferanten arbeiten nach ihren eigenen Zeitplänen, stapeln Teile von mehreren Kunden zusammen und führen Handhabungen ein, die empfindliche Teile beschädigen können. Die firmeninterne Galvanisierung gibt der Stanzfabrik die direkte Kontrolle über das Gestelldesign, die Badchemie und den Prozessablauf.
Wärmebehandlung- Kohlenstoffstahlteile, die bestimmte Härtebereiche erfordern, federgehärtete Komponenten, die eine Spannungsentlastung erfordern, oder Edelstahlteile, die eine Passivierung erfordern, profitieren alle von der thermischen Bearbeitung vor Ort-. Die Wärmebehandlung nach dem Formen sichert die Dimensionsstabilität und beseitigt Restspannungen aus Biegevorgängen. Bei der Auslagerung gelangen die Teile zu einer Wärmebehandlungsanlage, stehen dort in der Warteschlange, werden zusammen mit anderen Arbeiten in Chargenöfen verarbeitet und kehren Tage später zurück. Die Maßkontrollen müssen nach der Wärmebehandlung wiederholt werden, da Temperaturwechsel zu Verformungen führen können. Das Auslagern dieses Schritts verdoppelt den Prüfaufwand.
Baugruppe und Unterbaugruppe- Einige Folgeverbundstanzvorgänge umfassen das Einsetzen von Verbindungselementen, das Schweißen, Nieten oder die Komponentenmontage direkt im -Werkzeug oder direkt nachgelagert. In-Vorgänge wie das Einsetzen von Muttern oder Kontaktschweißen erfolgen, während das Teil noch im Band befestigt ist, wodurch eine Positionsgenauigkeit gewährleistet wird, die bei der Post-Montage nicht ohne Weiteres erreicht werden kann. Nachgeschaltete Montagezellen, die direkt von der Presse gespeist werden, machen den Transport zwischen-Einrichtungen überflüssig und reduzieren den Lagerbestand an unfertigen Arbeiten-in{8}}.
Die Kostenauswirkungen der Integration sind klar: Jeder ausgelagerte Vorgang verursacht zusätzliche Transportkosten, Wartezeiten, das Risiko von Bearbeitungsschäden und eine Kommunikationsebene, auf der Mängel unentdeckt bleiben können. Eine Fabrik, die fortschrittliche Metallstanzdienstleistungen mit integrierten Sekundäroperationen anbietet, liefert in der Regel 15 bis 30 Prozent kürzere Durchlaufzeiten im Vergleich zu einer Fabrik, die die Endbearbeitung auslagert, indem einfach Transporttage und Lieferantenplanungsabhängigkeiten aus der Zeitachse entfernt werden.
Für Beschaffungsteams ist die praktische Frage bei der Lieferantenbewertung nicht nur, ob die Fabrik Teile gut prägt, sondern auch, ob sie sie fertig liefern kann. Ein Lieferant, der alles vom Coil-Lagerbestand über plattierte, entgratete und montierte Komponenten unter einem Qualitätssystem abwickelt, gibt Ihnen einen Punkt der Verantwortung und einen Zeitplan für die Verwaltung. Diese Konsolidierung ist bei Großhandelsvolumina weitaus wichtiger, wo sich jede Verzögerung über Tausende von Einheiten vervielfacht, die bei einem externen Verarbeiter in der Warteschlange stehen.
Qualitätssysteme und sekundäre Fähigkeiten zeigen Ihnen, was eine Fabrik leisten kann. Die verbleibende Frage ist, ob diese Fabrik angesichts Ihrer Volumenentwicklung, Materialkomplexität und Zeitplanerwartungen der richtige langfristige Partner für Ihr spezifisches Produktionsprogramm ist.
Auswahl eines Großhandelsfabrikpartners für Ihre Produktionsanforderungen
Sie haben die Bewertungskriterien. Sie verstehen Kostenstrukturen, Materialdynamik, Qualitätssysteme und wissen, wie sekundäre Abläufe unter einem Dach aussehen. Die verbleibende Herausforderung besteht darin, all dieses Wissen in eine Entscheidung einfließen zu lassen, die Ihrer spezifischen Produktionsrealität entspricht. Bei der Auswahl eines Herstellers von Folgeverbundwerkzeugen geht es nicht darum, abstrakt gesehen die „beste“ Fabrik zu finden. Es geht darum, die richtige Lösung für Ihre Volumenentwicklung, Teilekomplexität und Einschränkungen in der Lieferkette zu finden.
Entscheidungsrahmen für die Auswahl Ihres Produktionspartners
Bei jeder Beschaffungsentscheidung treffen fünf Variablen aufeinander. Gewichten Sie sie entsprechend den Prioritäten Ihres Programms, und Sie werden das Feld der Anbieter von Folgeverbundstanzteilen auf die zwei oder drei eingrenzen, die wirklich Ihren Anforderungen entsprechen.
Volumenanforderungen- Ihre jährliche Menge bestimmt, ob Sie eine Fabrik benötigen, die für progressives Stanzen in großen Auflagen optimiert ist, oder eine, die mit Flexibilität bei mittleren{2}Volumen ausgestattet ist. Ein Programm, das jährlich 2.000.000 Teile verbraucht, benötigt einen Partner mit mehreren Hochleistungspressen, automatisiertem Coil-Handling und Planungstiefe, um eine unterbrechungsfreie Versorgung zu gewährleisten. Ein jährliches Programm mit 50.000 Teilen braucht einen Lieferanten, der bereit ist, kürzere Kampagnen durchzuführen, ohne Ihre Bestellung hinter größeren Kunden zu begraben. Fragen Sie direkt: Wo steht mein Volumen im Verhältnis zu Ihrer typischen Auftragsgröße?
Materielle Komplexität- Wenn Ihre Teile standardmäßigen-kohlenstoffarmen Stahl verwenden, kann nahezu jede leistungsfähige Fabrik damit umgehen. Wenn Sie jedoch Phosphorbronze mit strengen Federkraftanforderungen oder 17-4 PH-Edelstahl mit Rückverfolgbarkeit der Biokompatibilität spezifizieren, wird das Feld schnell enger. Ordnen Sie Ihr Material einem Lieferanten zu, der dokumentierte Erfahrung mit der Verwendung dieses Substrats in Folgeverbundwerkzeugen hat, und nicht einem, der sagt: „Wir können es ausprobieren.“
Toleranzbedürfnisse- Eine Fabrik, in der HVAC-Halterungen den ganzen Tag über mit +/-0,15 mm betrieben werden, verfügt möglicherweise nicht über die Messinfrastruktur oder die Wartungsdisziplin, um +/-0,025 mm an einer elektronischen Kontaktfeder zu halten. Bestätigen Sie, dass die vom Lieferanten angegebenen Cpk-Werte für ähnliche Merkmale mit den Anforderungen Ihrer Zeichnung übereinstimmen.
Sekundäroperationen- Wenn Ihre Teile plattiert, wärmebehandelt oder zusammengebaut werden müssen, bevor sie verwendet werden können, eliminiert ein Lieferant mit integrierter Nachbearbeitung -Terminrisiken und Transportschäden. Wenn Ihre Teile wie-gestempelt geliefert werden, hat dieser Faktor weniger Gewicht.
Geografische Überlegungen- Die Nähe wirkt sich auf die Frachtkosten, die Durchlaufzeitflexibilität und Ihre Fähigkeit aus, Besuche vor Ort oder Audits durchzuführen. Inländische Beschaffung bietet kürzere Logistikketten und einen einfacheren IP-Schutz. Die Offshore-Beschaffung bietet möglicherweise niedrigere Stückpreise, führt jedoch zu Zollrisiken, längeren Seetransporten und einer Komplexität der Kommunikation über Zeitzonen hinweg. Keines von beiden ist allgemein besser. Die richtige Wahl hängt von Ihrer Toleranz gegenüber Schwankungen in der Lieferkette und Ihrer Berechnung der Gesamteinstandskosten ab.
Ein strukturierter Bewertungsansatz bewertet potenzielle Lieferanten in diesen Dimensionen, anstatt standardmäßig denjenigen zu wählen, der das niedrigste Angebot abgibt. Fabriken, die starke Anpassungs- und Designfähigkeiten, interne Versuchs- und Validierungseinrichtungen und skalierbare Produktionssysteme aufweisen, arbeiten in der Regel zuverlässig über mehrjährige progressive OEM-Stanzprogramme hinweg, bei denen Konsistenz wichtiger ist als der Anfangspreis.
Starten Sie mit Zuversicht eine Großhandelspartnerschaft
Stellen Sie sich vor, Sie haben einen Lieferanten identifiziert, der die richtigen Kriterien erfüllt. Wie sieht eigentlich der Weg vom ersten Gespräch bis zur Steady-State-Produktion aus? Der Lebenszyklus eines progressiven Stanzservice-Auftrags folgt einem vorhersehbaren Ablauf. Wenn Sie ihn im Voraus verstehen, können Sie realistische Zeitpläne planen und Überraschungen vermeiden.
- Erstanfrage und Machbarkeitsprüfung- Sie stellen 2D-Zeichnungen oder 3D-CAD-Modelle zur Verfügung, geben Material, Jahresvolumen und Toleranzanforderungen an. Das Werk bewertet die Herstellbarkeit, identifiziert mögliche Konstruktionsverbesserungen-für-Stanzen und bestimmt, ob die Geometrie Ihres Teils für progressive Werkzeuge im Vergleich zu alternativen Methoden geeignet ist.
- Kostenvoranschlag und Werkzeugvorschlag- Der Lieferant sendet ein detailliertes Angebot zurück, das die Kosten für die Matrize, die Preise pro Teil-für Ihre angegebenen Mengenstufen, die erwartete Lebensdauer der Matrize und die Vorlaufzeit für den Werkzeugbau umfasst. An dieser Stelle wenden Sie das Gesamtkostenmodell aus den vorherigen Abschnitten an: Fragen Sie nach Wartungsintervallen, Ausschussannahmen und was inbegriffen bzw. ausgeschlossen ist.
- Design for Manufacturability (DFM)-Zusammenarbeit- Ingenieure beider Seiten verfeinern die Teilegeometrie, um das Streifenlayout zu optimieren, die Anzahl der Stationen nach Möglichkeit zu reduzieren und alle Merkmale zu beheben, die ein Werkzeugrisiko darstellen. Dieser Schritt kann 10 bis 30 Prozent der Werkzeugkosten einsparen, wenn Sie für kleinere Designanpassungen bereit sind, die sich nicht auf die Funktion des Teils auswirken.
- Werkzeugdesign und -bau- Die Matrize wird im CAD konstruiert, anhand des Kontrollplans überprüft und hergestellt. Bei einem komplexen Folgeverbundwerkzeug mit mehreren Stationen dauert diese Phase in der Regel 6 bis 12 Wochen, abhängig von der Anzahl der Stationen und dem Material. Hersteller von Metallstanzformen mit hauseigenen Werkzeugmachereien steuern diesen Zeitplan direkt; Wer den Werkzeugbau auslagert, erhöht das Risiko der Anbieterkoordination.
- Testversion des Tools und Genehmigung des ersten-Artikels- Die fertige Matrize führt Probeproben auf der Produktionspresse durch. Die Inspektion des ersten-Artikels überprüft alle kritischen Abmessungen anhand der Zeichnung. Es werden Anpassungen vorgenommen, bei Bedarf erneute Testmuster erstellt und ein formelles Genehmigungspaket (PPAP für die Automobilindustrie oder gleichwertige Dokumentation für andere Sektoren) zur Genehmigung vorgelegt-.
- Pilotproduktion- Eine begrenzte Produktionscharge, oft 1.000 bis 5.000 Stück, validiert die Prozessstabilität bei Produktionsgeschwindigkeit und nicht bei Versuchsgeschwindigkeit. Die SPC-Daten aus diesem Lauf bestätigen die Cpk-Werte und erstellen grundlegende Kontrollkarten für die laufende Überwachung.
- Massenproduktion und kontinuierliche Lieferung- Sobald die Genehmigung gesichert ist, plant die Fabrik Ihr Programm in regelmäßige Produktionskampagnen ein. Kontinuierliche Qualitätsberichte, Werkzeugwartung gemäß dem vereinbarten Zeitplan und regelmäßige Neuqualifizierung sorgen dafür, dass das Programm im Laufe der Zeit ohne Beeinträchtigungen läuft.
Dieser Lebenszyklus gilt unabhängig davon, ob Ihr Programm jährlich 50.000 oder 5.000.000 Teile ausführt. Der Unterschied besteht im Umfang der Werkzeuginvestitionen, der Anzahl der Ersatzwerkzeuge und der Planungshäufigkeit. Bei Programmen mit hohem-Volumen verlangen einige Käufer im Voraus Duplikate der Matrizen, damit die Produktion während der Wartungszyklen ohne Unterbrechung weiterläuft.
Als konkretes Beispiel einer Fabrik, die um diesen Lebenszyklus herum strukturiert ist,Die progressive Stanzform von YICHENDer Service unterstützt Produktionsingenieure und Beschaffungsteams in jeder Phase, von der Machbarkeitsbewertung bis zur skalierbaren Massenproduktion. Ihr Fokus auf die Umformung mit mehreren Stationen und hoher Wiederholgenauigkeit steht im Einklang mit den in den vorherigen Abschnitten dargelegten Bewertungskriterien: eigene Werkzeugausstattung, hochvolumige Folgeverbundstanzen-Infrastruktur und ein Prozess, der darauf ausgerichtet ist, Folgeverbundstanzprogramme von OEMs im Großhandel anzubieten.
Welchen Lieferanten Sie auch wählen, die Partnerschaft gelingt oder scheitert auf der Grundlage der Kommunikationsqualität während der DFM- und Testphase. Fabriken, die im Vorfeld Zeit in die gemeinsame Entwicklung investieren, Fragen zu Ihrer Endanwendung stellen, Materialalternativen vorschlagen und Toleranzmerkmale kennzeichnen, die unnötige Kosten verursachen, sorgen in der Regel für eine reibungslosere Produktion und weniger Überraschungen im Nachhinein. Ein Zitat ist nur eine Zahl. Die Beziehung dahinter bestimmt, ob diese Zahl über die gesamte Produktionslebensdauer Ihres Programms hinweg gilt.
Häufig gestellte Fragen zu Großhandelsfabriken für progressive Stanzwerkzeuge
1. Was ist der Unterschied zwischen einer Folgeverbundstanz-Großhandelsfabrik und einem Lohnfertiger?
Eine Großhandelsfabrik investiert in spezielle progressive Werkzeuge, die für Millionen von Zyklen ausgelegt sind, und amortisiert diese Kosten über -Produktionsläufe mit hohen Stückzahlen. Lohnfertiger bearbeiten kundenspezifische Aufträge mit geringem{2}}Volumen und häufigen Maschinenwechseln. Großhandelsbetriebe führen lange, ununterbrochene Kampagnen mit Hunderten oder Tausenden Hüben pro Minute durch und liefern deutlich niedrigere Stückkosten, sobald Mindestbestellmengen, typischerweise 10.000 bis 50.000 Stück, erreicht sind. Ihre Ausrüstung, Personalausstattung und Qualitätssysteme sind allesamt auf Wiederholbarkeit im großen Maßstab und nicht auf Flexibilität über verschiedene Projekte hinweg optimiert.
2. Wie viel kosten Folgeverbundwerkzeuge und wie amortisieren sie sich?
Die Kosten für Folgeverbundwerkzeuge reichen von 30.000 $ für einfachere Werkzeuge bis zu über 250.000 $ für komplexe Mehrstationen-Matrizen. Die Kosten werden über das gesamte Produktionsvolumen abgeschrieben. Wenn beispielsweise eine Matrize im Wert von 80.000 US-Dollar 200.000 Teile herstellt, ergibt sich ein Mehraufwand von 0,40 US-Dollar pro Stück, bei 2.000.000 Teilen sinkt sie jedoch auf 0,04 US-Dollar. Die Lebensdauer der Matrizen hängt von der Konstruktion ab: Herkömmliche Matrizen aus Werkzeugstahl halten 500.000 bis 1.000.000 Hübe, bevor sie gewartet werden müssen, während Matrizen mit Hartmetall-{21}}Einsätzen mehr als 2.000.000 Hübe aushalten. Käufer sollten sich nach der voraussichtlichen Lebensdauer der Matrize, den Wartungsintervallen und den Kosten für das Nachschärfen erkundigen, um die tatsächliche langfristige Wirtschaftlichkeit der Einheit zu verstehen.
3. Über welche Zertifizierungen sollte eine Großhandelsfabrik für Folgeverbundstanzen verfügen?
ISO 9001 ist die Grundlage und bestätigt dokumentierte Prozesse und kalibrierte Geräte. IATF 16949 ist für Automobillieferketten verbindlich und setzt strenge Tools wie SPC, PPAP und FMEA durch. ISO 13485 gilt für Hersteller von Komponenten medizinischer Geräte und erfordert eine vollständige Rückverfolgbarkeit der Chargen. Bestätigen Sie bei der Überprüfung der Zertifizierungen, dass der Geltungsbereich ausdrücklich das Metallstanzen an dem jeweiligen Produktionsstandort abdeckt, an dem Ihre Teile hergestellt werden. Überprüfen Sie die IATF-Einträge anhand der offiziellen Aufsichtsdatenbank, anstatt sich nur auf die Angaben der Lieferanten zu verlassen.
4. Wie berechne ich die Gesamtbetriebskosten für progressive Stanzteile im Großhandel?
Die Gesamtkosten gehen weit über den angegebenen Stückpreis hinaus. Berücksichtigen Sie die Wartung und Nachschärfung der Werkzeuge (2.000 bis 8.000 US-Dollar pro Zyklus), Ausschussraten bei Volumen, Trägerstreifenabfall, eingehende Coilfracht, ausgehende Verpackung (0,02 bis 0,15 US-Dollar pro Stück), Qualitätsausschuss- und Sortierarbeit, Werkzeuglagerung zwischen den Läufen und potenzielle Kosten für technische Änderungen (20 bis 50 Prozent des ursprünglichen Werkzeugpreises). Ein Lieferant, der einen höheren Stückpreis inklusive Wartung angibt, kann insgesamt eine bessere Gesamtwirtschaftlichkeit liefern als einer mit einem niedrigeren Preis, der diese Posten separat in Rechnung stellt.
5. Welche Materialien eignen sich am besten für das progressive Prägen großer Stückzahlen?
Kohlenstoffarmer Stahl (1008-1018) bietet das beste Preis-{3}Leistungsverhältnis mit hoher Formbarkeit und mäßigem Werkzeugverschleiß und ist ideal für Halterungen und Strukturteile. Edelstahl (304, 316) bietet Korrosionsbeständigkeit, erhöht aber die Schnittkraft um 15 bis 20 Prozent und beschleunigt den Werkzeugverschleiß. Kupferlegierungen eignen sich für elektrische Anwendungen mit geringem Werkzeugverschleiß, aber höheren Materialkosten. Aluminium eignet sich für leichte Komponenten, führt jedoch zu einer Kantenbildung auf den Werkzeugoberflächen. Die Wahl des Materials wirkt sich direkt auf die Matrizenabstände, die Presskraft, die Wartungszyklen und letztendlich auf die Stückkosten pro Stück aus.


