


Was sind Bypass-Kerben und warum sind sie in Stanzformen wichtig?
Wenn duLassen Sie ein progressives Prägewerkzeug mit Produktionsgeschwindigkeit laufen, reibungsloser Streifenvorschub ist alles. Eine einzige Fehlzuführung kann zu Werkzeugschäden, Ausschussteilen und kostspieligen Ausfallzeiten führen. Bypass-Kerben sind eine der effektivsten, aber oft übersehenen Lösungen, die in Stanzformen eingebaut sind, um dafür zu sorgen, dass sich das Band sauber von Station zu Station bewegt.
Was sind Bypass-Kerben in progressiven Stanzwerkzeugen?
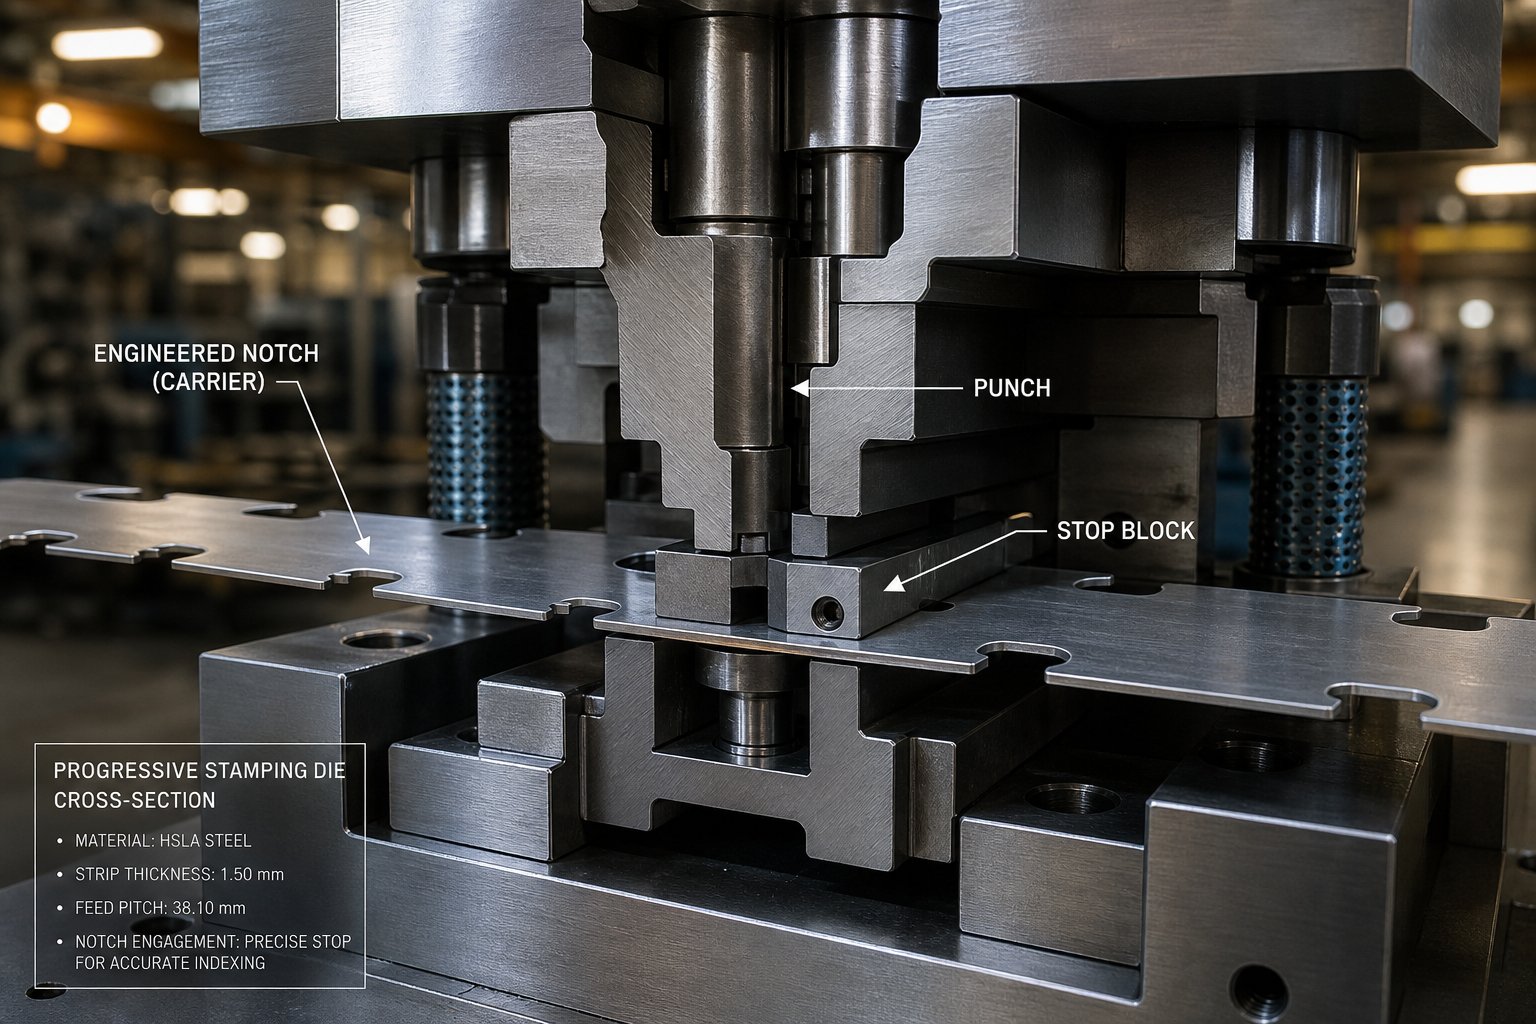
Bypass-Kerben sind technische Reliefschnitte, die in den Trägerstreifen von Folgestanzwerkzeugen eingebracht werden. Ihr Zweck besteht darin, eine Überzuführung zu verhindern, die Streifenregistrierung zu kontrollieren und einen Freiraum zu schaffen, damit geformte Merkmale die nachfolgenden Matrizenstationen ohne Störungen passieren können.
Wenn Sie neu auf diesem Gebiet sind und sich fragen, was Metallstanzen ist, handelt es sich um einen Herstellungsprozess, bei dem in Pressen montierte Matrizen verwendet werden, um flache Bleche in fertige Teile zu formen. Progressive Stanzwerkzeuge gehen noch einen Schritt weiter, indem sie beim Vorschub des Streifens durch das Werkzeug mehrere Vorgänge nacheinander ausführen. Der Trägerstreifen bindet die Teilerohlinge zusammen und bewegt sie um jeweils eine Teilung nach vorne.
Aus einer oder beiden Kanten dieses Trägerstreifens werden Bypasskerben geschnitten, typischerweise an den ersten Stationen der Matrize. Sie erzeugen eine Referenz mit geraden Kanten, die mit festen Anschlägen im Inneren des Werkzeugs interagiert und dem Streifen bei jedem Vorschubfortschritt eine präzise mechanische Grenze gibt. Branchenprofis nennen sie manchmalPitchkerben oder französische Kerben, obwohl es kontextbezogene Unterschiede gibt, die es wert sind, verstanden zu werden.
Das Bandvorschubproblem wird durch Bypass-Kerben gelöst
Stellen Sie sich vor, ein kontinuierliches Coilband ohne mechanischen Anschlag durch ein Folgegesenk zu führen. Was geschieht? Der Coil-Feeder transportiert das Material weiter, aber selbst Feeder mit einer Genauigkeit von 0,0005 Zoll können die beim Schlitzvorgang entstehende Kantenwölbung nicht berücksichtigen. Diese Wölbung führt dazu, dass das Band wandert, sich verbiegt oder zu stark voreilt. Das Ergebnis ist eine Fehlregistrierung zwischen den Stationen, Halb-Treffer bei Schlägen und im schlimmsten Fall ein völliger Absturz der Matrize.
Der Zweck von Bypass-Kerben in Stanzwerkzeugen besteht darin, genau dieses Problem zu lösen. Durch das Entfernen eines kleinen Materialabschnitts von der Bandkante erzeugt die Kerbe eine solide Anschlagfläche und beseitigt starke Kantenwölbungen in einem einzigen Arbeitsgang. Dieser Zweck der Blechumformung mit Bypass-Kerben geht über den einfachen Überschubschutz hinaus. Der gerade-Schnitt trägt außerdem dazu bei, dass der Streifen reibungslos durch die Führungsschienen geführt wird, und sorgt in Kombination mit Führungsstiften für eine zuverlässige Teil-zu-Teilgenauigkeit an jeder Station.
Um zu verstehen, was auf dieser Ebene gestanzt wird, muss man erkennen, dass die Zuführgenauigkeit nicht nur ein Problem des Zuführgeräts ist. Es handelt sich um ein Designproblem. Und Bypass-Kerben stellen eine bewusste, technische Antwort auf die Herausforderungen der Streifenkontrolle dar, die kein elektronischer Chip-Schutz allein vollständig ersetzen kann.
Die Terminologie rund um diese Kerbmerkmale variiert je nach Betrieb und Region, was bei Ingenieuren, die Matrizenkonstruktionen verschiedener Lieferanten überprüfen, oft zu Verwirrung führt.
Bypass-Notches vs. Pitch-Notches und Branchenterminologie
Fragen Sie fünf Stanzkonstrukteure, wie sie die Reliefschnitte in einem progressiven Stanzträgerstreifen nennen, und Sie erhalten möglicherweise fünf verschiedene Antworten. „Bypass-Notch“, „Pitch-Notch“, „French-Notch“, „Feed-Notch“ - Die Terminologie ändert sich je nachdem, wer Sie ausgebildet hat, wo Sie arbeiten und in welcher Region des Landes (oder der Welt) Ihr Geschäft tätig ist. Diese Inkonsistenz ist nicht nur trivial. Es führt zu echter Verwirrung, wenn man Matrizen von verschiedenen Lieferanten bezieht oder Streifenlayouts von unbekannten Geschäften überprüft.
Bypass-Notches vs. Pitch-Notches – Terminologie erklärt
Im weitesten Sinne beschreiben beide Begriffe eine ähnliche Geometrie - einen Materialabschnitt, der von der Bandkante entfernt oder in diese eingeformt wird, um den Vorschub zu steuern. Die funktionellen Überschneidungen sind erheblich, und viele Profis im Stanz- und Stanzbereich verwenden die Begriffe ohne Probleme synonym. Dennoch gibt es kontextbezogene Unterschiede, die es zu beachten gilt.
Der Begriff „Tonhöhenkerbe“ ist in der Regel der Kerbengeometrie vorbehalten, die speziell mit der Tonhöhenverstärkung und der Kontrolle des ersten Treffers verbunden ist. Gemäß der Stanzdefinition, die von den meisten Werkzeugingenieuren verwendet wird, besteht seine Hauptaufgabe darin, einen soliden Anschlag bereitzustellen, der ein Übervorschub verhindert und dem Einrichtpersonal eine präzise Startposition für die vordere Bandkante bietet.Art Hedrick von Dieology LLCbeschreibt die Teilungskerbe als einen kleinen Materialabschnitt, der von einer oder beiden Bandkanten an den Anfangsstationen einer progressiven Matrize abgeschnitten wird und sowohl als mechanischer Anschlag als auch als Sturzkorrekturfunktion fungiert.
„Bypass-Notch“ hingegen hat oft eine umfassendere Bedeutung. Einige Fachleute verwenden es, um jede Reliefgeometrie zu beschreiben, die es Bandmaterial - besonders geformten Merkmalen - ermöglicht, nachfolgende Stationen störungsfrei zu passieren oder zu umgehen. Was machen Matrizen in diesem Zusammenhang anders? Der Unterschied ist subtil: Eine Pitch-Kerbe steuert, wo der Streifen stoppt, während eine Bypass-Kerbe steuert, was der Streifen bei seiner Vorwärtsbewegung freigibt.
In der Praxis verfügen viele Stempel über eine Geometrie, die beide Funktionen gleichzeitig erfüllt. Die gleiche Kerbe, die einen soliden Pitch-Anschlag bietet, kann auch Freiraum für eine stromabwärts gelegene Biegung oder einen Zug schaffen. Diese Doppelfunktion ist teilweise der Grund dafür, dass die Begriffe in der alltäglichen Geschäftssprache verschmolzen sind.
Wie regionale und betriebliche Konventionen die Namensgebung prägen
Geografie und Unternehmenskultur spielen in der Terminologie eine größere Rolle, als den meisten Ingenieuren bewusst ist. Geschäfte im oberen Mittleren Westen der Vereinigten Staaten, wo das progressive Stanzen tief verwurzelt ist, bevorzugen tendenziell „Pitch Notch“ oder „French Notch“. Europäische und asiatische Formenbauer verwenden häufiger „Bypass Notch“ oder gleichwertige Übersetzungen. Größere OEMs mit globalen Lieferketten standardisieren manchmal einen Begriff in ihren Spezifikationen für die Werkzeugkonstruktion, dieser Standard variiert jedoch je nach Unternehmen.
Um zu verstehen, was in der Fertigung wichtig ist, muss man akzeptieren, dass die Nomenklatur nicht universell ist. Bei der Überprüfung eines Chip-Designpakets von einem unbekannten Lieferanten ist es am sichersten, sich die Geometrie und ihre Position im Streifenlayout anzusehen, anstatt sich nur auf das Etikett zu verlassen.
Die folgende Tabelle fasst zusammen, wie diese Begriffe normalerweise bestimmten Verwendungskontexten zugeordnet werden:
| Begriff | Typischer Nutzungskontext | Funktionsbeschreibung |
|---|---|---|
| Tonhöhenkerbe | Nordamerikanische Folgeverbundwerkstätten; Diskussionen über die Einrichtung der Matrize und die Vorschubsteuerung | Material wird von der Bandkante entfernt, um einen soliden Anschlag für den Pitchvorschub zu schaffen, Übervorschub zu verhindern und Kantenwölbungen zu beseitigen |
| Französische Kerbe | Älterer Begriff, der in der älteren Werkzeugliteratur und bei erfahrenen Formenbauern gebräuchlich ist | Synonym für Pitch Notch; bezieht sich auf denselben Rohling,-der einen Reliefschnitt an den Streifenkanten erzeugt |
| Bypass-Kerbe | Breitere globale Nutzung; Formen-schwerer Folgeverbundwerkzeuge; Diskussionen über die Streifenräumung | Reliefgeometrie, die es geformten Merkmalen ermöglicht, nachfolgende Stationen freizugeben; kann auch als Pitchstopp dienen |
| Lanze-und-Flanschkerbe | Anwendungen, die einen reibungslosen-freien Betrieb oder eine Versteifung des Trägers erfordern | Gestochenes und gebogenes Material, das als fester Anschlag dient, ohne einen separaten Butzen zu erzeugen |
Unabhängig davon, wie Ihre Werkstatt sie nennt, bleibt die zugrunde liegende mechanische Funktion konsistent. Diese Funktionen dienen dazu, den Bandvorschub zuverlässig und zuverlässig zu haltenSchützen Sie teure Werkzeugkomponentenvor Unfallschäden. Die wirklichen Unterschiede werden deutlich, wenn man sich anschaut, wie sie physisch mit dem Bandverlauf, den Führungsstiften und der geformten Geometrie an jeder Station interagieren.
Funktionsweise von Bypass-Kerben bei der Zuführung von progressiven Matrizenstreifen
Zu wissen, wie Bypass-Notches genannt werden, ist eine Sache. Der wahre technische Wert liegt darin, zu verstehen, was sie bei jedem Pressenhub tatsächlich in einem Prägewerkzeug tun. Die mechanische Funktion dieser Entlastungsschnitte geht weit über die reine Überfütterungsverhinderung hinaus. Sie sind während des gesamten Formprozesses aktiv an der Streifenkontrolle, dem Formspiel und der Registrierungsgenauigkeit beteiligt.
Wie Bypass-Kerben die Streifenbewegung steuern
Stellen Sie sich ein progressives Prägewerkzeug vor, das mit 200 Hüben pro Minute läuft. Der Streifen bewegt sich zwischen jedem Schlag um eine Teilungslänge weiter, und der gesamte Prägevorgang hängt davon ab, dass diese Bewegung mit wiederholbarer Präzision erfolgt. Bypass-Kerben dienen als mechanisches Rückgrat dieser Präzision.
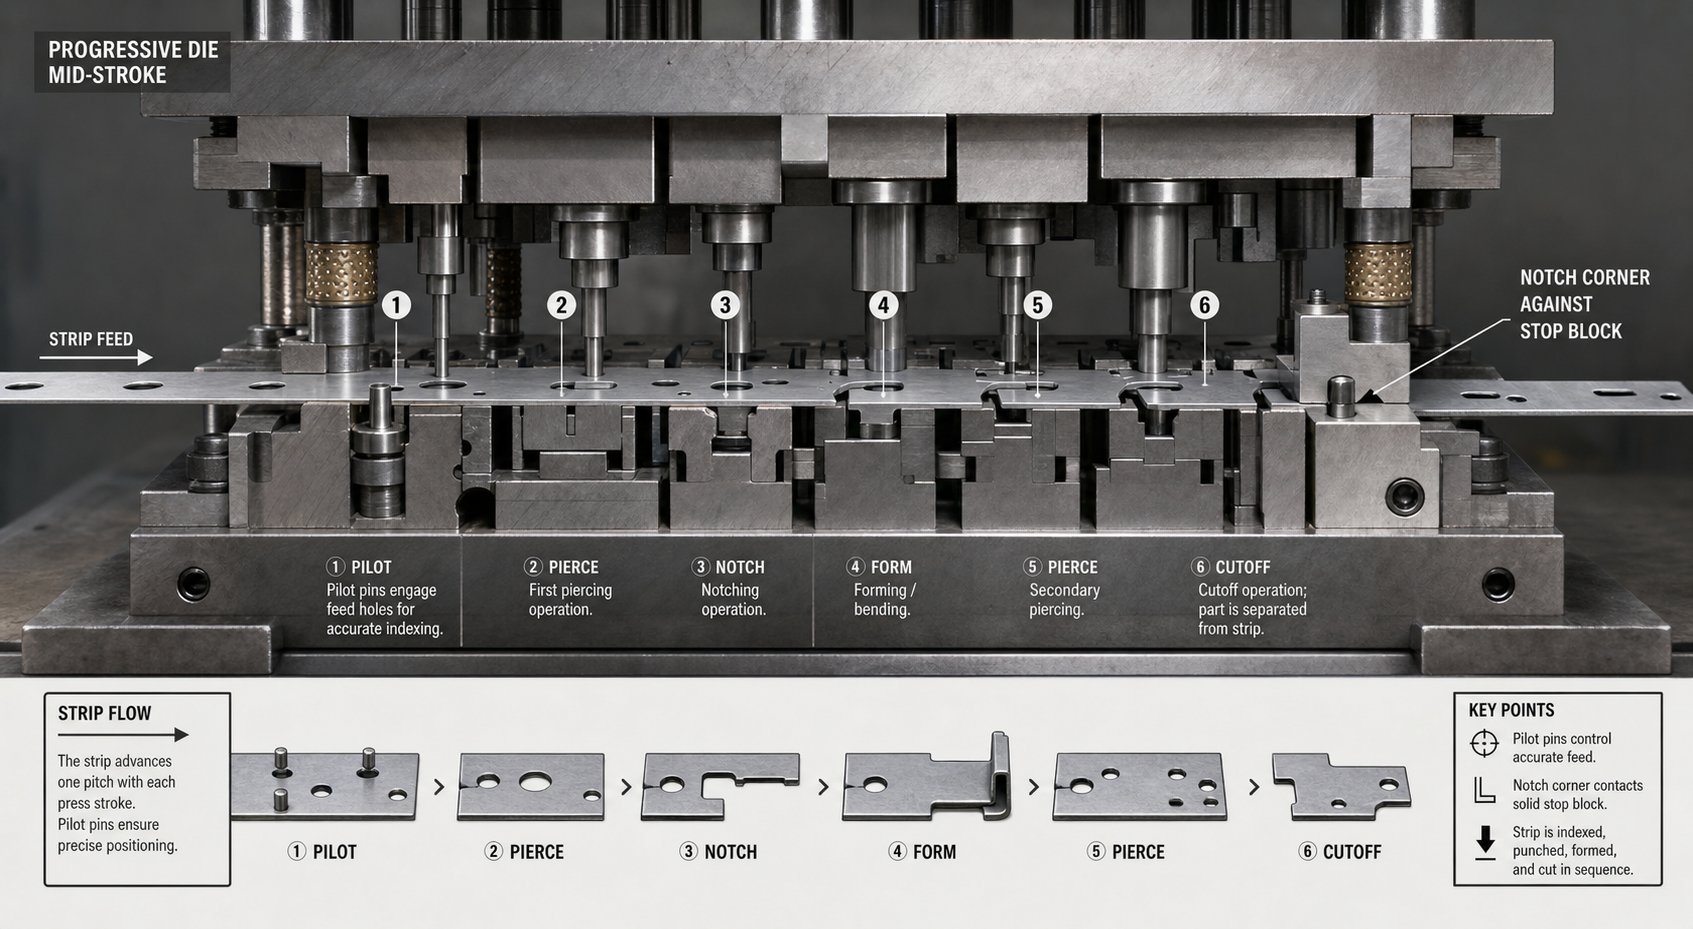
Wenn der Vorschub das Band freigibt, bewegt es sich vorwärts, bis die Kerbecke einen festen Anschlagblock berührt, der in der Matrize montiert ist. Dieser harte Stopp eliminiert alle kumulativen Fütterungsfehler, die sich über Hunderte von Vorgängen ansammeln könnten. Im Gegensatz zu elektronischen Sensoren, die Fehleinzüge im Nachhinein erkennen, verhindert der durch die Kerbengeometrie erzeugte physische Stopp, dass das Problem überhaupt auftritt.
Die Kerbe entfernt außerdem Kantenmaterial, das sonst die reibungslose Führung durch die Führungsschienen beeinträchtigen könnte. Coilmaterial kommt häufig mit leichten Kantengraten oder Wölbungen durch den Schlitzprozess an. Durch das Schneiden einer sauberen, geraden Kante in den Streifen verleiht die Bypass-Kerbe der Matrize unabhängig vom Zustand des eingehenden Materials eine zuverlässige Oberfläche zum Indexieren.
Bei Matrizen, die Stanzvorgänge an frühen Stationen durchführen, wird der Bypass-Kerbenstanzer normalerweise gleichzeitig mit dem Lochen des Pilotlochs ausgelöst. Dies bedeutet, dass das Band mit einem einzigen Schlag sowohl seine Registrierungslöcher als auch seine Kantenkontrollgeometrie erhält und alle Positionsreferenzen herstellt, bevor das Material die nachgeschalteten Formstationen erreicht.
Wechselwirkung zwischen Bypass-Kerben und Pilotstift-Registrierung
Bypass-Kerben und Führungsstifte arbeiten als Team, übernehmen jedoch unterschiedliche Aspekte der Streifenkontrolle. Führungsstifte sorgen für eine präzise X-Y-Positionierung, indem sie in vor-gelochte Löcher eingreifen und den Streifen beim Schließen der Matrize in die exakte Position ziehen. Bypass-Kerben legen unterdessen die Grobvorschubgrenze fest und sorgen für Z--Achsenfreiraum für geformte Merkmale.
So läuft die Sequenz während eines einzelnen Presshubzyklus ab:
- Der Feeder schiebt das Band um eine Teilungslänge vorwärts. Der Streifen bewegt sich frei durch die offene Matrize, bis die Ecke der Bypass-Kerbe den festen Anschlag berührt, wodurch ein Übervorschub verhindert wird.
- Der Pressenstößel beginnt seinen Abwärtshub. Beim Absenken der oberen Matrize dringen Führungsstifte in die vorgebohrten Löcher im Streifen ein, ziehen das Material in die präzise Endposition und korrigieren geringfügige seitliche Fehlausrichtungen.
- Die Abstreifplatte berührt die Bandoberfläche und drückt sie flach gegen die untere Matrizenfläche. An Formstationen können Heber das Band in einer erhöhten Position halten, um zuvor geformte Merkmale darunter zu entfernen.
- Stanz-, Präge- und Umformvorgänge laufen an allen Stationen gleichzeitig ab. An der ersten Station werden neue Bypasskerben und Führungslöcher in das ankommende Band geschnitten. An nachgelagerten Stationen nehmen Biegungen, Senkungen und Prägungen Gestalt an.
- Der Stößel kehrt die Richtung um. Stripper halten den Streifen fest, während sich die Stempel zurückziehen. Heber heben das Band wieder auf die Vorschubhöhe an, und die Bypass-Kerbengeometrie sorgt für den nötigen Freiraum, damit die geformten Merkmale beim Anheben des Bandes die unteren Gesenkkomponenten freigeben können.
- Der Vorschub wird wieder aktiviert, das Band wird zur nächsten Teilungsposition vorgeschoben und der Zyklus wiederholt sich.
Ohne Bypass-Kerben, die diesen anfänglichen Grobstopp bieten, würden die Pilotstifte allein die volle Last tragen, etwaige Vorschubfehler zu korrigieren. Bei Piloten handelt es sich um Präzisions-Stanzformkomponenten, die für eine genaue Positionierung konzipiert sind und nicht für die Aufnahme der Kraft eines übervorschubten Streifens. Wenn man sich auf sie als primäre Anschläge verlässt, beschleunigt sich der Stiftverschleiß und führt schließlich zu einer Fehlausrichtung an allen Stationen.
Verhindert das Abheben des Streifens und Fehleinzüge während des Vorschubs
Das Abheben des Streifens ist eines der hartnäckigsten Probleme beim Betrieb von Folgeverbundwerkzeugen. Wenn eine Formstation Material nach unten biegt, möchte der umgebende Trägerstreifen als Reaktion darauf nach oben ausweichen. Wenn sich das angehobene Material beim Vorschub des Streifens an einer Matrizenkomponente verfängt, kommt es zu einer Fehlzufuhr oder einem Knickereignis, das zum Absturz des Werkzeugs führen kann.
Bypass-Kerben lösen dieses Problem auf zwei Arten. Erstens reduzieren sie die Steifigkeit des Trägers in diesem Bereich, indem sie Material von der Trägerkante neben den Formstationen entfernen. Ein weniger starrer Träger ist nachgiebiger, d. h. er kann sich leicht biegen, ohne Hebekräfte über die gesamte Streifenbreite zu übertragen. Dies steht im Einklang mitKonstruktionsprinzipien für Trägerstreifendie Flexibilität mit struktureller Integrität in Einklang bringen.
Zweitens schafft die Kerbengeometrie selbst einen physischen Freiraum. Wenn ein geformtes Element wie eine gebogene Lasche oder ein gezogener Becher die nächste Station durchlaufen muss, stellt die Bypass-Kerbe sicher, dass an der Bandkante Freiraum vorhanden ist, damit sich dieses Element bewegen kann, ohne den Matrizenstahl zu berühren. Dies ist besonders wichtig bei Stanzformdesigns, bei denen die Stationen eng beieinander liegen und sich die geformten Merkmale unter oder über die Streifenebene erstrecken.
Das Verhältnis zwischen Kerbplatzierung und Streifenstabilität ist ein Balanceakt. Wenn Sie zu viel Material vom Träger abschneiden, verlieren Sie die nötige Strukturfestigkeit, um den Streifen zuverlässig durch die Matrize zu drücken. Schneiden Sie zu wenig ab und geformte Merkmale kollidieren mit nachgeschalteten Werkzeugen. Um dieses Gleichgewicht zu erreichen, müssen Sie die verfügbaren spezifischen Optionen für die Kerbgeometrie kennen und wissen, wann jede Konfiguration am besten zur Anwendung passt.
Arten von Bypass-Kerben und wann die einzelnen Konfigurationen verwendet werden sollten
Für diesen Balanceakt zwischen Abstand und Trägerstärke gibt es keine Einheitslösung, die für alle passt. Unterschiedliche Teilegeometrien, Materialstärken und Formtiefen erfordern unterschiedliche Kerbformen. Unter den verschiedenen Arten von Stanzwerkzeugen in der Produktion weisen Folgeverbundwerkzeuge die größte Vielfalt an Bypass-Kerbenkonfigurationen auf, da jede Station einzigartige Anforderungen an den Abstand stellt. Die Wahl der richtigen Geometrie ist keine kosmetische Entscheidung. Es wirkt sich direkt auf die Bandstabilität, das Ausschussverhalten und die Stempellebensdauer aus.
V-Notch-Konfiguration und typische Anwendungen
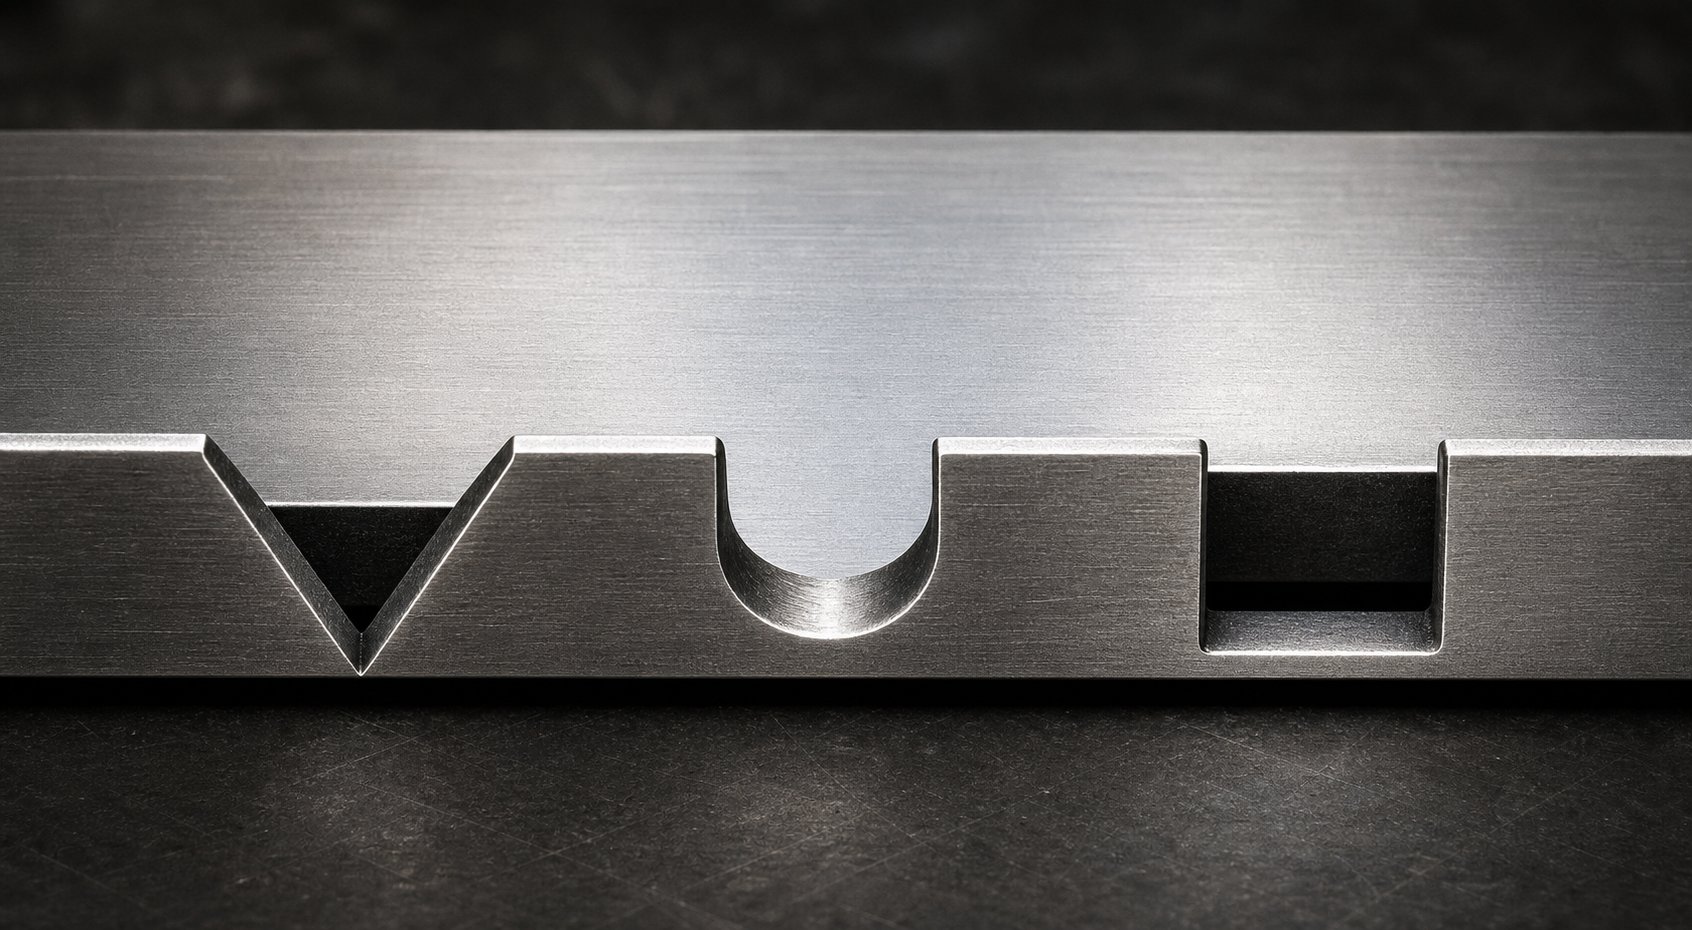
Die V--Kerbe ist die häufigste Bypass-Kerbengeometrie bei Stanzvorgängen. Es verfügt über zwei schräge Schnitte, die an einem Punkt zusammentreffen und so ein dreieckiges Relief an der Streifenkante erzeugen. Der Winkel des V liegt typischerweise zwischen 60 und 90 Grad, obwohl einige Anwendungen je nach Abstandsbedarf schmalere oder breitere Profile verwenden.
Warum ist die V-Notch so beliebt? Seine konische Form führt den Streifen beim Vorschub des Materials auf natürliche Weise zum festen Anschlag. Die abgewinkelten Kanten dienen als Einlauf, zentrieren den Streifen seitlich und verringern die Gefahr, dass eine Kerbecke am Anschlagblock hängen bleibt. Dieses selbst-zentrierende Verhalten macht V-Kerben besonders effektiv bei Hochgeschwindigkeits-Stanzwerkzeugen, bei denen der Streifen schnell und sauber indexiert werden muss.
V--Kerben funktionieren am besten bei Anwendungen mit moderaten Abstandsanforderungen und dünnerem Bandmaterial, typischerweise unter 2,0 mm. Sie erzeugen ein kompaktes Geschoss, das zuverlässig ausgeworfen wird, und die spitze Geometrie konzentriert im Vergleich zu scharfen rechteckigen Ecken weniger Spannung auf die Trägerkante. V--Kerben bieten jedoch eine begrenzte Freiraumbreite an der Streifenkante, was eine Einschränkung darstellen kann, wenn geformte Merkmale ein breiteres Fenster zum Durchdringen benötigen.
U-Notch- und rechteckige Bypass-Notch-Designs
Wenn eine V--Kerbe nicht genügend Freiraum bieten kann, kommen U--Kerben- und rechteckige Konfigurationen zum Einsatz. Diese Geometrien entfernen einen breiteren Materialabschnitt von der Trägerkante und schaffen so ein breiteres Entlastungsfenster für geformte Merkmale, die nachgeschaltete Stationen passieren können.
Die U--Kerbe hat einen halbkreisförmigen oder abgerundeten Boden, der die Belastung gleichmäßiger verteilt als eine Tasche mit scharfen Ecken. Dies macht es zu einer guten Wahl für Bypass-Kerben bei Blechumformungsanwendungen, bei denen der Trägerstreifen während des Hebebetriebs wiederholten Biegebelastungen ausgesetzt ist. Der Radius am Kerbengrund verringert das Risiko von Ermüdungsrissen, insbesondere bei Materialien, die zur Kaltverfestigung neigen.
Im Gegensatz dazu maximieren rechteckige Kerben die Freiraumfläche bei gegebener Kerbentiefe. Sie lassen sich problemlos in die Matrize einarbeiten und erzeugen eine einfache Butzenform. Der Nachteil besteht darin, dass scharfe Innenecken Spannungskonzentrationspunkte erzeugen. Bei härteren oder dünneren Materialien können diese Ecken nach Tausenden von Presszyklen zu Rissen führen. Durch das Hinzufügen kleiner Eckenradien (sogar 0,5 bis 1,0 mm) wird dieses Risiko erheblich gemindert, ohne dass ein sinnvoller Freiraum verloren geht.
Sowohl U--Kerben- als auch rechteckige Designs sind bei Folgeverbundwerkzeugen mit tiefen Umformstationen, großen Prägungen oder mehreren Biegungen, die weit unter die Bandebene reichen, üblich. Wenn das geformte Element erheblichen Bewegungsspielraum benötigt, bieten diese breiteren Geometrien diesen.
Positive vs. negative Bypass-Kerbengeometrie
Abgesehen von der Form des Schnitts selbst lässt sich das Design der Bypass-Kerbe in zwei grundlegende Kategorien aufteilen, je nachdem, wie mit dem Material umgegangen wird: positiv und negativ. Das Verständnis negativer und positiver Bypass-Kerben in Blechstanzwerkzeugen ist von entscheidender Bedeutung, da sich die Wahl unterschiedlich auf die Trägerfestigkeit, das Butzenmanagement und das Gesamtverhalten des Streifens auswirkt.
A negative Bypass-Kerbeist das, was sich die meisten Ingenieure zuerst vorstellen. Material wird physisch von der Bandkante entfernt, wodurch ein Ausschnitt entsteht, der Freiraum schafft. Der entfernte Rohling muss durch geeignete Düsenentlüftung und Abfallrutschen entsorgt werden. Negative Kerben sind der Standardansatz bei den meisten Stanzanwendungen, da sie vom ersten Schlag an eine vorhersehbare, konsistente Freiraumgeometrie bieten.
A positive Bypass-Kerbeverfolgt einen anderen Ansatz. Anstatt Material zu entfernen, wird Streifenmaterial zurückgehalten oder umgeleitet, um ein Relief zu erzeugen. Stellen Sie sich einen Lanzen-{2}}und-Vorgang vor, bei dem eine Lasche aus der Trägerebene herausgebogen wird, anstatt vollständig weggeschnitten zu werden. Das Material bleibt am Streifen haften, bewegt sich aber aus der Störzone. Bei dieser Methode bleibt ein größerer Trägerquerschnitt erhalten, was die Streifensteifigkeit und Vorschubstabilität verbessert. Außerdem entfällt der Butzen vollständig, wodurch Probleme bei der Ausschussverwaltung bei engen Matrizenanordnungen gelöst werden.
Die praktische Bedeutung dieser Begriffe kann je nach Unternehmen und Werkzeugkonstrukteur unterschiedlich sein, daher sollten Definitionen immer anhand der spezifischen verwendeten Werkzeugzeichnungs- und Streifenlayoutnormen bestätigt werden. Die folgende Tabelle erfasst die Hauptunterschiede:
| Geometrietyp | Typischer Anwendungsfall | Vorteile | Einschränkungen |
|---|---|---|---|
| V-Kerbe (negativ) | Hochgeschwindigkeits-Folgeverbundmatrizen mit mäßigem Spielbedarf; dünnes Bandmaterial unter 2,0 mm | Selbst-zentrierende Feed-Aktion; kompakte Nacktschnecke; geringere Spannungskonzentration an der Trägerkante | Begrenzte Durchfahrtsbreite; nicht ideal für tief-geformte Merkmale, die breite Relieffenster erfordern |
| U-Kerbe (negativ) | Anwendungen mit wiederholter Biegebelastung; Materialien, die zur Kaltverfestigung oder Ermüdungsrissbildung neigen | Die abgerundete Wurzel verteilt die Belastung gleichmäßig; gute Ermüdungsbeständigkeit; mäßige Durchfahrtsbreite | Etwas komplexere Stempelgeometrie; Die Form der Schnecke erfordert möglicherweise eine spezielle Rutschenkonstruktion |
| Rechteckig (Negativ) | Tiefformstationen; Große Prägungen oder Biegungen, die weit unter die Streifenebene reichen | Maximaler Freiraumbereich für gegebene Tiefe; einfach zu bearbeiten; vorhersehbare Schneckengeometrie | Scharfe Ecken erzeugen Spannungserhöhungen; erfordert zusätzliche Radien in härteren oder dünneren Materialien |
| Positiv (Lance-und-Form) | Enge Matrizenanordnungen, bei denen die Handhabung der Rohlinge problematisch ist; Anwendungen, die maximale Trägersteifigkeit erfordern | Keine Schnecke produziert; behält den Querschnitt des Trägers bei; verbessert die Futterstabilität | Begrenzte Durchfahrtstiefe; Die eingestochene Lasche kann stören, wenn sie nicht vollständig kontrolliert wird. erhöht die Komplexität der Umformung |
Die Auswahl der richtigen Konfiguration für negative und positive Bypass-Kerben in Stanzwerkzeugen für die Blechumformung hängt von vier Variablen ab: Banddicke, Materialeigenschaften, der Abstand, den Ihre geformten Merkmale erfordern, und die Umformtiefe an benachbarten Stationen. Eine flache Münze oder Prägung benötigt möglicherweise nur eine schmale V--Kerbe für den Spielraum. Ein tief{3}gezogener Becher, der mehrere Stationen durchläuft, erfordert wahrscheinlich eine rechteckige oder U{5}}Kerbenentlastung in voller Breite, um ohne Kontakt passieren zu können.
Die von Ihnen gewählte Geometrie hat auch Einfluss darauf, wie sich die Kerbe mit der Zeit abnutzt und wie sich die Matrize bei Produktionsgeschwindigkeit verhält. Schärfere Kerbprofile schneiden sauber, konzentrieren den Verschleiß jedoch auf kleinere Stanzbereiche. Breitere Profile verteilen die Last, entfernen aber mehr Trägermaterial. Diese Kompromisse hängen direkt mit den Designparametern und Platzierungsregeln zusammen, die bestimmen, wo jede Kerbe im Verhältnis zu Piloten, Teilegeometrie und Stationsabstand sitzt.
Designparameter und Platzierungsrichtlinien für Bypass-Kerben
Jede oben besprochene Kerbenkonfiguration lebt oder stirbt basierend auf den Zahlen dahinter. Die Form allein garantiert keine Leistung. Der AV--Kerbenschnitt ist zu flach, sodass geformte Merkmale immer noch mit nachgeschalteten Werkzeugen kollidieren können. Eine zu tief geschnittene rechteckige Kerbe bricht den Trägerstreifen unter der Vorschublast. Ein effektives Stanzwerkzeugdesign erfordert eine präzise Kontrolle über vier kritische Geometrieparameter und eine disziplinierte Platzierung im Verhältnis zum Rest des Streifenlayouts.
Kritische Geometrieparameter für das Bypass-Notch-Design
Wenn Sie sich hinsetzen, um eine Bypass-Kerbe in einer Metallstanzform zu dimensionieren, sind dies die Variablen, die darüber entscheiden, ob Ihr Band sauber mit Produktionsgeschwindigkeit zugeführt wird oder Ihnen vom ersten Tag an Kopfschmerzen bereitet:
- Kerbtiefe- Der Abstand, um den sich die Kerbe von der Streifenkante nach innen erstreckt. Dies muss die maximale Höhe (oder Tiefe) aller geformten Elemente überschreiten, die nachfolgende Stationen durchlaufen müssen. Eine übliche Ausgangsrichtlinie besteht darin, die Kerbentiefe auf das 1,5- bis 2,0-fache der Höhe des geformten Merkmals einzustellen, um einen Arbeitsspielraum zu schaffen, der Materialrückfederung und leichte Streifenfehlausrichtung während des Vorschubs berücksichtigt.
- Kerbenbreite- Die Abmessung entlang der Bandkante in Vorschubrichtung. Die Kerbenbreite muss die gesamte Länge des geformten Elements aufnehmen, wenn es sich am Stoppblock vorbeibewegt, plus genügend Spielraum, um einen Kontakt unter ungünstigsten -Fallbedingungen zu verhindern. Die Breite bezieht sich normalerweise auf den Stationsabstand -. Eine Kerbe, die schmaler als 40 bis 60 Prozent des Neigungsabstands ist, bietet möglicherweise keinen ausreichenden Freiraum für Merkmale, die die Übergangszone zwischen Stationen überspannen.
- Kerbwinkel (V-kerbspezifisch)- Der eingeschlossene Winkel zwischen den beiden Schnittflächen einer V--Kerbe. Winkel zwischen 60 und 90 Grad bieten das beste Gleichgewicht zwischen Selbstzentrierung und Spielraum. Spitzere Winkel unter 60 Grad führen zu empfindlicheren Kerbspitzen, die unter Bandspannung zum Bruch neigen, während Winkel über 90 Grad den Zentriervorteil verringern und Trägermaterial seitlich verschwenden.
- Abstand und Wiederholung- Bypass-Kerben wiederholen sich in jeder Tonhöhe entlang des Streifens. Ihr Abstand entspricht exakt dem Matrizenabstand, wodurch sichergestellt wird, dass bei jedem Fortschritt eine identische Stoppreferenz entsteht. Bei manchen Design-Layouts für Metallstanzwerkzeuge sind Kerben an beiden Streifenkanten (doppelseitig) vorhanden, um die seitliche Ausrichtung zu verbessern, insbesondere bei Anwendungen mit breiten Spulen, bei denen einseitige Kerben eine leichte Drehung des Streifens während des Vorschubs ermöglichen.
Diese Parameter interagieren miteinander. Durch Erhöhen der Kerbentiefe ohne Verbreitern der Kerbenöffnung entsteht ein schmaler Schlitz, der Geschosse auffängt und dem Auswerfen widersteht. Durch Verbreiterung der Kerbe ohne Anpassung der Tiefe kann seitlicher Spielraum geschaffen werden, ohne dass vertikale Interferenzprobleme gelöst werden. Ein effektives Stempeldesign behandelt sie als System und nicht als unabhängige Dimensionen.
Platzierungsrichtlinien in Bezug auf Pilotlöcher und Stationsabstände
Die Position des Kerbstanzers im Streifenlayout ist ebenso wichtig wie die Kerbenform selbst. Die Platzierung folgt einigen Grundprinzipien bei Blechstanzwerkzeugen:
Bypasskerben sollten an der frühestmöglichen Station geschnitten werden, idealerweise an Station eins oder zwei. Dadurch wird sichergestellt, dass das Band seine Kantenkontrollreferenz erhält, bevor es auf nachfolgende Formungsvorgänge stößt. Das frühzeitige Schneiden der Kerbe bedeutet auch, dass die gerade Kante für die maximale Anzahl nachfolgender Stationen zum Indexieren verfügbar ist.
Der Kerbstanzer sollte nach Möglichkeit an derselben Stelle auslösen wie der Pilotlochstanzer. Dadurch werden sowohl der Grobvorschubstopp als auch die Feinpositionsreferenz-in einem einzigen Treffer festgelegt, wodurch etwaige Positionsfehler vermieden werden, die sich ansammeln könnten, wenn diese Features an verschiedenen Stationen geschnitten würden. In der Praxis platzieren die meisten Hersteller progressiver Formen den Kerbstempel neben dem Pilotstempel im selben Formblock.
Seitlich sollten Kerben weit genug von der Teilegeometrie entfernt sein, damit der Träger die strukturelle Kontinuität zwischen der Kerbe und der nächstgelegenen Kante des Teilrohlings beibehält. Eine allgemeine Regel bei der Gestaltung von Metallstanzungen besteht darin, eine Mindestbrückenbreite zwischen der Kerbe und angrenzenden Ausschnitten einzuhalten, die mindestens dem 1,5-fachen der Banddicke entspricht. Wenn dieser Wert unterschritten wird, wird der Träger zu einem schwachen Glied, das unter der Vorschubspannung reißen kann.
Ausgleich der Freiraumtiefe mit der Integrität des Trägerstreifens
Hier liegt die Spannung, mit der jeder Matrizenentwickler konfrontiert ist: Tiefere Kerben bieten mehr Spielraum für geformte Merkmale, entfernen aber auch mehr Material von der Trägerkante. Wenn Sie zu viel davon entfernen, verliert der Träger die erforderliche Querschnittsfestigkeit, um das Band zuverlässig durch Führungsschienen und über Heber zu schieben.
Stellen Sie sich ein 1,0 mm dickes Stahlband mit einem 12 mm breiten Träger auf jeder Seite vor. Wenn Ihre Bypass-Kerbe 8 mm nach innen reicht, bleiben an diesem Querschnitt nur 4 mm Trägermaterial intakt. Die verbleibende Brücke muss alle Vorschubkräfte, Hebelasten und die dynamischen Belastungen des Hochgeschwindigkeitspressenbetriebs bewältigen. Bei dünneren oder weicheren Materialien reicht dieser Restabschnitt möglicherweise nicht aus.
Das technische Prinzip, das diesem Gleichgewicht zugrunde liegt, ist unkompliziert: Die Kerbentiefe sollte niemals mehr als 60 bis 70 Prozent der Trägerbreite einnehmen. Wenn Sie innerhalb dieses Bereichs bleiben, bleibt genügend Strukturmaterial erhalten, um die Zufuhrzuverlässigkeit aufrechtzuerhalten und gleichzeitig einen sinnvollen Spielraum für geformte Merkmale bereitzustellen. Wenn Ihre geformte Geometrie eine tiefere Entlastung erfordert, als dieses Verhältnis zulässt, besteht die richtige Reaktion darin, den Trägerstreifen im ursprünglichen Streifenlayout zu verbreitern, anstatt die Kerbe tiefer in einen zu kleinen Träger zu drücken.
Hier überschneiden sich die Gestaltung des Stanzwerkzeugs und die Optimierung des Streifenlayouts. Eine Metallstanzform, die hinsichtlich des Materialverbrauchs zwar effizient aussieht, aber nicht genügend Trägerbreite für die richtige Bypass-Kerbentiefe aufweist, kostet letztendlich mehr durch Fehlzuführungen, Werkzeugabstürze und Ausschuss. Das Streifenlayout muss von Anfang an unter Berücksichtigung der Kerbengeometrie entworfen werden und darf nicht erst nach dem Bau der Matrize nachgerüstet werden.
Materialeigenschaften fügen dieser Berechnung eine weitere Ebene hinzu. Hochfeste Stähle tolerieren tiefere Kerbverhältnisse, da ihre höhere Streckgrenze die Trägersteifigkeit bei geringerem Querschnitt aufrechterhält. Weiche Aluminium- oder Kupferlegierungen benötigen konservativere Tiefengrenzen, da sich der verbleibende Träger unter Belastung leichter verformt. Diese materialspezifischen Anpassungen verdienen eine eigene detaillierte Behandlung, um eine übermäßige Vereinfachung des Designprozesses zu vermeiden.
Bypass-Kerben im Vergleich zu alternativen Streifenkontrollmethoden
Bypass-Kerben sind nicht die einzige Möglichkeit, die Streifenbewegung in einem Folgeverbundwerkzeug zu steuern. Führungsstifte, Seitenschneider, glatte Trägerstreifen und Systeme auf Heber--Basis spielen alle eine Rolle bei der Herstellung von Metallstanzwerkzeugen. Warum also das eine dem anderen vorziehen? Die Antwort hängt von den Registrierungsanforderungen, den Ausschusszielen und davon ab, wie viel Komplexität Ihr Stanzwerkzeugbudget unterstützen kann. Jede Methode hat ihren Sweet Spot und das Verständnis der Kompromisse- hilft Ihnen, die richtige Kombination für eine bestimmte Anwendung auszuwählen.
Bypass-Kerben im Vergleich zu Pilotstiften allein
Führungsstifte sind die Präzisionsarbeitspferde der Streifenregistrierung. Sie dringen in vor-gelochte Löcher ein und ziehen den Streifen bei jedem Hub in die exakte X-Y-Position. AlsPeter Ulintz von PMA stellt festDie Piloten müssen so dimensioniert sein, dass sie nur einen Abstand von 0,0005 bis 0,001 Zoll zu ihren Löchern haben und eingreifen müssen, bevor andere Stempel das Material berühren. Sie liefern eine hervorragende Positionsgenauigkeit, oft innerhalb weniger Tausendstel Zoll.
Doch allein die Verwendung von Pilotstiften zur Vorschubsteuerung hat einen erheblichen Nachteil. Piloten sind für eine gute Ortung konzipiert und nicht für die Aufnahme der Kraft eines überfüllten Streifens. Wenn der Vorschub auch nur um den Bruchteil eines Millimeters überschießt, nimmt der Pilotstift die Stoßlastseite-auf. Bei Tausenden von Zyklen auf einer Stanzpresse, die mit Produktionsgeschwindigkeit läuft, verbiegt diese wiederholte seitliche Belastung die Piloten, verlängert die Pilotenlöcher und verschlechtert die Passgenauigkeit an jeder Station.
Bypass-Kerben beseitigen dieses Problem, indem sie einen groben mechanischen Anschlag vor dem Piloteneingriff bieten. Die Kerbecke berührt zuerst den Anschlagblock und absorbiert die Übervorschubkraft mit einer robusten Kante und nicht mit einem Präzisionsstift. Die Piloten übernehmen dann nur noch die Feinkorrektur und arbeiten innerhalb ihres Designrahmens. Diese Arbeitsteilung verlängert die Lebensdauer des Piloten und sorgt dafür, dass die Registrierungsgenauigkeit weitaus länger erhalten bleibt als bei Solopiloten.
Bedeutet das, dass jedes Folgeverbundwerkzeug neben den Piloten auch Bypasskerben benötigt? Nicht unbedingt. Einfache Stanz- oder Perforationsmatrizen ohne Umformvorgänge, minimaler Bandhub und kurze Vorschubläufe können mit Piloten allein gut funktionieren. Anders berechnet sich das Risiko bei der Großserienproduktion auf einer Stanzmaschine, wo Tausende von Hüben pro Stunde jeden kleinen Fehler verstärken.
Alternative Streifenkontrollmethoden und ihre-Nachteile
Über die Kombination aus Bypass-Kerbe und Pilotstift hinaus gibt es mehrere andere Metallstanztechniken zur Steuerung des Bandverlaufs:
Glatte Trägerstreifen ohne KerbenVerlassen Sie sich bei der Positionskontrolle vollständig auf die Vorschub- und Führungsstifte. Der Träger verbindet einfach Teilerohlinge und bietet eine Oberfläche zur Aufnahme von Führungsschienen. Dieser Ansatz eignet sich für einfache Teile ohne Umformung, die die Bandhöhe verändert, bietet aber keinen mechanischen Übervorschubschutz. Jeglicher Feeder-Schlupf oder Timing-Fehler bleibt unkorrigiert, bis ein Führungsstift (oder ein Matrizen-Crash) ihn auffängt.
SeitenschneiderSchneiden Sie an der ersten Station eine kleine Menge Material von einer oder beiden Bandkanten ab. Die frisch geschnittene Kante rastet gegen einen Anschlag ein, um den Verlauf einzustellen. Seitenschneider erfüllen eine ähnliche grobe Stoppfunktion wie Bypass-Kerben, erzeugen jedoch ein kontinuierliches Band aus Kantenabfall und nicht einzelne Stücke. Dieser Ansatz ist bei Stanzwerkzeug- und Stanzanwendungen üblich, bei denen der Zustand der eingehenden Spulenkanten unzuverlässig ist oder bei denen die Bandbreite vor dem Eintritt in die Führungsschienen ausgerichtet werden muss.
Lifter-basierte SystemeHeben Sie den Streifen zwischen den Hüben über die Matrizenoberfläche an, sodass die geformten Merkmale während des Vorschubs die unteren Matrizenkomponenten freigeben können. Heber lösen das Problem des vertikalen Abstands, das seitlich durch Bypass-Kerben behoben wird. In der Praxis verwenden die meisten komplexen Folgeverbundwerkzeuge beides: Heber für den vertikalen Abstand und Bypass-Kerben zur Kantenkontrolle und Vorschubbegrenzung. Heber allein können eine Überfütterung nicht verhindern oder die seitliche Ausrichtung korrigieren.
BühnenwerkzeugkonfigurationenTeilen Sie den Folgevorgang in separate Stationen auf einzelnen Matrizensätzen auf. Jede Station erhält einen einzelnen Rohling anstelle eines Endlosstreifens, wodurch die Herausforderungen bei der Streifenzuführung vollständig entfallen. Der Kompromiss-ist ein deutlich geringerer Durchsatz, höhere Bearbeitungskosten und komplexere Teiletransfermechanismen zwischen den Stufen.
Auswirkungen auf die Optimierung des Streifenlayouts und die Ausschussreduzierung
Jede Bandkontrollmethode beeinflusst, wie viel Material als nutzbare Teile im Vergleich zu Ausschuss entsteht. Bypass-Kerben entfernen kleine, diskrete Butzen von der Trägerkante und fügen bei jedem Hub eine vorhersehbare Ausschusskomponente hinzu. Dieser Ausschuss ist minimal, typischerweise ein paar Quadratmillimeter pro Kerbe, und die Zufuhrzuverlässigkeit, die er bietet, lohnt sich auf jeden Fall.
Seitenschneider erzeugen pro Hub mehr Ausschuss, da sie die gesamte Bandkante kontinuierlich beschneiden. Wenn Ihre Materialkosten hoch sind oder Ihre Teilegeometrie bereits an die Grenzen der Materialausnutzung stößt, kann dieser zusätzliche Kantenbeschnitt die Wirtschaftlichkeit ungünstig beeinflussen. Wenn Ihr eingehendes Coil hingegen eine schlechte Kantenqualität aufweist, kann es trotzdem unvermeidlich sein, dass der Seitenschneider verschrottet wird.
Einfache Träger ohne Kerben erzeugen durch die Kontrollmethode selbst keinen zusätzlichen Ausschuss, aber die damit einhergehenden Fehlzuführungen verursachen weitaus mehr Abfall in Form von Ausschussteilen und Ausfallzeiten bei der Werkzeugreparatur. Die „Einsparungen“ durch die Eliminierung von Kerbausschuss sind illusorisch, wenn Ihre Ausschussrate auch nur geringfügig steigt.
In der folgenden Tabelle sind diese Kompromisse-zum schnellen Nachschlagen nebeneinander aufgeführt:
| Kontrollmethode | Registrierungsgenauigkeit | Schrotteinschlag | Komplexität der Werkzeuge | Am besten-geeignete Anwendung |
|---|---|---|---|---|
| Bypass-Kerben + Führungsstifte | Hoch. Grober Anschlag verhindert Überfütterung; Piloten bieten eine genaue X-Y-Position innerhalb von 0,001 Zoll. | Niedrig. Kleine diskrete Kugeln pro Schlag; vorhersehbar und beherrschbar. | Mäßig. Erfordert zusätzlich zu den Piloten einen Kerbschlag, einen Stoppblock und einen Geschossauswurfweg. | Folgeverbundwerkzeuge mit mehreren Stationen und Umformvorgängen, Hochgeschwindigkeitsproduktion und engen Toleranzen. |
| Pilot Pins allein | Hoch für einen guten Standort, aber anfällig für kumulative Feed-Fehler und Überlastung des Piloten. | Keine von der Kontrollmethode selbst; höheres Risiko von Fehleinzug-bedingtem Ausschuss. | Niedrig. Nur Standard-Pilothardware. | Einfache Stanz- oder Perforationsmatrizen ohne Umformung; Anwendungen mit kurzer{0}Laufzeit oder niedriger{1}}Geschwindigkeit. |
| Seitenschneider + Führungsstifte | Hoch. Frische-Schnittkante sorgt für saubere Stopp-Referenz; Piloten kümmern sich um die Feinpositionierung. | Mäßig. Durchgehendes Randbesatzband sorgt für kontinuierliches Abfallvolumen. | Mäßig bis hoch. Seitenschneider-Werkzeug sowie Verwaltung und Entsorgung von Abfallbändern. | Die laufenden Spulen weisen eine unzuverlässige Kantenqualität auf; Anwendungen, die eine zentrierte Streifenbreite erfordern. |
| Einfacher Träger (keine Kerben) | Hängt vollständig von der Genauigkeit des Feeders und der Fähigkeit des Piloten zur Korrektur ab. | Keine von der Methode selbst; Ein erhöhtes Fehleinzugsrisiko erhöht den Teileausschuss. | Niedrig. Keine zusätzlichen Werkzeuge außer Führungsschienen und Piloten. | Sehr einfaches flaches Stanzen ohne Umformung; Teile mit geringem-Risiko, bei denen gelegentliche Fehleinzüge tolerierbar sind. |
| Hebesysteme (vertikale Steuerung) | Behandelt nur den Z--Achsenabstand; Keine Quer- oder Vorschubrichtungssteuerung. | Keine von Liftern; muss mit einer anderen Methode zur Futtersteuerung gekoppelt werden. | Mäßig. Feder- oder pneumatische Heber, zeitliche Koordination mit Vorschubfreigabe. | Matrizen mit geformten Merkmalen, die sich unter die Streifenebene erstrecken; Wird immer zusammen mit Piloten und Kerben verwendet. |
| Bühnenwerkzeuge (separate Stationen) | Hoch pro Station, aber die Übertragungsgenauigkeit zwischen Stationen führt zu neuen Variablen. | Variable. Kein Trägerabfall, aber die Handhabung und Übertragung von Rohlingen kann zu Ausschuss führen. | Hoch. Mehrere Matrizensätze, Transfermechanismen, separate Pressenhübe pro Vorgang. | Sehr komplexe Teile, die nicht in einem einzigen Folgeband hergestellt werden können; niedrige-bis-mittlere Lautstärke. |
In den meisten Produktionsumgebungen bietet die Kombination aus Bypass-Kerbe und Führungsstift das beste Gleichgewicht zwischen Genauigkeit, Ausschusskontrolle und Wartbarkeit. Seitenschneider sind die logische Alternative, wenn die Kantenbeschaffenheit ein Problem darstellt. Lifter ergänzen die kerbenbasierte Kontrolle, statt sie zu ersetzen. Und das Bühnenwerkzeug ist ein völlig anderes Paradigma, das Teilen vorbehalten ist, deren Geometrie einfach nicht durch einen einzelnen Streifen voranschreiten kann.
Die Optimierung des Streifenlayouts bedeutet letztendlich, die Steuerungsmethode zu wählen, die die Gesamtkosten und nicht nur die Materialkosten minimiert. Ein paar zusätzliche Quadratmillimeter Kerbschrott pro Treffer sind vernachlässigbar im Vergleich zu Ausfallzeiten, Werkzeugreparaturen und Qualitätsausschuss, die durch unzureichende Bandkontrolle entstehen. Die wirklichen Einsparungen ergeben sich aus dem Einbau der richtigen Kombination von Steuerungsfunktionen in das Stanzwerkzeug und die Matrize von Anfang an, statt nachzurüsten, wenn in der Produktion Probleme mit der Zuführung auftreten.
Allerdings reagiert nicht jedes Material gleich auf diese Kontrollmethoden. Banddicke, Härte und Duktilität verändern grundlegend, wie sich der Träger unter Vorschublasten verhält und wie Kerbkanten während des Schneidens und Vorschubs mit dem Material interagieren.
Material-Spezifische Überlegungen zum Design der Bypass-Kerbe
Eine Bypass-Kerbe, die in 1,0 mm kalt-gewalztem Stahl einwandfrei funktioniert, kann beim Wechsel zu Aluminium oder einer hoch-festen Legierung zu Rissen im Träger, zum Abrieb des Stempels oder zur Beschädigung der Oberflächenbeschaffenheit führen. Materialeigenschaften beeinflussen nicht nur Umformstationen. Sie bestimmen, wie sich die Kerbe selbst beim Schneiden verhält, wie der verbleibende Träger mit Vorschublasten umgeht und wie die Kerbkanten über Tausende von Presszyklen hinweg halten. Die Kerbgestaltung als materialunabhängig zu behandeln, ist einer der schnellsten Wege zu Produktionsproblemen beim Blechstanzen.
Wie die Streifendicke die Kerbtiefe und -breite beeinflusst
Die Banddicke ist die direkteste Variable, die sich auf die Geometrie der Bypass-Kerbe auswirkt. Dickeres Material erfordert tiefere Kerbschnitte, um geformte Merkmale freizumachen, die natürlicherweise weiter unter oder über die Streifenebene hinausragen. Eine 0,5-mm-Biegung in 0,4-mm-Material erzeugt eine bescheidene Strukturhöhe. Der gleiche Biegewinkel in 2,0-mm-Material erzeugt einen geformten Vorsprung, der vier- bis fünfmal höher ist und eine proportional tiefere Entlastung erfordert.
Die Dicke bestimmt auch, wie viel Trägerfestigkeit nach dem Schneiden der Kerbe verbleibt. Eine 10 mm tiefe Kerbe in einem 15 mm breiten Träger lässt 5 mm Brückenmaterial übrig. Bei dünnem Material (unter 0,8 mm) hat diese Brücke eine sehr kleine Querschnittsfläche und kann sich unter der Vorschubspannung verbiegen oder reißen. Bei dickeren gestanzten Stahlbändern über 2,0 mm behält die gleiche 5-mm-Brücke genügend Widerstandsmoment bei, um Produktionslasten bequem zu bewältigen.
Die Breite verhält sich ähnlich. Dickere Streifen benötigen breitere Kerböffnungen, da geformte Merkmale entlang der Vorschubrichtung mehr linearen Raum einnehmen. Das Geschoss, das aus einer breiteren, tieferen Kerbe in dickem Material entsteht, ist außerdem schwerer und schwerer auszuwerfen. Werkzeugkonstrukteure, die mit Stanzwerkzeugen aus Stahl für schwere Materialien arbeiten, fügen oft Vakuum oder einen positiven Luftstoß hinzu, um sicherzustellen, dass die Butzen die Matrize passieren und sich nicht im Butzenloch ansammeln.
Auswirkungen von Materialhärte und Duktilität auf die Kerbgeometrie
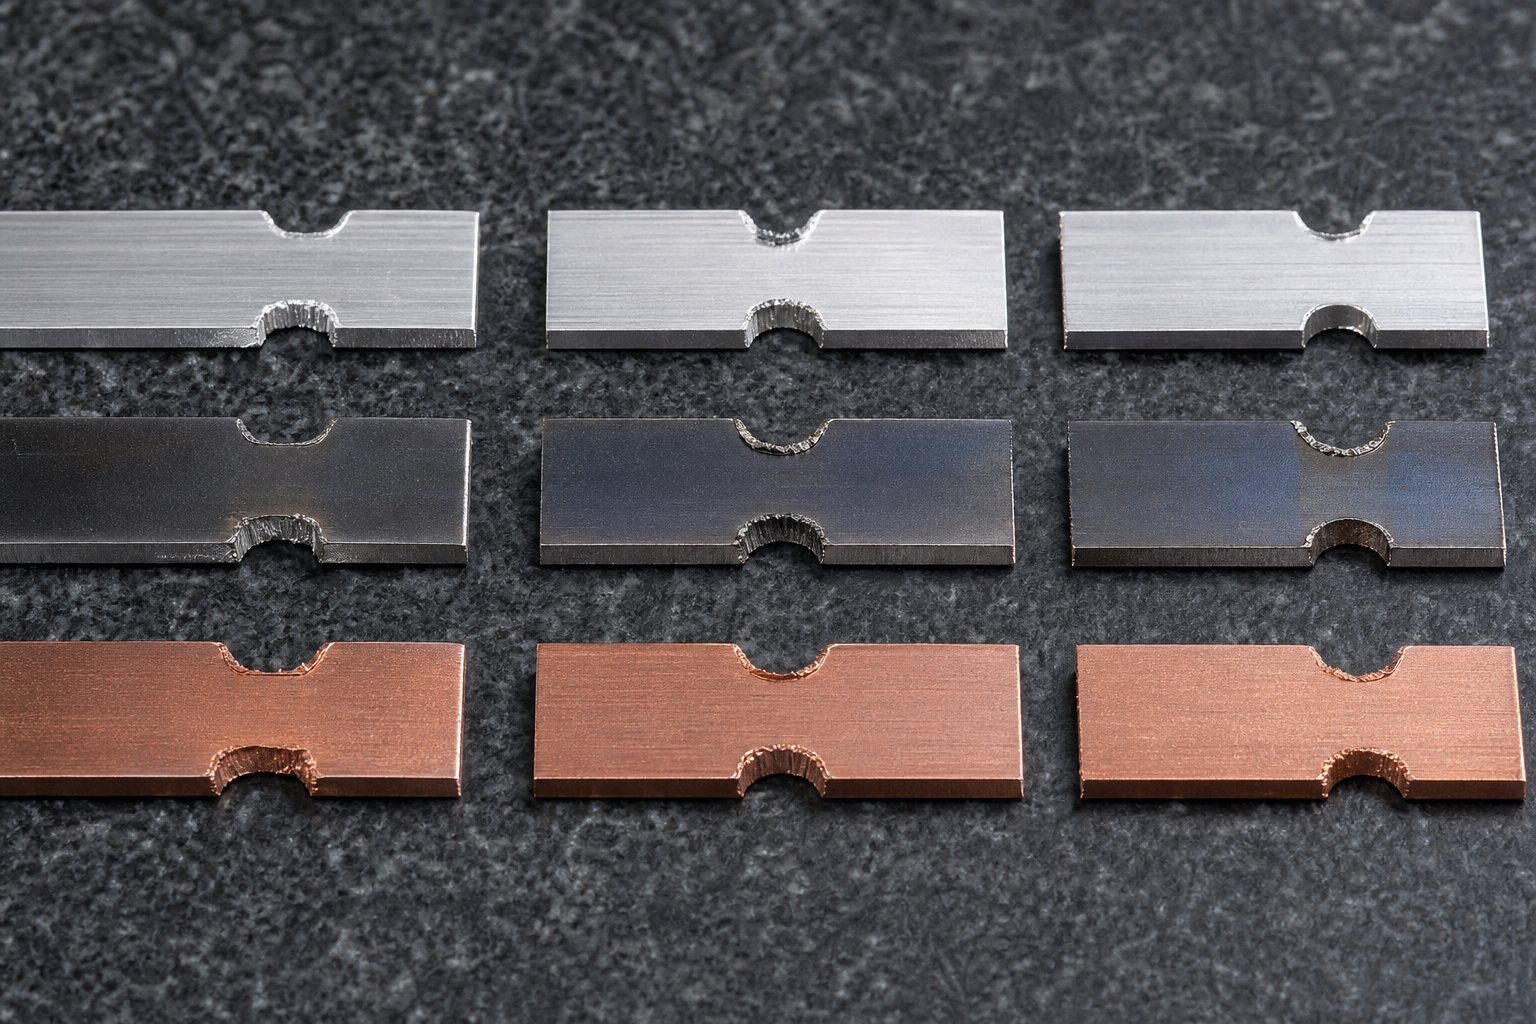
Härte und Duktilität steuern, was nach dem Schneiden an den Kanten und Ecken der Kerbe passiert. Weiche, duktile Materialien wie Kupfer und geglühtes Aluminium verformen sich plastisch um die Kerbe herum, ohne zu reißen. Harte Materialien mit geringer Duktilität konzentrieren die Spannung an scharfen Ecken und können Mikrorisse verursachen, die sich unter zyklischen Zufuhrbelastungen ausbreiten.
So reagieren verschiedene Materialkategorien auf die Bypass-Kerbgeometrie:
- Kohlenstoffarmer Stahl (CRS, 1008/1010)- Verträgt scharfe V-Kerben und rechteckige Geometrien gut. Eine gute Duktilität ermöglicht eine Spannungsumverteilung an den Ecken. Eine mäßige Rückfederung bedeutet, dass geformte Elemente ihre Form vorhersehbar behalten, sodass die Berechnung des Kerbspiels einfach ist. Dies ist das Basismaterial für die meisten Stahlblech-Stanzformen.
- Hochfester Stahl (HSLA, DP, AHSS)- Eine höhere Härte bedeutet, dass der Kerbstempel schneller verschleißt und die Schnittkräfte steigen. Eine verringerte Duktilität macht scharfe Innenecken gefährlich. Rechteckige Kerben in diesen Materialien erfordern Eckradien von mindestens dem 1,0- bis 1,5-fachen der Banddicke, um Ermüdungsrisse an der Trägerkante zu vermeiden. Die Rückfederung ist wesentlich größer, daher können geformte Merkmale weiter als nominal hervorstehen, was eine zusätzliche Spieltiefe in der Kerbe erfordert.
- Aluminiumlegierungen (3003, 5052, 6061)- Weiche Härtegrade lassen sich leicht formen und schneiden, neigen aber dazu, sich an Stempeln aus Werkzeugstahl abzunutzen. Der Aluminium-Stanzprozess erfordert polierte Stempeloberflächen oder beschichtete Werkzeuge (TiN, DLC), um Materialansammlungen an den Kanten des Kerbstempels zu verhindern. Außerdem verhärtet Aluminium an Schnittkanten, wodurch der Träger nach wiederholten Belastungszyklen im Kerbbereich spröde werden kann. U-Kerbprofile mit großzügigen Radien reduzieren dieses Risiko. Legierungen wie 6061-T6 sind härter, aber weniger duktil und verhalten sich hinsichtlich der Rissempfindlichkeit an Kerbecken eher wie hochfester Stahl.
- Kupfer- und Messinglegierungen- Hervorragende Duktilität, aber anfällig für Kaltverfestigung bei Anwendungen mit hohen Zyklen-. Bypass-Kerben in Kupferbändern funktionieren in der Regel bei jeder Geometrie gut, allerdings ist die Gratbildung an der Kerbenkante aufgrund der Weichheit des Materials stärker ausgeprägt. Engere Abstände zwischen Stempel und Matrize (etwa 5 bis 7 Prozent der Dicke pro Seite) tragen zur Kontrolle der Grathöhe bei.
- Edelstahl (Serie 300 und 400)-Austenitische Güten (304, 316) arbeiten-und härten beim Schneiden aggressiv aus. Die Kerbkante wird deutlich härter als das Grundmaterial, was bei wiederholter Biegung des Trägers über Heber zu Rissen führen kann. Ferritische und martensitische Sorten neigen weniger zur Kaltverfestigung, weisen jedoch eine geringere Duktilität auf, wodurch sie anfällig für Spannungskonzentrationen an scharfen Kerbecken sind.
Besondere Aufmerksamkeit verdient die Materialrückfederung. Sowohl beim Stanzen von Aluminium als auch bei Anwendungen aus hochfestem Stahl führt die Rückfederung dazu, dass geformte Elemente nicht genau dort bleiben, wo der Stempel sie platziert hat. Eine Biegung, die 3 mm unter die Streifenebene hinausragen soll, kann je nach Streckgrenze des Materials auf 2,5 mm zurückfedern oder auf 3,3 mm nach außen drücken. Die Kerbtiefe muss diese Worst--Projektion berücksichtigen, nicht nur die nominell geformte Abmessung.
Kaltverfestigung an Kerbkanten ist ein subtileres Problem, das erst mit der Zeit und nicht sofort auftritt. Bei jedem Druckvorgang wird leicht kalt-die Schnittkante der Kerbe bearbeitet. Bei Materialien wie Edelstahl und bestimmten Aluminiumlegierungen führt diese kumulative Härtung schließlich dazu, dass die Kante spröde wird. Wenn sich der Trägerstreifen an dieser gehärteten Zone über eine Hebeschiene biegt, bilden sich Mikrorisse, die wachsen, bis der Träger mitten im Lauf bricht. Durch die Auswahl von U--Kerbenprofilen oder rechteckigen Profilen mit großzügigem Radius wird die Biegespannung über einen größeren Bereich verteilt und dieser Versagensmodus verzögert.
Besondere Überlegungen für beschichtete und hochfeste Materialien
Gestanzte Bleche werden zunehmend mit vor{0}aufgetragenen Beschichtungen geliefert: verzinkte Zinkschichten, vor-lackierte Oberflächen oder vor dem Stanzen aufgebrachte organische Filme. Diese Beschichtungen stellen eine Einschränkung dar, die bei bloßem Metall nicht der Fall ist. Beim Kerbschneiden wird die Beschichtung an der Schnittkante durchtrennt und das Grundmetall freigelegt. Noch wichtiger ist, dass beim Durchlauf des Streifens durch die Matrize die rohen Kerbkanten an Führungsschienen und Anschlagblöcken kratzen können, wodurch Beschichtungsrückstände entstehen, die die Matrize verunreinigen.
Bei verzinkten und galvannealed Stählen, die in Automobilanwendungen häufig vorkommen, ist das Abblättern von Zink an Kerbkanten ein bekanntes Problem. Die Zinkschicht ist im Vergleich zum Untergrund spröde und neigt dazu, zu reißen und sich von der Scherkante abzulösen. Diese Zinkpartikel wandern in die Umformstationen und verursachen Oberflächenfehler an den fertigen Teilen. Zu den Strategien zur Bewältigung dieses Problems gehören:
- Verwenden Sie etwas größere Abstände zwischen Stempel und Matrize (8 bis 12 Prozent pro Seite), um eine sauberere Scherung mit weniger Beschichtungsbrüchen zu erzielen.
- Hinzufügen von Luftblasstationen hinter der Kerbstanze, um lose Beschichtungspartikel zu entfernen, bevor sie die Formungsbereiche erreichen.
- Auswahl von Kerbgeometrien, die den gesamten Scherumfang minimieren. Eine einzelne breite Kerbe erzeugt weniger Schnittkante als zwei schmale Kerben bei gleichem Freiraum.
Ein anderes Problem stellen vor-lackierte oder laminierte Streifen dar. Die Kerbkante selbst ist nicht das Problem. Vielmehr können Grate oder erhabenes Material an der Schnittkante die lackierte Oberfläche benachbarter Streifenwicklungen auf dem Coil zerkratzen oder die Beschichtung beim Kontakt mit dem Heber beschädigen. Das gratfreie Schneiden von Kerben in diesen Materialien erfordert eine erstklassige Kontrolle des Abstands zwischen Stempel und Matrize sowie eine häufige Wartung des Stempels, um die Schnittkanten scharf zu halten.
Hochfeste Materialien über 980 MPa Zugfestigkeit bringen Kerbstanzwerkzeuge an ihre Grenzen. Die Schnittkraft pro Längeneinheit des Kerbumfangs steigt ungefähr proportional mit der Zugfestigkeit des Materials. Ein Kerbschlag, der 500.000 Schlägen in unlegiertem Stahl standhält, muss möglicherweise nach 150.000 Schlägen in Dual--Phasen-980-Stahl nachgeschliffen werden. Matrizenkonstrukteure kompensieren dies, indem sie bei diesen Anwendungen hochwertige Werkzeugstähle (pulvermetallurgische Sorten wie CPM-10V oder Hartmetalleinsätze) für Kerbstanzen verwenden und die Kerbengeometrie vereinfachen, um den gesamten Schnittumfang und konzentrierte Spannungspunkte zu reduzieren.
Diese materialspezifischen Faktoren existieren nicht isoliert. Sie interagieren mit der Produktionsgeschwindigkeit, der Auswahl der Schmierung und den Wartungsplänen, um die tatsächliche Spitzenleistung zu ermitteln. Wenn eine Bypass-Kerbe Probleme auf dem Druckboden verursacht, ist die Ursache häufig eher auf eine dieser Materialwechselwirkungen als auf einen grundlegenden Konstruktionsfehler zurückzuführen.
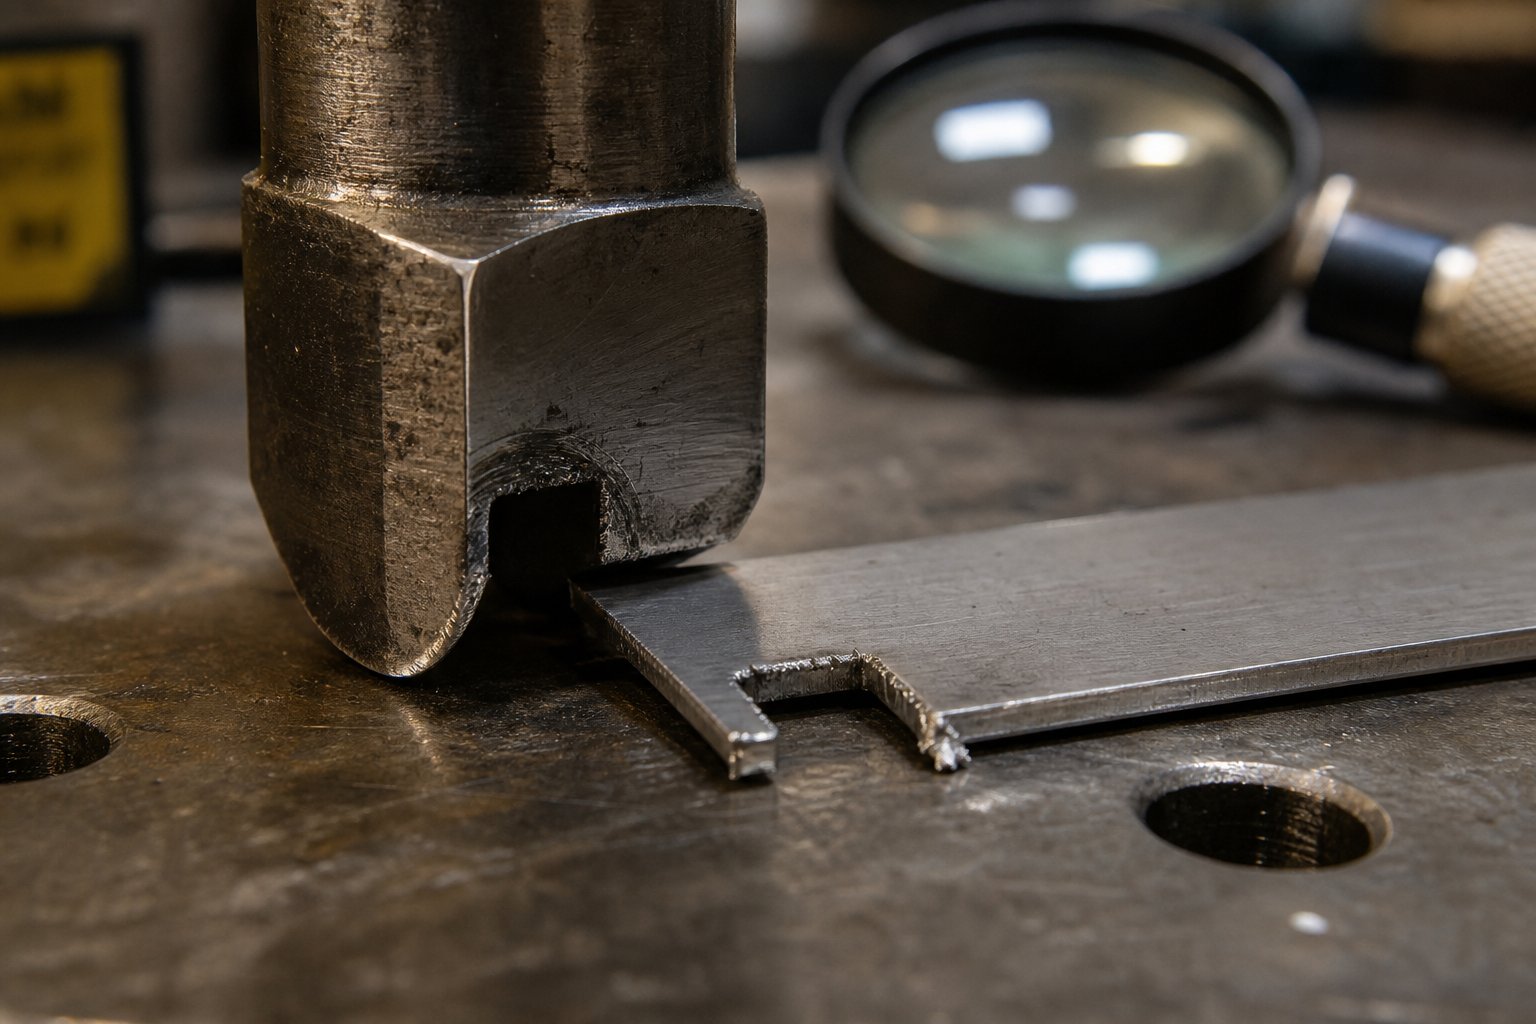
Fehlerbehebung bei Bypass-Notch-Problemen in der Produktion
Wenn sich eine Bypass-Kerbe auf dem Druckboden nicht richtig verhält, bemerken die Bediener das Symptom oft lange bevor sie die Ursache identifizieren. An fertigen Teilen treten Grate auf. Schnecken wandern zurück in die Matrize. Der Streifen ist falsch ausgerichtet, obwohl die Kerbengeometrie auf dem Papier gut aussieht. Diese Fehler treten selten isoliert auf. Wie fortschreitende Untersuchungen zur Fehlerbehebung bei Werkzeugen bestätigen, sind Gratwachstum, Rohlingsziehen und Zuführinstabilität häufig Symptome desselben zugrunde liegenden Verschleißfortschritts und nicht separate Defekte. Das Verständnis der Grundursache hinter jedem Symptom ist der entscheidende Faktor, der bei jedem Präzisionsstanzvorgang eine schnelle Lösung von wiederkehrenden Kopfschmerzen trennt.
Häufige Bypass-Notch-Fehlermodi und Grundursachen
Stellen Sie sich vor, dass Ihr Stanzwerkzeugsatz auf Hochtouren läuft und an Station fünf plötzlich Löcher an der falschen Stelle erzeugt. Ihr erster Instinkt könnte darin bestehen, die Führungsstifte oder das Timing des Feeders zu überprüfen. Wenn der Bypass-Kerbstempel jedoch ungleichmäßig abgenutzt ist, hat sich die von ihm erzeugte Anschlagreferenz verschoben. Der Streifen berührt immer noch den Anschlagblock, aber der Kontaktpunkt ist nicht mehr quadratisch, sodass der Streifen leicht schief laufen kann, bevor die Piloten eingreifen. Dieser winzige Winkelfehler vervielfacht sich an jeder stromabwärts gelegenen Station.
Dies ist einer der weniger offensichtlichen Fehlermodi. Andere sind sichtbarer, aber ebenso schädlich. Hier sind die Hauptsymptome, auf die Bediener stoßen, und die zugrunde liegenden Ursachen:
Fehlausrichtung des Streifens trotz vorhandener Kerbe.Die Kerbe ist vorhanden und berührt den Anschlag, dennoch weisen die Teile immer noch eine Positionsabweichung auf. Zu den Grundursachen gehören verschlissene oder abgebrochene Kanten des Kerbstempels, die zu einer inkonsistenten Kerbgeometrie führen, ein Anschlagblock mit einer verschlissenen Kontaktfläche oder die Ansammlung von Butzenrückständen auf der Anschlagfläche. In jedem Fall hat sich die Referenzgeometrie verschlechtert, obwohl das System funktionsfähig zu sein scheint. Die Korrekturmaßnahme besteht darin, die Kante des Kerbstempels unter Vergrößerung zu prüfen, die Kontaktfläche des Anschlagblocks auf Abnutzung zu messen und alle angesammelten Rückstände aus der Anschlagtasche zu entfernen.
Vorzeitiger Kerbstempelverschleiß.Der Stempel wird schneller stumpf oder splittert als aufgrund des Materials und des Volumens erwartet. Dies ist häufig auf einen unzureichenden Abstand zwischen Stempel und Matrize zurückzuführen, der die Scherkraft erhöht und an der Schneidkante Wärme erzeugt. Der Einsatz hochfester Materialien ohne Umrüstung auf Premium-Stanzstahl (Pulvermetallurgiequalitäten wie CPM-10V oder M4) beschleunigt dieses Problem. Zu den Korrekturmaßnahmen gehören die Überprüfung des Abstands pro Seite gegenüber der Materialstärke, die Aufrüstung des Stempelmaterials für anspruchsvolle Anwendungen und das Aufbringen von TiN- oder TiAlN-Beschichtungen zur Reduzierung der Reibung.
Bruch des Trägerstreifens an Kerbstellen.Während des Vorschubs bricht das Band an der Kerbzone und stoppt die Produktion. Dieser Fehler weist entweder auf eine übermäßige Kerbtiefe hin, die zu viel Trägerbreite verbraucht, auf eine Kaltverfestigung an der Kerbkante durch wiederholtes Biegen über Heber oder auf scharfe Innenecken, die als Spannungserhöhung in Materialien mit geringer Duktilität wirken. Die Lösung umfasst die Überprüfung der Kerbtiefe im Verhältnis zur Trägerbreite (unter 60 bis 70 Prozent bleiben), das Hinzufügen von Eckradien oder den Wechsel zu einem U--Kerbprofil, das die Belastung gleichmäßiger verteilt.
Butzenziehen und Gratbildung an Kerbkanten
Das Herausziehen des Butzens und das Umgehen von Kerbgraten beim Stanzen sind zwei der häufigsten alltäglichen Probleme, mit denen Bediener im Zusammenhang mit Kerbwerkzeugen konfrontiert sind. Sie sind eng miteinander verbunden, da beide darauf zurückzuführen sind, wie der Stempel beim Schneiden und Herausziehen mit dem Material interagiert.
Beim Butzenziehen entsteht, wenn der geschnittene Butzen während des Aufwärtshubs an der Stempelfläche haftet und in den Hohlraum der Matrize zurückgleitet. Beim nächsten Schlag kann sich die Kugel zwischen Schlag und Streifen verklemmen und einen Doppel-Treffer oder Würfelschaden verursachen. Die zugrunde liegende Mechanik umfasst einen Vakuumdruck zwischen Stempel und Rohling in Kombination mit einer Oberflächenrauheit oder einem Ölfilm auf dem Stempel, der die Haftung erhöht. Abgenutzte Stempel mit leicht konkaven Flächen verschlechtern den Vakuumeffekt. Zu den Korrekturmaßnahmen gehören das Anbringen einer Vakuumentlastungsnut an der Stempelfläche, die Installation von federbelasteten Butzenauswerfern, die Überprüfung, ob die Butzen durch die Matrizenöffnung frei fallen können, und die Sicherstellung, dass die Luftblassysteme funktionieren und richtig getimt sind.
Wenn der Stempel stumpf wird, kommt es zur Gratbildung an den Kerbkanten. Ein scharfer Schlag erzeugt eine saubere Scherung mit minimalem Überschlag. Wenn sich die Kante abnutzt, reißt das Material, anstatt sauber abzuscheren, und hinterlässt einen erhabenen Grat an der Bandkante. Dieser Grat schleift dann gegen Führungsschienen und Anschlagblöcke, erhöht den Vorschubwiderstand und beschleunigt den Verschleiß anderer nachgeschalteter Metallstanzwerkzeug- und Matrizenkomponenten. DerZusammenhang zwischen Spiel und StandzeitEntscheidend ist hier: Gezielt gestaltete Abstände zwischen Stempel und Matrize reduzieren die Abstreifkräfte, verlängern die Werkzeugstandzeit und verbessern die Kantenqualität.
Die wichtigsten Korrekturmaßnahmen zur Gratkontrolle sind die Aufrechterhaltung der Stempelschärfe durch geplantes Nachschleifen, die Überprüfung, ob sich der Abstand zwischen Stempel und Matrize aufgrund von Verschleiß oder Fehlausrichtung verändert hat, und die Bestätigung, dass die Stahlsorte der Stanzmatrize für das Produktionsvolumen und die Materialhärte geeignet ist.
Kerbverschleißmuster und Wartungsintervalle
Bypass-Kerbstempel verschleißen in vorhersehbaren Mustern, die Ihnen, sobald Sie sie erkennen, genau sagen, was im Inneren der Matrize falsch läuft. Kantenverrundung ist das häufigste Muster: Die scharfe Schneidkante entwickelt nach und nach einen Radius, der die Grathöhe und die Schnittkraft erhöht. Eckenabsplitterungen treten bei härteren Materialien auf, wenn die Stoßbelastung die Zähigkeit des Stempelmaterials übersteigt. Schlagflächenabnutzung (eine konkave Vertiefung an der Stempelspitze) entsteht durch wiederholten Kontakt mit der Kugel und trägt direkt zum Ziehen der Kugel bei.
Wie oft sollte man schärfen? Eine allgemeingültige Antwort gibt es nicht. Wie Wilson Tool International feststellt, ist die Werkzeugwartung so einzigartig wie die Anwendung selbst, wobei Alter, Materialtyp, Geschwindigkeit und Schmierung alle den Zeitplan beeinflussen. Warten, bis sichtbare Grate entstehen, bedeutet, dass der Verschleiß bereits zu weit fortgeschritten ist. Der zuverlässigste Ansatz für Präzisionsstanzvorgänge besteht darin, Schärfintervalle auf der Grundlage der Strichzahl und nicht nur anhand einer visuellen Inspektion festzulegen.
Ein praktischer Einstiegsrahmen:
- Baustahl unter 1,0 mm: Kerbstempel alle 200.000 bis 300.000 Hübe nachschleifen
- Edelstahl oder HSLA: alle 80.000 bis 150.000 Hübe nachschleifen
- Aluminium (anfällig für Abrieb-): Überprüfen Sie alle 100.000 Hübe auf Materialablagerungen. nach Bedarf nachmahlen
- Beschichtete Materialien (verzinkt, vor-lackiert): Überprüfen Sie alle 150.000 Hübe auf Ansammlungen von Beschichtungsrückständen auf den Stempelflächen
Diese Intervalle sind Ausgangspunkte. Ihre tatsächlichen Zahlen hängen von der Pressengeschwindigkeit, der Schmierwirkung und dem für den Stempel verwendeten spezifischen Stanzstahl ab. Durch die regelmäßige Verfolgung der Grathöhe mit einem einfachen Taschenmessgerät können Sie den optimalen Nachschleifzyklus für Ihre spezifische Anwendung einstellen.
In der folgenden Tabelle sind die häufigsten Bypass-Kerbenprobleme in einer Kurz-Referenzmatrix für Pressenbediener und Werkzeugwartungspersonal zusammengefasst:
| Symptom | Wahrscheinliche Grundursache | Korrekturmaßnahme |
|---|---|---|
| Übermäßiger Grat an den Kerbkanten | Stumpfe Stanzkante; unzureichender Stempel--zu-Abstand; Stempelfehlausrichtung | Stempel nachschleifen; Freigabe prüfen und korrigieren; Überprüfen Sie die Ausrichtung des Stempels im Halter |
| Slug Pulling (Schnecke reitet mit Schlag nach oben) | Vakuum zwischen Stempel und Butzen; abgenutzte konkave Schlagfläche; unzureichender Geschossauswurf | Vakuumentlastungsnut hinzufügen; flache Stempelfläche nachschleifen; Installieren Sie Federauswerfer oder blasen Sie Luft |
| Falsche Streifenausrichtung an nachgelagerten Stationen | Abgenutzter Kerbstempel führt zu inkonsistenter Geometrie; Stoppen Sie den Verschleiß der Blockfläche. Schmutz auf der Anschlagfläche | Kerbstempel prüfen und nachschleifen; Anschlagblock wieder auftauchen oder ersetzen; Saubere Anschlagtasche |
| Vorzeitiger Bruch des Kerbstempels | Unzureichender Abstand; Stempelmaterial zu spröde für die Anwendung; übermäßige Banddickenschwankung | Spielraum vergrößern; Upgrade auf härteren Stanzstahl oder Hartmetall; Überprüfen Sie die eingehenden Spulenspezifikationen |
| Bruch des Trägerstreifens im Kerbbereich | Die Kerbentiefe überschreitet das sichere Verhältnis zur Trägerbreite. scharfe Ecken in Material mit geringer Duktilität; Kaltverfestigung durch wiederholtes Biegen des Hebers | Kerbtiefe reduzieren oder Träger verbreitern; Eckradien hinzufügen; Wechseln Sie zum U-Kerbprofil |
| Kerbenstapelung der Butzen in der Matrizenöffnung | Schneckenloch zu klein oder falsch ausgerichtet; Slug-Interferenz durch benachbarte Stationsgeometrie; kein positiver Auswurfmechanismus | Schneckenloch vergrößern und ausrichten; Stellen Sie sicher, dass der Schneckenweg frei ist. Fügen Sie Luftblas- oder Schwerkraftrutsche hinzu |
| Inkonsistente Kerbentiefe (variiert von Treffer zu Treffer) | Lösen des Stempelhalters; Die Blockabrechnung; Höhendrift zudrücken | Ziehen Sie die Halterung erneut an. Überprüfen Sie den Sitz des Matrizenblocks. Pressenschließhöhe prüfen und zurücksetzen |
Für Geschäfte mit hoher -Volumenproduktion:YICHENs individuelle StanzwerkzeuglösungenBehandeln Sie viele dieser Fehlerarten bereits in der Entwurfsphase, indem Sie optimierte Stempelmaterialien, Abstandswerte und auf die Anwendung zugeschnittene Butzenauswurfwege festlegen. Durch proaktive Designentscheidungen werden wiederkehrende Wartungsprobleme vermieden, die den Bediener während der Produktionsläufe in Anspruch nehmen.
Wenn Sie diese Fehlermuster frühzeitig erkennen und darauf reagieren, bleibt Ihr Stanzwerkzeugsatz produktiv. Aber die größere Frage bleibt: Benötigt jedes Folgeverbundwerkzeug tatsächlich Bypass-Kerben oder gibt es Situationen, in denen man getrost darauf verzichten kann? Diese Entscheidung hängt von der Teilekomplexität, der Pressentechnologie und den spezifischen Anforderungen an die Streifenkontrolle Ihrer Anwendung ab.
Wann Sie Bypass-Kerben verwenden sollten und wie Sie mit Experten für Die-Design zusammenarbeiten
Nicht jedes Folgeverbundwerkzeug benötigt Bypasskerben. Eine flache Stanzform, die einfache Umfangsschnitte mit mäßiger Geschwindigkeit ausführt, steht vor ganz anderen Herausforderungen bei der Streifenkontrolle als eine 20-Stationen-Stanzform für die Automobilindustrie mit Tiefzügen, mehreren Biegungen und engen Toleranzen bei gestanzten Metallteilen. Die Entscheidung, Bypass-Kerben einzubauen oder wegzulassen, sollte einer klaren technischen Begründung und nicht einer Gewohnheit oder Annahme folgen.
Entscheidungsrahmen für den Fall, dass Bypass-Kerben erforderlich sind
Stellen Sie sich die Notwendigkeit einer Bypass-Kerbe als ein Spektrum vor, das von vier Faktoren bestimmt wird: Teilekomplexität, Formtiefe, Produktionsgeschwindigkeit und Zustand des eingehenden Materials. Wenn mehrere Faktoren am oberen Ende dieses Spektrums liegen, werden Bypass-Noten unerlässlich. Wenn alle Faktoren am unteren Ende liegen, können Sie sie getrost weglassen.
Szenarien, in denen typischerweise Bypass-Kerben erforderlich sind:
- Folgeverbundwerkzeuge mit mehreren-Stationen und Umformvorgängen- Jede Matrize, die Material an Zwischenstationen biegt, zieht oder prägt, erzeugt Merkmale, die beim Vorschub von nachgeschalteten Werkzeugen freigehalten werden müssen. Bypass-Kerben sorgen für die seitliche Entlastung, die diese Merkmale benötigen, damit sie ohne Behinderung passieren können.
- Hochgeschwindigkeitsproduktion über 150 Hübe pro Minute- Bei hoher Geschwindigkeit verschlimmern sich selbst kleine Unstimmigkeiten bei der Fütterung schnell. Der mechanische Stopp durch eine Bypass-Kerbe verhindert einen kumulativen Vorschubfehler, den Piloten allein ohne beschleunigten Verschleiß nicht auffangen können.
- Breites Spulenmaterial oder schweres Material- Breitere und dickere Streifen übertragen beim Vorschub mehr Schwung und lassen sich schwerer präzise stoppen. Die Trägheit von schwerem Bandmaterial erhöht die Wahrscheinlichkeit einer Überzuführung, und ein einzelnes Überzuführungsereignis bei dickem Material trifft mit ausreichender Kraft auf, um die Komponenten der Matrize zu beschädigen.
- Spule mit bekannten Kantensturzproblemen- Material aus bestimmten Schneidequellen kommt mit ausgeprägter Kantenwelligkeit an. Wie Art Hedrick feststellt, schneiden Bypass-Kerben eine gerade Referenzkante, die starke Wölbungen beseitigt und eine reibungslose Zuführung unabhängig vom Zustand der eingehenden Spule ermöglicht.
- Matrizen, bei denen die Fähigkeiten des Bedieners variieren- In Werkstätten mit häufigem Personalwechsel bei der Einrichtung bietet der mechanische Überlastungsschutz einer Bypass-Kerbe ein Sicherheitsnetz, das kein elektronischer Werkzeugschutz ersetzen kann, wenn Sensoren während der Einrichtung umgangen oder falsch konfiguriert werden.
Szenarien, in denen Bypass-Kerben sicher weggelassen werden können:
- Einfache flache Stanz- oder Lochmatrizen ohne Umformung- Wenn jede Station nur durch-Dickenschneidvorgänge durchführt und sich keine Merkmale über oder unter die Bandebene erstrecken, gibt es nichts zu räumen und das Risiko eines Bandabhebens ist minimal.
- Kleinserien-Prototypen oder Kleinserien--Werkzeuge- Wenn das Gesamtproduktionsvolumen unter 50.000 Teile bleibt und die Geschwindigkeit nicht entscheidend ist, ist das Risiko gelegentlicher Fehlzuführungen gering genug, um mit Führungsstiften und einer sorgfältigen Einrichtung zurechtzukommen.
- Schmales, dünnes Bandmaterial mit zuverlässiger Kantenqualität- Dünne, schmale Streifen haben eine geringe Vorschubträgheit und eine minimale Wölbung. Der Feeder kann sie präzise steuern und Piloten können jeden kleinen Fehler ohne Überlastung korrigieren.
Schließen Sie Bypass-Kerben ein, wenn Ihr Werkzeug Umformvorgänge durchführt, über 150 SPM läuft, breite oder schwere Streifen verwendet oder von Bedienern mit unterschiedlichem Erfahrungsniveau abhängig ist. Lassen Sie sie nur weg, wenn die Teile flach-gestanzt sind, die Volumina gering sind und die Qualität des eingehenden Materials konsequent kontrolliert wird.
Wie sich die Servo-Press-Technologie auf die Bypass-Kerbenanforderungen auswirkt
Moderne servo-angetriebene Pressen haben die Diskussion über die Bandsteuerung neu gestaltet. Im Gegensatz zu herkömmlichen mechanischen Pressen, die an einen festen Kurbelzyklus gebunden sind, bieten Servopressen programmierbare Stößelbewegungsprofile. Sie können den Stößel während der Vorschubfenster verlangsamen, sodass der Vorschubgerät mehr Zeit hat, das Band präzise vorzuschieben. Dies wirft eine berechtigte Frage auf: Macht die Servotechnologie Bypass-Kerben überflüssig?
Die kurze Antwort lautet nein, aber es ändert die Rechnung.
Servopressen reduzieren das Risiko von Fehleinzügen auf bestimmte Weise. Ihre variablen-Geschwindigkeitsprofile ermöglichen breitere Vorschubfenster an kritischen Punkten im Hubzyklus, sodass CNC-Vorschubgeräte mehr Zeit haben, das Band präzise zu beschleunigen und abzubremsen. AlsDas berichtet das MetalForming MagazineServopressen erfordern dynamische Vorschübe mit hohen Beschleunigungs- und Verzögerungsraten, und das Vorschubsystem muss präzise Zeitsignale mit der Presse austauschen, um eine ordnungsgemäße Pilot-{0}}Freigabesequenz sicherzustellen. Dieses Maß an Koordination verbessert die Vorschubgenauigkeit, die über das hinausgeht, was herkömmliche mechanische Pressen erreichen.
Die Servotechnologie löst jedoch mehrere Probleme nicht, die Bypass-Kerben mechanisch lösen:
- Kantenwölbungunabhängig vom Pressentyp immer noch in der eingehenden Spule vorhanden ist. Keine noch so große Servosteuerung glättet eine wellige Bandkante.
- Registrierung mit dem ersten-TrefferWährend des Setups ist immer noch eine solide Stoppreferenz erforderlich. Die elektronische Synchronisierung hilft dem Bediener nicht dabei, die vordere Bandkante beim Einfädeln eines neuen Coils korrekt zu lokalisieren.
- Geformter Merkmalsabstandbleibt ein Problem der physikalischen Geometrie. Eine Servopresse verkleinert eine gebogene Lasche nicht und bewegt den Matrizenstahl nicht aus dem Bandweg.
- Matrizenschutz beim Einrichten- Der meiste fortschreitende Würfelschaden entsteht in den ersten 10 Treffern während des Würfelaufbaus, oft weil der Würfelschutz noch nicht angeschlossen ist oder außer Kraft gesetzt wird. Ein mechanischer Anschlag funktioniert unabhängig davon, ob die Elektronik aktiv ist.
Die praktischen Auswirkungen der Servotechnologie auf Bypass-Notch-Entscheidungen sind bescheiden. Sie können die Kerbtiefe leicht reduzieren, da eine verbesserte Vorschubgenauigkeit die Wahrscheinlichkeit extremer Übervorschübe verringert. Sie könnten eine positive Lanze wählen-und-eine Kerbe anstelle einer Kugel formen-, wodurch eine negative Kerbe entsteht, da die langsameren Annäherungsgeschwindigkeiten die Aufprallkräfte auf die Stoppblöcke verringern. Aber die vollständige Eliminierung von Kerben an einem komplexen industriellen Metallstanzwerkzeug bleibt selbst mit Servosteuerung riskant. Die mechanische Sicherung, die sie bieten, kostet im Vergleich zum Schutz, den sie bieten, fast nichts.
Zusammenarbeit mit Werkzeugdesign-Spezialisten für optimale Streifenkontrolle
Das Bypass-Notch-Design steht an der Schnittstelle zwischen Optimierung des Bandlayouts, Materialverhalten, Planung der Umformsequenz und Anforderungen an die Produktionsgeschwindigkeit. All diese Faktoren gleichzeitig richtig zu machen, ist nicht die Aufgabe eines allgemeinen CAD-Bedieners. Es erfordert Erfahrung im Formenbau, insbesondere im Bereich der Folgeverbundwerkzeuge für Metallstanzkomponenten.
Wenn Sie einen Spezialisten für Stanzwerkzeuge für die Automobilindustrie oder andere hochkomplexe Folgewerkzeuge beauftragen, sollte das Gespräch über die Umgehung der Kerbe früh im Designprozess stattfinden und nicht erst, nachdem das Streifenlayout festgelegt wurde. Die Kerbengeometrie wirkt sich auf die Trägerbreite aus, was sich auf die Materialausnutzung und wiederum auf die Teilekosten auswirkt. Wenn mit der Bearbeitung von Kerben gewartet wird, bis die Umformsequenz abgeschlossen ist, müssen oft Kompromisse eingegangen werden: Entweder ist der Träger zu schmal für die richtige Kerbentiefe oder die Kerbenposition steht in Konflikt mit benachbarten Pilotlöchern.
Erfahrene Chip-Konstrukteure bewerten im Rahmen der ersten Studie zum Streifenlayout die Anforderungen an die Bypass-Kerbe. Sie berücksichtigen die geformten Strukturhöhen an jeder Station, die Materialrückfederungseigenschaften, die angestrebte Produktionsgeschwindigkeit und die spezifischen Pressen- und Zuführfunktionen in der Anlage des Kunden. Dieser ganzheitliche Ansatz führt zu Metallstanzformen, bei denen alle Steuerfunktionen zusammenarbeiten, anstatt um Platz zu kämpfen.
Für Werkzeugingenieure, die kundenspezifische Stanzformlösungen suchen, die das richtige Bypass-Kerbendesign, die Optimierung des Streifenlayouts und Überlegungen zum Materialfluss berücksichtigen:Stanzwerkzeuglösungen von YICHENeine praktische Ressource bereitstellen. Ihr Ansatz befasst sich mit Matrizenstruktur, Komponentenspezifikation, Stempeldesign und Spieloptimierung als integriertes System und nicht mit isolierten Entscheidungen. Achten Sie bei der Durchsicht einer Unternehmensübersicht für Metallstanzwerkzeuge auf diese Art integrierter Designmethodik. Es weist auf einen Lieferanten hin, der versteht, dass die Leistung der Bypass-Kerbe von allem um sie herum in der Matrize abhängt und nicht nur von der Kerbengeometrie allein.
Unabhängig davon, ob Sie ein neues Folgeverbundwerkzeug von Grund auf neu bauen oder Vorschubprobleme in einem vorhandenen Werkzeug beheben, bleiben die Prinzipien dieselben. Definieren Sie Ihre Streifenkontrollanforderungen basierend auf den tatsächlichen Produktionsbedingungen. Wählen Sie eine Kerbengeometrie und -platzierung, die diese Anforderungen erfüllt, ohne die Integrität des Trägers zu beeinträchtigen. Und stellen Sie sicher, dass das gesamte Steuersystem, von den Kerbstopps über die Führungsstifte bis hin zu den Hebern, bei Ihrer Zielgeschwindigkeit und -lautstärke als koordinierte Einheit funktioniert. Dieser disziplinierte Ansatz unterscheidet zuverlässige Metallstanzwerkzeuge von Werkzeugen, die Ihnen bei jedem Produktionsdurchlauf im Weg stehen.
Häufig gestellte Fragen zu Bypass-Kerben in Stanzformen
1. Welchen Zweck haben Bypasskerben in Folgestanzwerkzeugen?
Bypass-Kerben sind technische Hinterschnitte im Trägerstreifen von Folgestanzwerkzeugen. Sie erfüllen drei Hauptfunktionen: Sie verhindern eine Überzuführung des Bandes durch die Schaffung einer mechanischen Stoppreferenz, sorgen für Freiraum, damit geformte Elemente störungsfrei durch nachfolgende Matrizenstationen laufen können, und entfernen Kantenwölbungen aus dem Coilmaterial, um eine reibungslose Zuführung durch Führungsschienen sicherzustellen. Ohne sie können sich die Bänder anheben, knicken oder falsch zugeführt werden, was zu Werkzeugabstürzen und Ausschussteilen führen kann. Sie arbeiten mit Führungsstiften zusammen, wobei die Kerbe die grobe Vorschubsteuerung übernimmt, während die Führungsstifte für eine feine X-Y-Positionierung sorgen.
2. Was ist der Unterschied zwischen Bypass-Notches und Pitch-Notches?
Die Begriffe werden häufig synonym verwendet, es bestehen jedoch kontextbezogene Unterschiede. Pitch-Notch bezieht sich typischerweise auf die Kerbengeometrie, die speziell mit der Tonhöhenverstärkung und der First-{1}}Trefferkontrolle verknüpft ist und als solider Stopper fungiert, der ein Überfüttern verhindert. „Bypass-Kerbe“ hat eine umfassendere Bedeutung und beschreibt jede Reliefgeometrie, die es Bandmaterial oder geformten Merkmalen ermöglicht, nachfolgende Stationen ohne Beeinträchtigung zu passieren oder diese zu umgehen. In vielen Folgeverbundwerkzeugen erfüllt eine einzige Kerbe beide Funktionen gleichzeitig. Die Terminologie variiert je nach Region und Unternehmenskonvention, wobei nordamerikanische Geschäfte Pitch-Notch bevorzugen und globale Lieferanten häufiger Bypass-Notch verwenden.
3. Welche verschiedenen Arten von Bypass-Kerbengeometrien gibt es?
Es gibt vier Hauptkonfigurationen. V-Kerben verwenden abgewinkelte Schnitte, die an einem Punkt zusammenlaufen, bieten einen selbst-zentrierenden Vorschub und eignen sich am besten für dünne Materialien unter 2,0 mm. U--Kerben verfügen über einen abgerundeten Boden, der die Spannung gleichmäßig verteilt, ideal für Materialien, die zur Kaltverfestigung neigen. Rechteckige Kerben maximieren den Freiraum für Tiefformstationen, erfordern jedoch Eckenradien, um Risse zu verhindern. Positive Lanzen-und -Formkerben halten das Material zurück, indem sie es aus der Interferenzzone herausbiegen, anstatt es zu entfernen, wodurch Butzen vermieden werden und die Steifigkeit des Trägers erhalten bleibt. Die Auswahl hängt von der Banddicke, den Materialeigenschaften, den Abstandsanforderungen und der Umformtiefe an benachbarten Stationen ab.
4. Wie tief sollte eine Bypass-Kerbe im Verhältnis zur Trägerstreifenbreite sein?
Die Kerbtiefe sollte niemals mehr als 60 bis 70 Prozent der Trägerbreite einnehmen. Eine gängige Anfangsrichtlinie legt die Kerbtiefe auf das 1,5- bis 2,0-fache der Höhe des geformten Merkmals fest, um einen Arbeitsspielraum zu schaffen, der Materialrückfederung und Bandfehlausrichtung berücksichtigt. Wenn die geformte Geometrie ein tieferes Relief erfordert, als das Verhältnis von 60-70 Prozent zulässt, besteht der richtige Ansatz darin, den Trägerstreifen im ursprünglichen Layout zu verbreitern, anstatt die Kerbe tiefer zu drücken. Hochfeste Stähle tolerieren aufgrund der höheren Streckgrenze tiefere Verhältnisse, während weiches Aluminium oder Kupferlegierungen konservativere Grenzwerte benötigen, da sich der verbleibende Träger unter Einzugslasten leichter verformt.
5. Kann die Servo--Pressentechnologie Bypass-Kerben überflüssig machen?
Nein. Servopressen verringern das Risiko von Fehleinzügen, indem sie eine programmierbare Stößelbewegung und breitere Zuführfenster bieten und so die Zuführgenauigkeit im Vergleich zu herkömmlichen mechanischen Pressen verbessern. Sie berücksichtigen jedoch nicht die Kantenwölbung in der eingehenden Spule, die Registrierung des ersten Treffers beim Einrichten, den physischen Abstand für geformte Merkmale oder den Gesenkschutz während der kritischen ersten Treffer, wenn die Elektronik möglicherweise nicht aktiv ist. Die Servotechnologie ermöglicht möglicherweise eine leicht verringerte Kerbentiefe oder begünstigt positive Kerbenkonstruktionen aufgrund geringerer Aufprallkräfte, aber der vollständige Verzicht auf Kerben bei komplexen Folgeverbundwerkzeugen bleibt riskant. Die von ihnen bereitgestellte mechanische Sicherung kostet im Vergleich zum bereitgestellten Schutz fast nichts.


