


Was Stanzwerkzeuge wirklich bedeuten und warum sie wichtig sind
Falls Sie sich jemals gefragt habenWas ist Metallprägen?, die Antwort beginnt mit einer Sache: den Werkzeugen in der Presse. Jede Halterung, jeder Clip, jedes Terminal und jede Platte, die von einer Stanzlinie rollt, verdankt ihre Form, Genauigkeit und Konsistenz einem präzise konstruierten Satz von Werkzeugen, die mit Hunderten -manchmal Tausenden- Hüben pro Stunde zusammenarbeiten. Ohne die richtigen Werkzeuge ist selbst die leistungsstärkste Presse nur eine teure Maschine, die Stahl gegen Stahl schlägt.
Was sind Matrizen und wie passen sie in das Gesamtbild? Hier ist eine klare Stempeldefinition, die Sie direkt in die Werkstatt übernehmen können:
Bei den Stanzwerkzeugen handelt es sich um den kompletten Werkzeugsatz{0}}einschließlich Stempeln, Matrizenblöcken, Abstreifplatten und Führungssystemen-, der in einer Stanzpresse installiert ist, um Bleche in Produktionsgeschwindigkeit zu schneiden, zu biegen, zu ziehen und in fertige Teile zu formen.
Dieser einzelne Satz erfasst den Umfang, aber die Details sind wichtig. Ein Prägestempel ist kein einzelnes Stück Stahl. Es handelt sich um eine Ansammlung voneinander abhängiger Komponenten, von denen jede eine spezifische mechanische Aufgabe hat. Den Unterschied zwischen diesen Komponenten zu verstehen, ist der erste Schritt zur Kontrolle von Qualität, Kosten und Betriebszeit.
Definition von Stanzwerkzeugen in der modernen Fertigung
Drei Begriffe tauchen ständig auf-und sie werden oft synonym verwendet, was zu Verwirrung führt. So unterscheiden sie sich tatsächlich:
- Sterben:Die weibliche Hälfte des Werkzeugsatzes. Es enthält den geformten Hohlraum oder die Schneidkante, in die das Material gedrückt oder gegen die es geschert wird. Betrachten Sie es als die Schimmelseite der Gleichung.
- Stempel:Das männliche Gegenstück. Es erzeugt Form- oder Schneidkraft, indem es das Blech in oder durch den Hohlraum der Matrize drückt. Stempel und Matrize müssen mit extrem engen Abständen zueinander passen -oft im Tausendstel-Zoll-Bereich.
- Matrizensatz (Werkzeugpaket):Die vollständige Baugruppe umfasst Stempel, Matrizenblock, Abstreifplatte, Führungsstifte, Buchsen, Stützplatten und alle unterstützenden Teile, die an den oberen und unteren Matrizenschuhen montiert sind. Das ist es, was in die Presse geschraubt wird.
Wenn jemand fragt: „Was sind Matrizen in der Fertigung?“, fragt er sich in Wirklichkeit nach dem gesamten System. Der Matrizenblock allein nützt nichts, wenn der Stempel nicht das Material hineintreibt, die Abstreifplatte das Material flach hält und das Führungssystem dafür sorgt, dass alles Hub für Hub ausgerichtet bleibt. Hochwertige Werkzeuge ermöglichen es Herstellern, die Toleranzen so eng wie möglich einzuhalten0,0002 Zollüber Millionen von Zyklen-ein Maß an Wiederholgenauigkeit, das kein anderes Umformverfahren bei vergleichbarer Geschwindigkeit und Kosten erreichen kann.
Warum Stanzwerkzeuge die Grundlage jedes Stanzteils sind
Stellen Sie sich vor, eine Stanzpresse läuft mit 400 Hüben pro Minute. Jeder einzelne Treffer muss an der exakt gleichen Position landen, die exakt gleiche Kraft ausüben und die exakt gleiche Teilegeometrie erzeugen. Die Werkzeuge machen das möglich. Es ist der größte Einzelfaktor für die Teilequalität, die Maßhaltigkeit und die Stückkosten beim Metallstanzen in großen Stückzahlen.
Schlechtes Werkzeugdesign oder mangelhafte Handwerkskunst führt zu einer Kaskade von Problemen: inkonsistente Teile, höhere Ausschussraten, ungeplante Pressenstopps und teure Sekundäroperationen wie Entgraten, die von vornherein nie hätten notwendig sein dürfen. Eine gut gebaute Prägematrize hingegen liefert saubere Schnitte, enge Toleranzen und einen reibungslosen Teilefluss-und macht eine nachgelagerte Bearbeitung oft völlig überflüssig.
Dieser Zusammenhang zwischen Werkzeugqualität und Produktionsökonomie wird in diesem Artikel genau beleuchtet. In den folgenden Abschnitten finden Sie einen detaillierten Vergleich der Matrizentypen und Informationen darüber, wann jeder einzelne finanziell sinnvoll ist, eine Aufschlüsselung der einzelnen Komponenten-nach-Komponenten, wie eine Prägematrize tatsächlich funktioniert, Anleitungen zur Auswahl von Werkzeugstahl und Oberflächenbehandlungen, einen Blick auf moderne Simulationen und Streifenlayout-Optimierung, eine Referenz zur Fehlerbehebung für die häufigsten Fehlerarten, einen realistischen Rahmen zum Verständnis der Werkzeugkosten und praktische Ratschläge zur Bewertung von Lieferanten. Jeder Abschnitt ist so aufgebaut, dass er Ihnen die technische Tiefe und Entscheidungsklarheit-gibt, die in Übersichten auf oberflächlicher Ebene völlig übersprungen wird.
Der logische Ausgangspunkt? Verstehen Sie zunächst, welcher Matrizentyp in Ihre Druckmaschine gehört-, denn diese einzelne Entscheidung beeinflusst alle Kosten und Möglichkeiten, die sich daraus ergeben.
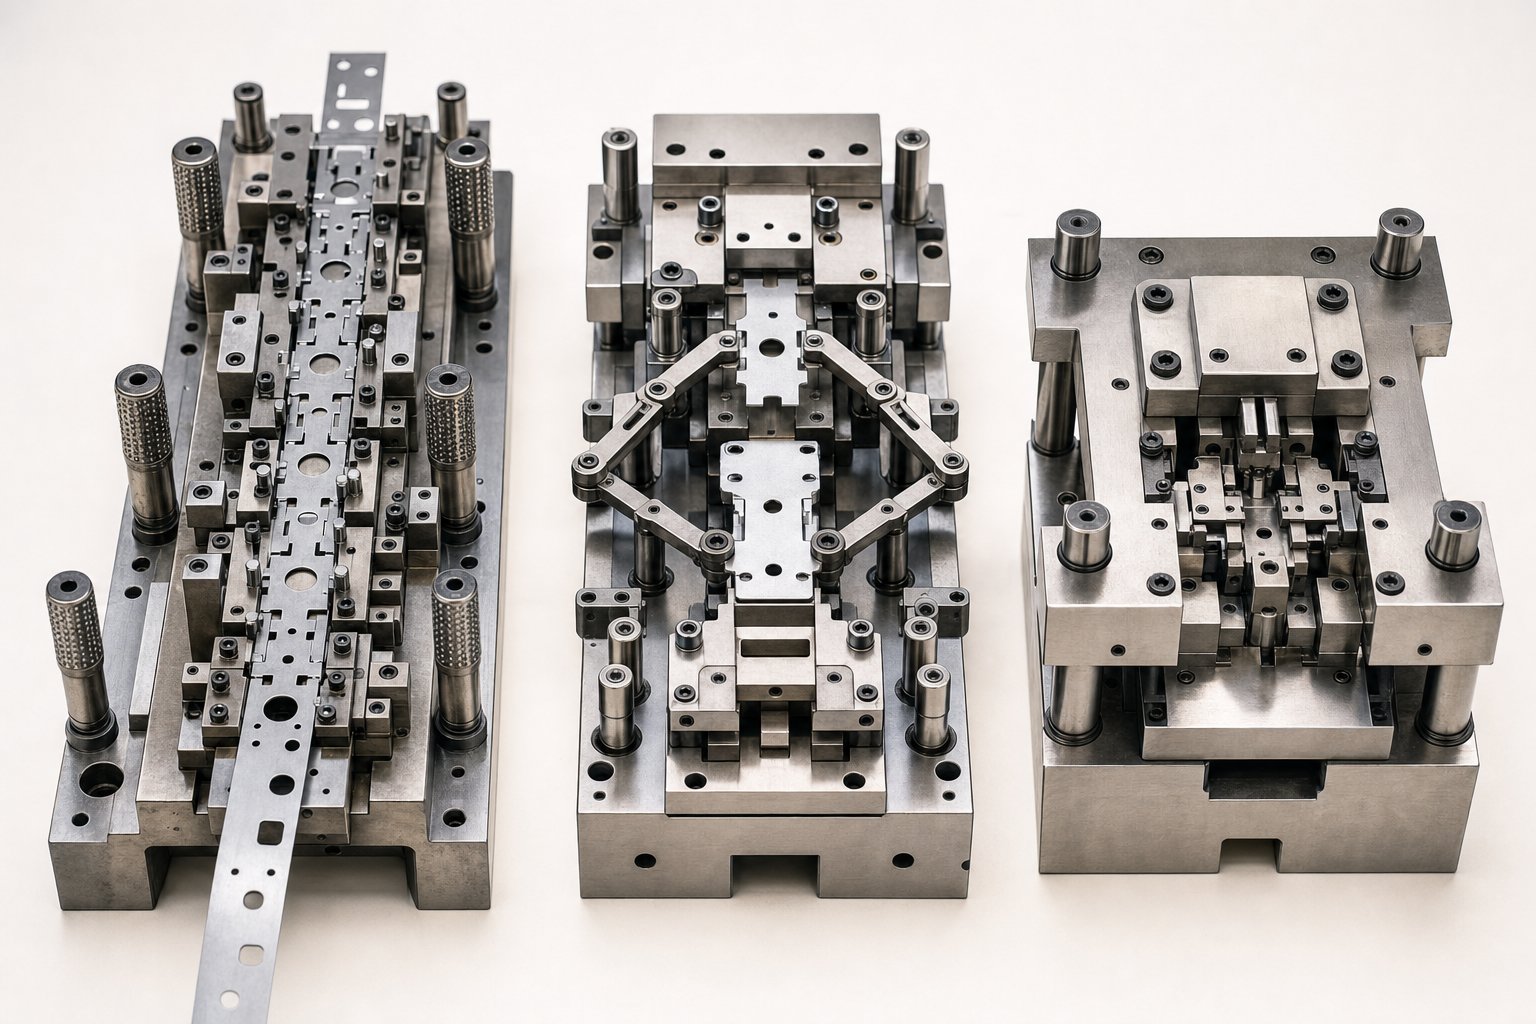
Arten von Stanzformen und wie man die richtige auswählt
Die Wahl des falschen Matrizentyps ist einer der teuersten Fehler beim Metallstanzen. Es bindet Sie an eine Kostenstruktur, eine Zyklusrate und eine Reihe geometrischer Einschränkungen, die das Projekt während seiner gesamten Produktionslebensdauer begleiten. Die Herausforderung besteht darin, dass die vierHaupttypen von Stanzwerkzeugen-Progressiv, Transfer, Verbund und Kombination-überschneiden sich genug, um echte Verwirrung zu stiften, sind aber so unterschiedlich, dass eine falsche Auswahl Ihre Werkzeugausgaben verdoppeln oder Ihren Durchsatz reduzieren kann.
Wie entscheiden Sie sich? Sie passen den Formprozess an drei Variablen an: Teilegeometrie, Jahresvolumen und Toleranzanforderungen. Wenn Sie diese drei Punkte richtig machen, fallen alle nachgelagerten Entscheidungen-Materialqualität, Wartungsplan, Druckmaschinenauswahl-natürlicher zusammen.
Folgeverbundmatrizen vs. Transfermatrizen vs. Verbundmatrizen
Jeder der Haupttypen von Matrizen funktioniert nach einem grundlegend anderen Prinzip, und dieses Prinzip bestimmt, was effizient erledigt werden kann und was nicht.
Progressive MatrizenFühren Sie ein fortlaufendes Metallband durch eine Reihe von Stationen, in denen jeweils ein anderer Vorgang ausgeführt wird ({0}}Stechen, Ausklinken, Biegen, Formen-), bis das fertige Teil an der letzten Station freigeschnitten wird. Der Streifen fungiert als eigener Förderer, wodurch die Teilehandhabung zwischen den Arbeitsgängen entfällt und Hubraten von routinemäßig über 200 Schlägen pro Minute bei kleinen Teilen möglich sind. Dies macht progressive Werkzeuge zur ersten Wahl für Großserien von kleinen bis mittelgroßen Komponenten wie elektrischen Anschlüssen, Halterungen und Clips.
Transfer stirbteinen anderen Ansatz wählen. Einzelne Rohlinge werden frühzeitig vom Band getrennt und dann durch ein spezielles Transportsystem -, typischerweise Fingermechanismen oder Hubbalken, mechanisch von Station zu Station transportiert. Dies ist wichtig für Teile, die zu groß, zu tief-gezogen oder geometrisch zu komplex sind, um auf einem Trägerstreifen befestigt zu bleiben.Transferprägungkommt häufig bei Gerätegehäusen, Karosserieteilen und Strukturbauteilen vor, bei denen die dreidimensionale Formgebungstiefe eine streifenbasierte Zuführung unpraktisch macht.
Verbindung stirbtFühren Sie mehrere Schneidvorgänge-Stanzen und Lochen aus, zum Beispiel-in einem einzigen Pressvorgang. Da jedes Merkmal gleichzeitig erzeugt wird, ist die Abstimmung zwischen den Vorgängen nahezu perfekt. Der Kompromiss ist die Geschwindigkeit: Verbundmatrizen laufen normalerweise langsamer als Folgeverbundwerkzeuge und eignen sich am besten für flache oder nahezu flache Teile, bei denen Maßgenauigkeit wichtiger ist als die Zyklusrate. Unterlegscheiben, Dichtungen und flache elektrische Kontakte sind klassische Verbundchip-Anwendungen.
Kombination stirbtKombinieren Sie Schneid- und Umformvorgänge in einem Arbeitsgang. -Stellen Sie sich vor, dass Stanzen und Biegen gleichzeitig erfolgen. Sie besetzen eine Nische zwischen Verbund- und Folgeverbundwerkzeugen und bieten mäßige Komplexität bei mäßigem Volumen mit geringeren Werkzeuginvestitionen als ein vollständiger Folgeverbundaufbau.
| Matrizentyp | Funktionsprinzip | Beste-Passende Teilekomplexität | Idealer Lautstärkebereich | Relative Kosten | Zyklusgeschwindigkeit |
|---|---|---|---|---|---|
| Progressiv | Bandvorschub durch mehrere Stationen; Jede Station führt eine Operation aus | Kleine bis mittelgroße Teile mit mehreren Merkmalen (Krümmungen, Löcher, Formen) | 100,000+ Teile/Jahr | Hoch | Schnell (200-1,500+ SPM) |
| Überweisen | Einzelne Rohlinge werden mechanisch zwischen separaten Stationen bewegt | Große, tief-gezogene oder 3D-komplexe Teile | 25.000–500,000+ Teile/Jahr | Hoch bis sehr hoch | Mäßig (15–80 SPM) |
| Verbindung | Mehrere Schneidvorgänge in einem Hub an einer Station | Flache oder nahezu{0}}flache Teile, die eine enge -zu{2}}Merkmalsgenauigkeit erfordern | 10.000–250.000 Teile/Jahr | Mäßig | Mäßig (40–200 SPM) |
| Kombination | Schneid- und Umformvorgänge in einem Arbeitsgang vereint | Mäßig komplexe Teile mit geschnittenen und geformten Merkmalen | 10.000–150.000 Teile/Jahr | Mäßig | Mäßig (30–150 SPM) |
Anpassung des Matrizentyps an das Produktionsvolumen und die Teilegeometrie
Bei Volumenschwellen trifft die Theorie auf die Budgetrealität. Eine einzelne-Station kostet möglicherweise nur einen Bruchteil eines progressiven Aufbaus, aber die Kosten pro-Teil bleiben unabhängig vom Volumen gleich. Im Gegensatz dazu erfordert ein Folgeverbundwerkzeug eine hohe Vorabinvestition, die sich erst dann auszahlt, wenn das Produktionsvolumen hoch genug ist, um die Werkzeugausstattung über genügend Teile hinweg zu amortisieren. In der Praxis liegt dieser Schnittpunkt typischerweise irgendwo zwischen 50.000 und 100.000 Teilen pro Jahr-obwohl die Komplexität der Teile und die Zykluszeit diese Zahl nach oben oder unten verschieben.
Wann ist eine Transferprägung sinnvoller als eine progressive Prägung? Der entscheidende Faktor ist in der Regel die Teilegeometrie, nicht allein das Volumen. Wenn für das Teil Tiefzüge, große Plattenflächen oder Umformvorgänge erforderlich sind, die einen Trägerstreifen verformen oder brechen würden, ist die Verwendung von Transferwerkzeugen der einzig gangbare Weg. Außerdem werden Transfermatrizen spezifiziert, wenn fertige Teile gedreht oder zwischen Stationen neu positioniert werden müssen-etwas, das ein Folgeband einfach nicht bewältigen kann.
Bei kleineren Stückzahlen oder Prototypenläufen stellen Verbund- oder Kombinationsmetall-Stanzwerkzeuge oft die intelligenteste Investition dar. Sie halten die Werkzeugkosten überschaubar und bieten dennoch die Dimensionskonsistenz, die manuell-Einzelstationen- nur schwer aufrechtzuerhalten sind.
Grundlegendes zu den Werkzeugklassifizierungen der Klassen A, B und C
Über den Stempeltyp hinaus bestimmt die Werkzeugklasse, wie lange Ihre Prägestempel halten-und wie viel Sie voraussichtlich für deren Wartung ausgeben müssen. Das Klassifizierungssystem steht in direktem Zusammenhang mit der erwarteten Matrizenlebensdauer, gemessen in der Gesamtzahl der Treffer:
- Werkzeuge der Klasse A:Gebaut für die Langstrecke. Diese Matrizen verwenden erstklassige Werkzeugstähle, Hartmetalleinsätze an Stationen mit hohem{1}}Verschleiß und durchgehend gehärtete Komponenten. Die erwartete Werkzeuglebensdauer liegt häufig bei über 1.000.000 Treffern, was Klasse A zum Standard für die Automobilproduktion und andere Großserienprogramme macht, bei denen eine ununterbrochene Betriebszeit von entscheidender Bedeutung ist.
- Werkzeuge der Klasse B:Ein praktischer Mittelweg. Hergestellt aus hochwertigem Werkzeugstahl, aber weniger Premium-Einsätzen, liefern Matrizen der Klasse B typischerweise 250.000 bis 1.000.000 Treffer. Sie eignen sich für die Produktion mittlerer Stückzahlen, bei denen die Werkzeugkosten proportional zum Gesamtauftragswert bleiben müssen.
- Werkzeuge der Klasse C:Konzipiert für Kleinserien, Prototypen oder Brückenproduktion. Materialien und Konstruktion werden vereinfacht, um die Vorlaufkosten zu minimieren, wobei die erwartete Matrizenlebensdauer unter 250.000 Schlägen liegt. Klasse C ist die richtige Wahl, wenn Sie Teile schnell benötigen und die Gesamtmenge über die gesamte Lebensdauer keine höhere Investition rechtfertigt.
Bei der Auswahl der richtigen Klasse geht es nicht darum, die „beste“ Option auszuwählen-sondern darum, die Werkzeuginvestitionen an die Produktionsrealität anzupassen. Über-die Spezifizierung einer Klasse-A-Matrize für einen 50.000-teiligen Lebenslauf verschwendet Kapital. Unter-führt die Spezifizierung von Klasse-C-Werkzeugen für ein Millionenteileprogramm zu einem Zyklus aus vorzeitigem Verschleiß, Nachschleifen und eventuellem Wiederaufbau, der auf lange Sicht weitaus mehr kostet.
Jeder dieser Matrizentypen und Klassifizierungen ist jedoch nur so gut wie die einzelnen Komponenten im Werkzeug. Der Stempel, der Matrizenblock, der Abstreifer und das Führungssystem spielen jeweils eine eigene mechanische Rolle-und wenn einer von ihnen zu verschleißen beginnt, wirken sich die Auswirkungen auf alle Teile aus, die aus der Presse kommen.
Kritische Komponenten im Inneren einer Stanzform erklärt
Ein Prägestempel sieht von außen wie ein massiver Stahlblock aus, wenn man ihn jedoch aufbricht, findet man eine sorgfältig aufeinander abgestimmte Anordnung einzelner Komponenten-, von denen jede so konstruiert ist, dass sie bei jedem Presshub eine bestimmte mechanische Funktion ausführt. Das Verständnis dieser Stanzwerkzeugkomponenten ist nicht nur eine akademische Angelegenheit. Es ist der Unterschied zwischen der Diagnose eines Problems in wenigen Minuten und der stundenlangen Suche nach Symptomen, während sich am Ende der Produktionslinie Schrott ansammelt.
Hier ist ein kurzer Funktionsüberblick über die wichtigsten Metallstanzkomponenten, bevor wir uns damit befassen, wie sie tatsächlich zusammenarbeiten:
- Stempel:Liefert Schneid- oder Umformkraft durch Eintreiben in das Werkstückmaterial.
- Matrizenblock:Stellt den passenden Hohlraum oder die Schneidkante bereit, die das Material am Stempel formt oder schert.
- Abstreiferplatte:Hält den Streifen flach an der Matrizenoberfläche und streift ihn beim Rückhub vom Stempel ab.
- Führungsstifte und Buchsen:Behalten Sie bei jedem Hub eine präzise Ausrichtung zwischen der oberen und unteren Matrizenhälfte bei.
- Piloten:Registrieren Sie den Streifen an jeder Station an einer genauen Position und stellen Sie sicher, dass jedes Merkmal dort landet, wo es sein soll.
- Trägerplatten:Verteilen Sie die Stempelbelastung auf den Matrizenschuh, um lokale Schäden und Verformungen zu vermeiden.
Jeder dieser Teile hat eine klar definierte Aufgabe. Die wahre Komplexität-und die eigentliche Ursache von Qualitätsproblemen-liegt in der Art und Weise, wie sie unter Last, bei hoher Geschwindigkeit und Schlag für Schlag interagieren.
Wie Stempel, Matrizenblock und Abstreifplatte zusammenarbeiten
Stellen Sie sich einen einzelnen Schneidhub in Zeitlupe vor. Der Pressenstößel senkt sich und drückt den oberen Stempelschuh nach unten. Die durch Federn belastete Abstreifplatte berührt zuerst den Blechstreifen und drückt ihn fest gegen die untere Werkzeugoberfläche. Dies ist von entscheidender Bedeutung.-Wenn der Streifen nicht flach und sicher gehalten wird, bevor der Stempel das Material berührt, verzieht sich der Schnitt, das Teil verschiebt sich und es bilden sich Grate auf der falschen Seite der Kante.
Einen Sekundenbruchteil später dringt der Stempel in das Band ein. Bei einem Stanzvorgang schneidet der Stempel durch das Material, indem er es in die Öffnung des Matrizenblocks darunter treibt. Der Abstand zwischen Stempel und Matrizenblock -normalerweise ausgedrückt als Prozentsatz der Materialstärke-bestimmt die Qualität der Schnittkante. Zu fest, und das Werkzeug verschleißt vorzeitig. Zu locker, und es kommt zu übermäßigem Graten und Überschlag. Bei Weichstahl liegen die Abstände oft im Bereich von 5–10 % der Materialstärke pro Seite, obwohl härtere Materialien wie Edelstahl engere Werte erfordern.
Beim Rückhub wird die Feder-belastetAbstreiferplatteerfüllt seine zweite Funktion: Er hält den Streifen fest, während der Stempel zurückgezogen wird. Ohne sie würde das Material am Stempelkörper haften-besonders beim Lochen, wo sich das Metall eng um den Stempelschaft schmiegt. Der Abstreifer streift das Material buchstäblich ab, sodass das Band sauber zur nächsten Station weiterbefördert werden kann.
Der Würfelblock ist mittlerweile nicht nur eine passive Öffnung. Seine Schneidkanten müssen auf eine präzise Geometrie und Härte geschliffen werden, um saubere Scherflächen zu erzeugen. In Formstationen dient der Matrizenblock als Hohlraum, der die endgültige Form des Metallstanzteils definiert, sodass dessen Oberflächenbeschaffenheit und Maßgenauigkeit ebenso wichtig sind wie die darüber liegende Stempelgeometrie.
Führungssysteme, Piloten und Ausrichtungspräzision
Stempel und Matrizenblöcke können für sich genommen perfekt sein und dennoch schlechte Teile produzieren, wenn die Ausrichtung auch nur um ein paar Tausendstel Zoll abweicht. Das ist die Aufgabe des Leitsystems-und es ist wohl das am meisten unterschätzte Element im gesamten Tool.
Führungsstifte und Buchsensind der primäre Ausrichtungsmechanismus. Auf einer Matrizenhälfte montierte Stifte aus gehärtetem Stahl gleiten in präzisionsgebohrte Buchsen auf der gegenüberliegenden Hälfte und zwingen die oberen und unteren Schuhe dazu, sich auf einer einzigen, wiederholbaren Bahn zu bewegen. Bei progressiven Hochgeschwindigkeitswerkzeugen, die mit Hunderten von Hüben pro Minute laufen, absorbiert das Führungssystem seitliche Kräfte und Wärmeausdehnung und hält gleichzeitig die Ausrichtung im Mikrometerbereich. Kugelgelagerte Führungsbaugruppen werden häufig in Präzisionsanwendungen eingesetzt, da sie die Reibung verringern und dem Verschleiß besser widerstehen als Gleitlager.
PilotenBewältigen Sie eine andere Ausrichtungsherausforderung: die Streifenregistrierung. Während sich das Metallband in einem progressiven Gesenk von Station zu Station bewegt, dringen -kleine, sich verjüngende Stifte, die am oberen Gesenk montiert sind-vor-vorgestochene Löcher in das Band ein und ziehen es in die exakte Position, bevor es zum Schneiden oder Formen kommt. Durch die Verjüngung kann sich der Streifen selbst-zentrieren und so kleinere Vorschubfehler korrigieren, bevor die Presse den unteren Totpunkt erreicht. Ohne genaue Pilotierung driften Lochabstände, Biegepositionen und Merkmalspositionen von Station zu Station, und der kumulative Fehler kann dazu führen, dass gestanzte Metallteile aus der Toleranz geraten, lange bevor eine Schneidkante sichtbaren Verschleiß zeigt.
Trägerplattenspielen eine ruhigere, aber wesentliche strukturelle Rolle. Diese gehärteten Platten werden zwischen den Stempelhaltern und dem Matrizenschuh positioniert und verteilen die konzentrierte Kraft jedes Stempelaufpralls auf einen größeren Bereich. Wenn Sie die Trägerplatte weglassen, werden die einzelnen Stempel nach und nach die Oberfläche des Matrizenschuhs prägen- und dabei kleine Vertiefungen erzeugen, die die Stempelposition mit der Zeit verschieben und die Genauigkeit des Teils stillschweigend verschlechtern.
Komponentenverschleiß erkennen, bevor er sich auf die Teilequalität auswirkt
Jedes Bauteil einer Prägematrize ist ein Verschleißteil. Die Frage ist nie, ob es zu Verschleiß kommt, sondern wie schnell Sie diesen Verschleiß erkennen können, bevor er sich an Ihren Teilen zeigt.
Stempelverschleißist am sichtbarsten. Ein scharfer Schneidstempel erzeugt eine saubere Scherzone mit schmalem Grat. Wenn die Schneidkante stumpf wird, nimmt die Grathöhe zu, das Scherband wird schmaler und die Schnittkraft steigt -manchmal deutlich genug, dass der Pressenbediener den Unterschied hören kann. Die Entscheidung zwischen Nachschleifen und vollständigem Austausch hängt davon ab, wie viel Material bereits von der Stempellänge abgetragen wurde. Die meisten Stempel können mehrmals nachgeschliffen werden, bevor sie eine Mindestlänge erreichen, unterhalb derer der Stempel nicht mehr tief genug in den Matrizenblock eingreift, um einen sauberen Schnitt durchzuführen.
Verschleiß der Matrizenblockkantenfolgt einem ähnlichen Muster, ist jedoch schwerer zu erkennen, ohne die Matrize aus der Presse zu entfernen. Erfahrene Werkzeugbauer achten auf Sekundärindikatoren: zunehmender Grat am Teil, Hängenbleiben des Rohlings in der Matrizenöffnung oder eine allmähliche Verschiebung der Rohlingsabmessungen, die darauf hindeutet, dass das Schneidprofil durch Kantenerosion leicht gewachsen ist.
Führungsstift und Buchse sind abgenutztmanifestiert sich anders-und heimtückischer. Anstelle eines plötzlichen Defekts werden Sie eine langsame Maßabweichung über mehrere Teilemerkmale hinweg bemerken. Lochpositionen verschieben sich leicht, Biegelinien wandern und die Feature--zu-Feature-Abmessungen tendieren zum Rand des Toleranzbands. Wenn Ihre KMG-Daten einen progressiven Trend und keine zufällige Streuung aufweisen, sind verschlissene Führungskomponenten ein Hauptverdächtiger.
Verschleiß oder Beschädigung des Pilotenerzeugt eine Fehlausrichtung der Streifen, die wie eine zufällige Variation aussieht, tatsächlich aber dem Vorschubzyklus folgt. Teile können zwischen gut und grenzwertig wechseln, wenn der Streifen an bestimmten Stationen leicht über- oder unter-vorrückt. Durch die Überprüfung der Führungsdurchmesser und des Konuszustands während der planmäßigen Wartung wird dies erkannt, bevor die Ausschussrate in die Höhe schnellen kann.
Die Kernaussage ist einfach: Komponentengenauigkeit und Endtoleranz des Teils stehen in direktem Zusammenhang. Ein Prägestempel nimmt nicht allmählich auf vage, schwer zu verfolgende Weise ab. Jede Komponente weist ein charakteristisches Muster auf, das im fertigen Teil eine spezifische, identifizierbare Signatur erzeugt. Das Erlernen des Lesens dieser Signaturen -durch Dimensionstrends, visuelle Inspektion und Kraftüberwachung- unterscheidet reaktive Brandbekämpfung von proaktiver Werkzeugwartung.
Wie schnell diese Komponenten verschleißen, hängt natürlich stark davon ab, woraus sie hergestellt sind. Die Wahl der Werkzeugstahlsorte, des Härtegrads und der Oberflächenbehandlung für jede Komponente ist eine der am wenigsten diskutierten-und folgenreichsten-Entscheidungen im gesamten Werkzeugherstellungsprozess.
Leitfaden zur Materialauswahl und Oberflächenbehandlung für Stanzwerkzeuge
Der Werkzeugstahl in Ihrer Prägematrize bestimmt, wie viele Teile Sie vor dem Nachschleifen bearbeiten können, wie eng Ihre Toleranzen über lange Produktionskampagnen hinweg einhalten und ob Ihre Matrize ordnungsgemäß oder katastrophal ausfällt. Dennoch ist die Materialauswahl eine der am häufigsten übersehenen Entscheidungen im Werkzeugprozess.-Oft wird sie Standardentscheidungen oder Lieferantenpräferenzen überlassen und nicht einer bewussten technischen Analyse.
Verschiedene Stanzstahlsorten befinden sich an unterschiedlichen Punkten eines Spektrums von Härte-zu-Zähigkeit, und die Auswahl der falschen Stelle in diesem Spektrum für Ihre Anwendung kann schnell zu einem vorzeitigen Werkzeugausfall führen. Hier erfahren Sie, wie die gängigsten Qualitäten verglichen werden und wann jede einzelne ihren Platz in einem Gesenkaufbau verdient.
Werkzeugstahlsorten für Stanzwerkzeuge und ihre Leistungseinbußen
Fünf Werkzeugstahlsorten decken den Großteil der heute in der Produktion befindlichen Stahlstanzwerkzeuge ab. Jedes gehört zu einer anderen metallurgischen Familie, und diese Familienmerkmale bestimmen die Leistung:
- D2 (hoher -Kohlenstoffgehalt, hoher -Chromgehalt):Das Arbeitstier für lange-Schneiden und Lochen. Der hohe Chromgehalt von D2 bildet harte Karbidpartikel, die eine außergewöhnliche Abriebfestigkeit bieten. Nach dem Härten und Anlassen erreicht D262-64 HRC-hart genug, um Hunderttausenden Schlägen standzuhalten. Der Nachteil besteht in der Sprödigkeit unter Einwirkung von Stößen; Für schwere Umformungen oder Arbeiten mit Stoßbelastungen ist D2 nicht die richtige Wahl.
- A2 (Luft-Härtung):Mit 5 % Chrom und ausgezeichneter Dimensionsstabilität während der Wärmebehandlung erreicht A2 63-65 HRC und bietet gleichzeitig eine bessere Zähigkeit als D2. Es wird häufig zum Stanzen, Formen und Beschneiden von Stanzen verwendet, bei denen mäßige Verschleißfestigkeit auf mäßige Schlagfestigkeit trifft. A2 ist eine gute Allround-Wahl für mittelgroße Stanzformen aus Stahl.
- S7 (stoß-beständig):Wenn Ihre Gesenkstationen schweres Ziehen, Tiefformen oder wiederholte mechanische Stöße erfordern, kommt S7 zum Einsatz. Es härtet auf 60-62 HRC, aber die Schlagzähigkeit hat Vorrang vor der Abriebfestigkeit. Stellen Sie sich S7 als die Sorte vor, die sich biegt, bevor sie bricht – ideal für Komponenten wie Ziehstempel und Formeinsätze, die bei jedem Hub erhebliche dynamische Belastungen aufnehmen.
- M2 (Hochgeschwindigkeitsstahl):M2 wurde entwickelt, um die Härte bei erhöhten Temperaturen beizubehalten, erreicht etwa 62-64 HRC und eignet sich hervorragend für Anwendungen mit hoher Hubgeschwindigkeit, bei denen durch Reibung erzeugte Hitze herkömmliche Kaltarbeitsstähle erweichen würde. Sie werden M2 bei Schneidstempeln sehen, die mit 600+ Hüben pro Minute laufen, wobei sich die thermische Stabilität direkt auf die Kantenlebensdauer auswirkt.
- O1 (Öl-Härtung):O1 ist die wirtschaftlichste Option, lässt sich relativ einfach bearbeiten und erreicht nach dem Anlassen 57-62 HRC. Es bietet ein angemessenes Gleichgewicht zwischen Zähigkeit und Verschleißfestigkeit für Kleinserienproduktion, Prototypenwerkzeuge und Anwendungen, bei denen die Gesamtzahl der Treffer die Verwendung hochwertiger Stahlsorten nicht rechtfertigt.
Der zugrunde liegende Kompromiss ist immer derselbe: Härtere Stähle widerstehen abrasivem Verschleiß länger, sind aber anfälliger für Absplitterungen oder Risse bei Stößen. Härtere Stähle absorbieren Stöße besser, werden aber schneller stumpf. Erfahrene Werkzeugmacher mischen Sorten innerhalb einer einzigen Matrize-unter Verwendung von D2 oder Hartmetall an Schneidstationen mit hohem{4}}Verschleiß und S7 an Formstationen, wo die Schlagfestigkeit wichtiger ist als die Schnitthaltigkeit.
Apropos Hartmetall: Wolframkarbid-Einsätze verdienen eine eigene Erwähnung. Für die höchsten -Verschleißstationen in Folgeverbundgesenken-insbesondere wenn abrasive Materialien wie gestanzter Stahl mit hohem Siliziumgehalt oder rostfreie Legierungen verarbeitet werden-können Hartmetalleinsätze sogar D2 um den Faktor fünf bis zehn übertreffen. Sie sind wesentlich teurer und spröder und werden daher in der Regel bestimmten Stationen vorbehalten und nicht im gesamten Werkzeug verwendet.
Wärmebehandlung und Oberflächenbeschichtungen, die die Lebensdauer der Matrizen verlängern
Die Wahl der richtigen Stahlsorte ist nur die halbe Miete. Die Art und Weise, wie dieser Stahl wärmebehandelt wird und welche Beschichtungen auf seine Arbeitsflächen aufgebracht werden, kann die Lebensdauer der Matrize dramatisch verdoppeln oder sogar vervielfachen.
Wärmebehandlunglegt die Grundhärte und Zähigkeit jeder Komponente fest. Durch-Härten-das Erwärmen des gesamten Teils über seine kritische Temperatur und Abschrecken-ist bei Kaltarbeitsstählen-wie D2 und A2 Standard. Im Gegensatz dazu erzeugt die Einsatzhärtung eine harte Außenschale und behält gleichzeitig einen zähen Kern bei. Dies ist nützlich für Komponenten, die Oberflächenverschleißfestigkeit benötigen, aber Stöße absorbieren müssen, ohne zu brechen. Unabhängig von der Methode wird eine Vakuumwärmebehandlung dringend empfohlen; alsBranchenexperten bemerkenOxidation, die durch Nicht-Vakuumprozesse verursacht wird, hemmt die Beschichtungshaftung und kann die Oberflächenintegrität beeinträchtigen, bevor die Matrize überhaupt ihren ersten Teil durchläuft.
OberflächenbeschichtungenFügen Sie eine zweite Schutzschicht hinzu, die Reibung und adhäsiven Verschleiß drastisch reduziert. Zu den häufigsten Optionen gehören:
- Titannitrid (TiN):Eine PVD-Beschichtung mit einer Härte um 2.400 HV. TiN bietet einen guten Allzweckschutz gegen abrasiven und adhäsiven Verschleiß und wird häufig für Schneidstempel verwendet. Durch die goldene Farbe lässt sich die Beschichtungsdeckung einfach visuell überprüfen.
- Titancarbonitrid (TiCN):TiCN ist eine Weiterentwicklung von TiN mit etwa 3.200 HV und wird als mehrschichtige Beschichtung aufgetragen. Es eignet sich gut -für Stanzanwendungen mit engen Toleranzen, bei denen es sowohl auf die Härte als auch auf die Dimensionskontrolle ankommt.
- Chromnitrid (CrN):Mit 1.800 HV ist es weicher als TiN, aber seine geringere Eigenspannung ermöglicht dickere Beschichtungen. CrN eignet sich gut für Umformvorgänge, bei denen ein niedriger Reibungskoeffizient wichtiger ist als eine extreme Härte.
- Nitrieren:Ein thermochemischer Diffusionsprozess statt einer abgeschiedenen Beschichtung. Beim Nitrieren wird die Oberflächenschicht des Stahls selbst gehärtet, normalerweise auf ein Äquivalent von 65–70 HRC, ohne dass eine diskrete Beschichtungsschicht hinzugefügt wird. Dies macht es für große Werkzeugkomponenten nützlich, bei denen Beschichtungsdickentoleranzen ein Problem darstellen.
- Verchromung:Eine ältere, aber immer noch relevante Option zur Verbesserung der Trenneigenschaften an Ziehsteinen und zur Reduzierung der Materialaufnahme während der Umformvorgänge.
Der Leistungsunterschied zwischen beschichteten und unbeschichteten Werkzeugen ist nicht gering{0}}er kann transformativ sein. In einem dokumentierten Fall, bei dem es um einen Verbundstempel mit 1074-Federstahl ging, stieg die Produktion von 10.000 Teilen ohne Beschichtung auf 100.000 Teile mit einer AlTiN-Beschichtung und bis zu 250.000 Teilen, wenn ein trockener Schmierfilm auf die AlTiN-Schicht aufgetragen wurde. Diese Zahlen veranschaulichen, warum die Auswahl der Beschichtung die gleiche technische Aufmerksamkeit verdient wie die Auswahl der Grundstahlsorte.
Ein wichtiger Vorbehalt: Nicht jedes Beschichtungsverfahren funktioniert mit jedem Stahl. CVD-Beschichtungen, die bei etwa 1.900 Grad F abgeschieden werden, tempern das Werkzeugsubstrat während des Auftragens. Stähle wie A2 und S7 sollten für Anwendungen mit Stoßbelastungen nicht CVD-beschichtet werden, da die hohe Prozesstemperatur ihre Mikrostruktur beeinträchtigt und die Schlagfestigkeit verringert. PVD-Prozesse, die bei Temperaturen unter 900 Grad F betrieben werden, vermeiden dieses Problem vollständig-und machen PVD zum sichereren Standard für die meisten Stanzwerkzeuge, es sei denn, bestimmte Anwendungsanforderungen rechtfertigen CVD- oder TRD-Alternativen.
Anpassen des Matrizenmaterials an das Werkstückmaterial
Hier ist eine Realität, die viele Erstkäufer{0}von Werkzeugen stutzig macht: Das Material, das Sie stanzen, bestimmt, aus welchem Material Ihre Matrize bestehen muss. Eine für das Stanzen von Kohlenstoffstahl gebaute Matrize übersteht einen langen Einsatz von Edelstahl ohne wesentliche Modifikationen nicht, und Werkzeuge, die für das Stanzen von Stahlblech entwickelt wurden, sind für einen Stanzprozess aus Aluminium möglicherweise über-konstruiert-und über-teuer-.
Warum? Härtere Werkstückmaterialien erzeugen höhere Schnitt- und Umformkräfte, beschleunigen den abrasiven Verschleiß an den Matrizenoberflächen und erfordern engere Abstände zwischen Stempel und Matrize, um saubere Kanten zu erzielen. Weichere Materialien wie Aluminium und Kupfer erzeugen weniger Werkzeugverschleiß, bringen jedoch andere Herausforderungen mit sich: -Abrieb, Materialaufnahme und die Tendenz, eher zu reißen als sauber zu scheren, wenn die Abstände nicht entsprechend verringert werden.
| Werkstückmaterial | Empfohlene Gesenkstahlsorten | Abstandsrichtlinie (% der Dicke pro Seite) | Relative erwartete Werkzeuglebensdauer |
|---|---|---|---|
| Milder/kohlenstoffarmer -Stahl | D2, A2; Hartmetalleinsätze für hohe-Volumen | 5-10% | Grundlinie (1x) |
| Edelstahl (Serie 300) | D2, M2 oder Hartmetall; TRD/PVD-Beschichtungen werden dringend empfohlen | 3-6% | 0,4x - 0.6x Grundlinie |
| Hoch-Stahl (HSLA, AHSS) | Hartmetall, D2 mit TiCN- oder AlTiN-Beschichtung | 4-8% | 0,3x - 0.5x Grundlinie |
| Aluminiumlegierungen | A2, D2; CrN- oder DLC-Beschichtungen zur Vermeidung von Abrieb | 3-5% | 1,5x - 2.5x Grundlinie |
| Kupfer-/Messinglegierungen | A2, O1 für kurze Strecken; D2 für längere Kampagnen | 3-6% | 1,5x - 2x Grundlinie |
Beachten Sie das Muster: Edelstähle und hochfeste Stähle verkürzen die erwartete Werkzeuglebensdauer um die Hälfte oder mehr im Vergleich zu Stanzstählen aus unlegiertem Kohlenstoffstahl, während weichere Nichteisenmaterialien diese deutlich verlängern. Genau aus diesem Grund variieren die Kostenvoranschläge für Werkzeuge so stark, je nachdem, welches Werkstückmaterial in der Teilezeichnung angegeben ist. Eine für Aluminium angebotene Matrize kann A2-Stahl mit einer CrN-Beschichtung verwenden. Die gleiche Teilegeometrie aus 304-Edelstahl erfordert möglicherweise D2 mit Hartmetalleinsätzen und TRD-Vanadiumkarbidbeschichtung-was die Werkzeuginvestition verdoppelt oder verdreifacht, aber die Trefferzahl liefert, die zur Rechtfertigung des Aufbaus erforderlich ist.
Ebenso wichtig sind Abstandsanpassungen. Die Verfestigungstendenz von rostfreiem Stahl-bedeutet, dass übermäßiges Spiel nicht nur zu einer schlechten Kantenqualität führt-sondern beschleunigt den Stempelverschleiß, da das Material der Scherung widersteht und sich stattdessen um die Schneidkante herum verformt. Aluminium hingegen erfordert engere Abstände, um Risse und übermäßige Gratbildung zu vermeiden, die aus der Duktilität des Materials und seiner Tendenz, zu fließen, statt sauber zu brechen, resultieren.
Die Abstimmung des Matrizenmaterials, der Wärmebehandlung, der Beschichtung und des Freiraums auf Ihr spezifisches Werkstückmaterial unterscheidet Werkzeuge, die lange halten, von Werkzeugen, die während eines Produktionslaufs hinken. Aber selbst eine perfekt spezifizierte Matrize muss immer noch korrekt konstruiert werden-und genau hier haben moderne Simulationen und Optimierung des Streifenlayouts die Art und Weise, wie Werkzeughersteller eine Teilezeichnung in ein produktionsbereites Werkzeug umwandeln, grundlegend verändert-.
Design, Simulation und Optimierung des Streifenlayouts für Stanzwerkzeuge
Eine perfekte Materialauswahl und Oberflächenbehandlung nützt nichts, wenn die Formgeometrie selbst fehlerhaft ist. Ein Stempel aus hochwertigem D2 mit einer TiCN-Beschichtung führt immer noch zu faltigen, rissigen oder nicht den Spezifikationen entsprechenden Teilen, wenn die Platzierung der Ziehsicke falsch ist, der Niederhalterdruck falsch berechnet wird oder das Verlaufslayout 30 % des Streifens als Ausschuss verschwendet. Aus diesem Grund hat sich die Konstruktion von Stanzwerkzeugen in den letzten zwei Jahrzehnten so stark in Richtung digitaler Simulation verlagert.-Diese Probleme in der Software zu erkennen ist um Größenordnungen billiger, als sie beim Ausprobieren in der Druckmaschine zu entdecken.
Wie die Stanzsimulation Test-Iterationen und -Kosten reduziert
Mithilfe der Computer-Aided Engineering (CAE)-Simulation können Ingenieure den gesamten Stanzprozess virtuell-von der Rohlingspositionierung bis zur endgültigen Teilegeometrie-durchführen, bevor ein einzelner Werkzeugstahlblock bearbeitet wird. Die Software modelliert den Materialfluss Schritt für Schritt und sagt genau voraus, wo Probleme auftreten werden.
Was fängt die Simulation eigentlich? Die kritischen Fehlermodi, die sonst nur während der physischen Erprobung auftauchen würden:
- Ausdünnung und Rissbildung:Die Simulation bildet die Materialstärke über das gesamte Teil ab und markiert Zonen, in denen sich das Blech über sichere Grenzen hinaus erstreckt. Ingenieure passen Ziehradien an, fügen Ziehsicken hinzu oder ändern die Form des Rohlings, um den Materialfluss vor dem Schneiden von Stahl neu zu verteilen.
- Faltenbildung:Unzureichender Blechhalterdruck oder falsche Materialflusswege führen zu Kompressionsfalten in Flanschen und Seitenwänden. Die Simulation identifiziert diese Zonen und ermöglicht eine iterative Anpassung der Blechhalterkräfte und der Wulstgeometrie.
- Rückfederung:Nachdem die Umformkräfte nachgelassen haben, prallt das Teil elastisch zurück-manchmal so weit, dass die Abmessungen aus der Toleranz geraten.Erweiterte FEA-MethodenBerücksichtigen Sie Materialanisotropie, den Bauschinger-Effekt und Eigenspannungen, um das Ausmaß der Rückfederung vorherzusagen, und ermöglichen Sie Ingenieuren, Kompensationsstrategien wie Überbiegung oder geänderte Werkzeuggeometrie anzuwenden, bevor die Matrize gebaut wird.
- Kraftanalyse:Durch die Berechnung des Gesamttonnagebedarfs wird sichergestellt, dass die Matrize auf die richtige Presse abgestimmt ist und dass die Werkzeugkomponenten so dimensioniert sind, dass sie den tatsächlichen Umformlasten ohne vorzeitigen Ausfall standhalten.
Der praktische Nutzen ist erheblich. Herkömmliche Workflows für die Metallstanzkonstruktion erforderten häufig drei bis fünf {{1}oder mehr-physische Testdurchgänge, um akzeptable Teile zu erhalten. Bei jeder Iteration muss die Matrize zerlegt, Korrekturen vorgenommen, wieder zusammengebaut und erneut ausgeführt werden. Durch die Simulation-gesteuerte Stanzkonstruktion werden die Zyklen drastisch komprimiert, wodurch sich Testiterationen häufig halbieren und die Entwicklungszeit um mehrere Wochen verkürzt wird.
Optimierung des Streifenlayouts für maximale Materialausnutzung
Beim progressiven Werkzeugdesign erfolgt die Kostenplanung im Streifenlayout. Jeder Millimeter verschwendetes Material zwischen den Teilen, jede überdimensionierte Trägerbrücke und jeder suboptimale Verschachtelungswinkel führen bei einem Produktionslauf von Millionen Hüben zu Tonnen an Altmetall. Herkömmliche Formenkonstruktionen führen routinemäßig zu Ausschussraten von 25 % bis 40 %, während optimierte Layouts diesen Wert auf unter 15 % drücken können.
Ingenieure kontrollieren den Ausschuss durch mehrere miteinander verbundene Entscheidungen in der Entwurfsphase des Stanzwerkzeugs:
- Verschachtelungsstrategien:Durch die möglichst enge Positionierung der Teile-oder deren Verzahnung basierend auf der Geometrie- wird die Materialausnutzung der Spule direkt maximiert. Selbst geringfügige Anpassungen der Ausrichtung eines Teils relativ zur Bandachse können zu Einsparungen bei den Rohmaterialkosten von 10 bis 20 % führen.
- Tonhöhen- und Bandbreitensteuerung:Der Fortschrittsabstand (Teilung) und die Streifenbreite müssen mit einer Genauigkeit von weniger als -Millimetern berechnet werden. Unnötige Lücken zwischen den Stationen verschwenden Material bei jedem einzelnen Hub.
- Design der Trägerbrücke:Die Brücken, die jedes Teil mit dem Band verbinden, müssen schmal genug sein, um Ausschuss zu minimieren, aber dennoch breit genug, um die strukturelle Integrität während der Zuführung aufrechtzuerhalten. Wenn man das falsch macht, knickt der Streifen ein oder reißt mitten im Lauf.
- Gängige-Schnitttechniken:Bei Matrizen, die mehrere Teile pro Hub produzieren, können gemeinsame Schnittlinien zwischen benachbarten Rohlingen den Ausschuss zwischen-Teilen vollständig eliminieren.
Das Streifenlayout ist keine kosmetische Übung-es ist einer der wirkungsvollsten Hebel, die Ingenieure haben, um die Stückkosten-zu senken. Eine Verbesserung der Materialausnutzung um 10 % bei einer jährlichen Auflage von einer Million Teilen 1-mm-Edelstahl führt zu Einsparungen in Höhe von Tausenden von Dollar, die alle vor dem ersten Produktionsstart erzielt werden.
Von der Machbarkeitsstudie bis zu CNC--bearbeiteten Werkzeugkomponenten
Die Konstruktion von Metallstanzformen folgt einem strukturierten Arbeitsablauf, der eine Teilezeichnung in ein produktionsbereites Werkzeug umwandelt. Jede Phase baut auf der vorherigen auf und das Überspringen von Schritten-oder das überstürzte Durchlaufen-führt zu kostspieligen Fehlern.
- Teil-Machbarkeitsbewertung:Ingenieure bewerten die Teilegeometrie, das Material, die Toleranzen und die Volumenanforderungen, um festzustellen, ob das Stanzen machbar ist, welcher Formtyp geeignet ist und wo potenzielle Herausforderungen bei der Formgebung bestehen.
- 2D-Streifenlayout:Die Fortschrittssequenz, die Stationszuweisungen und die Materialnutzungsstrategie werden in einem flachen Layout abgebildet und definieren, was an jeder Matrizenstation passiert und wie sich das Band durch das Werkzeug bewegt.
- 3D-Stanzmodellierung:Die vollständige Matrizenbaugruppe-Stempel, Matrizenblöcke, Abstreifer, Führungssysteme und sämtliche unterstützende Hardware-wird im CAD mit präzisen Passungen, Abständen und Befestigungspositionen entworfen.
- Simulationsvalidierung:CAE-Software führt den Umformprozess virtuell durch, überprüft den Materialfluss, prüft auf Ausdünnung und Faltenbildung, prognostiziert die Rückfederung und bestätigt die Tonnageanforderungen. Das 3D-Modell wird iterativ verfeinert, bis die Simulationsergebnisse die Akzeptanzkriterien erfüllen.
- CNC-Bearbeitung von Werkzeugkomponenten:Validierte Designs gehen zu Präzisions-Drahterodier-, CNC-Fräs- und Schleifvorgängen über, um jede Komponente gemäß den Spezifikationen herzustellen.
- Montage und Probeläufe:Die fertige Form wird zusammengebaut, in einer Testpresse installiert und schrittweise verfeinerte Iterationen durchlaufen, bis die Musterteile die Maß- und Qualitätsziele erreichen.
Dieser End-{0}}to-Prozess erfordert eine enge Koordination zwischen Konstrukteuren, Simulationsanalysten, CNC-Maschinisten und Testtechnikern. Full-{3}}Werkzeughersteller, die alle Phasen unter einem Dach halten-Machbarkeit bis hin zur Endkontrolle-, eliminieren Übergabeverzögerungen und Missverständnisse, die Arbeitsabläufe bei mehreren Anbietern plagen.YICHENFührt beispielsweise diesen kompletten Arbeitsablauf intern aus, von der ersten CAE-Simulation und der Werkzeugkonstruktion bis hin zur präzisen CNC-Bearbeitung, Probeläufen und Teileinspektion, sodass Hersteller vom Konzept bis zur produktionsbereiten Werkzeugausrüstung eine zentrale Stelle haben, an der sie die Verantwortung tragen können.
Eine gut-entworfene, durch Simulation- validierte Matrize reduziert Überraschungen beim Ausprobieren erheblich. Aber es beseitigt sie nicht vollständig. Materialvariabilität, Pressendurchbiegung und reale -Reibungsbedingungen führen immer noch zu Problemen, die nur dann zum Vorschein kommen, wenn Stahl auf Stahl trifft-aus diesem Grund ist es wichtig, die häufigsten Fehlerarten, ihre Grundursachen und ihre Korrekturmaßnahmen zu verstehen, bevor eine Form in die volle Produktion geht.
Fehlerbehebung bei Stanzwerkzeugen und Testvalidierung
Die Simulation erfasst vieles, kann jedoch nicht jede Variable in der Druckerei nachbilden. Inkonsistenzen der Materialcharge, Durchbiegung der Presse unter Last, Zusammenbruch des Schmierfilms bei Temperatur, Wärmeausdehnung bei langen Auflagen-diese realen-Faktoren führen zu Fehlern, die sich nur dann bemerkbar machen, wenn die Matrize mit hoher Geschwindigkeit läuft. Der Unterschied zwischen einer Werkstatt, die Probleme innerhalb von Stunden behebt, und einer, die sich schichtweise auf die Suche nach Symptomen macht, liegt in einer einzigen Fähigkeit: die Ursache beim ersten Mal genau zu diagnostizieren.
Jeder Fehler im Metallstanzprozess hinterlässt eine Signatur. Grate verraten etwas anderes als Fressspuren. Ein gerissener Flansch weist auf eine andere Grundursache hin als eine faltige Ziehwand. Wenn Sie lernen, diese Signaturen zu lesen, wird aus reaktiver Brandbekämpfung eine systematische Fehlerbehebung-und schützt sowohl Ihre Werkzeuginvestitionen als auch Ihren Produktionsplan.
Häufige Defekte an Stanzwerkzeugen und ihre Ursachen
Sieben Fehlerarten sind für die überwiegende Mehrheit der Qualitätsprobleme beim Stanzen verantwortlich. Jedes weist erkennbare Symptome, eine kurze Liste wahrscheinlicher Grundursachen und spezifische Korrekturmaßnahmen auf, die das eigentliche Problem angehen, anstatt das Symptom zu verschleiern. Hier ist die vollständige Referenz:
| Defekt | Symptome | Grundursachen | Korrekturmaßnahmen |
|---|---|---|---|
| Graten | Erhöhte, scharfe Kanten an ausgestanzten oder durchbohrten Stellen; mit der Zeit zunehmende Grathöhe; raues Schnitt-Kantengefühl | Abgenutzte oder kollabierte Schneidkanten; übermäßiger Stempel--zu-Abstand; Schlechtes Finish an der Stanzwand | Schneiden nachschleifen oder ersetzen; Reduzieren Sie den Abstand durch Draht-Schneiden neuer Einsätze; polnische Stanzwand; Stellen Sie sicher, dass der Abstand bei Weichstahl 5–10 % der Materialstärke pro Seite beträgt |
| Gallen | Materialaufnahme an Stempel- oder Matrizenoberflächen; Riefen oder Kratzer auf den Oberflächen geformter Teile; Mit jedem Treffer verschlimmert sich der Zustand zunehmend | Unzureichende oder falsche Schmierung; inkompatible Matrizen-/Werkstückmaterialpaarung (z. B. Edelstahl auf unbeschichtetem Werkzeugstahl); Die Oberflächenrauheit der Formflächen ist zu hoch | Tragen Sie geeignetes Stempelschmiermittel auf oder rüsten Sie auf eine EP-zertifizierte Flüssigkeit um; Tragen Sie eine Antifressbeschichtung (TiN, CrN oder DLC) auf die Formflächen auf. Stumpfoberflächen polieren; Wechseln Sie zu einer besser kompatiblen Werkzeugstahlsorte |
| Schneckenziehen | Butzen (ausgestanzte-Abfallstücke), die sich oben auf dem Streifen befinden oder in nachfolgende Teile eingebettet sind; zeitweise auftretende Piercingfehler | Vakuumeffekt zwischen Stempelfläche und Butzen; unzureichende Eindringtiefe der Matrize; magnetisierte Stempel- oder Matrizenkomponenten; Übermäßiges Öl auf der Bandoberfläche | Fügen Sie der Stempelfläche Vakuum--Entlastungsnuten oder Auswerferstifte hinzu. Erhöhen Sie die Eintrittstiefe der Matrize. Werkzeuge regelmäßig entmagnetisieren; Überprüfen Sie den Freiraum und die Konizität des Schussschachts, um einen sauberen Schusswurf zu gewährleisten |
| Stempelbruch | Plötzlicher Bruch des Schlagkörpers oder der Schlagspitze; ungewöhnliches Druckgeräusch oder Kraftstoß; Fehlende Merkmale an gestanzten Teilen | Fehlausrichtung zwischen Stempel- und Matrizenöffnung; Presstonnage übersteigt die Stanzkapazität; Werkstückmaterial härter als angegeben; Stempelhärte zu hoch (spröde); unzureichende Abstreifkraft | Richten Sie die oberen und unteren Gesenkhälften neu aus. Überprüfen Sie, ob die Materialzertifizierungen mit den Designannahmen der Matrize übereinstimmen. Stempelhärte reduzieren oder auf härtere Sorte umsteigen (z. B. S7); Ermüdete Abstreiffedern prüfen und ersetzen; Führungsstifte und Buchsen auf Verschleiß prüfen |
| Risse an den Biegelinien | Sichtbare Brüche oder Mikro-risse entlang des äußeren Biegeradius; Risse an den Flanschkanten | Biegeradius zu eng für Materialstärke und -sorte; Biegelinie parallel zur Materialfaserrichtung ausgerichtet; Materialrückfederung verursacht Sekundärspannung; verfestigtes-Material aus früheren Vorgängen | Erhöhen Sie den Biegeradius auf das für das Material empfohlene Minimum. Biegungen nach Möglichkeit quer zur Faserrichtung ausrichten; Glühen Sie das Material vor dem Formen, wenn es um Kaltverfestigung geht. Stellen Sie den R-Winkel des Formstempels ein |
| Faltenbildung (Ziehvorgänge) | Kompressionsfalten oder Wölbungen in Flanschen, Seitenwänden oder gezogenen Merkmalen; ungleichmäßige Materialverteilung | Unzureichender Druck des Blechhalters; falsches Design oder Platzierung der Zugperle; Zuschnittgröße zu groß für Kavität; ungleichmäßiger Materialfluss aufgrund ungleichmäßiger Schmierung | Erhöhen Sie die Kraft des Blechhalters. Zugperlen hinzufügen oder anpassen, um den Materialfluss zu steuern; Rohlingsabmessungen reduzieren; sorgen Sie für einen gleichmäßigen Schmierstoffauftrag; Überprüfen Sie die Druckkonsistenz des Presskissens |
| Dimensionsdrift | Progressive Richtungsabweichung der Teileabmessungen während eines Produktionslaufs; Merkmale tendieren zu Toleranzgrenzen, anstatt zufällig zu streuen | Der Verschleiß von Führungsstift und Buchse führt zu einer Fehlausrichtung von Ober- und Unterwerkzeug. Wärmeausdehnung von Werkzeugkomponenten bei langen Auflagen; Der Verschleiß des Führungsstifts führt zu einer Fehlausrichtung des Streifens | Ersetzen Sie verschlissene Führungsstifte und Buchsen; Implementieren Sie geplante Kühlpausen bei längeren Läufen oder fügen Sie Kühlkanäle für die Matrizen hinzu. Überprüfen Sie abgenutzte Pilotstifte und ersetzen Sie sie. Überprüfen Sie Maßtrends mit prozessbegleitenden SPC-Prüfungen |
Fällt Ihnen in dieser Tabelle ein Muster auf? Viele dieser Mängel haben überlappende Ursachen.Allein die Freigabeauswahlbeeinflusst die Gratbildung, das Herausziehen des Butzens, die Stempelverschleißrate und sogar die Materialverformung während des Stanzvorgangs. Ein unangemessener Abstand-ob zu eng oder zu locker-löst eine Kaskade von Problemen aus, die sich gegenseitig überdecken können, wodurch eine genaue Diagnose umso schwieriger wird, je länger die Grundursache nicht behoben wird.
Korrekturmaßnahmen bei Gratbildung, Abrieb und Herausziehen von Metallstücken
Diese drei Mängel verdienen besondere Aufmerksamkeit, da sie die mit Abstand häufigsten Probleme beim Präzisionsstanzen darstellen und jeder einzelne Fehler häufig als der andere fehldiagnostiziert wird.
Gratenist am einfachsten zu erkennen, aber am schwierigsten dauerhaft zu korrigieren. Ein schnelles Nachschleifen stellt die Schneidkante wieder her, aber wenn die zugrunde liegende Ursache ein falscher Abstand ist, kehrt der Grat innerhalb von Tausenden von Schlägen zurück. Der allgemeine Richtwert für den gesamten Matrizenabstand liegt bei etwa 20 % bis 25 % der Materialstärke, dieser variiert jedoch je nach Werkstückmaterial und gewünschter Kantenqualität. Überprüfen Sie vor dem Nachschleifen immer, ob der Abstand für das verarbeitete Material korrekt ist -und nicht nur für das ursprünglich angegebene Material. Materialersetzungen auf Spulenebene kommen häufiger vor, als den meisten Betrieben bewusst ist, und eine Umstellung von Stahl mit niedrigem -Kohlenstoffgehalt auf Stahl mit mittlerem -Kohlenstoffgehalt kann dazu führen, dass ein zuvor ausreichender Spalt in den „zu engen“ Bereich gerät, was den Kantendurchbruch beschleunigt.
GallenOberflächlich betrachtet sieht es aus wie Werkzeugverschleiß, der Mechanismus ist jedoch völlig anders. Wenn abrasiver Verschleiß die Matrizenoberfläche langsam erodiert, handelt es sich beim Abrieb um ein Adhäsionsversagen. -Unter Druck bilden sich mikroskopisch kleine Schweißnähte zwischen dem Werkstück und der Matrizenoberfläche, wodurch Material von einer Oberfläche abgerissen und auf der anderen abgelagert wird. Es ist besonders aggressiv beim Stanzen von Edelstahl oder Aluminium gegenüber unbeschichtetem Werkzeugstahl. Der Korrekturweg besteht nicht im Nachschleifen, sondern in der Oberflächenbehandlung: Tragen Sie eine PVD-Beschichtung wie TiN oder CrN auf, polieren Sie die Formoberflächen, um die Entstehungspunkte der Reibung zu reduzieren, und verbessern Sie die Schmierung auf einen Film, der die Trennung unter den spezifischen Drücken und Temperaturen, die Ihr Werkzeug erzeugt, aufrechterhält.
Schneckenziehenist das sporadischste und frustrierendste der drei. Durch das Vakuum, das beim Zurückziehen des Stempels aus der Matrizenöffnung entsteht, wird ein Butzen auf die Bandoberfläche zurückgezogen. Es kann einmal alle hundert Hübe oder einmal alle tausend Hübe passieren-gerade oft genug, um nachgeschaltete Defekte zu verursachen oder die Matrize selbst zu beschädigen, wenn beim nächsten Hub ein Butzen zwischen Stempel und Matrizenblock eingeklemmt wird. Zu den Lösungen gehören das Schleifen kleiner kreuzförmiger Schraffurrillen in die Stempelfläche, um die Vakuumdichtung aufzubrechen, das Hinzufügen federbelasteter Auswerferstifte, das Erhöhen der Matrizeneintrittstiefe, damit der Butzen fester in der Öffnung sitzt, und das regelmäßige {{6}kritische{7}Entmagnetisieren der Stempel- und Matrizenkomponenten. Restmagnetismus aus Schleifvorgängen ist eine der am häufigsten übersehenen Ursachen für Probleme beim Herausziehen von Rohlingen.
Werkzeug-Test- und Teilevalidierungsprozess
Jedes Stanzwerkzeug-egal wie gründlich simuliert-durchläuft einen physischen Testprozess, bevor es für die Produktion freigegeben wird. Beim Tryout trifft das virtuelle Modell auf die reale -Weltphysik und ist eine der kompetenzintensivsten Phasen des gesamten Werkzeuglebenszyklus.
Folgendes passiert tatsächlich beim Testen an einer Stanzpresse:
- Ersteinrichtung und langsames-Geschwindigkeitsfahren:Die Matrize wird in einer Probepresse installiert und läuft mit sehr niedriger Geschwindigkeit -häufig im Einzelhub--Modus-, um das mechanische Spiel, den Streifenvorschub und die Grundformung des Teils zu überprüfen, ohne das Risiko einer Werkzeugbeschädigung einzugehen.
- Progressive Geschwindigkeitssteigerung:Die Hubgeschwindigkeit wird schrittweise in Richtung Produktionsgeschwindigkeit erhöht, während die Techniker auf ungewöhnliche Geräusche, Kraftspitzen, Probleme mit der Bandzuführung und Änderungen der Teilequalität achten, die nur bei höheren Taktraten auftreten.
- Probenentnahme und Messung:Teile werden in regelmäßigen Abständen gezogen und anhand der Teilezeichnung mithilfe von Koordinatenmessgeräten (KMGs), optischen Komparatoren, Gut/Schlecht-Messgeräten und Funktionsprüfvorrichtungen gemessen. Bemaßungen werden anhand von GD&T-Bezeichnungen-nicht nur mit Nennwerten, sondern auch mit Toleranzbändern, wahren Positionen und Profilspezifikationen überprüft.
- Iterative Anpassung:Auf Basis der Messdaten nehmen Werkzeugbauer gezielte Korrekturen vor: Sie passen Umformradien an, justieren Matrizenstationen, verändern Abstände oder bearbeiten bestimmte Stempel nach. Auf jede Justierung folgt ein weiterer Probelauf und Messzyklus.
- Validierung der Produktions-rate:Sobald die Teile bei der angestrebten Hubfrequenz dauerhaft den Spezifikationen entsprechen, erzeugt ein kontinuierlicher Lauf eine statistisch aussagekräftige Probenpartie -häufig 300 bis 500 aufeinanderfolgende Teile-für die Cpk-Analyse und die Übermittlung an den Kunden.
Mit wie vielen Iterationen sollten Sie realistischerweise rechnen? Planen Sie für eine mäßig komplexe Folgeverbundstanze zunächst zwei bis vier Proberunden ein. Einfache Stanzwerkzeuge können in einer oder zwei Iterationen validiert werden. Komplexe Multi-{2}Stations- oder Transferwerkzeuge mit Tiefzügen, engen Toleranzen oder fortschrittlichen hochfesten Stählen können fünf oder mehr Runden erfordern, bevor alle Stationen gleichzeitig konforme Teile produzieren.
Für eine erfolgreiche Werkzeugabnahme sind in der Regel drei Dinge erforderlich: alle kritischen Abmessungen innerhalb spezifizierter Toleranzen über ein kontinuierliches Musterlos hinweg, Oberflächengüte und Kantenqualität entsprechend den Verarbeitungsstandards sowie konsistente Streifenzuführung und Rohlingsauswurf bei Produktionsgeschwindigkeit ohne Bedienereingriff. Bis alle drei Kriterien gleichzeitig erfüllt sind, ist die Matrize nicht produktionsbereit-bereit-, unabhängig davon, wie nahe die einzelnen Messungen liegen.
Der Test zeigt, was keine Simulation vollständig vorhersagen kann: die tatsächlichen Kosten für den laufenden Betrieb eines Würfels im Laufe der Zeit. Jede Anpassung, jedes Nachschleifen, jeder Federaustausch summiert sich-und das ganzheitliche Verständnis dieser Kosten unterscheidet eine Investition in intelligente Werkzeuge von einer Investition, die über ein mehrjähriges Produktionsprogramm hinweg stillschweigend zu Margenverlusten führt.
Werkzeugkosten für Stanzwerkzeuge und wirtschaftlicher Entscheidungsrahmen
Jedes Mahlgut, jeder Federwechsel, jede Testversion aus dem vorherigen Abschnitt hat einen Preis-und diese Kosten existieren nicht isoliert. Sie addieren sich zu den anfänglichen Werkzeuginvestitionen, dem pro Druck verbrauchten Rohmaterial und der pro Teil erforderlichen Presszeit. Die eigentliche Frage, mit der sich die meisten Ingenieure und Einkaufsmanager auseinandersetzen, lautet nicht: „Wie viel kostet die Matrize?“ sondern vielmehr: „Ab wann beginnt sich diese Investition tatsächlich zu amortisieren?“ Um diese Frage beantworten zu können, muss man sich genau ansehen, was die Kosten für Stanzwerkzeuge antreibt, wie sich diese Kosten über das Produktionsvolumen amortisieren und wann alternative Fertigungsmethoden wirtschaftlich sinnvoller sind.
Was treibt die Werkzeugkosten für Stanzwerkzeuge an?
Die Werkzeugangebote für Blechstanzprojekte können zwischen 5.000 US-Dollar für einfache Stanzformen und 100.000 US-Dollar oder mehr für komplexe Folgeverbundformen mit mehreren Formstationen liegen. Diese enorme Streuung ist nicht willkürlich. Sechs Hauptfaktoren beeinflussen den Preis in unterschiedliche Richtungen:
- Teilekomplexität und Anzahl der Features:Jedes Loch, jede Biegung, jede Prägung und jede Kontur fügt der Matrize eine Station oder einen Arbeitsgang hinzu. Eine flache Unterlegscheibe mit einem Stanzvorgang stellt eine grundlegend andere Werkzeugherausforderung dar als eine mehrfach gebogene Kfz-Halterung mit zwölf Lochungen. Mehr Funktionen bedeuten mehr Stationen, präzisere -Bodenkomponenten und mehr Entwicklungsstunden.
- Matrizentyp:Wie bereits erwähnt, kosten Folgeverbundwerkzeuge deutlich mehr als Einzel-{0}Stations- oder Verbundwerkzeuge, da sie mehrere Vorgänge in einem Werkzeug bündeln. Transferwerkzeuge erhöhen die Kosten noch weiter, da für den Transport der Teile zwischen den Stationen mechanische Transportsysteme erforderlich sind.
- Anzahl Stationen:Beim progressiven Werkzeugbau werden an jeder Station Schneidstempel, Formeinsätze, Abstreifer und Piloten hinzugefügt{0}}die alle bearbeitet, gehärtet und ausgerichtet werden müssen. Eine Matrize mit sechs -Stationen kostet nicht doppelt so viel wie eine Matrize mit drei -Stationen, aber das Verhältnis ist eher linear, als die meisten Käufer erwarten.
- Werkzeugstahlsorte und Oberflächenbehandlung:Eine Matrize aus O1-Stahl ohne Beschichtung ist weitaus günstiger als eine Matrize aus D2 mit Hartmetalleinsätzen und TiCN-beschichteten Stempeln. Aber wie im Abschnitt zur Materialauswahl besprochen, bedeutet billigerer Stahl oft eine kürzere Werkzeuglebensdauer und höhere Stückkosten im Laufe der Produktion.
- Toleranzanforderungen:Engere Toleranzen erfordern eine feinere Bearbeitung, ein präziseres Schleifen und mehr Testdurchläufe.Flache Merkmale können ±0,005 Zoll aufnehmenoder fester mit gut{0}}gebauten Werkzeugen, aber geformte Merkmale-Biegungen, Flansche, gezogene Wände-erfordern zusätzlichen technischen Aufwand und oft eine komplexere Formgeometrie, um die Rückfederung und den Materialfluss innerhalb der Spezifikation zu steuern.
- Erwartetes Produktionsvolumen:Das Volumen ändert nicht direkt den Matrizenpreis, sondern bestimmt, welche Werkzeugklasse Sie benötigen. Bei einem lebenslangen Lauf von 50.000 -Teilen kann die Verwendung von Werkzeugen der Klasse C mit einfacheren Stählen gerechtfertigt sein. Ein Automobilprogramm mit fünf-Millionen-Teilen erfordert eine erstklassige Konstruktion mit durchgehend erstklassigen Materialien – und der Kostenunterschied ist erheblich.
Die meisten Projekte in der Metallstanzfertigung kosten Teile mit mittlerer Komplexität zwischen 15.000 und 50.000 US-Dollar. Wenn Sie verstehen, welcher dieser sechs Faktoren Ihr spezifisches Angebot bestimmt, können Sie -nicht blind verhandeln, sondern fundierte Kompromisse zwischen Werkzeuginvestitionen, Werkzeuglebensdauer und Teilekosten eingehen.
Pro-Teilkostenamortisation und Break-even-Denkung
Hier wird die Wirtschaftlichkeit der Stanzherstellung interessant. Eine progressive Stanze im Wert von 40.000 US-Dollar hört sich teuer an, bis man diese Kosten auf eine Million Teile verteilt.-Plötzlich sieht man nur für die Werkzeugkomponente vier Cent pro Stück. Lassen Sie nur 10.000 Teile durch dieselbe Matrize laufen, und die Werkzeugbestückung kostet für jede einzelne Einheit 4,00 US-Dollar. Die Rechnung ist einfach, aber ihre Implikationen sind enorm.
Stellen Sie sich das so vor: Der Würfel ist ein Fixpreis. Druckzeit, Material und Arbeit sind variable Kosten. Mit steigendem Volumen sinken die fixen Werkzeugkosten pro Stück schnell, während die variablen Kosten im Wesentlichen gleich bleiben. An einem bestimmten Übergangspunkt unterbieten die Gesamtkosten pro Teil gestanzter Teile alternative Methoden, die keinen Vorabaufwand für die Werkzeugbeschaffung, aber höhere Verarbeitungskosten pro Stück mit sich bringen.
Wo kommt es typischerweise zu dieser Überkreuzung? Die Antwort hängt von der Teilegeometrie, dem Material und der Alternative ab, mit der Sie vergleichen. Aber praktische Benchmarks aus der Industrie bieten nützliche Orientierungspunkte:
- Bei Teilen, die derzeit durch Laserschneiden hergestellt werden, ist das Stanzen in der Regel ab 3.000 bis 10.000 Einheiten kosteneffizienter, je nach Komplexität. Unterhalb dieses Bereichs überwiegt der Null-Werkzeugvorteil des Laserschneidens.
- Bei CNC-{0}bearbeiteten Metallteilen, die das Stanzen ersetzen, kann die Überschneidung bei noch geringeren Stückzahlen auftreten, wenn die Teilegeometrie -gut für die Umformung geeignet ist-, da die Bearbeitung hohe Zykluszeiten pro Stück mit sich bringt, die durch das Stanzen entfallen.
- Bei einfachen Geometrien in industriellen Metallstanzanwendungen verschieben sich die wirtschaftlichen Aspekte bei Stückzahlen über 10.000 Teilen pro Jahr deutlich zu Gunsten des Stanzens, insbesondere wenn Pauschalbestellpreise und Materialeffizienz durch optimierte Streifenlayouts berücksichtigt werden.
Der entscheidende Fehler, den Käufer machen, besteht darin, die Werkzeugkosten isoliert zu bewerten, anstatt die jährlichen Gesamtkosten-Werkzeugamortisation plus die variablen Kosten pro Stück-multipliziert mit dem Volumen zu berechnen. Eine 5.000-Dollar-Einzelstationsstanze, die Teile zu 0,80 US-Dollar pro Stück produziert, mag billiger erscheinen als eine 35.000 US-Dollar teure Folgestanze, die Teile zu 0,25 US-Dollar pro Stück produziert,-bis Sie die Berechnung des jährlichen Volumens durchführen und feststellen, dass die Folgestanze 50.000 US-Dollar pro Jahr an Produktionskosten einspart.
Stanzwerkzeuge vs. alternative Herstellungsmethoden
Stempeln ist nicht immer die richtige Antwort. Bei geringen Stückzahlen, schnellen Entwurfsiterationen oder Teilegeometrien, die eine umfangreiche dreidimensionale Bearbeitung erfordern, können andere Methoden insgesamt eine bessere Wirtschaftlichkeit liefern. Der folgende Entscheidungsrahmen hilft herauszufinden, wann sich Stanzwerkzeuge lohnen und wann Alternativen ernsthaft in Betracht gezogen werden sollten:
- Wählen Sie das Stempeln, wenn:Jährliche Mengen übersteigen 10.000-50.000 Teile; das Teil besteht überwiegend aus flachem Blechmaterial; Dimensionskonsistenz bei großen Volumina ist entscheidend; Der Kostendruck pro Teil ist der Hauptgrund; und das Design ist stabil genug, um eine Investition in feste Werkzeuge zu rechtfertigen.
- Erwägen Sie das Laserschneiden, wenn:Die Stückzahlen liegen unter 3.000 Einheiten; das Design befindet sich noch in der Entwicklung und kann sich zwischen den Produktionschargen ändern; Teile sind flach oder erfordern nur einfaches Biegen nach dem Schneiden; UndDadurch entfallen 15.000 US-Dollar oder mehr für die Vorab-Werkzeugausstattungübersteigt die höheren{0}}Verarbeitungskosten pro Stück.
- Erwägen Sie die CNC-Bearbeitung, wenn:Teile erfordern präzise bearbeitete Merkmale-Gewinde, Präzisionsbohrungen, komplexe 3D-Oberflächen-die durch Stanzen nicht geformt werden können; Die Stückzahlen sind so gering, dass die Bearbeitungskosten pro Stück wettbewerbsfähig sind. oder die Materialstärke überschreitet die praktischen Stanzgrenzen.
- Erwägen Sie Hydroforming, wenn:Teile erfordern tiefe, komplexe dreidimensionale Formen mit glatten Konturen, die mehrere Ziehvorgänge in einer herkömmlichen Matrize erfordern würden; Lautstärke ist moderat; und die Materialausnutzung wird durch die Hydroforming-Geometrie von Rohren oder Blechen besser unterstützt.
Keine dieser Alternativen ist allgemein günstiger oder besser. Jedes nimmt einen optimalen Volumen--und-Geometrie-Sweetspot ein. Der Wert der Metallstanzfertigung liegt insbesondere in ihrer Fähigkeit, geometrisch konsistente Teile zu den niedrigsten -Stückkosten zu produzieren, sobald die Volumina die Werkzeugausstattung rechtfertigen-ein Schwellenwert, der sich abhängig von allen oben diskutierten Faktoren verschiebt.
Die Gesamtbetriebskosten gehen jedoch weit über die Erstbestellung hinaus. Vorbeugende Wartung-geplantes Nachschleifen in definierten Treffer-Zählintervallen, regelmäßiger Federaustausch bei nachlassender Abstreifkraft, Wartung des Schmiersystems und eventuelle Überholung der Matrize-stellen laufende Kosten dar, die sich direkt auf die langfristige Wirtschaftlichkeit auswirken.- Eine gut gewartete Klasse-A-Matrize, die im Laufe ihrer Lebensdauer 1.500.000 Treffer liefert, verteilt ihre Gesamtbetriebskosten auf einen wesentlich größeren Nenner als eine vernachlässigte Matrize, die bei 400.000 Treffern komplett neu aufgebaut werden muss. Die Wartungsinvestitionen sind real, aber die Kosten für den Verzicht darauf sind immer höher.
Das Verständnis dieser wirtschaftlichen Aspekte verschafft Ihnen eine stärkere Position am Angebotstisch. Aber zu wissen, was man fragen muss, welche Dokumente man vorbereiten muss und wie man den Werkzeugmacher, der einem gegenübersitzt, beurteilen soll, ist eine ganz andere Fähigkeit,-eine, die Käufer, die zuverlässige Werkzeuge erhalten, von denen unterscheidet, die die nächsten zwei Jahre damit verbringen, Qualitätsfehler und Änderungsaufträge zu verwalten.
So finden und bewerten Sie Lieferanten von Stanzwerkzeugen
Sie verstehen die Wirtschaft. Sie wissen, welcher Werkzeugtyp zu Ihrem Produktionsvolumen passt, welche Werkzeugstähle zu Ihrem Werkstückmaterial passen und wo Ihre Werkzeuginvestition ungefähr landen soll. Die nächste Herausforderung ist eine ganz andere: einen Werkzeugbauer zu finden, der diese Spezifikationen tatsächlich erfüllen kann, ohne Sie mit Änderungsaufträgen, verpassten Zeitplänen und Teilen zu belasten, die an einem guten Tag kaum die Inspektion bestehen.
Die Beschaffung einer Metallstanzform ist nicht so, als würde man ein Standardteil aus einem Katalog bestellen. Jede Matrize wird individuell-konstruiert, und die Qualität dieser Konstruktion ist erst sichtbar, wenn das Werkzeug gebaut, installiert und in Betrieb genommen wird. Diese Asymmetrie, -bei der der Käufer die Qualität erst überprüfen kann, wenn das Geld weitgehend ausgegeben ist,-macht den Front-{5}}Endprozess von entscheidender Bedeutung. Was Sie in das RFQ-Paket aufnehmen, wie Sie die Antworten auswerten und welche Fragen Sie bei Lieferantenbesuchen stellen, entscheidet darüber, ob Sie am Ende ein produktionsbereites Werkzeug erhalten oder einen sechsstelligen Betrag zahlen müssen.
Was Sie in Ihr RFQ-Paket für Stanzwerkzeuge aufnehmen sollten
Eine vage Angebotsanfrage führt zu vagen Angeboten-und vage Angebote führen zu Überraschungen. Je genauer Sie das Projekt im Vorfeld definieren, desto besser ist die Übereinstimmung zwischen Ihren Erwartungen und den Leistungen des Werkzeugbauers. Hier ist der Sourcing-Workflow Schritt für Schritt:
- Bereiten Sie Teilezeichnungen mit GD&T- und Materialangaben vor.Fügen Sie eine vollständig bemaßte Zeichnung mit geometrischen Maßen und Toleranzen, Materialqualität, Dicke und allen besonderen Bedingungen wie Härte oder Oberflächenbeschaffenheit der eingehenden Spule bei. AlsFallstudien aus der Industrie zeigen immer wieder, mehrdeutige oder zu enge Toleranzen bei nicht-kritischen Merkmalen sind einer der Hauptgründe für unnötige Werkzeugkosten. Identifizieren Sie, welche Dimensionen funktionskritisch sind und welche größere Bandbreiten tolerieren können.-Ihr Werkzeugbauer benötigt diese Unterscheidung, um effizient entwerfen zu können.
- Definieren Sie die jährlichen Volumenanforderungen und den Rampenplan.Geben Sie nicht nur die Gesamtmenge über die gesamte Lebensdauer an, sondern auch das Volumen des ersten Jahres, den jährlichen Spitzenbedarf und etwaige geplante Anstiege oder Anstiege{2}}. Dies wirkt sich direkt auf die Auswahl der Werkzeugklasse aus.-Ein Werkzeughersteller, der eine Klasse-A-Konstruktion für ein 20.000-Teile-Programm anbietet-überdimensioniert den Auftrag.
- Geben Sie Anforderungen an Toleranz und Oberflächenbeschaffenheit an.Nennen Sie qualitätskritische Abmessungen (CTQ) getrennt von allgemeinen Toleranzen. Wenn bestimmte Oberflächen Ra-Werte für die nachfolgende Beschichtung oder Galvanisierung erfüllen müssen, geben Sie diese ausdrücklich an. Die Annahmen hier kosten beim Ausprobieren Wochen.
- Fordern Sie Feedback zur Machbarkeit an, bevor Sie sich für einen Matrizentyp entscheiden.Ein kompetenter Lieferant von Stanzwerkzeugen und -formen wird in dieser Phase konstruktiv dagegen vorgehen, indem er Geometrien meldet, die schwer zu formen sind, Konstruktionsänderungen vorschlägt, die die Komplexität der Werkzeuge verringern, oder einen anderen Formentyp empfiehlt, als Sie angenommen haben. Wenn ein Lieferant zu allem einfach „Ja“ sagt, ist das keine Reaktionsfähigkeit. Es ist eine rote Fahne.
- Bewerten Sie die Fähigkeiten der Lieferanten in Bezug auf Design, Bearbeitung, Erprobung und Inspektion.Einzelheiten zur Anfrage: Welche CAD/CAM-Plattformen werden verwendet? Führen sie die Simulation-intern durch? Welchen Tonnagebereich haben ihre Tryout-Pressen? Welche Messtechnik steht für die Teilevalidierung zur Verfügung?
- Überprüfen Sie Musterteile aus der Testphase anhand der Spezifikationen.Fordern Sie Erstartikel-Inspektionsberichte mit vollständigen CMM-Daten an, die mit Ihren GD&T-Beschreibungen verknüpft sind. Eine visuelle Genehmigung allein reicht nicht aus. -Dimensionale Daten müssen die Konformität über die gesamte Toleranzkarte hinweg unterstützen.
- Bestätigen Sie die Abnahmekriterien und die Wartungsdokumentation.Bevor der erste Chip geschnitten wird, vereinbaren Sie schriftlich, was eine erfolgreiche Matrizenabnahme ausmacht: wie viele aufeinanderfolgende konforme Teile, mit welcher Hubfrequenz, gemessen an welchen Abmessungen. Fordern Sie außerdem ein Wartungshandbuch an, in dem Nachschleifintervalle, Ersatzteillisten und empfohlene Schmierpläne dokumentiert sind.
Das Überspringen eines dieser Schritte spart keine Zeit. Es verschiebt das Problem nach unten-in Form von Testverzögerungen, Spezifikationsstreitigkeiten und Teilen, die zwar fast den Druckanforderungen entsprechen, aber nie ganz durchgängig ankommen.
Bewertung von Werkzeuglieferanten über den Preis hinaus
Der Preis ist natürlich wichtig. Aber das günstigste Angebot-für eine Metallstanzform wird häufig zum teuersten Projekt, wenn man längere Test-, Nacharbeits- und Produktionsausfallzeiten berücksichtigt. Um einen Lieferanten von Metallwerkzeugen und -formen zu bewerten, muss man über die angegebene Zahl hinaus einen Blick auf die Infrastruktur, die technische Tiefe und die Prozessdisziplin dahinter werfen.
Fünf Eigenschaften unterscheiden seriöse Werkzeughersteller von Werkstätten, die lediglich Angebote abgeben, um den Auftrag zu erhalten:
- Eigene-Design- und Simulationsmöglichkeiten:Lieferanten, die Folgeverbundwerkzeuge intern entwerfen-und diese vor der Bearbeitung mit einer CAE-Simulation validieren-, reagieren schneller auf Probleme, iterieren beim Testen effizienter und behalten eine strengere Kontrolle über den gesamten Bau. Ausgelagertes Design führt zu Kommunikationslücken und zu Schuldzuweisungen, wenn Qualitätsprobleme auftreten.
- Präzisionsbearbeitungsgeräte:Drahterodieren, Koordinatenschleifen, CNC-Fräsen mit Sub{0}}-Positionierung und Flächenschleifkapazität sind Grundvoraussetzungen für alle Produktionswerkzeuge im Werkstattbau. Erkundigen Sie sich nach dem Maschinenalter und den Wartungsplänen.-Präzisionsgeräte, die nicht kalibriert sind, produzieren regelmäßig Komponenten, die außerhalb der Spezifikationen liegen.
- Probepressen vor Ort-:Ein Lieferant ohne interne-Testmöglichkeiten liefert Ihnen einen ungetesteten Chip. Sie möchten Testpressen sehen, die der Tonnage, der Bettgröße und der Hubfrequenz Ihrer Produktionspresse entsprechen oder diese nahezu reproduzieren. Nicht übereinstimmende Testbedingungen verschleiern Probleme, die sofort zum Vorschein kommen, wenn die Form in Ihre Einrichtung transportiert wird.
- Mess- und Prüfkapazität:KMG-Geräte, optische Messsysteme und kalibrierte Messgeräte sind nicht-verhandelbar. Fragen Sie, ob die Inspektion in den Tryout-Workflow integriert ist oder erst am Ende durchgeführt wird. Die kontinuierliche Messung während des Testens erkennt Abweichungen früher und reduziert die Gesamtzahl der Iterationen.
- Unterstützung nach-Lieferung und Bereitschaft zur Änderung:Es kommt selten vor, dass Stempel während ihrer gesamten Lebensdauer problemlos{{0}frei laufen, ohne dass Änderungen vorgenommen werden müssen. Ein Lieferant, der die Lieferung als das Ende seiner Beteiligung betrachtet, ist kein Partner -er ist ein Lieferant. Suchen Sie nach Werkzeugmachern, die Aufzeichnungen über Ihre Matrize führen, wichtige Ersatzkomponenten auf Lager haben und sich verpflichten, Modifikationen zu unterstützen, wenn sich Ihr Teiledesign weiterentwickelt oder sich die Produktionsbedingungen ändern.
Für Automobilstanzprogramme und andere Anwendungen mit hohem Einsatz-sind diese Kriterien nicht optional-sie stellen die Mindestschwelle für eine ernsthafte Prüfung dar. Ein Unternehmensüberblick über Metallstanzwerkzeuge, der nicht auf jede dieser Fähigkeiten eingeht, sollte zu tieferen Fragen und nicht zu Annahmen führen.
Full-Service-Anbieter, die jede Phase-von der Machbarkeitsbewertung über CAE-Simulation, Präzisionsbearbeitung, Probeläufe und Endkontrolle unter einem Dach abwickeln-eliminieren das Koordinationsrisiko, das bei Werkzeugprogrammen mehrerer Anbieter auftritt-und geben den Käufern eine zentrale Verantwortungsstelle vom ersten Konzept bis zur Produktionsübergabe.
YICHENveranschaulicht dieses integrierte Modell, das Machbarkeitsanalyse, CAE-gesteuertes Gesenkdesign, CNC-Bearbeitung, hausinterne Erprobung und Maßprüfung in einem einzigen Arbeitsgang umfasst. Für Hersteller und Beschaffungsmanager, die bereit sind, von der Recherche zu einem RFQ-bereiten Gespräch überzugehen, geht ihre End-to-Fähigkeitsstruktur direkt auf die oben dargelegten Bewertungskriterien ein-, wodurch das Übergaberisiko reduziert und die Verantwortlichkeit dort gefestigt wird, wo es am wichtigsten ist.
Von der Angebotsanfrage bis zur Werkzeugannahme und Produktionsübergabe
Der Beschaffungsprozess endet nicht mit der Auswahl eines Lieferanten. Es geht weiter mit Entwurfsüberprüfungen, Simulationsabzeichnungen-, Probebesuchen und formeller Formabnahme-und wie Sie diese Meilensteine verwalten, entscheidet darüber, ob der Übergang von der Werkzeugentwicklung zur Produktion reibungslos verläuft oder scheitert.
Ein paar praktische Richtlinien für die Übergabephase:
- Nehmen Sie nach Möglichkeit persönlich am Probetraining teil.Wenn Sie den Lauf Ihrer Matrize auf der Probepresse beobachten, erhalten Sie Informationen darüber, dass kein Bericht das Streifenverhalten, die Konsistenz des Rohlingsauswurfs, Geräuschmuster und den Fehlerbehebungsprozess des Werkzeugherstellers in Echtzeit erfassen kann. Es baut auch die Arbeitsbeziehung auf, auf die Sie sich verlassen können, wenn später Änderungen erforderlich sind.
- Bestehen Sie auf einem vollständigen Stanzbuch.Dazu gehören die endgültigen Konstruktionszeichnungen für die Form, eine Stückliste mit Stahlsorten und Wärmebehandlungsaufzeichnungen für jede Komponente, eine Ersatzteilliste, ein Wartungsplan mit Nachschleifintervallen und vollständige Daten zur Erstmusterprüfung. Eine Matrize ohne Dokumentation ist eine Matrize, die Sie nicht effektiv pflegen können.
- Definieren Sie die Produktionsübergabekriterien explizit.Vereinbaren Sie im Voraus, wie viele aufeinanderfolgende konforme Teile bei Produktionshubzahl einen erfolgreichen Abnahmelauf ausmachen. Die Branchennormen reichen von 300 bis 500 Teilen für Automatisierungsanwendungen im Werkzeug- und Formenbau, komplexe Programme erfordern jedoch möglicherweise größere Stichprobengrößen für die Cpk-Validierung.
- Planen Sie technische Änderungsaufträge (ECOs).Teile entwickeln sich. Nach dem Bau der Matrize kann Ihr Kunde die Geometrie überarbeiten, Toleranzen anpassen oder Materialien ändern. Besprechen Sie ECO-Verfahren und Preisstrukturen, bevor Sie sie benötigen-wenn die Beziehung kooperativ und nicht kontrovers ist.
Die Beschaffung von Stanzwerkzeugen ist letztlich eine Risikomanagementübung. Jeder Schritt im Prozess-von der Vollständigkeit Ihres RFQ-Pakets über die Genauigkeit Ihrer Lieferantenbewertung bis hin zur Disziplin Ihrer Akzeptanzkriterien-verringert oder verschärft das Risiko nachgelagerter Produktionsprobleme. Die Käufer, die im Vorfeld Zeit investieren, um diese Details richtig zu machen, sind dieselben, die zwölf Monate später reibungslose Produktionslinien betreiben, während ihre Kollegen immer noch Maßproblemen nachjagen und Nacharbeitsgebühren für Werkzeuge aushandeln, die nie richtig spezifiziert oder validiert wurden.
Häufig gestellte Fragen zu Stanzwerkzeugen
1. Wie viel kosten Stanzwerkzeuge normalerweise?
Die Werkzeugkosten für Stanzwerkzeuge schwanken stark und hängen von der Komplexität des Teils, dem Stempeltyp, der Werkzeugstahlsorte und den Toleranzanforderungen ab. Einfache Stanzwerkzeuge kosten etwa 5.000 US-Dollar, während komplexe Folgeverbundwerkzeuge mit mehreren Formstationen über 100.000 US-Dollar kosten können. Die meisten Projekte mittlerer{5}}Komplexität kosten zwischen 15.000 und 50.000 US-Dollar. Der Schlüssel liegt in der Bewertung der Gesamtbetriebskosten und nicht nur des Vorabpreises, {{10}unter Berücksichtigung der Lebensdauer der Matrizen, der Wartung, der Nachschleifintervalle und der Amortisation pro Teil für Ihr erwartetes Produktionsvolumen. Ein Full-Service-Partner wie YICHEN kann Ihnen bei der richtigen Dimensionierung der Werkzeuginvestitionen helfen, indem er die Machbarkeit bewertet, CAE-Simulationen durchführt und die optimale Gesenkklasse empfiehlt, bevor Stahl geschnitten wird.
2. Was ist der Unterschied zwischen Folgeverbundwerkzeugen, Transferwerkzeugen und Verbundwerkzeugen?
Folgeverbundmatrizen führen ein kontinuierliches Metallband durch mehrere Stationen, die jeweils einen anderen Arbeitsgang ausführen. Dadurch eignen sie sich ideal für großvolumige kleine- bis -mittelgroße-Teile mit Geschwindigkeiten über 200 Hüben pro Minute. Transferwerkzeuge bewegen einzelne Rohlinge mechanisch zwischen separaten Stationen und eignen sich für große oder tiefgezogene Teile, die nicht auf einem Trägerstreifen bleiben können. Verbundmatrizen führen mehrere Schneidvorgänge in einem einzigen Hub aus, um bei flachen Teilen eine höhere Merkmalsgenauigkeit zu erzielen, laufen aber mit langsameren Taktraten. Die Wahl des richtigen Typs hängt von der passenden Teilegeometrie, dem Jahresvolumen und den Toleranzanforderungen für die Stärken der einzelnen Matrizen ab.
3. Was verursacht Grate an gestanzten Metallteilen und wie behebt man sie?
Grate an gestanzten Teilen werden am häufigsten durch abgenutzte oder kollabierte Schneidkanten am Stempel oder Matrizenblock oder durch einen zu großen Abstand zwischen Stempel und Matrize verursacht. Wenn die Kanten stumpf werden, nimmt die Grathöhe zu und das Scherband wird schmaler. Der Korrekturansatz beginnt mit der Überprüfung, ob der Abstand zum Werkstückmaterial passt. -typischerweise 5–10 % der Materialstärke pro Seite bei Weichstahl, enger bei Edelstahl. Durch Nachschleifen wird die Schneidkante wiederhergestellt, aber wenn das Spiel die Ursache ist, sind neue Wendeschneidplatten mit den richtigen Abmessungen erforderlich. Durch die regelmäßige Überwachung der Grathöhe während der Produktionsläufe wird das Problem erkannt, bevor die Ausschussrate in die Höhe schnellen kann.
4. Wie wählt man den richtigen Werkzeugstahl für eine Stanzform aus?
Die Auswahl des Werkzeugstahls hängt vom Werkstückmaterial, dem Produktionsvolumen und der Art der Operation ab, die jede Matrizenstation durchführt. D2-Stahl bietet eine hervorragende Verschleißfestigkeit für das Langstreckenschneiden von Weichstahl. A2 bietet eine ausgewogene Mischung aus Zähigkeit und Härte für mittelschwere Arbeiten. S7 bewältigt schwere Verformungs- und Stoßbelastungen. M2 behält seine Härte bei hohen Temperaturen für schnelle Hubzahlen und O1 eignet sich für Kleinserien oder Prototypenwerkzeuge. Bei vielen Produktionswerkzeugen werden mehrere Sorten {{13}härtere Stähle an den Schneidstationen und härtere Sorten an den Formstationen-zusammen mit Oberflächenbeschichtungen wie TiN oder TiCN verwendet, um die Lebensdauer der Form deutlich zu verlängern.
5. Wann ist die Investition in Stanzwerkzeuge finanziell sinnvoller als Laserschneiden oder CNC-Bearbeitung?
Stanzwerkzeuge sind im Allgemeinen kostengünstiger als das Laserschneiden von mehr als 3.000 bis 10.000 Teilen und wirtschaftlicher als die CNC-Bearbeitung bei noch geringeren Stückzahlen für blechgeformte Geometrien. Der Schnittpunkt hängt von der Teilekomplexität, den Materialkosten und den Toleranzanforderungen ab. Beim Stanzen fallen hohe feste Werkzeugkosten an, die sich bei steigendem Volumen schnell amortisieren, während Alternativen geringere Vorlaufkosten, aber höhere Bearbeitungskosten pro Stück haben. Bei jährlichen Mengen von mehr als 10.000-50.000 Teilen mit stabilen Designs liefert das Stanzen fast immer die niedrigsten Gesamtkosten pro Teil. Wenn Sie für eine Machbarkeitsbewertung einen Full-Service-Werkzeughersteller wie YICHEN konsultieren, können Sie den genauen Break-even für Ihr spezifisches Projekt ermitteln.


