


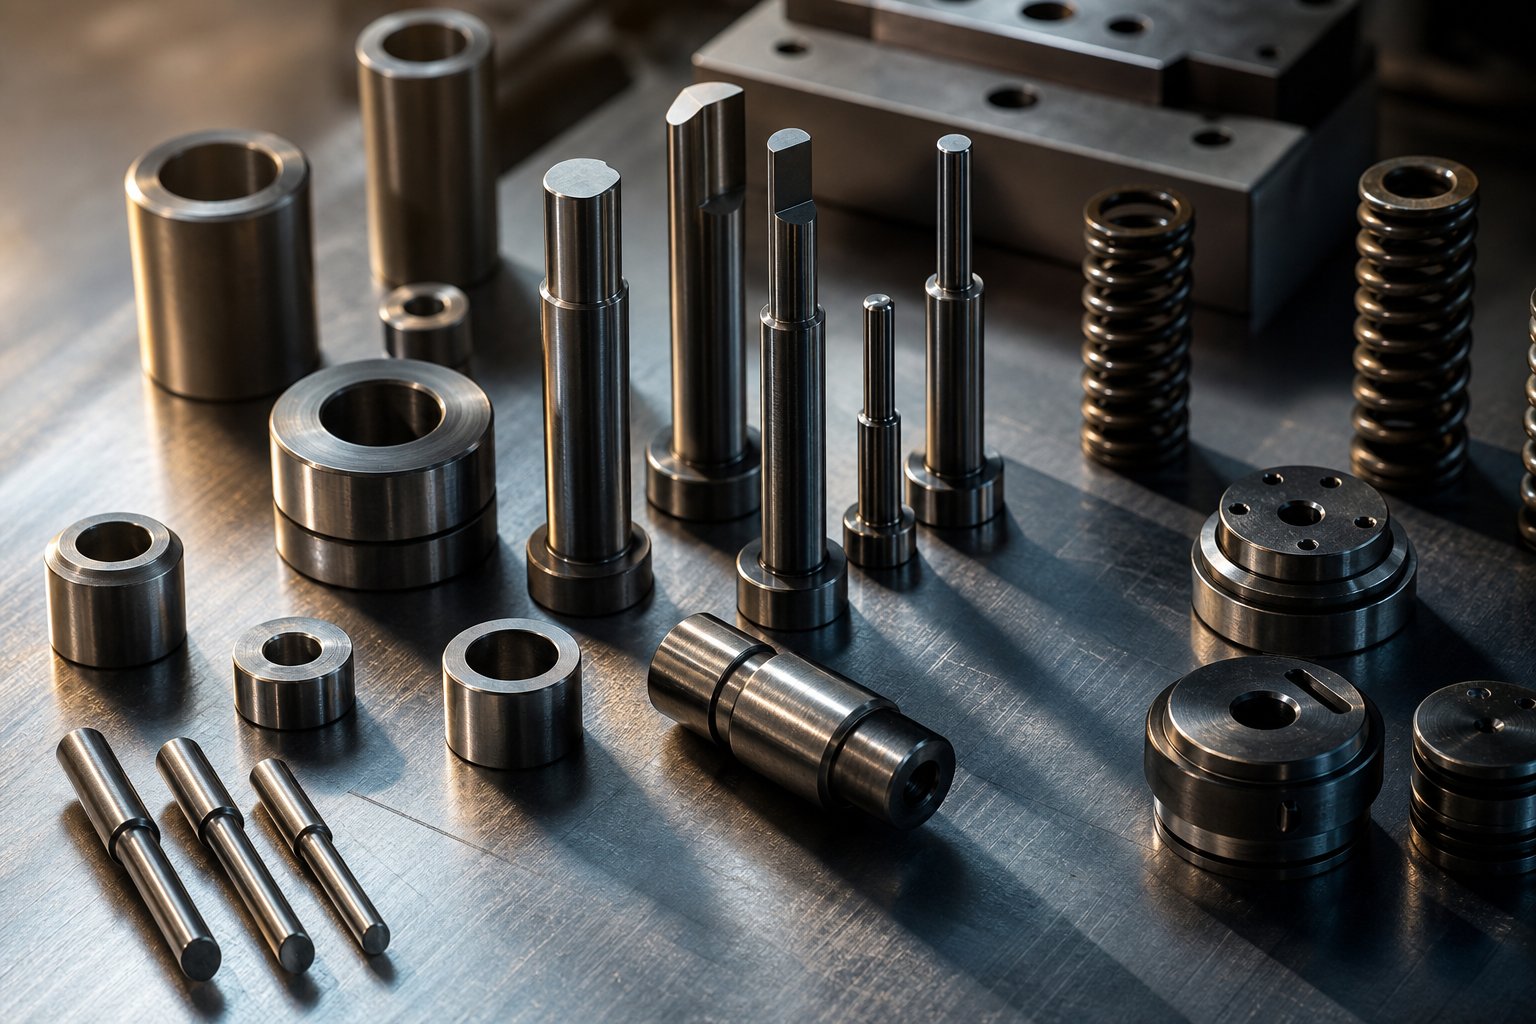
Was sind Stanzwerkzeug-Ersatzteile und warum sind sie wichtig?
Ersatzteile für Stanzwerkzeugesind die einzelnen Verschleißkomponenten innerhalb einer Matrizenbaugruppe - Stempel, Matrizenknöpfe, Führungsstifte, Buchsen, Federn und Abstreifplatten -, die regelmäßig ausgetauscht werden müssen, um die Teilequalität aufrechtzuerhalten und die Produktion am Laufen zu halten. Im Gegensatz zu den Matrizenschuhen und der strukturellen Basis, die das dauerhafte Fundament des Werkzeugs bilden, sind diese Komponenten so konzipiert, dass sie die wiederholten Belastungen des Stanzvorgangs absorbieren und sich mit der Zeit verschlechtern.
Dieser Leitfaden schließt die Lücke zwischen allgemeiner Werkzeugausbildung und Ersatzteilkatalogen. Sie erfahren, wie Sie Verschleißsymptome erkennen, fehlerhafte Komponenten diagnostizieren, korrekte Ersatzteile angeben und diese sicher beschaffen.
Definieren von Ersatzteilen für Stanzwerkzeuge
Was unterscheidet ein Ersatzteil von einer strukturellen Werkzeugkomponente? Es kommt auf die vorgesehene Nutzungsdauer an. Strukturelemente - obere und untere Matrizenschuhe, Stützplatten und der Matrizensatzrahmen - sind so konstruiert, dass sie den gesamten Lebenszyklus des Werkzeugs überdauern. Sie müssen selten ersetzt werden, es sei denn, es kommt zu katastrophalen Schäden. Ersatzteile hingegen sind die Arbeitselemente, die direkt mit dem Bandmaterial in Kontakt kommen oder Kräfte innerhalb der Baugruppe verwalten. Denken Sie an Stempel, Matrizenknöpfe, Federn, Halterungen und Führungsbuchsen - Komponenten, die bei jedem Pressenhub wiederholten Stößen, Reibung und Ermüdung ausgesetzt sind.
Bei Ersatzteilen handelt es sich um Verbrauchsmaterialien, die so konstruiert sind, dass sie sich abnutzen, der Matrizenschuh und die Strukturelemente hingegen nicht.
Warum ein systematischer Ersatzansatz wichtig ist
Wenn Matrizenteile ausgetauscht werden müssen und der Austausch reaktiv erfolgt, - nachdem ein Stempel mitten im Lauf- bricht oder eine Buchse festsitzt -, vervielfachen sich die Kosten schnell. Ein einziger ungeplanter Stillstand bedeutet nicht nur eine neue Komponente. Dies bedeutet Leerlaufzeiten beim Pressen, Einrichtungsarbeit zum Ziehen und Zurücksetzen der Matrize, Ausschuss von fehlerhaften Teilen, die vor der Erkennung des Fehlers hergestellt wurden, und Qualitätslaborstunden zur erneuten Validierung des Prozesses. EntsprechendMetalForming-Magazin, kann eine ungeplante Werkzeugwartung viermal mehr kosten als eine geplante Wartung, wenn man Produktionsausfälle, Gemeinkosten und nachgelagerte Arbeitskräfte berücksichtigt.
Ein systematischer Ansatz dreht diese Gleichung um. Indem Sie verstehen, welche Verschleißteile der Stanzform sich vorhersehbar verschlechtern, und ihren Zustand anhand der Trefferzahlen verfolgen, können Sie Teile nach Ihrem Zeitplan ersetzen - und nicht nach dem der Druckmaschine.
Gängige Verschleißteile für Stanzwerkzeuge nach Funktion
Jede Matrizenbaugruppe enthält Dutzende einzelner Komponenten, aber nicht alle verschleißen gleich schnell oder aus den gleichen Gründen. Durch die Organisation nach Funktion - welche Rolle sie während des Stanzzyklus spielen - können Wartungsteams schneller erkennen, welches Teil sich verschlechtert und warum. Die folgenden Kategorien decken das gesamte Spektrum gängiger Verschleißteile für Stanzwerkzeuge nach Funktion ab, von den Schneidkanten, die Material abscheren, bis zu den Lagerflächen, die seitliche Belastungen aufnehmen.
Schneid- und Piercingkomponenten
Dies sind die Arbeitspferde jeder Blanking- oderprogressiver Würfel. Sie haben bei jedem Hub direkten Kontakt mit dem Bandmaterial, was bedeutet, dass sie der höchsten lokalen Belastung und den schnellsten Verschleißraten in der Baugruppe ausgesetzt sind.
- Schläge- Gehärtete Werkzeugstahlstifte oder geformte Profile, die das Bandmaterial durchdringen, um Löcher, Schlitze oder Merkmale zu erzeugen. Sie absorbieren bei jedem Schlag die volle Scherkraft und sind in den meisten Matrizen die am häufigsten ausgetauschten Komponenten.
- Die Knöpfe- Die passenden Öffnungen, die den Schlag erhalten. Der richtige Abstand zwischen Stempel und Matrize bestimmt die Kantenqualität. Der Austausch von Prägematrize und Matrize erfolgt häufig als zusammengehöriger Satz, um den korrekten Abstand wiederherzustellen.
- Piloten- Präzisionsstifte, die in zuvor gebohrte Löcher eindringen, um den Streifen an der genauen Position auszurichten, bevor die nächste Station schneidet. Sie sind wiederholten Einführkräften und Streifenwiderstand ausgesetzt, wodurch sie anfällig für Spitzenverschleiß und Biegung sind.
- Stähle trimmen- Konturierte Schneidkanten, die beim Beschneiden von Formteilen verwendet werden. Aufgrund ihrer komplexen Profile ist das Nachschleifen aufwändiger als das einfache Nachschärfen des Stempels.
Wenn eine Schneidkomponente stumpf wird oder absplittert, werden Sie feststellen, dass die Grathöhe am Stanzteil zunimmt -, eines der frühesten sichtbaren Qualitätssignale dafür, dass ein Austausch bevorsteht.
Führungs- und Ausrichtungskomponenten
Stellen Sie sich vor, Sie arbeiten mit einem progressiven Werkzeug, bei dem die obere und untere Hälfte sogar um 0,001 Zoll aus der Ausrichtung geraten. Plötzlich verschiebt sich bei jedem Schlag-der-Knopf das Spiel, auf einer Seite treten Grate auf und die Standzeit des Werkzeugs sinkt dramatisch. Führungskomponenten verhindern dieses Szenario.
- Führungsstifte (Führungspfosten)- Präzise-geschliffene Zylinderstifte, normalerweise auf 60+ HRC gehärtet, die die oberen und unteren Matrizenschuhe so positionieren, dass alle montierten Komponenten korrekt zusammenpassen. AlsDer HerstellerHinweise: Die Führungsstifte sind auf 0,0001 Zoll genau geschliffen und in Ausführungen mit Reibungs- oder Kugellager erhältlich.
- Führungsbuchsen- Die präzisionsgeschliffenen-Hülsen zur Aufnahme von Führungsstiften. Kugellagerbuchsen enthalten einen Kugelkäfig aus Aluminium, während Reibungsbuchsen häufig mit Stopfen aus Aluminiumbronze und Graphit ausgekleidet sind, um den Verschleiß zu reduzieren.
- Fersenblöcke- An Ober- und Unterschuhen montierte Stahlblöcke, die unausgeglichene Seitenkräfte absorbieren. Sie ergänzen die Führungsstifte, wenn Stanzvorgänge starken seitlichen Schub in einer Richtung erzeugen.
- Haltestangen- Halteschienen, die Abstreifereinsätze, Stempel oder Matrizenabschnitte in Position halten. Sie verhindern eine seitliche Bewegung der Arbeitskomponenten unter Last.
Der Austausch von Führungsstiften und Buchsen für Matrizen wird oft durch messbares Spiel zwischen den Passflächen - ausgelöst, ein Zustand, der sich in inkonsistenten Gratmustern oder fortschreitender Fehlausrichtung der Merkmale über Stationen hinweg zeigt.
Abisolier- und Materialkontrollkomponenten
Nachdem ein Stempel den Streifen durchtrennt hat, muss etwas den Streifen vom Stempel abziehen und das Material für den nächsten Vorschub unter Kontrolle halten. Das ist die Aufgabe des Stanzens der Komponenten der Abstreifplatte und der dazugehörigen Hardware.
- Abstreifplatten- Flache oder konturierte Platten, die beim Schneiden auf das Streifenmaterial drücken und es dann beim Zurückziehen des Stößels von den Stempeln abstreifen. Außerdem führen sie die Stempel für eine bessere Genauigkeit nahe an den Schnittpunkt.
- Heber (Heberstifte)- Federbelastete Stifte oder Schienen, die den Streifen zwischen den Hüben von der Matrizenfläche abheben, sodass er ungehindert zur nächsten Station vorrücken kann.
- Federn- Stickstoffgasfedern, Matrizenfedern (farblich-codiert nach Traglast) und Schraubenfedern, die für Abstreifkraft, Vorspannung des Druckstücks und Heberrückführung sorgen. Die Federermüdung verläuft allmählich und kann leicht übersehen werden, bis Probleme mit der Streifenkontrolle auftreten.
- Druckkissen- Federunterstützte oder hydraulisch unterstützte Platten, die das Material während Zieh- oder Formvorgängen festklemmen, um den Metallfluss zu kontrollieren und Faltenbildung zu verhindern.
Diese Komponenten fallen selten katastrophal aus. Stattdessen verlieren sie zunehmend an Kraft - Federn hängen durch, Heberstifte verschleißen an der Schulter und Abstreifplatten entwickeln durch wiederholten Aufprall eine Konkavität. Das Ergebnis ist subtil: Fehleinzüge, Abheben des Streifens oder unregelmäßiger Teileauswurf, der sich über Wochen hinweg verschlimmert.
Verschleiß- und Lagerkomponenten
Nicht jedes Ersatzteil leistet „aktive“ Arbeit am Streifen. Einige dienen ausschließlich dazu, Reibung zu absorbieren und zu verhindern, dass sich teurere Komponenten vorzeitig verschlechtern.
- Verschleißplatten- Gehärtete Stahlplatten, montiert auf Führungsblöcken, Fersenblöcken oder überall dort, wo zwei Matrizenoberflächen gegeneinander gleiten. Dabei handelt es sich um Opferflächen, die kostengünstig ersetzt werden können, anstatt den darunter liegenden Strukturblock neu zu bearbeiten.
- Gibs- Präzise Verschleißstreifen, die die Ausrichtung zwischen Gleitwerkzeugabschnitten (z. B. Nockenantrieben und Nockenschlitten) aufrechterhalten. Sie kompensieren Wärmeausdehnungen und nehmen seitliche Schubkräfte auf.
- Trägerplatten- Gehärtete Platten, die hinter Stempeln oder zwischen Stempelhalter und Matrizenschuh positioniert sind, um die Aufprallkraft zu verteilen und zu verhindern, dass der Stempelkopf in weicheres Schuhmaterial eindringt.
Diese Teile sind einzeln kostengünstig, aber wenn man sie vernachlässigt, kommt es zu kostspieligen Schäden - Eine verschlissene Trägerplatte lässt die Stempelköpfe aufplatzen, ein beschädigter Vorsprung lässt einen Nocken gleiten und plötzlich ersetzen Sie Komponenten, die Jahre länger hätten halten sollen.
Kurz-Referenztabelle: Fehlermodi von Die-Komponenten
Die folgende Tabelle fasst jede Komponentenkategorie in einer durchsuchbaren Referenz zusammen. Verwenden Sie es als Referenz für die Fehlermodi von Werkzeugkomponenten bei der Inspektion von Werkzeugen oder beim Aufbau von Ersatzteilbeständen.
| Komponentenname | Funktion | Typisches Material | Häufiger Fehlermodus |
|---|---|---|---|
| Schläge | Durchstechen oder blankes Streifenmaterial | D2, M2, Hartmetall |
|
| Die Knöpfe | Stempel empfangen, Schnittprofil definieren | D2, M2, Hartmetall |
|
| Piloten | Registrieren Sie die Streifenposition zwischen den Stationen | M2, HSS, Hartmetall-bestückt |
|
| Führungsstifte | Obere und untere Matrizenschuhe ausrichten | Gehärteter Werkzeugstahl (60+ HRC) |
|
| Führungsbuchsen | Führungsstifte erhalten, Reibung reduzieren | Gehärteter Stahl, Aluminium-Bronze-Auskleidung |
|
| Fersenblöcke | Nehmen Sie seitliche Schubkräfte auf | Werkzeugstahl mit gehärteten Verschleißplatten |
|
| Abstreifplatten | Material von Stempeln, Führungsstempeln abstreifen | A2, D2 Werkzeugstahl |
|
| Federn | Bereitstellung von Abstreifkraft, Vorspannung des Bremsbelags und Rückkehr des Hebers | Chrom-Silizium, Stickstoffgas |
|
| Heber | Heben Sie den Streifen für den Vorschub an | Werkzeugstahl, gehärtete Spitzen |
|
| Verschleißplatten | Opferfläche, die Gleitreibung absorbiert | Gehärteter Werkzeugstahl, Bronze |
|
| Trägerplatten | Stempelwirkung verteilen, Matrizenschuh schützen | Gehärteter Werkzeugstahl (48-52 HRC) |
|
Jeder Fehlermodus in der Tabelle führt zu unterschiedlichen Symptomen bei der Presse - Gratveränderungen, Dimensionsverschiebungen oder Problemen bei der Materialhandhabung. Die Diagnose beginnt mit dem Erkennen dieser Symptome und deren Rückverfolgung auf die richtige Komponente. Genau diese Zuordnung von der Beobachtung in der Produktionshalle zum Ausfall spezifischer Teile unterscheidet die reaktive Brandbekämpfung von der geplanten Wartung.
Fehlerbehebung bei Stanzwerkzeugen anhand der Symptome
Du stehst an der Presse und da stimmt etwas nicht. Teile sehen anders aus als letzte Woche - Vielleicht wächst an einer Kante ein Grat oder die Lochpositionen weichen von den Spezifikationen ab. Die Herausforderung besteht nicht darin, zu wissen, dass eine Komponente verschleißt. Es geht darum, herauszufinden, welches. Verschleißindikatoren und -symptome beim Stanzen machen sich selten deutlich bemerkbar. Sie zeigen sich als Qualitätsabweichungen an fertigen Teilen, und Ihre Aufgabe ist es, diese Abweichungen bis zur Quelle zurückzulesen.
In den folgenden Abschnitten werden häufig auftretende Fehlersignale so geordnet, wie Sie ihnen tatsächlich begegnen - anhand dessen, was Sie auf dem Teil oder an der Druckmaschine sehen -, und jedes Symptom wird der Komponente zugeordnet, die am wahrscheinlichsten ausgetauscht werden muss.
Gratbildung und Verschlechterung der Kantenqualität
Das Wachstum von Graten ist die häufigste Frühwarnung dafür, dass sich Schneidkomponenten dem Ende ihrer Lebensdauer nähern. Aber nicht alle Grate deuten auf die gleiche Grundursache hin. Die Position, Konsistenz und Höhe des Grats geben Aufschluss darüber, wo Sie suchen müssen.
- Gleichmäßige Gratzunahme an allen Merkmalen- Weist auf eine allgemeine Abstumpfung der Stempelkante entlang der Matrize hin. Alle Schneidstempel nähern sich gleichzeitig ihrem Schärf- oder Austauschintervall, oft weil sie die gleiche Werkzeugstahlsorte haben und die gleiche Trefferzahl hatten.
- Grat nur auf einer Seite eines Merkmals- Zeigt einen ungleichmäßigen Abstand von Stempel-zu-Matrize an, der typischerweise durch Verschleiß des Führungsstifts oder Buchsenspiel verursacht wird, wodurch sich die obere Matrize leicht verschieben kann. Die enge -Spielseite erzeugt eine saubere Scherung; die offene Seite reißt ein und hinterlässt einen Grat.
- Zeitweiliger Grat, der erscheint und verschwindet- Wird häufig mit Federermüdung im Abstreifersystem in Verbindung gebracht. Da die Abziehkraft nachlässt, wird der Streifen beim Schneiden nicht festgehalten, was zu Mikrobewegungen führt, die zu einer inkonsistenten Kantenqualität führen.
- Schneckenziehen mit Grat- Wenn Butzen an der Stempelfläche haften bleiben und zurück in die Matrize gelangen, erzeugen sie bei nachfolgenden Schlägen sekundäre Grate oder Markierungen. Dieser Zustand ist auf den Verschleiß des Stempels zurückzuführen, der die Vakuumhaftung erhöht, auf einen Bruch der Matrizenkantenkante oder auf eine unzureichende Zurückhaltung des Butzens in der Matrizenöffnung.
Die durch Stempelverschleiß verursachte Gratbildung beginnt typischerweise subtil - nach einigen Tausendstel Zoll - und beschleunigt sich, sobald die Abrundung der Schneidkante einen kritischen Schwellenwert überschreitet. Eine frühzeitige Erkennung bedeutet ein einfaches Nachschärfen und keinen vollständigen Austausch des Stempels.
Dimensionsabweichungs- und Fehlausrichtungssymptome
Wenn Teile die Maßprüfungen nicht bestehen, liegt die Schuld oft instinktiv bei der Schnittgeometrie. Maßabweichungen durch verschlissene Führungsstifte, beschädigte Führungen oder lose Buchsen kommen jedoch weitaus häufiger vor als tatsächliche Maßänderungen bei Stempeln oder Knöpfen. Hier erfahren Sie, wie Sie anhand der Messwerte erkennen können, wann Chipkomponenten ausgetauscht werden müssen.
- Die Abstandsvarianz von Loch-zu-nimmt mit der Zeit zu- Weist auf Verschleiß der Führungsstiftspitze hin. Da der Durchmesser des Piloten durch wiederholten Streifeneingriff kleiner wird, hat der Streifen mehr Freiheit, sich zwischen den Stationen zu verschieben, und die Entfernungen von Merkmal -zu - wandern zunehmend.
- Alle Merkmale verschieben sich in eine Richtung- Weist auf Verschleiß des Führungsstifts oder der Buchse hin, wodurch die obere Matrize eine Seite bevorzugt. Jedes vom oberen Werkzeug geschnittene Merkmal wandert gemeinsam in die gleiche Richtung relativ zur Bandkante.
- Fortschreitende Fehlregistrierung, die sich von Station zu Station verschlechtert- Bei einer progressiven Matrize signalisiert dieses Muster die zunehmende Abnutzung des Piloten. Der Pilot jeder Station fügt einen kleinen Positionsfehler hinzu, und bei der letzten Station überschreitet die kumulierte Drift die Toleranz. Abgenutzte Pilotoberflächen führen häufig zu einer kumulativen Maßabweichung, lange bevor Mängel optisch sichtbar werden.
- Formwinkel inkonsistent oder variabel- Kann durch verschlissene Fersenblöcke oder Nockenleisten verursacht werden, die dazu führen, dass sich der Formstahl unter Last durchbiegt, anstatt seine Position beizubehalten. Die Inkonsistenz verschlimmert sich typischerweise bei höheren Pressengeschwindigkeiten, wenn die dynamischen Kräfte zunehmen.
Der Hauptunterschied: Wenn sich alle Merkmale gleichmäßig verschieben, achten Sie auf die -Ebenenausrichtung (Führungsstifte, Buchsen, Fersenblöcke). Wenn Features relativ zueinander driften, sehen Sie sich die Registrierung auf Stationsebene an (Piloten, Ortungsgeräte, Positionierung einzelner Einsätze).
Fehler bei der Materialhandhabung
Bandkontrollprobleme fühlen sich anders an als Qualitätsmängel - Sie unterbrechen den Prozess selbst und verschlechtern nicht nur die Teileabmessungen. Fehleinzüge stoppen die Druckmaschine. Das Anheben des Streifens beschädigt das Werkzeug. Auswurffehler blockieren die Matrize. Diese Symptome lassen sich direkt auf die im vorherigen Abschnitt behandelten Entlackungs- und Materialkontrollkomponenten übertragen.
- Bandanhebung zwischen den Stationen- Heberstifte haben durch Schulterverschleiß an Höhe verloren oder Heberfedern sind unter die Kraft durchgesackt, die erforderlich ist, um den Streifen sauber über die Matrizenfläche anzuheben. Der Streifen schleift an den Werkzeugoberflächen und führt entweder zu Fehleinzügen oder zum Hängenbleiben an den Umformstählen.
- Fehleinzugs- oder Kurzzuführungsalarme-- Wenn der Vorschub korrekt erfolgt, das Band aber nicht an der richtigen Position ankommt, greifen verschlissene Piloten nicht tief genug ein, um den Fehler zu erkennen, oder der Abstreiferplattenverschleiß führt dazu, dass das Band sich verbiegt, anstatt flach vorzurücken. Eine Verschlechterung des Druckpolsters kann auch die Bewegung des Streifens durch die Anwendung einer ungleichmäßigen Klemmkraft einschränken.
- Teile werden nicht sauber aus der Matrize ausgeworfen- Ermüdung der Abwurffeder, Blockieren des Heberstifts aufgrund von Schmutzansammlungen oder abgenutzte Auswerferstiftspitzen, die das Teil nicht mehr direkt berühren. In Folgeverbundwerkzeugen zur Herstellung kleiner Steckverbinderkomponenten können selbst geringfügige Auswurfunregelmäßigkeiten dazu führen, dass sich Teile im Werkzeughohlraum stapeln und kaskadierende Schäden verursachen.
- Streifen Sie Vibrationen oder hörbares Flattern bei hoher Geschwindigkeit ab- Abstreiferplattenverschleiß führt zu ungleichmäßigem Entladedruck oder beschädigte Streifenstützstrukturen (schwimmende Stifte, Führungsschienen), die das Material bei schnellen Vorschubzyklen nicht mehr stabilisieren.
Wie Druckparameter diese Muster beschleunigen
Für jedes oben aufgeführte Symptom gibt es eine Zeitleiste -, und diese Zeitleiste verkürzt oder verlängert sich basierend auf zwei Pressenbetriebsvariablen: Tonnage und Hubfrequenz. Eine höhere Presskraft erhöht die Spitzenkraft an jeder Schneid- und Formkomponente pro Zyklus. Das Arbeiten am oberen Ende der Nennkraft einer Matrize verkürzt die Lebensdauer von Stempeln, Matrizenknöpfen und insbesondere von Federn, die bei höheren Vorspannungen schneller ermüden.
Die Schlagfrequenz verstärkt den Effekt unterschiedlich. Bei der Hochgeschwindigkeitsproduktion wird durch Reibung mehr Wärme erzeugt, die Schmierfilmdicke verringert und die dynamische Belastung der Führungssysteme erhöht. Eine Matrize, die mit 400 Hüben pro Minute läuft, verschleißt Führungsbuchsen und Führungsspitzen messbar schneller als die gleiche Matrize mit 200 SPM -, nicht nur wegen der doppelten Anzahl an Schlägen, sondern weil jeder einzelne Hub mehr Trägheitskraft mit sich bringt und weniger Erholungszeit für das Nachfüllen des Schmiermittels benötigt.
Durch die Verfolgung beider Parameter zusammen mit der Trefferzahl erhalten Sie ein genaueres Bild des tatsächlichen Komponentenverschleißes als die Zykluszählung allein. Zwei Matrizen mit 500.000 Treffern können in einem sehr unterschiedlichen Zustand sein, wenn einer in Weichstahl mit 60 SPM und der andere in Edelstahl mit 350 SPM lief.
So diagnostizieren Sie den Ausfall einer Stanzformkomponente, wenn sich mehrere Symptome überschneiden
Die Symptome treten selten einzeln auf. Sie ziehen eine Matrize zur Inspektion heraus und stellen fest, dass an Station drei Grate wachsen, an Station sieben eine Maßabweichung auftritt und während des gesamten Durchlaufs zeitweise Fehleinzugsalarme auftreten. Drei Symptome, möglicherweise sechs oder mehr mögliche Komponenten. Alles zu ersetzen ist teuer und unnötig. Der Austausch des falschen Teils kostet Zeit und lässt das eigentliche Problem unberührt. Was Sie benötigen, ist eine strukturierte Methode zur Isolierung der tatsächlichen Fehlerquelle - eine progressive Werkzeuginspektionssequenz, die das Feld systematisch eingrenzt.
Systematischer Prüfablauf für Folgeverbundwerkzeuge
Wenn an mehreren Stationen gleichzeitig Probleme auftreten, widerstehen Sie dem Drang, mit dem sichtbarsten Symptom zu beginnen. Arbeiten Sie stattdessen den Chip in einer logischen Reihenfolge durch, die gemeinsame Grundursachen beseitigt, bevor Sie station-spezifische Komponenten untersuchen.
- Überprüfen Sie zuerst die -Ebenenausrichtung.Messen Sie das Spiel zwischen Führungsstift-zu-Buchse mit einer Messuhr. Wenn das Spiel die Spezifikation überschreitet (normalerweise mehr als 0,0005 Zoll über dem Nennwert), ist jede Station im Würfel betroffen. Dieser einzelne Befund kann gleichzeitig Grate, Maßabweichungen und inkonsistente Formgebung erklären.
- Überprüfen Sie die Streifenregistrierung an der ersten Pilotstation.Überprüfen Sie den Durchmesser und die Eingriffstiefe des Pilotstifts. Wenn die Piloten zu klein sind, zeigen alle stromabwärts gelegenen Merkmale einen kumulativen Positionsfehler -, was aussieht, als ob mehrere Stationsausfälle tatsächlich eine Grundursache sind, die sich nach vorne ausbreitet.
- Isolieren Sie einzelne Stationen nach Symptomort.Erst nachdem sichergestellt wurde, dass die Ausrichtung der Matrizenebene und die Streifenausrichtung innerhalb der Spezifikation liegen, sollten Sie stationsspezifische Schneidkomponenten, Formstähle oder Abstreifer untersuchen.
- Überprüfen Sie die Federkräfte und Heberhöhen.Messen Sie die freie Länge aller Abstreifer- und Druckstückfedern anhand des Wartungsprotokolls der Matrize. Überprüfen Sie die Höhe der Heberstifte mit einem Tiefenmikrometer. Der Kraftabbau ist kumulativ und betrifft oft mehrere Stationen gleichzeitig, ohne dass es zu einem offensichtlichen Ausfall an einem einzigen Punkt kommt.
- Dokumentieren Sie die Ergebnisse anhand des Werkzeugwartungsprotokolls.Erfassen Sie Messwerte, nicht nur Pass/Fail-Bewertungen. Diese Messungen bilden die Grundlage für das nächste Inspektionsintervall.
Der Austausch einer Symptomkomponente-angrenzender Komponente ohne Bestätigung der Grundursache führt zu wiederholten Ausfällen - und wiederholten Ausfallzeiten. Stellen Sie immer sicher, dass die Komponente, die Sie austauschen, tatsächlich den zu behebenden Fehler verursacht hat.
Verwendung von Produktionsdaten zur Bestätigung der Komponentendiagnose
Bei der körperlichen Untersuchung erfahren Sie, was getragen wird. Produktionsdaten geben Aufschluss darüber, wann der Verschleiß begonnen hat und wie schnell er voranschreitet. - Der Kontext, den Sie benötigen, um eine Diagnose zu bestätigen und den richtigen Zeitpunkt für den Austausch festzulegen.
Trefferzähler sind der Ausgangspunkt. Jede Matrize sollte über einen kumulativen Hubzähler und einen Intervallzähler verfügen, der bei jedem Wartungsereignis zurückgesetzt wird. Durch den Vergleich der aktuellen Trefferzahl mit dem letzten aufgezeichneten Austausch oder Nachschärfen für jede Komponente können Sie sofort erkennen, welche Teile ihre erwartete Lebensdauer überschritten haben und bei welchen noch Spielraum übrig ist.
SPC-Daten fügen eine zweite Bestätigungsebene hinzu. Wenn ein Prozessattribut -, beispielsweise ein kritischer Lochdurchmesser -, in Richtung einer Kontrollgrenze zu tendieren beginnt, während es noch innerhalb der Spezifikation liegt, signalisiert dieses Driftmuster, dass eine Komponente sich dem Ausfall nähert, bevor es tatsächlich zu Ausschuss kommt. Wie die statistische Prozesskontrollmethodik zeigt, produziert ein Prozess, der auf der Regelkarte „außer Kontrolle“ gerät, oft noch akzeptable Teile, zeigt aber anBevor es zu Produktionsstörungen kommt, ist eine vorbeugende Wartung erforderlich. Durch die Verfolgung der Abweichungsrate und nicht nur der Frage, ob Teile erfolgreich sind oder nicht, haben Sie Vorlaufzeit, um den Austausch innerhalb eines geplanten Zeitfensters zu planen.
Aufzeichnungen zur Schrottverfolgung runden das Bild ab. Ein plötzlicher Anstieg des Ausschusses an einer Station, der mit einem Meilenstein bei der Trefferzahl korreliert, bestätigt die Komponentendiagnose. Eine allmähliche Ausschusszunahme, die sich über mehrere Stationen verteilt, deutet eher auf ein Problem mit der Ausrichtung der Matrizenebene oder auf eine systemische Federermüdung hin.
Kritische vs. nicht{0}}Kritische Teiletriage
Budget- und Zeitplanbeschränkungen sind real. Wenn sich bei der Inspektion herausstellt, dass mehrere Komponenten gleichzeitig Aufmerksamkeit erfordern, bestimmt die Priorisierung der Ersatzteilselektion, was jetzt ersetzt wird und was bis zum nächsten geplanten Wartungsfenster warten kann.
| Prioritätsstufe | Zustand | Aktion |
|---|---|---|
| Sofort ersetzen | Bei der Komponente entsteht Ausschuss oder es besteht die Gefahr einer kaskadierenden Beschädigung benachbarter Werkzeuge (z. B. ein abgebrochener Stempel, der den Matrizenknopf beschädigen könnte). | Bestellen und installieren Sie es vor dem nächsten Produktionslauf |
| Beim nächsten PM-Fenster ersetzen | Die Komponente weist einen messbaren Verschleiß auf, der sich dem Grenzwert nähert, produziert jedoch immer noch konforme Teile (z. B. Führungsbuchse mit 0,0003 Zoll zusätzlichem Spiel). | Stellen Sie das Ersatzteil bereit und planen Sie die Installation beim nächsten geplanten Stopp |
| Überwachen und neu bewerten | Das Bauteil weist frühe Verschleißindikatoren auf, die Produktionsdaten bestätigen jedoch eine stabile Leistung (z. B. Federn bei 90 % der Nennlänge ohne Streifenkontrollprobleme). | Zeichnen Sie die aktuelle Messung auf, legen Sie einen Überprüfungspunkt für die Trefferzahl fest und bewerten Sie sie bei der nächsten Inspektion erneut |
Die entscheidende Frage für die Triage: Besteht aufgrund des aktuellen Zustands dieser Komponente die Gefahr, dass etwas teureres beschädigt wird? Eine verschlissene Trägerplatte, die anfängt, sich einzudrücken, kostet ein paar Dollar, um - zu ersetzen, aber wenn sie übrig bleibt, schießen die Stempelköpfe in die Höhe, und plötzlich müssen Sie sowohl die Trägerplatte als auch einen kompletten Satz Stempel ersetzen. Priorisieren Sie den Austausch, der höher-wertige Komponenten vor Folgeschäden schützt.
Wartungsverfolgungssysteme unterstützen diese Entscheidungen, indem sie nicht nur aufzeichnen, was ersetzt wurde, sondern auch, in welchem Zustand sich das Teil bei der Entnahme befand. Im Laufe der Zeit bilden diese Datensätze komponentenspezifische Lebenszykluskurven, die Ihnen sagen, ob ein bestimmter Schlag in einer bestimmten Station dauerhaft 800.000 Treffer aushält, oder 1,2 Millionen - Daten, die die Triage von Vermutungen in Prognosen umwandeln.
Mit einer bestätigten Diagnose und einer priorisierten Ersatzliste in der Hand besteht die nächste Entscheidung in der Materialauswahl - der Auswahl der richtigen Werkzeugstahlsorte, Härte und Spezifikation, um die Lebensdauer der Originalkomponente zu erreichen oder zu übertreffen.
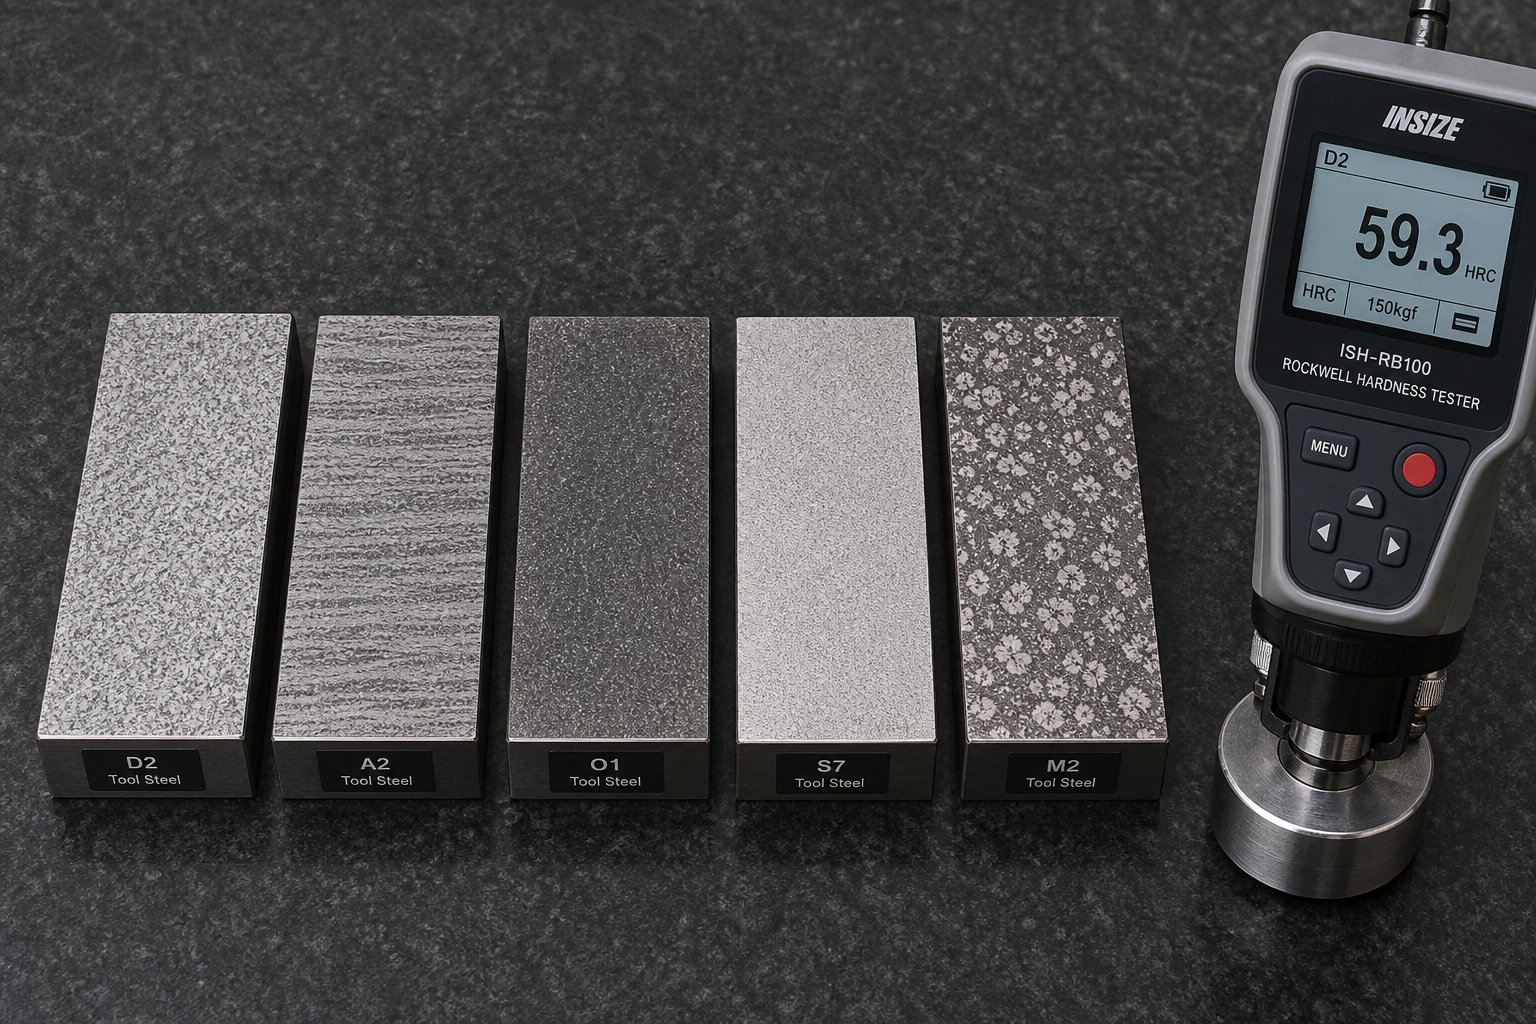
Werkzeugstahlsorten und Härtespezifikationen für Stanzformteile
Zu wissen, welche Komponente ausgetauscht werden muss, ist nur die halbe Miete. Die Angabe der falschen Materialgüte oder Härte für diesen Austausch führt dazu, dass eine geplante Wartung zu einem wiederholten Ausfall führt. Ein Ersatzstempel, der mit perfekter Geometrie bearbeitet, aber mit der falschen Härte wärme-behandelt wurde, splittert innerhalb weniger Tage ab. Eine Matrize aus einer Economy-Sorte, wenn die Anwendung höchste Verschleißfestigkeit erfordert, rundet ab und beginnt lange vor dem erwarteten Intervall Grate zu erzeugen.
Bei der Materialauswahl für Ersatzteile für Stanzwerkzeuge müssen drei Variablen gleichzeitig aufeinander abgestimmt werden: das Material des zu stanzenden Werkstücks, das Produktionsvolumen, das das Teil überstehen muss, und der vorherrschende Verschleißmechanismus, der auf die jeweilige Komponente wirkt. Wenn Sie alle drei Punkte richtig machen, können Sie die OEM-Lebensdauer übertreffen. Wenn Sie einen verpassen, ziehen Sie den Würfel früher als geplant erneut.
Werkzeugstahlsorten für Ersatzstempel und Matrizenknöpfe
Fünf Materialfamilien decken den Großteil der Ersatz-Schneidkomponenten ab. Jedes nimmt eine spezifische Nische ein, die durch sein Gleichgewicht aus Härte, Zähigkeit und Verschleißfestigkeit definiert wird.
- A2 (Luft-Härtung)- Die allgemeine-Grundlinie. A2 bietet gute Zähigkeit und ausreichende Verschleißfestigkeit für kurze-bis-mittlere Produktionsläufe in Weichstahl. Es verträgt leichte Fehlausrichtungen besser als härtere Sorten, da seine Mikrostruktur Stöße ohne katastrophale Absplitterungen absorbiert. Es ist auf 58–60 HRC gehärtet und bewältigt mittlere Volumina, nutzt sich jedoch bei abrasiven Materialien relativ schnell ab.
- D2 (hoher-Kohlenstoffgehalt, hoher-Chromgehalt)- Das Arbeitstier für Schneidvorgänge mit hohem-Volumen. D2 enthält etwa 12 % Chrom und bildet große Chromkarbide, die abrasivem Verschleiß deutlich besser widerstehen als A2. Die typische Härte liegt bei 58-62 HRC. Der Nachteil ist eine geringere Zähigkeit – die blockige Hartmetallstruktur von D2 macht es anfällig für Absplitterungen und Abplatzungen bei starken Vibrationen oder seitlicher Belastung.
- M2 (Hochgeschwindigkeitsstahl)- Wenn Hitzestau durch Hochgeschwindigkeitsbetrieb-die Kantenintegrität gefährdet, behält M2 seine Härte bei erhöhten Temperaturen besser als D2 oder A2. Seine feineren, gleichmäßiger verteilten Karbide widerstehen dem Stoß durch starkes Stanzen und sorgen gleichzeitig für eine starke Schnitthaltigkeit. Es ist das bevorzugte Upgrade für Folgeverbundmatrizen, die mit hohen Hubzahlen laufen.
- S7 (stoß-beständig)- Die härteste Option in der Werkzeugstahlfamilie, optimiert für Stoßbelastung und nicht für reine Abriebfestigkeit. S7, gehärtet auf 54–56 HRC, eignet sich hervorragend für Anwendungen mit dickem Material, starker Kerbung oder Vorgängen, bei denen der Stempel einer erheblichen seitlichen Kraft ausgesetzt ist. Es hält die Kante nicht so lange wie D2, bricht aber auch nicht unter Schock.
- Wolframkarbid- Wenn nichts anderes die Anwendung überlebt. Hartmetall bietet extreme Härte (typischerweise 88-92 HRA) und Verschleißfestigkeit, gemessen in Millionen von Schlägen auf abrasive Materialien wie Edelstahl oder Silizium-Elektrostahl. Die Kosten sind wesentlich höher und das Material ist spröde – jede Fehlausrichtung oder seitliche Ablenkung riskiert eher einen katastrophalen Bruch als einen allmählichen Verschleiß.
Bei der Entscheidung D2 vs. M2 für Matrizenersatzstempel kommt es auf eine einfache Frage an: Ist der vorherrschende Fehlermodus Kantenverschleiß durch Abrieb oder Kantenabplatzungen durch Stöße und Hitze? D2 überzeugt durch reine Abriebfestigkeit. M2 überzeugt durch Stoßtoleranz und thermische Stabilität bei hoher Geschwindigkeit.
Was die Härtespezifikationen für Formkomponenten angeht, arbeiten Schneidelemente typischerweise im Bereich von 58-62 HRC, um bei wiederholter Scherbelastung scharfe Kanten zu erhalten. Strukturelle Verschleißteile - Trägerplatten, Verschleißplatten, Fersenblockeinsätze – liegen niedriger, normalerweise 48–52 HRC, wo erhöhte Zähigkeit wichtiger ist als maximale Oberflächenhärte. Als metallurgische Forschung vonGeorge Vander Voortbestätigt, dass für Werkzeuge und Matrizen verwendete Stähle typischerweise eine Härte von 58 bis 68 HRC haben und dass das sorgfältige Gleichgewicht zwischen Härte und Zähigkeit entscheidend ist, um vorzeitiges Versagen zu vermeiden.
Wie sich Werkstückmaterial und -volumen auf die Sortenauswahl auswirken
Sie würden nicht den gleichen Ersatzstempel für eine Matrize mit 50.000 Schlägen pro Jahr in kaltgewalztem Stahl der Stärke 20 - angeben wie für eine Matrize mit 5 Millionen Schlägen pro Jahr in 0,060 Zoll rostfreiem Stahl. Die Eigenschaften des Werkstückmaterials und der Gesamtproduktionsbedarf bestimmen beide die Wahl der richtigen Sorte.
Materialstärke und ZugfestigkeitBestimmen Sie die Kraft, die jede Komponente pro Hub aufnimmt. Dickeres Material bei höherer Zugfestigkeit bedeutet mehr Scherkraft an der Schneidkante und mehr Abstreifkraft an der Stempelseitenwand. Ein Ersatzstempel für 0,125 Zoll HSLA-Stahl bei 80 ksi Zugfestigkeit erfordert deutlich mehr Zähigkeit als ein Ersatzstempel, der 0,030 Zoll Weichstahl bei 45 ksi - schneidet, selbst wenn die Geometrie identisch ist. Bei hochfesten Anwendungen übertrifft S7 oder M2 häufig D2, da die Stoßbelastung das spröde Karbidnetzwerk von D2 übersteigt.
Jährliches Produktionsvolumenlegt fest, wie viele Zyklen das Ersatzteil vor dem nächsten Austausch überstehen muss. Für Werkzeuge mit geringem -Volumen (weniger als 100.000 Zugriffe pro Jahr) bietet A2 eine ausreichende Lebensdauer bei niedrigsten Kosten. Anwendungen mit mittlerem Volumen (100.000 bis 1 Million Zugriffe) sind die Domäne von D2 und M2, wo ihre überlegene Verschleißfestigkeit den Preisaufschlag rechtfertigt. Bei der Massenproduktion von mehr als 1 Million Stück pro Jahr -, insbesondere bei abrasiven Materialien, - werden Hartmetall und Werkzeugstahl für Stanzformen zu einem echten wirtschaftlichen Vergleich. Hartmetall kostet pro Komponente das Drei- bis Fünffache, kann jedoch eine zehn- oder mehrfache Lebensdauer bieten, was es bei anspruchsvollen Anwendungen pro Treffer günstiger macht.
Haftfähigkeit des Werkstückmaterialsist ein Faktor, der leicht übersehen wird. Weiche, gummiartige Materialien wie Aluminium- und Kupferlegierungen verschleißen die Werkzeuge nicht durch Abrieb -Kalt-Verschweißen mit der Stempeloberfläche durch adhäsiven Verschleiß (Abrieb). Bei diesen Anwendungen löst maximale Härte allein das Problem nicht. Eine polierte Oberfläche und eine entsprechende Beschichtung sind wichtiger als die Aufrüstung von D2 auf Hartmetall.
Wärmebehandlungsanforderungen für Ersatzkomponenten
Ein Ersatzteil, das auf die korrekten Abmessungen aus der richtigen Werkzeugstahlsorte bearbeitet wurde, wird dennoch vorzeitig ausfallen, wenn die Wärmebehandlung nicht ordnungsgemäß durchgeführt wird. Wie in der Literatur zur Fehleranalyse erwähnt, sind unsachgemäße Wärmebehandlungsverfahren-die größte Einzelursache für Werkzeugausfälle -, sei es bei der anschließenden Bearbeitung oder im Betrieb. Für jede Sorte gelten strenge empfohlene Austenitisierungstemperaturen, Abschreckmethoden und Anlassprotokolle. Eine Abweichung von diesen Parametern verändert die Mikrostruktur in einer Weise, die entweder die Härte oder die Zähigkeit beeinträchtigt.
Durch-Härtung vs. Einsatz-Härtung:Schneidkomponenten (Stempel, Matrizen, Schneidestähle) erfordern durch-Härtung - eine gleichmäßige Härte von der Oberfläche bis zum Kern. Dadurch wird sichergestellt, dass beim Nachschärfen des Bauteils oder bei Abnutzung des Oberflächenmaterials der freigelegte Untergrund die gleiche Schneidfähigkeit behält. Die Einsatzhärtung, die eine harte Außenhülle über einem weicheren Kern erzeugt, gilt für Komponenten wie Führungsstifte und Buchsen, bei denen die Oberflächenverschleißfestigkeit wichtig ist, der Kern jedoch Zähigkeit benötigt, um Biegebelastungen standzuhalten.
Wenn eine Ersatzkomponente durch-gehärtet ist, aber nur die Oberflächenhärte angibt, ohne die Kernhärte zu definieren, besteht das Risiko, dass Sie ein Teil erhalten, das unvollständig gehärtet - außen hart und in der Mitte weich ist. Unter Belastung verformt sich der weiche Kern, die harte Schale reißt und das Teil versagt viel früher als erwartet. Geben Sie bei Ersatzteilbestellungen immer sowohl die Oberflächenhärte als auch die Mindestkernhärte an.
Zu den häufigsten Fehlern bei der Wärmebehandlung von Ersatzteilen gehören:
- Unter-Temperierung- Hinterlässt überschüssiges Restaustenit in der Mikrostruktur. Das Teil scheint bei Lieferung hart genug zu sein, ändert aber im Betrieb seine Abmessungen, da sich der Restaustenit langsam umwandelt, was zu unerwartetem Wachstum oder Verformung führt.
- Über-Austenitisierung- Löst zu viel Kohlenstoff auf und erzeugt eine grobe Kornstruktur, die trotz Erreichen der angestrebten Härtewerte leicht absplittert.
- Entkohlung- Durch den Kohlenstoffverlust an der Oberfläche während der Wärmebehandlung entsteht eine weiche Haut, die sich schnell abnutzt. Der Härtewert am fertigen Teil kann korrekt sein, wenn er unterhalb der entkohlten Schicht gemessen wird, wodurch das Problem bis zur Inbetriebnahme des Teils verschleiert wird.
- Unzureichender Stressabbau- Restspannungen aus dem Abschrecken konzentrieren sich an geometrischen Übergängen (Keilnuten, Stufendurchmesser, scharfe Ecken) und verursachen während der Betriebsbelastung Risse.
Klingt komplex? Die praktische Erkenntnis lautet: Stellen Sie bei der Beschaffung von Ersatzteilen sicher, dass Ihr Lieferant den gesamten Wärmebehandlungszyklus - und nicht nur die Endhärte dokumentiert. Ein Zertifikat mit 60 HRC reicht nicht aus, wenn Sie nicht wissen, ob das Teil ordnungsgemäß angelassen wurde, ob die Kernhärte den Spezifikationen entspricht und ob die Oberflächenchemie während der Verarbeitung erhalten geblieben ist.
Vergleich der Werkzeugstahlsorten für Ersatzteile
| Grad | Typische Verwendung | Härtebereich (HRC) | Zähigkeitsbewertung | Bestes Anwendungsszenario |
|---|---|---|---|---|
| A2 | Allgemeine-Stempel und Matrizenabschnitte | 58-60 | Hoch | Kleine-bis-mittlere Auflagen aus Weichstahl; Anwendungen mit der Gefahr einer seitlichen Belastung oder einer leichten Fehlausrichtung |
| D2 | Schneidstempel und Matrizen für große Stückzahlen | 58-62 | Mäßig | Lange Produktionsläufe in Kohlenstoffstahl und HSLA; rein abrasive Verschleißumgebungen mit guter Ausrichtung |
| M2 | Hochgeschwindigkeits-Stanzstationen mit progressiven Matrizen | 60-65 | Mäßig-Hoch | Hohe Hubzahlen, bei denen die Wärmeentwicklung andere Qualitäten beeinträchtigt; dickes Material mit Schnappverschluss-durch Stoßdämpfung |
| S7 | Ausklinkstempel, schwere -Schlagwerkzeuge | 54-56 | Sehr hoch | Schneiden von dickem Material, Arbeiten mit starker seitlicher Krafteinwirkung, Anwendungen, bei denen das Risiko von Abplatzungen das Risiko von Verschleiß überwiegt |
| Wolframcarbid | Piercing-Stanzen und Matrizen mit extremem-Volumen | 88-92 HRA | Niedrig | Multi-Millionen-Hit-Produktion aus Edelstahl, Siliziumstahl oder anderen stark abrasiven Blechen; erfordert eine hervorragende Werkzeugausrichtung |
Die Auswahl der richtigen Sorte und Wärmebehandlung gibt Ersatzteilen die Grundlage für ihre Leistung. Aber das Grundmaterial ist nur der Ausgangspunkt - Oberflächenbehandlungen und Beschichtungen, die nach der Wärmebehandlung aufgetragen werden, können die Lebensdauer noch weiter verlängern, insbesondere bei Anwendungen, bei denen Reibung, Haftung oder Temperaturbeständigkeit die begrenzenden Faktoren darstellen.
Beste Beschichtungen für Werkzeugersatzteile
Eine richtig ausgewählte Werkzeugstahlsorte und Wärmebehandlung legen den Leistungsstandard für jede Ersatzkomponente fest. Aber in vielen Anwendungen ist das Grundmaterial allein nicht der begrenzende Faktor - Reibung, Adhäsion und thermischer Abbau an der Schneidkante bestimmen, wie lange das Teil tatsächlich in der Produktion hält. Oberflächenbeschichtungen adressieren genau diese Fehlermechanismen und fügen eine dünne, aber bemerkenswert harte Barriere hinzu, die die Verschleißraten reduziert, Materialaufnahme verhindert und der lokalen Hitze widersteht, die unbeschichtete Werkzeugstahloberflächen zersetzt.
Für Stanzwerkzeug-Ersatzteile stellen Beschichtungen eine praktische Möglichkeit dar, die Wartungsintervalle zu verlängern, ohne das Bauteil neu zu konstruieren oder auf deutlich teurere Grundmaterialien umzurüsten. Der Schlüssel liegt darin, die richtige Beschichtung auf das spezifische Werkstückmaterial und den Verschleißmechanismus abzustimmen. - Eine Nichtübereinstimmung bringt nur geringe Vorteile und verschwendet die Investition in die Beschichtung.
Gängige Beschichtungsoptionen und ihre Leistungsvorteile
Vier Beschichtungsfamilien decken den Großteil der Stanzwerkzeuganwendungen ab. Jedes bietet eine eigene Kombination aus Härte, thermischer Beständigkeit und Reibungsreduzierung, die auf bestimmte Fehlerarten abzielt.
- TiN (Titannitrid)- Die bekannteste PVD-Beschichtung, erkennbar an ihrer goldenen Farbe. Die TiN-Beschichtung für Stanzstempel sorgt für eine deutliche Härtesteigerung (ca. 2.300 HV) und verringert die Reibung im Vergleich zu unbeschichtetem Werkzeugstahl. Es eignet sich gut für das universelle -Schneiden von Weich- und Kohlenstoffstählen bei moderaten Produktionsmengen. Aufgrund seiner Oxidationstemperaturgrenze von etwa 600 Grad C zersetzt es sich jedoch bei Hochgeschwindigkeitsvorgängen, bei denen die Temperaturen an den Schneidkanten steigen, relativ schnell.
- TiCN (Titancarbonitrid)- Ein Fortschritt gegenüber TiN sowohl in der Härte (ca. 3.000 HV) als auch in der Verschleißfestigkeit. Der Kohlenstoffzusatz verbessert die Schmierfähigkeit und macht TiCN besonders effektiv zum Schneiden von rostfreiem Stahl und anderen kaltverfestigenden Legierungen, bei denen die Reibung an der Grenzfläche zwischen Stempel und Streifen erhebliche Wärme erzeugt.MISUMI testet Beschichtungen auf TiCN--BasisBei hochfesten Stahlanwendungen wurde eine starke Leistung bestätigt, obwohl beim Rockwell-Eindrucktest unter extremen Verformungsbelastungen Probleme mit der Haftung auftraten.
- AlTiN (Aluminiumtitannitrid)- Entwickelt für hohe-Temperaturstabilität. AlTiN bildet während des Betriebs eine Aluminiumoxidschicht an der Oberfläche, die als Wärmebarriere fungiert und die Leistung bei Temperaturen von bis zu 900 °C aufrechterhält. Dies macht es zur bevorzugten Wahl für Hochgeschwindigkeits-Folgeverbundwerkzeuge mit hohen Hubzahlen, bei denen die Temperaturen an der Schneidkante TiN oder TiCN abbauen würden. Seine Härte (ca. 3.300 HV) sorgt außerdem für eine hervorragende Abriebfestigkeit bei Langzeitanwendungen.
- DLC (Diamond-Like Carbon)- Eine grundlegend andere Beschichtungskategorie, die zur Lösung von Haftungsproblemen und nicht nur zur Lösung rein abrasiven Verschleißes entwickelt wurde. DLC-Beschichtungen weisen extrem niedrige Reibungskoeffizienten auf (so niedrig wie 0,05–0,1) und widerstehen vor allem der Materialaufnahme von weichen, gummiartigen Werkstückmaterialien. AlsVon The Fabricator dokumentierte Feldversuchegezeigt, dass CrN + DLC-Beschichtungen, die auf Trimmeinsätze bei der Verarbeitung von Aluminium der Serie 6000 aufgetragen wurden, das Anhaften vollständig verhinderten - und das Werkzeug produzierte über 800.000 Teile mit Aluminiumfeinteilen, die einfach mit einem Tuch abgewischt werden konnten. Die DLC-Beschichtung zur Verhinderung von Abrieb von Aluminium in Formen ist heute der Standardansatz beim Automobilstanzen, wo Aluminium-Karosserieteile weit verbreitet sind.
Eine wichtige Nuance: Nicht alle DLC-Beschichtungen sind gleich. Mehrschichtige Designs mit einer CrN-Unterschicht übertreffen bei der Umformung von Aluminium diejenigen mit einer WC-C-Basis (Wolframkarbid/Kohlenstoff) deutlich. Die Untersuchungen des Herstellers ergaben, dass WC-C + DLC-Beschichtungen aufgrund von abrasivem Verschleiß durch Aluminiumlegierungen unter hohem Umformdruck bereits nach wenigen tausend Teilen versagten, während die CrN + DLC-Kombination den gleichen Bedingungen standhielt und sowohl dem Anhaften als auch dem Abrieb weitaus wirksamer widerstand.
Vergleich der Beschichtungsleistung
| Beschichtung | Härte (HV) | Maximale Betriebstemperatur | Reibungskoeffizient | Beste Anwendung |
|---|---|---|---|---|
| Zinn | ~2,300 | 600 Grad | 0.4-0.5 | Allgemeine-Zerspanung in unlegiertem Stahl; moderate Lautstärken; Kostengünstige-Basisverbesserung |
| TiCN | ~3,000 | 750 Grad | 0.3-0.4 | Schneiden von Edelstahl und hochfestem Stahl; Vorgänge, bei denen erhebliche Reibungswärme entsteht |
| AlTiN | ~3,300 | 900 Grad | 0.3-0.4 | Hochgeschwindigkeits-Folgepressmatrizen; hohe Schlagfrequenzen; abrasive Materialien bei erhöhten Temperaturen |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 Grad | 0.05-0.1 | Stanzen von Aluminium- und Kupferlegierungen; Anti-Anwendungen; Trimmen und Stechen ohne Schmierung |
| Al-Cr (RW-Typ) | ~3,100 | 1.000 Grad + | 0.3-0.4 | Ultra-hoch-Stahl; dickes Plattenprägen; extreme Temperatur an der Schneidkante |
Beachten Sie das Kompromissmuster: Auf thermische Beständigkeit optimierte Beschichtungen (AlTiN, Al-Cr) bieten nicht die ultra-niedrige Reibung von DLC, während die Temperaturobergrenze von DLC sie auf Anwendungen unter 350 °C beschränkt. Bei der richtigen Auswahl müssen Sie feststellen, ob Ihr Ersatzteil aufgrund von Hitzeeinwirkung, abrasivem Verschleiß oder Ansammlung von anhaftendem Material ausfällt - und dann die Beschichtung auswählen, die auf diesen spezifischen Mechanismus abzielt.
Wenn Beschichtungen ihren Preis rechtfertigen
Die Beschichtung eines Ersatzstempels oder Matrizenknopfs erhöht die Komponentenkosten in der Regel um 20 bis 40 %, je nach Geometrie und Beschichtungstyp. Diese Prämie muss sich durch längere Wartungsintervalle, weniger Ausschuss oder weniger ungeplante Stopps amortisieren. Hier erfahren Sie, wann Stanzwerkzeugkomponenten beschichtet werden müssen – und wann die Investition keinen Sinn ergibt.
Schwellenwerte für das Produktionsvolumen:Bei Matrizen, die zwischen den Wartungszyklen weniger als 50.000 Mal laufen, gleicht die zusätzliche Lebensdauerverlängerung durch die Beschichtung die zusätzlichen Kosten und Vorlaufzeiten möglicherweise nicht aus. Über 200.000 Treffer pro Serviceintervall - insbesondere bei abrasiven Materialien - verdoppeln oder verdreifachen Beschichtungen routinemäßig die Lebensdauer der Komponenten, wodurch die Kosten-pro-Treffer sehr günstig berechnet werden. Die Stanztests von MISUMI an 590 MPa hoch{11}}festem Stahl zeigten, dass unbeschichtete und standardmäßig-beschichtete Stempel nach 50.000-70.000 Schüssen versagten, während hochentwickelte, mit Al-Cr (RW) beschichtete Stempel nach 100.000 Schüssen in gebrauchsfähigem Zustand blieben und nur einen geringen Oberflächenverschleiß aufwiesen.
Abrasivität des Werkstückmaterials:Hochfeste Stähle, rostfreie Legierungen, Silizium-Elektrostähle und Aluminiumlegierungen mit hohem Siliziumgehalt beschleunigen den Verschleiß durch unterschiedliche Mechanismen. Wenn Ihre unbeschichteten Ersatzteile bei diesen Materialien dauerhaft ausfallen, bevor die Zieltrefferzahl erreicht ist, ist eine Beschichtung mit ziemlicher Sicherheit gerechtfertigt.
Angestrebte Wartungsintervalle:Wenn der geplante PM-Zyklus einer Matrize 500.000 Schläge beträgt, unbeschichtete Stempel jedoch bei 300.000 verschleißen, ziehen Sie die Matrize aus dem -Zeitplan für eine einzelne Komponente. Durch die Beschichtung dieses Schlags, um 600.000 Treffer zu erreichen, wird sein Austausch an den gesamten PM-Zyklus angepasst, wodurch die Unterbrechung in der Mitte des Laufs vollständig eliminiert wird.
Die Beschichtung eines Ersatzteils kann kostengünstiger-effektiver sein als die Verbesserung der Qualität des Grundmaterials. Ein D2-Stempel mit einer AlTiN-Beschichtung übertrifft oft einen unbeschichteten Hartmetall-Stempel zu einem Bruchteil der Kosten - und behält gleichzeitig die Zähigkeit bei, die Hartmetall fehlt.
Ein häufiger Fehler: Das Auftragen von Beschichtungen auf Komponenten, die aufgrund von Ursachen versagen, die die Beschichtung nicht beheben kann. Ein Stempel, der aufgrund seitlicher Überlastung bricht, benötigt ein härteres Grundmaterial (S7) oder eine Korrektur der Matrizenausrichtung -, keine härtere Oberflächenbeschichtung. Beschichtungen verhindern allmählichen Verschleiß und Verklebungen. Sie kompensieren keine Stoßüberlastung, Fehlausrichtung oder falsche Spieleinstellungen.
Die praktische Entscheidung hängt von der Ursache ab. Wenn Ihre Ersatzteile durch Abrieb, Hitze oder Materialanhaftung zu schnell verschleißen, verlängert die richtige Beschichtung ihre Lebensdauer über die OEM-Basislinie hinaus und das bei minimalen Zusatzkosten. Wenn sie brechen oder abplatzen, liegt die Lösung im Bereich der Grundmaterialqualität und der Matrizeneinrichtung -, wo der Entscheidungsrahmen für Reparatur-gegenüber-Ersetzen-gegen-Wiederaufbau zum relevanteren Leitfaden wird.
Entscheidung über die Reparatur oder den Austausch von Stanzwerkzeugen
Sie haben die fehlerhafte Komponente identifiziert, die Grundursache bestätigt und die richtige Materialqualität und Beschichtung ausgewählt. Eine Entscheidung bleibt jedoch noch offen: Ist der Austausch eines neuen Teils der richtige Schritt oder erfordert die Situation eine Überholung der vorhandenen Komponente - oder die Verschrottung des gesamten Werkzeugabschnitts und einen Neuaufbau? Die Entscheidung zwischen Reparatur und Austausch des Stanzwerkzeugs ist nicht immer einfach, insbesondere wenn mehrere Komponenten gleichzeitig Verschleiß in unterschiedlichem Schweregrad aufweisen.
Das folgende Framework hilft Ihnen bei der Auswahl, indem es die Bedingung an den Eingriff anpasst, der die besten Kosten-pro-Ergebnisse liefert, ohne unnötige Risiken einzugehen.
Wenn der Austausch einzelner Teile ausreichend ist
Der Austausch isolierter Komponenten ist die richtige Entscheidung, wenn der Fehler begrenzt ist - ein einzelner Stempel abgebrochen ist, ein Matrizenknopf sich über den Spielraum hinaus geöffnet hat oder ein Satz Federn über die Spezifikation hinaus durchgesackt ist. Der individuelle Ersatz funktioniert, wenn diese Bedingungen erfüllt sind:
- Einzelner-Punktverschleiß ohne Kaskadenschäden.Die verschlissene Komponente hat nichts an der angrenzenden Komponente beschädigt. Ein stumpfer Stempel, der abgefangen wurde, bevor er den Matrizenknopf beschädigte, kann allein ersetzt werden. Ein Schlag, der den Knopf zerbrochen und beschädigt hat, erfordert den Austausch beider.
- Die strukturelle Integrität des Matrizenschuhs und der Halterungen ist intakt.Die Bohrungen der Führungsstifte sind nicht ausgefranst, die Stanztaschen haben sich nicht vergrößert und die Montageflächen bleiben flach und unbeschädigt.
- Das Ersatzteil kann gemäß der Originalspezifikation beschafft werden.Maßtoleranzen, Materialqualität, Härte und Beschichtung können angepasst oder verbessert werden, ohne dass angrenzende Komponenten verändert werden müssen.
- Produktionsdaten bestätigen, dass der Fehler isoliert ist.Trefferzähleraufzeichnungen zeigen, dass nur diese Komponente ihre erwartete Lebensdauer überschritten hat - benachbarte Teile haben noch eine verbleibende Servicemarge.
Der Großteil der routinemäßigen Werkzeugwartung fällt in diese Kategorie. Eine gut gewartete Folgeverbundmatrize kann im Laufe ihrer Lebensdauer Dutzende einzelner Ersatzteile verbrauchen, während die Struktur der Matrize selbst weiterhin einwandfrei gewartet werden kann.
Wenn eine Reparatur oder Instandsetzung sinnvoller ist
Die Überholung und der Austausch von Bauteilen sind dann der relevante Vergleich, wenn eine Komponente Verschleiß aufweist, der ohne vollständige Entfernung und Neufertigung korrigierbar ist. Durch die Aufbereitung bleiben die Geometrie und die Passform des vorhandenen Teils erhalten. - Dies ist wichtig, wenn die Komponente kundenspezifisch-an die Matrizenbaugruppe angepasst wurde und ein neues Teil zusätzliche Handarbeit erfordern würde, um die gleiche Schnittstelle zu erreichen.
Eine Überholung ist in der Regel angebracht, wenn:
- Schneiden können nachgeschärft werden.Stempel und Matrizen mit gleichmäßigem Kantenverschleiß (keine Absplitterungen oder Risse) können oberflächengeschliffen werden, um das Schnittprofil wiederherzustellen. Bei jedem Nachschleifen wird Material entfernt. Verfolgen Sie daher den kumulativen Materialabtrag im Vergleich zur maximal zulässigen Verkürzung der Komponente.
- Abgenutzte Oberflächen können ohne Beeinträchtigung der Basisgeometrie wiederhergestellt werden.Techniken wie Schweißnahtaufbau und Nachbearbeitung, Neuverchromen oder thermisches Spritzen können abgenutzte Führungsflächen, Fersenblockflächen oder Matrizenhohlraumwände wieder auf die ursprüngliche Abmessung - bringen, vorausgesetzt, der Grundstahl weist unter der Verschleißzone keine Ermüdungsrisse auf.
- Die Kosten für die Überholung liegen deutlich unter denen des Ersatzes.Wie die Regenerationsanalyse von Carver Roboweld zeigt, ist eine Reparatur in der Regel 40–60 % günstiger als die Herstellung einer neuen Komponente, wobei kürzere Durchlaufzeiten auch die Ausfallkosten senken.
- Das Grundmaterial und die metallurgische Integrität des Bauteils bleiben intakt.Wenn eine zerstörungsfreie Inspektion (Magnetpulver, Ultraschall oder Farbeindringverfahren) Risse unter der Oberfläche oder eine Materialerweichung aufgrund thermischer Ermüdung aufdeckt, kann eine Aufarbeitung der Oberfläche das zugrunde liegende Problem nicht lösen.
Eine wichtige Warnung: Die Überholung funktioniert nur, wenn dieDie richtige Ursache des Schadens wurde identifiziert. Das Nachschleifen eines Stempels, der aufgrund einer Fehlausrichtung - abgebrochen ist, ohne die Ausrichtung - zu korrigieren, erzeugt einfach einen weiteren abgebrochenen Stempel mit weniger Schlägen als zuvor.
Wenn ein vollständiger Neuaufbau der einzig gangbare Weg ist
Wenn Sie wissen, wann Sie eine Stanzform umbauen müssen, ersparen Sie sich den Kreislauf, Teile in einer Struktur auszutauschen, die sie nicht mehr den Spezifikationen entsprechend halten kann. Bei einem Umbau geht es um die Neuanfertigung des Gesenkabschnitts -, das Nachschneiden von Taschen, das Nachbohren von Führungsstiftlöchern, den Austausch von Halterungen und im Wesentlichen die Wiederherstellung des strukturellen Fundaments, in das einzelne Komponenten eingebaut werden.
Zu den Wiederaufbauindikatoren gehören:
- Mehrere Komponenten im gleichen Werkzeugabschnitt fallen wiederholt vorzeitig aus.Wenn Sie den gleichen Stempel alle 200.000 Treffer ersetzen, obwohl er 800.000 halten sollte, ist das Problem nicht der Stempel -, sondern die Tasche, die Ausrichtung oder die strukturelle Geometrie, die diesen Stempel hält.
- Führungsstiftbohrungen oder Buchsensitze sind über die Nachbearbeitungstoleranz hinaus abgenutzt.Wenn der Matrizenschuh selbst seine Maßhaltigkeit verloren hat, kann keine Ersatzbuchse die ordnungsgemäße Ausrichtung wiederherstellen.
- Durch das gehäufte Nachschleifen wurden die Schneidkomponenten über die Funktionsgrenzen hinaus verkürzt.Sobald die Stempel über ihre maximale Stapeltoleranz hinaus nachgeschärft wurden, sind die Schließhöhe und die Timing-Beziehungen der Matrize systemweit beeinträchtigt.
- Thermische Ermüdung oder Spannungsrisse im Matrizenschuh oder in den Halteplatten.Oberflächenrisse, die sich in Strukturelemente ausbreiten, können durch Eingriffe auf Komponentenebene nicht behoben werden. - Die rissige Struktur muss ersetzt werden.
- Das Werkzeugdesign ist im Vergleich zu den aktuellen Produktionsanforderungen veraltet.Wenn sich Materialspezifikationen, Teiletoleranzen oder Produktionsmengen seit dem Bau der Form erheblich geändert haben, ist ein Neuaufbau mit aktualisierter Technik effektiver, als neue Komponenten in ein veraltetes Design zu zwingen.
Die Indikatoren und Kosten für den Wiederaufbau von Stanzwerkzeugen überraschen oft Teams, die sich schon seit Jahren mit einzelnen Austauschvorgängen befassen. Ein vollständiger Umbau kostet in der Regel 50-70 % der Kosten für eine neue Matrize, liefert aber ein Werkzeug mit einem neuen Lebenszyklus – wodurch das wachsende Risiko kaskadierender Ausfälle beseitigt wird, die das Vertrauen in die Teilequalität untergraben.
Entscheidungsvergleich: Ersetzen vs. Überholung vs. Neuaufbau
| Interventionstyp | Typische Indikatoren | Relative Kosten | Auswirkungen von Ausfallzeiten | Risikostufe |
|---|---|---|---|---|
| Austausch einzelner Teile | Einzelkomponente am Ende der Lebensdauer; kein angrenzender Schaden; strukturelle Integrität intakt | Niedrig (Kosten für eine Komponente + Installationsaufwand) | Mindestens -, oft innerhalb eines geplanten PM-Fensters abgeschlossen | Niedrig, sofern die Grundursache bestätigt ist und die Spezifikation korrekt ist |
| Reparatur / Überholung | Korrigierbarer Oberflächenverschleiß; verbleibender Nachschärfspielraum; Grundmaterial metallurgisch einwandfrei | Moderat (40–60 % der Neukomponentenkosten) | Niedrig bis mäßig - hängt davon ab, ob die Nacharbeit im eigenen Haus-durchgeführt oder verschickt wird | Eine mäßige - unsachgemäße Aufbereitung kann zu Restspannungen oder Maßfehlern führen |
| Kompletter Umbau der Matrize | Wiederholte vorzeitige Ausfälle; strukturelle Verformung; kumulative Mahlgutgrenzwerte überschritten; Designveralterung | Hoch (50–70 % der Neukosten) | Signifikante -, typischerweise gemessen in Wochen, einschließlich Entwicklung, Bearbeitung und Erprobung | Geringe Zeit nach der Fertigstellung (frischer Lebenszyklus), aber hohe Opportunitätskosten während der Wiederaufbauphase |
Häufige Spezifikationsfehler, die ein vorzeitiges erneutes Eingreifen erzwingen
Selbst wenn Sie die richtige Reparatur-oder-Entscheidung treffen, können Spezifikationsfehler während des Austauschvorgangs das Ergebnis beeinträchtigen und dazu führen, dass Sie wieder mit dem gleichen Problem an die Druckmaschine müssen. Achten Sie auf diese häufigen Fehltritte:
- Angabe der Härte ohne Zähigkeitskontext.Die Bestellung eines Ersatzstempels mit 62 HRC, wenn die Anwendung seitliche Stoßbelastungen erzeugt, führt zu Absplitterungen. Das Original hatte möglicherweise aus gutem Grund eine Härte von 58 HRC.
- Passungstoleranzen der Matrizenbaugruppe werden ignoriert.Ein Ersatz-Matrizenknopf, der auf den richtigen Bohrungsdurchmesser geschliffen ist, aber mit einem falschen Presspassungs--Außendurchmesser sitzt nicht richtig in der Halterung -, er verschiebt sich unter Last und verändert das effektive Spiel.
- Ersetzen einer verschlissenen Komponente, ohne das Gegenstück zu überprüfen.Ein neuer Führungsstift, der in eine verschlissene Buchse eingebaut wird, führt immer noch zu einer Fehlausrichtung. Passende Komponenten sollten immer gemeinsam bewertet werden.
- Entspricht nicht der Beschichtungsspezifikation.Wenn das Originalteil beschichtet war und das Ersatzteil unbeschichtet geliefert wird, bleibt die Lebensdauer trotz der richtigen Auswahl des Grundmaterials hinter den Erwartungen zurück.
Jeder dieser Fehler hat einen gemeinsamen Nenner: die unvollständige Spezifikation. Die bestellte Komponente muss alle kritischen Abmessungen, Materialangaben, Härtebereiche, Oberflächenbeschaffenheiten und Beschichtungsanforderungen erfüllen, um einsatzbereit anzukommen. Wie man diese vollständige Spezifikation erstellt - und wo man Komponenten beschafft, die sie zuverlässig erfüllen -, ist der praktische nächste Schritt auf dem Weg von der Diagnose zu einem korrekt funktionierenden Werkzeug.
Wie man Ersatzteile für Stanzwerkzeuge richtig spezifiziert und beschafft
Sie haben die Grundursache ermittelt, sich für einen Austausch anstelle einer Reparatur entschieden und die richtige Materialqualität und Beschichtung ausgewählt. Die Komponente ist in Ihrem Kopf definiert -, aber der Lieferant lebt nicht in Ihrem Kopf. Eine falsch eintreffende Ersatzteilbestellung verzögert die Produktion ebenso effektiv wie die Nichtbestellung. Unvollständige Spezifikationen führen zu Teilen, die auf den ersten Blick gut aussehen, beim Einbau jedoch scheitern, weil in der Anfrage eine kritische Abmessung, eine Härteangabe oder ein Detail zur Oberflächenbeschaffenheit fehlte.
Bei der Umsetzung Ihrer Diagnose in eine beschaffungsfertige Spezifikation- verlieren viele Wartungsteams Zeit. Die Lücke zwischen dem Wissen, was Sie benötigen, und der genauen Kommunikation darüber, damit ein Lieferant es korrekt herstellen kann, ist der am meisten unterschätzte Schritt im gesamten Austauschprozess.
Diagnose in eine vollständige Teilespezifikation umsetzen
Für jede Ersatzteilbestellung -, unabhängig davon, ob es sich um einen einzelnen Stempel oder einen vollständigen Satz Führungsbuchsen handelt -, ist das gleiche Kerninformationspaket erforderlich. Wenn Sie irgendein Element verpassen, verlassen Sie sich darauf, dass der Lieferant es errät, was ein Risiko mit sich bringt, das Sie nicht kontrollieren können.
Hier finden Sie die vollständige Checkliste mit Spezifikationsdetails, die Sie bei jeder Ersatzteilanfrage angeben sollten:
- Maßtoleranzen- Gesamtlänge, Arbeitsdurchmesser oder -profil, Kopfdurchmesser und alle kritischen Schnittstellen. Geben Sie zum Schneiden von Bauteilen das Scherprofil mit der engsten Toleranz an, die die Matrize benötigt. Geben Sie bei Führungskomponenten sowohl den Innendurchmesser der Bohrung als auch den Außendurchmesser der Presspassung an. Die Standard-Einstechtoleranzen beim Stanzen liegen bei +/-0,002 Zoll für Weichstahl und +/-0,0025 Zoll für Edelstahl. Daher müssen die Toleranzanforderungen für Werkzeugersatzteile explizit angegeben werden. Gehen Sie nicht davon aus, dass ein Lieferant die von Ihnen benötigte Präzision standardmäßig einhält.
- Materialqualität- Geben Sie die genaue Werkzeugstahlsorte (D2, M2, A2, S7, Hartmetall) an und nicht generische Deskriptoren wie „Werkzeugstahl“ oder „Hochgeschwindigkeitsstahl“. Wenn die Bewerbung gleichwertige Noten zulässt, geben Sie die akzeptablen Alternativen explizit an.
- Härteangabe- Geben Sie sowohl den Oberflächenhärtebereich (z. B. 58-62 HRC) als auch die minimale Kernhärte an, sofern zutreffend. Bei einsatzgehärteten Bauteilen zusätzlich Einsatztiefe angeben.
- Anforderungen an die Dokumentation der Wärmebehandlung- Fordern Sie eine Wärmebehandlungszertifizierung an, die die Austenitisierungstemperatur, die Abschreckmethode, die Anlasszyklen und die endgültig gemessene Härte umfasst. Dies ist Ihre Bestätigung, dass der Vorgang korrekt ausgeführt wurde.
- Oberflächenbeschaffenheit- Geben Sie Ra-Werte für kritische Oberflächen an, insbesondere für Stempelseitenwände und Matrizenbohrungen, bei denen sich die Oberflächenbeschaffenheit direkt auf den Bandmaterialfluss und die Butzenretention auswirkt.
- Art und Dicke der Beschichtung- Wenn das Originalteil beschichtet war, geben Sie die gleiche Beschichtung oder ein genehmigtes Upgrade an. Berücksichtigen Sie die Toleranz der Beschichtungsdicke, wenn die Komponente in eine enge Tasche oder Bohrung passt, bei der es auf zusätzliche Mikrometer ankommt.
- Geometrische Referenzen- Stellen Sie Bezugsreferenzen, Winkelausrichtungsmarkierungen und Schlüsselfunktionen bereit, um sicherzustellen, dass das Teil in der richtigen Drehposition installiert wird. Eine runde Matrize mit einem nicht-symmetrischen Bohrungsprofil benötigt einen Orientierungsindikator.
- Teilenummer und Chip-Identifikation-Quer-Verweis auf die Werkzeugwartungsaufzeichnungen, damit der Lieferant die Komponente bis zu ihrem Anwendungsverlauf zurückverfolgen kann, falls während der Herstellung Fragen auftreten.
Klingt nach viel? Überlegen Sie, was ohne sie passiert. Eine Ersatzmatrize, die nur mit der Bohrungsabmessung und der Materialangabe bestellt wurde, hat den richtigen Innendurchmesser -, aber der Außendurchmesser der Presspassung- ist 0,0003 Zoll zu klein, da der Lieferant seine Standardtoleranz und nicht Ihre verwendet hat. Es fällt mit einer Gleitpassung statt einer Presspassung in die Halterung, verschiebt sich unter der Schnittlast und Ihr Spiel ist sofort falsch. Eine fehlende Zeile in der Bestellung, ein unnötiger Stanzabzug zwei Wochen später.
Bewertung der Qualitätsstufen von Ersatzteilen
Nicht alle Ersatzkomponenten werden nach dem gleichen Standard hergestellt und die Unterschiede sind wichtiger, als der Preis allein vermuten lässt. Wenn Sie OEM- und Aftermarket-Ersatzkomponenten - und die Ebenen innerhalb des Aftermarkets - verstehen, können Sie Beschaffungsentscheidungen an die Anwendungskritikalität anpassen.
OEM-äquivalente Teilewerden nach den Spezifikationen des ursprünglichen Formenbauers hergestellt, häufig vom Formenbauer selbst oder einem qualifizierten Subunternehmer unter Verwendung der Originaldrucke. Sie garantieren die gleiche Abmessung, Material- und Leistungsgleichheit mit der Komponente, die sie ersetzen. Der Kompromiss liegt in den Kosten und der Vorlaufzeit. - OEM--äquivalente Teile haben in der Regel den höchsten Preis und erfordern möglicherweise mehrere Wochen Vorlaufzeit, wenn sie auf Bestellung gefertigt werden.
Premium-Ersatzteilestammen von spezialisierten Herstellern von Werkzeugkomponenten, die nach branchenüblichen{0}Standardspezifikationen produzieren und nicht nach proprietären Drucken eines bestimmten Formenbauers. Diese Hersteller verfügen oft über umfangreiche Lagerbestände an standardmäßigen Stempel- und Matrizengeometrien, Führungsstiften und Buchsen. Die Qualität kann der OEM-Qualität entsprechen oder diese übertreffen, wenn der Lieferant in strenge Prozesskontrollen, erstklassige Rohstoffbeschaffung und dokumentierte Wärmebehandlung investiert. Der Vorteil liegt in einer schnelleren Verfügbarkeit und geringeren Kosten für Standardgeometrien.
Economy-ErsatzoptionenZielen Sie auf den niedrigsten Preispunkt. Sie erfüllen grundlegende Maßanforderungen, erfordern jedoch möglicherweise eine weniger kontrollierte Materialbeschaffung, eine minimale Wärmebehandlungsdokumentation und breitere Toleranzbänder. Für unkritische Verschleißteile wie Standard-Druckfedern oder einfache Trägerplatten können Economy-Komponenten völlig ausreichend sein. Bei Präzisionsschneidkomponenten, bei denen sich Härtegleichmäßigkeit und Maßhaltigkeit direkt auf die Teilequalität auswirken, verschwinden die Einsparungen häufig in einer kürzeren Lebensdauer und häufigeren Austauschvorgängen.
Die praktische Regel: Passen Sie die Qualitätsstufe an die Folgen des Fehlers an. Ein Pilotstift in einem hochpräzisen Steckverbinderwerkzeug, das mit 400 SPM läuft, erfordert OEM--äquivalente Qualität oder erstklassige Aftermarket-Qualität. - Die Kosten eines vorzeitigen Ausfalls übersteigen die Einsparungen pro-Einheit bei einem günstigeren Teil bei weitem. Eine Heberfeder in einer Klammermatrize mit geringem Volumen kann kostengünstige Komponenten ohne nennenswerte Risiken betreiben.
Zusammenarbeit mit kundenspezifischen Werkzeugherstellern für Ersatzteile
Best Practices für die Beschaffung von Stanzwerkzeugteilen weisen auf einen Ansatz hin, der alles oben Besprochene vereinfacht: die Beschaffung von Ersatzkomponenten vom Hersteller, der das Werkzeug ursprünglich entwickelt hat. Als der Werkzeugbauer bei der Entwicklung des Werkzeugs die Wartbarkeit im Vordergrund stand, hat er das Spezifikationsproblem bereits für Sie gelöst. Jedes Ersatzteil verfügt über dokumentierte Abmessungen, Materialqualitäten, Wärmebehandlungsprotokolle und Beschichtungsspezifikationen, die während des ursprünglichen Konstruktionsprozesses erfasst wurden.
Hersteller mögenYICHENKonstruktionswerkzeuge mit Ersatzteilzugänglichkeit und Spezifikationsdokumentation, die in die technische Lieferung integriert sind. Wenn eine Komponente irgendwann verschleißt, ist die vollständige Spezifikation bereits vorhanden - Sie müssen nicht die Abmessungen eines verschlissenen Teils umkehren- oder Materialqualitäten erraten. Dieser Ansatz zur Ersatzteilbeschaffung von kundenspezifischen Werkzeugherstellern eliminiert die häufigste Fehlerursache im Beschaffungsprozess: unvollständige oder ungenaue Spezifikationen, die dazu führen, dass Teile nicht die erwartete Leistung erbringen.
Über die Dokumentation hinaus tendieren kundenspezifische Hersteller, die der Wartbarkeit Priorität einräumen, dazu, Designentscheidungen zu treffen, die zukünftige Ersetzungen vereinfachen:
- Standardisierte Komponentenschnittstellen- Unter Verwendung gängiger Stanzkopfkonfigurationen, standardmäßiger Buchsen-Einpressabmessungen-und modularer Einsatzmontage, sodass Ersatzteile bei Bedarf von mehreren qualifizierten Lieferanten bezogen werden können.
- Zugängliche Komponentenmontage- Entwerfen von Rückhaltesystemen, die den Austausch einzelner Komponenten ermöglichen, ohne nicht verbundene Matrizenabschnitte zu demontieren.
- Rückverfolgbarkeit von Material und Härte- Bereitstellung einer Dokumentation auf Komponentenebene-, die zusammen mit den Werkzeugwartungsaufzeichnungen übertragen wird, um sicherzustellen, dass die korrekte Spezifikation Jahre nach der ersten Werkzeuglieferung verfügbar ist.
- Technische Unterstützung bei Ersatzentscheidungen- Bereitstellung von Ratschlägen dazu, wann eine Komponente ausgetauscht oder überholt werden sollte, basierend auf dem Wissen über die ursprüngliche Konstruktionsabsicht und die Sicherheitsmargen.
Hier wird die Spezifizierung von Ersatzteilen für Stanzwerkzeuge erheblich vereinfacht. Anstatt jedes Mal, wenn eine Komponente verschleißt, eine Spezifikation von Grund auf neu zu erstellen, beziehen Sie sich auf ein vorhandenes Konstruktionspaket, das erstellt wurde, als die Matrize neu war und alle Abmessungen dem Nennwert entsprachen. Das Ergebnis sind Ersatzteile, die zuverlässig einbaufertig ankommen und - dem ursprünglichen Entwurfsvorhaben entsprechen, anstatt sich diesem nur annähernd anhand eines abgenutzten Musters anzunähern.
Unabhängig davon, ob Sie vom ursprünglichen Formenbauer, einem Premium-Ersatzteillieferanten oder einer Kombination aus beidem beziehen, ist die Vollständigkeit der Spezifikationen die entscheidende Konstante. Jedes Detail, das Sie im Voraus erfassen - Toleranz, Güteklasse, Härte, Oberfläche, Beschichtung, Ausrichtung -, ist eine Variable weniger, die zwischen Ihrer Bestellung und dem Moment, in dem das Teil zum ersten Mal in der Druckmaschine erscheint, schief gehen kann.
Überprüfung der Ersatzteilinstallation und Lebenszyklusverfolgung
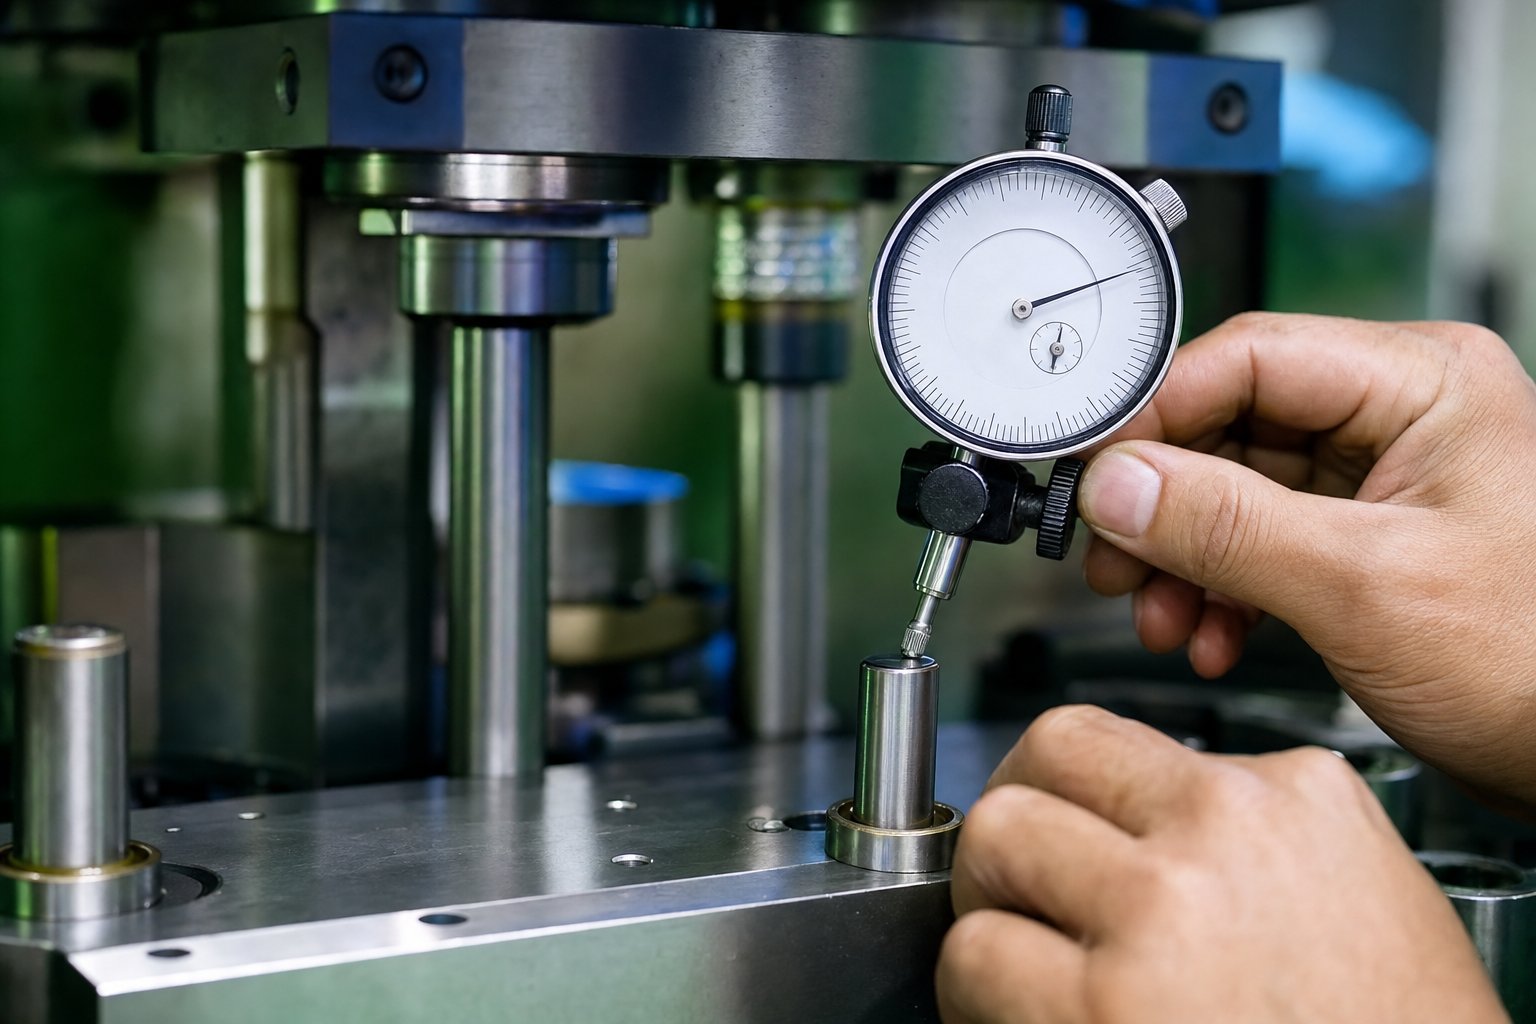
Ein korrekt spezifiziertes Ersatzteil, das auf der Werkbank liegt, ist nicht die Ziellinie -, sondern die Startlinie. Die Komponente muss noch nachweisen, dass sie in die Matrizenbaugruppe passt, die richtigen Abstände einhält und ab dem ersten Schlag konforme Teile produziert. Das Überspringen der Überprüfung nach der Installation bedeutet, dass Betriebe eine Matrize dreißig Minuten nach dem Einsetzen wieder aus der Presse ziehen, nachdem sie festgestellt haben, dass eine neue Führungsbuchse 0,0002 Zoll fest ist oder ein Ersatzstempel einen halben Tausend Zoll Vorsprung gegenüber seinen Nachbarn hat.
Durch die Verifizierung werden auch Basisdaten erstellt, die Ihren nächsten Austausch intelligenter machen. Jede Messung, die Sie bei der Installation aufzeichnen, dient als Referenzpunkt für die zukünftige Verschleißbewertung - als Ausgangszustand, mit dem alle nachfolgenden Inspektionen verglichen werden.
Maßüberprüfung vor und nach der Installation
Die Überprüfung der Passgenauigkeit der Stanzwerkzeugkomponenten folgt einer logischen Reihenfolge: Stellen Sie sicher, dass das Teil den Spezifikationen auf dem Labortisch entspricht, stellen Sie sicher, dass es korrekt in das Werkzeug passt, und bestätigen Sie, dass es an der Presse eine akzeptable Ausgabe liefert. Jeder Schritt erfasst eine andere Fehlerkategorie.
- Prüfstandsinspektion anhand der Spezifikation.Bevor das Teil in die Nähe der Matrize kommt, überprüfen Sie die kritischen Abmessungen anhand der Bestellspezifikation. Messen Sie den Arbeitsdurchmesser oder das Profil mit kalibrierten Mikrometern oder einem optischen Komparator. Überprüfen Sie die Härte mit einem tragbaren Rockwell-Tester an mehreren Standorten. Bestätigen Sie die Oberflächengüte visuell oder mit einem Profilometer, wenn Ra angegeben ist. Lehnen Sie alles ab, was außerhalb der Toleranz liegt, bevor es Installationsarbeit kostet.
- Passungsprüfung der Matrizenbaugruppe.Installieren Sie die Komponente und überprüfen Sie die Schnittstellenabmessungen. Bestätigen Sie bei Einpresskomponenten (Matrizenknöpfe, Buchsen) die Sitztiefe und die Drehausrichtung. Überprüfen Sie beim Schneiden von Komponenten mithilfe von Fühlerlehren oder Lehrstiften an mehreren Stellen rund um das Profil, ob der Abstand zwischen Stempel und Matrize innerhalb der Spezifikation liegt. Stellen Sie sicher, dass sich die Führungsstifte frei durch die Buchsen bewegen, ohne zu klemmen oder übermäßiges Spiel zu haben.
- Ausrichtungsprüfung unter statischer Belastung.Die Matrize auf der Presse langsam mit Zollgeschwindigkeit ohne Material schließen. Stellen Sie sicher, dass die Stempel ohne Kontakt in die Matrizenöffnungen eindringen, die Abstreifer flach auf der Matrizenfläche aufsitzen und die Nockensysteme zum vorgesehenen Zeitpunkt einrasten. Jede Störung in diesem Stadium weist auf einen Dimensionsfehler oder einen Installationsfehler hin. - Korrigieren Sie ihn, bevor Sie das Material verarbeiten.
- Erst-Artikelprüfung unter Produktionsbedingungen.Lassen Sie eine kleine Probe -, typischerweise fünf bis zwanzig Teile -, mit Produktionsgeschwindigkeit laufen und prüfen Sie sie anhand der vollständigen Maßspezifikation. Die Post-Inspektion für Werkzeugteile ist erst abgeschlossen, wenn die tatsächliche gestempelte Ausgabe bestätigt, dass die Ersatzkomponente konforme Ergebnisse liefert. Überprüfen Sie die Grathöhe, die Lochabmessungen, die Position der Merkmale und den Oberflächenzustand anhand der Kontrollgrenzen.
- Notieren Sie alle Messungen als neue Basislinie.Dokumentieren Sie Abstände, Ausrichtungswerte und Abmessungen des ersten -Artikels im Wartungsprotokoll der Matrize. Diese Werte stellen den Ausgangszustand der Komponente bei null Treffern dar - die Referenz, mit der Sie bei jeder nachfolgenden Inspektion vergleichen.
Diese Sequenz erfasst drei verschiedene Fehlerkategorien: Herstellungsfehler im Ersatzteil selbst (Schritt 1), Installationsfehler in der Verbindung mit der Matrize (Schritte 2–3) und Funktionsfehler, die nur unter tatsächlichen Prägebedingungen auftreten (Schritt 4). Das Überspringen eines Schritts hinterlässt eine Lücke, in der sich Probleme verbergen, bis sie bereits Ausschuss produziert oder benachbarte Werkzeuge beschädigt haben.
Festlegung von Basismetriken für die fortlaufende Nachverfolgung
Durch die Verfolgung der Lebenszyklusdaten von Bauteilen wird der Austausch von einem reaktiven Ereignis zu einer vorhersehbaren, budgetierbaren Wartungsaktivität. Die Informationen, die Sie bei der Installation - und bei jeder anschließenden Inspektion - erfassen, bilden den Datensatz, der Ihnen genau sagt, wann jede Komponente das nächste Mal Aufmerksamkeit benötigt.
Beginnen Sie bei jedem Austauschereignis mit diesen Kerndatenpunkten:
- Anzahl der Treffer bei der Installation.Notieren Sie den kumulativen Hubzählerstand der Matrize, wenn die neue Komponente eingesetzt wird. Dies wird zum Nenner für alle zukünftigen Lebenszyklusberechnungen.
- Details zur Komponentenspezifikation.Holzmaterialsorte, Härte, Beschichtungstyp und Lieferant. Wenn zwei identische Stempel von unterschiedlichen Lieferanten unterschiedliche Standzeiten liefern, erklären diese Daten den Grund dafür.
- Zustand der entfernten Komponente.Beachten Sie, warum es ersetzt wurde. - gemessener Verschleiß, Absplitterungen, Brüche oder proaktiver Austausch basierend auf dem Schwellenwert für die Trefferzahl. Dadurch wird ein Fehlermodusverlauf für diese bestimmte Matrizenstation erstellt.
- Überwachungsintervall.Legen Sie den nächsten Inspektionspunkt basierend auf historischen Daten oder Herstellerempfehlungen fest. Wenn frühere Komponenten in dieser Station 600.000 Schlägen standgehalten haben, planen Sie die erste Inspektion bei 400.000 Schlägen ein, um den Verschleißfortschritt zu erkennen, während das Teil noch gebrauchsfähig ist.
Über mehrere Ersetzungszyklen hinweg bilden diese Daten komponentenspezifische Lebenszykluskurven. Sie werden feststellen, dass der Pilot von Station vier unabhängig vom Lieferanten bei 750.000 Schlägen konstant die Verschleißgrenze erreicht, während der Stempel von Station sieben mit einer TiCN-Beschichtung 1,2 Millionen Schläge aushält, ohne diese jedoch nur 500.000. Diese Muster verwandeln Triage-Entscheidungen von Beurteilungen in daten-gesteuerte Prognosen - und sie helfen IhnenSetzen Sie aussagekräftige KPI-BenchmarksB. MTBF-Ziele für einzelne Werkzeugkomponenten und nicht nur für das Werkzeug als Ganzes.
Anlagen, die strukturierte Nachverfolgungssysteme - verwenden, sei es eine CMMS-Plattform, eine dedizierte Werkzeugwartungsdatenbank oder sogar gut{1}}gepflegte Tabellenkalkulationen -, verzeichnen durchweg messbare Gewinne. Laut Oxmaints Fertigungsforschung reduzieren strukturierte PM-Programme ungeplante Ausfallzeiten innerhalb von sechs Monaten um 30-45 % und verlängern die Werkzeuglebensdauer um bis zu 50 % durch ordnungsgemäße Ausrichtung und Überwachungsdisziplinen. Die Nachverfolgung führt nicht direkt zu diesen Gewinnen – sie ermöglicht die zeitliche Präzision, die einen geplanten Austausch ermöglicht.
Eine systematische Nachverfolgung verwandelt den Austausch von einem reaktiven Notfall in eine geplante Wartung. Die Daten, die Sie heute sammeln, bestimmen, ob das Budget für das nächste Jahr eine Prognose oder eine Schätzung ist.
Die Zusammenarbeit mit Herstellern, die eine stabile Produktionsleistung priorisieren, vereinfacht den gesamten Überprüfungs- und Nachverfolgungsprozess. Wenn Ersatzkomponenten gemäß der ursprünglichen Konstruktionsabsicht - mit dokumentierten Spezifikationen, kontrollierter Materialbeschaffung und überprüfter Wärmebehandlung - entwickelt werden, bestätigen die Überprüfungsschritte die Passung, anstatt Probleme zu diagnostizieren. Hersteller mögenYICHENKombinieren Sie die Fertigung kundenspezifischer Stanzformen mit technischem Augenmerk auf Wartbarkeit, was bedeutet, dass Ersatzteile mit der Maßgenauigkeit und metallurgischen Konsistenz ankommen, die die Erstmusterprüfung zu einem Bestätigungsschritt und nicht zu einer Fehlerbehebungsübung machen. Das Ergebnis ist weniger Zeit für die Validierung und mehr Zeit für die Produktion.
Ersatzteile für Stanzwerkzeuge sind immer Verbrauchsmaterialien - Sie sind so konzipiert, dass sie sich abnutzen, sodass die Struktur Ihres Stempels nicht verschleißt. Aber wie Sie diesen Verschleiß überprüfen, verfolgen und planen, entscheidet darüber, ob es sich beim Austausch um eine kontrollierte Wartungsmaßnahme oder um einen ungeplanten Produktionsnotfall handelt. Bauen Sie die Verifizierungsgewohnheit bei der Installation auf, erfassen Sie die Daten an jedem Berührungspunkt und lassen Sie sich bei Ihren Entscheidungen von den Lebenszykluskurven leiten. Die Presse läuft weiter und Sie bleiben dem Verschleiß immer einen Schritt voraus.
Häufig gestellte Fragen zu Ersatzteilen für Stanzwerkzeuge
1. Welche Teile werden in einer Stanzform am häufigsten ausgetauscht?
Die am häufigsten ausgetauschten Prägematrizenkomponenten sind Stempel, Matrizenknöpfe, Führungsstifte, Führungsbuchsen, Federn, Piloten und Abstreifplatten. Diese Teile berühren das Bandmaterial direkt oder bewältigen bei jedem Pressenhub die inneren Kräfte, wodurch sie schneller verschleißen als Strukturelemente wie Matrizenschuhe. Stempel und Matrizen stehen ganz oben auf der Liste, da sie bei jedem Schlag die volle Scherkraft absorbieren, während Federn durch Ermüdungswechsel allmählich nachlassen. Durch die Zusammenarbeit mit Herstellern wie YICHEN, die Matrizen unter Berücksichtigung der Wartbarkeit entwickeln, wird sichergestellt, dass diese Komponenten mit hohem{3}}Verschleiß zugänglich und vollständig dokumentiert sind, um einen reibungslosen Austausch zu ermöglichen.
2. Woher wissen Sie, wann Stanzwerkzeugkomponenten ausgetauscht werden müssen?
Zu den wichtigsten Indikatoren gehören die zunehmende Grathöhe an gestanzten Teilen, bei Qualitätsprüfungen festgestellte Maßabweichungen, Fehleinzugsalarme, das Anheben des Bandes zwischen den Stationen und ein inkonsistenter Teileauswurf. Gleichmäßiges Gratwachstum über alle Merkmale weist auf eine allgemeine Abstumpfung des Stempels hin, während einseitige Grate auf Verschleiß des Führungsstifts oder der Buchse hinweisen, der zu einer Fehlausrichtung führt. Die Abweichung des Lochabstands von -zu - ist häufig auf verschlissene Führungsstifte zurückzuführen. Durch die Überwachung der Trefferzahlen zusammen mit SPC-Daten und Aufzeichnungen zur Ausschussverfolgung lässt sich feststellen, welche bestimmte Komponente sich verschlechtert und wann ein Austausch geplant werden sollte.
3. Welche Werkzeugstahlsorte sollte ich für Ersatz-Matrizenstempel verwenden?
Die richtige Sorte hängt von Ihrem Werkstückmaterial, Ihrem Produktionsvolumen und der vorherrschenden Fehlerart ab. A2 eignet sich für kurze-bis-mittlere Serien aus Weichstahl mit guter Zähigkeit. D2 zeichnet sich durch seinen Härtebereich von 58–62 HRC bei abrasiven Verschleißanwendungen mit hohem -Volumen aus. M2 bewältigt hohe Hubzahlen und Hitzestau besser als D2. S7 mit 54–56 HRC ist ideal für dickes Material und starke Stöße, bei denen das Absplitterungsrisiko die Verschleißbedenken überwiegt. Wolframcarbid liefert Millionen von Schlägen auf abrasive Materialien wie Edelstahl, erfordert jedoch aufgrund seiner Sprödigkeit eine hervorragende Matrizenausrichtung.
4. Sollte ich eine verschlissene Prägematrizenkomponente reparieren oder ersetzen?
Wählen Sie den Einzelaustausch, wenn der Fehler auf eine Komponente beschränkt ist, keine kaskadierenden Schäden auftreten und die Chipstruktur intakt bleibt. Eine Aufarbeitung durch Nachschleifen oder Neubeschichten ist sinnvoll, wenn korrigierbarer Oberflächenverschleiß vorliegt, und kostet 40–60 % weniger als eine Neufertigung. Eine vollständige Erneuerung der Form wird erforderlich, wenn mehrere Komponenten vorzeitig und wiederholt ausfallen, Führungsstiftbohrungen über die Toleranzgrenzen hinaus verschlissen sind oder das wiederholte Nachschleifen die Funktionsgrenzen überschritten hat. Der entscheidende Faktor ist, ob der aktuelle Zustand der Komponente das Risiko eingeht, etwas teureres zu beschädigen, wenn sie nicht behoben wird.
5. Wie verlängern Beschichtungen die Lebensdauer von Stanzwerkzeug-Ersatzteilen?
Oberflächenbeschichtungen wie TiN, TiCN, AlTiN und DLC bilden eine harte Barriere, die die Reibung verringert, Materialanhaftungen verhindert und einer thermischen Zersetzung an den Schnittkanten entgegenwirkt. TiCN eignet sich gut zum Schneiden von rostfreiem Stahl, AlTiN eignet sich für Hochgeschwindigkeitsbearbeitungen bis zu 900 °C und DLC mit einer CrN-Unterschicht eliminiert Aluminiumabrieb mit Reibungskoeffizienten von nur 0,05. Beschichtungen erhöhen in der Regel die Komponentenkosten um 20 {7}}40 %, können jedoch bei Schleifanwendungen mit mehr als 200.000 Schlägen pro Intervall die Lebensdauer verdoppeln oder verdreifachen, was sie häufig kostengünstiger macht als die Aufwertung der Grundmaterialsorte.


