


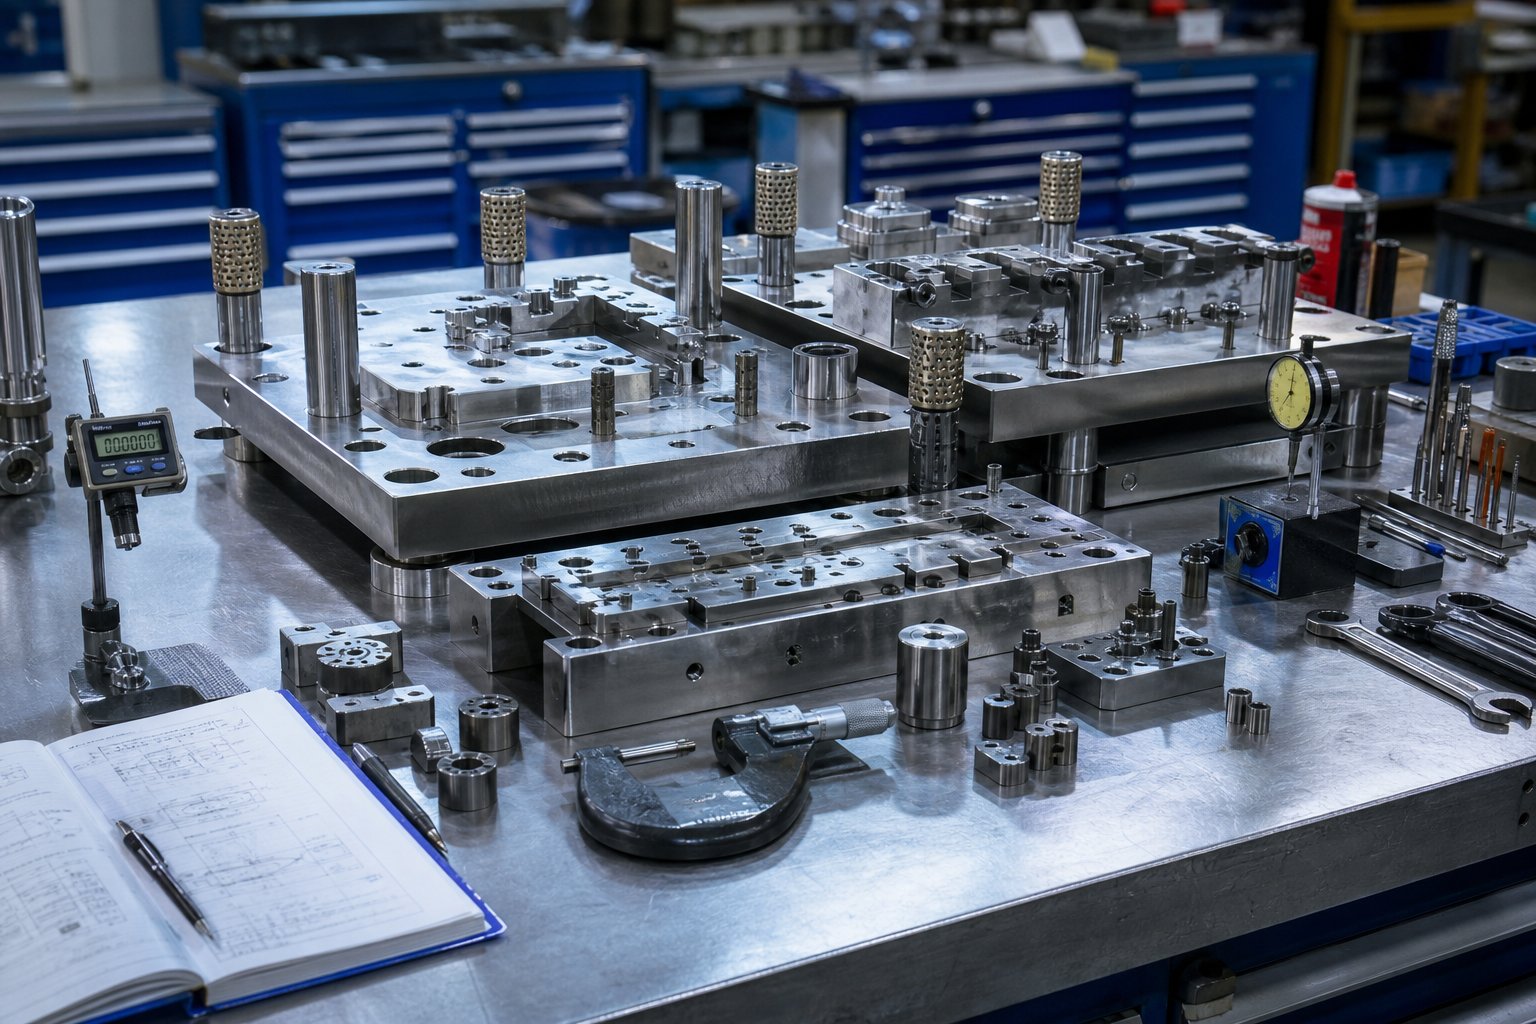
Grundlegendes zur vorbeugenden Wartung von Stanzwerkzeugen
Wenn ein Würfel mitten{0}}zerbricht, stoppt alles. Die Druckmaschine steht still, Teile stapeln sich stromabwärts und jemand sucht nach einer Lösung, die schon vor Wochen hätte vermieden werden sollen. Dieser reaktive Zyklus verschwendet Zeit, Geld und Vertrauen in Ihren Produktionsplan.Präventive Wartung der Stanzwerkzeugeexistiert, um diesen Teufelskreis zu durchbrechen, indem Panik durch Planung ersetzt wird.
Was vorbeugende Wartung von Stanzwerkzeugen eigentlich bedeutet
Im Kern ist diese Vorgehensweise unkompliziert. Sie warten die Matrize nach einem Zeitplan, bevor der Verschleiß zum Ausfall führt. Dieser Zeitplan kann Schlaganfallzahlen, Kalenderintervallen oder beidem folgen. Die Arbeit selbst umfasst das Reinigen, Prüfen, Schmieren, Schärfen, Ersetzen von Federn und die Überprüfung der Ausrichtung an vorgegebenen Punkten, damit das Werkzeug weiterhin sicher und konsistent akzeptable Teile produziert.
Bei der vorbeugenden Wartung von Stanzwerkzeugen handelt es sich um die Durchführung planmäßiger Inspektionen, Reinigung, Schmierung und Komponentenwartung in definierten Hubzahlen oder Kalenderintervallen, um den normalen Verschleiß zu kontrollieren, bevor es zu Ausschuss, ungeplanten Ausfallzeiten oder Werkzeugschäden kommt.
Der Hauptunterschied ist das Timing. Sie öffnen die Matrize und beheben die Verschleißteile, weil es laut Zeitplan an der Zeit ist, und nicht, weil an einem Teil ein Grat aufgetreten ist oder ein Stempel abgebrochen ist. Dieser Wechsel von der Reaktion zur Absicht unterscheidet Betriebe, die ihre Werkzeugkosten kontrollieren, von denen, die ständig von ihnen überrascht werden.
Reaktive vs. präventive vs. prädiktive Ansätze
Stellen Sie sich Wartungsansätze als eine Reifegradleiter vor. Reaktive Wartung repariert Dinge, nachdem sie kaputt gegangen sind. Durch vorbeugende Wartung werden sie in geplanten Wartungsintervallen gewartet, um die Wahrscheinlichkeit eines Ausfalls zu verringern. Die zustandsbasierte Wartung nutzt Echtzeit-Sensordaten, um einen Service auszulösen, wenn messbare Parameter abweichen. Die vorausschauende Wartung geht noch einen Schritt weiter und nutzt Analysen und maschinelles Lernen, um Ausfälle Wochen im Voraus vorherzusagen.
Die meisten Stanzvorgänge bewegen sich irgendwo zwischen reaktiv und präventiv. Das ursprünglich von Winston Ledet im Jahr 1999 entwickelte Reifegradmodell für die Wartung von Stanzwerkzeugen bildet diesen Fortschritt ab und gibt den Teams einen klaren Weg nach vorne. Jede Ebene baut auf der darunter liegenden auf. Sie können nicht zur prädiktiven Überwachung übergehen, ohne zunächst konsistente Präventionsroutinen und die von ihnen generierten Daten zu etablieren.
Dieser Artikel dient als praktischer Leitfaden zum Erklimmen dieser Leiter. Es geht darum, wie man Verantwortlichkeiten strukturiert, Intervalle nach Materialtyp festlegt, die Wartung digital verfolgt und Formen entwirft, die von Anfang an einfacher zu warten sind. Unabhängig davon, ob Ihr Betrieb derzeit ohne formelles Programm läuft oder bereits grundlegende Zeitpläne zur Optimierung einhält, ist das Ziel dasselbe: Vom reaktiven Chaos hin zu einer bewussten, messbaren Kontrolle über die Leistung Ihrer Werkzeuge.
Warum vorbeugende Wartung die Rentabilität des Stanzens steigert
Jeder Stempelvorgang läuft auf Rändern ab. Die Rohstoffkosten dominieren das Budget, aber direkt dahinter liegen die mit der Werkzeugwartung verbundenen Arbeits- und Ausfallzeiten. Der Unterschied zwischen einem profitablen Lauf und einem Verlustlauf hängt oft davon ab, ob diese Wartung zu Ihren Bedingungen oder zu den Bedingungen des Würfels erfolgt.
Die wahren Kosten für den Verzicht auf geplante Wartungsarbeiten
Stellen Sie sich ein Folgeverbundwerkzeug in der Mitte eines sechs{0}stündigen Produktionslaufs vor. Der Verschleiß eines Schneidstempels geht über seine Grenzen hinaus und an den gestanzten Kanten beginnen sich Grate zu bilden. Der Bediener erkennt den Defekt möglicherweise nicht sofort, sodass Dutzende oder Hunderte Teile, die nicht-nicht den Spezifikationen entsprechen, stromabwärts transportiert werden, bevor irgendjemand einen Stopp ausruft. Die Presse geht unter. Ein Setup-Techniker zieht den Würfel. Ein Werkzeugmacher ersetzt den Stempel. Qualität stellt verdächtige Teile unter Quarantäne. Das Management ordnet die Jobs neu, um die Lücke zu schließen. Jeder dieser Schritte ist mit Kosten verbunden, die im ursprünglichen Angebot nicht erwähnt wurden.
A MetalForming-MagazinDie Analyse verdeutlicht dies deutlich: Selbst ein einziger kaputter Stempel, dessen Austausch 25 US-Dollar und eine Stunde Werkzeugmacherarbeit für den Einbau kostet, verursacht Gesamtkosten von weit über 50 US-Dollar. Berücksichtigt man noch den Einrichtungsaufwand für das Ziehen und Zurücksetzen der Matrize, die Qualität-Laborzeit für die erneute-Qualifizierung von Teilen, Ausschussmaterial, ungenutzte Bedienerlöhne, entgangene Gewinnspanne bei nicht produzierten Teilen und die Gemeinkosten für drei Stunden Stillstandszeit der Presse, übersteigen die tatsächlichen Kosten dieses einen ungeplanten Ereignisses 500 $. Wenn Sie dies auf mehrere Vorfälle pro Monat verteilen, werden die Kosten für ungeplante Ausfälle von Stanzwerkzeugen zu einer ernsthaften Belastung für die Rentabilität.
Der Kaskadeneffekt macht die reaktive Wartung so teuer. Ein abgenutzter Stempel erzeugt Grate. Grate führen bei der Inspektion zu Ausschussausschüssen. Ablehnungen bringen die Produktion zum Stillstand. Eine Notfallreparatur stört den Zeitplan für jeden dahinter stehenden Auftrag. Ein kleiner Verschleißzustand, der nicht kontrolliert wird, löst eine Kettenreaktion aus, die sich gleichzeitig auf Qualität, Lieferung, Arbeit und Gemeinkosten auswirkt.
Branchenerfahrungen zeigen immer wieder, dass ungeplante Wartungsarbeiten etwa viermal teurer sind als geplante Wartungsarbeiten. Dieser Multiplikator besteht, weil durch geplante Ausfallzeiten Leerlaufkosten für Druckmaschinen entfallen, Eilkäufe von Komponenten vermieden werden, der Qualitätsuntersuchungszyklus entfällt und die Produktionsabfolge intakt bleibt.
Wie PM Ihre Werkzeuginvestition schützt
A einzelne progressive Prägematrizekann je nach Komplexität, Anzahl der Stationen und Materialqualität eine Investition von 50.000 bis 500.000 US-Dollar oder mehr bedeuten. Das ist Investitionsgüter. Es durch Nachlässigkeit abbauen zu lassen, ist nichts anderes, als den Ölwechsel an einer CNC-Maschine auszulassen und zu hoffen, dass nichts festsitzt.
Eine systematische, geplante Wartung schützt diese Investition, indem sie den Verschleiß auffängt, bevor er sich verstärkt. Ein im richtigen Intervall geschärfter Stempel verliert einige Tausendstel Material. Derselbe Stempel, der bis zum Ausfall verbleibt, kann abplatzen, die Trägerplatte brechen oder den darunter liegenden Gesenkabschnitt beschädigen, sodass ein Nachschleifen im Wert von 25 $ zu einem Komponentenaustausch im Wert von 2.000 $ und einem einwöchigen Wiederaufbau führt.
Ein gut-durchgeführtes geplantes Werkzeugwartungsprogramm liefert messbare Erträge in mehreren Dimensionen:
- Verlängerte Matrizenlebensdauer- Kontrolliertes Schärfen und Austauschen von Komponenten halten den kumulativen Verschleiß innerhalb der Designgrenzen und sorgen für jahrelangen produktiven Einsatz jedes Werkzeugs.
- Vorhersehbare Produktionsleistung- Durch geplante Servicefenster können Planer die Wartung in den Produktionskalender integrieren, anstatt auf Überraschungen reagieren zu müssen.
- Reduzierte Ausschussraten- Durch die Aufrechterhaltung scharfer Kanten, korrekter Abstände und korrekter Ausrichtung bleiben die Stanzteile innerhalb der Toleranzen, was sich direkt auf die Reduzierung der Ausschussraten in Ihrem gesamten Betrieb durch vorbeugende Wartung auswirkt.
- Geringere Werkzeugkosten pro-Teil- Durch die Verteilung der Gesamtkosten des Stempels auf mehr Treffer und weniger Notreparaturen wird der Werkzeugaufwand für jedes gestanzte Teil verringert.
- Sicherere Pressvorgänge- Abgenutzte oder beschädigte Werkzeuge führen zu unvorhersehbaren Fehlerarten, einschließlich gebrochener Komponenten, die aus der Matrize herausgeschleudert werden, dem Herausziehen von Rohlingen und Fehlzuführungen, die Bediener gefährden.
Der ROI der Stanzwerkzeugwartung wird deutlich, wenn man zwei Szenarien nebeneinander vergleicht. Eine Matrize, die alle 150.000 Hübe mit geplantem Schärfen, Federaustausch und Inspektion gewartet wird, kann fünf Jahre lang laufen, bevor eine Generalüberholung erforderlich wird. Derselbe Matrizenlauf reaktiv, der nur nach Ausfällen gewartet wird, muss möglicherweise in zwei Jahren komplett neu aufgebaut werden und produziert bei jedem Lauf deutlich mehr Ausschuss. Die Mathematik begünstigt jedes Mal die Prävention.
Der Schutz der Rentabilität erfordert jedoch mehr als nur gute Absichten. Es erfordert eine Struktur, klare Aufgabenverteilung auf allen Ebenen und die richtigen Leute, die die richtige Arbeit zur richtigen Zeit erledigen.
Dreistufige Wartungsstruktur für Stempelvorgänge
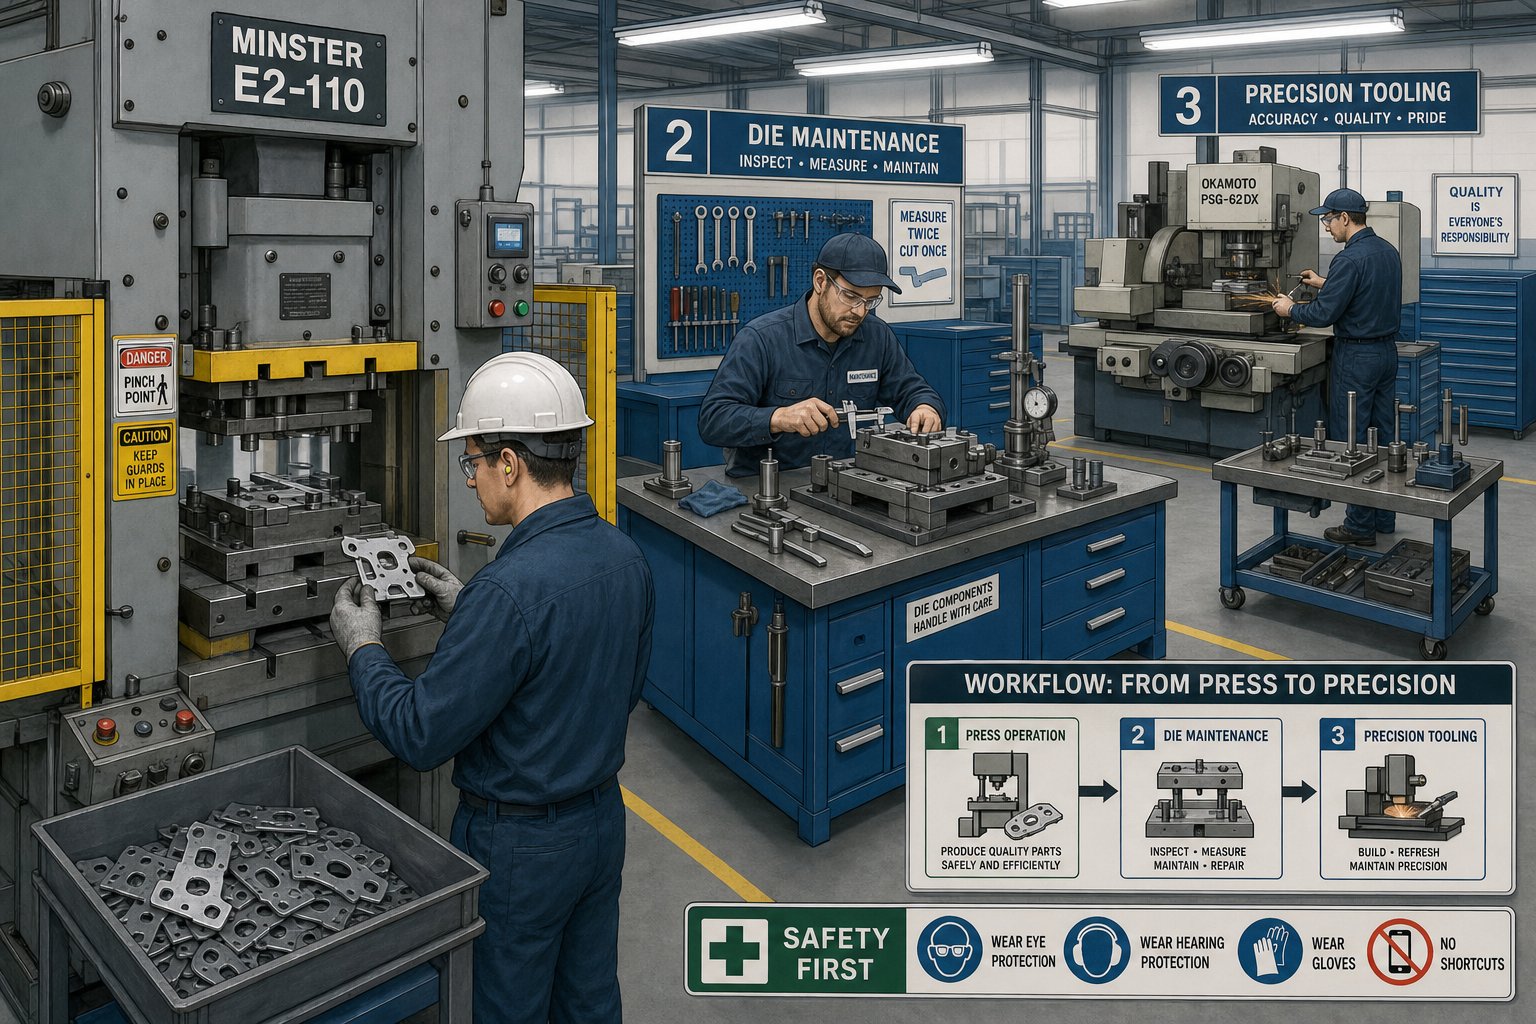
Struktur ohne Klarheit schafft Verwirrung. Wenn jeder für den Zustand verantwortlich ist, ist es niemand. Eine abgestufte Verantwortungsstruktur für die Werkzeugwartung weist bestimmte Aufgaben in bestimmten Zeitabständen bestimmten Qualifikationsniveaus zu, sodass nichts übersehen wird und niemand versucht, über seine Ausbildung hinaus zu arbeiten. Stellen Sie es sich als drei konzentrische Verteidigungsringe vor: Bediener erfassen, was gerade passiert, Techniker kümmern sich darum, was sich im Laufe der Zeit abnutzt, und Werkzeughersteller stellen wieder her, was seine Leistungsgrenze erreicht hat.
In der folgenden Tabelle sind die einzelnen Stufen nach Häufigkeit, Qualifikationsanforderungen und Arbeitsumfang aufgeschlüsselt:
| Stufe | Personal | Frequenz | Fähigkeitsniveau | Hauptaufgaben |
|---|---|---|---|---|
| 1 - Schichtkontrollen | Drücken Sie Operator | Jede Schicht oder alle 2.000–5.000 Hübe | Grundlegende Schulung zur Sensibilisierung für Stanzformen | Visuelle Prüfung der Restehaltung, Überprüfung des Schmiermittelstands, Bestätigung der Ausrichtung des Bandvorschubs, Überwachung auf ungewöhnliche Geräusche, Prüfung der Teilequalität anhand von Grenzproben |
| 2 - Regelmäßiger Service | Werkzeugwartungstechniker | Alle 50.000–150.000 Hübe (variiert je nach Matrize) | Mittlere Werkzeugkenntnisse, Messfähigkeiten | Messung des Abstands zwischen Stempel und Matrize, Inspektion und Austausch der Federn, Überprüfung des Verschleißes von Führungsstiften und Buchsen, Bewertung des Schärfauslösers, Überprüfung des Drehmoments der Befestigungselemente, Überprüfung des Zustands der Unterlegscheiben |
| 3 - Große Überholung | Werkzeugmacher / Formenbauer | Alle 500.000–1.000,000+ Schlaganfälle oder jährlich | Werkzeugmachergeselle mit umfassender Erfahrung im Formenbau | Vollständige Demontage, Maßprüfung aller funktionierenden Komponenten, Austausch verschlissener Komponenten, Zurücksetzen des Timings, Neuqualifizierung der Drucktoleranzen |
Tägliche Bedienerkontrollen und Schichtinspektionen
Bediener sind die erste Erkennungslinie. Für die Checkliste für die Inspektion durch den Stanzwerkzeugbediener sind weder Messwerkzeuge noch eine Demontage erforderlich. Es beruht auf geschulter Beobachtung: Fallen die Rohlinge sauber herunter oder stapeln sie sich in der Matrize? Erreicht das Schmiermittel das Band gleichmäßig? Sieht das Teil im Vergleich zum Referenzmuster richtig aus und fühlt es sich auch so an? Läuft der Streifen direkt durch die Piloten?
Diese Überprüfungen dauern nur wenige Minuten, decken jedoch Probleme auf, die sich über eine ganze Schicht hinweg verschlimmern würden. Ein Butzen, der beispielsweise in einer Matrizenöffnung steckt, kann eine Stempelfläche innerhalb weniger hundert Hübe zerstören, wenn es niemand bemerkt.Art Hedrick der Dieologiebetont, dass die Reinigung von Schmutzpartikeln wie Butzen, Splittern und Schmierstoffansammlungen von den Matrizen zu den grundlegendsten und zugleich wirkungsvollsten Wartungsaktivitäten gehört, die ein Bediener durchführen kann.
Regelmäßige Serviceaufgaben des Technikers
Die Aufgaben des Wartungstechnikers sind in der mittleren Ebene angesiedelt, und hier findet der Großteil der geplanten vorbeugenden Arbeiten statt. Techniker öffnen die Matrize auf dem Tisch, prüfen Verschleißflächen, messen die Abstände zwischen Stempel und Matrize mit Fühlerlehren oder optischen Komparatoren und bewerten, ob die Schneidkanten ihren Schärfpunkt erreicht haben. Sie ersetzen Stickstofffedern oder Schraubenfedern, die sich dem Ende-ihrer-Lebensdauer nähern, überprüfen, ob alle Passstifte sitzen und die Schrauben angezogen sind, und überprüfen Nockenoberflächen oder Verschleißplatten auf Abrieb.
Der entscheidende Unterschied besteht darin, dass Techniker die Form auf der Grundlage eines Zeitplans und nicht anhand eines Symptoms warten. Sie reagieren nicht auf einen Grat an einem Teil. Sie greifen mit einer vorgegebenen Anzahl von Hüben ein, um zu verhindern, dass dieser Grat jemals auftritt. Dies ist der Herzschlag eines Präventionsprogramms.
Werkzeugmacher-Verfahren zur Ebenenüberholung
Die Verfahren zur Überholung von Stanzwerkzeugen durch den Werkzeugbauer stellen die tiefgreifendste Eingriffsebene dar. Eine vollständige Überholung bedeutet, dass jede Komponente herauskommt. Jeder Stempel, Matrizenabschnitt, Abstreifereinsatz, Pilot, Führungsstift und jede Buchse wird anhand der ursprünglichen Konstruktionsabmessungen gemessen. Komponenten, die die kumulativen Verschleißgrenzen überschritten haben, werden ersetzt. Das Timing zwischen den Stationen wird überprüft und zurückgesetzt. Die Matrize wird wieder zusammengebaut, eingetupft und abgelassen, um sicherzustellen, dass sie die Drucktoleranzen des Teils einhält, bevor sie wieder in die Produktion geht.
Dieses Arbeitsniveau erfordert Gesellenkenntnisse- und Zugang zu Flachschleifmaschinen, Funkenerosionsgeräten und Präzisionsmesswerkzeugen. Dies sollte niemals von Personal versucht werden, das über keine umfassende Erfahrung im Formenbau verfügt. Wenn Überholungsarbeiten an unter-qualifiziertes Personal übertragen werden, besteht die Gefahr, dass Fehler auftreten, Komponenten beschädigt werden oder unsichere Bedingungen in der Druckmaschine entstehen.
Die Stärke dieses dreistufigen Ansatzes liegt in der Verteilung. Operatoren kümmern sich um häufige Beobachtungen mit geringer{2}}Komplexität, die nahezu keinen Arbeitsaufwand verursachen. Techniker kümmern sich regelmäßig um Wartungsarbeiten mittlerer Komplexität, die dafür sorgen, dass die Matrize innerhalb ihrer Betriebsgrenzen bleibt. Werkzeughersteller führen seltene, hoch{6}komplexe Umbauten durch, die das Gesenk wieder in einen neuwertigen Zustand versetzen. Jede Stufe fängt das ein, was die darüber liegende Stufe bei ihrer niedrigeren Frequenz nicht sehen kann, und schafft so überlappende Schutzschichten gegen ungeplante Ausfälle.
Zu wissen, wer die Arbeit wann erledigt, löst natürlich nur die halbe Miete. Die häufigste Aufgabe auf Stufe 2, das Schärfen, erfordert eigene Entscheidungskriterien, um korrekt ausgeführt zu werden, ohne die Lebensdauer der Matrize zu verkürzen.
Entscheidungskriterien für das Schärfen und Überholen
Das Schärfen ist die häufigste praktische Aufgabe bei jedem Programm zur vorbeugenden Wartung von Stanzwerkzeugen. Es ist auch die Aufgabe, die am häufigsten zu spät, zu aggressiv oder ohne Dokumentation erledigt wird. Um es richtig zu machen, muss man genau wissen, wann die Prägestempel geschärft werden müssen, wie viel Material entfernt werden muss und wann ein Bauteil über den Punkt hinaus geschliffen wurde, an dem es noch brauchbar ist.
Wann schärfen und wann ersetzen?
Woher wissen Sie, dass die Kante Aufmerksamkeit erfordert? Sie messen die Beweise, die es hinterlässt. Der zuverlässigste Auslöser ist die Grathöhe bei Stanzteilen. Ein üblicher Grathöhengrenzwert für das Schärfen von Matrizen bei Weichstahlanwendungen liegt bei 0,003 bis 0,005 Zoll (0,076 bis 0,127 mm). Sobald die Grate dauerhaft diesen Bereich überschreiten, ist die Schneidkante so abgerundet, dass ein Schleifen erforderlich ist. AWartungsanleitung, die sich auf das Davinci-Verfahren beziehtMarkiert die Nachschleifprüfung des Stempels, wenn der Kantenverschleiß 0,1 mm überschreitet.
Weitere messbare Indikatoren sind Änderungen im Verhältnis von Scherband-zu-Bruchzone an ausgestanzten Kanten. Eine frische Kante erzeugt ein sauberes Scherband über etwa ein -Drittel der Materialdicke. Wenn der Stempel stumpf wird, schrumpft das Band und die Bruchzone wird rauer. Maßabweichungen bei Lochgrößen oder Rohlingsprofilen weisen ebenfalls auf Verschleiß hin, da eine abgerundete Kante das Material verdrängt, anstatt es sauber abzuscheren.
Durch das Schärfen wird der normale Kantenverschleiß behoben. Absplitterungen, Risse, plastische Verformungen oder wiederholte Ausrichtungsverluste werden nicht behoben. Wenn ein Stempel Brüche aufweist oder kurz nach der Wartung immer wieder ausfällt, liegt das Problem über die Wiederaufbereitung hinaus und betrifft den Ersatzbereich.
Best Practices zum Schleifen von Stempel- und Matrizenabschnitten
Best Practices für das Schärfen von Werkzeugen beginnen mit der richtigen Ausrüstung. Für die Wiederherstellung von Stempelflächen und Matrizenabschnitten ist ein Präzisions-Flächenschleifer und kein Tischschleifer das richtige Werkzeug. Das Ziel ist ein kontrollierter, paralleler Materialabtrag unter Beibehaltung der ursprünglichen Geometrie der Ortsbrust.
Wichtige Grundsätze beim Schleifen:
- Entfernen Sie nur das erforderliche Minimum an Material.Leichte Durchgänge von 0,0005 bis 0,001 Zoll pro Durchgang verhindern einen Wärmestau und bewahren die Härte des Werkzeugstahls. Wie Moeller Precision Tool feststellt, ist es wichtig, beim Schleifen darauf zu achten, dass nicht zu viel Hitze zugeführt wird, um Oberflächenschäden zu vermeiden.
- Behalten Sie die Parallelität bei.Die Stempelfläche muss flach und rechtwinklig zum Stempelkörper bleiben. Jede Winkelabweichung verändert das effektive Spiel und führt beim nächsten Lauf zu ungleichmäßigem Verschleiß.
- Behalten Sie die Grundstücksdimensionen bei.Schneidstempel haben einen geraden Steg unterhalb der Fläche, der das Matrizenspielverhältnis aufrechterhält. Das Schleifen durch diesen Steg verändert das Stempelprofil und erfordert eine Überarbeitung der Freiraumgeometrie.
- Winkelabstände einhalten.Wenn der Matrizenabschnitt hinter der Schneidkante einen Winkelfreischnitt aufweist, stellen Sie sicher, dass der Freistichwinkel nach dem Schleifen korrekt bleibt. Ein verringerter Freiwinkel beschleunigt das erneute Abstumpfen.
- Nach dem Schleifen entgraten und polieren.Beim Schleifen verbleibende Drahtkanten können beim Stanzen abplatzen und sich in Teilen oder Matrizenoberflächen festsetzen. Durch einen leichten Hondurchgang werden diese entfernt, ohne die Geometrie zu verändern.
- Shim zum Ausgleich.Jedes Tausendstel, das von einer Stempelfläche entfernt wird, verkürzt ihre effektive Länge. Fügen Sie gleichwertige Unterlegscheiben hinter dem Stempel hinzu, um die richtige Schließhöhe und das richtige Timing innerhalb der Matrize aufrechtzuerhalten.
Verfolgung der kumulierten Bestandsentnahme
Jeder Schärfzyklus verbraucht eine endliche Ressource: den Stempel- oder Matrizenabschnitt selbst. Aus diesem Grund ist die Dokumentation des pro Service entfernten Materials so wichtig. Ein Stempel, der ursprünglich für eine Nachschleiflebensdauer von 0,060 Zoll ausgelegt war, kann nicht unbegrenzt geschärft werden. Sobald die kumulativen Abtragsgrenzen erreicht sind, ist die Komponente vom Wiederaufbereitungsbereich in den Ersatzbereich übergegangen, unabhängig davon, wie scharf die Kante heute aussieht.
Best Practice ist es, den bei jedem Service entnommenen Betrag direkt auf der Wartungskarte der Matrize oder in Ihrem Tracking-System aufzuzeichnen. Eine einfache laufende Summe, Schlag für Schlag, sagt Ihren Technikern genau, wie viel Lebensdauer noch übrig ist. Typische Nachschleifzugaben liegen zwischen 0,040 und 0,080 Zoll, abhängig von der Stempellänge, der Materialqualität und davon, ob die Konstruktion abgestufte Merkmale aufweist, die die Gesamtverkürzung begrenzen.
Wenn ein Stempel 75 bis 80 Prozent seiner maximal zulässigen Entfernung erreicht, markieren Sie ihn zum Austausch bei der nächsten geplanten Überholung. Wenn man darauf wartet, dass es vollständig verbraucht ist, besteht die Gefahr, dass die Produktion an einem Bauteil ausgeführt wird, das nicht mehr über genügend Kontaktfläche verfügt, um das Spiel aufrechtzuerhalten. Dadurch beschleunigt sich der Verschleiß des Gegenstücks der Matrize und es entsteht ein teureres Problem als der Austausch eines einzelnen Stempels.
Schärfungsentscheidungen existieren jedoch nicht isoliert. Das durch die Matrize fließende Material hat einen direkten und messbaren Einfluss darauf, wie schnell Kanten stumpf werden und welche Art von Verschleiß das Degradationsmuster dominiert.
Material-Spezifische Wartungsanpassungen
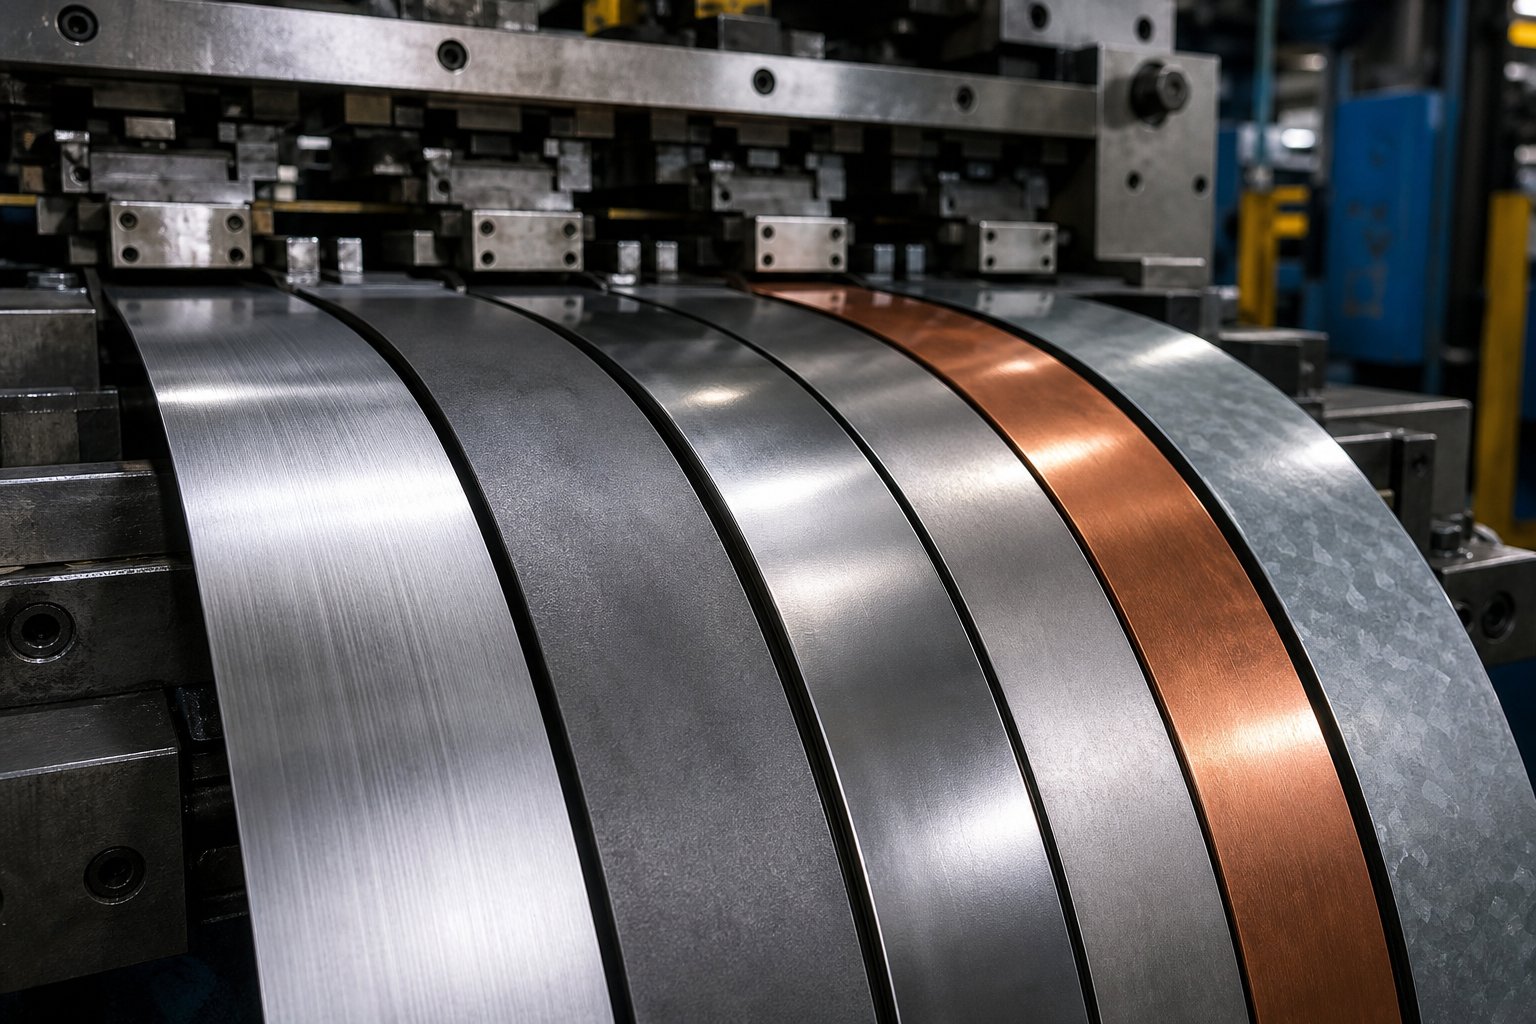
Eine Stanzmatrize, die unlegierten Stahl bei 150.000 Hüben zwischen den Wartungsarbeiten bearbeitet, muss möglicherweise bei 80.000 Hüben überprüft werden, wenn das gleiche Werkzeug Edelstahl bearbeitet. Das Material, das Ihre Matrize passiert, ist kein passiver Teilnehmer. Es beeinflusst aktiv, wie schnell Kanten stumpf werden, welche Art von Abnutzung vorherrscht und wo Ihr Wartungsschwerpunkt liegen sollte. Ein einzelner Hubzählplan, der einheitlich auf alle Materialien angewendet wird, stellt sicher, dass Sie einige Matrizen entweder zu früh warten oder andere gefährlich lange laufen lassen.
Verschleißmuster nach Materialtyp
Verschiedene Metalle greifen Werkzeuge auf grundsätzlich unterschiedliche Weise an. Wenn Sie diese Mechanismen verstehen, können Sie Probleme vorhersehen, anstatt darauf zu reagieren.
Edelstahlist eines der aggressivsten Materialien für Gesenkwerkzeuge. Sein hoher Chromgehalt und die Tendenz zur Kaltverfestigung während der Umformung führen zu adhäsiven Verschleißbedingungen, bei denen Blechmaterial unter Reibung und Hitze mikro{2}}mit der Werkzeugoberfläche verschweißt. Das ist ärgerlich und zählt zu den häufigsten Problemen im Zusammenhang mit Stanzwerkzeugen in Presswerken. Sobald das Fressen einsetzt, kommt es zu einer Materialübertragung auf den Stempel- und Matrizenoberflächen, die nachfolgende Teile zerkratzt und weitere Schäden beschleunigt. Die Wartungsintervalle für Stanzwerkzeuge aus rostfreiem Stahl müssen diesem Klebemechanismus Rechnung tragen, indem die Schmierungskontrollen verkürzt, die Inspektionshäufigkeit auf Oberflächenablagerungen erhöht und das Schärfen früher als im Basiswert ausgelöst wird.
Aluminiumstellt eine andere Herausforderung dar. Anstatt im herkömmlichen Sinne zu fressen, erzeugt Aluminium eine Aufbauschneide (BUE) auf den Schnittflächen. Weiche Aluminiumpartikel haften an der Stempelfläche und sammeln sich Schicht für Schicht an, wodurch sich die Werkzeuggeometrie effektiv verändert. BUE verursacht inkonsistente Lochgrößen, raue Schnittkanten und erhöhte Abisolierkräfte. Die Wartung von Aluminiumformen konzentriert sich auf Reinigungsprotokolle, die Entfernung von BUE-Ablagerungen vor deren Aushärtung und die Anwendung von Oberflächenbehandlungen wie TiN- oder DLC-Beschichtungen, die der Materialhaftung widerstehen. Die Schleifintervalle verkürzen sich möglicherweise nicht so drastisch wie bei Edelstahl, die Reinigungshäufigkeit erhöht sich jedoch erheblich.
Hoch-niedrig-legierte Stähle (HSLA).erzeugen vor allem abrasiven Verschleiß. Ihre höhere Härte und ihre Oxid{1}}-Eigenschaften wirken wie Sandpapier auf die Stempeloberflächen und schleifen das Werkzeugmaterial mit jedem Hub nach und nach ab. Forschung aus demAHSS-Anwendungsrichtlinienzeigt, dass moderne Stahlsorten vier- bis fünfmal höhere Härtewerte als Weichstahl erreichen können, wobei einige martensitische Sorten annähernd die Härte des Werkzeugs selbst erreichen. Die Wartungshäufigkeit der HSLA-Stahlstanzwerkzeuge muss diese Realität widerspiegeln. Während bei unlegiertem Stahl 150.000 Hübe zwischen dem Schärfen möglich sind, können HSLA-Sorten dieses Intervall je nach Dicke und spezifischer Sorte um 40 bis 60 Prozent verkürzen.
Weichstahl (CRS/HRS)dient als Basis. Es erzeugt moderaten abrasiven Verschleiß mit einer vorhersehbaren Geschwindigkeit und ist daher das Material, das am einfachsten einzuplanen ist. Standard-PM-Intervalle, die für Weichstahl entwickelt wurden, sollten als Ihre Ausgangsreferenz und nicht als Ihre universelle Regel betrachtet werden.
Die folgende Tabelle vergleicht gängige gestanzte Materialien mit ihrem vorherrschenden Verschleißtyp, der empfohlenen Anpassung des PM-Intervalls im Vergleich zu einer Basislinie aus unlegiertem Stahl und worauf Ihr Wartungsteam seine Aufmerksamkeit richten sollte:
| Material | Dominanter Verschleißtyp | Einstellung des PM-Intervalls | Primärer Wartungsschwerpunkt |
|---|---|---|---|
| Weichstahl (CRS/HRS) | Mäßig abrasiv | Standard (Grundlinie) | Routinemäßiges Schärfen, Freigabeprüfungen |
| Edelstahl (Serie 300/400) | Adhäsionsverschleiß und Fressen | 30-50 % kürzer | Überprüfung der Schmierung, Inspektion von Oberflächenablagerungen, früheres Schärfen, Zustand der Beschichtung |
| Aluminium (Serie 5000/6000) | Aufbau-Kantenhaftung | 10-20 % kürzer | BUE-Reinigungsprotokolle, Integrität der Oberflächenbehandlung, Überwachung der Abziehkraft |
| HSLA-Stahl (Ausbeute 50–80 ksi) | Abrasiver Verschleiß | 40-60 % kürzer | Zustand der Stempelkante, Überprüfung des Spiels, ausreichende Federkraft, Beschichtungsverschleiß |
| Fortschrittlicher hochfester-Stahl (DP/TRIP) | Hohe Abrieb- und Abplatzgefahr | 50-70 % kürzer | Erkennung von Kantenausbrüchen, Eignung der Werkzeugstahlsorte, Beschichtungsintegrität, Überwachung der Presskraft |
| Verzinkter Stahl | Schleifmittel (Zinkoxid) + Zinkablagerungen | 20-30 % kürzer | Ansammlung von Zinkstaub, Rückhaltung von Butzen, Häufigkeit der Düsenreinigung |
Anpassen der PM-Intervalle an die Materialhärte
Wie übersetzen Sie das also in Ihren tatsächlichen Zeitplan? Beginnen Sie mit Ihrem bewährten Basisintervall für Weichstahl auf einer bestimmten Matrize. Wenden Sie dann einen Materialmultiplikator an, der auf dem vorherrschenden Verschleißmechanismus und der Schwere basiert.
Wenn beispielsweise die Matrize Nr. 247 zuverlässig bei 120.000 Hüben zwischen den Einsätzen auf kaltgewalztem Stahl läuft und Sie das Werkzeug auf eine Edelstahlanwendung umstellen, sinkt Ihr angepasstes Intervall auf etwa 60.000 bis 84.000 Hübe. Das ist keine Vermutung. Es spiegelt wider, wie sich die Materialhärte durch den für Edelstahl spezifischen Adhäsionsmechanismus in Kombination mit den höheren Umformkräften auf den Matrizenverschleiß auswirkt.
Ein paar praktische Richtlinien zur Anpassung Ihres PM-Plans für gestanzte Materialtypen:
- Warten Sie nicht auf Beweise.Wenn Sie die Materialien wechseln und den alten Zeitplan beibehalten, werden Sie die erforderliche Anpassung wahrscheinlich erst nach einem Fehlerereignis feststellen. Wenden Sie das kürzere Intervall proaktiv beim ersten Lauf an.
- Mit Daten verfeinern.Bewerten Sie nach zwei oder drei Wartungszyklen des neuen Materials den tatsächlichen Verschleißfortschritt. Wenn die Matrizenabschnitte im verkürzten Intervall weniger Verschleiß aufweisen als erwartet, können Sie sie geringfügig verlängern. Wenn sie bereits an ihre Grenzen stoßen, kürzen Sie weiter.
- Berücksichtigen Sie Dickenänderungen.Dickeres Material vervielfacht die abrasive Belastung der Schneidkanten. Ein Sprung von 1,0 mm auf 2,0 mm bei derselben Materialqualität kann eine weitere Verkürzung des Wartungsintervalls um 20 bis 30 Prozent rechtfertigen.
- Werkzeugstahl und Beschichtungen auf das Material abstimmen.Ein D2-Stanzer, der HSLA in aggressiven Intervallen ausführt, verbraucht schnell Nachschleifzugabe. Durch die Umrüstung auf pulvermetallurgisch hergestellte Werkzeugstähle oder das Hinzufügen von PVD-Beschichtungen können die Intervalle näher an den Ausgangswert zurückgeführt werden, während gleichzeitig die Gesamtwartungsfälle über die Lebensdauer der Matrize reduziert werden.
Die AHSS-Anwendungsrichtlinien zeigen ein praktisches Beispiel: Ein verchromtes D2-Werkzeug zur Herstellung von Dualphasenstahl versagte nach nur 50.000 Teilen, während derselbe Werkzeugstahl mit Ionennitrierung und einer PVD-Chromnitrid-Beschichtung mehr als 1,2 Millionen Teile produzierte. Das ist ein 24-facher Unterschied in der Werkzeugstandzeit, der ausschließlich auf die Anpassung der Oberflächenbehandlung an den Verschleißmechanismus des Materials zurückzuführen ist.
Das Fazit ist klar: Ihr PM-Plan ist kein festes Dokument. Es handelt sich um ein lebendiges Gerüst, das sich je nach dem, was die Matrize tatsächlich schneidet und formt, verformt. Die gleiche Behandlung aller Materialien garantiert suboptimale Ergebnisse. Betriebe, die die Intervalle an das Materialverhalten anpassen, profitieren von einer längeren Werkzeuglebensdauer, weniger Überraschungen und einer genaueren Produktionsplanung.
Um diese materialspezifischen Anpassungen zu erfassen, zu verfolgen, wie jede Matrize auf unterschiedliche Materialien reagiert, und um Muster in Ihrer Flotte zu identifizieren, ist mehr als eine Zwischenablage erforderlich. Es erfordert ein System zum Aufzeichnen, Analysieren und Bearbeiten von Wartungsdaten in großem Maßstab.
Digitale Nachverfolgung und CMMS-Integration für die Werkzeugwartung
Eine mit dem Matrizenschuh verbundene Papierkarte zeigt Ihnen, was das letzte Mal passiert ist, als jemand daran gedacht hat, es aufzuschreiben. Es kann Sie nicht benachrichtigen, wenn eine Wartung fällig ist, es kann keinen Chip kennzeichnen, der doppelt so viel Wartungsbudget verbraucht wie seine Nachbarn, oder Ihnen anzeigen, welcher Fehlermodus immer wieder auf derselben Station auftritt. Die Lücke zwischen dem Wissen, dass Ihre Werkzeuge eine geplante Wartung benötigen, und der tatsächlichen Verwaltung dieser Wartung für Dutzende oder Hunderte von Werkzeugen ist ein Datenproblem. Um dieses Problem zu lösen, ist ein digitales System zur Verfolgung der Werkzeugwartung erforderlich, das die richtigen Informationen erfasst, die richtigen Aktionen auslöst und Muster aufdeckt, die für die manuelle Aufzeichnung-nicht sichtbar sind.
CMMS-Software für die Wartung von Stanzwerkzeugen überbrückt die Diskrepanz, die die meisten Werkstätten plagt: Die Produktion weiß, wie die Stanze gelaufen ist, aber der Werkzeugbau weiß nicht, wie viele Hübe sich seit der letzten Wartung angesammelt haben. Der Werkzeugbau weiß, dass die Matrize geschärft wurde, aber niemand hat aufgezeichnet, wie viel Material entfernt wurde. Wenn sich diese Lücken über Monate und Jahre hinweg vergrößern, verlieren Sie die Fähigkeit, etwas vorherzusagen. Sie reagieren wieder.
Wesentliche Datenfelder für Werkzeugwartungsaufzeichnungen
Was sollte Ihr System eigentlich bei jedem Serviceereignis erfassen? Nicht alles ist gleich wertvoll. Die folgenden Felder stellen den Mindestdatensatz dar, der eine aussagekräftige Trendanalyse und Planungsgenauigkeit ermöglicht:
| Datenfeld | Zweck | Beispieleintrag |
|---|---|---|
| Die Nummer/ID | Eindeutige Asset-Identifizierung | D-247-A |
| Schlaganfallzählung im Service | Nutzungsbasierte-Intervallverfolgung | 148.200 Schläge seit letztem PM |
| Kumulative lebenslange Schlaganfälle | Gesamter Chip-Nutzungsverlauf | Insgesamt 2.340.000 |
| Durchgeführte Arbeit | Aufgabenklassifizierung (schärfen, ersetzen, prüfen) | Geschärfte Stationen 3, 5, 7; Feder an Station 4 ausgetauscht |
| Abgetragenes Material (pro Komponente) | Nachverfolgung der Lebensdauer des Mahlguts | Stempel Station 3: 0,002 Zoll entfernt; kumulativ 0,038 Zoll. |
| Komponenten ersetzt | Ersatzteilverbrauch und Lebensdauerverfolgung | 1x Stickstofffeder P/N NS-750, 2x Abisolierbolzen |
| Techniker / Werkzeugmacher | Verantwortlichkeit und Fähigkeitsverfolgung | J. Martinez |
| Material wird gestempelt | Verschleiß-Ratenkorrelation | 304 SS, 0,060 Zoll. |
| Nächster geplanter Service | Auslöser für die Vorwärtsplanung | Bei 150.000 zusätzlichen Schlägen oder 4 Wochen |
| Beobachtungen/Notizen | Kontext für zukünftige Techniker | An Formstation 6 ist ein leichter Abrieb sichtbar. Beobachten Sie den nächsten Zyklus |
Jedes Feld dient einem bestimmten Analysezweck. Die Schlagzahl bei der Wartung ermöglicht eine auf der Schlagzahl basierende Wartungsplanung durch den Vergleich der tatsächlichen Intervalle mit den geplanten Intervallen. Das pro Komponente entfernte Material dient der kumulativen Nachschleifverfolgung, sodass Sie wissen, wann sich ein Stempel seinem Austauschschwellenwert nähert. Aufzeichnungen zum Austausch von Komponenten steuern die Prognose von Ersatzteilen. Durch die Kombination aller Felder zusammen erhalten Sie etwas, was kein Papiersystem leisten kann: eine abfragbare, sortierbare und trendgerechte Historie aller Matrizen in Ihrer Flotte.
Viele Shops erfassen einige dieser Informationen bereits informell. Der Unterschied zwischen informell und systematisch besteht darin, ob Sie in zehn Sekunden die vollständige Wartungshistorie von Werkzeug Nr. 247 abrufen, feststellen können, dass es 40 Prozent mehr Wartungsaufwand als vergleichbare Werkzeuge verbraucht hat, und untersuchen können, warum. Eine solche Sichtbarkeit gibt es nur in einem strukturierten digitalen System.
Verwendung historischer Trends zur Optimierung von PM-Zeitplänen
Rohdaten werden wertvoll, wenn sie Muster offenbaren, die vorher nicht erkennbar waren. Hier lohnt es sich, die Wartungshistorie digital zu verfolgen, und zwar über die bloße Terminplanung hinaus.
Betrachten Sie drei Arten von Analysen, die historische Wartungsdaten ermöglichen:
Identifizieren von -Wartungsintensiven Stümpfen.Wenn jedes Serviceereignis mit Arbeitszeit und Teilekosten protokolliert wird, können Sie Ihre Werkzeugflotte nach Gesamtwartungskosten ordnen. Ausreißer werden offensichtlich. Eine Matrize, die das Dreifache des Flottendurchschnitts pro 100.000 Hübe kostet, weist möglicherweise einen Konstruktionsfehler, eine Materialunstimmigkeit oder ein wiederkehrendes Problem auf, das durch wiederholtes Schärfen nicht gelöst werden kann. Ohne Daten fühlt sich dieser Würfel einfach teuer an. Mit Daten können Sie dies beweisen und technische Eingriffe oder einen Austausch rechtfertigen.
Wiederkehrende Fehlermodi erkennen.Wenn Station 5 an der Matrize Nr. 312 in drei aufeinanderfolgenden Wartungsintervallen einen Stempelaustausch benötigt, liegt etwas Systembedingtes vor. Möglicherweise ist die Freigabe für das Material falsch. Möglicherweise ist die Stanzstahlsorte für die Anwendung nicht geeignet. Möglicherweise speist der Streifen etwas außerhalb-der Mitte und belastet die Station asymmetrisch. Trenddaten bringen diese Muster zum Vorschein, sodass Ihre Werkzeugbauer die Grundursachen angehen können, anstatt das Symptom immer wieder zu ersetzen.
Berechnung der tatsächlichen Kosten pro Treffer.Die meisten Stanzkostenmodelle berücksichtigen Material, Presszeit und Arbeit. Nur wenige berücksichtigen den pro Hub zugewiesenen Wartungsaufwand. Eine Kosten-pro-Hit-Berechnung für Stanzwerkzeuge teilt die gesamten Wartungskosten (Arbeit + Teile + Ausfallzeit) durch die Gesamtzahl der zwischen den Überholungen erzeugten Hübe. Mit dieser Kennzahl können Sie die tatsächlichen Betriebskosten ähnlicher Matrizen vergleichen, beurteilen, ob eine teurere Matrize mit besserem Werkzeugstahl über ihre Lebensdauer tatsächlich Geld spart, und den Punkt ermitteln, an dem eine Matrize ausgemustert und nicht erneut überholt werden sollte.
A Analyse des MetalForming Magazineunterstreicht diesen Punkt: Die tatsächlichen -Wartungskosten sind in vielen Unternehmen noch nicht bekannt, da Reparatur- und Präventivarbeiten bei der Kostenverfolgung häufig miteinander vermischt werden. Die Trennung dieser Kategorien in Ihrem digitalen System ist unerlässlich. Die Kosten für reaktive Reparaturen sollten im Laufe der Zeit sinken, wenn Ihr PM-Programm ausgereift ist. Die geplanten Wartungskosten können zwar leicht ansteigen, führen aber zu unverhältnismäßigen Einsparungen bei der Vermeidung von Ausfallzeiten und Ausschuss.
Implementierungsschritte für digitales Tracking
Der Übergang von Papierkarten oder Tabellenkalkulationen zu einem funktionierenden digitalen Trackingsystem erfordert keine sechsstellige Softwareinvestition oder einen einjährigen Implementierungszyklus. Es erfordert eine bewusste Reihenfolge, sodass jeder Schritt auf dem vorherigen aufbaut. Hier ist ein praktischer Rollout-Pfad:
- Definieren Sie Ihre Datenfelder.Beginnen Sie mit der Tabelle oben und passen Sie sie an Ihren Betrieb an. Widerstehen Sie dem Drang, alles am ersten Tag festzuhalten. Ein gezielter Satz von zehn bis zwölf Feldern, die die Leute regelmäßig ausfüllen, übertrifft fünfzig Felder, die ignoriert werden.
- Richten Sie für jeden Würfel Schlagzahlauslöser ein.Verwenden Sie Ihre vorhandenen Basisintervalle als Ausgangspunkte. Wenn eine Matrize derzeit gewartet wird, „wenn es so aussieht, als ob sie nötig wäre“, schätzen Sie eine konservative Hubzahl basierend auf der Erfahrung Ihres besten Technikers und verfeinern Sie diese dann. Moderne CMMS-Plattformen könnenZughubzählungen direkt von der Pressen-SPSDadurch entfällt die manuelle Protokollierungslücke, die die meisten Planungsfehler verursacht.
- Schulen Sie Bediener und Techniker in der Dateneingabe.Hier geraten die meisten Implementierungen ins Stocken. Wenn das System schwieriger zu verwenden ist als die Papierkarte, werden die Leute es nicht verwenden. Wählen Sie eine Plattform mit mobil- oder Tablet--freundlichen Schnittstellen, damit die Dateneingabe an der Druckmaschine oder am Arbeitsplatz erfolgt und nicht zwanzig Minuten später an einem Desktop-Computer auf der anderen Seite der Werkstatt.
- Konfigurieren Sie automatisierte Planungswarnungen.Stellen Sie das System so ein, dass der Leiter des Werkzeugbaus benachrichtigt wird, wenn ein Werkzeug seinen Wartungsgrenzwert erreicht. Das Ziel ist ein proaktiver Pull: Der Werkzeugbau plant das Servicefenster, bevor die Produktion ein Problem entdeckt. Warnungen sollten bei 80 bis 90 Prozent des Intervalls ausgelöst werden, damit Zeit bleibt, den Pull zu planen, ohne den aktuellen Lauf zu unterbrechen.
- Erstellen Sie Reporting-Dashboards für eine kontinuierliche Verbesserung.Sobald Sie zwei bis drei Monate lang einen kontinuierlichen Datenfluss haben, erstellen Sie Ansichten, die Ihre wichtigsten Fragen beantworten. Welche Würfel kosten am meisten pro Treffer? Welche Techniker erledigen PMs am schnellsten ohne Rückrufe? Welche Material--Matrizenkombinationen erfordern schnellere Serviceintervalle als geplant? Diese Dashboards verwandeln Rohdaten in Entscheidungen.
Der zusätzliche Vorteil der digitalen Nachverfolgung besteht darin, dass jedes Serviceereignis Ihre nächste Planungsentscheidung intelligenter macht. Nach sechs Monaten raten Sie nicht mehr in Abständen. Sie stellen sie auf der Grundlage des tatsächlichen Verschleißfortschritts für jede spezifische Matrize ein, die jedes spezifische Material verarbeitet. Nach einem Jahr können Sie den Ersatzteilverbrauch prognostizieren, vorhersagen, wann Werkzeuge überholt werden müssen, und dem Management die finanziellen Auswirkungen Ihres PM-Programms anhand konkreter Zahlen statt anekdotischer Behauptungen demonstrieren.
Dennoch kann selbst das beste Trackingsystem nur den Wartungsaufwand bewältigen, den eine Matrize mit sich bringt. Einige Matrizen erfordern übermäßige Wartung, nicht aufgrund von Planungsfehlern, sondern weil ihre Konstruktion die routinemäßige Wartung schwieriger als nötig macht. In dieser Beziehung zwischen der Gestaltung eines Chips und dem Aufwand für dessen Wartung über die gesamte Lebensdauer beginnt die langfristige Kostenkontrolle wirklich.
Wie sich Konstruktionsentscheidungen auf die Wartungsergebnisse auswirken
Jede Matrize kommt in Ihrem Werkzeugraum an, wobei die Wartungsbestimmung bereits in den Stahl eingeschrieben ist. Eine Matrize, die ohne Rücksicht auf die Wartungsfreundlichkeit entwickelt wurde, bestraft Ihr Team bei jedem PM-Intervall: Komponenten, auf die ohne vollständige Demontage nicht zugegriffen werden kann, nicht-Standard-Befestigungselemente, die Spezialwerkzeuge erfordern, monolithische Abschnitte, die einen vollständigen Austausch erfordern, wenn nur ein kleiner Bereich abgenutzt ist. Umgekehrt verwandelt eine auf Wartungsfreundlichkeit ausgelegte Matrize die routinemäßige Wartung in einen schnellen, vorhersehbaren Vorgang, der dafür sorgt, dass Ihre Druckmaschine läuft und Ihre Kosten unter Kontrolle bleiben.
Dieser Zusammenhang zwischen Design und Wartungskosten ist in der Angebotsphase oft nicht erkennbar. Zwei Formen, die identische Teile mit der gleichen Zyklusrate produzieren, können allein aufgrund ihrer Konstruktion völlig unterschiedliche Wartungsbelastungen über die gesamte Lebensdauer haben. Das Verständnis der Prinzipien des Designs für Wartungsstanzwerkzeuge gibt Werkzeugmanagern das Vokabular an die Hand, um Werkzeuge vor dem Kauf zu bewerten, und nicht erst, nachdem sie zu brechen beginnen.
Design-für-Wartungsprinzipien im Formenbau
Was unterscheidet eine Matrize, die einfach zu warten ist, von einer, die Ihnen bei jedem Wartungsintervall Probleme bereitet? Es kommt auf eine Handvoll bewusster technischer Entscheidungen an, die während der Entwurfsphase getroffen werden.
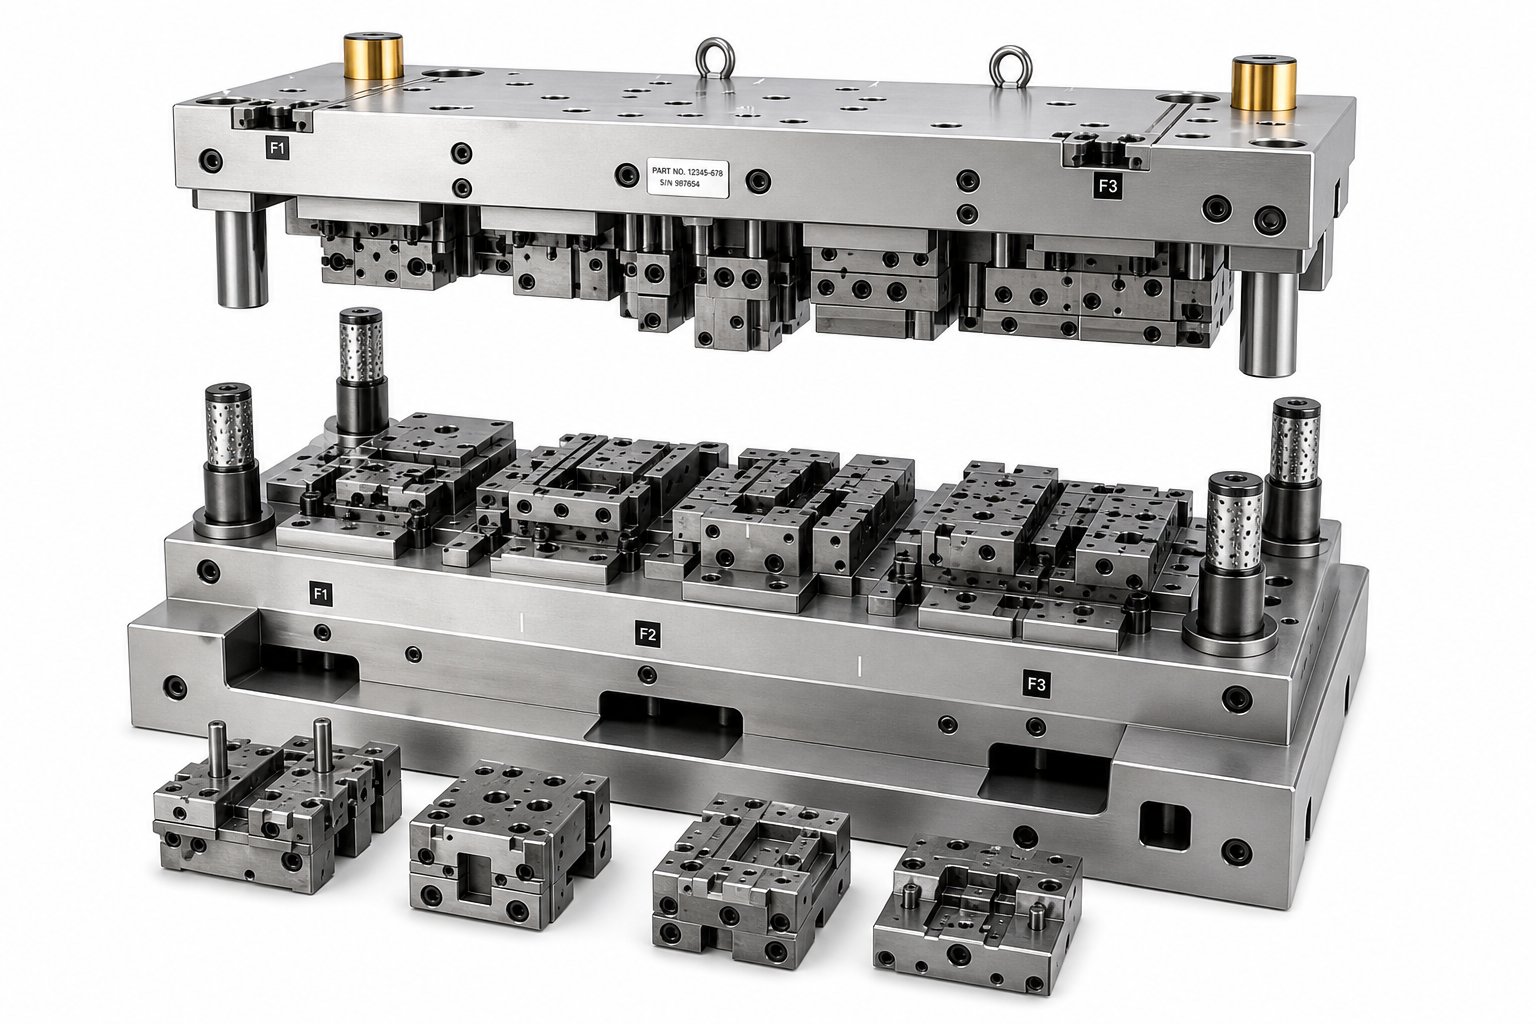
Geteilte Einsätze vs. monolithische Matrizenkonstruktion.Dies ist die wirkungsvollste Designwahl für die langfristige Wartbarkeit. Ein monolithischer Gesenkabschnitt bearbeitet das gesamte Schneid- oder Formprofil aus einem massiven Werkzeugstahlblock. Wenn ein Bereich über seine Grenzen hinaus abgenutzt ist, muss der gesamte Block entfernt, neu geschliffen oder ersetzt und wieder eingebaut werden. Ein unterteiltes Design unterteilt dasselbe Profil in einzelne Einsätze, die jeweils unabhängig voneinander herausnehmbar und austauschbar sind. Wenn die Schneidkante von Station 5 stumpf wird, ziehen Sie diese eine Wendeschneidplatte heraus, schärfen oder tauschen sie aus und nehmen die Matrize wieder in Betrieb, ohne benachbarte Stationen zu stören.
Die technische Analyse von Jeelix stellt diese Wahl klar dar: Die monolithische Konstruktion bietet eine unübertroffene Steifigkeit für einfache Geometrien, ist aber mit sogenannten „katastrophalen Wartungskosten“ verbunden, da jeder örtliche Fehler normalerweise die Verschrottung des gesamten teuren Blocks erfordert. Im Gegensatz dazu reduzieren segmentierte Designs den Wartungsaufwand von katastrophal auf verwaltbar, indem sie einen schnellen Modulaustausch anstelle eines vollständigen Austauschs ermöglichen. Bei Matrizen mit hohen Volumina, bei denen die PM-Häufigkeit in Wochen statt in Monaten gemessen wird, zahlen sich geteilte Einsätze für die zusätzliche Designkomplexität um ein Vielfaches aus.
Ausreichender Freiraum für Inspektionszugang.Eine Matrize, bei der sechs Komponenten entfernt werden müssen, um eine Verschleißfläche zu prüfen, wird nicht so oft geprüft, wie sie sollte. Erfahrene Werkzeugkonstrukteure bauen Sichtlinien und Zugangsspalte in die Werkzeugstruktur ein, sodass Techniker ohne vollständige Demontage kritische Verschleißbereiche, den Rohlingsdurchgang und den Schmiermittelfluss visuell prüfen können. Abstreifplatten mit Inspektionsfenstern, abnehmbare Abdeckungen über stark beanspruchten Stationen und strategisch platzierte Entlastungstaschen reduzieren die Arbeitskosten jeder PM-Veranstaltung.
Standardisierte Komponentendimensionierung.Stellen Sie sich vor, Sie unterhalten eine Flotte von 80 Matrizen, bei denen jedes Werkzeug unterschiedliche Federlängen, unterschiedliche Passstiftdurchmesser, unterschiedliche Schraubengrößen und unterschiedliche Stempelschäfte verwendet. Ihr Ersatzteilbestand explodiert und Ihre Techniker verschwenden Zeit mit der Suche nach der richtigen Komponente. Durch die Standardisierung des Designs unter Verwendung gemeinsamer Federbohrungen, standardmäßiger Stempelhalterabmessungen und einheitlicher Befestigungsgrößen in Ihrer gesamten Werkzeugflotte wird der Lagerbestand verringert und der Service beschleunigt. Wie sich das Design der Matrize auf die Wartungskosten auswirkt, lässt sich oft auf dieses unscheinbare Detail zurückführen: Kann Ihr Techniker das, was er benötigt, aus einem Standardsatz holen, oder muss er jeden Ersatz einzeln-bestellen?
Richtige Platzierung der Zeitmarken.Folgeverbundwerkzeuge müssen wieder exakt ausgerichtet zusammenpassen. Die Beziehung jeder Station zur nächsten hängt vom präzisen Zusammenbau nach der Wartung ab. Timing-Markierungen, Übereinstimmungsmarkierungen und kodierte Positionierungsmerkmale, die einen korrekten Zusammenbau offensichtlich und einen falschen Zusammenbau physikalisch unmöglich machen, sind Markenzeichen der Stanzwerkzeugtechnik für Wartbarkeit. Ohne sie können selbst erfahrene Werkzeugbauer bei der Überholung Zeitfehler einführen, die beim ersten Produktionslauf nach der Wartung zu Ausschuss führen.
Materialauswahl für Verschleißfestigkeit in Bereichen mit hoher{0}}Beanspruchung.Eine Matrize, die durchgehend aus einheitlichem Werkzeugstahl besteht, verschleißt ungleichmäßig. Hoch-belastete Schneidkanten, nocken-angetriebene Formflächen und Führungsspitzen sind alle höheren Belastungen ausgesetzt als die umgebende Struktur. Durch die Verwendung hochwertiger Werkzeugstähle oder Hartmetalleinsätze an diesen spezifischen Stellen, statt die gesamte Matrize zu modernisieren, werden Leistung und Kosten in Einklang gebracht. Diese heterogene Materialstrategie, bei der D2- oder pulvermetallurgische Stähle verwendet werden, an denen sich der Verschleiß konzentriert, und härterer A2-Stahl für die Tragstruktur, verlängert die Schärfintervalle an den Stationen, die den meisten Wartungsaufwand erfordern.
Wie Wartungsfeedback zukünftige Werkzeugkonstruktionen verbessert
Design-für-Wartung ist keine einmalige-Entscheidung. Es verbessert sich kontinuierlich, wenn Wartungsdaten an das Engineering-Team zurückfließen. In dieser Rückkopplungsschleife überschneiden sich Ihr digitales Trackingsystem und Ihr Werkzeugkonstruktionsprozess.
Betrachten Sie ein praktisches Beispiel. Ihre CMMS-Daten zeigen, dass die Formstation der Matrize Nr. 312 alle 200.000 Hübe einen Stempelaustausch erfordert, während vergleichbare Stationen in anderen Matrizen 500.000 Hübe aushalten. Ihr Werkzeugmacher stellt bei jeder Wartung fest, dass sich die Formoberfläche abnutzt. Das Wartungsteam hat dies durch kürzere Intervalle und häufigere Austausche erreicht. Das ist die Behandlung des Symptoms.
Die Rückkopplungsschleife fragt: Warum nervt diese Station, während andere dies nicht tun? Möglicherweise ist der Umformradius für das Material zu eng, was zu übermäßiger Reibung führt. Möglicherweise ist die Oberflächenbeschaffenheit dieser Wendeschneidplatte zu rau. Möglicherweise fehlt der Werkzeugstahlsorte der erforderliche Chromgehalt, um bei diesem speziellen Blechmaterial dem adhäsiven Verschleiß standzuhalten. Wenn die Technik diese Daten überprüft und diese Station für den nächsten Werkzeugbau neu gestaltet, verschwindet das Problem vollständig aus zukünftigen Wartungsplänen.
Dies ist das Prinzip, das die vorbeugende Wartung von Stanzwerkzeugen von einer Kostenstelle in ein intelligentes System verwandelt. Bei jedem Serviceereignis werden Informationen generiert. Jedes Muster in diesen Informationen deutet auf eine Designverbesserung hin. Betriebe, die diesen Kreislauf schließen und Wartungsergebnisse wieder in die Werkzeugentwicklung einspeisen, reduzieren ihre PM-Belastung über aufeinanderfolgende Werkzeuggenerationen hinweg schrittweise.
Das Feedback wirkt in mehreren Dimensionen:
- Wiederkehrende KomponentenausfälleSignalisieren Sie an dieser Station eine unzureichende Materialgüte oder Geometrie, was zu einer Neukonstruktion mit härteren Wendeschneidplatten oder größeren Radien führt.
- Zu hohe Schärffrequenzschlägt an bestimmten Stationen eine Abstandsoptimierung oder Ergänzungen der Oberflächenbeschichtung für den nächsten Bau vor.
- Schwieriger Zugang während des ServiceDie von Technikern dokumentierte Analyse führt zu Layoutänderungen, die Inspektionsfenster und die Zugänglichkeit der Komponenten in zukünftigen Werkzeugen verbessern.
- Nicht-standardmäßiger Ersatzteilverbrauchhebt Möglichkeiten zur Standardisierung der Abmessungen in der gesamten Flotte während des nächsten Designzyklus hervor.
Die Zusammenarbeit mit einem Chiphersteller, der in der Entwurfsphase Wartungszugang, Komponentenstandardisierung und langfristige Haltbarkeit berücksichtigt, reduziert Ihren PM-Aufwand vom ersten Tag an. Hersteller mögenYICHENGehen Sie beim Bau kundenspezifischer Stanzformen mit technischem Augenmerk auf Wartbarkeit und Produktionsleistung vor und erkennen Sie, dass die tatsächlichen Kosten einer Stanze weit über den anfänglichen Kaufpreis hinausgehen und sich auf jeden Servicefall während der gesamten Betriebsdauer auswirken. Wenn Ihr Werkzeuglieferant die Wartbarkeit als Designanforderung und nicht als nachträglichen Gedanken betrachtet, erbt Ihr Werkzeugbau ein Werkzeug, das mit Ihrem PM-Programm zusammenarbeitet, anstatt es zu bekämpfen.
Die Lektion ist klar: Die am einfachsten durchzuführende Wartungsaufgabe ist diejenige, für deren Unterstützung Ihr Werkzeug ausgelegt ist, und die kostengünstigste Reparatur ist diejenige, die bereits vor dem Schneiden des Stahls geplant wurde. Aber selbst die am besten-entwickelte Matrize benötigt immer noch Menschen, Prozesse und organisatorisches Engagement, um sie ordnungsgemäß zu warten. Der Aufbau dieses Programms von Grund auf, insbesondere in Geschäften, die noch nie formelle Präventionspläne eingeführt haben, erfordert einen strukturierten Ansatz für Änderungsmanagement, Personalbesetzung und Messung.
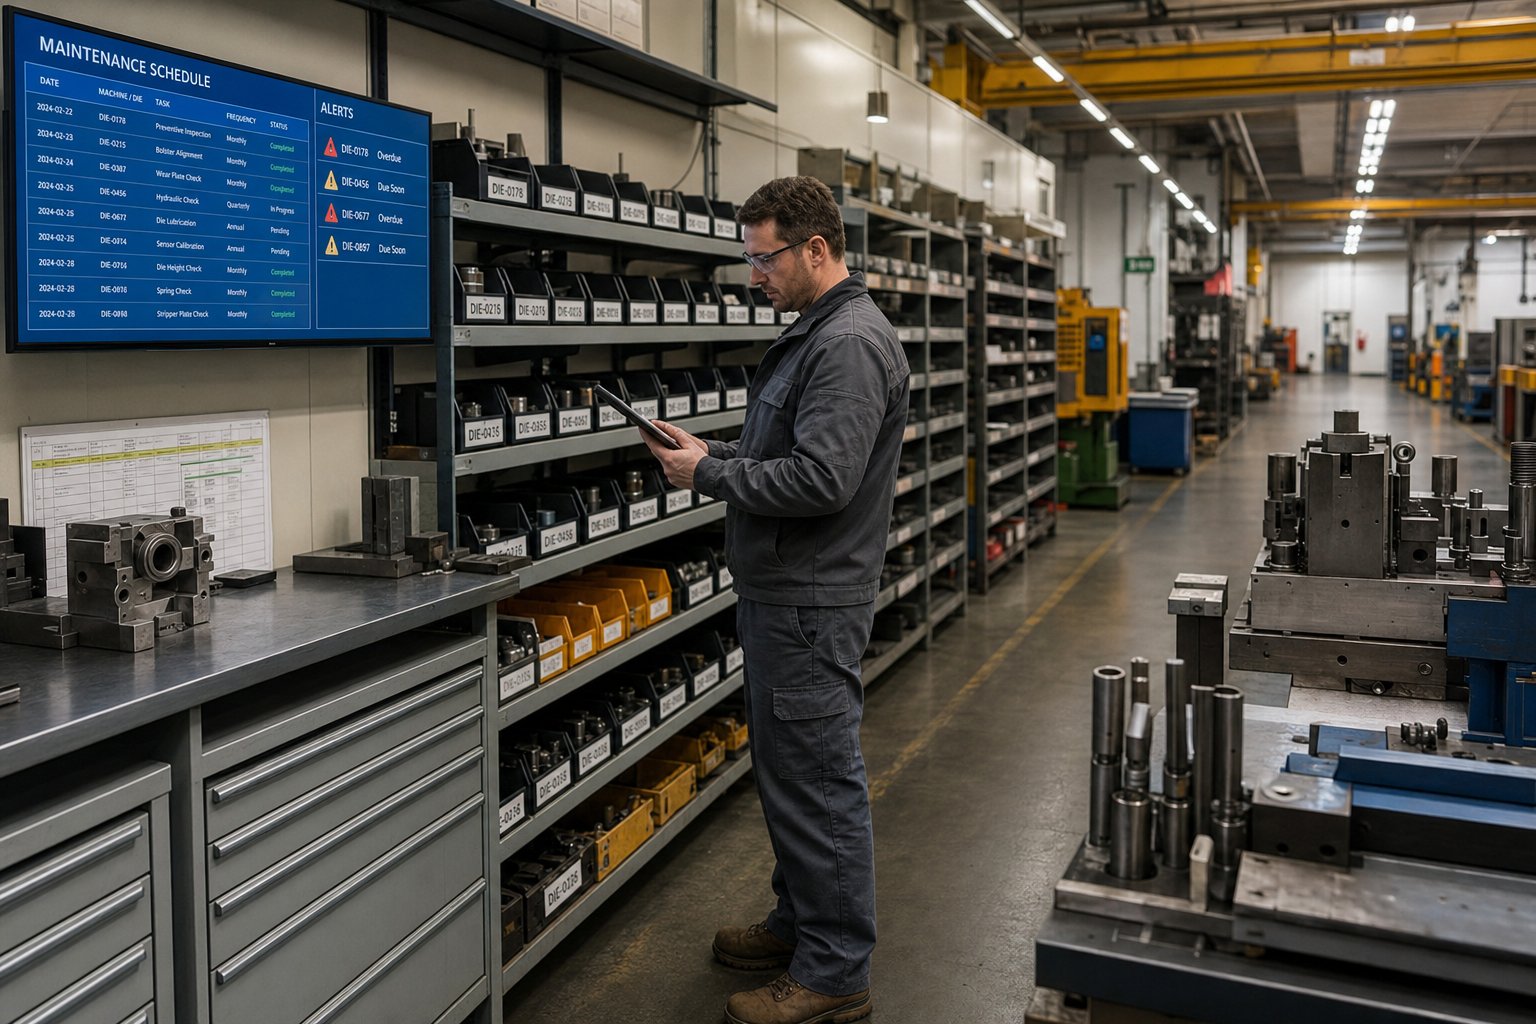
Erstellen Sie ein vorbeugendes Wartungsprogramm von Grund auf
Verfahren allein erstellen kein vorbeugendes Wartungsprogramm. Ausgedruckte und an der Wand des Werkzeugbaus ausgehängte Verfahren ändern das Verhalten nicht, wenn sie niemandem gehören, niemand für deren Ausführung geschult ist und niemand misst, ob sie funktionieren. Die eigentliche Herausforderung beim Starten eines PM-Programms für Stanzformen ist nicht technischer Natur. Es ist organisatorisch. Sie verlangen von den Menschen, dass sie Zeit für Arbeiten aufwenden, die unsichtbare Ausfälle verhindern, und konkurrieren damit um Aufmerksamkeit gegen die sehr sichtbare Dringlichkeit des heutigen Produktionsplans.
Diese Spannung erklärt, warum so viele Geschäfte reaktiv bleiben. Produktionsdruck fühlt sich immer unmittelbarer an als Prävention. Um die Zustimmung des Managements zu gewinnen, muss man dessen Sprache sprechen: Dollar. Bevor Sie ein formelles Programm vorschlagen, sammeln Sie Basisdaten.Der Herstellerempfiehlt, Ausfallzeiten, Ausschusskosten und Kundenbeschwerden im Zusammenhang mit Werkzeugausfällen zusammenzustellen, bevor Ressourcen angefordert werden. Diese Grundlinie wird zu Ihrem Vorher-Bild, dem Maßstab, an dem jede zukünftige Verbesserung gemessen wird. Manager reagieren auf Kostensenkungen in Form von Zahlen, die sie bereits verfolgen.
Personal- und Schulungsanforderungen
Ein PM-Programm erfordert dedizierte Arbeitsstunden und keine geliehene Zeit von bereits-überlasteten Werkzeugmachern. Schätzen Sie Ihren Personalbedarf, indem Sie die Gesamtzahl der Matrizen in der Flotte zählen, mit den durchschnittlichen Servicestunden pro PM-Ereignis multiplizieren und durch die Intervallhäufigkeit dividieren. Wenn Sie 60 Matrizen betreiben, die alle acht Wochen jeweils vier Stunden gewartet werden müssen, sind das 30 Techniker-stunden pro Woche, die allein für die geplante Wartung aufgewendet werden.
Die Kompetenzentwicklung folgt dem zuvor beschriebenen drei{0}}Stufenmodell. Bediener benötigen zwei bis vier Stunden Schulung zu visuellen Inspektionskriterien und Grenzproben. Techniker benötigen praktische-Unterweisungen in Messtechniken, Schärfverfahren und Ihrem Trackingsystem. Werkzeugmacher benötigen regelmäßige Cross-{5}Schulungen zu neuen Werkzeugdesigns, die in die Flotte aufgenommen werden. Bauen Sie einen Aufstiegspfad auf: Bediener, die Eignung zeigen, steigen in die Position eines Technikers auf, Techniker mit umfassender Erfahrung steigen in die Position eines Werkzeugmachers auf. Diese Pipeline sorgt dafür, dass das institutionelle Wissen wächst, anstatt dass Unternehmen in den Ruhestand gehen.
Phasenweiser Rollout-Plan für die PM-Implementierung
Der Versuch, vom ersten Tag an ein umfassendes Programm für Ihre gesamte Werkzeugflotte zu starten, führt zum Scheitern. Mit einem stufenweisen Rollout-Plan für die vorbeugende Wartung können Sie das Konzept im kleinen Maßstab testen, Ihren Prozess verfeinern und vor der Erweiterung Glaubwürdigkeit aufbauen.
- Überprüfen Sie den aktuellen Zustand der Matrize und den Wartungsverlauf.Untersuchen Sie jeden Würfel in der Flotte. Dokumentieren Sie den aktuellen Verschleißzustand, ausstehende Reparaturen und alle vorhandenen Wartungshistorien, auch wenn es sich dabei nur um eine institutionelle Erinnerung Ihres leitenden Werkzeugmachers handelt. Dieses Audit legt Ihren Ausgangspunkt fest.
- Legen Sie die Basishub--Zählintervalle pro Würfel fest.Nutzen Sie die Erfahrung der Techniker, materialspezifische-Richtlinien und alle verfügbaren Laufdaten, um jedem Werkzeug einen ersten PM-Auslöser zuzuweisen. Konservativ ist in Ordnung. Sie werden diese verfeinern, nachdem Sie reale Daten gesammelt haben.
- Weisen Sie abgestufte Verantwortlichkeiten zu.Formalisieren Sie mithilfe der Bediener-, Techniker- und Werkzeugmacherstruktur, wer für welche Aufgaben zuständig ist. Hängen Sie visuelle Checklisten an den Pressstationen und detaillierte Serviceverfahren im Werkzeugraum auf.
- Erstellen Sie Ersatzteilsätze für jede Matrize.Eine effektive Verwaltung des Ersatzteilbestands für die Werkzeugwartung bedeutet, dass die Komponenten, die jedes Werkzeug während der routinemäßigen Wartung verbraucht, vor-bereitgestellt werden: Federn, Stempel, Piloten, Abstreifer und Befestigungselemente. Gruppieren Sie sie nach der Nummer der Matrize in beschrifteten Behältern. Wenn ein Würfel auf die Bank kommt, liegt sein Bausatz bereits bereit. Dadurch entfällt die Verzögerung bei der Suche nach Teilen während-der Wartung und verhindert, dass Techniker Ersatzlieferungen auslassen, weil eine Komponente nicht vorrätig war. Legen Sie Mindestbestände für jedes Kit basierend auf der Verbrauchshistorie fest und überprüfen Sie diese vierteljährlichBest Practices für die Ersatzteilbevorratungempfehlen.
- Implementieren Sie Ihr Tracking-System.Beginnen Sie zunächst mit der Erfassung der im vorherigen Kapitel beschriebenen Datenfelder, unabhängig davon, ob es sich um eine CMMS-Software oder eine strukturierte Tabellenkalkulation handelt. Konsistenz ist in dieser Phase wichtiger als Raffinesse.
- Überprüfen und verfeinern Sie die Intervalle nach der ersten Datenerfassung.Ziehen Sie nach 90 Tagen Ihre ersten Berichte ab. Vergleichen Sie den tatsächlichen Verschleiß im Betrieb mit Ihren Grundannahmen. Verlängern Sie die Intervalle, in denen Matrizen mit minimalem Verschleiß ankommen. Verkürzen Sie die Intervalle, in denen Techniker feststellen, dass sich Komponenten den Grenzwerten nähern. Dieser Verfeinerungszyklus endet nie wirklich. Es ist der Mechanismus, der einen statischen Zeitplan in ein adaptives System umwandelt.
Beginnen Sie mit Ihren fünf Werkzeugen mit der schlechtesten{0}}Leistung: denjenigen, die die meisten Ausfallzeiten, den meisten Ausschuss oder die meisten Notreparaturen verursachen. Eine erfolgreiche Wende bei diesen Instrumenten schafft sichtbare Beweise dafür, dass Prävention funktioniert, und dieser Beweis bekehrt Skeptiker schneller als jedes politische Memo.
Messen des Programmerfolgs
Ein Programm ohne Metriken ist nur Aktivität. Die Messung der Erfolgsmetriken von Werkzeugwartungsprogrammen bestätigt, ob sich Ihre Investition in die Prävention auszahlt oder ob sie nur Arbeit verschlingt, ohne die Nadel zu bewegen.
Drei Hauptindikatoren erzählen die Geschichte:
- Reduzierung ungeplanter Ausfallzeiten.Verfolgen Sie die-bedingten Presseausfälle monatlich. Dies ist das direkteste Maß für die PM-Wirksamkeit.Branchen-BenchmarksSchlagen Sie vor, dass die mittlere Zeit zwischen Fehlern (MTBF) mit zunehmender Reife Ihres Programms stetig zunehmen sollte. Wenn es trotz konsequenter PM-Ausführung keine Verbesserung gibt, zielen Ihre Aufgaben möglicherweise nicht auf die richtigen Fehlermodi ab.
- Trend der Ausschussquote.Messen Sie Ausschussraten, die auf den Werkzeugzustand zurückzuführen sind: Grate, Maßabweichungen, Oberflächenfehler. Ein funktionierendes PM-Programm sollte innerhalb von zwei bis drei Quartalen zu einem sichtbaren Abwärtstrend beim werkzeugbezogenen Ausschuss führen.
- Durchschnittliche Verlängerung der Werkzeuglebensdauer.Verfolgen Sie die kumulativen Hübe zwischen größeren Überholungen für jede Matrize. Da durch routinemäßige Wartung der Verschleiß unter Kontrolle gehalten wird, sollte sich der Zeitraum zwischen teuren Umbauten verlängern. Diese Kennzahl spiegelt direkt den ROI Ihrer Stanzwerkzeugwartung im Hinblick auf den Kapitalerhalt wider.
Zu den unterstützenden Metriken, die es wert sind, verfolgt zu werden, gehören der Prozentsatz der geplanten Wartung (der Anteil Ihrer gesamten Wartungsstunden ist geplant im Vergleich zu reaktiven Wartungsstunden), die Häufigkeit von Notfallbestellungen für Ersatzteile und die Erst-fähigkeit nach dem Stanzen. Weltklasse-Betriebe streben einen geplanten Wartungsanteil von über 85 Prozent an. Die meisten Geschäfte beginnen bei reaktiven Bedingungen bei etwa 30 bis 40 Prozent und steigen von dort aus an.
Melden Sie diese Zahlen monatlich denselben Managern, deren Kauf-Sie zu Beginn benötigten. Nichts unterstützt ein Wartungsprogramm so sehr wie der eindeutige Nachweis, dass es Geld spart. Und nichts tötet einen schneller als die Unfähigkeit, seinen Wert unter Beweis zu stellen, wenn die Budgets knapper werden.
Setzen Sie Ihr vorbeugendes Wartungssystem in die Tat um
Die vorbeugende Wartung von Stanzwerkzeugen ist keine Checkliste, die an der Wand des Werkzeugraums hängt. Es handelt sich um ein System: abgestufte Verantwortlichkeiten, die die Arbeitslast intelligent verteilen, materialbewusste Planung, die sich an die tatsächlichen Anforderungen anpasst, digitale Nachverfolgung, die Service-Ereignisse in verwertbare Informationen umwandelt, und ein Design-für-Wartungsdenken, das die Belastung reduziert, bevor der erste Schlag losgeht. Jedes Element verstärkt die anderen. Ein Trackingsystem ohne abgestufte Eigentumsverhältnisse generiert Daten, auf die niemand einwirkt. Gestaffelte Eigentumsverhältnisse ohne materielle -spezifische Intervalle, bei denen einige zu spät und andere zu früh sterben. Das System funktioniert, wenn alle vier Teile miteinander verbunden sind.
Ihr nächster Schritt hängt davon ab, wo Sie heute stehen. Hier finden Sie einen Aktionsplan für die Wartung von Stanzwerkzeugen nach Reifegrad, der nach Prioritäten geordnet ist, sodass Sie unabhängig vom Ausgangspunkt zuerst die Arbeit mit den größten -Auswirkungen in Angriff nehmen.
Priorisierte nächste Schritte nach Programmreife
Wenn Sie kein formelles PM-Programm haben:
- Prüfen Sie Ihre fünf Matrizen mit der schlechtesten{0}}Leistung und dokumentieren Sie deren aktuellen Zustand.
- Weisen Sie den Bedienern Schichtkontrollen zu, indem Sie an jeder Druckmaschine eine einfache Checkliste für die visuelle Inspektion verwenden.
- Legen Sie konservative Schlagzahlintervalle fest, die auf der Erfahrung Ihres besten Technikers basieren.
- Erstellen Sie für jede Matrize mit hoher{0}}Priorität ein Ersatzteilset, damit der Service nicht durch fehlende Komponenten verzögert wird.
- Beginnen Sie mit der Verfolgung von Serviceereignissen in einem beliebigen strukturierten Format, sogar in einer Tabellenkalkulation, um Basisdaten zu erstellen.
Wenn Sie grundlegende Zeitpläne haben und diese optimieren möchten:
- Passen Sie die PM-Intervalle je nach Materialtyp an, indem Sie die zuvor behandelten Multiplikatoren für Verschleißmechanismen- verwenden.
- Implementieren Sie ein CMMS oder digitales Trackingsystem, das bei jedem Serviceereignis die Anzahl der Hübe, das entfernte Material und die ausgetauschten Komponenten erfasst.
- Berechnen Sie die Kosten pro Treffer für Ihre Top-20-Matrizen, um Ausreißer zu identifizieren, die übermäßige Wartungsressourcen verbrauchen.
- Schließen Sie die Rückkopplungsschleife zwischen den Erkenntnissen des Werkzeugbaus und der Werkzeugkonstruktion, damit wiederkehrende Fehler bei künftigen Konstruktionen berücksichtigt werden.
Wenn Sie für die bedingungsbasierte-Überwachungsintegration bereit sind:
- Bewerten Sie die zustandsbasierte-Überwachung von Stanzwerkzeugen durch Nachverfolgung der Druckkraftsignatur und Tonnageschwankungswarnungen, die den Service auf der Grundlage messbarer Verschlechterungen und nicht auf der Grundlage fester Intervalle auslösen.
- Korrelieren Sie Ihre historischen PM-Daten mit Kennzahlen zur Produktionsqualität, um zu ermitteln, welche Parameter Abweichungen in der Teilequalität am besten vorhersagen, bevor Ausschussschwellen erreicht werden.
- Pilotsensor-basierte Überwachung Ihrer progressiven Matrizen mit dem höchsten-Wert, bei denen ein einziger Unfall katastrophale Kosten verursacht.
Beschaffungswerkzeuge sind auf langfristige Wartbarkeit ausgelegt.-
Das Verständnis, wie sich die Wartungskosten über die gesamte Lebensdauer einer Matrize reduzieren lassen, führt zu einer Schlussfolgerung, die die meisten Werkstätten übersehen: Der Wartungsaufwand einer Matrize wird weitgehend bestimmt, bevor sie überhaupt in Ihren Werkzeugraum gelangt. Geteilte Einsätze, standardisierte Komponenten, zugängliche Verschleißflächen und eine geeignete Materialauswahl an Stationen mit hoher -Beanspruchung reduzieren den Arbeitsaufwand und die Kosten jeder zukünftigen PM-Veranstaltung. Hierbei handelt es sich um Designentscheidungen, die in der Beschaffungsphase getroffen werden.
Fragen Sie bei der Bewertung der Beschaffung neuer Matrizen, ob Ihr Lieferant die Wartbarkeit als Designanforderung oder als nachträglichen Gedanken betrachtet. Hersteller mögenYICHENKonstruieren Sie kundenspezifische Stanzwerkzeuge unter Berücksichtigung von Haltbarkeit, Wartungszugänglichkeit und stabiler Produktionsleistung von der ersten Entwurfsphase an und erkennen Sie, dass die Beschaffung von Werkzeugen, die auf Wartbarkeit ausgelegt sind, eine der effektivsten langfristigen Kostenkontrollen ist, die einem Stanzbetrieb zur Verfügung stehen.
Prävention ist kein Ziel. Es ist eine Disziplin, die zusammenhängt. Jedes aufgezeichnete Serviceereignis, jedes verfeinerte Intervall, jede Designverbesserung, die in Ihren nächsten Werkzeugbau einfließt, macht das System intelligenter und Ihren Betrieb vorhersehbarer. Beginnen Sie dort, wo Sie sind, handeln Sie bei dem, was auf Ihrem aktuellen Reifegrad am wichtigsten ist, und lassen Sie sich bei jedem nächsten Schritt von den Daten leiten.
Häufig gestellte Fragen zur vorbeugenden Wartung von Stanzwerkzeugen
1. Wie oft sollten Stanzwerkzeuge im Rahmen eines vorbeugenden Wartungsprogramms gewartet werden?
Die Wartungsintervalle hängen von der Komplexität der Matrize und dem zu prägenden Material ab. Ein üblicher Basiswert für Weichstahlanwendungen liegt alle 100.000 bis 150.000 Hübe. Allerdings erfordern aggressive Materialien wie Edelstahl aufgrund von adhäsivem Verschleiß und Abrieb 30 bis 50 % kürzere Intervalle, während HSLA-Stähle aufgrund von abrasiven Verschleißmustern möglicherweise 40 bis 60 % kürzere Intervalle benötigen. Der effektivste Ansatz kombiniert Hubzahlauslöser mit kalenderbasierten Maximalwerten, sodass kein Stempel zwischen den Inspektionen zu lange ungenutzt bleibt. Verfeinern Sie Ihre Intervalle anhand tatsächlicher Verschleißdaten, die über mehrere Wartungszyklen hinweg erfasst wurden, anstatt sich auf eine einzige feste Zahl für alle Werkzeuge zu verlassen.
2. Was ist der Unterschied zwischen vorbeugender und vorausschauender Wartung für Stanzwerkzeuge?
Vorbeugende Wartungsdienste erfolgen nach festen Zeitplänen, die auf der Anzahl der Schlaganfälle oder der Kalenderzeit basieren, unabhängig vom aktuellen Zustand. Die vorausschauende Wartung nutzt Echtzeit-Sensordaten, Druckkraftsignaturen und Analysen, um vorherzusagen, wann ein Fehler auftreten wird, und den Service nur dann auszulösen, wenn eine messbare Beeinträchtigung darauf hinweist, dass er erforderlich ist. Die vorbeugende Wartung ist die Grundlage, die zunächst geschaffen werden muss, da sie die historischen Daten generiert, die Vorhersagesysteme zum Erstellen genauer Modelle benötigen. Die meisten Stempelbetriebe profitieren von der Beherrschung präventiver Routinen, bevor sie in zustandsbasierte oder prädiktive Überwachungstechnologie investieren.
3. Was sind die Anzeichen dafür, dass ein Prägestempel geschärft werden muss?
Der zuverlässigste Indikator ist die Grathöhe an Stanzteilen von mehr als 0,003 bis 0,005 Zoll bei Weichstahlanwendungen. Weitere messbare Anzeichen sind ein schrumpfendes Scherband an gestanzten Kanten, Maßabweichungen bei Lochgrößen oder Rohlingsprofilen und eine erhöhte Presskraft während der Schneidvorgänge. Bei der visuellen Prüfung kann es sein, dass anstelle einer scharf definierten Linie eine abgerundete oder reflektierende Schnittkante zu erkennen ist. Wenn ein Stempel kurz nach dem Schärfen Absplitterungen, Risse oder wiederholte Ausfälle aufweist, ist das Problem über die Wiederaufbereitung hinaus auf den Ersatzbereich übergegangen und deutet oft auf eine Materialinkongruenz oder ein Spielproblem hin, das durch Schleifen allein nicht gelöst werden kann.
4. Wie kann CMMS-Software das Wartungsmanagement für Stanzwerkzeuge verbessern?
CMMS-Software beseitigt die Datenlücken, die die Reaktionsfähigkeit der Geschäfte beeinträchtigen. Es automatisiert die Serviceplanung, indem es die Anzahl der Hübe anhand vorgegebener Schwellenwerte verfolgt, Warnungen sendet, wenn sich die Matrizen ihrem Wartungsfenster nähern, und detaillierte Aufzeichnungen aller Wartungsereignisse erfasst, einschließlich entfernter Materialien, ausgetauschter Komponenten und Notizen des Technikers. Im Laufe der Zeit ermöglichen diese Daten eine Trendanalyse, die hohe -Kostenfälle, wiederkehrende Fehlerarten und echte Kosten-pro-Trefferberechnungen identifiziert. Moderne Plattformen können Hubzahlen direkt von den Pressen-SPS abrufen und so die manuellen Protokollierungsfehler beseitigen, die die meisten Planungsfehler in papierbasierten Systemen verursachen.
5. Wie wirkt sich das Chip-Design auf die langfristigen Wartungskosten aus?
Die während des Engineerings getroffenen Entscheidungen zur Werkzeugkonstruktion bestimmen direkt den Wartungsaufwand über die gesamte Lebensdauer. Geteilte Einsätze ermöglichen den Austausch einzelner Komponenten, ohne benachbarte Stationen zu stören, wodurch sich die Wartungszeit im Vergleich zu monolithischen Blöcken, die bei lokalem Verschleiß vollständig entfernt werden müssen, erheblich verkürzt. Die standardisierte Komponentendimensionierung im gesamten Werkzeugpark reduziert den Ersatzteilbestand und beschleunigt den Technikerzugriff während der Wartung. Ausreichende Prüfabstände, korrekte Zeitmarkierungen für die Wiedermontagegenauigkeit und hochwertige Werkzeugstähle an Stationen mit hohem -Verschleiß senken die Arbeitskosten pro Ereignis. Die Zusammenarbeit mit Herstellern wie YICHEN, die bereits in der Entwurfsphase die Wartbarkeit kundenspezifischer Stanzformen entwickeln, trägt dazu bei, die PM-Belastung zu reduzieren, bevor der erste Produktionshub ausgelöst wird.


