


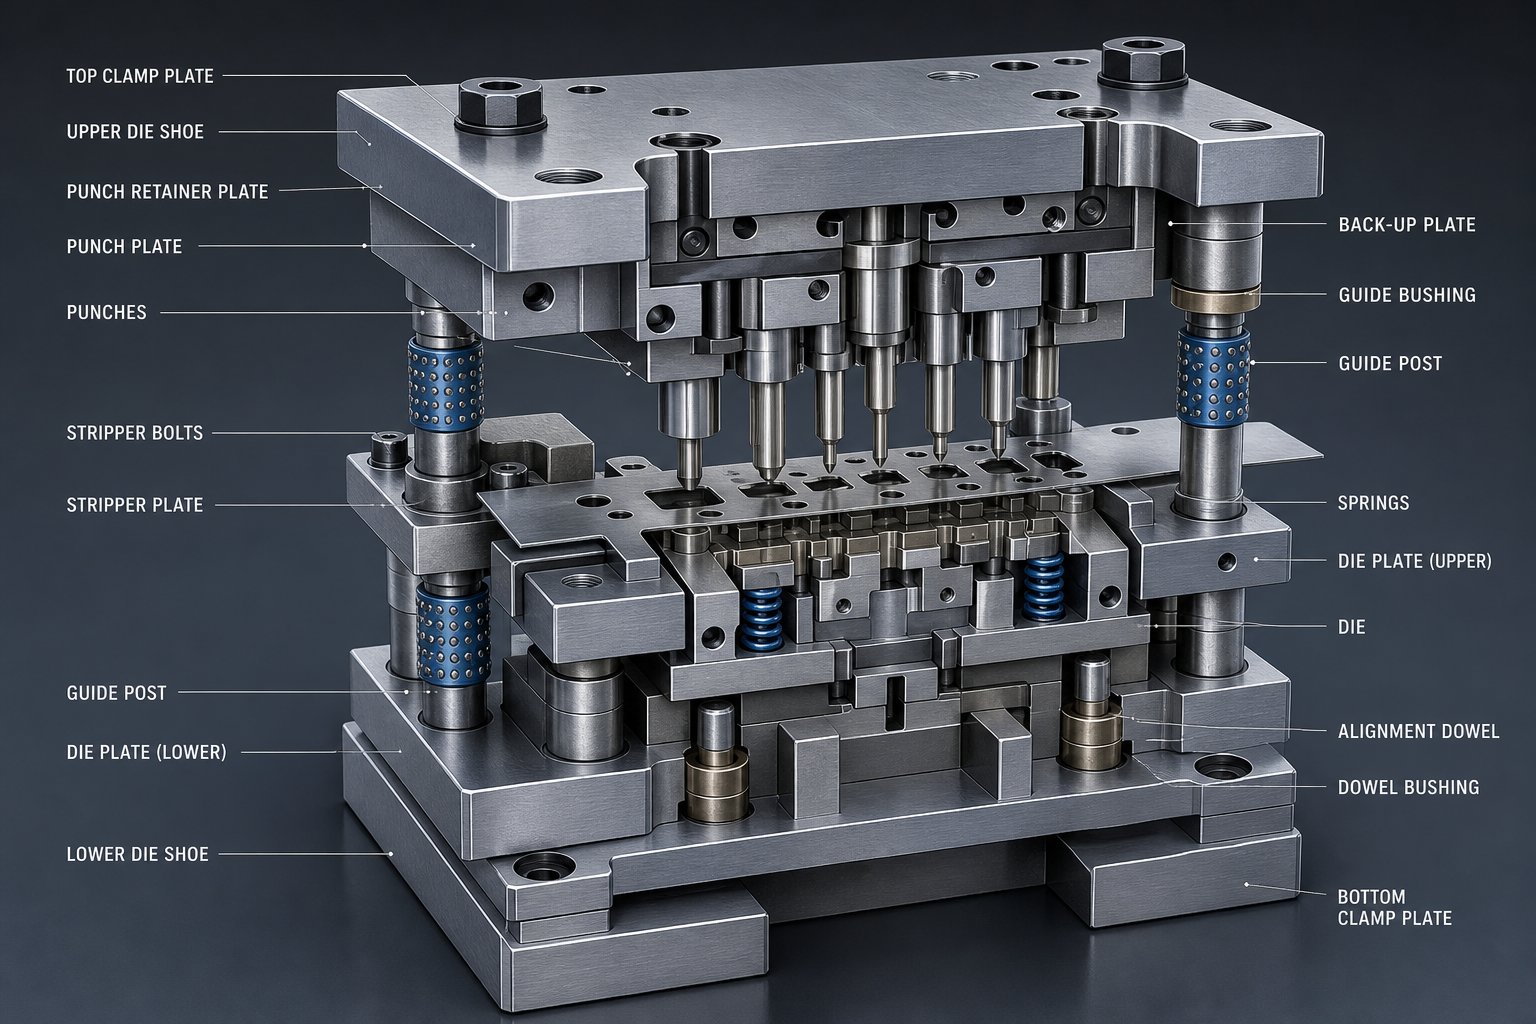
Was Stanzformteile sind und warum sie wichtig sind
Stanzformteile sind die einzelnen Präzisionskomponenten in einer Stanzform, die zusammenarbeiten, um Blech zu schneiden, zu formen und zu fertigen Teilen zu formen. Ein Prägestempel selbst ist einbenutzerdefiniertes-entwickeltes WerkzeugEine in einer Presse montierte Baugruppe, aber ihre eigentliche Leistungsfähigkeit beruht auf Dutzenden voneinander abhängiger Elemente, von denen jedes bei jedem Pressenhub für eine bestimmte mechanische Funktion verantwortlich ist. Von den Strukturschuhen, die die Tonnage aufnehmen, bis hin zu den Führungsstiften, die die Streifenposition auf Tausendstel Zoll genau registrieren, spielt jede Komponente eine definierte Rolle bei der Entscheidung, ob Ihre Stanzteile sauber oder fehlerhaft herauskommen.
Was ist ein Prägestempel und was sind seine Bestandteile?
Was ist also eine Matrize im Zusammenhang mit dem Metallstanzen? Dabei handelt es sich um das Spezialwerkzeug, das in einer Pressmaschine verwendet wird, um eine kontrollierte Kraft auszuüben, die rohes Blech in ein fertiges Bauteil schneidet, biegt, zieht oder locht. Stellen Sie es sich als zwei Hälften vor, eine obere und eine untere, die sich unter enormem Druck zusammenschließen. Die obere Hälfte wird am Pressenstößel befestigt, die untere Hälfte wird am Pressenbett verschraubt, und dazwischen sitzt ein präzise konstruiertes System aus Schneidkanten, Formflächen, Führungen, Federn und Abstreifern.
Hier wird die Terminologie wichtig. Wenn Ingenieure „die Matrize“ sagen, meinen sie möglicherweise die gesamte Werkzeugbaugruppe oder einen bestimmten Schneideinsatz. Mit einer Matrize werden eine oder mehrere Bearbeitungen an Blech ausgeführt. Das Werkzeug selbst besteht jedoch aus vielen einzelnen Teilen, von denen jedes seine eigenen Materialspezifikationen, Toleranzen und Verschleißmuster aufweist. Der Unterschied zwischen reaktiver Wartung und proaktivem Werkzeugmanagement besteht darin, zu verstehen, wofür eine Matrize auf Systemebene verwendet wird und welchen Beitrag jede interne Komponente einzeln leistet.
Für Werkzeugingenieure und Formenbauer bedeutet die Kenntnis der Funktion jedes Teils eine schnellere Ursachenanalyse bei Qualitätsschwankungen. Für Wartungsteams bedeutet es, die richtige Komponente im richtigen Intervall auszutauschen, anstatt den Symptomen nachzujagen. Was sind Werkzeugkenntnisse wert? Es ist die Grundlage für die Reduzierung von Ausschuss, die Verlängerung der Werkzeuglebensdauer und die Aufrechterhaltung des Betriebs der Pressen.
Warum ein Verständnis auf Systemebene wichtig ist
In den meisten Referenzen werden Stanzwerkzeuge als flache Teileliste behandelt. Du bekommst einen Namen, ein Bild, vielleicht einen Satz zur Funktion. Dieser Ansatz geht am Kern der Sache vorbei. Diese Komponenten arbeiten nicht isoliert. Eine verschlissene Führungsbuchse beeinträchtigt die Ausrichtung des Stempels-zu-, wodurch sich der Schneidabstand ändert, wodurch Grate entstehen, die ein vorzeitiges Nachschleifen des Stempels auslösen. Ein verschlechterter Teil führt zu einem systemweiten Qualitätsverlust.
Dieser Leitfaden verfolgt einen anderen Ansatz. Anstatt Stück für Stück aufzulisten, woraus Matrizen bestehen, gruppiert es jede Komponente nach ihrer funktionalen Rolle und zeigt, wie diese Rollen über den gesamten Pressenhub hinweg miteinander verbunden sind. Das Ergebnis ist ein Framework auf Systemebene, mit dem Sie Probleme schneller diagnostizieren und Komponenten intelligenter spezifizieren können.
Hier sind die sechs Funktionskategorien, die in diesem Leitfaden behandelt werden:
- Strukturkomponenten- Gesenkschuhe, Platten und Parallelen, die das starre Fundament bilden und die Presskraft aufnehmen.
- Schneid- und Durchstechkomponenten- Stempel, Matrizen und Einsätze, die Bleche in bestimmte Geometrien schneiden.
- Bauteile umformen und biegen- Formen von Stempeln, Wischstählen und Ziehpads, die Material ohne Entfernung plastisch verformen.
- Führungs- und Ausrichtungskomponenten- Führungsstifte, Buchsen, Piloten und Lagerführungen, die eine wiederholbare Positionierung gewährleisten.
- Abisolieren und Heben von Komponenten- Abstreifer, Heber und Bypass-Kerben, die die Streifenbewegung und den Teileauswurf steuern.
- Feder- und Kraftkomponenten- Stickstoffzylinder, Urethan und Schraubenfedern, die während des gesamten Hubs kontrollierte Reaktionskräfte liefern.
Jede Kategorie geht direkt in die nächste über. Strukturelle Integrität ermöglicht eine genaue Führung. Durch die präzise Führung bleibt der Schnittspielraum erhalten. Der richtige Abstand reduziert die Abisolierlast. Und eine ausreichende Abstreifkraft sorgt dafür, dass das Material zuverlässig durch jede Station fließt. Diese gegenseitige Abhängigkeit ist genau der Grund, warum eine einzelne verschlissene Komponente Ihren gesamten Stanzvorgang stillschweigend beeinträchtigen kann und warum das Verständnis des Gesamtsystems leistungsstarke Werkzeugmacher von denen unterscheidet, die in reaktiven Reparaturzyklen stecken bleiben.
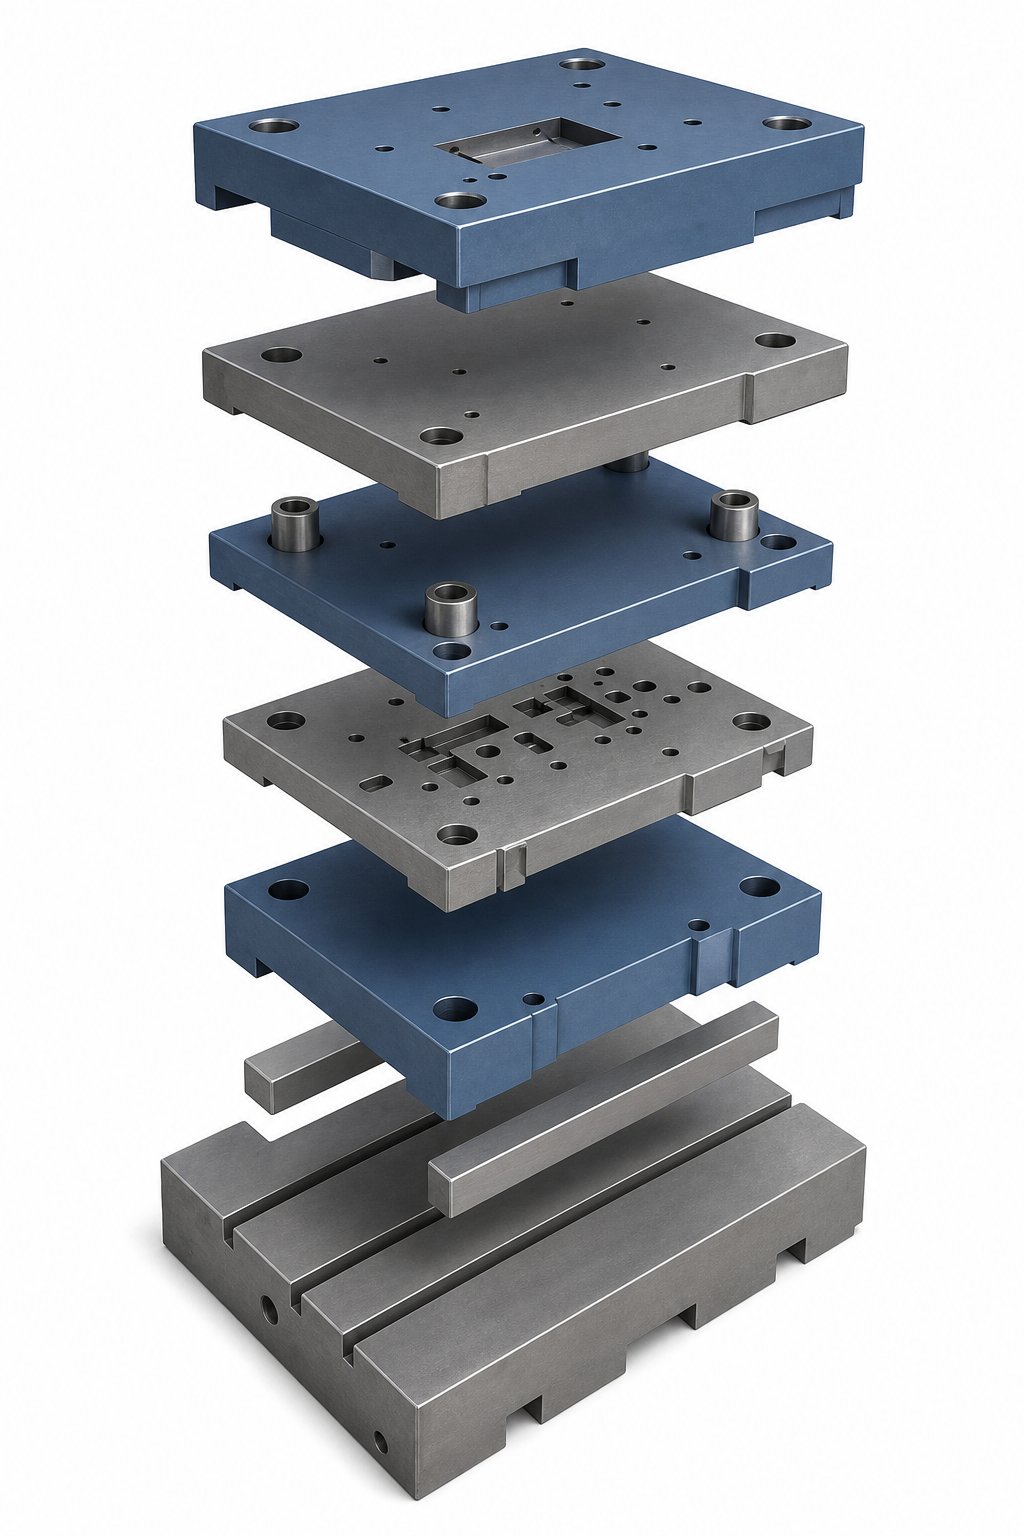
Strukturkomponenten, die das Werkzeugfundament bilden
Jede Funktionskategorie in einem Prägewerkzeug hängt zunächst von einer Sache ab: einer starren, stabilen Plattform, die bei wiederholten Stößen mit hoher -Tonnage alles in Ausrichtung hält. Ohne diese Grundlage verschieben sich die Schnittabstände, es kommt zu Verformungen der Formgeometrie und es kommt zu einem vorzeitigen Verschleiß der Führungssysteme. Die Strukturkomponenten sind die leisen Arbeitspferde der Matrizenbaugruppe. Sie erregen selten Aufmerksamkeit, bis etwas abweicht, bricht oder aus der Position gerät, und dann sind bereits Teile verschrottet.
Die Schuhe und ihre Rolle als strukturelles Rückgrat
Stellen Sie sich vor, Sie befestigen ein Präzisionsschneidwerkzeug an einer Plattform, die sich bei jedem Pressenzyklus nachgibt. Genau das passiert, wenn ein Matrizenschuh zu klein ist oder aus dem falschen Material besteht. Obere und untere Matrizenschuhe dienen als Montageflächen für alle anderen Komponenten im Werkzeug. Der obere Schuh wird am Pressenstößel befestigt, der untere Schuh wird am Pressenbett oder der Pressenplatte verschraubt und zusammen tragen sie die volle Prägelast über den gesamten Hub.
Hier kommt es auf die Wahl des Materials an. Schuhe aus Gusseisen bieten eine gute Vibrationsdämpfung und sind kosteneffizient für Anwendungen mit geringerer Belastung-, während Schuhe aus Stahl eine höhere Steifigkeit und Widerstandsfähigkeit gegen Durchbiegung bei schwererer Pressenlast bieten. Wenn die Tonnage ein moderates Niveau übersteigt oder wenn enge Toleranzen eine minimale Biegung über die Werkzeugaufstandsfläche erfordern, sind die meisten Metallstanzwerkzeugsätze mit Stahlschuhen ausgestattet.
Die Schuhdicke hängt direkt von der Tonnage und der Spannweite der Presse ab. Ein dünner Schuh, der ein breites Pressenbett überbrückt, verbiegt sich in der Mitte, wodurch die Führungsstifte aus der Ausrichtung geraten und der Abstand zwischen den Schneidstationen ungleichmäßig wird. Matrizenkonstrukteure berechnen die Mindestschuhdicke auf der Grundlage der Lastverteilung, der nicht unterstützten Spannweite und akzeptabler Durchbiegungsgrenzen und halten die Biegung in der Regel weit unter dem Punkt, an dem sie den Abstand zwischen Stempel und Matrize beeinträchtigen würde.
Die im Standardkatalog aufgeführten Matrizenschuhgrößen decken gängige Pressbettabmessungen und Bolzenmuster ab und sind somit eine praktische Wahl für Werkzeuge für allgemeine Zwecke. Kundenspezifische -bearbeitete Schuhe werden erforderlich, wenn die Presse nicht-standardmäßig montiert ist, wenn die Grundfläche der Matrize unregelmäßig ist oder wenn eine Gewichtsreduzierung für Handhabung und Einrichtung von entscheidender Bedeutung ist. In jedem Fall ist der Matrizenschuh der strukturelle Ausgangspunkt, von dem alle anderen Komponenten abhängen.
Matrizenplatten, Trägerplatten und Haltesysteme
Auf diesen Schuhen ist ein Stapel präzisionsgefertigter Platten montiert, von denen jede eine bestimmte strukturelle Funktion hat. Auf der Matrizenplatte befindet sich die eigentliche Schneid- und Umformgeometrie. Es enthält die Taschen, Öffnungen und profilierten Kanten, die die weibliche Hälfte jeder Operation definieren. Da die Matrizenplatte bei jedem Hub direkte Schnittkräfte aufnimmt, ist sie typischerweise aus Werkzeugstahl gefertigt und gehärtet, um Verschleiß zu widerstehen.
Direkt hinter den Stempelspitzen sitzt die Trägerplatte. Seine Aufgabe ist einfach, aber entscheidend: Verteilen Sie konzentrierte Schlaglasten über einen größeren Bereich des Schuhs, um eine Pilzbildung zu verhindern, bei der es sich um das allmähliche Aufplatzen von weichem Schuhmaterial bei wiederholten Punktbelastungen handelt. Ohne eine gehärtete Trägerplatte sinken die Stanzköpfe langsam in die Schuhoberfläche ein, verändern die Schließhöhe und verschlechtern die Schnittqualität über Tausende von Schlägen.
Halteplatten halten Stempel, Piloten und andere Arbeitsteile in fester Position. Sie verwenden präzisionsgebohrte Löcher, die auf die Stempelschäfte abgestimmt sind, oft kombiniert mit Kugel-, Schlüssel- oder Kopfhaltemethoden, die einen schnellen Austausch ohne Demontage der gesamten oberen Hälfte ermöglichen. Wie Moeller Precision Tool anmerkt, verkürzen gut konstruierte Halterungen die Zeit für den Zusammenbau der Matrizen und tragen dazu bei, Stapeltoleranzfehler zu vermeiden, die sich bei mehreren Platten anhäufen.
Diese Platten werden gestapelt und mit gehärteten Passstiften zusammengesteckt, die ihre relative Position fixieren. Nach der Verdübelung kann der Plattenstapel zu Wartungszwecken zerlegt und jedes Mal in der gleichen Ausrichtung wieder zusammengebaut werden. Diese Wiederholbarkeit macht einen Prägestempelsatz über Hunderttausende Presszyklen hinweg zuverlässig und nicht nur über die ersten hundert.
Parallelen, Riser und Abstandsblöcke
Unter der unteren Matrizenplatte finden Sie Parallelen: gehärtete Stahlstangen, die den Matrizenblock von der Tischplatte abheben. Warum ist diese Lücke wichtig? Schrottrohlinge und Fertigteile müssen irgendwohin gebracht werden. Ohne ausreichenden Freiraum unterhalb der Schneidstationen stapeln sich Butzen in den Matrizenöffnungen, blockieren das Werkzeug und verursachen katastrophale Unfälle. Parallelen schaffen diesen Austrittsweg und stützen gleichzeitig den unteren Schuh gleichmäßig über das Pressenbett.
Riser dienen einem anderen Zweck. Bei Folgeverbundwerkzeugen mit mehreren Stationen müssen verschiedene Arbeitsgänge möglicherweise auf unterschiedlichen Höhen relativ zur Bandlinie angeordnet werden. Erhöhungen heben bestimmte Stationen oder Detailbereiche an, um sie an die erforderliche Arbeitshöhe anzupassen, insbesondere wenn geformte Merkmale an einer Station beim Vorrücken des Bandes von den Werkzeugen an nachfolgenden Stationen freikommen müssen.
Distanzblöcke und Anschlagblöcke runden das Struktursystem ab. Abstandsblöcke legen präzise Schließhöhen zwischen den Formhälften fest, während Anschlagblöcke als harte mechanische Begrenzungen fungieren, die einen Überlauf bei einem Pressenabsturz verhindern und empfindliche Schneid- und Formdetails vor katastrophalen Schäden schützen.
Die Angabe einer dieser Strukturkomponenten führt zu drei Einschränkungen: Die Größe des Pressenbetts bestimmt die Grundfläche und den parallelen Abstand, die Schließhöhe bestimmt die Gesamtdicke des Stapels und die Vorschubrichtung bestimmt, wo sich Freiraumkanäle für die Schrottabfuhr befinden müssen.
| Strukturelle Komponente | Primäre Funktion | Typisches Material | Gemeinsamer Dickenbereich |
|---|---|---|---|
| Obere/untere Matrizenschuhe | Alle Komponenten montieren, Presskraft aufnehmen | Gusseisen oder Stahl | 25 mm - 100 mm+ |
| Matrizenplatte | Enthält Schneid-/Umformgeometrie | Werkzeugstahl (gehärtet) | 19 mm - 50 mm |
| Trägerplatte | Verteilt Schlaglasten, verhindert Pilzbildung | Gehärteter Stahl | 6 mm - 19 mm |
| Halteplatte | Hält Schläge und Piloten in Position | Legierter Stahl oder Werkzeugstahl | 19 mm - 38 mm |
| Parallelen | Schafft Ausschussfreiraum unterhalb der Matrize | Gehärteter Stahl | 38 mm - 75 mm Höhe |
| Riser/Abstandsblöcke | Erhöht Stationen und stellt die Schließhöhe ein | Stahl | Anwendungsabhängig- |
| Stoppblöcke | Verhindert Überfahren-bei Unfallereignissen | Stahl | Abgestimmt auf die Steghöhe |
Strukturbauteile nutzen sich selten so stark ab wie Stempel oder Matrizen. Ihr Fehlermodus ist subtiler: allmähliche Durchbiegung, Lockerung der Dübel, abgenutzte Schraubenlöcher und Oberflächenstrahlen, das die Ausrichtung des gesamten Werkzeugs langsam verschiebt. Gerade diese geräuschlose Verschlechterung ist es wert, sie im Auge zu behalten, denn wenn ein strukturelles Problem in Ihren gestanzten Teilen auftritt, ist davon bereits seit Tausenden von Hüben jede Schneid- und Formstation im Gesenk betroffen. Und an diesen Schneidstationen mit ihren Stempeln, Matrizenknöpfen und Abstandsverhältnissen geht es direkt um den Gewinn oder Verlust der Teilequalität.
Schneid- und Piercingkomponenten, die den Rohling formen
Strukturelle Steifigkeit sorgt dafür, dass alles ausgerichtet ist, aber die Ausrichtung ist nur aufgrund dessen, was an der Schneide geschieht, von Bedeutung. Die Stempel und Matrizen in einem Stanzwerkzeug sind die Komponenten, die das Blech tatsächlich berühren und es in eine definierte Geometrie schneiden. Jedes Loch, jede Kerbe, jeder Schlitz und jede leere Kontur existiert, weil ein gehärteter Stempel durch das Material und in eine genau passende Öffnung darunter getrieben wurde. Wenn Sie diese Komponenten richtig ausstanzen, erhalten Sie saubere Kanten bei hoher Geschwindigkeit. Wenn man sie falsch macht, kämpft man vom ersten Treffer an gegen Grate, abgebrochene Schläge und Dimensionsabweichungen.
Stanztypen und ihre Schneidfunktionen
Wenn Sie in eine Folge- oder Verbundstanze schauen, werden Sie mehrere Prägestempel bemerken, von denen jeder auf ein bestimmtes Profil geschliffen ist, das den erzeugten Schnitt bestimmt. Hier sind die gängigsten Stile:
- Durchdringende Schläge- Erstellen Sie innere Löcher, indem Sie eine Schnecke vollständig durch das Material treiben. Üblich sind runde, längliche oder geformte Profile.
- Stanzstempel- Schneiden Sie den gesamten Außenumfang eines fertigen Teils ab. Der Rohling wird zum Werkstück und nicht zum Ausschuss.
- Kerbschläge- Entfernen Sie Material von der Bandkante und schneiden Sie dabei nur auf einer Seite. Da die Kraft unausgeglichen ist, benötigen diese einen Fersenblock gegenüber der Schneidkante, um einer seitlichen Ablenkung standzuhalten.
- Stanzen beschneiden- Scheren Sie überschüssiges Material oder Trägerlaschen von einem fast fertigen Teil ab, normalerweise in der letzten Station eines Folgeverbundwerkzeugs.
Die Geometrie definiert, was der Stempel schneidet, aber die Haltemethode definiert, wie er im Werkzeug bleibt. Der Kopf--Typ stanzt den Sitz in einer angesenkten Tasche in der Halteplatte und wird durch eine Trägerplatte oben an Ort und Stelle gehalten. Kugelsperrstempel rasten in einer Schnellwechselhalterung ein und ermöglichen den Austausch ohne Demontage der oberen Matrizenhälfte. Keilstanzer verwenden eine Abflachung oder Nut, die eine Drehung verhindert. Dies ist wichtig für nicht-runde Profile, bei denen die Winkelausrichtung wichtig ist.
Standard-Katalogstanzen decken standardmäßige runde und einfache Formen in gängigen Größen ab. Wenn Ihre Teilegeometrie unregelmäßige Profile, enge Toleranzen oder ungewöhnliche Materialien erfordert, sind individuell geschliffene Stempel erforderlich. Diese werden in der Regel drahterodiert oder präzisionsgeschliffen, um genau den erforderlichen Merkmalen zu entsprechen.
Matrizenknöpfe, Matrizeneinsätze und Schneidkanten
Jedes Blechstempel- und Matrizenpaar arbeitet als aufeinander abgestimmtes System. Der Stempel sorgt für das männliche Schneidprofil und der Matrizenknopf für die weibliche Öffnung, die ihn aufnimmt. Matrizenknöpfe sind gehärtete, präzisionsgebohrte Zylinder, die in die Matrizenplatte eingepresst sind. Ihre Innengeometrie definiert die genaue Größe des erzeugten Lochs oder Rohlings und ihre Kantenbeschaffenheit bestimmt direkt die Schnittqualität.
Bei runden Standardlöchern werden durch konventionelles Schleifen Matrizen mit ausreichender Genauigkeit für die meisten Anwendungen hergestellt. Wenn die Toleranzen weniger als ein paar Tausendstel Zoll betragen oder wenn das Profil scharfe Innenecken und komplizierte Formen aufweist, ist die Drahterodierbearbeitung die bevorzugte Methode. Die Drahterodiermaschine erreicht Toleranzen von +/-0,0001 bis +/-0,0003 Zoll und kann Innenradien von nur 0,0005 Zoll erzeugen, was sie ideal für die Erstellung der komplexen Matrizenknopfgeometrien macht, die progressive Matrizen erfordern.
Teilstanzeinsätze führen dieses Konzept weiter. Anstatt komplexe Schneidgeometrien direkt in die Matrizenplatte einzuarbeiten, passen Ingenieure einzelne gehärtete Einsätze in Taschen innerhalb der Platte. Wenn eine Kante abgenutzt ist oder absplittert, tauschen Sie diese einzelne Wendeschneidplatte aus, anstatt die gesamte Platte nachzubearbeiten oder zu verschrotten. Dieser modulare Ansatz reduziert Wartungskosten und Ausfallzeiten erheblich, insbesondere bei der Massenproduktion, bei der örtlicher Verschleiß unvermeidlich ist.
Wie die Beziehungen zwischen Stanze und Matrize die Schnittqualität bestimmen
Metallstempel und Matrizenöffnungen funktionieren nicht unabhängig voneinander. Sie fungieren als aufeinander abgestimmtes Paar, getrennt durch einen sorgfältig kontrollierten Spalt, der als Schnittspiel bezeichnet wird. Dieser Spalt, ausgedrückt als Prozentsatz der Materialstärke pro Seite, ist die einflussreichste Variable bei der Bestimmung der Kantenqualität, der Grathöhe und der Werkzeuglebensdauer.
Bei korrektem Spaltmaß treffen die durch Stempel und Matrizenöffnung initiierten Bruchlinien sauber in der Mitte der Materialstärke aufeinander. Das Ergebnis ist eine Schnittkante mit einem vorhersehbaren Verhältnis von Brünierung (der glatte, gescherte Teil) zu Bruch (der rauere Bruchzone). Bei kohlenstoffarmem Stahl mit angemessenem Spiel folgt dies ungefähr einem Muster von einem-Drittel Scherung und zwei-Drittel Bruch, wie das MetalForming Magazine in seiner Analyse der Beziehung zwischen Materialeigenschaften und Spielauswahl erklärt.
Wenn der Abstand zu gering ist, muss sich der Stempel durch mehr Material hindurchdrängen, bevor es zu einem Bruch kommt. Dies erhöht die Schnittkräfte, erzeugt mehr Wärme, beschleunigt den Stempelverschleiß und kann zu einer sekundären Scherung oder einem doppelten Bruchkantenzustand führen. Wenn der Abstand zu groß ist, rollt das Material in die Öffnung, bevor es bricht, wodurch übermäßige Grate und große Überschlagszonen entstehen.
Die wahre Herausforderung? Die Freigabe ist nicht universell. Materialien mit höherer-Festigkeit brechen früher und benötigen in der Regel mehr Spiel, während weichere Materialien engere Lücken tolerieren können. Sich auf einen einzigen Abstandswert für jedes Material zu verlassen, eine gängige Praxis in der Werkstatt, garantiert bei zumindest einigen Ihrer Matrizen und Stempel suboptimale Ergebnisse. Detaillierte Abstandshinweise nach Materialtyp folgen weiter unten in diesem Leitfaden.
Über den Spielraum hinaus versagen Blechstempel und -matrizen in vorhersehbaren Mustern. Das frühzeitige Erkennen dieser Fehlerarten hilft Wartungsteams, einzugreifen, bevor sich die Teilequalität verschlechtert:
- Kantenabplatzer- Der häufigste Fehler, der durch übermäßigen Schnappstoß-durch Stoß, unzureichenden Abstand oder seitliche Ablenkung aufgrund einer Fehlausrichtung verursacht wird.
- Abrasiver Verschleiß- Allmähliches Abstumpfen der Schneidkante durch Reibung am Werkstück, beschleunigt durch abrasive Materialien wie Edelstahl und AHSS-Sorten.
- Fressen und Materialaufnahme- Werkstückmaterial verschweißt unter Hitze und Druck mit der Stempelfläche, wie es bei Aluminium und Edelstahl üblich ist.
- Kopfbruch- Der Stempelkopf schert im Inneren der Halterung ab, weil er-durch einen Stoß oder einen falschen Sitz an der Trägerplatte einrastet.
- Seitliche Ablenkung und Biegung- Schlanke Schläge verbiegen sich unter außermittigen Belastungen, insbesondere bei Kerbvorgängen ohne ausreichende Fersenunterstützung.
Jeder Fehlermodus geht auf eine bestimmte Grundursache im Abstand, in der Ausrichtung, in der Materialwahl oder in der Haltemethode zurück. Das Schneidsystem hängt davon ab, wie genau diese Variablen gesteuert werden, und in dem Moment, in dem ein Stempel in den Streifen eingreift, bestimmt die Genauigkeit jeder Führungskomponente in der Matrize, ob dieser Eingriff dort erfolgt, wo er sollte.
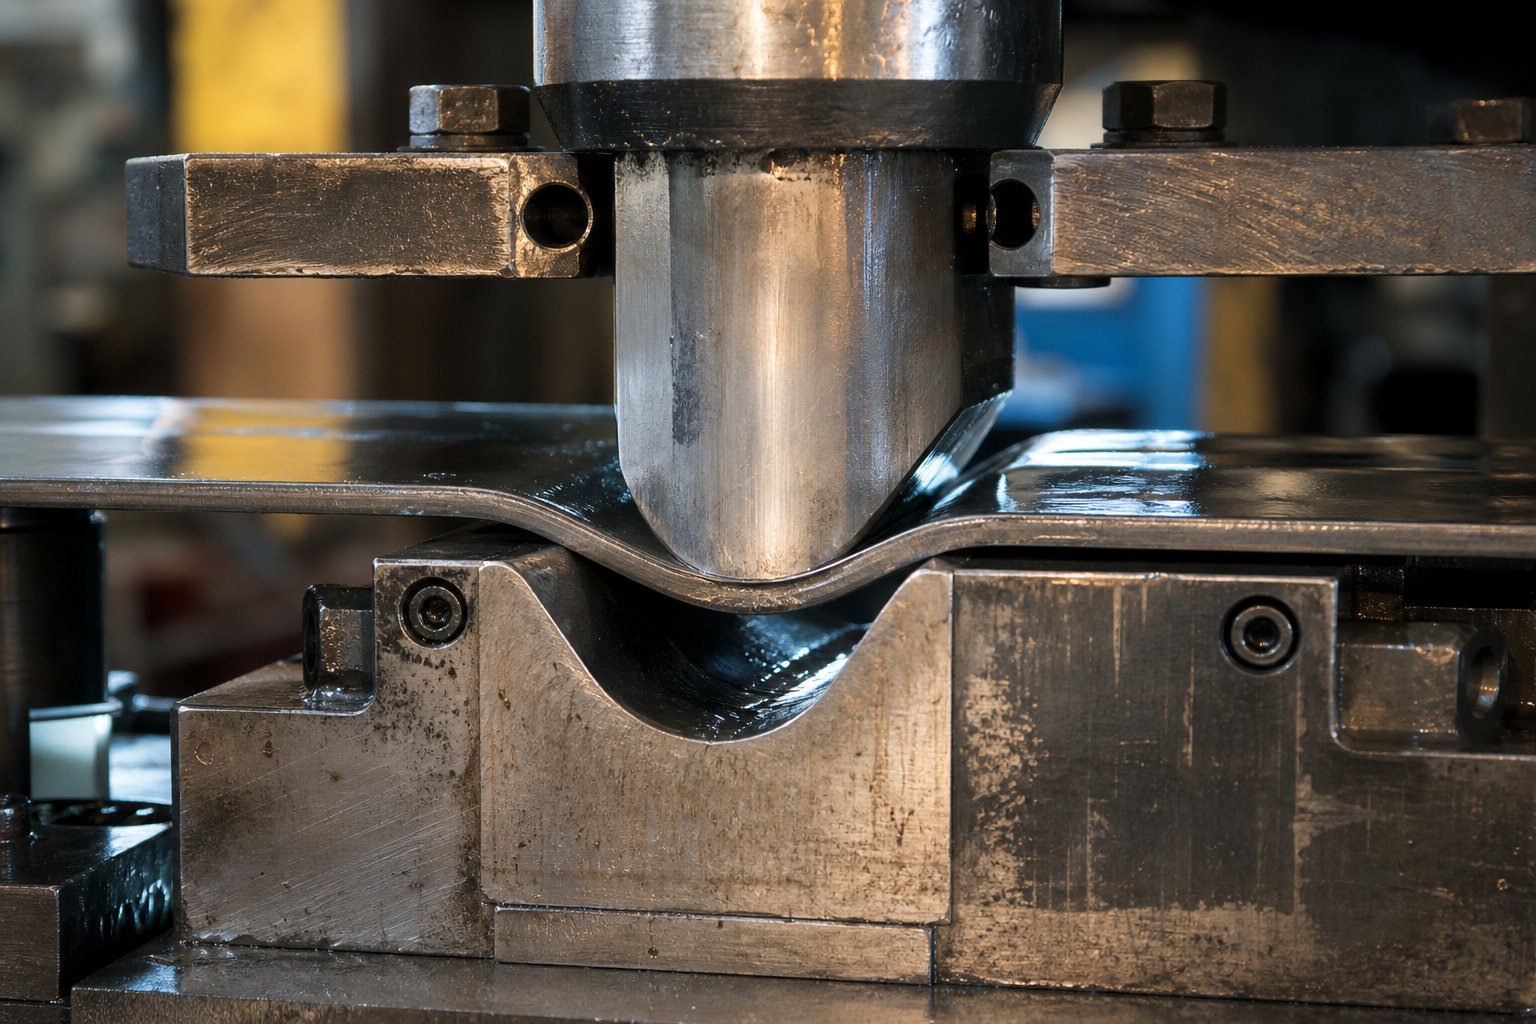
Umform- und Biegekomponenten zur plastischen Verformung
Beim Schneiden wird Material abgetragen. Das Formen formt es um. Während Stempel und Matrizen Blech in flache Profile schneiden, nehmen Form- und Biegekomponenten diese Profile auf und verformen sie plastisch in dreidimensionale Merkmale, ohne überhaupt Material zu entfernen. Biegungen, Ziehungen, Prägungen, Lanzen, Rippen und Flansche stammen alle aus dieser Kategorie von Metallstanzwerkzeugen, und die für ihre Herstellung verantwortlichen Komponenten stehen vor völlig anderen technischen Herausforderungen als ihre Gegenstücke zum Schneiden.
Während beim Schneiden Schärfe und Spielkontrolle erforderlich sind, erfordert das Formen eine präzise Geometrie, einen kontrollierten Materialfluss und einen sorgfältig kalibrierten Reaktionsdruck. Wenn Sie auf die richtige Balance achten, werden Ihre Teile faltenfrei-mit gleichbleibender Maßgenauigkeit. Wenn Sie etwas falsch machen, kämpfen Sie mit Rissen, Rückfederungen und Oberflächenfehlern, die durch keine nachträgliche Korrektur behoben werden können.
Formen von Stempeln, Biegen von Stählen und Wischmatrizen
Formstempel funktionieren, indem sie Blech in einen Hohlraum oder über eine gehärtete Kante drücken, wodurch das Material gezwungen wird, nachzugeben und dauerhaft eine neue Form anzunehmen. Im Gegensatz zu Lochstempeln, die das Band sauber durchschneiden, berühren Formstempel eine große Oberfläche und üben über einen längeren Teil des Pressenhubs Kraft aus. Abhängig von ihrer Geometrie und den entsprechenden Matrizenwerkzeugen unten erzeugen sie Biegungen, gezogene Näpfe, geprägte Merkmale und eingekerbte Laschen.
Biegestähle und Wischmatrizen erzeugen Winkelbiegungen, indem sie das Material über eine feste Kante oder in eine V{0}}förmige Tasche streichen. Die Art des Biegens bestimmt die Gestaltung der Gesenkkomponenten:
- Luftbiegen- Der Stempel drückt das Material teilweise in eine V-förmige Öffnung, ohne den Boden zu berühren. Der Biegewinkel hängt vollständig von der Stempeltiefe ab. Dies erfordert eine geringere Presskraft und führt zu weniger Werkzeugverschleiß, allerdings ist die Rückfederung schwerer zu kontrollieren.
- Bodenbildung- Der Stempel drückt das Material vollständig gegen die V-förmige Matrizenoberfläche und sorgt so für einen festen Kontakt entlang der Biegeschenkel. Dies führt zu höherer Genauigkeit und geringerer Rückfederung als beim Luftbiegen, da sich das Material vollständig an die Matrizengeometrie anpasst.
- Prägung- Der Stempel übt eine extreme Kraft aus, die bis zu 30-mal größer ist als beim Luftbiegen, und komprimiert das Material an der Biegezone, bis es plastisch fließt und eine dauerhafte Verformung annimmt. Durch das Prägen wird die Rückfederung praktisch eliminiert, es sind jedoch deutlich schwerere Presskomponenten und eine höhere Presskraft erforderlich.
Wie diese Formkomponenten angeordnet sind, hängt davon ab, welche Arten von Prägewerkzeugen Sie bauen. Bei Folgeverbundwerkzeugen erfolgt die Umformung schrittweise über mehrere Stationen. Eine flache Vorbiegung an einer Station wird einige Stationen später zu einem vollständigen 90-Grad-Flansch, wobei das Band bei jedem nachfolgenden Arbeitsgang teilweise geformte Merkmale trägt. Einen anderen Ansatz verfolgen Blechstanzwerkzeuge, die als Transferwerkzeuge konfiguriert sind. Da das Teil vom Band getrennt und physisch zwischen den Stationen bewegt wird, können Transferwerkzeuge komplexe Tiefzüge in einem einzigen Schlag durchführen, ohne sich Gedanken über die Bandkontinuität machen zu müssen. Verbundmatrizen, die alle Vorgänge in einem Arbeitsgang erledigen, verfügen selten über Formfunktionen, da ihre Geometrie auf flache Schneidprofile beschränkt ist.
Diese Unterscheidung ist für das Komponentendesign wichtig. Progressivgesenk-Formstempel müssen kürzer sein und den Bandhub zwischen den Stationen berücksichtigen. Transfermatrizen-Formstempel können tiefer und aggressiver sein, da sie nicht durch die Streifenvorschubmechanik eingeschränkt werden. Stahlstanzwerkzeuge, die für hochfeste Materialien ausgelegt sind, müssen auch Bauteile mit größeren Radien umformen, um Risse zu verhindern, da höherfeste Bleche weniger Verformungen tolerieren, bevor sie brechen.
Zugpolster, Druckpolster und Stickstofffedern
Formstempel formen das Teil, aber Drucksysteme steuern, wie das Material während dieser Formung fließt. Hier kommen Zugpolster ins Spiel. Ein Ziehpolster, auch Blechhalter oder Druckpolster genannt, ist eine druckbelastete Platte, die den Formstempel umgibt und eine kontrollierte Niederhaltekraft auf das Blech ausübt, wenn es in einen Hohlraum gezogen wird.
Klingt einfach? Die Realität ist differenzierter. Wie der Stanzexperte Art Hedrick erklärt, besteht die wahre Funktion eines Zeichenblocks darinEs geht nicht darum, das Metall zu quetschen und dem Fließen einen Widerstand entgegenzusetzen, sondern um zu verhindern, dass das Material beim Einströmen und Komprimieren Falten wirft. Ohne ausreichenden Haltedruck führen die Druckkräfte, die beim Einziehen des Materials entstehen, dazu, dass der Flansch Falten wirft. Zu viel Druck führt dazu, dass das Material überhaupt nicht fließen kann, was zu Rissen am Stempelradius führt.
Die Kraft, die diese Beläge antreibt, kommt von einem von drei Federsystemen, die jeweils unterschiedliche Eigenschaften aufweisen, die sie für verschiedene Anwendungen geeignet machen:
| Federtyp | Kraftbereich | Lebenserwartung | Typische Anwendung |
|---|---|---|---|
| Stickstoffgasfedern | Hoch (bis zu mehreren Tonnen pro Einheit) | 1–3 Millionen Zyklen bei ordnungsgemäßer Wartung | Tiefes Ziehen, hohe -Haltekraft-, gleichmäßiger Druck über den gesamten Hub |
| Urethanfedern | Niedrig bis mäßig | 100.000–500.000 Zyklen je nach Verdichtungsverhältnis | Abstreifer, leichte -Formplatten, beengte Räume |
| Mechanische Schraubenfedern | Niedrig bis mäßig | 500.000-1 Million Zyklen bei empfohlener Durchbiegung | Allgemeines Strippen, moderate Halte-downs, kostenempfindliche-Anwendungen |
Die Auswahl des richtigen Federsystems hängt direkt von der Materialstärke und der Zugfestigkeit ab. Ein 1,5 mm dicker Weichstahlzug bei 270 MPa Zugfestigkeit erfordert weitaus weniger Haltekraft als ein 1,5 mm dicker Edelstahlzug bei 600 MPa Zugkraft. Stickstoffgasfedern sind oft die einzige praktische Option für hochfeste Materialien, da sie im Vergleich zu mechanischen Alternativen eine größere Kraft in einem kleineren Raum liefern und einen gleichmäßigeren Druck über den gesamten Hub bieten können.
Der Materialtyp ändert auch die Geometrie der formenden Komponente. Aluminium reibt aggressiv an unbeschichtetem Werkzeugstahl und erfordert polierte Oberflächen oder Anti-Abriebbeschichtungen auf Formstempeln und Ziehplatten. Werkstücke aus rostfreiem Stahl-härten schnell aus, was bedeutet, dass die Formradien großzügig genug sein müssen, um eine Rissbildung beim ersten Schlag zu verhindern. Weichstahl ist am fehlerverzeihendsten, verträgt engere Radien und erfordert weniger Haltekraft, weshalb er nach wie vor das Basismaterial bleibt, auf das sich alle Spezifikationen für Formbauteile zuerst beziehen.
Das Zusammenspiel von Formgeometrie und Druckkontrolle unterscheidet ein zuverlässiges Produktionswerkzeug von einem, das inkonsistente Teile produziert. Und dieses Zusammenspiel funktioniert nur, wenn der Formstempel bei jedem einzelnen Hub genau an der richtigen Stelle in das Material eingreift, was die Aufgabe des Führungs- und Ausrichtungssystems ist, das in der nächsten Funktionsschicht der Matrize wartet.
Führungs- und Ausrichtungssysteme für die Präzisionsregistrierung
Formstempel formen Material mit kontrollierter Kraft, aber Kraft allein bedeutet nichts, wenn es an der falschen Stelle landet. Bei jedem Arbeitsgang in einer Prägematrize, ob beim Schneiden oder Umformen, kommt es darauf an, dass sich die obere und untere Hälfte bei jedem einzelnen Hub genau an der gleichen Position treffen. Eine Fehlausrichtung von nur wenigen Tausendstel Zoll verschiebt den Abstand von Stempel{2}}zu-von optimal zu destruktiv, wodurch saubere Schnitte zu gratigen Kanten werden und die Werkzeuglebensdauer drastisch verkürzt wird. Die Komponenten der Prägematrize, die dafür verantwortlich sind, dieses Szenario zu verhindern, sind die Führungs- und Ausrichtungssysteme. Sie funktionieren auf zwei unterschiedlichen Ebenen: beim Ausrichten der Matrizenhälften zueinander und beim Ausrichten des Bandmaterials am Werkzeug.
Führungsstifte, Führungsbuchsen und Kugellagerkäfige
Führungsstifte, auch Führungsstifte genannt, sind gehärtete zylindrische Stifte, die in einer Matrizenhälfte montiert sind und in präzisionsgebohrte Buchsen in der gegenüberliegenden Hälfte eingreifen. Beim Absenken des Pressenstößels gleiten diese Pfosten in ihre passenden Buchsen und zwingen die obere und untere Matrize in eine wiederholbare Ausrichtung, bevor ein Stempel das Werkstück berührt. Ohne sie würde der inhärente Abstand des Pressschlittens zu seinen Leisten dazu führen, dass sich die obere Matrize bei jedem Hub seitlich verschiebt, was zu ungleichmäßigem Verschleiß und inkonsistenten Teilen führen würde.
Zwei Grundtypen von Führungspfosten- und Buchsensystemen sind im Handel erhältlich, wie das MetalForming Magazine in seiner Analyse von Führungssystemen für Gesenksätze ausführlich darlegt:
- Gleitlagersysteme- Der Führungspfosten läuft in einer massiven Buchse, typischerweise mit Bronze- beschichtetem Stahl oder massiver Aluminiumbronze, mit einem kleinen technischen Laufspiel zwischen den Oberflächen. In diesen Buchsen sind häufig selbstschmierende Graphitstopfen enthalten. Gleitlagersysteme bewältigen seitliche Belastungen gut, da die gesamte Buchsenoberfläche den Pfosten trägt.
- Kugellagerkäfigsysteme- Ein Käfig aus Präzisionsstahlkugeln läuft zwischen dem Pfosten und der Buchse in einem vorgespannten Zustand mit negativem Spiel (typischerweise 0,0001 bis 0,0021 Zoll Vorspannung, je nach Hersteller und Durchmesser). Der Rollkontakt reduziert die Reibung erheblich und macht sie ideal für Folgeverbundmatrizen mit hoher Geschwindigkeit und kurzem Hub.
Die Auswahl der Passformklasse bestimmt, wie der Pfosten am Matrizenschuh befestigt wird. Ein Press--Pfosten ist fest im unteren Schuh eingebaut und kann nicht ohne eine hydraulische Presse entfernt werden. Ein Slip-{3}}passender oder abnehmbarer Pfosten ermöglicht eine einfachere Montage und Demontage, was die Wartung langer progressiver Matrizen vereinfacht, die für Nachschleifvorgänge teilweise zerlegt werden müssen.
Ein wichtiges Konstruktionsprinzip wird oft übersehen: Die Führungsbuchse sollte nach Möglichkeit auf der Arbeitsebene der Matrize in den Führungspfosten eingreifen. Dies belastet den Pfosten auf Scherung, seinem stärksten Zustand, und verhindert Biegemomente, die eine Durchbiegung verursachen. Wenn die Buchse aus Bequemlichkeitsgründen weit oben im oberen Schuh platziert wird, entsteht ein Momentarm, der es dem Pfosten ermöglicht, sich unter Last zu biegen, wodurch genau die Ausrichtung beeinträchtigt wird, die er beibehalten sollte. Der Führungspfosten sollte auch bei geschlossener Matrize das Ende der Buchse umgehen, um einen gleichmäßigen Verschleiß über die gesamte Länge der Buchse zu gewährleisten.
Kugellagersysteme führen zu einem Kompromiss. Sie reduzieren zwar die Reibung und zeichnen sich durch hohe Geschwindigkeit aus, sind jedoch anfällig für seitliche Belastungen. Übermäßige seitliche Kräfte während der Form- oder Kerbvorgänge drücken einzelne Kugeln unter Punktkontaktspannung, und mit der Zeit graben diese Kugeln Spurspuren in die Pfosten- oder Buchsenoberflächen ein. Auf einer Seite des Führungspfostens sichtbare Spurlinien sind ein klarer Hinweis darauf, dass die Matrize höhere Seitenlasten erzeugt, als das Kugellagersystem aufnehmen sollte.
Pilotstifte und Materialführungen zur Streifenkontrolle
Führungsstifte richten die Matrizenhälften aus, aber was richtet den Streifen an der Matrize aus? In einem progressiven Werkzeug bewegt sich das Material durch mehrere Stationen und an jeder Station muss es bis auf Tausendstel Zoll von seiner vorgesehenen Position entfernt positioniert werden. Führungsstifte sorgen für diese Ausrichtung, indem sie in zuvor gebohrte Löcher im Streifen eingreifen und das Material in die präzise Position ziehen, bevor an dieser Station mit dem Schneiden oder Formen begonnen wird.
Stellen Sie sich den Ablauf vor: Der Vorschub schiebt das Band um eine Teilungslänge vor, die Spitzen der Führungsstifte dringen zuerst in die Löcher ein, um eine erste Führung zu gewährleisten, dann greifen die Positionierungsdurchmesser ein und ziehen das Band in die richtige Position. Piloten haben in der Regel einen Abstand von 0,0005 bis 0,001 Zoll zu den Pilotlöchern, je nach Materialart und -dicke. Zu viel Spiel lässt den Streifen wandern. Ein zu geringer Abstand führt dazu, dass die Piloten die Löcher mit der Zeit ziehen und verlängern.
Die Länge des Piloten ist ebenso entscheidend. AlsPeter Ulintz erklärtDie Piloten müssen lang genug sein, um in das Pilotloch einzudringen, bevor andere Stempel eingreifen und der Abstreifer die untere Matrize berührt, aber kurz genug, dass sie den Streifen nicht festklemmen oder nach oben ziehen, wenn sich die Matrize öffnet. Wenn dieses Gleichgewicht falsch ist, entstehen Fortschrittsfehler, die sich mit zunehmender Produktionsgeschwindigkeit verschlimmern.
Das Feed-Roll-Timing ist direkt in die Pilotfunktion eingebunden. Die richtige Reihenfolge erfordert, dass die Vorschubrolle angehoben wird (das Band freigibt), bevor die Führungspositionierungsdurchmesser in die Löcher eindringen. Wenn die Rolle beim Eingreifen der Piloten immer noch das Band greift, kämpft der Vorschub gegen die Piloten, verbiegt sie, verlängert die Pilotlöcher und führt zu unvorhersehbaren Bandverschiebungen. Dieses Zeitfenster kann extrem eng sein, insbesondere bei Matrizen mit Materialhebern, bei denen die Vorschubrolle geöffnet bleiben muss, bis die Heber ihren vollen Hub erreichen.
Über die Piloten hinaus schränken mehrere andere Werkzeugkomponenten das Band seitlich und in Längsrichtung ein:
- Aktienführer- Kanalförmige-Schienen, die auf der Matrizenplatte montiert sind und die seitliche --Bewegung des Streifens beim Durchlauf durch die Matrize einschränken.
- Tunnelführer- Geschlossene Führungen, die den Streifen auf beiden Seiten und oben erfassen und verhindern, dass er sich in Bereichen zwischen Stationen anhebt oder verschiebt.
- Fersenblöcke- Blöcke aus gehärtetem Stahl, die entlang des Umfangs der Matrize positioniert sind, absorbieren den seitlichen Druck durch unausgeglichene Schneid- oder Formvorgänge und verhindern so, dass sich die gesamte obere Matrize relativ zur unteren verschiebt.
- Finger bleibt stehen- Mechanische Anschläge, die an der Bandkante oder einer Kerbe angreifen, um die Vorschublänge bei manuell zugeführten Matrizen zu steuern.
- Automatische Lagerstopps- Feder--oder nocken-betätigte Anschläge, die den Bandvorschub bei stromgespeisten Anwendungen präzise begrenzen und eine sekundäre Vorschublängenkontrolle hinter dem elektronischen Vorschub ermöglichen.
Timing und Ausrichtung über verschiedene Matrizentypen hinweg
Die Führungsanforderungen ändern sich erheblich, abhängig von der Art der verwendeten Prägematrize. Eine Folgeverbundmatrize muss vom Eintritt bis zum Austritt an jeder Station eine kontinuierliche Bandkontrolle gewährleisten, was Piloten an mehreren Stellen, Materialführungen über die gesamte Länge und Heber erfordert, die das Band zwischen den Hüben gleichmäßig anheben. Jede Pressformkomponente im Führungssystem arbeitet zusammen, um einen fortlaufenden Streifen präzise durch möglicherweise Dutzende von Stationen zu takten.
Transferwerkzeuge stehen vor einer anderen Herausforderung. Das Teil wird frühzeitig vom Band getrennt und durch mechanische Finger oder Transferstangen physisch zwischen den Stationen bewegt. Hier hängt die Ausrichtung von Nestblöcken, Positionierungsstiften in jeder Station und der Positionsgenauigkeit des Transfermechanismus selbst ab und nicht von Pilotlöchern in einem fortlaufenden Streifen. Die Steuerungskomplexität verlagert sich von der Matrize auf das Transfersystem.
Verbundmatrizen haben es am einfachsten. Alle Vorgänge werden in einer einzigen Station in einem einzigen Hub ausgeführt. Die Ausrichtung hängt also vollständig davon ab, dass das Führungsstift- und Buchsensystem eine konsistente Ausrichtung von oben-nach-unten gewährleistet. Es gibt keine Piloten und keinen zu kontrollierenden Streifenverlauf.
Unabhängig vom Matrizentyp ist der Verschleiß des Führungssystems oft das früheste erkennbare Anzeichen dafür, dass sich die Ausrichtung im gesamten Werkzeug verschlechtert. Die Komponenten der Pressmatrize, die die Werkzeughälften führen und ausrichten, verschleißen nach und nach, und dieser Verschleiß macht sich in messbaren Symptomen bemerkbar, lange bevor es zu offensichtlichem Ausschuss kommt. Hier ist, worauf Sie achten sollten:
- Ungleichmäßige Grathöhe über die Bandbreite- Zeigt an, dass Führungsstifte und Buchsen zu viel Spiel haben, sodass sich die obere Matrize seitlich verschieben kann. Korrekturmaßnahme: Abstand zwischen - und -Buchse messen und Buchsen ersetzen, die die Spezifikation überschreiten.
- Einseitiger Verschleiß des Pilotstifts- Zeigt an, dass der Streifen während der Registrierung ständig zur Seite gezogen wird, was häufig auf eine verschlissene Führungsbuchse auf der Führungsseite oder einen falschen Vorschub-Rollenhub-Zeitpunkt zurückzuführen ist. Korrekturmaßnahme: Überprüfen Sie die Buchsen auf Spurmarkierungen und überprüfen Sie den Rollhub-Zeitpunkt mit einem Nockendrehschalter.
- Zunehmende Maßabweichung zwischen erster und letzter Station- deutet auf einen kumulativen Fehler bei der Streifenregistrierung hin, der über die gesamte Matrizenlänge zunimmt. Korrekturmaßnahme: Überprüfen Sie die Vorbohrungsverlängerung, überprüfen Sie die Vorbohrungsabstände und überprüfen Sie die Lagerführungen auf verschleißbedingte Lockerheit.
- Ballverfolgungsmarkierungen an Führungspfosten- Zeigt übermäßige seitliche Belastungen auf kugelgelagerten Führungssystemen-, typischerweise durch unausgeglichene Umformkräfte. Korrekturmaßnahme: Fersenblöcke hinzufügen oder anpassen, um Seitenschub zu absorbieren, oder auf Gleitlagerbuchsen umrüsten, wenn die Seitenlasten chronisch sind.
- Während der Produktion ist ein Knacken oder Zirpen zu hören- Weist darauf hin, dass Piloten aufgrund von Roll{1}}Hub-Timing-Drift oder verschlissenen Roll-Hub-Mechanismen gegen den Feeder ankämpfen. Korrekturmaßnahme: Vorschub-Freigabezeitpunkt neu kalibrieren, Roll-Hubweg überprüfen und sicherstellen, dass die Piloten nicht verbogen sind.
- Fortschrittsfehler, die sich mit zunehmender Druckgeschwindigkeit verschlimmern- Weist auf eine Signalverzögerung im Zufuhr--Freigabesystem hin, bei der die verstrichene Zeit vom Controller-Signal bis zum tatsächlichen Rollenanheben bei höheren Geschwindigkeiten erheblich wird. Korrekturmaßnahme: Stellen Sie das Pilot--Freigabesignal vor, um die Verzögerung auszugleichen, und stellen Sie sicher, dass die Verzögerungszeit neu kalibriert wird, wenn sich die Geschwindigkeit ändert.
Jedes dieser Symptome lässt sich auf eine Werkzeugkomponente zurückführen, die ihre vorgesehene Betriebstoleranz überschritten hat. Das Führungssystem ist praktisch das Nervensystem des Würfels. Bei einer Verschlechterung gehen Informationen über die Position verloren und alle nachgelagerten Vorgänge leiden darunter. Dieser Präzisionsverlust trifft am härtesten die Komponenten, die die Streifenbewegung zwischen den Hüben steuern: die Abstreifer, Heber und Bypass-Kerben, die physisch steuern, wie Material in die Matrize eintritt, sich durch sie bewegt und aus ihr austritt.
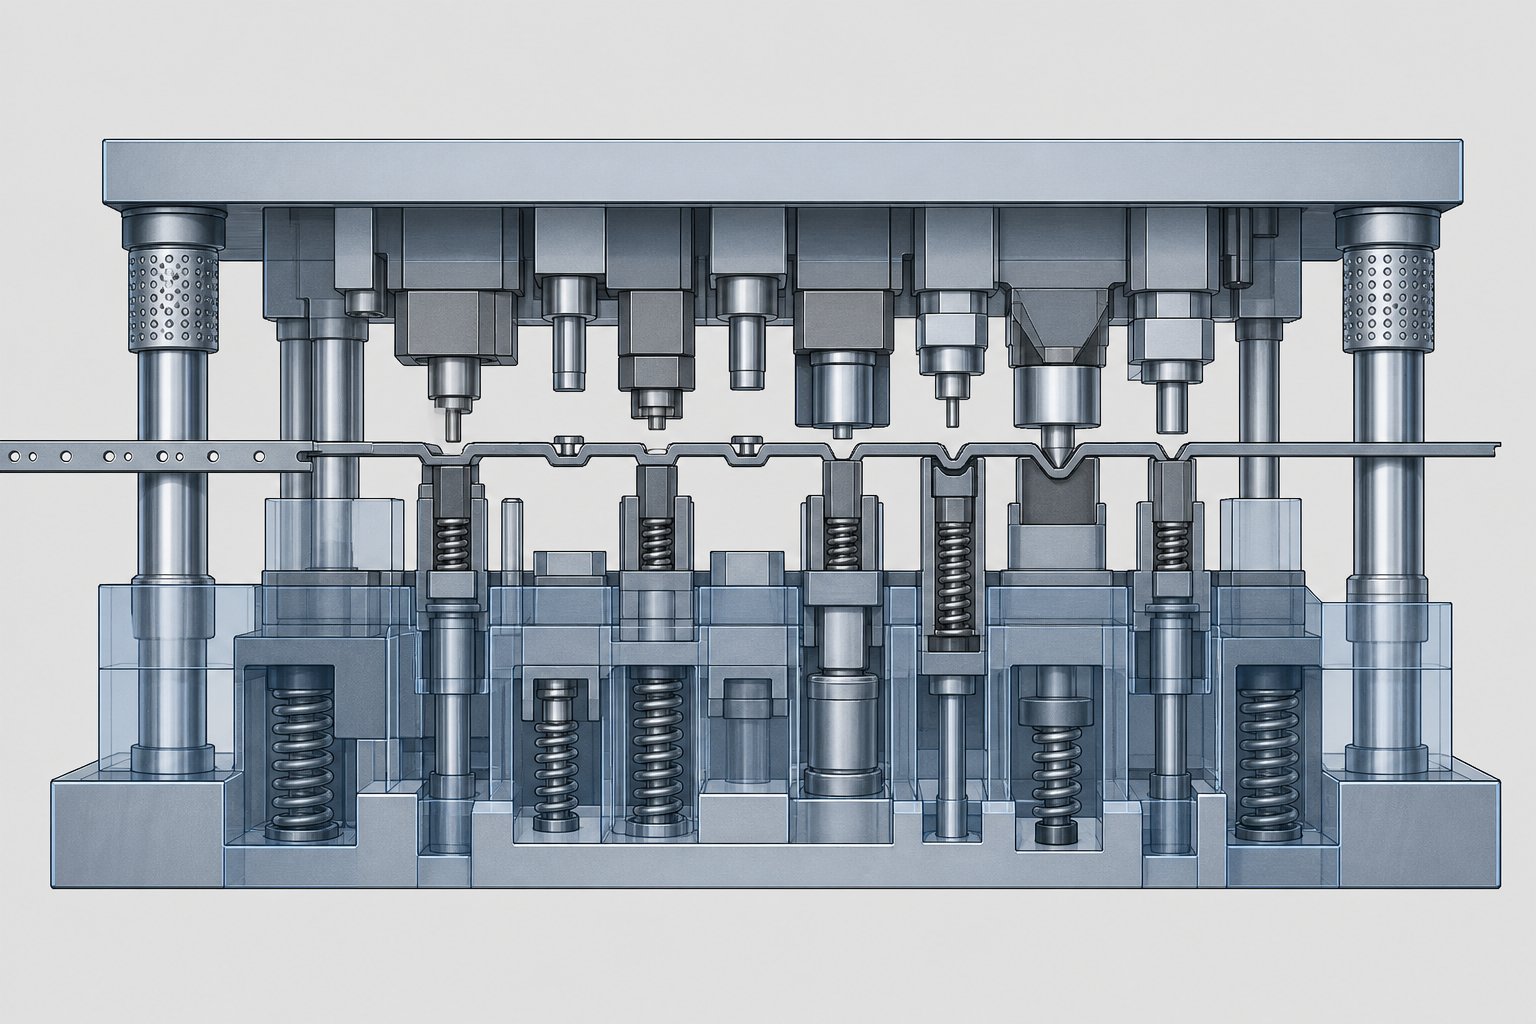
Abisolier-, Hebe- und Bypass-Notch-Komponenten
Führungssysteme teilen der Matrize mit, wo sich das Material befinden soll. Das Abisolieren und Heben von Komponenten kontrolliert physisch, ob es dort ankommt. Jedes Mal, wenn ein Stempel den Streifen schneidet oder formt, greift das Material beim Herausziehen an diesem Stempel an. Bei jedem Öffnen der Presse muss das Band sauber über die Matrizenoberfläche hinausragen, damit es zur nächsten Station weiterbewegt werden kann, ohne über scharfe Kanten oder geformte Merkmale zu schleifen. Und jedes Mal, wenn ein geformtes Element einer vorherigen Station eine nachgelagerte Station passiert, benötigt es eine Freigabe, um sich ohne Kollision bewegen zu können. Die für alle drei Funktionen verantwortlichen Stanzkomponenten sind Abstreifer, Heber und Bypass-Kerben, und zusammen bilden sie das Materialhandhabungsrückgrat jedes Folgeverbundwerkzeugs.
Stripperinnen und ihre Doppelfunktion
Eine Stripperin erledigt zwei Aufgaben in einem Arbeitsgang. Auf dem Weg nach unten hält es das Blech während des Schneidens flach an der unteren Matrizenoberfläche. Auf dem Weg nach oben drückt es beim Zurückziehen das Material vom Stempel weg. Ohne ausreichendes Abisolieren würde die natürliche Tendenz des durchbohrten Metalls, um den Stempelkörper herum zusammenzufallen, den Streifen nach oben ziehen, die Führungslöcher verzerren und das Werkzeug innerhalb weniger Hübe blockieren.
Zwei grundsätzlich unterschiedliche Abstreiferkonstruktionen erfüllen diese Funktionen, und die Wahl des falschen Abstreifers kann zu katastrophalen Werkzeugausfällen führen.
Federabstreifer (schwimmend)
Federabstreifer sind federbelastete Platten, die am oberen Matrizenschuh montiert sind und die Schneidstempel umgeben. Sie senken sich bei jedem Hub vor den Stempeln ab, glätten das Material und halten es fest am unteren Gesenkabschnitt fest, bevor mit dem Schneiden begonnen wird. Wie Art Hedrick erklärt, verhindert dies, dass sich Material zwischen den Schneidstempeln beim Ein- und Ausfahren festklemmt, da der Streifen bereits flach gehalten wird und sich nicht unter dem Spulensatz oder der Armbrust biegen kann.
Beim Rückhub bleibt der federbelastete Abstreifer gegen das Material gedrückt, während sich die Stempel vollständig aus dem Blech zurückziehen. Erst nach dem vollständigen Herausziehen des Stempels lässt der Federdruck nach, sodass sich der Streifen für den nächsten Vorschub frei anheben kann. Dieser kontrollierte Ablauf eliminiert das Hämmern und die Stoßbelastung, die auftreten, wenn loses Material gegen eine starre Abstreiferplatte schlägt.
Federabstreifer bieten durch die Federauswahl einen einstellbaren Druck, passen sich unterschiedlichen Materialstärken an und sorgen für eine sauberere Abisolierwirkung. Der Nachteil sind höhere Herstellungskosten, ein regelmäßiger Federaustausch und die Notwendigkeit präziser Berechnungen der Schraubenvorspannung.
Feste Stripper (Brücken-Stripper)
Massive Abstreifer, auch Brückenabstreifer oder Plattenabstreifer genannt, sind starre Platten, die direkt mit der Unterform verschraubt sind. Sie entfernen das Material von den Stempeln, wenn die obere Matrize zurückgezogen wird, und verlassen sich dabei auf einen festen Spalt zwischen der Platte und der Matrizenoberfläche, um das Blech von den Stempelschäften abzuziehen.
Sie sind einfach, kostengünstig und erfordern nahezu keine Wartung. Aber sie werfen grundlegende Probleme auf. Da sie das Material beim Schneiden nicht flach halten, kann sich der Streifen ungehindert biegen, seitlich verschieben und zwischen den Stempeln festklemmen. Unausgeglichene Scherwinkel an den Stempeln können das Material zur Seite drücken und beim Herausziehen schlägt das Metall gegen die Unterseite der Platte, wodurch Stoßbelastungen zurück in die Stempel geleitet werden. In Folgeverbundwerkzeugen mit mehreren Lochungsstationen stellen Brückenabstreifer ein so großes Risiko einer Stempelablenkung dar, dass die meisten erfahrenen Werkzeugkonstrukteure sie gänzlich meiden, außer bei den einfachsten Anwendungen.
Vorspannung und Hub der Abstreiferschraube
Die Leistung des Federabstreifers hängt von der korrekten Schraubenvorspannung und der korrekten Berechnung des Federweges ab. Abstreiferbolzen (Schulterbolzen) befestigen die Abstreiferplatte am Oberschuh und ihre Schulterlänge bestimmt, wie weit sich die Platte relativ zu den Stempeln bewegen kann. Zu den wichtigsten Designparametern gehören:
- Vorladen- Die anfängliche Kompression, die bei vollständig geöffneter Matrize auf die Federn ausgeübt wird, typischerweise 10–15 % der vollständigen Federauslenkung. Dadurch wird sichergestellt, dass der Abstreifer das Material mit sofortiger Kraft berührt und nicht frei schwebt.
- Arbeitsreisen- Die zusätzliche Federauslenkung, die auftritt, wenn Stempel durch den Abstreifer und in das Material gelangen. Dies muss ausreichen, um eine vollständige Durchdringung des Stempels sowie Spielraum in den darunter liegenden Matrizenknopf zu ermöglichen.
- Maximale Durchbiegungsgrenze- Federn sollten niemals über ihr Nennmaximum hinaus zusammengedrückt werden, typischerweise 50 % der freien Länge bei Matrizenfedern. Das Überschreiten dieser Grenze führt zu einem vorzeitigen Ermüdungsversagen.
Wenn diese Berechnungen falsch sind, führt dies entweder zu einer unzureichenden Abstreifkraft (Stempel ziehen den Streifen nach oben) oder zu zu stark zusammengedrückten Federn (Federn brechen, der Abstreifer landet auf der Matrizenoberfläche und die Stempel greifen nie vollständig in das Material ein).
Heber, Abscheider und Auswurfsysteme
Zwischen den Hüben muss der Streifen über die Matrizenoberfläche hinausragen, damit er vorgeschoben werden kann, ohne über Schneidkanten, Hebeschienen oder geformte Merkmale von vorherigen Stationen zu schleifen. Lifter übernehmen diese wichtige Funktion.
Heber sind federbelastete Stifte oder Schienen, die in der unteren Matrize montiert sind und den Streifen nach oben drücken, sobald die obere Matrize zurückgezogen wird. Sie heben das Band auf eine gleichmäßige Vorschubhöhe an und schaffen so einen Freiraum zwischen der Unterseite des Bandes und der Matrizenoberfläche. Heber im Stab--Stil erstrecken sich über die gesamte Streifenbreite, um die Ebenheit aufrechtzuerhalten und ein Durchhängen zwischen den Stützpunkten zu verhindern, was besonders wichtig bei dünnen Materialien ist, die sich leicht verbiegen.
Die Höhe des Hebers muss das höchste geformte Element auf dem Streifen überschreiten. Wenn eine nach unten gerichtete Form, Prägung oder gezeichnete Struktur tiefer als die Höhe des Hebers liegt, schleift der Streifen während des Vorschubs über die Matrizenoberfläche, was zu Fehlvorschüben, Streifenknicken und fortschreitender Beschädigung sowohl des Werkzeugs als auch des Werkstücks führt.
Dieses Prinzip klingt offensichtlich, ist aber einer der häufigsten Fehler bei der Einrichtung von Folgeverbundwerkzeugen. Wenn eine Formstation im Zuge von Änderungen an der Werkzeugkonstruktion hinzugefügt oder geändert wird, müssen die Höhe der Heber an jeder nachgeschalteten Station neu bewertet werden, um sicherzustellen, dass immer noch ausreichend Freiraum vorhanden ist.
Abwurfvorrichtungen und positive Ausbrechvorrichtungen erfüllen die gegenteilige Funktion: Sie schieben fertige Teile oder Abfallstücke aus der Matrize, anstatt das Band anzuheben. Wenn ein Schneidstempel einen Teil vom Band abschneidet, kann dieser Teil aufgrund von Reibung, Ölanhaftung oder Vakuum in der Matrizenöffnung stecken bleiben. Ein Abwurf ist ein federbelasteter Stift oder eine federbelastete Platte im Hohlraum der Matrize, die das Teil oder den Butzen beim nächsten Hub nach unten (oder oben) drückt und so sicherstellt, dass es vor dem nächsten Zyklus aus der Matrize austritt.
Zwei Auswurfansätze sind üblich:
- Federbelasteter Auswurf- Verwendet mechanische Schraubenfedern oder Urethanpolster, um Teile aus Hohlräumen zu drücken. Einfach, zuverlässig und ausreichend für die meisten Anwendungen, bei denen Teile nach anfänglicher Verschiebung durch die Schwerkraft herunterfallen.
- Pneumatischer Auswurf- Verwendet zeitgesteuerte Luftstöße, um Teile oder Rohlinge aus dem Formhohlraum zu blasen. Erforderlich für Hochgeschwindigkeitsanwendungen, bei denen die Schwerkraft allein die Teile zwischen den Hüben nicht schnell genug evakuieren kann, oder für den Auswurf nach oben gegen die Schwerkraft.
Ein unzureichender Auswurf führt zu einer Stapelung der Rohlinge, Doppeltreffern auf zurückgehaltenen Teilen und zu Oberflächenschäden an nachfolgenden Stanzteilen. Dies sind einige der frustrierendsten zeitweiligen Ausfälle in der Produktion, da sie zufällig erscheinen, bis man sie auf eine geschwächte Auswurffeder oder einen verstopften Luftkanal zurückführt.
Bypass-Kerben und ihre Rolle im Materialfluss
Hier liegt eine einzigartige Herausforderung für Folgeverbundwerkzeuge: Ein an Station drei geformtes Merkmal muss die Stationen vier, fünf, sechs und darüber hinaus durchlaufen, ohne mit den Werkzeugen an diesen nachgelagerten Stationen zu kollidieren. Diese Freigabe geschieht nicht zufällig. Es erfordert eine bewusste Materialentfernung oder -zugabe entlang der Bandkanten, und genau das bieten Bypass-Kerben.
Das Verständnis negativer und positiver Bypass-Kerben in Blechstanzwerkzeugen ist für jeden, der Folgeverbundwerkzeuge konstruiert oder Fehler behebt, von entscheidender Bedeutung. Jeder Typ dient einem bestimmten Zweck bei der Steuerung, wie sich der Streifen durch die Matrize bewegt:
- Negative Bypass-Kerben- An einer bestimmten Station wird Material von der Bandkante entfernt, wodurch ein Ausschnitt oder eine Aussparung entsteht, die Freiraum für zuvor geformte Merkmale bietet, damit diese ohne Beeinträchtigung durch nachfolgende Gesenkabschnitte gelangen können. Stellen Sie sich eine nach unten gerichtete Lanze vor, die sich an Station zwei bildet. An den Stationen drei bis sechs sitzen die unteren Formblöcke auf oder über der Bandlinie. Ohne einen negativen Kerbschnitt entlang dieser Lanze würde die geformte Lasche bei jedem Vorschub des Bandes gegen die nachgeschalteten Matrizenstähle stoßen.
- Positive Bypass-Kerben- Anstatt Material zu entfernen, handelt es sich bei positiven Kerben um Bereiche, in denen absichtlich zusätzliches Material entlang der Bandkante belassen wird und sich über die normale Schnittlinie hinaus nach außen erstreckt. Dieses zusätzliche Material stärkt den Träger in Bereichen, in denen Umformvorgänge den Streifenquerschnitt schwächen, und verhindert so, dass sich der Träger zwischen den Stationen ausdehnt, reißt oder an Steifigkeit verliert.
Der Zweck von Umgehungskerben in Stanzwerkzeugen geht über den einfachen Freiraum hinaus. Ihr Design wirkt sich direkt auf drei produktionskritische-Ergebnisse aus:
- Streifenstabilität- Kerbenbreite, -tiefe und -platzierung bestimmen, ob der Träger genügend Steifigkeit behält, um gerade zugeführt zu werden. Über-aggressive negative Kerben schwächen den Träger und verursachen Streifenwanderungen.
- Zufuhrsicherheit- Wenn ein geformtes Merkmal während des Vorschubs ein nachgeschaltetes Werkzeug berührt, kommt es zum Stillstand, zur Schrägstellung oder zum Knicken des Streifens. Durch richtig dimensionierte Bypass-Kerben wird dieser Kontakt vollständig vermieden.
- Ausschussrate- Jede negative Kerbe entfernt Material, das zu Ausschuss wird. Breitere Kerben bedeuten mehr Abfall. Die Konstrukteure gleichen die Spielanforderungen mit der Materialausnutzung ab und halten die Kerbenbreite auf das Minimum, das einen zuverlässigen Spielraum und einen Sicherheitsspielraum für Vorschubschwankungen bietet.
Die Planung von Bypass-Kerben erfolgt während des Streifenlayouts, typischerweise in der frühesten Entwurfsphase. Wie Talan Products anmerkt, erhöht ein schlecht geplantes Bandlayout den Ausschuss, verursacht ungleichmäßige Kräfte und führt zu Werkzeugverschleiß oder Bandkippen, und die Gestaltung der Bypass-Kerbe ist ein zentraler Faktor in dieser Gleichung. Ingenieure überarbeiten die Kerbengeometrie oft mehrmals während Probeprägeversuchen, bevor sie die Produktionswerkzeuge fertigstellen.
Alle in diesem Abschnitt behandelten Komponenten – Abstreifer, Heber, Abscheider und Bypass-Kerben – sorgen dafür, dass das Material vorhersehbar durch die Matrize fließt. Sie formen das Teil nicht direkt. Sie ermöglichen es den formgebenden Komponenten, ihre Arbeit zu erledigen, indem sie dafür sorgen, dass das Material in der richtigen Position ankommt, während des Vorgangs flach bleibt, das Werkzeug nach dem Vorgang freigibt und nach Abschluss des Vorgangs sauber abgeführt wird. Doch ein zuverlässiger Materialfluss ist nur die halbe Qualitätsgleichung. Die andere Hälfte besteht darin, ob die Schneid- und Umformvorgänge selbst Kanten und Abmessungen innerhalb der Spezifikation erzeugen, und das hängt davon ab, wie präzise Spiel und Toleranz für jede Arbeitskomponente im Werkzeug kontrolliert werden.
Spiel- und Toleranzstandards, die die Teilequalität steuern
Der Materialfluss bringt den Streifen dorthin, wo er sein soll. Spiel und Toleranz bestimmen, was passiert, wenn Werkzeuge auf Metall treffen. Jede Schnittkante, jede Maßmessung an einem Stanzteil geht auf den Spalt zwischen Stempel und Matrize und die Gesamtgenauigkeit der Komponenten zurück, die ihn aufrechterhalten. Bei der Gestaltung von Stanzformen wird aus Theorie messbare Qualität, und kleine Spezifikationsfehler führen zu großen Produktionsproblemen.
Sie können über eine strukturell perfekte Blechstanze mit einwandfreien Führungssystemen und optimiertem Streifenlayout verfügen, aber wenn Ihre Schnittabstände falsch sind oder Ihre Bauteiltoleranzen abweichen, erkennen Sie dies sofort an den Teilen, die aus der Presse kommen, durch Grate, Maßabweichungen und vorzeitigen Werkzeugverschleiß.
Stempel-zu-Abstand als Prozentsatz der Materialdicke
Der Abstand ist der horizontale Abstand zwischen der Schneidkante des Stempels und der Schneidkante des Matrizenknopfs, ausgedrückt als Prozentsatz der Materialstärke pro Seite. Diese Unterscheidung „pro Seite“ ist wichtig. Eine 10 %-Freigabeangabe bedeutet 10 % der Materialdicke auf jeder Seite des Stempels, nicht die Gesamtdicke. Der Spalt ist so konstruiert, dass die von den Kanten des Stempels und der Matrize ausgehenden Bruchflächen so ausgerichtet werden, dass sie sauber im Materialquerschnitt zusammentreffen.
Die grundlegende Beziehung zur Auswahl des Freiraums ist die Materialstärke. AlsDas Ingenieurteam von MISUMIerklärt, dass stärkere, härtere Materialien im Vergleich zu schwächeren, weicheren Materialien einen größeren Spielraum erfordern. Dies liegt daran, dass härtere Materialien früher und in steileren Winkeln brechen und mehr Platz zwischen den Schnittkanten benötigen, damit die Risspfade richtig zusammenlaufen. Weichere Materialien verformen sich vor dem Bruch stärker und tolerieren engere Spalten, ohne dass sekundäre Scherkräfte entstehen.
Die Werkstückdicke ist die zweite Variable. Da das Spiel als Prozentsatz angegeben wird, erfordert dickeres Material natürlich ein größeres absolutes Spiel. Ein Abstand von 10 % auf 1,0 mm Material beträgt 0,10 mm pro Seite. Bei 3,0-mm-Material erfordert derselbe Prozentsatz 0,30 mm pro Seite, ein erheblicher Unterschied in der Präzision, die beim Einrichten der Matrizenwerkzeuge erforderlich ist.
Was passiert, wenn die Freigabe das Ziel verfehlt?
- Unzureichender Abstand- Bruchflächen von Stempel und Matrize konvergieren nicht. Das Material wird zweimal geschert, wodurch ein doppelter Bruchkantenzustand mit einer sekundären Polierzone entsteht. Die Schnittkräfte steigen, die Wärmeentwicklung nimmt zu und der Stempelverschleiß nimmt dramatisch zu. Das Matrizenwerkzeug bekämpft im Wesentlichen das Material, anstatt es sauber zu scheren.
- Übermäßiger Spielraum- Das Material rollt in die Matrizenöffnung, bevor es bricht, wodurch große Überschlagszonen und markante Grate auf der Austrittsseite entstehen. Die Kantenqualität verschlechtert sich und die Maßhaltigkeit des Lochs oder Rohlings wird beeinträchtigt, da sich das Material seitlich verformt, bevor der Schnitt abgeschlossen ist.
Der allgemeine Branchenstandard beginnt bei Baustahl bei etwa 10 % pro Seite, aber moderne Werkzeugentwicklungen deuten darauf hin, dass etwas höhere Werte im Bereich von 11–20 % die Werkzeugbelastung erheblich reduzieren und die Betriebslebensdauer verlängern können. Beziehen Sie sich für bestimmte Anwendungen immer auf die Datenblätter der Materiallieferanten und etablierte Werkzeughandbücher wie dasICFG-Handbuch der Prozessdaten für das Stempelnoder die technischen Diagramme Ihres Werkzeugkomponentenlieferanten. Die Abstandswerte variieren erheblich zwischen den Materialfamilien, von Aluminiumlegierungen bis hin zu hochfesten Stählen. Die Verwendung eines einzigen universellen Werts für alle Arbeiten garantiert suboptimale Ergebnisse.
Auch der Werkzeugzustand spielt bei Freigabeentscheidungen eine Rolle. Abgenutzte Stempel und Matrizen verändern mit zunehmenden Kantenradien deutlich den Funktionsspielraum. Eine Matrizenaufstellung mit geringem Spiel an frischen Werkzeugen kann durch Abnutzung der Kanten in den akzeptablen Bereich abdriften, während ein Werkzeug, das mit Nennspiel an neuen Bauteilen eingerichtet ist, lange vor dem nächsten geplanten Nachschleifen zu einem übermäßigen effektiven Spiel führen kann.
Wie sich der Abstand auf die Grathöhe und die Kantenqualität auswirkt
Für Stanzingenieure ist die Freigabe keine abstrakte Zahl. Es steuert direkt die messbaren Qualitätsmerkmale, die darüber entscheiden, ob Teile die Prüfung bestehen oder abgelehnt werden. Die gescherte Kante eines gestanzten Teils enthält vier verschiedene Zonen, zForschung veröffentlicht in The FabricatorDetails:
- Sich umdrehen- Plastische Verformung an der Eintrittsseite, wo der Stempel das Material zunächst nach unten biegt.
- Polierzone- Das glatte, vertikale Band, das durch das Gleiten des Stempels gegen das Material entsteht, bevor der Bruch beginnt.
- Bruchzone- Die raue, abgewinkelte Oberfläche, an der das Material auseinanderbrach, als sich Risse von den Kanten des Stempels und der Matrize ausbreiteten.
- Grat- Verbleibendes erhabenes Material auf der Austrittsseite, ein unerwünschtes Nebenprodukt, das mit zunehmendem Spiel und Werkzeugverschleiß zunimmt.
Das Verhältnis zwischen Polier- und Bruchzonen verschiebt sich vorhersehbar mit dem Spiel. Ein engerer Abstand vergrößert die Polierzone, da der Stempel tiefer eindringt, bevor der Bruch beginnt. Ein geringerer Spielraum verringert den Glanzgrad und vergrößert die Bruchzone, da Risse früher beginnen und sich durch mehr Material ausbreiten. Beide Extreme führen zu inakzeptablen Kanten: Zu fest führt zu doppelter Scherung, zu locker führt zu übermäßigem Grat und Überschlag.
Hier ist das Diagnosesignal, auf das erfahrene Techniker von Metallstanzwerkzeugen und -formen achten: Umkehr der Gratrichtung. Unter normalen Bedingungen bilden sich regelmäßig Grate auf der Matrizenseite (Unterseite) des Stanzteils. Wenn das Spiel weit außerhalb des optimalen Bereichs liegt, können Grate auf der Stempelseite auftreten oder sich unregelmäßig um den Schnittumfang herum bilden. Diese Umkehrung zeigt Ihnen, dass sich die Bruchmechanik grundlegend geändert hat und das Spiel sofort korrigiert werden muss.
Untersuchungen an fortschrittlichen hochfesten Stählen wie DP980 zeigen, dass die Grathöhe mit zunehmendem Spiel und gleichzeitigem Werkzeugverschleiß zunimmt. Da sich die Schneidzyklen häufen und die Werkzeugkanten stumpf werden, vergrößert sich der effektive Spalt auch ohne physikalische Änderungen an der Matrizengeometrie. Sowohl die Grathöhe als auch die Poliertiefe nehmen mit fortschreitendem Verschleiß zu und sind ein messbarer Frühindikator dafür, dass die Wartung der Matrize bevorsteht.
Komponententoleranzstapelung und ihre kumulative Wirkung
Der Abstand wird an der Schnittstelle zwischen Stempel{0}} und Matrize angegeben. Die Einhaltung dieses Abstands hängt jedoch von der Maßhaltigkeit aller Komponenten in der Kette zwischen Pressenstößel und Matrizenoberfläche ab. Hier wird die Toleranzstapelung bei der Chip-Konstruktion von entscheidender Bedeutung.
Überlegen Sie, was sich in einem typischen progressiven Werkzeug zwischen Stempelspitze und Matrizenknopf befindet: Pressenstößel, Oberschuh, Stützplatte, Halteplatte, Stempelkörper, Führungsstifte, Führungsbuchsen, Unterschuh und Matrizenplatte. Jede Komponente weist ihre eigene Maßtoleranz auf. Der Durchmesser des Führungsstifts hat ein Toleranzband. Buchsenbohrung hat ein Toleranzband. Der Durchmesser des Stempelkörpers hat ein Toleranzband. Die Position der Lochplattenbohrung weist ein Toleranzband auf. Wenn alle diese Variationen in die gleiche Richtung ausgerichtet sind, was im schlimmsten Fall der Fall ist, kann die kumulative Verschiebung dazu führen, dass das tatsächliche Spiel weit über den angegebenen Wert hinausgeht.
Bei der Worst{0}}-Toleranzanalyse wird davon ausgegangen, dass alle Features gleichzeitig an ihren extremen Grenzen liegen. Dies garantiert einen 100-prozentigen Montageerfolg, erfordert jedoch extrem enge individuelle Toleranzen, was die Herstellungskosten in die Höhe treibt. Statistische Methoden wie die Wurzelsumme der Quadrate berechnen die wahrscheinliche Variation auf der Grundlage der Normalverteilung und ermöglichen so größere individuelle Toleranzen bei gleichzeitig akzeptabler Leistung auf Baugruppenebene. Bei den meisten Produktionswerkzeugen wird ein hybrider Ansatz verwendet: Kritische Merkmale wie Passungen zwischen Stempel und Buchse unterliegen engen Toleranzen, während für weniger empfindliche Merkmale standardmäßige Herstellungsgrenzen gelten.
Bei Produktionsläufen summieren sich die Toleranzen nicht nur bei der Montage. Sie wachsen. Führungsbuchsen verschleißen und entwickeln Spiel. Stempelkörper verschleißen unterhalb des Nenndurchmessers. Die Bohrungen der Matrizenplatte vergrößern sich durch wiederholtes Eindringen des Stempels. Passstiftlöcher verlängern sich durch zyklische Belastung. Jede dieser Änderungen verschiebt den effektiven Abstand an der Schneidkante und die kumulative Drift beschleunigt sich mit steigender Trefferzahl.
Hier sind häufige Fehler bei Stanzteilen-und die Toleranz- oder Spielbedingungen aufgeführt, die sie verursachen:
- Übermäßiger Grat nur auf einer Seite- Ungleichmäßiges Spiel, verursacht durch Verschleiß der Führungsbuchse oder Durchbiegung des Matrizenschuhs, wodurch der Stempel relativ zur Matrizenöffnung seitlich verschoben wird.
- Allmählich zunehmende Grathöhe im Laufe der Produktion- Progressiver Stempelkantenverschleiß erhöht den effektiven Abstand ohne Setup-Änderung.
- Doppelte-Scherkantenbedingung- Abstand zu eng, typischerweise durch Toleranzstapelung, bei der sich mehrere Komponenten gleichzeitig auf der kleinen Seite ihres Bereichs befinden.
- Loch-zu-Abmessungsdrift zwischen Stationen- Der Verschleiß des Führungsstifts oder die Vergrößerung der Buchsenbohrung führen zu einem kumulativen Registrierungsfehler über den gesamten Streifen.
- Intermittierendes Schneckenziehen- Der Verschleiß der Matrizenbohrung verringert die Reibung beim Zurückhalten des Butzens, sodass sich die Butzen mit dem Stempel durch das Material zurückziehen können.
- Abweichungen von Teil-zu-Teilen, die sich mit zunehmender Geschwindigkeit verschlimmern- Wärmeausdehnung von Werkzeugkomponenten bei hohen Hubfrequenzen, die effektive Spiele und Passungen verändern.
- Das Verhältnis der Randbruchzonen verändert sich im Laufe der Zeit- Kombinierter Stempel- und Matrizenverschleiß, der den Bruchbeginn und den Rissausbreitungsweg verändert.
Für jeden dieser Fehler gibt es einen spezifischen Korrekturweg, aber alle haben eine gemeinsame Ursache: Die Präzisionsbeziehung zwischen zusammenpassenden Komponenten ist über akzeptable Grenzen hinausgegangen. Die Überwachung dieser Drift durch Gratmessung, Maßtrends und regelmäßige Abstandsüberprüfung unterscheidet die proaktive Werkzeugwartung von der reaktiven Brandbekämpfung.
Ingenieure, die an komplexen Herausforderungen bei der Optimierung des Spiels und der Gratkontrolle arbeiten, insbesondere an Folgeverbundwerkzeugen mit mehreren Stationen, bei denen sich die Toleranzwechselwirkungen über Dutzende von Komponenten hinweg verstärken, profitieren von der Zusammenarbeit mit Werkzeugspezialisten, die diese gegenseitigen Abhängigkeiten auf Systemebene verstehen.YICHENs individuelle StanzwerkzeuglösungenVerbinden Sie Ingenieure mit der Konstruktion-umfassende Unterstützung für Abstandsspezifikationen, Materialflussoptimierung und Präzision auf Komponentenebene-, die die Toleranzstapelung bei Produktionsläufen mit hohem-Volumen innerhalb kontrollierbarer Grenzen hält.
Spiel und Toleranz bestimmen, welche Qualität Ihr Werkzeug heute produzieren kann. Wie lange diese Qualität jedoch anhält, hängt von etwas ab, mit dem die Werkzeuge geboren wurden: den Materialeigenschaften, der Wärmebehandlung und den Oberflächenbeschichtungen, die auf jede Arbeitskomponente aufgetragen werden, bevor sie überhaupt in die Presse gelangt.
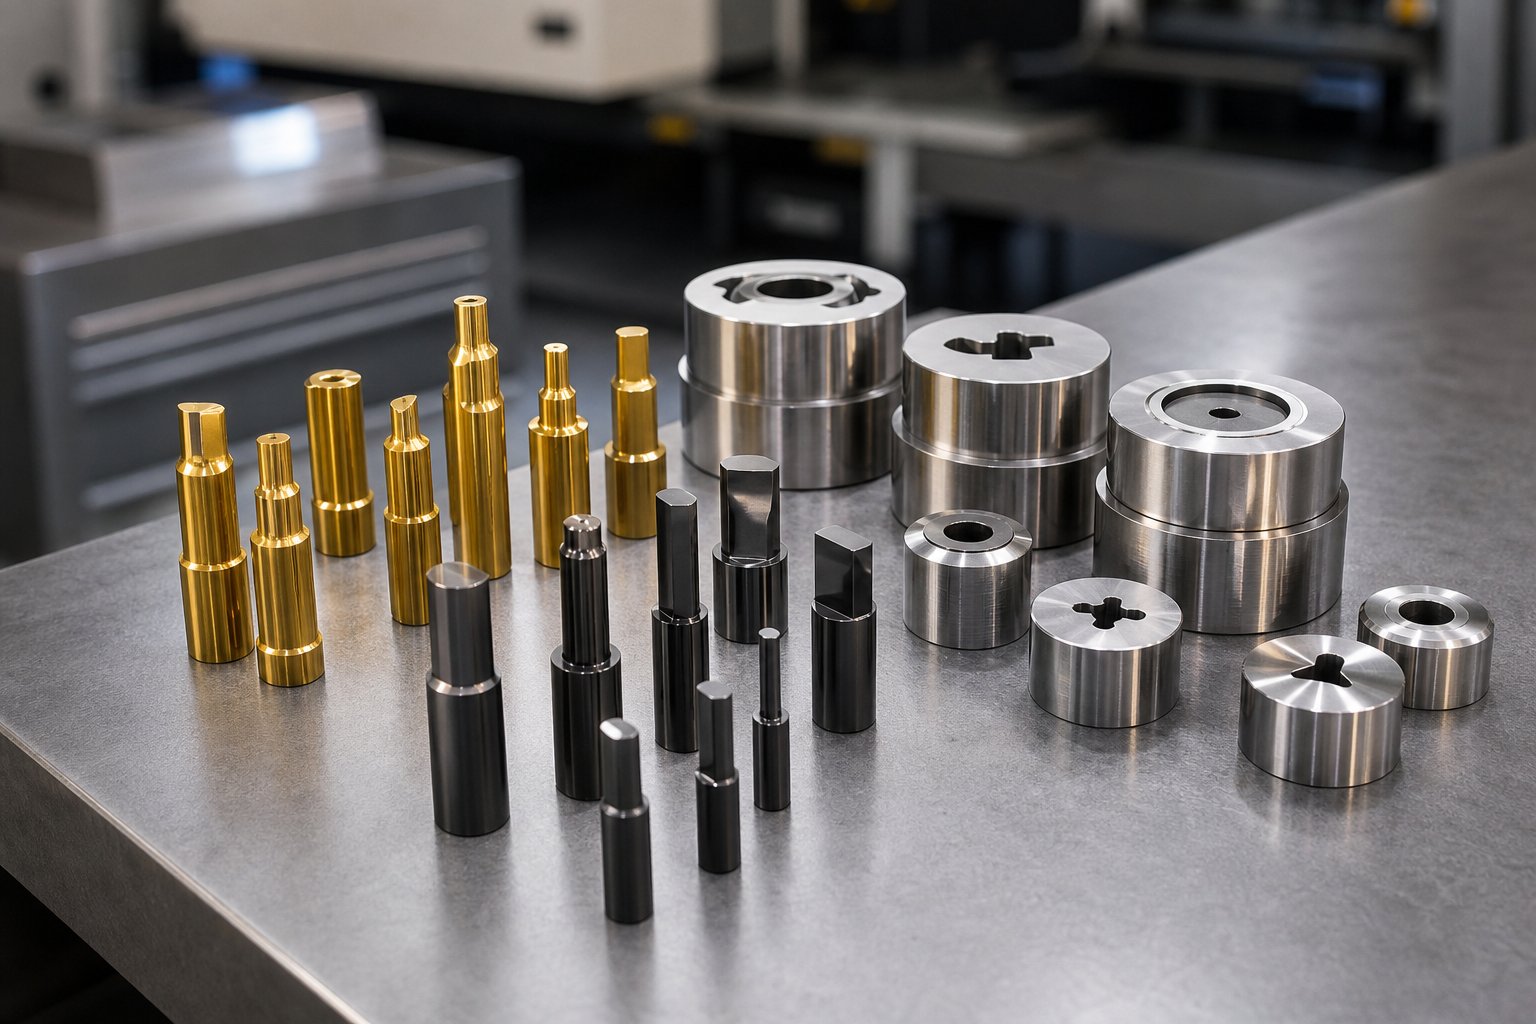
Materialien, Beschichtungen und Wärmebehandlung für Werkzeugteile
Spiel und Toleranz definieren das Präzisionsverhältnis zwischen zusammenpassenden Komponenten. Wie lange diese Präzision unter Produktionsbedingungen anhält, hängt jedoch vom Material ab, aus dem diese Komponenten bestehen. Ein perfekt geschliffener Stempel mit idealem Spiel versagt immer noch vorzeitig, wenn er aus dem falschen Werkzeugstahl hergestellt, falsch wärmebehandelt oder in einer Anwendung, die einen Oberflächenschutz erfordert, unbeschichtet bleibt. Materialauswahl, Wärmebehandlung und Beschichtungstechnologie unterscheiden Werkzeugmatrizen, die Millionen von Zyklen durchlaufen, von denen, die alle 50.000 Schläge nachgeschliffen werden müssen.
Auswahl von Werkzeugstahl nach Komponentenfunktion
Nicht jede Komponente in einem Prägewerkzeug ist dem gleichen Belastungsprofil ausgesetzt, daher benötigt nicht jede Komponente das gleiche Material. Die Auswahl von Werkzeugstahl nach Funktion und nicht nach Gewohnheit ist eine der wirkungsvollsten Entscheidungen, die ein Formenbauer trifft.
Überlegen Sie, was jede Funktionsgruppe während der Produktion tatsächlich erlebt:
- Schneidkomponenten (Stempel, Matrizen, Einsätze)- Diese unterliegen abrasivem Verschleiß durch wiederholte Materialscherung, Stoßstößen durch Durchbrechen und Hitzestau an der Schneidkante. Sie benötigen maximale Härte und Abriebfestigkeit. Kaltarbeitsstähle der D--Serie, wie z. B. D2 mit seinem hohen Chromgehalt, zeichnen sich hier aus, da sie durch Karbidpartikel widerstandsfähig gegen Abrieb und wiederholten Kontakt sind und so die Standzeit des Werkzeugs bei langen Produktionsläufen verlängern.
- Strukturbauteile (Matrizenschuhe, Trägerplatten)- Diese absorbieren Tonnage, widerstehen Durchbiegung und behalten die Dimensionsstabilität über Millionen von Zyklen bei. Zähigkeit und Steifigkeit sind wichtiger als extreme Oberflächenhärte. Stähle mit mittlerem-Kohlenstoffgehalt oder vor-gehärtete legierte Stähle bieten die erforderliche Steifigkeit, ohne die Sprödigkeit, die hohe-Härtegrade mit sich bringen.
- Umformteile (Umformstempel, Ziehplatten, Wischstähle)- Diese berühren breite Materialoberflächen unter hoher Druckbelastung und Gleitreibung. Sie benötigen ein ausgewogenes Verhältnis von Härte für Verschleißfestigkeit und Zähigkeit, um einer Rissbildung bei Stößen standzuhalten. Lufthärtende Güten wie A2 bieten dieses Gleichgewicht und kombinieren eine angemessene Verschleißfestigkeit mit ausreichender Zähigkeit für mittelschwere Umformanwendungen.
- Stoß-belastete Bauteile (Kerbstempel, schwere Stanzstempel)- Diese absorbieren wiederholte Stoßbelastungen, die spröde Stähle absplittern oder reißen lassen würden. Die stoßfesten Güten der S--Serie wie S7 sind auf Schlagzähigkeit ausgelegt und können wiederholte Stoßbelastungen absorbieren, ohne zu brechen.
Der Wärmebehandlungsprozess verwandelt rohen Werkzeugstahl in drei Schritten in seinen Arbeitszustand: Austenitisieren (Erhitzen, um die Kristallstruktur umzuwandeln), Abschrecken (schnelles Abkühlen, um Martensit zu bilden) und Anlassen (erneutes Erhitzen, um die Sprödigkeit zu verringern und gleichzeitig die Härte beizubehalten). Die Abschreckmethode, ob Wasser, Öl oder Luft, definiert die Werkzeugstahlreihe und bestimmt die Maßhaltigkeit beim Härten. Luft-gehärtete Stähle verziehen sich weniger als wasser-gehärtete Stähle, was bei komplexen Gesenkwerkzeugen mit engen geometrischen Toleranzen von erheblicher Bedeutung ist.
Genaue HRC-Werte und Vergütungsprotokolle finden Sie immer in den Datenblättern Ihres Stahllieferanten. Die Härtebereiche variieren je nach Sorte: Weichere vor{1}}gehärtete Sorten wie P20 arbeiten bei etwa 28-32 HRC für eine einfache Bearbeitung, während vollständig gehärtete Kaltarbeitsstähle 60 HRC überschreiten können. Durch die Angabe der richtigen Kombination aus Sorte und Wärmebehandlung für die Funktion jeder Komponente werden sowohl die Leistung als auch die Kosten optimiert, anstatt nur eine Sorte für die gesamte Matrize zu verwenden.
Oberflächenbeschichtungen, die die Lebensdauer der Komponenten verlängern
Selbst der beste Werkzeugstahl nutzt sich irgendwann ab. Oberflächenbeschichtungen bilden eine sekundäre Schutzschicht, die die Reibung verringert, Materialanhaftungen verhindert und die Nachschleifintervalle verlängert. PVD-Beschichtungen (Physical Vapour Deposition) sind die am häufigsten verwendete Technologie für Chips in technischen Anwendungen. Dabei werden dünne, extrem harte Filme bei relativ niedrigen Temperaturen auf Komponentenoberflächen abgeschieden, die die Wärmebehandlung des Substrats nicht beeinträchtigen.
Hier sehen Sie, wie sich die gängigsten Beschichtungen auf Stanzwerkzeuganwendungen auswirken:
- TiN (Titannitrid)- Die goldfarbene-Standard-Allzweckbeschichtung. Mit einer Mikrohärte von etwa 2200 HV bietet TiN eine gute allgemeine Abriebfestigkeit für Lochstanzen und Stanzarbeiten an Baustahl. Es ist weit verbreitet, kostengünstig und ein praktischer erster Schritt zur Verlängerung der Werkzeuglebensdauer von Standard-Matrizenkomponenten.
- TiCN (Titancarbonitrid)- Eine härtere, zähere Verbesserung gegenüber TiN mit einer Mikro-härte von etwa 3400 HV und einem niedrigeren Reibungskoeffizienten von 0,2 im Vergleich zu 0,6 bei TiN. TiCN eignet sich hervorragend für Schneidvorgänge mit hoher -Leistung und eignet sich besonders gut für die Metallumformung von rostfreiem Stahl, wo seine erhöhte Zähigkeit den höheren Schnittkräften standhält.
- DLC (Diamond-Like Carbon)- Die Beschichtung mit der geringsten Reibung auf dem Markt, mit Koeffizienten unter 0,1 und einer Härte von nahezu 4000 HV. DLC ist die Lösung der Wahl für die Formung von Stempeln bei der Bearbeitung von Aluminium, da seine Anti-{5}Eigenschaften die Materialanhaftung verhindern, die bei unbeschichteten Werkzeugen auf weichen Metallen auftritt. Wenn Aluminium an die Oberfläche eines Formstempels geschweißt wird, weist jedes nachfolgende Teil Oberflächenfehler auf. DLC beseitigt diesen Fehlermodus.
- CrN (Chromnitrid)- Bietet geringe innere Spannung, hervorragende Haftung auf dem Untergrund und hohe Korrosionsbeständigkeit. Aufgrund seiner Zähigkeit und moderaten Härte (ca. 2000 HV) eignet es sich für Formwerkzeuge und Kunststoffformanwendungen, bei denen adhäsiver Verschleiß und nicht Abrieb im Vordergrund stehen.
- Nitrieren- Ein Diffusionsprozess statt einer abgeschiedenen Beschichtung. Stickstoffatome dringen in die Stahloberfläche ein und erzeugen eine harte Hülle, ohne dass eine messbare Dicke entsteht. Dies macht das Nitrieren ideal für Komponenten mit engen Maßanforderungen, die keine Beschichtungsschicht aufnehmen können, wie etwa eng anliegende Führungsstifte oder Präzisions-Matrizenknöpfe.
Bei der Auswahl der Beschichtung kommt es nicht nur auf die Härte an. Der Reibungskoeffizient, die Schichtdicke und die Haftungseigenschaften beeinflussen alle, ob eine bestimmte Behandlung tatsächlich die Leistung Ihrer spezifischen Anwendung verbessert. Eine Beschichtung mit hoher-Härte und schlechter Haftung delaminiert unter den wiederholten Stößen im Inneren eines Prägestempels und erzeugt Ablagerungen, die sowohl das Werkzeug als auch die gestanzten Teile beschädigen.
Wann sollte man sich für Standardkatalogteile gegenüber benutzerdefinierten Komponenten entscheiden?
Letztendlich steht jedes Werkzeug in der Konstruktion vor der Entscheidung: Standardkomponenten aus dem Katalog beziehen oder in kundenspezifisch-entwickelte Alternativen investieren. Keine der Antworten ist allgemein richtig. Die richtige Wahl hängt vom Produktionsvolumen, der Teilekomplexität und davon ab, ob Standardspezifikationen tatsächlich Ihren Leistungsanforderungen entsprechen.
Ein Standard-Stanzstempel von einem Kataloglieferanten wird mit bekannter Materialzertifizierung, dokumentierter Wärmebehandlung und festgelegten Leistungsdaten geliefert. Sie bestellen Montag, erhalten Donnerstag und installieren mit der Gewissheit, dass die Spezifikationen mit den Angaben des Herstellers übereinstimmen. Diese Vorhersehbarkeit ist von echtem Wert, insbesondere bei Wartungsaustauscharbeiten, bei denen die Kosten für Ausfallzeiten die Komponentenkosten in den Schatten stellen.
Kundenspezifische Komponenten dauern länger und kosten mehr pro Einheit, aber Sie können damit Geometrie, Material, Beschichtung und Toleranz genau für Ihre Anwendung optimieren. Ein kundenspezifischer Stempel, der auf ein proprietäres Profil geschliffen, mit anwendungsspezifischem DLC beschichtet und auf engere -als-Standardtoleranzen gehalten wird, kann die Standzeit eines Katalogäquivalents um Größenordnungen übertreffen, insbesondere bei anspruchsvollen Materialien wie hochfestem Stahl oder dickem Edelstahl.
| Kriterien | Standardkatalogkomponenten | Benutzerdefinierte-konstruierte Komponenten |
|---|---|---|
| Vorlaufzeit | Tage bis 1-2 Wochen ab Lager | 4-14 Wochen je nach Komplexität |
| Stückkosten | Niedriger pro Stück; Skaleneffekte in der Fertigung | Höher pro Stück; spiegelt die Engineering-, Programmier- und Einrichtungskosten wider |
| Leistung | Gute allgemeine-Leistung innerhalb der veröffentlichten Spezifikationen | Optimiert für spezifische Anwendungen; potenziell 2- bis 5-mal längere Werkzeuglebensdauer |
| Materialoptionen | Beschränkt auf die Standardqualitäten und Wärmebehandlungen des Lieferanten | Alle Güteklassen, kundenspezifische Wärmebehandlung und proprietäre Beschichtungen verfügbar |
| Geometrische Flexibilität | Beschränkt auf Katalogformen und -größen | Unbegrenzt; exakt auf die Anforderungen der Teilegeometrie abgestimmt |
| Am besten-geeignete Anwendung | Standardlochgrößen, allgemeine Vorgänge, Wartungsaustausch, Prototypenwerkzeuge | Einzigartige Teilegeometrien, Großserienproduktion, anspruchsvolle Materialien, enge Toleranzen |
| Eigentum am Design | Geteilt; Jeder Wettbewerber kann das gleiche Teil kaufen | Proprietär; Der Werkzeugvorteil liegt allein bei Ihnen |
Der praktische Ansatz, den die meisten Werkzeugbaubetriebe verfolgen, ist ein Hybrid. Standardkomponenten aus dem Katalog übernehmen die einfachen Vorgänge: runde Lochstempel, gängige Führungsdurchmesser, Standardführungsstifte und -buchsen. Benutzerdefinierte Komponenten werden dort eingesetzt, wo die Leistung am wichtigsten ist: die primäre Stanzstation, der entscheidende Formstempel, der eine kosmetische Oberfläche formt, oder der Matrizenknopf, der ein Merkmal mit engen -Toleranzen definiert. Diese Strategie hält die Kosten überschaubar und konzentriert gleichzeitig die Investitionen dort, wo sie die höchste Rendite in Bezug auf Werkzeugstandzeit und Teilequalität liefern.
Wie die Jennison Corporation feststellt, sind kundenspezifische Werkzeuge so konstruiert, dass sie Ihre spezifischen Toleranzen einhalten und eine Konsistenz bieten, die angepasste oder Standardwerkzeuge nicht erreichen können, wenn die Teilegeometrie einzigartig ist oder die Maßanforderungen streng sind. Bei höheren Volumina verlagert sich die Wirtschaftlichkeit entscheidend hin zu kundenspezifischen Anforderungen, bei denen sich die Vorabinvestition über Tausende oder Millionen von Zyklen amortisiert und sich der Kostenvorteil pro Teil mit jedem Druckhub erhöht.
Die Auswahl des richtigen Materials, der richtigen Beschichtung und der richtigen Beschaffungsstrategie für jede Komponente verleiht Ihren Werkzeugwerkzeugen die physikalischen Eigenschaften, um die Qualität über lange Produktionskampagnen hinweg aufrechtzuerhalten. Eigenschaften auf Komponentenebene führen jedoch nur dann zu Ergebnissen auf Systemebene, wenn diese Komponenten im Rahmen einer kohärenten Strategie spezifiziert, beschafft und gewartet werden, die an Ihre spezifischen Betriebs-, Material- und Volumenanforderungen gebunden ist.
Auswahl und Beschaffung der richtigen Werkzeugkomponenten
Materialeigenschaften und Beschichtungen verleihen einzelnen Bauteilen die physikalische Belastbarkeit, die sie benötigen. Aber Ausfallsicherheit auf Komponentenebene wird erst dann zu Zuverlässigkeit auf Produktionsebene, wenn jedes Teil im Chip als Teil einer einheitlichen Strategie spezifiziert, beschafft und gewartet wird. Der Unterschied zwischen einem Würfel, der Millionen von Schlägen vorhersehbar läuft, und einem Würfel, der ständiges Feuerlöschen erfordert, ist normalerweise nicht eine einzige schlechte Komponente. Es handelt sich um eine Diskrepanz zwischen Komponentenspezifikationen und den tatsächlichen Anforderungen des Stanzvorgangs, dem zu verarbeitenden Material oder dem angestrebten Produktionsvolumen.
Passende Komponentenspezifikationen für Ihren Stanzvorgang
Das Produktionsvolumen ist der stärkste Einzelfaktor bei Entscheidungen über die Komponentenqualität. Stellen Sie sich vor, Sie bauen eine Prototypenform für 500 Musterteile. Hochwertige Werkzeugstähle, exotische Beschichtungen und maßgeschneiderte -Schliffdetails erhöhen die Kosten, die sich bei so kurzer Zeit nie amortisieren lassen. Weichere, kostengünstigere Materialien wie vor-gehärtetes P20 oder sogar Weichstahleinsätze eignen sich hier perfekt, da das Werkzeug nie genug Schläge ansammelt, um Verschleiß zu verursachen. Beim Stanzen von Teilen in Prototypenmengen geht es um die Validierung der Geometrie und nicht darum, die Produktion zu überleben.
Skaliert man dieselbe Geometrie auf ein Stanzwerkzeug für die Automobilindustrie, von dem erwartet wird, dass es 2 Millionen Teile pro Jahr produziert, kehrt sich die Rechnung völlig um. Jede Komponente im Gesenk- und Stanzsystem muss auf maximale Haltbarkeit ausgelegt sein: erstklassige Kaltarbeits- oder Schnellarbeitsstähle, PVD- oder CVD-Beschichtungen, präzise Bodenpassungen und durchgehend gehärtete Sicherungskomponenten. Die Vorabinvestition in hochwertige Stanzwerkzeug- und Stanzkomponenten amortisiert sich um ein Vielfaches durch reduzierte Ausfallzeiten, längere Nachschleifintervalle und eine gleichbleibende Teilequalität über die gesamte Kampagne hinweg.
Ebenso wichtig ist das gestanzte Material. Weichstahl ist fehlerverzeihend: Er erzeugt mäßigen Werkzeugverschleiß, verträgt Standardabstände und fressen nicht so leicht an unbeschichteten Oberflächen. Werkstücke aus rostfreiem Stahl-härten stark aus und erfordern härtere Werkzeugstähle sowie Anti-reibungsbeschichtungen. Aluminium reibt sich bei Kontakt mit unbeschichtetem Stahl ab und erfordert DLC oder polierte Oberflächen an jedem Formungsdetail. Fortschrittliche hochfeste Stähle (AHSS) wie DP600 und DP980 erzeugen starken abrasiven Verschleiß, der zForschung veröffentlicht in The Fabricatorbestätigt, dass herkömmliche Matrizenmaterialien ohne entsprechende Beschichtung bereits nach wenigen hundert Stanzvorgängen durch starkes Abreiben versagen. Für AHSS-Anwendungen werden Kombinationen wie D2 mit PVD-CrN- oder CVD-TiC-Beschichtungen empfohlen, um eine akzeptable Werkzeugstandzeit bei Metallstanzvorgängen zu erreichen.
Diese materiell-gesteuerten Entscheidungen wirken sich gleichzeitig auf alle Funktionskategorien aus. Strukturbauteile benötigen möglicherweise verbesserten Stahl, um den höheren Umformkräften standzuhalten, die AHSS erfordert. Schneidkomponenten erfordern härtere Sorten und Beschichtungen. Umformwerkzeuge benötigen Behandlungen gegen Abrieb. Führungssysteme benötigen engere Passungen, um die geringeren Abstände beizubehalten, die hochfeste Materialien erfordern. Die isolierte Festlegung einer Kategorie ohne Berücksichtigung der Belastung des gesamten Systems durch das gestanzte Material führt dazu, dass das schwächste Glied zuerst ausfällt und die Produktion beeinträchtigt.
Wartungsintervalle und Verschleißüberwachungsstrategie
Selbst perfekt spezifizierte Komponenten verschleißen. Das Ziel besteht nicht darin, den Wartungsaufwand zu eliminieren, sondern ihn so genau vorherzusagen, dass Sie nie Produktionszeit durch ungeplante Ausfälle verlieren. AlsStansomatics WartungsrichtlinienBetonen Sie, dass das Ziel jedes Wartungsprogramms für Stanzwerkzeuge darin besteht, ungeplante Ausfallzeiten zu vermeiden. Dies wird durch eine proaktive Inspektion erreicht, die an messbaren Indikatoren und nicht an willkürlichen Kalenderplänen gebunden ist.
Drei messbare Signale zeigen Ihnen an, wann gestanzte Komponenten von der Spezifikation abweichen:
- Gratmessung- Der unmittelbarste und zugänglichste Indikator. Die Grathöhe nimmt zu, wenn die Stempelkanten stumpf werden und der effektive Abstand zunimmt. Ermitteln Sie an neuen Werkzeugen eine Grundgrathöhe und verfolgen Sie diese in regelmäßigen Abständen. Wenn sich die Grathöhe der maximal zulässigen Spezifikation Ihres Kunden nähert, planen Sie ein Nachschleifen ein, bevor sie den Grenzwert überschreitet.
- Dimensionstrend- Messen Sie kritische Teilemerkmale in festgelegten Intervallen (je nach Toleranzempfindlichkeit alle 10.000 oder 50.000 Treffer) und zeichnen Sie die Ergebnisse auf. Eine Maßabweichung in eine Richtung weist auf einen fortschreitenden Verschleiß einer bestimmten Komponente hin. Drift, die über mehrere Merkmalspunkte hinweg korreliert, um Systemverschlechterung oder thermisches Wachstum zu steuern.
- Sichtprüfung- Fressspuren an Formstempeln, Spurlinien an Führungspfosten, Polierverschleiß an Matrizenknöpfen und Oberflächenriefen an Abstreifplatten sorgen für eine frühzeitige Warnung, bevor sie die Teilequalität messbar beeinträchtigen.
Die Nachschleifintervalle für Stempel variieren stark je nach Material, Beschichtung und Produktionsgeschwindigkeit, aber das Prinzip bleibt gleich: Nachschleifen, bevor sich der Kantenzustand so weit verschlechtert, dass sich die Teilequalität beeinträchtigt, nicht danach. Führungsbuchsen müssen ausgetauscht werden, wenn der gemessene Abstand zum Führungspfosten die ursprüngliche Spezifikation des Systems um mehr als den zulässigen Toleranzzuwachs für Ihre Schnittspielanforderungen überschreitet. Eine Buchse, deren Spiel um 0,001 Zoll zugenommen hat, verschiebt Ihr Stempel--zu-Verhältnis effektiv um den gleichen Betrag.
Durch die Festlegung vorbeugender Wartungspläne, die an die Anzahl der Treffer gebunden sind, wie Ming Chiang Precision mit Inspektion und Schärfen alle 100.000 Zyklen empfiehlt, erhalten Wartungsteams einen vorhersehbaren Rhythmus. Das spezifische Intervall hängt von Ihren Werkzeug-, Material- und Qualitätsanforderungen ab, der Rahmen gilt jedoch universell.
Hier sind die Wartungsprioritäten in der Rangfolge von „am kritischsten über Überwachung“ bis „am wenigsten kritisch“ aufgeführt, basierend auf ihrer direkten Auswirkung auf die Teilequalität und das Risiko ungeplanter Ausfallzeiten:
- Zustand der Schnittstempel- und Matrizenknopfkante- Steuert direkt die Grathöhe und Kantenqualität an jedem gestanzten Teil. Verschleiß ist hier der schnellste Weg zum Ausschuss.
- Führungsbolzen- und Buchsenspiel- Beeinflusst die Ausrichtung aller Schneid- und Formvorgänge gleichzeitig. Abbauverbindungen über alle Stationen hinweg.
- Durchmesser und Zustand des Führungsstifts- Steuert die Genauigkeit der Streifenregistrierung. Abgenutzte Piloten führen zu fortschreitenden Maßfehlern in der gesamten gestanzten mechanischen Teilebaugruppe.
- Federkraft (Stickstoffzylinder, Matrizenfedern, Urethan)- Der Kraftabbau verändert das Abstreifverhalten, den Umformdruck und den Materialhalt-. Federermüdung ohne sichtbare Vorwarnung.
- Zustand der Abstreifer- und Hebeschiene- Abgenutzte Heber führen zu Vorschubproblemen und Streifenwiderstand. Abgenutzte Abstreifer führen zum Herausziehen des Butzens und zu Schäden am Stempel.
- Strukturelle Ausrichtung (Passstifte, Schuhebene, Trägerplatten)- Zersetzt sich am langsamsten, ist aber ohne Demontage am schwersten zu erkennen. Regelmäßige Überprüfungen während der geplanten Wartung verhindern eine kumulative Drift.
Partnerschaft mit dem richtigen Werkzeuglieferanten
Die Komponentenqualität beginnt beim Lieferanten, der dahinter steht. Wenn Sie einen Matrizen- und Stanzpartner bewerten, kaufen Sie nicht nur Metall. Sie kaufen technisches Urteilsvermögen, Fertigungspräzision, Materialrückverfolgbarkeit und die Fähigkeit, Probleme zu lösen, die mit Standardkatalogen nicht gelöst werden können. Der richtige Partner versteht, dass es sich bei einer Prägematrize um ein integriertes System und nicht um eine Ansammlung unabhängiger Teile handelt.
Hier sind die wichtigsten Bewertungskriterien für die Auswahl eines Partners für Stanzwerkzeugkomponenten:
- Vollständiger-System-Engineering-Support - YICHENs individuelle StanzwerkzeuglösungenVerbinden Sie Werkzeugingenieure mit Fachwissen auf Konstruktionsebene in den Bereichen Matrizenstruktur, Komponentenauswahl, Stempel, Heber, Bypass-Kerben, Gratkontrolle, Spieloptimierung und Materialfluss. Diese Unterstützung auf Systemebene bedeutet, dass Ingenieure Lösungen für voneinander abhängige Herausforderungen erhalten, anstatt isolierte Katalogauswahlen zu treffen.
- Kundenspezifische Fertigungsmöglichkeiten- Die Möglichkeit, nicht-Standardgeometrien, proprietäre Profile und anwendungsspezifische-Komponenten herzustellen, wenn die Katalogoptionen nicht den Leistungsanforderungen genügen.
- Materialrückverfolgbarkeit und Zertifizierung- Dokumentierte Stahlsorten, Wärmebehandlungsaufzeichnungen und Härtenachweis für jede gelieferte Komponente. Die Rückverfolgbarkeit ist für Automobil-Stanzwerkzeuganwendungen, bei denen Qualitätsprüfungen Mängel auf einzelne Werkzeugkomponenten zurückführen, nicht verhandelbar.
- Technische Reaktionszeit- Wie schnell kann Ihr Lieferant technische Beratung, Ersatzkomponenten oder Designänderungen bereitstellen, wenn ein Werkzeug ausfällt und die Produktion gestoppt wird? In Umgebungen mit hohem-Stempelaufkommen sind Stunden wichtiger als Tage.
- Partnerschaften im Bereich Beschichtung und Oberflächenbehandlung- Zugriff auf das gesamte Spektrum an PVD-, CVD- und Diffusionsbehandlungen, abgestimmt auf Ihr spezifisches Material und Ihre Anwendung, nicht auf ein einzelnes Beschichtungsunternehmen beschränkt.
- Skalierbarkeit vom Prototyp-zur-Produktion- Ein Partner, der Sie vom ersten Musterwerkzeug über die Produktionsoptimierung bis hin zum laufenden Wartungsaustausch unterstützt und so die Kontinuität des technischen Wissens über den gesamten Werkzeuglebenszyklus hinweg gewährleistet.
Die Stanzindustrie drängt weiterhin auf leichtere Materialien, engere Toleranzen und höhere Produktionsgeschwindigkeiten. Diese Trends machen die Komponentenauswahl anspruchsvoller und nicht weniger. Jede Entscheidung über Werkzeugstahlsorte, Beschichtungstyp, Spielspezifikation und Wartungsintervall hängt mit der grundlegenden technischen Herausforderung zusammen: Dutzende Präzisionskomponenten müssen über Millionen von Zyklen hinweg als integriertes System zusammenarbeiten, Hub für Hub. Ingenieure, die ihre Werkzeuge aus einer Perspektive auf Systemebene angehen und dabei von Partnern unterstützt werden, die sie teilen, übertreffen durchweg diejenigen, die Werkzeugkomponenten als austauschbare Warenkäufe betrachten.
Häufig gestellte Fragen zu Stanzwerkzeugteilen
1. Was sind die Hauptbestandteile einer Prägematrize?
Eine Prägematrize enthält sechs Funktionskategorien von Komponenten: Strukturteile (Matrizenschuhe, Platten, Parallelen), Schneidteile (Stempel, Matrizenknöpfe, Einsätze), Formteile (Formstempel, Zugpolster, Stickstofffedern), Führungsteile (Führungsstifte, Buchsen, Führungsstifte), Abstreif- und Hebeteile (Abstreifer, Heber, Bypass-Kerben) und Federteile (Stickstoffzylinder, Urethan, Schraubenfedern). Jede Kategorie ist auf die anderen angewiesen, um konsistente Stanzteile herzustellen. Bei der Spezifikation dieser Komponenten für komplexe Anwendungen bietet die Zusammenarbeit mit Spezialisten wie YICHEN (https://www.yichen-group.com/stamping-die/) technische Unterstützung auf Systemebene-über alle Funktionskategorien hinweg.
2. Wie wirkt sich der Abstand zwischen Stempel und Matrize auf die Qualität der gestanzten Teile aus?
Der Abstand von Stempel-zu-, der Abstand zwischen den Schneidkanten von Stempel und Matrize, ausgedrückt als Prozentsatz der Materialstärke pro Seite, steuert direkt die Grathöhe, das Kantenbruchverhältnis und die Maßgenauigkeit. Unzureichendes Spiel führt zu doppelten-Scherkanten, erhöhten Schnittkräften und beschleunigtem Stempelverschleiß. Zu großer Abstand führt zu großen Graten und Überschlagszonen. Der optimale Wert variiert je nach Materialtyp: Härtere Materialien benötigen mehr Spiel, da sie bei steileren Winkeln früher brechen, während weichere Materialien engere Lücken tolerieren. Die Überwachung der Gratrichtungsumkehr ist ein wichtiges diagnostisches Signal dafür, dass der Abstand außerhalb des akzeptablen Bereichs liegt.
3. Was ist der Unterschied zwischen einem Federabstreifer und einem Vollabstreifer in einer Prägematrize?
Ein Federabstreifer ist eine schwimmende Platte, die mit Federn am oberen Matrizenschuh montiert ist und das Material vor Beginn des Schneidens flach hält und es beim Herausziehen von den Stempeln abzieht. Es bietet einen einstellbaren Druck, gleicht Dickenschwankungen aus und erzeugt eine kontrollierte Abziehwirkung. Ein fester (Brücken-)Abstreifer ist eine starre Platte, die mit der unteren Matrize verschraubt ist und das Material nur beim Rückhub abstreift, ohne es während des Schneidens festzuhalten. Obwohl solide Abstreifer billiger und einfacher sind, ermöglichen sie, dass sich das Material während des Schneidens verbiegt und verschiebt, wodurch die Gefahr einer Stempelablenkung entsteht. Die meisten Konstrukteure progressiver Formen bevorzugen Federabstreifer wegen ihrer hervorragenden Streifenkontrolle.
4. Was sind Bypass-Kerben und warum sind sie in Folgestanzwerkzeugen wichtig?
Bypass-Kerben sind absichtliche Materialmodifikationen entlang der Bandkante, die steuern, wie sich geformte Merkmale kollisionsfrei durch nachgelagerte Stationen bewegen. Negative Bypass-Kerben entfernen Material, um Freiraum für zuvor geformte Merkmale zu schaffen, die durch nachfolgende Matrizenabschnitte verlaufen. Positive Bypass-Kerben hinterlassen zusätzliches Material entlang der Bandkante, um den Träger dort zu stärken, wo Umformvorgänge ihn sonst schwächen würden. Die richtige Gestaltung der Bypass-Kerbe wirkt sich direkt auf die Bandstabilität, die Zuführzuverlässigkeit und die Ausschussrate aus. Normalerweise überarbeiten Ingenieure die Kerbgeometrie während der Musterversuche mehrmals, bevor sie die Produktionswerkzeuge fertigstellen.
5. Wie wähle ich zwischen Standard-Katalog-Matrizenkomponenten und kundenspezifisch-gefertigten Teilen?
Die Entscheidung hängt vom Produktionsvolumen, der Teilekomplexität und den Leistungsanforderungen ab. Standardkatalogkomponenten bieten eine schnelle Lieferung (Tage bis zwei Wochen), niedrigere Stückkosten und bekannte Spezifikationen, was sie ideal für Wartungsaustausch, Prototypenwerkzeuge und allgemeine Vorgänge macht. Kundenspezifische Komponenten erfordern längere Vorlaufzeiten (4-14 Wochen) und höhere Stückkosten, bieten aber eine optimierte Geometrie, proprietäre Beschichtungen und möglicherweise eine 2-5-mal längere Werkzeuglebensdauer. Die meisten Werkzeugbaubetriebe verwenden einen hybriden Ansatz: Katalogteile für Standardvorgänge und kundenspezifische Teile für kritische Stationen. Für großvolumige Automobilanwendungen bieten die kundenspezifischen Stanzwerkzeuglösungen von YICHEN (https://www.yichen-group.com/stamping-die/) die technische Tiefe, um Komponenten dort zu optimieren, wo die Leistung am wichtigsten ist.


