


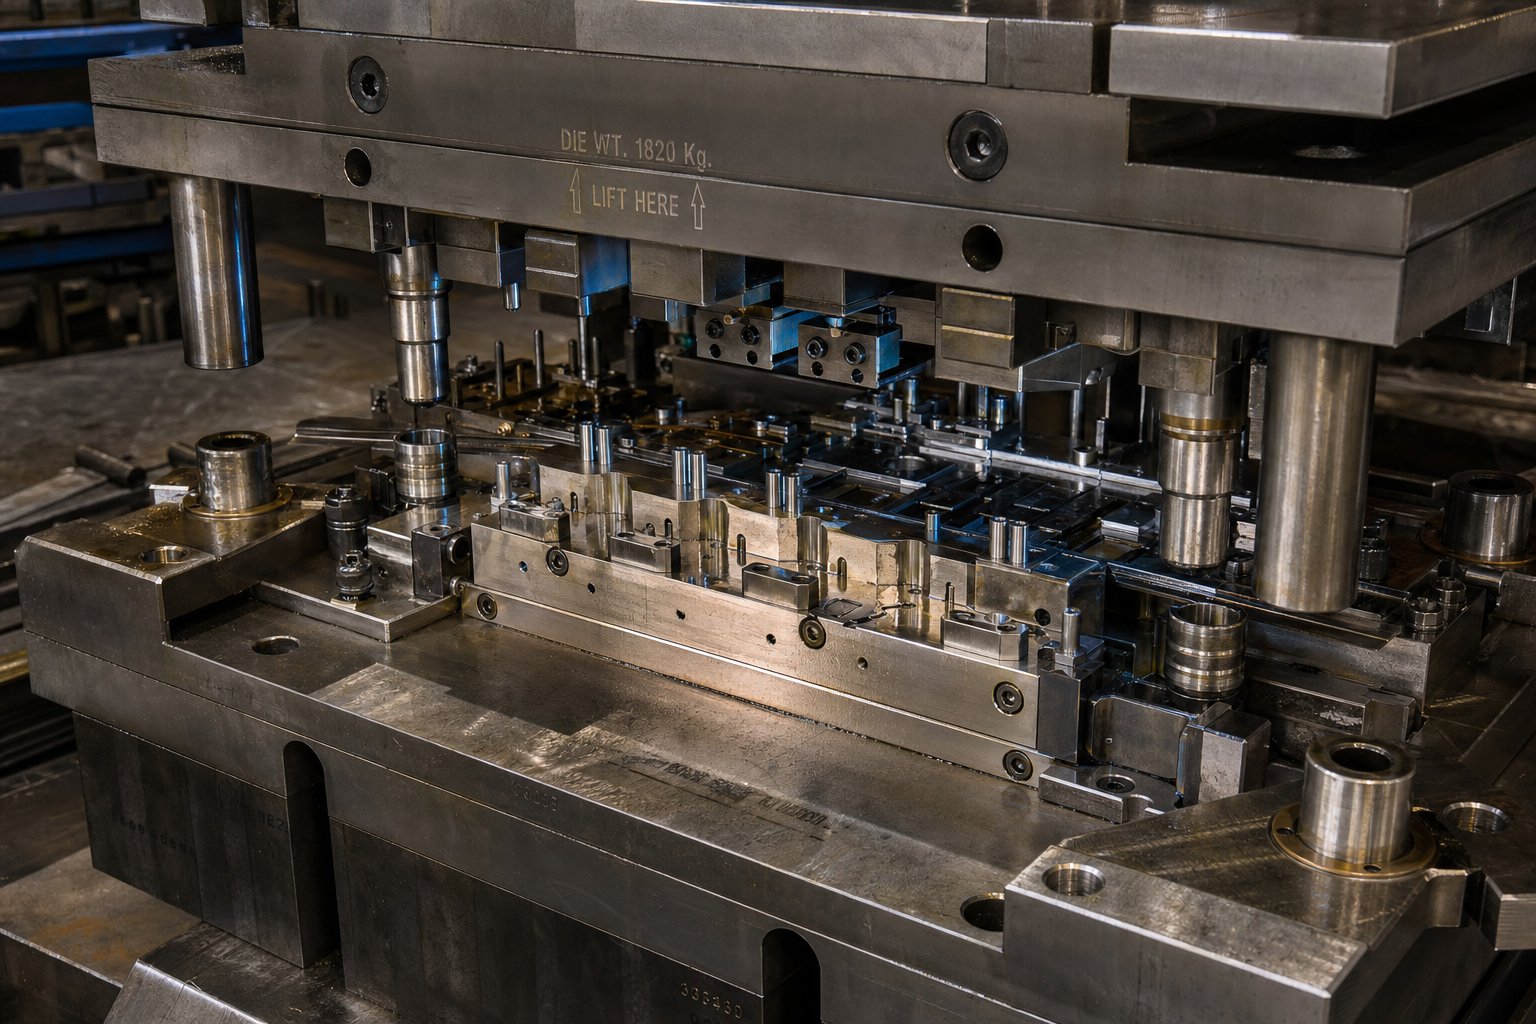
Was das Stanzformendesign eigentlich beinhaltet
Stellen Sie sich vor, Sie nehmen ein flaches Stahlblech und verwandeln es im Bruchteil einer Sekunde in eine fertige Automobilhalterung, einen elektrischen Steckverbinder oder ein Strukturbauteil. Diese Transformation ist es, die das Stanzwerkzeugdesign ermöglicht. Dennoch unterschätzen Ingenieure regelmäßig, wie sehr sich frühe Designentscheidungen auf alle nachgelagerten Prozesse auswirken, von der Teilequalität über die Werkzeugkosten bis hin zur Produktionsverfügbarkeit.
Die Konstruktion von Stanzwerkzeugen ist die technische Disziplin der Herstellung von Präzisionswerkzeugen, die Bleche durch kontrollierte plastische Verformung unter Einsatz der Kraft einer mechanischen oder hydraulischen Presse in die gewünschte Form schneiden und formen.
Definition des Stanzwerkzeugdesigns in der Metallumformung
AlsoWas ist Metallprägen?im Kern? Eine Prägematrize ist ein speziell angefertigtes Werkzeug, das normalerweise aus gehärtetem Werkzeugstahl besteht und Kraft auf flaches Blech ausübt und es in eine fertige Geometrie umformt. Der Prozess wird als Kaltumformung bezeichnet, das heißt, es wird keine äußere Wärme gezielt eingebracht. Durch die Reibung beim Schneiden und Umformen entsteht Wärme, die Materialumwandlung beruht jedoch ausschließlich auf mechanischer Kraft.
Jede Designentscheidung, von der Stempelgeometrie über die Abstandswerte bis hin zur Stationsreihenfolge, bestimmt direkt die Kantenqualität, die Maßgenauigkeit und die Anzahl der Teile, die das Gesenk produzieren kann, bevor eine Wartung erforderlich ist. Untersuchungen zur Herstellungskostenanalyse legen nahe, dass über 70 Prozent der Gesamtkosten eines Teils bei frühen Designentscheidungen festgelegt werden. Beim Blechstanzen werden diese Entscheidungen im Gesenk getroffen.
Warum die Grundlagen des Stanzformdesigns für jedes Stanzteil wichtig sind
Wenn die Grundlagen falsch liegen, entsteht nicht nur ein schlechtes Teil. Es führt zu Ausschuss, Nacharbeit, Maschinenstillstandszeiten und Werkzeugumbauten, die das Budget und den Zeitplan sprengen. Ingenieure, die die Grundprinzipien, die Wahl des Matrizentyps, die Freigabemethodik, die Stationsreihenfolge und die Materialflusssteuerung beherrschen, vermeiden die teuren Versuchs- und Fehlerschleifen, die bei-entworfenen Werkzeugen auftreten.
Dieser Artikel verbindet Lehrbuchtheorie mit umsetzbarer Methodik. Sie durchlaufen einen strukturierten Rahmen, der Matrizentypen, Komponentenfunktionen, Abstandsprinzipien, progressive Matrizenlogik, Fehlervermeidung, Simulationsabläufe und Materialauswahl abdeckt. Jeder Abschnitt ist darauf ausgelegt, Lücken zu schließen, die in Standardreferenzen offen bleiben.
Auswahl des richtigen Matrizentyps für Ihre Anwendung
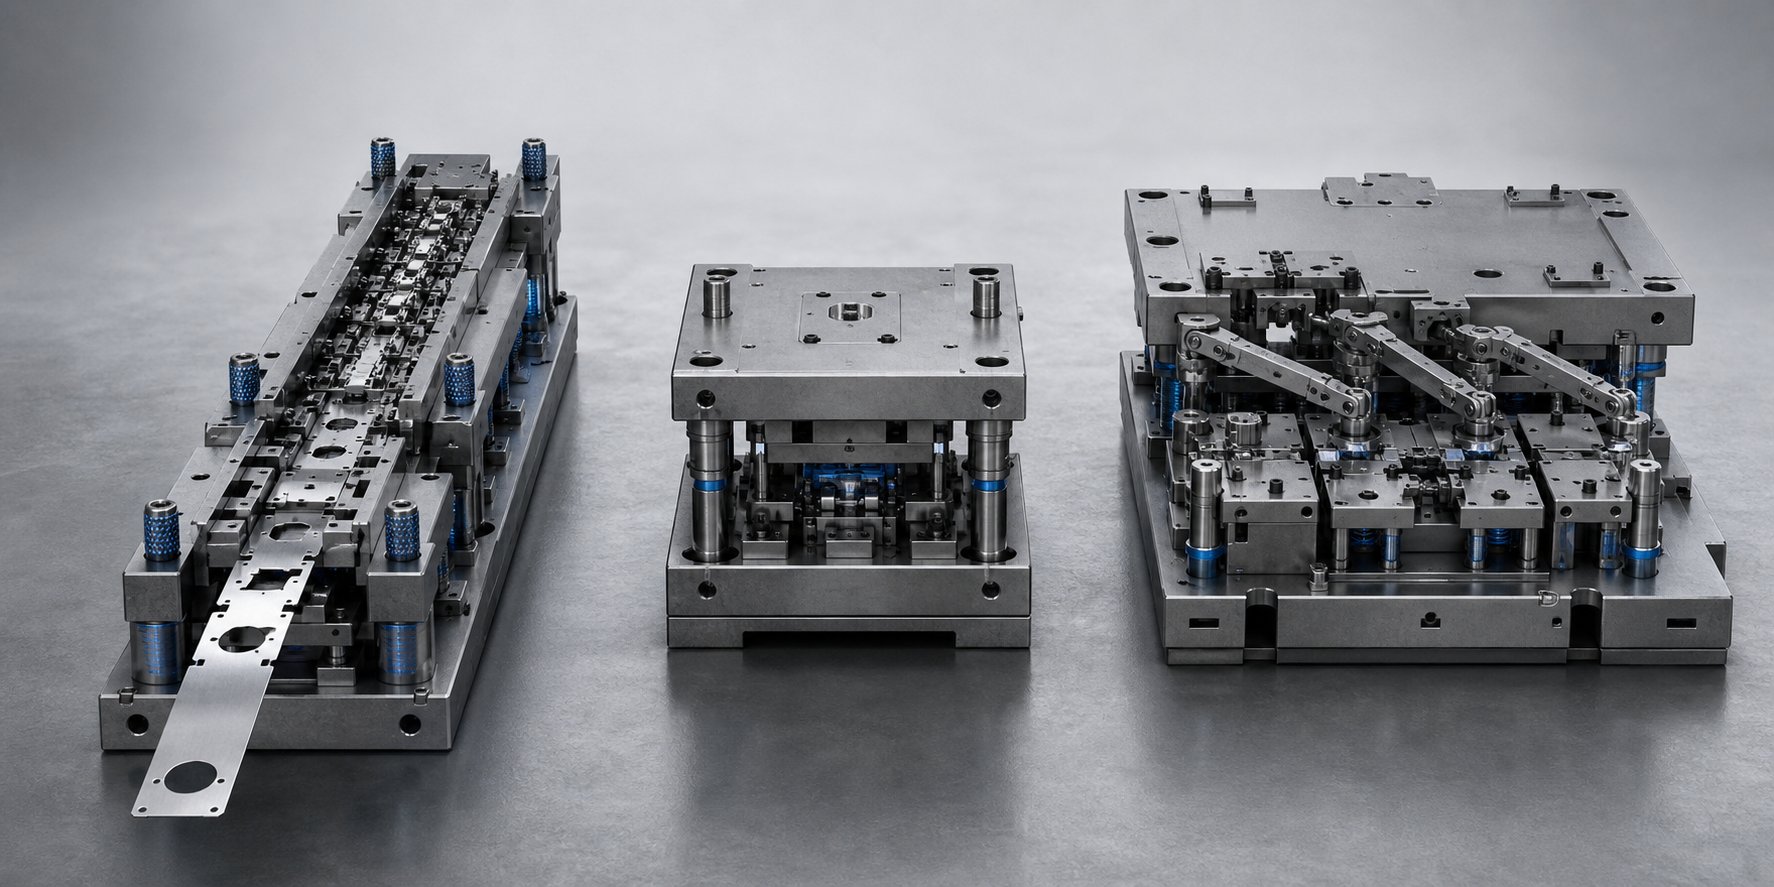
Die Wahl des Werkzeugtyps gehört zu den Entscheidungen, die auf dem Papier einfach erscheinen, aber im Stillen darüber entscheiden, ob ein Projekt seine Kosten- und Qualitätsziele erreicht. Wenn Sie die falsche Architektur wählen, geben Sie entweder zu viel für die Werkzeuge für ein einfaches Teil aus oder haben Schwierigkeiten, die Toleranzen mit einer Matrize einzuhalten, die nie für Ihre Geometrie entwickelt wurde. Drei Haupttypen von Stanzwerkzeugen dominieren in der Produktion: progressive, zusammengesetzte und Transfer-Stanzwerkzeuge. Jeder löst ein anderes technisches Problem, und wenn man weiß, wo sie sich auszeichnen, werden Diskrepanzen vermieden, die dazu führen, dass Projekte wieder auf den Plan gerufen werden.
Folgeverbundwerkzeuge für die kontinuierliche Produktion hoher-Volumen
Eine progressive Prägematrizeist im Wesentlichen eine Miniaturproduktionslinie, die in einem einzigen Werkzeug enthalten ist. Eine Blechrolle wird als kontinuierlicher Streifen in die Matrize eingezogen und bewegt sich bei jedem Pressenhub um eine feste Steigung weiter. Jede Station entlang des Bandes führt einen bestimmten Vorgang durch: Stanzen eines Pilotlochs, Durchstechen eines Merkmals, Ausklinken eines Profils, Biegen eines Flansches, bis an der letzten Station ein fertiges Teil abgetrennt wird. Jeder Strich erzeugt ein fertiges Bauteil.
Dieser kontinuierliche Zufuhransatz liefert einen außergewöhnlichen Durchsatz. Die Pressgeschwindigkeiten können mehrere Hundert Hübe pro Minute erreichen, und da das Band durchgehend verbunden bleibt, ist zwischen den Arbeitsgängen keine manuelle Handhabung erforderlich. Der Nachteil besteht in höheren Vorabinvestitionen in die Werkzeugausstattung und einer begrenzten Flexibilität für Designänderungen nach dem Bau der Matrize. Folgeverbundwerkzeuge glänzen, wenn das Produktionsvolumen diese Investition rechtfertigt, typischerweise bei Auflagen von Hunderttausenden bis Millionen Teilen, und wenn die Teilegeometrie klein bis mittelgroß ist und mehrere Merkmale aufweist, die über Stationen hinweg sequenziert werden können.
Verbundmatrizen für flache Teile mit engen -Toleranzen
Wenn Ihr Teil relativ flach ist und eine außergewöhnliche Konzentrizität oder Positionsgenauigkeit zwischen den Merkmalen erfordert, ist eine Verbundmatrize das Präzisionswerkzeug für diese Aufgabe. Im Gegensatz zu progressiven Matrizen, die in aufeinanderfolgenden Stationen arbeiten, führt eine zusammengesetzte Matrize zwei oder mehr Schneidvorgänge gleichzeitig in einem einzigen Pressenhub an einer einzigen Station durch. Ein klassisches Beispiel: Das Außenprofil ausschneiden und gleichzeitig ein Innenloch stechen.
Da das gesamte Schneiden in einem Arbeitsgang erfolgt, ist die relative Positionsgenauigkeit zwischen Innen- und Außenkontur von Natur aus höher. Auch die Ebenheit der Teile ist von Vorteil, da keine kumulative Verformung durch den Transfer mehrerer Stationen entsteht. Denken Sie an Dichtungen, Präzisionsscheiben, Instrumentenkomponenten und Laminierscheiben. Die Einschränkung besteht darin, dass Verbundmatrizen nur für Schneidvorgänge geeignet sind. Sie können kein Material biegen oder zeichnen, was sie auf 2D-Profile beschränkt. Die Werkzeugkosten liegen unter denen von Folgeverbundwerkzeugen und eignen sich daher hervorragend für kleine bis mittlere Produktionsmengen, bei denen Präzision wichtiger ist als die Durchsatzgeschwindigkeit.
Transfermatrizen für große oder tief-gezeichnete Geometrien
Manche Teile sind einfach zu groß oder erfordern zu viel dreidimensionale Formung, um an einem Trägerstreifen befestigt zu bleiben. Beim Transferprägen wird dieses Problem gelöst, indem an der ersten Station einzelne Rohlinge vom Coil getrennt werden und dann jeder Rohling mithilfe von Roboterarmen oder Transferstangen mechanisch zwischen den nachfolgenden Formstationen transportiert wird. Jede Station arbeitet unabhängig, was bedeutet, dass das Teil zwischen den Arbeitsgängen neu positioniert, gedreht oder sogar gewendet werden kann.
Diese Unabhängigkeit von der Streifengeometrie macht Transferwerkzeuge zur ersten Wahl für Automobil-Stanzwerkzeuge wie Karosserieteile, Ölwannen und Strukturhalterungen, die tiefes Ziehen oder komplexe räumliche Formen erfordern. Transfersysteme verbrauchen außerdem weniger Material pro Teil, da kein Trägerstreifen die Werkstücke verbindet, was die Ausschusskosten bei materialintensiven Bauteilen reduziert. Der Nachteil ist ein insgesamt komplexeres System, das häufig mehrere Pressen in einer koordinierten Linie umfasst und im Allgemeinen langsamere Zyklusgeschwindigkeiten aufweist als progressive Vorgänge mit hoher Geschwindigkeit.
Rahmen für den Vergleich von Matrizentypen
| Kriterien | Progressiver Würfel | Zusammengesetzter Würfel | Transferstempel |
|---|---|---|---|
| Teilekomplexität | Teile mit mehreren-Features mit Biegungen, Formen und Schnitten | Flache Profile mit hoher Positionsgenauigkeit | Große oder tief-gezeichnete 3D-Geometrie |
| Produktionsvolumen | Hoch bis ultra{0}}hoch (100.000 bis Millionen) | Niedrig bis mittel (1K bis 100K) | Mittel bis hoch (10.000 bis Millionen) |
| Toleranzfähigkeit | Gut, angetrieben durch Pilotengenauigkeit und Matrizenpräzision | Hervorragende Konzentrizität und Ebenheit | Gut, abhängig von der Transferpositionierung |
| Werkzeugkosten | Hohe Anfangsinvestition | Mäßig | Hoch (Matrize plus Transfermechanismus) |
| Materialnutzung | Mäßig (Trägerstreifen wird zu Ausschuss) | Hoch für einfache Profile | Hoch (kein Trägerstreifen erforderlich) |
| Zyklusgeschwindigkeit | Sehr schnell (Hunderte von SPM) | Mäßig | Moderat (langsamer als progressiv) |
| Ideale Anwendungen | Elektrische Steckverbinder, Halterungen, Clips, kleine Automobilteile | Unterlegscheiben, Dichtungen, Bleche, Instrumentenscheiben | Karosserieteile, Ölwannen, Strukturbauteile, Gerätetrommeln |
Der richtige Prägestempeltyp ist nie eine universelle Antwort. Es ergibt sich aus der Schnittmenge Ihrer Teilegeometrie, Ihrer Volumenprognose und Ihren Toleranzanforderungen. Die richtige Auswahl in dieser Phase legt die Grundlage für alles, was folgt: Komponentendimensionierung, Abstandsberechnungen und die Stationslogik, die Rohstreifen in fertige Teile umwandelt.
Kernkomponenten der Matrize und wie sie zusammenarbeiten
Durch die Auswahl eines Die-Typs erhalten Sie die Architektur. Aber Architektur ohne Verständnis für die einzelnen Stanzformkomponenten ist wie die Wahl eines Baustils, ohne zu wissen, was Säulen, Balken und Verbindungen tatsächlich bewirken. Woraus bestehen Matrizen funktionell? Jedes Metallstanzwerkzeug ist eine Ansammlung voneinander abhängiger Elemente, die jeweils eine bestimmte Rolle beim Schneiden, Formen, Kontrollieren des Materials oder Beibehalten der Ausrichtung spielen. Wenn eine Komponente ausfällt oder schlecht spezifiziert ist, leidet das gesamte System.
Obere und untere Matrizenschuhbaugruppe
Die Matrizenschuhe bilden das strukturelle Rückgrat des Werkzeugs. Der untere Schuh wird am Pressenbett befestigt, während der obere Schuh am Pressenstößel befestigt wird. Dadurch entsteht ein starrer Rahmen, der alle anderen Komponenten unter enormer Belastung trägt. Dazwischen sorgen Führungsstifte und Buchsen dafür, dass die obere und untere Hälfte mit wiederholbarer Präzision ausgerichtet sind, oft innerhalb von Toleranzen von 0,0001 Zoll. Es gibt zwei gängige Optionen: Zylinderstifte mit Reibungs-für grundlegende Anwendungen und kugelgelagerte Führungsstifte-, die auf Käfiglagern gleiten, um eine sanftere Trennung und eine längere Lebensdauer zu gewährleisten.
Fersenblöcke sorgen für zusätzliche Stabilität. Entlang der Seiten des Matrizensatzes montiert, absorbieren sie den bei Umformvorgängen entstehenden seitlichen Schub und verhindern, dass sich die obere Matrize unter Last seitlich verschiebt. Zusammen bilden die Schuhe, Führungsstifte und Fersenblöcke ein Ausrichtungssystem, das die Ausrichtung von Stempel-zu-Matrize über Millionen von Pressenhüben hinweg konstant hält.
Stempel- und Matrizenblockbeziehungen
Wenn die Matrizenschuhe das Skelett darstellen, sind Stempel und Matrizenblöcke die Hände, die die eigentliche Arbeit beim Stanzen und Prägen erledigen. Der Stempel ist das männliche Element, das normalerweise in der oberen Matrize montiert ist. Seine Nasengeometrie, ob rund, länglich, quadratisch oder individuell-profiliert, definiert den Schnitt oder die Form, die dem Blech auferlegt wird. Während die Presse den Stempel nach unten treibt, gelangt er in einen passenden Hohlraum im Matrizenblock darunter.
Der Matrizenblock stellt das weibliche Gegenstück dar, und der Spalt zwischen Stempel und Matrizenblock ermöglicht eine Materialtrennung oder eine kontrollierte Verformung. Diese Lücke ist nicht willkürlich. Es wird auf der Grundlage der Materialart und -dicke entwickelt und wirkt sich direkt auf die Kantenqualität, die Gratbildung und den Werkzeugverschleiß aus. Matrizenknöpfe, die austauschbaren Einsätze, die die Matrizenblocköffnungen auskleiden, spiegeln das Stempelprofil wider und sind normalerweise etwas größer versetzt, um den erforderlichen Schneidabstand zu schaffen.
Stripper, Lifter und Pilotsysteme
Ohne eine präzise Materialkontrolle wäre das Schneiden und Formen von Bauteilen nutzlos. Nachdem ein Stempel das Blech durchbohrt oder geformt hat, führt die elastische Erholung dazu, dass das Metall den Stempel fest umklammert. Federbelastete Abstreifplatten lösen dieses Problem, indem sie beim Aufwärtshub eine umgekehrte Kraft anwenden, den Streifen sauber vom Stempel drücken und gleichzeitig das Material während des Schneidhubs flach festklemmen, um ein Verziehen zu verhindern.
Zwischen den Stationen in einer progressiven Matrize heben Heber das Band leicht über die Matrizenoberfläche. Dadurch wird die Reibung während des Vorschubs verringert, ein Hängenbleiben des Streifens an den Merkmalen der unteren Matrize verhindert und ein reibungsloser Vorschub mit der richtigen Steigung gewährleistet. Piloten, kleine Präzisionsstifte, die in vor-gestanzte Löcher im Streifen eingreifen, übernehmen die Station-zu-Registrierung. Sie ziehen den Streifen vor jedem Pressenhub in die exakte Ausrichtung und bewahren so die Merkmalsgenauigkeit -zu-über den gesamten Verlauf hinweg.
Stanzwerkzeugkomponenten nach Funktion
- Schneidkomponenten:Stempel, Matrizen, Stanzeinsätze, Besäumstähle
- Umformkomponenten:Biegestempel, Zieheinsätze, Prägeblöcke, Prägedetails
- Komponenten für den Materialtransport:Abstreifplatten, Materialheber, Zuführschienen, Schrottrutschen, Butzenentlastungen
- Ausrichtungskomponenten:Führungsstifte, Führungsbuchsen, Fersenblöcke, Piloten, Passstifte
Jede Funktionsgruppe ist von den anderen abhängig. Ausrichtungskomponenten sorgen dafür, dass die Schneid- und Umformelemente fluchten. Materialhandhabungskomponenten stellen sicher, dass der Streifen vor dem Schneiden richtig positioniert und anschließend ordnungsgemäß abgeräumt wird. Wenn Ingenieure diese Systeme als integriertes Ganzes und nicht als isolierte Teile konzipieren, entsteht eine Form, die zuverlässig mit hoher Geschwindigkeit läuft, die Toleranz bei langen Produktionsläufen beibehält und die Wartung vereinfacht, wenn Verschleißkomponenten ausgetauscht werden müssen.
Wenn man versteht, wie diese Elemente interagieren, erkennt man auch, wo die Probleme entstehen. Ein Gratproblem kann auf einen verschlissenen Matrizenknopf zurückzuführen sein, es könnte aber genauso gut auch auf einen Führungsstift zurückzuführen sein, der übermäßiges Spiel entwickelt hat und den Stempel aus der Mitte verschiebt. Diese Art der Ursachenüberlegung hängt davon ab, wie sich der Abstand zwischen Stempel und Matrizenblock auf den Schnitt auswirkt. Genau dort beginnt die nächste Ebene der Designlogik.
Grundsätze des Matrizenabstands und der Gratkontrolle
Das Spiel ist wohl der am häufigsten missverstandene Parameter im gesamten Werkzeugprozess. Ingenieure merken sich oft eine Standardnummer, wenden sie allgemein an und fragen sich dann, warum ihre gestanzten Bleche unregelmäßige Kanten haben oder warum ihre Stempel vorzeitig verschleißen. Die Realität ist, dass der Abstand zwischen Stempel und Matrize kein fester Wert ist. Es handelt sich um einen kalkulierten Zusammenhang, der sich mit jedem Material, jeder Dicke und jeder Qualitätsanforderung ändert.
Wie sich der Abstand auf die Schnittqualität und die Lebensdauer der Matrize auswirkt
Wenn ein Stempel in eine Matrizenöffnung eindringt, trennt sich das Blech nicht in einem einzigen Vorgang sauber. Die Schnittkante bildet unterschiedliche Zonen, die jeweils davon beeinflusst werden, wie viel Spiel zwischen den Schneidkanten des Stempels und der Stanze besteht. Sie werden an jeder Scherkante vier charakteristische Bereiche bemerken: den Überschlag (wo Material in den Schnitt gezogen wird), die Scherzone (ein glattes, brüniertes Band), die Bruchzone (eine rauere Bruchfläche) und den Grat (eine dünne erhabene Lippe an der Unterkante).
Durch den richtigen Abstand werden die Bruchflächen, die von der Stempelkante und der Matrizenkante ausgehen, so ausgerichtet, dass sie sauber innerhalb der Materialstärke zusammentreffen. Wenn der Abstand zu gering ist, verfehlen diese Bruchflächen einander und erzwingen eine sekundäre Scherung, die die Schnittkraft dramatisch erhöht und den Stempelverschleiß beschleunigt. Wenn das Spiel zu groß ist, reißt das Material statt zu scheren, was zu starken Graten, einer rauen Bruchzone und einer schlechten Maßhaltigkeit des fertigen Teils führt.
Über die Kantenqualität hinaus wirkt sich der Freiraum direkt auf die Langlebigkeit des Werkzeugs aus. Untersuchungen zur Beanspruchung von Stanzwerkzeugen zeigen, dass eine Erhöhung des Abstands von herkömmlichen Werten auf 11–20 % der Materialstärke die Belastung der Stanzkomponenten beim Lochen erheblich reduzieren und so die Lebensdauer verlängern kann, ohne dass für viele Anwendungen akzeptable Kantenbedingungen beeinträchtigt werden.
Abstandsauswahl nach Materialtyp und -dicke
Der Abstand wird immer als Prozentsatz der Materialstärke pro Seite ausgedrückt. Das bedeutet, dass der Abstand auf jeder Seite des Stempels relativ zur Matrizenöffnung proportional zur Dicke Ihres Werkstücks skaliert. Ein Abstand von 10 % pro Seite bei 1,0 mm Material entspricht einem Spalt von 0,1 mm auf jeder Seite des Stempels.
Was bestimmt diesen Prozentsatz? Duktilität und Härte des Materials. Weichere, duktilere Materialien wie Aluminium lassen sich mit weniger Kraft scheren und tolerieren engere Abstände. Härtere Materialien wie hochfester Stahl widerstehen der Verformung aggressiver und erfordern größere Lücken, damit sich die Bruchzonen korrekt ausbreiten können, ohne die Werkzeuge zu überlasten.
Hier geraten viele Ingenieure in Schwierigkeiten: Sie ziehen eine einzelne Zahl aus dem Gedächtnis und wenden sie auf alle ihre Blechstanzformen an. In der Praxis erfordern unterschiedliche Löcher selbst innerhalb desselben Folgeverbundwerkzeugs je nach Merkmalsgeometrie, Toleranzanforderungen und erwarteter Werkzeuglebensdauer möglicherweise unterschiedliche Spielprozentsätze. Verweisen Sie stets auf materialspezifische Abstandstabellen aus Werkzeughandbüchern oder auf die Konstruktionsdaten Ihres Stanzlieferanten, anstatt sich auf einen universellen Standard zu verlassen.
Steuerung der Gratrichtung im Matrizenlayout
Jeder Schnitt beim Stanzvorgang erzeugt einen Grat auf einer Seite des Materials. Beim Präzisionsstanzen versuchen Ingenieure nicht nur, die Grathöhe zu minimieren. Sie richten basierend auf funktionalen Anforderungen und nachgelagerten Vorgängen strategisch aus, welche Seite des Teils den Grat trägt.
Der Grat entsteht immer auf der dem Stempeleintritt gegenüberliegenden Seite des Materials. Wenn der Stempel von oben eindringt, erscheint der Grat auf der Unterseite. Dies bedeutet, dass die Gratrichtung dadurch gesteuert wird, dass entschieden wird, ob ein Merkmal im Gesenklayout von oben oder unten geschnitten wird. Bei Teilen, die anschließend gebogen werden, richten Ingenieure die Grate zur Innenseite des Biegeradius aus, um Risse an der Kante zu verhindern. Bei Montageflächen oder kosmetischen Flächen werden Grate von der kritischen Seite weggeleitet.
Bei Folgeverbundwerkzeugen wird die Steuerung der Gratrichtung komplexer, da mehrere Stationen Merkmale aus unterschiedlichen Ausrichtungen schneiden. Eine sorgfältige Streifenanordnungsplanung stellt sicher, dass alle Grate auf der akzeptablen Seite des fertigen Teils landen.
Abstandsrichtlinien nach Materialkategorie
| Materialkategorie | Relativer Abstandsbereich (% pro Seite) | Kanteneigenschaften | Wichtige Überlegung |
|---|---|---|---|
| Aluminium (weich) | 10-15% | Größere Überrollzone, glattes Scherband, minimaler Bruch | Fressrisiko; Möglicherweise sind beschichtete Stempel erforderlich |
| Weichstahl/Stahl mit niedrigem Kohlenstoffgehalt | 10-12% | Ausgewogenes Scher-{0}}zu-Bruchverhältnis, mäßiger Grat | Am verzeihendsten; Standard-Basismaterial |
| Edelstahl | 12-16% | Kaltverfestigte Kante, höhere Gratneigung | Erhöhte Schnittkraft; Überwachen Sie den Stempelverschleiß genau |
| Hoch-Stahl (HSLA, AHSS) | 18-20%+ | Dominante Bruchzone, minimales Scherband, mögliche Mikrorisse | Erfordert ein robustes Stempeldesign und häufige Inspektionen |
Diese Bereiche stellen allgemeine Ausgangspunkte dar, die aus veröffentlichten Werkzeugkonstruktionsdaten abgeleitet wurden. Der tatsächliche Abstand sollte anhand Ihrer spezifischen Materialzertifizierung, Ihrer Produktionsvolumenziele und akzeptablen Kantenqualitätsstandards validiert werden. Auch der Zustand der Werkzeuge ist wichtig. Mit der Abnutzung der Stempel nimmt das effektive Spiel zu, daher sollte Ihr anfänglicher Einrichtungswert den voraussichtlichen Verschleiß während des Wartungsintervalls berücksichtigen.
Freigabeentscheidungen existieren nicht isoliert. Sie interagieren mit allen anderen Entwurfsparametern, insbesondere mit der Abfolge von Vorgängen über Stationen hinweg. Ein Abstandswert, der isoliert akzeptable Kanten erzeugt, kann in Kombination mit benachbarten Umformvorgängen zu Bandverzerrungen oder Fehlausrichtungen führen. Genau aus diesem Grund verdient die Stationssequenzlogik einen eigenen disziplinierten Ansatz.
Progressive Matrizen-Sequenzierungslogik
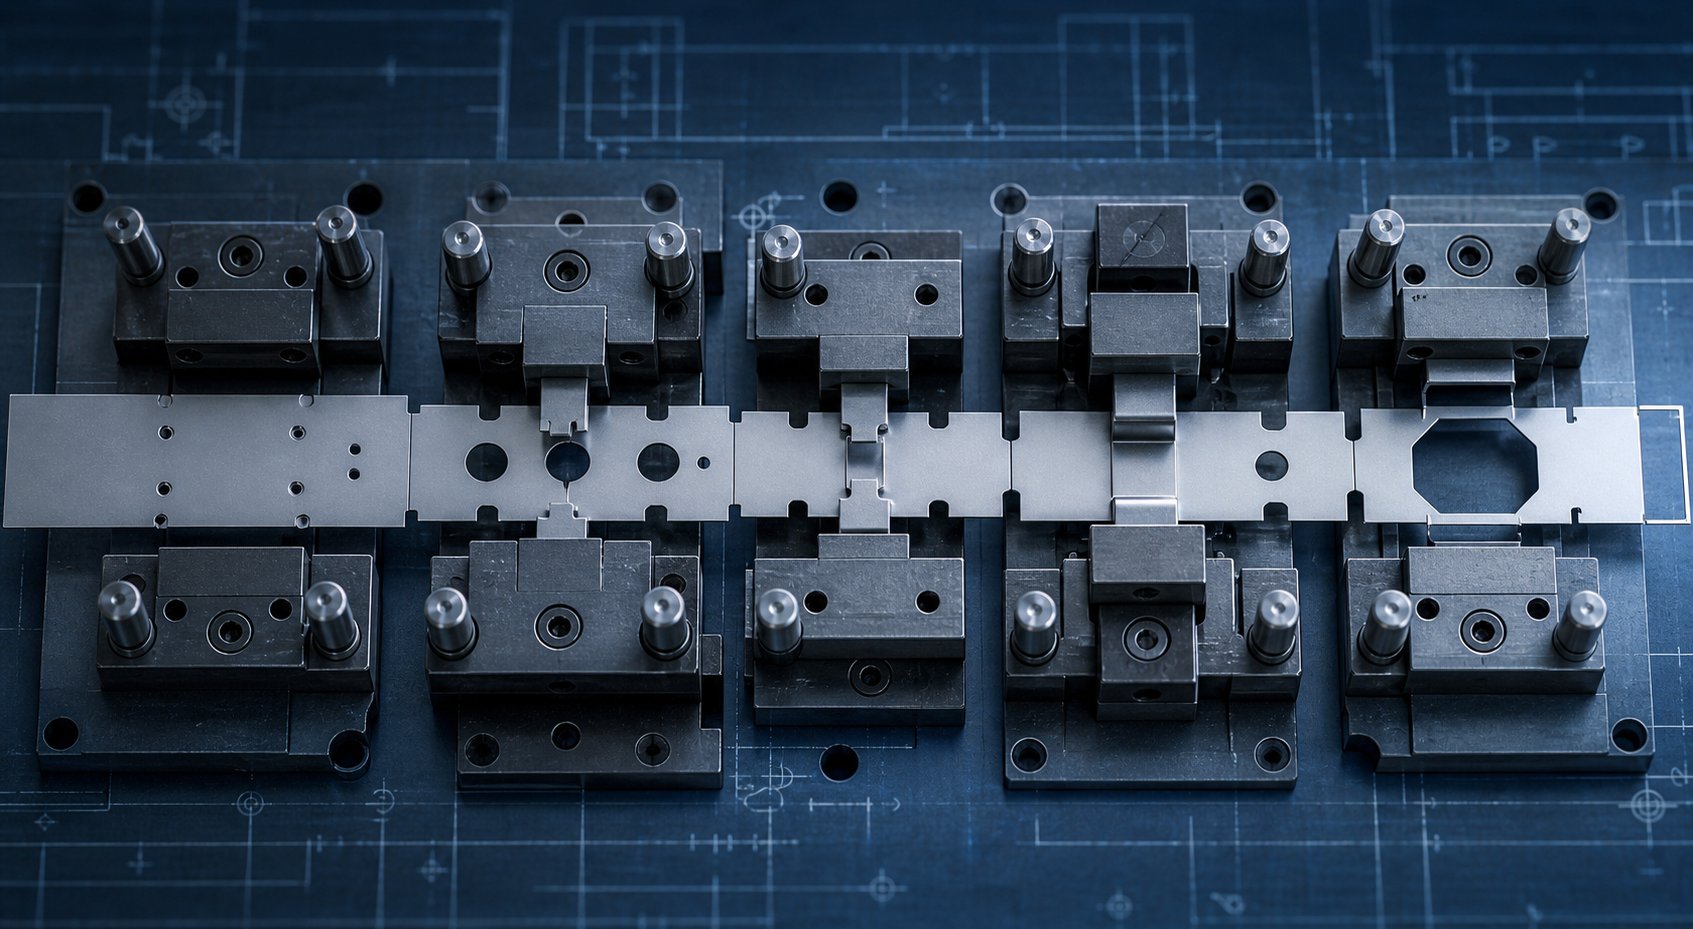
Ein progressiver Würfel kann zehn, zwanzig oder sogar mehr Stationen haben, und dennoch ist die Reihenfolge, in der die Operationen erscheinen, nicht zufällig. Der Stempelprozess folgt einer strengen technischen Logik, bei der jede Station von den Stationen vor ihr abhängt und die Stationen nach ihr einschränkt. Eine falsche Reihenfolge ist keine kleine Unannehmlichkeit. Es verzerrt Funktionen, zieht Streifen aus dem Register und erzeugt Ausschuss, der sich negativ auf Ihr Geschäftsergebnis auswirkt. Hier unterscheidet die Stanzkonstruktion erfahrene Werkzeugingenieure von denen, die noch auf die harte Tour lernen.
Bestimmen der Betriebsreihenfolge und der Stationsanzahl
Bei der Planung der Stufenwerkzeuge für ein neues Folgeverbundwerkzeug lautet die erste Frage nicht: „Welche Arbeitsschritte benötige ich?“ sondern vielmehr: „Was muss zuerst passieren, um alles andere zu unterstützen?“ Die Antwort beginnt fast immer mit der Festlegung von Daten. Pilotlöcher werden bereits in der ersten Station gebohrt, da sie als Positionsreferenz für jeden weiteren Arbeitsgang dienen. Laut festgestelltFortschrittliche Regeln für die Herstellbarkeit von FormenLochstechvorgänge für Pilotlöcher sollten immer in der ersten Station durchgeführt werden, um die Passgenauigkeit während des gesamten Bandverlaufs sicherzustellen.
Als nächstes kommen die Trägerstreifenfunktionen. Dies sind die strukturellen Verbindungen, die das Werkstück physisch von Station zu Station transportieren. Ohne einen robusten Träger, der frühzeitig etabliert wird, fehlt dem Band die Steifigkeit, um den Presskräften präzise zugeführt zu werden. Kerbungsvorgänge, die die Trägergeometrie definieren, folgen typischerweise unmittelbar nach der Pilotierung.
Von dort aus ergibt sich das allgemeine Sequenzierungsprinzip wie folgt: Zuerst flache Elemente ausschneiden, dann Formen und zuletzt Leerzeichen. Einstechen und Kerben treten auf, während das Material noch flach ist, da Löcher, die in bereits geformte Oberflächen gestanzt werden, sich unvorhersehbar verformen. Die Umformvorgänge schreiten vom geringsten zum höchsten Schweregrad voran und geben dem Material einen kontrollierten Weg von der flachen zur endgültigen Geometrie. Eine Prägung, sofern vorhanden, wird häufig frühzeitig durchgeführt, um eine Verformung anderer Merkmale zu verhindern. Das Stanzen, also das Trennen des fertigen Teils vom Trägerband, erfolgt immer an der letzten Station, da das Teil nicht mehr indexiert werden kann, sobald es frei ist.
Klingt einfach? Die Herausforderung besteht darin, dass reale Teile Dutzende Merkmale mit komplexen geometrischen Beziehungen aufweisen. Untersuchungen zu automatisierten Sequenzierungsmethoden identifizieren zwei grundlegende Einschränkungstypen, die die Reihenfolge bestimmen: Prioritätsbeschränkungen, die vorschreiben, dass bestimmte Vorgänge auf der Grundlage von Herstellbarkeitsregeln vor anderen ausgeführt werden müssen, und Nachbarschaftsbeschränkungen, die verhindern, dass zu nahe beieinander liegende Merkmale an derselben Station gestanzt werden, um die Entstehung schwacher Abschnitte im Gesenkstahl zu vermeiden.
Kräfteausgleich zwischen Stationen
Stellen Sie sich ein progressives Gesenk vor, bei dem sich alle schweren Lochstanzvorgänge auf einer Seite konzentrieren und sich alle Umformlasten auf der anderen Seite konzentrieren. Was geschieht? Der Pressenstößel neigt sich unter diesem unausgeglichenen Moment mikroskopisch, die Matrize verformt sich asymmetrisch und das Band läuft seitwärts. Das Ergebnis ist eine Fehlregistrierung, die sich mit jedem Schlag verstärkt.
Der Kräfteausgleich über das Streifenlayout ist ein kritischer, aber oft übersehener Aspekt bei der Gestaltung von Stanzwerkzeugen. Ingenieure erreichen dies durch verschiedene Techniken. Durch versetzte Schnitte werden die Scherkräfte gleichmäßiger über die Matrizenbreite und entlang der Vorschubrichtung verteilt. Anstatt alle Löcher an einer einzigen Station zu stanzen, halbiert die Aufteilung auf zwei benachbarte Stationen die momentane Schnittlast und reduziert die Erschütterung der Presse.
Leerlaufstationen, also Positionen, an denen weder geschnitten noch geformt wird, dienen einem doppelten Zweck. Sie schaffen einen physischen Raum zwischen Vorgängen, die entgegengesetzte Kräfte erzeugen, und geben dem Trägerstreifen die Möglichkeit, sich vor dem nächsten Verformungsereignis zu stabilisieren. Bei Werkzeugen mit erheblichen Umformlasten verhindern Leerlaufstationen auch, dass ein Arbeitsgang Material von einer benachbarten Station abzieht.FEA-basierte Sequenzdesignforschungzeigt, dass sich Dehnungsverteilungen und Kaltverfestigungen von jeder Stufe auf die nächste übertragen, was bedeutet, dass das Kraftprofil an späteren Stationen davon abhängt, was stromaufwärts passiert ist. Ein unausgeglichenes Drehmoment zwischen den beiden Hälften eines Folgeverbundwerkzeugs ist eine dokumentierte Ursache für Bandfehlausrichtung und beschleunigten Verschleiß.
Optimierung des Streifenlayouts und Materialnutzung
Die Reihenfolge der Stationen erfolgt nicht isoliert von der Streifengeometrie. Die Bandbreite, der Vorschubabstand und das Design der Bypass-Kerbe wirken sich alle auf die Arbeitsabläufe aus und bestimmen gemeinsam die Materialausnutzung, d.
Die Streifenbreite wird durch die größte Abmessung des Teils senkrecht zur Vorschubrichtung plus der Trägerbreite auf jeder Seite plus einem Spielraum für den Vorschubabstand innerhalb der Materialführungen festgelegt. Der Vorschubabstand, die Distanz, die das Band bei jedem Pressenhub vorrückt, wird durch die Abmessung des Teils in Vorschubrichtung plus dem für strukturelle Integrität zwischen den Stationen erforderlichen Mindeststeg bestimmt.
Bypass-Kerben sind die Funktionen, mit denen Ingenieure den Bandvorschub steuern und den korrekten Vorschub überprüfen. Es gibt sie in zwei Varianten. Positive Bypass-Kerben sind Laschen, die von der Bandkante nach außen ragen und beim Vorschub des Bandes von einem Sensor oder mechanischen Finger erfasst werden. Negative Bypass-Kerben in Blechstanzwerkzeugen sind Ausschnitte entlang der Bandkante, die dem gleichen Indexierungszweck dienen, aber Material entfernen, anstatt eine hervorstehende Lasche zu hinterlassen. Die Wahl zwischen positiven und negativen Bypass-Kerben hängt von der verfügbaren Bandbreite, Überlegungen zur Schrotthandhabung und davon ab, ob die Kerbe benachbarte Vorgänge beeinträchtigt.
Die Optimierung der Materialausbeute erfordert die Iteration zwischen Teileausrichtung, Verschachtelungsanordnung und Stationsanzahl. Das Drehen des Teils innerhalb des Streifens, das Verschachteln zweier Teile in entgegengesetzter Ausrichtung oder das Verlegen mehrerer Teile über die Streifenbreite sind alles Strategien, die den Anteil des Ausschussskeletts reduzieren. Jede Anpassung der Verschachtelung wirkt sich jedoch auf die Sequenzierungslogik aus, da sie verändert, welche Operationen eine Station gemeinsam nutzen können und wie sich die Kräfte verteilen.
Stationslayoutplanung: Ein sequentieller Entscheidungsrahmen
Wenn sich ein Ingenieur an die Planung eines neuen progressiven Stanzstreifenlayouts macht, folgen die Entscheidungen einer disziplinierten Reihenfolge. Das Überspringen oder Neuanordnen von Schritten führt fast immer zu Konflikten, die eine kostspielige Neugestaltung erfordern.
- Analysieren Sie die Geometrie des fertigen Teils und identifizieren Sie alle erforderlichen Stanzvorgänge (Stechen, Ausklinken, Formen, Ziehen, Stanzen).
- Vorrangbeschränkungen zuordnen: Bestimmen Sie anhand des Materialflusses, der Datumsanforderungen und der Herstellbarkeitsregeln, welche Vorgänge anderen Vorgängen vorausgehen müssen.
- Nachbarschaftsbeschränkungen zuordnen: Identifizieren Sie Vorgänge, die aufgrund von Nähebeschränkungen oder Bedenken hinsichtlich der Werkzeugstärke keine Station gemeinsam nutzen können.
- Legen Sie an den ersten Stationen Pilotlöcher und Trägerstreifengeometrie fest, um ein stabiles Registrierungs- und Vorschubsystem zu schaffen.
- Führen Sie die Schneidvorgänge an flachem Material vor den Umformvorgängen in einer Reihenfolge aus, wobei Sie die Formen von der geringsten bis zur stärksten Verformung ordnen.
- Verteilen Sie die Schneid- und Formlasten auf mehrere Stationen und fügen Sie bei Bedarf Leerstationen ein, um die Kraftverteilung und die Bandstabilität zu gewährleisten.
- Bestimmen Sie die Streifenbreite, den Vorschubabstand und die Teileausrichtung, um die Materialausnutzung zu maximieren und gleichzeitig die Anforderungen an den Stationsabstand zu berücksichtigen.
- Entwerfen Sie eine Bypass-Kerbengeometrie (positiv oder negativ) zur Vorschubüberprüfung und zur Kontrolle des Bandverlaufs.
- Platzieren Sie den Stanz- oder Trennvorgang an der letzten Station, um das fertige Teil vom Träger zu trennen.
- Validieren Sie die gesamte Sequenz anhand des Kräftegleichgewichts, der Streifensteifigkeit und des Toleranzstapels und iterieren Sie nach Bedarf.
Bei diesem Framework handelt es sich nicht um eine Ein-{0}}-Übung. Das Streifenlayoutdesign ist von Natur aus iterativ und erfahrene Ingenieure gehen davon aus, dass sie mehrere Konzepte durchlaufen, bevor sie zur effizientesten und robustesten Lösung gelangen. Das Ergebnis ist ein Stanzwerkzeugsystem, das zuverlässig und schnell läuft, die Toleranzen über den gesamten Produktionslauf einhält und Materialverschwendung minimiert – drei Ergebnisse, die direkt auf die Logik dieser ersten Sequenzierungsentscheidungen zurückzuführen sind.
Die Stationsreihenfolge legt fest, was passiert und in welcher Reihenfolge. Aber selbst eine perfekt aufeinander abgestimmte Matrize führt zu fehlerhaften Teilen, wenn die Geometrie selbst die Umformgrenzen des Materials überschreitet. Mindestmerkmalsabstände, Biegeradien, Ziehtiefenverhältnisse und Rückfederungskompensation stellen alle ihre eigenen Einschränkungen dar, was die Matrize erfolgreich leisten kann, Einschränkungen, die direkt in den Bereich des Designs für die Herstellbarkeit gehören.
Design für Herstellbarkeit und Fehlervermeidung
Eine perfekt aufeinander abgestimmte Matrize mit idealen Abständen erzeugt immer noch Ausschuss, wenn die Teilegeometrie selbst an die physikalischen Grenzen des Materials stößt. Hier trifft die Metallstanzkonstruktion von der Werkzeugtechnik auf das Produktdesign-Gebiet über. Jedes Merkmal eines gestanzten Metallteils, jedes Loch, jede Biegung, jeder Flansch und jede Zeichnung muss die Fließ-, Dehnungs- und Erholungsfähigkeit des Materials berücksichtigen. Bei Überschreitung dieser Grenzwerte wird der Chip zu einem Fehlergenerator, egal wie gut er gebaut ist.
Mindest-Feature-Regeln für stanzbare Geometrie
Stellen Sie sich diese Regeln als physikalisch-bedingte Grenzen vor, die ein stempelbares Teil von einer Wunschliste trennen. Sie sind nicht willkürlich. Sie spiegeln wider, was das Material und die Werkzeuge physisch aushalten können, ohne dass es zu einem vorzeitigen Ausfall kommt.
Die erste Regel betrifft den Abstand von Löchern-zu-Kanten. Wenn ein gestanztes Loch zu nah an der Teilekante oder einem anderen Merkmal liegt, fehlt dem schmalen Steg zwischen ihnen die strukturelle Festigkeit, um einer Verformung während der Formung standzuhalten. Als allgemeiner Grundsatz gilt, dass die Materialbahn zwischen zwei Merkmalen bzw. zwischen einem Merkmal und einer Kante mindestens das 1,0- bis 2,0-fache der Materialdicke betragen sollte. Wenn Sie diesen Schwellenwert unterschreiten, werden Sie Probleme mit Verzerrungen, Rissen oder dem Herausziehen der Schnecke sehen.
Biegeradien folgen einer ähnlichen Logik. Der innere Biegeradius muss das 1,0- bis 1,5-fache der Materialdicke erreichen oder überschreiten, abhängig von der Legierung und der Biegeausrichtung relativ zur Kornrichtung. Ein kleinerer Radius konzentriert die Spannung auf die äußere Faser der Biegung, bis das Material reißt. Die genauen Mindestwerte variieren erheblich je nach Material. Beziehen Sie sich daher immer auf das Datenblatt Ihres Materiallieferanten, anstatt einen einzigen universellen Wert anzunehmen.
Ziehverhältnisse legen die Grenze dafür fest, wie tief Sie in einem einzigen Arbeitsgang einen Becher oder eine Schale aus einem flachen Rohling ziehen können. Wird das Verhältnis überschritten, wird das Material über seinen Versagenspunkt hinaus dünner. Tiefe Teile erfordern typischerweise mehrere Ziehstufen mit Zwischenglühen oder sorgfältig gesteuerten Materialflusswegen. Das sind keine Zahlen, die man sich einmal merkt. Sie verändern sich mit jeder Materialgüte-, Härte- und Dickenkombination, auf die Ihre Matrize stößt.
Noch ein Tipp zur Stanzgestaltung, den erfahrene Ingenieure frühzeitig verinnerlichen: Alle Innenecken für Aussparungen oder Aussparungen sollten einen Radius von mindestens dem 0,5-fachen der Materialstärke aufweisen. Scharfe Innenecken erzeugen Spannungsanstiege sowohl im Teil als auch im Gesenkstahl und beschleunigen das Ermüdungsversagen bei beiden.
Verhindert Faltenbildung, Rissbildung und Rückfederung durch Design
Drei Fehler sind weltweit für den Großteil des Stanzausschusses verantwortlich und jeder einzelne geht direkt auf einen bestimmten Designparameter der Matrize zurück, der entweder ignoriert oder falsch berechnet wurde.
Faltenbildungtritt auf, wenn Material mit zu geringer Zurückhaltung in einen Hohlraum fließt. Stellen Sie sich vor, Sie schieben ein Blatt Papier über einen Tisch in eine Tassenform. Ohne etwas, das die Kanten festhält, wölbt sich das überschüssige Material in Falten. In einer Stanzform führt eine unzureichende Blechhalterkraft dazu, dass das Flanschmaterial eher komprimiert als gedehnt wird, was zu Falten in den gezogenen Teilen führt. Die Gegenmaßnahme des Matrizendesigns umfasst Ziehwülste, erhabene Grate, die in die Bindemitteloberfläche eingearbeitet sind, die lokal die Reibung erhöhen und steuern, wie schnell das Material in den Ziehhohlraum gelangt. Durch die Anpassung des Blechhalterdrucks und der Wulstgeometrie können Ingenieure die Materialflussmuster genau steuern.
Aufteilenist der entgegengesetzte Fehlermodus. Während Faltenbildung bedeutet, dass zu viel Material zu frei fließt, bedeutet Spaltung, dass zu wenig Material für die erforderliche Verformung zur Verfügung steht. Eine zu große Ziehtiefe im Verhältnis zur Rohlingsgröße, scharfe Stempelradien oder unzureichende Schmierung erzwingen eine lokale Ausdünnung, bis das Material bricht. Die Konstruktionskorrektur umfasst die Vergrößerung des Stempelnasenradius, die Umverteilung des Materialflusses durch die Platzierung von Wulsten oder die Aufteilung eines einzelnen Tiefzugs in mehrere progressive Stufen, die es dem Material ermöglichen, die Spannung schrittweise umzuverteilen.
Rückfederungist vielleicht der frustrierendste Mangel, weil er bis zu einem gewissen Grad unvermeidlich ist. Jedes Metallstanzteil, das gebogen wird, kehrt nach dem Öffnen der Presse teilweise wieder in seinen ursprünglichen flachen Zustand zurück. Diese elastische Erholung wird durch die Streckgrenze des Materials bestimmt: Materialien mit höherer -Festigkeit federn aggressiver zurück. Die Designer kompensieren durchÜberbiegungdas Teil über den Zielwinkel hinaus, so dass es durch die Rückfederung in die richtige Endposition gebracht wird. Andere Strategien umfassen das Prägen der Biegezone, um das Material lokal über seine Elastizitätsgrenze hinaus nachzugeben, die Erweiterung des Matrizenwinkels oder die Verwendung eines kleineren Stempelradius, um die plastische Spannung im Biegebereich zu erhöhen.
Toleranzstapel-Up- und GD&T-Anpassung
Ein einzelnes gestanztes Metallteil kann fünf, zehn oder mehr Formstationen durchlaufen. Jede Station bringt eine kleine Menge an Dimensionsvariationen mit sich, und diese Variationen verstärken sich. Eine 0,05-mm-Verschiebung an Station drei mag isoliert akzeptabel sein, aber wenn sie mit ähnlichen Verschiebungen an den Stationen fünf und acht kombiniert wird, weicht die endgültige Merkmalsposition von der Spezifikation ab.
Hier istGD&T-Prinzipienwerden für die Werkzeugkonstruktion und nicht nur für die Teilekonstruktion von entscheidender Bedeutung. Indem Konstrukteure Teilemerkmale relativ zu Funktionsbezügen definieren, anstatt Bemaßungen von Merkmal zu Merkmal zu verketten, durchbrechen sie die Toleranzstapelkette. Positionskontrollen, die sich auf einen Bezugsrahmen beziehen, stellen sicher, dass die Toleranz jedes Merkmals unabhängig und nicht kumulativ ist, was sowohl die Werkzeugkonstruktion als auch die Prüfung erheblich vereinfacht.
In der Praxis weisen Werkzeugkonstrukteure den Formstationen, die Bezugsmerkmale erzeugen, engere Toleranzen zu und ermöglichen etwas größere Toleranzen bei weniger kritischen Vorgängen. Dies spiegelt wider, wie das fertige Teil geprüft und zusammengebaut wird: Bezugsflächen lokalisieren das Teil in seiner passenden Baugruppe, sodass diese Flächen höchste Formpräzision erfordern. Sekundäre Features, die auf diese Bezugspunkte verweisen, können mehr Variationen absorbieren, ohne die Funktion zu beeinträchtigen.
Die Rückkopplungsschleife funktioniert in beide Richtungen. GD&T-Angaben auf der Zeichnung des fertigen Teils legen fest, wie eng jede Werkzeugstation gebaut und gewartet werden muss. Umgekehrt sollte eine realistische Stanzprozessfähigkeit Aufschluss darüber geben, welche Toleranzen der Produktdesigner vorgibt. Wenn diese beiden Seiten frühzeitig kommunizieren, ist das Ergebnis ein Metallstanzteil, das ohne übermäßige Werkzeugkosten herstellbar und funktionsfähig ist.
Häufige Fehler: Ursachen und Korrekturmaßnahmen
- Faltenbildung:Verursacht durch unzureichenden Blechhalterdruck oder ungehinderten Materialfluss in den Formhohlraum. Korrekturmaßnahme: Ziehsicken hinzufügen oder anpassen, Kraft des Niederhalters erhöhen, Geometrie der Binderoberfläche neu gestalten.
- Spalten/Reissen:Verursacht durch übermäßige Ziehtiefe, engen Stempelradius oder Materialdehnung, die die Duktilitätsgrenzen überschreitet. Korrekturmaßnahme: Stempelnasenradius vergrößern, Ziehstufen hinzufügen, Rohlingsform optimieren, Schmierung verbessern.
- Rückfederung:Verursacht durch elastische Erholung nach der Umformung, insbesondere bei hochfesten Materialien. Korrekturmaßnahme: Matrizenwinkel überbiegen, Biegezone prägen, kleineren Stempelradius verwenden, um die plastische Verformung zu erhöhen.
- Risse in Kurven:Verursacht durch Biegeradius unterhalb des Materialminimums oder durch Biegung parallel zur Faserrichtung. Korrekturmaßnahme: Erhöhen Sie den Biegeradius auf mindestens 1,0 T und richten Sie das Teil so aus, dass es senkrecht zur Faserrichtung gebogen wird.
- Übermäßige Grate:Verursacht durch verschlissene Schneidkanten oder falschen Abstand zwischen Stempel und Matrize. Korrekturmaßnahme: Werkzeuge schärfen oder nachschleifen, Spiel neu berechnen und an die Materialspezifikation anpassen.
- Verzerrung/Warping:Verursacht durch ungleichmäßige Spannungsentlastung oder unausgeglichene Umformkräfte im gesamten Teil. Korrekturmaßnahme: Versteifungsrippen oder -sicken hinzufügen, Nachschlag- oder Glättungsstationen einbauen.
- Positionsdrift zwischen Stationen:Verursacht durch Toleranzstapel-durch aufeinanderfolgende Umformvorgänge. Korrekturmaßnahme: Definieren Sie funktionale Bezüge mithilfe von GD&T, weisen Sie den Bezugsstationen engere Toleranzen zu und validieren Sie sie mit einer statistischen Toleranzanalyse.
Jeder dieser Fehler ist vermeidbar, wenn das Design die Materialgrenzen berücksichtigt und die Matrize bekannte physikalische Verhaltensweisen ausgleicht. Der rote Faden besteht darin, dass Prävention am Bildschirm, in der Designphase, und nicht in der Druckmaschine während des Testens geschieht. Was eine praktische Frage aufwirft: Wie validieren Ingenieure alle diese Parameter, bevor sie Stahl schneiden? Die Antwort liegt in Simulationsworkflows, mit denen Sie den Materialfluss testen, die Rückfederung vorhersagen und Fehlerzonen virtuell identifizieren können, lange bevor die erste Formkomponente bearbeitet wird.
Simulation-gesteuerte Arbeitsabläufe für die Werkzeugkonstruktion
Schneidwerkzeugstahl ist teuer. Es ist weitaus teurer, es nachzuschneiden, weil beim Testen ein Fehler im Design Ihrer Metallstanzform aufgedeckt wurde. Moderne Stanztechnologie hat den Ort der Fehlererkennung von der Druckmaschine auf den Computerbildschirm verlagert, wo Iterationen Minuten statt Wochen kosten. Simulationsgesteuerte Arbeitsabläufe ersetzen nicht das technische Urteilsvermögen. Sie verstärken es, indem Sie es Ihnen ermöglichen, Ideen zu testen, virtuelle Teile zu zerlegen und Parameter zu verfeinern, bevor ein einzelner D2-Block bearbeitet wird.
CAD-Modellierungsstandards für Werkzeugkomponenten
Jeder Arbeitsablauf bei der Werkzeugkonstruktion beginnt im parametrischen 3D-CAD. Sie zeichnen nicht nur Formen. Sie erstellen ein vollständig eingeschränktes digitales Modell, bei dem sich die Änderung eines Parameters, beispielsweise des Stempelnasenradius, automatisch auf zugehörige Merkmale wie Freiräume, Abstreiferöffnungen und passende Hohlräume der Matrizenblöcke ausbreitet. Dieser parametrische Ansatz ermöglicht eine schnelle Iteration bei Entwurfsprüfungen, ohne Dutzende abhängiger Dimensionen manuell bearbeiten zu müssen.
Über die Geometrieerstellung hinaus fungiert CAD als Interferenz-Schiedsrichter. Die automatische Kollisionserkennung erkennt Kollisionen zwischen beweglichen Komponenten, bevor sie im physischen Raum auftreten: ein Heber, der im unteren Totpunkt gegen einen Formstempel prallt, ein Pilot, der beim Zurückziehen eine Abstreifertasche berührt. Die Bewegungssimulation auf Baugruppenebene validiert die gesamte kinematische Hüllkurve jeder Komponente während ihres Hubzyklus. Sobald der Entwurf eingefroren ist, erstellt die automatische Zeichnungserstellung fertigungsbereite Detailausdrucke, Stücklistentabellen und Baugruppenansichten direkt aus dem 3D-Mastermodell, wodurch Übertragungsfehler zwischen Entwurf und Bau vermieden werden.
FEA-Formbarkeitssimulation und Rückfederungsvorhersage
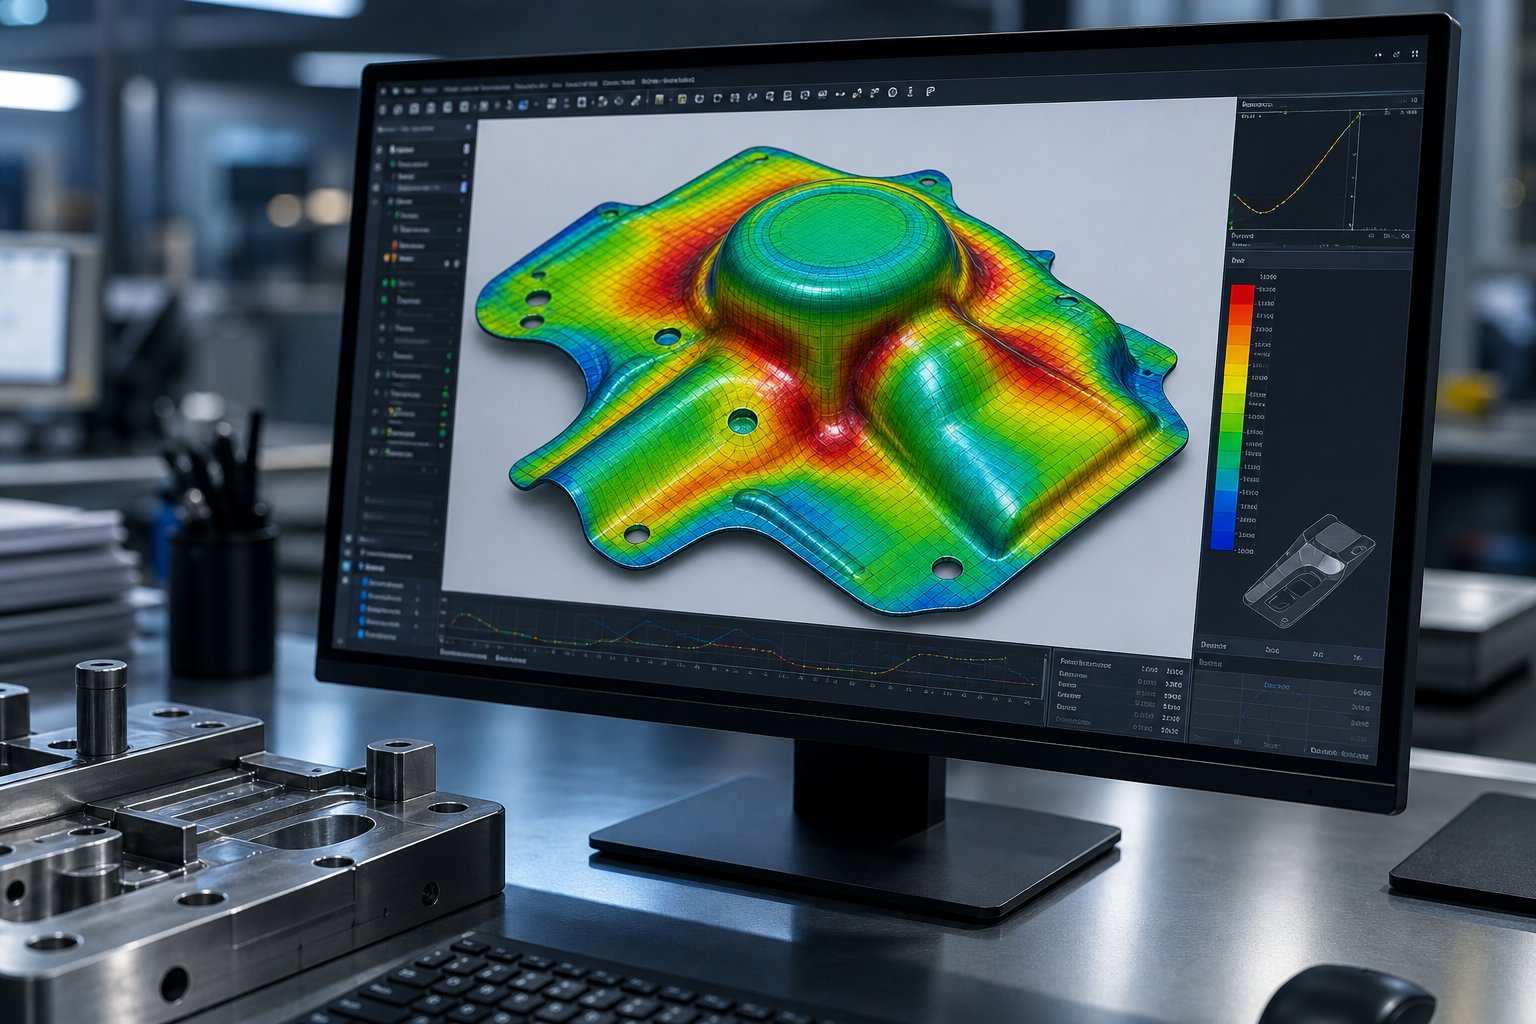
Während CAD die Werkzeuggeometrie übernimmt, kümmert sich die Finite-Elemente-Analyse um das Materialverhalten.Simulation der Blechumformungreproduziert digital, was mit dem Rohling passiert, wenn er Stempel berührt, über Ziehwülste fließt und sich in die Matrizenhohlräume ausdehnt. Die Software vernetzt den Rohling in Tausende von Elementen, weist Materialeigenschaften zu (Streckgrenze, Dehnungskurven, Anisotropiewerte) und berechnet die Verformung unter den definierten Prozessbedingungen.
Die Ausgabe zeigt genau, wo Probleme auftreten werden. Durchforstungskarten heben Zonen hervor, die sich den Materialbruchgrenzen nähern. Kompressionsindikatoren kennzeichnen Bereiche, die zur Faltenbildung neigen. Dehnungsdiagramme, die gegen Grenzformungskurven aufgetragen werden, zeigen, wie nah jeder Bereich am Versagen ist. Für Ingenieure, die mit modernen hochfesten Stählen oder Aluminiumlegierungen arbeiten, sind diese Vorhersagen von entscheidender Bedeutung, da solche Materialien eine hohe Rückfederung aufweisen, die das Erreichen der Maßhaltigkeit zu einer dauerhaften Herausforderung macht.
Bei der Rückfederungsvorhersage liefert die Simulation den größten Nutzen für Programme zur Metallstanzung. Der Solver verfolgt die Spannungsverteilung während der gesamten Umformsequenz und berechnet, wie viel elastische Erholung nach dem Öffnen der Presse auftritt. Anschließend wenden die Ingenieure kompensierte Matrizenoberflächen an, indem sie die Werkzeuggeometrie überbiegen oder umformen, sodass die Rückfederung das Teil in seine beabsichtigte Endform bringt. Diese Kompensation kann sogar innerhalb der Software automatisiert werden, wodurch modifizierte Werkzeugoberflächen generiert werden, die für die CAM-Programmierung bereit sind.
Von der virtuellen Validierung bis zum physischen Test
Durch die Simulation wird das physische Ausprobieren nicht überflüssig. Dadurch wird die Anzahl der benötigten Probeschleifen drastisch reduziert.Forschung vom Fraunhofer IWUzeigt, dass die Einbeziehung von elastischen Verhaltensmodellen sowohl der Matrize als auch der Pressmaschine in die Simulation virtuelle Spotting-Muster erzeugt, die den realen {0}Weltergebnissen sehr nahe kommen, sodass Ingenieure die Matrizenoberflächen während der Entwurfsphase korrigieren können, anstatt kostspielige manuelle Nacharbeiten in der Werkstatt durchführen zu müssen.
Die wahre Kraft entsteht in der Rückkopplungsschleife. Ergebnisse physikalischer Tests, gemessene Rückfederungswinkel, tatsächliche Ausdünnungsverteilungen und beobachtete Faltenstellen fließen als Validierungsdaten in das Simulationsmodell ein. Wo Vorhersagen mit der Realität übereinstimmen, wächst das Vertrauen. Wo sie voneinander abweichen, wird das Modell neu kalibriert: Reibungskoeffizienten angepasst, Materialkurven verfeinert, Randbedingungen korrigiert. Im Laufe aufeinanderfolgender Projekte baut diese iterative Verfeinerung eine Simulationsumgebung auf, deren Vorhersagen für Ihre spezifischen Pressenausrüstungen, Materialien und Formenbaumethoden immer genauer werden.
Das durch Simulation-gesteuerte Werkzeugdesign reduziert die physischen Testdurchläufe in der Regel um 50 % oder mehr, verkürzt die Entwicklungszeit von Monaten auf Wochen und wandelt die teure Lösung von Druckmaschinenproblemen-in eine kostengünstige-virtuelle Optimierung um.
Diese virtuelle-zu-physische Schleife repräsentiert den aktuellen Stand der Technik in der Chip-Design-Methodik. Aber selbst die ausgefeilteste Simulation kann Werkzeugwerkzeuge, die unter Produktionslasten vorzeitig verschleißen oder ausfallen, nicht kompensieren. Die Materialauswahl für Stempel, Matrizenblöcke und Verschleißkomponenten bestimmt, ob ein validiertes Design tatsächlich seine prognostizierte Lebensdauer auf dem Pressenboden erreicht. Diese Entscheidung hängt davon ab, ob die Eigenschaften des Werkzeugstahls an Ihre spezifischen Produktionsanforderungen angepasst werden.
Materialauswahl und Beschichtungsstrategien
Ihre Simulation hat 500.000 Treffer vor der Wartung vorhergesagt. Ihr Streifenlayout ist optimiert, die Abstände sind eingewählt und die Stationsreihenfolge ist kugelsicher. Dennoch versagt die Matrize bei 80.000 Hüben, weil das Stempelmaterial der wiederholten Stoßbelastung Ihres hochfesten Stanzstahls nicht gewachsen ist. Bei der Materialauswahl trifft die Entwurfsabsicht auf die physische Realität. Wenn Sie etwas falsch machen, wird jede vorgelagerte Optimierung, in die Sie investiert haben, zunichte gemacht.
Die größte Herausforderung bei Stanzwerkzeugen aus Stahl besteht darin, dass kein einzelnes Material in allen Bereichen überragend ist. Verschleißfestigkeit, Zähigkeit und Druckfestigkeit ziehen in konkurrierende Richtungen. Eine Sorte, die Millionen von Schnitten standhält, zerbricht bei starker Belastung. Eine Sorte, die robust genug ist, um Stoßbelastungen zu absorbieren, wird unter abrasiven Bedingungen schnell stumpf. Die Aufgabe des Ingenieurs besteht darin, zu ermitteln, welcher Fehlermodus in jeder spezifischen Anwendung zuerst auftritt, und dann die Klasse auszuwählen, die diesem dominanten Mechanismus widersteht.
Werkzeugstahlsorten für Stempel, Matrizenblöcke und Verschleißteile
Vier Werkzeugstahlfamilien decken die überwiegende Mehrheit der Metallstanzwerkzeuganwendungen ab. Jedes besetzt eine bestimmte Leistungsnische, die durch seinen Karbidgehalt, seine Legierungszusammensetzung und sein Ansprechen auf die Wärmebehandlung definiert wird.
AISI D2ist die Standardwahl, wenn abrasiver oder adhäsiver Verschleiß die Werkzeuglebensdauer begrenzt. Sein hoher Chrom- und Kohlenstoffgehalt erzeugt eine dichte Karbidstruktur, die es den Schneidkanten ermöglicht, ihre Geometrie über lange Produktionsläufe hinweg beizubehalten. Sie finden D2 in Schnitt- und Lochstanzern für großvolumige Automobil-Stanzanwendungen, bei denen die Kantenschärfe direkt die Grathöhe und die Teilequalität bestimmt. Die Einschränkung liegt in der Sprödigkeit: Sobald es während des Betriebs zu Absplitterungen oder Rissen kommt, ist D2 nicht mehr die richtige Lösung.
AISI A2greift ein, wenn kein einzelner Fehlermodus eindeutig dominiert. Es bietet eine ausgewogene Kombination aus Verschleißfestigkeit und Zähigkeit und eignet sich daher für Folgeverbundstationen, an denen Stempel gleichzeitig Abrieb und mäßiger Stoßbelastung ausgesetzt sind. Für Produktionsmengen unter 100.000 Teilen oder Anwendungen unter gemischten{4}Bedingungen bietet A2 einen wirtschaftlichen Mittelweg ohne das Sprödigkeitsrisiko von D2.
AISI S7ist der Stoßdämpfer der Werkzeugstahlfamilie. Wenn Ihre Matrizenstationen das Stanzen schwerer-Stahlbleche oder Lochstanzvorgänge mit hoher-Tonnage erfordern, führen wiederholte Schlagbelastungen zum Bruch höherer-Hartmetallsorten, bevor der Verschleiß überhaupt zum Problem wird. Die überlegene Zähigkeit von S7 absorbiert zyklische Stöße, die bei D2 oder ähnlichen verschleißorientierten Sorten zu Rissen führen würden. Es tauscht etwas Schnitthaltigkeit gegen die Fähigkeit ein, harte mechanische Belastungen Schlag für Schlag zu überstehen.
AISI M2besetzt den Schnittpunkt von Verschleißfestigkeit und Druckfestigkeit. Im Vergleich zu D2 bietet es einen besseren Widerstand gegen plastische Verformung unter Last. Im Vergleich zu S7 weist es eine höhere Abriebfestigkeit auf. M2 wird üblicherweise bei Stempeln angewendet, die unter anhaltender Druckbeanspruchung sowohl die Kantengeometrie als auch die Maßgenauigkeit beibehalten müssen, ein typisches Szenario beim Präzisionslochen von dicken oder hochfesten Materialien.
Oberflächenbeschichtungen und Hartmetalleinsätze für eine längere Lebensdauer der Matrize
Wenn der Basis-Werkzeugstahl seine Leistungsgrenze erreicht, verlängert die Oberflächentechnik die Lebensdauer der Matrize weiter. Beim Stanzen spielen vor allem zwei Technologien eine Rolle: Dünnfilmbeschichtungen und Vollhartmetalleinsätze.
PVD-Beschichtungen(Physical Vapour Deposition) trägt bei relativ niedrigen Temperaturen um 500 Grad Celsius dünne Schichten extrem harter Verbindungen auf, typischerweise 2–5 Mikrometer dick. Da der Prozess kühl abläuft, bleiben die scharfen Schneidkanten erhalten, die für das Präzisionslochen in einer Metallstanzform entscheidend sind. PVD-Beschichtungen wie TiN, TiCN und AlTiN reduzieren die Reibung, widerstehen adhäsivem Verschleiß und halten die Druckspannung in der Beschichtungsschicht aufrecht, was die Widerstandsfähigkeit gegen Abplatzen bei unterbrochenen Vorgängen erhöht.
CVD-Beschichtungen(Chemical Vapour Deposition) baut durch chemische Hochtemperaturreaktionen dickere Schichten (5-20 Mikrometer) auf. Das Ergebnis ist eine überlegene Hitzebeständigkeit und Haftung, der Prozess rundet jedoch die Schnittkanten leicht ab und belässt die Beschichtung unter Zugspannung. Bei Stanzanwendungen funktioniert CVD am besten bei der Umformung von Bauteilen, bei denen der Wärmeaufbau durch anhaltenden Materialkontakt der primäre Verschlechterungsmechanismus und nicht die Kantenschärfe ist.
Hartmetalleinsätzestellen den aggressivsten Ansatz zur Verschleißfestigkeit dar. Werkzeuge aus massivem Wolframkarbid können die Lebensdauer der Matrizen im Vergleich zu herkömmlichen Werkzeugstählen um 500 -1.000 % verlängern, wenn es um abrasive Werkstückmaterialien oder extreme Produktionsmengen geht. Der Nachteil ist die Sprödigkeit: Hartmetalleinsätze sind auf stoßarme Bearbeitungen wie Feinschneiden und Flachziehen beschränkt, bei denen die Stoßbelastung minimal ist.
Die Entscheidung zwischen Mahlgut und Beschichtung
Hier kommt es auf das Kosten-{0}Nutzen-Denken an. Stempel aus unbeschichtetem Werkzeugstahl können mehrmals nachgeschliffen werden, wenn die Kanten stumpf werden, wodurch die Leistung bei relativ geringen Kosten pro Zyklus wiederhergestellt wird. Beschichtete Werkzeuge laufen zwischen den Nachschleifvorgängen länger, sind aber im Vorfeld teurer, und einige Beschichtungen erschweren den Nachschleif--und-Nachbearbeitungsprozess. Die Entscheidung hängt von Ihrer Produktionsrechnung ab:
- Kleinserien oder Prototypenläufe:Unbeschichtetes A2 oder D2 mit regelmäßigem Nachschleifen ist normalerweise die kostengünstigste Methode.
- Großserienproduktion:PVD-beschichtete Stempel verringern die Umrüsthäufigkeit, und die verlängerte Laufzeit zwischen Wartungsereignissen kompensiert häufig die Beschichtungsinvestition durch reduzierte Ausfallzeiten.
- Schleifmittel (rostfrei, HSLA):Hartmetalleinsätze oder Hochleistungsbeschichtungen amortisieren sich schnell, wenn unbeschichtete Werkzeuge innerhalb von Tausenden von Hüben statt von Zehntausenden verschleißen.
Fortschrittliche Beschichtungen wie TiN oder DLC können die Lebensdauer der Matrize um 30–50 % verlängern, indem sie Reibung und Verschleiß reduzieren, insbesondere beim Stanzen von Edelstahl. Der Schlüssel liegt darin, die Beschichtungschemie an das Material Ihres Werkstücks und die Art des Vorgangs anzupassen, anstatt sich standardmäßig auf die Beschichtung zu verlassen, die Ihr Zulieferer vorrätig hat.
Vergleich der Matrizenmaterialien nach Eigenschaften und Anwendung
| Materialkategorie | Repräsentative Note | Relative Verschleißfestigkeit | Relative Zähigkeit | Typische Anwendungen |
|---|---|---|---|---|
| Hoher-Kohlenstoffgehalt. Hoher-Chromgehalt | D2 | Hoch | Niedrig bis mittel | Großserien-Stanzen, Lochstanzen, Stanzknöpfe für Stanzwerkzeuge für die Automobilindustrie |
| Luft-Härtung (ausgeglichen) | A2 | Mäßig | Mäßig | Folgeverbundstationen mit gemischtem Verschleiß und Aufprall, mittlere{0}}Produktionsvolumina |
| Stoß-Beständig | S7 | Niedrig bis mittel | Hoch | Schwere-Durchdringungen, Formschläge, Stationen mit hohem{1}}Aufprall |
| Hochgeschwindigkeitsstahl- | M2 | Hoch | Mäßig | Präzisionsstanzen unter hoher Druckbelastung, Lochung dicker Materialien |
| Hartmetall | Wolframcarbid | Sehr hoch | Niedrig | Feinstanzen, Verarbeitung hochvolumiger abrasiver Materialien, Verschleißeinsätze |
| PVD-Beschichteter Werkzeugstahl | D2 + TiCN/AlTiN | Sehr hoch (Oberfläche) | Abhängig vom Basisstahl | Lochen mit verlängerter-Lebensdauer, Edelstahlstanzung, reduzierte-Reibung beim Formen |
Die Steuerung dieser Material- und Beschichtungsentscheidungen für jeden Stempel, jeden Matrizenblock und jede Verschleißkomponente in einer komplexen Folgeverbundmatrize ist eine der differenzierteren Herausforderungen in der Werkzeugtechnik. Jede Station kann je nach spezifischem Belastungsprofil, Werkstückinteraktion und angestrebtem Wartungsintervall eine andere Sorte erfordern. Ingenieure, die Unterstützung bei der Anpassung von Werkzeugstahlsorten und Beschichtungen an spezifische Produktionsanforderungen benötigen, können maßgeschneiderte Werkzeuglösungen von Spezialisten wie nutzenYICHEN, die die Materialauswahl für Stempel, Matrizenblöcke und Verschleißkomponenten auf der Grundlage tatsächlicher Werkstückmaterialien, Produktionsmengen und angestrebter Matrizenlebensdauer und nicht auf der Grundlage einheitlicher -Größen-Standards-entwickeln.
Die Materialauswahl schließt den Kreis für das Design einzelner Komponenten. Aber ein Stanzwerkzeugprojekt ist keine Ansammlung isolierter Entscheidungen. Formtyp, Abstand, Stationsreihenfolge, Simulationsvalidierung und Materialauswahl interagieren alle als System. Das Zusammenführen dieser Fäden zu einem kohärenten Projektablauf ist es, was eine funktionsfähige Matrize von einer Matrize unterscheidet, die eine nachhaltige Produktionsleistung liefert.
Diese Grundlagen in die Praxis umsetzen
Individuelle Designentscheidungen sind wirkungsvoll. In einem disziplinierten Arbeitsablauf werden sie zu Matrizen und Stanzsystemen kombiniert, die die Qualitätsziele bereits beim ersten Produktionslauf erreichen und nicht erst nach Monaten kostspieliger Testdurchgänge. Der Unterschied zwischen einem Projekt, das reibungslos verläuft, und einem Projekt, das in Nacharbeit mündet, liegt fast immer daran, ob das Ingenieurteam einer strukturierten Entscheidungssequenz folgte oder direkt mit der CAD-Modellierung begann, ohne seine Annahmen zu begründen.
Checkliste für technische Entscheidungen für neue Werkzeugprojekte
Für jeden Metallstanzprozess gilt unabhängig von der Teilekomplexität oder dem Produktionsvolumen derselbe grundlegende Entscheidungsweg. Wenn Sie ein neues Prägeprojekt starten, können Sie durch das Durcharbeiten dieser Schritte die Art von Rückschritten vermeiden, die Zeitpläne und Budgets sprengen.
- Teileanforderungen vollständig definieren.Sammeln Sie die Zeichnung des fertigen Teils mit vollständigen GD&T-Beschreibungen, Materialspezifikation, jährlicher Volumenprognose und Zielkosten pro Stück. Identifizieren Sie funktionale Bezüge, kritische -für-Qualitätsabmessungen und alle nachgelagerten Montagebeschränkungen, die die Gratrichtung oder die Toleranzpriorität beeinflussen.
- Wählen Sie den Matrizentyp aus.Passen Sie Ihre Teilegeometrie-, Volumen- und Toleranzanforderungen an progressive, zusammengesetzte oder Transferarchitekturen an. Lassen Sie den Teil die Entscheidung bestimmen, anstatt sich auf das zu verlassen, was Ihr Shop zuletzt ausgeführt hat.
- Ermitteln Sie die Abstände pro Station.Berechnen Sie den Abstand von Stempel{0}}zu-als Prozentsatz der Materialstärke für jeden Schneidvorgang und beziehen Sie sich dabei auf materialspezifische Werkzeugdaten und nicht auf einen universellen Standardwert. Berücksichtigen Sie die Anforderungen an die Gratrichtung bei jedem Loch- und Stanzelement.
- Sequenzieren Sie Stationen und optimieren Sie das Streifenlayout.Legen Sie zunächst die Führungs- und Trägergeometrie fest, ordnen Sie die Schnitte vor den Formen an, gehen Sie von der geringsten zur stärksten Verformung über, gleichen Sie die Kräfte über die Bandbreite aus und platzieren Sie die Zuschnitte an der letzten Station.
- Mit Simulation validieren.Führen Sie eine FEA-Umformbarkeitsanalyse durch, um den Materialfluss zu bestätigen, die Ausdünnung anhand von Umformgrenzkurven zu prüfen, das Ausmaß der Rückfederung vorherzusagen und vor der Freigabe zur Fertigung eine Kompensation auf die Formoberflächen anzuwenden.
- Wählen Sie Werkzeugstahlsorten und Beschichtungen aus.Passen Sie das Material jeder Komponente an die vorherrschende Fehlerart an: verschleißfeste Sorten für abrasive Bedingungen, stoßfeste Sorten für Stoßbelastungen und Beschichtungen oder Hartmetalleinsätze, wenn der Basisstahl seine Leistungsgrenze erreicht.
- Geben Sie es für den Build frei und schließen Sie dann die Schleife beim Testen.Nutzen Sie die Ergebnisse physikalischer Tests, um Simulationsvorhersagen zu validieren, Reibungs- und Materialmodelle zu verfeinern und institutionelles Wissen aufzubauen, das die Genauigkeit des nächsten Projekts verbessert.
Designgrundlagen mit Produktionserfolg verbinden
Beachten Sie, dass jeder Schritt in dieser Checkliste vom vorherigen abhängt. Sie können die Abstände nicht berechnen, ohne Ihr Material zu kennen. Sie können Stationen nicht sequenzieren, ohne zu wissen, welche Vorgänge Ihr Teil erfordert. Sie können Werkzeugstahl nicht auswählen, ohne die Kräfte zu kennen, denen jede Station ausgesetzt ist. Diese Grundlagen sind keine unabhängigen Themen, die Sie isoliert studieren. Sie bilden ein zusammenhängendes System, in dem Stärke in einem Bereich einander verstärkt und Schwäche in einem Bereich den Rest untergräbt.
Ingenieure, die dieses Denken auf Systemebene verinnerlichen, verbringen weniger Zeit mit der Brandbekämpfung in der Druckerei. Ihre Stanzprogramme für Metallteile starten schneller, halten die Toleranz zwischen den Wartungszyklen länger ein und verbrauchen weniger Material pro Teil. Die Auszahlung ist nicht abstrakt. Dies zeigt sich in geringeren Ausschussraten, weniger ungeplanten Werkzeugzügen und Stanzteilen, die die Prüfung ohne Sortierung oder Nacharbeit bestehen.
Für Teams, die sich mit komplexen Projekten befassen, bei denen sich Werkzeugstruktur, Abstandsoptimierung, Materialflussherausforderungen und Entscheidungen auf Komponentenebene überschneiden, beschleunigt die Zusammenarbeit mit einem erfahrenen Werkzeugpartner den Weg vom Konzept bis zur produktionsbereiten Werkzeugausrüstung.YICHENs individuelle StanzwerkzeuglösungenVerbinden Sie Werkzeugingenieure mit Fachwissen über das gesamte Spektrum dieser Grundlagen, von der anfänglichen Auswahl des Matrizentyps bis hin zu Material- und Beschichtungsstrategien, und helfen Sie dabei, solide technische Methoden in Matrizen umzusetzen, die vom ersten Tag an wie geplant funktionieren.
Häufig gestellte Fragen zu den Grundlagen des Stempeldesigns
1. Was ist der Unterschied zwischen Folge-, Verbund- und Transferprägewerkzeugen?
Folgeverbundmatrizen führen ein kontinuierliches Band durch mehrere Stationen, von denen jede einen anderen Arbeitsgang durchführt, was sie ideal für kleine Teile mit hohem{0}}Volumen macht. Verbundmatrizen führen zwei oder mehr Schneidvorgänge gleichzeitig in einem Hub durch und sorgen so für eine hervorragende Konzentrizität bei flachen Profilen wie Unterlegscheiben und Blechen. Transferwerkzeuge trennen einzelne Rohlinge und bewegen sie mithilfe mechanischer Arme zwischen den Stationen. Dies eignet sich für große oder tiefgezogene Teile wie Karosserieteile, die nicht an einem Trägerstreifen befestigt bleiben können.
2. Wie bestimmen Sie den richtigen Abstand zwischen Stempel- und Matrize zum Prägen?
Der Abstand wird als Prozentsatz der Materialstärke pro Seite berechnet und variiert je nach Materialtyp. Weiche Materialien wie Aluminium benötigen typischerweise 10-15 % pro Seite, Weichstahl 10-12 %, Edelstahl 12–16 % und hochfeste Stähle 18–20 % oder mehr. Der richtige Wert hängt von der Materialhärte, der Duktilität, der akzeptablen Kantenqualität und der angestrebten Werkzeugstandzeit ab. Ingenieure sollten auf materialspezifische Abstandstabellen von Werkzeuglieferanten zurückgreifen, anstatt einen einzigen universellen Standard für alle Vorgänge anzuwenden.
3. Was verursacht Faltenbildung, Rissbildung und Rückfederung bei gestanzten Teilen?
Falten entstehen, wenn der Druck des Blechhalters nicht ausreicht und das Material zu ungehindert in den Hohlraum der Matrize fließt, was zu Druckbeulen führt. Zum Spalten kommt es, wenn die Ziehtiefe die Duktilitätsgrenzen des Materials überschreitet oder die Stempelradien zu eng sind, was eine lokale Ausdünnung bis zum Bruch erzwingt. Die Rückfederung resultiert aus der elastischen Erholung nach dem Biegen, insbesondere bei hochfesten Materialien. Die Konstrukteure von Stanzformen begegnen diesen mit Ziehperlen zur Faltenbildung, mehrstufigen Ziehungen zur Spaltung und Überbiegung oder Prägung zur Rückfederungskompensation.
4. Warum ist die Reihenfolge der Stationen beim progressiven Werkzeugdesign wichtig?
Die Reihenfolge der Stationen bestimmt, ob ein Folgeverbundwerkzeug zuverlässig läuft oder Ausschuss erzeugt. Zuerst müssen Pilotlöcher gebohrt werden, um Positionsdaten für alle nachfolgenden Vorgänge festzulegen. Die Geometrie des Trägerstreifens wird befolgt, um die Streifensteifigkeit aufrechtzuerhalten. Schneidvorgänge gehen dem Formen voraus, da sich Löcher, die in bereits geformte Oberflächen gestanzt werden, unvorhersehbar verziehen. Die Kräfte müssen zwischen den Stationen ausgeglichen werden, um eine Fehlausrichtung der Streifen zu verhindern. Das Ausblenden erfolgt immer zuletzt, da das Teil nach dem Trennen nicht mehr indiziert werden kann. Eine falsche Reihenfolge führt zu kumulativer Toleranzdrift, Bandwanderung und vorzeitigem Werkzeugverschleiß.
5. Wie wählt man den richtigen Werkzeugstahl zum Stanzen von Werkzeugkomponenten aus?
Die Auswahl hängt von der Identifizierung des vorherrschenden Fehlermodus für jede Komponente ab. D2-Stahl mit hohem-Chromgehalt eignet sich für das Stanzen von großen-Volumen, bei denen abrasiver Verschleiß die Lebensdauer einschränkt. A2 bietet eine ausgewogene Verschleißfestigkeit und Zähigkeit für progressive Matrizenstationen in gemischten -Bedingungen. S7 absorbiert starke Stoßbelastungen bei Einstechvorgängen mit dickem -Durchmesser, bei denen D2 reißen würde. M2-Schnellarbeitsstahl hält hohen Druckbelastungen stand und behält gleichzeitig die Kantengeometrie bei. Für extreme Verschleißfestigkeit verlängern Hartmetalleinsätze die Lebensdauer um 500 -1000 % im Vergleich zu herkömmlichen Stählen. Partner wie YICHEN (https://www.yichen-group.com/stamping-die/) helfen Ingenieuren dabei, Sorten und Beschichtungen an spezifische Produktionsanforderungen anzupassen.


