


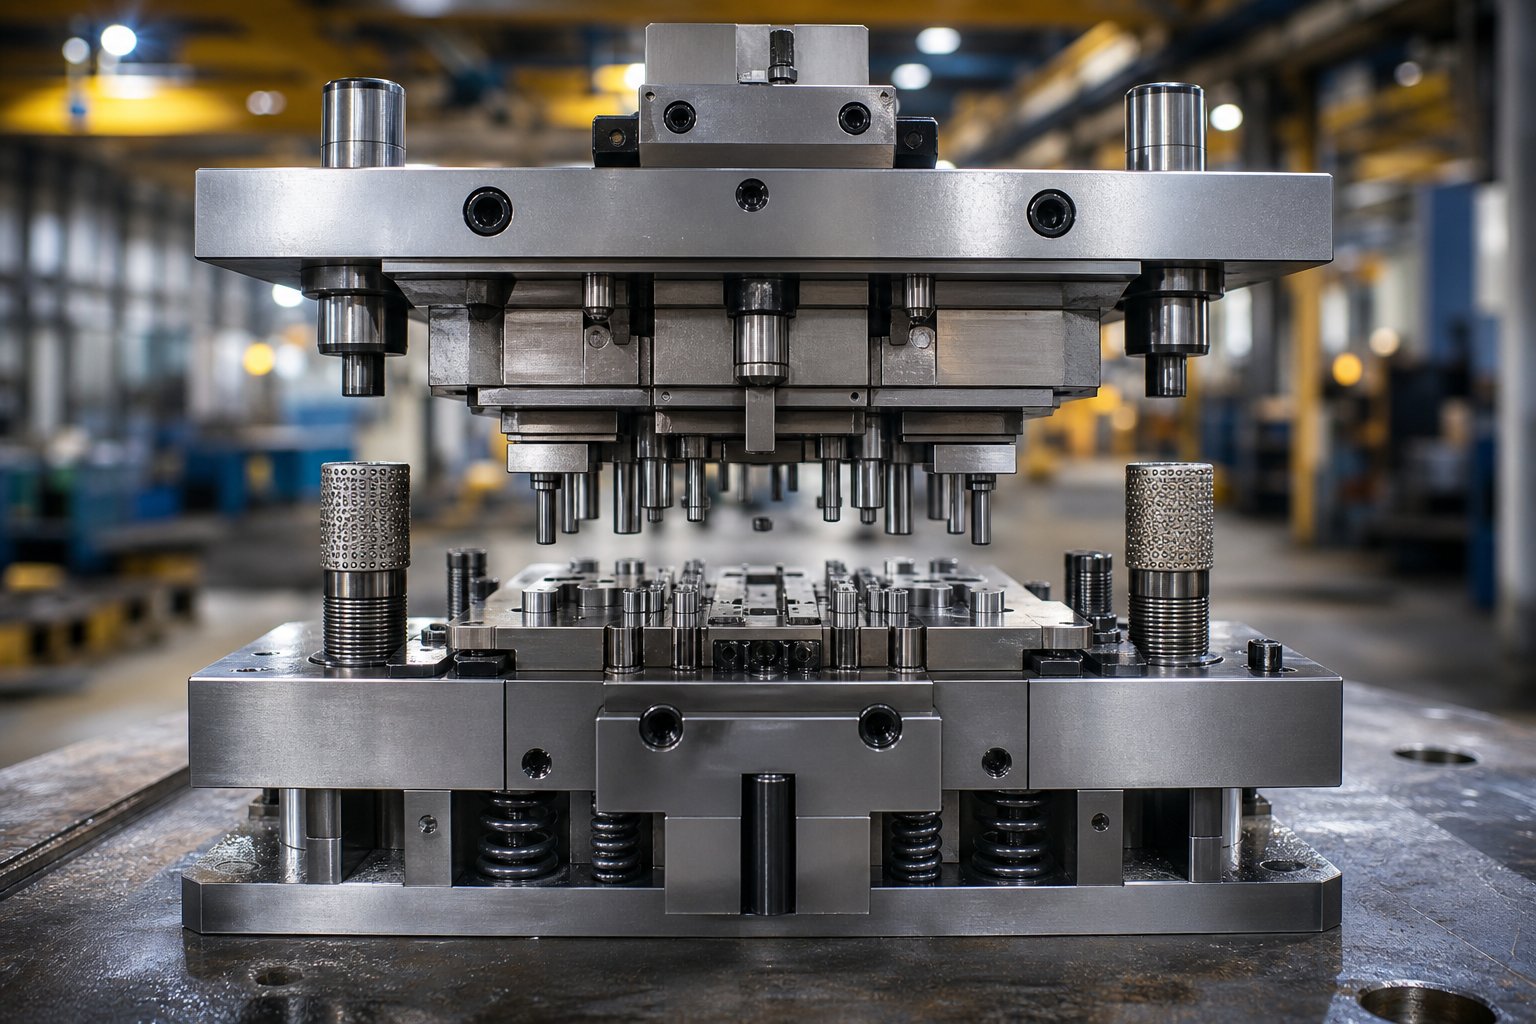
Was Stanzwerkzeugkomponenten in einem Arbeitswerkzeug bewirken
Eine Stanzmatrize ist eine Präzisionswerkzeugbaugruppe, die jedes Mal, wenn eine Presse Kraft ausübt, Blech schneidet und in die gewünschte Form formt. Aber Folgendes verraten Ihnen die meisten Teilelisten nicht:die einzelnen PrägestempelkomponentenWichtig ist nur, wie sie zusammenarbeiten. Jeder von ihnen übernimmt eine bestimmte mechanische Rolle - strukturelle Unterstützung, Materialkontrolle, Schneiden, Formen oder Bandmanagement - und sie müssen diese Rollen bei jedem einzelnen Pressenhub in enger Koordination ausführen.
Zu verstehen, wie die Komponenten interagieren, ist weitaus wichtiger als das Auswendiglernen von Teilenamen. Ein Würfel ist ein System und die Leistung jeder Komponente hängt vom Verhalten aller Dinge um ihn herum ab.
Stanzwerkzeugkomponenten als System definieren
Was ist also eigentlich ein Würfel? Es handelt sich um einen oberen und unteren Werkzeugsatz, der zum Schneiden, Biegen, Formen oder Ziehen von Metall zwischen seinen Hälften konfiguriert ist. Mit einer Matrize werden fertige Teile - wiederholt, schnell und innerhalb enger Toleranzen hergestellt. Woraus bestehen Matrizen? Gehärtete Werkzeugstähle, Hartmetalleinsätze, präzisionsgeschliffene Stifte und konstruierte Federsysteme, alles montiert auf starren Stahlplatten. Jedes Element existiert, weil das System es verlangt.
Warum Komponentenwissen für Werkzeugingenieure wichtig ist
Wenn Sie die Funktion jeder Komponente innerhalb der größeren Baugruppe verstehen, wird die Fehlersuche systematisch und nicht mehr nur auf Vermutungen ausgelegt. Ein Grat an Ihrem Stanzteil ist nicht nur ein „Stanzproblem“ -, sondern kann auf verschlissene Führungsbuchsen zurückzuführen sein, die eine Fehlausrichtung verursachen, auf ermüdete Federn, die das Material nicht sauber abstreifen können, oder auf einen Matrizenschuh, der sich unter Druck verformt.
Wie Komponenten durch einen Druckhub koordiniert werden
Stellen Sie sich einen einzelnen Presszyklus vor, der sich in Millisekunden abspielt. Matrizenschuhe und Führungsstifte halten die obere und untere Hälfte in einer starren Ausrichtung. Die Abstreifplatte berührt das Bandmaterial und hält es flach. Die Stempel dringen durch den Abstreifer nach unten und scheren das Metall gegen die darunter liegenden Matrizenknöpfe. Federn komprimieren sich, absorbieren Kraft und speichern Energie. Beim Rückhub drücken dieselben Federn den Abstreifer nach unten und lösen so den Stempel vom Material, sodass der Streifen in seine nächste Position vorrücken kann. Jede Komponente feuert nacheinander - strukturell, dann schneidend und dann - abziehend, hunderte Male pro Minute.
Diese koordinierte Aktion ist es, die eine funktionierende Prägematrize von einer Ansammlung von Stahlteilen unterscheidet. In den folgenden Kapiteln wird jede Komponentengruppe im Detail aufgeschlüsselt, beginnend mit der strukturellen Grundlage, die alles andere möglich macht.
Strukturelle Fundamentkomponenten, die alles zusammenhalten
Jeder Schneidstempel, jeder Formstahl und jedes Federsystem in einer Prägematrize hängt von einer Sache ab: einer starren, präzise ausgerichteten Plattform, auf der er montiert werden kann. Die Strukturwerkzeugkomponenten schneiden kein Metall oder formen Teile direkt, aber ohne sie funktioniert nichts wie vorgesehen. Sie absorbieren Kraft, halten die Ausrichtung aufrecht und widerstehen den seitlichen Kräften, die andernfalls die Schneidkanten innerhalb weniger Stunden zerstören würden.
Die Schuhe und ihre Rolle bei der Lastverteilung
Stempelschuhe sind Stahl- oder Aluminiumplatten, die die obere und untere Hälfte eines Prägestempelsatzes bilden. Betrachten Sie sie als das Fundament eines Gebäudes - alles, was in diese Platten geschraubt, gedübelt oder verkeilt wird. Ihre Hauptaufgabe besteht darin, die Presskraft gleichmäßig über den Arbeitsbereich der Matrize zu verteilen, sodass kein einzelnes Bauteil Punktlasten aufnimmt.
Der Oberschuh wird am Pressenstößel befestigt; Der untere Schuh wird mit dem Pressenbett verschraubt. Zusammen müssen sie unter der Belastung flach und parallel bleiben. Deshalb werden sie mit engen Toleranzen geschliffen oder präzisions{{2}gefräst. Ein verzogener oder zu kleiner Matrizenschuh führt zu einer ungleichmäßigen Kraftverteilung, die sich in Durchbiegung, Stempelbruch und inkonsistenter Teilequalität niederschlägt.
Die Schuhdicke ist nicht beliebig. APrägestempelDas Metall komprimiert, indem es zwischen Ober- und Unterteil zusammengedrückt wird, erfordert einen viel dickeren Schuh als ein einfacher Biegevorgang. Die Regel ist einfach: Höhere Tonnage und größere Bandbreiten erfordern dickere Schuhe, um einer Durchbiegung standzuhalten. Die meisten Schuhe bestehen aus Stahl, aber Aluminium erfreut sich in bestimmten Anwendungen immer größerer Beliebtheit - es wiegt ein-Drittel so viel, lässt sich schnell bearbeiten, absorbiert Stöße gut und spezielle Legierungen können ihm eine Druckfestigkeit verleihen, die die von Stahl mit niedrigem Kohlenstoffgehalt übertrifft.-
Der untere Pressenschuh verfügt typischerweise über maschinell bearbeitete oder brenngeschnittene Löcher, durch die Butzen und Schrott auf das Pressenbett fallen können. Diese Öffnungen dienen auch als Freiräume für Gasfedern und andere Komponenten, die unterhalb der Matrizenoberfläche montiert sind.
Führungssysteme für die Ausrichtung von oben-nach-unten
Wenn der Pressenstößel mit hoher Geschwindigkeit absinkt, müssen sich die oberen und unteren Stempelbacken bei jedem Zyklus genau in der gleichen Position treffen. Führungsstifte und Buchsen machen das möglich. Diese präzise-geschliffenen Komponenten -, die oft innerhalb von 0,0001 Zoll. - hergestellt werden, sorgen dafür, dass die beiden Hälften bei voller Tonnage ausgerichtet bleiben.
Es gibt zwei Grundtypen. Führungsstifte im Friktions---Stil sind Schäfte aus gehärtetem Werkzeugstahl, die etwas kleiner als die Buchsenbohrung sind. Die Buchsen sind typischerweise mit Aluminium-Bronze ausgekleidet, manchmal mit eingebetteten Graphitstopfen, um Reibung und Hitze zu reduzieren. Diese Stifte sorgen auch für eine Fersenkraft und verhindern so eine Bewegung der Schuhe von einer Seite zur anderen.
Kugellager-Führungsstifte verwenden gehärtete Stifte, die auf Kugellagern laufen, die in einem Aluminiumkäfig gehalten werden. Sie reduzieren die Reibung erheblich, ermöglichen höhere Pressgeschwindigkeiten ohne Wärmestau und können mit engeren Toleranzen als Reibungsstifte hergestellt werden. Sie ermöglichen es dem Stanzformhersteller außerdem, die oberen und unteren Schuhe während der Wartung leicht zu trennen.
Ein kritischer Punkt: Führungsstifte dienen dazu, die Matrizenschuhe auszurichten -, nicht um einen verschlissenen oder nachlässigen Pressenstößel auszugleichen. Überdimensionierte Führungsstifte zur Verschleierung von Wartungsproblemen der Presse beschleunigen nur den Verschleiß der Stifte selbst und führen zu Ausrichtungsfehlern, die die Schneidkomponenten beschädigen.
Fersenblöcke, Schlüssel und seitliches Kraftmanagement
Bei Schneid- und Umformvorgängen wird nicht immer eine Kraft direkt nach unten erzeugt. Abgewinkelte Formen, nocken{1}}gesteuerte Merkmale und asymmetrisches Stanzen erzeugen alle seitliche Schubkräfte -, die die obere Matrize relativ zur unteren drücken. Fersenblöcke absorbieren diesen Schub, sodass er nicht auf die Führungsstifte übertragen wird.
Diese präzisionsgefertigten Stahlblöcke werden mit beiden Matrizenschuhen verschraubt, verdübelt und oft auch verschweißt. Eine Seite trägt eine Fersenplatte aus Stahl; Auf der Gegenseite wird eine Verschleißplatte aus Aluminium-Bronze oder einem anderen unähnlichen Metall verwendet. Diese unterschiedliche -Metallpaarung ist beabsichtigt - zwei Platten aus dem gleichen Material erzeugen übermäßige Reibung, Hitze und schließlich Abrieb. Kastenabsätze können Stößen in alle Richtungen gleichzeitig widerstehen.
Dübel und Schlüssel runden das Konstruktionssystem ab. Bei den Dübeln handelt es sich um gehärtete, präzisionsgeschliffene-Stifte, die jeden Gesenkabschnitt in seiner exakten Position auf dem Schuh fixieren. Bei den Keilen handelt es sich um kleine rechteckige Blöcke aus geschliffenem Stahl, die in gefräste Keilnuten eingelassen sind. - Sie fixieren und klemmen die Gesenkabschnitte fest und sorgen so für Widerstand gegen Verschiebungen unter Last. Innensechskantschrauben befestigen alles mit der Haltekraft, die für wiederholte Zyklen mit hoher Tonnage erforderlich ist.
Auch hier sind die Trägerplatten zu erwähnen. Wenn gehärtete Stempelköpfe Zyklus für Zyklus gegen das Matrizenschuhmaterial drücken, kann sich der weichere Schuh verformen. Stützplatten - dünne gehärtete Stahlplatten zwischen Stempelhalter und Schuh - verhindern diese Einbettung und verteilen Punktlasten auf eine größere Fläche.
| Komponente | Funktion | Fehlerfolge | Typisches Material |
|---|---|---|---|
| Die Schuhe (oben/unten) | Starre Montageplattform; verteilt die Presskraft gleichmäßig | Durchbiegung, ungleichmäßiger Schnitt, Stempelbruch | Stahl oder Aluminiumlegierung mit mittlerem-Kohlenstoffgehalt |
| Führungsstifte | Richtet die oberen und unteren Matrizenschuhe bei jedem Hub aus | Fehlausrichtung, ungleichmäßiger Verschleiß der Schneidkanten, Gratabweichung | Gehärteter Werkzeugstahl |
| Führungsbuchsen | Bietet eine reibungsarme Lagerfläche für Führungsstifte | Riefenbildung, zu großes Spiel, Ausrichtungsabweichung | Aluminium-Bronze (oft mit Graphit) |
| Fersenblöcke | Absorbiert seitlichen Druck beim Umformen und beim asymmetrischen Schneiden | Durchbiegung des Führungsstifts, Verschiebung des Matrizenabschnitts, Beschädigung der Komponenten | Werkzeugstahl mit unterschiedlichen Verschleißplatten |
| Dübel | Lokalisiert die Matrizenabschnitte präzise am Schuh | Positionsabweichung der Arbeitskomponenten nach der Wartung | Gehärteter, geschliffener Stahl |
| Schlüssel | Fixiert die Matrizenabschnitte und verhindert seitliche Bewegungen | Abschnittsverschiebung bei asymmetrischer Belastung | Präzise-geschliffener Werkzeugstahl |
| Trägerplatten | Verhindert, dass sich die Stempelköpfe im weicheren Matrizenschuh festsetzen | Verformung des Schuhs, Variation der Stempelhöhe, inkonsistente Schließhöhe | Gehärteter Stahl (HRC 58-62) |
Unterdimensionierte oder vernachlässigte Strukturbauteile versagen nicht lautstark, sondern schleichend. Ein Matrizenschuh, der sich unter Last um 0,002 Zoll durchbiegt, bricht nicht sofort etwas, aber er verändert den Stempel--zu-Matrizenabstand über die Streifenbreite. Führungsstifte, die durch unzureichende Schmierung beschädigt werden, ermöglichen eine fortschreitende Fehlausrichtung, die den Verschleiß an jeder Schneidkante im Werkzeug beschleunigt. Diese Probleme verschlimmern sich über Tausende von Hüben und machen die Diagnose der Grundursache schwierig, es sei denn, Sie verstehen, was die Strukturschicht leisten soll: absolute Steifigkeit und wiederholbare Ausrichtung, bei jedem Zyklus und unter voller Belastung.
Wenn dieses Fundament fixiert ist, kann die nächste Schicht des Systems - die Stempel, Matrizen und Formstähle, die eigentlich Bleche formen -, ihre Arbeit mit der Präzision erledigen, für die sie entwickelt wurde.
Schneiden und Formen von Komponenten, die das Metall formen
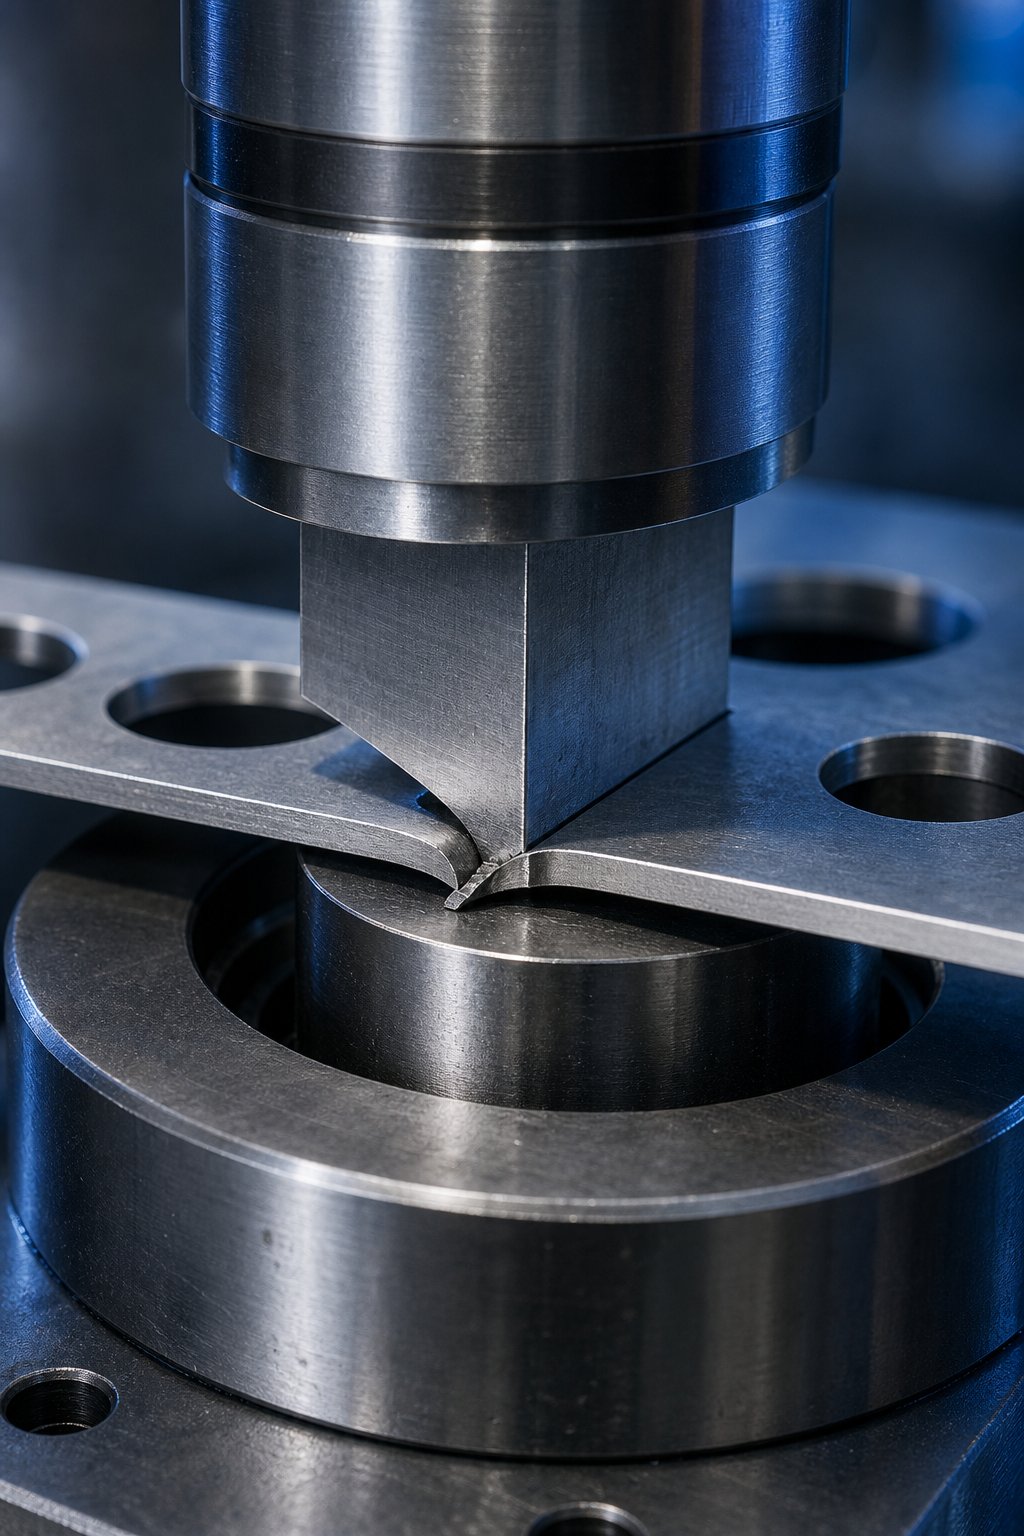
Eine starre Ausrichtung und Lastverteilung bedeuten nichts, wenn die Matrizenwerkzeuge, die tatsächlich mit dem Blech in Kontakt kommen, nicht richtig konstruiert sind. Stempel, Matrizenknöpfe, Matrizenblöcke, Matrizenplatten und Formstähle sind die Komponenten, die die physikalische Arbeit erledigen - das Scheren, Biegen, Ziehen und Prägen des Materials in die fertige Geometrie. Ihr Design, ihre Beziehung zueinander und die Lücke zwischen ihnen bestimmen, ob Sie ein sauberes Teil oder einen Ausschuss voller Ausschuss erhalten.
Wie Locher und Stanzknöpfe zusammenarbeiten
Die grundlegende Beziehung in jedem Stanz- und Matrizensystem aus Blech ist unkompliziert: Der Stempel ist das männliche Schneidwerkzeug, das in eine passende weibliche Öffnung - den Matrizenknopf (auch Matrizeneinsatz oder Matrize genannt) eindringt. Der Stempel drückt Material in oder durch diese Öffnung, und die Interaktion zwischen ihren Kanten ist es, die das Metall tatsächlich durchtrennt.
Während eines Pressenhubs berührt der Stempel das Blech und beginnt, es nach unten zu drücken. Das Material verformt sich leicht um die Stempelkante und die Matrizenkante. - Das Ausmaß der Verformung hängt von der Duktilität, der Dicke und dem Abstand zwischen den beiden Schneidkanten ab. Während der Stempel weiter nach unten drückt, wird das Metall kalt-extrudiert, wodurch der gescherte Teil des Schnitts entsteht, der als geschnittenes Band bekannt ist. Sobald die Scherfestigkeit des Materials überschritten wird, bricht es und bricht ab, wodurch die Ausbruchzone an der Schnittkante entsteht.
Die Matrizenknöpfe sitzen in bearbeiteten Taschen innerhalb des Matrizenblocks oder einer Matrizenplatte und müssen sowohl gegen die nach unten gerichtete Schnittkraft als auch gegen den seitlichen Druck des während des Schnitts fließenden Materials sicher gehalten werden. Drei gängige Haltemethoden sorgen dafür, dass die Tasten an ihrem Platz bleiben:
- Drücken Sie auf -passen Sie die Aufbewahrung an- Der Knopf wird mit einer leichten Presspassung geschliffen und in eine präzise-gebohrte Tasche gepresst. Einfach, kompakt und effektiv für runde Knöpfe, erfordert jedoch zum Entfernen während der Wartung eine hydraulische Presse.
- Kugelsperre--Eine federbelastete Kugel-greift in eine Nut ein, die in den Außendurchmesser des Knopfes eingearbeitet ist. Dies ermöglicht ein schnelles Entfernen und Installieren ohne Drücken, was es in Umgebungen mit hohem -Umstieg beliebt macht.
- Schlüsselsichere Aufbewahrung- Ein am Knopf bearbeiteter Keil oder eine Abflachung verhindert die Drehung. Dies ist wichtig für nicht-runde Formen, bei denen die Winkelausrichtung wichtig ist. Oft kombiniert mit Press-Fit oder Schulterretention.
Der Matrizenblock selbst - die Platte, auf der alle Matrizenknöpfe und Schneidöffnungen untergebracht sind - muss dick genug sein, um die Schneidkräfte ohne Durchbiegung aufzunehmen, und hart genug, um dem Verschleiß an den Schneidkanten standzuhalten. In einigen Konfigurationen hält eine separate Matrixplatte die Knöpfe, während der darunter liegende Matrizenblock für strukturelle Unterstützung und Durchgangsöffnungen für die Rohlinge sorgt.
Stanztypen und ihre spezifischen Anwendungen
Nicht jedes Loch oder Merkmal in einem Stanzteil erfordert die gleiche Stempelgeometrie. Prägestempel gibt es in verschiedenen Konfigurationen, die jeweils auf bestimmte Vorgänge zugeschnitten sind:
- Einfache (massive) runde Stanzer- der gebräuchlichste Typ, der für standardmäßiges kreisförmiges Lochen und Ausschneiden verwendet wird. Langlebig, leicht nachzuschärfen und in Standardkataloggrößen erhältlich.
- Geformte Stempel- benutzerdefinierte Profile für rechteckige Schlitze, D-Formen, Schlüssellöcher oder jede andere nicht-kreisförmige Geometrie, die für das Teiledesign erforderlich ist.
- Pilotenschläge- präzise-geschliffene Stifte, die in zuvor gebohrte Löcher eindringen, um den Streifen vor dem Schneiden auszurichten. Sie schneiden kein Material; sie finden es. Kritisch bei Folgeverbundwerkzeugen, bei denen kumulative Vorschubfehler die Teilegenauigkeit beeinträchtigen.
- Kerbschläge- wurde entwickelt, um Material von der Kante eines Streifens oder Rohlings zu entfernen und Kerben, Laschen oder Reliefmerkmale zu erzeugen, die ein anschließendes Biegen oder Formen ermöglichen.
- Stechende Schläge- Material gleichzeitig schneiden und biegen, ohne es vollständig vom Streifen zu trennen. Wird zum Erstellen von Laschen, Lamellen oder Teilelementen verwendet, die befestigt bleiben.
- Stufen- oder Schulterschläge- verfügen über mehrere Durchmesser entlang ihrer Länge für eine bessere Ausrichtung, eine bessere Lastverteilung und einen kontrollierten Eingriff mit dem Matrizenknopf.
- Hohl- oder Rohrstanzen- verfügen über einen inneren Hohlraum für den Auswurf des Butzens, wodurch die Tendenz verringert wird, dass Butzen beim Zurückziehen an der Stempelfläche haften bleiben.
Formstähle -, manchmal auch Formstempel - genannt, sind eine völlig eigene Kategorie. Diese Komponenten schneiden kein Material; sie formen es um. Biegungen, Ziehungen, Prägungen und geprägte Merkmale erfordern alle präzisionsbearbeitete Formstähle, deren Profile genau der gewünschten Teilegeometrie entsprechen. Ihre Radien, Formschrägen und Oberflächenbeschaffenheit steuern direkt den Materialfluss während der Umformung.
Spiel zwischen Stempel und Matrize und seine Auswirkungen auf die Teilequalität
Der Abstand zwischen der Stempelkante und der Matrizenknopfkante - der Schnittabstand - ist eine der wichtigsten Spezifikationen in jeder Matrize. Sie wird normalerweise als Prozentsatz der Blechdicke pro Seite ausgedrückt. Ein üblicher Ausgangspunkt liegt bei etwa 10 % der Materialstärke pro Seite. Das Schneiden von 0,050 Zoll dickem Stahl mit 10 % Spiel bedeutet beispielsweise einen Spalt von 0,005 Zoll pro Seite oder einen Gesamtdurchmesserunterschied von 0,010 Zoll zwischen Stempel und Knopf.
Aber 10 % sind nicht universell. Härtere Materialien mit höherer -Festigkeit profitieren im Allgemeinen von größeren Abständen, während weichere, duktilere Materialien geringere Werte nutzen können. Die Folgen eines Fehlers zeigen sich sofort an der Teilekante:
Unzureichender Abstandverursacht beim Schneiden Druckversagen im Material. Sie werden einen erhöhten Stempelstoß, einen beschleunigten Verschleiß an Stempel und Knopf, höhere Schnittkräfte und häufigere Nachschärfzyklen feststellen. Der Rohling bleibt tendenziell im Matrizenknopf komprimiert -, was für den Halt des Rohlings gut ist, allerdings auf Kosten der Werkzeuglebensdauer. Durchbiegung und Abplatzen des Stempels stellen ein echtes Risiko dar, insbesondere bei Stempeln mit dünnem Querschnitt.
Übermäßiger Spielraumführt zu Zugversagen. Das Material dehnt sich und rollt, bevor es bricht, wodurch größere Grate und Rollkanten am Teil entstehen. Die Abstreifkräfte sinken, weil weniger Material den Stempel ergreift, aber das Herausziehen des Butzens wird zu einem ernsten Problem - der Butzen kann mit dem Stempel nach oben gleiten und auf der Matrizenoberfläche landen, wodurch das nächste Teil oder die Matrize selbst beschädigt wird.
Dies steht in direktem Zusammenhang mit einem häufig-übersehenen Aspekt des Matrizenknopfdesigns: der Formstückrückhaltegeometrie. Eine Standard-Matrize besteht nicht nur aus einem Loch -, sondern enthält oben einen geraden Stegabschnitt, gefolgt von einem eckigen Relief unten. Durch den geraden Steg entsteht eine leichte Kompressionspassung, die das Stück nach dem Schneiden im Knopf hält. Ist der Steg zu kurz, können Schnecken vorzeitig durchfallen oder zurückgezogen werden. Bei zu langem Landen häufen sich die Geschosse und stoßen schließlich gegen den Schlag zurück.
Wenn es zu einem Butzenziehen kommt, zielen die Lösungen direkt auf die Matrizen und Stempel ab.Im Handel erhältliche Slug{0}}SteuerknöpfeVerwenden Sie maschinell bearbeitete Schlitze oder Widerhaken in der Matrix, um den Rohling zu greifen. Umgekehrte-konische Knöpfe -, bei denen die Bohrung zur Spielöffnung hin etwas kleiner wird -, halten die Schnecken unter Druck. Federbelastete Auswerferstifte im Inneren der Stempelfläche drücken die Butzen beim Abwärtshub weg. Durch den Stempel gebohrte Belüftungsöffnungen verhindern Vakuumtaschen, die beim Zurückziehen nach oben saugen.
Das Zusammenspiel zwischen Spiel, Butzenhalt und Teilequalität ist ein Balanceakt. Es gibt keine eindeutig richtige Antwort - sie hängt von der Materialqualität, der Dicke, der Stempelgeometrie, der Pressengeschwindigkeit und dem Produktionsvolumen ab. Wichtig ist das Verständnis, dass diese Metallstempel und Matrizenöffnungen ein System bilden, bei dem die Änderung einer Variablen das Verhalten aller anderen Variablen im Schnittbereich verändert.
Das Schneiden und Umformen von Bauteilen erledigt ihren Job in Sekundenbruchteilen, allein schaffen sie das nicht. Das Streifenmaterial muss vor jedem Schlag genau richtig positioniert sein - und das ist die Aufgabe eines ganz anderen Satzes von Komponenten, die für die Führung, das Anheben und die Ausrichtung des Streifens durch die Matrize verantwortlich sind.
Streifenkontroll- und Positionierungskomponenten in Blechstanzwerkzeugen
Ein perfekt geschliffener Stempel und eine präzise gebohrte Matrize produzieren immer noch Ausschuss, wenn das Bandmaterial beim Zusammentreffen nicht an der richtigen Stelle ist. Bei progressiven Blechstanzwerkzeugen wird das Band zwischen jedem Pressenhub - vorwärts bewegt, wobei es jeweils um eine Teilungslänge durch eine Reihe von Stationen vorrückt. Jeder Positionsfehler an einer Station akkumuliert sich an der nächsten. Bis der Streifen den endgültigen Grenzwert erreicht, können bereits wenige Tausendstel Zoll Drift kritische Merkmale aus der Toleranz bringen.
Aus diesem Grund widmet die Stanzformkonstruktion einer einzigen Aufgabe eine ganze Kategorie von Komponenten: Sie kontrollieren genau, wo der Streifen - vertikal, seitlich und in Längsrichtung - sitzt, wenn die Presse feuert.
Pilotstifte und Präzisionsstreifenregistrierung
Führungsstifte sind die letzten -maßgebenden Positionierungskomponenten in einer progressiven Matrize. Diese präzisionsgeschliffenen Stifte - werden normalerweise auf Toleranzen innerhalb von 0,0002 Zoll im Durchmesser - gehalten und tauchen in zuvor gebohrte Löcher im Band ein, kurz bevor die Schneid- oder Formvorgänge beginnen. Ihr Job ist nicht das Schneiden; es geht darum zu lokalisieren. Sie ziehen oder stoßen den Streifen in eine exakte Ausrichtung, sodass jeder nachfolgende Vorgang mit dem vorherigen übereinstimmt.
So funktioniert die Sequenz. An einer frühen Station in der Matrize erzeugt ein Lochstempel ein Pilotloch -, ein rundes Loch, dessen einziger Zweck darin besteht, den Pilotstift an nachgelagerten Stationen aufzunehmen. Beim Vorschub des Bandes kommt es etwas ungenau an der nächsten Station an. Vorschubrollen haben mechanische Toleranzen. Der Streifen selbst kann sich dehnen, wölben oder seitlich verschieben. Wenn die obere Matrize mit dem Absenken beginnt, dringt der Führungsstift in das Führungsloch ein, bevor Stempel das Material berühren. Eine konische Nase am Stift führt den Streifen in Position und korrigiert so kleinere Vorschubfehler.
Diese Korrekturfähigkeit ist von entscheidender Bedeutung. Bei einer progressiven Matrize, die mit 200+ Hüben pro Minute läuft, verstärken sich kumulative Vorschubfehler schnell. Ohne dass Piloten den Streifen an jeder Station neu-registrieren, würden die Lochabstände-zu-Lochabstände, Biegestellen und Trimmlinien zunehmend weiter vom Nennwert abweichen. Piloten setzen im Wesentlichen die Positionsgenauigkeit an jeder Station zurück und unterbrechen so die Kette der akkumulierten Fehler.
Der Durchmesser des Pilotstifts ist relativ zum Pilotloch - bemessen, typischerweise 0,001 bis 0,002 Zoll kleiner als das Loch, um den Eintritt ohne Verformung der Lochkanten zu ermöglichen. Wenn es zu fest sitzt, kann sich der Stift bei wiederholten Zyklen ausdehnen oder in die Pilotbohrung eintauchen. Zu locker, und der Streifen wird nicht genau ausgerichtet. Das Pilotloch selbst muss sauber und mit minimalem Grat gestochen werden, um eine Behinderung des Stifteingriffs zu vermeiden.
Streifenheber und ihre Vorschubfreigabefunktion
Zwischen den Presshüben muss sich das Band frei vorwärts bewegen können. Aber geformte Merkmale, Matrizenknöpfe und andere Komponenten ragen über die Matrizenoberfläche hinaus oder liegen bündig mit der Matrizenoberfläche ab - und stellen Hindernisse dar, die beim Vorschub am Streifen hängen bleiben würden. Streifenheber lösen dieses Problem, indem sie den Streifen während des Vorschubabschnitts des Zyklus über die Matrizenoberfläche anheben und so Freiraum schaffen, damit der Streifen ohne Schleppen vorgeschoben werden kann.
Drei gängige Liftertypen bewältigen unterschiedliche Situationen:
- Federbelastete Stiftheber- kleine runde Stifte, die in gebohrte Löcher im Matrizenblock eingesetzt sind und durch Druckfedern nach oben gedrückt werden. Sie stützen das Band an diskreten Punkten und ziehen sich unter der Presskraft zurück, wenn die Matrize schließt. Einfach, kompakt und effektiv für flache oder leicht geformte Streifen.
- Schienenheber-- durchgehende Stäbe, die entlang der Streifenkanten verlaufen und von mehreren Federn getragen werden. Sie sorgen für eine gleichmäßige Hubhöhe über die gesamte Streifenlänge und verhindern ein Durchhängen der Kanten bei breiten Materialien. Kommt häufig bei Matrizen vor, bei denen der Streifen mehrere Zoll Spielraum über den geformten Merkmalen benötigt.
- Kugelkopf- oder geführte Heber- ähnlich wie Stiftheber, jedoch mit einer abgerundeten Oberseite, die verhindert, dass sich der Streifen bei seitlicher Bewegung verfängt. Wird verwendet, wenn der Streifen während des Vorschubs dazu neigt, sich seitwärts zu verschieben.
Die Höhe des Hebers ist wichtiger als Sie vielleicht erwarten. AlsFeed-Studien zum Veröffentlichungszeitpunktzeigen, dass die Distanz, die der Streifen von der Matrizenoberfläche abhebt, direkten Einfluss darauf hat, wie viel zusätzliches Material beim Schließen der Matrize durch die Zuführeinheit gezogen wird. Eine Matrize, die 36 Zoll von der Vorschubeinheit entfernt positioniert ist und über einen Materialhub von 4 Zoll- verfügt, kann mehr als 0,2 Zoll zusätzliches Material zwischen Zufuhreinheit und Matrize einbringen -, was zu Übervorschubfehlern führen kann, wenn das Timing nicht ausgeglichen wird. Je höher der Hub, desto stärker verstärkt sich dieser Effekt, sodass die Hubhöhe zu einer Prozessvariablen wird, die direkt mit dem Zeitpunkt des Schließens der Vorschubwalze zusammenhängt.
Bypass-Kerben für die Streifenfreigabe in Folgeverbundwerkzeugen
Manchmal reicht es nicht aus, den Streifen anzuheben. Bestimmte Gesenkkomponenten - Formstähle, Nockenantriebe oder hervorstehende Gesenkabschnitte - ragen über die Bandlaufebene hinaus und würden den Materialvorschub physisch blockieren. Bypass-Kerben lösen dieses Problem, indem an bestimmten Stellen Material aus dem Streifen entfernt oder hinzugefügt wird, sodass dieser beim Vorschub über oder um Hindernisse herumgeführt werden kann.
Der Zweck von Bypasskerben in Stanzwerkzeugen lässt sich in zwei Arten unterteilen:
- Negative Bypass-Kerben- Material wird vom Band entfernt (normalerweise durch einen Lochstanzer an einer früheren Station), um eine Lücke oder einen Schlitz zu erzeugen. Beim Vorschub des Streifens sorgt diese Kerbe für Freiraum, wo sonst eine Matrizenkomponente stören würde. Häufig, wenn das Hindernis schmal ist oder wenn das Entfernen von Material den Trägerstreifen nicht unzulässig schwächt.
- Positive Bypass-Kerben- Anstatt Streifenmaterial zu entfernen, wird die Matrizenkomponente selbst mit einer erhabenen Struktur versehen oder geformt, über die der Streifen laufen kann. Bei manchen Designs bleibt ein kleiner Materialstreifen auf dem Streifen stehen, um über einen Matrizenabschnitt zu gleiten. Dieser Ansatz bewahrt die Streifenfestigkeit bei Anwendungen, bei denen das Entfernen von Material die Stabilität des Trägers beeinträchtigen würde.
Das Entwerfen negativer und positiver Bypass-Kerben in Blechstanzwerkzeugen erfordert ein Abwägen der Streifenfestigkeit gegen den Spielbedarf. Wenn Sie zu viel Material entfernen, wird der Träger schwächer, sodass sich der Streifen beim Vorschub verziehen oder verdrehen kann. Wenn Sie nicht genug entfernen, bleibt der Streifen an den Komponenten der Matrize hängen, was zu Staus, Fehleinzügen oder Absturz der Matrize führen kann. Bei der Platzierung der Kerbe muss auch berücksichtigt werden, wie sich der Streifen anhebt - Eine Kerbe, die bei voller Hubhöhe Spielraum bietet, kann das Hindernis möglicherweise nicht beseitigen, wenn eine Heberfeder ermüdet und eine verringerte Höhe liefert.
Häufige Probleme mit der Streifenkontrolle und ihre Ursachen auf Komponentenebene
Wenn die Streifenkontrolle fehlschlägt, zeigen sich die Symptome sofort in der Teilequalität -, aber die Rückverfolgung auf die verantwortliche Komponente erfordert ein Verständnis des Systems. Hier sind die häufigsten Probleme:
- Kurzfütterung oder Überfütterung- verursacht durch falsches Timing der Vorschubwalzen im Verhältnis zur Höhe des Hebers, verschlissene Vorschubwalzen, die auf dem geschmierten Streifen rutschen, oder Vorschublänge, die das beim Schließen der Matrize gezogene Material nicht ausgleicht.
- Verlängerung der Pilotbohrung- zeigt an, dass die Führungsstifte zu fest am Loch sitzen und einrasten, während sich der Streifen noch bewegt, oder dass der Streifen während des Vorschubs nicht ausreichend angehoben wird, sodass die Führungsstifte durch das Material ziehen.
- Bandknickung zwischen den Stationen- verursacht durch eine übermäßige Höhe des Hebers, die zu viel Spiel erzeugt, oder durch geschwächte Trägerstreifen aufgrund übermäßig aggressiver Bypass-Kerbenkonstruktionen.
- Seitliche Drift- Die Lagerführungen sind abgenutzt oder haben einen falschen Abstand, wodurch sich der Streifen seitwärts verschieben kann. Auch falsch ausgerichtete Hebeschienen können den Streifen aus der Mitte schieben.
- Der Streifen bleibt während des Vorschubs an den Werkzeugkomponenten hängen- Bypass-Kerben sind zu klein, Heberfedern sind ermüdet (reduzierte Hubhöhe) oder geformte Merkmale sind tiefer als ursprünglich geplant.
- Inkonsistente Registrierung- Pilotstifte abgenutzt, Pilotlöcher von vorherigen Stationen entgratet oder Piloteingriff erfolgt zu spät im Pressenhub (nach Beginn des Schneidens).
Federabstreifer im Vergleich zu festen Abstreifern
Eine weitere Positionierungskomponente verdient Aufmerksamkeit, da sie die Verbindung zwischen Streifensteuerung und Schneidfunktion herstellt: die Abstreifplatte. Seine Aufgabe besteht darin, den Streifen während des Schneidens flach gegen die untere Matrize zu halten und ihn dann beim Zurückziehen von den Stempeln abzustreifen. Es gibt zwei grundlegend unterschiedliche Designs, und die Wahl zwischen ihnen beeinflusst das Verhalten des Stempels erheblich.
Frühlingsabstreifer(auch Druckplattenabstreifer genannt) sind federbelastete Platten, die an der oberen Matrize montiert sind und die Schneidstempel umgeben. Beim Schließen der Matrize berührt der Abstreifer zuerst den Streifen und drückt ihn unter Federdruck flach gegen die Matrizenoberfläche, bevor ein Stempel das Material berührt. Dieser Niederhalter-vermeidet Wölbungen und Querbewegungen im Streifen, verhindert, dass sich das Material während des Schnitts anhebt oder verschiebt, und - hält den Streifen beim Zurückziehen des Stempels unbedingt bündig mit der Matrizenoberfläche fest, sodass die Stempel sauber zurückgezogen werden können, ohne das Material nach oben zu ziehen. Als Experte für FormenbauAnmerkungen von Art HedrickFederabstreifer eliminieren die Durchbiegungs- und Klemmprobleme, die feste Abstreifer mit sich bringen, und machen sie zur bevorzugten Wahl für die meisten progressiven Matrizenanwendungen.
Solide Stripperinnen(Brückenabstreifer oder Plattenabstreifer) sind starre Platten, die direkt mit dem Unterwerkzeug verschraubt sind. Sie bewegen sich nicht, - der Streifen verläuft einfach unter ihnen. Sie sind kostengünstiger in der Herstellung, benötigen keine Federn und erfordern nur minimale Wartung. Sie bieten jedoch keinen Haltedruck beim Schneiden, was bedeutet, dass sich der Streifen beim Einführen frei anheben, seitlich verschieben oder zwischen den Stempeln festklemmen kann. Diese Bewegungsfreiheit erhöht die Abstreifkraft, kann dünne Stempel ablenken und führt im schlimmsten Fall zum Bruch des Stempels, weil beim Zurückziehen Material gegen die feste Platte schlägt.
Bei Folgeverbundwerkzeugen mit hoher Produktionsgeschwindigkeit sind Federabstreifer fast immer die bessere Investition. Die wenigen Dollar, die durch den Einsatz eines soliden Abstreifers eingespart werden, kompensieren selten das Risiko von Stempelbruch, erhöhtem Grat und inkonsistenter Streifenausrichtung, die mit unkontrolliertem Material während des Schneidzyklus einhergehen.
Strip-Control-Komponenten arbeiten leise, - sie formen das Teil nicht sichtbar, wie es bei Schlägen der Fall ist. Aber sie bestimmen, ob diese Schläge das richtige Ziel treffen. Die Kraft, die diese Heber, Abstreifer und Drucksysteme nach jedem Hub in ihre Ausgangspositionen zurücktreibt, kommt von der nächsten kritischen Komponentengruppe: den Federn und Gaszylindern, die die Energie in der gesamten Matrizenbaugruppe verwalten.
Federsysteme und Kraftmanagement im Werkzeug
Jede bewegliche Komponente in einer Matrizenbaugruppe - Abstreifer, Druckstücke, Heber, Ausbrechstifte - benötigt eine Kraft, um sie nach dem Pressenhub wieder in ihre Position zu drücken. Diese Kraft kommt von Federn und Gaszylindern, die strategisch im gesamten Werkzeug platziert sind. Dabei handelt es sich nicht um passives Zubehör. Dabei handelt es sich um aktive Pressstempelkomponenten, die den Abstreifdruck, die Haltekraft des Rohlings während des Formens und die Rückbewegung jeder beweglichen Platte im System steuern. Wenn Sie die Feder falsch auswählen, werden Sie ein Herausziehen des Rohlings, inkonsistente Ziehtiefen und Abstreifplatten feststellen, die sich neigen, anstatt sich gleichmäßig zurückzuziehen.
Die Federn und ihre Belastung-Durchbiegungseigenschaften
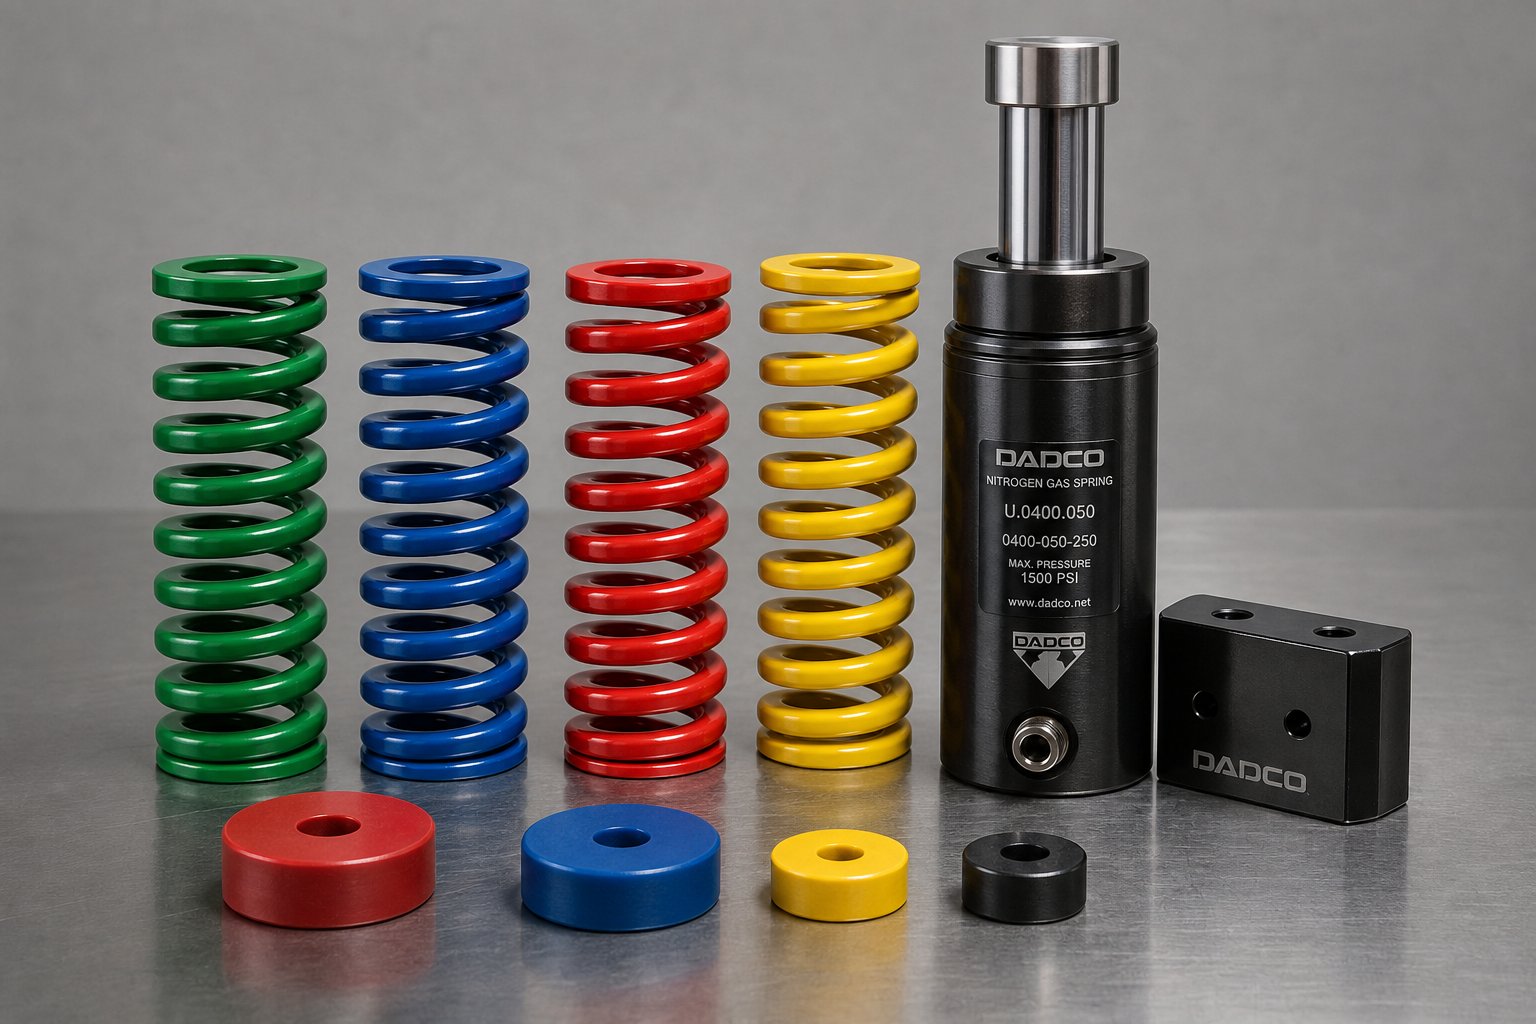
Mechanische Gesenkfedern sind spiralförmig gewundene Druckfedern, die für hohe Belastungen und wiederholte Zyklen unter extremer Belastung entwickelt wurden. Sie erkennen sie an der Farbcodierung -, einem Vinylbeschichtungssystem, das auf einen Blick die Arbeitslastkapazität anzeigt. Leichte{3}}Federn (grün oder blau) eignen sich für das Abisolieren mit geringer-Kraft, während extra-starke-Federn (rot oder gelb) für Anwendungen mit hoher-Tonnage beim Halten und Formen von Werkstücken geeignet sind.
Drei Drahtformen definieren die mechanischen Möglichkeiten. Rechteckiger Draht erzeugt die höchste Kraft für eine gegebene Federgröße und entspricht ISO 10243, aber der Draht verdreht sich beim Zusammendrücken, wodurch Spannungen entstehen, die die Ermüdungslebensdauer einschränken. Runder Draht bewältigt zyklische Belastungen besser, liefert jedoch weniger Kraft pro Einheitsgröße. Ovaler Draht teilt den Unterschied auf - und optimiert die Tragfähigkeit und Spannungsfestigkeit in einer einzigen Geometrie.
Die Wahl der richtigen Feder erfordert das Abwägen mehrerer voneinander abhängiger Faktoren:
- Vorladen- die anfängliche Komprimierung, die während der Installation angewendet wurde. Die Vorspannung stellt sicher, dass die Feder beim Öffnen der Matrize sofort Kraft liefert, verringert jedoch den verfügbaren Arbeitsweg und beschleunigt die Ermüdung.
- Arbeitsdurchbiegung- wie weit die Feder während des tatsächlichen Presshubs zusammengedrückt wird. Diese muss der Pressenhublänge abzüglich etwaiger Vorspannungskompression entsprechen.
- Gesamtablenkungskapazität- die maximale sichere Komprimierung, bevor sich die Spulen fest verbinden. Bei Überschreitung wird die Feder sofort zerstört.
- Ermüdungsleben- steht in direktem Zusammenhang mit dem pro Zyklus genutzten Prozentsatz der Gesamtdurchbiegung. Federn, die auf 50 % ihrer Kapazität belastet sind, halten wesentlich länger als Federn, die ständig auf 75 % belastet werden.
Federn mit geschlossenem-Ende bieten flache Montageflächen, während Versionen mit offenem-Ende möglicherweise für Stabilität geschliffen werden müssen. In jedem Fall sollten Federdosen - zylindrische Gehäuse - jede Feder in einer Chip-Pad-Platte umgeben, die während des Betriebs aufliegt. Diese Dosen halten Rückstände zurück, wenn eine Feder bricht, und verhindern, dass Spulenfragmente die Matrize oder die gestanzten Teile beschädigen.
Stickstoffgasfedern für Anwendungen mit hoher -Kraft
Wenn eine Maschinenmatrize mehr Kraft benötigt, als mechanische Federn im verfügbaren Raum liefern können, kommen Stickstoffgasfedern zum Einsatz. Diese Zylinder nutzen komprimierten Stickstoff - mit einer Ladung zwischen 10 und 200 bar -, um über einen abgedichteten Kolben Kraft zu erzeugen. Das Ergebnis ist eine deutlich höhere Leistung bei geringerer Stellfläche.
Die praktischen Vorteile gehen über bloße Gewalt hinaus. Eine Stickstofffeder liefert bei Kontakt sofort Kraft, ohne dass eine Vorspannung erforderlich ist, da das Gas im Zylinder bereits unter Druck steht. Das bedeutet dieDie gesamte Hublänge steht als Arbeitsweg zur Verfügung- ein großer Vorteil gegenüber mechanischen Federn, die den Federweg der Vorspannung opfern. Die Kraftübertragung ist über den gesamten Hub gleichmäßiger. Während die Kraft einer mechanischen Feder linear mit der Kompression zunimmt (gemäß dem Hookeschen Gesetz), bietet eine Gasfeder eine relativ flache Kraftkurve und erzeugt am Anfang und am Ende ihres Federwegs nahezu den gleichen Druck.
Diese Konsistenz ist für Umformvorgänge wichtig. Ein durch Stickstofffedern unterstütztes Zugpolster übt über die gesamte Ziehtiefe einen gleichmäßigen Haltedruck aus und reduziert so Falten und Risse, die durch ungleichmäßige Kraft verursacht werden können. Stickstofffedern bieten außerdem eine garantierte Mindestlebensdauer - typischerweise eine Million Zyklen - ohne ermüdungsbedingten Bruch- oder Abwurf von Schmutz, unter dem mechanische Federn im Laufe der Zeit leiden.
Der Kompromiss? Kosten und Überwachung. Stickstofffedern erfordern Druckprüfungen, um langsame Lecks zu erkennen, und ihre inneren Dichtungen verschlechtern sich schließlich. Best Practice vonerfahrene FormenbauerBegrenzt den Kolbenweg auf 85 % der Nennkapazität, um die Lebensdauer des Zylinders zu verlängern. Die Druckfernüberwachung über Bluetooth oder kabelgebundene Sensoren liefert automatische Warnungen, wenn die Kraft nachlässt - eine Funktion, die bei mechanischen Federn nicht verfügbar ist, die einfach lautlos ermüden, bis Teile zu versagen beginnen.
Strategie zur Federplatzierung innerhalb der Matrizenbaugruppe
Die Wahl des richtigen Federtyps und der richtigen Leistung löst nur die Hälfte des Problems. Die Position der Federn innerhalb der Matrize bestimmt, ob sich die Abstreifplatte oder das Druckstück gleichmäßig - bewegt oder zerstörerisch zur Seite neigt.
Stellen Sie sich eine rechteckige Abstreifplatte vor, die von vier Federn getragen wird, die in der Nähe der Mitte angeordnet sind. Unter Abzugslast biegen sich die Außenkanten der Platte nach unten, während sich die Mitte zuerst anhebt. Diese Neigung bedeutet, dass Stempel am Rand der Platte länger mit dem Streifen in Kontakt bleiben als solche in der Nähe der Mitte, was zu ungleichmäßigen Abstreifkräften und einem möglichen Bruch des Stempels führt. Die Lösung: Verteilen Sie die Federn gleichmäßig über die Plattenfläche und verteilen Sie sie so, dass die Belastung ausgeglichen wird.
Mehrere Platzierungsprinzipien gelten einheitlich für alle Pressenkomponenten:
- Platzieren Sie Federn niemals direkt über einem serienmäßigen Ausgleichselement, - sie üben keine Haltekraft-auf das in dieser Position geformte Teil aus.
- Federn, die auf halbem Weg zwischen einem Pad-Balancer und dem Material platziert sind, übertragen nur die Hälfte ihrer Nennkraft auf das Werkstück.
- Bei Folgeverbundwerkzeugen müssen alle oberen Druckstücke, die die Materialheber beim Schließen des Werkzeugs nach unten drücken, die gleiche Hublänge haben. Ungleichmäßige Bewegung führt dazu, dass das Band kippt und Teile über die Stationen hinweg aus der Ausrichtung geraten.
- Bei großen Abstreifpads verhindern Pad-Balancer ein Umkippen, wenn ein neues Coil in die Matrize eintritt - in dem Moment, in dem kein Streifenmaterial das Pad von unten stützt.
Urethan-Pads - feste Polyurethan-Blöcke oder -Röhren - füllen eine Nische zwischen Federn und Gaszylindern. Sie bieten eine hohe Kraft auf engstem Raum, absorbieren Stöße gut und widerstehen Öl- und Schmutzverschmutzungen. Ihre Durchbiegungsfähigkeit ist jedoch begrenzt (normalerweise 20–25 % der freien Höhe) und sie erzeugen bei schnellen Wechseln Wärme, wodurch ihre Kraftabgabe mit der Zeit abnimmt. Sie eignen sich am besten für leichte Abisolier- und Knockout-Anwendungen oder als zusätzliche Kraftelemente, bei denen der Platz für eine Spiralfeder nicht ausreicht.
| Federtyp | Kraftbereich | Ablenkungskapazität | Beste Anwendung | Wartungsbedarf |
|---|---|---|---|---|
| Mechanische Stanzfeder (rechteckiger Draht) | Mittel bis sehr hoch (Belastung nach Farbe) | Bis zu 50 % der freien Länge (25–30 % für Langlebigkeit empfohlen) | Abisolieren, Platinenhalter, Druckstücke | Sichtprüfung auf Risse; in festgelegten Abständen oder bei Kraftabfall austauschen |
| Mechanische Matrizenfeder (runder/ovaler Draht) | Leicht bis mittel | Bis zu 50 % der freien Länge | Leichtes Abisolieren, Heber, Rückholfedern | Wie rechteckig; weniger anfällig für Torsionsermüdung |
| Stickstoffgasfeder | Hoch bis sehr hoch (einstellbar über Ladedruck, 10-200 bar) | Voller Hub verfügbar (kein Vorspannungsverlust); 85 % des Nennhubs nutzen | Ziehpads, Abisolieren mit hoher -Kraft und Umformvorgänge, die einen konstanten Druck erfordern | Drucküberwachung (Bluetooth/kabelgebundene Sensoren); Austausch der Dichtung am Ende der Lebensdauer |
| Urethan-Pad | Leicht bis mittel | 20-25 % der freien Höhe | Knockout, leichtes Abisolieren, zusätzliche Kraft in engen Räumen | Überwachen Sie den Wärmeabbau und die dauerhafte Verformung; ersetzen, wenn der Höhenverlust mehr als 5 % beträgt |
Wenn die Federn ermüden - und schließlich alle - ermüden, wirken sich die Auswirkungen auf den gesamten Würfel aus. Durch die verringerte Abstreifkraft können sich die Butzen mit dem Stempel zurückziehen, auf der Matrizenoberfläche landen und nachfolgende Teile beschädigen. Geschwächte Polsterfedern führen dazu, dass sich das Material beim Formen verschiebt, was zu inkonsistenten Biegewinkeln oder Ziehtiefen führt. Ermüdete Hebefedern reduzieren die Bandhöhe, was dazu führt, dass das Material beim Vorschub an den Werkzeugkomponenten schleift. Keines dieser Symptome weist offensichtlich auf ein Federproblem hin, es sei denn, Sie messen regelmäßig die Kraftabgabe, anstatt auf einen visuellen Fehler zu warten.
Federsysteme legen fest, wie viel Kraft auf jedes bewegliche Bauteil einwirkt und wie gleichmäßig sich diese Kraft über den Arbeitsbereich verteilt. Aber die Kraft allein bestimmt nicht die Leistung der Matrizen - Die Materialien, aus denen die Federn, Stempel und Formstähle hergestellt sind, bestimmen, wie lange sie unter Last überleben, bevor Abnutzung ihr Verhalten verändert.
Materialauswahlkriterien für Werkzeugkomponenten
Ein Stempel, der auf eine perfekte Geometrie geschliffen und in präziser Ausrichtung gehalten wird, wird dennoch frühzeitig versagen, wenn er aus dem falschen Stahl gefertigt ist. Die Materialauswahl ist die verborgene Variable, die Metallstanzwerkzeuge mit einer Lebensdauer von 50.000 Schlägen von denen mit einer Lebensdauer von fünf Millionen Schlägen unterscheidet. Dabei handelt es sich um einen der am wenigsten diskutierten Aspekte des Formenbaus, der oft auf „D2 verwenden“ reduziert wird, ohne zu erklären, warum, wann abgewichen werden sollte oder welche Kompromisse diese Wahl mit sich bringt.
Die Realität ist, dass jede Komponente eines Stahlstanzwerkzeugs einer spezifischen Kombination aus Verschleiß, Stößen und Hitze ausgesetzt ist. Ein Schneidstempel hält abrasivem Gleiten an Blechkanten stand. Ein umformender Stahl absorbiert wiederholte Stoßbelastungen. Ein Pilotstift benötigt vor allem Formstabilität. Die Wahl einer Qualität für alles, entweder über-entwirft einfache Komponenten (Geldverschwendung) oder unter-entwirft kritische Komponenten (was zu vorzeitigem Ausfall führt). Bei der Abstimmung des Materials auf den Auftrag kommt es vor allem auf die Wirtschaftlichkeit des Stanzens an.
Gängige Werkzeugstahlsorten und ihre Eigenschaften
Vier Werkzeugstahlsorten eignen sich für die überwiegende Mehrheit der Blechstanzanwendungen. Jedes besetzt eine spezifische Leistungsnische, die durch seine Chemie, die erreichbare Härte und sein Verhalten unter Last definiert wird.
D2 Werkzeugstahlist das Arbeitstier beim Kalt-Stanzen. Es handelt sich um eine Sorte mit hohem -Kohlenstoffgehalt, hohem -Chromgehalt und Lufthärtung-, die für maximale Verschleißfestigkeit bei Anwendungen entwickelt wurde, bei denen Abrieb die Hauptursache für Fehler ist. D2 erreicht nach der Wärmebehandlung 58-62 HRC und bildet dichte Chromkarbide, die dem Gleitverschleiß des über die Schneidkanten laufenden Blechs widerstehen. Es ist die Standardwahl für Stanzstempel, Matrizen und alle Komponenten, die in langen Produktionsläufen gegen Kohlenstoffstahl oder Edelstahl hergestellt werden müssen. Der Kompromiss? D2 ist bei voller Härte relativ spröde. Es widersteht allmählichem Verschleiß hervorragend, kann aber bei plötzlichen Stößen abplatzen oder reißen – was es zu einer schlechten Wahl für schwere Umformvorgänge oder Matrizen macht, die einer Stoßbelastung aufgrund von Materialschwankungen ausgesetzt sind.
A2 Werkzeugstahlnimmt den Mittelweg zwischen Verschleißfestigkeit und Zähigkeit ein. A2 ist ebenfalls lufthärtend und erreicht 57–62 HRC, enthält aber weniger Chromkarbidvolumen als D2. Dadurch erhält es eine spürbar bessere Schlagfestigkeit bei gleichzeitig guter Lebensdauer. A2 ist die praktische Wahl für Formwerkzeuge, Stanzwerkzeuge, Lehren und Präzisionswerkzeuge, bei denen moderate Produktionsmengen das Sprödigkeitsrisiko von D2 nicht rechtfertigen. Außerdem lässt es sich im geglühten Zustand leichter bearbeiten, was die anfänglichen Werkzeugkosten senkt.
S7-Werkzeugstahlist eine stoßfeste Qualität, die für Stöße ausgelegt ist. Während bei D2 und A2 die Hartmetallhärte im Vordergrund steht, steht bei S7 die Zähigkeit im Vordergrund - die Fähigkeit, plötzliche Belastungen ohne Bruch aufzunehmen. Es erwärmt sich-auf 54-58 HRC, also weniger als D2, aber seine Mikrostruktur leitet die Aufprallenergie ab, anstatt sie an die Rissbildungspunkte zu übertragen. S7 eignet sich hervorragend für Formstempel, Nockenantriebe, schweres Lochen in dickem Material und alle Anwendungen, bei denen das Werkzeug unterbrochener oder variabler Belastung ausgesetzt ist. Wenn ein Stempel trotz korrektem Abstand und korrekter Ausrichtung wiederholt abplatzt, löst der Wechsel von D2 auf S7 das Problem oft sofort.
M2-Hochgeschwindigkeitsstahlübernimmt eine spezielle Rolle, bei der Hitze der Feind ist. M2 behält seine Härte bei erhöhten Temperaturen - eine Eigenschaft, die als Rothärte bezeichnet wird - und eignet sich daher für Operationen, bei denen erhebliche Reibungswärme an der Schneidkante entsteht. Beim Stanzen bedeutet dies typischerweise das Hochgeschwindigkeitslochen von dünnen Materialien oder Anwendungen, bei denen die Schmierung minimal ist. M2 erreicht 60-65 HRC und behält die Schneidleistung bei, während D2 weicher wird und sich schnell abnutzt. Der Nachteil sind die Kosten und die Bearbeitbarkeit: M2 ist wesentlich teurer und schwieriger zu schleifen als Kaltarbeitssorten.
| Grad | Härte (HRC) | Verschleißfestigkeit | Zähigkeit | Beste Anwendung |
|---|---|---|---|---|
| D2 | 58-62 | Exzellent | Mittelmäßig bis mäßig | Langfristige Stanz- und Lochstanzen sowie Matrizen aus Kohlenstoff- und Edelstahl |
| A2 | 57-62 | Gut | Gut | Matrizen zum Formen mittlerer -Volumen, Stanzwerkzeuge, Präzisionswerkzeuge mit Schlagbelastung |
| S7 | 54-58 | Mäßig | Exzellent | Umformstempel, Nockenmitnehmer, stark stanzende, stoßbelastete Bauteile |
| M2 | 60-65 | Sehr gut (hält auch bei hohen Temperaturen) | Gerecht | Hochgeschwindigkeits-Stechen, minimale{1}Schmiervorgänge, hitzeintensives Schneiden |
Wann sollten Hartmetalleinsätze anstelle von Werkzeugstahl verwendet werden?
Was passiert, wenn selbst D2 zu schnell verschleißt? Bei Ultra-Großserienanwendungen - Produktionsläufen mit mehr als einer Million Teilen - können die Nachschärfintervalle für Werkzeugstahl unzulässig häufig werden. Hier kommen Hartmetalleinsätze ins Spiel.
Wolframkarbid (Hartmetall) bietet Verschleißfestigkeit, die die Lebensdauer der Matrize in bestimmten Anwendungen im Vergleich zu herkömmlichen Werkzeugstählen um 500 -1.000 % verlängert. Hartmetall-Schneideinsätze behalten über Millionen von Zyklen hinweg messerscharfe Kanten und reduzieren so die Ausfallzeiten für das Nachschärfen und die Wartung der Matrize erheblich. Bei hochvolumigen Automobilsteckverbindern, elektrischen Anschlüssen oder medizinischen Komponenten, die aus abrasivem Edelstahl gestanzt sind, amortisiert sich Hartmetall oft bereits im ersten Produktionsjahr allein durch die geringeren Werkzeugwechsel.
Die Einschränkung liegt in der Sprödigkeit. Hartmetall ist extrem hart (typischerweise 75-90 HRA, entspricht etwa 68-74 HRC), weist jedoch eine sehr geringe Schlagzähigkeit auf. Ein Hartmetallstanzer, der auf einen falsch zugeführten Streifen trifft oder auf eine Materialverdoppelung stößt, zerbricht eher, als dass er absplittert oder sich verformt. Dies beschränkt die Verwendung von Hartmetall auf kontrollierte, stoßarme Verfahren: Feinschneiden, Präzisionslochen, flaches Prägen und Anwendungen, bei denen die Streifenzuführung äußerst zuverlässig und die Materialkonsistenz gewährleistet ist.
Hartmetalleinsätze sind zudem teuer in der Herstellung und Modifizierung. Im Gegensatz zu Stempeln aus Werkzeugstahl, die auf einem Flachschleifer in wenigen Minuten nachgeschärft werden können, sind für Hartmetall-Stempel Diamantschleifscheiben und spezielle Vorrichtungen erforderlich. Designänderungen oder Korrekturen erfordern neue Einsätze statt Nacharbeit. Aus diesen Gründen wird Hartmetall erst spezifiziert, nachdem das Werkzeugdesign vollständig validiert und die Produktionsparameter gesperrt wurden, - niemals für Prototypen oder Kleinserienwerkzeuge.
Passende Materialauswahl an das Produktionsvolumen
Der Zusammenhang zwischen Materialwahl und Produktionsökonomie ist klar, wenn man ihn richtig formuliert. Sie wählen nicht den „besten“ Stahl -, sondern den kostengünstigsten-Stahl für die erwartete Werkzeuglebensdauer.
Für kurze Produktionsläufe unter 100.000 Teilen bietet A2-Werkzeugstahl ein wirtschaftliches Verhältnis von Leistung und Kosten. Es lässt sich schneller bearbeiten als D2, erfordert eine weniger aggressive Wärmebehandlung und toleriert die geringfügigen Fehlausrichtungen, die bei Prototypen oder Kleinserienwerkzeugen häufig vorkommen, ohne dass es zu katastrophalen Absplitterungen kommt. Die geringere Verschleißfestigkeit ist akzeptabel, da das Werkzeug nicht genügend Schläge ansammelt, sodass der Verschleiß zum begrenzenden Faktor wird.
Die Produktion mittlerer{0}}.000 bis 1.000.000 Teile - rechtfertigt typischerweise D2 oder gleichwertige Kaltarbeitsstähle mit hohem{8}}Chromgehalt-. In diesem Maßstab wirken sich Nachschärfintervalle direkt auf die Produktionsplanung aus. Die hervorragende Schnitthaltigkeit von D2 bedeutet längere Durchläufe zwischen Wartungsstopps, weniger Werkzeugeinstellungen und eine gleichmäßigere Teilequalität über das gesamte Produktionsfenster hinweg. Die höheren anfänglichen Material- und Bearbeitungskosten werden durch geringere Werkzeugkosten pro Teil ausgeglichen.
Großserienanwendungen mit mehr als 1.000.000 Teilen treiben die Berechnung in Richtung Hartmetalleinsätze oder hochentwickelte beschichtete Werkzeugstähle. Bei diesen Mengen führen selbst kleine Verbesserungen der Werkzeugstandzeit zu erheblichen Einsparungen. Fortschrittliche Oberflächenbeschichtungen wie TiN (Titannitrid) oder DLC (diamant-ähnlicher Kohlenstoff) können die Lebensdauer von D2-Komponenten um 30-50 % verlängern, indem sie Reibung und Adhäsionsverschleiß reduzieren - eine Mittelwegoption, die die Sprödigkeit von Hartmetall vermeidet und gleichzeitig die Wartungsintervalle über die Möglichkeiten unbeschichteter Werkzeugstähle hinaus verlängert.
Härte an sich ist nicht das Ziel -, sie ist ein Mittel zum Zweck. Eine auf 62 HRC gehärtete Blechformkomponente widersteht hervorragend der Abnutzung, aber die gleiche Härte macht sie anfällig für Mikroabsplitterungen, wenn bei der Anwendung ein stoßbelastetes Bauteil zum Einsatz kommt. Durch die Reduzierung auf 58 HRC geht die Verschleißlebensdauer zwar etwas verloren, aber es wird genügend Zähigkeit gewonnen, um intermittierende Stoßbelastungen zu überstehen. Die richtige Antwort hängt davon ab, welcher Fehlermodus das Werkzeug tatsächlich zuerst außer Betrieb setzt: allmählicher Verschleiß oder plötzlicher Bruch. Erfahrene Werkzeugingenieure treffen diese Entscheidung auf der Grundlage von Materialstärke, Teilegeometrie, Pressengeschwindigkeit und historischen Fehlerdaten aus ähnlichen Anwendungen.
Die Materialqualität bestimmt, wie lange jede Komponente überlebt. Identische Stahlsorten weisen jedoch je nach Matrizentyp, in dem sie in - installiert sind, unterschiedliche Leistungen auf. Progressiv-, Transfer-, Verbund- oder Kombinationskonfigurationen stellen jeweils einzigartige Anforderungen an ihre Komponenten, die sich sowohl in der Größe als auch in den Materialanforderungen ändern.
Wie sich Komponenten je nach Matrizentyp unterscheiden
Derselbe Werkzeugstahl, die gleiche Presskraft, das gleiche Blech -, doch die Komponentenanordnung innerhalb der Matrize ändert sich dramatisch, je nachdem, ob Sie eine Folge-, Transfer- oder Verbundkonfiguration verwenden. Jede Art von Stanzwerkzeugen löst ein anderes Produktionsproblem, und dieses Problem bestimmt, welche Komponenten vorhanden sind, welche fehlen und wie die übrigen interagieren. Eine progressive Matrize, die für das Hochgeschwindigkeitsstanzen von Steckverbindern bestimmt ist, unterscheidet sich nicht von einer Transfermatrize für die Formung von Automobilkarosserieteilen, auch wenn beide auf den gleichen Grundbausteinen basieren, die in früheren Abschnitten behandelt wurden.
Verstehen, welche Komponenten zu welchem Die-Typ - gehören und warum - verhindert, dass einfache Werkzeuge übermäßig-entwickelt und komplexe Werkzeuge nicht ausreichend spezifiziert werden.
Komponenten für progressive Matrizen für die-Bandverarbeitung mit hohem Volumen
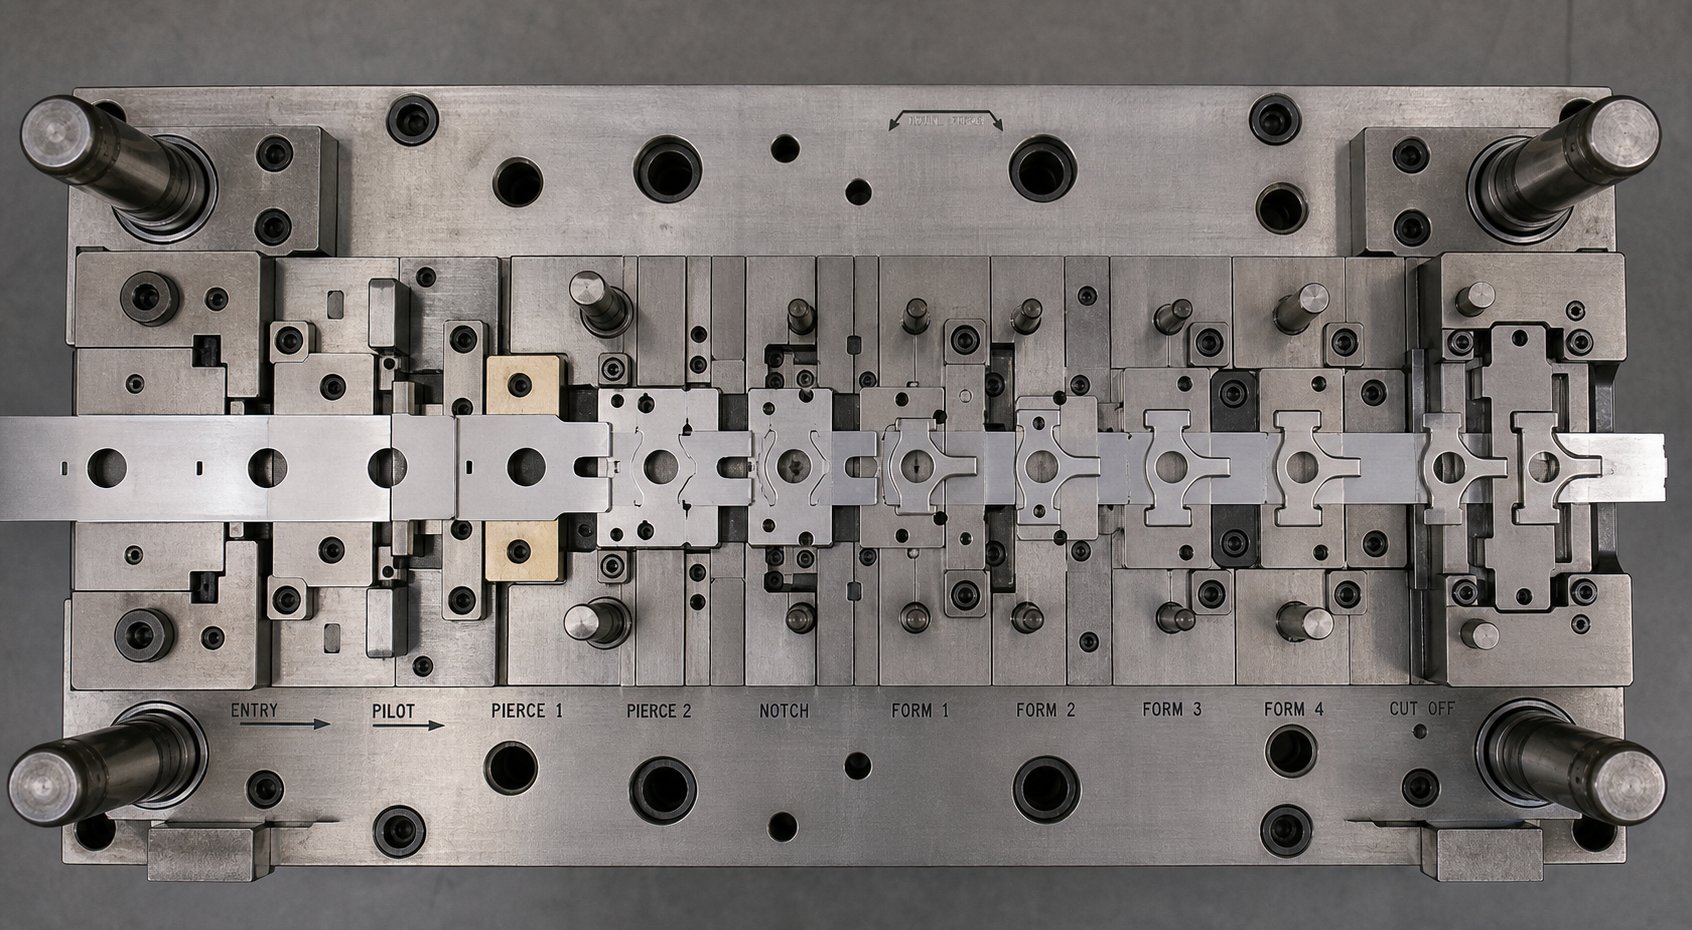
Folgeverbundwerkzeuge sind die Stanzwerkzeuge mit der höchsten Bauteildichte-in der regulären Produktion. Der Streifen wird durch mehrere Stationen innerhalb eines einzigen Matrizenblocks geführt, wobei er pro Pressenhub um eine Teilungslänge vorgeschoben wird, während er von Anfang bis Ende mit dem Trägerstreifen verbunden bleibt. Erst an der Endstation wird das Teil abgetrennt. Dieser kontinuierliche -Streifenansatz erfordert ein ganzes Subsystem von Komponenten, die einzelne -Stationschips einfach nicht benötigen.
An fast jeder Station erscheinen Pilotstifte, die den Streifen neu-ausrichten, bevor jeder Schnitt- oder Formvorgang erfolgt. Streifenheber - federbelastete Stifte- oder schienenartige Stangen- - heben das Material zwischen den Hüben an, sodass es sich vorwärtsbewegen kann, ohne an den darunter liegenden Werkzeugkomponenten hängenzubleiben. Positive und negative Bypass-Kerben ermöglichen es dem Band, über hervorstehende Formstähle oder Nockenantriebe zu laufen, die andernfalls die Vorschubbewegung blockieren würden. Materialführungen begrenzen den Streifen seitlich und verhindern so ein Abdriften, das zu einer Fehlausrichtung der Merkmale über Stationen hinweg führen würde.
Der Trägerstreifen selbst ist ein einzigartiges Designelement für Folgeverbundwerkzeuge. Die Ingenieure müssen genügend Material übrig lassen, um benachbarte Teile zu verbinden, um die Bandintegrität in allen Stationen aufrechtzuerhalten. - Ein zu schmaler Träger führt dazu, dass das Band knickt oder reißt. zu breit und Materialverschwendung steigt. Das Trägerdesign hat direkten Einfluss auf die Platzierung des Hebers, die Position der Pilotlöcher und darauf, wo Bypass-Kerben positioniert werden können, ohne die Struktur zu schwächen.
Prägesätze für progressives Metallstanzen enthalten auch zeitkritische-Komponenten. Die Federabstreifer müssen synchron zum Eingreifen des Piloten zusammengedrückt und freigegeben werden. Vorschubfreigaben müssen genau im richtigen Kurbelwinkel öffnen, um den Bandvorschub ohne Störung der Registrierung zu ermöglichen. Diese zeitlichen Anforderungen machen Folgestempel zu den mechanisch komplexesten Konfigurationen, aber der Lohn ist die Geschwindigkeit - Mit dem Stempeln mit Folgestempeln können schnell große Auflagen kleiner Teile mit genauen Toleranzen hergestellt werden, während mehrere Vorgänge gleichzeitig ausgeführt werden.
Transferformkomponenten und Teileschachtelung
Transfermatrizen drehen das Strip-{0}}Management-Paradigma völlig um. Anstatt das Werkstück mit einem Trägerband verbunden zu halten, schneidet oder trennt die erste Station das Teil sofort vom Coil. Von diesem Zeitpunkt an bewegt sich der einzelne Rohling zwischen den Stationen über ein mechanisches Transfersystem - Finger, Schienen oder Hubbalken, die das Teil an jeder nachfolgenden Matrizenstation anheben, bewegen und platzieren.
Diese Trennung macht Führungsstifte, Streifenheber, Bypass-Kerben und Trägerstreifenmanagement überflüssig. Stattdessen erfordern Transfermatrizen einen anderen Komponentensatz, der sich auf die Teileposition und nicht auf die Streifenkontrolle konzentriert:
- Nestführer-Präzision-bearbeitete Taschen oder Positionierstifte, die den Rohling an jeder Station genau positionieren. Diese müssen ein schnelles Beladen ermöglichen, eine Positionsgenauigkeit innerhalb der Toleranz bieten und ein schnelles Entladen nach jedem Vorgang ermöglichen.Nest-Anleitungen sollten auch narrensicher-sicher sein- zusätzliche Ortungsfunktionen, die verhindern, dass nicht-symmetrische Teile falsch platziert werden.
- Teilepositionierer und Messstifte- gehärtete Stifte oder Blöcke, die auf zuvor geformte Merkmale, Kanten oder Löcher verweisen, um die Positionskonsistenz beizubehalten, wenn sich die Geometrie von Station zu Station ändert.
- Hebe- und Auswurfmechanismen-pneumatische oder federbelastete-Geräte, die das fertige Teil aus dem Nest anheben, damit der Transfermechanismus es für die nächste Bewegung greifen kann.
- Merkmale des Abstands der Transferschiene- Reliefs, die in die Gesenkstruktur eingearbeitet sind und es den mechanischen Fingern oder Greifern ermöglichen, ein- und auszusteigen, ohne mit Umformstählen oder Gesenkabschnitten zu kollidieren.
Das Fehlen eines Trägerstreifens bietet Transferdüsen für bestimmte Anwendungen einen erheblichen Vorteil. Das Transfer-Matrizen-Stanzen eignet sich für die Herstellung von Tiefziehteilen, da der Rohling auf allen Seiten frei ist - kein Träger den Materialfluss in den Ziehhohlraum behindert. Es ist auch ideal für große Teile, bei denen ein progressiver Streifen unpraktisch breit wäre, oder für Geometrien, die Bearbeitungen auf beiden Seiten des Werkstücks erfordern.
Aus genau diesem Grund bevorzugen Stanzwerkzeuganwendungen in der Automobilindustrie Transferkonfigurationen. Große Karosserieteile, Strukturhalterungen und tief{1}gezogene Gehäuse erfordern einen uneingeschränkten Materialfluss und eine multi{2}direktionale Formgebung, die ein verbundener Trägerstreifen physisch verhindern würde. Der Kompromiss besteht in der Geschwindigkeit - Transfermechanismen laufen langsamer als bei der progressiven Streifenzuführung - und den Kosten, da für das Transfermatrizenstanzen mehrere separate Matrizen anstelle eines integrierten Matrizenblocks erforderlich sind.
Verbund- und Kombinations-Matrizenkonfigurationen
Verbundmatrizen stellen einen grundlegend anderen Ansatz zur Komponentenanordnung dar. Anstatt die Vorgänge auf mehrere Stationen zu verteilen, führt eine zusammengesetzte Matrize das Stanzen und Lochen gleichzeitig in einem einzigen Pressenhub aus - und erzeugt so ein fertiges flaches Teil in einem Durchgang. Der mechanische Trick, der dies ermöglicht, ist eine umgekehrte Konfiguration, bei der die Rollen herkömmlicher Komponenten umgekehrt werden.
Bei einer Standardmatrize wird der Stempel am oberen Schuh montiert und die Matrizenöffnung befindet sich im unteren. Eine zusammengesetzte Matrize kehrt einen Teil dieser Anordnung um: Die Schneidmatrize ist im oberen Schuh montiert, während der Schneidstempel im unteren sitzt. Gleichzeitig drücken im unteren Schuh angebrachte Durchstechstempel den Rohling nach oben, während dieser aus dem Band geschnitten wird. Der Rohling wird im gleichen Hub vom Band abgeschnitten und durchstochen, wobei er zwischen oberen und unteren Schneidelementen eingeklemmt wird, die in entgegengesetzte Richtungen wirken.
Dieses umgekehrte Layout erfordert eine spezielle Komponente, die nur in zusammengesetzten Matrizen zu finden ist: den Shedder. Da der Rohling in einen geschlossenen Formhohlraum ohne eckige Aussparung geschnitten wird (der Hohlraum muss gerade -wandig bleiben, um die Maßgenauigkeit beizubehalten), hat das Teil keinen natürlichen Austrittsweg. Der Abwerfer - ist eine federbelastete oder durch Ausstoßen-betätigte Platte, die im Hohlraum der Matrize gleitet - und den fertigen Rohling nach jedem Hub aus der oberen Matrize drückt. Ohne sie würden sich Rohlinge in der Kavität stapeln und schließlich das Werkzeug blockieren.
Die Abscheider bestehen aus mittel-legiertem Werkzeugstahl, der auf 56-58 HRC gehärtet und so geschliffen ist, dass sie frei in der Matrizenöffnung gleiten. Sie erfüllen eine Doppelfunktion: Sie schieben das Teil aus und fungieren während des Schneidhubs als Druckkissen, das den Rohling flach hält, während Eindringstempel von unten eindringen. Dadurch entstehen besonders flache Teile – ein wesentlicher Vorteil von Verbundmatrizen gegenüber progressiven Konfigurationen, bei denen sich die Teile beim Schneiden verformen oder verbiegen können.
Kombinationsstanzen verwischen die Grenze noch weiter, indem sie sowohl schneidende als auch nicht{0}}schneidende Vorgänge in einem einzigen Arbeitsgang integrieren - Lochen und Biegen, Stanzen und Formen oder gleichzeitiges Schneiden und Ziehen. Diese erfordern eine sorgfältige Reihenfolge der Komponenten innerhalb desselben Werkzeugraums: Schneidelemente müssen vor Formelementen in Eingriff kommen, um eine Verformung des Materials während der Scherung zu verhindern, und der Federdruck muss ausgeglichen sein, um ein Kippen des Werkstücks mitten im Hub zu vermeiden.
| Matrizentyp | Einzigartige Komponenten | Produktionsgeschwindigkeit | Teilekomplexität | Typische Anwendung |
|---|---|---|---|---|
| Progressiv | Pilotstifte, Streifenheber, Bypass-Kerben, Materialführungen, Trägerstreifendesign, Federabstreifer | Hoch (200-1500+ SPM für Kleinteile) | Mäßig bis hoch (begrenzt durch Streifenbefestigung) | Elektrische Steckverbinder, Halterungen, Klemmen, kleine komplexe Teile in großen Stückzahlen |
| Überweisen | Nestführungen, Teilelokalisierer, Übertragungsschienenabstände, Auswurfmechanismen, narrensichere Funktionen | Mäßig (15–80 SPM typisch) | Hoch (uneingeschränkte Geometrie, tiefe Züge, mehrseitige Features) | Automobilkarosserieteile, Strukturbauteile, tief-gezogene Gehäuse, große Teile |
| Verbindung | Abscheider, Ausbrechplatte, Übertragungsstifte, umgekehrte Matrizen-/Stempelanordnung, Matrizenhohlraum mit gerader -Wandwand | Mäßig bis hoch | Niedrig (nur flache Teile - Ausstanzen + Durchstechen) | Unterlegscheiben, Dichtungen, flache Bleche, Radrohlinge, alle Teile, die eine hohe Ebenheit erfordern |
| Kombination | Integrierte Schneid- und Umformstähle, sequenzielle Einrückzeit, ausgewogene Federsysteme | Mäßig | Mäßig (Schneiden + ein Umformvorgang) | Teile, die in einem einzigen Hub geschnitten und gebogen oder geschnitten und gezogen werden müssen, um die Stationen zu reduzieren |
In-Matrizenmontage und neue Komponentenrollen
Die traditionellen Grenzen eines Stanzwerkzeugs - Schneiden, Formen und Auswerfen - erweitern sich. Bei der In--Montage werden Verbindungs- oder Befestigungsvorgänge direkt in den Pressenhub integriert, sodass nachgelagerte Handhabungs- und Sekundärvorgänge entfallen. Zu den Komponenten, die dies ermöglichen, gehören Stationen zum Einsetzen von Muttern oder Bolzen im Gesenk, Clinch-Stempel- und Amboss-Sets, Mechanismen zum Setzen von Nieten und Schweißelektroden im Gesenk.
Diese Ergänzungen verändern die Komponentenlandschaft erheblich. Eine progressive Matrize mit einer In--Montagestation benötigt an dieser Station zusätzliche Presskraftkapazität, eine örtliche Stützunterstützung im Matrizenschuh und eine zeitliche Koordinierung, um sicherzustellen, dass das Befestigungselement erst eingesetzt wird, nachdem die Formung abgeschlossen ist, aber bevor sich das Teil vom Streifen trennt. Die Struktur der Matrize muss Befestigungselemente-Zuführmechanismen - Blasrohre, Schienenzuführungen oder Hemmungssysteme - alle innerhalb der Matrizenhülle aufnehmen.
Bei der Wahl zwischen progressiven, Transfer-, Verbund- und Kombinationskonfigurationen geht es nicht nur um die Teilegeometrie oder das Produktionsvolumen. Es bestimmt den gesamten Komponentenbestand, die Komplexität des Federsystems, die für jedes Arbeitselement erforderlichen Materialqualitäten und letztendlich den technischen Aufwand, der erforderlich ist, um jede Dimension im Werkzeug zu spezifizieren. Bei diesem Spezifikationsprozess - werden Strukturelemente entsprechend der Tonnage dimensioniert, Abstände für Materialeigenschaften festgelegt und Federkräfte berechnet, um den Formungsanforderungen zu entsprechen -. Dabei fließen alle Komponentenkenntnisse in einem einzigen kohärenten Entwurf zusammen.
Komponentendimensionierung und Spezifikationslogik im Stanzwerkzeug- und Formenbau
Zu wissen, was jede Komponente tut, ist eine Sache. Wenn man weiß, wie man es für eine bestimmte Anwendung dimensioniert, wird die Werkzeugkonstruktion eher zur Konstruktion als zur Montage. Jede Spezifikation in einem Stanzwerkzeug und einer Matrize - Schuhdicke, Führungsstiftdurchmesser, Federkraft, Spielwert, Führungsstiftgröße - geht auf eine Prozessanforderung zurück. Presstonnage, Bandeigenschaften und Teilegeometrie sind die Eingaben. Komponentenabmessungen sind die Ergebnisse. Wenn die Rechnung falsch ist, ist der Würfel entweder unzureichend-leistungsfähig oder zerstört sich selbst-.
Die Disziplin hier besteht darin, die Kapazität jeder Komponente an die Kräfte und Toleranzen anzupassen, denen sie tatsächlich in der Produktion ausgesetzt ist - nicht mehr und nicht weniger. Eine Überdimensionierung verschwendet Material und Presskapazität. Unter-Dimensionierung führt zu Durchbiegung, Verschleiß und vorzeitigem Ausfall. Das Ziel ist Präzisionstechnik: Jedes Maß wird durch eine Berechnung oder eine bekannte Konstruktionsregel gerechtfertigt.
Dimensionierung von Strukturkomponenten zur Presstonnage
Die Presstonnage ist die Ausgangsgröße für die Dimensionierung von Strukturbauteilen. Die gesamte Schneid- und Umformkraft, der die Matrize standhalten muss, bestimmt die Mindestanforderungen an Matrizenschuhe, Führungsstifte und Trägerplatten -, die Komponenten, die diese Kraft absorbieren und verteilen, ohne sich über akzeptable Grenzen hinaus zu verbiegen.
Die Dicke des Matrizenschuhs hängt direkt von der Tonnage und der Matrizenfläche ab. Eine größere Grundfläche der Matrize bei höherer Tonnage erfordert einen dickeren Schuh, um ein Durchbiegen in der Mittelspannweite zu verhindern. Obwohl es keine universelle Formel für jede Anwendung gibt, verwenden erfahrene Werkzeugingenieure die Finite-Elemente-Analyse oder etablierte Richtlinien, um eine Durchbiegung unter 0,001 Zoll unter Volllast anzustreben. Für Folgeverbundwerkzeuge mit mittlerer -Tonnage (unter 100 Tonnen) sind Schuhe im Dickenbereich von 2,0-3,0 Zoll üblich. Anwendungen mit hoher-Tonnage - Automobilzüge mit mehr als 500 Tonnen - erfordern möglicherweise Schuhe mit einer Dicke von 4,0 Zoll oder mehr, manchmal verstärkt mit Rippen oder T-Nuten-Konfigurationen, um die Steifigkeit ohne übermäßiges Gewicht zu maximieren.
Der Durchmesser des Führungsstifts folgt einer ähnlichen Logik. Die Stifte müssen einer Biegeverformung unter den beim Schneiden und Formen entstehenden Querkräften standhalten. Größere Matrizen mit höherer Tonnage und breiteren Streifen erfordern Stifte mit größerem -Durchmesser -, typischerweise im Bereich von 1,5 Zoll für kleine Matrizen bis zu 3,0 Zoll oder mehr für große Transfermatrizensätze. Kugellagerführungssysteme bewältigen höhere Geschwindigkeiten und eine engere Ausrichtung, erfordern jedoch noch präzisere Bohrungstoleranzen in den Buchsen.
Die Dicke der Trägerplatte wird durch den Härteunterschied zwischen den Stempelköpfen und dem Matrizenschuh bestimmt. Standard-Trägerplatten haben eine Dicke von 0,500-0,750 Zoll und sind auf 58-62 HRC gehärtet. Die entscheidende Dimensionierungsfrage ist nicht nur die Dicke, sondern auch die Frage, ob die Plattenfläche groß genug ist, um konzentrierte Schlaglasten unterhalb der Streckgrenze des darunter liegenden Schuhmaterials zu verteilen. Eine Gruppe von Stempeln mit kleinem Durchmesser, die in einem Bereich konzentriert sind, erfordert möglicherweise eine dickere oder breitere Trägerplatte als ein einzelner großer Stempel, der die Kraft über eine breitere Aufstandsfläche verteilt.
Abstandsspezifikation basierend auf Material und Dicke
Der Abstand von Stempel{0}}zu-ist das wichtigste Maß pro-Seite bei jedem Schneidvorgang. Sie wird als Prozentsatz der Werkstückdicke angegeben und variiert je nach Materialtyp, Härte und gewünschter Kantenqualität.
Der allgemeine Ausgangspunkt für Weichstahl liegt bei etwa 10 % der Materialstärke pro Seite. Für ein 0,060 Zoll dickes Weichstahlband bedeutet das einen Abstand von 0,006 Zoll pro Seite - oder einen Gesamtdurchmesserunterschied von 0,012 Zoll zwischen Stempel und Matrize. Diese Grundlinie verschiebt sich jedoch erheblich mit den Materialeigenschaften:
- Weiche Materialien (Aluminium, Kupfer, Messing)- 5-8 % pro Seite. Ein geringerer Abstand führt zu saubereren Schnitten, da sich das duktile Material sonst übermäßig dehnen und rollen würde, bevor es bricht.
- Weichstahl und kohlenstoffarme-Qualitäten- 8-12 % pro Seite. Das Standardsortiment, das Schnittqualität und Werkzeugstandzeit in Einklang bringt.
- Hoch-Stahl und Edelstahl- 12-18 % pro Seite. Härtere Materialien entwickeln höhere Schnittkräfte; Durch das größere Spiel wird die zum Einleiten des Bruchs erforderliche Kraft reduziert und der Stempelverschleiß minimiert.
- Fortschrittliche hoch{0}}feste Stähle (AHSS)- 15-20 % pro Seite. Diese Qualitäten erfordern aufgrund ihrer Widerstandsfähigkeit gegen Brucheinleitung noch mehr Spielraum. Engere Abstände führen zu sekundärer Scherung, was den Stempelverschleiß drastisch beschleunigt.
Die Berechnung selbst ist einfach: Multiplizieren Sie die Materialstärke mit dem empfohlenen Prozentsatz, um den Abstand pro Seite zu erhalten. Aber das technische Urteil liegt in der Wahl des richtigen Prozentsatzes - und diese Wahl hängt von den Prioritäten ab. Ein engerer Abstand führt zu kleineren Graten und sauberer geschnittenen Bändern, verkürzt jedoch die Werkzeuglebensdauer und erhöht die Schnittkraft. Ein größerer Spalt verlängert die Nachschärfintervalle, führt jedoch zu größeren Graten und einem stärkeren Kantenüberschlag. Wie aus den technischen Leitlinien von MISUMI hervorgeht, werden in der modernen Entwicklung zunehmend Spielwerte von 11–20 % bevorzugt, um die Werkzeugbelastung zu reduzieren und die Betriebslebensdauer zu verlängern, selbst bei geringfügigen Einbußen bei der Kantenästhetik.
Die Dimensionierung des Pilotstifts folgt einer anderen Logik. Der Stiftdurchmesser wird relativ zum Pilotloch - angegeben, typischerweise mit einem Untermaß von 0,001–0,002 Zoll, um ein reibungsloses Einführen ohne Verformung der Lochkanten zu ermöglichen. Das Pilotloch selbst wird an einer frühen Station gebohrt und muss innerhalb enger Toleranzen (normalerweise +0.0005/-0,0000 Zoll) gehalten werden, damit der Stift den Streifen an den nachgelagerten Stationen genau ausrichten kann. Ein zu großer Abstand zwischen Stift und Loch macht den Zweck der Pilotierung zunichte; Zu wenig führt bei wiederholten Zyklen zu einer Lochdehnung.
Der Führungsbolzenabstand innerhalb der Buchsen variiert in einem völlig anderen Maßstab. Präzise Folgeschneidwerkzeuge geben in der Regel Führungsstiftpassungen innerhalb von 0,005 mm (0,0002 Zoll) vor, um die Ausrichtung von oben-zu-bei voller Tonnage beizubehalten. Kugellagerführungssysteme erreichen eine noch engere Ausrichtung, indem sie die Spielvariable vollständig eliminieren. - Die Kugeln spannen zwischen Bolzen und Buchse vor, sodass während des Hubs kein effektives Spiel entsteht.
Designüberlegungen für komplexe Teilegeometrie
Einfache Flachstanz- und Lochstanzvorgänge folgen den oben genannten Größenregeln mit minimalem Aufwand. Komplexe Teilegeometrie - Tiefzüge, Mehrwinkelbiegungen, Stufenformen und zusammengesetzte Kurven - führt zusätzliche Spezifikationsvariablen ein, die auf nicht-lineare Weise miteinander interagieren.
Das deutlichste Beispiel sind die Zeichenoperationen. Die Matrizenplatte (Rohlinghalter oder Ziehplatte) muss genügend Kraft aufbringen, um Faltenbildung zu verhindern, ohne das Material zu stark einzuschränken und Risse zu verursachen.Wie der Stanzwerkzeug-Experte Art Hedrick erklärtSelbst eine geringfügige Durchbiegung eines Zeichenblocks führt zum Verlust der Flusskontrolle - und zur Bildung von Falten zwischen der Pad-Vorderseite und der Matrizenoberfläche. Die Dicke des Polsters muss einer Biegung unter voller Haltekraft des Rohlings standhalten, während es innerhalb der Press-Schließhöhenbeschränkungen liegt. Die Kraft selbst beträgt typischerweise 25-33 % der Ziehkraft für einfache zylindrische Schalen, aber komplexe Formen erfordern möglicherweise eine Finite-Elemente-Simulation, um die tatsächliche Druckverteilung des Blechhalters zu bestimmen.
Die Zeichenflächengeometrie fügt eine weitere Ebene hinzu. Flache Pads eignen sich für runde Gehäuse und rechteckige Kästen mit flachen Flanschen. Konturierte Teile - Kotflügel, Innentüren, Strukturschienen - benötigen geformte Polster, die der Bindemitteloberfläche des Teils folgen. Eine nicht entwickelbare Umhüllung (bei der das Polster das Material dazu zwingt, sich zu verbiegen, bevor es mit dem Stempel in Kontakt kommt) erzeugt eine Dehnung in der Mitte des Teils, was für bestimmte Geometrien nützlich ist, aber bei Platten der Klasse A, bei denen es auf das Aussehen ankommt, zu Oberflächenfehlern führen kann.
Beim Formen von Stahlprofilen muss auf die Radien geachtet werden. Innenbiegeradien, die kleiner als die Materialstärke sind, erzeugen Spannungskonzentrationen, die zu Rissen im Werkstück führen. Bei zu großen Matrizenradien wird Material verschwendet, da eine größere Ziehtiefe erforderlich ist. Die Beziehung zwischen Stempelnasenradius, Matrizenöffnungsradius und Materialstärke bestimmt, ob es sich bei dem Vorgang um ein Ziehen, Strecken oder eine Kombination handelt - und jeder Modus erfordert unterschiedliche Kraftberechnungen und unterschiedliche Federspezifikationen für den Niederhalter.
Abstand und Anzahl der Heber hängen von der Streifenbreite, der Materialstärke und dem Gewicht ab, das die Heber tragen müssen. Ein 6- Zoll breiter Streifen aus 0,060 Zoll dickem Stahl ist wesentlich schwerer pro laufendem Fuß als ein 1 Zoll breiter Streifen aus 0,020 Zoll dickem Aluminium – und erfordert mehr Heber, stärkere Federn und höhere Hebekräfte, um sich beim Vorschub sauber anzuheben. Wenn die Lifter bei breiten Streifen zu weit voneinander entfernt sind, kann das Material zwischen den Stützpunkten durchhängen und eine Welle erzeugen, die die Steuergenauigkeit beeinträchtigt.
Diese interagierenden Variablen - Tonnage, Abstand, Stempelkraft, Formradien, Federraten und Heberlasten - sind der Grund dafür, dass die Spezifikation von Metallstanzwerkzeugen und -formen wirklich komplex wird. Die Änderung eines Parameters hat Auswirkungen auf andere: Eine zunehmende Ziehtiefe erfordert eine höhere Kraft des Rohlingshalters, was steifere Stickstofffedern erfordert, wodurch das Gewicht des Oberwerkzeugs zunimmt, was dickere Schuhe erfordert, um den zusätzlichen Momentbelastungen standzuhalten. Jede Entscheidung hat nachgelagerte Konsequenzen, die erfahrene Ingenieure durch das gesamte System verfolgen, bevor sie sich auf einen Entwurf festlegen.
Bei nicht-standardmäßigen Größenentscheidungen -, insbesondere wenn die Teilegeometrie ungewöhnliche Komponenteninteraktionen oder Materialflussmuster erzwingt, die nicht in Standard-Referenztabellen passen - ist die Zusammenarbeit mit spezialisierten Werkzeugpartnern eher praktisch als optional.YICHENbietet kundenspezifische Stanzformlösungen speziell für diese konstruktionsintensiven Herausforderungen- und verbindet Werkzeugingenieure mit Ressourcen für die Optimierung der Formstruktur, Spielraumtechnik und Materialflussanalyse, wenn Standardkatalogberechnungen nicht mehr gelten. Diese Art der Unterstützung ist während der Spezifikationsphase am wertvollsten, bevor Werkzeugstahl geschnitten wird und die Korrektur von Fehlern teuer wird.
Die Spezifikationslogik gibt jeder Komponente ihre Abmessungen auf dem Papier vor. Was passiert, nachdem diese Komponenten in Produktion gehen - wie sie sich abnutzen, wann sie ausfallen und ob sie durch Standard- oder benutzerdefinierte Alternativen ersetzt werden -, definiert den realen -Lebenszyklus des Chips und die langfristigen-Kosten für seinen Betrieb.
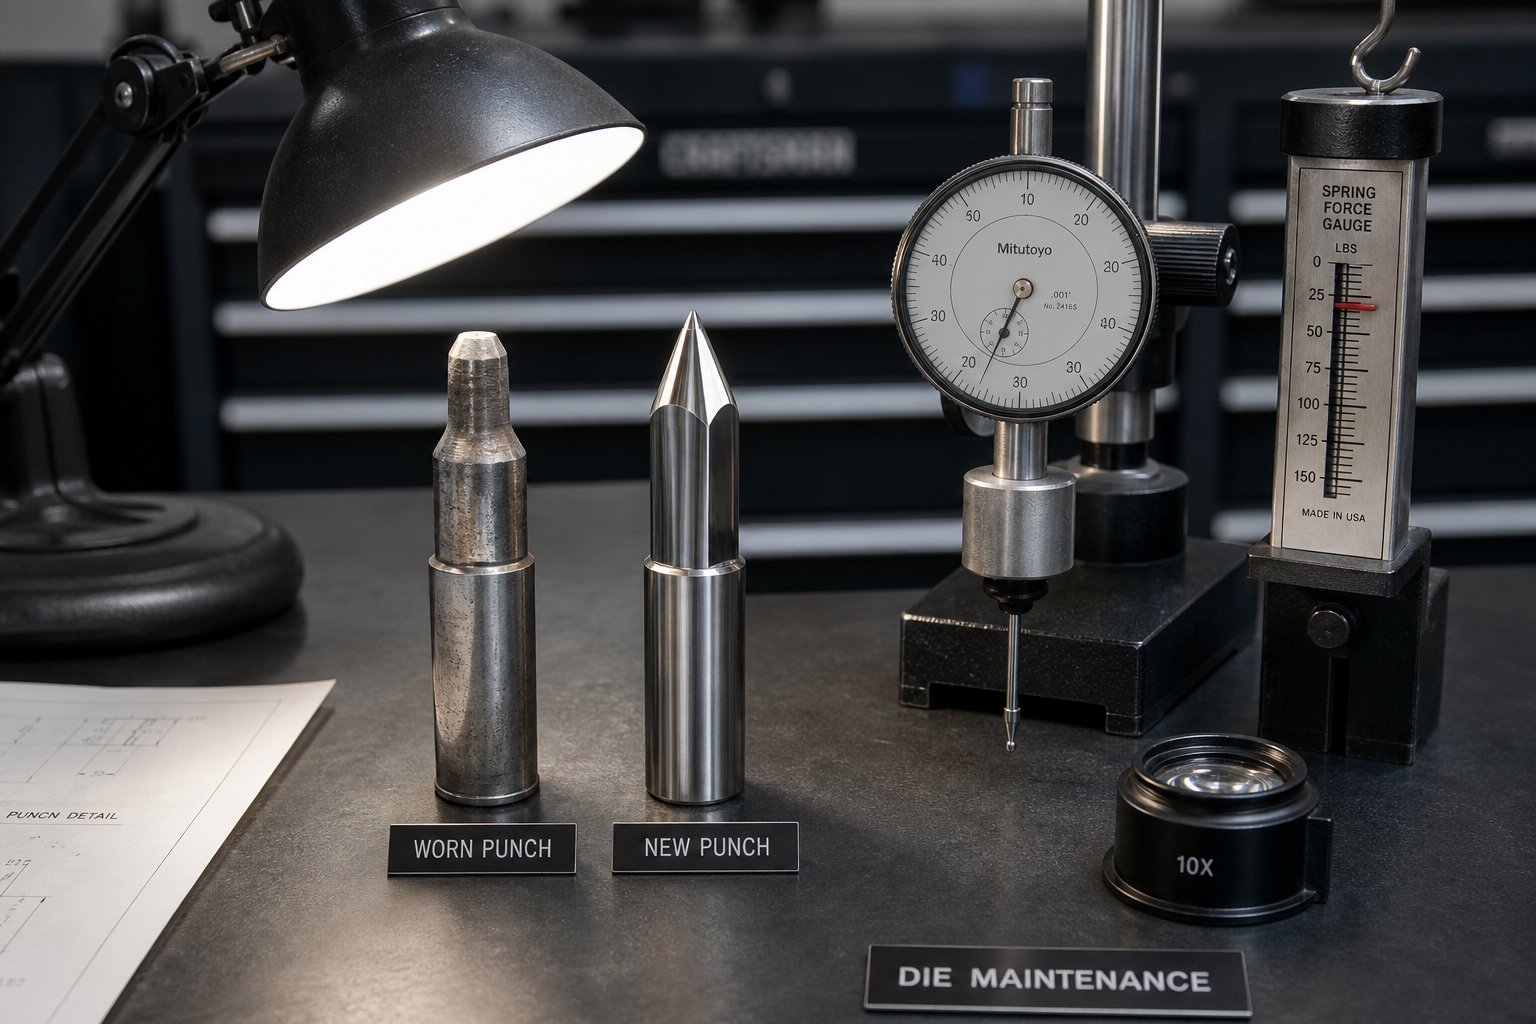
Wartungs- und Beschaffungsentscheidungen für Werkzeugkomponenten
Jede Werkzeugkomponente hat eine begrenzte Lebensdauer. Die Stempel werden stumpf, die Federn ermüden, die Führungsstifte reißen ein und die Matrizenknöpfe verlieren mit jedem Druckhub nach dem anderen ihre Geometrie. Keiner dieser Fehler tritt in den meisten Fällen plötzlich auf - sie entwickeln sich als messbare Verschleißmuster, die erfahrene Werkzeugingenieure lernen, wie Diagnosesignale zu lesen. Der Unterschied zwischen einem Stanzbetrieb, der profitabel läuft, und einem, der durch ungeplante Ausfallzeiten Geld verliert, beruht oft auf einer Frage: Erkennt man den Verschleiß, bevor er zum Ausfall führt, oder erst danach?
Ebenso wichtig ist die Beschaffungsentscheidung, die auf jedes Wartungsereignis folgt. Wenn eine Komponente das Ende-ihrer-Lebensdauer erreicht, beziehen Sie dann einen Standard-Chipersatz aus einem Katalog oder erfordert die Anwendung ein kundenspezifisch-entwickeltes Teil? Diese Wahl wirkt sich auf die Vorlaufzeit, die Kosten und letztendlich darauf aus, ob die reparierte Matrize genauso gut wie - oder besser als - funktioniert, als sie neu war.
Verschleißmuster erkennen und Wartung planen
Prägestempel kündigen ihren Verfall nicht durch ein einziges dramatisches Ereignis an. Sie flüstern durch die sich allmählich verändernde Teilequalität - einen Grat, der um einige Tausendstel höher wird, ein kritisches Maß, das sich dem Rand der Toleranz nähert, eine Pressenlast, die Schicht für Schicht schleichend nach oben steigt. Das frühzeitige Erkennen dieser Signale unterscheidet die vorbeugende Wartung von der Notfallreparatur.
Die zuverlässigsten Verschleißindikatoren lassen sich direkt auf bestimmte Werkzeugkomponenten abbilden:
Abrundung der Stempelspitzeist das früheste und häufigste Anzeichen für den Verschleiß von Schneidkomponenten. Da der Schneidkantenradius durch den Einsatz zunimmt, ist mehr Kraft erforderlich, um einen Materialbruch einzuleiten. Das messbare Ergebnis? Bei Stanzteilen nimmt die Grathöhe zu. Ein frischer Stempel, der 0,001-Zoll-Grate erzeugt, der jetzt 0,003-Zoll-Grate erzeugt, hat deutlich an Kantenschärfe verloren. Viele Werkstätten legen als Auslöser für das Nachschärfen einen Grathöhengrenzwert - fest, der üblicherweise 10 % der Materialstärke beträgt -.
Führungsstift-RitzungDies zeigt sich als sichtbare Kratzer oder Fressspuren auf der Stiftoberfläche. Dies bedeutet nicht, dass der Stift selbst ausgefallen ist -, sondern dass die Matrizenschuhe unter Last falsch ausgerichtet sind, wodurch der Stift gezwungen wird, seitliche Kräfte aufzunehmen, für die er nicht ausgelegt ist. Riefenbildung ist ein Symptom für ein strukturelles Problem: Lockerheit des Pressenstößels, Abnutzung des Fersenblocks oder unzureichendes Seitenkraftmanagement. Wenn Sie einen geritzten Stift ersetzen, ohne die Grundursache zu beheben, ist gewährleistet, dass der Ersatz ebenso schnell beschädigt wird.
Nachlassen der Federkraftist unsichtbar, bis Sie es messen. Eine Matrizenfeder, die im Neuzustand in Arbeitshöhe eine Kraft von 500 Pfund lieferte, liefert nach 200.000 Zyklen möglicherweise nur 380 Pfund - ein Verlust von 24 %, der sich in ungleichmäßigem Abstreifen, Herunterziehen oder variabler Formungstiefe zeigt. Erfahrene Werkstätten messen die Federkraft in festgelegten Abständen mit einem kalibrierten Messgerät, anstatt darauf zu warten, dass sich die Teilequalität verschlechtert.
Die Knopfglocke-lautet- Die allmähliche Vergrößerung und Abrundung der Schneidkante des Matrizenknopfs an seiner Eintrittsfläche - wirkt sich direkt auf den Halt des Butzens und die Qualität der Schnittkante aus. Mit zunehmendem Eintrittsradius rollt das Material nach innen, bevor es bricht, wodurch größere Überschlagszonen auf dem Stanzteil entstehen. In schweren Fällen ermöglicht die Glockenmündung, dass sich die Schnecken durch die vergrößerte Öffnung zurückziehen und auf der Matrizenoberfläche landen.
Ein strukturierter Wartungsrhythmus verknüpft diese Indikatoren mit Aktionsintervallen:
- Schneiden von Komponenten (Stempel, Matrizen, Schneidstähle)- Überprüfen Sie alle 50.000-100.000 Hübe. Grathöhe und Glanzbandbreite an Musterteilen messen. Nachschärfen, wenn der Grat den Grenzwert überschreitet. Beim typischen Nachschärfen werden pro Schleifvorgang 0,002 bis 0,004 Zoll abgetragen. Verfolgen Sie die kumulative Entfernung, um den Ersatz vorherzusagen.
- Führungssysteme (Stifte, Buchsen, Fersenblöcke)- Überprüfen Sie wöchentlich oder alle 100.000–300.000 Hübe. Überprüfen Sie, ob Riefen vorhanden sind, und messen Sie das Spiel zwischen Stift und Buchse mit einer Messuhr. Ersetzen Sie die Buchsen, wenn das Spiel 0,001 Zoll über der Spezifikation liegt.
- Federsysteme (Matrizenfedern, Stickstoffzylinder, Urethanpolster)- Testen Sie die Kraftabgabe monatlich oder alle 100.000 Hübe mit einem Federtester oder Kraftmessgerät. Ersetzen Sie die mechanischen Federn, wenn die Kraft unter 85 % des Nennwerts fällt. Überprüfen Sie den Stickstofffederdruck bei jedem Werkzeugaufbau.
- Streifenkontrollkomponenten (Pilotstifte, Heber, Materialführungen)- Überprüfen Sie alle 100.000–200.000 Hübe. Messen Sie den Durchmesser des Führungsstifts auf Verschleiß. Überprüfen Sie die Federkraft des Hebers und stellen Sie sicher, dass die Hubhöhe den Spezifikationen entspricht. Ersetzen Sie abgenutzte Piloten, bevor die Lochverlängerung zu einem Registrierungsproblem wird.
- Strukturbauteile (Matrizenschuhe, Trägerplatten, Dübel)- Vollständige Dimensionsprüfung während der Generalüberholung (jährlich oder alle 500.000–1.000.000 Hübe). Überprüfen Sie die Ebenheit und Parallelität des Schuhs. Ersetzen Sie Trägerplatten, die Oberflächenverformungen oder Einbettungsspuren aufweisen.
Die wichtigste Erkenntnis aus Betrieben, in denen Formen und Stanzlinien in hohen Stückzahlen betrieben werden: Leistungs- und Krafttrends dienen als Frühwarnsystem, noch bevor sich die Teilequalität ändert. Ein stetiger Anstieg der Pressenlast, der Stromaufnahme oder der Energie pro Hub deutet häufig auf eine Abstumpfung der Klinge oder eine erhöhte Reibung hin - und führt zu Wartungsmaßnahmen, bevor die Ausschussrate steigt. Betriebe, die SPC für kritische Abmessungen einsetzen, können Cp/Cpk-Abweichungen erkennen, die mit dem Komponentenverschleiß korrelieren, und eine Inspektion auslösen, bevor Toleranzgrenzen überschritten werden.
Praktische Maßnahmen zur Verlängerung der Lebensdauer-ergänzen die planmäßige Wartung. Werkzeugbeschichtungen - TiN, CrN oder DLC, die auf Stempel und Formstähle aufgebracht werden -, reduzieren die Reibung und verlängern die Intervalle zwischen den Nachschärfungen um 30-50 %. Eine ordnungsgemäß auf das Werkstückmaterial abgestimmte Schmierung verhindert adhäsiven Verschleiß (Abrieb), der den Kantenverschleiß beschleunigt. Die Planung vorbeugender Überholungen bei 70–80 % der erwarteten Lebensdauer vermeidet das Risiko mittelfristiger Ausfälle, die die Produktion stoppen und die Reparaturkosten erhöhen.
Wenn Standardkatalogkomponenten ausreichen
Nicht jede verschlissene Komponente benötigt einen maßgeschneiderten Ersatz. Die Stanzkomponentenindustrie unterstützt ein robustes Katalog-Ökosystem - Standardstempel, Matrizen, Führungsstifte, Buchsen, Federn und Halterungen, die in Tausenden von Größen und Konfigurationen von mehreren Lieferanten erhältlich sind. Für gängige Geometrien und Standard-Matrizenkonfigurationen bieten Katalogteile überzeugende Vorteile.
Geschwindigkeit:Eine standardmäßige Feder- oder Rundstanze wird innerhalb weniger Tage, manchmal sogar schon am nächsten-Tag geliefert. Wenn die Produktion ausfällt und eine Komponente sofort ersetzt werden muss, entfällt dank der Katalogverfügbarkeit die technische Vorlaufzeit vollständig.
Kosten:Standardteile werden in enormen Mengen hergestellt, wodurch sich die Werkzeug- und Qualitätssystemkosten über Millionen von Einheiten amortisieren. Ein Katalog-Matrizenknopf kostet einen Bruchteil eines individuell-bearbeiteten Äquivalents aus demselben Werkzeugstahl.
Bewährte Zuverlässigkeit:Standard-Stanzkomponenten verkörpern jahrzehntelange kollektive technische Verfeinerung. Ihre Abmessungen entsprechen den Industriespezifikationen (ISO, DIN, NAAMS) und ihre Leistungsdaten - Tragzahlen, Verschleißlebensdauer, Maßtoleranzen - sind gut-dokumentiert und öffentlich verfügbar. Wenn Sie eine Standardkomponente spezifizieren, wissen Sie, was Sie erhalten, ohne benutzerdefinierte Qualifikationstests durchführen zu müssen.
Mehrfachbeschaffung:Standardkomponenten sind von zahlreichen Lieferanten in verschiedenen Regionen erhältlich. Sollte es bei einem Anbieter zu Störungen kommen, gibt es Alternativen. Diese Widerstandsfähigkeit der Lieferkette ist besonders wertvoll für hochvolumige Stanzwerkzeuge, bei denen eine einzige fehlende Komponente eine ganze Pressenlinie stilllegen kann.
Die Entscheidung für die Verwendung von Standardteilen ist einfach, wenn diese Bedingungen erfüllt sind: Die erforderliche Geometrie entspricht einem Katalogangebot, die Spielwerte liegen innerhalb der Standardbereiche, die Materialqualität und Härte entsprechen den Lagerbeständen der Lieferanten und die Anwendung erfordert keine ungewöhnlichen Lastpfade oder Umgebungsbedingungen, die über die Standardkomponentenbewertungen hinausgehen.
Für die meisten Wartungsarbeiten sind - nachgeschliffene Stempel, die auf den Originaldurchmesser zurückgeführt wurden, verschlissene Buchsen durch Katalogäquivalente ersetzt, ermüdete Federn gegen gleich-größenfarben-codierte Ersatzteile - ausgetauscht und Standardkomponenten die richtige und wirtschaftliche Wahl. Das Engineering ist bereits abgeschlossen. Die Tests haben sich bereits bewährt. Die Lieferkette ist bereits aufgebaut.
Auswahl benutzerdefinierter-technischer Komponenten für komplexe Anwendungen
Standardkataloge lösen häufige Probleme. Aber Matrizen und Stanzvorgänge stellen häufig Probleme dar, die nicht üblich sind -nicht-nichtstandardisierte Stempelgeometrien, die durch komplexe Teilemerkmale, ungewöhnliche Abstände, die durch exotische Materialien erforderlich sind, proprietäre Heberkonfigurationen, die durch einzigartige Streifenlayouts verursacht werden, oder Bypass-Kerbendesigns, die in keinem Katalog behandelt werden, vorgegeben sind.
Benutzerdefinierte Stanzkomponenten sind erforderlich, wenn eine dieser Bedingungen vorliegt:
- Nicht-Standardabstände- Werkstückmaterialien außerhalb des typischen Bereichs von Weichstahl-bis-Edelstahl (Berylliumkupfer, Titan, hochfeste Stähle), die Abstände erfordern, die kein Standard-Matrizenknopf bietet.
- Komplexe Stanzprofile- geformte Stempel, die proprietären Teilemerkmalen entsprechen, die keiner Kataloggeometrie entsprechen. Diese erfordern Drahterodieren oder Präzisionsschleifen aus rohen Werkzeugstahlrohlingen.
- Ungewöhnliche Retention oder Montage- Komponenten, die mithilfe nicht-standardmäßiger Montagekonfigurationen, Lochmuster oder Haltemethoden in ältere Chipstrukturen integriert werden müssen.
- Integrierte Funktionskomponenten- Elemente, die mehrere Funktionen kombinieren (ein Heber, der auch als Messstift dient, oder ein Abstreifereinsatz mit integrierter Bypass-Entlastung), die nicht als einzelne Katalogartikel vorhanden sind.
- Leistungskritische-Anwendungen- Situationen, in denen Standardtoleranzen nicht eng genug sind, Standardmaterialien nicht hart genug sind oder Standardbeschichtungen dem spezifischen Verschleißmechanismus nicht standhalten.
Der Gesamtkostenvergleich zwischen kundenspezifisch und Standard ist nicht nur der Stückpreis. Benutzerdefinierte Komponenten erfordern Entwicklungszeit, Werkzeugkosten, Qualifizierungstests, längere Vorlaufzeiten und die Abhängigkeit von einer einzigen Quelle. Sie bieten aber auch eine optimierte Leistung, verlängerte Wartungsintervalle und die Möglichkeit, Probleme zu lösen, die mit Standardteilen grundsätzlich nicht zu lösen sind. Bei der Produktion hoher Stückzahlen verstärkt sich dieser Leistungsvorteil über Millionen von Zyklen hinweg. - Ein individueller Stempel, der zwischen dem Nachschärfen 500.000 Schläge durchhält, im Vergleich zu einem Standardstempel, der alle 100.000 Schläge gewartet werden muss, bedeutet eine Verfünffachung der Ausfallzeiten.
Der praktische Entscheidungsrahmen spiegelt die Empfehlungen der Engineering-Beschaffungsgemeinschaft wider: Verwenden Sie Standardteile überall dort, wo sie die Anforderungen ausreichend erfüllen, reservieren Sie kundenspezifische Komponenten für Anwendungen, bei denen Standardlösungen nicht ausreichen, und betrachten Sie modifizierte Standardteile - Katalogartikel mit sekundären Bearbeitungsvorgängen - als Mittelweg, wenn eine Komponente zu 80 % direkt aus dem Katalog stammt und die restlichen 20 % durch gezielte Modifikation hinzugefügt werden können.
Für Ingenieure, die vor Herausforderungen bei der Herstellung kundenspezifischer Komponenten stehen, -besonders konstruktionsbedingt-schwerwiegende Probleme wie Gratkontrolle, Abstandsoptimierung für exotische Materialien, komplexe Heber- oder Bypass-Kerbenkonfigurationen oder proprietäre Formungsgeometrien - bieten spezialisierte Werkzeugbaupartner sowohl technische Unterstützung als auch Fertigungskapazitäten, die in allgemeinen Maschinenwerkstätten fehlen.-YICHENbietet kundenspezifische Stanzform-Komponentenlösungen von der Struktur bis hin zum individuellen Komponenten-Engineering und unterstützt den gesamten Spezifikations--bis-Produktionszyklus für nicht-Standardanwendungen, bei denen Katalogangebote an ihre Grenzen stoßen. Diese Art der Partnerschaft ist am wertvollsten, wenn es sich bei der Komponentenherausforderung um ein wirklich neues Bauteil handelt - nicht um einen einfachen Größenaustausch, sondern um ein Konstruktionsproblem, das Werkzeugkompetenz erfordert, um es gleich beim ersten Mal richtig lösen zu können.
Ob Standard oder kundenspezifisch, jede Beschaffungsentscheidung fließt in den Wartungszyklus ein. Standardkomponenten vereinfachen den zukünftigen Austausch, da die Lieferkette bereits etabliert ist. Für kundenspezifische Komponenten ist eine Dokumentation - detaillierter Zeichnungen, Materialspezifikationen und Wärmebehandlungsaufzeichnungen - erforderlich, damit der nächste Ersatz identisch hergestellt werden kann, ohne dass die Konstruktion von Grund auf neu- werden muss. Die Werkstätten, die Stümpfe über ihren gesamten Lebenszyklus hinweg profitabel verwalten, sind diejenigen, die diese Entscheidung bewusst bei jedem Wartungsereignis treffen, indem sie die sofortige Verfügbarkeit gegen die langfristige Leistung abwägen und eine Komponentenhistorie aufbauen, die jede nachfolgende Entscheidung schneller und fundierter macht.
Häufig gestellte Fragen zu Stanzwerkzeugkomponenten
1. Was sind die Hauptbestandteile einer Prägematrize?
Eine Prägematrize besteht aus mehreren Komponentengruppen, die zusammenarbeiten: strukturelle Grundteile (Matrizenschuhe, Führungsstifte, Buchsen, Fersenblöcke, Trägerplatten), Schneid- und Formkomponenten (Stempel, Matrizenknöpfe, Formstähle), Streifenkontrollelemente (Pilotstifte, Heber, Materialführungen, Bypass-Kerben), Federsysteme (mechanische Matrizenfedern, Stickstoffgasfedern, Urethanpolster) und die Abstreifplatte. Jede Gruppe erfüllt eine bestimmte mechanische Funktion und ihr koordiniertes Zusammenspiel bei jedem Pressenhub bestimmt die Teilequalität, die Werkzeuglebensdauer und die Produktionseffizienz.
2. Wie bestimmen Sie den richtigen Stempel-zu-Abstand?
Der Abstand zwischen Stempel- und - wird als Prozentsatz der Werkstückmaterialdicke pro Seite angegeben. Bei unlegiertem Stahl liegt der Standard-Anfangspunkt bei etwa 10 % pro Seite. Weichere Materialien wie Aluminium benötigen 5-8 %, während hochfeste Stähle 12–18 % oder mehr erfordern. Bei dieser Wahl wird die Schnittqualität mit der Standzeit des Werkzeugs in Einklang gebracht: Ein engerer Spalt erzeugt kleinere Grate, beschleunigt aber den Verschleiß des Stempels, während ein größerer Spalt die Nachschärfintervalle verlängert, aber das Kantenüberschlagen erhöht. Materialqualität, Dicke, Pressgeschwindigkeit und gewünschte Kantenqualität spielen bei der endgültigen Spezifikation eine Rolle.
3. Welchen Zweck haben Bypasskerben in Folgestanzwerkzeugen?
Bypass-Kerben sorgen dafür, dass das Bandmaterial während des Vorschubs über oder um Matrizenkomponenten herumlaufen kann, die über die Bandlaufebene hinausragen. Negative Bypass-Kerben entfernen an einer früheren Station Material vom Band und erzeugen so eine Lücke, die das Hindernis beseitigt. Positive Bypass-Einkerbungen entlasten oder formen die Matrizenkomponente selbst, sodass der Streifen darüber laufen kann. Bei der Gestaltung dieser Kerben muss die Streifenstärke gegen den Abstandsbedarf abgewogen werden. - Das Entfernen von zu viel Material schwächt den Träger, während eine unzureichende Entlastung zu Staus und Fehleinzügen führt. YICHEN (https://www.yichen-group.com/stamping-die/) unterstützt Ingenieure mit maßgeschneiderten Lösungen für komplexe Bypass-Kerbenkonfigurationen in Folgeverbundstanzanwendungen.
4. Wann sollten Sie Stickstoffgasfedern anstelle mechanischer Gesenkfedern verwenden?
Stickstoffgasfedern werden bevorzugt, wenn die Anwendung eine höhere Kraftabgabe bei kleinerer Stellfläche, eine gleichmäßigere Kraftabgabe über den gesamten Hub erfordert oder wenn Umformvorgänge einen gleichmäßigen Rohlingshaltedruck über die gesamte Ziehtiefe erfordern. Im Gegensatz zu mechanischen Federn, deren Kraft linear mit der Kompression zunimmt, bieten Stickstofffedern eine relativ flache Kraftkurve. Sie liefern außerdem sofort Kraft, ohne dass die Vorspannung beeinträchtigt wird, sodass die gesamte Hublänge als Arbeitsweg zur Verfügung steht. Zu den Nachteilen gehören höhere Kosten, die Notwendigkeit einer Drucküberwachung zur Erkennung von Dichtungsverschlechterungen und empfohlene Hubgrenzen von 85 % der Nennkapazität zur Verlängerung der Lebensdauer.
5. Wie wählen Sie zwischen Standardkatalog- und kundenspezifisch-gefertigten Werkzeugkomponenten?
Verwenden Sie Standardkomponenten aus dem Katalog, wenn die erforderliche Geometrie, der Spielraum, die Materialgüte und die Tragfähigkeit mit den verfügbaren Angeboten übereinstimmen. - Sie werden schneller geliefert, kosten weniger und bieten bewährte Zuverlässigkeit durch jahrzehntelange Weiterentwicklung. Maßgeschneiderte-Komponenten werden erforderlich, wenn Anwendungen nicht-standardmäßige Abstände für exotische Materialien, komplexe Stanzprofile, die den Merkmalen proprietärer Teile entsprechen, integrierte Multifunktionselemente oder leistungskritische Situationen- erfordern, in denen Standardtoleranzen oder Materialien nicht eingehalten werden. Bei der Produktion großer Stückzahlen können kundenspezifische Teile, die zwischen Wartungsereignissen fünfmal länger halten, ihre höheren Vorlaufkosten durch geringere Ausfallzeiten rechtfertigen. Spezialisierte Partner wie YICHEN (https://www.yichen-group.com/stamping-die/) bieten umfassende technische Unterstützung für nicht-standardisierte Komponentenherausforderungen vom Design bis zur Produktion.


