


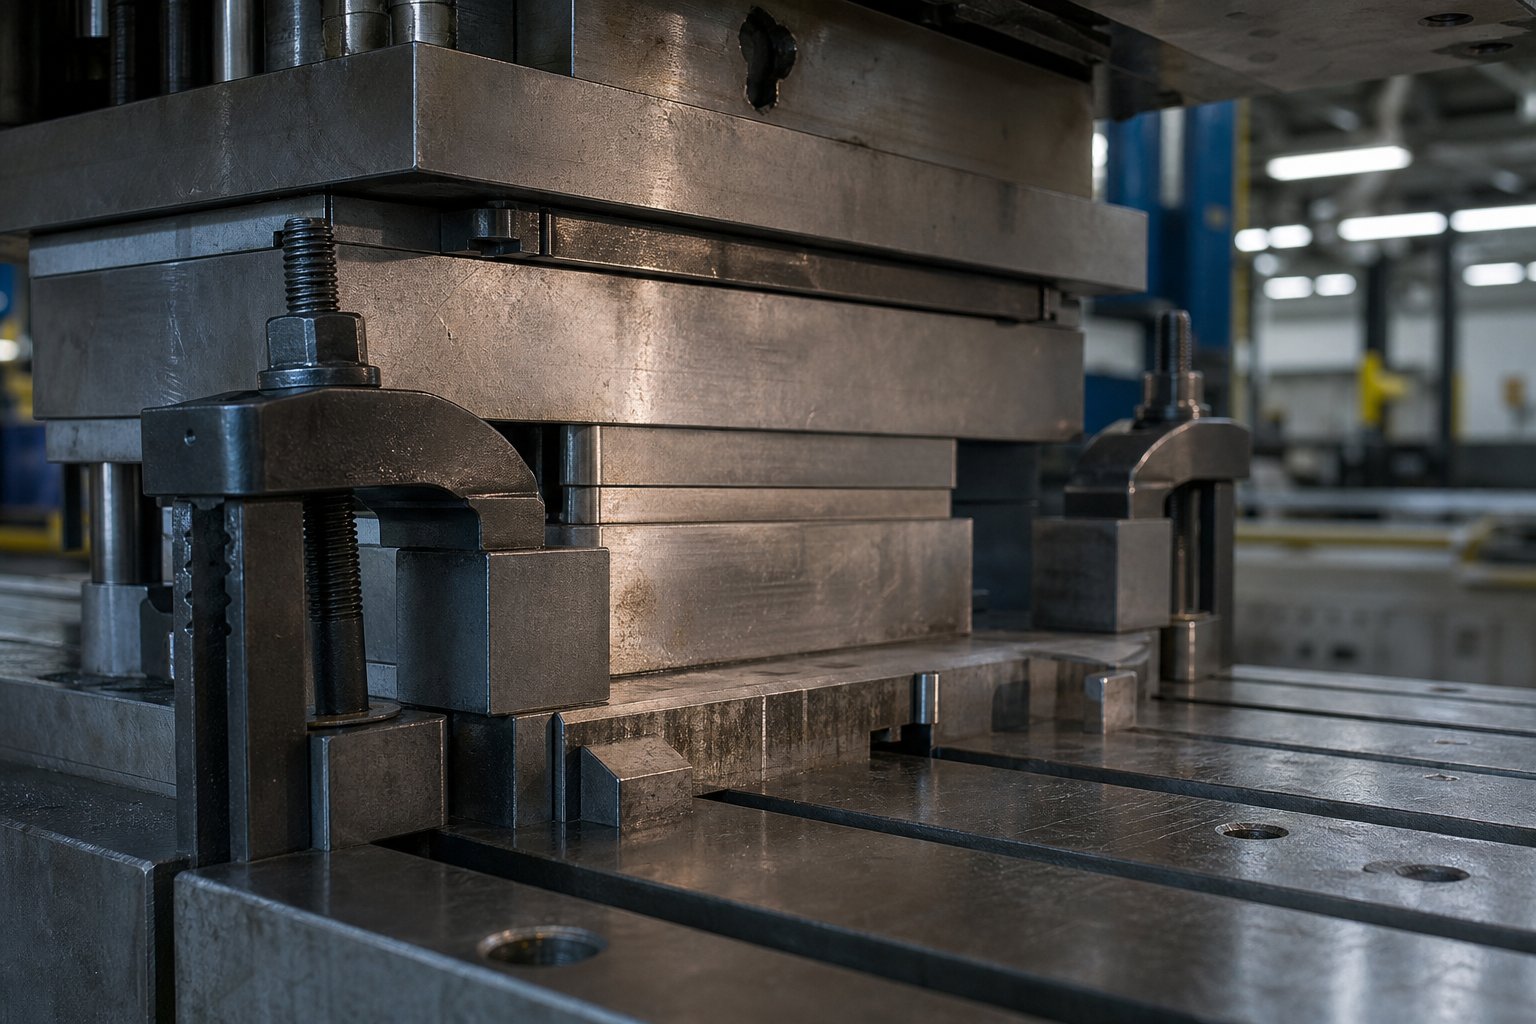
Was Stanzwerkzeugklemmen bewirken und warum sie wichtig sind
Stellen Sie sich vor, Ihre Presse läuft mit 60 Hüben pro Minute. Die obere Matrize stößt auf das Material, erzeugt eine Gegenlast von mehreren Tausend Pfund und Vibrationen breiten sich durch das Polster aus. Was hält beide Matrizenhälften bei all dem in ihrer Position? Die Antwort ist Ihr Spannsystem, und wenn es ausfällt, fällt mit ihm auch alles nachgeschaltete System aus.
Definition und Kernfunktion von Stanzwerkzeugklemmen
Prägestempelklemmen sind mechanische oder kraftbetätigte Vorrichtungen, die die obere und untere Hälfte eines Presswerkzeugs (Matrize) am Stößel (Schlitten) und an der Stützplatte befestigen und dabei allen statischen und dynamischen Kräften widerstehen, die während des Prägezyklus entstehen.
Bei einer Stanzpresse wird die obere Matrizenhälfte am Schlitten befestigt, während die untere Hälfte am Bett oder der Unterlage festgeklemmt oder verschraubt wird. Die Matrizenklemme ist die entscheidende Schnittstelle zwischen diesen Werkzeugkomponenten und der Pressenstruktur selbst. Seine Aufgabe geht über das bloße Festhalten eines schweren Stahlblocks hinaus. Bei jedem Pressenhub entstehen Umformkräfte, Schnapp-durch Stöße, Abstreifkräfte und Vibrationen. Eine Matrizenklemme muss allen diesen Belastungen wiederholt standhalten, oft Millionen von Zyklen während eines Produktionslaufs, ohne dass sich der Matrizenschuh relativ zur Presse auch nur geringfügig bewegen darf.
Warum sich die Spannintegrität auf die Teilequalität und die Pressensicherheit auswirkt
Wenn Sie über Probleme mit der Teilequalität nachdenken, wird selten die Klemmung dafür verantwortlich gemacht. Aber es sollte. Eine Matrize, die sich in der Mitte des Hubs sogar um ein paar Tausendstel Zoll verschiebt, führt zu Maßabweichungen in jedem folgenden gestanzten Teil. Die Abstände zwischen Stempel- und - ändern sich. Piloten richten sich nicht mehr nach vor-gebohrten Löchern aus. Folgeverbundstationen verlieren die Registrierung. Die Folge sind Ausschuss, Werkzeugschäden und ungeplante Ausfallzeiten.
Ebenso gravierend ist die Sicherheitsdimension.Die-Setzverbindungen unterliegen einer zyklischen Belastungdurch Vibrationen der Presse und das Nachdrehen, das bei wiederholtem Gebrauch entsteht. Eine einzige fehlerhafte Klemme unter dynamischer Belastung kann einen Matrizenabschnitt mit einem Gewicht von Hunderten oder Tausenden von Pfund lösen. Aus diesem Grund sind redundante Befestigungen, die ordnungsgemäße Überprüfung des Drehmoments und die richtige Auswahl der Klemme keine optionalen Best Practices. Sie sind grundlegende Sicherheitsanforderungen für jede Presseneinrichtung.
Dieser Leitfaden deckt den gesamten Lebenszyklus von Werkzeugspannern ab: Typen und Funktionsprinzipien, Berechnungen der Schließkraft, Installationsverfahren, Wartungspläne und ein strukturierter Entscheidungsrahmen für die Auswahl des richtigen Systems. Ganz gleich, ob Sie als Pressentechniker täglich Matrizen einstellen, als Werkzeugbauingenieur die Spannung für eine neue progressive Matrize spezifizieren oder als Betriebsleiter schnelle Upgrades für den Matrizenwechsel prüfen, die folgenden Abschnitte vermitteln Ihnen die technische Tiefe, die Sie benötigen, um sichere Entscheidungen zu treffen.
Vollständige Taxonomie der Werkzeugklemmentypen
Nicht alle Spannvorrichtungen erledigen die gleiche Aufgabe auf die gleiche Art und Weise. Eine Zehenklemme, die eine kleine Verbundmatrize in einer 60-Tonnen-OBI-Presse hält, hat fast nichts gemein mit einer Magnetplatte, die Folgeverbundwerkzeuge in einer 1.000-Tonnen-Transferpresse sichert. Doch beide fallen unter den Oberbegriff der Werkzeugspannung. Um die richtige Auswahl zu treffen, benötigen Sie ein klares Bild aller verfügbaren Kategorien, wie jede einzelne den Stempel behält und wo sie am besten passt.
Manuelle Klemmtypen und ihre Konfigurationen
Bei manuellen Klemmen muss ein menschlicher Bediener jeden Befestigungspunkt positionieren, festziehen und überprüfen. Sie sind die gebräuchlichste und kostengünstigste Kategorie, erfordern jedoch Disziplin bei der Anwendung des Drehmoments und bei der Platzierungskonsistenz.
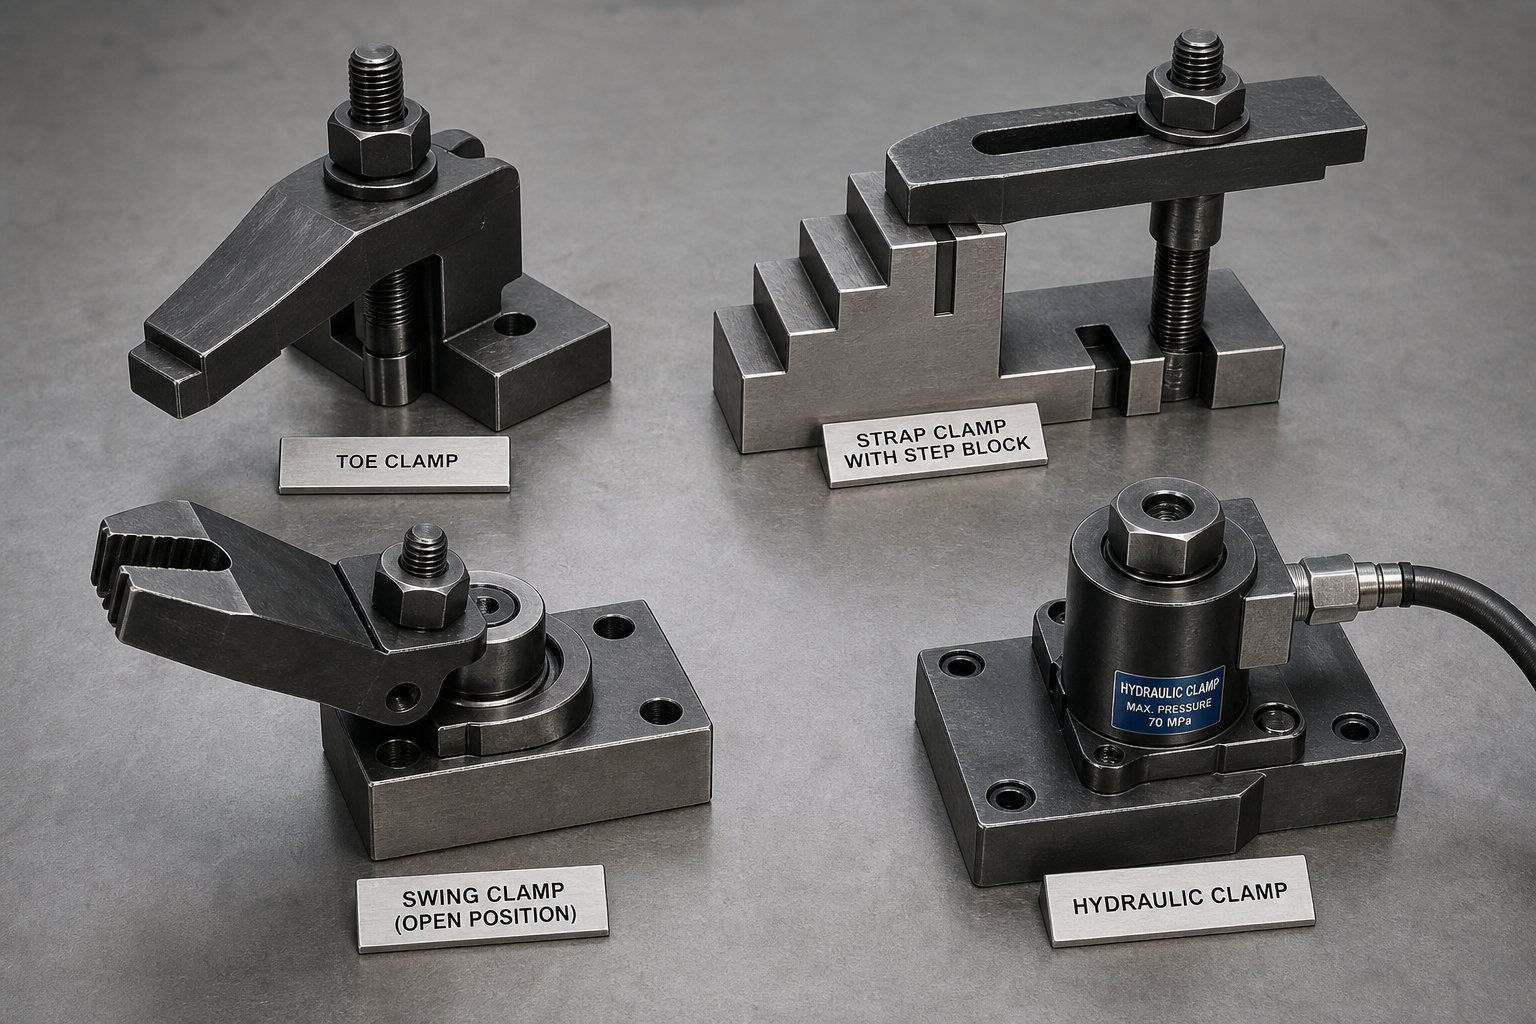
ZehenklemmenFassen Sie die Kante eines Matrizenschuhs mit einem kurzen, flachen-Finger an, der über den Matrizenflansch greift. Der AT--Schlitzbolzen wird durch den Schlitz des Polsters geschraubt, und eine Mutter drückt die Spitze nach unten gegen die Matrizenoberfläche. Sie funktionieren gut in engen Räumen, in denen der Freiraum begrenzt ist, und man sieht sie oft bei kleineren OBI- und Spaltrahmenpressen, die Aufträge mit geringer Tonnage ausführen.
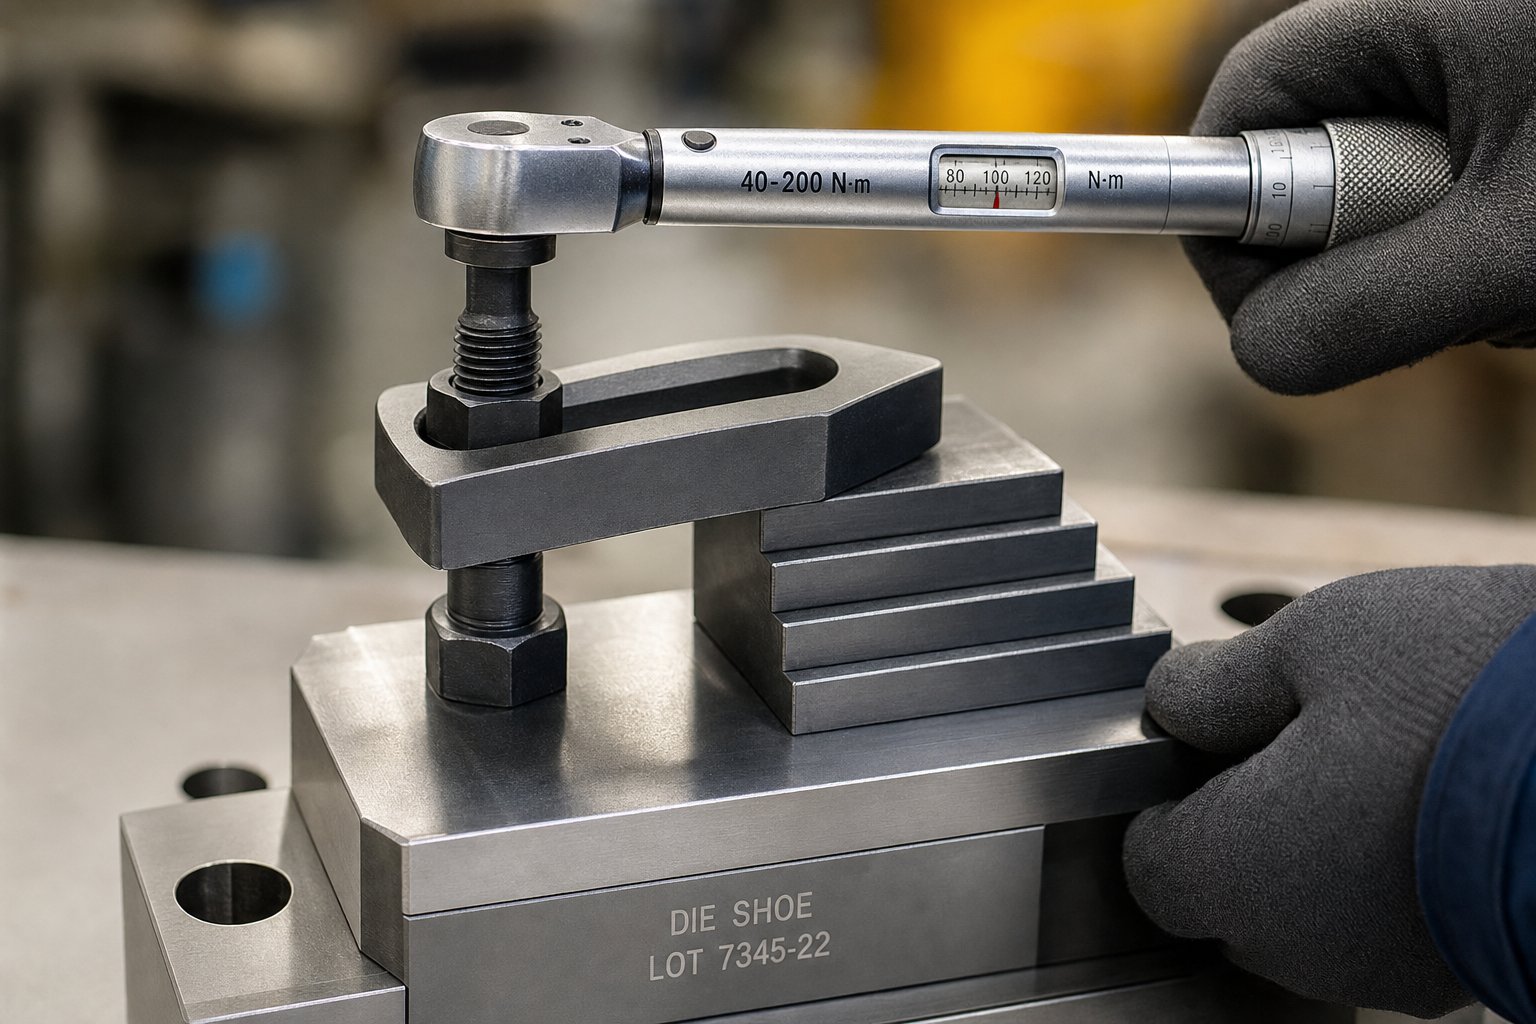
Riemenklemmen(manchmal auch Stangenklemmen oder D-Klemmen genannt) verwenden eine flache Stahlstange, die eine Brücke zwischen der Matrizenschuhkante und einem Stützpunkt wie einem Stufenblock bildet. Ein Ende berührt die Matrize, das andere ruht auf dem Stufenblock und eine T--Schraube in der Mitte zieht die Stange nach unten, um über einen hebelähnlichen mechanischen Vorteil eine Klemmkraft zu erzeugen. Bandklemmen sind vielseitig und kostengünstig, was sie zur Standardwahl für Lohnfertiger macht, die verschiedene Werkzeuggrößen verarbeiten.
Stufenblock- und KlemmsätzeKombiniert mit Riemenklemmen, um den Höhenunterschied zwischen der Oberfläche des Matrizenschuhs und der Unterlage zu überbrücken. Stufenblöcke gibt es in abgestuften Größen, so dass der Bediener die Stützhöhe praktisch an jede Matrizenschuhdicke anpassen kann. Ein gut aufeinander abgestimmter Trittblock- und Klemmensatz hält den Gurt gerade und verteilt so die Klemmkraft gleichmäßig. Wenn das Band aufgrund einer falschen Stufenhöhe kippt, konzentriert sich der Großteil der Last auf den Bolzen und nicht auf die Matrizenkante, wodurch die effektive Haltekraft drastisch reduziert wird.
Schwenkklammernüber dem Matrizenflansch in Position schwenken und mit einer T--Schraube arretieren. Ihr Hauptvorteil ist die Geschwindigkeit: Der Bediener schwenkt den Klemmkörper beim Laden der Matrize aus dem Weg, dreht ihn dann zurück und zieht ihn fest. Dadurch entfällt die Notwendigkeit, die Klemme bei jedem Wechsel vollständig zu entfernen und wieder einzusetzen. Schwenkspanner eignen sich für Pressen mit häufigem Werkzeugwechsel, bei denen vollhydraulische Systeme nicht gerechtfertigt sind.
Verschiebbare KlemmenBewegen Sie sich seitlich entlang der T--Nut, um unterschiedliche Matrizenbreiten anzupassen, ohne den Bolzen neu zu positionieren. Sie reduzieren die Variabilität bei der Einrichtung, indem sie die Klemme an einer vor-indizierten Stelle halten, die nur eine seitliche Schiebeverstellung erfordert. Sie finden diese auf Pressen, auf denen Matrizenfamilien mit ähnlichen, aber nicht identischen Grundflächen laufen.
Kraftbetriebene-Klemmtechnologien
Wenn Sie Bedienerschwankungen beseitigen und die Umrüstzeit verkürzen möchten, sind kraftbetriebene Systeme die Lösung. Sie üben auf Knopfdruck eine gleichmäßige und wiederholbare Kraft aus.
Hydraulische WerkzeugspannerVerwenden Sie Druckflüssigkeit, die auf einen Kolben wirkt, um eine Klemmkraft zu erzeugen. Sie wurden in der Metallumformung eingesetztseit mehr als 50 Jahrenund bleiben aufgrund ihrer Flexibilität und Zuverlässigkeit weit verbreitet. Hydraulische Klemmen können extern (in T-Nuten gleitend und die Kanten der Matrizen greifend), fest-montiert (direkt an der Unterlage oder dem Schlitten angeschraubt) oder intern (in das Pressenbett integriert) sein. Zu den internen Konfigurationen gehören Schwenkspanner mit einer Kraft von 7 bis 19 Tonnen pro Einheit, Schwenksenkspanner mit bis zu 25 Tonnen und interne Zugspanner, die an Unterplatten befestigte T--Spannstangen greifen. Sicherheitsfunktionen wie leckagefreie Wegeventile und vorgesteuerte Rückschlagventile sorgen dafür, dass die Matrize auch bei Stromausfall oder Ausfall der Hydraulikleitung gespannt bleibt.
Magnetische und hydromechanische Systeme
Magnetische SpannsystemeVerwenden Sie Elektropermanentmagnete, die in kundenspezifische Platten eingebettet sind, die mit dem Pressenbett und dem Schlitten verschraubt sind. Die Aktivierung des Systems erfordert nur etwa 0,5 bis 3 Sekunden Strom für den Übergang vom ungeklemmten in den geklemmten Zustand. Sobald die Magnete mit Strom versorgt werden, halten sie die Matrize ohne ständigen Stromverbrauch und behalten auch bei einem Stromausfall die volle Kraft. Das konzentrierte Magnetfeld dringt etwa 0,625 Zoll in die Matrizenbasis ein und sorgt für eine gleichmäßige, verzerrungsfreie Halterung über die gesamte Kontaktfläche. Magnetische Aufspannplatten erfordern keine Formstandardisierung, wie dies bei hydraulischen Systemen häufig der Fall ist, erfordern jedoch flache, saubere Formoberflächen aus magnetisch kompatiblem Stahl für maximale Haltekraft.
Hydromechanische KlemmenÜberbrücken Sie die Lücke zwischen vollständig manuellen und vollständig automatisierten Ansätzen. Sie verwenden eine T--Schraube und eine Spannmutter, ähnlich wie bei einem herkömmlichen Aufbau, verfügen jedoch über einen internen Kolben, der Druck ausübt, wenn der Bediener das richtige Drehmoment anwendet. Ein Vorspannungsanzeigestift lässt sich ausfahren, um sofort visuell zu bestätigen, dass die Schraube ordnungsgemäß belastet ist. Der Nutzen ist beträchtlich: Eine hydromechanische 1-Zoll-T--Schraube erzeugt eine Klemmkraft von 22.000 Pfund bei nur 22 ft-lbs Drehmoment. Dies gibt Stempeln das Feedback und die Konsistenz eines Stromversorgungssystems, während die Einfachheit eines manuellen Arbeitsablaufs erhalten bleibt.
| Typ | Betätigungsmethode | Typischer Tonnagebereich | Geschwindigkeit des Werkzeugwechsels | Relative Kosten |
|---|---|---|---|---|
| Zehenklemme | Handbuch (T-Schraube und Mutter) | Bis zu 200 Tonnen | Langsam (15–30 Minuten pro Würfel) | Sehr niedrig |
| Riemen / D-Klemme | Manuell (T-Schraube, Stufenblock) | Bis zu 400 Tonnen | Langsam (15–30 Minuten pro Würfel) | Niedrig |
| Stufenblock- und Klemmsatz | Handbuch (gepaart mit Riemen) | Bis zu 400 Tonnen | Langsam (15–30 Minuten pro Würfel) | Niedrig |
| Schwenkklemme | Manuell (Drehzapfen und T-Schraube) | Bis zu 300 Tonnen | Mäßig (10-20 Min.) | Niedrig-Mittel |
| Verschiebbare Klemme | Manuell (seitlicher Schieber, T-Schraube) | Bis zu 300 Tonnen | Mäßig (10-20 Min.) | Medium |
| Hydraulische Klemme | Hydraulikdruck (Kolben) | 50-2,000+ Tonnen | Schnell (1-5 Min.) | Hoch |
| Magnetische Platte | Elektropermanentmagnet | 50-2,000+ Tonnen | Sehr schnell (0,5–3 Sek. Klemmzeit) | Sehr hoch |
| Hydromechanische Klemme | Manuelles Drehmoment + interner Kolben | Bis zu 600 Tonnen | Mäßig (5-15 Min.) | Medium |
Jede Kategorie nimmt im Spektrum von Kosten, Geschwindigkeit und Automatisierung eine bestimmte Position ein. Aber zu wissen, was ein Klammertyp ist, bringt Sie nur zur Hälfte. Das Verständnis der mechanischen Prinzipien hinter jeder Haltemethode und das Erkennen, wie diese Prinzipien unter realen Betriebsbedingungen versagen, ist es, was zuverlässige Setups von solchen unterscheidet, die sich mitten im Hub bewegen.
Wie jede Spanntechnologie auf mechanischer Ebene funktioniert
Entweder hält eine Klammer oder nicht. Wenn jedoch während eines Produktionslaufs ein Fehler auftritt, erfordert die Diagnose der Ursache mehr als nur eine visuelle Inspektion. Es erfordert zunächst ein Verständnis der Physik, die die Haltekraft überhaupt erzeugt hat. Jede Klemmtechnologie basiert auf einem grundlegend anderen Mechanismus und jede einzelne verschlechtert sich unter realen -Bedingungen unterschiedlich. Wenn Sie wissen, was im Inneren der Klemme passiert, können Sie die Fehlersuche bei einem Werkzeug-Spannkraftverlust lokalisieren, bevor aus einem kleinen Problem eine katastrophale Werkzeugverschiebung wird.
Reibung und mechanischer Vorteil bei manuellen Klemmen
Jede manuelle Klemme, ob Riemenklemme, Zehenklemme oder Dimid-Klemme, hält die Matrize nach dem gleichen Grundprinzip: Eine unter Spannung stehende Schraube erzeugt eine Normalkraft zwischen der Klemmfläche und der Oberfläche des Matrizenschuhs, und die Reibung zwischen diesen Oberflächen verhindert eine seitliche Bewegung. Der mechanische Vorteil ergibt sich aus der Hebelgeometrie. Bei einer Bandklemme sitzt der Bolzen zwischen der Matrizenkante und dem Stufenblock. Je näher der Bolzen an der Matrize positioniert ist (und nicht in der Mitte), desto höher ist der Anteil der Spannkraft, der auf die Matrizenoberfläche übertragen wird.
- T-Nutschraube für axiale Spannung
- Riemen oder Zehenkörper, der als Hebelarm fungiert
- Stufenblock, der den Drehpunkt-Reaktionspunkt darstellt
- Mutter oder Befestigungselement, das Drehmoment in lineare Vorspannung umwandelt
Was verursacht hier Kraftverlust? Öl oder Prägeschmiermittel auf der Matrizenschuhoberfläche verringern den Reibungskoeffizienten, manchmal um 30 bis 50 Prozent. Temperaturwechsel während langer Produktionsläufe führen zu einer Entspannung der Schraube, wenn sich das Befestigungselement ausdehnt und zusammenzieht. Durch Vibration wird der Gewindeeingriff allmählich gelöst. Wenn Sie bemerken, dass eine manuelle Klemme mitten im Lauf den Halt verliert, überprüfen Sie zunächst die Kontaktflächen auf Verschmutzung und prüfen Sie dann, ob das Drehmoment der Schraube erhalten bleibt.
Hydraulische Druckvervielfachung und Kolbendesign
Hydraulische Werkzeugspanner nutzen das Pascalsche Gesetz: Der auf eine eingeschlossene Flüssigkeit ausgeübte Druck überträgt sich gleichmäßig in alle Richtungen. Ein Pumpenkolben mit kleinem-Durchmesser setzt Hydraulikflüssigkeit unter Druck, die auf einen Klemmkolben mit größerem-Durchmesser wirkt. Das Flächenverhältnis zwischen den beiden Kolben vervielfacht die Eingangskraft und erzeugt aus einer bescheidenen Hydraulikversorgung Tonnen an Klemmlast.
- Hydraulikaggregat zur Erzeugung von Systemdruck (typischerweise 3.000–5.000 PSI)
- Wegeventile leiten Flüssigkeit zum Klemmen oder Lösen
- Spannkolben wandelt Druck in lineare Kraft um
- Vorgesteuerte Rückschlagventile sperren den Druck, wenn die Versorgung ausfällt
- Drucksensoren überwachen den Klammerstatus in Echtzeit
Die Fehlermodi unterscheiden sich hier von denen manueller Systeme. Eine Verschlechterung der Dichtung führt zu einer inneren Leckage, wodurch die Kraft, die der Kolben aushalten kann, allmählich abnimmt. Ölverunreinigungen mit Metallpartikeln beschleunigen den Dichtungsverschleiß. Extreme Temperaturen verändern die Viskosität der Flüssigkeit und wirken sich auf die Reaktionszeit und den Spitzendruck aus. Eine hydraulische Klemme, die beim Start perfekt hält, aber nach vier Produktionsstunden abweicht, deutet oft eher auf ein langsames internes Leck an einer verschlissenen Kolbendichtung als auf ein äußeres Problem hin.
Prinzipien der elektromagnetischen Feldklemmung
Ein magnetisches Werkzeugspannsystem funktioniert auf einer völlig anderen physikalischen Grundlage. Elektropermanentmagnete kombinieren zwei Materialien: Aluminium-Nickel-Kobalt (AlNiCo), das sich leicht magnetisieren und entmagnetisieren lässt, und Neodym, das seinen magnetischen Zustand mit extremer Zähigkeit beibehält. Ein kurzer elektrischer Impuls richtet die AlNiCo-Pole so aus, dass sie mit dem Neodym zusammenarbeiten, und projiziert ein konzentriertes Magnetfeld mehrere Zentimeter über die Plattenoberfläche hinaus. Ein umgekehrter Impuls dreht die AlNiCo-Pole um, um sie dem Neodym entgegenzusetzen, wodurch das Feld wieder zusammenbrichtvollständig innerhalb der Platte selbst.
- Neodym-Magnete sorgen für Grundfeldstärke (hohe Koerzitivfeldstärke)
- AlNiCo-Elemente fungieren als schaltbare Flusstore (niedrige Koerzitivfeldstärke)
- Magnetplattengehäuse mit Nord-{0}}Südpol-Rastermuster
- Elektrische Spule, die kurze Aktivierungs- und Deaktivierungsimpulse liefert
- Näherungssensoren zur Überprüfung des Chipkontakts (Erkennung von Lücken größer als 0,007 Zoll)
Aktuelle Systeme liefern bis zu 14 Tonnen Haltekraft pro Quadratfuß, diese Zahl hängt jedoch stark von den Oberflächenbedingungen ab. Jeglicher Luftspalt, Rostablagerungen, Stanzklumpen oder nicht{2}}magnetisches Material zwischen der Platte und der Matrize verringert die Flussübertragung und schwächt den Halt. Auch die Temperatur spielt eine Rolle: Standard-Magnetplatten halten Temperaturen von bis zu 250 Grad Fahrenheit stand, Spezialgeräte sind für bis zu 450 Grad ausgelegt und kosten deutlich mehr. Im Gegensatz zu hydraulischen Systemen gibt es hier weder Leckagen noch mechanische Abnutzungserscheinungen. Eine verschmutzte Polsteroberfläche ist jedoch die häufigste Ursache für eine verminderte Haltekraft in Magnetsystemen.
Der hydromechanische Spannvorgang kombiniert Elemente sowohl manueller als auch hydraulischer Ansätze. Der Bediener zieht eine T--Schraube manuell an, der Klemmenkörper enthält jedoch eine abgedichtete Kolbenkammer. Wenn das Drehmoment den Zielwert erreicht, wird der interne Kolben unter Druck gesetzt, wodurch die Vorspannung mechanisch gesperrt und gleichzeitig ein optischer Anzeigestift ausgefahren wird. Diese eigenständige hydraulische Verstärkung bedeutet, dass eine 1-Zoll T-Schraube 22.000 Pfund Klemmkraft bei nur 22 ft-lbs Drehmoment erzeugt. Es ist keine externe Hydraulikversorgung erforderlich. Wenn sich dieser Anzeigestift während eines Laufs zurückzieht, haben Sie sofort den Beweis, dass die Vorspannung des Bolzens gesunken ist, wodurch der Kraftverlust sichtbar und nicht verborgen bleibt.
Jede Technologie weist eine bestimmte Umweltanfälligkeit auf: Öl zerstört reibungsbasierte manuelle Klammern, Dichtungsverschleiß beeinträchtigt Hydrauliksysteme und Oberflächenverunreinigungen beeinträchtigen die Magnetplatten. Der erste Schritt zur Vermeidung besteht darin, zu erkennen, welcher Fehlermodus auf Ihr System zutrifft. Die nächste praktische Frage ist, wie viel Gesamtkraft Ihre Klemmen überhaupt erzeugen müssen. Dies hängt von Ihrer Presskapazität, der Hubgeschwindigkeit und den spezifischen Kräften ab, die Ihre Matrize beim Formen erzeugt.
Spannkraftberechnung und Dimensionierungsregeln
Zu wissen, welcher Klemmentyp verwendet werden soll, ist nur die halbe Miete. Die andere Hälfte besteht darin, zu wissen, wie viel Gesamtkraft Ihr Spannsystem liefern muss. Wenn Sie dies falsch machen, haben Sie entweder zu viel Ingenieursarbeit geleistet (Verschwendung von Geld und Rüstzeit) oder zu wenig Ingenieursarbeit geleistet (Risiko von Gesenkverschiebungen, Ermüdung der Verbindungselemente und beschädigten Werkzeugen). Überraschenderweise sind die meisten Anleitungen zur Berechnung der Spannkraft der Matrizen einfach nicht in Standardwerkzeugreferenzen enthalten. Hier erfahren Sie, wie Sie es systematisch durcharbeiten.
Spannkraft-Faustregeln und ihre technischen Grundlagen
Die branchenweit akzeptierten Ausgangspunkte für die Anforderungen an die Schließkraft von Stanzpressen basieren auf zwei gut etablierten Faustregeln, auf die sich Hersteller wie z. B. beziehenPascalund in der PMA-Fachliteratur verstärkt:
- Kurbelpressen:Die Gesamtspannkraft sollte mindestens 10 % der Nennlast der Maschine betragen.
- Hochgeschwindigkeitspressen:Die Gesamtspannkraft sollte mindestens 20 % der Nennlast der Maschine betragen.
- Hydraulische Pressen:Die Spannkraft muss größer sein als die Öffnungskraft der Matrize.
Warum der Unterschied? Es kommt auf die Dynamik an. Eine Kurbelpresse, die mit mäßiger Geschwindigkeit läuft, erzeugt eine umgekehrte Tonnage (Snap-durch Stoß), wenn der Stempel das Material durchbricht. Dieser Schock erzeugt Abwärtsbeschleunigungen, die möglich sindnähern sich der 10-fachen ErdbeschleunigungDadurch wird das scheinbare Gewicht des Oberwerkzeugs für einige Millisekunden um ein Vielfaches vervielfacht. Das Spannsystem muss dieser kurzzeitigen Trennkraft standhalten, ohne dass sich der Matrizenschuh von der Stößelfläche abhebt.
Hochgeschwindigkeitspressen verschärfen das Problem. Höhere Schlagfrequenzen bedeuten häufigere Stoßereignisse und weniger Zeit für die Dämpfung der Vibrationen zwischen den Zyklen. Auch die Abstreifkräfte nehmen mit der Geschwindigkeit zu, da das Material weniger Zeit hat, sich von den Stempeln zu lösen. Die 20 %-Regel berücksichtigt dieses verstärkte dynamische Umfeld. Die 20 %-Methode überschätzt im Allgemeinen den tatsächlichen Bedarf, da sie vom maximal spezifizierten Werkzeuggewicht und maximalen Hüben pro Minute ausgeht. Dieser eingebaute Spielraum bietet die Redundanz, die für sicherheitskritische Befestigungen erforderlich ist.
Schritt-für-Methode zur Größenbestimmung Ihrer Anwendung
Die Dimensionierung der Werkzeugklammer folgt einer logischen Reihenfolge. Gehen Sie diese Schritte für jedes neue Matrizen-Setup durch oder wenn Sie beurteilen, ob Ihre aktuelle Konfiguration über ausreichend Spielraum verfügt:
- Identifizieren Sie die Nennkapazität und den Typ der Druckmaschine.Eine 600-Tonnen-Kurbelpresse liefert Ihnen eine Grundlinie. Eine 600-Tonnen-Hochgeschwindigkeitspresse erfordert den doppelten Spannprozentsatz.
- Wenden Sie die entsprechende Faustregel an.Für die 600-{5}-Tonnen-Kurbelpresse: 600 x 0.10=60 Tonnen minimale Gesamtspannkraft. Für eine 600-Tonnen-Hochgeschwindigkeitspresse: insgesamt mindestens 600 x 0.20=120 Tonnen.
- Teilen Sie die Kraft zwischen Ober- und Unterwerkzeug auf.Teilen Sie Ihre Gesamtmenge gleichmäßig auf: 30 Tonnen, um die obere Matrize am Schlitten zu halten, und 30 Tonnen, um die untere Matrize an der Unterlage zu befestigen (für das Beispiel der Kurbelpresse).
- Berücksichtigen Sie die Geometrie der Brückenklemme.Bei der Verwendung von Bandspannern mit Stufenblöcken wirkt nur etwa die halbe Bolzenspannung auf die Matrize. Die andere Hälfte drückt in den Drehpunktblock. Wenn Sie 30 Tonnen auf der Matrize benötigen, müssen Sie eine Gesamtbolzenvorspannung von 60 Tonnen über alle Spannbänder auf dieser Matrizenhälfte erzeugen.
- Wählen Sie die Anzahl und Größe der Matrizenschrauben oder Klemmen aus.Teilen Sie die erforderliche Kraft pro Werkzeughälfte durch die Nennspannkraft jeder einzelnen Einheit. Wenn beispielsweise jede T--Schraubenbaugruppe 5 Tonnen effektive Kraft auf die Matrize ausübt, benötigen Sie mindestens 6 Klemmen pro Seite (30 / 5=6).
- Stellen Sie sicher, dass die Klemmpositionen eine gleichmäßige Belastung gewährleisten.Verteilen Sie die Klemmen symmetrisch um den Umfang der Matrize, sodass keine einzelne Kante einen unverhältnismäßigen Anteil der Haltelast trägt.
Im Pascal-Katalog wird hier auf einen wichtigen Grundsatz hingewiesen: Es ist besser, mehr Klemmen bei geringerer Einzelkraft zu verwenden, als weniger Klemmen bei höherer Kraft. Dadurch wird die Belastung gleichmäßiger über den Matrizenschuh verteilt, lokale Spannungskonzentrationen werden reduziert und eine dauerhafte Sicherung gewährleistet, wenn ein Befestigungselement versagt.
Wenn Standardregeln nicht gelten
Die 10 %- und 20 %-Richtlinien eignen sich gut für einfache Stanz- und Umformvorgänge. Aber bestimmte Anwendungen erzeugen Kräfte, die weit über diese Annahmen hinausgehen:
- Folgeverbundwerkzeuge mit starkem Materialfluss:Durch das Ziehen des Materials durch mehrere Zieh- oder Formstationen entstehen seitliche Kräfte, die auf die Matrize in Richtungen wirken, für die die vertikalen Klemmen nicht ausgelegt sind. Je stärker die Zugreduzierung ist, desto mehr Seitenkräfte werden auf die Matrizenschuhe übertragen.
- Off-Beladung:Wenn der Mittelpunkt der aufgebrachten Kraft nicht mit der Mitte des Matrizensatzes (und damit mit der Spannmitte) übereinstimmt, entsteht ein Kippmoment. Klammern auf einer Seite der Matrize nehmen einen überproportionalen Teil der Last auf. Dies kommt häufig bei Folgeverbundwerkzeugen vor, bei denen Schneiden, Ziehen und Formen keine symmetrischen resultierenden Kräfte erzeugen.
- Aggressive Heberkräfte:Stickstoff-Federn oder mechanische Heber, die während des Rückhubs gegen die obere Matrize drücken, tragen direkt zur Trennkraft bei. Wenn eine Matrize 8 Tonnen Hubkraft beansprucht und Sie nur 10 Tonnen obere Matrizenspannung berechnet haben, ist Ihre effektive Sicherheitsmarge auf 20 % statt der geplanten 100 % gesunken.
- Materialien mit hoher Streckgrenze-zu-Zugfestigkeit-:Das Verhältnis von Streckgrenze zu Zugfestigkeit wirkt sich direkt auf die umgekehrte Tonnagegröße aus. Höher{1}feste Stähle und Aluminiumlegierungen mit hohen YS/UTS-Verhältnissen erzeugen einen proportional größeren Durchbruch-stoß und erfordern eine höhere Klemmkraft als Weichstahlanwendungen auf derselben Presse.
Behandeln Sie in diesen Szenarien die Prozentregeln als Untergrenze und nicht als Obergrenze. Fügen Sie die Hebekräfte direkt zu Ihrer Klemmanforderung hinzu. Erhöhen Sie bei außermittiger Belastung die Klemmendichte auf der belasteten Seite, anstatt sich auf eine symmetrische Platzierung zu verlassen. Und wenn Ihre Matrizenbolzen eine doppelte Aufgabe erfüllen und sowohl einer vertikalen Trennung als auch einer seitlichen Verschiebung standhalten, sollten Sie in Betracht ziehen, Fersenblöcke oder Keile hinzuzufügen, um die seitliche Komponente unabhängig zu tragen, sodass die Bolzen nur die Zugtrennlast bewältigen können, für die sie ausgelegt sind.
Es ist wichtig, dass die Kraftwerte richtig sind, aber eine perfekt berechnete Spannkraft scheitert immer noch, wenn die Installation falsch ist. Das auf jede Schraube ausgeübte Drehmoment, die Reihenfolge, in der sie angezogen werden, und die Wahl der Hardware bestimmen alle, ob Ihre berechnete Kraft tatsächlich die Oberfläche des Matrizenschuhs intakt erreicht.
Installationsverfahren und Drehmomentspezifikationen
Ein gut-ausgewähltes Klemmsystem, das auf die richtige Kraft ausgelegt ist, versagt immer noch, wenn der Techniker, der es installiert, die falsche Schraube verwendet, eine Unterlegscheibe weglässt oder in einem zufälligen Muster festzieht. Bei der Montage werden Berechnungen zur Realität und die meisten Spannfehler entstehen hier tatsächlich. Die Hardware, die Reihenfolge und die Überprüfungsschritte nach dem Start bestimmen alle, ob die Kraft, die Sie auf dem Papier berechnet haben, tatsächlich gleichmäßig die Oberfläche des Matrizenschuhs erreicht.
Anforderungen an die Auswahl der T-Nutenschrauben und den Gewindeeingriff
Bei der Installation des Stanzwerkzeugs dominieren zwei Befestigungsanordnungen. Das erste ist dasT-Schraube und MutterKombination, bei der eine Schraube mit einem T--förmigen Kopf (normalerweise 1-Zoll Durchmesser) in die T-Nut der Unterlage oder des Stößels eintaucht und eine Mutter oben auf der Klemme festgezogen wird. Das zweite ist dasSchraube und T-MutterAnordnung, bei der eine T-Mutter im Schlitz sitzt und eine Schraube von oben hineingeschraubt wird. Die Unterscheidung ist wichtig, da T-Muttern innerhalb der Schlitzabmessungen passen müssen, wodurch das Gewindeloch normalerweise auf einen Durchmesser von 3/4-Zoll beschränkt ist. Dieses kleinere Gewinde bietet nur etwa 60 Prozent der Zugfestigkeit einer 1-Zoll-Schraube derselben Güteklasse. Um eine gleichwertige Klemmkraft zu erreichen, benötigen Sie fast doppelt so viele Klemmen mit der Schrauben--und-T-Mutter-Anordnung im Vergleich zu 1-Zoll-T-Schrauben.
Die Länge des Gewindeeingriffs ist entscheidend. Die Mindestregel: Die Schraube muss in Gewinde eingreifen, die mindestens einem Schraubendurchmesser entsprechen. Für eine 3/4--Zoll-Schraube, die in eine T--Mutter eingeschraubt ist, bedeutet das, dass das Gewinde mindestens 3/4 Zoll eingreift. Der bevorzugte Eingriff beträgt das 1,5-fache des Schraubendurchmessers oder etwa 1-1/8 Zoll für dasselbe Befestigungselement. Eine richtig dimensionierte Schraube erfordert nicht mehr als zwei Unterlegscheiben, um diese Geometrie zu erreichen, und das Gewinde sollte nicht über die Unterseite der T-Mutter hinausragen.
Die Materialqualität ist ebenso wichtig wie der Durchmesser. Verwenden Sie für alle Matrizenspannanwendungen mindestens Befestigungselemente der SAE-Klasse 5. Hierbei handelt es sich um legierten Stahl, der nach festgelegten Spezifikationen wärmebehandelt und angelassen wird. Alle in den USA hergestellten Schrauben der Güteklasse 5 tragen eine Herstellermarkierung auf dem Kopf sowie drei radiale Linien, die die Güteklasse angeben. Eine Schraube ohne Herstellerbezeichnung wird möglicherweise importiert und erfüllt möglicherweise nicht die Anforderungen an die mechanische Festigkeit. Verwenden Sie zum Setzen der Matrizen niemals einfache-Carbonschrauben oder handelsübliche Gewindestangen. Verbindungselemente aus reinem Kohlenstoff bieten etwa die Hälfte der Festigkeit von Verbindungselementen der Güteklasse 5, und handelsübliche Gewindestangen bieten keinerlei nachvollziehbare mechanische Spezifikation.
Anzugsreihenfolge und Drehmomentüberprüfung
Selbst bei richtig ausgewählter Hardware wirkt sich die Reihenfolge, in der Sie die Klemmen festziehen, direkt darauf aus, wie gleichmäßig die Matrize auf der Unterlage sitzt. Ein zufälliges Anzugsmuster konzentriert den Klemmdruck auf einer Seite, während die gegenüberliegende Kante unter -Belastung bleibt. Dieses Ungleichgewicht führt dazu, dass die Matrize unter Umformlasten wackelt oder sich verschiebt, was zu Abmessungsabweichungen von Teil{3}}zu-Teilen führt.
Befolgen Sie diese Reihenfolge zum Festziehen der Matrizenklemme, um eine gleichmäßige Druckverteilung zu erreichen:
- Positionieren Sie alle Klammern locker um den Umfang der Matrize. Stellen Sie sicher, dass die Matrize mittig auf der Unterlage sitzt und flach aufliegt.
- Befestigen Sie die erste Klemme in der Mitte der längsten Matrizenkante (oder am nächsten an der Mitte der aufgebrachten Formkraft), sodass sie nur finger{0}fest anliegt.
- Gehen Sie zur Klemme direkt gegenüber (über die Matrize) und befestigen Sie sie an demselben Lichtkontakt.
- Fahren Sie mit dem nächsten Paar gegenüberliegender Klemmen fort und arbeiten Sie dabei von der Mitte aus in einem Kreuz--Muster vor, ähnlich wie Sie einen Zylinderkopf oder eine Radmutter anziehen würden.
- Sobald alle Klemmen fest sitzen, kehren Sie zur ersten Klemme zurück und wenden Sie 50 Prozent des endgültigen Drehmoments in derselben Kreuzmustersequenz an.
- Führen Sie einen letzten Durchgang mit dem vollen Zieldrehmoment durch und befolgen Sie dabei erneut die gleiche Reihenfolge.
- Überprüfen Sie den endgültigen Drehmomentwert an jeder Klemme mit einem kalibrierten Drehmomentschlüssel.
Warum der Multi-{0}}Pass-Ansatz? Wenn ein Befestigungselement festgezogen wird, dehnt es sich innerhalb seines elastischen Bereichs leicht und funktioniert wie eine gespannte Feder. Diese Dehnung erzeugt die Klemmkraft, die das Gelenk zusammenhält. Verbindungselemente für die Matrizeneinstellung funktionieren am besten, wenn sie auf etwa 75 Prozent ihrer Streckgrenze angezogen werden. Bei einer Sequenz mit mehreren Durchgängen setzen sich benachbarte Verbindungselemente zusammen, anstatt dass die erste Schraube die gesamte Anfangslast aufnimmt und nachlässt, wenn die zweite Schraube die Matrize in eine andere Richtung zieht.
Verwenden Sie für den letzten Durchgang immer einen Drehmomentschlüssel. Übermäßiges Anziehen, das häufig vorkommt, wenn Montagepersonal Rohrverlängerungen an Ratschen oder Ringschlüsseln anbringt, belastet das Befestigungselement über seine Streckgrenze hinaus. Dies führt zu einer dauerhaften Dehnung und einem erheblichen Verlust der Klemmkraft. Eine dauerhaft gedehnte Schraube sollte sofort entsorgt und niemals wiederverwendet werden.
Häufige Installationsfehler und ihre Folgen
Bestimmte Fehler treten in allen Geschäften immer wieder auf, unabhängig vom Erfahrungsniveau. Sie zu erkennen spart Werkzeuge, Teile und möglicherweise Leben:
- Nicht übereinstimmende Stufenblockhöhe:Wenn der Drehpunktblock höher oder tiefer als die Oberfläche des Matrizenschuhs sitzt, neigt sich die Bandklemme. Ein geneigter Riemen konzentriert die Kraft an der Stelle der Schraube, anstatt sie über die Matrizenkante zu verteilen, wodurch die effektive Klemmung um 40 bis 60 Prozent reduziert wird.
- Bolzen zu weit von der Matrize entfernt:Die T--Nutschraube für die Stanzbackenklemmen sollte etwas näher am Stanzschuh als am Drehpunktblock sitzen. Dadurch wird ein größerer Druck auf die Matrizenoberfläche als auf den Stufenblock gewährleistet. Wenn Sie den Bolzen zentrieren oder näher am Stufenblock platzieren, kehrt sich dieses Verhältnis um.
- Falscher Scheibentyp:Herkömmliche Unterlegscheiben sind für die Werkzeugspannung nicht geeignet. Verwenden Sie große, dicke Unterlegscheiben aus aufgekohltem -Stahl, die speziell für die Matrizeneinstellung entwickelt wurden. Für eine 3/4-Zoll-Schraube bedeutet das eine mindestens 1/4{{10}Zoll dicke Unterlegscheibe. Verwenden Sie für eine 1-Zoll-T-Schraube eine Dicke von mindestens 9/32 Zoll. Dünne Unterlegscheiben verformen sich unter Belastung und ermöglichen eine Entspannung der Schraube.
- Beschädigte oder wiederverwendete Hardware:Schrauben mit abgerundeten Sechskantköpfen, verschlissenen Gewinden oder sichtbarer Verbiegung müssen ersetzt werden. Abgerundete Ecken führen zum Abrutschen des Schraubenschlüssels und zu einem zu geringen Drehmoment. Abgenutzte Gewinde reduzieren den Eingriffsbereich und die Zugfestigkeit.
- Keine Redundanz:Gestanzte Verbindungselemente unterliegen einer zyklischen Belastung durch Pressvibrationen. Der Ausfall einer einzelnen Klemme unter dynamischer Belastung kann zur Freigabe einer Matrizenhälfte mit einem Gewicht von mehreren Tausend Pfund führen. Installieren Sie immer redundante Befestigungspunkte, damit das System die Matrize auch dann behält, wenn ein Aufbau fehlschlägt.
- Auf den Drehmomentschlüssel verzichten:Die menschliche Hand kann nicht zuverlässig zwischen 75 Prozent und 95 Prozent Ertrag unterscheiden. Ohne ein kalibriertes Werkzeug geraten Sie in Vermutungen, und Vermutungen mit einem sicherheitskritischen -Befestigungselement sind nicht akzeptabel.
Besondere Aufmerksamkeit verdienen Stufenblöcke. Ihre Aufgabe ist einfach: Sie überbrücken den Höhenunterschied zwischen der Oberseite des Matrizenschuhs und der Ebene des T--Schraubenkopfes. Stufenblock- und Klemmsätze werden der direkten Verschraubung vorgezogen, wenn der Matrizenschuh dünner ist als die verfügbare T--Nut-Bolzenlänge, wenn unterschiedliche Matrizenhöhen auf derselben Presse laufen oder wenn die Unterlageoberfläche deutlich unter der Matrizenschuhkante liegt. Wählen Sie einen Drehpunktblock, der genau zur Matrizenschuhhöhe passt. Verstellbare Stufenblöcke sollten vor dem Festziehen auf Höhe des Schuhs eingestellt werden. Eine Abweichung von nur 1/8 Zoll führt zu dem oben beschriebenen schiefen -Riemenzustand.
Nachdem Sie die vollständige Anzugssequenz abgeschlossen haben, lassen Sie die Presse drei bis fünf langsame Hübe bei geöffneter Matrize (kein Material) laufen. Stoppen Sie dann die Presse, verriegeln Sie sie und überprüfen Sie jede Klemme noch einmal mit dem Drehmomentschlüssel. Beim ersten Pressenwechsel kommt es zu geringfügigen Setzungen, da die Kontaktflächen vollständig unter Last sitzen. Schrauben, die beim Einrichten korrekt angezogen wurden, weisen nach den ersten Hüben häufig einen Drehmomentverlust von 5 bis 15 Prozent auf. Ziehen Sie alle heruntergefallenen Teile erneut an, führen Sie dann noch ein paar Hübe durch und überprüfen Sie dies noch einmal. Erst nach zwei aufeinanderfolgenden Kontrollen sollten Sie mit der Materialzufuhr und der Produktion beginnen.
Diese Verifizierungsdisziplin verlängert den Werkzeugsatz um drei bis fünf Minuten. Was dadurch verhindert wird, nämlich ein Werkzeugwechsel, der ein Folgeverbundwerkzeug beschädigt und Zehntausende Dollar kostet, macht diese Minuten zur wertvollsten Zeit im gesamten Wechsel. Und für Betriebe, denen diese zusätzlichen Minuten immer noch zu lang erscheinen, besteht die nächste Überlegung darin, ob die Spanntechnik selbst aufgerüstet werden kann, um die gesamte Umrüstzeit zu verkürzen, ohne die Installationsintegrität zu beeinträchtigen.
Integration von Werkzeugklemmen in schnelle Arbeitsabläufe für den Werkzeugwechsel
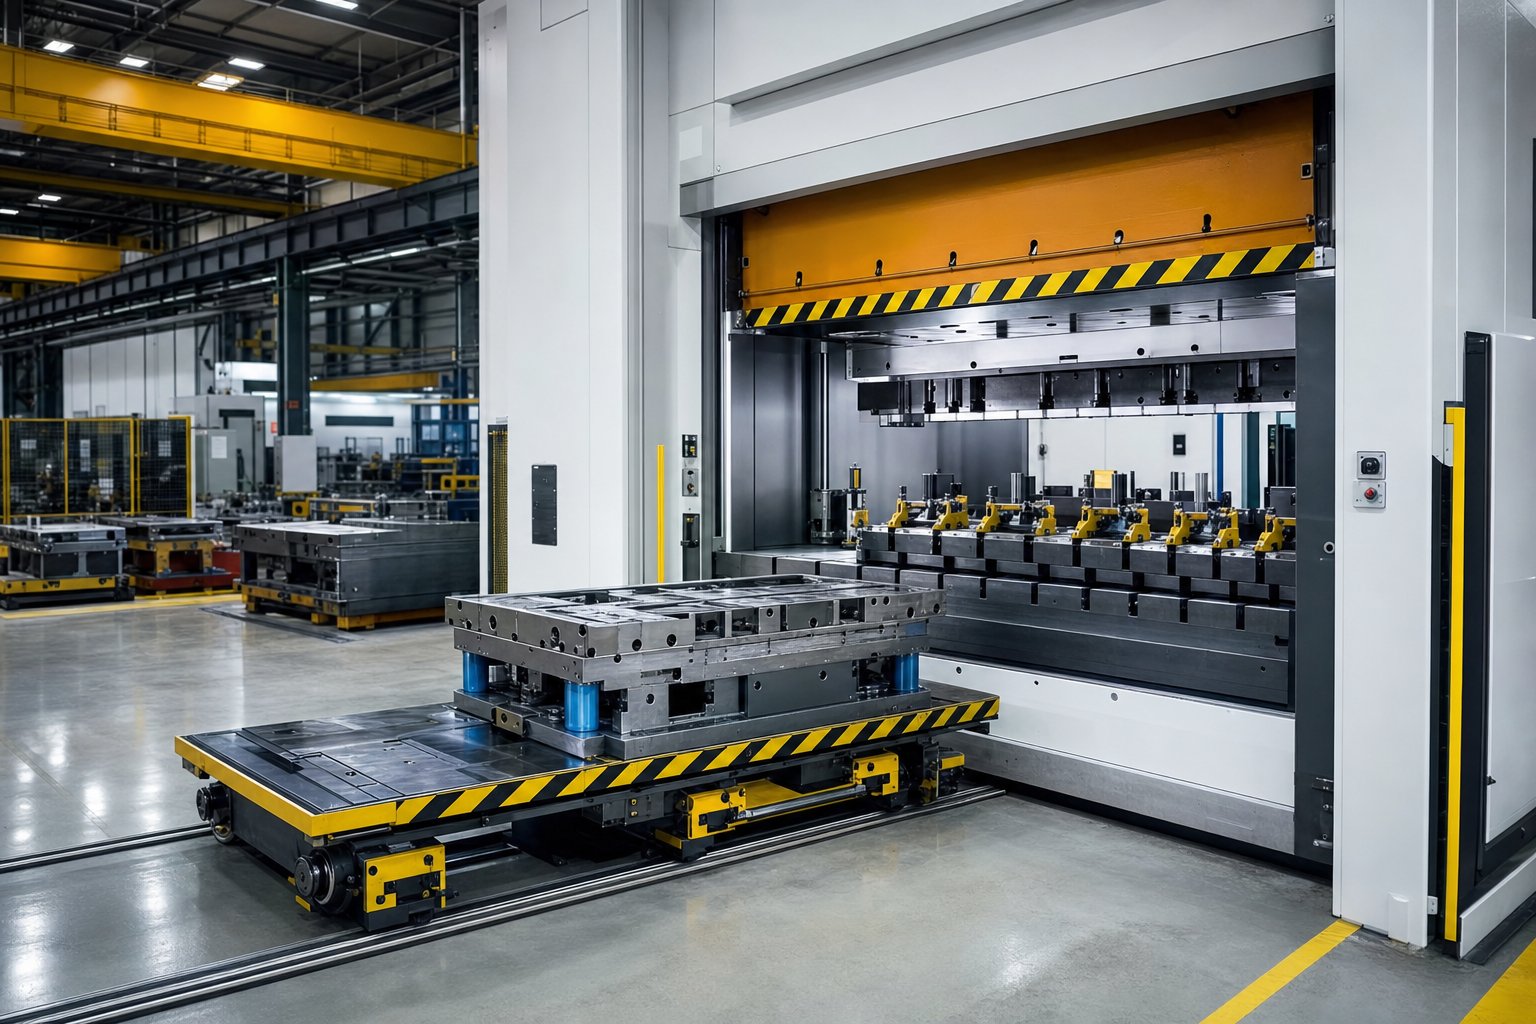
Der Austausch von Werkzeugen in nur einer Minute-klingt in einem Lean-Manufacturing-Seminar großartig. Aber wenn man zurück in die Pressenhalle geht und einer 400 - Tonnen schweren geraden Seite mit Riemenklemmen an jeder Matrize gegenübersteht, wird die Lücke zwischen Theorie und Realität in Minuten Produktionsausfall gemessen. Die Wahrheit liegt auf der Hand: Ihre Spanntechnologie ist die größte Variable, die darüber entscheidet, ob ein schneller Werkzeugwechsel ein Konzept bleibt oder zur betrieblichen Tatsache wird. Werkzeugspanner für den schnellen Werkzeugwechsel müssen zwei Dinge gleichzeitig leisten: zuverlässige Haltekraft und minimale Zeit zwischen dem letzten Gutteil von Werkzeug A und dem ersten Gutteil von Werkzeug B.
Wie die Spanntechnik die Umrüstgeschwindigkeit bestimmt
Überlegen Sie, was bei einer typischen manuellen Umstellung passiert. Der Pressentechniker löst sechs bis zwölf Riemenklemmen, schiebt die T--Schrauben heraus, entfernt die Stufenblöcke, rollt die Matrize aus, positioniert die neue Matrize, installiert die gesamte Hardware wieder, zieht der Reihe nach fest, überprüft das Drehmoment- und führt Testhübe durch. Selbst ein erfahrener Einrichter, der ununterbrochen arbeitet, verbringt allein mit dem Spannen und Lösen 15 bis 30 Minuten. Wenn Sie das auf drei Werkzeugwechsel pro Schicht multiplizieren, haben Sie eine Stunde oder mehr Pressenverfügbarkeit allein für Verbindungsarbeiten aufgewendet.
Hydrauliksysteme bringen diesen Zeitplan dramatisch zum Erliegen. Bei vorpositionierten Klemmen, die über ein einziges Steuerventil betätigt werden, drückt der Bediener einen Knopf und alle Klemmen werden gleichzeitig aktiviert oder freigegeben. Die tatsächliche Klemm- und Entspannzeit sinkt auf Sekunden, obwohl die gesamte Umrüstung immer noch die Positionierung der Matrize, die Überprüfung der Ausrichtung und den Anschluss von Hilfssystemen umfasst. Realistische Gesamtwechselbereiche für hydraulische Schnellwechselsysteme liegen je nach Werkzeuggröße und -komplexität zwischen 1 und 5 Minuten.
Magnetplatten schieben weiter. Da zum Spannen und Lösen nur ein kurzer elektrischer Impuls - etwa zwei Sekunden elektrischer Energie erforderlich ist, um vom gelösten zum vollständig gespannten Zustand überzugehen -, verschwindet der Befestigungsschritt im Wesentlichen aus der Umschaltsequenz. Die Matrize rollt in Position, der Bediener aktiviert das Magnetfeld und die Presse ist betriebsbereit. In Kombination mit Rollbacken oder Matrizenwagen sind Gesamtwechselzeiten von unter einer Minute erreichbar.
| Spannmethode | Spann-/Entspannzeit | Typische Totalumstellung | Abhängigkeit der Bedienerfähigkeiten | SMED-Machbarkeit |
|---|---|---|---|---|
| Manuelle Riemenklemmen | 8-20 Min | 15-45 Min | Hoch (Drehmoment, Reihenfolge, Platzierung) | Ohne Unterplatten unwahrscheinlich |
| Hydromechanische Klemmen | 3-8 Min | 5-15 Min | Moderat (Positionierung, niedriges Drehmoment) | Mit Standardisierung möglich |
| Hydraulischer Schnellverschluss- | 5-30 Sek | 1-5 Min | Niedrig (Betätigung per Knopf-) | Ja |
| Magnetische Platten | 2-3 Sek | 0,5-3 Min | Sehr niedrig (automatische Aktivierung) | Ja |
Der Unterschied zwischen dem oberen und unteren Rand dieser Tabelle ist nicht inkrementell. Es ist der Unterschied zwischen einer Werkstatt, die wirtschaftlich Losgrößen von 500 Stück verarbeiten kann, und einer Werkstatt, die sich auf eine Mindestmenge von 5.000 Stück beschränkt, nur um die Ausfallzeiten bei der Umstellung zu amortisieren.
Standardisierung des Matrizendesigns für schnelleres Spannen
Schnellere Spannmittel allein garantieren keinen schnellen Werkzeugwechsel. Wenn jede Matrize in Ihrem Rack eine andere Schließhöhe, Aufstellfläche und Position der Klemmleiste aufweist, müssen selbst hydraulische Spanner bei jedem Wechsel neu positioniert und in der Höhe angepasst werden. Diese Anpassungszeit macht den Geschwindigkeitsvorteil, für den Sie bezahlt haben, zunichte.
Durch die Standardisierung werden diese Variablen eliminiert. Die Standardisierung von Merkmalen wie Schließhöhe, Klemmhöhe, Klemmposition, Durchgangshöhe und Matrizenposition bei Folgeverbundwerkzeugen ist der erste Schritt zur Implementierung eines schnellen Matrizenwechsels und kann in der eigenen Maschinenwerkstatt eines Unternehmens durchgeführt werden. Wenn die Klemmen immer an der gleichen Position und auf der gleichen Höhe landen, entfällt die Entscheidungsfindung und Einstellung, die Einrichtungszeit in Anspruch nimmt.
Für Betriebe mit Hunderten von Altwerkzeugen, bei denen eine vollständige Standardisierung nicht praktikabel ist, bieten Unterplatten einen realistischen Mittelweg. Eine Unterplatte mit einheitlichen Abmessungen wird an der Unterseite jeder Matrize angeschraubt, sodass jedes Werkzeug die gleiche Spannhöhe, die gleiche Rollenkontaktfläche und das gleiche Passstiftmuster hat, unabhängig von der tatsächlichen Matrizenschuhgeometrie, die darauf sitzt. Hydraulische Klemmen bleiben in festen Positionen auf der Unterlage und greifen jedes Mal auf die gleiche Weise in die Kanten der Unterplatte ein. Einige Betriebe priorisieren die Unterplattierung nur der 20 Prozent der Matrizen, die 80 Prozent der Zeit in Betrieb sind, und verwenden dann für den Rest vorgefertigte separate Unterplatten.
Auch die Parallelen tragen dazu bei. Sie standardisieren die Schließhöhe und die Durchgangshöhe und lassen gleichzeitig Freiraum unter der Matrize für Schrottförderer, sodass die Matrize sowohl mit schnellem Spannen als auch mit automatischer Schrottentfernung in einem Aufbau kompatibel ist.
Überlegungen zur Nachrüstung bestehender Druckmaschinen
Die meisten Stanzer kaufen keine neuen Pressen, nur um eine bessere Klemmung zu erreichen. Sie benötigen schnelle Werkzeugwechselsysteme, die an bestehende Anlagen angeschraubt werden können. Ob eine Nachrüstung funktioniert, hängt von drei physikalischen Kompatibilitätsfaktoren ab:
- T-Nutenabmessungen:Hydraulische Klemmen, die in T--Nuten gleiten, müssen mit der Schlitzbreite und -tiefe übereinstimmen, die bereits in Ihre Platte und Ihren Stößel eingearbeitet sind. Die Standardschlitzbreiten (5/8", 3/4", 1", 1-1/4") variieren je nach Pressenhersteller und Jahrgang. Messen Sie Ihre tatsächlichen Schlitze, bevor Sie ein Gleitklemmensystem spezifizieren.
- Dicke und Ebenheit der Polster:Magnetische Platten werden direkt mit dem Bett und den Gleitflächen verschraubt. Das Polster muss dick genug sein, um die Befestigungselemente aufzunehmen, ohne die strukturelle Integrität zu beeinträchtigen, und flach genug (typischerweise innerhalb von 0,002 Zoll pro Fuß), um einen vollständigen magnetischen Kontakt zu gewährleisten. Abgenutzte oder gewölbte Polster müssen möglicherweise erneuert werden, bevor ein Magnetsystem mit der vollen Nennkraft funktionieren kann.
- Anforderungen an die Hydraulikversorgung:Hydraulische Spannsysteme benötigen ein Aggregat mit einem Druck von 3.000 bis 5.000 PSI und einem ausreichenden Durchfluss für die Anzahl der Spannvorrichtungen. Einige Pressen verfügen bereits über hydraulische Schaltungen zur Überlastsicherung oder abgreifbare Ziehkissen. Andere erfordern ein eigenständiges Pumpen-, Behälter- und Steuerventilpaket, das extern montiert wird.
- Steuerungsintegration:Moderne Schnellwechselsysteme greifen in die Pressensteuerung ein, um Hubbewegungen zu verhindern, wenn die Klemmen nicht eingerastet sind. Ihre vorhandene Pressensteuerung muss diese Verriegelungssignale akzeptieren, was bei älteren mechanischen Pressen mit relaisbasierten Steuerungen möglicherweise ein SPS-Upgrade erforderlich macht.
Eine praktische Bewertung beginnt mit einer physischen Untersuchung: Schlitzabmessungen, Zustand des Tisches, verfügbare hydraulische Kapazität und Architektur der Pressensteuerung. Anschraubbare Schienenkonstruktionen, die keine Bearbeitung des Pressenbetts oder Aufbrechen des Bodens erfordern, haben die Nachrüstmöglichkeiten erheblich erweitert und Rollunterlagen und automatisierte Spannsysteme für Pressen zugänglich gemacht, die ursprünglich nie dafür entwickelt wurden.
Es ist auch üblich, Technologien innerhalb einer einzigen Presse zu kombinieren. Hydraulische Schwenkspanner am Schlitten -, wo das manuelle Anziehen über Kopf umständlich und inkonsistent ist -, gepaart mit hydromechanischen Spannern am Rolltisch, wo Schläuche die Bewegung des Werkzeugwagens behindern könnten. Bei der richtigen Konfiguration für den schnellen Werkzeugwechsel handelt es sich oft nicht um ein einzelnes System, sondern um eine Kombination, die auf die physikalischen Gegebenheiten jeder Presse zugeschnitten ist.
Durch die Verkürzung der Umrüstzeit wird das Problem der Produktionsplanung gelöst. Schnellere Spannzyklen bedeuten aber auch, dass die Spanner häufiger arbeiten, was den Verschleiß an Dichtungen, Gewinden und Kontaktflächen beschleunigt. Dieser erhöhte Arbeitszyklus lenkt die Aufmerksamkeit auf eine völlig andere Dimension: wie oft jeder Klemmentyp überprüft werden muss, wie der Verschleiß aussieht, bevor er zum Ausfall führt, und welche Compliance-Standards den gesamten Prozess regeln.
Wartungspläne und Sicherheitseinhaltung
Eine Klemme, die während des Produktionslaufs im letzten Monat perfekt gehalten hat, garantiert nicht, dass sie auch heute noch hält. Fäden verschleißen. Dichtungen verschlechtern sich. Auf Kontaktoberflächen entstehen Mikrorisse, die für den flüchtigen Blick unsichtbar sind. Dennoch behandeln die meisten Werkstätten die Spannvorrichtungen so, als würden sie Hardware installieren-und-vergessen und sie erst überprüfen, wenn bereits etwas schief gelaufen ist. Ein strukturierter Wartungsplan für die Matrizenklammer erkennt Verschleiß frühzeitig, bevor ein verschlissenes Befestigungselement oder eine undichte Dichtung zu einer Verschiebung der Matrize, beschädigten Werkzeugen oder einer Verletzung des Bedieners führt.
Checkliste für Routineinspektionen nach Klemmentyp
Unterschiedliche Spanntechnologien verschlechtern sich durch unterschiedliche Mechanismen, sodass eine einzige generische Checkliste nicht alle Systeme abdecken kann. Ihre Prüfliste für die Werkzeugklemmen-Inspektion sollte nach Klemmenkategorie geordnet sein, mit Aufgaben und Intervallen, die darauf abgestimmt sind, wie sich jeder Typ bei zyklischer Pressenbelastung tatsächlich abnutzt.
Manuelle Klemmen (Riemen-, Zehen-, Schaukel- und hydromechanische Typen):
- Untersuchen Sie die T--Schraubengewinde bei jedem Werkzeugwechsel auf Dehnung, Abrieb oder Quer-
- Überprüfen Sie wöchentlich Riemen und Zehenkörper auf Haarrisse am Bolzenloch und an den Kontaktkanten
- Überprüfen Sie wöchentlich die Kontaktflächen des Stufenblocks auf Pilzbildung, Rundung oder Oberflächenverformung
- Reinigen Sie vor jeder Installation alle Kontaktflächen von Öl, Stanzschmiermittel und Metallresten
- Messen Sie monatlich den T--Schraubendurchmesser am Gewindegrund mit einem Mikrometer -. Jede Reduzierung um mehr als 0,005 Zoll weist auf Ermüdungsverschleiß hin
- Prüfen Sie, ob die hydromechanischen Anzeigestifte bei Zieldrehmoment vollständig ausgefahren sind. - Ein Stift, der nicht vollständig ausgefahren werden kann, weist auf den Verschleiß der inneren Kolbendichtung hin
- Überprüfen Sie die Sechskantköpfe und Mutternflächen auf Rundungen - und ersetzen Sie alle Befestigungselemente, die Schäden durch Schlüsselschlupf aufweisen
Hydraulikspanner:
- Stellen Sie sicher, dass der Systemdruck bei ausgeschalteter Pumpe mindestens 15 Minuten lang auf dem Nennwert bleibt. - Jeder Druckabfall weist auf eine interne Leckage an den Kolbendichtungen hin
- Überprüfen Sie bei jedem Schichtbeginn alle externen Schlauchverbindungen und Armaturen auf nässende oder aktive Tropfen
- Überprüfen Sie die Kolbenstangenoberflächen monatlich auf Riefen, Lochfraß oder Chromabplatzungen
- Führen Sie vierteljährlich eine Hydraulikflüssigkeitsanalyse mit - Partikelanzahl, Viskosität und Wassergehalt gemäß den Reinheitsstandards ISO 4406 durch
- Ersetzen Sie die Filterelemente beim Auslösen der Bypass-Anzeige oder im geplanten Intervall, normalerweise alle 500 bis 2.000 Betriebsstunden
- Überprüfen Sie jährlich Wegeventile und vorgesteuerte Rückschlagventile auf Ansprechzeit und interne Leckage
Magnetische Spannsysteme:
- Überprüfen Sie die magnetische Feldstärke vierteljährlich mit einem kalibrierten Zug-Testmessgerät - und vergleichen Sie es mit dem bei der Installation aufgezeichneten Basiswert
- Untersuchen Sie die Plattenoberflächen vor jedem Matrizensatz auf Kratzer, Rillen oder eingebettete Ablagerungen, die Luftspalte erzeugen könnten
- Reinigen Sie die magnetischen Oberflächen von Polstern und Gleitern bei jedem Wechsel mit einem nicht{0}}scheuernden Reinigungsmittel
- Überprüfen Sie den elektrischen Spulenwiderstand und den Aktivierungsimpulsstrom jährlich. - Abweichungen über 10 % der Spezifikation deuten auf eine Verschlechterung der Spule hin
- Überprüfen Sie die Funktion des Näherungssensors. - Sensoren müssen Luftspalte von mehr als 0,007 Zoll erkennen und die Aktivierung der Presse verhindern
Verschleißindikatoren und Austauschkriterien
Die Inspektion verrät Ihnen den aktuellen Zustand. Austauschkriterien geben Ihnen Auskunft darüber, wann der aktuelle Zustand die Grenze von akzeptabel zu unsicher überschritten hat. Im Gegensatz zu vielen Werkzeugkomponenten, die nach und nach schlechtere Teile produzieren, bevor sie versagen, funktioniert ein Klemmbefestiger oft perfekt, bis er es nicht mehr tut. Dieser binäre Fehlermodus macht definierte Ersetzungsauslöser unverzichtbar und nicht optional.
Ersetzen Sie bei manueller Hardware alle T-Schrauben oder Muttern, die Folgendes aufweisen:
- Sichtbare Gewindeverformung oder Abflachung der Gewindespitze durch wiederholte Anziehzyklen
- Permanente Dehnung -, messbar als Längenzunahme über die ursprüngliche Spezifikation hinaus, selbst wenn sie nur wenige Tausendstel Zoll beträgt
- Risse am Übergangsradius zwischen Schraubenkopf und Schaft
- Korrosionsnarben, die an jedem Punkt entlang der Gewindelänge mehr als 5 % der ursprünglichen Querschnittsfläche entfernen
- Abgerundete Sechskantflächen, die verhindern, dass der Drehmomentschlüssel vollständig sitzt
Bei hydraulischen Systemen ist der Austausch der hydraulischen Klemmdichtung die häufigste vorbeugende Maßnahme. Planen Sie Dichtungssätze basierend auf den Betriebsstunden und nicht auf der Grundlage der Kalenderzeit. Eine Klemme, die in einem Dreischichtbetrieb 300-mal pro Schicht betätigt wird, akkumuliert den Verschleiß weitaus schneller als eine 20-malige Betätigung pro Tag. Die typische Lebensdauer der Dichtung liegt je nach Systemdruck, Flüssigkeitsreinheit und Betriebstemperatur zwischen 500.000 und 2.000.000 Zyklen. Wannmonatliche FlüssigkeitsentnahmeZeigt steigende Partikelzahlen oder einen Anstieg des Gehäuseabflussstroms um 25 % oder mehr über den Ausgangswert an, deuten diese Signale darauf hin, dass der interne Verschleiß über das Zeitfenster für den Dichtungsaustausch hinaus fortgeschritten ist und möglicherweise zu Kolben- oder Bohrungsschäden führt.
Magnetplatten erfordern selten den Austausch von Komponenten, erfordern jedoch eine Wartung der Oberfläche. Eine Aufspannplatte mit einer Oberflächenebenheitsabweichung von mehr als 0,004 Zoll pro Fuß sollte nachgeschliffen werden. Tiefe Kratzer, die durch Läppen nicht entfernt werden können, verringern die effektive Kontaktfläche und schwächen proportional die Haltekraft.
Sicherheitskonformität und Dokumentation
Das Spannen von Werkzeugen ist nicht nur ein Werkzeugproblem, - es ist ein sicherheitskritisches System-, das durch durchsetzbare Standards geregelt wird. DerStandards der ANSI B11-Serie(einschließlich B11.1 für mechanische Pressen, B11.2 für hydraulische Pressen und B11.20 für integrierte Fertigungssysteme) legen den Rahmen für die Risikobewertung, Sicherung und Dokumentation der Kontrolle gefährlicher -Energie im Pressenbetrieb fest. Die allgemeine Pflichtklausel der OSHA (Abschnitt 5(a)(1)) verlangt von Arbeitgebern, Arbeitsplätze frei von anerkannten Gefahren zu halten - und eine Matrizenklemme, von der bekannt ist, dass sie abgenutzt, nicht ordnungsgemäß angezogen ist oder ihre Lebensdauer überschritten hat, gilt als genau diese Art von anerkannter Gefahr.
Wie sieht Compliance in der Praxis aus? Dabei handelt es sich um eine Dokumentation, die beweist, dass Sie die richtigen Inspektionen in den richtigen Abständen durchgeführt und Maßnahmen ergriffen haben, wenn die Ergebnisse dies rechtfertigten. Halten Sie für Sicherheitsaudits Folgendes ein:
- Datierte Prüfprotokolle für jede Klemme und jedes Befestigungselement, verknüpft mit einer bestimmten Pressen- und Werkzeugkonfiguration
- Drehmomentüberprüfungsprotokolle, die die bei der Installation erreichten Werte anzeigen und nach den ersten Pressvorgängen erneut-überprüft werden
- Aufzeichnungen über die Druckprüfung des Hydrauliksystems mit Kriterien für „Bestanden/Nicht bestanden“ und Freigabe durch den Techniker
- Testergebnisse der magnetischen Feldstärke im Vergleich zur Basisspezifikation
- Austauschaufzeichnungen, aus denen hervorgeht, welche Befestigungselemente ausgemustert wurden, der Grund für die Ausmusterung und die Spezifikation der Ersatzhardware
- Risikobewertungsdokumentation gemäß ANSI B11.20 für alle Pressen, bei denen alternative Methoden zur Kontrolle gefährlicher -Energie anstelle einer vollständigen Sperrung während der Werkzeugeinstellungsaufgaben verwendet werden
Der ANSI B11.20-Standard befasst sich speziell mit dem Shared-Space-Konzept im Druckmaschinenbetrieb -, wenn Personal während Einrichtungsaufgaben mit der Ausrüstung interagiert, die unter vollständigen Sperrbedingungen nicht immer ausgeführt werden kann. Die Werkzeugspannung fällt genau in diesen Bereich. Der Standard erfordert eine dokumentierte aufgabenbasierte Risikobewertung, eine Überprüfung der Leistung des Sicherheitskontrollsystems und Validierungstests, um zu bestätigen, dass Verriegelungen und alternative Steuerungen einen Schutz bieten, der dem einer Aussperrung entspricht.
Ein praktischer Ansatz besteht darin, Ihre Wartungsdokumentation nach Anlagen zu strukturieren. Jede Presse erhält eine Spannwartungsdatei, die alle Inspektionsprotokolle, Austauschprotokolle und Dokumente zur Risikobeurteilung enthält. Digitale Systeme ermöglichen einen sofortigen Abruf während einer Prüfung. Papierbasierte Systeme funktionieren, wenn sie sorgfältig gewartet werden. Die Realität in den meisten Drucksälen ist jedoch, dass Papierunterlagen verfallen, falsch archiviert werden oder unter Produktionsdruck einfach nicht mehr fertiggestellt werden. Für welches System Sie sich auch entscheiden, das wichtigste Prinzip ist die Rückverfolgbarkeit: Jeder Prüfer oder Prüfer sollte in der Lage sein, den Wartungsverlauf jeder Spannkomponente an einer bestimmten Presse über deren gesamte Lebensdauer zurückzuverfolgen.
Durch die Wartung bleiben Ihre Klemmen funktionsfähig. Die Klemmleistung hängt aber auch von etwas ab, das viel früher im Prozess festgelegt wurde - wie die Matrize selbst entworfen wurde. Die Platzierung der Klammern, die Zugangsfreigabe und die Beeinträchtigung von Hebevorrichtungen oder Ausschusswegen sind allesamt Entscheidungen, die bei der Werkzeugkonstruktion festgelegt werden, lange bevor der erste Einrichtungstechniker jemals nach einer T--Schraube greift.
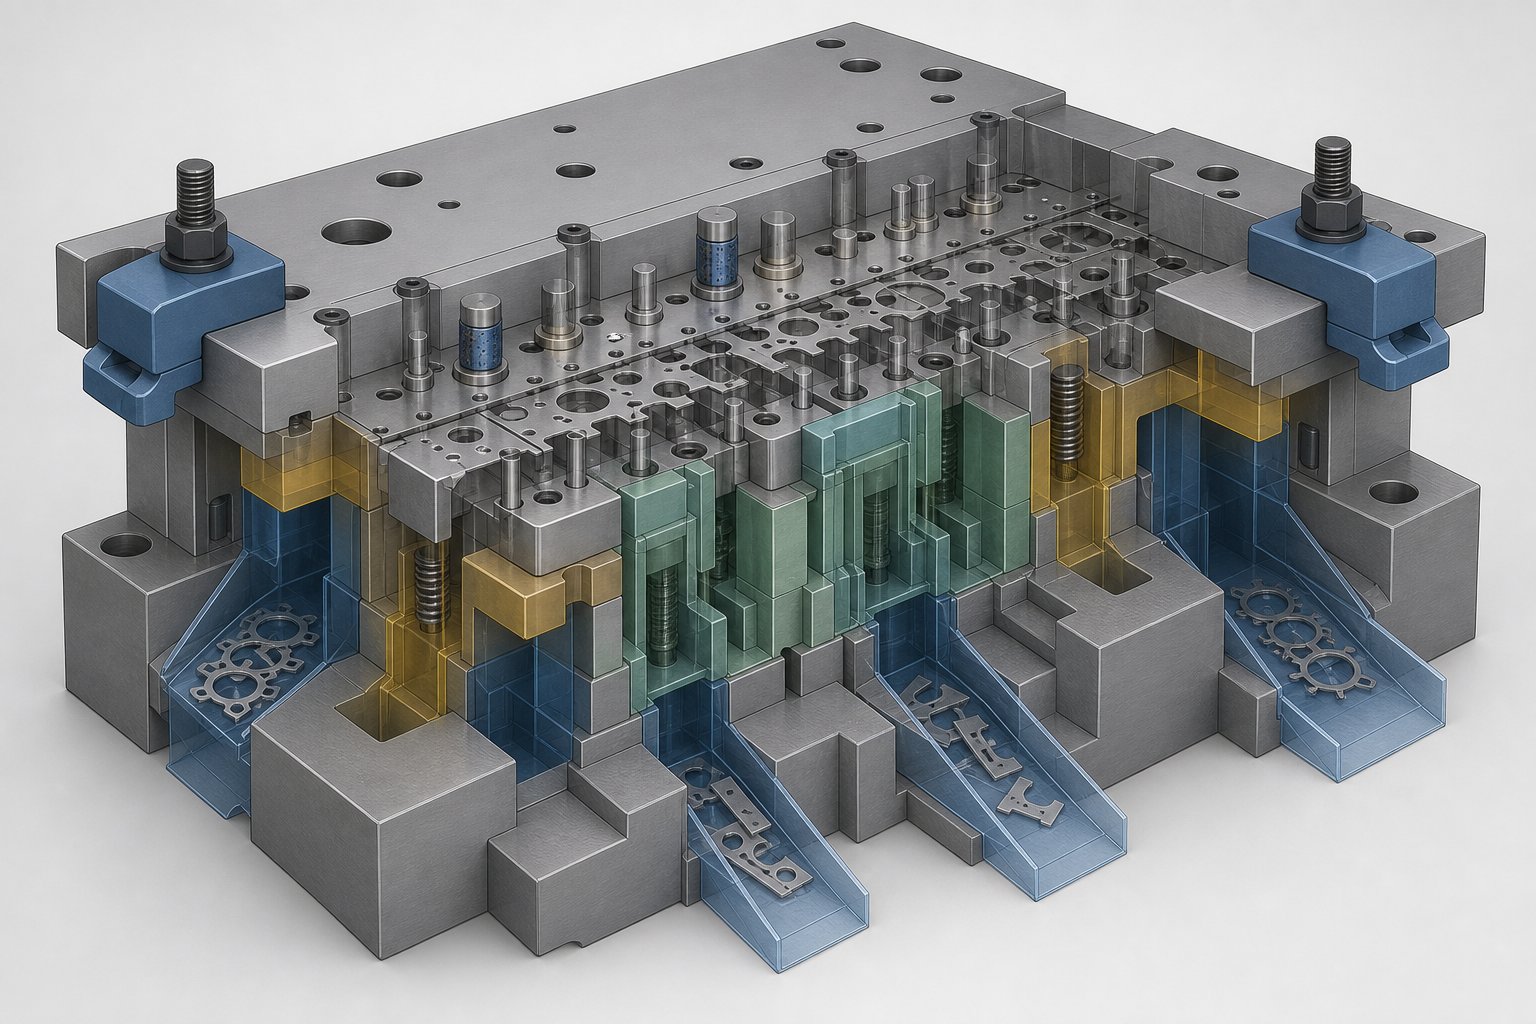
Wie das Spannen mit der Werkzeugkonstruktion und dem Materialfluss zusammenhängt
Die Platzierung einer Klemme ist selten eine Last-{0}Minute-Entscheidung, die gut funktioniert. Wenn ein Werkzeugkonstrukteur das Spannen als Nebensache betrachtet, erbt der Einrichter ein Rätsel: Klammern, die mit Hebeschienen kollidieren, Bolzen, die Abfallrutschen blockieren, oder Zugangspunkte, die so eng sind, dass ein Drehmomentschlüssel das Befestigungselement physisch nicht erreichen kann. Der beste Entwurf für die Platzierung der Matrizenklammern erfolgt innerhalb des CAD-Modells und nicht beim ersten Test in der Druckmaschine.
Wie die Platzierung der Klemme mit den Komponenten der Matrize zusammenwirkt
Ein Prägestempel ist eine dichte Ansammlung voneinander abhängiger Komponenten, und jedes einzelne davon konkurriert um denselben Umfangsraum, an dem die Klammern landen müssen. Stellen Sie sich vor, Sie platzieren eine Riemenklemme direkt über der Tasche eines Stickstofffederhebers. Der Klemmkontaktpunkt sitzt genau dort, wo die Hubstange vertikal verlaufen muss. Beim Rückhub drücken die Heber der Prägematrize nach oben gegen das Band, und jedes Hindernis in ihrem Weg schränkt entweder die Bewegung des Hebers ein oder nimmt die Stoßlast auf, die der Heber auf das Band übertragen soll.
Materialflusswege führen zu ähnlichen Konflikten. Bei progressiven Matrizen wird das Band seitlich durch die Matrize geführt. Vorschubhöhe, Pilotpositionen und Bypass-Kerben nehmen alle bestimmte Positionen entlang der Matrizenschuhkanten ein. Eine über einer Bypass-Kerbe positionierte Klemme kann die Kerbenentlastung verformen, das Bandvorschubverhalten verändern und zu Fehleinzügen führen. Schrottrutschen leiten Rohlinge und Schnittschrott durch Öffnungen im unteren Schuh und Polster nach unten. Blockieren Sie eine dieser Rutschen mit einer Klemme oder einem Stufenblock, und in der Matrize sammelt sich Abfall an, der schließlich das Werkzeug blockiert oder die Formflächen beschädigt.
Sensoren fügen eine weitere Ebene hinzu. Fehleinzugsdetektoren, Bandendesensoren und Teile{1}}-Näherungsschalter werden entlang des Formumfangs angebracht. Ihre Kabelbäume führen nach außen zu den Steckverbindern. Eine Klemme, die über einem Sensorkabel positioniert ist, setzt jedes Mal, wenn das Befestigungselement angezogen wird, Druckschäden aus.
Gestaltung des Klemmzugangs zur Gesenkstruktur
Die Lösung besteht nicht darin, Klemmen in der Nähe dieser Merkmale zu vermeiden. Es werden von Anfang an spezielle Spannzonen in die Komponentenanordnung der Stanzform integriert. Werkzeugingenieure, die bei der anfänglichen Konstruktion den Zugangsspielraum für die Formklemmung berücksichtigen, beseitigen die Interferenzprobleme, die bei Nachrüstungen auftreten.
Wichtige Designüberlegungen, die sich auf die Auswahl und Platzierung der Klemme auswirken:
- Positionieren Sie die Klemmleisten weiter entfernt von den Hebertaschen -. Halten Sie einen Mindestabstand von 1,5 Mal dem Heberhub zwischen der Klemmkontaktzone und der nächsten Hebermittellinie ein
- Verlegen Sie die Schrottrutschen zur Mitte oder zur Rückseite der Matrize und halten Sie die Kanten der Matrizenschuhe an mindestens drei Seiten frei, damit die Klammern zugänglich sind
- Entwerfen Sie Matrizenschuhüberhänge (Klemmohren), die über den Funktionsbereich von Stempeln, Piloten und Sensoren hinausragen
- Standardisieren Sie die Klemmleistenhöhe über alle Matrizenfamilien hinweg, sodass der gleiche Stufenblock und der gleiche Klemmsatz ohne Anpassung funktionieren
- Geben Sie flache, geschliffene Klemmflächen an den Matrizenschuhen an, die - unbehandelt oder -gegossen sind, um die Reibung und die effektive Klemmkraft zu verringern
- Vermeiden Sie es, Passstifte oder Schlüsselschlitze innerhalb der Grundfläche zu platzieren, wo ein T-Schraubenkopf in Position gleiten muss
- Berücksichtigen Sie den Schwenkwinkel des Schraubenschlüssels -. Wenn ein Bediener einen Drehmomentschlüssel an der Stelle des Befestigungselements nicht um 30 Grad drehen kann, ist dieser Klemmpunkt funktionell nicht zugänglich
Dieses Prinzip steht im Einklang mit dem, was der Stanzexperte Thomas Vacca „Gestaltung im Wartungsprozess“ nennt. Wenn Sie nicht planen, wie die Matrize gespannt, gelöst und gewartet wird, können Sie nicht garantieren, dass diese Aufgaben präzise und wiederholbar ausgeführt werden. Eine Matrize, die wunderbar läuft, aber 45 Minuten zum Spannen benötigt, weil jeder Zugangspunkt mit einer internen Komponente in Konflikt steht, macht den Zweck einer guten Werkzeugkonstruktion zunichte.
Bei komplexen Folgeverbundwerkzeugen, bei denen Heber, Nockeneinheiten, Materialfluss und Spannstrategie auf engstem Raum nebeneinander existieren müssen, wird die Integrationsherausforderung schnell größer. Ingenieure, die mit diesen Konflikten konfrontiert sind, profitieren von der Zusammenarbeit mit Werkzeugbaupartnern, die Entscheidungen zur Werkzeugstruktur ganzheitlich koordinieren.YICHENs individuelle StanzwerkzeuglösungenBehandeln Sie genau diesen Schnittpunkt - und klären Sie ab der frühesten Entwurfsphase, wie Klemmzugriff, Heberplatzierung, Bypass-Geometrie und Komponentenlayout zusammenarbeiten und nicht gegeneinander.
Durch das richtige Matrizendesign wird sichergestellt, dass die Klemmen physisch dort ankommen, wo sie hin müssen. Aber um zu entscheiden, welche Spanntechnologie zu einer bestimmten Presse gehört - und diese Entscheidung anhand dokumentierter Kriterien statt nach Bauchgefühl zu begründen -, ist ein strukturierter Bewertungsrahmen erforderlich, der den Pressentyp, die Umrüsthäufigkeit, die Produktionsziele und das Budget zusammen abwägt.
Strukturierter Entscheidungsrahmen für die Auswahl des richtigen Werkzeugspannsystems
Die meisten Betriebe wählen ihr Spannsystem auf die gleiche Weise aus wie vor zwanzig Jahren: nach dem, was beim Kauf bereits auf der Druckmaschine war oder nach dem Angebot des letzten Lieferanten. Dieser Ansatz funktionierte, als die Umrüsthäufigkeit gering und die Arbeitskräfte billig waren. Es funktioniert nicht, wenn Ihre Planung kürzere Auflagen, höhere Betriebszeiten und Nulltoleranz für Werkzeugverschiebungen erfordert. Ein geeigneter Auswahlleitfaden für die Werkzeugklammer ersetzt Gewohnheiten durch dokumentierte Kriterien und macht die Entscheidung für Ihre gesamte Druckmaschinenflotte nachvollziehbar, vertretbar und wiederholbar.
Entscheidungskriterienmatrix für die Spannsystemauswahl
Vier Variablen bestimmen die Wahl. Der Pressentyp und die Presskraft legen fest, welchen Kräften die Klammern standhalten müssen. Die Häufigkeit des Werkzeugwechsels bestimmt, wie viel Zeit Sie pro Schicht durch Spanntätigkeiten verlieren. Produktionsvolumen- und Betriebszeitziele legen die finanzielle Schwelle fest, ab der sich eine schnellere Umstellung amortisiert. Und das Kapitalbudget bestimmt, welche Technologien heute verfügbar sind und welche schrittweise Investitionen erfordern. Die folgende Matrix ordnet jede Variable den Spanntechnologien zu, um zu verdeutlichen, wo jedes System am besten passt.
| Entscheidungskriterien | Manuelle Riemenklemmen | Hydromechanisch | Hydraulischer Schnellverschluss- | Magnetische Platten |
|---|---|---|---|---|
| Presstonnage unter 200 Tonnen | Exzellent | Gut | Ausreichend (oft überdimensioniert) | Ausreichend (oft überdimensioniert) |
| Presstonnage 200-800 Tonnen | Angemessen | Gut | Exzellent | Exzellent |
| Presstonnage über 800 Tonnen | Schlecht (zu viele Klammern erforderlich) | Angemessen | Exzellent | Exzellent |
| Werkzeugwechsel weniger als 2 pro Schicht | Akzeptabel | Gut | Über-investiert | Über-investiert |
| Werkzeugwechsel 3-6 pro Schicht | Schlecht (übermäßige Ausfallzeit) | Angemessen | Exzellent | Exzellent |
| Mehr als 6 Werkzeugwechsel pro Schicht | Inakzeptabel | Arm | Gut | Exzellent |
| Betriebszeitziel über 85 % | Schwer durchzuhalten | Mit Disziplin erreichbar | Leicht erreichbar | Leicht erreichbar |
| Kapitalbudget unter 5.000 US-Dollar pro Druckmaschine | Einzige Option | Machbar | Nicht machbar | Nicht machbar |
| Kapitalbudget 5.000–30.000 US-Dollar pro Druckmaschine | Verfügbar | Verfügbar | Durch einmaliges-Drucken möglich | Nicht machbar |
| Kapitalbudget über 30.000 US-Dollar pro Druckmaschine | Verfügbar | Verfügbar | Verfügbar | Machbar |
Lesen Sie diese Tabelle als Filter, nicht als Bewertung. Wenn Ihre Presse über 800 Tonnen mit sechs Werkzeugwechseln pro Schicht und einem Betriebszeitziel von 85 % läuft, versagen manuelle Bandklemmen bei drei von vier Kriterien. Die Matrix schränkt Ihre Optionen objektiv ein, bevor Lieferantengespräche beginnen.
Anpassung der Technologie an die betrieblichen Anforderungen
Die Wahl eines Werkzeugspannsystems ist keine rein finanzielle Überlegung. Operative Zwänge prägen die Entscheidung ebenso stark wie das Budget. Ein progressives Hochgeschwindigkeitsgesenk, das hochfesten Stahl mit 300 Hüben pro Minute laufen lässt, erzeugt dynamische Belastungen, die eine gleichbleibende Spannkraft erfordern, die nur hydraulische oder magnetische Systeme bieten. Ein Lohnfertiger, der 30 verschiedene Matrizen pro Woche auf einer 150-Tonnen-OBI-Presse betreibt, profitiert stärker von Schwenkspannern und hydromechanischen Einheiten, die die Konsistenz verbessern, ohne dass Änderungen an der Infrastruktur erforderlich sind.
Berücksichtigen Sie bei der Eingrenzung der Optionen die folgenden betrieblichen Gegebenheiten:
- Materialkompatibilität:Magnetplatten erfordern ferromagnetische Matrizenschuhe. Matrizenhalter aus Aluminium oder nicht-magnetische Unterplatten aus Edelstahl funktionieren nicht. Überprüfen Sie das Material Ihres Matrizenschuhs, bevor Sie Magnete spezifizieren.
- Ausrichtung der Presse:Die hydraulischen Klemmen am Stößel (Oberwerkzeug) müssen beim Laden des Werkzeugs gegen die Schwerkraft halten. Ohne Neuberechnung verfügen Systeme, die für die Verwendung als horizontale Trägerplatte ausgelegt sind, möglicherweise nicht über die ausreichende Haltekraft für die vertikale Schlittenmontage.
- Umgebungsbedingungen:Pressen, die mit starker Schmierung oder Kühlmittelspritzern betrieben werden, lassen die manuelle Klemmreibung schnell nach. Bei Hydrauliksystemen mit externen Schläuchen kommt es in dieser Umgebung zu beschleunigter Korrosion der Armaturen. Magnetische Platten eignen sich gut für nasse Umgebungen, sofern die Oberflächen beim Wechsel sauber gewischt werden.
- Qualifikationsniveau des Bedieners:Manuelle Systeme erfordern Schulung und Disziplin in Bezug auf Drehmomentspezifikationen und Anzugsreihenfolge. Hydraulische und magnetische Systeme verringern die Abhängigkeit des Bedieners, erfordern jedoch Wartungstechniker, die in diesen spezifischen Technologien geschult sind.
Wo Sie anfangen sollten, wenn Sie Ihre Spannstrategie aktualisieren
Eine Aufrüstung der Werkzeugklammer für den Stanzpressenbetrieb muss nicht auf einmal erfolgen. Durch die modulare, stufenweise Implementierung können Sie den ROI an einer Druckmaschine nachweisen, bevor Sie ihn auf der ganzen Fläche einsetzen. Befolgen Sie diese Bewertungssequenz:
- Überprüfen Sie Ihren aktuellen Zustand.Protokollieren Sie Umrüstzeiten, klammerbezogene Vorfälle und Fehler bei der Drehmomentüberprüfung für alle Druckmaschinen 30 Tage lang. Anhand dieser Basisdaten lässt sich ermitteln, welche Druckmaschinen das größte Verbesserungspotenzial aufweisen.
- Identifizieren Sie Ihre Zwangspresse.Ihr Ausgangspunkt ist die Druckmaschine mit den häufigsten Werkzeugwechseln und den höchsten Ausfallkosten. Wenn Sie diese Druckmaschine zuerst aufrüsten, amortisiert sich dies am schnellsten.
- Bewerten Sie die körperliche Kompatibilität.Messen Sie die Abmessungen der T--Nuten, die Ebenheit des Tisches, die verfügbare Hydraulikversorgung und die Architektur der Pressensteuerung an der Zielpresse. Diese Messungen ermitteln, welche Technologien ohne bauliche Veränderungen nachrüstbar-machbar sind.
- Berechnen Sie die Amortisationszeit.Vergleichen Sie die Kosten für die Aufrüstung der Spannvorrichtung mit dem Produktionswert der wiederhergestellten Betriebszeit. Eine Druckmaschine, die 200 US-Dollar pro Produktionsstunde in Rechnung stellt und 45 Minuten pro Schicht zurückgewinnt, amortisiert ein Hydrauliksystem im Wert von 25.000 US-Dollar in weniger als sechs Monaten.
- Pilotieren und validieren.Installieren Sie das ausgewählte System auf der Zwangspresse. 60 bis 90 Tage laufen lassen. Messen Sie die tatsächliche Reduzierung der Umrüstzeit, überprüfen Sie die Konstanz der Spannkraft und dokumentieren Sie alle Installations- oder Wartungsprobleme.
- Standardisieren und erweitern.Nutzen Sie Pilotergebnisse, um den Geschäftsszenario für eine flottenweite Bereitstellung zu erstellen. Priorisieren Sie Druckmaschinen nach Umrüsthäufigkeit und Produktionswert und rüsten Sie zuerst die Ausrüstung mit den höchsten{2}}Auswirkungen auf.
Diese Reihenfolge hält das Risiko in Grenzen und stärkt gleichzeitig das Vertrauen der Organisation in die neue Technologie. Bei jedem Schritt werden Daten generiert, die als Grundlage für die nächste Entscheidung dienen, und es ist kein Vertrauensvorschuss für den gesamten Vorgang erforderlich.
Bei Operationen, bei denen die Komplexität der Form eine weitere Variable hinzufügt - Folgeverbundwerkzeuge mit engen Spannabständen, Überschneidungen mit dem Heber oder nicht-standardmäßigen Schuhgeometrien -, kann die Aufrüstung der Spannvorrichtung oft nicht von Modifikationen der Formkonstruktion getrennt werden. Möglicherweise müssen Klemmleisten hinzugefügt, Unterplatten entworfen oder Schuhabmessungen für eine Matrizenfamilie standardisiert werden. In solchen Situationen vermeidet die Zusammenarbeit mit einem Werkzeugpartner, der sowohl die Struktur der Matrize als auch die Herausforderung der Spannintegration von Anfang an versteht, kostspielige Nacharbeiten.YICHENs individuelle StanzwerkzeuglösungenHelfen Sie Ingenieuren dabei, genau diesen Übergang zu bewältigen - und koordinieren Sie die Formstruktur, das Komponentenlayout und den Spannzugriff, damit das Upgrade als System und nicht als Ansammlung nicht übereinstimmender Teile funktioniert.
Häufig gestellte Fragen zu Stanzwerkzeugklemmen
1. Wie viel Schließkraft benötige ich für meine Stanzpresse?
Bei Kurbelpressen sollte die Gesamtspannkraft mindestens 10 % der Nennkraft der Maschine betragen. Für Hochgeschwindigkeitspressen verwenden Sie 20 % der Nennkraft. Teilen Sie diese Kraft gleichmäßig auf die obere und untere Werkzeughälfte auf. Bedenken Sie bei der Verwendung von Bandklemmen mit Stufenblöcken, dass nur etwa die Hälfte der Schraubenspannung auf die Matrize wirkt, sodass Sie Ihren berechneten Vorspannungsbedarf verdoppeln müssen. Addieren Sie die Hebekräfte der Stickstoff--Feder direkt zu Ihrem Klemmbedarf für das Oberwerkzeug, da diese Kräfte beim Rückhub gegen die Klemmen wirken.
2. Was ist der Unterschied zwischen hydraulischen Werkzeugspannern und magnetischen Spannsystemen?
Hydraulische Werkzeugspanner nutzen Druckflüssigkeit, die auf Kolben wirkt, um eine Spannkraft zu erzeugen. Sie erfordern ein externes Netzteil und liefern Spann-/Entspannzeiten von 5 bis 30 Sekunden. Magnetische Spannsysteme verwenden Elektropermanentmagnete, die in 2 bis 3 Sekunden mit einem kurzen elektrischen Impuls aktiviert werden und ohne Dauerstrom halten. Hydrauliksysteme funktionieren mit jedem Werkzeugmaterial, erfordern jedoch eine laufende Wartung der Dichtungen und eine Flüssigkeitsanalyse. Magnetplatten erfordern ferromagnetische Stempelschuhe und flache, saubere Kontaktflächen, weisen jedoch praktisch keine mechanischen Verschleißkomponenten auf. Magnetische Systeme sind in der Regel teurer, bieten aber die schnellsten Umrüstzeiten.
3. Wie oft sollten Prägestempelklemmen überprüft und ausgetauscht werden?
Die Gewinde der manuellen Spann-T--Schrauben sollten bei jedem Werkzeugwechsel auf Dehnung oder Abrieb überprüft werden. Außerdem sollten monatliche Mikrometermessungen durchgeführt werden, um Ermüdungsverschleiß festzustellen. Ersetzen Sie alle Schrauben, die eine dauerhafte Dehnung, Risse am Kopf----Schaftradius oder eine Gewindeverformung aufweisen. Hydraulische Klemmdichtungen halten in der Regel 500.000 bis 2.000.000 Zyklen, je nach Druck und Flüssigkeitsreinheit, wobei die vierteljährliche Flüssigkeitsanalyse den Zeitpunkt des Austauschs bestimmt. Magnetische Platten müssen vor jedem Matrizensatz einer Oberflächeninspektion unterzogen werden und vierteljährlich einen Zugtest anhand der Basiswerte der Installation durchführen.
4. Kann ich Werkzeugschnellwechselklemmen an einer bestehenden Stanzpresse nachrüsten?
Ja, die meisten Schnellwechsel-Spannsysteme sind für den nachträglichen Einbau konzipiert. Die Kompatibilität hängt von drei Faktoren ab: Die Abmessungen der T--Nut müssen mit den Spezifikationen der Gleitklemme übereinstimmen, die Dicke und Ebenheit der Unterlage muss die Montagemethode unterstützen (magnetische Platten müssen eine Ebenheit von 0,002 Zoll pro Fuß aufweisen) und die Hydraulikversorgung muss 3.000 bis 5.000 PSI mit ausreichendem Durchfluss liefern. Anschraubbare Schienenkonstruktionen, die eine Bearbeitung des Pressenbetts vermeiden, haben die Nachrüstmöglichkeiten erheblich erweitert. Ältere Pressen mit relaisbasierten Steuerungen benötigen möglicherweise auch ein SPS-Upgrade, um Klammerverriegelungssignale zu akzeptieren.
5. Warum verschiebt sich meine Matrize während der Produktion, obwohl die Klammern fest angezogen sind?
Die Verschiebung der Matrize bei scheinbar festsitzenden Klemmen ist in der Regel auf eine von mehreren Grundursachen zurückzuführen: Öl oder Stanzschmiermittel auf der Oberfläche des Matrizenschuhs, wodurch die Reibung um 30 bis 50 % verringert wird, eine nicht übereinstimmende Höhe des Stufenblocks, die dazu führt, dass die Riemenklemme kippt und die Kraft auf die Schraube und nicht auf die Matrizenkante konzentriert, Entspannung der Schraube aufgrund thermischer Zyklen bei langen Läufen oder unzureichende Gesamtklemmkraft für die beteiligten dynamischen Belastungen. Eine außermittige Belastung in Folgeverbundwerkzeugen erzeugt auch Kippmomente, die die Klammern auf einer Seite überlasten. Beginnen Sie mit der Reinigung der Kontaktflächen, der Überprüfung der Höhenübereinstimmung der Stufenblöcke, dem erneuten Anziehen nach den ersten Pressbewegungen und der Neuberechnung, ob Ihre Gesamtklemmkraft die Abstreifkräfte, Heberlasten und den Durchbruchstoß berücksichtigt.


