


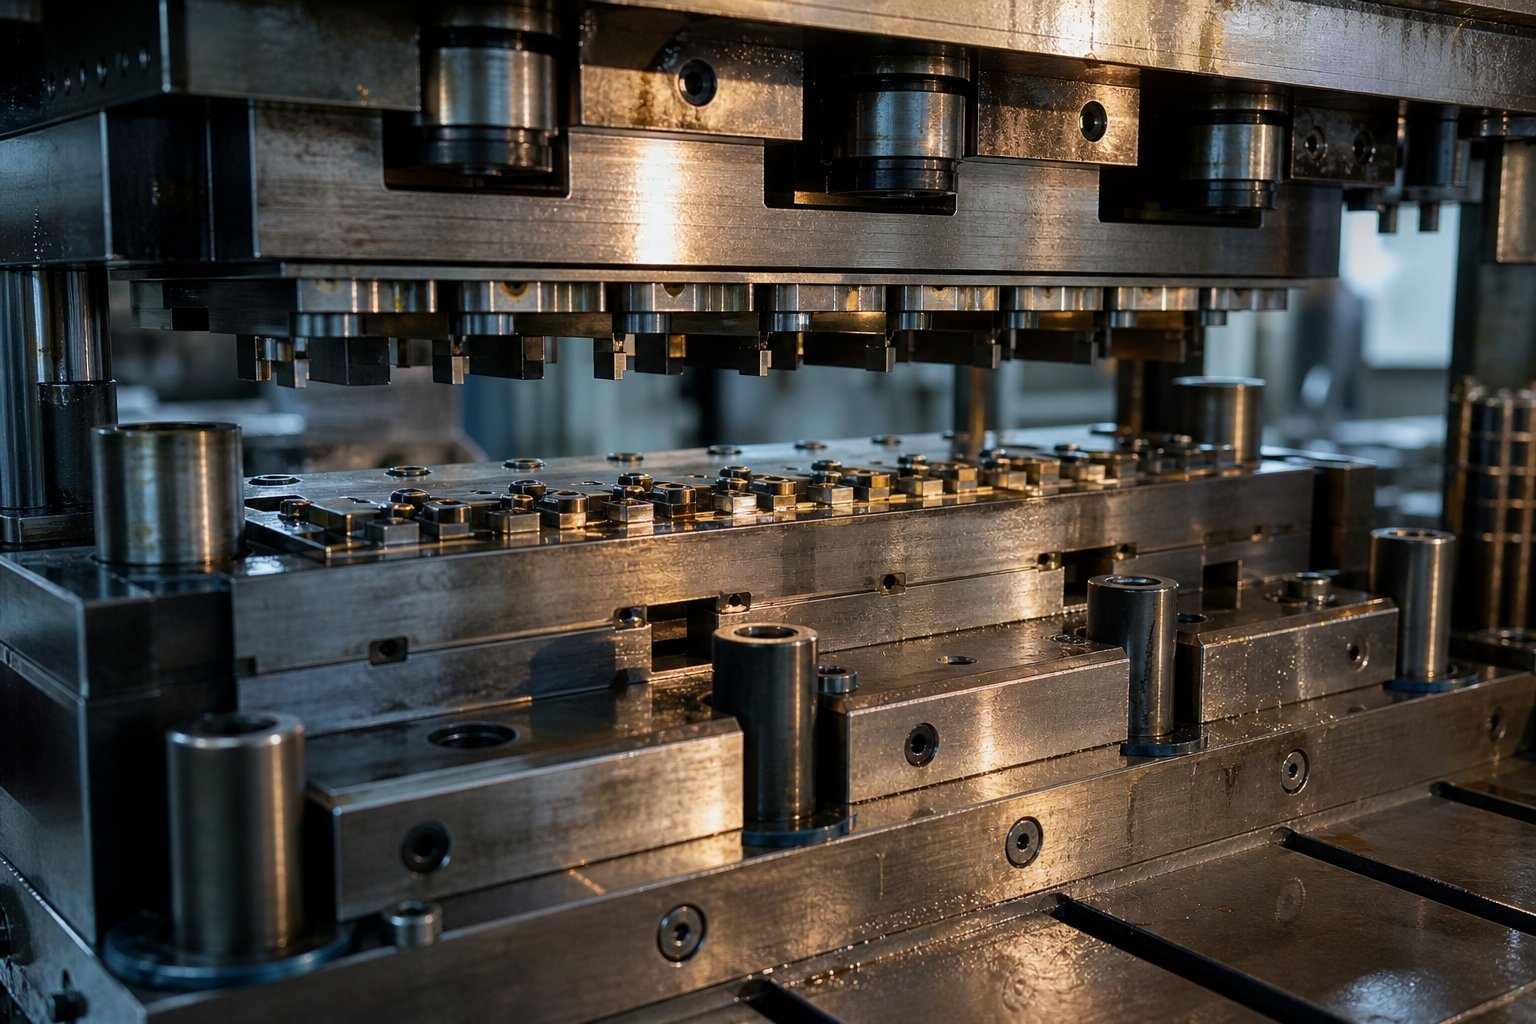
Was sind progressive Stanzwerkzeuge und warum sind sie wichtig?
Stellen Sie sich ein einziges Werkzeug vor, das ein fertiges Metallteil in einer kontinuierlichen Bewegung hunderte Male pro Minute stanzt, biegt, formt und schneidet. Genau das macht ein progressiver Prägestempel. Für Produktionsingenieure und Beschaffungsteams, deren Aufgabe es ist, die Produktion zu skalieren und gleichzeitig enge Toleranzen einzuhalten, ist das Verständnis dieses Werkzeugsystems von innen heraus der Unterschied zwischen einer reibungslosen Einführung und kostspieligen Versuchen-und{3}}Fehlern.
Was ist eine progressive Stanzform?
Ein Folgestanzwerkzeug ist ein in einer Stanzpresse installiertes Präzisionswerkzeug, das ein Metallband durch eine Reihe aufeinanderfolgender Stationen bewegt, die jeweils einen bestimmten Schneid- oder Formvorgang pro Pressenhub ausführen, bis an der letzten Station ein fertiges Teil abgetrennt wird.
AlsoWas ist in der Praxis ein progressiver Stempel?? Es handelt sich um ein eigenständiges-Produktionssystem. Eine Blechrolle wird der Presse zugeführt, und ein Servovorschub schiebt das Band bei jedem Hub um eine festgelegte Strecke, die sogenannte Teilung, vor. An jeder Station durchläuft das Band einen anderen Vorgang: Lochen, Biegen, Prägen, Prägen oder Beschneiden. Das Teil bleibt die ganze Zeit über an einem Trägerstreifen befestigt und behält seine Ausrichtung bei, bis es durch den endgültigen Schnitt freigegeben wird. Ein Hub rein, ein fertiges Bauteil raus, kontinuierlich.
Man hört manchmal, dass Werkstattteams es einen Prog-Würfel nennen. Unabhängig von der Abkürzung ist das zugrunde liegende Prinzip dasselbe: Mehrere Vorgänge werden in einem einzigen automatisierten Zyklus zusammengefasst, der die Handhabung von Teilen zwischen den Schritten überflüssig macht.
Warum Folgeverbundwerkzeuge die Großserienproduktion dominieren
Das progressive Stanzen bietet eine Kombination, die andere Methoden nur schwer erreichen können: Geschwindigkeit, Wiederholbarkeit und niedrige Stückkosten im großen Maßstab. Pressen mit Folgeverbundwerkzeugen arbeiten überall25 bis über 200 Hübe pro MinuteDas bedeutet, dass im Bruchteil einer Sekunde ein fertiges Teil herunterfällt. Da jede Station mit einer Präzision im Mikrometerbereich geschliffen und gehärtet wird, bleibt die Maßhaltigkeit über Millionen von Zyklen hinweg erhalten, ohne dass manuelle Eingriffe erforderlich sind.
Für Beschaffungsteams, die die Kosten bewerten, ist die Rechnung einfach. Die Werkzeuginvestitionen sind im Vorfeld hoch, aber die Grenzkosten für jedes zusätzliche Teil schrumpfen auf kaum mehr als Rohmaterial und Presszeit. Bei jährlichen Stückzahlen über 50.000 Einheiten senken Folgeverbundwerkzeuge die Kosten pro Teil im Vergleich zu CNC-Fertigungsmethoden routinemäßig um 30 bis 80 Prozent. Diese wirtschaftliche Logik ist der Grund dafür, dass Kfz-Steckverbinder, elektronische Abschirmungskomponenten und HVAC-Halterungen überwiegend aus fortschrittlichen Stanzverfahren stammen.
Die Effizienzgewinne hängen jedoch vollständig davon ab, was im Inneren der Matrize passiert. Bandlayout, Stationsreihenfolge und Umformstrategie bestimmen, ob ein Werkzeug Millionen von Schlägen aushält oder ständiges Eingreifen erfordert. In dieser technischen Tiefe offenbart dieser Werkzeugtyp seine wahre Komplexität.
So funktioniert der progressive Stanzprozess
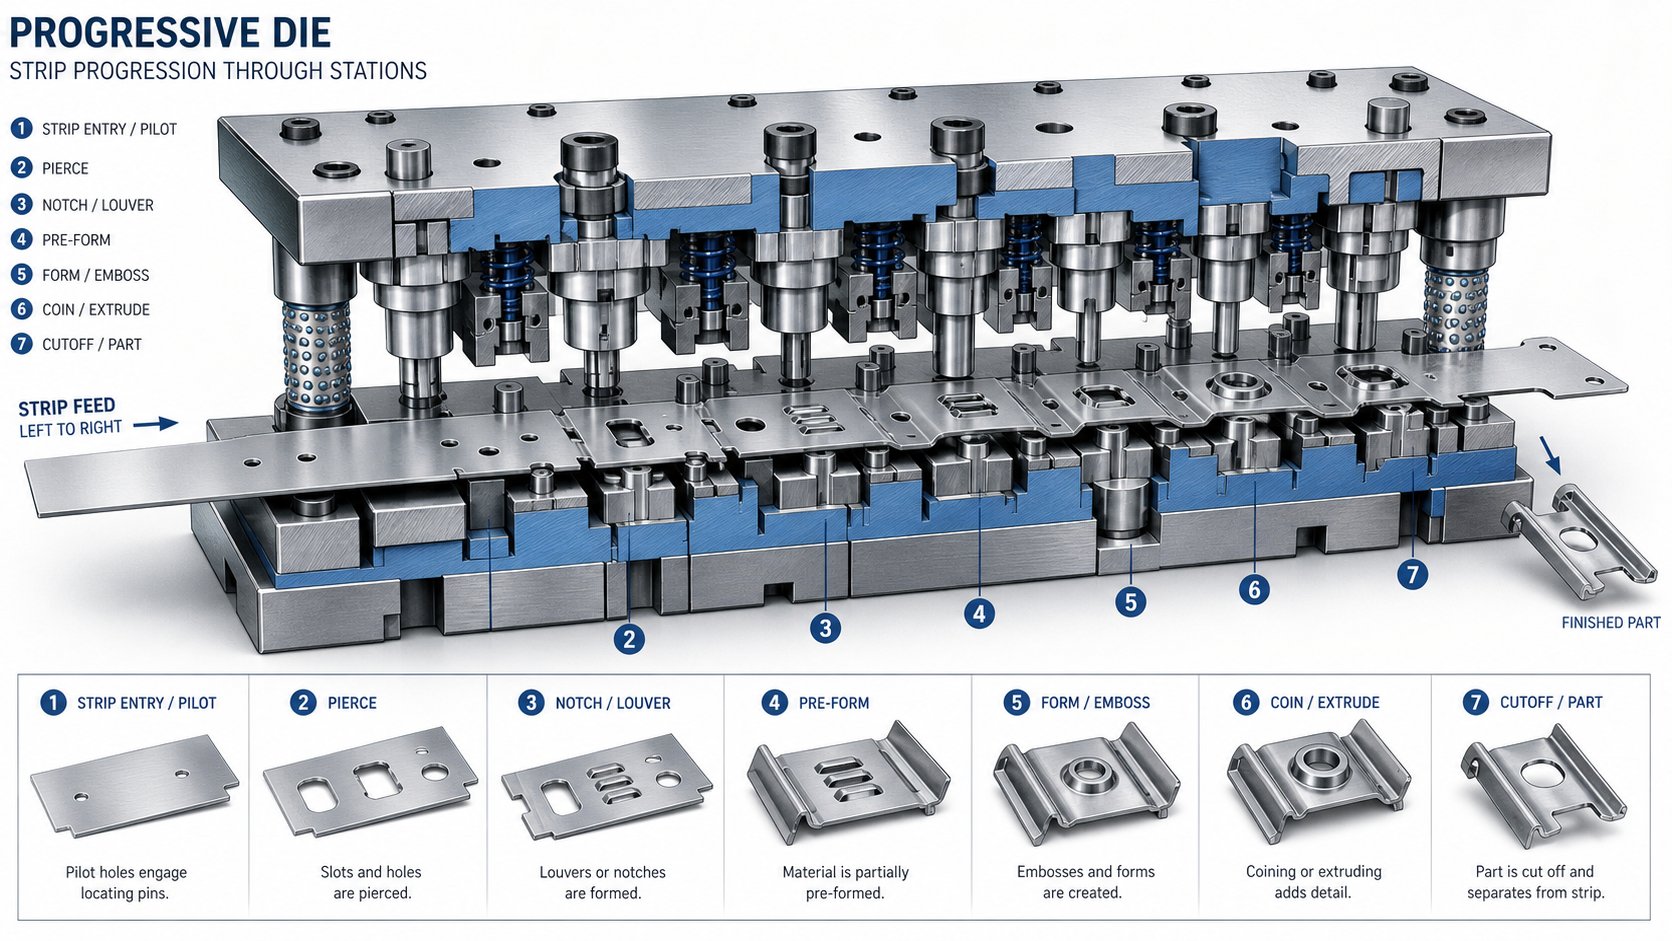
Das Streifenlayout und die Stationsreihenfolge klingen auf dem Papier einfach, in der Praxis ist es jedoch soprogressives Stanzverfahrenist ein eng choreografiertes System, bei dem drei Maschinen als eine Einheit fungieren: der Spulenvorschub, die Presse und die Matrize selbst. Wenn man versteht, wie sie auf Hubebene interagieren, wird deutlich, warum dieser Formprozess fertige Teile schneller produziert als jede mehrstufige Alternative.
Streifenvorschub- und Vorschubmechanik
Alles beginnt am Abwickler. Eine Rolle aus flachem Blech, typischerweise mit einer Dicke von 0,1 mm bis 6 mm, wird in einer Richtmaschine abgewickelt, die die eingestellte Krümmung der Spule beseitigt. Von dort aus greift ein Servo- oder Luftvorschub das Band und schiebt es bei jedem Pressenhub um eine präzise, wiederholbare Distanz vor. Dieser Abstand ist der Abstand und entspricht genau dem Abstand zwischen den Stationen innerhalb der Matrize.
Genauigkeit ist hier entscheidend. Wenn die Vorschublänge auch nur um den Bruchteil eines Millimeters abweicht, kommt es zu einer Fehlausrichtung aller nachgelagerten Stationen. Aus diesem Grund dringen Führungsstifte, gehärtete zylindrische Stifte, die in der oberen Matrize montiert sind, zu Beginn jedes Hubs in vorgebohrte Löcher im Band ein. Sie ziehen den Streifen physisch in die exakte Ausrichtung, bevor mit dem Schneiden oder Formen begonnen wird. Stellen Sie sich die Piloten als die Positionsrücksetzung des Systems vor, die in jedem einzelnen Zyklus jede geringfügige Vorschubabweichung korrigiert.
Stationsfolge vom Rohling bis zum fertigen Teil
Im Inneren der Matrize sind die Stationen in einer linearen Reihenfolge angeordnet. Jede Station führt einen oder zwei Arbeitsgänge am Band durch, während die Folgestanzpresse schließt. Station für Station entwickelt sich die Teilegeometrie schrittweise weiter und bleibt dabei über schmale Laschen oder Materialstege mit dem Trägerstreifen verbunden.
Ein typischer Folgestanzprozess folgt dieser Reihenfolge:
- In den Trägerstreifen werden Pilotlöcher gebohrt, um die Ausrichtung für alle nachfolgenden Stationen sicherzustellen.
- Innenelemente wie Schlitze, Löcher und Kerben werden durchbohrt oder ausgestanzt.
- Umformvorgänge wie Biegen, Prägen oder Ziehen formen die Teilegeometrie schrittweise.
- Durch zusätzliche Beschnitt- oder Nachschlagvorgänge werden die Abmessungen verfeinert und Restspannungen abgebaut.
- Die Endtrennstation trennt das Fertigteil vom Trägerband und verlässt als fertiges Bauteil die Matrize.
Zwischen den Stationen fährt das Teilformteil wie Passagiere auf einem Förderband auf dem Trägerband entlang. Dadurch entfällt die Roboter-Pick-{1}}und--Handhabung und die Zykluszeiten werden in Sekundenbruchteilen statt in Sekunden gemessen.
Drücken Sie „Hubzyklus und Timing“.
Wie funktioniert eine Stanzpresse im Zusammenspiel mit der Matrize? Der Pressenstößel senkt sich ab, schließt das obere Gesenk auf das untere Gesenk und führt den Vorgang jeder Station gleichzeitig in einem Hub aus. Beim Einfahren des Stößels schiebt der Vorschub das Band um eine Teilungslänge vor und Hebestifte heben das Band leicht von der unteren Matrizenoberfläche ab, sodass es sich frei bewegen kann. Der Stößel senkt sich wieder ab und der Zyklus wiederholt sich.
Eine Stanzpresse, die mit Folgewerkzeugen mit 200 Hüben pro Minute arbeitet, erledigt diesen gesamten Vorgang – Vorschub, Ausrichtung, Formung, Rückzug – in 300 Millisekunden. Bei dieser Geschwindigkeit beträgt das Zeitfenster des Vorschubs mehrere zehn Millisekunden, und die Abstreifplatte der Matrize muss den Streifen vor dem nächsten Vorschub sauber freigeben. Jede Komponente im System ist mit der Drehung der Kurbelwelle der Presse synchronisiert, wodurch das progressive Stanzen weniger wie eine Reihe diskreter Ereignisse, sondern eher wie ein kontinuierlicher mechanischer Rhythmus wirkt.
Dieser Rhythmus bleibt jedoch nur dann konstant, wenn die einzelnen Komponenten im Inneren der Matrize Millionen von wiederholten Stößen standhalten. Stempelgeometrie, Matrizenabstände und Materialauswahl auf Komponentenebene bestimmen, ob das Werkzeug diesen Rhythmus beibehält oder anfängt, Ausschuss zu produzieren.
Kritische Komponenten in einem Folgeverbundwerkzeug
Stempelgeometrie und Matrizenabstände halten den Rhythmus konstant, aber was genau sind diese Teile und wie passen sie zusammen? Ein Folgestanzwerkzeug ist kein einzelner monolithischer Block. Dabei handelt es sich um eine Baugruppe aus präzisionsgeschliffenen Stanzwerkzeugkomponenten, von denen jede eine bestimmte Aufgabe erfüllt und unter extremer, sich wiederholender Belastung zusammenarbeitet. Wenn Sie verstehen, was die einzelnen Teile bewirken, wird die Fehlerbehebung zu einer logischen Sache und nicht mehr zu einem Rätselraten.
Komponenten der Oberwerkzeugbaugruppe
Die obere Hälfte der Matrize wird am Pressenstößel montiert und liefert die Kraft, die das Band schneidet und formt. Zu seinen Schlüsselelementen gehören:
- Lochplatte (Halter):Eine gehärtete Stahlplatte, die alle Werkzeugstempel in präziser Position hält. Jeder Stempel wird so geschliffen, dass er der Geometrie des Lochs oder der Form entspricht, die er erzeugt, und die Halterung arretiert ihn an Ort und Stelle, sodass er sich unter Last nicht drehen oder verschieben kann.
- Trägerplatte:Diese zwischen der Stempelplatte und dem oberen Matrizenschuh positionierte gehärtete Platte verhindert, dass gehärtete Einsätze durch die wiederholte Aufprallkraft der Presse in den weicheren Matrizenschuh getrieben werden.
- Abstreiferplatte:Diese Komponente klemmt das Bandmaterial beim Schließen der Presse gegen den Matrizenblock. Ebenso wichtig ist, dass es beim Aufwärtshub das Material von den Stempeln abstreift. Ohne sie würde sich der Streifen beim Zurückziehen an den Metallstanzwerkzeugen festsetzen, in die obere Matrize hochziehen und dort sofort Schaden anrichten.
- Piloten:Stifte mit runder-Nasenspitze, die in vor-gelochte Löcher im Streifen eindringen, um ihn in die endgültige Ausrichtung zu bringen, bevor ein Vorgang ausgelöst wird. Sie korrigieren bei jedem Hub kleinere Vorschubungenauigkeiten.
Komponenten der Unterwerkzeugbaugruppe
Die untere Hälfte sitzt auf dem Pressentisch und nimmt von oben die Schnitt- und Umformkräfte auf. Zu seinen Kernelementen gehören:
- Würfelblock (Würfeljagd):Der Grundkörper, in dem Schneid- und Formkonturen bearbeitet oder eingefügt werden. Bei Stanzwerkzeugen aus Stahl mit größerem Volumen befinden sich im Matrizenblock austauschbare Einsätze aus hochwertigem Werkzeugstahl oder Hartmetall, die lokale Reparaturen ermöglichen, ohne den gesamten Block neu aufbauen zu müssen.
- Stanzknöpfe:In den Matrizenblock eingepresste, gehärtete zylindrische Einsätze, die für jeden Stempel die gegenüberliegende Schneidkante bilden. Der Abstand zwischen einer Stanznase und ihrem Gegenknopf, der typischerweise 5 bis 10 Prozent der Materialstärke beträgt, bestimmt die Qualität der Schnittkante.
- Stempelheber:Federbelastete Stifte oder Schienen, die den Streifen nach jedem Hub leicht von der Matrizenoberfläche abheben. Durch diesen Abstand kann der Vorschub das Band ungehindert vorschieben, ohne über die Schnittkanten zu schleifen, was den Verschleiß verringert und Fehlzufuhren bei hoher Geschwindigkeit verhindert.
- Stoppblöcke:Präzise geschliffene -Blöcke, die die Schließhöhe der Matrize in der Presse festlegen. Techniker zerkleinern das Lot in einem geschliffenen Schlitz am Anschlagblock, um sicherzustellen, dass Stempel und Formen beim Einrichten die richtige Tiefe erreichen.
Leit- und Registrierungssysteme
Stellen Sie sich vor, die obere und untere Hälfte mit 200 Hüben pro Minute zusammenzuschließen, wobei die Abstände in Tausendstel Zoll gemessen werden. Leitsysteme machen es möglich:
- Führungsstifte und Buchsen:An einem Matrizenschuh montierte gehärtete Stifte greifen in Präzisionsbuchsen am anderen ein und richten die obere und untere Hälfte innerhalb von Toleranzen von 0,0001 Zoll aus. Kugelgelagerte Führungsstifte, die auf Käfiglagern laufen, sind aufgrund ihres reibungslosen Eingriffs und der einfachen Matrizentrennung zum Industriestandard geworden.
- Stanzschuhe (Stanzsatz):Die oberen und unteren Fundamentplatten, die alle anderen Komponenten in Position halten. Sie absorbieren Biegekräfte und bieten eine starre Montageschnittstelle zur Presse.
- Die Federn:Druckfedern mit hoher -Kraft, entweder mechanische Spule oder Stickstoffgas, die während des gesamten Hubzyklus einen kontrollierten Druck für die Abstreif-, Halte- und Teileauswurffunktionen bereitstellen.
Die folgende Tabelle fasst diese Stanzformkomponenten, ihre Funktionen und typische Materialauswahlen in einem Kurzreferenzformat zusammen:
| Komponente | Funktion | Typisches Material |
|---|---|---|
| Die Schuhe | Fundamentplatten, die alle anderen Komponenten montieren und die Ausrichtung gewährleisten | Weichstahl oder Sphäroguss |
| Führungsstifte und Buchsen | Obere und untere Matrizenhälfte auf ein Zehnteltausendstel genau ausrichten | Gehärteter legierter Stahl; Kugelkäfige aus Aluminium |
| Lochplatte (Halterung) | Hält und positioniert alle Werkzeugstempel | Werkzeugstahl A-2 oder D-2 |
| Trägerplatte | Schützt den Matrizenschuh vor den Aufprallkräften des Stempels | A-2 gehärteter Werkzeugstahl |
| Abstreiferplatte | Klemmt Streifenmaterial und löst es beim Zurückziehen von den Stempeln | A-2 Werkzeugstahl oder Weichstahl (geführter Typ) |
| Werkzeugstanzen | Schneiden, lochen oder formen Sie das Streifenmaterial | D-2, M-2, CPM oder Hartmetall |
| Matrizenblock / Einsätze | Gegenläufige Schneidkanten und Umformkonturen vorsehen | D-2-, M-2-, CPM- oder Hartmetalleinsätze |
| Die Knöpfe | Auswechselbare Schneidkanten-Gegenstücke zu Stempeln | Durch-gehärteter legierter Stahl oder Hartmetall |
| Piloten | Registrieren Sie den Streifen bei jedem Strich in der präzisen Position | Gehärteter Werkzeugstahl, polierte Nase |
| Federn (mechanisch / Stickstoff) | Bereitstellung von Abstreifkraft, Niederhalten-Druck und Teileauswurf | Chrom-Siliziumdraht oder Stickstoffgasflaschen |
| Heber | Heben Sie den Streifen von der Matrizenoberfläche ab, um einen freien Vorschub zwischen den Hüben zu ermöglichen | Gehärteter Werkzeugstahl mit Federrückzug |
| Stoppblöcke | Stellen Sie die Schließhöhe ein und überprüfen Sie die Presstiefe während der Einrichtung | Gehärteter Werkzeugstahl, präzisionsgeschliffen |
Jedes dieser Teile muss über Millionen von Presszyklen hinweg seine Maßhaltigkeit bewahren. Wenn ein einzelner Stempel über die Toleranzgrenze hinaus verschleißt oder eine Heberfeder ermüdet, driftet das gesamte System. Diese gegenseitige Abhängigkeit ist der Grund dafür, dass Materialauswahl und Designstrategie auf Komponentenebene genauso viel Gewicht haben wie das gesamte Streifenlayout, ein Zusammenhang, der während der Chip-Designphase besonders deutlich wird.
Progressives Werkzeugdesign vom Konzept bis zur Validierung
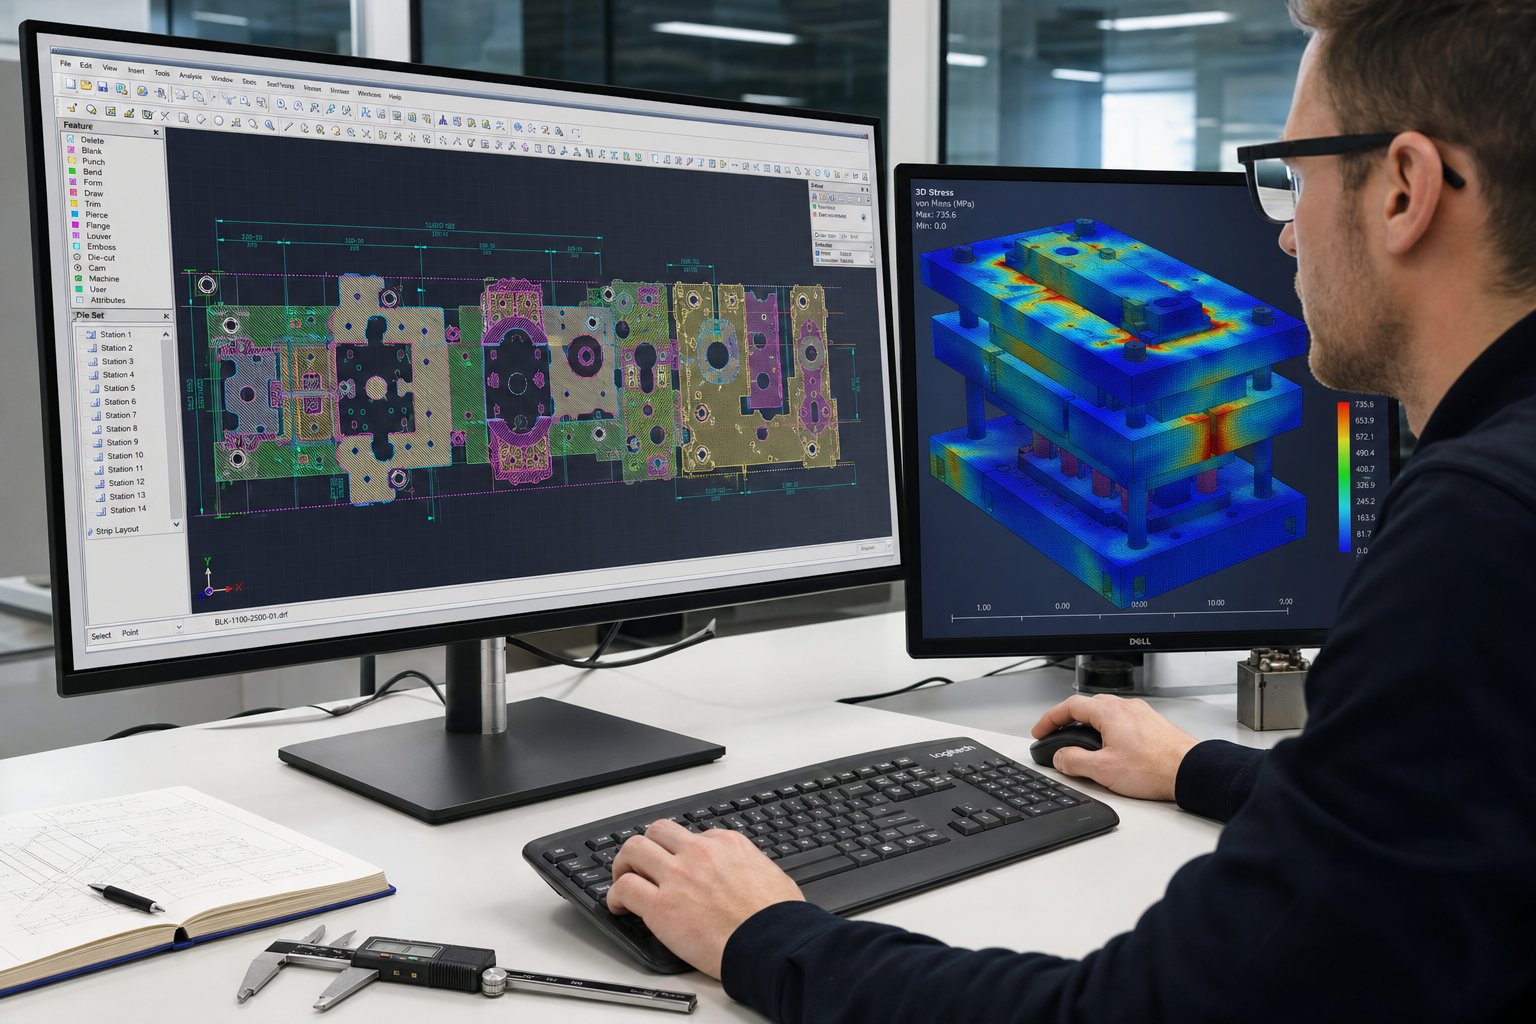
Die gegenseitige Abhängigkeit der Komponenten auf der physischen Ebene ist eine Sache. Alle diese Teile zusammenarbeiten lassen, bevor überhaupt Stahl geschnitten wird? Hier erspart das progressive Werkzeugdesign entweder monatelange Produktionsprobleme oder verursacht sie. Ein gut ausgeführter Stanzformentwurf beginnt nicht mit der CAD-Geometrie, sondern mit einem gründlichen Verständnis darüber, was das fertige Teil leisten muss, wie viele benötigt werden und welche Einschränkungen das Material mit sich bringt.
Design-Inputs und Kundenanforderungen
Ein typisches Designprojekt für Metallstanzformen beginnt damit, dass ein Kunde einen Teildruck sendet, normalerweise zusammen mit einem 3D-CAD-Modell. Aber diese Zeichnung allein reicht dem Stanzformdesigner nicht aus, um anzufangen. Bevor mit der Streifenlayoutarbeit begonnen wird, muss sich der Designer ein vollständiges Bild des Produktionskontexts verschaffen. Versäumen Sie frühzeitig eine kritische Eingabe, kann es sein, dass das gesamte Werkzeugkonzept nachträglich überarbeitet werden muss.
Hier sind die entscheidenden Designeingaben, die erforderlich sind, bevor mit der progressiven Werkzeugentwicklung begonnen wird:
- Teilegeometrie: 2D-Zeichnungen und 3D-Volumenmodelle mit vollständigen GD&T-Beschreibungen, die alle kritischen Abmessungen und Bezugspunkte definieren.
- Materialspezifikation: Legierungstyp, Härte, Dicke und mechanische Eigenschaften, einschließlich Zugfestigkeit, Streckgrenze, Dehnung und n{0}}-Wert.
- Jährlicher Volumenbedarf: Erwartete Mengen pro Jahr, Losgrößen und geplante Programmlaufzeit, die sich direkt auf die Konstruktionsklasse und die Materialauswahl des Werkzeugs auswirken.
- Toleranzanforderungen: Welche Merkmale sind kritisch-für-die Funktion (CTF) und welche unterliegen handelsüblichen Standardtoleranzen, da strengere Spezifikationen zusätzliche Stationen oder Prägevorgänge erfordern.
- Sekundäre Vorgänge: Alle nach dem Prägen erfolgenden Prozesse wie Plattieren, Wärmebehandeln, Schweißen oder Zusammenbauen, die Einschränkungen hinsichtlich der Gratrichtung, der Oberflächenbeschaffenheit oder der Dimensionsstabilität mit sich bringen.
- Verfügbarkeit von Pressen und Feedern: Wenn der Kunde bereits über eine Pressenlinie verfügt, wird der Werkzeugraum von Anfang an durch die Tonnagekapazität, die Bettgröße, die Hublänge und den Feedertyp eingeschränkt.
Wie das MetalForming Magazine feststellt, kann die Spezifizierung von Blechen mit zu geringen technischen Details zu Leistungsproblemen bei der Form führen. Eine auf angenommene Materialeigenschaften ausgelegte Matrize kann zu Ausschuss führen, wenn tatsächlich produzierte Spulen mit unterschiedlichen Härte- oder Dehnungswerten ankommen. Die Matrize bestimmt gewissermaßen, welches Material sie benötigt, um richtig zu laufen.
Strategien zur Optimierung des Streifenlayouts
Nachdem die Eingaben gesperrt sind, trifft der Designer die wichtigste Entscheidung im progressiven Stanzwerkzeugdesign: das Streifenlayout. Das ist der Bauplan, der festlegt, wie sich das Flachband Station für Station in ein fertiges Teil verwandelt. Es bestimmt die Materialausnutzung, die Matrizengröße, die Anzahl der Stationen, die Kraftverteilung und letztendlich die Kosten pro Teil.
Ein Streifenlayout legt Folgendes fest:
- Teileausrichtung relativ zur Vorschubrichtung und Faserrichtung des Bandes
- Pitch-Abstand zwischen Stationen
- Trägertyp, Breite und Befestigungspunkte
- Arbeitsablauf vom ersten Lochstechen bis zum endgültigen Trennen
- Geometrie des Schrottskeletts und Prozentsatz der Materialausbeute
Klingt einfach? In der Praxis wird jede Variable gegen eine andere ausgetauscht. Das Drehen des Teils, um kritische Biegungen senkrecht zur Faserrichtung auszurichten, verbessert die Formbarkeit, kann jedoch zu einer Erhöhung der Streifenbreite und des Ausschusses führen. Eine kürzere Teilung reduziert die Matrizenlänge und den Bedarf an Pressenbetten, komprimiert jedoch die Stationen zusammen, wodurch die Stempelstärke und der Wartungszugang eingeschränkt werden. Erfahrene Konstrukteure überarbeiten Streifenlayouts während Probeprägeversuchen oft mehrmals und stellen dabei Zufuhrprobleme, Kraftungleichgewichte und Faserrichtungsprobleme fest, die nur unter tatsächlichen Druckbedingungen auftreten.
Die Bestimmung der Stationsanzahl folgt dem Streifenlayout. Der Konstrukteur ordnet die Arbeitsabläufe so ein, dass das Lochen und Einkerben früh erfolgt, während das Material flach bleibt, wodurch eine Verformung der Merkmale während der späteren Formung verhindert wird. Biege- und Ziehstationen folgen nach der Formgebung des Profils. Leerstationen, an denen keine Vorgänge stattfinden, werden zwischen schweren Umformstationen eingefügt, um die Kraftverteilung zu steuern und für strukturelle Unterstützung im Gesenk zu sorgen. Ein progressives Stanzwerkzeug mit 12 Stationen ist für ein mäßig komplexes Teil nicht ungewöhnlich, und komplizierte Geometrien können die Anzahl der Zählungen auf über 20 erhöhen.
Simulation-basierte Designvalidierung
Bevor es moderne Software für den progressiven Formenbau gab, bauten Werkzeugmacher die Form, führten Testteile durch, identifizierten Probleme, modifizierten das Werkzeug und wiederholten den Vorgang, bis die Ergebnisse den Spezifikationen entsprachen. Dieser Zyklus könnte Wochen und Zehntausende von Dollar an Nacharbeit verschlingen. Heute hat die Simulation diese iterative Schleife in den digitalen Raum komprimiert.
Werkzeuge zur Finite-Elemente-Analyse (FEA) modellieren Materialfluss, Ausdünnung, Faltenbildung und Rückfederung an jeder Formstation, bevor ein einzelner Werkzeugstahlblock bearbeitet wird. Ingenieure testen mehrere Variationen des Streifenlayouts virtuell, passen die Biegewinkel an, um die Rückfederung auszugleichen, oder modifizieren die Ziehtiefen, um eine Ausdünnung über akzeptable Grenzen hinaus zu vermeiden. Das Ergebnis ist ein validiertes Design, das mit weniger physischen Prototypen schneller die Produktionsreife erreicht.
Tonnageberechnungen sind ein weiterer Bereich, in dem sich Simulation auszahlt. Die Schneid- und Umformkräfte jeder Station müssen in ihrer Summe weniger als die Kapazität der ausgewählten Presse betragen, unter Berücksichtigung der Arbeitshöhe über dem unteren Totpunkt, bei der der mechanische Vorteil abnimmt. Bei Tiefformstationen wird die Arbeitsenergie zum limitierenden Faktor, nicht nur die Spitzentonnage. Die Simulation erkennt diese Einschränkungen frühzeitig und stellt sicher, dass die progressiven Werkzeuge zur Pressenlinie passen, bevor Verpflichtungen eingegangen werden.
Die Kombination aus parametrischer CAD/CAM-Modellierung, FEA-Umformsimulation und digitalen Bewegungsstudien hat die Entwicklungszeiten erheblich verkürzt. Was früher drei oder vier physische Testdurchläufe erforderte, kann oft in einem gelöst werden, wodurch die Produktionszeit um Wochen verkürzt wird und kostspielige Chip-Modifikationen nach dem Aushärten entfallen.
Doch selbst das ausgefeilteste Simulationsmodell arbeitet mit idealisierten Eingaben. Reale-Materialschwankungen, Pressendurchbiegung und Schmierbedingungen führen zu Variablen, die nur bei voller Produktionsgeschwindigkeit auftreten. Aus diesem Grund spielt die Materialauswahl sowohl für das Werkstück als auch für die Werkzeugkomponenten eine so entscheidende Rolle für die langfristige Leistung des Werkzeugs.
Materialien für progressives Stanzen und Werkzeugstahlauswahl
Simulationsmodelle basieren auf idealisierten Materialeigenschaften, aber Spulen, die an der Pressenlinie ankommen, weisen reale Schwankungen in Bezug auf Härte, Dehnung und Oberflächenbeschaffenheit auf. Diese Unterschiede wirken sich auf jeden Aspekt der Chipleistung aus. Die progressiven Stanzmaterialien, die Sie für das Werkstück auswählen, bestimmen, wie viele Stationen die Matrize benötigt, wie schnell die Presse arbeiten kann und wie lange die Werkzeugkomponenten bis zur Wartung überleben.
Gängige Werkstückmaterialien und ihre Stanzeigenschaften
Das progressive Metallstanzen verarbeitet eine breite Palette von Legierungen, die jeweils eine eigene Mischung aus Formbarkeit, Festigkeit und Abrasivität bieten. Ein Material mit hoher Dehnung verbiegt sich leicht, kann aber an den Werkzeugoberflächen festfressen. Eine härtere Legierung schneidet zwar sauber, erhöht jedoch die Tonnageanforderungen und beschleunigt den Stempelverschleiß. Die Anpassung des Werkstücks an die Anwendung unter Berücksichtigung von Kompromissen bei der Werkzeuglebensdauer ist für jeden Ingenieur ein Balanceakt.
Hier sehen Sie den Vergleich der gängigsten progressiven Stempelmaterialien:
| Werkstückmaterial | Formbarkeitsbewertung | Typische Anwendungen | Überlegungen zur Werkzeugabnutzung |
|---|---|---|---|
| Kohlenstoffstahl (CRS, SPCC) | Gut bis ausgezeichnet | Halterungen, Gehäuse, Strukturklammern, Kfz-Befestigungselemente | Mäßiger Verschleiß; Schleifoxidablagerungen auf warm-gewalzten Varianten verkürzen die Lebensdauer des Stempels |
| Edelstahl (301, 304, 316) | Mäßig | Medizinische Gehäuse, Komponenten für die Lebensmittelverarbeitung, Hardware für die Schifffahrt | Eine hohe Fressneigung und Kaltverfestigung erhöhen die Reibung und beschleunigen den Adhäsionsverschleiß |
| Aluminium (1100, 3003, 5052) | Exzellent | Kühlkörper, EV-Gehäuse, leichte Strukturteile | An den Stempelflächen sammelt sich weiches Material an; erfordert polierte Werkzeuge und häufige Reinigung |
| Messing (C260, C270) | Exzellent | Elektrische Anschlüsse, dekorative Hardware, Sanitärarmaturen | Geringe Verschleißrate; Der Zinkgehalt sorgt für natürliche Schmierfähigkeit und verlängert die Werkzeugintervalle |
| Kupfer (C110, C102) | Sehr gut | Sammelschienen, Steckverbinder, HF-Abschirmung | Leichter Abrieb, aber hohe Duktilität führt bei zu geringen Spaltmaßen zum Herausziehen des Rohlings |
Das progressive Stanzen von Kohlenstoffstahl bleibt das Arbeitstier für kostensensible-großvolumige Teile. Kalt-gewalzter Kohlenstoffstahl bietet eine glatte Oberfläche, gute Formbarkeit und niedrige Rohstoffkosten und ist daher die Standardwahl für Halterungen, Clips und Strukturkomponenten. Beim progressiven Stanzen von Edelstahl werden höhere Anforderungen an die Matrize gestellt: höhere Tonnage, strengere Schmierungskontrolle und Werkzeugstähle mit hoher Haftverschleißfestigkeit. Werkzeugkonstrukteure fügen beim Formen von rostfreien Sorten häufig Leerlaufstationen ein, um die Kräfte zu verteilen und Spannungsanstiege im Band zu reduzieren.
Das progressive Stanzen von Aluminium erfolgt mit höheren Pressgeschwindigkeiten, da die Schnittkräfte geringer sind. Diese Weichheit führt jedoch dazu, dass das Material an den Stempeloberflächen haftet, ein Zustand, der als Abrieb bezeichnet wird. Das progressive Stanzen von Kupfer stellt eine ähnliche Herausforderung dar: Aufgrund der hohen Duktilität des Materials können Butzen durch die Matrize zurückgezogen werden, wenn der Abstand zwischen Stempel und Matrize nicht optimiert ist. Im Gegensatz dazu ist die progressive Messingprägung eher nachsichtig. Der Zinkgehalt in Messing wirkt als mildes Schmiermittel, reduziert die Reibung an der Werkzeugschnittstelle und verlängert die Intervalle zwischen den Schärfungen.
Werkzeugstahlauswahl für Werkzeugkomponenten
Das Werkstück bestimmt, was die Matrize aushalten muss. Beim Stanzen von unlegiertem Kohlenstoffstahl mit mäßiger Geschwindigkeit liefern herkömmliche Werkzeugstähle wie D2 (ein Kaltarbeitsstahl mit hohem Chrom- und Kohlenstoffgehalt) eine akzeptable Lebensdauer zu angemessenen Kosten. D2 bietet ein gutes Gleichgewicht zwischen Verschleißfestigkeit und Bearbeitbarkeit und ist daher seit Jahrzehnten ein Standard.
Härtere oder abrasivere Werkstücke ändern die Gleichung. Das Kaltverfestigungsverhalten von rostfreiem Stahl kann dazu führen, dass die Schneidkantenhärte nahe an die Härte der Matrize selbst heranreicht, wodurch Abplatzungen und Ermüdungsrisse beschleunigt werden. In diesen FällenPulvermetallurgische (PM) Werkzeugstählebieten feinere, gleichmäßiger verteilte Karbide, die im Vergleich zu herkömmlichen Blockgusssorten sowohl die Zähigkeit als auch die Verschleißfestigkeit verbessern. PM-Stähle wie CPM 10V oder Vanadis 4 Extra widerstehen abrasivem Verschleiß, ohne Einbußen bei der Schlagzähigkeit hinnehmen zu müssen, die für das Hochgeschwindigkeitsschneiden erforderlich ist.
Beim progressiven Stanzen von Stahl bei extremen Volumina oder bei hoch{0}festen Blechen sind Hartmetalleinsätze an den Stellen mit dem höchsten{1}}Verschleiß praktisch, typischerweise beim Lochen und Trennen. Wolframcarbid bietet eine Härte von über 90 HRA und kann bei abrasiven Anwendungen die Lebensdauer von herkömmlichem Werkzeugstahl um das Fünf- bis Zehnfache übertreffen. Der Nachteil ist die Sprödigkeit: Hartmetalleinsätze erfordern eine starre Matrizenkonstruktion und tolerieren keine Fehlausrichtung oder außermittige Belastung.
Oberflächenbehandlungen fügen eine weitere Schutzschicht hinzu. PVD-Beschichtungen wie TiAlN oder CrN verringern die Reibung und verhindern das Festfressen, insbesondere beim Formen von verzinktem oder rostfreiem Material. Durch Ionennitrieren wird die Substratoberfläche ohne Dimensionsverzerrung gehärtet, wodurch eine harte Hülle entsteht, die die darüber liegende Beschichtung trägt. Es hat sich gezeigt, dass die Kombination aus nitriertem Substrat und PVD-Beschichtung die Werkzeuglebensdauer in dokumentierten Produktionsszenarien von 50.000 Teilen auf über 1,2 Millionen Teile verlängert.
Letztendlich ist die Auswahl von Werkzeugstahl eine wirtschaftliche Entscheidung, die über einer technischen Entscheidung liegt. Ein Hartmetalleinsatz kostet im Vorfeld mehr, senkt aber über die Lebensdauer der Matrize die Wartungshäufigkeit und die Ausschussrate. Diese Gesamtbetriebskostenberechnung, bei der die Investition in Werkzeugmaterial gegen Ausfallzeiten und Austauschkosten abgewogen wird, wird von zentraler Bedeutung, sobald die Matrize von der Konstruktionsbank in die Produktionshalle gelangt.
Folgeverbundmatrizen vs. Verbundmatrizen vs. Transfermatrizen
Die Wirtschaftlichkeit von Werkzeugstahl und die Gesamtbetriebskosten sind nur ein Teil der Wahrheit. Bevor diese Entscheidungen überhaupt ins Spiel kommen, prägt eine grundlegendere Frage das gesamte Projekt: Welche Art von Matrize passt zum Teil? Folgeverbundwerkzeuge sind nicht immer die Lösung. Je nach Geometrie, Volumen und Umformkomplexität kann eine Verbundmatrize oder Transfermatrize bessere Ergebnisse bei geringerem Risiko liefern. Das Verständnis der Arten von Stanzwerkzeugen und ihrer Auswahlkriterien verhindert kostspielige Diskrepanzen zwischen Werkzeuginvestitionen und Produktionsrealität.
Folgeverbundwerkzeuge für die sequentielle Umformung mit mehreren -Stationen
Das progressive Stanzen eignet sich hervorragend, wenn Sie große Mengen kleiner bis mittelgroßer Teile mit mäßiger Komplexität benötigen. Der Streifen bleibt während des gesamten Prozesses verbunden und gewährleistet so die Positionsgenauigkeit an jeder Station. Diese kontinuierliche Registrierung macht diesen Ansatz so schnell wiederholbar.
Wo ist das Stanzen mit Folgeverbundwerkzeugen am sinnvollsten? Stellen Sie sich Steckergehäuse, Halterungsbaugruppen oder Abschirmungskomponenten für die Automobilindustrie vor, also Teile, die Lochen, Biegen und Trimmen in einem einzigen Zyklus kombinieren. Jährliche Mengen über 50.000 Einheiten rechtfertigen in der Regel die Vorabinvestition in die Werkzeugausstattung, und bei Mengen über mehreren Hunderttausend Einheiten sind die Kosten pro Teil mit keiner anderen Methode zu übertreffen.
Der Kompromiss-ist Flexibilität. Da die Teile am Trägerstreifen befestigt bleiben, werden Tiefziehvorgänge durch die Spannung des Streifens begrenzt und eine multidirektionale Formung wird schwierig. Wenn ein Teil eine Drehung zwischen Stationen oder das Formen von Winkeln erfordert, die durch die Bandverbindung physisch verhindert werden, stoßen Folgeverbundwerkzeuge an eine Wand.
Zusammengesetzte Matrizen für den gleichzeitigen Betrieb an einer-Station
Beim Verbundstanzen geht man grundlegend anders vor. Anstatt Vorgänge über mehrere Stationen hinweg zu sequenzieren, werden alle Schneidvorgänge in einem einzigen Pressenhub an einer Station abgeschlossen. Stempel und Matrize arbeiten gleichzeitig von beiden Seiten des Materials und erzeugen mit einem Schlag den fertigen Rohling.
Dies macht zusammengesetzte Matrizen ideal für flache Teile, die eine hohe Maßgenauigkeit erfordern, z. B. Unterlegscheiben, Dichtungen, Unterlegscheiben und einfache Stanzteile. Da alle Features in einem Zug geschnitten werden, gibt es keinen kumulativen Toleranzstapel-von Station-zu-Stationsübertragung. Ebenheit und Konzentrizität sind tendenziell besser als die Ergebnisse, die ein Folgewerkzeug bei gleicher Geometrie erreicht.
Die Einschränkung? Verbundwerkzeuge können keine Umformvorgänge wie Biegen oder Ziehen durchführen. Sie kümmern sich um das Schneiden und Prägen, aber jede dreidimensionale Formgebung erfordert einen separaten Prozess. Auch die Produktionsgeschwindigkeit sinkt unter progressiven Werkzeugen, da die Teile typischerweise eine einzelne Rohlingszuführung erfordern und nicht einen kontinuierlichen Streifenvorschub. Für mittlere Mengen einfacher flacher Teile, bei denen Präzision wichtiger ist als Geschwindigkeit, bieten Verbundmatrizen ein hohes Preis-Leistungs-Verhältnis bei geringeren Werkzeugkosten.
Transfermatrizen für große oder komplexe Geometrien
Beim Transfergestanzen wird das Werkstück schon früh im Prozess vom Band getrennt. Ein mechanisches Transfersystem, bestehend aus Schienen, Fingern oder Roboterarmen, bewegt das freie Teil physisch von Station zu Station. Jede Station bearbeitet das Teil unabhängig und ohne Streifenbeschränkung.
Diese Freiheit verändert das Mögliche. Tiefziehen, multidirektionales Formen, Teilerotation zwischen Stationen und Vorgänge, die vollen Zugriff auf das Werkstück erfordern, werden möglich. Transferpresswerkzeuge verarbeiten größere Teile, die einfach nicht auf einem schmalen Trägerstreifen befestigt werden können, Komponenten wie Automobil-Strukturplatten, tiefgezogene Gehäuse und komplex geformte Gehäuse.
Wie das MetalForming Magazine feststellt, eliminieren Transfermatrizen die Einschränkung des Streifenfortschritts vollständig und ermöglichen robustere Form- und Beschnittstempel, die die Lebensdauer und Wartungsfreundlichkeit der Matrizen verbessern. Oft verbessert sich auch die Materialausnutzung, da Zuschnitte effizienter geschachtelt werden können, als dies bei Streifenlayouts möglich ist. Der Kompromiss liegt in der Zyklusgeschwindigkeit und den Kosten: Transfersysteme erhöhen im Vergleich zu progressiven Vorgängen mit Streifenzuführung die mechanische Komplexität, die Synchronisierungsanforderungen und den höheren Wartungsaufwand.
In der folgenden Tabelle werden alle drei Arten von Stanzwerkzeugen anhand der Entscheidungskriterien gegenübergestellt, die für Produktionsingenieure und Beschaffungsteams bei der Bewertung von Stanzwerkzeug- und Stanzoptionen am wichtigsten sind:
| Auswahlkriterien | Progressiver Würfel | Zusammengesetzter Würfel | Transferstempel |
|---|---|---|---|
| Ideale Teilegröße | Klein bis mittel | Klein bis mittel (nur flach) | Mittel bis groß |
| Jährlicher Volumenschwellenwert | 50,000+ Einheiten (Kosten-optimiert über 200.000) | 5.000 bis 100.000 Einheiten | 10,000+ Einheiten (gerechtfertigt durch die Komplexität des Teils) |
| Typischer Toleranzbereich | +/-0,025 mm bis +/-0,10 mm | +/-0,01 mm bis +/-0,05 mm | +/-0,05 mm bis +/-0,15 mm |
| Relative Werkzeugkosten | Hoch (Konstruktion mit mehreren-Stationen) | Niedrig bis mäßig (einzelne Station) | Hoch (Matrizensatz plus Transfersystem) |
| Zyklusgeschwindigkeit | Sehr hoch (100-400+ SPM) | Mäßig (60–150 SPM) | Mäßig (15–80 SPM) |
| Umformfähigkeit | Durchstechen, biegen, prägen, flach ziehen | Lochen, Rohling, Münze (keine Formung) | Komplettes Sortiment inklusive Tiefziehen und Rotation |
| Bestes-Verwendungsszenario | Hochpräzise Teile-mit mehrstufigen Funktionen | Flache Rohlinge, die eine strenge Maßkontrolle erfordern | Große oder geometrisch komplexe Teile, die eine uneingeschränkte Formgebung erfordern |
Aus diesem Vergleich ergibt sich eine praktische Auswahlregel. Mit steigendem Volumen werden Folgeverbundwerkzeuge zum wirtschaftlichen Gewinner. Mit zunehmender Komplexität der Teile gewinnt das Transferprägen an Vorteil. Und wenn die Einfachheit das Design dominiert, liefert das Verbundstanzen Präzision zu einem Bruchteil der Werkzeuginvestition.
Die reale-Entscheidung ist selten schwarz-weiß. Einige Stanzmaschinen verwenden Hybridansätze: Eine progressive Matrize übernimmt die ersten Stanz- und Lochungsschritte, dann transportiert ein Transfersystem das Teil durch Formstationen, die einen streifenfreien Zugang erfordern. Stempel und Prägeverfahren können kreativ kombiniert werden, wenn das Teil es erfordert.
Unabhängig davon, welche Matrize und Stanzmethode für die Anwendung geeignet ist, bleibt eine Herausforderung bei allen dreien bestehen: die Aufrechterhaltung der Teilequalität bei Produktionsgeschwindigkeit. Je schneller die Pressenzyklen sind, desto weniger Zeit bleibt den Bedienern, um Abweichungen zu erkennen, und desto wichtiger wird die automatische Überwachung.
Qualitätskontrolle und Überwachung beim progressiven Stanzen
Eine Folgestanzpresse mit 200 oder mehr Hüben pro Minute produziert alle 300 Millisekunden ein fertiges Teil. Bei diesem Tempo kann ein einziger unentdeckter Fehleinzug oder ein verschlissener Stempel in weniger als einer Minute Hunderte von fehlerhaften Teilen erzeugen. Die manuelle Inspektion kann einfach nicht mithalten. Das Hochgeschwindigkeits-Stanzverfahren erfordert automatisierte Qualitätssysteme, die Prozessabweichungen in Echtzeit erkennen, die Presse abschalten, bevor Schäden entstehen, und Daten für eine kontinuierliche Verbesserung bereitstellen.
In-Die Sensing und Echtzeit-Überwachung
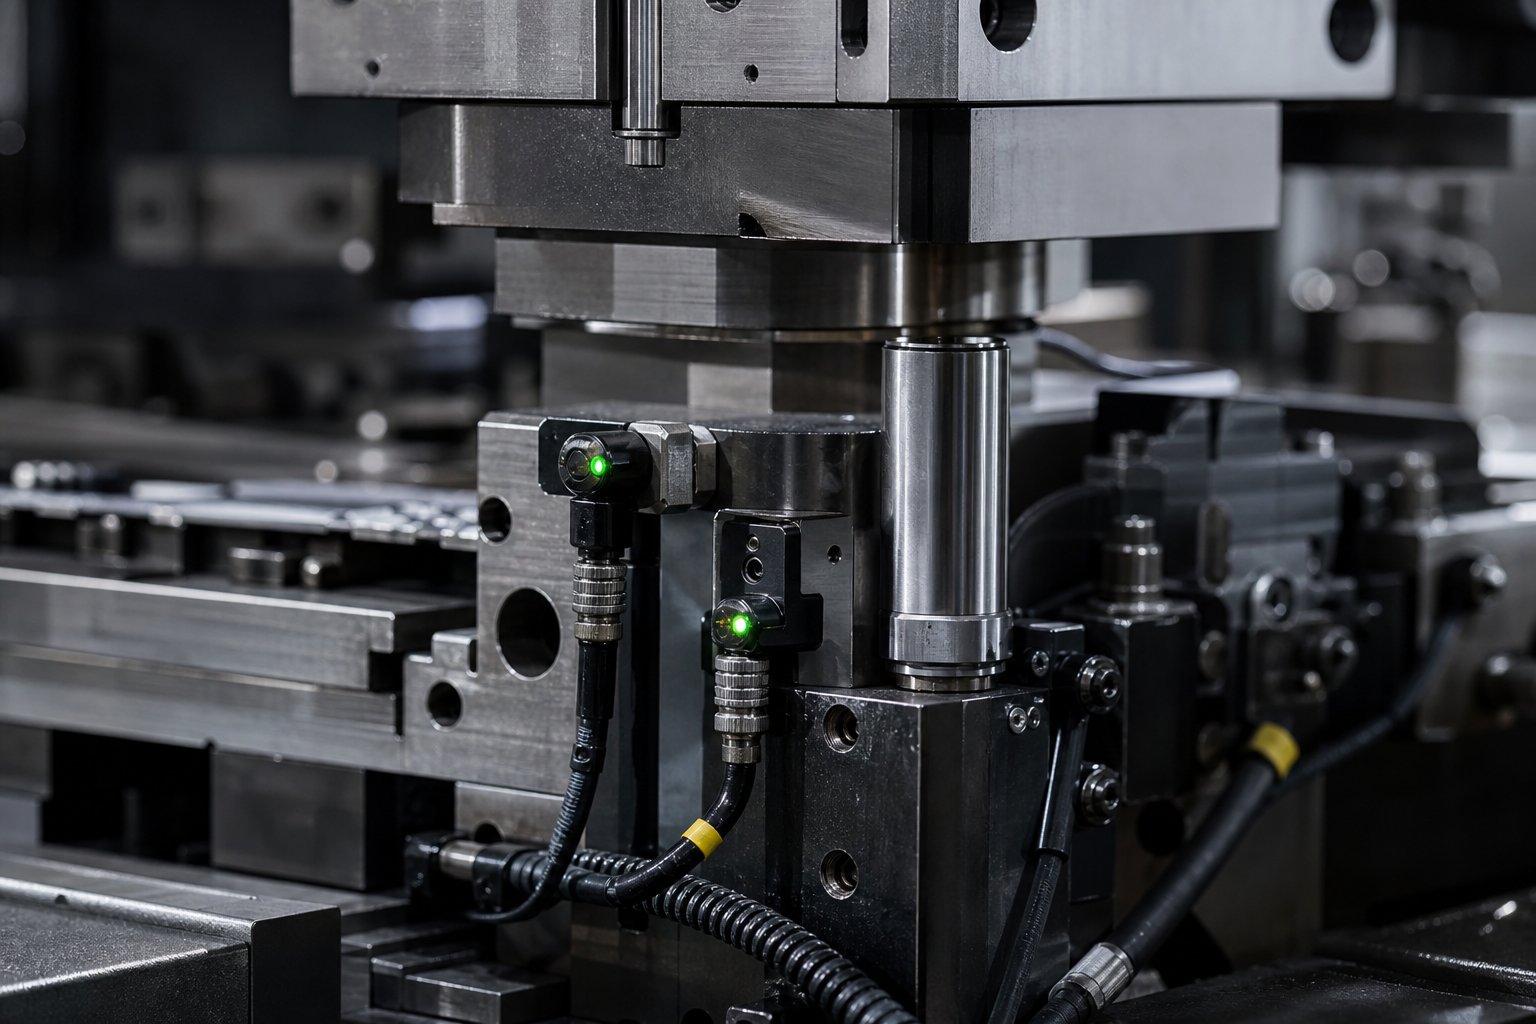
Der effektivste Ort, um Probleme zu erkennen, ist im Würfel selbst, genau dort, wo die Aktion stattfindet. In-Sensoren überwachen die Bedingungen am Kontaktpunkt zwischen Werkzeug und Material und melden Anomalien innerhalb eines einzigen Hubzyklus. Moderne Werkzeugschutzsteuerungen verwenden Resolver-basierte Zeitsignale mit einer Genauigkeit von einem-Drittel Grad der Kurbelwellendrehung und ermöglichen so die Erkennung von Ereignissen, die weniger als 10 Millisekunden dauern.
Zu den gängigen Sensortypen, die in einer Folgestanzmaschine verwendet werden, und ihren Funktionen gehören:
- Lastsensoren (Dehnmessstreifen oder Stempelstopfen):Messen Sie die Prägekraft an jeder Station oder über die Pressensäulen hinweg. Ein plötzlicher Lastanstieg weist auf einen Butzenzug, eine Materialverdoppelung oder einen Bruch der Matrizenkomponente hin.
- Fehleinzugssensoren (Näherung oder fotoelektrisch):Stellen Sie sicher, dass der Stanzvorschub den Streifen um die richtige Steigungsdistanz vorgeschoben hat, bevor die Presse schließt. Wenn der Streifen kurz oder lang ist, stoppt die Steuerung die Presse, bevor die Piloten versuchen, falsch ausgerichtetes Material erneut zu registrieren.
- Teil-Sensoren (fotoelektrisch oder Näherungssensoren):Vergewissern Sie sich, dass fertige Teile und Ausschussbutzen vollständig aus der Matrize ausgeworfen wurden. Ein Teil, das vor dem Sensor klemmt, weist auf einen Stau hin, der beim nächsten Hub zum Absturz der Matrize führen würde.
- Slug-Sensoren (Näherung unter den Tasten):Erkennen Sie herausgezogene Butzen, die durch die Matrizenöffnung wieder nach oben gezogen wurden. Zwischen Streifen und Stempelfläche eingeklemmte Butzen führen zu sofortigen Werkzeugschäden.
- Abstreifer-Positionssensoren (Wirbelstromsonden):Überwachen Sie, ob die Federabstreifer wieder ihre korrekte Höhe erreichen. Ein durchhängender Abstreifer weist auf einen Feder- oder Bindungsbruch hin.
- Material Schnallensensoren:Erkennen Sie Bandknickungen zwischen der Zuführung und dem Matrizeneintritt, was auf ein Vorschubproblem oder ein Spulenschleifenproblem hinweist, das sich in die Matrize ausbreitet.
Ein gut implementiertes Chip-Schutzprogramm verbindet alle am Chip montierten Sensoren über eine einzige Anschlussdose und ein Hauptkabel und nicht über einzelne lose Drähte. Dieser Ansatz eliminiert Verdrahtungsfehler während der Einrichtung und verhindert Kabelverhärtungsfehler, die durch wiederholtes Auf- und Abwickeln loser Sensorleitungen verursacht werden.
Statistische Prozesskontrolle für Stanzteile
Sensoren erkennen akute Ausfälle, aber wie sieht es mit einer allmählichen Abweichung aus? Hier kommt die statistische Prozesskontrolle ins Spiel. SPC beim progressiven Stanzen nutzt Lastdaten als kontinuierliches Qualitätssignal. Jeder Hub der Stanzmaschine erzeugt eine messbare KraftSchwankungen dieser Belastung korrelieren direkt mit Dimensionsänderungenim gestanzten Teil.
Moderne Lastwächter speichern die Kraftwerte für jeden Schlag in einem Produktionslauf, selbst bei Pressengeschwindigkeiten über 1.000 Hüben pro Minute. Diese Daten werden in Echtzeit in X--Balken- und Sigma-Kontrolldiagramme eingespeist. Obere und untere Kontrollgrenzen werden auf plus oder minus drei Standardabweichungen vom Stichprobenmittelwert festgelegt, sodass das System die Presse nur dann stoppt, wenn der Prozess tatsächlich außerhalb der statistischen Kontrolle gerät, anstatt auf normale Treffer-zu-Variationen zu reagieren.
Forschung veröffentlicht in derZeitschrift für Fertigung und Materialverarbeitungbestätigt eine starke nicht{0}}lineare Korrelation zwischen der Prägekraft und der Teilegeometrie, insbesondere den Biegewinkeln und der Gesamtbreite. Dies bedeutet, dass die Lastüberwachung als Stellvertreter für die Maßmessung dienen und Qualitätsabweichungen erkennen kann, bevor Teile die Presse verlassen, ohne dass ein physischer Kontakt mit dem Werkstück erforderlich ist.
Maßprüfmethoden
In-{0}}In-Die-Sensing und SPC übernehmen die Echtzeitüberwachung, aber die regelmäßige Dimensionsüberprüfung bleibt für die Validierung des Überwachungssystems selbst unerlässlich. Zu den gängigen Prüfansätzen für Folgestanzteile gehören Koordinatenmessgeräte (KMGs) für die GD&T-Überprüfung, optische Komparatoren für Profilprüfungen und in Ausgangsförderbänder integrierte Bildverarbeitungssysteme für eine 100-prozentige Oberflächenprüfung bei hoher Geschwindigkeit.
Durch das Zusammenspiel dieser Methoden entsteht ein mehrschichtiges Qualitätssystem. In-Sensoren sorgen für sofortige Unfallprävention. SPC-Diagramme verfolgen die Prozessfähigkeit über den gesamten Lauf. Und die Maßprüfung bestätigt, dass statistische Signale mit den tatsächlichen Teileabmessungen korrelieren. Gemeinsam ließen sie eine progressive Stanzpresse Millionen von konformen Teilen mit minimalem menschlichen Eingriff produzieren.
Das frühzeitige Erkennen von Abweichungen schützt nicht nur die Teilequalität. Es verlängert direkt die Lebensdauer der Matrize, indem es Kaskadenschäden verhindert, die entstehen, wenn ein verschlissenes oder gebrochenes Bauteil über Tausende von Hüben hinweg unentdeckt bleibt. Dieser Zusammenhang zwischen Überwachungsdisziplin und Werkzeuglebensdauer prägt die gesamte Wartungsstrategie für Folgeverbundwerkzeuge.
Wartungspraktiken und Gesamtbetriebskosten
Das frühzeitige Erkennen von Prozessdrift schützt sowohl Teile als auch Werkzeuge, aber selbst das beste Überwachungssystem kann den Verschleiß nicht vollständig beseitigen. Bei jedem Pressenhub wird mikroskopisch kleines Material von den Schneidkanten entfernt, Federn komprimiert und Führungsflächen belastet. Über Hunderttausende von Zyklen entscheidet diese kumulative Verschlechterung darüber, ob ein Stanzwerkzeugsatz eine vorhersehbare Leistung liefert oder zu ungeplanten Ausfallzeiten führt. Die Wartung von Stanzwerkzeugen ist keine reaktive Reparaturtätigkeit. Es handelt sich um eine geplante, messbare Disziplin, die Ihre Kosten pro Teil über die Lebensdauer des Werkzeugs direkt steuert.
Vorbeugende Wartungspläne und Inspektionspunkte
Ein erstklassiges Wartungsprogramm beginnt mit einem Prinzip: Identifizieren, messen und bewerten Sie jeden Bereich des Werkzeugs, der sich im Laufe der Zeit verschlechtern wird. AlsDer HerstellerBeachten Sie, dass das häufigste Versehen darin besteht, anzunehmen, dass bestimmte Verschleißbereiche die Teilequalität nicht beeinträchtigen, und dann überrascht zu sein, wenn die Trefferzahlen von Durchlauf zu Durchlauf inkonsistent werden.
Eine wirksame vorbeugende Wartung für Folgeverbundwerkzeuge erfolgt nach einem dokumentierten Zeitplan, der an der Anzahl der Hübe und nicht an der Kalenderzeit gebunden ist. Zu den wichtigsten Kontrollpunkten und Verschleißindikatoren gehören:
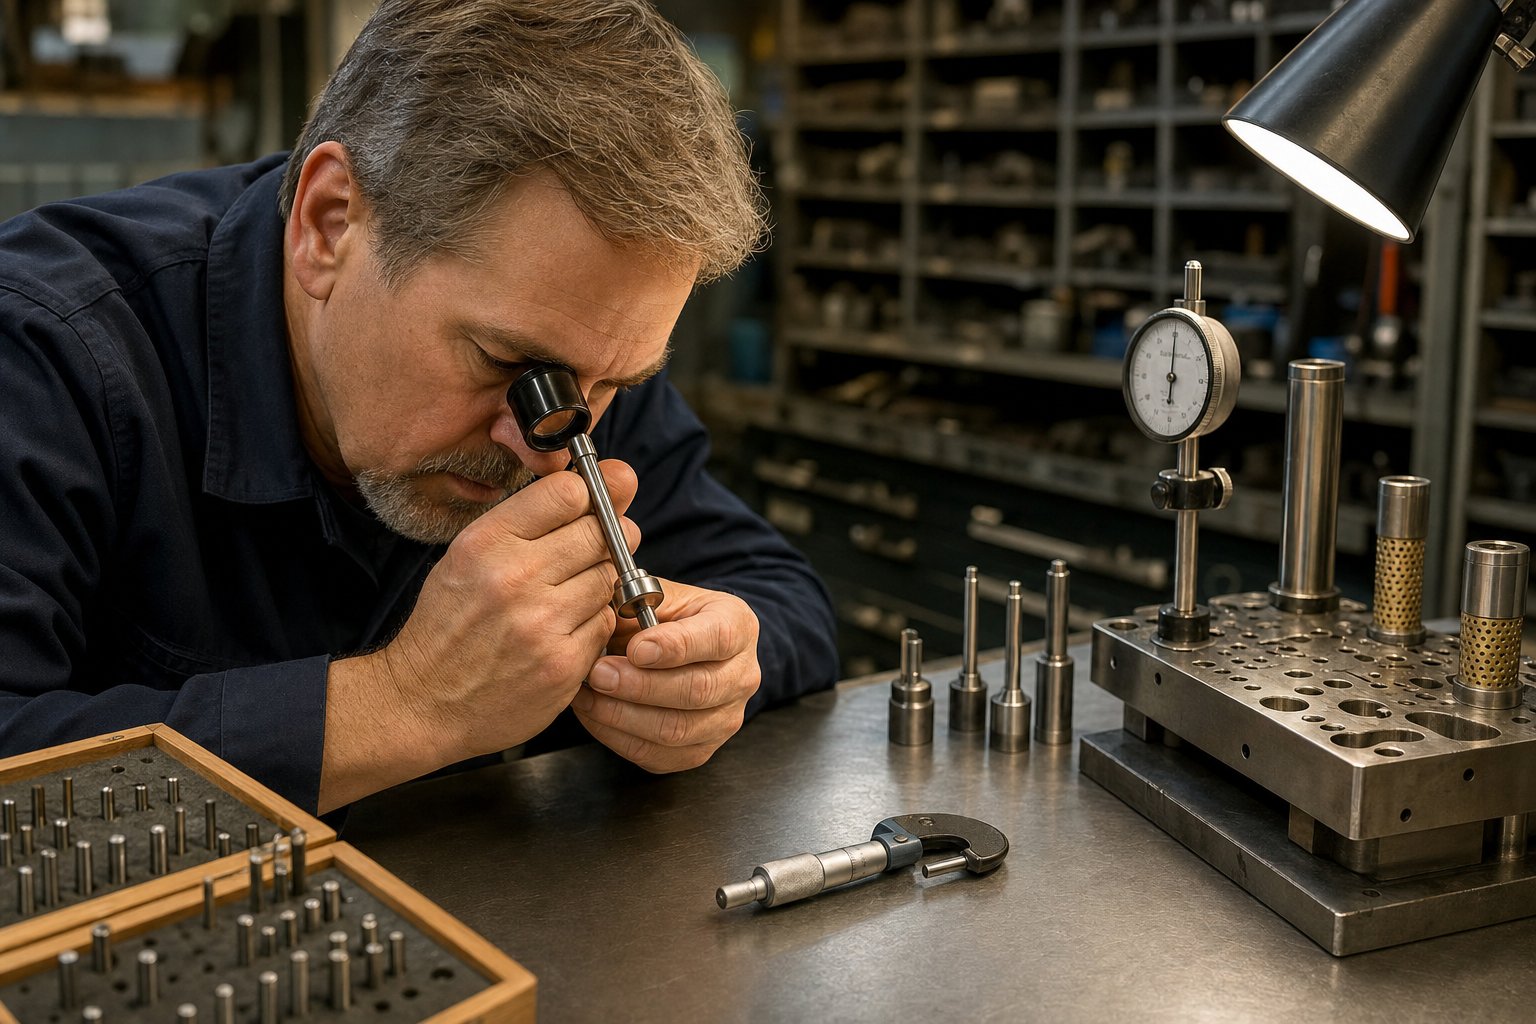
- Schneidenschärfe: Überprüfen Sie alle Loch- und Stanzstempel unter Vergrößerung. Messen Sie in festgelegten Abständen die Grathöhe an Probeteilen. Gratwachstum über den angegebenen Grenzwert hinaus löst unabhängig vom optischen Erscheinungsbild ein Schärfen aus.
- Pilotzustand: Durchmesserverschleiß und Nasenprofil prüfen. Abgenutzte Piloten ermöglichen eine Verschiebung der Streifenpositionierung, die sich über alle stromabwärts gelegenen Stationen verteilt.
- Stempel- und Einsatzgeometrie formen: Formflächen anhand der Drucktoleranzen messen. Sogar kosmetisch wirkende Abnutzung kann dazu führen, dass sich die Biegewinkel verschieben oder die Prägetiefen außerhalb der Spezifikation liegen.
- Heber- und Federfunktion: Überprüfen Sie die Federkraft mit einem Belastungstester. Ermüdete Federn verringern die Hubhöhe des Bandes, was bei hoher Geschwindigkeit zu Schleifspuren und Fehleinzügen führt.
- Führungsbolzen- und Buchsenspiel: Messen Sie das seitliche Spiel zwischen oberer und unterer Matrizenhälfte. Abgenutzte Führungen führen zu einer Fehlausrichtung des Stempels-zu-, was das Abplatzen der Kanten beschleunigt.
- Ebenheit und Parallelität der Abstreifplatte: Überprüfen Sie, ob ungleichmäßiger Verschleiß vorhanden ist, der zu einem ungleichmäßigen Abstreifdruck über die gesamte Streifenbreite führt.
- Abfuhrwege für Schrott: Beseitigen Sie Ansammlungen von Schrott und stellen Sie sicher, dass die Auswurfkanäle frei sind. Eingeklemmte Geschosse verursachen sofortigen Schaden an der Matrize.
Ebenso wichtig ist die Dokumentation. Jeder Servicetechniker muss das gleiche Inspektionsverfahren befolgen, die gleichen Abmessungen messen und die Ergebnisse konsistent protokollieren. Ohne diese Standardisierung können Sie SPC nicht auf Ihre Wartungsdaten anwenden oder vorhersagen, wann der nächste Service erforderlich sein wird.
Nachschleifintervalle und Komponentenaustausch
Das Nachschleifen ist die häufigste Wartungsmaßnahme an einem Folgeverbundwerkzeug. Bei jedem Schärfzyklus wird eine kontrollierte Menge Material, typischerweise 0,05 bis 0,15 mm, von den Schneidstempelflächen und den Matrizenflächen entfernt, um saubere Scherkanten wiederherzustellen. Das Intervall hängt stark vom Werkstückmaterial ab: Beim Hochgeschwindigkeitsstanzen von rostfreiem Stahl muss möglicherweise alle 50.000 bis 100.000 Schläge nachgeschliffen werden, während bei weicheren Messing- oder Kupferlegierungen zwischen den einzelnen Einsätzen 300.000 Schläge oder mehr erforderlich sein können.
Zu warten, bis Grate sichtbar werden, ist ein häufiger Fehler. Zu diesem Zeitpunkt sind die Schneidlasten bereits gestiegen, die Abstreifkräfte sind gestiegen und das Risiko des Herausziehens von Kernstücken hat zugenommen. Die meisten Präzisionsstampfer erstellen Schärfpläne auf der Grundlage der tatsächlichen Strichzahl und der Messung der Grathöhe und nicht allein auf der Grundlage der Beurteilung durch den Bediener.
Jeder Nachschleifzyklus verkürzt den Stempel. Nach einer definierten Anzahl von Nachschliffen unterschreitet die Stempellänge ihr minimales Funktionsmaß und muss ausgetauscht werden. Progressivhartmetall-Stanzwerkzeuge verlängern diese Wechselintervalle deutlich. Hartmetalleinsätze an Stanzstationen mit hohem -Verschleiß können die Lebensdauer von herkömmlichem D2-Werkzeugstahl um das Fünf- bis Zehnfache übertreffen, was sowohl die Häufigkeit des Schärfens als auch die Gesamtzahl der Austauschvorgänge während der Produktionslebensdauer der Matrize reduziert.
Der Austausch von Komponenten über Stempel hinaus umfasst Federn, Piloten, Führungsbuchsen und Hebebaugruppen. Ein dokumentiertes Wartungssystem verfolgt die Anzahl der Zyklen für jedes Verbrauchsmaterial und plant den Austausch vor dem Ausfall und nicht erst danach. Das Ziel sind keine ungeplanten Stopps.
Faktoren, die die Lebensdauer bestimmen
Wie lange sollte ein Folgeschnitt sterben? Die Antwort reicht von 200.000 Treffern bei einem schlecht gewarteten Werkzeug bis zu weit über 10 Millionen bei einem Gerät, das diszipliniert gewartet wird. Der Unterschied zwischen diesen Zahlen ist auf eine Handvoll kontrollierbarer Faktoren zurückzuführen:
- Härte des Werkstückmaterials:Härtere oder abrasivere Plattenmaterialien beschleunigen den Kantenverschleiß und erhöhen die Stoßbelastung aller Komponenten. Fortschrittliche hochfeste Stähle verkürzen die Wartungsintervalle im Vergleich zu unlegiertem Kohlenstoffstahl.
- Schmierstrategie:Eine gleichmäßige, richtig aufgetragene Schmierung reduziert Reibung, Hitzestau und Abrieb. Örtlich begrenzte trockene Kontaktzonen, insbesondere in der Nähe von Tieflochstechstationen, führen zu beschleunigtem Verschleiß, selbst wenn das gesamte Schmiersystem funktionsfähig erscheint.
- Pressgeschwindigkeit:Schnellere Zyklen erzeugen mehr Wärme pro Zeiteinheit und erhöhen die dynamischen Kräfte auf Führungen, Abstreifer und Schneidkanten. Höhere Geschwindigkeiten erfordern häufigere Inspektionen und rechtfertigen häufig hochwertige Werkzeugstähle oder Beschichtungen.
- Präzision der Bandführung:Abgenutzte Führungsschienen oder beschädigte Führungssysteme ermöglichen eine seitliche Bewegung des Streifens, die die Stempel seitlich-belastet, was zu ungleichmäßigem Verschleiß und vorzeitigem Abplatzen führt.
- Werkzeugbauklasse:Eine Klasse-A-Matrize, die für das progressive Stanzen bei langen Auflagen entwickelt wurde, verwendet von Anfang an gehärtete Einsätze, kugelgelagerte Führungen und Hartmetall an kritischen Stationen. Eine Prototyp-Matrize der Klasse C verwendet weichere Materialien und eine einfachere Konstruktion, was zu niedrigeren Anschaffungskosten, aber weitaus weniger Gesamttreffern vor der Außerbetriebnahme führt.
Wenn ein Werkzeug das Ende seiner wirtschaftlichen Lebensdauer erreicht, muss man sich für Neuaufbau oder Austausch entscheiden. Ein Wiederaufbau ist gerechtfertigt, wenn die Matrizenschuhe und die Gesamtstruktur stabil bleiben, die Führungssysteme wiederhergestellt werden können und nur örtliche Stationen bis zur Korrektur abgenutzt sind. Durch einen vollständigen Umbau kann die Produktionsfähigkeit zu 40 bis 60 Prozent der Kosten eines neuen Prägewerkzeugsatzes wiederhergestellt werden. Ein Austausch ist die bessere Investition, wenn mehrere Stationen nicht mehr richtig ausgerichtet sind, der Matrizenschuh dauerhaft durchgebogen ist oder Produktdesignänderungen dazu geführt haben, dass das bestehende Streifenlayout überflüssig ist.
Die Gesamtbetriebskosten für Folgeverbundwerkzeuge sind nicht der Kaufpreis auf der Rechnung. Dabei handelt es sich um die Anfangsinvestition zuzüglich jedes Nachschleifzyklus, jedes Ersatzstempels, jede Stunde ungeplanter Ausfallzeit und jedes Ausschussteil, das durch ein Werkzeug entsteht, das nicht den Spezifikationen entspricht. Lieferanten mögenYICHENBerücksichtigen Sie diese Lebenszyklusperspektive, indem Sie die gesamte Spanne vom Chip-Design über die Großserienproduktion bis hin zur laufenden Wartungsplanung unterstützen und Teams dabei helfen, die Gesamtkosten zu kontrollieren, anstatt nur die Vorabanzahl zu optimieren.
Disziplinierte Wartung verändert die Wirtschaftlichkeit des langfristigen progressiven Stanzens. Eine Form, die regelmäßig und dokumentiert gewartet wird, läuft vorhersehbar, produziert konforme Teile und erreicht ihre gesamte Lebensdauer. Diese Vorhersehbarkeit unterscheidet auch ein gut verwaltetes Werkzeugprogramm von einem, das zwischen reaktiven Reparaturen hin und her schwankt, und wird zu einem wichtigen Bewertungskriterium bei der Beschaffung neuer Werkzeuge.
So beschaffen Sie progressive Stanzwerkzeuge für die Massenproduktion
Eine vorhersehbare Leistung der Matrize hängt von einer disziplinierten Wartung ab, aber sie beginnt sogar noch früher, nämlich bei der Auswahl der richtigen Folgeverbundmatrizenhersteller, um das Werkzeug überhaupt zu bauen. Eine Entscheidung über die Beschaffung von Formen beeinflusst alle nachgelagerten Ergebnisse: Teilequalität, Wartungsaufwand, Produktionsverfügbarkeit und Gesamtkosten des Programms. Für Produktionsingenieure und Beschaffungsteams, die progressive Stanzdienstleistungen bewerten, besteht die Herausforderung darin, echte technische Kompetenz von ausgefeilten Verkaufsunterlagen zu unterscheiden.
Wichtige Bewertungskriterien für Werkzeuglieferanten
Nicht jedes fortschrittliche Stempelunternehmen kann den gesamten Umfang eines Programms mit hohem{0}Volumen unterstützen. Einige sind auf Prototypen-Werkzeuge spezialisiert. Anderen fehlen Simulationsressourcen oder sie können die Matrize nach der Lieferung nicht warten. Die folgenden Kriterien unterscheiden fähige Partner von denen, die nachgelagerte Probleme verursachen:
- Konstruktionskapazität:Kann der Lieferant die vollständige Streifenlayoutoptimierung, Stationssequenzierung und Tonnageanalyse im eigenen Haus durchführen? Ausgelagertes Design führt zu Kommunikationslücken und verlangsamt die Iteration.
- Simulationsmöglichkeiten:Verwendet der Bauunternehmer FEA-Umformsimulation und Bewegungsstudien, um Entwürfe zu validieren, bevor er Stahl schneidet? Dies reduziert direkt die Testiterationen und die Zeit-bis-zur Produktion.
- Materialbereich:Bewerten Sie, ob der Lieferant dokumentierte Erfahrungen mit Ihrer spezifischen Legierung hat. Einem mit Kohlenstoffstahl vertrauten Bauunternehmer fehlen möglicherweise die Werkzeugstrategien, die für rostfreie oder hochfeste Materialien erforderlich sind.
- Toleranzgarantien:Fragen Sie, wie der Lieferant die Maßkonformität validiert. Kompetente Dienstleistungen im Bereich der progressiven Metallstanzung beziehen sich auf Cpk-Ziele und SPC-Daten aus Produktionsläufen, nicht nur auf Drucktoleranzen.
- Wartungsunterstützung:Eine Form, die jahrelang läuft, braucht einen Partner, der das Nachschleifen, den Komponentenaustausch und technische Änderungen über den gesamten Produktionslebenszyklus hinweg unterstützt.
- Skalierbarkeit:Kann der Lieferant Ihre geplanten Mengen bewältigen? Progressive Stanzprogramme von OEMs skalieren oft von Pilotstückzahlen bis hin zu Millionen von Teilen pro Jahr, und der Formenbauer muss vom ersten Tag an für diesen Weg konstruieren.
Wie Eigen Engineering betont, ist die Erfolgsbilanz eines Lieferanten in Bezug auf die Langlebigkeit der Werkzeuge und die Reaktionsfähigkeit nach dem Verkauf oft wichtiger als der angegebene Stückpreis. Interne-Test- und Validierungseinrichtungen sind ein starker Indikator dafür, dass der Hersteller seine Werkzeuge vor der Auslieferung unter realistischen Bedingungen testet.
Anpassung der Werkzeugkapazitäten an die Produktionsanforderungen
Bewertungskriterien geben einen Rahmen vor, aber die eigentliche Entscheidung kommt auf die Passung an. Ein Partner für progressives Stanzen von Metall muss auf Ihren spezifischen Produktionskontext abgestimmt sein: Teilekomplexität, Jahresvolumen, Branchenanforderungen und Erwartungen an die Qualitätsdokumentation.
Das progressive Stempeln medizinischer Geräte erfordert beispielsweise Rückverfolgbarkeit, validierte Prozesse und eine strenge Dokumentation, die viele Mehrzweckstempel nicht bieten können. Beschaffungsteams, die für regulierte Umgebungen einkaufen, sollten bestätigen, dass der Lieferant nach ISO-zertifizierten Qualitätssystemen arbeitet und über direkte Erfahrung bei der Unterstützung fortschrittlicher medizinischer Stempelungsprogramme verfügt, bei denen Chargenkontrolle und Prüfungsbereitschaft grundlegende Erwartungen sind.
Bei großvolumigen kommerziellen und Automobilanwendungen verlagert sich die Priorität auf Zyklusgeschwindigkeit, Materialausnutzung und langfristige Kostenstabilität. Lieferanten mögenYICHENUnterstützen Sie den gesamten Lebenszyklus vom progressiven Werkzeugdesign bis zur skalierbaren Massenproduktion und bieten Sie Produktionsingenieuren eine Partnerschaft aus einer Hand, die Multi-{1}Stationswerkzeuge, strenge Anforderungen an die Wiederholbarkeit und einen Volumenanstieg abdeckt, ohne dass Sie mitten im Programm den Anbieter wechseln müssen.
Unabhängig davon, welche Folgeverbundstanzdienste Sie bewerten, fordern Sie Referenzen von Programmen mit ähnlichem Umfang und ähnlicher Komplexität an. Besuchen Sie nach Möglichkeit die Einrichtung. Überprüfen Sie ihre Ausrüstung, beobachten Sie ihre Qualitätsabläufe und fragen Sie, wie sie nach der Validierung mit technischen Änderungen umgehen. Die Antworten zeigen, ob ein Zulieferer langfristig eine Bereicherung darstellt oder kurzfristig- Kopfzerbrechen bereitet, und bei der progressiven Metallstanzung mit hohen Stückzahlen wirkt sich dieser Unterschied auf jedes Teil aus, das die Form produziert.
Häufig gestellte Fragen zu progressiven Stanzformen
1. Was ist ein Folgeprägestempel und wie funktioniert er?
Ein Folgestanzwerkzeug ist ein Präzisionswerkzeug, das in einer Stanzpresse installiert ist und ein Metallband in einem einzigen Pressenhubzyklus durch mehrere aufeinanderfolgende Stationen befördert. Jede Station führt einen bestimmten Vorgang aus, z. B. Lochen, Biegen, Prägen oder Beschneiden. Der Streifen bleibt während des gesamten Prozesses an einem Träger befestigt und das fertige Teil wird an der letzten Trennstation abgetrennt. Servovorschübe schieben das Band bei jedem Hub um einen festen Teilungsabstand vor, während Führungsstifte für eine exakte Ausrichtung sorgen, bevor ein Vorgang ausgelöst wird. Dies ermöglicht Produktionsraten von 100 bis 400+ Hüben pro Minute bei gleichbleibender Maßgenauigkeit über Millionen von Zyklen.
2. Was ist der Unterschied zwischen einer Folgeverbundmatrize und einer Transfermatrize?
Folgeverbundmatrizen halten das Werkstück in allen Stationen an einem Trägerband fest und eignen sich daher ideal für kleine bis mittlere Teile mit sehr hohen Geschwindigkeiten (100-400+ SPM). Transferwerkzeuge trennen den Rohling frühzeitig vom Band und bewegen den freien Teil mithilfe mechanischer Finger oder Roboterarme zwischen den Stationen. Dadurch erhalten Transferwerkzeuge uneingeschränkte Umformmöglichkeiten, einschließlich Tiefziehen und Teilerotation, wodurch sie besser für größere oder geometrisch komplexe Teile geeignet sind. Transfermatrizen arbeiten jedoch langsamer (15-80 SPM) und weisen eine höhere mechanische Komplexität auf. Folgeverbundwerkzeuge gewinnen an Geschwindigkeit und Stückkosten bei Stückzahlen, während Transferwerkzeuge an Formflexibilität für komplexe Geometrien gewinnen.
3. Wie lange hält ein Folgeprägestempel?
Die Lebensdauer reicht von 200.000 Einsätzen bei einem schlecht gewarteten Werkzeug bis zu über 10 Millionen Einsätzen bei einem Gerät, das einer disziplinierten vorbeugenden Wartung unterzogen wird. Zu den Schlüsselfaktoren, die sich auf die Langlebigkeit auswirken, gehören die Härte des Werkstückmaterials, die Schmierstrategie, die Pressengeschwindigkeit, die Präzision der Bandführung und die Bauklasse der Matrize. Matrizen der Klasse A, die für die Großserienproduktion gebaut sind, verwenden gehärtete Einsätze, kugelgelagerte Führungen und Hartmetall an kritischen Stationen. Regelmäßiges Nachschleifen in festgelegten Hubzählungsintervallen, rechtzeitiger Komponentenaustausch und ordnungsgemäße Schmierung verlängern die Nutzungsdauer erheblich. Hartmetalleinsätze an Stationen mit hohem{10}}Verschleiß können die Lebensdauer von herkömmlichem D2-Werkzeugstahl um das Fünf- bis Zehnfache übertreffen.
4. Welche Materialien können mit Folgestanzwerkzeugen verarbeitet werden?
Folgeverbundmatrizen verarbeiten eine Vielzahl von Metallen, darunter Kohlenstoffstahl, Edelstahl (301, 304, 316), Aluminium (1100, 3003, 5052), Messing (C260, C270) und Kupfer (C110, C102). Jedes Material stellt einzigartige Herausforderungen dar. Kohlenstoffstahl bietet eine gute Formbarkeit und niedrige Kosten, warmgewalzte Varianten weisen jedoch abrasive Oxidablagerungen auf. Werkstücke aus rostfreiem Stahl-verhärten sich und reiben an den Werkzeugoberflächen. Aluminium läuft bei höheren Geschwindigkeiten, neigt aber dazu, an den Stempelflächen zu haften. Messing ist aufgrund der natürlichen Schmierfähigkeit von Zink fehlerverzeihend. Die Auswahl von Werkzeugstahl, Oberflächenbeschichtungen und Schmierungsstrategien werden auf der Grundlage des spezifischen Werkstückmaterials angepasst, um die Lebensdauer der Matrize und die Teilequalität zu optimieren.
5. Worauf sollte ich bei der Suche nach einem Lieferanten für Folgeverbundwerkzeuge achten?
Bewerten Sie Lieferanten anhand von sechs Kernkriterien: interne Konstruktionskapazitäten für die Streifenlayoutoptimierung und Tonnageanalyse, FEA-Simulationsfunktionen zur Validierung von Konstruktionen vor dem Schneiden von Stahl, dokumentierte Erfahrung mit Ihrer spezifischen Legierung und Ihrem Materialbereich, Toleranzgarantien, die durch Cpk-Ziele und SPC-Daten abgesichert sind, laufende Wartungsunterstützung einschließlich Nachschleifen und Komponentenaustausch sowie Skalierbarkeit zur Bewältigung von Volumensteigerungen von Pilotmengen auf Millionen von Teilen pro Jahr. Fordern Sie Referenzen von Programmen mit ähnlicher Komplexität an, besuchen Sie die Einrichtung, um die Ausrüstung und Qualitätsabläufe zu inspizieren, und bestätigen Sie, dass sie nach der Validierung technische Änderungen unterstützen können. Lieferanten wie YICHEN bieten Partnerschaften über den gesamten -Lebenszyklus an, vom Werkzeugdesign bis hin zur Großserienproduktion und Wartungsplanung.


