


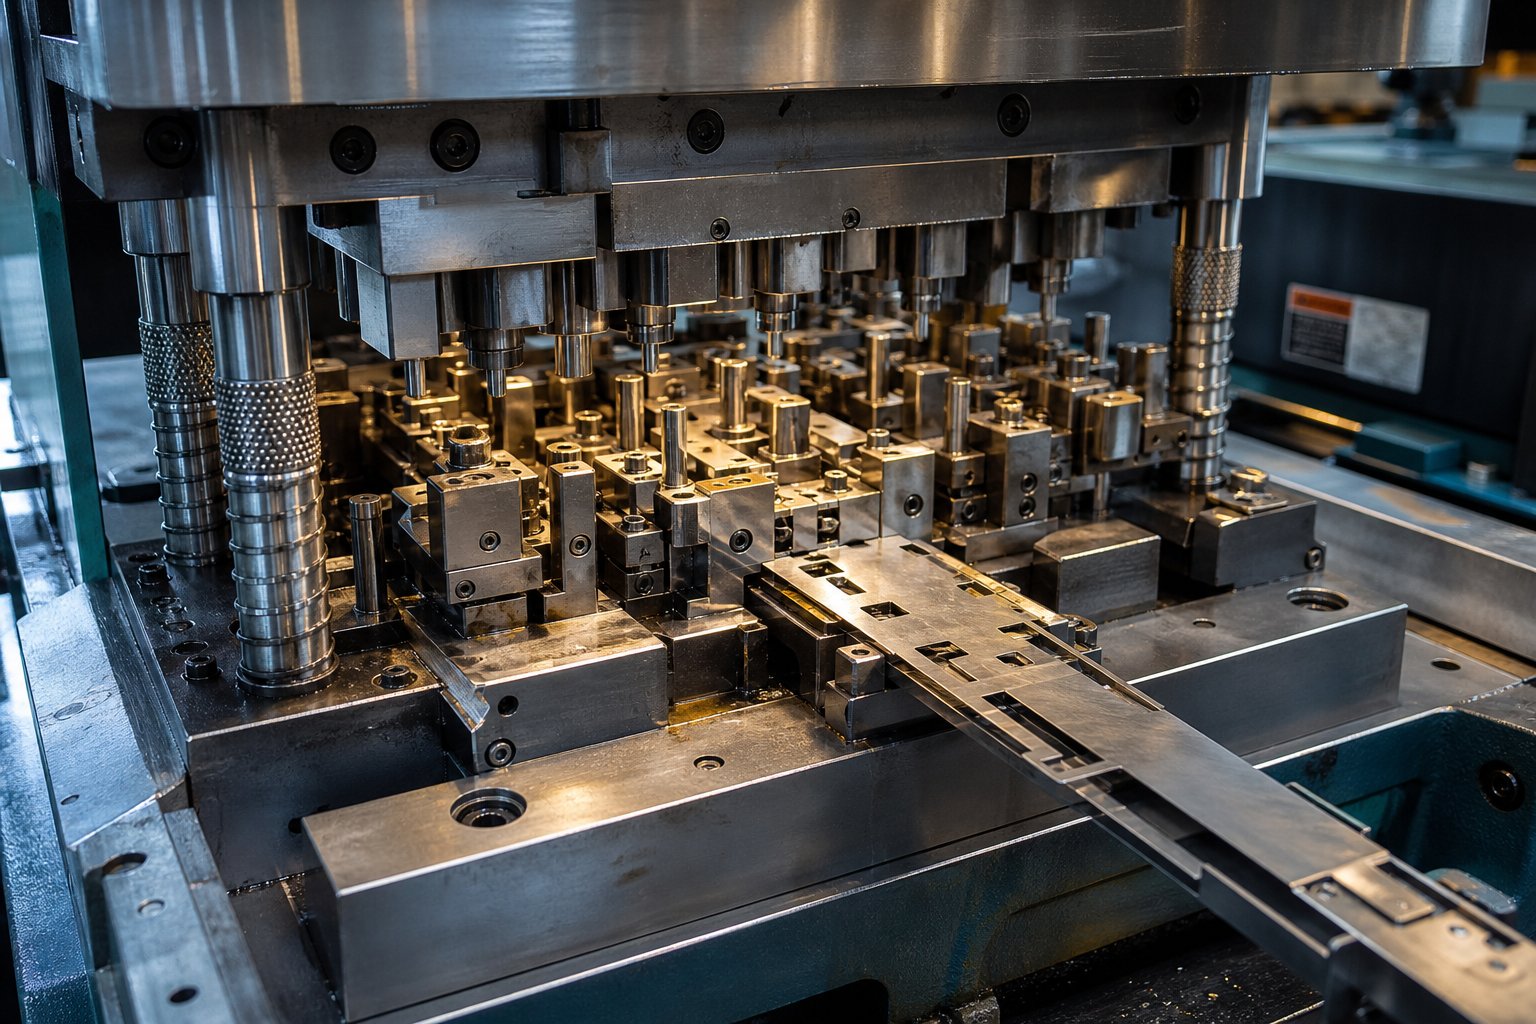
Was progressiver Stanzwerkzeugbau eigentlich beinhaltet
Wenn jemand fragt: „Was ist ein progressiver Würfel?„, beschreibt die typische Antwort ein Werkzeug mit mehreren Stationen, das Teile aus einem Metallband stanzt. Diese Beschreibung ist korrekt, aber unvollständig. Sie sagt Ihnen, was in der Presse passiert, ohne auf die technische Disziplin einzugehen, die dafür sorgt, dass alles über Millionen von Zyklen hinweg zuverlässig und mit hoher Geschwindigkeit funktioniert, Hub für Hub.
Bei der fortschrittlichen Stanzformtechnik werden integrierte Werkzeugsysteme entwickelt, bei denen bei jedem Pressenhub ein fortlaufender Metallstreifen durch eine geplante Abfolge von Loch-, Form-, Präge- und Schneidvorgängen vorgeschoben wird. Jede Station führt eine diskrete Aufgabe aus und das fertige Teil wird an der Endstation ausgegeben. Vom Konzept her recht einfach. Bei der Ausführung sind Entscheidungen erforderlich, die sich durch alle Elemente des Würfels ziehen.
Definition progressiver Stanzwerkzeugtechnik über die Grundlagen hinaus
Was unterscheidet diese Disziplin von einer grundlegenden Prozessübersicht? Umfang. Ein Folgeverbundstanzeningenieur wählt nicht nur Vorgänge aus -, er bestimmt auch, wie viele Stationen benötigt werden, wo freie Stationen hingehören, wie sich die Formkräfte über das Pressenbett verteilen und wie die Streifenanordnungsgeometrie die Materialausnutzung mit der Trägersteifigkeit in Einklang bringt. Sie legen die Abstände zwischen Stempel und Matrize auf der Grundlage des Materialverhaltens fest, entwerfen Pilotsysteme, die eine Registrierung im Mikrometerbereich gewährleisten, und gestalten die Matrize so, dass sie beibehalten werden kann, ohne dass sie aus der Presse gezogen werden muss.
Unter allen Arten von Stanzwerkzeugen weisen - Verbund-, Transfer-, Einzel--Stanzwerkzeuge - progressive Stanzwerkzeuge die höchste technische Dichte pro Quadratmeter Werkzeugstahl auf. Jede Entscheidung an einer Station beeinflusst, was nachgelagert möglich ist. Diese miteinander verbundene Logik macht das progressive Stanzen sowohl leistungsstark als auch gnadenlos.
Warum Ingenieure nach progressiven Werkzeugdesign-Inhalten suchen
Die meisten Online-Inhalte zum progressiven Stempeln bleiben auf der Bekanntheitsebene: Prozessanimationen, allgemeine Beschreibungen, Listen der bedienten Branchen. Ingenieure und Werkzeugmacher brauchen etwas anderes. Sie benötigen Referenzen, die sich mit der Logik der Stationsfolge, materialbezogenen Freigabeentscheidungen, Streifenregistrierungsmechanismen und der Planung der Werkzeuglebensdauer befassen.
Bei der progressiven Stanzformtechnik handelt es sich um den systematischen Entwurf von Werkzeugen mit mehreren Stationen, die Flachbandmaterial durch sequenzielle Vorgänge in fertige Komponenten umwandeln - und Stationslogik, Kraftverteilung, Materialverhalten und Wartungsarchitektur in ein einheitliches System integrieren.
Dieser Artikel richtet sich an diese Zielgruppe: Ingenieure, die Folgeverbundwerkzeuge spezifizieren, Werkzeugbauer, die sie bauen, und technische Manager, die Lieferanten bewerten. Der Fokus liegt durchgehend auf der technischen Logik - den Überlegungen hinter Designentscheidungen, die darüber entscheiden, ob ein progressiver Prägestempel einen Produktionsdurchlauf mit einer Million Exemplaren überlebt- oder bei weitem nicht durchfällt.
Stationssequenzierungslogik, die die Architektur vorantreibt
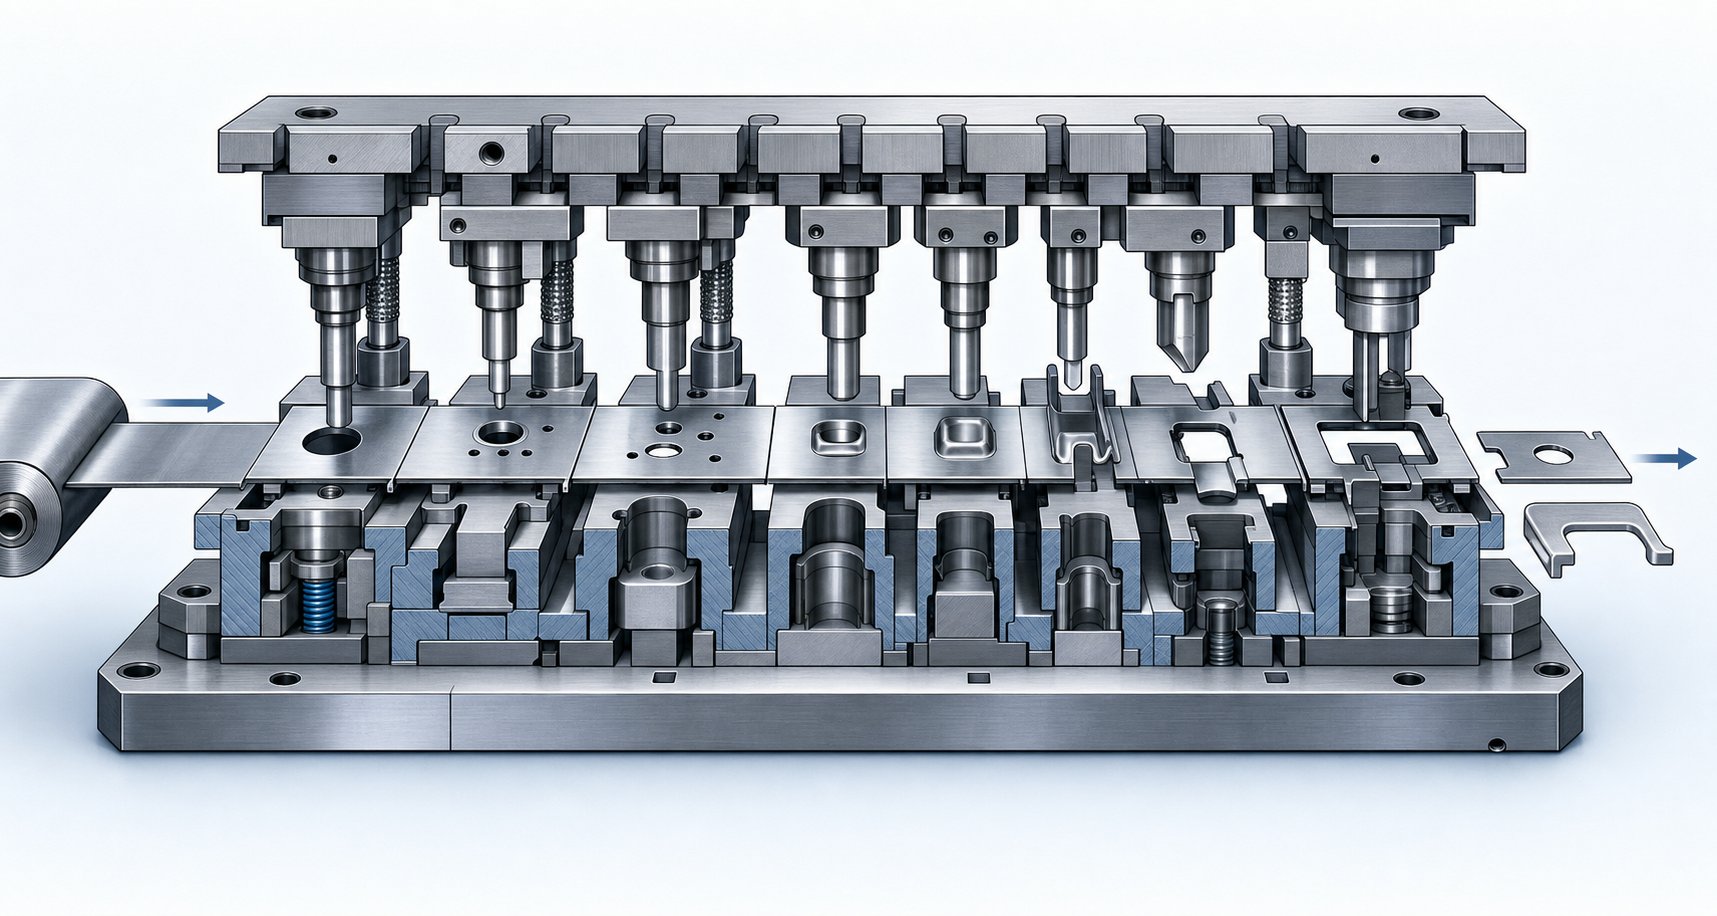
Bei der Stationssequenzierung wird das progressive Stanzwerkzeugdesign eher zu einer intellektuellen als zu einer mechanischen Übung. Die Reihenfolge, in der Vorgänge an den Stationen einer Matrize ausgeführt werden, ist nicht willkürlich -, sondern wird durch Materialphysik, Registrierungsanforderungen und Einschränkungen der Kraftverteilung bestimmt. Wenn Sie die Reihenfolge falsch wählen, kämpfen Sie während der gesamten Lebensdauer des Werkzeugs mit Qualitätsproblemen.
Stellen Sie sich das so vor: Jede Station in einemprogressives Stanzverfahrenerbt den Zustand des Streifens von der Station davor. Wenn sich das Band zu früh verformt, verlieren nachfolgende Vorgänge ihre Referenzgeometrie. Konzentrieren Sie die Schnittkräfte auf eine Seite der Matrize und die Spitzen des Pressenstößels, wodurch der Verschleiß ungleichmäßig beschleunigt wird. Sequenzierungsentscheidungen summieren sich über den gesamten Streifenverlauf.
Warum das Piercing in den meisten progressiven Layouts dem Formen vorausgeht
Bei nahezu jedem Aufbau von Folgewerkzeugen erfolgen Lochstanzvorgänge vor Umformvorgängen. Der Grund ist die Registrierung. In der ersten oder zweiten Station gebohrte Pilotlöcher werden zu Bezugsmerkmalen, die das Band an jeder nachfolgenden Station positionieren. Die Führungsstifte greifen vor jedem Hub in diese Löcher ein und korrigieren so Vorschubtoleranz, Bandwölbung und thermisches Wachstum.
Wenn die Formung vor dem Einstechen erfolgte, wäre der Streifen bereits verformt, wenn Sie versuchen, Bezugspunkte festzulegen. Verformtes Material verschiebt sich unvorhersehbar - es dehnt sich, wird dünner und federt zurück. Durch das Durchstechen eines flachen, unverformten Streifens erhalten Sie saubere, formstabile Referenzpunkte, die die Registrierungsgenauigkeit während des gesamten progressiven Prägeprozesses aufrechterhalten.
Über die Piloten hinaus profitieren auch andere durchbohrte Merkmale - Schlitze, Positionierungskanten, Entlastungsschnitte - davon, dass sie erstellt werden, während sich das Material noch in seinem flachen, verfestigten-freien Zustand befindet. Die allgemein bewährte Vorgehensweise besteht darin, frühzeitig Pilot- und Bezugselemente zu erstellen, hohe Schnittlasten zu verteilen und die dreidimensionale Umformung erst dann durchzuführen, wenn der Streifen ausreichend Unterstützung durch etablierte Referenzen hat.
Ausgleich der Kräfte zwischen den Stationen zum Schutz von Presse und Gesandten
Stellen Sie sich ein progressives Werkzeug mit acht -Stationen vor, bei dem die Stationen 1 bis 4 auf der linken Seite alle schweren Stanz- und Lochbearbeitungen durchführen, während die Stationen 5 bis 8 auf der rechten Seite das leichte Formen übernehmen. Das Ergebnis? Ein erhebliches Kippmoment am Pressenstößel. Der Lastschwerpunkt stimmt nicht mit der Stößelmitte überein und die Presse biegt ungleichmäßig ab.
Das ist ein reales und messbares Problem. Ingenieure berechnen Kippmomente, indem sie die Kraft jeder Station mit ihrem Abstand von der Mittellinie des Pressenstößels multiplizieren.MetalForming-Magazinweist darauf hin, dass Stempelkonstrukteure diesen Schritt häufig übersehen: Das Zentrieren des Stempels in der Presse und nicht die Zentrierung der Last - sind zwei sehr unterschiedliche Dinge. Zu den verräterischen Anzeichen einer außermittigen Belastung gehören abgebrochene Stempel, abgescherte Matrizenknöpfe, ungleichmäßig geschnittene Bänder und beschleunigte Wartungszyklen.
Um dies zu bewältigen, verteilen Ingenieure die Lasten für das Stanzen, Lochen, Umformen und Beschneiden strategisch über die Grundfläche der Matrize. Manchmal bedeutet dies, einen großen Schneidvorgang auf zwei Stationen aufzuteilen oder Beschnittvorgänge neu zu positionieren, um die starken Umformkräfte auf der gegenüberliegenden Seite auszugleichen. Ziel ist es, die Summe der Kippmomente möglichst nahe bei Null zu halten.
Überlegungen zur Stationsanzahl für komplexe Geometrien
Wie viele Stationen benötigt ein Teil? Die Antwort hängt von der Komplexität der Geometrie, den Toleranzanforderungen und der Umformtiefe ab. Ein flaches Teil mit einigen Löchern und einer einzelnen Biegung kann vier oder fünf Stationen erfordern. Ein komplexer Steckverbinder mit mehreren Biegungen, geprägten Merkmalen und engen Positionstoleranzen kann 15 bis 20 Stufenwerkzeugstationen erfordern.
Eine strategische Rolle spielen dabei stillgelegte Bahnhöfe - Bahnhöfe, die keine Arbeit auf dem Streifen - verrichten. Sie bieten physischen Raum zwischen Vorgängen, die sich sonst gegenseitig beeinträchtigen würden. Sie erhöhen außerdem die Stabilität des Bandes in Bereichen, in denen Verformungskräfte dazu führen könnten, dass sich der Träger verbiegt oder verdreht. AlsDer Herstellerweist darauf hin, dass inaktive Stationen Platz für größere, stärkere Werkzeugabschnitte und notwendige Werkzeugkomponenten bieten, die nicht passen würden, wenn jede Station einen Vorgang ausführen würde.
Mehr Stationen bedeuten auch eine längere Matrize, ein breiteres Pressenbett und zu jedem Zeitpunkt mehr Material im Band. Es gibt immer einen Kompromiss-zwischen Prozessrobustheit und Werkzeugkosten. Ingenieure bewerten, ob eine zusätzliche Station tatsächlich die Qualität verbessert oder lediglich die Komplexität ohne Nutzen erhöht.
Ein typischer Sequenzierungslogikablauf für eine progressive Matrize folgt diesem Muster:
- Bohren Sie Führungslöcher, um Bezugspunkte festzulegen
- Bohren Sie zusätzliche Löcher, Schlitze und Reliefs in den flachen Streifen
- Bilden Sie primäre Biegungen und Formen unter Verwendung etablierter Bezugspunkte zur Registrierung
- Prägen oder kalibrieren Sie kritische Abmessungen auf die endgültige Toleranz
- Überschüssiges Material abschneiden und abschließende Profilierung durchführen
- Schneiden Sie das fertige Teil vom Trägerstreifen ab
Jeder Schritt in dieser Sequenz basiert auf dem vorherigen. Piloten lokalisieren den Streifen vor dem Durchstechen. Durchbohrte Reliefmerkmale verhindern ein Ausreißen beim Formen. Durch das Formen wird die Geometrie festgelegt, die durch das Prägen verfeinert wird. Durch das Trimmen wird alles bereinigt, was sich verzerrt. Und das Abtrennen erfolgt zuletzt, da der Trägerstreifen das Teil bei jedem vorangehenden Arbeitsgang stabil halten muss.
Die Sequenzierungslogik verrät etwas Grundlegendes über die Entwicklung progressiver Formen: Es geht nicht nur darum, welche Vorgänge Sie benötigen -, sondern auch darum, in welchem Zustand sich das Band befinden muss, wenn jeder Vorgang ausgeführt wird. Dieser Zustand hängt stark davon ab, wie sich das Werkstückmaterial unter Belastung verhält, was völlig andere technische Variablen mit sich bringt.
Materialverhalten und sein Einfluss auf Designentscheidungen
Jede Reihenfolgeentscheidung, jede Abstandsvorgabe, jede Stationszahlberechnung geht letztlich auf eine Frage zurück: Wie verhält sich das Werkstückmaterial unter Belastung? Das progressive Metallstanzen erfolgt nicht abstrakt -, sondern bei einer bestimmten Legierung mit einer bestimmten Dicke und bestimmten mechanischen Eigenschaften, die vorgeben, was die Matrize an jeder Station leisten kann und was nicht.
Sie werden feststellen, dass zwei Teile mit identischer Geometrie, aber unterschiedlichen Materialien völlig unterschiedliche Matrizenarchitekturen erfordern können. Man könnte in acht Stationen fahren; der andere braucht vielleicht zwölf. Der Grund dafür liegt in der Art und Weise, wie jedes Material auf Verformung reagiert, wie es sich verfestigt-und wie stark es bei der Bildung von Druckentlastungen zurückfedert.
Wie Zugfestigkeit und Dehnung das Stationsdesign beeinflussen
Materialien mit höherer -Festigkeit widerstehen Verformungen aggressiver. Dieser Widerstand bedeutet, dass Sie nicht so viele Formen in einer einzigen Station durchführen können, ohne das Risiko von Rissen, Ausdünnungen oder Brüchen einzugehen. Ingenieure kompensieren dies, indem sie die Gesamtverformung auf mehrere Stationen verteilen und jeweils eine kleinere inkrementelle Änderung vornehmen. Ein Teil, das bequem in zwei Stationen aus kohlenstoffarmem Stahl geformt werden kann, benötigt möglicherweise vier oder fünf Stationen aus Edelstahl.
Die Dehnung - die Bereitschaft des Materials, sich zu dehnen, bevor es bricht - bestimmt, wie aggressiv jede Formstation sein kann. Ein Material mit 40 % Dehnung ermöglicht tiefere Züge pro Station als eines mit 12 % Dehnung. Wenn die Dehnung gering ist, fügen Ingenieure Entlastungsstationen und dazwischenliegende Leerstationen hinzu, um das Band zwischen den Umformvorgängen zu stabilisieren.
Die Kaltverfestigung verschärft die Herausforderung. Austenitische Edelstähle beispielsweise härten beim Umformen schnell aus. Wie das MetalForming Magazine feststellt, erfordert die Umformung von rostfreiem Stahl aufgrund seiner hohen Kaltverfestigungsrate - etwa die doppelte Presskraft im Vergleich zu unlegiertem Stahl und der Blechhalterdruck kann bei austenitischen Sorten das Dreifache dessen erreichen, was für Stahl mit niedrigem Kohlenstoffgehalt erforderlich ist. Bei progressiven Stanzmaterialien mit extremem Kaltverfestigungsverhalten müssen Ingenieure beurteilen, ob Zwischenglühen sinnvoll ist oder ob zusätzliche Entlastungsstationen die Spannung ausreichend verteilen können.
Spezifikationen für den Matrizenabstand nach Materialtyp
Der Abstand von Stempel{0}}zu- ist keine universelle Zahl, die Sie auf alle Materialien anwenden können. Dies hängt von der Materialstärke, der Zugfestigkeit und der benötigten Kantenqualität ab. Bei falschem Abstand kommt es zu übermäßigem Grat, schlechter Kantenbeschaffenheit, beschleunigtem Stempelverschleiß oder Herausziehen des Butzens.
Beim progressiven Stanzen von Kohlenstoffstahl gilt als Faustregel etwa 10 % der Materialstärke pro Seite. Das funktioniert gut für Baustahl. Aber wenden Sie die gleichen 10 % auf Edelstahl an, erhalten Sie die schlechtestmögliche Grathöhe -, eine Realität, die Werkzeugmacher überrascht, die an die Arbeit mit Kohlenstoffstahl gewöhnt sind. Materialien mit niedrigem Verhältnis von Streckgrenze-zu-Zugfestigkeit, einschließlich vieler moderner hochfester Stähle, benötigen einen deutlich größeren Spielraum. - Untersuchungen zu AHSS-Qualitäten zeigen, dass Spielräume von bis zu 21 % pro Seite für eine optimale Kantendehnungsfähigkeit erforderlich sein können.
Das progressive Stanzen von Aluminium stellt eine andere Herausforderung dar. Obwohl Aluminium weicher ist, verursacht seine gummiartige Beschaffenheit eine Haftung an den Stempelflächen und seine geringere Scherfestigkeit bedeutet, dass die Abstände eng genug sein müssen, um ein sauberes Scherband ohne übermäßigen Überschlag zu erzeugen. Progressiv gestanzte Kupfer- und Messinglegierungen reagieren erneut unterschiedlich. - Ihre Formbarkeit variiert stark je nach Legierung und Härte, sodass Spielanpassungen erforderlich sind, die bestimmte Materialqualitäten und keine allgemeinen Kategorienregeln berücksichtigen.
Faserrichtung und Rückfederungskompensation
Jedes gewalzte Blech hat eine Kornrichtung -, die Orientierung seiner Kristallstruktur, die während des Walzprozesses entsteht. Diese Richtung hat direkten Einfluss darauf, wo sich Risse bilden, wie viel Kraft eine Biegung erfordert und wie stark das Material nach der Verformung zurückfedert.
Das Biegen quer zur Faserrichtung (Biegelinie senkrecht zur Walzrichtung) erzeugt eine stärkere Biegung, die engere Radien toleriert. Das Biegen mit der Faserrichtung (Biegelinie parallel zur Walzrichtung) führt zu einer schwächeren Biegung, die am Außenradius besonders bei kleinen Radien zu Rissen neigt. AlsDer Herstellererklärt, dass Materialien mit kleinerer Körnung-weniger anfällig für Korntrennung und Rissbildung sind und eine gleichmäßigere Streckgrenze aufweisen -, was die Materialqualität zu einer legitimen technischen Spezifikation und nicht nur zu einer Beschaffungsvariablen macht.
Für Konstrukteure von Folgeverbundwerkzeugen muss die Faserrichtung bereits in der Konstruktionsphase festgelegt werden, da sie die Ausrichtung des Streifens auf dem Coil bestimmt. Wenn kritische Biegungen aus Gründen der Rissbeständigkeit quer zur Faserrichtung verlaufen müssen, muss das Band in der richtigen Ausrichtung vom Mastercoil abgetrennt werden. Diese Entscheidung wird getroffen, bevor Stahl für die Matrize geschnitten wird.
Die Rückfederung in Folgeverbundwerkzeugen ist kein -Einzelstationsproblem -, sondern ein kumulatives Problem. Jede Formstation trägt zu einer Winkelabweichung bei, die sich durch die nachfolgenden Stationen verstärkt.Simulationsspezialisten bei AutoFormBetonen Sie, dass sich die Rückfederung entwickelt, während das Blech die Reihe der Form- und Beschneidestationen durchläuft, und dass Kompensationsstrategien berücksichtigen müssen, wie die Rückfederung jeder Station mit der nächsten interagiert. Ingenieure überbiegen an Formstationen, um die elastische Erholung zu antizipieren, aber der richtige Überbiegewinkel hängt von den Materialeigenschaften, dem Biegeradius, der Kornausrichtung und dem, was stromabwärts passiert, ab.
| Materialtyp | Typisches Spiel (% pro Seite) | Formstationsmultiplikator | Springback-Tendenz |
|---|---|---|---|
| Kohlenstoffarmer-Stahl | 8-10% | 1x (Grundlinie) | Niedrig bis mäßig |
| Edelstahl (austenitisch) | 12-16% | 1.5-2x | Hoch |
| Fortschrittlicher hoch-fester Stahl | 15-21% | 1.5-2.5x | Sehr hoch |
| Aluminium (Automobilqualitäten) | 6-8% | 1.3-1.8x | Mäßig bis hoch |
| Kupfer-/Messinglegierungen | 5-8% | 0.8-1.2x | Niedrig bis mäßig |
Die obige Tabelle verdeutlicht, warum Folgeverbundstanzwerkzeug-Ingenieure nicht eine einzelne Stanzformarchitektur entwerfen und Materialien frei austauschen können. Jeder Materialtyp verschiebt die gesamte technische Gleichung - von der Anzahl der benötigten Stationen über die von Ihnen angegebenen Abstände bis hin zur Aggressivität, mit der Sie sich zur Rückfederungskompensation überbiegen können. Diese Eigenschaften bestimmen auch, welche Werkzeugstähle und Oberflächenbehandlungen den abrasiven oder adhäsiven Verschleiß überstehen, den jedes Material den Werkzeugkomponenten zufügt - eine Frage, die eigene technische Entscheidungen erfordert.
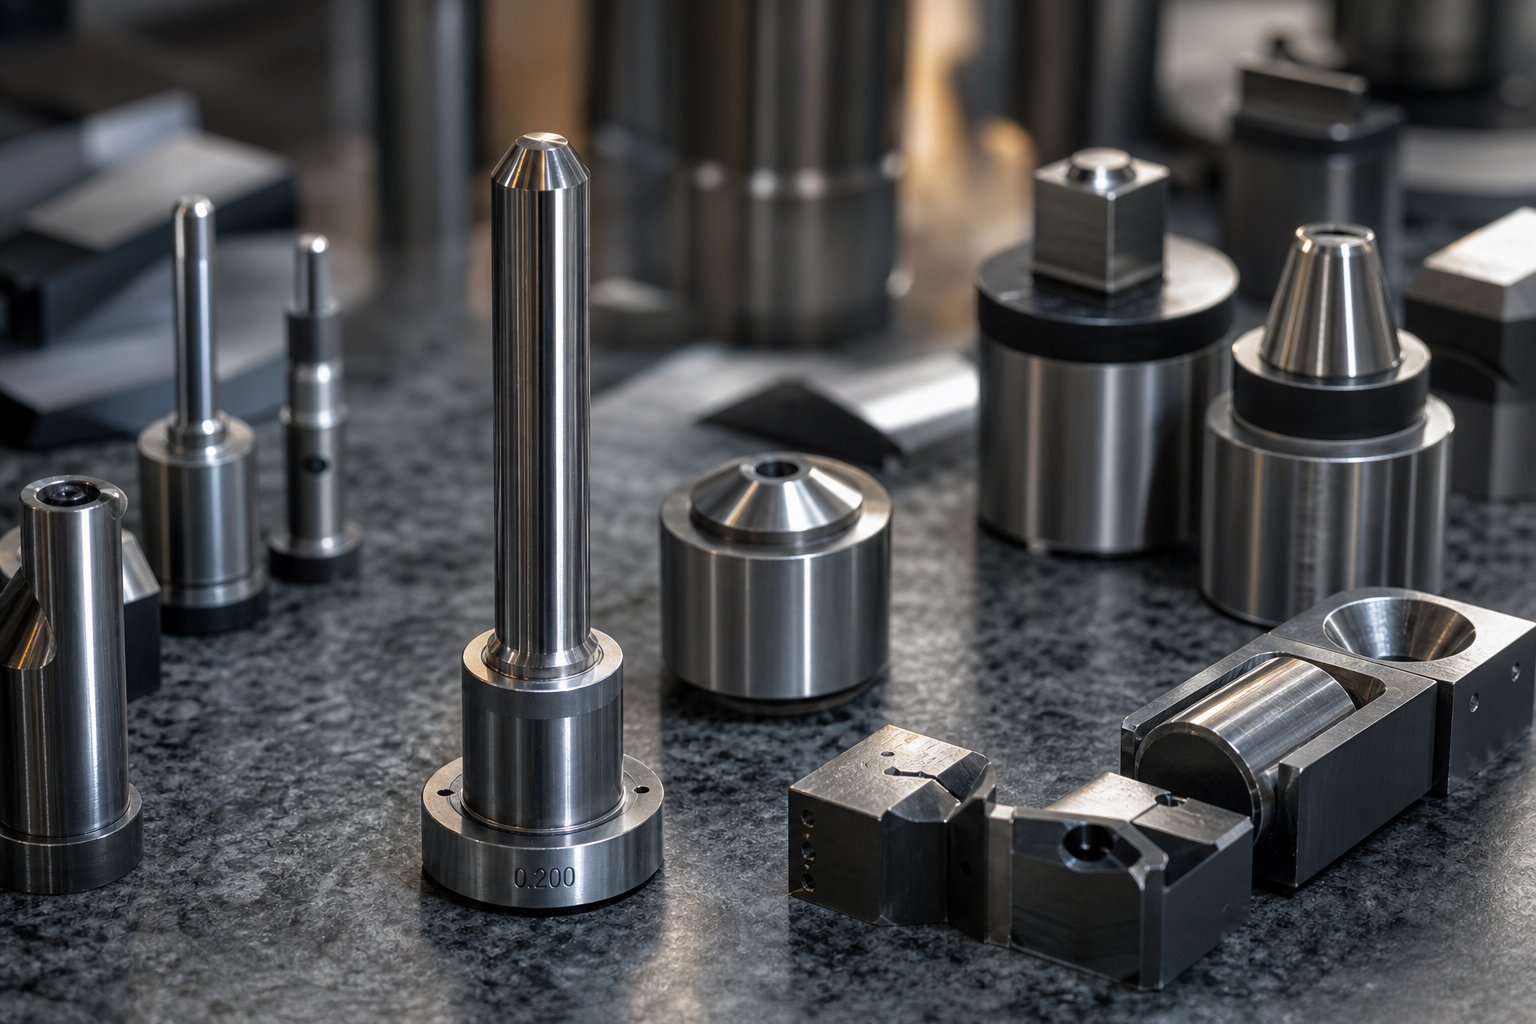
Werkzeugstahlauswahl und Wärmebehandlung für Folgeverbundwerkzeuge
Das Werkstückmaterial bestimmt Kräfte und Spiele. Aber diese Kräfte wirken auf etwas - die Werkzeugstempel, Matrizeneinsätze und Formabschnitte, die millionenfach mit dem Band in Kontakt kommen. Woraus diese Komponenten bestehen und wie sie wärmebehandelt werden, entscheidet darüber, ob eine Prägematrize über eine gesamte Produktionskampagne hinweg gleichbleibende Teile liefert oder sich nach einem Bruchteil ihrer vorgesehenen Lebensdauer unvorhersehbar verschlechtert.
Klingt nach einem unkomplizierten Material-zu--Material-Übereinstimmungsproblem? Das ist es nicht. Verschiedene Stationen innerhalb desselben Folgeverbundwerkzeugs und der gleichen Matrize weisen völlig unterschiedliche Fehlermechanismen auf. Ein Lochstanzer hält abrasiver Scherung stand. Eine Formeinlage absorbiert wiederholte Stoßbelastungen. Eine Zeichenstation bekämpft das Festfressen des Klebers. Die Angabe einer Stahlsorte über die gesamte Matrize -, eine Praxis, die einige Werkstätten immer noch standardmäßig verwenden, - ignoriert diese Unterschiede und garantiert, dass einige Stationen überbaut sind, während andere unter-spezifiziert sind.
Werkzeugstahlsorten für Stempel im Vergleich zu Matrizenblöcken
Jede Station in einem Folgeverbundwerkzeug ist einem vorherrschenden Verschleißmechanismus ausgesetzt. Der erste Schritt bei der Auswahl der richtigen Sorte besteht darin, zu verstehen, welcher Mechanismus den Ausfall verursacht.
An Stanz- und Stanzstationen kommt es zu abrasivem Verschleiß - Die Schneidkante schleift bei jedem Hub am Werkstückmaterial und verliert allmählich ihr Profil. Bei diesen Stanzwerkzeugen aus Metall steht die Verschleißfestigkeit im Vordergrund. Umformstationen hingegen sehen Stoßbelastung und Ermüdung - Der Stahl muss zyklische Stöße absorbieren, ohne zu reißen. Bei Zieh- und Prägestationen kommt es häufig zu adhäsivem Verschleiß (Abrieb), bei dem sich Werkstückmaterial auf die Werkzeugoberfläche überträgt und sich im Laufe der Zeit ansammelt.
Diese unterschiedlichen Anforderungen lassen sich auf unterschiedliche Werkzeugstahlkategorien übertragen:
Lufthärtende Stähle (A2, D2):Die Allzweck-Arbeitstiere. A2 bietet ein gutes Gleichgewicht zwischen Verschleißfestigkeit und Zähigkeit, was es zu einer soliden Allround-Wahl für mittlere Produktionsläufe macht. D2 erhöht die Verschleißfestigkeit erheblich, geht aber zu Lasten der Zähigkeit - es kann an Stationen, die starken Stößen ausgesetzt sind, oder beim Schneiden hochfester Materialien abplatzen. AlsMetalForming-MagazinBeachten Sie, dass D2 spröder ist und bei aggressiven Umformanwendungen abplatzen kann.
Schnellarbeitsstähle (M2, M4, SKH9):Wenn die Abriebfestigkeit weiter gesteigert werden muss, ohne dabei auf Hartmetall zu verzichten, schließen Schnellarbeitsstähle die Lücke. Ihr Vanadium- und Wolframkarbidgehalt verhindert eine Kantenschädigung bei den hohen Temperaturen, die beim Stanzen entstehen. Insbesondere M4 hat sich bei Werkzeugstempeln in Folgegesenken mit Edelstahl- oder AHSS---Materialien durchgesetzt, die herkömmliche Werkzeugstahlkanten schnell zerstören. Für Kernstanzen und Einsätze behalten auf HRC 60-62 wärmebehandelte Schnellarbeitsstähle die Kantenintegrität über Millionen von Hochgeschwindigkeits-Produktionszyklen hinweg bei.
Pulverförmige -Metallstähle (PM) (CPM 10 V, CPM 3 V):Diese bieten die beste Kombination aus Verschleißfestigkeit und nutzbarer Zähigkeit für Prägewerkzeuge mit hohem {0}Volumen. CPM 10V bietet eine hervorragende Schnitthaltigkeit bei Lochstanzvorgängen, während CPM 3V den Schwerpunkt auf Schlagfestigkeit bei Formstationen legt. Die feinere und gleichmäßigere Karbidverteilung in PM-Stählen bedeutet, dass sie einem Absplittern besser widerstehen als herkömmliche Stähle mit vergleichbarer Härte.
Hartmetalleinsätze:Für die anspruchsvollsten Anwendungen -sehr hohe Schlagzahlen, extrem abrasive Werkstückmaterialien oder Grat-kritische Merkmale - bieten Wolframcarbid-Einsätze eine Verschleißlebensdauer, die kein Werkzeugstahl erreichen kann. Der Nachteil ist Sprödigkeit, Kosten und Bearbeitungsschwierigkeiten. Hartmetall funktioniert am besten in Stationen mit reiner Druckbelastung und minimalen Seitenkräften.
Der Trend im Folgeverbundwerkzeugbau geht eindeutig in Richtung Mischbauweise. Wie ein erfahrener Werkzeugbauleiter es ausdrückte: „Vorbei sind die Zeiten, in denen ein Werkzeugstahl über die gesamte Matrize laufen musste.“ Moderne Stanzwerkzeuge verwenden M4 für Schneidstempel, A2 oder S7 für Matrizenblöcke, S7 für Formstationen, wo das Bruchrisiko am höchsten ist, und Hartmetall, wo die Gratkontrolle wichtiger ist als Kostenerwägungen.
Wärmebehandlung und Oberflächentechnik für eine lange Lebensdauer der Werkzeuge
Die Wahl der richtigen Stahlsorte ist nur die halbe Miete. Wie dieser Stahl wärme-behandelt wird, bestimmt, wo er im Härte--vers-Zähigkeitsspektrum - liegt, und ein falsches Gleichgewicht führt zu vorhersehbaren Ausfällen.
Stellen Sie sich einen auf HRC 64 gehärteten Stanzstempel für maximale Schnitthaltigkeit vor. Es hält eine scharfe Kante wunderbar -, bis es auf eine Kugel trifft, die sich nicht sauber löst, oder auf eine Fehlausrichtung des Streifens, die eine seitliche Belastung erzeugt. Der Stempel splittert, weil ihm die Zähigkeit fehlt, unerwartete Belastungen aufzufangen. Umgekehrt kann ein Umformeinsatz, der aus Gründen der Zähigkeit auf HRC 56 belassen wurde, Stoßbelastungen auf unbestimmte Zeit überstehen, aber „Pilze“ - seine Arbeitsflächen verformen sich bei wiederholter Kompression plastisch und geraten aus der Toleranz.
Erfahrene Werkzeugingenieure zielen auf Härtebereiche basierend auf der Stationsfunktion ab: Lochstanzen haben typischerweise HRC 60-62, Formeinsätze HRC 58–60 und strukturelle Stützplatten HRC 58–60 für Steifigkeit. Dabei handelt es sich nicht um willkürliche Zahlen – sie stellen den Punkt dar, an dem der primäre Fehlermodus jeder Komponente unter Kontrolle gehalten wird, ohne den sekundären Fehlermodus einzubeziehen.
Oberflächenbehandlungen fügen eine weitere technische Ebene hinzu, aber es handelt sich dabei um Entscheidungen, die an spezifische Material- und Volumenanforderungen gebunden sind - und keine universellen Lösungen, die auf alles angewendet werden können:
Nitrierendiffundiert Stickstoff in die Werkzeugoberfläche, um eine gehärtete Schale zu erzeugen. Es wird bei relativ niedrigen Temperaturen (800–1000 Grad Fahrenheit beim Plasmanitrieren) angewendet und verändert die Werkzeugabmessungen nicht wesentlich.Der Herstelleridentifiziert Nitrieren als eine praktische Wahl für Stempel, die bei Anwendungen mit geringerem{0}}Volumen einen moderaten Schutz benötigen, ohne die Komplexität komplexerer Prozesse.
PVD-Beschichtungen(TiN, TiCN, AlTiN, CrN) scheiden dünne, harte Schichten bei Temperaturen unter 1000 Grad F - ab, die niedrig genug sind, dass der Grundwerkzeugstahl während der Anwendung nicht erweicht oder seine Abmessungen ändert. PVD-Beschichtungen zeichnen sich dadurch aus, dass sie die Reibung reduzieren und adhäsiven Verschleiß widerstehen, was sie wertvoll für Formstationen macht, die dem Abrieb entgegenwirken. Da sie die Werkzeugabmessungen nicht verändern, eignen sie sich auch für Schneidstempel mit engen -Toleranzen, bei denen ein Nachschleifen der Beschichtung nicht möglich ist.
Thermodiffusionsverfahren (TD).erzeugt bei etwa 1800 Grad F eine Vanadiumkarbidschicht, die - extrem hart und verschleißfest ist, aber die hohe Temperatur verändert die Kristallstruktur und die Abmessungen des Werkzeugs. Ingenieure müssen Dimensionsänderungen nach der Behandlung planen, und wie Beschichtungsspezialisten feststellen, kann der Prozess in gefährdeten Bereichen mit scharfen Merkmalen oder Spannungskonzentrationen zu Rissen führen. Die TD-Beschichtung eignet sich am besten für Werkzeuge mit robusten Geometrien, die in sehr hohen Stückzahlen verarbeitet werden und bei denen ein Dimensionsausgleich im ursprünglichen Design vorgesehen ist.
Der technische Entscheidungsbaum für die Oberflächenbehandlung folgt der gleichen Logik wie die Auswahl des Grundmaterials: Welcher Verschleißmechanismus dominiert, welches Volumen rechtfertigt die Kosten und welche Maßbeschränkungen bestehen?
- Erwartete Trefferzahl:Kleine Stückzahlen (unter 100.000) rechtfertigen selten PM-Stähle oder fortschrittliche Beschichtungen. Kampagnen mit hohem-Volumen (1 Mio.+) erfordern vorhersehbare Wartungsintervalle.
- Abrasivität des Werkstückmaterials:Edelstahl und AHSS zerstören Kanten schneller als Weichstahl - und erfordern härtere Stähle oder beschichtete Oberflächen, um akzeptable Schärfintervalle einzuhalten.
- Stationsbetriebsart:Schneidstationen legen Wert auf Verschleißfestigkeit. Umformstationen legen Wert auf Zähigkeit und Verschleißfestigkeit. Jedes erfordert unterschiedliche Stahl- und Behandlungskombinationen.
- Wartungsintervallziele:Wenn der Produktionsplan alle 50.000 Hübe Matrizenzüge zum Schärfen zulässt, genügen moderate Stähle. Wenn das Ziel 200,000+ Hübe zwischen den Wartungen beträgt, werden PM-Stähle mit PVD-Beschichtungen erforderlich.
- Budgetbeschränkungen:PM-Stähle und Hartmetalleinsätze kosten im Vorfeld mehr, aber die Lebenszykluskosten -, einschließlich Schärfhäufigkeit, Pressenstillstandszeit, Ausschussraten und Ersatzteile -, begünstigen oft das höherwertige-Material.
Es lohnt sich, die Kostenberechnung neu zu formulieren: Es geht nicht darum, was der Stahl beim Kauf kostet, sondern darum, was er während der gesamten Produktionskampagne liefert. Eine CPM 10V-Stanze, die die Werkzeugstandzeit zwischen den Schärfungen verdoppelt und ungeplante Pressenstopps verhindert, ist besser als eine D2-Stanze, die ein Drittel so viel kostet, aber doppelt so viel Wartungsaufwand erfordert. Diese Lebenszyklusperspektive ist genau das, was ein gut konstruiertes Prägewerkzeug von einem Prägewerkzeug unterscheidet, das einfach nur gebaut wird, und es ist die gleiche Denkweise, die antreibt, wie moderne Simulationswerkzeuge diese Materialentscheidungen validieren, bevor Stahl bestellt wird.
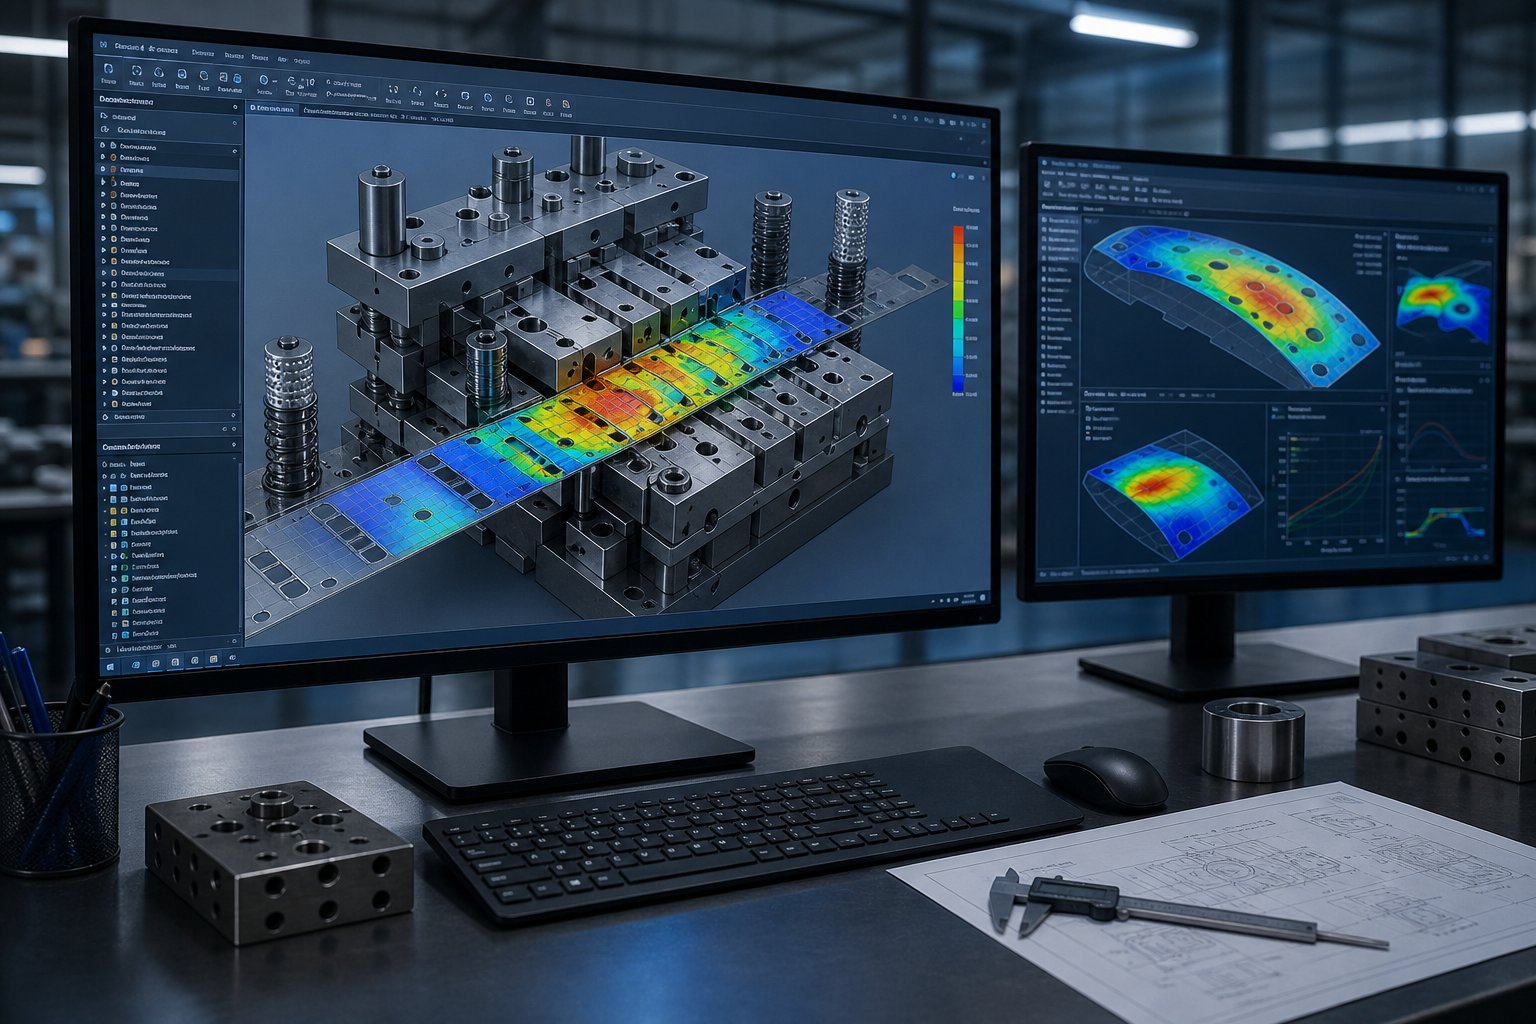
CAD/CAM-Simulation und moderne Workflows für die progressive Werkzeugkonstruktion
Die Auswahl der richtigen Werkzeugstähle und Beschichtungen ist eine wichtige Entscheidung -, aber wie können Sie sicherstellen, dass diese Auswahl die erwartete Leistung erbringt, bevor Sie Hunderttausende von Dollar für bearbeiteten Stahl ausgeben? Man baut keinen Würfel und hofft nicht. Sie simulieren es. Die Entwicklung moderner progressiver Werkzeuge hat die schwerste technische Arbeit von der Probepresse auf den Computerbildschirm verlagert, wo Umformanalyse, Rückfederungsvorhersage und Bandfortschrittslogik zu einem Bruchteil der Kosten und Zeit iterativ getestet werden können.
Dieser Wandel ist nicht nur für große OEMs ein Luxus. Progressiv-Stanzeningenieure in Betrieben jeder Größe verwenden jetzt simulationsgesteuerte Arbeitsabläufe, die Probleme Monate erkennen, bevor eine Stanzmaschine überhaupt in Betrieb geht. Das Ergebnis? Weniger Testdurchläufe, weniger Nacharbeit und Matrizen, die die Produktionsziele schneller erreichen.
FEA-gesteuerte Umformanalyse und Streifenlayoutsimulation
Mit der Finite-Elemente-Analyse können Ingenieure ein virtuelles Band Station für Station, Hub für Hub genau den Formbedingungen aussetzen, denen es in einer Folgestanzpresse ausgesetzt ist. Die Software diskretisiert das Blech in Tausende von Elementen, wendet die definierten Materialeigenschaften an und berechnet, wie jedes Element an jeder Station auf die Stempel-, Matrizen- und Polsterkräfte reagiert.
Was verrät das? Materialverdünnungszonen, in denen Brüche entstehen würden. Faltenmuster, bei denen Druckspannungen das Blech ausbeulen. Bei engen Radien oder in der Nähe von durchbohrten Merkmalen besteht Spaltgefahr. Alles sichtbar, bevor Stahl für die Matrize geschnitten wird.
Tools wie Logopress ProgSim -, das die AutoForm-Solver-Technologie nutzt -, fungieren als virtuelle Probepressen, die speziell auf Konstrukteure von Folgeverbundstanzformen zugeschnitten sind, die mit kleinen bis mittelgroßen Stanzteilen- arbeiten. Die Software erkennt Schneid- und Formstanzen direkt anhand des Streifenlayouts, passt die Druckkissenkräfte automatisch an, wenn Faltenbildung erkannt wird, und gibt Feedback zur Formtonnage an jeder Station. Die Einrichtungs- und Laufzeit reicht von Minuten für kleinere Matrizen bis zu einigen Stunden für größere Baugruppen mit mehreren Stationen.
Die Simulation des Streifenlayouts erfüllt eine parallele Funktion: Sie optimiert die Verschachtelung von Teilen innerhalb der Spulenbreite, um die Materialausnutzung zu maximieren. Ingenieure können Rohlinge drehen, den Abstand anpassen und verschiedene Trägerkonfigurationen digital bewerten. AlsCenterline Engineering-BerichteDurch den Einsatz von Simulationssoftware zur Schätzung der Rohlingsgröße und der Verschachtelung während der Angebotsphase können Materialkosten im Vorfeld eingespart werden. - „Das kleine bisschen zusätzliches Material auf dem Spielfeld zu gewinnen, ist enorm.“ Bei einer progressiven Stanzpresse, die Millionen von Teilen verarbeitet, führt bereits eine Verbesserung der Materialausnutzung um 2–3 % zu erheblichen Einsparungen im Laufe der Produktionskampagne.
Rückfederungsvorhersage und -kompensation beim digitalen Prototyping
Die Rückfederung -, die elastische Erholung, die ein geformtes Teil verformt, sobald die Presskraft nachlässt -, ist eines der schwierigsten Probleme im progressiven Formenbau. Es handelt sich nicht um eine einzelne Korrektur, die Sie einmal anwenden; Es wird über mehrere Formstationen hinweg zusammengesetzt, und der an Station 6 erforderliche Ausgleich hängt davon ab, was an den Stationen 3, 4 und 5 passiert ist.
Simulation verändert hier das Spiel. Anstatt eine Matrize zu bauen, herauszufinden, dass Flansche um 4 Grad aufspringen, die Überbiegung in das Werkzeug zu schleifen, sie noch einmal auszuführen und physikalisch zu iterieren, können Ingenieure die Rückfederung digital vorhersagen und kompensieren, bevor mit der Bearbeitung begonnen wird. Fortschrittliche Software wie AutoForm berechnet die Rückfederungsform nach jeder Formstation undgleicht in die entgegengesetzte Richtung aus- oft um mehr als den ursprünglichen Rückfederungsbetrag, da das Verhältnis selten 1:1 ist.
Der Schlüsselfaktor für die Stärke der Rückfederung ist die Kombination aus Streckgrenze und Zugfestigkeit eines Materials. Wenn diese Werte nahe beieinander liegen (z. B. YS=420 MPa, TS=480 MPa), verschlechtert sich die Größe der Rückfederung dramatisch. Komplexe 3D-Teile aus hochfesten Materialien können an den Flanschen Verformungen von mehr als 4 mm aufweisen, wenn sie nicht kompensiert werden. Durch digitales Prototyping können Ingenieure Überbiegungswinkel, Polsterdrücke und Formgeometrien in Dutzenden virtuellen Versuchen in Stunden und nicht in wochenlangen physischen Tests iterieren.
Für eine Stanzpresse, auf der AHSS- oder Edelstahlkomponenten laufen, ist diese Funktion nicht optional - sondern unbedingt erforderlich. Physisches Ausprobieren-und-Fehler mit hochfesten-Materialien verschlingt Testbudgets und Zeitpläne mit alarmierender Geschwindigkeit. Die Simulation bricht diesen Kreislauf zusammen.
Von der Simulation bis zur Drahterodiermaschine und CNC-Bearbeitung
Validierte Umformsimulationen dienen nicht nur der Entscheidungsfindung, - sie fließen auch direkt in Bearbeitungsprogramme ein. Moderne CAD/CAM-Workflows erstellen eine parametrische Kette vom Streifenlayout über einzelne Stempel- und Matrizeneinsatzmodelle bis hin zu den CNC-Werkzeugwegen und Drahterodierprogrammen, die diese Komponenten produzieren. Ändern Sie einen Überbiegewinkel in der Simulation, und diese Änderung überträgt sich auf die Stempelgeometrie, das Matrizenöffnungsprofil und den entsprechenden Bearbeitungscode.
Diese parametrische Verknüpfung ist wichtig, da die progressive Werkzeugentwicklung nie in einem einzigen Durchgang erfolgt. Die Simulation deckt ein Ausdünnungsrisiko auf, der Ingenieur passt einen Radius an, -führt die Analyse erneut durch, bestätigt die Korrektur und aktualisiert das Formmodell. In älteren Arbeitsabläufen erforderte jede dieser Änderungen manuelle Aktualisierungen Dutzender Zeichnungen und Bearbeitungsprogramme. In einem parametrischen System erfolgt die Aktualisierung automatisch. Wie die Konstrukteure von Metalstamp feststellten: „Wenn man zurückgeht und eine Änderung am 3D-Modell vornimmt, ändert sich alles -, einschließlich aller erstellten 2D-Zeichnungen.“ Die Werkzeug- und Formenbauer stellen die Form genau so her, wie sie entworfen wurde, und sie funktioniert -, weil das Design bereits virtuell validiert wurde.
Die Servopressentechnologie erweitert die Simulation um eine weitere Dimension. Im Gegensatz zu herkömmlichen mechanischen Pressen mit festen Hubprofilen ermöglichen servo{1}}angetriebene progressive Stanzpressen eine programmierbare Schlittenbewegung - mit variabler Geschwindigkeit, Verweildauer am unteren Totpunkt und umgekehrte Impulse zur Materialfreigabe. Ingenieure können bereits in der Entwurfsphase simulieren, wie sich diese benutzerdefinierten Bewegungsprofile auf die Formergebnisse auswirken, und so die Pressenkinematik optimieren, bevor die Matrize überhaupt in die Presse gelangt. Das Ergebnis ist ein besserer Materialfluss, eine geringere Stoßbelastung und eine längere Werkzeuglebensdauer - Vorteile, die sich nur dann manifestieren, wenn die Pressenbewegung als Teil des Werkzeugkonstruktionssystems betrachtet und nicht als feste Einschränkung behandelt wird.
Die durch Simulation- gesteuerte Designvalidierung verkürzt die Testzeit, indem Formfehler, Rückfederungsabweichungen und Fortschrittsprobleme digital erfasst werden, - bevor Werkzeugstahl bearbeitet wird - und so das, was früher wochenlange physische Iteration erforderte, in Tage virtueller Analyse komprimiert wird.
Der Übergang von der Simulation zur Produktion stellt einen grundlegenden Wandel in der Art und Weise dar, wie Folgeverbundwerkzeuge die Presse erreichen. Der virtuelle Test ersetzt den physischen Test nicht vollständig -, er eliminiert die groben Fehler und beschränkt den physischen Test auf Feineinstellungen. Werkzeugkonstrukteure wie die von Centerline Engineering verwenden jetzt Simulationen „von Anfang an“, angefangen bei der Angebotserstellung bis hin zur abschließenden Validierung. Die Matrize kommt beim Tryout bereits kompensiert hinsichtlich der Rückfederung, bereits ausgeglichen hinsichtlich der Umformkräfte und bereits optimiert für die Materialausnutzung an.
Doch die Simulation validiert nur das, was der Ingenieur in das Werkzeug einbaut. Es kann bestätigen, dass eine Formstation das Material nicht reißt, aber es kann Ihnen nicht sagen, ob diese Formstation überhaupt vorhanden sein sollte - oder ob die Teilegeometrie selbst geändert werden muss, um in großen Mengen hergestellt werden zu können. Dieses Urteil liegt beim Werkzeugingenieur, der die Herstellbarkeit beurteilt, und es ist ein Gespräch, das vor Beginn der Simulation stattfindet.
Design für Herstellbarkeit aus der Sicht des Werkzeugingenieurs
Wenn ein Teileentwurf auf dem Schreibtisch eines Stanzingenieurs landet, lautet die erste Frage nicht: „Können wir das stempeln?“ Es lautet: „Können wir das zuverlässig mit 200 Hüben pro Minute für eine Million Schläge stempeln, ohne dass sich das Werkzeug selbst-zerstört?“ Diese Unterscheidung ist das Herzstück von DFM für Präzisionsstanzen. Merkmale, die auf einem CAD-Bildschirm gut aussehen, können dazu führen, dass Stempel zu dünn sind, um zu überleben, Abstände zu eng sind, um eingehalten zu werden, oder Formvorgänge, die die Materialphysik bei jedem Hub beeinträchtigen.
Das DFM-Feedback eines Formingenieurs ist kein Pushback -, sondern die Übersetzungsebene zwischen der Teilefunktion und der Werkzeugrealität. Je früher dieses Gespräch stattfindet, desto weniger Kompromisse werden in die Praxis umgesetzt.
Mindestbahnabstände und Einschränkungen der Stanzfestigkeit
Stellen Sie sich ein Teil mit zwei runden Löchern im Abstand von nur 0,5 mm in 1,0 mm dickem Stahl vor. Die Blechstempel, die zum Durchstechen dieser Löcher erforderlich sind, benötigen dazwischen ein Gesenkstahlgewebe, das dünner ist als das Material selbst. Unter Millionen von Zyklen Druck- und Seitenbelastung reißt diese Bahn. Die Schläge werden aufeinander zugelenkt. Die Kantenqualität nimmt ab und die Wartungsintervalle verkürzen sich.
Aus diesem Grund gibt es Mindest-Webregeln. Die allgemeine DFM-Richtlinie legt fest, dass die Materialbahn zwischen zwei Features - oder zwischen einem Feature und einer Kante - mindestens das 1,0- bis 2,0-fache der Materialdicke betragen sollte. Unterhalb dieses Schwellenwerts verlangen Sie von den Werkzeugen etwas, was sie bei Produktionsgeschwindigkeit nicht aushalten können.
Der Stanzquerschnitt- folgt der gleichen Logik. Um Blech zuverlässig zu lochen, muss der Stempel über eine ausreichende Querschnittsfläche verfügen, um der beim Scheren entstehenden Knickkraft standzuhalten. Als Faustregel gilt: Der Mindeststempeldurchmesser sollte bei runden Löchern in Baustahl nicht kleiner als die Materialstärke sein und bei Materialien mit höherer -Festigkeit größer werden. Schlitze und nicht-kreisförmige Elemente sind stärker eingeschränkt, da ihr engster Querschnitt-die Festigkeit bestimmt. Wenn Features unter diese Schwellenwerte fallen, erwägt der Stanzingenieur die Aufteilung des Vorgangs auf mehrere Stationen -, indem er einen Teil des Features an einer Station durchbohrt und an einer anderen fertigstellt - oder fordert eine Designänderung an.
Anforderungen an die Biegefreistellung und Überlegungen zum Formschrägewinkel
Biegungen in progressiven Präzisionsmetallstanzteilen treten nicht isoliert auf. Sie interagieren mit angrenzenden Features, Kanten und anderen Biegungen. Ohne entsprechende Entlastung bündelt sich das Material am Ende einer Biegelinie, reißt oder erzeugt eine unvorhersehbare Flanschhöhe. Biegeentlastung - Eine kleine Kerbe oder Aussparung an jedem Ende der Biegelinie - gibt dem Material Raum, sich ohne Einschränkungen zu verformen.
Bei den Biegeradien selbst müssen die Materialgrenzen eingehalten werden. Der innere Biegeradius sollte bei den meisten Blechen mindestens das 1,0- bis 1,5-fache der Materialstärke betragen. Wenn Sie kleiner werden, werden die äußeren Fasern über ihre Bruchgrenze - hinaus beansprucht, insbesondere wenn Sie sich parallel zur Faserrichtung biegen. AlsDer Hersteller erklärtDurch das Längsbiegen (in Faserrichtung) wird der erforderliche Mindestinnenradius im Vergleich zum Querbiegen deutlich erhöht. Bei Stahlplatten mit einer Dicke zwischen 0,5 und 0,8 Zoll kann der Mindestradius von 2,5T für Querbiegungen auf 3,75T für Längsbiegungen steigen.
Die Ingenieure bewerten diese Beziehungen anhand der Toleranzangaben des Teils. Eine Biegung mit einem Radius von 0,5T in einem hoch{2}festen Material, das sich mit der Faserrichtung biegt, ist nicht nur aggressiv -, es ist ein Problem mit der Lebensdauer des Werkzeugs-. Die Matrize bricht das Teil zeitweise und erzeugt Ausschuss, der mit der Abnutzung des Formeinsatzes zunimmt. Die DFM-Antwort: Fordern Sie einen größeren Radius an, richten Sie das Teil relativ zur Faserrichtung neu aus oder fügen Sie eine Formstation hinzu, die die Biegelinie vor-einkerbt.
Trägerstreifendesign und Streifennutzungsoptimierung
Der Trägerstreifen -, das Material, das die einzelnen Teilverläufe bei ihrer Bewegung durch die Matrize verbindet -, ist per Definition Ausschuss. Aber es ist technischer Schrott. Seine Breite, Stegverbindungen und Progressionssteigung gleichen zwei konkurrierende Ziele aus: Minimierung von Materialverschwendung und Aufrechterhaltung einer ausreichenden Streifensteifigkeit für einen zuverlässigen Vorschub bei hoher Geschwindigkeit.
Ein solider Träger dient zum einfachen Schneiden und Biegen, wobei der Streifen durchgehend flach bleibt. Aber Teile, bei denen es sich um Tiefformen, Ziehen oder Prägen handelt, benötigen einen dehnbaren Bahnträger, der den freien Fluss des Metalls ermöglicht, ohne den Abstand zwischen den Teilen zu verzerren. Der Träger muss außerdem der horizontalen Kraft des Vorschubs - von ungefähr 10 % des gesamten Bandgewichts pro Vorschub - standhalten, ohne zu knicken. Zu schmal, beim Füttern faltet es sich. Zu breit, und Sie verschwenden bei jedem Hub während des gesamten Produktionslaufs Material.
Bei gestanzten Metallteilen in großen Stückzahlen wirken sich selbst kleine Verbesserungen der Bandausnutzung erheblich aus. Ingenieure optimieren den Abstand (den Abstand zwischen Teilwiederholungen), bewerten, ob sich Teile für eine engere Packung verschachteln oder drehen lassen, und bestimmen die minimale Trägerbreite, die die Zuführstabilität aufrechterhält. Jeder Millimeter unnötiger Trägerbreite multipliziert mit Millionen Hüben stellt echte Materialkosten dar.
Das übliche DFM-Feedback, das Werkzeugingenieure bei der Bewertung eines neuen Teiledesigns geben, umfasst in der Regel Folgendes:
- Anpassungen des Merkmalsabstands - Verschieben von Löchern oder Ausschnitten, um die Mindestanforderungen an die Bahn zu erfüllen und die Langlebigkeit der Stanze zu gewährleisten
- Radiusmodifikationen - erhöhen die Biegeradien, um Risse zu verhindern und Umformkräfte zu reduzieren, insbesondere bei ungünstiger Faserrichtung
- Die Lockerung der Toleranz erfordert die - Identifizierung von Abmessungen, bei denen engere-als-Bezeichnungen zusätzliche Präge- oder Kalibrierstationen erfordern, die die Werkzeugkosten ohne funktionellen Nutzen erhöhen
- Kornrichtungsspezifikationen -, die die Streifenausrichtung relativ zu kritischen Biegungen definieren, um Risse zu verhindern und die Variabilität der Rückfederung zu verringern
- Ergänzungen zu Entlastungsfunktionen -, die Biegeentlastungen, Kerbradien und Spannungsentlastungsschlitze spezifizieren,-die ein Reißen beim Hochgeschwindigkeitsumformen verhindern
Jede dieser Empfehlungen geht auf eine bestimmte Werkzeugbeschränkung zurück: Stempelfestigkeit, Matrizenlebensdauer, Streifenstabilität oder Prozesswiederholbarkeit. Bei der DFM-Überprüfung durch den Stanzingenieur handelt es sich letztendlich um eine Beurteilung der Langlebigkeit, - was sich am Teiledesign ändern muss, damit das Werkzeug über das gesamte vorgesehene Produktionsvolumen konsistent progressive Präzisionsmetallstanzungen ohne Beeinträchtigung liefern kann.
Selbst bei perfektem DFM produziert ein Folgeverbundwerkzeug jedoch nur dann präzise Teile, wenn das Band an jeder Station genau in der richtigen Position ankommt. Diese Positionsgenauigkeit hängt von einem mechanischen System ab, das so grundlegend ist, dass man es leicht unterschätzt: den Führungsstiften, die den Streifen bei jedem einzelnen Hub neu ausrichten.
Pilotmechanik und Genauigkeit des Streifenverlaufs
Eine progressive Matrize kann perfekt aufeinanderfolgende Stationen, ideale Abstände und optimierte Werkzeugstähle - haben und dennoch Ausschuss produzieren, wenn das Band nicht bei jedem Hub richtig positioniert ist. Pilotstifte sind der Mechanismus, der die Genauigkeitsschleife schließt. Sie registrieren das Band an jeder Station neu und kompensieren so die inhärente Ungenauigkeit des Stanzvorschubsystems, die Bandwölbung, die Wärmeausdehnung und den kumulativen Fortschrittsfehler. Bei einem Prog-Würfel mit 300+ Schlägen pro Minute sind die Piloten die letzte Positionsverteidigungslinie, bevor Schläge das Material treffen.
Die Streifenregistrierung hört sich einfach an: Der Vorschub schiebt den Streifen um eine Teilung vor, Piloten fahren in Löcher ein, der Streifen wird lokalisiert. In der Praxis sind die Toleranzen so eng, dass kleine technische Fehltritte bei der Pilotkonstruktion oder beim Timing zu Verbindungsfehlern im gesamten Werkzeug führen.
Pilotdurchmesser- und Abstandstechnik für Registrierungsgenauigkeit
Führungsstifte fallen nicht einfach in Löcher. Sie korrigieren aktiv die Streifenposition. Das Vorschubsystem schiebt den Streifen ungefähr an die richtige Stelle -, typischerweise innerhalb weniger Tausendstel Zoll -, und die Piloten übernehmen die Feinpositionierung. Das bedeutet, dass der Abstand zwischen Pilot- und -Loch bestimmt, wie viel Korrektur verfügbar ist und wie genau der Streifen sitzt.
Nach Angaben des MetalForming Magazine haben Pilotlöcher in der Regel einen Abstand von 0,0005 bis 0,001 Zoll zu den Pilotlöchern, je nach Materialtyp und -dicke. Dieser Abstandsbereich ist bewusst eng - locker genug, um dem Piloten den Einstieg zu ermöglichen, ohne den Streifen zu drücken, aber eng genug, dass sich der Streifen nicht verschieben kann, wenn er einmal sitzt.
Die Nasengeometrie ist genauso wichtig wie der Durchmesser. Der Rundkegel an einem Führungsstift hat zwei Funktionen: Er führt den Streifen seitlich in die richtige Position, wenn die Presse nach unten fährt, und er dringt in das Loch ein, bevor der volle Positionierungsdurchmesser einrastet. Dieser konische Eintritt bedeutet, dass die Führungsspitze den Streifen berührt, bevor die Heber der Prägematrize ihn vollständig freigeben -, wodurch eine kurze Überlappung entsteht, bei der der Streifen gleichzeitig vom Vorschubsystem und der Führungsnase unterstützt wird.
Die Pilotenlänge ist ein Balanceakt. Die Piloten müssen lang genug sein, um in den Streifen einzudringen, bevor andere Stempel eingreifen und bevor die Abstreiferfläche die untere Matrize berührt. Aber eine übermäßige Länge schafft ihr eigenes Problem - Ein zu langer Pilot kann im Loch hängen bleiben oder den Streifen beim Öffnen der Matrize nach oben ziehen. Ingenieure legen die Führungslänge im Verhältnis zu den Timing-Anforderungen der Matrize fest: Die Führungsspitze muss genau in dem Kurbelwinkel in das Band eintreten, in dem die Vorschubfreigabe erfolgt, und der Positionierungsdurchmesser muss sitzen, bevor mit dem Schneiden oder Umformen begonnen wird.
Häufige Registrierungsfehler und technische Lösungen
Der häufigste Registrierungsfehler bei Folgeverbundwerkzeugen hat nichts mit den Piloten selbst - ihrem Vorschub-dem Rollenhub-Timing zu tun. Wenn die Vorschubrollen das Band immer noch greifen, wenn der Führungsdurchmesser in das Loch eindringt, kämpft der Vorschub gegen die Führungsrollen. Das Ergebnis: einseitiger Pilotenverschleiß, verlängerte Pilotlöcher, hörbares Einrasten beim Eingreifen der Piloten und Fortschrittsfehler, die sich bei höheren Geschwindigkeiten verschlimmern.
Die korrekte Timing-Sequenz erfordert, dass der Vorschub den Streifen vorschiebt, dann die Führungsspitze in das Loch eindringt, dann die Vorschubrolle anhebt (den Streifen freigibt) und schließlich den vollen Durchmesser der Führung ausnutzt, um den Streifen zu positionieren und zu lokalisieren. Bei Matrizen mit Stempelhebern, die den Streifen von der Matrizenoberfläche abheben, verengt sich das Zeitfenster weiter - Die Vorschubrolle muss geöffnet bleiben, bis die Heber den oberen Endpunkt ihres Hubs erreichen und die Piloten noch aktiviert sind. Wie Feed-{3}}Timing-Spezialisten erklären, kann ein falscher Walzenverschluss zusätzliches Material zwischen der Düse und dem Feeder einklemmen, wodurch das Band nach vorne geschoben wird, wenn die Piloten auskuppeln, was zu übermäßig langen Fortschritten führt.
Die Verformung der Pilotbohrung beim Formen ist ein subtileres Problem. Wenn ein Zieh- oder Tiefformvorgang Material nach innen zieht, verschiebt es den Trägerstreifen - und alle Pilotlöcher in der Nähe dieser Formzone verformen sich mit.Wie The Fabricator erklärtBeim Einziehen einer progressiven Matrize ohne einen ordnungsgemäß konstruierten Stretch-Bahnträger verschieben sich die Pilotlöcher, wenn das Material nach innen fließt. Die Lösung ist ein Trägerdesign, das die Pilotlochpositionen von den Formungszonen - entkoppelt, indem es flexible Netzmerkmale verwendet, die den Materialfluss absorbieren, ohne Verzerrungen auf die Registrierungsmerkmale zu übertragen.
Das Ziehen von Schnecken stellt eine weitere echte-Herausforderung dar. Wenn ein Stanzstempel zurückgezogen wird, kann Vakuum oder Reibung den Rohling wieder nach oben in die Matrizenöffnung ziehen. Dieser Butzen stört den nächsten Bandvorschub oder, schlimmer noch, er bleibt an der nächsten Station unter dem Band liegen - und führt zu einem erhöhten Abdruck, einem Fehleinzug oder einem gebrochenen Stempel. Die Ingenieure befassen sich mit dem Herausziehen des Butzens durch den richtigen Matrizenabstand, mit positiven Merkmalen zum Auswerfen des Butzens und mit der Sicherstellung, dass durch den Lochabstand keine Saugbedingungen entstehen, durch die Butzen zurückgehalten werden.
Die Anhäufung von Rückfederungen über mehrere Formstationen hinweg wirkt sich auch indirekt auf die Registrierung aus. Jede Formstation führt zu einer Winkelabweichung, die die neutrale Position des Bandes leicht verschiebt. Bei Station 10 oder 12 in einem komplexen Prog-Würfel kann die kumulative Verschiebung den Korrekturbereich des Piloten überschreiten, wenn die Ingenieure dies nicht berücksichtigt haben. Die Designlösung: Platzieren Sie Piloten strategisch - nach größeren Umformvorgängen, bei denen das Band bereits zurückgefedert ist -, damit sie die tatsächliche Position des Bandes korrigieren, anstatt gegen elastische Erholungskräfte anzukämpfen.
Registrierungsgenauigkeit an den einzelnen Stationsverbindungen über den gesamten Bandverlauf. Ein Fehler von 0,001-Zoll an Station 3 wird zu einer Positionsunsicherheit, die jede nachgelagerte Station übernimmt, verstärkt oder korrigieren muss -, was die Pilotentwicklung zu einer Disziplin auf Systemebene- macht, die progressives Werkzeugdesign vom Ein-Station-Denken unterscheidet.
Bei der richtigen Pilotentechnik handelt es sich letztlich sowohl um eine Frage der Haltbarkeit als auch um die Genauigkeit. Piloten, die gegen den Streifen kämpfen, nutzen sich schneller ab. Falsch ausgerichtete Streifen beanspruchen Schläge ungleichmäßig. Längliche Führungslöcher verschlechtern sich zunehmend, bis die Matrize Teile produziert, die außerhalb-der-Toleranz liegen -, manchmal allmählich genug, dass die Drift nicht erfasst wird, bis stromabwärts ein SPC-Alarm ausgelöst wird. Die Präzision, die in der Entwurfsphase in die Pilotmechanik eingebaut wird, bestimmt direkt, wie lange das Werkzeug sein Qualitätsfenster über einen gesamten Produktionslauf beibehält - und wie viele Wartungseingriffe es dabei benötigt.
Werkzeuglebensmanagement und Wartungstechnik
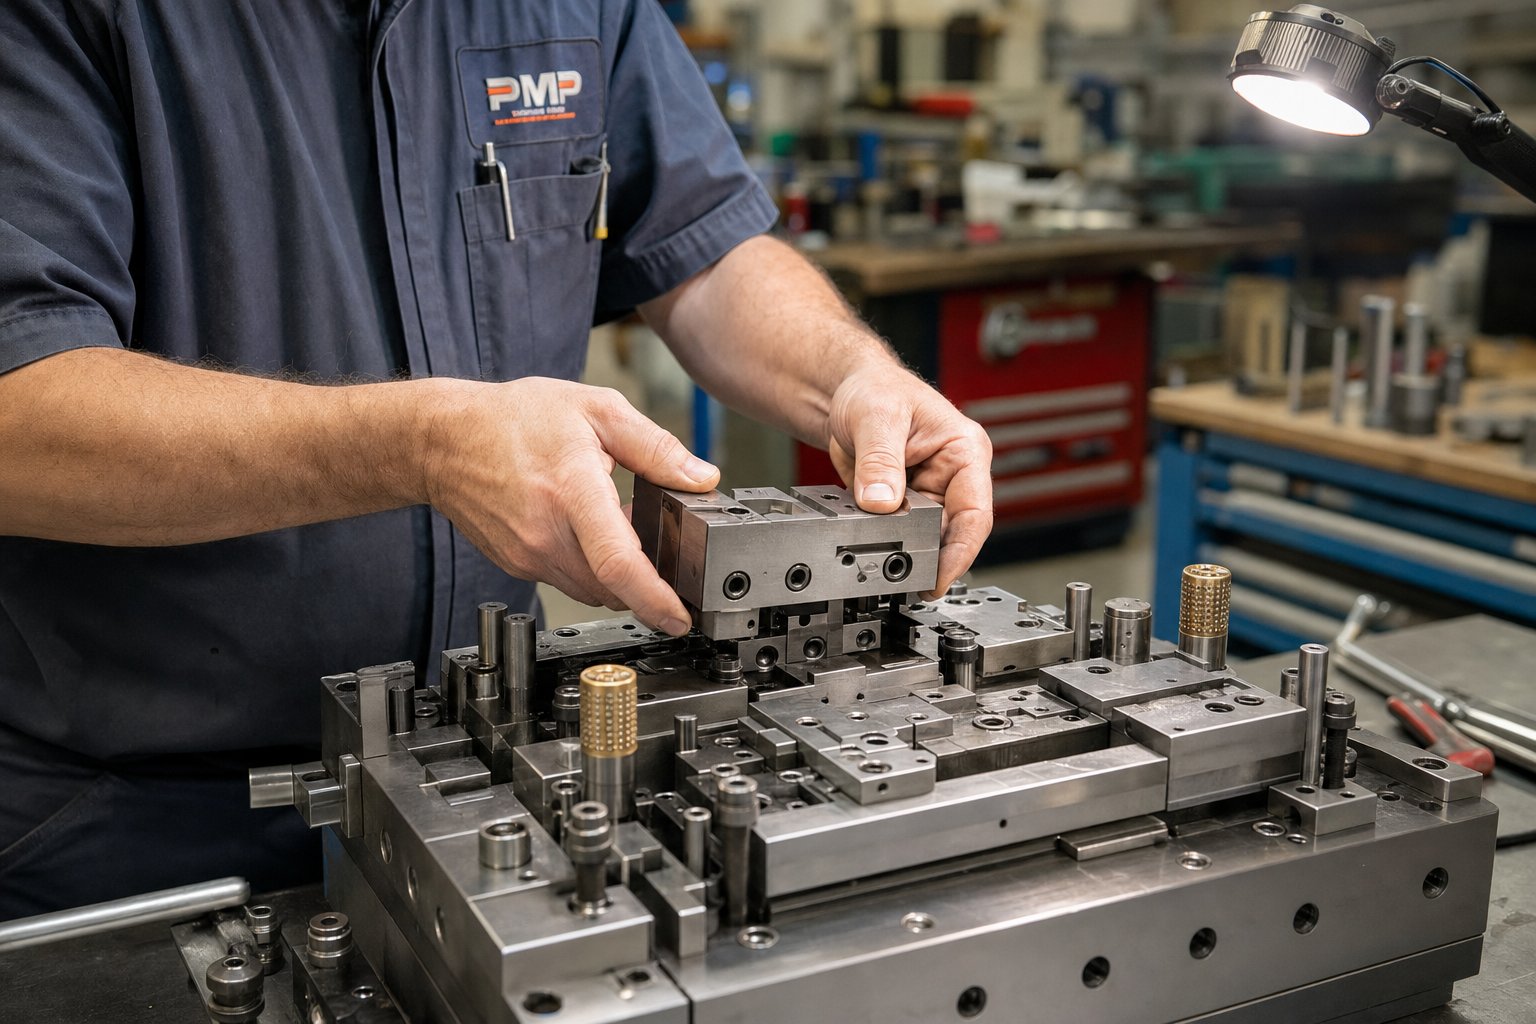
Die Genauigkeit des Piloten hält die Teile innerhalb der Toleranz. Die Auswahl des Werkzeugstahls sorgt für scharfe Kanten. Aber beides spielt keine Rolle, wenn die Matrize nicht effizient gewartet werden kann, wenn die Kanten unweigerlich stumpf werden, wenn der Verschleiß der Einsätze über ihre Grenzen hinausgeht oder wenn an einem Freitag um 2 Uhr morgens ein Stempel abplatzt. Progressive Stanzwerkzeuge, die für Millionenauflagen entwickelt wurden, haben ein gemeinsames Merkmal: Die Wartbarkeit wurde vom ersten Tag an entwickelt und nicht erst nach dem ersten ungeplanten Druckstopp angeschraubt.
Stellen Sie sich das so vor: - Eine Matrize, die perfekte Teile produziert, aber für das routinemäßige Schärfen acht Stunden Abbauzeit erfordert, ist nicht für die Produktion ausgelegt. Es ist für einen Ausstellungsraum konzipiert. Langfristiges progressives Stanzen erfordert eine Werkzeugarchitektur, bei der auf Verschleißteile zugegriffen, diese ausgetauscht und wiederhergestellt werden können, ohne dass die gesamte Matrize aus der Presse gezogen oder Stationen demontiert werden müssen, die keiner Aufmerksamkeit bedürfen.
Modularer Einsatzaufbau und schnell-wechselbare Komponenten
Die Umstellung von monolithischen Matrizenblöcken auf die Konstruktion mit geteilten Einsätzen ist eine der einflussreichsten Entwicklungen im progressiven Matrizenbau der letzten zwei Jahrzehnte. Anstatt Schneidprofile zu bearbeiten und Geometrien direkt in einem einzigen massiven Gesenkblock zu formen, verwenden moderne Folgestanzwerkzeuge einzelne Einsätze - austauschbare Gesenkabschnitte, die mit Bolzen, Stiften oder Keilen-in einer gemeinsamen Halteplatte einrasten.
Warum ist das wichtig? Weil der Verschleiß bei einem Folgeverbundwerkzeug nicht gleichmäßig auftritt. Station 3 durchdringt möglicherweise 0,8 mm starken Edelstahl und muss alle 80.000 Hübe geschärft werden. Station 7 könnte eine sanfte Prägung in Aluminium durchführen und zwischen den Einsätzen 500.000 Hübe ausführen. Bei der monolithischen Bauweise bedeutet die Wartungsstation 3 das Ziehen der gesamten Matrize. Bei modularen Einsätzen entfernt ein Techniker den jeweiligen Einsatz, schärft oder ersetzt ihn und installiert - oft wieder, ohne benachbarte Stationen zu stören.
AlsHersteller von Präzisionswerkzeugen beachtenAustauschbare Einsätze sorgen für eine schnellere Wartung, geringere Reparaturkosten, eine verbesserte Verschleißlokalisierung, eine einfachere Maßkorrektur und kürzere Ausfallzeiten. Der lokalisierte Austausch von Einsätzen ist besonders wertvoll in der OEM-Produktion mit hohen Stückzahlen, wo bestimmte Stationen konzentrierten Verschleißbelastungen ausgesetzt sind, die andernfalls einen kompletten Matrizenauszug erzwingen würden.
Schnellwechsel-Stempelhaltesysteme erweitern diese Philosophie auf die obere Matrizenhälfte. Herkömmliche Stanzsicherungen basieren auf einer Presspassung oder einer Klemmung durch Bolzen, die für den Zugriff eine erhebliche Demontage erfordern. Moderne Haltesysteme verwenden Schlüsselschlitze, Bajonettverschlüsse oder Keilmechanismen, die es ermöglichen, einzelne Stempel von der Oberseite der Matrize herauszuziehen und zu ersetzen, ohne Sicherungsplatten zu entfernen oder benachbarte Stempel zu stören. Beim progressiven Hochgeschwindigkeitsstanzen mit 400+ Hüben pro Minute ist der Unterschied zwischen einem 30-minütigen Stempelwechsel und einem vierstündigen Abriss gleich dem Unterschied zwischen der Erstellung eines Zeitplans und dem Verpassen eines Lieferfensters.
Schärfungszulagen und voraussichtliche Lebensdauerplanung
Jeder Schneidstempel und Matrizeneinsatz in einer Folgeverbundmatrize verfügt über eine begrenzte Materialmenge, die durch Schärfen entfernt werden kann, bevor das Bauteil seine funktionelle Länge oder Tiefe unterschreitet. Dies ist nichts, was Ingenieure während der Produktion entdecken, - es ist von Anfang an vorgesehen.
Die Schärfzugabe bezieht sich auf die gesamte Schleiftiefe, die einem Stempel- oder Matrizenabschnitt über seine gesamte Lebensdauer zugewiesen wird. Ein typischer Lochstempel kann eine Schärfungszugabe von 3-5 mm haben, wobei bei jedem Nachschleifen je nach Schwere des Verschleißes 0,05–0,15 mm abgetragen werden. Das bedeutet 20 bis 100 Schärfungen über die Lebensdauer des Bauteils – und die erwartete Trefferzahl zwischen den Schärfungen bestimmt die Gesamtkapazität der Matrize, bevor die Einsätze vollständig ausgetauscht werden müssen.
Ingenieure planen diese Intervalle basierend auf Werkstückmaterial, Stempelquerschnitt und Beschichtungslebensdauer. Beim Stanzen von rostfreiem Stahl mit hoher Geschwindigkeit können die Schärfintervalle für Stempel aus unbeschichtetem Werkzeugstahl 50.000 bis 80.000 Hübe betragen. Bei Stempeln mit PVD--Beschichtung oder Hartmetallspitze-kann sich dieses Intervall auf 200000+ Hübe erstrecken – aber bei jedem Nachschleifen wird die Überzugsschicht entfernt, sodass nach dem Schärfen eine Neubeschichtung erforderlich ist, wenn das volle Intervall beibehalten werden soll.
Warten, bis sichtbare Grate auftreten, bedeutet, dass der Werkzeugverschleiß bereits zu weit fortgeschritten ist. Untersuchungen zeigen durchweg, dass ein vollständig reaktiver Wartungsansatz 25 -30 % mehr kostet als eine proaktive, präventive Strategie -. Die zusätzlichen Kosten entstehen durch Notfallzuschläge für Arbeitskräfte, eilig bestellte Ersatzteile und weitaus größere Produktionsverluste durch unterbrochene Produktionsläufe. Präzisionshersteller erstellen Schärfpläne basierend auf der tatsächlichen Hubzahl und nicht nur auf Sichtprüfungen, um stabile Schnittlasten und eine längere Gesamtlebensdauer der Matrize zu gewährleisten.
Zu den häufigsten Fehlermodi, die zu ungeplanten Wartungsarbeiten führen, gehören:
Abplatzen:Kleine, spröde Fragmente brechen von den Schneidkanten -, typischerweise verursacht durch übermäßige Härte, Stoßbelastungen, die die Zähigkeit des Stahls überschreiten, oder Materialermüdung bei Spannungskonzentrationen. Abgesplitterte Kanten erzeugen unregelmäßige Grate und können die darunter liegende Matrizenöffnung beschädigen.
Gallen:Das Werkstückmaterial verschweißt sich mikroskopisch mit der Werkzeugoberfläche und baut sich auf, wodurch raue Stellen entstehen, die nachfolgende Teile beschädigen. Umformstationen aus Edelstahl oder Aluminium sind bei unzureichender Schmierung besonders anfällig.
Stempelbruch:Katastrophaler Ausfall durch seitliche Belastung, Rohlingsziehen, Bandfehlausrichtung oder Ermüdungsakkumulation über die Belastbarkeitsgrenze des Stahls hinaus. Abgebrochene Stempel können mehrere benachbarte Komponenten beschädigen, wenn Fragmente durch die Matrize wandern.
Timing-Drift:Allmählicher Verschleiß an Führungssystemen, Nocken oder Hebern verschiebt das relative Timing zwischen oberen und unteren Werkzeugkomponenten. Die Matrize läuft noch, aber die Abstände verschieben sich, die Schnittbänder ändern sich und die Formungstiefen variieren -, was zu Teilen führt, die sich langsam den Toleranzgrenzen nähern.
Partnerschaft mit erfahrenen Werkzeugbauern für die-Großserienproduktion
Entscheidungen zur Wartbarkeit, die in der Entwurfsphase getroffen werden, hängen vollständig von den Produktionsvolumenzielen und der Fertigungsphilosophie des Formenbauers ab. Eine Matrize, die für 50.000 Teile ausgelegt ist, verfügt über eine grundlegend andere Wartungsarchitektur als eine Matrize, die für 5 Millionen Teile ausgelegt ist. Die Millionen-{5}}-Hit-Matrize benötigt mehr Schärfspielraum, eine modularere Konstruktion, einen besseren Zugang für Inspektionen und Komponenten, die für mehrere Umbauzyklen dimensioniert sind.
Erfahrene Zulieferer von Folgeverbundstanzteilen berücksichtigen diese Überlegungen von Anfang an bei den Werkzeugen, - nicht weil die Wartung luxuriös ist, sondern weil ungeplante Ausfallzeiten in großem Maßstab verheerend teuer sind. Ein Lieferant wieYICHENentwirft modulare Konstruktionen und Schärfungszugaben für progressive Stanzwerkzeuge, die speziell für die Unterstützung von Großserienproduktionen mit minimalen ungeplanten Stopps konzipiert sind. Ihr Ansatz spiegelt eine umfassendere Branchenwahrheit wider: Die Erfahrung des Formenbauers mit großvolumigen Kampagnen bestimmt direkt, wie gut das Werkzeug über seine gesamte vorgesehene Lebensdauer hinweg haltbar ist.
Was unterscheidet einen Chip, der auf Wartbarkeit ausgelegt ist, von einem Chip, der lediglich funktioniert? Zu den technischen Überlegungen, die erfahrene Bauherren bewerten, gehören:
- Modularität einfügen:Einzelne Stationseinsätze sind so dimensioniert, dass sie unabhängig entfernt werden können, mit Ausrichtungsfunktionen, die eine Neupositionierungsgenauigkeit nach der Neuinstallation gewährleisten
- Grind-Lebenszuteilung:Ausreichender Schärfbestand in allen Schneidkomponenten, um das gesamte Produktionsvolumen zu unterstützen, mit Stempellängen und Matrizentiefen, die für den kumulativen Materialabtrag ausgelegt sind
- Inspektionszugänge:Freiraum für Messwerkzeuge und Sichtprüfung an kritischen Verschleißzonen, ohne dass eine Demontage der Matrize erforderlich ist -, wodurch Zustandsprüfungen in-der Presse während geplanter Produktionspausen möglich sind
- Sensorintegration für vorausschauende Wartung:Vorkehrungen für die Lastüberwachung, Fehlerkennungssensoren und Tonnage-Signatursysteme, die das Fortschreiten des Verschleißes erkennen, bevor es zu Abweichungen in der Teilequalität kommt
- Ersatzteilstandardisierung:Gemeinsame Einsatzgeometrien, Stempeldurchmesser und Halteteile für mehrere Stationen, sofern möglich - Reduzieren Sie den Bestand an benötigten Ersatzteilen und beschleunigen Sie den Austausch während Wartungsfenstern
Besondere Aufmerksamkeit verdient die Sensorintegration. Mit der Weiterentwicklung der IoT--fähigen Werkzeugüberwachung überwachen in Folgeverbundwerkzeugen eingebettete Sensoren Kraft, Ausrichtung und Temperatur während des Betriebs. Die von diesen Sensoren erzeugten Daten ermöglichen eine vorausschauende Wartung -, die Verschleißtrends erkennt und Eingriffe plant, bevor Ausfälle auftreten, anstatt zu reagieren, nachdem ein gebrochener Stempel die Matrize beschädigt oder eine Maßabweichung ein Produktionslos verunreinigt.
Die finanziellen Argumente für die Wartbarkeit von progressiven Stanzwerkzeugen sind klar: Jede Stunde ungeplanter Ausfallzeit kostet Produktionseinnahmen, erzeugt Ausschuss, stört Zeitpläne und beansprucht technische Ressourcen für die Krisenreaktion. Eine Matrize, die im Vorfeld etwas teurer ist, aber zwischen den Wartungsereignissen 30 % länger läuft und in der Hälfte der Zeit geschärft wird, führt bei einer Millionen-Kampagne zu deutlich geringeren Gesamtbetriebskosten.
Beim Wartbarkeits-Engineering trifft das Formendesign auf die Produktionsrealität. Aber selbst die am besten-gewartete Form muss von einem Lieferanten kommen, der über die technische Tiefe verfügt, um diese Entscheidungen überhaupt richtig zu treffen -, was die Frage aufwirft, wie Produktionsingenieure und Beschaffungsteams Folgeverbundformquellen bewerten sollten, wenn Zuverlässigkeit über Millionen von Zyklen hinweg die nicht verhandelbare Anforderung ist.
Beschaffung progressiver Stanzwerkzeuge für eine skalierbare Produktion
Eine auf Wartbarkeit ausgelegte Matrize benötigt immer noch einen Hersteller mit der technischen Kompetenz, diese Konstruktion korrekt auszuführen. Wenn Produktionsingenieure und Beschaffungsteams Hersteller von Folgeverbundwerkzeugen bewerten, ist die Entscheidung nicht ein einfacher Anbietervergleich -, sondern eine Beurteilung, ob das technische Ökosystem eines Lieferanten über den gesamten Produktionslebenszyklus hinweg wiederholbare Qualität liefern kann. Das günstigste Angebot führt selten zu den niedrigsten Gesamtkosten.
Was Produktionsingenieure bei einem Werkzeuglieferanten bewerten sollten
Stellen Sie sich zwei Angebote für dasselbe Folgeverbund-Metallstanzprogramm vor. Einer ist 20 % günstiger. Beide Lieferanten behaupten, dass sie Toleranz einhalten können. Wie unterscheidet man? Sie blicken über die Preisgrenze hinaus und in die technische Infrastruktur dahinter.
Der erste Indikator ist die interne-Simulationskapazität. Ein Hersteller progressiver Formen, der FEA-basierte Umformanalysen und Streifenlayoutsimulationen durchführt, erkennt Probleme digital -, bevor sie zu kostspieligen physischen Testdurchgängen werden. Lieferanten ohne Simulationsfähigkeit verlassen sich auf Versuch{5}}und-Fehler am Druck, was bedeutet, dass Ihr Zeitplan ihre Lernkurve absorbiert.
Tonnage und Präzision der Tryout-Presse sind gleichermaßen wichtig. Ein Lieferant, der Ihre Matrize auf einer abgenutzten Presse mit schlechter BDC-Wiederholgenauigkeit validiert, kann nicht garantieren, dass die Matrize auf Ihrer Produktionsausrüstung die gleiche Leistung erbringt. AlsExperten für Prägegeräte betonenEine auf einer Präzisionspresse validierte Matrize arbeitet in einem grundlegend anderen Qualitätsregime als eine auf veralteten konventionellen Geräten bewährte Matrize.
Mess- und Inspektionsfähigkeiten - KMG-Überprüfung, optische Komparatoren, SPC-Dokumentation - bestimmen, ob der Lieferant nachweisen kann, dass sein Werkzeug den Spezifikationen entspricht, oder ob er lediglich behauptet, dass dies der Fall ist. Für anspruchsvolle Bereiche wie das progressive Stempeln im medizinischen Bereich, in denen Rückverfolgbarkeit und Dimensionsnachweise gesetzliche Anforderungen sind, ist die Inspektionsinfrastruktur keine Option.
Die Transparenz der Materialbeschaffung rundet die Bewertung ab. Ein fortschrittliches Stanzunternehmen, das in seiner Dokumentation Werkzeugstahlsorten, Wärmebehandlungsparameter und Beschichtungsprozesse angibt, verschafft Ihnen Einblick in das, was Sie kaufen. Lieferanten, die diese als geschützte Details behandeln, machen es Ihnen unmöglich, Wartungsentscheidungen nachträglich zu bewerten oder zu reproduzieren.
Vom Prototyp zur skalierbaren Massenproduktion
Der Lebenszyklus des Werkzeugbaus endet nicht, wenn der letzte Einsatz auf Maß geschliffen ist. Es umfasst die Testvalidierung, die Qualifizierung des ersten{1}Artikels (PPAP oder gleichwertig), die Unterstützung beim Produktionsanlauf-und eine laufende Wartungspartnerschaft. Lieferanten, die die Lieferung als Ziel betrachten, lassen Produktionsingenieure ohne technische Unterstützung zurück, wenn reale{4}}Probleme schnell auftauchen.
Fortschrittliche Stanz- und Fertigungsprogramme, die sich über die Automobil-, Elektronik- und Haushaltsgerätebranche erstrecken, erfordern zunehmend Lieferanten, die in der Lage sind, den gesamten Bogen - von der anfänglichen DFM-Zusammenarbeit bis hin zur Überwachung der Großserienproduktion zu unterstützen. Ein progressiver Stanz- und Stanzpartner, der über den gesamten Lebenszyklus hinweg engagiert ist, erkennt Probleme früher, löst sie schneller und senkt die Gesamtbetriebskosten im Vergleich zu transaktionalen Lieferantenbeziehungen, bei denen in jeder Phase ein anderes Team beteiligt ist.
YICHENveranschaulicht diesen Lebenszyklusansatz und unterstützt Produktionsingenieure und Beschaffungsteams von der Designzusammenarbeit bis hin zur skalierbaren Massenproduktion - mit besonderem Schwerpunkt auf hoher Wiederholbarkeit und der in früheren Abschnitten diskutierten modularen Konstruktionsphilosophie. Achten Sie bei der Bewertung eines Herstellers von Folgeverbundwerkzeugen auf die gleiche Kontinuität der technischen Beteiligung über alle Phasen hinweg.
| Anbieter | Technische Fähigkeiten | Simulationswerkzeuge | Probekapazität | Unterstützung bei der Produktionsüberwachung | Wartungsprogramm |
|---|---|---|---|---|---|
| YICHEN | Vollständiger-Service für die Konstruktion von Folgeverbundwerkzeugen für die Umformung hoher Stückzahlen mit mehreren-Stationen | CAD/CAM mit Umformanalyse | Interne-Ausprobierung und Validierung | Unterstützung beim Produktionsanlauf und Qualitätsüberwachung | Modulares Wendeschneidplattendesign mit Schärfzugabeplanung |
| Typischer Mittelklasselieferant | Standard-Matrizendesign, begrenztes DFM-Feedback | Nur CAD, keine FEA | Ausgelagerte oder begrenzte Presstonnage | Nur Lieferung-Beziehung | Reaktive Wartung, keine konzipierte-Modularität |
| Kostengünstiger-Anbieter | Erstellen-zum-Drucken, minimaler technischer Aufwand | Keine oder einfaches 2D | Vom Kunden bereitgestellte Testversion- | Keiner | Keine geplante Wartungsarchitektur |
Bei der obigen Tabelle handelt es sich nicht um eine Rangliste -, sondern um einen Rahmen, um zu verstehen, was Sie zu unterschiedlichen Preisen tatsächlich kaufen. Eine progressive Bewertung eines Werkzeugherstellers, bei der die Simulationsfähigkeit, die Testinfrastruktur und die Wartungsphilosophie außer Acht gelassen werden, ist eigentlich nur ein Preisvergleich. Und Preisvergleiche bei Folgeverbundwerkzeugen sind irreführend, da die Vorabkosten der Matrize nur einen Bruchteil der Produktionsauswirkungen über die gesamte Lebensdauer ausmachen.
Wenn die jährlichen Volumina Hunderttausende oder Millionen Teile erreichen, wirken sich die technischen Entscheidungen, die in Ihrer Folgeverbundstanze - Stationssequenzierung, Materialauswahl, Pilotmechanik, Wartbarkeitsarchitektur - verankert sind, entweder zu Ihren Gunsten oder zu Ihren Ungunsten aus. In jedem Kapitel dieses Artikels wurde ein Teil dieser zusammengesetzten Gleichung behandelt. Die Lieferanten, mit denen es sich lohnt, zusammenzuarbeiten, sind diejenigen, die sie alle gleichzeitig verstehen und fortschrittliche Stanzwerkzeuge entwickeln, die nicht nur laufen, sondern überleben.
Häufig gestellte Fragen zum progressiven Stanzwerkzeugbau
1. Was ist ein Folgeverbundwerkzeug und wie unterscheidet es sich von anderen Prägewerkzeugen?
Eine progressive Matrize ist ein Werkzeugsystem mit mehreren Stationen, bei dem bei jedem Pressenhub ein fortlaufender Metallstreifen durch aufeinanderfolgende Vorgänge - Lochen, Formen, Prägen und Abschneiden - vorgeschoben wird, bis ein fertiges Teil an der Endstation abgelegt wird. Im Gegensatz zu Verbundmatrizen, die mehrere Arbeitsgänge in einem einzigen Hub an einer Station ausführen, oder Transfermatrizen, die einzelne Rohlinge zwischen Stationen bewegen, halten Folgeverbundmatrizen das Werkstück während des gesamten Prozesses auf einem Trägerstreifen. Dieser vernetzte Streifenverlauf erfordert technische Entscheidungen über die Reihenfolge der Stationen, die Kraftverteilung und die Registrierungsgenauigkeit, die sich auf alle Stationen auswirken.
2. Wie viele Stationen benötigt ein Folgeverbundwerkzeug typischerweise?
Die Anzahl der Stationen hängt von der Komplexität der Teilegeometrie, den Toleranzanforderungen und der Formtiefe ab. Ein flaches Teil mit wenigen Löchern und einer Biegung benötigt möglicherweise vier bis fünf Stationen, während ein komplexer Steckverbinder mit mehreren Biegungen, Prägungen und engen Positionstoleranzen 15 bis 20 Stationen erfordern könnte. Ingenieure integrieren auch Leerlaufstationen - Stationen, die keine Arbeit verrichten -, um physischen Raum zwischen störenden Vorgängen zu schaffen und die Bandstabilität dort zu erhöhen, wo Umformkräfte den Träger verbiegen könnten. Der Kompromiss besteht immer zwischen der Robustheit des Prozesses und den Werkzeugkosten, da mehr Stationen eine längere Matrize, ein breiteres Pressenbett und höhere Vorabinvestitionen bedeuten.
3. Warum ändert sich durch den Materialtyp das gesamte Folgeverbundwerkzeugdesign?
Materialeigenschaften bestimmen die Anzahl der Stationen, Abstände und Umformstrategien. Materialien mit höherer{1}Festigkeit wie rostfreier Stahl erfordern mehr Umformstationen mit kleineren inkrementellen Verformungen, da sie der Verformung aggressiv widerstehen und sich schnell verfestigen. Die Matrizenabstände variieren dramatisch - von 8-10 % pro Seite bei Weichstahl bis 15–21 % bei hochfesten Stählen. Die Rückfederungstendenz verschiebt auch den Überbiegeausgleich, der an jeder Formstation erforderlich ist. Auch die Auswahl des Werkzeugstahls und die Oberflächenbehandlung müssen auf die Abrasivität und Haftungseigenschaften des Werkstückmaterials abgestimmt sein. Zwei identische Teilegeometrien aus unterschiedlichen Materialien können völlig unterschiedliche Matrizenarchitekturen erfordern.
4. Wie stellen Ingenieure die Genauigkeit der Streifenausrichtung über alle Stationen in einem Folgeverbundwerkzeug sicher?
Die Streifenregistrierung basiert auf Führungsstiften, die den Streifen an jeder Station neu positionieren, bevor die Stempel eingreifen. Die Größe der Pilotlöcher beträgt 0,0005 bis 0,001 Zoll Abstand zu den Pilotlöchern, die in den ersten Stationen gebohrt werden. Ihre konische Spitze führt das Band beim Absenken der Presse in die richtige Position und korrigiert dabei Vorschubtoleranz, Bandwölbung und Wärmeausdehnung. Zu den entscheidenden technischen Überlegungen gehören das richtige Timing des Vorschubwalzenhubs, damit der Vorschubgerät nicht gegen die Piloten stößt, die strategische Platzierung der Piloten außerhalb der Formungszonen, um Lochverzerrungen zu vermeiden, und das Design des Trägerstreifens, das Registrierungsmerkmale während der Ziehvorgänge vom Materialfluss entkoppelt.
5. Worauf sollten Produktionsingenieure bei der Suche nach einem Lieferanten für Folgeverbundwerkzeuge achten?
Bewerten Sie Lieferanten nach der technischen Infrastruktur und nicht nur nach dem Preis. Zu den wichtigsten Kriterien gehören die firmeninterne FEA-Simulationskapazität zur digitalen Erfassung von Umformproblemen, Testpressentonnage und -präzision, die zu Ihrer Produktionsausrüstung passen, CMM- und SPC-Messfunktionen zur Dimensionsüberprüfung sowie Transparenz bei der Materialbeschaffung zur Dokumentation von Werkzeugstahlsorten und Wärmebehandlungsparametern. Full-{3}Lifecycle-Anbieter wie YICHEN -, die von der DFM-Zusammenarbeit über den Produktionsanlauf- bis hin zur Wartungsplanung - unterstützen, bieten niedrigere Gesamtbetriebskosten als Transaktionsanbieter, bei denen an jeder Projektphase unterschiedliche Teams beteiligt sind. Der modulare Einsatzaufbau und die entwickelten Schärfzugaben sind Indikatoren dafür, dass die Konstruktion eines Zulieferers auf langfristige Zuverlässigkeit ausgelegt ist.


