


Was ist progressives Stanzen und warum ist es wichtig?
Stellen Sie sich vor, Sie produzieren mit jedem einzelnen Hub einer Presse ein fertiges Metallteil. - Keine Neupositionierung, keine sekundären Einstellungen, kein Bedienereingriff zwischen den Schritten. Genau das leistet das Folgestanzverfahren, das seit Mitte des 20. Jahrhunderts das Rückgrat der Großserienfertigung von Metallkomponenten bildet.
Definition des progressiven Stanzens
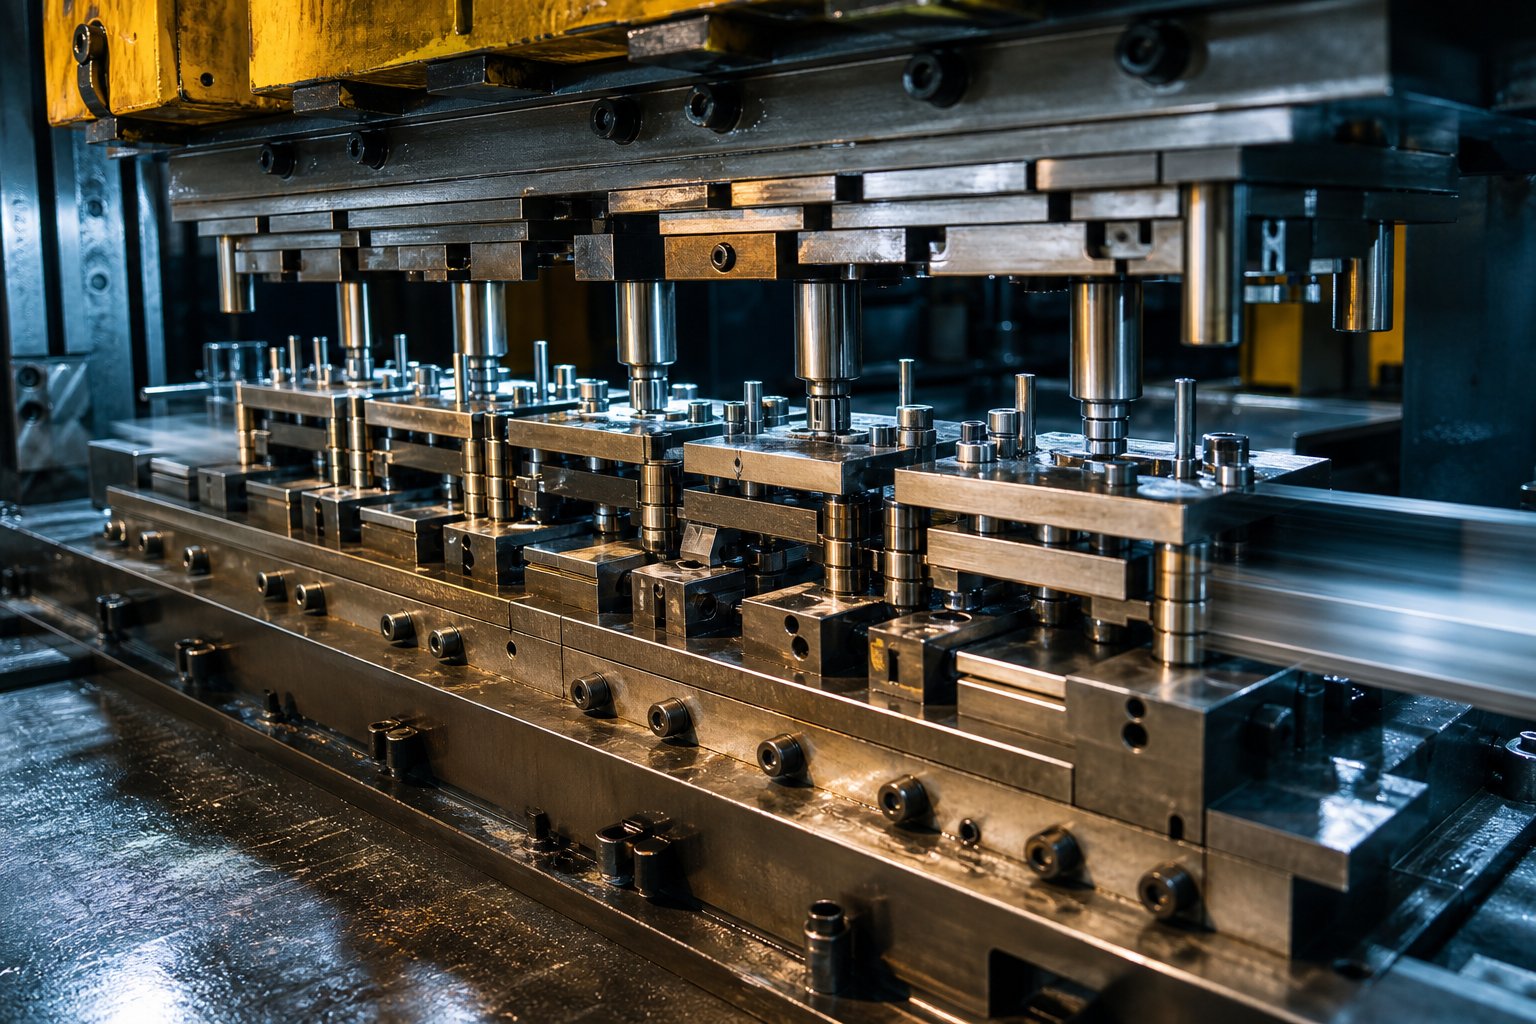
Beim progressiven Stanzen handelt es sich um einen Metallbearbeitungsprozess mit Spulenzuführung, bei dem ein fortlaufender Metallstreifen durch mehrere Stationen innerhalb einer einzigen Matrize geführt wird, wobei jede Station einen bestimmten Vorgang - Stanzen, Lochen, Biegen oder Formen - ausführt, bis das fertige Teil an der letzten Station getrennt wird.
Also,Was ist ein progressiver Würfel?? Es handelt sich um ein Spezialwerkzeug mit einer Reihe von Arbeitsstationen, von denen jede darauf ausgelegt ist, den Metallstreifen schrittweise zu formen. Eine Blechrolle wird in die Presse eingezogen, bewegt sich bei jedem Hub um einen festen Abstand (die so genannte Teilung) weiter und verlässt sie als fertiges Bauteil. Der Streifen bleibt während des gesamten Prozesses über Trägerlaschen verbunden und bietet jeder Station einen stabilen Referenzpunkt, bis der Trennvorgang das Teil freigibt.
Ganz gleich, ob Sie als Ingenieur Toleranzen festlegen oder als Beschaffungsleiter die Kosten pro-Teil vergleichen, die Grundidee ist dieselbe: ein Tool, mehrere Vorgänge, kontinuierliche Ausgabe.
Warum dieser Prozess die Massenproduktion dominiert
Das progressive Metallstanzen wurde zum Standard für massenproduzierte Teile-, weil es drei Probleme gleichzeitig löst:
- Geschwindigkeit-Hochgeschwindigkeitspressen können mit 300+ Hüben pro Minute laufen und jede Stunde Tausende von Fertigteilen produzieren.
- Wiederholbarkeit- Pilotstifte und feste Matrizengeometrie sorgen dafür, dass das millionste Teil maßlich identisch mit dem ersten ist.
- Minimale Handhabung- Der Streifen bewegt sich von selbst durch die Matrize, wodurch ein manuelles Laden zwischen den Vorgängen und die damit verbundene Variation entfallen.
Diese Vorteile verstärken sich in der Größenordnung. Die Arbeitskosten pro Teil sinken auf Bruchteile eines Cents, Werkzeuginvestitionen amortisieren sich über Millionen von Zyklen und Ausschuss aufgrund von Bedienerfehlern verschwindet im Wesentlichen. Bei Teilen, die mehrere Merkmale erfordern - Löcher, Biegungen, geformte Laschen -, werden durch progressives Stanzen die ansonsten getrennten Aufbauten in einem einzigen ununterbrochenen Zyklus zusammengefasst.
Die eigentliche Frage ist nicht, ob dieser Prozess funktioniert. Es geht darum, genau zu verstehen, wie jede Station zum Endteil - beiträgt und wo intelligente Designentscheidungen zu messbaren Kosteneinsparungen führen.
Wie der progressive Stanzprozess Station für Station funktioniert
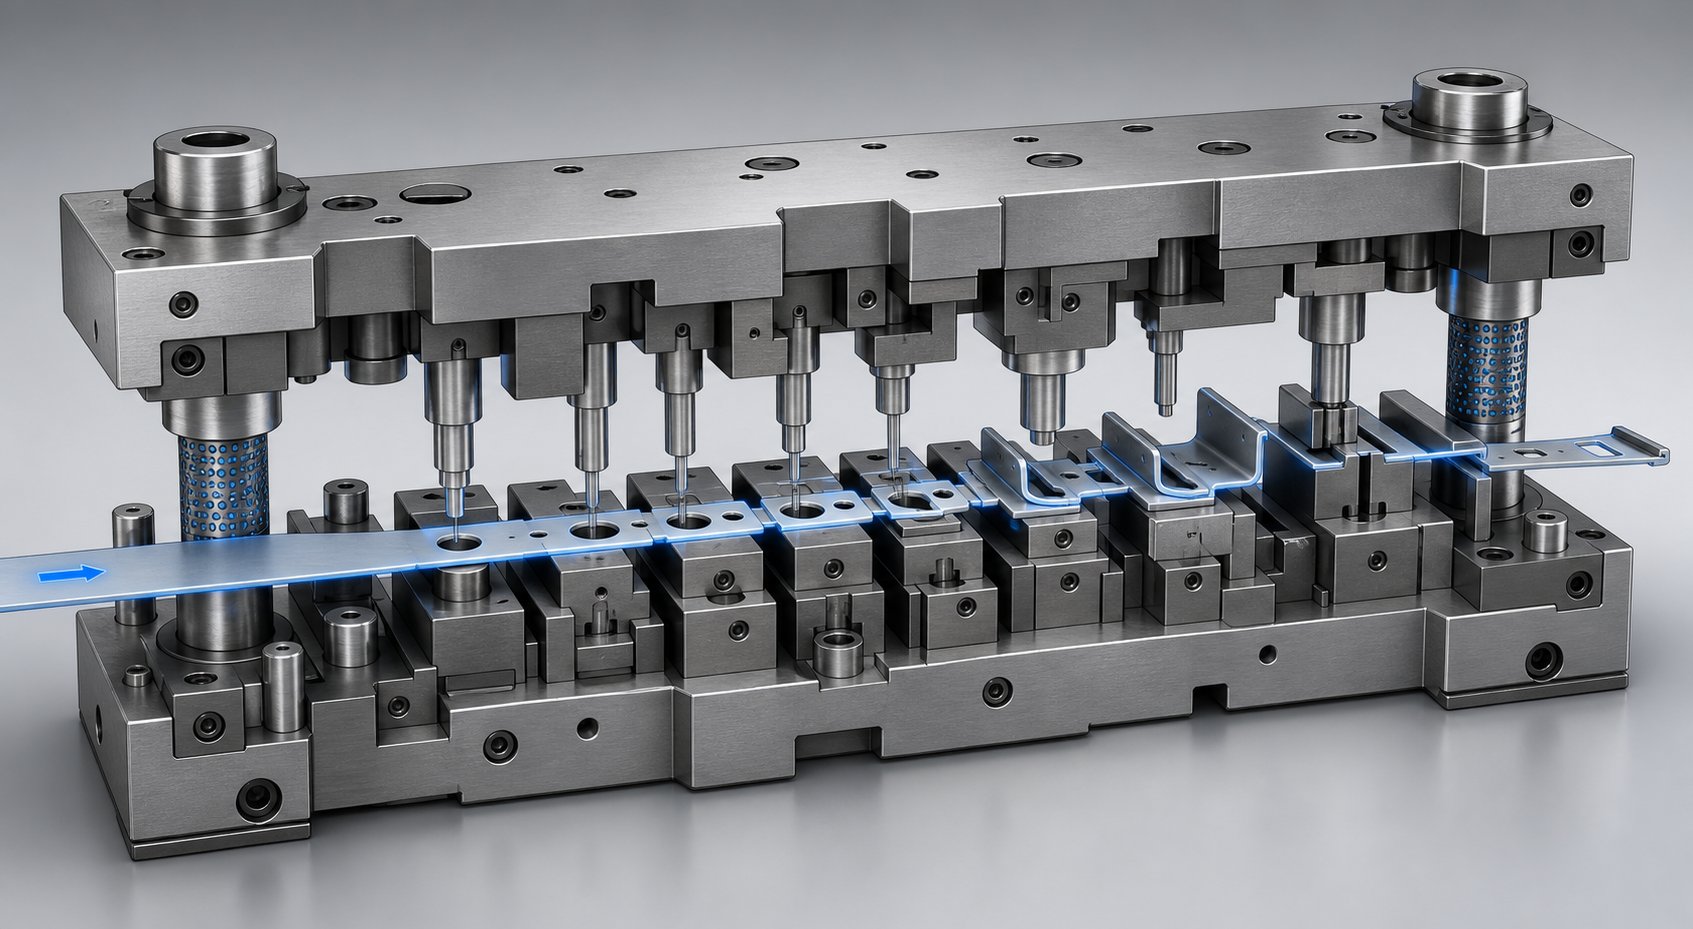
Stellen Sie sich eine elektrische Anschlusshalterung - vor, ein kleines Teil mit Führungslöchern, einer geformten Lasche und einem präzisen Ausschnitt. Es beginnt als flache Spule aus einer Kupferlegierung und verlässt die Form als fertiges Bauteil – und das alles innerhalb von Sekundenbruchteilen. VerständnisWie funktioniert eine Prägepresse?Auf dieser Ebene wird deutlich, warum der Werkzeugprozess an jeder Station eine so sorgfältige Konstruktion erfordert.
Streifenfütterung und Pilotenregistrierung
Das Spulenmaterial gelangt über ein automatisiertes Stanzzuführsystem -, typischerweise einen Rollenzuführ- oder Greiferzuführmechanismus, in die Folgestanzpresse. Rollenvorschübe verwenden gepaarte Rollen, die sich pro Hub um eine festgelegte Distanz drehen, um das Band um eine präzise Teilungslänge vorzuschieben. Bei Greifvorschubgeräten wird eine hin- und hergehende Klemme verwendet, die das Band erfasst und nach vorne zieht. Dies wird häufig bei dickeren Materialien oder längeren Vorschublängen bevorzugt.
Die Tonhöhenkontrolle ist entscheidend. Laut Metal Forming Magazine können Faktoren wie der Bandheberweg und der Abstand zwischen Vorschubeinheit und Matrize zu Steigungsfehlern führen, wenn der Zeitpunkt des Schließens der Vorschubwalze nicht korrekt kalibriert ist. Bereits Bruchteile eines Millimeters Fehleinzug führen zu fehlerhaften Teilen.
Sobald der Streifen jede Station erreicht, tauchen konische Führungsstifte in vor-gelochte Führungslöcher ein, um die genaue Position des Streifens zu registrieren. Dies gewährleistet eine Ausrichtungsgenauigkeit von ±0,001 Zoll (0,025 mm) - – eine Art Wiederholgenauigkeit, die die Toleranzen über Millionen von Zyklen hinweg konstant hält.
Stationsübergreifende Sequenzlogik
Vorgänge in einem Folgestanzwerkzeug sind nicht willkürlich angeordnet. Der Ablauf folgt einer strengen Formungslogik, die darauf ausgelegt ist, die Teileintegrität zu schützen:
- Pilotloch-Piercing- Wurde zuerst erstellt, um Registrierungsdaten für alle flussabwärts gelegenen Stationen festzulegen.
- Feature Piercing und Stanzen- Löcher und Ausschnitte werden gebildet, während der Streifen noch flach ist, wodurch Verformungen vermieden werden, die beim Stanzen nach dem Biegen auftreten würden.
- Einkerbung- Entlastungskerben werden vor Biegungen geschnitten, um Spannungskonzentrationen und Materialinterferenzen an Faltlinien zu vermeiden.
- Formen und Biegen- Laschen, Flansche und Winkel werden progressiv geformt, wobei einfache Formen komplexen Formen vorangehen.
- Prägen oder Prägen- Feine Details und Dimensionsverfeinerungen werden auf bereits-geformte Geometrie angewendet.
- Abschneiden und Trennen- Das fertige Teil wird an der Endstation vom Trägerband abgetrennt.
Warum diese Bestellung? Das Lochen vor dem Formen verhindert Lochverzerrungen - Ein rundes Loch, das in einen flachen Streifen gestanzt wird, bleibt rund, aber das Stanzen nach einer Biegung führt zu Spannungen, die es verlängern. Durch das Einkerben vor dem Biegen wird Material entlastet, das andernfalls an der Falte knicken oder reißen würde. Während des gesamten Vorgangs halten Trägerlaschen den Streifen verbunden und sorgen für strukturelle Stabilität, sodass jede Station über ein starres Werkstück verfügt, auf das sie einwirken kann.
Eine typische Steckerhalterung erfordert möglicherweise 6 bis 12 Stationen. Hochgeschwindigkeits-Stanzpressen mit 200 bis 400+ Hüben pro Minute können stündlich Tausende dieser Teile herstellen, - jedes ist identisch mit dem anderen.
Endgültige Trennung und Teileauswurf
In der letzten Station trennt ein Trennstempel das fertige Bauteil vom Trägerband. Das Teil fällt durch die Matrize oder wird durch federbelastete Stifte in einen Sammelschacht unterhalb der Presse ausgeworfen. In der Zwischenzeit verlässt der verbleibende Skelettstreifen - (jetzt nur noch ein Schrottband -) die Matrize und wird zur Wiederverwertung auf eine Schrottrolle gewickelt.
Der gesamte progressive Stanzprozess, vom Coil-Einlauf bis zum Teileauswurf, erfolgt in kontinuierlicher Bewegung. Es gibt keine Pause zwischen den Teilen, keine manuelle Übertragung, kein erneutes Fixieren. Bei jedem Pressenhub wird jede Station gleichzeitig weiterbewegt, was bedeutet, dass bei jedem Zyklus sechs oder mehr Vorgänge parallel erfolgen.
Diese parallele Effizienz macht den Stanzprozess so produktiv bei großen Stückzahlen. Es bedeutet aber auch, dass das Werkzeug selbst - die Stempel, Matrizenblöcke, Abstreifer und Führungen im Inneren der Matrize - als eng integriertes System funktionieren müssen. Wie diese Komponenten interagieren, bestimmt sowohl die Teilequalität als auch die Langlebigkeit des Werkzeugs.
Kritische Werkzeugkomponenten und wie sie interagieren
Ein progressiver Prägestempel mag von außen wie ein massiver Stahlblock aussehen, wenn man ihn jedoch aufbricht, werden Sie feststellen, dass Dutzende präzisionsgeschliffener Prägestempelteile zusammenwirken. Jede Komponente hat eine einzige Aufgabe, doch keine kann ohne die anderen funktionieren. Stellen Sie es sich wie ein mechanisches Orchester vor, bei dem - ein Abschnitt--verstimmt ist und die gesamte Aufführung auseinanderfällt.
Stanzplatten, Matrizenblöcke und Abstreifer
Die Stempelplatte sitzt in der oberen Hälfte der Matrize und trägt alle Schneid- und Formstempel. Diese Stempel - sind in runden, länglichen oder kundenspezifischen Profilen erhältlich - dringen bei jedem Pressenhub in das Bandmaterial ein, um Löcher zu stanzen, Profile zu scheren oder Geometrie zu formen. Ihre Formen passen zu den Anforderungen an jeder Station.
Unterhalb des Streifens sorgen Matrizenblöcke für die passende Geometrie. Jeder Matrizenblock enthält präzisionsgefertigte Öffnungen (Matrizenknöpfe genannt), die den oben genannten Stempeln entsprechen. Der Abstand zwischen Stempel und Matrizenknopf - beträgt typischerweise 5-10 % der Materialstärke pro Seite – bestimmt die Kantenqualität und die Werkzeuglebensdauer. Zu eng und Sie überlasten den Schlag; zu locker und am Teil bilden sich Grate.
Die Abstreifplatte komplettiert das Trio. Wie Wisconsin Metal Parts erklärt, erfüllt die Abstreifplatte zwei wichtige Aufgaben: Sie klemmt das Material während des Betriebs flach gegen den Matrizenblock und streift das Material beim Rückhub von den Stempeln ab. Ohne sie würde der Streifen an den Stempeln kleben bleiben und nach oben ziehen, wodurch das Teil zerstört und möglicherweise die Matrize beschädigt würde.
Piloten, Lifter und Stockführer
Piloten sind Stifte mit runder Spitze, die an jeder Station in vor-gebohrte Löcher eintauchen. Sie sorgen für eine endgültige Positionskorrektur, die über das hinausgeht, was der Vorschubmechanismus allein erreichen kann - und den Streifen bei jedem einzelnen Hub in eine exakte Ausrichtung bringt. Diese Registrierungsgenauigkeit sorgt dafür, dass Lochpositionen, Kanten und geformte Merkmale über Millionen von Teilen hinweg innerhalb der Toleranz bleiben.
Stempelheber sind federbelastete Stifte oder Schienen, die den Streifen nach Abschluss jedes Hubs von der unteren Stempeloberfläche abheben. Durch das Anheben des Streifens schaffen sie einen Freiraum, sodass das Material ungehindert zur nächsten Station vordringen kann, ohne über die Formflächen zu schleifen oder an den Kanten der Matrize hängenzubleiben. Das hört sich einfach an, aber eine falsche Höhe des Hebers oder eine falsche Federkraft führen zu Fehleinzugsfehlern, die sich auf alle nachgelagerten Stationen auswirken.
Materialführungen verlaufen auf beiden Seiten des Streifens und bilden einen Kanal, der ein seitliches Abdriften verhindert. Sie sorgen dafür, dass das Spulenmaterial gerade durch die Matrize läuft, sodass die Führungsstifte ihre Feinabstimmungsarbeit erledigen können, ohne grobe Fehlausrichtungen zu bekämpfen.
Wie Komponenten als System zusammenarbeiten
Während des Pressenhubzyklus senkt sich der obere Gesenkschuh ab, geführt durch Präzisionsführungsstifte und -buchsen (oft kugelgelagert bei Hochgeschwindigkeits-Folgewerkzeugen), die eine Ausrichtung innerhalb von Zehnteltausendsteln gewährleisten. Der Abstreifer berührt zuerst das Band und klemmt es flach. Anschließend passieren die Stempel den Abstreifer, um Schneid- oder Formvorgänge an den darunter liegenden Matrizenblöcken durchzuführen. Beim Rückhub hält der Abstreifer das Material fest, während die Stempel sauber zurückgezogen werden. Heber heben dann den Streifen an, der Vorschubmechanismus schiebt ihn um eine Teilung vor und der Zyklus wiederholt sich.
Auf dieses reibungslose Zusammenspiel ist jedes Prägewerkzeug angewiesen. Rollenlagerkäfige im Matrizensatz sorgen dafür, dass die oberen und unteren Backen Zyklus für Zyklus in die gleiche Position zurückkehren. Stützplatten hinter den Einsätzen verhindern, dass gehärtete Werkzeuge bei wiederholtem Aufprall in weichere Matrizenschuhe getrieben werden. Fersenblöcke unterstützen Schläge, die durch einseitige Schnitte seitlich-belastet werden. Es handelt sich um ein integriertes System, bei dem jede Komponente die andere schützt.
| Komponente | Funktion | Typisches Material |
|---|---|---|
| Lochplatte | Hält und lokalisiert Schneid-/Formstempel | Werkzeugstahl A2 oder D2 |
| Schläge | Lochen, stanzen oder formen Sie das Bandmaterial | D2, M2 oder Wolframkarbid |
| Matrizenblöcke / Matrizenknöpfe | Passen Sie die Schneidkante und den Formhohlraum an | D2-Werkzeugstahl- oder Hartmetalleinsätze |
| Abstreiferplatte | Klemmen streifen flach ab; Entfernt bei der Rückkehr das Material von den Stempeln | A2 Werkzeugstahl (gehärtet) |
| Führungsstifte | Registrieren Sie die Streifenposition an jeder Station | M2-Hochgeschwindigkeitsstahl |
| Heber | Heben Sie den Streifen an, um einen reibungslosen Vorschub zu gewährleisten | Einsatz-gehärteter legierter Stahl |
| Aktienführer | Verhindern Sie seitliches Abdriften des Bandes | A2-Werkzeugstahl oder gehärtete Legierung |
| Führungsstifte und Buchsen | Obere und untere Werkzeughälfte genau ausrichten | Gehärtete Werkzeugstahl-/Aluminiumbronze-Buchsen |
| Trägerplatten | Schützen Sie die Matrizenschuhe vor den Aufprallkräften des Stempels | Gehärteter Werkzeugstahl |
| Matrizenschuhe (oben/unten) | Strukturelles Fundament; alle Komponenten montieren | 1045 Stahl mit mittlerem Kohlenstoffgehalt oder Gusseisen |
Die Materialauswahl in dieser Tabelle ist nicht willkürlich. Prägematrizen für größere-Volumen verwenden D2- oder Hartmetalleinsätze an den Schneidstationen, da diese Materialien über Millionen von Zyklen hinweg abrasivem Verschleiß standhalten. Für Werkzeuge mit geringerem{4}Volumen kann A2-Stahl verwendet werden, der - härter und weniger anfällig für Absplitterungen ist, allerdings schneller stumpf wird. Bei der Entscheidung kommt es immer darauf an, die Werkzeuglebensdauer gegen die Vorlaufkosten abzuwägen.
Am wichtigsten ist, wie Materialauswahl und geometrische Präzision bei all diesen Komponenten kombiniert werden. Ein perfekt geschliffener Stempel in Kombination mit einer verschlissenen Matrize führt immer noch zu fehlerhaften Teilen. Ein einwandfreier Matrizenblock gepaart mit schwachen Hebern führt immer noch zu Fehlzuführungen. Die Leistung von Folgeverbundwerkzeugen lebt vom System, nicht von einem einzelnen Teil - und das Verständnis dieses Systems unterscheidet zuverlässige Produktion von chronischer Fehlerbehebung.
Materialauswahl und Verhalten von Metallen beim Stanzen
Die Komponenten der Matrizen bestimmen die mechanische Präzision eines Folgestanzvorgangs, aber das Metallband, das diese Stationen durchläuft, hat seine eigenen Ziele. Jede Legierung reagiert anders auf die Schnitt-, Biege- und Umformkräfte im Inneren der Matrize. Einige Metalle federn nach der Umformung zurück. Andere arbeiten-verhärten sich mitten-im Prozess und widersetzen sich plötzlich dem Betrieb der nächsten Station. Einige davon fressen sich an der Oberfläche des Stempels fest und vernichten die Standzeit des Werkzeugs innerhalb weniger Stunden.
Die Auswahl der richtigen progressiven Stanzmaterialien ist nicht nur eine Beschaffungsaufgabe -, sie hat auch direkten Einfluss auf die Einstellungen für den Matrizenabstand, Schmierstrategien, die Auswahl des Stanzmaterials und sogar auf die Reihenfolge der Stationen.
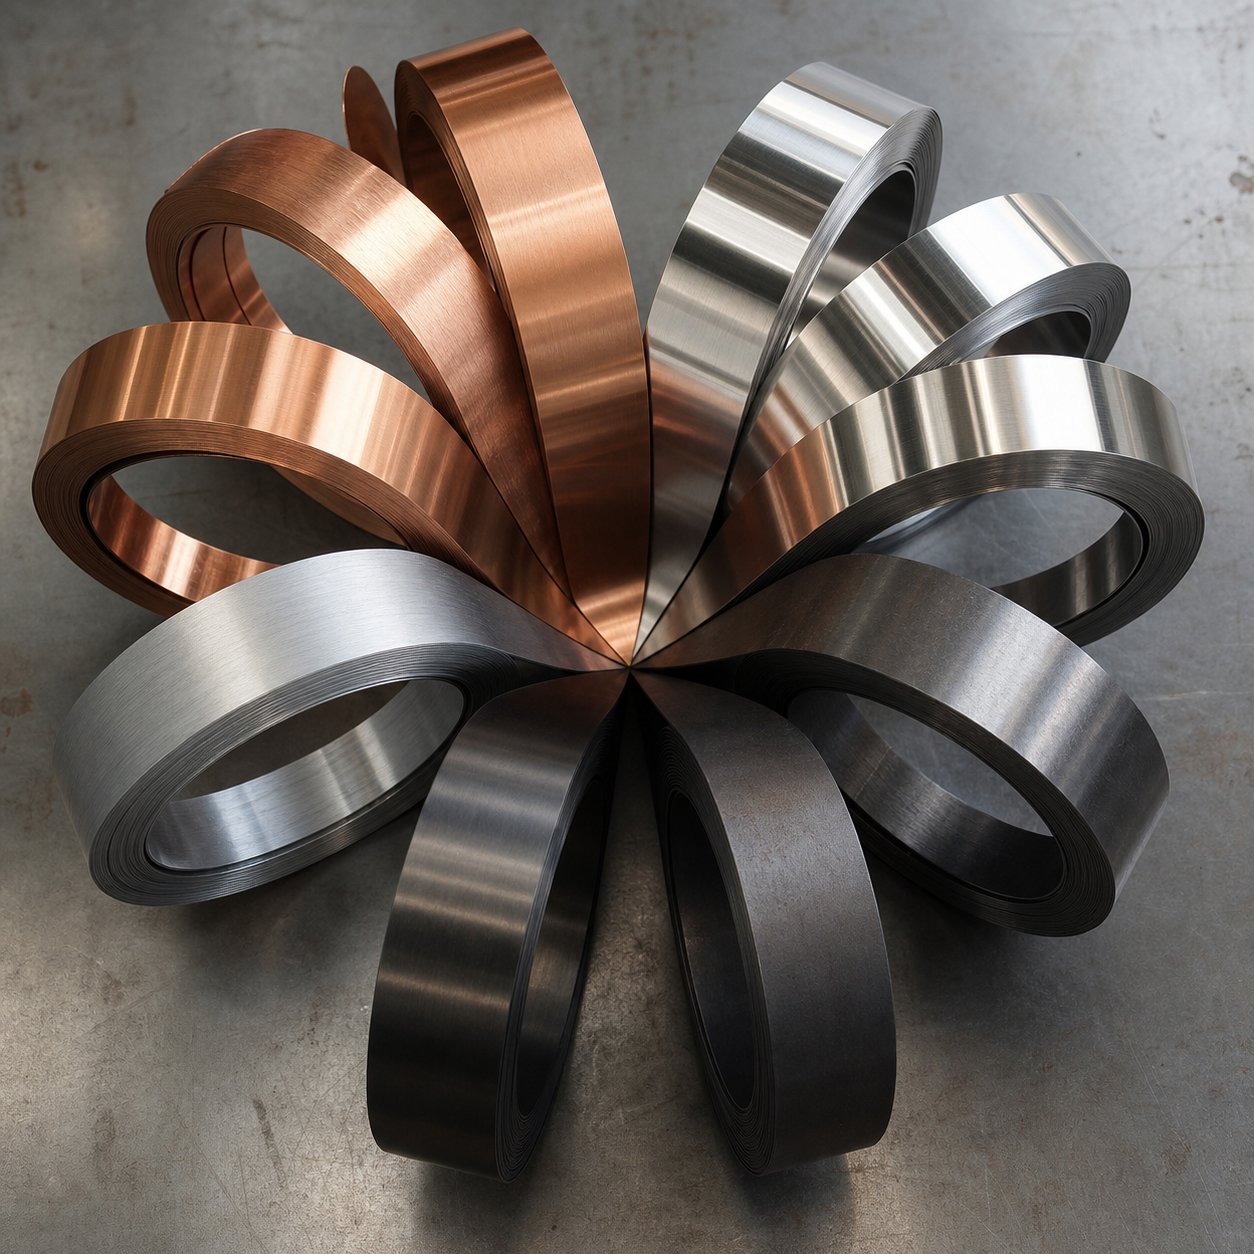
Verhalten von Stahl, Aluminium und Kupferlegierungen
Jede Metallfamilie bringt vorhersehbare Verhaltensweisen in die Folgestanzform mit sich. Das Verständnis dieser Tendenzen im Vorfeld verhindert kostspielige Versuche-und-Fehler in der Presse.
Kohlenstoffstahlist das Arbeitspferd für das Prägen hoher-Volumen. Kohlenstoffarme Sorten (C1008 bis C1020) bieten hervorragende Formbarkeit, geringe Rückfederung und vorhersehbares Verhalten über Millionen von Zyklen hinweg. Das progressive Stanzen von Kohlenstoffstahl funktioniert effizient, da das Material nachgiebig ist -, enge Biegungen ohne Risse akzeptiert und die Werkzeuge nicht aggressiv verschleißt. Je höher jedoch der Kohlenstoffgehalt eines Stahls ist, desto härter und spröder wird er, was die Stempelbelastung erhöht und die Lebensdauer der Matrize verkürzt.
Hoch-Stahlführt zu erheblichen Spring-Tendenzen. AlsCepTechHinweis: Der Elastizitätsmodul bestimmt, wie viel elastische Erholung ein Material nach der Verformung aufweist. - Ein niedrigerer Modul bedeutet mehr Rückfederung.- Hochfeste Stähle speichern beim Biegen elastische Energie, die beim Zurückziehen des Stempels teilweise freigesetzt wird, wodurch sich geformte Winkel öffnen. Die Konstrukteure kompensieren dies durch übermäßiges Biegen: Sie streben eine 92-Grad-Form an, um nach der Entspannung durch die Rückfederung einen endgültigen 90-Grad-Winkel zu erreichen.
Edelstahlstellt eine andere Herausforderung dar - arbeitshärtend. Jeder Umformvorgang erhöht die Oberflächenhärte in der verformten Zone, sodass nachfolgende Stationen auf zunehmend härteres Material treffen. Austenitische Sorten (304, 316) sind besonders aggressive Kaltverfestiger. Dies bedeutet, dass die Matrizenabstände größer sein müssen als bei Kohlenstoffstahläquivalenten und dass Stempel härtere Werkzeugstähle oder Hartmetalleinsätze erfordern, um die erhöhten Schnittkräfte zu bewältigen. Edelstahl erfordert außerdem eine stärkere Schmierung, um ein Festfressen zwischen Werkstück und Matrizenoberflächen zu verhindern.
Aluminiumist leicht und gut formbar, birgt jedoch die Gefahr von Abrieb. Aluminium neigt dazu, unter Druck kalt-auf die Oberflächen von Stempel und Matrize zu schweißen, wodurch sich Material ansammelt, das nachfolgende Teile beschädigt und das Werkzeug beschädigt. Das progressive Stanzen von Aluminium erfordert polierte Matrizenoberflächen, spezielle Beschichtungen (TiN oder DLC auf den Stempeln) und eine aggressive Schmierung, um dieser Adhäsionstendenz entgegenzuwirken. Die Matrizenabstände sind in der Regel enger als bei Stahl -, etwa 4-6 % der Materialdicke pro Seite – da die Weichheit von Aluminium ein sauberes Scheren bei engeren Spalten ermöglicht.
Kupfer- und Messinglegierungenstellen die stempelfreundlichsten Materialien im Folgeverbund dar. Das progressive Stanzen von Kupfer profitiert von der hervorragenden Duktilität und der geringen Kaltverfestigungsrate des Metalls und ermöglicht so enge Biegungen und komplexe Formen ohne Risse. Das progressive Stanzen von Messing ist ebenfalls anpassungsfähig - Der Zinkgehalt in Messing verbessert die Bearbeitbarkeit und behält gleichzeitig eine gute Formbarkeit bei. Beide Materialien fließen reibungslos durch die Formstationen, erzeugen bei geeigneten Abständen nur minimale Grate und schonen im Vergleich zu Eisenmetallen die Werkzeuge. Ihre Hauptbeschränkung ist die geringere Zugfestigkeit, was bedeutet, dass geformte Elemente mit ausreichender Materialunterstützung entworfen werden müssen, um Verformungen im Betrieb zu vermeiden.
Anpassen des Materials an die Teileanforderungen
Ingenieure wählen Metalle nicht isoliert aus. Der Auswahlprozess gleicht ab, was das fertige Teil im Einsatz leisten muss und wie sich das Material in der Form verhält. So funktioniert die Entscheidungslogik normalerweise:
- Elektrische Leitfähigkeit- Kupfer und seine Legierungen dominieren. Batteriekontakte, Stromschienen und Anschlussklemmen erfordern einen minimalen Widerstand, und die Formbarkeit von Kupfer macht es ideal für das progressive Stanzen.
- Korrosionsbeständigkeit- Edelstahl (Serie 300) eignet sich für medizinische Instrumente, Lebensmittelverarbeitungskomponenten und Schiffszubehör, bei denen Rost oder biologische Kontamination nicht akzeptabel sind.
- Gewichtsreduktion- Aluminium wird für Halterungen, Kühlkörper und Strukturclips in der Automobil- und Luftfahrtindustrie verwendet, bei denen jedes Gramm für die Kraftstoffeffizienz von Bedeutung ist.
- Kostenbeschränkungen- Das progressive Stanzen aus Kohlenstoffstahl deckt allgemeine -Halterungen, Clips und Hardware ab, bei denen sich die Materialkosten direkt auf die Margen auswirken und die Leistungsanforderungen moderat sind.
Die Faserrichtung fügt dieser Entscheidung eine weitere Ebene hinzu. Blech hat eine bevorzugte Walzrichtung und Biegungen senkrecht zur Faserrichtung führen zu saubereren Ergebnissen mit geringerem Risiko von Kantenrissen. Biegungen parallel zur Faserrichtung erfordern größere Radien, um Brüche zu vermeiden -, insbesondere bei härteren Härtegraden. Konstrukteure von Folgeverbundwerkzeugen richten das Streifenlayout so aus, dass kritische Biegungen nach Möglichkeit quer zur Faserrichtung erfolgen, auch wenn dies eine etwas geringere Materialausnutzung vom Coil bedeutet.
| Material | Formbarkeitsbewertung | Typische Anwendungen | Überlegungen zum progressiven Stempeln |
|---|---|---|---|
| Kohlenstoffarmer Stahl (C1008–C1020) | Hoch | Halterungen, Clips, allgemeine Hardware | Verzeihend; geringer Feder-zurück; Standardabstände (8–10 % pro Seite) |
| Hoch-fester Stahl (HSLA) | Mäßig | Strukturelle Automobilkomponenten | Deutlicher Spring-back; erfordert eine Überbiegungskompensation;- höhere Tonnage |
| Edelstahl (304/316) | Mäßig | Medizinische Geräte, Lebensmittelausrüstung | Die Arbeit verhärtet sich schnell; benötigt größere Abstände und stärkere Schmierung |
| Aluminium (5052, 6061) | Hoch | Kühlkörper, Kfz-Halterungen, Gehäuse | Fressrisiko; engere Abstände; erfordert beschichtete Werkzeuge und polierte Oberflächen |
| Kupfer (C110, C102) | Sehr hoch | Elektrische Kontakte, Stromschienen, Klemmen | Ausgezeichnete Duktilität; Werkzeugschonend; geringer Feder-zurück |
| Messing (C260, C270) | Sehr hoch | Anschlüsse, dekorative Hardware, Ventile | Leicht zu formen; minimale Grate; Gute Bearbeitbarkeit reduziert den Stempelverschleiß |
Die Kompromisse-in dieser Tabelle zeigen etwas Wichtiges: Das billigste Material ist nicht immer die wirtschaftlichste Wahl, wenn man die Wartung der Matrize, die Schmierkosten und die Ausschussraten berücksichtigt. Beim progressiven Stanzen von Stahl werden möglicherweise preiswerte Rohmaterialien benötigt, aber eine Edelstahlsorte, die die Stempel aggressiv verschleißt, könnte die Werkzeugwartungskosten so hoch ansteigen lassen, dass sich die Gleichung ändert. Umgekehrt werden die höheren Materialkosten von Kupfer pro Pfund oft durch eine längere Lebensdauer der Matrize und schnellere Pressgeschwindigkeiten aufgrund geringerer Umformkräfte ausgeglichen.
Das Materialverhalten beeinflusst nicht nur, was im Inneren des Chips passiert -, es bestimmt auch, welche Chip-Architektur überhaupt sinnvoll ist. Teile, die tiefes Ziehen oder eine extreme Formbarkeit erfordern, können über die Möglichkeiten einer progressiven Matrize hinausgehen, was die Frage aufwirft, wann eine Transfermatrize oder eine zusammengesetzte Matrize besser geeignet ist.
Progressive Matrize vs. Transfermatrize vs. Verbundmatrize
Nicht jedes Teil gehört in ein Folgeverbundwerkzeug. Manche Geometrien benötigen mehr Platz. Einige erfordern tiefe Ziehungen, die ein Strip-{2}}angehängter Prozess nicht bewältigen kann. Wenn Sie wissen, welche Arten von Prägewerkzeugen verfügbar sind - und wo sie sich auszeichnen, - können Sie nicht zu viele-Werkzeuge entwickeln oder die Leistung außer Acht lassen.
Progressive Matrize vs. Transfermatrize
Der entscheidende Unterschied liegt darin, wie sich das Werkstück zwischen den Stationen bewegt. Folgeverbundmatrizen halten das Teil während des gesamten Vorgangs am Trägerstreifen befestigt. - Der Streifen bewegt sich pro Hub um eine Teilung weiter, und jede Station wirkt auf den noch-verbundenen Rohling ein. Beim Transfer-Matrizenstanzen wird ein grundsätzlich anderer Ansatz verfolgt: In der ersten Station wird das Werkstück vom Band getrennt, dann bewegen mechanische Finger oder Shuttle-Mechanismen den einzelnen Rohling physisch von einer Matrizenstation zur nächsten.
Warum ist das wichtig? Weil die Streifenbefestigung die Ziehtiefe begrenzt. Progressive Stanzwerkzeuge eignen sich am besten für kleinere, flachere Teile - elektrische Kontakte, Klammern, Klammern -, bei denen die Formung in der Ziehtiefe innerhalb etwa einer Materialstärke bleibt. Transfermatrizen beseitigen diese Einschränkung. Sobald der Rohling vom Streifen befreit ist, kann er über mehrere Stationen hinweg tief-gezogen, erneut gezogen und geflanscht werden, ohne dass die Trägerlaschengeometrie beeinträchtigt wird. Denken Sie an Schalengehäuse, becherförmige Automobilgehäuse oder große Strukturplatten.Keats-Fertigungweist darauf hin, dass sich das Transferprägen besonders für die Herstellung von Tiefziehteilen und Rohren eignet, gerade weil die Streifentrennung zu einem frühen Zeitpunkt im Prozess erfolgt.
Der Kompromiss- Transfermatrizen laufen langsamer. Der mechanische Transfermechanismus zwischen den Stationen kann nicht mit der Geschwindigkeit eines Coils mithalten, das einfach mit 300+ Hüben pro Minute durch progressive Matrizen transportiert wird. Transferpressen arbeiten typischerweise im Bereich von 20–60 Hüben für größere Teile.
Progressive Matrize vs. Verbundmatrize
Das Stanzen von Verbundstanzen nimmt das andere Ende des Komplexitätsspektrums ein. Während progressive Matrizen die Vorgänge auf viele Stationen verteilen, führt eine zusammengesetzte Matrize mehrere Schneidvorgänge - Stanzen und Lochen - in einem einzigen Hub an einer Station durch. Das Teil ist mit einem Schlag fertig.
Klingt effizient? Es ist für die richtigen Teile. Verbundmatrizen eignen sich hervorragend für flache Komponenten, die eine enge Konzentrizität zwischen inneren und äußeren Merkmalen erfordern -, Unterlegscheiben, einfache Ringe oder Radrohlinge, bei denen das Loch im Verhältnis zum Außendurchmesser perfekt zentriert sein muss. Da alles gleichzeitig schneidet, gibt es keinen kumulativen Positionierungsfehler von Station-zu-Stationsübertragung.
Die Einschränkung liegt in der geometrischen Komplexität. Verbundmatrizen übernehmen nur Schneidvorgänge -, sie können kein Biegen, Formen oder progressives Formen umfassen. Wenn Ihr Teil eine dreidimensionale Geometrie benötigt, werden Sie mit dem Prägen von Verbundstanzen nicht dorthin gelangen. Folgeverbundmatrizen verarbeiten mehrere Arbeitsabläufe, bei denen das fertige Teil Biegungen, Formen und Merkmale aufweist, die eine sequenzielle Bearbeitung erfordern.
Entscheidungskriterien für die Wahl der richtigen Methode
Bei der Wahl zwischen diesen Matrizen und Stanzmethoden geht es nicht darum, welches „besser“ ist -, sondern darum, die Prozessfähigkeit an die Teileanforderungen anzupassen. So wirkt sich der Entscheidungsrahmen auf die wichtigsten Kriterien aus:
| Kriterien | Progressiver Würfel | Transferstempel | Zusammengesetzter Würfel |
|---|---|---|---|
| Teilegrößenbereich | Klein bis mittel (normalerweise unter 150 mm) | Mittel bis groß (bis zu 600 mm+) | Klein bis mittel (flache Profile) |
| Typischer Lautstärkeschwellenwert | 100,000+ Teile (größere Mengen bevorzugt) | 10.000-500.000 Teile | 50,000+ Teile |
| Komplexitätsfähigkeit | Hoch (Biegungen, Formen, Durchstechen, Prägen) | Sehr hoch (tiefe Züge, Einfädeln, Rändelungen) | Niedrig (nur Schneidvorgänge) |
| Pro-Teilkosten bei Volumen | Am niedrigsten für kleine komplexe Teile | Moderat (langsamere Zykluszeiten) | Niedrig für einfache flache Teile |
| Werkzeuginvestition | Hoch (Multi-Sterben) | Hoch (mehrere Matrizenstationen + Transfermechanismus) | Unten (Einzelstationsmatrize) |
| Maximale Ziehtiefe | Begrenzt (~1x Materialstärke) | Deep Draws möglich (mehrere Neuzeichnungen) | Nicht anwendbar (nur flache Teile) |
| Produktionsgeschwindigkeit | Sehr hoch (200-400+ SPM) | Mäßig (20–60 SPM für große Teile) | Hoch für einfache Teile |
Eine schnelle Entscheidungshilfe: Wenn Ihr Teil klein ist, mehrere Funktionen benötigt und das Produktionsvolumen die Werkzeuge rechtfertigt, sind - Folgeverbundwerkzeuge fast immer die Lösung. Wenn das Teil tiefer als die Materialdicke gezogen werden muss oder die Streifenbreite - überschreitet, übernimmt die Transfermatrize das Prägen. Wenn Sie ein flaches Teil mit konzentrischen Merkmalen bei moderatem Volumen benötigen und geringere Werkzeugkosten wünschen, ist das Prägen von Verbundstanzen genau das Richtige für Sie.
Die wahre Komplexität entsteht, wenn Teile in den Grauzonen zwischen diesen Kategorien liegen. Eine Halterung, die für die progressive Formgebung etwas zu tief ist, funktioniert möglicherweise immer noch mit dem kreativen Stationsdesign - oder erfordert möglicherweise Transferwerkzeuge, die die Presseninvestition verdoppeln. Bei diesen Grenzentscheidungen kommt es genau darauf an, dass sich die Expertise im Bereich Design-für-Herstellbarkeit auszahlt.
Design für Herstellbarkeit beim progressiven Stanzen
Grenzentscheidungen zwischen Matrizentypen hängen oft von der Teilegeometrie ab - und die Geometrie ist genau das, was Sie während des Entwurfs steuern. Je früher Sie Herstellbarkeitsregeln auf ein Folgeverbundwerkzeug-Design anwenden, desto weniger teure Überraschungen tauchen beim Testen auf. Ein Feature, das im CAD gut aussieht, kann beim Auftreffen auf den Druckboden zu Rissen im Werkzeug, verzerrten Löchern oder Materialabfall führen.
Beim Design for Manufacturability (DFM) beim progressiven Stanzformendesign geht es nicht darum, die Kreativität einzuschränken. Es geht darum, zu verstehen, wie sich Metall unter Verformungskräften verhält, und von Anfang an diese physikalischen Gegebenheiten bei der Konstruktion zu berücksichtigen.
Mindestgrößen der Elemente und Regeln für Löcher-bis-Kanten
Bestimmte Dimensionsbeziehungen sind bei der Gestaltung von Stanzformen nicht-verhandelbar. Wenn Sie dagegen verstoßen, werden Sie verzerrte Löcher, rissige Biegungen oder Schläge sehen, die nach ein paar tausend Schlägen abbrechen. Diese Regeln spiegeln jahrzehntelange Werkstatterfahrung wider, die in praktische Richtlinien umgewandelt wurde:
- Der minimale Lochdurchmesser sollte der Materialstärke entsprechen.Ein 1,0 mm dicker Streifen benötigt Löcher mit einem Durchmesser von nicht weniger als 1,0 mm. Kleinere Löcher überlasten den Stempelquerschnitt, was zu vorzeitigem Bruch und inkonsistenter Lochqualität führt.
- Der Abstand zwischen Loch- und -Kante sollte mindestens das 1,5-fache der Materialstärke betragen.Wenn die Löcher zu nah an der Bandkante platziert werden, bleibt nicht genügend Material übrig, um beim Durchstechen dem Reißen zu widerstehen. Erhöhen Sie diesen Wert für stark geformte Teile oder Anwendungen mit hoher -Belastung auf das Zweifache der Dicke.
- Der Abstand zwischen Loch- und -Biegung sollte mindestens das Zweifache der Materialstärke betragen.Löcher, die näher als dieser Schwellenwert liegen, verformen sich beim Biegen, wenn Material um den Biegeradius herumfließt, und verwandeln runde Löcher in Ovale.
- Der minimale Biegeradius variiert je nach Material und Faserrichtung.Als Basis gilt für die meisten Metalle ein Innenradius, der einer Materialstärke (1t) entspricht. Härtere Legierungen wie Edelstahl oder 6061-T6-Aluminium erfordern 1,5 bis 3 Tonnen, um Risse zu vermeiden – insbesondere wenn die Biegung parallel zur Faserrichtung verläuft.
- Die minimale Flanschlänge sollte mindestens das Dreifache der Materialstärke betragen.Kürzere Flansche bieten nicht genügend Hebelwirkung für den Formstempel, um eine saubere, gleichmäßige Biegung zu erzeugen.
- Die Brückenbreite zwischen den Teilen sollte mindestens 1,25 t bis 1,5 t betragen.Dieses Trägermaterial sorgt dafür, dass das Band beim Durchlauf durch die Matrize stabil bleibt, ohne dass es knickt oder sich verdreht.
Dies sind keine konservativen Richtlinien, die Sie mit besseren Werkzeugen überwinden können. Sie stellen die Grenzen dar, an denen Metall aufhört zu kooperieren. Teile, die innerhalb dieser Grenzen entwickelt wurden, laufen schneller, erzeugen weniger Defekte und verlängern die Lebensdauer der Matrize erheblich.
Optimierung und Simulation des Streifenlayouts
Bandlayout - Die Anordnung der Teile auf dem Spulenband - steuert direkt die Materialausnutzung. Ein gut-optimiertes Layout zielt auf eine Auslastung von über 75 % ab, was bedeutet, dass weniger als ein Viertel des Rohmaterials zu Ausschuss wird. Der Unterschied zwischen einem mittelmäßigen und einem optimierten Layout kann Tausende von Dollar an Materialkosten bei einer Auflage von einer Million Teilen ausmachen.
Ingenieure wählen je nach Form des Teils aus mehreren Layoutstrategien. Am einfachsten sind einreihige -Anordnungen: Teile, die in einer geraden Linie entlang des Streifens angeordnet sind. Durch die Winkelverschachtelung werden Teile geneigt, sodass ihre Profile wie Puzzleteile ineinandergreifen, wodurch Material zurückgewonnen wird, das andernfalls verschwendet würde. Bei Layouts mit zwei-Durchgängen wird der Streifen ein zweites Mal durchlaufen, wobei Teile in die verbleibenden Lücken gestanzt werden. Bei jedem Ansatz werden Materialeinsparungen gegen die Komplexität des Metallstanzwerkzeugdesigns abgewogen.
Negative und positive Bypass-Kerben in Blechstanzwerkzeugen spielen eine Schlüsselrolle für die Effizienz des Streifenlayouts. Diese Kerben -, die an bestimmten Stationen in den Streifen geschnitten werden -, schaffen Freiraum für geformte Merkmale in benachbarten Teilen und ermöglichen es dem Trägerstreifen, sich während der Formungsvorgänge zu biegen, ohne die Teilung zu verzerren. Positive Bypass-Kerben fügen Material hinzu, um die Formung zu ermöglichen, während negative Kerben es entfernen, um Störungen zu verhindern. Durch die richtige Geometrie der Bypass-Kerbe werden Stationskonflikte vermieden, die andernfalls zusätzliche Matrizenstationen erfordern würden.
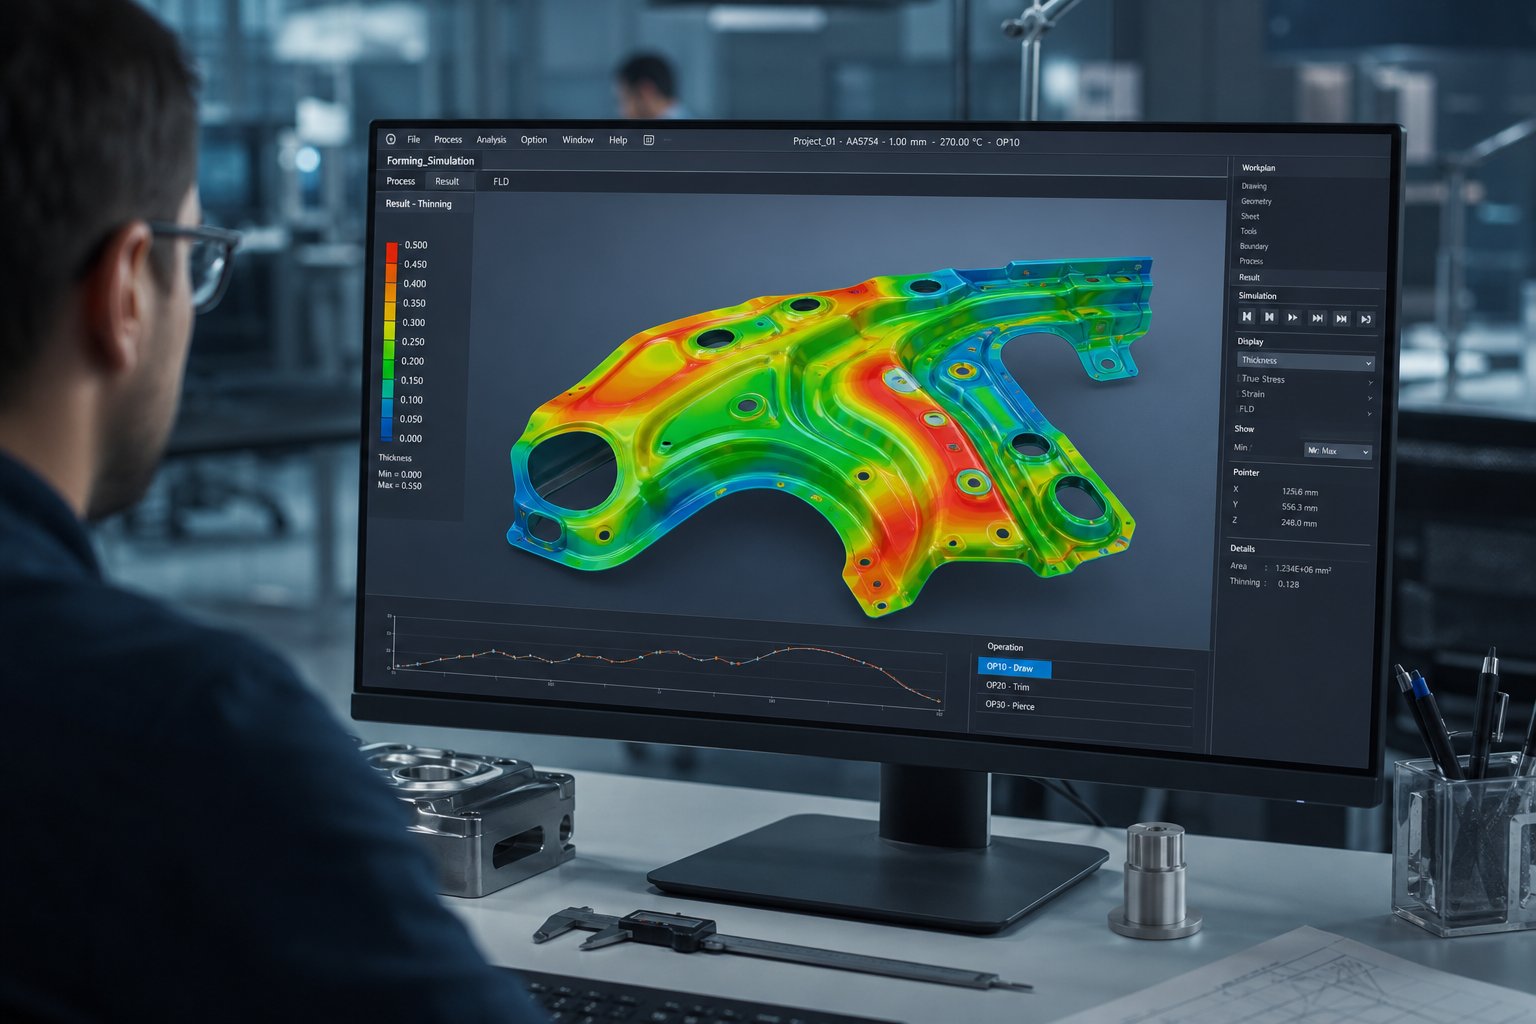
Das Design moderner progressiver Stanzwerkzeuge basiert vor allem auf der Umformsimulation, bevor Stahl geschnitten wird. Die Software zur Finite-Elemente-Analyse (FEA) sagt genau voraus, wo das Material übermäßig dünn wird, wo die Rückfederung geformte Winkel aus der Toleranz drückt und wo beim Ziehen Falten entstehen.Keysightberichtet, dass virtuelle Matrizentests es Herstellern ermöglichen, Fehler bereits in der Entwurfsphase vorherzusagen und zu verhindern, wodurch die kostspieligen Versuchs- und Fehlermethoden ersetzt werden, die einst die Entwicklung progressiver Matrizen dominierten.
Die Simulation befasst sich auch mit dem Stations--Count-Trade-Off-. Das Hinzufügen weiterer Stationen zu einer Matrize erhöht die Werkzeugkosten, kann jedoch die Teilequalität verbessern, indem die Umformkräfte auf sanftere Schritte verteilt werden. FEA hilft Ingenieuren dabei, den idealen Punkt zu finden - die Mindestanzahl von Stationen, die zum Erreichen der Zielgeometrie erforderlich sind, ohne Materialausdünnungsgrenzen oder Rückfederungstoleranzen zu überschreiten. Bei komplexen Teilen könnte eine Simulation ergeben, dass die Aufteilung einer einzigen aggressiven Form in zwei progressive Stationen das Rissrisiko vollständig eliminiert und die zusätzlichen Werkzeugkosten durch weniger Ausschuss und höhere Pressgeschwindigkeiten rechtfertigt.
Die Faserrichtung beeinflusst darüber hinaus Layoutentscheidungen. Kritische Biegungen sollten nach Möglichkeit senkrecht zur Walzrichtung verlaufen, da das Biegen mit der Faserrichtung das Rissrisiko - insbesondere bei härteren Härtegraden erhöht. Manchmal bedeutet dies, das Streifenlayout in eine weniger material-effiziente Richtung auszurichten und eine etwas höhere Ausschussrate in Kauf zu nehmen, um eine gleichbleibende Biegequalität über alle Teile hinweg sicherzustellen. Die Simulation quantifiziert diesen Kompromiss- und zeigt genau, um wie viel sich die Formbarkeit verbessert und wie stark die Materialausnutzung sinkt. So erhalten Ingenieure konkrete Zahlen statt Vermutungen.
Der Nutzen für die Investition in DFM-Analyse und -Simulation im Vorfeld ist messbar: weniger Werkzeugmodifikationen nach dem Testen, schnellere Zeit bis zur Produktion-bereiter Werkzeuge, geringere Ausschussraten und Werkzeuge, die Millionen von Zyklen durchlaufen, ohne die chronischen Probleme, die schlecht konstruierte Werkzeuge plagen. Diese Einsparungen summieren sich stillschweigend auf jedes produzierte Teil -, und genau hier nimmt die eigentliche Kostengeschichte des progressiven Stanzens Gestalt an.
Kostenstruktur und Break-Even-Volumenanalyse
DFM-Einsparungen summieren sich über jeden Zyklus -, sind aber nur dann von Bedeutung, wenn das Volumen den Bau des Würfels überhaupt rechtfertigt. Der Prozess des progressiven Stanzens belastet die Kosten für die Werkzeugausstattung. Wenn Sie genau wissen, wohin dieses Geld fließt, können Sie vorhersagen, wann sich die Investition amortisiert.
Was die Werkzeugkosten für Folgeverbundwerkzeuge antreibt
Warum ist Progressiv im Voraus so teuer? Weil Sie eine automatisierte Fabrik in einem einzigen Stahlblock aufbauen. Jedes Merkmal Ihres Teils - jedes Loch, jede Biegung, jede Form und jeder Ausschnitt - erfordert eine entsprechende Station in der Matrize, und jede Station erfordert präzise-bearbeitete Stempel, Matrizenblöcke und Führungen. Die Kosten skalieren direkt mit der Komplexität.
Vier Faktoren dominieren das Werkzeugangebot:
- Anzahl der Stationen- Eine Matrize mit 15 Stationen erfordert deutlich mehr CNC-Bearbeitungs- und Drahterodierstunden als eine mit 5 Stationen.Branchendatenbestätigt, dass Bearbeitung und Komplexität 30–50 % der gesamten Werkzeugkosten ausmachen.
- Sterbenmaterial- Prägewerkzeuge aus progressivem Hartmetall verwenden Wolframkarbideinsätze an Stationen mit hohem -Verschleiß, um Millionen von Zyklen zu überstehen, aber Hartmetall kostet wesentlich mehr als Standard-Werkzeugstahl D2 oder SKD11. Bei kürzeren Produktionsläufen reduzieren vor-gehärtete Stähle die Anschaffungskosten auf Kosten früherer Wartungsintervalle.
- Toleranzanforderungen- Engere Toleranzen erfordern ein feineres Mahlen, eine präzisere Wärmebehandlung und längere Testzeiten. Allein die Test- und Validierungsphase macht in der Regel 10–15 % der gesamten Chipkosten aus.
- Die Lebensanforderungen- Eine Matrize, die für 10 Millionen Treffer ausgelegt ist, benötigt hochwertige Materialien und eine robuste Konstruktion, was bei einem Werkzeug für 500.000 Treffer nicht der Fall ist. Die erwartete Lebensdauer hat direkten Einfluss auf die Materialqualität, die Komponentengröße und die Bereitstellung von Ersatzstanzen.
Für mittelgroße Präzisionskomponenten liegen die Kosten für Folgeverbundwerkzeuge je nach diesen Variablen im Allgemeinen zwischen 30.000 und über 250.000 US-Dollar. Einfachere Halterungsgeometrien können etwa 15.000 US-Dollar kosten, während komplexe Teile, die enge Toleranzen und viele Formstationen erfordern, deutlich über 60.000 US-Dollar kosten. Allein das Stanzmaterial macht 20–40 % der Gesamtinvestition aus.
Pro-Teileökonomie und Volumen-Break-Even
Hier dreht sich die Mathematik um. Diese hohen Vorabkosten werden auf jedes Teil aufgeteilt, das die Matrize produziert -, und bei hohen Stückzahlen schrumpft der Werkzeugbeitrag pro-Einheit auf Bruchteile eines Cents.
Betrachten Sie die Rechnung: Eine Matrize im Wert von 50.000 US-Dollar, die 500.000 Teile produziert, erhöht die Werkzeugkosten pro Stück nur um 0,10 US-Dollar. Die gleiche Form produziert nur 5.000 Teile? Das sind 10,00 $ pro Teil allein für die Werkzeugausstattung -, bevor Material und Presszeit überhaupt ins Spiel kommen. Diese Amortisationslogik ist der Grund dafür, dass das Hochgeschwindigkeits-Folgenstanzen erst ab bestimmten Volumenschwellen wirtschaftlich sinnvoll ist.
Das progressive Stanzen wird kostengünstig-, wenn das jährliche Produktionsvolumen 50.000 Einheiten übersteigt. Unterhalb dieses Schwellenwerts überwiegt der Werkzeugaufwand pro Teil die Zykluszeiteinsparungen. Darüber hinaus sinken die Stückkosten so stark, dass kein alternativer Prozess bei der Herstellung komplexer Teile in großen Auflagen mithalten kann.
Der Break-{0}}Punkt ist der Punkt, an dem die progressiven Stanzkosten-pro-Teil unterhalb einfacherer Methoden liegen. Arealer -Weltvergleichveranschaulicht dies deutlich: Eine einfache Stahlhalterung, die mit modularen Kleinserienwerkzeugen (800-Dollar-Setup) hergestellt wird, kostet 1,10 $ pro Teil, während die gleiche Halterung aus einem progressiven Werkzeug (15.000-Dollar-Werkzeug) 0,30 $ pro Teil kostet. Der Crossover erfolgt etwa 17.750 Einheiten - unter dieser Zahl, Short-{10}}Run-Siege; Darüber hinaus dominiert die langfristige progressive Prägung die Wirtschaft entscheidend.
Die laufenden Kosten verschwinden jedoch nicht, nachdem der Chip verschickt wurde. Planen Sie diese wiederkehrenden Ausgaben ein:
- Schärfzyklen- Schläge werden mit der Zeit stumpf. Seriöse Werkstätten ziehen und schärfen ihre Werkzeuge alle 50.000 bis 150.000 Schläge, abhängig von der Materialhärte.
- Komponentenaustausch- Pilotenverschleiß, Federermüdung und Gesenkknöpfe müssen irgendwann ersetzt werden. Planen Sie jährlich etwa 5–10 % des Werkzeugwerts für die Wartung ein.
- Werkzeugmodifikationen- Technische Änderungen nach dem Bau der Matrize können bis zur Hälfte des ursprünglichen Werkzeugpreises kosten, wenn größere Nacharbeiten erforderlich sind.
Die wahre Antwort auf die Frage, warum progressive Werkzeuge so wertvoll sind, ist, dass es sich um ein automatisiertes Produktionssystem und nicht um ein einfaches Werkzeug handelt. Sie zahlen einmal, um einen Prozess zu entwickeln, der dann Millionen identischer Teile mit minimalem Arbeitsaufwand, minimalem Ausschuss und minimaler Variation verarbeitet. Der Aufwand besteht nicht darin, ein Teil herzustellen -, sondern darin, die nächste Million Teile nahezu kostenlos herzustellen.
Dennoch scheitert selbst das günstigste Modell, wenn die Matrize fehlerhafte Teile produziert. Die versteckten Kosten für Ausschuss, Ausfallzeiten und Nacharbeit können diese Einsparungen pro Einheit schneller zunichte machen, als sie durch Werkzeugamortisation erreicht werden. - Aus diesem Grund verdient die Qualitätskontrolle innerhalb der Form ebenso viel Aufmerksamkeit wie die Wirtschaftlichkeit dahinter.
Fehlerbeseitigung und Qualitätskontrollstrategien
Ausschuss und Nacharbeit kündigen sich nicht mit blinkenden Lichtern an. Bei den meisten progressiven Matrizenfehlern kommt es nach und nach zu - einer Stempelkante, die über Tausende von Hüben stumpf wird, einem Führungsstift, der sich bei jeder Schicht um Mikrometer abnutzt, und Spielabständen, die sich mit zunehmender Wärmeausdehnung im Laufe der Zeit verschieben. Wenn Sie schlechte Teile im Ausgabefach entdecken, hat die Matrize bereits Hunderte weitere Teile produziert.
Um Probleme frühzeitig zu erkennen - oder, noch besser, sie vollständig zu verhindern -, muss man verstehen, was schief geht, warum es passiert und was moderne Sensortechnologie im progressiven Stanzwerkzeug selbst dagegen tun kann.
Häufige Fehler und Grundursachen
Jeder Mangel hat eine Signatur. Wenn Sie wissen, wonach Sie suchen müssen, lässt sich die Ursache oft direkt auf einen bestimmten Verschleißzustand oder eine bestimmte Prozessvariable zurückführen. Hier sind die häufigsten Probleme, auf die Produktionsteams an der Stanzpresse stoßen:
- Gratbildung- Übermäßiger Materialüberschlag oder erhabene Kanten an durchbohrten Merkmalen. Die Hauptursachen sind verschlissene Werkzeugstempel, die ihre Schneidkantenschärfe verloren haben, oder ein zu großer Abstand zwischen Stempel und Matrize, der dazu führt, dass das Material reißt, anstatt sauber abzuscheren.Daten zur Fehlerbehebung in der Branchebestätigt, dass ein unzureichender Abstand diesen Zyklus beschleunigt: Ein enger Abstand überlastet den Stempel, während ein übermäßiger Abstand zu Rissen und einer instabilen Kantenqualität führt. Die Korrektur umfasst das termingerechte Nachschärfen der Blechstempel und die Überprüfung des Spiels mit Fühlerlehren nach jedem Wartungszyklus.
- Fehlausrichtung des Streifens- Teile mit inkonsistenten Lochpositionen, ungleichmäßigen Biegungen oder Kantenabweichungen zwischen den Stationen. Zu den Grundursachen gehören verschlissene Führungsstifte, die das Band nicht mehr genau ausrichten, Fehler bei der Zuführungszeit, wenn der Vorschub zu früh oder zu spät freigegeben wird, oder beschädigte Führungsschienen, die ein seitliches Abdriften ermöglichen. Beim Stanzen von Steckverbindern mit schmalem Rastermaß führt selbst mikroskopischer Führungsverschleiß zu einer kumulativen Maßabweichung, lange bevor Mängel optisch sichtbar werden.
- Materialausdünnung und -spaltung- Lokalisierte Einschnürungen oder Brüche an geformten Merkmalen, insbesondere Zügen und engen Biegungen. Dies ist auf einen unzureichenden Matrizenradius zurückzuführen (eine zu scharfe Ecke zwingt das Material dazu, sich über seine Grenzen hinaus zu dehnen), eine übermäßige Ziehtiefe im Verhältnis zur Materialdicke oder einen falschen Blechhalterdruck, der zu Falten statt kontrolliertem Materialfluss führt. Das Ausbalancieren der Zugreduzierungen über mehrere Stationen hinweg - anstatt jede Reduzierung zu maximieren - reduziert das Durchforstungsrisiko erheblich.
- Schneckenziehen- Abfallmaterial (Stückchen), das beim Herausziehen an der Stempeloberfläche haftet und zurück auf das Band getragen wird, was zu Dellen, Fehlzufuhr und möglichen Schäden an der Matrize führt. Der Vakuumeffekt zwischen der Stempelfläche und dem Butzen erzeugt einen Sog, der der Abfallabsaugung entgegenwirkt, insbesondere bei höheren Pressengeschwindigkeiten. Zu den Faktoren gehören verschlissene Stempelflächen (größere Oberfläche erzeugt stärkeres Vakuum), unzureichender Abfallkanalabstand und schlechte Schmierung. Zu den Lösungen gehören Luftblassysteme, Federauswerfer, in Stempelflächen eingearbeitete Vakuum-Entlastungsnuten und eine optimierte Geometrie des Schrottabsaugkanals.
- Dimensionsdrift- Allmähliche, fortschreitende Abweichung von den Nennmaßen während eines Produktionslaufs ohne offensichtlichen Fehler an einer einzigen Stelle-. Die Wärmeausdehnung bei langen Dauerläufen verändert die Abstände geringfügig. Der Verschleiß von Führungsstiften und Buchsen führt zu seitlichem Spiel zwischen der oberen und unteren Matrizenhälfte. Diese kleinen Verschiebungen verstärken sich über die Stationen hinweg und führen schließlich dazu, dass Teile aus der Toleranz geraten.
Was die Fehlerbehebung bei einer progressiven Stanzmaschine zu einer Herausforderung macht, ist die Vernetzung. Diese Defekte treten selten isoliert auf. Der Stempelverschleiß erhöht die Grathöhe, was den Abstreifwiderstand erhöht, was zur Anhaftung von Butzen führt, was zu Bandinstabilität - führt, und zwar alles aufgrund eines ursprünglichen Verschleißzustands, der kaskadierend durch das System läuft. Erfahrene Werkzeugmacher verfolgen die Symptome in dieser Kette rückwärts, anstatt jeden Defekt einzeln zu behandeln.
Qualitätskontrollstrategien und moderne Sensorik
Die herkömmliche Qualitätskontrolle basierte auf Stichproben - bei denen alle 20 oder 50 Hübe ein Teil gezogen und mit Messschiebern oder einem optischen Komparator gemessen wurde. Das Problem? Zwischen den einzelnen Kontrollen kann ein progressives Stanzwerkzeug mit 300 Hüben pro Minute Tausende von Teilen herstellen. Wenn sich etwas bewegt, sortieren Sie den Schrott nach der Tonne.
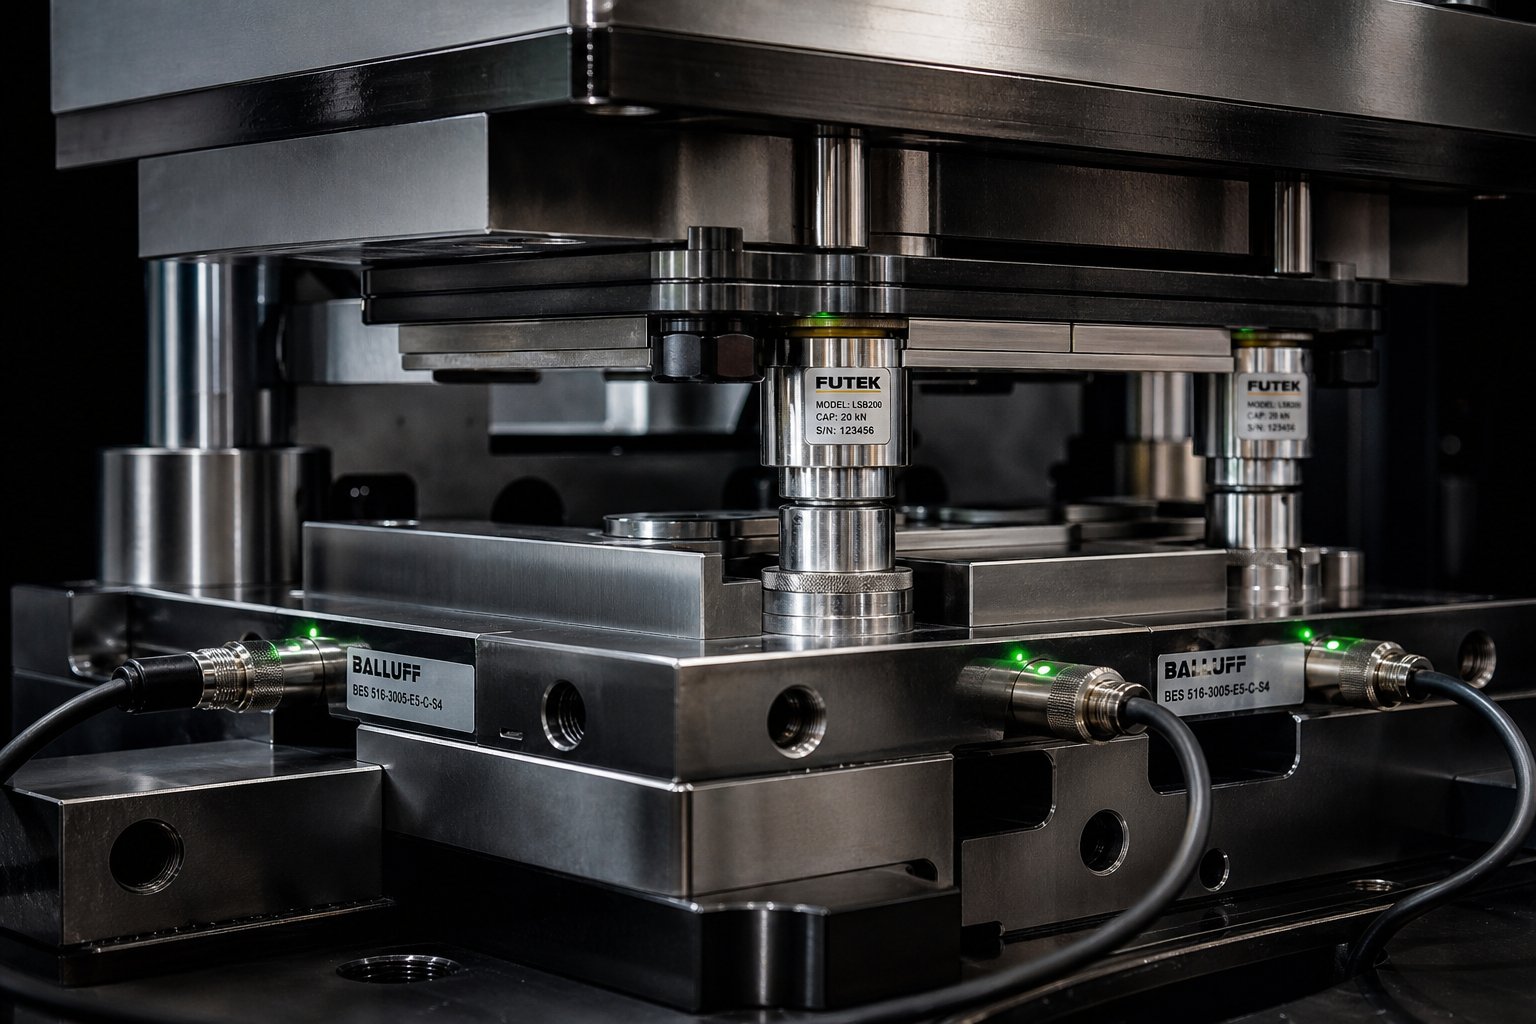
In-die Sensortechnologie ändert diese Gleichung grundlegend. Direkt in den Werkzeugen installierte Sensoren überwachen Prozessvariablen in Echtzeit, Hub für Hub, und erkennen Anomalien innerhalb eines einzigen Abweichungszyklus.Der Herstellerberichtet, dass die In-{0}}In-Die-Sensing-Funktion von der bloßen Verhinderung von Werkzeugabstürzen zur aktiven Überwachung der Teilequalität und sogar zur automatischen-Korrektur des Prozesses zwischen den Hüben übergegangen ist.
Zu den wichtigsten Sensorstrategien, die beim modernen Folgestanzen verwendet werden, gehören:
- Tonnageüberwachung- Kraftmesszellen am Pressenrahmen erkennen Änderungen der Formkraft, die auf Stempelbruch, Materialdickenschwankungen oder Schmierstoffmangel hinweisen. Eine plötzliche Kraftspitze signalisiert einen möglichen Absturz; Ein allmählicher Anstieg deutet auf eine Abstumpfung des Schlags hin.
- Stripper-Füllstandsensoren- An den Ecken der unteren Matrize angebrachte Näherungssensoren überwachen, ob die Abstreifplatte bei jedem Hub bis zur vollen Tiefe schließt. Wenn ein herausgezogenes Stück auf dem Streifen liegt, erreicht mindestens eine Ecke das Sensorfeld nicht, was einen sofortigen Druckstopp auslöst - und das Problem innerhalb eines Hubs nach Auftreten erkennt.
- Erkennung der Anwesenheit von Stempeln- Optische Sensoren überprüfen, ob Stempel mit kleinem-Durchmesser bei jedem Zyklus intakt bleiben. Bei Stempeln, die im Verhältnis zur Materialstärke klein und bruchanfällig sind, werden Fehler erkannt, bevor abgebrochene Stempelfragmente die Matrize beschädigen.
- Validierung des Feed-Fortschritts- Sensoren bestätigen, dass das Band die korrekte Steigungsdistanz vorgeschoben hat, bevor die Presse erneut zyklisch arbeitet, und verhindern so Doppel-Treffer oder Teilvorschübe, die das Werkzeug zerstören.
Die Servopressentechnologie bietet eine weitere Dimension der Kontrolle. Im Gegensatz zu herkömmlichen mechanischen Pressen, die einem festen Bewegungsprofil des Stößels folgen (sinusförmig), ermöglichen servobetriebene Pressen eine programmierbare Stößelgeschwindigkeit und Verweilzeit während des gesamten Hubs. Ingenieure können den Stößel während der Umformung verlangsamen, um die Aufprallkräfte zu reduzieren, eine Verweildauer am unteren Totpunkt für einen besseren Materialfluss in Zügen hinzufügen oder durch nicht arbeitende Abschnitte des Hubs beschleunigen, um die Zyklusraten beizubehalten. Diese Programmierbarkeit ermöglicht engere Prozessfenster für schwierige Materialien wie Edelstahl oder hochfeste Legierungen, die empfindlich auf die Umformgeschwindigkeit reagieren.
Geschlossene -Loop-Systeme stellen die höchste Stufe der In-{1}}Qualitätskontrolle dar. Analoge Sensoren messen bei jedem Hub die geformten Winkel oder die Materialdicke und geben diese Daten an die servogesteuerten Keilverstellungen innerhalb der Matrize weiter. Wenn ein Biegewinkel um 0,3 Grad vom Nennwert abweicht, kompensiert das System automatisch zwischen den Hüben - und korrigiert den Prozess, ohne die Presse anzuhalten. Dieser Ansatz wandelt ein reaktives Inspektionsprogramm in ein selbstkorrigierendes Produktionssystem um.
Die statistische Prozesskontrolle (SPC) verknüpft all diese Daten. Durch die Entwicklung von Kraftsignaturen, Dimensionsmessungen und Sensorausgaben im Zeitverlauf können Ingenieure Verschleißmuster identifizieren, bevor sie fehlerhafte Teile produzieren. Ein Schlag, der bei 100.000 Hüben versagt, zeigt messbare Kraftänderungen ab etwa 70,000 - was den Wartungsteams Zeit gibt, das Schärfen während geplanter Ausfallzeiten zu planen, anstatt auf einen Absturz reagieren zu müssen.
Es lohnt sich, Prozesseinschränkungen anzuerkennen
Kein Prozess ist universell und das progressive Stanzen hat Grenzen, die bei einer ehrlichen Bewertung berücksichtigt werden sollten:
- Tiefe Züge- Teile, die Ziehtiefen von mehr als etwa dem 1-fachen der Materialdicke erfordern, reichen über das hinaus, was mit der Trägerstreifenformung erreicht werden kann. Tiefere Geometrien erfordern Transfermatrizen, bei denen sich der Rohling frühzeitig trennt, um ein uneingeschränktes Nachziehen zu ermöglichen.
- Dicker Schaft- Materialien mit einer Dicke von mehr als etwa 6 mm (0,250 Zoll) erfordern Presskräfte und Matrizenabstände, die den Einsatz progressiver Werkzeuge unpraktisch machen. Die auftretenden Kräfte würden massive Gesenkkonstruktionen erfordern, und Vorschubmechanismen haben Schwierigkeiten, schwere Bänder zuverlässig und schnell vorzuschieben.
- Sekundäroperationen- Gewindeschneiden, Schweißen, Plattieren und bestimmte Montageschritte können nicht in-Matrize durchgeführt werden. Teile, die diese Vorgänge erfordern, müssen nach dem Stanzen verarbeitet werden, was zusätzliche Handhabung und mögliche Maßabweichungen mit sich bringt.
- Sehr große Teile-Bandbreitenbeschränkungen-des Spulenmaterials schränken die Teilegröße ein. Komponenten, deren größte Abmessung etwa 150 mm überschreitet, wachsen typischerweise aus den Hüllkurven progressiver Matrizen heraus.
Die Kenntnis dieser Grenzen verhindert, dass eine progressive Lösung erzwungen wird, wenn sie nicht zu - passt, und verhindert Qualitätsprobleme, die dadurch entstehen, dass der Prozess über seine inhärenten Grenzen hinausgeht. Wenn die Teileanforderungen bequem innerhalb dieser Grenzen liegen, schafft die Kombination aus proaktivem Werkzeugdesign, In-{2}}Werkzeugerkennung und disziplinierter Wartung ein Produktionssystem, das mit minimalem menschlichen Eingriff Toleranzen über Millionen von Zyklen hinweg aufrechterhält.
Diese Zuverlässigkeit im großen Maßstab ist genau das, was Folgeverbundwerkzeuge als Beschaffungsstrategie attraktiv macht. Aber die Wahl des richtigen Werkzeugpartners -, der diese Qualitätssysteme von der Entwurfsphase an integriert -, entscheidet darüber, ob Sie diese Ergebnisse tatsächlich in der Praxis erzielen.
Beschaffung progressiver Stanzwerkzeuge für eine skalierbare Produktion
Zuverlässigkeit im großen Maßstab hängt von mehr als nur einem guten Werkzeugdesign ab - es hängt davon ab, wer diese Werkzeuge über ihre gesamte Produktionslebensdauer baut und betreut. Unabhängig davon, ob Sie ein neues Teil auf den Markt bringen oder ein bestehendes Programm umstrukturieren, beeinflusst die Auswahl des richtigen Herstellers von Folgeverbundwerkzeugen alles von den Zeitplänen für den ersten{2}Artikel bis hin zu den langfristigen Kosten-pro-Teilen.
Was ist bei einem Werkzeuglieferanten zu bewerten?
Das progressive Stanzen von Metallen ist eine Systemdisziplin. Der von Ihnen gewählte Lieferant schneidet nicht nur Stahl, - er entwickelt auch einen Produktionsprozess. Das bedeutet, dass Ihre Bewertungskriterien über den Preis-pro-Station und die Liefertermine hinausgehen müssen. Der Branchenleitfaden von Eigen Engineering identifiziert acht kritische Dimensionen für die Bewertung fortschrittlicher Werkzeug- und Formenpartner, von der Anpassungsfähigkeit bis zum technischen Kundendienst nach dem Verkauf.
Das unterscheidet leistungsstarke Hersteller von Folgeverbundwerkzeugen vom Rest:
- Eigenes -Werkzeugdesign und Simulation- Lieferanten, die eine FEA-basierte Umformsimulation und eine CAD/CAM-Streifenlayoutanalyse durchführen, erkennen Ausdünnungs-, Rückfeder-- und Interferenzprobleme, bevor der Stahl geschnitten wird. Dies reduziert die Testdurchläufe im Vergleich zu Trial-and-Error-Shops um 30-50 %.
- Materialkompetenz für alle Legierungen- Ein kompetenter Partner versteht, wie sich Kupfer, Edelstahl, Aluminium und hochfester Stahl-in Folgeverbundwerkzeugen verhalten - und passt Abstände, Beschichtungen und Stationsreihenfolge entsprechend an.
- Pressen-Tonnagebereich und Geschwindigkeitsfähigkeit- Fragen Sie nach, welche Druckmaschinen zum Ausprobieren und zur Validierung verfügbar sind. AlsWinco Stamping empfiehltBestätigen Sie vorab den standardmäßigen Pressen-Tonnagebereich, die Hublänge und die Materialdickengrenzen.
- Qualitätszertifizierungen- Mindestens ISO 9001. Achten Sie bei Automobil- oder Medizinanwendungen auf die Konformität mit IATF 16949 oder gleichwertige Qualitätsmanagementsysteme mit dokumentierter Prozesskontrolle.
- Laufende Unterstützung bei der Werkzeugwartung- Folgeverbundstanzdienste enden nicht mit dem Versand. Schärfpläne, Komponentenaustausch und Unterstützung bei technischen Änderungen bestimmen, ob eine Matrize bei einem Hub von 5.000 immer noch die gleiche Leistung erbringt wie bei einem Hub von 5.000.
- Skalierbarkeit- Ihr Volumen kann wachsen. Ein Lieferant, der von der Prototypenvalidierung bis zum vollständigen Produktionshochlauf - skalieren kann, ohne dass Sie neue Werkzeuge beschaffen müssen -, eliminiert Übergangsrisiken.
Progressive Stanzwerkzeuge von YICHEN für eine skalierbare Produktion
Für Produktionsingenieure und Beschaffungsteams, die Lieferanten von Folgeverbundstanzteilen bewerten,YICHENbietet fortschrittliche Stanzwerkzeuge, die speziell für großvolumige Metallteile entwickelt wurden, die eine effiziente Mehrstationenumformung und hohe Wiederholgenauigkeit erfordern. Ihre Matrizen unterstützen eine skalierbare Massenproduktion über eine Reihe von Legierungen und Teilegeometrien hinweg - und sind damit eine praktische Option für Teams, die einen progressiven Matrizenhersteller benötigen, der sowohl die Erstausrüstung als auch die laufenden Produktionsanforderungen unterstützen kann.
Wenn Sie einen Lieferanten auf dieser Liste überprüfen, fordern Sie Musterstreifenlayouts, dokumentierte Testdaten und Referenzen aus ähnlichen Produktionsmengen an. Die besten fortschrittlichen Werkzeug- und Formenbaupartner freuen sich über eine genaue Prüfung, weil ihre Technik dieser Prüfung standhält. Die Schlimmsten verstecken sich hinter polierten Broschüren. Ihre Wirtschaftlichkeit pro-Teil - und Ihre Produktionsverfügbarkeit - hängen davon ab, dass Sie den Unterschied kennen.
Häufig gestellte Fragen zum progressiven Stanzen
1. Was ist das Folgestanzverfahren und wie funktioniert es?
Beim Folgestanzen handelt es sich um ein Metallbearbeitungsverfahren mit Spulenzuführung, bei dem ein fortlaufender Metallstreifen mehrere Stationen innerhalb einer einzigen Matrize durchläuft. Jede Station führt einen bestimmten Vorgang aus, z. B. Lochen, Stanzen, Biegen oder Formen. Der Streifen bewegt sich pro Pressenhub um einen festen Teilungsabstand, wobei Führungsstifte eine präzise Ausrichtung an jeder Station gewährleisten. An der Endtrennstation wird das Fertigteil abgetrennt. Durch diese parallele Verarbeitung können Hochgeschwindigkeitspressen Tausende identischer Teile pro Stunde mit minimalem Bedienereingriff produzieren.
2. Warum sind progressive Stanzwerkzeuge im Vergleich zu anderen Stanzmethoden so teuer?
Die Vorlaufkosten spiegeln die Komplexität der Entwicklung einer gesamten automatisierten Produktionssequenz in einem Werkzeug wider. Die Kosten richten sich nach der Anzahl der Stationen, der Güte des Matrizenmaterials (Hartmetall vs. Werkzeugstahl), den Toleranzanforderungen und der erwarteten Matrizenlebensdauer. Ein typischer progressiver Würfel kostet zwischen 30.000 und über 250.000 US-Dollar. Diese Investition amortisiert sich jedoch über das Produktionsvolumen - Eine Matrize im Wert von 50.000 US-Dollar, die 500.000 Teile produziert, erhöht die Werkzeugkosten nur um 0,10 US-Dollar pro Stück. Der Break-Even-Punkt, an dem progressive Matrizen günstiger werden als einfachere Methoden, liegt in der Regel bei etwa 50.000 Einheiten pro Jahr. Danach sinken die Kosten pro Teil dramatisch unter die Werte anderer alternativer Verfahren.
3. Was ist der Unterschied zwischen Folgestanz- und Transferstanzen?
Der wesentliche Unterschied liegt im Werkstückhandling. Beim progressiven Stanzen bleibt das Teil in allen Stationen am Trägerstreifen befestigt, was es ideal für kleine, komplexe Teile mit sehr hohen Geschwindigkeiten (200-400+ Hübe pro Minute) macht. Beim Transfer-Matrizenstanzen wird der Rohling an der ersten Station vom Band getrennt und mithilfe mechanischer Finger zwischen unabhängigen Matrizenstationen bewegt. Dies ermöglicht tiefes Ziehen und größere Teilegrößen, läuft aber langsamer (20-60 SPM). Wählen Sie progressive Matrizen für kleine Teile mit mehreren Merkmalen in großen Stückzahlen und Transfermatrizen für größere oder tiefgezogene Komponenten.
4. Welche Materialien eignen sich am besten für das Folgestanzen?
Kohlenstoffarmer Stahl (C1008-C1020) ist das nachgiebigste Material mit minimaler Rückfederung und ausgezeichneter Matrizenlebensdauer. Kupfer- und Messinglegierungen bieten eine sehr hohe Formbarkeit und werden bevorzugt für elektrische Komponenten verwendet. Aluminium bietet Gewichtseinsparungen, erfordert jedoch beschichtete Werkzeuge, um ein Abrieb zu verhindern. Edelstahl bewältigt korrosionskritische Anwendungen, verhärtet sich jedoch aggressiv und erfordert größere Abstände und eine stärkere Schmierung. Bei der Materialauswahl sollten die Funktion des Teils, die Formbarkeit, die Auswirkung des Werkzeugverschleißes und die Gesamtproduktionskosten aufeinander abgestimmt sein und nicht nur der Rohstoffpreis.
5. Wie wählt man einen zuverlässigen Hersteller von Folgeverbundwerkzeugen aus?
Bewerten Sie Lieferanten im Hinblick auf die hausinterne Matrizenkonstruktion mit FEA-Simulationsfunktion, Materialkompetenz für mehrere Legierungen, verfügbarem Presstonnagebereich, Qualitätszertifizierungen (ISO 9001 oder IATF 16949) und laufender Wartungsunterstützung. Starke Lieferanten wie YICHEN bieten fortschrittliche Stanzwerkzeuge, die für die Massenproduktion mit hoher Wiederholgenauigkeit und skalierbarer Leistung entwickelt wurden. Fordern Sie Musterstreifenlayouts, dokumentierte Testdaten und Produktionsreferenzen in ähnlichen Mengen an. Ein kompetenter Partner sollte technische Prüfungen begrüßen und die Fähigkeit nachweisen, Ihr Programm vom Prototyp bis zum vollständigen -Scale-Ramp-zu unterstützen.


