


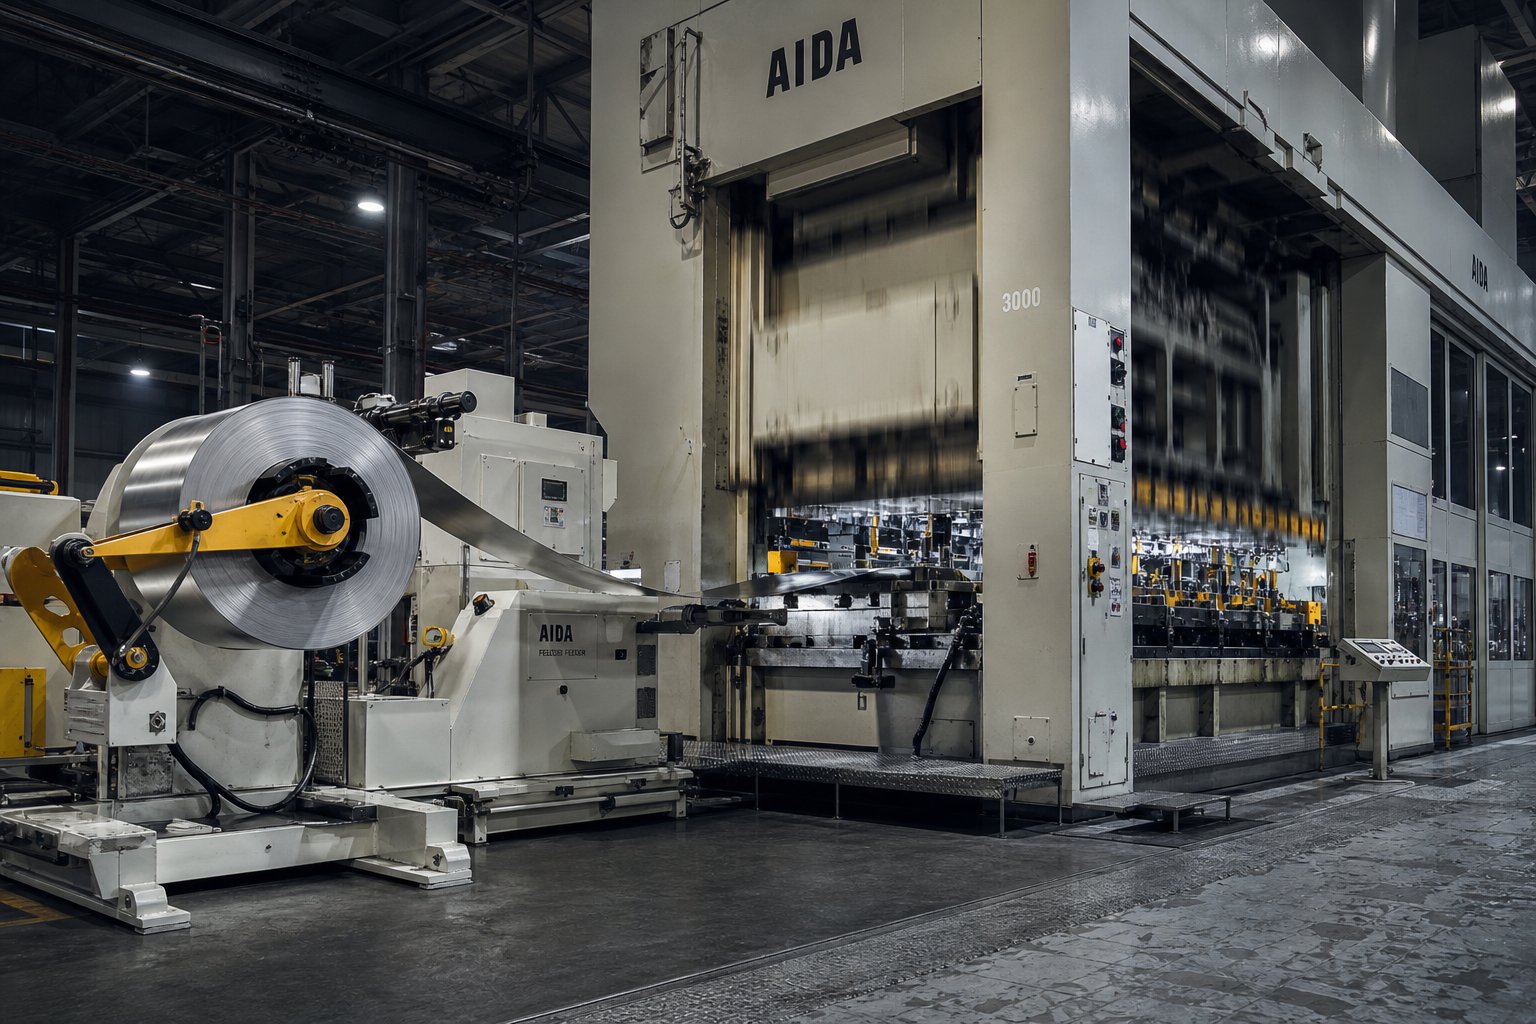
Was eine progressive Stanzpresse tatsächlich leistet
Wenn du hörst „Folgestanzpresse„Es ist verlockend, sich eine einzelne Maschine vorzustellen, die Metall in Form bringt. Die Realität ist nuancierter. Dies ist nicht nur eine Presse. Es ist ein integriertes System: eine Stanzpresse, ein präzisionsgefertigtes Folgeverbundgesenk, eine Spulenzuführlinie und ein Steuerungspaket, die alle im Gleichschritt arbeiten, um flache Metallbänder mit Produktionsgeschwindigkeit in fertige Teile umzuwandeln.
Definition einer progressiven Stanzpresse
Was ist also eine progressive Matrize und in welcher Beziehung steht sie zu der Presse, in der sie sich befindet? Eine progressive Matrize ist ein spezielles Mehrstationenwerkzeug, das in einer Stanzpresse installiert ist. Ein Metallband wird in die Matrize eingeführt und durchläuft bei jedem Pressenhub eine Reihe von Stationen. Jede Station führt einen bestimmten Vorgang aus, sei es Stanzen, Lochen, Biegen, Formen oder Prägen. Sobald das Band die Endstation erreicht, wird ein fertiges Teil vom Trägerband getrennt und gebrauchsfertig herausgeworfen.
Eine Folgestanzpresse ist ein integriertes Produktionssystem, das eine Präzisionsstanzpresse, eine Folgestanze mit mehreren Stationen, einen servoangetriebenen Spulenvorschub und synchronisierte Steuerungen kombiniert, um flache Metallbänder in einem einzigen kontinuierlichen Arbeitsgang in fertige Teile umzuwandeln.
Im Gegensatz zu einer generischen Stanzpresse, die Einzel--Matrizen oder zusammengesetzte Werkzeuge verwenden kann, erfordert eine Presse, die für das progressive Stanzen konzipiert ist, drei Dinge, die sie auszeichnen: präzise Wiederholbarkeit der Schlittenbewegung Hub für Hub, konsistente Schließhöhensteuerung, damit jede Station das Band in der richtigen Tiefe erfasst, und exakte Vorschubsynchronisation, damit das Band um die richtige Steigung vorgeschoben wird, bevor jeder Hub ausgelöst wird. Wenn Sie eines dieser Elemente entfernen, verschieben sich die Toleranzen, die Matrizen stürzen ab oder Teile kommen falsch heraus.
Wie Presse, Matrize und Zufuhr zusammenarbeiten
Stellen Sie sich vor, Sie beobachten, wie das System läuft. So funktioniert eine Stanzpresse in einem progressiven Aufbau:
- Das Coil wird von einer Abwickelhaspel abgewickelt, durchläuft eine Richtmaschine, um den Coilsatz zu entfernen, und gelangt in einen Servo-Rollenvorschub.
- Der Vorschub schiebt das Band um einen festen Abstand, den sogenannten Vorschubabstand, vor, der genau auf den Pressenhubzyklus abgestimmt ist.
- Führungsstifte in der Matrize greifen in vor-gelochte Löcher im Streifen ein, korrigieren kleine Vorschubfehler und fixieren die Position des Streifens, bevor die Arbeitsstationen einrasten.
- Der Pressenstößel senkt sich ab und jede Station führt ihre Arbeit gleichzeitig an verschiedenen Abschnitten des Bandes durch.
- Der Stößel fährt zurück, die Heber heben das Band von den unteren Gesenkdetails ab und der Vorschub schiebt das Band für den nächsten Hub um eine weitere Teilung vor.
Jede Komponente hängt von den anderen ab. Die Presse liefert das Kraft- und Bewegungsprofil. Der Würfel definiert, was mit dem Metall an jeder Station passiert. Das Vorschubsystem kontrolliert die Fortschrittsgenauigkeit. Und das Steuerungspaket verbindet sie miteinander, überwacht die Tonnage, verifiziert die Zuführposition und stoppt die Presse sofort, wenn ein Sensor eine Fehlzuführung oder einen Streifenknick erkennt. Das progressive Stanzen ist erfolgreich, weil diese Elemente als eine Einheit funktionieren und nicht als separate Maschinen, die nachträglich zusammengeschraubt werden.
Diese Perspektive auf Systemebene ist wichtig, da die isolierte Dimensionierung oder Spezifizierung einer einzelnen Komponente zu Abweichungen führt. Eine Matrize, die ohne Kenntnis der Durchbiegungseigenschaften der Presse konstruiert wurde, verschleißt ungleichmäßig. Wird ein Vorschubsystem ohne Berücksichtigung der Bandbreite und der Materialsteifigkeit gewählt, führt dies zu Positionsfehlern. Der Typ des Pressenrahmens, der Antriebsmechanismus und die Nennleistung hängen alle direkt von den Anforderungen der Matrize und des Materials ab, und genau hier beginnt die Auswahl der Presse interessant zu werden.
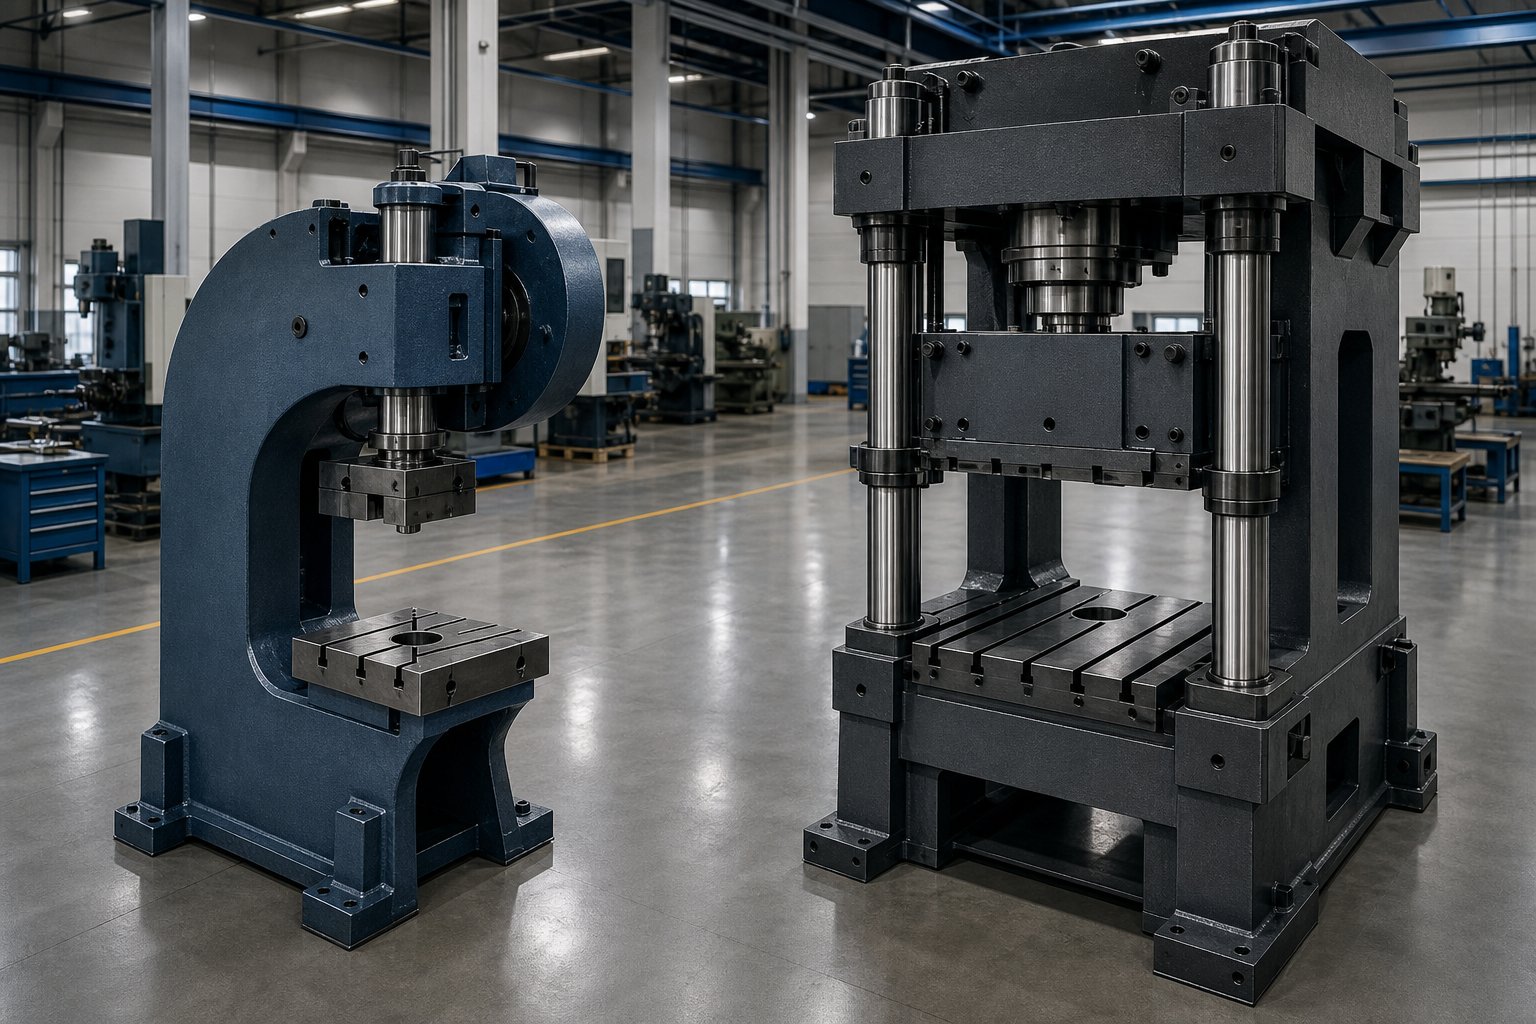
Pressenrahmentypen und Antriebsmechanismen im Vergleich
Der Rahmen, der Ihre progressive Matrize hältbestimmt, mit welcher Durchbiegung Sie kämpfen müssen, wie schnell Sie laufen können und wie lange Ihr Werkzeug hält. Wählen Sie den falschen Rahmentyp oder das falsche Antriebssystem, und Sie werden ein Leben lang mit Toleranzproblemen zu kämpfen haben. Zwei Rahmenarchitekturen dominieren die Landschaft der fortschrittlichen Stanzpressen, und drei Antriebsmechanismen konkurrieren um die Arbeit in ihrem Inneren.
C-Rahmen vs. gerade-Seitenpressrahmen
Die AC-Rahmenpresse (oder Spalt-Rahmenpresse) bietet offenen Zugang auf drei Seiten des Matrizenbereichs und macht sie kompakt und kostengünstig-effektiv für leichtere progressive Arbeiten. Typischerweise finden Sie diese im 35- bis 250-Tonnen-Bereich mit kleineren Folgeverbundwerkzeugen und weniger Stationen. Der Kompromiss? Diese offene „C“-Strukturbiegt sich unter Last schräg abDies bedeutet, dass sich der Schlitten mit zunehmender Tonnage leicht neigen kann. Bei einfachen Durchstech- und Blanking-Gleitsichtgläsern ist dies beherrschbar. Bei der Bildung enger -Toleranzen über eine breite Matrize hinweg wird dies zu einem Problem.
Gerade-Seitenpressen eliminieren diese Winkelabweichung, da vertikale Säulen die Krone auf beiden Seiten stützen. Die Geometrie sperrt den Gleitweg und hält ihn parallel zum Polster, unabhängig davon, wo sich die Last konzentriert. Bei Anwendungen mit Folgestanzpressen, die eine gleichbleibende Teilequalität über 10, 20 oder sogar 30+ Stationen erfordern, ist diese Steifigkeit nicht-verhandelbar.
Der strukturelle Unterschied zeigt sich am deutlichsten darin, wie jeder Frame mit außermittigen Belastungen umgeht. Progressive Matrizen verteilen die Kraft selten gleichmäßig. Formstationen werden härter getroffen als Lochstanzstationen und sind häufig an der Rückseite der Matrize angeordnet. Ein gerader-Seitenrahmen mit großem Verbindungsabstand verteilt einen Großteil der Last zwischen den Verbindungspunkten und reduziert so die auskragenden Kräfte, die versuchen, den Schlitten zu kippen.
| Kriterien | C-Frame (Gap Frame) | Gerade-Seite |
|---|---|---|
| Tonnagebereich | 35 - 250 Tonnen typisch | 150 - 3,000+ Tonnen |
| Ablenkungsverhalten | Winkelauslenkung unter Last; Offener Rahmen biegt | Minimale Durchbiegung; Vertikale Säulen sind kippsicher |
| Bettgröße | Kleiner; begrenzt die Matrizenlänge | Größere Bett- und Polstermaße verfügbar |
| Anwendungen für progressive Werkzeuge | Kleine Teile, weniger Stationen, leichtere -Materialien | Mehrstationen-Matrizen, enge Toleranzen, schwere Umformung |
| Geschwindigkeitsfähigkeit | Bis zu 600+ SPM für Hochgeschwindigkeitsvarianten- | Bis zu 300+ SPM-Standard; Hochgeschwindigkeitsvarianten höher |
| Aufhängepunkte | Einzelner-Punkt | 2-Punkt oder 4-Punkt |
| Aus-Mittellastwiderstand | Beschränkt | Überlegene, insbesondere 4-Punkt-Ausführungen |
Wenn eine Folgestanzmaschine eine Bettlänge von mehr als 1,5 Metern von links-nach-erforderlich macht, gehen Hersteller in der Regel zu einem Zwei-{3}Punkt-Verbindungsdesign über. Sobald der Würfel auch mehr als 2 Meter von vorne-nach-hinten reicht, ist ein Vier-{8}Punkt-Druck die praktische Wahl. Diese vier Aufhängungspunkte verteilen die Umformlast gleichmäßiger und widerstehen den Torsionskräften, die Folgeverbundwerkzeuge mit mehreren Stationen über ihren Arbeitsraum hinweg erzeugen.
Mechanische, Servo- und hydraulische Antriebssysteme
Der Antriebsmechanismus bestimmt, wie sich der Schlitten während seines Hubs bewegt, und dieses Bewegungsprofil hat direkte Auswirkungen darauf, was Ihr Folgeverbundwerkzeug mit Geschwindigkeit erreichen kann.
Konventionelle mechanische AntriebeVerwenden Sie einen Elektromotor, der ein Schwungrad dreht, das Energie über eine Kupplung auf eine Kurbelwelle oder ein Exzentergetriebe überträgt. Der Schlitten folgt einer festen Sinusbewegung: Er beschleunigt in der Mitte des Hubs und verlangsamt sich in der Nähe des unteren Totpunkts. Dies ist eine bewährte, zuverlässige Technologie für fortschrittliches Arbeiten. Eine Gesenkprägemaschine mit einem mechanischen Direktantriebssystem bietet die höchsten Geschwindigkeiten und den geringsten Energieverlust, während Getriebevarianten ein höheres Drehmoment für tiefere Umformvorgänge bieten. Mechanische Hochgeschwindigkeitspressen können bei progressiven Arbeiten mit kleinen Steigungen mehr als 1.000 Hübe pro Minute erreichen.
Eine besondere, erwähnenswerte Variante ist die Link-Motion-Presse, die einen Toggle--Link-Mechanismus verwendet, um die Gleitgeschwindigkeitskurve zu ändern. Anstelle der symmetrischen Bewegung einer Standardkurbel erzeugt die Link-Motion-Presse eine langsamere Annäherungsgeschwindigkeit in der Nähe des unteren Totpunkts und behält gleichzeitig eine schnelle Rücklaufgeschwindigkeit bei. Dies ermöglicht eine längere Verweilzeit beim Formen, ohne die Gesamtzyklusrate zu beeinträchtigen, was es für Folgeverbundwerkzeuge beliebt macht, die Lochen mit moderaten Ziehvorgängen kombinieren.
Hydraulische AntriebeLiefern Sie die volle Tonnage an jedem Punkt des Hubs, nicht nur in Bodennähe. Bei Folgeverbundwerkzeugen, die über Tiefziehstationen verfügen, die frühzeitig und gleichmäßig über ein langes Arbeitsfenster hinweg Kraft erfordern, füllen hydraulische Pressen eine Nische. Die Einschränkung? Zyklusgeschwindigkeit. Hydrauliksysteme sind wesentlich langsamer als mechanische Alternativen und daher für fortschrittliche Anwendungen reserviert, bei denen die Ziehtiefe wichtiger ist als die Geschwindigkeitsanforderungen.
Warum Servopressen die Leistung von Folgeverbundwerkzeugen verändern
Servo-mechanische Pressen stellen die bedeutendste Entwicklung in der Folgepressentechnologie seit Jahrzehnten dar. Sie ersetzen die Schwungrad--Kupplungs--Bremsbaugruppe durch Servomotoren mit hohem-Drehmoment, die die Kurbelwelle direkt antreiben. Das Ergebnis: vollständig programmierbare Schlittenbewegung bei jedem Hub.
Was bedeutet das in der Praxis? Erwägen Sie eine progressive Matrize mit sowohl empfindlichen Stanzstationen als auch aggressiven Formstationen. Bei einer herkömmlichen mechanischen Presse sieht jede Station die gleiche Geschwindigkeitskurve. Mit einer Servopresse können Sie den Schlitten so programmieren, dass er sich während der Annäherung schnell bewegt, durch die Formzone langsamer wird, um einen besseren Materialfluss und eine geringere Rückfederung zu erreichen, und beim Rückhub dann wieder beschleunigt.Die Produktionsleistung kann sich verdoppelnbeim Einsatz progressiver Matrizen mit Halb-Bewegungsprofilen, die unnötige Schiebebewegungen vermeiden.
Die Servotechnik ermöglicht auch Bewegungsprofile, die vorher schlicht unmöglich waren:
- Halbe BewegungReduziert die Hublänge für flaches progressives Arbeiten und erhöht die SPM erheblich.
- Freie Bewegung (Prägen)Schlägt das Material innerhalb eines einzigen Zyklus mehrmals am unteren Totpunkt auf und reduziert oder eliminiert die Rückfederung, ohne dass zusätzliche Matrizenstationen erforderlich sind.
- VibrationsbewegungUnterstützt das Tiefziehen in Folgeverbundwerkzeugen und reduziert möglicherweise die Anzahl der benötigten Formstationen.
Bei hohen Geschwindigkeiten wird das dynamische Auswuchten unabhängig vom Antriebstyp von entscheidender Bedeutung. Mit zunehmender Hubzahl erzeugt die hin- und hergehende Masse des Schlittens Vibrationen, die die Vorschubgenauigkeit beeinträchtigen und den Verschleiß beschleunigen können. Progressive Hochgeschwindigkeitsstanzmaschinen verfügen über mechanische oder pneumatische Gegengewichtssysteme, die diese Trägheitskräfte ausgleichen und es der Presse ermöglichen, die Präzision bei erhöhten SPM aufrechtzuerhalten.
Die Wahl zwischen Rahmentyp und Antriebssystem erfolgt nicht isoliert. Es ergibt sich direkt aus den Anforderungen des Werkzeugs: Wie viele Stationen, wie komplex die Umformung, welche Toleranzen das fertige Teil erfordert und welche Produktionsmengen die Investition rechtfertigen. Diese Matrizenanforderungen wiederum gehen auf das zu stanzende Material und die Kräfte zurück, die jede Station erzeugen muss.
Grundlagen des progressiven Formendesigns, die die Anforderungen an die Druckmaschine bestimmen
Jede Entscheidung, die anhand einer Konstruktionszeichnung für ein progressives Stanzwerkzeug getroffen wird, wird direkt in eine Druckmaschinenspezifikation umgesetzt. Mehr Stationen bedeuten ein längeres Bett. Komplexe Formstationen bedeuten mehr Tonnage. Engere Piloten bedeuten ein präziseres Zuführsystem. Die Matrize existiert nicht unabhängig von der Presse, die sie betreibt. Es bestimmt, was die Presse liefern muss.
Reihenfolge der Stationsanordnung und Betriebsreihenfolge
Wenn Ingenieure ein progressives Prägewerkzeug entwerfen, folgt die Abfolge der Vorgänge einer Logik, die im Materialverhalten verankert ist. Im Allgemeinen stechen und kerben Sie zuerst, während der Streifen noch flach und stabil ist. Das Formen und Biegen erfolgt später, nachdem das umgebende Material entfernt wurde, um den Metallfluss zu ermöglichen. Die letzte Station trennt das fertige Teil vom Trägerband.
Hier ist die typische Stationssequenz für einen repräsentativen Prog-Würfel:
- Stanzen von Pilotlöchern und internen Merkmalen (Durchstechen, Einkerben)
- Schneiden Sie Entlastungsschlitze und Konturabschnitte aus, um Material für die spätere Formung freizugeben
- Führen Sie Biege-, Zieh- oder Prägevorgänge durch
- Fügen Sie Prägungen oder Formen hinzu, um die Maßhaltigkeit zu gewährleisten
- Schneiden Sie das fertige Teil vom Trägerstreifen ab oder trennen Sie es
Das ist nicht willkürlich. Das Durchstechen vor dem Formen verhindert Lochverzerrungen. Talan Products weist darauf hin, dass manchmal ein Lochen nach dem Formen erfolgen muss, wenn Toleranzanforderungen an bestimmte Merkmale das Stanzen nach dem Formen als einzige Möglichkeit zur Beibehaltung der Position erfordern. Zwischen komplexen Vorgängen können auch leere Stationen entstehen, um die strukturelle Festigkeit der Matrizeneinsätze zu gewährleisten oder Platz für spezielle Mechanismen zu schaffen.
Warum ist die Senderanzahl für die Presseauswahl wichtig? Jede Station verlängert die Matrize. Ein 12-Stationen-Werkzeugaufbau mit Folgeverbundwerkzeugen benötigt eine Unterlage und ein Bett, die dieser Grundfläche gerecht werden und genügend Platz bieten. Jede aktive Station trägt auch zur kumulierten Tonnagelast bei. Wenn mehr Stationen gleichzeitig am unteren Totpunkt auftreffen, muss die Presse die Summe all dieser Spitzenkräfte bewältigen, ohne über akzeptable Grenzen hinaus abzulenken.
Streifenlayout und Trägerstreifendesign
Das Streifenlayout ist die Grundlage für das progressive Stanzwerkzeugdesign. Es bestimmt die Teileausrichtung auf dem Material, den Teilungsabstand zwischen den Stationen, die Materialausnutzung und die Trägerkonfiguration, die alles während der Zuführung zusammenhält.
Zwei Schlüsselmaße definieren den Streifen: Breite und Abstand. Die Streifenbreite umfasst den Teilrohling, Trägermaterial an einer oder beiden Kanten und eventuelle Abfallbrücken zwischen benachbarten Teilen. Pitch ist die Distanz, die das Band pro Hub vorrückt, und legt direkt die Vorschublänge fest, die Ihr Servo-Rollenvorschub bei jedem Zyklus liefern muss.
Das Design des Trägerstreifens variiert je nach Teilegeometrie und Formungsanforderungen:
- Kantenträger (einfach oder beidseitig)entlang einer oder beider Seiten des Streifens verlaufen. Ein beidseitiger Träger bietet überlegene Stabilität und Positionsgenauigkeit, insbesondere für dünne Materialien unter 0,2 mm. Einseitige-Kantenträger eignen sich für Teile mit Biegung an einem Ende.
- Mittelträgerdurch die Mitte des Streifens laufen und die Teile auf beiden Seiten verbinden. Diese eignen sich gut für symmetrische Biegeteile und reduzieren den Ausschuss im Vergleich zu Kantenträgern.
- Stretch-WebträgerIntegrieren Sie flexible Laschen, die es einzelnen Teilen ermöglichen, sich vertikal durch Form- und Ziehstationen zu bewegen, ohne benachbarte Abläufe zu stören.
A fester TrägerFunktioniert für einfaches Schneiden und Biegen, wobei der Streifen durchgehend flach bleibt. Wenn jedoch progressive Stanzwerkzeuge an mehreren Stationen tief geformt oder gezogen werden müssen, muss sich der Träger biegen, ohne benachbarte Teile zu brechen oder aus ihrer Position zu ziehen. Ein schlecht konstruierter Träger kann zum Totalausfall des Werkzeugs führen. Daher validieren Ingenieure Entwürfe häufig mithilfe von Simulationssoftware oder manuellen Wachsschneidetechniken, bevor sie sich für Werkzeugstahl entscheiden.
Die Materialausnutzung ist ein ständiger Druck bei der Streifenlayoutplanung. Das Kippen von Teilen, das Ineinanderschachteln von Zuschnitten oder die Wahl schmalerer Träger können die Auslastung von 65 % auf 75 % oder mehr steigern. Aber jeder gewonnene Prozentpunkt muss gegen die Bandstabilität während der Zuführung und die Herstellbarkeit der resultierenden Prog-Matrize abgewogen werden.
Pilotenplatzierung für Positionsgenauigkeit
Piloten sorgen dafür, dass Folgeverbundwerkzeuge über Millionen von Zyklen präzise Teile produzieren. Ohne sie häufen sich von Station zu Station kleinere Vorschubfehler und Positionsdrift zerstört Toleranzen.
Der Standardansatz: An der ersten Station Führungslöcher stanzen und dann an der zweiten Station die Führungsstifte einrasten lassen. Diese Stifte dringen in die vorgelochten Löcher ein, kurz bevor die Arbeitsstempel das Band berühren, und korrigieren so etwaige verbleibende Positionierungsfehler des Vorschubsystems. Bei längeren Folgeverbundwerkzeugen werden in der Regel alle zwei bis drei Stationen Piloten platziert, um zu verhindern, dass sich über die gesamte Bandlänge hinweg kumulative Fehler ansammeln.
Die Platzierung des Pilotlochs wirft eine praktische Frage auf. Sollten Sie die eigenen Löcher des Teils als Pilotreferenzen verwenden oder spezielle Löcher in den Träger stanzen? Die Verwendung von Teillöchern spart Material, birgt jedoch das Risiko, dass sich Elemente verlängern, die enge Toleranzen erfordern. Spezielle Führungslöcher im Trägerschrottbereich bewahren die Teileintegrität auf Kosten eines etwas breiteren Streifens.
Die Präzision Ihres Piloteneinsatzes hängt direkt von den Anforderungen des Zufuhrsystems ab. Engere Abstände zwischen Pilot{1}} und -Loch erfordern, dass das Vorschubsystem den Streifen bei jedem Hub innerhalb eines engeren Positionsfensters liefert. Wenn Ihre Folgeverbundwerkzeuge eine Positionsgenauigkeit von weniger als +/-0,05 mm über 15 oder mehr Stationen benötigen, müssen das Vorschubsystem und die Pilotstrategie als aufeinander abgestimmtes Paar konstruiert werden und dürfen nicht unabhängig voneinander spezifiziert werden.
Streifenbreite, Teilungsabstand, Stationsanzahl und Trägertyp fließen alle in die Druckmaschinenspezifikationen ein. Ein breiterer Streifen erfordert eine breitere Einfüllöffnung. Eine längere Steigung bei hoher Geschwindigkeit erfordert eine schnellere Vorschubbeschleunigung. Mehr Stationen erfordern mehr Bettlänge. Und die an allen Stationen erzeugten Kräfte, die gleichzeitig auf das Band treffen, bestimmen, ob eine 200-Tonnen- oder eine 400-Tonnen-Presse unter diese Matrize gehört. Diese Kraftberechnungen verdienen eine eigene sorgfältige Analyse.
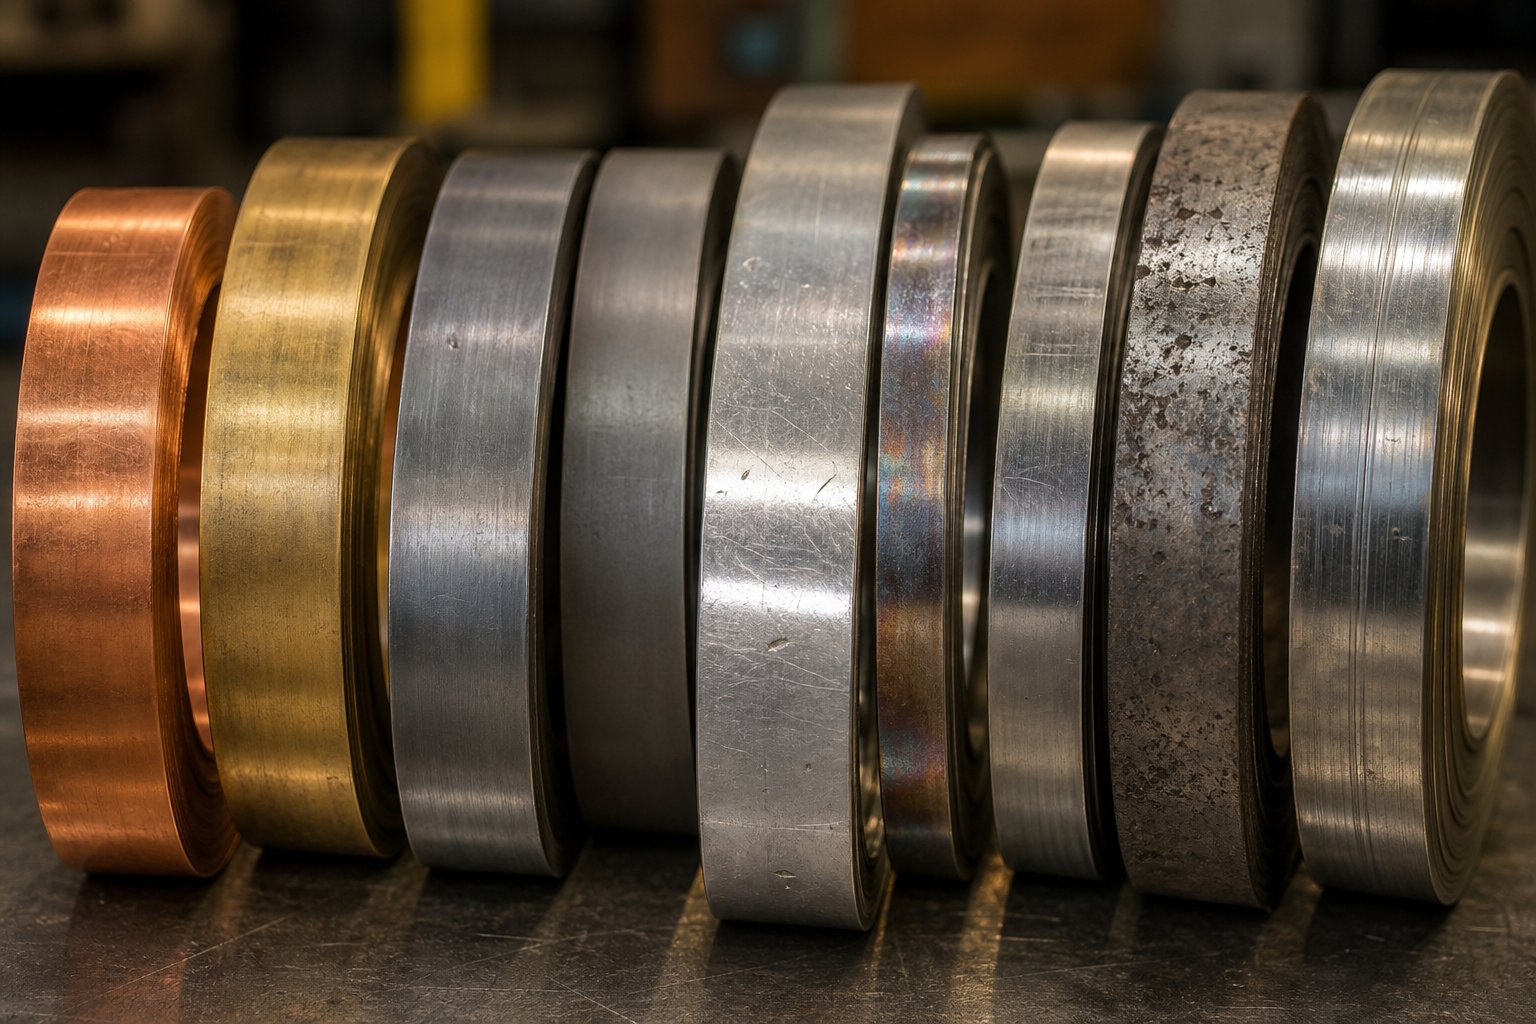
Wie Materialeigenschaften die Leistung von Pressen und Matrizen beeinflussen
Streifenbreite, Teilung und Stationsanzahl geben Aufschluss darüber, wie groß die Presse sein muss. Aber das Material, das durch diese Matrize läuft, sagt Ihnen, wie stark die Presse drücken muss, wie schnell sie arbeiten kann und wie viele Formstationen Sie benötigen, bis das Teil richtig herauskommt. Wählen Sie eine Presse, die nur auf der Matrizengeometrie basiert, unterschätzen Sie die Tonnage, beschleunigen den Werkzeugverschleiß oder produzieren Teile, die in dem Moment, in dem sie die Matrize verlassen, aus der Toleranz springen.
Wie sich Zugfestigkeit und Dicke auf die Tonnage auswirken
Jeder progressive Metallstanzvorgang beginnt mit einer grundlegenden Beziehung: der Kraft, die zum Schneiden, Formen oder Ziehen von Metallskalen erforderlich ist, mit der Materialstärke und seinem Verformungswiderstand. Für das Stanzen und Lochen ist die Formel einfach: Umfang multipliziert mit Dicke multipliziert mit Scherfestigkeit. Zum Zeichnen und Formen,Die ultimative Zugfestigkeit ersetzt die Scherfestigkeitweil das Material unter Spannung steht und nicht geschert wird.
Überlegen Sie, was das in der Praxis bedeutet. Ein 1,0-mm-Stahlband mit niedrigem Kohlenstoffgehalt und einer Scherfestigkeit von etwa 25 Tonnen/Zoll² benötigt weitaus weniger Durchstechkraft als ein 1,0-mm-Edelstahlband mit 40+ Tonnen/Zoll². Führen Sie beide durch das gleiche progressive Pressenlayout mit 12 Stationen, und die rostfreie Version erfordert etwa 60 % mehr Presskraft für die identische Geometrie. Dieser Unterschied erhöht sich bei jeder aktiven Station, die gleichzeitig im unteren Totpunkt trifft.
Die Dicke verstärkt den Effekt. Durch die Verdoppelung der Materialstärke von 0,5 mm auf 1,0 mm verdoppelt sich nicht nur die erforderliche Kraft. Es verdoppelt die Scherfläche für Schneidvorgänge und erhöht das Biegemoment für Umformvorgänge. Hochfeste Stähle im Bereich von 1,5 bis 3,0 mm können die Tonnageanforderungen in einen Bereich treiben, in dem nur gerade Seitenpressen mit ausreichenden Energiereserven die Last bewältigen können, ohne am BDC zu blockieren.
Aus diesem Grund müssen progressive Stanzmaterialien frühzeitig im Designprozess spezifiziert werden. Die Materialauswahl fließt in Tonnageberechnungen ein, die wiederum in die Pressenauswahl übergehen, die die Kapitalinvestition für die gesamte Produktionszelle bestimmt.
Kaltverfestigung über mehrere Umformstationen hinweg
Hier wird das progressive Prägen im Vergleich zur Einzelstationsformung schwierig. Wenn sich Metall plastisch verformt, wird es härter und weniger duktil. Dabei handelt es sich um Kaltverfestigung, die an jeder Formstation in einem Folgeverbundwerkzeug auftritt. Das Band, das in Station 8 einläuft, ist nicht das gleiche Material wie in Station 1. Es wurde durchbohrt, gebogen und teilweise gezogen, und jede Verformung hat seine Streckgrenze erhöht und gleichzeitig seine verbleibende Formbarkeit verringert.
Warum ist das für die Pressen- und Werkzeugkonstruktion wichtig? Jede aufeinanderfolgende Formstation trifft auf steiferes Material, das zum Formen mehr Kraft erfordert. Ingenieure müssen diese kumulative Verhärtung berücksichtigen, wenn sie die Tonnage Station-für-Station berechnen. Unterschätzen Sie es, und Ihre letzten Formstationen brechen entweder im Material oder erfordern mehr Kraft, als die Presse an diesem Punkt des Hubs liefern kann.
Verschiedene Legierungen reagieren sehr unterschiedlich auf wiederholte Verformung:
- Kohlenstoffarmer-StahlDie Kaltverformung härtet mäßig aus und behält über mehrere Umformvorgänge hinweg eine angemessene Duktilität bei, wodurch es bei progressiven Stanzanwendungen aus Kohlenstoffstahl tolerant ist.
- Edelstahl (insbesondere austenitische Sorten wie 304 und 316)Arbeit-härtet aggressiv aus. Seine Streckgrenze kann sich nach erheblicher Kaltumformung nahezu verdoppeln, und die Fressneigung nimmt zu, wenn die Oberfläche aushärtet, was spezielle Beschichtungen oder prozessbegleitende Schmierungsstrategien erfordert.
- Kupfer und MessingDie Kaltverfestigung erfolgt bei moderaten Geschwindigkeiten, beginnt jedoch mit einer relativ geringen Zugfestigkeit, sodass sie über mehrere Stationen hinweg formbar bleiben, bevor sie ihre Grenzen erreichen.
- Hoch{0}feste Stähle (HSLA, Dual-Phase)beginnen mit begrenzter Duktilität und härten schnell aus, was bedeutet, dass Ingenieure die Verformung sorgfältig auf mehr Stationen verteilen müssen, mit weniger Arbeit pro Schlag.
Bei anspruchsvollen Legierungen verfügen Folgeverbundwerkzeuge manchmal über Zwischenspannungsentlastungsfunktionen oder verwenden abgestufte Neuzüge mit minimaler Verformung pro Schritt, um die kumulative Spannung innerhalb sicherer Grenzen zu halten. Die Alternative ist Cracken, was Ausschuss, Ausfallzeiten und Werkzeugreparaturen bedeutet.
Rückfederungsverhalten und Stationskompensation
Jedes gebogene oder geformte Merkmal möchte in seine ursprüngliche flache Form zurückfedern, wenn der Pressenstößel zurückgezogen wird. Der Grad der Rückfederung variiert erheblich zwischen den Materialien und bestimmt direkt, wie Umformstationen gestaltet werden müssen.
Kohlenstoffarmer Stahl federt leicht zurück, vielleicht 1 bis 3 Grad bei einer typischen Biegung. Sie können dies durch leichtes Überbiegen ausgleichen, und das Teil entspannt sich in den Sollzustand. Aufgrund ihres geringeren Elastizitätsmoduls im Verhältnis zur Streckgrenze federn Aluminiumlegierungen stärker zurück, typischerweise um 3 bis 5 Grad. Am schlimmsten sind hochfeste Stähle, deren Rückfederungswinkel je nach Biegeradius und Materialqualität 5 bis 10 Grad oder mehr erreichen.
Bei einer progressiven Matrize erfolgt der Rückfederungsausgleich auf Werkzeugebene. Ingenieure entwerfen Formstempel und Matrizenhohlräume mit berechneten Überbiegewinkeln, damit sich das Teil in die Zielgeometrie entspannt. Simulationsgesteuerte-Ansätze, wie in beschriebenBest Practices für die Rückfederung von FormingWorldVerwenden Sie prädiktive Modelle, um die genaue erforderliche Kompensation zu bestimmen, bevor Werkzeugstahl geschnitten wird. Ein Fehler führt dazu, dass die Teile aus der Toleranz geraten und die Lösung häufig das Nachschneiden der Matrizeneinsätze erfordert.
Das progressive Stanzen von Aluminium stellt eine einzigartige Herausforderung dar, die über die reine Rückfederung hinausgeht. Da Aluminium zum Abrieb neigt, müssen die Werkzeugoberflächen auf Hochglanz poliert werden, die Schmierung muss sorgfältig kontrolliert werden und die Pressgeschwindigkeit muss häufig reduziert werden, um Oberflächenriefen zu vermeiden. Die Kombination aus hoher Rückfederung, niedrigen Umformbarkeitsgrenzen und Fressempfindlichkeit führt dazu, dass Folgeverbundwerkzeuge aus Aluminium in der Regel mehr Stationen benötigen, um die gleiche Geometrie zu erreichen, die Stahl mit weniger Schlägen erzeugen könnte.
| Materielle Familie | Typischer Dickenbereich | Relative Tonnageanforderung | Formbarkeitsbewertung | Überlegungen zum Tastendruck und zum Würfeln |
|---|---|---|---|---|
| Kohlenstoffarmer-Stahl (1008, 1010) | 0.3 - 3.0 mm | Grundlinie (1x) | Hoch | Mäßige Rückfederung; Standard-Matrizenabstände; am tolerantesten für die Umformung mit mehreren -Stationen |
| Edelstahl (304, 316L) | 0.2 - 2.5 mm | 1.5x - 1.8x | Mäßig | Aggressive Kaltverfestigung; Abrieb erfordert beschichtete Werkzeuge; höhere Tonnage pro Station |
| Aluminiumlegierungen (5052, 6061) | 0.3 - 3.0 mm | 0.5x - 0.7x | Niedrig bis mittel | Hohe Rückfederung; Fressrisiko; reduzierte Geschwindigkeit; Polierte Matrizenoberflächen erforderlich |
| Kupfer und Messing (C110, C260) | 0.1 - 2.0 mm | 0.6x - 0.8x | Hoch | Geringe Zugfestigkeit; Grat-anfällig; erfordert scharfe Werkzeuge und spezielle Schmiermittel |
| Hoch-Stahl (HSLA, DP600) | 0.5 - 3.0 mm | 2.0x - 3.0x | Niedrig | Extreme Tonnage; schneller Werkzeugverschleiß; begrenzte Umformung pro Station; erfordert robusten Pressenrahmen |
Die Tabelle macht eines deutlich: Die Materialauswahl ist nicht nur eine Designentscheidung. Es handelt sich um eine Entscheidung über die Dimensionierung der Druckmaschine, eine Entscheidung über die Werkzeuglebensdauer und eine Entscheidung über die Produktionsgeschwindigkeit in einem. Eine Folgestanzpresse, die für Kohlenstoffstahl geeignet ist, kann für die gleiche Teilegeometrie aus rostfreiem oder hochfestem Stahl gefährlich unterdimensioniert sein. Und eine Aluminiumversion desselben Teils erfordert zwar weniger Kraft, benötigt aber möglicherweise mehr Stationen und langsamere Taktraten, um Oberflächenfehler zu vermeiden und die Abmessungen beizubehalten.
Dieses Materialverhalten fließt direkt in die Berechnung der gesamten Presstonnage ein. Der Kraftbedarf jeder Station hängt nicht nur von der Geometrie ab, sondern auch davon, wie die jeweilige Legierung auf das Schneiden, Biegen und Formen an diesem Punkt auf ihrem Arbeits{1}}Härtungsweg durch die Matrize reagiert.
Tonnageberechnung und Pressendimensionierung für Folgeverbundwerkzeuge
Die Materialeigenschaften geben Aufschluss darüber, wie stark jede Station einschlägt. Aber die Kenntnis einzelner Kräfte reicht nicht aus. Sie müssen sie summieren, alles berücksichtigen, was gleichzeitig in der Matrize geschieht, und diese Summe dann mit der richtigen Druckmaschinenspezifikation abgleichen. Wenn diese Berechnung auch nur um 15 bis 20 Prozent falsch ist, klemmt die Presse entweder im unteren Totpunkt oder sie verschleißt Jahre früher als geplant. Hier geht es beim progressiven Metallstanzen um den Übergang vom Konstruktionskonzept zur Kapitalinvestitionsentscheidung.
Station-nach-Methode zur Berechnung der Stationskraft
Der Prozess beginnt beim Streifenlayout. Jede Station, die am Material arbeitet, erzeugt eine messbare Kraft, und Sie müssen jede einzeln berechnen, bevor Sie sie kombinieren. So funktioniert die Mathematik für jeden Operationstyp:
Blanking und Piercing:Es handelt sich um Scherarbeiten. Die Formel ist einfach:
Erforderliche Tonnage=Umfang (Zoll) x Materialdicke (Zoll) x Scherfestigkeit (Tonnen/Zoll²)
Stellen Sie sich vor, Sie stechen ein Loch mit einem Durchmesser von 0,5-Zoll in 0,060-Zoll-Weichstahl mit einer Scherfestigkeit von 25 Tonnen/Zoll². Der Umfang beträgt 1,57 Zoll, sodass die Durchstoßkraft für diesen einzelnen Schlag 1,57 x 0,060 x 25=2.36 Tonnen beträgt. Eine Station mit sechs Löchern? Entsprechend multiplizieren. Ein Folgestanzwerkzeug mit 10 Lochstationen, die jeweils ähnliche Lasten tragen, summiert sich schnell.
Biegen und Formen:Kraftberechnungen für das Biegen hängen von der Biegelänge, der Materialstärke, der Breite der Matrizenöffnung und der Zugfestigkeit des Materials ab. V-Biegen, Wischen und Luftbiegen folgen jeweils unterschiedlichen Formeln, aber sie skalieren alle mit der Dicke im Quadrat und der Materialstärke. Komplexere Geometrien wie Prägungen oder Riffelungen erfordern empirische Daten oder simulationsbasierte Schätzungen-.
Zeichnung:Bei Zugstationen ersetzt bei der Berechnung die maximale Zugfestigkeit die Scherfestigkeit, da die Schalenwände unter Spannung stehen. Die Formel lautet: Umfang x Dicke x Höchstzugfestigkeit. Das Ziehreduktionsverhältnis und der Blechhalterdruck addieren sich zur Gesamtsumme. Ein flacher Becherzug bei 30 % Reduzierung verhält sich anders als ein tiefer Becherzug bei 45 % Reduzierung, sowohl in der Kraftgröße als auch in der Stelle, an der diese Kraft innerhalb des Hubs wirkt.
Über die primären Umformvorgänge hinaus müssen Sie Kräfte erfassen, die leicht zu übersehen sind:
- Federdruck des Abstreifers (die Kraft, die den Streifen flach gegen die Matrizenfläche hält)
- Kräfte des Streifenheberstifts
- Stickstoffdruckkissenkräfte in Formstationen
- Cam-gesteuerte Nebenaktionen
- Schrottschneider werden an Trägertrennstationen geladen
- Rohlingshalterpolster in Ziehstationen
Wie der Stanzexperte Dennis Cattell anmerkt, müssen Sie die Belastung für jede einzelne Station aufzeichnen, einschließlich des Restgitters, des Bahnträgers, des Stanzens der Pilotlöcher und des endgültigen Schneidens des Bahnabfalls. Wenn Sie eines davon verpassen, unterschätzen Sie insgesamt die Realität. Bei komplexen Prägeformen mit 15 oder mehr Abstufungen sorgt ein farbcodiertes Streifenlayout dafür, dass nichts durch die Ritzen rutscht.
Summieren gleichzeitiger Spitzenlasten
Hier ist der kritische Punkt, der weniger erfahrene Ingenieure stutzig macht: Nicht jede Station erreicht im gleichen Moment des Pressenhubs ihre Spitzenkraft. Die Durchdringungsstationen erreichen ihren Höhepunkt früh im Schnitt, in dem Moment, in dem der Schlag durchbricht. Je nach Geometrie erreichen Formstationen an unterschiedlichen Punkten ihren Höhepunkt. Zugstationen bauen ihre Kraft nach und nach auf und können ihren Höhepunkt weit vor dem unteren Totpunkt erreichen.
Beim konservativen und sicheren Ansatz werden die Spitzenkräfte aller Stationen so summiert, als ob sie gleichzeitig auftreten würden. In der Praxis kann die Staffelung der Stempellängen durch Scheren an den Schneidstempeln die Last auf einige Grad Kurbeldrehung verteilen und so den momentanen Spitzenwert verringern. Bei der Pressendimensionierung berechnen Sie jedoch den schlimmsten Fall: Jede Station ist gleichzeitig mit maximaler Auslastung ausgestattet.
Sobald Sie diese Summe haben, wenden Sie eine Sicherheitsmarge an. In der allgemeinen Ingenieurpraxis werden in der Regel 20 bis 30 Prozent mehr als die berechnete Summe hinzugerechnet. Dieser Spielraum berücksichtigt mehrere reale -Variablen:
- Werkzeugverschleiß erhöht mit der Zeit die Schnittkräfte (stumpfe Stempel erfordern mehr Kraft als scharfe)
- Variation der Materialeigenschaften von Spule zu Spule
- Temperatureinflüsse auf die Materialfestigkeit bei Hochgeschwindigkeitsbetrieb
- Nicht berücksichtigte Sekundärkräfte aus der Bandhandhabung und -führung
Ein für eine rechnerische Spitzenlast von 85 Tonnen ausgelegtes Prägewerkzeug sollte in einer für mindestens 105 bis 110 Tonnen ausgelegten Presse laufen. Ziel ist es, bei normaler Produktion etwa 60 bis 75 Prozent der Maschinenkapazität auszulasten. Bei einem konstanten Betrieb mit mehr als 80 Prozent Auslastung beschleunigt sich der Lagerverschleiß, die Ermüdung des Rahmens und die Kantenverschlechterung, während gleichzeitig das Zeitfenster für Prozessschwankungen verringert wird.
Anpassung der Pressenspezifikationen an die Werkzeuganforderungen
Die Tonnage ist die Schlagzeile, aber sie ist bei weitem nicht die einzige Angabe, die darüber entscheidet, ob eine Presse zu Ihrer Matrize passt. Folgendes überrascht die Leute: Eine Presse hat möglicherweise die richtige Tonnage, ist aber aufgrund der Hubposition, der Energiegrenzen oder der Nichtübereinstimmung der Abmessungen dennoch nicht für die Aufgabe geeignet.
Tonnagebewertung vs. Hubposition.Eine mechanische Presse liefert esNenntonnage in einem bestimmten Abstand über dem unteren Totpunkt (BDC). Pressen ohne Getriebe unter 45 Tonnen erreichen normalerweise einen Abstand von 1/32 Zoll vom BDC. Größere Getriebepressen liefern die volle Kapazität bei 1/16 bis 3/16 Zoll vom BDC. Wenn Ihr Stanzvorgang die Spitzenkraft an einem Punkt erfordert, der höher im Hub liegt als dort, wo die Presse ausgelegt ist, verfügen Sie möglicherweise nicht über die Tonnage, die Sie zu haben glauben. Besonders anfällig für diese Diskrepanz sind Ziehvorgänge, die eine anhaltende Kraft über ein längeres Arbeitsfenster erfordern.
Energie vs. Tonnage.Diese Unterscheidung bringt selbst erfahrene Teams aus der Fassung. Sie können eine Presse mit ausreichender Tonnage, aber unzureichender Energie haben, was eine häufige Ursache für Pressenstaus bei BDC ist. Energie wird im Schwungrad gespeichert und während des Arbeitsabschnitts des Hubs abgegeben. Wenn die erforderliche Arbeit die verfügbare Energie des Schwungrads bei einer bestimmten Geschwindigkeit übersteigt, kann der Motor zwischen den Hüben nicht genügend Energie wiederherstellen und die Presse gerät ins Stocken. Die Berechnung des Energiebedarfs (Kraft multipliziert mit dem Arbeitsabstand an jeder Station) ist der wesentliche zweite Schritt nach der Tonnageberechnung.
Über Tonnage und Energie hinaus müssen Ingenieure einen vollständigen Satz an Dimensions- und Leistungsparametern bewerten, um die Kompatibilität zwischen Presse und Matrize zu bestätigen:
- Schließhöhe:Der Abstand von der Polsteroberfläche zur Gleitfläche am UT, mit Einstellung in maximaler oberer Position. Muss die Gesamthöhe des Matrizenstapels berücksichtigen (untere Matrize + obere Matrize + etwaige Trägerplatten).
- Schiebeverstellbereich:Ermöglicht die Feinabstimmung der Schließhöhe, um die Teileabmessungen anzupassen. Typischerweise 3 bis 6 Zoll bei mittlerer Pressung. Eine unzureichende Anpassung schränkt die Flexibilität bei der Werkzeugeinrichtung ein.
- Hublänge:Muss die maximale Teiletiefe plus Freiraum zum Heben und Zuführen des Streifens überschreiten. Ein Teil mit einer Ziehtiefe von 25 mm benötigt möglicherweise einen Hub von 75+ mm, um die Heber freizugeben und den Vorschub zu ermöglichen.
- Maße Bett und Polster:Muss der Grundfläche der Matrize Rechnung tragen und Platz für Klemmen, Abfallrutschen und Zufuhrführungen bieten. In der Standardpraxis muss die Matrize innerhalb von zwei-Dritteln der Bettfläche belastet werden, um eine ordnungsgemäße Durchbiegungsverteilung zu gewährleisten.
- Lochmuster Polster:Die Positionen der T--Nuten oder Gewindebohrungen müssen mit den Spannanforderungen der Matrize übereinstimmen.
- Schläge pro Minute (SPM):Die Produktionsvolumenziele müssen basierend auf der jährlichen Nachfrage und der verfügbaren Laufzeit erreicht werden. Eine Matrize, die 1.000 Teile pro Stunde bei 60 SPM produziert, benötigt möglicherweise eine Presse mit einer Leistung von 100+ SPM, um die Vorschubzeit zu berücksichtigen und einen Spielraum für Ausfallzeiten zu schaffen.
- Futterfenster (verfügbare Grade):Der Teil der Kurbeldrehung, während dem das Band vorgeschoben werden kann. Längere Vorschublängen bei höheren Geschwindigkeiten erfordern ein breiteres Vorschubfenster, was die erreichbare SPM direkt einschränkt.
- Schlittenparallelität und Wiederholgenauigkeit:Bei Folgestanzteilen, die Toleranzen unter +/-0,05 mm erfordern, muss die Presse unter Last Hub für Hub eine Parallelität im Mikrometerbereich aufrechterhalten.
Ein Punkt ist hervorzuheben: Überdimensionierte Pressentonnage ist immer besser als Unterdimensionierung. Eine unterdimensionierte Druckmaschine, die nahezu ausgelastet ist, führt zu einer Kaskade von Problemen. Lager verschleißen schneller. Die Durchbiegung des Rahmens nimmt zu, wodurch sich die Matrizenabstände ändern und der Stempelverschleiß beschleunigt wird. Energiebeschränkungen führen zu Geschwindigkeitsbeschränkungen, die die Produktivität beeinträchtigen. Die Lebensdauer sinkt, weil das gesamte System unter Belastungen arbeitet, für die es nicht ausgelegt ist.
Eine Presse, die mit einer Auslastung von 60 Prozent läuft, weist im Gegensatz dazu weniger Ablenkungen auf, erzeugt weniger Wärme, sorgt für eine engere Schlittenparallelität und bietet Spielraum für Materialvariationen oder zukünftige Formmodifikationen, bei denen Stationen hinzugefügt werden. Der Unterschied in den Kapitalkosten zwischen einer 150-Tonnen- und einer 200-Tonnen-Presse ist gering im Vergleich zu den kumulierten Kosten für vorzeitiges Nachschleifen der Matrizen, ungeplante Ausfallzeiten und eine verkürzte Lebensdauer der Presse, die durch den Betrieb am Rand der Kapazität entstehen.
Das Essen zum Mitnehmen? Berechnen Sie konservativ, addieren Sie großzügig Spielraum und vergleichen Sie sowohl den Tonnage- als auch den Energiebedarf anhand der Pressenbewertungskurve bei der tatsächlichen Arbeitshöhe, die Ihre Form erfordert. Diese Berechnungen legen den Mindestbetrag für Ihre Investition fest, sie berücksichtigen jedoch noch nicht, wie schnell Sie das System tatsächlich betreiben können. Die Produktionsgeschwindigkeit bringt ihre eigenen Einschränkungen mit sich, die mit allem oben genannten interagieren.
Kompromisse zwischen Hubrate und Teilekomplexität
Sie haben die Presse hinsichtlich Tonnage und Energie richtig dimensioniert. Die Matrize passt zum Kropf. Das Material ist angegeben. Alles wird auf dem Papier überprüft. Aber hier ist die Frage, die Ihre Stückkosten pro-für die Lebensdauer dieses Werkzeugs bestimmt: Wie schnell können Sie es tatsächlich betreiben? Der progressive Stanzprozess wird letztendlich durch das langsamste Glied im Zyklus gesteuert. Dieses Glied ändert sich abhängig von der Teilegeometrie, dem Streifenverhalten und der intelligenten Konfiguration Ihres Bewegungsprofils.
Was bestimmt die maximale Schlagfrequenz?
Schläge pro Minute sind keine einzelne Zahl, die man auf einem Datenblatt nachschlägt und für immer berechnet. Es ist das Ergebnis mehrerer konkurrierender physischer Einschränkungen, und die engste davon legt die Obergrenze für Ihre gesamte Produktlinie fest. Folgendes begrenzt die erreichbare Geschwindigkeit beim progressiven Hochgeschwindigkeitsstanzen:
- Vorschublänge pro Hub.Der Streifen muss über die gesamte Steigungsstrecke vorgeschoben, abgebremst und in Position gebracht werden, bevor der Schlitten den Arbeitsbereich erreicht. Eine längere Steigung bedeutet mehr lineare Bewegung pro Zyklus, was entweder eine schnellere Vorschubbeschleunigung oder weniger Hübe pro Minute erfordert. Um die Geschwindigkeit der Vorschubausrüstung in SPM umzuwandeln, dividieren Sie die lineare Kapazität der Ausrüstung (in Zoll pro Sekunde) durch die Vorschubstrecke.
- Teilhubhöhe.Nach jedem Hub heben Hebevorrichtungen den Streifen von den unteren Matrizendetails ab, sodass er ungehindert vorgeschoben werden kann. Tiefere Formen oder höhere Formmerkmale erfordern einen höheren Hubverbraucht mehr Grad Kurbeldrehungdamit sich der Streifen löst und sich wieder setzt. Die Reduzierung der Hubhöhe durch die Verteilung der Schalung auf mehrere Stationen ist eine der effektivsten Möglichkeiten, die Geschwindigkeitsfähigkeit zu erhöhen.
- Stärke des Trägerstreifens.Bei hohen Geschwindigkeiten erfährt das Band beim Beschleunigen und Abbremsen erhebliche Trägheitsbelastungen. Ein schwacher Träger kann einknicken, sich dehnen oder zusammenfallen, was zu Fehleinzügen führen kann. Teile mit begrenztem Verbindungsbereich zwischen den Fortschritten müssen möglicherweise neu gestaltet werden, um die dynamischen Kräfte der Hochgeschwindigkeitszuführung zu unterstützen.
- Empfindlichkeit der Materialverformungsrate.Einige Legierungen verhalten sich anders, wenn sie mit hoher Geschwindigkeit geformt werden. Dehnrateneffekte können die Umformkräfte erhöhen oder das Bruchverhalten verändern, wodurch die Geschwindigkeit eingeschränkt wird, mit der Umformstationen arbeiten können, ohne dass das Material reißt.
- Reaktionszeit des In-Sensors.Fehleinzugsdetektoren, Teil{0}}-Sensoren und Tonnagemonitore benötigen alle Zeit, um die Druckmaschinensteuerung zu lesen und zu signalisieren. Wenn die Reaktionszeit des Sensors das verfügbare Fenster zwischen den Hüben überschreitet, müssen Sie entweder langsamer fahren oder das Risiko in Kauf nehmen, ungeschützt zu laufen.
Der Zusammenhang ist klar: Einfachere Teile mit kurzer Progression, flachen Merkmalen und robusten Trägern können mit sehr hohen SPM betrieben werden. Komplexe Geometrien mit tiefen Formen, langen Vorschublängen und empfindlichen Trägern verringern die Geschwindigkeit. Ein kleiner elektrischer Steckverbinder kann auf einer mechanischen Hochgeschwindigkeitspresse mit 800 bis 1.200 SPM betrieben werden, während eine Kfz-Halterung mit mehreren Biegungen und einem Abstand von 75 mm auf dem Rahmen mit derselben Tonnage eine maximale Leistung von 60 bis 80 SPM erreichen kann.
Geschwindigkeitsprofilierung von Servopressen für komplexe Teile
Herkömmliche mechanische Pressen bieten eine Bewegungskurve: den durch die Kurbelgeometrie vorgegebenen Sinuspfad. Jeder Teil des Hubs bewegt sich mit einer Geschwindigkeit, die durch den Kurbelwinkel bestimmt wird, und Sie können die Formung nicht verlangsamen, ohne den gesamten Zyklus zu verlangsamen. Servopressen heben diese Einschränkung vollständig auf.
Mit der programmierbaren Schlittenbewegung können Sie die Annäherungs- und Rücklaufabschnitte des Hubs mit maximaler Geschwindigkeit ausführen und gleichzeitig durch die Formzone abbremsen, wo der Materialfluss Zeit benötigt. Das bedeutet, dass ein progressiver Stanzprozess, der auf einer mechanischen Presse maximal 40 SPM erreichen würde (da die Formstationen Verweilzeit benötigen), auf einer Servopresse 60 oder 70 SPM erreichen könnte. Die Umformgeschwindigkeit bleibt innerhalb der Materialgrenzen, während die nicht-wirkenden Teile des Hubs so schnell ablaufen, wie es der Antrieb zulässt.
Die Servotechnologie bietet spezifische Bewegungsmodi, die Geschwindigkeitsgewinne für verschiedene Szenarien ermöglichen:
- PendelmodusVerwendet eine Teildrehung statt einer vollständigen 360-Grad-Drehung, wodurch verschwendeter Kurbelweg für flache progressive Arbeiten vermieden wird. AlsBewegungsprofilforschung zeigtJe kürzer das Pendel, desto höher die Produktionsrate, aber dadurch wird auch das Zufuhrfenster komprimiert, was eine schnellere Zufuhrausrüstung erfordert.
- Variable Geschwindigkeit durch Hubermöglicht es dem Schlitten, mit 10 % der Maximalgeschwindigkeit durch eine kritische Ziehstation zu kriechen, während der Rücklauf mit voller Geschwindigkeit läuft, wodurch die Teilequalität erhalten bleibt, ohne die Gesamtzykluszeit zu beeinträchtigen.
- Multi-Hit-ProfileFühren Sie innerhalb eines einzigen Pressenzyklus zwei oder drei kontrollierte Schläge am unteren Totpunkt aus und reduzieren Sie so die Rückfederung, ohne zusätzliche Matrizenstationen hinzuzufügen oder die Linie zu verlangsamen.
Eine praktische Faustregel für die Optimierung von Servopressen: Streben Sie eine tatsächliche Produktionsrate von 90 % oder mehr des programmierten Maximums an. Wenn Sie deutlich unter diesem Schwellenwert arbeiten, muss das Bewegungsprofil selbst neu gestaltet werden, anstatt einfach nur die Druckgeschwindigkeit zu reduzieren. Die Abstimmung des Vorschubwinkels, die Reduzierung der Steigrohrhöhe und die Minimierung des Formfensters sind Hebel, die man ziehen muss, bevor man eine langsamere Geschwindigkeit akzeptiert. Langfristige progressive Stanzprogramme rechtfertigen die Zeitinvestition in die Profiloptimierung, da selbst ein SPM-Gewinn von 10 % zu erheblichen Kosteneinsparungen über Millionen von Zyklen führt.
Werkzeugwechseloptimierung mit SMED-Prinzipien
Geschwindigkeit bei der Produktion ist nur die halbe Wahrheit. In Betrieben, in denen mehrere Teilenummern in derselben Presse verarbeitet werden, beeinträchtigt die Umrüstzeit zwischen den Werkzeugen direkt die Gesamteffektivität der Anlage. Eine Presse, die 500 Teile pro Minute produziert, bringt nichts, wenn sie zwischen den Werkzeugwechseln vier Stunden lang stillsteht.
Hier istSMED (Single-Minute Exchange of Dies)Prinzipien verändern die fortschrittliche Ökonomie. Trotz des Namens strebt SMED Umrüstzeiten von weniger als zehn Minuten an, statt buchstäblich einer Minute. Die Methodik unterteilt Rüstaufgaben in externe Aktivitäten (die ausgeführt werden, während die Druckmaschine noch den vorherigen Auftrag ausführt) und interne Aktivitäten (nur möglich, wenn die Druckmaschine angehalten ist) und wandelt dann interne Aufgaben systematisch in externe um.
Für das progressive Stanzen umfasst die praktische SMED-Implementierung Folgendes:
- Standardisierte Schließhöhenüber Matrizensätze hinweg, sodass sich die Presseneinstellung zwischen den Aufträgen nicht ändert
- Schnell-Wechselpolstersystememit rollenden oder hydraulischen Matrizenwagen, die die nächste Matrize außerhalb der Presse vor-bereitstellen und sie in weniger als einer Minute in Position schieben
- Einheitliche SpannsystemeVerwendung von hydraulischen oder pneumatischen Klemmen mit standardisierten Schlitzpositionen, wodurch manuelles Anschrauben-entfällt
- Vor-bereitgestellte Spulen- und Feed-EinrichtungSo ist das neue Material eingefädelt und fertig, bevor die Presse stoppt
- Visuelles Management und ArbeitsplatzorganisationStellen Sie sicher, dass jedes Werkzeug, jede Unterlegscheibe und jeder Stecker einen bestimmten Ort hat, auf den ohne Suchen zugegriffen werden kann
Der Einfluss auf die Produktion ist messbar. Eine Werkstatt, die von 2-stündigen Umrüstungen auf 10-minütige Umstellungen umstellt, gewinnt etwa 110 Minuten produktive Laufzeit pro Werkzeugwechsel. Bei drei Wechseln pro Schicht sind das über fünf zusätzliche Stunden Teileproduktion pro Tag. Bei hochvolumigen Programmen werden dadurch die Kosten pro Teil direkt gesenkt, da die Druckmaschine einen größeren Teil ihrer verfügbaren Stunden mit der Herstellung von Teilen verbringt, anstatt auf die Einrichtung zu warten.
SMED ermöglicht auch kleinere Chargenläufe ohne Nachteile. Herkömmliche Werkstätten mit langem Wechsel- widersetzen sich dem häufigen Wechseln der Matrizen, was zu Überproduktion und überschüssigem Lagerbestand führt. Dank der schnellen Umstellung ist es möglich, genau das auszuführen, was benötigt wird, und zwar dann, wenn es benötigt wird, wodurch die Produktion von Folgestanzformen mit dem schlanken Fertigungsablauf in Einklang gebracht wird.
Die Geschwindigkeitsoptimierung, sei es durch Bewegungsprofilierung oder Umrüstreduzierung, hängt letztendlich davon ab, wie gut die Druckmaschine mit allem um sie herum kommuniziert. Das Feedsystem muss auf Geschwindigkeitsbefehle mit einer Genauigkeit von weniger als-Millsekunden reagieren. Sensoren müssen Probleme innerhalb des verfügbaren Reaktionsfensters erkennen. Und die gesamte Zelle muss ohne ständiges menschliches Eingreifen funktionieren, um die Investition in schnellere Zyklusraten zu rechtfertigen.
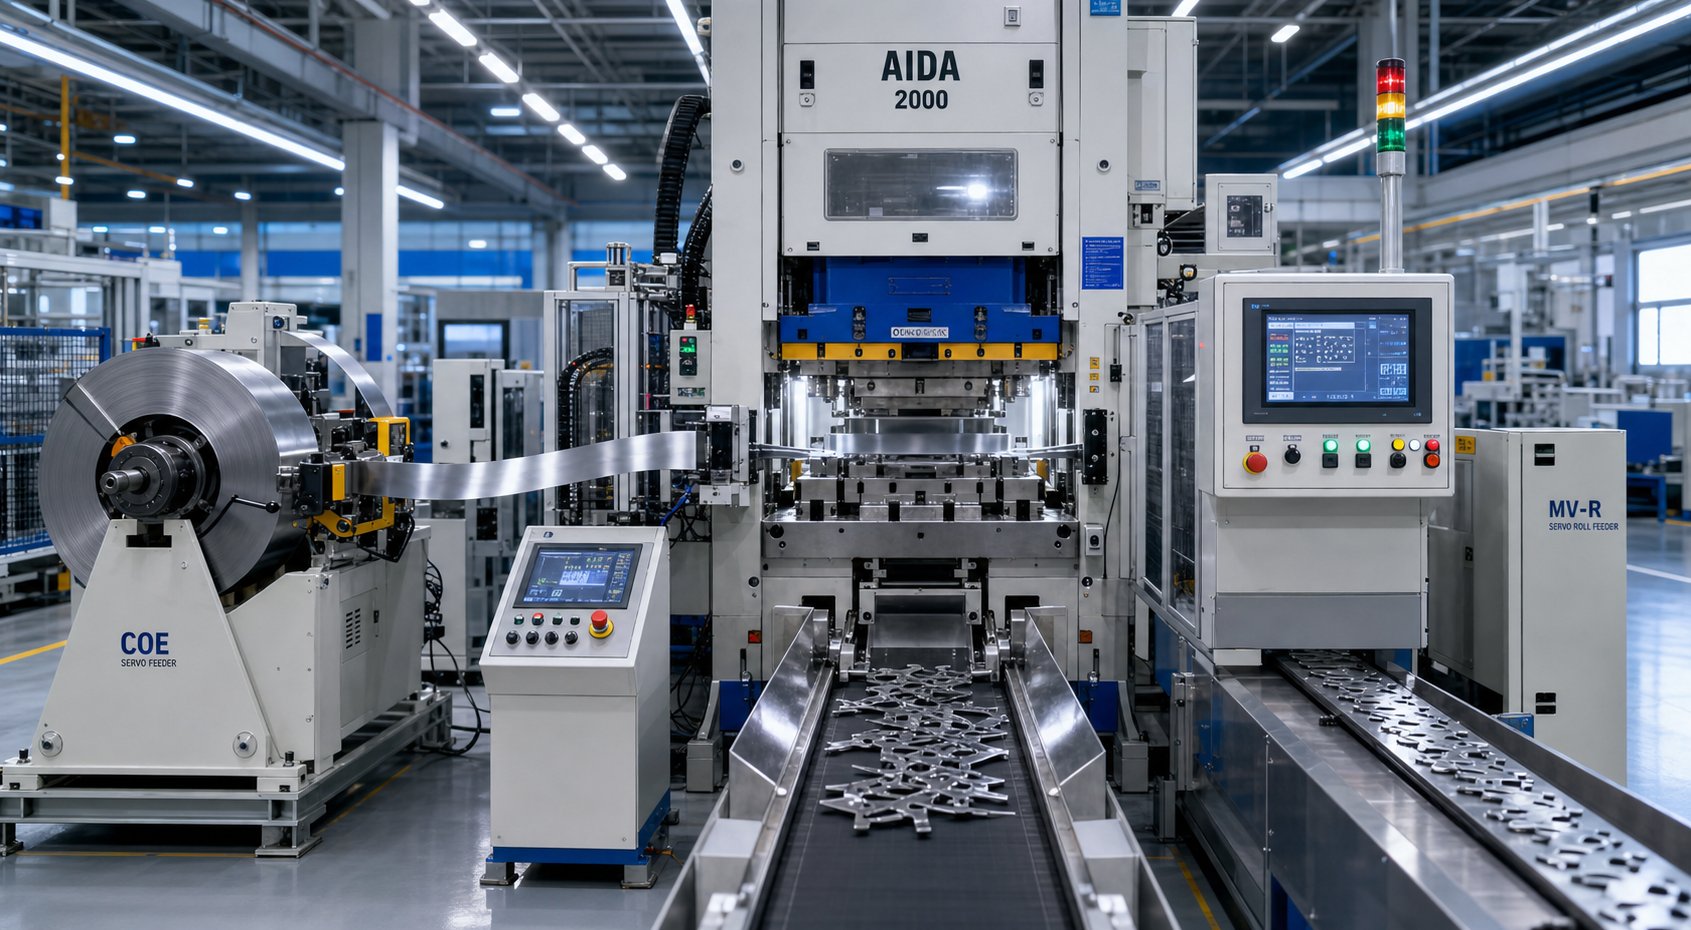
Automatisierungsintegration und moderne Zuführsysteme
Bei einer Folgestanzpresse mit 400 Hüben pro Minute liegen zwischen den Schlägen etwa 150 Millisekunden. In diesem Fenster muss der Streifen vorrücken, sich in Position bringen und jeder Sensor muss bestätigen, dass das System für den nächsten Hub sicher ist. Kein Mensch kann das überwachen. Die Druckmaschine muss eigenständig denken und dies geschieht durch eine mehrschichtige Automatisierungsarchitektur, die eine eigenständige Maschine in eine Produktionszelle verwandelt, die in der Lage ist, den Geist aufzugeben.
Servovorschubsysteme und Vorschubgenauigkeit
Das Stanzvorschubsystem ist wohl das kritischste Peripheriegerät der Linie. Die Aufgabe klingt einfach: Das Band wird bei jedem einzelnen Hub genau um die programmierte Steigungsdistanz vorgeschoben, unabhängig von Geschwindigkeitsschwankungen oder Materialverhalten. In der Praxis erfordert das Erreichen dieser Wiederholgenauigkeit bei Produktionsraten Präzisionstechnik.
Drei Vorschubtechnologien bedienen Folgeverbundwerkzeug-Anwendungen:
- Servo-RollenvorschübeVerwenden Sie servo-motorisch-angetriebene Rollen, die das Band festklemmen und es um eine programmierte Distanz vorschieben. Sie bieten die beste Genauigkeit (normalerweise +/-0,025 mm oder besser), die schnellste Beschleunigung und den größten Einstellbereich. Die meisten modernen Folgeverbundlinien nutzen sie.
- LuftzufuhrVerwenden Sie pneumatische Zylinder, um eine Greiferbackenbaugruppe voranzutreiben. Sie sind einfach, kostengünstig und eignen sich für kürzere Vorschublängen bei moderaten Geschwindigkeiten. Die Genauigkeit ist geringer als bei Servosystemen.
- Greifervorschübe (mechanisch)Verwenden Sie nocken-gesteuerte Mechanismen für feste Fortschrittsabstände. Schnell und zuverlässig für dedizierte Hochgeschwindigkeitsanwendungen, aber unflexibel, wenn der Wechsel unterschiedliche Vorschublängen erfordert.
Bei der Vorschubgenauigkeit kommt es nicht nur auf den Mechanismus selbst an. Der Zeitpunkt der Feed--Veröffentlichung spielt eine entscheidende Rolle. Wo beim Pressenhub die Vorschubrollen schließen, bestimmt, ob zusätzliches Material zwischen Matrize und Vorschub eingeklemmt wird. Wenn die Walze am unteren Totpunkt schließt, während die Heber der Prägematrize das Band noch anheben, führt das zusätzliche Material, das während dieses Hebens durchgezogen wird, zu einem Übervorschubzustand. Das Ergebnis? Übermäßig lange Spielfortschritte, Pilotenschaden und Ausschuss. Der korrekte Schließzeitpunkt berücksichtigt den Abstand zwischen Vorschub-zu-, Hubhöhe des Hebers und Pressgeschwindigkeit, um diese Falle zu verhindern.
Der Rollendruck ist gleichermaßen wichtig. Zu geringer Druck führt zu Schlupf und kurzen Vorschüben, insbesondere bei dicken Materialien, die zum Beschleunigen mehr Kraft erfordern. Zu viel Druck verbiegt die Vorschubrolle und führt zu Kantenwellen bei breiten Spulen oder Wölbungen bei schmalen Rollen. Moderne Servovorschubregler kompensieren automatisch, wenn Sensordaten eine Bandwanderung oder Dickenschwankung anzeigen, und passen die Vorschublänge in Echtzeit ohne Bedienereingriff an.
In-Die Sensing und Die Protection
Der Betrieb einer automatischen Prägezelle ohne Stempelschutz ist wie das Fahren mit Autobahngeschwindigkeit ohne Bremsen. Irgendwann geht etwas schief, und ohne Sensoren, die die Presse innerhalb eines Bruchteils eines Hubs stoppen, kann eine einzige Fehlzuführung Tausende von Dollar an Werkzeugstempeln, Matrizeneinsätzen und Pressenkomponenten zerstören.
Ein umfassendes Werkzeugschutzsystem überwacht mehrere Fehlermodi gleichzeitig:
- Fehleinzugserkennung:Sensoren überprüfen, ob das Band die richtige Position erreicht hat, bevor die Presse startet. Das Erkennungsfenster muss die tatsächliche Wiederholbarkeit Ihres Feeders berücksichtigen. AlsDas merken die Schutzexperten anWenn Ihr Feeder +/-0,005 Zoll fasst, die Sensoren jedoch so eingestellt sind, dass sie bei +/-0,003 Zoll auslösen, werden störende Stopps Ihren Betrieb beeinträchtigen.
- Erkennung von Streifenknicken:Kontinuierliche Überwachungssensoren stellen sicher, dass das Band zwischen der Zuführung und dem Matrizeneingang flach bleibt. Ein geknickter Streifen, der in die Matrize gelangt, bedeutet einen doppelt-dicken Schlag, der Stempel brechen oder den Pressenrahmen zum Springen bringen kann.
- Teil-Erkennung:Lichtschranken oder Näherungssensoren bestätigen, dass jedes fertige Teil vor dem nächsten Hub aus der Matrize ausgeworfen wurde. Ein festsitzender Teil bedeutet einen Doppelschlag, was eine der schnellsten Möglichkeiten ist, einen Würfelabschnitt zu zerstören.
- Tonnageüberwachung:Kraftmesszellen in den Pressverbindungen verfolgen die Kraftsignaturen Hub für Hub. Eine plötzliche Spitze weist auf einen Schneckenzug, einen gebrochenen Stempel oder einen Fehleinzug hin. Ein allmählicher Aufwärtstrend weist auf Werkzeugverschleiß hin, der Aufmerksamkeit erfordert, bevor es zu einem Ausfall kommt.
- Ende-der-Bestandserkennung:Sensoren erkennen, wann das Coil bald zur Neige geht, und stoppen die Presse, bevor das Bandende die aktiven Stationen erreicht.
Moderne Regler auf Resolverbasis-sind präzise genug, um Sensorsignale innerhalb eines -Drittels einer Kurbelwellendrehung zu überwachen. Dies ist wichtig, da einige Betätigungen, wie zum Beispiel ein aus der Luft ausgeworfenes Teil, das an einem fotoelektrischen Sensor vorbeifliegt, unabhängig von der Pressengeschwindigkeit weniger als 10 Millisekunden dauern. Der Best-Practice-Ansatz verbindet die am-montierten Sensoren über eine einzige Anschlussdose und ein Hauptkabel und nicht über einzelne Drähte. Dadurch werden Verbindungsfehler während der Einrichtung vermieden und Kabelarbeiten vermieden-Härtungsfehler durch wiederholtes Auf- und Abwickeln.
Schrottentsorgung und unbeaufsichtigter Betrieb
Bei jeder Lochungsstation und jedem Abschneidevorgang entsteht Ausschuss: Rohlinge aus Löchern, Beschnittreste aus Zuschnitten und Trägerbahnen aus der endgültigen Trennung. Wenn ein Teil dieses Materials die Matrize nicht zuverlässig verlässt, stapelt es sich, behindert den nächsten Hub und führt zu Abstürzen. Das Schneckenmanagement unterscheidet eine Matrize, die unbeaufsichtigt läuft, von einer Matrize, bei der ein Bediener mit einem Luftschlauch bereitsteht.
Zu den Strategien zur Schrottentfernung gehören:
- Schwerkraftabfall:Die Schnecken fallen durch die Matrizenöffnungen in Rutschen unterhalb des Polsters. Funktioniert zuverlässig, wenn Lochgeometrie und Matrizenspiel eine saubere Trennung ermöglichen.
- Positive Luftabblasung:Zeitgesteuerte Luftstöße schleudern Teile oder Geschosse aus, die nicht frei fallen. Unverzichtbar für nach oben gerichtete Hohlräume oder horizontale Auswurfwege.
- Vakuumsysteme:Ziehen Sie die Butzen von den Stempelflächen weg und verhindern Sie so das Herausziehen des Butzens (wobei ein Butzen am Stempel haften bleibt und beim nächsten Hub wieder in die Matrize eindringt). Besonders wichtig für dünne Materialien, bei denen die Oberflächenspannung die Rohlinge an den Werkzeugoberflächen festhält.
- Mechanische Auswerfer:Feder-belastete oder nocken-angetriebene Stifte drücken bei jedem Hub die fertigen Teile oder den Ausschuss aus der Matrize.
Über die Matrize selbst hinaus ist eine vollautomatische Folgestanzzelle zur Produktionstransparenz in Systeme auf Werksebene integriert. Teilzähler verfolgen die Ausgabe anhand von Zielen. Die SPC-Datenerfassung erfasst kritische Dimensionen in Intervallen für die Prozesssteuerung in Echtzeit. Tonnage-Signaturdaten speisen prädiktive Wartungsalgorithmen ein, die Werkzeugverschleiß erkennen, bevor Ausschuss entsteht. Dank der Konnektivität über OPC-UA oder ähnliche Protokolle können Dashboards zur Produktionsüberwachung den Status der Druckmaschine, OEE-Kennzahlen und den Alarmverlauf von überall im Anlagennetzwerk anzeigen.
Hier ist die vollständige Komponentenliste für eine moderne automatisierte Zelle:
- Servo-angetriebener Spulenvorschub mit automatischer Steigungskompensation
- Coil-Richtmaschine mit angetriebenen Andruckrollen
- Die-Schutz-Controller mit Resolver--basiertem Timing
- Tonnagemonitor mit Signaturanalyse pro-Hub
- Fehleinzug, Knickung und Teil-des Sensor-Arrays
- Automatisches Schmiersystem (Rolle oder Spray)
- Schrottförderer oder Vakuumsammelsystem
- Teileförderer oder Behälter-Sortiersystem
- SPC-Messstation (Inline oder Probenahme)
- Mit dem Netzwerk-verbundenes HMI mit Fernüberwachungsfunktion
Wenn alle diese Elemente zusammenarbeiten, entsteht eine Zelle, die einen echten Lights-Out-Betrieb unterstützt, indem sie ohne menschliches Eingreifen ganze Spulen durchläuft und nur stoppt, wenn Sensoren eine Anomalie erkennen oder die Spule leer ist. Die Automatisierung erhöht nicht nur den Durchsatz. Es schützt die Werkzeuginvestitionen, sorgt für gleichbleibende Qualität und generiert die Daten, die zur kontinuierlichen Optimierung des Prozesses erforderlich sind.
Dieses Maß an Integration wirft eine natürliche Frage auf. Wie schneidet das progressive Stanzen angesichts all dieser verfügbaren Möglichkeiten im Vergleich zu anderen Methoden wie Transferstanzen, Verbundwerkzeugen oder Mehrschlittenmaschinen ab? Die Antwort hängt von der Geometrie Ihres Teils, den Volumenanforderungen und den Toleranzanforderungen ab.
Progressive vs. Transfer- vs. Verbundstanzmethoden
Teilegeometrie, Jahresvolumen und Toleranzspezifikationen bestimmen nicht nur die Größe einer Presse. Sie entscheiden darüber, ob ein Folgeverbundwerkzeug überhaupt der richtige Ansatz ist. Ingenieure, die bei jedem Projekt standardmäßig auf Folgeverbundwerkzeuge zurückgreifen, lassen Geld auf dem Tisch, wenn eine Transfermatrize, ein Verbundwerkzeug oder eine Mehrschlittenmaschine für die Anwendung besser geeignet wären. Umgekehrt führt die Wahl einer einfacheren Methode für ein Teil, das wirklich fortschrittliche Fähigkeiten erfordert, zu Engpässen und Qualitätsproblemen, die sich im Laufe der Produktionsjahre verschlimmern.
Hier erfahren Sie, wie die fünf wichtigsten Stempelmethoden im Vergleich zueinander abschneiden und wann jede einzelne ihren Platz auf dem Boden verdient.
Progressives vs. Transfer-Stanzen
Beide Methoden verwenden mehrere Stationen, um Teilemerkmale nacheinander zu erstellen. Sie unterscheiden sich jedoch grundlegend in der Art und Weise, wie sich das Werkstück zwischen diesen Stationen bewegt. Bei einer progressiven Matrize bleibt das Teil während des gesamten Prozesses mit dem Trägerstreifen verbunden und bewegt sich bei jedem Pressenhub weiter, bis es an der Endstation abgeschnitten wird. Beim Transfer-Matrizenstanzen wird das Teil frühzeitig vom Band getrennt (oder beginnt als vor-zugeschnittener Rohling) und mechanisch zwischen unabhängigen Matrizenstationen mithilfe von Greifern, Fingern oder Roboterarmen transportiert.
Diese Unterscheidung bestimmt alles andere. Folgeverbundwerkzeuge eignen sich hervorragend für kleine-bis-mittlere Teile, bei denen die Geometrie es ermöglicht, dass das Werkstück an einem Träger befestigt bleibt. Denken Sie an elektrische Steckverbinder, Halterungen, Clips und Klemmen. Der Streifen sorgt für eine automatische Indexierung, macht die Teilehandhabung zwischen den Stationen überflüssig und ermöglicht sehr hohe Geschwindigkeiten, da nichts zum Greifen und Bewegen eines freien Teils erforderlich ist.
Werkzeuge für Transferpressen werden erforderlich, wenn Teile zu groß sind, um vom Coil zugeführt zu werden, wenn Tiefziehvorgänge erforderlich sind, die über die Tragfähigkeit der Trägerstreifen hinausgehen, oder wenn Vorgänge aus mehreren Winkeln erforderlich sind, die bei verbundenem Streifen nicht möglich wären. Große Automobilkarosserieteile, tief-gezogene Schalen und Strukturbauteile werden typischerweise an Transfersysteme weitergeleitet. Der Kompromiss? Langsamere Zykluszeiten und komplexeres Materialhandling. Das Transfer-Matrizenstanzen erfolgt typischerweise mit 15 bis 40 Hüben pro Minute im Vergleich zu Hunderten von SPM, die bei progressiver Arbeit möglich sind.
Aus Kostengründen können Transferwerkzeuge pro Station tatsächlich kostengünstiger sein, da jede Matrize unabhängig und nicht in einen einzelnen Block integriert ist. Die Werkzeuge der Transferpresse erfordern jedoch zusätzliche Investitionen in das mechanische Transfersystem selbst, und die Kosten pro Teil sind bei gleichen Stückzahlen aufgrund langsamerer Geschwindigkeiten und höherer Handhabung höher.
Alternativen zum Verbund- und Feinschneiden
Nicht jedes Teil benötigt aufeinanderfolgende Stationen. Beim Verbundstanzen werden mehrere Schneidvorgänge in einem einzigen Pressenhub durchgeführt, sodass in einem Arbeitsgang ein fertiges flaches Teil entsteht. Die Matrize stanzt gleichzeitig das Außenprofil und stanzt Innenlöcher und liefert Teile mit ausgezeichneter Ebenheit und Konzentrizität, da alle Merkmale in einer Bewegung relativ zueinander geschnitten werden.
Die Einschränkung? Verbundmatrizen verarbeiten nur flache Geometrien. Kein Biegen, kein Formen, kein Ziehen. Sie eignen sich ideal für Unterlegscheiben, flache Anschlussrohlinge, einfache Dichtungen und alle Teile, die ausschließlich durch ihr Schnittprofil definiert sind. Für diese Anwendungen bietet das Verbundstanzen eine bessere Ebenheit als Folgeverfahren (da zwischen den Arbeitsgängen kein Bandvorschub erfolgt) und das bei geringeren Werkzeugkosten. Aber die Volumina müssen den dedizierten Chip rechtfertigen, und die Komplexität ist schnell am Ende.
Vier- und Mehrschlittenmaschinen verfolgen einen völlig anderen Ansatz. Anstelle einer vertikalen Presskraft verwenden sie vier oder mehr horizontale Werkzeugschlitten, um Draht oder schmale Streifen gleichzeitig aus mehreren Richtungen zu biegen, zu formen und zu schneiden. Das Ergebnis sind komplizierte dreidimensionale Teile, insbesondere Federn, Clips und kleine Halterungen, die mit hoher Geschwindigkeit und minimalen Werkzeugkosten hergestellt werden. Beim progressiven Stanzen medizinischer Geräte können Präzisionskontakte und EMI-Abschirmungen in großen Mengen verarbeitet werden. Bei mikrogeformten Clips und drahtbasierten Komponenten unter 50 mm produzieren Multislide-Maschinen die gleiche Geometrie jedoch häufig schneller und kostengünstiger.
Das Feinschneiden nimmt eine spezielle Nische ein. Es verwendet eine dreifach wirkende Presse mit extrem engen Abständen zwischen Stempel und Matrize sowie einer V-Ring-Aufprallplatte, die das Material während des Schneidens fixiert. Das Ergebnis ist einGlatte, bruchfreie Kante über die gesamte Materialstärke, etwas, das herkömmliches Stanzen ohne Sekundärbearbeitung nicht erreichen kann. Bei Zahnrädern, Kettenrädern, Sicherheitsgurtkomponenten und Teilen des Bremssystems wird häufig Feinstanzen eingesetzt, wenn Kantenqualität und Maßhaltigkeit wichtiger sind als die Zyklusgeschwindigkeit.
Wählen Sie die richtige Stempelmethode für Ihre Anwendung
Der Entscheidungsrahmen lässt sich auf fünf Variablen reduzieren. Vergleichen Sie Ihre Teile miteinander, und die richtige Methode wird normalerweise offensichtlich:
- Teilegröße und Geometrie:Kleine-bis-mittlere Teile mit Biegungen und Formen eignen sich für Folgeverbundwerkzeuge. Große oder tiefgezogene Teile werden zum Transfer weitergeleitet. Flache -Nur Profile passen für zusammengesetzte Matrizen. Komplexe 3D-Draht- oder schmale Streifenbiegungen begünstigen Multislide.
- Produktionsvolumen:Bei mehr als 50.000 Teilen pro Jahr dominiert das progressive Stanzen, wobei die Werkzeugamortisation die Kosten pro Teil senkt. Mit Compound- und Multislide-Systemen lassen sich geringere Volumina kosteneffizient-bearbeiten. Das Feinschneiden rechtfertigt seinen Werkzeugaufwand bei großen Mengen an Präzisionsbauteilen.
- Toleranzanforderungen:Beim Feinschneiden werden Schnittmerkmale von +/-0,025 mm erreicht. Folgeverbundmatrizen halten +/-0,05 bis +/-0,10 mm über geformte Merkmale. Transferwerkzeuge erreichen ähnliche Toleranzen, jedoch mit größeren Teileumschlägen.
- Materialart und -stärke:Dickeres Material (über 3 mm) und hochfeste Materialien bevorzugen Transfersysteme aufgrund des höheren Tonnagebedarfs pro Station. Dünne Materialien (0,1 bis 1,0 mm) lassen sich effizient in progressiven oder Multislide-Aufbauten verarbeiten.
- Budget und Zeitplan:Progressive Matrizenwerkzeuge sind im Vorfeld teurer als Verbund- oder Mehrschlittenwerkzeuge, liefern aber bei Stückzahlen die niedrigsten Kosten pro Teil. Die Investition in Transferwerkzeuge ist mit einer Folgefertigung vergleichbar, bringt jedoch zusätzliche Press- und Automatisierungskosten mit sich.
| Verfahren | Drücken Sie Typ | Idealer Lautstärkebereich | Teilegrößenbereich | Erreichbare Toleranzen | Werkzeugkosten | Pro-Teilkosten bei Volumen |
|---|---|---|---|---|---|---|
| Progressiver Würfel | Mechanisch oder Servo, C-Rahmen oder gerade-Seite | 50,000 - Millionen/Jahr | Klein bis mittel (bis ~300 mm) | +/-0,05 bis +/-0,10 mm | Hoch | Sehr niedrig |
| Transferstempel | Gerade-mechanisch oder servogesteuert mit Übertragungssystem | 10.000 - 500.000/Jahr | Mittelgroß bis groß (bis zu 1,000+ mm) | +/-0,05 bis +/-0,15 mm | Hoch | Niedrig bis mäßig |
| Zusammengesetzter Würfel | Mechanisch, C-Rahmen oder gerade-Seite | 5.000 - 500.000/Jahr | Klein bis mittel, nur flach | +/-0,025 bis +/-0,05 mm | Medium | Niedrig |
| Fourslide / Multislide | Spezielle Multislide-Maschine | 10,000 - Millionen/Jahr | Klein (typischerweise unter 50 mm) | +/-0,05 bis +/-0,10 mm | Niedrig bis mittel | Sehr niedrig |
| Feinschneiden | Dreifach-hydraulische oder mechanische Feinblankpresse | 25,000 - Millionen/Jahr | Klein bis mittel, flach oder nahezu-flach | +/-0,025 mm oder besser | Sehr hoch | Mäßig |
In der Praxis hängt die Auswahl häufig mit den Anwendungsmustern der Branche zusammen. Das progressive Stanzen von Automobilkomponenten dominiert die Produktion von Halterungen, Steckverbindern, Klemmenleisten und Getriebekomponenten in großen Stückzahlen, bei denen die jährlichen Stückzahlen Millionen erreichen und die Kostensensitivität pro Teil extrem hoch ist. Diese Teile sind typischerweise klein genug, um auf einem Trägerband zu verbleiben, komplex genug, um 8 bis 20+ Stationen zu benötigen, und werden in Mengen produziert, die die Werkzeugkosten innerhalb von Monaten amortisieren.
Das progressive Stanzen medizinischer Geräte bedient ein anderes Profil: Präzisionskontakte, HF-Abschirmungen, Anschlussstifte und Implantat-Unterkomponenten, bei denen Maßgenauigkeit und Oberflächengüte ebenso wichtig sind wie das Volumen. Diese Anwendungen erfordern enge Piloten, eine feine -Steigungsverbesserung und erfordern oft eine rein{3}}raumkompatible-Verarbeitung, aber der grundlegende progressive Ansatz bleibt ideal, da die Teile klein und geometrisch komplex sind und in gleichbleibend großen Mengen benötigt werden.
Transfermethoden beanspruchen das Gebiet, das Folgeverbundwerkzeuge nicht erreichen können: große strukturelle Stanzteile, tief{0}gezogene Gehäuse und Teile, die Bearbeitungen aus mehreren Annäherungswinkeln erfordern. Das Verbundstanzen füllt die Lücke bei einfacheren Flachteilen, bei denen die Ein-{2}}Produktion die Mehrstationen-Produktion sowohl hinsichtlich der Kosten als auch der Qualität übertrifft.
Die richtige Methode ist nicht immer die eine oder die andere. Einige Produktionszellen kombinieren progressive Matrizen für das anfängliche Stanzen und Formen mit Transfersystemen für sekundäre Tiefziehvorgänge. Der obige Entscheidungsrahmen gibt Ihnen den Ausgangspunkt, aber die eigentliche Antwort ergibt sich aus der Abstimmung Ihrer spezifischen Teilegeometrie, Volumenprognose und Qualitätsanforderungen mit den Fähigkeiten und der Wirtschaftlichkeit jedes Ansatzes. Sobald diese Wahl getroffen ist, verlagert sich die Frage von der Methode hin zu dem Lieferanten, der die für Ihr Programm erforderlichen Werkzeuge und Produktionskapazitäten liefern kann.
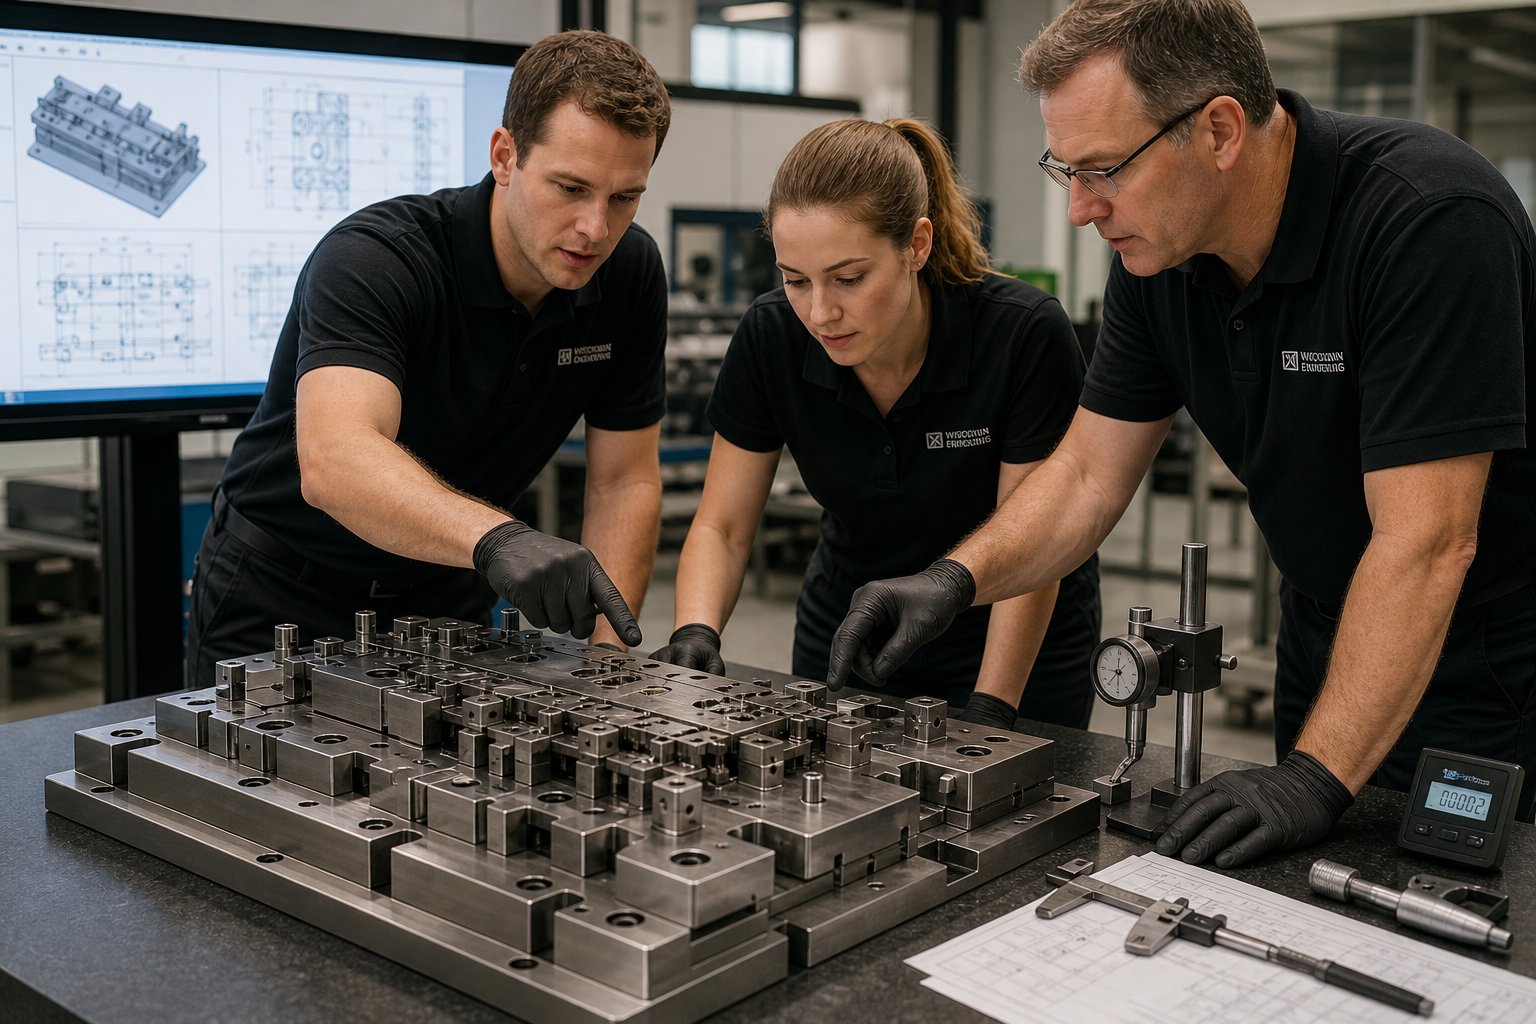
Beschaffung progressiver Stanzwerkzeuge für eine skalierbare Produktion
Die Auswahl der richtigen Prägemethode und Pressenkonfiguration ist nur die halbe Miete. Die andere Hälfte? Entscheiden Sie, ob Sie diese Fähigkeit intern-einbringen oder mit einem fortschrittlichen Stanzunternehmen zusammenarbeiten möchten, das bereits über die technische Tiefe, Produktionskapazität und Qualitätsinfrastruktur verfügt, um vom ersten Tag an leistungsstarke Werkzeuge zu liefern. Diese Entscheidung prägt Ihre Kostenstruktur, Ihre zeitliche Flexibilität und Ihr Betriebsrisiko über Jahre hinweg.
Wann sollte man in eine Presse investieren oder mit einem Werkzeuglieferanten zusammenarbeiten?
Der Besitz einer Folgestanzpresse ist unter bestimmten Bedingungen sinnvoll: nachhaltige jährliche Volumen von mehr als Millionen Teilen in mehreren Programmen, internes technisches Know-how zur Wartung von Formen und zur Optimierung von Prozessen sowie Kapitalverfügbarkeit, die den Cashflow für andere Wachstumsinitiativen nicht belastet. Wenn Sie alle drei Kriterien erfüllen, bietet Ihnen der Besitz einer Druckmaschine maximale Kontrolle über Terminplanung, Qualität und Kosten pro Teil.
Die meisten Unternehmen erfüllen nicht alle drei Kriterien. Und hier wird die Mathematik interessant.
Eine umfassende ROI-Analyse muss über den Kaufpreis der Druckmaschine hinausgehen. AlsDas Entscheidungsrahmenwerk für die Fertigung von BaySource GlobalWie dargelegt, umfassen die tatsächlichen Betriebskosten Investitionskosten, Sach- und Wartungskosten, Kapitalkosten (einschließlich Zinszahlungen), Gemeinkosten für die Bestandsverwaltung, Personal für Betrieb und Qualitätssicherung sowie das technologische Fachwissen, das erforderlich ist, um das System wettbewerbsfähig zu halten. Die Auftragsfertigung bietet Flexibilität bei der Skalierung der Produktion je nach Nachfrageschwankungen, ohne dass in mageren Zeiten diese Fixkosten anfallen.
Für Teams, die weniger als 500.000 Teile pro Jahr mit begrenzten Teilezahlen produzieren, bietet die Partnerschaft mit einem fortschrittlichen Werkzeug- und Formenlieferanten in der Regel eine bessere Wirtschaftlichkeit. Sie vermeiden den Kapitalaufwand, eliminieren den Bedarf an spezialisierten Pressenbedienern und Werkzeugwartungstechnikern und erhalten Zugang zu technischen Ressourcen, deren interner Aufbau Jahre dauern würde. Der Nachteil besteht in einer geringeren Planungskontrolle und einer geringeren Abhängigkeit von der Kapazität und den Prioritäten Ihres Lieferanten.
Evaluierung von Lieferanten für Folgeverbundwerkzeuge für die Produktion hoher-Volumen
Die Wahl eines Herstellers von Folgeverbundwerkzeugen gehört zu den folgenreichsten Beschaffungsentscheidungen, die ein Produktionsteam trifft. Die Qualität, Genauigkeit und Konsistenz Ihres Werkzeugpartners wirkt sich direkt auf die Teilequalität, die Gesamtbetriebskosten und die langfristige Wettbewerbsfähigkeit aus. Ein detaillierter Bewertungsrahmen von Eigen Engineering identifiziert acht Schlüsselkriterien, die fähige Lieferanten von risikoreichen unterscheiden.
Folgendes sollte Ihr Beschaffungsteam bewerten:
- Engineering- und Designfähigkeiten:Kann der Lieferant anhand Ihrer Teilegeometrie, Materialspezifikationen und Volumenziele maßgeschneiderte Folgeverbundwerkzeug-Designs entwickeln? Suchen Sie nach hauseigenem CAD/CAM-, FEA-Simulations- und Bandlayout-Optimierungs-Know-how.
- Materialkompetenz:Versteht der Lieferant, wie sich unterschiedliche Legierungen über mehrere Umformstationen hinweg verhalten? Die Kompensation der Kaltverfestigung, die Vorhersage der Rückfederung und die Verhinderung von Abrieb erfordern allesamt materialspezifische Kenntnisse.
- Qualitätssysteme und Messtechnik:Stellen Sie sicher, dass der Lieferant KMG-Inspektion, optische Messung und SPC-Dokumentation verwendet, um die Toleranzen in jeder Phase zu validieren. Zertifizierungen wie ISO 9001 stellen eine Grundlage dar, aber die Inspektionsfähigkeit ist wichtiger als das Zertifikat an der Wand.
- Interne-Test- und Validierungseinrichtungen:Ein Lieferant mit Testpressen kann die Funktionsfähigkeit der Matrize überprüfen, bevor sie an Ihre Produktionsstätte geliefert wird. Dadurch entfällt wochenlanges Debuggen in Ihrer Anlage und es wird bestätigt, dass die Produktionsziele unter realistischen Betriebsbedingungen erreichbar sind.
- Produktionskapazität und Lieferzeitzuverlässigkeit:Beurteilen Sie, ob der Lieferant Ihren Zeitplan ohne Qualitätseinbußen einhalten kann. Die Leistung früherer Lieferverpflichtungen verrät Ihnen mehr als nur Versprechen in der Angebotsphase.
- Werkzeugwartung und After-Sales-Support:Verschleiß der Folgeverbundwerkzeuge. Stempel werden stumpf, die Formeinsätze ermüden und es bilden sich über Millionen von Zyklen Freiräume. Ein Lieferant, der fortlaufende Wartungsunterstützung, Ersatzteilversorgung und Unterstützung bei der Fehlerbehebung bietet, schützt Ihre Betriebszeit.
- Skalierbarkeit und Flexibilität:Ihre Lautstärke wird sich ändern. Ein Partner für fortschrittliche Werkzeughersteller, der von Pilotstückzahlen bis hin zur vollständigen Massenproduktion skalieren und die Werkzeuge an technische Änderungen anpassen kann, bietet weitaus mehr langfristigen Wert als einer mit festen Kapazitäten.
- Technologische Kompetenz:Bewerten Sie die Qualität von CNC- und Drahterodiergeräten, digitalen Simulationstools und die Bereitschaft, fortschrittliche Fertigungsmethoden einzuführen, die die Präzision der Matrizen verbessern und die Durchlaufzeiten verkürzen.
Für Teams, die fortschrittliche Stanzwerkzeuge beschaffen, die eine effiziente Mehrstationen-Formung, hohe Wiederholgenauigkeit und skalierbare Massenproduktion erfordern, sind Zulieferer genau das RichtigeYICHENKonzentrieren Sie sich insbesondere darauf, Produktionsingenieuren und Beschaffungsteams dabei zu helfen, die Lücke zwischen Entwurfsabsicht und serienreifen Werkzeugen zu schließen. Ihre progressiven Stanzdienstleistungen betonen die Kombination aus technischer Unterstützung und Produktionsskalierbarkeit, die für Programme mit hohen Stückzahlen erforderlich ist.
Skalierung vom Prototyp zur Massenproduktion
Der Weg von den ersten{0}Artikelmustern zur vollständigen-Produktion ist kein einziger Sprung. Es handelt sich um einen stufenweisen Fortschritt, bei dem jede Phase die nächste bestätigt. Eile zur Massenproduktion von Werkzeugen, bevor das Design eingefroren ist, wie es der Fall istMakerStage-Skalierungs-Roadmapbetont, ist einer der teuersten Fehler in der Hardware-Herstellung. Formüberarbeitungen in der Produktionsphase kosten 30 bis 50 Prozent der ursprünglichen Werkzeuge plus wochenlanger Verzögerung.
Bei Folgestanzteilen folgt die Skalierungssequenz normalerweise diesem Muster:
- Prototypenvalidierung (1-50 Teile):CNC-bearbeitete oder drahterodierte Proben bestätigen die Teilegeometrie und -passung. Noch keine Werkzeuginvestition. In dieser Phase wird geprüft, ob das Design korrekt ist, bevor mit der Werkzeugausstattung begonnen wird.
- Pilotwerkzeuge (50-5.000 Teile):Eine vereinfachte Folgeverbundmatrize, manchmal mit weniger Stationen oder weicherem Werkzeugstahl, produziert Teile für Funktionstests, Baugruppenvalidierung und Erstqualifizierung des Kunden. Designänderungen sind zu diesem Zeitpunkt noch erschwinglich.
- Produktionswerkzeuge (5,000+ Teile):Vollständig gehärtete, produktionsorientierte Folgeverbundmatrizen, die für die Zielpresse, das Material und die Taktrate ausgelegt sind. Zu diesem Zeitpunkt muss das Design eingefroren werden. Technische Änderungen erfordern das Nachschneiden von Matrizeneinsätzen oder den Umbau von Stationen.
Der entscheidende Auslöser für den Wechsel zwischen den Phasen ist nicht nur die Lautstärke. Es ist Designstabilität. Ein Lieferant von progressiven Stanzteilen, mit dem es sich lohnt, zusammenzuarbeiten, wird zurückhaltend sein, wenn Sie versuchen, Produktionswerkzeuge zu bestellen, bevor die Toleranzen validiert sind und das Design die Funktionstests überstanden hat. Dieser Pushback schützt Ihre Investition.
Wenn Sie Hersteller von Folgeverbundwerkzeugen für langfristige Programme evaluieren, fragen Sie gezielt nach ihrem Prototypen--bis-Workflow. Können sie Musterteile aus Soft-Tooling herstellen, Abmessungen anhand Ihres Drucks validieren, das Stationsdesign basierend auf Testergebnissen iterieren und dann auf gehärtete Produktionsformen umsteigen, ohne von vorne zu beginnen? Diese Kontinuität eliminiert Übersetzungsfehler, die auftreten, wenn Prototypen und Produktionswerkzeuge aus unterschiedlichen Quellen mit unterschiedlichen technischen Interpretationen stammen.
Die Gesamtbetriebskosten für ein Folgeverbundwerkzeugprogramm gehen weit über das ursprüngliche Werkzeugangebot hinaus. Berücksichtigen Sie die Wartungsintervalle der Matrizen, die erwartete Häufigkeit des Nachschleifens, die Kosten für Ersatzstempel und Einsätze, die geschätzte Matrizenlebensdauer in Gesamthüben und die Reaktionsfähigkeit des Lieferanten, wenn an einem Dienstag um 2 Uhr morgens etwas Aufmerksamkeit erfordert. Ein fortschrittliches Stanzunternehmen, das im Voraus 10 Prozent weniger anbietet, Sie aber nicht unterstützen kann, wenn ein Formeinsatz mitten{4}}bricht, wird Sie über die Laufzeit des Programms weitaus mehr kosten als ein Partner, der langfristige Zuverlässigkeit anpreist und es mit einem reaktionsschnellen Service unterstützt.
Häufig gestellte Fragen zu progressiven Stanzpressen
1. Was ist der Unterschied zwischen einer Folgeverbundmatrize und einer Transfermatrize?
Eine progressive Matrize hält das Werkstück in allen Stationen an einem Trägerstreifen befestigt und schiebt es bei jedem Pressenhub bis zum endgültigen Trennen vor. Eine Transfermatrize trennt das Teil frühzeitig und bewegt es mithilfe mechanischer Greifer oder Roboterarme zwischen unabhängigen Stationen. Progressive Matrizen laufen schneller (Hunderte von SPM) und eignen sich für kleine-bis-mittlere Teile, während Transfermatrizen größere Teile, Tiefzüge und Mehrwinkeloperationen mit langsameren Geschwindigkeiten (15-40 SPM) verarbeiten. Progressive Werkzeuge sind im Vorfeld teurer, bieten aber aufgrund der Geschwindigkeitsvorteile und der entfallenden Teilehandhabung niedrigere Stückkosten bei großen Stückzahlen.
2. Wie berechnet man die benötigte Tonnage für eine Folgestanzpresse?
Berechnen Sie die Kraft für jede Station einzeln: Beim Stanzen und Durchstechen wird der Umfang multipliziert mit der Dicke multipliziert mit der Scherfestigkeit verwendet. Beim Biegen werden Materialeigenschaften und Geometrie genutzt. Beim Zeichnen wird die höchste Zugfestigkeit genutzt. Summieren Sie dann alle Spitzenkräfte unter der Annahme eines gleichzeitigen Eingriffs im unteren Totpunkt. Fügen Sie eine Sicherheitsmarge von 20–30 % hinzu, um Werkzeugverschleiß, Materialschwankungen und Temperatureffekte zu berücksichtigen. Stellen Sie außerdem sicher, dass die Presse über ausreichend Energie (Schwungradkapazität) verfügt und dass ihre Nennkraft für die tatsächliche Arbeitshöhe gilt, die Ihre Matrize erfordert. Für eine lange Lebensdauer empfiehlt es sich, mit 60–75 % der Druckkapazität zu arbeiten.
3. Welche Materialien eignen sich am besten für das Folgestanzen?
Kohlenstoffarmer Stahl (1008, 1010) ist aufgrund der moderaten Kaltverfestigung und der vorhersehbaren Rückfederung das toleranteste Material für progressives Stanzen. Kupfer und Messing bieten eine hohe Formbarkeit bei geringeren Tonnageanforderungen. Edelstahl eignet sich gut, erfordert aber 1,5-{8}}1,8-mal mehr Tonnage und erfordert beschichtete Werkzeuge, um ein Festfressen zu verhindern. Aluminium benötigt aufgrund der hohen Rückfederung polierte Formoberflächen, kontrollierte Schmierung und oft mehr Formstationen. Hochfeste Stähle (HSLA, zweiphasig) erfordern die höchste Tonnage (2-3x Basislinie) und eine sorgfältige Stationsverteilung, um Risse aufgrund eingeschränkter Duktilität zu vermeiden.
4. Warum werden Servopressen für komplexe Folgeschnittarbeiten bevorzugt?
Servopressen ersetzen die feste Schwungrad--Kupplung-Bremsbaugruppe durch programmierbare Servomotoren, die eine variable Schlittengeschwindigkeit bei jedem Hub ermöglichen. Dies bedeutet, dass Sie die Formungszonen verlangsamen können, um den Materialfluss zu verbessern und die Rückfederung zu verringern, während Sie beim An- und Rücklauf schnell fahren. Zu den praktischen Vorteilen gehören die Verdoppelung der Leistung bei Halb--Bewegungsprofilen, die Eliminierung der Rückfederung bei Mehrfach--Hit-Profilen am BDC und die Möglichkeit des Tiefziehens in Folgeverbundwerkzeugen mithilfe von Vibrationsbewegungen. Mit der Servotechnologie können komplexe Teile mit höherer effektiver SPM betrieben werden, ohne dass die Grenzen der Materialumformung überschritten werden, wodurch die Kosten pro Teil direkt gesenkt werden.
5. Wie wählen Sie zwischen einer C-Rahmen- und einer gerade-Seitenpresse für das Folgestanzen?
C-Rahmenpressen (35-250 Tonnen) eignen sich für leichtere Folgearbeiten mit weniger Stationen und dünneren Materialien. Sie bieten einen offenen Zugang von drei -Seiten und sind kostengünstiger, verbiegen sich jedoch unter Last eckig, was die Toleranzfähigkeit einschränkt. Gerade-Seitenpressen (150-3,000+ Tonnen) eliminieren Winkelverformungen mit vertikalen Säulen auf beiden Seiten und bewahren die Schlittenparallelität unabhängig von der Lastverteilung. Für Folgeverbundwerkzeuge mit mehr als 8 bis 10 Stationen, die Toleranzen unter +/- 0,05 mm erfordern oder Materialien mit einer Dicke von mehr als 1,5 mm verarbeiten, bieten gerade Seitenrahmen mit 2-Punkt- oder 4-Punkt-Aufhängung die erforderliche Steifigkeit für eine gleichbleibende Teilequalität über alle Stationen hinweg.


