


Was macht Progressiv-Stanzen von Metall zu professioneller Qualität?
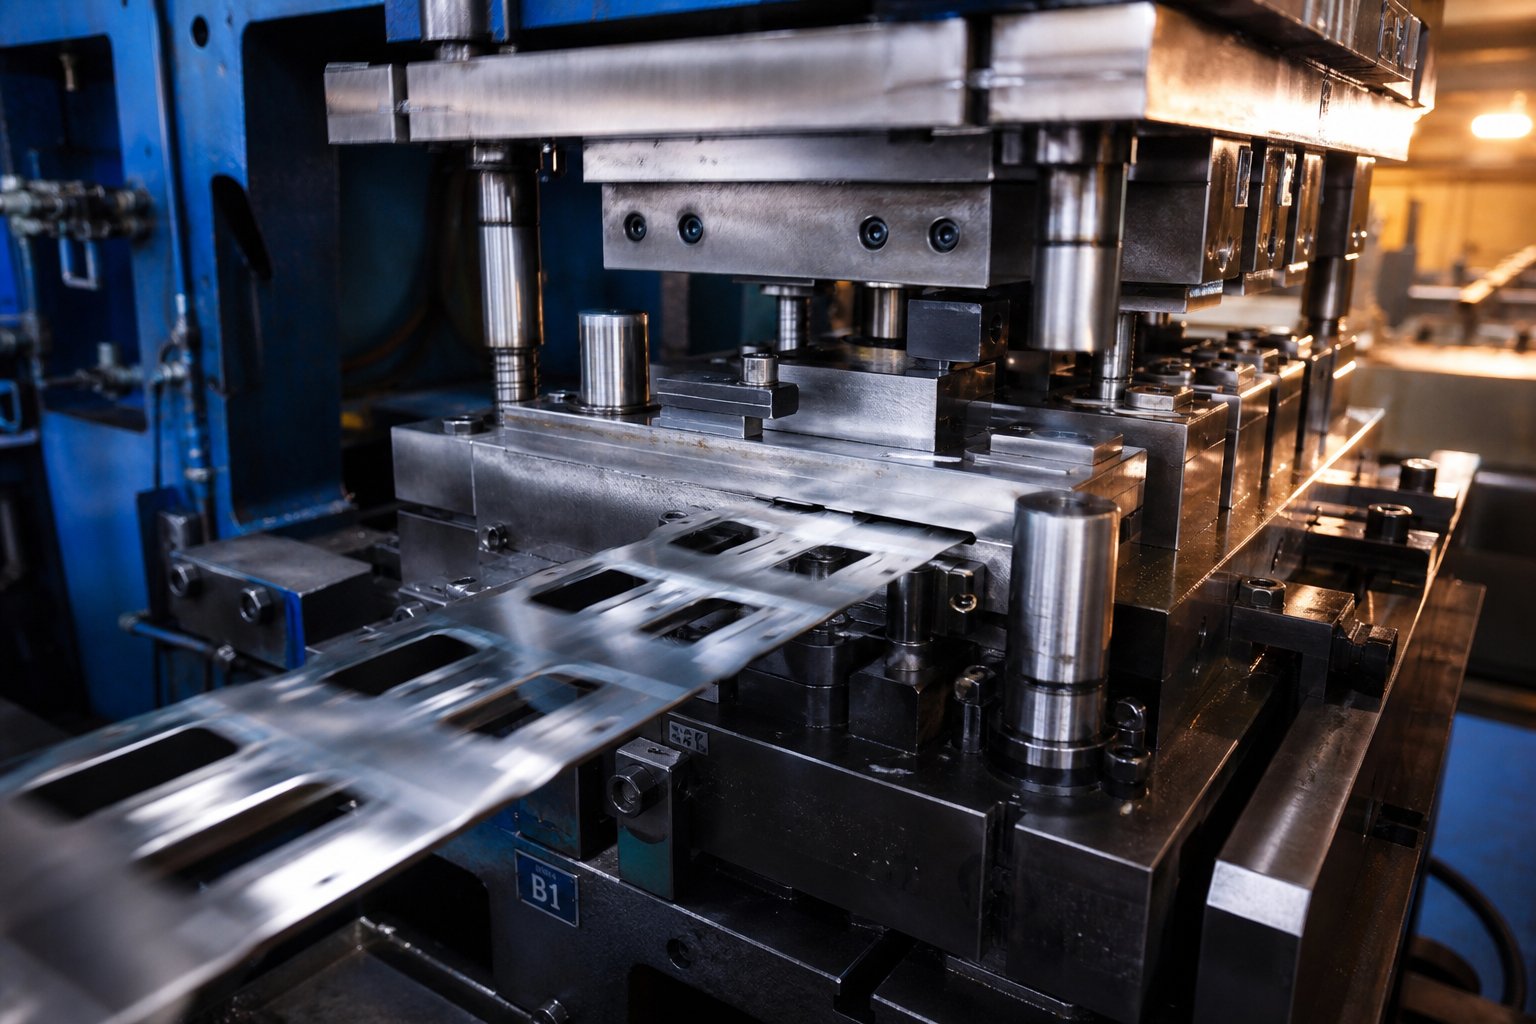
Wenn Produktionsingenieure es vorgebenprogressives Stanzen von MetallFür ein hochvolumiges Programm entscheiden sie sich nicht einfach nur für eine Formungsmethode. Sie entscheiden sich für ein Fertigungssystem, bei dem das Bandmaterial durch aufeinanderfolgende Stationen innerhalb eines einzigen Stanzwerkzeugs transportiert wird, wobei jeder Pressenhub gleichzeitig unterschiedliche Vorgänge in jeder Station ausführt. Der Begriff „progressiv“ bezieht sich auf diesen schrittweisen Fortschritt: Die Teilegeometrie baut sich schrittweise, Station für Station, auf, bis sich an der endgültigen Trennstelle ein fertiges Bauteil vom Trägerband trennt.
Beim professionellen progressiven Stanzen von Metall handelt es sich um einen hochvolumigen Blechumformprozess, bei dem ein kontinuierliches Band durch einen präzisionsgefertigten Multi-{2}Stationen-Matrizensatz geführt wird, wobei jeder Pressenhub das Band vorschiebt und gleichzeitig Vorgänge ausführt (Stechen, Formen, Prägen, Abschneiden), um fertige Teile mit Geschwindigkeiten von mehr als Hunderten von Hüben pro Minute unter dokumentierter Prozesskontrolle herzustellen.
Definition des progressiven Metallstanzens auf professionellem Niveau
Grundsätzlich kann jede Werkstatt, die über eine Presse und ein Folgeverbundwerkzeug verfügt, Teile stanzen. Professionelle -Abläufe werden jedoch durch die Vorgänge rund um die Druckmaschine definiert. Sie werden den Unterschied in den Toleranzen bemerken, die über Millionen von Zyklen hinweg auf +/-0,05 mm oder enger gehalten werden, in Folgeverbundwerkzeugen aus Premium-Werkzeugstählen mit einer Lebenserwartung von mehreren-Millionen Hüben und in der Echtzeit-Prozessüberwachung, die Abweichungen erkennt, bevor es zu Ausschuss kommt. Dies sind keine optionalen Upgrades. Sie stellen grundlegende Anforderungen für Automobil-, Luft- und Raumfahrt- sowie Elektronikprogramme dar, bei denen ein einzelnes defektes Teil zu Produktionsstillständen führen kann.
Was professionelle Tätigkeiten von allgemeinen Stempelarbeiten unterscheidet
Die Kluft zwischen einer Standard-Stanzerei und einem professionellen progressiven Stanzbetrieb beruht auf vier Säulen:
- Engere Toleranzenwird durch präzisionsgeschliffene Werkzeugkomponenten und kontrollierte Pressparameter aufrechterhalten.
- Konstruierte Langlebigkeit der MatrizeDies wird durch die richtige Materialauswahl, Wärmebehandlung und Beschichtungsstrategien erreicht.
- Dokumentierte Prozesskontrolleeinschließlich SPC-Überwachung, In-{0}}In-Die-Sensoren und rückverfolgbare Inspektionsaufzeichnungen.
- Zertifizierte Qualitätssystemewie IATF 16949 oder ISO 9001, die strukturierte Korrekturmaßnahmen und kontinuierliche Verbesserung durchsetzen.
Ein professioneller Partner für progressives Metallstanzen betrachtet Qualität als kulturelle Grundlage und nicht als einen Endkontrollpunkt. Ihre Ingenieurteams engagieren sich bei der Teilekonstruktion und übersetzen die Geometrie in optimierte Stationslayouts, bevor Stahl geschnitten wird. Diese vorgelagerte Beteiligung unterscheidet einen echten Fertigungspartner von einem Betrieb, der lediglich Teile zum Drucken herstellt.
Es ist wichtig, den Unterschied zu verstehen, aber die wahre Tiefe liegt darin, wie der Prozess selbst abläuft, von dem Moment, in dem das Bandmaterial in die Matrize gelangt, bis zu dem Moment, in dem ein fertiges Teil in den Sammelbehälter fällt.
Wie der Prozess des progressiven Stanzens Schritt für Schritt funktioniert
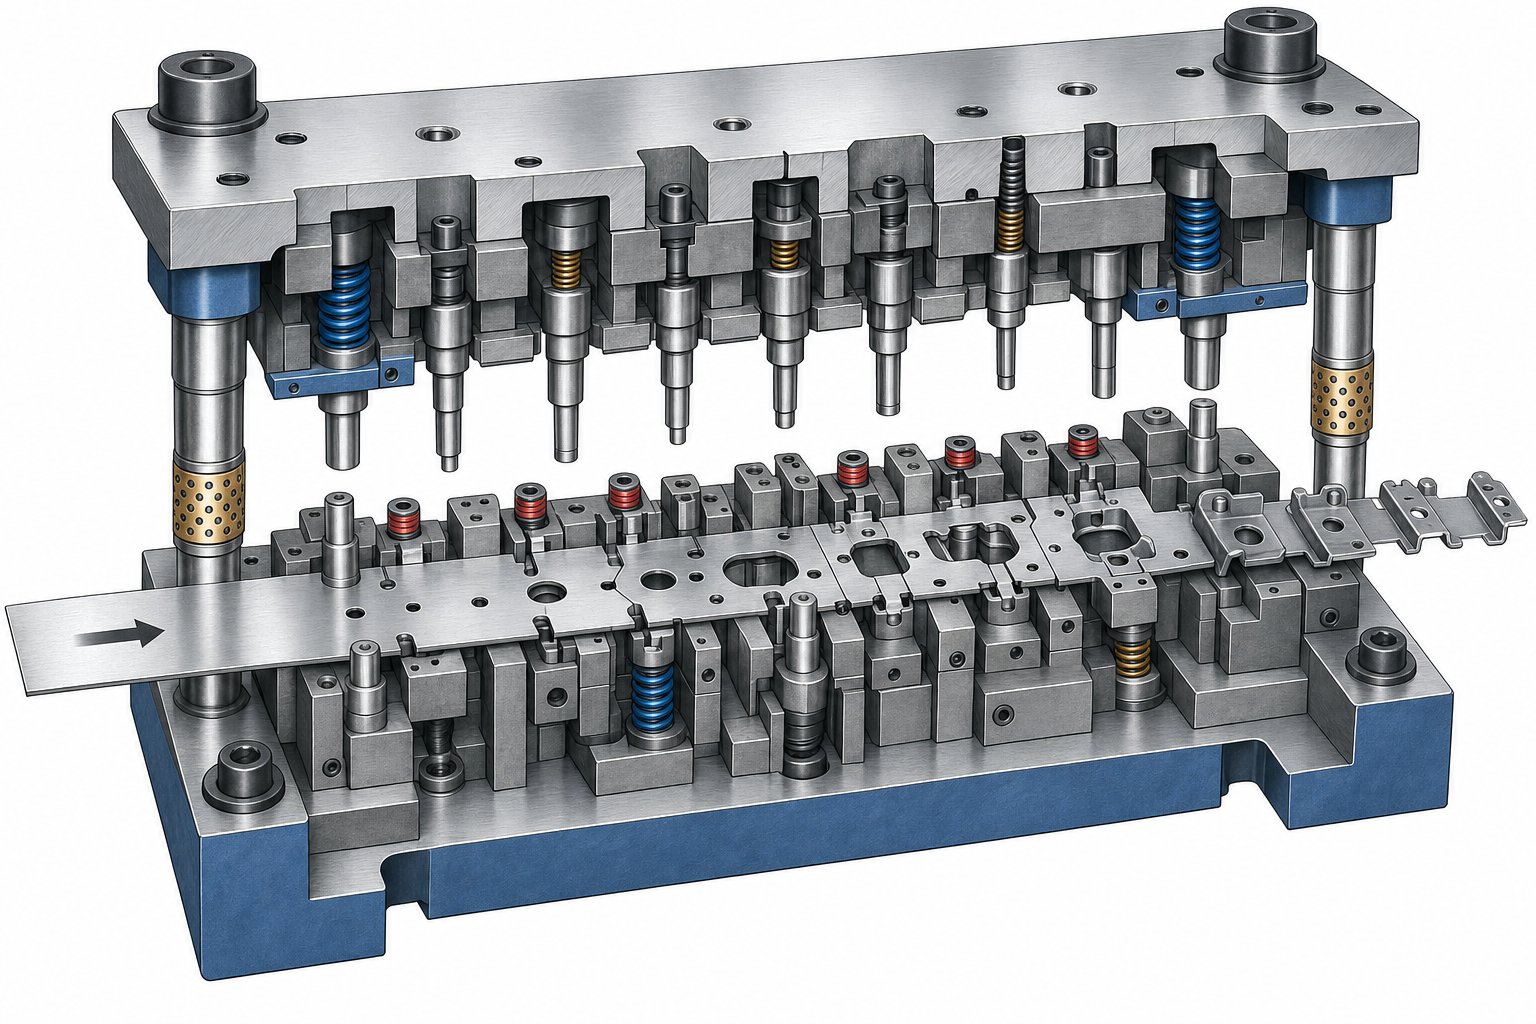
Ein fertiges Teil, das aus einem progressiven Stanzwerkzeug fällt, sieht fast mühelos aus, aber hinter dieser Ausgabe verbirgt sich eine eng koordinierte Abfolge mechanischer Vorgänge, die in Sekundenbruchteilen ablaufen. Derprogressives Stanzverfahrenbeginnt lange vor den Presszyklen. Es beginnt am Abwickler, durchläuft Richt- und Schmiersysteme und beruht auf einer präzisen Vorschub- und Registrierungsmechanik, um jede Station über Tausende von Hüben pro Stunde ausgerichtet zu halten.
Streifenzuführung und Pilotregistrierungsmechanik
Stellen Sie sich ein kontinuierliches Blechband mit einer typischen Dicke von 0,1 mm bis 6 mm vor, das von einer Spule abgewickelt wird, durch eine Richtmaschine läuft, um den Spulensatz zu entfernen, und in einen Servovorschub gelangt. Der Vorschub schiebt das Band um einen festen Abstand vor, der als Vorschubschritt bezeichnet wird und dem Abstand zwischen den Stationen in der Matrize entspricht. Diese Tonhöhe muss exakt sein. Selbst eine Abweichung von ein paar Tausendstel Zoll summiert sich zwischen den Stationen und führt zu Teilen, die-nicht-den Spezifikationen entsprechen.
Die Zuführung allein kann bei Hochgeschwindigkeits-Metallstanzraten von 200 bis 1.500 Hüben pro Minute keine Positionierungsgenauigkeit garantieren. Hier kommen Pilotstifte ins Spiel. Frühe Stationen bohren spezielle Pilotlöcher in den Streifen. Wenn sich die Matrize bei nachfolgenden Hüben schließt, dringen konische oder kugelförmige Piloten in diese Löcher ein und bringen den Streifen in eine präzise Ausrichtung, bevor ein Schnitt oder eine Formgebung erfolgt. Gemäß den technischen Richtlinien der Industrie beträgt der Abstand zwischen Pilot und Loch für Präzisionsarbeiten typischerweise etwa 0,0005 bis 0,001 Zoll und ist eng genug, um Restfehler des Zuführers zu korrigieren, ohne das Band zu verformen.
Das Feed-Roll-Timing ist genauso wichtig wie die Pitch-Genauigkeit. Die Rollen müssen den Streifen freigeben, bevor die Piloten einrasten, und erst dann wieder greifen, wenn sich der Würfel öffnet. Wenn die Vorschubwalzen zu früh schließen, insbesondere in der Nähe des unteren Totpunkts,eingeschlossenes Material zwischen Matrize und Zuführungkann den Streifen nach vorne schieben, wenn die Piloten aussteigen, was zu übermäßig langen Progressionen führt, die sich als Feed{0}}Längenfehler tarnen.
Wie durch Multi-Stationsformung die Teilegeometrie aufgebaut wird
Jede Station in einem Folgestanzwerkzeug führt einen oder mehrere spezifische Vorgänge am Streifen aus. Komplexe dreidimensionale Geometrien werden niemals in einem einzigen Treffer gebildet. Stattdessen entwickeln sie sich schrittweise weiter, wobei jede Station Features hinzufügt, bis das Teil fertig ist. Stellen Sie sich das so vor, als würden Sie eine Komponente Schicht für Schicht aufbauen, mit dem Unterschied, dass jede Schicht ein eigenständiger mechanischer Vorgang und keine Materialablagerung ist.
Hier ist die typische Abfolge der Stationsvorgänge in einer professionellen Folgeverbund- und Stanzeinrichtung:
- Pilotloch-Piercing- Erstellt Registrierungsfunktionen, die von nachgelagerten Stationen für eine genaue Positionierung verwendet werden.
- Blanking und Piercing- Schneidet Innenlöcher, Schlitze und Teilprofile. Der starke Schnitt wird früh verteilt, um die Stabilität des Bandes zu gewährleisten.
- Stechen und formen- Teilweise schneidet und biegt Laschen, Lamellen oder Übergangselemente, die den Streifen für eine tiefere Formung vorbereiten.
- Zeichnen und Formen- Erstellt dreidimensionale Formen wie Tassen, Rippen, Prägungen oder konturierte Oberflächen durch kontrollierten Materialfluss.
- Prägen und Kalibrieren- Komprimiert Material lokal, um eine strenge Dimensionskontrolle zu erreichen, Oberflächen zu glätten oder Radien zu schärfen, die über das Maß der Luftformung hinausgehen.
- Trimmen- Entfernt überschüssiges Material, das beim Formen eingebracht wird, oder beseitigt Trägerverbindungen rund um den Teileumfang.
- Endgültiger Cutoff- Trennt das fertige Teil vom Trägerstreifen zum Auswerfen oder Sammeln.
Die Reihenfolge der Sender ist nicht willkürlich. Professionelle Stanzformkonstrukteure platzieren schwere Schneidvorgänge früh, größere Umformvorgänge in der Mitte, wo der Träger noch Halt bietet, und kalibrieren kurz vor dem Trennen, um die endgültigen Abmessungen festzulegen. Dieser Ansatz bewältigt Tonnagespitzen über den gesamten Pressenhub und verhindert Bandverzerrungen, die sich in späteren Stationen ansammeln würden.
Drücken Sie auf die Koordinierung der Strichfolge und des Streifenvorschubs
Der gesamte Folgestanzprozess ist auf den Pressenhubzyklus synchronisiert. Während des Abwärtshubs senkt sich die obere Matrize ab, die Piloten greifen ein und jede Station führt ihre Arbeit gleichzeitig aus. Am unteren Totpunkt sind alle Schneid- und Formarbeiten für diesen Zyklus abgeschlossen. Beim Aufwärtshub hält die Abstreifplatte den Streifen, während die Stempel zurückgezogen werden, die Materialheber den Streifen von den Merkmalen der unteren Matrize anheben und das Vorschubsystem das Material um eine Teilung vorschiebt.
Diese Beziehung zwischen Pressenhub und Bandvorschub ermöglicht das Hochgeschwindigkeitsstanzen von Metall. Bei jedem Zyklus bewegt sich der Streifen um genau eine Tonhöhe vorwärts. Jede Station bearbeitet gleichzeitig einen anderen Teil des Bandes. Das Ergebnis ist ein fertiges Teil pro Hub an der Endstation, unabhängig davon, wie viele Zwischenoperationen das Teil erfordert. Eine Matrize mit 12 Stationen, die mit 400 Hüben pro Minute läuft, produziert 400 fertige Teile pro Minute, wobei alle 12 Vorgänge parallel und nicht in Serie erfolgen.
Bei dieser Koordination spielt die Bandhubhöhe eine entscheidende Rolle. Der Streifen muss ausreichend angehoben werden, um vor dem Vorrücken die Piloten und geformten Merkmale freizugeben. Übermäßiger Hub führt jedoch zu Vibrationen und Knicken, die die Pressgeschwindigkeit begrenzen. Das Ausbalancieren von Hubhöhe, Vorschubzeitpunkt und Hubfrequenz ist der Punkt, an dem der progressive Stanzprozess von der Lehrbuchtheorie zur angewandten Technik übergeht und professionelle Betriebe sich von Werkstätten unterscheiden, die Stanzen über ihre validierten Geschwindigkeitsfenster hinaus betreiben.
Die Mechanismen der Zuführung, Steuerung und Hubkoordination erklären, wie sich Teile durch die Matrize bewegen. Aber die Intelligenz hinter dem Prozess steckt in der Matrize selbst, insbesondere in den Werkzeugmaterialien, der Stationsanordnung und den Designentscheidungen, die bestimmen, ob eine Matrize eine Toleranz von 500.000 oder 5 Millionen Hüben aushält.
Grundlagen des progressiven Formendesigns und der Werkzeugausstattung
Ein Folgeverbundwerkzeug ist nur so leistungsfähig wie die in seinem Design verankerten Entscheidungen. Werkzeugmaterial, Stationsanzahl, Layoutsequenzierung und Kraftverteilung werden alle festgelegt, bevor ein einzelner Hub ausgeführt wird. Professionelles progressives Werkzeugdesign trennt langlebige, wiederholbare Werkzeuge von Werkzeugen, die sich frühzeitig verschlechtern und durch ungeplante Wartung und Ausschuss Geld verschwenden.
Werkzeugmaterialien und Lebenserwartung der Matrizen
Die für Stempel, Matrizeneinsätze und Formkomponenten gewählte Stahlsorte bestimmt direkt, wie viele Teile eine Matrize produzieren kann, bevor sie geschärft oder ausgetauscht werden muss. Härtere Materialien widerstehen dem Verschleiß länger, sind aber auch teurer und können bei Stoßbelastungen spröde werden. Bei der Auswahl des richtigen Folgewerkzeugmaterials müssen Verschleißfestigkeit, Zähigkeit, Kosten und die spezifischen Anforderungen des gestanzten Materials gegeneinander abgewogen werden.
So vergleichen sich die gängigsten Werkzeugmaterialien in der Praxis:
| Werkzeugmaterial | Härte (HRC) | Verschleißfestigkeit | Zähigkeit | Typische Werkzeuglebensdauer (Hübe) | Beste Anwendung |
|---|---|---|---|---|---|
| D2 Werkzeugstahl | 58-62 | Hoch | Mäßig | 1-3 Millionen | Allgemeines Lochen und Stanzen von Baustahl und Aluminium |
| M2 High-Speed Steel | 60-65 | Sehr hoch | Mäßig-Hoch | 3-5 Millionen | Hochgeschwindigkeits-Piercing, abrasive Materialien wie Edelstahl |
| Hartmetall (Wolframkarbid) | 70-75+ | Exzellent | Niedrig | 5-20+ Millionen | Programme mit hohem-Volumen, die eine maximale Werkzeuglebensdauer bei minimalem Nachschleifen erfordern |
D2 deckt ein breites Spektrum progressiver Werkzeug- und Formenanwendungen zu angemessenen Kosten ab. M2 kommt zum Einsatz, wenn die Pressengeschwindigkeit steigt oder wenn härtere Legierungen gestanzt werden, die sich durch minderwertige Stähle zerfressen. Hartmetalleinsätze verlängern die Lebensdauer der Matrizen auf mehrere zehn Millionen, sie erfordern jedoch eine sorgfältige Ausrichtung der Presse und einen stoßfreien Betrieb, da Hartmetall bei übermäßigen außermittigen Belastungen eher bricht als sich verformt.
Professionelle Formenbauer wenden außerdem Oberflächenbehandlungen wie TiN- oder TiCN-Beschichtungen an, um die Reibung zu verringern, das Abrieb an Edelstahlteilen zu verzögern und die Intervalle zwischen den Schleifzyklen zu verlängern.
Stationslayoutplanung für komplexe Teile
Bei der Umsetzung der Geometrie eines fertigen Teils in ein optimiertes Stationslayout bewegt sich die Stanzwerkzeugkonstruktion vom Maschinenbau zur angewandten Problemlösung. Erfahrene Hersteller mögenYICHENGehen Sie diese Phase an, indem Sie jedes Merkmal des Teils abbilden, Formsequenzen identifizieren, die Materialverzerrungen minimieren, und Schnitt- und Formkräfte gleichmäßig über den Pressenhub verteilen.
Die Planung des Bahnhofslayouts folgt einer strukturierten Methodik:
- Identifizieren Sie alle Loch-, Form- und Beschnittvorgänge, die für die Teilegeometrie erforderlich sind.
- Sequenzieren Sie die Vorgänge so, dass der schwere Schnitt früh am flachen Material erfolgt und die Umformung in der Mitte des Förderstroms erfolgt, während der Träger noch für Stabilität sorgt.
- Gruppieren Sie kompatible Vorgänge in gemeinsamen Stationen, sofern Tonnage und räumlicher Abstand dies zulassen.
- Fügen Sie zwischen den schweren Umformstufen Leerlaufstationen (Blindstationen) ein, um eine Bandentspannung zu ermöglichen und Raum für zukünftige Designänderungen zu schaffen.
- Stellen Sie sicher, dass die Gesamttonnage aller aktiven Stationen mit einer Sicherheitsmarge von 15–20 % innerhalb der Presskapazität bleibt.
Schlecht geplante Layouts erzeugen Kraftspitzen, die den Pressenstößel auslenken, den Verschleiß auf einer Seite der Matrize beschleunigen und zu Maßabweichungen führen. Ein gut aufeinander abgestimmtes progressives Stanzwerkzeugdesign verteilt die Lasten symmetrisch und sorgt dafür, dass das Band durch jede Station gerade läuft.
Balance zwischen Werkzeugkomplexität und Produktionszielen
Mehr Stationen bedeuten mehr Leistungsfähigkeit, bedeuten aber auch eine breitere Matrize, ein größeres Pressenbett und höhere Werkzeugkosten. Professionelle Werkzeugkonstrukteure rechnen die Wägestationen anhand der Bandbreite ab, was die Materialkosten pro Teil erhöht, und anhand der erforderlichen Presstonnage, was die Maschinenoptionen in der Produktionshalle einschränkt.
Eine 16-Stationen-Matrize, die in eine 200-Tonnen-Presse passt, ist oft eine bessere wirtschaftliche Wahl als eine 22-Stationen-Matrize, die eine 400-Tonnen-Presse erfordert, selbst wenn letztere mehr Arbeitsgänge konsolidiert. Die Entscheidung hängt vom Jahresvolumen, der verfügbaren Presskapazität und den Gesamtbetriebskosten über die erwartete Lebensdauer der Matrize ab.
Hier wird die fortschrittliche Stanzformkonstruktion zu einer gemeinschaftlichen Übung zwischen Teilekonstrukteuren, Stanzformingenieuren und Produktionsplanern. YICHENsprogressives PrägewerkzeugDer Entwicklungsprozess konzentriert sich beispielsweise auf die Entwicklung von Matrizen, die Wiederholgenauigkeitsziele erreichen und gleichzeitig in eine skalierbare Produktionsinfrastruktur passen, wodurch Beschaffungsteams einen klaren Weg von der Prototypenvalidierung bis zur Massenproduktion bieten.
Werkzeugmaterial und Stationslayout legen die Leistungsobergrenze des Werkzeugs fest. Aber selbst die präziseste Matrize kann eine schlechte Materialauswahl oder ein ineffizientes Streifenlayout im Vorfeld nicht kompensieren, wo das Trägerdesign und die Verschachtelungsstrategie die Hauptrolle spielen.
Materialauswahl und Optimierung des Streifenlayouts
Das Rohmaterial macht in der Regel 40-60 % der Gesamtkosten eines Stanzteils aus. Das bedeutet, dass die Entscheidungen, die bei der Gestaltung des Streifenlayouts und der Materialauswahl getroffen werden, mehr Einfluss auf die Wirtschaftlichkeit der einzelnen Teile haben als fast jeder andere Faktor im Prozess. Ein gut optimiertes Layout quetscht aus jeder Spule das Maximum an Teilen heraus, während die richtige Materialwahl sicherstellt, dass sich diese Teile sauber formen, ohne Risse, Faltenbildung oder übermäßige Rückfederung.
Trägerstreifendesign und Nesting-Optimierung
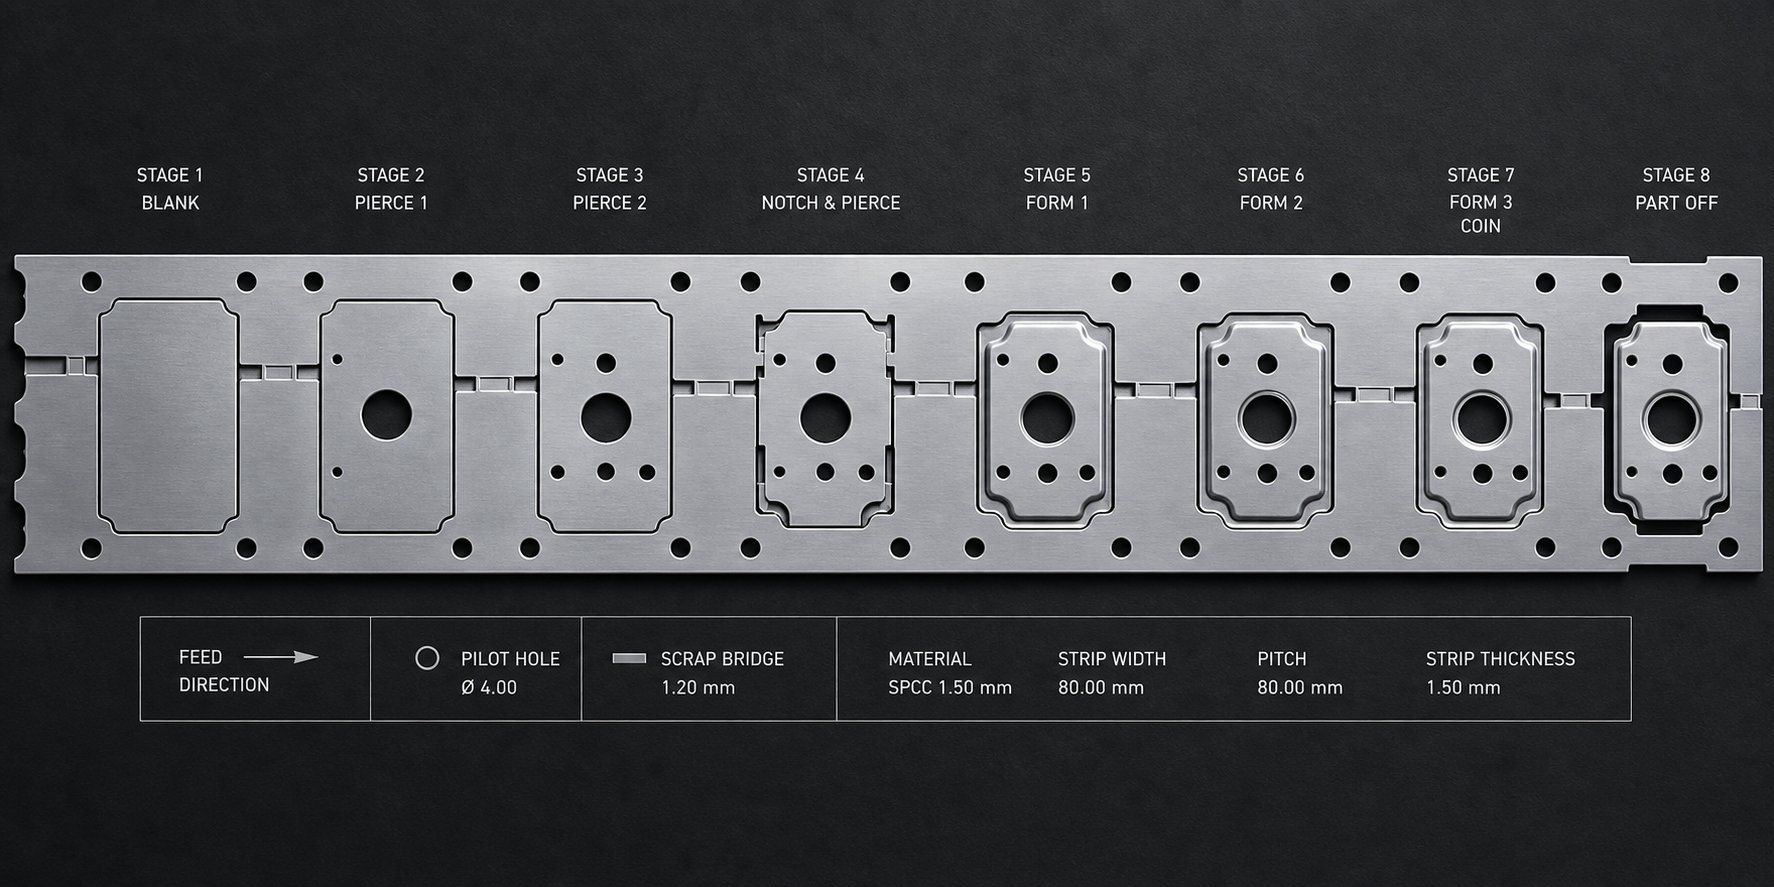
Der Trägerstreifen ist das Skelett, das teilweise geformte Teile zusammenhält, während sie durch die Matrize transportiert werden. Da es sich nicht um das fertige Produkt handelt, wird jeder Quadratmillimeter Trägermaterial zum Ausschuss. Es so dünn und schmal wie möglich zu gestalten und gleichzeitig genügend Festigkeit beizubehalten, um das Band ohne Knicken durch alle Stationen zu schieben, ist ein Balanceakt, der sich direkt auf die Materialausnutzung auswirkt.
Zwei Trägertypen bedienen unterschiedliche progressive Stanzanwendungen:
- Solide Trägereignen sich für einfache Schneid- und Biegevorgänge, bei denen das Band während des gesamten Pressenhubs flach bleibt. Sie bieten maximale Steifigkeit, können jedoch keine vertikale Teilebewegung zwischen Stationen aufnehmen.
- Stretch-WebträgerIntegrieren Sie strategische Schnitte oder Schlaufen, die eine vertikale und horizontale Flexibilität des Trägers ermöglichen. Diese sind für Teile unerlässlich, die Tiefziehen, Prägen oder mehrstufiges Formen erfordern, bei denen das Material nach innen fließen muss, ohne den Abstand zwischen den Teilen zu verzerren.
Ein schlecht konstruierter Träger kann zum Totalausfall des Werkzeugs führen. Ist der Befestigungssteg zu schmal, reißt er beim Umformen. Wenn es für eine Tiefziehanwendung zu steif ist, blockiert es den Streifenabstand und verursacht nachgelagerte Fehlausrichtungen. Professionelle Stanzingenieure verwenden Simulationssoftware, um die Verformung des Trägers vorherzusagen und zu validieren, dass die flexible Bahn genügend Linienlänge bietet, um die vertikale Bewegung zu bewältigen, ohne dass das Material über die Bruchgrenze hinaus dünner wird.
Die Verschachtelungsstrategie bestimmt, wie Teile auf dem Band ausgerichtet und positioniert werden, um Abfall zu minimieren. Zu den gängigen Ansätzen für progressive Stempelmaterialien gehören:
- Einzeilige -Layouts- Einfach und vorhersehbar, am besten für symmetrische Teile, aber oft mit geringerem Materialverbrauch.
- Winkel- oder gedrehte Verschachtelung- Neigt Teile in einem Winkel, damit sie näher zusammenpassen, wie bei Puzzleteilen. Dadurch kann die Bandbreite bei unregelmäßig geformten Geometrien erheblich reduziert werden.
- Mehrzeilige-Layouts- Prägt zwei oder mehr Teile nebeneinander pro Pressenhub, wodurch der Durchsatz erhöht und die Auslastung verbessert wird, wenn die Teileabmessungen dies zulassen.
Der Branchenmaßstab fürMaterialausnutzung bei Folgeschnittoperationenbeträgt mindestens 75 %. Um dieses Ziel zu erreichen, ist eine sorgfältige Optimierung der Brückenbreite erforderlich, d. h. der kleinen Materialabschnitte, die zwischen benachbarten Teilen sowie zwischen Teilen und der Bandkante verbleiben. Eine gängige Regel legt die Mindestbrückendicke auf das 1,25- bis 1,5-fache der Materialdicke fest. Bei einem 1,5-mm-Streifen entspricht das einer Brücke von etwa 1,9 bis 2,25 mm, gerade genug, um zu verhindern, dass sich der Abfall verdreht und die Matrize blockiert.
Die Streifenbreitenoptimierung steht in direktem Zusammenhang mit den {0}Teilkosten. Ein schmalerer Streifen bedeutet weniger Rohmaterialverbrauch pro Zyklus, bedeutet aber auch engere Spielräume bei der Trägerfestigkeit und Kantenstabilität. Der Vorschubabstand, also die Entfernung, um die das Band pro Hub vorgeschoben wird, definiert zusammen mit der Bandbreite die rechteckige Materialfläche, die pro Teil verbraucht wird. Durch die Reduzierung beider Abmessungen bei gleichzeitiger Beibehaltung der strukturellen Integrität und Formbarkeit werden die Materialkosten proportional gesenkt.
Metallarten und Dickenbereiche für progressives Stanzen
Nicht jedes Metall lässt sich gut in einem Folgeverbundwerkzeug verarbeiten. Für den Prozess sind Materialien erforderlich, die wiederholtem Biegen, Durchstechen und Formen über mehrere Stationen hinweg standhalten, ohne zu reißen oder sich bis zum Bruch zu verfestigen. Formbarkeit, Oberflächenhärte und Rückfederungsverhalten beeinflussen alle, ob eine bestimmte Legierung ein guter Kandidat für das progressive Metallstanzen mit hoher Geschwindigkeit ist.
So vergleichen sich die gängigsten progressiven Stempelmaterialien hinsichtlich ihrer praktischen Eigenschaften:
| Materialkategorie | Formbarkeitsbewertung | Typischer Dickenbereich | Allgemeine Anwendungen | Überlegungen zu besonderen Werkzeugen |
|---|---|---|---|---|
| Kohlenstoffarmer-Stahl (C1008-C1010) | Exzellent | 0.2 - 4.0 mm | Halterungen, Fahrgestellkomponenten, Strukturstützen, Elektrogehäuse | Standard-D2-Werkzeuge funktionieren gut; minimale Reibungsgefahr |
| Edelstahl (301, 304, 316) | Mäßig-Gut | 0.1 - 3.0 mm | Medizinische Geräte, Lebensmittelausrüstung, elektronische Abschirmung, korrosionsbeständige Hardware | Eine hohe Kaltverfestigungsrate erfordert M2- oder Hartmetallwerkzeuge; TiN-Beschichtungen reduzieren das Festfressen |
| Kupferlegierungen (C110, C194, C260 Messing) | Gut-Ausgezeichnet | 0.1 - 2.5 mm | Elektrische Anschlüsse, Steckverbinder, Kühlkörper, HF-Abschirmung | Weiches Material kann zu Gratbildung an den Stempeln führen; häufige Schneckenreinigung erforderlich |
| Messing (C260, C270) | Exzellent | 0.1 - 2.0 mm | Sanitärarmaturen, dekorative Hardware, elektrische Kontakte, Instrumentenkomponenten | Hervorragende Formbarkeit mit geringer Rückfederung; Standardwerkzeuge, die für die meisten Anwendungen geeignet sind |
| Aluminiumlegierungen (1100, 3003, 5052) | Gut-Ausgezeichnet | 0.2 - 3.5 mm | Kühlkörper, Automobilpaneele, Elektronikgehäuse, Halterungen für die Luft- und Raumfahrt | Klebstoffablagerungen auf Werkzeugen erfordern polierte Matrizenoberflächen oder spezielle Beschichtungen; Weichere Legierungen erfordern einen größeren Abstand zwischen Stempel und Matrize |
Das progressive Stanzen von Kohlenstoffstahl dominiert -hochvolumige Strukturprogramme, da das Material kostengünstig ist, sich vorhersehbar formen lässt und ohne spezielle Schmiermittel bei hohen Pressgeschwindigkeiten läuft. Güten wie C1008 und C1010 bieten die für komplexe Biegungen und Züge erforderliche Duktilität und bleiben gleichzeitig steif genug, um die Integrität des Trägers durch Mehrstationen-Matrizen aufrechtzuerhalten.
Progressive Prägungen aus Kupfer und progressive Prägungen aus Messing sind in der Elektro- und Elektronikbranche Standard. Diese Legierungen vereinen hervorragende Leitfähigkeit mit guter Formbarkeit und eignen sich daher ideal für Klemmen, Stromschienen und Federkontakte. Insbesondere Messing bietet eine sehr geringe Rückfederung, was die Werkzeugbestückung vereinfacht und die Anzahl der Stationen für Teile mit engen Winkeltoleranzen reduziert.
Das progressive Stanzen von Aluminium stellt einzigartige Herausforderungen dar. Die Weichheit des Metalls führt dazu, dass es an den Werkzeugoberflächen haftet und Ablagerungen bildet, die zu Oberflächenfehlern an fertigen Teilen führen. Professionelle Betriebe wirken dem mit hochglanzpolierten Stempel- und Matrizenoberflächen, Spezialschmiermitteln und teilweise Chrom- oder DLC-Beschichtungen auf Umformteilen entgegen. Trotz dieser Überlegungen bleibt Aluminium die erste Wahl für Leichtbaukomponenten in Automobil- und Elektronikanwendungen, bei denen Gewichtseinsparungen eine zusätzliche Aufmerksamkeit für die Werkzeuge rechtfertigen.
Edelstahl gehört zu den anspruchsvollsten fortschrittlichen Stanzmaterialien. Aufgrund seiner hohen Kaltverfestigungsrate erhöht sich die Materialfestigkeit während der Umformung erheblich, was den Stempelverschleiß beschleunigt und die Abstreifkräfte erhöht. Erfolgreiche Edelstahlprogramme basieren auf erstklassigen Werkzeugstählen (M2 oder Hartmetall), präzisen Abständen zwischen Stempel und Matrize sowie aggressiven Schmierungsstrategien, um die Wärmeentwicklung bei hohen Hubzahlen zu kontrollieren.
Die Wahl des richtigen Materials ist die halbe Miete. Die andere Hälfte besteht darin, Teile zu entwerfen, die die physikalischen Grenzen des progressiven Formens respektieren, wobei die Platzierung von Merkmalen, Biegeradien und Dimensionsproportionen bestimmen, ob eine Matrize störungsfrei läuft oder an jeder Station mit der Geometrie zu kämpfen hat.
Design für Herstellbarkeitsrichtlinien beim progressiven Stanzen
Jedes Merkmal, das Sie auf einem Teilemodell zeichnen, wird schließlich zu einer Station in einer Matrize, zu einem Stempel, der sich abnutzt, oder zu einem Umformvorgang, der der Presse mehr Kraft verleiht. Herstellbarkeitsgerechtes Design beim progressiven Stanzen bedeutet, die Geometrie Ihres Teils so zu gestalten, dass die Matrize es zuverlässig und schnell produzieren kann, ohne dass exotische Werkzeuge, übermäßig viele Stationen oder ständige Wartungseingriffe erforderlich sind. Die folgenden Regeln übersetzen Materialwissenschaft und Erfahrung in der Konstruktion von Metallstanzwerkzeugen in umsetzbare Einschränkungen, die Sie in der CAD-Phase anwenden können, bevor überhaupt mit der Schätzung der Werkzeugkosten begonnen wird.
Kritische Maßregeln für Folgeverbundteile
Löcher, Schlitze und Ausschnitte gehören zu den ersten Merkmalen, die in einem Folgestanzwerkzeug geformt werden, typischerweise an frühen Stanzstationen. Ihre Größe und Platzierung im Verhältnis zur Materialstärke bestimmen, ob Stempel Millionen von Zyklen überstehen oder vorzeitig brechen. Verstoßen Sie gegen die Mindestgrößenvorschriften, erzwingen Sie die Verwendung zerbrechlicher, unterdimensionierter Stanzwerkzeugkomponenten, was die Wartungskosten in die Höhe treibt und die Ausschussquote erhöht.
Hier sind die wichtigsten Maßregeln, die professionelle Stanzformingenieure bei der Bewertung der Machbarkeit von Teilen anwenden:
- Mindestlochdurchmesser:Mindestens 1,0-fache Materialstärke für duktile Metalle wie kohlenstoffarmer Stahl und Messing. Erhöhen Sie bei hochfesten Materialien wie Edelstahl die Materialstärke auf das 2,0-fache, um Stempelbruch zu vermeiden.
- Mindestschlitzbreite:Mindestens 1,5-fache Materialstärke. Schmalere Schlitze erfordern spezielle Stempel aus Schnellarbeitsstahl oder Hartmetall, was die Werkzeugkosten erheblich erhöht.
- Mindestabstand zwischen den Löchern:Mindestens das 2,0-fache der Materialstärke Kante-zu-. Ein engerer Abstand führt dazu, dass sich die Bahn zwischen den Merkmalen beim Lochen verformt oder reißt.
- Mindestabstand vom Loch zur Kante:Mindestens 2,0-fache Materialstärke. Merkmale, die näher an der Teilekante liegen, erzeugen eine nach außen gerichtete Ausbeulung, die das Rohlingsprofil verzerrt.
- Mindestabstand vom Loch zur Biegelinie:Mindestens das 2,0-fache der Materialstärke plus Biegeradius für Merkmale unter 2,5 mm Durchmesser. Erhöhen Sie bei größeren Merkmalen die Materialdicke zuzüglich des Biegeradius auf das 2,5-fache, um eine Dehnung oder Verformung beim Formen zu verhindern.
- Mindestflanschhöhe:Mindestens 2,5-fache Materialstärke plus Biegeradius. Bei kürzeren Flanschen fehlt genügend Material, damit der Stempel beim Biegen greifen kann, was zu inkonsistenten Winkeln führt.
- Minimale Laschen- und Kerbenbreite:Mindestens 1,5-fache Materialstärke, um eine übermäßige Kraftkonzentration bei schmalen Stempeln zu vermeiden.
- Inneneckradien an Ausschnitten:Mindestens 0,5-fache Materialstärke. Scharfe Innenecken wirken als Spannungserhöher in der Matrize und im Teil, verkürzen die Lebensdauer der Matrize und schaffen Rissansatzpunkte.
Diese Werte stellen praktische Mindestwerte dar, keine Ziele. Eine Konstruktion über diesen Schwellenwerten gibt den Bühnenwerkzeugen mehr Spielraum, verlängert die Schleifintervalle und verringert die Wahrscheinlichkeit eines Stempelausfalls bei langen Produktionsläufen. Wenn die Geometrie Ihres Teils an mehrere dieser Grenzen gleichzeitig stößt, können Sie damit rechnen, dass der Formenbauer Stationen hinzufügt oder Geometrieänderungen empfiehlt.
Überlegungen zum Biegeradius und zur Faserrichtung
Biegevorgänge erfolgen typischerweise an mittleren -bis -späten Stationen in einem Folgeverbund, nach dem Lochen und vor dem endgültigen Trennen. Der von Ihnen angegebene interne Biegeradius steuert, ob das Material reibungslos um die Stanznase fließt oder ob an der äußeren Faser Risse entstehen. Ein zu enger Radius auf dem falschen Material in der falschen Ausrichtung führt dazu, dass das Teil an der Biegelinie spaltet.
Ein sicherer Ausgangspunkt für den inneren Biegeradius ist das 1,0-fache der Materialdicke für duktile Legierungen wie kohlenstoffarmer Stahl und Aluminium 3003. Für höher{3}feste Materialien wie rostfreier Stahl 304 oder federhartes Kupfer erhöhen Sie diesen Mindestwert auf das 1,5-fache der Materialdicke oder mehr, abhängig von den Dehnungseigenschaften der Legierung. Bei Materialstärken unter dem 1,0-fachen besteht die Gefahr einer Rissbildung, die sich mit der Zeit verschlimmert, wenn die Matrize verschleißt und die Stempelradien schärfer werden.
Ebenso wichtig ist die Faserrichtung. Blech hat eine Walzrichtung, die während der Walzbearbeitung festgelegt wird, und seine Duktilität variiert je nachdem, ob mit oder gegen die Faserrichtung gebogen wird. Senkrecht zur Faserrichtung ausgeführte Biegungen sind stärker und weit weniger anfällig für Risse als parallel dazu verlaufende Biegungen. Bei Teilen, die Biegungen in mehreren Ausrichtungen erfordern, richten Sie den Rohling auf dem Streifen so aus, dass die kritischste oder engste Biegung senkrecht zur Faserrichtung verläuft.
Wenn ein Teil Biegungen in beide Richtungen erfordert, bietet ein Winkel des Rohlings im 45-Grad-Winkel zur Walzrichtung einen Kompromiss, der die Spannung gleichmäßiger auf beide Biegeachsen verteilt. Bedenken Sie, dass die abgewinkelte Verschachtelung die Bandbreite und den Materialverbrauch erhöht, sodass ein Kostenkompromiss entsteht. Machen Sie in Ihrer technischen Zeichnung die Anforderungen an die Kornrichtung deutlich, insbesondere bei Teilen aus gehärteten oder hochfesten Legierungen, bei denen das Risiko einer Rissbildung erhöht ist.
Die Rückfederung, die Tendenz des Metalls, nach dem Biegen teilweise wieder in seine ursprüngliche Form zurückzukehren, variiert ebenfalls mit der Kornorientierung und der Materialstärke. Professionelle Blechstanzwerkzeuge kompensieren die Rückfederung, indem sie den Stempelwinkel zu stark biegen oder eine Prägestation hinzufügen, die die Biegung dauerhaft festlegt. Durch Angabe der zulässigen Winkeltoleranz in Ihrer Zeichnung (normalerweise +/- 1 Grad für Standardbiegungen) kann der Werkzeugkonstrukteur feststellen, ob einfaches Luftbiegen ausreicht oder eine spezielle Kalibrierstation erforderlich ist.
Regeln zur Feature-Platzierung, die die Komplexität des Chips reduzieren
Jedes Merkmal Ihres Teils muss durch eine bestimmte Prägeformkomponente geformt werden: einen Stempel, einen Formeinsatz, einen Nockenmechanismus oder eine Kombination daraus. Merkmale, die zu nah beieinander liegen, im Verhältnis zu ihrer Breite zu tief sind oder an mechanisch ungünstigen Stellen positioniert sind, zwingen den Werkzeugkonstrukteur dazu, Stationen hinzuzufügen, empfindliche Werkzeuge zu verwenden oder sekundäre Operationen außerhalb der Form einzuführen. All dies erhöht die Kosten.
Ein paar Platzierungsprinzipien halten die Komplexität unter Kontrolle:
- Vermeiden Sie Features direkt neben Biegungen.Löcher oder Prägungen, die innerhalb der 2-fachen Materialstärke einer Biegelinie platziert werden, verziehen sich beim Formen. Fügen Sie entweder Entlastungsschnitte hinzu, um das Element zu isolieren, oder verlagern Sie es weiter von der Biegung entfernt.
- Behalten Sie geformte Merkmale nach Möglichkeit in einer Richtung bei.Teile mit Biegungen in beide Richtungen (nach oben und unten relativ zur Bandebene) erfordern Materialheber, zusätzlichen Spielraum für den Bandlauf und manchmal nockengetriebene Werkzeuge. Das Entwerfen aller Formen in eine Richtung vereinfacht das Folgestanzwerkzeug und ermöglicht höhere Pressgeschwindigkeiten.
- Minimieren Sie die Anzahl unterschiedlicher Umformtiefen.Für jede einzelne Ziehtiefe oder Prägehöhe ist möglicherweise eine eigene Station erforderlich. Durch die Standardisierung der Tiefen über mehrere Merkmale hinweg kann der Werkzeugkonstrukteur Vorgänge in weniger Stationen zusammenfassen.
- Fügen Sie an den freien Kanten Biegeentlastungskerben hinzu.Wenn eine Biegung an einer Kante endet und nicht über eine durchgehende Fläche verläuft, bündelt sich das Material und reißt am Übergang. Eine Entlastungskerbe mit einer Breite von mindestens dem Doppelten der Materialstärke, die sich über die Länge des Biegeradius plus der Materialstärke erstreckt, verhindert ein Reißen und beseitigt gratanfällige Markierungen.
- Vermeiden Sie sehr schmale Vorsprünge oder tiefe schmale Schlitze.Merkmale mit Seitenverhältnissen von mehr als 4:1 (Länge zu Breite) führen zu dünnen, zerbrechlichen Stanzstempeln, die schnell verschleißen und deren Austausch teuer ist.
- Konsolidieren Sie Features mit engen -Toleranzen in derselben Station.Wenn zwei Abmessungen in einem präzisen Verhältnis zueinander gehalten werden müssen, entwerfen Sie sie so, dass sie mit einem einzigen Druckvorgang geschnitten oder geformt werden können. Durch die Aufteilung verwandter Features auf mehrere Stationen kommt es zu kumulativen Positionierungsfehlern aufgrund der Streifenregistrierungstoleranzen.
Klingt komplex? Das kann sein, aber die zugrunde liegende Logik ist einfach: Jede der oben genannten Regeln schützt entweder die Matrize (durch Vermeidung zerbrechlicher Werkzeuge) oder das Teil (durch Verhinderung von Verformung, Rissbildung oder Toleranzverlust). Durch die Anwendung dieser Richtlinien während des ersten Entwurfs werden kostspielige Revisionsschleifen vermieden, sobald der Chipbau im Gange ist.
Selbst die am besten-entworfene Geometrie bleibt jedoch nur dann innerhalb der Spezifikationen, wenn der Produktionsprozess Abweichungen in Echtzeit erkennt. Diese Realität verlagert den Fokus von der Teilekonstruktion hin zu Qualitätskontrollsystemen, die jeden Hub überwachen, Anomalien erkennen und verhindern, dass fehlerhafte Teile in die nachgelagerte Montage gelangen.
Qualitätskontrolle und Fehlervermeidung im Folgeverbund
Ein Folgeverbundwerkzeug mit 400 Hüben pro Minute produziert fast sieben Teile pro Sekunde. Bei dieser Geschwindigkeit kann ein menschlicher Bediener nicht jedes Teil visuell prüfen. Die Qualitätskontrolle beim hochpräzisen Metallstanzen basiert stattdessen auf automatisierten Sensorsystemen, die direkt in die Werkzeuge integriert sind, statistischen Methoden, die Prozessabweichungen erkennen, bevor sie Ausschussgrenzen erreichen, und strukturierten Inspektionsprotokollen, die die Leistungsfähigkeit zu Beginn jedes Produktionslaufs validieren.
In-Die Sensing und Echtzeitüberwachung-
Die In-In-Die-Sensorik begann als Unfallverhütung und stoppte die Druckmaschine, bevor ein falsch zugeführter Streifen oder ein herausgezogener Rohling teure Werkzeuge zerstörte. Professionelle Präzisionsstanzbetriebe haben diese Technologie seitdem zu einem weiterentwickeltmehrstufiges Qualitätssystemdas Fehler erkennt, die Produktion bei Fehlern stoppt und in Konfigurationen mit geschlossenem -Kreislauf die Formstationen zwischen den Hüben automatisch anpasst, um die Teile innerhalb der Toleranz zu halten.
Zu den häufigsten Sensorkategorien, die in einer Metallstanzform verwendet werden, gehören:
- Stripper-Füllstandsensoren- An den Ecken der unteren Matrize angebrachte Näherungssensoren überwachen bei jedem Hub die Schließtiefe der Abstreifplatte. Wenn ein herausgezogener Butzen, eine gebrochene Stempelspitze oder Fremdkörper auf dem Streifen liegen, kann die Platte nicht ihre volle Bewegungstiefe erreichen. Die Presse stoppt innerhalb eines Hubs nach Erkennung der Unregelmäßigkeit und ist normalerweise so kalibriert, dass sie Abweichungen von nur dem 1,5-fachen der Banddicke erkennt.
- Sensoren zur Erkennung von Fehleinzügen- Wird positioniert, um zu bestätigen, dass der Streifen um die richtige Steigung vorgerückt ist, bevor sich die Matrize schließt. Wenn das Zuführsystem zu kurze -Vorschübe oder doppelte -Vorschübe hat, löst der Sensor einen Fehler aus, bevor Piloten versuchen, falsch positioniertes Material zu registrieren.
- Stempelanwesenheitssensoren- Optische oder Näherungssensoren, die überprüfen, ob kleine, bruchgefährdete Schläge-intakt bleiben. Eine fehlende Stempelspitze bedeutet fehlende Löcher im Teil, ein Fehler, der möglicherweise keinen Absturz verursacht, aber zu nicht konformen Folgestanzteilen führt, die unentdeckt nach unten entweichen.
- In-die Wägezellen- Miniatur-Kraftsensoren, eingebaut in bestimmte Stempelhalter oder Formstationen. Sie erkennen Kraftänderungen, die auf Abstumpfung, Absplitterungen oder Materialdickenschwankungen hinweisen. Dies ist besonders nützlich bei Präge- oder Ritzvorgängen, bei denen die Kraft direkt mit der Teilequalität zusammenhängt.
- Analoge Biegewinkelsensoren- Messen Sie geformte Winkel innerhalb von Bruchteilen eines Grads. In Systemen mit geschlossenem Regelkreis passen Servomotoren die Formkeile zwischen den Hüben an, um Winkelabweichungen automatisch zu korrigieren und so fehlerhafte Teile zu verhindern, anstatt sie nur zu erkennen.
Ein engagierter Sensortechniker, in der Regel ein erfahrener Werkzeugmacher, kümmert sich um die Auswahl, Installation und Kalibrierung des Sensors. Professionelle Werkstätten investieren in Sensorlabore, in denen Techniker Sensorfelder über alle drei Achsen abbilden und effektive Reichweiten aufzeichnen können, bevor der Chip überhaupt gebaut wird. Diese Vorab-Validierung spart während der Testphase erhebliche Druckzeit.
SPC-Methoden für die Konsistenz gestanzter Teile
In-Die Sensoren erkennen katastrophale Ereignisse und grobe Defekte. Die statistische Prozesskontrolle (SPC) erfasst die subtileren, langsameren Verschiebungen, die sich über Tausende von Hüben einschleichen, wenn die Stempel verschleißen, die Materialeigenschaften von Spule zu Spule variieren oder die Druckbedingungen sich aufgrund von Temperaturänderungen ändern.
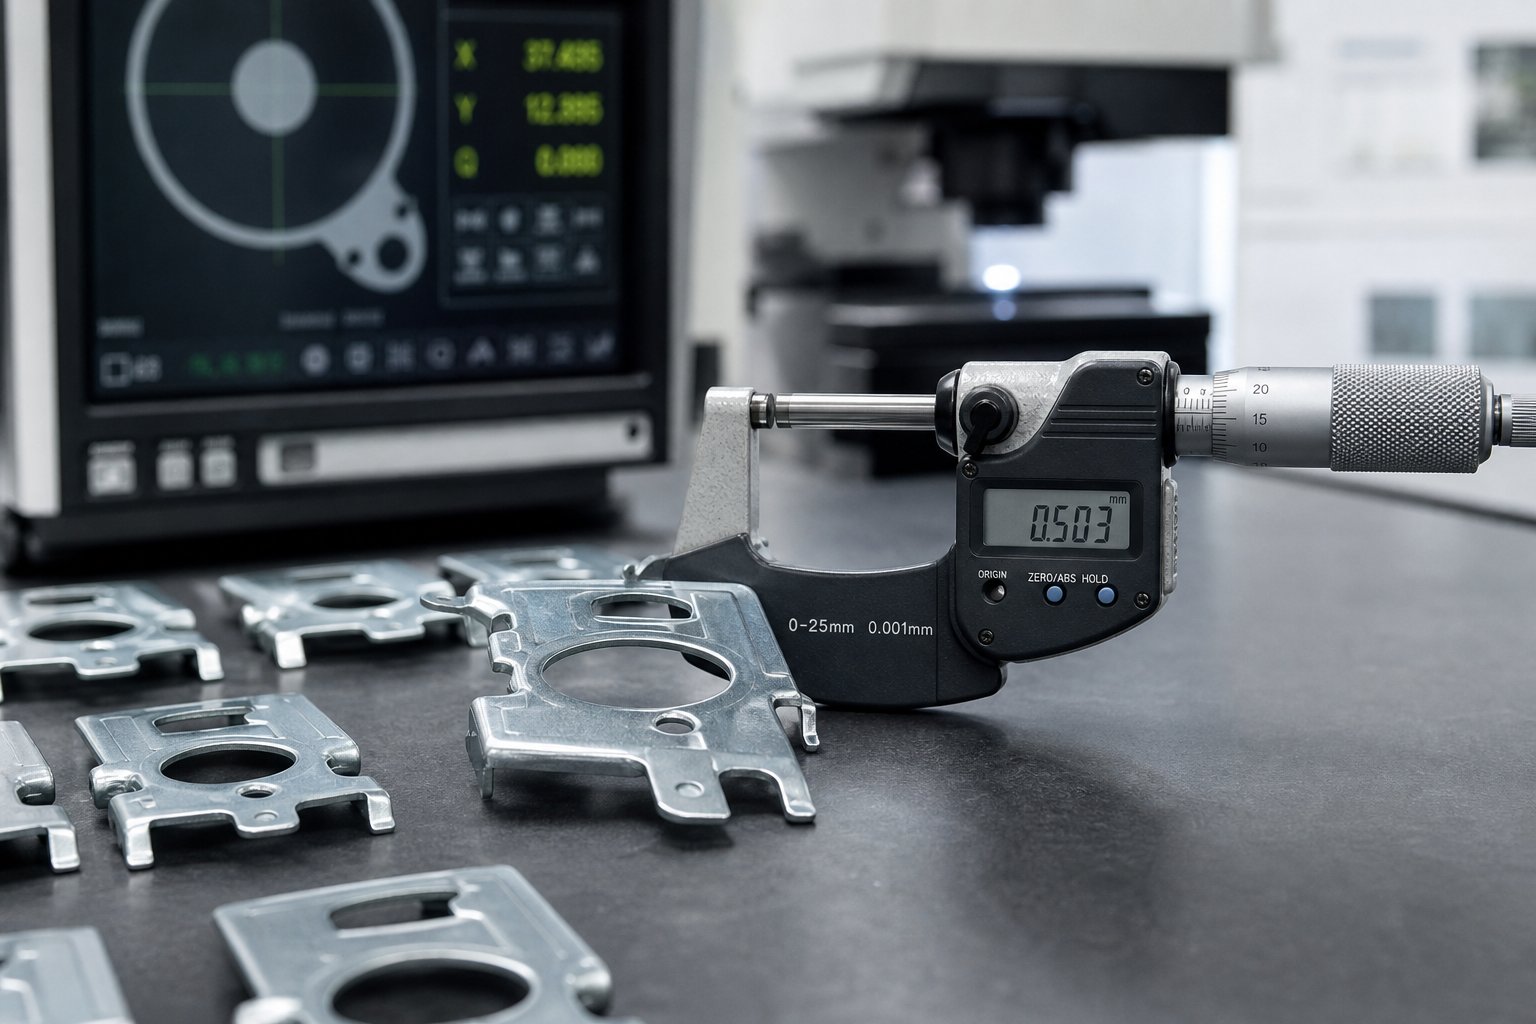
Professionelle Präzisionsstanz- und Stanzbetriebe wenden SPC auf kritische Abmessungen an, indem sie Teile in definierten Abständen beproben, sie auf kalibrierten Instrumenten (KMGs, optische Komparatoren, Mikrometer) messen und die Ergebnisse auf Kontrollkarten darstellen. Die wichtigsten Kennzahlen sind Cp und Cpk:
- VglMisst, ob die Prozessstreuung unabhängig von der Zentrierung innerhalb des Toleranzfensters liegt. Ein Cp von 1,33 bedeutet, dass der Prozess 75 % des verfügbaren Toleranzbandes nutzt.
- Cpkmisst, wie gut der Prozess innerhalb dieses Fensters zentriert ist. Die meisten Automobil- und Elektronikprogramme erfordern einen Cpk-Wert von mindestens 1,33, wobei in der Luft- und Raumfahrt sowie in der Medizin häufig ein Cpk von 1,67 oder höher gefordert wird.
Wenn Cpk unter den Zielwert fällt, muss die Grundursache identifiziert werden. Ist die mittlere Verschiebung (Werkzeugverschleiß verschiebt die Abmessung in eine Richtung)? Oder nimmt die Streuung zu (die Abweichungen nehmen aufgrund von Materialinkonsistenzen oder losen Pressleisten zu)? Regelkarten zeigen das Muster und es folgen Korrekturmaßnahmen: Nachschleifen eines Stempels zur Wiederherstellung der Kantengeometrie, Anpassen des Blechhalterdrucks oder Wechsel zu einer Spulencharge mit engeren -Toleranzen.
Die Erstmusterprüfung (FAI) verankert das gesamte SPC-System. Vor dem vollständigen Produktionsstart werden ein oder mehrere mit Standardwerkzeugen, Materialien und Pressenparametern hergestellte Teile vollständig anhand aller Zeichnungsmaße vermessen. Der resultierende FAI-Bericht bestätigt, dass der Prozess leistungsfähig und stabil ist, bevor die Massenproduktion beginnt. FAI wird nach einer Werkzeugwartung, Materialänderungen, Pressenänderungen oder jeder Prozessänderung wiederholt, die sich auf die dimensionale Ausgabe auswirken könnte.
Häufige Fehler und Ursachenanalyse
Selbst wenn Sensoren und SPC vorhanden sind, treten immer noch Fehler auf. Der Unterschied bei professionellen Einsätzen besteht darin, wie schnell sie identifiziert und wie systematisch die Ursache verfolgt wird. Erfahrene Stanzingenieure wissen, dass die meisten Fehler mehrere mögliche Ursachen haben und dass die Behebung das Verständnis der Wechselwirkung zwischen Material, Werkzeug und Pressvariablen erfordert, anstatt einfach nur die Matrize dafür verantwortlich zu machen.
| Defekt | Wahrscheinliche Ursachen | Korrekturmaßnahmen |
|---|---|---|
| Übermäßiger Grat an den Schnittkanten | Abgenutzte oder abgebrochene Stempelkanten; übermäßiger Stempel--zu-Abstand; stumpfe Schneidstähle | Stempel und Matrizen schärfen; Überprüfen Sie den ordnungsgemäßen Abstand und stellen Sie ihn wieder her (normalerweise 5–10 % der Materialstärke pro Seite). Ersetzen Sie abgenutzte Einsätze |
| Spaltung an Biegelinien | Biegeradius zu eng für Material; Biegung parallel zur Faserrichtung; Material überschreitet die angegebene Härte | Biegeradius vergrößern; Rohlingsausrichtung relativ zur Faserrichtung drehen; Überprüfen Sie eingehende Materialeigenschaften anhand der Spezifikation |
| Faltenbildung in geformten Bereichen | Unzureichender Druck des Blechhalters; überschüssiges Material in der Kompressionszone; Falsche Ziehwulstgeometrie | Haltekraft-erhöhen; Passen Sie die Größe oder Form des Rohlings an. Ändern Sie das Ziehsickenprofil, um den Materialfluss zu steuern |
| Fehlregistrierung (Merkmale außerhalb des Standorts) | Fehler in der Vorschublänge; abgenutzte oder zu kleine Führungsstifte; falscher Zeitpunkt der Futterfreigabe; Pilotlochverzerrung durch vorgelagerte Formung | Vorschublänge neu kalibrieren; abgenutzte Piloten ersetzen; Passen Sie den Zeitpunkt der Vorschubfreigabe so an, dass Material frei ist, bevor die Piloten eingreifen. Verlegen Sie die Pilotlöcher von den Formungszonen weg |
| Oberflächenbeulen oder Flecken | Herausgezogene Schnecken bleiben am Streifen hängen; Trümmer im Würfel; Ansammlung von Schlacken in den Formhohlräumen; raue Werkzeugoberflächen | Verbessern Sie die Rückhaltung des Rohlings (fügen Sie Vakuum oder positives Knockout hinzu); Erhöhen Sie die Häufigkeit der Düsenreinigung. Polierformoberflächen; Fügen Sie Stripper-{0}Füllstandssensoren hinzu, um eingeschlossene Ablagerungen zu erkennen |
| Dimensionsdrift im Laufe der Zeit | Fortschreitender Stempelverschleiß; Wärmeausdehnung von Werkzeugkomponenten; Variation der Materialeigenschaften innerhalb der Spule | Richten Sie Schärfintervalle basierend auf SPC-Trends ein; Ermöglichen Sie eine thermische Stabilisierung, bevor Sie Produktionsteile messen. eingehende Materialspezifikationen verschärfen |
| Rückfederung überschreitet Toleranz | Unzureichende Überbiegungskompensation;{0}} Materialstreckgrenze höher als nominell; Formstempelradius verschlissen | Über-Biegewinkel vergrößern; Präge- oder Nachprägestation hinzufügen; Materialzertifizierungen überprüfen; Stellen Sie den Stempelnasenradius wieder her, um ihn zu drucken |
Das Muster bei all diesen Mängeln ist klar: Professionelle Betriebe verhindern sie durch kontrollierte Eingaben (scharfe Werkzeuge, korrekte Abstände, überprüfte Materialien), anstatt sie nachträglich zu beheben. Die In--Sensierung erfasst akute Ausfälle. SPC erkennt die allmähliche Abweichung. Und FAI bestätigt die Ausgangslage, bevor die Serienproduktion überhaupt beginnt.
Fehlervermeidung schützt die Qualität, schützt aber auch die Wirtschaftlichkeit. Jedes Ausschussteil stellt verschwendetes Material, verlorene Presszeit und potenzielle Störungen in der Weiterverarbeitung dar. Genau dieser Zusammenhang zwischen Qualitätsdisziplin und Produktionskosten ist der Grund, warum das Verständnis der Finanzstruktur von Folgeverbundwerkzeugen ebenso wichtig ist wie das Verständnis des technischen Prozesses selbst.
Kostentreiber und Produktionsvolumenökonomie
Die Werkzeuginvestition ist die größte finanzielle Einzelentscheidung in jedem Stanzprogramm. Eine progressive Matrize kann zwischen 15.000 $ für ein einfaches Halterungswerkzeug und weit über 100.000 $ für eine komplexe Matrize mit mehreren Stationen, Hartmetalleinsätzen und In-{6}Sensoren kosten. Diese Bandbreite ist enorm, und wenn sie verstehen, was sie antreibt, können Ingenieure und Beschaffungsteams fundierte Kaufentscheidungen treffen, anstatt einfach nur dem niedrigsten Angebot nachzujagen.
Was treibt die Werkzeugkosten für Folgeverbundwerkzeuge an?
Wenn Sie einen Werkzeugkostenvoranschlag erhalten, der hoch oder verdächtig niedrig erscheint, führen Sie die Zahl auf die Variablen zurück, die tatsächlich den Werkzeugpreis bestimmen. AlsArt Hedrick, Branchenexperte für Werkzeugbau, stellt festKostenunterschiede von mehr als 50 % zwischen Werkstätten, die das gleiche Teil anbieten, sind keine Seltenheit, und die Abweichung ist fast immer auf Unterschiede in der Art und Weise zurückzuführen, wie die einzelnen Werkstätten das Teil bearbeiten, und nicht nur auf Unterschiede in den Stundensätzen.
Hier sind die Hauptfaktoren, die die Kosten für Folgeverbundwerkzeuge nach oben oder unten skalieren lassen:
- Anzahl Stationen:Zu jeder Station werden Stempel, Matrizeneinsätze, Abstreifer und präzisionsgeschliffene Komponenten hinzugefügt. Eine 10-Stationen-Matrize kann allein aufgrund der zusätzlichen bearbeiteten Komponenten und des Montageaufwands 40–60 % mehr kosten als eine 6-Stationen-Matrize für das gleiche Teil.
- Auswahl des Matrizenmaterials:Die Verwendung von Hartmetalleinsätzen anstelle von D2-Werkzeugstahl an kritischen Verschleißpunkten kann die Werkzeugkosten um 20–30 % erhöhen, verlängert aber die Lebensdauer der Matrize um das Fünf- bis Zehnfache. Die Entscheidung hängt von den Gesamtvolumenprognosen ab.
- Teilekomplexität und Toleranzen:Teile mit Tiefzügen, mehreren Biegerichtungen oder engen Positionstoleranzen (unter +/-0,05 mm) erfordern mehr Stationen, eine engere Bearbeitung der Werkzeugkomponenten und längere Einprobierzyklen. Teile mit engen -Toleranzen erhöhen die Werkzeugkosten, da sie präzisionsgeschliffene und gebohrte -Komponenten anstelle von Standard-Drahterodierprofilen erfordern.
- Bandbreite und Presskraft:Eine breitere Matrize erfordert einen größeren Matrizensatz, schwerere Schuhplatten und eine Presse mit einem größeren Bett. Diese Faktoren erhöhen sowohl die Materialkosten als auch die Stundensätze für die Bearbeitung während des Formenbaus.
- Nebentätigkeiten entfallen:Matrizen, die Gewindeschneid-, Hardware-Einfügungs- oder In-Matrizen-Messstationen umfassen, sind im Vorfeld teurer, erfordern aber nachgelagerte Arbeitskräfte. Der Geschäftsfall hängt davon ab, ob die sekundären Kosteneinsparungen die zusätzlichen Werkzeuginvestitionen über die Programmlaufzeit übersteigen.
- Fähigkeiten und Standort des Anbieters:Die Arbeitslöhne für Formenbauer und Werkzeugbauer variieren je nach Region. Noch wichtiger ist, dass eine Werkstatt mit Erfahrung in Ihrer speziellen Teilekategorie diese in weniger Stationen bearbeiten kann, da sie auf frühere Lösungen zurückgreift und nicht von Grund auf neu entwickeln muss.
Der zur Herstellung des Teils verwendete Prozess, also die Anzahl der Stationen und deren Reihenfolge, ist der größte Einzelfaktor, der die Kostenabweichung zwischen Angeboten verursacht. Ein Geschäft bietet möglicherweise eine progressive Matrize mit 10 Stationen und einem Abstand von 5 Zoll an, während ein anderes Unternehmen 15 Stationen mit einem größeren Abstand anbietet. Dieser Unterschied in der Verarbeitungsmethode führt zu einem erheblichen Preisunterschied, selbst wenn beide Geschäfte ähnliche Stundensätze verlangen.
Volumenschwellen und Methodenvergleichsökonomie
Progressive Matrizen sind mit hohen Vorabinvestitionen verbunden, bieten jedoch die geringsten Stückkosten pro Stück. Die Frage, mit der sich jeder Produktionsingenieur konfrontiert sieht, lautet: Ab welcher jährlichen Stückzahl ist ein Folgeverbundwerkzeug wirtschaftlich die richtige Wahl gegenüber einfacheren Alternativen?
Die Antwort hängt von der Komplexität des Teils ab, aber allgemeine Volumenschwellenwerte basierend auf der Branchenpraxis sehen wie folgt aus:
- Einzelne-Station stirbt:Am besten geeignet für Jahresmengen unter 10.000 Teilen. Geringe Werkzeuginvestitionen (3.000 $-15.000 $), aber jeder Vorgang erfordert einen separaten Druckvorgang, eine separate Handhabung und häufig manuelles Laden. Aufgrund der Arbeits- und Zykluszeit bleiben die Kosten pro Teil hoch.
- Verbundstanzen:Geeignet für 5.000 bis 75.000 Teile pro Jahr, wenn die Geometrie relativ flach ist (Stanzen und Stanzen in einer Ebene). Moderate Werkzeugkosten (8.000 $-$30.000) mit guter Wirtschaftlichkeit pro Teil für einfache Formen, jedoch beschränkt auf Teile, die weder geformt noch gebogen werden müssen.
- Transferstempel:Ideal für 25.000 bis 500.000 Teile pro Jahr, insbesondere für größere oder tiefer gezogene Bauteile, die keinen Trägerstreifen halten können. Die Werkzeugkosten (30.000–150 US-Dollar, 000+) sind vergleichbar mit progressiven Matrizen, die Zyklusraten sind jedoch langsamer, da mechanische Transfersysteme einzelne Rohlinge zwischen Stationen bewegen, anstatt einen kontinuierlichen Streifen vorzuschieben.
- Folgeschneidwerkzeuge:Am wirtschaftlichsten für langfristige progressive Stanzprogramme mit mehr als 50.000 Teilen pro Jahr, wobei der Kostenvorteil bei über 100.000 Einheiten deutlich zunimmt. Die Werkzeuginvestitionen (15.000 $-100 $000+) sind hoch, aber Taktraten von 200–1.500 Hüben pro Minute erhöhen die Kosten pro Teil für Arbeits- und Maschinenzeit auf Bruchteile eines Cents.
Der Schnittpunkt, an dem progressive Werkzeuge gewinnen, ist nicht festgelegt. Für eine einfache Halterung, die mit 600 SPM in einer 6-Stationen-Matrize ausgeführt werden kann, könnte die Gewinnschwelle gegenüber Einzelstationsmethoden bei 30.000 Teilen erreicht werden. Bei einem komplexen Steckverbinder, der 18 Stationen und Hartmetallwerkzeuge erfordert, wird die Gewinnschwelle möglicherweise erst nach 150.000 Einheiten erreicht.
Entscheidend sind die Gesamtbetriebskosten, nicht nur der Chippreis auf der Bestellung. Eine progressive Matrize im Wert von 40.000 US-Dollar, die über einen Zeitraum von fünf Jahren 500.000 Teile herstellt, bringt nur 0,08 US-Dollar pro Teil einamortisierte Werkzeugkosten. Das gleiche Teil, das mit einer Einzelstationsdüse im Wert von 12.000 US-Dollar bei 10 statt 400 Teilen pro Minute laufen würde, würde ein Vielfaches an Druckzeit und Arbeitsaufwand kosten, obwohl die Düse selbst billiger war.
Intelligente Beschaffungsteams bewerten Matrizen und Stanzprogramme anhand der amortisierten Werkzeugkosten plus Stückpreis, nicht nur anhand der Werkzeugkosten. Sie berücksichtigen auch Wartungsreserven, typischerweise 2-5 % der Werkzeugkosten pro Jahr, die das Schärfen, den Austausch von Komponenten und eventuelle Aufarbeitungen abdecken. Eine gut gebaute Matrize, die über mehrere Millionen Zyklen großvolumige Stanzteile produziert, zahlt sich oft um ein Vielfaches aus, wenn man die Gesamtkosten berechnet.
Die Wirtschaftlichkeit pro Teil verbessert sich mit zunehmendem Volumen, aber nur, wenn die Matrize über diese Millionen Hübe hinweg im produktionsbereiten Zustand bleibt. Aufgrund dieser Realität ist die Wartungsstrategie nicht nur ein technisches, sondern auch ein finanzielles Problem, das direkt mit dem Kostenmodell verknüpft ist, das die Werkzeuginvestition überhaupt gerechtfertigt hat.
Progressive Werkzeugwartung und Lebenszyklusmanagement
Eine progressive Matrize, deren Bau 60.000 US-Dollar gekostet hat, kann über Millionen von Zyklen hinweg eine Wirtschaftlichkeit von 0,08 US-Dollar -pro- liefern, aber nur, wenn ihre Schneidkanten scharf bleiben, ihre Formflächen poliert bleiben und ihre Ausrichtungsmechanismen innerhalb der Spezifikation bleiben. Die Wartung von Stanzwerkzeugen ist keine freiwillige Tätigkeit, die Sie einplanen, wenn Teile anfangen, schlecht auszusehen. Es handelt sich um eine geplante, datengesteuerte Disziplin, die sowohl Qualität als auch Durchsatz vom ersten bis zum letzten Produktionslauf schützt.
Vorbeugende Wartungspläne und Schärfintervalle
Professionelle Betriebe legen PM-Intervalle auf der Grundlage von Schlaganfallzahlen und nicht auf Kalenderdaten fest. Bei einem Stanzwerkzeugsatz, der 300.000 Teile pro Monat verarbeitet, ist der Verschleiß grundlegend anders als bei demselben Werkzeug, das vierteljährlich 30.000 Teile verarbeitet. Durch die takt-basierte Planung wird sichergestellt, dass jeder Service unabhängig von der Produktionsfrequenz zur richtigen Zeit erfolgt.
Alsbetont Stempelexperte Thomas VaccaDie beste-in-Wartung beginnt mit der Identifizierung jedes Bereichs des Werkzeugs, der sich im Laufe der Zeit verschlechtert, und der anschließenden Dokumentation eines konsistenten Verfahrens zur Wartung jedes einzelnen Bereichs. Das Ziel ist Vorhersehbarkeit: konsistente Treffer pro Wartungsintervall, konsistente Teilequalität am Werkzeug und minimale ungeplante Ausfallzeiten.
Zu den wichtigsten Wartungsaktivitäten und ihren typischen Häufigkeitsauslösern gehören:
- Schärfen von Stempeln und Matrizen:Alle 50.000–150.000 Hübe, je nach Materialhärte und Stanzstahlsorte. Eine Grathöhe an Teilen (normalerweise mehr als 10 % der Materialdicke) zeigt an, dass das Intervall erreicht wurde. Beim Standard-Nachschleifen werden pro Service 0,05–0,10 mm abgetragen.
- Inspektion und Austausch des Pilotstifts:Alle 100.000–250.000 Hübe. Bei abgenutzten Piloten kann es zu einer Fehlausrichtung der Streifen kommen, die sich über die Stationen hinweg verschlimmert. Ersetzen Sie ihn, wenn der Durchmesser 0,01 mm oder mehr unter dem Nennwert liegt.
- Federprüfung und -austausch:Alle 200.000-500.000 Hübe oder sofort, wenn die freien Längenmessungen unter 90 % des Originals fallen. Ermüdete Federn verringern die Abstreifkraft und erhöhen die Gefahr des Herausziehens des Metallstücks.
- Prüfung von Formstempel und Matrizeneinsatz:Alle 100.000-300.000 Schläge. Auf polierten Formflächen entstehen Mikrokratzer, die sich auf die Teile übertragen. Eine visuelle Inspektion unter Vergrößerung zeigt, wann ein Nachpolieren oder Austausch erforderlich ist.
- Überprüfung der Heber- und Führungskomponenten:Jeder PM-Zyklus. Abgenutzte Heber führen zu einer ungleichmäßigen Bandhöhe, was bei hoher Geschwindigkeit zu Vorschubfehlern und Schäden am Piloten führt.
- Vollständige Überprüfung der Werkzeugausrichtung:Alle 500.000–1.000.000 Hübe oder nach einem Pressenunfall. Durch Überprüfen der Parallelität des Matrizenschuhs, des Abstands der Führungsstifte und der Schließhöhe wird bestätigt, dass der Prägematrizensatz seine ursprüngliche Präzision beibehält.
Wie viel Material Sie beim Schärfen entfernen, ist genauso wichtig wie beim Schärfen. Vacca betont, dass dokumentierte, konsistente Verfahren unerlässlich sind. Wenn ein Techniker 0,05 mm und ein anderer 0,15 mm abträgt, schwankt die Schärflebensdauer je nach Service stark, sodass Treffer-pro-Intervall unvorhersehbar sind und die Planung des Komponentenaustauschs erschwert wird.
Komponentenverschleißmuster und Ersatzplanung
Nicht jede Komponente in einem Folgeverbundwerkzeug verschleißt gleich schnell. Schneidstationen verschlechtern sich schneller als Formstationen, da sich die Scherkräfte auf schmale Kantenbänder konzentrieren. Progressive Hartmetall-Stanzwerkzeuge verlängern diese Intervalle erheblich, aber selbst Hartmetallwerkzeuge müssen irgendwann gewartet werden, insbesondere an Stanzstationen, wo abrasive Materialien wie Edelstahl den Kantenabbau beschleunigen.
Verschleißmuster in Stahlstanzwerkzeugen folgen vorhersehbaren Hierarchien:
- Kleine Lochstanzen nutzen sich am schnellsten ab, da sich die hohe Scherspannung auf eine minimale Querschnittsfläche konzentriert.
- Als nächstes verschleißen Schnittstempel und Matrizen, abhängig vom Gesamtschnittumfang und der Materialstärke.
- Formstempel verschlechtern sich langsamer, weisen jedoch eine Oberflächenaufrauhung auf, die sich als kosmetische Mängel auf die Teile überträgt.
- Führungsstifte und -buchsen nutzen sich allmählich ab und bleiben oft unbemerkt, bis ausrichtungsbedingte Qualitätsprobleme auftreten.
Professionelle Betriebe halten Ersatzkomponenten für stark beanspruchte-Artikel bereit, die während der geplanten Wartungsfenster eingebaut werden können. Dieser Ansatz vermeidet Verzögerungen beim Warten auf Ersatzteile und sorgt dafür, dass die Ausfallzeiten der Werkzeuge innerhalb der geplanten Wartungsfenster bleiben. Das Speichern des letzten Teils und des Endstreifens aus jedem Produktionslauf, wie es von erfahrenen Werkzeugbauern empfohlen wird, gibt dem nächsten Servicetechniker einen direkten visuellen Beweis für den Zustand des Werkzeugs beim Abschalten.
Ebenso wichtig ist die Verfolgung des kumulativen Mahlverlusts. Jedes Nachschleifen verkürzt einen Schlag. Sobald ein Stempel über die zulässige Stapelhöhe hinaus geschärft wurde (normalerweise 2–3 mm Gesamtentfernung über alle Dienste hinweg), muss er vollständig ersetzt werden. Durch die Protokollierung jedes Schleifbetrags im Vergleich zum maximal zulässigen Verlust erfahren Sie genau, wann Sie Ersatzkomponenten bestellen müssen, und verwandeln reaktive Überraschungen in geplante Beschaffungsereignisse.
Die Wirtschaftlichkeit liegt auf der Hand: Eine gut gewartete Matrize, die über ihre gesamte Lebensdauer eine gleichbleibende Qualität liefert, kostet weitaus weniger pro Teil als eine vernachlässigte Matrize, die Ausschuss produziert, ungeplante Pressenstopps erzwingt und Notreparaturen zu Premium-Arbeitspreisen erfordert. Die Wartung der Stanzwerkzeuge ist kein Aufwand. Es trägt direkt zum Kostenmodell pro Teil bei, das die Werkzeuginvestition rechtfertigt.
Die Wartung sorgt dafür, dass bestehende Werkzeuge produktiv bleiben, sie kann Ihnen jedoch nicht sagen, ob die Werkstatt, die hinter diesen Werkzeugen steht, über die technische Tiefe, die Pressenkapazität und die hochwertige Infrastruktur verfügt, um Ihr nächstes Programm zu unterstützen. Für diese Bewertung sind völlig andere Kriterien erforderlich.
Auswahl eines professionellen Partners für progressives Stanzen
Ein gut gewarteter Würfel ist nur so zuverlässig wie die Operation, die ihn ausführt. Die technische Tiefe der Werkstatt, die Druckmaschineninfrastruktur und die Qualitätskultur bestimmen, ob Ihr Programm konsistente Teile zu den Zielkosten liefert oder zu einer wiederkehrenden Quelle von Verzögerungen und Ausschuss wird. Bei der Bewertung von Herstellern von Folgeverbundwerkzeugen ist es erforderlich, über Marketingaussagen hinaus und auf die technischen Besonderheiten zu achten, die leistungsfähige Partner von Standardanbietern unterscheiden.
Wichtige Qualifikationskriterien für Stanzpartner
Wenn Sie Angebote von Lieferanten für Folgeverbundstanzteile anfordern, werden in jeder Antwort enge Toleranzen und Qualitätsverpflichtungen gefordert. Der Unterschied zeigt sich im Detail. Nutzen Sie die folgende Checkliste, um potenzielle Anbieter von Folgeverbundstanzdienstleistungen objektiv zu vergleichen:
- Eigene -Fertigungs- und Simulationsmöglichkeiten:Konstruiert der Lieferant seine eigenen Werkzeuge mithilfe von CAD/CAM- und FEA-Simulation oder lagert er die Werkzeugkonstruktion aus? Eigenes Design bedeutet eine schnellere Iteration, eine engere Integration zwischen Entwurfsabsicht und Produktionsrealität sowie eine zentrale Anlaufstelle für die Verantwortung, wenn Probleme auftreten.
- Pressen-Tonnagebereich und Bettgröße:Bestätigen Sie, dass sie Pressen betreiben, die den Anforderungen an Tonnage und Bandbreite Ihres Teils mit einer Kapazitätsmarge von mindestens 20 % entsprechen. Ein Lieferant, der Ihre Form mit 90 % der Pressenkapazität betreibt, hat keinen Spielraum für Prozessvariationen.
- Materialtransportsysteme:Die Coilhandhabung (Abwickelhaspel, Richtmaschine, Servozuführung) muss für Ihren Materialtyp, Ihre Dicke und Ihr Coilgewicht ausgelegt sein. Fragen Sie, ob sie Servovorschübe oder mechanische Walzen betreiben und ob sie über die für Ihre Legierung geeigneten Schmiersysteme verfügen.
- Qualitätszertifizierungen:ISO 9001 ist eine Basis. Für Automobilprogramme ist in der Regel IATF 16949 erforderlich. Für Anwendungen in der Medizin sowie in der Luft- und Raumfahrt sind zusätzliche Rückverfolgbarkeits- und Validierungsprotokolle erforderlich. Zertifizierungen bestätigen, dass Systeme dokumentiert und geprüft werden und nicht nur behauptet werden.
- Prototyping- und Pilotlaufunterstützung:Können sie Musterteile zur Validierung herstellen, bevor sie sich für die vollständige Produktion von Werkzeugen entscheiden? Lieferanten, die T0/T1-Testversionen anbietenCPK-Validierungdemonstrieren bei Pilotläufen technische Genauigkeit, die das Risiko während des Produktionsstarts reduziert.
- Produktionsskalierbarkeit:Bewerten Sie, ob sie von Pilotmengen auf Millionen von Teilen pro Jahr skalieren können, ohne die Pressen zu wechseln, die Werkzeugkonfiguration zu ändern oder einen Überfluss an Unteraufträgen vorzunehmen. Skalierbarkeitslücken führen zu Qualitätsdiskontinuitäten.
- Wartungsinfrastruktur:Erkundigen Sie sich nach den Möglichkeiten des Werkzeugbaus, der Schärfausrüstung, der Lagerhaltung von Ersatzteilen und der Dokumentation der Werkzeughistorie. Ein Lieferant, der den kumulierten Schleifverlust verfolgt und Ersatzteile für Teile mit hohem -Verschleiß bereithält, sorgt dafür, dass Ihre Matrize im produktionsbereiten Zustand bleibt.
- Technische Kommunikation:Wie präsentieren sie Vorschläge? Ein detailliertes Angebot mit Aufschlüsselung der Stationsanzahl, der Werkzeugmaterialien, der erwarteten Lebensdauer der Matrizen und der empfohlenen Wartungsintervalle signalisiert die technische Tiefe. Ein Pauschalpreis mit minimaler Erklärung signalisiert einen Rohstoffansatz.
Bewertung der technischen Tiefe und der Produktionsskalierbarkeit
Der aussagekräftigste Indikator für die Leistungsfähigkeit eines Herstellers von Folgeverbundwerkzeugen ist die Art und Weise, wie er während der Angebotsphase auf Ihre Teilegeometrie reagiert. Erfahrene Hersteller von Metallstanzformen mögenYICHENWir überprüfen Ihre Teilezeichnung, identifizieren Herausforderungen bei der Formgebung, schlagen DFM-Verbesserungen vor und präsentieren ein Streifenlayoutkonzept, bevor wir das Angebot abschließen. Sie übersetzen die Teilegeometrie in optimierte Stationssequenzen, anstatt die Preise einfach auf der Grundlage der Abmessungen der Teilehülle festzulegen.
Vergleichen Sie das mit einem Rohstoffladen, der einen Preis zurückgibt, ohne Fragen zu Jahresvolumen, Toleranzprioritäten oder Materialqualität zu stellen. Das Fehlen eines technischen Dialogs während der Angebotserstellung deutet fast immer auf Probleme während der Produktion hin.
Stellen Sie bei der Bewertung von Dienstleistungen im Bereich der progressiven Metallstanzung während des Qualifizierungsprozesses die folgenden gezielten Fragen:
- Wie viele Stationen empfehlen Sie und warum diese Anzahl und nicht weniger oder mehr?
- Welche Werkzeugmaterialien werden Sie an jeder Station verwenden und welche Werkzeuglebensdauer garantieren Sie?
- Wie hoch ist Ihr typischer Cpk beim Produktionsstart und wie halten Sie ihn über die gesamte Laufzeit aufrecht?
- Können Sie Referenzen von Programmen mit ähnlicher Teilekomplexität und ähnlichem Umfang bereitstellen?
Lieferanten, die diese Fragen konkret beantworten und dabei Stahlsorten, Hubzahlgarantien und SPC-Methodik angeben, agieren auf professionellem Niveau.YICHENs progressives PrägewerkzeugProgramme konzentrieren sich beispielsweise speziell auf hochvolumige Teile, die eine effiziente Mehrstationen-Formung und eine hohe Wiederholgenauigkeit erfordern, wobei die Werkzeuge von Anfang an für eine skalierbare Massenproduktion ausgelegt sind.
Der richtige Partner baut nicht nur eine Matrize und versendet sie. Sie fungieren als technische Ressource bei Design, Validierung, Einführung und laufender Produktionsunterstützung. Dieses Kooperationsmodell, bei dem Hersteller von Stanzformen im Vorfeld Entwicklungszeit investieren, um spätere Probleme zu vermeiden, sorgt für die niedrigsten Gesamtbetriebskosten und die vorhersehbarsten Produktionsergebnisse über die gesamte Laufzeit Ihres Programms.
Häufig gestellte Fragen zum progressiven Stanzen von Metallen
1. Was ist der Unterschied zwischen Folgestanzen und Transferstanzen?
Beim progressiven Stanzen wird ein fortlaufender Streifen innerhalb einer einzigen Matrize durch mehrere Stationen transportiert, wodurch ein fertiges Teil pro Pressenhub mit einer Geschwindigkeit von bis zu 1.500 Hüben pro Minute hergestellt wird. Beim Transfer-Matrizenstanzen werden mechanische Systeme verwendet, um einzelne Rohlinge zwischen separaten Matrizenstationen zu bewegen. Dadurch eignet es sich besser für größere oder tiefer{3}gezogene Teile, die keinen Trägerstreifen halten können. Folgeverbundwerkzeuge eignen sich hervorragend für Stückzahlen über 50.000 Teile pro Jahr mit kleineren Geometrien, während Transferwerkzeuge für Programme mit mittlerem Volumen (25.000-500.000 Teile) geeignet sind, bei denen eine komplexe dreidimensionale Formgebung erforderlich ist, die die Beschränkungen der Trägerstreifen überschreitet.
2. Wie viele Teile kann ein Folgeverbundwerkzeug produzieren, bevor es gewartet werden muss?
Die Wartungsintervalle hängen vom Werkzeugmaterial und der Art des gestanzten Metalls ab. D2-Werkzeugstahlstempel müssen normalerweise alle 50.000-150.000 Hübe geschärft werden, M2-Schnellarbeitsstahl erweitert dies auf höhere Bereiche und Hartmetalleinsätze können vor dem Einsatz 5–20 Millionen Hübe durchlaufen. Eine Grathöhe von mehr als 10 % der Materialstärke ist das Hauptsignal dafür, dass ein Schärfen erforderlich ist. Professionelle Betriebe planen alle vorbeugenden Wartungsarbeiten anhand der Anzahl der Hübe und nicht anhand von Kalenderdaten und verfolgen den kumulierten Schleifverlust, um den Zeitpunkt des Komponentenaustauschs genau vorherzusagen.
3. Welche Materialien eignen sich am besten für das Folgestanzen?
Kohlenstoffarmer Stahl (C1008-C1010) ist aufgrund seiner hervorragenden Formbarkeit, niedrigen Kosten und Kompatibilität mit Standard-D2-Werkzeugen das am häufigsten verwendete Material. Kupfer- und Messinglegierungen dienen elektrischen und elektronischen Anwendungen, bei denen es auf die Leitfähigkeit ankommt. Aluminiumlegierungen eignen sich für leichte Komponenten, erfordern jedoch polierte Werkzeuge und spezielle Beschichtungen, um Klebstoffablagerungen zu verhindern. Edelstahl ist am anspruchsvollsten und erfordert aufgrund seiner hohen Kaltverfestigungsrate hochwertige M2- oder Hartmetallwerkzeuge und eine aggressive Schmierung. Typische Dickenbereiche liegen je nach Legierung zwischen 0,1 mm und 6 mm.
4. Was ist das Mindestproduktionsvolumen, das den Einsatz von Folgewerkzeugen rechtfertigt?
Folgeverbundwerkzeuge sind im Allgemeinen ab 50.000 Teilen pro Jahr wirtschaftlich vorteilhaft, wobei der Kostenvorteil ab 100.000 Einheiten deutlich zunimmt. Der genaue Kreuzungspunkt variiert je nach Komplexität des Teils. Eine einfache Halterung in einer 6-Stationen-Matrize könnte bei 30.000 Teilen die Gewinnschwelle erreichen, während ein komplexer Verbinder, der 18 Stationen und Hartmetallwerkzeuge erfordert, die Investition möglicherweise erst bei 150.000 Einheiten rechtfertigt. Die Gesamtbetriebskosten, einschließlich amortisierter Werkzeuge, Presszeit pro Teil und Wartungsreserven von 2–5 % pro Jahr, bestimmen die tatsächliche Gewinnschwelle und nicht allein der Werkzeugpreis.
5. Wie wählt man einen zuverlässigen Lieferanten für Folgeverbundstanzen aus?
Bewerten Sie Zulieferer hinsichtlich der Fähigkeit zur internen Werkzeugkonstruktion mit CAD/CAM- und FEA-Simulation, einem Presstonnagebereich, der Ihren Anforderungen mit einer Marge von 20 % entspricht, Qualitätszertifizierungen (mindestens ISO 9001, IATF 16949 für die Automobilindustrie) und Pilotlaufunterstützung mit Cpk-Validierung. Der stärkste Indikator für die Leistungsfähigkeit ist die Reaktion eines Lieferanten während der Angebotserstellung. Partner wie YICHEN (yichen-group.com) überprüfen die Teilegeometrie, schlagen DFM-Verbesserungen vor und präsentieren Streifenlayoutkonzepte, bevor sie die Preisgestaltung festlegen. Lieferanten, die Angebote ohne technische Fragen zurücksenden, verfügen in der Regel nicht über die nötige technische Tiefe, die für komplexe Programme erforderlich ist.


