


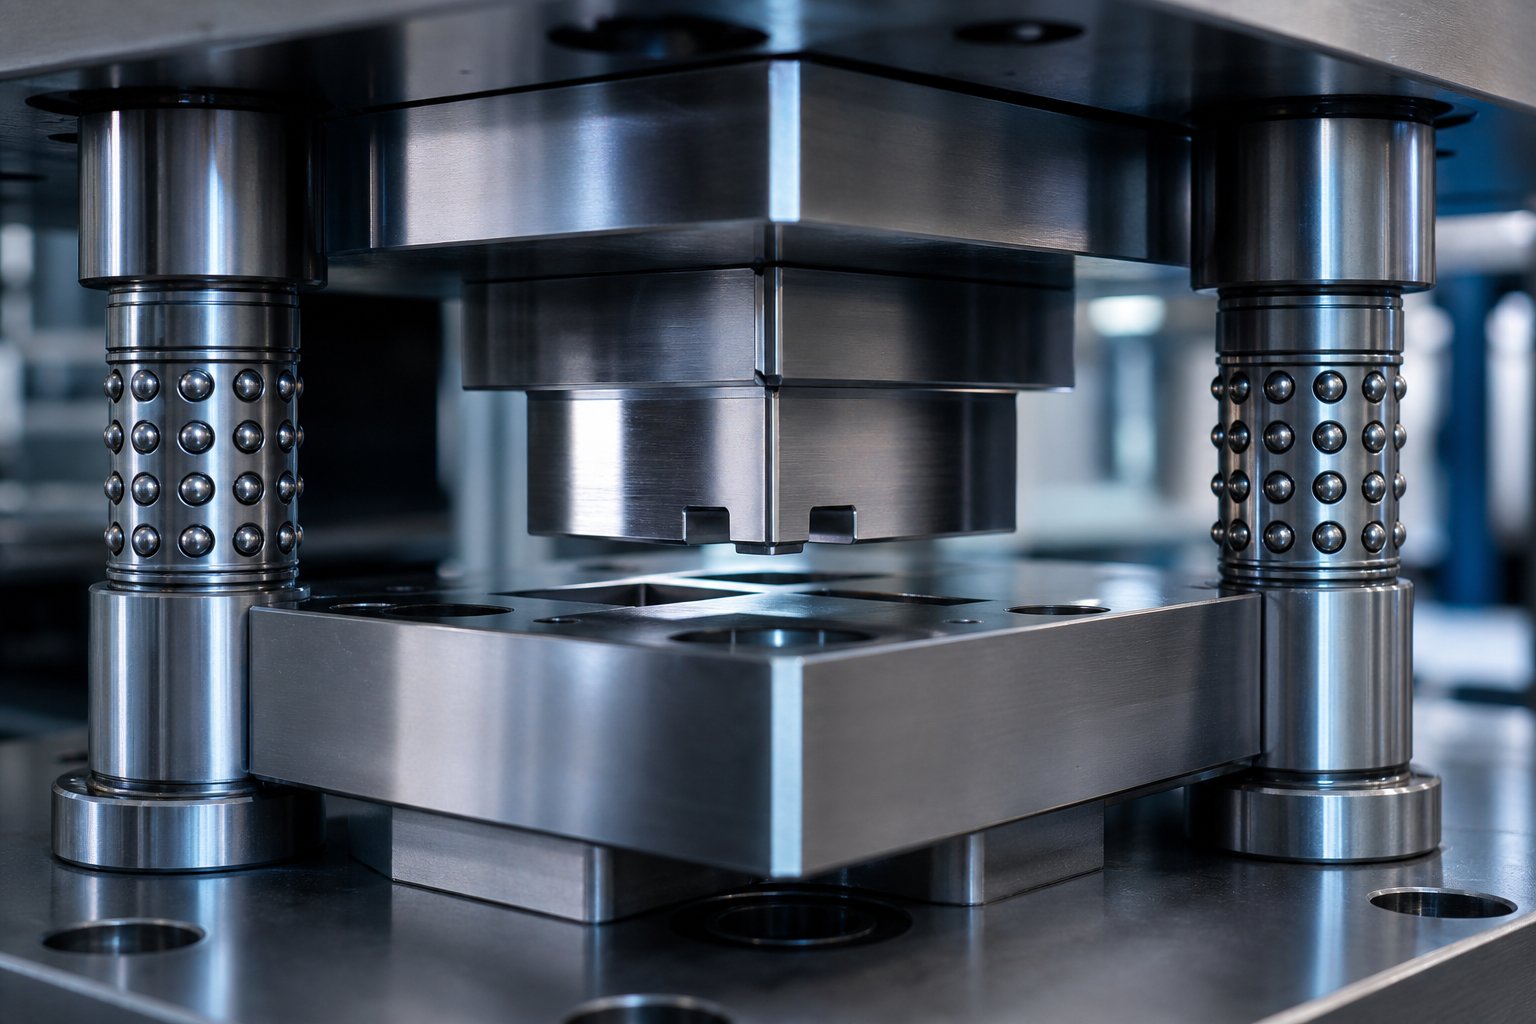
Was Präzisionsstanzformen sind und warum sie wichtig sind
A Präzises Prägewerkzeugist ein speziell-entwickeltes Werkzeug, das in einer Stanzpresse verwendet wird, um Bleche zu hochpräzisen-Teilen zu schneiden, zu formen und dabei über Millionen von Produktionszyklen hinweg Toleranzen von weniger als ±0,05 mm einzuhalten. Im Gegensatz zu allgemeinen Stanzwerkzeugen, die für geringere Maßanforderungen konzipiert sind, erfordern diese Matrizen engere Abstände zwischen Stempel-zu-, hochwertige Werkzeugstähle und fortschrittliche Führungssysteme, um bei Produktionsgeschwindigkeit wiederholbare Genauigkeit zu liefern.
Definition von Präzisionsstanzwerkzeugen
Stellen Sie sich ein Werkzeug vor, das die gleiche Teilegeometrie mit einer Abweichung von Mikrometern reproduzieren muss, unabhängig davon, ob es sich um das Stanzen von Teil Nummer eins oder Teil Nummer eins handelt. Das ist die Kernherausforderung, die Präzisionsstanzwerkzeuge lösen. Die Matrize besteht aus zwei zusammenpassenden Hälften: einem Stempel, der sich bewegt, und einem Matrizenblock, der stationär bleibt. Wenn Blech dazwischen geführt wird, übt der Stempel Kraft aus, um das Material in eine bestimmte Form zu bringen oder zu schneiden. Was diese Werkzeuge vom Standard zum Präzisionswerkzeug macht, ist die Technik hinter jeder Oberfläche, jedem Spiel und jeder Ausrichtungsfunktion.
Die Anforderungen an die Präzisionsformtoleranz liegen typischerweise zwischen ±0,01 mm und ±0,05 mm, abhängig von der Anwendung. Das Erreichen dieses Genauigkeitsgrads ist kein Problem mit einer einzelnen-Variablen. Es handelt sich um ein systemtechnisches Ergebnis, bei dem Matrizendesign, Pressenauswahl, Materialauswahl und Wartungsstrategie zusammenwirken. Ein Fehler in einem Element beeinträchtigt die Leistung des gesamten Systems, unabhängig davon, wie gut die anderen Elemente ausgeführt werden.
Warum Präzision beim Stanzen großer Stückzahlen wichtig ist
Wenn Sie Hunderttausende Teile produzieren, führt selbst eine kleine Maßabweichung zu Problemen. Ein Grat, der im Laufe eines Produktionslaufs um 0,02 mm wächst, mag für sich genommen harmlos erscheinen, aber nachgelagert führt er zu Störungen bei der Baugruppe, Ausfällen von Steckverbindern oder Ausschuss bei der Eingangskontrolle, der nicht den Spezifikationen entspricht. Die Ausschussraten steigen. Linienunterbrechungen häufen sich. Die Kosten steigen in einer Weise, die die ursprüngliche Werkzeuginvestition bei weitem übersteigt.
Präzision auf Werkzeugebene ist keine Luxusanforderung. Es ist die Grundlage, die sich auf die Produktzuverlässigkeit, die Montagekonsistenz und die Gesamtherstellungskosten für jedes von der Matrize produzierte Teil auswirkt.
Aus diesem Grund können hochpräzise Stanzwerkzeuge nicht allein anhand der Werkzeugkosten bewertet werden. Die eigentliche Frage ist, ob die Matrize ihre Zieltoleranzen während der gesamten vorgesehenen Produktionslebensdauer einhalten kann, und das hängt davon ab, wie gut alle Elemente des Systems zusammenarbeiten. Bei dieser Antwort spielen Matrizentyp, Materialqualität, Pressfähigkeit und Wartungsprotokoll eine Rolle.
Präzisions- oder Standard-Stanzwerkzeuge
Was genau macht eine Matrize also zu „Präzision“ und nicht zu „Standard“? Die Antwort ist keine einzelne Spezifikation oder ein Marketingetikett. Es handelt sich um eine Reihe bewusster technischer Entscheidungen, die sich auf das gesamte Werkzeug auswirken, von der Materialauswahl über die Oberflächenbeschaffenheit bis hin zu den Führungssystemen, die alles in Ausrichtung halten. Das Verständnis dieser Unterschiede hilft Ihnen, zwei kostspielige Fehler zu vermeiden: eine übermäßige -Angabe von Werkzeugen für Teile, die diese nicht benötigen, oder eine zu geringe{3}}Angabe von Werkzeugen für Teile, die dies benötigen.
Toleranzbereiche und Wiederholbarkeitsstandards
Der sichtbarste Unterschied ist die Toleranzfähigkeit. Standard-Stanzwerkzeuge arbeiten typischerweise innerhalb eines Toleranzbereichs von ±0,1 mm bis ±0,5 mm, was ein breites Spektrum allgemeiner Anwendungen wie Halterungen, Gehäuse und strukturelle Hardware abdeckt. Präzisionsstanzwerkzeuge hingegen weisen Solltoleranzen auf±0,01 mm bis ±0,05 mm, wobei einige Ultrapräzisionsanwendungen für Mikro--Steckverbinder und medizinische Komponenten unter ±0,01 mm liegen.
Aber hier ist die Nuance, die ein Vergleich der Stanzformtoleranzen allein übersieht: Das wahre Unterscheidungsmerkmal ist nicht die Toleranz des ersten Teils aus der Presse. Es ist Wiederholbarkeit gegenüber Produktionsvolumen. Eine Standardmatrize kann bei den ersten hundert Hüben ein enges Maß erreichen, um dann mit zunehmendem Verschleiß abzudriften. Präzisionswerkzeuge sind so konstruiert, dass sie ihre Zielspezifikation über Hunderttausende oder Millionen von Zyklen halten, da jedes Element der Matrize, von der Stahlsorte bis zur Oberflächenbeschichtung, so ausgewählt ist, dass es den spezifischen Verschleißmechanismen widersteht, die zu Maßabweichungen führen.
Unterschiede in der Design- und Build-Komplexität
Engere Toleranzen erfordern eine strengere Konstruktion auf jeder Ebene der Matrize. Sie werden mehrere wesentliche Unterschiede feststellen, wenn Sie die Abstandsanforderungen und die Konstruktion von Präzisionswerkzeugen mit Standardwerkzeugen vergleichen:
- Stanz-{0}}zu-Abstände:Präzisionsmatrizen verwenden Abstände von nur 3-5 % der Materialstärke, im Vergleich zu 8–12 % oder mehr bei Standardmatrizen. Dieser engere Spalt führt zu saubereren Schnittkanten und gleichmäßigeren Teileabmessungen, erfordert aber auch höherwertige Komponenten, die diesen Spalt unter Last aufrechterhalten können.
- Werkzeugstahlsorten:Standardmatrizen verwenden häufig gängige Werkzeugstähle wie Cr12MoV oder grundlegende D2-Varianten. Präzisionsmatrizen reichen bis zu Hochleistungsqualitäten wie z. BDC53, SKD11 oder pulvermetallurgische Stähledie überragende Zähigkeit, Verschleißfestigkeit und Dimensionsstabilität bei thermischen Wechselwirkungen bieten.
- Oberflächenveredelungen:Kritische Oberflächen an Präzisionswerkzeugen werden auf Hochglanz geschliffen und poliert, wodurch der durch Reibung-bedingte Verschleiß reduziert und Materialanhaftungen (Abrieb) verhindert werden, die andernfalls mit der Zeit die Teilequalität beeinträchtigen würden.
- Leitsysteme:Standardmatrizen können auf einfachen Führungspfosten und Buchsen basieren. Präzisionswerkzeuge umfassen kugelgelagerte Führungssysteme, Präzisionsausrichtungsmechanismen und Pilotstifte, die die Positionsgenauigkeit innerhalb von Mikrometern bei jedem Hub beibehalten.
- Herstellungsprozesse:Präzisionsmatrizen erfordern Drahterodieren für komplizierte Stempel- und Matrizenprofile, Präzisionsschleifen für Bezugsflächen und strengere Prüfprotokolle. Stempel und Matrizen werden bei der Herstellung häufig auf ±0,001 mm zugeschnitten.
Bei diesen Unterschieden handelt es sich nicht um unabhängige Upgrades. Sie funktionieren als System: Ein engeres Spiel bringt nur dann seinen Nutzen, wenn das Führungssystem die Ausrichtung beibehält, und das Führungssystem behält die Genauigkeit nur bei, wenn der Werkzeugstahl verschleißfest ist. Entfernen Sie ein Glied und die Präzisionskette bricht.
Wenn Standardmatrizen ausreichen
Präzisionswerkzeuge sind nicht immer die richtige Antwort. Ehrliches Engineering bedeutet, zu erkennen, wann Standardmatrizen die Anwendung perfekt erfüllen und mehr auszugeben eher Verschwendung als Investition wäre. In den folgenden Szenarien sind in der Regel Standardwerkzeuge ausreichend:
- Große Strukturteile mit großzügigen Toleranzen:Halterungen, Gehäuse und Platten, bei denen ±0,1 mm oder weniger akzeptabel sind, rechtfertigen selten die Kosten für Präzisionsmatrizen.
- Kleinserien-Prototyping:Wenn die jährliche Produktion weniger als 20.000 Teile beträgt und sich das Design dennoch ändern kann, sind einfachere Werkzeuge oder sogar Drahterodierrohlinge wirtschaftlich sinnvoller.
- Nicht-kritische kosmetische Anwendungen:Teile, bei denen Passform und Funktion nicht toleranzabhängig sind,-z. B. dekorative Abdeckungen oder nicht{1}passende Komponenten.
Bei der Entscheidung kommt es darauf an, die Werkzeuginvestitionen an die Teileanforderungen anzupassen. Über-Teile, die dies nicht benötigen, führen zu unnötigen Kosten in jeder Phase der Werkzeugherstellung und -wartung.
| Dimension | Standard-Stanzformen | Präzisions-Stanzformen |
|---|---|---|
| Typische Toleranzen | ±0,1 mm bis ±0,5 mm | ±0,01 mm bis ±0,05 mm |
| Die Materialien | Gängige Werkzeugstähle (Cr12MoV, Basis D2) | Hochleistungsstähle (DC53, SKD11, Pulvermetallurgie, Hartmetalleinsätze) |
| Leitsysteme | Standard-Führungspfosten und -Buchsen | Kugellagerführungen, Präzisionsausrichtungsmechanismen, Führungsstifte |
| Oberflächenbeschaffenheit | Standardmäßig bearbeitet | Präzisionsgeschliffen und poliert |
| Eignung des Produktionsvolumens | Geringe bis mäßige Lautstärke; einfache Geometrien | Läufe mit hohem-Volumen (100,000+ Zyklen); komplexe, toleranz-kritische Teile |
| Punch-to-Clearance | 8-12 % der Materialstärke | 3-5 % der Materialstärke |
| Relative Kosten | Geringere Vorabinvestitionen | Höhere Vorabkosten; Geringere Stückkosten pro Stück aufgrund weniger Ausschuss und längerer Matrizenlebensdauer |
Bei der Kostendiskussion zwischen Standard- und Präzisionswerkzeugen geht es oft um Vorabinvestitionen, der Schwerpunkt sollte jedoch auf den Gesamtkosten pro akzeptablem Teil über die Lebensdauer des Werkzeugs liegen. Eine Präzisionsstanze, die doppelt so viel kostet, aber dreimal länger läuft und bei halber Ausschussrate ist, bietet weitaus bessere Wirtschaftlichkeit für die Produktion hoher -Volumen und toleranzkritischer-Werte. Die eigentliche Frage lautet nicht: „Welche Matrize kostet weniger“, sondern: „Welche Matrize entspricht meinen Teileanforderungen, meinem Volumen und meinen Qualitätserwartungen.“ Und um diese Frage gut beantworten zu können, müssen Sie wissen, welche Arten von Präzisionswerkzeugen verfügbar sind und wie Sie zwischen ihnen auswählen können.
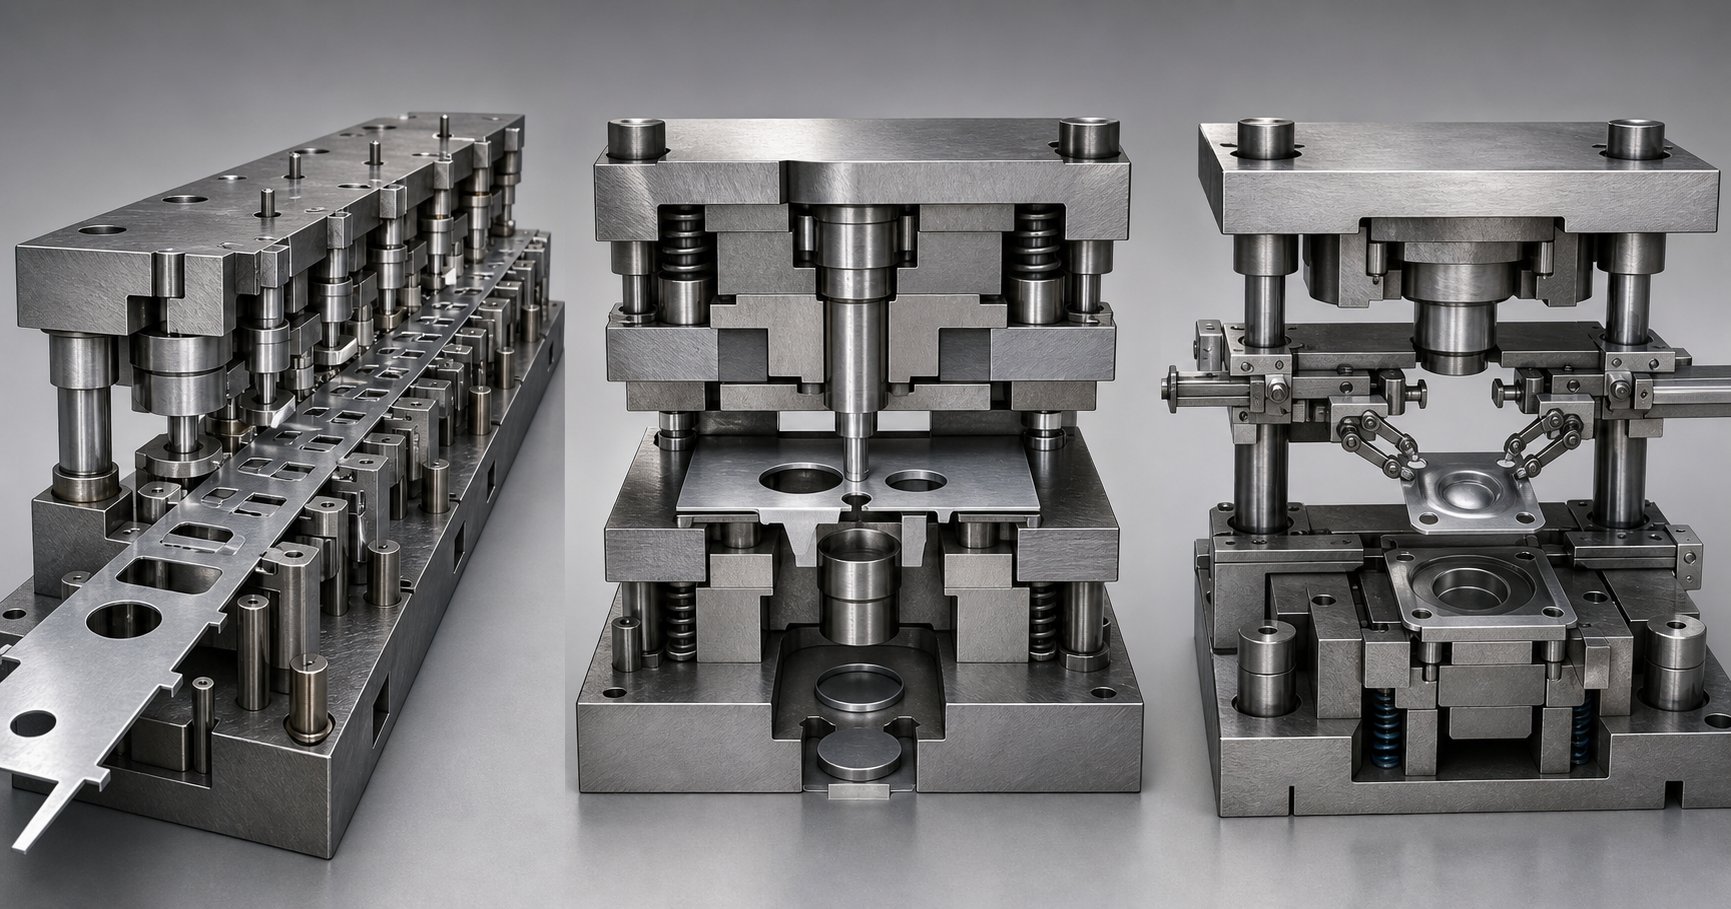
Arten von Präzisionsstanzformen und deren Auswahl
Die Auswahl des richtigen Matrizentyps ist ebenso wichtig wie die Auswahl des richtigen Toleranzbandes. Zwei Werkzeuge, die nach identischen Präzisionsstandards gebaut sind, können sehr unterschiedliche Ergebnisse liefern, wenn eines davon die falsche Architektur für die Teilegeometrie, das Produktionsvolumen oder das Material hat. Die Herausforderung besteht darin, dass die meisten Leitlinien zu diesem Thema die Chiptypen als isolierte Kategorien und nicht als Optionen innerhalb eines Entscheidungsrahmens behandeln. Hier erfahren Sie, wie Sie diese Entscheidung mit technischer Disziplin angehen können.
Folgeverbundwerkzeuge für komplexe Teile mit hohem-Volumen
Eine progressive Matrize ist ein Werkzeug mit Streifenzufuhr und mehreren Stationen, bei dem das Spulenmaterial eine Abfolge von Vorgängen durchläuft, wobei jede Station eine Funktion hinzufügt: einen Schnitt, eine Biegung, eine Form, einen Locher. Wenn das Band die Endstation erreicht, wird das fertige Teil vom Trägerband getrennt. Aufgrund dieser Architektur ist es die erste Wahl als progressive Matrize für das Stanzen mäßig komplexer Teile in großen Mengen.
Warum zeichnet es sich bei Präzisionsanwendungen aus? Jede Station erledigt einen einzigen Arbeitsgang, was bedeutet, dass die Abstände zwischen Stempel{0}}zu- und die Ausrichtung für jeden Schnitt oder jede Form unabhängig optimiert werden können. Durch die Stationssequenzierung können Ingenieure außerdem die Rückfederung steuern, indem sie die Umformvorgänge auf mehrere Schritte verteilen, anstatt die gesamte Verformung in einem einzigen Hub zu erzwingen. Das Ergebnis ist eine genauere Maßkontrolle des fertigen Teils, selbst bei Geometrien, die in einem einzigen Arbeitsgang nur schwer zu halten wären.
Folgeverbundwerkzeuge können überall produzierensieben oder acht Teile pro Minute bis 1.500 Teile pro Minute, und sie laufen oft unbeaufsichtigt, wenn sie richtig eingerichtet sind. HLK-Komponenten wie kleine Halterungen, Wärmetauscherrippen und Anschlussklemmen sind häufige Anwendungsbeispiele, bei denen das progressive Stanzen ein hohes Volumen mit der Wiederholgenauigkeit kombiniert, die Präzision erfordert.
Der Nachteil: Die anfänglichen Werkzeugkosten sind höher als bei einfacheren Matrizentypen, und bei Schäden an einer einzelnen Station muss der gesamte Matrizensatz zur Reparatur entfernt werden. Folgeverbundwerkzeuge erfordern außerdem ein Spulenzuführsystem und eine offene Presse, um die Bandzuführung zu ermöglichen.
Verbund- und Kombinationsmatrizen für Ebenheit-Kritische Teile
Wenn Sie eine zusammengesetzte Matrize für Teile mit kritischer Ebenheit{0}}benötigen, ändert sich die Architektur grundlegend. Eine Verbundmatrize führt mehrere Schneidvorgänge in einem einzigen Pressenhub aus und erzeugt so den fertigen Rohling in einem Schlag. Da alle Merkmale gleichzeitig relativ zum gleichen Bezugspunkt geschnitten werden, verlässt das Teil die Matrize mit außergewöhnlicher Positionsgenauigkeit zwischen den Merkmalen und minimaler Verformung.
Dies macht zusammengesetzte Matrizen ideal für Unterlegscheiben, Dichtungen, Unterlegscheiben und alle Komponenten, bei denen Ebenheit und Konzentrizität wichtiger sind als geometrische Komplexität. DerDer Single--Stroke-Ansatz minimiert das Risiko einer Fehlausrichtungzwischen den Vorgängen und erzeugt weniger Ausschussmaterial im Vergleich zu Methoden mit mehreren Stationen.
Kombinationsmatrizen erweitern dieses Konzept, indem sie den Schneidvorgängen innerhalb desselben Hubs einen Formvorgang (z. B. ein flaches Ziehen oder Prägen) hinzufügen. Sie stellen einen Mittelweg zwischen Verbundmatrizen und Folgeverbundwerkzeugen dar: leistungsfähiger als reine Verbundmatrizen, aber ohne die Komplexität und Kosten eines Vollverbundwerkzeugs.
Die Einschränkung liegt in der Produktionsgeschwindigkeit. Verbund- und Kombinationsmatrizen sind im Allgemeinen langsamer als progressive Matrizen und eignen sich besser für mittlere Volumina, bei denen die Präzision der Teile wichtiger ist als der Durchsatz.
Transfermatrizen für große oder tief-gezogene Teile
Manche Teile sind einfach zu groß, zu tief oder zu geometrisch komplex für die Streifenzuführung. Transferwerkzeuge lösen dieses Problem, indem sie einzelne Rohlinge mithilfe von Laufschienen mit Greiffingern mechanisch von Station zu Station bewegen, anstatt sich auf einen angeschlossenen Streifenträger zu verlassen.
Bei der Auswahl einer progressiven Matrize oder einer Transfermatrize sind häufig die Teilegröße und die Ziehtiefe der entscheidende Faktor. Transfersysteme verarbeiten drei{1}Achsenbewegungen: Sie bewegen sich nach innen, um das Teil zu greifen, heben es vertikal an, bewegen es zur nächsten Station und senken es in die richtige Position ab. Diese Flexibilität ermöglicht das Umdrehen oder Drehen von Teilen während des Transferprozesses und ermöglicht so Umformsequenzen, die mit Werkzeugen mit Streifenzuführung nicht möglich wären.
Für sehr große Teile werden in Tandem-Pressenlinien einzelne Matrizen in separaten, nacheinander angeordneten Pressen platziert. Servo-angetriebene Transfersysteme können so programmiert werden, dass sie unterschiedliche Teile, Pressgeschwindigkeiten und Hublängen berücksichtigen, was die Flexibilität für gemischte -Produktionsumgebungen erhöht.
Transfermatrizen binden Teile nicht in einem Streifen zusammen, was bei größeren Rohlingen häufig zu Materialeinsparungen führt. Sie erfordern jedoch eine komplexere Automatisierung, zusätzliche Sensoren zum Schutz der Matrizen und ein System zum Entstapeln der Rohlinge, um einzelne Teile der ersten Station zuzuführen.
So wählen Sie den richtigen Stempeltyp aus
Die Wahl zwischen diesen Optionen ist keine Entscheidung mit einer einzigen-Variablen. Verwenden Sie diese Reihenfolge, um das Feld systematisch einzugrenzen:
- Teilekomplexität:Einfache flache Teile mit mehreren Löchern deuten auf zusammengesetzte Matrizen hin. Eine mäßige Komplexität mit sequentiellen Merkmalen begünstigt progressive Matrizen. Tiefzüge oder große 3D-Geometrien erfordern Transfermatrizen.
- Jahresvolumen:Hohe Stückzahlen (100,000+ Teile) rechtfertigen die Investition in progressive Formen. Mäßige Volumina können Verbund- oder Kombinationsmatrizen bevorzugen. Transfermatrizen eignen sich je nach Teilegröße sowohl für kleine als auch für große Auflagen.
- Toleranzanforderungen:Ebenheit-kritische Teile profitieren von zusammengesetzten Matrizen. Enge Positionstoleranzen über mehrere Merkmale hinweg sind durch eine progressive Reihenfolge der Matrizenstationen erreichbar. Transferwerkzeuge gewährleisten Präzision durch kontrollierte drei{3}Achsen-Teilehandhabung.
- Materialstärke:Dünne Materialien lassen sich gut durch progressive Matrizen durchziehen. Dickere Materialien oder Rohlinge, die tiefgezogen werden müssen, eignen sich besser für Transfersysteme.
- Kostenbeschränkungen:Progressive Matrizen haben die höchsten Vorabkosten, aber die niedrigsten Stückkosten pro Stück. Verbundmatrizen bieten geringere Werkzeugkosten für einfachere Geometrien. Transferwerkzeuge verursachen höhere Betriebskosten, sparen aber bei großen Teilen Material.
Kein einzelner Matrizentyp ist allgemein überlegen. Die richtige Antwort ergibt sich aus der Abstimmung der Teileanforderungen mit der Chip-Architektur und der anschließenden Entwicklung dieser Architektur auf das Präzisionsniveau, das die Anwendung erfordert. Und diese Entwicklung beginnt, unabhängig vom Matrizentyp, mit der gleichen Frage: Wie wird dieses Werkzeug entworfen und gebaut, um über die gesamte Produktionslebensdauer eine Genauigkeit im Mikrometerbereich zu gewährleisten?
Wie Präzisionsstanzwerkzeuge entworfen und gebaut werden
Jedes Präzisionsstanzwerkzeug beginnt mit einer Reihe technischer Einschränkungen: Teilegeometrie, Materialeigenschaften, Produktionsvolumen und ein Toleranzband, das über die gesamte Lebensdauer des Werkzeugs nicht verletzt werden darf. Der Designprozess für Präzisionsstanzwerkzeuge wandelt diese Einschränkungen über eine Abfolge von Schritten in physische Werkzeuge um, wobei in jedem Schritt Entscheidungen getroffen werden, die entweder zu mehr Genauigkeit im System führen oder Fehler einführen, die später nicht korrigiert werden können. So verläuft dieser Prozess, von der ersten CAD-Skizze bis zum endgültigen validierten Produktionswerkzeug.
CAD-Design und Optimierung des Streifenlayouts
Beim Streifenlayout stimmen Materialeffizienz und Teilepräzision überein oder konkurrieren miteinander. In einem Folgeverbundwerkzeug definiert das Streifenlayout, wie das Spulenmaterial jede Station durchläuft, wo Schnitte und Formen erfolgen und wie viel Trägermaterial das Teil zwischen den Arbeitsgängen mit dem Streifen verbindet. Die Optimierung des Stanzstreifen-Layouts ist grundsätzlich ein Balanceakt: Eine engere Verschachtelung verringert den Ausschussanteil, kann jedoch dazu führen, dass die Stationen zusammengedrängt werden, wodurch der verfügbare Platz für Formvorgänge und die Positionierung der Pilotstifte eingeschränkt wird.
Ingenieure bewerten mithilfe von CAD-Software mehrere Verschachtelungsausrichtungen und Teilungsabstände und suchen nach einem Layout, das die Materialausnutzung maximiert, ohne den für eine genaue Formgebung erforderlichen Stationsabstand zu beeinträchtigen. Ein Layout, das 3 % Material einspart, aber die Umformstationen zu nahe beieinander zwingt, kann zu Bandverzerrungen führen, die die Maßhaltigkeit aller Teile beeinträchtigen.
Die Berechnung des Werkzeugabstands erfolgt parallel zur Streifenlayoutarbeit. Der Spalt zwischen Stempel und Matrize hat direkten Einfluss auf die Kantenqualität, die Gratbildung und die Lebensdauer der Matrize. Zu fest und der Stempel verschleißt durch übermäßigen seitlichen Druck vorzeitig. Zu locker und die Schnittkante verschlechtert sich durch Überschlag und erhöhte Grathöhe. Bei Präzisionsanwendungen wird das Spiel typischerweise als Prozentsatz der Materialdicke berechnet und an die Härte und Zugfestigkeit des Werkstücks angepasst. Die richtige Festlegung dieser Zahl in der Entwurfsphase verhindert Probleme, die durch nachgelagerte Anpassungen nicht behoben werden können.
CNC-Bearbeitung, Drahterodieren und Präzisionsschleifen
Sobald das Design festgelegt ist, folgt die Fertigung einer bewussten Reihenfolge, in der jeder Prozess zu einem bestimmten Grad an Genauigkeit zum fertigen Werkzeug beiträgt. Um zu verstehen, wie Prägewerkzeuge hergestellt werden, muss man verstehen, warum diese Reihenfolge wichtig ist.
Die CNC-Bearbeitung übernimmt die anfängliche Grobformung von Matrizenblöcken, Stempelhaltern und Strukturbauteilen. Es legt die Gesamtgeometrie mit Toleranzen im Bereich von ±0,01 mm bis ±0,02 mm fest, ausreichend für unkritische Oberflächen, jedoch nicht für die Arbeitskanten, die das Blechmaterial berühren.
Die Drahterodiermaschine für den Stanzformenbau übernimmt dort, wo die CNC an ihre Grenzen stößt. Ein dünner, elektrisch geladener Draht schneidet ohne mechanischen Kontakt durch gehärteten Werkzeugstahl und erzeugt komplizierte Stempel- und Matrizenprofile mit Toleranzen von bis zu ±0,005 mm. Dieser Prozess ist für komplexe Konturen, enge Innenradien und jede Geometrie, bei der herkömmliche Bearbeitung zu Werkzeugablenkung oder thermischer Verformung führen würde, von entscheidender Bedeutung. Drahterodieren schneidet auch vollständig gehärtetes Material, was bedeutet, dass Komponenten vor dem Profilieren auf ihre endgültige Härte wärme-behandelt werden können, wodurch die Dimensionsänderungen vermieden werden, die eine Wärmebehandlung sonst mit sich bringen würde.
Präzisions-Oberflächenschleifen rundet die Sequenz ab. Kritische Bezugsflächen, Schließhöhen und Passflächen werden auf Ebenheit und Parallelität im Mikrometerbereich geschliffen. Diese Oberflächen dienen als Referenzebenen, an denen sich alle anderen Werkzeugkomponenten während der Montage ausrichten. Wenn sie nicht flach und parallel sind, führt kein noch so großes Ausgleichen zu konsistenten Ergebnissen.
Zusammenbau, Ausrichtung und Ausprobieren
Einzelne Komponenten, die jeweils nach strengen Spezifikationen hergestellt werden, müssen zu einem integrierten System zusammengefügt werden. Der Zusammenbau beginnt mit dem Matrizensatz: Führungspfosten werden montiert, Matrizenblöcke werden auf geschliffenen Bezugsflächen positioniert und Stempel werden mit kontrollierten Abständen installiert, die durch Fühlerlehren oder optische Messungen überprüft werden.
Shimming spielt hier eine entscheidende Rolle. Ingenieure passen den Abstand zwischen Stempel und Matrize an, indem sie Präzisionsbeilagen hinzufügen oder entfernen und so den durch die Konstruktion vorgegebenen Spalt feinabstimmen. Kugelgelagerte Führungspfosten halten die vertikale Ausrichtung zwischen der oberen und unteren Matrizenhälfte innerhalb eines Mikrometerhubs aufrecht und stellen sicher, dass der Stempel bei jedem Hub in genau der gleichen Position in die Matrizenöffnung eintritt.
Der Test- und Validierungsprozess der Matrize beginnt dann mit fortlaufenden Musterläufen auf der Produktionspresse oder einer speziellen Testpresse. Die ersten Hübe werden mit reduzierter Geschwindigkeit ausgeführt, wobei die Teile an jeder Station anhand des Maßdrucks gemessen werden. Ingenieure prüfen die Grathöhe, den Kantenzustand, die Maßhaltigkeit und die Formqualität und passen den Zeitpunkt, die Schließhöhe und den Federdruck nach Bedarf an.
CAE-Simulationstools haben die Anzahl der erforderlichen physischen Testiterationen erheblich reduziert. Umformsimulationssoftware sagt den Materialfluss, die Ausdünnung und die Faltenbildung voraus, bevor die Form überhaupt gebaut wird. Rückfederungsvorhersage unter Verwendung fortschrittlicher Materialmodelle wie demYoshida-Uemori-Kinematisches Verfestigungsmodellermöglicht es Ingenieuren, die elastische Erholung in der Formgeometrie selbst zu kompensieren. Ohne genaue Rückfederungsdaten können geformte Teile erheblich von den Nennmaßen abweichen, ein Problem, dessen Lösung in der Vergangenheit mehrere Runden physischer Nacharbeit an der Form erforderte.
Diese Simulationsfunktionen machen das Ausprobieren zwar nicht überflüssig, verkürzen sie jedoch von Wochen auf Tage. Die ersten physischen Muster erscheinen näher am Druck und die Korrekturen sind kleiner und vorhersehbarer. Für Ingenieurteams, die mit hochfesten Stählen arbeiten, bei denen das Rückfederungsverhalten komplex und nichtlinear ist, ist die Simulation nicht optional. Es ist der Unterschied zwischen einem kontrollierten Entwicklungsprozess und einem teuren Ratespiel.
Bis eine Präzisionsmatrize die Validierung besteht, wurden alle Oberflächen-, Spiel- und Ausrichtungsmerkmale anhand der Spezifikation überprüft. Das Tool ist produktionsbereit-. „Produktionsbereit“ ist jedoch kein dauerhafter Zustand. Die Materialien und Beschichtungen, aus denen die Arbeitsflächen der Matrize bestehen, bestimmen, wie lange diese Einsatzbereitschaft bei der anspruchsvollen Wiederholung großer Prägevolumina anhält.
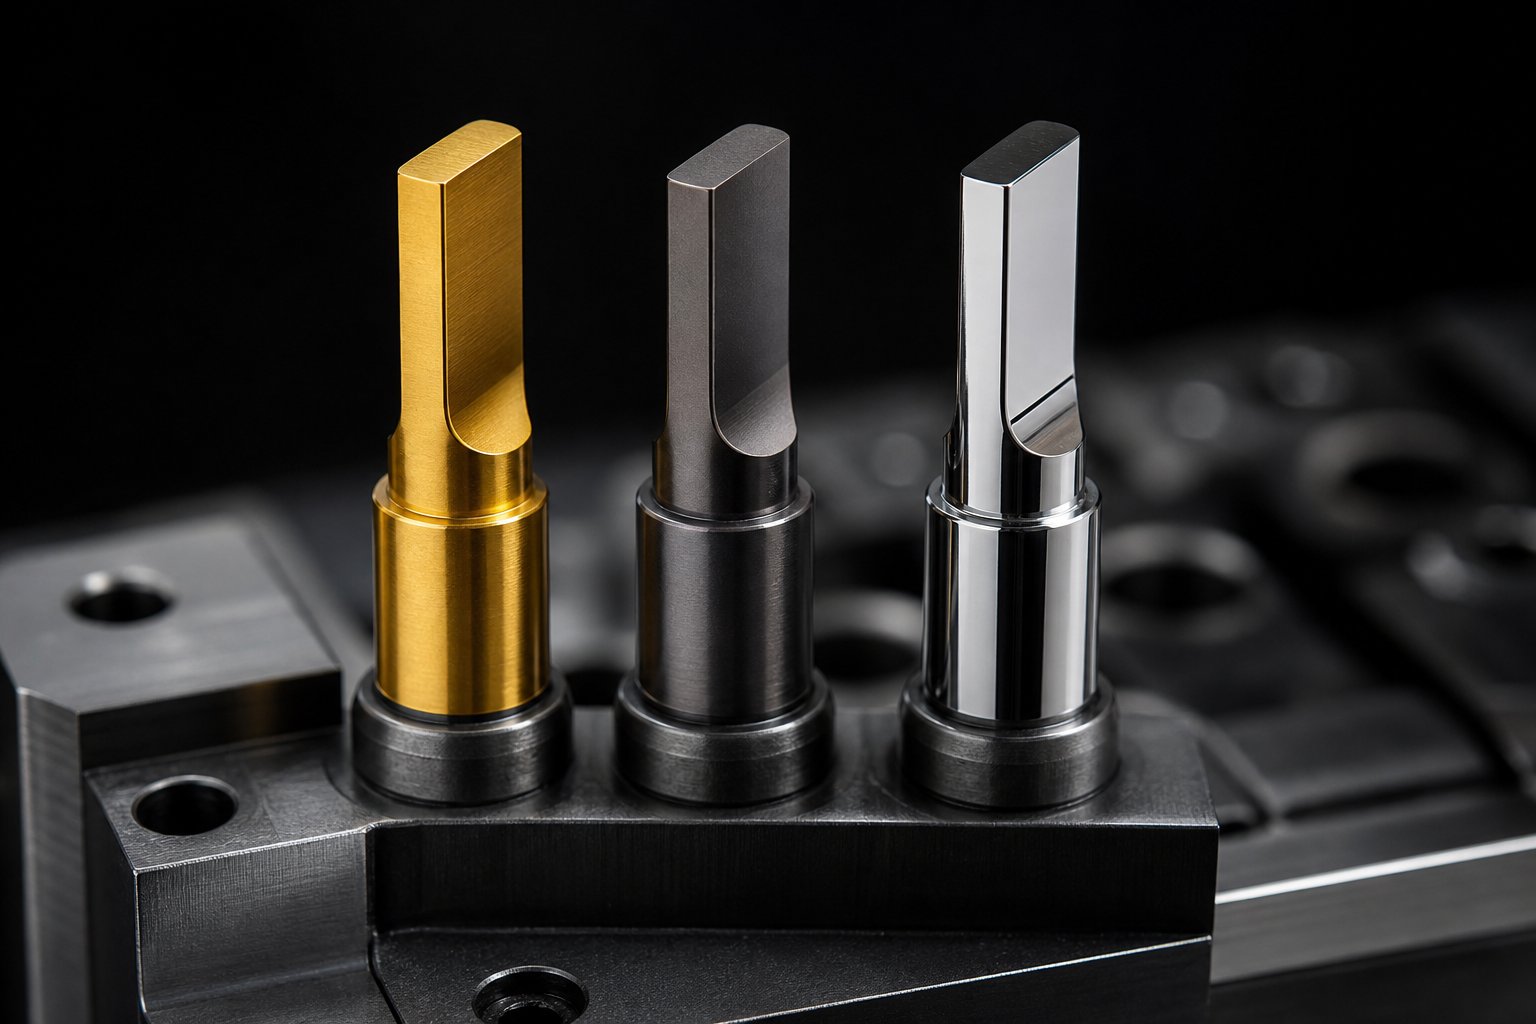
Werkzeugmaterialien und Beschichtungen, die die Langlebigkeit steigern
Eine Matrize, die die Validierung am ersten Tag besteht, liefert nur dann einen Wert, wenn sie über ihre gesamte Produktionslebensdauer hinweg dieselben Toleranzen einhält. Die Arbeitsflächen eines Präzisionsstanzwerkzeugs halten Millionen von Stößen stand, die jeweils Reibung, Hitze und Druckspannung erzeugen. Wie lange diese Oberflächen ihre Geometrie beibehalten, hängt fast ausschließlich von zwei Entscheidungen ab: woraus die Matrize besteht und welche Beschichtung sie schützt. Bei der Materialauswahl für das Stanzen großer Stückzahlen geht es nicht darum, den härtesten verfügbaren Stahl auszuwählen. Dabei geht es darum, die Materialeigenschaften an den spezifischen Versagensmechanismus anzupassen, der die Nutzungsdauer der Matrize am wahrscheinlichsten beendet.
Werkzeugstahlsorten und ihre Anwendungen
Welcher Werkzeugstahl eignet sich am besten für Stanzformen? Die Antwort hängt davon ab, wie der Würfel versagt. Kanten können sich zunehmend abnutzen, sich unter Belastung verformen oder durch wiederholte Stöße abplatzen. Die Identifizierung des dominanten Mechanismus ist der Ausgangspunkt für die Materialauswahl.
So passen die gängigsten Qualitäten zu den Produktionsbedingungen:
- AISI D2 (SKD11):Das Arbeitstier für das Stanzen und Schneiden großer Stückzahlen. Der hohe Chromkarbidgehalt von D2 sorgt für außergewöhnliche SchneidkantenVerschleißfestigkeitDadurch bleibt die Geometrie über lange Produktionsläufe erhalten. Die Arbeitshärte liegt zwischen 58 und 60 HRC. Sie eignet sich hervorragend, wenn die Standzeit des Werkzeugs durch abrasiven oder adhäsiven Verschleiß begrenzt ist, aber sobald Kantenabsplitterungen auftreten, ist eine härtere Sorte erforderlich.
- AISI A2 (SKD12):Wird ausgewählt, wenn kein einzelner Fehlermodus vorherrscht. A2 bietet ein Gleichgewicht zwischen Verschleißfestigkeit und Zähigkeit bei 58–62 HRC und eignet sich daher für Folgeverbundwerkzeuge, bei denen mehrere Stationen gleichzeitig unterschiedlichen Belastungsbedingungen ausgesetzt sind. Bei der Entscheidung für die Werkzeugherstellung zwischen D2 und A2-Werkzeugstahl gewinnt A2, wenn gemischte Bedingungen vorliegen und das Risiko von Kantenausbrüchen moderat ist.
- AISI M2 (SKH51):Wird dort eingesetzt, wo sowohl Verschleiß als auch Druckbeanspruchung zum Ausfall beitragen. M2 arbeitet bei 60-65 HRC und bietet eine bessere Verformungsbeständigkeit als D2 bei gleichzeitig höherer Verschleißfestigkeit als stoß{6}}beständige Sorten. Es wird häufig für Stempel verwendet, bei denen die Kantenfestigkeit auch bei wiederholtem Stanzen unter hoher Belastung erhalten bleiben muss.
- AISI S7:Die erste Wahl, wenn es zu Absplitterungen, Rissen oder Ermüdungserscheinungen durch wiederholte Stöße kommt, begrenzt die Lebensdauer des Werkzeugs. Bei 56-58 HRC absorbiert S7 zyklische Stoßbelastungen, die bei Stählen mit höherem -Karbidgehalt zum Bruch führen würden. Schwere Präge- und Hochlast-Stanzstationen profitieren am meisten von dieser Sorte.
Bei Anwendungen mit extrem hohen Stückzahlen und mehr als mehreren Millionen Zyklen bieten herkömmliche Werkzeugstähle möglicherweise keine ausreichende Lebensdauer. Pulvermetallurgische (PM) Stähle wie CPM 10V und Vanadis 4 Extra bieten feinere, gleichmäßiger verteilte Karbide, die sowohl die Zähigkeit als auch die Verschleißfestigkeit über das hinaus verbessern, was herkömmliche geschmolzene Stähle erreichen. Hartmetalleinsätze gehen noch einen Schritt weiter und bieten eine extreme Härte für Schneidkanten in Anwendungen, bei denen selbst PM-Stähle zu schnell verschleißen, obwohl ihre Sprödigkeit eine sorgfältige Matrizenkonstruktion erfordert, um Brüche unter Stoßbelastung zu verhindern.
Oberflächenbeschichtungen, die die Lebensdauer der Matrizen verlängern
Selbst der beste Werkzeugstahl profitiert von Oberflächenbehandlungen, die auf den spezifischen Verschleißmechanismus der Matrize eingehen. Die Optionen für die Beschichtung von Stanzwerkzeugen zur Verbesserung der Verschleißfestigkeit wurden erheblich erweitert und zielen jeweils auf eine andere Fehlerart ab:
- TiN (Titannitrid):Eine universell einsetzbare PVD-Beschichtung, die die Oberflächenhärte erhöht und die Reibung verringert. Es bietet eine moderate Verbesserung gegen abrasiven Verschleiß und ist für Standardanwendungen kostengünstig-, wird jedoch in anspruchsvollen Umgebungen von neueren Beschichtungen übertroffen.
- TiCN (Titancarbonitrid):Härter als TiN mit besserer abrasiver Verschleißfestigkeit. TiCN schneidet gut gegen Materialien ab, die eine hohe Gleitreibung erzeugen, und eignet sich daher für Umformvorgänge an härteren Blechen.
- TiAlN (Titanaluminiumnitrid):Hervorragend geeignet für Anwendungen, bei denen adhäsiver Verschleiß und Abrieb die Hauptfehlerursachen sind. AStudie veröffentlicht in Micromachineszeigte, dass mit TiAlN-beschichtete AISI D2-Stanzwerkzeuge im Vergleich zu unbeschichteten Werkzeugen eine geschätzte Lebensdauerverlängerung von mehr als 500 % erzielten, wodurch sich die Aufbereitungsintervalle von 80.000 Zyklen auf voraussichtlich 500.000 Zyklen verlängerten. Die Beschichtung reduzierte auch den Reibungskoeffizienten auf 0,18, deutlich niedriger als der Wert von 0,74, der für den Kontakt von unbeschichtetem Stahl-auf-Weißblech gemessen wurde.
- DLC (Diamond-Like Carbon):Extrem niedriger Reibungskoeffizient (oft unter 0,15) und hervorragende Beständigkeit gegen adhäsiven Verschleiß. DLC-Beschichtungen eignen sich besonders gut zum Stanzen von Aluminium, Kupfer und anderen Weichmetallen, die auf unbeschichteten Werkzeugoberflächen zum Abrieb neigen.
- Nitrieren:Beim Nitrieren handelt es sich nicht um eine abgeschiedene Beschichtung, sondern um eine Diffusionsbehandlung, die eine gehärtete Oberflächenschicht erzeugt, die in das Stahlsubstrat eindringt. Es verbessert die Ermüdungsbeständigkeit und bietet einen moderaten Verschleißschutz, ohne dass ein separater Film hinzugefügt wird, der bei extremen Stößen delaminieren könnte.
Um zu verstehen, wie sich die Lebensdauer von Prägewerkzeugen durch Beschichtungen verlängern lässt, muss zunächst der Fehlermodus diagnostiziert werden. Abrasiver Verschleiß erfordert TiCN oder TiAlN. Adhäsionsverschleiß und Fressen reagieren auf DLC oder TiAlN. Ermüdungsbedingte Oberflächenrisse profitieren vom Nitrieren. Das Auftragen der falschen Beschichtung auf das falsche Problem verschwendet Geld, ohne die Lebensdauer der Matrize zu verlängern.
Anpassung der Matrizenmaterialien an die Werkstückeigenschaften
Das Werkstück selbst schränkt Ihre Materialoptionen ein. An eine Stanzmaschine aus weicher Kupferfolie werden ganz andere Anforderungen gestellt als an eine Maschine, die hochfesten Edelstahl schneidet. Zugfestigkeit, Oberflächenhärte, Duktilität und Materialstärke haben alle Einfluss darauf, welche Kombination aus Werkzeugstahlsorte und Beschichtung eine akzeptable Lebensdauer bietet.
Härtere Werkstückmaterialien erzeugen einen stärkeren abrasiven Verschleiß an den Schneidkanten und erfordern Stähle mit höherem{0}}Karbidgehalt. Weichere, duktilere Materialien neigen dazu, adhäsiven Verschleiß und Materialübertragung (Abrieb) zu verursachen, wobei sich das Werkstückmaterial mit der Matrizenoberfläche verbindet. Dickeres Material erhöht die Druckbelastung der Stempel und begünstigt Sorten mit höherem Verformungswiderstand.
| Werkzeugstahlsorte | Arbeitshärte | Empfohlene Werkstückmaterialien | Erwartete Lebensdauer der Matrize | Typische Anwendungen |
|---|---|---|---|---|
| AISI D2 | 58–60 HRC | Kohlenstoffstahl, Edelstahl, Federstahl | 500.000–2.000,000+ Schläge | Großes-Stanzen und lange-Schneidvorgänge |
| AISI A2 | 58–62 HRC | Gemischte Materialien, Legierungen mittlerer{0}}Härte | 300.000-1.000.000 Hübe | Folgeverbundwerkzeuge mit mehreren Operationsarten |
| AISI M2 | 60–65 HRC | Hochfester Stahl, abrasive Legierungen | 500.000-1.500.000 Hübe | Hoch-Lastschläge, Hochgeschwindigkeit- |
| AISI S7 | 56-58 HRC | Schwerer -Stahl, dicker Schaft | 200.000-800.000 Hübe | Stoß-anfällige Stationen, starke-Spurprägung |
| Pulvermetallurgie (CPM 10V) | 60-63 HRC | Abrasive Materialien, Stähle mit hohem-Siliziumgehalt | 2.000.000–5.000,000+ Schläge | Ultra-große-Produktion von abrasiven Werkstücken |
| Wolframkarbid | 85-92 HRA | Alle Bleche, insbesondere Schleiflegierungen | 5.000.000–10.000,000+ Schläge | Schneideinsätze für extrem-Volumenanwendungen |
Die Beziehung zwischen Matrizenmaterial, Beschichtung und Werkstück ist keine Nachschlagetabelle, die Sie blind anwenden. Es handelt sich um eine Reihe technischer Kompromisse. Ein härterer Stahl mit einer Hartbeschichtung kann manchmal einen härteren Stahl ohne Hartbeschichtung übertreffen, da die Beschichtung den Verschleiß aufnimmt, während das Substrat den Aufprall absorbiert. Die richtige Kombination unterscheidet Matrizen, die jahrelang laufen, von Matrizen, die innerhalb von Monaten ausfallen, und macht die Pressen- und Führungssubsysteme so wichtig. Selbst die beste Materialpaarung ist leistungsschwach, wenn die Presse eine inkonsistente Kraft liefert oder das Führungssystem eine Positionsabweichung zulässt.
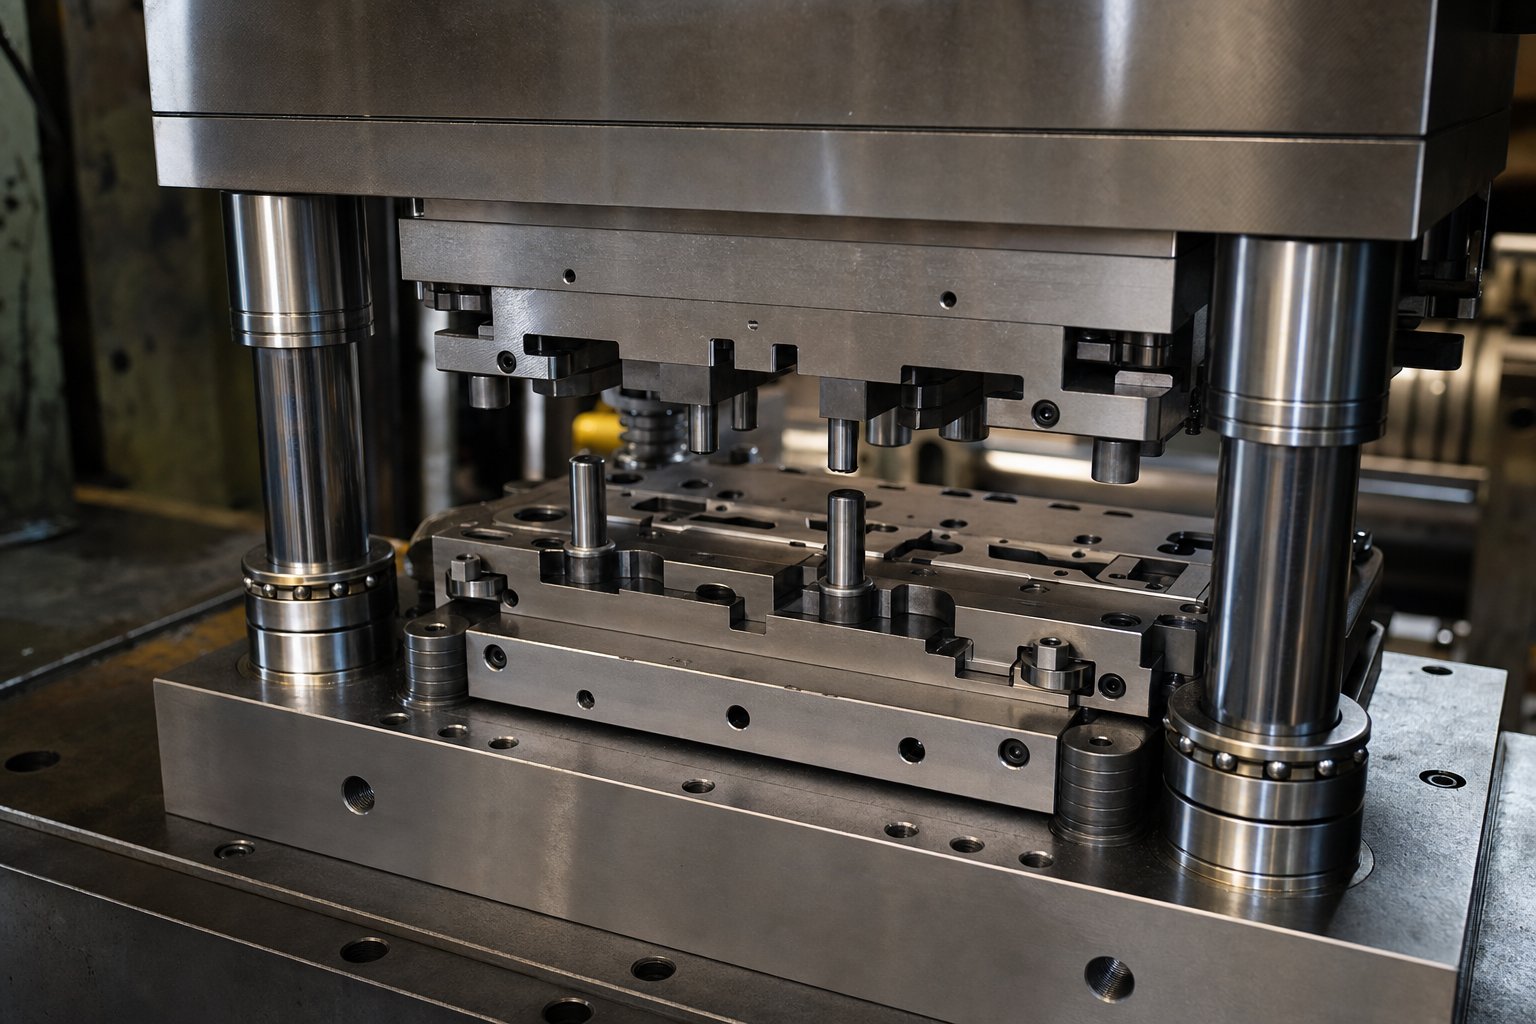
Pressenauswahl- und Werkzeug-Subsysteme zum Erreichen enger Toleranzen
Eine Präzisionsmatrize kann nur das liefern, was die darunter liegende Presse zulässt. Stellen Sie sich den Einbau eines chirurgischen Instruments in einen Presslufthammer vor: Die Konstruktion des Werkzeugs wird irrelevant, wenn die Maschine, die die Kraft liefert, Geschwindigkeit, Position und Last nicht mit entsprechender Raffinesse steuern kann. Die Auswahl des Pressentyps für das Stanzen mit engen Toleranzen ist kein nachträglicher Gedanke. Dabei handelt es sich um eine Einschränkung, die die Obergrenze der erreichbaren Genauigkeit definiert, unabhängig davon, wie gut die Matrize selbst gebaut ist.
Mechanische, hydraulische und Servopressenfunktionen
Jede Pressenarchitektur legt unterschiedliche Grenzen dafür fest, wie genau die Kraft das Werkstück erreicht. Wenn Sie diese Grenzen kennen, können Sie die Druckleistung an die Werkzeuganforderungen anpassen, anstatt während der Produktion Unstimmigkeiten zu entdecken.
Mechanische PressenTreiben Sie den Schlitten über eine Kurbelwelle oder einen Exzentergetriebemechanismus an und erzeugen Sie so ein festes Hubprofil, das durch die Rotationsenergie des Schwungrads bestimmt wird. Sie zeichnen sich durch Geschwindigkeit und Konsistenz aus: Sobald sie eingerichtet sind, liefern sie Zyklus für Zyklus die gleiche Hubbewegung mit minimalen Abweichungen. Für Hochgeschwindigkeits-Stanzbearbeitungen, bei denen Stanzen und Lochen im Vordergrund stehen, bieten mechanische Pressen eine hervorragende Wiederholgenauigkeit. Ihre Einschränkung liegt in der Starrheit des Bewegungsprofils. Die Schlittengeschwindigkeit am unteren Totpunkt (BDC) wird durch die Geometrie und nicht durch die Programmierung bestimmt. Bei Umformvorgängen, bei denen das Material Zeit zum Fließen benötigt, kann diese feste Geschwindigkeit zu Durchschlagsstößen, umgekehrten Tonnagespitzen führen, die sowohl die Matrize als auch den Pressenrahmen belasten, sowie zu einer seitlichen Stempelablenkung, die die Positionsgenauigkeit beeinträchtigt.
Hydraulische PressenVerwenden Sie Flüssigkeitsdruck, um den Schlitten zu bewegen, um an jedem Punkt des Hubs die volle Kraft bereitzustellen. Dadurch eignen sie sich ideal für das Tiefziehen, wo eine gleichmäßige Kraftkontrolle über die gesamte Umformtiefe unerlässlich ist. Sie ermöglichen auch eine Verweildauer am BDC, sodass das Material Zeit hat, eine geformte Form anzunehmen. Der Kompromiss ist Geschwindigkeit. Hydrauliksysteme arbeiten langsamer als mechanische Pressen und können aufgrund von Öltemperaturänderungen und Ventilreaktionsverzögerungen zu geringfügigen Positionsschwankungen führen, was ihre Eignung für die Produktion mit extrem engen-toleranzen und hohen Geschwindigkeiten einschränkt.
Servopressenstellen die leistungsfähigste Architektur für Präzisionsumformung dar. Eine Servopresse zum Präzisionsstanzen ersetzt das Schwungrad und die Kupplung durch einen Direktantriebs-Servomotor, der dem Bediener eine programmierbare Kontrolle über die Schlittengeschwindigkeit und die Verweildauer an einer beliebigen Stelle im Arbeitsteil des Hubs gibt. Sie können den Schlitten in dem Moment, in dem der Stempel das Werkstück berührt, auf einen Kriechgang verlangsamen, wodurch der Durchschlag durch Stöße reduziert und die seitliche Bewegung des Stempels, die zu einer Fehlausrichtung führt, minimiert wird. Sie können eine vorübergehende Verweildauer programmieren, um eine Prägung oder ein Profil festzulegen. Sie können im Pendelmodus arbeiten, bei dem der Schlitten nur über den Arbeitsabschnitt des Hubs schwingt, anstatt eine vollständige 360-Grad-Drehung durchzuführen, wodurch die Produktionsgeschwindigkeit bei gleicher Motordrehzahl um 30 % oder mehr erhöht wird.
Für Präzisionsstanzwerkzeuge zur Bearbeitung hochfester Stähle ist diese programmierbare Bewegung nicht optional. Diese Materialien benötigen mehr Umformenergie und erzeugen höhere Rücklasten. Durch die Steuerung der Geschwindigkeit direkt am Punkt des Materialkontakts wird der Reibungsaufbau minimiert, die Durchbrechkräfte reduziert und die Lebensdauer der Matrize verlängert, indem die seitliche Belastung der Stempel begrenzt wird. Das Ergebnis ist eine strengere Maßkontrolle der geformten Merkmale und längere Wartungsintervalle.
Subsysteme zur Werkzeugführung und -positionierung
Die Presse liefert Kraft. Die internen Subsysteme des Würfels steuern, wo diese Kraft landet. Selbst eine perfekt abgestimmte Servopresse kann eine schlampige Werkzeugführung nicht ausgleichen. Wie Art Hedrick, Experte für Formenbau, feststellt, dienen Führungsstifte dazu, die oberen und unteren Schuhe präzise zu positionieren, sodass alle Komponenten der Form mit dem richtigen Spiel aneinander grenzen. Eine schlecht gewartete Presse können sie jedoch nicht reparieren. Beide Systeme müssen wie vom Ingenieur vorgesehen funktionieren.
Kugelgelagerte Führungspfostensind die Grundlage für die Genauigkeit der Ausrichtung der Pilotstifte. Im Gegensatz zu Führungsstiften im Friktionsstil, die auf einem dünnen Ölfilm gleiten und bei hoher Geschwindigkeit Wärme erzeugen, verwenden Kugellagerpfosten gehärtete Stahlkugeln in einem Präzisionskäfig, um das zu erreichen, was Hersteller als „negatives Gefälle“ bezeichnen: Die Stift-{3}}und{4}}Lagerbaugruppe ist etwa 0,0002 Zoll größer als die Buchsenbohrung, wodurch freies Spiel vollständig eliminiert wird. Diese spielfreie Passung stellt sicher, dass die obere und untere Formhälfte bei jedem Hub in die exakt gleiche relative Position zurückkehren, selbst bei hohen Produktionsgeschwindigkeiten, bei denen die Reibungsstifte überhitzen und klemmen würden.
Führungsstifteeine andere Funktion erfüllen. Während Führungspfosten die Matrizenhälften zueinander ausrichten, richten Führungsstifte das Bandmaterial an der Matrize aus. Sie dringen in vor-gelochte Löcher in den Streifen ein, bevor an dieser Station Formen oder Schnitte stattfinden, und ziehen das Material in eine präzise Ausrichtung. Bei Folgeverbundwerkzeugen, die mit Hunderten von Hüben pro Minute laufen, kommt es bereits bei 0,02 mm Streifenversatz über die Stationen hinweg zur Bildung von Teilen, die außerhalb-der -Toleranz liegen. Führungsstifte verhindern diese Verschiebung, indem sie das Band bei jedem Vorschub mechanisch auf die Geometrie der Matrize ausrichten.
LagerheberHeben Sie den Streifen zwischen den Hüben an, damit er frei vorgeschoben werden kann, ohne über die Matrizenoberflächen zu schleifen. Dadurch werden Bandverzerrungen, Butzenausrisse und Oberflächenbeschädigungen verhindert.Spezielle Hubzylinder aus LagerbestandEntwickelt für Folgeverbundwerkzeuge, absorbiert seitlichen Schub und wird direkt an Backenschienen montiert, sodass auch bei seitlicher Belastung eine konstante Hubhöhe gewährleistet ist.
Unter diesen sichtbaren Komponenten befindet sich dieelastisches Systemregelt stillschweigend, wie sich die Kräfte innerhalb des Würfels verteilen. Federn, Urethanpolster und Stickstoffgaszylinder sorgen für den Gegendruck, der Abstreifer, Niederhalter und Polsterdrücke steuert. Eine unsachgemäße Federauswahl ist eine der häufigsten Ursachen für Positionsfehler bei ansonsten gut gebauten Matrizen. Eine zu schwache Feder des Abstreifers führt dazu, dass sich der Streifen ungleichmäßig anhebt und dadurch kippt. Ein Stickstofffedersystem für Stanzwerkzeuge, das nicht ordnungsgemäß geladen ist, liefert eine inkonsistente Niederhalterkraft, was zu Schwankungen im Metallfluss führt, die sich als Dimensionsstreuung in geformten Teilen bemerkbar machen. Stickstoffverteiler, die mehrere Zylinder durch miteinander verbundene Gaskanäle vereinen, begrenzen den Druckanstieg bei vollständiger Komprimierung auf etwa 15 % und sorgen so für eine gleichmäßigere und vorhersehbarere Kraft als einzelne Federn.
Zusammen bilden diese Komponenten eine Taxonomie präzisions{0}erhaltender Subsysteme. Jedes davon befasst sich mit einer bestimmten Quelle von Positionsfehlern:
- Leitsystem(kugelgelagerte Führungspfosten, Fersenblöcke, Verschleißplatten): Hält die Ausrichtung zwischen der oberen und unteren Matrizenhälfte innerhalb eines Mikrometerhubs aufrecht und verhindert so eine seitliche Verschiebung, die den Abstand zwischen Stempel und Matrize verändern würde.
- Positionierungssystem(Pilotstifte, Registrierungsmerkmale, Bezugspunkte lokalisieren): Richtet das Werkstückmaterial an jeder Station an der Matrizengeometrie aus und stellt sicher, dass sich jeder Vorgang auf denselben Positionsursprung bezieht.
- Elastisches System(Federn, Urethan, Stickstoffzylinder, Verteiler): Steuert die Gegendruckkräfte, die das Material während der Formung halten, abstreifen und polstern, und verhindert so eine ungleichmäßige Belastung, die zu Maßabweichungen führt.
- Futtersystem(Servozuführungen, Materialführungen, Vorschublängensteuerung): Fördert das Material in präzisen, wiederholbaren Schritten, abgestimmt auf die Bandteilung, und stellt sicher, dass jede Station das Material an der richtigen Position erhält.
- Sensorsystem(In-Sensoren, Fehlzufuhrdetektoren, Lastwächter): Erkennt Positionsfehler, Materialknickungen oder ungewöhnliche Kräfte in Echtzeit und stoppt die Presse, bevor eine Fehlposition zu einer beschädigten Matrize oder einer Charge von Ausschussteilen führt.
Diese Subsysteme arbeiten nicht isoliert. Ein Vorschubfehler, den das Sensorsystem nicht erkennt, wird zu einem Positionsfehler, den das Führungssystem nicht korrigieren kann. Eine verschlissene Stickstoffflasche, auf die das elastische System angewiesen ist, führt zu einem inkonsistenten Kissendruck, der sich als Maßabweichung im fertigen Teil bemerkbar macht. Präzision ist das Produkt aller fünf Subsysteme, die im Rahmen ihrer Konstruktionsabsicht gleichzeitig arbeiten, Hub für Hub, über den gesamten Produktionslauf hinweg.
Diese gegenseitige Abhängigkeit erklärt auch, warum die Präzision mit der Zeit abnimmt. Verschleiß, Ermüdung und Verschmutzung beeinträchtigen nach und nach die Leistung jedes Subsystems, und der daraus resultierende Qualitätsverlust tritt selten plötzlich auf. Es sammelt sich unauffällig an, bis Teile beginnen, aus dem Toleranzbereich zu geraten. Das Erkennen dieser Frühwarnzeichen und das Wissen, wie man reagieren muss, bevor die Präzision verloren geht, macht den Unterschied zwischen einer Matrize, die Millionen guter Teile liefert, und einer Matrize, die immer mehr Ausschuss erzeugt.
Formenfehler und Wartung, die die Präzision erhält
Präzision verschwindet nicht über Nacht. Es erodiert Schritt für Schritt durch Verschleißmechanismen, die subtile Fingerabdrücke auf der Teilequalität hinterlassen, lange bevor die Matrize selbst sichtbare Schäden aufweist. Ein Grat, der pro zehntausend Hübe um 0,01 mm wächst. Eine geformte Dimension, die über eine Produktionswoche hinweg in Richtung der unteren Kontrollgrenze driftet. Ein oberflächlicher Kratzer, der an jedem fünften Teil auftritt. Diese Signale sagen Ihnen genau, was in Ihrem Würfel passiert, wenn Sie sie lesen können.
Indem die Ausfallarten und -ursachen von Stanzwerkzeugen als vorhersehbare technische Phänomene und nicht als zufälliges Unglück behandelt werden, verwandelt sich die Wartung von einer reaktiven Reparatur in ein proaktives Lebenszyklusmanagement. Das Ziel besteht nicht nur darin, den Würfel am Laufen zu halten. Dadurch wird die Präzision im Mikrometerbereich-, in die Sie während der Konstruktion und Fertigung investiert haben, über die gesamte Produktionslebensdauer der Matrize beibehalten.
Häufige Fehlermodi und Grundursachen
Vier primäre Fehlermechanismen greifen Präzisionsstanzwerkzeuge während der Produktion an. Jedes folgt einer anderen Physik, zielt auf unterschiedliche Merkmale der Matrize ab und hinterlässt eine eindeutige Signatur auf den Teilen, die aus der Presse kommen. Das Erkennen, welcher Mechanismus aktiv ist, bestimmt, ob die richtige Reaktion das Schärfen, Neubeschichten, Neuausrichten oder Ersetzen ist.
Abplatzen:Kleine Fragmente lösen sich von den Schneidkanten, typischerweise an scharfen Ecken, engen Radien oder komplizierten Stanzprofilen. Die Hauptursache ist fast immer ein Ungleichgewicht zwischen Härte und Zähigkeit: Matrizenstahl, der für die Stoßbelastungen, denen er ausgesetzt ist, zu spröde ist, oder Schneidkanten, die seitlichen Kräften durch falsch ausgerichtetes Material ausgesetzt sind. An Teilen zeigen sich Absplitterungen in Form von unregelmäßigen Graten, die von Hub zu Hub in Höhe und Position variieren, im Gegensatz zum gleichmäßigen Gratwachstum, das durch einfachen Kantenverschleiß verursacht wird. Ein Diagnoserahmen für Werkzeugausfälle identifiziert Absplitterungen als einen der „Vier Killer“ von Stanzwerkzeugen und stellt fest, dass die resultierende Kante unter der Vergrößerung gezackt oder sägezahnig erscheint.
Gallen:Wenn Werkstückmaterial unter Druck mikroskopisch mit der Formoberfläche verschweißt und dann beim Ablösen abreißt, entstehen raue, verschmierte Stellen und angesammelte Ablagerungen auf den Formoberflächen. Das Fressen beschleunigt sich schnell, da das übertragene Material die Reibung erhöht, wodurch mehr Wärme erzeugt wird, was eine stärkere Materialübertragung fördert. An Teilen entstehen durch Abrieb Kratzer, Riefen und Oberflächenrauheiten, die sich zunehmend verschlechtern. Dies tritt am häufigsten beim Stanzen von Edelstahl, Aluminium oder anderen Materialien mit einer chemischen Affinität zu Werkzeugstahl auf, insbesondere wenn die Schmierung unzureichend ist oder die Zugabstände zu eng sind.
Ermüdungsrisse:Wiederholte Belastungszyklen überschreiten schließlich die Belastbarkeitsgrenze des Gesenkstahls und bilden Mikro{0}risse an Merkmalen mit hoher{1}Beanspruchung wie Radien, Kehlungsübergängen und Keilnuten. Diese Risse breiten sich langsam durch das Material aus, bis sie eine kritische Länge erreichen und einen plötzlichen Bruch verursachen. Der heimtückische Aspekt der Ermüdung ist das Timing: Ein Würfel kann 800.000 Hübe lang einwandfrei laufen, bevor ein Riss, der bei 200.000 Hüben begann, schließlich eine Schneidkante erreicht. Auswirkungen auf die Teilequalität treten in Form von intermittierenden Dimensionsschwankungen, Oberflächenmarkierungen durch Biegen von Rissen-angrenzendem Material oder plötzlichem, katastrophalem Kantenversagen ohne vorherige Warnung durch allmähliches Gratwachstum auf.
Durch Fehlausrichtung-bedingter Verschleiß:Wenn sich die Führungssysteme verschlechtern, treffen die oberen und unteren Gesenkhälften nicht mehr bei jedem Hub exakt an der gleichen relativen Position aufeinander. Selbst eine seitliche Verschiebung von 0,01 mm bedeutet, dass der Stempel außermittig in die Matrizenöffnung eintritt und den Verschleiß auf einer Seite der Schneidkante konzentriert. Dadurch entstehen asymmetrische Grate, eine einseitige Kantenverrundung und eine fortschreitende Maßabweichung in einer Richtung. Dies ist die häufigste Fehlerursache bei Matrizen mit Führungsstiften im Friktionsstil oder bei Pressen mit verschlissenen Führungsstiften und bleibt oft unentdeckt, da Bediener die allmähliche Qualitätsverschiebung auf normalen Kantenverschleiß zurückführen.
Vorbeugende Wartungsstrategien
Eine wirksame vorbeugende Wartung für Stanzwerkzeuge folgt einem strukturierten Rhythmus, der zeitbasierte Inspektionen mit produktionsbasierten Auslösern kombiniert. Wenn man sich allein auf Kalenderintervalle verlässt, wird die Realität nicht berücksichtigt, dass der Matrizenverschleiß auf Hüben, Materialhärte und Betriebsbedingungen basiert und nicht auf den Tagen im Lager.
Geplante Schärfintervalle:Ein Zeitplan für das Schärfen der Prägematrizen sollte sich an der tatsächlichen Strichzahl und nicht an willkürlichen Zeiträumen orientieren. Die Branchenpraxis verknüpft die Schärfprüfung mit dokumentierten Treffern-pro-Serviceintervallen, die aus der Verschleißhistorie ermittelt werden. AProduktions-basierter PM-Ansatzempfiehlt die Verwendung von Pressenzählungen zur Überprüfung des Schärfens, zur Inspektion der Einsätze und für ausgewählte Austauschpunkte. Bei Präzisionswerkzeugen wird der Auslöser normalerweise konservativ eingestellt: Das Schärfen erfolgt, wenn sich die Grathöhe 50 -70 % der maximal zulässigen Spezifikation nähert, und nicht, wenn die Teile bereits außerhalb der Toleranz geraten sind. Das gesamte Schärfen muss auf einer speziellen Flachschleifmaschine mit geeignetem Kühlmittel und geeigneten Vorrichtungen durchgeführt werden. Manuelles Handschleifen oder unsachgemäße Schleifscheiben sind die Hauptursachen für vorzeitigen Kantenverfall und Hitzeschäden an gehärteten Oberflächen.
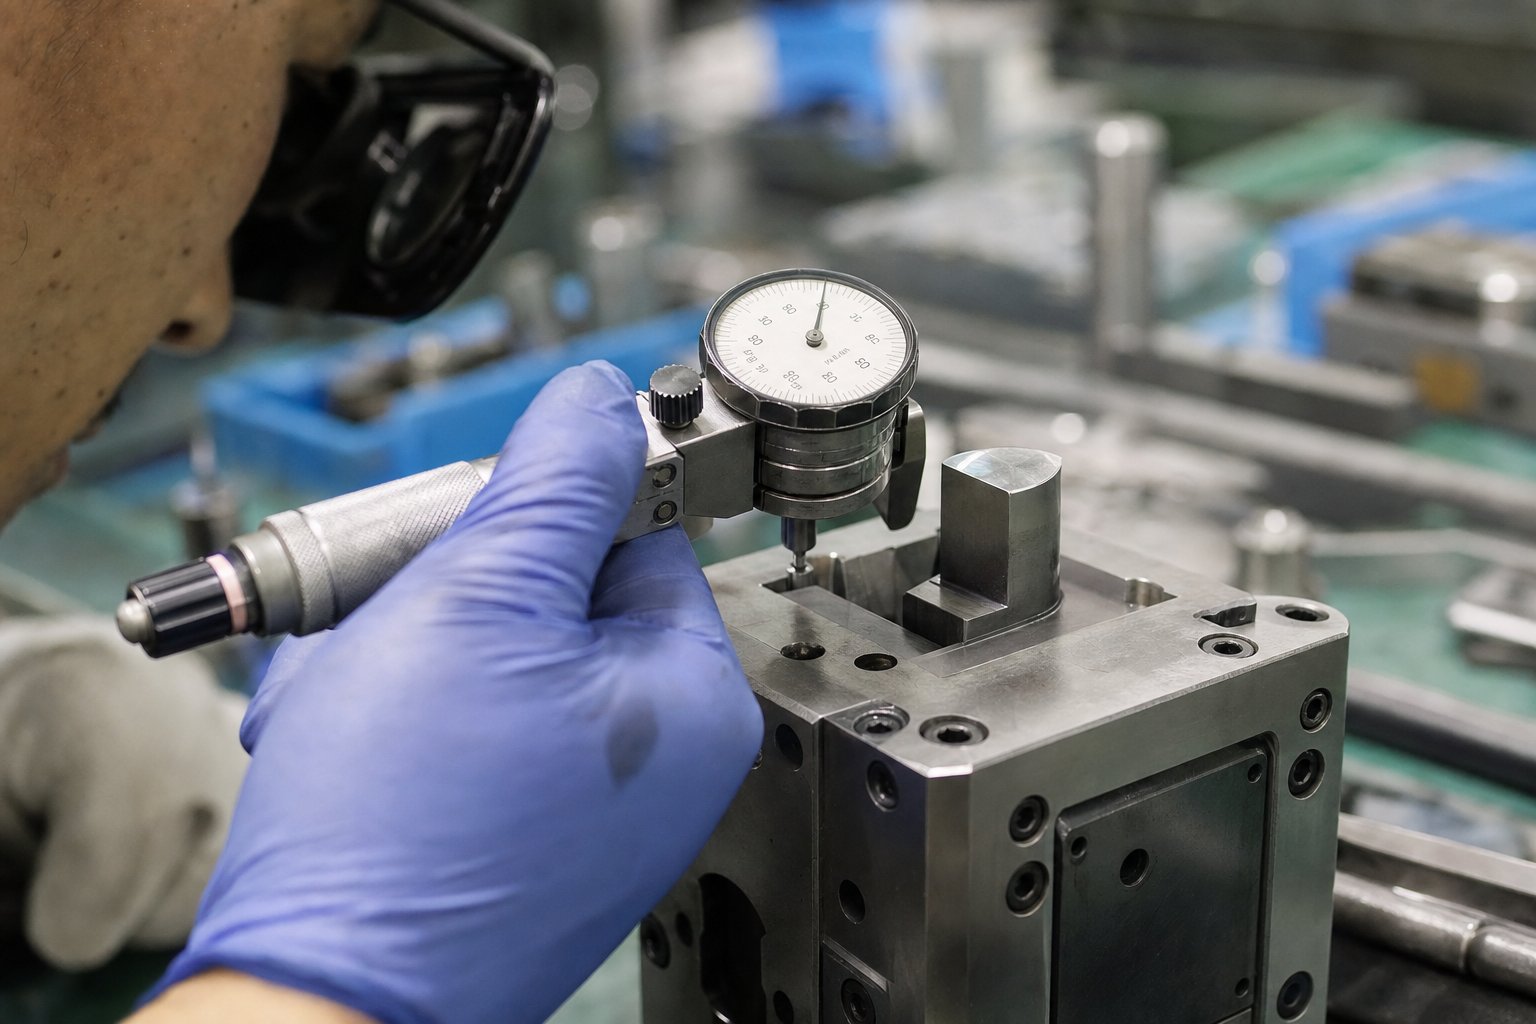
Prüfprotokolle zur Verschleißmessung:Die quantitative Inspektion trennt objektive Wartungsentscheidungen von Vermutungen. Verwenden Sie Mikrometer und optische Komparatoren, um die Reduzierung des Stempeldurchmessers, die Vergrößerung der Matrizenöffnung und Spieländerungen in jedem PM-Intervall zu messen. Bei der Prüfung des Spiels mit der Fühlerlehre sollte sichergestellt werden, dass die Abweichung zwischen Stempel- und -Matrize nicht mehr als 0,02 mm von der Spezifikation abweicht. Verfolgen Sie diese Messungen im Laufe der Zeit. Durch die Darstellung gegen die Hubzahl werden Verschleißtrends vorhersehbar, sodass Sie die Wartung während geplanter Ausfallzeiten planen können, anstatt während der Produktion auf Qualitätsalarme reagieren zu müssen.
Zustandsbasierte-Wartung mithilfe-integrierter Sensoren:Moderne Präzisionswerkzeuge verfügen über Lastsensoren, Näherungssensoren und Fehleinzugsdetektoren, die Prozessdaten in Echtzeit liefern. Wenn sich die Tonnagesignaturen verschieben oder wenn Bandpositionierungssensoren zunehmende Abweichungen erkennen, teilt die Matrize mit, dass sich etwas geändert hat. Die zustandsbasierte Wartung reagiert auf diese Signale, anstatt auf das nächste geplante Intervall zu warten, und erkennt Probleme wie Federermüdung, Führungsverschleiß und fortschreitende Fehlausrichtung, bevor sie zu Ausschuss führen. Dieser Ansatz überbrückt die Lücke zwischen vorbeugender und vorausschauender Wartung, indem er das tatsächliche Werkzeugverhalten anstelle von Schätzungen nutzt, um den Service auszulösen.
Untersuchungen zeigen immer wieder, dass ein vollständig reaktiver Wartungsansatz 25 bis 30 % mehr kostet als eine proaktive, präventive Strategie. Die zusätzlichen Kosten ergeben sich aus der zwei- bis dreimal höheren Zahlung für Notarbeiten, 25–50 % mehr für eilig bestellte Ersatzteile und der Übernahme der weitaus größeren Verluste durch Produktionsunterbrechungen.
Die Sanierung und End--Entscheidungen
Wie sich die Lebensdauer von Präzisionswerkzeugen verlängern lässt, hängt letztendlich davon ab, wann die Wartung die ursprüngliche Leistungsfähigkeit wiederherstellen kann und wann die Wiederherstellung nicht mehr möglich ist. Diese Unterscheidung bestimmt, ob Sie in die Modernisierung investieren oder mit der Beschaffung von Ersatzwerkzeugen beginnen.
Beim Nachschleifen und Neubeschichten die Präzision wiederherstellen:Wenn sich der Verschleiß auf Schneidkanten und Formflächen beschränkt und die Strukturgeometrie, Führungssysteme und Montageflächen der Matrize innerhalb der Spezifikation bleiben, kann das Werkzeug durch Nachschleifen und Neubeschichten wieder in den produktionsbereiten Zustand versetzt werden. Bei jedem Nachschleifen wird eine kleine Menge Material von der Stempelfläche entfernt, wodurch die Schnittlänge verkürzt wird. Die meisten Präzisionsmatrizen sind mit einer Nachschleifzugabe von 1–3 mm ausgestattet, sodass mehrere Wiederherstellungszyklen möglich sind, bevor der Stempel zu kurz wird, um zu funktionieren. Nach dem Nachschleifen stellt das erneute Aufbringen von PVD-Beschichtungen wie TiAlN oder TiCN die Oberflächenhärte und Verschleißfestigkeit wieder her.
Wenn eine Matrize ihre Dimensionsgrenzen erreicht hat:Nachschleifen kann nicht alles reparieren. Wenn die Bohrungen der Führungsstifte oval abgenutzt sind, wenn die Matrizenblöcke Ermüdungsrisse in Strukturabschnitten aufweisen oder wenn das Nachschleifen das verfügbare Aufmaß aufgebraucht hat, hat die Matrize das Ende-- ihrer Lebensdauer erreicht. Wird eine Matrize über diesen Punkt hinaus weiterbearbeitet, entstehen Teile, die die Spezifikationen nicht zuverlässig erfüllen können, wodurch Ausschuss entsteht, der mehr kostet als Ersatzwerkzeuge.
Die Entscheidung zwischen Sanierung und Austausch sollte auf Erkenntnissen aus Wartungsaufzeichnungen und Prozessfähigkeitsdaten basieren, nicht auf Intuition. Wenn die Cpk-Werte trotz überprüfter Wartung unter 1,33 sinken oder wenn das Intervall zwischen den erforderlichen Wartungsarbeiten immer kürzer wird, zeigt Ihnen der Chip an, dass er in die End--Lebensphase eingetreten ist.
Achten Sie auf diese Warnzeichen dafür, dass eine Matrize an Präzision verliert:
- Zunehmende Grathöhen:Grate, die nach jedem Schärfzyklus schneller nachwachsen, weisen darauf hin, dass das Nachschleifen die Kantengeometrie nicht mehr vollständig wiederherstellt oder dass sich der Spalt über den Punkt hinaus geöffnet hat, den das Schärfen allein ausgleichen kann.
- Dimensionsdrift über die Cpk-Grenzwerte hinaus:Wenn die Prozessfähigkeitsindizes auch nach Wartung und Überprüfung der Einrichtung unter 1,33 fallen, kann der mechanische Zustand des Werkzeugs das erforderliche Toleranzband nicht mehr unterstützen.
- Inkonsistenter Streifenvorschub:Fortschreitendes Aufrauen der Düsenoberflächen, verschlissene Führungslöcher oder verschlechterte Führungssysteme führen zu einer variablen Streifenpositionierung, die sich in einer Dimensionsstreuung von Station-zu- äußert.
- Sichtbare Verschleißmuster an Stempelflächen:Ungleichmäßiger Verschleiß, asymmetrische Polierspuren oder Markierungslinien auf den Stempelflächen weisen auf eine Fehlausrichtung oder eine Verschlechterung des Führungssystems hin, die durch Reinigen und Schärfen nicht korrigiert werden kann.
Die Dokumentation dieser Beobachtungen bei jedem Wartungsintervall erstellt den Datenpfad, der Entscheidungen am Lebensende objektiv und nicht emotional macht. Eine Matrize, die zwei Millionen Hübe lang zuverlässig gedient hat, verdient einen Austausch mit der richtigen Planung und nicht einen krisenbedingten Kampf, wenn sie während eines Produktionslaufs schließlich katastrophal ausfällt.
Zu wissen, wann ein Chip seine Grenzen erreicht hat, ist eine Seite des Lebenszyklusmanagements. Die andere, ebenso wichtige Seite besteht darin, zu wissen, wo man den Ersatz beschafft und wie man beurteilt, ob ein Lieferant die Präzision, Konsistenz und Produktionsunterstützung liefern kann, die die Anwendung erfordert.
So bewerten und wählen Sie einen Lieferanten für Präzisionsstanzen aus
Wenn Sie eine verschlissene Matrize ersetzen oder eine neue gestanzte Komponente auf den Markt bringen, stehen Sie vor einer Beschaffungsentscheidung, die langfristige Folgen hat. Ein Lieferant, der Ihre Toleranz bei einem Musterteil einhalten kann, ist nicht dasselbe wie einer, der diese über eine jährliche Produktion von einer Million-Stücken halten kann und gleichzeitig reaktionsschnellen Support bietet, wenn etwas abweicht. Die Lücke zwischen diesen beiden Fähigkeiten unterscheidet einen Transaktionsanbieter von einem echten Tooling-Partner. Um diese Lücke zu schließen, ist eine strukturierte Bewertung erforderlich, die weit über die Anforderung eines Angebots hinausgeht.
Wichtige Bewertungskriterien für Werkzeuglieferanten
Bei der Zusammenstellung Ihrer Beschaffungscheckliste für Präzisionsstanzformen sind drei Kategorien von Fähigkeiten am wichtigsten: technische Tiefe, Qualitätssysteme und Produktionsunterstützungsinfrastruktur. Schwächen in einem Bereich zeigen sich schließlich in Dimensionsproblemen, Lieferverzögerungen oder Wartungsproblemen im weiteren Verlauf.
Technische Möglichkeitendefinieren, was ein Lieferant tatsächlich bauen kann. Suchen Sie nach Einzelheiten statt nach Allgemeingültigkeiten:
- Erreichbare Toleranzen:Bitten Sie um einen dokumentierten Nachweis der in der Produktion eingehaltenen Toleranzen und nicht nur darum, was die Werkstatt angeblich mit einem einzelnen Muster erreichen kann. Ein Lieferant, der auf ±0,01 mm bis ±0,05 mm abzielt, sollte in der Lage sein, Cpk-Daten aus tatsächlichen Produktionsläufen und nicht nur Erstartikelmessungen anzuzeigen.
- Interne -Ressourcen für die Bearbeitung:Drahterodieren, Präzisionsflächenschleifen, CNC-Lehrenbohren und optisches Profilschleifen sollten alle unter einem Dach vereint sein. Durch die Auslagerung kritischer Prozesse entstehen Übergabevariationen, die durch Präzisionsarbeit nicht aufgefangen werden können. Betriebe, die über eigene Drahterodier- und Schleifabteilungen verfügen, behalten eine strengere Kontrolle über die iterativen Pass--- und-Prüfzyklen, die für die Präzisionswerkzeugmontage erforderlich sind.
- Simulationswerkzeuge:Umformsimulation, Rückfederungsvorhersage und Software zur Optimierung des Streifenlayouts weisen auf einen Lieferanten hin, der Probleme digital löst, bevor er Stahl schneidet. Diese Funktion reduziert direkt die Testiterationen und verkürzt die Durchlaufzeiten.
QualitätssystemeTrennen Sie Werkstätten, die Teile prüfen, von Werkstätten, die Prozesse steuern. Die Unterscheidung ist für Präzisionswerkzeuge von enormer Bedeutung:
- Erstmusterprüfung (FAI):Ein strenger FAI-Prozess überprüft, ob der Fertigungsprozess vor Beginn der vollständigen Produktion durchweg Teile produzieren kann, die alle Designanforderungen erfüllen. Suchen Sie nach Lieferanten, die vollständige FAI-Berichte mit Dimensionsdaten, die jedem kritischen Merkmal zugeordnet sind, Materialzertifizierungen und Prozessdokumentation liefern. Dieser Überprüfungsschritt erkennt Maß-, Material- oder Prozessfehler, bevor sie Ihre Produktionshalle erreichen.
- Statistische Prozesskontrolle (SPC):Zulieferer, die SPC bei kritischen Formabmessungen während der Herstellung und während der Produktion von Stanzteilen anwenden, demonstrieren Prozessbewusstsein und nicht nur Inspektionsfähigkeiten. Fordern Sie Musterregelkarten und Cpk-Dokumentationen aus vergleichbaren früheren Projekten an.
- Zertifizierungen:Die ISO 9001-Zertifizierung legt die grundlegende Disziplin des Qualitätsmanagements fest. Für Automobilanwendungen ist normalerweise IATF 16949 obligatorisch. DieseQualitätszertifizierungen für PräzisionsstanzenherstellerBestätigen Sie, dass ein Lieferant dokumentierte Systeme zur Steuerung von Prozessen unterhält und nicht nur die Ergebnisse der Endkontrolle.
Produktionsunterstützungbestimmt, was passiert, nachdem der Würfel versendet wurde. Präzisionswerkzeuge sind kein Kauf--und-Vergessen-Asset:
- Probeleistungen:Kann der Lieferant repräsentative Produktionstests auf Pressen durchführen, die Ihrem Tonnage-, Geschwindigkeits- und Hubprofil entsprechen? Der Test auf einer zu kleinen oder nicht passenden Druckmaschine verschleiert Probleme, die nur in Ihrer Produktionsumgebung auftreten.
- Laufende Wartungsprogramme:Bietet der Lieferant planmäßige Wartung, Nachschleifdienste und Notfallreparaturunterstützung an? Ein Lieferant, der die Matrize baut und dann weggeht, lässt Sie das gesamte Lebenszyklusrisiko tragen.
- Technische Reaktionsfähigkeit:Wenn eine Matrize aufgrund einer Materialänderung oder einer technischen Überarbeitung modifiziert werden muss, kommt es auf die Reaktionszeit an. Lieferanten mit engagiertem Werkzeugbaupersonal passen sich schneller an als Betriebe, in denen Werkzeugmacher gleichzeitig als Konstrukteure fungieren.
Anpassung der Lieferantenkapazitäten an die Projektanforderungen
Nicht jedes Projekt benötigt das gleiche Lieferantenprofil. Die von Ihnen priorisierten Bewertungskriterien für Stanzwerkzeuglieferanten sollten sich je nach Ihren spezifischen Anwendungsparametern ändern. Eine große Strukturhalterung, die aus Weichstahl mit einer Dicke von ±0,1 mm gestanzt wird, stellt völlig andere Beschaffungsanforderungen als eine Miniatur-Elektrosteckverbinderklemme, die über fünf Millionen Stück pro Jahr auf ±0,02 mm gehalten wird.
Vier Projektvariablen sollten Ihre Auswahlliste bestimmen:
- Teilegröße und Geometrie:Lieferanten entwickeln Fachwissen rund um Größenbereiche. Eine Werkstatt, die für große Automobilteile optimiert ist, funktioniert anders als eine Werkstatt, die sich auf kleine, komplizierte Komponenten konzentriert. Indem Sie Ihren Teileumfang an den Sweet Spot des Lieferanten anpassen, stellen Sie sicher, dass dessen Ausrüstung, Vorrichtungen und Prüfmöglichkeiten auf natürliche Weise Ihren Anforderungen entsprechen.
- Toleranzband:Engere Toleranzen erfordern Lieferanten mit nachgewiesener Prozessfähigkeit auf diesem Niveau, nicht nur Geräte, die theoretisch dazu in der Lage sind. Fordern Sie Nachweise aus Produktionsläufen an, keine Prototypen.
- Jahresvolumen:Programme mit hohem{0}Volumen erfordern von Lieferanten eine disziplinierte Kapazitätsplanung, Backup-Tooling-Strategien und eine Produktionsinfrastruktur, die den Durchsatz ohne Qualitätseinbußen über längere Laufzeiten aufrechterhalten kann.
- Materialart:Exotische Legierungen, fortschrittliche hochfeste Stähle oder dünne Kupferlegierungen stellen jeweils einzigartige Herausforderungen bei der Umformung dar. Lieferanten, die Erfahrung mit Ihrem spezifischen Werkstückmaterial haben, vermeiden Lernkurvenfehler, die Zeit und Werkzeuge kosten.
Für Entwicklungsteams, die Werkzeuge für kleine, -präzisions- und toleranzkritische-Teile beschaffen, liefern Speziallieferanten oft bessere Ergebnisse als Generalisten. Spezialisten auf diesem Gebiet, wie zYICHEN, konzentrieren ihre Ausrüstung, Prozessentwicklung und Qualitätssysteme speziell auf die wiederholbare Massenproduktion von Komponenten mit engen{0}}Toleranzen. Dieses fokussierte Fachwissen führt zu kürzeren Entwicklungszyklen, weniger Testdurchläufen und vorhersehbareren Produktionsergebnissen im Vergleich zu Werkstätten, die ihre Aufmerksamkeit auf ein breites Spektrum an Teilegrößen und Toleranzklassen richten.
Die folgende Bewertungssequenz bietet einen wiederholbaren Rahmen für den Übergang von der Anforderungsdefinition zur Lieferantenauswahl:
- Definieren Sie Toleranz- und Volumenanforderungen:Dokumentieren Sie die Maßangaben, die kritischen{0}}Qualitätsmerkmale, das Jahresvolumen und die erwartete Werkzeuglebensdauer, bevor Sie sich an einen Lieferanten wenden. Vage Anforderungen führen zu vagen Angeboten.
- Wählen Sie Lieferanten mit nachgewiesener Leistungsfähigkeit aus:Filtern Sie Kandidaten basierend auf dokumentierten Nachweisen, dass Sie Ihr Toleranzband bei vergleichbaren Volumina erreichen. Eliminieren Sie Zulieferer, denen -eigene Drahterodier-, Schleif- oder relevante Simulationswerkzeuge fehlen.
- Fordern Sie erste-Artikelbeispiele an:Lassen Sie in die engere Wahl gezogene Lieferanten Musterteile aus für die Produktion vorgesehenen Werkzeugen unter Verwendung Ihres angegebenen Materials herstellen. Bewerten Sie Maßhaltigkeit, Kantenqualität, Oberflächenbeschaffenheit und Konsistenz für eine Mustercharge und nicht nur für ein einzelnes Stück.
- Überprüfen Sie die SPC-Dokumentation:Überprüfen Sie die Prozessfähigkeitsdaten aus dem Probelauf. Cpk-Werte über 1,33 bei kritischen Abmessungen weisen auf einen Prozess hin, der innerhalb seines Toleranzbandes mit Spielraum für normale Abweichungen liegt. Werte unter 1,0 weisen auf einen Prozess hin, der die Spezifikation nicht zuverlässig einhalten kann.
- Bewerten Sie die laufenden Support- und Wartungsbedingungen:Bestätigen Sie, was nach der Lieferung passiert. Bewerten Sie Nachschleifdienste, die Verfügbarkeit von Ersatzteilen, die Abwicklung technischer Änderungen und die Garantiebedingungen. Ein niedrigerer Werkzeugpreis von einem Lieferanten ohne Aftermarket-Unterstützung kostet über die Lebensdauer des Werkzeugs oft mehr.
Dieser strukturierte Ansatz entfernt die Subjektivität einer letztlich technischen Entscheidung. Der Preis ist wichtig, aber er ist eine Variable unter vielen. Der Lieferant, der das niedrigste Angebot liefert, aber nicht die Prozessfähigkeit nachweisen, keine vollständige FAI-Dokumentation bereitstellen oder die Matrize während der gesamten Produktionslebensdauer unterstützen kann, ist selten die kostengünstigste Wahl, wenn man sie über den gesamten Werkzeuglebenszyklus hinweg misst. Bei der Auswahl eines Lieferanten für Präzisionsstanzwerkzeuge kommt es darauf an, die geprüften Fähigkeiten mit den dokumentierten Anforderungen in Einklang zu bringen und diese Übereinstimmung dann mit physischen Beweisen zu bestätigen, bevor das Produktionsvolumen festgelegt wird.
Erstellen Sie Ihre Strategie für Präzisionsstanzwerkzeuge
Die Auswahl des richtigen Lieferanten ist das letzte Glied in einer Kette, die viel früher beginnt. Jede in diesem Artikel behandelte Entscheidung, von der Auswahl des Matrizentyps über die Materialspezifikation bis hin zur Pressanpassung, fließt in ein einziges Ergebnis ein: ob Ihre gestanzten Teile dauerhaft den Spezifikationen entsprechen und dies zu wirtschaftlich sinnvollen Kosten. Die Ingenieurteams, die das richtig hinbekommen, behandeln Präzisionsstanzwerkzeuge als Systemproblem und nicht als Komponentenkauf.
Zu vermeidende Spezifikationsfehler
Die meisten kostspieligen Fehler passieren, bevor Stahl überhaupt geschnitten wird. Diese häufigen Fehler bei der Konstruktion von Stanzwerkzeugen treiben stillschweigend die Budgets in die Höhe und verkürzen die Lebensdauer der Stanzwerkzeuge, ohne dass sich daraus Leistungsvorteile ergeben:
- Über-Toleranz nicht-kritischer Funktionen:Jede Dezimalstelle einer Zeichnung hat einen Preis. Wie Brancheningenieure immer wieder feststellen, führt die Angabe von ±0,02 mm für eine Funktion, die bei ±0,1 mm perfekt funktioniert, zu engeren Matrizenabständen, härteren Werkzeugstählen und häufigerem Schärfen, ohne das Produkt zu verbessern. Behalten Sie enge Toleranzen für Funktionen bei, die sie wirklich erfordern.
- Unter-Angeben der Matrizenmaterialien für das Produktionsvolumen:Wenn die Lebensdauer D2 oder pulvermetallurgischen Stahl erfordert, verschleißt eine aus A2 gefertigte Matrize vorzeitig und erfordert eine frühzeitige Aufarbeitung, wodurch die Kosteneinsparungen durch billigere Werkzeuge zunichte gemacht werden.
- Presskompatibilität ignorieren:Das Entwerfen einer Matrize ohne Bestätigung der Presskraft, Schließhöhe, Bettfläche und Schlittenbewegungsprofil führt zu Überraschungen beim Testen, die die Produktion verzögern und manchmal eine Änderung der Matrize erforderlich machen.
- Die Wartung kann nicht bereits in der Entwurfsphase geplant werden:Matrizen, die ohne Nachschleifzugabe, zugängliche Verschleißkomponenten oder Sensormontagevorrichtungen konstruiert sind, erfordern eine reaktive Wartung, die 25–30 % mehr kostet als ein proaktiver Ansatz.
Um zu wissen, wie sich die Kosten für Stanzwerkzeuge senken lassen, ohne an Präzision einzubüßen, beginnt man hier: Investieren Sie in der Konstruktionszeit in die Zeichnungsphase, um zu ermitteln, welche Toleranzen tatsächlich die Funktion bestimmen, und passen Sie dann jede nachgelagerte Entscheidung an diese tatsächlichen Anforderungen und nicht an willkürliche Spezifikationen an.
Aufbau einer Präzisionsprägestrategie
Eine Stanzformstrategie für Entwicklungsteams folgt einer logischen Abfolge, die die Teileanforderungen mit den Werkzeugentscheidungen in Einklang bringt:
- Beginnen Sie mit der Teilfunktion. Identifizieren Sie, welche Abmessungen für Montage, Leistung oder Sicherheit entscheidend sind und welche Standardtoleranzen zulassen.
- Wählen Sie den Matrizentyp aus, der zu Ihrer Geometrie, Ihrem Volumen und Ihrem Toleranzprofil passt: Progressiv für hohe -Volumenkomplexität, zusammengesetzte Matrize für Ebenheit-kritische Teile, Transfer für große oder tief-gezogene Geometrien.
- Legen Sie Matrizenmaterialien und Beschichtungen auf der Grundlage der erwarteten Lebensdauer und Werkstückeigenschaften fest, nicht nur der Vorabkosten.
- Passen Sie die Leistungsfähigkeit der Presse an die Umformanforderungen der Matrize an, insbesondere an die Steuerung der Stößelbewegung für Umformvorgänge mit engen -Toleranzen.
- Legen Sie Wartungsprotokolle, Schärfintervalle, Inspektionskriterien und Grenzwerte für das Ende-der-Lebensdauer fest, bevor die Produktion beginnt und nicht erst, nachdem Probleme auftreten.
Die Leistung von Präzisionsstanzwerkzeugen ist ein Systemergebnis und keine Komponentenspezifikation. Kein einzelnes Element, sei es Material, Beschichtung, Presse oder Wartungsplan, liefert isoliert Präzision. Es entsteht aus integrierten Entscheidungen, die sich über den gesamten Werkzeuglebenszyklus hinweg gegenseitig verstärken.
Das Befolgen der Best Practices für Präzisionsstanzwerkzeugspezifikationen bedeutet, zu akzeptieren, dass jede Entscheidung die nächste einschränkt. Ein Toleranzziel bestimmt die Materialqualität. Die Materialqualität beeinflusst die Auswahl der Beschichtung. Die Beschichtungsleistung hängt von der Pressendynamik ab. Das Verhalten der Presse bestimmt die Wartungshäufigkeit. Unterbrechen Sie eine Verbindung und das System weist eine schlechtere Leistung auf, unabhängig davon, wie gut die anderen Elemente konstruiert sind.
Für Entwicklungsteams, die bereit sind, von der Forschung zur aktiven Beschaffung überzugehen, insbesondere für kleine, toleranzkritische-Teile, die für die wiederholbare Massenproduktion gebaut sind,Präzisionsstanzwerkzeuglösungen von YICHENbieten einen praktischen Ausgangspunkt für Lieferantengespräche, der auf dem oben beschriebenen Bewertungsrahmen basiert.
Häufig gestellte Fragen zu Präzisionsstanzformen
1. Was ist der Unterschied zwischen einer Präzisions-Prägematrize und einer Standard-Prägematrize?
Eine Präzisions-Stanzmatrize zielt auf Toleranzen von ±0,01 mm bis ±0,05 mm mit Wiederholgenauigkeit über Millionen von Zyklen ab, während Standardmatrizen bei ±0,1 mm oder weniger arbeiten. Präzisionsmatrizen erfordern engere Abstände zwischen Stempel-zu-(3-5 % der Materialstärke gegenüber 8-12 %), hochwertigere Werkzeugstähle wie DC53 oder SKD11, kugelgelagerte Führungssysteme und hochglanzpolierte Oberflächen. Das wahre Unterscheidungsmerkmal ist nicht die Toleranz des ersten Teils, sondern die Fähigkeit, die Maßgenauigkeit über die gesamte Produktionslebensdauer des Werkzeugs aufrechtzuerhalten.
2. Wie lange halten Präzisionsstanzformen?
Die Lebensdauer der Matrize hängt von der Werkzeugstahlsorte, den Oberflächenbeschichtungen, dem Werkstückmaterial und der Wartungsdisziplin ab. AISI D2-Matrizen erreichen typischerweise 500.000 bis 2.000 000+ Hübe für Stanzvorgänge. Pulvermetallurgische Stähle wie CPM 10V verlängern die Lebensdauer auf 2.000.000–5.000,000+ Hübe, während Wolframkarbideinsätze 5.000.000–10.000,000+ Hübe erreichen können. Durch das Aufbringen von Beschichtungen wie TiAlN können die Aufarbeitungsintervalle um über 500 % verlängert werden. Um diese Werte dauerhaft zu erreichen, ist eine ordnungsgemäße vorbeugende Wartung, einschließlich planmäßiger Schärfung und Zustandsüberwachung, unerlässlich.
3. Wie wählt man zwischen einem Folgeverbundwerkzeug und einem Transferwerkzeug?
Die Entscheidung hängt von der Teilegröße, der Geometrie und dem Volumen ab. Folgeverbundwerkzeuge eignen sich hervorragend für kleine bis mittelgroße Teile mit mäßiger Komplexität bei hohen Stückzahlen (100,000+ pro Jahr) und verwenden eine Streifenzuführung mit mehreren Stationen, um enge Toleranzen effizient zu erreichen. Transfermatrizen sind erforderlich, wenn Teile zu groß für die Streifenzuführung sind, Tiefzüge erfordern oder zwischen Stationen gedreht werden müssen. Transfersysteme bewegen einzelne Rohlinge über Greiffinger und bieten so eine größere Flexibilität für komplexe 3D-Geometrien, erfordern jedoch mehr Automatisierungsinfrastruktur.
4. Welche Beschichtungen eignen sich am besten zur Verlängerung der Lebensdauer der Prägematrize?
Die beste Beschichtung hängt von der vorherrschenden Fehlerart ab. TiAlN ist hochwirksam gegen adhäsiven Verschleiß und Abrieb. Studien zeigen, dass die Lebensdauer von D2-Matrizen um mehr als 500 % verlängert wird. DLC-Beschichtungen sorgen für eine extrem geringe Reibung (unter 0,15) und verhindern ein Festfressen beim Stanzen von Aluminium oder Kupfer. TiCN bietet eine hervorragende abrasive Verschleißfestigkeit für härtere Bleche. Nitrieren verbessert die Ermüdungsbeständigkeit durch eine diffusionsgehärtete Schicht, die Oberflächenrissen widersteht. Die Anpassung der Beschichtung an den spezifischen Verschleißmechanismus ist von entscheidender Bedeutung, da die falsche Beschichtung unabhängig von den Kosten nur minimale Vorteile bietet.
5. Worauf sollten Sie bei der Auswahl eines Lieferanten für Präzisionsstanzformen achten?
Bewerten Sie Lieferanten in drei Dimensionen: technische Leistungsfähigkeit (dokumentierte Toleranzen aus Produktionsläufen, hausinternes Drahterodieren und Schleifen, Simulationssoftware), Qualitätssysteme (Erstmusterprüfung mit vollständiger Maßabbildung, SPC-Daten mit Cpk über 1,33, ISO 9001- oder IATF 16949-Zertifizierung) und Produktionsunterstützung (Ausprobieren an repräsentativen Pressen, Wartungsprogramme, Reaktionsfähigkeit auf technische Änderungen). Für kleine, toleranzkritische Teile konzentrieren sich Spezialisten wie YICHEN speziell auf wiederholbare Massenproduktionswerkzeuge und bieten gezieltes Fachwissen, das Generalisten möglicherweise fehlt. Überprüfen Sie die Leistungsfähigkeit immer anhand physischer Proben, bevor Sie Volumen festlegen.


