


Verstehen von Bypass-Kerben und ihrer Rolle für die Leistung von Folgeverbundwerkzeugen
Jeder Werkzeug- und Formenbauer, der gelaufen istein progressiver PrägevorgangKennt das Gefühl: Der Streifen lässt sich tausendmal sanft einschieben, dann bleibt er plötzlich hängen, ist falsch ausgerichtet oder hängt an einem Heber. In den meisten Fällen ist der Schuldige auf ein kleines, aber entscheidendes Merkmal im Streifenlayout zurückzuführen. Diese Funktion ist die Bypass-Notch.
Bypass-Kerben sind absichtliche Materialmodifikationen, die in einem Folgestanzwerkzeug an der Bandkante vorgenommen werden. Ihr Zweck besteht darin, zu steuern, wie der Streifen mit Hebern, Piloten und anderen Werkzeugkomponenten interagiert, während er von Station zu Station vorrückt. In einem Blechstanzwerkzeug mit negativen und positiven Bypass-Kerben bestimmen diese Reliefmerkmale, ob der Streifen interne Hindernisse sauber beseitigt oder an Oberflächen schleift, die mit der Zeit die Teilungsgenauigkeit verschlechtern.
Das Konzept ist einfach. Bei der Ausführung wird es interessant.
Was sind Bypass-Kerben in Folgeverbundwerkzeugen?
Stellen Sie sich ein Metallband vor, das durch ein Folgegesenk mit acht oder zehn Stationen geführt wird. Zwischen jedem Pressenhub muss das Band angehoben, um eine Teilungslänge vorgeschoben und für den nächsten Vorgang wieder in die richtige Position gebracht werden. Heber heben den Streifen an, um die unteren Matrizenoberflächen freizugeben, und Piloten ziehen den Streifen in die endgültige Ausrichtung. Es gibt Bypass-Kerben, damit der Streifen über oder um diese Heber und Piloten herumlaufen kann, ohne hängen zu bleiben, zu ziehen oder zu kollidieren.
In der Praxis handelt es sich bei einer Bypass-Kerbe um eine lokale Entlastung oder Aussparung, die dem Streifenlayout hinzugefügt wird und Störungen beim Zuführen, Formen, Beschneiden oder Teiletransfer verhindert. Es ist kein kosmetisches Detail oder ein nachträglicher Einfall. Dabei handelt es sich um einen bewussten Streifenkontrollmechanismus, den der Designer während der Entwurfsphase festlegt, lange bevor Stahl geschnitten wird.
Es gibt zwei grundsätzliche Typen: positive Bypass-Kerben, die Material in einer laschenähnlichen Form auf dem Band zurückhalten, und negative Bypass-Kerben, die Material vollständig von der Bandkante entfernen. Jeder Typ erzeugt eine andere mechanische Beziehung zwischen dem Streifen und den Matrizenkomponenten, durch die er navigieren muss.
Warum die Auswahl des Kerbentyps für die Streifenkontrolle wichtig ist
Hier unterschätzen viele Ingenieure die Entscheidung. Die geometrische Ausrichtung der Kerbe bestimmt direkt die Bandvorschubkraft, die Teilungsgenauigkeit und die Station-zu-Registrierung. Eine positive Kerbe hält das Material intakt und bewahrt die Steifigkeit des Streifens, erfordert jedoch, dass die gehaltene Lasche über die Heberoberflächen gleitet. Eine negative Kerbe schneidet Material ab und sorgt so für Heberspielraum, verringert jedoch die örtliche Streifensteifigkeit.
Eine falsche Wahl führt nicht nur zu geringfügigen Unannehmlichkeiten. Es führt zu Zuführfehlern, die sich in jeder nachgelagerten Station verstärken, verschlechtert die Registrierung, die sich als Maßabweichung bei fertigen Teilen bemerkbar macht, und beschleunigt den Gesenkverschleiß auf eine Weise, die die Wartungsintervalle verkürzt. Bei Blechstanzwerkzeugen mit negativen und positiven Bypass-Kerben wirkt sich diese einzelne Geometrieentscheidung auf den gesamten Produktionsprozess aus.
Die Wahl zwischen positiven und negativen Bypass-Kerben ist nicht kosmetischer Natur. Es verändert grundlegend die Art und Weise, wie das Band mit jeder nachgeschalteten Station interagiert, und wirkt sich auf den Vorschubwiderstand, den Piloteneingriff und die kumulative Positionsgenauigkeit über die gesamte Matrize aus.
Dieser Leitfaden richtet sich an Werkzeugingenieure, die sich bereits mit den Grundlagen von Folgeverbundwerkzeugen auskennen, aber Klarheit über Entscheidungen zur Kerbgeometrie benötigen. Sie werden keine einführenden Erklärungen darüber finden, was ein Folgeverbundwerkzeug ist oder wie die Streifenzuführung funktioniert. Stattdessen liegt der Schwerpunkt auf den spezifischen geometrischen, funktionalen und materialbedingten Faktoren-, die bestimmen, welcher Kerbentyp in Ihr Streifenlayout gehört.
Die Unterscheidung beginnt mit der Geometrie. Wie jeder Kerbentyp physikalisch mit dem Streifen interagiert und was das für Ihre Vorschubmechanik bedeutet, hängt ganz davon ab, ob Material bleibt oder geht.
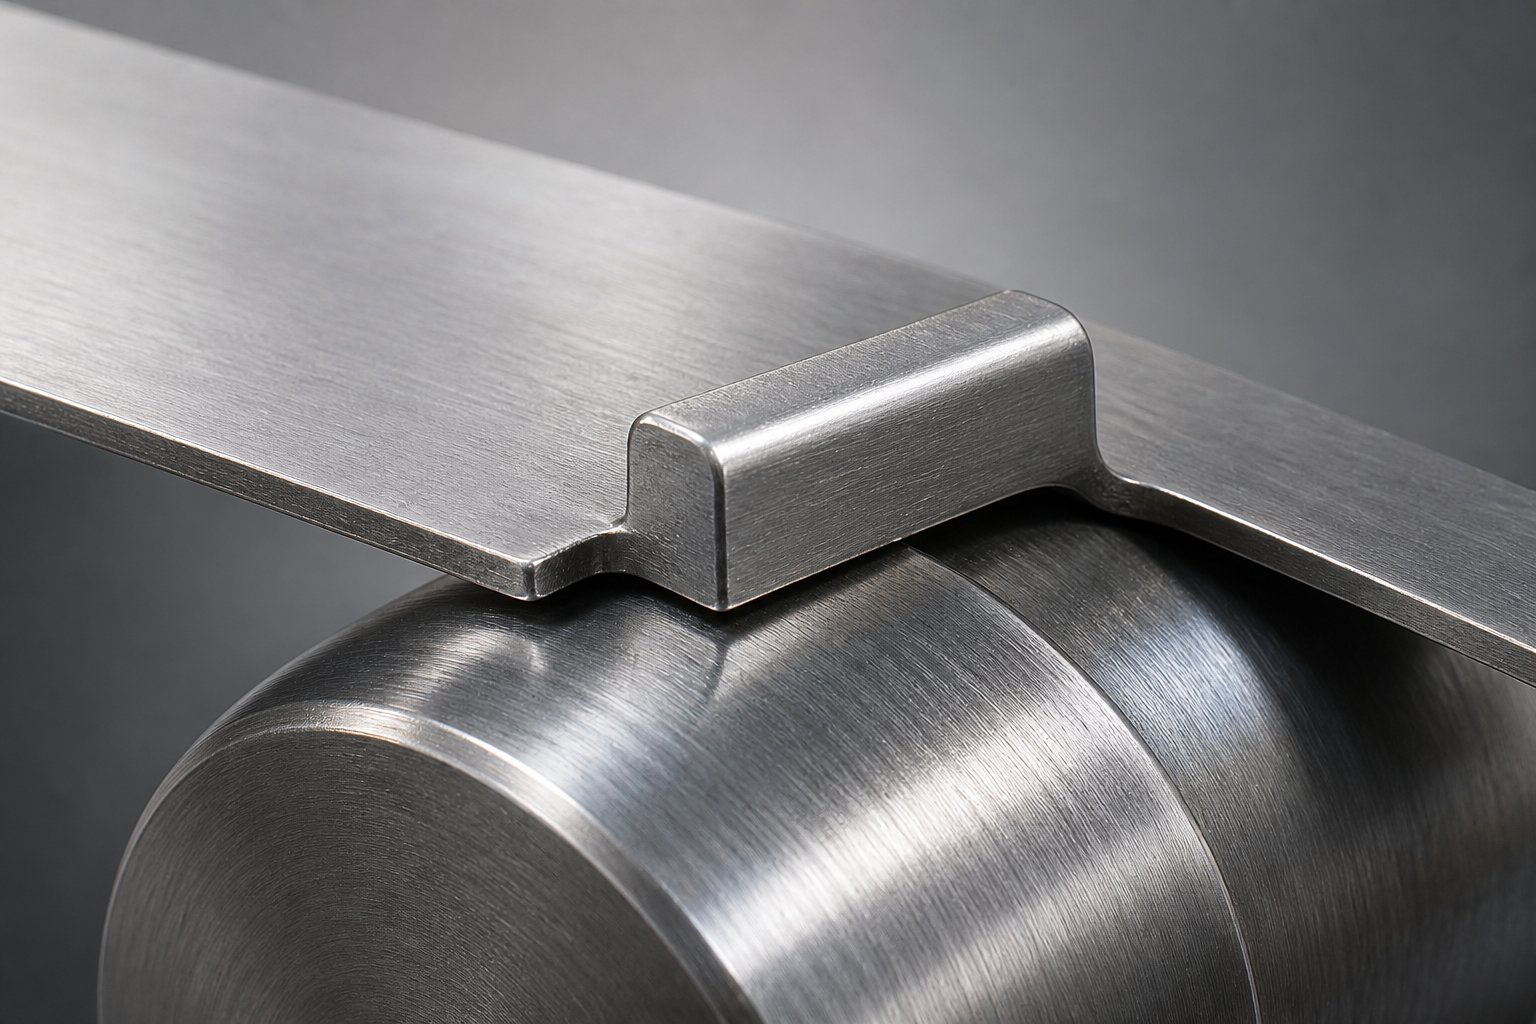
Positive Bypass-Kerbgeometrie und Funktionsmechanik
Eine positive Bypass-Kerbe lässt Material auf dem Streifen zurück. Anstatt einen Abschnitt der Streifenkante abzuschneiden und als Ausschuss zu entsorgen, erzeugt die Matrize einen laschenähnlichen Vorsprung, der physisch am Streifen befestigt bleibt. Diese zurückgehaltene Lasche erstreckt sich von der Bandkante nach innen oder außen und bildet ein kleines, aber bewusst geformtes Merkmal, das das Band durch jede nachfolgende Station trägt.
Das praktische Ergebnis: Die Streifenbreite an der Kerbstelle bleibt weitgehend erhalten. Es geht kein Material verloren. Es muss keine Schnecke gemanagt werden. Der Streifen behält seine strukturelle Kontinuität und diese Kontinuität spielt eine direkte Rolle dabei, wie sich der Streifen während des Vorschubs verhält.
Positive Kerbgeometrie und Materialerhaltung
Das Schnittprofil für eine positive Kerbe ist typischerweise eine teilweise Scherung, die die Lasche an drei Seiten freigibt, während sie an einer Kante befestigt bleibt. Stellen Sie sich eine kleine rechteckige oder trapezförmige Zunge vor, die an ihrer Vorderkante, Hinterkante und einer seitlichen Seite ausgeschnitten wurde, an der gegenüberliegenden seitlichen Kante jedoch wie ein Scharnier verbunden bleibt. Die Lasche kann sich relativ zur Streifenebene leicht biegen, trennt sich jedoch nicht.
Viele Designer fügen der Vorderkante der Lasche eine eckige Aussparung hinzu, um den Vorschubwiderstand zu verringern. Diese Entlastung, die je nach Materialstärke normalerweise zwischen 5 und 15 Grad beträgt, verhindert, dass die vordere Ecke der Lasche beim Vorschieben des Streifens an den Heberoberflächen hängen bleibt. Die Geometrie funktioniert ähnlich wie aLanzen- und Flansch-Pitch-Anschlag, bei dem ein gestanzter Abschnitt gebogen wird, um sowohl einen Anschlag als auch eine Versteifungsfunktion auf dem Trägerstreifen zu schaffen.
Da die Lasche befestigt bleibt, bleibt die Streifensteifigkeit an der Kerbstelle erhalten. Dies ist vor allem bei dünnen -Materialien von Bedeutung, bei denen die Dehnung unter Vorschubspannung zu örtlicher Knickung oder Welligkeit führen kann. Ein Streifen mit hohen Dehnungseigenschaften ist an jeder Stelle, an der die Querschnittsfläche verringert ist, besonders anfällig für Verformungen. Da das Material an Ort und Stelle bleibt, vermeiden positive Kerben die Entstehung dieser Schwachstelle vollständig.
Wie positive Kerben mit Liftern und Piloten interagieren
Wenn der Streifen um eine Teilungslänge vorgeschoben wird, läuft die zurückgehaltene Lasche über die Heberkrone. Die Lasche gleitet entlang der Oberseite des Hebers und der Streifen wird ohne Behinderung vorwärts bewegt. Wenn die Presse schließt, greifen Piloten zur endgültigen Registrierung durch die Pilotlöcher in den Streifen ein und ziehen den Streifen in eine präzise Ausrichtung, bevor mit den Form- oder Schneidvorgängen begonnen wird.
Die Interaktion ist reibungslos, da keine Kante des Streifens in eine Lücke fallen oder eine Lücke freigeben muss. Die Lasche überbrückt im Wesentlichen den Heber und sorgt für einen gleichmäßigen Kontakt und eine vorhersehbare Nachgiebigkeit gegenüber der Oberfläche des Hebers. Dies führt zu einem geringeren Vorschubwiderstand im Vergleich zu Konfigurationen, bei denen eine Schnittkante um die Matrizenkomponenten herumgeführt werden muss.
Bei Anwendungen zur Blechumformung mit Bypass-Kerben führt dieses Verhalten mit geringem{0}}Widerstand direkt zu einer besseren Steigungskonsistenz und einem geringeren kumulativen Fehler über Mehrstationen-Matrizen hinweg.
- Das Material bleibt als befestigter Laschenvorsprung auf dem Streifen erhalten
- Die Laschengeometrie ist in der Regel ein dreiseitiger Schnitt mit einer angesetzten Kante und einer eckigen Aussparung auf der Vorderfläche
- Der Vorschubwiderstand ist geringer, da sich die Schnittkante nicht an Heber- oder Matrizenoberflächen verfängt
- Die Streifensteifigkeit bleibt an der Kerbstelle erhalten, was dünnen Materialien zugutekommt, die zum Knicken neigen
- Es wird kein Butzen erzeugt, wodurch Bedenken hinsichtlich der Butzenverwaltung an der Kerbstation entfallen
Dieser auf Retention-basierte Ansatz eignet sich gut, wenn die Streifensteifigkeit im Vordergrund steht. Aber was passiert, wenn das Spiel und nicht die Steifigkeit zum entscheidenden Faktor wird? Dadurch verschiebt sich die Geometrie in die entgegengesetzte Richtung, hin zur Materialentfernung statt zur Materialerhaltung.
Negative Bypass-Kerbgeometrie und Funktionsmechanik
Während eine positive Kerbe das Material auf dem Band hält, führt eine negative Bypass-Kerbe Material weg. Ein spezieller Stempel entfernt einen definierten Abschnitt von der Bandkante und erzeugt einen Hohlraum oder Ausschnitt, der es dem Band ermöglicht, ohne physischen Kontakt an Hebern und anderen Matrizenkomponenten vorbeizukommen. Der entnommene Rohling fällt durch eine Düsenöffnung und wird entsorgt. Übrig bleibt eine Streifenkante mit einer gewollten Lücke, wo einst Material vorhanden war.
Dieser Ansatz löst ein anderes Problem. Anstatt Lifter zu überbrücken, vermeidet der Strip sie einfach vollständig. Der Hohlraum bietet vertikalen und seitlichen Spielraum für die Bewegung des Hebers und verhindert so, dass sich der Streifen während des Vorschubzyklus verfängt, schleift oder an der Krone des Hebers hängt. Bei Werkzeugen, bei denen die Höhe des Hebers erheblich ist oder bei denen die Streifendicke das Überfahren von Oberflächen unpraktisch macht, treibt diese Philosophie des Abstands{3}}die Konstruktion in Richtung Materialabtrag.
Negative Kerbgeometrie und Materialabtrag
Das Schnittprofil ist unkompliziert. Ein Stempel dringt durch die Bandkante und entfernt einen definierten Bereich, typischerweise rechteckig oder trapezförmig. Der Rohling wird sauber vom Band abgetrennt und durch eine entsprechende Matrizenöffnung nach unten ausgeworfen. Das Ergebnis ist eine Kerbe mit scharfen Innenecken und freiliegenden Schnittkanten entlang des Umfangs.
Die Kerbmaße richten sich nach dem erforderlichen Spiel. Die Breite muss dem Heberkörper und eventuellen seitlichen Streifenbewegungen während des Vorschubs Rechnung tragen. Die Tiefe muss ausreichend vertikalen Abstand bieten, damit die Bandkante zu keinem Zeitpunkt während des Presszyklus den Heber berührt. Tiefere Kerben bieten einen größeren Spielraum, entfernen aber mehr Material aus dem Streifenquerschnitt.
Hier wird die Gratrichtung zu einem praktischen Anliegen. Da der Stempel durch das Band schneidet, entsteht beim Umgehen der Kerben durch die Gratbildung beim Stanzen eine erhabene Kante auf der Matrizenseite des Schnitts. Wenn der Grat beim Vorschub nach oben zeigt, kann er sich an Führungsschienen, Hebeflächen oder anderen Werkzeugkomponenten verfangen. Konstrukteure richten die Matrize normalerweise so aus, dass die Gratrichtung nach unten zeigt, weg von den Gleitkontaktflächen. Wenn diese Ausrichtung nicht möglich ist, kann die Störung durch einen zweiten Entgratungsvorgang oder eine abgeschrägte Kantenentlastung an den Matrizenoberflächen gemildert werden.
Im Gegensatz zu der in der Literatur zu Folgeverbundwerkzeugen beschriebenen Lanzen--und-Flansch-Alternative, bei der ein Lanzenabschnitt nach unten gebogen wird, um einen Anschlag zu schaffen und den Träger zu versteifen, bringt eine negative Kerbe keinen sekundären strukturellen Vorteil mit sich. Ihr einziger Beitrag ist die Freigabe. Der Rohling verlässt das System und der Streifen bewegt sich an dieser Stelle leichter, aber weniger steif weiter.
Wie sich negative Kerben auf die Streifenzuführung und -registrierung auswirken
Das Entfernen von Material von der Bandkante hat eine direkte Folge: örtliche Steifigkeitsverluste. Der Materialmodul ändert sich nicht, aber die Querschnittsfläche, die Biegekräften an der Kerbstelle standhält, nimmt ab. Bei sehr dünnen oder schmalen Streifen kann diese Reduzierung zu einem Gelenkpunkt führen, an dem sich der Streifen unter der Vorschubspannung durchbiegt, was zu einer inkonsistenten Tonhöhenverstellung und Ausrichtungsabweichung über die Stationen hinweg führt.
Bei dickerem oder breiterem Material bietet der verbleibende Querschnitt jedoch mehr als genug strukturelle Unterstützung. Bei diesen Anwendungen sorgt die geringere Beeinträchtigung der Heber für eine sauberere Zuführung. Der Streifen gleitet über nichts. Es bewegt sich einfach vorwärts durch den offenen Raum, wobei die Heber im Hohlraum gehoben und gesenkt werden, ohne jemals die Bandkante zu berühren. Dies macht negative Kerben besonders effektiv bei Matrizen mit großen Heberhöhen, bei denen sich eine gehaltene Lasche übermäßig biegen müsste, um die Heberkrone freizugeben.
Ein Kompromiss-, mit dem Ingenieure konfrontiert werden: Negative Kerben erzeugen möglicherweise einen etwas höheren Vorschubwiderstand als ihre positiven Gegenstücke. Der Grund ist mechanisch. Schnittkanten am Kerbenumfang, insbesondere wenn sich im Laufe der Produktionslebensdauer Grate bilden, können an Matrizenoberflächen, Materialführungen oder Schienenübergängen hängen bleiben. Wenn diese Kanten nicht ordnungsgemäß durch Fasen oder Radien entlastet werden, zögert das Band bei jedem Vorschubschritt. Die Streckgrenze an der Schnittkante ist aufgrund der Kaltverfestigung durch den Schervorgang höher als beim Grundmaterial, wodurch die Kante steifer und weniger nachgiebig wird, wenn sie andere Oberflächen berührt.
Auch das Registrierungsverhalten unterscheidet sich von positiven Notches. Da die Bandkante durch einen Hohlraum unterbrochen ist, müssen Piloten das Band an Stellen angreifen, an denen volles Material vorhanden ist. Der Hohlraum selbst kann nicht zur seitlichen Positionierung beitragen. In stirbt woPitchstopps arbeiten mit Piloten bei der Streifenregistrierung zusammen, muss die Kerbenposition sorgfältig koordiniert werden, damit der Hohlraum nicht mit einem Registrierungs- oder Erfassungsmerkmal zusammenfällt.
- Material wird von der Bandkante entfernt, wodurch ein Hohlraum oder ein Ausschnitt entsteht
- Die Hohlraumgeometrie ist typischerweise rechteckig oder trapezförmig und so dimensioniert, dass sie den Hubraum und den Hubraum freigibt
- Die lokale Streifensteifigkeit wird an der Kerbstelle aufgrund der verringerten Querschnittsfläche verringert
- Der Hebefreiraum ist sauberer und zuverlässiger, insbesondere bei Anwendungen mit dickem Material oder hohen Hebevorgängen
- Schnittkanten sind anfällig für Gratbildung, die den Vorschubwiderstand über die Lebensdauer der Matrize erhöhen kann
- Es ist ein Schlackenmanagement erforderlich, bei dem das entfernte Material durch eine darunter liegende Düsenöffnung ausgeworfen wird
Beide Kerbtypen lösen das gleiche grundlegende Problem, ihre geometrischen Ansätze führen jedoch zu deutlich unterschiedlichen Leistungsprofilen. Die eigentliche Frage bei jedem Streifenlayout ist nicht, welcher Typ für sich genommen besser ist, sondern welche Kompromisse -mit dem spezifischen Material, der Druckgeschwindigkeit und der jeweiligen Düsenkonfiguration übereinstimmen.
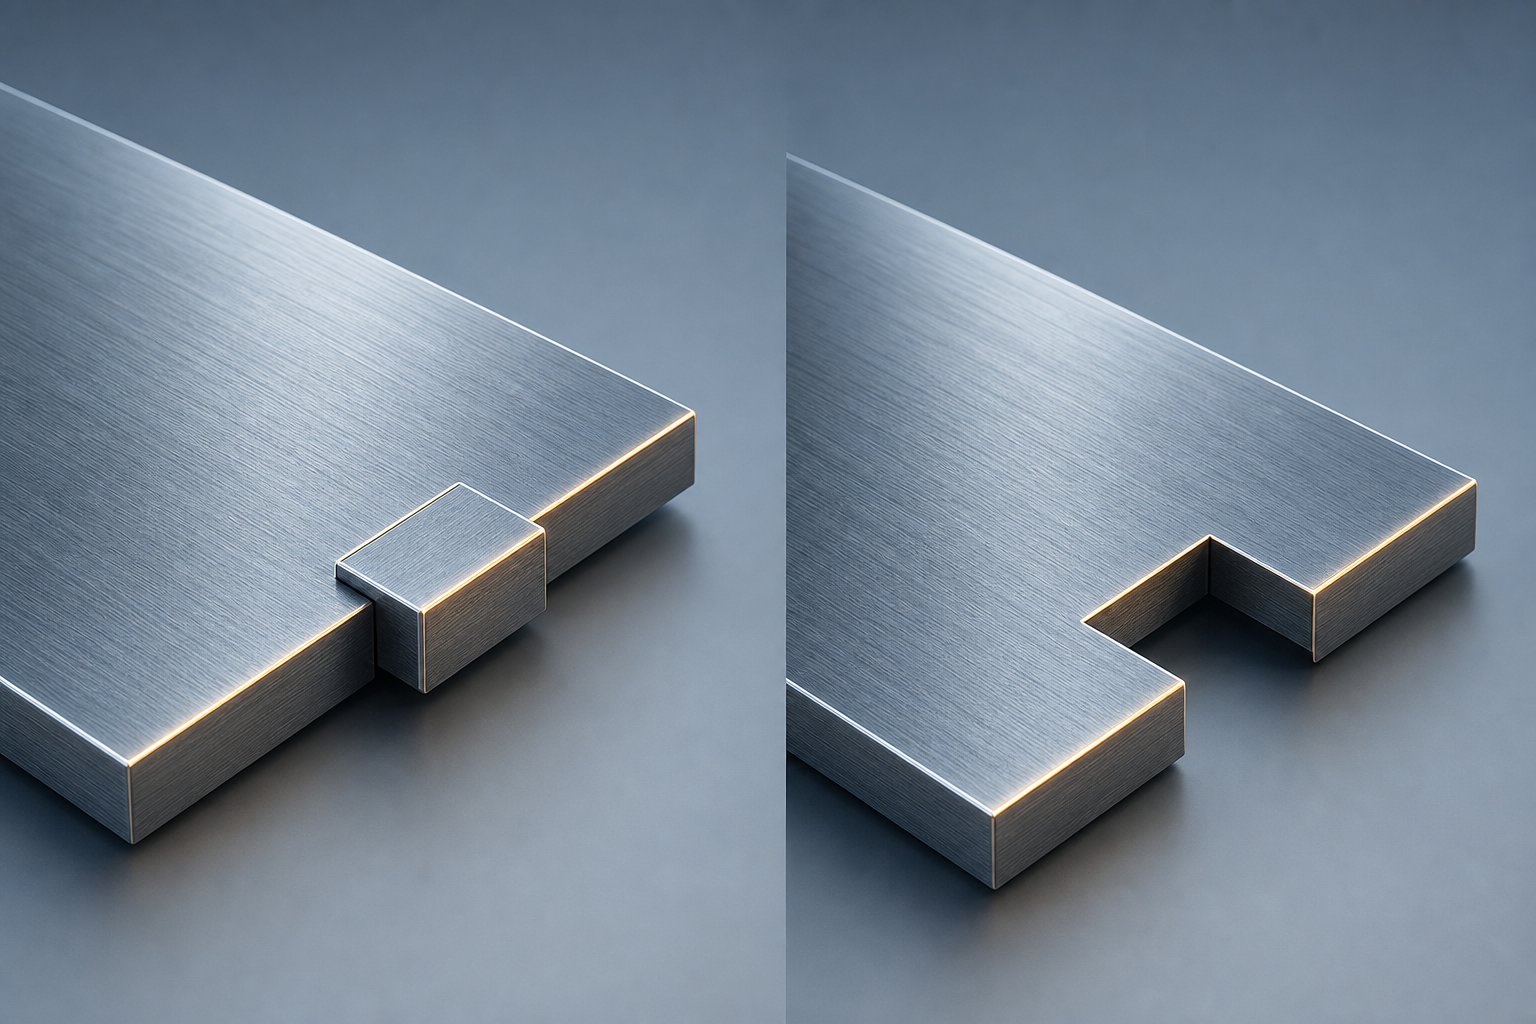
Nebeneinander---Vergleich positiver und negativer Bypass-Notches
Jeder Kerbentyp wurde einzeln beschrieben, Entscheidungen über das Streifenlayout werden jedoch selten isoliert getroffen. Sie wägen Kompromisse-über mehrere Attribute gleichzeitig ab: Vorschubwiderstand gegen Streifensteifigkeit, Heberspielraum gegen Komplexität der Bandstückverwaltung, Gratrichtung gegen Registrierungsverhalten. Was Werkzeugingenieure benötigen, ist eine einzige Referenz, die alle relevanten Attribute neben ihren Gegenstücken platziert, sodass die Entscheidung auf einen Blick sichtbar ist.
Derzeit gibt es keine allgemein verfügbare Ressource, die diesen Vergleich in strukturierter Form darstellt. Der Zweck der Umformung von Blechen mit Bypass-Kerben ist im Allgemeinen gut verstanden, doch die Attributebenenaufschlüsselung, die die Geometrieauswahl während des Streifenlayouts steuert, bleibt über Stammeswissen und interne Designstandards verstreut. Die folgende Tabelle fasst diese Faktoren in einem Format zusammen, auf das Sie direkt zurückgreifen können, wenn Sie den Kerbtyp für ein neues Werkzeugprogramm bewerten.
Attribut-by-Attributvergleich von Notch-Typen
| Attribut | Positive Bypass-Kerbe | Negative Bypass-Kerbe |
|---|---|---|
| Strip-Engagement-Methode | Materialrückhalt: Eine Lasche bleibt an der Streifenkante befestigt und überbrückt die Matrizenkomponenten | Materialentfernung: Aus der Bandkante wird ein Rohling gestanzt, wodurch ein Hohlraum entsteht, der die Komponenten der Matrize freigibt |
| Futterwiderstandsprofil | Geringerer Gesamtwiderstand; Die Lasche gleitet sanft über die Heberoberflächen mit einer eckigen Aussparung, die den Luftwiderstand reduziert | Etwas höheres Widerstandspotential; Schnittkanten können sich an den Matrizenoberflächen verfangen, wenn sich Grate bilden oder die Entlastung nicht ausreicht |
| Verhalten bei der Registrierungsgenauigkeit | Die gleichbleibende Streifenbreite an der Kerbstelle unterstützt den stabilen Eingriff des Piloten und die seitliche Positionierung | Unterbrochene Bandkante an der Kerbstelle; Piloten müssen sich an allen -Materialabschnitten außerhalb der Leere engagieren |
| Auswirkungen auf die Streifensteifigkeit | Minimale Reduzierung; Die zurückgehaltene Lasche bewahrt die Querschnittsfläche und verhindert ein Knicken unter der Vorschubspannung | Lokale Reduzierung proportional zur Kerbentiefe und -breite; Dünne oder schmale Streifen können sich an der Kerbstelle durchbiegen |
| Mechanik der Heber-Interaktion | Die Lasche geht über die Heberkrone; Der Kontakt wird durch die Reliefgeometrie an der Vorderkante der Lasche gesteuert | Kein Kontakt mit dem Heber; Der Hohlraum bietet unabhängig von der Höhe des Hebers den vollen Spielraum für die Bewegung des Hebers |
| Anforderungen an das Slug-Management | Keiner; Es löst sich kein Material vom Streifen, sodass keine Probleme mit dem Herauswerfen von Materialstücken und der Entsorgung entstehen | Erforderlich; Der Rohling muss sauber durch eine Matrizenöffnung austreten, andernfalls können Ablagerungen oder Blockierungen die Produktion stoppen |
| Überlegungen zur Gratrichtung | An den Scherkanten der Lasche bilden sich Grate; Typischerweise von Gleitflächen weg ausgerichtet, mit minimaler Auswirkung auf den Vorschub | Entlang des gesamten Kerbenumfangs bildet sich ein Grat; Die Ausrichtung ist entscheidend, da nach oben- gerichtete Grate an Führungen und Hebern hängen bleiben |
| Ideale Anwendungsfälle | Dünnwandige Materialien, schmale Streifen, Werkzeuge mit langem Verlauf, die höchste Genauigkeit erfordern, Anwendungen, die empfindlich auf Streifenknicken reagieren | Dickes Material, breite Streifen mit ausreichend verbleibender Steifigkeit, große Heberhöhen, Hochgeschwindigkeitsanwendungen, die keine Heberbeeinträchtigung erfordern |
Wenn jeder Typ den anderen übertrifft
Die Tabelle zeigt ein klares Muster. Positive Kerben schützen das, was der Streifen bereits hat: Steifigkeit, Breitenkonsistenz und glatten Oberflächenkontakt. Negative Kerben schaffen das, was der Streifen benötigt: Freiraum, vertikaler Abstand und kein Kontakt mit dem Heber. Der Leistungsvorteil verschiebt sich je nachdem, welcher Faktor Ihre spezifische Anwendung einschränkt.
Bei dünnwandigen Materialien, bei denen die Streckgrenze im Verhältnis zu den Vorschubkräften niedrig ist und das Band zum Knicken neigt, sind positive Kerben besser geeignet, da sie verhindern, dass einem bereits fragilen Band Querschnittsfläche entzogen wird. Wenn ein Streifen nur 0,5 mm dick und 30 mm breit ist, kann das Schneiden einer mehrere Millimeter tiefen Kerbe zu einem Scharnierpunkt führen, der beim Vorschub wandert. Die zurückgehaltene Lasche verhindert dies, indem sie die Streifenintegrität über die gesamte Breite aufrechterhält.
Bei dickerem Material kehrt sich die Berechnung um. Ein 2,0-mm-Streifen mit 100 mm Breite weist auch bei abgetragenem Material eine erhebliche Biegefestigkeit auf. Der Kerbhohlraum macht einen kleinen Prozentsatz des Gesamtquerschnitts aus und die Verringerung der Steifigkeit ist vernachlässigbar. Hier verlagert sich die Priorität auf die Heberfreigabe. Dickes Material, das über eine Heberkrone gleitet, erzeugt hohe Kontaktkräfte und beschleunigten Verschleiß sowohl an der Lasche als auch an der Heberoberfläche. Durch die Entfernung des Materials wird dieser Verschleißmechanismus vollständig eliminiert. Wenn Sie die Beziehung zwischen Streckgrenze und Zugfestigkeit für ein bestimmtes Material verstehen, können Sie vorhersagen, ob sich eine gehaltene Lasche unter den Kontaktlasten des Hebers plastisch verformt oder elastisch bleibt und sauber läuft.
Schmale Streifen folgen unabhängig von der Dicke der Logik dünner{0}}Materialien. Für einen schmalen Streifen steht nur begrenztes Kantenmaterial zur Verfügung, sodass sich jede Entfernung unverhältnismäßig auf das Strukturverhalten auswirkt. Positive Kerben bewahren den wenigen vorhandenen Querschnitt. Breite Streifen folgen der dicken-Materiallogik, bei der eine großzügige verbleibende Breite etwaige lokale Steifigkeitsverluste ausgleicht.
Hochgeschwindigkeitsanwendungen führen ein dynamisches Element ein. Bei höheren Pressgeschwindigkeiten verstärkt die Trägheit des Bandes während des Vorschubs jegliche Widerstandsquelle. Bei einem Heber mit 60 Schlägen pro Minute ist ein vorübergehendes Hängenbleiben der Lasche ein Ärgernis. Derselbe Fang bei 400 Hüben pro Minute wird zu einem Fehlregistrierungsereignis, das sich über jede nachgelagerte Station ausbreitet. Bei Hochgeschwindigkeitswerkzeugen, bei denen der Heberabstand eng ist, eliminieren negative Kerben die Variable vollständig, indem sie die Störquelle beseitigen.
Wählen Sie den Kerbentyp, der die für Ihre spezifische Anwendung wichtigsten Streifeneigenschaften am besten beibehält. Wenn die Steifigkeit der begrenzende Faktor ist, behalten Sie das Material bei. Wenn das Spiel der begrenzende Faktor ist, entfernen Sie es.
Dieses Entscheidungsprinzip klingt einfach, aber um es effektiv anwenden zu können, muss man genau wissen, wie tief, wie breit und in welchem Winkel die Kerbgeometrie geschnitten werden muss. Bei diesen Abmessungsparametern trifft Theorie auf Praxis und proportionale Beziehungen zur Materialstärke und Streifenbreite bestimmen, ob der von Ihnen gewählte Kerbentyp tatsächlich den beabsichtigten Leistungsvorteil bietet.
Entwurfsparameter für Kerbtiefe, -breite und Winkelentlastung
Die Auswahl eines Kerbentyps ist nur die halbe Entscheidung. Die andere Hälfte ist die richtige Dimensionierung. Eine positive Kerbe mit der falschen Laschentiefe knickt bei Kontakt mit dem Heber ein. Ein zu flacher negativer Kerbschnitt bietet keinen Spielraum, wenn der Heber seinen vollen Hub erreicht. Beide Fehler gehen auf dieselbe Grundursache zurück: Die Geometrie war nicht auf die Material- und Bandeigenschaften abgestimmt, die die Leistung in der Praxis bestimmen.
Die Herausforderung besteht darin, dass es keine universelle Formel gibt, die alle Anwendungen abdeckt. Kerbenabmessungen werden durch eine Hierarchie miteinander verbundener Faktoren bestimmt. Wenn Sie wissen, welcher Faktor für Ihre spezifische Matrize Vorrang hat, vermeiden Sie die Versuchs--und-Fehlerzyklen, die Testzeit und Budget verschlingen.
Kerbtiefe und -breite im Verhältnis zur Materialstärke
Die Kerbentiefe ist das Maß, das den Abstand für negative Kerben und die Vorsprungslänge der Laschen für positive Kerben steuert. In beiden Fällen verankert die Materialstärke den Ausgangsanteil. Es gilt ein allgemeiner Grundsatz: Die Tiefe der Kerbe sollte einen funktionellen Spielraum oder einen Lascheneingriff bieten, ohne die Fähigkeit des Streifens zu beeinträchtigen, unter Spannung gleichmäßig vorzuschieben.
Bei negativen Kerben muss die Tiefe die Hubhöhe des Hebers zuzüglich etwaiger vertikaler Streifenbewegungen während des Vorschubzyklus überschreiten. Wenn der Heber 4 mm ansteigt und das Band beim Vorschub 0,5 mm pendelt, sorgt eine Mindestkerbentiefe von 5 mm für zuverlässigen Freiraum. Durch deutlich tieferes Vorgehen wird Material entfernt, das nicht entfernt werden musste, wodurch die Streifensteifigkeit unnötig verringert wird. Zu flache negative Kerben hingegen führen dazu, dass die Bandkante am oberen Ende-des-Hubs gefährlich nahe an der Heberkrone liegt, wo bereits ein geringfügiger Durchhang des Bandes zu Kontakt und Hängen führt.
Bei positiven Kerben bestimmt die Laschentiefe, wie weit das zurückgehaltene Material aus dem Streifenkörper herausragt. Laschen, die im Verhältnis zur Materialstärke zu tief sind, werden zu auskragenden Trägern, die unter Kontaktlasten des Hebers zu plastischer Verformung neigen. Wenn sich die Lasche dauerhaft biegt, kommt sie bei nachfolgenden Hüben nicht mehr vom Heber frei. Der Elastizitätsmodul des Bandmaterials setzt hier die Grenze. Eine Lasche, die sich innerhalb ihres elastischen Bereichs verformt, kehrt nach jedem Kontakt in ihre Position zurück. Eine Temperatur, die die Streckgrenze von Stahl oder einem anderen verwendeten Material überschreitet, verformt sich dauerhaft und wird zu einem wiederkehrenden Förderhindernis.
Die Kerbenbreite folgt einer ähnlichen Logik. Bei negativen Kerben muss die Breite für den Heberkörper und die seitliche Streifenwanderung während des Vorschubs ausgelegt sein. Bei positiven Kerben definiert die Breite die seitliche Abmessung der Lasche und wirkt sich direkt auf deren Biegesteifigkeit aus. Eine breitere Lasche verteilt die Kontaktkräfte des Hebers auf eine größere Fläche und reduziert so die lokale Spannungskonzentration. Eine schmalere Lasche konzentriert die Kraft und ist bei langen Produktionsläufen anfälliger für Ermüdung.
Die folgende Prioritätsreihenfolge leitet Bemaßungsentscheidungen, wenn mehrere Faktoren konkurrieren:
- Materialstärke:Legt die Grundproportionen für Tiefe und Breite fest. Dickeres Material toleriert tiefere negative Kerben ohne Steifigkeitsverlust; Dünneres Material erfordert eine flachere Geometrie, um die strukturelle Kontinuität zu wahren.
- Streifenbreite:Bestimmt, wie viel Querschnittsfläche nach dem Schneiden der Kerbe verbleibt. Schmale Streifen begrenzen die maximal zulässige Kerbtiefe unabhängig von der Materialstärke.
- Anzahl Stationen:Bei längeren Matrizen kommt es zu Positionsfehlern. An jeder Kerbstelle muss die Bandintegrität ausreichend erhalten bleiben, damit das Band ohne fortschreitende Durchbiegung durch alle verbleibenden Stationen transportiert werden kann.
- Futterplatz:Längere Teilungslängen erhöhen den Hebelarm zwischen den Stützpunkten. Kerbstellen in der Mitte -der Spannweite zwischen den Hebern weisen den maximalen Durchhang auf, was flachere Kerben oder eine steifere Laschengeometrie erfordert.
- Höhe des Hebers:Legt direkt die Mindestfreiraumanforderung für negative Kerben und die Mindestüberfahrfähigkeit für positive Kerbenlaschen fest.
Winkelentlastung und Kantenbehandlung für Vorschubleistung
Tiefe und Breite bringen die Geometrie in den richtigen Bereich. Durch die Winkelentlastung erfolgt der Vorschub ohne Widerstand.
Bei positiven Kerben ist die Vorderkante der Lasche die Oberfläche, die beim Vorschieben des Streifens zuerst mit den Hebern in Kontakt kommt. Ohne Relief weist diese Kante eine quadratische Schulter auf, die sich an der Heberkrone verfängt und zu einem vorübergehenden Zögern beim Bandlauf führt. Durch Hinzufügen einer Fase oder einer Winkelentlastung von 5 bis 15 Grad an der Vorderfläche der Lasche kann diese sanft über die Oberfläche des Hebers verlaufen. Die Lasche wird praktisch zu einem Keil, der sich über das Hindernis hebt, anstatt mit ihm zu kollidieren.
Bei negativen Kerben ist der Schnittumfang die kritische Fläche. Grate und scharfe Kanten entlang der Kerbwände können sich beim Durchführen des Streifens an Materialführungen, Matrizenoberflächen oder Schienenübergängen verfangen. Bruchkanten, typischerweise 0,1 bis 0,3 mm große Fasen, die während der Matrizenkonstruktion oder durch sekundäre Entgratungsmaßnahmen in der Matrizenkonstruktion angebracht werden, reduzieren diese Beeinträchtigung. Wenn der Elastizitätsmodul des Stahls an der Schnittkante durch scherbedingte Kaltverfestigung erhöht wurde, ist die Kante steifer und weniger nachgiebig gegenüber Kontaktflächen. Durch das Fasen wird der geometrische Übergang weicher, ohne dass Änderungen der Materialeigenschaften erforderlich sind.
Diese Winkelparameter skalieren mit der Materialstärke. Dünneres Material mit geringerem Biegewiderstand erfordert weniger aggressive Freiwinkel, da die Kontaktkräfte von Natur aus geringer sind. Dickeres Material erzeugt bei der Heberinteraktion höhere Kräfte und erfordert steilere Entlastungswinkel, um zu verhindern, dass der Widerstand so weit ansteigt, dass der Bandvorschub ins Stocken gerät oder die Steigungsgenauigkeit abnimmt.
Wenn technische Handbücher oder etablierte Unternehmensstandards spezifische Maßverhältnisse für eine bestimmte Materialfamilie angeben, stellen diese Werte validierte Ausgangspunkte dar. Der Elastizitätsmodul des Stahls, die Streckgrenze des Stahls für Ihre spezifische Sorte und die Daten zum Elastizitätsmodul der Metalle aus Materialzertifizierungen geben Ihnen die mechanischen Eigenschaften, die Sie benötigen, um zu berechnen, ob eine bestimmte Laschengeometrie unter den erwarteten Hebelasten elastisch bleibt. Designer, die mit diesen berechneten Proportionen beginnen und diese während des Testens verfeinern, erreichen durchweg schneller eine stabile Produktion als diejenigen, die die Dimensionierung allein durch visuelle Schätzung vornehmen.
Die Geometrie allein sagt jedoch nicht die ganze Geschichte aus. Die gleichen Kerbenabmessungen verhalten sich in Aluminium anders als in Edelstahl. Materialspezifisches Verhalten, einschließlich Kaltverfestigung, Dehnungsgrenzen und Kaltverfestigung an Schnittkanten, führt zu einer weiteren Ebene der Designanpassung, die die gerade festgelegten Parameter verschiebt.
Material-Spezifische Überlegungen zur Auswahl des Kerbtyps
Eine perfekt für Baustahl dimensionierte Kerbe kann in Aluminium reißen oder in Edelstahl zu Speisestörungen führen. Die im vorherigen Abschnitt festgelegten geometrischen Parameter gehen von einer generischen Materialreaktion aus, reales Bandmaterial verhält sich jedoch nicht generisch. Jede Materialfamilie bringt ihre eigene Kombination aus Streckgrenze, Dehnungsvermögen und Kaltverfestigungsverhalten mit, die das Verhalten der Kerbgeometrie unter Produktionsbedingungen verändert.
Dies ist die Lücke, die die meisten Designreferenzen offen lassen. Sie erkennen an, dass Materielles wichtig ist, und machen dann weiter, ohne zu erklären, worauf es ankommt. Die Realität ist, dass sich die Präferenz für den Kerbtyp, die Laschengeometrie, die Freiwinkel und sogar die Wartungsintervalle erheblich ändern, wenn Sie die Spule an der Abwickelhaspel wechseln. Das Verstehen dieser Verschiebungen vor dem Testen verhindert den kostspieligen Iterationszyklus aus dem Ausführen von Teilen, dem Beobachten von Fehlern, dem Anpassen der Geometrie und dem erneuten Ausführen.
Kerbverhalten in Aluminium und Baustahl
Aluminium stellt eine besondere Herausforderung für die Bypass-Kerbenkonstruktion dar: Aufgrund seiner geringeren Streckgrenze im Vergleich zu Stahläquivalenten verformt sich das Material bei geringeren Vorschubkräften plastisch und seine höhere Dehnung ermöglicht eine erhebliche Dehnung vor dem Bruch. Bei dünnem Aluminium sind positive Kerben im Allgemeinen vorzuziehen. Die zurückgehaltene Lasche reißt während des Vorschubs nicht, da die Duktilität des Materials es der Lasche ermöglicht, sich über Heberoberflächen zu biegen, ohne am Befestigungspunkt zu brechen. Die Lasche nimmt Kontaktlasten durch elastische und leichte plastische Verformung auf, anstatt zu reißen.
Allerdings birgt dieselbe Duktilität ein Risiko. Wenn die Laschengeometrie eine übermäßige Durchbiegung zulässt, können sich Aluminiumlaschen bereits nach wenigen hundert Hüben dauerhaft verformen. Die geringe Streckgrenze, der Stahl widerstehen würde, wird in Aluminium leicht überschritten, was bedeutet, dass Laschen, die über ihre Elastizitätsgrenze hinaus gebogen sind, gebogen bleiben. Konstrukteure kompensieren dies, indem sie positive Kerblaschen in Aluminium breiter und flacher gestalten und so die Kontaktkräfte des Hebers auf eine größere Fläche verteilen, um lokale Spannungen unter der Proportionalitätsgrenze des Materials zu halten.
Negative Kerben in dünnem Aluminium sind problematisch. Durch das Entfernen von Material von einem bereits weichen, flexiblen Streifen entsteht ein Scharnierpunkt, der beim Vorschub wandert. Der Streifen biegt sich an der Lückenstelle ab, was zu Tonhöheninkonsistenzen führt, die sich über die Stationen hinweg anhäufen. Bei dickeren Aluminiumbändern, typischerweise über 1,5 mm, bietet der verbleibende Querschnitt ausreichend Halt und negative Kerben werden möglich.
Im Gegensatz dazu bietet Weichstahl die toleranteste Umgebung für die Gestaltung von Kerben. Seine ausgewogene Kombination aus mäßiger Streckgrenze des Stahls (typischerweise 200 bis 350 MPa), angemessener Dehnung (20 bis 30 Prozent) und vorhersehbarem Kaltverfestigungsverhalten macht es tolerant gegenüber beiden Kerbarten. Positive Kerblaschen aus Weichstahl behalten ihre Geometrie bei Kontakt mit dem Heber bei, da das Material steif genug ist, um einer dauerhaften Durchbiegung standzuhalten, und dennoch duktil genug, um gelegentliche Überlastungen ohne Rissbildung aufzunehmen. Negative Kerben schneiden sauber und gratarm, und die Schnittkanten verhärten sich beim Schervorgang nicht übermäßig.
Diese Toleranz gibt dem Designer die Freiheit, andere Faktoren zu optimieren. Beim Stanzen von unlegiertem Stahl können Sie den Kerbentyp ausschließlich auf der Grundlage von Einschränkungen beim Gesenklayout, der Heberkonfiguration oder den Anforderungen an die Pressengeschwindigkeit auswählen, anstatt sich aufgrund von Materialbeschränkungen auf einen Typ festlegen zu müssen.
Anpassungen des Kerbdesigns für Edelstahl und hochfesten Stahl
Edelstahl, insbesondere die austenitischen Sorten der 300er-Serie, bringt eine Komplikation mit sich, die bei Weichstahl und Aluminium nicht auftritt: aggressive Kaltverfestigung. AlsMetalForming-Magazinerklärt, dass Kaltverfestigung und Kaltverfestigung das Material bei fortschreitender Verformung verstärken und neuere Stahlsorten stärker verfestigen als herkömmliche hoch{1}feste Sorten. Die austenitischen Edelstähle der Serie 3XX- weisen eine besonders hohe Kalthärtbarkeit auf.
Bei negativen Kerben in Edelstahl ist der Schervorgang, der die Kerbe erzeugt, selbst ein Umformvorgang. Die Schnittkanten unterliegen beim Stanzen einer erheblichen plastischen Verformung, und bei austenitischem Edelstahl härtet diese Verformung das Kantenmaterial deutlich über die Streckgrenze des Stammbandes hinaus. Über einen Produktionsdurchlauf von Tausenden Hüben ist der kumulative Effekt messbar: Schnittkanten am Kerbenumfang werden zunehmend härter und steifer. Während bei herkömmlichem HSLA-Stahl durch Kaltverfestigung eine Festigkeitssteigerung von 20 Prozent zu verzeichnen ist, können rostfreie Sorten in stark beanspruchten Zonen bis zu 50 Prozent oder mehr erreichen. Diese gehärtete Kante erhöht den Vorschubwiderstand über die Lebensdauer der Matrize, da die steifere Kante aggressiver an Führungsflächen und Matrizenkomponenten angreift.
Der Zugmodul des Stahls ändert sich mit der Kaltverfestigung nicht, die Streckgrenze des Stahls an der Schnittkante steigt jedoch erheblich an. Was als nachgiebige Kante beginnt, die sich bei Kontakt leicht durchbiegt, wird zu einer starren Kante, die einer Durchbiegung widersteht und Vorschublasten direkt in den Streifenkörper überträgt. Bei langen Produktionsläufen in Edelstahl bedeutet diese fortschreitende Härtung, dass sich die negative Kerbvorschubleistung über die Lebensdauer der Matrize vorhersehbar verschlechtert, was häufigere Wartungsintervalle oder eine aggressivere Anfangsentlastungsgeometrie erfordert, um die erwartete Härtung auszugleichen.
Positive Kerben in Edelstahl vermeiden das Problem der Schnittkantenverhärtung an der Bandkante, bringen aber auch eigene Probleme mit sich. Der Laschenbefestigungspunkt, an dem drei gescherte Seiten auf eine verbundene Kante treffen, ist eine Spannungskonzentrationszone. Bei rostfreiem Stahl können wiederholte Kontaktbelastungen des Hebers an dieser Stelle zu Ermüdungsrissen führen, da das kaltverfestigte Material an der Laschenverbindung im Vergleich zum umgebenden Grundmaterial spröde wird. Großzügige Radien an den Innenecken der Lasche und etwas größere Befestigungsbreiten mindern dieses Risiko, indem sie die Belastung auf eine größere Fläche verteilen.
Hoch{0}feste Stähle, einschließlich Dual--Phasen- (DP), Komplexphasen- (CP) und press{2}}gehärteter Stähle, stellen das entgegengesetzte Problem zu Aluminium dar. Diese Materialien haben eine hohe Streckgrenze, aber eine verringerte Dehnung. Beispielsweise bietet die Sorte DP1000 eine hervorragende Festigkeit, aber nur eine begrenzte Fähigkeit, sich plastisch zu verformen, ohne zu brechen. Positive Kerblaschen aus hochfestem Stahl können am Befestigungspunkt brechen, wenn die Laschengeometrie Spannungskonzentrationen erzeugt. Der Elastizitätsmodul von Stahl bleibt über alle Güteklassen hinweg ungefähr konstant (ca. 200 GPa), aber der geringe Abstand zwischen Streckgrenze und Endfestigkeit dieser Güteklassen lässt nur sehr wenig Spielraum für plastische Verformung, bevor ein Versagen auftritt.
Untersuchungen an Schnittkanten von hochfestem Stahl bestätigen, dass beim Scheren entstandene Defekte als Spannungserhöher und Rissbildungspunkte wirken. AStudie veröffentlicht im Metals Journalfanden heraus, dass hochfeste Stähle aufgrund von Herstellungsfehlern durch Stanz- und Besäumvorgänge eine bis zu 40-prozentige Verringerung der Ermüdungsleistung erfahren können. Für Anwendungen mit Bypass-Kerben bedeutet dies, dass beide Kerbentypen ein sorgfältiges Kantenqualitätsmanagement in hochfestem Stahl erfordern. Die Schnittkanten negativer Kerben müssen sauber sein und eine minimale Bruchzonentiefe aufweisen, um die Entstehung von Rissbildungsstellen zu vermeiden. Positive Kerblaschenverbindungen müssen scharfe Innenecken vermeiden, die Spannungen über die begrenzte Duktilität des Materials hinaus konzentrieren.
| Materielle Familie | Empfohlener Kerbentyp | Hauptanliegen | Anleitung zur Parameteranpassung |
|---|---|---|---|
| Aluminium (dünn) | Positiv bevorzugt | Bleibende Verformung der Lasche aufgrund geringer Streckgrenze; Bandknickung an Hohlstellen | Breitere, flachere Laschen; reduzierte Kontaktbelastungen des Hebers; Vermeiden Sie negative Kerben in Streifen unter 1,5 mm |
| Weicher Stahl | Beide Typen lebensfähig | Minimale material-bedingte Einschränkungen; Optimieren Sie stattdessen das Chip-Layout und die Geschwindigkeitsfaktoren | Es gelten die Standardproportionen; Das Material ist gegenüber beiden Geometrien über gängige Dickenbereiche hinweg tolerant |
| Austenitischer Edelstahl | Positiv bevorzugt für lange Läufe | Die fortschreitende Kaltverfestigung an negativen Kerbschnittkanten erhöht den Vorschubwiderstand über die Lebensdauer der Matrize | Aggressive anfängliche Freiwinkel bei negativen Kerben; großzügige Radien an positiven Laschenverbindungen; kürzere Wartungsintervalle |
| Hochfester Stahl (DP, CP, AHSS) | Negativ bevorzugt für dickere Stärken | Eine verringerte Dehnung führt zu einem Laschenbruch an Spannungskonzentrationspunkten in positiver Kerbengeometrie | Großzügige Innenradien an allen Kerbecken; saubere Schnittkanten mit minimaler Bruchzone; Vermeiden Sie scharfe Laschenverbindungen |
| Press-gehärteter Stahl (22MnB5) | Negativ bevorzugt | Sehr geringe Duktilität nach{0}}der Aushärtung; Die Laschen brechen unter wiederholter zyklischer Belastung durch Kontakt mit dem Heber | Kantenqualität maximieren; Betrachten Sie eine zweistufige Scherung für negative Kerbkanten. Vermeiden Sie jede positive Laschengeometrie |
Das Muster in dieser Tabelle offenbart ein Prinzip, das es wert ist, verinnerlicht zu werden: Materialien mit hoher Dehnung und geringer Streckgrenze begünstigen positive Kerben, da die zurückgehaltene Lasche Kontaktlasten ohne bleibende Verformung aufnehmen kann. Materialien mit geringer Dehnung und hoher Streckgrenze begünstigen negative Kerben, da die in diesen Materialien verbliebenen Laschen eher brechen als sich verbiegen. Die Kaltverfestigungs- und Kaltverfestigungseigenschaften der jeweiligen Legierung bestimmen dann, wie die Kerbengeometrie im Laufe der Produktionslebensdauer altert.
Die Materialauswahl allein schließt jedoch nicht den Kreis zum Notch-Design. Das gleiche Material, das mit 100 Hüben pro Minute durch eine Matrize mit sechs -Stationen läuft, verhält sich anders als in einer Matrize mit zwanzig -Stationen und 500 Hüben pro Minute. Die Komplexität des Streifenlayouts und die Druckgeschwindigkeit führen zu dynamischen Faktoren, die das gerade beschriebene materialspezifische Verhalten verstärken oder dämpfen.
Streifenlayout und Druckgeschwindigkeitsfaktoren bei der Kerbenauswahl
Eine Kerbengeometrie, die in einer Matrize mit sechs -Stationen, die mit 80 Hüben pro Minute läuft, einwandfrei zugeführt wird, kann in einer Matrize mit zwanzig -Stationen, die mit 400 Hüben läuft, zu einer wiederkehrenden Ursache für Fehlausrichtungen werden. Der Unterschied liegt nicht in der Kerbe selbst. Es ist der Systemkontext, der es umgibt: wie viele Stationen das Band durchlaufen muss, wie weit es pro Hub zurückgelegt wird und wie schnell die Presse zwischen Vorschubvorgängen wechselt. Diese Variablen verstärken oder unterdrücken die Stärken und Schwächen jedes Kerbentyps auf eine Weise, die die Materialeigenschaften allein nicht vorhersagen können.
Auswirkungen auf Streifenfortschrittsrichtung und Stationsanzahl
Bei längeren Folgeverbundwerkzeugen kommt es zu Positionsfehlern. Jede Station, die der Streifen durchläuft, führt zu einer kleinen Registrierungsabweichung, und diese Abweichungen summieren sich. Bis der Streifen Station fünfzehn oder zwanzig erreicht, kann die kumulative Abweichung von der ursprünglichen Pilotregistrierung akzeptable Toleranzen überschreiten, wenn die seitliche Positionierung des Streifens nicht an jedem Zwischenpunkt konsistent beibehalten wird.
Einen Vorteil bieten hier positive Bypasskerben. Da die zurückgehaltene Lasche die Streifenbreite an der Einkerbungsstelle beibehält, bietet der Streifen während des gesamten Verlaufs eine gleichmäßige Kante für den Eingriff des Piloten und den Kontakt mit der Führungsschiene. Es gibt keine Hohlräume, die die seitliche Referenzfläche stören. Führungen und Sensoren, einschließlich allerinduktiver NäherungssensorWird zur Überwachung der Bandposition verwendet und ermöglicht unabhängig von der Kerbenposition eine gleichmäßige Bandkante. Diese Konsistenz trägt dazu bei, die kumulative Genauigkeit über lange Werkzeugverläufe aufrechtzuerhalten, bei denen bereits eine Abweichung von 0,02 mm pro Station zu einem bedeutsamen Fehler an der Trennstation führt.
Bei kürzeren Werkzeugen mit weniger Stationen treten weniger Fehler auf. Bei einer Matrize mit vier- oder sechs-Stationen durchläuft der Streifen begrenzte Vorschubvorgänge, bevor das Teil getrennt wird. Hier bieten negative Kerben eine ausreichende Registrierungsgenauigkeit mit einfacheren Werkzeugen, da einfach weniger Möglichkeiten für die Verschlimmerung von Positionsfehlern bestehen. Der Abstandsvorteil der Materialentfernung überwiegt den geringfügigen Steifigkeitsverlust, wenn das Band nur über eine Handvoll Stationen hinweg seine Genauigkeit aufrechterhalten muss. Erfahrene Stanzformdesigner nutzen oft die Vorteile moderner FormenSoftware zur Materialverschachtelung für die Länge des MaterialsOptimierung während des Streifenlayouts, aber die Entscheidung über den Kerbentyp hängt immer noch davon ab, wie viele Stationen das optimierte Layout erfordert und wie viel kumulativer Fehler die Teiletoleranzen absorbieren können.
Überlegungen zur Druckmaschinengeschwindigkeit und zum Produktionsvolumen
Geschwindigkeit verändert die Physik des Streifenvorschubs. Bei niedrigen Pressgeschwindigkeiten bewegt sich das Band in einer kontrollierten, quasi{1}}statischen Bewegung, bei der Trägheitseffekte vernachlässigbar sind. Bei hohen Geschwindigkeiten dominiert die Streifendynamik. Der Streifen beschleunigt und verlangsamt sich bei jedem Vorschubzyklus aggressiv, was zu Schwingungen, Sprüngen und einem vorübergehenden Verlust des Kontakts mit den Führungen führt. Jede Quelle des Vorschubwiderstands, egal wie gering sie bei niedriger Geschwindigkeit ist, wird bei hoher Geschwindigkeit zu einer messbaren Tonhöheninkonsistenz verstärkt.
Bei Hochgeschwindigkeits-Metallumformvorgängen mit mehr als 250 Hüben pro Minute hat der Kerbtyp, der den Vorschubwiderstand minimiert, Vorrang. Wenn die Matrizengeometrie einen der beiden Typen zulässt und die Materialeigenschaften nicht die Entscheidung erzwingen, ist die Pressengeschwindigkeit oft der entscheidende Faktor. Positive Kerben mit gut-entlasteten Laschen erzeugen einen geringeren Luftwiderstand bei hoher Geschwindigkeit, da es keine Schnittkante gibt, an der man hängen bleiben könnte. Negative Kerben sorgen dafür, dass der Heber nicht beeinträchtigt wird, was wichtig ist, wenn aggressives Heber-Timing bei hoher Geschwindigkeit fast keinen Spielraum zwischen dem Streifen und der Heberkrone lässt.
Das Produktionsvolumen fügt eine weitere Dimension hinzu. Bei Läufen mit hohem-Volumen werden Abnutzungsmechanismen sichtbar, die bei kürzeren Läufen niemals aufgedeckt würden. Eine Kerbenkonfiguration, die bei 50.000 Hüben perfekt zuführt, kann bei 500.000 Hüben einen zunehmenden Widerstand entwickeln, da sich die Kanten abnutzen, Grate wachsen und sich die Laschengeometrie verschlechtert. Bei langen Produktionskampagnen reduziert die Wahl des Kerbtyps mit besserer Verschleißfestigkeit in Ihrem spezifischen Material ungeplante Ausfallzeiten und verlängert die Wartungsintervalle.
Die Reihenfolge der Prioritäten ändert sich je nachdem, ob Ihre Anwendung Geschwindigkeit oder Präzision erfordert:
- Hochgeschwindigkeits-Anwendungsprioritäten (über 250 SPM):Minimieren Sie zunächst den Fütterungswiderstand; Stellen Sie sicher, dass der Spielraum des Hebers die dynamische Schwingung des Bandes übersteigt. Wählen Sie den Kerbtyp mit dem niedrigsten Luftwiderstandsbeiwert. Priorisieren Sie die Verschleißfestigkeit für das jeweilige Material. Optimieren Sie die Winkelentlastung für Trägheitsvorschubkräfte
- Anwendungsprioritäten mit niedriger-Geschwindigkeitspräzision (unter 150 SPM):Maximieren Sie zunächst die Registrierungsgenauigkeit. Wählen Sie einen Kerbentyp, der die Steifigkeit des Streifens für ein gleichmäßiges Eingreifen des Piloten beibehält. kumulative Positionsfehler über alle Stationen hinweg minimieren; Priorisierung der Dimensionsstabilität der Kerbengeometrie gegenüber der Matrizenlebensdauer; Stellen Sie die Koordinaten der Kerbenplatzierung mit allen Erfassungs- und Registrierungsfunktionen sicher
Der rote Faden ist die Vorhersehbarkeit. Egal ob schnell oder langsam, die Kerbe muss sich bei Hub 1 Million genauso verhalten wie bei Hub 1. Diese Vorhersagbarkeit hängt davon ab, wie sich die Kerbengeometrie im Laufe der Zeit verschlechtert, was die Diskussion direkt auf das Verschleißverhalten und die Verwaltung der Werkzeuglebensdauer bringt.
Verschleißmuster und Auswirkungen auf die Lebensdauer der Matrize nach Kerbentyp
Eine Notch, die am ersten Tag perfekt ernährt, wird am 300. Tag nicht perfekt ernähren. Bei jedem Produktionshub sind die Stempel- und Matrizenoberflächen Druckstößen, abrasivem Kontakt mit dem Bandmaterial und Ermüdungszyklen im Mikromaßstab ausgesetzt. Über Tausende oder Millionen von Schlägen hinweg verändern diese Kräfte die Schneidgeometrie auf subtile, aber kumulierende Weise. Die entscheidende Erkenntnis für Werkzeugingenieure ist, dass sich positive und negative Kerben nicht auf die gleiche Weise abnutzen. Ihre Abbaumuster unterscheiden sich in Ort, Fortschrittsgeschwindigkeit und beobachtbaren Symptomen, was bedeutet, dass auch ihre Erhaltungsstrategien unterschiedlich sein müssen.
Das Ignorieren dieser Unterschiede führt zu einer reaktiven Fehlerbehebung: Das Band fängt an, falsch ausgerichtet zu sein, jemand zieht an der Matrize, und erst dann entdeckt das Team eine abgenutzte Kerbengeometrie, die sich seit Wochen verschlechtert. Das Verständnis der spezifischen Verschleißsignatur für jeden Typ verwandelt diesen reaktiven Zyklus in einen prädiktiven.
Verschleißfortschritt bei Werkzeugen mit positiver Kerbe
Die Stanzkanten, die Laschen mit positiver Kerbe bilden, unterliegen einem Verschleiß entlang der drei abgescherten Seiten, die die Lasche vom Streifenkörper lösen. Diese Kanten sind die Arbeitsflächen, die die scharfe Geometrie der Lasche aufrechterhalten, und sie werden in einer vorhersehbaren Reihenfolge zunehmend abgebaut.
Zu Beginn der Matrizenlebensdauer sind die Schneidkanten scharf und sorgen für eine saubere Laschentrennung mit minimalem Grat. Der Umfang der Lasche ist gut -definiert und die eckige Reliefgeometrie bleibt erhalten. Mit fortschreitender Produktion runden adhäsive und abrasive Verschleißmechanismen die Stempelkanten zunehmend ab. Das Verständnis der Stempel- und Matrizenverschleißmuster zeigt, dass wiederholte Spannungszyklen mikroskopische Risse verursachen, die sich schließlich durch Ermüdungsverschleiß zu größeren Defekten ausbreiten, ein Mechanismus, der besonders für die dünnen Abschnitte an den Laschenumfängen relevant ist.
Sie werden die Verschlechterung durch eine bestimmte Symptomkette bemerken:
- Laschenkanten entwickeln Radien, wo früher scharfe Ecken vorhanden waren, wodurch die Definition des Laschenprofils verringert wird
- An den Scherkanten der Lasche beginnen sich Grate zu bilden, wodurch erhabenes Material entsteht, das sich beim Vorschieben des Streifens an den Heberoberflächen verfängt
- Die eckige Aussparung der Lasche wird effektiv flacher, wenn sich die Vorderkante abrundet, wodurch die Kontaktfläche mit den Hebern vergrößert und der Luftwiderstand erhöht wird
- Der Vorschubwiderstand steigt allmählich an, was sich in einer zunehmenden Fehlausrichtung des Streifens an nachgeschalteten Pilotstationen bemerkbar macht
- Die Teile beginnen eine Maßabweichung zu zeigen, die mit der fortschreitenden Anhäufung von Steigungsfehlern einhergeht
Das Schlüsselwort hier ist schrittweise. Positiver Kerbverschleiß führt nicht zu plötzlichen Ausfällen. Es führt zu einem langsamen, linearen Anstieg des Fütterungswiderstands, der oft unbemerkt bleibt, bis die Registrierungstoleranz überschritten wird. Ingenieure, die die Streifenregistrierungsdaten im Laufe der Zeit überwachen, können den Aufwärtstrend erkennen und Wartungsarbeiten planen, bevor die Verschlechterung eine Ausfallschwelle erreicht.
Da die Laschen während des anfänglichen Umformvorgangs an ihren Scherkanten kaltverfestigt wurden, sorgt die Verformungshärtung an diesen Schnittflächen zunächst für einen gewissen Widerstand gegen abrasiven Verschleiß. Sobald sich die gehärtete Schicht jedoch abnutzt, erodiert das darunter liegende weichere Material schneller, wodurch manchmal ein Wendepunkt entsteht, an dem sich der Verschleiß nach einer anfänglichen stabilen Phase beschleunigt.
Verschleißfortschritt bei Werkzeugen mit negativer Kerbe
Negative Kerbstanzen verschleißen am Schnittumfang, der rechteckigen oder trapezförmigen Kante, die Material vom Streifen abschneidet. Da sich dieser Umfang abrundet, unterscheidet sich die funktionelle Konsequenz vom positiven Kerbverschleiß: Der entfernte Bereich schrumpft effektiv.
Hier erfahren Sie, warum das wichtig ist. Wenn die Stanzkante abgerundet ist, entsteht kein sauberer Hohlraum mehr über die gesamte Breite. Die Kerbe wird etwas schmaler und flacher als ihre ursprüngliche Designgeometrie. Jeder tausendstel Millimeter, der durch Kantenverrundung verloren geht, verringert den Spielraum zwischen der Bandkante und dem Heberkörper. Über Zehntausende Hübe hinweg wird der Spalt kleiner, bis der Streifen wieder Kontakt mit dem Heber aufnimmt, was zu den gleichen Hängen{5}-Problemen führt, die durch die Kerbe verhindert werden sollten.
Gleichzeitig verschärft die Gratbildung das Problem. Wenn der Stempel stumpf wird, wachsen die Grate an den Schnittkanten des Streifens in die Höhe.Mate Precision Technologies empfiehltSchärfwerkzeuge, wenn die Kanten bis zu einem Radius von 0,01 Zoll (0,25 mm) abgenutzt sind, wobei zu beachten ist, dass häufige Ausbesserungen-besser funktionieren, als darauf zu warten, dass der Stempel sehr stumpf wird. Bei Werkzeugen mit negativer Kerbe ist dieses Prinzip besonders wichtig, da die Grate nicht nur ein Qualitätsproblem darstellen. Sie wirken sich direkt auf den Vorschub aus, indem sie beim Vorschub des Bandes an Führungsschienen, Matrizenoberflächen und Heberkränzen hängen bleiben. Forschung zuseitliche Gratbildung bei Kerbbearbeitungenbestätigt, dass der Grad der Gratbildung zunimmt, wenn die Beziehungen zwischen Stempel und Matrize von ihren ursprünglichen Konstruktionswerten abweichen, was genau dann geschieht, wenn sich die Kanten abnutzen und der effektive Abstand kleiner wird.
Der Versagensmodus für negative Kerben ist tendenziell abrupter als für positive Kerben. Der Vorschubwiderstand bleibt relativ stabil, solange ein ausreichender Abstand vorhanden ist, und steigt dann stark an, wenn die reduzierte Kerbengeometrie schließlich den Kontakt zwischen Streifen- und -Heber ermöglicht. Dies macht es schwieriger, einen negativen Kerbverschleiß durch eine schrittweise Trendüberwachung zu erkennen und es ist wahrscheinlicher, dass er sich als plötzliche Produktionsunterbrechung darstellt.
Wartungsstrategien nach Kerbtyp
Die Nachschleifprotokolle unterscheiden sich, da die Verschleißstellen und Funktionsziele unterschiedlich sind.
Bei Werkzeugen mit positiver Kerbe liegt der Schwerpunkt des Nachschleifens auf der Wiederherstellung der scharfen Laschentrennkanten. Das Ziel besteht darin, auf den drei freigelegten Seiten der Lasche wieder scharfe Scherlinien zu erzeugen, sodass die Laschengeometrie wieder ihr-entworfenes Profil annimmt. Dies beinhaltet typischerweise ein Oberflächenschleifen der Stempelfläche, um die verschlissene Schicht zu entfernen und die Schneidkantengeometrie wiederherzustellen. Wenn Ihr Werkzeug ursprünglich mithilfe der Drahterodierbearbeitung für die komplizierten Laschenprofile fertiggestellt wurde, müssen beim Nachschleifen diese Konturen erhalten bleiben und nicht nur die Stempelfläche abgeflacht werden.
Bei Werkzeugen mit negativer Kerbe stellt das Nachschleifen die vollständige Freiraumgeometrie wieder her. Das Ziel besteht darin, den Stanzumfang wieder auf seine ursprünglichen Abmessungen zu bringen, sodass der in den Streifen geschnittene Hohlraum der vorgesehenen Breite und Tiefe entspricht. Da die funktionale Folge des Verschleißes ein verringertes Spiel ist, kann bereits durch geringes Nachschleifen eine sinnvolle Leistung wiederhergestellt werden. Das Entgraten der Matrizenöffnung ist ebenso wichtig, da sich der Durchgang und Auswurf des Rohlings durch Verschleiß im Inneren des Matrizenhohlraums verschlechtern kann.
In beiden Fällen ist das gesamte Mahlgutbudget endlich. Bei jedem Schärfen wird Material von der Stempelfläche entfernt und diese schrittweise verkürzt. Wenn sich das kumulative Nachschleifen der Längentoleranz des Stempels nähert, ist ein Austausch erforderlich und nicht das weitere Schärfen.
Das Verständnis des unterschiedlichen Verschleißmusters für jeden Kerbentyp ermöglicht eine vorausschauende Wartungsplanung anstelle einer reaktiven Fehlerbehebung. Positive Kerben verschlechtern sich allmählich durch zunehmenden Vorschubwiderstand. Negative Kerben verschlechtern sich durch die Verringerung des Abstands, was schließlich zu einem abrupten Aufhängen des Streifens führt. Überwachen Sie entsprechend.
Das Verschleißverhalten vervollständigt das Bild der Leistung jedes Kerbentyps über seinen gesamten Lebenszyklus. Von der anfänglichen Geometrieauswahl über die materialspezifische Bemaßung, die Integration des Streifenlayouts bis hin zur schließlichen Wartungsplanung umfasst der Entscheidungsrahmen für die Bypass-Kerbenkonstruktion das gesamte Werkzeugprogramm. Die Zusammenführung dieser Fäden in einer umsetzbaren Implementierungssequenz gibt Werkzeugingenieuren einen klaren Weg von der Entwurfsabsicht bis zur validierten Produktion.
Implementierungsworkflow und kundenspezifische Ressourcen für die Werkzeugentwicklung
Alle bisher besprochenen Konzepte, von der Geometrieauswahl über das Materialverhalten bis hin zum Verschleißmanagement, laufen an einem einzigen Punkt zusammen: dem Moment, in dem Sie Stahl mit einer Kerbkonstruktion versehen. Diese Verpflichtung geschieht innerhalb eines Arbeitsablaufs, und die Ingenieure, die diesen Arbeitsablauf systematisch ausführen, erzielen bessere Ergebnisse als diejenigen, die vom Konzept zum Schnitt springen, ohne dass es einen strukturierten Weg dazwischen gibt.
Die Realität bei Stanzwerkzeugen für die Blechumformung mit negativen und positiven Bypass-Kerben ist, dass kein einzelner Faktor isoliert die Entscheidung bestimmt. Der Materialtyp gibt Auskunft über die Kerbpräferenz. Die Streifenbreite begrenzt die Tiefe. Die Pressengeschwindigkeit verschiebt die Priorität zwischen Steifigkeit und Spiel. Die Stationsanzahl bestimmt, wie viel kumulativer Fehler Sie tolerieren können. Diese Faktoren interagieren und der Implementierungsworkflow muss sie alle in der richtigen Reihenfolge berücksichtigen.
Entscheidungsrahmen für Werkzeugingenieure
Wenn Sie sich mit einem neuen Streifenlayout befassen, folgt die Entscheidung über den Kerbentyp einer logischen Abfolge. Durch das Überspringen oder Neuanordnen von Schritten entstehen Lücken, die beim Ausprobieren auftauchen, oft als mysteriöse Fütterungsprobleme, die sich einer schnellen Lösung entziehen. Die folgende Sequenz spiegelt wider, wie erfahrene Werkzeug- und Formenbauer von Grund auf an die Bypass-Kerbenkonstruktion herangehen:
- Bewerten Sie Materialart und -dicke.Identifizieren Sie die Legierungsfamilie, die Stärke, die Streckgrenze, die Dehnung und die Kaltverfestigungseigenschaften. Dies bestimmt, ob materialbedingte Einschränkungen Sie zu positiven oder negativen Kerben zwingen, bevor andere Faktoren berücksichtigt werden.
- Bewerten Sie die Streifenbreite und die Anzahl der Stationen.Berechnen Sie die verbleibende Querschnittsfläche, nachdem die Kerbgeometrie angewendet wurde. Bestimmen Sie, wie viele Stationen das Band durchlaufen muss, und schätzen Sie die kumulative Positionsfehlertoleranz an der Endstation ab.
- Bestimmen Sie die Heberanforderungen.Legen Sie den Typ des Hebers (rund, Stab oder Streifen), die Höhe des Hebers und die Position des Hebers relativ zur Bandkante fest. Kartieren Sie die Bewegung des Hebers anhand der Bandposition an jedem Punkt des Pressenzyklus, um potenzielle Störzonen zu identifizieren.
- Wählen Sie den Kerbtyp basierend auf dem Prioritätsfaktor aus.Wenn die Erhaltung der Steifigkeit die einschränkende Einschränkung darstellt (dünnes Material, schmaler Streifen, langes Gesenk, Präzisionstoleranz), wählen Sie positiv. Wenn der Spielraum die begrenzende Einschränkung darstellt (dickes Material, große Hebevorrichtungen, Hochgeschwindigkeitsbetrieb, breiter Streifen mit großem Steifigkeitsspielraum), wählen Sie negativ.
- Bemaßung der Kerbgeometrie proportional zu den Rohteilparametern.Legen Sie Tiefe, Breite und Winkelfreistellung unter Verwendung der proportionalen Beziehungen fest, die durch Materialstärke, Hubweg und Streifensteifigkeitsanforderungen festgelegt werden. Nehmen Sie materialspezifische Anpassungen für das Kaltverfestigungsverhalten, die Dehnungsgrenzen und die Erwartungen an die Kantenqualität vor.
- Durch Ausprobieren validieren und anpassen.Lassen Sie die Matrize in progressiven Geschwindigkeitsschritten laufen. Überwachen Sie die Streifenregistrierung an Pilotstationen. Messen Sie die Steigungsgenauigkeit über die gesamte Matrizenlänge. Stellen Sie sicher, dass der Vorschubwiderstand stabil bleibt und dass während des gesamten Heberzyklus kein Kontakt zwischen Streifen- und-Lifter auftritt. Verfeinern Sie Freiwinkel, Kerbtiefe oder Kantenbehandlung basierend auf der beobachteten Leistung.
Diese Reihenfolge ist nicht starr. Einige Projekte weisen Einschränkungen auf, die mehrere Schritte zu einer einzigen offensichtlichen Schlussfolgerung zusammenfassen. Ein 0,3-mm-Aluminiumstreifen in einer Matrize mit zwanzig -Stationen erfordert praktisch positive Kerben, bevor man überhaupt die Höhe des Hebers beurteilen kann. Ein 3,0 mm hoher -fester Stahl weist in einem Stanzwerkzeug mit vier -Stationen negative Kerben auf, bevor die Bandbreite in die Berechnung eingeht. Aber bei den vielen Anwendungen, die zwischen diesen Extremen liegen, verhindert das Durcharbeiten jedes Schritts den häufigen Fehler, einen Faktor zu optimieren und einen anderen zu ignorieren, der letztendlich die Leistung steuert.
Auch hier ist die Dokumentation wichtig. Der Formenbauer, der die Gründe für jede Geometrieentscheidung und nicht nur die endgültigen Abmessungen aufzeichnet, erstellt eine Referenz, die zukünftige Programme für ähnliche Materialien und Layouts beschleunigt. Wenn ein ähnlicher Antrag sechs Monate später eintrifft, entfällt aufgrund der dokumentierten Argumentation die Notwendigkeit, jeden Parameter erneut aus den Grundprinzipien abzuleiten.
Verknüpfung von Designabsichten mit maßgeschneiderten Stanzlösungen
Im Vakuum gibt es kein Bypass-Kerbendesign. Es ist ein Element innerhalb einer komplexen Matrizenstruktur, die Stempel, Heber, Führungen, Führungsschienen, Trägerbahnen und allgemeine Streifenmanagementsysteme umfasst. Die Kerbengeometrie muss in jede dieser Komponenten integriert werden. Eine perfekt dimensionierte Kerbe, die mit der Platzierung des Piloten in Konflikt steht, die Geometrie der Heberschiene beeinträchtigt oder zu Problemen beim Auswurf des Rohlings im Matrizenschuh führt, liefert einen Nullwert, unabhängig davon, wie gut ihre Proportionen mit den technischen Berechnungen übereinstimmen.
Diese Integrationsherausforderung führt dazu, dass viele Tooling-Programme ins Stocken geraten. Die einzelnen Designparameter machen für sich genommen Sinn, aber ihre Kombination zu einer funktionierenden Matrizenbaugruppe erfordert Erfahrung im Umgang mit den räumlichen und zeitlichen Beziehungen zwischen Komponenten. Der Heberweg muss mit dem Kerbenspiel übereinstimmen. Der Piloteintrittszeitpunkt muss mit der Streifenposition nach der kerbengesteuerten Zufuhr übereinstimmen. Die Gratrichtung beim Kerbschneiden darf die nachgeschalteten Formstationen nicht beeinträchtigen. Die Auswurfwege des Rohlings aus negativen Kerben müssen frei von Parallelen und Matrizenschuhöffnungen ohne Behinderung sein.
Durch die Zusammenarbeit mit erfahrenen Werkzeugentwicklungsteams wird sichergestellt, dass diese Integrationsdetails die erforderliche Aufmerksamkeit erhalten.YICHENs individuelle StanzwerkzeuglösungenBewältigen Sie genau diese Klasse von Design--schweren Herausforderungen, bei denen die Optimierung der Bypass-Kerbe mit der Gesenkstruktur, der Heber-Integration, dem Abstandsmanagement und der Materialflusskontrolle über die gesamte Gesenkbaugruppe hinweg koordiniert werden muss. Für Werkzeugingenieure, die die Designtheorie durchgearbeitet haben und bereit sind, Geometrieentscheidungen in Produktionswerkzeuge umzusetzen, verhindert die Zusammenarbeit mit einem Team, das den gesamten Integrationsumfang abdeckt, die iterative Nacharbeit, die Testbudgets verschlingt.
Der Workflow schließt eine Schleife. Das Streifenlayout bestimmt die Auswahl des Kerbungstyps. Die Kerbgeometrie steuert die Bemaßung. Die Bemaßung fördert die Validierung. Durch die Validierung wird entweder das Design bestätigt oder Korrekturen werden in die Geometrie zurückgeführt. Und während der gesamten Produktion stellt die Verschleißüberwachung sicher, dass die validierte Geometrie innerhalb ihres Leistungsbereichs bleibt, bis sie durch die nächste geplante Wartung wieder den Spezifikationen entspricht.
Jede Prägeschablone erzählt durch ihre Leiste eine Geschichte. Die Kerben, ob positiv oder negativ, sind Kapitel in dieser Geschichte. Sie definieren, wie sich das Material bewegt, wo es innehält und wie es registriert wird. Wenn man sie richtig macht, läuft der Streifen vom ersten bis zum letzten Schlag reibungslos. Wenn man sie falsch macht, kämpft der Streifen an jeder Station gegen den Würfel. Der Unterschied zwischen diesen Ergebnissen ist nicht Glück. Dabei handelt es sich um eine Technik, die von der Entwurfsabsicht bis zur Produktionsvalidierung systematisch angewendet wird.
Häufig gestellte Fragen zu Bypass-Kerben in Stanzformen
1. Was ist der Unterschied zwischen positiven und negativen Bypass-Kerben in einem Folgestanzwerkzeug?
Eine positive Bypass-Kerbe hält das Material auf dem Streifen als laschenartiger Vorsprung, der beim Vorschub über die Heber gleitet und so die Streifensteifigkeit bewahrt. Eine negative Bypass-Kerbe entfernt Material von der Bandkante und erzeugt einen Hohlraum, der Freiraum für Heber ohne physischen Kontakt bietet. Die Wahl zwischen ihnen hängt davon ab, ob Ihre Anwendung die Streifensteifigkeit (positiv) oder das Heberspiel (negativ) priorisiert. Dünne Materialien und schmale Streifen profitieren im Allgemeinen von positiven Kerben, während dickes Material und Hochgeschwindigkeitsbearbeitungen mit negativen Kerben oft eine bessere Leistung erbringen.
2. Wie bestimme ich die richtige Kerbtiefe und -breite für mein Streifenlayout?
Tiefe und Breite der Kerbe richten sich in erster Linie nach der Materialstärke, der Hubhöhe des Hebers und der Streifenbreite. Bei negativen Kerben muss die Tiefe größer sein als der Hebeweg zuzüglich etwaiger vertikaler Bandschwingungen während des Vorschubs. Bei positiven Kerben muss die Laschentiefe innerhalb des elastischen Durchbiegungsbereichs des Materials unter Kontaktlasten des Hebers bleiben. Die Breite bietet Platz für den Heberkörper und die seitliche Streifenwanderung. Eine Bemaßungsprioritätssequenz beginnt mit der Materialdicke und berücksichtigt dann in dieser Reihenfolge die Streifenbreite, die Anzahl der Stationen, den Vorschubabstand und die Höhe des Hebers.
3. Welcher Bypass-Kerbentyp eignet sich am besten für das Stanzen von Edelstahl?
Bei langen Produktionsläufen in austenitischem Edelstahl werden im Allgemeinen positive Kerben bevorzugt. Der Grund liegt in der Kaltverfestigung an den Schnittkanten. Wenn negative Kerben in Edelstahl gestanzt werden, härten die Scherkanten während der Produktion zunehmend aus, wodurch sich der Vorschubwiderstand über die Lebensdauer der Matrize erhöht. Rostfreie Sorten können in stark beanspruchten Zonen eine Festigkeitssteigerung von bis zu 50 Prozent verzeichnen. Positive Kerben vermeiden dieses Problem an der Bandkante, allerdings müssen Konstrukteure an den Laschenverbindungen großzügige Radien hinzufügen, um Ermüdungsrisse durch wiederholte Kontaktbelastungen mit dem Heber zu verhindern.
4. Wie wirken sich Abnutzungsmuster der Bypass-Kerben auf die Planung der Werkzeugwartung aus?
Positive und negative Kerben verschleißen unterschiedlich und erfordern unterschiedliche Überwachungsansätze. Werkzeuge mit positiver Kerbe verschlechtern sich allmählich, wenn die Stempelkanten rund werden, was dazu führt, dass sich an den Laschen Grate bilden, die den Vorschubwiderstand langsam erhöhen. Dies ermöglicht eine trend-basierte vorausschauende Wartung. Werkzeuge mit negativer Kerbe verschlechtern sich, indem sie die Hohlraumgröße verringern, wenn die Kanten abgerundet werden, was schließlich zu einem abrupten Aufhängen des Streifens führt, wenn der Abstand nicht mehr ausreicht. Negativer Kerbverschleiß lässt sich schwerer frühzeitig erkennen, sodass intervallbasierte Schärfpläne sinnvoller sind als eine reine Zustandsüberwachung.
5. Kann ich sowohl positive als auch negative Bypass-Kerben in derselben progressiven Matrize verwenden?
Ja, erfahrene Stanzingenieure kombinieren manchmal beide Typen in einem einzigen Streifenlayout, wenn verschiedene Stationen unterschiedliche Einschränkungen aufweisen. Beispielsweise können Stationen mit hohen Hebern negative Kerben für den Spielraum verwenden, während stromabwärts gelegene Stationen in einem schmalen Trägerabschnitt positive Kerben verwenden, um die Steifigkeit aufrechtzuerhalten. Der Schlüssel liegt darin, ein konsistentes Fressverhalten über den gesamten Verlauf hinweg sicherzustellen. Die Zusammenarbeit mit kundenspezifischen Stanzformentwicklungsteams wie YICHEN (yichen-group.com/stamping-die/) hilft bei der Koordinierung von Layouts mit mehreren -Kerben-Typen, bei denen die Integration von Hebern, Piloten und Kerbengeometrie als einheitliches System funktionieren muss.


