


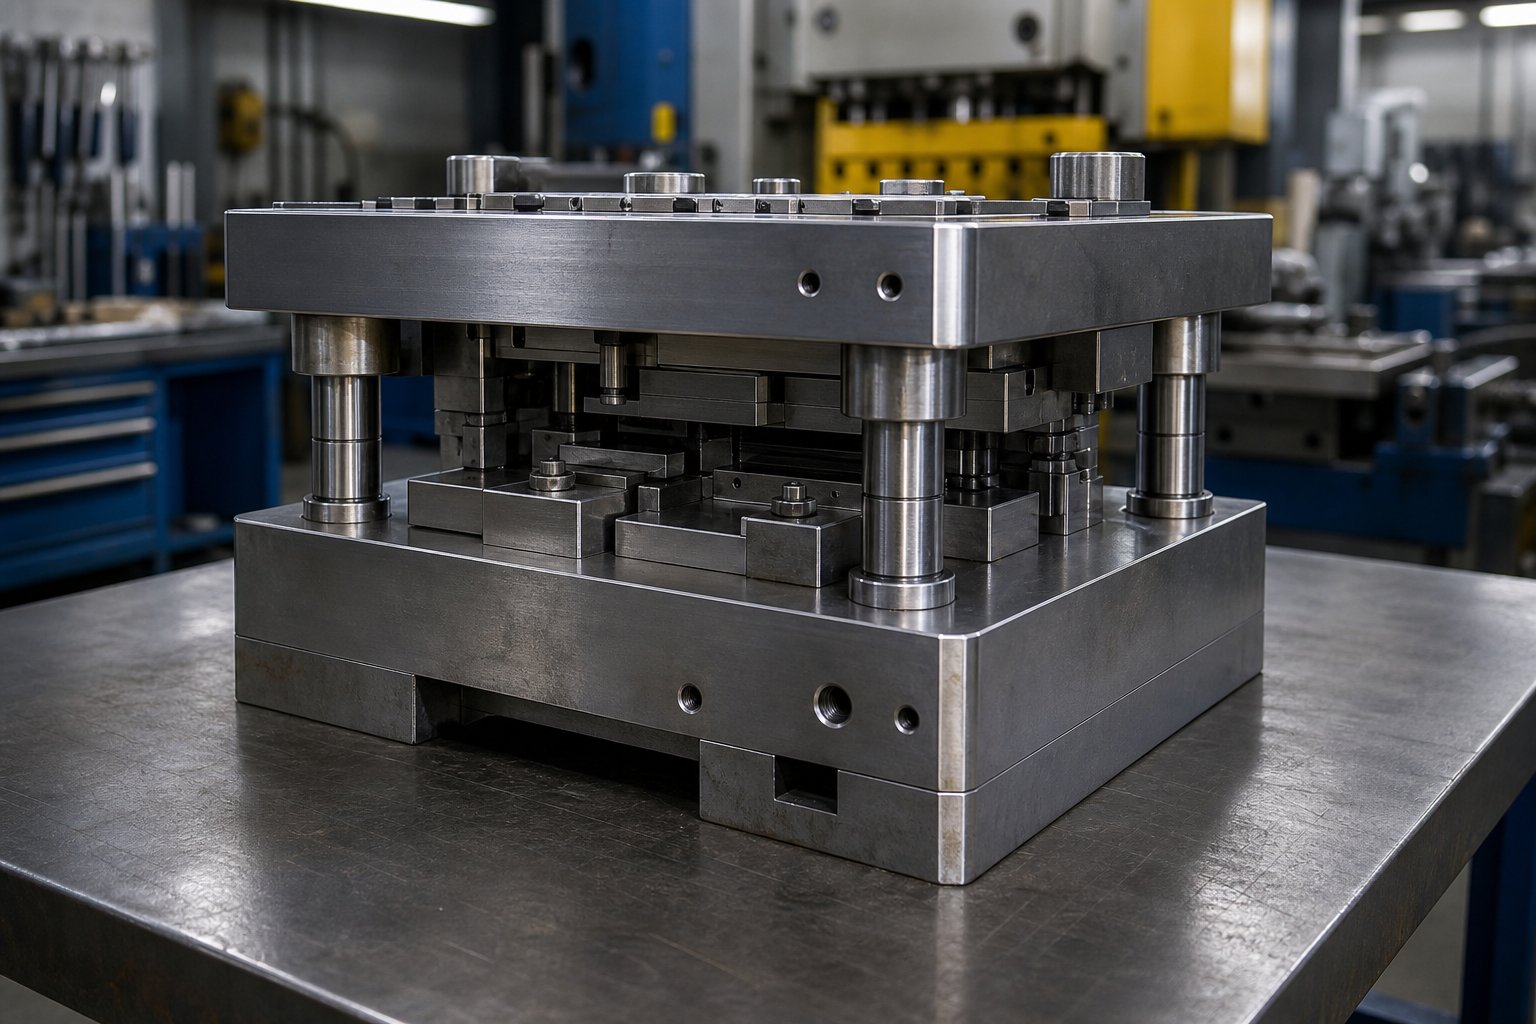
Was Metallstanzformen sind und warum sie wichtig sind
Wenn eine Prägematrize ausfällt, liegt die Schuld instinktiv am Stempel, am Matrizenknopf oder am Material. Aber die meisten wiederkehrenden Ausfälle sind auf etwas weniger Offensichtliches zurückzuführen: den Stempelsatz selbst. Wenn der strukturelle Rahmen, der alles in einer Linie hält, gefährdet istSchneid- und UmformkomponenteWenn darauf gemountet wird, erbt dieser Fehler. Der erste Schritt zur Vermeidung vermeidbarer Ausfälle in Ihrem Druckbetrieb besteht darin, zu verstehen, was ein Werkzeugsatz eigentlich ist und was nicht.
Definieren des Metallprägestempelsatzes
Ein Metallstanzwerkzeugsatz ist die wiederverwendbare Unterbaugruppe aus oberen und unteren Stempelschuhen, Führungsstiften und Buchsen, die alle Schneid- und Formkomponenten während des Pressenbetriebs in präziser Ausrichtung hält. Es ist nicht die komplette Prägematrize, sondern das strukturelle Fundament, das für die Montage und wiederholbare Positionierung von Stempeln, Matrizenknöpfen, Abstreifern und anderen Arbeitselementen sorgt.
Diese Unterscheidung bringt Beschaffungsteams und neuere Druckmaschinenbetreiber häufiger zum Stolpern, als man erwarten würde. Das komplette Stanzwerkzeug umfasst alle Arbeitselemente, von den Stanzwerkzeugen, die das Material schneiden und formen, bis zu den Federn, die das Werkstück abstreifen. Der Würfelsatz hingegen ist das Skelett. Stellen Sie es sich wie das Chassis eines Autos vor: Es erledigt nicht die sichtbare Arbeit, aber ohne es funktioniert nichts.
Ein Matrizenwerkzeugkatalog listet Hunderte von Stempelprofilen, Knopfarten und Federnennwerten auf. Aber keine dieser Komponenten erfüllt die Spezifikationen, es sei denn, das Werkzeuggerüst unter ihnen behält die Ausrichtung innerhalb von Tausendstel Zoll bei, Hub für Hub, über Millionen von Zyklen hinweg. Das ist die Aufgabe des Matrizensatzes.
Warum Stempelsätze die Grundlage jedes Stanzvorgangs sind
Jedes messbare Qualitätsergebnis beim Stanzen, die Positionsgenauigkeit gestanzter Löcher, die Gleichmäßigkeit der Biegewinkel und die Konsistenz des Zustands der gestanzten Kanten hängen davon ab, dass die obere und untere Hälfte der Matrize jedes Mal in genau der gleichen Beziehung schließen. Der Matrizensatz regelt diese Beziehung durch drei Mechanismen: Steifigkeit (bereitgestellt durch die Matrizenschuhe), Ausrichtung (aufrechterhalten durch Führungsstifte und Buchsen) und Stabilität unter außermittigen Belastungen.
Wenn einer dieser Mechanismen nachlässt, kaskadieren die Auswirkungen. Die Schnittabstände werden ungleichmäßig und es entstehen Grate auf einer Seite eines gestochenen Lochs. Formstempel berühren das Material in einem leichten Winkel, was zu Rückfederungsschwankungen führt. In extremen Fällen führt eine Fehlausrichtung zum Abrieb an den Führungsflächen oder zu katastrophalen Interferenzen zwischen Ober- und Unterwerkzeug, was ein Sicherheitsrisiko für die Bediener und eine kostspielige Reparatur für die Werkstatt darstellt.
In den folgenden Abschnitten wird jedes Element aufgeschlüsselt, das dafür sorgt, dass Metallstanzwerkzeugsätze funktionieren oder ausfallen: interne Komponenten und wie sie als System interagieren, Führungssystemtypen und wenn sie jeweils geeignet sind, auf bestimmte Vorgänge abgestimmte Postkonfigurationen, Materialkompromisse bei Matrizenschuhen, Spezifikations- und Beschaffungskriterien, Fehlerbehebung bei den häufigsten Fehlern und Wartungspraktiken, die die Lebensdauer verlängern. Jeder Abschnitt zielt auf einen bestimmten Entscheidungspunkt ab, mit dem Werkzeugingenieure, Formenkonstrukteure und Wartungsteams konfrontiert sind, wenn sie diese kritischen Baugruppen bauen, kaufen oder reparieren.
Der logische Ausgangspunkt liegt im Matrizensatz selbst, wo die Beziehung zwischen Schuhen, Stiften, Buchsen und Fersenblöcken alles Weitere bestimmt.
Wesentliche Komponenten in jedem Prägestempelsatz
Die meisten Verweise aufKomponenten für Stanzwerkzeugeliest sich wie ein Teilekatalog: eine Liste von Namen mit kurzen Beschreibungen, keine Erklärung, wie diese Teile voneinander abhängen. Dieser Ansatz lässt Ingenieure im Ungewissen, wann etwas schief geht. Ein Stanzformsatz ist keine Sammlung unabhängiger Teile. Es handelt sich um ein Präzisionssystem, bei dem die Leistung jeder Komponente durch ihre Beziehung zueinander bestimmt wird. Das Verständnis dieser Zusammenhänge ist es, was einen richtig spezifizierten Werkzeugsatz von einem unterscheidet, der chronische Qualitätsprobleme verursacht.
Ober- und Unterbacken
Matrizenschuhe sind bearbeitete Stahl- oder Aluminiumplatten, die die Ober- und Unterseite des Matrizensatzes bilden. Jedes Arbeitselement, Stempel, Matrizenknöpfe, Abstreifer, Piloten, wird direkt oder indirekt an einer dieser beiden Oberflächen montiert. Ihre Aufgabe klingt einfach: eine flache, starre Plattform bereitzustellen. In der Praxis sind die Toleranzen anspruchsvoll.
Die Ebenheit ist wichtig, da jede Abweichung in der Matrizenschuhoberfläche direkt zu einem ungleichmäßigen Schnittspiel oder einem inkonsistenten Formkontakt über die Matrizenfläche führt. Ein Matrizenschuh, der in der Mitte sogar um 0,001 Zoll konkav ist, erzeugt Teile mit engerem Spiel an den Mittelstationen und weniger Spiel an den Kanten. Das Ergebnis ist eine variable Grathöhe und ein beschleunigter Stempelverschleiß in lokalen Bereichen.
Ebenso wichtig ist die Parallelität zwischen der oberen und unteren Matrizenplatte. Wie Anchor Danly erklärt, wird Parallelität immer relativ zu einem Bezugspunkt gemessen und bestimmt, wie gut zwei Oberflächen im Verhältnis zueinander funktionieren. In einem Matrizensatz ist der Bezugspunkt die Montagefläche des unteren Schuhs. Wenn der obere Schuh nicht parallel zu dieser Referenz innerhalb der Spezifikation ist, führt der Pressenhub zu einer ungleichmäßigen Kraftverteilung über die gesamte Matrize, was zu vorzeitigem Verschleiß, Abrieb und Maßabweichungen bei gestanzten Teilen führt.
Führungsstifte, Buchsen und Fersenblöcke
Stellen Sie sich vor, Sie schließen Ihre Augen und versuchen, den Deckel jedes Mal in der exakt gleichen Position auf eine Schachtel zu setzen. Das leistet ein Pressenstößel mit 200 Hüben pro Minute ohne Führungssystem. Führungsstifte und Buchsen lösen dieses Problem.
Führungsstifte sind gehärtete Stahlstifte, die typischerweise in den unteren Matrizenschuh eingepresst werden. Beim Schließen der Presse dringt jeder Stift in eine entsprechende Buchse ein, die im oberen Schuh montiert ist, und zwingt die beiden Hälften in eine präzise seitliche Ausrichtung, bevor ein Matrizenstempel das Werkstück berührt. EntsprechendMagazin für Metallumformung, sollte die Führungsbuchse den Führungspfosten nach Möglichkeit auf der Arbeitsebene der Matrize in Eingriff bringen, den Pfosten auf Scherung (stärksten Zustand) belasten und eine Durchbiegung minimieren, die zu einer Fehlausrichtung zwischen der oberen und der unteren Hälfte führen würde.
Die Buchsen selbst gibt es aus verschiedenen Materialien. Bronze-plattierter Stahl und massive Aluminiumbronze, mit oder ohne selbstschmierendem Graphit, werden am häufigsten für Gleitlagersysteme verwendet. Das Paar aus Pfosten- und -Buchse arbeitet mit einem kleinen Laufspiel, das typischerweise in Zehnteltausendstel Zoll gemessen wird und die maximal mögliche Fehlausrichtung während des Betriebs definiert.
Fersenblöcke dienen einem anderen Zweck. Hierbei handelt es sich um Verschleißplattenbaugruppen, die an den Seiten oder an der Rückseite des Matrizensatzes positioniert sind und den seitlichen Schub absorbieren, der bei Form- oder Schneidvorgängen entsteht, die nicht auf der Matrize zentriert sind. Wenn bei einem Stanzvorgang unausgeglichene Seitenlasten entstehen, verhindert eine kastenförmige -Fersenkonstruktion, dass diese Kräfte vollständig auf die Führungsstifte übertragen werden. Einige Ingenieure bevorzugen, dass die Führungsstifte zuerst einrasten, um die Ausrichtung herzustellen, wobei die Fersenblöcke die seitlichen Kräfte während des Arbeitsabschnitts des Hubs absorbieren. Das Laufspiel zwischen den Oberflächen der Fersenplatte muss kleiner sein als das Spiel zwischen Bolzen- und -Buchse, damit diese Anordnung ordnungsgemäß funktioniert. andernfalls weichen die Führungsstifte unter Belastung aus, bevor die Fersenplatten übernehmen.
Wie Komponenten als System zusammenarbeiten
Hier kommt es auf die Ansicht auf System-ebene an. Jede Pressformkomponente erfüllt eine bestimmte Rolle, diese Rollen sind jedoch voneinander abhängig:
- Matrizenschuhe sorgen für Steifigkeit und Ebenheit und sorgen für eine gleichmäßige Kraftverteilung auf jedes montierte Element.
- Führungsstifte und Buchsen sorgen für die Ausrichtung und steuern die seitliche Position des Oberwerkzeugs relativ zum Unterwerkzeug innerhalb eines definierten Spielraums.
- Fersenblöcke absorbieren außermittige Belastungen und schützen die Führungsbaugruppen vor Kräften, die andernfalls den Verschleiß beschleunigen oder eine Durchbiegung verursachen würden.
Entfernen Sie eine Funktion, und die anderen kompensieren dies nur unzureichend. Ein perfekt ausgerichtetes Führungssystem, das an einem umlenkenden Matrizenschuh montiert ist, führt unter Last immer noch zu einer Fehlausrichtung. Starre Schuhe mit verschlissenen Buchsen ermöglichen immer noch ein seitliches Abdriften. Und ohne Fersenblöcke an einer Matrize mit asymmetrischen Umformlasten entwickeln selbst neue Führungsstifte nach Tausenden von Hüben Fressspuren.
Die folgende Tabelle ordnet jede Komponente ihrer Hauptfunktion, ihrem typischen Material und dem spezifischen Qualitätsergebnis zu, das sie im fertigen Teil steuert:
| Komponente | Primäre Funktion | Typisches Material | Kontrollierte Qualitätsergebnisse |
|---|---|---|---|
| Oberer Matrizenschuh | Starre Montageplattform für Stempel und Oberwerkzeuge | A36-Stahl, 4140-Stahl oder 7075-Aluminium | Gleichmäßiger Schnittabstand und formgebender Kontakt |
| Unterer Matrizenschuh | Starre Montageplattform für Matrizen und Unterwerkzeuge | A36-Stahl, 4140-Stahl oder 7075-Aluminium | Konsistente Schließhöhe und Kraftverteilung |
| Führungsstifte | Seitliche Ausrichtung der oberen und unteren Hälfte | Gehärteter legierter Stahl (58–62 HRC) | Positionsgenauigkeit von gestanzten Löchern und Beschnittkanten |
| Führungsbuchsen | Präzise Auflagefläche für Führungsstifte | Bronze-, Aluminiumbronze- oder Kugellagerbaugruppe | Wiederholbarkeit der Ausrichtung über den gesamten Produktionslauf hinweg |
| Fersenblöcke | Absorbieren Sie seitlichen Schub von außermittigen Lasten | Verschleißplatten aus gehärtetem Werkzeugstahl | Verhindert Durchbiegung des Führungsstifts und ungleichmäßigen Verschleiß |
Dieses Verständnis auf Systemebene verändert die Art und Weise, wie Sie mit Fehlern umgehen. Wenn eine Matrize auf einer Seite eines ausgestanzten Teils einen ungleichmäßigen Grat erzeugt, besteht der Instinkt darin, den Schneidabstand am Matrizenstempel und -knopf anzupassen. Wenn die Ursache jedoch in einer verschlissenen Buchse liegt, die ein seitliches Spiel von 0,0005 Zoll zulässt, ist die Einstellung des Spiels eine vorübergehende Lösung. Das Spiel bleibt bestehen und das Problem tritt innerhalb weniger tausend Treffer wieder auf. Wenn Sie erkennen, dass die Komponenten der Stanzform als System interagieren, erkennen Sie die eigentliche Fehlerquelle und nicht deren Symptome.
Das Führungssystem verdient mehr Aufmerksamkeit, da es die größte Einzelvariable für die Leistung und die Kosten des Werkzeugsatzes darstellt. Zwei grundlegend unterschiedliche Lagertechnologien, Gleit- und Kugellager, bieten sehr unterschiedliche Kompromisse in Bezug auf Präzision, Geschwindigkeitsfähigkeit und Wartungsanforderungen.
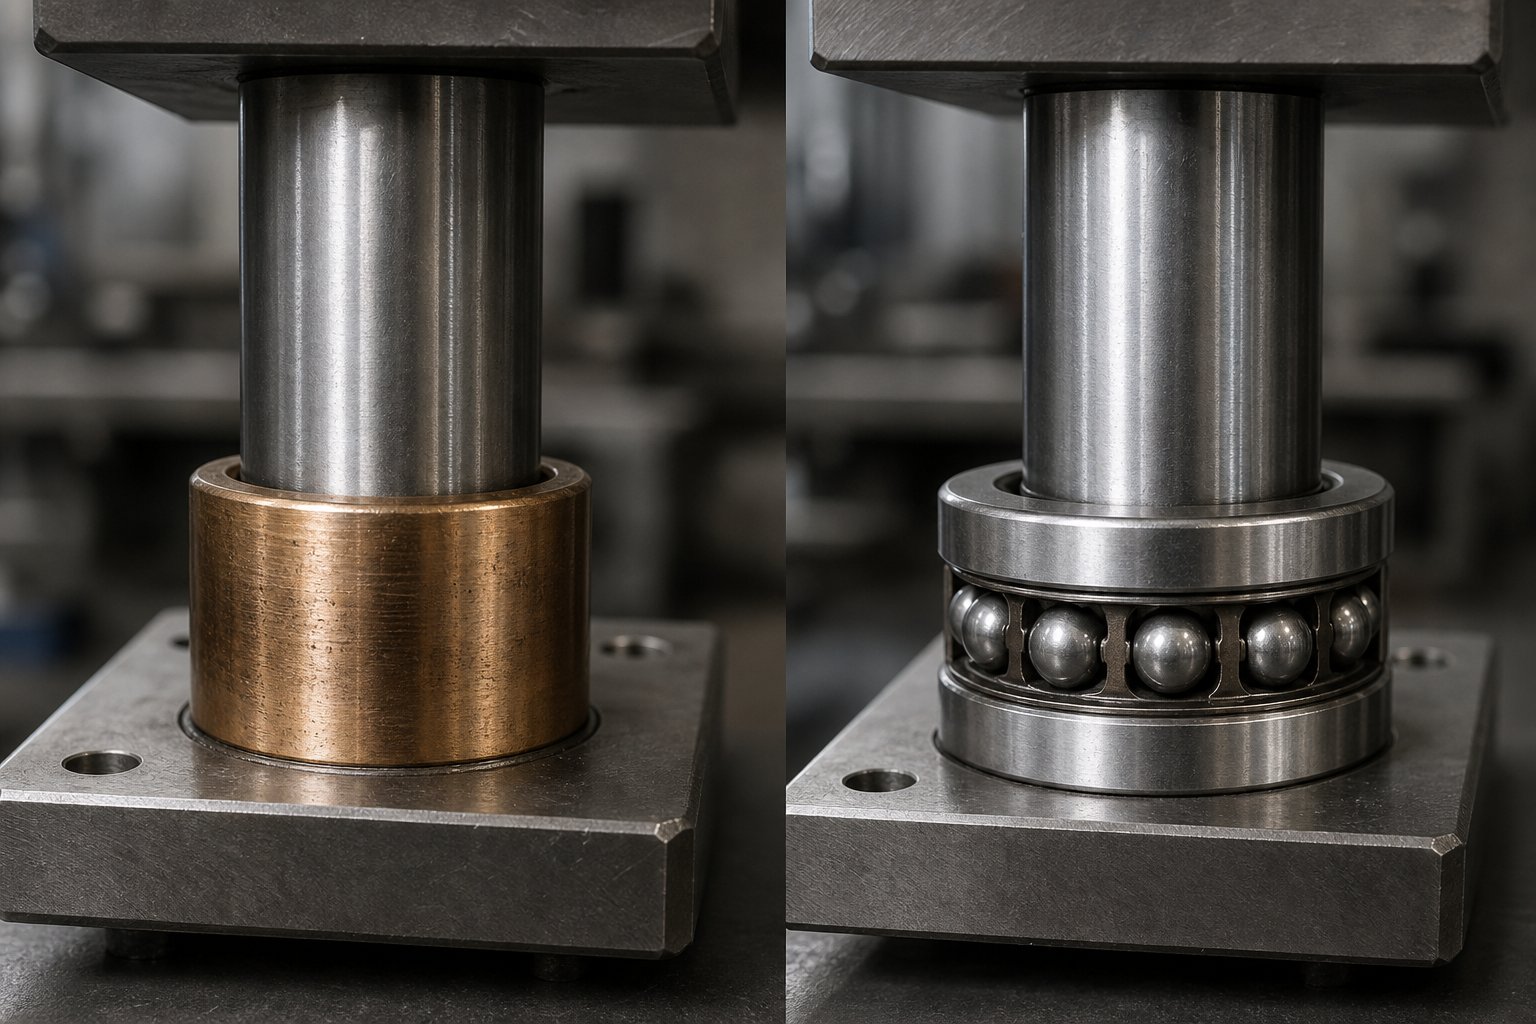
Gleitlager- vs. Kugellager-Führungssysteme im Vergleich
Das Führungssystem ist der Ort, an dem die Leistung des Werkzeugsatzes entweder anhält oder auseinanderfällt. Zwei grundlegend unterschiedliche Technologien konkurrieren um die Rolle, und die Wahl der falschen kostet mehr als der Preisunterschied zwischen ihnen. Dies verursacht Grate, Maßabweichungen, ungeplante Ausfallzeiten und den langsamen Verlust des Vertrauens in die aus der Presse kommenden Teile. Die Wahl zwischen Gleitlager- und Kugellagerführung ist anwendungsabhängig und es kommt nicht darauf an, ob das eine generell besser ist als das andere.
Erläuterung der Führungspfosten für Gleitlager
Ein Führungssystem mit Gleitlagern ist unkompliziert: Ein Führungsstift aus gehärtetem Stahl gleitet direkt in einer Buchse mit einem kleinen Laufspiel zwischen den beiden Oberflächen. Buchsen bestehen typischerweise aus bronze-beschichtetem Stahl, massiver Aluminiumbronze oder mit Graphit-imprägnierter Bronze, die selbst-schmierende Eigenschaften bietet. Das Design ist seit Jahrzehnten das Rückgrat der Konfigurationen von Presswerkzeugsätzen, und das aus gutem Grund.
Die Vorteile sind praktischer Natur. Gleitlagersysteme kosten weniger, nehmen einen kompakten Raum ein, passen in enge Werkzeuganordnungen und tolerieren Bedingungen, die Wälzkörperbaugruppen zerstören würden. Leichte Fehlausrichtung, Verunreinigungen durch aufgewirbelten Sand, grobe Handhabung beim Werkzeugwechsel, sogar zeitweilige seitliche Belastung durch außermittige Umformvorgänge - Gleitlager absorbieren diese Art von Missbrauch besser vorhersehbar. Wie Anchor Danly anmerkt, fallen Gleitlagersätze vorhersehbarer aus, wenn Missbrauch auftritt, und sie verfügen nicht über Wälzkörper, die Brinell-, Abplatz- oder durch Fremdkörper verunreinigt werden können.
Die Kompromisse-sind gleichermaßen klar. Gleitreibung erzeugt bei höheren Hubfrequenzen Wärme, was den Verschleiß beschleunigt und bei ungleichmäßiger Schmierung zu Ruckgleiten führen kann. Bei einem hydraulischen Presswerkzeugsatz, der mit mäßigen Geschwindigkeiten läuft, wird diese Einschränkung möglicherweise nie auftreten. Wenn Sie jedoch ein Gleitlagersystem auf einer mechanischen Presse auf mehr als 200 Hübe pro Minute bringen, werden Sie steigende Führungstemperaturen, beschleunigten Buchsenverschleiß und schließlich Abriebspuren bemerken, die darauf hinweisen, dass das System außerhalb seines komfortablen Bereichs arbeitet. Eine regelmäßige Neuschmierung ist nicht-verhandelbar – zu wenig führt zum Abrieb, zu viel führt zu feinen Partikeln, die sich in eine Läppmasse zwischen den Gleitflächen verwandeln.
Kugellager-Führungspfostenbaugruppen
Kugelführungssysteme ersetzen den Gleitkontakt mit Wälzkörpern. Ein Kugelkäfig umschließt den Außendurchmesser des Führungspfostens, und die Lager rollen unter Vorspannung zwischen dem Pfosten und dem Innendurchmesser der Buchse. Diese Vorspannung liegt je nach Typ typischerweise zwischen 0,0001 und 0,0021 ZollHerstellerangaben, eliminiert das Laufspiel vollständig. Das Ergebnis ist nahezu -null Reibung, minimale Wärmeentwicklung und eine Wiederholgenauigkeit der Ausrichtung, die normale Systeme bei Produktionsgeschwindigkeiten nicht erreichen können.
Bei einem Stanz- und Matrizensatz, der mit hoher -Geschwindigkeit progressive Arbeiten ausführt, verdient die Kugellagerführung ihre Prämie. Durch die Reibungsreduzierung bleibt das Führungssystem auch bei langen Produktionsläufen, bei denen die Presse nie wirklich abkühlt, thermisch stabil. Die Ausrichtung bleibt konstant, unabhängig davon, ob Sie 100 erreichen oder im selben Lauf 100.000 erreichen. Und da beim Rollkontakt deutlich weniger Abrieb entsteht als beim Gleitkontakt, verlängern sich die Wartungsintervalle im Vergleich zu Gleitlager-Äquivalenten erheblich.
Für Kugellagersysteme gelten jedoch strenge Regeln. Sie vertragen Stoßbelastungen nicht gut. - Ein Fehleinzug oder ein Stapel von Rohlingen kann die Laufbahnen beschädigen und Dellen verursachen, die zu „kerbigem“ Lauf und fortschreitender Fluchtungsabweichung führen. Ebenso strafbar ist die Kontamination. Im Gegensatz zu Gleitbuchsen, die kleine Partikel einlagern können, verteilen Wälzkörper Schmutzpartikel in den Lagerweg und beschleunigen so den Schaden bei jedem Hub. Die seitliche Belastung durch schwere Umformvorgänge oder Winkelnockenarbeiten wird direkt auf die einzelnen Kugellager im Punktkontakt übertragen und führt zu Spurspuren, die sich in den Außendurchmesser des Führungspfostens oder den Innendurchmesser der Buchse eingraben.
Bei einigen Anwendungen kommt es auch zu Käfigkriechen -, einem Zustand, bei dem der Kugelkäfig während des Hubs aus seiner vorgesehenen Position abdriftet, was schließlich dazu führt, dass die Lager eher rutschen als rollen. Dadurch entsteht Hitze, die Lager werden flach-und der Verschleiß beschleunigt sich. Die Fixierung erfolgt mechanisch: ein positiver Anschlag oder Puffer, der die Käfigposition am unteren Ende jedes Hubs zurücksetzt.
Wahl zwischen Gleit- und Kugellagersystemen
Produktionsvolumen und Hubgeschwindigkeit sind die Haupttreiber, aber nicht die einzigen Faktoren. Die ehrliche Frage, wie erfahrene Werkzeugmacher es ausdrücken, lautet: Was soll der Matrizensatz verzeihen? Ein Stanz- und Matrizensatz aus Blech in einer sauberen, klimatisierten Anlage mit speziellen langen Produktionsläufen ist eine lehrreiche Kugellageranwendung. Dieselben Werkzeuge, die zwischen Pressen in einer Werkstatt hin- und herreisen, mit Wintersand auf dem Boden und einem Schmierplan, der davon abhängt, wer sich zuerst erinnert - dort überleben Gleitlager und Kugellager werden schnell teuer.
Die folgende Tabelle fasst die Entscheidung anhand der Kriterien zusammen, die bei der Spezifizierung von Matrizensätzen für Druckmaschinenanwendungen am wichtigsten sind:
| Kriterien | Gleitlagersystem | Kugellagersystem |
|---|---|---|
| Präzisionsklasse | Kommerziell (Standard-Lauffreigabe) | Präzision (vorgespannt, spielfrei) |
| Maximale empfohlene Schlagfrequenz | Bis zu ~150 SPM (anwendungsabhängig-abhängig) | 300+ SPM mit ordnungsgemäßer Wartung |
| Wartungsintervall | Bei jedem Lauf neu-schmieren; Häufige Inspektion der Buchse | Ölschmierung in festgelegten Intervallen; längere lebensdauer |
| Relativer Kostenindex | 1x (Grundlinie) | 1,5x–2,5x je nach Größe und Vorspannungsklasse |
| Seitenlasttoleranz | Gutes - versagt vorhersehbar bei Missbrauch | Schlechte - verursacht Brinelling- und Tracking-Schaden |
| Kontaminationsbeständigkeit | Moderate - bettet kleine Partikel ein | Niedrige --Rollelemente verteilen Schmutz neu |
| Ideale Anwendung | Kleinserien, Prototypen, schwere Umformung, schmutzige Umgebungen | Progressives Prägen mit hohem{0}Volumen, Stanzen mit engen{1}Toleranzen |
Beachten Sie, dass die Präzisionsklasse direkt mit den erreichbaren Teiletoleranzen zusammenhängt. Ein Gleitlagersystem mit einem Laufspiel von 0,0004 Zoll bedeutet, dass sich Ihre Stanzwerkzeuge für Pressvorgänge bei jedem Hub um diesen Betrag seitlich verschieben können. Für grobe-Toleranzaustastung ist das akzeptabel. Bei progressiven Positionstoleranzen der Matrizenhaltebohrung- von plus oder minus 0,002 Zoll über acht Stationen hinweg wird dieses kumulative Spiel zum begrenzenden Faktor - und ein kugelgelagerter hydraulischer Pressenmatrizensatz mit einem Laufspiel von Null beseitigt ihn vollständig.
Der eigentliche Kostenvergleich ist nicht der Kaufpreis. Dies ist die nachgelagerte Konsequenz der mangelnden Anpassung des Führungssystems an die Anwendung: Ausrichtungsproblemen nachzujagen, Stempel vorzeitig auszutauschen, mysteriöse Grate zu bewältigen, die sich von Station zu Station bewegen, und Ausfallzeiten in Kauf zu nehmen, die den ursprünglichen Preisunterschied zwischen den beiden Systemen in den Schatten stellen.
Der Typ des Führungssystems steuert Präzision und Geschwindigkeit. Aber eine separate Entscheidung, die sich auf den Zugang, die Vorschubrichtung und die Lastverteilung auswirkt, bestimmt, wo diese Führungen auf den Matrizenschuhen sitzen. Das ist die Frage nach der Konfiguration, und sie ist folgenreicher, als die meisten Ingenieure glauben.
Die Pfostenkonfigurationen des Matrizensatzes und deren Verwendung
Wo Ihre Führungsstifte auf den Matrizenschuhen sitzen, ist keine Katalogvorgabe, die Sie überspringen. Die Post-Konfiguration bestimmt, wie das Bandmaterial in die Matrize gelangt, welche Seiten für Bedienereingriffe zugänglich bleiben und wie gut der Satz Matrizenschuhe einer Durchbiegung bei asymmetrischen Belastungen standhält. Wenn Sie die falsche Anordnung wählen, entstehen Versorgungsbehinderungen, Wartungsprobleme oder Ausrichtungsprobleme, die auch durch noch so viele Durchführungsverbesserungen nicht gelöst werden können. Vier Standard-Matrizenkonfigurationen decken die überwiegende Mehrheit der Stanzanwendungen ab, jede mit einer eigenen geometrischen Logik.
Hintere-Pfosten-Matrizensätze und vordere-Zuführungsfreigabe
Die Back-Post-Matrizensätze positionieren beide Führungsstifte entlang der Hinterkante der Matrizenschuhe. Dadurch bleiben die Vorderseite und beide Seiten völlig frei -, genau das, was progressives Stempeln erfordert. Das Streifenmaterial wird von einer Seite über die Matrizenfläche zugeführt und auf der anderen Seite wieder verlassen, ohne jemals auf einen Führungspfosten im Weg zu stoßen. Bediener erhalten freie Sicht auf das Band, einfachen Zugang zur Korrektur von Fehleinzügen und Platz für Zusatzgeräte wie Sensoren oder Luftblassysteme.
Dies ist die gebräuchlichste Stempelsatzkonfiguration in Werkstätten, in denen Bandspulen-Folgedruck verarbeitet wird. Danly-Matrizensätze, die in nordamerikanischen Werkzeugbaubetrieben zu den am weitesten verbreiteten gehören, sind in Back-{2}}Anordnungen erhältlich, gerade weil progressives Stanzen die Großserienproduktion dominiert. Der Kompromiss-ist struktureller Natur: Wenn sich beide Pfosten an einer Kante befinden, ist der Matrizensatz weniger widerstandsfähig gegen ein Wackeln von vorne-nach-hinten unter schweren Lasten im Vergleich zu Konfigurationen, bei denen die Führungspunkte breiter verteilt sind.
Konfigurationen für mittlere-Pfosten und diagonale-Pfosten
Mittelpfosten-Matrizensätze platzieren die Führungsstifte in der Mitte gegenüberliegender Kanten und erzeugen so eine ausgewogene Geometrie, die die Ausrichtungskräfte symmetrisch verteilt. Dadurch eignen sie sich gut für Stanz- und Verbundoperationen, bei denen die Schnittkräfte mehr oder weniger gleichmäßig über die Matrizenfläche wirken. Die zentrierte Platzierung verhindert ein Verdrehen und sorgt für eine gleichmäßige Ausrichtung, unabhängig davon, wo auf dem Chip sich die Arbeitslast konzentriert.
Diagonale-Pfostensätze teilen den Unterschied auf. Die Stifte sitzen an diagonal gegenüberliegenden Ecken, was einen angemessenen Vorschubspielraum entlang einer Kante beibehält und gleichzeitig die Steifigkeit im Vergleich zu einer hinteren Pfostenanordnung verbessert. Wenn Sie eine bessere Lastverteilung als die Back-{4}}Post-Prägung benötigen, sich aber die Kosten und die Komplexität eines Vier-{5}-Post-Prägestempelsatzes nicht rechtfertigen können, ist die diagonale Platzierung der praktische Mittelweg. Viele Anker-Danly-Matrizensätze sind genau aus diesem Grund in diagonalen Konfigurationen erhältlich - Sie eignen sich für mittelgroße-Volumenvorgänge, bei denen weder reine Zugänglichkeit noch reine Steifigkeit die Spezifikation dominieren.
Vier-Post-Die-Sets für maximale Steifigkeit
Vier-Pfostenkonfigurationen platzieren einen Führungsstift an jeder Ecke der Matrizenschuhe. Das Ergebnis ist die höchstmögliche Ausrichtungsgenauigkeit und maximale Widerstandsfähigkeit gegen Durchbiegung durch außermittige oder schwere Lasten. Große Verbundmatrizen, Transfermatrizen und alle Anwendungen, bei denen die Prägekräfte stark oder asymmetrisch sind, profitieren von dieser Anordnung.
Die Kosten sind der Zugang. Da sich an allen vier Ecken Pfosten befinden, muss der Streifenvorschub durch die Führungspfosten geführt werden, und der Zugang des Bedieners zum Inneren der Matrize ist eingeschränkt. Dies ist ein akzeptabler Kompromiss-für großformatige-Matrizen, die keine häufigen manuellen Eingriffe erfordern und bei denen eine überlegene Leistung des Matrizensatzes unter Last den Komfort überwiegt. Vier--Post-Matrizensätze für Pressen, die Transfervorgänge durchführen, sind im Wesentlichen die Standard-Matrizenkonfiguration bei Tonnagen über 200 Tonnen.
Die folgende Liste fasst jede Konfiguration im Hinblick auf ihren Hauptvorteil und die am besten geeignete Anwendung zusammen:
- Zurück-Beitrag:Freier Zugang von vorne und von der Seite. Am besten geeignet für progressives Stanzen mit spulenförmig zugeführtem Bandmaterial.
- Center-Beitrag:Symmetrische Lastverteilung. Am besten geeignet für Stanz- und Verbundmatrizen mit ausgeglichenen Schnittkräften.
- Diagonaler-Beitrag:Ausgewogene Steifigkeit mit teilweiser Einzugsfreigabe. Am besten geeignet für Arbeiten mit mittlerem{1}}Volumen, die mäßigen Zugang und verbesserte Stabilität erfordern.
- Vier-Beitrag:Maximale Ausrichtungsgenauigkeit und Durchbiegungsfestigkeit. Am besten geeignet für große Verbunddüsen, Transferdüsen und Operationen mit hoher -Tonnage.
Als Faustregel gilt: Passen Sie die Pfostenanordnung zuerst an die Vorschubrichtung und dann an die Lastverteilung an. Der Zugang bestimmt die Machbarkeit; Steifigkeit bestimmt die Langlebigkeit.
Die Post-Konfiguration ist nicht kosmetisch. Es handelt sich um eine funktionale Entscheidung, die direkt mit der Art des Führungssystems, den Abmessungen der Matrizenschuhe und den Kräften, die Ihre Presse liefert, zusammenwirkt. Ein Hinter{2}}-Pfostensatz mit Kugellagerführungen ist etwas anderes als ein Vier-{3}}-Pfostensatz mit Gleitlagern -, die jeweils für eine andere Produktionsrealität optimiert sind. Aber keine der Konfigurationen entfaltet ihr Potenzial, es sei denn, die Matrizenschuhe selbst bestehen aus dem richtigen Material für die Tonnage, das Gewicht und die thermischen Anforderungen der Anwendung.
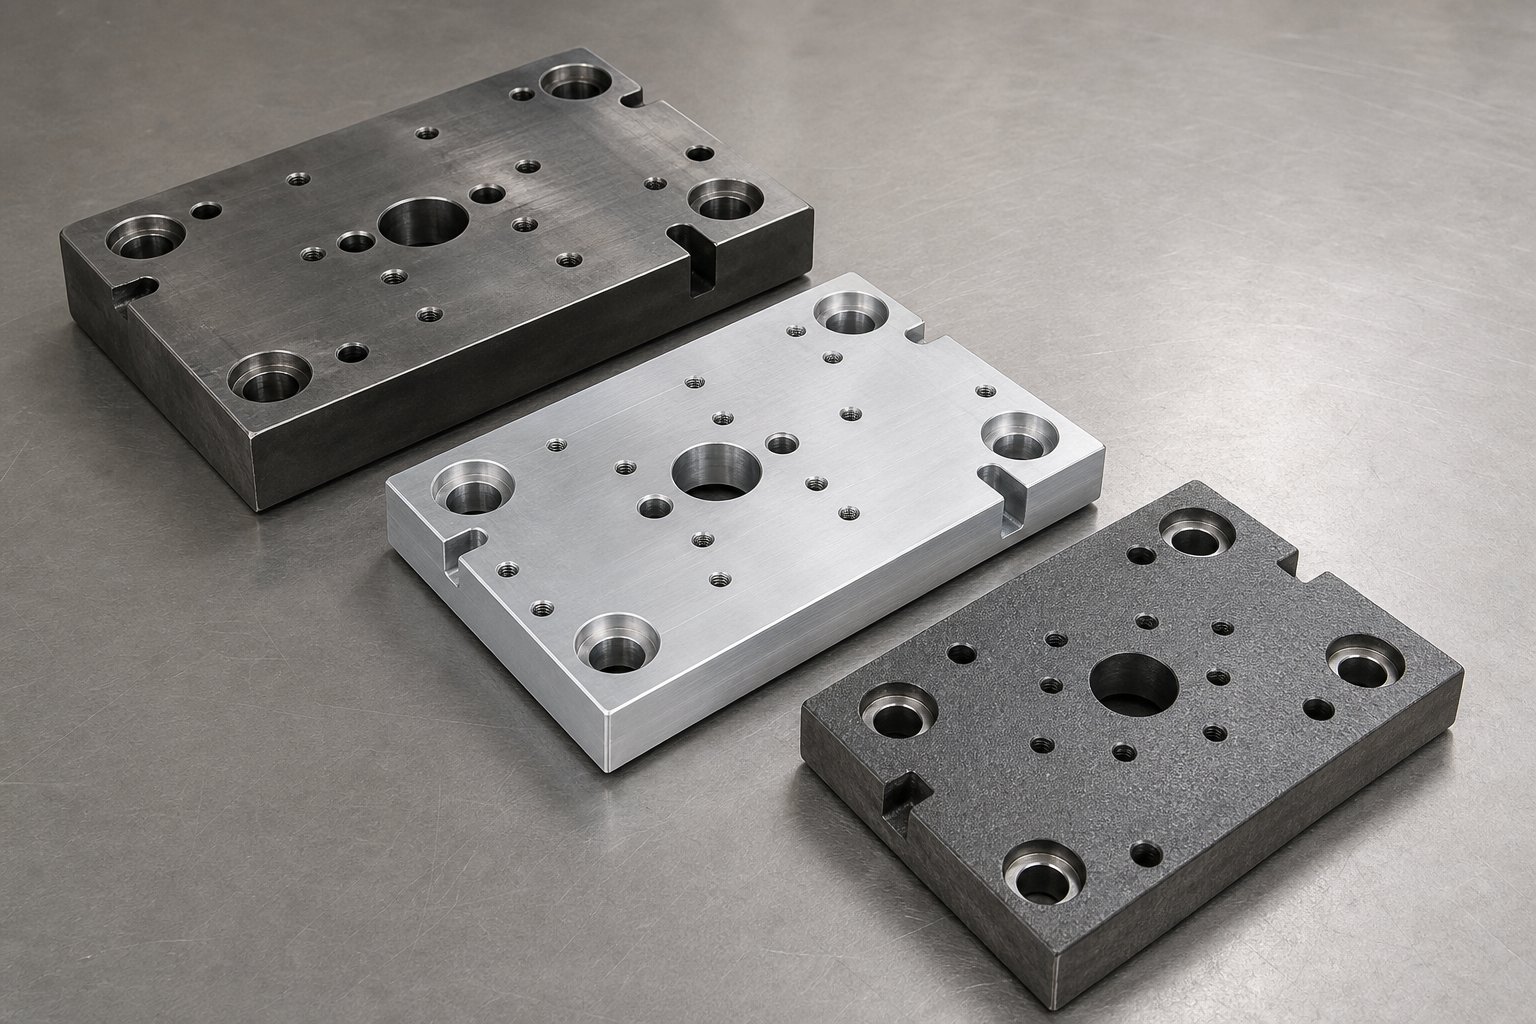
Die Schuhmaterialien und ihre Leistungskompromisse-
Ein Matrizensatz kann über eine perfekte Führungsausrichtung, eine ideale Pfostenkonfiguration und das richtige Lagersystem - verfügen und dennoch eine unzureichende Leistung erbringen, weil sich die Schuhe selbst verbiegen, verziehen oder für die Anwendung zu viel wiegen. Das Werkzeugschuhmaterial ist die Entscheidung, die die Steifigkeit unter Last, die thermische Stabilität bei langen Auflagen, die Handhabungslogistik beim Werkzeugwechsel und die langfristige Maßhaltigkeit über Millionen von Presszyklen hinweg bestimmt. Dennoch wird in den meisten Spezifikationen standardmäßig auf Stahl zurückgegriffen, ohne zu prüfen, ob dieser tatsächlich am besten geeignet ist. Drei Materialfamilien decken den Bereich der Stanzanwendungen ab: Stahl, Aluminiumlegierung und Gusseisen. Jedes löst ein anderes Problem und jedes führt seine eigenen Einschränkungen ein.
Stahl-Matrizenschuhe und ihre Festigkeitsvorteile
Stahl ist der Standard für Metall-Matrizensätze in der Produktion, und das aus gutem Grund. Wenn Ihre Metallpresswerkzeuge einer hohen Presskraft, schweren außermittigen Belastungen oder langen ununterbrochenen Produktionsläufen ausgesetzt sind, kann nichts mit der Steifigkeit und Durchbiegungsfestigkeit eines ordnungsgemäß spezifizierten Stahlschuhs mithalten. Die gängigsten Klassen sind nach Anwendungsschweregrad gegliedert.
A36-Baustahl ist der Einstiegspunkt - erschwinglich, weit verbreitet und einfach zu bearbeiten. Es eignet sich gut für leichte-bis-mäßige Prägungen, bei denen eine absolute Durchbiegungskontrolle nicht entscheidend ist. Allerdings weist A36 Restspannungen durch Walzen und Schneiden auf, die sich mit der Zeit lösen können und dazu führen, dass sich der Schuh nach der Bearbeitung leicht verformt. Für Stahlstanzwerkzeuge, von denen erwartet wird, dass sie über Hunderttausende Zyklen hinweg eine hohe Parallelität gewährleisten, ist ein spannungsarmer Werkstoff A36 oder eine Erhöhung der Güte erforderlich.
Der legierte Stahl 4140 ist das Arbeitstier für anspruchsvolle Anwendungen. Nach dem Abschrecken und Anlassen bietet es eine höhere Streckgrenze und Ermüdungsbeständigkeit als A36, was bedeutet, dass sich der Schuh bei wiederholter Stoßbelastung weniger durchbiegt und seine Ebenheit länger beibehält. Betriebe, die Hochleistungsmatrizen aus Verbund- oder Folgestahl verwenden, spezifizieren routinemäßig 4140 für Ober- und Unterschuhe, wenn das Produktionsvolumen der Matrize 500.000 Treffer übersteigt.
Die Kompromisse-betreffen Gewicht und Bearbeitungskosten. Ein Matrizenschuh aus Stahl wiegt etwa dreimal so viel wie ein gleichwertiger Matrizenschuh aus Aluminium. Für eine große progressive Form mit Schuhen der Größe 36 x 60 Zoll bedeutet das Hunderte Pfund zusätzliches Gewicht, das sich auf die Krankapazität, die Pressentonnageverteilung und die Werkzeugwechselzeit auswirkt. Auch die Bearbeitung von Stahl dauert länger, obwohl mit moderner Frästechnologie eine Oberflächengenauigkeit erreicht werden kann, die mit dem Schleifen für Matrizenschuhanwendungen vergleichbar ist.
Aluminium-Matrizenschuhe zur Gewichtsreduzierung
Wann profitiert ein Blechstanzsatz von Aluminiumschuhen? Nicht, wenn die Presskraft die Einschränkung darstellt. - Der geringere Modul von Aluminium bedeutet eine stärkere Durchbiegung bei gleicher Last. Aber wenn die Matrize selbst das schwere Objekt ist, das angehoben, transportiert, gelagert und in eine Presse eingespannt wird, verändert Aluminium die Logistikgleichung völlig.
Stellen Sie sich eine große progressive Matrize mit Stahlschuhen vor, die insgesamt 4.000 Pfund wiegt. Ersetzen Sie diese Schuhe durch Aluminiumlegierungen und die Matrize sinkt auf etwa 2.800 Pfund. Diese Gewichtseinsparungen wirken sich auf jeden Berührungspunkt aus: kleinere Brückenkräne, schnellere Werkzeugwechsel, geringerer Verschleiß der Pressenauflagen und weniger Belastung der Automatisierungsausrüstung während des Werkzeugtransfers. Für Betriebe, die häufig umrüsten oder Pressen nahe ihrer Gewichtsgrenze betreiben, sind Aluminiumschuhe eher eine praktische Notwendigkeit als ein Luxus.
Zwei Legierungen dominieren den Markt für Metall-Gesenksätze für Aluminiumschuhe. . 7075 Aluminium ist die Option mit hoher -Festigkeit. - Nach der Alterungsbehandlung nähert sich seine Zugfestigkeit der von kohlenstoffarmem Stahl an, während der Dichtevorteil von Aluminium von einem-Drittel erhalten bleibt. Die Dimensionsstabilität ist ausgezeichnet und macht 7075 zur ersten Wahl für Blechgesenke, bei denen eine hohe Parallelität über einen längeren Zeitraum hinweg erforderlich ist. QC-7 (eine proprietäre Werkzeugplatte aus Aluminiumguss) bietet im Lieferzustand eine ähnliche Festigkeit mit besserer Ebenheit und reduziert so den Bearbeitungsaufwand, der erforderlich ist, um einen Schuh in die Toleranz zu bringen.
6061-Aluminium ist die kostengünstige -effektive Alternative. Es lässt sich schneller bearbeiten, widersteht Korrosion ohne zusätzliche Behandlung und kostet weniger als 7075. Die Festigkeit ist geringer, sodass 6061 für leichte-bis-mäßige Stanzbelastungen geeignet ist, bei denen Gewichtsreduzierung wichtiger ist als absolute Steifigkeit. Typische 6061-Anwendungen sind kleine Metallumformwerkzeuge für elektronische Komponenten, Steckergehäuse und das Stanzen dünner Blechstärken.
Aluminium absorbiert auch Stoßenergie gut. AlsDer Hersteller stellt festAluminium ist ein gutes Metall für die Stoßdämpfung und daher eine praktische Wahl für Stanzformen, bei denen die Durchbrechenergie eher abgeführt als in den Pressenrahmen übertragen werden muss. Spezielle Legierungen können hinzugefügt werden, um Aluminium eine höhere Druckfestigkeit als Stahl mit niedrigem Kohlenstoffgehalt zu verleihen, wodurch seine Anwendbarkeit über das hinausgeht, was der Vergleich der Rohdichte vermuten lässt.
Gusseisen- und Spezialwerkstoffoptionen
Gusseisen besetzt eine Nische, die weder Stahl noch Aluminium gut ausfüllen: Schwingungsdämpfung. Jeder Stanzpressenhub erzeugt Aufprallenergie, und wie schnell diese Energie abgebaut wird, bestimmt den Geräuschpegel, die Ermüdungsrate der Komponenten und die Oberflächengüte der Stanzteile. Gusseisen zeichnet sich hier durch seine innere Mikrostruktur aus.
Grauguss (Meehanit und ähnliche Handelsqualitäten) enthält Flockengraphit, der in der gesamten Eisenmatrix verteilt ist. Diese Graphitflocken wirken als innere Reibungsflächen -. Wenn Vibrationsenergie durch das Material fließt, wandeln Versetzungsbewegungen entlang der Basisebenen des Graphits mechanische Energie in Wärme um. Das Ergebnis istDämpfungsvermögen etwa viermal so hoch wie das von StahlDas bedeutet, dass Vibrationen in einem Gusseisenschuh viel schneller abklingen als in einer entsprechenden Stahlplatte.
Sphäroguss (Sphäroguss) bietet einen Mittelweg. Seine kugelförmige Graphitstruktur bietet etwa die doppelte Dämpfungskapazität von Stahl und bietet gleichzeitig mechanische Eigenschaften - Festigkeit und Zähigkeit -, die denen von Stahl viel näher kommen, als Grauguss erreichen kann. Für Metallumformwerkzeuge, die mäßige Belastungen erzeugen, aber von reduzierten Vibrationen profitieren, stellen Schuhe aus duktilem Eisen eine kostengünstige Lösung dar, die keine Abstriche bei der strukturellen Integrität macht.
Der Nachteil? Gusseisen ist bei gleicher Steifigkeit schwerer als Stahl und kann nach dem Gießen nicht einfach modifiziert werden. Sie fräsen neue Befestigungslöcher oder versetzen Führungsstiftbohrungen nicht so schnell wie bei einem Stahl- oder Aluminiumschuh. Gusseisen bricht bei extremer Überlastung eher, als dass es sich verformt, was es für Anwendungen ungeeignet macht, bei denen unbeabsichtigte Tonnagespitzen möglich sind. Aber für die Produktion mittlerer Stückzahlen in Betrieben, in denen Vibrationskontrolle, Geräuschreduzierung und Kostendämpfung wichtiger sind als absolute Steifigkeit, bleiben Gusseisenschuhe eine legitime Spezifikation.
Der folgende Vergleich ordnet jede Materialfamilie den Leistungsmerkmalen zu, die die Auswahl der Matrizenschuhe bestimmen:
| Eigentum | Stahl (A36/4140) | Aluminium (7075/QC-7) | Gusseisen (grau/duktil) |
|---|---|---|---|
| Relatives Gewicht | Schwer (Grundlinie) | Leicht (~1/3 Stahl) | Schwer (vergleichbar mit Stahl) |
| Steifigkeit unter Last | Höchste | Mäßig (geringerer Elastizitätsmodul) | Hoch (grau) bis sehr hoch (duktil) |
| Bearbeitbarkeit | Mäßig | Hervorragend (schnelle Schnittgeschwindigkeiten) | Gut (aber nach dem Casting schwer zu ändern) |
| Relative Kosten | Medium | Mittel-Hoch (7075) / Mittel (6061) | Niedrig bis mittel |
| Vibrationsdämpfung | Niedrig | Moderat (gute Stoßdämpfung) | Ausgezeichnet (Grauguss) / Gut (Sphäroguss) |
| Empfohlener Anwendungsfall | Stanz-, Folge- und Verbundmatrizen für die Produktion hoher-Tonnagen | Große Werkzeuge mit Gewichtsbeschränkungen, häufiger Werkzeugwechsel, Stanzvorgänge | Arbeiten mit mittlerem-Volumen, vibrationsempfindlichen-Betriebsvorgängen, geräusch-kritischen Umgebungen |
Kein einzelnes Material gewinnt in allen Kriterien. Die Entscheidung lässt sich auf Ihre spezifischen Einschränkungen zurückführen: Tonnage- und Durchbiegungsgrenzen deuten auf Stahl hin, Gewicht und Handhabungslogistik bevorzugen Aluminium und Vibrations- oder Lärmbedenken rechtfertigen Gusseisen. In vielen Betrieben verwenden unterschiedliche Matrizen innerhalb derselben Pressenlinie unterschiedliche Schuhmaterialien, je nachdem, was die einzelnen Arbeitsgänge erfordern.
Die Materialauswahl legt die physischen Grenzen dessen fest, was ein Matrizensatz verarbeiten kann. Die eigentliche Spezifikationsherausforderung besteht jedoch darin, alle diese Variablen - Führungstyp, Pfostenkonfiguration und Schuhmaterial - an den spezifischen Prägevorgang anzupassen, den die Matrize durchführen wird. Progressiv-, Verbund- und Transferoperationen stellen jeweils unterschiedliche Anforderungen, die jede Entscheidung über den Werkzeugsatz unterschiedlich beeinflussen.
Passende Matrizensätze für progressive Compound- und Transferoperationen
Sie können das richtige Führungssystem, die richtige Pfostenkonfiguration und das richtige Schuhmaterial - angeben und am Ende immer noch einen Matrizensatz erhalten, der zu wenig Leistung bringt. Wie? Durch Ignorieren des Stempeloperationstyps, der definiert, wie alle diese Variablen zusammenarbeiten müssen. Eine progressive Matrize und eine zusammengesetzte Matrize stellen grundlegend unterschiedliche Anforderungen an ihre Matrizensätze, selbst wenn sie ähnliche Materialien mit ähnlichen Tonnagen stanzen. Übertragungsvorgänge fügen eine völlig weitere Ebene hinzu. Der Operationstyp ist nicht nur der Kontext für die Entscheidung über den Werkzeugsatz -, sondern das Organisationsprinzip, das bestimmt, welche Kombinationen aus Konfiguration, Führung und Material tatsächlich funktionieren.
Stanzsätze für progressives Stanzen
Folgeverbundwerkzeuge bewegen einen Blechstreifen nacheinander durch mehrere Stationen und führen an jedem Stopp einen anderen Arbeitsgang durch - Lochen an Station eins, Umformen an Station drei, Stanzen an Station sieben. Jede Station ist darauf angewiesen, dass der Streifen bei jedem Schlag genau die gleiche seitliche und longitudinale Position relativ zum Matrizensatz einnimmt. Aufgrund dieser Registrierungspflicht ist das Folgestanzen aus Sicht des Werkzeugsatzes die anspruchsvollste Anwendung für Blechstanzwerkzeuge.
Die Geometrie des Werkzeugsatzes folgt der Geometrie des Prozesses. Progressive Matrizen sind lang und schmal, oft mit einem Verhältnis von Schuhlänge-zu-Breite von 3:1 oder mehr. Die Streifenbreite bestimmt die Schuhbreite, aber die Anzahl der Stationen und der Abstand zwischen ihnen bestimmen die Schuhlänge. Eine progressive Matrize mit zwölf Stationen und einer Teilung von 2 Zoll benötigt mindestens 24 Zoll Arbeitslänge sowie zusätzliches Schuhmaterial über die erste und letzte Station hinaus für die Platzierung der Führungsstifte und die strukturelle Unterstützung.
Der Führungsabstand ist hier wichtiger als bei jeder anderen Operationsart. Bei einem langen, schmalen Schuh sind die Führungsstifte in Vorschubrichtung weit voneinander entfernt, über die Breite jedoch eng beieinander. Diese Geometrie bietet einen hervorragenden Widerstand gegen seitliche Fehlausrichtung (die Richtung, die für die Ausrichtung von Stempel -zu - am kritischsten ist), aber weniger Widerstand gegen Winkeldrehung in Vorschubrichtung. Kugellagerführungssysteme sind der Standard für progressives Stanzen, gerade weil der kumulative Toleranzstapel über mehrere Stationen eine spielfreie Ausrichtung erfordert. Ein Gleitlagersystem mit sogar 0,0004 Zoll Spiel führt zu messbaren Positionsfehlern an Stationen, die weit von den Führungsstiften entfernt sind.
Hintere-Pfosten- oder diagonale-Pfostenkonfigurationen dominieren progressive Anwendungen, da der Streifen von einer Seite eintreten und von der anderen wieder austreten muss, ohne auf ein Hindernis zu stoßen. Wie Larson Tool erklärt, arbeiten Folgeverbundstanzen durch aufeinanderfolgende Stationen, an denen ein Metallstreifen in die Form eingeführt und durch verschiedene Stationen bewegt wird, wobei jede Station einen bestimmten Vorgang wie Schneiden, Biegen oder Stanzen durchführt. Dieser kontinuierliche Streifenzuführungspfad kann keine Führungspfosten in der Zuführungslinie aufnehmen.
Für Stanzwerkzeuge in progressiven Anwendungen muss der Werkzeugsatz auch Hilfssysteme aufnehmen: Führungsstifte, die das Band an jeder Station registrieren, Sensoren, die Fehlzuführungen erkennen, und Stickstofffedern oder Urethan-Abstreifer, die den Bandhub zwischen den Hüben steuern. Diese werden alle an den Matrizenschuhen befestigt und nehmen innerhalb der Schließhöhe vertikalen Platz ein. Die Schuhdicke muss ein Gleichgewicht zwischen Steifigkeit und dem verfügbaren Tageslicht in der Presse herstellen.
Matrizensätze für Verbund- und Stanzvorgänge
Verbundmatrizen verfolgen einen anderen Ansatz. Anstatt die Vorgänge auf mehrere Stationen zu verteilen, führt eine zusammengesetzte Matrize zwei oder mehr Schneidvorgänge in einem einzigen Hub durch, - typischerweise gleichzeitiges Stanzen und Lochen. Die Stempel und Matrizen arbeiten in beide Richtungen: Der Schneidstempel drückt durch die untere Matrizenöffnung nach unten, während die im unteren Schuh montierten Lochstempel gleichzeitig nach oben durch das Werkstück drücken. Dadurch entsteht in einem Pressenzyklus ein flaches, präzises Stanzformteil mit gestanzten Löchern, die im präzisen Verhältnis zur Rohlingskante gehalten werden.
Das Lastprofil ist es, was Verbundoperationen aus Sicht des Werkzeugsatzes auszeichnet. Da alle Schnittkräfte gleichzeitig über eine relativ kompakte Fläche wirken, ist die Gesamttonnage hoch, aber im Allgemeinen gut -zentriert. Es gibt keinen Streifenfortschritt, der zu Stationsvariationen von Station zu Station führt, und die Kräfte wandern während des Hubs nicht über die Matrizenfläche, so wie Umformmatrizen Wanderlasten erzeugen.
Dieses zentrierte, ausgeglichene Lastprofil begünstigt Konfigurationen mit vier-Pfosten- oder Mittel--Pfosten-Matrizensätzen mit schweren -Profilstahlschuhen. Die Vier-{4}}-Pfostenanordnung widersteht der hohen sofortigen Durchbiegung, die auftritt, wenn alle Stempel und Matrizen gleichzeitig in Eingriff kommen. Stahlschuhe aus 4140 oder spannungsarmem A36 sorgen für die erforderliche Steifigkeit, um die Parallelität unter teilweise erheblichen Stanzkräften aufrechtzuerhalten. - Eine Formschneide erfordert möglicherweise 20 Tonnen, verteilt auf eine Formauflage, während eine zusammengesetzte Stanzform ähnlicher Größe 60 oder mehr Tonnen konzentriert in einem einzigen Hub erfordern kann.
Die Anforderungen an das Führungssystem für Verbundarbeiten sind weniger extrem als für progressive Arbeiten. Die Pressmatrize schließt einmal, führt den Vorgang aus und öffnet sich - es liegt kein kumulativer Fehler von Station zu Station vor. Gleitlagerführungen der kommerziellen Präzisionsklasse eignen sich gut für das Stanzen mittlerer Stückzahlen, obwohl Betriebe, die Stanzteile mit engen-Toleranzen (medizinische Komponenten, elektronische Steckverbinder, Präzisionsscheiben) verarbeiten, immer noch von Kugellagersystemen profitieren, die jegliches seitliche Spiel während des kritischen Schnittmoments eliminieren.
Verbundmatrizen erzeugen außerdem eine ausgeglichene Durchbrechenergie, da die Schnittumfänge symmetrisch verteilt sind. Dadurch ist der Matrizensatz beim Durchbruch weniger anfällig für Wackelbewegungen oder Kippbewegungen, die Gesamtstoßenergie ist jedoch hoch. Schuhe mit guten Schwingungsdämpfungseigenschaften - aus Gusseisen oder dickem-Stahlprofil - helfen dabei, diese Energie zu verwalten, ohne übermäßige Ermüdungsbelastungen auf die Führungsbaugruppen zu übertragen.
Überlegungen zum Transfer-Matrizensatz
Das Transferprägen funktioniert nach einem grundlegend anderen Prinzip als die Folge- oder Verbundprägung. Anstatt einen fortlaufenden Streifen durch eine Matrize zu führen, verwenden Transfersysteme mechanische Finger oder Greifer, um einzelne Rohlinge aufzunehmen und sie zwischen separaten Matrizenstationen zu bewegen, die auf einer gemeinsamen Unterlage montiert sind. Jede Station hat ihre eigene Pressmatrize und - vor allem - ihren eigenen Matrizensatz.
Dadurch entsteht eine Spezifikationsherausforderung, die es bei progressiven oder zusammengesetzten Werkzeugen nicht gibt: die Ausrichtung zwischen den Matrizen. Jeder Formstempel einer Transferlinie muss sein Werkstück im gleichen Raumkoordinatensystem registrieren wie jede andere Station. Wenn der Matrizensatz Nummer drei um 0,002 Zoll seitlich im Verhältnis zum Matrizensatz Nummer zwei verschoben ist, überträgt das aus Station drei kommende Teil diesen Fehler auf jeden nachfolgenden Arbeitsgang. Die Stempel und Matrizen an den nachgelagerten Stationen arbeiten dann gegen ein Teil, das bereits falsch positioniert ist, was bei jedem Transfer zu noch größeren Maßproblemen führt.
Transfermatrizen verarbeiten große oder komplizierte Teile, die mehrere Vorgänge erfordern, wobei ein Rohling geschnitten und dann zum Formen, Biegen oder anderen Vorgängen durch verschiedene Stationen transportiert wird. Jede Station arbeitet unabhängig, was den Konstrukteuren die Flexibilität gibt, komplexe Formen zu produzieren, aber erfordert, dass jeder einzelne Matrizensatz eine hohe Positionsgenauigkeit auf der Unterlage erreicht.
Gesenksätze für Transfervorgänge verwenden in der Regel vier{0}}Post-Konfigurationen, da jede Station schwere Umformungen mit erheblichen außermittigen Belastungen - Tiefzieh-, Bördel- oder Beschnittvorgänge durchführen kann, die abhängig von der Teilegeometrie in dieser Phase seitlichen Schub in unvorhersehbare Richtungen erzeugen. Die Vier-{4}}-Pfostenanordnung hält diesen Belastungen stand, ohne sich allein auf Fersenblöcke zu verlassen. Stahlschuhe sind Standard, da die einzelnen Matrizensätze bei wiederholten hohen Umformbelastungen über lange Produktionskampagnen hinweg ihre Dimensionsstabilität aufrechterhalten müssen.
Eine besondere Überlegung gilt für Transferarbeiten: Da jeder Matrizensatz relativ kompakt ist (er erledigt einen Arbeitsgang an einem einzelnen Teil statt zwölf Arbeitsgänge an einem Streifen), können die Blechstempel- und Matrizenkombinationen an jeder Station unabhängig voneinander optimiert werden. Station eins könnte einen flachen Formwerkzeugsatz mit Gleitlagerführungen verwenden, da die Belastungen moderat sind. Station vier, die einen Tiefzug mit starker seitlicher Belastung durchführt, erfordert möglicherweise Kugellagerführungen und maximale Schuhdicke. Diese Optimierung pro Station ist ein Luxus, den das progressive Stanzen nicht zulässt, da ein Stempelsatz alle Stationen gleichzeitig bedienen muss.
Die folgende Entscheidungssequenz verbindet den Operationstyp mit der Matrizensatzspezifikation in einer logischen Reihenfolge:
- Identifizieren Sie den Vorgangstyp- progressiv, zusammengesetzt oder übertragen -, da es das Lastprofil, die geometrische Hüllkurve und die Zugriffsanforderungen bestimmt.
- Bestimmen Sie die Lastgröße und -verteilung- zentriert und ausgeglichen (Compound), über Stationen verteilt (progressiv) oder je Station variabel (Transfer).
- Wählen Sie die Post-Konfiguration aus-hintere-Pfosten oder Diagonale für progressiven Vorschubabstand, mittlere-Pfosten oder vier-Pfosten für zusammengesetzte Lastverteilung, vier-Pfosten für Übertragungssteifigkeit.
- Geben Sie das Führungssystem an- Kugellager für progressive Präzision und Geschwindigkeit, Gleit- oder Kugellager für Mischung basierend auf dem Volumen, Auswahl pro-Station für die Übertragung basierend auf individuellen Lastanforderungen.
- Wählen Sie Schuhmaterial- Stahl für Verbund- und Transferstationen mit hoher-Tonnage, Aluminium für große Folgeverbundwerkzeuge mit Gewichtsbeschränkungen, Gusseisen, wo die Vibrationsdämpfung die Kompromisse- rechtfertigt.
Diese Reihenfolge funktioniert, weil jede Entscheidung die nächste einschränkt. Sie können eine Pfostenkonfiguration nicht intelligent auswählen, ohne zu wissen, ob der Streifen durch die Matrize geführt werden muss. Sie können das Leitsystem nicht angeben, ohne zu wissen, ob die kumulative Genauigkeit von Station-zu-von Bedeutung ist. Und Sie können kein Schuhmaterial auswählen, ohne die Tonnage-, Wärme- und Handhabungsanforderungen der jeweiligen Formwerkzeuge zu kennen.
Zu wissen, welche Matrizensatzkonfiguration zu Ihrem Betriebstyp passt, ist die Herausforderung auf der Designseite. Die beschaffungsseitige Herausforderung-ist ebenso folgenreich: die Umsetzung dieses Wissens in eine Spezifikation, die ein Lieferant präzise zitieren und korrekt erstellen kann. Das bedeutet, vor dem ersten Gespräch mit einem Werkzeugsatzlieferanten genaue Abmessungen, Toleranzen und Produktionsparameter zu definieren.
So wählen und spezifizieren Sie den richtigen Matrizensatz
Zu wissen, wie ein Werkzeugsatz für Ihre Anwendung aussehen sollte, ist eine Sache. Dieses Wissen einem Lieferanten so zu vermitteln, dass das richtige Ergebnis entsteht, ist etwas ganz anderes. Die Lücke zwischen Entwurfsabsicht und Beschaffungsausführung ist die Ursache für die meisten Spezifikationsfehler. Ein Werkzeugingenieur weiß vielleicht genau, welche Postenkonfiguration und welches Führungssystem der Betrieb erfordert, aber wenn in der Bestellung die Maßbeschränkungen fehlen, die diese Auswahl an die Presse binden, kann es sein, dass der gelieferte Matrizensatz nicht passt, keine Leistung erbringt oder nicht lange hält. Um diese Lücke zu schließen, ist ein disziplinierter Ansatz bei der Definition von Abmessungen, Toleranzen und Produktionsparametern erforderlich, bevor eine Angebotsanfrage verschickt wird.
Kritische Abmessungen und Toleranzen zur Angabe
Jede Spezifikation eines Werkzeugsatzes geht auf zwei Bezugspunkte zurück: die Presse, in der sie läuft, und das Teil, bei dessen Herstellung sie helfen soll. Wenn Sie eine Verbindung verpassen, kaufen Sie einen Matrizensatz, der in der Theorie funktioniert, in der Praxis jedoch versagt.
Beginnen Sie mit der Schließhöhe. AlsMetalForming Magazine erklärtDie geschlossene Matrizenhöhe bezieht sich auf die Gesamthöhe einer Matrizenbaugruppe in ihrer vollständig geschlossenen Position - und sie muss innerhalb des minimalen und maximalen Matrizen--Höhenbereichs der Zielpresse liegen. Wenn die Schließhöhe der Matrize den verfügbaren Raum überschreitet, dehnt sich der Pressenrahmen aus und die Verbindungen werden zusammengedrückt, wodurch eine übermäßige Tonnage entsteht, die sowohl die Matrize als auch die Presse beschädigt. Berechnen Sie die maximale Matrizenhöhe, indem Sie die Dicke der Unterlage von der Schließhöhe der Presse subtrahieren und dann die Einstelllänge des Stößels subtrahieren, um die minimale Matrizenhöhe zu ermitteln. Die geschlossene Höhe Ihres Matrizensatzes muss zwischen diesen beiden Zahlen liegen und Spielraum für Anpassungen bieten.
Tageslicht - der offene Raum zwischen den Schuhen, wenn die Matrize vollständig geöffnet ist - bestimmt, ob Ihre Werkzeugmatrizen genügend vertikalen Freiraum für die Streifenzuführung, den Teileauswurf und die Abfallentfernung haben. Die Schuhdicke wirkt sich innerhalb einer festen Schließhöhe direkt gegen das Tageslicht aus: Dickere Schuhe sorgen für mehr Steifigkeit, verbrauchen jedoch vertikalen Raum, den die Arbeitselemente benötigen.
Der Führungsstiftdurchmesser, die Buchsenklasse und die Präzisionspassung zwischen ihnen bestimmen die Ausrichtungsfähigkeit. Größere Stifte widerstehen einer Durchbiegung unter schweren Lasten besser, nehmen aber Schuhfläche in Anspruch, die möglicherweise für die Werkzeugmontage benötigt wird. Die Buchsenklasse - Commercial, Precision oder Super-Precision - legt das maximal zulässige seitliche Spiel während des Betriebs fest. Und die Parallelitätstoleranz zwischen den oberen und unteren Schuhmontageflächen steuert, wie sich die Schnittkräfte gleichmäßig über die Matrizenfläche verteilen. DerANSI B94.6-Standardspezifiziert die Komponententoleranzen des Werkzeugsatzes, wobei die Parallelitätsanforderungen für Präzisionsanwendungen typischerweise bei 0,02 mm pro 300 mm Schuhlänge liegen.
Anforderungen an Produktionsvolumen und -geschwindigkeit
Ihr voraussichtliches Produktionsvolumen bestimmt, ob die Kosten für ein Kugelführungssystem gerechtfertigt sind oder ob Gleitlager bei geringerer Investition eine ausreichende Leistung erbringen. Dies ist keine vage Richtlinie -, sondern eine kalkulierbare Entscheidung.
Bei Auflagen unter 50.000 Schlägen pro Jahr bewältigen Gleitlager-Matrizensätze der kommerziellen Präzisionsklasse die meisten Anwendungen ohne übermäßigen Verschleiß. Durch das Austauschintervall der Buchsen bei moderaten Hubfrequenzen haben Sie jahrelangen Service, bevor sich Wartungskosten ansammeln. Zwischen 50.000 und 500.000 jährlichen Treffern verschiebt sich die Berechnung: Kugellagerführungen reduzieren den kumulativen Wartungsaufwand, halten engere Toleranzen bei längeren Auflagen ein und halten die Ausrichtung von Stempel{8}}zu-stabil, wenn sich die thermischen Bedingungen durch längere Produktionszyklen ändern.
Über 500.000 Treffer pro Jahr - insbesondere beim progressiven Hochgeschwindigkeitsstanzen - machen sich Präzisionskugellagersysteme durch weniger Ausschuss, längere Stempellebensdauer und weniger ungeplante Stopps bezahlt. Der Zusammenhang zwischen der Hubzahl und der Hubzahl ist eindeutig: Höhere Drehzahlen erzeugen mehr Wärme in Gleitlagersystemen, beschleunigen den Verschleiß und verkürzen das effektive Wartungsfenster. Kugellagerführungen bleiben bei mehr als 300 Hüben pro Minute thermisch stabil, während bei Gleitsystemen Schmierpausen in der Mitte des Laufs erforderlich wären.
Klingt nach einer einfachen Lautstärkeschwelle? Es ist nuancierter. Eine kundenspezifische Metallstanze, die 100.000 Zyklen durchläuft, aber Toleranzen von plus-oder-minus 0,001-Zoll einhält, benötigt möglicherweise eine Kugellagerführung bei Volumina, die normalerweise im Gleitlagerbereich liegen würden. Toleranzanforderungen und Volumen bestimmen zusammen das richtige Führungssystem – keiner der beiden Faktoren alleine sagt die ganze Geschichte aus.
Zusammenarbeit mit einem Stanzformlieferanten
Bevor Sie Hersteller von Stanzformen beauftragen, bereiten Sie die folgenden Informationen vor. Wenn der Lieferant ohne diese Details in ein Angebotsgespräch einsteigt, muss er - annehmen, und Annahmen werden zu Fehlern im fertigen Werkzeugsatz.
- Pressenmodell und Nenntonnage- bestätigt, dass das Design des Matrizensatzes innerhalb der Kapazitätsgrenze der Druckmaschine bleibt.
- Schließhöhenbereich- minimaler und maximaler Abstand in der Matrizenhöhe unter Berücksichtigung der Stärke der Unterlage und der Stößeleinstellung.
- Polsterabmessungen und T-Nutenmuster- bestimmt die Schuh-Fußabdruckgrenzen und die Klemmmethode.
- Vorschubrichtung und Handhabungsmethode für Streifen/Rohlinge- steuert die Auswahl der Post-Konfiguration (zurück-Post für Spule-progressiv zugeführt, vier-Post für Übertragung).
- Geschätztes jährliches Volumen und angestrebte Schlaganfallfrequenz- bestimmt die Klasse des Führungssystems und die Qualität des Schuhmaterials.
- Erforderliche Teiletoleranzen- Die Maßhaltigkeit des gestanzten Teils ist auf die Fähigkeit zur Ausrichtung des Gesenksatzes zurückzuführen.
- Gewichtsbeschränkungen- Krankapazitäts- und Pressengewichtsgrenzen erfordern möglicherweise Aluminiumschuhe anstelle von Stahlschuhen.
- Umgebungsbedingungen-Werkstätten mit schmutzigen oder-hohen Temperaturen bevorzugen unter Umständen Gleitlager gegenüber Kugellagersystemen, um die Verschmutzungsbeständigkeit zu gewährleisten.
Für Standardanwendungen - einfaches Stanzen, Einzel-Formung in einer Station,-Kleinserien-Prototyping - erledigen Katalog-Matrizensätze von etablierten Matrizenherstellern die Arbeit zu vorhersehbaren Kosten und Vorlaufzeiten. Sie wählen Schuhgröße, Pfostenkonfiguration, Führungssystem und Material aus den verfügbaren Optionen aus und das Set wird bereit zur Montage der Werkzeuge geliefert.
Bei komplexen kundenspezifischen Metallstanzwerkzeugen, die nicht-standardisierte Schuhgeometrien, ungewöhnliche Platzierungen der Führungsstifte, integrierte Stickstoffverteiler oder Werkzeugsätze erfordern, die auf bestimmte Umformsequenzen ausgelegt sind, greifen Standardoptionen nicht aus. Diese entwurfsschweren-Entscheidungen gehen über das hinaus, was ein Katalog abdecken kann. Lieferanten mögenYICHENWir sind auf kundenspezifische Stanzformlösungen spezialisiert, bei denen Ingenieure Unterstützung bei der Struktur der Stanzform, der Komponentenspezifikation, der Integration von Stempel und Hebevorrichtung, der Spielraumoptimierung und dem Materialfluss benötigen - und sind somit eine starke Ressource, wenn die Anwendungsanforderungen nicht genau in die Standardkategorien der Stanzformherstellung passen.
Der Spezifikationsprozess selbst ist eine kundenspezifische Übung in der Kommunikation. Jede von Ihnen definierte Dimension schränkt den Gestaltungsspielraum des Lieferanten auf produktive Weise ein. Jede Dimension, die Sie undefiniert lassen, wird zu einer Entscheidung, die der Lieferant ohne Ihren Kontext trifft. Je vollständiger Ihre Spezifikation ist, desto wahrscheinlicher ist es, dass der gelieferte Matrizensatz vom ersten Schlag an die Leistung erbringt, die Ihre Werkzeugmatrizen benötigen.
Ein gut-spezifizierter und-gestanzter Stanzsatz ist nur so gut wie seine dauerhafte Leistung in der Druckmaschine. Und selbst die besten Spezifikationen können die allmähliche Verschlechterung, die jedes Prägewerkzeugset im Laufe der Zeit erfährt, nicht verhindern. Das frühzeitige Erkennen der Symptome dieser Verschlechterung -, bevor sie sich in der Teilequalität oder einem katastrophalen Ausfall zeigt -, ist der Unterschied zwischen einem geplanten Wartungsstopp und einem Notfall, der eine Produktionslinie stilllegt.
Behebung häufiger Probleme mit dem Stanzsatz
Ein Matrizensatz versagt nicht auf einmal. Es flüstert, bevor es schreit. Der Führungsstift, der sich auf einer Seite abnutzt, der Grat, der von Station zu Station wandert, die Lochposition, die sich pro Schicht um ein halbes Tausendstel verschiebt - das sind keine zufälligen Qualitätsereignisse. Es handelt sich um Symptome mit nachvollziehbaren Ursachen, die fast alle auf das Gesenkgestell und nicht auf die darauf montierten Arbeitswerkzeuge zurückzuführen sind. Doch die meisten Werkstätten behandeln diese Symptome, indem sie die Stanzstempel anpassen, den Schnittabstand optimieren oder die Pressstempel austauschen - – vorübergehende Lösungen, die das eigentliche Problem verschleiern, während es sich darunter verschlimmert.
Die meisten Probleme mit dem Werkzeugsatz sind auf Spezifikations- oder Einrichtungsfehler zurückzuführen, nicht auf Komponentendefekte. Ein korrekt spezifizierter Werkzeugsatz, der unsachgemäß installiert, unzureichend gewartet oder über seine Konstruktionsparameter hinaus betrieben wird, wird ausfallen, lange bevor seine Komponenten ihre Materialermüdungsgrenzen erreichen.
Diagnose von Fehlstellungen und Fressen
Abrieb an Führungsstiften oder Buchsen ist das sichtbarste Symptom einer Fehlausrichtung - und wird am häufigsten falsch diagnostiziert. Sie werden Materialübertragungsspuren, Riefen oder verschmiertes Metall auf der Stiftoberfläche oder im Inneren der Buchsenbohrung bemerken. Diese Markierungen weisen darauf hin, dass zwei Oberflächen unter Belastung Metall-auf-kontaktieren und dabei genug Hitze und Druck erzeugen, um Mikro-zu verschweißen und Material von einer Oberfläche zur anderen zu reißen. Wie JVM Manufacturing erklärt, verhindern selbst geringfügige Fehlausrichtungen den reibungslosen Betrieb der Stationen, was zu ungleichmäßigem Verschleiß und Maßabweichungen führt, die im gesamten Werkzeugsystem einen Dominoeffekt erzeugen.
Was verursacht es? Drei Grunderkrankungen, einzeln oder in Kombination:
- Abgenutzte Buchsen- Das Laufspiel zwischen Stift und Buchse hat sich über die Spezifikation hinaus geöffnet, sodass sich der obere Schuh seitlich verschieben kann, bevor der Stift ihn zentriert. Diese Verschiebung bedeutet, dass der Stift bei jedem Hub in einem leichten Winkel in die Buchse eindringt und den Kontaktdruck auf eine Seite konzentriert.
- Abgelenkte Matrizenschuhe- ein Schuh, der durch wiederholte Aufprallbelastungen unter Tonnage an Ebenheit verloren hat und die Buchsenbohrung aus der Parallelität zur Führungsstiftachse gekippt hat. Nur unter Belastung kommt es zu einer Fehlausrichtung von Bolzen und Buchse, wodurch das Problem bei der statischen Prüfung unsichtbar wird.
- Falsche Presseneinstellung- Wenn der Pressenstößel nicht parallel zur Unterlage ist oder wenn die Matrizenklemmen während der Montage eine ungleichmäßige Kraft ausüben, befindet sich der gesamte Matrizensatz in einem schiefen Zustand, der durch keine interne Ausrichtung korrigiert werden kann.
Die Inspektion ist unkompliziert, wenn Sie wissen, worauf Sie achten müssen. Ziehen Sie den Matrizensatz aus der Presse und untersuchen Sie jeden Führungsstift bei guter Beleuchtung. Abriebspuren erscheinen als glänzende, verschmierte Flecken -, typischerweise auf einer Seite des Stifts, was auf eine Richtungsfehlausrichtung hinweist. Überprüfen Sie die entsprechende Buchsenbohrung auf übereinstimmende Markierungen auf der gegenüberliegenden Seite. Wenn an beiden Stiften in derselben Drehposition Abrieb auftritt, liegt das Problem wahrscheinlich an der Presse-(Parallelität des Stößels oder Unebenheit der Matrizenklemmung). Wenn es nur an einem Stift oder an verschiedenen Positionen auftritt, liegt der Verdacht auf eine Durchbiegung des Schuhs oder einen lokalen Verschleiß der Buchse vor.
Der Diagnose folgen Korrekturmaßnahmen: Ersetzen Sie verschlissene Buchsen und reiben Sie die Bohrungen bei Bedarf auf. Schuhmontageflächen nachschleifen, um die Parallelität wiederherzustellen. Nivellieren Sie die Presse neu oder passen Sie die Matrizenklemmen an, um eine gleichmäßige Druckverteilung zu gewährleisten. In schweren Fällen, in denen die Oberfläche des Führungsstifts durch Abrieb beschädigt wurde, muss der Stift selbst ausgetauscht werden - Ein beschädigter Stift beschleunigt den Verschleiß der Buchse selbst in einer frisch aufgebohrten Bohrung.
Vorzeitiger Verschleiß und Ausfall des Führungsstifts
Führungsstifte sollten nicht schnell verschleißen. Ein richtig spezifizierter Stift in der richtigen Anwendung hält Millionen von Zyklen. Wenn Matrizenstempel und Führungsstifte beginnen, vorzeitigen Verschleiß zu zeigen - Riefenbildung, Durchmesserverringerung oder Lochfraß auf der Oberfläche lange vor ihrer erwarteten Lebensdauer -, haben die Betriebsbedingungen den Designbereich überschritten.
Die häufigsten Ursachen:
- Unzureichende Schmierung- Gleitlagerführungssysteme sind auf einen Schmierfilm zwischen Bolzen und Buchse angewiesen. Wenn dieser Film zusammenbricht, kommt es zu Reibungsspitzen und der Verschleiß beschleunigt sich exponentiell. Branchendaten zeigen, dass Schmierung kein Allheilmittel ist, aber ihr Fehlen katastrophal ist. - Eine stumpfe Kante kann nicht wiederhergestellt oder ein Führungsstift neu ausgerichtet werden. Ohne Schmierung erzeugen Gleitflächen jedoch Reibung und Hitze, die sowohl den Stift als auch die Buchse in kurzer Zeit zerstören.
- Übermäßige außermittige Belastungen- Wenn der Stanzvorgang einen seitlichen Schub erzeugt, der größer ist als das, was die Fersenblöcke aufnehmen können, wird die verbleibende Kraft auf die Führungsstifte übertragen. Stifte dienen in erster Linie der Ausrichtung und nicht der Lastaufnahme. Anhaltende seitliche Belastung erzeugt Biegespannungen an der Pressverbindung des Stifts mit dem Schuh, wodurch der Stift schließlich ermüdet oder ein Oval in die Buchse eindringt.
- Falsche Materialqualität des Führungsstifts- Ein auf 58 HRC gehärteter Stift in einer Anwendung mit starken Stoßbelastungen splittert oder splittert an der Oberfläche ab. Ein Stift mit 45 HRC verschleißt bei einer Hochgeschwindigkeitsanwendung zu schnell. Die Materialqualität muss sowohl zur Belastungsart (Stoß vs. Gleiten) als auch zur Betriebsgeschwindigkeit passen.
- Betrieb über der Nennhubgeschwindigkeit für ein Gleitlagersystem- Jedes Gleitlager hat eine PV-Grenze (Druck-Geschwindigkeit). Wird dieser Wert überschritten, bricht der Schmierfilm zusammen, die durch Reibung erzeugte Hitze baut sich schneller auf, als sie abgeführt wird, und an der Schnittstelle zwischen Bolzen und Buchse geht der Verschleiß in die Zerstörung über. Dies ist der klassische Fehlermodus, wenn ein Pressen-Stanzvorgang von einer Presse mit mittlerer-Geschwindigkeit auf eine schnellere Presse umgestellt wird, ohne das Führungssystem zu aktualisieren.
Wenn Sie vorzeitigen Verschleiß feststellen, widerstehen Sie dem Drang, einfach den Stift und die Buchse auszutauschen. Wenn sich die Betriebsbedingungen nicht geändert haben, werden die neuen Komponenten dem gleichen Fehlerverlauf folgen. Identifizieren Sie stattdessen, welche Grundursache vorliegt, und beheben Sie sie. - Aktualisieren Sie die Schmiermethode, fügen Sie Fersenblöcke hinzu oder ändern Sie ihre Größe, spezifizieren Sie das Stiftmaterial neu oder aktualisieren Sie auf Kugellagerführung, wenn die Anwendung über die Möglichkeiten von Gleitlagern hinausgewachsen ist.
Parallelitätsverlust und seine Auswirkung auf die Teilequalität
Die Schuhparallelität lässt mit der Zeit nach. Jeder Pressenhub überträgt Aufprallenergie auf die Schuhe und die wiederholte Belastung verändert nach und nach deren Geometrie. Die Änderung wird in Tausendstel Zoll gemessen - ist für das Auge unsichtbar und bei normaler Handhabung nicht erkennbar -, aber sie führt zu Problemen mit der Teilequalität, die nichts mit dem Werkzeugsatz zu tun zu haben scheinen.
Wenn der obere Schuh die Parallelität zum unteren Schuh verliert, wird der Stanzspalt zwischen Stempel und Matrizenknopf über die Matrizenfläche hinweg ungleichmäßig. Auf einer Seite eines gebohrten Lochs ist der Spielraum geringer, während sich auf der gegenüberliegenden Seite das Loch öffnet. Ein engerer Abstand führt zu einer sauberen Scherung, beschleunigt aber den Stempelverschleiß. Durch einen geringeren Abstand kann das Material reißen, anstatt sauber abzuscheren, wodurch Grate entstehen, die auf einer Seite jedes Schnittelements zunehmend schlimmer werden.
Von da an verstärken sich die Auswirkungen. Ungleichmäßiges Spiel bedeutet ungleichmäßige Schnittkräfte, was zu asymmetrischen Durchschnappkräften führt, die den Parallelitätsverlust weiter beschleunigen -, einen sich selbst{3}}verstärkenden Degradationszyklus. Formvorgänge leiden anders: Ein nicht-paralleler Matrizensatz sorgt für einen ungleichmäßigen Rohling-Halterdruck, was zu Falten auf der einen Seite der Ziehung und zu Ausdünnungen auf der anderen Seite führt. Maßabweichungen bei gestanzten Teilen werden zum Symptom in der Werkstatt, aber die Ursache liegt in den Matrizenschuhen und nicht in den Metallstempeln und Matrizenkomponenten, die die Formgebung durchführen.
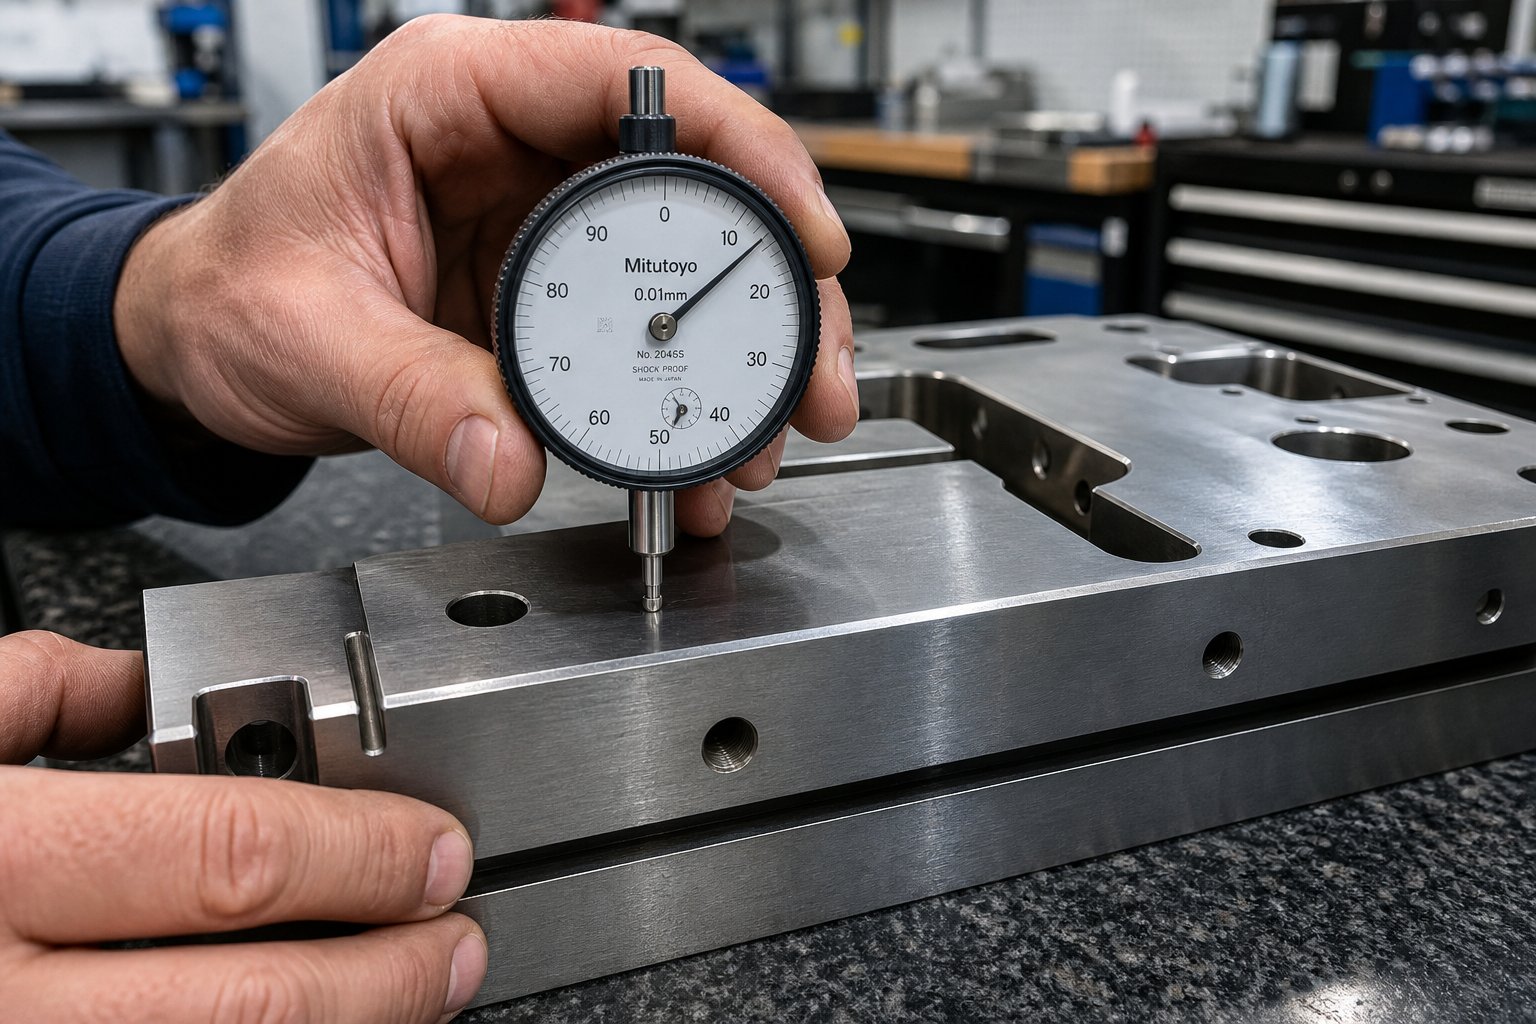
Für die Messung der Parallelität sind eine Richtplatte und eine Messuhr oder ein Höhenmessgerät erforderlich. Zeigen Sie bei geschlossenem Matrizensatz und ohne installiertes Arbeitswerkzeug über die obere Oberfläche des oberen Schuhs und referenzieren Sie dabei auf die untere Oberfläche des unteren Schuhs. Die Abweichung sollte innerhalb der ursprünglichen Spezifikation liegen -, typischerweise 0,0002 bis 0,0005 Zoll pro Zoll Schuhlänge für Präzisionsanwendungen. Wenn dieser Bereich überschritten wird, müssen die Schuhe erneut geschliffen werden, um die Ebenheit und Parallelität wiederherzustellen.
Fünf-Checkliste zur Fehlerbehebung bei Stanzformen
Wenn ein Werkzeugsatz anfängt, Qualitätsprobleme zu verursachen, gehen Sie diese fünf Fehlerarten systematisch durch. Jedes verbindet ein sichtbares Symptom mit seiner wahrscheinlichsten Ursache und der richtigen Maßnahme:
- Symptom:Abriebspuren an Führungsstiften oder Buchsen.Ursache:Abgenutzte Buchsen, Durchbiegung des Schuhs oder Fehlausrichtung der Presse, die zu einem Winkelkontakt führt.Aktion:Ersetzen Sie die Buchsen,-schleifen Sie die Schuhe neu, um die Parallelität wiederherzustellen, überprüfen Sie die Ausrichtung des Pressenstößels-zu-und prüfen Sie, ob die Matrizenklemmen eine gleichmäßige Klemmkraft ausüben.
- Symptom:Vorzeitige Reduzierung des Führungsstiftdurchmessers oder Oberflächenkerben.Ursache:Unzureichende Schmierung, übermäßige seitliche Belastung über die Kapazität des Fersenblocks hinaus oder Betrieb oberhalb der PV-Grenze des Gleitlagersystems.Aktion:Verbessern Sie die Schmiermethode oder das Schmierintervall, ändern Sie die Größe der Fersenblöcke, um seitliche Kräfte zu absorbieren, oder rüsten Sie auf Kugellagerführungen um, wenn die Geschwindigkeitsanforderungen die Gleitlagerfähigkeit übersteigen.
- Symptom:Auf einer Seite von gelochten oder ausgestanzten Teilen sind die Grate durchweg stärker.Ursache:Der Verlust der Parallelität zwischen Ober- und Unterschuh führt zu einem ungleichmäßigen Schnittspiel auf der Matrizenfläche.Aktion:Messen Sie die Schuhparallelität mit einer Messuhr auf einer Richtplatte. Schuhe nachschleifen, wenn die Abweichung die Spezifikation überschreitet.
- Symptom:Progressive Maßabweichung der Lochposition oder Beschnittposition während eines Produktionslaufs.Ursache:Wärmeausdehnung im Führungssystem (bei hoher Geschwindigkeit heißlaufende Gleitlager) oder allmählicher Buchsenverschleiß, der den Spielbereich öffnet.Aktion:Überwachung der Temperatur des Führungssystems während der Produktion; Reduzieren Sie die Hubfrequenz oder wechseln Sie zur thermischen Stabilität zu Kugellagerführungen. Ersetzen Sie die Buchsen, wenn das Spiel die Spezifikation überschreitet.
- Symptom:Plötzlicher Anstieg der Presstonnage ohne Materialänderung erforderlich.Ursache:Blockieren des Matrizensatzes aufgrund einer Verunreinigung im Führungssystem, eines Pressstempelstapels-aufgrund einer Ansammlung von Butzen oder eines Führungsstifts, der sich in seiner Presspassungsbohrung verschoben hat.Aktion:Reinigen und inspizieren Sie die Führungsbaugruppen, räumen Sie die Pfade der Rohlinge frei, überprüfen Sie den Halt des Stift-Presssitzes und prüfen Sie, ob sich Fremdkörper zwischen Schuh und Polster befinden.
Beachten Sie das Muster: Jeder Fehler auf dieser Liste ist entweder auf einen Spezifikationsfehler (falsches Führungssystem für die Geschwindigkeit, zu kleine Fersenblöcke für die Last) oder auf eine Einrichtungs- und Wartungslücke (unzureichende Schmierung, übersprungene Parallelitätsprüfungen, ungleichmäßige Klemmung) zurückzuführen. Komponentendefekte - ein Führungsstift mit einem inneren Fehler oder eine Buchse mit einer Bohrung außerhalb-der-Spezifikation - sind vergleichsweise selten. Wenn in Ihrer Werkstatt wiederkehrende Probleme mit dem Stanzwerkzeugsatz auftreten, führt die Fehlerbehebung fast immer dazu, wie der Satz spezifiziert, installiert oder gewartet wurde, und nicht zu einer fehlerhaften Charge von Stiften.
Durch die Identifizierung des Fehlermodus erfahren Sie, was heute falsch läuft. Um ein erneutes Auftreten zu verhindern, ist eine Wartungs- und Inspektionsdisziplin erforderlich, die die Verschlechterung erkennt, bevor sie den Schwellenwert erreicht, an dem Teile kaputt gehen. Diese Disziplin -, was überprüft werden muss, wie oft und wann überholt oder ersetzt werden muss - unterscheidet Betriebe, die auf Ausfälle von Stanzwerkzeugen reagieren, von Betrieben, bei denen solche Ausfälle nur selten auftreten.
Wartungs- und Lebenszykluspraktiken, die Ihre Investition schützen
Bei der Fehlerbehebung erfahren Sie, was schief gelaufen ist. Die Wartung verhindert, dass etwas schief geht. Dennoch behandeln die meisten Stanzwerkzeugwerkstätten die Pflege des Stanzwerkzeugsatzes als reaktiv. - Sie tauschen eine Buchse aus, wenn Abrieb auftritt, -schleifen einen Schuh nach, wenn Teile außerhalb der Toleranz liegen, oder bestellen neue Führungsstifte, wenn die alten nicht mehr verwendbar sind. Dieser reaktive Zyklus kostet mehr Ausfallzeiten, Ausschuss und Notfallbeschaffung, als es ein strukturiertes Präventionsprogramm jemals tun würde. Der Unterschied zwischen einem Werkzeugsatz, der fünf Jahre hält, und einem Werkzeugsatz, der fünfzehn Jahre lang zuverlässig funktioniert, hängt fast immer davon ab, was zwischen den Produktionsläufen passiert, nicht während dieser.
Routineinspektionszeitplan für Werkzeugsätze
Ein praktischer Inspektionsrhythmus erfordert keine tagelange Produktionsunterbrechung. Dazu muss man wissen, was wie oft überprüft werden muss und was die Messungen bedeuten. Hier ist der Rahmen, der die Leistung der Geräte innerhalb der Spezifikation hält:
Jeder Produktionslauf (vorher und nachher):Überprüfen Sie die Führungsstifte und Buchsen visuell auf Fressspuren, Riefen oder Verfärbungen. Überprüfen Sie, ob die Kugellagerkäfige in ihre richtige Ruheposition zurückkehren (bei Kugellagersystemen). Wischen Sie die Stifte sauber und achten Sie auf Metallübertragungen oder eingebettete Rückstände. Führen Sie einen Finger über die Stiftoberfläche -. Jede Rauheit, die Sie spüren können, ist eine Rauheit, die den Buchsenverschleiß beschleunigt.
Vierteljährlich:Messen Sie die Parallelität des Matrizenschuhs mithilfe einer Messuhr, die von einer Richtplatte aus referenziert wird. Vergleichen Sie die Messwerte mit den Basismessungen, die aufgezeichnet wurden, als der Matrizensatz neu oder zuletzt überholt war. Die akzeptable Abweichung hängt von der Präzisionsklasse ab, aber als allgemeine Richtlinie gilt, dass eine Abweichung über 0,0005 Zoll pro Fuß Schuhlänge Beachtung verdient. Überprüfen Sie die Durchmesser der Führungsstifte an mehreren Stellen entlang der Arbeitslänge mit einem Mikrometer---Kegel oder einer Ovalität, die auf eine ungleichmäßige Belastung oder Fehlausrichtung hinweist, die bei der Sichtprüfung möglicherweise nicht erkannt wird.
Jährlich (oder alle 500.000 Schläge, je nachdem, was zuerst eintritt):Führen Sie eine vollständige Maßprüfung der Matrizenbaugruppe durch. Messen Sie den Durchmesser der Buchsenbohrung und vergleichen Sie ihn mit dem Außendurchmesser des Führungsstifts, um das tatsächliche Laufspiel zu berechnen. Prüfen Sie bei Kugellagersystemen die Vorspannung durch Fühlen. - Jede wahrnehmbare Lockerung weist auf verschlissene Lager oder Käfigschäden hin. Untersuchen Sie die Schuhmontageflächen auf Oberflächenschäden, Passungsrost an den Schraubenstellen oder lokale Vertiefungen, wo das Werkzeug wiederholt festgeklemmt wurde. Diese jährliche Überprüfung entspricht dem, was ein erfahrener Stanzformbauer bei einem Umbau - durchführt, mit der Ausnahme, dass Sie Probleme erkennen, bevor sie eines erfordern.
Best Practices für Schmierung und Lagerung
Die Anforderungen an die Schmierung unterscheiden sich stark zwischen den Führungssystemtypen, und die Verwendung des falschen Schmiermittels ist fast genauso schädlich wie die Verwendung gar keines.
Tragen Sie bei Gleitlagersystemen vor jedem Produktionslauf ein Qualitätsöl oder Maschinenöl auf die Führungsstifte auf. Der Schmierfilm muss vor dem ersten Hub vorhanden sein - Schon kurzes Trockenlaufen beschleunigt den Verschleiß überproportional. Bei längeren Läufen in Abständen, die der Hubfrequenz entsprechen, nachschmieren; Hochgeschwindigkeitsbetriebe erfordern möglicherweise einen Einsatz in der Mitte-der Schicht. Vermeiden Sie übermäßige Schmierung, die auf das Bandmaterial oder die Arbeitsflächen tropft, wodurch Teile verunreinigt werden und Verformungsfehler auftreten können.
Für Kugellager-Führungssysteme wird Fett nicht empfohlen. Da Kugellagerkomponenten unter Vorspannungsbedingungen mit negativem -Spiel arbeiten, neigt Fett dazu, Verunreinigungen festzuhalten, die in den Rollpresssitz eindringen und Hitze und flache Stellen auf den Lagern erzeugen. Verwenden Sie stattdessen ein raffiniertes Mineralöl mit einer Viskosität von etwa 290/340 SSU bei 100 Grad F, das Hochdruckzusätze und Rostschutzmittel enthält. Schmierstifte - Führungspfosten mit innenliegenden kreuz{9}gebohrten Schmierlöchern - können an automatische Systeme angeschlossen werden, die in festgelegten Intervallen ohne manuellen Eingriff Öl liefern.
Lagerungspraktiken sind ebenso wichtig wie die Schmierung während der Produktion. Wenn ein Werkzeugsatz zwischen Produktionskampagnen eingelagert wird, wird er durch drei Bedingungen stillschweigend zerstört: Rost, Verzug und Kontamination.
- Rostschutz:Beschichten Sie alle freiliegenden Stahloberflächen - Führungsstifte, Buchsenbohrungen, Schuhoberflächen - mit einer Rostschutzfolie- aus Öl oder Dampfkorrosionshemmstoff (VCI). In einer unkontrollierten Formwerkstattumgebung greift die Feuchtigkeit ungeschützte gehärtete Stahloberflächen innerhalb weniger Tage an.
- Vermeidung von Verzug:Bewahren Sie Matrizensätze auf geeigneten Matrizen-Aufbewahrungsunterlagen auf, die den unteren Schuh über seine gesamte Stellfläche stützen. Ein Schuh, der auf zwei schmalen Schienen mit nicht unterstützter Spannweite dazwischen gelagert wird, wird mit der Zeit unter seinem Eigengewicht durchhängen - insbesondere Aluminiumschuhe, die leichter kriechen als Stahl. Stapeln Sie niemals schwere Gegenstände auf gelagerten Stanzformen.
- Kontaminationskontrolle:Decken Sie gelagerte Matrizensätze ab, um zu verhindern, dass sich Sand, Metallfeinteile und Schwebeteilchen in Führungsbaugruppen und Buchsenbohrungen festsetzen. Eine aus dem Lager entnommene und ohne Reinigung in Betrieb befindliche Standardmatrize führt beim ersten Hub Schleifpartikel direkt in die Lagerbahn ein.
Wann ein Matrizensatz überholt oder ausgetauscht werden muss
Jeder Werkzeugsatz erreicht einen Punkt, an dem die Wartung allein die Leistung nicht mehr wiederherstellen kann. Die Frage ist, ob dieser Schwellenwert eine Sanierung oder einen vollständigen Austausch erfordert - und eine falsche Entscheidung in beide Richtungen Geld kostet. Wenn Sie zu früh austauschen, haben Sie wartungsfähige Matrizenausrüstung aufgegeben. Führen Sie die Überholung zu spät durch, investieren Sie Reparaturgelder in ein Gerät, das in Kürze erneut ausfallen wird.
Der Entscheidungsrahmen ist bedingungsbasiert-basiert, nicht altersbasiert-:
Renovieren, wenn:
- Durch den Austausch der Buchse wird das Führungsspiel wieder auf den spezifizierten Wert gebracht.
- Die Schuhparallelität kann durch Oberflächenschleifen korrigiert werden, ohne die Schuhdicke unter das für die Steifigkeit erforderliche Minimum zu reduzieren.
- Die Oberflächen der Führungsstifte weisen Riefen auf, die Stiftdurchmesser bleiben jedoch nach dem Polieren innerhalb der Toleranz.
- Fersenblock-Verschleißplatten können unterlegt oder ausgetauscht werden, ohne dass die Gesamtintegrität der Formbearbeitung beeinträchtigt wird.
Ersetzen Sie, wenn:
- Die Schuhparallelität liegt außerhalb der Schleiftoleranz -, was bedeutet, dass der zur Wiederherstellung der Ebenheit erforderliche Materialabtrag den Schuh unter seine strukturelle Mindestdicke reduzieren würde.
- Die Befestigungslöcher für den Führungsstift sind verlängert, was bedeutet, dass die Presspassung des Stifts beeinträchtigt ist und sich der Stift unabhängig vom Zustand der Buchse unter Last verschieben kann.
- Durch mehrere frühere Modernisierungen wurde das verfügbare Schleifmaterial verbraucht, so dass die Schuhe zu dünn waren, um einer Durchbiegung bei voller Pressenlast standzuhalten.
- Die ursprüngliche Spezifikation des Matrizensatzes entspricht nicht mehr den aktuellen Produktionsanforderungen - geänderte Toleranzen, höhere Volumina oder neue Pressenausrüstung, die andere Schließhöhen oder Führungskonfigurationen erfordert.
Der letzte Punkt verdient Hervorhebung. Wenn ein veralteter Matrizensatz neu konstruiert werden muss und nicht einfach nur dupliziert werden muss -, weil sich die Produktionsanforderungen weiterentwickelt haben, die Toleranzen verschärft wurden oder das ursprüngliche Design inhärente Einschränkungen aufwies - kann ein Katalogaustausch mit der gleichen serienmäßigen Matrizenkonfiguration dazu führen, dass die ursprünglichen Probleme fortbestehen. Für Ingenieure, die diese Situationen bewerten, mögen ZuliefererYICHENUnterstützen Sie Werkzeugingenieure mit kundenspezifischen Stanzwerkzeuglösungen, die die Struktur des Werkzeugs, das Komponentendesign, die Gratkontrolle und die Spaltoptimierung abdecken. Diese Art der technischen Unterstützung ist besonders wertvoll, wenn die Entscheidung zum Austausch auch eine Gelegenheit bietet, chronische Probleme zu beseitigen, die durch die Bearbeitung von Werkzeugen, die auf die ursprünglichen Spezifikationen zurückgesetzt werden, lediglich fortgeführt würden.
Die folgende Schritt-{0}}für--Routine konsolidiert die Wartung in einem wiederholbaren Prozess, den jeder Formenbau ohne Spezialausrüstung über das hinaus, was bereits vor Ort ist, implementieren kann:
- Alle Führungsflächen reinigen- Wischen Sie die Führungsstifte, Buchsen und Fersenblockflächen nach jedem Produktionslauf frei von Schmiermittelrückständen, Metallpartikeln und Ablagerungen.
- Sichtprüfung auf Schäden durchführen- Überprüfen Sie die Kugellagersysteme auf Fressspuren, Riefen, Verfärbungen oder Indikatoren für Käfigkriechen.
- Kritische Abstände messen-Überprüfen Sie das Spiel zwischen Führungsstift- und-Buchse in vierteljährlichen Abständen mit kalibrierten Mikrometern oder Bohrlehren.
- Überprüfen Sie die Schuhparallelität- vierteljährlich über beide Schuhe auf einer Oberflächenplatte anzeigen, mit Basismessungen vergleichen und etwaige Abweichungen dokumentieren.
- Je nach Systemtyp schmieren- Tragen Sie vor jedem Lauf geeignetes Öl auf die Gleitlagerbolzen auf; Tragen Sie in den vom Hersteller angegebenen Abständen-raffiniertes Mineralöl (kein Fett) auf die Kugellagerbaugruppen auf.
- Überprüfen Sie die Integrität der Montage- Überprüfen Sie, ob die Führungsstifte sicher in ihren Presspassungsbohrungen sitzen, dass die Befestigungsschrauben mit dem vorgeschriebenen Drehmoment angezogen sind und dass sich an den Schuh-{2}}zu-Schnittstellen keine Passungsrostbildung entwickelt hat.
- Dokument und Trend- Zeichnen Sie alle Messungen in einem Matrizen-Verlaufsprotokoll auf. Trenddaten zeigen Verschlechterungsraten, die vorhersagen, wann eine Sanierung oder ein Austausch erforderlich sein wird, und ermöglichen so eine geplante Beschaffung anstelle von Notfallaufträgen.
Bei der proaktiven Wartung geht es nicht um Perfektion. Es geht darum, die 0,0003-Zoll-Änderung in diesem Quartal zu bewältigen, bevor sie im nächsten Quartal zum 0,002-Zoll-Problem wird, das Teile verschrottet und die Druckmaschine stoppt. Die Investition in die Prüfzeit ist im Vergleich zum Austausch eines einzelnen Notfall-Matrizensatzes trivial – und die Produktionssicherheit, die sich aus der Gewissheit ergibt, dass Ihre Matrizensätze bei jedem Durchlauf den Spezifikationen entsprechen, unterscheidet Werkstätten, die ihre Werkzeuge verwalten, von Werkstätten, die sich mit Werkzeugausfällen befassen.
Häufig gestellte Fragen zu Stanzformensätzen aus Metall
1. Was ist der Unterschied zwischen einem Matrizensatz und einer kompletten Prägematrize?
Ein Matrizensatz ist die wiederverwendbare Unterbaugruppe, die aus oberen und unteren Matrizenschuhen, Führungsstiften und Buchsen besteht und die Ausrichtung und Montage aller Arbeitselemente ermöglicht. Die komplette Stanzmatrize umfasst alles, was an diesem Rahmen montiert ist: - Stempel, Matrizenknöpfe, Abstreifer, Federn und Piloten. Stellen Sie sich den Matrizensatz als das Chassis vor: Er übernimmt nicht direkt das Schneiden oder Formen, aber jede Arbeitskomponente ist zur präzisen Positionierung darauf angewiesen. Bei der Beschaffung kundenspezifischer Stanzformlösungen konstruieren Anbieter wie YICHEN (yichen-group.com/stamping-die/) die komplette Stanzformstruktur einschließlich des Stanzsatzrahmens, der Stempelintegration und der Abstandsoptimierung als integriertes System.
2. Wie wähle ich zwischen Gleitlager- und Kugellager-Führungssystemen für meinen Matrizensatz?
Die Entscheidung hängt in erster Linie vom Produktionsvolumen, der Hubgeschwindigkeit und den Toleranzanforderungen ab. Gleitlagersysteme kosten weniger und vertragen Verschmutzungen und seitliche Belastungen besser, was sie ideal für Kleinserien, Prototyping und schmutzige Werkstattumgebungen bei Geschwindigkeiten unter 150 SPM macht. Kugellagersysteme eliminieren das Laufspiel durch Vorspannung und bieten eine hervorragende Wiederholgenauigkeit bei 300+ SPM für progressives Stanzen mit hohem-Volumen und engen Toleranzen. Wenn Ihr jährliches Volumen 500.000 Treffer übersteigt oder Ihre Teiletoleranzen enger als plus-oder-minus 0,002 Zoll sind, amortisiert sich die Kugellagerführung in der Regel durch weniger Ausschuss und eine längere Lebensdauer des Stempels.
3. Was verursacht Abrieb an den Führungsstiften des Matrizensatzes und wie kann ich es beheben?
Abrieb tritt als glänzende, verschmierte Metallübertragungsspuren auf den Oberflächen der Führungsstifte auf, die durch Metallkontakt unter Belastung verursacht werden. Drei Grundursachen sind dafür verantwortlich: verschlissene Buchsen, die ein schräges Einführen des Stifts ermöglichen, abgelenkte Matrizenschuhe, die die Buchsenbohrung aus der Parallele neigen, oder eine unsachgemäße Presseneinstellung, die zu einem schiefen Betriebszustand führt. Um das Problem zu beheben, ersetzen Sie abgenutzte Buchsen und reiben Sie die Bohrungen bei Bedarf auf, schleifen Sie die Schuhflächen neu, um die Parallelität wiederherzustellen, und überprüfen Sie die Ausrichtung des Pressenstößels und der Unterlage. Wenn die Oberfläche des Stifts durch Abrieb beschädigt wurde, tauschen Sie den Stift vollständig aus, da eine beschädigte Oberfläche den Verschleiß neuer Buchsen sofort beschleunigt.
4. Welche Stempelsatz-Pfostenkonfiguration sollte ich für das Folgestanzen verwenden?
Bei der progressiven Prägung sind rückseitige -Pfosten- oder diagonale-Pfostenkonfigurationen Standard. Hintere-Pfostensätze platzieren beide Führungsstifte hinten, so dass die Vorderseite und die Seiten für den Streifenvorschub von einer Seite zur anderen völlig frei bleiben. Diagonale-Pfostensätze bieten eine verbesserte Steifigkeit gegenüber den hinteren-Pfosten und sorgen gleichzeitig für einen angemessenen Vorschubspielraum entlang einer Kante. Vier-Pfostenkonfigurationen bieten zwar maximale Ausrichtungsgenauigkeit, behindern jedoch die Streifenzuführwege und eignen sich besser für Verbund- oder Transfermatrizen, bei denen kein kontinuierlicher Streifenzugriff erforderlich ist.
5. Wie oft sollten Matrizensätze überprüft werden und welche Messungen sind am wichtigsten?
Überprüfen Sie die Führungsstifte und Buchsen vor und nach jedem Produktionslauf visuell auf Abrieb oder Riefen. Messen Sie die Parallelität des Schuhs vierteljährlich mit einer Messuhr auf einer Richtplatte und vergleichen Sie sie mit den Grundwerten. - Abweichungen über 0,0005 Zoll pro Fuß Schuhlänge erfordern Korrekturmaßnahmen. Führen Sie jährlich oder alle 500.000 Hübe eine vollständige Maßprüfung durch und vergleichen Sie die Durchmesser der Buchsenbohrung mit dem Außendurchmesser des Bolzens, um das tatsächliche Laufspiel zu berechnen. Überprüfen Sie bei Kugellagersystemen die Vorspannung durch Fühlen auf spürbare Lockerheit. Dokumentieren Sie alle Messungen, um die Verschlechterungsraten zu ermitteln und den Wartungszeitpunkt vorherzusagen, bevor Ausfälle die Teilequalität beeinträchtigen.


