


Was eigentlich zur Herstellung einer Stanzform gehört
Jede Metallhalterung in Ihrem Auto, jeder Anschluss in Ihrem Telefon und jedes Panel Ihres Kühlschranks begann in einer Stanzform. Diese Präzisionswerkzeuge sind dafür verantwortlichWir verwandeln flache Bleche in funktionale Bauteilemit Geschwindigkeiten, die kein anderes Umformverfahren erreichen kann. Aber was ist Metallstanzen eigentlich und was ist nötig, um das Werkzeug zu bauen, das es ermöglicht?
Was ist ein Prägestempel?
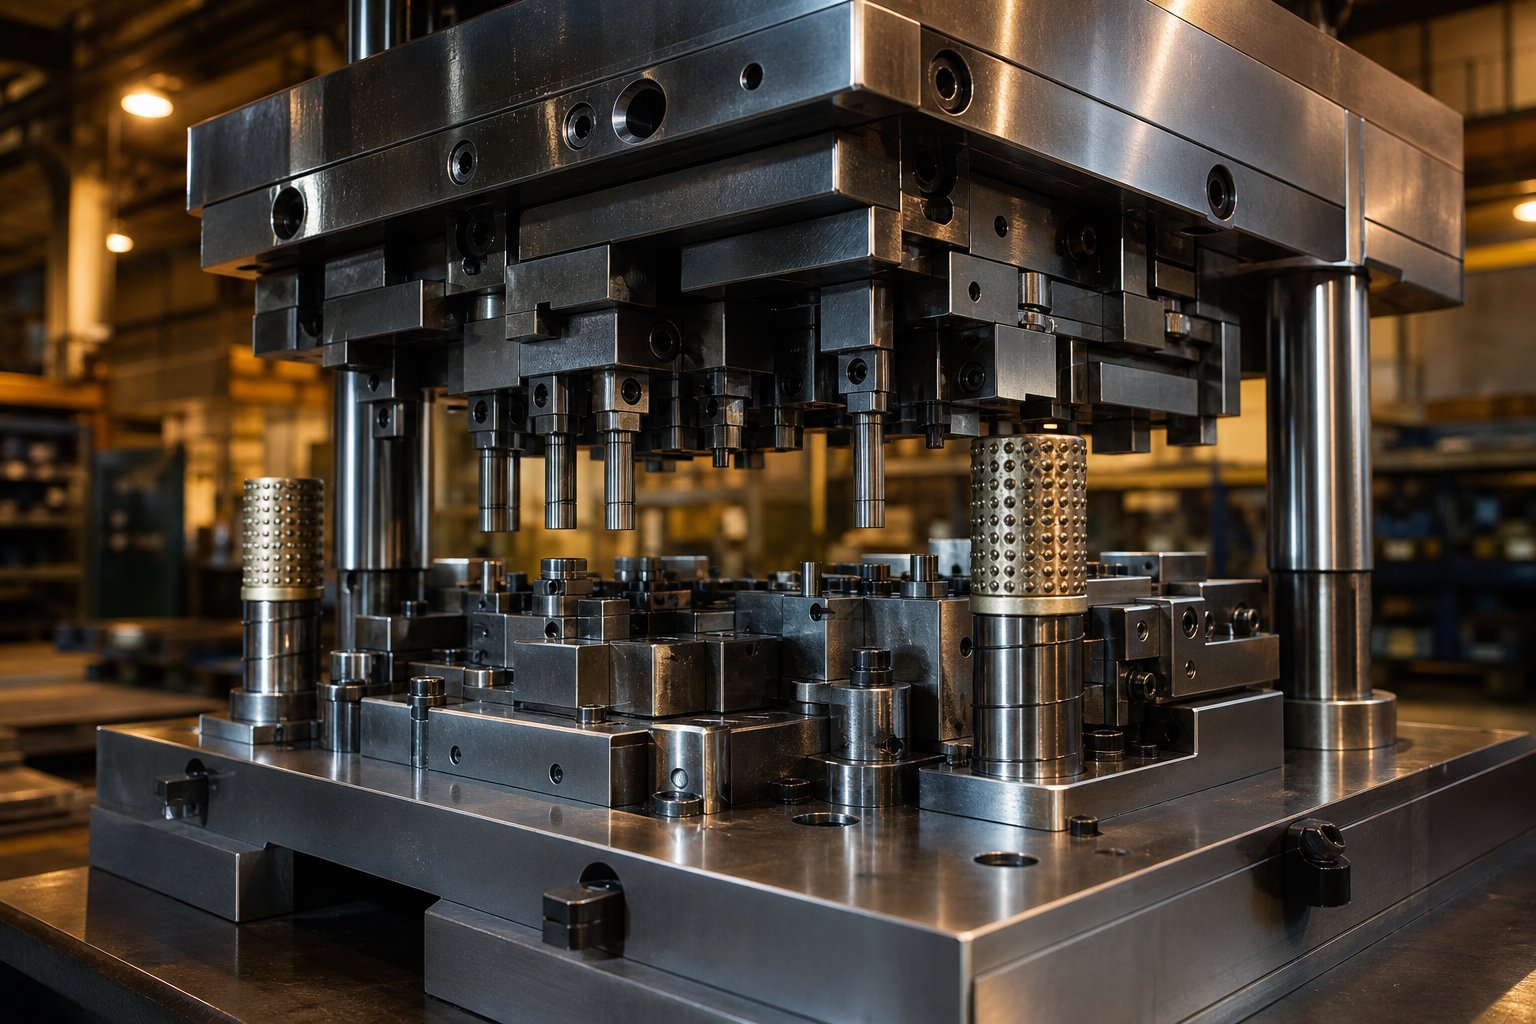
Eine Prägematrize ist ein Präzisionswerkzeug, das aus zwei Hälften - einer oberen und einer unteren Baugruppe - besteht, die in einer Presse montiert sind, um Blech durch kontrollierte Kraft zu schneiden, zu biegen, zu formen oder in eine bestimmte Form zu ziehen.
Diese Stempeldefinition deckt die Grundlagen ab, aber die Realität geht tiefer. Eine Matrize erfüllt bei jedem Presszyklus vier Kernfunktionen: das Material lokalisieren, es festklemmen, es in Form bringen und das fertige Stück freigeben. In der „Arbeits“-Phase wird durch Vorgänge wie Schneiden, Biegen, Lochen, Prägen, Formen, Ziehen, Strecken, Prägen und Extrudieren Mehrwert geschaffen -. Bei der Herstellung einer Prägematrize müssen alle diese Vorgänge in einem einzigen, wiederholbaren Werkzeug zusammengefasst werden, das Millionen von Presszyklen überstehen kann.
Hobbyist vs. professioneller Stanzformenbau
Es besteht eine große Kluft zwischen DIY-Stanzprojekten und professioneller Werkzeugbauarbeit. Ein Bastler könnte mit einer Bohrmaschine, einer Handfräse und einem Tischschleifer einen einfachen Stempel- und Matrizenblock formen. Dieser Ansatz eignet sich für kleine-handwerkliche Projekte oder Prototypen, bei denen die Toleranzen großzügig sind.
Professioneller Stanzformenbau ist eine ganz andere Disziplin. Werkzeugbaubetriebe nutzen CNC-Fräsmaschinen für komplexe Hohlraumprofile, Drahterodiermaschinen für Öffnungen mit engen -Toleranzen, Flachschleifmaschinen für Ebenheiten bis in den Mikrometerbereich und Koordinatenmessgeräte zur Überprüfung aller Abmessungen. Der Unterschied zwischen diesen beiden Welten liegt in der Wiederholgenauigkeit - Ein professioneller Stanzstempel muss identische Teile mit Hunderten von Hüben pro Minute ohne Abweichung produzieren.
Warum Präzision im Werkzeugbau wichtig ist
Branchen wie die Automobil-, Elektronik- und Haushaltsgeräteindustrie sind auf Stanzwerkzeuge aus Metall angewiesen, um Toleranzen einzuhalten, die dafür sorgen, dass Baugruppen über Millionen von Einheiten hinweg zusammenpassen. Eine Anschlussklemme, die 0,05 mm außerhalb der Spezifikation liegt, führt zu Stromausfällen. Ein Karosserieteil mit ungleichmäßiger Ziehtiefe erzeugt nach dem Lackieren sichtbare Wellen. Was sind Werkzeuge in der Fertigung, wenn nicht die Grundlage, auf der alle nachgelagerten Qualitätsstandards basieren?
Dieser Artikel behandelt den gesamten Lebenszyklus der Herstellung einer Prägematrize - von der Auswahl des richtigen Matrizentyps und der Gestaltung der Streifenanordnungen bis hin zur Bearbeitung, Wärmebehandlung und dem abschließenden Test auf der Presse. Derzeit durchläuft kein einzelner Leitfaden alle Phasen nacheinander, und diese Lücke führt dazu, dass Ingenieure Fragmente aus mehreren Quellen zusammensetzen müssen. Die folgenden Abschnitte schließen diese Lücke und beginnen mit der Auswahl der richtigen Werkzeugarchitektur für Ihr spezifisches Teil und Produktionsvolumen.
Auswahl des richtigen Matrizentyps für Ihr Projekt
Die Auswahl der richtigen Matrizenarchitektur ist die erste wirkliche technische Entscheidung bei jedem Matrizenstanzprojekt. Die Wahl beeinflusst alles nachgelagerte - Werkzeugkosten, Zykluszeit, Teilequalität und wie viele Vorgänge Sie in einer einzigen Pressenkonfiguration konsolidieren können. Stellen Sie sich das so vor: Sie würden kein Folgeverbundwerkzeug für 500 Prototypen verwenden und Sie würden nicht eine Million Kfz-Halterungen durch ein einziges -Stationswerkzeug laufen lassen. Die Abstimmung der Stanzformentypen auf Ihre spezifischen Produktionsziele verhindert Budgetverschwendung und vermeidet Engpässe in der Fertigung.
| Matrizentyp | Am besten für | Teilekomplexität | Lautstärkebereich | Relative Kosten | Werkzeugvorlaufzeit |
|---|---|---|---|---|---|
| Einzelne-Station | Prototypen, Kleinserien | Niedrig (ein Vorgang) | Unter 10.000 | Niedrig | 2–4 Wochen |
| Verbindung | Flache Teile, die mehrere Schnitte in einem Durchgang erfordern | Niedrig bis mäßig | 10,000–500,000 | Medium | 4–8 Wochen |
| Progressiv | Stanzen komplexer Teile in großen Mengen | Mäßig bis hoch | 500,000–10M+ | Hoch | 10–20 Wochen |
| Überweisen | Große oder tief-gezogene Teile | Hoch | 100,000–5M+ | Hoch | 12–24 Wochen |
Einzel--Stations- und Verbundmatrizen
Eine einzelne-Stationsmatrize führt einen Arbeitsgang pro Pressenhub aus, - einen Rohling, ein Lochen oder eine einzelne Biegung. Der Formprozess ist unkompliziert: Material wird hineingelegt, ein Merkmal wird geformt, ein Teil kommt heraus. Diese Einfachheit führt zu niedrigen Werkzeugkosten (in der Regel 50–70 % weniger als bei Folgewerkzeugen) und einer schnellen Durchlaufzeit, sodass Einzelstationen für Pilotprojekte, technische Muster oder kundenspezifische Teile mit großzügigen Toleranzen praktisch sind.
Verbundmatrizen legen die Messlatte höher, indem sie mehrere Schneidvorgänge gleichzeitig in einem einzigen Hub ausführen. Stellen Sie sich vor, Sie stanzen ein Außenprofil aus und stanzen gleichzeitig Innenlöcher. - Das ist es, was eine Verbundmatrize leistet. Da beide Vorgänge den gleichen Presszyklus nutzen, verbessert sich die Konzentrizität zwischen den Merkmalen deutlich und die Produktionszeit verkürzt sich im Vergleich zur separaten Ausführung jedes Vorgangs um 25–30 %. Der Nachteil besteht darin, dass zusammengesetzte Matrizen am besten für relativ flache Teile geeignet sind, typischerweise mit einem Durchmesser von weniger als 150 mm, bei denen alle Vorgänge in einer einzigen Ebene erfolgen.
Folgeverbundmatrizen für hohe-Volumen
Wenn die Produktionsmengen Hunderttausende oder Millionen erreichen, werden Folgeverbundwerkzeuge zum Arbeitstier. Das Bandmaterial durchläuft eine Reihe von Stationen, die jeweils einen bestimmten Vorgang ausführen - Lochen, Ausklinken, Formen, Biegen -, bis an der letzten Station ein fertiges Teil abgetrennt wird. Die Konstruktionslogik ist einfach: Indem Sie die Teilehandhabung zwischen den Arbeitsgängen eliminieren, senken Sie die Arbeitskosten um bis zu 40 % und erreichen Zyklusraten, die mit Einzelstationsaufbauten nicht erreicht werden können.
Stanzwerkzeuge für die Automobilindustriewerden aus genau diesem Grund häufig als progressive Werkzeuge gebaut. Steckverbinder, Halterungen, Hitzeschilde und Strukturklammern profitieren alle vom hohen Durchsatz und der engen Ausrichtung von Station zu Station, die Folgeverbundwerkzeuge bieten. Die höheren Vorabinvestitionen amortisieren sich schnell, wenn die Kosten pro Teil wichtiger sind als die Werkzeugkosten.
Transferwerkzeuge und wann sie die Folgeverbundwerkzeuge übertreffen
Beim Transferprägen werden mechanische Greifer oder Finger verwendet, um einzelne Rohlinge zwischen unabhängigen Stationen zu bewegen. Im Gegensatz zu progressiven Matrizen gibt es keinen durchgehenden Streifen, der das Teil durch das Werkzeug verbindet. Dies verschafft Transferwerkzeugen einen entscheidenden Vorteil für Teile, die tiefes Ziehen, große Stellflächen oder komplexe dreidimensionale Formen erfordern, die auf einem Band unpraktisch wären.
Beim Automobilstanzen laufen große Strukturbauteile und Karosserieteile häufig in Transferwerkzeugen, da die Teilegeometrie eine Stationsunabhängigkeit erfordert. Jede Station kann einen speziellen Formvorgang ohne die Einschränkungen einer Transportbahn durchführen. Transfermatrizen verringern außerdem den Materialabfall, da kein Verbindungsstreifengerüst vorhanden ist, das entsorgt werden muss -, was bei der Verarbeitung teurer Legierungen oder dicker -Materialstärken zu einer erheblichen Kostenersparnis führt.
Die Entscheidung zwischen Progressiv- und Transferverfahren hängt letztlich von der Teilegeometrie und der Materialausnutzung ab. Wenn das Teil ohne Verzerrung mit einem Streifen verbunden bleibt, gewinnt Progressiv an Geschwindigkeit. Wenn sich das Teil zwischen schweren Umformvorgängen frei bewegen muss, liefert das Transferprägen bessere Ergebnisse mit weniger Qualitätseinbußen. Die Anpassung des Stempeltyps an diese Gegebenheiten ist der Unterschied zwischen effizienten Prägestempeln und Werkzeugen, die ihr eigenes Design bekämpfen.
Stanzwerkzeugkomponenten und wie sie zusammenarbeiten
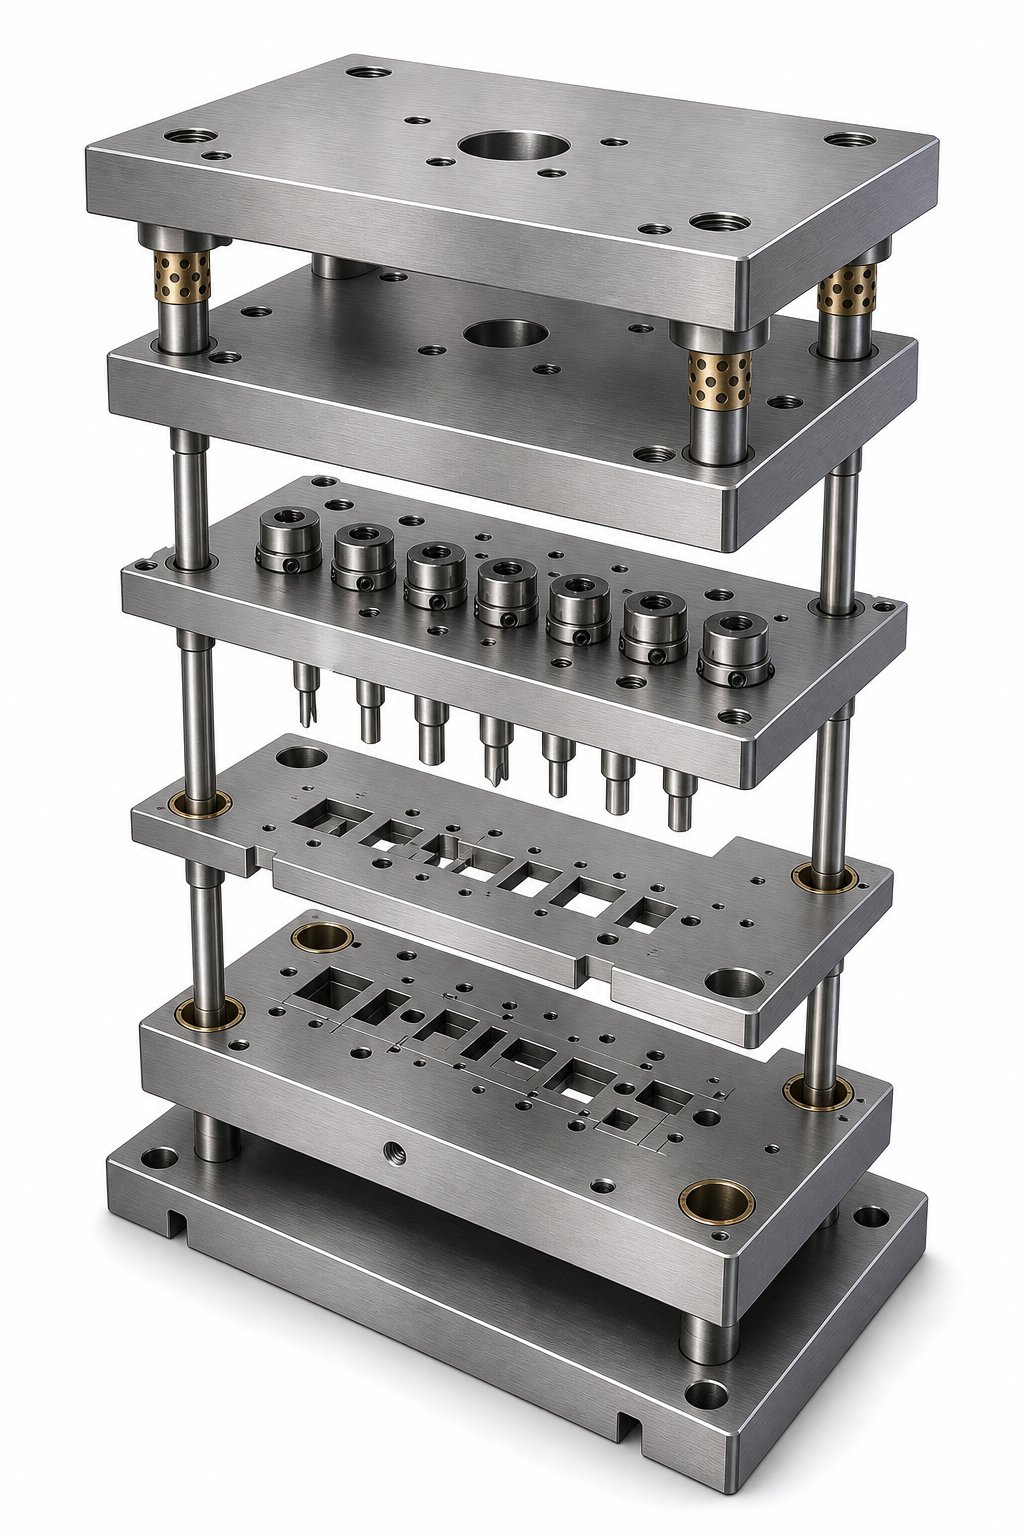
Die Auswahl des richtigen Stempeltyps legt die Architektur fest, aber die Leistung hängt von den einzelnen Prägestempelkomponenten ab, die diese Architektur ausfüllen. Jedes Teil im Werkzeug hat die Aufgabe -, es zu lokalisieren, zu schneiden, zu formen, zu abisolieren oder zu führen -, und wenn ein Element außerhalb der Spezifikation liegt, leidet das gesamte System. Zu verstehen, was die einzelnen Teile tun und wie sie interagieren, ist der Unterschied zwischen einem zuverlässigen Blechstanzwerkzeug und einem, das nach ein paar tausend Schlägen Ausschuss produziert.
Hier sind die wichtigsten Stanzkomponenten, die in den meisten Formen und Stanzbaugruppen zu finden sind:
- Matrizenschuhe (obere und untere Platte)- Das strukturelle Fundament, das alle anderen Komponenten in einer Linie hält.
- Matrizenblock (Kavität)- Der gehärtete Stahlblock, der das Schneid- oder Formprofil enthält, das den Stempel aufnimmt.
- Lochplatte- Hält und positioniert einzelne Stempel an präzisen Positionen relativ zum Matrizenblock.
- Trägerplatte- Eine gehärtete Platte hinter der Schlagplatte, die verhindert, dass Schlagköpfe bei wiederholtem Aufprall in den weicheren Schuh eindringen.
- Führungsstifte und Buchsen- Richten Sie die obere und untere Hälfte mit einer Genauigkeit innerhalb von Toleranzen von 0,0001 Zoll aus, um eine gleichmäßige Registrierung von Strich zu Strich sicherzustellen.
- Abstreiferplatte- Hält das Werkstück flach und streift beim Rückhub Material von den Stempeln ab.
- Federsysteme- Bietet kontrollierte Kraft zum Abisolieren, zur Betätigung des Druckstücks und zum Klemmen des Materials.
- Piloten- Präzisionsstifte, die in zuvor gebohrte Löcher eindringen, um den Streifen an jeder Station genau zu positionieren.
- Befestigungselemente und Dübel- Sichern und präzise positionieren Sie alle Platten relativ zueinander und verhindern Sie so ein Verrutschen unter Last.
Obere und untere Matrizenschuhbaugruppen
Die Matrizenschuhe bilden das Grundgerüst des gesamten Werkzeugs. Der obere Schuh wird am Pressenstößel befestigt, der untere Schuh wird am Pressenbett verschraubt und Führungspfosten verbinden die beiden Hälften, um die Ausrichtung über Millionen von Zyklen hinweg aufrechtzuerhalten. Sie können entweder einen Standard-Matrizensatz kaufen - eine vor-bearbeitete Baugruppe aus Schuhen, Führungspfosten und Buchsen, die nach Katalogabmessungen gefertigt sind - oder eine individuelle Matrizenstruktur von Grund auf entwerfen.
Standard-Matrizensätze, wie sie von Anbietern wie Anchor Danly stammen, bieten austauschbare Komponenten und eine schnelle Lieferung. Sie eignen sich gut für konventionelle Stanzvorgänge, bei denen Teilegrößen und Presstonnagen innerhalb der Standardbereiche liegen. Kundenspezifische -Strukturen werden erforderlich, wenn die Matrize nicht-standardisierte Führungspfostenkonfigurationen, übergroße Stellflächen oder extreme Präzision erfordert -, beispielsweise wenn Matrizen dünne-Materialstärken unter 0,010 Zoll stanzen oder über 200 Hübe pro Minute laufen.
Die Ökonomie ist einfach. Durch die Produktion von Stanzwerkzeugen im eigenen Haus werden hochwertige CNC-Maschinen mit relativ niedrigen{3}margen Arbeit verbunden. Für die meisten Werkstätten spart der Kauf eines Standardsatzes und dessen Bearbeitung entsprechend Ihren spezifischen Angaben Zeit und Kosten im Vergleich zur Fertigung aus Rohblech.
Stempel-, Matrizenblock- und Abstandsbeziehungen
Durch die Beziehung zwischen Stempel und Matrizenblock wird die Schnittqualität bestimmt. Wenn ein Stempel in die Matrizenöffnung eindringt, wird das Material entlang schmaler Bänder sowohl an der Stempelkante als auch an der Matrizenkante abgeschnitten. Der Spalt zwischen diesen beiden Schneidkanten - der Abstand - bestimmt, ob Sie ein sauberes Teil oder einen Ausschuss erhalten.
Bei Stahlwerkstücken beträgt der empfohlene Abstand 5–10 % der Materialstärke pro Seite. Ein 1,0 mm starkes Stahlblech benötigt beispielsweise auf jeder Seite etwa 0,05 bis 0,10 mm Abstand zwischen der Stempelkante und der Matrizenkante. DerDer genaue Prozentsatz hängt von der Härte und Zugfestigkeit des Werkstücks ab-weichere Materialien wie Aluminium liegen am unteren Ende, während hochfester-Stahl in Richtung 10 % oder mehr drängt.
Wenn Sie das falsch verstehen, treten drei Probleme auf:
- Zu wenig Spielraum- Übermäßige Scherkräfte beschleunigen den Stempelverschleiß, erzeugen Hitze und können zum vollständigen Bruch des Werkzeugs führen.
- Zu viel Spielraum- Das Material biegt sich, anstatt sauber zu scheren, was zu starken Graten und Überschlägen an den Teilekanten führt.
- Ungleichmäßiges Spiel- Eine Fehlausrichtung zwischen Stempel und Matrizenblock führt zu konischen Schnitten und ungleichmäßiger Grathöhe, was zu vorzeitigem Verschleiß auf einer Seite des Werkzeugs führt.
Durch den richtigen Abstand wird auch die zum Scheren des Werkstücks erforderliche Kraft reduziert, was den Energieverbrauch der Presse senkt und die Intervalle zwischen dem Nachschleifen der Matrizenstempel verlängert. Bei Metallstanzwerkzeugen, die für die Massenproduktion ausgelegt sind, kann bereits eine Abweichung von 1–2 % vom optimalen Spiel die Standzeit des Werkzeugs um 30 % oder mehr verkürzen.
Abstreifer und Federsysteme
Nachdem ein Stempel in das Werkstück eingedrungen ist, erfasst das Material beim Rückhub den Stempel. Ohne Abstreifer hebt sich das Blech mit dem Stempel an, kommt an der nächsten Station nicht mehr ein und verklemmt das Werkzeug. Abstreifer lösen dieses Problem, indem sie das Material flach gegen die Matrizenfläche halten, während sich der Stempel nach oben zurückzieht.
Es gibt zwei Haupttypen für Blechstanzanwendungen. Feste Abstreifer sind fest verschraubt und verfügen über einen Spalt, der das Material freigibt - einfach, langlebig, aber ohne nach unten gerichteten Klemmdruck. Federbelastete Abstreifer drücken das Material flach, bevor der Stempel es berührt, und halten den Druck während des gesamten Hubs aufrecht, wodurch die Schnittqualität und die Ebenheit des Teils verbessert werden.
Die Federn, die diese Abstreifer antreiben, gibt es in zwei Formen. Mechanische Stanzfedern - farbcodierte-spiralförmige Spiralen - sind die Standardwahl für mittlere Belastungen. Stickstoffgasfedern liefern eine höhere Kraft in einem kleineren Gehäuse und sorgen für einen gleichmäßigeren Druck über den gesamten Hub, weshalb sie für Tiefform- und Ziehvorgänge bevorzugt werden, bei denen eine gleichmäßige Haltekraft des Rohlings entscheidend ist.
Auf die Auswahl der richtigen Federvorspannung und des richtigen Federwegs kommt es an. Unterbelastete Federn sorgen dafür, dass sich das Material beim Stanzen anhebt, was zu Graten und zum Herausziehen des Butzens führt. Überlastete Federn verschwenden die Presskraft und beschleunigen die Ermüdung. Das Federsystem muss die Abstreifkraft gegen die gesamte verfügbare Presskapazität ausgleichen - eine Berechnung, die direkt mit der Anzahl der aktiven Stationen und dem kombinierten Schnittumfang aller Stempel im Werkzeug zusammenhängt.
Jede dieser Komponenten wird aus bestimmten Werkzeugstahlsorten hergestellt, mit engen Toleranzen bearbeitet und anschließend gehärtet, um den wiederholten Stoßbelastungen standzuhalten, die das Produktionsstanzen erfordert. Die Wahl des Stahls - und die Art und Weise, wie er behandelt wird -, entscheidet letztendlich darüber, ob ein Würfel seine angestrebte Lebensdauer überlebt oder vorzeitig verschleißt.
Auswahl von Gesenkstahl und Materialien für Langlebigkeit
Bei einer Matrize, die aus der falschen Stahlsorte hergestellt wurde, handelt es sich um eine Matrize, auf der vom ersten Tag an ein Verfallsdatum eingeprägt ist. Die Geometrie kann perfekt, die Abstände gewählt und das Streifenlayout optimiert sein -, aber wenn der Werkzeugstahl den Kräften, Temperaturen und dem Abrieb, dem er bei jedem Hub ausgesetzt ist, nicht standhalten kann, führt vorzeitiger Verschleiß oder katastrophale Rissbildung zum Stillstand der Produktion. Die Wahl der richtigen Metallprägematerialien ist keine zweitrangige Entscheidung. Es ist der entscheidende Faktor dafür, ob ein Würfel 50.000 oder 5.000.000 Treffer übersteht.
Die Herausforderung besteht darin, dass keine einzelne Stahlsorte jeder Situation gewachsen ist. Bei Stanzvorgängen zum Schneiden von Edelstahlstanzteilen ist eine extreme Verschleißfestigkeit erforderlich, während bei einer Formstation zum Ziehen von Aluminiumstanzteilen Zähigkeit und Oberflächenbeschaffenheit Vorrang vor Härte haben. Sie müssen den Stahl gleichzeitig an drei Variablen anpassen: das Werkstückmaterial, die Art der Operation und das erwartete Produktionsvolumen.
Werkzeugstahlsorten für verschiedene Werkstückmaterialien
Fünf Werkzeugstahlsorten decken den Großteil der Stanzwerkzeuganwendungen ab. Jedes nimmt eine andere Position im Härte--versus--Spektrum ein, und wenn man weiß, wo sich jedes einzelne auszeichnet, werden kostspielige Abweichungen vermieden.
| Stahlsorte | Härtebereich (HRC) | Am besten für | Erwartete Lebensdauer der Matrize | Relative Kosten |
|---|---|---|---|---|
| D2 | 58–62 | Stanz- und Lochstanzer aus gestanztem Stahl; Schneidvorgänge mit hohem-Verschleiß | 500.000–2.000,000+ Treffer | Medium |
| A2 | 57–62 | Universelles-Schneiden und Formen; Läufe mit mittlerem-Volumen | 200.000–1.000.000 Zugriffe | Niedrig bis mittel |
| S7 | 54–58 | Schwerumformende, biegende und stoßbeanspruchte-Stationen | 100.000–500.000 Zugriffe | Medium |
| M2 | 60–65 | Hochgeschwindigkeits-Piercing; abrasive Werkstücke wie AHSS | 1.000.000–3.000,000+ Treffer | Hoch |
| DC53 | 60–62 | Schweres Stanzen von dicken oder hochfesten Materialien | 1.000.000–3.000.000 Zugriffe | Mittel bis hoch |
D2ist das Arbeitstier im Stanzwerkzeugbau. Sein hoher Chromgehalt (ca. 12 %) erzeugt reichhaltige Karbidstrukturen, die abrasivem Verschleiß widerstehen. Beim Stanzen und Lochen von gestanztem Stahl mit geringem und mittlerem Kohlenstoffgehalt bietet D2 eine lange Lebensdauer zu angemessenen Kosten. Der Kompromiss? Dieselben großen Karbidvorkommen, die die Verschleißfestigkeit erhöhen, verringern die Schlagzähigkeit. D2-Stempel mit dünnem Querschnitt oder scharfen Ecken neigen bei starker Stoßbelastung zum Abplatzen.
A2bietet eine verzeihendere Alternative. Es handelt sich um einen lufthärtenden Stahl mit einer besseren Dimensionsstabilität während der Wärmebehandlung als D2 und er verträgt mäßige Stöße ohne Rissbildung. Für Betriebe mit mittlerer{4}}Volumenproduktion - etwa 100.000 bis 1.000.000 Teilen - bietet A2 ein wirtschaftliches Gleichgewicht zwischen Leistung und Kosten. Es lässt sich vor dem Härten leichter bearbeiten und verformt sich danach weniger, was die Zeit für das Fertigschleifen verkürzt.
S7liegt am Ende des Zähigkeitsspektrums. Wenn die Matrize schwere Formen, tiefe Biegungen oder andere Vorgänge durchführt, bei denen plötzliche Stoßbelastungen vorherrschen, absorbiert S7 Stoßenergie, ohne zu brechen. Umformstationen, die dicken -Stahl oder hoch-Legierungen formen, verwenden oft S7, weil es der Art von Rissbildung widersteht, die eine härtere, sprödere Sorte zerstören würde. Der Nachteil ist die Verschleißlebensdauer - S7 verschleißt unter abrasiven Bedingungen schneller als D2 und muss in der Regel häufiger nachgeschliffen werden.
M2-HochgeschwindigkeitsstahlBringt extreme Härte (bis zu 65 HRC) und behält seine Schneidkante auch bei erhöhten Temperaturen. Bei Lochstechvorgängen mit hohen Hubzahlen oder beim Schneiden von hochfestem Stahl und anderen abrasiven Werkstückmaterialien übertrifft M2 herkömmliche Kaltarbeitsstähle um ein Vielfaches. Der Kostenaufschlag ist erheblich, sodass M2 eher als einzelne Stempeleinsätze als als vollständige Matrizenblöcke erscheint.
DC53ist ein modifizierter Kaltarbeitsstahl, der entwickelt wurde, um die Hauptschwäche von D2 zu beseitigen. Dank einer feineren, gleichmäßigeren Karbidverteilung erreicht es eine ähnliche Härte (60–62 HRC) bei etwa doppelt so hoher Zähigkeit wie Standard D2. Zum Stanzen von dickem -Stahl oder hoch{8}}festen Materialien, bei denen es sowohl auf Verschleißfestigkeit als auch auf Stoßfestigkeit ankommt, füllt DC53 die Lücke, die D2 und S7 zwischen ihnen lassen.
Das Werkstückmaterial steuert einen großen Teil der Auswahllogik. Das Stanzen weicher Materialien wie Aluminium erfordert eine geringere Verschleißfestigkeit, erfordert jedoch eine hervorragende Oberflächengüte, um ein Abrieb zu verhindern. - Aluminiumstanzvorgänge profitieren häufig von polierten A2- oder beschichteten Werkzeugstählen anstelle von rohem D2. Das Stanzen von rostfreiem Stahl ist das entgegengesetzte Extrem: Das Material ist abrasiv, härtet schnell aus und erzeugt erhebliche Hitze, was Hoch{5}Chrom- oder Schnellarbeitsstähle mit robusten Oberflächenbeschichtungen erfordert. Weicher und kohlenstoffarmer Stanzstahl liegt im Mittelfeld, wo D2 den Großteil der Stanz- und Locharbeiten problemlos bewältigt.
Alternativen zur Hartmetall- und Pulvermetallurgie
Bei Produktionsmengen im Millionenbereich oder besonders abrasivem Werkstückmaterial stoßen herkömmliche Werkzeugstähle an ihre praktischen Grenzen. Hier kommen Hartmetall- und Pulvermetallurgiestähle (PM) ins Spiel.
Wolframcarbid-Einsätze bieten Verschleißfestigkeit, die die Lebensdauer der Matrize in bestimmten Anwendungen im Vergleich zu herkömmlichen Werkzeugstählen um 500–1.000 % verlängert. Sie eignen sich hervorragend für das Feinstanzen, das präzise Lochen dicker Materialien und für alle Stationen, an denen die Stempel- oder Matrizenöffnung ständigem Schleifkontakt ausgesetzt ist. Der Haken ist die Sprödigkeit - Hartmetall verträgt keine seitlichen Belastungen, Fehlausrichtung oder starke Stöße. Ein Hartmetalleinsatz in einer schlecht unterstützten Station bricht sofort dort, wo D2 einfach verschleißen würde.
Pulvermetallurgische Stähle wie ASP-60, CPM-10V und Vanadis 4 Extra schließen die Lücke zwischen herkömmlichen Werkzeugstählen und Hartmetall. Der PM-Herstellungsprozess erzeugt eine extrem feine, gleichmäßige Karbidverteilung in der gesamten Stahlmatrix, wodurch die großen Karbidansammlungen herkömmlicher Gusssorten vermieden werden. Das Ergebnis ist ein Material, das eine nahezu karbidähnliche Verschleißfestigkeit mit einer deutlich besseren Zähigkeit als Vollhartmetall kombiniert. PM-Stähle werden häufig für Folgeverbundstationen eingesetzt, die rostfreien Stahl oder hochfeste Materialien mit Produktionsmengen von mehr als einer Million Stück verarbeiten.
Bei Aluminiumstanzanwendungen mit sehr hohen Stückzahlen lösen PM-Stähle mit polierten und beschichteten Oberflächen gleichzeitig die Verschleiß- und Fressprobleme. Durch die feine Mikrostruktur lässt sich der Spiegel gleichmäßiger polieren als bei D2, und die Beschichtungen haften besser auf dem glatteren Untergrund, wodurch eine Oberfläche entsteht, die auch ohne starke Schmierung der Materialaufnahme widersteht.
Kompromiss zwischen Kosten und Lebensdauer
Stellen Sie sich vor, Sie geben ein Angebot für einen Auftrag an, der 200.000 gestanzte Aluminiumteile pro Jahr erfordert. Ist es sinnvoll, an jeder Station M2-Wendeschneidplatten und Hartmetallknöpfe vorzugeben? Wahrscheinlich nicht. A2 mit einer TiN-Beschichtung bewältigt dieses Volumen und diese Operationsart zu einem Bruchteil der Material- und Bearbeitungskosten.
Der Entscheidungsrahmen hängt von den Schwellenwerten für das Produktionsvolumen ab:
- Unter 100.000 Teile- A2 oder gleichwertiger Allzweckstahl-. Die Matrize wird wahrscheinlich in den Ruhestand gehen, bevor der Verschleiß kritisch wird, so dass die Zahlung für Premiumqualitäten eine Verschwendung von Budget bedeutet.
- 100.000 bis 1.000.000 Teile- D2 oder DC53 für Schneidstationen; S7 für Umformstationen. Dies ist der Volumenbereich, in dem sich die Wahl des Werkzeugstahls durch eine geringere Nachschleifhäufigkeit auszahlt.
- Über 1.000.000 Teile- M2- oder PM-Stähle für Stempel mit hohem-Verschleiß, Hartmetalleinsätze für die anspruchsvollsten Stationen und Oberflächenbeschichtungen auf allen Ebenen. Die höheren Vorabkosten amortisieren sich durch weniger Werkzeugwechsel, weniger Ausfallzeiten und eine gleichmäßigere Teilequalität über den gesamten Produktionslauf.
Die Kosten hängen auch von der Bearbeitbarkeit ab. Härtere, höher legierte Stähle benötigen eine längere Bearbeitungszeit, erfordern eine teurere Drahterodierzeit und erfordern eine strengere Kontrolle während der Wärmebehandlung. Die Herstellung eines D2-Matrizenblocks kostet mehr als ein A2-Block derselben Größe -, nicht nur im Hinblick auf den Rohstoffpreis, sondern auch in jedem nachgelagerten Herstellungsschritt. Wenn man den Wärmebehandlungsverzug, die Schlichtzugaben und das Risiko von Rissen beim Härten berücksichtigt, vergrößert sich der tatsächliche Kostenunterschied zwischen den Sorten über die reine Stahlrechnung hinaus.
Der intelligenteste Ansatz besteht darin, Sorten innerhalb einer einzigen Matrize zu mischen. Verwenden Sie Premium-Stähle nur dort, wo die Verschleiß- oder Stoßbelastung dies rechtfertigt -typischerweise für Schneidstempel, Matrizen und Formeinsätze -, während die Tragstruktur aus kostengünstigeren Blechen wie AISI 4140 oder 1045 hergestellt wird, die auf 28–32 HRC wärmebehandelt-werden. Diese Strategie sorgt dafür, dass die gesamten Werkzeugkosten überschaubar bleiben und gleichzeitig die Leistung dort konzentriert wird, wo sie am wichtigsten ist.
Durch die Auswahl des Stahls wird die potenzielle Lebensdauer des Werkzeugs bestimmt. Das Erreichen dieses Potenzials hängt jedoch davon ab, wie diese Stahlkomponenten geformt, gehärtet und bearbeitet werden. Die Bearbeitungsprozesse, die rohen Werkzeugstahl in Präzisionsgesenkgeometrie umwandeln -, und die Reihenfolge, in der sie ablaufen -, bestimmen, ob das Material tatsächlich die Leistung liefert, die seine Sorte verspricht.
Entwerfen der Matrize mit CAD CAM und Simulation
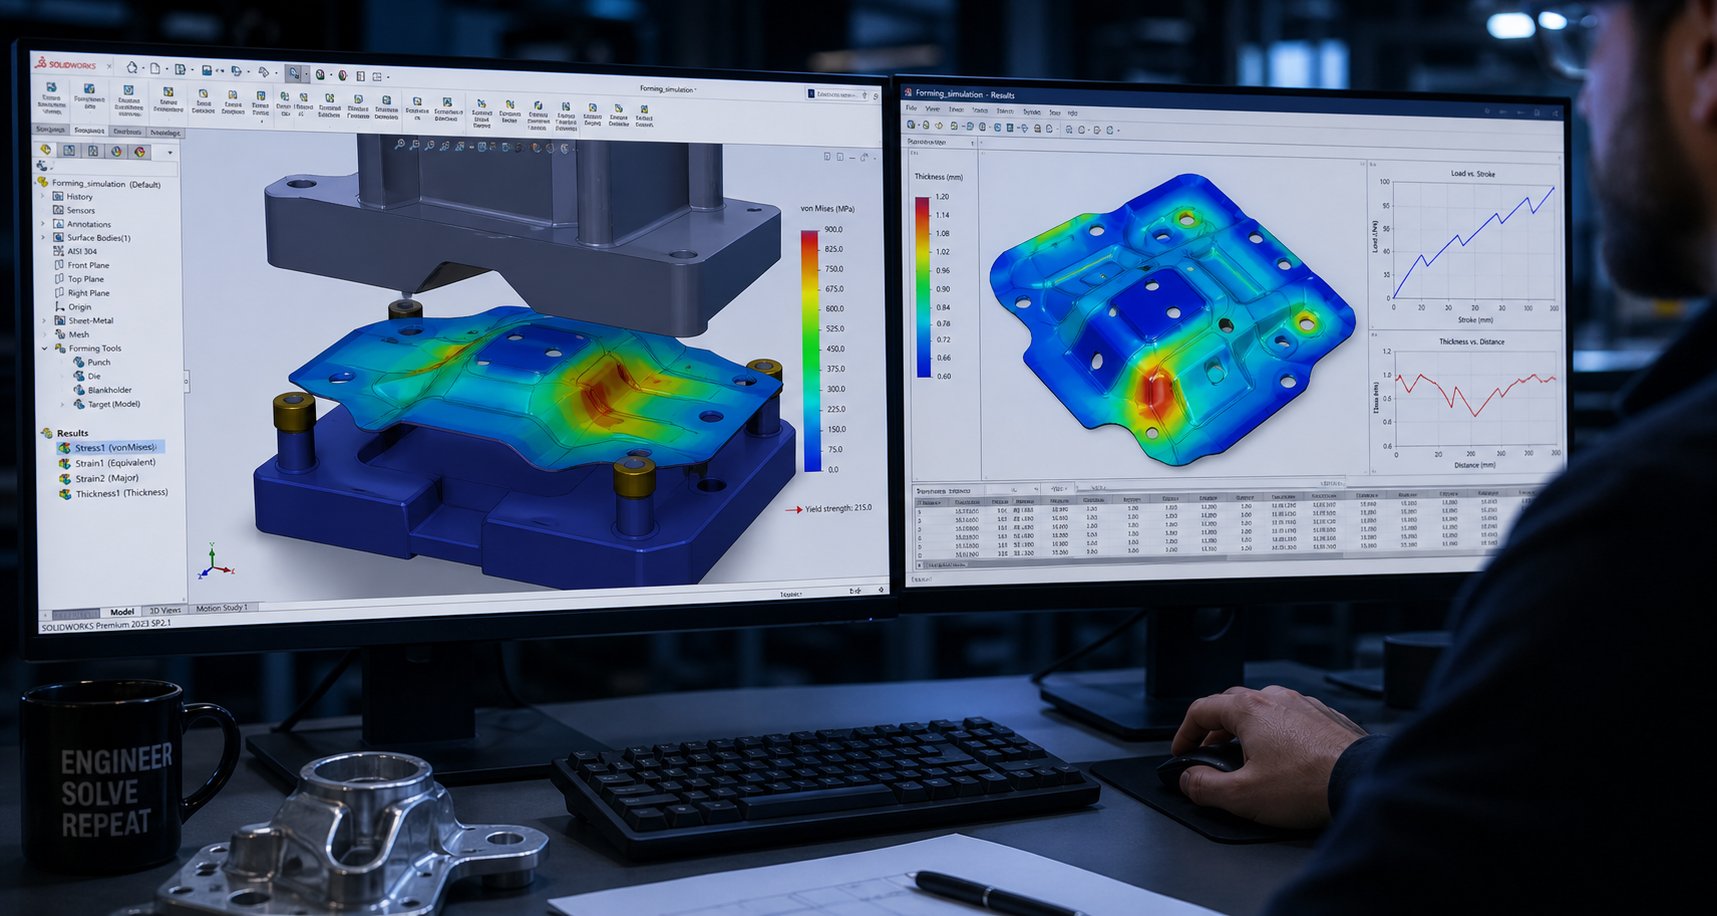
Die Auswahl des richtigen Stahls ist nur dann sinnvoll, wenn die Werkzeuggeometrie tatsächlich ein gutes Teil ergibt. In der Entwurfsphase wird die Rohabsicht -ein fertiges Teil auf einer Zeichnung - in einen Satz Bearbeitungsanweisungen umgewandelt, die jeden Stempel, jeden Matrizenblock und jeden Formeinsatz formen. Das Design moderner Stanzformen basiert auf CAD/CAM-Software und Finite-Elemente-Simulation, um diese Übersetzung präzise und vorhersehbar zu machen und weitaus weniger von Versuch{4}}und{5}Fehlern an der Druckmaschine abhängig zu machen.
Stellen Sie sich vor, Sie versuchen, zwölf Formstationen in Ihrem Kopf zu sequenzieren und dabei Materialdehnung, Rückfederung und Interferenzen zwischen benachbarten Stempeln zu berücksichtigen. Das ist das Problem, das die Stanztechnologie digital löst, bevor ein einzelner Block Werkzeugstahl auf eine Maschine gespannt wird. Der folgende Arbeitsablauf beschreibt, wie professionelle Werkzeugmacher von der Teilegeometrie zu maschinenfertigen Gesenkmodellen übergehen.
- Teileanalyse- Importieren Sie das fertige Teilmodell und bewerten Sie die Geometrie auf Formbarkeitsrisiken: tiefe Züge, scharfe Radien, dünne Wände und Features nahe an Kanten.
- Prozessplanung- Entscheiden Sie, welche Vorgänge erforderlich sind (Stechen, Einkerben, Formen, Beschneiden, Prägen) und weisen Sie sie anhand von Reihenfolgebeschränkungen Kategorien zu.
- Entwicklung des Streifenlayouts- Bestimmen Sie die Teileausrichtung, den Teilungsabstand, den Trägertyp und die Materialausnutzung auf dem Spulenband.
- Senderfolge- Ordnen Sie jeden Arbeitsgang einer bestimmten Station zu, gleichen Sie die Kräfte über die Matrize aus und beachten Sie die Form--vor-Regeln.
- Feder-Rückkompensation- Passen Sie die Geometrie des Formwerkzeugs an, um Merkmale zu über-biegen oder zu über-formen, damit sich das Teil nach dem Entladen in seine beabsichtigte Form entspannt.
- Interferenz- und Bewegungsprüfung- Stellen Sie sicher, dass während des Presszyklus keine Stempel, Abstreifer, Heber oder Formelemente kollidieren.
- CAE-Simulation- Führen Sie eine Formbarkeitsanalyse durch, um Ausdünnung, Faltenbildung, Spaltung und Rückfederung vorherzusagen-, bevor mit der Bearbeitung begonnen wird.
- Design-Iteration- Überarbeiten Sie die Stationsgeometrie und das Streifenlayout basierend auf Simulationsergebnissen, bis alle Formstationen die Akzeptanzkriterien erfüllen.
- Endgültige Veröffentlichung des Stanzmodells- Erzeugen Sie eine vollständige 3D-Matrizenbaugruppe mit Toleranzen, Materialangaben und CAM-bereiter Bearbeitungsgeometrie.
Streifenlayout und Stationssequenzierung
Das Streifenlayout ist der Bauplan, der bestimmt, wie sich das Spulenmaterial durch die Matrize bewegt. Jede Entscheidung hier - Teileausrichtung relativ zur Faserrichtung, Teilungsabstand zwischen Stationen, Trägerbreite und Schrottbrückenabmessungen - wirkt sich über Millionen von Zyklen direkt auf die Materialausnutzung, das Kräftegleichgewicht und die Teilequalität aus.
Ein praktischer Tipp für die Blechstanzung: Richten Sie das Teil so aus, dass die Biegung nach Möglichkeit senkrecht zur Walzrichtung erfolgt. Das Biegen mit der Faserrichtung erhöht die Gefahr von Rissen, insbesondere bei hochfesten Materialien. Selbst eine Drehung des Teils um 45 Grad relativ zur Bandvorschubrichtung kann die Biegeduktilität erheblich verbessern, allerdings kann dadurch die Materialausnutzung um einige Prozentpunkte reduziert werden.
Die Reihenfolge der Stationen folgt der allgemeinen Logik, dass das Lochen und Ausklinken früh erfolgt -, während das Band noch flach und formstabil ist -, gefolgt von Form- und Biegevorgängen in den mittleren Stationen, mit abschließendem Beschneiden und Abschneiden am Ende. Diese Reihenfolge verhindert, dass geformte Merkmale zuvor gebohrte Löcher verzerren, und hält den Streifen flach genug, damit Piloten ihn genau registrieren können.
Der Kräfteausgleich zwischen Stationen ist wichtiger, als den meisten Ingenieuren bewusst ist. Wenn sich alle schweren Schneidvorgänge auf einer Seite der Matrize konzentrieren, verdreht die resultierende außermittige Belastung den Pressenstößel und führt zu ungleichmäßigem Verschleiß der Führungskomponenten. Eine gute Gestaltung des Metallstanzwerkzeugs verteilt die Schnitt- und Formkräfte symmetrisch um die Mittellinie des Werkzeugs oder führt Leerlaufstationen ein, um den Lastpfad auszugleichen.
Moderne Werkzeugdesign-Software, wie zLogopress DieDesign und ähnliche CAD-Plattformen, automatisiert einen Großteil dieser Layoutarbeit. Designer können mehrere Streifenkonfigurationen digital testen, Materialausnutzungsprozentsätze vergleichen und visualisieren, wie sich der Streifen beim Durchlauf durch das Werkzeug verhält -, bevor sie sich auf eine endgültige Anordnung festlegen.
CAE-Simulation für Formbarkeit und Rückfederung-
Klingt komplex? Es ist - und genau diese Komplexität ist der Grund dafür, dass die CAE-Simulation im professionellen Stanzdesign nicht mehr verhandelbar ist. Die Finite-Elemente-Analyse sagt voraus, was mit dem Blech an jeder Station passieren wird: wo es übermäßig dünn wird, wo sich aufgrund der Druckspannung Falten bilden, wo Risse entstehen und wie stark das Teil zurückfedert, nachdem das Werkzeug es freigegeben hat.
Allein die Springback-Vorhersage rechtfertigt die Investition in die Simulation. Wenn sich Blech biegt, führt die elastische Erholung dazu, dass sich das Material nach dem Zurückziehen des Stempels teilweise entspannt. Der Betrag hängt von der Materialstärke, dem Biegeradius und der Dicke - ab und bei hochfesten Stählen-kann die Abweichung mehrere Grad überschreiten. AlsErforschung kinematischer Verfestigungsmodellehat gezeigt, dass für eine genaue Vorhersage der Rückfederung Spannungs--Druckdaten und Entlastungsmodulmessungen erforderlich sind, die weit über die grundlegenden Materialkarten hinausgehen. Ohne diese Daten weichen die Simulationsergebnisse erheblich von der Produktionsrealität ab.
Der praktische Nutzen ist beträchtlich. Jeder physische Testdurchlauf an einem Folgeverbundwerkzeug kann 5.000 bis 25.000 US-Dollar an Presszeit, Messarbeit und Nachbearbeitung kosten. Durch die digitale Erfassung eines Ausdünnungsproblems oder einer Faltenbildung -, bevor der Matrizenblock überhaupt geschruppt wird -, werden diese Iterationen vermieden. Progressive Werkzeugsimulationstools wie ProgSim fungieren als virtuelle Testpressen und liefern Formbarkeitsergebnisse, einschließlich automatischer Rohlingsentwicklung und Optimierung der Stempelkraft während des gesamten Pressenzyklus.
Professionelle Stanzformenbauer mögenYICHENIntegrieren Sie Machbarkeitsanalysen und CAE-Simulationen direkt in die Entwurfsphase und validieren Sie die Formbarkeit und die Rückfederungskompensation, bevor Sie mit der Bearbeitung beginnen. Dieser Full-{2}}Service-Workflow - von der Simulation bis zur Werkzeugproduktion - stellt dar, was Leser von einem spezialisierten Partner erwarten sollten, wenn sie überlegen, ob sie den Prozess intern-bauen oder den Design--bis-Testprozess auslagern möchten.
Einer der besten Tipps für das Stanzdesign für Simulationsingenieure: Beginnen Sie mit einer einstufigen Machbarkeitsanalyse, bevor Sie eine vollständige inkrementelle Simulation durchführen. Ein-Schrittlöser reduzieren das fertige Teil in Sekundenschnelle wieder auf einen Rohling und heben so problematische Bereiche hervor. Wenn die einstufigen Ergebnisse akzeptabel aussehen, fahren Sie mit der rechenintensiveren inkrementellen Analyse fort, bei der jede Station nacheinander modelliert wird. Dieser zwei-stufige Ansatz spart Stunden beim Lösen von Teilen, die eindeutig funktionieren - und erkennt problematische Geometrien, bevor Sie Tage in die detaillierte Stationskonstruktion investieren müssen.
Vom digitalen Modell zu maschinenfertigen-Programmen
Sobald die Simulation bestätigt, dass alle Stationen akzeptable Ergebnisse liefern, wird das Formmodell von einem Konstruktionswerkzeug in ein Fertigungsdokument umgewandelt. Die CAM-Programmierung extrahiert die Bearbeitungsgeometrie direkt aus dem 3D-Matrizenmodell. - CNC-Werkzeugwege zum Fräsen von Matrizenblöcken, Drahterodierprofile für Stempel- und Matrizenöffnungen sowie Schleifmaße für Ebenheits- und Parallelitätsspezifikationen.
Dieser digitale Thread ist wichtig, weil er Interpretationsfehler beseitigt. Dasselbe Modell, das für die Formbarkeit simuliert wurde, generiert den G--Code, der den Stahl schneidet. Es gibt keinen manuellen Übersetzungsschritt, bei dem ein Programmierer die Geometrie aus einem 2D-Druck neu-erstellt. Abmessungen, Toleranzen und Anforderungen an die Oberflächenbeschaffenheit fließen direkt aus dem validierten Konstruktionsmodell in die Maschinenanweisungen ein.
Ein Metallstanz-Prototyp, der - häufig 50 bis 200 Teile umfasst -, folgt normalerweise dem ersten vollständigen Bau, um zu überprüfen, ob die physischen Teile den Simulationsvorhersagen entsprechen. Abweichungen zwischen Simulation und Realität fließen in das Modell ein und verfeinern Materialparameter und Randbedingungen für zukünftige Projekte. Mit der Zeit wird durch diese Rückkopplungsschleife die Korrelation zwischen digitalen Vorhersagen und den Ergebnissen in der Druckerei enger, sodass jedes nachfolgende Werkzeugprojekt schneller und vorhersehbarer wird.
Die Präzision dieser digitalen-zu-Übersetzung hängt stark von den Bearbeitungsprozessen ab, die zum Schneiden, Formen und Fertigstellen der Formkomponenten verwendet werden. CNC-Fräsen, Drahterodieren und Präzisionsschleifen spielen jeweils eine spezifische Rolle - und das Verständnis, welcher Prozess welche Funktion übernimmt, erklärt, warum der moderne Formenbau Ergebnisse liefert, die manuelle Methoden niemals erreichen könnten.
Bearbeitung und Herstellung von Werkzeugkomponenten
Ein validiertes CAD-Modell und ein Block aus gehärtetem Werkzeugstahl sitzen an gegenüberliegenden Enden einer Fertigungslücke. Um diese Lücke zu schließen - digitale Geometrie in physische Stanzwerkzeuge umzuwandeln - ist eine spezifische Abfolge von Bearbeitungsvorgängen erforderlich, die jeweils entsprechend ihrer Leistungsfähigkeit ausgewählt werden. Kein einzelner Prozess verarbeitet alle Funktionen. CNC-Fräsen schruppt Hohlräume und Profile. Drahterodieren schneidet Stempel- und Matrizenöffnungen mit einer Genauigkeit im Mikrometerbereich. Das Flachschleifen sorgt für die Ebenheit, die die Platten unter Belastung parallel hält. Zusammen definieren diese Prozesse die moderne Stanzherstellung und trennen professionelle Metallwerkzeug- und Formenarbeiten von Werkstattimprovisationen.
Hier ist die typische Bearbeitungssequenz für den Aufbau einer kompletten Matrizenbaugruppe:
- Grobes CNC-Fräsen- Entfernen Sie Schüttgut von Matrizenblöcken, Stanzplatten und Schuhbaugruppen bis auf 0,5–1,0 mm der Endabmessungen.
- Stressabbauend- Entspannen Sie die restlichen Bearbeitungsspannungen vor der Endbearbeitung thermisch, um späteren Verzug zu verhindern.
- Halbfertiges CNC-Fräsen- Bringen Sie Hohlraumprofile, Taschen und Montagemerkmale näher an die endgültige Geometrie und lassen Sie 0,1–0,2 mm für Schleifen oder Erodieren übrig.
- Drahterodieren- Schneiden Sie Stempelprofile, Matrizenöffnungen und enge-Toleranzen durch-Merkmale auf die endgültigen Abmessungen.
- Senkerodieren- Bilden Sie komplexe 3D-Hohlräume, Rippen und blinde Merkmale, die der Draht nicht erreichen kann.
- Oberflächenschleifen- Erzielen Sie Ebenheit und Parallelität auf allen Passflächen (Schuhe, Trägerplatten, Abstreifplatten).
- Koordinatenschleifen oder Koordinatenschleifen- Fertigen Sie Präzisionsbohrungen für Führungsstifte, Passlöcher und Positionierungselemente an.
- Polieren und Bankarbeiten- Verschmelzen Sie Übergänge, brechen Sie scharfe Kanten und fertigen Sie Formflächen auf die erforderlichen Ra-Werte ab.
CNC-Fräsmatrizenblöcke und -platten
Das CNC-Fräsen übernimmt den Großteil des Materialabtrags bei der Herstellung von Stanzwerkzeugen und -formen. Drei-Maschinen rauhen Gesenkblockhohlräume, Taschenaussparungen und Plattenkonturen aus massiven Werkzeugstahlbarren auf. Für komplexe 3D-Formflächen - zeichnen Sie Stempel, Nockentreiber und konturierte Matrizeneinsätze - fünf-Achsenfräsen erreicht Hinterschnitte und zusammengesetzte Winkel in einer einzigen Aufspannung, wodurch mehrere Vorrichtungen und die damit verbundenen Ausrichtungsfehler entfallen.
Was das CNC-Fräsen für die Herstellung von Metallstanzwerkzeugen unverzichtbar macht, ist die Wiederholgenauigkeit. Ein programmierter Werkzeugweg erzeugt eine identische Geometrie auf jedem Matrizenblock, den er berührt -, unabhängig davon, ob Sie über die Lebensdauer des Werkzeugs eine Kavität oder zwanzig Ersatzeinsätze schneiden. EntsprechendBearbeitungsressourcen von XometryBeim typischen industriellen CNC-Fräsen werden je nach Maschinenleistung und Einrichtungsbedingungen Toleranzen von ±0,01 bis ±0,05 mm erreicht. Bei Gesenkkomponenten halten Werkstätten bei gefrästen Profilen routinemäßig ±0,02 mm ein, wobei für das Erodieren engere Merkmale übrig bleiben.
Vorschübe und Schnittstrategien unterscheiden sich stark zwischen Schruppen und Schlichten. Beim Schruppen liegt die Materialentfernungsrate bei - hohem Vorschub-. Planfräser und trochoidale Werkzeugwege räumen den Stahl schnell ab und verwalten gleichzeitig Wärme und Werkzeuglast. Bei den Schlichtdurchgängen werden Fräser mit kleinerem Kugelkopf- oder Eckenradius- und reduzierten Stufen-verwendet, um Wellenhöhen unter 5 Mikrometer auf Formflächen zu erreichen. Die vom Fertigfräser hinterlassene Oberfläche wird häufig direkt zum Polieren für Formstationen oder zum Schleifen für flache Referenzflächen verwendet.
Drahterodieren für Stanz- und Matrizenprofile
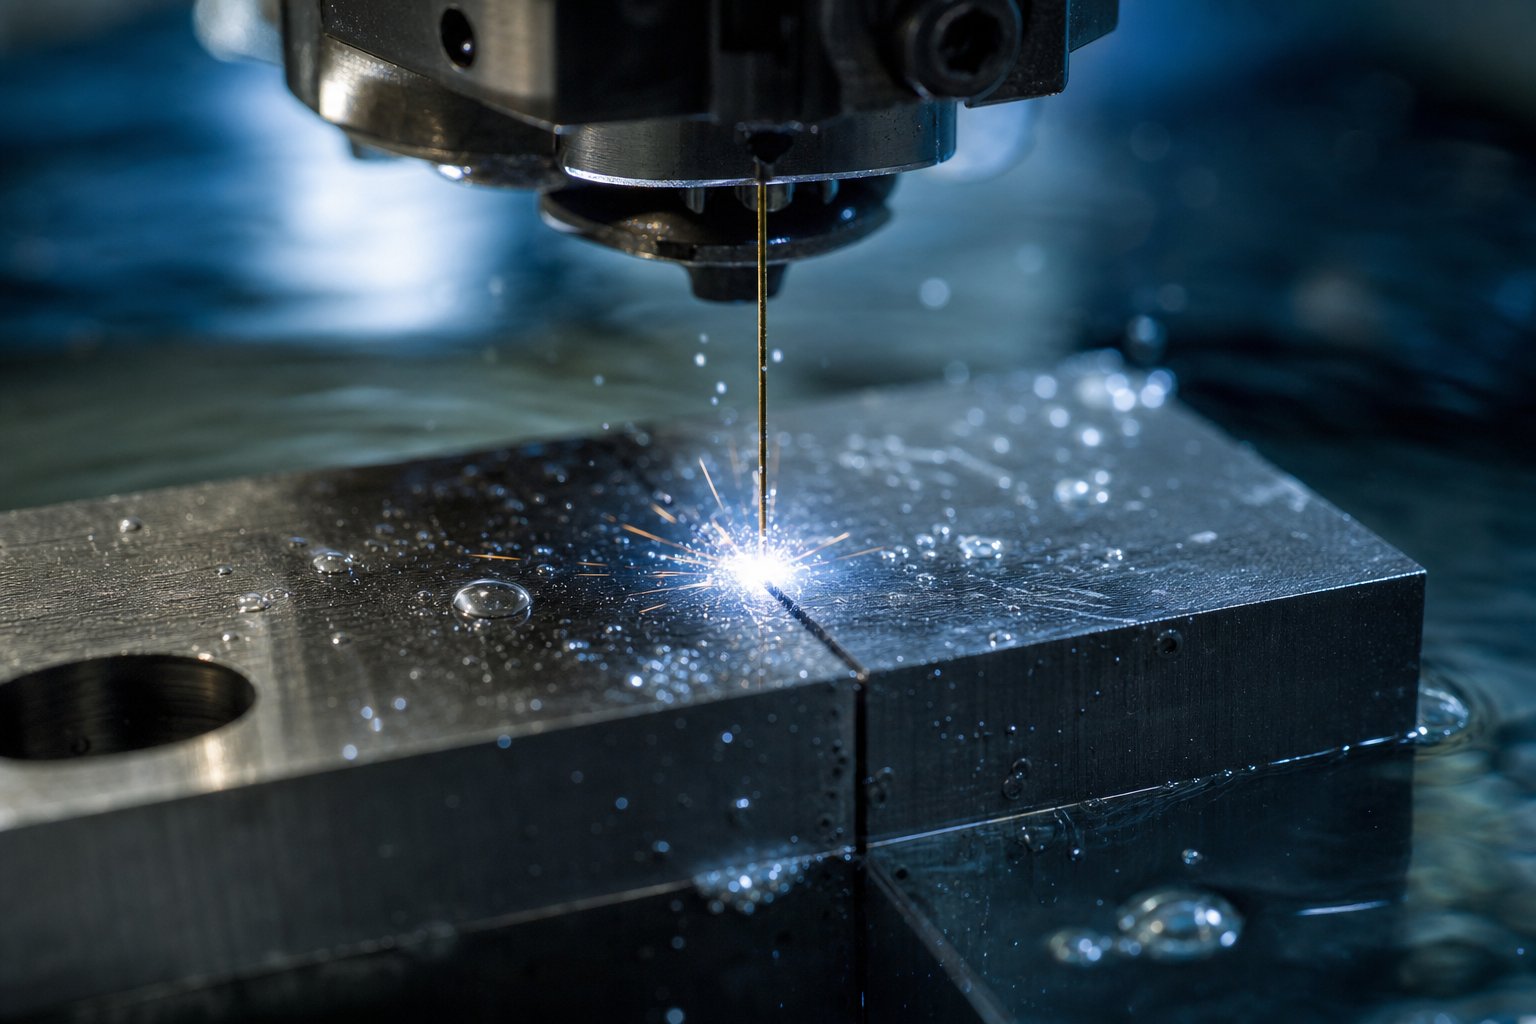
Wenn die Toleranzen unter das Niveau fallen, das das Fräsen zuverlässig halten kann -, typischerweise unter ±0,01 mm -, übernimmt die Drahterodiermaschine. Bei diesem Verfahren wird ein dünner Messingdraht (normalerweise 0,20–0,25 mm Durchmesser) als Elektrode verwendet, der gehärteten Stahl mit elektrischen Entladungen und nicht mit mechanischer Kraft durchschneidet. Da es keinen physischen Kontakt zwischen dem Werkzeug und dem Werkstück gibt, führt das Drahterodieren zu keiner Schnittkraft und somit zu keiner Durchbiegung oder Verformung.
Bei Werkzeug- und Matrizenstanzanwendungen verarbeitet die Drahterodiermaschine die Merkmale, die die Teilequalität definieren: Matrizenknopföffnungen, Stempelspitzenprofile und Freilaufverjüngungen. Das Verfahren schneidet vollständig gehärteten Stahl (60+ HRC) genauso leicht wie geglühtes Material -, ein entscheidender Vorteil, da viele Gesenkkomponenten nach der Wärmebehandlung bearbeitet werden müssen, während herkömmliche Schneidgeräte Schwierigkeiten haben.
Beim Drahterodieren werden bei Profilschnitten Toleranzen von bis zu ±0,005 mm erreicht, wobei die Oberflächengüte nach mehreren Glättungsdurchgängen Ra 0,2 µm erreicht. Ein Vergleich mit dem EDM-Leitfaden von RapidDirect zeigt, dass Drahterodieren eine Präzision von etwa 0,0001 Zoll (ungefähr 0,0025 mm) aufrechterhalten kann, was es zum Verfahren der Wahl für Merkmale macht, bei denen der Abstand zwischen Stempel und Matrize innerhalb weniger Mikrometer pro Seite gehalten werden muss.
Senkerodieren ergänzt das Drahterodieren durch die Bearbeitung von Merkmalen, auf die ein Draht - blinde Hohlräume, komplexe 3D-Formen und Innenecken mit Radien, die kleiner als der Drahtdurchmesser sind, nicht erreichen kann. Bei der Stanzbearbeitung kommt Senkerodieren am häufigsten bei der Formung von Einsätzen mit zusammengesetzten -gekrümmten Oberflächen oder in Prägestationen zum Einsatz, bei denen eine dreidimensionale Elektrode detaillierte Geometrie in gehärteten Stahl reproduzieren muss. Der Nachteil ist die Geschwindigkeit: Senkerodiermaschine läuft deutlich langsamer als Drahterodiermaschine und erfordert für jede einzelne Kavität eine maßgeschneiderte Elektrode (normalerweise aus Graphit oder Kupfer gefertigt).
Schleifen auf Endtoleranzen
Jede Platte in einem Prägewerkzeug - Oberschuh, Unterschuh, Trägerplatte, Abstreifplatte - muss so flach und parallel sein, dass das Fräsen allein nicht garantieren kann. Durch das Flachschleifen werden die letzten paar Hundertstel Millimeter von diesen Oberflächen entfernt, wodurch Ebenheitstoleranzen von nur 0,005 mm über eine gesamte Platte und eine Parallelität von 0,01 mm zwischen gegenüberliegenden Flächen erreicht werden. AlsHinweise zum Präzisionsschleifen von ABDie Einhaltung dieser geometrischen Toleranzen erfordert CNC-gesteuerte Schleifmaschinen mit einer Genauigkeit im Sub--Mikrometerbereich und regelmäßiges Abrichten der Scheiben, um die Maßhaltigkeit zu gewährleisten.
Die Anforderungen an die Oberflächenbeschaffenheit variieren je nach Funktion. Matrizenöffnungen und Formflächen -, auf denen Blech unter Druck gleitet -, erfordern eine feine Oberflächengüte im Ra-Bereich von 0,2 bis 0,8 µm, um den Widerstand zu verringern, Festfressen zu verhindern und die Aufnahme von Werkstückmaterial zu minimieren. Nicht-Oberflächen wie Montagepads und Federtaschen benötigen lediglich eine Referenzebenheit und können Ra-Werte von 1,6 µm oder rauer tolerieren.
Beim Koordinatenschleifen werden die Präzisionsbohrungen bearbeitet, die Führungsstifte, Dübel und Ausrichtungselemente positionieren. Diese Löcher müssen eine Positionsgenauigkeit von 0,005 mm und eine Rundheit von 0,002 mm aufweisen, um eine wiederholbare Ausrichtung von oben-zu-unten über Millionen von Pressenhüben sicherzustellen. Koordinatenschleifmaschinen interpolieren kreisförmige Bahnen mit Diamant- oder CBN-Scheiben und erzeugen so eine Bohrungsgeometrie, in die Stifte und Buchsen ohne Spiel oder Wackeln eingepresst werden.
Der Einsatz von industrieller Metallstanzbearbeitung - CNC, EDM und Präzisionsschleifen - ist es, was den professionellen Formenbau von vereinfachten Ansätzen unterscheidet. Durch manuelles Anpassen mit Feilen und Handsteinen kann zwar ein funktionsfähiger Prototyp entstehen, aber es kann nicht die geometrische Genauigkeit oder Oberflächenkonsistenz liefern, die Produktionswerkzeuge erfordern. Eine professionelle Metallwerkzeug- und Formenbauwerkstatt sequenziert diese Prozesse so, dass jeder Arbeitsgang auf der Präzision des vorherigen aufbaut und in Bauteilen gipfelt, die mit minimaler manueller Anpassung zusammengebaut werden.
Durch die maschinelle Bearbeitung erhält jedes Bauteil seine endgültige Form, bei einem Großteil dieser Arbeiten befindet sich der Stahl jedoch noch in einem relativ weichen Zustand. Was als nächstes passiert: - Härten, Anlassen und Oberflächenbehandlung - fixiert diese Geometrie dauerhaft und bestimmt, wie gut die Matrize dem Verschleiß widersteht, sobald sie beginnt, die wiederholten Stöße des Produktionsstanzens zu absorbieren.
Verfahren zur Wärmebehandlung und Oberflächenveredelung
Bearbeitete Werkzeugkomponenten sehen fertig aus - Profile sind geschnitten, Oberflächen sind geschliffen, Bohrungen sind angebracht - aber der Stahl ist zu diesem Zeitpunkt noch relativ weich. Die meisten Werkzeugstähle werden im geglühten Zustand mit etwa 20 HRC geliefert, was leicht zu schneiden ist, aber bei weitem nicht hart genug ist, um das Stanzen in der Produktion zu überstehen. Die Wärmebehandlung überbrückt diese Lücke und wandelt weiches Ferrit in eine harte Martensitstruktur um, die über Millionen von Presszyklen hinweg Verschleiß, Verformung und Ermüdung widersteht. EntsprechendÖstliches Werkzeug und StempelnDie Wärmebehandlung macht in der Regel weniger als 10 % der Gesamtkosten eines Werkzeugs aus, kann jedoch der wichtigste Faktor bei der Bestimmung seiner Leistung sein.
Der Prozess ist nicht nachsichtig. Überspringen Sie einen Schritt, beschleunigen Sie die Abkühlung oder wählen Sie die falsche Anlasstemperatur, und das Ergebnis sind gerissene Stempel, verzogene Matrizenblöcke oder Stahlstanzmatrizen, die sich innerhalb eines Bruchteils ihrer erwarteten Lebensdauer abnutzen. Hier erfahren Sie, wie jede Phase funktioniert und warum Präzisionsstanzen in jeder Phase eine strenge Kontrolle erfordert.
Härte- und Anlasssequenzen für Werkzeugstahl
Die Wärmebehandlung von Werkzeugstahl folgt einer festen Reihenfolge: Vorwärmen, Austenitisieren, Abschrecken und Anlassen. Jeder Schritt löst eine spezifische metallurgische Umwandlung aus, von der der nächste Schritt abhängt.
VorheizenBringt den Stahl allmählich auf eine Zwischentemperatur -, typischerweise 1200 bis 1250 Grad F (649 bis 677 Grad) für D2 -, bevor der letzte Anstieg auf die Härtetemperatur erfolgt. Werkzeugstähle haben eine geringe Wärmeleitfähigkeit, daher besteht die Gefahr eines Thermoschocks, wenn die Temperatur direkt auf 1.850 Grad Fahrenheit (1.850 Grad Fahrenheit) steigt. Wenn sich die Oberfläche viel schneller erwärmt als der Kern, bauen sich innere Spannungen auf, bis das Teil reißt. Das Vorwärmen gleicht den Querschnitt aus und ermöglicht eine gleichmäßige Umwandlung in Austenit.
Austenitisierenlöst Legierungskarbide in der Stahlmatrix auf. Für D2 liegt der typische Bereich bei 1795 bis 1875 Grad F (980 bis 1025 Grad) mit einer Einweichzeit von 45 bis 60 Minuten pro Zoll Dicke. Bei einer zu niedrigen Temperatur bleiben Karbide ungelöst und die Härte sinkt. Ein zu hoher Wert begünstigt eine Kornvergröberung und einen übermäßigen Restaustenitgehalt.
Abschreckenkühlt den Austenit schnell genug ab, um Martensit zu bilden. D2 und A2 sind luft{3}}härtende Stähle -. Eine kontrollierte Luftkühlung oder Gasabschreckung ist ausreichend und erzeugt weniger Verformungen als Öl- oder Wasserabschreckung. Niedrigere -Legierungsgrade wie S7 erfordern möglicherweise eine aggressivere Kühlung. Der Stahl sollte etwa 125 bis 150 Grad F erreichen, bevor mit dem Anlassen begonnen wird.
Temperierenlindert die extremen inneren Spannungen von frisch gebildetem Martensit. Im abgeschreckten Zustand kann D2 64 HRC erreichen, ist aber gefährlich spröde. Doppeltes Anlassen bei 900 bis 960 Grad F (480 bis 515 Grad) bringt die Härte auf praktische 58 bis 60 HRC und verbessert gleichzeitig die Zähigkeit und Dimensionsstabilität. Dreifaches Anlassen wird für hohe -Legierungsgrade empfohlen oder wenn eine maximale Kontrolle des Restaustenits von entscheidender Bedeutung ist. - D2 wird bei Präzisionsstanzanwendungen häufig drei Anlasszyklen unterzogen, da sein hoher Chromgehalt Restaustenit einfängt, das sich erst beim anschließenden Abkühlen umwandelt. Jeder Zyklus muss eine vollständige Abkühlung auf Raumtemperatur umfassen, bevor der nächste Tempervorgang beginnt.
A2 verhält sich anders. Sein geringerer Legierungsgehalt bedeutet, dass nach dem Abschrecken weniger Restaustenit zurückbleibt, was zu vorhersehbareren Größenänderungen und einer besseren Dimensionsstabilität als bei D2 führt. Für Betriebe, die eine strenge geometrische Kontrolle ohne Überraschungen nach dem Härten benötigen, ist A2 die sicherere Wahl - es erfordert weniger aggressive kryogene Eingriffe und reagiert gut auf standardmäßige Doppeltemperierung.
Bewältigung der Dimensionsänderung nach der Wärmebehandlung
Jeder Werkzeugstahl wächst beim Härten. Die Strukturumwandlung von Austenit zu Martensit beinhaltet eine Volumenzunahme -, typischerweise 0,0005 bis 0,002 Zoll pro Zoll der ursprünglichen Länge, abhängig von der Sorte, der Austenitisierungstemperatur und der Abschreckmethode. Aus diesem Grund erfolgt das Fertigschleifen nach der Wärmebehandlung und nicht davor. Das Schleifen eines Bauteils im weichen Zustand auf die Endtoleranz und das anschließende Härten gewährleistet, dass das Bauteil beim Verlassen des Ofens übergroß ist und sich verzieht.
Der praktische Arbeitsablauf sieht wie folgt aus: Bearbeitung und Wärmebehandlung im geglühten Zustand grob bearbeiten, Spannung abbauen, halbfertig bearbeiten, wobei Schleifmaterial zurückbleibt (typischerweise 0,1 bis 0,25 mm pro Oberfläche), härten und anlassen, dann Fertigschleifen auf die endgültigen Abmessungen. Diese Reihenfolge stellt sicher, dass alle kritischen Toleranzen - Matrizenöffnungsgröße, Stempelprofil, Ebenheit, Parallelität - auf dem gehärteten Teil festgelegt werden, wo sie im Einsatz bleiben.
Die kryogene Behandlung ist ein weiteres Instrument zur Kontrolle des Restaustenits. Das Abkühlen von gehärtetem Stahl auf etwa -196 Grad zwingt Restaustenit zur Umwandlung, was die Dimensionsstabilität im Betrieb verbessert und unerwartetes Wachstum im Laufe der Zeit verhindert. Bei hochpräzisen Metallstanzwerkzeugen, die über Jahre hinweg Toleranzen einhalten müssen, verringert die kryogene Behandlung zwischen den Temperzyklen das Risiko einer allmählichen Größenabweichung, die dazu führt, dass die Abstände nicht den Spezifikationen entsprechen.
Konstruktionsbedingte Rissbildung ist eine weitere Gefahr. Scharfe Innenecken, Sacklöcher und plötzliche Querschnittsänderungen konzentrieren die thermische Spannung beim Abschrecken. Werkzeugingenieure müssen Werkzeugkomponenten unter Berücksichtigung der Wärmebehandlung entwerfen -, großzügige Radien hinzufügen, drastische Dickenübergänge vermeiden und Merkmale so ausrichten, dass eine gleichmäßige Kühlung gefördert wird.
Oberflächenbeschichtungen, die die Lebensdauer der Matrizen verlängern
Wärme-behandelter Werkzeugstahl liefert die Härtegrundlage, aber Oberflächenbeschichtungen fügen eine letzte Schutzschicht hinzu, die die Lebensdauer erheblich verlängert -, insbesondere für Stanzwerkzeugmaterial, das gegen abrasive oder zur Adhäsion neigende Werkstückmetalle-läuft. AStudie veröffentlicht in Micromachineszeigte, dass die TiAlN-PVD-Beschichtung auf D2-Stanzwerkzeugen die Aufbereitungsintervalle von 80.000 Zyklen auf geschätzte 500.000 Zyklen verlängerte -, was einer Lebensdauerverlängerung von über 500 % entspricht.
Die Wahl der Beschichtung hängt vom Werkstückmaterial und dem vorherrschenden Verschleißmechanismus ab:
- TiN (Titannitrid)-Allgemeine-Beschichtung für das Stanzen von Kohlenstoffstahl und kaltgewalztem Stahl. Härte ca. 2.300 HV. Reduziert den Klebstoffverschleiß und sorgt für eine reibungsarme Goldoberfläche. Ideal zum Stanzen und Lochen von unlegiertem Stahl bei moderaten Volumina.
- TiCN (Titancarbonitrid)- Höhere Härte als TiN (ca. 3.000 HV) mit besserer Abriebfestigkeit. Geeignet für rostfreies Stanzen und Werkstückmaterialien mit höherer -Festigkeit, bei denen der Gleitverschleiß vorherrscht.
- TiAlN (Titanaluminiumnitrid)- Hervorragende Leistung bei erhöhten Temperaturen aufgrund der Bildung von Aluminiumoxid auf der Oberfläche während des Gebrauchs. Die oben zitierte PVD-Studie ergab einen Reibungskoeffizienten von nur 0,18 für TiAlN gegenüber 0,74 für unbeschichteten Stahl gegenüber Weißblech. Ideal für Hochgeschwindigkeitsvorgänge und das Stanzen von Edelstahlmetallen, bei denen Hitzestau den Verschleiß beschleunigt.
- Nitrieren- Ein Diffusionsprozess, der die Oberflächenschicht auf 65–70 HRC härtet, ohne eine diskrete Beschichtung hinzuzufügen. Erzeugt eine Hartschale mit einer Tiefe von 0,1 bis 0,3 mm. Funktioniert gut für Form- und Biegestationen, bei denen die Haftung der Beschichtung unter Verformungsbelastung ein Problem darstellt.
- Hartverchromung- Geringe Reibung und hervorragende Trenneigenschaften machen Chrom ideal für Ziehmatrizen, bei denen Bleche über große Radien reibungslos gleiten müssen, ohne dass es zu Abrieb kommt. Wird üblicherweise für das Stanzen von Edelstahl und das Ziehen von Aluminium spezifiziert.
Ein technisches Detail, das weniger erfahrene Werkstätten stutzig macht: Die Anlasstemperatur des Grundstahls muss die Temperatur der Beschichtungsabscheidung übersteigen. PVD-Beschichtungen scheiden sich bei etwa 400 bis 500 Grad ab. Wenn die Matrize unterhalb dieses Bereichs gehärtet wurde, wird der Beschichtungsprozess selbst das Substrat über-vergüten, wodurch es weicher wird und die Härte, die Sie so hart erarbeitet haben, zerstört wird. Für D2, doppelt-temperiert bei 480 bis 515 Grad, sind Standard-PVD-Abscheidungstemperaturen kompatibel -, dies muss jedoch überprüft werden, bevor Teile an den Beschichter gesendet werden.
Die Oberflächenbehandlung ist der letzte Schritt vor der Montage. Mit den gehärteten, geschliffenen und beschichteten Bauteilen in der Hand ist die Matrize bereit für den ersten Probelauf auf der Presse -, wo der wahre Beweis für jede Materialauswahl, jede Toleranz und jede Wärmebehandlungsentscheidung in der Qualität der gestanzten Teile, die sie produziert, zum Vorschein kommt.
Testen der Matrizen und Fehlerbehebung nach der Montage
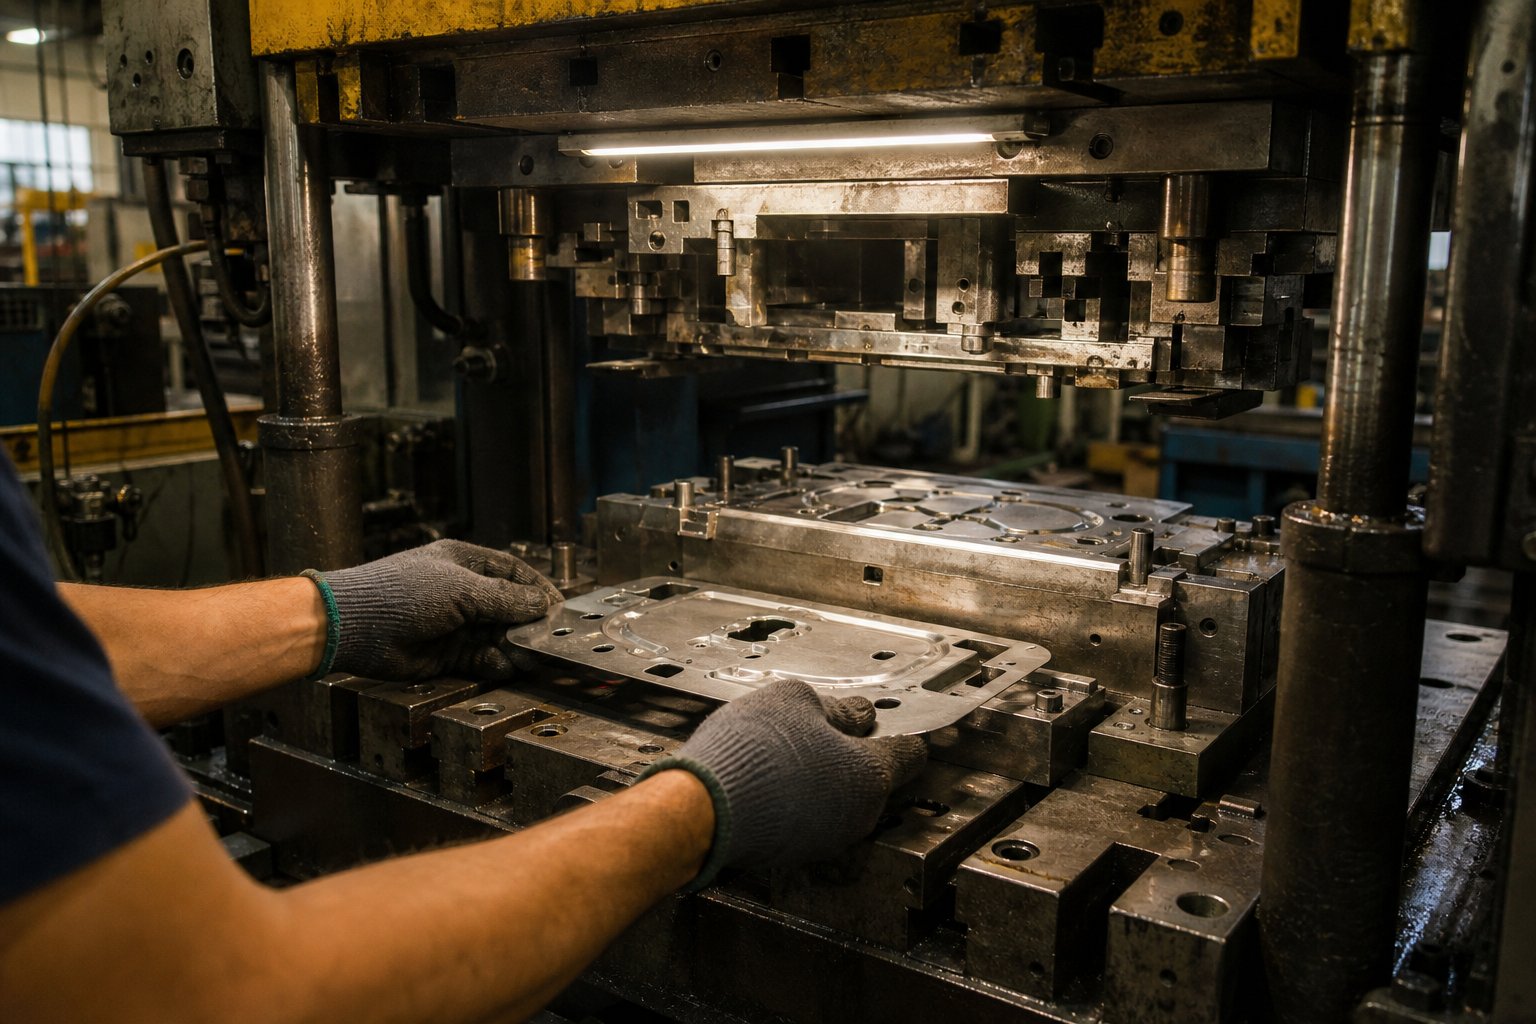
Alle Konstruktionsannahmen, Materialwahlen und Bearbeitungstoleranzen werden getestet, sobald sich eine Matrize zum ersten Mal in einer Stanzmaschine schließt. Beim Tryout trifft Theorie auf Metall - und Probleme, die keine Simulation vollständig vorhergesagt hat, zeigen sich in Form von Graten, Rissen, Falten oder Teilen, die keine Maßhaltigkeit behalten. Es handelt sich auch um die Phase, die in der Literatur zum Stanzen{3}am häufigsten beschönigt wird, obwohl sie die teuerste und zeitkritischste Phase eines jeden Werkzeugprojekts ist.
Wie funktioniert eine Stanzpresse beim Probetraining? Genauso funktioniert es in der Produktion - der Stößel senkt sich ab, die obere Matrize schließt sich an die untere an, es wird Kraft ausgeübt und das Material verformt oder schert -, jedoch mit reduzierter Geschwindigkeit und unter sorgfältiger Beobachtung zwischen den einzelnen Hüben. Ziel ist es, den Chip mit möglichst wenigen Iterationen vom „ersten Kontakt“ zur „Produktionsbereitschaft“ zu bringen.
Einrichten der Matrize für erste Probeläufe
Bevor die Presse auch nur einen einzigen Zyklus durchführt, bestimmt das Setup, ob die Testphase reibungslos verläuft oder ob Ausrichtungsprobleme von Anfang an behoben werden. Hier ist die Reihenfolge, in der erfahrene Werkzeugmacher vorgehen, wenn sie eine Matrize für den ersten Durchgang in eine Matrizenstanzpresse laden:
- Pressenauswahl und Tonnageüberprüfung- Stellen Sie sicher, dass die Presse über eine ausreichende Tonnage (normalerweise 20–30 % über der berechneten Schnitt- und Formkraft), eine ausreichende Schließhöhe und eine Bettfläche verfügt, die die gesamte Grundfläche der Matrize ohne Überhang unterstützt.
- Werkzeugbeladung und -spannung- Heben Sie die Matrize mit einem Kran oder einer Unterlage auf das Pressenbett, zentrieren Sie sie unter dem Stößel und schrauben Sie den unteren Schuh fest. Befestigen Sie den oberen Schuh mit T--Schlitzschrauben oder hydraulischen Klemmen am Stößel.
- Höhenverstellung des Verschlusses- Stellen Sie die Schließhöhe der Presse so ein, dass die Matrize in ihrer vorgesehenen Position schließt, ohne den Boden zu erreichen. Verwenden Sie Fühlerlehren oder Messuhren zwischen den oberen und unteren Schuhen an allen vier Ecken, um den gleichmäßigen Verschluss zu überprüfen.
- Passungs- und Ausrichtungsprüfung- Platzieren Sie ein weiches Material wie Messing-Unterlegscheiben zwischen den Stempelflächen und den Matrizenöffnungen und führen Sie dann die Presse langsam durch. Das Abdruckmuster zeigt, ob die Ausrichtung gleichmäßig oder schief ist. Ungleichmäßige Eindrücke weisen darauf hin, dass die Matrize unter einer Seite unterlegt werden muss oder dass die Vorspannung des Führungsstifts angepasst werden muss.
- Einrichtung des Futtersystems- Führen Sie bei progressiven Matrizen das Spulenmaterial durch die Zuführung und stellen Sie den Pilotfreigabezeitpunkt, die Vorschublänge und die Schleifensteuerung ein. Stellen Sie sicher, dass die Piloten sauber einrasten, ohne den Streifen zu ziehen oder zu verbiegen.
- Erster Treffer mit reduzierter Geschwindigkeit- Lassen Sie die Presse im Einzelhubmodus-bei reduzierter Tonnage laufen. Überprüfen Sie das erste Stück visuell, bevor Sie mit weiteren Schlägen fortfahren.
Der Shimming-Schritt verdient besondere Aufmerksamkeit. Selbst bei präzisionsgeschliffenen Matrizenschuhen und Führungspfosten im Mikrometerbereich führt die Presse selbst zu Variablen - der Parallelität des Stößels, der Durchbiegung des Stempels unter Last und der thermischen Ausdehnung während des Aufwärmens-, die alle zur Ausrichtungsabweichung beitragen. Durch Unterfütterung wird der kombinierte Stapel von Pressen- und Matrizentoleranzen ausgeglichen, der durch keine noch so große Tischmontage beseitigt werden kann.
Stanzteile messen und bewerten
Nachdem bei den ersten Schlägen sichtbare Teile entstehen, beginnt die Messung sofort. In dieser Phase streben Sie nicht nach Perfektion, - Sie identifizieren, welche Stationen ordnungsgemäß funktionieren und welche angepasst werden müssen. Durch eine systematische Auswertung werden Probleme frühzeitig erkannt, bevor sie sich auf weitere Stationen ausweiten.
Bewerten Sie jedes Metallstanzteil, das aus der Probepresse kommt, anhand dieser Kriterien:
- Grathöhe- Messen Sie mit einem Mikrometer oder einem optischen Komparator. Die akzeptable Grathöhe liegt für die meisten Anwendungen unter 10 % der Materialstärke. Grate, die diesen Schwellenwert überschreiten, weisen auf Abstands- oder Ausrichtungsprobleme hin.
- Maßhaltigkeit- Überprüfen Sie Lochpositionen, Kantenabstände, Biegewinkel und Gesamtprofil anhand des Teiledrucks mithilfe von CMM, Höhenmessgeräten oder optischen Messsystemen.
- Oberflächenzustand- Überprüfen Sie die geformten Oberflächen auf Riefen, Abrieb, Stempelspuren oder Materialaufnahme. Dies weist auf Schmierprobleme oder eine unzureichende Matrizenoberflächenbeschaffenheit hin.
- Feder-Rückabweichung- Biegewinkel messen und mit dem Nennwert vergleichen. Notieren Sie die Größe und Richtung der Abweichung, um zu bestimmen, wie stark die Überbiegungskorrektur erforderlich ist.
- Materialverdünnung- Messen Sie bei Zieh- und Streckvorgängen die Wandstärke an kritischen Punkten. Eine Ausdünnung über 20–25 % der ursprünglichen Dicke weist auf die Gefahr einer Produktionsspaltung hin.
- Ebenheit und Verdrehung- Legen Sie die Teile auf eine Oberflächenplatte, um zu prüfen, ob sie sich verbiegen, verdrehen oder sich-ölverkrusten, nachdem das Teil die Matrize verlassen hat.
Erfahrene Stanzformbauer führen fünf bis zehn aufeinanderfolgende Teile durch und vergleichen die Maße im gesamten Satz. Ein einzelnes Teil sieht vielleicht zufällig akzeptabel aus, aber Schwankungen über eine kurze Strecke machen Instabilität sichtbar - eine Formierungsstation, die driftet, ein Pilot, der nicht konsistent lokalisiert, oder ein Abstreifer, der ungleichmäßig freigibt.
Das Pressen mit Produktionsgeschwindigkeit bringt zusätzliche Variablen mit sich, die bei Tests mit niedriger -Geschwindigkeit nicht reproduziert werden können. Wärmeausdehnung, dynamische Durchbiegung und Bandvorschubverhalten ändern sich bei voller Geschwindigkeit. Die meisten Testpläne beinhalten einen schrittweisen Geschwindigkeitsanstieg -, der bei den ersten Schlägen bei 10-20 Hüben pro Minute beginnt, dann auf 50 %, dann 75 % und schließlich die volle Produktionsgeschwindigkeit ansteigt – mit Messkontrollpunkten in jeder Phase.
Fehlerbehebung bei häufig auftretenden Werkzeugproblemen
Selbst gut-gestanzte Matrizen erzeugen selten beim ersten Schlag perfekte Teile. Beim Ausprobieren handelt es sich grundsätzlich um eine Fehlerbehebungsübung, und wenn man den Zusammenhang zwischen Symptomen und Grundursachen kennt, erspart man sich tagelanges Ausprobieren-und-. In der folgenden Tabelle werden die häufigsten Probleme aufgeführt, die beim Ausprobieren der Stempelpresse auftreten, sowie die Korrekturen, mit denen diese behoben werden können.
| Problem | Wahrscheinliche Ursache | Korrektur |
|---|---|---|
| Zu viele Grate an den Schnittkanten | Der Abstand zwischen Stempel und Matrize ist zu groß oder die Schneidkanten sind aufgrund einer Fehlausrichtung bei den ersten Schlägen abgestumpft | Überprüfen und korrigieren Sie den Abstand pro Seite. Bei Beschädigung Kanten nachschärfen; Überprüfen Sie den Verschleiß der Führungsstifte |
| Teilen an Zieh- oder Formstationen | Unzureichender Materialfluss aufgrund von zu hohem Blechhalterdruck, scharfen Matrizenradien oder unzureichender Schmierung | Reduzieren Sie die Kraft des Blechhalters. Matrizeneintrittsradien vergrößern; Tragen Sie schwereres oder anderes Gleitmittel auf |
| Faltenbildung an Flanschen oder Wänden | Zu geringer Blechhalterdruck, zu großer Abstand zwischen Stempel und Hohlraum oder Material zu dünn für die Ziehtiefe | Erhöhen Sie die Kraft des Blechhalters. Ziehperlen hinzufügen; Reduzieren Sie die Größe des Rohlings, um überschüssiges Material zu begrenzen |
| Dimensionsabweichung nach kurzen Läufen | Wärmeausdehnung der Matrizenkomponenten, inkonsistente Bandvorschublänge oder Durchbiegung des Pressenstößels unter Last | Lassen Sie Presse und Matrize ein thermisches Gleichgewicht erreichen. Feeder neu kalibrieren; Überprüfen Sie die Tonnageverteilung |
| Schneckenziehen (die Schnecken bleiben an der Schlagfläche haften) | Unzureichender Winkelabstand unter der Matrizenöffnung, Vakuumeffekt auf der Stempelfläche oder Ölfilm, der den Butzen nach oben zieht | Fügen Sie der Matrizenöffnung eine konische Entlastung hinzu. Installieren Sie Vakuum--Brechrillen auf der Stempelfläche. Verwenden Sie Auswerferstifte oder positive Rückhaltevorrichtungen für den Butzen |
| Teile stecken im Formhohlraum fest | Unzureichender Entformungswinkel auf den Formoberflächen, Abrieb durch schlechte Oberflächenbeschaffenheit oder unzureichende Ausbrechkraft | Gesenkoberflächen polieren; Beschichtung hinzufügen (TiN oder Chrom); Erhöhen Sie die Kraft der Knockout-Feder oder fügen Sie Luftstoß hinzu |
| Ungleichmäßiges Scherband an den Schnittkanten | Eine Fehlausrichtung der Matrize führt zu einem konischen Spiel von einer Seite zur anderen | Reshim stirbt im Druck; Führungsstifte und Buchsen auf Verschleiß prüfen; Überprüfen Sie die Parallelität der Matrizenschuhe |
Schneckenziehen, wie in angegebenDie Abdeckung von Schnittproblemen durch den Herstellerist eines der hartnäckigsten Probleme bei Piercing-Operationen. Wenn ein Rohling mit dem Stempel zurück nach oben gleitet, kann er auf der Bandoberfläche landen und in das nächste Teil eingeprägt werden -, wodurch ein erhabener Defekt entsteht, der das Teil ruiniert und möglicherweise die Matrize beschädigt. Die Lösung besteht häufig darin, die Geometrie des Matrizenknopfs zu ändern: Ersetzen von Stufenentlastungsknöpfen durch konische Matrizen, die eine positive Kontrolle des Kernstücks gewährleisten, oder das Hinzufügen einer Winkelscherung zur Stempelfläche, um das Vakuum zu unterbrechen.
Jede Korrektur während des Testens sollte zusammen mit den Messdaten, die sie veranlasst haben, dokumentiert werden. Diese Aufzeichnung wird später von unschätzbarem Wert -, sowohl für die Reproduktion des Aufbaus nach der Wartung als auch für die Verfeinerung des Designs zukünftiger Matrizen mit ähnlichen Materialien und Geometrien.
Zeitpläne für Werkzeugwartung und Nachschleifen
Die Testphase endet, wenn die Matrize bei Produktionsgeschwindigkeit konstant Teile innerhalb der Spezifikation produziert. Aber die Arbeit hört hier nicht auf. Eine Stanzmaschine, die mit 100 bis 400 Hüben pro Minute läuft, setzt die Matrize ständigen zyklischen Belastungen aus, und selbst die härtesten Werkzeugstähle verschlechtern sich mit der Zeit. Die Festlegung eines Wartungsrhythmus vor Produktionsbeginn - statt auf Qualitätsmängel zu reagieren - unterscheidet Betriebe, die ihre Soll-Lebensdauer erreichen, von denen, die mit ständigen ungeplanten Ausfallzeiten zu kämpfen haben.
Ein praktischer Wartungsplan folgt einer abgestuften Struktur, die auf Produktionshubzahlen und messbaren Qualitätsindikatoren basiert:
- Jede Schicht- Sichtprüfung auf gerissene oder abgebrochene Stempel, Spanansammlung in den Matrizenöffnungen, Überprüfung der Schmierung und Abstand zum Ausschusspfad. Diese Schnellprüfungen dauern nur wenige Minuten und erkennen Fehler, bevor sie sich weiter ausbreiten.
- Alle 50.000 bis 100.000 Hübe- Messen Sie die Grathöhe, überprüfen Sie den Führungsabstand, überprüfen Sie den Zustand der Abstreifplatte und überprüfen Sie die Federkraft. Wenn die Grathöhe die Spezifikation überschreitet, planen Sie ein Nachschleifen ein.
- Alle 100.000 bis 300.000 Hübe- Vollständiger Service, einschließlich Nachschleifen aller Schneidkanten, Austausch verschlissener Federn, Prüfung der Plattenebenheit und Überprüfung der Matrizenausrichtung anhand von Indikatoren. Bei Linien mit hohem-Volumen oder bei der Verarbeitung von Materialien mit hoher-Härte verkürzen Sie dieses Intervall.
- Bei 70–80 % der erwarteten Werkzeuglebensdauer- Vorbeugende Überholung. Vollständiger Abbau, Maßprüfung aller Verschleißkomponenten, Austausch der Führungsbuchsen und Bewertung, ob an kritischen Stationen ein Austausch der Einsätze oder eine Erneuerung der Beschichtung erforderlich ist.
Besondere Aufmerksamkeit verdient das Nachschleifen, da es einen direkten Einfluss darauf hat, wie lange eine Matrize im Einsatz bleibt. Jedes Mal, wenn eine Schneidkante über den akzeptablen Gratschwellenwert hinaus stumpf wird, entfernt ein Flächenschleifer eine dünne Schicht -, typischerweise 0,05 bis 0,15 mm -, von der Stempelfläche und der Matrizenoberfläche, um die Schärfe wiederherzustellen. Der Matrizenblock und der Stempel müssen gleichmäßig geschliffen sein, um die richtige Schließhöhe beizubehalten, und unter dem Stempel müssen Unterlegscheiben angebracht werden, um den Materialabtrag auszugleichen.
Wie viele Nachschliffe verträgt eine Matrize? Das hängt vom ursprünglichen Design ab. Bei den meisten Matrizen ist speziell für das Nachschleifen eine zusätzliche Materialhöhe in die Stempel und Matrizenblöcke eingebaut. Ein typisches Aufmaß beträgt insgesamt 3 bis 6 mm, was 20 bis 60 Nachschleifzyklen entspricht, bevor das Werkzeug seine Dimensionsgrenze erreicht und ein Austausch der Wendeschneidplatte oder eine vollständige Neukonstruktion erforderlich ist.
Die Überwachung von Qualitätsindikatoren wie Grathöhe, Scherbandbreite und Krafttrends (steigende Presslast signalisiert häufig Abstumpfung) liefert datengesteuerte Auslöser für die Wartung, anstatt sich auf willkürliche Kalenderpläne zu verlassen. SPC-Diagramme, die kritische Abmessungen über Produktionsläufe hinweg verfolgen, zeigen allmähliche Abweichungen auf, lange bevor Teile aus der Toleranz fallen -, sodass Sie Zeit haben, Wartungsarbeiten während geplanter Ausfallzeiten zu planen, anstatt nach einer Qualitätslücke zu suchen.
Eine Matrize, die die Testphase erfolgreich durchläuft und mit einem definierten Wartungsplan in Produktion geht, ist so positioniert, dass sie ihre volle Lebensdauer erreicht. Aber nicht jedes Unternehmen verfügt über die Druckkapazität, die Werkzeugausstattung oder das erfahrene Personal, um diesen gesamten Prozess intern zu verwalten -, was die praktische Frage aufwirft, wann es sinnvoll ist, intern zu bauen-anstatt mit einem Spezialisten zusammenzuarbeiten, der den gesamten Lebenszyklus von der Machbarkeit bis zur Produktionsunterstützung abwickelt.
Entscheiden Sie, ob Sie Ihr Stanzwerkzeug bauen oder mit ihm zusammenarbeiten möchten
In den vorherigen Abschnitten wurden alle Phasen der Herstellung eines Prägewerkzeugs -, Design, Bearbeitung, Wärmebehandlung und Ausprobieren behandelt. Um alle diese Schritte intern durchführen zu können, ist eine spezielle Kombination aus Ausrüstung, Fachwissen und Bandbreite erforderlich, über die nicht jedes Unternehmen verfügt. Bei der Bau-oder-Kaufentscheidung geht es nicht nur um die Leistungsfähigkeit; Es geht darum, ob Ihre internen Ressourcen der Komplexität, dem Zeitplan und dem Umfang entsprechen, die Ihr Projekt erfordert.
Wann sollte man im eigenen Haus bauen oder mit einem Formenbauer zusammenarbeiten?
Der interne Aufbau einer individuellen Metallstanzform ist unter bestimmten Voraussetzungen sinnvoll. Wenn eines dieser Kriterien außerhalb Ihrer Reichweite liegt, ist eine Partnerschaft der zuverlässigere Weg zu produktionsbereiten Werkzeugen.
- Zugang zur Ausrüstung- Verfügen Sie vor Ort über CNC-Fräsen, Drahterodieren, Flachschleifen und eine Testpresse mit ausreichender Tonnage? Das Fehlen auch nur einer Verknüpfung erzwingt eine kostspielige Auslagerung einzelner Schritte.
- Fachwissen im Werkzeugbau- Erfahrene Stanzformenhersteller, die den gesamten Metallstanzprozess - vom Streifenlayout bis zur Wärmebehandlungssequenz - verstehen, benötigen Jahre für die Entwicklung. Ein Team ohne diese Tiefe wird Zeit mit der Behebung von Problemen verschwenden, die ein Spezialist routinemäßig löst.
- Volumen- und Toleranzanforderungen-Kleine-Metallstanzteile mit großzügigen Toleranzen können einen iterativen internen-Ansatz tolerieren. Hochvolumige Metallstanzkomponenten, die strenge Spezifikationen und eine lange Lebensdauer der Matrizen erfordern, erfordern die Präzision, die spezielle Werkzeugbaubetriebe stets liefern.
- Zeitdruck- Ein Full--Servicepartner führt Design, Simulation, Bearbeitung und Test in parallelen Arbeitsabläufen durch. In-hausinterne Builds werden in der Regel nacheinander ausgeführt, wodurch sich die Vorlaufzeit um Wochen oder Monate verlängert.
- Risikotoleranz- Jeder Nacharbeitszyklus während der Testphase kostet Druckzeit, Arbeit und Material. Partner, die Metallstanzteile herstellen, übernehmen dieses Risiko routinemäßig im Rahmen ihres angegebenen Umfangs.
Was Sie von einem Full-Service-Stanzwerkzeuglieferanten erwarten können
Ein kompetenter Stanzfertigungspartner deckt den gesamten in diesem Artikel besprochenen Lebenszyklus - ab, nicht nur die Bearbeitung. Achten Sie bei der Bewertung von Lieferanten für Projekte zum Stanzen von Metallteilen auf die folgenden Fähigkeiten unter einem Dach:
- Machbarkeitsanalyse und DFM-Feedback vor der Bereitstellung von Werkzeugen
- Interne-CAE-Simulation zur Validierung von Formbarkeit, Ausdünnung und Rückfederung-
- Komplette Bearbeitungsfähigkeit (CNC, EDM, Schleifen) mit dokumentierten Toleranzen
- Kontrollierte Wärmebehandlungs- und Oberflächenbeschichtungsprozesse
- Probepresse mit Vermessung und Erstmusterprüfung-
- Iterative Unterstützung von - Anpassungen basierend auf Testdaten, bis die Teile den Spezifikationen entsprechen
YICHENist ein Beispiel für einen Partner, der sich an diesem vollständigen-Lebenszyklusmodell orientiert und Machbarkeit und CAE-Simulation über Bearbeitung, Probeläufe und Maßprüfung abdeckt - und den Herstellern einen einzigen Ansprechpartner vom ersten Konzept bis zur validierten Produktionsausrüstung bietet. Für Beschaffungsmanager und Werkzeugingenieure, die über die Recherche hinausgehen möchten, dient die Seite mit den Stanzformen als direkter Weg zur Anforderung eines Angebots für ein kundenspezifisches Metallstanzfertigungsprojekt.
Übergang von der Forschung zu einer RFQ-fertigen Spezifikation
Wenn Sie Angebote einholen, bestimmt die Qualität Ihrer Spezifikation die Qualität der Antworten, die Sie erhalten. Ein starkes RFQ-Paket für eine kundenspezifische Metallstanzform umfasst:
- 3D-Teilemodell und 2D-Zeichnung mit GD&T-Beschriftungen
- Materialtyp, Dicke und Qualität
- Jährliches Volumen und erwartete Werkzeuglebensdauer
- Kritische Abmessungen und Anforderungen an die Oberflächenbeschaffenheit
- Alle sekundären Operationen (Gewindeschneiden, Galvanisieren, Montage)
Durch die Bereitstellung dieser Details im Voraus können Lieferanten genaue Angebote machen, den richtigen Matrizentyp vorschlagen und potenzielle Herausforderungen bei der Herstellung von Metallstanzen identifizieren, bevor mit der Werkzeugherstellung begonnen wird -, anstatt sie während der Erprobung zu entdecken, wenn Änderungen am meisten kosten. Der gesamte Metallstanzprozess profitiert davon, wenn das technische Gespräch frühzeitig beginnt und beide Seiten von Anfang an vollständige Informationen austauschen.
Häufig gestellte Fragen zur Herstellung einer Stanzform
1. Wie lange dauert die Herstellung eines Prägestempels?
Die Lieferzeit hängt vom Werkzeugtyp und der Komplexität ab. Eine einfache Einzelstation-Matrize kann in 2 bis 4 Wochen fertiggestellt werden, während eine zusammengesetzte Matrize normalerweise 4 bis 8 Wochen benötigt. Folgeverbundwerkzeuge für die Großserienfertigung benötigen 10 bis 20 Wochen aufgrund der Konstruktion mit mehreren Stationen, der CAE-Simulation, der Präzisionsbearbeitung, der Wärmebehandlung und der iterativen Erprobung. Transferformen für große oder tiefgezogene Teile können 12 bis 24 Wochen dauern. Durch die Zusammenarbeit mit einem Full-Service-Anbieter wie YICHEN können Zeitpläne optimiert werden, indem Design, Simulation und Bearbeitung in parallelen Arbeitsabläufen ausgeführt werden.
2. Aus welchen Materialien werden Prägestempel hergestellt?
Stanzwerkzeuge werden hauptsächlich aus Werkzeugstählen hergestellt, die je nach Werkstückmaterial und Produktionsvolumen ausgewählt werden. Zu den gängigen Güten gehören D2 für Stanzbearbeitungen mit hohem -Verschleiß, A2 für allgemeine Schneid- und Umformarbeiten, S7 für stark stoßbelastete Stationen, M2 Schnellarbeitsstahl für abrasive Materialien und DC53 für dickes oder hochfestes Stanzen. Für extreme -Volumenanwendungen mit mehr als mehreren Millionen Schlägen bieten Wolframkarbideinsätze und pulvermetallurgische Stähle wie CPM-10V eine längere Verschleißfestigkeit. Für tragende Strukturen wird typischerweise AISI 4140- oder 1045-Stahl verwendet, der auf 28–32 HRC wärmebehandelt ist.
3. Was ist der Unterschied zwischen einer Folgeverbundmatrize und einer Transfermatrize?
Eine progressive Matrize hält das Werkstück mit einem fortlaufenden Band verbunden, das mehrere Stationen durchläuft, wobei jede Station einen bestimmten Vorgang ausführt, bis das fertige Teil an der letzten Station getrennt wird. Ein Transferstempel nutzt mechanische Greifer, um einzelne Rohlinge ohne Verbindungsleiste zwischen unabhängigen Stationen zu bewegen. Folgeverbundwerkzeuge eignen sich hervorragend für die Hochgeschwindigkeitsproduktion kleinerer, mäßig komplexer Teile. Transfermatrizen eignen sich besser für große Teile, Tiefzüge oder komplexe 3D-Umformungen, bei denen sich das Teil zwischen schweren Umformvorgängen frei bewegen muss. Transfermatrizen reduzieren außerdem den Materialabfall, da kein Streifengerüst entsorgt werden muss.
4. Wie viel kostet die Herstellung eines Prägestempels?
Die Kosten variieren stark je nach Matrizentyp, Teilekomplexität und Materialanforderungen. Ein-{1}Stations-Matrizen für einfache Vorgänge stellen die geringste Investition dar, während Folge- und Transfer-Matrizen für komplexe Teile mit hohem -Volumen aufgrund des Designs mit mehreren Stationen, CAE-Simulation, präziser EDM- und CNC-Bearbeitung und erweiterter Testphase deutlich mehr kosten. Zu den wichtigsten Kostenfaktoren gehören die Anzahl der Stationen, die Auswahl der Werkzeugstahlsorte, Oberflächenbeschichtungen und erforderliche Toleranzen. Das Mischen hochwertiger Stähle nur an Stationen mit hohem -Verschleiß und die Verwendung weniger teurer Bleche für Strukturkomponenten ist eine gängige Strategie zur Kontrolle der Gesamtwerkzeugkosten ohne Einbußen bei der Leistung.
5. Wie pflegt man eine Prägematrize, um ihre Lebensdauer zu verlängern?
Eine effektive Werkzeugwartung folgt einem abgestuften Zeitplan, der auf der Anzahl der Hübe basiert. In jeder Schicht ist eine Sichtprüfung auf gerissene Stempel und Spanansammlungen erforderlich. Alle 50.000 bis 100.000 Hübe die Grathöhe messen und den Führungsabstand prüfen. Alle 100.000 bis 300.000 Hübe sollte eine vollständige Wartung einschließlich Nachschleifen aller Schneidkanten erfolgen. Eine vorbeugende Überholung bei 70–80 % der erwarteten Werkzeuglebensdauer umfasst eine vollständige Demontage und Maßprüfung. Bei jedem Nachschleifen werden 0,05 bis 0,15 mm von den Schnittflächen abgetragen, und Matrizen ermöglichen in der Regel 20 bis 60 Nachschleifzyklen, bevor der Einsatz ausgetauscht werden muss. Oberflächenbeschichtungen wie TiN und TiAlN können die Nachschleifintervalle um mehrere hundert Prozent verlängern.


