


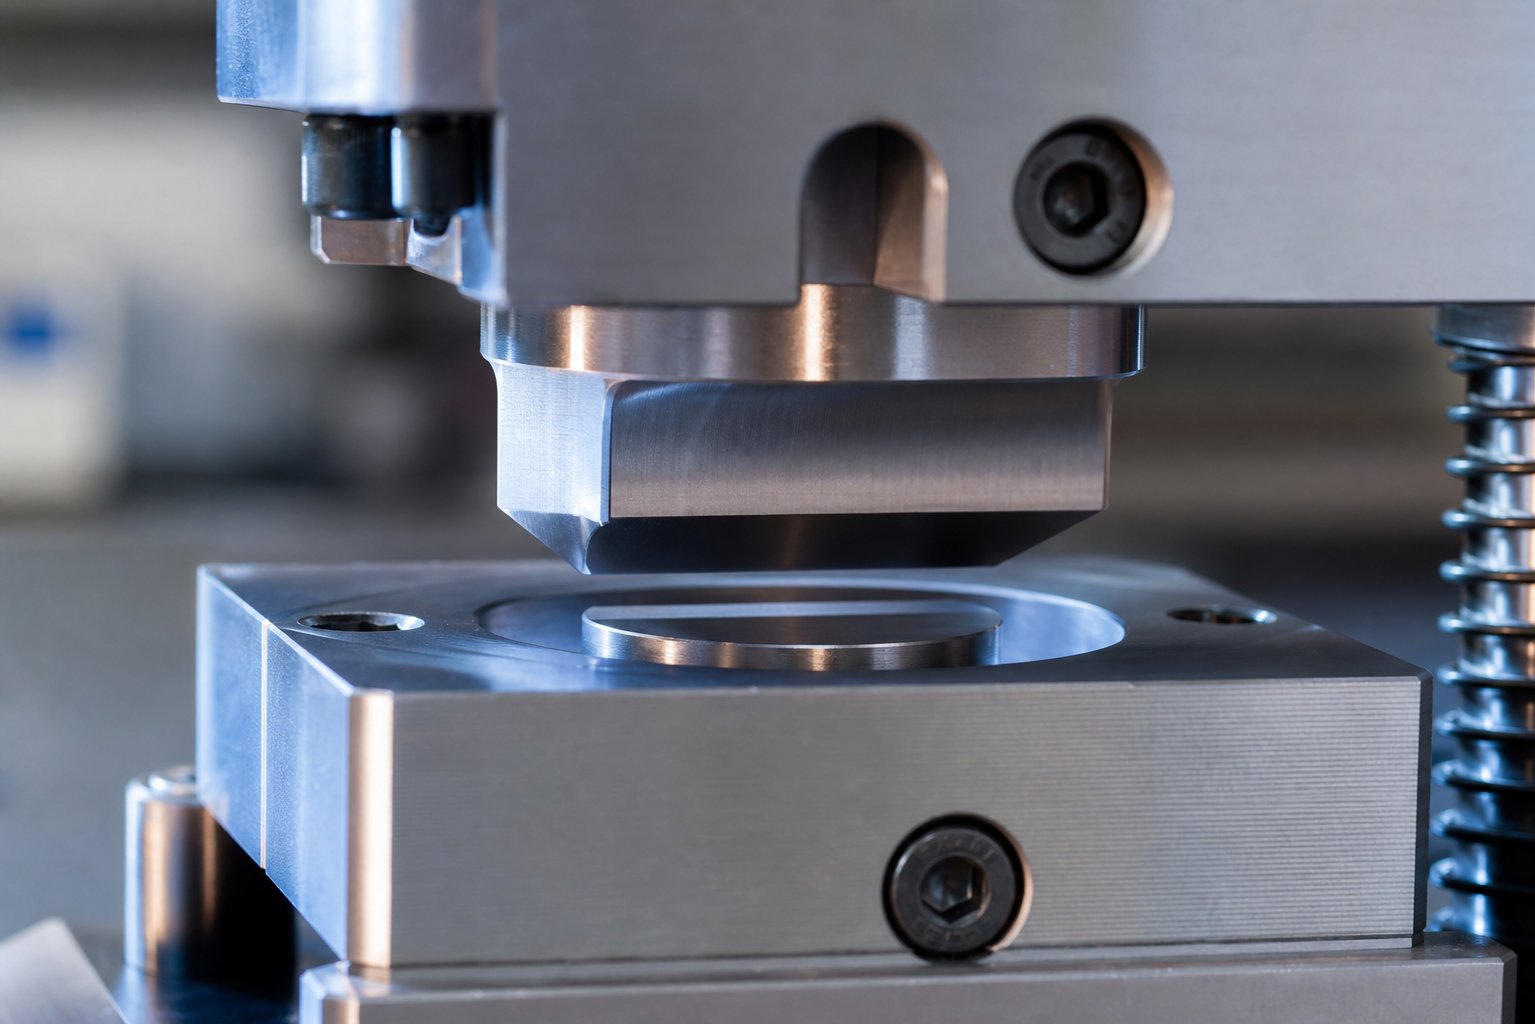
Definieren der individuellen Stanzformgeometrie
Jedes Stanzteil beginnt als geometrische Auseinandersetzung zwischen Stempel, Matrize, Abstreifer und Werkstück. Das Ergebnis dieser Auseinandersetzung -, ob Sie ein sauberes Teil oder einen Ausschussbehälter voller Ausschuss erhalten -, hängt vollständig von den messbaren räumlichen Beziehungen ab, die in einer einzelnen-Stationsmatrize ausgeführt sind. Diese Ansammlung dimensionaler Beziehungen ist das, was wir unter individueller Stanzformgeometrie verstehen.
Die individuelle Stanzformgeometrie ist der vollständige Satz messbarer räumlicher Beziehungen - Abstände, Radien, Winkel und Flächenabmessungen - zwischen Stempel, Matrizenknopf, Abstreifer und Werkstück innerhalb einer einzelnen-Stationsmatrize, die für die Durchführung eines einzelnen Stanzvorgangs optimiert ist.
Was die individuelle Stanzformgeometrie in der Praxis bedeutet
In der Praxis bedeutet dies, dass jedes geometrische Merkmal eine bestimmte mechanische Funktion erfüllt. Der Abstand zwischen Stempel und Matrize bestimmt, wie das Material bricht. Die Landlänge der Matrize steuert das Verhalten des Rohlings. Eintrittsradien bestimmen den Materialfluss. Dabei handelt es sich nicht um abstrakte CAD-Abmessungen -, sondern um die physikalischen Grenzen, die bestimmen, ob sich Metall sauber scheren lässt oder unvorhersehbar reißt. Aeinstufiger-Stabführt einen Arbeitsgang pro Pressenhub durch, und jeder darin enthaltene geometrische Parameter ist vorhanden, um diesen einzelnen Arbeitsgang über Tausende oder Millionen von Zyklen hinweg wiederholbar zu machen.
Warum Geometrie wichtiger ist als die Typklassifizierung
Ingenieure klassifizieren Matrizen oft nach der Funktion - Stanzen, Lochen, Biegen, Ziehen. Diese Klassifizierung sagt Ihnen, was der Würfel macht, nicht wie gut er es macht. Geometrie ist das „Wie gut“. Zwei Stanzformen mit identischem Layout, aber unterschiedlichen Freiwinkeln führen zu messbar unterschiedlichen Kantenbedingungen, Grathöhen und Werkzeugverschleißraten. Bei Designentscheidungen auf geometrischer Ebene trennt sich Leistung von Mittelmäßigkeit.
Einzelne Matrizen vs. progressive Matrizenstationen als geometrische Systeme
Ein progressives Matrizendesignverbindet mehrere Stationen zu einem Streifen-{0}}Speisesystem - Jede Station übernimmt einen anderen Vorgang, und es entstehen geometrische Kompromisse, weil die Stationen einen gemeinsamen Streifenabstand und eine gemeinsame Einspeiseebene haben. Eine einzelne Matrize in der Fertigung unterliegt keinen derartigen Einschränkungen. Es handelt sich um ein in sich geschlossenes geometrisches System, bei dem jeder Parameter ausschließlich für seine einzelne Operation optimiert werden kann, ohne dass benachbarte Stationen berücksichtigt werden müssen. Diese Unabhängigkeit ist sowohl seine Stärke als auch seine gestalterische Verantwortung: Es gibt keinen benachbarten Bahnhof, der ein geometrisches Defizit ausgleichen könnte.
Teilequalität, Werkzeuglebensdauer, Presstonnage, Streifenkontrolle - Alle diese nachgelagerten Ergebnisse gehen direkt auf Geometrieentscheidungen zurück, die in der Entwurfsphase getroffen werden. Die Parameter, die diese Ergebnisse bestimmen, verdienen mehr als eine flüchtige Erwähnung. Sie verdienen eine vollständige Aufschlüsselung.
Geometrische Kernparameter, die jeder Stanzformdesigner kontrollieren muss
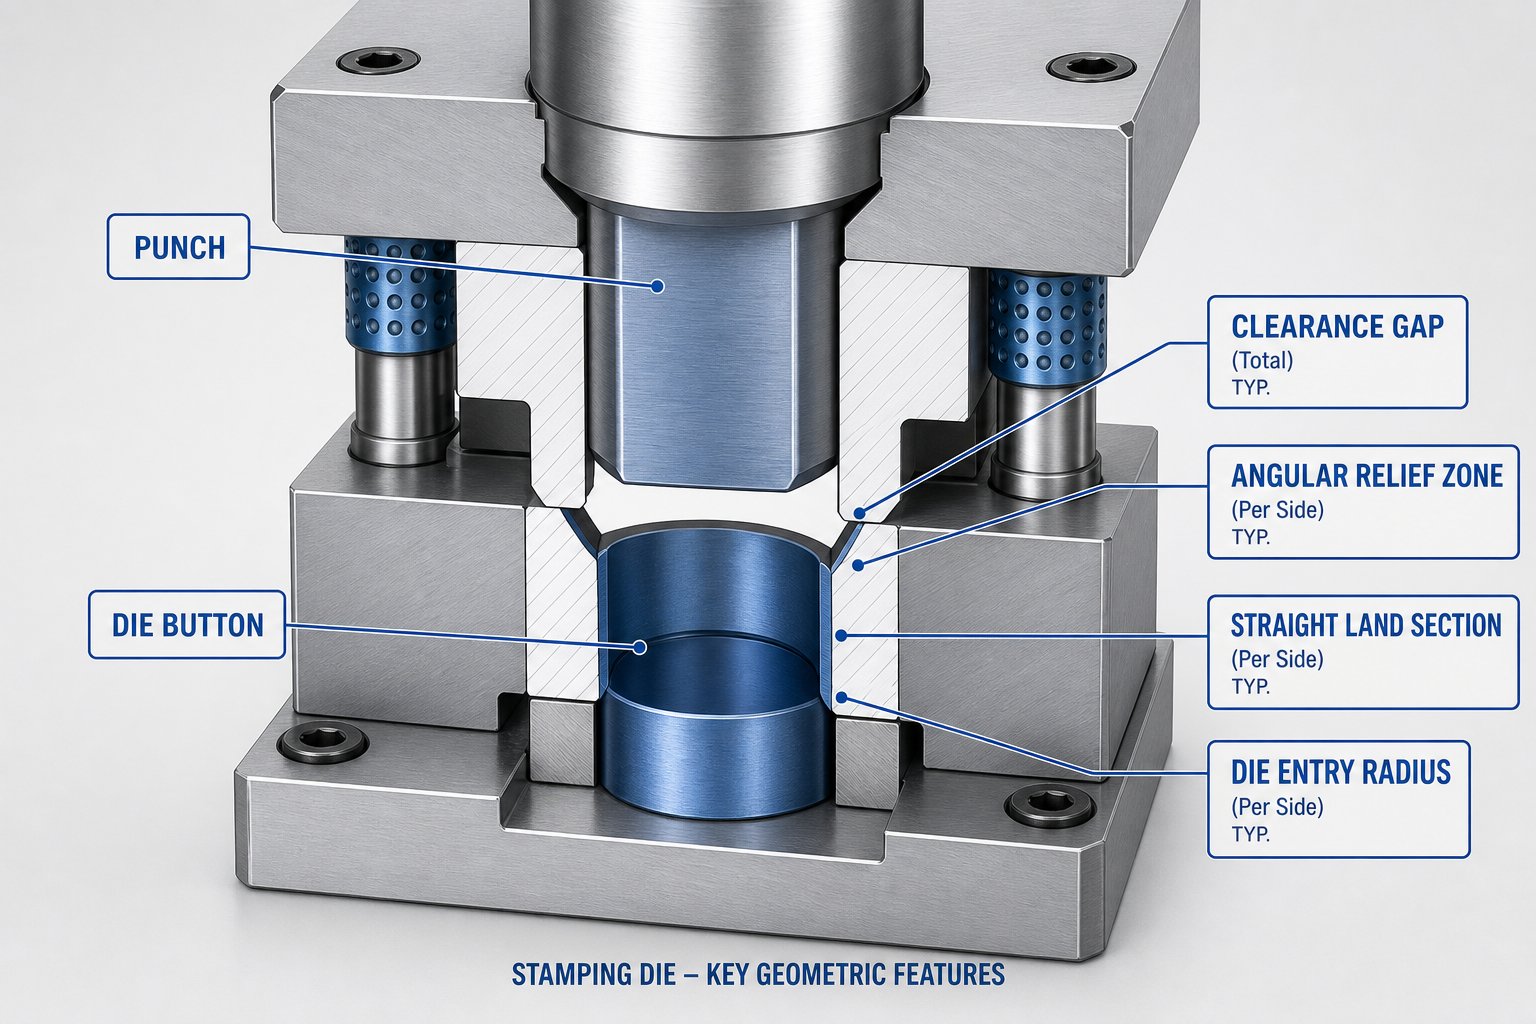
Sechs messbare Parameter definierenwie sich ein einzelner Prägestempel verhältunter Last. Jeder von ihnen hat eine bestimmte mechanische Funktion und jeder interagiert mit den anderen auf eine Art und Weise, die die Leistung entweder verstärken oder stillschweigend untergraben kann. Sie als isolierte Zahlen in einer Zeichnung zu behandeln ist ein häufiger Fehler - sie funktionieren wie ein System. Hier erfahren Sie, was jeder Parameter tatsächlich bewirkt und warum er für das Design Ihres Prägewerkzeugs wichtig ist.
Stempel-zu-Abstand als Prozentsatz der Materialdicke
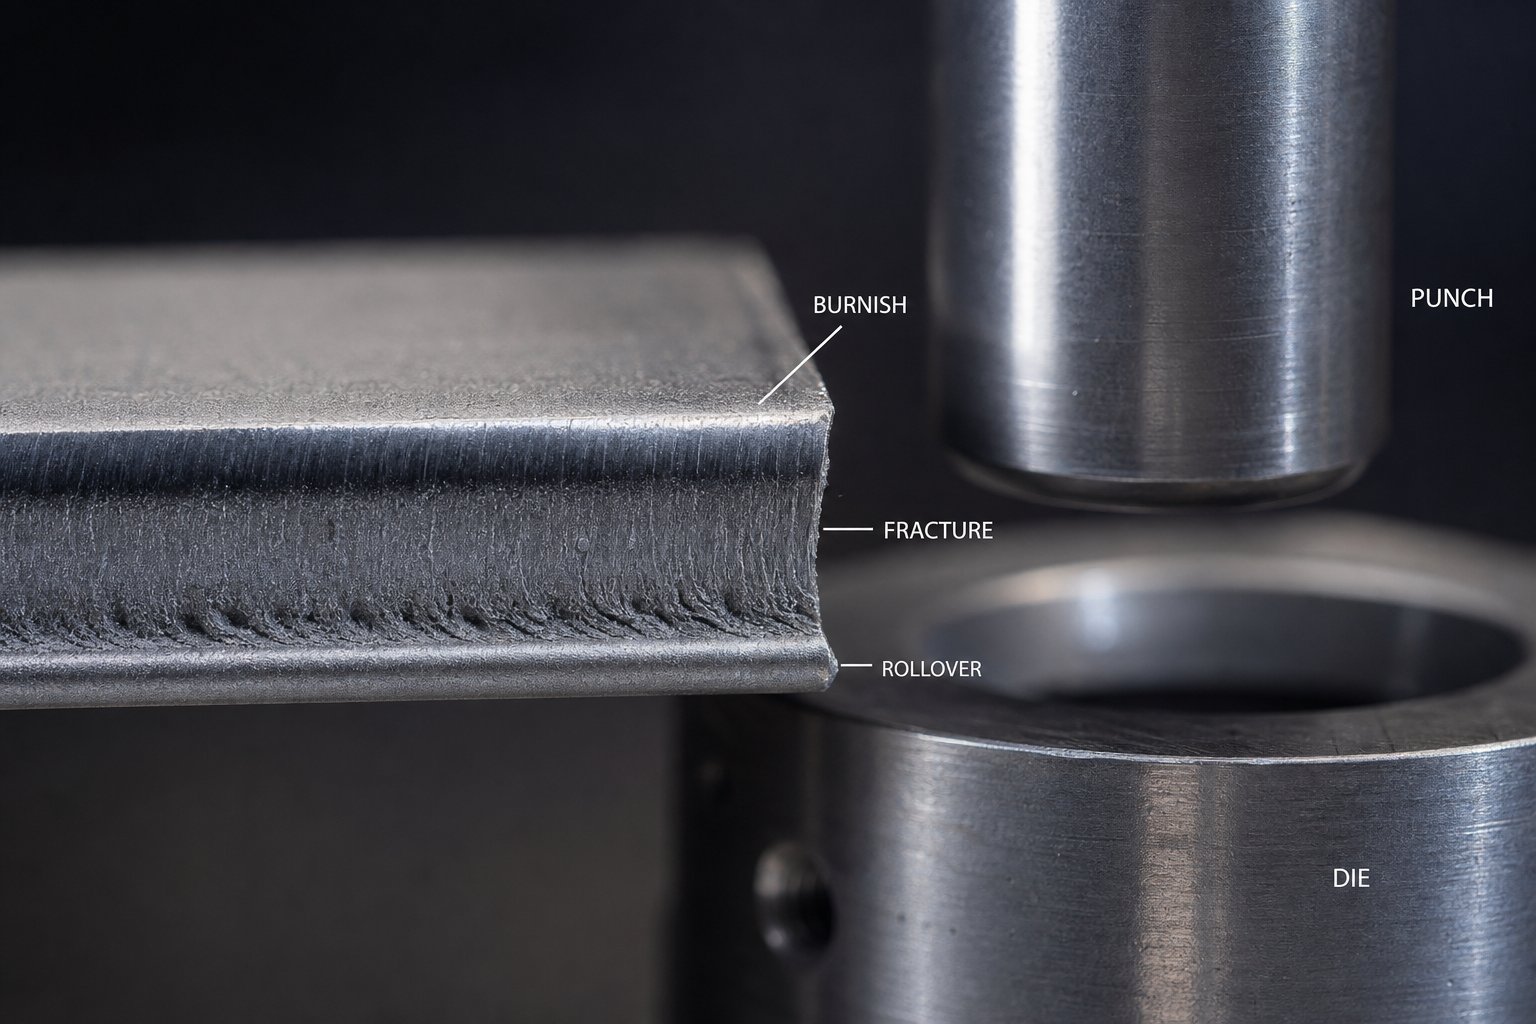
Der Abstand ist der Abstand zwischen der Schneidkante des Stempels und der Schneidkante des Matrizenknopfs, gemessen pro Seite. Sie werden es auch als Versatz oder Lücke bezeichnen. - gleiches geometrisches Merkmal, unterschiedliche Messkonventionen. Dieser einzelne Wert steuert, wie sich Bruchlinien durch das Werkstück ausbreiten. Bei korrektem Spiel treffen die an der Stempelkante und der Matrizenkante initiierten Bruchflächen sauber in der Mitte der Materialstärke aufeinander, wodurch eine glatte Scherzone mit minimalem Grat entsteht.
Der Standardansatz drückt die Freigabe als a ausProzentsatz der Materialstärke pro Seite. Ein allgemeiner Ausgangspunkt liegt bei etwa 10 % pro Seite für Weichstahl, obwohl die moderne Praxis oft auf 11-20 % drängt, um die Werkzeugbelastung zu reduzieren und die Betriebslebensdauer zu verlängern. Härtere Materialien mit höherer{7}}Zugfestigkeit erfordern einen größeren Spielraum, da sie einer plastischen Verformung vor dem Bruch standhalten. Weichere Materialien wie Kupfer und Aluminium funktionieren bei geringeren Prozentsätzen gut. Der entscheidende Punkt: Der Abstand ist keine feste Zahl – er skaliert mit dem, was Sie schneiden.
Beziehungen zwischen Winkelspiel und Steglänge
Der Winkelabstand ist der Freiwinkel, der unterhalb des Matrizenstegs -, der konischen Öffnung, bearbeitet wird, sodass Rohlinge oder Rohlinge nach der Trennung frei fallen können. Ohne sie verkeilen sich die geschnittenen Butzen in der Matrizenöffnung, werden beim Rückhub vom Stempel wieder nach oben gezogen und führen zum Herausziehen des Butzens. Dies führt zu Werkzeugschäden, Teiledefekten und ungeplanten Ausfallzeiten.
Die Matrizensteglänge ist der gerade, parallele Abschnitt an der Oberseite der Matrizenöffnung, bevor die eckige Aussparung beginnt. Es dient zwei Zwecken: Es unterstützt das Material während des Scherens, um die Lochqualität aufrechtzuerhalten, und stellt Nachmahlmaterial bereit. Eine längere Schneidfase verbessert die Schnittqualität, erhöht jedoch das Risiko des Rückstands von Materialrückständen. Ein kürzerer Steg erleichtert das Auswerfen, verschleißt aber schneller in die Entlastungszone, wodurch sich die Lebensdauer der Matrize zwischen den Nachschleifvorgängen verkürzt. Diese beiden Parameter - Landlänge und Reliefwinkel - müssen miteinander ausgeglichen werden. Man kann das eine nicht optimieren, ohne das andere zu berücksichtigen.
Scherwinkelanwendung auf Stempel- und Matrizenflächen
Der Scherwinkel ist eine absichtliche Neigung, die an der Oberfläche des Stempels oder des Matrizenblocks angebracht wird, sodass der Schnitt nicht auf einmal über den gesamten Umfang erfolgt. Stattdessen greift das Material zunehmend - ein, wie eine Schere gegenüber einer Guillotine. Dadurch wird die Spitzenschnittkraft erheblich reduziert, was zu geringeren Anforderungen an die Presskraft und einer geringeren Stoßbelastung der Stanzwerkzeugkomponenten führt.
Der Kompromiss-ist seitlicher Schub. Eine abgewinkelte Scherung erzeugt eine seitliche Kraftkomponente, die versucht, den Stempel aus der Mitte zu drücken. Es erhöht auch die Durchschlagenergie -, die plötzliche Freisetzung, wenn der Stempel durchbricht -, was zum Abheben des Streifens führen kann, wenn das Abstreifersystem nicht dafür ausgelegt ist. Dabei spielt auch der Radius der Stempelspitze eine Rolle: Die Geometrie an der Stempelspitze beeinflusst, wie sauber der Stempel in das Material eindringt und wie viel Bandhubkraft beim Zurückziehen entsteht. Ein Schlag mit flacher Schlagfläche greift den Streifen aggressiver als einer mit einem leichten Radius oder einer Verjüngung nach hinten.
Der Matrizeneintrittsradius -, der kleine Radius am oberen Rand der Matrizenöffnung -, steuert, wie Material in die Formhohlräume fließt, und verringert die Spannungskonzentration an der Schneidkante bei Ziehvorgängen. Bei Schneidwerkzeugen ist eine scharfe Eintrittskante für ein sauberes Scheren unerlässlich; Bei Formwerkzeugen verhindert ein großzügiger Eintrittsradius ein Ausreißen des Materials.
| Parameter | Definition | Typischer Bereich | Primäre Funktion |
|---|---|---|---|
| Punch-to-Clearance | Abstand zwischen Stempel- und Stanzkante pro Seite | 5-20 % der Materialstärke | Steuert die Ausrichtung der Bruchebene und die Kantenqualität |
| Winkelspiel (Entlastung) | Kegelwinkel unterhalb der Matrizenfase | 0,5 bis 2 Grad pro Seite | Ermöglicht das Auswerfen von Geschossen/Leerlingen und verhindert das Herausziehen von Geschossen |
| Die Landlänge | Gerader paralleler Abschnitt oben an der Matrizenöffnung | Je nach Anwendung ca. 2-5 mm | Stützt das Material während der Scherung und sorgt für Nachmahlungsspielraum |
| Scherwinkel | Gefälleschliff auf Stempel- oder Matrizenfläche | 1-3 Grad oder 1x Materialstärke | Reduziert die Spitzenschnittkraft durch progressives Eingreifen |
| Stanznasenradius | Geometrie an der Stanzschneidspitze | Scharfer bis leichter Radius pro Anwendung | Beeinflusst das Abheben des Bandes und das Materialeinzugsverhalten |
| Matrizeneintrittsradius | Radius am oberen Rand der Matrizenöffnung | Scharf (Schneiden) bis 4-10-fache Dicke (Zeichnen) | Steuert den Materialfluss und die Spannungskonzentration |
Eine kurze Anmerkung zur Terminologie: Abstand, Lücke und Versatz beschreiben alle dasselbe geometrische Merkmal. Abstand ist der allgemeinste Begriff in der Dokumentation von Stanzformteilen, Lücken erscheinen in der Werkstattsprache und Versatz taucht im Kontext der CAD-Modellierung auf. Sie messen den gleichen Raum -, achten Sie lediglich auf Konsistenz innerhalb Ihrer eigenen Dokumentation.
Diese sechs Parameter wirken nicht isoliert. Durch die Änderung des Spiels ändert sich die zum Schneiden erforderliche Kraft, wodurch sich der Nutzen des Scherwinkels ändert. Durch die Anpassung der Fasenlänge wird das Nachschleifintervall verschoben, was sich darauf auswirkt, wie lange Ihr Winkelspiel wirksam bleibt. Jede geometrische Entscheidung wirkt sich durch das System aus. Die Unterschiede zwischen den Operationstypen - Ausschneiden versus Biegen versus Ziehen - verstärken diese Wechselwirkungen nur.
Operation-Spezifische Geometrie für alle Matrizentypen
Ein Abstandswert, der perfekte Stanzkanten erzeugt, zerstört eine Ziehmatrize. Ein für den Rückfederungsausgleich optimierter Biegeradius hat bei einem Lochvorgang keine Relevanz. Jeder Operationstyp trägt seine eigene geometrische DNA -, einen bestimmten Satz räumlicher Beziehungen, die auf einen bestimmten Verformungsmodus abgestimmt sind. Wenn Sie alle Arten von Prägestempeln als geometrische Variationen einer einzigen Vorlage behandeln, riskieren Sie Fehler, die auch durch noch so große Fehlerbehebung an der Druckmaschine nicht behoben werden können.
Stanzformgeometrie für Stanz- und Lochoperationen
Stanzen und Lochen sind beides Schervorgänge, aber ihre geometrischen Prioritäten unterscheiden sich in einem entscheidenden Punkt: Beim Stanzen definiert die Matrizenöffnung das fertige Teil, sodass die Matrize auf die Teileabmessungen abgestimmt ist und der Stempel um den Abstandsbetrag unterdimensioniert ist. Beim Lochen definiert der Stempel das Loch, sodass der Stempel dem gewünschten Maß entspricht und die Matrizenöffnung um das Spiel überdimensioniert ist.
Abgesehen von diesem Größenunterschied erfordern beide Vorgänge die gleichen geometrischen Kontrollen - präziser Stempel-zu-Spielraum, Scherwinkel, Winkelrücknahme und Matrizensteglänge. Der Abstand bestimmt, wie sauber sich Bruchflächen ausbreiten. Untersuchungen zu fortschrittlichen hochfesten Stählen zeigen diesAbstände zwischen 6 % für Weichstahl und 16 % oder mehrfür ultra-hohe-Qualitäten sorgen für optimale Kantenbedingungen. Zu fest, und es entstehen sekundäre Scherkräfte und Mikrorisse. Zu locker, es treten übermäßige Überschläge und Grate auf.
Der Scherwinkel auf der Stempelfläche trennt die Schnittgeometrie zusätzlich von anderen Bearbeitungsarten. Ein abgeschrägtes oder Rooftop-Stempelprofil kann die Spitzenstanzkraft um mehr als 50 % reduzieren und gleichzeitig die Kantenduktilität verbessern -, aber dieselbe abgewinkelte Geometrie wäre bei einem Biegegesenk bedeutungslos. Bei der geometrischen Optimierung geht es hier ausschließlich um die Kontrolle der Bruchmechanik und die Verwaltung der Durchbrechtonnage.
Biegeradiusprofile und Rückfederungskompensation
Biegematrizen verzichten vollständig auf die auf Bruch-fokussierte Geometrie von Schneidmatrizen. Es gibt kein Spiel im Schneidsinn -, stattdessen ist der bestimmende geometrische Parameter der Stempelnasenradius und das V-Matrizenöffnungsprofil. Diese beiden Merkmale bestimmen den natürlichen inneren Biegeradius des geformten Teils.
Stellen Sie sich vor, Sie drücken einen Stempel mit einem Spitzenradius von 2 mm in eine 16 mm große V--Matrizenöffnung. Das Blech schmiegt sich nicht eng an den Stempel an - es bildet eine natürliche parabolische Kurve, die hauptsächlich durch die Breite der Matrizenöffnung bestimmt wird. Bei Weichstahl beträgt der resultierende Innenradius etwa 16 % der V--Öffnungsbreite. Steifere Materialien wie Edelstahl erhöhen diesen Wert auf 18–20 %.
Durch die Rückfederungskompensation wird eine weitere geometrische Ebene hinzugefügt, die bei Stanzformen völlig fehlt. Beim Zurückziehen des Stempels prallt das gebogene Material aufgrund der elastischen Erholung teilweise zurück. Materialien mit höherer{2}}Festigkeit federn aggressiver zurück - Edelstahl federt um 2 bis 3 Grad zurück, während hoch{6}}Stähle um 5 bis 15 Grad zurückfedern können. Das Stanzdesign muss dies durch Überbiegen, Anpassen der Gesenkwinkel oder Modifizieren von Radiusprofilen berücksichtigen, damit die endgültige Teilegeometrie nach der elastischen Erholung innerhalb der Toleranz liegt.
Ziehstein-Eintrittsgeometrie und Materialflussflächen
Ziehvorgänge bringen geometrische Probleme mit sich, die weder Schneid- noch Biegewerkzeuge haben: die Kontrolle des Materialflusses über große Oberflächen. Zu den kritischen Geometrien gehören hier der Matrizeneintrittsradius, der Stempelnasenradius, die Ziehsickenprofile und die Blechhalteroberflächen -, die alle zusammenarbeiten, um zu steuern, wie das Blech in eine Kavität fließt, ohne zu reißen oder Falten zu bilden.
Der Eintrittsradius der Matrize ist wohl der empfindlichste Parameter. Wenn es zu klein ist, kann das Material nicht frei fließen und die Becherwand bricht durch übermäßige Dehnung. Wenn es zu groß ist, knittert das Material, nachdem es die Quetschstelle zwischen Zugring und Bindemittel verlassen hat. Richtlinien für Zieh-qualitätsstahl schlagen Eintrittsradien vor, die auf beide skaliert sindMaterialstärke und Rohlingsdurchmesser, wobei für diese Radien Werkzeugstahl mit hohem-Verschleiß aufgrund des ständigen Materialgleitkontakts verwendet wird.
Die Zeichnungswulstgeometrie - die erhabenen Profile, die in die Bindemitteloberfläche eingearbeitet sind - steuert den Strömungswiderstand, indem sie das Material beim Eintritt in die Matrize dazu zwingt, sich zu biegen und zu entspannen. Ihre Höhe, Form und Platzierung sind geometrische Hilfsmittel zum Ausgleich des Metallflusses zwischen engen Ecken und geraden Wänden. Diese Art von Strömungsmanagementgeometrie gibt es bei Schneid- oder Biegewerkzeugen einfach nicht.
- Blanking/Piercing:Die geometrischen Prioritäten konzentrieren sich auf den Spielanteil, den Scherwinkel, die Matrizensteglänge und den Winkelfreischnitt -, die alle für eine saubere Bruchausbreitung, einen Rohlingsauswurf und eine Minimierung der Schnittkraft optimiert sind.
- Biegen:Die Geometrie dreht sich um den Stempelradius, das V-Matrizenöffnungsprofil und die Überbiegungskompensation -, die für die Kontrolle des natürlichen Biegeradius und die Bekämpfung einer elastischen Rückfederung optimiert ist.
- Zeichnung:Zu den kritischen Geometrien gehören der Matrizeneintrittsradius, der Stempelnasenradius, die Höhe und das Profil der Ziehwulst sowie der Blechhalterspalt -, die alle für einen gleichmäßigen Materialfluss ohne Risse oder Falten optimiert sind.
Ein Abstand von 10 %, der eine saubere Schnittkante ergibt, wäre im Zusammenhang mit dem Biegen völlig irrelevant. Ein großzügiger Eintrittsradius von 8 mm, der für das Tiefziehen unerlässlich ist, würde die zum Lochen erforderliche scharfe Kante eliminieren. Genau aus diesem Grund muss die Geometrie der einzelnen Matrizen Vorgang für Vorgang behandelt werden. - Das geometrische Profil jedes Vorgangstyps spiegelt grundsätzlich unterschiedliche Materialverformungsmechanismen wider. Und diese Mechanik verändert sich erneut, wenn man das Material selbst verändert.
Materialeigenschaften, die Entscheidungen zur Formgeometrie beeinflussen
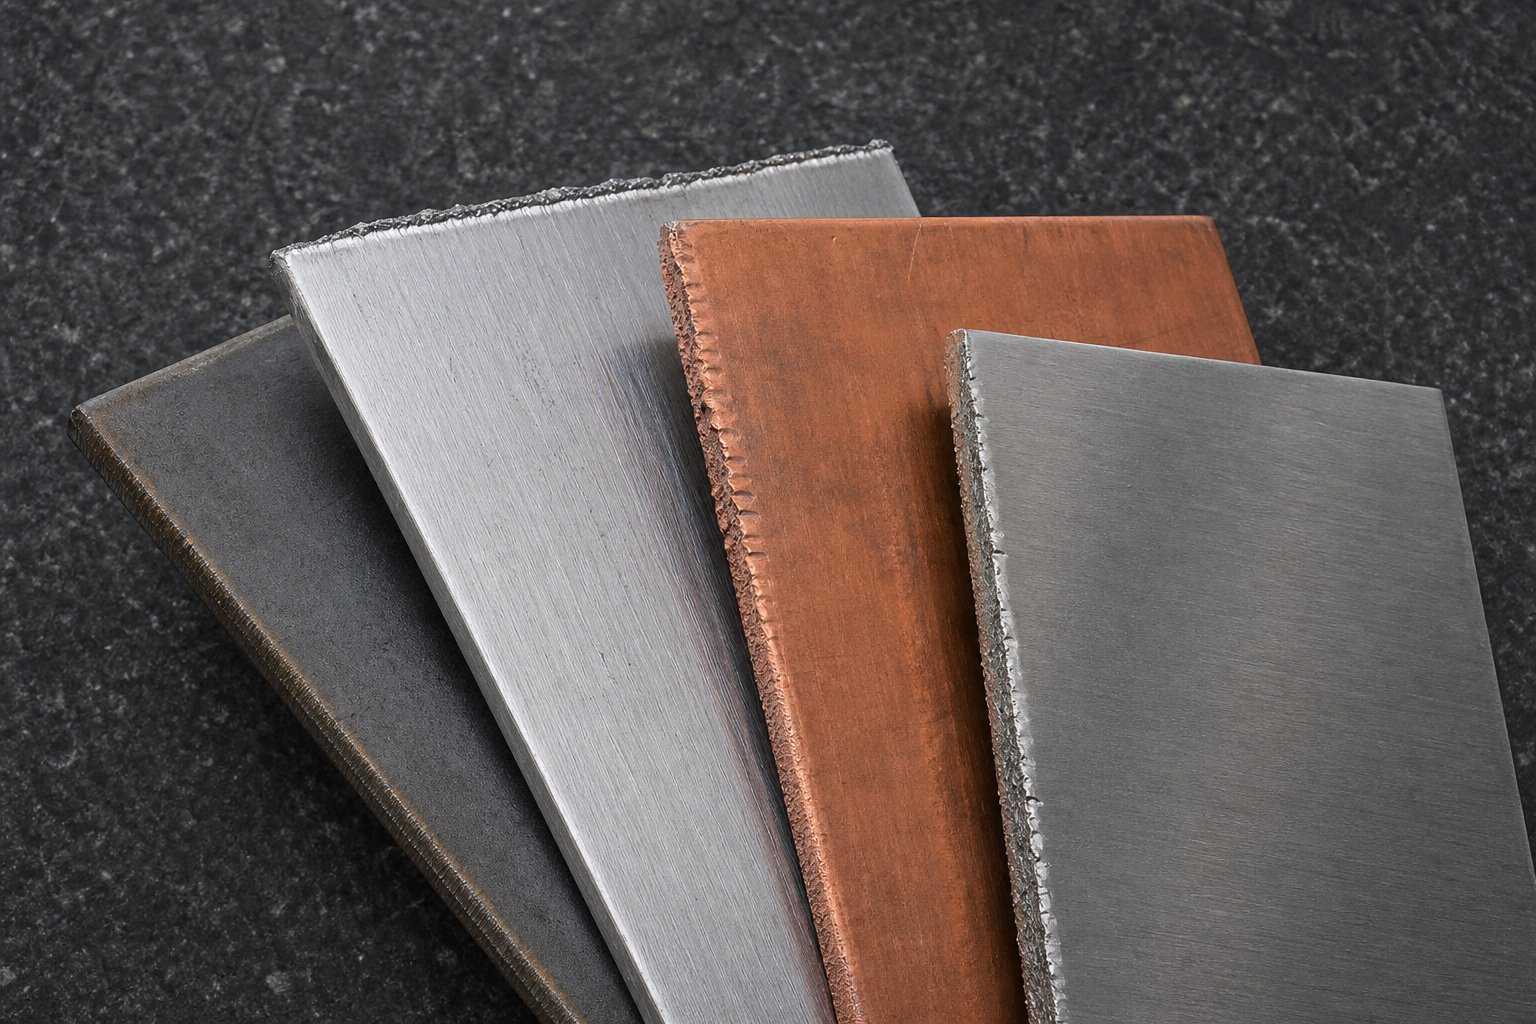
Dieselbe Matrizengeometrie, die bei Weichstahl einwandfrei funktioniert, kann bei Edelstahl zu rissigen Kanten oder bei Aluminium zu übermäßigen Graten führen. Das Material ist kein sekundärer Input für die Gestaltung von Metallstanzformen -, es ist der primäre Treiber, der jeden geometrischen Ausgangspunkt festlegt. Duktilität, Zugfestigkeit, Kaltverfestigungsrate und Dicke bestimmen alle, wie stark Sie scheren können, wie stark Sie biegen können und wie viel Spiel Sie benötigen, um einen sauberen Bruch zu erreichen.
Wie die Duktilität des Materials die Auswahl des Abstands beeinflusst
Duktile Materialien wie Kupfer und kohlenstoffarmer Stahl ermöglichen eine saubere Ausbreitung der Bruchflächen bei relativ engen Abständen. Härtere Materialien mit höherer -Zugfestigkeit widerstehen dieser Bruchausbreitung und benötigen eine größere mechanische Hebelwirkung - einen größeren Spalt -, um den Rohling abzubrechen, ohne übermäßige Grate oder Kantenschäden zu erzeugen. Die allgemeine Regel: Wenn das Verhältnis von Streckgrenze-zu-Zugfestigkeit abnimmt, muss das Spiel zunehmen.
Bedenken Sie die praktische Verbreitung. Weichstahl eignet sich normalerweise gut für etwa 10 % Spiel pro Seite. Edelstahl mit seiner höheren Kaltverfestigungsrate und Zugfestigkeit weist bei denselben 10 % tatsächlich eine schlechte Leistung auf -Untersuchungen zeigenBei diesem Wert entsteht die schlechteste Grathöhe. Der Übergang zu 12 -15 % führt häufig zu saubereren Kanten. Fortschrittliche hochfeste Stähle treiben dies noch weiter voran. Studien deuten auf Abstände von bis zu 21 % pro Seite hin, um eine optimale Kantendehnungsfähigkeit zu gewährleisten. Obwohl Aluminium weicher ist, profitiert es von moderaten Spaltmaßen, da seine Neigung zum Festfressen und adhäsiven Verschleiß den Versagensmodus an der Scherebene verändert.
Der Formabstand für verschiedene Materialien ist keine Frage der Präferenz -, sondern eine Frage der Bruchmechanik, die durch das Verformungsverhalten der einzelnen Legierungen bestimmt wird.
Radiusanforderungen für gängige Stanzlegierungen
Der Biegeradius für das Stanzen von Blechen folgt der gleichen materialabhängigen Logik. Steifere, weniger duktile Materialien reißen bei engeren Radien, weil die äußeren Fasern der Biegung ihre Dehngrenze überschreiten. Aallgemeine Faustregelverknüpft den minimalen Biegeradius direkt mit der Materialdicke, multipliziert mit einem Faktor, der die Duktilität der Legierung widerspiegelt:
- Weichstahl:0,8- bis 1,2-fache Materialstärke für dünne Stärken, Erhöhung auf das 1,5- bis 2,5-fache für dickeres Material.
- Edelstahl:Mindestens 2x Dicke für dünne Bleche, Skalierung auf 3-4x für schwerere Bleche – was die höhere Rückfederung und geringere Duktilität am Biegescheitelpunkt widerspiegelt.
- Aluminium:1x Dicke für leichte Stärken, 2-3x für dickere Abschnitte. Die Stempelradien für Tiefzüge sollten bei der 8- bis 10-fachen Materialstärke liegen, die Matrizeneintrittsradien bei der 5- bis 10-fachen Materialstärke.
Aufgrund ihrer hohen Duktilität ermöglichen Kupfer und Messing engere Radien als Stahl bei gleicher Dicke -, ihre Formbarkeit hängt jedoch stark von der Legierungszusammensetzung und dem Härtezustand ab.
Dicke-zu-Geometrie-Beziehungen für Eisen- und Nicht-eisenmetalle
Die Auswahl des Stanzwerkzeugmaterials ist nur die halbe Miete. Die Dicke innerhalb einer bestimmten Legierung verschiebt die geometrischen Anforderungen erheblich. Dickere Bleche erfordern in absoluten Zahlen größere Abstände (obwohl der Prozentsatz konstant bleiben kann), breitere V--Matrizenöffnungen zum Biegen und großzügigere Ziehradien. Die folgende Tabelle bietet eine Material--zu-Geometrie-Referenz für die gängigsten Stanzlegierungen.
| Materialkategorie | Allgemeiner Abstandsbereich (pro Seite) | Prinzip des minimalen Biegeradius | Geometrische Notizen |
|---|---|---|---|
| Weichstahl (kohlenstoffarm) | 8-12 % der Materialstärke | 0,8-1,2-fache Dicke (dünne Stärke) | Basisreferenz für die meisten Richtlinien zur Formgeometrie |
| Edelstahl (austenitisch) | 12-16 % der Materialstärke | 2–4-fache Dicke je nach Stärke | Erfordert 2-3x Presskraft im Vergleich zu Weichstahl; Der Zugspielraum erfordert eine zusätzliche Dicke von + 35-40 % |
| Edelstahl (ferritisch) | 10-14 % der Materialstärke | 1,5-2,5-fache Dicke | Weniger aggressiv als austenitisch; Der Zugspielraum erfordert eine zusätzliche Dicke von + 10-15 % |
| Aluminium (Ziehsorten) | 8-12 % der Materialstärke | 1-3-fache Dicke je nach Stärke | Stempelradius 8-10x T für Ziehungen; Das Risiko von Abrieb erfordert polierte Werkzeugoberflächen |
| Kupfer und Messing | 6-10 % der Materialstärke | 0,5-1,5-fache Dicke (legierungsabhängig) | Hohe Duktilität ermöglicht enge Radien; Die Formbarkeit variiert erheblich je nach Härte und Legierung |
| Fortschrittlicher hoch-fester Stahl | 14-21 % der Materialstärke | 2-4x Dicke | Ein niedriges Verhältnis von Streckgrenze-zu-Zugfestigkeit erfordert einen größeren Spielraum für die Kantenqualität |
Diese Werte sind Ausgangspunkte, keine absoluten Werte. Die tatsächliche Produktionsgeometrie hängt von den Anforderungen an die Teiletoleranz, den Zielen für die Werkzeuglebensdauer, den Erwartungen an die Oberflächengüte und der jeweiligen Legierungssorte ab. Ingenieure sollten Materialdatenblätter und validierte Werkzeugreferenzen für genaue Projektwerte konsultieren. - Ein Aluminium der 5000er-Serie verhält sich bei gleicher Stempelgeometrie ganz anders als ein 6000er-Serie.
Diese Tabelle macht deutlich, dass kein einzelnes geometrisches Rezept materialübergreifend funktioniert. Jeder Abstandsprozentsatz, jeder Radiusmultiplikator und jede Ziehgeometrieannahme ändern sich in dem Moment, in dem Sie die Legierung in der Presse wechseln. Und diese Verschiebungen wirken sich nicht nur auf ein Ergebnis aus - sie führen zu Kompromissen-, bei denen die Optimierung für ein Ergebnis unweigerlich ein anderes gefährdet.
Geometrische Kompromisse-, die die Leistung der Matrize bestimmen
Jede geometrische Entscheidung in einem einzelnen Würfel ist eine Verhandlung. Sie können die Kantenqualität, die Lebensdauer der Matrize und die Krafteffizienz nicht gleichzeitig maximieren. - Die isolierte Verbesserung eines Parameters kostet Sie an anderer Stelle immer etwas. Diese Kompromisse-sind keine Designfehler. Sie sind die Physik des Stanzens, und ihr Verständnis ist es, was die absichtliche Optimierung des Werkzeugabstands von Mutmaßungen unterscheidet, die zu wiederkehrenden Problemen an der Druckmaschine führen.
Die entscheidende Frage ist nicht „Was ist der beste Wert“ für einen einzelnen Parameter? Es geht darum: „Was bin ich bereit, für diesen bestimmten Teil, bei dieser Lautstärke, dieser Toleranz zu opfern?“
Abstandskompromisse-Abwägungen zwischen Kantenqualität und Matrizenlebensdauer
Ein engerer Abstand führt zu einer größeren Polierzone und einer saubereren Scherkante -, so viel ist bekannt. Aber die Kosten sind real. Kleinere Lücken bedeuten, dass die Schneidkanten von Stempel und Matrize bei jedem Hub einer höheren Kontaktbelastung ausgesetzt sind. Dieser beschleunigte Abrieb verkürzt die Nachschleifintervalle und erhöht das Risiko von Absplitterungen, insbesondere bei Materialien mit höherer -Festigkeit.
Andererseits verlängert ein größerer Abstand die Werkzeuglebensdauer, indem er den Stempelverschleiß reduziert. - Durch die Verwendung von Abstandswerten von 11-20 % kann die Werkzeugbelastung beim Lochen erheblich reduziert werden. Diese Langlebigkeit wird jedoch mit einem erhöhten Überschlag, einer raueren Bruchzone und möglicherweise größeren Graten bei herkömmlichen Stählen bezahlt. Forschungen zu fortschrittlichen hochfesten Stählen fügen eine Nuance hinzu: AHSS-Sorten neigen dazu, unabhängig vom Werkzeugverschleiß eine konstante Grathöhe beizubehalten, was bedeutet, dass größere Spaltmaße möglicherweise nicht die gleiche Gratbelastung aufweisen wie Weichstahl. Der Kontext ist wichtig.
Radiusgeometrie, die Formbarkeit und Dimensionskontrolle in Einklang bringt
Bei Biege- und Ziehvorgängen reduzieren größere Radien die Spannungskonzentration am Biegescheitel oder am Zieheingang. Das bedeutet ein geringeres Rissrisiko, eine geringere Umformkraft und einen schonenderen Werkzeugverschleiß. Klingt nach einem einfachen Sieg -, bis man bedenkt, was im weiteren Verlauf passiert.
Ein großzügiger Biegeradius ermöglicht eine elastischere Rückfederung, wodurch die endgültige Winkelkontrolle schwieriger vorherzusagen und zu kompensieren ist. Beim Zeichnen führt ein zu großer Eintrittsradius dazu, dass das Material zu frei fließt, was zu Falten in nicht unterstützten Bereichen führt. Letzten Endes tauschen Sie zuverlässige Formbarkeit gegen Maßinstabilität ein, die sich als Schwankungen von Teil-zu-Teilen in der Produktion zeigt.
Vorteile des Scherwinkels gegenüber Nachteilen der Seitenkraft
Der Scherwinkel ist einer der effektivsten Tipps für das Stanzdesign zur Reduzierung der Spitzentonnage. Ein abgeschrägter Stempel, der das Material schrittweise und nicht auf einmal erfasst, kann die maximale Einstechkraft um mehr als 50 % reduzieren. Studien an DP-Stählen bestätigen, dass die Reduzierung bei Abschrägungswinkeln zwischen 3 und 6 Grad mehr als 50 % beträgt. Dies führt zu einer erheblichen Reduzierung der Druckbelastung und des Druckstoßes.
Der Nachteil: Der Scherwinkel führt zu einem seitlichen Kraftvektor, der versucht, den Schlag seitwärts abzulenken. Größere Winkel erzeugen einen größeren seitlichen Schub und erfordern steifere Führungssysteme und engere Passungen zwischen Stempel und Abstreifer. Snap-Durchbruchsenergie - Die plötzliche Kraftumkehr beim Durchbrechen des Stempels - nimmt ebenfalls zu, was über Millionen von Zyklen zu Bandabhebungen und Ermüdungsschäden an Presskomponenten führen kann.
- Engerer Abstand:Erhalten Sie sauberere Schnittkanten und größere Polierzonen. Verzichten Sie auf beschleunigten Stempel- und Matrizenverschleiß, höhere Schnittkräfte und eine erhöhte Ausrichtungsempfindlichkeit.
- Größerer Abstand:Profitieren Sie von einer längeren Matrizenlebensdauer und einer geringeren Stanzkraft. Verzichten Sie auf einen erhöhten Überschlag, rauere Bruchzonen und eine mögliche Gratbildung in duktilen Materialien.
- Größerer Biege-/Ziehradius:Erzielen Sie ein geringeres Rissrisiko und eine geringere Verformungsspannung. Aufgrund der erhöhten Rückfederung und Faltenbildung ist die Maßhaltigkeit nicht mehr gegeben.
- Größerer Scherwinkel:Profitieren Sie von einer geringeren Spitzenschneidkraft und einem geringeren Presskraftbedarf. Dafür müssen ein erhöhter seitlicher Schub auf den Stempel, eine höhere Durchschlagsenergie und ein größeres Risiko für das Anheben des Streifens geopfert werden.
- Längeres Würfelland:Erhalten Sie eine bessere Lochqualität und mehr Nachschleifmaterial. Ein erhöhtes Risiko für das Zurückhalten von Metallstücken und ein höherer Reibungswiderstand am geschnittenen Material müssen geopfert werden.
Wie Sie diese Kompromisse lösen-, hängt von der Toleranzstufe des gestanzten Teils ab. Enge -Toleranzarbeiten - medizinische Komponenten, elektrische Anschlüsse, Präzisionshalterungen - erfordern eine Geometrie, die die Teilequalität begünstigt, auch auf Kosten einer kürzeren Werkzeuglebensdauer und häufigerer Wartung. Die Leistungsfaktoren des Stanzwerkzeugs, auf die es hierbei ankommt, sind Kantenzustand, Maßwiederholgenauigkeit und Oberflächenbeschaffenheit.
Kommerzielle Arbeiten mit hohem-Volumen vertauschen die Priorität. Wenn Sie Millionen einfacher Halterungen oder Standardclips verwenden, dominieren die Langlebigkeit und die Betriebszeit. Größere Abstände, großzügigere Radien und moderate Scherwinkel sorgen dafür, dass die Presse zwischen den Wartungsintervallen länger läuft - und die gelockerten Toleranzen können die geometrischen Kompromisse auffangen, ohne dass Teile aussortiert werden.
Diese Toleranzebenenlinse bietet Ihnen einen Entscheidungsrahmen und nicht einen einzelnen „richtigen“ Wert für einen beliebigen Parameter. Die Geometrie selbst ändert sich nicht -, nur die Priorität, die Sie jedem Ergebnis zuweisen, ändert sich basierend auf den Anforderungen des Teils. Und bei jeder dieser geometrischen Entscheidungen fügen sekundäre Merkmale wie Freiwinkel und Bypass-Kerbenprofile eine weitere Ebene der Designkontrolle hinzu, die die Leistung der Matrize über ihre gesamte Lebensdauer verlängert.
Gestaltungsprinzipien für Reliefgeometrie und Bypass-Kerbe
Freiwinkel und Bypass-Kerben erhalten bei der Gestaltung selten die Aufmerksamkeit der Spalt- oder Schergeometrie -, dennoch sind sie die Merkmale, die dafür sorgen, dass Butzen fallen, Streifen zugeführt werden und Matrizen zwischen den Nachschliffen laufen. Wenn die Geometrie des Matrizenfreiwinkels falsch ist, verbringen Sie mehr Zeit damit, verklemmte Rohlinge zu entfernen, als Teile herzustellen.
Winkelentlastung und gerade Landgeometrie für den Schneckenauswurf
Stellen Sie sich vor, was am Ende eines Schnittstrichs passiert. Der Stempel schneidet durch das Material und ein Butzen sitzt in der Matrizenöffnung. Beim Rückschlag muss die Kugel frei fallen - und darf nicht mit dem Schlag wieder nach oben in den Streifen gleiten. Hier verdient das kantige Relief seinen Unterhalt.
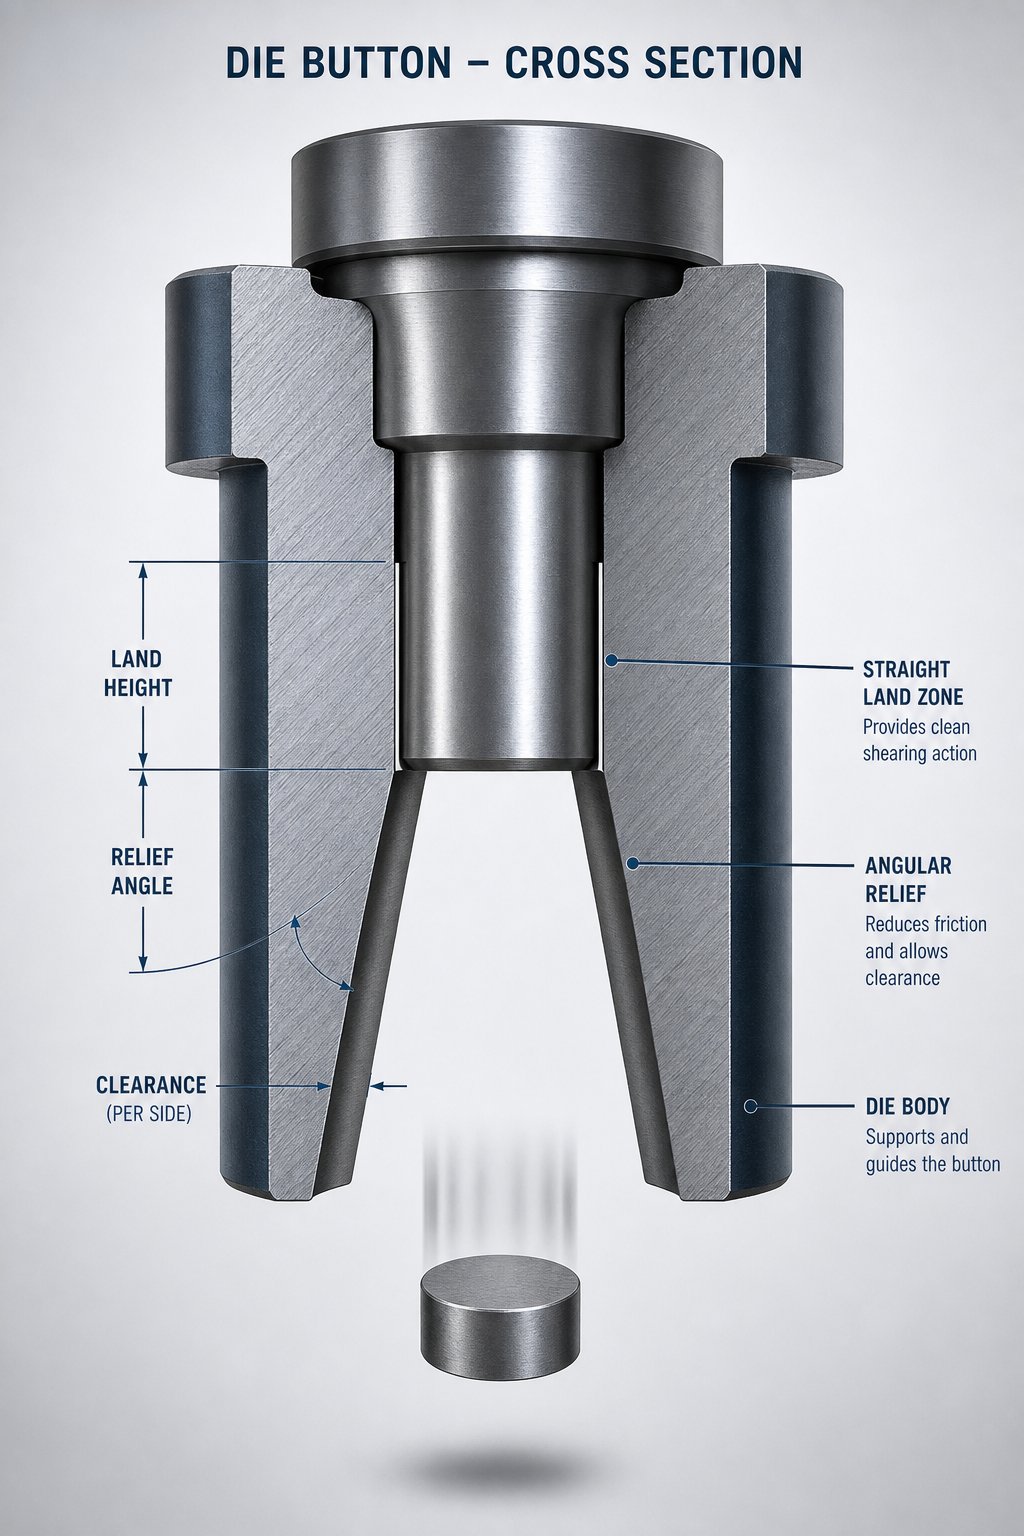
Bei der Winkelfreistellung handelt es sich um die Verjüngung, die unterhalb der Matrizenfläche bearbeitet wird und einen sich erweiternden Freiraum für den Rohling schafft. Sobald der Rohling die gerade Stegzone passiert, gelangt er ohne Widerstand in einen sich erweiternden Hohlraum und fällt frei durch den Matrizenschuh. Ohne diese Entlastung verkeilen sich die Butzen an den Wänden der Matrize, stapeln sich und werden schließlich durch das Band zurückgezogen -, der klassische Fehler beim Ziehen der Butzen, der die Produktion im Kaltzustand stoppt.
Der gerade Steg selbst -, der parallele Abschnitt ganz oben in der Matrizenöffnung -, dient als Präzisionszone. Es stützt das Material beim Scheren und erhält die Lochqualität aufrecht, indem es die Schnittgeometrie konstant hält. Übliche Steglängen reichen von 0,060 bis 0,125 Zoll für Standardanwendungen, wobei der unten angegebene Entlastungskegel typischerweise auf eingestellt ist0,15 bis 0,5 Grad pro Seite. Dünnere Materialien und kleinere Lochdurchmesser tendieren zu kürzeren Steglängen; schwerere Stärken und größere Öffnungen tolerieren längere Stege.
Die Kombination ist wichtiger als jeder Wert allein. Ein kurzes Landen gepaart mit einer aggressiven Entlastung erleichtert das Auswerfen, opfert jedoch die Lebensdauer des Nachmahlwerks. Eine lange Fase mit flachem Relief maximiert die Schärfzyklen, erhöht jedoch das Risiko des Zurückhaltens von Rohlingen -, insbesondere bei hohen Hubzahlen, bei denen Vakuum und Ölviskosität gegen die Schwerkraft arbeiten. Um das Herausziehen des Butzens in Stanzformen zu verhindern, besteht das Ziel darin, den Butzen gerade so lange festzuhalten, bis der Stempel sich zurückziehen kann, und ihn dann ohne Widerstand in die Entlastungszone freizugeben.
Positive und negative Bypass-Notch-Profile erklärt
Bypass-Kerben erfüllen eine völlig andere geometrische Funktion. Während die Reliefgeometrie steuert, was nach dem Schnitt passiert, steuern Bypass-Kerben, was davor passiert -, insbesondere wie sich der Streifen relativ zu den Matrizenstationen positioniert.
Eine positive Bypass-Kerbe ist ein erhabenes Merkmal auf der Matrizenoberfläche, das den Streifen beim Vorschub ablenkt oder anhebt und so verhindert, dass sich der Streifen an Matrizenkanten oder zuvor geformten Merkmalen verfängt. Eine negative Bypass-Kerbe ist ein vertiefter Kanal, der den Durchgang geformter Merkmale ohne Behinderung ermöglicht. Sowohl negative als auch positive Bypass-Kerben in Blechstanzwerkzeugen lösen dasselbe grundlegende Problem: die Aufrechterhaltung eines gleichmäßigen Bandlaufs, damit das Material an der Schneid- oder Formstation genau ausgerichtet ist.
Der Zweck von Umgehungskerben in Stanzwerkzeugen geht über den einfachen Abstand von Übermaßen hinaus. Sie kontrollieren die Durchbiegung des Bandes, verhindern Materialknickungen zwischen den Stationen und stellen sicher, dass Piloten ihre Löcher bearbeiten können, ohne gegen ein falsch ausgerichtetes Band anzukämpfen. Bei einzelnen Matrizen, die bei manuellen -Vorschub- oder Kurzvorschubanwendungen-verwendet werden, sind Bypasskerben seltener -, aber wenn mehrere Merkmale auf einer einzelnen Matrizenfläche vorhanden sind oder wenn Streifenheber mit der geformten Geometrie interagieren, werden sie zu unverzichtbaren Positionierungswerkzeugen.
In die anfängliche Gesenkgeometrie integrierte Nachschleifzugabe
Bei jedem Schärfzyklus wird Material von der Matrizenfläche entfernt, und dieser Abtrag verkürzt direkt die gerade Fläche. Nach ausreichend Nachschleifen verschwindet der Steg vollständig in der Reliefzone - und Ihre Präzisionsschneidegeometrie wird zu einem konischen Trichter, der übergroße Löcher und übermäßige Grate erzeugt.
Erfahrene Werkzeugkonstrukteure bauen die Nachschleifzugabe in die Ausgangsgeometrie ein, indem sie eine Fasenlänge angeben, die lang genug ist, um eine geplante Anzahl von Schärfzyklen zu überstehen. Wenn bei jedem Nachschleifen 0,003 bis 0,005 Zoll abgetragen werden und Sie 20 Nachschleifzyklen benötigen, bevor der Werkzeugabschnitt ausgetauscht werden muss, muss Ihr anfänglicher Steg diesen kumulativen Materialabtrag berücksichtigen und gleichzeitig über die gesamte Lebensdauer des Werkzeugs hinweg die minimale funktionale Steglänge beibehalten.
Aus diesem Grund geht es bei der anfänglichen Geometrie nie nur um die Leistung des ersten{0}}Artikels. Es geht um die Leistung über den gesamten Lebenszyklus des Tools.
- Bemessen Sie die Fläche direkt nach dem Lebenszyklus und nicht nur nach der Erstausführungsqualität.Berücksichtigen Sie bei der Angabe der anfänglichen Steglänge den kumulierten Mahlgutabtrag.
- Passen Sie den Freiwinkel an die Anforderungen an den Patronenauswurf an.Höhere Hubgeschwindigkeiten und dünnere Materialien erfordern eine aggressivere Entlastung, um Vakuum- und Ölanhaftungseffekten entgegenzuwirken.
- Lassen Sie die Landlänge niemals Null erreichen.Legen Sie eine Mindestschwelle für die Funktionsfläche fest und planen Sie den Austausch des Gesenkabschnitts, bevor das Nachschleifen diese Grenze überschreitet.
- Verwenden Sie positive Bypass-Kerben, um Streifen über Hindernisse zu hebenund negative Kerben zum Aussparungsspiel für geformte Merkmale, die durch die Matrize hindurchgehen.
- Überprüfen Sie die Freiformgeometrie nach jedem Nachschleifen.Eine neue Kante mit geänderten Land-{0}}zu--Relief-Proportionen verhält sich anders als die ursprüngliche Geometrie. - Überprüfen Sie das Rohlingsverhalten, bevor Sie die Matrize wieder in die Produktion bringen.
- Erwägen Sie bei chronischen Schneckenfressern ein schlechtes Gewissen.Eine leichte negative Formschräge ganz oben in der Matrizenöffnung kann Butzen unterhalb der Streifenebene festhalten, ohne die Lochqualität zu beeinträchtigen.
Entlastungs- und Umgehungsgeometrie sind sowohl Wartungsmerkmale-als auch Leistungsmerkmale. Sie bestimmen nicht nur, wie die Matrize heute läuft, sondern auch, wie viele Produktionszyklen sie durchführt, bevor sich die Geometrie unkorrigiert verschlechtert. Diese Lebenszyklusperspektive hängt direkt damit zusammen, wie Ingenieure geometrische Entscheidungen validieren, bevor sie sie auf gehärteten Werkzeugstahl übertragen - ein Prozess, bei dem die Simulation jetzt eine entscheidende Rolle spielt.
Validierung der Formgeometrie durch Simulation und Analyse
Geometrische Entscheidungen auf dem Papier sind Hypothesen. Sie bleiben unbewiesen, bis sich das Metall unter Last verformt - und in der Vergangenheit erfolgte dieser Beweis durch teure physische Tests, wiederholte Nacharbeiten der Form und viel Ausschussmaterial. Die Analyse der Stanzwerkzeugsimulation hat diesen Ablauf grundlegend verändert. Mit der Finite-Elemente-Analyse (FEA) können Ingenieure geometrische Variationen digital testen und so eine validierte Geometrie ermitteln, bevor Werkzeugstahl bearbeitet wird.
Finite-Elemente-Analyse zur Geometrievalidierung
FEA modelliert den gesamten Umformprozess als kontrolliertes numerisches Experiment. Sie geben Ihre geometrischen Eingaben - Spielwerte, Matrizenradien, Stempelprofile, Ziehtiefe, Blechhalterabstände - sowie Materialeigenschaften und Reibungsbedingungen ein. Der Solver sagt dann genau voraus, wie sich das Blech verhalten wird: wo es dünner wird, wo es Falten wirft, wo es reißt und wie stark es nach dem Entfernen des Werkzeugs zurückfedert.
Forschung zuStanzen von Automobilblechenzeigt dies direkt. Mithilfe eines orthogonalen Versuchsdesigns in Kombination mit FEA-Software bewerteten die Ingenieure den Einfluss der Blechhalterkraft, des Matrizeneckenradius, des Matrizenspiels und des Reibungskoeffizienten auf die Umformergebnisse - und stellten fest, dass der Matrizeneckenradius der stärkste Faktor war, der die maximale Ausdünnungsrate beeinflusste, während die Blechhalterkraft die Faltenbildung am stärksten beeinflusste. Um dieses Maß an Parameterempfindlichkeit zu isolieren, wären Dutzende physikalischer Versuche erforderlich. Die Simulation hat es innerhalb von Stunden geliefert.
Zu den wichtigsten Ergebnissen der Finite-Elemente-Analyse-Arbeitsabläufe bei der Werkzeugkonstruktion gehören die Erstellung von Grenzdiagrammen, die Dehnungszustände anhand von Materialversagensgrenzen abbilden, Dickenverteilungskarten, die dünner werdende Risikozonen zeigen, und Vorhersagen der Rückfederung, die als Grundlage für die Kompensationsgeometrie dienen. Jede Ausgabe geht direkt auf die von Ihnen gesteuerten geometrischen Eingaben zurück.
Spiel- und Radiusschwankungen digital simulieren
Die wahre Stärke der Simulation beim Werkzeug- und Formenbau liegt in der Iterationsgeschwindigkeit. Stellen Sie sich vor, Sie müssten bewerten, wie drei unterschiedliche Matrizeneintrittsradien mit zwei Kraftniveaus des Blechhalters über zwei Abstandseinstellungen hinweg interagieren. Das sind zwölf geometrische Konfigurationen. Der physische Bau und Test von zwölf Chipvarianten wäre unerschwinglich teuer. Sie führen diese zwölf Fälle digital parallel durch und vergleichen die Ergebnisse innerhalb eines einzigen Designzyklus.
A Studie zur gleichzeitigen Optimierung von Rohlings- und Werkzeuggeometriezeigte, dass die iterative FEM-Simulation innerhalb von sieben Iterationen zur optimalen Werkzeuggeometrie konvergierte - und die Oberflächenabweichungen von 3 mm auf unter 0,5 mm ohne instabile Schwingungen reduzierte. Der Prozess kompensierte Rückfederung, Ausdünnung und Kantengeometrie gleichzeitig, was bei fortschrittlichem hochfestem Stahl, der zu einer erheblichen elastischen Erholung neigt, mit keiner physischen Testsequenz so effizient bewerkstelligt werden konnte.
Dieser iterative Ansatz funktioniert für alle Operationstypen. Bei Schneidwerkzeugen prognostiziert die Simulation die Spannungskonzentration an Scherkanten und validiert die Spielauswahl im Hinblick auf das Bruchausbreitungsverhalten. Für Ziehsteine werden Materialflusswege abgebildet, Faltenzonen unter Druckspannung identifiziert und die Ziehwulstgeometrie optimiert, um den Metallfluss auszugleichen. Für Biegewerkzeuge berechnen Algorithmen zur Rückfederungsvorhersage den genauen Überbiegeausgleich, der für jede Material- und Radiuskombination erforderlich ist.
Von den Simulationsergebnissen zur produktionsfertigen-Geometrie
Simulation ersetzt nicht die Werkzeugkompetenz -, sondern beschleunigt den Weg von der Konzeptgeometrie zur bewährten Geometrie. Die Software sagt Ihnen, wo das Material versagen wird. Es sagt Ihnen nicht, warum Ihre Stanzerei eine Toleranz von 0,003 mm auf einer komplexen 3D-Oberfläche nicht einhalten kann oder wie die thermische Ausdehnung während eines Produktionslaufs Ihre validierten Abstände verschiebt. Diese Realitäten erfordern praktisches Wissen, das kein Löser erfasst.
Die CAE-gesteuerte Werkzeugentwicklung reduziert die Testdurchläufe in der Regel um 30-50 % und senkt die Kosten für Werkzeugänderungen erheblich. Die traditionelle Abfolge von Design, Herstellung, Ausprobieren, Reparieren, Wiederholen verwandelt sich in Design, Simulieren, Optimieren, Herstellen, minimales Ausprobieren. In diesem komprimierten Zyklus liefert die Simulation den deutlichsten ROI - weniger Schweiß--und-Nachschleifschleifen, weniger Materialverschwendung und schnellere Zeit bis zur produktionsbereiten Werkzeugausstattung.
Die besten Ergebnisse in der Formgeometrie werden erzielt, wenn die digitale Validierung und die Expertise im physischen Formenbau als geschlossener Kreislauf - durch Simulation das optimale geometrische Fenster identifizieren und erfahrene Werkzeugbauer dieses Fenster in herstellbare, wartbare Werkzeuge umsetzen.
Für Ingenieure, die an komplexen individuellen Werkzeuggeometrie-Herausforderungen - Tiefziehen mit engen Radien, Schneidwerkzeugen mit mehreren-Funktionen oder hoch-festen Materialien mit engen Formfenstern - arbeiten, schließt die Zusammenarbeit mit erfahrenen Werkzeuglösungsanbietern die Lücke zwischen Simulationsergebnissen und Produktionsrealität.Stanzwerkzeuge von YICHENbieten kundenspezifische Unterstützung bei der Werkzeugkonstruktion, die Struktur, Komponenten, Abstandsoptimierung und Materialflusskontrolle abdeckt und durch Simulation validierte Geometrie mit Werkzeugen verbindet, die auf dem Pressenboden funktionieren.
Die Simulation gibt Ihnen Sicherheit bei Ihren geometrischen Entscheidungen. Aber diese Entscheidungen haben immer noch messbare Konsequenzen für die Produktion - Grathöhe, Rückfederungsgröße, Ausdünnungsverteilung und Matrizenverschleißraten, die Ihre Analyse entweder bestätigen oder widerlegen. Durch die direkte Verbindung der Geometrie mit diesen Qualitätsergebnissen wird technisches Wissen zur Prozesssteuerung.
Wie die Gesenkgeometrie die Teilequalität und die Werkzeuglebensdauer steigert
Jeder Qualitätsmangel, den ein Stanztechniker behebt - Grate, Rückfederung, Ausdünnung, Kantenrisse -, lässt sich auf eine geometrische Grundursache zurückführen. Kein Materialchargenproblem. Keine Fehlfunktion der Presse. Geometrie. Die in der Entwurfsphase in die Matrize eingebauten räumlichen Beziehungen bestimmen vorab, wie das gestanzte Teil Tausende von Strichen später aussehen wird. Das Verständnis der Formgeometrie und der Teilequalität als Ursache-und-System ist es, was reaktive Problemlösung- in proaktive Prozesssteuerung umwandelt.
Wie die Freiraumgeometrie die Gratbildung steuert
Die Grathöhe ist die häufigste Qualitätsbeanstandung bei Schneidvorgängen und wird fast ausschließlich vom Abstand zwischen Stempel und Matrize bestimmt. Wenn der Abstand zu gering ist, schleift der Stempel bei jedem Hub gegen die Wand der Matrize, was zu abrasivem Verschleiß führt, der die Grathöhe zunehmend erhöht, wenn sich die Kante verschlechtert.Forschung zu MART1400-Stahlzeigt, dass eine Erhöhung des Abstands von 6 % auf 14 % pro Seite tatsächlich die Grathöhe verringert -, was der alten Annahme widerspricht, dass größere Lücken immer größere Grate bedeuten.
Der Mechanismus ist unkompliziert. Durch den richtigen Abstand können sich Bruchflächen sauber von der Stempelkante und der Matrizenkante ausbreiten und in der Mitte der Blechdicke zusammentreffen. Wenn diese Ebenen ausgerichtet sind, trennt sich der Rohling mit minimalem Materialziehen an der Austrittsfläche -, und durch das Ziehen entsteht ein Grat. Ein zu enger Spalt erzwingt eine sekundäre Scherung, die das Material zerreißt, anstatt es sauber zu brechen. Die Gratkontrolle bei Stanzwerkzeugen beginnt mit der Auswahl des Abstands, der sowohl der Zugfestigkeit als auch der Dicke des Materials entspricht, und nicht mit einer einzigen Faustregel, die auf alles in der Presse angewendet wird.
Es gibt auch eine Verschleiß-Feedback-Schleife. Wenn das gestanzte Loch im Verhältnis zum Stempeldurchmesser zu schrumpfen beginnt, erodiert abrasiver Verschleiß die Stempeloberfläche. Wenn das Loch zu wachsen beginnt, klemmt durch adhäsiven Verschleiß Material am Stempel fest. Beide Versagensarten gehen auf die anfängliche Spaltgeometrie zurück und darauf, wie diese die Spannung im Laufe der Zeit auf die Schneidkanten verteilt.
Radiusgeometrie und ihre Auswirkung auf Rückfederung und Ausdünnung
Die Rückfederung ist ein Problem der elastischen Erholung und ihr Ausmaß ist eine direkte Funktion der in die Matrize eingebauten Biegeradiusgeometrie.Studien zu AHSS-Notenbestätigen einen nahezu linearen Zusammenhang zwischen Zugfestigkeit und Winkelrückfederung -, was bedeutet, dass Materialien mit höherer-Festigkeit eine aggressivere geometrische Kompensation erfordern. Der Gesenkradius legt das Dehnungsniveau am Biegescheitel fest und dieses Dehnungsniveau bestimmt, wie viel elastische Energie nach dem Formen im Teil verbleibt.
Die Seitenwandwölbung fügt eine weitere Dimension hinzu. Wenn sich ein Blech über einen Gesenkradius biegt und dann in die Seitenwand eindringt, erfährt jede Oberfläche des Blechs unterschiedliche Dehnungsverläufe - Spannung auf der einen Seite, Druck auf der anderen. Dieser Spannungsgradient durch die Dicke führt dazu, dass sich die Wand nach der Entlastung wellt. Engere Matrizenradien und eine höhere Seitenwandspannung reduzieren die Wellung durch Minimierung des Spannungsunterschieds, allerdings auf Kosten einer höheren Umformkraft und eines größeren Risikos einer Ausdünnung.
Bei Zeichenvorgängen bestimmt die Geometrie des Eintrittsradius direkt die Materialverdünnung. Ein zu kleiner Radius schränkt den Durchfluss ein und zwingt die Becherwand dazu, sich über sichere Grenzen hinaus zu dehnen. Die resultierende Ausdünnung konzentriert sich auf den Stempelnasenradius -, das geometrische Merkmal mit dem schärfsten Krümmungsübergang. Das Ausbalancieren dieser Radien ist eine Herausforderung bei der Qualitätskontrolle des Stanzwerkzeugs und bestimmt, ob Ihre gezogenen Teile gleichmäßig dünner werden oder an Spannungskonzentrationspunkten katastrophal versagen.
Das Leben des Würfels mit anfänglichen geometrischen Entscheidungen verknüpfen
Das Leben ist kein Zufall. Es handelt sich um eine vorhersagbare Funktion des Spannungszustands, der durch die von Ihnen entworfene Geometrie auf Werkzeugstahloberflächen ausgeübt wird. Der Abstand legt die Größe der Scherbeanspruchung an den Schneidkanten fest. Der Scherwinkel verteilt diese Spannung über die Zeit, anstatt sie in Form eines einzelnen Aufpralls zu übertragen. Die Steglänge bestimmt, wie viel Material bei jedem Hub mit der Matrizenwand in Kontakt kommt. - Mehr Kontakt bedeutet mehr Reibung, mehr Hitze und schnelleren Verschleiß.
Die Beziehung funktioniert in beide Richtungen. Studien zu Spiel und Vibration zeigen, dass größere Spiele beim Lochen zu messbaren Vibrationen führen, insbesondere bei höher{1}festen Stählen. Diese Vibration fördert das Abplatzen durch allmählichen Verschleiß -, ein katastrophaler Ausfallmodus, der einen Werkzeuglauf abrupt beendet, anstatt die Qualität allmählich zu verschlechtern. Ingenieure, die Stempelrückhaltesysteme mit Kopf anstelle von Kugelsperrsystemen verwenden, können dies abmildern, aber die Grundursache bleibt geometrisch: Der in der Konstruktionsphase ausgewählte Spielwert gab das Vibrationsprofil vor, das die Werkzeugbaugruppe in der Produktion erfahren würde.
| Geometrischer Parameter | Ergebniskontrolle der Teilequalität | Der Lebensfaktor wird beeinflusst |
|---|---|---|
| Punch-to-Clearance | Grathöhe, Kantenzustand, Genauigkeit der Lochgröße | Stempelabriebrate, Absplitterungsrisiko, Vibrationsstärke |
| Biegeradius (Stanznase) | Rückfederungswinkel, Winkelgenauigkeit, Seitenwandkrümmung | Verschleiß der Stempelspitze, Umformkraft auf Werkzeugoberflächen |
| Matrizeneintrittsradius (Ziehen) | Materialausdünnungsverteilung, Faltenbildung, Oberflächenqualität | Radiusverschleiß durch Gleitkontakt, einsetzendes Fressen |
| Scherwinkel | Kantenduktilität, Schnittkantengeradheit, Durchbrechungen | Seitlicher Druck auf die Führungen, kumulative Ermüdung des Stempelkörpers |
| Die Landlänge | Lochzylindrizität, Vorhandensein von Lochspuren, Qualität der Scherzone | Nachschleifintervalle, Häufigkeit der Resterückhaltung |
| Winkelrelief | Abziehspuren des Butzens auf der Teileoberfläche, sekundärer Grat durch Wiedereintritt | Häufigkeit des Austauschs des Matrizenabschnitts, Zuverlässigkeit des Auswurfs |
Diese Tabelle ist nicht akademisch -, sondern eine Diagnosekarte. Wenn bei der Druckmaschine ein Qualitätsproblem auftritt, sollte die erste Frage immer lauten: Welcher geometrische Parameter steuert dieses Ergebnis? Grat wächst? Überprüfen Sie die Bodenfreiheit und den Bodenzustand. Rückfederung? Untersuchen Sie den Stempelradiusverschleiß. Ausdünnung in Zügen? Messen Sie Ihren Eintrittsradius anhand der ursprünglichen Spezifikation. Jedes Symptom hat einen geometrischen Ursprung.
Die Beherrschung individueller Stanzformgeometrien unterscheidet Ingenieure, die auf Fehler reagieren, von denen, die sie verhindern. Bei der proaktiven Qualitätskontrolle der Stanzform muss eine Geometrie entworfen werden, die das Fortschreiten des Verschleißes berücksichtigt, kritische Abmessungen über Nachschleifzyklen hinweg beibehält und eine vorhersehbare Teilequalität über die gesamte Lebensdauer der Form liefert -, nicht nur beim ersten Artikel.
Für Werkzeugingenieure, die kundenspezifische Matrizenlösungen suchen, die Design--schwere Geometrieherausforderungen - bewältigen, von Stempelprofilen und Hebergeometrie bis hin zu Gratkontrolle und Abstandsoptimierung -Stanzwerkzeuge von YICHENBieten Sie technische Zusammenarbeit vom Konzept bis zur Produktion und verbinden Sie geometrische Absichten mit Werkzeugen, die die Toleranzen auf dem Druckboden einhalten.
- Der Abstand steuert die Kantenqualität:Grathöhe, Überrolltiefe und Reinheit der Bruchzone sind allesamt direkte Ergebnisse des für das Material und die Dicke ausgewählten Abstandsprozentsatzes.
- Der Radius steuert die Maßgenauigkeit:Das Ausmaß der Rückfederung, die Seitenwandkrümmung und die Ausdünnungsverteilung werden durch die in die Matrize eingebauten Biege- und Ziehradien festgelegt.
- Die Schergeometrie steuert das Kraftprofil:Spitzentonnage, Snap-Through-Energie und seitlicher Schub reagieren alle auf Scherwinkelentscheidungen, die in der Entwurfsphase getroffen werden.
- Land- und Reliefkontrolle sterben Langlebigkeit:Die Lebensdauer des Nachschleifguts, die Zuverlässigkeit des Rohlingsauswurfs und die Schnittkonstanz über Millionen von Hüben hängen von der anfänglichen Fasenlänge und der Größe des Freiwinkels ab.
- Jedes Qualitätssymptom hat eine geometrische Ursache:Die Fehlerbehebung beginnt mit der Identifizierung, welcher Parameter von seiner Entwurfsabsicht abweicht -, und korrigiert dann die Geometrie, ohne sekundären Symptomen nachzujagen.
Häufig gestellte Fragen zur individuellen Stanzformgeometrie
1. Wie groß ist der korrekte Stempel--zu-Abstand für Stanzvorgänge?
Der richtige Abstand hängt von der Materialart und -dicke ab. Bei unlegiertem Stahl sind es normalerweise 8-12 % der Materialstärke pro Seite, bei Edelstahl sind es 12-16 %, bei Aluminium sind es 8-12 % und bei hochfesten Stählen sind es 14–21 %. Diese Werte stellen sicher, dass die Bruchflächen der Stempel- und Matrizenkanten sauber in der Mitte des Blechs zusammentreffen und minimale Grate erzeugen. Ein engerer Spalt verbessert die Kantenqualität, beschleunigt jedoch den Werkzeugverschleiß, während ein größerer Spalt die Lebensdauer der Matrize verlängert, allerdings auf Kosten rauerer Bruchzonen. Für komplexe Herausforderungen bei der Optimierung des Freiraums bieten Anbieter wie YICHEN (https://www.yichen-group.com/stamping-die/) kundenspezifische Unterstützung beim Gesenkdesign an, das die Kantenqualität mit der Langlebigkeit der Werkzeuge für spezifische Produktionsanforderungen in Einklang bringt.
2. Wie unterscheidet sich die Gesenkgeometrie zwischen Stanz-, Biege- und Ziehvorgängen?
Jeder Operationstyp hat ein grundlegend anderes geometrisches Profil. Stanz- und Lochmatrizen priorisieren den Abstandsprozentsatz, den Scherwinkel, die Matrizensteglänge und den Winkelfreischnitt, um die Bruchausbreitung und den Rohlingsauswurf zu kontrollieren. Biegematrizen konzentrieren sich auf den Stempelnasenradius, die Breite der V--Matrizenöffnung und die Überbiegungskompensationsgeometrie, um die Rückfederung zu bewältigen. Ziehmatrizen erfordern optimierte Eintrittsradien, Stempelnasenradien, Ziehwulstprofile und Blechhalterabstände, um den Materialfluss ohne Risse oder Falten zu kontrollieren. Ein für einen Vorgang optimierter geometrischer Wert würde bei einem anderen zum Ausfall führen, da jeder unterschiedliche Materialverformungsmechanismen widerspiegelt.
3. Was verursacht die Gratbildung beim Stanzen und wie verhindert die Geometrie diese?
Es entsteht ein Grat, wenn das Material beim Scheren an der Austrittsfläche schleift und nicht sauber bricht. Die primäre geometrische Ursache ist ein falscher Stempel--zu-Abstand. Ein zu enger Spalt erzwingt eine sekundäre Scherung, die das Material zerreißt, während ein zu geringer Spalt zu Überschlägen und rauen Bruchzonen führt. Untersuchungen an hochfesten Stählen zeigen, dass eine Erhöhung des Abstands von 6 % auf 14 % pro Seite tatsächlich die Grathöhe verringern kann. Durch den richtigen Abstand können die Bruchflächen von der Stempelkante und der Matrizenkante ausgerichtet werden und sich in der Mitte der Blechdicke treffen, wodurch der Rohling mit minimalem Materialschleppen getrennt wird. Auch der Zustand der Matrizenfläche und das Winkelrelief beeinflussen die Gratbildung, indem sie sich darauf auswirken, wie sauber die Butzen ausgeworfen werden, ohne die Teileoberfläche wieder zu berühren.
4. Welchen Zweck haben der Freiwinkel und die Steglänge bei Stanzwerkzeugen?
Die Steglänge ist der gerade parallele Abschnitt an der Oberseite der Matrizenöffnung, der das Material während des Scherens stützt und die Lochqualität aufrechterhält. Bei der Winkelentlastung handelt es sich um die unter dem Steg eingearbeitete Verjüngung, die einen sich erweiternden Freiraum schafft, damit die Rohlinge nach der Trennung frei fallen können. Zusammen verhindern sie das Herausziehen von Butzen, bei denen abgeschnittene Butzen mit dem Stempel nach oben wandern und das Band beschädigen. Typische Steglängen reichen von 0,060 bis 0,125 Zoll, mit Reliefwinkeln von 0,15 bis 0,5 Grad pro Seite. Bei der anfänglichen Fasenlänge muss auch die Nachschleifzugabe berücksichtigt werden, da bei jedem Schärfzyklus Material abgetragen und die funktionelle Fase zunehmend verkürzt wird.
5. Wie verbessert die Simulation das Design der Stanzformgeometrie?
Mit der Finite-Elemente-Analyse können Ingenieure geometrische Variationen digital testen, bevor sie Werkzeugstahl bearbeiten. Die Simulation prognostiziert die Materialverdünnung, das Ausmaß der Rückfederung, das Faltenrisiko und die Anforderungen an die Umformkraft auf der Grundlage von Spiel, Radien, Ziehtiefe und Geometrieeingaben des Blechhalters. Studien zeigen, dass die CAE-gesteuerte Werkzeugentwicklung die physischen Testdurchläufe um 30-50 % reduziert und die Kosten für Werkzeugmodifikationen erheblich senkt. Ingenieure können Dutzende geometrischer Konfigurationen parallel bewerten und innerhalb eines einzigen Entwurfszyklus zu optimierten Parametern gelangen. Allerdings beschleunigt die Simulation die Werkzeugkompetenz eher, als dass sie sie ersetzt. Die Umsetzung validierter digitaler Geometrie in herstellbare Werkzeuge erfordert immer noch praktische Kenntnisse im -Werkzeugbau-. Hier werden durch die Zusammenarbeit mit erfahrenen Anbietern wie YICHEN (https://www.yichen-group.com/stamping-die/) Simulationsergebnisse mit produktionsbereiten Werkzeugen verknüpft.


