


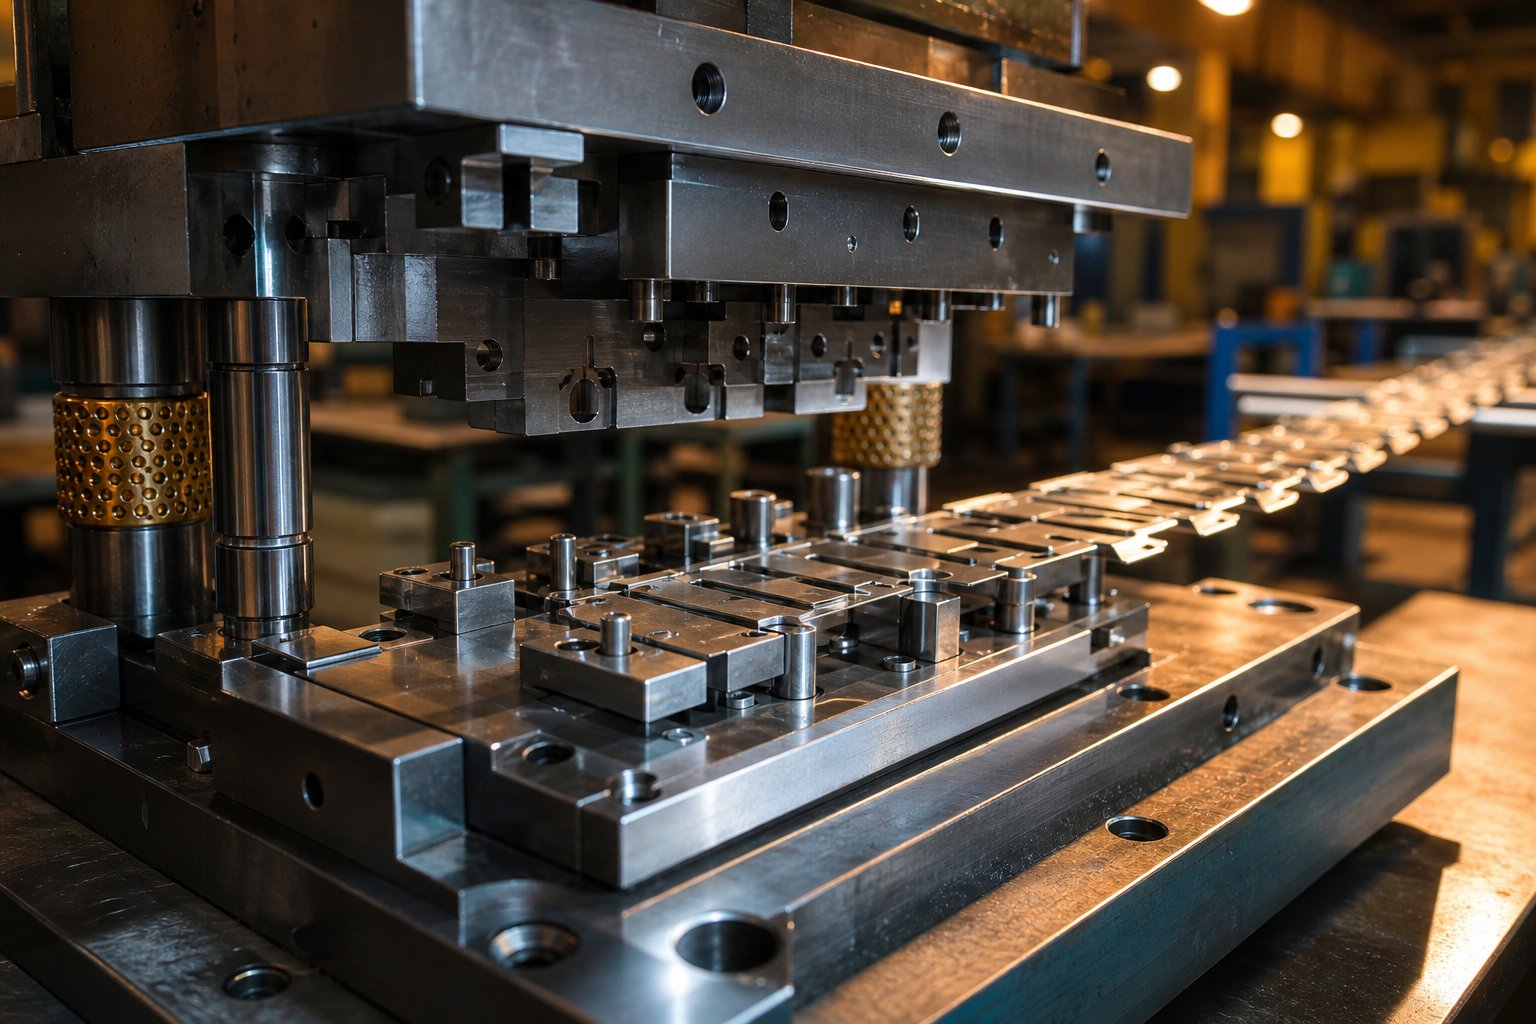
Entscheiden Sie, welcher Werkzeugtyp zu Ihrem Teil und Produktionsvolumen passt
Der Bau eines Metallstanzwerkzeugs beginnt lange bevor Stahl geschnitten wird. Sie beginnen mit einem fertigen Teil und arbeiten rückwärts, indem Sie dessen Geometrie in ein Werkzeug umwandeln, das es unter Druckbelastung Tausende oder Millionen Mal reproduzieren kann. Dieser Reverse-{3}Engineering-Schritt ist der Kern der Stanz-herstellung und beginnt mit einer grundlegenden Entscheidung: Welche Art von Stanzform zu Ihrem Teil, Ihrem Volumen und Ihrem Budget passt.
Was genau sind Matrizen? Im einfachsten Sinne ist eine Matrize ein Präzisionswerkzeug, das während eines Stanzpressenhubs Blech durch Schneiden, Umformen oder beides formt. Wenn man versteht, was Matrizen in der Fertigung sind, kann man besser verstehen, warum die Wahl des Matrizentyps so wichtig ist. Die falsche Wahl führt zu verschwendeten Werkzeuginvestitionen, überhöhten Stückkosten oder Qualitätsproblemen, die Sie während der gesamten Produktion verfolgen.
Drei Haupttypen von Stanzwerkzeugen decken die überwiegende Mehrheit der Anwendungen ab: Einzelstation, Verbundstanze und Folgestanze.
Einzel-Station vs. zusammengesetzte vs. progressive Matrizen
Jeder Chiptyp nimmt in der Komplexitäts--Volumen--Kostenlandschaft eine andere Zone ein. So vergleichen sie:
| Matrizentyp | Ideale Teilekomplexität | Typisches Jahresvolumen | Relative Werkzeugkosten |
|---|---|---|---|
| Einzelne-Station | Einfach (ein Arbeitsgang pro Hub: Rohling, Lochen oder Formen) | Niedrig bis mäßig (Prototyp bis 50.000) | Niedrig |
| Verbindung | Mäßig (mehrere gleichzeitige Schnitte in einem Zug, flache Teile) | Mäßig bis hoch (50.000 bis 500.000+) | Medium |
| Progressiv | Hoch (Mehrschrittsequenzen: Schneiden, Formen, Biegen über Stationen hinweg) | Hoch (100.000 bis Millionen) | Hoch |
Prägematrizen aus Metall mit einer -Station eignen sich am besten, wenn Sie einen Arbeitsgang pro Schlag benötigen, wodurch die Werkzeugbestückung vereinfacht und die Einrichtung schnell erfolgt. Verbundmatrizen kombinieren Vorgänge wie Stanzen und Lochen in einem einzigen Hub und ermöglichen so engere Toleranzen zwischen den Merkmalen, da alles gleichzeitig geschnitten wird. Progressive Stanzwerkzeuge führen ein Metallband nacheinander durch mehrere Stationen und produzieren bei jedem Pressenzyklus mit hoher Geschwindigkeit ein fertiges Teil.
Passen Sie Ihre Stanzform an Ihr Budget und den Zugang zur Ausrüstung an
Ihre Fertigungskapazitäten haben großen Einfluss darauf, welcher Weg sinnvoll ist. Wenn Sie über CNC-Fräs- und Drahterodiermaschinen verfügen,-ist der Bau einer einzelnen-Station oder einer einfachen Verbundstanze realistisch.Progressive Stanzwerkzeuge aus MetallMit ihren komplexen Streifenlayouts und der Zeitmessung an mehreren Stationen erfordern sie oft spezielle Designerfahrung und Ausrüstung, die Teams dazu drängt, bestimmte Vorgänge auszulagern.
Dieser Artikel deckt das gesamte Spektrum ab, von handmontierten Prototypenwerkzeugen bis hin zu fortschrittlichen Werkzeugen in Produktionsqualität. Unabhängig davon, ob Sie jede Komponente selbst bearbeiten oder Wärmebehandlungs- und Erodierarbeiten auslagern möchten, folgt der Prozess der Umwandlung einer Teilezeichnung in eine funktionierende Stanzform der gleichen logischen Reihenfolge. Die erste Variable, die jede nachgelagerte Entscheidung beeinflusst, ist der Werkzeugstahl, den Sie für jede Werkzeugkomponente auswählen.
Wählen Sie die richtigen Werkzeugstahlsorten für Stempel und Matrizenblöcke aus
Werkzeugstahl ist keine Einheitskategorie. Jede Komponente in einer Prägematrize ist unterschiedlichen Belastungsprofilen ausgesetzt: Stempel halten bei jedem Schlag Druckstößen und abrasivem Verschleiß stand, Matrizenblöcke widerstehen dem Gleitkontakt entlang der Schneidkanten, Abstreifer bewältigen zyklische Ermüdung und Stützplatten absorbieren verteilte Lasten. Durch die Auswahl des richtigen Stanzwerkzeugmaterials für jede Rolle wird direkt gesteuert, wie lange Ihre Matrize zwischen den Nachschleifvorgängen läuft und wie konsistent Ihre Teile während einer Produktionskampagne bleiben.
Bei komplexen Produktionswerkzeugen sind oft Investitionen in Höhe von erforderlich100.000 bis 500.000 USDDie Auswahl der falschen Stahlsorte ist ein kostspieliger Fehler. Entweder verbrauchen Sie Ihr Budget bei vorzeitigen Ausfällen oder Sie spezifizieren zu viel Material, wenn es nicht benötigt wird. Das Ziel besteht darin, Verschleißfestigkeit, Zähigkeit und Härte an den tatsächlichen Betriebszustand jeder Komponente anzupassen.
Auswahlkriterien für Werkzeugstahl nach Werkzeugkomponente
Fünf Stahlsorten (plus Hartmetall) decken den Großteil der in der Produktion verwendeten Stahlstanzwerkzeuge ab. So werden sie auf reale Anwendungen abgebildet:
| Stahlsorte | Typische Härte (HRC) | Primäre Verschleißeigenschaft | Am besten-geeignete Anwendung |
|---|---|---|---|
| D2 | 58-62 | Hervorragende Abriebfestigkeit | Stanzstempel, Matrizenabschnitte für Weichstahl und Messing |
| A2 | 57-62 | Ausgewogener Verschleiß und Zähigkeit | Formstempel, mittleres{0}Volumen, universelle{1}Matrizenabschnitte |
| S7 | 54-58 | Hohe Stoß-/Schlagfestigkeit | Schwere Formstanzen, Arbeiten mit dickem{0}Material, Stationen mit hoher{1}}Beanspruchung |
| M2 | 62-65 | Warmhärte, Schnitthaltigkeit bei hoher Geschwindigkeit | Progressive Hochgeschwindigkeitsstationen, kleine durchdringende Schläge |
| Hartmetall (Wolfram) | 70-75+ | Extreme Abriebfestigkeit | Ultra-hochvolumige-Beilagen (Millionen Treffer), abrasives Metall zum Stanzen |
D2 bleibt das Arbeitspferd für das allgemeine Stanzen und Lochen bei der Auswahl von Metallstanzmaterialien. Sein hoher Chrom- und Kohlenstoffgehalt sorgt für eine außergewöhnliche Abriebfestigkeit, kann jedoch bei starkem Aufprall abplatzen. Wenn ein Stempel starken Stoßbelastungen ausgesetzt ist, beispielsweise beim Durchstechen von dickem Edelstahl-Stanzmaterial, bietet A2 eine bessere Zähigkeit bei geringfügiger Einbuße der Verschleißlebensdauer. S7 gleicht diesen Kompromiss weiter aus und absorbiert wiederholte Stöße, bei denen D2 oder A2 brechen würden. M2, ein Schnellarbeitsstahl, behält seine Härte auch dann, wenn Folgeverbundstationen bei erhöhten Taktraten Wärme erzeugen.
Wie sich die Materialauswahl auf die Lebensdauer und Wartungsintervalle von Werkzeugen auswirkt
Der Zusammenhang zwischen Härte und Trefferzahl ist nicht linear. Ein D2-Stempel mit HRC 60, der unlegierten Stahl schneidet, kann 100.000 bis 150.000 Schläge liefern, bevor die Grathöhe ein erforderliches Nachschleifen anzeigt. Dasselbe Stanzschneiden von rostfreiem Stahl sinkt auf 30.000-50.000 Schläge aufgrund der Kaltverfestigungseigenschaften des Blechs, das sich dem annähern kannHärte des Werkzeugs selbst. Das Stanzen von Aluminium stellt eine andere Herausforderung dar: Das weichere Blech verschleißt die Kanten nicht so schnell, aber Abrieb (Materialanhaftung an der Matrizenoberfläche) wird zur primären Fehlerursache.
Hier verändern Beschichtungen die Wirtschaftlichkeit. Mit PVD-aufgetragenes Titannitrid (TiN) fügt eine harte, reibungsarme Schicht hinzu, die die Lebensdauer der Matrize bei Baustahlarbeiten erheblich verlängert. Beim Metallstanzen von Edelstahl und Aluminium übertrifft Titancarbonitrid (TiCN) TiN, indem es die chemische Affinität zwischen Blech und Werkzeugoberfläche verringert. Studien zu fortschrittlichen hoch{5}}festen Stählen zeigen, dass mit PVD-beschichteten Werkzeugen unter den gleichen Bedingungen über 1,2 Millionen Teile hergestellt werden können, verglichen mit 50.000 bei verchromten Alternativen.
Stellen Sie sich vor, Sie würden eine progressive Matrize mit 60 Hüben pro Minute auf Edelstahl laufen lassen. Ohne TiCN-Beschichtung müssen Sie in jeder Schicht Wartungsarbeiten durchführen. Damit könnten Sie eine ganze Woche laufen. Dieser Unterschied in der Betriebszeit rechtfertigt die Beschichtungskosten oft um ein Vielfaches, insbesondere wenn man Produktionsausfälle beim Werkzeugwechsel berücksichtigt.
Pulvermetallurgische (PM) Werkzeugstähle bieten eine weitere Stufe. Ihre feine, gleichmäßig verteilte Karbidstruktur bietet sowohl eine hohe Verschleißfestigkeit als auch Schlagzähigkeit, die herkömmliche Gusssorten nicht erreichen können. In einem dokumentierten Fall erhöhte sich durch den Wechsel von D2 zu einer PM-Sorte bei gleicher Härte die Werkzeugstandzeit von 5.000-7.000 Zyklen auf über 40.000 Zyklen beim Formen von hochfestem Stahl.
Die Auswahl der Stahlsorte und Beschichtung bildet die Grundlage. Die nächste Herausforderung besteht darin, die Geometrie Ihres Teils in die präzisen Stempel- und Matrizenformen zu übersetzen, aus denen es entsteht. Diese Arbeit findet in der CAD/CAM-Umgebung statt, in der Abstände, Streifenlayouts und Stationssequenzen Gestalt annehmen.
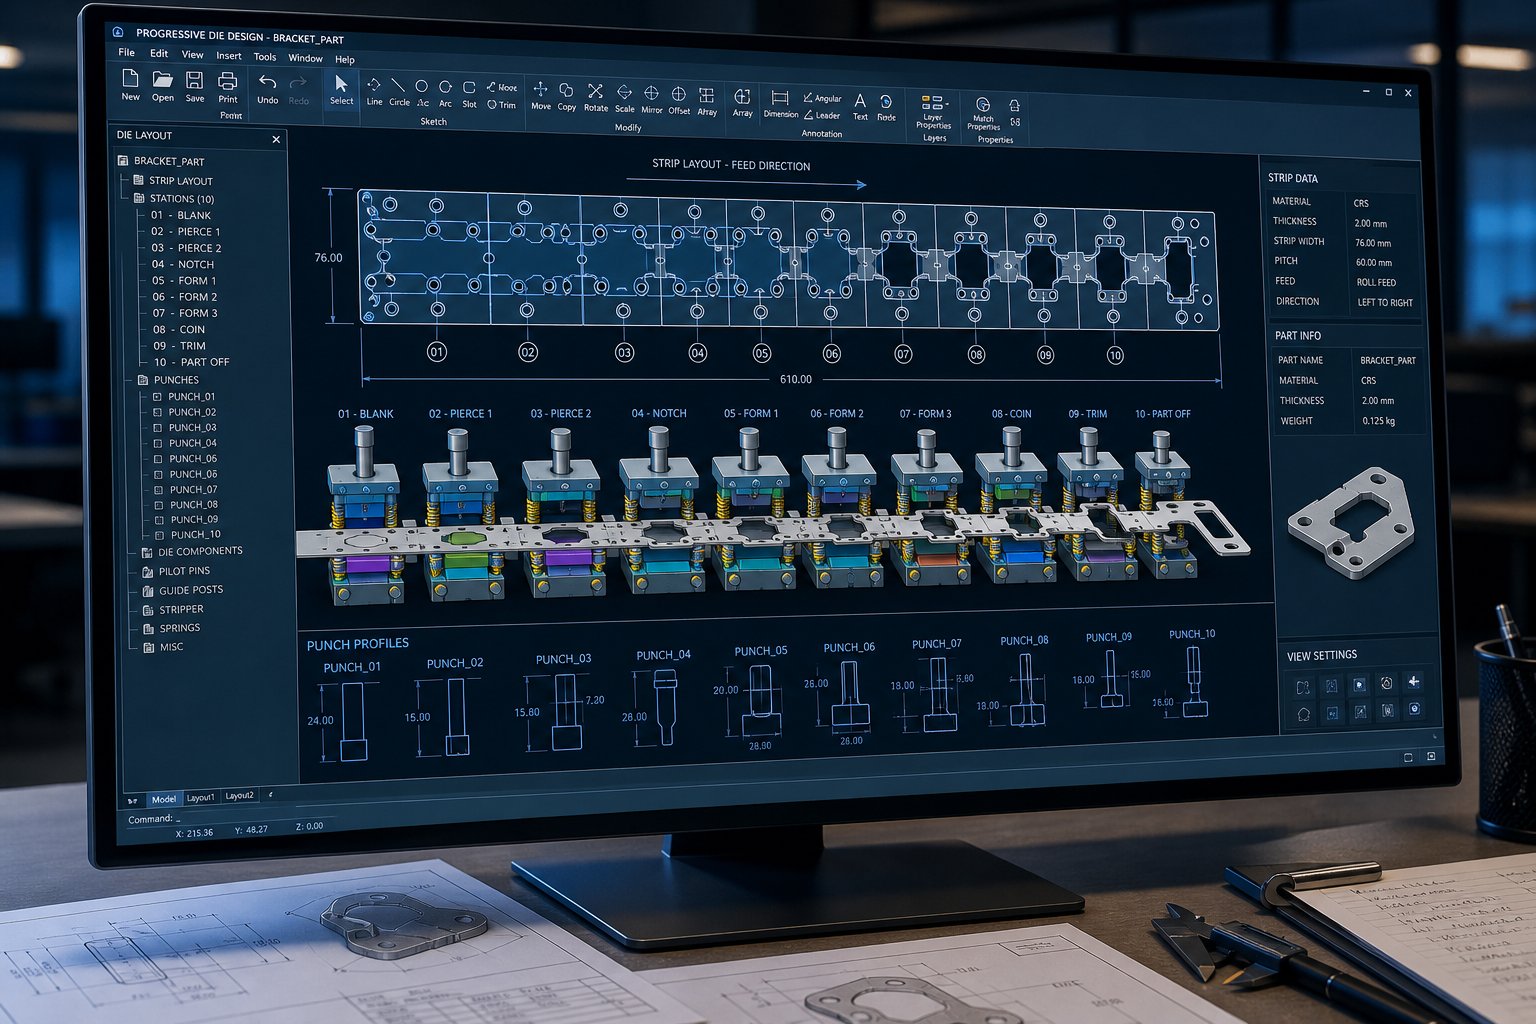
Entwerfen Sie die Geometrie und das Streifenlayout mithilfe der CAD-CAM-Simulation
Sie haben Ihre Werkzeugstähle ausgewählt. Die nächste Frage ist: Welche genauen Formen müssen diese Stähle annehmen? An diesem Punkt bewegt sich die Gestaltung der Prägematrize von der Materialwissenschaft zur Geometrie und es ist der Schritt, der eine funktionierende Matrize von einem teuren Briefbeschwerer trennt.
Der Arbeitsablauf beginnt mit Ihrer fertigen Teilzeichnung. Sie kennen bereits die Materialart und -stärke. Aus diesen beiden Eingaben leiten Sie die kritischste Abmessung in jeder Stanzform ab: den Abstand von Stempel-zu-Matrize.
Der Abstand ist der Spalt zwischen der Schneidkante des Stempels und der Schneidkante des Matrizenknopfs, ausgedrückt als aProzentsatz der Materialstärke pro Seite. Wenn Sie es richtig machen, erzeugen Sie eine saubere Scherung mit minimalem Grat. Wenn Sie etwas falsch machen, kommt es zu übermäßiger Gratbildung, vorzeitigem Stempelverschleiß, Herausziehen der Stanzteile oder sogar zum Bruch des Werkzeugs. Der empfohlene Abstand variiert je nach Material, da härtere Metalle mit höherer -Zugfestigkeit- mehr Platz benötigen, damit die Bruchflächen sauber über die Blechdicke ausgerichtet sind.
Stanz-{0}}zu--Abstandstabelle für gewöhnliche Bleche
Verwenden Sie bei der Planung Ihres Metallstanzwerkzeugdesigns diese Abstandsbereiche als Ausgangspunkt. Feinabstimmung-basierend auf Ihren spezifischen Toleranzanforderungen und Werkzeugbedingungen.
| Blattmaterial | Dickenbereich | Empfohlener Abstand (% pro Seite) | Notizen |
|---|---|---|---|
| Flussstahl (kohlenstoffarm) | 0.5 - 3.0 mm | 8 - 12% | Standard-Grundlinie; Erhöhung auf 12 % für längere Standzeit des Werkzeugs |
| Edelstahl (304/316) | 0.5 - 2.5 mm | 10 - 15% | Kaltverfestigung erhöht die Schnittkraft; Ein engerer Abstand erhöht das Gratrisiko |
| Aluminium (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Weicheres Material ermöglicht kleinere Lücken; Achten Sie auf Abrieb an den Werkzeugoberflächen |
| Messing (C26000) | 0.5 - 2.0 mm | 5 - 8% | Saubere Schere bei geringeren Abständen; fehlerverzeihendes Material für Prototypen-Matrizen |
Einer der praktischsten Tipps zur Stanzkonstruktion, die Sie sich merken sollten: Moderne Werkzeugforschung legt nahe, dass das Arbeiten am oberen Ende dieser Bereiche (11–20 % pro Seite bei Stahl) die Werkzeugbelastung beim Lochen erheblich reduzieren und die Lebensdauer verlängern kann, selbst wenn dadurch die Grathöhe leicht zunimmt. Sie tauschen einen kleinen sekundären Entgratungsschritt gegen deutlich längere Nachschleifintervalle ein.
Subtrahieren Sie für die Stempelabmessung den Abstand von jeder Seite, wenn Sie eine Lochgröße zur Matrize beibehalten möchten. Wenn Sie eine Rohlinggröße halten möchten, addieren Sie den Abstand zum Stempel. Dabei handelt es sich um die grundlegende Entwurfslogik für das Blechstanzen, die jedes CAD-Modell antreibt, das Sie nachgelagert erstellen.
Gebäudestreifenlayout und Stationsreihenfolge im CAD
Für progressive Blechstanzwerkzeuge ist das Streifenlayout Ihr Leitfaden. Es definiert, wie Rohcoilmaterial Station für Station in fertige Teile umgewandelt wird. Stellen Sie sich das wie eine Zeitleiste vor: Jede Station führt einen oder zwei Vorgänge aus, und der Streifen rückt zwischen den Treffern um einen festen Abstand vor.
Ein solides Streifenlayout berücksichtigt fünf Elemente:
- Pilotlöcher- Wird in der ersten Station gestanzt und in den folgenden Stationen von Führungsstiften verwendet, um den Streifen präzise auszurichten. Ohne sie beeinträchtigen kumulative Feed-Fehler die Funktion-zu{3}}Funktionsgenauigkeit.
- Trägerstreifenbreite- Das Material, das Ihr Teil auf seinem Weg durch die Matrize mit der Spule verbindet. Zu eng und es reißt; zu breit und Sie verschwenden Material.
- Stationsabstand (Pitch)- Muss einheitlich sein und die größte Stationsgrundfläche sowie einen ausreichenden Abstand für die strukturelle Integrität der Düsenplatten berücksichtigen.
- Negative und positive Bypass-Kerben- In Blechstanzwerkzeugen entlasten diese Kerben das Material neben Biegungen und Formen und verhindern so Störungen, wenn das Teil seine Form annimmt, während es am Träger befestigt bleibt.
- Ausschussoptimierung- Teile verschachteln oder Streifenbreite anpassen, um die Materialausnutzung zu maximieren. Selbst eine Verbesserung der Ausbeute um 2–3 % führt zu erheblichen Einsparungen bei großen Volumina.
Ihr CAD-System erstellt dieses Layout zunächst als flache Darstellung, dann wird jede Station in 3D modelliert, um sicherzustellen, dass Stempel, Heber und Formwerkzeuge im weiteren Verlauf nicht miteinander oder mit dem Band kollidieren.
Hier geht es beim Metallstanzdesign vom Entwurf zur technischen Validierung. Mit der CAE-Simulation mithilfe der Finite-Elemente-Analyse können Sie Ihr Teil virtuell formen, biegen und schneiden, bevor Stahl bearbeitet wird. Die Software prognostiziert Materialverdünnung, Faltenbildung und Rückfederung und weist auf Probleme hin, die sonst nur bei kostspieligen physischen Tests auftreten würden.Best Practice der Brancheverfolgt eine systematische Strategie: Messen Sie die Rückfederung in der Simulation, mildern Sie sie durch Prozessmodifikationen, kontrollieren Sie die Variabilität und kompensieren Sie dann die Formoberflächen entsprechend. Es hat sich gezeigt, dass dieser Ansatz die Zahl der Probeversuche erheblich reduziert und eine konsistente Maßhaltigkeit über die gesamte Produktionslebensdauer eines Panels gewährleistet.
Für Teams ohne interne FEA-Fähigkeiten können Simulationsdienste von erfahrenen Formenbauern diese Validierungsphase erheblich beschleunigen.Stanzwerkzeuge von YICHENDazu gehören beispielsweise Machbarkeitsanalysen und CAE-Simulationen als Frühphasenangebote, die Ingenieuren dabei helfen, die Formgeometrie und die Streifenanordnungen zu validieren, bevor sie mit der Bearbeitung beginnen. Dadurch-verlagert sich die Problemlösung-in die digitale Phase, in der Änderungen Stunden statt Wochen kosten.
Der Nutzen gründlicher Stanzkonstruktionsarbeit in CAD und Simulation liegt auf der Hand: Weniger Überraschungen, wenn gehärteter Stahl zum ersten Mal auf Blech trifft. Jeder berechnete Abstand, jede sequenzierte Station und jeder in der Software vorhergesagte Rückfederungsmodus ist eine Iteration weniger, die in der Testpresse verbrannt wird. Nachdem die Geometrie validiert und das Streifenlayout gesperrt ist, verlagert sich der Schwerpunkt auf die Umwandlung dieser digitalen Modelle in physische Formkomponenten durch Präzisionsbearbeitung.
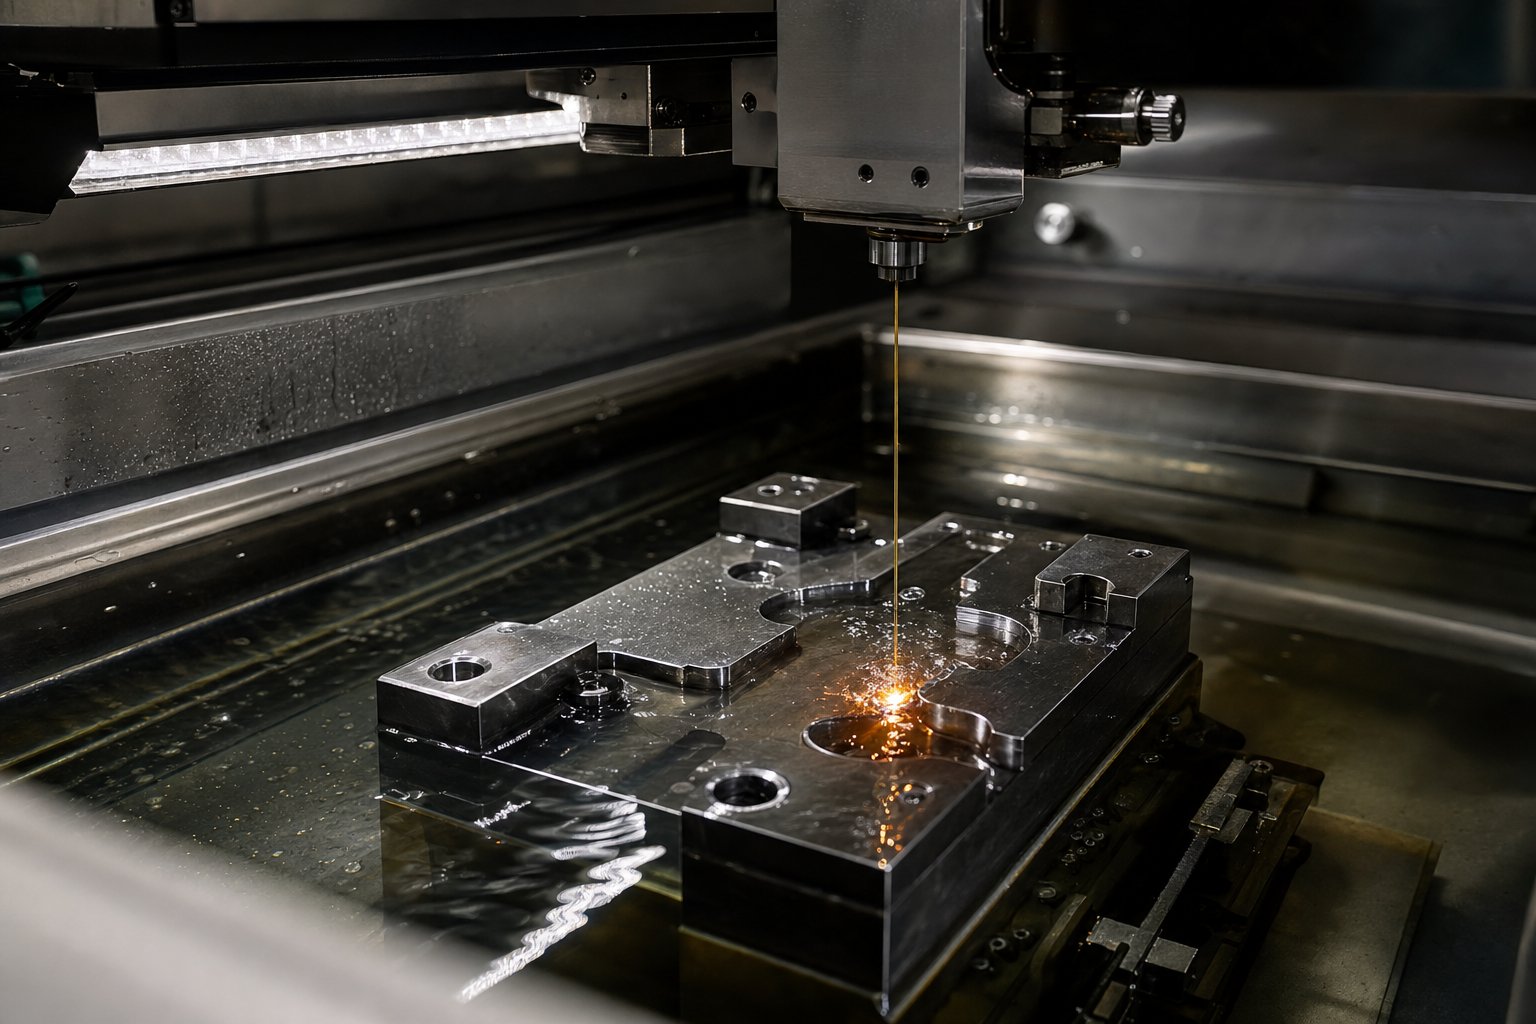
Bearbeiten Sie Werkzeugkomponenten mit CNC-Fräsen und Drahterodieren
Ihre CAD-Modelle sind gesperrt. Streifenlayouts werden validiert. Jedes Spiel wird auf den Hundertstel Millimeter genau berechnet. Stahlrohlinge liegen in der Werkstatt und warten darauf, zu Präzisionsstanzwerkzeugen verarbeitet zu werden. Dies ist die Phase, in der digitale Geometrie zu physischem Metall wird, und die Reihenfolge, die Sie einhalten, bestimmt, ob diese Komponenten mit einer Genauigkeit im Mikrometerbereich zusammenpassen oder stundenlange manuelle Anpassung erfordern.
Der Matrizenprozess für die Bearbeitung folgt einer bewussten Reihenfolge: Beim groben CNC-Fräsen wird Massenmaterial von Matrizenblöcken und Stempelhaltern entfernt, Präzisionsflächenschleifen bringt kritische Oberflächen auf Ebenheit und Parallelität und Drahterodieren schneidet die komplexen Profile und Öffnungen mit engen{0}}Toleranzen, die Ihre Schneid- und Formgeometrie definieren. Jeder Vorgang baut auf dem letzten auf, und das Überspringen oder Neuanordnen von Schritten führt zu nachgelagerten Problemen.
CNC-Frässtrategie für Matrizenblöcke und Stempelprofile
Beim Schruppen geht es um Geschwindigkeit, nicht um Präzision. Sie entfernen so viel Material wie möglich pro Zeiteinheit und lassen gleichzeitig einen kontrollierten Aufmaßzuschlag für die Enddurchgänge. Moderne Hochgeschwindigkeits-Schruppstrategien wie adaptives Fräsen (auch Trochoidenfräsen genannt) verwenden akleiner radialer Eingriff bei großer axialer Tiefe, wodurch die Spanlast während des gesamten Schnitts konstant bleibt. Dieser Ansatz verlängert die Werkzeugstandzeit um 50-200 % im Vergleich zum herkömmlichen Nutenfräsen über die gesamte Breite, was von entscheidender Bedeutung ist, wenn Sie stundenlang gehärteten Werkzeugstahl in Beschlag nehmen müssen.
Zu Beginn des Stanzbearbeitungs-Workflows muss eine entscheidende Entscheidung getroffen werden: Sollen die Rohlinge vor der Wärmebehandlung weich-bearbeitet oder vor{{2}wärme-vorbehandelte Rohlinge hart-gefräst werden?
- Zuerst Weichbearbeitung- Fräsen Sie Ihre Matrizenblöcke und Stempelprofile im geglühten Zustand (typischerweise HRC 20-25), wo der Schnitt schneller erfolgt, der Werkzeugverschleiß geringer ist und Sie aggressivere Parameter verwenden können. Anschließend senden Sie die Teile zur Wärmebehandlung aus und schleifen sie anschließend zum Fertigschleifen auf die endgültigen Abmessungen. Dies ist der traditionelle Ansatz und bleibt für die meisten Projekte zur Herstellung von Metallstanzwerkzeugen kosteneffektiv.
- Hartfräsen vor-gehärteter Rohlinge- Beginnen Sie mit Rohlingen, die bereits auf Arbeitshärte (HRC 58-62) wärmebehandelt sind. Moderne CNC-Zentren mit starren Spindeln und Keramik- oder CBN-Wendeplatten können gehärtetes D2 oder A2 direkt schruppen und fertigschlichten. Dadurch wird der durch die Wärmebehandlung verursachte Maßverzug eliminiert und die für das Fertigschleifen erforderliche Aufmaßmenge verringert. Der Nachteil sind langsamere Materialabtragsraten und höhere Wendeplattenkosten beim Schruppen.
Unabhängig davon, welchen Weg Sie wählen, erfordert die Standardpraxis, nach dem Schruppen auf gefrästen Oberflächen 0,010-0,020 Zoll pro Seite als Fertigaufmaß zu belassen. Diese Toleranz stellt sicher, dass der Schlichtdurchgang sauber unterhalb der kaltverfestigten Schicht der aufgerauten Oberfläche schneidet und etwaige geometrische Fehler aus dem Schruppvorgang berücksichtigt. Bei einer dünneren Schicht besteht die Gefahr, dass das Endbearbeitungswerkzeug abwechselnd schneidet und reibt, wodurch sich sowohl die Oberflächenqualität als auch die Maßhaltigkeit verschlechtern.
Bei den Schlichtdurchgängen verändern sich die Parameter dramatisch. Die Vorschübe sinken auf 30 {6}}60 % der Schruppwerte, die Schnitttiefe verringert sich auf 0,010–0,030 Zoll und die Schnittgeschwindigkeit erhöht sich um 10–20 %. Das Ziel ist nicht mehr die Materialabtragsleistung, sondern die Oberflächengüte und Maßhaltigkeit. Für die Schlichtbearbeitung ist eine frische Schneidkante zwingend erforderlich, da eine verschlissene Wendeschneidplatte zu raueren Ra-Werten führt und zu Maßabweichungen führt, die dazu führen können, dass Merkmale mit engen Toleranzen nicht mehr den Spezifikationen entsprechen.
Taschenmerkmale, Führungsstiftbohrungen, Dübellöcher und Federtaschen stammen alle von der CNC-Fräse. Doch die prägenden Profile eines Prägestempels, die Schneidkanten, Butzenöffnungen und komplizierten Formkonturen erfordern eine ganz andere Technologie.
Drahterodieren und Senkerodieren für komplexe Gesenkgeometrien
Drahterodieren verwandelte Werkzeuge und Stanzwerkzeuge. Vor der weitverbreiteten Einführung verließen sich die Formenbauer auf das Schleifen von Koordinaten, das Anpassen von Hand mit Feilen und Steinen und stundenlange Tischarbeit, um die Profile und Abstände zu erreichen, die die Drahterodiermaschine heute in einer einzigen Aufspannung schneidet. Stellen Sie sich vor, Sie verbringen eine ganze Schicht damit, eine komplexe Matrizenöffnung an ein Stempelprofil anzupassen, sie mit Preußischblau zu prüfen, abzukratzen und erneut zu prüfen. Dieselbe Geometrie wird heute von einer Drahterodiermaschine mit Toleranzen von erhalten0,0001 Zoll oder enger, mit einer Oberflächenbeschaffenheit, die oft keiner weiteren Bearbeitung bedarf.
Für effiziente Werkzeugstanz-Metallprojekte ist es wichtig zu verstehen, wann Drahterodieren im Vergleich zu Senkerodieren sinnvoll ist:
| Besonderheit | Drahterodieren | Senkerodieren |
|---|---|---|
| Bester Geometrietyp | Durch-Profile, Butzenöffnungen, 2D-Konturschnitte | Blindkavitäten, 3D-Formflächen, komplexe Formformen |
| Schneidwerkzeug | Dünner Messingdraht oder beschichteter Draht (bis zu 0,020 mm fein) | Kundenspezifische -geformte Graphit- oder Kupferelektrode |
| Typische Toleranz | 0,0001 Zoll (0,0025 mm) oder besser | 0,0001 Zoll (0,0025 mm) |
| Oberflächenbeschaffenheit | Glatter; erreichbarer Ra < 0,2 um mit Skim-Durchgängen | Etwas rauer; muss möglicherweise nach-bearbeitet werden |
| Einrichtungskosten | Unten (Draht ist ein Standardverbrauchsmaterial) | Höher (kundenspezifische Elektrode muss zuerst bearbeitet werden) |
| Ideale Stanzanwendung | Stanzknopföffnungen, Stanzprofile, Abstreifereinsätze | Zeichnen Sie Hohlräume, prägen Sie Einsätze und 3D-Formstempel |
Bei einer typischen Stanz- oder Lochstanze erledigt die Drahterodiermaschine den Löwenanteil der Präzisionsarbeit. Es schneidet die Matrizenöffnungen, die die Umrisse der Teile definieren, formt Stempelprofile aus gehärteten Werkzeugstahlrohlingen und erzeugt die Butzenentlastungsöffnungen unterhalb der Schneidkanten. Da der Draht vollständig durch das Werkstück verläuft, ist jeder Schnitt von Natur aus ein durchgehendes-Profil, das perfekt auf die durchgehenden-Löcher und Öffnungen ausgerichtet ist, die die Geometrie des Schneidwerkzeugs dominieren.
Senkerodieren verdient seinen Platz bei Werkzeugstanzvorgängen, die dreidimensionale Formflächen erfordern. Ein Ziehstempel mit zusammengesetzten Kurven, ein Prägeeinsatz mit strukturierten Oberflächen oder ein Formhohlraum mit Entformungsschrägen und Radien, die mit einem Draht nicht erreicht werden können, erfordern alle eine individuell gefertigte Elektrode, die ihre Form in den Matrizenstahl „versenkt“. Der Kompromiss besteht aus Zeit und Kosten: Jede Elektrode muss CNC-bearbeitet werden (häufig aus Graphit), und die Elektrode selbst verschleißt während des Prozesses, sodass manchmal mehrere Elektroden für eine einzelne Kavität erforderlich sind.
Die Oberflächenbeschaffenheit von Werkzeugkomponenten wirkt sich direkt auf die Teilequalität und die Langlebigkeit der Form aus. Raue Oberflächen erzeugen Reibung, die den Adhäsionsverschleiß beschleunigt, insbesondere beim Stanzen von Edelstahl oder Aluminium. Die branchenweit beste Praxis empfiehlt Ra-Werte unter 0,2 µm (ungefähr eine 600er-Körnung) auf den Arbeitsflächen der Matrize, bevor eine Beschichtung aufgetragen wird. Bei Schneidkanten kann dieses Niveau direkt durch Drahterodier-Skim-Durchgänge erreicht werden. Bei Formflächen, die durch Senkerodieren oder CNC-Fräsen bearbeitet wurden, bringt zusätzliches Polieren oder Läppen die Oberfläche in den Zielbereich. Stempel und Matrizenabschnitte, die PVD-Beschichtungen erhalten, erfordern diese Oberflächenvorbereitung, da Beschichtungen die darunter liegende Rauheit verstärken, anstatt sie zu überdecken.
Die Präzision, die bei der industriellen Metallstanzbearbeitung erreicht wird, setzt dem nächsten Schritt enge Grenzen. Selbst der am genauesten bearbeitete D2-Matrizenblock befindet sich immer noch in seinem weichen oder mittleren Zustand, wenn Sie den Weg der Weichbearbeitung befolgt haben, und die metallurgische Umwandlung, die ihm Arbeitshärte verleiht, führt zu eigenen Dimensionsverschiebungen. Die Bewältigung dieser Veränderungen durch kontrollierte Wärmebehandlung und Nachbearbeitung nach dem Härten ist das nächste entscheidende Glied in der Kette.
Wärmebehandeln Sie Gesenkstähle und tragen Sie Schutzbeschichtungen auf
Ein bearbeiteter Gesenkblock, der auf Ihrer Werkbank bei HRC 20 liegt, ist keine funktionierende Gesenkkomponente. Es sieht richtig aus, hat die richtigen Maße, aber es fehlt ihm an Härte und Verschleißfestigkeit, um auch nur ein paar hundert Presshübe zu überstehen. Wärmebehandlung ist die metallurgische Umwandlung, die weichen, bearbeitbaren Werkzeugstahl in eine Arbeitsfläche umwandelt, mit der Hunderttausende gestanzte Stahl- oder gestanzte Aluminiumteile ohne Maßabweichung hergestellt werden können.
Der Prozess ist vom Konzept her unkompliziert, in der Ausführung jedoch gnadenlos. Für jede Sorte gelten spezifische Temperaturfenster, Abschreckanforderungen und Temperprotokolle. Bei einer Abweichung kommt es zu Rissen, übermäßiger Verformung oder ungleichmäßiger Härte, was zu einem vorzeitigen Versagen der Matrize führt.
Der vollständige Wärmebehandlungszyklus besteht aus vier Phasen:
- Spannungsabbau nach der Grobbearbeitung- Der aggressive Materialabtrag beim CNC-Fräsen führt zu inneren Spannungen, die beim Austenitisieren zu Verwerfungen führen können.Entspannung bei ca. 1200-1250 Grad F(unterhalb der kritischen Temperatur des Stahls) lockert diese eingeschlossenen Spannungen, bevor die eigentliche Umwandlung beginnt. Dieser Schritt ist besonders wichtig für komplizierte Formkomponenten oder unausgeglichene Querschnitte.
- Austenitisieren (Hohe-Wärmeeinlagerung)- Der Stahl wird auf seine spezifische Austenitisierungstemperatur gebracht und dort lange genug gehalten, damit sich die Kristallstruktur vollständig umwandelt. Als Faustregel gilt eine-halbe Stunde pro Zoll Dicke bei einem Minimum von 45-Minuten. Die Temperatur ist hier die kritischere Größe. Überschreiten Sie niemals den oberen Bereich für irgendeine Sorte, da eine Überhitzung unregelmäßige Ergebnisse wie eine niedrige Härte im abgeschreckten Zustand und Dimensionsinstabilität zur Folge hat.
- Abschrecken- Der umgewandelte Stahl muss schnell genug abgekühlt werden, um Martensit zu bilden, die harte, aber spröde Struktur, die Werkzeugstahl seine Schneidfähigkeit verleiht. Das Abschreckmedium ist sorten-spezifisch und nicht-verhandelbar.
- Tempern (mehrere Durchgänge)- Vergüteter Stahl ist gefährlich spröde. Das Anlassen bei kontrollierten Temperaturen reduziert innere Spannungen und gleicht Härte und Zähigkeit aus. Lufthärtende Sorten wie D2 und A2 erfordern eine doppelte Anlassung, während Schnellarbeitsstähle wie M2 eine dreifache Anlassung erfordern, wobei das Teil zwischen jedem Zyklus auf etwa 125 Grad F abgekühlt wird.
Wärmebehandlungszyklen für gängige Gesenkstahlsorten
Jede zum Stanzen von Stahlformen verwendete Stahlsorte folgt ihrem eigenen thermischen Rezept. Das Ausführen des falschen Zyklus mit der falschen Güte führt zu unvorhersehbaren Ergebnissen, von weichen Stellen, die vorzeitig verschleißen, bis hin zu Rissen, die das gesamte Bauteil verschrotten.
| Stahlsorte | Austenitisierungsbereich | Abschreckmedium | Anlassbereich | Zielarbeitshärte (HRC) |
|---|---|---|---|---|
| D2 | 1010–1030 Grad (1850–1890 Grad F) | Luft | 200–540 Grad (400–1000 Grad F) | 58-62 |
| A2 | 940–980 Grad (1725–1800 Grad F) | Luft | 175–540 Grad (350–1000 Grad F) | 57-62 |
| S7 | 940–955 Grad (1725–1750 Grad F) | Luft (unterbrochenes Öl für große Abschnitte) | 205–620 Grad (400–1150 Grad F) | 54-58 |
| O1 | 790–815 Grad (1450–1500 Grad F) | Öl (erhitzt auf 100–125 Grad F) | 175–315 Grad (350–600 Grad F) | 57-62 |
| M2 | 1190–1230 Grad (2175–2250 Grad F) | Unterbrochenes Öl- oder Salzbad bei 540 Grad | 540–595 Grad (1000–1100 Grad F), dreifach temperiert | 62-65 |
Beachten Sie, dass S7, die stoßfeste Sorte, die für schwere Umformstempel verwendet wird, in größeren Abschnitten nicht die volle Härte entwickelt, wenn sie nicht einer unterbrochenen Ölabschreckung unterzogen wird, obwohl sie als Lufthärtung klassifiziert ist. Dies ist eines dieser Details, die Betriebe ohne umfassende Erfahrung in der Wärmebehandlung zum Stolpern bringen.
Ein Verzug während der Wärmebehandlung ist unvermeidlich.Metallurgische Umwandlung kombiniert mit thermischer Ausdehnungverschiebt die Abmessungen jedes Bauteils, das den Ofen durchläuft. Bei Werkzeugkomponenten mit engen Toleranzen bedeutet dies, dass Sie sie vor der Wärmebehandlung nicht auf die Endabmessungen bearbeiten können. Die Standardpraxis besteht darin, 0,005-0,010 Zoll Schleifmaterial auf allen kritischen Oberflächen zu belassen, wobei man davon ausgeht, dass durch die Nachbearbeitung nach dem Härten alles den Spezifikationen entspricht. Bei Stanzwerkzeugkomponenten aus Kohlenstoffstahl, die O1 verwenden, führt die Ölabschreckung zu mehr Verformungen als die Luftabschreckung, die für D2 oder A2 verwendet wird, was großzügige Materialzugaben noch wichtiger macht.
Oberflächenbeschichtungen und Veredelung nach der Wärmebehandlung
Wenn die gehärteten Formkomponenten aus dem Ofen zurückkommen, stellt die Endbearbeitungsphase die Maßgenauigkeit wieder her und fügt eine Oberflächenleistung hinzu, die blanker Werkzeugstahl allein nicht erreichen kann.
Zunächst erfolgt das Fertigschleifen. Flachschleifmaschinen bringen die Flächen der Matrizenblöcke wieder auf Ebenheit (normalerweise innerhalb von 0,0002 Zoll), während das Rundschleifen die Stempeldurchmesser auf ihre Zielabmessungen zurückbringt. Durch das Läppen kritischer Passflächen, wie z. B. Verbindungsstellen zwischen Matrizenabschnitten und Abstreiferflächen, wird der enge Kontakt gewährleistet, der für eine gleichmäßige Kraftverteilung unter Presslast erforderlich ist.
PVD-Beschichtungen sind die letzte Leistungsschicht. Diese Dünnfilmbeschichtungen werden in einer Vakuumkammer bei Temperaturen aufgetragen, die niedrig genug sind (ca. 200 {2}}500 Grad), um ein Erweichen des wärmebehandelten Substrats zu vermeiden. Sie verändern die Interaktion der Chipoberfläche mit dem Blech dramatisch:
- TiN (Titannitrid)- Gold-farben, etwa 2400 HV Oberflächenhärte. Funktioniert gut für Stahlstanzvorgänge auf mildem und kohlenstoffarmem Material. Reduziert Reibung und Adhäsionsverschleiß beim Stanzen und Formen für allgemeine Zwecke.
- TiCN (Titancarbonitrid)- Höhere Härte als TiN (ca. 3000 HV) mit niedrigerem Reibungskoeffizienten. Die bevorzugte Wahl zum Stanzen von Edelstahl- und Aluminiumstanzteilen. Seine verringerte chemische Affinität zu diesen Materialien bekämpft das Abreiben, das unbeschichtete Matrizenoberflächen zerstört, insbesondere bei Stanzanwendungen aus Edelstahl 316, wo das Material aufgrund seines Nickel- und Molybdängehalts außergewöhnlich anfällig für Adhäsion ist.
- AlCrN (Aluminiumchromnitrid)- Außergewöhnliche Oxidationsbeständigkeit und thermische Stabilität. Bestens geeignet für progressive Hochgeschwindigkeitsvorgänge, bei denen die Oberflächentemperaturen der Matrizen während längerer Produktionsläufe ansteigen.
Bei der Auswahl der Beschichtung geht es nicht darum, die schwierigste Option zu wählen. Es geht darum, die Eigenschaften der Beschichtung auf Ihr spezifisches Werkstückmaterial abzustimmen. Eine Matrize, die gestanzte Aluminiumteile herstellt, profitiert am meisten von den Antifresseigenschaften von TiCN, nicht von der thermischen Beständigkeit von AlCrN. Eine Matrize, die Kohlenstoffstahl bei mäßiger Geschwindigkeit laufen lässt, funktioniert perfekt mit Standard-TiN und das zu einem Bruchteil der Kosten von AlCrN.
Eine wichtige Anforderung: Die Substratoberfläche muss vor der Beschichtung auf Ra 0,2 Mikrometer oder besser poliert werden. PVD-Beschichtungen sind typischerweise 2–5 Mikrometer dick. Sie passen sich der Topologie des Substrats an, anstatt es zu füllen oder zu nivellieren, sodass darunter liegende Schleifspuren oder EDM-Strukturen verstärkt und nicht verdeckt werden.
Mit gehärteten, geschliffenen und beschichteten Bauteilen in der Hand halten Sie einzelne Präzisionsteile in der Hand, die nun zu einem einheitlichen System zusammengefügt werden müssen. In der Montagephase, in der sich Toleranzen stapeln, Ausrichtungsmethoden sich bewähren und Federdrücke abgestimmt werden, werden diese einzelnen Komponenten zu einem funktionierenden Matrizensatz, der für die Probepresse bereit ist.
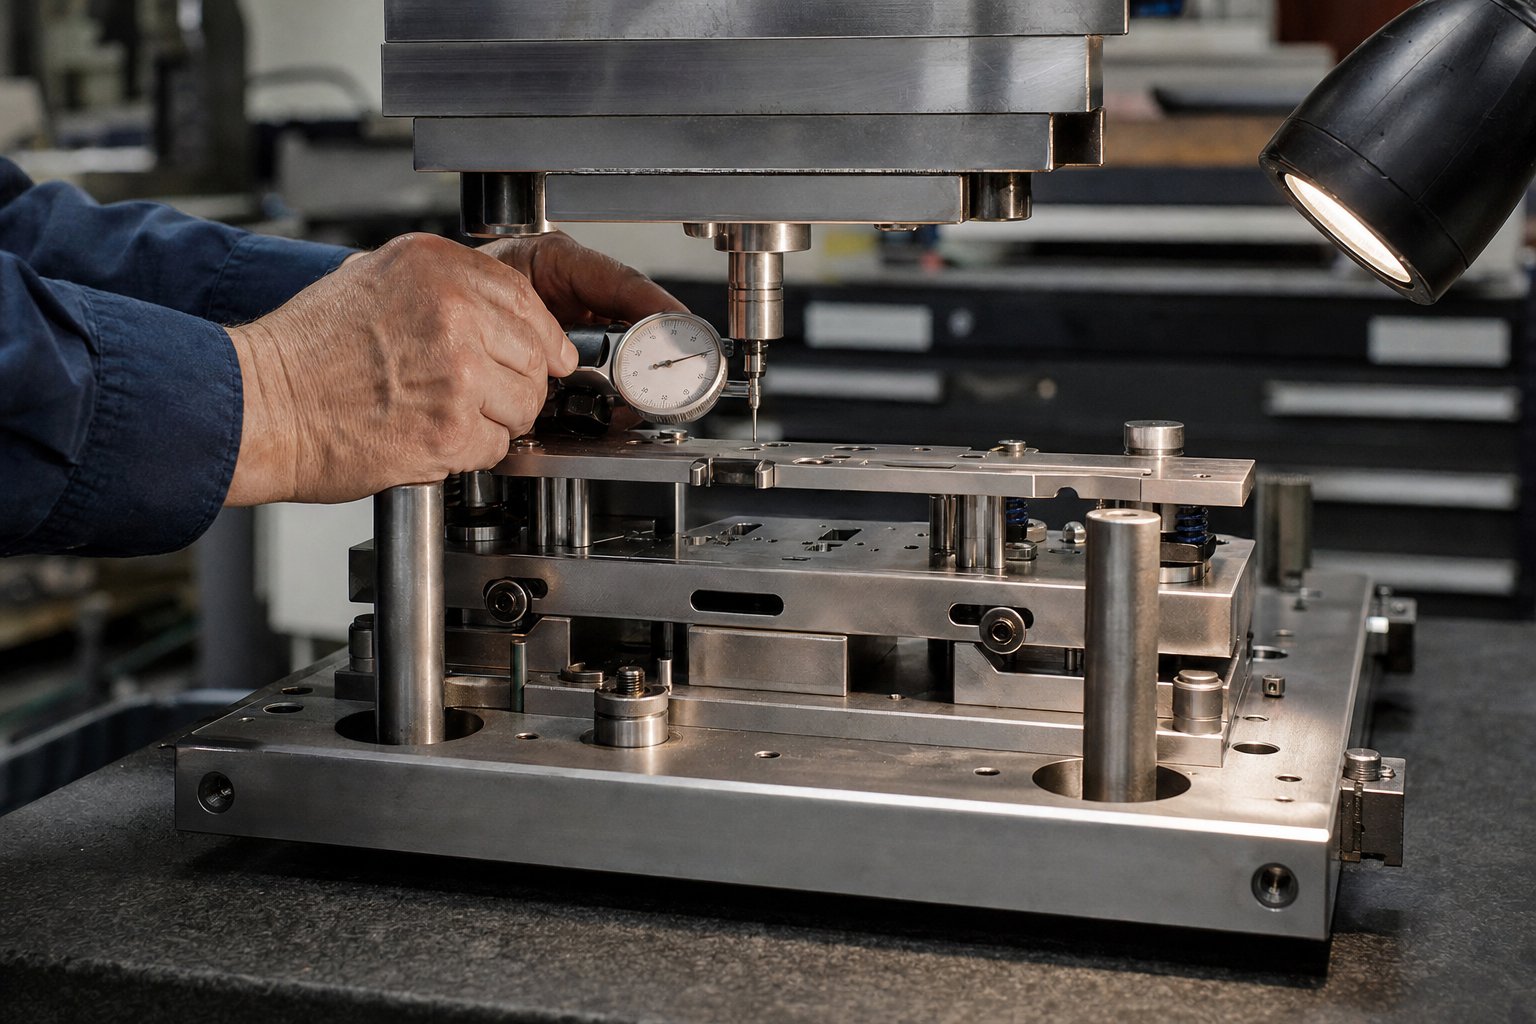
Montieren und richten Sie den kompletten Matrizensatz aus
Sie haben jetzt eine Sammlung von gehärteten, geschliffenen und beschichteten Prägewerkzeugkomponenten auf Ihrer Werkbank. Jedes für sich ist maßhaltig. Die Herausforderung besteht darin, dass die Präzision des Einzelnen keine Garantie für die Präzision des Zusammenbaus ist. Wenn Sie zwanzig oder mehr Teile zusammenschrauben, summiert sich jedes Toleranzband, und das kumulative Ergebnis bestimmt, ob Ihre Stempelkanten mit dem von Ihnen vorgesehenen Spiel auf die Matrizenöffnungen treffen oder in eine Fehlausrichtung geraten, die beim ersten Schlag Ausschuss erzeugt.
In dieser Montagephase unterscheiden sich erfahrene Metallwerkzeug- und Formenbauer von Werkstätten, die lediglich Teile bearbeiten. Der Prozess erfordert eine systematische Abfolge, eine sorgfältige Messung in jeder Phase und Techniken, die die Realität ausgleichenToleranzstapel-über mehrere Komponenten hinweg. Selbst wenn jedes einzelne Teil innerhalb der Spezifikation liegt, kann die kombinierte Variation die Funktionsgrenzen überschreiten, wenn die Montagemethoden dies nicht berücksichtigen.
Komponentenausrichtungsmethoden und Toleranzstapel-Nach oben
Stellen Sie sich fünf Stanzkomponenten vor, die zwischen Matrizenschuh und Matrizenoberfläche gestapelt sind und jeweils eine Positionstoleranz von plus oder minus 0,01 mm einhalten. Im schlimmsten Fall summieren sich diese kleinen Abweichungen auf eine Positionsverschiebung von plus oder minus 0,05 mm an der Schneidkante. Dies reicht aus, um ungleichmäßige Grate zu erzeugen, den Stempelverschleiß auf einer Seite zu beschleunigen oder ein Herausziehen des Butzens zu verursachen.
Die Kontrolle dieses Stapels- beruht auf zwei Hauptstrategien:
- Match-Schleifen- Anstatt jede Platte einzeln auf eine absolute Abmessung zu bearbeiten, schleifen Sie die Passflächen gemeinsam oder in aufeinander abgestimmten Sätzen. Dadurch wird sichergestellt, dass die Schnittstelle zwischen zwei Komponenten nahezu -keine Lücke aufweist, unabhängig davon, wo jedes Teil innerhalb seines individuellen Toleranzbands landet. Gesenkabschnitte, die eine Trennlinie teilen, werden als Satz geschliffen, wodurch eine Koplanarität gewährleistet wird, die unabhängiges Schleifen nicht garantieren kann.
- Selektive Anpassung- Messen Sie die tatsächlichen Bauteilabmessungen nach der Wärmebehandlung und Endbearbeitung und ordnen Sie die Teile dann strategisch zu. Eine Lochplattenbohrung, deren Maße sich leicht am oberen Ende der Toleranz befinden, wird mit einem Stempelschaft am unteren Ende gepaart, sodass die zusammengebaute Passung innerhalb des Zielspiels bleibt. Bei dieser Methode wird Austauschbarkeit gegen Präzision eingetauscht. Dies ist der richtige Kompromiss bei Matrizen und Stanzanwendungen, bei denen die Leistung wichtiger ist als die Bequemlichkeit des Austauschs.
Drei Strukturelemente sorgen für die Ausrichtung von Stempel{0}}zu- unter den dynamischen Belastungen einer laufenden Presse:
- Führungspfosten und Buchsen- Präzise-geschliffene Pfosten, die in den unteren Schuh eingepresst sind, greifen in gehärtete Buchsen im oberen Schuh ein. Kugelgelagerte Führungspfostensätze halten die Ausrichtung innerhalb von 0,005 mm oder besser und verhindern so eine seitliche Verschiebung, selbst wenn die Tonnage steigt. Bei mit hoher Geschwindigkeit laufenden Matrizen- und Stanzbaugruppen eliminieren vor{6}vorgespannte Kugelkäfigbuchsen-das Spiel, das normale Bronzebuchsen zulassen.
- Fersenblöcke- Gehärtete Stahlblöcke, die mit den Kanten des Matrizenschuhs verschraubt sind, absorbieren die seitlichen Kräfte, die beim Schneiden und Umformen entstehen. Ohne Fersenblöcke wird der obere Schuh durch seitliche Belastung durch schräge Schnitte oder asymmetrische Streifenanordnungen seitlich gegen die Führungspfosten gedrückt, was den Buchsenverschleiß beschleunigt und mit der Zeit die Ausrichtung verschlechtert.
- Passstifte- Präzisionsdübel fixieren die Position jeder Komponente relativ zu der Platte, in der sie montiert ist. Sobald ein Matrizenabschnitt lokalisiert ist, fixieren ihn zwei Passstifte gegen Drehung und seitliches Abdriften, sodass der Abschnitt zum Schärfen immer wieder an genau derselben Stelle entfernt und wieder eingesetzt wird.
Abstreiferdesign und Federdruckberechnungen
Die Abstreifplatte erfüllt eine täuschend wichtige Funktion in jeder Stanzwerkzeug- und Matrizenbaugruppe. Es hält das Blechmaterial während des Schneidens flach an der Matrizenoberfläche an, verhindert, dass sich der Streifen mit den Stempeln beim Rückhub anhebt, und führt kleinere Stempel, die andernfalls unter Last durchbiegen würden. Eine zu geringe Abziehkraft führt dazu, dass das Material an den Stempeln kleben bleibt und ein heftiger Bruch entsteht, der Komponenten beschädigt und zu Maßabweichungen bei Ihren Teilen führt. Übergroße Kraft verschwendet Presskraft und beschleunigt die Ermüdung der Feder.
Die Berechnung der erforderlichen Abstreifkraft beginnt mit derSchnittkraft selbst:
- Schnittkraft= Schnittumfang x Materialstärke x Scherfestigkeit
- Abstreifkraft= 10 % bis 20 % der Schnittkraft
- Abstreifkraft auslegen= Abstreifkraft x 1,3 Sicherheitsfaktor (Minimum)
Bei Stufenwerkzeugen und Folgeverbundwerkzeugen, die den Abstreifer auch als Spannfläche beim Formen verwenden, verdoppeln Sie die berechnete Kraft zum Spannen beim Schneiden und verdreifachen sie zum Spannen beim Formen. Dadurch wird sichergestellt, dass sich das Band während der Arbeit nicht seitlich verschieben kann, was eine der häufigsten Ursachen für Maßabweichungen bei komplexen Folgeprozessen mit Werkzeugen und Stanzwerkzeugen darstellt.
Die Federauswahl ergibt sich aus dem Kraftbedarf:
- Stickstoffgasfedern- Liefern Sie bei gleicher Stellfläche die zwei- bis dreifache Kraft einer Schraubenfeder. Sie behalten während des gesamten Schlags eine gleichmäßigere Kraft bei und sind bei Geschwindigkeiten über 600 Schlägen pro Minute zuverlässig. Bevorzugt für progressive Produktionswerkzeuge, bei denen sich ein gleichmäßiger Spanndruck direkt auf die Teilequalität auswirkt.
- Mechanische Schraubenfedern- Geringere Kosten und einfachere Wartung. Geeignet für Anwendungen mit geringerem-Volumen und Matrizen, bei denen die Platzbeschränkungen minimal sind. Wählen Sie eine Federrate, die innerhalb des verfügbaren Auslenkungswegs die volle Abstreifkraft liefert.
Nachdem die Ausrichtungsstrategie festgelegt und die Federkraft berechnet wurde, folgt die physische Montage einer bestimmten Reihenfolge. Das Vorspringen oder Überspringen von Schritten führt zu Problemen, die sich auf den gesamten Build auswirken.
- Überprüfen und entgraten Sie alle Matrizenschuhe und stellen Sie sicher, dass die Montageflächen innerhalb von 0,0002 Zoll flach und von oben-zu-parallel sind.
- Drücken Sie die Führungspfosten in den unteren Schuh (oder montieren Sie geführte Pfostenbaugruppen) und achten Sie dabei auf die Rechtwinkligkeit zur Schuhoberfläche.
- Bringen Sie die Fersenblöcke an und befestigen Sie sie mit Innensechskantschrauben, die mit dem vorgeschriebenen Drehmoment angezogen sind.
- Befestigen Sie die Matrizenabschnitte mithilfe von Passstiften im unteren Schuh und schrauben Sie sie dann mit Innensechskantschrauben fest. Überprüfen Sie die Schnittkantenpositionen relativ zu den Führungspfostenmitten.
- Installieren Sie die Abstreifplatte mit den Federn in der berechneten Vorspannungshöhe am Oberschuh. Bestätigen Sie, dass der Leerweg mit dem erforderlichen Abstreifhub übereinstimmt.
- Setzen Sie die Stempel in die Stempelplatte ein und achten Sie darauf, dass jeder Schaft vollständig an der Stützplatte anliegt. Stellen Sie sicher, dass die Stempelspitzen im richtigen Abstand unter die Abstreiferfläche hinausragen.
- Montieren Sie den Oberschuh auf den Führungspfosten und senken Sie die Baugruppe ab, um den Stempeleintritt in die Matrizenöffnungen zu prüfen. Überprüfen Sie den gleichmäßigen Abstand an allen Schneidkanten mithilfe von Fühlerlehren oder durch die Prüfung eines leichten Spalts.
- Wenden Sie das endgültige Drehmoment auf alle Befestigungselemente in einer Kreuz-musterfolge an, überprüfen Sie die kritischen Abmessungen erneut und notieren Sie die zusammengebaute Schließhöhe für die Presseneinrichtung.
Die letzte Maßkontrolle, bevor die Matrize die Werkbank verlässt, ist Ihre Versicherungspolice. Jede hier festgestellte Fehlausrichtung wird in wenigen Minuten mit einer Unterlegscheibe oder einer nachgeschliffenen Oberfläche korrigiert. Dieselbe beim Testen festgestellte Fehlausrichtung kostet Stunden an Druckzeit, Demontage und Nacharbeit. Nachdem der Matrizensatz vollständig zusammengebaut und auf der Werkbank überprüft wurde, ist er bereit für die Probepresse, wo die gestanzten Teile zeigen, ob Ihre Konstruktions-, Bearbeitungs- und Montageentscheidungen unter realen Pressbedingungen tatsächlich konforme Ergebnisse liefern.
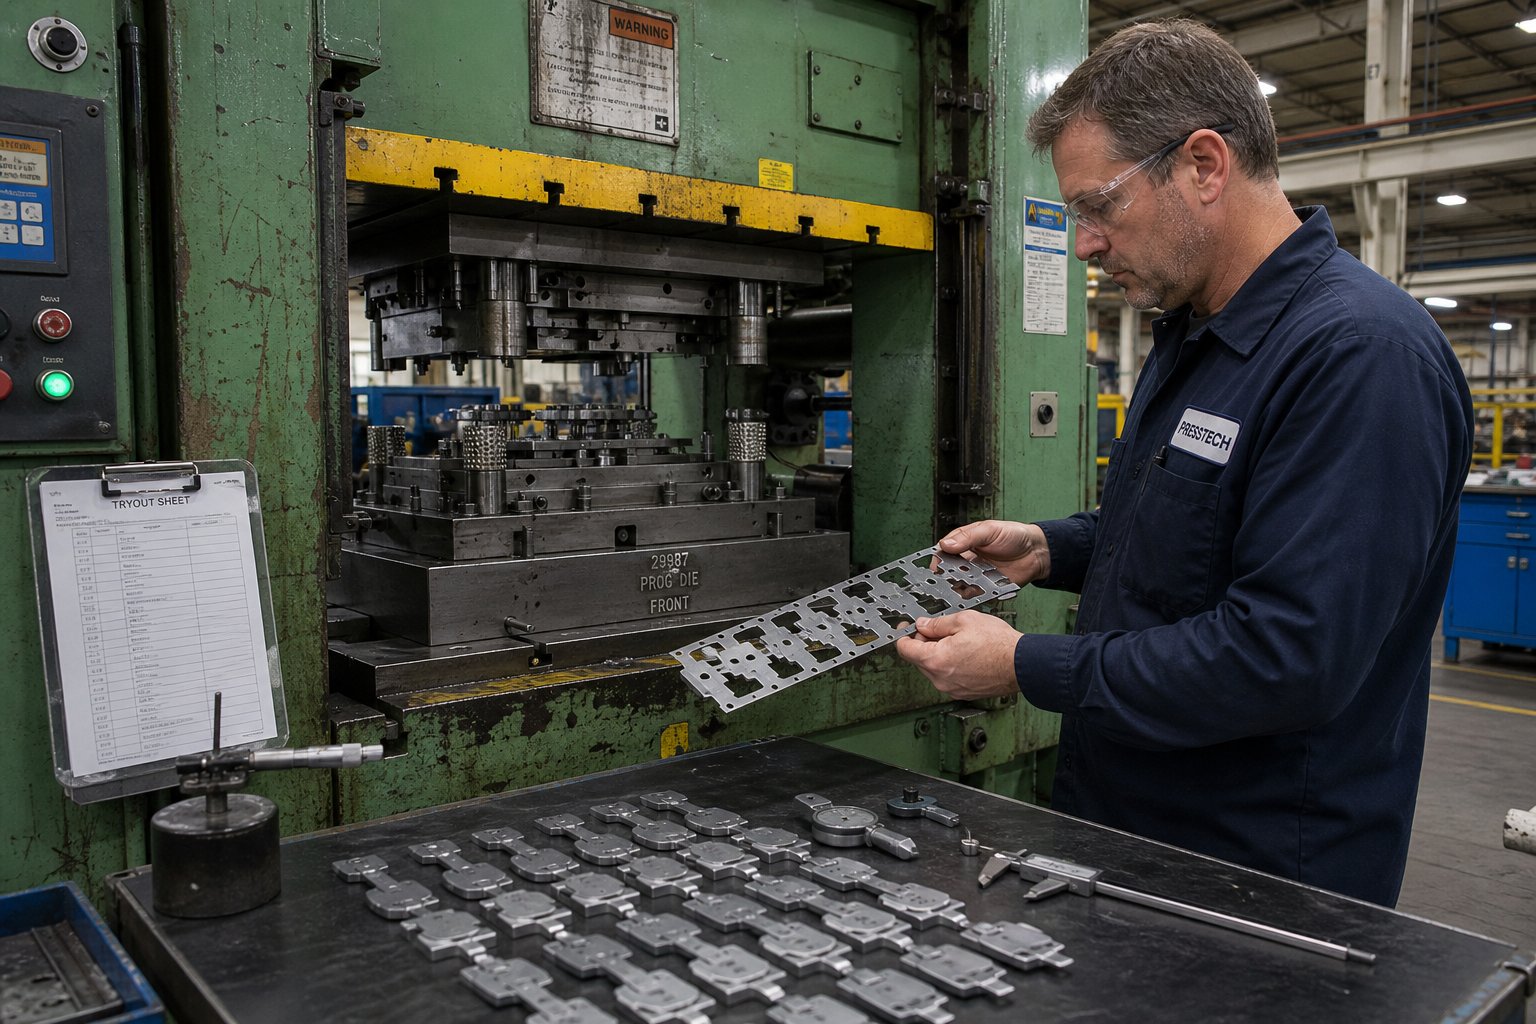
Führen Sie Matrizentests durch und debuggen Sie, bis die Teile den Spezifikationen entsprechen
Ihre Matrize wird zusammengebaut, auf der Werkbank geprüft und für den Druck vermessen. Alles wird überprüft. Warum schaffen es die meisten neuen Matrizen immer noch nicht, gleich beim ersten Druck konforme Teile zu produzieren? Denn ein Prägestempel arbeitet nicht isoliert. Es arbeitet in einer Presse mit echtem Material, dessen Eigenschaften variieren, unter dynamischen Belastungen und Geschwindigkeiten, die keine Prüfstandsinspektion reproduzieren kann. In der Testphase erfahren Sie, wie sich Ihre Matrize unter Pressprägebedingungen tatsächlich verhält, und schließen systematisch jede Lücke zwischen Designabsicht und physischer Realität.
Stellen Sie sich das Probetraining als Abschlussprüfung für jede Entscheidung vor, die Sie während der Konstruktion, Materialauswahl, Bearbeitung und Montage getroffen haben. Die gute Nachricht: Ein strukturierter Ansatz zur Erst--Bewertung und iterativen Korrektur sorgt dafür, dass die meisten Matrizen innerhalb weniger Iterationen ihre Spezifikationen erfüllen, anstatt wochenlanges frustrierendes Rätselraten.
Vorbereitungen für die ersten Treffer
Das Probetraining beginnt mit der Auswahl und Einrichtung der Druckmaschine. Was ist in diesem Zusammenhang eine Stanzpresse? Es handelt sich um eine Maschine, die durch einen präzisen linearen Hub eine kontrollierte Kraft liefert und die Matrizenhälften mit genügend Kraft zum Schneiden und Formen von Blech zusammenschließt. Wie funktioniert eine Stanzpresse beim Tryout konkret? Sie stellen den Stößel auf Kriechgeschwindigkeit ein (normalerweise 10–20 % der Produktionsrate), legen die Schließhöhe anhand der bei der Montage erfassten Abmessung fest und stellen sicher, dass die Matrize mit gleichmäßigem Klemmdruck genau im Untergestell sitzt.
Die ersten Treffer sollten aus drei Gründen immer mit reduzierter Geschwindigkeit ablaufen:
- Eine langsamere Geschwindigkeit gibt Ihnen Zeit, Probleme zu hören und zu sehen, bevor sie Schaden verursachen. Ein Stempel, der mit voller Geschwindigkeit auf einen falsch positionierten Matrizenabschnitt trifft, kann das Werkzeug zerbrechen. Bei Kriechgeschwindigkeit spüren Sie Störungen und können die Presse stoppen.
- Eine reduzierte Geschwindigkeit isoliert die Leistung des Werkzeugs von Trägheitseffekten. Bei Produktionsgeschwindigkeit ändern sich die Streifendynamik, der Abstreifersprung und die Reaktion der Stickstofffeder. Beim Testen bei niedriger Geschwindigkeit wird bestätigt, dass die Matrize geometrisch funktioniert, bevor dynamische Variablen eingeführt werden.
- Sie können weiche Verifizierungsmaterialien bedenkenlos verwenden. Wenn Sie Bleidraht, Modelliermasse oder weiches Aluminium-Unterlegmaterial bei niedriger Geschwindigkeit durch die Matrize laufen lassen, können Sie Schließhöhen, Freiraummuster und Formtiefen überprüfen, ohne gehärteten Werkzeugstahl zu gefährden.
Führen Sie für Ihre ersten Musterteile einen kurzen Streifen Produktionsmaterial (gleiche Legierung, gleiche Dicke, gleiche Härte) durch die Matrize. Versuchen Sie es niemals mit zufälligem Restmaterial. Die Materialeigenschaften wirken sich direkt auf jeden Aspekt des Stanzprozesses aus, von der Schnittkraft und Gratbildung bis hin zum Rückfederungs- und Ziehverhalten. Wenn Sie anderes Material als die Produktionsspezifikation verwenden, sind Ihre Debugging-Korrekturen garantiert falsch.
First-Hit-Inspektion und häufige Fehlerdiagnose
Ziehen Sie Ihre ersten Musterteile und prüfen Sie diese systematisch. Messen Sie die Grathöhe mit einem Mikrometer oder einer Gratlehre. Überprüfen Sie die Feature--zu-Feature-Abmessungen anhand des Teiledrucks. Überprüfen Sie geformte Oberflächen auf Risse, Falten und Oberflächenmarkierungen. Vergleichen Sie linke-mit -rechten und führenden-mit-Hinterkanten für Symmetrie.
Die Grathöhe ist Ihr bester Indikator für die Abstandsgenauigkeit. Eine saubere-Scherkante mit minimalem Grat (normalerweise weniger als 10 % der Materialstärke) zeigt an, dass der Abstand zwischen Stempel- und-Matrize korrekt ist. Übermäßiger Grat auf einer Seite eines Merkmals weist auf einen ungleichmäßigen Abstand hin, der in der Regel eher auf eine Fehlausrichtung des Stempels, eine Verschiebung des Matrizenabschnitts oder eine Neigung des Pressenstößels als auf einen falschen Konstruktionsabstand zurückzuführen ist.
Hier ist ein Diagnoserahmen für die häufigsten Fehler, die beim Testen mit Präzisionsstanzen auftreten:
| Defekt | Grundursache | Korrekturmaßnahme |
|---|---|---|
| Übermäßiger Grat (ein-seitig) | Stempel-zu-Fehlausrichtung; ungleichmäßiges Spiel | -Überprüfen Sie die Ausrichtung des Leitpfostens erneut. Position des Unterlegscheibenstanzers; Überprüfen Sie die Position der Dübel im Matrizenabschnitt |
| Zu starker Grat (rundum gleichmäßig) | Stumpfe Schnittkanten oder unzureichender Freiraum | Stempel- und Matrizenkanten schärfen; Spiel vergrößern, wenn die Konstruktion zu eng war |
| Spaltungen in geformten Bereichen | Zu hohe Kraft des Blechhalters; unzureichender Materialfluss; Scharfer Radius | Nachdruck reduzieren; polnische Ziehradien; Matrizeneintrittsradius vergrößern; Schmiermittel einstellen |
| Falten in Flanschen oder Wänden | Unzureichende Kraft des Blechhalters; Überschüssiges Material in der Kompressionszone | Vorspannung der Stickstofffeder erhöhen; Zugperlen hinzufügen oder vertiefen; Rohlingsform ändern |
| Rückfederung (über-gebogen) | Die elastische Erholung übersteigt die Kompensation. Materialstreckgrenze höher als nominell | Überbiegewinkel vergrößern; Versteifungswulst hinzufügen; Erhöhen Sie die Verweildauer am unteren Ende des Hubs |
| Schneckenziehen (Schnecken bleiben am Schlag hängen) | Unzureichender seitlicher Abstand auf dem Chip;{0}} Vakuumeffekt; Keine Rückhaltefunktionen für Schnecken | Fügen Sie der Matrizenöffnung Nuten zum Zurückhalten des Rohlings hinzu. Spielraum leicht vergrößern; Luftstoß hinzufügen |
| Lochposition außerhalb der Toleranz | Streifenstau; Pilotstift rastet nicht ein; Timing-Fehler in der progressiven Sequenz | Vorschublänge überprüfen; Überprüfen Sie den Zustand des Pilotstifts und die Eingriffstiefe. Passen Sie den Zeitpunkt der Vorschubfreigabe an |
| Kratzer oder Abrieb auf der Oberfläche | Raue Werkzeugoberflächen; unzureichende Schmierung; Materialhaftung am Werkzeug | Polieren Sie die Formoberflächen auf Ra < 0,2 um; Schmiermitteltyp oder -anwendung ändern; Werkzeugoberflächen beschichten |
Ein Beispiel für die Diagnose von Stanzfehlern in der Praxis: Sie ziehen ein Teil aus einer Folgeverbundmatrize und bemerken einen starken Grat nur auf der rechten Seite eines Stanzteils. Ihr erster Instinkt könnte darin bestehen, nachzuschärfen, aber eine gleichmäßige Schärfe über die gesamte Schneide hinweg verhindert dies. Die eigentliche Ursache ist oft eine seitliche Verschiebung des Stempels relativ zur Matrizenöffnung um 0,01-0,02 mm. Die Überprüfung mit einem Testschnitt durch weiches Blei bestätigt die ungleichmäßige Eindrucktiefe auf den gegenüberliegenden Seiten. Die Lösung besteht darin, die Stanzplatte auszurichten oder die Ausrichtung des Führungspfostens zu korrigieren, nicht aber eine noch scharfe Kante nachzuschleifen.
Iterative Anpassungen und Timing-Optimierung
Niemand sollte erwarten, dass eine neue Matrize nach einem einzigen Korrekturzyklus perfekt läuft. Der Stempelprozess beinhaltet zu viele interagierende Variablen für eine perfekte One-Shot-Perfektion. Erfahrene Formenbauer planen drei bis fünf Testdurchläufe an einer typischen Produktionsform und mehr an komplexen Folgeverbundwerkzeugen.
Jede Iteration folgt derselben Schleife:
- Führen Sie Musterteile aus (mindestens 20–30 Stück, um Variationen zu sehen, nicht nur einen einzelnen Treffer).
- Messen Sie kritische Abmessungen und protokollieren Sie die Ergebnisse auf einem Datenblatt.
- Identifizieren Sie die größte Abweichung von der Spezifikation.
- Diagnostizieren Sie die Grundursache mithilfe des oben genannten Fehlerrahmens.
- Implementieren Sie jeweils eine Korrektur und führen Sie dann -die Beispiele erneut durch, um zu überprüfen, ob die Korrektur funktioniert hat, ohne dass neue Probleme entstanden sind.
Der letzte Punkt ist entscheidend. Durch die gleichzeitige Änderung mehrerer Variablen ist es unmöglich zu wissen, was geholfen hat und was wehgetan hat. Dieser disziplinierte Ansatz spiegelt was widerStempelexperten empfehlen: Verstehen, wie Prozessvariablen interagieren, und einen systematischen, datenbasierten Ansatz verfolgen, anstatt mehrere Änderungen gleichzeitig vorzunehmen und auf das Beste zu hoffen.
Zu den üblichen iterativen Anpassungen beim progressiven Chip-Debugging gehören:
- Shimming-Schläge- Hinzufügen oder Entfernen von Unterlegscheiben unter den Stempelhaltern, um die Schnitttiefe anzupassen und den richtigen Zeitpunkt der Matrize nach dem Schärfen aufrechtzuerhalten. Wie die Praxis in der Industrie bestätigt, dokumentieren Sie immer den genauen Materialabtrag beim Schleifen und legen Sie eine gleichwertige Unterlegscheibe unter den Stempelhalter. Niemals mehr als drei Unterlegscheiben verwenden, bevor sie zu einer einzigen Ersatz-Unterlegscheibe gleicher Dicke kombiniert werden.
- Einstellen des Timings in Folgeverbundwerkzeugen- Stellen Sie sicher, dass die Abstreifer den Streifen berühren, bevor die Stempel eingreifen, und in Kontakt bleiben, bis die Stempel vollständig zurückgezogen sind. Der Druck-Systemweg muss immer größer sein als der Arbeits-Wegweg, um ein Abheben des Streifens und eine Fehl-Registrierung zwischen den Stationen zu verhindern.
- Zugperlen modifizieren- Ändern der Wulsthöhe, des Radius oder der Position, um den Materialfluss in die Ziehhohlräume zu steuern. Höhere Sicken erhöhen die Rückhaltekraft; Durch die unteren Sicken kann das Material freier fließen.
- Den Druck der Stickstofffeder anpassen- Passen Sie die Vorspannung der Gasfeder an, um die Abisolier- oder Blankhaltekraft zu ändern-. Beginnen Sie mit berechneten Werten und führen Sie eine Feinabstimmung auf Basis der tatsächlichen Teilequalität durch.
Ein Szenario mit Stanzbeispielen, das den Kaskadeneffekt veranschaulicht: Eine scheinbar einfache Korrektur wie das Unterlegen eines Stempelhalters, um das Timing nach dem Schärfen wiederherzustellen, zwingt den Einrichter, wenn er vernachlässigt wird, dazu, die Schließhöhe zu verringern, um einen vollständigen Schnitt zu erzielen. Diese geringere Schließhöhe treibt die Formstationen zu tief und erzeugt eine übermäßige Tonnage, die das Gesenk oder die Presse beschädigen kann. Der Tonnagewächter löst aus, jemand erhöht die Alarmgrenzen und die Matrize läuft nun in einem missbräuchlichen Zustand, der ihre Lebensdauer dramatisch verkürzt. Alles nur, weil eine Unterlegscheibe fehlte.
Zwei Verifizierungstechniken helfen Ihnen beim Debuggen, ohne teure Tools zu riskieren:
- Erkennen Sie-blaue Oberflächen- Tragen Sie eine dünne Schicht Preußischblau (Layoutfarbe) auf die Matrizen- oder Stempeloberflächen auf und schließen Sie die Matrize dann auf einem Stück Material oder direkt (für nicht-schneidende Oberflächen). Das durch die blaue Übertragung sichtbare Kontaktmuster zeigt genau, wo der Chip Kontakt hat und wo Lücken vorhanden sind. Verwenden Sie dies, um die Passung der Formoberfläche, die Gleichmäßigkeit des Kontakts der Abstreiferfläche und die Eingriffsmuster des Ziehpads zu überprüfen.
- Prüfung des Abdrucks weicher Materialien- Führen Sie Bleidraht, Modelliermasse oder weiches Aluminium langsam durch die Matrize. Das komprimierte Material zeigt die Schließhöhen an jeder Station an und zeigt Ihnen genau an, wie viel Arbeitsspiel zwischen oberen und unteren Bauteilen vorhanden ist. Diese Technik ist von unschätzbarem Wert, um zu überprüfen, ob alle Stationen in einem Folgeverbundwerkzeug gleichzeitig die richtige Tiefe erreichen, ohne dass eine Station vorzeitig den Boden erreicht oder sich nicht vollständig formt.
Hochpräzises Metallstanzen erfordert, dass Ihre Testergebnisse nicht nur die Konformität einzelner{0}}Teile, sondern auch eine konsistente Wiederholbarkeit aufweisen. Führen Sie nach den letzten Korrekturen eine Folge von fünfzig oder mehr Teilen durch und stellen Sie sicher, dass die Abmessungen ohne Abweichungen stabil bleiben. Eine Maßabweichung bei einer kleinen Auflage weist auf ein thermisches, Verschleiß- oder Ausrichtungsproblem hin, das sich mit zunehmender Produktionsgeschwindigkeit und -menge nur noch verschlimmert.
Die Testphase endet, wenn Ihre Teile durchgängig den Druckabmessungen entsprechen, die Oberflächenqualität die visuelle und taktile Prüfung besteht und die Grathöhen an allen Schneidstationen innerhalb der Spezifikation liegen. Zu diesem Zeitpunkt wird die Form auf ihre beabsichtigte Geometrie validiert. Der Übergang zur nachhaltigen Produktion bringt jedoch eine Reihe neuer Anforderungen mit sich: Sensoren, Geschwindigkeitsoptimierung, Dokumentation und Wartungsplanung, die dafür sorgen, dass die Form über Hunderttausende Zyklen hinweg die gleiche Testqualität aufweist.
Skalieren Sie von validierten Werkzeugen zu produktionsbereiten-Ergebnissen
Eine Matrize, die den Test bestanden hat, produziert in kurzen Stößen mit langsamer Geschwindigkeit konforme Teile. Eine produktionsbereite Matrize erledigt das Gleiche bei vollem Zyklus, Schicht für Schicht, während sie sich selbst auf Probleme überwacht und jeden Qualitätskontrollpunkt auf dem Weg dokumentiert. Aufgrund der Kluft zwischen diesen beiden Zuständen unterschätzen viele Teams den damit verbundenen Arbeitsaufwand.
Um diese Lücke zu schließen, müssen Werkzeuge, die sich bereits als geometrisch korrekt erwiesen haben, mit Intelligenz, Geschwindigkeit und Disziplin ausgestattet werden. Folgendes ändert sich, wenn Sie ein validiertes Metallstanzwerkzeug in die nachhaltige Produktion überführen.
Sensoren, Geschwindigkeitsoptimierung und Wartungsplanung
Beim Probetraining hast du jeden Schlag beobachtet. In der Produktion läuft die Matrize stundenlang unbeaufsichtigt. Sensoren ersetzen Ihre Augen und Ohren:
- Fehleinzugsdetektoren- Näherungs- oder fotoelektrische Sensoren überprüfen, ob das Band vor den Pressenbewegungen den richtigen Abstand vorgeschoben hat. Ein kurzer-Vorschubzustand führt zu einem Schlag in einen bereits-durchbohrten Bereich, wodurch das Werkzeug sofort beschädigt wird.
- Schneckensensoren- Erkennen Sie nach jedem Treffer, ob Geschosse die Würfelöffnung verlassen. Ein zurückgehaltener Rohling stapelt sich unter dem nächsten Rohling und kann zu Rissen in einem Matrizenabschnitt oder zu einem fehlerhaften Teil führen.
- Tonnagemonitore- Messen Sie die Kraftsignaturen bei jedem Schlag. Ein allmählicher Anstieg deutet auf eine Abstumpfung der Kanten hin; Ein plötzlicher Anstieg weist auf einen Doppel-Treffer, einen Fehleinzug oder Fremdmaterial in der Matrize hin.
- Teil-Sensoren- Bestätigen Sie, dass fertige Metallstanzteile vor dem nächsten Zyklus sauber ausgeworfen werden, um Werkzeugabstürze bei Folgeverbundwerkzeugen zu vermeiden.
Wenn die Sensoren vorhanden sind, erhöhen Sie die Zyklusgeschwindigkeit schrittweise. Beginnen Sie mit 60–70 % der Zielhübe pro Minute und stellen Sie sicher, dass sich Streifendynamik, Abstreifer-Timing und Teileauswurf genauso verhalten wie beim Testen. Das Stanzen großer Volumina führt zu Trägheitseffekten, die die Art und Weise verändern, wie sich das Band anhebt, wie Stickstofffedern reagieren und wie sich Rohlinge durch die Matrizenöffnungen bewegen. Erhöhen Sie die Geschwindigkeit in 10 %-Schritten, bis Sie die Zielrate ohne Qualitätsabweichung oder Sensorfehler erreichen.
Durch die Wartungsplanung wird die von Ihnen geplante Verlängerung der Werkzeuglebensdauer gesichert. Legen Sie Nachschleifintervalle auf der Grundlage von Testdaten fest: Wenn die Grathöhe während der Validierung die Ausschussschwelle bei 80.000 Schlägen erreicht, planen Sie als vorbeugende Maßnahme ein Schärfen bei 70.000 Schlägen ein. Dokumentieren Sie Federwechselintervalle, Schmierstellen und Inspektionskontrollpunkte.Strukturierte Wartungsprogramme für Press- und StanzgeräteIm Vergleich zu reaktiven Ansätzen verlängern sie nachweislich die Werkzeuglebensdauer um bis zu 50 % und reduzieren ungeplante Ausfallzeiten um 30–45 %.
Produktionsvalidierung und Qualitätskontrollpunkte
Industrielles Metallstanzen für regulierte Branchen erfordert mehr als nur Teile, die gut aussehen. Sie benötigen einen statistischen Beweis dafür, dass Ihr Prozess konsistent und vorhersehbar konforme Blechstanzteile produziert.
Prozessfähigkeitsstudien quantifizieren diesen Beweis. Der Cpk-Index misst, wie gut sich Ihr Prozessoutput innerhalb des Toleranzbandes bewegt.Im Allgemeinen ist ein Cpk-Wert von mehr als 1,33 erforderlich, was einer Fehlerrate von unter 64 Teilen pro Million entspricht. Um diese Zahl zu erreichen, muss eine Mindeststichprobengröße (normalerweise 30–50 aufeinanderfolgende Teile aus einem stabilen Prozess) durchgeführt und eine Dimensionsanalyse für jedes kritische Merkmal durchgeführt werden.
Für Automotive-Stanzprogramme formalisiert der Production Part Approval Process (PPAP) diese Anforderungen in einem strukturierten Einreichungspaket. Die PPAP-Dokumentation umfasst typischerweise:
- Erstmusterprüfberichte-mit Sprechblasenzeichnungen
- Prozessablaufdiagramme und Kontrollpläne
- Messsystemanalyse (Gage R&R) zur Überprüfung der Prüfgerätefähigkeit
- Fähigkeitsstudien (Cpk) zu kritischen Dimensionen
- Materialzertifizierungen, die auf bestimmte Coil-Chargen zurückgeführt werden
- FMEA (Fehlermöglichkeits- und Einflussanalyse) für den Stanzprozess
Luft- und Raumfahrtprogramme fügen ihre eigenen Anforderungen hinzu und fordern häufig eine vollständige Rückverfolgbarkeit von der Rohmaterial-Heizcharge bis zur Serialisierung der fertigen Teile. Die Gemeinsamkeit aller regulierten Branchen besteht darin, dass Ihre kundenspezifische Metallstanzform Teile innerhalb eines validierten, dokumentierten und wiederholbaren Prozesses produzieren muss und nicht nur eine visuelle Prüfung am Ende eines Durchgangs bestehen muss.
Automobil-OEMs und Tier{1}1-Zulieferer erwarten auf Prävention-basierte Qualitätssicherungssysteme statt auf eine Sortierung am Ende der Produktionslinie. Exporttaugliche Automobil-Stanzwerkzeuge und die darauf aufbauenden Prozesse erreichen typischerweise Fehlerraten im Bereich von 50–200 PPM, wenn sie unter ordnungsgemäßen Prozesskontrollen und Wartungsdisziplin betrieben werden.
Wann sollte man mit einem erfahrenen Stanzformenbauer zusammenarbeiten?
Sie verstehen jetzt den gesamten Arbeitsablauf von der Teilezeichnung bis zur Produktionsvalidierung. Hier ist die praktische Realität: Die meisten Hersteller profitieren von der Zusammenarbeit mit einem spezialisierten Werkzeugbau für Produktionswerkzeuge, insbesondere für komplexe Folgeverbundwerkzeuge oder großvolumige Automobil-Stanzanwendungen, bei denen die Kosten für Versuch und Irrtum im sechsstelligen Bereich liegen.
Durch den Bau eines Prototyps eines Einzelstationswerkzeugs in Ihrer eigenen Werkstatt lernen Sie die Grundlagen kennen. Die Skalierung auf ein Folgeverbundwerkzeug mit 20 Stationen, das mit 400 Hüben pro Minute auf einer Automobillinie läuft, ist eine andere Herausforderungskategorie, die spezielle Ausrüstung, umfassende Prozesskenntnisse und jahrelange iterative Erfahrung bei der Fehlerbehebung der in diesem Artikel beschriebenen Probleme erfordert.
Die Entscheidung zum Outsourcing ist kein Fehlschlag. Es handelt sich um eine Risikoverteilung. Ein engagierter Formenbauer amortisiert seine Investition in Simulationssoftware, Präzisionsbearbeitungszentren, Testpressen und erfahrene Werkzeugmacher über Hunderte von Projekten. Sie profitieren von dieser konzentrierten Leistungsfähigkeit, ohne den Aufwand zu tragen.
Für Hersteller, Beschaffungsmanager und Werkzeugingenieure, die bereit sind, vom Verständnis des Stanzenherstellungsprozesses zur Anforderung von Angeboten für Produktionswerkzeuge überzugehen,Stanzwerkzeuge von YICHENUnterstützen Sie den gesamten Arbeitsablauf, von der Machbarkeitsanalyse und CAE-Simulation bis hin zur Präzisionsbearbeitung, Probeläufen und Endkontrolle. Diese End-to-Funktion eliminiert das Koordinationsrisiko, das durch die Aufteilung der Arbeit auf mehrere Anbieter entsteht.
Hauptkriterien für die Bewertung eines Partners für die Herstellung von Formen-: interne CAE-Simulation und Machbarkeitsanalysefähigkeit, vollständige CNC-Bearbeitungs- und Drahterodierkapazität, spezielle Testpressen zur Validierung vor dem Versand, KMG und optische Inspektionsausrüstung für die Maßverifizierung, Qualitätssystemzertifizierungen (mindestens ISO 9001, IATF 16949 für Automobilprogramme) und dokumentierte Wartung und Unterstützung bei technischen Änderungen während der gesamten Produktionslebensdauer der Form.
Unabhängig davon, ob Sie Ihre nächste Prägematrize vollständig im eigenen Haus-bauen oder mit einem Spezialisten für produktionstaugliche Werkzeuge-zusammenarbeiten, vermittelt Ihnen das Wissen in diesem Leitfaden das Vokabular, Entscheidungsrahmen und technische Benchmarks, um den Prozess sicher zu verwalten. Jeder Schritt, von der Auswahl des richtigen Matrizentyps über die Wärmebehandlung, Montage, Ausprobierung und Produktionsvalidierung, folgt einer logischen Kette, in der fundierte Entscheidungen in jeder Phase zu einer Matrize führen, die beim ersten Ausprobieren die Spezifikationen erfüllt und diese während der gesamten Laufzeit des Programms weiterhin erfüllt.
FAQs zur Herstellung einer Metallstanzform
1. Wie viel kostet die Herstellung einer Metallstanze?
Die Kosten für Metallstanzwerkzeuge variieren stark je nach Komplexität. Einfache Ein-Stationen-Matrizen für die Prototypenherstellung können einige tausend Dollar kosten, während komplexe Folgeverbundmatrizen für die Automobilproduktion typischerweise 100.000 bis 500.000 US-Dollar erfordern. Zu den wichtigsten Kostentreibern gehören die Anzahl der Stationen, die Materialauswahl (D2 vs. Hartmetalleinsätze), Toleranzanforderungen und ob eine CAE-Simulation und mehrere Testdurchläufe erforderlich sind. Die Zusammenarbeit mit einem erfahrenen Formenbauer wie YICHEN kann dabei helfen, die Kosten durch eine frühzeitige Machbarkeitsanalyse und ein optimiertes Design zu kontrollieren, bevor mit der Bearbeitung begonnen wird.
2. Welcher Werkzeugstahl eignet sich am besten für Stanzformen?
Es gibt keinen einzigen besten Werkzeugstahl, da jede Werkzeugkomponente unterschiedlichen Belastungen ausgesetzt ist. D2 (HRC 58-62) ist das Arbeitstier für allgemeines Stanzen mit ausgezeichneter Abriebfestigkeit. A2 bietet eine bessere Zähigkeit zum Formen von Schlägen, die Stöße absorbieren. S7 bewältigt Vorgänge mit hoher-Auswirkung auf dicken Beständen. M2 behält seine Härte auch bei hohen Geschwindigkeiten in Folgeverbundstationen. Hartmetalleinsätze eignen sich für Anwendungen mit extrem hohen Stückzahlen und mehr als Millionen Schlägen. Die richtige Wahl hängt von Ihrem Werkstückmaterial, Ihrem Produktionsvolumen und akzeptablen Nachschleifintervallen ab.
3. Wie groß ist der richtige Stempel--zu-Abstand beim Blechstanzen?
Der Abstand von Stempel{0}}zu- wird als Prozentsatz der Materialstärke pro Seite ausgedrückt und variiert je nach Blechtyp. Weichstahl benötigt 8-12 % Spiel pro Seite, Edelstahl benötigt aufgrund der Kaltverfestigung 10-15 % und Aluminium und Messing funktionieren am besten mit 5–8 %. Wenn man sich dem oberen Ende dieser Bereiche nähert, verringert sich die Belastung des Werkzeugs und die Lebensdauer der Matrize wird verlängert, obwohl dadurch die Grathöhe leicht erhöht werden kann. Verwenden Sie beim Testen immer Material in Produktionsqualität, um die Spieleinstellungen genau zu überprüfen.
4. Wie viele Teile kann ein Prägewerkzeug produzieren, bevor es gewartet werden muss?
Die Standzeit der Matrize zwischen den Nachschleifvorgängen hängt von der Werkzeugstahlsorte, dem Werkstückmaterial und der Oberflächenbeschichtung ab. Ein D2-Stempel, der unlegierten Stahl schneidet, liefert in der Regel 100.000-150.000 Schläge, bevor die Grathöhe ein Nachschleifen signalisiert. Das Schneiden von rostfreiem Stahl mit derselben Stanze verringert sich auf 30.000-50.000 Schläge. PVD-Beschichtungen verlängern diese Intervalle erheblich. Mit TiCN-beschichteten Werkzeugen zum Stanzen von hochfestem Stahl wurden über 1,2 Millionen Teile hergestellt, im Vergleich zu 50.000 bei verchromten Alternativen. Pulvermetallurgische Werkzeugstähle können die Lebensdauer im Vergleich zu herkömmlichem D2 von 5.000 bis 7.000 Zyklen auf über 40.000 Zyklen erhöhen.
5. Was ist der Unterschied zwischen einer progressiven Matrize und einer zusammengesetzten Matrize?
Eine zusammengesetzte Matrize führt in einem einzigen Pressenhub mehrere Schneidvorgänge (wie Stanzen und Lochen) gleichzeitig aus und erzeugt so flache Teile mit engen Merkmals-{0}}bis-Merkmalstoleranzen. Eine progressive Matrize führt Bandmaterial durch eine Reihe von Stationen, die jeweils einen oder zwei Arbeitsgänge ausführen und bei jedem Hub mit hoher Geschwindigkeit ein vollständig geformtes Teil fertigstellen. Verbundmatrizen eignen sich für mittlere-bis-große Stückzahlen flacher Teile (50.000-500.000+ pro Jahr), während progressive Matrizen komplexe mehrstufige Teile in großen Stückzahlen (100.000 bis Millionen) mit Biegungen, Formen und mehreren Schnitten verarbeiten. Folgeverbundwerkzeuge kosten zwar mehr, liefern aber im großen Maßstab niedrigere Stückkosten.


