


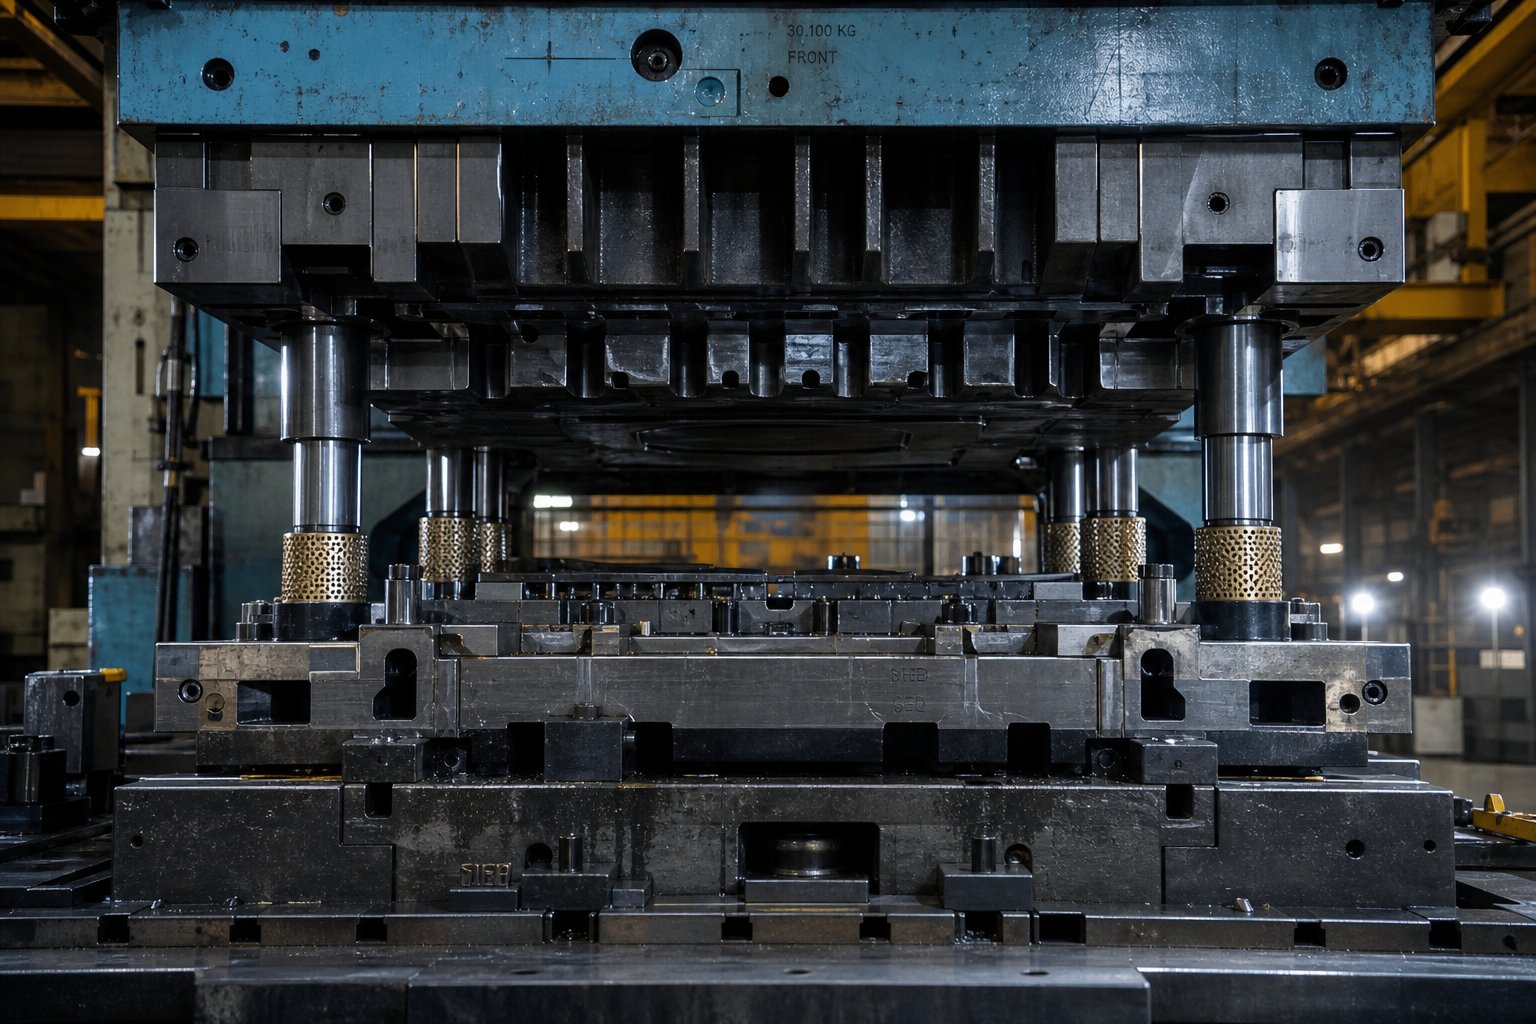
Was die Stanzunterstützung für große Teile bedeutet
Wenn du hörst „Stanzen„Stellen Sie sich vielleicht eine kompakte Presse vor, die Halterungen oder Clips ausstanzt. Skalieren Sie das auf Strukturplatten, Chassisschienen in voller Breite oder Industriegehäuse, und das technische Bild ändert sich dramatisch. Die Stanzunterstützung für große Teile ist keine einzelne Komponente. Es handelt sich um ein ganzes Infrastruktursystem, das zusammenarbeitet, um übergroße Werkzeuge auch unter extremen Belastungen stabil, ausgerichtet und präzise zu halten.
Definieren der Support-Infrastruktur für Stanzen im Großformat-
Die Stanzunterstützung für große Teile bezieht sich auf das integrierte System aus Aufspannplatten, Unter{0}}Aufspannplatten, Gesenkschuhen, Führungssystemen und Pressbettkonfigurationen, die darauf ausgelegt sind, strukturelle Steifigkeit und Maßgenauigkeit über übergroße Werkzeuggrundflächen hinweg aufrechtzuerhalten.
Jedes Element in dieser großformatigen Werkzeugunterstützungsinfrastruktur hat eine bestimmte Aufgabe.Polsterplattensorgen für ein stabiles Fundament und verteilen die Presslasten gleichmäßig über das Bett. Sub-Polstergitter sorgen für lokale Steifigkeit dort, wo die Kraftkonzentrationen ihren Höhepunkt erreichen. Matrizenschuhe halten Stempel, Formstähle und Matrizenknöpfe in einer Ausrichtung, und ihre Dicke bestimmt direkt den Durchbiegungswiderstand. Führungsstifte und Buchsen sorgen dafür, dass die obere und untere Hälfte bei jedem Hub genau in der Spur bleiben. Zusammen bestimmen die Konfiguration der Aufspannplatte für übergroße Matrizen und die Steifigkeit des Matrizenschuhs für große Stanzteile, ob ein Werkzeug konsistente Teile produziert oder innerhalb der ersten hundert Treffer aus der Toleranz abweicht.
Warum die herkömmliche Werkzeugunterstützung im Maßstab nicht ausreicht
Hier ist der Fehler, der viele Werkstätten überrascht: Sie behandeln ein großes Werkzeug wie eine vergrößerte -Version eines kleinen. Ein kompakter Matrizensatz kann auf Standardschuhstärken und handelsübliche Führungskomponenten zurückgreifen, da die Ablenkungskräfte beherrschbar bleiben. Wenn Sie dieselbe Designphilosophie auf eine zwei- oder dreimal größere Grundfläche ausdehnen, stoßen Sie auf nicht-lineare Herausforderungen in Bezug auf Biegemoment, Wärmeausdehnung und Kraftverteilung, die kein einfacher Multiplikator vorhersagen kann. Die Durchbiegung verdoppelt sich nicht, wenn sich die Spannweite verdoppelt; es steigt viel steiler an. Wärmegradienten erstrecken sich über größere Entfernungen und erzeugen eine unterschiedliche Ausdehnung, die die Ausrichtung während des Laufs verschiebt. Die Kraftverteilung wird ungleichmäßiger und die Belastung konzentriert sich dort, wo die Stütze am dünnsten ist.
Diese Realitäten bedeuten, dass Großformatwerkzeuge von Grund auf maßgeschneiderte-Unterstützungsstrategien erfordern. Es stellt sich die Frage: Wie wirken sich diese technischen Variablen genau aus, wenn die Teilegröße zunimmt?
Warum große Teile spezialisierte Supporttechnik erfordern
Stellen Sie sich vor, Sie würden die Stellfläche eines Stanzsatzes verdoppeln. Sie können damit rechnen, dass sich auch der Supportbedarf verdoppelt. Tatsächlich wachsen die strukturellen Anforderungen schneller als die Größe selbst. Diese nicht-lineare Beziehung zwischen Teileabmessungen und Unterstützungsbedarf ist genau der Punkt, an dem die technischen Herausforderungen bei der Werkzeugunterstützung im großen Maßstab deutlich werden und herkömmliche Annahmen scheitern.
Nicht-Lineare Skalierung struktureller Anforderungen
Betrachten Sie eine einfache Balkenanalogie. Wenn man die freitragende Spannweite eines Trägers unter gleichmäßiger Belastung verdoppelt, verdoppelt sich nicht nur die Durchbiegung. Sie erhöht sich im einfach abgestützten Zustand um den Faktor sechzehn, da die Durchbiegung mit der vierten Potenz der Spannweite skaliert. Matrizenschuhe und Stützplatten verhalten sich ähnlich. Eine nicht-lineare Durchbiegung bei großen Matrizensätzen bedeutet, dass eine geringfügige Vergrößerung der Werkzeugbreite zu einem unverhältnismäßigen Anstieg des Durchhangs in der Mitte der -Spannweite führen kann, wodurch sich die Spannung in Bereichen konzentriert, die das ursprüngliche Design nie erwartet hätte.
Das thermische Verhalten folgt dem gleichen Muster. Eine kompakte Matrize kann während eines Produktionslaufs eine gleichmäßige Temperatur auf ihrer Arbeitsfläche erfahren. Dehnen Sie diese Oberfläche auf 1.500 mm oder mehr, und auf der Werkzeugfläche bilden sich Wärmegradienten. Das Wärmeausdehnungsmanagement für übergroße Matrizen ist von entscheidender Bedeutung, da sich das unterschiedliche Wachstum von nur wenigen Hundertstel Millimetern über die Spannweite verschiebtStanz-{0}}zu-AbständeDies führt zu einer Verschlechterung der Teilequalität und einem beschleunigten Verschleiß auf einer Seite des Werkzeugs.
Die Kraftverteilung beim Großformatstanzen verschärft beide Probleme. Stempelkräfte treffen selten perfekt zentriert ein. Außermittige Belastungen, die eine kompakte Matrize mit minimaler Neigung aufnimmt, führen bei einem Werkzeug mit großer Spannweite zu einer erheblichen Winkelabweichung, was zu einem ungleichmäßigen Materialfluss und einer inkonsistenten Teilegeometrie führt.
Herausforderungen vernetzter Systeme im großen Maßstab
Die Unterstützung großformatiger Matrizen ist nicht nur ein Werkzeugproblem. Es handelt sich um ein vollständiges-Systemproblem. Der Pressenrahmen, die Unterlage, der Matrizensatz, der Blechhalter und der Teileentnahmemechanismus interagieren alle. Ein steifer Matrizenschuh, der auf einem flexiblen Polster montiert ist, verformt sich immer noch. Eine starre Unterlage in einem Pressenrahmen, der es an Torsionssteifigkeit mangelt, kann bei außermittigen Belastungen immer noch zu einer Fehlausrichtung führen. Jedes Glied in der Kette ist wichtig.
Zu den wichtigsten technischen Variablen, die nicht-linear mit der Teilegröße skalieren, gehören:
- Durchbiegungsmoment: steigt mit dem Quadrat bis zur vierten Potenz der freitragenden Spannweite, abhängig von den Auflagerbedingungen
- Wärmegradientenspanne: Längere Entfernungen verstärken die unterschiedliche Ausdehnung und erzeugen eine Verschiebung der Werkzeugausrichtung in der Mitte
- Akkumulation von Ausrichtungstoleranzen: Mehr Führungspunkte auf einer größeren Grundfläche verstärken einzelne Positionsfehler
- Gleichmäßiger Kissendruck: Größere Niederhalterflächen erschweren die Aufrechterhaltung einer gleichmäßigen Kraftverteilung über den Ziehbereich
Ingenieure, die mit kompakten Werkzeugen vertraut sind, wenden häufig Faustregeln für Schuhdickenverhältnisse, Führungsstiftabstände oder Kissendruckeinstellungen an. Diese Richtlinien wurden für Werkzeuge entwickelt, bei denen die Spannweiten die Durchbiegung beherrschbar und die Temperaturgradienten vernachlässigbar halten. Eine Vergrößerung ohne Neuberechnung nicht-linearer Effekte führt zu vorzeitigem Verschleiß, Toleranzabweichungen und inkonsistenten Teilen. Die Physik will einfach nicht mitmachen.
Diese Komplexität auf Systemebene wirft eine praktische Frage auf: Was muss die Druckmaschine selbst liefern, um all diese miteinander verbundenen Variablen unter Kontrolle zu halten?
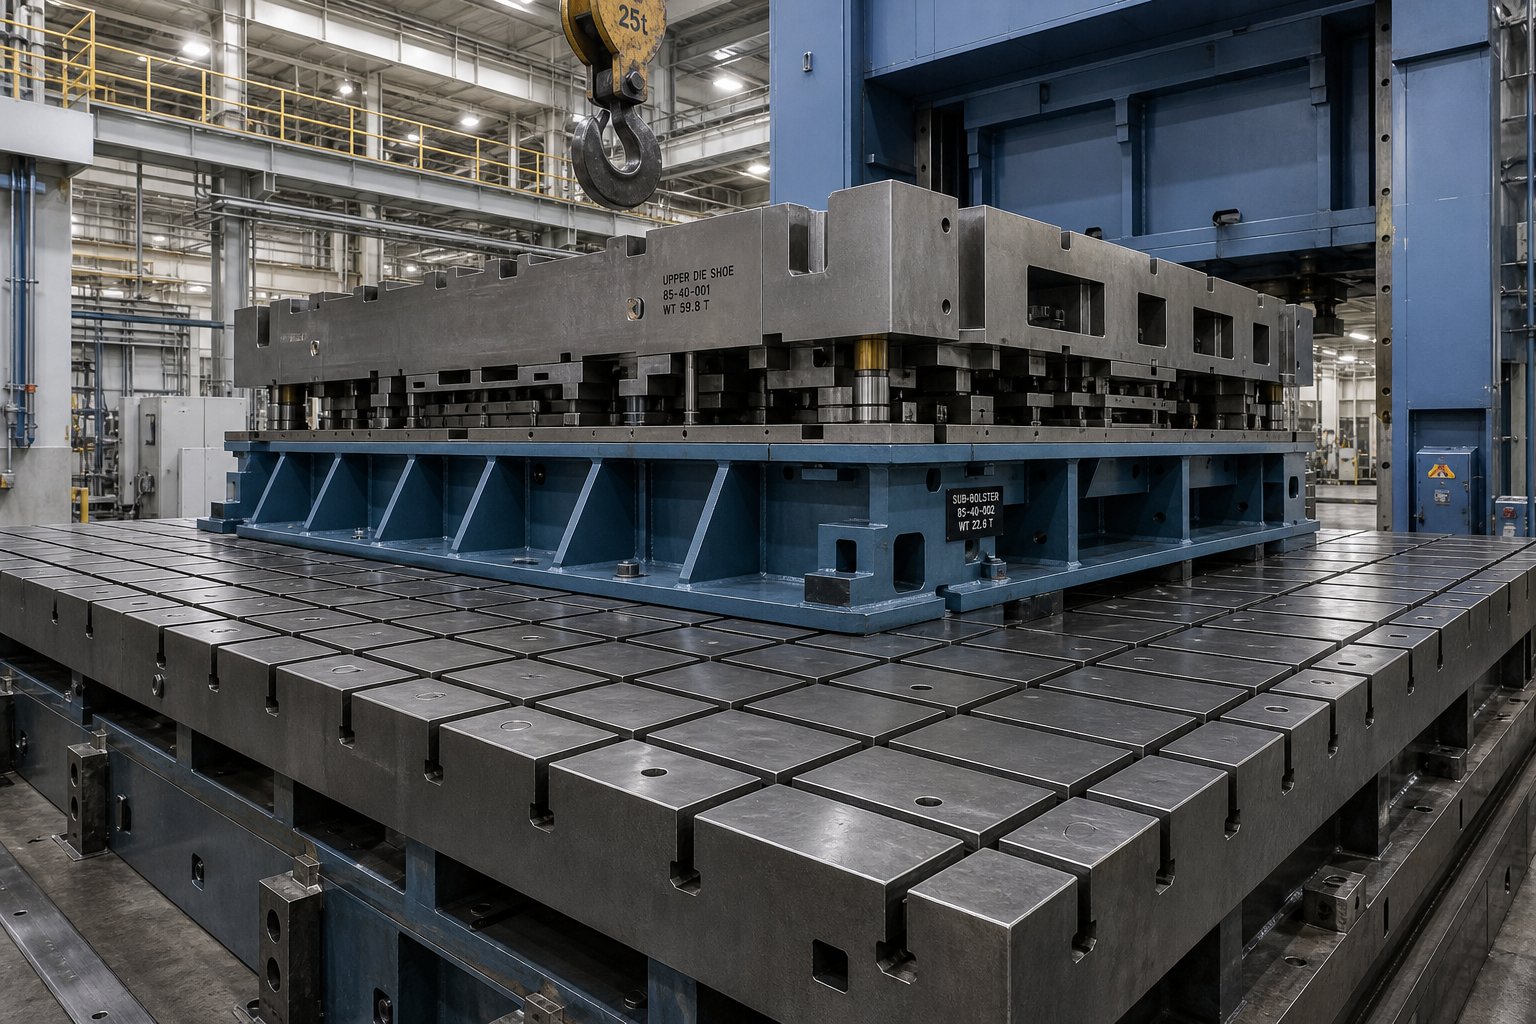
Presseninfrastruktur und Tonnage für die Produktion großer Teile
Die Presse ist nicht nur die Maschine, die Kraft liefert. Beim Großformatstanzen wird es zum strukturellen Rückgrat des gesamten Unterstützungssystems. Die Auswahl einer Presse ausschließlich auf der Grundlage der Tonnagekapazität ist eine häufige und kostspielige Vereinfachung. Die Auswahl der Pressbettgröße für große Teile erfordert die Bewertung der Bettfläche, der Hublänge, der Tageslichtöffnung und der Kraftverteilung über die gesamte Grundfläche der Matrize, alles als voneinander abhängige Variablen und nicht als isolierte Spezifikationen.
Anforderungen an Bettgröße und Tageslichtöffnung
Ein großer Teil braucht Platz, um innerhalb der Presse zu existieren, und das klingt offensichtlich, bis man erkennt, wie viele Einschränkungen sich häufen. Das Bett muss die gesamte Grundfläche des Matrizensatzes aufnehmen und ausreichend Spielraum für die Tischplattenklemmung, Vorschubmechanismen und die Abfallabfuhr bieten. Die Anforderungen an die Tageslichtöffnung bei großen Matrizensätzen gehen über die bloße Anpassung der Werkzeughöhe hinaus. Sie benötigen Freiraum für die Werkzeugbestückung, Teileentnahme und etwaige automatisierte Greiferbewegungen zwischen Ober- und Unterwerkzeug.
Die Strichlänge führt zu einem weiteren Kompromiss-. Ein längerer Hub ermöglicht tiefere Züge, die häufig bei großen Bauplatten und Gehäusen erforderlich sind. Allerdings alsDer Herstellererklärt, dass bei konstanter Drehmomentkapazität die verfügbare Tonnagekurve umso höher ist, je kürzer der gesamte Pressenhub ist. Mit anderen Worten: Eine Presse mit großzügigem Tageslicht für tiefe -Teilzüge liefert an Punkten über dem unteren Totpunkt weniger nutzbare Kraft. Ingenieure, die Pressen für große Teile auswählen, müssen die Ziehtiefe gegen die tatsächlich verfügbare Tonnage am Beginn der Umformung abwägen.
Tonnagekapazität und Kraftverteilung über große Flächen
Der Presstonnagebedarf für große Stanzteile kann nicht durch Multiplikation der Teilfläche mit einem generischen Druckwert geschätzt werden. Der tatsächliche Tonnagebedarf hängt von der Materialstärke, der Dicke, der Komplexität der Teilegeometrie und von Merkmalen wie Zugsicken oder Pfahlsicken ab, die zur Rückfederungskontrolle hinzugefügt werden. Da die modernen hochfesten Stähle heute Zugfestigkeiten von 980 MPa oder mehr erreichen,AHSS-Einblickeweist darauf hin, dass traditionelle Faustregelberechnungen die erforderliche Tonnage häufig unterschätzen, weshalb eine FEA--basierte Vorhersage für großformatige Anwendungen unerlässlich ist.
Die Kraftverteilung über das Bett ist ebenso wichtig wie die Gesamtkapazität. Die Tonnagekapazität einer Presse ist in der Regel für zentrierte Lasten ausgelegt, die mindestens 66 % der Bettlänge nutzen. Wenn eine große Matrize Kräfte in einer kleineren Zone konzentriert oder eine Last außerhalb der Mitte aufbringt, muss die effektive Kapazität herabgesetzt werden. Bei großen Teilen, die selten symmetrisch sind, wird diese außermittige Tendenz stärker ausgeprägt, insbesondere bei Transferpressenaufbauten, bei denen Ziehstationen und Trimmstationen drastisch unterschiedliche Lasten an gegenüberliegenden Enden des Bettes erzeugen.
| Parameter | Strukturplatten | Fahrwerkskomponenten | Große Gehäuse |
|---|---|---|---|
| Typische Bettabmessungen | 3.000-5.000 mm x 2.000-2.500 mm | 2.500-4.000 mm x 1.500-2.000 mm | 2.500-4.500 mm x 2.000-3.000 mm |
| Tonnagebereich | 1.600-5.000 Tonnen | 800-2.500 Tonnen | 1.000-3.000 Tonnen |
| Hublänge | 600-1.200 mm | 400-800 mm | 500-1.000 mm |
| Eröffnung bei Tageslicht | 1.500-2.500 mm | 1.200-1.800 mm | 1.400-2.200 mm |
| Typische Materialstärke | 0,6–2,0 mm | 1,5-6,0 mm | 1,0–3,0 mm |
| Primäre Kraftherausforderung | Große Fläche, mäßiger Einheitsdruck | Hohe Festigkeit, konzentrierte Belastungen | Tiefe Züge, außermittige Belastungen |
Polsterplatten- und Sub-Polsterkonfigurationen
Die Pressplatte ist die Schnittstelle zwischen Pressbett und Matrizenschuh und wird bei großen Teilen zu einem eigenständigen, kritischen Strukturelement. Die Dicke der Stützplatte für übergroße Matrizen muss einer lokalen Biegung zwischen den Auflagepunkten des Betts standhalten. Eine dünne Unterlage, die sich über ein breites Pressenbett erstreckt, sackt unter konzentrierten Gesenklasten durch und überträgt diese Durchbiegung direkt auf das Werkzeug und das fertige Teil.
Die Sub-Gittermustertechnik des Unterträgers behebt dieses Problem durch das Hinzufügen einer Zwischenstützschicht zwischen dem Hauptträger und dem Matrizenschuh. Diese Gitterstrukturen, typischerweise bearbeitete Stahlplatten mit Rippenmustern oder T--Nutenkonfigurationen, verteilen Punktlasten in breitere Zonen. Der Gitterabstand wird auf Basis der zu erwartenden Kraftkonzentrationen berechnet. Bereiche unter Ziehstempeln oder schweren Formstationen erhalten engere Rasterabstände, während Bereiche, die leichtere Vorgänge wie Lochen unterstützen, größere Intervalle verwenden können.
Stellen Sie sich das so vor: Das Polster- und Unterpolstersystem fungiert wie ein Fundament unter einem Gebäude. Eine einzelne Platte eignet sich gut für eine kleine Struktur, aber ein großes Gebäude benötigt Pfähle, Stützbalken und verstärkte Fundamente, die entsprechend der Stelle verteilt sind, an der die schwersten Lasten landen. Hier gilt das gleiche Prinzip. Ohne gezielt-entwickelte Unter--Unterstützerkonfigurationen führt eine örtliche Durchbiegung unter der Matrize zu ungleichmäßigen Abständen, beschleunigt den Werkzeugverschleiß in konzentrierten Zonen und führt zu Maßabweichungen von Teil{6}}zu-Teilen, die sich im Laufe eines Produktionslaufs verschlimmern.
Die Beziehung zwischen Teilegröße, Materialqualität und Presseninfrastruktur ist eher multiplikativ als additiv. Für ein größeres Teil aus höher{1}festem Stahl ist nicht nur eine größere Presse erforderlich. Es sind ein steiferes Polster, ein stärker verteiltes Sub-Polstergitter, eine breitere Kraftüberwachungsabdeckung und ein präziseres außermittiges Lastmanagement erforderlich. Diese Infrastrukturentscheidungen werden getroffen, bevor die Matrize überhaupt entworfen wird, weshalb der Matrizensatz selbst mit diesen Einschränkungen auf Druckebene als feste Eingaben konstruiert werden muss.
Werkzeugsatzkonstruktion und Durchbiegungsmanagement
Die Presseninfrastruktur legt fest, womit der Werkzeugsatz arbeiten muss. Die Matrize selbst ist jedoch der entscheidende Punkt, an dem Präzision lebt und stirbt. Bei großformatigen Werkzeugen erfordert die Konstruktion von Werkzeugsätzen technische Entscheidungen, die bei kompakten Werkzeugen einfach nicht vorhanden sind. Größere Spannweiten, schwerere Abschnitte und eine größere thermische Masse erfordern strukturelle Strategien, die weit über die Verdickung eines Matrizenschuhs und das Hinzufügen einiger zusätzlicher Führungsstifte hinausgehen.
Segmentierte Matrizenkonstruktion für übergroße Werkzeuge
Der Bau eines großen Chips als einzelner monolithischer Block führt zu Problemen an mehreren Fronten. Die Bearbeitung eines einteiligen Matrizeneinsatzes mit einer Spannweite von 2.000 mm oder mehr stößt an die Grenzen der verfügbaren CNC-Ausrüstung, erschwert die Wärmebehandlung und macht Reparaturen vor Ort undurchführbar. Aus diesem Grund ist die segmentierte Werkzeugkonstruktion für große Teile zum Standardansatz für übergroße Werkzeuge geworden.
Segmentierte Einsätze unterteilen die Matrizenfläche in handliche Abschnitte, die jeweils einzeln bearbeitet, wärmebehandelt und in den Matrizenschuh eingepasst werden. Diese modulare Strategie bietet drei praktische Vorteile. Erstens verbessert sich die Herstellbarkeit, da jedes Segment in die Standard-Werkzeugmaschinenumfänge passt. Zweitens wird der Wartungszugriff gezielt. Ein verschlissener oder beschädigter Abschnitt kann entfernt, nachgeschliffen oder ersetzt werden, ohne dass die gesamte Matrize aus der Presse genommen werden muss. Drittens, und das ist für große Werkzeuge von entscheidender Bedeutung, berücksichtigt die Segmentierung die Wärmeausdehnung. Während der Produktion erwärmt sich die Matrizenfläche ungleichmäßig. Ein monolithischer Einsatz wirkt dieser inneren Ausdehnung entgegen und baut Spannungen auf, die zu Rissen in gehärteten Werkzeugstählen führen können. Segmentierte Einsätze ermöglichen kontrollierte Lücken zwischen den Abschnitten, die unterschiedliches Wachstum absorbieren, ohne die Arbeitsflächen zu verzerren.
Der Kompromiss-ist die Präzision an den Segmentgrenzen. Jede Verbindung zwischen den Einsätzen muss unterlegt und ausgerichtet werden, um eine kontinuierliche Formoberfläche zu gewährleisten. Eine Fehlausrichtung an diesen Schnittstellen zeigt sich sofort als Maßhilfslinien an fertigen Teilen oder als örtliche Ausdünnung in gezogenen Blechen.
Leitsysteme und Ausrichtung im Maßstab
Die exakte Ausrichtung der oberen und unteren Gesenkhälften über eine große Fläche hinweg ist eine grundlegend andere Herausforderung als die Führung eines kompakten Werkzeugs. Die Platzierung der Führungsstifte für übergroße Matrizensätze muss längere, nicht unterstützte Spannweiten, größere thermische Bewegungen und höhere kumulative Seitenlasten während der Formung berücksichtigen.
AlsMagazin für Metallumformungerklärt, sollte die Führungsbuchse nach Möglichkeit auf der Arbeitsebene der Matrize in den Führungspfosten eingreifen. Dies belastet den Pfosten auf Scherung, seinem stärksten Zustand, und minimiert das Biegemoment, das zu einer durch Durchbiegung-bedingten Fehlausrichtung führt. Wenn bei großen Matrizensätzen die Buchsen aus praktischen Gründen hoch über der Arbeitsfläche platziert werden, verstärkt sich dieser Biegeeffekt über die größere Spannweite des Werkzeugs, wodurch eine präzise Eingriffshöhe noch wichtiger wird.
Bei großformatigen Werkzeugen sollte die Länge des Führungsstifts auf das Minimum beschränkt werden, das den Eingriffs- und Bypass-Anforderungen genügt. Längere Pfosten verformen sich bei seitlicher Belastung stärker, und wenn diese Pfosten einen Matrizensatz mit einer Breite von mehreren Metern überspannen, führen selbst kleine Winkelfehler an der Führung zu einer erheblichen Positionsabweichung an den äußersten Kanten des Werkzeugs. Kugelgelagerte Führungskomponenten bieten durch Vorspannung kein Laufspiel, bergen jedoch bei großen Werkzeugen, die starken seitlichen Schub erzeugen, ein Risiko. Seitenlasten werden auf einzelne Kugellager im Punktkontakt übertragen, die mit der Zeit Spurspuren in die Pfosten- oder Buchsenoberflächen hinterlassen können.
Das Design des Fersenblocks für großformatige Werkzeuge löst Probleme, die Führungsstifte allein nicht bewältigen können. Matrizen, die unausgeglichene Umformlasten oder starken Seitenschub erzeugen, verwenden typischerweise eine kastenförmige Fersenkonstruktion entweder anstelle oder neben Führungspfosten. Bei großen Werkzeugen ist die Beziehung zwischen Fersenblöcken und Führungsstiften wichtiger. Einige Ingenieure bevorzugen, dass die Führungsstifte zuerst einrasten und so für eine anfängliche Ausrichtung sorgen, wobei die Fersenplatten die seitlichen Kräfte während des Arbeitshubs absorbieren. Damit dieser Ansatz funktioniert, muss der Laufspielraum zwischen den Fersenplattenoberflächen kleiner sein als der Führungsbolzenspielraum. Andernfalls weichen die Stifte unter Belastung aus, bevor die Fersenplatten den Schub aufnehmen können.
Verhinderung struktureller Durchbiegung bei großen Werkzeugsätzen
Die Steifigkeit des Schuhs ist die letzte Verteidigungslinie gegen Durchbiegung. Bei kompakten Werkzeugen funktionieren Standard-Schuhdickenverhältnisse gut, da die freitragende Spannweite kurz bleibt. Dehnen Sie diese Spannweite auf großformatige Abmessungen aus, und der Schuh muss unverhältnismäßig dicker werden, häufig mit einer Rippung des Schuhschuhs zur Durchbiegungskontrolle an der Unterseite, um die Steifigkeit ohne proportionale Gewichtszunahme zu erhöhen.
Gerippte Gesenkschuhe verwenden bearbeitete oder gegossene Verstärkungsmuster, die normalerweise senkrecht zur längsten nicht unterstützten Spannweite verlaufen und das Widerstandsmoment des Schuhs erhöhen, ohne ihn durchgehend aus massivem Stahl zu machen. Dadurch bleibt das Gewicht des Gesenks innerhalb der Grenzen der Kranhandhabung und bietet gleichzeitig die Steifigkeit, die ein solider Schuh mit gleicher Steifigkeit erfordern würde. Das Rippenmuster ist um erwartete Belastungsstellen herum konstruiert. Bereiche unter schweren Formungsstationen erhalten engere Rippenabstände, während Zonen mit geringerer Beanspruchung größere Abstände verwenden.
Wenn die Unterstützung unzureichend ist, sind die Ausfälle vorhersehbar und fortschreitend. Unzureichende strukturelle Unterstützung in großen Werkzeugsätzen führt zu einer Kaskade von Problemen:
- Die Toleranzdrift über das Teil hinweg, da die Durchbiegung in der Mitte-der Spannweite die Abstände zwischen Stempel- und Matrize ungleichmäßig verschiebt
- Ungleichmäßige Verschleißmuster konzentrieren sich dort, wo durch die Durchbiegung engere -als-Abstände entstehen
- Vorzeitiges Stanzversagen durch Winkelbelastung, verursacht durch Biegung des Schuhs unter außermittigen Kräften
- Inkonsistenter Materialfluss, da sich die Matrizenfläche unter Last verformt und sich dadurch der Eingriff der Ziehwulste verändert
- Variation der Teilerückfederung von Hub zu Hub, da die thermische und mechanische Durchbiegung während eines Produktionslaufs schwankt
Jeder dieser Fehlermodi nährt die anderen. Ungleichmäßiger Verschleiß verändert die Spaltmaße, was den Materialfluss verschlechtert, die Umformkräfte verlagert und die Durchbiegung in neue Bereiche beschleunigt. Was als subtile Maßabweichung beginnt, wird zu einem zunehmenden Qualitätsproblem, das die Lebensdauer der Form verkürzt und die Ausschussquote in die Höhe treibt.
Die Bewältigung dieser miteinander verbundenen Ablenkungsrisiken durch Schuhdesign, Führungssysteme und segmentierte Konstruktion schafft die Grundlage für die Struktur. Die nächste Variable, die darüber entscheidet, ob eine große Matrize tatsächlich gute Teile produziert, ist die Art und Weise, wie die Kraft den Rohling selbst erreicht, insbesondere wie Kissensysteme den Druck über eine verlängerte Matrizenfläche verteilen.
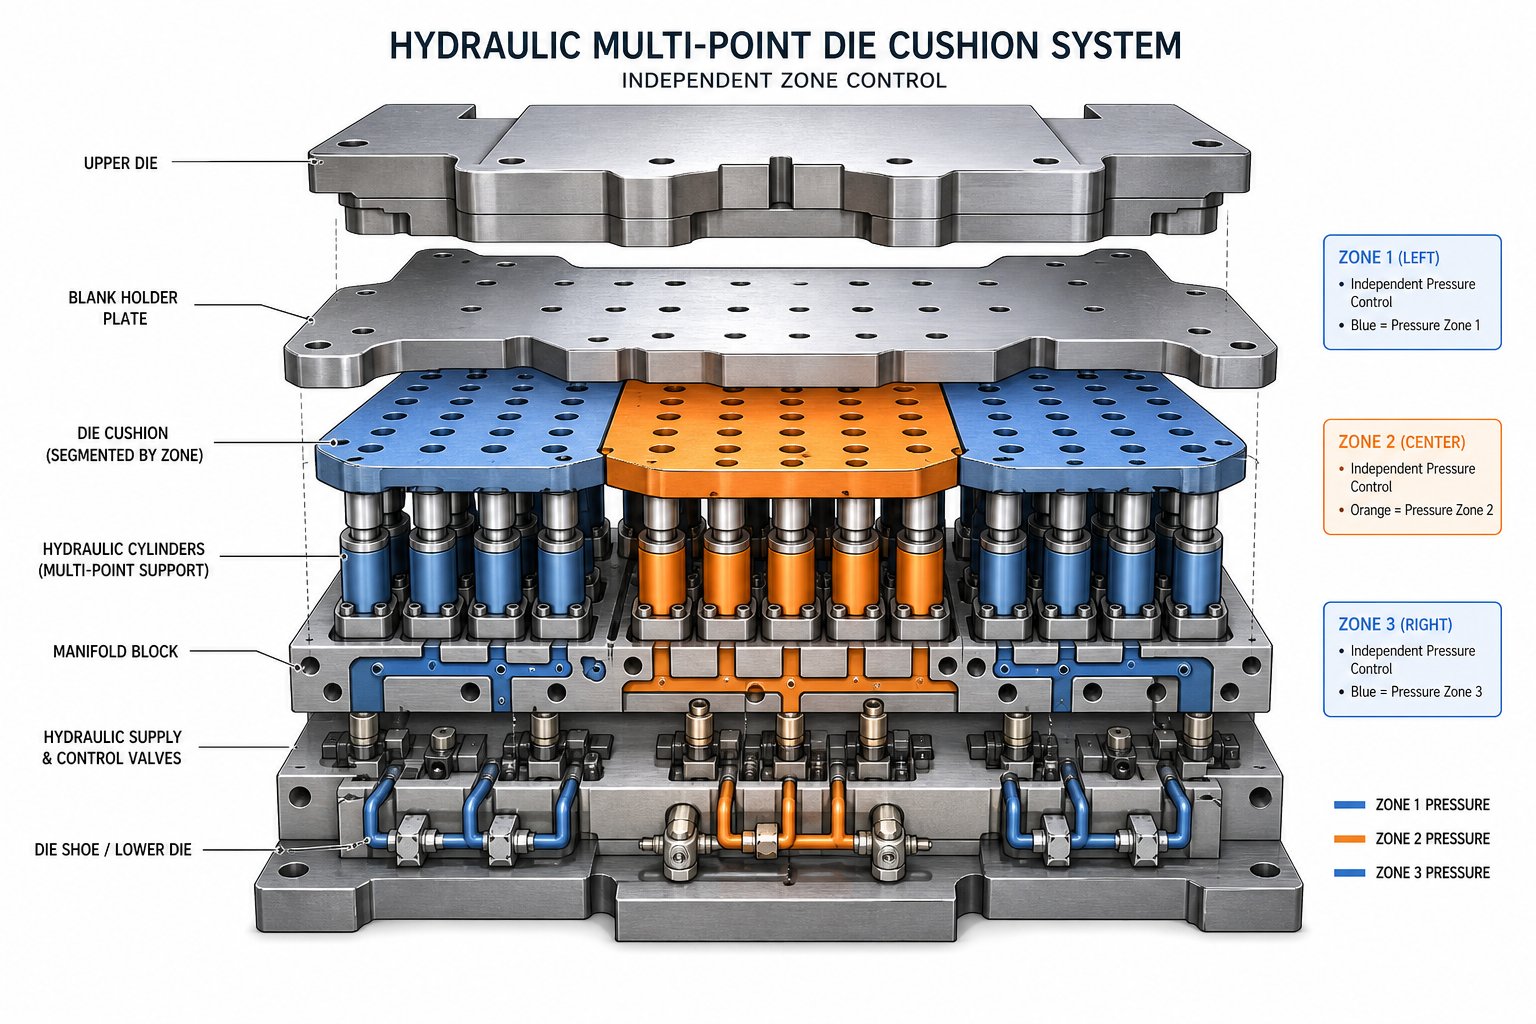
Ziehkissen- und Rohlingshaltersysteme im Maßstab
Die strukturelle Steifigkeit sorgt dafür, dass die Matrize ausgerichtet ist, aber es ist das Kissensystem, das bestimmt, ob sich der Rohling während der Formung verhält. Bei kompakten Werkzeugen übernimmt eine Reihe von Stickstoffzylindern oder ein Einzelzonen-Presskissen die Kraft des Blechhalters ohne großen Aufwand. Die Skalierung dieser Formfläche auf großformatige Abmessungen und die Kraftverteilung des Blechhalters für große Teile wird zu einer primären technischen Herausforderung und nicht zu einem sekundären Einrichtungsdetail. Ungleichmäßiger Druck über eine verlängerte Formfläche führt nicht zu einem leicht fehlerhaften Teil. Es entstehen Falten auf der einen Seite und Risse auf der anderen Seite.
Hydraulische vs. Stickstoff-Matrizenkissenleistung im Maßstab
Warum ist der Ziehkissentyp umso wichtiger, je größer die Teile werden? Überlegen Sie, was physisch passiert. Eine Stickstoffzylinderanordnung liefert Kraft basierend auf dem Gasdruck, und dieser Druck steigt progressiv an, wenn der Zylinder während des Hubs komprimiert wird.Art Hedrick bei The Fabricatorweist darauf hin, dass sich der Gasfederdruck allein-während des Abwärtshubs verdoppeln kann, eine Eigenschaft, die die Kraftkontrolle in jeder Anwendung erschwert, aber bei einer breiten Rohlingshalterfläche besonders problematisch wird. Bei Dutzenden von Stickstoffzylindern, die eine große Matrize überspannen, führen geringfügige Unterschiede in der Gasladung, der Dichtungsreibung oder dem thermischen Zustand zwischen einzelnen Einheiten zu Druckschwankungen von Zone zu Zone.
Hydraulische Ziehkissensysteme für das Großformatstanzen lösen dieses Problem anders. Ein pumpengesteuertes hydraulisches Kissen verwendet einen durch Servo- oder Proportionalventile regulierten Flüssigkeitsdruck und liefert programmierbare Kraftprofile, die während des gesamten Hubs konstant bleiben, ansteigen oder abfallen können. ErforschungPumpengesteuerte hydraulische Ziehkissendruckregelungzeigt, dass mit fortschrittlichen Steuerungsstrategien ein Drucküberschwingen von nur 6,5 % bei Aufbauzeiten unter 0,4 Sekunden erreicht werden kann, was Ingenieuren die dynamische Präzision bietet, die Großformatanwendungen erfordern. Obwohl pneumatische Kissen einfacher und kostengünstiger sind, leiden sie unter der Luftkompressibilität, die sowohl die Kraftpräzision als auch die Reaktionsgeschwindigkeit einschränkt und sie im Allgemeinen auf leichtere -Anwendungen beschränkt, bei denen der Platzbedarf des Niederhalters überschaubar bleibt.
| Kissentyp | Einheitlichkeit erzwingen | Ansprechzeit | Verstellbarkeit | Großformattauglichkeit |
|---|---|---|---|---|
| Stickstoffzylinder-Arrays | Mäßig; variiert je nach Hubtiefe und Zustand des einzelnen Zylinders | Schnelle erste Reaktion; Keine aktive Kontrolle während des Schlaganfalls | Beschränkt auf anfänglichen Ladedruck und Zylinderauswahl | Geeignet für mittlere Stellflächen; Zonen-bis-Zonenvariation wächst mit der Array-Größe |
| Hydraulischer Multi-Punkt | Hoch; servo-gesteuerte Druckregelung pro Zone | Gut; programmierbare Profile mit einem Aufbau in Sekundenschnelle- | Vollständig programmierbare Kraftkurven; unabhängige Zonensteuerung | Bevorzugt für großes-Format; ermöglicht Mehrzonen-Differenzdruck |
| Pneumatisch | Niedrig; Luftkompressibilität führt zu Druckverzögerungen und -schwankungen | Mäßig; begrenzt durch Luftvolumen und Ventilreaktion | Grundlegende Druckeinstellung; keine dynamische Profilerstellung | Im Allgemeinen ungeeignet für großformatige-Zeichnungen; akzeptabel für leichte Austastung |
Kraftzuordnung des Rohlingshalters über verlängerte Stanzflächen
Stellen Sie sich eine Blechhalterfläche vor, die sich über 3.000 mm über eine große Strukturplattenform erstreckt. Das Material fließt nicht gleichmäßig in den Formhohlraum. Ecken widerstehen dem Fließen anders als gerade Kanten. Tiefe -Ziehbereiche ziehen Metall schneller als flache Flansche. Wenn der Niederhalter überall den gleichen Druck ausübt, mangelt es in einigen Zonen an Material und es reißt, während andere zu frei zugeführt werden und Falten bilden. Genau aus diesem Grund gibt es die Mehrzonen-Polsterregelung für übergroße Matrizen.
Mehrpunkt-Hydraulikkissensysteme unterteilen die Matrizenfläche in unabhängig gesteuerte Druckzonen, die jeweils von einem eigenen Zylinder oder einer eigenen Zylindergruppe gespeist werden. Der Bediener kann in der Nähe flacher Flansche, wo das Risiko einer Faltenbildung am größten ist, eine höhere Haltekraft anwenden und die Kraft in der Nähe tiefer -Ziehtaschen reduzieren, wo ein Reißen die Gefahr darstellt. Diese Zonen--Zonenzuordnung der Niederhalterkraft ersetzt den alten Ansatz, einen einzigen Kompromissdruck zu finden und zu hoffen, dass er überall funktioniert.
Heber und Druckkissen folgen der gleichen Verteilungslogik. In einer kompakten Matrize stützen einige gleichmäßig verteilte Hebestifte den Rohling während des Herausziehens ausreichend und sorgen für einen anfänglichen Halt-. In einer großen Ziehmatrize müssen diese Heber entsprechend der Teilegeometrie und dem Materialflussmuster positioniert werden und nicht nur in einem Raster. Bereiche, die zu örtlicher Ausdünnung neigen, typischerweise Ecken mit Tiefzügen und Übergänge zwischen geformten und nicht geformten Zonen, benötigen eine spezielle Druckkissenunterstützung, um den Kontakt aufrechtzuerhalten und zu verhindern, dass sich der Rohling während des Hubs vorzeitig anhebt.
Die Entscheidung zwischen Stickstoff- und hydraulischem Ziehkissen für große Werkzeuge hängt letztendlich von der Steuerungsauflösung ab. Stickstoffsysteme funktionieren gut, wenn die Kraftanforderungen relativ gleichmäßig sind und der Platzbedarf innerhalb der Grenzen bleibt, in denen die Variation von Zylinder -zu- tolerierbar bleibt. Wenn die Teilegeometrie über eine ausgedehnte Fläche unterschiedliche Strömungsanforderungen erzeugt, bietet die hydraulische Mehrpunktsteuerung die Möglichkeit, jede Zone unabhängig abzustimmen und so aus einer ansonsten kompromisslosen Lösung eine technische Lösung zu machen.
Durch die Wahl des Kissensystems wird festgelegt, wie die Kraft auf den Rohling wirkt, aber es beantwortet nicht eine umfassendere Frage zur Formkonfiguration: Sollen diese großen Teile durch eine progressive Form mit integrierten Stationen laufen, oder drängt ihre Größe die Entscheidung zu einem Transfersystem mit diskreten Werkzeugen in jeder Phase?
Progressive oder Transfer-Matrizenauswahl für große Teile
Die Frage der Chipkonfiguration ist nicht abstrakt. Es bestimmt, wie Material in das Werkzeug gelangt, wie Teile zwischen den Arbeitsgängen bewegt werden und welche Art von Unterstützungsinfrastruktur jede Station benötigt. Bei kompakten Bauteilen dominieren Folgeverbundwerkzeuge hinsichtlich Geschwindigkeit und Kosten-pro-Teil. Aber wenn die Teilumschläge größer werden, verändern die Physik der Streifenzuführung und die Trägerintegrität die Rechnung. Bei jeder Entscheidung über großformatige Werkzeuge ist es von zentraler Bedeutung, zu verstehen, wo Folgeverbundwerkzeuge ihre praktische Obergrenze erreichen und wo Transfersysteme die Oberhand gewinnen.
Wenn Folgeverbundwerkzeuge an ihre Größenbeschränkung stoßen
Bei Folgeverbundwerkzeugen wird ein kontinuierlicher Metallstreifen durch aufeinanderfolgende Stationen geführt, wobei das Teil bis zum endgültigen Abtrennen an einer Trägerbahn befestigt bleibt. Dies funktioniert wunderbar für kleine bis mittlere Komponenten. Der Streifen bleibt steif genug, um präzise vorzurücken, die Führungslöcher sorgen für die Ausrichtung und die Trägerbahn nimmt die Kräfte zwischen den Stationen ohne Verformung auf.
Skalieren Sie das, und Probleme treten schnell auf. Die maximale Teilegröße für das Folgestanzen wird durch die Bandbreite, die Spulenverfügbarkeit und die Fähigkeit der Trägerbahn, immer schwerere teilweise-geformte Merkmale zwischen den Stationen zu tragen, begrenzt. AlsFiktivBeachten Sie, dass beim progressiven Stanzen das Teil während des gesamten Prozesses am Trägerstreifen befestigt bleibt, was bedeutet, dass jedes Teil, das groß genug ist, um die Steifigkeit des Streifens zu beeinträchtigen, die Genauigkeit des gesamten Fortschritts gefährdet. Breitere Streifen erfordern eine höhere Vorschubpräzision, größere Führungskräfte und eine robustere Vorschubausrüstung. Ab einer Bandbreite von etwa 600-800 mm werden die praktischen Herausforderungen der Aufrechterhaltung der Vorschubgenauigkeit, der Beherrschung der Bandwölbung und der Verhinderung eines Durchhangs zwischen den Stationen für die meisten Anwendungen unerschwinglich.
Abraumabfälle verschärfen das wirtschaftliche Problem. Ein großer Teil eines progressiven Streifens erfordert eine Trägerbahn auf beiden Seiten sowie einen Abstand zwischen den Teilen, und der Prozentsatz des Materials, das zu Ausschuss wird, wächst überproportional mit zunehmender Teilegröße. Was bei einer kleinen Halterung bei einer Materialausnutzung von 85 % funktioniert, kann bei einer großen Platte auf 60 % oder weniger sinken, wodurch der Kostenvorteil zunichte gemacht wird, der den Einsatz progressiver Werkzeuge ursprünglich rechtfertigte.
Vorteile von Transferdüsen für große, diskrete Teile
Transfer-Matrizensysteme lösen das Trägerstreifenproblem, indem sie den Rohling in der ersten Station vom Coil trennen und ihn zwischen den folgenden Arbeitsgängen mechanisch transportieren. Larson Tool betont, dass Transfermatrizen das Werkstück unabhängig zwischen den Stationen bewegen, sodass jede Station ein freies Teil bearbeiten kann, das in verschiedenen Winkeln neu positioniert und manipuliert werden kann. Diese Unabhängigkeit macht die Unterstützung der Transfermatrize für übergroße Stanzteile dort praktisch, wo fortschrittliche Ansätze versagen.
Bei großen Teilen bietet der Transferansatz mehrere strukturelle Vorteile. Jede Matrizenstation kann speziell für ihren spezifischen Betrieb gebaut werden, ohne dass eine gemeinsame Streifenteilung erforderlich ist. Der Stationsabstand bietet Platz für den gesamten Teilebereich plus Freiraum für Greiferfinger oder Hubbalken. Und da jeder Zuschnitt diskret ist, verbessert sich die Materialausnutzung erheblich, da keine Trägerbahn bei jedem Zyklus Material verbraucht. Standard Die International weist darauf hin, dass durch den Wegfall des Verbindungsstegs, der die Teile durch einen progressiven Prozess transportiert, Material bei jedem Teil eingespart und der Gesamtstückpreis gesenkt werden kann.
Der Kompromiss liegt in der Geschwindigkeit und der Komplexität der interstationären Unterstützung. Transfersysteme laufen langsamer als Folgeverbundwerkzeuge und arbeiten bei großen Teilen typischerweise mit 8-25 Hüben pro Minute im Vergleich zu 200-600+ Hüben pro Minute, die mit Folgeverbundwerkzeugen bei kleinen Bauteilen erreichbar sind. Jede Transferstation benötigt ihr eigenes Matrizenunterstützungssystem, einschließlich unabhängiger Polsterkonfigurationen, Führungssystemen und manchmal individueller Kissenanordnungen, die alle über die gesamte Transferlinie mit einer Genauigkeit im Submillimeterbereich ausgerichtet sind.
| Kriterien | Progressiver Würfel | Transferstempel |
|---|---|---|
| Maximale Part-Hüllkurve | Begrenzt durch die Bandbreite (normalerweise unter 600–800 mm) | Nur durch die Größe des Pressenbetts begrenzt (2.000 mm+ möglich) |
| Streifen-/Materialabfall | Höher bei großen Teilen aufgrund des Trägerstegs und der Abstände | Untere; Diskrete Zuschnitte verhindern Trägerbahnabfall |
| Die Support-Komplexität | Einzelner Matrizensatz; integrierte Stationen teilen sich einen Schuh und ein Polster | Mehrere unabhängige Stationen; Jedes erfordert eine dedizierte Support-Infrastruktur |
| Station-zu-Genauigkeit | Inhärent; Streifenpiloten pflegen die Registrierung auf allen Stationen | Abhängig von der Präzision des Übertragungsmechanismus und der Ausrichtung zwischen-Stationen |
| Produktionsrate | Sehr hoch (200-600+ SPM für Kleinteile) | Mäßig (8–25 SPM für große Teile) |
| Teilemanipulation zwischen Stationen | Keiner; Das Teil bleibt auf dem Streifen in der Ebene | Vollständige Neupositionierung möglich; ermöglicht komplexe Umformabläufe |
Hybride Ansätze für Automobilstrukturbauteile
Die Auswahl von Werkzeugen für Strukturplatten im Automobilbereich fällt selten eindeutig in eine Kategorie. Eine Fahrzeugkarosserieaußenseite, ein Armaturenbrett über die gesamte Breite oder eine strukturelle Bodenplatte erfordern aufgrund ihrer Größe eindeutig Transfersysteme. Aber innerhalb derselben Fahrzeugplattform werden Dutzende von Halterungen, Verstärkungen und Montageplatten an diesen großen Platten befestigt. Diese kleineren Komponenten werden häufig in großen Stückzahlen und zu geringen Stückkosten auf Folgeverbundwerkzeugen verarbeitet, auch wenn sie letztendlich Teil einer großen Baugruppe werden.
Die hybride Realität sieht so aus: Transferpressen verarbeiten die großen Strukturschalen und Schienen, bei denen die Teilegröße den Einsatz von Folgewerkzeugen unpraktisch macht, während Folgeverbundgesenke die kleineren, sich wiederholenden Klammern und Clips prägen, die an diesen Strukturen angeschraubt oder angeschweißt werden. Einige erstklassige Automobilzulieferer betreiben beide Systeme in derselben Anlage und führen progressive -gestanzte Unter-komponenten neben transfergepressten Platten direkt in Montagezellen ein.
Bei Fahrgestellhalterungen und Strukturverstärkungen, die in den mittleren{0}}Größenbereich fallen, hängt die Entscheidung oft vom Jahresvolumen und der geometrischen Komplexität ab und nicht nur von der Größe. Eine Halterung, die über die komfortable progressive Bandbreite hinausgeht, aber eine vollständige Transferstraße mit mehreren Stationen nicht rechtfertigt, kann als praktischer Mittelweg eine zusammengesetzte Matrize oder eine Tandempressenanordnung mit zwei Stationen verwenden.
Unabhängig davon, welche Konfiguration die Auswahlentscheidung gewinnt, bleibt eine Konstante bestehen: Das Material selbst legt seine eigenen Regeln fest. Wie hochfeste Stähle über eine große Platte zurückfedern, wie Aluminium über eine ausgedehnte Ziehfläche fließt und wie sich Toleranzen über große Grundflächen der Matrizen stapeln – all das beeinflusst die Qualität des Endteils auf eine Art und Weise, die keine strukturelle Unterstützung ohne gezielte Materialflusstechnik ausgleichen kann.
Materialfluss- und Toleranzkontrolle über große Formflächen
Strukturelle Steifigkeit und Polsterkontrolle geben den Ausschlag, aber das Material selbst ist die letzte Variable, die darüber entscheidet, ob ein großes Stanzteil dem Druck entspricht. Verschiedene Legierungen reagieren auf Umformkräfte auf grundsätzlich unterschiedliche Weise, und diese Reaktionen verstärken sich mit zunehmender Teilegröße. Ein Rückfederungswinkel, der bei einem 200-mm-Flansch kaum spürbar ist, kann ein 1.500-mm-Panel um mehrere Millimeter aus den Spezifikationen verschieben. Die Steuerung des Materialflusses über ausgedehnte Formflächen hinweg ist kein nachträglicher Gedanke. Es ist das, was ein funktionelles Großformatwerkzeug von einem teuren Briefbeschwerer unterscheidet.
Herausforderungen bei der Rückfederung von hochfestem Stahl bei großen Platten
Das Rückfederungsmanagement beim Großformatstanzen beginnt mit einer klaren Realität: Erfahrungsbasierte Kompensationsmethoden, die für Weichstahl entwickelt wurden, lassen sich nicht auf fortgeschrittene hochfeste Güten übertragen. AlsMetalForming-Magazindrückt es so aus: „Die Vergütung entspricht nicht der Erfahrung“, wenn mit neueren hochfesten Stählen gearbeitet wird, da für diese Güten einfach keine Materialhistorie existiert. Die bekannten Regeln brechen zusammen.
Rückfederung, Seitenwandwellung und Plattenverdrehung sind alle auf unausgeglichene Restspannungen im geformten Teil zurückzuführen. Bei großen Platten wirken diese Spannungen über größere Entfernungen und verwandeln einen kleinen Winkelfehler pro Längeneinheit in eine große kumulative Abweichung an den Plattenkanten. Ein Kanal mit Hutprofil aus zweiphasigem 980er-Stahl kann sich in der Seitenwand eines kompakten Teils um mehrere Grad krümmen. Strecken Sie dieselbe Geometrie über eine Strukturschiene voller Breite, und die Locke fügt sich zu einer Drehung zusammen, die mit bloßem Auge sichtbar ist.
Untersuchungen zur Rückfederungssimulation haben spezifische Schwächen aufgedeckt, wenn Stähle mit höherer{0}}Festigkeit beteiligt sind. Die Vorhersagegenauigkeit hängt stark von Anisotropiewerten, Verfestigungsregeln, Reibungskoeffizienten und Dehnungsraten-Empfindlichkeitsmodellen ab. Jede dieser Variablen interagiert unterschiedlich auf einer großen Werkzeugfläche, wo die Bedingungen nicht einheitlich sind. Die Reibung am Ziehradius auf einer Seite einer Platte unterscheidet sich von der auf der anderen Seite aufgrund von Schmiermittelmigration, Temperaturschwankungen und dem Zustand der lokalen Werkzeugoberfläche. Bei einer kompakten Matrize gleichen sich diese lokalen Unterschiede aus. Bei einer großen Matrize erzeugen sie eine asymmetrische Rückfederung, die kein einzelner Kompensationswert korrigieren kann.
Um die Rückfederung bei großen HSS-Platten zu beheben, ist ein Eingreifen in der Produktdesignphase erforderlich, anstatt sich ausschließlich auf die Chipkompensation zu verlassen. Zu den praktischen Strategien gehören die Vermeidung scharfer Wandwinkel, die elastische Spannungen einfangen, die Verwendung von Abschnitten mit offenen Enden anstelle von geschlossenen Kanälen, wo möglich, und die Einbeziehung von Versteifungsmerkmalen wie Abnähern oder Stufenflanschen, die die Geometrie an Ort und Stelle fixieren. Wenn die Ziehformung die einzig praktikable Methode ist, werden die Restspannungsschwankungen effektiv über die gesamte Plattenbreite reduziert, indem die Seitenwände nachträglich gedehnt werden, indem der Flansch in der Nähe des unteren Totpunkts gesperrt und eine Zugspannung von 2 % hinzugefügt wird.
Aluminiumformbarkeit und Schmierung im Maßstab
Aluminium stellt ein anderes Problem dar. Während hochfester Stahl aggressiv zurückfedert, stoßen Aluminiumlegierungen, insbesondere die Serien 6xxx und 7xxx, die im Automobilleichtbau verwendet werden, an Formbarkeitsgrenzen, die sich in Rissen äußern, bevor die Rückfederung zum Hauptproblem wird. Die Grenzen der Formbarkeit von Aluminium bei großen Ziehungen zeigen sich als örtliche Einschnürungen und Risse in Ecken und Übergangszonen, wo die Länge des Materialflussweges über die Formfläche erheblich variiert.
Bei großen Aluminiumzügen spielt die Schmierung eine übergroße Rolle. Eine kompakte Matrize könnte mit einem gleichmäßig aufgetragenen Prägeschmiermittel eine akzeptable Leistung erbringen. Über eine ausgedehnte Formfläche hinweg wird die Schmierstoffverteilung jedoch ungleichmäßig. Zonen mit hohem -Kontakt-Druck an den Ziehradien verdünnen den Schmierfilm durch Herausdrücken-, während flachere Bereiche überschüssiges Material zurückhalten. Dadurch entstehen unterschiedliche Reibungsbedingungen, die den Materialfluss unvorhersehbar steuern. Bei einer 2.000-mm-Aluminiumplatte kann ein Reibungskoeffizientenunterschied von nur 0,02 zwischen gegenüberliegenden Enden der Düsenfläche den Materialfluss so weit verschieben, dass es zu Rissen auf der unterfütterten Seite und Faltenbildung auf der überfütterten Seite kommt.
Differenzialschmierzonen gehen hier direkt an. Anstatt ein einzelnes Schmiermittel in einheitlicher Konzentration aufzutragen, spezifizieren Ingenieure eine stärkere Anwendung in Bereichen mit hoher -Reibung und eine leichtere Anwendung dort, wo das Material mehr Halt benötigt. Bei einigen großformatigen Betrieben werden mehrere Schmiermitteltypen auf einem einzelnen Rohling verwendet. Dabei werden hoch{4}filmartige-starke Produkte bei strengen Ziehradien und niedriger{6}viskose Produkte auf flache Bindemitteloberflächen aufgetragen, wo zu viel Schmiermittel einen unkontrollierten Fluss ermöglichen würde.
Toleranzstapel-Up- und Kompensationsstrategien
Hier unterscheidet sich die Großformatprägung am deutlichsten von der Kompaktprägung. Der Toleranzstapel-bei großen Werkzeugsätzen ist nicht einfach additiv. Es ist geometrisch. Jede Formfläche, jeder Ziehradius, jede Matrizensegmentschnittstelle trägt zu einer kleinen Positionsunsicherheit bei. Bei einem 300-mm-Teil summieren sich diese Unsicherheiten auf vielleicht einige Hundertstel Millimeter. Verteilen Sie dieselbe Toleranz pro Merkmal auf eine Formfläche von 2.500 mm, und der kumulative Fehler an voneinander entfernten Merkmalen kann das gesamte Toleranzband des Teils überschreiten.
Die Herausforderung verschärft sich dadurch, dass große Teile typischerweise auf mehrere Bezugsmerkmale verweisen, die ihrerseits an unterschiedlichen Stationen oder in unterschiedlichen Bereichen derselben Form gebildet werden. Ein Montagelochmuster an einem Ende einer Strukturschiene verweist auf eine Passfläche, die 1.800 mm entfernt ist. Beide Merkmale haben ihre eigene Formtoleranz, ihre eigene Rückfederungssignatur und ihre eigene Empfindlichkeit gegenüber dem thermischen und mechanischen Zustand der Matrize zum Zeitpunkt der Formung. Das Ergebnis ist ein Toleranzstapel, den es bei kompakten Werkzeugen nicht gibt, bei dem sich alle Merkmale innerhalb einer engen räumlichen Hülle bilden.
Zu den Minderungsstrategien für den Toleranzstapel-und die Materialflusskontrolle über ausgedehnte Formflächen gehören:
- Über-Kronenkompensation in Matrizenoberflächen: Die Matrizenfläche wird bewusst mit einer leicht konvexen Wölbung bearbeitet, die die vorhergesagte Durchbiegung unter Last ausgleicht und so aus einem gebogenen Werkzeug ein flaches Teil erzeugt
- Strategische Ziehraupenplatzierung für übergroße Stanzteile: Die Raupenpositionierung basiert auf einer Strömungssimulation und nicht auf einem gleichmäßigen Abstand. Dabei wird die Materialzufuhrgeschwindigkeit in verschiedenen Zonen unabhängig gesteuert, um sowohl Mangelbildung als auch übermäßiges Fließen zu verhindern
- Differentialschmierzonen: Gezielte Schmiermittelart und Auftragsgewicht, abgestimmt auf die Reibungsanforderungen jedes Matrizenbereichs, wodurch ein Ungleichgewicht des Flusses über den verlängerten Rohling verhindert wird
- Post{0}}Kalibrierungsstationen: spezielle Nachpräge- oder Kalibriervorgänge, die kritische Abmessungen nach dem primären Formhub wiederherstellen und so Rückfederungen und Toleranzabweichungen ausgleichen, die nicht mit einem einzigen Schlag beseitigt werden können
Über diese Strategien hinaus erfordert das Materialflussmanagement über ausgedehnte Formflächen häufig Umgehungskerben und konstruierte Entlastungsbereiche. Bypass-Kerben sind kleine Ausschnitte oder Schlitze, die an strategischen Stellen in der leeren Peripherie angebracht sind. Sie unterbrechen die Kontinuität des Flanschmaterials und brechen Ringspannungen auf, die sonst dem Fließen in tiefe Taschen entgegenwirken würden. Ohne diese Kerben auf einer großen Platte versucht das Material, sich von entfernten Kanten in Richtung des Ziehhohlraums zu dehnen, was zu einer übermäßigen Verdünnung entlang des Fließwegs führt. Die Kerbe erzeugt eine lokale freie Kante, die es ermöglicht, dass in der Nähe befindliches Material nach innen transportiert wird, ohne dass Metall von weit her über den Rohling gezogen wird.
Technische Reliefbereiche erfüllen einen ähnlichen Zweck innerhalb der Matrizenfläche selbst. Hierbei handelt es sich um Zonen, in denen sich das Material bewusst locker formieren kann, ohne engen Kontakt mit dem Bindemittel, wodurch ein Durchhang entsteht, der in angrenzende Bereiche mit hohem{1}}Bedarf eindringt. Auf einer großen Transferplatte können Entlastungsbereiche als Opfer-Ziehwände oder zusätzliches Flanschmaterial erscheinen, das in einer nachfolgenden Station beschnitten wird, aber beim Formen als kontrolliertes Materialreservoir dient.
Alle diese Strategien auf Materialebene-haben eine gemeinsame Anforderung: Sie basieren auf einer genauen Vorhersage darüber, was das Material tun wird, bevor der Chip überhaupt gebaut wird. Bei kompakten Werkzeugen könnten erfahrene Formenbauer Rückfederungs- und Fließmuster aus früheren Projekten abschätzen. Bei großformatigen Werkzeugen machen die nicht-linearen Wechselwirkungen zwischen Materialeigenschaften, Reibung, Temperatur und Geometrie über eine ausgedehnte Formfläche die Intuition unzuverlässig. Dieser Vorhersageaufwand liegt direkt bei der Simulation, insbesondere bei der Finite-Elemente-Analyse, die Formung, Rückfederung und Durchbiegung als gekoppelte Phänomene über die gesamte Teilegeometrie hinweg modelliert.
FEA-Simulation und Validierung im großformatigen Stanzdesign
Der Bau eines kompakten Matrizensatzes könnte Zehntausende von Dollar kosten. Ein großformatiger Transferstempel für ein Strukturpaneel im Automobilbereich kann Hunderttausende kosten, manchmal sogar mehr als eine Million, wenn man die gesamte Support-Infrastruktur mit einbezieht. Bei diesem Investitionsniveau ist das Schneiden von Stahl auf der Grundlage von Erfahrung und Hoffnung keine Ingenieurskunst. Es ist Glücksspiel. Die FEA-Simulation für die Konstruktion großformatiger Matrizen eliminiert dieses Wagnis, indem Durchbiegung, Materialverdünnung, Rückfederung und Kraftverteilung als miteinander verbundene Phänomene modelliert werden, bevor ein einzelner Werkzeugstahlblock bearbeitet wird.
FEA-gesteuerte Optimierung der Werkzeugunterstützung
Die Finite-Elemente-Analyse bezieht sich direkt auf die Stützstruktur selbst, nicht nur auf das geformte Teil. Ingenieure verwenden FEA, um vorherzusagen, wie sich ein Matrizenschuh unter Last durchbiegt, wo eine Stützplatte zwischen Stützpunkten durchhängt und wie Kissendruckprofile mit dem Materialfluss über die gesamte Matrizengrundfläche interagieren. Die Vorhersage der Durchbiegung für große Werkzeugträger ist besonders wichtig, da die Durchbiegung, wie in früheren Abschnitten festgestellt wurde, nicht-linear mit der Spannweite skaliert. Eine Simulation, die einen Durchhang in der Mitte der Spannweite von 0,05 mm unter Nennlast zeigt, kann unter außermittigen Bedingungen, die während der tatsächlichen Umformung auftreten, einen Durchhang von 0,2 mm ergeben. Dieser Unterschied verändert die Abstände, verschiebt den Materialfluss und führt zu Abweichungen von Teil zu Teil, die sich im Laufe eines Produktionslaufs verstärken.
Moderne Umformsimulationssoftware nutzt FEA, um Umformbarkeitsprobleme wie Risse, Falten und übermäßige Ausdünnung vorherzusagen und gleichzeitig das Rückfederungsverhalten und die minimal erforderliche Presskraft zu analysieren.Keysights Forschung zur Simulation der Blechumformunghebt eine zusätzliche Analyseebene hervor: die Beurteilung, wie sich kleine elastische Verformungen in den Werkzeugen selbst auf die lokale Kontaktkraftverteilung und folglich auf das Spannungsfeld im Teil auswirken, das von Standard-Rückfederungsvorhersagen abweichen kann. Bei großformatigen Matrizen, bei denen die Werkzeugdurchbiegung von Natur aus größer ist, ist diese Werkzeug--Elastizitätskopplung eher unerlässlich als optional.
Die Simulation leitet auch Entscheidungen über die Platzierung der Stützstruktur. Wo sollen die Sub-Polsterrippen verlaufen? Wie dick muss der Matrizenschuh an einer bestimmten Station sein? Welches Kissendruckprofil verhindert eine Ausdünnung in einer tiefen Ecke-und kontrolliert gleichzeitig die Faltenbildung in der angrenzenden flachen Ecke? Auf diese Fragen gibt es durch FEA quantifizierbare Antworten, Antworten, die andernfalls mehrere physische Testdurchläufe mit enormen Kosten erfordern würden.
Virtuelles Testen und Risikoreduzierung für große Werkzeuge
Die Kosten für die physische Nacharbeit an großen Werkzeugsätzen sind enorm.Forschung des Transportation Research Institute der University of Michiganquantifizierte, was die Branche bereits wusste: Karosserieseitenteile, die fünf Arbeitsgänge erfordern, erfordern in der Regel mindestens vier Nacharbeitsiterationen bei etwa 125.000 US-Dollar pro Iteration. Selbst mittelgroße Verstärkungsplatten kosten durchschnittlich 25.000 US-Dollar pro Nacharbeitszyklus. Multiplizieren Sie diese Zahlen mit den größeren Grundflächen und engeren Toleranzen von Strukturplatten, und die wirtschaftlichen Argumente für das virtuelle Ausprobieren übergroßer Stanzformen werden überwältigend.
Virtuelle Matrizenversuche simulieren die gesamte Umformsequenz Station für Station und prognostizieren, wo Risse auftreten, wo Falten entstehen und wie viel Rückfederung sich bei jedem Arbeitsgang ansammelt. Bei großen Teilen muss diese Simulation Effekte erfassen, die kleinere Werkzeuge getrost ignorieren können: Wärmegradienten über die Formfläche während der Produktion, elastische Durchbiegung der Werkzeugstruktur unter Umformlast und unterschiedlicher Schmierungsausfall über ausgedehnte Kontaktflächen. Dieselbe Umfrage der University of Michigan ergab, dass die Weiterentwicklung der Simulationssoftware für die Gesenkformung, insbesondere für komplexe Materialien, die oberste Priorität der Branche bei der Reduzierung von Nacharbeiten ist. Dieser Bedarf hat sich noch verstärkt, da höherfeste Stähle und Aluminiumlegierungen in großen Strukturanwendungen zum Standard werden.
Die Erstmusterprüfung großer Stanzteile unterscheidet sich grundsätzlich von der Kompaktteilprüfung. Eine kleine Halterung kann mit Messschiebern und einer Richtplatte überprüft werden. Eine Strukturplatte voller Breite mit einer Spannweite von 2.000 mm oder mehr erfordert Koordinatenmessgeräte oder optische Scansysteme, die Dimensionsdaten über die gesamte Grundfläche gleichzeitig erfassen.FAI-ProtokolleFür große Stanzteile werden in der Regel tragbare KMGs oder Streifenlichtscanner eingesetzt, die den physischen ersten Artikel Punkt für Punkt mit dem CAD-Modell vergleichen und dabei nicht nur einzelne Merkmale, sondern die globale Formgenauigkeit überprüfen, die zeigt, ob das Stanzunterstützungssystem wie in der Simulation vorhergesagt funktioniert. Wenn Unstimmigkeiten auftreten, gehen die Ingenieure auf bestimmte Stützelemente zurück: eine Durchbiegungszone des Polsters, einen unter Druck stehenden Polsterbereich oder eine Segmentschnittstelle, die sich während der Montage verschoben hat.
In dieser Simulations-{0}}bis-Validierungsschleife profitieren Werkzeugingenieure, die an entwurfs-schweren Herausforderungen arbeiten, von Partnern, die die gesamte Kette vom Konzept bis zur Produktion verstehen. Optimierung der Gesenkstruktur, Komponentenintegration, Stempelgeometrie, Heberplatzierung, Bypass-Kerbenpositionierung, Gratkontrolle, Abstandsmanagement und Materialflussoptimierung – alles fließt in das Simulationsmodell ein und aus ihm heraus. Anbieter mögenYICHENVerbinden Sie dieses technische Know-how mit produktionsbereiten Werkzeugen für Großformatanwendungen und schließen Sie so die Lücke zwischen den Vorhersagen der Simulation und dem, was die physische Matrize in der Druckmaschine liefert.
Simulation validiert das Design. Die Erstmusterprüfung validiert den Bau. Doch zwischen Validierung und nachhaltiger Produktion liegt die betriebliche Realität der Wartung eines Werkzeugsatzes, der mehrere Tonnen wiegt, Laufkräne für die Bewegung erfordert und dessen segmentierte Oberfläche alle tausend Hübe unterschiedlich verschleißt.
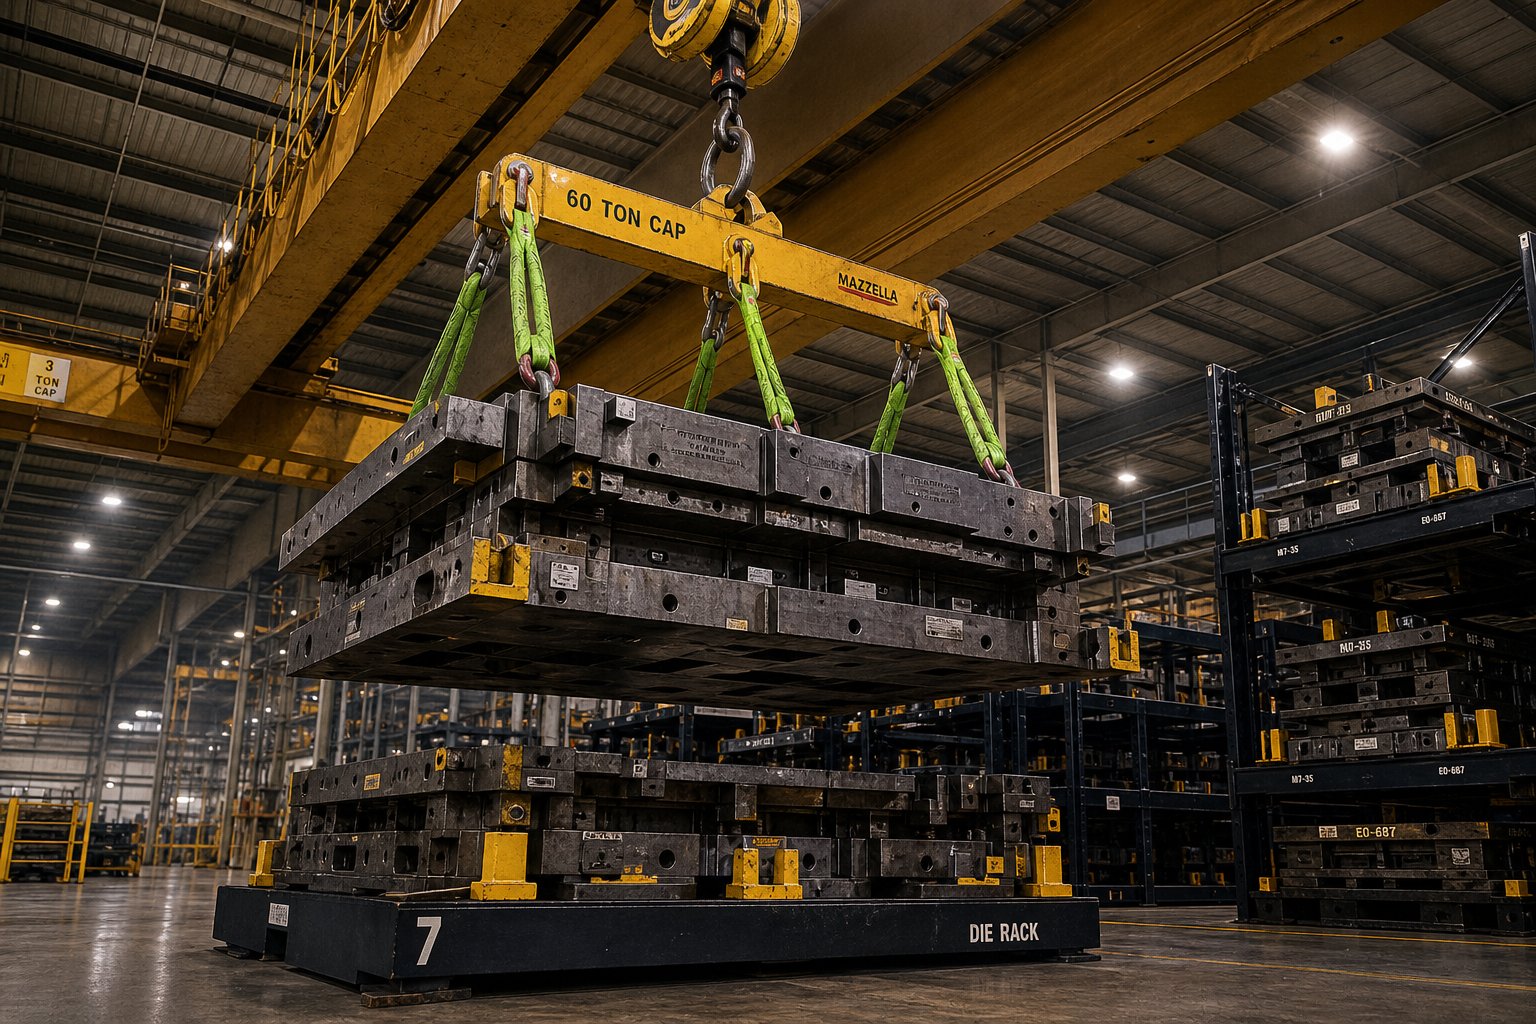
Wartungslebenszyklus und Handhabung für große Werkzeugsätze
Ein validiertes Werkzeugdesign und ein erfolgreicher Erstartikel bedeuten nichts, wenn das Werkzeug während seiner Produktionslebensdauer nicht gewartet, bewegt und sicher gelagert werden kann. Die Lebenszyklusplanung für die Wartung großer Werkzeugsätze beginnt lange vor dem ersten geplanten Wartungsintervall. Es beginnt bei der Anlage selbst. Eine Matrize mit einem Gewicht von 10, 20 oder 40+ Tonnen bestimmt Infrastrukturentscheidungen über die Kapazität des Laufkrans, die Bodenlast, die Gangbreite und die Lagerkonfigurationen, die bei kleineren Werkzeugen niemals erforderlich sind. Ignoriert man diese Realitäten, wird selbst ein perfekt konstruiertes Werkzeug zu einem logistischen Engpass, der die Produktionsverfügbarkeit, für die es gebaut wurde, untergräbt.
Handhabung und Logistik für übergroße Stanzsätze
Anforderungen an die Handhabung und Montage übergroßer Formen prägen den täglichen Betrieb in jeder großformatigen Stanzanlage. Bei jedem Werkzeugwechsel, bei jedem Wartungseingriff und bei jedem Lagerumzug müssen schwere Hebegeräte mit engen Platzverhältnissen koordiniert werden.Mazzella-Unternehmenweist darauf hin, dass Werkzeuge mit einem Gewicht von 20, 40 oder 60+ Tonnen Hebelösungen erfordern, die weit über Standardkettenschlingen hinausgehen, was oft dazu führt, dass Betriebe auf hochleistungsfähige synthetische Rundschlingen umsteigen, die nur einen Bruchteil der Stahläquivalente wiegen und gleichzeitig hervorragende Inspektionsfunktionen bieten. Der Laufkran selbst muss den Servicestandards der Klasse D entsprechen und so gebaut sein, dass er den Stoßbelastungen, seitlichen Belastungen und schwankenden Belastungen standhält, die bei der Werkzeughandhabung auftreten.
Überlegen Sie, was ein Werkzeugwechsel eigentlich beinhaltet. Die obere und die untere Hälfte müssen getrennt, unabhängig voneinander montiert, aus der Presse gehoben, über die Produktionshalle transportiert und auf einer für die konzentrierte Last ausgelegten Lagerinfrastruktur abgestellt werden. Als Verbindungspunkte sollten schwenkbare Heberinge und nicht Ringschrauben dienen, da Ringschrauben anfällig für seitlichen Zug und Metallermüdung bei den bei der Werkzeughandhabung üblichen Winkelhubvorgängen sind. Stürze aus der Höhe fügen eine weitere Gefahrenschicht hinzu. Matrizen mit einer Höhe von mehr als 1,80 m erfordern, dass Monteure zur Befestigung der Takelage auf die Oberseite klettern, was in allgemeinen Industrieumgebungen OSHA-Absturzschutzanforderungen bei 1,20 m auslöst.
Die Bodenbelastungswerte verdienen die gleiche Aufmerksamkeit wie die Krankapazität. Ein auf vier Stützpunkte konzentrierter Matrizensatz kann leicht die Auslegungslast der Platte pro Quadratfuß überschreiten, insbesondere wenn der Bedarf an schweren Stanzwerkzeugen der Lagerinfrastruktur durch Stapeln von Werkzeugen in dichten Rackkonfigurationen gedeckt wird, um Bodenfläche zu sparen. Dedizierte Werkzeuglagerregale müssen gemäß den ASME B30.20-Standards konstruiert, belastbar-bewertet und gekennzeichnet sein und dürfen nicht intern aus Stahlschrott und guten Absichten hergestellt werden.
Erneuerungsintervalle und Überwachung des Verschleißmusters
Der Zeitplan für die Werkzeugerneuerung bei großformatigen Werkzeugen folgt einem anderen Rhythmus als bei kompakten Werkzeugen. Größere Formflächen verteilen den Verschleiß über eine größere Fläche, aber segmentierte Einsatzschnittstellen, Ziehradien und Zonen mit hohem{1}}Kontakt konzentrieren immer noch die Verschlechterung. Die Überwachung von Verschleißmustern an einer segmentierten Matrize erfordert eine systematische Dokumentation, da jeder Einsatz seinen eigenen Unterlegscheibenstapel, seine eigene Positionsausrichtung relativ zu den Nachbarn und seine eigene Vorgeschichte früherer Nachschleifvorgänge trägt.
Wenn ein Segment zum Erneuern der Oberfläche gezogen wird, bedeutet die Wiederherstellung des ursprünglichen Spiels mehr als nur das Planschleifen der Fläche. Die Dicke der Unterlegscheibe unter diesem Segment muss angepasst werden, um den Materialabtrag beim Schleifen auszugleichen. Benachbarte Segmente müssen möglicherweise erneut unterfüttert werden, um eine kontinuierliche Formfläche über die Verbindung hinweg aufrechtzuerhalten. Ohne sorgfältige Aufzeichnung des Schleifverlaufs, der Unterlegscheibenkonfiguration und der Ausrichtungsreferenzpunkte jedes Segments kann ein Oberflächenerneuerungsereignis ebenso viele Probleme mit sich bringen, wie es löst.
Eine Prioritäts--Checkliste für den Lebenszyklus der geordneten Wartung für große Werkzeugsätze sorgt dafür, dass diese Aufgaben organisiert werden und sichergestellt wird, dass nichts durchs Raster fällt:
- Überprüfen Sie alle Hebevorrichtungen (Hebeösen, Schlingenverbindungen, Kranbefestigungen) vor jeder Werkzeugbewegung und überprüfen Sie dabei die Drehmomentspezifikationen und den Verschleißzustand
- Führen Sie nach jedem Produktionslauf eine visuelle Inspektion der Formflächen, Segmentschnittstellen und Führungskomponenten durch
- Überwachen und dokumentieren Sie Abnutzungsmuster mithilfe von Oberflächenprofilometrie oder Replikatband in definierten Hub{0}}Zählintervallen
- Überprüfen Sie alle Befestigungselemente, Passstifte und Segmenthalteschrauben und ziehen Sie sie gemäß dem Präventionsplan erneut an
- Schmieren Sie alle Führungsstifte, Buchsen, Fersenblöcke und beweglichen Komponenten gemäß den vom Hersteller-angegebenen Intervallen und Schmiermitteltypen
- Überprüfen Sie die Leistung des Kissensystems, einschließlich Druckprüfungen der Stickstoffflaschen und des Flüssigkeitszustands des Hydrauliksystems
- Erneuern Sie die Oberfläche abgenutzter Einsätze mit vollständiger Dokumentation des entfernten Materials, aktualisierten Unterlegscheibenabmessungen und Überprüfung der Ausrichtung nach dem Schleifen
- Führen Sie nach jeder Oberflächenerneuerung oder dem Austausch von Segmenten eine vollständige KMG- oder optische Scan-Validierung der Matrizenbaugruppe durch, um die allgemeine Maßhaltigkeit zu bestätigen
Vorbeugende Wartungsmethoden, einschließlich Vibrationsanalyse, akustischer Überwachung und Wärmebildtechnik, ergänzen die visuelle Inspektion, indem sie Risse unter der Oberfläche und abnormalen Verschleiß erkennen, bevor sie einen kritischen Ausfall erreichen. Bei großen Werkzeugen, bei denen ungeplante Ausfallzeiten Tausende pro Stunde kosten, verlagern vorausschauende Techniken die Wartung von reaktiv auf geplant, sodass die Produktionspläne intakt bleiben.
Partnerschaft mit erfahrenen Werkzeugbauern für langfristige-Unterstützung
Die Wartung eines großformatigen Stanzsatzes über die gesamte Produktionslebensdauer hinweg ist keine reine interne-Aufgabe. Das Erneuern der Oberfläche segmentierter Wendeschneidplatten, die Wiederherstellung von Abständen nach Jahren des kumulierten Schleifens, der Austausch verschlissener Führungskomponenten und die Anpassung der Werkzeuge an technische Änderungen – all das profitiert vom Wissen des ursprünglichen Herstellers darüber, wie die Matrize konstruiert und zusammengebaut wurde. Der Dokumentationspfad, die Shim-Maps, die Segmentindizierungsaufzeichnungen und die Abstandsspezifikationen, die den Grundzustand einer großen Matrize definieren, sind in den Händen von Ingenieuren am nützlichsten, die die Absicht dahinter verstehen.
Für Werkzeugingenieure, die ihren Infrastrukturbedarf für die Werkzeugunterstützung bewerten möchten, unabhängig davon, ob sie ein neues Großformatwerkzeug planen oder die Lebensdauer eines vorhandenen Werkzeugs verlängern möchten, optimiert die Zusammenarbeit mit einem Anbieter mit Erfahrung in den Bereichen Werkzeugstruktur, Komponentenintegration, Abstandskontrolle und Materialflussmanagement den gesamten Lebenszyklus.YICHENs individuelle Stanzwerkzeuglösungendienen als praktische Ressource für Teams, die diese Herausforderungen meistern, und verbinden fundiertes technisches Fachwissen in den Bereichen Stempel, Heber, Bypass-Kerben, Gratkontrolle und großformatige Stützsysteme mit produktionsbereiten Ergebnissen, die Millionen von Hüben standhalten.
Häufig gestellte Fragen zur Stanzunterstützung für große Teile
1. Warum kann man nicht einfach eine kleine Matrizenkonstruktion für das Stanzen großer Teile vergrößern?
Das Stanzen großer Teile führt zu nicht-linearen technischen Herausforderungen, die eine direkte Skalierung verhindern. Die Durchbiegung nimmt mit der vierten Potenz der Spannweite zu, was bedeutet, dass ein doppelt so breiter Matrizenschuh unter den gleichen Lastbedingungen bis zu sechzehnmal mehr durchbiegt. Wärmegradienten erstrecken sich über größere Entfernungen und erzeugen eine unterschiedliche Ausdehnung, die die Abstände zwischen Stempel und Matrize ungleichmäßig verschiebt. Die Kraftverteilung wird immer ungleichmäßiger, da außermittige Lasten, die kompakte Matrizen absorbieren, bei Werkzeugen mit großer Spannweite leicht zu erheblichen Winkelabweichungen führen. Diese sich verstärkenden Effekte erfordern speziell entwickelte Unterstützungsstrategien, einschließlich dicker gerippter Matrizenschuhe, konstruierter Sub{10}}Unterstützergitter und Mehrzonen-Polstersteuerung anstelle proportional vergrößerter Versionen von Standarddesigns.
2. Was ist der Unterschied zwischen Folgeverbund- und Transferwerkzeugen für große Teile?
Folgeverbundwerkzeuge führen einen kontinuierlichen Metallstreifen durch aufeinanderfolgende Stationen und halten das Teil an einer Trägerbahn befestigt. Bei einer Bandbreite von 600 bis 800 mm stößt dieser Ansatz an praktische Grenzen, da die Trägersteifigkeit, die Vorschubgenauigkeit und der Materialabfall nicht mehr beherrschbar sind. Transferwerkzeuge lösen dieses Problem, indem sie den Rohling in der ersten Station trennen und einzelne Teile mechanisch zwischen unabhängigen Vorgängen bewegen. Transfersysteme verarbeiten Teileumschläge von mehr als 2.000 mm, verbessern die Materialausnutzung durch die Vermeidung von Trägerbahnabfall und ermöglichen eine vollständige Neupositionierung der Teile zwischen den Stationen. Der Kompromiss-ist eine geringere Produktionsgeschwindigkeit, typischerweise 8–25 Hübe pro Minute im Vergleich zu 200-600+ für progressive Werkzeuge für kleine Teile, und höhere Anforderungen an die Support-Infrastruktur zwischen den Stationen.
3. Wie reduziert die FEA-Simulation das Risiko bei großformatigen Stanzwerkzeugen?
Die FEA-Simulation modelliert Durchbiegung, Materialverdünnung, Rückfederung und Kraftverteilung als miteinander verbundene Phänomene, bevor Werkzeugstahl bearbeitet wird. Für große Matrizen, die Investitionen in Hunderttausenden von Dollar erfordern, sagt die Simulation voraus, wie sich die Matrizenschuhe bei außermittigen Belastungen durchbiegen, wo die Polsterplatten zwischen den Stützpunkten durchhängen und wie sich Kissendruckprofile auf den Materialfluss auswirken. Beim virtuellen Testen der gesamten Umformsequenz werden Risse, Falten und Rückfederungsansammlungen Station für Station identifiziert. Untersuchungen aus der Industrie zeigen, dass Karosserieseitenteile in der Regel vier physische Überarbeitungen erfordern, die jeweils etwa 125.000 US-Dollar kosten. Die FEA-gesteuerte Optimierung reduziert oder eliminiert diese kostspieligen Iterationen durch die digitale Validierung der Platzierung der Stützstruktur und der Kompensationsstrategien. Anbieter wie YICHEN (yichen-group.com/stamping-die/) verbinden durch Simulation-validierte Designs mit produktionsbereiten-großformatigen Werkzeugen-.
4. Welches Kissensystem eignet sich am besten für großformatige Prägungen?
Hydraulische Mehrpunktkissensysteme werden im Allgemeinen für großformatige Stanzungen bevorzugt, da sie eine servogesteuerte Druckregulierung pro Zone, programmierbare Kraftprofile und eine unabhängige Zonensteuerung über ausgedehnte Matrizenflächen bieten. Stickstoffflaschen-Arrays eignen sich für moderate Stellflächen, leiden jedoch unter einem progressiven Druckanstieg während des Hubs und einer Zonen--zu-Variation mit zunehmender Array-Größe. Pneumatischen Kissen fehlt aufgrund der Luftkompressibilität die Kraftpräzision und Reaktionsgeschwindigkeit, die für große Züge erforderlich sind. Der entscheidende Vorteil hydraulischer Systeme ist die Steuerung mehrerer Zonen, die es Ingenieuren ermöglicht, dort, wo das Risiko einer Faltenbildung am höchsten ist, eine höhere Haltekraft und dort, wo ein Reißen die Gefahr darstellt, eine geringere Kraft anzuwenden, wodurch ein einzelner Kompromissdruck in eine zonenweise Lösung umgewandelt wird.
5. Wie warten und handhaben Sie Werkzeugsätze mit einem Gewicht von 20 Tonnen oder mehr?
Die Wartung großer Formen erfordert eine Planung der Anlageninfrastruktur, die mit der Kapazität eines Laufkrans beginnt, der den Servicestandards der Klasse D für Stoß- und Seitenbelastung entspricht. Die Bodenlastbewertungen müssen konzentrierte Punktlasten von Werkzeuglagerregalen berücksichtigen, die gemäß den ASME B30.20-Standards konstruiert und belastungs-bewertet sein sollten. Schwenkbare Heberinge ersetzen Ringschrauben für sichereres Winkelheben. Für die Oberflächenerneuerung segmentierter Wendeschneidplatten ist eine Dokumentation des Unterlegscheibenstapels, des Schleifverlaufs und der Ausrichtungsreferenzen jedes Segments erforderlich, damit die Abstände nach der Materialentfernung genau wiederhergestellt werden können. Vorausschauende Wartungstechniken einschließlich Vibrationsanalyse, Wärmebildtechnik und akustischer Überwachung erkennen Probleme unter der Oberfläche vor einem kritischen Ausfall, verlagern die Wartung von reaktiver auf geplante Wartung und schützen die Produktionsverfügbarkeit.


