


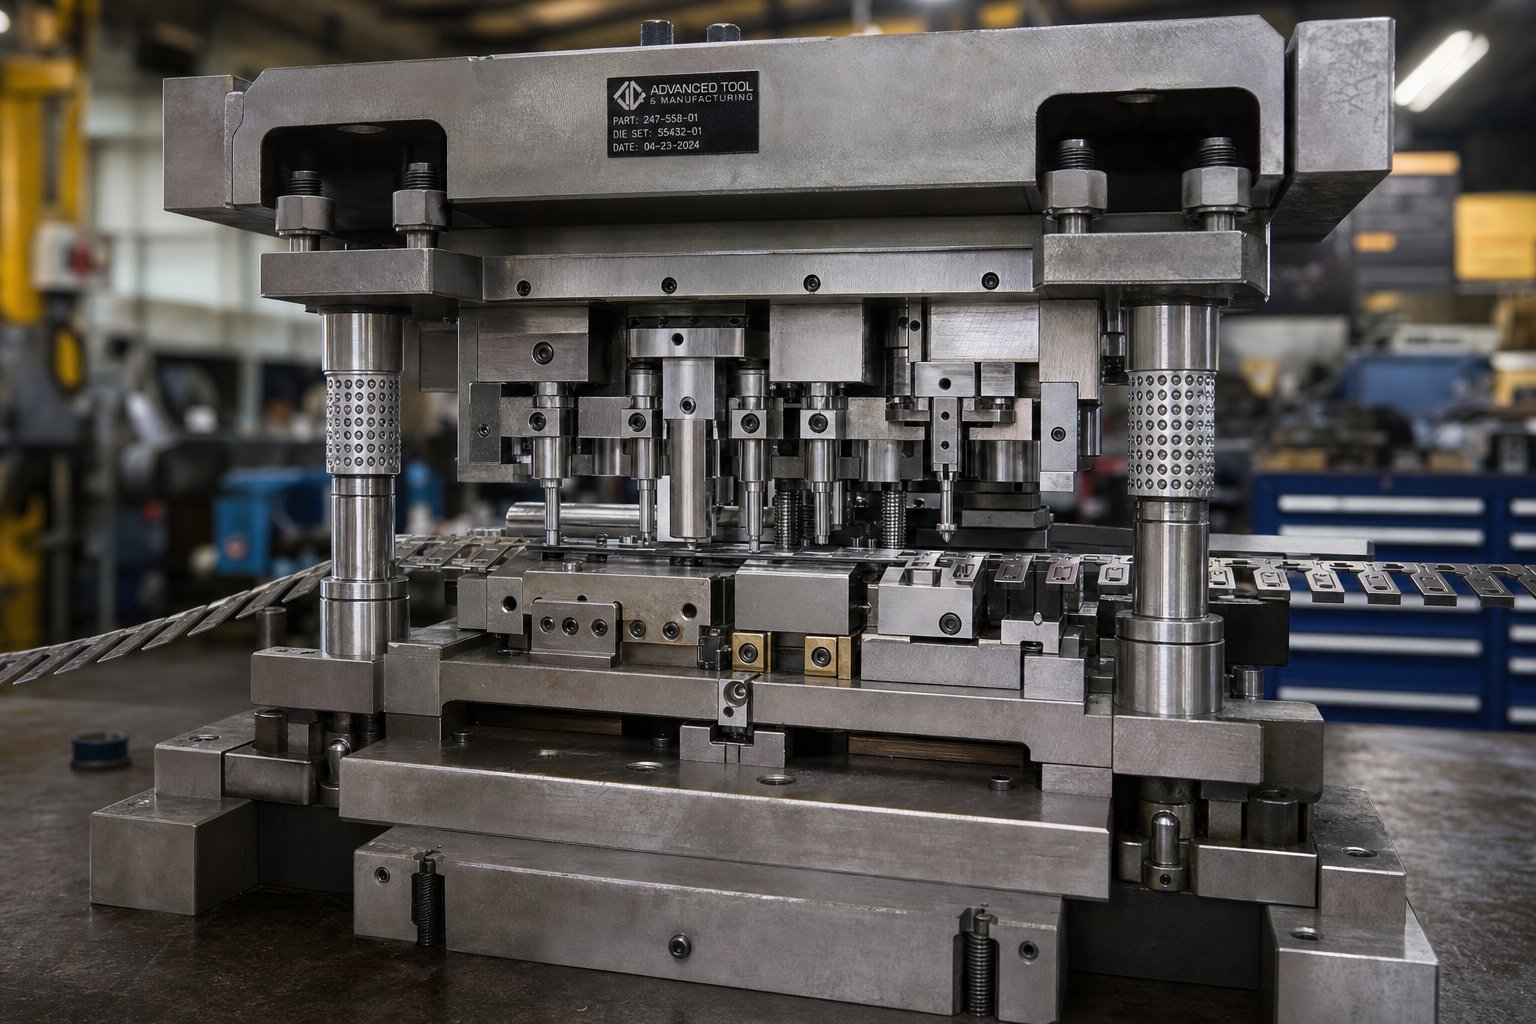
Was ist Stanzdesign und warum ist es wichtig?
Stanzdesignist die technische Disziplin der Herstellung von Präzisionswerkzeugsätzen, die Bleche durch kontrollierte Kraft- und Materialflüsse in fertige Teile formen. Es ist allem vorgelagert, was in der Presse geschieht. Während sich das Metallstanzen auf den Produktionsvorgang selbst bezieht, konzentriert sich das Stanzdesign auf die Entscheidungen, Berechnungen und Geometriedefinitionen, die diesen Vorgang überhaupt erst ermöglichen.
Wenn Sie jemals gefragt haben, was Stanzen in der Fertigung ist, lautet die kurze Antwort: Kraft auf Bleche anwenden und dazu passende Werkzeuge verwenden, um ein Teil zu schneiden, zu biegen oder zu formen. Die längere Antwort beinhaltet Hunderte von technischen Variablen, die bestimmen, ob dieser Prozess reibungslos verläuft oder nach den ersten tausend Treffern zusammenbricht.
Was Stanzdesign eigentlich beinhaltet
Betrachten Sie es als die Brücke zwischen einem Teilekonzept und einem produktionsbereiten Werkzeug. Die Eingaben sind unkompliziert: Teilegeometrie aus einem 3D-Modell, Materialspezifikationen (Legierung, Dicke, Härte) und Volumenanforderungen, die bestimmen, wie robust das Werkzeug sein muss. Die Ergebnisse sind vollständige Baugruppenzeichnungen, Detailspezifikationen für jede Komponente und ein Streifenlayout, das Station für Station definiert, wie Rohcoils zu fertigen Teilen werden.
Ein Designpaket für das Blechstanzen umfasst in der Regel Stempel- und Matrizenblockabmessungen, Abstandswerte pro Materialtyp, Federauswahl, Führungssystemkonfigurationen und Tonnageberechnungen. Jede Dimension in diesem Paket ermöglicht entweder eine konsistente Produktion oder führt einen Fehlermodus ein, der nur darauf wartet, an die Oberfläche zu kommen.
Warum Designentscheidungen die Produktionsergebnisse beeinflussen
Hier ist die unangenehme Wahrheit, die die meisten Stanzbetriebe auf die harte Tour lernen müssen: Probleme, die während der Produktion auftreten, haben fast immer ihren Ursprung in der Entwurfsphase. Falsche Abstände verursachen Grate. Schlechte Streifenlayouts verschwenden Material. Unterdimensionierte Bauteile verschleißen vorzeitig. Jedes dieser Probleme geht auf eine Entscheidung zurück, die Monate vor der Presse getroffen wurde.
Branchenerfahrungen zeigen immer wieder, dass rund 80 % der Stanzfehler auf Entscheidungen in der Designphase und nicht auf Fehler bei der Ausführung in der Druckmaschine zurückzuführen sind.
Dies macht das Stempeldesign zum wichtigsten-Nutzungspunkt im Lebenszyklus eines jeden Programms. Ein robustes Werkzeugdesign sichert die Teilequalität, minimiert Ausschussraten, verlängert die Werkzeuglebensdauer und hält die Kosten pro Teil über Millionen von Zyklen hinweg vorhersehbar. Ein fehlerhaftes Design hingegen führt zu einer Kette von nachgelagerten Problemen, die durch kein noch so großes Unterlegen oder Justieren der Presse vollständig gelöst werden können.
Die tatsächlichen Kosten eines schlechten Designs sind nicht nur die Nacharbeit am Werkzeug selbst. Es sind verlorene Produktionszeit, Ausschussmaterial und verzögerte Markteinführungen, die sich auf das gesamte Programmbudget auswirken. Die Planung direkt an der Quelle ist die effektivste Investition, die ein Stanzbetrieb tätigen kann.
Arten von Stanzformen und wie man sie auswählt
Die Wahl der falschen Matrizenarchitektur ist einer der teuersten Fehler bei der Gestaltung von Stanzformen. Es bindet Sie an einen Werkzeugansatz, der entweder die Leistungsfähigkeit unter-erfüllt oder zu viel-für die Komplexität ausgibt, die Ihr Teil nicht benötigt. Bei der Entscheidung kommt es nicht nur darauf an, was technisch möglich ist. Es geht darum, den Matrizentyp an die Teilegeometrie, das Produktionsvolumen und die Budgetrealität anzupassen, bevor man sechsstellige Beträge für Stahl festlegt.
Vier Hauptarchitekturen decken die überwiegende Mehrheit davon abDesignanwendungen für Metallstanzwerkzeuge: Folge-, Transfer-, Verbund- und Kombinationsmatrizen. Jedes bringt unterschiedliche Kompromisse- mit sich, die Ingenieure anhand ihrer spezifischen Programmanforderungen bewerten müssen.
Überlegungen zum progressiven Werkzeugdesign
Folgeverbundstanzen sind das Arbeitstier beim Stanzen großer Stückzahlen. Ein Metallstreifen durchläuft aufeinanderfolgende Stationen, von denen jede einen bestimmten Vorgang ausführt: Schneiden, Biegen, Formen, bis an der letzten Station ein fertiges Teil abgetrennt wird. Das Werkstück bleibt während des gesamten Prozesses an einem Trägerstreifen befestigt, wodurch die Ausrichtung erhalten bleibt und die Handhabung der Teile zwischen den Arbeitsgängen entfällt.
Aus gestalterischer Sicht erfordern Folgeverbundwerkzeuge sorgfältige Aufmerksamkeit bei der Trägerstreifentechnik, der Platzierung der Pilotlöcher für Vorschubgenauigkeit und der Stationsfolge, die die Kräfte über den Pressenhub hinweg ausgleicht. Sie zeichnen sich aus, wenn Sie bei kleineren Teilen bei Stückzahlen über 50.000 Einheiten enge Toleranzen benötigen. Der Kompromiss? Höhere Vorab-Werkzeugkosten und begrenzte Flexibilität für Designänderungen nach der Herstellung des Werkzeugs.
Zu den wichtigsten Konstruktionsvorteilen gehören minimaler Materialabfall, hohe Hübe-pro-Minute und die Möglichkeit, komplexe Geometrien in einem einzigen Pressenaufbau mit reduziertem Arbeitsaufwand herzustellen.
Transfer- und Compound-Die-Kompromisse-
Transferwerkzeuge trennen das Werkstück zu Beginn des Prozesses vom Band und bewegen dann mithilfe mechanischer Greifer einzelne Rohlinge zwischen unabhängigen Stationen. Diese Architektur ist ideal für große Teile oder tief{1}gezogene Komponenten, die nicht mit einem Trägerstreifen verbunden bleiben können. Die unabhängigen Stationen ermöglichen auch komplexere Umformsequenzen, einschließlich Gewindeschneiden, Rippen und Rändeln. Da zwischen den Teilen kein Verbindungssteg vorhanden ist, können Transfermatrizen bei bestimmten Geometrien den Materialverbrauch im Vergleich zu Folgeverbundwerkzeugen tatsächlich reduzieren.
Verbundmatrizen verfolgen den umgekehrten Ansatz: Sie führen mehrere Schneidvorgänge gleichzeitig in einem einzigen Pressenhub aus. Stellen Sie sich vor, dass Blanking und Piercing genau im selben Moment stattfinden. Dadurch entstehen außergewöhnlich flache Teile, da die Kräfte über das Werkstück verteilt sind. Verbundmatrizen sind die erste Wahl für Stanzanwendungen mit kritischer Ebenheit- wie Unterlegscheiben, Unterlegscheiben und Elektrolamellen. Die Werkzeugkosten liegen unter denen von Folgeverbundwerkzeugen, der Prozess ist jedoch auf relativ einfache, ebene Geometrien beschränkt.
Auswahl der richtigen Die-Architektur
Die Wahl zwischen diesen Arten von Stanzwerkzeugen hängt von vier Variablen ab: Teilegröße, Jahresvolumen, Toleranzanforderungen und Budgetbeschränkungen. Ein kleines Anschlussterminal mit zwei Millionen Einheiten pro Jahr ist ein klarer Kandidat für progressive Stanzen. Eine große Strukturspanne von 10.000 Einheiten pro Jahr könnte einen Transferaufbau rechtfertigen. Eine einfache Unterlegscheibe bei mittleren Volumina deutet auf Verbundwerkzeuge hin.
Der folgende Entscheidungsrahmen ordnet jede Werkzeug- und Stanzarchitektur ihrem optimalen Anwendungsbereich zu:
| Matrizentyp | Beste Anwendung | Lautstärkebereich | Relative Werkzeugkosten | Typische Vorlaufzeit | Designkomplexität |
|---|---|---|---|---|---|
| Progressiv | Kleine bis mittelgroße{0}}Teile mit mehreren Funktionen | 50.000+ Einheiten/Jahr | Hoch | 12-20 Wochen | Hoch |
| Überweisen | Große Teile, tiefe Zeichnungen, komplexe 3D-Formen | 10.000–500.000 Einheiten/Jahr | Hoch | 14-24 Wochen | Hoch |
| Verbindung | Flache Teile, die ausgestanzt und gelocht werden müssen | 5.000–500.000 Einheiten/Jahr | Medium | 8-14 Wochen | Niedrig bis mittel |
| Kombination | Teile, die sowohl Schneiden als auch Formen in einem Arbeitsgang erfordern | 10.000–200.000 Einheiten/Jahr | Mittel-Hoch | 10-18 Wochen | Medium |
Kombimatrizen, gesondert zu erwähnen, vereinen Schneid- und Umformvorgänge in einem Hub. Sie stellen einen Mittelweg zwischen zusammengesetzten und progressiven Ansätzen dar und sind nützlich, wenn ein Teil sowohl abgeschert als auch gebogen werden muss, aber die Komplexität eines vollständig progressiven Werkzeugs nicht rechtfertigt.
Die entscheidende Erkenntnis für Ingenieure: Die Auswahl der Architektur ist keine Präferenz. Es handelt sich um eine technische Entscheidung, die von den Teileanforderungen abhängt. Wenn Sie dies falsch machen, müssen Sie entweder für die Komplexität bezahlen, die Sie nicht benötigen, oder mit Einschränkungen kämpfen, die mit einem anderen Werkzeugansatz von Anfang an hätten vermieden werden können.
Natürlich ist die Wahl der richtigen Architektur nur der erste Schritt. Jeder dieser Matrizentypen basiert auf denselben grundlegenden Komponenten, Stempeln, Matrizenblöcken, Abstreifern und Ausrichtungssystemen, deren individuelle Designqualität darüber entscheidet, ob das Werkzeug tatsächlich seine beabsichtigte Leistung erbringt.
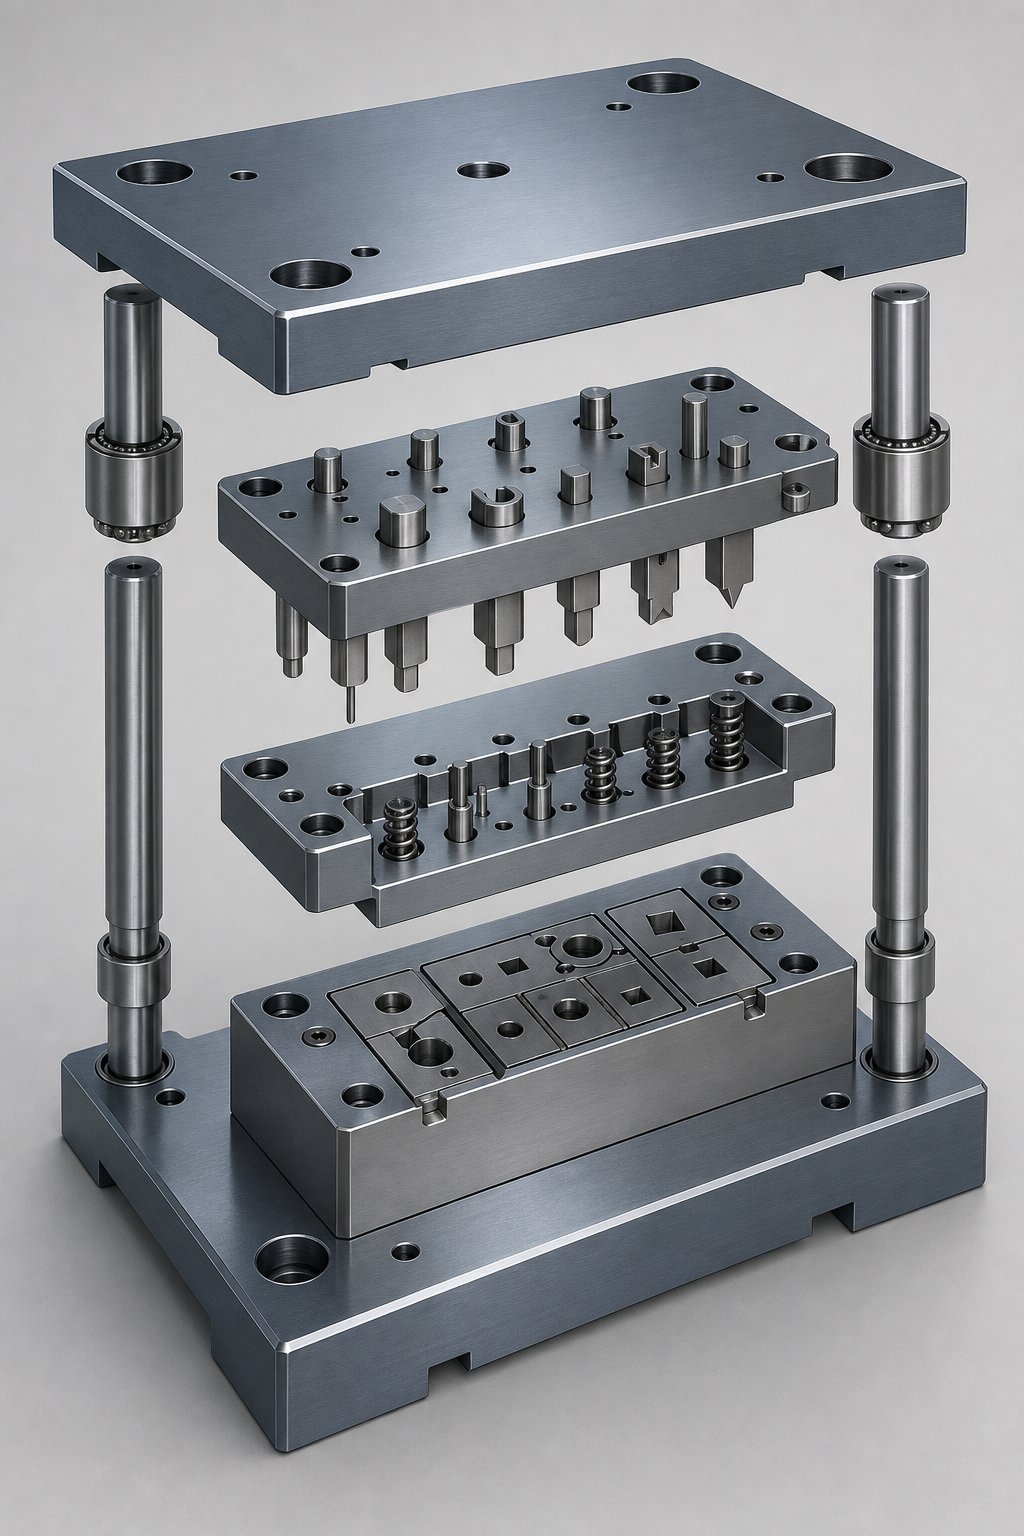
Wesentliche Werkzeugkomponenten und ihre Designfunktionen
Jedes Prägewerkzeug, unabhängig von der Architektur, besteht aus derselben Kernkomponentenfamilie. Stanzen schneiden und formen. Matrizenblöcke nehmen diese Stempel mit präzisem Abstand auf. Stripper steuern das Materialverhalten während und nach jedem Schlag. Führungssysteme halten alles unter Tausenden von Pfund Kraft ausgerichtet. Klingt einfach, aber der technische Grundgedanke hinter der Dimensionierung jedes Elements und der Auswahl des Stanzwerkzeugmaterials besteht darin, dass die Werkzeugkonstruktion zuverlässige Produktionswerkzeuge von chronischen Wartungsproblemen trennt.
Sie werden feststellen, dass viele Stanzfehler nicht auf einen einzigen katastrophalen Fehler zurückzuführen sind. Sie sind das Ergebnis marginaler Entscheidungen, die sich über mehrere Komponenten hinweg häufen. Ein etwas zu langer Stempel, ein Abstreifer mit unzureichender Federkraft, ein Matrizenschuh, der gerade so weit nachgibt, dass sich die Abstände verschieben. Das Verständnis des „Warum“ hinter den Spezifikationen jeder Komponente verhindert, dass diese kumulativen Fehler die Druckerei erreichen.
Konstruktionsprinzipien für Stanz- und Matrizenblöcke
Der Stempel ist das aktive Schneid- oder Formelement und seine Geometrie steuert direkt die Kantenqualität, die Gratbildung und den Schnittkraftbedarf. Ein gut konstruierter Stempel hat drei verschiedene Zonen: die Schneidkante (wo er das Werkstück berührt), den Schaft (wo er in der Stempelplatte gehalten wird) und den Übergang zwischen ihnen. Jede Zone hat ihre eigenen Maß- und Oberflächenanforderungen.
Das Spitzenprofil ist wichtiger, als den meisten Ingenieuren bewusst ist. Ein Stempel mit flacher -Gesicht schneidet sauber, erfordert jedoch eine maximale Kraft, da der gesamte Schneidumfang gleichzeitig in das Material eingreift. Durch Hinzufügen eines Scherwinkels zur Stempelfläche, der typischerweise dem 1- bis 1,5-fachen der Materialstärke entspricht, wird der Schneidvorgang über den Hub hinweg versetzt. Dadurch kann die Spitzenschnittkraft um 30 bis 50 % reduziert werden, was die Lebensdauer des Stempels verlängert und die Stoßbelastung der Presse verringert. Der Nachteil besteht darin, dass Scherwinkel seitliche Kräfte hervorrufen, die dünne Stempel ablenken können, sodass sie am besten auf größere Querschnitte angewendet werden.
Beim Matrizenblock stehen Ingenieure vor einer grundsätzlichen Wahl: Voll- oder Einsatzausführung. Massive Matrizenblöcke werden aus einem einzigen Stück Werkzeugstahl gefertigt und bieten maximale Steifigkeit und Einfachheit. Matrizenblöcke im Einsatz--Stil verwenden gehärtete Einsätze, die in eine weichere Halteplatte eingepresst oder verschraubt sind. Wendeschneidplatten lassen sich bei Verschleiß der Schneidkanten leichter austauschen, wodurch die Wartungsausfallzeiten deutlich reduziert werden. Für hochvolumige Metallstanzwerkzeuge ist die Einsatzkonstruktion der Standardansatz, da sie einen örtlich begrenzten Austausch ermöglicht, ohne den gesamten Gesenkabschnitt neu aufbauen zu müssen.
Die Gratkontrolle geht direkt auf die Beziehung zwischen Stempelgeometrie und Matrizenblockspiel zurück. Bei korrektem Spiel und scharfen Schneidkanten treffen die Bruchlinien von Stempelseite und Matrizenseite sauber aufeinander. Zu großes Spiel führt zu Überschlag und Gratbildung auf der Matrizenseite. Unzureichender Abstand führt zu sekundärer Scherung und rauen Kanten. Die Härte der Schneidkante des Stempels, typischerweise 58–62 HRC für Werkzeugstähle wie D2 oder M2, bestimmt, wie lange diese saubere Bruchbeziehung anhält, bevor ein Nachschärfen erforderlich ist.
- Die Schneidenlänge sollte so ausgelegt sein, dass ein seitliches Verbiegen während der Bearbeitung verhindert wird
- Bei der Auswahl des Scherwinkels muss ein Gleichgewicht zwischen Gewichtsreduzierung und seitlicher Krafterzeugung bestehen
- Die Passung von Stempel-zu-Halterung (typischerweise H7/h6) muss Drehung und axiale Bewegung verhindern
- Der Austrittswinkel des Matrizenblocks unterhalb des Schneidstegs ermöglicht eine Freigabe des Rohlings ohne Blockierung
- Die Haltemethode des Einsatzes (Presspassung, Schulter oder Schraube) muss den Auswurfkräften standhalten
- Die Oberflächenbeschaffenheit der Schneidkanten sollte Ra 0,4 µm oder besser erreichen, um die Reibung zu minimieren
Abstreifer, Heber und Materialführungssysteme
Stellen Sie sich einen Schlag durch Blech vor. Beim Zurückziehen kollabiert das Material auf natürliche Weise um den Stempelkörper und versucht, ihm nach oben zu folgen. Ohne einen Abstreifmechanismus bleibt das Material entweder am Stempel hängen, verursacht einen Stau beim nächsten Vorschub oder beschädigt benachbarte Stationen. Stripper lösen dieses Problem, aber der von Ihnen gewählte Typ hat schwerwiegende Auswirkungen auf die Leistung der Matrize.
Frühlingsabstreifer(auch Druckplatten genannt) sind federbelastete Platten, die am oberen Matrizenschuh montiert sind und die Schneidstempel umgeben. Sie berühren das Bandmaterial vor den Stempeln, glätten die durch den Spulensatz verursachte Krümmung und halten das Werkstück beim Schneiden und Herausziehen fest am Matrizenblock. Dies verhindert, dass sich Material zwischen den Stempeln festsetzt, eliminiert den Hämmereffekt beim Abisolieren und verhindert, dass sich der Streifen während des Schnitts seitlich verschiebt.
Feste Abstreifer (Brückenabstreifer oder Plattenabstreifer) sind feste Platten, die mit dem Unterwerkzeug verschraubt sind. Sie sind einfacher und kostengünstiger herzustellen und erfordern keine Federn oder geführten Spulen. Allerdings halten sie das Material während des Schneidens nicht flach, was bedeutet, dass die Stempel das Material selbstständig nach unten gegen den Matrizenblock drücken müssen. Wenn der Streifen eine Krümmung aufweist, kann sich das Material zwischen Stempeln in unterschiedlichen Höhen festsetzen, was zu Durchbiegung, Absplitterungen oder sogar zum Bruch des Stempels führt. Für Präzisionsfolgeverbundwerkzeuge sind Federabstreifer trotz höherer Kosten die klare Wahl.
Hebeschienen erfüllen eine andere, aber ebenso wichtige Funktion. Bei progressiven Matrizen muss der Streifen zwischen den Hüben über die Matrizenoberfläche angehoben werden, damit er frei vorwärts geführt werden kann, ohne über Formstationen oder Matrizeneinsätze zu schleifen. Hebestifte, die normalerweise von unten federbelastet sind, heben den Streifen auf eine gleichmäßige Vorschubhöhe an. Der Designparameter, der hier am wichtigsten ist, ist die Hubhöhe: Bei zu geringer Höhe verfängt sich der Streifen an geformten Merkmalen; zu viel und es führt zu Instabilität beim Füttern.
- Die Kraft des Federabstreifers muss die Abstreifkraft (normalerweise 5-10 % der Schneidkraft) zuzüglich etwaiger Anforderungen an die Werkstückhaltung überschreiten
- Der Abstand zwischen Abstreifer- und-Stempel sollte weniger als die Hälfte des Matrizenabstands betragen, um die Führung beizubehalten
- Die Höhe des Heberstifts muss das höchste geformte Merkmal zuzüglich eines Sicherheitsspielraums für Streifenflattern überschreiten
- Die Breitentoleranz der Führungsschiene steuert die seitliche Position des Streifens und beeinflusst die Genauigkeit des Piloteneingriffs
- Die Länge des Materialführungstunnels sollte ausreichend Eingriff bieten, um eine Drehung des Streifens während des Vorschubs zu verhindern
Stanzschuh- und Ausrichtungssysteme
Der Matrizenschuh ist das strukturelle Rückgrat der gesamten Baugruppe. Ober- und Unterschuhe tragen alle Komponenten der Prägematrize, absorbieren die Reaktionskräfte bei jedem Schneid- und Umformvorgang und halten die räumliche Beziehung zwischen Stempel- und Matrizenabschnitten über Millionen von Zyklen hinweg aufrecht. Wenn sich die Schuhe verbiegen, verschiebt sich jedes Spiel im Werkzeug und die Präzision, die Sie in die einzelnen Komponenten eingearbeitet haben, geht verloren.
Die Steifigkeitsanforderungen skalieren mit der Matrizengröße und der Gesamtschnittkraft. Schuhe bestehen typischerweise aus Gusseisen oder Stahlblech, wobei die Dicke durch die Spannweite zwischen den Stützpunkten auf dem Pressenpolster bestimmt wird. Eine allgemeine Richtlinie: Die Schuhdicke sollte eine Durchbiegung von mehr als 0,001 Zoll pro Fuß nicht unterstützter Spannweite unter Volllast verhindern. Untergroße Schuhe erzeugen ungleichmäßige Abstände an den Kanten der Matrizenfläche, was sich als Grat auf der einen Seite des Teils und saubere Scherung auf der anderen Seite zeigt.
Führungspfosten verbinden die oberen und unteren Schuhe und behalten ihre Ausrichtung während des gesamten Pressenhubs bei. Es gibt zwei grundlegende Stile:Reibungsstifte (Gleitlager) und Kugellagerstifte. Reibungsstifte laufen direkt in gehärteten Buchsen mit einem Spiel von ca. 0,0005 Zoll. Sie bewältigen hohe seitliche Schublasten gut und sind kostengünstiger, erzeugen jedoch Reibung, die den Betrieb bei hohen Geschwindigkeiten einschränkt. Um den Verschleiß zu verringern, sind die Buchsen häufig mit Graphitstopfen aus Aluminiumbronze ausgekleidet.
Kugellagerführungsstifte laufen auf Präzisionskugellagern in einem Käfig und erreichen eine negative -Steigungspassung, bei der der Stift-plus-Lagerdurchmesser tatsächlich 0,0002 Zoll größer ist als die Buchsenbohrung. Dadurch wird eine ultra-präzise Ausrichtung mit minimaler Reibung erreicht, was sie zum Standard für Hochgeschwindigkeits-Folgeverbundwerkzeuge macht. Der Nachteil: Kugellagerstifte tolerieren weniger Seitenschub als Reibungsstifte, sodass Matrizen mit erheblichen unausgeglichenen Seitenkräften möglicherweise zusätzliche Fersenblöcke benötigen.
Die Ausrichtungsgenauigkeit wirkt sich direkt auf die Spielkonsistenz über die gesamte Matrizenfläche aus. Selbst eine Verschiebung von 0,001 Zoll zwischen Ober- und Unterschuh bedeutet, dass sich der Spielraum auf einer Seite eines Schnitts vergrößert, während er auf der gegenüberliegenden Seite um den gleichen Betrag abnimmt. Bei einem Werkzeug mit einem Abstand von 0,004 Zoll pro Seite entspricht das einer Abweichung von 25 % und reicht aus, um sichtbare Gratunterschiede von einer Kante des Teils zur anderen zu erzeugen.
- Das Material des Matrizenschuhs muss den Durchbiegungsgrenzen entsprechen: Gusseisen für den allgemeinen Gebrauch, Stahlblech für hochpräzise oder schwere-Anwendungen
- Der Durchmesser des Führungsstifts sollte auf den erwarteten Seitenschub und nicht nur auf das Gewicht des Werkzeugs abgestimmt sein
- Kugellagerstifte erfordern eine Federbelastung der unten{0}}montierten Pfosten, um sicherzustellen, dass der Käfig vor dem Stift in die Buchse eintritt
- Mindestens zwei Führungspfosten pro Matrize; Vier Pfosten für lange progressive Matrizen, um ein Umkippen des Schuhs zu verhindern
- Fersenblöcke mit unterschiedlichen Verschleißplatten (Stahl gegen Aluminiumbronze) sollten die Führungsstifte ergänzen, wenn die seitlichen Kräfte die Stiftkapazität überschreiten
- Die Eingriffslänge der Führungsstifte muss sicherstellen, dass die Stifte vollständig sitzen, bevor ein Stempel das Werkstück berührt
Diese Prägewerkzeugkomponenten arbeiten nicht isoliert. Ein perfekt konstruierter Stempel in Kombination mit einem unzureichend geführten Schuh führt zu denselben Fehlern wie ein abgenutztes Werkzeug. Das Zusammenspiel von Bauteilpräzision und struktureller Steifigkeit unterscheidet ein Werkzeug, das konstant läuft, von einem Werkzeug, das eine ständige Anpassung erfordert. Und dieses Zusammenspiel wird noch komplexer, wenn man materialspezifische Verhaltensweisen berücksichtigt, bei denen die gleichen Komponentenabmessungen, die für Baustahl geeignet sind, bei Edelstahl oder Aluminium unmittelbare Probleme verursachen können.
Materialauswahl und Freigabetechnik
Eine mit perfekter Bauteilgeometrie konstruierte Matrize versagt immer noch, wenn die Abstände nicht mit dem durch sie fließenden Material übereinstimmen. Die gleiche Stempel-zu-Matrizen-Beziehung, die bei Weichstahl saubere Kanten erzeugt, kann bei Edelstahl zu übermäßigem Grat oder bei Aluminium zu vorzeitigem Kantenabplatzen führen. Metallstanzmaterialien verhalten sich unter Scherung anders, biegen sich beim Formen anders und erholen sich nach dem Pressenhub unterschiedlich. Jedes dieser Verhaltensweisen erfordert eine Designreaktion.
Hier verbrennen sich viele Ingenieure. Sie wenden eine einzige Abstandsregel auf alle Materialien an, kopieren Rückfederungsannahmen von einer Legierung auf eine andere oder behandeln Streifenkontrollmerkmale erst nachträglich. Das Ergebnis ist ein Werkzeug, das mit einem Material funktioniert, aber Fehler verursacht, sobald sich ein Datenblatt ändert.
Abstandswerte nach Materialtyp und -dicke
Der Matrizenabstand wird als Prozentsatz der Materialstärke pro Seite ausgedrückt. Es definiert den Spalt zwischen der Schneidkante des Stempels und der Matrizenöffnung und steuert, wie das Material beim Stanzen oder Lochen bricht. Wenn Sie es richtig machen, treffen die Bruchlinien von der Stempelseite und der Matrizenseite sauber und mit minimalem Grat aufeinander. Wenn Sie etwas falsch machen, werden Sie während der gesamten Lebensdauer des Werkzeugs Probleme mit der Kantenqualität haben.
Das allgemeine Prinzip ist einfach: Härtere Materialien mit einem geringeren Verhältnis von Streckgrenze zu Zugfestigkeit erfordern größere Abstände, um die für einen sauberen Bruch erforderliche mechanische Hebelwirkung bereitzustellen. Die Einzelheiten variieren jedoch erheblich zwischen den Materialfamilien. Zum Stanzen von Stahlblechen,Untersuchungen zeigenWährend 10 % pro Seite bei Baustahl Standard sind, führt derselbe Abstand bei Edelstahl zu der schlechtesten Grathöhe, die möglich ist. Hochentwickelte Stähle mit hoher Festigkeit benötigen unter Umständen Abstände von bis zu 21 % pro Seite, um eine optimale Kantenstreckung zu gewährleisten.
| Materielle Familie | Typischer Dickenbereich | Empfohlener Abstand (% pro Seite) | Hinweise zum Burr-Verhalten |
|---|---|---|---|
| Weichstahl (CRS/HRS) | 0.5 - 3.0 mm | 8 - 12% | Saubere Scherung mit mäßigem Überschlag; Der Grat nimmt allmählich zu, wenn das Spiel über das Optimum hinausgeht |
| Edelstahl (Austenitisch 304/316) | 0.3 - 2.5 mm | 12 - 16% | Eine hohe Kaltverfestigung führt zu einem schnellen Gratwachstum bei geringen Abständen; Vermeiden Sie 10 % pro Seite |
| Edelstahl (ferritisch 430) | 0.3 - 2.0 mm | 10 - 14% | Weniger empfindlich als austenitische Sorten; mäßiger Grat bei Standardabständen |
| Aluminium (Serie 5000/6000) | 0.5 - 3.0 mm | 6 - 10% | Weiches Material reißt bei übermäßigem Spiel eher als dass es bricht; Ein enger Abstand reduziert das Überschlagen |
| Fortschrittlicher hoch-fester Stahl (AHSS) | 0.8 - 3.0 mm | 14 - 21% | Ein niedriges Verhältnis von Streckgrenze-zu-Zugfestigkeit erfordert einen großen Spielraum für die Kantendehnungsleistung |
Beim Stanzen von Edelstahlmetallen verändert das Kaltverfestigungsverhalten die Bruchmechanik erheblich. Austenitische Sorten erfordern etwa die doppelte Presskraft als Weichstahl und erzeugen wesentlich mehr Reibungswärme. Diese Kräfte beschleunigen den Stempelverschleiß, was bedeutet, dass die Kantenverschlechterung das Spielproblem mit der Zeit verstärkt. Durch die Angabe des korrekten Anfangsspiels werden mehr Zyklen benötigt, bevor ein Nachschärfen erforderlich wird.
Das Stanzen von Aluminium stellt eine andere Herausforderung dar. Die geringere Scherfestigkeit von Aluminium führt zu geringeren Schnittkräften, aber seine Tendenz zum Fressen an Werkzeugoberflächen führt zu adhäsivem Verschleiß an den Stempelflanken. Viele Ingenieure verwenden standardmäßig die Abstandswerte für Weichstahl für Aluminium und fragen sich, warum es zu übermäßigem Überschlag und faserigen Graten kommt. Engere Spaltmaße in Kombination mit polierten Stempeloberflächen und entsprechenden Beschichtungen führen zu einer deutlich besseren Kantenqualität bei Aluminiumlegierungen.
Feder--Rückkompensation im Werkzeugdesign
Bei jeder Blechbiegung kommt es sowohl zu einer elastischen als auch zu einer plastischen Verformung. Wenn die Umformkraft nachlässt, erholt sich der elastische Teil und das Teil springt auf. Das Ausmaß der Rückgewinnung hängt von der Streckgrenze des Materials, dem Biegeradius im Verhältnis zur Dicke und der Kornrichtung ab. Materialien mit höherer -Festigkeit federn stärker zurück. Größere Biegeradien federn stärker zurück. Und wenn Ihre Matrize dies nicht berücksichtigt, entsprechen Ihre Teile nicht den Spezifikationen.
Werkzeugkonstrukteure nutzen verschiedene Kompensationsstrategien.Überbeugenist am häufigsten: Die Matrize biegt das Material um einen berechneten Betrag über den Zielwinkel hinaus, sodass es durch die Rückfederung wieder in die gewünschte Geometrie zurückkehrt. Wenn Sie beispielsweise 90 Grad benötigen und das Material um 3 Grad zurückspringt, ist die Matrize so ausgelegt, dass sie sich bei 87 Grad formt. CNC-Abkantpressen automatisieren dies mit Materialdatenbanken, aber Stanzwerkzeuge erfordern, dass der Ausgleich dauerhaft in die Werkzeuggeometrie eingearbeitet wird.
Beim Bottoming bzw. Prägen geht es um einen anderen Ansatz. Anstatt sich über das Ziel hinaus zu biegen, übt die Matrize am Biegescheitel einen konzentrierten Druck aus und erzwingt so eine zusätzliche plastische Verformung, die die gespeicherte elastische Energie reduziert. Diese Methode bietet eine bessere Winkelkontrolle bei geringerer Empfindlichkeit gegenüber Materialdickenschwankungen. Der Nachteil sind höhere Anforderungen an die Tonnage und mögliche Oberflächenmarkierungen im Inneren des Werkstücks.
Bei komplexen Stanzteilen mit mehreren Biegungen können Verbindungen über die einzelnen Elemente hinweg zurückgefedert werden. Ein Teil mit drei aufeinanderfolgenden Biegungen, die jeweils unabhängig voneinander zurückfedern, kann weit außerhalb der Toleranz liegen, wenn nicht jede Biegung einzeln ausgeglichen wird. Werkzeugkonstrukteure verwenden oft eine auf Simulationen basierende Vorhersage, um die Verteilung der Rückfederung über das Teil abzubilden und dann die Geometrie in jeder Formstation maschinell auszugleichen, anstatt sich auf einen einzelnen Korrekturfaktor zu verlassen.
Bypass-Kerbendesign zur Streifenkontrolle
Bei progressiven Matrizenstreifen-Layouts müssen geformte Merkmale und Trägergeometrie koexistieren, während sich der Streifen von Station zu Station bewegt. Bypass-Kerben sind kleine, in das Band eingeschnittene Reliefmerkmale, die eine Beeinträchtigung zwischen geformten Bereichen, Werkzeugkomponenten und benachbarten Stationen verhindern. Sie klingen unbedeutend, aber schlecht platzierte Kerben können den Träger schwächen, Streifenverzerrungen verursachen oder bei Produktionsgeschwindigkeiten zu einer instabilen Zuführung führen.
Das Verständnis negativer und positiver Bypass-Kerben in Blechstanzwerkzeugen beginnt mit ihrem funktionalen Zweck. Eine positive Bypass-Kerbe hält oder leitet Material um ein Merkmal herum und sorgt gleichzeitig für ausreichend Trägerunterstützung für eine stabile Zuführung. Eine negative Bypass-Kerbe entfernt Material, um Freiraum um Werkzeuge, geformte Geometrie oder Ausschusspfade herum zu schaffen. Beide dienen dem gleichen Grundziel: das Band sicher und ohne Kollision oder Verformung durch alle Stationen laufen zu lassen.
Designregeln für die Geometrie der Bypass-Kerbe hängen direkt von der Materialstärke und der Trägerbreite ab. Die Kerbe muss genügend Material entfernen, um geformte Merkmale zu beseitigen, plus einen Sicherheitsspielraum für Streifenflattern und Positionsschwankungen, aber nicht so viel, dass der verbleibende Trägerquerschnitt zu schwach wird, um Vorschubkräfte ohne Knicken oder Verdrehen zu übertragen. Scharfe Innenecken an Kerben erzeugen Spannungskonzentrationen, die insbesondere bei härteren Materialien zum Reißen führen können. Abgerundete Übergänge mit mindestens einer Materialstärke tragen zur Spannungsverteilung bei und verhindern ein vorzeitiges Versagen des Trägers.
Die entscheidende Lektion: Probleme mit der Bypass-Kerbe tauchen typischerweise während der Testphase auf, ihre Ursache liegt jedoch in der Phase des Streifenlayouts. Wenn das Streifenlayout nicht berücksichtigt, wie geformte Merkmale, Pilotlöcher und Ausschussbereiche mit der Trägerfestigkeit interagieren, kann der grundlegende Geometriekonflikt auch durch noch so umfangreiche Testanpassungen nicht behoben werden.
Material-spezifische Parameter existieren nicht isoliert. Abstandswerte, Rückfederkompensation und Streifensteuerungsfunktionen interagieren alle innerhalb desselben Werkzeugs und gehen alle auf das Streifenlayout zurück, das einzelne Designartefakt, das den Materialfluss durch jede Station orchestriert.
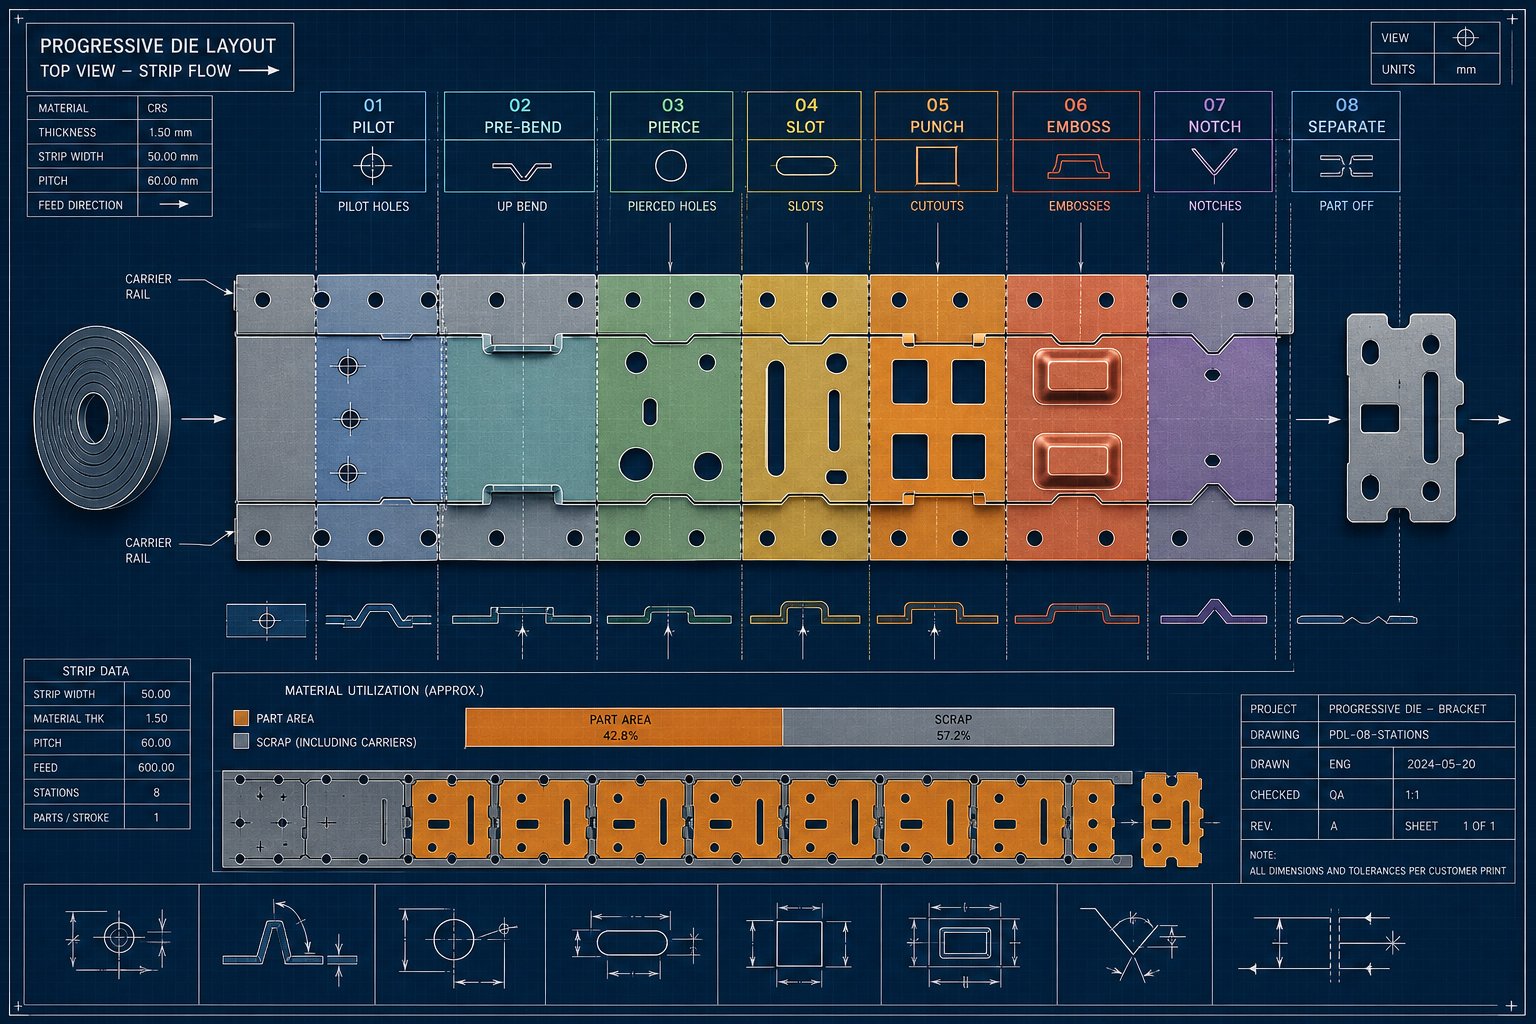
Optimierung des Streifenlayouts für Folgeverbundwerkzeuge
Das Streifenlayout ist das einzige Designartefakt, das bestimmt, wie viel von Ihrer gekauften Spule zu Stanzteilen wird und wie viel im Abfallbehälter landet. Es definiert die Teileausrichtung, den Vorschubabstand, die Trägergeometrie, die Stationsreihenfolge und das Ausschussmuster, mit dem die Matrize während ihrer gesamten Lebensdauer leben muss. Ein paar Millimeter verschwendete Brückenbreite oder ein ineffizienter Verschachtelungswinkel können Tausende von Dollar pro Produktionslauf kosten, wenn man sie über Millionen von Hüben multipliziert.
Bei Folgeverbundwerkzeugen, die gestanzte Blechteile herstellen, ist das Layout nicht nur eine Zeichenübung. Es handelt sich um eine wirtschaftliche Entscheidung, die die Materialausbeute sichert, bevor ein einziger Schlag den Stahl berührt.
Grundlagen des Streifenlayouts und Materialnutzung
Drei Variablen steuern die Materialausbeute in jedem Streifenlayout: Streifenbreite, Vorschubabstand und Teileausrichtung auf dem Streifen. Die Streifenbreite entspricht der maximalen Abmessung des Teils senkrecht zur Vorschubrichtung zuzüglich der beidseitigen Brücken plus der für den Transport erforderlichen Mitnehmerbreite. Der Vorschubabstand, die Entfernung, um die das Band pro Pressenhub vorgeschoben wird, entspricht der maximalen Abmessung des Teils in Vorschubrichtung plus einer Brücke.
Die Brückendicke, die kleine Materialbahn, die benachbarte Teile und zwischen Teilen und der Bandkante trennt, folgt einer praktischen Faustregel: etwa das 1,25- bis 1,5-fache der Materialdicke. Zu dünn, und die Brücke reißt beim Vorschub, wodurch die Matrize blockiert wird. Zu dick und Sie verwerfen bei jedem Strich brauchbares Material.
Durch die Teileorientierung ergeben sich erhebliche Optimierungspotenziale. Durch das Neigen eines Teils in einem Winkel auf dem Band, bekannt als Winkeldurchlauf oder Verschachtelung, können unregelmäßig geformte Geometrien enger zusammenpassen. Stellen Sie sich zwei L--förmige Klammern vor, die so gedreht sind, dass sie wie Puzzleteile ineinandergreifen. Dieser Ansatz kann die Materialausnutzung weit über die 75 %-Marke steigern, die die meisten Blechstanzbetriebe anstreben. Der Nachteil ist eine erhöhte Komplexität der Matrize und möglicherweise unausgeglichene Schnittkräfte, die eine sorgfältige Konstruktion der Station erfordern.
Die Verfügbarkeit der Spulenbreite schränkt auch die Layoutoptionen ein. Standard-Spulenbreiten von Servicezentren sind in festen Schritten erhältlich. Wenn Ihre optimale Streifenbreite zwischen den Standardgrößen liegt, zahlen Sie entweder für die Verarbeitung von Schlitzen -zu- oder akzeptieren ein etwas weniger effizientes Layout, das eine Standardabmessung verwendet. Erfahrene Designer bewerten mehrere Layoutausrichtungen anhand der verfügbaren Spulenbreiten, bevor sie sich auf einen endgültigen Ansatz festlegen.
Stationssequenzierung und Pilotenplatzierung
Die Stationsreihenfolge bestimmt die Reihenfolge, in der die Loch-, Umform- und Stanzvorgänge beim Durchlauf des Bandes durch die Matrize erfolgen. Wenn man dies falsch macht, entstehen Probleme, die von Bandinstabilität bis hin zu kumulativer Dimensionsdrift über Stationen hinweg reichen.
Das Leitprinzip: Erstellen Sie zuerst Bezugsmerkmale, verteilen Sie schwere Schnittlasten gleichmäßig, führen Sie eine größere Umformung erst durch, nachdem das Band ausreichend gestützt ist, und lassen Sie den endgültigen Schnitt bis nach dem letzten Kalibrierungsschritt. Das frühzeitige Durchstechen von Pilotlöchern, normalerweise an der ersten oder zweiten Station, stellt die Positionsreferenz her, auf die sich alle nachfolgenden Stationen verlassen. Diese Piloten korrigieren kleinere Vorschubungenauigkeiten und halten den Streifen vor jedem Pressenhub in präziser Ausrichtung.
Der Abstand zwischen Pilotlöchern und -Löchern ist bei Präzisions-Kaltblechstanzarbeiten eng, typischerweise etwa 0,0005 bis 0,001 Zoll, was bedeutet, dass die Pilotlöcher selbst mit minimaler Verformung gestanzt werden müssen. Durch die Platzierung der Piloten im Trägerstreifen statt innerhalb der Teilegeometrie werden fertige Merkmale vor möglichen Markierungen geschützt und Bezugsflächen sauber gehalten.
Auch das stationäre Truppenmanagement ist wichtig. Wenn sich alle schweren Schneidvorgänge an benachbarten Stationen bündeln, kann die resultierende Lastspitze dazu führen, dass sich der Matrizenschuh und der Pressenrahmen ungleichmäßig verbiegen. Die Verteilung der Schnittkräfte durch abwechselnde schwere und leichte Vorgänge über das Band trägt dazu bei, während des gesamten Hubs ein gleichmäßiges Abstandsverhältnis aufrechtzuerhalten. Eine nützliche Schätzung für die Schnittkraft ist der Umfang multipliziert mit der Dicke multipliziert mit der Scherfestigkeit des Materials, wobei die Abziehkraft weitere 5–10 % hinzufügt.
Ausschussreduzierung durch Designoptimierung
Jeder Prozentpunkt der Verbesserung der Materialausbeute führt direkt zu Kosteneinsparungen bei Metallstanzteilen. Drei Strategien erzielen die größte Wirkung: Minimierung der Trägerbreite, gemeinsames-Linienschneiden und Zusammenarbeit bei der Teilegeometrie.
Die Trägerbreite sollte so schmal wie baulich möglich sein und dennoch einen stabilen Bandtransport gewährleisten. Eine praktische Richtlinie für den Fertigungsbereich fordert eine Trägerbahnbreite von mindestens dem Zweifachen der Materialstärke, um ein Knicken oder Umkippen während der Zuführung zu verhindern. Aber die Geometrie ist genauso wichtig wie die reine Breite. Ein Träger mit strategischen Versteifungsrippen kann bei gleicher Steifigkeit schmaler sein als ein flacher Träger.
Beim gemeinsamen-Linienschneiden, bei dem benachbarte Teile eine einzige Schnittkante haben und keine separaten Brücken zwischen ihnen erforderlich sind, entfällt eine Brückenbreite pro Teilgrenze. Diese Technik funktioniert, wenn Teile gerade oder kompatible Kantengeometrien haben und wenn das resultierende Abfallgerüst immer noch sauber aus der Form austreten kann.
Manchmal lässt sich der Ausschuss am effektivsten reduzieren, wenn man mit Produktdesignern zusammenarbeitet, um die Teilegeometrie selbst zu ändern. Kleine Änderungen an Eckenradien, Laschenbreiten oder Gesamtumschlägen können die Auslastung eines Layouts von 68 % auf 78 % verschieben, ohne die Funktion des Teils zu beeinträchtigen. Dieses Design--zur-Gespräch zur Herstellbarkeit findet idealerweise statt, bevor die Teilegeometrie eingefroren wird, und nicht, nachdem die Werkzeugangebote wieder über dem Budget liegen.
Ein strukturierter Ansatz sorgt für disziplinierte Entscheidungen beim Strip-Layout und verhindert Nacharbeiten in der späten {0}Phase:
- Analysieren Sie die Teilegeometrie und identifizieren Sie die entwickelten Rohlingsabmessungen, einschließlich aller geformten Merkmale im flachen Zustand
- Bewerten Sie mehrere Teileausrichtungen und Verschachtelungsstrategien im Vergleich zu Standardspulenbreiten
- Berechnen Sie die Materialauslastung für jedes Kandidatenlayout und ordnen Sie sie nach Ertragsprozentsatz
- Entwerfen Sie den Trägerstreifentyp (massiv, Stretchbahn oder Lasche) basierend auf den Formungsanforderungen und der Transportstabilität
- Ordnen Sie die Stationen so an, dass zunächst Piloten eingerichtet werden, dass die Kräfte gleichmäßig verteilt werden und wo möglich das Formen vom Schneiden getrennt wird
- Geben Sie die Brückenabmessungen unter Verwendung eines Vielfachen der Materialstärke an und überprüfen Sie die Trägerfestigkeit im Vergleich zur Gesamtvorschubkraft
- Validieren Sie das endgültige Layout durch Simulation oder manuelle Streifenmodellierung, um sicherzustellen, dass es keine Interferenzen zwischen Stationen gibt
Das Streifenlayout legt die Kostenstruktur jedes Teils fest, das die Matrize produziert. Aber selbst ein perfekt optimiertes Layout funktioniert nur auf dem Papier, bis es anhand des realen Materialverhaltens validiert wird. Dieser Validierungsschritt, bei dem Simulationstools zur Vorhersage von Ausdünnung, Faltenbildung und Rückfederung-vor dem Schneiden von Werkzeugstahl verwendet werden, ist es, was sichere Produktionsstarts von teuren Überraschungen bei der Werkzeugerprobung unterscheidet.
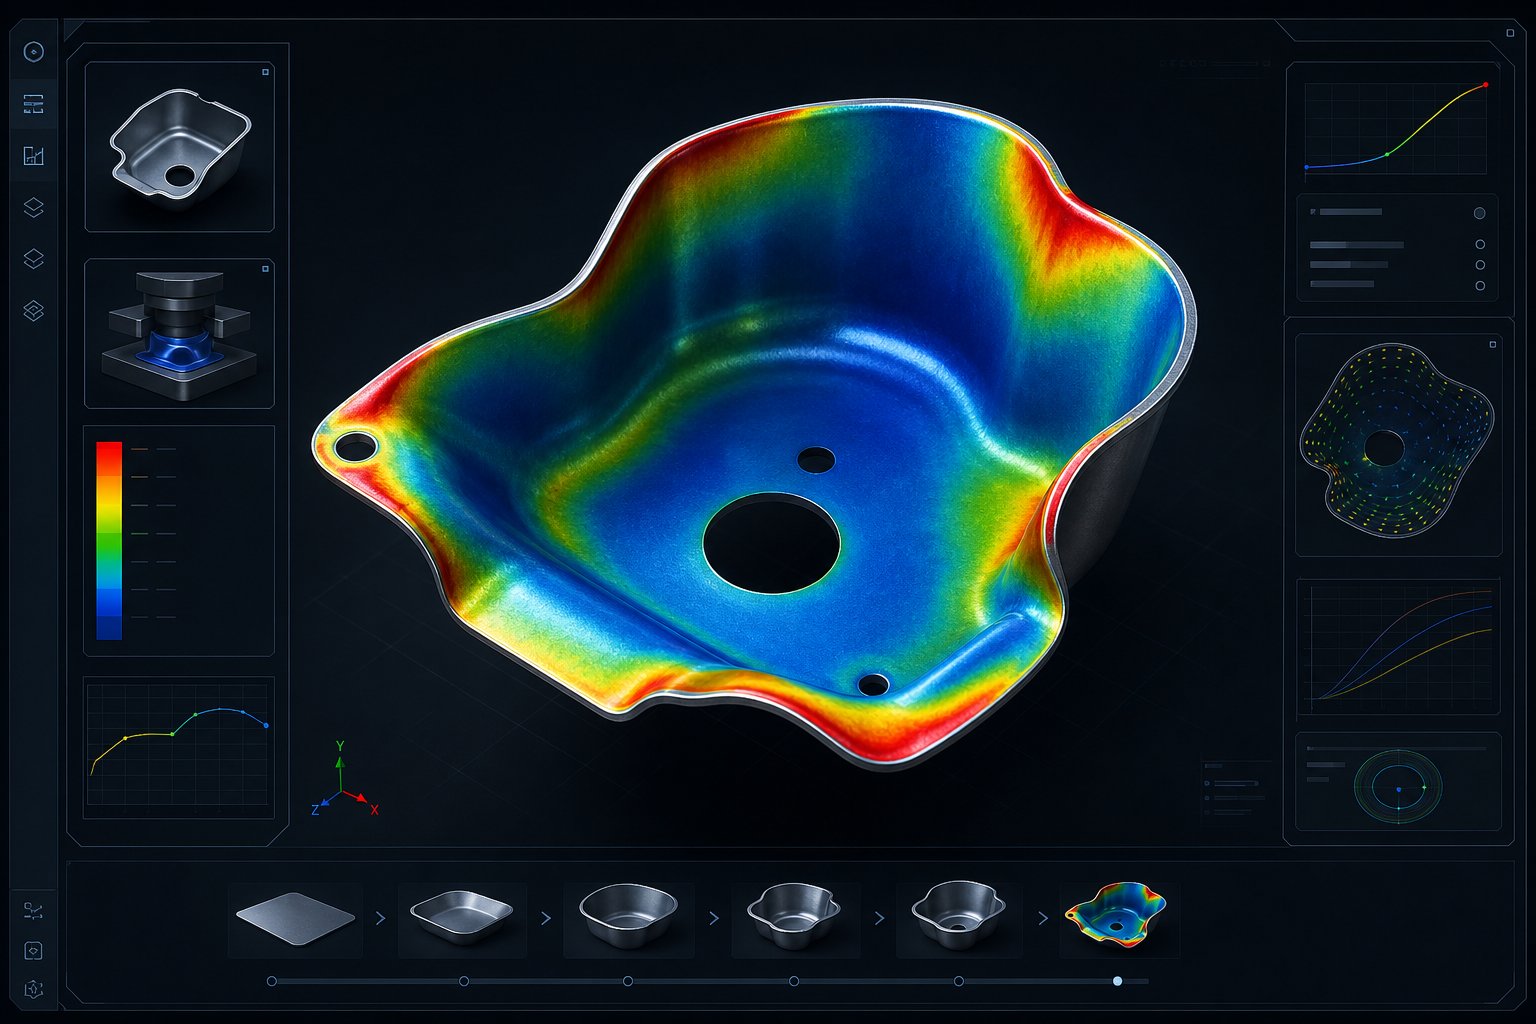
Simulation-Gesteuerte Designvalidierung
Ein Streifenlayout kann im CAD einwandfrei aussehen und dennoch Risse, Falten oder Maßfehler erzeugen, wenn tatsächlich Metall durch das Werkzeug fließt. Die Lücke zwischen geometrischem Design und physikalischer Realität ist der Ort, an dem die Simulation füllt. Mit modernen Finite-Elemente-Analyse-Tools (FEA) können Ingenieure den gesamten Metallstanzprozess virtuell durchführen und genau vorhersagen, wo das Material dünner wird, wo es Falten bildet und wie stark es zurückfedert, und das alles, bevor ein einziger Werkzeugstahlblock bearbeitet wird.
Das ist kein netter-zu-Schritt. Es ist der Unterschied zwischen einem drei{3}wöchigen Testtraining und einem drei{4}tägigen. Jede Iteration, die Sie in der Druckerei eliminieren, mit ihren Arbeitskosten, Maschinenzeit und Ausschussmaterial, geht auf das während der Simulation aufgebaute Vertrauen zurück. Dennoch betrachten viele Entwicklungsteams die Umformanalyse immer noch als optional oder, schlimmer noch, als etwas, das durchgeführt werden muss, nachdem das Werkzeug bereits gebaut ist und Probleme auftreten.
Umformsimulation und Machbarkeitsanalyse
Bei der Finite-Elemente-Analyse wird der Blechzuschnitt in Tausende kleiner Elemente unterteilt und dann mathematisch ermittelt, wie sich jedes Element verformt, wenn es unter Last mit den Stempel- und Matrizenoberflächen in Kontakt kommt. Der Solver verfolgt Spannung, Dehnung, Dickenänderung und Verschiebung an jedem Knoten während der gesamten Umformsequenz. Das Ergebnis ist eine detaillierte Karte des Materialverhaltens, die Problembereiche hervorhebt, lange bevor sie auf dem Druckboden zu Ausschuss werden.
Zu den kritischen Ergebnissen, die Ingenieure bewerten sollten, gehören:
- Ausdünnungsverteilung: Bereiche, in denen sich das Material über sichere Grenzen hinaus dehnt, was auf mögliche Risse oder Einschnürungsfehler hindeutet
- Tendenz zur Faltenbildung: Zonen, in denen Druckspannungen dazu führen, dass sich das Blech verbeult, typischerweise in Flanschen oder nicht unterstützten Ziehwänden
- Größe und Richtung der Rückfederung: Wie stark weicht das Teil von der Gesenkgeometrie ab, nachdem die Kraft entfernt wurde, abgebildet über jede Biegung und Kontur
- Formability-Limit-Diagramme (FLD): Diagramme, die lokale Dehnungszustände mit der Formungsgrenzkurve des Materials vergleichen und genau zeigen, wie viel Sicherheitsmarge an jedem Punkt vorhanden ist
DerDiagramm der Umformbarkeitsgrenzeist besonders leistungsstark, da es komplexe Dehnungsdaten in eine einfache Gut/Schlecht-Visualisierung übersetzt. Punkte unterhalb der Umformgrenzkurve sind sicher. Punkte in der Nähe der Kurve zeigen Randbedingungen an. Punkte oberhalb der Kurve sagen ein Scheitern voraus. Ingenieure können sofort erkennen, welche Bereiche des Teils gefährdet sind und wie viele Konstruktionsänderungen erforderlich sind, um sie wieder in den sicheren Bereich zu bringen.
Über die Fehlervorhersage hinaus legt die Machbarkeitsanalyse die Randbedingungen für den gesamten Stanzherstellungsprozess fest. Ingenieure sollten mehrere Kriterien prüfen, bevor sie sich mit der Werkzeugkonstruktion befassen:
- Ziehtiefenverhältnisse: Vergleich der Becher- oder Schalentiefe mit dem Rohlingsdurchmesser, mit typischen Grenzwerten um 0,5 für erste Ziehvorgänge in Weichstahl
- Mindestbiegeradien: im Allgemeinen 1-2-fache Materialdicke für duktile Legierungen, zunehmend für hochfeste Sorten
- Dehnungsprozentsätze: lokale Dehnungswerte im Vergleich zu materialspezifischen Grenzwerten aus Zugtests
- Tonnageschätzungen: Gesamtkraft, die für alle Form-, Stanz- und Polstervorgänge zusammen erforderlich ist
Diese Kriterien interagieren miteinander. Ein Teil, das einzelne Prüfungen der Ziehtiefe und der Biegeradien besteht, kann dennoch scheitern, weil die kombinierte Belastung aus aufeinanderfolgenden Vorgängen die Kapazität des Materials in einem bestimmten Bereich übersteigt. Die Simulation erfasst diese Wechselwirkungen ganzheitlich, was manuelle Berechnungen bei komplexen Geometrien einfach nicht leisten können.
Designiteration und Prototypenvalidierung
Die Simulation gibt beim ersten Durchgang selten grünes Licht. Der tatsächliche Wert zeigt sich in der Iterationsschleife: Führen Sie eine Simulation durch, identifizieren Sie Probleme, ändern Sie die Formgeometrie oder Prozessparameter und führen Sie sie erneut aus. Jeder Zyklus dauert Stunden am Computer und nicht Wochen in der Druckerei. Eine typische Simulation des Fertigungsprozesses für Metallstanzen durchläuft möglicherweise fünf bis zehn Entwurfsiterationen, bevor bei allen Bewertungskriterien akzeptable Ergebnisse erzielt werden.
Was ändert sich zwischen den Iterationen? Anpassung der Rohlingshalterkraft zur Kontrolle der Faltenbildung. Zeichnen Sie Modifikationen der Wulstgeometrie, um den Materialfluss zu regulieren. Der Stanzradius wird vergrößert, um die Ausdünnung an kritischen Ecken zu reduzieren. Die Oberfläche des Kopfes ändert sich, um die Belastung gleichmäßiger zu verteilen. Jede Änderung zielt auf ein bestimmtes durch die Simulation-identifiziertes Problem ab, und beim nächsten Durchlauf wird bestätigt, ob die Korrektur funktioniert, ohne an anderer Stelle neue Probleme zu verursachen.
Die Frage, mit der Ingenieure konfrontiert sind, lautet: Wann ist die Simulationssicherheit hoch genug, um sich auf Produktionswerkzeuge zu konzentrieren? Die Antwort hängt von der Teilekomplexität und der Risikotoleranz ab. Bei einfachen Stanz- und Biegevorgängen rechtfertigt eine saubere Simulation mit ausreichenden Sicherheitsmargen häufig den direkten Einsatz gehärteter Produktionswerkzeuge. Bei Tiefzügen, komplexen 3D-Formen oder Materialien mit engen Formfenstern bieten Prototypen-Metallstanzwerkzeuge eine physikalische Validierung, die Simulationsvorhersagen ergänzt.
Es gibt zwei Prototypstrategien, jede mit unterschiedlichen Kompromissen-:
- Soft-Tooling-Prototypen nutzen ungehärteten Werkzeugstahl oder sogar Zinkgusslegierungen (Kirksite), um Musterteile kostengünstig herzustellen. Sie validieren den Materialfluss, bestätigen Rückfederungsvorhersagen und identifizieren unvorhergesehene Umformprobleme. Aber weiche Werkzeuge nutzen sich schnell ab und halten manchmal nur 500–2.000 Schläge aus, und ihr Dimensionsverhalten spiegelt die gehärteten Produktionsbedingungen nicht perfekt wider.
- Bei Hard-Tooling-Prototypen werden Materialien in Produktionsqualität- und Wärmebehandlung verwendet, wodurch im Wesentlichen eine Kleinserienversion des endgültigen Werkzeugs erstellt wird. Sie bieten die genaueste Validierung der Teilequalität und Prozessstabilität. Die Kosten sind wesentlich höher, aber bei Hochrisikoprogrammen rechtfertigt die Versicherung gegen einen Ausfall eines Produktionstools die Investition.
Ein aus Soft Tooling gefertigter Metallstanzprototyp kostet etwa 30-50 % einer kompletten Produktionsform, während ein harter Prototyp 60-80 % kostet. Die Entscheidungsmatrix ist einfach: Wenn das Programmvolumen und die Teilekritikalität höhere Vorabausgaben rechtfertigen, um das Risiko eines Produktionsstarts zu minimieren, sind harte Prototypen sinnvoll. Für Anwendungen mit geringerem Einsatz, bei denen die Simulation komfortable Margen zeigt, verkürzen Soft-Tooling oder sogar direkte-zu-Produktionsverpflichtungen die Markteinführungszeit.
Auch hybride Ansätze funktionieren. Ingenieure können Ziehvorgänge mit Soft-Tooling validieren, während sie direkt gehärtete Beschnitt- und Lochabschnitte bauen, da Schneidvorgänge analytisch einfacher vorherzusagen sind und das Risiko eines grundlegenden Geometriefehlers geringer ist.
Tonnageberechnung und Pressenauswahl
Jeder Umform-, Schneid- und Haltevorgang in einer Matrize verbraucht Presskapazität. Eine Unterschätzung der erforderlichen Tonnage führt zum Stillstand der Presse im unteren Totpunkt. Eine Überschätzung verschwendet Kapital für unnötig große Geräte. Eine genaue Tonnageberechnung verknüpft die Werkzeugkonstruktion direkt mit der verfügbaren Fertigungsinfrastruktur.
Zum Ausstanzen und DurchstechenStandardformelist einfach: Schnittumfang multipliziert mit Materialdicke multipliziert mit Scherfestigkeit ergibt die erforderliche Tonnage. Ein 6-Zoll-Umfangsschnitt durch 0,060-Zoll-Weichstahl mit 25 Tonnen/Quadratmeter. Die Scherfestigkeit erfordert etwa 9 Tonnen Schnittkraft. Aber ein progressives Stanzwerkzeug mit 15 Stationen, die gleichzeitig Schnitte, Formen und Ziehungen durchführen, kann sich schnell summieren.
Ziehvorgänge verwenden eine ähnliche Berechnungsstruktur, ersetzen jedoch die Scherfestigkeit durch die maximale Zugfestigkeit, da die Becher- oder Schalenwände unter Spannung stehen und nicht geschert werden. Der Druck des Blechhalters, typischerweise 30–40 % der Ziehkraft bei Weichstahl, trägt zum Gesamtwert bei. Federabstreifer, Heberstifte, Stickstoffdruckstücke und angetriebene Nocken tragen alle zu zusätzlichen Lasten bei, die viele Ingenieure vergessen zu berücksichtigen.
Die vollständige Tonnageberechnung für ein Folgeverbundwerkzeug erfordert die gleichzeitige Berücksichtigung aller Stationen:
- Alle Einstech- und Stanzkräfte (Umfang x Dicke x Scherfestigkeit)
- Ziehkräfte an jeder Ziehstation (Umfang x Dicke x UTS)
- Rohlingshalter- und Pad-Druck
- Federabstreifkräfte (5–10 % der gesamten Schnittkraft)
- Heberstift und Stickstofffederbelastungen
- Alle nockengetriebenen Vorgänge und ihre Winkelkraftkomponenten
- Endgültige Trägertrenn- und Schrotttrennkräfte
Durch das Hinzufügen von Scherwinkeln zu den Stempeln kann die Spitzenschnittkraft um 30–50 % reduziert werden, was wichtig ist, wenn sich die Gesamttonnage den Grenzen der Pressenkapazität nähert. Allerdings verteilt die Scherung die Last über einen längeren Hubweg, was sich auf die Energieberechnungen auswirkt. Es kann sein, dass die Tonnage ausreichend ist, die Energie aber nicht ausreicht. Dies ist eine häufige Ursache für Pressenstaus im unteren Totpunkt, wenn die Schwungradgeschwindigkeit unter den für die Vollendung des Hubs erforderlichen Schwellenwert fällt.
Bei der Auswahl der Presse muss auch berücksichtigt werden, wo im Hub die Last auftritt. Eine Matrize, die den Großteil ihrer Kraft sehr nahe am unteren Totpunkt aufbringt, benötigt mehr Energie vom Schwungrad der Presse als eine Matrize, deren Lasten über einen längeren Hub verteilt sind. Diese Beziehung zwischen Tonnage, Hubposition und Energieverfügbarkeit bestimmt, ob eine bestimmte Presse die Matrize tatsächlich mit Produktionsgeschwindigkeit laufen lassen kann, ohne abzuwürgen.
Eine durch Simulation-gesteuerte Designvalidierung reduziert die Iterationen bei der Ausprobierung von Chips in der Regel um 50–70 %, was sich direkt in kürzeren Vorlaufzeiten, niedrigeren Entwicklungskosten und schnelleren Produktionsstarts niederschlägt.
Die Tonnageberechnung hat auch Einfluss auf die Matrizenbalance innerhalb der Presse. Die Lasten sollten möglichst gleichmäßig über den Pressentischbereich verteilt werden. Eine außermittige Belastung führt zu einer ungleichmäßigen Auslenkung des Schlittens, wodurch sich die Abstände verschieben und der Verschleiß auf einer Seite des Werkzeugs beschleunigt wird. Wenn die Simulation unausgeglichene Kräfte aufdeckt, können Ingenieure die Stationen neu anordnen oder die Matrize relativ zur Mittellinie der Presse neu positionieren, um die Lastverteilung zu verbessern.
Simulation, Machbarkeitsanalyse und Tonnageberechnungen bilden das analytische Rückgrat, das jede vorgelagerte Designentscheidung validiert. Bei all diesen Analysen wird jedoch ein spezifischer Produktionskontext vorausgesetzt: ein bestimmtes Volumen, eine definierte Presse, eine angestrebte Werkzeuglebensdauer. Wenn Sie diese Annahmen ändern, ändert sich der gesamte Entwurfsansatz. Was für ein Programm mit einer Million-Einheiten funktioniert, erfordert eine grundlegend andere Konstruktionsphilosophie als ein 5.000-teiliger Prototypenlauf.
Häufige Designfehler und-Ursachen-Fehlerbehebung
Wenn ein gestanztes Metallteil mit Graten, Maßfehlern oder Oberflächenfehlern aus der Presse kommt, ist es in der Werkstatt so, dass die Schuld dafür der Matrize zugeschrieben wird. Passen Sie das Setup an. Shim eine Station. Einen Schlag nachschleifen. Diese Korrekturen behandeln Symptome, aber das zugrunde liegende Problem beruht normalerweise auf Entscheidungen, die Monate zuvor während des Entwurfs getroffen wurden. Wie der Stempelexperte Art Hedrick feststelltDer HerstellerDas Chip-Design ist von entscheidender Bedeutung, aber es ist nur ein Element in einem Netz interagierender Variablen. Der Schlüssel liegt darin, zu verstehen, welche Fehler tatsächlich auf Entscheidungen in der Design--Phase zurückzuführen sind und welche Fehler durch Prozessschwankungen in der Druckerei verursacht werden.
Was folgt, ist eine entwurfs-perspektivische Ursachenanalyse-der drei schädlichsten Fehlerkategorien: Gratbildung, Dimensionsabweichung und Materialflussfehler. Jedes davon geht auf spezifische Tipps zum Stanzdesign zurück, die, wenn sie während der Werkzeugentwicklung befolgt werden, verhindern, dass das Problem jemals in die Produktion gelangt.
Gratbildung und Kantenqualitätsmängel
Grate sind die häufigste Qualitätsmängel bei gestanzten und gelochten Teilen. Es treibt sekundäre Vorgänge wie Entgraten und Trommeln voran, verlangsamt die Montage und stellt in manchen Fällen ein Sicherheitsrisiko an freiliegenden Kanten dar. Dennoch sind Grate fast immer ein vorhersehbares Ergebnis von Designentscheidungen und kein zufälliges Produktionsproblem.
Drei Entwurfsphasenvariablen steuern das Gratverhalten:
Abstandsspezifikation.Wie im Kapitel zur Materialauswahl beschrieben, verfügt jede Legierungsfamilie über ein optimales Spielfenster. Wenn Sie außerhalb dieses Fensters laufen, insbesondere auf der hohen Seite, erhöht sich die Überrolltiefe und es entsteht eine ausgeprägte Gratlippe auf der Matrizenseite des Schnitts. Bei Stanzbeispielen, bei denen Ingenieure Weichstahlabstände (8-10 % pro Seite) auf austenitischen Edelstahl anwendeten, ist das Ergebnis durchweg eine übermäßige Grathöhe, da das Kaltverfestigungsverhalten von Edelstahl 12–16 % pro Seite für eine saubere Bruchausbreitung erfordert. Die Konstruktionslösung ist unkompliziert: Geben Sie Abstandswerte pro Material an, nicht als pauschalen Prozentsatz für die gesamte Matrize.
Scherwinkel-Implementierung.Flache-Schlagstanzen greifen gleichzeitig in den gesamten Schnittumfang ein und erzeugen maximale Spitzenkraft und Stoßbelastung. Dieser Stoß beschleunigt die Kantenverschlechterung und abgenutzte Kanten erzeugen selbst bei korrektem Abstand Grate. Durch Anwenden eines Scherwinkels von 1 bis 1,5 Mal der Materialstärke auf die Stempelfläche wird die Spitzenlast um 30-50 % reduziert und der Verschleiß gleichmäßiger über die Schneidkante verteilt. Der Kompromiss, die seitliche Kraft auf den Stempel, ist mit der richtigen Stempelunterstützung durch die Abstreifplatte beherrschbar.
Auswahl der Werkzeugstahlhärte.Eine auf 58–62 HRC gehärtete Schneide (typisch für D2- oder M2-Werkzeugstähle) behält ihre Geometrie viel länger bei als eine Schneide mit 54–56 HRC. Der Unterschied ist nicht subtil. Bei Produktionsmengen über 100.000 Schlägen können alle zwei Rockwell-Härtepunkte Tausende zusätzlicher Hübe zwischen den Nachschärfintervallen bedeuten. Bei der Konstruktionsentscheidung kommt es nicht nur darauf an, welcher Stahl spezifiziert werden soll, sondern auch auf den Karbidgehalt, die Verschleißfestigkeitseigenschaften und die Oberflächenbehandlung (TiN-, TiCN- oder DLC-Beschichtung), die die Kantenlebensdauer bei Anwendungen mit abrasiven Materialien verlängern.
Die Stanz-{0}}zu---Ausrichtung verbindet alle drei Variablen miteinander. Selbst bei korrekten Spielwerten und richtiger Härte wird das Spiel ungleichmäßig, wenn sich die obere und untere Matrizenhälfte während des Hubs relativ zueinander verschieben. Eine Seite des Schnitts wird enger, während sich die gegenüberliegende Seite öffnet, wodurch ein charakteristisches Gratmuster entsteht, das nur an einer Kante erscheint. Dies ist auf die Konstruktion des Führungssystems zurückzuführen: kugelgelagerte Führungspfosten mit ausreichender Vorspannung, Fersenblöcke zur seitlichen Schubsteuerung und ausreichende Steifigkeit des Matrizenschuhs, um eine Durchbiegung unter voller Schnittlast zu verhindern.
Dimensionsdrift und Toleranzstapel-Nach oben
Stellen Sie sich einen progressiven Würfel mit zwölf Stationen vor. Jede Station bringt ihre eigene Positionsvariation mit sich, vielleicht nur 0,001 bis 0,002 Zoll pro Station. Wenn diese Fehler jedoch von Station-zu-stationär sind, kann das endgültige Teil bis zum Erreichen des letzten Arbeitsgangs 0,012 bis 0,024 Zoll vom Nennwert abweichen. Das reicht aus, um die Blechstanztoleranzen bei kritischen Merkmalen über die typische Anforderung von +/-0,005 Zoll hinaus zu verschieben.
An diesem Punkt werden GD&T-Überlegungen bei der Stanzformgestaltung von entscheidender Bedeutung. Bei der herkömmlichen Koordinatenbemaßung werden Features relativ zu anderen Features lokalisiert, wodurch Abhängigkeitsketten erstellt werden, in denen sich jede Toleranz mit der vorherigen stapelt. AlsGD&T-GrundlagenVeranschaulichen Sie, dass durch die Verwendung echter Positionskontrollen mit Datumsreferenzrahmen diese Ketten eliminiert werden, indem jedes Merkmal relativ zu einem gemeinsamen Satz von Bezugspunkten und nicht zueinander lokalisiert wird.
Bei der Anwendung auf die Konstruktion progressiver Formen führt dieses Prinzip zu einer spezifischen Strategie: Richten Sie Bezugsmerkmale (Pilotlöcher) an der ersten Station ein und beziehen Sie sich dann bei allen nachfolgenden Vorgängen auf diese Bezugspunkte und nicht auf Merkmale, die an Zwischenstationen erstellt wurden. Wenn jeder Form- und Lochvorgang von derselben Pilotreferenz aus erfolgt, verstärken sich die Fehler nicht. Sie bleiben unabhängig.
Zu den Entwurfsstrategien, die die kumulative Variation minimieren, gehören:
- Anbringen von Pilotlöchern im Trägerstreifen an Station eins und Verwenden dieser als Master-Positionsbezugspunkt für alle nachfolgenden Vorgänge
- Lokalisieren kritischer Merkmale anhand von Piloten und nicht anhand zuvor geformter Geometrie
- Entwerfen Sie Stationen so, dass die empfindlichsten Merkmale-so nah wie möglich an den Piloteneingriffspunkten erstellt werden
- Verwendung von In-{0}}Sensoren zur Erkennung von Neigungsfehlern, bevor sie sich über mehrere Stationen ausbreiten
- Festlegung von Metallstanztoleranzen für den Matrizenaufbau, die um mindestens 30 % enger als die Teiletoleranz sind, um einen Spielraum für Prozessabweichungen zu schaffen
Auch die Vorschubgenauigkeit spielt eine Rolle. Wenn der Streifenvorschubmechanismus das Material freigibt, bevor die Piloten eingreifen, schwebt der Streifen vorübergehend ohne Positionskontrolle. Während dieses Fensters können Restspannungen im Träger oder unausgeglichene Formkräfte aus dem vorherigen Hub das Band verschieben. Die Designreaktion besteht darin, sicherzustellen, dass der Piloteintritt beginnt, bevor die Feed-Freigabe endet, wodurch eine Überlappung entsteht, die eine kontinuierliche Streifenregistrierung aufrechterhält.
Materialflussfehler und ihre konstruktiven Ursachen
Falten, Risse und Oberflächenmarkierungen sind die drei Materialflussfehler, die am häufigsten zum Abbruch von Produktionsläufen führen. Jedes hat eine bestimmte Ursache in der Entwurfsphase und kann durch spezifische Werkzeugentscheidungen verhindert werden, die lange vor der Testphase des Chips getroffen werden.
Faltenbildung durch unzureichenden Niederhalterdruck.Wenn Blech unter Druckspannung und unzureichender Rückhaltung in einen Ziehhohlraum fließt, knickt es ein. Die Falten, die sich im Bereich des Blechhalters bilden, bleiben nicht einfach dort. Wie die Ursachenanalyse bestätigt, erzeugt faltiges Material, das über eine Ziehsicke oder in den Hohlraum der Matrize gedrückt wird, restriktive Kräfte, die zu einer übermäßigen Ausdünnung und schließlich zu einer Spaltung stromabwärts führen. Die Konstruktionskorrektur umfasst die Festlegung eines Blechhalterdrucks, der ausreicht, um die Blechspannung aufrechtzuerhalten (typischerweise 30-40 % der Ziehkraft für Baustahl), die Einbeziehung von Ziehwülsten dort, wo eine lokalisierte Flusskontrolle erforderlich ist, und die Sicherstellung, dass Abstandshalter oder Ausgleichselemente einen gleichmäßigen Druck über die gesamte Niederhaltefläche aufrechterhalten.
Spaltung durch zu große Ziehtiefe.Jedes Material hat ein begrenztes Ziehverhältnis, das maximale Verhältnis von Rohlingsdurchmesser zu Stempeldurchmesser, das es in einem einzigen Arbeitsgang aushalten kann. Wird dieser Wert überschritten, verliert die Becherwand an Spannung. Häufige Ausfälle beim Tiefziehen deuten auch darauf hin, dass der Abstand zwischen Stempel und Matrize eine Hauptursache ist: Wenn dieser Spalt zu klein, zu groß oder ungleichmäßig ist, bricht das Material beim Ziehen. Die Prävention in der Entwurfsphase umfasst die Berechnung von Ziehverhältnissen während der Machbarkeitsanalyse, die Aufteilung von Tiefzügen auf mehrere Stationen, um die Belastung pro Schlag zu reduzieren, und die Überprüfung der Gleichmäßigkeit des Abstands zwischen Stempel und Matrize vor der Werkzeugkonstruktion.
Oberflächenfehler durch unzureichende Schmierung.Beim Gesenkdesign muss berücksichtigt werden, wie das Schmiermittel kritische Formflächen erreicht und dort verbleibt. Ohne vorgesehene -Schmiermittelkanäle, Reservoirs oder strukturierte Oberflächen, die den Ölfilm zurückhalten, führt der Metallkontakt unter hohem Druck zu Abrieb, Riefenbildung und Oberflächenabrieb. Dabei handelt es sich nicht um Bedienerfehler. Es handelt sich um Design-Versäumnisse. Merkmale wie Ölnuten in den Ziehringen, mikrostrukturierte Stempeloberflächen und vor den Formstationen positionierte Schmiermittelauftragsöffnungen sorgen für eine gleichmäßige Filmabdeckung während des gesamten Hubzyklus.
Eine strukturierte Checkliste zur Fehlerbehebung verknüpft sichtbare Symptome mit ihren Grundursachen in der Entwurfsphase-:
- Grat nur auf einer Seite des Teils:Ungleichmäßiges Spiel aufgrund einer Fehlausrichtung des Führungssystems oder einer Durchbiegung des Matrizenschuhs unter Last
- Grathöhe nimmt im Laufe der Produktion zu:Stempelkantenverschleiß durch unzureichende Härte oder fehlende Oberflächenbeschichtung
- Löcher außer Position:Der Pilot-führt dazu-, dass das Engagement-Timing falsch ist oder sich die Toleranzen-über mehrere Stationen hinweg häufen
- Progressive Dimensionsdrift:kumulative Stationsfehler von Features, die auf andere Features und nicht auf Masterdaten verweisen
- Faltenbildung im Flanschbereich:Der Niederhalterdruck ist zu niedrig oder die Abstandshöhen auf der Niederhaltefläche sind ungleichmäßig
- Aufteilung an Ziehwänden:Das Ziehverhältnis überschreitet die Materialgrenze oder der Stempelradius ist für die Materialstärke zu eng
- Abrieb oder Riefenbildung auf geformten Oberflächen:Fehlende Schmiermittel in der Matrizenkonstruktion oder zu raue Oberflächenbeschaffenheit der Matrize (über Ra 0,8 um)
- Teil nach dem Stanzen nicht flach:unausgeglichene Schnittkräfte oder Eigenspannungen im eingehenden Material, die nicht durch den Abstreiferdruck beseitigt werden
- Inkonsistente Rückfederung-:Eingehende Variation der Materialeigenschaften kombiniert mit einer unzureichenden Kompensationsstrategie in der Umformgeometrie
Allen diesen Fehlern ist gemeinsam, dass Vorbeugung weniger kostet als Korrektur. Jeder Fehler auf dieser Liste kann während der Entwurfsphase durch ordnungsgemäße Analyse, korrekte Parameterspezifikation und strukturierte Entwurfsprüfung vorhergesehen werden. Der Test sollte ein solides Design validieren und nicht als erste Gelegenheit dienen, herauszufinden, dass grundlegende technische Entscheidungen falsch waren.
Diese Fehlermuster verraten auch etwas darüber, wie die Werkzeuginvestitionen mit den Produktionsanforderungen skaliert werden sollten. Ein Werkzeug, das 5.000 Teile pro Jahr verarbeitet, kann Konstruktionskompromisse tolerieren, die bei 500.000 Einheiten katastrophal wären. Das Verständnis dafür, wie Volumenerwartungen die Entscheidungen im Werkzeugbau beeinflussen sollten, von der Materialauswahl über die Anzahl der Stationen bis hin zur Wartungsstrategie, unterscheidet kosteneffiziente Werkzeuge von Werkzeugen, die entweder zu viel investieren oder zu wenig liefern.
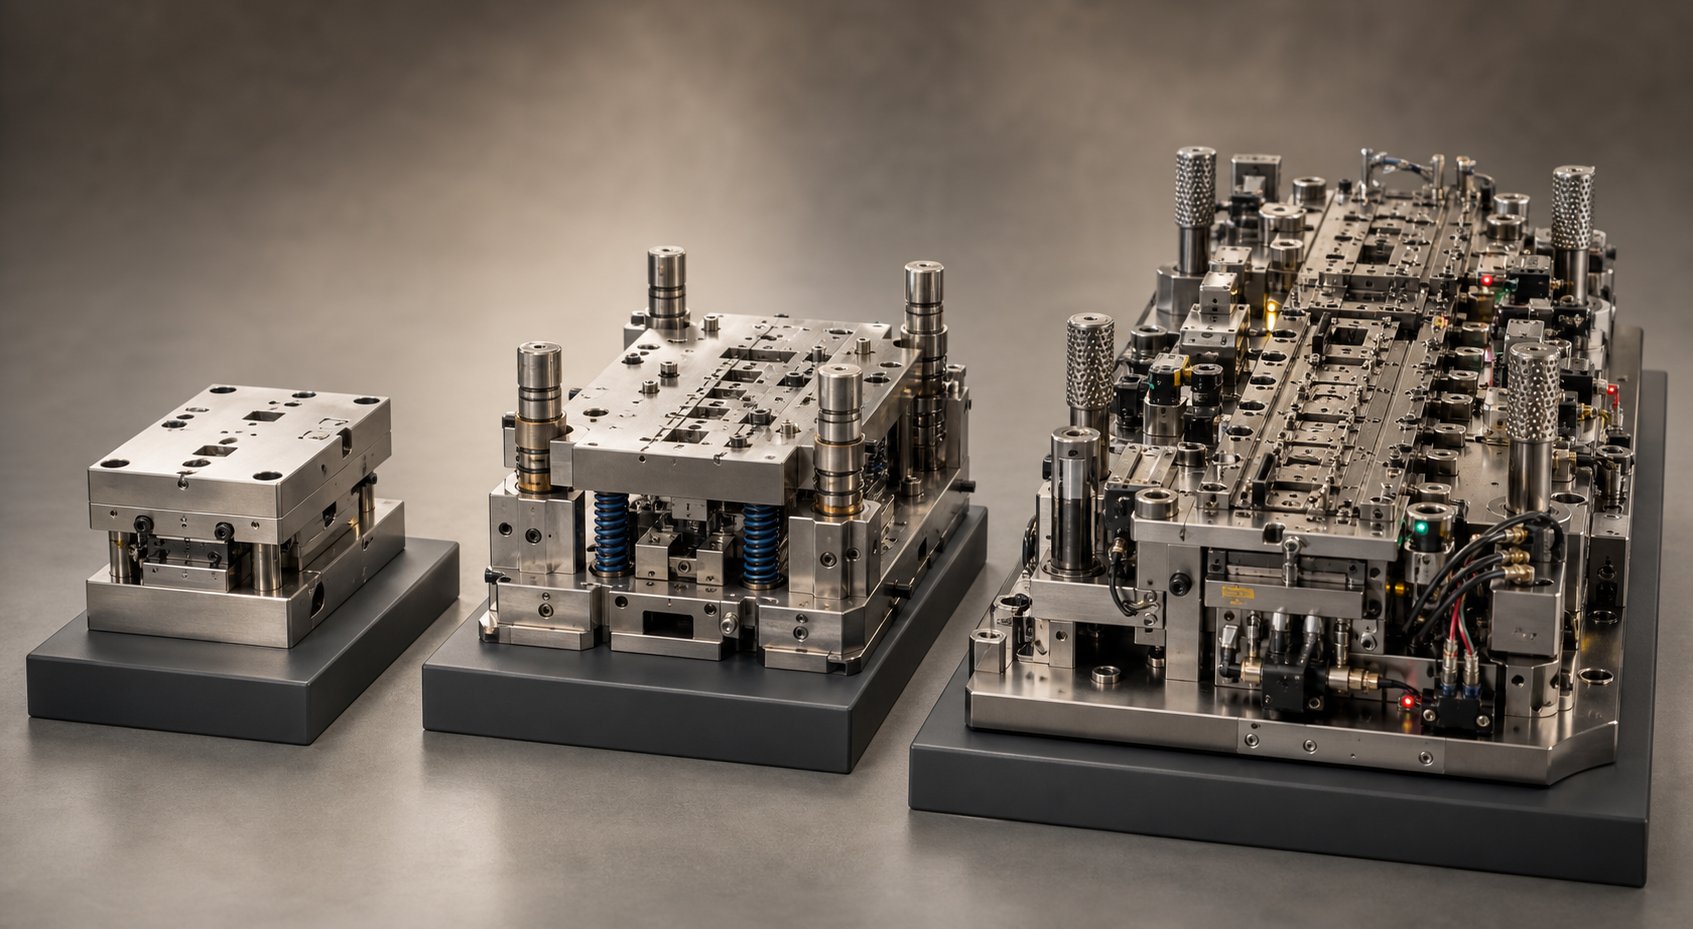
Entwerfen für verschiedene Produktionsvolumenstufen
Eine Matrize, die perfekt für zwei Millionen jährliche Einheiten geeignet ist, ist für einen Validierungsdurchlauf mit 2.000{4}Stücken deutlich überdimensioniert. Und ein nach Prototypen-Stanzstandards gebautes Werkzeug zerstört sich bei Produktionsgeschwindigkeit innerhalb eines Monats selbst. Das Volumen ist nicht nur eine Zahl auf einer Bestellung. Es verändert grundlegend jede technische Entscheidung: Werkzeugstahlsorte, Stationsanzahl, Komponentenkonstruktionsstil, Wartungszugänglichkeit und die wirtschaftliche Mathematik, die jede Entscheidung rechtfertigt.
Der Fehler, den Ingenieure am häufigsten machen? Anwendung einer einzigen Designphilosophie auf allen Volumenebenen. Das Ergebnis sind entweder Werkzeuge, die das Dreifache dessen kosten, was das Programm unterstützen kann, oder Werkzeuge, die sich abnutzen, bevor die erste Nachbestellung versandt wird.
Designstrategien für Prototypen und Kurzserien
Wenn Sie 500 bis 5.000 Teile benötigen, verlagert sich die Designpriorität von Langlebigkeit auf Geschwindigkeit und Kostendämpfung. Jeder Dollar, der für Werkzeuge ausgegeben wird, wird über eine kleine Anzahl von Einheiten amortisiert, sodass die Vorabinvestitionen die Wirtschaftlichkeit pro Teil dominieren. Eine kundenspezifische progressive Matrize für 12.000 US-Dollar bringt bei 5.000 Einheiten 2,40 US-Dollar pro Teil, bei 100.000 Einheiten jedoch nur 0,12 US-Dollar pro Teil. Diese Mathematik bestimmt jede Designentscheidung auf der Prototypenebene.
Zu den Designstrategien für Kleinserien- gehören:
- Verwendung ungehärteter oder halb{0}}gehärteter Werkzeugstähle (A2 bei 54–56 HRC anstelle von D2 bei 60–62 HRC), die schneller und kostengünstiger bearbeitet werden können und im Gegenzug eine kürzere Werkzeuglebensdauer in Kauf nehmen
- Reduzierung der Stationsanzahl durch Kombination von Vorgängen, wo möglich, auch auf Kosten einer etwas höheren Belastung des Materials pro Station
- Verwendung einer soliden Matrizenblock-Konstruktion statt eines Einsatz--Stils, da die Austauschhäufigkeit bei kleinen Stückzahlen kein Problem darstellt
- Vereinfachung der Führungssysteme durch Reibungsstifte statt kugelgelagerter Stifte, ausreichend für langsamere Pressengeschwindigkeiten und weniger Gesamtzyklen
- Überflüssige Funktionen wie Backup-Piloten, Sekundärsensorik oder Ersatzeinsatztaschen werden weggelassen, was die Bauzeit verlängert, ohne dass sich dies bei geringen Stückzahlen amortisiert
Soft-Tooling-Prototypen, manchmal aus Zinklegierungen wie Kirksite gegossen, liegen im äußersten unteren Bereich. Sie validieren den Materialfluss und bestätigen die Rückfederungsvorhersagen für 500–2.000 Schläge, bevor der Verschleiß über die Toleranz hinausgeht. Bei Prototypen-Stanzanwendungen, bei denen sich das Design noch ändern kann, verhindert dieser Einwegansatz kostspielige Nacharbeiten an gehärteten Werkzeugen, die nicht einfach geändert werden können.
Die Kompromisse-sind real: kürzere Matrizenlebensdauer (typischerweise 10.000-50.000 Treffer im Vergleich zu Hunderttausenden), größere Toleranzen aufgrund einer weniger steifen Konstruktion und höhere Stückkosten. Aber um Konzepte zu testen, die Passgenauigkeit von Baugruppen zu validieren oder einen Brückenauftrag zu erfüllen, während Produktionswerkzeuge gebaut werden, sind diese Kompromisse nicht nur akzeptabel, sondern auch wirtschaftlich notwendig.
Anforderungen an die Gestaltung von Stanzformen für die Großserienproduktion
Bei Volumina über 100.000 Jahreseinheiten kehrt sich die ökonomische Gleichung völlig um. Die Werkzeugkosten werden bei der Berechnung pro-Teil zu einem Rundungsfehler. Was zählt, sind Betriebszeit, Konsistenz und Werkzeuglebensdauer, gemessen in Millionen von Zyklen. Das Stanzen von Metall in dieser Größenordnung erfordert technische Entscheidungen, die für eine kurze Auflage absurd über-spezifiziert erscheinen würden, sich aber über die gesamte Programmlaufzeit um ein Vielfaches auszahlen.
Für industrielle MetallprägeprogrammeFortschrittliche Werkzeuge der Klasse Aist der Standard. Diese Matrizen verfügen über austauschbare Verschleißkomponenten, geführte Abstreifer mit Präzisionskugellager-Führungspfosten und Schneideinsätze aus gehärtetem Stahl oder Hartmetall. Herkömmliche Matrizen können bis zu einer Million Teile halten. Werkzeuge der Klasse A können bei ordnungsgemäßer Wartung diesen Wert deutlich übertreffen.
Hartmetalleinsätze sind das prägende Merkmal der hochvolumigen Matrizenkonstruktion. Schneidkanten aus Wolframkarbid halten 5-{4}}10-mal länger als herkömmlicher Werkzeugstahl, was weniger Pressenunterbrechungen zum Nachschärfen und eine gleichmäßigere Kantenqualität über längere Produktionsläufe hinweg bedeutet. Die Designüberlegungen ändern sich: Hartmetall ist spröde und muss durch stoßdämpfende Trägermaterialien gestützt, sorgfältig verarbeitet werden, um eine Zersetzung des Bindemittels beim Schleifen zu vermeiden, und manchmal beschichtet (TiN, TiCN) für zusätzliche Verschleißfestigkeit.
Zusätzliche Formstationen zeichnen auch Großserienwerkzeuge aus. Während ein Würfel mit kurzer -Laufzeit ein Merkmal in zwei Stationen mit höherer Belastung pro Treffer bilden könnte, verteilt ein Produktionswürfel den gleichen Vorgang auf drei oder vier Stationen. Weniger Belastung pro Station bedeutet weniger Kaltverfestigung zwischen den Schlägen, eine bessere Oberflächengüte, eine vorhersehbarere Rückfederung und eine deutlich längere Lebensdauer der Matrize. Besonders das Metallstanzen großer Teile profitiert von diesem Ansatz, da die damit verbundenen höheren Umformkräfte die Verschleißraten auf den Werkzeugoberflächen verstärken.
Redundante Funktionen, die bei geringen Volumina übertrieben erscheinen, werden bei der Skalierung unverzichtbar:
- Backup-Pilotstationen, die die Registrierung aufrechterhalten, wenn ein primärer Pilotstift bricht
- In-Matrizenerkennung (Erkennung von Fehlzuführungen, Überwachung der Reststückrückhaltung, Teile{1}}-Sensoren), die die Presse stoppt, bevor ein Fehler zu Schäden an der Matrize führt
- Schnell-Wechselplattentaschen, die es ermöglichen, verschlissene Schneidkanten während einer geplanten Pause auszutauschen, anstatt dass ein vollständiger Matrizenzug erforderlich ist
- Standardisierte Metallstanzkomponenten für Verbindungselemente (Schrauben, Dübel, Federn) aus gängigen Katalogen für eine schnelle Wartung ohne Verzögerungen bei der kundenspezifischen Beschaffung
Kosten-Gesteuerte Designentscheidungen
Die eigentliche technische Herausforderung besteht nicht darin, für eine Volumenstufe zu entwerfen. Es geht darum, zu entscheiden, wo Ihr Programm hingehört, und Investitionsentscheidungen zu treffen, die der Realität und nicht dem Optimismus entsprechen. Jedes Upgrade, ob Hartmetall statt Werkzeugstahl, vier Stationen statt drei oder Kugellagerzapfen statt Reibstifte, bringt einen Kostenaufschlag mit sich, der sich erst ab einem bestimmten Volumenschwellenwert lohnt.
Die Break-Even-Berechnung ist für jede Entscheidung spezifisch. Ein Satz Hartmetalleinsätze kann die Werkzeugkosten um 3.000 US-Dollar erhöhen, aber 0,002 US-Dollar pro Teil durch reduzierte Ausfallzeiten einsparen. Bei 1,5 Millionen Teilen ist die Investition kostendeckend. Unterhalb dieses Volumens bietet Werkzeugstahl eine gleichwertige Wirtschaftlichkeit. Darüber hinaus amortisiert sich Hartmetall mehrfach. Ingenieure sollten diese Berechnung bei jeder wichtigen Entwurfsentscheidung durchführen, anstatt sich entweder auf die günstigste oder die langlebigste Option zu verlassen.
In-die Sensorik folgt einer ähnlichen Logik. Ein Paket mit Fehleinzugssensoren kostet möglicherweise 2.000 bis 5.000 US-Dollar, verhindert jedoch Werkzeugabstürze, deren Reparatur 15.000 bis 50.000 US-Dollar kostet. Liegt die Crash-Wahrscheinlichkeit bei eins pro Million Hübe, amortisiert sich der Sensor bei Programmen mit mehr als einigen Hunderttausend Hüben. Bei kürzeren Auflagen rechtfertigt die statistische Wahrscheinlichkeit eines Absturzes die Investition möglicherweise nicht.
| Designparameter | Prototyp/Kurz-Run | Mittleres-Volumen (10.000–100.000) | Hohes-Volumen (über 100.000) |
|---|---|---|---|
| Werkzeugkostenspanne | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Kostenauswirkungen pro-Teil | Hoch ($1.00 - $5.00+ Werkzeugamortisation) | Mäßig ($0.15 - $1,00) | Niedrig ($0.01 - $0,10) |
| Erwartete Lebensdauer | 10.000 - 50.000 Treffer | 250.000 - 1.000.000 Treffer | 1.000,000 - 10.000,000+ Treffer |
| Werkzeugstahlsorte | A2, S7 (halb-gehärtet) | D2, M2 (vollständig gehärtet) | Hartmetalleinsätze, PM-Stähle |
| Leitsystem | Reibungsstifte, zwei-Pfosten | Kugellager, vier-Pfosten | Kugellager mit Vorspannung, Fersenblöcke |
| Stationsstrategie | Weniger Stationen, höhere Belastung pro Treffer | Ausgewogene Senderanzahl | Zusätzliche Stationen zur Entlastung |
| Wartungsfunktionen | Minimal (solide Konstruktion) | Auswechselbare Einsätze an Verschleißstellen | Schnell-Wechseleinsätze, In-Die-Sensorik, Ersatztaschen |
| Typische Anwendungen | Designvalidierung, Brückenproduktion, Nischenteile | Verbraucherprodukte, mittlere{0}}Baugruppen | Automobil-, Haushaltsgeräte- und hoch{0}nachgefragte Verbindungselemente |
Beachten Sie, dass die Grenzen zwischen den Ebenen nicht starr sind. Ein Teil mit extrem engen Toleranzen rechtfertigt möglicherweise großvolumige Konstruktionspraktiken bei mittleren-Volumenmengen, da die Kosten für Ausschuss aus weniger präzisen Werkzeugen die Prämie für bessere Komponenten übersteigen. Umgekehrt könnte ein nicht-kritisches kosmetisches Teil bei großen Stückzahlen eine Konstruktion mittlerer-Stufe tolerieren, wenn die Anforderungen an die Oberflächenbeschaffenheit nachsichtig sind.
Ingenieure, die in diesen Volumenstufen arbeiten, profitieren von der Zusammenarbeit mit Anbietern von Werkzeuglösungen, die Werkzeugstrategien an den Programmumfang anpassen können.YICHENbietet kundenspezifische Stanzformlösungen vom Prototyp bis zur Produktionsausrüstung mit Fachwissen in der Formstruktur, der Komponentenauswahl und der Materialflussoptimierung, die sich an die Volumenrealität jedes Projekts anpassen. Mit einem einzigen Partner, der das gesamte Spektrum versteht, wird die Diskrepanz vermieden, die entsteht, wenn Prototypenwerkzeuge von einem Team und Produktionswerkzeuge von einem anderen Team entworfen werden, ohne dass die Konstruktionsphilosophie durchgängig ist.
Die Entscheidung über die Volumenstufe hat auch Einfluss darauf, wie Sie an die Designvalidierung herangehen. Programme mit hohem-Volumen rechtfertigen umfangreiche Simulationen und hartes Prototyping, da sich die Kosten für Fehler bei Millionen von Teilen vervielfachen. Kurzfristige Programme erfordern möglicherweise mehr Testiterationen, da das finanzielle Risiko begrenzt ist. Aber unabhängig vom Volumen bleiben die grundlegenden technischen Prinzipien konstant. Was sich ändert, ist, wie viel Sie in deren Umsetzung investieren.
Umsetzung der Gestaltungsprinzipien beim Stanzen in die Praxis
Die technischen Grundlagen zu kennen ist eine Sache. Die meisten Teams scheitern daran, sie bei jedem neuen Programm konsequent anzuwenden, unter Termindruck, mit wechselnden Teileanforderungen und Budgetbeschränkungen. Die in diesem Leitfaden zum Metallstanzen behandelten Fehler haben eines gemeinsam: Sie wurden nicht durch mangelndes Wissen verursacht. Sie wurden durch übersprungene Schritte, ungeprüfte Annahmen und Designentscheidungen verursacht, die unabhängig von der nachgelagerten Realität getroffen wurden.
Was Teams, die Tools sauber einführen, von solchen unterscheidet, die in endlosen Testzyklen stecken bleiben, ist nicht ihr Talent. Es ist Prozessdisziplin. Ein strukturierter Arbeitsablauf, der kritische Fragen frühzeitig erzwingt, Annahmen durch Simulation validiert und Fehler erkennt, bevor sie in gehärteten Stahl verarbeitet werden.
Design-Checkliste für neue Stanzprogramme
Jedes neue Designprojekt für Metallprägungen profitiert von einer priorisierten Abfolge von Entscheidungen. Wenn Sie diese Schritte überspringen oder neu anordnen, werden Sie feststellen, dass Sie Probleme lösen, die gar nicht existieren mussten. Verwenden Sie diese Checkliste als Gate-Review-Framework, bei dem jeder Punkt überprüft wird, bevor die nächste Phase beginnt:
- Bestätigen Sie, dass die Teilegeometrie eingefroren ist und alle GD&T-Anforderungen dokumentiert sind, einschließlich Bezugsstruktur, kritische-für-Qualitätsmerkmale und zulässige Oberflächenbedingungen
- Überprüfen Sie die Materialspezifikation vollständig: Legierung, Härte, Dickentoleranzband, Kornrichtungsanforderungen und alle eingehenden Qualitätsbeschränkungen
- Bestimmen Sie die jährlichen Volumenprognosen und die Programmlaufzeit, um die geeignete Werkzeugstufe (Prototyp, mittleres {0}Volumen oder Produktionsklasse) auszuwählen.
- Führen Sie eine Machbarkeitsbewertung durch: Ziehtiefenverhältnisse, minimale Biegeradien, Dehnungsprozentsätze und vorläufige Tonnageschätzungen im Vergleich zur verfügbaren Pressenkapazität
- Wählen Sie die Architektur der Matrize (progressiv, Transfer, Verbund oder Kombination) basierend auf Teilegröße, Volumen, Toleranzanforderungen und Budget aus
- Geben Sie materialspezifische Abstandswerte pro Schneidstation an, anstatt einen einzigen Pauschalprozentsatz auf das gesamte Werkzeug anzuwenden
- Vollständige Optimierung des Streifenlayouts mit berechneter Materialausnutzung, verifizierter Trägerfestigkeit und bestätigter Bypass-Kerbengeometrie
- Sequenzstationen mit Pilotplatzierung, Kraftverteilung und Formung-bevor-die Trimmlogik validiert wird
- Führen Sie eine Formungssimulation durch und bestätigen Sie, dass alle Bereiche die Kriterien für die Formbarkeitsgrenze mit ausreichender Sicherheitsmarge erfüllen
- Berechnen Sie die Rückfederungskompensationswerte für jede Biegestation und integrieren Sie sie in die Umformgeometrie
- Überprüfen Sie die Gesamttonnage einschließlich aller Schneid-, Form-, Polster-, Abstreifer- und Nockenkräfte anhand der Pressenleistung bei der geplanten Hubposition
- Überprüfen Sie die Steifigkeit des Matrizenschuhs, die Auswahl des Führungssystems und die Ausrichtungsstrategie für die erwarteten Last- und Geschwindigkeitsbedingungen
- Geben Sie Werkzeugstahlsorten, Härteanforderungen und Oberflächenbehandlungen für jede Verschleißkomponente basierend auf den Materialabrasivitäts- und Volumenzielen an
- Integrieren Sie Fehlerschutzfunktionen: versetzte Dübel, asymmetrische Führungen und Komponenten, die physisch nicht falsch installiert werden können
- Dokumentieren Sie Wartungsintervalle, Nachschärfmengen und wichtige Ersatzteile, bevor das Werkzeug in die Produktion geht
Diese Reihenfolge ist nicht willkürlich. Jeder Schritt hängt von den im vorherigen Schritt bestätigten Informationen ab. Der Wechsel zum Streifenlayout, bevor die Machbarkeit bestätigt ist, oder die Auswahl von Werkzeugstählen, bevor die Volumenstufe festgelegt ist, führt zu Nacharbeitsschleifen, die Entwicklungsstunden in Anspruch nehmen, ohne das Programm voranzutreiben.
Aufbau einer stärkeren Werkzeugdesign-Praxis
Die Checkliste behandelt einzelne Programme. Der Aufbau einer durchgängig starken Fertigungspraxis für Metallstanzen erfordert etwas Umfassenderes: strukturelle Änderungen in der Art und Weise, wie Designteams mit Produktingenieuren interagieren, wie Validierungsabläufe durchgesetzt werden und wie institutionelles Wissen im Laufe der Zeit wächst.
Die DFM-Zusammenarbeit ist die größte -Verbesserung, die die meisten Unternehmen erzielen können. Wenn Werkzeugingenieure mit Produktdesignern zusammenarbeiten, bevor die Teilegeometrie eingefroren ist, können sie Herstellbarkeitsprobleme identifizieren, deren Behebung im CAD nichts, aber Zehntausende kostet, um sie in Werkzeugen zu berücksichtigen. Eine Radiusänderung, eine Toleranzlockerung bei einem unkritischen Merkmal, eine leichte Geometrieverschiebung, die die Verschachtelung verbessert – diese Gespräche passieren leicht in der Konzeptphase und werden zu schmerzhaften Änderungsaufträgen, sobald die Werkzeuge angeboten werden.
Der Stanzprozess in der Fertigung beginnt nicht erst, wenn das Metall auf die Matrize trifft. Es beginnt damit, dass ein Produktdesigner Geometrieentscheidungen trifft, die die Matrize berücksichtigen muss. Durch die Überbrückung dieser Lücke durch strukturierte DFM-Überprüfungen an definierten Designmeilensteinen wird verhindert, dass ein Stanzformingenieur einen eingefrorenen Teildruck erhält, der von Natur aus schwer zu stempeln ist und keinen Verhandlungsspielraum bietet.
Die Simulation-erster Arbeitsabläufe stellt die zweite strukturelle Verbesserung dar. Teams, die die Umformanalyse als obligatorischen Design-Gate und nicht als optionale Ergänzung betrachten, erkennen Probleme, wenn sie die Möglichkeit haben, sie zu beheben. Teams, die Simulationen überspringen und sich auf die Testdurchführung verlassen, um Probleme aufzudecken, zahlen für diese Verkürzung der Maschinenzeit, Materialverschwendung und Terminverzögerungen. Die Wirtschaftlichkeit ist eindeutig: Eine Stunde Simulationszeit kostet den Bruchteil einer Stunde Drucktestzeit und liefert schneller Antworten.
Strukturierte Designprüfungen bieten eine dritte Schutzebene. Selbst erfahrene Ingenieure entwickeln blinde Flecken bei Projekten, an denen sie wochenlang arbeiten. Ein neuer Blick auf die Durchsicht von Lichtraumspezifikationen, Annahmen zur Streifenanordnung und Tonnageberechnungen entdeckt Fehler, über die der ursprüngliche Konstrukteur ein Dutzend Mal hinweggesehen hat. Diese Bewertungen müssen nicht ausführlich sein. Eine 30-minütige Peer-Review anhand der obigen Checkliste erkennt die meisten Fehler in der Entwurfsphase, bevor sie in die Werkzeugkonstruktion gelangen.
Über den internen Prozess hinaus profitiert der Stanzprozess in der Fertigung von externem Fachwissen, insbesondere bei designintensiven Herausforderungen, die über die Routineerfahrung eines Teams hinausgehen. Komplexe Gesenkstrukturen, ungewöhnliche Materialkombinationen, enge Spielräume oder grat{2}kritische Anwendungen profitieren oft von der Perspektive eines engagierten Werkzeugpartners, der ähnliche Probleme in verschiedenen Branchen gelöst hat.YICHENübernimmt diese Rolle für Ingenieure, die kollaboratives Know-how in der Werkzeugkonstruktion suchen, insbesondere bei Projekten zur Optimierung der Werkzeugstruktur, Stempel- und Heberkonstruktion, Abstandstechnik und Materialflusskontrolle. Der Unterschied ist wichtig: Ein Werkzeugpartner, der am Designprozess beteiligt ist und sein technisches Urteil zur Komponentenauswahl und Formungsstrategie einbringt, liefert grundlegend andere Ergebnisse als ein Anbieter, der lediglich nach einem bereitgestellten Druck baut.
Letztendlich ist die Gestaltung von Stanzformen eine Disziplin, bei der die Qualität des vorgelagerten Denkens die nachgelagerten Ergebnisse bestimmt. Jedes Prinzip in diesem Leitfaden zum Metallstanzen, von der Abstandstechnik über die Simulationsvalidierung bis hin zu volumengerechten Werkzeuginvestitionen, deutet auf die gleiche Schlussfolgerung hin: Der Drucksaal belohnt die Vorbereitung und bestraft Abkürzungen. Ingenieure, die systematische Strenge in ihren Design-Workflow einbauen, produzieren nicht nur bessere Werkzeuge. Sie erstellen sie schneller, mit weniger Iterationen und mit vorhersehbaren Ergebnissen, die über die gesamte Lebensdauer des Programms anhalten.
Häufig gestellte Fragen zum Stanzdesign
1. Was ist der Unterschied zwischen Stanzdesign und Metallprägung?
Das Stanzdesign ist die vorgelagerte technische Disziplin, die sich auf die Erstellung der Präzisionswerkzeugsätze konzentriert, einschließlich der Definition von Abständen, Streifenlayouts, Stationssequenzen und Komponentenspezifikationen. Metallstanzen ist der Produktionsvorgang, bei dem diese Werkzeuge zum Formen von Blech verwendet werden. Designentscheidungen, die Monate vor der Produktion getroffen werden, entscheiden darüber, ob der Stanzprozess effizient verläuft oder chronische Mängel verursacht. Ungefähr 80 % der Probleme mit der Stanzqualität gehen auf Entscheidungen zurück, die während der Entwurfsphase getroffen wurden, und nicht auf die Ausführung in der Druckmaschine.
2. Wie ermittelt man den richtigen Matrizenabstand für verschiedene Materialien?
Das Matrizenspiel wird als Prozentsatz der Materialstärke pro Seite ausgedrückt und variiert je nach Legierung. Weichstahl benötigt typischerweise 8-12 % pro Seite, austenitischer Edelstahl benötigt 12-16 %, Aluminium funktioniert am besten mit 6-10 % und hochfeste Stähle benötigen möglicherweise 14-21 %. Das Prinzip besteht darin, dass härtere Materialien mit geringeren Streckgrenzen-zu-Zug-Verhältnissen größere Abstände für eine saubere Bruchausbreitung benötigen. Die Anwendung eines einzigen Abstandswerts für alle Materialien ist ein häufiger Fehler, der zur Gratbildung und einer schlechten Kantenqualität führt. Partner wie YICHEN (yichen-group.com/stamping-die/) können Ingenieuren dabei helfen, materialspezifische Abstandswerte für kundenspezifische Stanzlösungen festzulegen.
3. Was verursacht Grate in Stanzteilen und wie kann die Formgestaltung dies verhindern?
Die Gratbildung ist auf drei Hauptvariablen in der Entwurfsphase zurückzuführen: falsche Abstandsspezifikation für das zu stanzende Material, fehlende Scherwinkel an den Stempelflächen, die zu Stoßbelastungen und beschleunigtem Kantenverschleiß führen, und unzureichende Werkzeugstahlhärte, die zu einer vorzeitigen Verschlechterung der Schneidkanten führt. Die Ausrichtung von Stempel--zu Matrize spielt ebenfalls eine entscheidende Rolle, da selbst korrekte Abstände ungleichmäßig werden, wenn das Führungssystem eine Verschiebung der oberen und unteren Matrizenhälften während des Hubs zulässt. Zur Vermeidung von Graten müssen die Abstände je nach Materialtyp festgelegt, Scherwinkel mit der Materialdicke von 1–1,5 angewendet, Werkzeugstähle mit 58–62 HRC ausgewählt und starre Führungssysteme mit kugelgelagerten Pfosten entworfen werden.
4. Wann sollten Sie eine progressive Matrize anstelle einer Transfermatrize verwenden?
Folgeverbundwerkzeuge eignen sich optimal für kleine bis mittelgroße Teile mit Stückzahlen über 50.000 Einheiten pro Jahr, bei denen enge Toleranzen und hohe Hübe-pro-Minute erforderlich sind. Das Werkstück bleibt durch aufeinanderfolgende Stationen auf einem Trägerband. Transfermatrizen eignen sich für große Teile oder tiefgezogene Komponenten, die nicht mit einem Band verbunden bleiben können, typischerweise bei 10.000–500.000 Einheiten pro Jahr. Die Entscheidung hängt von vier Variablen ab: Teilegröße, Jahresvolumen, Toleranzanforderungen und Budget. Große Strukturhalterungen oder komplexe 3D-Formen deuten im Allgemeinen auf Transferwerkzeuge hin, während Verbindungsklemmen und kleine Halterungen eine progressive Architektur bevorzugen.
5. Wie wirkt sich das Produktionsvolumen auf Designentscheidungen für die Stanzform aus?
Die Lautstärke verändert jede technische Entscheidung grundlegend. Prototypenläufe (500-5.000 Teile) verwenden halb-gehärtete Stähle, weniger Stationen und vereinfachte Führungssysteme, um die Vorlaufkosten zu minimieren. Programme mit hohem Volumen (100,000+ jährliche Einheiten) rechtfertigen Hartmetalleinsätze, zusätzliche Formstationen für eine geringere Belastung pro Schlag, kugelgelagerte Führungspfosten mit Vorspannung und In-{10}}Sensoren zur Unfallvermeidung. Die Break-Even-Berechnung ist für jede Entscheidung spezifisch. Hartmetalleinsätze erhöhen beispielsweise die Werkzeugkosten um 3.000 US-Dollar, die Einsparung von 0,002 US-Dollar pro Teil zahlt sich jedoch erst ab 1,5 Millionen Treffern aus. Ingenieure sollten diese Schwellenwerte berechnen, anstatt für alle Programme standardmäßig einen Ansatz zu verwenden.


