


Was sind Hartmetall-Stanzwerkzeugkomponenten?
Stellen Sie sich vor, ein Folgewerkzeug läuft mit 800 Hüben pro Minute und produziert Millionen von Teilen pro Jahr. Bei diesem Tempo verschleißen herkömmliche Stempel und Knöpfe aus Werkzeugstahl schnell, die Abmessungen geraten aus der Toleranz und ungeplante Ausfallzeiten schmälern die Margen. Genau aus diesem Grund greifen Ingenieure auf Hartmetall zurück.
Hartmetall-Stanzformkomponenten sind präzisionsgefertigte Werkzeugelemente wie Stempel, Matrizenknöpfe, Piloten, Abstreifer und Verschleißplatten, die aus gesintertem Wolframkarbid (WC) bestehen und mit einem metallischen Bindemittel wie Kobalt oder Nickel verbunden sind. Sie ersetzen herkömmliche Werkzeugstahlteile in einer Stanzformbaugruppe und bieten überragende Härte, Verschleißfestigkeit und Dimensionsstabilität bei Produktionsläufen mit hohen Stückzahlen.
Definieren von Hartmetall-Stanzwerkzeugkomponenten
Hartmetall wird durch Pulvermetallurgie hergestellt: Wolframkarbidpulver wird mit einem Bindemittel vermischt, in einer Form verdichtet und unter starker Hitze und Druck gesintert, bis ein festes Stück entsteht. Das Ergebnis ist ein Material, das deutlich härter ist als wärmebehandelter Werkzeugstahl. Um dies ins rechte Licht zu rücken: Eine Hartmetallsorte mit 6 Prozent Kobaltanteil weist etwa 92 HRA auf, während ein gehärteter Werkzeugstahl einen Höchstwert von etwa 62 HRC erreicht, was auf einer vergleichbaren Umrechnungsskala einen wesentlich niedrigeren Härtewert darstellt.
Diese Härte spiegelt sich direkt in der Abriebfestigkeit wider. Bei Stanzvorgängen, bei denen Formen, Stanzen und Schneiden mit hoher Geschwindigkeit erfolgen, bleiben Hartmetallkomponenten viel länger scharf und formstabil als ihre Gegenstücke aus Stahl. Aufgaben wie das Stanzen kleiner Löcher in harte Materialien sind ohne Wolframcarbid-Werkzeuge möglicherweise nicht einmal durchführbar.
Wo Hartmetall in die Matrizenbaugruppe passt
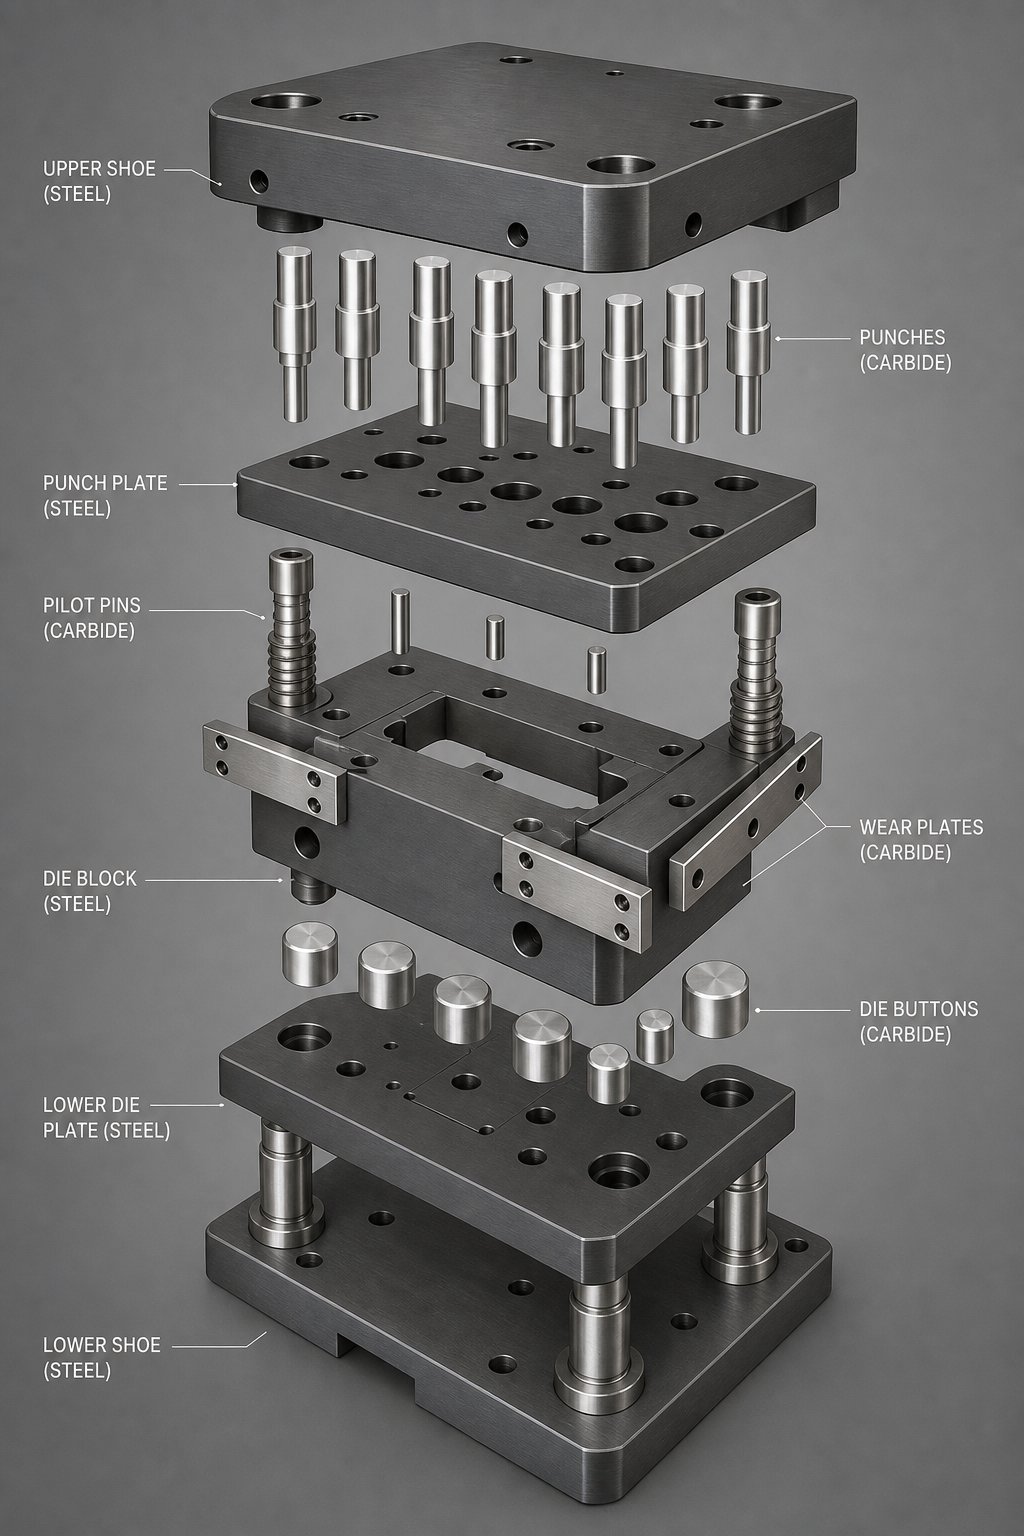
Innerhalb eines Prägestempels ersetzt Hartmetall nicht die gesamte Struktur. Die oberen und unteren Matrizenplatten oder Schuhe bestehen typischerweise aus Stahl mit mittlerem Kohlenstoffgehalt, z. B. 45er Stahl, gehärtet und angelassen auf 25–30 HRC, um strukturelle Unterstützung zu bieten. In diesem Rahmen sitzen Hartmetallkomponenten als Arbeitselemente, die das Bandmaterial direkt berühren: Schneidstempel, Formeinsätze, Matrizenknöpfe, Piloten, die das Band positionieren, und Verschleißplatten, die für den Gleitkontakt sorgen.
Stellen Sie sich das so vor: Der Stahlrahmen absorbiert und verteilt die Presskraft, während Hartmetallelemente das eigentliche Schneiden, Formen und Führen dort übernehmen, wo Abrieb und Stöße am stärksten konzentriert sind. Durch den Einbau von Hartmetall-Stempeln und -Knöpfen in die Prägematrizen bleiben die Werkzeuge über einen längeren Zeitraum scharf, was die Qualität der Ergebnisse maximiert und die Werkzeuglebensdauer im Vergleich zu Stahl um das Zehnfache verlängern kann.
Warum also Hartmetall in den Matrizenbaugruppen verwenden, anstatt durchgehend bei Werkzeugstahl zu bleiben? Die Antwort liegt in der Produktionsökonomie.Hartmetall-Matrizenkomponenten für das Stanzen großer StückzahlenReduzieren Sie die Schleifzyklen, halten Sie engere Toleranzen bei längeren Durchläufen ein und minimieren Sie den Ausschuss durch verschlissene Werkzeuge. Bei Betrieben, die Millionen von Teilen stanzen, ist der Leistungsunterschied zwischen Hartmetall und Werkzeugstahl nicht unerheblich; Es ist der Unterschied zwischen profitablen Läufen und ständiger Brandbekämpfung in der Druckerei.
Der Nachteil besteht darin, dass Hartmetall von Natur aus spröder ist als duktile Werkzeugstähle. Spannungskonzentrationen an scharfen Ecken oder unzureichende Abstände können zu Rissen führen, die sich schnell ausbreiten. Eine erfolgreiche Hartmetallanwendung hängt von der Abstimmung der richtigen Sorte, Geometrie und Stützstruktur auf die spezifischen Anforderungen jeder Komponentenposition in der Form ab. Dieser Auswahlprozess, von den Materialeigenschaften über die Sortenklassifizierung bis hin zu den-typ-spezifischen Entscheidungen, wird in den folgenden Abschnitten genau beschrieben.
Hartmetall-Materialeigenschaften, die die Leistung der Matrize steigern
Auswählen einesHartmetallkomponente für eine Prägematrizeist keine einheitliche Entscheidung. Die Leistung, die Sie erzielen, hängt von messbaren Materialeigenschaften ab. Wenn Sie diese Eigenschaften kennen, sind Sie in der Lage, für jede Rolle in der Form die richtige Formulierung zu finden. Vier Messgrößen sind am wichtigsten: Härte, Querbruchfestigkeit (TRS), Druckfestigkeit und Dichte.
Härte und Verschleißfestigkeit in Stanzumgebungen
Die Hartmetallhärte für Stanzwerkzeuge wird auf der Rockwell-A-Skala (HRA) gemessen, die für extrem harte Materialien besser geeignet ist als die für Werkzeugstahl verwendete HRC-Skala. Bei den üblicherweise für Gesenkbearbeitungen spezifizierten Härtegraden reicht die Härte von etwa 82 HRA am härtesten Ende bis zu 94 HRA für ultrafeine Formulierungen, die für maximale Verschleißfestigkeit optimiert sind. Für den Kontext: a6 % Kobalt ultrafein (Körnung 0,4 Mikron)erreicht etwa 94 HRA mit einer Querbruchfestigkeit von 3.700 MPa, während ein 20 %iger Kobalt-Mittelkorngehalt etwa 82 HRA mit einem TRS über 2.600 MPa erreicht.
Warum ist das in der Presse wichtig? Die Härte steuert direkt die abrasive Verschleißfestigkeit. Bei jedem Hub der Presse wird Streifenmaterial über die Schneidkante oder Formfläche einer Matrizenkomponente gezogen. Höhere HRA-Werte bedeuten einen langsameren Materialverlust an dieser Schnittstelle, was sich in längeren Intervallen zwischen den Schärfzyklen und einer engeren Maßhaltigkeit während eines Produktionslaufs niederschlägt.
Die Querbruchfestigkeit misst, wie viel Biegekraft ein Hartmetallstück aufnehmen kann, bevor es bricht. Beim Stanzen ist TRS für Komponenten wie schlanke Stempel oder Piloten wichtig, die einer seitlichen Belastung ausgesetzt sind. Eine Sorte mit 3.700 MPa TRS toleriert deutlich mehr außeraxiale Belastungen als eine Sorte mit 1.700 MPa, wodurch das Risiko eines plötzlichen Bruchs bei Hochgeschwindigkeitsbetrieb verringert wird. Die Druckfestigkeit wiederum bestimmt den Widerstand gegen Druckbelastungen. Hartmetallsorten mit feineren Körnern und geringerem Bindemittelgehalt bieten eine außergewöhnlich hohe Druckfestigkeit und eignen sich daher für Stationen, in denen sich die Schwerlast auf kleine Oberflächen konzentriert.
Dichte rundet das Bild ab. Standardmäßige kobalt-gebundene Karbide reichen von etwa 13,5 g/cm3 bei 20 % Kobaltgehalt bis zu fast 15,0 g/cm3 bei 6 % Kobalt. Während die Dichte das Verschleißverhalten nicht direkt bestimmt, dient sie als schneller Qualitätsindikator: Abweichungen von der erwarteten Dichte für eine bestimmte Sorte können auf Porositäts- oder Bindemittelverteilungsprobleme hinweisen, die die Feldleistung beeinträchtigen.
Auswirkungen von Bindemittelgehalt und Korngröße auf die Leistung
Zwei Variablen steuern, wo eine Hartmetallsorte im Härte-{0}vers--Spektrum landet: Kobalt-Bindemittelgehalt und Wolframkarbid-Korngröße.
Kobalt fungiert als „Klebstoff“, der die harten WC-Partikel zusammenhält. Durch die Erhöhung des Kobaltgehalts wird die Zähigkeit verbessert, indem eine duktile Metallphase hinzugefügt wird, die die Aufprallenergie absorbiert und der Rissausbreitung entgegenwirkt. Der Nachteil ist eine geringere Härte, da das weichere Bindemittel mehr Volumen einnimmt. Ein Kobaltgehalt von 6 % bei mittlerer Korngröße weist etwa 91 HRA mit einem TRS von 1.700 MPa auf, während eine Erhöhung des Kobaltgehalts auf 15 % die Härte auf 86.5 HRA senkt, den TRS jedoch auf über 2.800 MPa erhöht. Bei Matrizenkomponenten, die wiederholten Stößen ausgesetzt sind, wie z. B. schwere Stanzstempel, verhindert diese zusätzliche Zähigkeit katastrophale Kantenabsplitterungen. Bei Verschleißplatten oder Umformeinsätzen mit dünnerem Material bleibt durch einen geringeren Kobaltgehalt die Härte erhalten, die erforderlich ist, um einem allmählichen Abrieb standzuhalten.
Die Korngröße hat einen ebenso starken Einfluss. Feinere WC-Körner lagern sich dichter zusammen und lassen dem weicheren Bindemittel weniger Platz, um die Oberfläche zu dominieren. Das Ergebnis ist eine höhere Härte und eine bessere Schnitthaltigkeit bei gleichem Bindemittelgehalt. Die Verschleißfestigkeit von Hartmetall mit ultrafeinen Körnern ist wesentlich höher als die von mittelkörnigen Formulierungen mit dem gleichen Kobaltanteil, weshalb Präzisionsstanzbetriebe zunehmend Submikron- und Ultrafeingüten für Komponenten spezifizieren, bei denen Kantenschärfe und Oberflächengüte von entscheidender Bedeutung sind.
Die folgende Tabelle ordnet die vier Hauptkorngrößenkategorien ihren allgemeinen Leistungsmerkmalen im Stanzwerkzeugeinsatz zu:
| Korngrößenkategorie | Typisches Getreidesortiment | Relative Härte | Relative Zähigkeit | Verschleißfestigkeit | Am besten geeignet für |
|---|---|---|---|---|---|
| Standard (Mittel) | 1.2 - 3.5 Mikron | Mäßig (82-91 HRA) | Hoch | Gut | Schwere Schneidstempel, hochschlagfeste Matrizen, Kaltstauchwerkzeuge |
| Bußgeld | 0.8 - 1.2 Mikron | Hoch (91-92 HRA) | Mäßig-Hoch | Sehr gut | Allzweckmatrizen-, Formeinsätze, Folgestanzen |
| Ultrafein / Submikron | 0.4 - 0.8 Mikron | Sehr hoch (92-94 HRA) | Mäßig | Exzellent | Präzisionsstanzen, Piloten, Schneiden dünner{0}Materialien, Einsätze mit engen{1}}Toleranzen |
| Nano | Unter 0,4 Mikrometer | Höchste | Untere | Außergewöhnlich | Mikro-Stanzen, Ultra-Komponenten, Stempel für elektronische Steckverbinder |
Beachten Sie das Muster: Mit abnehmender Korngröße gewinnen Sie an Härte und Verschleißfestigkeit, verlieren aber etwas an Bruchzähigkeit. Beim Stanzen bedeutet dies, dass eine ultrafeine Sorte dort hervorragend geeignet ist, wo die primäre Fehlerursache allmählicher Verschleiß und Kantenverrundung ist, während eine Sorte mittlerer Körnung die bessere Wahl ist, wenn Stoßbelastungen oder Fehlausrichtungsrisiken einen Sprödbruch auslösen könnten.
Die praktische Erkenntnis für Ingenieure, die Hartmetall-Matrizenkomponenten bewerten, ist, dass keine einzelne Eigenschaft die ganze Geschichte erzählt. Ein Stempel, der Millionen von Schlägen auf dünnem Edelstahl standhalten muss, erfordert ein anderes Gleichgewicht zwischen Hartmetallkorngröße und Schnitthaltigkeit als eine Matrize, die dicken Weichstahl bei moderaten Volumina stanzt. Der Schlüssel besteht darin, zu ermitteln, gegen welchen Versagensmodus Sie entwerfen, also abrasiven Verschleiß oder Schlagbruch, und die Bindemittel-{2}Kornkombination auszuwählen, die dieser spezifischen Bedrohung Rechnung trägt. Diese Entscheidung führt direkt zur Auswahl zwischen etablierten Sortenklassifizierungen, die jeweils darauf ausgelegt sind, eine bestimmte Ausgewogenheit dieser konkurrierenden Eigenschaften zu gewährleisten.
Hartmetallsorten und ihre Stanzwerkzeuganwendungen
Sortenklassifizierungen gibt es genau deshalb, weil keine einzelne Hartmetallformulierung jede Aufgabe in einem Prägewerkzeug bewältigt. Das ANSI C--Sortensystem gruppiert Hartmetalle nach vorgesehenen Einsatzbedingungen. Wenn Sie dieses System verstehen, können Sie die richtige Chemie für jede Position in der Matrize auswählen, ohne zu viel zu bezahlen oder zu wenig Leistung zu erbringen.
Allgemeine Klassifizierungen von Hartmetallsorten erklärt
DerANSI C-Klassensystemunterteilt Wolframcarbid in funktionelle Kategorien. Bei der Arbeit mit Stanzwerkzeugen gibt es zwei Hauptfamilien: die geraden Sorten C1–C4 (WC-gebunden mit Kobalt, ohne Legierungszusätze) und die Verschleiß- und Schlagfestigkeitssorten C9–C14, die speziell für Umform- und Stanzvorgänge entwickelt wurden. C5-C8-Sorten, legiert mit Titankarbid oder Tantalkarbid für die Stahlbearbeitung, kommen gelegentlich in Gesenkanwendungen mit eisenhaltigen Bandmaterialien vor, sind jedoch häufiger bei Schneidplatten zu finden.
Hier ist die Aufschlüsselung der wichtigsten Qualitäten für die Auswahl der Werkzeugkomponenten:
- C2 (6-10 % Co, 90–92 HRA, mittelfeine Körnung):Eine gerade -Allzwecksorte mit hoher Härte und guter Verschleißfestigkeit. C2 wurde ursprünglich für die Bearbeitung von Nichteisenmaterialien entwickelt und eignet sich gut für Werkzeugkomponenten, die abrasivem Verschleiß mit minimalen Stößen ausgesetzt sind, wie z. B. Verschleißplatten und Formeinsätze für die Verarbeitung von Aluminium- oder Kupferbändern.
- C10-C11 (8–13 % Co, 88–91 HRA, feine bis mittlere Körnung):Speziell-entwickelt für Verschleißoberflächen, die leichten bis mittleren Stößen ausgesetzt sind. Diese Qualitäten eignen sich für Stanz- und Ziehvorgänge und werden häufig für Matrizen und leichtere Stempel verwendet.
- C12-C13 (13–16 % Co, 87–89 HRA, mittelgrobe Körnung):Ein höherer Kobaltgehalt sorgt für die erforderliche Zähigkeit für schwere Form-, Präge- und Prägestempel, die bei jedem Schlag erhebliche Aufprallenergie absorbieren.
- Mikrokorn- und Submikron-Qualitäten (3–10 % Co, 92–95 HRA, Korngröße unter 0,8 Mikron):Diese Premium-Formulierungen enthalten ultrafeine WC-Partikel für maximale Kantenschärfe und Verschleißfestigkeit. Sie zeichnen sich dort aus, wo Maßgenauigkeit und Oberflächengüte am wichtigsten sind, insbesondere bei Piloten, Präzisionsstanzern und Matrizeneinsätzen mit engen -Toleranzen.
Ein kritischer Punkt, den die C--Klassennummerierung verschleiern kann: Höhere C-Nummern bedeuten nicht einfach härteres Material. Wie Branchenreferenzen verdeutlichen, gruppiert das Klassifizierungssystem die Qualitäten nach Servicetyp und nicht nach einem linearen Härteverlauf. C13 ist tatsächlich weicher als C2, aber weitaus zäher, was genau das ist, was ein schwerer Stanzer braucht.
Passende Sorten für bestimmte Werkzeugkomponenten
Die Notenauswahl ändert sich je nachdem, welche Komponente Sie angeben. Ein Pilot, der einen Streifen mit 600 Hüben pro Minute positioniert, ist ganz anderen Belastungen ausgesetzt als ein Matrizenknopf, der 2 mm Edelstahl stanzt. Die folgende Tabelle ordnet die Hartmetallsorten den Komponententypen zu und verbindet die Chemie mit den funktionalen Anforderungen:
| Die Komponente | Empfohlener Sortenbereich | Typischer Co-Inhalt | Wichtiges Leistungsmerkmal | Warum dieses Match funktioniert |
|---|---|---|---|---|
| Präzisionsstanzen (kleiner Durchmesser, dünnes Material) | Submikron / Mikrokorn | 3-8% | Maximale Härte, Schnitthaltigkeit | Beständig gegen Kantenverrundung über Millionen von Schlägen hinweg; behält die Lochqualität bei |
| Schwere Stanzstempel (dicke Stärke) | C12 - C13 | 13-16% | Hohe Schlagzähigkeit | Absorbiert Stöße, ohne bei schweren{0}Schnitten abzusplittern |
| Stanzknöpfe (Schneideinsätze) | C10 - C11 | 8-13% | Ausgewogene Verschleiß- und Stoßbeständigkeit | Bewältigt wiederholte Scherbeanspruchung mit mäßiger Auswirkung |
| Piloten und Ortungsgeräte | Submikron / Feinkorn | 6-10% | Dimensionsstabilität, Verschleißfestigkeit | Behält bei langen Läufen einen festen Sitz in Streifenlöchern |
| Verschleißplatten und Führungen | C2 - C10 | 6-10% | Abriebfestigkeit, geringe Reibung | Widersteht Gleitverschleiß durch Bandvorschub ohne Stoßbelastung |
| Stripper und Spezialeinlagen | C10 - C12 | 10-15% | Zähigkeit mit gutem Verschleiß | Verträgt seitliche Kräfte und wiederholten Kontakt |
Wann rechtfertigen Mikrokorn- und Submikronqualitäten ihren Vorzug gegenüber Standardformulierungen? Drei Szenarien machen den Kostenunterschied lohnenswert: wenn Sie dünne Materialien unter 0,5 mm stanzen, bei denen die Grathöhe eng vorgegeben ist, wenn die Stempeldurchmesser unter 1,5 mm fallen und die Kantenintegrität direkt die Werkzeuglebensdauer bestimmt, oder wenn das Produktionsvolumen mehrere Millionen Treffer überschreitet und längere Schärfintervalle zu erheblichen Einsparungen bei den Ausfallzeiten führen. In diesen Fällen ist dieSubmikron-Qualitäten, die 93-95 HRA erreichenliefern messbar längere Standzeiten zwischen den Nachschleifvorgängen.
Für alles andere bieten Standard- und Feinkornsorten im C10-C12-Bereich einen praktischen Ausgleich. Sie kosten weniger pro Rohling, vertragen Ausrichtungsfehler besser und schleifen vorhersehbar nach. Der intelligente Ansatz besteht darin, Premium-Qualitäten nur an Stationen zu spezifizieren, an denen sich ihre spezifischen Vorteile in messbaren Produktionssteigerungen niederschlagen, und sie nicht pauschal an jeder Position in der Form anzuwenden.
Die Auswahl der Noten sagt jedoch nur die halbe Wahrheit. Dieselbe C11-Sorte verhält sich anders als ein runder Stempel und eine konturierte Matrize, da Geometrie, Abstand und Belastungsrichtung alle mit den Materialeigenschaften interagieren. Jeder Komponententyp bringt seine eigenen funktionalen Anforderungen und Fehlermodi mit sich, die die Leistung dieser Sorte in der Praxis beeinflussen.
Komponente-für-Komponentenkarbidanalyse für Stanzwerkzeuge
Eine Hartmetallsorte erbringt ihre Nennleistung nur dann, wenn sie mit der richtigen Komponentengeometrie, Stützstruktur und Spieleinstellung kombiniert wird. Jede Position in der Matrize stellt besondere mechanische Anforderungen, und die Verwendung von Hartmetall als Ersatz für Werkzeugstahl ohne Anpassung des umgebenden Designs führt schnell zu rissigen Stempeln und vorzeitigen Ausfällen. Hier ist, was jeder Komponententyp erfordert.
Hartmetallstanzen und Pilotkomponenten
Stempel absorbieren die heftigsten Kräfte in jedem Prägestempel. Bei jedem Hub treibt der Stempel das Bandmaterial durch, setzt die Schneidkante einer Scherbeanspruchung aus und zieht sie dann durch den Rohling zurück. Hartmetall zeichnet sich hier aus, weil seine Härte der Kantenverrundung widersteht, die die Lochqualität in Werkzeugstahlstempeln allmählich verschlechtert. In bestimmten spielfreien Konfigurationen können Hartmetallstempel bis zu zehnmal länger gratfreie Toleranzen einhalten als ihre Gegenstücke aus Stahl.
Überlegungen zum Design von Hartmetallstempeln beim Stanzen gehen über die Materialauswahl hinaus. Da Hartmetall spröde ist, sind Geometrie und Stützdetails von enormer Bedeutung. Die durch Hartmetall verhinderten Fehlerarten wie fortschreitender Kantenverschleiß und Maßabweichung können durch einen katastrophalen Bruch ersetzt werden, wenn die Konstruktion die Einschränkungen von Hartmetall ignoriert.
- Vermeiden Sie scharfe Innenecken an Stanzprofilen. Verwenden Sie Radien von mindestens 0,1 mm, um Spannungskonzentrationen zu reduzieren, die Risse auslösen.
- Mindestens Hinterschläge mit gehärteter Trägerplatte (56-60 HRC).1,2- bis 1,25-fache Dickeeiner Standard-Gesenkträgerplatte aus Stahl zur Verteilung der Drucklast.
- Halten Sie das Verhältnis von Stempellänge-zu-Durchmesser konservativ. Schlanke Hartmetallstempel verstärken die seitliche Ablenkung und Hartmetall verbiegt sich nicht, bevor es bricht.
- Geben Sie ein geführtes Abisolieren vor, um eine seitliche Belastung beim Zurückziehen zu verhindern. Ungeführtes Abisolieren ist eine der häufigsten Ursachen für Stempelbrüche.
- Verwenden Sie mechanische oder Hot-Sleeve-Befestigungsmethoden. Die Heißhülsenbaugruppe nutzt den Unterschied in der Wärmeausdehnung zwischen Stahlhaltern und Hartmetalleinsätzen und erzeugt eine Presspassung bei 500–600 Grad Celsius mit 0,6–1 % Übermaß am Durchmesser.
Piloten stehen vor einer verwandten, aber besonderen Herausforderung. Ihre Aufgabe besteht darin, Streifen zu positionieren, nicht zu schneiden. Daher unterliegen sie hauptsächlich einem abrasiven Gleitverschleiß, wenn sie mit hoher Geschwindigkeit in vorgestanzte Löcher eindringen. Hartmetall-Pilotkomponenten verhindern Fehlerarten, die Stahlpiloten plagen: Die Verringerung des Durchmessers durch abrasiven Verschleiß führt zu einer Fehlausrichtung des Bandes, die sich in Maßfehlern an allen nachgelagerten Stationen niederschlägt. Ein Hartmetall-Pilot im Submikronbereich behält seinen Durchmesser über Millionen von Zyklen hinweg bei und hält die Ausrichtung von Station-zu-deutlich länger innerhalb der Spezifikation als Alternativen aus gehärtetem Werkzeugstahl.
- Geben Sie Submikron- oder Ultrafeinqualitäten (92-94 HRA) für Piloten an, bei denen die Streifenregistrierungstoleranzen eng sind.
- Entwerfen Sie die Pilotenspitzen mit leichten Verjüngungen oder Radien statt mit flachen Enden, um die Aufprallkräfte beim Eintritt zu reduzieren.
- Stellen Sie sicher, dass die Pilotlöcher im Streifen entgratet sind, um eine asymmetrische Belastung der Pilotspitze zu verhindern.
Matrizenknöpfe und Verschleißplatten aus Hartmetall
Matrizenknöpfe sind die weiblichen Schneidelemente, die den Stempel aufnehmen. Sie verarbeiten die gleichen Scherkräfte, jedoch aus der entgegengesetzten Richtung, und ihre Schneidkanten müssen sowohl dem abrasiven Verschleiß durch den Banddurchgang als auch den Mikrospänen, die sich an scharfen Schnittflächen ansammeln, standhalten. Beim Vergleich von Hartmetall-Matrizenknöpfen mit Werkzeugstahl-Knöpfen zeigt sich der Leistungsunterschied am deutlichsten in der Standzeit: Werkzeugstahl-Knöpfe müssen in der Regel alle 50.000 bis 200.000 Schläge nachgeschärft werden, abhängig vom Bandmaterial, während Hartmetall-Knöpfe in der gleichen Anwendung zwischen den Wartungsintervallen routinemäßig 500.000 bis über eine Million Schläge erreichen.
Der Fehlermodus, den Hartmetall hier eliminiert, ist der fortschreitende Fasenverschleiß, der den Schneidspalt vergrößert, Grate erzeugt und ungeplante Stillstände zum Schärfen erzwingt. Die Fehlerart Hartmetall führt bei unzureichender Spezifikation zu Kantenausbrüchen aufgrund von übermäßigem Spiel oder Fehlausrichtung.
- Passen Sie die Qualität der Matrizen an das Bandmaterial an: härtere Formulierungen mit weniger Kobaltgehalt für Aluminium und Kupfer; Zähere, höhere-Kobaltgehalte für Edelstahl und hoch-feste niedrig-Legierungsmaterialien.
- Halten Sie den Schnittabstand pro Seite auf 5–10 % der Streifendicke. Zu viel Spiel erzeugt Zugspannungen an der Schneidkante, die Hartmetall schlecht verträgt.
- An den Schnittflächen Kantenfasen oder geschliffene Radien anbringen. Scharfe, ungeschützte Kanten sind besonders anfällig für Abplatzungen von Hartmetall, und eine leichte Fase reduziert das Bruchrisiko erheblich, ohne die Teilequalität zu beeinträchtigen.
- Drücken Sie -die Matrizenknöpfe mit dem richtigen Übermaß in die gehärteten Halterungen, um eine gleichmäßige Unterstützung über den gesamten Umfang zu gewährleisten.
Eine grundlegend andere Aufgabe erfüllen Hartmetall-Verschleißplatten für Stanzwerkzeuge. Sie schneiden kein Material; Sie widerstehen dem gleitenden Abrieb der Streifenbewegung über Führungsflächen und Hebeschienen. Da Verschleißplatten rein abrasiven Bedingungen ohne Aufprall ausgesetzt sind, sind sie ideale Kandidaten für Sorten mit niedrigem Kobaltgehalt und hoher Härte (C2-Bereich, 6–8 % Co), die die Oberflächenhärte maximieren. Die bei Hartmetall erreichbare polierte Oberfläche verringert außerdem die Reibung und verhindertAdhäsionsverschleiß oder AbriebDies führt zu Materialablagerungen auf Stahloberflächen.
- Polieren Sie die Oberflächen der Verschleißplatten auf Hochglanz (Ra unter 0,1 Mikron), um die Reibung zu minimieren und eine Materialübertragung zu verhindern.
- Stellen Sie sicher, dass die Verschleißplatten von unten vollständig abgestützt sind. Nicht unterstützte Spannweiten erzeugen Biegespannungen, die Hartmetall nicht aufnehmen kann.
- Verwenden Sie gerade Sorten mit niedrigem -Kobaltgehalt (6-10 % Co), wenn korrosive Schmiermittel oder saure Bedingungen vorhanden sind, oder ziehen Sie nickelgebundene Sorten für eine verbesserte Korrosionsbeständigkeit in Betracht.
Stripper und Spezialeinsätze
Abstreifer drücken das Bandmaterial nach jedem Hub vom Stempel ab. Sie unterliegen wiederholtem Kontakt, seitlichen Kräften durch die Bandspannung und gelegentlichen Stößen, wenn der Bandvorschub zögert. Hartmetall-Abstreifer sind weniger verbreitet als Hartmetall-Stempel oder -Knöpfe, aber sie verdienen ihren Platz in Hochgeschwindigkeits-Stanzwerkzeugen, bei denen sich Stahl-Abstreifer in Rillen abnutzen, die den Streifen verhaken.
Die Konstruktionspriorität liegt hier auf Zähigkeit bei ausreichender Verschleißfestigkeit, weshalb C10-C12-Sorten mit 10–15 % Kobalt die Standardwahl sind. Die federbelastete Auswerferplatte sollte einen Abstand von mindestens 0,05 mm über die maximale Streifendicke einhalten, um ein Auftreffen auf die Hartmetallschneide während des Betriebs zu verhindern.
- Verwenden Sie geführte Abstreiferausführungen mit kugelförmigen Führungspfosten, um einen seitlichen Kontakt mit den Schneidkanten des Stempels zu verhindern.
- Geben Sie mittlere -körnige, höhere-Kobaltqualitäten an, die den wiederholten Aufprall ohne Mikro-Bruchbildung tolerieren.
- In Nachrüstszenarien können Hartmetall-Abstreifereinsätze die Kontaktfläche eines vorhandenen Stahlabstreifers ersetzen, ohne dass die gesamte Plattenbaugruppe neu gestaltet werden muss.
Dieser Retrofit-Ansatz gilt allgemein. Bei der Entscheidung, wann die Werkzeugkomponenten auf Hartmetall umgerüstet werden sollen, ist nicht immer ein kompletter Werkzeugumbau erforderlich. Einzelne Stempel, Knöpfe, Piloten oder Verschleißplatten können an den Stationen, an denen der schnellste Verschleiß oder die häufigsten Ausfälle auftreten, unabhängig voneinander gegen Hartmetall ausgetauscht werden. Beginnen Sie mit den Komponenten, die zu Ihren längsten Ausfallzeiten führen, messen Sie die Verbesserung der Lebensdauer und erweitern Sie den Hartmetalleinsatz von dort aus basierend auf tatsächlichen Produktionsdaten.
Jede Komponente sagt etwas über die Leistung des Würfels als Ganzes aus. Aber die Art der Matrize, ob progressive, Transfer- oder Verbundmatrize, bestimmt, welche Komponenten der höchsten kumulativen Belastung ausgesetzt sind und wo die Hartmetallplatzierung die größte Rendite liefert.
Wie der Matrizentyp Entscheidungen über Hartmetallkomponenten beeinflusst
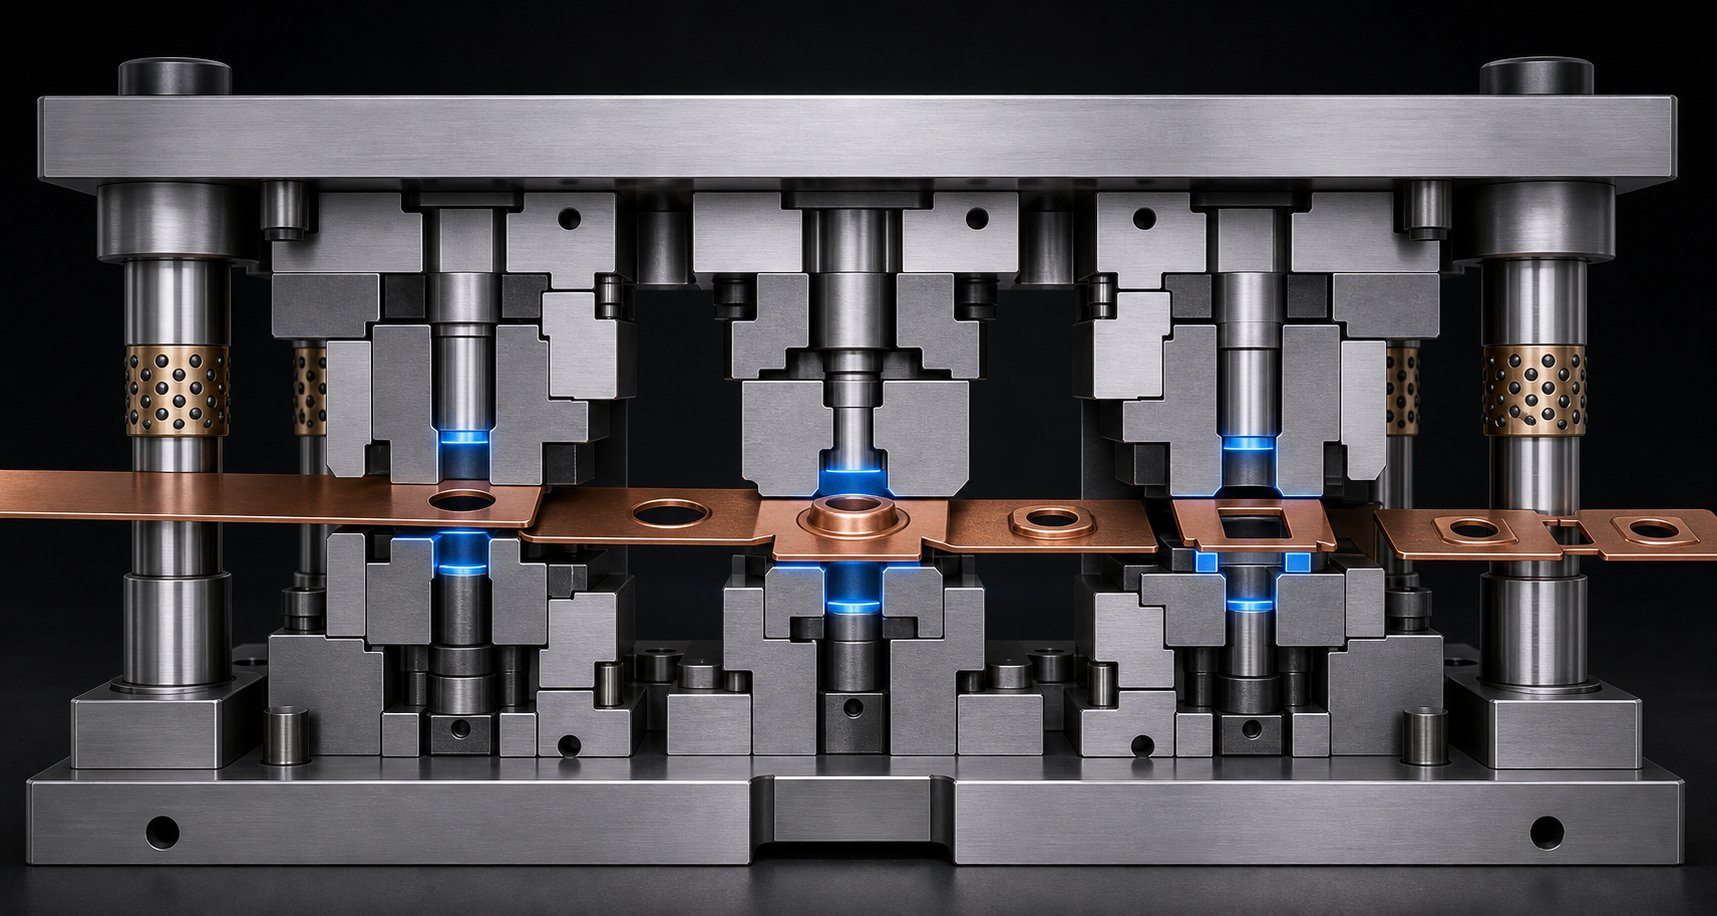
Nicht jede Matrize durchbrennt das Werkzeug mit der gleichen Geschwindigkeit oder an den gleichen Stellen. Eine progressive Matrize, die Steckverbinderanschlüsse mit 1.200 Hüben pro Minute laufen lässt, konzentriert den Verschleiß ganz anders als eine Transfermatrize, die tiefgezogene Automobilgehäuse mit 40 Hüben pro Minute formt. Die Matrizenarchitektur selbst bestimmt, wo Hartmetall die höchste Ausbeute liefert und wo es übertrieben wäre.
Geordnet nach typischer Hartmetall-Verwendungsintensität lassen sich die Matrizentypen in eine klare Hierarchie einordnen:
- Progressive Matrizen- höchster Hartmetallbedarf aufgrund extremer Hubzahlen, kumulativem Verschleiß an mehreren-Stationen und strengen Anforderungen an die Streifenausrichtung.
- Verbindung stirbt- mäßiger-bis-hoher Bedarf, da sich bei gleichzeitigen Schneidvorgängen die Belastung auf eine begrenzte Anzahl von Komponenten konzentriert, die alle gemeinsam die Kantenqualität aufrechterhalten müssen.
- Transfer stirbt- selektiver Hartmetallbedarf, der sich auf bestimmte Stationen mit hohem -Verschleiß konzentriert und nicht auf eine pauschale Anwendung über das gesamte Werkzeug hinweg.
- Kombination stirbt- variabler Bedarf, abhängig davon, welche Stationen schneiden oder formen, wobei Hartmetall gezielt auf die Schneidelemente aufgetragen wird.
Anforderungen an progressive Matrizenkarbide
Folgeverbundstanzen sind die Arbeitspferde beim Stanzen großer Stückzahlen. Das Band durchläuft mehrere Stationen in einem einzigen kontinuierlichen Zyklus, wobei jede Station einen einzigartigen Vorgang durchführt. EntsprechendBranchendatenDie Produktionsgeschwindigkeiten können 1.200 Hübe pro Minute erreichen, mit Toleranzen unter plus oder minus 0,001 Zoll. Bei diesen Geschwindigkeiten wirkt sich selbst geringfügiger Verschleiß an einer Station stromabwärts aus. Ein Pilot, der 0,01 mm an Durchmesser verliert, beeinträchtigt die Registrierung an jeder weiteren Station, was zu Maßfehlern im gesamten Teil führt.
Aus diesem Grund tauchen an fast jeder kritischen Station Hartmetallkomponenten für Folgestanzwerkzeuge auf. Piloten, Schneidstempel, Matrizenknöpfe und Streifenführungen sind alle einem unaufhörlichen, kumulierten Verschleiß ausgesetzt. Die Auswahllogik für Hartmetallmatrizen mit hoher Hubfrequenz ist hier einfach: Jedes Bauteil, das das Band mit hoher Geschwindigkeit berührt und eine Abmessung über Millionen von Zyklen beibehalten muss, ist ein Kandidat.
Die Komplexität des Streifenverlaufs fügt eine weitere Ebene hinzu. Eine progressive Stanze mit 20-Stationen zur Herstellung eines Kfz-Steckverbinders kann Loch-, Kerb-, Form- und Trennstationen umfassen. Die Loch- und Trennstationen unterliegen reiner Scherbeanspruchung und profitieren von harten Submikrongüten mit niedrigem Kobaltgehalt. Umformstationen hingegen benötigen härtere Sorten, die den Auswirkungen von Biegevorgängen standhalten. Bei der intelligenten Platzierung von Hartmetall in Folgeverbundwerkzeugen muss die Abstufung je Station nach oben oder unten erfolgen, anstatt eine einheitliche Rezeptur festzulegen.
Überlegungen zu Transfer- und Verbundmatrizen
Transferwerkzeuge trennen den Rohling frühzeitig vom Band und bewegen ihn mithilfe mechanischer Transfersysteme frei zwischen den Stationen. Diese Architektur läuft normalerweise mit niedrigeren Hubfrequenzen und jede Station bearbeitet ein einzelnes Teil und nicht einen verbundenen Streifen. Das Ergebnis ist ein geringerer kumulativer Positionsverschleiß an Piloten und Führungen, da es keinen zu registrierenden Streifen gibt, aber eine höhere lokale Belastung bei Formstempeln und Zieheinsätzen, die komplexe Geometrien formen.
Entscheidungen zur Hartmetallplatzierung von Transfermatrizen konzentrieren sich auf Tiefziehstanzen, Trimmstationen und alle Formeinsätze, die hochfeste Materialien verarbeiten. Transfermatrizen eignen sich hervorragend für komplexe Geometrien und große Teile, häufig bei Karosserieteilen und Strukturanwendungen, bei denen Edelstahl oder hochfeste Stahlbänder den abrasiven Verschleiß beschleunigen. Die Führungs- und Übertragungsmechanismen selbst rechtfertigen selten den Einsatz von Hartmetall, da der Kontaktdruck geringer ist und der Austausch einfacher ist.
Verbundmatrizen führen mehrere Schneidvorgänge in einem einzigen Hub an einer Station durch. Da alles gleichzeitig geschieht, müssen alle Schneidkanten im Gesenk scharf bleiben. Wenn sich ein Element verschlechtert, liegt das gesamte Teil außerhalb der Spezifikation. Die Anforderungen an Verbundmatrizenhartmetalle tendieren zu einer einheitlichen Sortenauswahl für alle Schneidkomponenten. Eine Flachscheibenmatrize mit sowohl Stanz- als auch Lochelementen funktioniert beispielsweise am besten mit passenden Hartmetalleinsätzen, sodass alle Kanten im gleichen Intervall ihre Lebensdauer erreichen, was einen einzigen Nachschleifvorgang anstelle einer gestaffelten Wartung ermöglicht.
Die Anwendung in der Industrie prägt diese Entscheidungen weiter. Bei Hartmetall-Stanzwerkzeugen für die Automobilindustrie handelt es sich häufig um hochfeste Stähle und Aluminiumlegierungen mit Stückzahlen von mehr als einer Million Teilen pro Jahr, was dazu führt, dass in Schneidstationen in Schneidstationen häufig Hartmetall zum Einsatz kommt. Beim HVAC-Stanzen hingegen werden häufig dünneres Kupfer und Aluminium bei extremen Geschwindigkeiten verarbeitet, sodass der Schwerpunkt bei Hartmetall auf Piloten und Stempeln mit kleinem{3}}Durchmesser liegt, die andernfalls innerhalb von Tagen verschleißen würden. Das zu stanzende Material interagiert mit dem Matrizentyp, um genau zu definieren, wo die Hartmetallinvestition sinnvoll ist, was direkt zu der umfassenderen Frage führt, ob Hartmetall für eine bestimmte Anwendung überhaupt kostengerecht ist.
Auswahl des richtigen Hartmetalls für Ihre Stanzanwendung
Zu wissen, dass Hartmetall Werkzeugstahl überlegen ist, ist eine Sache. Zu wissen, ob es für Ihren konkreten Job finanziell sinnvoll ist, ist eine andere Sache. Nicht jede Matrizenstation benötigt Hartmetall und nicht jeder Produktionslauf rechtfertigt den Vorabaufschlag. Die Frage ist nicht: „Ist Hartmetall besser?“ sondern vielmehr: „Wo rechnet sich Hartmetall angesichts dessen, was ich stanze, wie viele Teile ich benötige und was meine Presse macht?“
Anwendungsvariablen, die die Wahl von Hartmetall rechtfertigen
Fünf Variablen interagieren, um zu bestimmen, ob Hartmetallkomponenten in einer bestimmten Matrize ihren Platz finden. Bewerten Sie sie zusammen und nicht isoliert, denn ein einzelner günstiger Faktor allein rechtfertigt selten die Investition.
Material wird gestempelt.Dies ist der stärkste Einzeltreiber. Abrasive Materialien wie rostfreier Stahl, Siliziumstahllaminierungen und hoch-niedrig-legierte Stähle beschleunigen den Werkzeugstahlverschleiß erheblich. Die Auswahlkriterien für Hartmetall beim Stanzen von rostfreiem Stahl tendieren stark zu Submikrongüten, da der Chromgehalt im Band wie feines Schleifpapier gegen die Schneidkanten wirkt. Weichere Materialien wie kohlenstoffarmer Stahl, Kupfer und Aluminium sind weniger belastend, aber selbst Aluminium kann adhäsiven Verschleiß (Abrieb) verursachen, dem die polierte Oberfläche von Hartmetall weitaus besser widersteht als Werkzeugstahl. Bei der Bewertung, wie sich Substratmaterialien auf die Werkzeugauswahl auswirken,YICHENs MaterialressourceBietet einen nützlichen Ausgangspunkt für den Vergleich der gestanzten Materialeigenschaften, die sich auf die Anforderungen an Formkomponenten in Aluminium-, Stahl-, Edelstahl-, Messing- und Magnesiumanwendungen auswirken.
Produktionsvolumen.Die Produktionsvolumenschwelle für Hartmetallmatrizen liegt bei den meisten Anwendungen typischerweise im Bereich von 500.000 bis 1.000.000 Gesamtschlägen. Unterhalb dieses Bereichs bietet Qualitätswerkzeugstahl häufig eine akzeptable Lebensdauer bei geringeren Anschaffungskosten. Darüber hinaus führen die verlängerten Wartungsintervalle von Carbide zu erheblichen Einsparungen durch reduzierte Ausfallzeiten, weniger Nachschleifzyklen und eine gleichmäßigere Teilequalität über den gesamten Lauf. Hochgeschwindigkeits-Folgeverbundwerkzeuge, die Verbindungsstifte oder elektrische Kontakte mit Millionen von Hüben bewegen, überschreiten diese Schwelle innerhalb weniger Wochen deutlich, sodass Hartmetall nahezu obligatorisch ist.
Presstonnage und Banddicke.Eine höhere Tonnage, die auf kleine Schnittflächen konzentriert ist, erzeugt Druckspannungen, die die Einsatzgrenzen von Werkzeugstahl schneller überschreiten. Dickes Bandmaterial (über 2 mm bei Stahl) erzeugt an der Schnittkante proportional höhere Scherkräfte. Beide Bedingungen begünstigen die außergewöhnliche Druckfestigkeit von Hartmetall, aber Anwendungen mit dicker Dicke erfordern auch härtere Qualitäten (höherer Kobaltgehalt), um die Aufprallenergie ohne Abplatzen zu absorbieren.
Teilekomplexität.Teile mit vielen eng beieinander liegenden Löchern, engen Eckenradien oder feinen Merkmalen gefährden Schläge mit kleinem -Durchmesser. Diese Stempel nutzen sich schneller ab, da eine geringere Oberfläche die Scherkraft verteilt. Hartmetall ist oft die einzig praktikable Lösung, wenn der Stempeldurchmesser unter 1,5 mm fällt oder die Gratspezifikationen extrem eng sind.
Verwenden Sie diese Checkliste, um zu bestimmen, wann Hartmetall in Stanzformen für eine bestimmte Anwendung verwendet werden sollte:
- Prägen Sie abrasive oder hoch{0}feste Materialien (Edelstahl, HSLA, Siliziumstahl)?
- Übersteigt Ihr Gesamtproduktionsvolumen 500.000 Teile pro Werkzeugsatz?
- Liegen Stempeldurchmesser unter 2 mm oder Längen-zu-{2}Durchmesser-Verhältnisse über 4:1?
- Müssen aktuelle Werkzeugstahlkomponenten mehr als einmal pro 100.000 Schläge geschärft werden?
- Sind ungeplante Ausfallzeiten aufgrund verschlissener Werkzeuge teurer als geplante Wartungsarbeiten?
- Erfordert Ihre Teilespezifikation durchgehend Grathöhen unter 0,05 mm?
- Laufen Ihre Schlagfrequenzen kontinuierlich über 400 pro Minute?
Wenn drei oder mehr dieser Bedingungen zutreffen, werden Hartmetallkomponenten im Laufe der Produktion wahrscheinlich niedrigere Kosten pro Teil liefern, selbst bei der höheren Anfangsinvestition.
Nachrüstung versus Neubauentscheidungen
Ingenieure, die vor der Entscheidung stehen, eine Hartmetall-Matrize nachzurüsten oder neu zu bauen, haben mehr Flexibilität, als viele glauben. Bei der Entwicklung eines neuen Werkzeugs für ein bestätigtes Großserienprogramm ist ein Vollhartmetall-Matrizenaufbau sinnvoll. Sie können Abstände, Trägerplattenabmessungen und Haltergeometrie von Anfang an für die spezifischen Anforderungen von Hartmetall optimieren, einschließlich der dickeren Trägerplatten (1,2-1,25x Standard) und engerer Führungstoleranzen, die von Hartmetall gefordert werden.
Retrofit ist der intelligentere Weg, wenn eine vorhandene Werkzeugstahlmatrize in Betrieb ist, an bestimmten Stationen jedoch eine unzureichende Leistung erbringt. Sie müssen nicht die gesamte Matrize neu aufbauen, um die Vorteile von Hartmetall nutzen zu können. Zu den gängigen Nachrüstungszielen gehören:
- Ersetzen der am schnellsten{0}}verschleißenden Stempel durch Hartmetall-Äquivalente unter Beibehaltung der vorhandenen Stempelplatte und des Halters.
- Tauschen Sie Matrizenknöpfe aus Werkzeugstahl gegen Hartmetalleinsätze an Schneidstationen aus, die Ihren Schärfplan bestimmen.
- Aufrüstung der Piloten auf Hartmetall, wenn eine fehlerhafte Bandausrichtung zu einer nachgelagerten Qualitätsabweichung führt.
- Hinzufügen von Hartmetall-Verschleißplatten zu Führungsflächen, die sichtbare Rillen oder Materialansammlungen aufweisen.
Der Retrofit-Ansatz funktioniert, weil Hartmetallkomponenten häufig auf die gleichen Außenmaße wie ihre Vorgänger aus Werkzeugstahl geschliffen werden können und in vorhandene Halterungen und Halterungen passen. Die wichtigste Einschränkung besteht darin, sicherzustellen, dass die vorhandene Matrizenstruktur ausreichend Halt bietet. Eine Hartmetall-Stanzpresse-passt in einen Halter, der für einen weicheren Stahleinsatz ausgelegt ist, und benötigt möglicherweise eine Aufrüstung der Trägerplatte, um Risse unter Last zu verhindern.
Beginnen Sie mit Daten. Verfolgen Sie, welche Stationen die meisten Ausfallzeiten und Ausschuss verursachen, und zielen Sie dann zuerst auf diese Positionen für Hartmetall-Upgrades ab. Messen Sie die Lebensdauerverbesserung über zwei oder drei Schärfzyklen vor dem Erweitern. Dieser inkrementelle Ansatz begrenzt das Risiko und erstellt einen internen Kostendatensatz -pro-, der eine breitere Hartmetalleinführung basierend auf Ihren tatsächlichen Produktionsbedingungen und nicht auf allgemeinen Schätzungen rechtfertigt.
Ganz gleich, ob Sie sich für eine Nachrüstung oder einen Neubau entscheiden: Die wirkliche Rentabilität von Hartmetall stellt sich erst dann ein, wenn Sie die gesamten wirtschaftlichen Auswirkungen über den gesamten Produktionslebenszyklus hinweg berücksichtigen und nicht nur die Bestellposition.
Gesamtbetriebskosten für Hartmetall-Matrizenkomponenten
Eine Bestellung von Hartmetallkomponenten löst immer einen Aufkleberschock aus. Der anfängliche Preis kann drei- bis fünfmal höher sein als bei einem entsprechenden Werkzeugstahlteil, und bei komplexen Geometrien, die eine Erodierbearbeitung erfordern, steigt der Multiplikator noch weiter an. Diese Zahl, die allein auf einem Angebotsblatt steht, bringt Carbide-Projekte zum Scheitern, bevor sie beginnen. Aber es sagt Ihnen fast nichts darüber aus, was das Bauteil im Laufe seiner Lebensdauer tatsächlich kostet.
Vorabkosten im Vergleich zum Lifetime-Wert
Die Gesamtbetriebskosten für Hartmetall-Matrizenkomponenten umfassen jeden ausgegebenen Dollar vom Moment, in dem eine Komponente in die Matrize gelangt, bis zum Ende ihrer Lebensdauer. Dazu gehören zwar der Kaufpreis, aber auch die Kosten für das Nachschleifen, die Stillstandszeit der Presse bei jedem Wartungsereignis, der durch Kantenabnutzung entstehende Ausschuss, der Qualitätskontrollaufwand aufgrund von Maßabweichungen und die Opportunitätskosten für Teile, die nicht produziert werden, während die Presse stillsteht.
Bedenken Sie, was mit einem Matrizenknopf aus Werkzeugstahl passiert, der alle 100.000 Schläge nachgeschärft werden muss. Bei jedem Nachschleifvorgang muss die Presse angehalten, die Matrize gezogen, in den Werkzeugraum transportiert, das Schleifen durchgeführt, die Matrize neu installiert und die Prüfung des ersten Artikels durchgeführt werden, bevor die Produktion wieder aufgenommen wird. Ein Hartmetallknopf in derselben Position kann 500.000 bis über eine Million Anschläge durchlaufen, bevor er gewartet werden muss. Das bedeutet, dass vier oder mehr Wartungsereignisse entfallen, wobei jedes seine eigenen Arbeits-, Logistik- und Produktionsausfallkosten mit sich bringt.
Der Vergleich der Lebensdauer von Hartmetall- und Werkzeugstahlwerkzeugen wird noch einseitiger, wenn man die Teilequalität berücksichtigt. Wenn die Kante eines Werkzeugstahls verschleißt, steigt die Grathöhe, die Abmessungen verschieben sich und die Ausschussrate steigt allmählich an. Möglicherweise bemerken Sie die Verschlechterung erst, wenn die Inspektion eine Charge markiert. Dann verursachen Nacharbeiten oder Ausschussteile Kosten, die nie in der Werkzeugbudgetlinie erscheinen. Die Dimensionsstabilität von Carbide unterdrückt dieses Kriechen und sorgt so für eine gleichbleibende Teilequalität weit über den Produktionsdurchgang hinaus.
| Kostenfaktor | Werkzeugstahlkomponente | Hartmetallkomponente |
|---|---|---|
| Anschaffungskosten | Niedriger (Grundlinie) | 3-5x höher als Werkzeugstahl |
| Erwartete Lebensdauer zwischen den Nachmahlvorgängen | 50.000 - 200.000 Treffer (variiert je nach Anwendung) | 500.000 - 1.000,000+ Treffer |
| Anzahl der Nachschleifvorgänge vor dem Austausch | Mehrere, aber jedes verkürzt die Lebensdauer schrittweise | Im Vergleich zur gleichen Produktion ist insgesamt weniger Nachmahlen erforderlich |
| Häufigkeit der Wartungsausfallzeiten | Höher (häufigere Druckstopps) | Deutlich niedriger |
| Trend der Ausschussrate über die Nutzungsdauer | Allmählicher Anstieg mit zunehmender Kantenabnutzung | Bleibt länger stabil, bevor es abgebaut wird |
| Maßkonsistenz der Teile | Abweichungen früher im Produktionslauf | Hält die Toleranz über längere Läufe hinweg |
| Spezielle Serviceanforderungen | Standardmäßiges Werkzeugschleifen | Diamantschleifen oder EDM erforderlich |
| Gefahr eines katastrophalen Scheiterns | Niedriger (duktiler Versagensmodus) | Höher bei unsachgemäßer Unterstützung oder Fehlausrichtung |
Berechnung der Gewinnschwelle bei Hartmetall-Upgrades
Eine Breakeven-Analyse für Hartmetall-Stanzkomponenten erfordert keine komplizierte Finanzmodellierung. Sie benötigen vier Datenpunkte aus Ihrem aktuellen Betrieb: die Kosten für jedes Werkzeugstahl-Wartungsereignis (einschließlich Arbeitsaufwand, Ausfallzeiten und Produktionsausfälle), die Häufigkeit des Auftretens dieser Ereignisse, die Ausschuss- und Nacharbeitskosten, die auf den Kantenverschleiß zwischen den Wartungsintervallen zurückzuführen sind, und das Gesamtproduktionsvolumen, das die Matrize liefern muss.
Die Berechnung folgt einem einfachen Aufbau:
- Gesamtkosten für Werkzeugstahl=(Anschaffungskosten) + (Kosten pro Wartungsereignis x Anzahl der Ereignisse über die Produktionslebensdauer) + (Ausschuss-/Nacharbeitskosten aufgrund von Verschleiß)
- Gesamtkosten für Hartmetall=(Anfangskosten) + (Kosten pro Wartungsereignis x reduzierte Anzahl von Ereignissen) + (reduzierte Ausschuss-/Nacharbeitskosten)
- Breakeven-Punkt=das Produktionsvolumen, bei dem die Gesamtkosten für Hartmetall unter die Gesamtkosten für Werkzeugstahl fallen
Der Break-Even-Punkt wird schneller erreicht, wenn sich eine dieser Bedingungen verschärft: Das zu stanzende Material ist stark abrasiv, die Ausfallkosten pro Stunde sind aufgrund der Druckauslastung der Presse hoch, die Ausschusskosten sind erheblich, weil das gestanzte Material selbst teuer ist, oder die Matrize läuft kontinuierlich mit hohen Hubzahlen, wodurch sich die Wartungsintervalle auf Tage statt auf Wochen verkürzen.
Durch die Hartmetallmatrize werden Ausfallzeiten reduziert und die Kosteneinsparungen erhöhen sich im Laufe der Zeit, da für jeden vermiedenen Pressenstopp ein fester Mehraufwand anfällt, unabhängig davon, ob der Stopp 30 Minuten oder zwei Stunden dauert. An einer Pressenlinie, die einen Just{2}}in-Montagevorgang beschickt, kann ein einziger ungeplanter Werkzeugwechsel die nachgelagerten Zeitpläne stören, die weit über das direkte Wartungsfenster hinausgehen. Diese kaskadierenden Kosten treten bei einfachen Vergleichen der Werkzeuglebensdauer selten auf, dominieren jedoch die reale Wirtschaft.
Der ehrliche Vorbehalt: Hartmetall gewinnt nicht immer die TCO-Berechnung. Kleinserien mit weniger als 500.000 Teilen, weiche Bandmaterialien, die den Werkzeugstahl kaum beanspruchen, oder Prototypenwerkzeuge, bei denen Designänderungen zu erwarten sind, erreichen möglicherweise nie die Gewinnschwelle. Der Wert dieser Zahlen besteht darin, genau zu ermitteln, welche Komponenten in welchen Werkzeugen den Schwellenwert überschreiten. Sie investieren also Hartmetallgelder dort, wo die Erträge real und nicht angenommen sind.
Auf die richtige Wirtschaftlichkeit kommt es jedoch nur dann an, wenn die Hartmetallkomponenten auch in der Praxis ihre Nennlebensdauer erreichen. Das hängt ganz davon ab, wie sie nach dem Einbau in die Matrize gehandhabt, gewartet und überwacht werden.
Erhaltung und Verlängerung der Lebensdauer von Hartmetallkomponenten
Ein Hartmetallstanzer, der für eine Million Schläge zwischen Nachschleifvorgängen ausgelegt ist, erreicht diese Zahl nicht, wenn er auf eine Stahlbank fällt, in eine falsch ausgerichtete Matrize eingebaut wird oder ohne ausreichende Schmierung läuft. Die Materialeigenschaften sind nur die halbe Miete. Die andere Hälfte ist betriebliche Disziplin: Wie Sie diese Komponenten handhaben, einrichten, überwachen und warten, entscheidet darüber, ob Sie die volle Rendite Ihrer Hartmetallinvestition erzielen oder diese vorzeitig aufbrauchen.
Best Practices für Wartung und Nachschleifen
Hartmetall ist hart, aber auch spröde. Diese Kombination erfordert eine andere Wartungsmentalität als die, die die meisten Werkstätten bei Werkzeugstahl anwenden. Sie können einen Hartmetallstanzer nicht mit einem Hammer in einen Halter schlagen, ihn nicht mit anderen Werkzeugen in eine Schublade werfen oder ihn auf einer Standard-Aluminiumoxidscheibe schleifen. Jede dieser Abkürzungen führt zu Schäden, die die Lebensdauer verkürzen oder einen plötzlichen Ausfall auslösen.
Beginnen Sie mit der Handhabung. Behandeln Sie Hartmetallteile stets wie Präzisionsinstrumente. Bewahren Sie sie einzeln in gepolsterten Behältern auf, deutlich beschriftet und getrennt, damit sie weder miteinander noch mit harten Oberflächen in Berührung kommen. Sogar Fingerabdrucköle können im Laufe der Zeit zu Problemen führen. Benutzen Sie daher saubere Handschuhe und halten Sie die Lagerbereiche trocken, um Korrosion an Stahlteilen der Baugruppe zu verhindern.
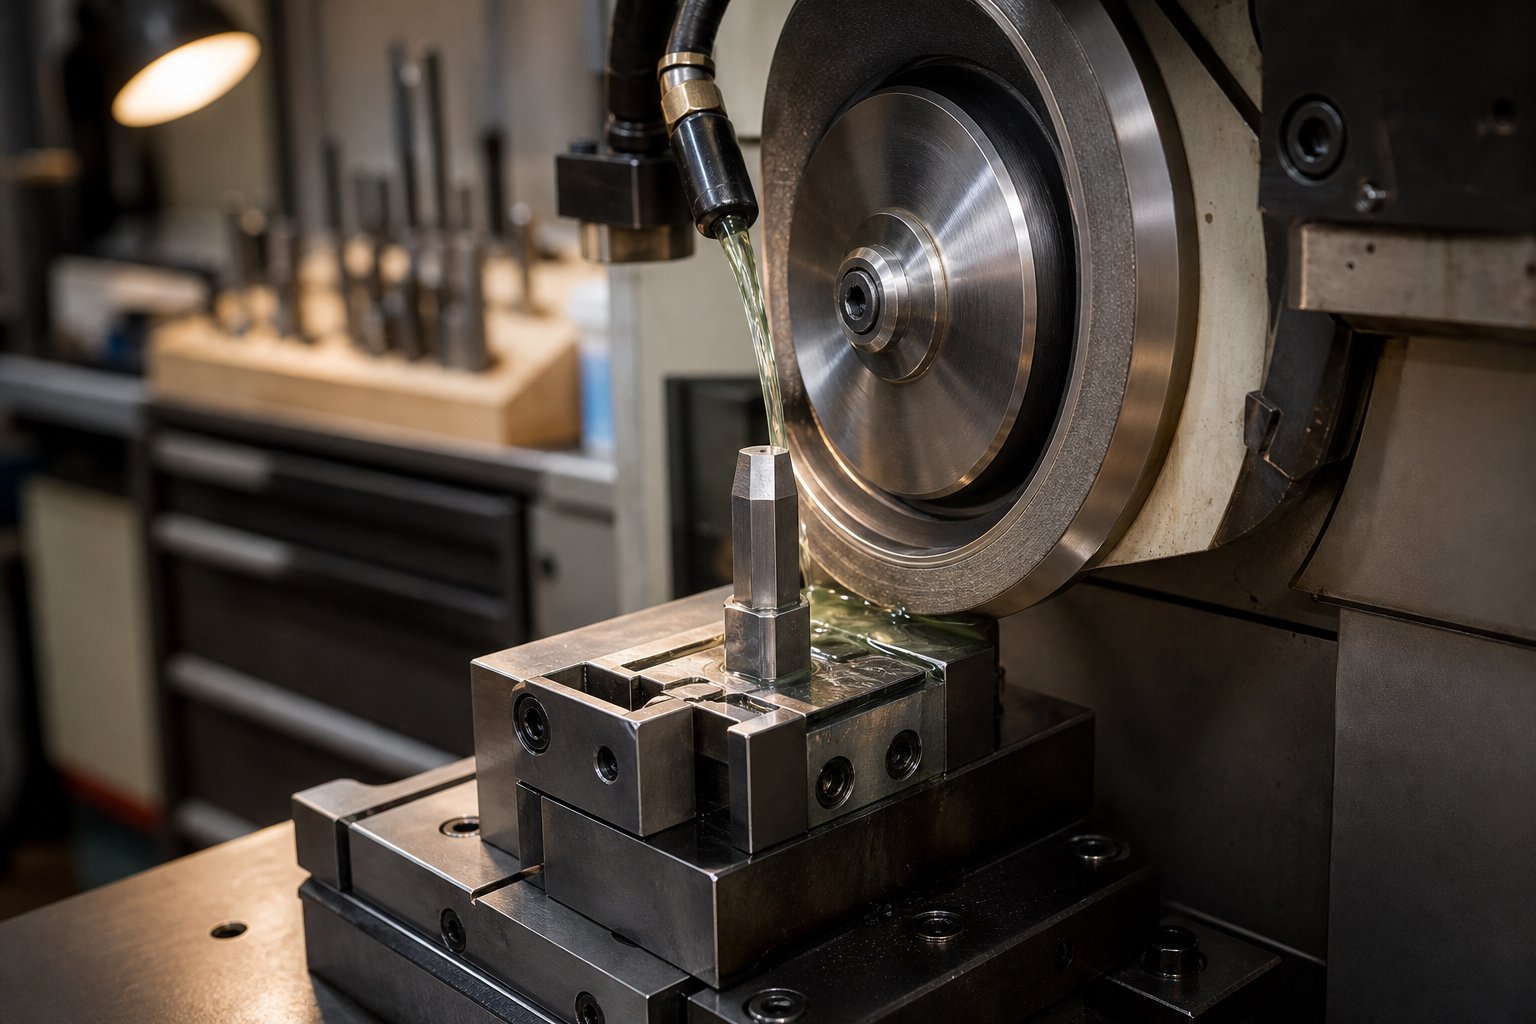
Zum Nachschleifen von Hartmetall-Stanzstempeln sind Diamantscheiben und keine herkömmlichen Schleifmittel erforderlich. Die Härte von Hartmetall zerstört einfach Aluminiumoxid- oder Siliziumkarbidscheiben, bevor sie effektiv schneiden. Verwenden Sie eine kunstharzgebundene oder glasierte Diamantscheibe mit ordnungsgemäßem Kühlmittelfluss, um thermische Risse zu vermeiden. Beachten Sie diese Parameter:
- Entfernen Sie das Minimum an Material, das zur Wiederherstellung einer sauberen Schnittkante erforderlich ist, typischerweise 0,02 bis 0,05 mm pro Nachschleifdurchgang.
- Behalten Sie eine gleichmäßige Oberflächengüte über die gesamte Schnittfläche bei. Ungleichmäßiges Schleifen hinterlässt Spannungserhöhungen, die im Betrieb zu Kantenausbrüchen führen.
- Behalten Sie die Originalgeometrie exakt bei. Scherwinkel, hintere Verjüngungen und Entlastungsmerkmale dienen alle bestimmten Funktionen, und wenn sie während des Nachschärfens geändert werden, werden die Leistungsvorteile, die sie bieten, zunichte gemacht.
- Überprüfen Sie nach dem Schleifen die Ebenheit und Rechtwinkligkeit. Selbst eine Neigung von 0,01 mm über eine Stempelfläche führt zu einer ungleichmäßigen Belastung, die Hartmetall schlecht verträgt.
- Entmagnetisieren Sie die Komponenten nach jedem Schleifvorgang, um das Anhaften von Metallpartikeln während der Lagerung oder beim Wiedereinbau zu verhindern.
Die Pflege der Oberflächengüte geht über das Nachschleifen hinaus. Polierte Matrizenknöpfe und Verschleißplatten sollten regelmäßig neu-poliert werden, um ihre reibungsarmen Eigenschaften beizubehalten. Materialansammlungen oder Mikrokratzer beim Banddurchgang erhöhen die Reibung, beschleunigen die Wärmeentwicklung und fördern das Abrieb. Eine schnelle Politur mit Diamantpaste bei geplanten Wartungsarbeiten sorgt dafür, dass die Oberflächen wie vorgesehen funktionieren.
Die Schmierungsstrategie spielt auch eine direkte Rolle bei der Verlängerung der Lebensdauer von Hartmetall-Matrizenkomponenten. Durch geeignetes Schmiermittel entsteht ein Barrierefilm zwischen dem Bandmaterial und der Hartmetalloberfläche, wodurch sowohl der abrasive Verschleiß als auch die Klebstoffübertragung verringert werden. Wählen Sie Schmierstoffe, die speziell für Ihr Bandmaterial entwickelt wurden, und sorgen Sie für eine gleichmäßige Anwendung über die gesamte Bandbreite. Eine unzureichende Schmierung an einer Kante des Bandes führt zu einer Konzentration des Verschleißes auf einer Seite der Werkzeugkomponenten, was zu einer asymmetrischen Verschlechterung führt, die die Lebensdauer verkürzt und die Qualität der Teile beeinträchtigt.
Die Überprüfung der Ausrichtung gehört in jede Form-Setup-Routine, nicht nur bei der Erstinstallation.Eine Fehlausrichtung ist ein stiller Killer für die Lebensdauer von HartmetallmatrizenDies führt zu einer ungleichmäßigen Spannungsverteilung, die eine Seite eines Stempels oder Knopfes über die Bruchgrenze hinaus belastet. Verwenden Sie Messuhren, um die Konzentrizität des Stempels-zu-zu prüfen, bevor Sie mit der Produktion beginnen. Ein paar Minuten Überprüfung verhindern stundenlange ungeplante Ausfallzeiten aufgrund einer beschädigten Komponente.
Verschleißüberwachung und Austauschzeitpunkt
Zu wissen, wann ein Hartmetallbauteil Aufmerksamkeit erfordert, macht den Unterschied zwischen einem geplanten 30-minütigen Nachschleifen und einer Notfallzerlegung mit ausrangierten Teilen im Behälter aus. Hartmetall gibt nicht die gleichen allmählichen Warnungen aus wie Werkzeugstahl. Stahlkanten rollen nach und nach über, wodurch langsam zunehmende Grate entstehen. Hartmetallkanten bleiben tendenziell viel länger scharf und verschlechtern sich dann schnell, sobald der Verschleiß einen kritischen Schwellenwert erreicht. Dieses Verhalten macht eine proaktive Überwachung unerlässlich.
Achten Sie auf diese Warnzeichen, die darauf hinweisen, dass eine Hartmetallkomponente gewartet werden muss:
- Die Grathöhe überschreitet die Spezifikation bei Stanzteilen, insbesondere ein plötzlicher Anstieg und kein allmählicher Trend.
- Sichtbare Verschleißbänder oder polierte Ringe an der Schneidfläche von Stempeln oder Matrizenknöpfen.
- Mikro-Ausbrüche entlang der Schnittkanten, sichtbar unter Vergrößerung, auch wenn die Teile noch innerhalb der Toleranz liegen.
- Erhöhte Abstreifkraft oder Probleme beim Abheben des Streifens weisen auf eine Oberflächenaufrauhung oder Materialanhaftung an den Stempelseitenwänden hin.
- Maßabweichung bei gestanzten Merkmalen, insbesondere bei Lochdurchmessern, die in Richtung der oberen Toleranzgrenze tendieren.
- Hörbare Veränderungen im Pressgeräusch während des Stempelns, die auf sich entwickelnde Risse oder gelöste Einsätze hinweisen können.
Wenn Sie diese Indikatoren erkennen, stellt sich die Frage, ob eine Überholung sinnvoll ist oder ob die Komponente das Ende ihrer Lebensdauer erreicht hat. Die Aufbereitung funktioniert, wenn sich der Verschleiß auf die Schnittfläche beschränkt und die verbleibende Bauteillänge einen Materialabtrag ermöglicht, ohne dass die Mindestfunktionsmaße unterschritten werden. Die meisten Hartmetallstempel tolerieren mehrfaches Nachschleifen, solange die Gesamtlänge innerhalb des Einstellbereichs des Matrizensatzes bleibt. Ebenso können Matrizen an ihrer Schnittfläche mehrmals nachgeschliffen werden, bevor die Stegbreite akzeptable Grenzen überschreitet.
Ein Austausch wird erforderlich, wenn die Absplitterung bis unter die Schnittfläche in den Körper reicht, wenn an irgendeiner Stelle entlang des Bauteils Risse sichtbar sind oder wenn das Teil durch wiederholtes Nachschleifen über seinen nutzbaren Bereich hinaus gekürzt wurde. Der Versuch, ein gerissenes Hartmetallbauteil zu retten, ist das Risiko nie wert. Sobald sich Risse bilden, wird die Matrize unsicher und muss sofort ausgetauscht werden, um einen katastrophalen Ausfall zu verhindern, der den Matrizenhalter, die Presse oder umliegende Komponenten beschädigen könnte.
Häufige Fehler, die Hartmetall-Gesenkteile beschädigen und ihre Lebensdauer verkürzen, sind häufig darauf zurückzuführen, dass sie wie Werkzeugstahl behandelt werden:
- Zu großer Matrizenspiel.Ein zu großer Abstand zwischen Stempel und Matrizenknopf setzt die Schneidkante des Hartmetalls beim Durchbruch unter Spannung, ein Belastungszustand, bei dem Hartmetall schlecht zurechtkommt. Halten Sie die Abstände innerhalb der Spezifikation und überprüfen Sie sie während der Einrichtung.
- Übermäßige Tonnage.Eine höhere Presskraft als nötig verbessert die Schnittqualität nicht, beschleunigt jedoch die Druckermüdung. Dimensionieren Sie die Presse richtig für den Auftrag und vermeiden Sie eine zu hohe-Tonnage als Workaround für stumpfe Werkzeuge.
- Unsachgemäßes Abisolieren.Stempel, die ohne geführtes Abisolieren zurückgezogen werden, erfahren seitliche Kräfte, die zum Abplatzen der Seitenwände führen. Federabstreifer müssen ausreichend Kraft aufbringen, um zu verhindern, dass der Streifen beim Zurückziehen am Stempel hängen bleibt.
- Überspringen von Ausrichtungsprüfungen.Selbst eine Fehlausrichtung von 0,02 mm zwischen Stempel und Knopf führt zu einer asymmetrischen Scherbelastung, die die Belastung auf eine Kante konzentriert und das Bruchrisiko dramatisch erhöht.
- Falsche Härte der Trägerplatte.Eine Trägerplatte, die weicher als der Stempelkopf ist, ermöglicht es dem Hartmetall, in die Platte einzudringen, wodurch Spannungskonzentrationen entstehen, die zur Rissbildung führen.Passen Sie die Härte der Trägerplatte an die Härte des Stempelkopfes anum die Last gleichmäßig zu verteilen.
- Schleifen ohne Kühlmittel.Beim Trockenschleifen entsteht ein Thermoschock, der zu Mikrorissen unter der Oberfläche führt, die zunächst unsichtbar sind, sich aber unter Betriebslasten garantiert ausbreiten.
Durch die Pflege detaillierter Serviceaufzeichnungen für jede Hartmetallkomponente, einschließlich der Anzahl der Treffer zwischen den Nachschleifvorgängen, des pro Serviceereignis entfernten Materials und aller beobachteten Verschleißmuster, wird der Datensatz erstellt, den Sie benötigen, um den Wartungszeitpunkt genau vorherzusagen. Über zwei oder drei Wartungszyklen hinweg bilden sich Muster heraus, die es Ihnen ermöglichen, Nachschleifarbeiten proaktiv zu planen, anstatt auf Qualitätsmängel zu reagieren. Durch diese Vorhersehbarkeit wird der Gesamtkostenvorteil von Carbid zur betrieblichen Realität und verwandelt die theoretische Verlängerung der Lebensdauer in tatsächliche Betriebszeit in der Druckerei.
Nächste Schritte zur Auswahl der Hartmetall-Matrizenkomponenten
Daten zur vorausschauenden Wartung, zur Zuordnung von Güteklassen-zu-Komponenten und Breakeven-Berechnungen deuten alle auf die gleiche Schlussfolgerung hin: Hartmetall-Stanzwerkzeugkomponenten liefern messbare Erträge, wenn der Auswahlprozess auf Anwendungsdaten und nicht auf Annahmen basiert. Die Frage für Ihr Team ist nicht, ob Hartmetall funktioniert, sondern wo in Ihren spezifischen Werkzeugen es sich am schnellsten amortisiert.
Wichtige Erkenntnisse für Ingenieure und Beschaffungsteams
Jede in diesem Leitfaden behandelte Entscheidung beschränkt sich auf einige wenige Grundprinzipien. Behalten Sie diese im Vordergrund, wenn Sie Ihre nächste Hartmetallinvestition bewerten:
- Die Sortenauswahl muss mit dem vorherrschenden Versagensmodus der Komponente übereinstimmen. Abrasiver Verschleiß erfordert feinkörnige Formulierungen mit niedrigem-Kobaltgehalt. Stoßbelastungen erfordern einen höheren Kobaltgehalt und eine gröbere Kornstruktur.
- Der Matrizentyp bestimmt, wo Hartmetall den höchsten Ertrag erzielt. Progressive Matrizen benötigen es im Großen und Ganzen für Piloten, Stempel und Knöpfe. Transferwerkzeuge profitieren von einer gezielten Platzierung an Umform- und Beschnittstationen mit hohem -Verschleiß.
- Die Produktionsmenge legt die wirtschaftliche Schwelle fest. Die meisten Anwendungen überschreiten die Gewinnschwelle zwischen 500.000 und 1.000.000 Gesamtschlägen, aber abrasive Streifenmaterialien oder hohe Schlagzahlen senken diese Zahl.
- Nachrüstung ist ein gültiger Weg. Um die Vorteile von Hartmetall nutzen zu können, ist kein vollständiger Umbau der Matrize erforderlich. Beginnen Sie an den Stationen, die die meisten Ausfallzeiten und Ausschuss verursachen, und erweitern Sie dann basierend auf den gemessenen Ergebnissen.
- Wartungsdisziplin schützt die Investition. Diamantschleifen, ordnungsgemäße Ausrichtungsprüfung und proaktive Verschleißüberwachung sind nicht-verhandelbar, wenn Sie erwarten, dass Hartmetall seine Nennlebensdauer erreicht.
Hartmetall erzielt den höchsten ROI, wenn Sie abrasive Materialien in großen Mengen mit engen Maßtoleranzen stanzen, wobei die Kosten für jeden ungeplanten Pressenstopp die Prämie übersteigen, die Sie für die Komponente bezahlt haben, die ihn verhindert hat.
Beginnen Sie mit der Bewertung Ihres Hartmetallmaterials
Sind Sie bereit, von der Forschung zum Handeln überzugehen? Diese priorisierte Reihenfolge gibt Ingenieuren und Beschaffungsteams eine praktische Checkliste für die Auswahl von Hartmetall-Stanzwerkzeugkomponenten an die Hand, die sie durcharbeiten können:
- Prüfen Sie Ihre aktuellen Leistungsdaten der Matrize.Ermitteln Sie, welche Stationen die meisten Nachschleifereignisse, die höchsten Ausschussraten und die längsten ungeplanten Ausfallzeiten verursachen. Dies sind Ihre ersten Hartmetallkandidaten.
- Charakterisieren Sie Ihre Anforderungen an Bandmaterial.Überprüfen Sie die mechanischen Eigenschaften und die Abrasivität der Materialien, die Sie stempeln.YICHENs Materialressourcebietet einen praktischen Ausgangspunkt für den Vergleich der Substrateigenschaften von Aluminium, Stahl, Edelstahl, Messing und Magnesium und hilft Ihnen zu verstehen, wie Ihr gestanztes Material die Werkzeuganforderungen beeinflusst.
- Passen Sie die chemische Qualität jeder Zielkomponente an.Verwenden Sie die zuvor behandelten Beziehungen zwischen Korngröße und Bindemittelgehalt, um Formulierungen auszuwählen, die auf Ihre spezifischen Fehlerarten zugeschnitten sind, und nicht allgemeine Empfehlungen.
- Führen Sie eine Breakeven-Berechnung für Ihre drei besten Kandidaten durch.Geben Sie Ihre tatsächlichen Ausfallkosten, Wartungshäufigkeit und Ausschussdaten ein. Wenn die Zahlen für diese Stationen funktionieren, funktionieren sie wahrscheinlich auch für andere, die unter ähnlichen Bedingungen leiden.
- Geben Sie eine geeignete Support-Infrastruktur an.Vergewissern Sie sich vor der Bestellung von Komponenten, dass Trägerplatten, Halterungen und Ausrichtungssysteme den Anforderungen von Carbide entsprechen. Eine Premiumsorte, die in einem unzureichenden Halter installiert ist, versagt schneller als Werkzeugstahl in einem geeigneten Halter.
- Legen Sie eine Messbasis fest.Dokumentieren Sie Trefferzahlen, Kennzahlen zur Teilequalität und Wartungsintervalle vom ersten Tag an, damit Sie die Verbesserung quantifizieren und die weitere Einführung von Hartmetall anhand realer Produktionsdaten begründen können.
Der Leitfaden für Ingenieure zur Beschaffung von Hartmetallwerkzeugen läuft letztendlich darauf hinaus, jede Komponentenposition als eigenes technisches Problem zu behandeln. Die Neigung, Geometrie und Stützstruktur, die an einer Station funktionieren, können für die nächste falsch sein. Lassen Sie sich bei Ihren Entscheidungen von Ihren Produktionsdaten leiten, investieren Sie dort, wo die Rendite nachgewiesen ist, und bauen Sie von dort aus weiter aus. Durch diesen disziplinierten, datengesteuerten Ansatz vermeiden Sie, zweimal zu bezahlen: einmal für das Hartmetall, das aufgrund falscher Anwendung ausfällt, und noch einmal für den Ersatz, der es schließlich richtig macht.
Häufig gestellte Fragen zu Hartmetall-Stanzwerkzeugkomponenten
1. Was sind Hartmetall-Stanzwerkzeugkomponenten und warum werden sie verwendet?
Hartmetall-Stanzformkomponenten sind Präzisionswerkzeugelemente aus gesintertem Wolframkarbid, das mit Kobalt oder Nickel verbunden ist. Dazu gehören Stempel, Matrizenknöpfe, Piloten, Abstreifer und Verschleißplatten, die Werkzeugstahlteile innerhalb einer Matrizenbaugruppe ersetzen. Ingenieure spezifizieren sie, weil Hartmetall im Vergleich zu Werkzeugstahl bei etwa 62 HRC eine Härte von etwa 92 HRA aufweist, was eine bis zu zehnmal längere Werkzeuglebensdauer bei der Massenproduktion ermöglicht. Diese verlängerte Lebensdauer reduziert die Stillstandszeit der Presse, sorgt für engere Toleranzen bei längeren Auflagen und senkt die Kosten pro Stanzteil.
2. Wie wähle ich die richtige Hartmetallsorte für meine Stanzformanwendung aus?
Die Auswahl der Klasse hängt von der primären Fehlerart der Komponente ab. Zum Stanzen von dünnen Materialien oder Löchern mit kleinem{1}}Durchmesser sorgen Submikron-Sorten mit 3-8 % Kobalt und einer Härte von 92–94 HRA für maximale Schnitthaltigkeit. Schwere Schneidstempel, die dickwandiges Material verarbeiten, benötigen für die Schlagzähigkeit die Sorten C12–C13 mit 13–16 % Kobalt. Matrizen mit mäßiger Scherung eignen sich gut für die Sorten C10–C11 mit 8–13 % Kobalt. Verschleißplatten profitieren von C2-Sorten mit niedrigem Kobaltgehalt, die auf Abriebfestigkeit optimiert sind. Passen Sie die Sortenchemie an, ob Sie gegen allmählichen abrasiven Verschleiß oder plötzlichen Schlagbruch vorgehen.
3. Wann ist es kosten-effektiv, Hartmetall anstelle von Werkzeugstahl in Stanzformen zu verwenden?
Die Kosten für Hartmetall sind in der Regel dann gerechtfertigt, wenn das Gesamtproduktionsvolumen 500.000 bis 1.000.000 Treffer übersteigt. Die Gewinnschwelle wird schneller erreicht, wenn abrasive Materialien wie Edelstahl oder Siliziumstahl gestanzt werden, Hubzahlen über 400 pro Minute ausgeführt werden, Stempeldurchmesser unter 2 mm verwendet werden oder wenn ungeplante Ausfallkosten die geplanten Wartungskosten übersteigen. Obwohl Hartmetall im Vorfeld drei- bis fünfmal teurer ist, führen die längeren Wartungsintervalle zwischen den Nachschleifvorgängen, die geringeren Ausschussraten und die gleichbleibende Abmessung oft zu niedrigeren Gesamtkosten pro Teil über den gesamten Produktionslauf.
4. Kann ich vorhandene Werkzeugstahl-Matrizenkomponenten auf Hartmetall umrüsten, ohne die gesamte Matrize neu zu bauen?
Ja, Nachrüstung ist ein praktischer und gängiger Ansatz. Hartmetallkomponenten können so geschliffen werden, dass sie den Außenabmessungen ihrer Vorgänger aus Werkzeugstahl entsprechen und in vorhandene Halterungen und Halterungen passen. Identifizieren Sie zunächst die Stationen, die die meisten Ausfallzeiten und Ausschuss verursachen, und ersetzen Sie dann diese spezifischen Stempel, Matrizen, Piloten oder Verschleißplatten durch Hartmetalläquivalente. Die Hauptanforderung besteht darin, eine angemessene Stützinfrastruktur sicherzustellen, insbesondere Trägerplatten mit einer Standarddicke von 1,2 bis 1,25 und eine ordnungsgemäße Ausrichtungsprüfung, da Hartmetall eine steifere Stütze erfordert als duktiler Werkzeugstahl.
5. Wie pflege ich Hartmetall-Matrizenkomponenten, um ihre Lebensdauer zu maximieren?
Für die Hartmetallpflege sind Diamantschleifscheiben mit Kühlmittelfluss zum Nachschärfen erforderlich, wobei pro Durchgang nur 0,02-0,05 mm abgetragen werden, während die ursprüngliche Geometrie erhalten bleibt. Bewahren Sie die Komponenten einzeln in gepolsterten Behältern auf, um zu verhindern, dass sie mit Splittern in Berührung kommen. Überprüfen Sie die Ausrichtung von Stempel{4}}zu-mit den Messuhren bei jeder Einrichtung, da bereits eine Fehlausrichtung von 0,02 mm Spannungen konzentriert und zu Brüchen führt. Sorgen Sie für eine ordnungsgemäße Schmierung über die gesamte Bandbreite, halten Sie Abstände von 5–10 % der Banddicke pro Seite ein und achten Sie auf Warnzeichen wie plötzliche Grathöhenanstiege oder sichtbare Mikroabplatzungen an den Schnittkanten.


