


Bypass-Kerben und ihre Rolle beim Materialfluss im Stanzwerkzeug
Was sind Bypasskerben in Stanzformen?
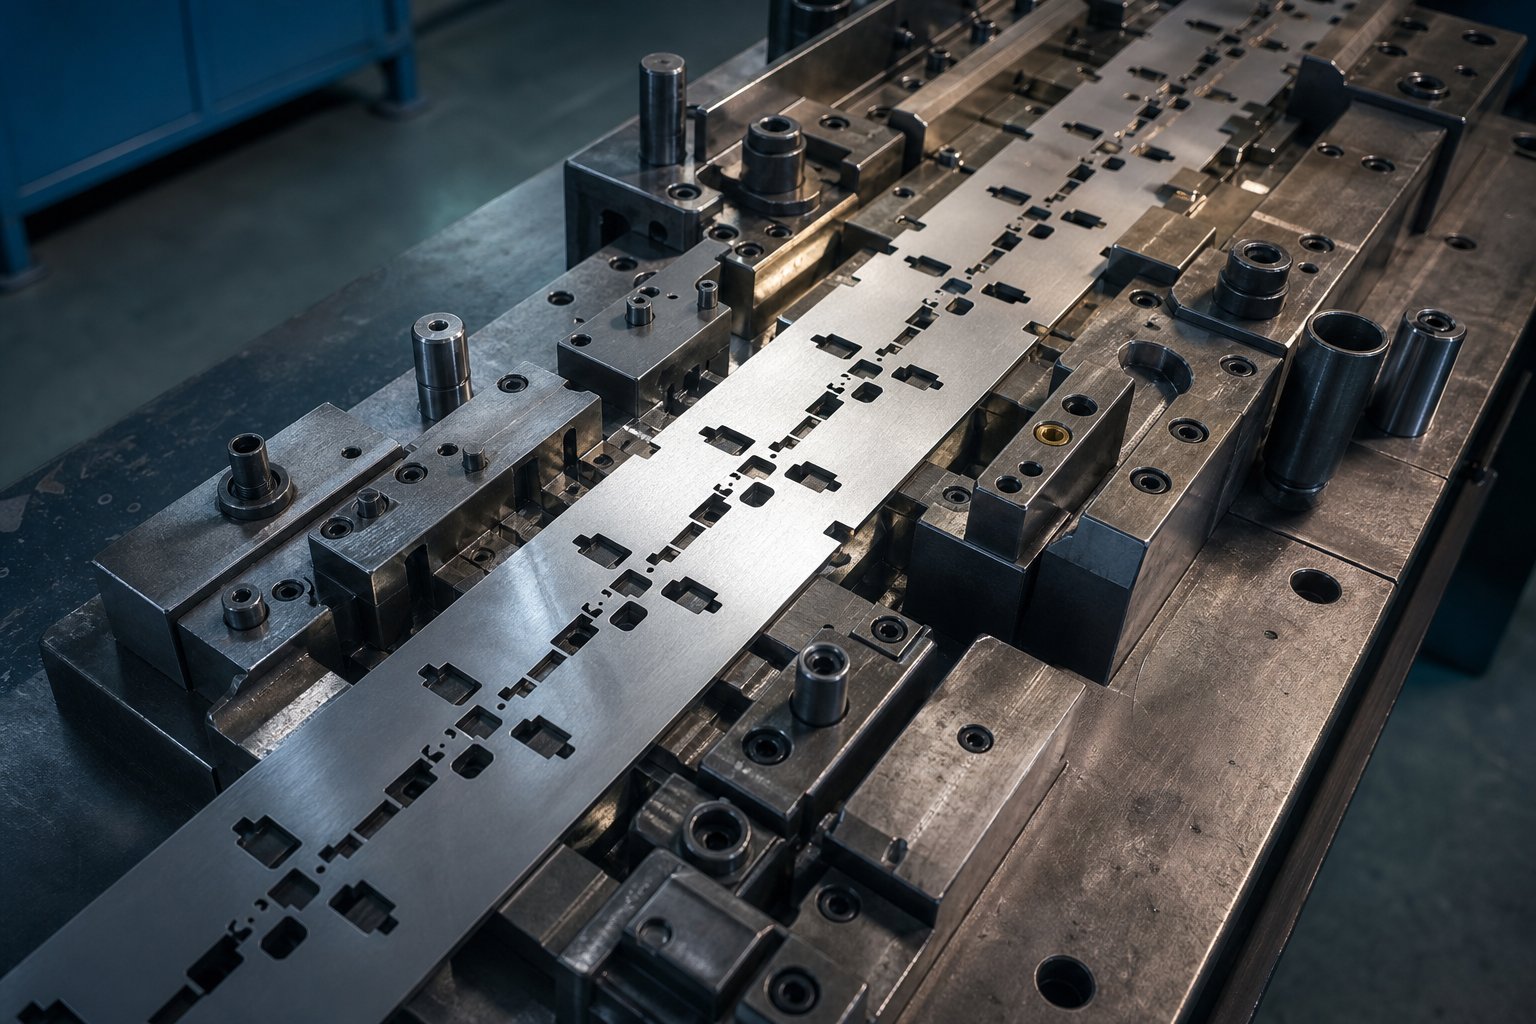
Wenn man den Jargon wegnimmt, was prägt dann den Kern? Es handelt sich um einen Kaltumformprozess, bei dem Blech mit einem Präzisionswerkzeug namens a geschnitten und geformt wirdPrägestempel. Bei progressiven Matrizenvorgängen wird ein kontinuierlicher Materialstreifen durch mehrere Stationen transportiert, und jede Station führt einen Schneid- oder Formvorgang durch. Die Herausforderung besteht darin, dass jeder Schnitt und jede Form Material verdrängt und dieses verdrängte Volumen irgendwohin muss.
Hier kommen Bypass-Kerben ins Spiel. Im Gegensatz zu zufälliger Beschnittgeometrie, die einfach den Ausschuss vom Werkstück trennt, sind Bypass-Kerben konstruierte Merkmale mit einem spezifischen Zweck von Bypass-Kerben in Stanzwerkzeugen: Sie steuern, wohin und wie sich das Material während des Bandvorschubs bewegt.
Bypass-Kerben sind absichtliche Ausschnitte im Trägerstreifen eines progressiven Stanzwerkzeugs, die Materialspannungen abbauen, volumetrische Verschiebungen aufnehmen und ein Knicken oder Verziehen verhindern, wenn der Streifen durch die Formstationen transportiert wird.
Diese Stanzdefinition ist wichtig, da sie Bypass-Kerben von jedem anderen Schnitt im Streifenlayout trennt. Sie sind nicht dazu da, ein Teileprofil zu erstellen oder Ausschuss zu entfernen. Sie dienen ausschließlich der Steuerung des Materialverhaltens unter Last.
Warum die Materialflusskontrolle beim Folgestanzen wichtig ist
Stellen Sie sich ein Band vor, das mit 250 Hüben pro Minute acht Formstationen durchläuft. Jede Station führt zu Spannungen, verdrängt Metall und führt zu einer Verfestigung des umgebenden Materials. Ohne bewusste Flusskontrolle manifestiert sich diese angesammelte Spannung als Bandknickung, Trägerverzerrung, Pilotfehlanpassung und Maßabweichung im fertigen Teil.
Verständniswas in der Herstellung benötigt wirderkennen, dass eine Matrize nicht nur ein Schneidwerkzeug ist. Es ist ein System, in dem alle Funktionen interagieren. Bypass-Kerben geben dem Material einen kontrollierten Weg, um Druck und Spannung zu entlasten, sodass das Band flach bleibt, gleichmäßig zugeführt wird und über Millionen von Zyklen hinweg wiederholbare Abmessungen liefert. Für jeden, der professionell in der Metallstanzung tätig ist, ist dies ein grundlegendes Wissen, das stabile Produktionswerkzeuge von Matrizen unterscheidet, die unvorhersehbar ausfallen.
Die eigentliche Verwirrung beginnt, wenn Ingenieure Bypass-Kerben mit anderen Streifenkontrollfunktionen verwechseln, die ähnlich aussehen, aber völlig andere mechanische Funktionen erfüllen.
Wie sich Bypass-Kerben von anderen Streifensteuerungsfunktionen unterscheiden
Ein progressiver Stanzstreifen enthält mehrere Ausschnittgeometrien, die für das ungeübte Auge alle wie einfache Kerben aussehen können. Das Problem besteht darin, dass jede davon einen grundlegend anderen mechanischen Zweck im Formprozess erfüllt. Sie als austauschbar zu behandeln, führt zu zu kleiner Entlastung, Streifeninstabilität und stundenlanger Fehlerbehebung, die auf ein falsch identifiziertes Merkmal zurückzuführen ist.
Bypasskerben vs. Entlastungskerben und Besäumschnitte
Entlastungskerben verhindern Materialausrisse an Biegeübergängen. Sie finden sie am Schnittpunkt einer Biegelinie und einer freien Kante, wo ihre Aufgabe darin besteht, die Rissausbreitung während der Umformung zu stoppen. Besäumschnitte hingegen definieren die äußere Grenze des fertigen Teils, indem sie es vom umgebenden Ausschuss trennen. Beides ist unerlässlichKomponenten für Stanzwerkzeuge, aber keines von beiden schafft die volumetrische Verschiebung während des Bandvorschubs.
Bypass-Kerben machen etwas ganz anderes. Sie absorbieren die Druckkräfte und Materialverdrängungen, die bei der fortschreitenden Verformung des Bandes entstehen. Während eine Entlastungskerbe lokale Brüche verhindert und ein Besäumschnitt die Teilegeometrie erzeugt, leitet eine Bypasskerbe den Fluss um, um die Ebenheit und Teilungsgenauigkeit des Bandes über alle Stationen hinweg aufrechtzuerhalten.
Lanzen--und-Formmerkmale sorgen für eine weitere Ebene der Verwirrung. Mit dem Stechmesser wird eine Lasche vom Bandmaterial abgeschnitten und gebogen, ohne dass ein Butzen entfernt wird. Dadurch wird ein geformtes Merkmal im Teil selbst erstellt. Aussparungen für Trägerlaschen dienen dem gegenteiligen Zweck. Sie definieren die Befestigungspunkte, die das Teil bis zur endgültigen Trennung an der Trägerbahn halten. Keines der Features befasst sich mit der kumulativen Materialbelastung, die durch Bypass-Kerben verringert werden soll.
Wie jede Streifenkontrollfunktion eine andere Funktion erfüllt
Bei jedem Stanzvorgang werden Sie feststellen, dass alle diese Funktionen in einem einzigen Streifenlayout nebeneinander vorhanden sind. Das Risiko besteht darin, eines zu entwerfen, wenn man tatsächlich ein anderes braucht. Stanzstempel, die in hochvolumigen progressiven Anwendungen verwendet werden, erfordern, dass jede Ausschnittgeometrie nach ihrer beabsichtigten mechanischen Funktion ausgewählt wird und nicht nur nach ihrer optischen Ähnlichkeit mit anderen Merkmalen.
In der folgenden Tabelle sind die Unterschiede aufgeführt, die für jeden wichtig sind, der im Formen- und Stanzdesign arbeitet. Dies sind die Stempelbeispiele, bei denen eine falsche Identifizierung die meisten nachgelagerten Probleme verursacht.
| Funktionsname | Primäre Funktion | Platzierungslogik | Typische Geometrie |
|---|---|---|---|
| Bypass-Kerbe | Nimmt volumetrische Verschiebungen auf und entlastet Druckspannungen während des Bandvorschubs | Angrenzend an Formstationen, wo die Materialverdrängung am höchsten ist | V--Kerbe, U--Kerbe oder rechteckiger Ausschnitt in der Trägerkante |
| Reliefkerbe | Verhindert ein Reißen an Kreuzungspunkten zwischen Biegung und Kante | An der Kreuzung von Biegelinien und freien Kanten | Kleiner Radius oder rechteckiger Schlitz senkrecht zur Biegeachse |
| Trimmschnitt | Trennt Fertigteilprofile vom Restmaterial | Entlang der letzten Teilgrenze, typischerweise in späteren Stationen | Konturierte Scherlinie passend zum Teileumriss |
| Lance-und-Form | Erstellt eine geformte Lasche oder ein geformtes Merkmal, ohne dass der Butzen entfernt werden muss | Innerhalb der Teilegeometrie, wo eine erhöhte oder gebogene Lasche benötigt wird | Einzelne Scherlinie mit geformter Biegung an der verbundenen Kante |
| Aussparung für die Trägerlasche | Definiert die Befestigungsbreite, die das Teil bis zur Trennung am Träger hält | Zwischen Teilegrenze und Trägerstreifen | Schmale Verbindungsbrücke, oft mit Sollbruchprofil |
Der entscheidende Unterschied ist der Zweck. Es gibt Bypass-Kerben, um das Materialverhalten zwischen den Stationen zu steuern. Jede andere oben aufgeführte Funktion erstellt entweder Geometrie, verhindert Brüche oder erleichtert die Teilefreigabe. Die Verwechslung dieser Rollen ist einer der häufigsten Designfehler bei Matrizen und Prägungen und kommt typischerweise erst dann zum Vorschein, wenn das Werkzeug gebaut ist und der Streifen beim Ausprobieren anfängt, sich schlecht zu verhalten.
Zu wissen, welche Funktion Sie benötigen, ist schon das halbe Problem. Die andere Hälfte besteht in der Auswahl des richtigen Geometrieprofils für Ihre spezifische Bypass-Anwendung, die von der Schwere der Umformung, der Materialqualität und der Betriebsart der Station abhängt.
Umgehen Sie Kerbgeometrietypen und wann Sie sie verwenden sollten
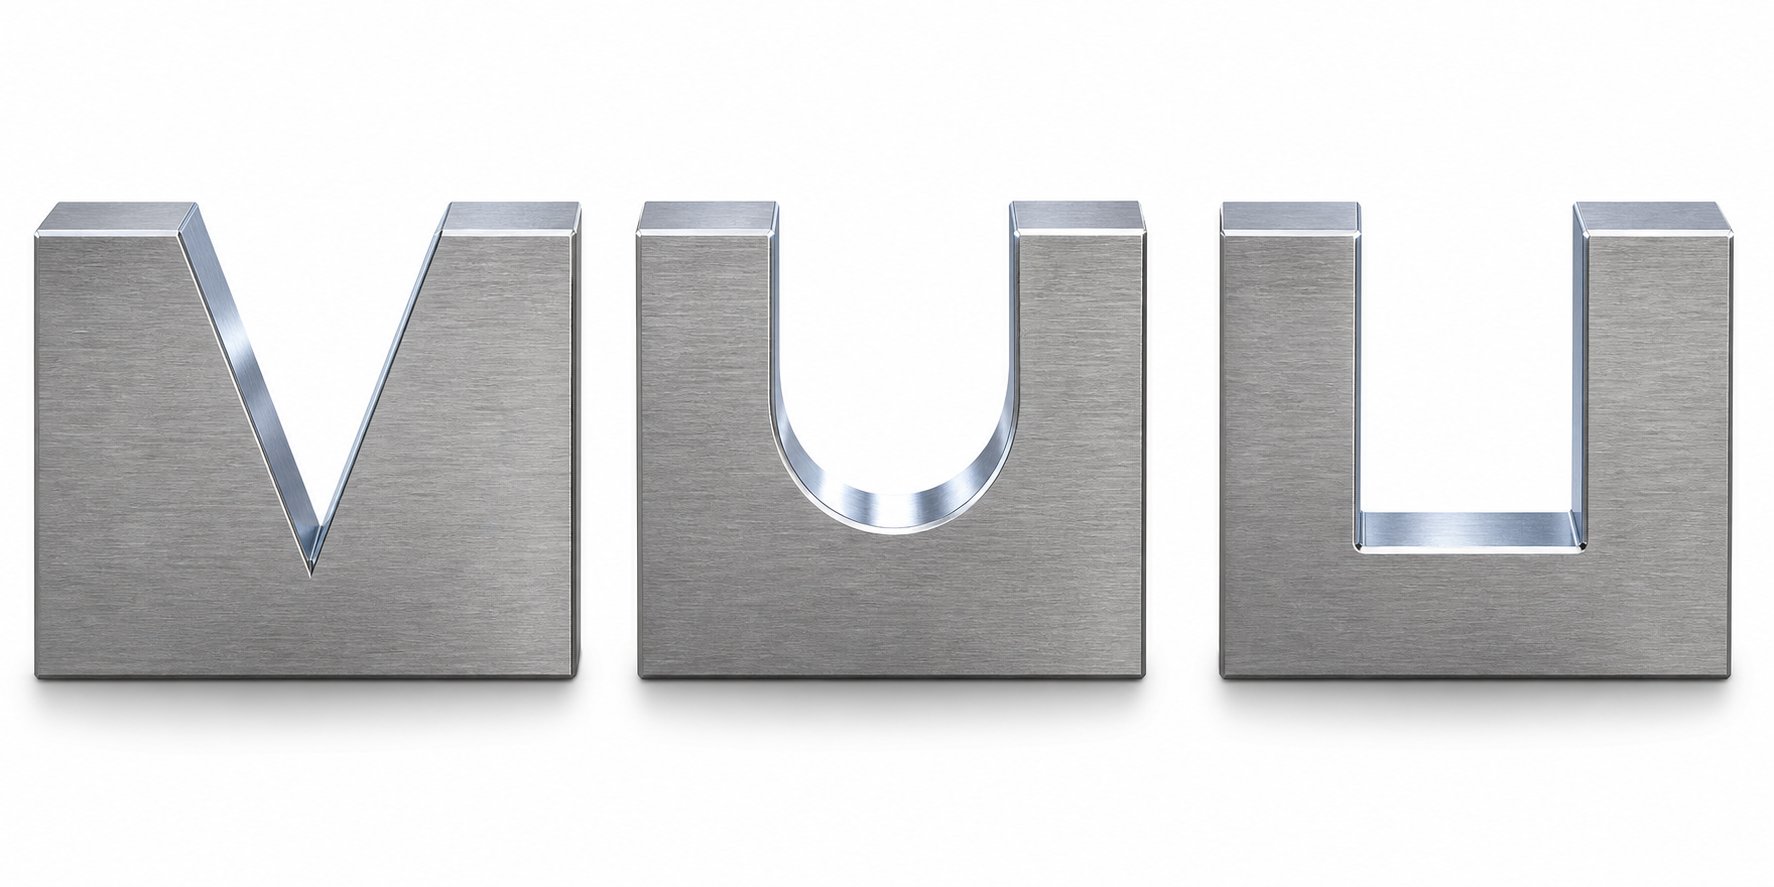
Drei Geometrieprofile dominieren das Bypass-Kerbendesign in Blechstanzwerkzeugen: die V--Kerbe, die U--Kerbe und der rechteckige Ausschnitt. Jedes verteilt die Belastung anders, nimmt unterschiedliche Umformlasten auf und bringt unterschiedliche Kompromisse bei der Trägerfestigkeit mit sich. Die Auswahl des falschen Profils für Ihre Anwendung ist eine der schnellsten Möglichkeiten, Streifenprobleme zu erzeugen, die scheinbar nichts mit dem Kerbendesign zu tun haben.
V-Kerb-, U-Kerb- und rechteckige Geometrieprofile
Die V--Kerbe ist ein keilförmiger Ausschnitt mit konvergierenden Seiten, die sich in einem definierten Spitzenradius treffen. Es konzentriert die Belastung auf einen schmalen Punkt und sorgt so für eine kontrollierte, lokale Entlastung in engen Räumen. Forschung zuU-Notch- und V-Notch-Geometrienbestätigt, dass V--Kerben stark lokalisierte Spannungsfelder an der Spitze erzeugen, wobei die Verformung auf eine kleine Zone beschränkt ist und sich nicht seitlich in das umgebende Material ausbreitet. Dieses fokussierte Verhalten eignet sich für Anwendungen, bei denen eine präzise, gerichtete Spannungsentlastung erforderlich ist, ohne angrenzende Merkmale zu beeinträchtigen.
Die U--Kerbe hat eine halbkreisförmige Wurzel mit parallelen oder leicht divergierenden Seitenwänden. Sein größerer Spitzenradius breitet das Spannungsfeld nach außen aus, was Forscher als Schmetterlingsflügel-Deformationsmuster beschreiben. Diese breitere Verteilung reduziert die Spitzenspannungskonzentration an jedem einzelnen Punkt und macht die U--Kerbe beim Stanzen von Blechen, die bei örtlicher Belastung zu Kantenrissen neigen, toleranter.
Die rechteckige Aussparung ist das einfachste Profil: gerade Wände mit flachem Boden. Es entfernt ein gleichmäßiges Materialvolumen und verteilt die Spannung relativ gleichmäßig über den Kerbenboden. Der Nachteil besteht darin, dass die scharfen Ecken am Übergang von Wand{3}}zu-zwei Spannungskonzentrationspunkte erzeugen, die Mikro-risse in härteren Materialien auslösen können, wenn die Eckenradien nicht sorgfältig kontrolliert werden.
Positive vs. negative Bypass-Kerben im Streifendesign
Um negative und positive Bypass-Kerben in Stanzwerkzeugen für die Blechumformung zu verstehen, muss man sich das Materialvolumen und nicht nur die Form vor Augen halten. Eine negative Bypass-Kerbe entfernt Material vom Träger, um Platz für das Einfließen von verdrängtem Metall zu schaffen. Es handelt sich dabei um den üblicheren Ansatz: Man schneidet Streifenmaterial weg, so dass die formungsbedingte Kompression Platz findet, ohne dass der Träger knickt.
Eine positive Bypass-Kerbe wirkt in die entgegengesetzte Richtung. Es hält oder verlängert eine lokale Materiallasche, die den Fluss um ein geformtes Element herum leitet und gleichzeitig die Unterstützung des Trägers aufrechterhält. Stellen Sie sich das so vor, als würden Sie Material absichtlich an Ort und Stelle belassen, um die Verschiebung zu steuern, anstatt sie einfach aufzunehmen. Der praktische Unterschied besteht darin, dass positive Kerben die Trägerfestigkeit schützen und gleichzeitig den Abstand kontrollieren, während negative Kerben der volumetrischen Entlastung Vorrang geben, auf Kosten eines verringerten Querschnitts.
In der Praxis verwenden die meisten Anwendungen zur Blechumformung mit Bypass-Kerben eine Kombination beider Typen über verschiedene Stationen in einem einzigen Streifenlayout. Frühe Stationen mit leichter Umformung benötigen möglicherweise nur negative Ausschnitte für den Grundabstand. Spätere Stationen, an denen die kumulative Kaltverfestigung und der Umformgrad zunehmen, erfordern möglicherweise eine positive Bypass-Geometrie, um die Bandintegrität beizubehalten und gleichzeitig den Fluss zu lenken.
Anpassung der Kerbengeometrie an den Umformgrad
Die Auswahl der Geometrie ist keine persönliche Präferenz. Es folgt der Physik Ihrer spezifischen Anwendung. Der Umformgrad, die Bandbreite, die Materialqualität und der Stationsbetriebstyp grenzen ein, welches Profil tatsächlich funktioniert. Unter den verschiedenen Arten von Stanzwerkzeugen, die in der Produktion verwendet werden, erfordern Folgeverbundwerkzeuge die strengste Geometrieanpassung, da das Band jede Station nacheinander durchlaufen muss.
Auswahlkriterien für jeden Geometrietyp:
- V-Kerbe:Ideal für schmale Trägerstreifen, flache Züge und Stationen, die eine präzise Richtungsentlastung erfordern. Wählen Sie diese Option, wenn die verfügbare Trägerbreite begrenzt ist und Sie eine konzentrierte Spannungsentlastung ohne große Aussparungsfläche benötigen.
- U-Kerbe:Bevorzugt für mäßige bis schwere Umformungen, dickere gestanzte Bleche und Materialien mit geringerer Dehnung. Das verteilte Spannungsmuster verringert das Risiko von Kantenrissen bei hohen Dehnungsniveaus.
- Rechteckig:Geeignet für breite Träger mit mehreren Formstationen, bei denen ein gleichmäßiger Volumenabtrag wichtiger ist als eine Spannungsverteilung. Eignet sich gut für Weichstahl und Materialien mit guter Duktilität, erfordert jedoch bei härteren Sorten großzügige Eckenradien.
| Geometrietyp | Stressverteilungsmuster | Bester Anwendungsfall | Einschränkungen |
|---|---|---|---|
| V-Kerbe | Hochkonzentriert an der Spitze; Enge Dehnungszone in der Nähe der Kerbwurzel begrenzt | Enge Streifenanordnungen, flache Umformung, gerichtetes Relief bei begrenzter Trägerbreite | Risiko von Kantenrissen bei Materialien mit geringer Duktilität; erfordert eine präzise Kontrolle des Spitzenradius |
| U-Kerbe | Weit verbreitet in Schmetterlingsflügelmuster; geringere Spitzenspannung an der Wurzel | Mäßige bis starke Umformung, AHSS- oder kaltverfestigte Materialien, Stationen mit hoher Verschiebung | Eine größere Stellfläche reduziert die verfügbare Trägerbreite; weniger präzise Richtungssteuerung |
| Rechteckig | Gleichmäßig auf dem ebenen Boden verteilt; Doppelte Konzentration an Wand-Bodenecken | Breite Träger, leichte bis mäßige Umformung in duktilen Materialien, gleichmäßiger Volumenabtrag | Eckspannungserhöhungen erfordern großzügige Radien; schlechte Leistung bei harten oder spröden Sorten |
Welche Geometrie Sie wählen, hängt auch davon ab, ob Sie Blechstanzwerkzeuge mit negativen oder positiven Bypasskerben verwenden. V--Kerben und rechteckige Profile werden am häufigsten als negative Ausschnitte für volumetrische Entlastung verwendet. U--Kerben eignen sich sowohl für die positive als auch für die negative Rolle, da ihre abgerundete Wurzelgeometrie die Rissbildung minimiert, unabhängig davon, ob Material entfernt oder zurückgehalten wird.
Die Geometrie definiert das Spannungsmuster, aber nicht die Größe. Die nächste wichtige Entscheidung ist, wie tief, wie breit und mit welchem Radius diese Kerben im Verhältnis zu Ihrer Materialstärke und Ihren Streifenabmessungen geschnitten werden sollen.
Dimensionierung von Bypass-Kerben für Materialstärke und Streifenbreite
Eine richtig geformte Kerbe in der falschen Größe versagt ebenso wie die völlig falsche Form. Bei der Gestaltung von Metallstanzwerkzeugen müssen die Dimensionsparameter einer Bypass-Kerbe (Tiefe, Breite, Winkel und Kantenradius) auf die spezifische Materialstärke, Streifenbreite und den Stationsabstand Ihres Folgeverbundwerkzeugs kalibriert werden. Wenn Sie ein Verhältnis falsch wählen, wird die Spannung entweder nicht abgebaut oder Sie schneiden so aggressiv, dass der Träger bricht, bevor er die Endstation erreicht.
Tiefen- und Breitenverhältnisse im Verhältnis zur Materialstärke
Die Kerbentiefe ist die primäre Variable, die steuert, wie viel Spannungsentlastung eine Bypass-Kerbe bietet. Die allgemeine Stanzkonstruktionsregel besagt, dass die Kerbtiefe bei Standardanwendungen aus Weichstahl zwischen dem 1,5-fachen und dem 3-fachen der Materialdicke liegen sollte. Bei einem Wert unter 1,5 ist der Ausschnitt zu flach, um die beim Formen entstehenden Druckkräfte sinnvoll zu verringern. Wenn Sie mehr als 3x verwenden, wird die Querschnittsfestigkeit des Trägers beeinträchtigt, was bei hohen Hubfrequenzen zu einem Bandbruch oder einer Instabilität des Vorschubs führen kann.
Beim Stanzen von Stahlblechen mit höherer -Festigkeit verschärft sich dieses Verhältnis. AHSS-Träger tolerieren einen geringeren Materialabtrag, bevor sie ihre strukturelle Integrität verlieren, daher sind Tiefen von 1,5x bis 2x der Materialdicke üblicher. Weichere Aluminiumlegierungen hingegen erfordern möglicherweise Tiefen von etwa dem 3,5-fachen, da sich das Material unter Umformlasten leichter verdrängt.
Die Kerbenbreite steht in direktem Zusammenhang mit der erwarteten volumetrischen Verschiebung an jeder Formstation. Bei einem Tiefziehvorgang, der ein erhebliches Materialvolumen bewegt, ist ein breiteres Bypassfenster erforderlich als bei einer Flachprägung. Als Grundlinie sollte die Breite mindestens betragen0,040 Zoll oder die Materialstärke, je nachdem, welcher Wert größer ist. Für Folgestationen mit starker Umformung sind Breiten von 2x bis 4x der Materialstärke typisch, um die größeren Verdrängungsvolumina aufzunehmen.
Wie der Stationsabstand die Kerbabmessungen beeinflusst
Der Stationsabstand erzeugt eine sekundäre Einschränkung. Ein engerer Abstand zwischen den Stationen bedeutet, dass weniger Trägerlänge zur Aufnahme von Spannungen zwischen den Umformvorgängen zur Verfügung steht. Wenn die Stationsabstände kompakt sind, müssen die Bypasskerben oft pro Station tiefer oder breiter sein, da zwischen den Arbeitsgängen weniger Basismaterial vorhanden ist, um die Restkräfte auf natürliche Weise zu verteilen.
Umgekehrt ermöglicht ein großzügiger Stationsabstand (über 16 mm), dass sich die kumulative Spannung teilweise über den Träger selbst verteilt, was eine konservativere Kerbendimensionierung ermöglicht. Die praktische Regel bei der Konstruktion von Stanzwerkzeugen lautet, dass die Kerbenabmessungen umgekehrt mit der verfügbaren Trägerlänge zwischen den Stationen skalieren sollten: Weniger Platz bedeutet eine aggressivere Entlastung an jedem Punkt.
Ingenieure, die Bypass-Kerben für ein neues Bandlayout in Stahlstanzwerkzeugen dimensionieren, können dieser Schritt-{0}}für-Schritt-Logik folgen, um anfängliche Abmessungen vor der Simulation oder dem Test festzulegen:
- Identifizieren Sie die Materialstärke und -qualität. Erfassen Sie Streckgrenzen- und Dehnungswerte aus der Materialzertifizierung.
- Bestimmen Sie den Umformgrad an jeder Station. Klassifizieren Sie jeden Vorgang als leicht (flaches Prägen, Lochen), mäßig (teilweises Ziehen, Flansch) oder schwer (tiefes Ziehen, schwere Form).
- Stellen Sie die anfängliche Kerbentiefe auf das 1,5-fache der Materialstärke für leichte Umformvorgänge, auf das 2-fache für mittelschwere und auf das 2,5- bis 3-fache für schwere Umformvorgänge ein.
- Stellen Sie die anfängliche Kerbenbreite basierend auf der volumetrischen Verschiebung ein: 1,5-fache Materialstärke für leichte, 2,5-fache für mittelschwere und 3,5- bis 4-fache für schwere Stationen.
- Überprüfen Sie den nach dem Entfernen der Kerbe verbleibenden Trägerquerschnitt-. Stellen Sie sicher, dass an der engsten Stelle mindestens 60 % der ursprünglichen Trägerbreite erhalten bleiben, um die Futterstabilität zu gewährleisten.
- Passen Sie die Abmessungen für den Stationsabstand an. Reduzieren Sie die Tiefe um 10–15 %, wenn der Abstand 16 mm überschreitet; Erhöhen Sie den Wert um 10–15 %, wenn der Abstand weniger als 10 mm beträgt.
- Geben Sie den Kantenradius an den Kerbgrenzen an (siehe unten) und validieren Sie ihn mit einer Streifensimulation oder einem progressiven Test.
Kantenradiusdesign zur Minimierung der Gratausbreitung
Die Bildung von Graten durch Bypass-Kerben beim Stanzen ist eine nachgelagerte Fehlerquelle, die viele Ingenieure bei der ersten Konstruktion des Metallstanzwerkzeugs übersehen. Jeder Kerbausschnitt erzeugt eine Scherkante. Branchendaten vonStempelstandards von Xometryweist darauf hin, dass Grate von etwa 10 % der Materialstärke ein normales und erwartetes Ergebnis an Ausschnittsmerkmalen sind. Das Problem besteht darin, dass im Träger eine Bypasskerbe sitzt, die durch jede weitere Station führt. Grate an den Kerbkanten reiben an Hebern, Führungen und Druckstücken und erzeugen Ablagerungen, die die Formflächen verunreinigen.
Die Abhilfe schafft das Kantenradius-Design. Anstatt scharfe 90-Grad-Übergänge an den Kerbwänden und am Boden zu belassen, geben Sie an allen Innenecken einen Mindestradius von 0,5x der Materialstärke an. Erhöhen Sie diesen Wert für das Stanzen von Stahl in härteren Güten auf das 0,75-fache. Diese Radien verringern die maximale Scherspannung während des Stanzhubs, was zu einem saubereren Schnitt mit weniger Abriss und geringerer Grathöhe führt.
Ebenso wichtig ist der Eintrittswinkel an der Oberseite der Kerbe, wo sie sich zur Trägerkante hin öffnet. Eine leichte Fase oder ein Radius an diesem Übergang verhindert, dass sich der Streifen beim Vorschub an der Kerbenmündung verfängt. Ohne sie häuft sich die Verformung der Bandkanten Station für Station, und was als kleiner Grat begann, wird zu einem Fehlausrichtungsproblem, das sich in den Abmessungen des fertigen Teils zeigt.
Mit der Größenbestimmung liegen Sie im richtigen Bereich. Aber wo Sie diese Kerben innerhalb des Streifenlayouts platzieren (relativ zu Trägerstreifen, Führungslöchern und Faserrichtung), bestimmt, ob die Leimung tatsächlich die Spannungsentlastung bietet, die sie bieten soll.
Platzierungsstrategie in progressiven Stanzstreifen-Layouts
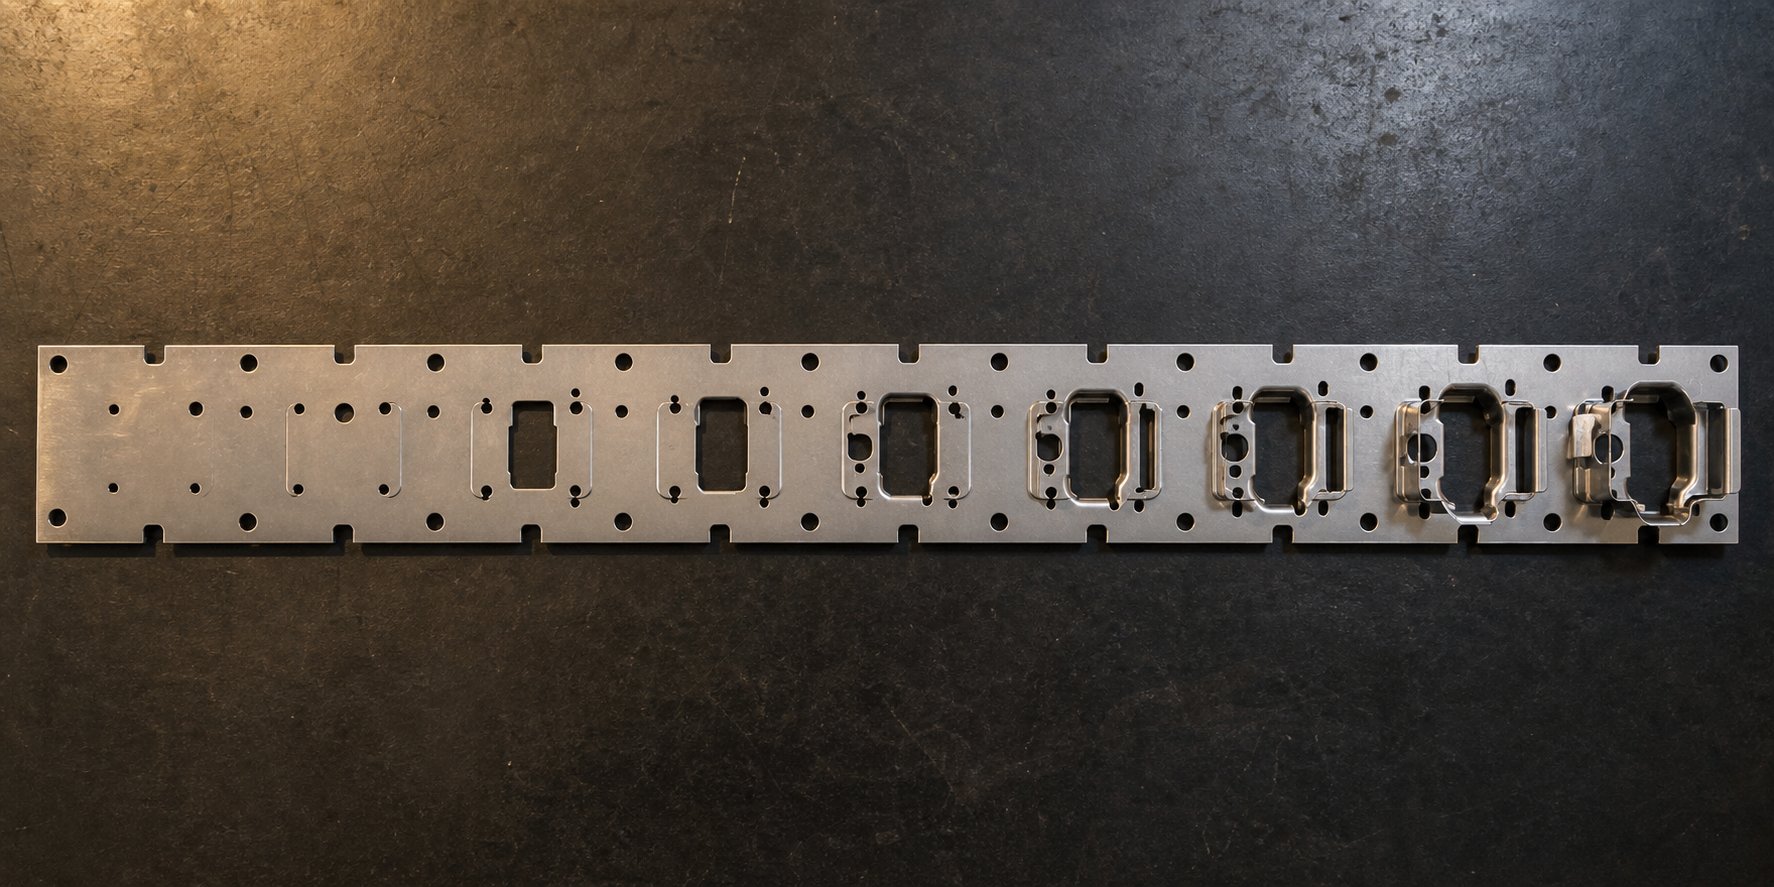
Eine perfekt dimensionierte Bypass-Kerbe an der falschen Stelle bringt keinen Nutzen. Beim Stanzen von Blechen trifft die Theorie auf die Realität der Blechbearbeitung. Die Kerbe muss mit dem tatsächlichen Spannungsfeld interagieren, das von der Formstation erzeugt wird, der sie dient, und darf nicht nur an einer geeigneten offenen Stelle im Träger sitzen. Platzierungsentscheidungen hängen von drei voneinander abhängigen Variablen ab: Nähe zu Formstationen, räumliche Beziehung zu Pilotlöchern und Ausrichtung mit der Materialkornrichtung.
Positionierung der Kerben relativ zu Trägerstreifen und Pilotlöchern
Bypass-Kerben gehören in den Trägerstreifen, die Materialbahn, die Ihre Stanzteile auf ihrem Weg durch jede Station verbindet. Ihre Position auf diesem Träger muss zwei konkurrierende Bedürfnisse ausgleichen. Erstens müssen sie so nah an der Formstation sein, dass sie die während des Vorgangs erzeugten Verschiebungen und Druckspannungen tatsächlich abfangen. Zweitens können sie nicht in Pilotlöcher eindringen oder das Registrierungssystem des Streifens beeinträchtigen.
Pilotlöcher dienen als Positionierungsreferenz für den gesamten Streifen. AlsMetalForming-MagazinBeachten Sie, dass Piloten in den Streifen eindringen müssen, bevor andere Stempel eingreifen, und ihre Lokalisierungsgenauigkeit von einer konsistenten Lochgeometrie abhängt. Eine zu nah an einer Pilotbohrung platzierte Bypass-Kerbe verformt das umgebende Material, verlängert das Loch und verschlechtert die Positionsgenauigkeit von Station zu Station. Die praktische Regel bei Metallstanzwerkzeugen besteht darin, zwischen jeder Kerbengrenze und der nächsten Führungslochkante einen Abstand von mindestens dem Zweifachen der Materialstärke einzuhalten.
Seitlich sollten sich die Kerben auf der Seite des Trägers befinden, die dem Umformvorgang am nächsten liegt und die größte Verschiebung erzeugt. Wenn eine Zugstation Material in Richtung Teilemitte zieht, absorbiert die Bypass-Kerbe auf dieser Seite des Trägers die resultierende Spannung in der Bahn. Durch die Platzierung auf der gegenüberliegenden Seite wird die Belastung dazu gezwungen, sich über die gesamte Trägerbreite auszubreiten, bevor sie entlastet wird, was zu einem Knicken dazwischen führt.
Anpassen der Bypass-Strategie über mehrere Stationen hinweg
Ein Band, das in die erste Station einer Stanzpresse gelangt, befindet sich in seinem weichsten und duktilsten Zustand. Bis Station sechs oder acht erreicht ist, hat die kumulative Kaltverfestigung die Streckgrenze lokal um 20–40 % erhöht, je nach Materialqualität und Umformgrad. Dieses gehärtete Material widersteht einer Verschiebung aggressiver, was bedeutet, dass die gleiche Kerbtiefe, die an Station zwei für eine ausreichende Entlastung gesorgt hat, an Station sieben möglicherweise nicht ausreicht.
Hier muss die Konstruktion von Stanzwerkzeugen fortschrittlich denken und nicht nur in Bezug auf einzelne Stationen. Frühe Stationen mit leichten Stanzvorgängen (Durchstechen, leichtes Prägen) benötigen typischerweise nur eine flache Bypass-Relief oder können manchmal eine einzelne Kerbe zwischen benachbarten Stationen teilen. Nachgeschaltete Stationen, die Tiefzüge oder schweres Bördeln durchführen, erfordern spezielle Kerben mit größerer Tiefe und Breite, die den erhöhten Spannungszustand des kaltverfestigten Bandes widerspiegeln.
Hier gilt die Werkzeuglogik der Stufen: Jede Formstufe bringt eine kumulative Belastung mit sich, die sich fortsetzt. Der Streifen wird zwischen den Vorgängen nicht zurückgesetzt. Finite-Elemente-Forschung zuprogressives Werkzeugsequenzdesignbestätigt, dass Dickenverteilungen und Kaltverfestigungen für jede Stufe vorhergesagt und auf die nachfolgende Stufe übertragen werden müssen. Die Platzierung der Bypass-Kerbe erfolgt nach dem gleichen Prinzip. Was Sie an Station acht benötigen, hängt direkt davon ab, was an den Stationen eins bis sieben passiert ist.
Überlegungen zur Kornorientierung und Anisotropie
Gewalztes Blech ist nicht isotrop. Die Kornstruktur richtet sich vorzugsweise in Walzrichtung aus, wodurch messbare Unterschiede in der Streckgrenze, der Dehnung und dem Fließverhalten zwischen der Längs-, Quer- und 45-Grad-Ausrichtung entstehen. Sowohl beim Transferprägen als auch beim Folgeprozess wirkt sich diese Anisotropie direkt darauf aus, wie das Material auf die Bypass-Kerbenentlastung reagiert.
Wenn das Band parallel zur Walzrichtung zugeführt wird (die häufigste Ausrichtung), fließt das Material eher entlang der Faserrichtung als quer dazu. Senkrecht zur Vorschubrichtung ausgerichtete Bypass-Kerben machen sich dies zunutze, indem sie ermöglichen, dass sich die Verschiebung auf dem Weg des geringsten Widerstands bewegt. Wenn Ihr Streifenlayout hingegen quer zur Faserrichtung verläuft, werden Sie an den Kerbgrenzen einen höheren Strömungswiderstand bemerken, was möglicherweise tiefere Ausschnitte oder U--Kerbprofile erfordert, um ein gleichwertiges Relief zu erzielen.
Die Platzierung der Bypass-Kerbe ist eine Entscheidung auf Systemebene-, die an das gesamte Streifenlayout gebunden ist, und nicht ein isoliertes Merkmal. Jede Kerbenposition muss gleichzeitig den stromaufwärtigen Umformverlauf, die stromabwärtige Spannungsakkumulation, die Pilotregistrierungsanforderungen und die Materialanisotropie berücksichtigen.
Das Ignorieren von Korneffekten ist besonders kostspielig bei höher{0}festen Materialien, bei denen der Unterschied im r--Wert (plastisches Dehnungsverhältnis) zwischen Walz- und Querrichtung mehr als 30 % betragen kann. Diese Richtungsabweichung bedeutet, dass die gleiche Kerbengeometrie je nach Streifenausrichtung ein unterschiedliches Strömungsverhalten erzeugt und die Platzierungsentscheidungen entsprechend kompensiert werden müssen.
Platzierung und Dimensionierung definieren zusammen den geometrischen Rahmen Ihrer Bypass-Strategie. Aber das Material selbst bestimmt, ob diese geometrischen Entscheidungen tatsächlich das von Ihnen beabsichtigte Fließverhalten hervorrufen. Streckgrenze, Duktilität und Kaltverfestigungsrate erlegen jeweils ihre eigenen Einschränkungen hinsichtlich der Leistung einer bestimmten Kerbe auf.
Materialeigenschaften, die Designentscheidungen für Bypass-Kerben beeinflussen
Geometrie und Platzierung legen den strukturellen Rahmen für die Bypass-Entlastung fest, aber das Material, das durch Ihre Matrize fließt, bestimmt, ob diese Entscheidungen tatsächlich funktionieren. Zwei Bänder mit identischen Abmessungen und Kerbanordnungen verhalten sich völlig unterschiedlich, wenn eines aus Weichstahl mit einer Streckgrenze von 210 MPa und das andere aus DP780 mit 500 MPa besteht. Der Widerstand des Materials gegen Verformung, seine Fähigkeit, sich vor dem Reißen zu dehnen, und wie schnell es unter Belastung aushärtet, bestimmen alle, was eine Bypass-Kerbe an jeder Station realistisch bewirken kann.
Wie Streckgrenze und Duktilität die Kerbdimensionierung beeinflussen
Die Streckgrenze ist das Spannungsniveau, bei dem ein Material beginnt, sich plastisch zu verformen. Beim Bypass-Kerbendesign definiert es die Kraftschwelle, die der Streifen überwinden muss, bevor Material tatsächlich in die Entlastungszone verdrängt wird. Eine höhere Streckgrenze von Stahl bedeutet einen größeren Widerstand an den Kerbgrenzen, was bei gleicher Kerbgeometrie zu einem geringeren Materialfluss führt. Die praktische Konsequenz ist, dass Güten mit höherer -Festigkeit tiefere oder breitere Kerben benötigen, um eine gleichwertige Spannungsentlastung zu erreichen.
Das Verständnis der Streckgrenze gegenüber der Zugfestigkeit ist hier wichtig, da Bypass-Kerben im plastischen Bereich zwischen diesen beiden Werten wirken. Die Zugfestigkeit begrenzt die maximale Spannung, die der Streifen vor dem Bruch aushalten kann, während die Streckgrenze den Beginn der bleibenden Verformung markiert. Der Abstand zwischen ihnen, quantifiziert durch die Dehnung, stellt den Arbeitsbereich des Materials für einen kontrollierten Fluss dar. AlsUlbrichs FormbarkeitsforschungBeachten Sie, dass hohe Dehnungswerte auf eine gute Duktilität hinweisen und Materialien für komplexe Formen und Tiefziehvorgänge geeignet machen. Im Bypass bedeutet eine höhere Dehnung, dass der Träger aggressivere Kerbgeometrien ohne Kantenrisse tolerieren kann.
Der Elastizitätsmodul von Stahl (ca. 210 GPa für alle Sorten) bestimmt die elastische Erholung nach jedem Pressenhub. Während dieser Wert bei allen Stahlsorten konstant bleibt, sinkt er bei Aluminiumlegierungen auf etwa 70 GPa. Dieser dreifache Unterschied bedeutet, dass Aluminiumbänder bei gleichem Spannungsniveau dreimal stärker zurückfedern als Stahlbänder, wie durch die Rückfederungsdaten von AHSS Insights dokumentiert. Bei der Bypass-Kerbenkonstruktion bedeutet eine größere elastische Erholung, dass sich das Material nach der Verschiebung teilweise wieder schließt, wodurch die effektive Entlastung durch eine bestimmte Kerbentiefe verringert wird. Aluminiumanwendungen erfordern daher proportional größere Kerbvolumina, um dieses elastische Zurückschnappen zu kompensieren.
Kaltverfestigungsrate und ihr Einfluss auf die Bypass-Anforderungen
Kaltverfestigung ist der Mechanismus, durch den Metall bei der Verformung fester wird. Jede Formstation erhöht die lokale Fließspannung im Trägerband, und diese erhöhte Festigkeit überträgt sich auf die nächste Station. Die Geschwindigkeit, mit der dies geschieht, quantifiziert durch den Dehnungs--Verhärtungsexponenten (n--Wert), bestimmt direkt, wie schnell Ihre Bypass-Kerben unzureichend werden, während das Band durch die Matrize läuft.
Die Beziehung zwischen Kaltverfestigung und Kaltverfestigung ist bei progressiven Vorgängen kumulativ. Ein Material mit einem hohen n--Wert (wie DP-Stähle mit 0,15–0,20 in niedrigeren Dehnungsbereichen) festigt sich während der frühen Verformung schnell.Recherche des MetalForming Magazinebestätigt, dass fortschrittliche hochfeste Stähle wie Dual--Phasensorten einen hohen n--Wert bei niedrigeren Dehnungsbereichen aufweisen und sich dann auf Werte einpendeln, die denen von HSLA-Stählen bei gleicher eingehender Streckgrenze nahe kommen. Diese front-belastete Aushärtung bedeutet, dass DP-Streifen schneller erhöhte Fließspannungen erreichen, was einen früheren Bypass-Eingriff in die Streifenanordnung erfordert.
Materialien mit einem hohen Verfestigungsexponenten bauen Eigenspannungen schneller auf. An der vierten oder fünften Station kann das an die Umformzonen angrenzende Trägermaterial um 30 bis 50 % über seiner eingehenden Streckgrenze kaltverfestigt sein. Einer Bypass-Kerbe, die für die erhaltenen Materialeigenschaften dimensioniert ist, steht jetzt deutlich steiferes Metall gegenüber, das einer Verschiebung aggressiver widersteht. Die technische Antwort ist eine fortschreitende Eskalation: Tiefe und Breite der Kerbe müssen von Station zu Station zunehmen, um der steigenden Fließspannung des kaltverfestigten Bandes gerecht zu werden.
Anpassung des Kerbendesigns für AHSS, Aluminium und Weichstahl
Jede Materialkategorie stellt eine unterschiedliche Kombination von Herausforderungen dar. Weichstahl bietet eine hohe Duktilität und eine mäßige Streckgrenze und ist damit das toleranteste Substrat für die Bypass-Konstruktion. AHSS-Sorten drehen diese Gleichung mit hoher Festigkeit, aber geringerer Dehnung und aggressiverer Rückfederung um. Aluminium führt einen völlig anderen Elastizitätsmodul ein, der die grundlegende Verschiebungsmechanik an den Kerbgrenzen verändert.
Die Form der Spannungs-Dehnungskurve gibt Aufschluss darüber, ob das Material vorhersehbar fließt oder der Kerbgeometrie entgegenwirkt. Weichstahl erzeugt eine glatte, allmählich ansteigende Kurve mit einem klaren Streckplateau, was bedeutet, dass die Verschiebung an den Kerbgrenzen vorhersehbar und gleichmäßig ist. AHSS-Sorten zeigen einen steilen anfänglichen Anstieg mit kontinuierlicher Nachgiebigkeit (kein Plateau), wodurch ein schmales Arbeitsfenster entsteht, in dem das Material schnell von elastisch zu stark kaltverfestigt übergeht. Aluminiumkurven liegen in ihrer Form zwischen diesen Extremen, aber der niedrigere Elastizitätsmodul bedeutet an jedem Punkt eine deutlich höhere elastische Dehnungsrückgewinnung.
| Materialkategorie | Typischer Streckgrenzenbereich | Dehnungsverhalten | Tendenz zur Arbeitsverhärtung | Auswirkungen auf Bypass-Notch |
|---|---|---|---|---|
| Weichstahl (CR- und DR-Sorten) | 140-280 MPa | 26–42 % Gesamtdehnung; hohe Gleichdehnung mit deutlichem Streckplateau | Moderater n--Wert (0,18–0,22); allmähliche, vorhersehbare Verstärkung über den gesamten Dehnungsbereich | Standard-Kerbverhältnisse (1,5-3x Dicke) funktionieren zuverlässig; U-förmige oder rechteckige Profile werden toleriert; verzeiht kleinere Größenfehler |
| AHSS (DP-, TRIP-, CP-Klassen) | 350-1000+ MPa | 10–25 % Gesamtdehnung; begrenzte gleichmäßige Dehnung bei kontinuierlichem Nachgeben | Hoher n--Wert bei niedrigen Dehnungen (0,15–0,20), abnehmend bei höheren Dehnungen; schnelle frühe Stärkung | Reduzierter Kerbtiefenbereich (1,5-2x Dicke), um die Trägerintegrität zu bewahren; U-förmige Kerbe zur Minimierung der Spannungskonzentration bevorzugt; Aufgrund der schnellen Verhärtung ist ein früherer Bypass-Eingriff erforderlich |
| Aluminium (Serie 5xxx, 6xxx) | 90-350 MPa | 12–30 % Gesamtdehnung; variiert stark je nach Legierung und Härtezustand | Niedrigerer n{0}}-Wert (0,10–0,25 je nach Legierung); mäßige Kräftigung, aber hohe elastische Erholung | Es sind tiefere Kerben erforderlich (2,5-3,5-fache Dicke), um das elastische Zurückschnappen auszugleichen. großzügige Kantenradien wegen geringerer Bruchzähigkeit kritisch; breitere Kerben zur volumetrischen Kompensation der Rückfederung |
Insbesondere bei AHSS-Anwendungen führt die Kombination aus hoher Fließspannung und begrenzter Duktilität zu einem engeren sicheren Designfenster. AlsAHSS-RückfederungsforschungDokumente ist das Ausmaß der Rückfederung eine Funktion der Fließspannung im Zustand der Formung, die die Anfangsstreckgrenze mit der beim Umformen auftretenden Kaltverfestigung kombiniert. Beide Werte sind bei AHSS im Vergleich zu Weichstählen höher. Diese erhöhte Rückfederung wirkt sich direkt auf die Wirksamkeit des Bypasses aus, da die elastische Rückfederung die Verschiebungsentlastung, die die Kerbe bietet, teilweise zunichte macht. Das an die Kerbe angrenzende Trägermaterial springt in seine vorgeformte Position zurück und verringert so den effektiven Abstand.
Die praktische Erkenntnis: Sie können Umgehungskerben nicht allein anhand der Geometrie entwerfen. Die Materialeigenschaften legen strenge Beschränkungen dafür fest, was eine bestimmte Kerbengröße und -form leisten kann. Eine für Weichstahl validierte Kerbstrategie wird bei AHSS eine unterdurchschnittliche Leistung erbringen und sich bei Aluminium erneut anders verhalten. Jede Materialkategorie erfordert ihren eigenen Größenbereich, ihre eigene Geometrieauswahl und ihre eigene Eskalationslogik für Station -für-Station.
Wenn diese materialbedingten Einschränkungen verletzt werden, folgen die resultierenden Fehler vorhersehbaren Mustern. Kantenrisse, Trägerbruch, Streifenfehlausrichtung und Faltenbildung sind allesamt auf spezifische Unstimmigkeiten zwischen Kerbendesign und Materialverhalten zurückzuführen.
Fehlerbehebung bei Fehlern, die durch unsachgemäße Bypass-Kerbenkonstruktion verursacht wurden
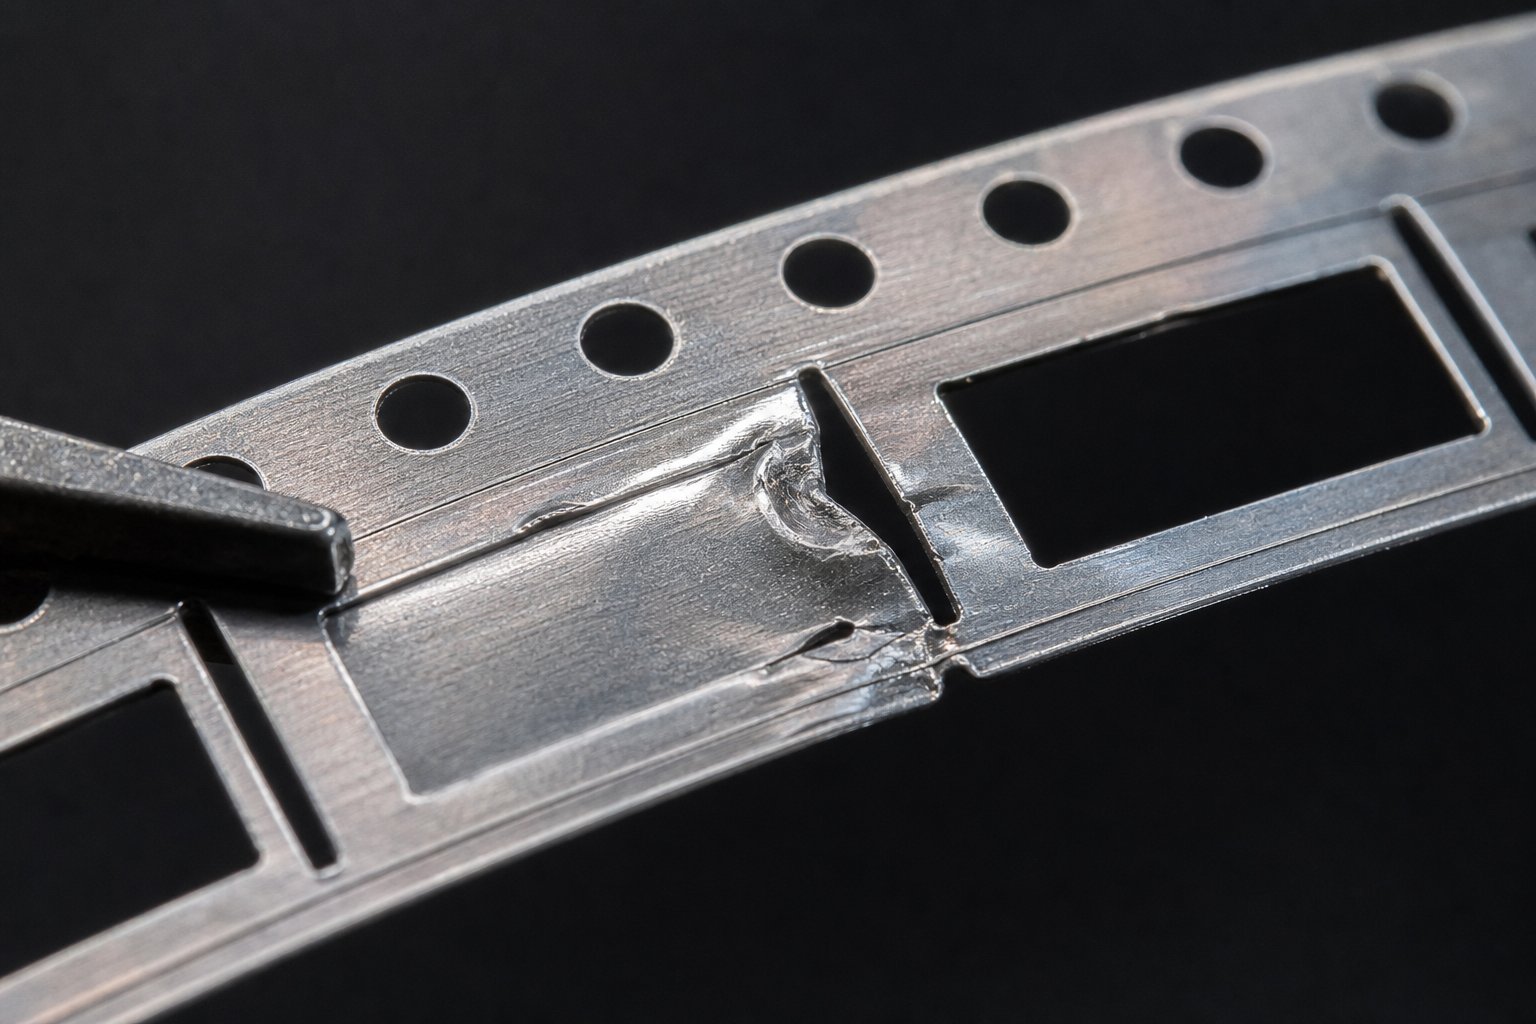
Genau diese vorhersehbaren Fehlermuster ermöglichen die Diagnose. Jeder Fehlertyp hinterlässt eine Signatur im Streifen, die auf eine spezifische Diskrepanz zwischen der Kerbengeometrie, -größe oder -platzierung und dem tatsächlichen Materialverhalten unter Last hinweist. Die Herausforderung besteht darin, Bypass-bedingte Defekte von Problemen zu unterscheiden, die durch andere Chip-Parameter verursacht werden, da sich die Symptome häufig überschneiden.
Kantenrisse und Spannungskonzentration an Kerbgrenzen
Kantenrisse an Kerbgrenzen sind die häufigste Fehlerart bei kaltverfestigten Trägerstreifen. Der Mechanismus ist unkompliziert: Jede Bypasskerbe erzeugt eine geometrische Diskontinuität, und geometrische Diskontinuitäten konzentrieren die Spannung. Wenn die lokale Spannung am Kerbengrund die Bruchschwelle des Materials überschreitet, entstehen Mikrorisse, die sich bei jedem Pressenhub nach außen ausbreiten.
Die s-s-Kurve (Spannungs-Dehnungskurve) sagt Ihnen genau, wo dieser Schwellenwert liegt. Nach mehreren Umformstationen führt die Verformungshärtung zu einer Erhöhung der lokalen Fließspannung bei gleichzeitiger Verringerung des verbleibenden Dehnvermögens. Eine Kerbwurzel, die an Station zwei deutlich innerhalb der sicheren Grenzen lag, könnte an Station sechs an der Bruchgrenze wirken, da die Kaltverfestigung den größten Teil der Duktilitätsreserve des Materials verbraucht hat.
- Unzureichender Kantenradius:Scharfe Innenecken am Kerbengrund erzeugen Spannungsmultiplikationsfaktoren von 3x bis 5x. Das Material reißt am Konzentrationspunkt, selbst wenn die Massespannung moderat bleibt.
- Zu große Kerbtiefe:Durch die Reduzierung des Trägerquerschnitts auf weniger als 40 % der ursprünglichen Breite wird die Nennspannung im verbleibenden Material über die Streckgrenze erhöht, wodurch die Rissbildung an jedem geometrischen Defekt beschleunigt wird.
- Der Grat-hat zu Rissen geführt:Raue Scherkanten durch verschlissene Stanzwerkzeuge fungieren als bereits vorhandene Fehler. Unter zyklischer Belastung werden diese Grate zu Rissbildungsstellen, die sich bei jedem Hub in den Träger hinein ausbreiten.
Zu den Korrekturmaßnahmen gehören die Erhöhung des Kerbengrundradius auf mindestens das 0,75-fache der Materialstärke, die Reduzierung der Kerbentiefe zur Wiederherstellung des Trägerquerschnitts und die Beibehaltung der Stempelschärfe, um die Grathöhe an den Ausschnittskanten zu minimieren.
Szenarien mit Bandfehlausrichtung und Trägerbruch
Eine Fehlausrichtung der Streifen aufgrund des asymmetrischen Bypass-Designs ist subtiler, aber ebenso schädlich. Wenn Kerben auf einer Seite des Trägers für mehr Entlastung sorgen als auf der anderen, fließt das Material bevorzugt zur entlasteten Seite. Der Streifen entwickelt eine Wölbung und driftet beim Vorrücken seitlich ab.Bandanalyse des MetalForming Magazinebestätigt, dass, wenn nur eine Trägerbahn gedehnt oder verformt wird, die daraus resultierende Krümmung dazu führt, dass das Band auf eine Seite abweicht, sich in Führungsschienen verfängt und kurze Vorschübe erzeugt.
Der Bruch des Trägers stellt den Extremfall dar. Dies geschieht, wenn Bypasskerben so viel Querschnitt entfernen, dass der verbleibende Träger den beim Vorschub entstehenden Zugkräften nicht mehr standhalten kann. Die Streckgrenze des Stahls im verdünnten Trägerabschnitt sinkt unter die Vorschubspannung und das Band bricht mittendrin. Hochgeschwindigkeitsvorgänge über 200 Hübe pro Minute verstärken dieses Risiko, da dynamische Vorschubkräfte zusätzlich zum statischen Spannungszustand eine Impulsbelastung hinzufügen.
Falten und Knicke zwischen den Stationen sind auf das gegenteilige Problem zurückzuführen: unzureichende Bypass-Entlastung. Wenn die Druckspannung aus den Umformvorgängen nicht mehr abgeleitet werden kann, verbiegt sich der Träger aus der Ebene. Diese Verformung hebt den Streifen von den Hebern ab, richtet ihn relativ zu den Piloten falsch aus und führt zu Maßfehlern in jeder nachgelagerten Station. Die Ursache liegt darin, dass das Kerbvolumen zu klein ist, um die tatsächliche volumetrische Verschiebung aufzunehmen, die durch den Umformvorgang erzeugt wird.
Diagnoselogik für Bypass-bezogene Fehler
Die Schwierigkeit bei der Fehlerbehebung besteht darin, dass Bypass-Notch-Defekte Symptome imitieren, die durch andere Parameter verursacht werden. Eine Fehlausrichtung des Bandes resultiert auch aus Problemen mit dem Vorschubwalzendruck oder der Spulenwölbung. Risse können durch Materialfehler oder überhöhten Umformgrad verursacht werden. Ingenieure benötigen einen strukturierten Ablauf, um die Grundursache zu isolieren.
Wenn ein streifen{0}}bezogener Defekt auftritt, befolgen Sie diese Diagnosesequenz, um festzustellen, ob das Bypass-Kerbendesign die Ursache ist:
- Überprüfen Sie die Fehlerstelle im Verhältnis zu den Bypasskerben. Wenn Risse, Knicke oder eine Fehlausrichtung innerhalb von zwei Materialstärken einer Kerbengrenze auftreten, ist die Kerbe der Hauptverdächtige.
- Prüfen Sie, ob der Fehler stationsspezifisch oder fortschreitend ist. Ein Defekt, der sich von Station zu Station verschlimmert, weist auf einen kumulativen Spannungsaufbau aufgrund unzureichender Entlastung hin, der auf zu kleine Kerben hinweist. Ein auf eine Station beschränkter Defekt deutet auf ein lokales Geometrie- oder Spielproblem hin.
- Untersuchen Sie beide Trägerkanten auf Symmetrie. Wenn eine Seite Verformungen, Dehnungen oder Risse aufweist, während die andere intakt bleibt, ist eine asymmetrische Bypass-Platzierung die wahrscheinliche Ursache.
- Messen Sie den verbleibenden Trägerquerschnitt-an der engsten Stelle. Wenn sie unter 50 % der ursprünglichen Breite fällt, ist die Integrität des Trägers unabhängig von anderen Faktoren beeinträchtigt.
- Vergleichen Sie die Streckgrenze des eingehenden Materials mit den zertifizierten Werten, die bei der Formkonstruktion verwendet wurden. Material, das am oberen Ende der Spezifikationstoleranz läuft, widersteht der Bypassströmung aggressiver als bei der Nennkonstruktion angenommen.
- Schließen Sie Ursachen aus, die nicht-auf die Kerbe zurückzuführen sind: Überprüfen Sie den Vorschubwalzendruck, den Führungszustand, die Spulenwölbung und die Schmierung, bevor Sie die Kerbengeometrie ändern. Wenn diese Parameter innerhalb der Spezifikation liegen und der Defekt räumlich mit den Kerbstellen korreliert, fahren Sie mit der Kerbmodifikation fort.
Wenn die Diagnose auf ein Bypass-Design hinweist, hängt der Korrekturpfad vom Fehlertyp ab. Kantenrisse erfordern größere Wurzelradien und eine geringere Tiefe. Bei einer Fehlausrichtung muss die Kerbentlastung symmetrisch über beide Träger hinweg neu ausgeglichen werden. Das Knicken erfordert ein größeres Kerbenvolumen (Tiefe oder Breite), um einer nicht entlasteten Kompression Rechnung zu tragen. Ein Trägerbruch erfordert entweder eine Reduzierung der Kerbtiefe oder eine Verbreiterung des Trägers im Streifenlayout.
Diese Fehlerszenarien behandeln Bypass-Kerben als eigenständige Features. Im Produktionswerkzeugbau arbeiten sie selten alleine. Zugraupen, Druckkissen und Bindemittelkräfte interagieren alle mit der Kerbengeometrie, um das gesamte Materialflusssystem zu steuern. Das Verständnis dieser Interaktion bestimmt, ob Ihre Korrekturmaßnahme das Problem tatsächlich löst oder es lediglich stromabwärts verschiebt.
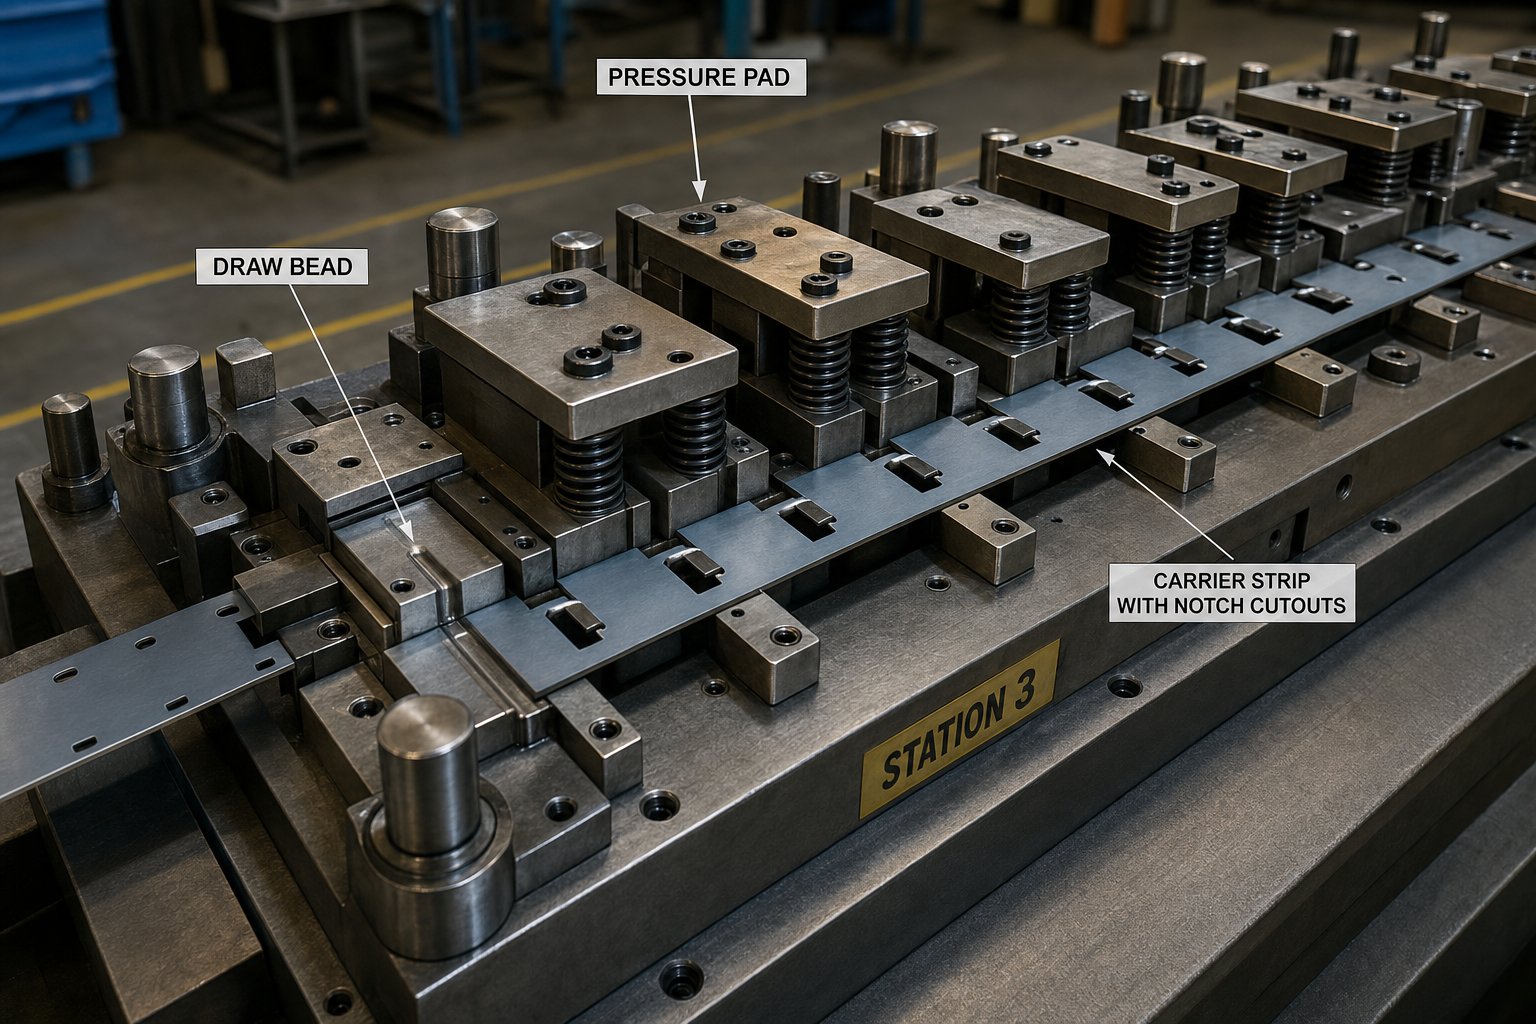
Integration von Bypass-Kerben mit anderen Funktionen zur Steuerung des Düsenflusses
Keine Bypass-Kerbe arbeitet isoliert innerhalb eines Produktions-Stanzwerkzeug- und Matrizensatzes. Es teilt sich die Verantwortung für die Flusskontrolle mit Ziehperlen, Druckstücken, Rohlingshaltern und Bindekraftsystemen, die jeweils ihren eigenen Einfluss darauf ausüben, wie sich das Material durch die Matrize bewegt. Die Interaktion zwischen diesen Merkmalen bestimmt, ob sich Ihr Streifen vorhersehbar verhält oder ob durch die Behebung eines Problems mit der Kerbgeometrie an anderer Stelle im System ein neues Problem entsteht.
Bypass-Kerben funktionieren mit Zugperlen und Druckstücken
Ziehsicken erzeugen eine Rückhaltekraft, indem sie das Material dazu zwingen, sich um eine erhabene Geometrie zu biegen und zu entspannen, bevor es in den Formhohlraum gelangt. AlsForschung zur Perlengeometriebestätigt, dass eine Kombination aus Kaltverfestigung durch das Biegen des Blechs um die Wulstradien sowie Gleitreibung eine Rückhaltekraft erzeugt, die den Metallfluss von der Rohlingskante steuert. Dieser zurückhaltende Effekt reduziert direkt das Materialvolumen, das umgangene Kerben aufnehmen muss. Wenn die Zugsicken den nach innen gerichteten Fluss erfolgreich begrenzen, erreicht weniger verdrängtes Material den Trägerstreifen, was bedeutet, dass die Tiefe und Breite der Kerbe verringert werden kann, ohne die Stabilität des Streifens zu beeinträchtigen.
Das Umgekehrte gilt gleichermaßen. Wenn sich die Radien der Ziehwulste abnutzen oder sich die Bindemitteloberflächen verschlechtern, sinkt die Haltekraft und mehr Material fließt ungehindert in die Formungszonen. Die überschüssige Verdrängung, die einst in den Perlen enthalten war, landet jetzt in Ihren Bypass-Kerben, die möglicherweise nicht für die Verdrängung ausgelegt sind. Aus diesem Grund prüfen erfahrene Werkzeug- und Formenbauer im Rahmen jeder Bypass-Fehlerbehebung den Wulstzustand. Ein Kerbfehler, der nach monatelanger stabiler Produktion plötzlich auftritt, ist oft eher auf Wulstverschleiß als auf einen Fehler im ursprünglichen Kerbdesign zurückzuführen.
Druckkissen fügen eine weitere Schicht hinzu. Sie halten das Material während des Formens flach an der Matrizenoberfläche und verhindern so ein örtliches Abheben oder Faltenbildung zwischen dem Blechhalter und dem Stempel. In Folgewerkzeugen zur Herstellung von Metallstanzteilen steuern federbelastete Druckkissen das Verhalten des Streifens in unmittelbarer Nähe jeder Formstation. Ein ausreichender Polsterdruck sorgt dafür, dass das Material festsitzt, wodurch die seitlichen Druckkräfte verringert werden, die durch die Umgehungskerben entlastet werden müssen. Unzureichender Druck führt dazu, dass sich der Streifen lokal anhebt und knickt, wodurch die Strömungsverantwortung stärker auf die Kerbengeometrie übertragen wird.
Die Blechhalterkraft (BHF) regelt die Gesamtmaterialbeschränkung am Rand von Ziehvorgängen.Forschung von The Fabricatordokumentiert, dass ein übermäßiger Materialfluss und eine geringe Kraft des Niederhalters zu Faltenbildung führen können, während ein unzureichender Materialfluss zu Rissen oder Brüchen führen kann. Bei Präzisionsstanzvorgängen erfüllen BHF- und Bypass-Kerben komplementäre Funktionen: Der Blechhalter hält das Material global zurück, während Kerben an bestimmten Stationen für eine lokalisierte volumetrische Entlastung sorgen. Wenn BHF zunimmt, wird weniger Material in den Träger verdrängt, wodurch die Anforderungen an die Kerbe sinken. Wenn der BHF abnimmt (absichtlich oder durch Polsterverschlechterung), nimmt der Streifen einen ungehemmteren Fluss auf, und die Kerben müssen dies ausgleichen.
Entscheidungsrahmen zur Kombination von Materialflusskontrollen
Die technische Frage ist nicht, ob Bypass-Kerben oder andere Durchflusskontrollen verwendet werden sollen. Es geht darum, wie viel Verantwortung jedes Feature für die Komplexität eines bestimmten Teils trägt. Einfache Geometrien mit flachen Formen und duktilen Materialien erfordern möglicherweise nur Umgehungskerben und einen grundlegenden Blechhalterdruck. Komplexe Stanzwerkzeuge für die Automobilindustrie mit Tiefzügen, scharfen Radien und AHSS-Sorten erfordern das Zusammenwirken einer vollständigen Kombination.
Nutzen Sie diese Entscheidungslogik, um die richtige Kombination für Ihre Anwendung zu ermitteln:
- Wenn die Verformung gering ist und die Materialdehnung mehr als 30 % beträgt:Bypasskerben allein sorgen normalerweise für eine ausreichende Durchflusskontrolle. Zugsicken sind nicht erforderlich und standardmäßige Federdruckkissen sorgen für die Ebenheit des Streifens.
- Wenn beim Formen mäßige Züge mit mehr als 15 % Ausdünnung erforderlich sind:Kombinieren Sie Bypass-Kerben mit Ziehsicken, um die Flusskontrolle zwischen dem Streifenträger und der Rohlingsperipherie aufzuteilen. Größenkerben sind 20–30 % kleiner als die Einzelanforderungen, da die Perlen einen Teil der Rückhaltelast tragen.
- Wenn das Teil Tiefzüge mit hochfestem Material erfordert:Stellen Sie das gesamte System bereit. Ziehwülste schränken den peripheren Fluss ein, der variable BHF steuert die Einzugsrate über den gesamten Hub, Druckpolster sorgen für die lokale Ebenheit und Bypass-Kerben bewältigen Restverschiebungen, die andere Merkmale nicht absorbieren können. Die Kerbdimensionierung richtet sich hier nach dem Restvolumen nach Berücksichtigung anderer Steuerelemente und nicht nach dem gesamten Verdrängungsvolumen.
- Wenn eine asymmetrische Teilegeometrie zu einem unausgeglichenen Fluss führt:Verwenden Sie Zugperlen selektiv auf der Seite mit hohem -Durchfluss und platzieren Sie gleichzeitig Bypasskerben gegenüber, um die Trägerspannung auszugleichen. Diese Kombination verhindert die Bandwölbung, die allein durch eine einseitige Entlastung entsteht.
Das Schlüsselprinzip für jede Stanzwerkzeug- und Matrizenanwendung besteht darin, dass jede Flusskontrollfunktion einen wirksamen Bereich hat. Zugperlen eignen sich hervorragend für die periphere Zurückhaltung, können aber den Spannungsaufbau tief im Inneren des Trägers nicht bewältigen. Rohlingshalter kontrollieren die globale Kraft, aber es mangelt ihnen an stationärer Präzision. Bypasskerben sorgen für eine lokalisierte, station-spezifische Entlastung, können den Schüttgutfluss über den Flansch jedoch nicht behindern. Das System funktioniert, wenn jede Funktion innerhalb ihrer Stärke arbeitet, anstatt den Ausfall einer anderen Funktion zu kompensieren.
Bei Metallwerkzeug- und Formenanwendungen mit komplexen Geometrien, Stapeln mehrerer Materialien oder industrieller Metallstanzung mit engen Toleranzen ist es schwierig, die Wechselwirkung zwischen diesen Merkmalen allein durch manuelle Berechnung vorherzusagen. Die FEA-Simulation hilft, die Produktionsvalidierung bleibt jedoch unerlässlich. Ingenieure, die sich mit diesen Herausforderungen der Flusssteuerung mit mehreren Funktionen befassen, bei denen sich das Design von Bypass-Kerben mit Entscheidungen über die gesamte Chip-Architektur überschneidet, profitieren häufig von der Zusammenarbeit mit Spezialisten, die maßgeschneiderte progressive Werkzeuge entwickeln.Stanzwerkzeuglösungen von YICHENVerbinden Sie Werkzeugingenieure mit Know-how im Bereich der Werkzeugkonstruktion, das das gesamte Spektrum der Flusssteuerungsintegration abdeckt, von der Kerbengeometrie und der Ziehwulstinteraktion bis hin zur Optimierung des Bindemittelsystems über die gesamte Werkzeugstruktur hinweg.
Durch die richtige Umsetzung dieser Interaktionseffekte während des Entwurfs werden iterative Testschleifen vermieden, die wochenlange Druckzeit in Anspruch nehmen. Der letzte Schritt besteht darin, alle diese Prinzipien in einem wiederholbaren technischen Arbeitsablauf zu konsolidieren, der vom Streifenlayout bis zur Produktionsvalidierung reicht.
Technische Prinzipien für eine effektive Bypass-Notch-Implementierung
Jede in diesem Artikel behandelte Entscheidung, von der Geometrieauswahl über die materialgesteuerte Dimensionierung bis hin zur Interaktion mit mehreren{1}Funktionen, lässt sich in einer einzigen technischen Realität zusammenfassen: Das Bypass-Notch-Design ist keine eigenständige Aufgabe. Es ist untrennbar mit der Planung des Streifenlayouts, der Materialauswahl und der umfassenderen Flusssteuerungsarchitektur Ihrer Matrize verbunden. Wenn man es als einen nachträglichen Einfall oder als Kopier--Einfügedetail aus einem früheren Tool betrachtet, liegt die Ursache für die meisten Fehler im Stempelprozess.
Konsolidierte Entscheidungslogik für Bypass Notch Engineering
Der Metallprägeprozess erfordert, dass jede Umgehungsentscheidung logisch aus der vorherigen folgt. Sie können die Größe einer Kerbe nicht bestimmen, ohne das Material zu kennen. Sie können es nicht platzieren, ohne das Streifenlayout zu verstehen. Und Sie können es nicht validieren, ohne die Ergebnisse in der Produktion zu messen. Diese sequentielle Logik gilt unabhängig davon, ob Sie Werkzeuge für Kfz-Halterungen aus gestanztem Stahl oder präzisionsgestanzte Metallteile für Elektronikbaugruppen entwerfen.
Befolgen Sie diese Checkliste in der richtigen Reihenfolge, wenn Sie Bypass-Kerben für jede neue Folgeverbundwerkzeuganwendung entwerfen:
- Definieren Sie zunächst das Streifenlayout. Legen Sie den Trägertyp, die Streifenbreite, die Anzahl der Stationen, den Stationsabstand und den Abstand fest, bevor Sie Entscheidungen über die Kerbe treffen.
- Charakterisieren Sie das Material. Erfassen Sie Streckgrenze, Dehnung, n--Wert und Elastizitätsmodul aus zertifizierten Daten. Ermitteln Sie, ob es sich bei der Sorte um Weichstahl, AHSS oder Aluminium handelt, und wählen Sie den entsprechenden Größenbereich aus.
- Karte mit Schweregrad Station für Station. Klassifizieren Sie jeden Vorgang und notieren Sie, wo die volumetrische Verdrängung ihren Höhepunkt erreicht. Dies sind Ihre primären Umgehungsstandorte.
- Wählen Sie die Kerbgeometrie basierend auf der Duktilität des Materials und der Trägerbreite aus. V-Kerbe für enge Anordnungen und Richtungsentlastung, U-Kerbe für mäßige-bis-starke Verformung oder eingeschränkte{5}}Duktilitätsgrade, rechteckig für breite Träger mit duktilen Materialien.
- Größentiefe und -breite anhand der Materialstärkenverhältnisse. Beginnen Sie mit der 1,5-fachen Dicke für leichte Stationen, skalieren Sie bis zum 3-fachen für schwere Einsätze und passen Sie die Einschränkungen bei den Stationsabständen an.
- Platzieren Sie Kerben relativ zu Formstationen, Pilotlöchern und Faserrichtung. Halten Sie einen Abstand von mindestens dem Zweifachen der Materialstärke zu den Piloten ein. Positionieren Sie es auf der Trägerseite, die der maximalen Verschiebung am nächsten liegt.
- Berücksichtigen Sie die Interaktion mit Zugperlen, Druckstücken und der Kraft des Rohlingshalters. Reduzieren Sie die Kerbgröße proportional, wenn andere Durchflussregler einen Teil der Rückhaltelast tragen.
- Geben Sie Kantenradien an allen Kerbengrenzen an (mindestens das 0,5-fache der Materialstärke), um die Gratausbreitung und Rissbildung zu minimieren.
- Validieren Sie im progressiven Test. Führen Sie den Prozess mit Produktionsgeschwindigkeit aus und prüfen Sie die fertigen Teile auf Kantenrisse, Bandwölbung, Trägerverdünnung und Maßabweichung.
- Iterieren Sie basierend auf messbaren Daten, nicht auf Annahmen. Passen Sie die Kerbparameter erst an, nachdem Sie bestätigt haben, dass die Defekte räumlich und zeitlich mit den Kerbpositionen korrelieren.
Messung der Bypass-Notch-Effektivität in der Produktion
Eine gut konzipierte Bypass-Strategie bewährt sich durch drei messbare Ergebnisse im Herstellungsprozess des Metallstanzens. Die Zuverlässigkeit des Streifenvorschubs steht an erster Stelle: konsistente Pitch-Genauigkeit über alle Stationen hinweg ohne kurze Vorschübe, Aussetzer oder durch Sturz- verursachte Bindungen. Wenn Ihre Feeder-Alarmrate unter 0,1 % pro Schicht fällt, kontrolliert das Bypass-System den Stressaufbau effektiv.
Die Maßhaltigkeit des fertigen Metallstanzteils ist die zweite Messgröße. Wenn Bypass-Kerben die Verformungsspannung ordnungsgemäß abbauen, behält der Träger die Ausrichtung mit den Pilotlöchern bei, wodurch die Merkmalsabmessungen -zu-über Millionen von Hüben hinweg erhalten bleiben. Statistische Prozesskontrolldaten (Cpk-Werte über 1,33 bei kritischen Abmessungen) bestätigen, dass die Flusskontrolle stabil ist.
Die Reduzierung der Ausschussrate ist der dritte Validierungspunkt. Trägerbruch, Kantenrisse und durch Knicken-bedingte Fehlausrichtung erzeugen Ausschuss. Bei einem Stanzbetrieb für Metallteile mit optimiertem Bypass-Design sollte der trägerbedingte Ausschuss weniger als 0,5 % des Gesamtproduktionsvolumens ausmachen. Wenn der Ausschuss mit der Zeit zunimmt, sind häufig verschlissene Zugperlen oder beschädigte Druckkissenfedern die Ursache und nicht das ursprüngliche Kerbendesign.
Diese Metriken schließen den Kreis zwischen Designabsicht und Produktionsrealität. Ingenieure, die bereit sind, von der Theorie zum Produktionswerkzeug überzugehen, wo Bypass-Kerben, Abstand, Gratkontrolle und Materialfluss gemeinsam als Gesamtsystem optimiert werden müssen, können sich anschließenYICHENs individuelle Stanzwerkzeuglösungenfür Designunterstützung, die die Lücke zwischen Streifenlayoutplanung und validierter, produktionsbereiter Chip-Architektur schließt.
Häufig gestellte Fragen zu Bypass-Kerben in Stanzformen
1. Welchen Zweck haben Bypasskerben in Folgestanzwerkzeugen?
Bypass-Kerben dienen als absichtliche Ausschnitte im Trägerband, die Druckspannungen abbauen, volumetrische Verschiebungen bei Umformvorgängen aufnehmen und ein Knicken oder Verziehen des Bandes während des Vorschubs verhindern. Im Gegensatz zu Entlastungskerben, die ein Ausreißen an Biegeübergängen verhindern, oder Besäumschnitten, die Teileprofile definieren, steuern Bypass-Kerben gezielt das Materialverhalten zwischen den Stationen, um die Ebenheit des Bandes, eine konsistente Teilungsgenauigkeit und Maßhaltigkeit über Millionen von Pressenzyklen hinweg aufrechtzuerhalten.
2. Wie ermittelt man die richtige Tiefe für eine Bypasskerbe?
Die Tiefe der Bypass-Kerbe wird als Verhältnis der Materialdicke bemessen und liegt typischerweise im Bereich von 1,5x bis 3x, je nach Umformgrad und Materialqualität. Milde Umformstationen beginnen mit der 1,5-fachen Dicke, mittelschwere Vorgänge benötigen 2x und schwere Ziehstationen erfordern 2,5- bis 3-fache. Bei AHSS-Qualitäten verringert sich der Bereich auf 1,5x-2x, da eine höhere Festigkeit die Toleranz für Querschnittsverluste verringert. Aluminium benötigt möglicherweise Tiefen bis zum 3,5-fachen, um das elastische Zurückschnappen auszugleichen. Der verbleibende Trägerquerschnitt sollte nach dem Entfernen der Kerbe mindestens 60 % der ursprünglichen Breite beibehalten, um die Stabilität des Futters zu gewährleisten.
3. Was ist der Unterschied zwischen positiven und negativen Bypass-Kerben?
Negative Bypass-Kerben entfernen Material vom Trägerstreifen und schaffen einen offenen Raum, in den verdrängtes Metall während der Umformvorgänge fließen kann. Sie sind der häufigere Typ und priorisieren die volumetrische Entlastung. Positive Bypass-Kerben halten oder verlängern eine lokale Materiallasche, die den Fluss um geformte Merkmale herum leitet und gleichzeitig die Trägerunterstützung beibehält. Sie schützen die strukturelle Integrität beim Lenkversatz. Die meisten progressiven Matrizenstreifen-Layouts verwenden eine Kombination aus beidem, mit negativen Kerben für frühe milde Stationen und positiver Geometrie, die die Trägerfestigkeit an späteren, anspruchsvolleren Formstationen aufrechterhält.
4. Warum verursachen Bypass-Kerben Kantenrisse bei Stanzvorgängen?
Kantenrisse an Bypass-Kerbengrenzen resultieren aus Spannungskonzentrationen an geometrischen Diskontinuitäten, die die Bruchschwelle des Materials überschreiten. Drei Hauptursachen führen zu diesem Fehler: unzureichender Kantenradius am Kerbengrund, der zu einer Spannungsvervielfachung von 3x-5x führt, übermäßige Kerbentiefe, die den Trägerquerschnitt-unter sichere Grenzen reduziert, und durch Grate verursachte Rissbildung durch verschlissene Stanzwerkzeuge. Die Kaltverfestigung über mehrere Stationen hinweg verschärft das Problem, indem sie die lokale Fließspannung erhöht und gleichzeitig die Duktilitätsreserve verbraucht. Zu den Korrekturmaßnahmen gehören die Erhöhung des Wurzelradius auf mindestens das 0,75-fache der Materialstärke, die Reduzierung der Tiefe und die Beibehaltung der Schlagschärfe.
5. Wie interagieren Bypass-Kerben mit Ziehsicken und der Kraft des Blechhalters?
Bypass-Kerben teilen sich in einem komplementären System die Verantwortung für die Flusskontrolle mit Zugwülsten, Druckstücken und der Kraft des Niederhalters. Ziehsicken hemmen den peripheren Materialfluss durch Biegung und Reibung und reduzieren so das Verdrängungsvolumen, das die Kerben bewältigen müssen. Wenn Perlen einen Teil der Rückhaltelast tragen, kann die Kerbgröße um 20 -30 % reduziert werden. Die Kraft des Rohlingshalters steuert die globale Materialbeschränkung, während Kerben für lokalisierte, stationäre Entlastung sorgen. Ingenieure, die mit komplexen Multi-Feature-Flow-Systemen arbeiten, können mit Spezialisten wie YICHEN (https://www.yichen-group.com/stamping-die/) zusammenarbeiten, um Unterstützung bei der kundenspezifischen Matrizenkonstruktion zu erhalten, die die Interaktion zwischen allen Flusskontrollfunktionen optimiert.


