


Was Bypass-Notches bewirken und warum sie existieren
Wenn Sie jemanden fragen hören:Was ist Metallprägen?„Die Antwort bezieht sich in der Regel auf Pressen, Matrizen und Umformvorgänge. Selten werden die kleinen, aber entscheidenden Merkmale erwähnt, die dafür sorgen, dass ein Folgeverbundwerkzeug reibungslos zwischen den Stationen läuft. Bypass-Kerben sind eines dieser Merkmale, und wenn man sie übersieht, führt dies am schnellsten zu kostspieligen Ausfallzeiten.
Was sind Bypasskerben in Stanzformen?
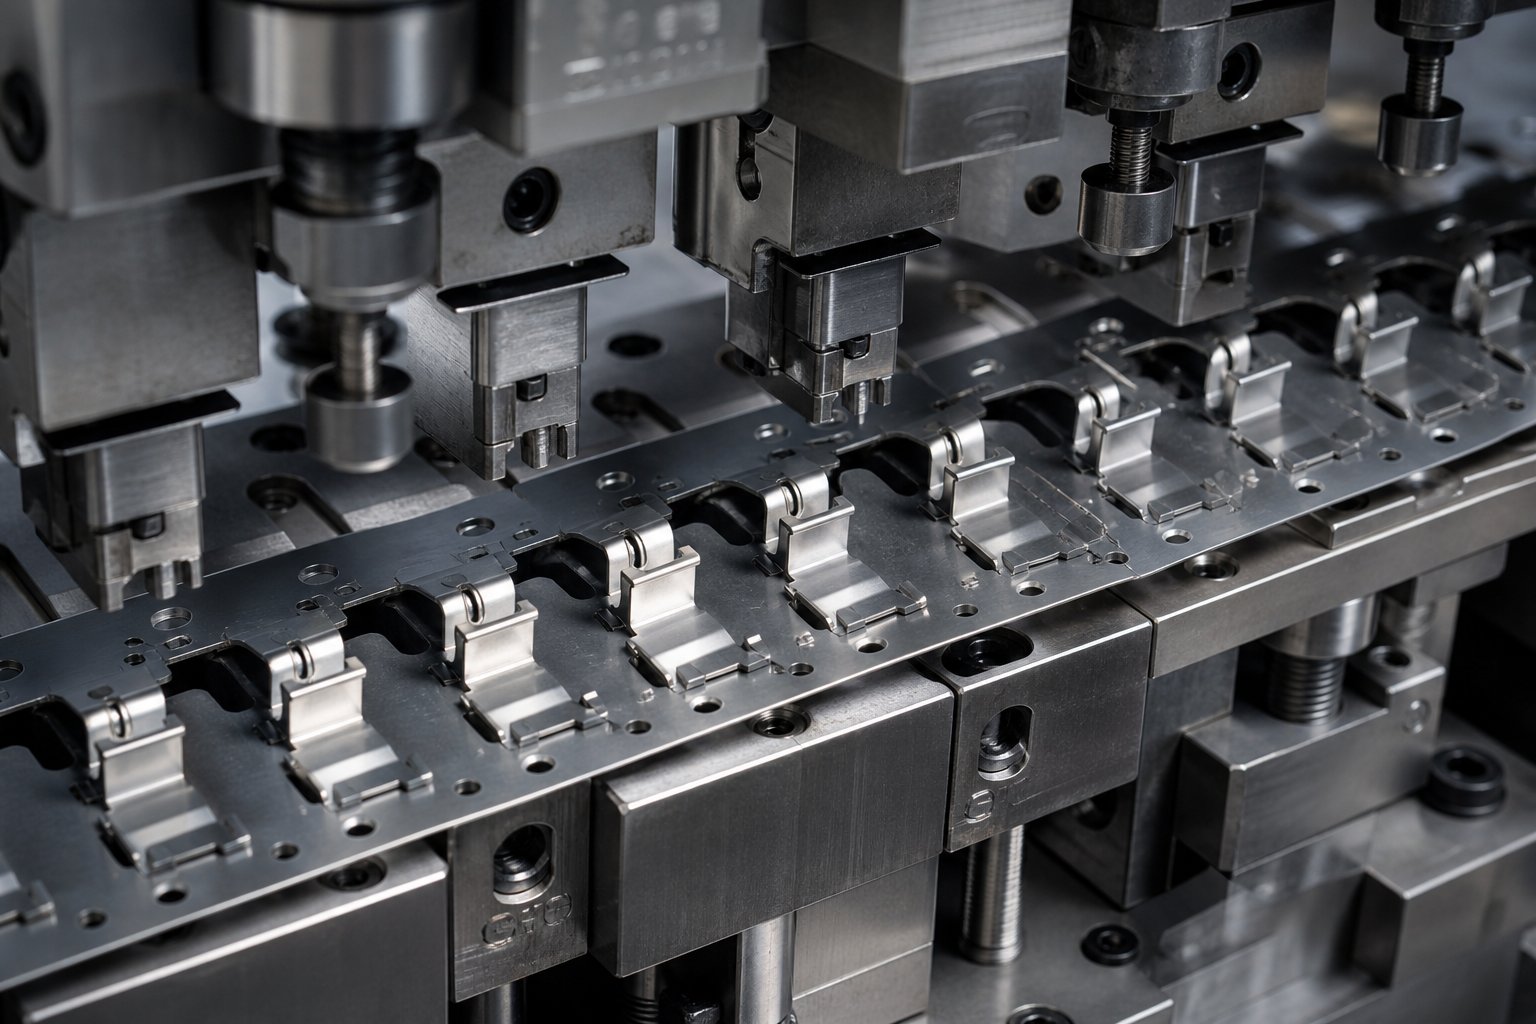
Eine Bypass-Kerbe ist ein absichtlich weggeschnittener Abschnitt-des Trägerstreifens in einer progressiven Prägematrize. Sein Zweck ist einfach: Verhindern Sie, dass geformte oder teilweise ausgestanzte Merkmale beim Vorschub des Bandes mit nachgeschalteten Werkzeugkomponenten kollidieren. Beim Blechstanzen biegt, zieht oder schneidet jede Station das Material so, dass Teile des Streifens über oder unter die ursprüngliche Ebene hinausragen. Ohne Bypass-Kerben würden diese hervorstehenden Elemente beim nächsten Pressenhub gegen Abstreifplatten, Hebeschienen oder Leerlaufstationsoberflächen prallen.
Der Zweck von Umgehungskerben in Stanzformen besteht darin, den Weg freizumachen, damit das Band ungehindert von einer Station zur nächsten laufen kann, ohne hängenzubleiben, zu ziehen oder abzulenken.
Warum dieses Thema eine besondere Berichterstattung verdient
Wenn Sie nach einer Stanzdefinition suchen oder versuchen zu verstehen, was Stempel in der Fertigung sind, finden Sie zahlreiche allgemeine Leitfäden für Stempel. Ressourcen wie die Die Basics-Reihe des MetalForming Magazine behandeln Schneiden, Umformen und Matrizentypen umfassend. Doch Bypass-Einkerbungen erscheinen fast immer als Fußnote, eingebettet in eine umfassendere Diskussion des Streifenlayouts. Diese Lücke führt dazu, dass Werkzeugbauer und Formenbauer wichtige Details aus verstreuten Quellen zusammensetzen müssen.
Dieser Artikel füllt diese Lücke. Sie erfahren, wie Bypass-Kerben beim Bandvorlauf funktionieren, welche Geometrietypen es gibt, wie Materialeigenschaften ihre Dimensionierung beeinflussen und was passiert, wenn sie versagen. Unabhängig davon, ob Sie ein neues Prägewerkzeug entwerfen oder Fehler bei einem vorhandenen beheben, ist dies die gezielte Referenz, die in breiteren Leitfäden zum Thema „Was ist ein Prägewerkzeug?“ außer Acht gelassen wird.
Um einen ungehinderten Bandlauf zu gewährleisten und die Maßgenauigkeit an jeder Station in einem Folgeverbundwerkzeug aufrechtzuerhalten, sind Bypass-Kerben vorhanden.
Die eigentliche Komplexität beginnt, wenn man bedenkt, wie sich ein Streifen tatsächlich durch eine Mehrstationsdüse bewegt und wo genau sich Interferenzen zu entwickeln beginnen.
Wie Bypass-Kerben während des Streifenvorlaufs funktionieren
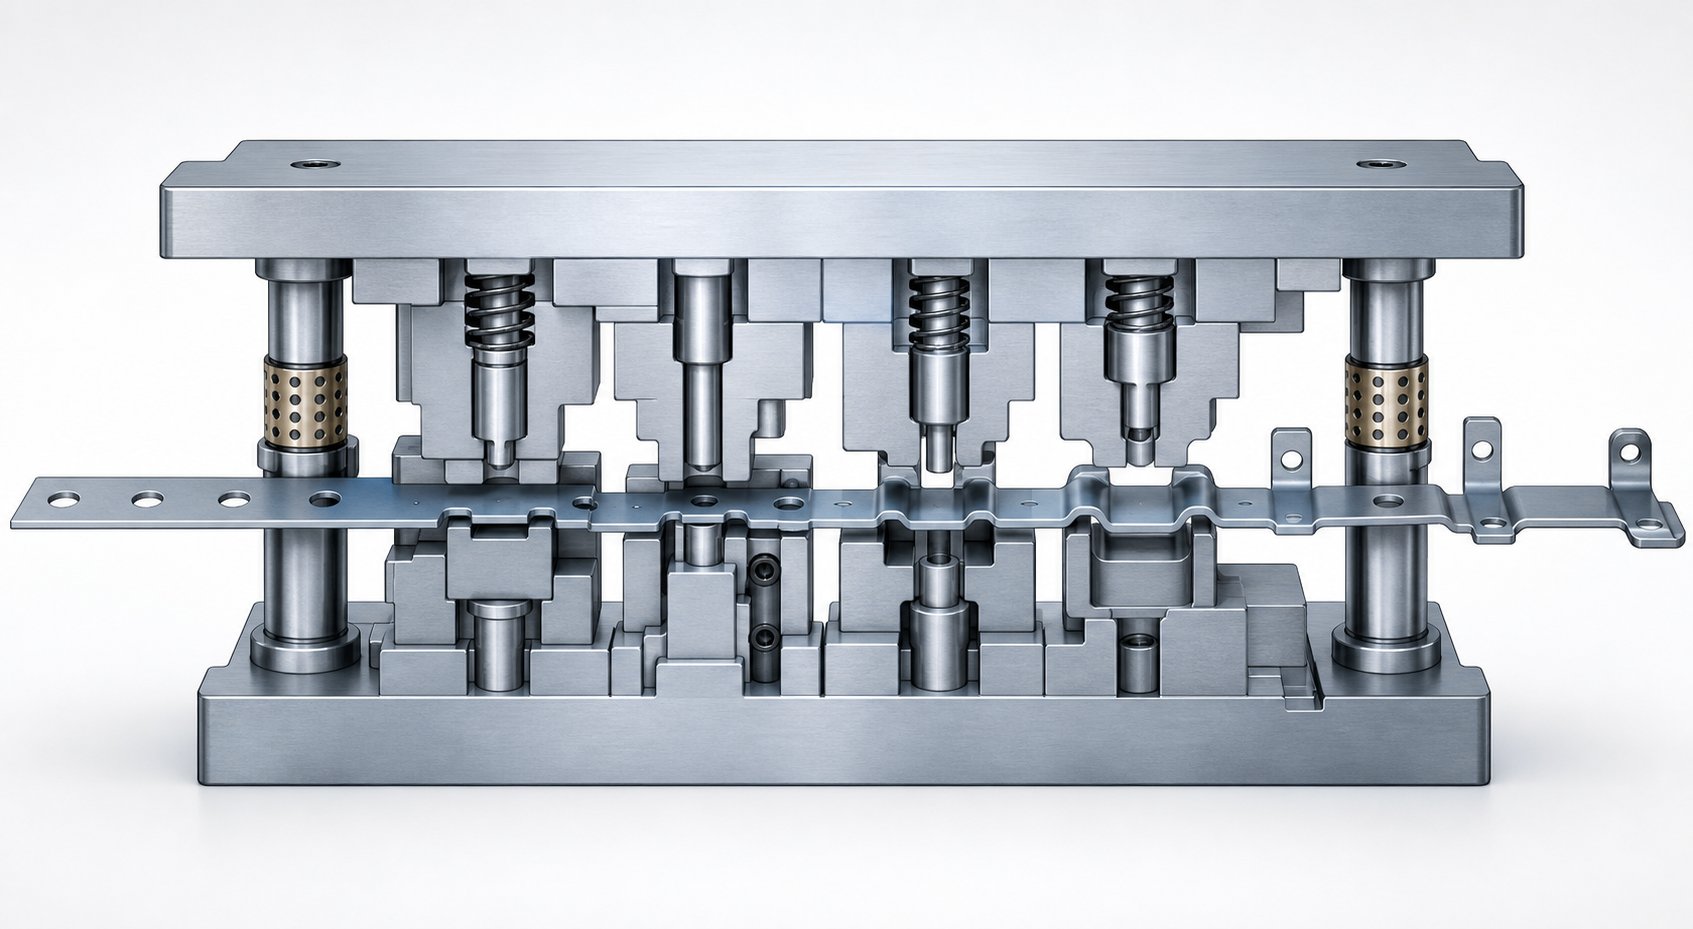
Stellen Sie sich ein vom Coil zugeführtes Band vor, das von der rechten Seite der Presse in ein Folgegesenk eintritt. Mit jedem Hub rückt dieser Streifen um eine feste Teilungsstrecke vor und durchläuft dabei eine Reihe von Stationen, die nach und nach schneiden, durchbohren, biegen uswFormen Sie das Material zu einem fertigen Teil. Der Metallstanzprozess basiert vollständig auf diesem geordneten, Station --Stationsfortschritt. Alles, was den reibungslosen Bandlauf stört, gefährdet die Maßhaltigkeit und letztendlich die Betriebszeit der Druckmaschine.
Streifenfortschritt und das Interferenzproblem
Hier ist der grundlegende Zyklus in einer Stanzpresse: Das Band wird um eine Teilung vorgeschoben, Führungsstifte fallen in vor-gelochte Löcher, um das Band in seiner Position zu fixieren, der Stößel senkt sich ab und Schneid- oder Formvorgänge werden an allen Stationen gleichzeitig ausgeführt. Der Stößel fährt dann zurück, Heber heben den Streifen von der unteren Matrizenoberfläche ab und der Vorschub schiebt den Streifen wieder nach vorne.
Jede Station verändert die Bandgeometrie. Eine Einstechstation entfernt Material. Eine Stechstation schneidet eine Lasche ab und biegt sie nach oben. Eine Ziehstation zieht das Material nach unten in eine Becherform. Eine Biegestation faltet einen Flansch schräg. Bereits nach zwei bis drei Umformvorgängen ähnelt das Band nicht mehr einem Flachband. Es weist Merkmale auf, die über und unter die ursprüngliche Ebene hinausragen und so vertikale und seitliche Hindernisse erzeugen.
Während das Band voranschreitet, müssen diese hervorstehenden Merkmale jede stromabwärts gelegene Station durchqueren oder überqueren. Stellen Sie sich eine 3 mm nach oben gerichtete Lanze vor, die über eine Leerlaufstation fährt, in der sich eine Abstreifplatte nur 1,5 mm über der Abstreifebene befindet. Ohne Eingriff prallt diese Lanze beim nächsten Zuführzyklus gegen den Abstreifer. Der Stanzvorgang kommt zum Stillstand, der Streifen klemmt und die Matrize wird beschädigt.
Wie Bypass-Kerben den Weg freimachen
Genau hier verrichten Bypass-Kerben ihren Dienst. Durch das Entfernen von Material vom Trägerstreifen an berechneten Stellen stellt der Matrizenprozess sicher, dass hervorstehende Merkmale ungehindert durch nachgelagerte Stationen gelangen. Durch die Kerbe entsteht eine Lücke, ein Spielfenster, sodass die geformte Geometrie niemals mit Komponenten in Berührung kommt, mit denen sie nicht interagieren soll.
Bypasskerben werden typischerweise in einer frühen Station geschnitten, oft während desselben Hubs, mit dem Pilotlöcher gestanzt werden. Sie bewegen sich mit dem Streifen und erreichen jede nachfolgende Station, die bereits für die Freigabe bereit ist. Das Ergebnis ist ein ununterbrochener Bandlauf bei voller Pressengeschwindigkeit, selbst wenn Stanz-, Präge- und Umformvorgänge aggressive dreidimensionale Merkmale erzeugen.
Zu den häufigsten Interferenzszenarien, die durch Bypass-Kerben verhindert werden, gehören:
- Nach oben gerichtete Lanzen treffen während des Streifenvorschubs auf Abstreifplatten oder obere Werkzeugoberflächen
- Gezogene Näpfe oder geprägte Merkmale bleiben an den Heberschienen hängen, wenn der Streifen zwischen den Hüben angehoben wird
- Verbogene Laschen berühren die Oberflächen der Leerlaufstation oder benachbarte Stempelhalter
- Teilweise ausgeblendete Merkmale bleiben an Führungsschienen oder nachgeschalteten Führungsstiftgehäusen hängen
Jedes dieser Szenarien führt zum gleichen Ergebnis: Der Streifen zögert, verschiebt sich seitlich oder knickt ein. Pilotstifte können einen Streifen, der bereits durch Widerstandskräfte verschoben wurde, nicht vollständig korrigieren. Der Fehler verschlimmert sich mit jedem Hub, bis Teile aus der Toleranz fallen oder das Band vollständig blockiert.
Die Geometrie der Kerbe selbst, ihre Form, Tiefe und Breite bestimmen, wie viel Spiel sie bietet und wie viel Trägerfestigkeit sie einbüßt. Bei diesem Kompromiss-wird das Notch-Design interessant.
Umgehen Sie Kerbgeometrietypen und wann Sie sie verwenden sollten
Nicht alle Bypass-Kerben sehen gleich aus. Die Form, die Sie in den Trägerstreifen schneiden, wirkt sich direkt darauf aus, wie viel Spiel das geformte Element erhält, wie viel strukturelle Integrität der Träger beibehält und wie sauber der Rohling aus der Matrize ausgeworfen wird. Bei der Gestaltung von Stanzwerkzeugen ist die Wahl der falschen Kerbengeometrie so, als würde man das falsche Werkzeug für die jeweilige Aufgabe auswählen: Es mag zwar funktionieren, aber es bringt Probleme mit sich, die man nicht hätte haben müssen.
Was treibt also die Wahl an? Es kommt auf die Störungen an, die Sie beseitigen, auf das Material, das Sie verwenden, und darauf, wie viel Träger Sie opfern können. Lassen Sie uns die fünf primären Bypass-Kerbgeometrien aufschlüsseln, die bei der Blechumformung mit Bypass-Kerben verwendet werden, und was sie für bestimmte Bedingungen geeignet macht.
Gängige Bypass-Kerbenformen und ihre Eigenschaften
Jedes Kerbprofil bringt unterschiedliche Vorteile und Nachteile- mit sich. Folgendes müssen Sie über die wichtigsten Optionen wissen:
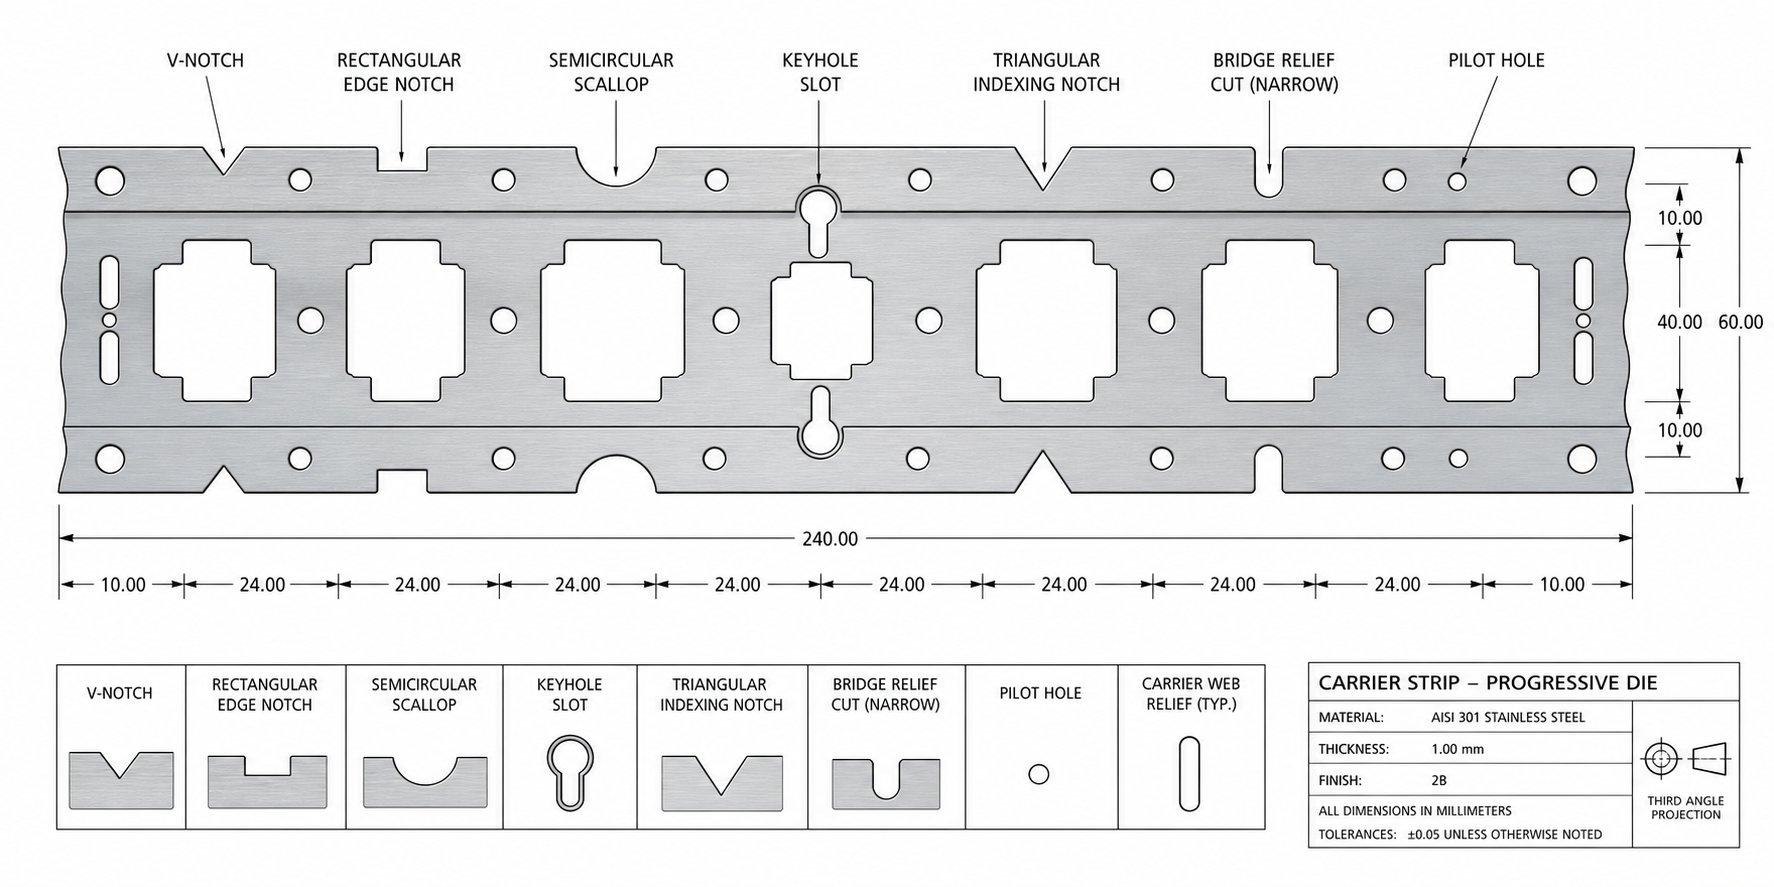
V-Kerbe.Diese Geometrie entfernt die geringste Menge an Trägermaterial und bietet dennoch ausreichend Freiraum für schmale hervorstehende Merkmale. Die konvergierenden Wände der V-Form konzentrieren die Öffnung genau an der Stelle, an der Interferenz auftritt. V--Kerben kommen häufig bei Matrizen vor, bei denen die Streifensteifigkeit im Vordergrund steht und das geformte Merkmal relativ klein ist, wie etwa eine kurze, nach oben gerichtete Lanze oder eine flache Prägung. Die erzeugte Kugel ist kompakt und lässt sich vorhersehbar auswerfen.
U-Kerbe.Wenn das geformte Element breiter ist, sorgt eine U--Kerbe für einen gleichmäßigen Abstand über einen größeren Bereich. Die parallelen Seiten und die abgerundete Unterseite verteilen die Spannung gleichmäßiger im Träger im Vergleich zu scharfkantigen Alternativen. Sie finden U--Kerben in Anwendungen, bei denen gezogene Becher oder breite gebogene Laschen einen gleichmäßigen Spielraum benötigen, während sie sich flussabwärts bewegen. Sie gleichen effektiv den Materialabtrag und die Trägerfestigkeit aus.
Rechteckige Kerbe.Die am einfachsten zu bearbeitende Geometrie, eine rechteckige Kerbe, bietet maximalen Spielraum bei gegebener Breite. Es entfernt mehr Trägermaterial als andere Profile und ist daher die erste Wahl für tief{{2}gezeichnete Merkmale oder Situationen, in denen ein großes vertikales Fenster erforderlich ist. Der Nachteil liegt auf der Hand: Scharfe Innenecken wirken als Spannungskonzentratoren im Trägerstreifen und erhöhen die Gefahr von Rissen unter Vorschubspannung. Dies ist bei dünnen oder hochfesten Materialien von größerer Bedeutung.
Halbkreisförmige Kerbe.Ein abgerundetes Profil eliminiert Spannungserhöhungen vollständig. Halbrunde Bypass-Kerben sind ideal, wenn der Trägerstreifen schmal ist, das Material zu Rissen neigt oder das geformte Element nur einen geringen Abstand benötigt. Weiche Legierungen wie Kupfer und Aluminium profitieren von dieser Geometrie, da sie das Risiko von Kantenausrissen bei Vorschubzyklen mit hoher-Geschwindigkeit verringert. Der Nachteil ist die begrenzte Freitiefe im Verhältnis zur Kerbenbreite.
Abgewinkelte (trapezförmige) Kerbe.Dieses Profil kombiniert Elemente der V- und Rechteckform. Die abgewinkelten Wände ermöglichen eine größere Öffnung an der Streifenoberfläche, während das Material weiter von der Kante entfernt bleibt. Abgewinkelte Kerben funktionieren gut, wenn das geformte Element selbst in einem Winkel in die Interferenzzone eintritt, beispielsweise eine Flanschlasche, die sich sowohl nach oben als auch seitlich erstreckt. Der Geschossauswurf ist im Allgemeinen zuverlässig, da die konische Form das Geschoss nach unten leitet.
Auswählen der Geometrie basierend auf den Anforderungen an Teile und Matrizen
Die Anpassung der Kerbenform an die spezifische zu beseitigende Störung ist der Punkt, an dem sich erfahrene Stanzwerkzeugkonstruktionen von Vermutungen trennen. Beachten Sie diese praktischen Richtlinien:
Flach geformte Merkmale, wie eine Prägung mit niedrigem Profil oder eine Teillanze mit weniger als dem 1,5-fachen der Materialstärke, benötigen normalerweise nur ein halbkreisförmiges Relief. Der Träger behält nahezu seine gesamte Festigkeit und das geringe Schrotvolumen sorgt dafür, dass der Schrott beherrschbar bleibt. Tiefgezogene Merkmale, die deutlich unter oder über die Streifenebene hinausragen, erfordern eine vollständige rechteckige oder U--Kerböffnung, da das Freiraumfenster die gesamte Merkmalshöhe zuzüglich eines Sicherheitsspielraums für Rückfederungsschwankungen aufnehmen muss.
Die Form der Kerbe beeinflusst auch die Kontrolle des Butzens und die Schnittkraft. V--Kerben und abgewinkelte Profile neigen dazu, Butzen zu erzeugen, die sauber brechen und durch die Matrizenplatte fallen, ohne festzukleben. Rechteckige Kerben, insbesondere breite, können flache Butzen erzeugen, die durch Vakuum-an der Stempelfläche haften. Erfahrene Werkzeugmacher fügen dem Stempel oft eine leichte eckige Aussparung oder Wölbung hinzu, um diesen Sog zu unterbrechen.
Die Unterscheidung zwischen negativen und positiven Bypass-Kerben in Blechstanzwerkzeugen fügt eine weitere Ebene hinzu. Positive Bypasskerben entfernen Material von der Außenkante des Trägerstreifens nach innen. Negative Bypasskerben sind interne Aussparungen innerhalb der Trägerbahn. Positive Kerben sind einfacher herzustellen und zu prüfen, während negative Kerben die äußere Trägerkante für den Kontakt mit der Führungsschiene bewahren. Bei Bypass-Kerben in Blechform-Stanzwerkzeugen mit engen Führungsschienentoleranzen kann die Aufrechterhaltung einer intakten Außenkante der entscheidende Faktor sein.
Die folgende Tabelle vergleicht jede Geometrie anhand von vier kritischen Kriterien, um Ihnen bei der Auswahl des richtigen Profils für Ihre Anwendung zu helfen:
| Kerbengeometrie | Clearance-Kapazität | Beibehaltung der Trägerstärke | Einfache Schneckenkontrolle | Typische Anwendungsfälle |
|---|---|---|---|---|
| V-Kerbe | Mäßig (schmale Merkmale) | Hoch | Ausgezeichnet (kompakte Schnecke) | Kurze Lanzen, kleine Prägungen, schmale Laschen |
| U-Kerbe | Gut (umfangreiche Funktionen) | Mäßig bis hoch | Gut (einheitliche Schneckenform) | Breite gebogene Laschen, mäßige Züge, breite Lanzen |
| Rechteckig | Maximal | Niedrig bis mittel | Mittelmäßig (flache Schnecke kann hängen bleiben) | Tiefe Züge, hoch geformte Merkmale, großer Freiraumbedarf |
| Halbkreisförmig | Begrenzt (flache Merkmale) | Sehr hoch | Gut (abgerundete Schnecke) | Prägungen mit niedrigem Profil, dünne/weiche Streifenmaterialien |
| Abgewinkelt/Trapezförmig | Gut (schräge Eigenschaften) | Mäßig | Sehr gut (geführter Auswurf) | Abgewinkelte Flansche, Merkmale mit seitlicher Verlängerung |
Ein Detail, das oft übersehen wird: Der Zweck der Blechumformung der Bypass-Kerben geht über die bloße Beseitigung vertikaler Störungen hinaus. Die Kerbengeometrie beeinflusst auch, wie sich das Trägerband unter Vorschubspannung verhält. Ein Träger, der durch übergroße rechteckige Kerben geschwächt ist, kann sich zwischen den Stationen dehnen oder verbiegen, was zu Neigungsfehlern führt, die selbst Führungsstifte nur schwer korrigieren können. Umgekehrt erzeugt eine zu kleine halbkreisförmige Kerbe an einem tief-gezogenen Element die zuvor besprochenen Widerstandskräfte.
Die richtige Geometrie gleicht all diese Anforderungen gleichzeitig aus. Aber die Geometrie allein erzählt nicht die ganze Geschichte. Das Material, das durch die Matrize läuft, seine Dicke, Härte und Duktilität, verschiebt die Größenanforderungen für jedes Kerbprofil auf eine Weise, die selbst erfahrene Konstrukteure überraschen kann.
Wie sich Bypass-Kerben von anderen Kerbentypen unterscheiden
Jede in einen Trägerstreifen geschnittene Kerbe trägt Material ab, aber hier endet die Ähnlichkeit. In Gesenkzeichnungen, Werkstattgesprächen und sogar in Katalogen von Stanzwerkzeugkomponenten werden Begriffe wie „Entlastungskerbe“, „Trägerkerbe“, „Trimmkerbe“ und „Pilotkerbe“ neben Bypasskerbe verwendet, oft ohne klare Unterscheidung. Wenn Sie jemals nach „Was sind Stempel“ gesucht oder sich mit den Arten von Prägestempeln beschäftigt haben, sind Ihnen diese Begriffe wahrscheinlich lose oder sogar austauschbar begegnet. Diese Mehrdeutigkeit führt zu echten Problemen, wenn der Werkzeugbauer etwas anderes baut, als der Designer beabsichtigt hat.
Bypasskerben vs. Entlastungskerben vs. Trägerkerben
Jeder Kerbentyp existiert aus einem bestimmten mechanischen Grund. So zerfallen sie:
Kerben umgehenEntfernen Sie Material vom Trägerstreifen, sodass geformte Merkmale, Lanzen, Züge und gebogene Laschen ungehindert durch nachgeschaltete Stationen laufen können, ohne die Matrizenkomponenten zu berühren. Ihre einzige Aufgabe ist die Störungsbeseitigung während des Bandlaufs.
Reliefkerbeneinem grundsätzlich anderen Zweck dienen. Eine Biegeentlastung ist eine Abstandskerbe am Ende eines Flansches, um das Biegen zu ermöglichen, ohne dass angrenzendes Material verformt oder zerrissen wird. Entlastungskerben verwalten die Materialbelastung, nicht den Bandlauf. Sie erscheinen an Biegelinien und nicht entlang des Trägerpfads.
TrägerkerbenDefinieren Sie den Trägerstreifen selbst. Diese Schnitte legen die Breite und das Profil der Bahn fest, die die einzelnen Teilrohlinge auf ihrem Weg durch die Matrize verbindet. Sie sind strukturell und prägen das Streifenlayout, anstatt Hindernisse zu beseitigen.
Kerben beschneidenEntfernen Sie progressiven Abfall von den Bandkanten. Sie sind Teil der Stanzsequenz und schneiden Material weg, das nicht mehr benötigt wird, während die Teilegeometrie entsteht. Trimmkerben reduzieren den Streifen schrittweise über Stationen hinweg auf seinen endgültigen Umriss.
Pilotkerbensind kleine Ausschnitte oder Merkmale, die Registrierungspunkte für Führungsstifte bieten. Sie stellen sicher, dass der Streifen an jeder Station genau lokalisiert wird. Ihre Funktion ist positionell und nicht spielbezogen.
Bei allen fünf Verfahren handelt es sich um Materialabtragungen vom Band, doch jede arbeitet in einem anderen Funktionsbereich: Interferenzbeseitigung, Spannungsmanagement, Bandstruktur, Abfallentfernung oder Positionsregistrierung.
Warum Terminologie für die Designkommunikation wichtig ist
Stellen Sie sich dieses Szenario vor: Ein Matrizenkonstrukteur legt an Station zwei eine Bypass-Kerbe fest, um eine geformte Lasche freizugeben, die an Station vier erstellt wird. Der Werkzeugmacher interpretiert die Beschriftung als Schnittkerbe und schneidet Material von der falschen Kante des Trägers ab. Der Streifen verliert auf einer Seite an struktureller Integrität, beginnt während des Vorschubs außermittig zu laufen, und die Führungsstifte können dies nicht ausgleichen. Innerhalb der ersten hundert Hübe geraten Teile aus der Toleranz.
Diese Art von Missverständnissen zwischen Designer, Werkzeugbauer und Pressenbediener kommt häufiger vor, als die meisten Betriebe zugeben. Die Aufschlüsselung der Terminologie bei Matrizen- und Stanzarbeiten wird kritisch, wenn mehrere Personen dasselbe Projekt bearbeiten. Ein Designer könnte „Relief“ informell verwenden, wenn er „Bypass“ meint, oder ein Druckmaschinenbediener könnte jeden Ausschnitt als „Kerbe“ bezeichnen, ohne den Zweck zu unterscheiden.
Die Lösung ist einfach: Verwenden Sie konsistent eine präzise Terminologie und untermauern Sie diese mit einer Referenz, auf die jeder im Team zugreifen kann. Die folgende Tabelle liefert diese Referenz und listet jeden Kerbentyp zusammen mit seinem Hauptzweck, der typischen Position auf dem Streifen und der üblichen Geometrie auf.
| Kerbentyp | Hauptzweck | Lage am Strip | Typische Geometrie |
|---|---|---|---|
| Bypass-Kerbe | Deutliche Störungen durch geformte-Merkmale während der Bandfahrt | Trägerbahn, vor Formstationen | V, U, rechteckig, halbrund oder abgewinkelt |
| Reliefkerbe | Reduzieren Sie die Materialspannung vor dem Biegen, um ein Reißen zu verhindern | Angrenzend an Biegelinien in der Teilegeometrie | Kleiner rechteckiger oder abgerundeter Ausschnitt |
| Trägerkerbe | Breite und Profil des Trägerstreifens definieren | Außenkanten des Streifens zwischen den Teilen | Rechteckiges oder konturiertes Streifenlayout |
| Kerbe zuschneiden | Entfernen Sie fortschreitenden Ausschuss, wenn der Umriss des Teils entsteht | Kanten an Stanzstationen abisolieren | Folgt der Teilekontur und unregelmäßigen Formen |
| Pilotkerbe | Bieten Sie eine Registrierung für Pilotnadeln an | Trägerkante oder innerhalb der Trägerbahn | Rundes Loch oder D-förmiger Ausschnitt |
Wenn jede Prägeformkomponente in einer Zeichnung die richtige Beschriftung trägt, baut die Werkstatt das auf, was sich der Designer vorgestellt hat. Wenn Etiketten ungenau sind, wird das falsche Material entfernt, Träger werden an unbeabsichtigten Stellen schwach und die daraus resultierenden Fehler werden oft fälschlicherweise als Probleme bei der Druckmaschineneinrichtung und nicht als Kommunikationsfehler diagnostiziert.
Die Terminologie bringt Sie jedoch nur auf halbem Weg zu einer korrekten Bypass-Stufe. Das Material, das durch die Matrize läuft, seine Dicke, Zugfestigkeit und Duktilität, verschiebt die Größenanforderungen für jede Kerbe in einer Weise, die generische Etiketten nicht erfassen können.
Materialspezifische Faktoren, die Bypass-Notch-Entscheidungen beeinflussen
Eine Kerbgeometrie, die beim Stanzen von 1,0 mm kaltgewalztem Stahl einwandfrei funktioniert, könnte völlig versagen, wenn dieselbe Matrize aus 1,5 mm rostfreiem Stahl gefertigt wird. Die Materialeigenschaften beeinflussen nicht nur die Größe der Bypass-Kerbe, sie bestimmen sie auch. Die Dicke bestimmt, wie hoch geformte Elemente hervorstehen. Die Härte bestimmt, wie unvorhersehbar diese Merkmale nach der Verformung zurückfedern. Die Streifenbreite bestimmt, wie viel Trägermaterial zur Verfügung steht. Bei einer falschen Einstellung klemmt der Streifen entweder aufgrund unzureichenden Abstands oder knickt aufgrund eines übermäßig geschwächten Trägers ein.
Auswirkungen von Dicke und Härte auf die Kerbgröße
Die Materialstärke legt die Grundlinie fest. Ein dickeres Blech erzeugt höhere Lanzen, tiefere Züge und ausgeprägtere gebogene Laschen, die alle proportional tiefere Bypass-Kerbenöffnungen erfordern, um nachgeschaltete Düsenkomponenten freizugeben. Ein 2,0-mm-Stanzrohling aus Kohlenstoffstahl mit einer nach oben gerichteten Lanze im 90-Grad-Winkel erzeugt ungefähr den doppelten vertikalen Vorsprung des gleichen Merkmals in 1,0-mm-Material. Die Bypasskerbe muss die gesamte Höhe zuzüglich eines Spielraums aufnehmen.
Härte verkompliziert das Bild. Härtere Materialien wie gestanzte Stahlsorten aus rostfreiem Stahl oder hoch{1}festen niedrig-Legierungen (HSLA) weisen nach dem Formen eine größere und weniger vorhersehbare Rückfederung auf.Rückfederungsdaten von The Fabricatorzeigt, dass Edelstahl 304 bei einem Radius-zu-Dickenverhältnis von 1:1 um 2 bis 3 Grad zurückspringt, während kalt{7}}gewalzter Stahl unter den gleichen Bedingungen nur 0,75 bis 1,0 Grad zurückfedert. Dieser Unterschied bedeutet, dass ein geformtes Element in Edelstahl möglicherweise einen etwas anderen endgültigen Winkel oder eine andere Höhe als vorhergesagt hat, was einen zusätzlichen Bypass-Abstand erfordert, um die Abweichung auszugleichen.
Beim Stanzen von Stahlblech mit höheren -Festigkeitsklassen nähert sich die Streckgrenze der Zugfestigkeit viel näher an als bei Weichstahl. Vor dem Bruch tritt nur eine sehr geringe Verformung auf, die das Profil der Schnittkanten und geformten Merkmale gleichermaßen verändert. Bypass-Kerben für diese Materialien benötigen größere Ränder, da die geformte Geometrie weniger nachgiebig und von Schlag zu Schlag variabler ist.
Überlegungen zur Streifenbreite und Trägerstabilität
Jede Bypasskerbe schwächt den Trägerstreifen. Die Frage ist immer: Wie viel Schwächung kann der Träger vertragen, bevor er die für eine zuverlässige Zuführung erforderliche Steifigkeit verliert?Designprinzipien für TrägerstreifenBetonen Sie, dass der Träger einer Biegung unter den kumulativen Vorschubkräften an allen Stationen standhalten muss. Eine breite Bypass-Kerbe in einem schmalen Streifen kann den Trägerquerschnitt bis zu dem Punkt reduzieren, an dem er sich während des Vorschubs verbiegt, was zu Pitch-Fehlern führt.
Schmale Streifen erzwingen einen Designkompromiss. Wenn eine einzelne große Kerbe zu viel Trägerbreite beanspruchen würde, teilen die Designer sie in zwei kleinere Kerben auf gegenüberliegenden Seiten des Streifens auf. Dadurch wird der Materialabtrag symmetrisch verteilt, wodurch ausgeglichene Vorschubkräfte erhalten bleiben. Breitere Streifen bieten mehr Budget für aggressives Kerbendimensionieren, aber selbst sie haben Grenzen, wenn mehrere geformte Merkmale einen Abstand an derselben Station erfordern.
Weichere Materialien bringen ihre eigene Herausforderung mit sich. Der Aluminium-Stanzprozess ermöglicht engere Bypass-Abstände, da geformte Elemente aus Aluminium näher an ihrer beabsichtigten Geometrie bleiben und eine geringere Rückfederung (typischerweise 1,5 bis 2 Grad) aufweisen. Aluminium- und Kupferlegierungen sind jedoch anfälliger für Gratbildung an der Kerbkante während des Schneidvorgangs. Diese Grate können sich an Hebeschienen oder Abstreifplatten festsetzen und genau die Störungen verursachen, die durch die Kerbe verhindert werden sollen. Die Kontrolle der Kantenqualität ist bei weichen Legierungen wichtiger als bei härteren Stählen.
Hier ist eine praktische Aufschlüsselung, wie sich gängige Materialkategorien auf Designentscheidungen für Bypass-Kerben auswirken:
- Kohlenstoffarmer-Stahl (Flussstahl):Mäßige Rückfederung (0,5–1,0 Grad), vorhersagbare Höhe der geformten Merkmale, es gilt die Standard-Kerbengröße. Gute Beibehaltung der Trägerfestigkeit auch bei moderaten Kerbbreiten.
- Kalt-gewalzter Stahl (mittlerer-Kohlenstoff):Etwas höhere Rückfederung, Verfestigung-verfestigt sich an geformten Kanten. Die Kerbspielränder sollten sich bei gleicher Merkmalsgeometrie um 10–15 % gegenüber den Werten für Weichstahl erhöhen.
- Edelstahl (304, 316):Hohe Rückfederung (2-3 Grad), erhebliche Kaltverfestigung. Erfordert die größten Spielräume und profitiert von U-förmigen oder rechteckigen Geometrien, die großzügige Fenster bieten.
- HSLA und moderne hoch{0}feste Stähle:Das Verhältnis von Streckgrenze-zu-Zugfestigkeit nahe 1:1 führt zu einem abrupten Bruchverhalten. Geformte Merkmale können scharfe, unvorhersehbare Kanten aufweisen. Übergroße Bypass-Kerben um 15–20 % als Grundlinie.
- Aluminiumlegierungen:Die geringe Rückfederung ermöglicht einen engeren Abstand, aber weiches Material gratet leicht. Verwenden Sie halbkreisförmige oder abgerundete Kerbgeometrien, um die Gratbildung an den Schnittkanten zu reduzieren. Überwachen Sie Kerbkanten während der Produktionsläufe auf Ablagerungen.
- Kupfer und Messing:Minimale Rückfederung (0,0–0,5 Grad), sehr duktil. Enge Abstände sind machbar, aber dünne Träger aus diesen Materialien dehnen sich unter der Vorschubspannung. Halten Sie die Kerbenbreite im Verhältnis zur Trägerbreite konservativ.
Die Materialauswahl liegt selten in der Hand des Werkzeugdesigners. Der Teileingenieur legt die Legierung und Stärke basierend auf den funktionalen Anforderungen fest. Der Matrizenkonstrukteur übernimmt diese Einschränkungen und muss jede Bypasskerbe entsprechend dimensionieren. Wenn das Material die Kerbdimensionierung auf die Spitze treibt, sei es durch übermäßige Rückfederung oder begrenzte Trägerfestigkeit, zeigen sich die Folgen in Produktionsausfällen, die an der Oberfläche überhaupt nicht wie ein Kerbproblem aussehen.
Was passiert, wenn Bypass-Kerben ausfallen oder weggelassen werden?
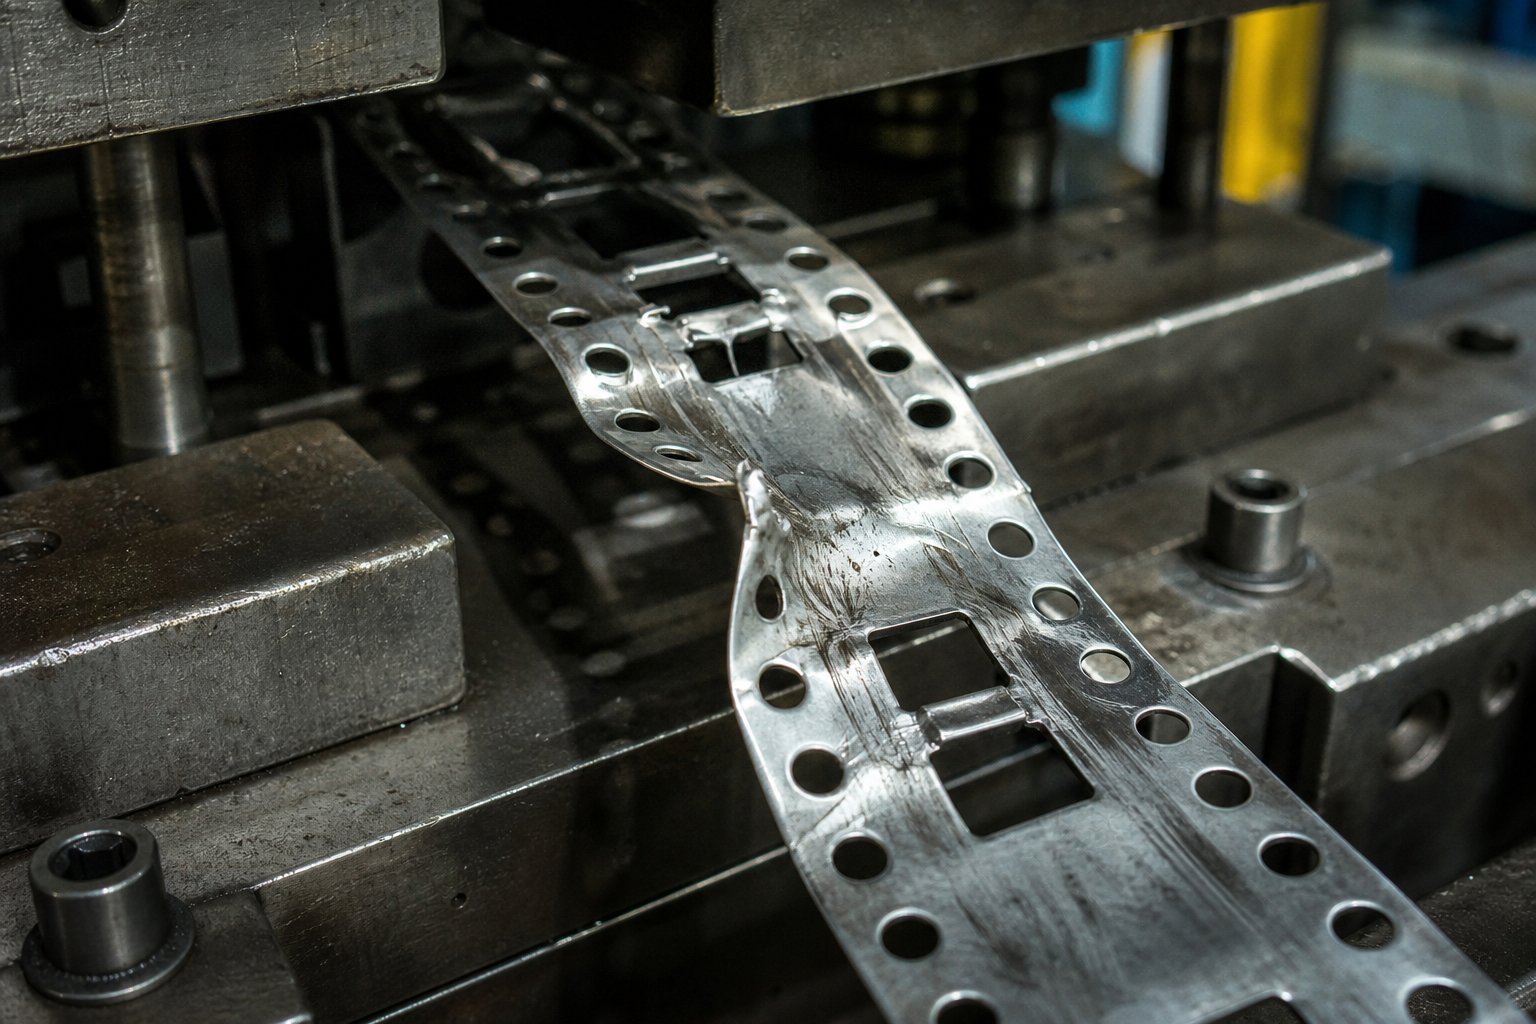
Ausfälle durch unzureichende Bypasskerben machen sich selten deutlich bemerkbar. Stattdessen tarnen sie sich als nicht zusammenhängende Probleme mit den Werkzeugen und schicken Werkzeugbauer auf die Jagd nach dem Verschleiß des Führungsstifts, Abweichungen beim Pressen-Timing oder Materialinkonsistenzen, während der eigentliche Schuldige auf dem Streifenlayout deutlich sichtbar ist. Das Erkennen der tatsächlichen Symptome erspart Stunden fehlgeleiteter Fehlerbehebung und verhindert kaskadierende Schäden, die aus einer geringfügigen Korrektur einen großen Umbau machen.
Symptome eines unzureichenden Designs der Bypass-Kerbe
Wenn ein geformtes Element gegen eine nachgeschaltete Matrizenkomponente schleift, stoppt die Bewegung des Streifens nicht vollständig. Es leistet Widerstand, lenkt ab und verzerrt auf subtile Weise, wodurch ein spezifisches Muster beobachtbarer Fehler entsteht. Sie werden diese Warnzeichen an Ihren gestanzten Metallteilen und im Zustand des Bandes bemerken, lange bevor die Matrize vollständig blockiert:
- Bandknickung zwischen den Stationen.Ein geformtes Element, das an einer Abstreifplatte oder Heberschiene hängen bleibt, erzeugt einen lokalen Widerstand. Der Vorschub schiebt das Band weiter nach vorne, aber der verstopfte Abschnitt leistet Widerstand. Der Träger knickt zwischen dem Einzug und dem Hindernispunkt nach oben oder unten ein und erzeugt so eine sichtbare Welle im Streifen.
- Beschädigung des Pilotstifts durch seitliche Streifenverschiebung.Widerstandskräfte wirken nicht immer vertikal. Eine geformte Lasche, die in einem Winkel an einer Matrizenoberfläche hängenbleibt, drückt den Streifen zur Seite. Pilotstifte absorbieren diese seitliche Belastung beim nächsten Schlag, was zu verbogenen oder gebrochenen Piloten führt. AlsArt Hedricks Grundlagen zur FehlerbehebungBetonen Sie, dass Piloten den Streifen lokalisieren müssen, bevor sie ihn sichern. Wenn die Seitenkräfte den Streifen bereits verschoben haben, treten die Piloten schräg ein, wodurch sich die Löcher vergrößern und der Verschleiß beschleunigt wird.
- Inkonsistente Teileabmessungen durch Streifenwiderstand.Selbst ein geringer Widerstand verschiebt die Streifenposition um einige Tausendstel Zoll. Dieser Positionsfehler wirkt sich auf jeden nachfolgenden Schneid- und Formvorgang aus. Sie erhalten gestanzte Löcher, die von der Mitte abweichen, gebogene Linien, die wandern, und Beschnittkanten, die von Teil zu Teil unterschiedlich sind. Bei Präzisionsstanzanwendungen mit Toleranzen unter 0,05 mm führt dieser Grad an Variation zu Ausschussraten, die im Laufe eines Produktionslaufs stetig ansteigen.
- Verstärkte Gratbildung an nachgeschalteten Schneidstationen.Wenn der Streifen nicht flach und richtig auf der Matrizenoberfläche aufliegt, ändert sich die Beziehung zwischen Stempel und Matrizenöffnung. Probleme beim Prägen von Bypass-Kerben und Gratbildung folgen einem vorhersehbaren Muster: Das Band rutscht etwas hoch oder verschiebt sich seitlich, der Stempel tritt in einem ungleichmäßigen Winkel relativ zum Matrizenspiel ein und die daraus resultierende Scherung erzeugt übergroße Grate auf einer Seite des Schnitts. Bediener reagieren häufig mit einer Schärfung der Schläge, aber die Grate kehren sofort wieder zurück, da die Grundursache nicht mit der Kante, sondern mit der Position zusammenhängt.
Hier ist der frustrierende Teil: Für jedes dieser Symptome gibt es eine alternative Erklärung, die offensichtlicher erscheint. Das Knicken des Streifens sieht aus wie ein Vorschublängenfehler. Ein Pilotschaden sieht aus wie ein Pilotlochverschleiß oder ein unzureichender Pilotdurchmesser. Die Maßabweichung sieht aus wie eine zeitliche Verschiebung der Presse. Gratwachstum sieht aus wie stumpfes Werkzeug. Erfahrene Druckmaschinenbediener können mehrere Anpassungsrunden durchlaufen, Piloten austauschen, den Feeder neu einstellen und Stempel schärfen, bevor irgendjemand daran denkt, den Streifen zwischen den Stationen auf Widerstandsspuren zu untersuchen.
Produktionsfolgen und Ausfallkosten
Durch Bypass-bedingte Störungen führen nicht zu einem einzigen katastrophalen Ereignis. Es verursacht fortschreitende Schäden, die sich mit jedem Presshub verschlimmern. Eine kleine Schleifspur auf dem Streifen bei Treffer Nummer 100 ist leicht zu übersehen. Bei Treffer 2.000 hat derselbe Eingriff eine Rille in eine Hebeschiene geschliffen, die Führungslöcher um 0,02 mm vergrößert und die Abmaße stromabwärts so weit verschoben, dass SPC-Alarme ausgelöst wurden. Bei Erreichen von 5.000 klemmt der Streifen so stark, dass die Produktion vollständig gestoppt wird.
Der Kostenanstieg folgt einer steilen Kurve. Die progressive Analyse von Werkzeugausfällen zeigt immer wieder, dass miteinander verbundene Verschleißzonen entstehen, wenn die Bandinstabilität nicht korrigiert wird. Ein geformtes Element, das an einer Abstreifplatte schleift, erwärmt beide Oberflächen durch Reibung. Diese Wärme beschleunigt den Verschleiß des Abstreifers, wodurch sich sein Spiel verändert, was den Abstreifwiderstand weiter erhöht. Unterdessen belasten die seitlichen Kräfte durch den Luftwiderstand die Führungsstifte ungleichmäßig und beschleunigen den Verschleiß der Führungsbuchsen in einem sekundären Fehlermodus, der scheinbar völlig unabhängig davon ist.
Bei der Massenproduktion von Metallstanzkomponenten sind selbst kurze ungeplante Unterbrechungen teuer. Das Beheben eines Streifenstaus, die Überprüfung auf Schäden an der Matrize, das Ersetzen gebrochener Piloten oder rissiger Formeinsätze und das erneute Einfädeln des Streifens durch die Matrize kann je nach Schweregrad 30 Minuten bis mehrere Stunden dauern. Multiplizieren Sie dies mit den stündlichen Kosten für die ungenutzte Pressenkapazität, dem Ausschuss aus den vor dem Stau produzierten Teilen, die außerhalb-der-Toleranz liegen, und potenziellen Schäden an gehärteten Formeinsätzen, deren Austausch Tausende kostet. Eine einzelne unterdimensionierte Bypasskerbe kann Kosten verursachen, die die für die korrekte Konstruktion erforderliche Konstruktionszeit in den Schatten stellen.
Wenn Sie Probleme mit der Bypass-Kerbe an einer laufenden Matrize vermuten, spart ein systematischer Diagnoseansatz Zeit und verhindert unnötigen Komponentenaustausch. Befolgen Sie diese Reihenfolge:
- Untersuchen Sie den Streifen zwischen den Stationen auf Schleifspuren.Halten Sie die Presse an, während der Streifen in Position ist, und untersuchen Sie die Trägeroberfläche und die geformten Merkmale auf glänzende Abriebspuren, Kratzer oder Materialverschmierungen. Widerstandsspuren erscheinen als polierte Streifen auf Oberflächen, die keinen Kontakt aufweisen sollten.
- Messen Sie die Höhe des geformten Merkmals im Vergleich zur Tiefe der Bypass-Kerbe.Verwenden Sie ein Höhenmessgerät oder eine Messuhr, um den tatsächlichen Überstand jedes geformten Merkmals zu messen, und vergleichen Sie ihn dann mit der Bypass-Kerbentiefe an der entsprechenden Station. Berücksichtigen Sie Rückfederungsschwankungen, indem Sie mehrere Teile messen. Wenn der Spielraum bei einem Merkmal weniger als 0,5 mm beträgt, ist die Kerbe zu klein.
- Überprüfen Sie, ob sich Schlacken ansammeln, die den effektiven Abstand verringern.Butzen aus vorgelagerten Schneidvorgängen können sich in Bypass-Kerbenöffnungen ansammeln, diese teilweise füllen und das effektive Spaltfenster verringern. Überprüfen Sie die untere Matrizenplatte unter jeder Kerbstation auf Zurückhaltung oder Stapelung der Rohlinge.
- Überprüfen Sie die Ausrichtung der Kerbe mit den geformten Merkmalen.Stellen Sie sicher, dass die Bypass-Kerbe seitlich auf dem geformten Merkmal zentriert ist, das sie freimachen soll. Eine Kerbe, die auch nur geringfügig versetzt ist, kann auf einer Seite für vollen Spielraum sorgen, während die gegenüberliegende Kante des geformten Merkmals immer noch eine Matrizenkomponente berührt. Durch den Vorschub des Streifens über Tausende von Zyklen kann sich die scheinbare Ausrichtung verschieben, wenn sich die Pilotlöcher verlängern.
Jedes Metallstanzteil, das sich mit Bypass-Interferenz von einer Matrize löst, trägt den Beweis für diesen Kontakt. Wenn Sie wissen, wo Sie suchen müssen, weisen Schleifspuren, Dimensionsverschiebungen und Gratmuster alle auf dieselbe Grundursache hin. Die obige Diagnosesequenz identifiziert das Problem in der Regel innerhalb von Minuten, im Vergleich zu den Stunden, die damit verbracht werden, Timing-Probleme bei der Phantompresse zu verfolgen oder Piloten auszutauschen, die nie das eigentliche Problem waren.
Es ist wertvoll, diese Fehler zu erkennen, nachdem sie aufgetreten sind. Sie durch die richtige Platzierung der Kerben und die strategische Koordination mit den Pilotstiften während der Entwurfsphase zu verhindern, ist weitaus effektiver und weitaus kostengünstiger.
Designrichtlinien und Platzierungsstrategie für Bypass-Kerben
Die korrekte Geometrie der Bypass-Kerbe bedeutet nichts, wenn die Kerbe an der falschen Station erscheint oder nicht mit dem Merkmal ausgerichtet ist, das sie löschen soll. Beim Design von Metallstanzformen trifft die Theorie auf die Realität in der Werkstatt. Eine gut geformte Kerbe, die eine Station zu spät geschnitten wird, erzeugt immer noch den gleichen Streifenstau wie überhaupt keine Kerbe. Die Designherausforderung besteht nicht nur darin, was geschnitten werden soll, sondern wo und wann im Vergleich zu allen anderen Arbeitsgängen im Streifenlayout.
Platzierungsregeln in Bezug auf Matrizenstationen
Bypass-Kerben werden fast immer in der ersten oder zweiten Station eines Folgeverbundwerkzeugs geschnitten, typischerweise neben dem Lochen der Pilotbohrung. Durch diese frühe Platzierung wird sichergestellt, dass die Kerbe bereits im Trägerstreifen vorhanden ist, bevor das Material eine Formstation erreicht. Stellen Sie sich das so vor, als würden Sie die Straße räumen, bevor der Verkehr eintrifft.
Das Streifenlayout bestimmt die genaue Position der Kerbe. Jeder Formvorgang, der einen vertikalen Vorsprung erzeugt, sei es eine Lanze, ein Zug oder eine Biegung, erfordert eine entsprechende Bypass-Kerbe vorgelagert. In der Stanzdesign-Praxis gehen Sie von jeder Formstation aus rückwärts und fragen sich: Wohin wandert dieses Merkmal nach seiner Erstellung und was wird ihm auf dem Weg begegnen? Die Antworten definieren, wo Kerben vorhanden sein müssen.
Bei Matrizen mit vielen Stationen zeigt dieser Rückwärtsverfolgungsansatz manchmal, dass eine einzelne Bypasskerbe mehrere nachgelagerte Abstandsanforderungen erfüllen muss. In solchen Fällen müssen die Kerbenbreite und -tiefe das größte Merkmal in der Serie berücksichtigen, nicht nur das erste, auf das es trifft. Auch hier gelten Bühnenwerkzeugkonzepte: Jede Station im Verlauf hängt von dem ab, was davor passiert ist, und Bypass-Kerben sind Teil dieser sequentiellen Abhängigkeitskette.
Koordinierung der Bypass-Kerben mit der Pilot-Pin-Strategie
Führungsstifte und Bypass-Kerben bilden ein koordiniertes System, auch wenn sie auf einem Streifenlayout wie unabhängige Elemente aussehen. Piloten registrieren den Streifen an jeder Station. Bypass-Kerben schützen diese Ausrichtung, indem sie die Widerstandskräfte eliminieren, die andernfalls den Streifen zwischen den Piloteingriffen verschieben würden.
Hier ist der Mechanismus: Wenn ein geformtes Element gegen eine nachgeschaltete Matrizenkomponente schleift, erzeugt es eine seitliche oder vertikale Kraft auf den Trägerstreifen. Durch diese Kraft wird der Streifen leicht verschoben, bevor der nächste Satz Führungsstifte einrasten kann. Selbst gut konzipierte Piloten können einen Streifen, der sich bereits um mehrere Tausendstel Zoll verschoben hat, nicht vollständig korrigieren. Der Positionsfehler setzt sich fort und akkumuliert sich über die nachfolgenden Stationen. Bypass-Kerben beseitigen die Grundursache dieser Verschiebung, anstatt sich darauf zu verlassen, dass Piloten sie nachträglich korrigieren.
Diese Beziehung ist am wichtigsten bei Metallstanzwerkzeugen mit hohen -Stationen, bei denen das Band 10 oder mehr Arbeitsgänge durchläuft. Jede Station bietet eine weitere Möglichkeit für widerstandsbedingte Fehler. Ohne ausreichenden Bypass-Abstand kann die kumulative Positionsabweichung der letzten Station die Teiletoleranzen überschreiten, selbst wenn jeder einzelne Führungsstift perfekt funktioniert.
Die folgenden Platzierungsprinzipien leiten die zuverlässige Bypass-Kerbenpositionierung in Blechstanzwerkzeugen:
- Schneiden Sie Bypass-Kerben mindestens eine ganze Station vor dem ersten Formvorgang aus, der ein hervorstehendes Merkmal erzeugt. Wenn die Streifenanordnung dies zulässt, werden zwei Stationen mit Leitungsabstand bevorzugt.
- Passen Sie die Kerbenbreite so an, dass sie die Breite des geformten Elements um einen Mindestspielraum von 1,5 bis 2,0 mm pro Seite überschreitet und für Materialien mit hoher -Rückfederung nach oben angepasst wird.
- Richten Sie die Kerben möglichst symmetrisch auf beiden Seiten des Trägerstreifens aus. Die symmetrische Entfernung gleicht die seitlichen Vorschubkräfte aus und verhindert, dass das Band in Richtung einer Führungsschiene läuft.
- Positionieren Sie die Kerbkanten mindestens 2,0 mm von der Mitte des Pilotlochs entfernt, um ausreichend Material um den Piloten herum für eine sichere Ausrichtung zu erhalten.
- Wenn mehrere geformte Merkmale an verschiedenen Stellen des Streifens Spielraum erfordern, verwenden Sie separate Kerben anstelle einer übergroßen Öffnung, die den Träger übermäßig schwächt.
Diese Prinzipien interagieren miteinander. Eine symmetrische Kerbenanordnung, die zu nahe an den Pilotlöchern liegt, macht den Zweck beider Merkmale zunichte. Eine übergroße Kerbe, die den Abstand des Piloten beibehält, aber die Kraft des Trägers eliminiert, führt zu einer Knickung des Futters. Ein erfolgreiches Metallstanzdesign gleicht alle Einschränkungen gleichzeitig aus und behandelt die Platzierung der Kerben, die Pilotstrategie und die Stationsreihenfolge als integriertes System und nicht als isolierte Entscheidungen.
Für Werkzeugingenieure, die an komplexen Folgeverbundwerkzeugen mit engen Toleranzen und einer hohen Stationsanzahl arbeiten, bietet dieser integrierte Ansatz durch die Unterstützung durch Spezialisten einen messbaren Mehrwert. Kundenspezifische Stanzformlösungen von Herstellern wieYICHENBehandeln Sie die Bypass-Kerbengeometrie, die Pilotstrategie und die Reihenfolge der Stufenwerkzeuge als einheitliche Entwurfsübung. Ihre Entwicklungsteams bewerten, wie sich jedes Feature auf jedes andere Feature im gesamten Strip-Layout auswirkt, wodurch der iterative Versuch-und-Fehler reduziert wird, der die Testzeit oft verlängert.
Selbst bei optimaler Platzierung sind Bypasskerben nicht überall erforderlich. Bestimmte Matrizenkonfigurationen und Teilegeometrien machen sie völlig überflüssig, was eine praktische Frage aufwirft: Wie entscheidet man, ob ein bestimmtes Projekt überhaupt Bypass-Kerben erfordert?
Praktische Anwendungen und nächste Schritte für Werkzeugingenieure
Die Antwort hängt ganz davon ab, was der Würfel mit dem Streifen macht. Bei einigen Anwendungen sind Bypass-Kerben nicht-verhandelbar. Andere machen sie völlig überflüssig. Wenn Sie wissen, in welche Kategorie Ihr Projekt fällt, bevor Sie sich auf ein Streifenlayout festlegen, sparen Sie Zeit bei der Neugestaltung und verhindern die kostspieligen Interferenzfehler, die in diesem Artikel behandelt werden.
Anwendungen, bei denen Bypass-Kerben unerlässlich sind
In bestimmten Fertigungsumgebungen ist das Risiko von Bandinterferenzen am höchsten. Wenn Ihr Projekt zu einem der folgenden Profile passt, gehören Bypasskerben vom ersten Tag an in die Streifenanordnung.
Stanzwerkzeuge für die Automobilindustrie.Halterungen, Verbindungselemente, Sitzkomponenten und Getriebeteile, die in Folgeverbundwerkzeugen hergestellt werden, erfordern routinemäßig 8 bis 15 Stationen mit mehreren Umformvorgängen. Automobil-Stanzwerkzeuge laufen mit mäßiger bis hoher Geschwindigkeit und engen Maßtoleranzen, oft unter 0,1 mm. Die Kombination aus zahlreichen geformten Merkmalen und strengen Genauigkeitsanforderungen führt dazu, dass selbst ein geringer Bandwiderstand zu Teilen führt, die außerhalb-der-Toleranz liegen und die nachfolgenden Montageprüfungen nicht bestehen. Bypasskerben an jedem Umformübergang sind in diesem Segment Standard.
Herstellung von elektrischen Steckverbindern.Steckverbinder für Unterhaltungselektronik und Industriegeräte verfügen über dichte Stiftanordnungen, gebogene Kontaktfinger und geformte Halteklammern, manchmal alle in einem einzigen progressiven Chip. Diese Teile sind klein, aber geometrisch komplex und weisen geformte Merkmale auf, die in mehrere Richtungen aus der Streifenebene hervorstehen. Der enge Abstand zwischen den Stationen in den Stanzwerkzeugen für Steckverbinder lässt nahezu keine Toleranz für die Verschiebung des Streifens zu, sodass der Bypass-Abstand an jeder Formstation von entscheidender Bedeutung ist.
Folgeverbundwerkzeuge mit mehr als vier Umformstationen.Mit zunehmender Stationsanzahl steigt auch die Anzahl der geformten Features, die nachgelagerte Vorgänge durchlaufen. Eine Matrize mit sechs -Stationen und drei Umformvorgängen bietet drei verschiedene Interferenzmöglichkeiten. Eine Matrize mit zwölf Stationen und sieben Umformvorgängen kann Umgehungskerben an fünf oder mehr unterschiedlichen Trägerpositionen erfordern. Das kumulative Risiko skaliert nicht-linear, da jedes ungeklärte Merkmal eine Widerstandskraft hinzufügt, die sich mit jedem nachfolgenden Merkmal verstärkt.
Hochgeschwindigkeits--industrielles Metallstanzen.Pressgeschwindigkeiten über 600 Hübe pro Minute verstärken jedes Interferenzproblem. Bei hoher Geschwindigkeit hat der Streifen weniger Zeit, sich zwischen den Hüben zu beruhigen, und jede Widerstandskraft, die bei 200 SPM zu einer allmählichen Positionsabweichung führen würde, wird bei 800 SPM zu einer abrupten Verschiebung. In den Richtlinien zum Hochgeschwindigkeits-Stanzen wird betont, dass die Federabstreifer bei höheren Geschwindigkeiten abprallen können und die Heber möglicherweise nicht vollständig sitzen, wodurch der Spielraum für alle Merkmale verringert wird, die nahe an der Oberfläche der Matrize sitzen. Bypass-Kerben kompensieren den Ausgleich, indem sie großzügige Freiraumfenster bieten, die diese dynamischen Schwankungen tolerieren.
Bei Hochgeschwindigkeitsanwendungen ist sogar die Kontrolle des Schwalls innerhalb der Bypass-Kerbenöffnungen von größerer Bedeutung. Geschosse, die bei 200 SPM nicht sauber ausgeworfen werden, können sich möglicherweise allein durch die Schwerkraft lösen. Bei 800 SPM können Vakuumeffekte und Luftturbulenzen Kugeln in der Kerbenöffnung festhalten und das Freiraumfenster teilweise verstopfen. Werkzeughersteller, die Hochgeschwindigkeits-Stanzwerkzeuge für Metall einsetzen, spezifizieren häufig konische oder gerillte Matrizenknöpfe unter den Bypass-Kerbstationen, um einen sicheren Rohlingsauswurf bei hoher Geschwindigkeit zu gewährleisten.
Wenn Bypasskerben entfallen können
Nicht jede Matrize benötigt Bypasskerben. Ihre Angabe dort, wo sie keinen Zweck erfüllen, erhöht die unnötige Komplexität des Streifenlayouts, erhöht das Ausschussvolumen und schwächt den Träger ohne Nutzen. In folgenden Situationen können Sie auf Bypass-Kerben getrost verzichten:
Flache Stanzwerkzeuge ohne geformte Merkmale.Wenn die Matrize nur Schneidvorgänge, Lochen, Stanzen und Beschneiden ausführt, ohne zu biegen, zu ziehen, zu stechen oder zu prägen, ragt nichts aus der Streifenebene heraus. Es müssen keine Störungen beseitigt werden, da der Streifen während seines gesamten Verlaufs flach bleibt. Einfaches Stanzen-In diese Kategorie fallen nur Stanzformen.
Einzelne-Station stirbt.Eine Matrize, die alle Vorgänge in einem Hub ausführt, weist keinen Streifenfortschritt über Formungsmerkmale hinaus auf. Das Band wird eingezogen, die Presse schließt, alles passiert auf einmal und das fertige Teil wird vereinzelt. Es gibt keine hinderliche Abwärtsfahrt.
Transferprägevorgänge.In Transferwerkzeugen werden einzelne Rohlinge frühzeitig vom Band getrennt und durch mechanische Finger oder Transferschienen zwischen den Stationen bewegt. Da der Zuschnitt nicht mehr an einem Trägerstreifen befestigt ist, passiert er nicht wie bei einem Folgestreifen die nachfolgenden Stationen. Beim Transfer-Stanzen wird jedes Teil unabhängig behandelt, wodurch die trägerbedingten Interferenzen, die durch Kerben behoben werden, eliminiert werden.
Folgeverbundstanzformen mit nur Schneidvorgängen vor der endgültigen Form.Bei einigen Streifenlayouts erfolgt die Reihenfolge aller Umformvorgänge an den allerletzten Stationen, wobei zunächst alle Loch- und Schneidvorgänge durchgeführt werden. Wenn geformte Features nie an einer anderen Station vorbeifahren müssen, weil sie an der endgültigen Position vor dem Abschneiden erstellt werden, bieten Bypass-Kerben keinen Mehrwert.
Wenn eine Station Merkmale erzeugt, die über die Streifenebene hinausragen, und der Streifen an nachfolgenden Stationen vorbeigeführt werden muss, sind Umgehungskerben erforderlich. Wenn keine der beiden Bedingungen vorliegt, können sie weggelassen werden.
Diese Entscheidungsregel deckt die überwiegende Mehrheit der Fälle ab. Wenn Sie sich an der Grenze befinden, z. B. bei einer flachen Prägung, die kaum hervorsteht, oder bei einem geformten Merkmal, das nur durch eine Leerlaufstation verläuft, neigen Sie sich dazu, die Kerbe einzubeziehen. Die Materialkosten sind vernachlässigbar und die Sicherheit gegen Störungen überwiegt bei weitem die zusätzliche Komplexität des Streifenlayouts.
Für Werkzeugingenieure, die mit komplexen Streifenlayout-Herausforderungen konfrontiert sind und bei denen die Entscheidung nicht eindeutig ist, verkürzt die Zusammenarbeit mit einem erfahrenen Stanzform-Engineering-Partner den Bewertungszyklus.Stanzwerkzeuglösungen von YICHENdecken den gesamten Bereich der Konstruktion-schwerer Folgeverbundwerkzeuge ab, einschließlich Gesenkstruktur, Bypass-Kerbengröße, Gratkontrolle, Spieloptimierung und Materialflussanalyse. Ihr Team bewertet das Interferenzrisiko über das gesamte Streifenlayout hinweg, was besonders wertvoll für Matrizen mit mehreren Stationen ist, bei denen Bypass-Kerbenentscheidungen mit allen anderen Designmerkmalen im Werkzeug interagieren.
Die Kernaussage dieser gesamten Diskussion ist klar: Bypass-Kerben sind ein kleines Feature mit großen Konsequenzen. Entwerfen Sie sie richtig und sie sind unsichtbar, der Bandvorschub erfolgt sauber, die Teile bleiben toleranzhaltig und die Matrize läuft ohne Unterbrechung. Unterdimensionieren, falsch platzieren oder weglassen, wo sie benötigt werden, und die daraus resultierenden Fehler breiten sich auf die gesamte Matrize aus, und zwar auf eine Art und Weise, deren Diagnose kostspielig und deren Behebung noch kostspieliger ist. Behandeln Sie sie als erstklassige Entwurfsüberlegung ab der frühesten Strip-Layout-Skizze und nicht als nachträglichen Gedanken, sobald beim Testen Interferenzprobleme auftauchen.
Häufig gestellte Fragen zu Bypass-Kerben in Stanzformen
1. Welchen Zweck haben Bypasskerben in einem Folgestanzwerkzeug?
Bypass-Kerben sind absichtliche Materialentfernungen vom Trägerband, die verhindern, dass geformte Elemente wie Lanzen, gezogene Näpfe und gebogene Laschen während des Bandvorschubs mit nachgeschalteten Werkzeugkomponenten kollidieren. Sie gewährleisten einen ungehinderten Bandlauf und bewahren die Maßhaltigkeit über alle Stationen hinweg. Ohne sie würden hervorstehende Elemente gegen Abstreiferplatten, Hebeschienen oder inaktive Stationsoberflächen stoßen, was zu Streifenstaus und Teiledefekten führen würde.
2. Wie wählen Sie zwischen verschiedenen Bypass-Kerbengeometrien?
Die Wahl hängt von drei Faktoren ab: der Größe und Form des zu reinigenden geformten Elements, der erforderlichen Trägerbandstärke und den Anforderungen an den Rohlingsauswurf. V--Kerben passen zu schmalen Merkmalen und bewahren gleichzeitig die Steifigkeit des Trägers. U--Kerben bewältigen breiter geformte Bereiche mit ausgewogener Festigkeitserhaltung. Rechteckige Kerben bieten maximalen Spielraum für tiefe Züge, schwächen den Träger jedoch am meisten. Halbrunde Profile verhindern Spannungserhöhungen in dünnen oder rissanfälligen Materialien. Abgewinkelte Profile eignen sich am besten für Elemente, die sich sowohl vertikal als auch seitlich erstrecken.
3. Wo sollten Bypass-Aussparungen in der Reihenfolge der Matrizenstationen platziert werden?
Bypass-Kerben sollten mindestens eine ganze Station vor dem ersten Formvorgang geschnitten werden, der ein hervorstehendes Merkmal erzeugt, wobei zwei Stationen mit Führungsabstand bevorzugt sind. Sie werden typischerweise an der ersten oder zweiten Station neben den Pilotlöchern gebohrt. Durch diese frühe Platzierung wird sichergestellt, dass bereits ein Abstand vorhanden ist, bevor das Band eine Formstation erreicht. Die Kerbenbreite sollte die Breite der geformten Struktur pro Seite um 1,5 bis 2,0 mm überschreiten und bei Materialien mit hoher -Rückfederung nach oben angepasst werden. Spezialisten wie YICHEN (https://www.yichen-group.com/stamping-die/) entwerfen Bypass-Notch-Platzierung, Pilotstrategie und Stationssequenzierung als integriertes System für komplexe Folgeverbundwerkzeuge.
4. Was sind die Anzeichen dafür, dass die Bypass-Kerben zu klein sind oder fehlen?
Zu den Hauptsymptomen zählen Bandknicken zwischen den Stationen, Beschädigung des Führungsstifts durch seitliche Bandverschiebung, inkonsistente Teileabmessungen aufgrund von Widerstandskräften und erhöhte Gratbildung an nachgeschalteten Schneidstationen. Diese Probleme werden häufig fälschlicherweise als Probleme mit der Presszeit oder stumpfe Werkzeuge diagnostiziert. Der diagnostische Ansatz umfasst die Inspektion des Bandes zwischen den Stationen auf glänzende Schleifspuren, das Messen der Höhe geformter Merkmale im Vergleich zur Tiefe der Kerbe, die Prüfung auf Ansammlung von Butzen in Kerböffnungen und die Überprüfung der seitlichen Ausrichtung zwischen Kerben und geformten Merkmalen.
5. Wie wirken sich die Materialeigenschaften auf die Größe der Bypass-Kerbe aus?
Die Materialstärke bestimmt direkt die Höhe des geformten Merkmals, wodurch die minimale Kerbtiefe festgelegt wird. Härtere Materialien wie Edelstahl weisen eine Rückfederung von 2 bis 3 Grad auf, verglichen mit 0,75 bis 1,0 Grad bei Weichstahl, was größere Spielräume von 15 bis 20 % über dem Ausgangswert erfordert. Weichere Materialien wie Aluminium ermöglichen engere Abstände, erzeugen jedoch Grate an den Kerbkanten, die sekundäre Störungen verursachen können. Durch die Streifenbreite wird begrenzt, wie viel Trägermaterial entfernt werden kann. Manchmal müssen Konstrukteure eine große Kerbe in zwei kleinere symmetrische Kerben aufteilen, um die Vorschubstabilität aufrechtzuerhalten.


