


Was Stanzformen für die Automobilindustrie sind und warum sie wichtig sind
Wenn aus einer flachen Stahlrolle ein Kotflügel, eine Strukturschiene oder eine Halterung wird, die tief im Inneren Ihres Fahrzeugs verschraubt ist, erfolgt die Umwandlung in einer Stanzpresse, die von einem speziell dafür entwickelten Werkzeug angetrieben wird. Dieses Werkzeug ist die Matrize, und die richtige Ausführung entscheidet darüber, ob ein Produktionsprogramm seine Kosten-, Qualitäts- und Zeitziele erreicht.
Definition von Stanzwerkzeugen für die Automobilindustrie
Stanzwerkzeuge für die Automobilindustrie sind präzisionsgefertigte Werkzeugsätze, die in der Regel aus gehärtetem Werkzeugstahl oder Hartmetall--Legierungen hergestellt werden und durch die Anwendung kontrollierter Kraft durch eine Presse mit hoher Presskraft Bleche schneiden, umformen und in Fahrzeugkomponenten umformen.
Jeder Matrizensatz besteht aus aufeinander abgestimmten oberen und unteren Hälften mit Stempeln, Matrizenblöcken, Abstreifern und Führungssystemen, die zusammenarbeiten, um wiederholbare Teile in Produktionsgeschwindigkeit herzustellen. Als dieKMUbeschreibt es so: Stanzmatrizen sind Werkzeuge zum Formen und Schneiden von Blechteilen, die mithilfe von CAD-Software und Analyseprogrammen entwickelt und dann von erfahrenen Stanzformbauern in physische Werkzeuge umgesetzt werden. Bei der Herstellung von Autoteilen bilden diese Werkzeuge das Rückgrat jedes Karosserieteils, jeder Strukturverstärkung und jeder inneren Metallkomponente, die vom Band läuft.
Warum die Werkzeugauswahl den Fertigungserfolg fördert
Stellen Sie sich vor, Sie spezifizieren eine Matrize, die saubere Teile produziert, aber nicht mit Ihrer Taktzeit mithalten kann, oder eine, die schnell läuft, aber Ausschussraten erzeugt, die Ihre Marge schmälern. Die Auswahl der Würfel liegt an der Schnittstelle von drei konkurrierenden Zwängen:
- Produktionskosten- Werkzeuginvestitionen, Wartungshäufigkeit und Materialnutzung sind alle auf die Wahl des Werkzeugtyps und des Designs zurückzuführen.
- Teilequalität- Maßhaltigkeit, Oberflächengüte und Gratkontrolle hängen von korrekten Abständen, Materialflussmanagement und Qualität der Formkonstruktion ab.
- Zykluszeit- Die Anzahl der Stationen, die Kompatibilität der Pressengeschwindigkeit und die Teileübertragungsmethode bestimmen direkt die Hübe pro Minute.
Für OEM-Ingenieure, die Automobilwerkzeuge für eine neue Plattform spezifizieren, beeinflussen diese Kompromisse die Machbarkeit des Programms bereits in der frühesten Konzeptphase. Für Tier-1- und Tier-2-Teams, die in Werkzeuganlagen investieren, um Produktionsaufträge zu gewinnen, kann die falsche Wahl zu ungünstigen wirtschaftlichen Ergebnissen für die Laufzeit des Programms führen.Metallstanzvorgänge für die AutomobilindustrieFordern Sie, dass sich beide Gruppen über Matrizentyp, Material und Verarbeitungsqualität abstimmen, bevor überhaupt Stahl geschnitten wird.
Die Entscheidungen werden schnell nuanciert. Teilegeometrie, Jahresvolumen, Materialqualität und Pressenverfügbarkeit interagieren alle, und jeder Werkzeugtyp weist ein eigenes Profil von Stärken und Einschränkungen auf. In den folgenden Abschnitten werden diese Typen nebeneinander aufgeschlüsselt, es wird erläutert, wie Stempel hergestellt werden, und die technischen Kompromisse-dargestellt, die ein profitables Stanzprogramm von einem problematischen unterscheiden.
Vollständiger Vergleich der Stanzformentypen für die Automobilindustrie
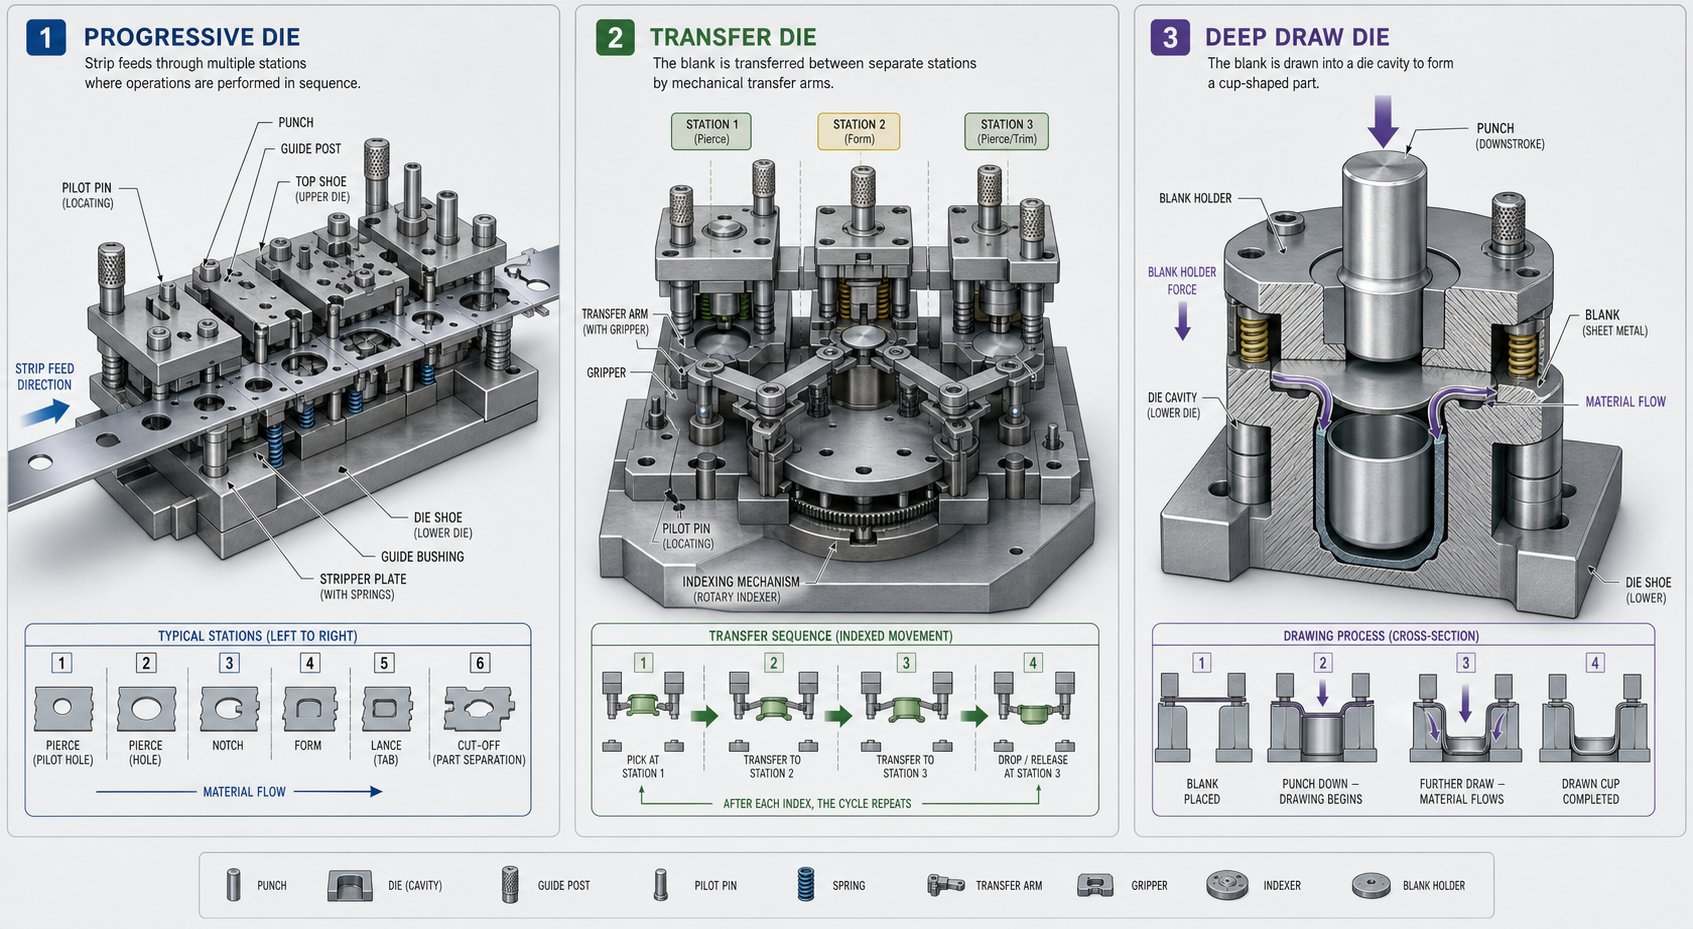
Jeder Werkzeugtyp löst ein anderes Produktionsproblem. Teilegeometrie, Volumenziele und Materialqualität bestimmen die Entscheidung, aber das Verständnis, wie jede Konfiguration tatsächlich funktioniert, ist die Grundlage für die richtige Entscheidung. Nachfolgend finden Sie eine Auflistung der wichtigsten Blechstanzwerkzeuge, die heute in Fahrzeugprogrammen verwendet werden.
| Matrizentyp | Funktionsprinzip | Am besten-geeignete Automobilteile | Produktionsvolumenbereich | Komplexitätsgrad | Wichtige Einschränkungen |
|---|---|---|---|---|---|
| Progressiv | Der Metallstreifen wird in einem einzigen Werkzeugsatz durch mehrere Stationen geführt. Jeder Hub führt einen Arbeitsgang pro Station durch | Halterungen, Sicherheitsgurtanker, elektrische Anschlüsse, kleine Strukturverstärkungen | Hoch (mehr als 100.000 pro Jahr) | Mittel bis Hoch | Teilegröße durch Streifenbreite und Pressbett begrenzt; tiefere Züge sind schwierig |
| Überweisen | Einzelne Rohlinge bewegen sich mechanisch oder robotergesteuert zwischen unabhängigen Matrizenstationen | Strukturelle Querträger, Aufhängungshalterungen, große Karosserieverstärkungen | Mittel bis hoch (50.000+) | Hoch | Höhere Kapitalkosten; langsamere Zykluszeit als progressiv; erfordert Automatisierungsinfrastruktur |
| Tandem | Reihe von Einzel--Pressen in Reihe angeordnet; Teiletransfers zwischen Pressen | Große Karosserie-in-weißen Paneelen (Türen, Motorhauben, Kotflügel) | Mittel bis Hoch | Hoch | Große Grundfläche; erhebliche Kapitalinvestition; komplexe Logistik |
| Verbindung | Mehrere Schneidvorgänge (Stanzen + Lochen) werden gleichzeitig in einem Arbeitsgang ausgeführt | Flache Präzisionsteile, scheibenartige Bauteile, Verstärkungsplatten | Mittel bis Hoch | Medium | Beschränkt auf relativ flache Geometrien; höhere Werkzeugkosten als Einzel--Operationswerkzeuge |
| Kombination | Schneid- und Umformvorgänge in einem Arbeitsgang vereint | Geformte Halterungen mit Löchern, elektrische Anschlüsse, Unterlegscheiben für den Antriebsstrang | Mittel bis Hoch | Mittel bis Hoch | Komplexer Werkzeugbau; kürzere Wartungsintervalle |
| Tiefziehen | Rohlingshalter und Stempel ziehen Material in einen Hohlraum, um eine hohle oder becherförmige Geometrie zu erzeugen | Kraftstofftanks, Strukturgehäuse, Karosserieteile, Batteriegehäuse | Mittel bis Hoch | Hoch | Erfordert eine präzise Materialflusssteuerung; neigt zu Falten- und Rissbildung |
| Trimmen/Stechen | Entfernt überschüssiges Material und fügt Löcher oder Schlitze hinzu, nachdem die Formung abgeschlossen ist | Endbearbeitung-bei fast allen gestanzten Karosserie- und Strukturteilen | Alle Bände | Niedrig bis mittel | Der Sekundärbetrieb verlängert die Zykluszeit; Bei AHSS nutzen sich die Schneidkanten schnell ab |
Konfigurationen für progressive und Transferdüsen
Folgeverbundmatrizen halten das Metallband während des gesamten Prozesses verbunden. Stellen Sie sich ein Coil vor, das der Presse zugeführt wird: Mit jedem Hub bewegt sich das Band vorwärts und ein neuer Vorgang, ob Schneiden, Biegen, Prägen oder Prägen, findet an jeder Station gleichzeitig statt. Erst in der Endstation trennt sich das fertige Teil vom Trägerband. Dadurch ist ein Folgestanzwerkzeug besonders effizient für kleinere Komponenten, die in großen Stückzahlen hergestellt werden, wie z. B. Montagehalterungen, Elektrogehäuse und Anschlussklemmen. Tatsächlich ist das progressive Kupferprägen bei EV-Sammelschienen und Anschlüssen mit hoher Leitfähigkeit üblich, bei denen es auf enge Toleranzen und einen schnellen Durchsatz ankommt.
Transfermatrizen verfolgen einen anderen Ansatz. Der Rohling wird frühzeitig freigeschnitten und dann von mechanischen Fingern oder Roboterarmen zwischen unabhängigen Stationen hin- und herbewegt. Jede Station kann für einen einzelnen Arbeitsgang optimiert werden, einschließlich Tiefzügen, die auf einem progressiven Band unpraktisch wären.Transfersystemeglänzen für größere, geometrisch komplexe Automobilteile wie strukturelle Querträger und Aufhängungskomponenten, bei denen das Teil einfach nicht in die Grenzen eines progressiven Streifens passt.
Tandem-Matrizenlinien erweitern diese Logik noch weiter. Anstelle von Stationen innerhalb einer einzelnen Presse sind eine Reihe einzelner Pressen hintereinander angeordnet und der Teiletransfer zwischen ihnen erfolgt automatisiert. Sie finden Tandem-Aufbauten zur Herstellung von Karosserien in voller Größe-in-weißen Platten, Hauben und Türaußenseiten, wobei jeder Formungsschritt eine eigene spezifische Presskraft und ein eigenes Hubprofil erfordert.
Verbund-, Kombinations- und Tiefziehmatrizen
Verbundmatrizen führen mehrere Schneidvorgänge in einem Schlag aus, beispielsweise das Ausschneiden des Außenprofils und das gleichzeitige Durchstechen von Innenlöchern. Der Vorteil liegt in der engen Konzentrizität zwischen den Merkmalen, die für präzise flache Teile wie Verstärkungsplatten und Antriebsstrang-Unterlegscheiben wichtig ist. Zusammengesetzte Matrizen verursachen höhere anfängliche Werkzeugkosten, amortisieren sich jedoch schnell, da die Teilehandhabung zwischen den Arbeitsgängen entfällt.
Kombi-Matrizen gehen noch einen Schritt weiter, indem sie Schneiden und Formen in einem einzigen Hub vereinen. Eine Halterung, die sowohl ein gestanztes Loch als auch einen geformten Flansch benötigt, kann montagefertig aus der Presse entnommen werden. Dies reduziert Sekundäroperationen und Teilehandhabungskosten, obwohl die Konstruktion und Wartung der Gussform komplexer wird.
Tiefziehmatrizen bewältigen die anspruchsvollsten Geometrien beim Automobilstanzen. Ein flacher Rohling wird vom Stempel in einen Matrizenhohlraum gezogen, während ein Blechhalter den Materialfluss steuert, um Faltenbildung zu verhindern. Karosserieteile, Kraftstofftanks und Batteriegehäusekomponenten für Elektrofahrzeuge basieren alle auf Tiefziehen. Der Prozess erfordert sorgfältige Beachtung der Ziehradien, des Niederhalterdrucks und der Schmierung, insbesondere da die Hersteller auf Aluminiumplatten umsteigen, die weniger nachgiebig sind als Weichstahl.
Schneid- und Lochstanzwerkzeuge in der Endbearbeitung
Fast jedes geformte Automobilteil erfordert einen Endbearbeitungsdurchgang. Schneid- und Lochstanzen entfernen das überschüssige Flanschmaterial, das bei den Ziehvorgängen übrig geblieben ist, fügen Befestigungslöcher hinzu und schneiden Schlitze für Montageelemente. Diese Matrizen befinden sich stromabwärts im Prozess, häufig als letzte Station in einer Transferstraße oder als eigenständige Vorgänge in einer Tandemanordnung.
Während Besäum- und Lochstanzen vom Konzept her einfacher sind, unterliegen ihre Schneidkanten einem hohen Verschleiß, insbesondere beim Besäumen hochfester Stähle. Die Kantenqualität bestimmt direkt, ob ein Teil die Maßprüfung besteht. Daher verdienen die Auswahl des Werkzeugstahls und die Wartungspläne für diese Formen die gleiche Aufmerksamkeit wie die Umformphasen.
Die erste Entscheidung besteht darin, den richtigen Matrizentyp an die Geometrie und das Volumen Ihres Teils anzupassen. Die nächste Herausforderung besteht darin, zu verstehen, was passiert, wenn ein grenzwertiger Teil in die eine oder andere Richtung gehen könnte, und genau an diesem Punkt wird der Kompromiss zwischen progressivem -versus-Transfer-kritisch.
Entscheidungsrahmen für progressive Matrize vs. Transfermatrize
Viele Automobilteile fallen in eine Grauzone, in der entweder ein Folgeverbundwerkzeug oder ein Transferwerkzeug technisch funktionieren könnten. Eine Sicherheitsgurtverankerung ist eindeutig fortschrittliches Gebiet, und eine Türinnenverkleidung in Originalgröße gehört eindeutig auf eine Transferstraße. Aber wie wäre es mit einer mittelgroßen Strukturverstärkung mit mäßiger Ziehtiefe und 200.000 Jahresvolumen? Hier beginnt die eigentliche technische Debatte.
Wenn progressive Matrizen leistungsfähiger sind als Transfermatrizen
Ein progressiver Stanz- und Prägeaufbau überzeugt durch Geschwindigkeit. Da der Streifen verbunden bleibt und sich bei jedem Druckhub vorwärts bewegt, können Sie bei minimalem Aufwand bei der Teilehandhabung mit hohen Hüben pro Minute arbeiten. Der gesamte Vorgang erfolgt in einem einzigen Werkzeugsatz, was eine Presse, eine Einrichtung und eine konsistente Wiederholgenauigkeit von Station zu Station bedeutet.
Progressive Matrizen sind die bessere Wahl, wenn Ihr Teil relativ klein ist, flache Züge oder einfache Biegungen aufweist und ein hohes Jahresvolumen erfordert. Denken Sie an Montagehalterungen, elektrische Anschlüsse und kleine strukturelle Verstärkungen. Das integrierte Stationsdesign verringert auch die Arbeitsabhängigkeit, da die Spulenzuführung und die Presse die Bewegung der Teile automatisch steuern. Bei Automobilkomponenten liefert das progressive Stanzen den besten ROI, wenn die Teile innerhalb der Bandbreite bleiben und zwischen den Arbeitsgängen weder gedreht noch gekippt werden müssen.
Wenn Transfermatrizen die bessere Wahl sind
Transfermatrizen verdienen ihren Platz, wenn die Teilegröße die Tragfähigkeit eines Streifens überschreitet oder wenn die Geometrie Vorgänge erfordert, die auf einem angeschlossenen Träger einfach nicht möglich sind. Tiefere Ziehvorgänge, Teiledrehung zur Steuerung der Gratrichtung und Mehrachsenformung sind möglich, da sich jeder Rohling unabhängig zwischen den Stationen bewegt.
Die Materialnutzung ist ein weiterer Faktor, der zum Transfer tendiert. Bei einer progressiven Matrize entsteht Trägerstreifenabfall, der direkt dem Recycling zugeführt wird. Bei dickeren oder teureren Materialien summiert sich dieser Abfall schnell. Transfersysteme ermöglichenverschachtelte AusblendungslayoutsDadurch werden mehr Teile aus jedem Blech herausgepresst, was zu erheblichen Kosteneinsparungen bei hochfesten Stählen und Aluminium führt. Auch die Wartung der Matrizen ist tendenziell einfacher, da jede Station eine unabhängige Einheit ist, die leichter zugänglich und einfacher einzustellen ist als dicht gepackte Prog-Matrizenstationen.
Entscheidungskriterien für Teile mittlerer{0}}Komplexität
Wenn ein Teil zwischen den beiden Ansätzen liegt, geben folgende Faktoren den Ausschlag:
- Schwellenwert für die Teilegröße- Wenn die Teileumhüllung in irgendeiner Richtung etwa 300–400 mm überschreitet, wird die Streifenzuführung unpraktisch und die Übertragung ist der wahrscheinliche Weg.
- Tiefe zeichnen- flache Formen (unter 25–30 mm) funktionieren gut in progressiven Stationen; Tiefere Näpfe oder Kanäle begünstigen einen Transferaufbau, bei dem der Niederhalterdruck pro Station optimiert werden kann.
- Materialausschussrate- teures oder dickes Material vergrößert den Kostennachteil des Trägermaterials-Streifenabfalls, was die Entscheidung für den Transfer mit verschachteltem Stanzen drängt.
- Verfügbarkeit der Presstonnage- Folgeverbundwerkzeuge bündeln alle Umformkräfte in einem einzigen Pressenhub; Wenn die Tonnage Ihrer verfügbaren Presse-begrenzt ist, wird die Last durch die Aufteilung der Vorgänge auf Übergabestationen verteilt.
- Sekundärer Betriebsbedarf-Wenn das Teil Drehung, Kippen oder Vorgänge aus mehreren Richtungen erfordert, bietet ein Transfersystem diese Flexibilität ohne Einschränkungen des Nockenmechanismus-innerhalb eines progressiven Streifens.
Es gibt noch einen dritten Weg, der erwähnenswert ist. Für große Karosserieteile wie Türen, Motorhauben und Kotflügelaußenseiten sind weder ein einzelnes Folgewerkzeug noch ein Standard-Transferaufbau ideal. Tandem-Matrizenlinien verwenden eine Reihe einzelner Pressen, die nacheinander angeordnet sind und jeweils einer Form- oder Beschneidungsstufe zugeordnet sind, mit dazwischen liegendem Robotertransfer. Die Kapitalinvestition ist beträchtlich, aber für großvolumige Außenpaneele, die strenge Oberflächenqualitätsstandards erfordern, bleiben Tandemkonfigurationen bei großen OEMs weiterhin der Industriestandard.
Durch die Wahl zwischen diesen Ansätzen werden die Werkzeugkosten, die Zykluszeit und die Ausschussökonomie für die gesamte Programmlaufzeit festgelegt. Aber der Matrizentyp ist nur die halbe Miete. Die Art und Weise, wie diese Matrize gebaut wird, vom rohen Werkzeugstahlblock bis zum produktionsbereiten Werkzeug mit Toleranzen im Mikrometerbereich-, bestimmt, ob sie wie geplant funktioniert oder vom ersten Tag an zu einem Wartungsproblem wird.
Wie Stanzwerkzeuge vom Rohling bis zum Produktionswerkzeug gebaut werden
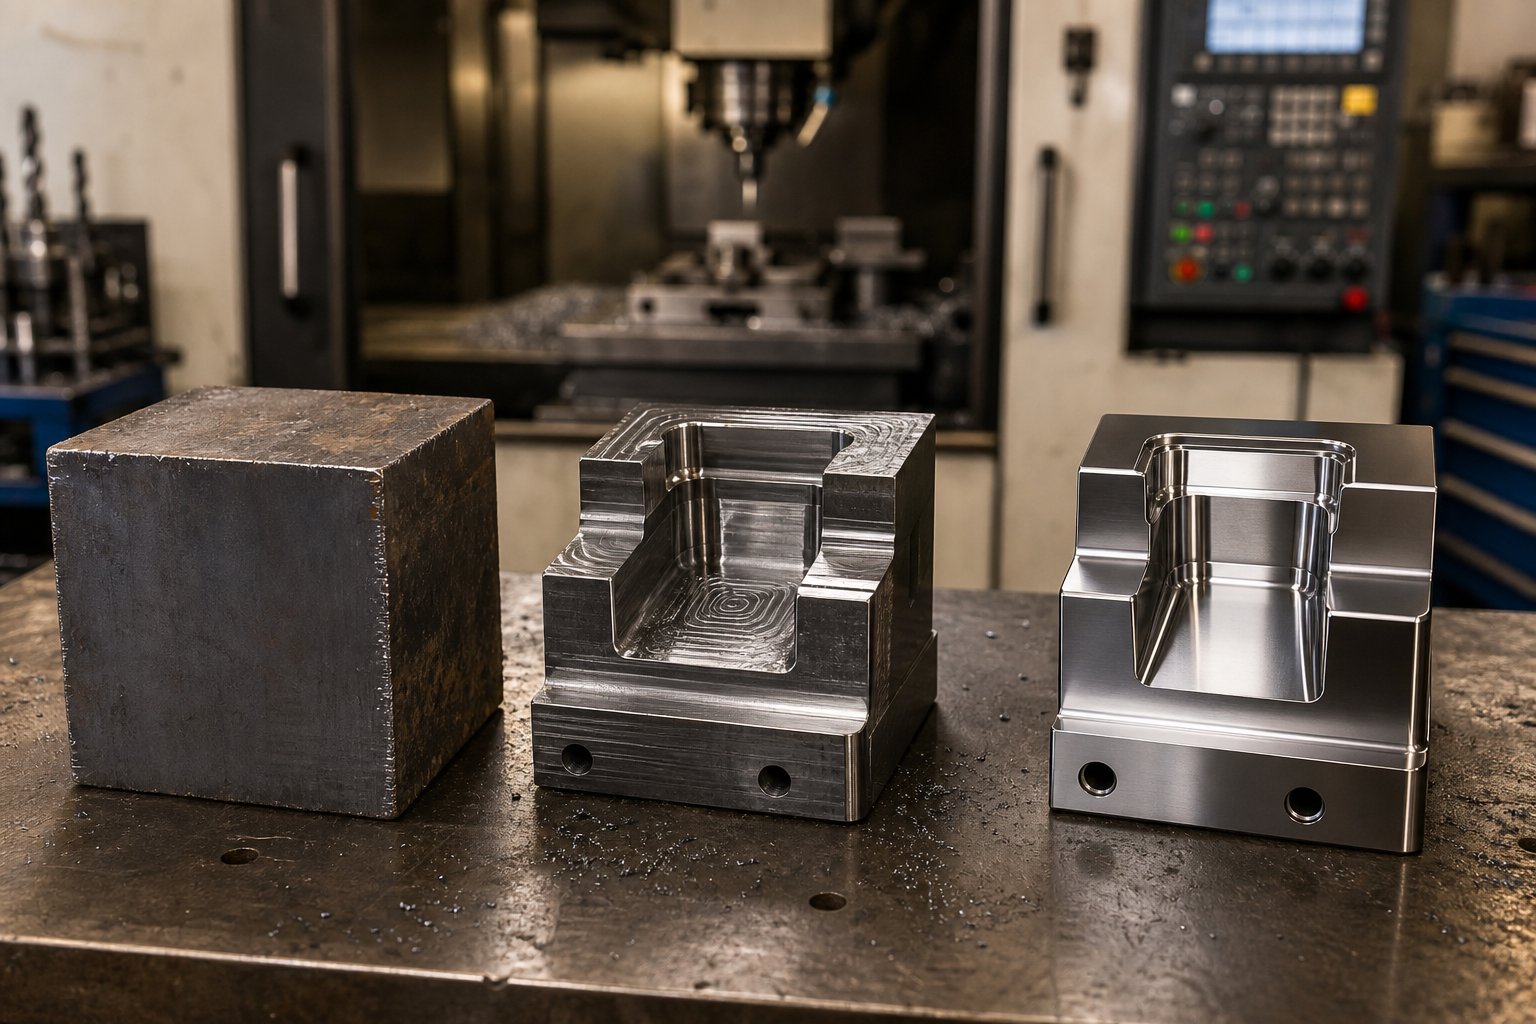
Ein Stanzwerkzeug und eine Matrize beginnen als grober Stahlblock und enden als Präzisionsinstrument, das in Mikrometern gemessene Toleranzen einhält. Jeder Schritt dazwischen steigert entweder die Qualität des Werkzeugs oder führt zu einer Schwachstelle, die während der Produktion zum Vorschein kommt. So verläuft die Reise.
Vom Rohblock bis zur präzisionsgefertigten Matrize
Der Werkzeugbau folgt einem bewussten Ablauf, bei dem jeder Schritt das Werkstück für den nächsten vorbereitet. Überspringen Sie einen Schritt oder überstürzen Sie einen, und die Konsequenzen verschlimmern sich weiter. Ein typischer Hersteller von Metallstanzwerkzeugen folgt diesem allgemeinen Prozessablauf:
- Materialbeschaffung und Quadrierung- Die Formkomponenten bestehen zunächst aus gegossenen oder geschmiedeten Rohlingen, die nach Güteklasse ausgewählt und auf den Designbereich abgestimmt werden. Das Material wird auf einer CNC-Fräse quadriert, um Referenzflächen für alle nachfolgenden Bearbeitungen zu erstellen.
- Grobe CNC-Bearbeitung- Der Großteil des Materialabtrags findet hier statt. Beim CNC-Fräsen werden die Matrizenschuhtaschen, Stempelprofile und Hohlraumgeometrien nahezu in die Endform geschnitten, wobei in der Regel ein kleiner Aufmaßzuschlag für Endbearbeitungen verbleibt.
- Drahterodieren und Senkerodieren- Komplexe Profile, enge Innenradien und komplizierte Stempelgeometrien, die herkömmliches Fräsen nicht erreichen kann, werden mithilfe der Funkenerosion geschnitten.Drahterodierenbearbeitet Profile mit außergewöhnlicher Genauigkeit, während die Senkerodiermaschine Hohlräume und 3D-Konturen in gehärteten Materialien formt.
- Wärmebehandlung- Arbeitskomponenten werden auf ihren Zielbereich gehärtet, um die erforderliche Verschleißfestigkeit und Zähigkeitsbalance zu erreichen.
- Fertigbearbeitung- Nach der Wärmebehandlung werden die Komponenten auf ihre endgültigen Abmessungen fertig{{1}geschliffen, hart-gefräst oder lehren-geschliffen. Beim Flachschleifen wird die Ebenheit der Matrizenplatten erreicht, beim Koordinatenschleifen werden kritische Bohrungstoleranzen erreicht.
- Oberflächenveredelung und Beschichtung- Je nach Anwendung werden Komponenten nitriert, PVD-beschichtet oder poliert, um die Reibung zu reduzieren, Abrieb zu verhindern und die Lebensdauer zu verlängern.
- Montage und Handmontage- Alle Komponenten kommen auf dem Matrizenschuh zusammen. Der Stanzformbauer passt die Schneidkanten von Hand an, überprüft die Abstände mit einer Bläuungsmasse und passt bei Bedarf Unterlegscheiben an, um eine ordnungsgemäße Ausrichtung über die gesamte Schließhöhe zu erreichen.
- Ausprobieren und Validieren- Die zusammengebaute Matrize wird für erste Prägeversuche in eine Presse gegeben. Ingenieure bewerten die Teilequalität, identifizieren Bereiche, in denen Anpassungen erforderlich sind, und verfeinern das Werkzeug, bis die Produktionsstandards erfüllt sind.
Wärmebehandlung und Oberflächentechnik
Die Wärmebehandlung ist der Schritt, der einen bearbeitbaren Block in ein verschleißfestes Produktionswerkzeug verwandelt. Der Prozess bringt die Formkomponenten auf eine kritische Temperatur, hält sie, um eine vollständige Umwandlung der Mikrostruktur zu erreichen, und vergütet sie dann, um Härte und Zähigkeit auszugleichen.
Warum ist das so wichtig? Ein zu harter Schlag splittert unter Stoßbelastung ab. Eine zu weiche Formoberfläche verformt sich bei wiederholten Presszyklen plastisch. Der Sweet Spot hängt von der Funktion des Bauteils ab: Schneidkanten benötigen maximale Härte, während Matrizenschuhe stoßdämpfende Zähigkeit benötigen. AlsDer HerstellerBeachten Sie, dass Werkzeugstähle, denen es an ausreichender Zähigkeit mangelt, durch Risse und Absplitterungen versagen, während diejenigen, denen es an Verschleißfestigkeit mangelt, an der Schnittfläche erodieren.
Die Oberflächentechnik fügt eine weitere Leistungsebene hinzu. Die Vakuumwärmebehandlung bewahrt die Kernzähigkeit ohne Oxidation. Beim Nitrieren diffundiert Stickstoff in die Oberfläche, um eine harte Hülle zu erzeugen. PVD- und CVD-Beschichtungen scheiden dünne Karbid- oder Nitridschichten ab, die Reibung und Adhäsionsverschleiß drastisch reduzieren, was besonders wichtig für die Formung von Aluminium- oder Edelstahlplatten ist.
Auswahl der Matrizenmaterialien nach Anwendung
Da nicht jede Werkzeugkomponente den gleichen Anforderungen ausgesetzt ist, verschwendet eine pauschale Materialauswahl Geld oder beeinträchtigt die Leistung. Das Leitprinzip besteht darin, die Materialeigenschaften an die spezifischen Belastungen anzupassen, denen jedes Bauteil ausgesetzt ist:
| Die Komponentenfunktion | Empfohlene Materialkategorie | Warum es passt |
|---|---|---|
| Matrizenschuhe und Strukturplatten | Stahl mit mittlerem Kohlenstoffgehalt (z. B. S50C oder 4140) | Absorbiert Stöße und Vibrationen; Bietet starren Halt ohne Sprödigkeit |
| Stütz- und Stützplatten | Kaltarbeitsstahl (z. B. D2/SKD11) | Hohe Druckfestigkeit verhindert Eindrücken bei anhaltender Umformbelastung |
| Formflächen und Abstreifer | Modifizierter Kaltarbeitsstahl oder niedrig{0}legierter Werkzeugstahl | Gleicht Härte und Zähigkeit aus, um Absplitterungen bei wiederholten Stößen zu widerstehen |
| Schneiden von Stempeln und Einsätzen | Schnellarbeitsstahl (z. B. M2/SKH9) | Behält die Kantenintegrität unter Reibungswärme bei Produktionsgeschwindigkeiten bei |
| Schneidkanten mit hohem -Verschleiß (AHSS oder Long-{1}}Run) | Hartmetalleinsätze oder Pulvermetall-Werkzeugstahl | Maximale abrasive Verschleißfestigkeit für anspruchsvolle Materialien oder extreme Volumina |
Bei Hartmetall-Stanzwerkzeugen und insbesondere bei progressiven Hartmetall-Stanzwerkzeugen, die Materialien mit hoher -Leitfähigkeit mit hoher Geschwindigkeit verarbeiten, werden an den Schneidstationen, an denen der abrasive Verschleiß am stärksten ist, Wolframkarbideinsätze verwendet. Diese Einsätze verlängern die Schärfintervalle erheblich, sind jedoch spröde und dienen daher eher dem Schneiden von Kanten als der Bildung von Oberflächen, die Stöße absorbieren.
Der Entscheidungsbaum ist unkompliziert: Produktionsvolumen, Härte des gestanzten Materials und Komponentenfunktion konvergieren und weisen auf das richtige Material hin. Weichstahlteile mit geringem-Volumen rechtfertigen den Einsatz von Hartmetall nicht. AHSS-Programme mit hohem-Volumen können ohne sie nicht überleben.
Wenn die Matrize gebaut und die Materialien auf Langlebigkeit ausgelegt sind, ist die nächste Leistungsvariable die Geometrie, insbesondere die Abstände zwischen Stempel und Matrize, die bestimmen, ob die Schnittkanten sauber oder eingerissen sind und ob die Werkzeugstandzeit den Erwartungen entspricht oder nicht ausreicht.
Grundlagen des Werkzeugspiels und des Materialflusses
Sie können eine Matrize aus feinstem Werkzeugstahl herstellen, sie mit einer Genauigkeit im Mikrometerbereich-bearbeiten und die besten verfügbaren Oberflächenbeschichtungen auftragen. Aber wenn der Abstand zwischen Stempel und Matrize für Ihr Material nicht stimmt, haben Sie schon beim ersten Schlag mit Graten, vorzeitigem Werkzeugverschleiß und Maßabweichungen zu kämpfen. Der Freiraum ist aus gutem Grund eine der am häufigsten gesuchten technischen Fragen im Formenbau: Es ist die einzige Variable, die die Materialwissenschaft mit der Kantenqualität jedes gestanzten Teils verbindet.
Berechnen des Matrizenspiels für verschiedene Materialien
Der Matrizenabstand ist der Spalt zwischen der Schneidkante des Stempels und der entsprechenden Kante der Matrizenöffnung, ausgedrückt als Prozentsatz der Materialstärke pro Seite. Wenn Sie 1,0 mm dickes Automobilblech mit 10 % Abstand pro Seite stanzen, beträgt der Spalt zwischen Stempel und Matrize 0,10 mm auf jeder Seite des Stempels.
Klingt einfach, aber hier geraten viele Shops in Schwierigkeiten. Derweit verbreitete 10 %-Regelwurde in einer Zeit gegründet, als Fahrzeuge hauptsächlich aus kohlenstoffarmem Stahl hergestellt wurden. Dieser Pauschalwert eignet sich gut für Weichstahl und erzeugt das erwartete Scher- und Bruchprofil von einem -Drittel an der Schnittkante. Aber moderne Automobilprogramme stanzen alles von Dual--Phasen-Aluminium 980 bis hin zu Aluminium der 6000er-Serie, und diese Materialien verhalten sich unter Scherung sehr unterschiedlich.
Das Grundprinzip ist einfach: Härtere Materialien mit höherer{0}}Festigkeit erfordern im Allgemeinen einen größeren Spielraum, da ihre Streckgrenze näher an ihrer endgültigen Zugfestigkeit liegt. Vor dem Bruch tritt nur eine sehr geringe plastische Verformung auf, daher benötigt das Material mehr Platz, um sauber zu brechen. Weichere, duktilere Materialien tolerieren engere Abstände, da sie vor dem Bruch stärker verformt werden (die glänzende, brünierte Zone).
| Materialkategorie | Typische Beispiele | Allgemeiner Abstandsbereich (% pro Seite) | Schnittkantenverhalten |
|---|---|---|---|
| Kohlenstoffarmer-Weichstahl | DC04, SPCC, 1008/1010 | ~10% | Ausgewogene Scher- und Bruchzonen; Saubere Kante mit korrektem Abstand |
| AHSS (DP-, TRIP-, CP-Klassen) | DP590, DP780, DP980, TRIP780 | ~12-20% | Minimale Polierzone; Fraktur-dominante Kante; höhere Schnittkräfte |
| Aluminiumlegierungen | 5xxx-, 6xxx-Serie | ~8-12% | Bei zu großem Abstand kann es zu Gratbildung und Kantenausrissen kommen |
| Edelstahl | 304, 316, 430 | ~12-16% | An der Schnittkante härtet das Werkstück schnell aus; höhere Abstreifkräfte |
| Hoch-niedrig-feste Legierung (HSLA) | HSLA 340, 420, 550 | ~11-15% | Weniger Verformung vor dem Bruch als Weichstahl; mäßige Stoßbelastungen |
Diese Bereiche stellen allgemeine Branchenrichtlinien dar. Genaue Werte sollten anhand Ihrer spezifischen Legierungssorte, Blechdicke und Ihres Werkzeugzustands validiert werden. AlsMISUMIs technische Referenzstellt fest, dass einige Untersuchungen zu modernen Werkzeugen darauf hindeuten, dass Abstände von 11-20 % die Belastung der Werkzeuge erheblich reduzieren und die Lebensdauer verlängern können, insbesondere bei Metallstanzanwendungen in der Automobilindustrie mit hochfesten Güten.
Was passiert, wenn die Freigabe falsch ist? Die Konsequenzen gehen in beide Richtungen:
- Unzureichender Abstand- Die Schnittkräfte steigen an, die Stoßbelastung nimmt zu und die Stempel splittern oder brechen vorzeitig. Die Abstreifkräfte steigen, weil das Material am Stempel haftet. Bei Stahlstanzwerkzeugen mit AHSS können enge Abstände nach relativ wenigen Hüben zu einem katastrophalen Stempelversagen führen.
- Übermäßiger Spielraum- Das Material bricht nicht sauber. Sie sehen größere Grate an der Kante des Teils, Roll-{2}}Anstiege auf der Stempelseite und die Maßhaltigkeit leidet. Die Teileprüfung besteht nicht und sekundäre Entgratungsvorgänge verschlingen Ihre Zykluszeit und Kosten.
Das Fazit: Die Freigabe ist kein festgelegter-und-Wert. Für jede Materialsorte in Ihrer Automobilstanzpresse ist eine eigene Berechnung erforderlich, und die alte 10 %-Regel deckt nur eine Legierungsfamilie ab.
Steuerung des Materialflusses bei Tiefziehvorgängen
Die Freigabe regelt Schneidvorgänge. Aber das Formen, insbesondere das Tiefziehen, bringt eine ganz andere Herausforderung mit sich: die Kontrolle, wie viel Material mit welcher Geschwindigkeit in den Formhohlraum fließt. Zu viel Durchfluss führt zu Falten im Flansch oder an den Seitenwänden. Zu wenig Durchfluss dehnt das Material über seine Grenzen hinaus, was zu einer Ausdünnung und schließlich zum Reißen führt.
Drei Mechanismen arbeiten zusammen, um dieses Gleichgewicht bei Blechwerkzeugen für die Automobilindustrie zu gewährleisten:
Rohlingshalter (Ordner).Der Blechhalter klemmt den Rand des Blechs fest, während der Stempel Material in den Hohlraum zieht. Die von ihm ausgeübte Kraft, die sogenannte Blechhalterkraft (BHF), ist der Haupthebel zur Steuerung des Einzugs. AlsForschung des Center for Precision Forming der Ohio State Universityerklärt, dass die BHF-Kurve während des Stanzhubs darüber entscheidet, ob man ein faltenfreies, rissfreies Teil erhält. Zu niedrig, und überschüssiges Material wirft Falten. Zu hoch und der Rohling kann nicht in den Hohlraum fließen, was zu einem Bruch am Stempelnasenradius führt.
Perlen zeichnen.Diese in die Binderoberfläche eingearbeiteten erhabenen Grate erhöhen lokal die Haltekraft auf den Rohling, ohne dass ein gleichmäßig hoher Niederhalterdruck erforderlich ist. Zugperlen zwingen das Blatt dazu, sich zu biegen und wieder aufzubiegen, wenn es an ihnen vorbeifließt, wodurch Energie absorbiert und das Einziehen in bestimmten Bereichen verlangsamt wird. Bei Automobilkarosserieteilen, bei denen der Materialfluss entlang des Teileumfangs stark schwankt, werden die Ziehsickengeometrie und -positionierung beim Matrizentest Zone für Zone abgestimmt.
Stickstofffedern und hydraulische Kissen.Die Kraftquelle hinter dem Niederhalter ist wichtig. In die Matrize eingebaute Stickstoffzylinder liefern eine Kraft, die mit dem Hub um 10–20 % zunimmt, und sorgen für einen progressiven Widerstand, wenn der Zug tiefer wird. CNC-Hydraulikkissen moderner Pressen bieten eine noch feinere Steuerung und variieren die Blechhalterkraft über den gesamten Hub in einem programmierbaren Profil. Diese Flexibilität kann manchmal die Notwendigkeit von Ziehsicken völlig überflüssig machen, und eine Erhöhung der BHF gegen Ende des Hubs trägt dazu bei, die Rückfederung zu reduzieren, indem sie Spannung auf die Teilewände ausübt.
Bei komplexen Automobilblechen wie Türinnenseiten oder Seitenverkleidungen bestimmt das Zusammenspiel zwischen Blechhalterkraft, Ziehsickenkonfiguration und Schmierung, ob Sie die Blechqualitätsstandards einhalten oder wochenlang versuchen, Risse und Falten zu erkennen. Moderne CNC-Polstersysteme beschleunigen diesen Prozess, indem sie Kraftprofilanpassungen zwischen den Schlägen ermöglichen, anstatt dass physische Gesenkmodifikationen erforderlich sind.
Diese Materialflussprinzipien werden noch wichtiger, da sich die Industrie auf fortschrittliche hochfeste Stähle und Aluminium verlagert, Materialien mit engeren Umformfenstern, bei denen der Abstand zwischen Falten und Rissen erheblich kleiner wird.
Wie fortschrittliche Materialien das Formendesign verändern
Schmalere Formfenster sind nur ein Teil der Geschichte. Der Wandel hin zu leichteren, stärkeren Fahrzeugarchitekturen verändert grundlegend die Erwartungen an jedes Werkzeug im Presswerk. Fortschrittliche hochfeste Stähle überschreiten die Tonnagegrenzen und fressen sich durch Schneidkanten. Aluminium lagert sich auf Formflächen ab, wenn die Beschichtungen nicht richtig sind. Und Körperstrukturen aus mehreren Materialien erfordern eine Flexibilität, die es vor einem Jahrzehnt noch nicht gab. Für Teams, die Metallstanzteile für die Automobilindustrie in großem Maßstab herstellen, sind diese Materialtrends nicht theoretisch. Sie bestimmen täglich Werkzeugbudgets, Wartungsintervalle und Prozessstabilität.
AHSS und seine Anforderungen an den Werkzeugbau
Wenn ein OEM DP780 oder DP980 für eine Strukturschiene spezifiziert, erbt der Werkzeugbauer eine Reihe von Konsequenzen. Eine höhere Streckgrenze bedeutet höhere Umformkräfte und damit eine höhere Presskraft. Schneidkanten unterliegen einem erheblich höheren abrasiven Verschleiß, da AHSS mit minimaler plastischer Verformung bricht und sich die Spannung an der Scherschnittstelle konzentriert. Und die Rückfederung, die elastische Erholung nach der Umformung, nimmt deutlich zu.
DerWissensdatenbank von AHSS Insightsbeschreibt dies klar: Die Größe der Rückfederung ist eine Funktion der gebildeten Fließspannung, die die anfängliche Streckgrenze mit der Kaltverfestigung während der Verformung kombiniert. Beide Werte sind bei AHSS-Stählen höher als bei milden oder herkömmlichen HSLA-Stählen. Bei einer gegebenen Teileform und -dicke springt ein DP-Stahlkanal stärker auf als die gleiche Geometrie in HSLA 350, selbst wenn die Dehnungsverteilungen nahezu identisch sind. Die Spannungsunterschiede bestimmen die Maßabweichung.
Drei Rückfederungsmodi treffen AHSS-Teile am härtesten: Winkeländerung an Biegeradien, Seitenwandkrümmung durch Biegen-Entbiegen über Gesenkradien und Verdrehung durch unausgeglichene Eigenspannungen in asymmetrischen Querschnitten. Jedes erfordert eine spezifische Kompensation der Gesenkgeometrie, die häufig durch Simulation berechnet wird, bevor Stahl geschnitten wird.
Für AHSS-Sorten erforderliche Änderungen am Gesenkdesign:
- Erhöhte Presstonnagekapazität- Die Umform- und Schnittkräfte können 50–100 % höher sein als bei Baustahläquivalenten, was größere Pressen oder eine neu verteilte Stationsbelastung erfordert.
- Größere Matrizenabstände- Die Schnittabstände bewegen sich von den herkömmlichen 10 % pro Seite auf 12–20 %, um Stempelabplatzungen zu verhindern und Stoßbelastungen auf Werkzeugstahl zu reduzieren.
- Rückfederungskompensation in der Matrizengeometrie- Über-Biegung, Über-Balligkeit und modifizierte Ziehradien sind in die Werkzeugoberflächen integriert, sodass das Teil auf die Nennmaße zurückspringt.
- Verbesserte Schneideinsätze-Karbid- oder Pulvermetall-Werkzeugstähle-ersetzen herkömmliche D2-Werkzeugstähle an Trimm- und Lochstationen, um abrasivem Verschleiß durch hoch-feste Kanten standzuhalten.
- Höhere Blechhalterkräfte- Erhöhte Wandspannung während der Umformung verringert die Rückfederung, erfordert jedoch stärkere Stickstofffedern oder hydraulische Kissensysteme.
- Engere Prozessfenster- geringere Toleranz für Schwankungen in der Rohlingsdicke, der Schmierstoffverteilung und dem Gesenkzustand, bevor Teile von den Spezifikationen abweichen.
Aluminium-Karosserieteile und Druckbeschichtungslösungen
Aluminium spart Gewicht, ist etwa 40 % leichter als Stahl bei gleicher Plattenfläche, aber es belastet die Matrizen auf eine Art und Weise, wie es bei Stahl nie der Fall ist. Der Hauptverursacher ist Abrieb: Die Oxidschicht des Aluminiums bricht beim Umformen auf und das freiliegende Metall haftet unter Druck an Werkzeugstahloberflächen. Bleibt das Material unkontrolliert, bilden sich Klumpen, die jedes weitere Blech beschädigen, Ausschuss erzeugen und eine ungeplante Werkzeugwartung erforderlich machen.
Auch aus einem anderen Blickwinkel stellt Aluminium die Federung vor Herausforderungen. Sein Elastizitätsmodul beträgt ungefähr ein -Drittel des von Stahl (ungefähr 70 GPa gegenüber 210 GPa), was eine dreifache elastische Erholung bei äquivalenten Fließspannungsniveaus bedeutet. Matrizengeometrien benötigen eine noch aggressivere Kompensation, um die endgültigen Teileabmessungen beizubehalten, und Umformsimulationen müssen diese geringere Steifigkeit während des gesamten Prozesses berücksichtigen.
Für Aluminiumplatten erforderliche Änderungen am Gesenkdesign:
- PVD- oder CVD-Hartstoffbeschichtungen auf Umformflächen- Beschichtungen aus Titanaluminiumnitrid (TiAlN), Chromnitrid (CrN) oder diamantähnlichem Kohlenstoff (DLC) reduzieren den Adhäsionsverschleiß und die Fressneigung drastisch.
- Spiegel-polierte MatrizenoberflächenEine Oberflächenrauheit von - unter Ra 0,2 µm minimiert Reibungspunkte, an denen Aluminium eine Adhäsion initiieren kann.
- Spezialschmierstoffe-trockene-Filmschmierstoffe oder Aluminium-spezifische Umformöle ersetzen Standard-Stanzschmierstoffe, die unter dem auftretenden Oberflächendruck zerfallen.
- Geänderte Zeichenradien- Größere Stempel- und Matrizenradien reduzieren den lokalen Kontaktdruck und das Risiko der Fressbildung in Zonen mit hoher -Beanspruchung.
- Rückfederung der -Entschädigung- Dreifache Kompensationsgeometrie im Vergleich zu Stahl gleicher{1}}Stärke, validiert durch Simulation vor der Bearbeitung.
- Regelmäßige Wiederaufbringung der Beschichtung-- Geplante Wartungsintervalle zum erneuten-Polieren und erneuten-Beschichten der Formflächen, bevor Abrieb die Plattenqualität beeinträchtigt.
Kundenspezifische Automobil-Metallstanzbetriebe mit Aluminiumverschlüssen (Motorhauben, Kofferraumdeckel, Kotflügel) investieren viel in Beschichtungstechnologie und Oberflächenpflege. Die anfänglichen Werkzeugkosten sind höher, aber die Alternative, häufige ungeplante Stillstände zur Reparatur abgenutzter Werkzeugoberflächen, ist über einen Produktionslauf hinweg weitaus teurer.
Multi-Materialarchitekturen und Chip-Flexibilität
Moderne Fahrzeugplattformen legen sich selten auf ein einziges Material fest. Eine typische Rohkarosserie könnte press{3}gehärteten Borstahl in den B-Säulen, DP980 in den Strukturschienen, Aluminium der Serie 5000-in den Verschlüssen und Weichstahl in nicht strukturellen Halterungen kombinieren. Jedes Material erfordert von den Werkzeugen einen eigenen Spielraum, eine eigene Tonnage und eine eigene Oberflächenbehandlung.
Für Auto-Metallstanzbetriebe, die diese gemischten Architekturen unterstützen, besteht die Herausforderung darin, die Werkzeugflexibilität aufrechtzuerhalten, ohne die Werkzeugbudgets zu sprengen. Einige Strategien, die dieses Problem angehen:
- Modulare Matrizeneinsätze- austauschbare Schneid- und Formeinsätze ermöglichen es einem einzigen Matrizenschuh, unterschiedliche Materialqualitäten zu verarbeiten, indem auf die jeweilige Legierung abgestimmte Komponenten ausgetauscht werden.
- Verstellbare Blechhaltersysteme- CNC-Kissen mit programmierbaren Kraftprofilen können zwischen Materialwechseln ohne physische Formänderung neu konfiguriert werden.
- Kenntnisse in Multi--Materialprozessen- Werkzeugingenieure, die sowohl das AHSS-Rückfederverhalten als auch die Verhinderung von Aluminiumabrieb verstehen, können Werkzeuge entwerfen, die geplante Materialänderungen über den Lebenszyklus einer Plattform berücksichtigen.
Das progressive Stanzen von Kupfer und anderen Legierungen mit hoher -Leitfähigkeit für elektrische Komponenten von Elektrofahrzeugen fügt dem Mix eine weitere Materialfamilie hinzu. Die Weichheit von Kupfer führt bei engen Abständen zu Gratproblemen, während seine Wärmeleitfähigkeit die Wärme anders ableitet als Stahl, was sich auf das Schmiermittelverhalten und die Stempeltemperaturen bei hohen Hubzahlen auswirkt. Metallstanzteile für Automobilkomponenten decken heute ein Materialspektrum ab, das vor zwanzig Jahren in einer einzigen Anlage undenkbar gewesen wäre.
Hier verdienen Industrie 4.0-Technologien ihren Lebensunterhalt. Wenn der Werkzeugverschleiß über mehrere Materialfamilien hinweg unvorhersehbar zunimmt, greifen herkömmliche zeitbasierte Wartungspläne zu kurz. Moderne Lösungen integrieren die Sensorik direkt in die Matrize:
- In-Die Lastsensoren- In die Matrize eingebettete piezoelektrische Sensoren erkennen in Echtzeit Änderungen der Kraftsignatur, die auf fortschreitenden Verschleiß, Materialinkonsistenz oder Schmierungsausfall hinweisen.
- Schlaganfallzähler mit prädiktiven Algorithmen- Anstatt die Wartung in festen Intervallen zu planen, korrelieren Algorithmen die Hubzahl mit der Materialqualität, der Pressengeschwindigkeit und historischen Verschleißmustern, um optimale Wartungsfenster vorherzusagen.
- In-Qualitätsüberwachung im Prozess- Näherungssensoren und Lasermesssysteme innerhalb der Form überprüfen die Teileabmessungen bei Produktionsgeschwindigkeit und erfassen Maßabweichungen aufgrund von Rückfederungsschwankungen, bevor fehlerhafte Automobil-Metallstanzteile den nächsten Arbeitsgang erreichen.
- Temperaturüberwachung- Thermoelement-Arrays in Formflächen verfolgen den Wärmeaufbau, der das Festfressen von Aluminium oder den Beschichtungsabbau auf beschichteten Einsätzen beschleunigt, und lösen Warnungen aus, bevor sich die Oberflächenqualität verschlechtert.
Diese sensorgesteuerten Ansätze verwandeln die Werkzeugwartung von reaktiv in vorausschauend, was besonders wertvoll ist, wenn eine einzelne Pressenlinie innerhalb derselben Schicht zwischen AHSS-Strukturteilen und Aluminiumverschlüssen rotiert. Die Daten fließen auch in die Werkzeugkonstruktion für das nächste Programm ein und schließen so den Kreis zwischen der Produktionsrealität und den technischen Annahmen.
Fortschrittliche Materialien erfordern in jeder Phase des Werkzeugentwicklungsprozesses mehr, von der anfänglichen Geometriekompensation über die Oberflächenbehandlung bis hin zur laufenden Wartung. Aber das Werkzeug selbst ist nur so gut wie die Simulationsarbeit, die es validiert, bevor mit der Bearbeitung begonnen wird – ein Thema, bei dem die virtuelle Testtechnologie die Wirtschaftlichkeit der Werkzeugentwicklung dramatisch verändert hat.
Simulation und virtuelles Ausprobieren im modernen Formenbau
Von der Designfreigabe bis zur Produktionsfreigabe kann es 20 oder mehr Wochen dauern, bis ein einzelnes Automobil-Stanzwerkzeug hergestellt wird. Ein erheblicher Teil dieses Zeitrahmens entfiel in der Vergangenheit auf physische Tests: Laden der Matrize in eine Presse, Ausführen von Teilen, Messen von Abweichungen, Schleifen von Korrekturen und Wiederholen, bis das Teil den Spezifikationen entspricht. Jede Schleife kostet Druckzeit, Material und Fachkräfte. Die Umformsimulation stellt diese Gleichung um, indem sie Probleme bereits Wochen vor der Bearbeitung von Werkzeugstahl in der Software erkennt.
Umformsimulation und Rückfederungsvorhersage
Stellen Sie sich vor, Sie führen Ihren ersten Pressvorgang auf einem Sieb statt auf einer 2.000-Tonnen-Presse durch. Das ist der Kernwert moderner Umformsimulation. Softwarepakete verwenden die Finite-Elemente-Analyse (FEA), um zu modellieren, wie sich Blech unter Stempel- und Matrizenkontakt verformt, und um vorherzusagen, was das Material an jedem Punkt des Hubzyklus tun wird. Beim progressiven Stanzwerkzeugdesign bedeutet dies, dass der Umformbeitrag jeder Station bewertet wird, bevor das Streifenlayout endgültig festgelegt wird.
Tools wie ProgSim von AutoForm, das eine inkrementelle Lösungstechnologie verwendet, die speziell auf Folgeverbundstanzen-{0}Konstrukteure zugeschnitten ist, fungieren als virtuelle Probepressen. Sie liefern Ergebnisse zur Formbarkeit, einschließlich Rückfederungsvorhersage, automatischer Rohlingsentwicklung und Tonnageschätzungen, und das alles noch bevor das eigentliche Formdesign abgeschlossen ist. Die Einrichtungs- und Simulationszeit kann zwischen Minuten für kleinere Matrizen und einigen Stunden für größere Matrizen liegen – ein Bruchteil dessen, was eine physische Erprobung erfordert.
Die Vorhersage der Rückfederung ist besonders wichtig für alle Automobil-Stanzwerkzeuge, die AHSS oder Aluminium formen. Die Simulation berechnet, wie viel elastische Erholung nach dem Zurückziehen des Stempels auftritt. Anschließend wenden die Ingenieure eine virtuelle Kompensation an und modifizieren die Matrizenoberflächen, sodass das Teil auf die Nennabmessungen zurückspringt. Ohne diesen Schritt würden Sie die Maßabweichung erst entdecken, nachdem Sie Werkzeugstahl im Wert von Hunderttausenden Dollar mit der falschen Geometrie bearbeitet haben.
Folgendes bewerten Ingenieure anhand eines typischen Simulationslaufs:
- Grenzdiagramme bilden (FLD)- ordnet den Dehnungszustand an jedem Punkt des Teils der Versagenshülle des Materials zu und markiert Bereiche, in denen das Risiko einer Spaltung oder Einschnürung besteht.
- Materialausdünnungskarten- zeigt die prozentuale Reduzierung der Blechdicke im gesamten Teil an und identifiziert Bereiche, in denen sich das Material über sichere Grenzen hinaus dehnt.
- Faltenindikatoren- erkennt Druckinstabilitäten in Flanschen und Seitenwänden, die zu Oberflächenfehlern oder Montagestörungen führen würden.
- Rückfederungs-Verschiebungsfelder- quantifizieren die Größe und Richtung der elastischen Erholung an jedem Knoten und steuern so die Kompensationsgeometrie für die Oberflächen.
- Schätzungen der Umformtonnage und der Pad-Kraft- Prognostizieren Sie die in jeder Phase erforderliche Pressenlast und Blechhalterkraft und informieren Sie sich über die Pressenauswahl und die Größe der Stickstofffeder.
- Zeichnen Sie-Muster ein- Verfolgen Sie, wie viel Material von jeder Kante des Rohlings in den Formhohlraum fließt, und validieren Sie die Platzierung der Ziehwulste und die Rohlingsgröße.
AlsForschung des Fraunhofer IWUzeigt, dass sogar die elastische Durchbiegung der Presse selbst, die häufig für etwa 80 % der gesamten Durchbiegung im Werkzeug-{1}Pressensystem verantwortlich ist, mithilfe reduzierter FE-Darstellungen der Spannflächen der Maschine modelliert werden kann. Dieses Maß an Genauigkeit bedeutet, dass Simulationsergebnisse jetzt reale Randbedingungen berücksichtigen, die frühere Softwaregenerationen einfach ignoriert haben.
Virtuelles Probetraining vs. physisches Probetraining
Das körperliche Ausprobieren wird nicht ganz verschwinden. Sie müssen weiterhin die Oberflächenqualität validieren, die Beschichtungsleistung bestätigen und Produktionsgeschwindigkeitsversuche durchführen. Aber die Rolle des physischen Testens hat sich von der Problemlösung zur Verifizierung verlagert. Die aufwändige Diagnosearbeit, das Auffinden von Rissen, das Auflösen von Falten und das Einstellen der Rückfederung, geschieht jetzt virtuell.
Der Kontrast ist krass. Eine herkömmliche Testschleife für ein komplexes Karosserieteil erfordert möglicherweise 8 bis 12 physische Iterationen, die jeweils Presszeit, Proberohlinge und Stunden des Werkzeugmachers für Schleifen und Ausgleichen in Anspruch nehmen. Virtuelle Tests können dies auf zwei oder drei physische Schleifen komprimieren, die sich eher auf die Feinabstimmung als auf grundlegende Korrekturen konzentrieren. Die Studie des Fraunhofer IWU zeigte, dass virtuelle Spotting-Muster, die die Druckverteilung zwischen Werkzeugoberflächen unter realen Umformlasten simulieren, nach nur einer mechanischen Nacharbeitsschleife hervorragend mit physischen Spotting-Ergebnissen korrelieren.
Das ist nicht nur wichtig, sondern auch die Zeitersparnis. Jeder physische Versuch birgt Risiken: Eine Schleifkorrektur in einem Bereich verschiebt die Druckverteilung an eine andere Stelle, und der Werkzeugbauer jagt kaskadierende Anpassungen. Durch die virtuelle Simulation können Sie Korrekturen isoliert testen, ihre systemweiten Auswirkungen verstehen-und mit einer Matrize zur Druckmaschine gelangen, die einer Verfeinerung statt einer Neuerfindung bedarf.
Beim Metallstanzen für die Automobilindustrie, wo sich die Zeitpläne für die Werkzeugentwicklung direkt auf die Zeitpläne für die Markteinführung von Fahrzeugen auswirken, sind die wirtschaftlichen Argumente überzeugend. Das Front-Loading der Qualität in die Simulation verkürzt die Durchlaufzeiten, reduziert kostspielige technische Änderungen nach der Werkzeugerstellung und sorgt für eine vorhersehbarere Programmzeitplanung.
Der gesamte Werkzeuglebenszyklus, vom Konzept über die Produktion bis hin zum Ende-der-Lebensdauer, profitiert von der Simulation in mehreren Phasen:
- Konzept und Machbarkeit- Ein---Schrittlöser ermöglichen schnelle Formbarkeitsprüfungen der vorgeschlagenen Teilegeometrie innerhalb von Minuten und kennzeichnen unmögliche Formen, bevor mit der detaillierten Konstruktion begonnen wird.
- Detailliertes MatrizendesignDie inkrementelle --Simulation validiert Streifenlayouts, Stationssequenzierung, Ziehsickenplatzierung und Rohlingsentwicklung mit vollständigen Materialmodellen.
- Rückfederungsausgleich- Die iterative virtuelle Kompensation verfeinert die Formoberflächen, bis die vorhergesagte Teilegeometrie innerhalb der Toleranzbänder liegt.
- Formenbau und Bearbeitung- Simulation-Abgeleitete Kompensationsgeometrie wird direkt in CNC-Werkzeugwege eingespeist, wobei Pressendurchbiegungsmodelle Informationen zu Balligkeitskorrekturen liefern.
- Körperliche Probe- reduziert sich auf die Validierung und Feinabstimmung-statt auf die Lösung grundlegender Probleme-, wodurch der Zeitplan um Wochen verkürzt wird.
- Produktionsunterstützung- Simulationsbasislinien werden zur Referenz für die Fehlerbehebung, wenn während der laufenden Fertigung Prozessabweichungen auftreten.
- Wartung und Sanierung- verschlissene Formoberflächen können bei der Aktualisierung der Plattformen anhand aktualisierter Materialmodelle oder überarbeiteter Teilegeometrie neu bewertet werden.
Simulation ersetzt nicht das Fachwissen des Werkzeugbauers. Es verstärkt es, indem es einen Einblick in die Physik ermöglicht, den kein erfahrener Mensch mit bloßem Auge erkennen kann. Das Ergebnis: Matrizen, die die Produktionsziele schneller erreichen, weniger Entwicklungskosten verursachen und vom ersten genehmigten Treffer an eine gleichmäßigere Teilequalität liefern.
All dieser technische Aufwand, die Materialauswahl, die Abstandsberechnungen und die durch Simulation-validierte Formgeometrie dienen letztendlich einem Zweck: der Herstellung von Teilen, die spezifische Fahrzeugsystemanforderungen erfüllen. Wie sich diese Anforderungen je nach Struktur-, Fahrwerks-, Innen- und Antriebsstranganwendung unterscheiden, bestimmt, welche Werkzeugkonfigurationen und Prozessstrategien in der Praxis eingesetzt werden.
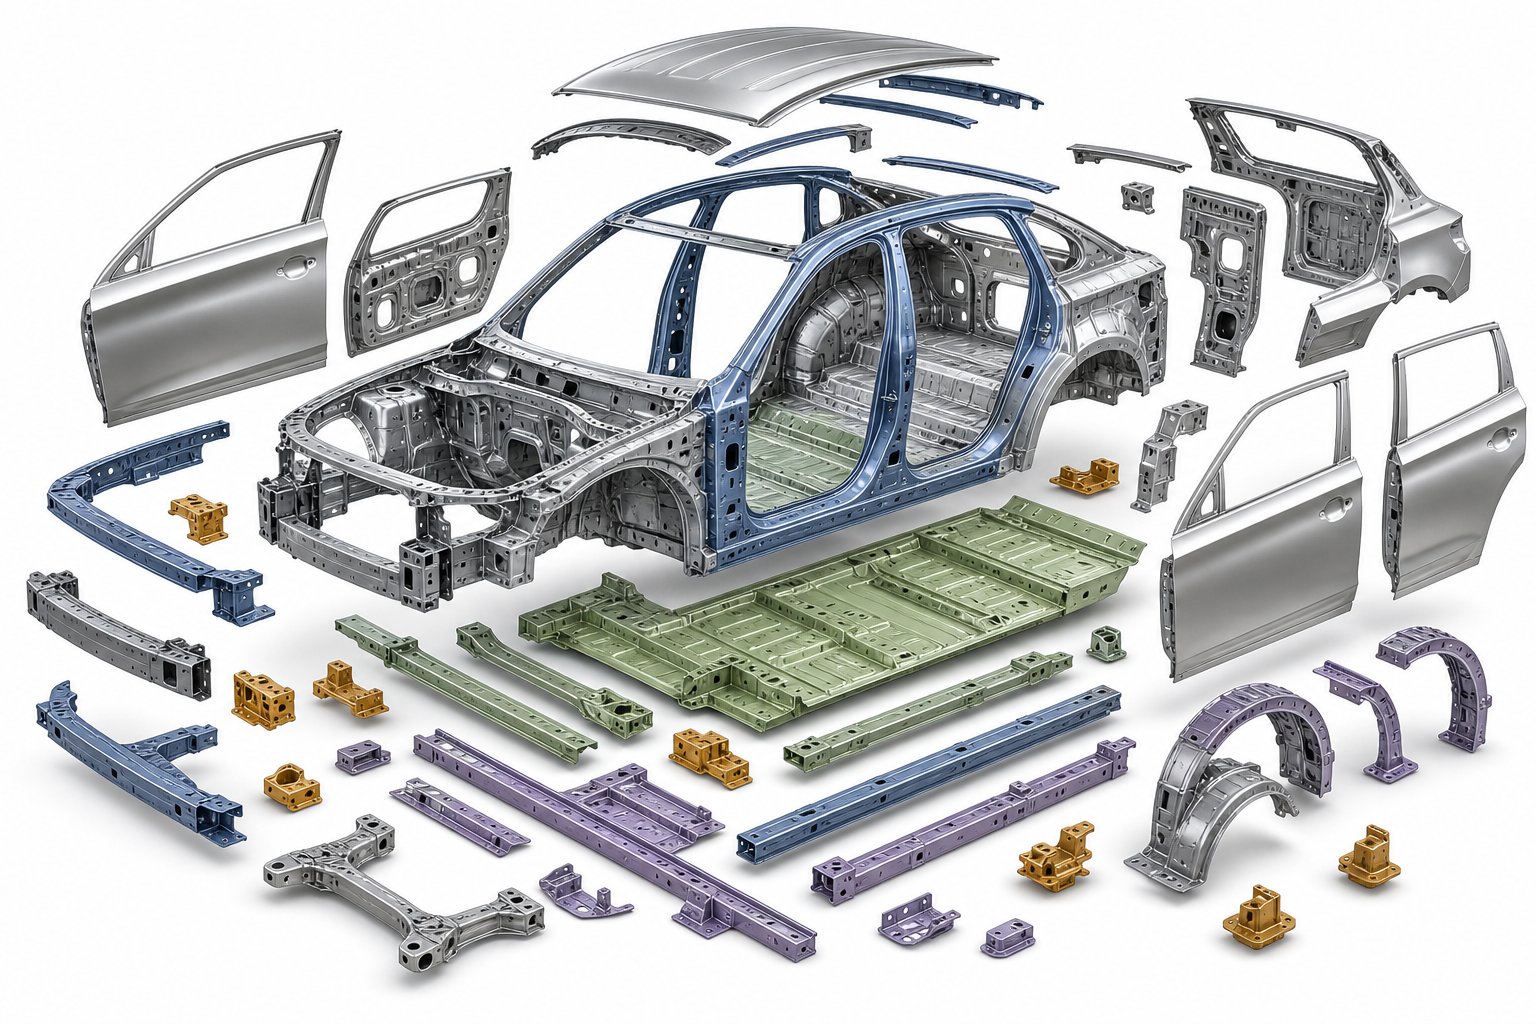
Stanzwerkzeuganwendungen in allen Fahrzeugsystemen
Jedes Stanzteil in einem Fahrzeug existiert, weil eine bestimmte Funktion es erfordert: Aufprallenergie absorbieren, Aufhängungslasten tragen, einen Türhohlraum verstärken oder eine Getriebekomponente unterbringen. Diese Funktion bestimmt das Material, und das Material bestimmt die Matrize. Wenn man diese Kette vom fertigen Fahrzeug aus zurückverfolgt, ergeben sich klare Muster in der Zuordnung von Werkzeugtypen zu Fahrzeugsystemen. Das Verständnis dieser Muster hilft Entwicklungs- und Einkaufsteams dabei, Werkzeuge zu spezifizieren, die den tatsächlichen Leistungsanforderungen jedes Teils entsprechen, anstatt standardmäßig auf einen einheitlichen Ansatz zu setzen.
Strukturelle und Body-in-weiße Stempelanwendungen
Die Karosserie-im-Rohbau (BIW) stellt die größte Konzentration an Kfz-Stanzteilen an einem Fahrzeug dar. Diese Komponenten definieren die Geometrie des Fahrgastraums, verwalten Crash-Energiepfade und bieten Montageflächen für Verschlüsse, Glas und Innensysteme. Die Stanzherausforderungen sind hier erheblich: große Plattenflächen, strenge Oberflächenqualitätsstandards für Oberflächen der Klasse A und immer aggressivere Materialqualitäten für die Crash-Leistung.
Äußere Karosserieteile wie Türen, Motorhauben und Kotflügel erfordern Tiefziehwerkzeuge, die in Tandempressenlinien arbeiten. Die Oberflächenqualität hat oberste Priorität. Daher werden die Matrizenoberflächen auf Hochglanz poliert, beschichtet, um Markierungen zu verhindern, und nach strengen Zeitplänen gewartet. Innenbleche und Strukturverstärkungen tolerieren rauere Oberflächenbedingungen, erfordern jedoch eine strengere Maßkontrolle, da sie die Schweißflanschgeometrie definieren, die den Körper zusammenhält.
Für Strukturschienen, Querträger und Säulenverstärkungen werden zunehmend pressgehärteter Borstahl oder AHSS-Qualitäten wie DP980 verwendet. Diese Automobil-Metallstanzteile erfordern Warmformlinien für Borkomponenten oder Hochleistungs-Transferpressen für kaltgeformtes AHSS. Das Design der Matrize muss eine extreme Rückfederungskompensation und einen schnellen Schneidkantenverschleiß berücksichtigen, weshalb Hartmetalleinsätze an Trimmstationen unerlässlich sind.
Zu den Automobilteilen, die im BIW-Bereich gestanzt werden, gehören praktisch alle Verstärkungsplatten, Säuleninnenteile und Tunnelkomponenten. Durch Trimmen und Lochen werden Lochmuster, Flanschprofile und Passflächen finalisiert, nachdem die primären Formungsschritte die 3D-Geometrie des Teils vervollständigt haben.
Stanzen von Fahrgestellen, Innenräumen und LKW-Komponenten
Fahrwerks- und Aufhängungskomponenten unterliegen Ermüdungsbelastungen und Korrosionseinwirkungen, was die Materialauswahl in Richtung HSLA-Stähle und feuerverzinkte Qualitäten treibt. Querlenkerhalterungen, Hilfsrahmenverstärkungen und Federsitze sind typische Metallstanzteile für Autos, die auf Transfer-Matrizenlinien hergestellt werden, wo moderate Ziehtiefen und mehrere Lochungsvorgänge an aufeinanderfolgenden Stationen erfolgen.
Metallverstärkungen im Innenraum, Sitzrahmen, Instrumententafel-Quer-Autoträger und Tür--Einbruchschutzstangen vereinen strukturelle Funktion mit Verpackungsbeschränkungen. Viele dieser Teile eignen sich für Folgeverbundwerkzeuge, da ihre Geometrie innerhalb der Streifenbreitengrenzen bleibt und die jährlichen Volumina hoch sind. Beim Stanzen von Autoteilen für Innenraumsysteme werden häufig Kombinationswerkzeuge eingesetzt, die das Lochen und Formen in einem einzigen Arbeitsgang vereinen, um sekundäre Arbeitsschritte und Teilehandhabungskosten zu reduzieren.
Lkw--spezifische Strukturelemente treiben die Werkzeugtechnik in eine völlig andere Richtung. Rahmenschienen, Querträger und Montageplatten für die Sattelkupplung bestehen aus dickem, hochfestem Stahl (häufig 4{7}}8 mm), was eine enorme Presskraft und eine Matrizenkonstruktion erfordert, die robust genug ist, um der durch dickes Material erzeugten Stoßbelastung standzuhalten. Transfermatrizen oder spezielle Einzelstationspressen verarbeiten diese Teile, wobei die Matrizenschuhe und Stützplatten weit über die Anforderungen von Pkw-Werkzeugen hinaus dimensioniert sind.
Antriebsstranggehäuse und -abdeckungen, einschließlich Getriebegehäuse, Differentialabdeckungen und EV-Motorgehäuse, basieren auf Tiefziehwerkzeugen, um hohle Geometrien ohne Schweißnähte herzustellen. Die Materialauswahl reicht von Aluminiumlegierungen zur Gewichtseinsparung bis hin zu gestanztem Stahl aus Kostengründen, wobei jeweils unterschiedliche Matrizenoberflächenbehandlungen und Spielkonfigurationen erforderlich sind, wie in früheren Abschnitten erläutert.
Die folgende Tabelle bildet diese Zusammenhänge systematisch ab:
| Fahrzeugsystem | Typische Teile | Gemeinsame Materialien | Bevorzugter Matrizentyp | Wichtige Designüberlegungen |
|---|---|---|---|---|
| Karosserie-in-Weiß (Außenverkleidungen) | Türen, Motorhauben, Kotflügel, Dachplatten | Weichstahl, Aluminium 5xxx/6xxx | Tandemlinie mit Tiefziehwerkzeugen | Oberflächenqualität der Klasse A; Verhinderung von Abrieb auf Aluminium; große Pressbetten |
| Karosserie-in-Weiß (strukturell) | Pfeiler, Schienen, Tunnelverstärkungen | AHSS (DP780-DP980), pressgehärteter Borstahl | Transferstempel; Warmumformanlagen | Rückfederungskompensation; Hartmetall-Trimmeinsätze; hohe Tonnage |
| Fahrwerk und Federung | Querlenkerhalterungen, Hilfsrahmenteile, Federsitze | HSLA-Stahl, verzinkter Stahl | Transfer stirbt | Ermüdungsbeständigkeit; Korrosionsschutz; moderate Ziehtiefen |
| Innenverstärkungen | Sitzrahmen, IP-Träger, Tür--Einbruchschutzstangen | HSLA-Stahl, Weichstahl, DP-Stähle | Progressive Matrizen; Kombination stirbt | Enge Verpackung; hohe Lautstärke; mehrere Lochstanzfunktionen |
| Antriebsgehäuse | Getriebeabdeckungen, Motorgehäuse, Differentialabdeckungen | Aluminiumlegierungen, Tiefziehstahl | Tiefziehmatrizen | Ebenheit der Dichtfläche; Wandgleichmäßigkeit; Schmierstoffmanagement |
| LKW-Struktur | Rahmenschienen, Querträger, Sattelplatten | Dickes-Gauge HSLA (4–8 mm) | Transferstempel; Einzel-schwere Pressen | Extreme Tonnage; robuste Matrizenschuhe; dicke-Lagerabstände |
| Elektrik und Anschlüsse | Sammelschienen, Anschlüsse, Batterieverbindungen | Kupfer, Messing, Nickellegierungen | Progressive Matrizen | Enge Toleranzen; Gratkontrolle; Hochgeschwindigkeitsproduktion |
Beachten Sie, wie die Kette in eine Richtung fließt: Die Funktion definiert das Material, das Material definiert das Umformverhalten und das Umformverhalten bestimmt den Formtyp. Für eine crashkritische B-Säulenverstärkung kann kein Folgeverbundwerkzeug verwendet werden, da das Material (press{3}}gehärteter Stahl eine Warmumformung erfordert. Eine Sitzhalterung mit großem Volumen kann eine Tandemlinie nicht rechtfertigen, weil die wirtschaftlichen Gesichtspunkte dies nicht zulassen. Jede Paarung in der Tabelle spiegelt eine technische Logik wider, keine willkürliche Zuweisung.
Die Herstellung von Autoteilen auf diesem Komplexitätsniveau bedeutet, dass Ingenieurteams Stanzlösungen ganzheitlich bewerten müssen, anstatt die Werkzeuge isoliert zu spezifizieren. Der Werkzeugtyp, die Pressenkonfiguration, die Materialqualität und die sekundären Vorgänge interagieren alle, und wenn einer falsch ist, wirkt sich das auf die anderen aus. Für Teams, die untersuchen, wie sich diese Interaktionen in realen Produktionsprogrammen auswirken,YICHENs Automobil-Fallstudienbieten Prozessbeispiele für Struktur-, Innen-, Fahrgestell- und LKW-{0}}bezogene Metallstanzteile für Automobilanwendungen und bieten einen nützlichen Bezugspunkt beim Vergleich von Werkzeugstrategien mit tatsächlichen Produktionsergebnissen.
Die Zuordnung von Werkzeuganwendungen zu Fahrzeugsystemen verdeutlicht, was Sie benötigen. Die nächste Frage ist, wer es baut und was einen Werkzeugpartner, der produktionsbereite Werkzeuge liefert, von einem unterscheidet, der Kopfschmerzen bereitet.
Auswahl des richtigen Partners für die Entwicklung von Stanzformen
Zu wissen, welcher Formtyp zu Ihrem Teil passt und wie er gebaut werden sollte, ist nur die halbe Miete. Die andere Hälfte besteht darin, einen Partner zu finden, der tatsächlich in der Lage ist, Werkzeuge zu liefern, die über den gesamten Produktionslebenszyklus wie geplant, termingerecht und innerhalb des Budgets funktionieren. Für Automobilstanzunternehmen, die um Qualität und Markteinführungszeit konkurrieren, zeigt sich der Unterschied zwischen einem fähigen und einem unterqualifizierten Werkzeugpartner in jeder Kennzahl, von den PPAP-Genehmigungsfristen bis hin zu den Garantie-PPM-Raten nach Produktionsjahren.
Kritische Fähigkeiten zur Bewertung eines Werkzeugpartners
Nicht alle Automobil-Metallstanzunternehmen bieten die gleiche Tiefe an. Einige zeichnen sich durch hervorragendes Design aus, lagern die Bearbeitung jedoch aus. Andere verfügen über hervorragende Druckmaschinen, haben aber keine Erfahrung mit Simulationen. Die Herausforderung bei der Bewertung besteht darin, herauszufinden, welche Fähigkeiten für Ihr spezifisches Programm am wichtigsten sind, und zu überprüfen, ob ein Lieferant tatsächlich über sie verfügt, anstatt kritische Schritte an Subunternehmer zu vergeben.
Ordnen Sie diese Kriterien von der höchsten zur niedrigsten Auswirkung auf den Programmerfolg:
- Eigene -Werkzeugkonstruktion und Umformsimulation- Ein Lieferant, der Umformsimulationen intern durchführt und dabei Rückfederung, Ausdünnung und Materialfluss vorhersagt, bevor er Stahl schneidet, erkennt Probleme Wochen früher als ein Lieferant, der sich auf vom Kunden bereitgestellte Daten-verlässt oder die Simulation vollständig überspringt. AlsFallstudien von Centerline EngineeringZeigen Sie, dass Lieferanten, die Umformsimulation „von Anfang an“ bei der Angebotserstellung einsetzen, genauere Rohlingsschätzungen, einen optimierten Materialverbrauch und Formen liefern, die weniger physische Testdurchläufe erfordern.
- Eigene-Bearbeitungs- und Testkapazitäten- Stellen Sie sicher, dass der Lieferant über CNC-Fräsmaschinen (einschließlich 5-Achsen), Drahterodiermaschinen und Probepressen verfügt, die Ihren Tonnagebereich abdecken. Ausgelagerte Werkzeugbaubetriebe erhöhen das Risiko der Durchlaufzeit und verringern die Verantwortlichkeit. Hersteller progressiver Formen, die über eigene Werkzeugräume verfügen, können technische Änderungen schneller umsetzen und die Formen ohne Verzögerungen durch Dritte im Produktionszustand halten.
- Materialkompetenz für AHSS und Aluminium- Fragen Sie gezielt nach Erfahrungen mit Dual-Phasenstählen, press-gehärtetem Bor und Aluminium-Verschlussplatten. Jede Materialfamilie erfordert unterschiedliche Abstandsstrategien, Beschichtungssysteme und Ansätze zur Rückfederungskompensation. Ein Partner ohne praktische -Erfahrung im AHSS- oder Aluminiumbereich wird sich über Ihr Werkzeugbudget freuen.
- Zertifizierung des OEM-Qualitätssystems und PPAP-Fähigkeit- Die IATF 16949-Zertifizierung im Stanz- und Werkzeugbereich des Lieferanten ist die Grundlage für Automobilprogramme. ISO 9001 allein enthält keine automobilspezifischen PPAP- und APQP-Anforderungen. Bestätigen Sie, dass der Lieferant Ballondrucke, Maßberichte, Kontrollpläne, FMEAs, Gage R&R-Studien und Fähigkeitsstudien auf dem Niveau liefern kann, das Ihr OEM-Kunde erwartet.
- Wartungsprogramme für Werkzeuge und Unterstützung beim Produktionsanlauf- Der Job eines Partners endet nicht mit der PPAP-Genehmigung. Vorbeugende Wartungspläne, Vorräte an Ersatzeinsätzen und schnelle {{2}Reaktionsfähigkeiten bei Reparaturen entscheiden darüber, ob Ihre Werkzeuge die Qualität in großen Mengen beibehalten oder sich zu einer Feuerlöschübung verschlechtern. Bestätigen Sie dokumentierte Wartungsprotokolle, -Vor-Ort-Speicherbedingungen für Chips und technische Änderungsmanagementprozesse.
- Mehrwertdienste und vertikale Integration- Lieferanten, die sekundäre Tätigkeiten wie Schweißen, Endbearbeitung, Unter-montage und kundenspezifische Verpackung unter einem Dach anbieten, reduzieren das Übergaberisiko und verkürzen die Durchlaufzeiten. Für Zulieferer von Folgeverbundstanzteilen bedeuten integrierte Dienstleistungen weniger Bestellungen und eine zentrale Verantwortungsstelle vom Rohcoil bis zur versandten Baugruppe.
Eine gewichtete Scorecard hilft, den Vergleich objektiv zu strukturieren. Weisen Sie jedem Kriterium eine Gewichtung zu, die auf den Prioritäten Ihres Programms basiert, bewerten Sie ausgewählte Lieferanten für jedes Kriterium mit einer Note von 1 bis 5 und lassen Sie die Mathematik den stärksten Kandidaten ermitteln, anstatt sich nur auf die Beziehungshistorie zu verlassen.
Ausrichtung der Werkzeuginvestitionen auf die Produktionsstrategie
Gesenkwerkzeuge sind ein Kapitalwert mit einer Lebensdauer, die in Millionen von Hüben gemessen wird. Der von Ihnen ausgewählte Partner muss sich nicht nur an den heutigen Produktionsvolumina, sondern auch an Ihrem Rampenverlauf, potenziellen technischen Änderungen und Ihrer Ausstiegsstrategie für das Programmende orientieren.
Ein paar Fragen, die strategische Werkzeugpartner von transaktionalen Shops unterscheiden:
- Können sie skaliert werden?- Wenn sich Ihr Jahresvolumen nach der Markteinführung verdoppelt, können die Druckmaschinenflotte und die Produktionszellenstruktur des Lieferanten dies ohne neue Werkzeuge oder längere Ausfallzeiten berücksichtigen? Metallstanzdienstleistungen für die Automobilindustrie sollten sowohl im Hinblick auf die aktuelle Kapazität als auch auf den Wachstumsspielraum bewertet werden.
- Wie gehen sie mit technischen Änderungen um?-Späte-Designüberarbeitungen sind in Automobilprogrammen Realität. Ein Zulieferer mit eigener Werkzeugausstattung kann ECOs schneller und mit geringerem Risiko umsetzen als ein Zulieferer, der auf externe Werkzeugbaubetriebe angewiesen ist.
- Wie lauten die Eigentums- und Lagerungsbedingungen für Chips?- Bestätigen Sie schriftlich, wem die Werkzeuge am Ende des Programms gehören, wie die Speicherrichtlinie für inaktive Matrizen lautet und ob sich der Lieferant zu Supportleistungen einschließlich Wartung für den gesamten Lebenszyklus des Programms verpflichtet. Vage Begriffe führen zu Streitigkeiten, wenn sich die Lautstärke ändert oder Programme auslaufen.
- Beteiligen sie sich an einer frühen DFM-Zusammenarbeit?- Die besten Partner von Autoteileherstellern überprüfen Zeichnungen vor der Angebotserstellung, kennzeichnen Toleranzstapelrisiken-und empfehlen Geometrieverfeinerungen, die die Formbarkeit verbessern, ohne die Funktion des Teils zu beeinträchtigen. Programme, die DFM-Eingaben früher einladen, vermeiden kostspielige Werkzeugänderungen in der Spätphase.
Für Teams, die Kandidaten für Automobilteilehersteller in einem Reshoring- oder Nearshoring-Kontext bewerten, verringert die Nähe zum Montagewerk die Durchlaufzeit und unterstützt Just{0}}in-Lieferanforderungen. Da bei Beschaffungsstrategien zunehmend die Widerstandsfähigkeit der Lieferkette im Vordergrund steht, bieten inländische oder regionale Werkzeugpartner mit vertikal integrierten Betrieben eine größere Transparenz und schnellere Problemlösung als verteilte, länderübergreifende Werkzeugprogramme. Viele Automobilteilehersteller in den USA und anderen etablierten Regionen konkurrieren heute neben den Stückkosten auch um Reaktionsfähigkeit und Betriebskontrolle.
Eine Ressource, die es wert ist, im Rahmen dieser Evaluierung untersucht zu werden, istYICHENs Seite zur Automobilindustrie, das Fallstudien zum Stanzen und zur Blechfertigung bereitstellt, die OEM- bis Tier-2-Programme für Struktur-, Innen-, Fahrgestell- und LKW-Komponenten umfassen. Ihre Abdeckung über mehrere Fahrzeugsysteme und Lieferkettenebenen hinweg macht sie zu einer relevanten Option für Teams, die einen Partner suchen, der den gesamten Umfang der Metallstanzdienstleistungen für die Automobilindustrie versteht, vom Formendesign bis zur Produktionsunterstützung.
Letztendlich ist der richtige Partner für den Formenbau nicht nur derjenige mit dem niedrigsten Angebot. Es ist derjenige, dessen Fähigkeiten, Qualitätssysteme und Produktionsunterstützungsmodell auf das Risikoprofil, die Volumenentwicklung und die Materialkomplexität Ihres Programms abgestimmt sind. Wenden Sie diese Kriterien umfassend an, überprüfen Sie Ansprüche durch Standort-Audits und Referenzprüfungen und lassen Sie Ihre Beschaffungsentscheidung von dokumentierten Leistungsdaten und nicht von Versprechen leiten.
Häufig gestellte Fragen zu Stanzformen für die Automobilindustrie
1. Was ist der Unterschied zwischen Folgeverbundwerkzeugen und Transferwerkzeugen beim Automobilstanzen?
Folgeverbundmatrizen halten einen Metallstreifen verbunden, während er mehrere Stationen in einem einzigen Matrizensatz durchläuft, und eignen sich daher ideal für kleinere, hochvolumige Teile wie Halterungen und Anschlüsse. Transferwerkzeuge schneiden den Rohling frühzeitig frei und bewegen ihn mithilfe mechanischer Finger oder Roboter zwischen unabhängigen Stationen, was für größere, geometrisch komplexe Teile wie strukturelle Querträger und Aufhängungshalterungen geeignet ist. Die Wahl hängt von der Teilegröße, der Ziehtiefe, den Materialausschusszielen und dem jährlichen Volumenbedarf ab.
2. Wie berechnet man den Matrizenabstand für verschiedene Blechmaterialien?
Der Matrizenabstand wird als Prozentsatz der Materialstärke pro Seite ausgedrückt. Bei unlegiertem Stahl beträgt das Spiel normalerweise etwa 10 %, während hochentwickelte hochfeste Stähle (AHSS) aufgrund ihrer höheren Streckgrenze und ihres bruchdominanten Schnittverhaltens 12 {4}20 % erfordern. Aluminiumlegierungen benötigen im Allgemeinen 8–12 %, und Edelstahl liegt im Bereich von 12–16 %. Die Verwendung eines falschen Spiels führt zu vorzeitigem Werkzeugverschleiß, übermäßigen Graten oder Maßungenauigkeiten. Daher erfordert jede Materialsorte einen eigenen validierten Spielwert.
3. Welche Änderungen am Gesenkdesign sind zum Stanzen von hochfestem Stahl (AHSS) erforderlich?
AHSS-Sorten wie DP780 und DP980 erfordern mehrere Gesenkmodifikationen: erhöhte Presskraft (50-100 % höher als Weichstahl), größere Schnittabstände zur Vermeidung von Stempelabsplitterungen, in die Gesenkgeometrie integrierte Rückfederungskompensation, Hartmetall- oder Pulvermetalleinsätze an Trimmstationen für Verschleißfestigkeit, höhere Blechhalterkräfte und engere Prozesskontrollfenster. Die Umformsimulation ist unerlässlich, um die deutlich größere elastische Erholung dieser Materialien nach der Umformung vorherzusagen und zu kompensieren.
4. Wie lange dauert der Bau einer Automobil-Stanzform?
Eine typische Automobil-Stanzform benötigt von der Designfreigabe bis zur Produktionsfreigabe 20 oder mehr Wochen. Dieser Zeitplan umfasst CNC-Bearbeitung, Erodiervorgänge, Wärmebehandlung, Oberflächenveredelung, Montage und physische Erprobung. Moderne Umformsimulationstechnologie verkürzt die Testphase erheblich, indem sie Formbarkeitsprobleme praktisch erkennt, bevor der Stahl geschnitten wird. Dadurch werden die früher erforderlichen 8-12 physischen Iterationen auf 2-3 Verifizierungsschleifen reduziert, die sich auf die Feinabstimmung und nicht auf die grundlegende Problemlösung konzentrieren.
5. Worauf sollten Sie bei der Auswahl eines Automobil-Stanzwerkzeuglieferanten achten?
Priorisieren Sie Lieferanten mit eigener -Fähigkeit zur Werkzeugkonstruktion und Formungssimulation, eigenen CNC-Bearbeitungs- und Probepressen, nachgewiesener Erfahrung mit AHSS- und Aluminiummaterialien, IATF 16949-Zertifizierung mit vollständiger PPAP-Fähigkeit und dokumentierten Werkzeugwartungsprogrammen. Bewerten Sie ihre Fähigkeit, mit Ihrem Volumenverlauf zu skalieren, technische Änderungen schnell zu bewältigen und frühe Entwürfe-für-Zusammenarbeit bei der Herstellbarkeit bereitzustellen. Partner wie YICHEN, die integrierte Stanz- und Blechfertigung für OEMs bis hin zu Tier{7}2-Programmen anbieten, bieten Verantwortung aus einer Hand, von der Werkzeugbestückung bis zur Produktionsunterstützung.


